EP1502890B1 - Aufspulmaschine - Google Patents
Aufspulmaschine Download PDFInfo
- Publication number
- EP1502890B1 EP1502890B1 EP04018094A EP04018094A EP1502890B1 EP 1502890 B1 EP1502890 B1 EP 1502890B1 EP 04018094 A EP04018094 A EP 04018094A EP 04018094 A EP04018094 A EP 04018094A EP 1502890 B1 EP1502890 B1 EP 1502890B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- winding
- spindle
- tubes
- guide means
- winding machine
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000004804 winding Methods 0.000 title claims abstract description 181
- 230000033001 locomotion Effects 0.000 claims description 15
- 230000000903 blocking effect Effects 0.000 claims 1
- 238000003780 insertion Methods 0.000 description 5
- 230000037431 insertion Effects 0.000 description 5
- 238000000034 method Methods 0.000 description 5
- 230000008878 coupling Effects 0.000 description 4
- 238000010168 coupling process Methods 0.000 description 4
- 238000005859 coupling reaction Methods 0.000 description 4
- 238000011161 development Methods 0.000 description 3
- 230000018109 developmental process Effects 0.000 description 3
- 125000006850 spacer group Chemical group 0.000 description 3
- 238000006073 displacement reaction Methods 0.000 description 2
- 238000004519 manufacturing process Methods 0.000 description 2
- 238000009987 spinning Methods 0.000 description 2
- 230000001360 synchronised effect Effects 0.000 description 2
- 230000000712 assembly Effects 0.000 description 1
- 238000000429 assembly Methods 0.000 description 1
- 238000013461 design Methods 0.000 description 1
- 238000007599 discharging Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 230000002093 peripheral effect Effects 0.000 description 1
- 238000012546 transfer Methods 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H67/00—Replacing or removing cores, receptacles, or completed packages at paying-out, winding, or depositing stations
- B65H67/04—Arrangements for removing completed take-up packages and or replacing by cores, formers, or empty receptacles at winding or depositing stations; Transferring material between adjacent full and empty take-up elements
- B65H67/0405—Arrangements for removing completed take-up packages or for loading an empty core
- B65H67/0417—Arrangements for removing completed take-up packages or for loading an empty core for loading an empty core
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2701/00—Handled material; Storage means
- B65H2701/30—Handled filamentary material
- B65H2701/31—Textiles threads or artificial strands of filaments
Definitions
- the invention relates to a winding machine for the continuous winding of threads according to the preamble of claim 1.
- winding machines which wind a thread continuously without interrupting the process to coils.
- winding machines have a plurality of winding spindles, which are held on a movable spindle carrier and by means of the spindle carrier alternately in a winding area for winding the threads and in a changing area for removing the finished coils and attaching new sleeves.
- the yarn change from a first winding spindle to a second winding spindle is automatic, so that no interruption of the spinning process is required.
- a winding machine with a rotatable spindle carrier, on which two cantilevered winding spindles are held has a loading device for attaching the sleeves to an empty winding spindle in the change region.
- the loading device has a gripping arm, which is pivotally mounted on an axle.
- the gripper arm is axially displaceable on the axis.
- For attaching a sleeve On the winding spindle held in the change area a sleeve is removed from a sleeve magazine by the gripping arm and attached by pivoting and axial displacement on the empty winding spindle. In this case, the position of the winding spindle remains unchanged in the change region.
- such a loading device is not suitable for winding machines, in which the spindle carrier carries out an evasive movement in order to allow a winding increase in the winding area on the winding spindle held in the winding spindle.
- the spindle carrier carries out an evasive movement in order to allow a winding increase in the winding area on the winding spindle held in the winding spindle.
- stopping the spindle carrier for changing the full bobbins or attaching the sleeves is hardly possible.
- the invention is characterized in that a movement of the winding spindle in the changing range is uncritical effect on the loading of the winding spindle with new sleeves.
- the guide means for attaching the sleeves is formed at least for a short period of time synchronous with the moving spindle spindle through the spindle spindle feasible. This increases the time window in which the insertion of the sleeves can be done on the winding spindle.
- the guide means follows the winding spindle for a short period of time, so that the rotational movement of the spindle carrier, which is required for the winding of the threads of a second winding spindle, does not have to be interrupted.
- a simple positioning is effected in that the guide means is arranged laterally adjacent to the spindle carrier and between a standby position and an operating position laterally to the winding spindle can be guided and that the guide means in the operating position with the winding spindle is mechanically coupled.
- a slight alignment of the guide means to the winding spindle is possible. Even during the rotational movement of the spindle carrier, there are no significant alignment errors between the free end of the winding spindle and the guide means.
- the guide means advantageously has a sliding shoe, which rests in the operating position on the winding spindle and provides for the mechanical coupling.
- the movement of the winding spindle and the movement of the guide means is advantageously carried out by the drive of the spindle carrier in the phase of the mechanical coupling.
- the coupling can also be carried out by electronic means.
- the guide means is advantageously designed to be horizontally movable.
- both the positioning of the sleeves before the free end of the winding spindle and the sliding of the sleeves on the winding spindle can be performed by the guide means.
- the guide means is formed by a trough-shaped support plate, which is held at one end to a pivot axis and which has an opening at the opposite end for discharging the sleeves held in succession in the carrier sheet. This can advantageously be positioned and pushed several sleeves simultaneously. A single handling of the sleeves is not required.
- the pivot axis with the support plate is in this case preferably held on a carriage, which is guided in the lower region of the machine frame parallel to the winding spindles in the change region. This leaves the sleeves open put a simple way in the positioned carrier sheet on the winding spindle.
- the support plate preferably has a width which corresponds to the total length of the tensioned on the winding spindle sleeve.
- the support plate preferably has a width which corresponds to the total length of the tensioned on the winding spindle sleeve.
- Another particularly advantageous embodiment of the invention allows positioning of the sleeves on the winding spindle.
- the plugged as a sleeve column sleeves would then be positioned by separate means on the winding spindle. Due to the design of the support plate, which is divided in its width into several separate compartments, each winding position can assign a compartment in the support plate, so that the held in the tray sleeves are assigned to the specific winding position.
- the distances between the subjects are designed according to the distances to the positioning of the sleeves on the winding spindle. When sliding the sleeves onto the winding spindle, the sleeves can thus be assigned to the positions of the winding positions.
- the development of the invention is advantageous in which the carrier sheet has a depth for accommodating a plurality of sleeves per winding point.
- the tracking of the sleeves in a dispensing position on the support plate in a simple manner can be achieved in that the support plate in the waiting position with the bearing end is higher than with the opposite end, so that the carrier plate has an inclined position.
- the development of the invention is particularly suitable, in which the loading device has a sleeve magazine, which is connected to the guide means.
- the placement device In order to perform the movements for positioning and attaching the sleeves as quickly and accurately as possible, the placement device has a vertical drive and a horizontal drive, which are independently controllable for moving the guide means.
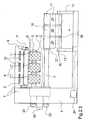
- FIG. 1 shows the embodiment in a front view
- Fig. 2 shows the embodiment in a side view
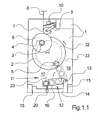
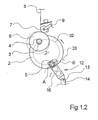
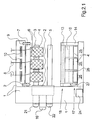
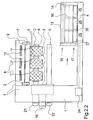
- FIGS. 1.1 and 1.2 as well as FIGS. 2.1, 2.2, 2.3 and 2.4 represent different operating situations of the winding machine.
- the following description applies to all figures insofar as no explicit reference is made to one of the figures.
- the winding machine has a movable spindle carrier 2, which is rotatably mounted in a machine frame 1.
- the spindle carrier 2 is designed as a turntable and is driven by a rotary drive 19 counterclockwise.
- On the spindle carrier 2 two offset by 180 ° to each other projecting Spulspindeln 3 and 5 are arranged.
- the winding spindles 3 and 5 are rotatably mounted on the spindle carrier 2.
- the winding spindles 3 and 5 are each coupled to a spindle drive 21 and 22. The opposite end of the winding spindles 3 and 5 is held cantilevered.
- a pressure roller 7 is held by a rocker 9 on the machine frame 1.
- the pressure roller 9 extends substantially over the entire length of the winding spindles 2 and 5.
- a traversing device 10 is held on the machine frame 1.
- the traversing device 10 is shown symbolically in this embodiment as diegelchang réelle, in which two oppositely driven rotors with multiple wings back and forth a thread in a winding position for laying on a spool.
- the traversing device 10 can also be formed by other systems such as a Kehrgewindewellenchang réelle.
- the embodiment is formed with three winding points, in each of which a thread 8 is wound into a coil 6.
- everyone Changing points is associated with a traversing unit of the traversing device 10 and a sleeve 4 on the winding spindle 3.
- the sleeves 4 are held at a distance from each other on the winding spindle 3.
- a thread 8 is fed per winding point via a head thread guide (not shown here).
- the thread 8 passes in the winding position, the traversing device 10 through which the yarn 8 is guided back and forth within a traverse stroke.
- the thread 8 is then guided with partial looping on the pressure roller 7 and placed on the coil surface of the coil 6.
- the bobbin 6 is driven in the winding position by the winding spindle 3 and the spindle drive 21.
- the drive of the winding spindle 3 is such that the peripheral speed remains constant on the bobbin 6 during the winding of the thread 8.
- the spindle carrier 2 is rotated slowly by the rotary drive 19 counterclockwise.
- the winding spindle 3 On the winding spindle 3, three coils 6 are wound parallel to each other. Once the coils 6 are finished wound, the rotary drive 19 of the spindle carrier 2 is activated such that an exchange of the winding spindles 3 and 5 and a yarn transfer takes place. Thus, the winding spindle is guided with the finished wound coils in a changing area and pivoted the winding spindle with new sleeves in the winding area.
- the winding spindle 3 is in the winding area and the winding spindle 5 is in the changing area.
- the finished wound coils are already removed.
- the winding machine on a Abschiebevorraum (not shown), through which the sleeves are pushed axially with the finished wound coils of the winding spindle 5.
- a loading device 11 is arranged in the lower region of the machine frame 1.
- the loading device 11 has a guide means 12 for positioning and sliding the sleeves 4 on the winding spindle 5.
- the guide means 12 is in this case formed as a trough-shaped carrier plate 16.
- the trough-shaped carrier plate 16 is pivotably mounted at one end, the bearing end 18, on a pivot axis 13.
- the support plate 16 has an opening 23.
- the opening 23 is formed such that both radially and axially a sleeve 4 on or executable.
- the vertical drive 20 can be formed for example by a pneumatic cylinder.
- the carrier plate 16 and the pivot axis 13 are mounted on a carriage 14.
- the carriage 14 is guided in the lower region of the machine frame 1 in a carriage guide 15.
- the drive of the carriage 14 for axial displacement parallel to the winding spindle 5 is given by a horizontal drive 24.
- the carriage 14 can be moved in the carriage guide 15 between an outer and an inner position.
- Fig. 2.1 the carriage 14 is shown in an inner position and in Fig. 2.2 in an outer position.
- the support plate 16 has a width which extends substantially over the entire length of the winding spindle 5, as shown in FIG. 2.1.
- a plurality of compartments 25 are formed one behind the other, which are separated by spacers 26 from each other.
- the compartments 25 are each assigned to one of the winding locations, the spacers 26 corresponding in their size to the spacing of the positioned sleeves 4 on the winding spindle 3.
- the sleeves 4 are axially fixed in the compartments 25, so that at the same time positioning the sleeves 4 on the winding spindle 5 takes place when attaching the sleeves 4 on the winding spindle 5 by means of the support plate 16.
- the support plate 16 has a depth to accommodate a plurality of sleeves per winding point can.
- the support plate 16 is placed in an inclined position in the waiting position, wherein the bearing end 18 of the support plate 16 is positioned higher than the insertion end 17.
- the support plate 16 preferably has a partial cover, which at the end of the bearing has a second opening (not shown here) designed for refilling the sleeves 4.
- the horizontal drive 24 is activated, so that the carriage 14 is guided from its inner position to an outer position. This movement can be, for example, with a Abschiebe noticed on the take-up combine.
- Fig. 2.2 the situation of the extended carriage 14 is shown.
- the vertical drive 20 is activated as shown in Fig. 1.1, to guide the support plate 16 from the waiting position to an operating position.
- the loading end 17 of the support plate 16 is located immediately in front of the free end of the winding spindle 5.
- a sliding shoe 27 is attached to the winding spindle 5 side facing the support plate 16, which is brought into contact with the circumference of the winding spindle 5.
- a desired positioning of the support plate 16 is achieved, so that the opening 23 of the support plate 16 are held with the held on the insertion end 17 sleeves 4 in alignment with the winding spindle 5. This situation is shown in Figs. 1.2 and 2.3.
- FIG. 1.1 The further procedure for attaching the sleeves 4 to the winding spindle 5 is shown in FIG. 1.1.
- the winding spindles 5 and the support plate 16 are held in position A.
- the pivot axis 13 and the support plate 16 are formed so that the pivot path 33 of the support plate 16 and the guide rail 32 on which the winding spindle 5 is guided by the spindle carrier 2 to cover a certain amount. This amount is chosen so that it is slightly smaller than the permissible positional deviation of the sleeve for attachment to the winding spindle.
- the length of time that the support plate 16 and the winding spindle 5 are moved synchronously is determined by the increase in the number of coils 6 wound on the winding spindle 3 on the winding spindle 3.
- a period of about 90 seconds resulted. This corresponded to a pivot angle of the spindle carrier of about 8 °.
- the amount covered can be both positive and negative.
- the support plate 16 is axially displaced with the pivot axis 13 by the carriage 14 during this phase.
- the sliding shoe 27 slides along the circumference of the winding spindle 5 and the free end of the winding spindle 5 engages in the opening 23 in the support plate 16 and penetrates the sleeves held in the individual compartments 25 4.
- the carriage 14 is by the horizontal drive 24 in his moved back inside position.
- the sleeves 4 reach the provided on the winding spindle 5 position. After the carriage 14 has reached its inner position, the sleeves 4 are stretched on the circumference of the winding spindle 5. This situation is shown in Fig. 2.4. Now, the support plate 16 can be pivoted by the vertical drive 20 from the operating position back to the waiting position.
- the sleeves are refilled manually in the carrier plate 16.
- the sleeves could also be fed directly from a sleeve magazine to the support plate 16.
- FIG. 3 The embodiment of Fig. 3 is substantially identical to the previous embodiments, so that reference can be made to the preceding description and only the differences will be explained.
- the guide means 12 is also formed as a trough-shaped carrier plate 16.
- the support plate 16 at the bearing end 18 to a refill 28.
- a sleeve magazine 29 is formed laterally on the machine frame 1.
- the sleeve magazine 29 extends over the entire width of the support plate 16 and contains a supply of sleeves 4 at each winding position.
- a retaining device 30 is provided, which is shown between a holding position as shown in FIG. 3 and an open position is feasible. In the open position, the sleeves 4 held in stock in the sleeve magazine are automatically led out of the sleeve magazine 29 and guided via the refill opening 28 into the trough-shaped support plate 16.
- the sleeves automatically roll to the placement end 17.
- the support plate 16 has a locking device 31, which prevents a roll-back of the sleeves 4 held at the assembly end 17.
- the support plate 16 is pivotally supported by the bearing end on the pivot axis 13 which is arranged on the carriage 4.
- the guide means of the loading device could also be formed by a gripper or a dome.
- the invention in which the loading device for loading the sleeves on a winding spindle has a guide means which moves synchronously at least over a short period of time for loading the sleeves together with the winding spindle moved by a spindle carrier. It is also possible to combine the placement device with a coil dispenser. Thus, external Doffersysteme could be replaced.
- the sleeves could be stored floating in their recording, ie the recording is not rigidly connected to the guide means, but can independently move slightly. Thus, any misalignment can be compensated.
Landscapes
- Replacing, Conveying, And Pick-Finding For Filamentary Materials (AREA)
- Manufacture Of Motors, Generators (AREA)
- Winding Of Webs (AREA)
- Windings For Motors And Generators (AREA)
Description
- Die Erfindung betrifft eine Aufspulmaschine zum kontinuierlichen Aufwickeln von Fäden gemäß dem Oberbegriff des Anspruchs 1.
- Bei der Herstellung von schmelzgesponnen Fäden in einem Spinnprozeß werden die Fäden am Ende des Herstellungsprozesses zu Spulen aufgewickelt. Hierzu werden Aufspulmaschinen eingesetzt, die eine Faden kontinuierlich ohne Prozeßunterbrechung zu Spulen wickeln. Derartige Aufspulmaschinen verfügen hierzu über mehrere Spulspindeln, die an einem beweglichen Spindelträger gehalten sind und mittels des Spindelträgers abwechselnd in einen Wickelbereich zum Aufspulen der Fäden und in einen Wechselbereich zum Abnehmen der fertiggestellten Spulen und Aufstecken neuer Hülsen. Der Fadenwechsel von einer ersten Spulspindel zu einer zweiten Spulspindel erfolgt automatisch, so daß keine Unterbrechung des Spinnprozesses erforderlich ist.
- Um nach einer Abnahme einer fertiggewickelten Spule eine oder mehrere Hülsen auf die in dem Wechselbereich gehaltene Spulspindel aufzustecken, sind für derartige Aufspulmaschinen im Stand der Technik verschiedene Systeme bekannt.
- In der DE 24 27 016 ist eine Aufspulmaschine mit einem drehbaren Spindelträger, an welchem zwei auskragend gelagerte Spulspindeln gehalten sind, offenbart. Hierbei besitzt die Aufspulmaschine eine Bestückungseinrichtung zum Aufstecken der Hülsen auf eine leere Spulspindel im Wechselbereich. Die Bestückungseinrichtung weist einen Greifarm auf, der schwenkbar an einer Achse gelagert ist. Der Greifarm ist an der Achse axial verschiebbar. Zum Aufstecken einer Hülse auf die im Wechselbereich gehaltenen Spulspindel wird durch den Greifarm eine Hülse aus einem Hülsenmagazin entnommen und durch Schwenken und axiales Verschieben auf die leere Spulspindel aufgesteckt. Hierbei bleibt die Position der Spulspindel in dem Wechselbereich unverändert. Eine derartige Bestückungseinrichtung ist jedoch für Aufspulmaschinen nicht geeignet, bei welcher der Spindelträger eine Ausweichbewegung ausführt, um im Wickelbereich einen Spulenzuwachs an der im Wickelbereich gehaltenen Spulspindel zu ermöglichen. Insbesondere beim Aufwickeln von sogenannten spinntexturierten Fäden, bei welcher Fäden mit größeren Fadentitern hergestellt werden und somit einen schnellen Spulenzuwachs zur Folge haben, ist ein Anhalten des Spindelträgers zum Wechseln der Vollspulen oder zum Aufstecken der Hülsen kaum möglich.
- Bei derartigen Aufspulmaschinen, bei welchen der Spindelträger eine Ausweichbewegung zum Wickeln der Spulen ausführt, werden die fertig gewickelten Spulen und die Hülsen von den Spulspindeln mittels sogenannter Doffer automatisiert abgenommen bzw. aufgesteckt. Aus der EP 07 57 658 A1 ist beispielsweise eine derartige Aufspulmaschine bekannt, bei welcher ein verfahrbarer Doffer mit einem Dom ausgerüstet ist, auf dem sich die Hülsen befinden. Der Doffer fährt eine bestimmte Spulspindelposition der Aufspulmaschine an und schiebt die Hülsen auf die leere Spulspindel. Hierbei ist es jedoch erforderlich, daß im Moment der Bestückung der Spulspindel mit Hülsen keine Bewegung des Spindelträgers stattfindet. Beim Aufwickeln von Fäden mit dicken Fadentitern stehen jedoch nur sehr kurze Wechselzeiten zur Verfügung. Jegliche Störung bei einem derartigen zeitkritischen Vorgang des Hülsenbestückens, würde somit zum Abbruch des Bestückens führen und ein neuer Vorgang bei veränderter Position der Spulspindel müßte gestartet werden.
- Es ist nun Aufgabe der Erfindung eine Aufspulmaschine der gattungsgemäßen Art derart weiterzubilden, daß das Bestücken der Hülsen auch bei sehr kurzen Stillstandszeiten der Spulspindel auf einfache Art und Weise ausführbar ist.
- Diese Aufgabe wird erfindungsgemäß durch eine Aufspulmaschine mit den Merkmalen des Anspruchs 1 gelöst.
- Vorteilhafte Weiterbildungen der Erfindung sind durch die Merkmale und Merkmalskombinationen der Unteransprüche definiert.
- Die Erfindung zeichnet sich dadurch aus, daß eine Bewegung der Spulspindel im Wechselbereich sich unkritisch auf das Bestücken der Spulspindel mit neuen Hülsen auswirkt. Hierzu ist das Führungsmittel zum Aufstecken der Hülsen zumindest für eine kurze Zeitdauer synchron mit der durch den Spindelträger bewegten Spulspindel führbar ausgebildet. Damit vergrößert sich das Zeitfenster, in dem die Bestückung der Hülsen auf die Spulspindel erfolgen kann. Das Führungsmittel folgt der Spulspindel für eine kurze Zeitdauer, so daß die Drehbewegung des Spindelträgers, die für das Aufwickeln der Fäden einer zweiten Spulspindel erforderlich ist, nicht unterbrochen werden muß.
- Eine einfache Positionierung erfolgt dadurch, daß das Führungsmittel seitlich neben dem Spindelträger angeordnet ist und zwischen einer Wartestellung und einer Betriebsstellung seitlich zu der Spulspindel führbar ist und daß das Führungsmittel in der Betriebsstellung mit der Spulspindel mechanisch koppelbar ist. Dadurch ist eine leichte Ausrichtung des Führungsmittels zur Spulspindel möglich. Selbst während der Drehbewegung des Spindelträgers treten keine wesentlichen Ausrichtungsfehler zwischen dem freien Ende der Spulspindel und dem Führungsmittel auf.
- Um auch bei mechanischer Kopplung zwischen dem Führungsmittel und der Spulspindel eine axiale Relativbewegung zwischen dem Führungsmittel und der Spulspindel zu ermöglichen, weist das Führungsmittel vorteilhaft einen Gleitschuh auf, welcher in der Betriebsstellung an der Spulspindel anliegt und für die mechanische Kopplung sorgt. Um keine Differenzen in den Bewegungsabläufen zu erhalten, wird in der Phase der mechanischen Kopplung die Bewegung der Spulspindel und die Bewegung des Führungsmittels vorteilhaft durch den Antrieb des Spindelträgers ausgeführt.
- Es ist jedoch auch möglich, den Antrieb des Spindelträgers und einen Antrieb des Führungsmittels derart aufeinander abzustimmen, daß eine synchrone Bewegung für eine kurze Zeitdauer gegeben ist. So läßt sich die Kopplung auch durch elektronische Mittel ausführen.
- Zum Aufstecken der Hülsen auf die Spulspindel ist das Führungsmittel vorteilhaft horizontal bewegbar ausgebildet. Damit läßt sich sowohl die Positionierung der Hülsen vor dem freien Ende der Spulspindel als auch das Aufschieben der Hülsen auf die Spulspindel durch das Führungsmittel ausführen.
- In einer besonders einfachen Ausführungsform ist das Führungsmittel durch ein wannenförmiges Trägerblech gebildet, das mit einem Ende an einer Schwenkachse gehalten ist und welches am gegenüberliegenden Ende eine Öffnung zur Abgabe der in dem Trägerblech hintereinander gehaltenen Hülsen aufweist. Damit können vorteilhaft mehrere Hülsen gleichzeitig positioniert und aufgeschoben werden. Ein Einzelhandling der Hülsen ist nicht erforderlich.
- Die Schwenkachse mit dem Trägerblech ist hierbei vorzugsweise an einem Schlitten gehalten, welcher im unteren Bereich des Maschinengestells parallel zu den Spulspindeln im Wechselbereich geführt ist. Damit lassen sich die Hülsen auf einfache Art und Weise in dem positionierten Trägerblech auf die Spulspindel aufschieben.
- Das Trägerblech weist vorzugsweise eine Breite auf, die der Gesamtlänge der auf der Spulspindel gespannten Hülse entspricht. Somit lassen sich alle an einer Spulspindel gehaltenen Hülsen in einem Arbeitsgang aufstecken. So können bis zu acht, zehn, zwölf oder noch mehr Hülsen gleichzeitig auf der Spulspindel aufgesteckt werden.
- Eine weitere besonders vorteilhafte Weiterbildung der Erfindung ermöglicht eine Positionierung der Hülsen an der Spulspindel. Insbesondere in den Fällen, in denen die Hülsen mit Abstand zueinander an der Spulspindel gehalten werden, müßten die als eine Hülsensäule aufgesteckten Hülsen anschließend durch separate Mittel an der Spulspindel positioniert werden. Durch die Ausbildung des Trägerblechs, welches in seiner Breite in mehrere separate Fächer aufgeteilt ist, läßt sich jeder Wickelstelle ein Fach in dem Trägerblech zuordnen, so daß die in dem Fach gehaltenen Hülsen der bestimmten Wickelstelle zugeordnet sind. Die Abstände zwischen den Fächern sind dabei entsprechend den Abständen zur Positionierung der Hülsen an der Spulspindel ausgeführt. Bei Aufschieben der Hülsen auf die Spulspindel lassen sich somit die Hülsen den Positionen der Wickelstellen zuordnen.
- Um bei manuellen Unterbrechungen aufgrund von Prozeßstörungen mehrere Hülsenbestückungen kurz hintereinander ausführen zu können, ist die Weiterbildung der Erfindung vorteilhaft, bei welcher das Trägerblech eine Tiefe zur Aufnahme von mehreren Hülsen pro Wickelstelle aufweist.
- Hierbei läßt sich die Nachführung der Hülsen in eine Abgabeposition an dem Trägerblech auf einfache Art und Weise dadurch erreichen, daß das Trägerblech in der Wartestellung mit dem Lagerende höher liegt als mit dem gegenüberliegenden Ende, so daß das Trägerblech eine Schräglage aufweist.
- Bei der Verwendung mehrerer Hülsen pro Wickelstelle kann bei einer Teilfüllung des Trägerblechs eine Fixierung der jeweils an dem Bestückungsende gehaltenen Hülsen dadurch vermieden werden, daß das Trägerblech im Bereich des Bestückungsendes eine Sperreinrichtung aufweist, durch welche die Hülsen an dem Bestückungsende des Trägerbleches fixierbar sind.
- Zur automatischen Nachführung von Hülsen ist die Weiterbildung der Erfindung besonders geeignet, bei welcher die Bestückungseinrichtung ein Hülsenmagazin aufweist, welches mit dem Führungsmittel verbunden ist.
- Um die Bewegungsabläufe zur Positionierung und zum Aufstecken der Hülsen möglichst schnell und präzise ausführen zu können, weist die Bestückungseinrichtung einen Vertikalantrieb und einen Horizontalantrieb auf, welcher zum Bewegen des Führungsmittels unabhängig voneinander steuerbar sind.
- Weitere Vorteile der Erfindung werden an einigen Ausführungsbeispielen unter Hinweis auf die beigefügten Figuren nachfolgend näher erläutert.
- Es stellen dar:
- Fig. 1
- schematisch ein erstes Ausführungsbeispiel der erfindungsgemäßen Aufspulmaschine in einer Vorderansicht
- Fig. 2
- schematisch eine Seitenansicht des Ausführungsbeispiels aus Fig. 1
- Fig. 3
- schematisch eine Vorderansicht eines weiteren Ausführungsbeispiels der erfindungsgemäßen Aufspulmaschine
- In Fig. 1 und Fig. 2 ist ein erstes Ausführungsbeispiel der erfindungsgemäßen Aufspulmaschine schematisch dargestellt. Fig. 1 zeigt das Ausführungsbeispiel in einer Vorderansicht und Fig. 2 zeigt das Ausführungsbeispiel in einer Seitenansicht. Hierbei stellen Fig. 1.1 und 1.2 sowie Fig. 2.1, 2.2, 2.3 und 2.4 unterschiedliche Betriebssituationen der Aufspulmaschine dar. Die nachfolgende Beschreibung gilt für alle Figuren insoweit kein ausdrücklicher Bezug zu einer der Figuren gemacht ist.
- Die Aufspulmaschine weist einen beweglichen Spindelträger 2 auf, der in einem Maschinengestell 1 drehbar gelagert ist. Der Spindelträger 2 ist als Drehteller ausgebildet und wird durch einen Drehantrieb 19 gegen Uhrzeigersinn angetrieben. An dem Spindelträger 2 sind zwei um 180° versetzt zueinander auskragende Spulspindeln 3 und 5 angeordnet. Die Spulspindeln 3 und 5 sind an dem Spindelträger 2 drehbar gelagert. An dem Lagerende sind die Spulspindeln 3 und 5 jeweils mit einem Spindelantrieb 21 und 22 gekoppelt. Das gegenüberliegende Ende der Spulspindeln 3 und 5 ist frei auskragend gehalten.
- Oberhalb des Spindelträgers 2 ist an dem Maschinengestell 1 eine Andrückwalze 7 durch eine Schwinge 9 gehalten. Die Andrückwalze 9 erstreckt sich im wesentlichen über die gesamte Länge der Spulspindeln 2 und 5. Oberhalb der Andrückwalze 7 ist eine Changiereinrichtung 10 an dem Maschinengestell 1 gehalten. Die Changiereinrichtung 10 ist in diesem Ausführungsbeispiel symbolisch als Flügelchangierung dargestellt, bei welchem zwei gegensinnig angetriebene Rotoren mit mehreren Flügeln einen Faden in einer Wickelstelle zum Verlegen auf eine Spule hin- und herführen. Die Changiereinrichtung 10 kann jedoch auch durch andere Systeme wie beispielsweise eine Kehrgewindewellenchangierung gebildet sein.
- Wie in Fig. 2 dargestellt, ist das Ausführungsbeispiel mit drei Wickelstellen ausgebildet, in welcher jeweils ein Faden 8 zu einer Spule 6 gewickelt wird. Jeder Wickelstellen ist eine Changiereinheit der Changiervorrichtung 10 und eine Hülse 4 an der Spulspindel 3 zugeordnet. Die Hülsen 4 sind mit Abstand zueinander an der Spulspindel 3 gehalten.
- Zum Aufwickeln wird pro Wickelstelle ein Faden 8 über einen Kopffadenführer (hier nicht dargestellt) zugeführt. Der Faden 8 durchläuft in der Wickelstelle die Changiervorrichtung 10, durch welche der Faden 8 innerhalb eines Changierhubes hin- und hergeführt wird. Der Faden 8 wird sodann mit Teilumschlingung an der Andrückwalze 7 geführt und auf der Spulenoberfläche der Spule 6 abgelegt. Die Spule 6 wird in der Wickelstelle durch die Spulspindel 3 und den Spindelantrieb 21 angetrieben. Hierbei erfolgt der Antrieb der Spulspindel 3 derart, daß die Umfangsgeschwindigkeit an der Spule 6 während des Aufwickelns des Fadens 8 konstant bleibt. Um das Anwachsen der Spule 6 zu ermöglichen, wird der Spindelträger 2 durch den Drehantrieb 19 gegen den Uhrzeigersinn langsam gedreht.
- An der Spulspindel 3 werden drei Spulen 6 parallel nebeneinander gewickelt. Sobald die Spulen 6 fertiggewickelt sind, wird der Drehantrieb 19 des Spindelträgers 2 derart aktiviert, daß ein Austausch der Spulspindeln 3 und 5 und eine Fadenübergabe stattfindet. So wird die Spulspindel mit den fertiggewickelten Spulen in einen Wechselbereich geführt und die Spulspindel mit neuen Hülsen in den Wickelbereich geschwenkt.
- Bei der in Fig. 1 und 2 gezeigten Situationen befindet sich die Spulspindel 3 in dem Wickelbereich und die Spulspindel 5 in dem Wechselbereich. An der Spulspindel 5 sind die fertiggewickelten Spulen bereits abgenommen. Hierzu weist die Aufspulmaschine eine Abschiebevorrichtung (hier nicht dargestellt) auf, durch welche die Hülsen mit den fertiggewickelten Spulen axial von der Spulspindel 5 herabgeschoben werden. Nachdem die fertiggewickelten Spulen von der Spulspindel 5 abgezogen und abgeführt sind, erfolgt eine Bestückung der Spulspindel 5 mit neuen Hülsen 4.
- Zur Bestückung der neuen Hülsen 4 ist im unteren Bereich des Maschinengestells 1 eine Bestückungseinrichtung 11 angeordnet. Die Bestückungseinrichtung 11 besitzt ein Führungsmittel 12 zum Positionieren und Aufschieben der Hülsen 4 auf die Spulspindel 5. Das Führungsmittel 12 ist hierbei als ein wannenförmiges Trägerblech 16 ausgebildet. Das wannenförmige Trägerblech 16 ist mit einem Ende, dem Lagerende 18, an einer Schwenkachse 13 schwenkbar gelagert. An dem gegenüberliegenden Ende, dem sogenannten Bestückungsende 17 weist das Trägerblech 16 eine Öffnung 23 auf. Die Öffnung 23 ist derart ausgebildet, daß sowohl radial als auch axial eine Hülse 4 ein- oder ausführbar ist. An dem Trägerblech 16 greift ein Vertikalantrieb 20 an, durch welches das Trägerblech 16 aus einer Wartestellung unterhalb der Spulspindel 5 in eine Betriebsstellung in Höhe der Spulspindel 5 verschwenkbar ist. Der Vertikalantrieb 20 läßt sich beispielsweise durch einen Pneumatikzylinder ausbilden.
- Das Trägerblech 16 und die Schwenkachse 13 sind an einem Schlitten 14 angebracht. Der Schlitten 14 ist im unteren Bereich des Maschinengestells 1 in einer Schlittenführung 15 geführt. Der Antrieb des Schlittens 14 zur axialen Verschiebung parallel zur Spulspindel 5 ist durch einen Horizontalantrieb 24 gegeben. Hierbei läßt sich der Schlitten 14 in der Schlittenführung 15 zwischen einer äußeren und einer inneren Position verfahren. In Fig. 2.1 ist der Schlitten 14 in einer inneren Position und in Fig. 2.2 in einer äußeren Position gezeigt.
- Das Trägerblech 16 weist eine Breite auf, die sich im wesentlichen über die gesamt Länge der Spulspindel 5 erstreckt, wie aus Fig. 2.1 hervorgeht. Innerhalb des wannenförmigen Trägerbleches 16 sind mehrere Fächer 25 hintereinander ausgebildet, die durch Abstandhalter 26 voneinander getrennt sind. In jedem der Fächer 25 ist an dem Bestückungsende 17 jeweils eine Hülse 4 bereitgehalten um die Spulspindel 5 zu bestücken. Die Fächer 25 sind jeweils einer der Wickelstellen zugeordnet, wobei die Abstandshalter 26 in ihrer Größe den Abstand der positionierten Hülsen 4 an der Spulspindel 3 entsprechen. Die Hülsen 4 sind in den Fächern 25 axial fixiert, so daß beim Aufstecken der Hülsen 4 auf die Spulspindel 5 mittels des Trägerbleches 16 gleichzeitig eine Positionierung der Hülsen 4 an der Spulspindel 5 erfolgt.
- Wir aus Fig. 1 hervorgeht, weist das Trägerblech 16 eine Tiefe auf, um mehrere Hülsen pro Wickelstelle aufnehmen zu können. Dabei ist in der Wartestellung das Trägerblech 16 in einer Schräglage gebracht, wobei das Lagerende 18 des Trägerbleches 16 höher positioniert ist als das Bestückungsende 17. Somit ist eine nach erfolgter Bestückung selbsttätige Nachfüllung der Hülsen an das Bestückungsende 17 gewährleistet. Das Trägerblech 16 weist vorzugsweise eine Teilabdeckung auf, die am Lagerende eine zum Nachfüllen der Hülsen 4 ausgebildete zweite Öffnung (hier nicht dargestellt) aufweist.
- Nachfolgend wird der Ablauf zum Bestücken der Hülsen 4 an der Spulspindel 5 unter Hinweis auf die einzeln dargestellten Betriebsituationen in den Fig. 1 und 2 näher erläutert. Nachdem der Spindelträger 2 die Spulspindel 5 mit fertiggewickelten Spulen in den Wechselbereich verschwenkt hat, befindet sich das Trägerblech 16 in seiner Wartestellung, wie in Fig. 1.1 dargestellt. In dieser Position weist das Trägerblech 16 an dem Bestückungsende 17 mehrere hintereinander liegende Hülsen 4 auf.
- Nachdem die fertiggewickelten Spulen von der Spulspindel 5 durch eine Hilfeeinrichtung an der Aufspulmaschine abgezogen wurden, erfolgt eine Aktivierung des Horizontalantriebes 24, so daß der Schlitten 14 aus seiner inneren Position in eine äußere Position geführt wird. Diese Bewegung läßt sich beispielsweise auch mit einer Abschiebeeinrichtung an der Aufwickeleinrichtung kombinieren. In Fig. 2.2 ist die Situation des ausgefahrenen Schlittens 14 dargestellt.
- Nun wird der Vertikalantrieb 20 wie in Fig. 1.1 gezeigt aktiviert, um das Trägerblech 16 aus der Wartestellung in eine Betriebsstellung zu führen. In der Betriebsstellung liegt das Bestückungsende 17 des Trägerbleches 16 unmittelbar vor dem freien Ende der Spulspindel 5. Zur Positionierung ist an der der Spulspindel 5 zugewandten Seite des Trägerbleches 16 ein Gleitschuh 27 befestigt, der in Kontakt mit dem Umfang der Spulspindel 5 gebracht wird. Bei Anlage des Gleitschuhs 27 am Umfang der Spulspindel 5 ist eine gewünschte Positionierung des Trägerblechs 16 erreicht, so daß die Öffnung 23 des Trägerblechs 16 mit den an den Bestückungsende 17 gehaltenen Hülsen 4 fluchtend zu der Spulspindel 5 gehalten sind. Diese Situation ist in Fig. 1.2 und Fig. 2.3 gezeigt.
- Der weitere Ablauf zum Aufstecken der Hülsen 4 auf die Spulspindel 5 geht aus der Fig. 1.1 hervor. Zu Beginn des Aufsteckvorgangs sind die Spulspindeln 5 und das Trägerblech 16 in der Position A gehalten. Die Schwenkachse 13 und das Trägerblech 16 sind so ausgebildet, daß sich der Schwenkbahn 33 des Trägerblechs 16 und die Führungsbahn 32 auf dem die Spulspindel 5 durch den Spindelträger 2 geführt wird, um einen bestimmten Betrag überdecken. Dieser Betrag ist so gewählt, daß er etwas kleiner ist, als die zulässige Lageabweichung der Hülse zum Aufstecken auf die Spulspindel. Würde beispielsweise der Hülseninnendurchmesser 73 mm betragen und der Spulenaußendurchmesser 72 mm, so ergibt sich daraus eine zulässige Abweichung von ideal geometrischen Ort von 0,5 mm im Durchmesser, darüberhinaus wäre ein Aufschieben der Hülsen nicht mehr möglich. Als Überdeckungsbetrag könnte in diesem Fall eine Überdeckung von 0,3 mm gewählt werden, um ein Aufstecken der Hülsen zu ermöglichen. Durch den Überdeckungsbetrag ergibt sich somit zwei voneinander getrennte Positionen A und B, in welcher ein Aufschieben der Hülse noch möglich wäre. Die Position A und B zeigen somit den zulässigen gemeinsamen Schwenkweg auf, den das Trägerblech 16 synchron mit der Spulspindel 5 durchläuft. Die Zeitdauer, die das Trägerblech 16 und die Spulspindel 5 synchron bewegt werden, wird durch den Spulenzuwachs der in dem Wickelbereich gewickelten Spulen 6 an der Spulspindel 3 bestimmt. So ergab sich unter Berücksichtigung des zuvor genannten Überdeckungsbetrages beim Aufwickeln eines Fadens mit dickem Titer eine Zeitdauer von ca. 90 Sekunden. Dies entsprach einem Schwenkwinkel des Spindelträgers von ca. 8°. Der Überdeckungsbetrag kann hierbei sowohl positiv als auch negativ vorliegen.
- Zum Aufschieben der Hülsen 4 wird während dieser Phase das Trägerblech 16 mit der Schwenkachse 13 durch den Schlitten 14 axial verschoben. Dabei gleitet der Gleitschuh 27 am Umfang der Spulspindel 5 entlang und das freie Ende der Spulspindel 5 greift in die Öffnung 23 in dem Trägerblech 16 ein und durchdringt die in den einzelnen Fächern 25 gehaltenen Hülsen 4. Der Schlitten 14 wird durch den Horizontalantrieb 24 in seine innere Position zurückversetzt. Dabei erreichen die Hülsen 4 die an der Spulspindel 5 vorgesehene Position. Nachdem der Schlitten 14 seine innere Position erreicht hat, werden die Hülsen 4 an dem Umfang der Spulspindel 5 gespannt. Diese Situation ist in Fig. 2.4 dargestellt. Nun läßt sich das Trägerblech 16 durch den Vertikalantrieb 20 aus der Betriebsstellung zurück in die Wartestellung verschwenken. Dabei werden die am Umfang der Spulspindel 5 gespannten Hülsen 4 über die Öffnung 23 aus dem Trägerblech 16 freigegeben. Sobald das Trägerblech 16 seine Wartestellung erreicht hat, wird in jedem Fach 25 eine Hülse 4 zu dem Bestückungsende 17 nachgeführt. Die Bestückungseinrichtung 11 ist somit bereit die nächste Spulspindel mit Hülsen zu bestücken.
- Bei dem in Fig. 1 und 2 gezeigten Ausführungsbeispiel werden die Hülsen manuell in dem Trägerblech 16 nachgefüllt. Grundsätzlich könnten die Hülsen jedoch auch aus einem Hülsenmagazin unmittelbar dem Trägerblech 16 zugeführt werden. Ein derartiges Ausführungsbeispiel ist in Fig. 3 gezeigt. Das Ausführungsbeispiel nach Fig. 3 ist im wesentlichen identisch zu den vorhergehenden Ausführungsbeispielen, so daß auf die vorhergehende Beschreibung Bezug genommen werden kann und nur die Unterschiede erläutert werden.
- Das Führungsmittel 12 ist ebenfalls als wannenförmiges Trägerblech 16 ausgebildet. Hierbei weist das Trägerblech 16 am Lagerende 18 eine Nachfüllöffnung 28 auf. Oberhalb der Nachfüllöffnung 28 des Trägerblechs 16 ist ein Hülsenmagazin 29 seitlich an dem Maschinengestell 1 ausgebildet. Das Hülsenmagazin 29 erstreckt sich über die gesamte Breite des Trägerbleches 16 und enthält jeweils zu jeder Wickelstelle einen Vorrat an Hülsen 4. Am unteren Ende des Hülsenmagazins 29 ist eine Rückhalteeinrichtung 30 vorgesehen, die zwischen einer Haltestellung wie in Fig. 3 gezeigt und einer geöffneten Stellung führbar ist. In der geöffneten Stellung werden die in dem Hülsenmagazin vorrätig gehaltenen Hülsen 4 selbsttätig aus dem Hülsenmagazin 29 herausgeführt und über die Nachfüllöffnung 28 in das wannenförmige Trägerblech 16 geleitet. In dem wannenförmigen Trägerblech 16 rollen die Hülsen selbsttätig an das Bestückungsende 17. Zur Fixierung der Hülsen 4 in dem Bestückungsende 17 weist das Trägerblech 16 eine Sperreinrichtung 31 auf, die ein Rückrollen der am Bestückungsende 17 gehaltenen Hülsen 4 verhindert. Das Trägerblech 16 ist mit dem Lagerende schwenkbar an der Schwenkachse 13 gehalten, die an dem Schlitten 4 angeordnet ist.
- Zur weiteren Ausführung und zur weiteren Funktion der in Fig. 3 gezeigten Bestückungseinrichtung wird zu der vorhergehenden Beschreibung Bezug genommen.
- Die Ausgestaltung der Bestückeinrichtung in den Ausführungsbeispielen nach Fig. 1, 2 und 3 ist beispielhaft. So könnte das Führungsmittel der Bestückungseinrichtung auch durch einen Greifer oder einen Dom gebildet sein. Die Erfindung erstreckt sich somit auf ähnliche Ausführungen der Aufspulmaschine und der Bestückungseinrichtung, bei welcher die Bestückungseinrichtung zum Bestücken der Hülsen auf einer Spulspindel ein Führungsmittel aufweist, das sich zumindest über kurze Zeitdauer zum Bestücken der Hülsen gemeinsam mit der durch einen Spindelträger bewegten Spulspindel synchron bewegt. Es besteht auch die Möglichkeit die Bestückungseinrichtung mit einer Spulenabgabevorrichtung zu kombinieren. Somit könnten externe Doffersysteme ersetzt werden. Desweiteren könnten die Hülsen in ihrer Aufnahme schwimmend gelagert werden, d.h. die Aufnahme ist nicht starr mit dem Führungsmittel verbunden, sondern kann sich unabhängig davon geringfügig bewegen. Somit könne evtl. Fluchtungsfehler ausgeglichen werden.
-
- 1
- Maschinengestell
- 2
- Spindelträger
- 3
- Spulspindel
- 4
- Hülsen
- 5
- Spulspindel
- 6
- Spule
- 7
- Andrückwalze
- 8
- Faden
- 9
- Schwinge
- 10
- Changiereinrichtung
- 11
- Bestückungseinrichtung
- 12
- Führungsmittel
- 13
- Schwenkachse
- 14
- Schlitten
- 15
- Schlittenführung
- 16
- Trägerblech
- 17
- Bestückungsende
- 18
- Lagerende
- 19
- Drehantrieb
- 20
- Vertikalantrieb
- 21
- Spindelantrieb
- 22
- Spindelantrieb
- 23
- Öffnung
- 24
- Horizontalantrieb
- 25
- Fächer
- 26
- Abstandhalter
- 27
- Gleitschuh
- 28
- Nachfüllöffnung
- 29
- Hülsenmagazin
- 30
- Rückhalteeinrichtung
- 31
- Sperreinrichtung
- 32
- Führungsbahn
- 33
- Schwenkbahn
Claims (15)
- Aufspulmaschine zum kontinuierlichen Aufwickeln von Fäden (8) zu Spulen (6), mit mehreren Spulspindeln (3, 5) zur Aufnahme von Hülsen (4), welche Spulspindeln (3, 5) auskragend an einem bewegbaren Spindelträger (2) drehbar gelagert sind und welche durch den Spindelträger (2) abwechselnd in einem Wickelbereich zum Aufwickeln der Fäden (8) und einem Wechselbereich zum Abnehmen der Spulen (6) und Aufstecken der Hülsen (4) geführt werden, und mit einer Bestückungseinrichtung (11) zum Bereitstellen und Aufstecken der Hülsen (4) auf die Spulspindeln (3, 5), welche Bestückungseinrichtung (11) ein bewegliches Mittel (12) zur Führung der Hülsen (4) aufweist,
dadurch gekennzeichnet, daß
das Führungsmittel (12) zum Aufstecken der Hülsen (4) zumindest für eine kurze Zeitdauer synchron mit der durch den Spindelträger (2) bewegten Spulspindel (3, 5) führbar ausgebildet ist. - Aufspulmaschine nach Anspruch 1,
dadurch gekennzeichnet, daß
das Führungsmittel (14) seitlich neben dem Spindelträger angeordnet und zwischen einer Wartestellung und einer Betriebsstellung seitlich zu der Spulspindel (5) führbar ist und daß das Führungsmittel (12) in der Betriebsstellung mit der Spulspindel (5) koppelbar ist. - Aufspulmaschine nach Anspruch 2,
dadurch gekennzeichnet, daß
das Führungsmittel (12) einen Gleitschuh (27) aufweist, welcher in der Betriebsstellung an der Spulspindel (5) anliegt. - Aufspulmaschine nach Anspruch 2 oder 3,
dadurch gekennzeichnet, daß
das Führungsmittel (12) aus der Betriebsstellung heraus durch den die Spulspindel (5) führenden Spindelträger (2) bewegbar ist. - Aufspulmaschine nach einem der Ansprüche 1 bis 4,
dadurch gekennzeichnet, daß
das Führungsmittel (12) zum Aufstecken der Hülsen (4) auf die Spulspindel horizontal bewegbar ausgebildet ist. - Aufspulmaschine nach einem der Ansprüche 1 bis 5,
dadurch gekennzeichnet, daß
das Führungsmittel (12) durch ein wannenförmiges Trägerblech (16) gebildet ist, welches mit einem Ende (18) an einer Schwenkachse (13) gehalten ist und welches am gegenüberliegenden Ende (17) eine Öffnung (23) zur Abgabe der hintereinander gehaltenen Hülsen (4) aufweist. - Aufspulmaschine nach Anspruch 6,
dadurch gekennzeichnet, daß
die Schwenkachse (13) mit dem Trägerblech (16) an einem Schlitten (14) gehalten sind, welcher Schlitten (14) im unteren Bereich des Maschinengestells (1) parallel zu den Spulspindeln (5) geführt ist. - Aufspulmaschine nach Anspruch 6 oder 7,
dadurch gekennzeichnet, daß
das Trägerblech (16) eine Breite aufweist, die der Gesamtlänge der auf die Spulspindel (5) gespannten Hülsen (4) entspricht. - Aufspulmaschine nach Anspruch 8,
dadurch gekennzeichnet, daß
das Trägerblech (16) in seiner Breite in mehrere separate Fächer (25) aufgeteilt, wobei jedes der Fächer (25) eine einer Wickelstelle an der Spulspindel (5) zugeordnete Hülse (5) enthält. - Aufspulmaschine nach Anspruch 9,
dadurch gekennzeichnet, daß
die Fächer (25) mit einem Abstand zueinander angeordnet sind, welcher Abstand zur Positionierung der Hülsen (4) an der Spulspindel (5) an den Abstand zwischen den Hülsen (4) an der Spulspindel (5) angepaßt ist. - Aufspulmaschine nach Anspruch 6 bis 10,
dadurch gekennzeichnet, daß
das Trägerblech (16) eine Tiefe zur Aufnahme von mehreren Hülsen (4) pro Wickelstelle aufweist. - Aufspulmaschine nach Anspruch 11,
dadurch gekennzeichnet, daß
das Trägerblech (16) in der Wartestellung mit dem Lagerende (18) höher liegt als mit dem gegenüberliegenden Ende, so dass das Trägerblech (16) eine Schräglage zur Nachführung der Hülsen (4) aufweist. - Aufspulmaschine nach einem der Ansprüche 6 bis 12,
dadurch gekennzeichnet, daß
das Trägerblech (16) im Bereich des Bestückendes (17) eine Sperreinrichtung (31) aufweist, durch welche die Hülsen (4) an dem Bestückende (13) des Trägerbleches (16) fixierbar sind. - Aufspulmaschine nach einem der vorgenannten Ansprüche,
dadurch gekennzeichnet, daß
die Bestückungseinrichtung (11) ein Hülsenmagazin (29) aufweist, welches mit dem Führungsmittel (12) verbunden ist. - Aufspulmaschine nach einem der Ansprüche 1 bis 13,
dadurch gekennzeichnet, daß
die Bestückungseinrichtung (11) einen Vertikalantrieb (20) und einen Horizontalantrieb (24) aufweist, welche zum Bewegen des Führungsmittels unabhängig voneinander steuerbar sind.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE10335237A DE10335237A1 (de) | 2003-08-01 | 2003-08-01 | Aufspulmaschine |
| DE10335237 | 2003-08-01 |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP1502890A2 EP1502890A2 (de) | 2005-02-02 |
| EP1502890A3 EP1502890A3 (de) | 2005-06-22 |
| EP1502890B1 true EP1502890B1 (de) | 2007-01-03 |
Family
ID=33521522
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP04018094A Expired - Lifetime EP1502890B1 (de) | 2003-08-01 | 2004-07-30 | Aufspulmaschine |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US7097129B2 (de) |
| EP (1) | EP1502890B1 (de) |
| CN (1) | CN100434350C (de) |
| AT (1) | ATE350325T1 (de) |
| DE (2) | DE10335237A1 (de) |
Families Citing this family (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US7546971B2 (en) * | 2005-04-06 | 2009-06-16 | Catbridge Machinery, L.L.C. | System, apparatus and method for unloading rolled material from a supporting structure |
| RU2008128352A (ru) * | 2005-12-15 | 2010-01-20 | Ерликон Текстиле Гмбх Унд Ко. Кг (De) | Намоточное устройство |
| WO2014114490A1 (de) * | 2013-01-24 | 2014-07-31 | Oerlikon Textile Gmbh & Co. Kg | Aufspulmaschine |
| US9283040B2 (en) | 2013-03-13 | 2016-03-15 | The Spectranetics Corporation | Device and method of ablative cutting with helical tip |
| US9456872B2 (en) | 2013-03-13 | 2016-10-04 | The Spectranetics Corporation | Laser ablation catheter |
| US10383691B2 (en) | 2013-03-13 | 2019-08-20 | The Spectranetics Corporation | Last catheter with helical internal lumen |
| US9883885B2 (en) | 2013-03-13 | 2018-02-06 | The Spectranetics Corporation | System and method of ablative cutting and pulsed vacuum aspiration |
| DE102014002029A1 (de) | 2013-03-22 | 2014-09-25 | Oerlikon Textile Gmbh & Co. Kg | Vorrichtung zum kontinuierlichen Aufspulen eines Fadens |
| US10405924B2 (en) | 2014-05-30 | 2019-09-10 | The Spectranetics Corporation | System and method of ablative cutting and vacuum aspiration through primary orifice and auxiliary side port |
| JP6763744B2 (ja) * | 2015-10-30 | 2020-09-30 | Tmtマシナリー株式会社 | 紡糸巻取設備 |
| DE102017002063A1 (de) | 2017-03-03 | 2018-09-06 | Oerlikon Textile Gmbh & Co. Kg | Aufspulvorrichtung |
| CN108892003A (zh) * | 2018-08-17 | 2018-11-27 | 卓郎(江苏)纺织机械有限公司 | 自动换管装置及采用该装置的转杯纺纱机及其换管方法 |
| DE102021102752A1 (de) * | 2020-02-15 | 2021-08-19 | Oerlikon Textile Gmbh & Co. Kg | Verfahren zum Abnehmen von Fadenspulen und Spulenabnehmer |
| DE102021118854A1 (de) | 2021-07-21 | 2023-01-26 | Maschinenfabrik Rieter Ag | Textilmaschine mit mehreren Arbeitsstellen und zumindest einem Hülsenmagazin |
| GB2643166A (en) * | 2024-08-02 | 2026-02-11 | A B Graphic International Ltd | High-speed core loading |
Family Cites Families (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2427016C2 (de) | 1974-06-04 | 1983-11-10 | Barmag Barmer Maschinenfabrik Ag, 5630 Remscheid | Automatische Spulenwechseleinrichtung |
| JPS5111938A (en) | 1974-07-16 | 1976-01-30 | Toyoda Automatic Loom Works | Makitorikino jidokudakaesochi |
| DE8916288U1 (de) * | 1988-12-22 | 1997-05-22 | Barmag Ag, 42897 Remscheid | Aufspulmaschine |
| EP0531905B1 (de) * | 1991-09-12 | 1995-05-24 | Barmag Ag | Vorrichtung zum Verladen von Spulhülsen |
| DE59301242D1 (de) * | 1992-03-05 | 1996-02-08 | Barmag Barmer Maschf | Aufspulmaschine |
| JP3211541B2 (ja) * | 1994-02-24 | 2001-09-25 | 村田機械株式会社 | 紡糸巻取機及びそのボビン位置制御方法 |
| EP0757658B1 (de) | 1995-02-24 | 1999-05-12 | Barmag Ag | Verfahren und vorrichtung zum wechseln von vollspulen gegen leerhülsen an einer aufwickelmaschine für einen kontinuierlich zulaufenden faden |
| DE19701315A1 (de) | 1996-01-20 | 1997-07-24 | Barmag Barmer Maschf | Aufspulvorrichtung zum Aufspulen einer Vielzahl von Fäden |
| US5941474A (en) * | 1996-07-16 | 1999-08-24 | Huntsman Packaging Corporation | System, apparatus and method for unloading and loading winder shafts |
| US6047915A (en) * | 1996-12-20 | 2000-04-11 | Barmag Ag | Ejector for pushing yarn packages from a winding spindle onto a mandrel |
| EP0994821B1 (de) * | 1997-07-10 | 2002-06-12 | Barmag-Spinnzwirn GmbH | Aufspulmaschine |
| IT1296826B1 (it) | 1997-12-02 | 1999-08-02 | Pacini Francesca | Bobinatrice, particolarmente per l'avvolgimento di filati |
| US6402078B1 (en) * | 1999-05-28 | 2002-06-11 | Ppg Industries Ohio, Inc. | Automatic winder doffing and re-tubing |
-
2003
- 2003-08-01 DE DE10335237A patent/DE10335237A1/de not_active Withdrawn
-
2004
- 2004-07-26 US US10/899,290 patent/US7097129B2/en not_active Expired - Fee Related
- 2004-07-29 CN CNB2004100703573A patent/CN100434350C/zh not_active Expired - Fee Related
- 2004-07-30 DE DE502004002505T patent/DE502004002505D1/de not_active Expired - Lifetime
- 2004-07-30 AT AT04018094T patent/ATE350325T1/de active
- 2004-07-30 EP EP04018094A patent/EP1502890B1/de not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| EP1502890A2 (de) | 2005-02-02 |
| US7097129B2 (en) | 2006-08-29 |
| DE502004002505D1 (de) | 2007-02-15 |
| EP1502890A3 (de) | 2005-06-22 |
| DE10335237A1 (de) | 2005-02-24 |
| CN1579913A (zh) | 2005-02-16 |
| CN100434350C (zh) | 2008-11-19 |
| ATE350325T1 (de) | 2007-01-15 |
| US20050023406A1 (en) | 2005-02-03 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE102009007759B4 (de) | Aufspulmaschine | |
| DE2939675A1 (de) | Spulenwechseleinrichtung fuer textilmaschinen | |
| EP1502890A2 (de) | Aufspulmaschine | |
| DE2624499A1 (de) | Offenend-spinnmaschine mit einer vorrichtung zum auswechseln von vollen spulen gegen leerhuelsen | |
| DE102020004857A1 (de) | Vorrichtung zum Abziehen und Aufwickeln von Fäden | |
| DE102017006689A1 (de) | Aufspulmaschine | |
| DE69806795T2 (de) | Wickler für synthetische filamente | |
| EP0886623B1 (de) | Aufspulmaschine mit anlegevorrichtung | |
| DE4422098C2 (de) | Vorrichtung und Verfahren zum Herstellen von Kurzketten | |
| DE2620428A1 (de) | Offenend-spinnmaschine mit einer verfahrbaren vorrichtung zum entnehmen von vollen spulen und zum einsetzen von zu bespulenden huelsen | |
| DE69822592T2 (de) | Aufwickelvorrichtung insbesondere für Garn | |
| DE4214001C1 (de) | Verfahren und Vorrichtung zum Ver- und Entsorgen eines Flyers mit Leerhülsen bzw. von Vollspulen | |
| EP0979791A2 (de) | Kreuzspulen herstellende Textilmaschine | |
| EP3571148A1 (de) | Aufspulmaschine | |
| DE19505838A1 (de) | Textilmaschine | |
| DE3830852A1 (de) | Ringspinn-spulmaschine | |
| DE102005005129B4 (de) | Vorrichtung zum Aufwickeln mehrerer Fadenscharen | |
| DE4017303C2 (de) | Verfahren zur Herstellung von Kreuzspulen mit unterschiedlicher Garnlänge | |
| EP1723064B1 (de) | Vorrichtung zum aufwickeln mehrerer fadenscharen | |
| EP2665668B1 (de) | Vorrichtung zum kontinuierlichen aufwickeln eines fadens | |
| DE2640849A1 (de) | Verfahren und vorrichtung zum entnehmen von materialkoerpern aus einer spulmaschine | |
| EP1730064B1 (de) | Aufspulvorrichtung | |
| DE3425329C2 (de) | ||
| CH236915A (de) | Kreuzspulmaschine. | |
| DE3334777A1 (de) | Vorrichtung zum wechseln von aufgespulten spulen gegen leere huelsen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL HR LT LV MK |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL HR LT LV MK |
|
| 17P | Request for examination filed |
Effective date: 20051125 |
|
| AKX | Designation fees paid |
Designated state(s): AT CH DE IT LI |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT CH DE IT LI |
|
| REF | Corresponds to: |
Ref document number: 502004002505 Country of ref document: DE Date of ref document: 20070215 Kind code of ref document: P |
|
| RAP2 | Party data changed (patent owner data changed or rights of a patent transferred) |
Owner name: OERLIKON TEXTILE GMBH & CO. KG |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20071005 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20080728 Year of fee payment: 5 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090730 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20110714 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20120809 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20120726 Year of fee payment: 9 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 350325 Country of ref document: AT Kind code of ref document: T Effective date: 20130730 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140201 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130731 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130731 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502004002505 Country of ref document: DE Effective date: 20140201 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130730 |