EP1505182B1 - Schneidvorrichtung für das Trennen von Doppelflorgewebe - Google Patents
Schneidvorrichtung für das Trennen von Doppelflorgewebe Download PDFInfo
- Publication number
- EP1505182B1 EP1505182B1 EP20030017262 EP03017262A EP1505182B1 EP 1505182 B1 EP1505182 B1 EP 1505182B1 EP 20030017262 EP20030017262 EP 20030017262 EP 03017262 A EP03017262 A EP 03017262A EP 1505182 B1 EP1505182 B1 EP 1505182B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- cutting
- cutter
- knife
- cutting device
- slider
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Revoked
Links
- 238000005520 cutting process Methods 0.000 title claims description 124
- 239000004744 fabric Substances 0.000 title claims description 11
- 239000002245 particle Substances 0.000 claims description 14
- 239000000945 filler Substances 0.000 claims description 11
- 239000000463 material Substances 0.000 claims description 7
- 230000008859 change Effects 0.000 claims description 6
- 239000002184 metal Substances 0.000 claims description 6
- 229910052751 metal Inorganic materials 0.000 claims description 6
- 239000002131 composite material Substances 0.000 claims description 4
- 230000007246 mechanism Effects 0.000 claims description 4
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 claims description 2
- 229910052799 carbon Inorganic materials 0.000 claims description 2
- 229910010293 ceramic material Inorganic materials 0.000 claims description 2
- 150000001247 metal acetylides Chemical class 0.000 claims description 2
- 150000004767 nitrides Chemical class 0.000 claims description 2
- 230000003213 activating effect Effects 0.000 claims 2
- 239000000835 fiber Substances 0.000 description 17
- 238000000034 method Methods 0.000 description 7
- 230000008569 process Effects 0.000 description 6
- 239000011230 binding agent Substances 0.000 description 5
- 239000007769 metal material Substances 0.000 description 5
- 239000011324 bead Substances 0.000 description 4
- 238000000926 separation method Methods 0.000 description 4
- 238000001816 cooling Methods 0.000 description 3
- 238000004519 manufacturing process Methods 0.000 description 3
- 230000007704 transition Effects 0.000 description 3
- 238000009941 weaving Methods 0.000 description 3
- -1 Polypropylene Polymers 0.000 description 2
- 239000004743 Polypropylene Substances 0.000 description 2
- 229910000831 Steel Inorganic materials 0.000 description 2
- 230000008901 benefit Effects 0.000 description 2
- 238000005553 drilling Methods 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 230000002349 favourable effect Effects 0.000 description 2
- 230000017525 heat dissipation Effects 0.000 description 2
- 238000009940 knitting Methods 0.000 description 2
- 238000002844 melting Methods 0.000 description 2
- 230000008018 melting Effects 0.000 description 2
- 239000000203 mixture Substances 0.000 description 2
- 229920001155 polypropylene Polymers 0.000 description 2
- 239000010959 steel Substances 0.000 description 2
- 229920000742 Cotton Polymers 0.000 description 1
- 244000027321 Lychnis chalcedonica Species 0.000 description 1
- 238000010521 absorption reaction Methods 0.000 description 1
- 230000009471 action Effects 0.000 description 1
- 230000001154 acute effect Effects 0.000 description 1
- 238000004026 adhesive bonding Methods 0.000 description 1
- 238000005452 bending Methods 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 239000000919 ceramic Substances 0.000 description 1
- 239000011093 chipboard Substances 0.000 description 1
- 239000011248 coating agent Substances 0.000 description 1
- 238000000576 coating method Methods 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 229910052593 corundum Inorganic materials 0.000 description 1
- 239000010431 corundum Substances 0.000 description 1
- 230000008878 coupling Effects 0.000 description 1
- 238000010168 coupling process Methods 0.000 description 1
- 238000005859 coupling reaction Methods 0.000 description 1
- 238000004090 dissolution Methods 0.000 description 1
- 239000000428 dust Substances 0.000 description 1
- 210000003746 feather Anatomy 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 150000002739 metals Chemical class 0.000 description 1
- 238000005457 optimization Methods 0.000 description 1
- 239000011049 pearl Substances 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 238000003466 welding Methods 0.000 description 1
- 210000002268 wool Anatomy 0.000 description 1
Images


Classifications
-
- D—TEXTILES; PAPER
- D03—WEAVING
- D03D—WOVEN FABRICS; METHODS OF WEAVING; LOOMS
- D03D39/00—Pile-fabric looms
- D03D39/16—Double-plush looms, i.e. for weaving two pile fabrics face-to-face
- D03D39/18—Separating the two plush layers, e.g. by cutting
Definitions
- the invention relates to a cutting device for separating double pile fabric on a double pile weaving machine, comprising a knife carriage movable transversely to the warp direction in the parting plane, along a guide rail, and a knife positionable on the knife carriage.
- DE 31 04 970 C2 discloses to fix the blade on a receiving part by means of cover plate and clamping screw on a knife carriage.
- the clamping plate is adjustable on the knife carriage perpendicular to the direction of movement of the blade carriage against the cutting plane or against the working direction of the loom.
- the knife is sharpened with each stroke or double stroke of the knife carriage by means of a frame-mounted but resiliently mounted grinding device. Repeated sharpening often leads to necessary adjustments. Adjustment is performed manually at short intervals when the machine is stopped. The usual type of weaving machine requires up to two new knives per shift.
- DE 34 16 477 A1 proposes to automatically carry out the readjustment of the receiving part with the knife.
- the receiving part is guided in the knife carriage transversely to the direction of movement.
- the adjusting movement is carried out by a spindle.
- a mother who is trained as a Maltese cross if a photocell, which monitors the knife, a given certain information, rotated by a fixed amount. With this automatic adjustment of the knife only the degree of automation is increased. Regular replacement of the blades used after a short time is still required.
- EP 0 993 906 A1 proposes a grinding element for the blade of the knife carriage in the form of an abrasive belt.
- This tape is flexible and the mass of the tape is small, relative to the portion that the blade of the knife must move by small amounts during the grinding process. By using such a band, it is possible to perform the grinding process more sensitively even at higher operating speeds of the loom. Less material is removed during the grinding process. The consumption of the knives is slightly reduced. At higher weaving speeds, knife temperatures are reached which are very close to the melting point of the synthetic pile yarns. It form melt beads. Natural pile yarns such as wool and cotton begin to carbonize at these temperatures.
- a cutting device according to the preamble of claim 1 is known from US-A-4 561 473.
- the object of the present invention is therefore to prefer a cutting device that ensures the cutting ability of the knife over long periods of time with thermal protection of the fibers to be separated and avoids the uncontrolled clash of grinding and knife even at very high speeds of the loom.
- Such a cutting device is defined by claim 1.
- the proposed knife can be obtained by its material composition over a long period of its cutting ability. It ensures a clean cut of all individual fibers with its powdery filler particles.
- the knives are inventively provided with a plurality of cutting edges, which can be brought by a position change of the knife on the knife carriage successively used.
- each cutting section can be determined by experience and has large tolerances, so that a manual indexing of the knife is completely sufficient and can be bought.
- the service life of a cutting section are when using the mentioned cutting material regularly at several shifts or even weeks. For carbide blades no wear was detected after months. During use, a high quality of the cutting process was consistently ensured.
- the shapes of the cutting edge sections according to claim 2 allow an optimization of the cutting edge geometry for different pile yarns and pile densities.
- the design of the cutting edge according to claim 3 allow in addition to a simplified knife production and a permanent change of each activated cutting in small steps or in a continuous movement.
- the latter also has the advantage of better cooling of the knife
- the execution of the knife positioning according to claim 4 has the advantage of a lower mass of the knife carriage. There are no drive elements needed on the carriage. In addition, the life of a cutting section without position change is so long that with an occasional manual control, a new cutting section can be brought in a few steps in the cutting position.
- the cutting device according to the invention will be described with reference to a knife carriage for a double carpet loom.
- the knife carriage 2 is moved by means of toothed belt 5 transversely to the working direction of the loom in regularly changing directions back and forth. It slides with its guides 21 on the guide rail 3 indicated in FIG. 2.
- the toothed belt 5 receives its drive movement from a controlled servomotor.
- the knife carriage 2 is detachably connected to the toothed belt 5 with a coupling 22.
- a receiving part 23 may be arranged in the central region, which carries the knife 4. This receiving part 23 is guided positively on the carriage plate 20 transversely to the direction of movement of the blade carriage 2 and is fixed by means of screw 231 to the carriage plate 20, after it has been set exactly to the correct cutting position of the blade 4.
- a pin-shaped positioning member 232 which has an approximately hexagonal basic shape in the present case, the transitions are designed arcuate.
- this positioning element 232 is a threaded hole into which the clamping screw 25, which presses the clamping plate 251 on the knife, is screwed.
- the knife 4 shown in Fig. 1 has a circular shape (401) in the cutting area.
- a fixing opening 41 is provided which can be plugged onto the hexagonal positioning element 232 in a form-fitting manner. Between the fixing opening 41 and the circumference of the positioning element 232, a free space can be provided in a region which is insignificant for the positive connection, into which means the means for lifting the knife can be inserted.
- the regular construction of the positioning element 232 allows the knife to be positively plugged in six different positions, so that six different cutting sections 401 can be used in succession in a controlled manner.
- the knife consists at least in the cutting area of a hard metal material or a ceramic material, which has very fine, powdery and hard particles as a filler. It is also possible to produce the cutting area of the blade 4 from a so-called particle composite material. It is important that the filler particles have sufficient hardness and are so small that the cutting edge of the knife 4 can be made very sharp. The best results have been achieved with filler particles of carbides, nitrides, carbonitrides or pure carbon.
- the binder used Metallic or synthetic type is to keep the particles of the filler at the self-adjusting cutting temperature even in the narrow cutting area with security on the composite.
- At an adjusting cutting temperature of about 90 ° C should ensure a reliable stability of the binder at least 120 ° C, but preferably from 150 ° C. It is favorable if the stability can be guaranteed even at higher temperatures. This is the case regularly when metals are used as binders.
- the particles of the fillers in the cutting area are freed from the binder immediately after the start of use by the passing fibers and act with their hard and edged surface directly on the fibers to be separated of the presented pile layer.
- the cutting angle ⁇ must be chosen to be much larger in contrast to the steel knife.
- the particles of the filler involved in the cutting process must be reliably and reliably held on the knife body in a larger angular range by means of a binder.
- the knife carriage shown in Fig. 1 is shown again as a section in a slightly modified structure.
- the receiving part 23 is bent in its connecting portion upwards and is guided with its attachment portion on the upper side of the carriage plate 20 and clamped by means of screws 231.
- the positioning element 232 is located at the front end of the receiving part 23 and protrudes from below into the fixing opening 41 of the knife 4 used.
- a clamping screw 25 presses the clamping plate 251 onto the knife 4.
- the exact cutting position of the knife tip between the guided double pile fabric 1 is set. This position is of great importance, because at the point where the knife 4 touches the fibers with its tip, through the two pile fabrics 11, 12 a certain train is exerted on the fibers, which supports the separation process.
- FIG. 3 A similar to Fig. 2 design of the blade carriage 2 'is shown in Fig. 3. Here, a subsequent adjustment of the cutting position of the knife 4 on the knife carriage 2 is dispensed with. The knife 4 is clamped here directly with the carriage plate 20 '.
- FIGS. 4 to 7 knives 4 with different shapes of the positioning elements and corresponding shapes of the fixing opening 41 of the knife 4 are shown.
- Fig. 4 shows a circular blade 4, which has six cutting portions 401 with constant radius R.
- the cutting portions 401 are zueinender offset by an angle ⁇ of 60 °.
- the positioning element 232 and the fixing opening 41 - as already described in FIG. 1 - each have a hexagonal basic shape, wherein the transitions between the outer / inner plane surfaces are designed arcuate. These arcuate transitions reduce the notch effects in the relatively brittle knife body.
- FIG. 5 shows a knife which has a predominantly annular fixing opening 415 with a nose 4151.
- the positioning element 242 consists of six ring-shaped centering pins.
- the nose 4151 can be positively inserted in each case between two adjoining centering pins, so that the knife 4 can be inserted and fixed in six different positions a, b, c, d, e, f.
- FIG. 6 A further embodiment is shown in FIG. 6.
- This knife 4 has three cutting portions 401 ', each extending over approximately 110 °.
- the locking angle ⁇ is 120 ° here.
- the separation angle 404 is selected to be about 10 °.
- the positioning elements 232 'and the fixing opening 416 have approximately the same triangular shape and are positively interlocked.
- the slide plate 20 or the receiving part 23 have in the clamping region of the blade 4 at corresponding angular intervals (angle ⁇ ) notches 243.
- these notches 243 can a single wedge 4171 formed on the knife 4, which is located on an end face of the knife 4 (cf. Fig. 8), are introduced.
- the reliable radial guidance of the knife 4 can be ensured in this embodiment by a cylindrical shaft 250 of the clamping screw 25 (see also Fig. 8).
- the radius R corresponds to the radius of the knife 4.
- FIGS. 9 and 10 Two of these possible forms of blades are shown in FIGS. 9 and 10.
- the cutting portions 402 are formed in Fig. 9 between the locking angles ⁇ convex arcuate.
- the effective radius r is significantly smaller than the radius R of the average cutting circular path R.
- the cutting portions 402 are each formed symmetrically to a radial axis of symmetry S, so that in both directions of movement of the blade carriage 2 matching cutting conditions are effective.
- a prismatic cutting edge design of the cutting edge portions 403 in the area of the cutting circle path (radius R) is preferred.
- the cutting portions 403 are formed at an obtuse angle, wherein in the working position, the axis of symmetry S and thus the tip of the cutting portion 403 protrudes furthest into the fabric 1.
- FIGS. 11a, 11b, 11c show different shapes for positioning the cutting part made of hard metal, of ceramic or of a particle composite material in the cutting area.
- the knife 4 consists solely of a cutting part 43, the z. B. consists of hard metal.
- Fixierring 42 in the center of the blade 4 made of a metallic material or the like. Provided. This metallic material forms the profile of the fixing opening 41.
- the hard metal is added by a pressing operation in the form of an annular cutting part 431, which finally forms the tip of the cutting edge 40.
- the complete knife body 421 consists of a metallic material.
- the cutting metal forming the cutting edge or the like forms only a cutting part 432 in the form of a coating.
- FIG. 12 A further modified embodiment of a knife carriage 2 "is shown in Fig. 12.
- the knife carriage 2 "moves in a customary manner on the guide rail 3 parallel to the separating edge of the double pile fabric 1.
- an upwardly directed pin 26 is fastened to the carriage plate 20 by means of welding or adhesive bonding 11b is held in substantial areas in a fixing ring 42 ', so that no bending or compressive stresses are exerted on the hard metal material of the knife, which is relatively brittle a sleeve-shaped knife guide 7 is attached, which has a collar at its lower free end.At the opposite end, this knife guide 7 has a thread on this thread a toothed belt pulley 71 is screwed, which axially clamps the knife 4 'on the knife guide 7.
- a central cam formed at the upper end is pressed against the clamping point of the pin 26 by an elastic part of the knife carriage 2 ", a so-called retaining spring 27. A vertical movement of the knife 4 'is thereby prevented.
- a stepper or servo motor 6 is arranged, which is supplied via not shown contact rails in the region of the guide rail 3 with energy and receives from a central control device according to a predetermined program corresponding drive movements and executes.
- the stepper motor 6 can perform a continuous, very low speed rotational movement so that the tip of the knife 4 'or cutting edge portions 401 on the circumference of the knife constantly change their position relative to the tissue. Heated cutting edges of the knife 4 'are permanently moved out of the fabric and exposed to a cooling air flow, while cooled cutting sections return to the cutting position.
- FIGS. 14 and 15 Another form of knife adjustment is shown in FIGS. 14 and 15. Here is the indexing of the knife 4 or 4 'a jack drive.
- the on an axis 60 of the blade carriage 2 "'freely movable latch lever 65 has at its free end an enlarged mass 653 and held by a spring 652 pawl 651.
- the pawl 651 serves to advance the ratchet wheel 66.
- the latch lever 65 is between two with dampening pad provided stops 28, 28 'on the carriage plate 20 (23) under the action of the accelerating forces acting in alternating directions on the mass 653 of the pawl lever 65 in the carriage reversal such that in one end position, the ratchet 66 progresses and in the other
- the ratchet wheel 66 is rotationally rigidly connected to the drive wheel 73 of the toothed belt 72 and continues to rotate the knife 4 or 4 'by an amount via the pulley 71, so that after each double stroke of the knife carriage 2 "' a new region of the Cutting edge of the knife 4 'reaches the cutting position.
- the knife 4 ' is pressed with its knife guide 7 on the guide surface of the carriage plate 20 or the receiving part 23 and thus largely securely fixed during the carriage stroke.
- ratchet lever 65 can also be used to advance the ratchet wheel 66 other known mechanisms.
- Such mechanisms could be magnets that affect the path of the knife carriage. It is also possible frame-fixed slide guides for one arm of the ratchet lever in the turning area of the blade carriage 2 "'.
- the knife edge of carbide knives can be regrinded outside the machine, so that after longer use it is possible to activate new particles in the cutting material.
- the radial movement of the grinding tools in the area of the cutting edges has proven itself.
Landscapes
- Engineering & Computer Science (AREA)
- Textile Engineering (AREA)
- Treatment Of Fiber Materials (AREA)
Description
- Die Erfindung betrifft eine Schneidvorrichtung für das Trennen von Doppelflorgewebe an einer Doppelflorwebmaschine, bestehend aus einem quer zur Kettrichtung in der Trennebene, entlang einer Führungsschiene bewegbaren Messerschlitten und aus einem am Messerschlitten positionierbarem Messer.
- Durch die DE 31 04 970 C2 wird offenbart, an einem Messerschlitten das Messer an einem Aufnahmeteil mittels Deckplatte und Spannschraube zu fixieren. Die Spannplatte ist am Messerschlitten senkrecht zur Bewegungsrichtung des Messerschlittens gegen die Schneidebene bzw. gegen die Arbeitsrichtung der Webmaschine einstellbar. Das Messer wird bei jedem Hub oder Doppelhub des Messerschlittens mittels gestellfester aber nachgiebig gelagerter Schleifvorrichtung geschärft. Das wiederholte Schärfen führt zu häufig notwendigem Nachstellen. Das Nachstellen wird in kurzen Intervallen manuell bei Maschinenstillstand ausgeführt. Bei der üblichen Nutzungsart der Webmaschine werden pro Schicht bis zu zwei neue Messer benötigt.
- Durch die DE 34 16 477 A1 wird vorgeschlagen, das Nachstellen des Aufnahmeteiles mit dem Messer automatisch auszuführen. Zu diesem Zweck ist das Aufnahmeteil im Messerschlitten quer zur Bewegungsrichtung geführt. Die Stellbewegung erfolgt durch eine Spindel. Eine Mutter, die als Malteserkreuz ausgebildet ist, wird dann, wenn eine Photozelle, die das Messer überwacht, eine bestimmte Information gibt, um einen feststehenden Betrag gedreht. Mit dieser automatischen Verstellung des Messers wird lediglich der Automatisierungsgrad erhöht. Das regelmäßige Auswechseln der verwendeten Messer nach kurzer Zeit ist nach wie vor erforderlich.
- Mit der EP 0 993 906 A1 wird ein Schleifelement für das Messer des Messerschlittens in Form eines Schleifbandes vorgeschlagen. Dieses Band ist flexibel und die Masse des Bandes ist - bezogen auf den Abschnitt, den die Schneide des Messers während des Schleifvorganges um kleine Beträge bewegen muss - gering. Durch die Verwendung eines solchen Bandes ist es möglich, den Schleifvorgang auch bei höheren Arbeitsgeschwindigkeiten der Webmaschine feinfühliger auszuführen. Es wird weniger Material beim Schleifvorgang abgetragen. Der Verbrauch der Messer wird geringfügig reduziert. Bei höheren Webgeschwindigkeiten werden Messertemperaturen erreicht, die sehr nahe am Schmelzpunkt der synthetischen Polgarne liegen. Es bilden sich Schmelzperlen. Natürliche Polgarne wie Wolle und Baumwolle beginnen bei diesen Temperaturen zu verkohlen.
- Einen anderen Weg beschreitet die Offenbarung im EP 1 122 348 A1. In diesem Dokument werden Mittel vorgeschlagen, die den Schleifvorgang nicht bei jedem doppelten Messerhub, sondern nur im Bedarfsfall ausführen. Der Messerschlitten wird anhand von vorliegenden Erfahrungen oder durch ein mittels Sensor erzeugtes Signal über einen größeren Hub bewegt, wenn ein Schleifvorgang ausgeführt werden soll. Auf die gleiche Weise erfolgt das Nachstellen des Messers. Für diesen Vorgang ist eine Position vorgesehen, die weiter außerhalb der Schleifposition angeordnet ist. Für das Nachstellen des Messers wird die Spannklemme des Messers gelöst und das Messer mittels Feder gegen einen gestellfesten Anschlag geschoben. Dadurch wird erreicht, dass das Messer beim nachfolgenden Schleifvorgang stets eine vorgegebene, exakte Position zu dem Schleifwerkzeug einnimmt und die Vorspannung des Schleifwerkzeuges am Messer eine kontrollierbare Größe hat.
- Mit dieser Vorrichtung und Verfahrensweise ist es bereits möglich, die Standzeiten der Messer deutlich zu erhöhen und die Schneidqualität bei Drehzahlen von 110 U/min bis 140 U/min stets unter Kontrolle zu halten. Bei höheren Drehzahlen (ab etwa 160 U/min) pendeln sich die Temperaturen bei 160 °C ein. Polypropylen-Fasern beginnen Schmelzperlen auszubilden.
- Mit den steigenden Drehzahlen der Doppelflorwebmaschinen, insbesondere für das Anwendungsgebiet der Teppichherstellung, erhöht sich auch die Geschwindigkeit, mit der das Messer bei einem vorgesehenen Schleifvorgang auf das Schleifwerkzeug trifft. Dieser starke Schlag des Messers auf das Schleifwerkzeug führt dazu, dass das Schleifwerkzeug nicht elastisch und schwingungsfrei ausweichen kann. Es führt im Bereich des Aufpralles zu einem unkontrolliert starken Schleifprozess. Übrige Bereiche der Messerschneide werden dagegen weniger geschliffen und tragen weiter zur Erhöhung der Messertemperatur bei.
- Da die Sensoren zur Ermittlung der Schneidfähigkeit des Messers meist nicht feinfühlig genug arbeiten um die Schärfe einer Schneide in allen wirksamen Bereichen zu kontrollieren, werden nach einem abschnittsweise überdurchschnittlich abrasiv ausgeführten Schleifvorgang eine große Zahl von Schneidhüben mit relativ stumpfem Messer ausgefüh rt. Das hat eine fehlerhafte Floroberfläche zur Folge. Die entstehende hohe Temperatur des Messers kann - wie bereits erwähnt - zu Schmelzperlen an den Faserenden führen. Die Qualität der Teppiche ist reduziert.
- Eine Schneidvorrichtung gemäß dem Oberbegriff des Anspruchs 1 ist aus US-A-4 561 473 bekannt.
- An Kettenwirkmaschinen ist es im Zusammenhang mit der Herstellung von Florgeweben durch die DD 116 642 und die US 4 263 790 bekannt, die über Polplatinen gespannten Polschlingen nacheinander mittels rotierendem Messer aufzutrennen. Die Messer bestehen aus einem Hochpolymer-Füllstoffgemisch, wobei der Füllstoff feinkörnig (Normalkorund) und abrasiv ist. An den Schneidkanten werden die Füllstoffkörner schnell freigelegt und sind in der Lage, die Fasern mit ihren Kanten anzuritzen, so dass sie bei zunehmender Spannung platzen. Die Sicherheit, dass sich die, die Schneide bildenden, noch relativ groben Körnchen nicht vom Messer lösen, gewährleistete man mit einer Vergrößerung des Schneidenwinkels auf 30° bis 45°. Zur Vermeidung einer hohen Temperatur an der Schneide reduzierte man die Relativgeschwindigkeit zwischen Messer und den zu trennenden Fasern auf etwa 1,5 m/s bis 3 m/s. Die Lebensdauer der Messer an den Wirkmaschinen war nahezu unbegrenzt.
- Eine Übertragung dieses, dem Trennschleifen ähnlichen Schneidverfahrens auf die Doppelflorwebmaschine erfolgte deshalb nicht, weil sich die Faserenden bei einem solchen Trennvorgang büschelartig aufspalteten. Die Floroberfläche des Teppichs wurde matt und anfällig für die Aufnahme von Staub und Schmutzpartikeln.
- Ein weiterer Nachteil bestand darin, dass sich die Temperatur des am Messerschlitten befestigten Messers - wegen des Fehlens einer angemessenen Kühlzeit - zunehmend erhöhte. Die büschelartig aufgespaltenen Faserenden bildeten feine Schmelzperlen aus, die den negativen Effekt der matten Oberfläche und der erhöhten Schmutzaufnahme noch vergrößerten.
- Die Aufgabe der vorliegenden Erfindung ist es deshalb, eine Schneidvorrichtung vorzugschlagen, die über große Zeiträume die Schneidfähigkeit des Messers bei thermischer Schonung der zu trennenden Fasern gewährleistet und auch bei sehr hohen Drehzahlen der Webmaschine das unkontrollierte Aufeinandertreffen von Schleifvorrichtung und Messer vermeidet.
- Eine solche Schneidvorrichtung wird durch den Anspruch 1 definiert. Das vorgeschlagene Messer kann durch seine werkstoffliche Zusammensetzung über einen langen Zeitraum seine Schneidfähigkeit erhalten. Es sichert mit seinen pulverförmigen Füllstoffpartikeln einen sauberen Schnitt aller Einzelfasern.
- Die gute Wärmeleitfähigkeit dieses Schneidenwerkstoffes - sie ist mindestens doppelt so hoch, wie die von Stahl - und die bei diesem Werkstoff notwendigerweise vergrößerte Messerdicke (Die Wärmeableitung erfolgt auf größerer Fläche) führt zu einer nur begrenzten, oberflächlichen Erwärmung der Schneide (ca. 80 °C bis 90 °C). Der Schmelzpunkt der kritischsten Fasern, der Polypropylen-Fasern, liegt bei 163 °C bis 175 °C. Das Ausbilden von Schmelzperlen findet daher nicht statt.
- Die Messer werden erfindungsgemäß mit einer Mehrzahl von Schneiden versehen, die durch einen Positionswechsel des Messers am Messerschlitten nacheinander zum Einsatz gebracht werden können.
- Die Lebensdauer jedes Schneidenabschnittes ist durch Erfahrungswerte bestimmbar und hat große Toleranzen, so dass ein manuelles Fortschalten der Messer völlig ausreichend ist und inkauf genommen werden kann. Die Standzeiten eines Schneidenabschnittes liegen bei Verwendung des genannten Schneidenwerkstoffes regelmäßig bei mehreren Schichten oder gar Wochen. Bei Hartmetallmessern wurde nach Monaten noch kein Verschleiß festgestellt. Während des Gebrauches konnte durchgängig eine hohe Qualität des Schneidvorganges gewährleistet werden.
- Die Formen der Schneidenabschnitte nach Anspruch 2 lassen eine Optimierung der Schneidengeometrie für unterschiedliche Polgarne und Poldichten zu.
- Die Gestaltung der Schneiden nach Anspruch 3 erlauben neben einer vereinfachten Messerherstellung auch einen permanenten Wechsel der jeweils aktivierten Schneiden in kleinen Schritten oder in einer kontinuierlichen Bewegung. Letztereres hat auch den Vorteil einer besseren Kühlung des Messers
- Die Ausführung der Messerpositionierung nach Anspruch 4 hat den Vorteil einer geringeren Masse des Messerschlittens. Es werden keine Antriebselemente auf dem Schlitten benötigt. Zudem ist die Lebensdauer eines Schneidenabschnittes ohne Positionswechsel so lang, dass bei einer gelegentlichen manuellen Kontrolle ein neuer Schneidenabschnitt mit wenigen Handgriffen in die Schneidposition gebracht werden kann.
- Die Ausführung der Messerpositionierung nach den Ansprüchen 5 bis 9 wird man vor allem dann wählen, wenn man die Temperatur des Messers auf möglichst niedrigem Niveau halten will oder muss.
- Bei Verwendung der Schneidenwinkel nach Anspruch 10 gewährleistet man einen sauberen glatten Schnitt der Fasern der Polgarne und gleichzeitig ein Optimum der Verbindung der die Schneide bildenden Fülistoffpartikel mit dem Messerkörper. Die Wärmeabführung ist bei größeren Messerdicken zunehmend günstiger.
- Die Erfindung soll nachstehend an einem Ausführungsbeispiel näher erläutert werden. In den zugehörigen Zeichnungen zeigen:
- Fig. 1
- eine perspektivische Gesamtansicht des Messerschlittens mit angehobener Spannplatte und gelöster Spannschraube,
- Fig. 2
- einen Querschnitt durch einen Messerschlitten mit verstellbarem Aufnahmeteil für das Messer,
- Fig. 3
- eine Darstellung analog zu Fig. 2, bei der das Messer zusammen mit einem Halteteil direkt an der Messerschlittenplatte befestigt ist,
- Fig. 4 bis Fig. 7
- einige Messervarianten, die auf unterschiedliche Weise nacheinander die Positionierung mehrerer Schneidenabschnitte des Messers in der aktuellen Schneidposition ermöglichen,
- Fig. 8
- eine leicht vergrößerte Darstellung der Messerpositionierung in der Ausführung nach Fig. 7,
- Fig. 9 und Fig. 10
- Beispiele für die unterschiedliche Gestaltung von Schneidenabschnitten eines Messers,
- Figuren 11a, b, c
- unterschiedliche Anordnungen einer Hartmetallschneide am Messer,
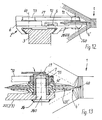
- Fig. 12
- eine Ansicht eines Messerschlittens mit rotierendem Messer,
- Fig. 13
- eine vergrößerte Schnittdarstellung der Messerlagerung am Messerschlitten gemäß Fig. 12,
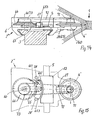
- Fig. 14
- eine Ansicht analog Fig. 12 mit einem Klinkenantrieb und
- Fig. 15
- eine Draufsicht zu Fig. 14 im Bereich des Klinkengetriebes:
- Die erfindungsgemäße Schneidvorrichtung wird anhand eines Messerschlittens für eine Doppelteppichwebmaschine beschrieben.
- Der Messerschlitten 2 wird mittels Zahnriemen 5 quer zur Arbeitsrichtung der Webmaschine in regelmäßig wechselnden Richtungen hin und her bewegt. Er gleitet mit seinen Führungen 21 auf der in Fig. 2 angedeuteten Führungsschiene 3. Der Zahnriemen 5 erhält seine Antriebsbewegung von einem gesteuerten Servomotor. Der Messerschlitten 2 ist mit einer Kupplung 22 lösbar mit dem Zahnriemen 5 verbunden.
- An der Unterseite der Schlittenplatte 20 kann im mittleren Bereich ein Aufnahmeteil 23 angeordnet sein, welches das Messer 4 trägt. Dieses Aufnahmeteil 23 wird an der Schlittenplatte 20 quer zur Bewegungsrichtung des Messerschlittens 2 formschlüssig geführt und wird mittels Schraubverbindung 231 an der Schlittenplatte 20 fixiert, nachdem es exakt auf die richtige Schneidposition des Messers 4 eingestellt wurde.
- An der Oberseite des freien Endes des Aufnahmeteiles 23 befindet sich ein zapfenförmiges Positionierungselement 232, das im vorliegenden Fall eine etwa sechseckige Grundform hat, deren Übergänge bogenförmig ausgestaltet sind. Innerhalb dieses Positionierungselementes 232 befindet sich eine Gewindebohrung, in die die Spannschraube 25, welche die Spannplatte 251 auf das Messer presst, eingeschraubt wird. Das in Fig. 1 gezeigte Messer 4 hat eine kreisrunde Form (401) im Schneidenbereich. Im Zentrum des Messers 4 ist eine Fixieröffnung 41 vorgesehen, die formschlüssig auf das sechseckige Positionierelement 232 aufsteckbar ist. Zwischen der Fixieröffnung 41 und dem Umfang des Positionierungselementes 232 kann in einem für den Formschluss unbedeutenden Bereich ein Freiraum vorgesehen sein, in den Mittel zum Abheben des Messers eingeführt werden können.
- An dem Messer 4 können in den einzelnen Winkelbereichen, die je einem Schneidenbereich 401 zugeordnet sind, Ziffern oder andere Zeichen aufgebracht sein, die die jeweilige Winkelposition kennzeichnen.
- Der regelmäßige Aufbau des Positionierungsetementes 232 lässt es zu, dass das Messer in sechs verschiedenen Positionen formschlüssig aufgesteckt werden kann, so dass sechs verschiedene Schneidenabschnitte 401 nacheinander geregelt zum Einsatz kommen können.
- Das Messer besteht mindestens im Schneidenbereich aus einem Hartmetallwerkstoff oder einem Keramikwerkstoff, der als Füllstoff sehr feine, pulverförmige und harte Partikel besitzt. Es ist auch möglich, den Schneiden bereich des Messers 4 aus einem sog. Teilchenverbundwerkstoff herzustellen. Wichtig ist, dass die Füllstoffpartikel eine ausreichende Härte besitzen und so klein sind, dass die Schneidkante des Messers 4 sehr scharfkantig ausgebildet werden kann. Die besten Ergebnisse wurden mit Füllstoffpartikeln aus Carbiden, Nitriden, Carbonitriden oder aus reinem Kohlenstoff erreicht. Das verwendete Bindemittel metallischer oder synthetischer Art soll bei der sich einstellenden Schneidentemperatur die Partikel des Füllstoffes auch im schmalen Schneidenbereich noch mit Sicherheit am Verbund halten.
- Bei einer sich einstellenden Schneidentemperatur um etwa 90 °C sollte man eine zuverlässige Stabilität des Bindemittels bei mindestens 120 °C, vorzugsweise jedoch ab 150°C gewährleisten. Günstig ist, wenn die Stabilität auch noch bei höheren Temperaturen gewährleistet werden kann. Das ist regelmäßig der Fall, wenn als Bindemittel Metalle verwendet werden.
- Die Partikel der Füllstoffe im Schneidenbereich werden sofort nach Einsatzbeginn durch die vorbei gleitenden Fasern vom Bindemittel befreit und wirken mit ihrer harten und kantigen Oberfläche unmittelbar auf die zu trennenden Fasern der dargebotenen Florschicht ein.
- Der Schneidenwinkel γ muss dabei im Gegensatz zu dem der Stahlmesser deutlich größer gewählt werden. Die am Schneidvorgang beteiligten Partikel des Füllstoffes müssen in einem größeren Winkelbereich mittels Bindemittel zuverlässig und sicher am Messerkörper gehalten werden.
- In Fig. 2 ist nochmals der in Fig. 1 gezeigte Messerschlitten als Schnitt in einem etwas abgewandelten Aufbau dargestellt. Hier ist das Aufnahmeteil 23 in seinem Verbindungsabschnitt nach oben abgekröpft und wird mit seinem Befestigungsabschnitt auf der Oberseite der Schlittenplatte 20 geführt und mittels Schrauben 231 verspannt.
- Das Positionierungselement 232 befindet sich am vorderen Ende des Aufnahmeteiles 23 und ragt von unten in die Fixieröffnung 41 des eingesetzten Messers 4. Eine Spannschraube 25 presst die Spannplatte 251 auf das Messer 4.
- Mit dem einstellbaren Aufnahmeteil 23 wird die genaue Schneidposition der Messerspitze zwischen dem geführten Doppelflorgewebe 1 eingestellt. Diese Position ist deshalb von großer Bedeutung, weil an der Stelle, wo das Messer 4 mit seiner Spitze die Fasern berührt, durch die beiden Florgewebe 11, 12 ein bestimmter Zug auf die Fasern ausgeübt wird, der den Trennvorgang unterstützt.
- Die Position lässt sich am einfachsten in der Maschine selbst ermitteln und dann für einen langen Zeitraum durch die Befestigungsschrauben 231 fixieren. Es ist natürlich auch möglich, diese Position durch einstellbare Führungsplatten des Messerschlittens 2 zu definieren. Eine solche Einstellung ist jedoch regelmäßig wesentlich komplizierter zu handhaben.
- Eine der Fig. 2 ähnliche Gestaltung des Messerschlittens 2' ist in Fig. 3 gezeigt. Hier wird auf eine nachträgliche Einstellung der Schneidposition des Messers 4 am Messerschlitten 2 verzichtet. Das Messer 4 wird hier unmittelbar mit der Schlittenplatte 20' verspannt.
- In den Figuren 4 bis 7 sind Messer 4 mit unterschiedlichen Formen der Positionierungselemente und entsprechenden Formen der Fixieröffnung 41 des Messers 4 dargestellt.
- Fig. 4 zeigt ein rundes Messer 4, das sechs Schneidenabschnitte 401 mit gleichbleibendem Radius R besitzt. Die Schneidenabschnitte 401 sind zueinender um einem Winkel α von 60° versetzt. Das Positionierungselement 232 und die Fixieröffnung 41 haben - wie in Fig. 1 bereits beschrieben - jeweils eine sechseckige Grundform, wobei die Übergänge zwischen den äußeren/inneren Planflächen bogenförmig gestaltet sind. Diese bogenförmigen Übergänge reduzieren die Kerbwirkungen im relativ spröden Messerkörper.
- In Fig. 5 ist ein Messer gezeigt, das eine überwiegend ringförmige Fixieröffnung 415 mit einer Nase 4151 besitzt. Das Positionierungselement 242 besteht aus sechs ringförmig angeordneten Zentrierstiften. Die Nase 4151 ist jeweils zwischen zwei einander benachbarte Zentrierstifte formschlüssig einfügbar, so dass das Messer 4 in sechs verschiedenen Positionen a, b, c, d, e, f eingesetzt und fixiert werden kann.
- Damit zuverlässig gesichert wird, dass sich die wirksamen Schneidenabschnitte 401 nach einem Umstellvorgang nicht überlappen und bereits benutzte Schneidenbereiche erneut zum Einsatz kommen, ist es u. U. zweckmäßig, einen Trennwinkel 404 zwischen zwei Schneidenabschn itten 401 vorzusehen.
- Eine weitere Gestaltungsform zeigt Fig. 6. Dieses Messer 4 hat drei Schneidenabschnitte 401', die sich jeweils über etwa 110° erstrecken. Der Rastwinkel α beträgt hier 120°. Der Trennwinkel 404 ist mit etwa 10° gewählt. Die Positionierungselemente 232' und die Fixieröffnung 416 haben die annähernd gleiche dreieckige Form und sind formschlüssig ineinanderfügbar.
- Eine weitere Variante, die es erlaubt, das Messer 4 in unterschiedlichen Winkelpositionen zu fixieren, zeigt Fig. 7. Die Schlittenplatte 20 oder das Aufnahmeteil 23 besitzen im Spannbereich des Messers 4 in entsprechenden Winkelabständen (Winkel α) Rastkerben 243. In diese Rastkerben 243 kann ein einzelner am Messer 4 ausgeformter Keil 4171, der sich an einer Stirnseite des Messers 4 befindet (Vgl. Fig. 8), eingebracht werden. Die zuverlässige radiale Führung des Messers 4 kann bei dieser Ausführung durch einen zylindrischen Schaft 250 der Spannschraube 25 gewährleistet werden (vgl. auch hierzu Fig. 8).
- In den Figuren 1 bis 7 werden Messer gezeigt, die kreisförmig angeordnete Schneidenabschnitte mit einem Radius r = R besitzen. Der Radius R entspricht dem Radius des Messers 4.
- Die Erfahrung zeigt jedoch, dass es zweckmäßig sein kann, die Geometrie der Schneiden innerhalb eines Schneidbereiches zu optimieren. Zwei dieser möglichen Schneidenformen sind in den Figuren 9 und 10 dargestellt.
- Die Schneidenabschnitte 402 sind in Fig. 9 zwischen den Rastwinkeln α konvex bogenförmig gestaltet. Der wirksame Radius r ist deutlich kleiner als der Radius R der durchschnittlichen Schneidenkreisbahn R. Die Schneidenabschnitte 402 sind jeweils zu einer radialen Symmetrieachse S symmetrisch ausgebildet, so dass in beiden Bewegungsrichtungen des Messerschlittens 2 übereinstimmende Schneidbedingungen wirksam sind.
- In Fig. 10 wird eine prismatische Schneidengestaltung der Schneidenabschnitte 403 im Bereich der Schneidenkreisbahn (Radius R) bevorzugt. Die Schneidenabschnitte 403 sind stumpfwinklig ausgebildet, wobei in der Arbeitsposition die Symmetrieachse S und damit die Spitze des Schneidenabschnittes 403 am weitesten in das Gewebe 1 hineinragt.
- Die Figuren 11a, 11b, 11c zeigen unterschiedliche Formen zur Positionierung des Schneidenteiles aus Hartmetall, aus Keramik oder aus einem Teilchenverbundwerkstoff im Schneidenbereich auf.
- In Fig. 11a besteht das Messer 4 ausschließlich aus einem Schneidenteil 43, das z. B. aus Hartmetall besteht.
- In Fig. 11b ist ein sog. Fixierring 42 im Zentrum des Messers 4 aus einem metallischen Werkstoff oder dgl. vorgesehen. Dieser metallische Werkstoff bildet das Profil der Fixieröffnung 41. Im äußeren Schneidenbereich ist durch einen Pressvorgang in Form eines ringförmigen Schneidenteiles 431 das Hartmetall angefügt, das schließlich die Spitze der Schneide 40 ausbildet.
- In der Ausführung nach Fig. 11c besteht der komplette Messerkörper 421 aus einem metallischen Werkstoff. Das die Schneide ausbildende Hartmetall oder dgl. bildet nur einen Schneidenteil 432 in Form eines Überzuges.
- Eine weitere abgewandelte Ausführungsform eines Messerschlittens 2" ist in Fig. 12 dargestellt. Die Lagerung des Messers 4' ist in Fig. 13 als vergrößerte Schnittdarstellung zu sehen.
- Der Messerschlitten 2" bewegt sich in üblicher Weise auf der Führungsschiene 3 parallel zur Trennkante des Doppelflorgewebes 1. Anstelle des Positionierungselementes 232 im Bereich der Schwenkachse 260 ist an der Schlittenplatte 20 ein nach oben gerichteter Zapfen 26 mittels Schweiß- oder Klebeverbindung befestigt. Das Messer 4' ist - ähnlich wie in Fig. 11b beschrieben - in wesentlichen Bereichen in einem Fixierring 42' gehalten, so dass auf den Hartmetall-Werkstoff des Messers, der relativ spröde ist, keine Biege- oder Druckspannungen ausgeübt werden. Der Fixierring 42' ist auf eine hülsenförmige Messerführung 7 aufgesteckt, die an ihrem unteren freien Ende einen Bund aufweist. Am gegenüberliegenden Ende besitzt diese Messerführung 7 ein Gewinde. Auf dieses Gewinde ist eine Zahnriemenscheibe 71 aufgeschraubt, die das Messer 4' auf der Messerführung 7 axial spannt.
- Ein am oberen Ende ausgebildeter zentraler Nocken wird von einem elastischen Teil des Messerschlittens 2", einer sog Haltefeder 27 gegen die Einspannstelle des Zapfens 26 gedrückt. Eine vertikale Bewegung des Messers 4' wird dadurch verhindert.
- Auf dem Messerschlitten 2" ist im hinteren Bereich ein Schritt- oder Servomotor 6 angeordnet, der über nicht gezeigte Kontaktschienen im Bereich der Führungsschiene 3 mit Energie versorgt wird und von einer zentralen Steuervorrichtung nach einem vorgegebenen Programm entsprechende Antriebsbewegungen erhält und ausführt.
- Seine Antriebsbewegungen werden an seiner Achse 60 über seine Zahnriemenscheibe 73, den Zahnriemen 72 und die Zahnriemenscheibe 71 an der Messerführung 7 auf das Messer 4 oder 4' übertragen.
- Der Schrittmotor 6 kann eine kontinuierliche Drehbewegung mit sehr niedriger Drehzahl ausführen, so dass die Spitze des Messers 4' bzw. die Schneidenabschnitte 401 am Umfang des Messers ständig ihre Position zum Gewebe verändern. Erwärmte Schneidkanten des Messers 4' werden permanent aus dem Gewebe herausbewegt und einem kühlenden Luftstrom ausgesetzt, während abgekühlte Schneidenabschnitte wieder in die Schneidposition gelangen.
- Zur Sicherung einer stets einheitlichen Schneidcharakteristik ist es in diesem Falle zweckmäßig, die Drehrichtung des Messers 4' der Bewegungsrichtung des Messerschlittens 2" anzupassen, so dass die Relativgeschwindigkeit der Messerschneide gegenüber den zu trennenden Fasern stets eine gleiche, absolute und relative Größe hat.
- Natürlich ist es auch möglich, mit dem Schrittmotor 6 eine andere Art der Messerbewegung zu realisieren. So kann es zweckmäßig sein, die Schneidenabschnitte 401 in regelmäßigen Abständen, z. B. nach einem oder nach zehn Messerhüben, im Bereich außerhalb des Gewebes 1 zu wechseln.
- Es ist möglich die Größe der Verstellschritte des Messers 4' mehr oder weniger nach dem Zufallsprinzip unterschiedlich zu wählen. Das schlagartige Auftreffen von Fasern unter einem größeren spitzen Winkel auf die Messerschneide, was zu einem größeren oder schnelleren Herauslösen einzelner Partikel an der Schneide führt, wird dadurch auf größere Bereiche der Messerschneide am Umfang des Messers verteilt.
- Eine weitere Form der Messerverstellung ist in den Figuren 14 und 15 dargestellt. Hier dient der Fortschaltung des Messers 4 oder 4' ein Klinkenantrieb. Der auf einer Achse 60 des Messerschlittens 2"' frei bewegliche Klinkenhebel 65 besitzt an seinem freien Ende eine vergrößerte Masse 653 und eine durch eine Feder 652 gehaltene Klinke 651. Die Klinke 651 dient der Fortschaltung des Klinkenrades 66. Der Klinkenhebel 65 ist zwischen zwei mit dämpfendem Belag versehenen Anschlägen 28, 28' auf der Schlittenplatte 20 (23) unter der Wirkung der in wechselnden Richtungen wirksamen Beschleunigungskräfte auf die Masse 653 des Klinkenhebels 65 bei der Schlittenumkehr derart beweglich, dass er in einer Endlage das Klinkenrad 66 fortschaltet und in der anderen Endlage in seine Ausgangsposition zurückkehrt. Das Klinkenrad 66 ist drehstarr mit dem Antriebsrad 73 des Zahnriemens 72 verbunden und dreht über die Riemenscheibe 71 das Messer 4 oder 4' um einen Betrag weiter, so dass nach jedem Doppelhub des Messerschlittens 2"' ein neuer Bereich der Schneide des Messers 4' in die Schneidposition gelangt.
- Durch die Haltefeder 27 wird das Messer 4' mit seiner Messerführung 7 auf die Führungsfläche der Schlittenplatte 20 oder des Aufnahmeteiles 23 gepresst und somit während des Schlittenhubes weitgehend sicher fixiert.
- Neben der Massenträgheit des Klinkenhebels 65 kann man zur Weiterschaltung des Klinkenrades 66 auch andere bekannte Mechanismen verwenden. Solche Mechanismen könnten Magnete sein, die die Bahn des Messerschlittens tangieren. Möglich sind auch gestellfeste Kulissenführungen für einen Arm des Klinkenhebels im Wendebereich des Messerschlittens 2"'.
- Mit dieser Art der intermittierenden Fortschaltung der Messer 4' erreicht man einerseits, dass sich die Messerschneide nur kurzzeitig in der erhitzenden Schneidposition befindet, so dass sich die Temperatur der Messerschneide auf einem niedrigen Niveau einstellt. Zum Anderen werden immer wieder neue Schneidenbereiche in die Schneidposition verbracht. Die Gesamtlebensdauer dieses Messers 4' wird sehr hoch oder praktisch unbegrenzt.
- Die Messerschneide von Hartmetallmessern ist bei Bedarf außerhalb der Maschine nachschleifbar, so dass man nach längerem Gebrauch neue Partikel im Schneidwerkstoff aktivieren kann. Bewährt hat sich das radiale Bewegen der Schleifwerkzeuge im Bereich der Schneiden.
-
- 1
- Doppelflorgewebe
- 11, 12
- Florgewebe
- 2,
- Messerschnitten (allgemein)
- 2', 2", 2"'
- Messerschlitten
- 20, 20'
- Schlittenplatte
- 21
- Führungselemente
- 22
- Kupplung
- 23
- Aufnahmeteil
- 231
- Schraubverbindung (einstellbar)
- 232, 232'
- Positionierungselement (an Aufnahmeteil)
- 24
- Positionierungselement (an Schlittenplatte)
- 241
- Sechskant
- 242
- Zapfengruppe
- 243
- Rastnuten
- 25
- Spannschraube
- 250
- - Schaft
- 251, 251'
- Spannplatte
- 26
- Führungszapfen
- 260
- Achse
- 27
- Haltefeder
- 28, 28'
- Anschlag
- 3
- Führungsschiene
- 4
- Messer (allgemein)
- 4'
- Messer (in Fixierring eingesetzte Hartmetallschneide)
- 4"
- Messer (harmetallbeschichtet)
- 40
- Schneide (allgemein)
- 401
- Schneidenabschnitt, Teil der Kreisform
- 402
- Schneidenabschnitt, bogenförmig (r < R)
- 403
- Schneidenabschnitt, prismatisch
- 404
- Trennbereich
- 41
- Fixieröffnung (allgemein)
- 414
- - Sechskant
- 415
- - Bohrung
- 4151
- - - Nase
- 417
- - Bohrung
- 4171
- - - Nase
- 42, 42'
- Fixierring
- 421
- Fixierring als Messergrundkörper
- 43
- Schneidenteil
- 431
- Schneidenteil, verbunden mit Fixierring
- 432
- Schneidenteil, aufgetragen auf Grundkörper
- 5
- Zahnriemen
- 6
- Schrittmotor / Servomotor
- 60
- Achse
- 65
- Klinkenhebel
- 651
- Klinke
- 652
- Feder
- 653
- Masse
- 66
- Klinkenrad
- 7
- Messerführung
- 71
- Zahnriemenscheibe
- 72
- Zahnriemen
- 73
- Zahnriemenscheibe
- a, b, c, d, e,
- f Winkelpositionen (allgemein)
- a6, b6, c6
- Winkelpositionen (Fig. 6)
- R
- Radius der Schneidenkreisbahn
- S
- Symmetrieachsen
- r
- Radius eines Schneidenabschnittes
- α
- Rastwinkel / Winkel (Abstand zweier Winkelpositionen)
- γ
- Schneidenwinkel
Claims (10)
- Schneidvorrichtung für das Trennen von Doppelflorgewebe an einer Doppelflorwebmaschine, bestehend
aus einem quer zur Kettrichtung in der Trennebene, entlang einer Führungsschiene (3) bewegbaren Messerschlitten (2) und
aus einem am Messerschlitten (2) positionierbaren Messer (4),
wobei das Messer (4)am Messerschlitten (2) um eine vertikale Schwenkachse (260) verstellbar gelagert ist,an seinem Umfang mit mehreren zu radialen Symmetrieachsen (S) symmetrischen Schneidenabschnitten (401, 402, 403), die im gleichen Abstand von der Schwenkachse (260) angeordnet sind, versehen ist undmit Schneidenwinkeln (γ) zwischen 10° und 60° ausgestattet ist,dadurch gekennzeichnet, daß das mindestens im Bereich der Schneiden (40)aus Hartmetall oderaus einem keramischen Werkstoff oderaus einem Teilchenverbundwerkstoffmit in einen, bei einer Temperatur von über 150 °C stabilen Werkstoff eingebetteten Füllstoffpartikelnaus Carbiden, aus Nitriden, aus Carbonitriden oder aus reinem Kohlenstoff besteht. - Schneidvorrichtung nach Anspruch 1, dadurch gekennzeichnet,
dass die Schneidenabschnitte (402, 403) zur jeweiligen Symmetrieachse (S) konvex bogenförmig oder stumpfwinkelig ausgebildet sind. - Schneidvorrichtung nach Anspruch 1, dadurch gekennzeichnet,
dass die bogenförmigen Schneidenabschnitte (402) des Messers (4) zu einer kreisförmigen Schneide (401) mit einheitlichem Radius (r = R) vereinigt sind. - Schneidvorrichtung nach Anspruch 1, dadurch gekennzeichnet,
dass dem Messer (4) am Messerschlitten (2) Positionierungselemente (232; 232'; 242; 243) nach dem Vielkeilprinzip derart zugeordnet sind, dass wahlweise jeder der Schneiden abschnitte 402, 403) in der Schneidposition positionierbar und mit dem Messerschlitten (2) oder dem Aufnahmeteil (23) verspannbar ist. - Schneidvorrichtung nach Anspruch 1, dadurch gekennzeichnet,
dass dem Messer (4) am Messerschlitten (2) zur Ausbildung der Schwenkachse (260) ein vertikaler Zapfen (26) zugeordnet ist und
dass am Messerschlitten (2") zur Aktivierung eines anderen Schneidenabschnittes (401, 402, 403) Mittel zum Verstellen des Messers (4), z. B. einen Servo- oder Schrittmotor 6 oder einen Klinkenantrieb 65, 66, vorgesehen sind. - Schneidvorrichtung nach Anspruch 1, dadurch gekennzeichnet,
dass für den Antrieb des Messers (4) ein Klinkenantrieb (65, 66) vorgesehen ist, dessen Antriebsenergie von der Bewegung des Messerschlittens (2) abgeleitet ist. - Schneidvorrichtung nach Anspruch 1, dadurch gekennzeichnet,
dass für den gesteuerten Antrieb des Messers (4) ein elektromechanisches Stellglied, z. B. einen Schrittmotor 6, am Messerschlitten (2) vorgesehen ist und
dass die kontinuierliche oder intermittierende rotierende Antriebsbewegung mittels Zahnriemen (72) auf das um den Zapfen (26) bewegbare Messer (4) übertragen wird. - Schneidvorrichtung nach Anspruch 1 und einem der Ansprüche 5 oder 6, dadurch gekennzeichnet,
dass dem Antrieb (6) des Messers (4) Mittel zu seiner programmgemäßen Aktivierung zugeordnet sind. - Schneidvorrichtung nach Anspruch 1, 3 und 7, dadurch gekennzeichnet,
dass dem Schrittmotor (6) Mittel zur Steuerung einer nahezu kontinuierlichen Drehbewegung und Mittel zur Steuerung der Richtungsumkehr in Abhängigkeit vom Richtungswechsel des Messerschlittens zugeordnet sind. - Schneidvorrichtung nach Anspruch 1, dadurch gekennzeichnet,
dass der Schneidenwinkel (γ) zwischen 20° und 35° gewählt ist.
Priority Applications (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE50307329T DE50307329D1 (de) | 2003-07-30 | 2003-07-30 | Schneidvorrichtung für das Trennen von Doppelflorgewebe |
| EP20030017262 EP1505182B1 (de) | 2003-07-30 | 2003-07-30 | Schneidvorrichtung für das Trennen von Doppelflorgewebe |
| CN 200410070262 CN1584165A (zh) | 2003-07-30 | 2004-07-30 | 用于切割双面绒头织物的切割装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP20030017262 EP1505182B1 (de) | 2003-07-30 | 2003-07-30 | Schneidvorrichtung für das Trennen von Doppelflorgewebe |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1505182A1 EP1505182A1 (de) | 2005-02-09 |
| EP1505182B1 true EP1505182B1 (de) | 2007-05-23 |
Family
ID=33547612
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP20030017262 Revoked EP1505182B1 (de) | 2003-07-30 | 2003-07-30 | Schneidvorrichtung für das Trennen von Doppelflorgewebe |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP1505182B1 (de) |
| CN (1) | CN1584165A (de) |
| DE (1) | DE50307329D1 (de) |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP4870767B2 (ja) * | 2005-09-02 | 2012-02-08 | テクスティルマ・アクチェンゲゼルシャフト | 両面にパイルを有するベルベットリボンの製造方法、この方法を実施するためのリボン織機、およびそれにより製造されたベルベットリボン |
| CN100580170C (zh) * | 2006-11-03 | 2010-01-13 | 蔡登万 | 双面绒的切割装置 |
| BE1022813A9 (nl) * | 2015-03-12 | 2016-10-04 | Wiele Michel Van De Nv | Regeling van de onderlinge positie van de breedtestukken van een weefselgeleidingsinrichting |
| CN108435372B (zh) * | 2018-05-23 | 2023-09-29 | 郑州英莱机电设备有限公司 | 一种用于动物尸体的自适应切割搅拌刀齿及其处理设备 |
| CN110886040B (zh) * | 2019-12-26 | 2021-04-06 | 山东恒泰纺织有限公司 | 一种粉扑专用绒布的生产方法 |
Family Cites Families (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS609983U (ja) * | 1983-06-30 | 1985-01-23 | 株式会社 川島織物 | ダブルパイル織機 |
| FR2549098A1 (fr) * | 1983-07-13 | 1985-01-18 | Alsacienne Constr Mat Tex | Dispositif pour la coupe des fils de chaine poil du velours sur machine a tisser |
-
2003
- 2003-07-30 EP EP20030017262 patent/EP1505182B1/de not_active Revoked
- 2003-07-30 DE DE50307329T patent/DE50307329D1/de not_active Revoked
-
2004
- 2004-07-30 CN CN 200410070262 patent/CN1584165A/zh active Pending
Also Published As
| Publication number | Publication date |
|---|---|
| CN1584165A (zh) | 2005-02-23 |
| EP1505182A1 (de) | 2005-02-09 |
| DE50307329D1 (de) | 2007-07-05 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE19512106C1 (de) | Planschneidmaschine | |
| DE69901663T2 (de) | Schärfvorrichtung für das Schneidmesser einer Doppelstück-Webmaschine | |
| DE4113854A1 (de) | Schleifmaschine zum schaerfen von saegeblaettern | |
| EP1505182A1 (de) | Schneidvorrichtung für das Trennen von Doppelflorgewebe | |
| EP1005938A2 (de) | Sägeblattschärfmaschine mit unabhängigen Zahnflankenschleifköpfen | |
| DE60200676T2 (de) | Vorrichtung zur Bearbeitung und Entgratung von Luftreifen | |
| DE2602526A1 (de) | Verfahren und vorrichtung zum entfernen des aeusseren gummimaterials von einem rund zu erneuernden fahrzeugreifen | |
| DE102008033425A1 (de) | Stranggranulator mit Schneidspaltverstellung | |
| DE102007045351B3 (de) | Segmentmesser | |
| WO2007048405A2 (de) | Fräs- und/oder drehwerkzeug | |
| EP1394301A1 (de) | Verfahren und Vorrichtung zum Steuern des Antriebes für den Messerschlitten einer Doppelflorwebmaschine | |
| DE3941038A1 (de) | Vorrichtung zum nachschaerfen der schneidkante von trennwerkzeugen beim abtrennen von scheiben von stab- oder blockfoermigen werkstuecken, insbesondere aus halbleitermaterial, ihre verwendung und saegeverfahren | |
| DE2429145A1 (de) | Vorrichtung zum abscheiden von material von fahrzeugreifen fuer die runderneuerung | |
| DE2217700C3 (de) | Messerhalter für Stahlwollemaschinen | |
| DE202008016612U1 (de) | Längsschneidemaschine mit variabler Einstellung der Messer-Schneidpunkte | |
| EP1423232B1 (de) | Vorrichtung und verfahren zum schleifen von mehrschneidenmessern | |
| DE3542980A1 (de) | Verfahren und vorrichtung zum abtrennen des grates beim trennschneiden | |
| DE3536220C2 (de) | ||
| AT380195B (de) | Vorrichtung zum schaerfen des umfanges einer schneidscheibe | |
| DE2540516C3 (de) | Verwendung von Molybdän als Abrichtwerkstoff für kunstharzgebundene Diamantschleifscheiben | |
| DE8913065U1 (de) | Schlagmesser | |
| DE67473C (de) | Vorrichtung zum Zuschneiden von Stoffen | |
| DE102005031198A1 (de) | Scheifen eines Schneidmessers der tabakverarbeitenden Industrie | |
| DE3425601A1 (de) | Vorrichtung zum schneiden der faeden der oberkette von velours auf einer webmaschine und webmaschine mit einer derartigen vorrichtung | |
| AT258084B (de) | Maschine zum Herstellen oder zum Nachschärfen der Zähne von Sägeblättern in einem Durchgang |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20040206 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL LT LV MK |
|
| AKX | Designation fees paid |
Designated state(s): BE DE IT TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAC | Information related to communication of intention to grant a patent modified |
Free format text: ORIGINAL CODE: EPIDOSCIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): BE DE IT TR |
|
| REF | Corresponds to: |
Ref document number: 50307329 Country of ref document: DE Date of ref document: 20070705 Kind code of ref document: P |
|
| PLBI | Opposition filed |
Free format text: ORIGINAL CODE: 0009260 |
|
| 26 | Opposition filed |
Opponent name: N.V. MICHEL VAN DE WIELE Effective date: 20080124 |
|
| PLAX | Notice of opposition and request to file observation + time limit sent |
Free format text: ORIGINAL CODE: EPIDOSNOBS2 |
|
| PLAF | Information modified related to communication of a notice of opposition and request to file observations + time limit |
Free format text: ORIGINAL CODE: EPIDOSCOBS2 |
|
| PLBB | Reply of patent proprietor to notice(s) of opposition received |
Free format text: ORIGINAL CODE: EPIDOSNOBS3 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: TR Payment date: 20090625 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20090716 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20090817 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20090721 Year of fee payment: 7 |
|
| RDAF | Communication despatched that patent is revoked |
Free format text: ORIGINAL CODE: EPIDOSNREV1 |
|
| RDAG | Patent revoked |
Free format text: ORIGINAL CODE: 0009271 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: PATENT REVOKED |
|
| 27W | Patent revoked |
Effective date: 20100530 |