EP1516089B1 - Article forme a partir d'au moins un jet de matiere fibreuse comportant au moins une zone d'epaisseur nulle et procede de fabrication dudit article - Google Patents
Article forme a partir d'au moins un jet de matiere fibreuse comportant au moins une zone d'epaisseur nulle et procede de fabrication dudit article Download PDFInfo
- Publication number
- EP1516089B1 EP1516089B1 EP03752843.7A EP03752843A EP1516089B1 EP 1516089 B1 EP1516089 B1 EP 1516089B1 EP 03752843 A EP03752843 A EP 03752843A EP 1516089 B1 EP1516089 B1 EP 1516089B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- fibrous material
- ply
- region
- article
- layer
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Revoked
Links
- 239000002657 fibrous material Substances 0.000 title claims description 29
- 238000000034 method Methods 0.000 title claims description 18
- 239000010410 layer Substances 0.000 claims description 67
- 229920003023 plastic Polymers 0.000 claims description 18
- 239000000126 substance Substances 0.000 claims description 18
- 238000004049 embossing Methods 0.000 claims description 16
- 239000002985 plastic film Substances 0.000 claims description 12
- 239000004033 plastic Substances 0.000 claims description 10
- 229910052751 metal Inorganic materials 0.000 claims description 9
- 230000015572 biosynthetic process Effects 0.000 claims description 7
- 239000004973 liquid crystal related substance Substances 0.000 claims description 7
- 238000004519 manufacturing process Methods 0.000 claims description 7
- 238000000151 deposition Methods 0.000 claims description 6
- 239000002184 metal Substances 0.000 claims description 6
- 239000012790 adhesive layer Substances 0.000 claims description 5
- 230000008021 deposition Effects 0.000 claims description 5
- 239000000976 ink Substances 0.000 claims description 5
- 239000006249 magnetic particle Substances 0.000 claims description 5
- 239000002923 metal particle Substances 0.000 claims description 5
- 229920000728 polyester Polymers 0.000 claims description 5
- 239000000463 material Substances 0.000 claims description 4
- 239000000049 pigment Substances 0.000 claims description 4
- 239000011347 resin Substances 0.000 claims description 4
- 229920005989 resin Polymers 0.000 claims description 4
- 239000003086 colorant Substances 0.000 claims description 3
- 238000001514 detection method Methods 0.000 claims description 3
- 238000003698 laser cutting Methods 0.000 claims description 3
- 239000002356 single layer Substances 0.000 claims description 3
- 239000011248 coating agent Substances 0.000 claims description 2
- 238000000576 coating method Methods 0.000 claims description 2
- 239000000203 mixture Substances 0.000 claims description 2
- 239000004922 lacquer Substances 0.000 claims 2
- 238000003475 lamination Methods 0.000 claims 1
- 239000000835 fiber Substances 0.000 description 6
- 229920006255 plastic film Polymers 0.000 description 5
- 239000002966 varnish Substances 0.000 description 5
- 238000005520 cutting process Methods 0.000 description 4
- 229910052782 aluminium Inorganic materials 0.000 description 3
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 3
- 239000012943 hotmelt Substances 0.000 description 3
- 238000009434 installation Methods 0.000 description 3
- 229920003043 Cellulose fiber Polymers 0.000 description 2
- 238000004026 adhesive bonding Methods 0.000 description 2
- 239000002131 composite material Substances 0.000 description 2
- 239000004744 fabric Substances 0.000 description 2
- 238000010030 laminating Methods 0.000 description 2
- 239000011159 matrix material Substances 0.000 description 2
- 239000002245 particle Substances 0.000 description 2
- 229920002994 synthetic fiber Polymers 0.000 description 2
- 241000124815 Barbus barbus Species 0.000 description 1
- 240000008042 Zea mays Species 0.000 description 1
- 238000005299 abrasion Methods 0.000 description 1
- 230000004913 activation Effects 0.000 description 1
- 239000004411 aluminium Substances 0.000 description 1
- 239000013078 crystal Substances 0.000 description 1
- 230000001186 cumulative effect Effects 0.000 description 1
- 230000007547 defect Effects 0.000 description 1
- 238000006073 displacement reaction Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 239000011888 foil Substances 0.000 description 1
- 238000007731 hot pressing Methods 0.000 description 1
- 230000001788 irregular Effects 0.000 description 1
- 239000011344 liquid material Substances 0.000 description 1
- 239000000155 melt Substances 0.000 description 1
- 238000000926 separation method Methods 0.000 description 1
- 239000000725 suspension Substances 0.000 description 1
Images




Classifications
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21H—PULP COMPOSITIONS; PREPARATION THEREOF NOT COVERED BY SUBCLASSES D21C OR D21D; IMPREGNATING OR COATING OF PAPER; TREATMENT OF FINISHED PAPER NOT COVERED BY CLASS B31 OR SUBCLASS D21G; PAPER NOT OTHERWISE PROVIDED FOR
- D21H27/00—Special paper not otherwise provided for, e.g. made by multi-step processes
- D21H27/02—Patterned paper
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/24—Structurally defined web or sheet [e.g., overall dimension, etc.]
- Y10T428/24479—Structurally defined web or sheet [e.g., overall dimension, etc.] including variation in thickness
- Y10T428/24612—Composite web or sheet
Definitions
- the present invention relates to an article comprising a fibrous layer and a structure at least partially transparent or translucent, and the method of manufacturing said article.
- the invention relates more particularly to the manufacture of security papers in general, comprising a transparent window.
- the patent US4462866 discloses a sheet having an elongate member (a wire) inserted into said sheet, said member being exposed at least partially in windows on the surface of the sheet. It is provided that a film or a liquid material such as a varnish, called “overlay”, can be affixed to the exposed parts of the wire so as to protect them.
- This technique involves embossing two strips of paper in the course of formation, using relief parts integrated into the fabric of a paper machine of round shapes, these reliefs being high enough to prevent the deposition of fibers paper mills in some places of the paper tape. This results in a through hole for the paper. Then, two fibrous layers are joined so as to put the hole of a fibrous layer opposite to that of the other layer, the plastic film passing over the superimposed holes. This results in a transparent window in the paper.
- One of the disadvantages is that the film sandwiched in the paper structure can cause deformations of the sheet. As the sheet is no longer flat, the paper loses on the one hand in aesthetics and on the other hand is difficult to print and / or stack.
- the patent application EP773320 describes a sheet of paper comprising a band placed inside the sheet, in particular as described in the document WO95 / 09274 mentioned above, and combined with a watermark for the sheet to have a substantially constant thickness.
- the patent application FR2764314 discloses a sheet having at least one transparent or translucent window, in particular the window can be made by inserting a strip between two sheets, in particular as described in the document WO95 / 09274 mentioned above, the window can cooperate with an element carried on the rest of the sheet when folded to create an authentication.
- This prior art has the same disadvantages as the patent EP690939 or the request WO95 / 09274 .
- One of the aims of the invention is therefore to eliminate the disadvantages of the prior art as mentioned above.
- the Applicant proprose no longer apply transparent plastic film inside two fibrous layers, but deposit a structure at least partially transparent or translucent, including a plastic film transparent, a tracing paper or a printed patch having a transparent window, directly on the fibrous layer at the location of the hole formed in the fibrous layer by embossing so as to hide the ill-formed edges of the hole with the aid of opaque portions present previously or deposited laterally on the applied structure and surrounding an area at least partially transparent or translucent thereof.
- a structure at least partially transparent or translucent including a plastic film transparent, a tracing paper or a printed patch having a transparent window
- Another solution envisaged by the Applicant is to form the hole in the fibrous layer with a cutting device downstream of the formation of the fibrous layer, so as to avoid the appearance of the phenomenon of "barbs", and then covering this hole with a structure at least partly transparent or translucent, this structure may be for example a transparent plastic film, a tracing paper or a printed patch comprising a plastic window.
- the invention relates firstly to an article formed from at least one jet of fibrous material having at least one zone of zero thickness, characterized in that said zone is covered on at least one of its faces. by a structure at least partially transparent or translucent, arranged to reveal a transparent or translucent window in the paper.
- the aforementioned structure is covered with an opacifying substance so as to hide the edges of the hole formed in the fibrous material.
- This opacifying substance may be chosen from printing inks, liquid crystals, metal particles, magnetic particles, thermochromic substances and iridescent substances.
- the structure at least partially transparent or translucent may be a tracing paper, a transparent plastic film or a printed patch comprising a plastic window.
- the dimensions thereof must be greater than the hole formed in the fibrous material, so that the edges of the hole formed in the fibrous material are hidden by the patch, the edges of the window transparent patch being disposed above the empty space left by the hole formed in the fibrous material.
- the at least partly transparent or translucent structure in particular a plastic film, a tracing paper, or a patch, a substance selected from metal particles, magnetic particles, thermochromic substances, iridescent substances, liquid crystals or mixtures thereof.
- Another way of securing said article will also be to apply a diffraction element on said at least partially transparent or translucent structure so as to create a security hologram, which would prevent all the fraudulent copies of the article by reprography by example.
- the hole of the transparent window can also be used to place thick elements, of the order of 100 microns to the thickness of the article.
- Such elements may be, for example, printed circuits, microprocessors, electronic chips, magnetic elements, metal elements, plastic elements, detection devices emitting a signal when they are placed in a suitable electromagnetic or light field.
- an antenna may be deposited at the same time and coupled to the circuit on the element at least partially translucent or transparent.
- These elements may also be thick so as to allow recognition of the document by blind people because of the difference in thickness created.
- the invention similarly relates to the method of manufacturing said article described below.
- the structure may comprise at least one of the following elements: a holographic and / or diffractive element, a magnetic, metallic or crystalline coating, liquid crystals, an impression of a varnish or ink, iridescent pigments, thermochromic and / or piezochromic pigments, at least one reflecting surface.
- the structure will be composed of a single layer or at least two layers, one of which is a carrier layer to be removed upon transfer of the structure to the sheet.
- the carrier layer may comprise a plurality of portions of film or fibrous material arranged so that after their transfer on the sheet, these portions are spaced apart from each other on the surface of the sheet.
- the deposition of the structure at least partly transparent or translucent may be done by hot transfer or cold at the location of the hole on the front and / or back of the fibrous layer, or by against hot or cold gluing on the front and / or back of the fibrous layer.
- the hole may be formed either with an embossing roll during the wet phase of the fibrous layer, or with a mechanical cutting device or laser cutting.
- the article may then be printed or covered with a security substance selected from metal particles, magnetic particles, thermochromic substances, iridescent substances, liquid crystals.
- a security substance selected from metal particles, magnetic particles, thermochromic substances, iridescent substances, liquid crystals.
- At least one thick element may be placed on the front and / or back of the at least partially transparent or translucent structure, the thick element being chosen from printed circuits, microprocessors, electronic chips, elements magnetic elements, metal elements, plastic elements, detection devices emitting a signal in the presence of a suitable electromagnetic or light field.
- FIGS. 1A and 1B a carrier (1) formed of a single fibrous jet, having a through-hole (2) in its surface, formed by means of an embossing roll during wet formation of the sheet.
- the fibrous layer (1) is made from cellulose fibers which may optionally contain synthetic or artificial fibers.
- Edges of the hole protrude "barbs", pieces of fibers still partially attached to the rest of the fibrous layer and isolated therefrom during the embossing of the hole.
- FIG. 2A and 2B a support (1) formed of a single fibrous jet having a through hole (2) in its surface, formed with a laser, following the formation of the fibrous layer.
- edges of the hole are straight, regular.
- the transparent window can be easily obtained for this paper by covering the fibrous layer at the hole with a transparent plastic film 3 on the front as shown in the drawings.
- Figures 2A and 2B are a transparent plastic film 3 on the front as shown in the drawings.
- FIGS. 3A and 3B represent a particular configuration of the invention, in which the single-jet fibrous layer (1) has been perforated by embossing, with appearance of "barbs".
- the said film is then covered with an opacifying substance (4) which, here, consists of ink on an area surrounding the hole, so as on the one hand to hide the barbs and on the other hand to leave a transparent area inside the covered hole.
- an opacifying substance (4) which, here, consists of ink on an area surrounding the hole, so as on the one hand to hide the barbs and on the other hand to leave a transparent area inside the covered hole.
- FIGS. 4A and 4B show a variant of the invention in which a transparent film (3) is applied to the back and a patch (5) opaque to the front so as to cover the hole, the patch nevertheless having a cut in the middle.
- the area covered by the cutting of the patch is placed so as to hide the "barbs" of the fibrous layer.
- the transparent film itself carries an electronic chip (6) on its surface, it was necessary to fit the chip inside the hole so as to avoid an extra thickness in the article.
- the film (3) consists only of a single layer of transparent plastic material, for example polyester.
- the carrier layer (10) has a thickness of about 12 microns and the cumulative thickness of the layers (11) to (14) is about 2 to 3 microns.
- the layers (12), (13) and (14) form a film (3 ") to be transferred onto the sheet (1).
- the structure (3 ') is also called “foil” and it allows to assemble the film (3 ") with the sheet (1), for example by hot pressing, operation during wherein the release layer (11) melts and allows separation of the carrier layer (10) from the other layers.
- the heat provided during this operation also causes the activation of the adhesive layer (14), in order to heat-seal the film (3 ") on the sheet (1).
- the metal layer (13), made of aluminum, for example, may have a surface appearance to reflect light through the layer of colored varnish (12), thereby creating a color effect on the surface of the article.
- the layer (12) may have a hologram consisting of a diffraction grating.
- the latter can be produced by means of a matrix of a transfer machine for transferring the film (3 ") onto the sheet (1), alternatively, the hologram can be produced before the layer is assembled ( 12) with the other layers.
- the metal layer (13) can be replaced by a plastic layer.
- the film (3) or (3 ") can completely cover or not a face of the article.
- the film (3) or (3 ") can extend continuously or not between two opposite edges of the article.
- the film (3) or (3 ") can form a patch on the article.
- the first machine (35) comprises a tank (37) containing a suspension of fibers, for example cellulose fibers, in which is partially immersed a rotating roll cylinder (38) defining a surface (39) in contact with which is formed continuously a jet of paper (40) taken by a pick-up felt (42).
- the surface (39) has embossing in relief, so as to create in the first jet (40) through holes.
- the second machine (36) comprises, like the machine (35), a tank (37), a rotating fabric cylinder (44) defining a surface (47) in contact with which forms a second jet of paper .
- the surface (47) of the web roll (44) has a raised embossing so as to create holes (46) in the second jet, the holes (46) being arranged to overlap with the holes (45) of the web first jet during the assembly of the two jets, obtained during the passage of the two jets between the round shape (44) and a rotary cylinder (48).
- the sheet can be cut later to the format of the article to be produced.
- the cavity can be made by other means, for example using a laser or mechanical abrasion.
- FIG 7 schematically shows the assembly by laminating a film (3) and a fibrous layer (1) by passage between two rotary cylinders (50) and (51).
- the film (3) is previously brought into contact with a gluing machine (53).
- the film (12), (13), (14) can be transferred, for example hot, onto the sheet (1), as illustrated in FIGS. Figures 7 and 8 .
- the sheet (1) and the structure (3 ') can be driven with the carrier layer (10), (11) moving in the same direction by means of a machine comprising a first rotary cylinder. (55) carrying dies (56) and a second rotating cylinder (57).
- the film (12), (13), (14) and the sheet (1) can be assembled when passing between the cylinders (55) and (57).
- the film (12), (13), (14) can also be fed between a matrix (56) and the sheet (1) in a direction generally transverse to the displacement of the sheet, as described in the European patent. EP 0 473 635 .
- Each through cavity can be closed on one side only by a film, or on both sides by two films.
- Each through cavity can also be closed on one side by a film and on the other by a fibrous layer.
- the layer of the structure carrying the element may be based on fibrous material.
Landscapes
- Credit Cards Or The Like (AREA)
- Laminated Bodies (AREA)
- Dry Formation Of Fiberboard And The Like (AREA)
- Wrappers (AREA)
- Printing Methods (AREA)
Description
- La présente invention concerne un article comportant une couche fibreuse et une structure au moins partiellement transparente ou translucide, ainsi que le procédé de fabrication dudit article.
- L'invention concerne plus particulièrement la fabrication de papiers de sécurité en général, comportant une fenêtre transparente.
- On peut citer à ce sujet un certain nombre d'exemples tirés de l'art antérieur possédant une structure approchante, mais obtenus à l'aide de méthodes de fabrication assez éloignées.
- Le brevet
US4462866 décrit une feuille comportant un élément allongé (un fil) inséré dans ladite feuille, ledit élément étant exposé au moins partiellement dans des fenêtres à la surface de la feuille. Il est prévu qu'un film ou une matière liquide telle qu'un vernis, appelé « overlay », peut être apposé sur les parties exposées du fil de manière à les protéger. - Dans le brevet
EP 690 939 WO 95/09274 - Cette technique consiste à opérer un embossage de deux bandes de papier en cours de formation, à l'aide de parties en relief intégrées à la toile d'une machine à papier de formes rondes, ces reliefs étant suffisamment élevés pour empêcher le dépôt de fibres papetières à certains endroits de la bande de papier.
Il en résulte un trou traversant pour le papier.
Ensuite, on réunit deux couches fibreuses de manière à mettre en vis-à-vis le trou d'une couche fibreuse à celui de l'autre couche, le film plastique passant à l'endroit des trous superposés.
Il en résulte une fenêtre transparente dans le papier. - Toutefois, cette technique présente un certain nombre d'inconvénients.
- L'un des inconvénients est que le film pris en sandwich dans la structure du papier peut provoquer des déformations de la feuille. La feuille n'étant plus plane, le papier en perd d'une part en esthétisme et d'autre part est difficilement imprimable et/ou empilable.
- De plus, cette méthode de formation des fenêtres dans le papier présente aussi les inconvénients suivants :
- Sur les bords embossés du papier, certains défauts peuvent ainsi apparaître.
- D'une part, les bords ne sont pas réguliers et droits.
- D'autre part, cette méthode par embossage du papier aboutit à un phénomène assez fréquent et difficilement évitable, l'apparition de « barbes », c'est-à-dire de fibres ou fibrilles dépassant des bords, résultant de ce que le papier n'est pas découpé proprement mais repoussé vers l'extérieur. Une fibre ayant réussi à résister à la force de traction de la forme d'embossage reste de ce fait accrochée en partie à la structure fibreuse, la partie restante dépassant du trou ainsi formé.
- La demande de brevet
EP773320 WO95/09274 - La demande de brevet
FR2764314 WO95/09274
Cet art antérieur présente les mêmes inconvénients que le brevetEP690939 WO95/09274 - Un des buts de l'invention est donc de supprimer les inconvénients de l'art antérieur tels qu'évoqués précédemment.
- Un autre but de l'invention est donc de former une fenêtre transparente dans un papier à base de matériau cellulosique par découpe ou embossage de sa surface.
- A cette fin, la demanderesse proprose de ne plus appliquer de film plastique transparent à l'intérieur de deux couches fibreuses, mais de déposer une structure au moins en partie transparente ou translucide, notamment un film plastique transparent, un papier calque ou un patch imprimé comportant une fenêtre transparente, directement sur la couche fibreuse à l'emplacement du trou formé dans la couche fibreuse par embossage de façon à cacher les bords mal formés du trou à l'aide de parties opaques présentes préalablement ou déposées postérieurement sur la structure appliquée et entourant une zone au moins en partie transparente ou translucide de celui-ci.
- Une autre solution envisagée par la Demanderesse est de former le trou dans la couche fibreuse à l'aide d'un dispositif de découpe en aval de la formation de la couche fibreuse, de façon à éviter l'apparition du phénomène des « barbes », et à recouvrir ensuite ce trou d'une structure au moins en partie transparente ou translucide, cette structure pouvant être par exemple un film plastique transparent, un papier calque ou un patch imprimé comportant une fenêtre plastique.
- De ce fait, l'invention concerne d'abord un article formé à partir d'au moins un jet de matière fibreuse comportant au moins une zone d'épaisseur nulle, caractérisé en ce que ladite zone est recouverte sur au moins une de ses faces par une structure au moins en partie transparente ou translucide, disposée de façon à laisser apparaître une fenêtre transparente ou translucide dans le papier.
- Dans cet article, la structure précédemment citée est recouverte d'une substance opacifiante de façon à cacher les bords du trou formé dans la matière fibreuse.
- Cette substance opacifiante pourra être choisie parmi les encres d'impression, les cristaux liquides, les particules métalliques, les particules magnétiques, les substances thermochromes, les substances iridescentes.
- De façon spécifique, la structure au moins en partie transparente ou translucide pourra être un papier calque, un film plastique transparent ou un patch imprimé comportant une fenêtre plastique.
- Dans le cas d'un patch, les dimensions de celui-ci devront être supérieures au trou formé dans la matière fibreuse, de façon à ce que les bords du trou formé dans la matière fibreuse soient cachés par le patch, les bords de la fenêtre transparente du patch étant disposés au-dessus de l'espace vide laissé par le trou formé dans la matière fibreuse.
- De manière particulière, notamment dans le cas d'une application aux papiers de valeur ou de sécurité, on pourra appliquer sur la structure au moins en partie transparente ou translucide, en particulier un film plastique, un papier calque, ou un patch, une substance de sécurité choisie parmi les particules métalliques, les particules magnétiques, les substances thermochromes, les substances iridescentes, les cristaux liquides ou leurs mélanges.
- Une autre façon de sécuriser le dit article sera également d'appliquer un élément de diffraction sur la dite structure au moins en partie transparente ou translucide de façon à créer un hologramme de sécurité, qui empêcherait toutes les copies frauduleuses de l'article par reprographie par exemple.
- D'autres dispositifs de protection à la falsification sont envisageables pour le dit article.
- Il est ainsi possible de prévoir une étape d'impression de l'article en question, une fois la structure au moins en partie transparente ou translucide déposée sur la zone trouée de la couche fibreuse de façon à solidariser l'ensemble du point de vue de la sécurité du document.
- Le trou de la fenêtre transparente pourra également être utilisé pour placer des éléments épais, de l'ordre de 100 µm jusqu'à l'épaisseur de l'article.
- Ces éléments épais seront placés sur la structure au moins en partie transparente ou translucide, que ce soit au recto ou au verso.
- De tels éléments peuvent être par exemple des circuits imprimés, des microprocesseurs, des puces électroniques, des éléments magnétiques, des éléments métalliques, des éléments plastiques, des dispositifs de détection émettant un signal lorsqu'ils sont placés dans un champ électromagnétique ou lumineux convenable.
- Dans le cas de circuits électroniques, une antenne pourra être déposée en même temps et couplée au circuit sur l'élément au moins en partie translucide ou transparent.
- Ces éléments pourront également être épais de façon à permettre la reconnaissance du document par des aveugles en raison de la différence d'épaisseur créée.
- De ce fait, un ensemble de particules discrètes et épaisses, telles que des cristaux, des particules métalliques ou plastiques, ou un objet comportant des différences d'épaisseur sont envisageables à ce niveau.
- Bien que l'article obtenu par la présente invention peut parfaitement s'adapter à tous types d'applications, il est particulièrement destiné à la formation de billets de banque, de papiers de sécurité en général, de bons cadeaux, de documents de valeur en général, de coupons, d'étiquettes de protection de marque ou de produit, d'étiquettes de traçabilité.
- L'invention concerne de la même façon le procédé de fabrication du dit article décrit ci-dessous.
- Le procédé comporte les étapes suivantes :
- formation d'au moins un jet de matière fibreuse,
- réalisation d'un trou dans la matière fibreuse,
- dépôt de la structure au moins en partie transparente ou translucide à l'emplacement du trou au recto et/ou au verso de la couche fibreuse, de façon à laisser apparaître une fenêtre transparente ou translucide dans l'article.
- La structure pourra comporter au moins l'un des éléments suivants : un élément holographique et/ou diffractif, un revêtement magnétique, métallique ou cristallin, des cristaux liquides, une impression d'un vernis ou d'une encre, des pigments iridescents, des pigments thermochromiques et/ou piézochromiques, au moins une surface réfléchissante.
- Elle pourra également comporter un film de matière plastique, notamment de polyester.
- La structure sera composée d'une unique couche ou d'au moins deux couches, dont l'une est une couche porteuse destinée à être éliminée lors du transfert de la structure sur la feuille.
- Dans ce dernier cas, la couche porteuse pourra comporter une pluralité de portions de film ou de matière fibreuse disposées de sorte qu'après leur transfert sur la feuille, ces portions soient espacées entre elles à la surface de la feuille.
- De manière avantageuse, une structure comportera initialement au moins les couches suivantes :
- une couche porteuse,
- une couche de libération,
- éventuellement une couche de vernis contenant une résine et éventuellement un colorant,
- une couche de métal, de matière plastique ou de matière fibreuse,
- une couche adhésive.
- Le dépôt de la structure au moins en partie transparente ou translucide pourra se faire soit par transfert à chaud ou à froid à l'emplacement du trou au recto et/ou au verso de la couche fibreuse, soit par contre collage à chaud ou à froid au recto et/ou au verso de la couche fibreuse.
- Le trou pourra être formé soit à l'aide d'un rouleau d'embossage lors de la phase humide de la couche fibreuse, soit à l'aide d'un dispositif de découpe mécanique ou de découpe laser.
- De manière optionnelle, l'article pourra ensuite être imprimé ou recouvert d'une substance de sécurité choisie parmi les particules métalliques, les particules magnétiques, les substances thermochromes, les substances iridescentes, les cristaux liquides.
- De manière additionnelle, au moins un élément épais pourra être placé au recto et/ou au verso de la structure au moins en partie transparente ou translucide, l'élément épais étant choisi parmi les circuits imprimés, les microprocesseurs, les puces électroniques, les éléments magnétiques, les éléments métalliques, les éléments plastiques, les dispositifs de détection émettant un signal en présence d'un champ électromagnétique ou lumineux convenable.
- L'invention sera mieux comprise à la lecture de la description détaillée qui va suivre, d'exemples de mise en oeuvre non limitatifs, et à l'examen des dessins annexés, sur lequel :
- Les
figures 1A et 1B représentent schématiquement et partiellement, respectivement en vue de dessus et en coupe transversale, un article dont le trou a été formé sur forme ronde par embossage, - Les
figures 2A et 2B représentent schématiquement et partiellement, respectivement en vue de dessus et en coupe transversale, un article dont le trou a été formé par découpe laser et recouvert d'un film transparent, - Les
figures 3A et 3B représentent schématiquement et partiellement, respectivement en vue de dessus et en coupe transversale un article recouvert dont le trou a été formé sur forme ronde par embossage et recouvert d'un film plastique transparent et imprimé sur son recto, - Les
figures 4A et 4B représentent schématiquement et partiellement, respectivement en vue de dessus et en coupe transversale un article dont le trou a été formé sur forme ronde par embossage recouvert d'un patch imprimé sur son recto et d'un film transparent muni d'une puce électronique sur son verso, - La
figure 5 est une coupe transversale, schématique et partielle, d'une structure pouvant être utilisée, - La
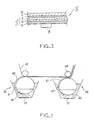
figure 6 représente schématiquement une installation permettant de réaliser une couche fibreuse comportant des trous formés par embossage, - La
figure 7 illustre schématiquement le contre-collage d'une couche fibreuse et d'une structure, et - La
figure 8 représente schématiquement le transfert d'une structure sur une couche fibreuse, et - La
figure 9 représente schématiquement et partiellement un détail de lafigure 8 . - On a représenté sur les
figures 1A et 1B un support (1) formé d'un seul jet fibreux, présentant un trou traversant (2) dans sa surface, formé à l'aide d'un rouleau d'embossage au cours de la formation humide de la feuille. - La couche fibreuse (1) est réalisée à partir de fibres de cellulose pouvant contenir éventuellement des fibres synthétiques ou artificielles.
- On peut voir que les bords du trou sont irréguliers, non droits.
- Des bords du trou dépassent des « barbes », morceaux de fibres attachés encore partiellement au reste de la couche fibreuse et isolés de celle-ci lors de l'embossage du trou.
- On a représenté sur les
figures 2A et 2B un support (1) formé d'un seul jet fibreux présentant un trou traversant (2) dans sa surface, formé, à l'aide d'un laser, suite à la formation de la couche fibreuse. - On peut voir que les bords du trou sont droits, réguliers.
- La forme rectangulaire du trou est assez fidèlement reproduite.
- Aucune « barbe » n'est visible à l'oeil nu.
- De ce fait, la fenêtre transparente peut être obtenu facilement pour ce papier en recouvrant la couche fibreuse à l'endroit du trou avec un film plastique transparent 3 au recto comme représentés sur les
figures 2A et 2B . - Les
figures 3A et 3B représentent une configuration particulière de l'invention, dans laquelle la couche fibreuse monojet (1) a été trouée par embossage, avec apparition de « barbes ». - On recouvre le recto de la couche fibreuse avec un film (3) plastique transparent.
- Le dit film est ensuite recouvert d'une substance opacifiante (4) qui, ici, se compose d'encre sur une zone entourant le trou, de façon d'une part à cacher les barbes et d'autre part à laisser une zone transparente à l'intérieur du trou recouvert.
- Les
figures 4A et 4B présentent une variante de l'invention dans laquelle on applique un film transparent (3) au verso et un patch (5) opaque au recto de façon à recouvrir le trou, le patch présentant néanmoins une découpe en son milieu. - La zone couverte par la découpe du patch est placée de façon à cacher encore les « barbes » de la couche fibreuse.
- Le film transparent portant lui-même une puce électronique (6) à sa surface, il a été nécessaire de placer de manière ajustée la puce à l'intérieur du trou de façon à éviter une surépaisseur dans l'article.
- Dans les exemples précédents, le film (3) n'est constitué que d'une seule couche de matière plastique transparente, en polyester par exemple.
- On ne sort pas du cadre de la présente invention en utilisant une structure différente, notamment une structure multicouche.
- A titre d'exemple, on a représenté sur la
figure 5 une structure composite (3'), comportant : - une couche porteuse (10) en polyester,
- une couche de libération (11), par exemple en cire,
- une couche de vernis (12) contenant une résine et éventuellement un colorant,
- une couche métallique (13), par exemple en aluminium,
- une couche adhésive (14) permettant la fixation d'un élément (6) sur la couche fibreuse (1). La couche adhésive (14) peut être à base d'une résine thermofusible, dite « hotmelt ».
- Dans l'exemple décrit, la couche porteuse (10) présente une épaisseur de 12 µm environ et l'épaisseur cumulée des couches (11) à (14) est de 2 à 3 µm environ.
- Les couches (12),(13) et (14) forment un film (3") à transférer sur la feuille (1).
- La structure (3') est encore appelée « foil » et elle permet d'assembler le film (3 ") avec la feuille (1), par exemple par pressage à chaud, opération durant laquelle la couche de libération (11) fond et permet la séparation de la couche porteuse (10) des autres couches. La chaleur apportée lors de cette opération provoque également l'activation de la couche adhésive (14), afin de thermocoller le film (3") sur la feuille (1).
- La couche métallique (13), en aluminium par exemple, peut présenter un aspect de surface permettant de réfléchir la lumière à travers la couche de vernis coloré (12), créant ainsi un effet de couleur à la surface de l'article.
- La couche (12) peut présenter un hologramme constitué par un réseau de diffraction. Ce dernier peut être réalisé au moyen d'une matrice d'une machine de transfert permettant de transférer le film (3 ") sur la feuille (1). en variante, l'hologramme peut être réalisé avant l'assemblage de la couche (12) avec les autres couches.
- La couche métallique (13) peut être remplacée par une couche en matière plastique.
- Le film (3) ou (3") peut recouvrir entièrement ou non une face de l'article.
- Le film (3) ou (3") peut s'étendre continûment ou non entre deux bords opposés de l'article.
- Le film (3) ou (3") peut former un patch sur l'article.
- On va maintenant décrire en référence à la
figure 6 un procédé permettant de réaliser une couche fibreuse comportant au moins un trou traversant. - On a représenté partiellement et schématiquement sur la
figure 6 deux machines papetières à forme ronde (35) et (36). - La première machine (35) comporte une cuve (37) contenant une suspension de fibres, par exemple des fibres de cellulose, dans laquelle est partiellement immergé un cylindre de toile rotatif (38) définissant une surface (39) au contact de laquelle se forme en continu un jet de papier (40) pris par un feutre preneur (42). La surface (39) comporte un embossage en relief, de manière à créer dans le premier jet (40) des trous traversants.
- La deuxième machine (36) comporte, à l'instar de la machine (35), une cuve (37), un cylindre de toile rotatif (44) définissant une surface (47) au contact de laquelle se forme un deuxième jet de papier.
- La surface (47) du cylindre de toile (44) comporte un embossage en relief de manière à créer dans le deuxième jet des trous (46), les trous (46) étant disposés de façon à se superposés avec les trous (45) du premier jet lors de l'assemblage des deux jets, obtenu lors du passage des deux jets entre la forme ronde (44) et un cylindre rotatif (48).
- Une telle installation est notamment décrite plus en détail dans le brevet européen
EP 0687 324 . - La feuille peut être découpée ultérieurement au format de l'article à réaliser.
- On peut réaliser par d'autres moyens encore la cavité, par exemple en utilisant un laser ou une abrasion mécanique.
- Le film et la feuille peuvent être réunis de multiples manières sans que l'on sorte du cadre de l'invention.
- Sur la
figure 7 , on a représenté schématiquement l'assemblage par contre-collage d'un film (3) et d'une couche fibreuse (1) par passage entre deux cylindres rotatifs (50) et (51). Sur cette figure, le film (3) est préalablement amené au contact d'une encolleuse (53). - Le film (3) et la feuille (1) peuvent alors être positionnés l'un par rapport à l'autre par repérage, de sorte qu'une partie opaque présente sur le film vienne recouvrir les bords de la cavité formée dans la feuille (1). Le film (3) reste à demeure sur la feuille (1), dans l'exemple considéré.
- Dans le cas de la structure composite (3'), le film (12),(13),(14) peut être transféré, à chaud par exemple, sur la feuille (1), comme cela est illustré aux
figures 7 et 8 . - Dans un tel procédé de transfert, on peut entraîner la feuille (1) et la structure (3') avec la couche porteuse (10),(11) en déplacement dans le même sens au moyen d'une machine comportant un premier cylindre rotatif (55) portant des matrices (56) et un second cylindre rotatif (57). Le film (12),(13),(14) et la feuille (1) peuvent être assemblés lors du passage entre les cylindres (55) et (57). On peut voir sur la
figure 8 , qu'après passage entre les cylindres rotatifs (54) et (57), la couche porteuse et la couche de libération sont séparés des autres couches (12),(13) et (14), transférées sur la feuille (1). - Le film (12),(13),(14) peut aussi être amené entre une matrice (56) et la feuille (1) dans une direction généralement transversale au déplacement de la feuille, comme décrit dans le brevet européen
EP 0 473 635 . - Bien entendu, l'invention n'est pas limitée aux exemples de mise en oeuvre qui viennent d'être décrits.
- Chaque cavité traversante peut être fermée d'un côté seulement par un film, ou de part et d'autre par deux films.
- Chaque cavité traversante peut également être fermée d'un côté par un film et de l'autre par une couche fibreuse.
- Notamment, lorsqu'un élément est placé dans la cavité de la feuille par transfert, la couche de la structure portant l'élément peut être à base de matière fibreuse.
Claims (21)
- Article formé à partir d'au moins un jet de matière fibreuse (1) comportant au moins une fenêtre transparente ou translucide, caractérisé en ce que ledit jet (1) comprend au moins une zone d'épaisseur nulle (2), ladite zone (2) étant recouverte sur au moins une de ses faces par une structure (3,5) au moins en partie transparente ou translucide, disposée de façon à laisser apparaître ladite fenêtre transparente ou translucide dans ledit jet de matière fibreuse, la structure (3,5) étant recouverte d'une substance opacifiante (4) de façon à cacher les bords de ladite zone d'épaisseur nulle (2) formée dans la matière fibreuse (1).
- Article selon la revendication 1, caractérisé en ce que la substance opacifiante (4) est choisie parmi les encres d'impression, les cristaux liquides, les particules métalliques, les particules magnétiques, les substances thermochromes, les substances iridescentes.
- Article selon l'une quelconque des revendications précédentes, caractérisé en ce que la structure (3) est un film plastique transparent.
- Article selon l'une quelconque des revendications 1 à 2, caractérisé en ce que la structure (3) est un papier calque.
- Article selon la revendication 1, caractérisé en ce que la structure (5) est un patch imprimé comportant une découpe.
- Article selon la revendication 5, caractérisé en ce que le patch (5) possède des dimensions supérieures à celles de ladite zone d'épaisseur nulle (2) formée dans la matière fibreuse (1), de façon à ce que les bords de ladite zone d'épaisseur nulle formée dans la matière fibreuse soient cachés par le patch, les bords de la découpe du patch étant disposés au-dessus de l'espace vide laissé par ladite zone d'épaisseur nulle formée dans la matière fibreuse.
- Article selon la revendication 6, caractérisé en ce que le patch (5) est recouvert d'une substance de sécurité choisie parmi les particules métalliques, les particules magnétiques, les substances thermochromes, les substances iridescentes, les cristaux liquides et leurs mélanges.
- Article selon l'une quelconque des revendications précédentes, caractérisé en ce que la structure au moins en partie transparente ou translucide (3,5) définit un hologramme de sécurité.
- Article selon l'une quelconque des revendications précédentes, caractérisé en ce qu'il définit un article choisi parmi un billet de banque, un papier de sécurité, un bon cadeau, un document de valeur, un coupon, une étiquette de protection de marque ou de produit et une étiquette de traçabilité.
- Procédé de fabrication d'un article selon l'une quelconque des revendications précédentes, caractérisé en ce qu'il comporte les étapes suivantes :- formation d'au moins un jet de matière fibreuse (1),- réalisation d'une zone d'épaisseur nulle (2) dans la matière fibreuse,- dépôt de la structure (3,5) au moins en partie transparente ou translucide à l'emplacement de ladite zone d'épaisseur nulle au recto et/ou au verso dudit jet de matière fibreuse, de façon à laisser apparaître une fenêtre transparente ou translucide dans l'article.
- Procédé selon la revendication 10, caractérisé en ce que la structure (3,5) comporte au moins l'un des éléments suivants : un élément holographique et/ou diffractif, un revêtement magnétique, métallique ou cristallin, des cristaux liquides, une impression d'un vernis ou d'une encre, des pigments iridescents, des pigments thermochromiques et/ou piézochromiques, une surface réfléchissante.
- Procédé selon l'une des revendications 10 et 11, caractérisé en ce que la structure comporte un film de matière plastique, notamment de polyester.
- Procédé selon l'une des revendications 10 à 12, caractérisé en ce que la structure est composée d'une unique couche.
- Procédé selon l'une des revendications 10 à 12, caractérisé en ce que la structure comporte au moins deux couches, dont l'une est une couche porteuse destinée à être éliminée lors du transfert de la structure sur le jet de matière fibreuse.
- Procédé selon la revendication 14, caractérisé en ce que la couche porteuse comporte une pluralité de portions de film ou de matière fibreuse disposées de sorte qu'après leur transfert sur le jet de matière fibreuse, ces portions soient espacées entre elles à la surface dudit jet de matière fibreuse .
- Procédé selon l'une des revendications 14 et 15, caractérisé en ce que l'on amène au contact dudit jet de matière fibreuse une structure (3') comportant initialement au moins les couches suivantes :- une couche porteuse (10),- une couche de libération (11),- éventuellement une couche de vernis (12) contenant une résine et éventuellement un colorant,- une couche de métal (13), de matière plastique ou de matière fibreuse,- une couche adhésive (14).
- Procédé selon l'une des revendications 14 à 16, caractérisé en ce que le dépôt de la structure au moins en partie transparente ou translucide (3,5) se fait par transfert à chaud ou à froid à l'emplacement de ladite zone d'épaisseur nulle au recto et/ou au verso de la couche fibreuse (1).
- Procédé selon l'une des revendications 10 à 12, caractérisé en ce que le dépôt de la structure au moins en partie transparente ou translucide (3,5) se fait par contrecollage à chaud ou à froid au recto et/ou au verso dudit jet de matière fibreuse (1).
- Procédé selon l'une quelconque des revendications 10 à 18, caractérisé en ce que ladite zone d'épaisseur nulle (2) est formée à l'aide d'un rouleau d'embossage (38,44) lors de la formation humide dudit jet de matière fibreuse (1).
- Procédé selon l'une quelconque des revendications 10 à 18, caractérisé en ce que ladite zone d'épaisseur nulle (2) est formée par un dispositif de découpe mécanique ou de découpe laser.
- Procédé selon l'une quelconque des revendications 10 à 20, caractérisé en ce qu'au moins un élément épais (6) est placé au recto et/ou au verso de la structure (3,5), l'élément épais étant choisi parmi les circuits imprimés, les microprocesseurs, les puces électroniques, les éléments magnétiques, les éléments métalliques, les éléments plastiques, les dispositifs de détection émettant un signal en présence d'un champ électromagnétique ou lumineux convenable.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR0206190A FR2839917B1 (fr) | 2002-05-22 | 2002-05-22 | Article forme a partir d'au moins un jet de matiere fibreuse comportant au moins une zone d'epaisseur nulle et procede de fabrication dudit article |
| FR0206190 | 2002-05-22 | ||
| PCT/FR2003/001528 WO2003097937A2 (fr) | 2002-05-22 | 2003-05-21 | Article forme a partir d'au moins un jet de matiere fibreuse comportant au moins une zone d'epaisseur nulle et procede de fabrication dudit article |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1516089A2 EP1516089A2 (fr) | 2005-03-23 |
| EP1516089B1 true EP1516089B1 (fr) | 2014-04-16 |
Family
ID=29414959
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP03752843.7A Revoked EP1516089B1 (fr) | 2002-05-22 | 2003-05-21 | Article forme a partir d'au moins un jet de matiere fibreuse comportant au moins une zone d'epaisseur nulle et procede de fabrication dudit article |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US7632380B2 (fr) |
| EP (1) | EP1516089B1 (fr) |
| AU (1) | AU2003255588A1 (fr) |
| BR (1) | BR0304881B1 (fr) |
| CA (1) | CA2486154C (fr) |
| FR (1) | FR2839917B1 (fr) |
| WO (1) | WO2003097937A2 (fr) |
Families Citing this family (23)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE10163381A1 (de) | 2001-12-21 | 2003-07-03 | Giesecke & Devrient Gmbh | Sicherheitspapier sowie Verfahren und Vorrichtung zu seiner Herstellung |
| FR2839917B1 (fr) * | 2002-05-22 | 2004-10-08 | Arjo Wiggins | Article forme a partir d'au moins un jet de matiere fibreuse comportant au moins une zone d'epaisseur nulle et procede de fabrication dudit article |
| FI119391B (fi) * | 2004-01-05 | 2008-10-31 | Stora Enso Oyj | Menetelmä tunnistemerkintöjen tuottamiseksi paperiin tai kartonkiin sekä menetelmällä aikaansaatu merkitty materiaali |
| DE102004014778A1 (de) * | 2004-03-26 | 2005-10-13 | Leonard Kurz Gmbh & Co. Kg | Sicherheits- und/oder Wertdokument |
| DE102004026050A1 (de) * | 2004-05-25 | 2005-12-15 | Giesecke & Devrient Gmbh | Sicherheitspapier |
| DE102005022018A1 (de) * | 2005-05-12 | 2006-11-16 | Giesecke & Devrient Gmbh | Sicherheitspapier und Verfahren zu seiner Herstellung |
| DE102005032815A1 (de) * | 2005-07-12 | 2007-01-18 | Giesecke & Devrient Gmbh | Verfahren zur Herstellung eines Sicherheitspapiers, Papiersieb und Formelement für Papiersieb |
| FR2890666A1 (fr) * | 2005-09-15 | 2007-03-16 | Arjowiggins Security Soc Par A | Structure comportant un substrat en matiere fibreuse et procede pour authentifier et/ou identifier une telle structure. |
| DE102005049168A1 (de) * | 2005-10-14 | 2007-04-19 | Merck Patent Gmbh | Sicherheitspapier mit Fenster |
| GB2437939B (en) * | 2006-05-08 | 2008-03-26 | Rue De Int Ltd | Improvements in security substrates |
| EP2466005B1 (fr) * | 2006-10-27 | 2017-10-04 | Crane & Co., Inc. | Document sécurisé résistant aux salissures et/ou à l'humidité |
| FR2929962B1 (fr) * | 2008-04-11 | 2021-06-25 | Arjowiggins Licensing Sas | Procede de fabrication d'une feuille comportant une sous- epaisseur ou une sur-epaisseur au niveau d'un ruban et feuille associee. |
| FR2929965B1 (fr) * | 2008-04-11 | 2010-05-21 | Arjowiggins Licensing Sas | Feuille de securite comportant un ruban presentant une zone d'opacite reduite. |
| DE102008030694A1 (de) * | 2008-07-01 | 2010-01-07 | Giesecke & Devrient Gmbh | Verfahren zur Herstellung eines Sicherheitselements mit beidseitiger Extrusionsbeschichtung |
| IT1393584B1 (it) | 2009-03-23 | 2012-04-27 | Fabriano Securities Srl | Documento a prova di falsificazione, quale una banconota, un passaporto, una carta di identità o simili e procedimento per la sua fabbricazione |
| EP2311646B2 (fr) † | 2009-10-16 | 2016-08-24 | Hueck Folien Ges.m.b.H. | Document de valeur |
| FR2955288B1 (fr) * | 2010-01-18 | 2013-05-10 | Hologram Ind | Procede de securisation d'un objet, et objet correspondant |
| FR2959581B1 (fr) * | 2010-04-28 | 2012-08-17 | Arjowiggins Security | Insert fibreux constitue en une seule couche et equipe d'un dispositif electronique a communication sans contact. |
| DE102010019194A1 (de) † | 2010-05-04 | 2011-11-10 | Giesecke & Devrient Gmbh | Wertdokument mit Ausnehmung |
| TWI433625B (zh) | 2011-07-04 | 2014-04-01 | 財團法人工業技術研究院 | 軟性電子元件的製法 |
| EP2767395A1 (fr) | 2013-02-15 | 2014-08-20 | KBA-NotaSys SA | Substrat pour papiers de sécurité et son procédé de fabrication |
| GB201403988D0 (en) * | 2014-03-06 | 2014-04-23 | Rue De Int Ltd | Security documents and methods of manufacture thereof |
| GB2537830B (en) | 2015-04-24 | 2017-05-31 | De La Rue Int Ltd | Improvements in security substrates |
Family Cites Families (40)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US987678A (en) * | 1907-09-12 | 1911-03-21 | Knowlton Brothers | Process of producing papers. |
| US1281951A (en) * | 1915-03-13 | 1918-10-15 | William D Harper | Water-marked or safety paper. |
| US1901049A (en) * | 1930-10-20 | 1933-03-14 | Nat Bank Of Hungary | Process for the production of genuine watermark papers without using relief molds |
| US2019845A (en) * | 1934-02-26 | 1935-11-05 | Charles C Colbert | Process and apparatus for making branded paper board and product thereof |
| US2862251A (en) * | 1955-04-12 | 1958-12-02 | Chicopee Mfg Corp | Method of and apparatus for producing nonwoven product |
| US3150416A (en) * | 1960-07-29 | 1964-09-29 | Kendall & Co | Method and apparatus for producing apertured non-woven fabrics |
| US4096216A (en) * | 1975-10-16 | 1978-06-20 | Izon Corporation | Method of making microfiche laminate having apertures with doublet lenses |
| GB1604463A (en) * | 1976-09-24 | 1981-12-09 | Bank Of England | Security devices |
| US4246307A (en) * | 1977-12-23 | 1981-01-20 | Trautwein Hansjoerg | Tamper-proof laminated sticker or card |
| DE2856852A1 (de) * | 1978-12-30 | 1980-07-17 | Hoechst Ag | Identitaetskarte |
| IN157644B (fr) * | 1981-02-19 | 1986-05-10 | Portals Ltd | |
| US4437935A (en) * | 1981-06-03 | 1984-03-20 | Crane And Company | Method and apparatus for providing security features in paper |
| IN173621B (fr) * | 1987-12-04 | 1994-06-18 | Portals Ltd | |
| GB2250474B (en) * | 1990-12-04 | 1994-04-20 | Portals Ltd | Security articles |
| FR2702228B1 (fr) * | 1993-03-02 | 1995-04-14 | Arjo Wiggins Sa | Feuille de sécurité comportant des éléments de sécurité évitant la reproduction, reconnaissable en lumière transmise et réfléchie et son procédé de fabrication. |
| EP0687324B2 (fr) * | 1993-03-02 | 2005-12-07 | Arjowiggins Security | Papier de securite comportant des zones localisees d'epaisseur et d'opacite reduites et son procede de fabrication |
| US6155476A (en) * | 1994-12-01 | 2000-12-05 | Laser Substrates, Inc. | Laminated mailer blank with transparent window |
| US5791553A (en) * | 1994-05-10 | 1998-08-11 | Fabel; Warren M. | Laminated mailer blank with transparent window |
| ES2141837T3 (es) * | 1993-09-28 | 2000-04-01 | Arjo Wiggins Sa | Papel de seguridad que presenta una zona transparente de opacidad sensiblemente nula. |
| US6209779B1 (en) * | 1994-05-10 | 2001-04-03 | Laser Substrates, Inc. | Laminated mailer blank with transparent window |
| FR2723971B1 (fr) * | 1994-08-24 | 1996-10-04 | Arjo Wiggins Sa | Procede de fabrication d'un papier de securite comportant des zones localisees de faible opacite et papier ainsi obtenu |
| PL181275B1 (en) * | 1995-03-13 | 2001-07-31 | Portals Ltd | Paper difficult to counterfeit it |
| FR2741089B1 (fr) * | 1995-11-10 | 1997-12-26 | Arjo Wiggins Sa | Feuille de securite d'epaisseur sensiblement constante |
| FR2764314A1 (fr) * | 1997-06-09 | 1998-12-11 | Arjo Wiggins Sa | Document de securite comportant un moyen d'authentification comprenant une fenetre transparente et un element de securite |
| US6355140B1 (en) * | 1999-05-28 | 2002-03-12 | Tokushu Paper Mfg. Co., Ltd. | Method of manufacturing anti-falsification paper |
| US6649213B2 (en) * | 2000-11-16 | 2003-11-18 | George Debikey | Methods and compositions for preventing adverse effects of water upon a printed substrate |
| US20030044573A1 (en) * | 2001-09-04 | 2003-03-06 | Rasch David Mark | Pseudo-apertured fibrous structure |
| FR2832354B1 (fr) * | 2001-11-20 | 2004-02-20 | Arjo Wiggins Sa | Procede de fabrication d'un article comportant une feuille et au moins un element rapporte sur cette feuille |
| DE10163381A1 (de) * | 2001-12-21 | 2003-07-03 | Giesecke & Devrient Gmbh | Sicherheitspapier sowie Verfahren und Vorrichtung zu seiner Herstellung |
| FR2839917B1 (fr) * | 2002-05-22 | 2004-10-08 | Arjo Wiggins | Article forme a partir d'au moins un jet de matiere fibreuse comportant au moins une zone d'epaisseur nulle et procede de fabrication dudit article |
| EP1398174A1 (fr) * | 2002-09-10 | 2004-03-17 | Kba-Giori S.A. | Substrat renforcé pour papiers de valeur |
| US20060198987A1 (en) * | 2003-02-27 | 2006-09-07 | Landqart | Multiple layer laminate |
| FR2859805B1 (fr) * | 2003-09-12 | 2006-06-02 | Arjo Wiggins Secutity Sas | Papier securise comportant une couche fibreuse et une puce electronique integree a cette couche fibreuse |
| DE10356146A1 (de) * | 2003-12-02 | 2005-06-30 | Giesecke & Devrient Gmbh | Datenträger und Verfahren zu seiner Herstellung |
| FR2872322B1 (fr) * | 2004-06-23 | 2006-09-22 | Arjowiggins Security Soc Par A | Article tel qu'un support de donnees ou un dispositif de conditionnement, comportant une structure interferencielle multicouche semi-reflechissante |
| FR2873134B1 (fr) * | 2004-07-15 | 2011-07-15 | Arjowiggins | Structure tricotee destinee a etre incorporee dans un materiau en feuille et materiau en feuille incorporant une telle structure |
| FR2890666A1 (fr) * | 2005-09-15 | 2007-03-16 | Arjowiggins Security Soc Par A | Structure comportant un substrat en matiere fibreuse et procede pour authentifier et/ou identifier une telle structure. |
| FR2895118B1 (fr) * | 2005-12-15 | 2008-06-13 | Arjowiggins Security Soc Par A | Film de pelliculage incorporant une puce |
| FR2901813B1 (fr) * | 2006-06-06 | 2011-02-18 | Arjowiggins Security | Materiau en feuille comportant une fenetre, son procede de fabrication, et document de securite le comprenant |
| FR2901812B1 (fr) * | 2006-06-06 | 2008-12-05 | Arjowiggins Security Soc Par A | Element de securite comprenant un motif discernable |
-
2002
- 2002-05-22 FR FR0206190A patent/FR2839917B1/fr not_active Expired - Fee Related
-
2003
- 2003-05-21 CA CA2486154A patent/CA2486154C/fr not_active Expired - Fee Related
- 2003-05-21 US US10/515,059 patent/US7632380B2/en not_active Expired - Fee Related
- 2003-05-21 EP EP03752843.7A patent/EP1516089B1/fr not_active Revoked
- 2003-05-21 BR BRPI0304881-0B1A patent/BR0304881B1/pt not_active IP Right Cessation
- 2003-05-21 AU AU2003255588A patent/AU2003255588A1/en not_active Abandoned
- 2003-05-21 WO PCT/FR2003/001528 patent/WO2003097937A2/fr not_active Ceased
Also Published As
| Publication number | Publication date |
|---|---|
| FR2839917A1 (fr) | 2003-11-28 |
| AU2003255588A1 (en) | 2003-12-02 |
| FR2839917B1 (fr) | 2004-10-08 |
| BR0304881A (pt) | 2004-08-03 |
| WO2003097937A3 (fr) | 2004-03-11 |
| US7632380B2 (en) | 2009-12-15 |
| CA2486154C (fr) | 2011-03-29 |
| WO2003097937A2 (fr) | 2003-11-27 |
| BR0304881B1 (pt) | 2013-11-26 |
| US20050173084A1 (en) | 2005-08-11 |
| CA2486154A1 (fr) | 2003-11-27 |
| EP1516089A2 (fr) | 2005-03-23 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CA2486154C (fr) | Article forme a partir d'au moins un jet de matiere fibreuse comportant au moins une zone d'epaisseur nulle et procede de fabrication dudit article | |
| EP1448392B1 (fr) | Procede de fabrication d'un article comportant une feuille et au moins un element directement rapporte sur cette feuille | |
| EP2198086B1 (fr) | Feuille comprenant au moins un filigrane ou pseudo-filigrane observable que d'une face de la feuille | |
| EP2062204B1 (fr) | Article avec une structure de securite | |
| EP0522217B2 (fr) | Document fiduciaire ou de sécurité comportant un dispositif anti-contrefaçon, et procédé de fabrication d'un tel document | |
| CA2654387A1 (fr) | Materiau en feuille comportant une fenetre, son procede de fabrication, et document de securite le comprenant | |
| EP2176462B1 (fr) | Procédé de fabrication d'un matériau en feuille | |
| EP2173946B1 (fr) | Procédé de fabrication d'un matériau en feuille | |
| FR3031697A1 (fr) | Composant optique de securite. | |
| EP1951528B1 (fr) | Structure optique, notamment pour un document de securite et/ou de valeur | |
| EP2382097A1 (fr) | Document securise personnalise et procedure pour securiser un document | |
| CA2569753C (fr) | Document de securite et/ou de valeur | |
| FR2960005A1 (fr) | Document de securite comportant un filigrane ou pseudo-filigrane, une image combinee et une trame de revelation, et procedes associes. | |
| EP1917396B1 (fr) | Materiau en feuille et procede de fabrication |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20041222 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL LT LV MK |
|
| DAX | Request for extension of the european patent (deleted) | ||
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: ARJOWIGGINS SECURITY |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: ARJOWIGGINS SECURITY |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20140116 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PT RO SE SI SK TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 662679 Country of ref document: AT Kind code of ref document: T Effective date: 20140515 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: FRENCH |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 60346020 Country of ref document: DE Effective date: 20140528 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20140530 Year of fee payment: 12 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MK05 Ref document number: 662679 Country of ref document: AT Kind code of ref document: T Effective date: 20140416 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: VDEP Effective date: 20140416 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140416 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140416 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140717 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140716 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140416 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140416 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140416 Ref country code: AT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140416 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20140530 Year of fee payment: 12 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 60346020 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140818 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PLBI | Opposition filed |
Free format text: ORIGINAL CODE: 0009260 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140531 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140416 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140416 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140416 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140531 Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140416 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140416 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140416 |
|
| PLAX | Notice of opposition and request to file observation + time limit sent |
Free format text: ORIGINAL CODE: EPIDOSNOBS2 |
|
| 26 | Opposition filed |
Opponent name: GIESECKE & DEVRIENT GMBH Effective date: 20150115 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 60346020 Country of ref document: DE Effective date: 20141202 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140416 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140521 Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20141202 |
|
| RDAF | Communication despatched that patent is revoked |
Free format text: ORIGINAL CODE: EPIDOSNREV1 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140416 |
|
| RDAG | Patent revoked |
Free format text: ORIGINAL CODE: 0009271 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: PATENT REVOKED |
|
| 27W | Patent revoked |
Effective date: 20150717 |
|
| GBPR | Gb: patent revoked under art. 102 of the ep convention designating the uk as contracting state |
Effective date: 20150717 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140521 Ref country code: BE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140416 |