EP1586701B1 - Trockenanordnung - Google Patents
Trockenanordnung Download PDFInfo
- Publication number
- EP1586701B1 EP1586701B1 EP05101672A EP05101672A EP1586701B1 EP 1586701 B1 EP1586701 B1 EP 1586701B1 EP 05101672 A EP05101672 A EP 05101672A EP 05101672 A EP05101672 A EP 05101672A EP 1586701 B1 EP1586701 B1 EP 1586701B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- fabric
- fibrous web
- layer
- drying
- drying arrangement
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000001035 drying Methods 0.000 title claims abstract description 73
- 239000002184 metal Substances 0.000 claims abstract description 16
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 claims abstract description 12
- 239000004033 plastic Substances 0.000 claims abstract description 10
- 229920003023 plastic Polymers 0.000 claims abstract description 10
- 238000003466 welding Methods 0.000 claims abstract description 6
- 239000011888 foil Substances 0.000 claims abstract description 4
- 239000002759 woven fabric Substances 0.000 claims abstract 2
- 239000004744 fabric Substances 0.000 claims description 56
- 239000000835 fiber Substances 0.000 claims description 19
- 239000000463 material Substances 0.000 claims description 16
- 238000007789 sealing Methods 0.000 claims description 10
- 239000002250 absorbent Substances 0.000 claims description 7
- 238000003860 storage Methods 0.000 claims description 7
- 230000002745 absorbent Effects 0.000 claims description 6
- 239000011248 coating agent Substances 0.000 claims description 6
- 238000000576 coating method Methods 0.000 claims description 6
- 239000000203 mixture Substances 0.000 claims description 5
- 239000000126 substance Substances 0.000 claims description 4
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 claims description 3
- 229910052799 carbon Inorganic materials 0.000 claims description 3
- 239000003365 glass fiber Substances 0.000 claims description 3
- 238000002844 melting Methods 0.000 claims description 3
- 230000008018 melting Effects 0.000 claims description 3
- 239000005445 natural material Substances 0.000 claims description 3
- 210000002268 wool Anatomy 0.000 claims description 3
- 238000007599 discharging Methods 0.000 claims description 2
- 229920001971 elastomer Polymers 0.000 claims description 2
- 239000000806 elastomer Substances 0.000 claims description 2
- 230000002209 hydrophobic effect Effects 0.000 claims description 2
- 238000005470 impregnation Methods 0.000 claims description 2
- 239000002985 plastic film Substances 0.000 claims description 2
- 229920006255 plastic film Polymers 0.000 claims description 2
- 229920002635 polyurethane Polymers 0.000 claims description 2
- 239000004814 polyurethane Substances 0.000 claims description 2
- 229920005989 resin Polymers 0.000 claims description 2
- 239000011347 resin Substances 0.000 claims description 2
- 229920002379 silicone rubber Polymers 0.000 claims description 2
- 239000004945 silicone rubber Substances 0.000 claims description 2
- 229920003002 synthetic resin Polymers 0.000 claims description 2
- 239000000057 synthetic resin Substances 0.000 claims description 2
- 238000007669 thermal treatment Methods 0.000 claims description 2
- 229920001169 thermoplastic Polymers 0.000 claims description 2
- 239000004416 thermosoftening plastic Substances 0.000 claims description 2
- 239000004922 lacquer Substances 0.000 claims 1
- 239000002966 varnish Substances 0.000 claims 1
- 230000009471 action Effects 0.000 abstract description 2
- 239000010410 layer Substances 0.000 description 62
- 230000006870 function Effects 0.000 description 5
- 238000004026 adhesive bonding Methods 0.000 description 3
- 239000003570 air Substances 0.000 description 3
- 239000003795 chemical substances by application Substances 0.000 description 3
- 238000000034 method Methods 0.000 description 3
- 239000003973 paint Substances 0.000 description 3
- 239000004917 carbon fiber Substances 0.000 description 2
- 238000010276 construction Methods 0.000 description 2
- 239000002826 coolant Substances 0.000 description 2
- 238000001816 cooling Methods 0.000 description 2
- 238000010438 heat treatment Methods 0.000 description 2
- 238000004519 manufacturing process Methods 0.000 description 2
- 229920000642 polymer Polymers 0.000 description 2
- 239000004278 EU approved seasoning Substances 0.000 description 1
- 241000446313 Lamella Species 0.000 description 1
- 239000000853 adhesive Substances 0.000 description 1
- 230000001070 adhesive effect Effects 0.000 description 1
- 239000012080 ambient air Substances 0.000 description 1
- 230000008901 benefit Effects 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 230000018109 developmental process Effects 0.000 description 1
- 238000005265 energy consumption Methods 0.000 description 1
- 239000000284 extract Substances 0.000 description 1
- 235000011194 food seasoning agent Nutrition 0.000 description 1
- 239000007788 liquid Substances 0.000 description 1
- 239000012528 membrane Substances 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 238000007639 printing Methods 0.000 description 1
- 238000012216 screening Methods 0.000 description 1
- 239000002356 single layer Substances 0.000 description 1
- 239000002344 surface layer Substances 0.000 description 1
- 230000008719 thickening Effects 0.000 description 1
Images



Classifications
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F5/00—Dryer section of machines for making continuous webs of paper
- D21F5/02—Drying on cylinders
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F5/00—Dryer section of machines for making continuous webs of paper
- D21F5/02—Drying on cylinders
- D21F5/04—Drying on cylinders on two or more drying cylinders
- D21F5/042—Drying on cylinders on two or more drying cylinders in combination with suction or blowing devices
- D21F5/044—Drying on cylinders on two or more drying cylinders in combination with suction or blowing devices using air hoods over the cylinders
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F7/00—Other details of machines for making continuous webs of paper
- D21F7/08—Felts
- D21F7/083—Multi-layer felts
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F7/00—Other details of machines for making continuous webs of paper
- D21F7/08—Felts
- D21F7/086—Substantially impermeable for transferring fibrous webs
Definitions
- the fabric combines the properties of a fine mesh screen, as used in the prior art adjacent to the surface of the fibrous web, and the properties of a coarse screen, which serves to absorb the moisture emitted by the fibrous web.
- the nonwoven layer is designed, for example, as a random nonwoven or as an oriented nonwoven.
- the felt fleece or the fabric By means of the felt fleece or the fabric, markings on the fibrous web can be wholly or at least essentially avoided, while the sieve has sufficient storage capacity for the water pressed out of the fibrous web by the pressure hood or press shoes.
- the felt or fabric layer or fleece overlay of the fabric assumes the transfer of the compressive force acting perpendicular to the felt plane, while the monolayer or multilayer base fabric of the felt absorbs the forces acting in the felt plane, especially the tensile forces.
- Other functions of the felt layer consist in the storage of the absorbed moisture and in a wear protection.
- the felt fleeces or fleece or fabric layers are preferably joined together by needling, gluing or by welding.
- the fabric may also comprise layers of a plastic or a metal fabric, a plastic or metal foil or a thin sheet, which are connected by gluing or welding to the at least two felt fleeces or fleece or fabric layers.
- An advantage is a water-impermeable paint coating, which has a smooth, sealing against the wall of the pressure hood surface.
- the invention also relates to a drying arrangement, in particular in one of the embodiments described above, which is characterized in that a the moisture of the fibrous web receiving, at least one absorbent or receiving layer and a the at least one layer relative to the means sealing layer comprehensive band the outlet side of the fibrous web is guided over at least one arrangement for discharging the moisture absorbed by the fibrous web.
- both suction rolls and suction boxes are suitable for this, so that the arrangement comprises at least one suction roll and / or one suction box. It is understood that, instead of deflection rollers or guide rollers around which the belt is guided, in each case suction rolls, in particular in conjunction with suction boxes, can be used.
- the at least one suction roll is preferably arranged downstream of a discharge-side wedge with a lamella forming a vacuum space between the ribbon and the suction roll.
- moisture is sucked out of the fibrous web together with ambient air, which is transported away via the vacuum chamber containing the suction roll.
- a volume 15 ( Fig. 2 ) comprises an outer layer 16 which, while the fibrous web 2 is guided over the drying cylinder 3, is in direct contact with it and extracts moisture from it. Within the band 15, this is then forwarded to memory layers 17 and 18, which are connected to one another via a binding layer 19. Opposite the pressure hood 4, the band 15 is sealed by an impermeable layer 20.
- the bonding layer 19 can be dispensed with if the storage layers 17, 18 can be joined together directly or by means of an adhesive because of their surface condition.
Landscapes
- Paper (AREA)
- Treatment Of Fiber Materials (AREA)
Description
- Die Erfindung betrifft eine Trockenanordnung entsprechend des Oberbegriffs nach Anspruch 1.
- In der
US 6,189,233 B1 wird eine Trockenpartie zur Produktion und Behandlung einer Materialbahn beschrieben. Die Trockenpartie besteht aus mindestens einem beheizbaren Trockenzylinder, der teilweise von der Materialbahn und einem ersten Stützband umschlungen wird, sowie einem Dichtband, das ebenfalls zumindest teilweise den Trockenzylinder umschlingt. Dem Troclcenzylinder ist eine mit einem Medium beaufschlagbare Druckhaube zugeordnet. Die Temperatur des Mediums ist niedriger als die Temperatur im Bereich außerhalb der Druckhaube. Zusätzlich ist mindestens ein weiteres zweites Stützband zwischen dem ersten Stützband und dem Dichtband vorgesehen. Das zweite Stützband weist eine grobere Struktur als das erste Stützband auf. - Die
EP1081277 A2 betrifft eine Maschine zur Herstellung und/oder Behandlung einer Materialbahn, wie insbesondere einer Papier- oder Kartonbahn. Die Maschine umfasst wenigstens eine heizbare Einheit, wie insbesondere eine Presswalze, einen Trockenzylinder und/oder dergleichen, die auf einem Teil ihres Aussenumfangs von der Materialbahn, wenigstens einem Sieb und einem äusseren Dichtband umschlungen ist, und eine die heizbare Einheit mit einem unter Druck stehenden fluessigen oder gasfoermigen Medium beaufschlagende Überdruckhaube. Das Dichtband ist breiter als die Materialbahn und das Sieb, wobei es mit seinen beiden seitlichen Randbereichen ueber diese hinausragt, so dass seine beiden Randbereiche durch den in der Druckkammer der Überdruckhaube vorherrschenden Überdruck dichtend an die Oberflaeche der heizbaren Einheit angepresst werden. Alternativ oder zusaetzlich kann vorgesehen sein, dass der Druckraum der Überdruckhaube an seinen beiden Stirnseiten jeweils durch eine Dichtung nach aussen abgedichtet ist, die zwischen einer Stirnwand der feststehenden Überdruckhaube und einer insbesondere radialen zylinderseitigen Gegenwand angeordnet ist. - In der
US5,972,813 wird ein undurchlässiges Band mit einer Rückseite und einer Papierseite beschrieben. Die Papierseite des Bandes ist strukturiert. Sie verleiht der darauf gefertigten Papierbahn eine Struktur, mit vorzugsweise unterschiedlicher Dichte. - Aus der
DE19915891 ist ein Transferband einer Nasspresse mit verlängertem Pressenspalt zur Trocknung einer Papierbahn bekannt. Das Transferband besteht aus einer gewebten oder gewirkten Trägerbahn mit einer auf die Trägerbahn filzartig aufgenadelten, schmelzbare Fasern aufweisenden, im wesentlichen plolymeren Faserstruktur, die auf thermo-mechanischem Weg mindestens abschnittsweise in eine wasserundurchlässige Polymerschicht umgeformt wird und einer auf der Polymerschicht angeordneten, faserigen Oberflächenschicht. - Die
EP1069235A1 betrifft ein Transferband für eine Papiermaschine. Das Transferband weist einen Träger und eine Beschichtung auf wenigstens einer Flachseite auf. Die Beschichtung weist eine Innenschicht und eine dazu benachbarte Außenschicht auf, die eine porige Struktur mit einer zur Außenseite hin offenen Hohlräumen hat. - Aus der
EP 0 949 377 A2 ist eine Trockenanordnung zum kontinuierlichen Trocknen einer porösen Bahn bekannt. Die Trockenanordnung umfasst einen Trockenzylinder, der von der Bahn über wenigstens zwei Drittel seiner Mantelfläche umschlungen wird. Auf der Oberseite des Trockenzylinders sind neben Düsen zum Aufbringen eines Kühlmittels mehrere rotierende Walzen angeordnet, die in ihrem Inneren jeweils eine hydraulische Einheit zum Aufbringen eines Anpressdrucks gegen den Trockenzylinder aufweisen. - In der
DE 35 32 853 C2 werden ein Verfahren und eine Vorrichtung zum Trocknen einer Faserstoffbahn aus Papier, Karton oder ähnlichem beschrieben. Die Faserstoffbahn wird, während sie an einem Wasser und Wasserdampf aufnehmenden Zwischenband anliegt, vor Erreichen eines Trocknungsbereichs einer Entlüftungsbehandlung unterzogen. Das Zwischenband wird in einem Trocknungsbereich um den Trockenzylinder herumgeführt. Die Faserstoffbahn wird während ihres Umlaufs um den Trockenzylinder von einem Metallband bedeckt. Das Metallband wird nach dem Verlassen des Trockenzylinders in einer Rückführschleife zu dem Trocknungsbereich zurückgeführt. Das Zwischenband wird nach dem Verlassen des Trockenzylinders von kondensiertem Wasser befreit. Die Faserstoffbahn wird zwischen dem Zwischenband und dem Metallband um den Trockenzylinder herumgeführt, während dieser gekühlt wird. Die Erwärmung des Metallbandes erfolgt in der Rücklaufschleife, und das erwärmte Metallband erwärmt die Außenseite der um den Trockenzylinder umlaufenden Bahn in direktem Kontakt. - Ferner sind Anordnungen möglich, in denen zwischen einem beheizten Trockenzylinder und einer oberhalb des Trockenzylinders angeordneten Druckhaube eine Faserstoffbahn zusammen mit zwei Sieben und einem wasserundurchlässigen Band hindurchgeführt wird. Dabei gibt die Faserstoffbahn infolge der Erwärmung durch den beheizten Trockenzylinder Feuchtigkeit an die Siebe ab, die ihrerseits über das undurchlässige Band abgekühlt werden, so dass die Feuchtigkeit in ihnen kondensiert. Jedes der beiden Siebe muss ebenso wie das undurchlässige Band nach dem Austritt aus dem von der Druckhaube bedeckten Bereich des Trockenzylinders einzeln über eine Mehrzahl von Umlenkwalzen zu der Eintrittsstelle der Faserstoffbahn in den Bereich zwischen der Druckhaube und dem Trockenzylinder zurückgeführt werden.
- Aus der
WO 98/42913 - Es ist die Aufgabe der Erfindung, den Aufbau der eingangs genannten Trockenanordnung zu vereinfachen.
- Erfindungsgemäß wird diese Aufgabe bei einer Trockenanordnung der eingangs genannten Art dadurch gelöst, dass die Bespannung (5) die Oberfläche eines Filzvlieses oder einer Vlies- oder einer Gewebeschicht auf der der Faserstoffbahn (2) zugewandten Seite hat, dass sie ein wasseraufsaugendes oder wasseraufnehmendes Gewebe aufweist dass die Bespannung (5) auf der der Faserstoffbahn (2) zugewandten Seite eine dünne Schicht aus feinen Vlies- oder Gewebefasern aufweist, mit einem Fasergewicht zwischen 1 und 300 dtex, vorzugsweise mit einem Fasergewicht zwischen 1 und 140 dtex dass die Bespannung (5), insbesondere auf der der Faserstoffbahn (2) zugewandten Seite, aus einer Mischung von Fasern unterschiedlicher Dicke und/oder aus unterschiedlichen Materialien, insbesondere aus einem Kunststoff, aus Kohle- oder Glasfasern, oder aus einem Naturmaterial, insbesondere aus Wolle oder Seide, besteht. Das Mittel ist insbesondere eine Druckhaube.
- Gemäß der Erfindung wird die Anzahl der Leit- oder Umlenkwalzen reduziert und die Siebführung vereinfacht. Dadurch werden die Kosten für die Herstellung der Trockenanordnung gesenkt, aber auch Stillstandszeiten reduziert und der Energieaufwand verringert. Gemäß der Erfindung werden die Eigenschaften der beiden bisher eingesetzten Siebe in einem einzigen Sieb vereint.
- Damit vereint die Bespannung die Eigenschaften eines feinmaschigen Siebes, wie es nach dem Stand der Technik angrenzend an die Oberfläche der Faserstoffbahn eingesetzt wird, und die Eigenschaften eines groben Siebs, das zur Aufnahme der von der Faserstoffbahn abgegebenen Feuchtigkeit dient. Die Vliesschicht ist beispielsweise als Wirrvlies oder als orientiertes Vlies ausgebildet.
- Vorteilhafte Weiterbildungen der Erfindung ergeben sich aus den Unteransprüchen, der Beschreibung und der Zeichnung.
- Als vorteilhaft erweist sich eine Trockenanordnung, bei der die aufsaugende oder aufnehmende Bespannung und eine die aufsaugende oder aufnehmende Bespannung gegenüber dem Mittel abdichtende Bespannung in einem einzigen Band zusammengefasst und integriert sind. Das Band weist mindestens eine die Feuchtigkeit speichernde Schicht und eine undurchlässige Schicht auf. Durch diesen einfachen und kompakten Aufbau werden Walzen für die Umlenkung zweier einzelner Bänder vom Ausgang der Faserstoffbahn aus dem Bereich zwischen dem Trockenzylinder und der Druckhaube bis zum Einlauf der Faserstoffbahn in den Bereich zwischen dem Trockenzylinder und der Druckhaube eingespart.
- Das Band besteht vorzugsweise aus einer Mehrzahl von Schichten, die jeweils unterschiedliche Funktionen erfüllen. Eine der Faserstoffbahn zugewandte Außenschicht sollte entweder eine hohe Kapillarität haben, um möglichst schnell Feuchtigkeit aus der Faserstoffbahn aufzusaugen, oder die Schicht hat eine möglichst feine Oberflächenstruktur, um das Entstehen von Markierungen auf der Faserstoffbahn während des Kontakts mit der Außenschicht zu vermeiden. Auf die Außenschicht folgt innerhalb des Bandes eine erste Speicherschicht, die beispielsweise über eine schmale Bindeschicht mit einer zweiten Speicherschicht zum Speichern des aus der Faserstoffbahn aufgenommenen Wassers verbunden ist. An die zweite Speicherschicht schließt sich eine undurchlässige Schicht an, die das Band gegenüber der Druckhaube abdichtet.
- Durch den Filzvlies oder das Gewebe lassen sich Markierungen auf der Faserstoffbahn ganz oder wenigstens im wesentlichen vermeiden, während das Sieb über eine ausreichende Speicherkapazität für das durch die Druckhaube oder Pressschuhe aus der Faserstoffbahn herausgepresste Wasser verfügt. Die Filz- oder Gewebeschicht oder Vliesauflage der Bespannung übernimmt die Übertragung der senkrecht zur Filzebene wirkenden Druckkraft, während die ein- oder mehrlagigen Grundgewebe des Filzes die in der Filzebene wirkenden Kräfte, vor allem die Zugkräfte, aufnimmt. Weitere Funktionen der Filzschicht bestehen in der Speicherung der aufgenommenen Feuchtigkeit und in einem Verschleißschutz.
- Vorzugsweise besteht die Bespannung aus wenigstens zwei dauerhaft miteinander verbundenen Filzvliesen oder Vlies- oder Gewebeschichten, die sich auch in Kombination mit einem Siebgewebe einsetzen lassen. Die einzelnen Bespannungsteile oder Bespannungsschichten sind unzertrennlich miteinander verbunden. Auch eine Mehrzahl von Siebgeweben kann zum Einsatz kommen. Eine untrennbare Verbindung zweier Siebgewebe kommt beispielsweise durch Vernadeln zustande, indem sie mit einem Vlies gemeinsam vernadelt werden.
- Die Filzvliese oder Vlies- oder Gewebeschichten werden vorzugsweise durch Vernadeln, Verkleben oder durch Verschweißen miteinander verbunden. Zusätzlich kann die Bespannung auch Schichten aus einem Kunststoff- oder einem Metallgewebe, eine Kunststoff- oder Metallfolie oder ein dünnes Blech umfassen, die durch Verkleben oder Verschweißen mit den mindestens zwei Filzvliesen oder Vlies-oder Gewebeschichten verbunden sind.
- Die einzelnen Siebgewebe unterscheiden sich vorzugsweise in ihrer Kapillarität. Die der Faserstoffbahn zugewandte Seite hat die Funktion, die Faserstoffbahn zu stützen. Die von der Faserstoffbahn abgewandte Seite hat die Aufgabe, die von der Faserstoffbahn aufgenommene Feuchtigkeit als Kondensat solange zu binden und solange zu speichern, bis die Faserstoffbahn von der Bespannung wieder abgeführt wird. Solange die Faserstoffbahn in Kontakt mit der Bespannung geführt wird, wird das kondensierte Wasser insbesondere durch die Zentrifugalkraft oder durch Kapillarkräfte daran gehindert, wieder zurück in die Faserstoffbahn zu fließen.
- Die Kapillarität der Bespannung wird auf der der Faserstoffbahn zugewandten Seite vorteilhafterweise geringer gewählt als auf der von der Faserstoffbahn abgewandten Seite. Hierzu weist die Bespannung auf der der Faserstoffbahn zugewandten Seite gröbere Fasern als auf der anderen Seite auf, auf der die aufgenommene Feuchtigkeit gespeichert wird.
- Wenn eine kaum Markierungen auf der Faserstoffbahn hinterlassende Oberfläche der Bespannung erforderlich ist, lässt sich eine zusätzliche dünne Schicht feiner Vlies-oder Gewebefasern einsetzen, die ein Fasergewicht zwischen 1 und 140 dtex aufweisen. Auch Fasergewichte bis zu 200 oder 300 dtex sind möglich. Bevorzugt wird jedoch ein Fasergewicht um 140 dtex. (Die Einheit "dtex" gibt das Fasergewicht in Gramm je 10.000 m Faserlänge an.) Die Kapillarität der Filzschichten lässt sich unter anderem durch die Dicke der vlies- oder gewebebildenden Fasern und durch deren Material gezielt einstellen.
- Auch die Wahl der Dicke der vlies- oder gewebebildenden Fasern und deren Material lässt sich die Kapillarität der Filzschichten einstellen. Vorteilhafterweise wird für die Bespannung, insbesondere auf der der Faserstoffbahn zugewandten Seite, eine Mischung von Fasern unterschiedlicher Dicke und/oder aus unterschiedlichen Materialien eingesetzt, insbesondere aus einem Kunststoff, aus Kohle- oder Glasfasern, oder aus einem Naturmaterial, insbesondere aus Wolle oder Seide.
- Ebenso erweist es sich als vorteilhaft, die Rückfeuchtung der Faserstoffbahn durch von der Bespannung aufgenommenes Kondensat zu behindern, indem die Bespannung auf der der Faserstoffbahn zugewandten Seite aus einem Vlies mit einem hydrophoben Material besteht.
- Ebenso kann zusätzlich vorgesehen werden, dass die Kapillarität der Bespannung durch eine mechanische Behandlung, durch eine thermische Behandlung, insbesondere das Schmelzen von beigemischten Schmelzkörpern, beispielsweise in Faserform, oder durch eine chemische Behandlung, insbesondere das nachträgliche Einbringen von Chemiewerkstoffen, insbesondere von Kunstharzen, Lacken oder Appreturen, beeinflusst ist. Auch ist es möglich, mehrere dieser Verfahren gleichzeitig oder nacheinander einzusetzen.
- Auch eine Membran kann zusätzlich in Verbindung mit dem Sieb oder dem Filzvlies oder der Gewebeschicht vorgesehen werden.
- Die Bespannung umfasst mindestens ein mit den mindestens zwei Filzvliesen oder Vlies- oder Gewebeschichten vernadeltes Siebgewebe oder Fadengelege, das ein in Maschinenrichtung orientiertes Non-woven-Material bildet. Zum Einsatz können hier auch Kunststoffe und Metallgewebe kommen. Alternativ kann auch eine Kunststofffolie oder eine Metallfolie oder ein dünnes Blech eingesetzt werden.
- Zur Abdichtung gegenüber der Druckhaube, die den Trockenzylinder auf seiner Mantelfläche überdeckt, oder gegenüber einem sonstigen Druck auf den Trockenzylinder ausübenden Mittel ist die Bespannung mit eine r undurchlässige n, insbesondere durch Imprägnieren mit einem Harz, einem Elastomer, einem Thermoplast, einem Silikonkautschuk, einem Lack oder dergleichen entstandenen Schicht oder mit einer Kunststoffschicht versehen, die insbesondere aus Polyurethan, besteht. Die Beschichtung weist vorzugsweise eine glatte Oberfläche auf, die sie gegenüber der Wandung des Mittels abdichtet. Als undurchlässige oder impermeable Schicht lässt jedoch auch eine Metallschicht einsetzen, die durch Verschweißen, Verkleben u. dgl. mit der darunterliegenden Sieb- oder Speicherschicht verbunden ist.
- Von Vorteil ist eine wasserundurchlässige Lackbeschichtung, die eine glatte, gegenüber der Wandung der Druckhaube abdichtende Oberfläche aufweist.
- Die Erfindung bezieht sich auch auf eine Trockenanordnung, insbesondere in einer der oben beschriebenen Ausgestaltungen, die dadurch gekennzeichnet ist, dass ein die Feuchtigkeit der Faserstoffbahn aufnehmendes, mindestens eine aufsaugende oder aufnehmende Schicht und eine die mindestens eine Schicht gegenüber dem Mittel abdichtende Schicht umfassendes Band an der Auslaufseite der Faserstoffbahn über mindestens eine Anordnung zur Abgabe der von der Faserstoffbahn aufgenommenen Feuchtigkeit geführt wird. Hierfür eignen sich insbesondere sowohl Saugwalzen als Saugkästen, so dass die Anordnung mindestens eine Saugwalze und/oder einen Saugkasten umfasst. Es versteht sich, dass anstelle von Umlenkwalzen oder Leitwalzen, um die das Band herumgeführt wird, jeweils Saugwalzen, insbesondere in Verbindung mit Saugkästen, eingesetzt werden können.
- Falls eine Saugwalze eingesetzt wird, ist der mindestens einen Saugwalze vorzugsweise ein auslaufseitiger Keil mit einer zwischen dem Band und der Saugwalze einen Unterdruckraum bildenden Lamelle nachgeordnet. In den Unterdruckraum wird zusammen mit Umgebungsluft auch Feuchtigkeit aus der Faserstoffbahn angesaugt, die über die in der Saugwalze enthaltende Unterdruckkammer abtransportiert wird.
- Wenn ein Saugkasten eingesetzt wird, weist dieser mit Vorteil eine einlauf- und eine auslaufseitig die aufsaugende Schicht des Bandes berührende Leiste auf. Die Leiste kann verschiedene Formen haben; beispielsweise kann sie in dem an das Band angrenzenden Bereich gratförmig verjüngt sein oder einen rechteckigen Querschnitt oder einen halbkreisförmigen Querschnitt aufweisen.
- Nachfolgend wird die Erfindung in Ausführungsbeispielen näher erläutert. In den Zeichnungen zeigen:
- Fig. 1
- einen Querschnitt durch eine Trockenanordnung, in der ein Siebband und ein undurchlässiges Band 6 getrennt voneinander zusammen mit der Faserstoffbahn 2 zwischen dem Trockenzylinder 3 und einer Druckhaube 4 hindurchgeführt werden,
- Fig. 2
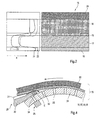
- den Aufbau eines Bandes 15 mit mehreren Siebschichten 16, 17, 18, 19 und mit einer undurchlässigen Schicht 20 in der Schnittansicht zusammen mit einer Darstellung des Verlaufs der Kapillarität über der Dicke des Bandes 15,
- Fig. 3
- einen Querschnitt durch eine weitere Trockenanordnung, in der ein mindestens eine Siebschicht und eine undurchlässige Schicht umfassendes Band 15 eingesetzt wird,
- Fig. 4
- einen Keil 28 am Auslauf einer Siebsaugwalze 24 in einer Detailansicht und
- Fig. 5 - 8
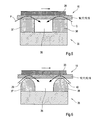
- Siebsaugkästen 35 in verschiedenen Ausgestaltungen.
- Eine Trockenanordnung 1 (
Fig. 1 ) in einer Maschine zur Herstellung einer Faserstoffbahn 2 umfasst einen beheizbaren Trockenzylinder 3, der auf seiner Oberseite von einer Druckhaube 4 umgeben ist, in der eine kühlendes Medium strömt, um die Wärme der von einer um den Trockenzylinder 3 umlaufenden Bespannung 5 aus der Faserstoffbahn 2 aufgenommenen Feuchtigkeit aufzunehmen. - Anstelle der Druckhaube 4 können auch andere Aggregate oberhalb des Trockenzylinders 3 angeordnet sein, beispielsweise Walzen oder Pressschuhe, die in Verbindung mit dem erhitzten Trockenzylinder 3 und der Bespannung 5 dazu dienen, der Faserstoffbahn 2 Feuchtigkeit zu entziehen. Auch in den Walzen oder den Pressschuhen können Kühlaggregate, beispielsweise von einem Medium durchflossene Kühlkanäle, vorhanden sein.
- Die Faserstoffbahn 2 wird zusammen mit der Bespannung 5 über den Trockenzylinder 3 geführt. Zusätzlich ist ein ebenfalls mitgeführtes undurchlässiges Band 6 vorhanden, das zwischen der Bespannung 5 und der Druckhaube 4 läuft.
- Unterhalb des Trockenzylinders 3 sind jeweils unter gleichem Abstand zur senkrechten Mittelachse A des Trockenzylinders 3 zwei Stützwalzen 7, 8 angebracht, die den Trockenzylinder 3 in Richtung von Pfeilen B, C gegen die in Richtung eines Pfeils D wirkende Gewichtskraft der Druckhaube 4 abstützen. Die Stützwalzen 7, 8 haben zudem eine Führungsfunktion für die Faserstoffbahn 2, die Bespannung 5 und das Band 6, indem diese um die Stützwalzen 7, 8 herumgeführt werden, wodurch auch der Einwirkungsbereich des Trockenzylinders 3 auf die Faserstoffbahn 2 vergrößert und dadurch der Wirkungsgrad des Trocknungsprozesses verbessert wird.
- Die Bespannung 5 wird über Umlenkwalzen 9 bis 14 um den Trockenzylinder 3 und die Druckhaube 4 herumgeführt. Ebenso sind auch für das Band 6, sofern dessen Funktion nicht in die Bespannung 5 integriert ist, gesonderte (hier nicht dargestellte) Umlenkwalzen erforderlich. Der Bespannung 5 wird in (ebenfalls nicht dargestellten) Saug- oder Pressvorrichtungen die von ihr aus der Faserstoffbahn 2 aufgenommene Feuchtigkeit wieder entzogen.
- Ein Band 15 (
Fig. 2 ) umfasst eine Außenschicht 16, die, während die Faserstoffbahn 2 über den Trockenzylinder 3 geführt wird, in unmittelbarem Kontakt mit dieser steht und ihr Feuchtigkeit entzieht. Innerhalb des Bandes 15 wird diese dann an Speicherschichten 17 und 18 weitergeleitet, die über eine Bindeschicht 19 miteinander verbunden sind. Gegenüber der Druckhaube 4 wird das Band 15 durch eine undurchlässige Schicht 20 abgedichtet. Die Bindeschicht 19 kann entfallen, wenn die Speicherschichten 17, 18 aufgrund ihrer Oberflächenbeschaffenheit direkt oder mittels eines Klebstoffs miteinander verbunden werden können. - Je nach den gewünschten Eigenschaften der Faserstoffbahn 2 lassen sich verschiedene Materialien für den Schichtaufbau des Bandes 15 einsetzen.
- Im Regelfall wird eine hohe Kapillarität K in der Außenschicht 16 angestrebt. In diesem Fall wird ein Verlauf der Kapillarität K über der Dicke des Bandes 15 verwendet, wie er durch die Kurven 21, 22 wiedergegeben wird. Es zeigt sich, dass in der Regel die Kapillarität K um so höher ist, je gröber das Gewebe oder die Struktur der jeweiligen Schicht ist. Im Fall der Außenschicht 16 bedeutet dies, dass Markierungen auf der Faserstoffbahn 2 in Kauf genommen werden müssen, wenn eine hohe Kapillarität K gewünscht wird.
- Andererseits wird, wenn Markierungen auf der Faserstoffbahn 2 vermieden werden müssen, in Kauf genommen, dass eine Außenschicht 16 aus einem feinmaschigen Gewebe eine geringere Kapillarität K hat, so dass in diesem Fall der Verlauf der Kapillarität K durch eine Kurve 23 wiedergegeben wird, wobei im Fall der Kurven 21, 22, 23 auch die Verläufe der Kapillarität K in den anderen Schichten 17 bis 18 individuell durch die Wahl verschiedener Materialien angepasst werden können. Die Schicht 17 soll, damit in ihr die Feuchtigkeit möglichst gut gespeichert wird und nicht zurück in die Außenschicht 16 strömt, bevorzugt eine niedrigere Kapillarität K als die Außenschicht 16 haben.
- Das Band 15 (
Fig. 3 ) lässt sich anstelle der Bespannung 5 und des undurchlässigen Bandes 6 (vgl.Fig. 1 ) einsetzen. Es wird wie die Bespannung 5 über Umlenkwalzen 9 bis 12 geführt. Zur Entwässerung dienen im Falle des Bandes 15 beispielsweise Saugwalzen 24, 25, die jeweils eine ortsfeste Saugzone 26 bzw. 27 haben. Zur besseren Absaugung der Feuchtigkeit sind an den Ausläufen der Saugwalzen 24, 25 jeweils Keile 28, 29 angeordnet. - Diese sind im einzelnen aufgebaut, wie in
Fig. 4 anhand des Keils 28 dargestellt ist. Der Keil 28 weist einen sich in dem Zwickel zwischen der Mantelwand der Saugwalze 24 und dem Band 15 verjüngenden Körper 30 auf, oberhalb dessen über einen Schlitz 31 in Richtung eines Pfeils E Luft in einen Hohlraum 32 angesaugt wird, die gleichzeitig Feuchtigkeit aus den Wasser enthaltenden Schichten des Bandes 15 mitreißt. Dieses Gemisch aus Wasser und Luft wird dann über Bohrungen 33 in der Mantelwand der Saugwalze 24 im Bereich der Saugzone 26 in diese angesaugt und von dort abgeleitet. Zur Bildung des Hohlraums 32 hat der Keil 28 an seinem vorderen Ende eine lamellenförmige Verdickung 34, die an den Körper 30 angesetzt ist. - Anstelle des Einsatzes der Saugwalzen 24, 25 oder zusätzlich zu ihnen lässt sich auch mindestens ein Saugkasten 35 (
Fig. 5 ) einsetzen, um die Feuchtigkeit aus der Schichtenfolge 16, 17, 19, 18 des Bandes 15 zu entziehen. Der Saugkasten 35 weist im Inneren eine unter Unterdruck stehende Kammer 36 auf. An das Band 15 grenzt der Saugkasten 35 jeweils über eine einlauf- bzw. auslaufseitig die aufsaugende oder aufnehmende Außenschicht 16 des Bandes 15 berührende Leiste 37, 38 oder eine Seitenwand an. Auch bei der Konstruktion des Saugkastens 35 wird in Richtung von Pfeilen F, G ein Gemisch von Wasser und Luft angesaugt, das anschließend aus der Kammer 36 abgeführt wird. - In einer weiteren Alternative haben die Leisten 37, 38 oder Seitenwände in dem Bereich, in dem sie an das Band 15 angrenzen, halbkreisförmige Abschlüsse 39, 40 (
Fig. 6 ). In einer weiteren Alternative können auch gratförmig verjüngte Leisten 41, 42 (Fig. 7 ) vorgesehen werden. Zur Gewährleistung einer ausreichenden Stabilität lassen sich Stützrippen 43 vorsehen, die dieselbe Breite haben wie die Leisten 37, 38 oder Seitenwände. In einer anderen Ausführungsform sind auf den Leisten 37, 38 schmale Leisten 44, 45 (Fig. 8 ) mit einem rechteckigen Querschnitt aufgesetzt.
Claims (16)
- Trockenanordnung (1) mit einem beheizten Trockenzylinder (3) zur Entwässerung einer Papier-, Karton-, Tissue- oder einer anderen Faserstoffbahn (2), oberhalb dessen ein Druck auf den Trockenzylinder (3) ausübendes Mittel (4), angeordnet ist, wobei die Faserstoffbahn (2) zwischen dem Trockenzylinder (3) und dem Mittel (4) hindurchführbar ist, und wobei die Trockenanordnung (1) eine einzige, die Feuchtigkeit aus der Faserstoffbahn (2) aufsaugende oder aufnehmende Bespannung (5) umfasst, welche zusammen mit der Faserstoffbahn (2) zwischen dem Trockenzylinder (3) und dem Mittel (4) hindurchführbar ist, dadurch gekennzeichnet,
dass die Bespannung (5) die Oberfläche eines Filzvlieses oder einer Vlies- oder einer Gewebeschicht auf der der Faserstoffbahn (2) zugewandten Seite hat, dass sie ein wasseraufsaugendes oder wasseraufnehmendes Gewebe aufweist,
dass die Bespannung (5) auf der der Faserstoffbahn (2) zugewandten Seite eine dünne Schicht aus feinen Vlies- oder Gewebefasern aufweist, mit einem Fasergewicht zwischen 1 und 300 dtex, vorzugsweise mit einem Fasergewicht zwischen 1 und 140 dtex und
dass die Bespannung (5), insbesondere auf der der Faserstoffbahn (2) zugewandten Seite, aus einer Mischung von Fasern unterschiedlicher Dicke und/oder aus unterschiedlichen Materialien, insbesondere aus einem Kunststoff, aus Kohle- oder Glasfasern, oder aus einem Naturmaterial, insbesondere aus Wolle oder Seide, besteht. - Trockenanordnung (1) nach Anspruch 1,
dadurch gekennzeichnet,
dass die aufsaugende oder aufnehmende Bespannung (5) und eine die aufsaugende oder aufnehmende Bespannung (5) gegenüber dem Mittel (4) abdichtende Bespannung (20) in einem einzigen Band (15) zusammengefasst sind, das mindestens eine die Feuchtigkeit speichernde Schicht (17, 18) und eine undurchlässige Schicht (20) aufweist. - Trockenanordnung (1) nach einem der Ansprüche 1 bis 2,
dadurch gekennzeichnet,
dass die Bespannung (5) aus wenigstens zwei dauerhaft miteinander verbundenen Filzvliesen oder Vlies- oder Gewebeschichten besteht. - Trockenanordnung (1) nach Anspruch 3,
dadurch gekennzeichnet,
dass die Filzvliese oder die Vlies- oder Gewebeschichten durch Vernadeln, Verkleben oder Verschweißen miteinander verbunden sind. - Trockenanordnung (1) nach einem der Ansprüche 1 bis 4,
dadurch gekennzeichnet,
dass die Bespannung (5) ein Metall- oder ein Kunststoffgewebe, eine Kunststoff- oder Metallfolie oder ein dünnes Blech umfasst, die insbesondere durch Verkleben oder Verschweißen mit den mindestens zwei Filzvliesen oder Vlies- oder Gewebeschichten verbunden sind. - Trockenanordnung (1) nach einem der Ansprüche 1 bis 5,
dadurch gekennzeichnet,
dass die Kapillarität der Bespannung (5) auf der der Faserstoffbahn (2) zugewandten Seite geringer ist als auf der von der Faserstoffbahn (2) abgewandten Seite. - Trockenanordnung (1) nach einem der Ansprüche 1 bis 6,
dadurch gekennzeichnet,
die Bespannung auf der der Faserstoffbahn (2) zugewandten Seite aus einem hydrophoben Material besteht. - Trockenanordnung (1) nach einem der Ansprüche 1 bis 7,
dadurch gekennzeichnet,
dass die Kapillarität der Bespannung (5) durch eine mechanische Behandlung, durch eine thermische Behandlung, insbesondere das Schmelzen von beigemischten Schmelzkörpern, beispielsweise in Faserform, oder durch eine chemische Behandlung, insbesondere das nachträgliche Einbringen von Chemiewerkstoffen, insbesondere von Kunstharzen, Lacken oder Appreturen beeinflusst ist. - Trockenanordnung (1) nach einem der Ansprüche 1 bis 8,
dadurch gekennzeichnet,
dass die Bespannung (5) mindestens ein mit den mindestens zwei Filzvliesen oder Vlies- oder Gewebeschichten vernadeltes Siebgewebe oder Fadengelege umfasst. - Trockenanordnung (1) nach einem der Ansprüche 1 bis 9,
dadurch gekennzeichnet,
dass die Bespannung (5) durch eine undurchlässige, insbesondere durch Imprägnieren mit einem Harz, einem Elastomer, einem Thermoplast, einem Silikonkautschuk, einem Lack oder dergleichen entstandene Schicht oder durch eine Kunststoffschicht, insbesondere aus Polyurethan, oder durch eine Metallschicht gegenüber dem Druck auf den Trockenzylinder (3) ausübenden Mittel (4) abgedichtet ist und eine glatte gegenüber der Wandung des Mittels (4) abdichtende Oberfläche aufweist. - Trockenanordnung (1) nach einem der Ansprüche 1 bis 10,
dadurch gekennzeichnet,
dass die Bespannung (5) in Form eines Bandes (15) ausgebildet ist, das eine der Faserstoffbahn (2) zugewandte Außenschicht (16), eine dem Mittel (4) zugewandte undurchlässige Beschichtung (20) und mindestens zwei zwischen der Außenschicht (16) und der Beschichtung (20) angeordnete Speicherschichten (17, 18) aufweist. - Trockenanordnung (1)
nach einem der Ansprüche 2 bis 11,
dadurch gekennzeichnet,
dass das die Feuchtigkeit der Faserstoffbahn (2) aufnehmende, mindestens eine aufsaugende oder aufnehmende Schicht (17, 18) und eine die mindestens eine Schicht gegenüber dem Mittel abdichtende Schicht (20) umfassende Band (15) an der Auslaufseite der Faserstoffbahn (2) über mindestens eine Anordnung (24, 25, 35) zur Abgabe der von der Faserstoffbahn (2) aufgenommenen Feuchtigkeit geführt wird. - Trockenanordnung (1) nach Anspruch 12,
dadurch gekennzeichnet,
dass die Anordnung mindestens eine Saugwalze (24, 25) und/oder einen Saugkasten (35) umfasst. - Trockenanordnung (1) nach Anspruch 13,
dadurch gekennzeichnet,
dass der mindestens einen Saugwalze (24, 25) ein auslaufseitiger Keil (28, 29) mit einer zwischen dem Band (15) und der Saugwalze (24, 25) einen Unterdruckraum bildenden Lamelle (34) nachgeordnet ist. - Trockenanordnung (1) nach Anspruch 13,
dadurch gekennzeichnet,
dass der Saugkasten (35) eine einlauf- und eine auslaufseitig die aufsaugende Schicht des Bandes berührende Leiste (37, 38) oder Seitenwand aufweist. - Trockenanordnung (1) nach Anspruch 15,
dadurch gekennzeichnet,
dass die Leisten (37, 38) in dem an das Band (15) angrenzenden Bereich gratförmig verjüngt sind oder einen rechteckigen Querschnitt aufweisen oder einen schmalen Steg oder einen halbkreisförmigen Querschnitt aufweisen.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102004017818A DE102004017818A1 (de) | 2004-04-13 | 2004-04-13 | Trockenanordnung |
| DE102004017818 | 2004-04-13 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1586701A1 EP1586701A1 (de) | 2005-10-19 |
| EP1586701B1 true EP1586701B1 (de) | 2011-09-21 |
Family
ID=34938884
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP05101672A Expired - Lifetime EP1586701B1 (de) | 2004-04-13 | 2005-03-04 | Trockenanordnung |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP1586701B1 (de) |
| AT (1) | ATE525523T1 (de) |
| DE (1) | DE102004017818A1 (de) |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102005000793A1 (de) | 2005-01-05 | 2006-07-13 | Voith Paper Patent Gmbh | Stützband |
| DE102006039102A1 (de) | 2006-08-19 | 2008-02-21 | Voith Patent Gmbh | Trockenband für eine Trockensektion einer Maschine zur Herstellung von Bahnmaterial, insbesondere Papier oder Karton |
| DE102008043704A1 (de) | 2008-11-13 | 2010-05-20 | Voith Patent Gmbh | Verfahren und Vorrichtung zur Trocknung und Glättung einer Faserstoffbahn |
| DE102012109878B4 (de) * | 2012-10-17 | 2015-04-02 | Trützschler GmbH & Co Kommanditgesellschaft | Trockner für eine textile Warenbahn |
| SE547503C2 (en) * | 2023-05-31 | 2025-10-07 | Valmet Oy | Hood adjustment assembly and method for adjusting a position of a hood on a dryer cylinder |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FI101897B1 (fi) | 1997-03-21 | 1998-09-15 | Valmet Corp | Menetelmä ja sovitelma kuiturainan kuivaamiseksi |
| DE19723163A1 (de) * | 1997-06-03 | 1998-12-10 | Voith Sulzer Papiermasch Gmbh | Trockenpartie |
| US5972813A (en) * | 1997-12-17 | 1999-10-26 | The Procter & Gamble Company | Textured impermeable papermaking belt, process of making, and process of making paper therewith |
| DE19915891A1 (de) * | 1999-04-08 | 2000-10-12 | Huyck Austria | Transferband |
| ES2192815T3 (es) * | 1999-07-08 | 2003-10-16 | Heimbach Gmbh Thomas Josef | Cinta de transferencia para una maquina papelera. |
| DE19941334A1 (de) * | 1999-08-31 | 2001-03-01 | Voith Paper Patent Gmbh | Maschine zur Herstellung und/oder Behandlung einer Materialbahn |
-
2004
- 2004-04-13 DE DE102004017818A patent/DE102004017818A1/de not_active Withdrawn
-
2005
- 2005-03-04 EP EP05101672A patent/EP1586701B1/de not_active Expired - Lifetime
- 2005-03-04 AT AT05101672T patent/ATE525523T1/de active
Also Published As
| Publication number | Publication date |
|---|---|
| ATE525523T1 (de) | 2011-10-15 |
| EP1586701A1 (de) | 2005-10-19 |
| DE102004017818A1 (de) | 2005-11-03 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE602005004755T2 (de) | Vorrichtung und verfahren zur materialbahnbildung auf strukturierter papiermaschinenbespannung | |
| DE69116152T2 (de) | Band für eine langspaltpresse mit anisotrop gewebten armierungsgeweben | |
| DE69717966T2 (de) | Band für einen Weichkalender | |
| DE60310848T2 (de) | Papiermaschinenfilz und Pressenanordnung für eine Papiermaschine | |
| DE69232638T2 (de) | Verbesserung an Papiermaschinengeweben | |
| EP2699728B1 (de) | Vorrichtung und verfahren zur herstellung einer materialbahn | |
| DE102008054990A1 (de) | Vorrichtung und Verfahren zur Herstellung einer Materialbahn | |
| EP0988417B1 (de) | Trockenpartie | |
| DE3245122A1 (de) | Transportfilz fuer papierbereitung und verfahren fuer dessen herstellung | |
| DE69923971T2 (de) | Verwendung eines transferband in einer tissue-papiermaschine | |
| DE102004017806A1 (de) | Maschine zur Herstellung einer Faserstoffbahn | |
| DE60320667T2 (de) | Pressfilz und band mit wiederbefeuchtungsgchutz | |
| WO2012113466A1 (de) | Pressenpartie einer maschine zur herstellung einer faserstoffbahn und verfahren zur herstellung einer faserstoffbahn | |
| DE69911114T2 (de) | Anordnung für die Trockenpartie einer Papiermaschine | |
| EP1586701A1 (de) | Trockenanordnung | |
| DE1461099B2 (de) | Nassfilzpresse fuer die papierherstellung | |
| WO2015000685A1 (de) | Verfahren und vorrichtung zur herstellung von vliesstoff | |
| EP1754823B1 (de) | Transferband | |
| DE102005041223A1 (de) | Trockenanordnung | |
| EP1777342B1 (de) | Pressanordnung | |
| DE19727522A1 (de) | Einrichtung zur Entwässerung eines Papiermaschinenfilzes | |
| WO2015000688A1 (de) | Verfahren und vorrichtung zur herstellung von strukturiertem und/oder perforiertem vliesstoff insbesondere nach einem nassverfahren | |
| EP1738023A1 (de) | Trockenanordnung | |
| DE19915891A1 (de) | Transferband | |
| DE102015215556A1 (de) | Pressband und Verfahren zur Herstellung eines Pressbands |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA HR LV MK YU |
|
| 17P | Request for examination filed |
Effective date: 20060419 |
|
| AKX | Designation fees paid |
Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU MC NL PL PT RO SE SI SK TR |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: VOITH PATENT GMBH |
|
| 17Q | First examination report despatched |
Effective date: 20070702 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU MC NL PL PT RO SE SI SK TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502005011908 Country of ref document: DE Effective date: 20111117 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: VDEP Effective date: 20110921 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110921 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110921 |
|
| LTIE | Lt: invalidation of european patent or patent extension |
Effective date: 20110921 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20111222 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110921 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110921 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110921 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110921 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120121 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110921 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110921 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110921 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110921 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110921 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110921 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120123 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110921 |
|
| 26N | No opposition filed |
Effective date: 20120622 |
|
| BERE | Be: lapsed |
Owner name: VOITH PATENT G.M.B.H. Effective date: 20120331 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502005011908 Country of ref document: DE Effective date: 20120622 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120331 Ref country code: FI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120304 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20120304 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20121130 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502005011908 Country of ref document: DE Effective date: 20121002 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120304 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120331 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120331 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120402 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120101 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 525523 Country of ref document: AT Kind code of ref document: T Effective date: 20120304 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20111221 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120304 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110921 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120304 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20050304 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20121002 |