EP1736563A1 - Stahllegierung - Google Patents
Stahllegierung Download PDFInfo
- Publication number
- EP1736563A1 EP1736563A1 EP05405401A EP05405401A EP1736563A1 EP 1736563 A1 EP1736563 A1 EP 1736563A1 EP 05405401 A EP05405401 A EP 05405401A EP 05405401 A EP05405401 A EP 05405401A EP 1736563 A1 EP1736563 A1 EP 1736563A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- steel
- alloy
- molybdenum
- tungsten
- carbon
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 229910000851 Alloy steel Inorganic materials 0.000 title claims description 6
- 229910000831 Steel Inorganic materials 0.000 claims abstract description 17
- 239000010959 steel Substances 0.000 claims abstract description 17
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 claims abstract description 10
- ZOKXTWBITQBERF-UHFFFAOYSA-N Molybdenum Chemical compound [Mo] ZOKXTWBITQBERF-UHFFFAOYSA-N 0.000 claims abstract description 10
- WFKWXMTUELFFGS-UHFFFAOYSA-N tungsten Chemical compound [W] WFKWXMTUELFFGS-UHFFFAOYSA-N 0.000 claims abstract description 10
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 claims abstract description 9
- VYZAMTAEIAYCRO-UHFFFAOYSA-N Chromium Chemical compound [Cr] VYZAMTAEIAYCRO-UHFFFAOYSA-N 0.000 claims abstract description 9
- 229910052799 carbon Inorganic materials 0.000 claims abstract description 9
- 238000000034 method Methods 0.000 claims abstract description 8
- 229910052750 molybdenum Inorganic materials 0.000 claims abstract description 8
- 239000011733 molybdenum Substances 0.000 claims abstract description 8
- 229910052721 tungsten Inorganic materials 0.000 claims abstract description 8
- 239000010937 tungsten Substances 0.000 claims abstract description 8
- 238000001513 hot isostatic pressing Methods 0.000 claims abstract description 7
- 239000011651 chromium Substances 0.000 claims abstract description 6
- 229910052804 chromium Inorganic materials 0.000 claims abstract description 5
- 229910052742 iron Inorganic materials 0.000 claims abstract description 5
- 239000002245 particle Substances 0.000 claims abstract description 5
- 239000000155 melt Substances 0.000 claims abstract description 4
- 238000002844 melting Methods 0.000 claims abstract 2
- 230000008018 melting Effects 0.000 claims abstract 2
- 229910045601 alloy Inorganic materials 0.000 claims description 24
- 239000000956 alloy Substances 0.000 claims description 24
- 239000000463 material Substances 0.000 claims description 11
- 239000011572 manganese Substances 0.000 claims description 8
- 229910052710 silicon Inorganic materials 0.000 claims description 8
- PXHVJJICTQNCMI-UHFFFAOYSA-N Nickel Chemical compound [Ni] PXHVJJICTQNCMI-UHFFFAOYSA-N 0.000 claims description 7
- 229910052748 manganese Inorganic materials 0.000 claims description 7
- IJGRMHOSHXDMSA-UHFFFAOYSA-N Atomic nitrogen Chemical compound N#N IJGRMHOSHXDMSA-UHFFFAOYSA-N 0.000 claims description 4
- 238000005275 alloying Methods 0.000 claims description 4
- 239000000470 constituent Substances 0.000 claims description 4
- 229910052759 nickel Inorganic materials 0.000 claims description 4
- 239000010703 silicon Substances 0.000 claims description 4
- PWHULOQIROXLJO-UHFFFAOYSA-N Manganese Chemical compound [Mn] PWHULOQIROXLJO-UHFFFAOYSA-N 0.000 claims description 3
- 238000000889 atomisation Methods 0.000 claims description 2
- 229910052757 nitrogen Inorganic materials 0.000 claims description 2
- WPBNNNQJVZRUHP-UHFFFAOYSA-L manganese(2+);methyl n-[[2-(methoxycarbonylcarbamothioylamino)phenyl]carbamothioyl]carbamate;n-[2-(sulfidocarbothioylamino)ethyl]carbamodithioate Chemical compound [Mn+2].[S-]C(=S)NCCNC([S-])=S.COC(=O)NC(=S)NC1=CC=CC=C1NC(=S)NC(=O)OC WPBNNNQJVZRUHP-UHFFFAOYSA-L 0.000 claims 1
- 239000000126 substance Substances 0.000 claims 1
- 238000004519 manufacturing process Methods 0.000 abstract description 5
- 238000005507 spraying Methods 0.000 abstract 1
- 238000005260 corrosion Methods 0.000 description 10
- 230000007797 corrosion Effects 0.000 description 10
- 239000000203 mixture Substances 0.000 description 8
- 238000012360 testing method Methods 0.000 description 6
- 229910001203 Alloy 20 Inorganic materials 0.000 description 3
- 238000010586 diagram Methods 0.000 description 3
- 150000001247 metal acetylides Chemical class 0.000 description 3
- 239000000843 powder Substances 0.000 description 3
- XKRFYHLGVUSROY-UHFFFAOYSA-N Argon Chemical compound [Ar] XKRFYHLGVUSROY-UHFFFAOYSA-N 0.000 description 2
- 102100035893 CD151 antigen Human genes 0.000 description 2
- 101710118846 CD151 antigen Proteins 0.000 description 2
- XUIMIQQOPSSXEZ-UHFFFAOYSA-N Silicon Chemical compound [Si] XUIMIQQOPSSXEZ-UHFFFAOYSA-N 0.000 description 2
- 239000002775 capsule Substances 0.000 description 2
- 239000007789 gas Substances 0.000 description 2
- 238000010438 heat treatment Methods 0.000 description 2
- 238000005259 measurement Methods 0.000 description 2
- 229910052751 metal Inorganic materials 0.000 description 2
- 239000002184 metal Substances 0.000 description 2
- 238000012986 modification Methods 0.000 description 2
- 230000004048 modification Effects 0.000 description 2
- 238000004663 powder metallurgy Methods 0.000 description 2
- 239000007787 solid Substances 0.000 description 2
- 238000005496 tempering Methods 0.000 description 2
- 238000000137 annealing Methods 0.000 description 1
- 229910052786 argon Inorganic materials 0.000 description 1
- 238000005452 bending Methods 0.000 description 1
- 230000000052 comparative effect Effects 0.000 description 1
- 238000001816 cooling Methods 0.000 description 1
- 239000006185 dispersion Substances 0.000 description 1
- 230000003628 erosive effect Effects 0.000 description 1
- 238000002474 experimental method Methods 0.000 description 1
- 238000005242 forging Methods 0.000 description 1
- 239000012535 impurity Substances 0.000 description 1
- 238000001746 injection moulding Methods 0.000 description 1
- 239000011159 matrix material Substances 0.000 description 1
- 238000010310 metallurgical process Methods 0.000 description 1
- 229910052756 noble gas Inorganic materials 0.000 description 1
- 229920003023 plastic Polymers 0.000 description 1
- 239000004033 plastic Substances 0.000 description 1
- 238000002360 preparation method Methods 0.000 description 1
- 238000012545 processing Methods 0.000 description 1
- 238000005096 rolling process Methods 0.000 description 1
- 238000007789 sealing Methods 0.000 description 1
- 238000007711 solidification Methods 0.000 description 1
- 230000008023 solidification Effects 0.000 description 1
- 239000007921 spray Substances 0.000 description 1
- 229910052720 vanadium Inorganic materials 0.000 description 1
- LEONUFNNVUYDNQ-UHFFFAOYSA-N vanadium atom Chemical compound [V] LEONUFNNVUYDNQ-UHFFFAOYSA-N 0.000 description 1
Images

Classifications
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/22—Ferrous alloys, e.g. steel alloys containing chromium with molybdenum or tungsten
Definitions
- the present invention relates to a steel alloy according to the preamble of claim 1. Furthermore, the invention relates to a method for producing the steel.
- Such a method for producing a steel alloy is disclosed in the patent US 4,576,642 proposed.
- a high velocity gas stream of a noble gas eg, argon
- the metal stream is thereby shredded into fine droplets, which cool down to ambient temperature in fractions of a second.
- the resulting powdery material is shaped by forging or rolling into solid bodies.
- An object of the present invention is to provide an alloy with high corrosion and wear resistance and better machinability.
- the alloys according to the invention were obtained by deliberately choosing the vanadium content to be low, but adding tungsten and molybdenum for the adjustment of the carbides.
- the alloy consists in the main component of iron and also contains the following components: Carbon (C) 1.4 - 1.8% Chrome (Cr) 14 - 18% Tungsten (W) 2 - 7% Molybdenum (Mo) 0.6 - 4%
- the alloy preferably additionally contains Silicon (Si) 0.2 - 0.8% Manganese (Mn) up to 0.6% Nickel (Ni) up to 0.4%
- the powder of the alloy particles is filled in a capsule for hot isostatic pressing.
- the capsule is evacuated and sealed gas-tight.
- hot isostatic pressing for example at 1'080 ° Celsius over three hours at 1'100 bar, yielded a body with a fine, segregation-free structure. It was further observed that the carbides are uniformly distributed in the matrix.
- a heat treatment can still be done in the HIP plant.
- a subsequent heat treatment at 900 to 920 ° Celsius for two hours and subsequent uniform cooling with 12 ° C per hour up to 600 ° Celsius.
- the soft annealing hardness is about 28 HRC (hardness Rockwell).
- the material is then heat treated and tempered.
- the achieved hardness values can be seen in the start diagram (Fig. 2).
- the hardness HRC is plotted, on the abscissa 3 the tempering temperature in degrees Celsius (° C).
- the three curves refer to materials which have been subjected to the particular hardening temperatures specified in the following table: material Hardening temperature [° C] 5 1'080 6 1,140 7 1'180
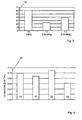
- FIG. 3 shows the results for measurements of hardness 10, flexural strength 11 and compressive strength 12 in a bar chart.
- the material was cured at 1160 ° C and tempered at 575 ° C.
- numerical values for the hardness in degrees of hardness Rockwell are given, for the bending and compressive strength in units of 10 -2 MPa.
- the samples were subjected to wear and corrosion tests for comparison with other corrosion-resistant materials.
- the alloys 16 to 19 which are among the high-alloy steels, thereby have the known problematic processing properties in the soft annealed state.
- the wear tests were carried out after the pin-tape test.
- the material to be tested was pressed onto a running sanding belt with 3 kg of load and allowed to run for 60 m. Subsequently, the volume loss was determined and recorded in relation to 1 m run length.
- the ordinate 22 indicates the wear in units of mm 3 / m, where low values mean high resistance to wear.
- the ordinate 24 indicates the current in ⁇ A (microampere)
- the abscissa 25 indicates the applied potential in volts. The lower the current minimum of the curves, the higher the resistance to corrosion.
- the alloy 20 according to the invention has comparable properties with respect to the comparative alloys 16 to 19 with respect to corrosion resistance and sealing strength. However, in the as-annealed condition, they exhibited significantly better machinability, e.g. on a lathe.
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Mechanical Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Powder Metallurgy (AREA)
Abstract
Description
- Die vorliegende Erfindung bezieht sich auf eine Stahllegierung gemäss Oberbegriff des Anspruchs 1. Weiterhin betrifft die Erfindung ein Verfahren zur Herstellung des Stahls.
- In der Werkzeugindustrie und in der Kunststoffverarbeitung werden Stähle verlangt, die immer höhere oder schärfere Anforderungen bezüglich Verschleiss, Korrosion, Festigkeit und Zähigkeit erfüllen. Die Pulvermetallurgie erlaubt, Stähle aus Legierungselementen zusammenzustellen, ohne dass sich diese entmischen. Dadurch sind auch ungewöhnliche Zusammensetzungen von Legierungen möglich. Ein Verfahren, um Legierungen mit ungewöhnlicher Zusammensetzung, aber in Pulverform herzustellen, besteht darin, die Legierung in der Schmelze zu halten und das Material durch Verdüsen unter Stickstoff in den festen Zustand überzuführen. Bei dieser schockartigen Verfestigung ändert sich die Zusammensetzung der Legierung von der Schmelze zum Feststoff kaum.
- Ein derartiges Verfahren zur Herstellung einer Stahllegierung wird im Patent
US-4,576,642 vorgeschlagen. Darin wird ein Gasstrom hoher Geschwindigkeit eines Edelgases, z.B. Argon, auf einen Strom geschmolzenen Metalls gerichtet, der aus einer Zerstäubungsdüse austritt. Der Metallstrom wird dadurch in feine Tropfen zerfetzt, die in Bruchteilen einer Sekunde auf Umgebungstemperatur abkühlen. Das erhaltene, pulverförmige Material wird durch Schmieden oder Walzen zu massiven Körpern geformt. - Die Schrift befasst sich insbesondere mit dem genannten Verdüsungsprozess sowie dem Problem, die Karbide in einer möglichst feinen Dispersion zu halten. Die Anforderungen der eingangs genannten besonderen Anwendungsbereiche wurden bei den untersuchten Legierungen nicht beachtet.
- Aus der
WO-A-03/069009 - Eine bekannte Gruppe hochlegierter Stähle, von denen Körper durch heissisostatisches Pressen ("hippen"), also pulvermetallurgisch, hergestellt werden können, ist jedoch wegen des hohen Legierungsgrades im weichgeglühten Zustand schlecht bearbeitbar wegen der immer noch hohen Werte der relevanten Eigenschaftsparametern wie Zähigkeit, Festigkeit usw. Namentlich auf Drehbänken können Körper aus diesen Stählen nur schwer bearbeitet werden.
- Eine Aufgabe der vorliegenden Erfindung besteht darin, eine Legierung mit hoher Korrosions- und Verschleissfestigkeit und mit besserer Bearbeitbarkeit anzugeben.
- Eine derartige Legierung ist im Anspruch 1 angegeben. Die weiteren Ansprüche geben bevorzugte Zusammensetzungen der Legierung und Verfahren zur Herstellung von Körpern aus der Legierung an.
- Allgemein wurden die erfindungsgemässen Legierungen dadurch erhalten, dass der Vanadiumgehalt bewusst tief gewählt ist, dafür aber Wolfram und Molybdän für die Einstellung der Karbide zugefügt wird. Die Legierung besteht damit im Hauptbestandteil aus Eisen und enthält darüber hinaus die folgenden Komponenten:
Kohlenstoff (C) 1,4 - 1,8 % Chrom (Cr) 14 - 18 % Wolfram (W) 2 - 7 % Molybdän (Mo) 0,6 - 4 % - Bevorzugt enthält die Legierung zusätzlich
Silizium (Si) 0,2 - 0,8 % Mangan (Mn) bis 0,6 % Nickel (Ni) bis 0,4 % - Sämtliche Angaben erfolgen dabei wie in der übrigen Beschreibung und in den Ansprüchen in Gewichtsprozent. Grundsätzlich unberücksichtigt bleiben in allen angegebenen Zusammensetzungen auch die technologisch unvermeidbaren Verunreinigungen durch Spuren sonstiger Elemente.
- Die Erfindung soll weiter an einem Ausführungsbeispiel unter Bezugnahme auf die Figuren erläutert werden.
- Fig. 1
- Korrosionsdiagramm
- Fig. 2
- Anlassdiagramm
- Fig. 3
- Härte- und Festigkeitsdiagramm
- Fig. 4
- Vergleichsdiagramm Verschleissfestigkeit
- Eine Schmelze mit der Zusammensetzung
Kohlenstoff 1,6 % Chrom 16,3 % Wolfram 4,25 % Molybdän 1,4 % Silizium 0,59 % Mangan 0,31 % Eisen Rest - wird hergestellt und gasverdüst. Das Pulver der Legierungspartikel wird in eine Kapsel für das heissisostatische Pressen gefüllt. Die Kapsel wird evakuiert und gasdicht verschlossen. Nach heissisostatischem Pressen (Hippen), beispielsweise bei 1'080° Celsius über drei Stunden bei 1'100 Bar, ergab einen Körper mit einem feinen, seigerungsfreien Gefüge. Es wurde weiter beobachtet, dass die Karbide gleichmässig in der Grundmatrix verteilt sind.
- Eine Wärmebehandlung kann noch in der HIP-Anlage erfolgen. Alternativ kann eine anschliessende Wärmebehandlung bei 900 bis 920° Celsius über zwei Stunden und nachfolgendes gleichmässiges Abkühlen mit 12° Celsius pro Stunde bis auf 600° Celsius erfolgen. Die damit erzielte Weichglühhärte liegt bei ungefähr 28 HRC (Härte Rockwell).
- Das Material wird anschliessend wärmebehandelt und angelassen. Die erreichten Härtewerte sind im Anlassdiagramm (Fig. 2) ersichtlich. Auf der Ordinate 2 ist die Härte HRC aufgetragen, an der Abszisse 3 die Anlasstemperatur in Grad Celsius (°C). Die drei Kurven beziehen sich gemäss folgender Tabelle auf Materialien, die den jeweils angegebenen Härtetemperaturen unterworfen wurden:
Material Härtetemperatur [°C] 5 1'080 6 1'140 7 1'180 - In der Fig. 3 sind die Ergebnisse für Messungen der Härte 10, Biegefestigkeit 11 und Druckfestigkeit 12 in einem Balkendiagramm dargestellt. Das Material wurde bei 1'160° Celsius gehärtet und bei 575° Celsius angelassen. An der Ordinate 14 sind Zahlenwerte für die Härte in Härtegraden Rockwell angegeben, für die Biege- und Druckfestigkeit in Einheiten von 10-2 MPa.
- Mit den Proben wurden Verschleiss- und Korrosionsversuche zum Vergleich mit anderen korrosionsfesten Werkstoffen durchgeführt.
- Die Vergleichswerkstoffe tragen die Bezeichnungen:
- 16 X235
- 17 X260
- 18 HIP 65S
- 19 GP27
- Körper aus den Legierungen 16 bis 19 wurden durch heissisostatisches Pressen hergestellt. Die Legierungen 16 bis 19, die zu den hochlegierten Stählen zählen, weisen dabei die bekannten problematischen Verarbeitungseigenschaften im weichgeglühten Zustand auf.
- Die Verschleiss- und Korrosionsversuche wurden gemäss folgenden Vorschriften durchgeführt:
- Die Verschleissversuche wurden nach dem Stift-Band-Versuch durchgeführt. Das zu prüfende Material wurde mit 3 kg Last auf ein laufendes Schleifband gedrückt und 60 m laufen gelassen. Anschliessend wurde der Volumenverlust bestimmt und bezogen auf 1 m Lauflänge aufgezeichnet.
- Die Korrosionsversuche wurden im Wesentlichen gemäss ASTM 5 durchgeführt.
- Fig. 4 zeigt das Ergebnis der Verschleissfestigkeitsmessung der erfindungsgemässen Legierung 20 im Vergleich zu den vorbekannten Legierungen 16, 17 und 18. Auf der Ordinate 22 ist der Verschleiss in Einheiten von mm3/m angegeben, wobei niedrige Werte hohen Widerstand gegen Verschleiss bedeuten.
- Fig. 1 zeigt die Resultate der Versuche zur Korrosionsbeständigkeit der erfindungsgemässen Legierung 20 im Vergleich zu den bekannten Legierungen 18 und 19. Auf der Ordinate 24 ist der Strom in µA (Mikroampère), auf der Abszisse 25 das angelegte Potential in Volt angegeben. Je niedriger das Stromminimum der Kurven ausfällt, desto höher ist die Beständigkeit gegen Korrosion.
- Die Versuche zeigen, dass die erfindungsgemässe Legierung 20 gegenüber den Vergleichslegierungen 16 bis 19 vergleichbare Eigenschaften bezüglich Korrosionsbeständigkeit und Verschlussfestigkeit aufweist. Im weichgeglühten Zustand zeigten sie jedoch eine wesentlich bessere Bearbeitbarkeit, z.B. auf einer Drehbank.
- Aus der vorangehenden Beschreibung sind dem Fachmann Abwandlungen der Erfindung zugänglich, ohne den Schutzbereich zu verlassen, der allein durch die Patentansprüche definiert ist. Insbesondere sind folgende Abwandlungen denkbar:
- Eine andere Zusammensetzung: Kohlenstoff: 1,6 %; Chrom: 16,0 %; Wolfram: 4,3 %; Molybdän: 1,3 %; Rest Eisen.
- Legierungen mit Zusammensetzungen wie folgt: Kohlenstoff: 1,5 - 1,6 %; Chrom: 15,5 - 16,5 %; Wolfram: 4,0 - 4,5 %; Molybdän: 1,1 - 1,5 %.
- Legierungen mit einem oder mehreren zusätzlichen Legierungsbestandteilen wie folgt:
- 0,2 - 0,8 % Si;
- bis 0,6 % Mn;
- bis 0,4 % Ni;
Claims (9)
- Niederlegierter Stahl dadurch gekennzeichnet, dass er 1,4 - 1,8 % Kohlenstoff, 14 - 18 % Chrom, 2 - 7 % Wolfram, 0,6 - 4 % Molybdän, und mindestens 50 % Eisen enthält, wobei alle Prozentangaben Gewichtsprozente sind.
- Niederlegierter Stahl gemäss Anspruch 1, dadurch gekennzeichnet, dass er 1,5 - 1,6 % Kohlenstoff, 15,5 - 16,5 % Chrom, 4 - 4,5 % Wolfram, 1,1 - 1,5 % Molybdän enthält.
- Stahl gemäss Anspruch 1 oder 2, dadurch gekennzeichnet, dass er mindestens einen der folgenden Legierungsbestandteile enthält:0,2 - 0,8 % Silizium,0 - 0,6 % Mangan,0 - 0,4 % Nickel.
- Stahl gemäss Anspruch 3, dadurch gekennzeichnet, dass er mindestens einen der folgenden Legierungsbestandteile enthält:0,59 % Silizium,0,31 % Mangan.
- Stahl gemäss einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass er neben technologisch bedingten Spuren anderer Stoffe aus den angegebenen Legierungsbestandteilen besteht.
- Verfahren zur Herstellung des Stahls gemäss einem der Ansprüche 1 bis 5, gekennzeichnet durch folgende Schritte: Zusammenschmelzen der Komponenten;
Verdüsen der Schmelze zur Herstellung von Partikeln der Stahllegierung;
heissisostatisches Pressen der Partikel zu einem Stahlkörper. - Verfahren gemäss Anspruch 6, dadurch gekennzeichnet, dass das Verdüsen mit einem Stickstoffstrom durchgeführt wird.
- Verfahren gemäss Anspruch 7 oder Anspruch 8, dadurch gekennzeichnet, dass das heissisostatische Pressen eine Phase enthält, in der im Wesentlichen während drei Stunden bei 1'080° Celsius ein Druck von 1'100 Bar auf das Stahlmaterial ausgeübt wird.
- Stahlkörper, hergestellt nach dem Verfahren gemäss einem der Ansprüche 6 bis 8.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP05405401A EP1736563A1 (de) | 2005-06-23 | 2005-06-23 | Stahllegierung |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP05405401A EP1736563A1 (de) | 2005-06-23 | 2005-06-23 | Stahllegierung |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP1736563A1 true EP1736563A1 (de) | 2006-12-27 |
Family
ID=34942997
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP05405401A Withdrawn EP1736563A1 (de) | 2005-06-23 | 2005-06-23 | Stahllegierung |
Country Status (1)
| Country | Link |
|---|---|
| EP (1) | EP1736563A1 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2020050229A1 (ja) * | 2018-09-04 | 2020-03-12 | 国立大学法人東北大学 | 鉄基合金および鉄基合金の製造方法 |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4576642A (en) | 1965-02-26 | 1986-03-18 | Crucible Materials Corporation | Alloy composition and process |
| JPH108185A (ja) * | 1996-06-14 | 1998-01-13 | Kobe Steel Ltd | 優れた被削性を有する金型鋼 |
| WO2003069009A1 (en) | 2002-02-15 | 2003-08-21 | Uddeholm Tooling Aktiebolag | Steel material containing carbides and use of the material |
-
2005
- 2005-06-23 EP EP05405401A patent/EP1736563A1/de not_active Withdrawn
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4576642A (en) | 1965-02-26 | 1986-03-18 | Crucible Materials Corporation | Alloy composition and process |
| JPH108185A (ja) * | 1996-06-14 | 1998-01-13 | Kobe Steel Ltd | 優れた被削性を有する金型鋼 |
| WO2003069009A1 (en) | 2002-02-15 | 2003-08-21 | Uddeholm Tooling Aktiebolag | Steel material containing carbides and use of the material |
Non-Patent Citations (1)
| Title |
|---|
| PATENT ABSTRACTS OF JAPAN vol. 1998, no. 05 30 April 1998 (1998-04-30) * |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2020050229A1 (ja) * | 2018-09-04 | 2020-03-12 | 国立大学法人東北大学 | 鉄基合金および鉄基合金の製造方法 |
| CN112639148A (zh) * | 2018-09-04 | 2021-04-09 | 国立大学法人东北大学 | 铁基合金及铁基合金的制造方法 |
| JPWO2020050229A1 (ja) * | 2018-09-04 | 2021-10-14 | 国立大学法人東北大学 | 鉄基合金および鉄基合金の製造方法 |
| US12215396B2 (en) | 2018-09-04 | 2025-02-04 | Tohoku University | Iron-based alloy and method of manufacturing the same |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE602004008192T2 (de) | Rohes oder granuliertes Pulver zur Herstellung von Sinterkörpern, und Sinterkörper | |
| DE2943601C2 (de) | Vorlegierte Stahlpulver zur pulvermetallurgischen Herstellung von hochfesten Teilen | |
| DE69604902T2 (de) | Rostfreier stahlpuder und ihre verwendung zur herstellung formkörper durch pulvermetallurgie | |
| EP2374560A1 (de) | Verschleißbeständiger Werkstoff | |
| DE3781117T2 (de) | Gegenstaende aus einer abnutzungs- und korrosionsbestaendigen-legierung. | |
| DE19651740B4 (de) | Verfahren zum Herstellen einer Eisensinterlegierung mit Abschreckungsstruktur | |
| EP2662166A1 (de) | Werkstoff mit hoher Beständigkeit gegen Verschleiss | |
| EP1274872B1 (de) | Verfahren zur herstellung eines stickstofflegierten, sprühkompaktierten stahls, verfahren zu seiner herstellung | |
| DE69906782T2 (de) | Stahl, verwendung des stahls, daraus hergestelltes produkt und verfahren zu dessen herstellung | |
| DE102018201854A1 (de) | Werkstoff, geeignet für additive Fertigung | |
| DE102018113600A1 (de) | Verfahren zum Herstellen eines Gegenstandes aus einem Warmarbeitsstahl | |
| DE69024582T2 (de) | Stahllegierung zum Anwenden in spritzgegossenen pulvermetallurgisch hergestellten gesinterten Formkörpern | |
| DE60002669T2 (de) | Hochfester pulvermetallurgischer werkzeugstahl und daraus hergestellter gegenstand | |
| DE102008040689B4 (de) | Kugelzapfen und -hülsen aus hochmanganhaltigem Stahl | |
| WO2021032893A1 (de) | Werkzeugstahl für kaltarbeits- und schnellarbeitsanwendungen | |
| EP1249510B2 (de) | Verfahren zur pulvermetallurgischen Herstellung von Gegenständen aus Werkzeugstahl | |
| DE69737265T2 (de) | Herstellung nickelenthaltenden, gesinterten, verfestigten, feritischen rostfreien stahls | |
| EP4119267A1 (de) | Stahlpulver, verwendung eines stahls zur erzeugung eines stahlpulvers und verfahren zur herstellung eines bauteils aus einem stahlpulver | |
| DE69530129T2 (de) | Hochfeste gesinterte legierung und verfahren zu deren herstellung | |
| DE2344321A1 (de) | Gesinterter titancarbidstahl | |
| EP1471160A1 (de) | Kaltarbeitsstahl-Gegenstand | |
| DE2903083A1 (de) | Verguetbarer titancarbid-werkzeugstahl | |
| DE102016122673A1 (de) | Eisen-Kohlenstoff-Legierung sowie Verfahren zur Herstellung und Verwendung der Legierung | |
| EP1647606B1 (de) | Hochharte Nickelbasislegierung für verschleissfeste Hochtemperaturwerkzeuge | |
| EP0149210B1 (de) | Verfahren zum Herstellen hochfester, duktiler Körper aus Kohlenstoffreichen Eisenbasislegierungen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA HR LV MK YU |
|
| 17P | Request for examination filed |
Effective date: 20070426 |
|
| AKX | Designation fees paid |
Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU MC NL PL PT RO SE SI SK TR |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: KENNAMETAL HTM AG |
|
| 17Q | First examination report despatched |
Effective date: 20090819 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 20100616 |