EP1743959A1 - Vorrichtung zum galvanischen Abschieden von Metallen und/oder Metalllegierungen unter Verwendung einer Galvanisiertrommel - Google Patents
Vorrichtung zum galvanischen Abschieden von Metallen und/oder Metalllegierungen unter Verwendung einer Galvanisiertrommel Download PDFInfo
- Publication number
- EP1743959A1 EP1743959A1 EP05015407A EP05015407A EP1743959A1 EP 1743959 A1 EP1743959 A1 EP 1743959A1 EP 05015407 A EP05015407 A EP 05015407A EP 05015407 A EP05015407 A EP 05015407A EP 1743959 A1 EP1743959 A1 EP 1743959A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- drum
- galvanizing
- plating
- conductive
- electrolyte
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images



Classifications
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D17/00—Constructional parts, or assemblies thereof, of cells for electrolytic coating
- C25D17/16—Apparatus for electrolytic coating of small objects in bulk
- C25D17/18—Apparatus for electrolytic coating of small objects in bulk having closed containers
- C25D17/20—Horizontal barrels
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D17/00—Constructional parts, or assemblies thereof, of cells for electrolytic coating
Definitions
- the invention relates to a device for electrodepositing metals and / or metal alloys from electrolytes, in particular aluminum and / or alloys of organometallic aluminiumalkylkomplex termen electrolytes on substrates to be coated with at least one galvanizing drum for receiving the substrates to be coated and at least one drive unit for rotationally driving the Drum via at least one drive element provided thereon and at least one power supply device for supplying electricity to the interior of the drum and a galvanizing drum, which is providable or provided with end workedem bearing and at least one drive element for connection to a drive unit for rotationally driving the drum.
- Electroplating drums serve to receive small parts and bulk material for electroplating them in aqueous solution, for example the nickel plating or galvanizing of these substrates, wherein the substrates are filled into the plating drum and driven by the drive unit.
- Electrodeposition of aluminum or aluminum alloys requires deposition from non-aqueous organic systems, because deposition from aqueous solutions is generally not possible due to the very low potential of aluminum.
- Precipitation of fine crystalline smooth aluminum and aluminum alloy layers occurs from anhydrous organoaluminum aluminum electrolyte systems wherein aluminum alkyl complexes are dissolved in aromatic hydrocarbons such as toluene.
- aromatic hydrocarbons such as toluene.
- the use of toluene together with oxygen can create an explosive mixture which is ignited by sparks from a drive unit used to turn the plating drum can.
- the beats EP 1 279 751 A1 the encapsulation of the drive unit, which is arranged in the support frame directly above the galvanizing drum before.
- the EP 1 279 751 A1 further discloses a device consisting of a support frame with support bracket and transport receptacles and at least one galvanizing drum and at least one drive unit for the galvanizing drum.
- the plating drum has a perforated inner tube extending along the longitudinal axis of the plating drum and having side openings opposite an electrolyte feed in the electrolyte container.
- the drive unit is housed in a sealed gas-tight housing, it is still directly above the plating drum so that solvent vapors can flow around the housing and permanently attack the housing material, permitting it to become permeable to solvent vapors.
- the DE 44 44 103 A1 describes the provision of a submerged drum which is immersed in a treatment solution.
- a motor for rotatably driving the drum is attached to one end of a support beam which supports the drum via support arms.
- the motor is located just above the edge stiffening of a trough containing the treating solution almost completely outside this outside the liquid level of the treatment solution.
- the motor since the motor is attached directly to the support beam, it can not be ruled out in this design that ascending vapors of the treatment solution attack the motor housing.
- a device for the batchwise surface treatment of workpieces, in particular for electroplating is known.
- This includes a galvanized drum with perforated drum shell. Over the entire length of the drum shell extends a supply channel, which is provided with outlet openings in the direction of the drum interior and with an accessible from the outside of the drum inlet opening.
- the supply channel extends as a rib in the shell region of the drum.
- the drum shell is closed by plastic plates.
- An electric drive motor For the drum as well as the drum is attached to a support frame assembled.
- the Kathodenzu effeten are guided by bearing pins in the end walls of the drum in this.
- the cathode at the lower end of the Kathvdenzu effet lies in the region of the lower part of the drum shell on this and is in an electrically conductive connection to be plated in the drum with metallic material.
- the journals are rotatably mounted in bearing bushes within the drum end walls.
- a similar arrangement also reveals the DE 44 38 208 C1 such as DE 197 17 789 A1
- contact bulbs are arranged at the end of the contact cables substantially in the longitudinal direction of the plating drum.
- Further diagonally arranged Kunststoffbimen or cathode contacts discloses the DE 32 36 138 A1 , These are in turn mounted in the bearing of the drum.
- disc contacts which are attached to the end faces of the drum.
- ingot contacts which are inserted into drum corner bars and extend over the length of the drum.
- galvanizing drums with side-by-side T-shaped contact connections are known, which are attached to the front side on the inside of the drums and protrude into the interior of the drum.
- so-called button contacts are known, as for example in the DD 285 129 A5 be used. Via the button contacts, a current is transferred to the galvanized material.
- an angled filler neck is arranged on the plating drum, is poured over the pourable anode material in the plating drum.
- a feed screw is provided before entering the galvanizing drum, which introduces the anode material into a perforated inner tube of the galvanizing drum.
- the anode material is comminuted in the form of pellets, fragments or anode residues or introduced as granules in the current-conducting and outwardly insulated inner cylinder, which serves as an inner anode.
- the filled into the galvanizing substrates serve as a cathode.
- the cathode current is supplied via the button plugs via the Galvanizrommelau communwand.
- a rotatable plating barrel projecting into an electrolyte bath.
- different cages are arranged, in which the material to be coated is received.
- the individual cages are rotatable against the direction of rotation of the drum.
- two plate electrodes are provided in each case, in the interior of the cages extend metal rod electrodes.
- the drum has a frusto-conical end wall and a flat end wall. In the region of the flat end wall, a holder is provided, which is connected to a motor, so that the drum is rotatably mounted there.
- a fixed nozzle is provided at a distance from the latter, which can inject liquid through an opening provided in the frusto-conical end wall.
- electrolyte fluid is injected from the electrolyte bath.
- the injected electrolyte fluid passes through a distributor space and an opening in the respective end wall of the cages and through them to the material to be coated.
- a galvanizing drum is in DE 28 37 753 A1 discloses, wherein here the drum is attached to a support frame. Around the drum, a spraying device moves, which injects liquid into the drum. About the support arms, on which the drum is suspended rotatably, there is a power supply to the inside of the drum. Via a gear drive, the drum is driven by a motor attached to the support frame.
- the present invention is based on the object, a device for the electrodeposition of metals and / or metal alloys of electrolytes on substrates to be coated according to the preamble of claim 1 to the effect that a contact of vapors and / or electrolyte from the galvanizing drum with power supply parts the device, a motor of a drive unit, as well as growths of metals and / or metal alloys to the current-carrying parts of the plating drum are substantially avoided, at the same time a better current distribution and more uniform distribution of an electrolyte within the galvanizing drum to produce a better layer on the substrates to be coated is possible.
- the object is achieved by a device according to the preamble of claim 1, characterized in that the at least one drive unit spaced from the plating drum substantially shielded against leaking during operation of the plating drum solvent vapors and via positive and / or frictional traction means with the at least one drive element the galvanizing drum is connectable or connected.
- the object is achieved in that at least one electrolyte feed device is provided in at least one end-side pivot bearing of the galvanizing drum.
- This provides a device for electrodepositing metals and / or metal alloys from electrolytes in which the drive unit is located away from and shielded from the plating drum so that solvent vapor passing around the plating drum no longer communicates with the drive unit due to the distance come in contact.
- a drive motor of a drive unit may be disposed in a space separate from the atmosphere above the plating drum. By the shielding or separation caused by a drive motor of the drive unit ignition spark into the atmosphere above the galvanizing drum during operation of the device can be avoided.
- a safe and over a long distance easily be provided transmission of the driving force to the provided on the galvanizing drum drive element, in particular gear, via traction means which can be positively and / or frictionally connected to the drive element to the plating drum.
- traction means can safely attack, for example, a gear as a drive element, even transmit larger forces and can withstand solvent vapors over a sufficient Zeüspanne.
- belts can also be used as traction means.
- the traction means can advantageously a lock passage be provided within a wall for the separation of the atmosphere over the galvanizing drum, which substantially avoids the penetration of the atmosphere above the galvanizing drum into the atmosphere above the drive motor.
- a temporary purging of the atmosphere over the drive motor for removing components inadvertently penetrated from the atmosphere via the plating drum through the passage of the lock can also take place. Especially during maintenance work on the drive motor can be done before opening the space surrounding the drive motor flooding with a possible solvent residues from the atmosphere on the plating drum displacing medium.
- Remotely locating the drive unit with respect to the plating drum is particularly advantageous when using multiple plating drums, since then only one drive unit is located remotely from the plating drums, protected from the atmosphere above the plating drums, for example, in another room or shielded by one Hood, wherein a connection with the drive elements of Galvaninstrumentrommeln can be done via one or more traction means.
- assemblies with a high space requirement for the drive unit are no longer required, but rather the traction means, e.g. along outer walls of a Galvaninstrumentrommeln receiving space are arranged.
- the power supply means for supplying power to the one or more bearings of the plating drum is sheathed.
- a jacket of a current-supplying copper rod is provided with a tube, wherein insulation between the copper rod and tube can be provided.
- the insulation may consist of a PU foaming.
- the insulation may consist of a PU foaming.
- a non-metal tube be provided for example from Techtron®, in which case can be dispensed with foaming and / or a coating on the outside of the tube.
- a coating but also when providing a non-conductive material for the sheath of the power supply, good protection against corrosion and an unwanted coating is possible.
- At least one electrolyte feed device in at least one end-side rotary bearing of the plating drum enables a more central injection of the electrolyte into the interior of the plating drum, whereby the coating produced on the substrates can also be improved.
- the structure of the plating drum also becomes more compact since an electrolyte supply line need only be connected at one or both ends of the plating drum.
- the electrolyte then passes centrally into the interior of the drum, ie directly into the region of the arrangement of the substrates to be coated, so that they can be over-sprayed with the electrolyte optimally.
- the at least one electrolyte feed device As a passage opening within the pivot bearing, since this is a structurally simple to set up and thus less prone to solution.
- an electrolyte feed via a injection tube may be advantageous to provide an electrolyte feed via a injection tube.
- a injection tube extends at least partially in the longitudinal direction of the galvanizing drum and advantageously has various openings in its jacket, it also being possible to provide control and optionally also alignment of the injection via the positioning of the openings, if desired.
- An injection tube thereby additionally improves the electrolyte distribution over the substrates to be coated. Since usually the substrates to be coated are more likely to be arranged in the lower region of the rotating drum be, for example, more or exclusively openings in this direction can be provided in the injection pipe.
- the injection tube has at least one device for connection to the electrolyte supply device.
- it may advantageously be fastened to the bearing of the plating drum instead of a diaphragm element.
- the Elektrolyteindilsrohr consists either of a non-conductive material, in particular a plastic and / or of a conductive material, in particular a metal.
- a plastic injection pipe is particularly resistant to corrosion by the electrolyte.
- the plating drum may have a plate disposed therein at at least one end and extending over substantially the entire inside diameter of the plating drum of a solid corrosion resistant conductive material which is connectable or connected to a conductive element of the pivot bearing.
- the conductive plate is made of brass or other at least partially conductive material.
- the conductive plate is connected by screws with a Kupferkem, which in turn is connected to a power supply.
- the Kupferkem is also advantageous in the pivot bearing of the galvanizing and stands also with the power supply device in connection.
- the screws can advantageously be used to create a conductive connection between the conductive plate and the copper core.
- a diaphragm member may be disposed over a portion of the conductive plate so that the screws are covered by the diaphragm member.
- the diaphragm element itself can be fastened to the conductive plate via screws which are substantially not coated by the electrolyte.
- Screws made of Techtron®, PEEK or a polyvinylidene fluoride prove to be particularly suitable here.
- Techtron®, polyvinylidene fluoride, and especially PEEK have very good wear resistance, mechanical load carrying capacity, and dimensional stability properties both on contact with chemicals and at high temperatures. In the coating processes temperatures up to about 100 ° C are reached.
- PEEK and Techtron® another material resistant to the particular electrolyte used can be used.
- the diaphragm element is designed so that it advantageously extends to the passage opening in the conductive plate for passage of the electrolyte, so that the inflowing electrolyte can not come into contact there with the conductive plate.
- At least one insulating device for protecting against growths of coating material can advantageously be provided or provided.
- the insulating device may for example be an insulating sleeve which is inserted into the rotary bearing and covers the current-conducting regions. Preferably, it is additionally sealed against back-creep of the electrolyte.
- the insulating device consists of Techtron®, a polyvinylidene fluoride (PVDF) or a polyphenylene sulfide (PPS).
- the central region of the electrolyte injection or supply within the diaphragm element can cover the previously mentioned diaphragm element, which has a number of openings, for distributing the electrolyte.
- An attachment of the panel elements to each other is preferably also releasably by, for example, screws.
- the second aperture element be omitted, for example, when a Eindüsrohr is inserted or fastened there.
- the conductive plate is connectable or connected to a non-rotating part of the pivot bearing of the plating drum so that it does not rotate with it during a rotational movement of the plating drum.
- the already mentioned Kupferkem represents such a non-rotating part. It thus rotates the drive element of the galvanizing drum together with the sheathing around the at least one conductive plate around.
- a better connection of the conductive plate to the power supply is possible because the conductive plate can be firmly connected to this and not, for example via sliding contacts or the like.
- an air gap is provided to allow free rotation of the plating drum between the conductive plate and the adjacent thereto driving element of the plating drum.
- Such an air gap makes it possible to easily turn the plating drum or the outer casing of the plating drum relative to the bearing and the conductive plate connected to it.
- electrolyte creeps into this air gap and passes through this on the outside of the drive element and / or the bearing and there leads to growths of coating material, which is undesirable.
- the insulating insert consists of Techtron® or another material with corresponding properties.
- Such an insulating insert may be provided at both front ends of the plating drum. At the provided without drive element front end of the galvanizing drum This insulating insert is then inserted between the rotating part of the galvanizing drum and the stationary one.
- the strip contacts when providing strip contacts extending along the longitudinal extension of the plating drum for introducing electricity into the interior of the plating drum, may be provided with sliding contacts in the region of the conductive plate for generating an electrical connection thereto.
- the sliding contacts are then arranged at the end of the strip contacts and designed so that they can grind on the surface, in particular in the region of a groove in the conductive plate.
- the strip contacts are usually inserted into the shell of the plating drum in the longitudinal direction thereof, so that upon rotation of the plating drum the sliding contacts slide over the obt surface of the conductive plate.
- the sliding contacts can be provided with a projecting element which can engage in the groove provided in the edge region of the conductive plate. A current transfer to the strip contacts is thus very well and safely possible in this area from the conductive plate on the sliding contacts on the bar contacts.
- an insulating element for partially Stromlosput the sliding contacts is provided in this region of the conductive plate. Particularly preferably, it is used as a segment in the conductive plate or used.
- the insulating element is positioned in the plating drum such that it is substantially outside of the area used for coating substrates within the plating drum, ie in particular as an upper segment of the conductive plate or inserted therein. The sliding contacts are always switched off when they slide over this insulating element, so that a galvanic deposition in this area substantially does not take place.
- screws used to secure the insulating member are inadvertently electroplated as they connect the insulating member to the conductive plate so that screws of a non-conductive material are advantageously used.
- the conductive plate for preventing a conductive connection is partially provided with a resin coating.
- a halo coating is particularly suitable, it being possible in principle to provide another coating with corresponding properties, which in particular re-insulates the insulating effect and thus substantially precludes a conductive connection between the conductive plate and other elements in contact therewith.
- the parts of the galvanizing drum which come into contact with the electrolyte from a material that is substantially resistant to them and resistant to solvents and heat.
- the wear of the galvanizing drum can thus be advantageously kept low.
- Only the conductive elements that are provided within or on the plating drum are preferably made of a conductive material, in particular of a metal, such as copper.
- drum side wall elements which together form the galvanizing drum jacket and are provided for the lateral closure of the galvanizing drum, with a slot perforation, since this can improve the inflow of electrolyte. just when the drum side wall elements are arranged obliquely opposite to the Einströmwellen.
- the slot perforation can also be arranged at an angle to the longitudinal axis of the galvanizing drum.
- the material used for the galvanizing drum jacket is, inter alia, PVDF or PPS.
- At least one doctor element can be provided inside the plating drum, which is fastened in particular to at least part of bar contacts arranged along the plating drum and / or the injection tube for supplying electricity to the interior of the drum
- a star shape of the doctor element proves to be particularly advantageous.
- Such a squeegee element may be used instead of or in addition to an inner contact ring, e.g. be arranged by a Eindüsrohr or the like at any point within the galvanizing drum.
- the doctor element can have a three- or four-pointed stamp shape in order to be able to be connected to three or four strip elements on the circumference of the galvanizing drum.
- contact elements projecting into the interior of the drum and / or at least one electrically conductive plate in conjunction with the interior of the plating drum and / or strip contacts and at least one electrically conductive plate and / or an electrically conductive electrolyte Injection tube for introducing electrolyte into the interior of the plating drum and / or at least one doctor element of electrically conductive material may be provided in the interior of the plating drum.
- different power supply devices can be provided and interchanged, depending on the requirements of the application. This provides flexibility in the use of a plating drum, which is unknown in the prior art.
- the galvanizing drums of the prior art are each equipped only for one type of power supply device.
- One easy conversion of the plating drum to achieve a different type of power supply is not possible in the galvanizing drums of the prior art and also not provided.
- by providing such a smooth reformability of the power supply to the interior of the plating drum significant costs can be saved since, in principle, only a single model of plating drum needs to be manufactured and provided with the corresponding desired power supply. A reaction to customer requests is thus problem-free, relatively inexpensive and fast.
- the device 1 shows a side sectional view of the first embodiment of a device 1 according to the invention for the electrodeposition of metals and / or metal alloys from electrolytes.
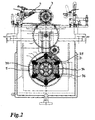
- the device 1 comprises a drive unit 2 shown only dashed in Figure 1 with a drive motor, a plurality of drive elements 3 in the form of gears, a positive traction means 4 in the form of a chain which is mounted between a gear and a corresponding pinion on the motor of the drive unit (see also the side view in Figure 2), a galvanizing drum 5 for receiving substrates to be coated and a power supply device 6 for supplying current into the interior of the galvanizing drum.
- the drive unit or at least the motor of the drive unit is arranged away from the galvanizing drum, for example in another room, and connected via the traction means and the drive elements to the galvanizing drum in order to drive it rotationally.
- the motor of the drive unit is shielded by being remotely located in a space other than the plating drum or separated by a wall, with the traction means passing through the wall of the room or spaces through sluices, and thus the separation of the atmospheres above the motor and the galvanizing drum is maintained.
- the separation advantageously avoids an entry of ignition sparks into the atmosphere above the plating drum.
- a chain as a traction means, for example, a toothed belt or other traction means can be used.
- the driving force is transmitted from the drive unit to a drive element in the form of a gear 30, which is frontally attached to the galvanizing drum.
- the drive member 30 is seated on a bearing 7 for rotatably supporting the plating drum.
- a corresponding bearing 8 is also provided at the other end of the galvanizing drum.
- At this end of the galvanizing drum for this purpose provided without a sprocket end cap 9, which is otherwise approximately identical to the drive element 30, is provided.
- conductive elements 60 are introduced, for example, copper rods. About this occurs an introduction of electricity in the interior of the camp.
- a tube 61 for example made of metal or a Plastic arranged.
- a resin coating especially a phenolic resin coating.
- a foaming of the tube 61 may be provided for example with PU foam for insulation.
- the tube 61 may for example consist of a plastic such as Techtron®, in which case no coating and / or foaming is required.
- the tube 61 is connected to a bearing 62 enclosing the bearing. This is sealed with respect to the bearing in the region of the supply of the conductive element 60 with an O-ring 63.
- the cuff 62 is, however, not visible in Figure 1, of two halves, which are connected to each other via screws.
- the two bearings 7, 8 are constructed from a plurality of nested parts.
- the conductive element 60 projects into a copper core 70 or 80. This is covered against external influences with a bearing cap 71, 81, which is connected by screws 72, 82 with the copper core. Since the plating drum hangs on a support frame 10 of the device 1 via the tubes 61 and the cuffs 62 surrounding the bearings outside, no shaft is guided centrally through the bearings. Nevertheless, the bearings 7.8 have a respective inner passage opening 73, 83. Through these passage openings 73, 83 electrolyte can be introduced into the interior of the plating drum.
- the two through-openings 73, 83 are covered in the interior 50 of the plating drum by an aperture element 74, 84.
- the diaphragm elements have a number of openings 75,85, so that the electrolyte can be injected distributed in the interior of the galvanizing drum.
- the aperture elements 74,84 are each mounted on aperture elements 76, 86 with a larger diameter, which in turn are fastened by screws 77, 87 to a brass plate 78, 88.
- the brass plates have a diameter such that they cover substantially the entire inside diameter of the plating drum.
- the brass plates are connected by screws 79, 89 of conductive material with the copper cores 70, 80 of the bearings 7, 8, so that the brass plates via a power supply to the interior of the galvanizing drum can be done.
- the screws 79, 89 are covered by the diaphragm element 76 and 86, respectively, to prevent the brass plate in this region of the screws from coming into direct contact with the injected electrolyte.
- the screws are current-carrying, material which is basically to be deposited can also be grown on them, so that a covering of the screws by the diaphragm elements proves to be advantageous.
- the diaphragm elements are to avoid an unwanted coating, since they directly the through holes 73,83, is flowed through the electrolyte, surrounded, not of a conductive material, but in particular of a plastic, such as Techtron®, PVDF, PPS or PEEK.
- the screws 77, 87 which are screwed through the aperture elements 76, 86 into the brass plate, are preferably made of such a non-conductive material to avoid coating them.
- the insulating sleeve 90 is preferably made of a plastic, such as Techtron®, PVDF, PPS, etc.
- the insulating sleeve 90 is additionally sealed against creep of electrolyte between the diaphragm element 76, 86 and sleeve 90 and sleeve 90 and bearing cap 71, 81 by seals 125 ,
- an air gap 35 is left between the brass plate and the drive element 30. Since electrolyte could penetrate through this air gap 35 and reach the current-carrying parts of the bearing, an insulating insert 91 is provided to prevent growth in the region of the drive element and the end cover 9.
- the insulating insert preferably consists of Techtron®, PVDF, PPS, etc.
- a bearing bush 92 which sits on the copper core 70, 80 and on which the drive element 30 runs. To avoid this, it also consists of a plastic, in particular polyetheretherketone (PEEK), which is a hard, milled plastic, so that he as Bushing instead of the usual use of a stainless steel bushing is suitable.
- PEEK polyetheretherketone
- this is at least partially coated with a resin on the back.
- a resin coating is particularly suitable Halar.
- a respective seal 93 is provided in order to prevent ingress of electrolyte between diaphragm element 76, 86 and brass plate 78, 88.
- numerous other seals are provided at joints between individual parts of the bearing 7 and 8, so that here also an intrusion of electrolyte between the individual parts and thus the risk of growth of coating material, especially on the outer sides of the Bearings 7, 8 can be avoided.
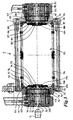
- the casing of the galvanizing drum is formed by six drum skin wall elements 94, which can be particularly well taken from the top view of the galvanizing drum in FIG. Between the drum side wall elements 94 stiffening ribs 95 are arranged, at which bar contacts 96 are arranged in the direction of the interior of the galvanizing drum.
- the strip contacts serve to transfer electricity in the longitudinal direction of the galvanizing drum.
- the brass plates 78, 88 have at the outer edge in each case a groove 98 into which engages a projecting portion 99 of the respective sliding contact.
- An attachment of the casing to the drive element 30 and the end cover 9 is made at the end of the stiffening ribs via releasable fastening means, such as screws 100.
- To open the plating drum and removing a coated batch at least one drum side wall element is designed to be removable.
- the diaphragm elements 74, 84, 76, 86 and the strip contacts 96 and the casing of the galvanizing drum preferably have chamfers 174, 176, 186.
- the Choice of the angle of chamfering can be done here matched to the substrates to be coated.
- an upper segment of the brass plate is provided with an insulating member 101 made of a non-conductive material. This is designed as a ring segment and fixed on the brass plate by screws 102.
- the latter consist of a non-conductive material, such as Techtron®, PVDF, PPS, etc., in order to avoid the buildup of coating material, since they are connected to the live brass plate.
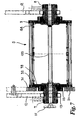
- an injection tube 103 may also be provided for injecting the electrolyte, as shown in FIG. This is releasably secured by fastening flanges 104, 105 on the two panel elements 76, 86 by screwing.
- fastening flanges 104, 105 is welded to the injection pipe, in the other mounting flange 104, the injection pipe is inserted so that this can take place a length compensation and the assembly is facilitated.
- the injection tube has openings 106 directed downwards to the substrates to be coated, so that they can be subjected to particularly good contact with the electrolyte.
- the injection tube can be made of a non-conductive material, such as a plastic, and used only for injecting the electrolyte. Alternatively, it may also be made of a conductive material such as a metal. Upon selection of a conductive material, it may also serve to supply power to the interior 50 of the plating drum. In the latter case, the injection tube is then connected to a conductive part of the bearing, in particular detachably, for example via screws with the conductive brass plate. However, it may also be connected to an insulated part so that it is insulated despite the use of a conductive material such as a metal.
- various openings are provided in the region of the end faces of the plating drum, some of which are connected to the conductive core of the bearings, others not so that the injection tube can be installed either conductive or non-conductive.
- the openings may be regularly offset at an angle of 60 ° to each other.
- the injection pipe can be insulated, ie non-conductive, installed, above all if the substrates to be coated are quite heavy, so that there would be a risk of damage, for example of a plastic pipe.
- FIGS. 5a, 5b and 6 show a further embodiment of a current-carrying element in the form of a doctor element, which can be introduced into the interior 50 of the plating drum.
- the embodiments of doctor elements 110, 120 shown in these figures have three arms 111, 112, 113 and 121, 122, 123, via which they can be attached to the strip contacts 96.
- the doctor elements at the ends of their arms recesses 114 and 124, respectively. With these they can embrace the strip contacts 96 and clamped or clipped to these.
- this is substantially flat, wherein the one arm 111 is composed of two parts.
- At least one angled member 115 is disposed adjacent to the recess 114 so that the ledge contact 96 inserted into the recess will rest on it and be secured thereto, e.g. can be attached via a screw.
- the ends of the arms are designed to be angled, so that the doctor element can be plugged transversely onto the strip contacts or onto pins or the like projecting into the interior 50 of the galvanizing drum.
- the frontal view of the galvanizing drum according to FIG. 6 shows the doctoring element according to FIG. 5a mounted within a galvanizing drum.
- an element 116 of a non-conductive material such as Techtron®.
- This element 116 may be formed, for example, in a trapezoidal shape or also in a T-shape, as shown in FIG.
- the squeegee element is made of a conductive material, e.g. Copper or steel, like V4A.
- the galvanizing drum according to FIG. 7 is shown there only in a detailed detail in FIG Area of the bearing 7 is shown, not or not only on the power supply device 6, but suspended on separate support arms 12 on the support frame. Furthermore, the drive element 31 and the end cover 9 fastened to the galvanizing drum are not formed as one-piece cranked, but rather in two or three parts, the individual rings being connected to one another via screws. Behind the brass plate 78 extends a flat ring 32, which has a larger diameter than the brass plate and is designed to connect to the drum side wall elements. On the outside of two further rings 33, 34 are arranged concentrically with each other and attached to the ring 32 via screws.
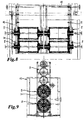
- FIGS. 8 and 9 show galvanizing drums 5 coupled to each other in such a way that two are arranged side by side and two above the other.
- the supply of electrolyte takes place in each case at the outwardly facing ends of the galvanizing drums.
- the drive elements are arranged there. Instead of four galvanizing drums, more or fewer galvanizing drums can be coupled together.
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Electrochemistry (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Electroplating Methods And Accessories (AREA)
Abstract
Description
- Die Erfindung betrifft eine Vorrichtung zum galvanischen Abscheiden von Metallen und/oder Metalllegierungen aus Elektrolyten, insbesondere Aluminium und/oder Legierungen aus metallorganischen aluminiumalkylkomplexhaltigen Elektrolyten, auf zu beschichtenden Substraten mit zumindest einer Galvanisiertrommel zur Aufnahme der zu beschichtenden Substrate und zumindest einer Antriebseinheit zum drehenden Antreiben der Trommel über zumindest ein an dieser vorgesehenes Antriebselement sowie zumindest einer Stromzuführeinrichtung zum Zuführen von Strom in das Innere der Trommel sowie eine Galvanisiertrommel, wobei diese mit endseitigem Lager und zumindest einem Antriebselement zum Verbinden mit einer Antriebseinheit zum drehenden Antreiben der Trommel versehbar oder versehen ist.
- Derartige Vorrichtungen und Galvanisiertrommeln sind im Stand der Technik bekannt. Galvanisiertrommeln dienen der Aufnahme von Kleinteilen und Schüttgut zum galvanischen Beschichten von diesen in wässriger Lösung, beispielsweise dem Vernickeln oder Verzinken dieser Substrate, wobei die Substrate in die Galvanisiertrommel eingefüllt und diese durch die Antriebseinheit angetrieben rotiert wird. Die bei der galvanischen Beschichtung erforderliche Stromübertragung auf die zu beschichtenden Substrate erfolgt in bekannter Weise beispielsweise mittels flexibler Kupferlitzen, die seitlich an den Trommeln angeordnet sind und zum Verhindern von Metallaufwachsungen durch den verwendeten Elektrolyt durch einen Weich-PVC-Schlauch umhüllt sein können. Ein galvanisches Abscheiden von Aluminium oder Aluminiumlegierungen erfordert ein Abscheiden aus nichtwässrigen organischen Systemen, da aufgrund der sehr niedrigen Potentiallage von Aluminium ein Abscheiden aus wässrigen Lösungen im Allgemeinen nicht möglich ist. Ein Abscheiden von feinkristallinem glattem Aluminium und Aluminiumlegierungsschichten erfolgt aus wasserfreien aluminiumalkylorganischen Elektrolytsystemen, wobei Aluminiumalkylkomplexe in aromatischen Kohlenwasserstoffen, wie Toluol, gelöst werden. Aus der Verwendung von Toluol kann zusammen mit Sauerstoff ein explosives Gemisch entstehen, das durch Zündfunken seitens einer Antriebseinheit, die zum Drehen der Galvanisiertrommel dient, entzündet werden kann. Um hier mehr Sicherheit zu schaffen, schlägt die
EP 1 279 751 A1 die Einkapselung der Antriebseinheit, die im Tragrahmen direkt oberhalb der Galvanisiertrommel angeordnet ist, vor. - Die
EP 1 279 751 A1 offenbart weiter eine Vorrichtung, die aus einem Tragrahmen mit Auflagebock und Transportaufnahmen sowie zumindest einer Galvanisiertrommel und zumindest einer Antriebseinheit für die Galvanisiertrommel besteht. Die Galvanisiertrommel weist ein perforiertes Innenrohr auf, das sich entlang der Längsachse der Galvanisiertrommel erstreckt und seitliche Öffnungen gegenüber einer Elektrolyteinspeisung im Elektrvlytbehälter aufweist. Obgleich die Antriebseinheit in einem gekapselten gasdichten Gehäuse angeordnet ist, befindet sie sich dennoch direkt oberhalb der Galvanisiertrommel, so dass Lösemitteldämpfe das Gehäuse umströmen und auf die Dauer das Gehäusematerial angreifen können, so dass dieses für Lösemitteldämpfe durchlässig wird. - Die
DE 44 44 103 A1 beschreibt das Vorsehen einer Tauchtrommel, die in eine Behandlungslösung eingetaucht wird. Ein Motor zum drehbaren Antreiben der Trommel ist an einem Ende eines Tragbalkens befestigt, der über Tragarme die Trommel trägt. Der Motor befindet sich dicht oberhalb der Randversteifung einer die Behandlungslösung enthaltenden Wanne fast vollständig außerhalb von dieser außerhalb des Flüssigkeitsspiegels der Behandlungslösung. Da der Motor jedoch direkt an dem Tragbalken befestigt ist, kann auch bei diesem Aufbau nicht ausgeschlossen werden, dass aufsteigende Dämpfe der Behandlungslösung das Motorgehäuse angreifen. - Aus der
DE 30 19 719 A1 ist eine Vorrichtung zum chargenweisen Oberflächenbehandeln von Werkstücken, insbesondere zum Galvanisieren bekannt. Diese umfasst eine Galvanisiertrommel mit perforiertem Trommelmantel. Über die gesamte Länge des Trommelmantels erstreckt sich ein Versorgungskanal, der mit Auslassöffnungen in Richtung zum Trommelinnenraum versehen ist sowie mit einer von der Trommelaußenseite her zugänglichen Einlassöffnung. Der Versorgungskanal erstreckt sich als eine Rippe im Mantelbereich der Trommel. Der Trommelmantel wird von Kunststoffplatten verschlossen. Ein elektrischer Antriebsmotor Für die Trommel ist ebenso wie die Trommel an einem Traggestell montiert. Tragzapfen, über die die Trommel an dem Traggestell befestigt ist, dienen zugleich als Anschlüsse für eine Spannungseinspeisung, wobei an den Tragzapfen sog. Kathodenzuleitungen angeschlossen sind, welche mit einem flexiblen Isolierschlauch überzogen sind. Die Kathodenzuleitungen sind durch Lagerzapfen in den Stimwänden der Trommel in diese hineingeführt. Die Kathode am unteren Ende der Kathvdenzuleitung liegt im Bereich des unteren Teils des Trommelmantels auf diesem auf und steht mit zu galvanisierendem in der Trommel befindlichen metallischem Gut in elektrisch leitender Verbindung. Die Lagerzapfen sind in Lagerbuchsen innerhalb der Trommelstirnwände drehbar gelagert. - Eine ähnliche Anordnung offenbaren auch die
DE 44 38 208 C1 sowieDE 197 17 789 A1 , wobei bei letzterer sog. Kontaktbirnen am Ende der Kontaktkabel im Wesentlichen in Längsrichtung der Galvanisiertrommel angeordnet sind. Weitere schräg angeordnete Kontaktbimen bzw. Kathodenkontakte offenbart dieDE 32 36 138 A1 . Diese sind wiederum im Lager der Trommel befestigt. Anstelle der Verwendung derartiger Kontaktbirnen ist auch die Verwendung von Scheibenkontakten bekannt, die an den Stirnseiten der Trommel befestigt werden. Ebenfalls ist das Vorsehen von Leistenkontakten bekannt, die in Trommeleckstäbe eingelegt werden und sich über die Länge der Trommel erstrecken. Des weiteren sind Galvanisiertrommeln mit in der Seitenansicht T-förmigen Kontaktanschlüssen bekannt, die stirnseitig auf der Innenseite der Trommeln angefügt werden und in das Innere der Trommel hineinragen. Ferner sind sog. Knopfkontakte bekannt, wie sie beispielsweise auch in derDD 285 129 A5 - Aus der
DE 87 00 009 U1 ist eine drehbare Galvanisiertrommel bekannt, die in ein Elektrolytbad hineinragt. Innerhalb der Trommel sind verschiedene Käfige angeordnet, in denen das zu beschichtende Gut aufgenommen wird. Die einzelnen Käfige sind drehbar entgegen der Drehrichtung der Trommel. Außerhalb der Trommel sind jeweils zwei Plattenelektroden vorgesehen, im Innem der Käfige erstrecken sich Metallstabelektroden. Die Trommel weist eine kegelstumpfförmige Stirnwand und eine flache Stirnwand auf. Im Bereich der flachen Stirnwand ist ein Halter vorgesehen, der mit einem Motor verbunden ist, so dass die Trommel dort drehbar gelagert ist. Im Bereich der kegelstumpfförmigen Stirnwand ist mit Abstand zu dieser eine feststehende Düse vorgesehen, die Flüssigkeit durch eine in der kegelstumpfförmigen Stirnwand vorgesehene Öffnung eindüsen kann. Dort wird Elektrolytflüssigkeit aus dem Elektrolytbad eingedüst. Die eingedüste Elektrolytflüssigkeit gelangt durch einen Verteilerraum und eine Öffnung in der jeweiligen Stirnwand der Käfige und durch diese hindurch zu dem zu beschichtenden Gut. - Eine weitere Ausführungsform einer Galvanisiertrommel ist in der
DE 28 37 753 A1 offenbart, wobei hier die Trommel an einem Tragrahmen befestigt ist. Um die Trommel herum bewegt sich eine Sprühvorrichtung, die Flüssigkeit in die Trommel einsprüht. Über die Tragarme, an der die Trommel drehbar aufgehängt ist, erfolgt eine Stromzufuhr in das Trommelinnere. Über einen Zahnradantrieb wird die Trommel von einem Motor, der an dem Tragrahmen befestigt ist, angetrieben. - Der vorliegenden Erfindung liegt nun die Aufgabe zugrunde, eine Vorrichtung zum galvanischen Abscheiden von Metallen und/oder Metalllegierungen aus Elektrolyten auf zu beschichtenden Substraten nach dem Oberbegriff des Anspruchs 1 dahingehend fortzubilden, dass ein Kontakt von Dämpfen und/oder Elektrolyt aus der Galvanisiertrommel mit stromzuführenden Teilen der Vorrichtung, einem Motor einer Antriebseinheit, ebenso wie Aufwachsungen von Metallen und/oder Metalllegierungen an den stromführenden Teilen der Galvanisiertrommel im Wesentlichen vermieden werden, wobei zugleich eine bessere Stromverteilung und gleichmäßigere Verteilung eines Elektrolyten innerhalb der Galvanisiertrommel zum Erzeugen einer besseren Schicht auf den zu beschichtenden Substraten möglich ist.
- Die Aufgabe wird durch eine Vorrichtung nach dem Oberbegriff des Anspruchs 1 dadurch gelöst, dass die zumindest eine Antriebseinheit mit Abstand zu der Galvanisiertrommel im Wesentlichen abgeschirmt gegen im Betrieb aus der Galvanisiertrommel austretende Lösemitteldämpfe angeordnet und über formschlüssige und/oder reibschlüssige Zugmittel mit dem zumindest einen Antriebselement der Galvanisiertrommel verbindbar oder verbunden ist. Für eine Galvanisiertrommel für eine Vorrichtung zum galvanischen Abscheiden von Metallen und/oder Metalllegierungen nach dem Oberbegriff des Anspruchs 4 wird die Aufgabe dadurch gelöst, dass zumindest eine Elektrolyt-Zuführeinrichtung in zumindest einem endseitigen Drehlager der Galvanisiertrommel vorgesehen ist. Weiterbildungen der Erfindung werden in den abhängigen Ansprüchen definiert.
- Dadurch wird eine Vorrichtung zum galvanischen Abscheiden von Metallen und/oder Metalllegierungen aus Elektrolyten geschaffen, bei der die Antriebseinheit entfernt von und abgeschirmt gegenüber der Galvanisiertrommel angeordnet ist, so dass aufgrund der Distanz Lösemitteldämpfe, die um die Galvanisiertrommel herum auftreten, nicht mehr mit der Antriebseinheit in Berührung kommen. Beispielsweise kann ein Antriebsmotor einer Antriebseinheit in einem von der Atmosphäre über der Galvanisiertrommel getrennten Raum angeordnet werden. Durch die Abschirmung bzw. Abtrennung kann ein von einem Antriebsmotor der Antriebseinheit hervorgerufener Zündfunkeneintrag in die Atmosphäre über der Galvanisiertrommel beim Betrieb der Vorrichtung vermieden werden. Eine sichere und über eine größere Distanz problemlos vorzusehende Übertragung der Antriebskraft auf das an der Galvanisiertrommel vorgesehene Antriebselement, insbesondere Zahnrad, erfolgt über Zugmittel, die form- und/oder reibschlüssig mit dem Antriebselement an der Galvanisiertrommel verbunden werden können. Besonders bevorzugt wird als solches Zugmittel eine Kette verwendet, da diese sicher an beispielsweise einem Zahnrad als Antriebselement angreifen, auch größere Kräfte übertragen und Lösemitteldämpfen über eine ausreichende Zeüspanne hinweg standhalten kann. Grundsätzlich können jedoch auch z.B. Riemen als Zugmittel verwendet werden. Für das Zugmittel kann vorteilhaft eine Schleusendurchleitung innerhalb einer Wand zur Abtrennung der Atmosphäre über der Galvanisiertrommel vorgesehen sein, die ein Eindringen der Atmosphäre über der Galvanisiertrommel in die Atmosphäre über dem Antriebsmotor im Wesentlichen vermeidet. Ferner kann auch eine zeitweise Spülung der Atmosphäre über dem Antriebsmotor zum Entfernen von aus der Atmosphäre über der Galvanisiertrommel durch die Schleusendurchleitung ungewollt eingedrungenen Bestandteilen erfolgen. Gerade auch bei Wartungsarbeiten an dem Antriebsmotor kann vor dem Öffnen des den Antriebsmotor umgebenden Raums eine Flutung mit einem eventuelle Lösemittelreste aus der Atmosphäre über der Galvanisiertrommel verdrängenden Medium erfolgen.
- Ein entferntes Anordnen der Antriebseinheit bezüglich der Galvanisiertrommel erweist sich besonders auch bei der Verwendung mehrerer Galvanisiertrommeln als vorteilhaft, da dann lediglich eine Antriebseinheit entfernt von den Galvanisiertrommeln angeordnet wird, geschützt gegenüber der Atmosphäre über den Galvanisiertrommeln, angeordnet beispielsweise in einem anderen Raum oder abgeschirmt durch eine Haube, wobei eine Verbindung mit den Antriebselementen der Galvanisiertrommeln über ein oder mehrere Zugmittel erfolgen kann. Im Bereich der Galvanisiertrommeln sind daher keine Aufbauten mit hohem Platzbedarf für die Antriebseinheit mehr erforderlich, sondern es können vielmehr die Zugmittel z.B. entlang von Außenwänden eines die Galvanisiertrommeln aufnehmenden Raums angeordnet werden.
- Unabhängig von der Anordnung der Antriebseinheit sind Einrichtungen zum Zuführen von Strom in das Innere der Galvanisiertrommel vorgesehen, die ebenfalls vorteilhaft gegen aggressive Lösemitteldämpfe und die Gefahr einer ungewollten Beschichtung mit Beschichtungsmaterial geschützt werden. Vorzugsweise ist daher die Stromzuführeinrichtung zum Zuführen von Strom zu dem oder den Lagern der Galvanisiertrommel ummantelt. Insbesondere wird eine Ummantelung einer stromzuführenden Kupferstange mit einem Rohr vorgesehen, wobei eine Isolierung zwischen Kupferstange und Rohr vorgesehen sein kann. Beispielsweise kann die Isolierung in einer PU-Ausschäumung bestehen. Auf der Außenseite des Rohres kann dieses mit einer Beschichtung versehen sein, insbesondere einer Halar®-Beschichtung. Anstelle eines Metallrohres kann auch ein Nichtmetallrohr, z.B. aus Techtron® vorgesehen sein, wobei hierbei auf ein Ausschäumen und/oder eine Beschichtung auf der Außenseite des Rohres verzichtet werden kann. Bei Vorsehen einer Beschichtung, aber auch bei Vorsehen eines nichtleitenden Materials für die Ummantelung der Stromzuführeinrichtung ist ein guter Schutz gegenüber Korrosion und einer ungewollten Beschichtung möglich.
- Durch das erfindungsgemäße Vorsehen zumindest einer Elektrolyt-Zuführeinrichtung in zumindest einem endseitigen Drehlager der Galvanisiertrommel ist eine zentralere Eindüsung des Elektrolyts in das Innere der Galvanisiertrommel möglich, wodurch auch die erzeugte Beschichtung auf den Substraten verbessert werden kann. Außerdem wird auch der Aufbau der Galvanisiertrommel kompakter, da eine Elektrolyt-Zuführleitung lediglich an einem oder beiden Enden der Galvanisiertrommel angeschlossen zu werden braucht. Der Elektrolyt gelangt dann zentral in das Innere der Trommel, also direkt in den Bereich der Anordnung der zu beschichtenden Substrate, so dass diese optimal mit dem Elektrolyt übersprüht werden können. Bei der zentralen Anordnung im Drehlager ändert sich auch die Position der Eindüsung des Elektrolyts in das Innere der Galvanisiertrommel während deren Drehbewegung nicht. Als vorteilhaft erweist es sich, die zumindest eine Elektrolyt-Zuführeinrichtung als Durchgangsöffnung innerhalb des Drehlagers auszubilden, da dies eine konstruktiv einfach aufzubauende und dadurch wenig anfällige Lösung ist. Um eine feine Verteilung des zugeführten Elektrolyts zu erzielen, ist vorzugsweise zumindest ein Blendenelement mit einer Anzahl von Öffnungen im Bereich der zumindest einen Elektrolyt-Zuführeinrichtung vorgesehen. Je nach Ausbildung der Öffnungen kann über diese auch eine Ausrichtung der Elektrolyteindüsung oder-zuführung erfolgen.
- Ferner kann vorteilhaft eine Elektrolyt-Zuführung über ein Eindüsrohr vorgesehen sein. Ein solches Eindüsrohr erstreckt sich zumindest teilweise in Längsrichtung der Galvanisiertrommel und weist vorteilhaft diverse Öffnungen in seinem Mantel auf, wobei auch über die Positionierung der Öffnungen eine Steuerung und ggf. auch Ausrichtung der Eindüsung vorgesehen werden kann, falls dies gewünscht wird. Ein Eindüsrohr verbessert dadurch die Elektrolytverteilung über den zu beschichtenden Substraten zusätzlich. Da üblicherweise die zu beschichtenden Substrate eher im unteren Bereich der sich drehenden Trommel angeordnet sein werden, können beispielsweise mehr oder ausschließlich Öffnungen in dieser Richtung in dem Eindüsrohr vorgesehen werden.
- Vorteilhaft weist das Eindüsrohr zumindest eine Einrichtung zum Verbinden mit der Elektrolyt-Zuführeinrichtung auf. Hierbei kann es vorteilhaft anstelle eines Blendenelements an dem Lager der Galvanisiertrommel befestigt sein. Das Elektrolyteindilsrohr besteht entweder aus einem nicht leitenden Material, insbesondere einem Kunststoff und/oder aus einem leitenden Material, wie insbesondere einem Metall. Ein Eindüsrohr aus Kunststoff widersteht besonders gut einer Korrosion durch den Elektrolyten. Bei Vorsehen eines leitenden Materials kann über das Eindüsrohr auch eine Stromzuführung in das Innere der Trommel vorgesehen werden, so dass also das Eindüsrohr nicht nur zum Leiten des Elektrolyten, sondern auch zum Einleiten von Strom in das Innere der Trommel verwendet werden kann. Hierdurch ist eine noch bessere Stromverteilung und damit ein besserer Schichtaufbau auf den zu beschichtenden Substraten möglich.
- Die Galvanisiertrommel kann eine innerhalb von dieser an zumindest einem Ende angeordnete sich über im Wesentlichen den gesamten Innendurchmesser der Galvanisiertrommel erstreckende Platte aus einem festen korrosionsbeständigen leitenden Material aufweisen, die mit einem leitenden Element des Drehlagers verbindbar oder verbunden ist. Bevorzugt besteht die leitende Platte aus Messing oder einem anderen zumindest teilweise leitenden Material. Auch ohne, jedoch gerade in Verbindung mit einer Elektrolytzuführung durch das Drehlager der Galvanisiertrommel hindurch erweist sich diese Art der Stromzuführung in das Innere der Galvanisiertrommel als besonders vorteilhaft, da dann auch der Elektrolyt zentral aus der am stirnseitigen Ende der Galvanisiertrommel angeordneten leitenden Platte austritt, so dass die Stromzuführung und Stromverteilung hierbei im Wesentlichen über den gesamten Innendurchmesser der Galvanisiertrommel hinweg vorgesehen werden kann. Hierdurch ist eine optimale Beschichtung der zu beschichtenden Substrate innerhalb der Galvanisiertrommel möglich.
- Vorzugsweise wird die leitende Platte über Schrauben mit einem Kupferkem, der seinerseits mit einer Stromzuführung verbunden ist, verbunden. Der Kupferkem befindet sich vorteilhaft ebenfalls im Drehlager der Galvanisiertrommel und steht auch mit der Stromzuführeinrichtung in Verbindung. Über die Schrauben kann vorteilhaft eine leitende Verbindung zwischen der leitenden Platte und dem Kupferkem geschaffen werden. Um ein Abscheiden von Metallen urtd/oder Metalllegierungen auf den Schrauben zu verhindern, kann ein Blendenelement über einem Teil der leitenden Platte angeordnet werden, so dass die Schrauben von dem Blendenelement überdeckt werden. Das Blendenelement selbst kann über Schrauben, die im Wesentlichen nicht durch den Elektrolyt beschichtet werden, an der leitenden Platte befestigt werden. Als besonders geeignet erweisen sich hier Schrauben aus Techtron®, PEEK oder einem Polyvinylidenfluorid. Techtron®, Polyvinylidenfluorideund besonders auch PEEK weisen sehr gute Eigenschaften im Bezug auf Verschleißfestigkeit, mechanische Tragfähigkeit und Dimensionsstabilität sowohl bei Kontakt mit Chemikalien als auch bei hohen Temperaturen auf. Bei den Beschichtungsvorgängen werden Temperaturen bis zu etwa 100°C erreicht. Anstelle von PEEK und Techtron® kann auch ein anderes gegenüber den jeweiligen verwendeten Elektrolyten resistentes Material verwendet werden. Das Blendenelement ist so ausgestaltet, dass es sich vorteilhaft bis zur Durchgangsöffnung in der leitenden Platte zum Durchtritt des Elektrolyten erstreckt, so dass der einströmende Elektrolyt dort nicht mit der leitenden Platte in Berührung kommen kann. Ein ungewolltes Beschichten der leitenden Platte in diesem Austrittsbereich des Elektrolyten kann dadurch vorteilhaft vermieden werden. Im Bereich der Durchgangsöffnung des Drehlagers ist vorteilhaft zumindest eine isolierende Einrichtung zum Schutz gegen Aufwachsungen von Beschichtungsmaterial vorsehbar oder vorgesehen. Die isolierende Einrichtung kann beispielsweise eine isolierende Hülse sein, die in das Drehlager eingeschoben ist und die stromleitenden Bereiche überdeckt. Vorzugsweise ist sie zusätzlich gegen ein Hinterkriechen des Elektrolyten abgedichtet. Bevorzugt besteht auch die isolierende Einrichtung aus Techtron®, einem Polyvinylidenfluorid (PVDF) oder einem Polyphenylensulfid (PPS).
- Den zentralen Bereich der Elektrolyteindüsung bzw. -zuführung innerhalb des Blendenelements kann das bereits vorstehend genannte Blendenelement überdecken, das eine Anzahl von Öffnungen aufweist, zum Verteilen des Elektrolyten. Eine Befestigung der Blendenelemente aufeinander erfolgt bevorzugt ebenfalls lösbar durch z.B. Schrauben. Grundsätzlich kann das zweite Blendenelement auch weggelassen werden, beispielsweise, wenn ein Eindüsrohr dort eingeschoben bzw. befestigt wird.
- Vorzugsweise ist die leitende Platte mit einem nichtrotierenden Teil des Drehlagers der Galvanisiertrommel so verbindbar oder verbunden, dass sie bei einer Drehbewegung der Galvanisiertrommel nicht mit dieser mitrotiert. Der bereits erwähnte Kupferkem stellt einen solchen nichtrotierenden Teil dar. Es dreht sich somit das Antriebselement der Galvanisiertrommel zusammen mit deren Ummantelung um die zumindest eine leitende Platte herum. Hierdurch ist eine bessere Verbindung der leitenden Platte zu der Stromzuführung möglich, da die leitende Platte fest mit dieser verbunden werden kann und nicht beispielsweise über Schleifkontakte oder dergleichen.
- Vorteilhaft ist zum Ermöglichen einer freien Drehbarkeit der Galvanisiertrommel zwischen der leitenden Platte und dem benachbart zu dieser angeordneten Antriebselement der Galvanisiertrommel ein Luftspalt vorgesehen. Durch einen solchen Luftspalt ist ein problemloses Drehen der Galvanisiertrommel bzw. der äußeren Ummantelung der Galvanisiertrommel gegenüber dem Lager und der mit diesem verbundenen leitenden Platte möglich. Jedoch besteht dabei ebenfalls die Gefahr, dass Elektrolyt in diesen Luftspalt hineinkriecht und durch diesen hindurch auf die Außenseite des Antriebselements und/oder des Lagers gelangt und dort zu Aufwachsungen von Beschichtungsmaterial führt, was unerwünscht ist. Um dies wirksam zu vermeiden, wird vorzugsweise eine isolierende Einlage aus einem verschleißarmen und unter Beaufschlagung mit Chemikalien im Wesentlichen dimensionsstabilen Material im Bereich der Lager der Galvanisiertrommel zum Einfügen zwischen der leitenden Platte und dem Antriebselement bzw. den ortsfesten und den sich drehenden Elementen vorgesehen. Hierdurch wird eine leitende Verbindung zwischen dem Antriebselement und dem Lager geschaffen, so dass ein Aufwachsen von Beschichtungsmaterial hier vermieden werden kann. Besonders bevorzugt besteht die isolierende Einlage aus Techtron® oder einem anderen Material mit entsprechenden Eigenschaften. Eine solche isolierende Einlage kann an beiden stirnseitigen Enden der Galvanisiertrommel vorgesehen werden. An dem ohne Antriebselement versehenen stirnseitigen Ende der Galvanisiertrommel wird diese isolierende Einlage dann zwischen dem sich drehenden Teil der Galvanisiertrommel und dem stehenden eingefügt.
- Vorteilhaft können bei Vorsehen von sich entlang der Längserstreckung der Galvanisiertrommel erstreckenden Leistenkontakten zum Einleiten von Strom in das Innere der Galvanisiertrommel die Leistenkontakte mit Schleifkontakten im Bereich der leitenden Platte zum Erzeugen einer elektrischen Verbindung zu dieser versehen sein. Die Schleifkontakte sind dann am Ende der Leistenkontakte angeordnet und so ausgebildet, dass sie auf der Oberfläche, insbesondere im Bereich einer Nut in der leitenden Platte schleifen können. Die Leistenkontakte werden üblicherweise in den Mantel der Galvanisiertrommel in deren Längsrichtung eingefügt, so dass bei dem Drehen der Galvanisiertrommel die Schleifkontakte über die Obetfläche der leitenden Platte gleiten. Um einen besonders guten Halt auf der Oberfläche zu haben, können die Schleifkontakte mit einem vorspringenden Element versehen sein, das in die im Randbereich der leitenden Platte vorgesehene Nut eingreifen kann. Eine Stromübertragung auf die Leistenkontakte ist somit in diesem Bereich von der leitenden Platte über die Schleifkontakte auf die Leistenkontakte sehr gut und sicher möglich.
- Da üblicherweise während der galvanischen Abscheidung ein Abschnitt, zumeist der obere Abschnitt, der stehenden leitenden Platte außerhalb des Abscheidungsbereichs liegt, also die zu beschichtenden Substrate dort üblicherweise nicht auflagern, ist eine Stromübertragung in diesem Bereich im Prinzip nicht erforderlich. Vorzugsweise ist daher ein isolierendes Element zum partiellen Stromlosschalten der Schleifkontakte in diesem Bereich der leitenden Platte vorgesehen. Besonders bevorzugt ist es als Segment in die leitende Platte eingesetzt oder einsetzbar. Vorteilhaft ist das isolierende Element so in der Galvanisiertrommel positioniert, dass es im Wesentlichen außerhalb des innerhalb der Galvanisiertrommel für die Beschichtung von Substraten genutzten Bereichs liegt, also insbesondere als ein oberes Segment der leitenden Platte ausgebildet oder in diese eingesetzt. Die Schleifkontakte werden immer dann, wenn sie über dieses isolierende Element gleiten, stromlos geschaltet, so dass eine galvanische Abscheidung in diesem Bereich im Wesentlichen nicht stattfindet.
- Gleichwohl könnte es vorkommen, dass Schrauben, die zum Befestigen des isolierenden Elements verwendet werden, ungewollt galvanisch beschichtet werden, da sie das isolierende Element mit der leitenden Platte verbinden, so dass vorteilhaft Schrauben aus einem nichtleitenden Material verwendet werden.
- Vorteilhaft ist die leitende Platte zum Verhindern einer leitenden Verbindung partiell mit einer Harzbeschichtung versehen. Hier eignet sich besonders eine Halarbeschichtung, wobei grundsätzlich auch eine andere Beschichtung mit entsprechenden Eigenschaften vorgesehen werden kann, die insbesondere isolierende Wirkung aufinreist und somit eine leitende Verbindung zwischen der leitenden Platte und anderen mit dieser in Berührung stehenden Elementen im Wesentlichen ausschließt.
- Ferner erweist es sich als sehr vorteilhaft, eine Lagerbuchse zum drehbaren Lagern der Galvanisiertrommel aus einem harten bearbeitbaren Kunststoffmaterial herzustellen anstelle der Verwendung einer Edelstahlbuchse. Als ein vorteilhaft verwendbares Material kann hier Polyetheretherketon (PEEK) genannt werden. Elektrolyt, der ansonsten durch Spalte zu der Lagerbuchse, auf der üblicherweise das Antriebselement läuft, kriechen kann, verursacht bei Verwendung eines solchen Kunststoffmaterials im Wesentlichen keine Aufwachsungen von Metallen bzw. Metalllegierungen im Lagerbereich mehr.
- Ferner erweist es sich als vorteilhaft, die mit dem Elektrolyt in Berührung kommenden Teile der Galvanisiertrommel aus einem gegen diesen im Wesentlichen resistenten, lösemittel- und temperaturbeständigen Material herzustellen. Der Verschleiß der Galvanisiertrommel kann damit vorteilhaft gering gehalten werden. Lediglich die leitenden Elemente, die innerhalb der Galvanisiertrommel oder an dieser vorgesehen werden, bestehen vorzugsweise aus einem leitenden Material, insbesondere aus einem Metall, wie beispielsweise Kupfer.
- Als sehr vorteilhaft erweist es sich, die Trommelseitenwandelemente, die zusammengenommen den Galvanisiertrommelmantel bilden und zum seitlichen Verschließen der Galvanisiertrommel vorgesehen sind, mit einer Schlitzperforierung zu versehen, da dadurch die Einströmung von Elektrolyt verbessert werden kann, gerade dann, wenn die Trommelseitenwandelemente schräg gegenüber den Einströmwellen angeordnet sind. Auch die Schlitzperforierung kann in einem Winkel zur Längsachse der Galvanisiertrommel angeordnet sein. Als Material für den Galvanisiertrommelmantel eignet sich u.a. PVDF oder PPS.
- Anstelle von oder zusätzlich zu der Verwendung eines Eindüsrohres und/oder einer leitenden Platte kann innerhalb der Galvanisiertrommel zumindest ein Rakelelement vorgesehen werden, das insbesondere an zumindest einem Teil von entlang der Galvanisiertrommel angeordneten Leistenkontakten und/oder dem Eindüsrohr zur Stromzuführung in das Innere der Trommel befestigt werden kann, Zum geeigneten Verbinden mit den Leistenkontakten bzw. dem Eindüsrohr und für eine gleichmäßige Stromverteilung über den inneren Querschnitt der Galvanisiertrommel hinweg erweist sich eine Sternform des Rakelelements als besonders vorteilhaft. Es können auch mehr als nur ein Rakelelement innerhalb der Galvanisiertrommel angeordnet werden. Ein solches Rakelelement kann anstelle oder zusätzlich zu einer Innen- bzw. Mittenkontaktierurtg, z.B. durch ein Eindüsrohr oder dergleichen an einer beliebigen Stelle innerhalb der Galvanisiertrommel angeordnet werden. Beispielsweise kann das Rakelelement eine drei- oder vierzackige Stemform aufweisen, um mit drei oder vier Leistenelementen am Umfang der Galvanisiertrommel verbunden werden zu können.
- Um die Stromverteilung innerhalb der Galvanisiertrommel zu verbessern, können also in das Innere der Trommel ragende Kontaktelemente und/oder zumindest eine elektrisch leitende Platte in Verbindung mit dem Inneren der Galvanisiertrommel und/oder Leistenkontakte und zumindest eine elektrisch leitende Platte und/oder ein elektrisch leitendes Elektrolyt-Eindüsrohr zum Einbringen von Elektrolyt in das Innere der Galvanisiertrommel und/oder zumindest ein Rakelelement aus elektrisch leitendem Material im Innem der Galvanisiertrommel vorgesehen sein. Somit können bei einer erfindungsgemäß ausgebildeten Galvanisiertrommel unterschiedliche Stromzuführeinrichtungen vorgesehen und untereinander ausgetauscht werden, je nach den Erfordernissen des Anwendungsfalls. Hierdurch ist eine im Stand der Technik nicht bekannte Flexibilität in der Verwendung einer Galvanisiertrommel gegeben. Die Galvanisiertrommeln des Standes der Technik sind jeweils nur für einen Typus einer Stromzuführeinrichtung ausgerüstet. Ein problemloses Umgestalten der Galvanisiertrommel, um eine andere Art einer Stromzuführung zu erreichen, ist bei den Galvanisiertrommeln des Standes der Technik nicht möglich und auch nicht vorgesehen. Durch das Vorsehen einer solchen problemlosen Umgestaltbarkeit der Stromzuführung in das Innere der Galvanisiertrommel können jedoch erhebliche Kosten eingespart werden, da im Prinzip nur ein einziges Modell einer Galvanisiertrommel hergestellt und mit der entsprechend gewünschten Stromzuführeinrichtung versehen zu werden braucht. Eine Reaktion auf Kundenwünsche ist damit problemlos, vergleichsweise kostengünstig und schnell möglich.
- Zur näheren Erläuterung der Erfindung werden im folgenden Ausführungsbeispiele der Erfindung anhand der Zeichnungen näher beschrieben. Diese zeigen in:
- Figur 1
- eine seitliche Schnittansicht einer ersten Ausführungsform einer erfindungsgemäßen Vorrichtung zum galvanischen Abscheiden von Metallen und/oder Metalllegierungen aus Elektrolyten,
- Figur 2
- eine stirnseitige Draufsicht auf die Vorrichtung gemäß Figur 1,
- Figur 3
- eine Detailansicht einer erfindungsgemäßen Galvanisiertrommel,
- Figur 4
- eine seitliche Schnittansicht zweier Drehlager mit diese verbindendem Eindüsrohr für eine erfindungsgemäße Galvanisiertrommel,
- Figur 5a,b
- Draufsichten auf zwei Ausführungsformen von erfindungsgemäßen Rakelelementen zur Verwendung zur Stromzuführung in eine Galvanisiertrommel,
- Figur 6
- eine Draufsicht auf eine erfindungsgemäße Galvanisiertrommel mit dem Rakelelement gemäß Figur 5a,
- Figur 7
- eine Detailansicht einer zweiten Ausführungsform einer erfindungsgemä-ßen Galvanisiertrommel,
- Figur 8
- eine seitliche Schnittansicht einer erfindungsgemäßen Vorrichtung zum Abscheiden von Metallen und/oder Metalllegierungen aus Elektrolyten mit vier Galvanisiertrommeln, und
- Figur 9
- eine stirnseitige Draufsicht auf die Vorrichtung gemäß Figur 8.
- Figur 1 zeigt eine seitliche Schnittansicht der ersten Ausführungsform einer erfindungsgemäßen Vorrichtung 1 zum galvanischen Abscheiden von Metallen und/oder Metalllegierungen aus Elektrolyten. Die Vorrichtung 1 umfasst eine in Figur 1 nur gestrichelt dargestellte Antriebseinheit 2 mit einem Antriebsmotor, mehrere Antriebselemente 3 in Form von Zahnrädern, ein formschlüssiges Zugmittel 4 in Form einer Kette, die zwischen einem Zahnrad und einem entsprechenden Ritzel am Motor der Antriebseinheit befestigt ist (siehe auch die Seitenansicht in Figur 2), eine Galvanisiertrommel 5 zur Aufnahme von zu beschichtenden Substraten sowie eine Stromzuführeinrichtung 6 zum Zuführen von Strom in das Innere der Galvanisiertrommel. Die Antriebseinheit bzw. zumindest der Motor der Antriebseinheit ist entfernt von der Galvanisiertrommel angeordnet, beispielsweise in einem anderen Raum, und über das Zugmittel und die Antriebselemente mit der Galvanisiertrommel verbunden, um diese drehend anzutreiben. Der Motor der Antriebseinheit ist durch das entfernte Anordnen in einem anderen Raum als die Galvanisiertrommel bzw. abgetrennt durch eine Wandung, abgeschirmt, wobei das Zugmittel durch die Wandung des Raumes oder der Räume durch Schleusen hindurchtritt, und somit die Trennung der Atmosphären über dem Motor und der Galvanisiertrommel erhalten bleibt. Durch die Trennung wird vorteilhaft ein Eintrag von Zündfunken in die Atmosphäre über der Galvanisiertrommel vermieden. Anstelle einer Kette als Zugmittel kann auch beispielsweise ein Zahnriemen oder ein anderes Zugmittel verwendet werden.
- Die Antriebskraft wird von der Antriebseinheit auf ein Antriebselement in Form eines Zahnrades 30 übertragen, das stirnseitig an der Galvanisiertrommel befestigt ist. Das Antriebselement 30 sitzt auf einem Lager 7 zum drehbaren Lagern der Galvanisiertrommel. Ein entsprechendes Lager 8 ist auch am anderen Ende der Galvanisiertrommel vorgesehen. An diesem Ende der Galvanisiertrommel ist hierzu ein ohne Zahnkranz vorgesehener Abschlussdeckel 9, der ansonsten etwa baugleich mit dem Antriebselement 30 ist, vorgesehen.
- In die beiden Lager 7, 8 sind leitende Elemente 60 eingeführt, beispielsweise Kupferstäbe. Über diese erfolgt eine Einleitung von Strom in das Innere des Lagers. Um eine Isolierung der leitenden Elemente 60 gegenüber der Umgebung zu schaffen, sind diese innerhalb eines Rohres 61, z.B. aus Metall oder einem Kunststoff angeordnet. Zum weiteren Schutz des Rohres gegenüber Lösemitteldämpfen kann dieses mit einer Harzbeschichtung, insbesondere einer Phenolharzbeschichtung versehen sein. Ferner kann eine Ausschäumung des Rohres 61 z.B. mit PU-Schaum zur Isolierung vorgesehen sein. Das Rohr 61 kann z.B. aus einem Kunststoff wie Techtron® bestehen, wobei dann keine Beschichtung und/oder Ausschäumung erforderlich ist. Das Rohr 61 ist mit einer das Lager umgreifenden Manschette 62 verbunden. Diese ist gegenüber dem Lager im Bereich der Zuführung des leitenden Elements 60 mit einem O-Ring 63 abgedichtet. Die Manschette 62 besteht, was jedoch in Figur 1 nicht zu sehen ist, aus zwei Hälften, die miteinander über Schrauben verbunden sind.
- Wie insbesondere der Detailansicht der Galvanisiertrommel 5 in Figur 3 entnommen werden kann, sind die beiden Lager 7, 8 aus mehreren ineinander gesteckten Teilen aufgebaut. Das leitende Element 60 ragt dabei in einen Kupferkem 70 bzw. 80 hinein. Dieser ist gegen Einflüsse von außen mit einem Lagerdeckel 71, 81 abgedeckt, der über Schrauben 72, 82 mit dem Kupferkern verbunden ist. Da die Galvanisiertrommel über die Rohre 61 und die außen die Lager umgreifenden Manschetten 62 an einem Traggestell 10 der Vorrichtung 1 hängt, ist mittig durch die Lager keine Welle hindurchgeführt. Gleichwohl weisen die Lager 7.8 eine jeweilige innere Durchgangsöffnung 73, 83 auf. Durch diese Durchgangsöffnungen 73, 83 kann Elektrolyt in das Innere der Galvanisiertrommel eingeleitet werden. Dies ist durch einen Anschlussstutzen 11 neben dem Lager 7 angedeutet. Die beiden Durchgangsöffnungen 73, 83 sind im Innern 50 der Galvanisiertrommel von einem Blendenelement 74, 84 abgedeckt. Die Blendenelemente weisen eine Anzahl von Öffnungen 75,85 auf, so dass der Elektrolyt verteilt in das Innere der Galvanisiertrommel eingedüst werden kann.
- Die Blendenelemente 74,84 sind jeweils auf Blendenelementen 76, 86 mit einem größeren Durchmesser befestigt, die ihrerseits über Schrauben 77, 87 an einer Messingplatte 78, 88 befestigt sind. Die Messingplatten weisen einen solchen Durchmesser auf, dass sie im Wesentlichen den gesamten Innendurchmesser der Galvanisiertrommel überdecken. Die Messingplatten sind über Schrauben 79, 89 aus leitendem Material mit den Kupferkemen 70, 80 der Lager 7, 8 verbunden, so dass über die Messingplatten eine Stromzuführung in das Innere der Galvanisiertrommel erfolgen kann. Die Schrauben 79, 89 werden von dem Blendenelement 76 bzw. 86 abgedeckt, um zu vermeiden, dass die Messingplatte in diesem Bereich der Schrauben direkt mit dem eingedüsten Elektrolyt in Berührung kommt. Dadurch, dass die Schrauben stromführend sind, kann grundsätzlich abzuscheidendes Material auch auf diesen aufwachsen, so dass sich eine Abdeckung der Schrauben durch die Blendenelemente als vorteilhaft erweist. Die Blendenelemente bestehen zum Vermeiden einer ungewollten Beschichtung, da sie direkt die Durchgangsöffnungen 73,83, durch die Elektrolyt eingeströmt wird, umgeben, nicht aus einem leitenden Material, sondern insbesondere aus einem Kunststoff, wie beispielsweise Techtron®, PVDF, PPS oder auch PEEK. Auch die Schrauben 77, 87, die durch die Blendenelemente 76, 86 hindurch in die Messingplatte eingeschraubt sind, bestehen vorzugsweise aus einem solchen nichtleitenden Material um ein Beschichten von diesen zu vermeiden.
- In Richtung zur Durchgangsöffnung 73, 83 sind der Kupferkern 70, 80 und die Messingplatte 78, 88 durch eine isolierende Hülse 90 abgedeckt, um eine Berührung des einströmenden Elektrolyts mit den leitenden Teilen des Lagers und ein dadurch bereits dort hervorgerufenes Aufwachsen von Beschichtungsmaterial zu vermeiden. Die isolierende Hülse 90 besteht bevorzugt aus einem Kunststoff, wie Techtron®, PVDF, PPS etc. Die isolierende Hülse 90 ist zusätzlich gegen ein Einkriechen von Elektrolyt zwischen Blendenelement 76, 86 und Hülse 90 sowie Hülse 90 und Lagerdeckel 71, 81 durch Dichtungen 125 abgedichtet.
- Um eine freie Drehbarkeit des Antriebselements 30 zu ermöglichen, ist zwischen der Messingplatte und dem Antriebselement 30 ein Luftspalt 35 belassen. Da durch diesen Luftspalt 35 Elektrolyt eindringen und an die stromführenden Teile des Lagers gelangen könnte, ist zum Verhindern von Aufwachsungen im Bereich des Antriebselements und des Abschlussdeckels 9 eine isolierende Einlage 91 vorgesehen. Die isolierende Einlage besteht bevorzugt aus Techtron®, PVDF, PPS etc. Um auch ein Aufwachsen von Material im Bereich einer Lagerbuchse 92, die auf dem Kupferkern 70, 80 sitzt und auf der das Antriebselement 30 läuft. zu vermeiden, besteht auch diese aus einem Kunststoff, insbesondere Polyetheretherketon (PEEK), was ein harter, fräsbarer Kunststoff ist, so dass er sich als Lagerbuchse anstelle der sonst üblichen Verwendung einer Edelstahlbuchse eignet.
- Zum Schutz vor Aufwachsungen von Beschichtungsmaterial im Spalt hinter der Messingplatte ist diese rückseitig zumindest teilweise mit einem Harz beschichtet. Als Harzbeschichtung eignet sich besonders Halar.
- Um ein Eindringen von Elektrolyt zwischen Blendenelement 76, 86 und Messingplatte 78, 88 zu vermeiden, ist jeweils eine Dichtung 93 vorgesehen. Wie Figur 3 entnommen werden kann, sind noch zahlreiche weitere Dichtungen an Stoßstellen zwischen einzelnen Teilen des Lagers 7 bzw. 8 vorgesehen, so dass auch hier ein Eindringen von Elektrolyt zwischen die einzelnen Teile und damit die Gefahr eines Aufwachsens von Beschichtungsmaterial insbesondere auf den Außenseiten der Lager 7, 8 vermieden werden kann.
Die Ummantelung der Galvanisiertrommel wird durch sechs Trommelseftenwandelemente 94 gebildet, die besonders gut der Draufsicht auf die Galvanisiertrommel in Figur 2 entnommen werden können. Zwischen den Trommelseitenwandelementen 94 sind Versteifungsrippen 95 angeordnet, an denen in Richtung zum Innern der Galvanisiertrommel Leistenkontakte 96 angeordnet sind. Die Leistenkontakte dienen der Übertragung von Strom in Längsrichtung der Galvanisiertrommel. Die Stromübertragung von der Messingplatte auf die Leistenkontakte 96 erfolgt über Schleifkontakte 97, die an den Enden der Leistenkontakte befestigt sind. Die Messingplatten 78, 88 weisen am äußeren Rand jeweils eine Nut 98 auf, in die ein auskragender Abschnitt 99 des jeweiligen Schleifkontakts eingreift. Eine Befestigung der Ummantelung an dem Antriebselement 30 und dem Abschlussdeckel 9 erfolgt endseitig an den Versteifungsrippen über lösbare Befestigungsmittel, wie Schrauben 100. Zum Öffnen der Galvanisiertrommel und Entnehmen einer beschichteten Charge ist zumindest ein Trommelseitenwandelement abnehmbar ausgebildet. - Um ein Verklemmen und damit eine Beschädigung oder Zerstörung von zu beschichtenden Substraten zwischen den Blendenelementen 74, 84, 76, 86 und den Leistenkontakten 96 bzw. der Ummantelung der Galvanisiertrommel zu vermeiden, weisen die Blendenelemente bevorzugt Anfasungen 174, 176, 186 auf. Die Wahl des Winkels der Anfasung kann hierbei abgestimmt auf die zu beschichtenden Substrate erfolgen.
- Da bei dem Beschichtungsvorgang zumeist nur der untere Teil der Galvanisiertrommel mit zu beschichtenden Substraten gefüllt sein wird, besteht im oberen Abschnitt der Messingplatte nicht die Notwendigkeit einer Stromzuführung. Daher ist ein oberes Segment der Messingplatte mit einem isolierenden Element 101 aus einem nichtleitenden Material versehen. Dieses ist als Ringsegment ausgebildet und auf der Messingplatte durch Schrauben 102 befestigt. Letztere bestehen zum Vermeiden eines Aufwachsens von Beschichtungsmaterial, da sie mit der stromführenden Messingplatte in Verbindung stehen, aus einem nichtleitenden Material, wie Techtron®, PVDF, PPS etc. Beim Gleiten über diesen Bereich werden die Schleifkontakte 97 stromlos geschaltet.
- Anstelle eines Blendenelements 74, 84 kann zum Eindüsen des Elektrolyts auch ein Eindüsrohr 103 vorgesehen sein, wie in Figur 4 gezeigt. Dieses ist über Befestigungsflansche 104, 105 an den beiden Blendenelementen 76, 86 durch Anschrauben lösbar befestigt. Einer der beiden Befestigungsflansche 105 ist an dem Eindüsrohr angeschweißt, in den anderen Befestigungsflansch 104 ist das Eindüsrohr eingeschoben, so dass hierüber ein Längenausgleich stattfinden kann und die Montage erleichtert wird. Das Eindüsrohr weist bezüglich der eingebauten Galvanisiertrommel nach unten zu den zu beschichtenden Substraten gerichtete Öffnungen 106 auf, so dass diese besonders gut mit dem Elektrolyt beaufschlagt werden können. Das Eindüsrohr kann aus einem nichtleitenden Material, wie einem Kunststoff, bestehen und nur zum Eindüsen des Elektrolyten verwendet werden. Alternativ kann es auch aus einem leitenden Material, wie einem Metall, bestehen. Bei Wahl eines leitenden Materials kann es auch zur Stromzuführung in das Innere 50 der Galvanisiertrommel dienen. In letzterem Falle wird das Eindüsrohr dann mit einem leitenden Teil des Lagers verbunden, insbesondere lösbar z.B. über Schrauben mit der leitenden Messingplatte. Es kann jedoch auch mit einem isolierten Teil verbunden werden, so dass es trotz der Verwendung eines leitenden Materials, wie eines Metalls, isoliert ist. Beispielsweise sind verschiedene Öffnungen im Bereich der Stirnseiten der Galvanisiertrommel vorgesehen, von denen einige mit dem leitenden Kern der Lager verbunden sind, andere nicht, so dass das Eindüsrohr entweder leitend oder nicht leitend eingebaut werden kann. Zum Beispiel können die Öffnungen regelmäßig im Winkel von 60° zueinander versetzt angeordnet werden. Gerade im Falle eines nicht bis zum Eindüsrohr reichenden Füllgrades der Galvanisiertrommel kann das Eindüsrohr isoliert, also nicht leitend, eingebaut werden, vor allem, wenn die zu beschichtenden Substrate recht schwer sind, so dass die Gefahr einer Beschädigung z.B. eines Kunststoffrohres bestünde.
- Die Figuren 5a, 5b und 6 zeigen eine weitere Ausführungsform eines stromzuführenden Elements in Form eines Rakelelements, das in das Innere 50 der Galvanisiertrommel eingebracht werden kann. Die in diesen Figuren dargestellten Ausführungsformen von Rakelelementen 110, 120 weisen drei Arme 111, 112, 113 bzw. 121, 122, 123 auf, über die sie an den Leistenkontakten 96 befestigt werden können. Zu diesem Zweck weisen die Rakelelemente an den Enden ihrer Arme Aussparungen 114 bzw. 124 auf. Mit diesen können sie die Leistenkontakte 96 umgreifen und an diesen festgeklemmt oder angeklipst werden. Bei der Ausführungsform eines Rakelelements nach Figur 5a ist dieses im Wesentlichen flach, wobei der eine Arm 111 aus zwei Teilen zusammengesetzt ist. Außerdem ist zumindest ein Winkelelement 115 angrenzend an die Aussparung 114 so angeordnet , dass der in die Aussparung eingefügte Leistenkontakt 96 sich auf diesem abstützen und an diesem z.B. über eine Schraube befestigt werden kann. Bei dem Rakelelement 120 gemäß Figur 5b sind die Enden der Arme abgewinkelt ausgebildet, so dass das Rakelelement quer auf die Leistenkontakte bzw. auf an diesen in das Innere 50 der Galvanisiertrommel ragenden Stiften oder dergleichen aufgesteckt werden kann. Die stirnseitige Aufsicht auf die Galvanisiertrommel gemäß Figur 6 zeigt das innerhalb einer Galvanisiertrvmmel montierte Rakelalement gemäß Figur 5a. Zusätzlich ist neben dem Arm 111 ein Element 116 aus einem nichtleitenden Material, wie Techtron®, angeordnet. Dieses Element 116 kann beispielsweise in Trapezform oder auch in T-Form ausgebildet sein, wie dies in Figur 6 gezeigt ist. Das Rakelelement besteht aus einem leitenden Material, wie z.B. Kupfer oder auch Stahl, wie V4A.
- Im Unterschied zu der Ausführungsform der Galvanisiertrommel gemäß Figur 3 ist die Galvanisiertrommel gemäß Figur 7, die dort nur in einem Detailausschnitt im Bereich des Lagers 7 gezeigt ist, nicht oder nicht nur an der Stromzuführeinrichtung 6, sondern an separaten Tragarmen 12 am Traggestell aufgehängt. Diese umgreifen die äußere Lagerschale über einen Tragring 13. Ferner ist das an der Galvanisiertrommel befestigte Antriebselement 31 und der Abschlussdeckel 9 nicht einteilig gekröpft ausgebildet, sondern zwei- bzw. dreiteilig, wobei die einzelnen Ringe über Schrauben miteinander verbunden sind. Hinter der Messingplatte 78 erstreckt sich ein flacher Ring 32, der einen größeren Durchmesser als die Messingplatte aufweist und zum Verbinden mit den Trommelseitenwandelementen ausgebildet ist. Auf dessen Außenseite sind zwei weitere Ringe 33, 34 konzentrisch zueinander angeordnet und an dem Ring 32 über Schrauben befestigt. Lediglich der äußere Ring 34 der beiden konzentrischen Ringe 33, 34 ist mit einem Zahnkranz versehen. Dadurch kann die Größe des den Zahnkranz tragenden Rings 34 auf die jeweiligen Gegebenheiten (z.B. andere Zähnezahl für ein anderes Übersetzungsverhältnis) schnell angepasst werden, da lediglich dieser ausgetauscht zu werden braucht, wohingegen die beiden anderen Ringe 32, 33 des Antriebselements montiert bleiben können. Diese Form einer Galvanisiertrommel eignet sich daher besonders für das Aneinanderkoppeln mehrerer Galvanisiertrommeln, da eine einfachere Anpassbarkeit an die gewünschten Rotationsgeschwindigkeiten der Galvanisiertrommeln möglich ist.
- Die Figuren 8 und 9 zeigen derart aneinander gekoppelte Galvanisiertrommeln 5, wobei jeweils zwei nebeneinander und zwei übereinander angeordnet sind. Die Zuführung von Elektrolyt erfolgt jeweils an den nach außen gewandten Enden der Galvanisiertrommeln. Auch die Antriebselemente sind dort angeordnet. Anstelle von vier Galvanisiertrommeln können auch mehr oder weniger Galvanisiertrommeln miteinander gekoppelt werden.
- Neben den im Vorstehenden beschriebenen und in den Figuren dargestellten Ausführungsformen von erfindungsgemäßen Vorrichtungen zum galvanischen Abscheiden von Metallen und/oder Metalllegierungen aus Elektrolyten und Galvanisiertrommeln können noch zahlreiche weitere gebildet werden, bei denen jeweils einzelne oder mehrere der vorstehend beschriebenen Merkmale enthalten sind, insbesondere auch in anderen Kombinationen als den gezeigten bzw. beschriebenen.
-
- 1
- Vorrichtung
- 2
- Antriebseinheit
- 3
- Antriebselement
- 4
- Zugmittel
- 5
- Galvanisiertrommel
- 6
- Stromzuführeinrichtung
- 7
- Lager
- 8
- Lager
- 9
- Abschlussdeckel
- 10
- Traggestell
- 11
- Artschlussstutzen
- 12
- Tragarm
- 13
- Tragring
- 30
- Antriebselement (Zahnrad)
- 31
- Antriebselement
- 32
- Ring
- 33
- Ring
- 34
- Ring
- 35
- Luftspalt
- 50
- Inneres der Galvanisiertrommel
- 60
- leitendes Element
- 61
- Rohr
- 62
- Manschette
- 63
- O-Ring
- 70
- Kupferkem
- 71
- Lagerdeckel
- 72
- Schraube
- 73
- Innere Durchgangsöffnung
- 74
- Blendenelement
- 75
- Öffnung
- 76
- Blendenelement
- 77
- Schraube
- 78
- Messingplatte
- 79
- Schraube
- 80
- Kupferkem
- 81
- Lagerdeckel
- 82
- Schraube
- 83
- Innere Durchgangsöffnung
- 84
- Blendenelement
- 85
- Öffnung
- 86
- Blendenelement
- 87
- Schraube
- 88
- Messingplatte
- 89
- Schraube
- 90
- Isolierende Hülse
- 91
- isolierende Einlage
- 92
- Lagerbuchse
- 93
- Dichtung
- 94
- Trommelseitenwandelement
- 95
- Versteifungsrippe
- 96
- Leistenkontakt
- 97
- Schleifkontakt
- 98
- Nut
- 99
- auskragender Abschnitt
- 100
- Schraube
- 101
- isolierendes Element
- 102
- Schraube
- 103
- Eindüsrohr
- 104
- Befestigungsflansch
- 105
- Befestigungsflansch
- 106
- Öffnung
- 110
- Rakelelement
- 111
- Arm
- 112
- Arm
- 113
- Arm
- 114
- Aussparung
- 115
- Winkelelement
- 116
- Element
- 120
- Rakelelement
- 121
- Arm
- 122
- Arm
- 123
- Arm
- 124
- Aussparung
- 125
- Dichtung
- 174
- Anfasung
- 176
- Anfasung
- 184
- Anfasung
- 186
- Anfasung
Claims (24)
- Vorrichtung (1) zum galvanischen Abscheiden von Metallen und/oder Metalllegierungen aus Elektrolyten, insbesondere Aluminium und/oder Legierungen aus metallorganischen aluminiumalkylkomplexhaltigen Elektrolyten, auf zu beschichtenden Substraten mit zumindest einer Galvanisiertrommel (5) zur Aufnahme der zu beschichtenden Substrate und zumindest einer Antriebseinheit (2) zum drehenden Antreiben der Trommel über zumindest ein an dieser vorgesehenes Antriebselement (3,30,31) sowie zumindest einer Stromzuführeinrichtung (6) zum Zuführen von Strom in das Innere (50) der Galvanisiertrommel (5),
dadurch gekennzeichnet, dass
die zumindest eine Antriebseinheit (2) mit Abstand zu der Galvanisiertrommel (5) im Wesentlichen abgeschirmt gegen im Betrieb aus der Galvanisiertrommel austretende Lösemitteldämpfe angeordnet und über formschlüssige und/oder reibschlüssige Zugmittel (4) mit dem zumindest einen Antriebselement (3) der Galvanisiertrommel (5) verbindbar oder verbunden ist. - Vorrichtung (1) nach Anspruch 1,
dadurch gekennzeichnet, dass
das Zugmittel (4) zur Kraftübertragung zwischen der Antriebseinheit (2) und dem Antriebeselement (3) eine Kette ist. - Vorrichtung (1) nach Anspruch 1 oder 2,
dadurch gekennzeichnet, dass
die Stromzuführeinrichtung (6) zum Zuführen von Strom zu dem oder den Lagern (7,8) der Galvanisiertrommel (5) mit einer Ummantelung oder isolierenden Ummantelung versehen ist, insbesondere mit einem Rohr aus einem nichtleitenden Material oder aus einem leitenden Material mit einer isolierenden Beschichtung und/oder einer Isolierschicht zwischen Stromzuführeinrichtung und Rohr, insbesondere einer PU-Ausschäumung. - Galvanisiertrommel (5) zur Aufnahme von zu beschichtenden Substraten zur Verwendung in einer Vorrichtung (1) zum galvanischen Abscheiden von Metallen und/oder Metalllegierungen aus Elektrolyten, insbesondere Aluminium und/oder Legierungen aus metallorganischen aluminiumalkylkomplexhaltigen Elektrolyten, insbesondere nach einem der vorstehenden Ansprüche, wobei die Galvanisiertrommel (5) mit endseitigem Drehlager (7,8) zum drehbaren Lagern der Galvanisiertrommel (5) und zumindest einem Antriebselement (30,31) zum Verbinden mit einer Antriebseinheit (2) zum drehenden Antreiben der Galvanisiertrommel (5) versehbar oder versehen ist,
dadurch gekennzeichnet, dass
zumindest eine Elektrolyt-Zuführeinrichtung (73,83) in zumindest einem endseitigen Drehlager (7,8) der Galvanisiertrommel (5) vorgesehen ist. - Galvanisiertrommel (5) nach Anspruch 4,
dadurch gekennzeichnet, dass
die zumindest eine Elektrolyt-Zuführeinrichtung eine Durchgangsöffnung (73,83) innerhalb des Drehlagers ist. - Galvanisiertrommel (5) nach Anspruch 4 oder 5,
dadurch gekennzeichnet, dass
zumindest ein Blendenelement (74,84) mit einer Anzahl von Öffnungen im Bereich der zumindest einen Elektrolyt-Zuführeinrichtung (73,83) vorgesehen ist. - Galvanisiertrommel (5) nach Anspruch 4, 5 oder 6,
dadurch gekennzeichnet, dass
eine Elektrolyt-Zuführung und/oder Bestromung des Inneren der Galvanisiertrommel über ein Eindüsrohr (103) vorgesehen ist. - Galvanisiertrommel (5) nach Anspruch 7,
dadurch gekennzeichnet, dass
das Eindüsrohr (103) zumindest eine Einrichtung (104,105) zum Verbinden mit der Elektrolyt-Zuführeinrichtung und/oder einem leitenden oder nichtleitenden Teil der Galvanisiertrommel oder deren Lagers aufweist. - Galvanisiertrommel (5) nach Anspruch 7 oder 8,
dadurch gekennzeichnet, dass
das Elektrolyt-Eindüsrohr aus einem nicht leitenden Material, insbesondere einem Kunststoff und/oder einem leitenden Material, insbesondere einem Metall besteht. - Galvanisiertrommel (5) nach dem Oberbegriff des Anspruchs 4 oder nach einem der Ansprüche 4 bis 9,
dadurch gekennzeichnet, dass
eine innerhalb der Galvanisiertrommel (5) an zumindest einem Ende angeordnete sich über im Wesentlichen den gesamten Innendurchmesser der Galvanisiertrommel erstreckende Platte (78,88) aus einem festen korrosionsbeständigen leitenden Material vorgesehen ist, die mit einem leitenden Element (70,80) des Drehlagers (7,8) verbindbar oder verbunden ist. - Galvanisiertrommel (5) nach Anspruch 10,
dadurch gekennzeichnet, dass
die leitende Platte (78,88) aus Messing oder einem anderen zumindest teilweise leitenden Material besteht. - Galvanisiertrommel (5) nach einem der Ansprüche 10 oder 11.
dadurch gekennzeichnet, dass
bei Vorsehen von Leistenkontakten (96) zum Einleiten von Strom in das Innere (50) der Galvanisiertrommel (5) die Leistenkontakte (96) mit Schleifkontakten (97) im Bereich der leitenden Platte (78,88) zum Erzeugen einer elektrischen Verbindung zu dieser versehen sind. - Galvanisiertrommel (5) nach einem der Ansprüche 4 bis 12,
dadurch gekennzeichnet, dass
das zumindest eine Drehlager (7,8) mit zumindest einer isolierenden Einlage (91) aus einem verschleißarmen und unter Beaufschlagung mit Chemikalien im Wesentlichen dimensionsstabilen Material zum Einfügen zwischen den ortsfesten (92) und den sich drehenden Elementen (30.31) vorgesehen ist. - Galvanisiertrommel (5) nach einem der Ansprüche 4 bis 13,
dadurch gekennzeichnet, dass
die leitenden Teile (70,78,80,88) des Drehlagers (7,8) im Bereich der zumindest einen Elektrolyt-Zuführeinrichtung (73,83) mit einer isolierenden Einrichtung (90) zum Schutz gegen Aufwachsungen von Beschichtungsmaterial versehbar oder versehen sind. - Galvanisiertrommel (5) nach Anspruch 13 oder 14,
dadurch gekennzeichnet, dass
die isolierende Einlage (91) und/oder die isolierende Einrichtung (90) aus Techtron®, einem Polyvinylidenfluorid oder einem Polyphenylensulfid besteht. - Galvanisiertrommel (5) nach einem der Ansprüche 12 bis 15,
dadurch gekennzeichnet, dass
zumindest ein isolierendes Element (101) zum partiellen Stromlosschalten der Schleifkontakte (97) in zumindest einem Bereich der leitenden Platte (78,88) vorgesehen ist. - Galvanisiertrommel (5) nach Anspruch 16,
dadurch gekennzeichnet, dass
das zumindest eine isolierende Element (101) als Segment in die leitende Platte (78,88) einsetzbar oder eingesetzt ist und/oder so in der Galvanisiertrommel (5) positioniert ist, dass es im Wesentlichen außerhalb des innerhalb der Galvanisiertrommel für die Beschichtung von Substraten genutzten Bereichs liegt. - Galvanisiertrommel (5) nach einem der Ansprüche 10 bis 17,
dadurch gekennzeichnet, dass
die leitende Platte (78,88) zum Verhindern einer leitenden Verbindung partiell mit einer Harzbeschichtung versehen ist, insbesondere einer Halar-Beschichtung. - Vorrichtung (1) nach einem der Ansprüche 1 bis 3 oder Gaivanisiertrommel (5) nach einem der Ansprüche 4 bis 18,
dadurch gekennzeichnet, dass
Schrauben aus einem isolierenden Material, insbesondere Techtron®-, PEEK-, PVDF-, PPS-Schrauben, zum Befestigen stromführender Teile der Galvanisiertrommel (5) und/oder im Außenbereich der Galvanisiertrommel, insbesondere eines Lagerdeckels (81) der Trommel, vorgesehen sind. - Vorrichtung (1) nach einem der Ansprüche 1 bis 3 oder 19 oder Galvanisiertrommel (5) nach einem der Ansprüche 4 bis 19,
dadurch gekennzeichnet, dass
eine Lagerbuchse (92) zum drehbaren Lagern der Galvanisiertrommel aus einem harten bearbeitbaren Kunststoffmaterial besteht, insbesondere aus Polyetheretherketon (PEEK). - Galvanisiertrommel (5) nach einem der Ansprüche 4 bis 20,
dadurch gekennzeichnet, dass
die mit dem Elektrolyt in Berührung kommenden Teile der Galvanisiertrommel (5) aus einem gegen diesen im Wesentlichen resistenten, lösemittel- und temperaturbeständigen Material bestehen. - Galvanisiertrommel (5) nach einem der Ansprüche 4 bis 21,
dadurch gekennzeichnet, dass
die Trommelseitenwandelemente (94) aus PVDF oder PPSund/oder aus Pertinax bestehen. - Galvanisiertrommel (5) nach dem Oberbegriff des Anspruchs 4 oder nach einem der Ansprüche 4 bis 22,
dadurch gekennzeichnet, dass
zumindest ein in der Galvanisiertrommel (5) angeordnetes Rakelelement (110,120) vorgesehen ist, das an zumindest einem entlang der Galvanisiertrommel (5) angeordneten Leistenkontakt (96) oder an einem Mittelrohr oder Eindüsrohr zur Stromzuführung in das Innere (50) der Galvanisiertrommel (5) befestigbar oder befestigt ist. - Galvanisiertrommel (5) nach Anspruch 23,
dadurch gekennzeichnet, dass
das Rakelelement (110,120) sternförmig ist.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP05015407A EP1743959A1 (de) | 2005-07-15 | 2005-07-15 | Vorrichtung zum galvanischen Abschieden von Metallen und/oder Metalllegierungen unter Verwendung einer Galvanisiertrommel |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP05015407A EP1743959A1 (de) | 2005-07-15 | 2005-07-15 | Vorrichtung zum galvanischen Abschieden von Metallen und/oder Metalllegierungen unter Verwendung einer Galvanisiertrommel |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP1743959A1 true EP1743959A1 (de) | 2007-01-17 |
Family
ID=35432589
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP05015407A Withdrawn EP1743959A1 (de) | 2005-07-15 | 2005-07-15 | Vorrichtung zum galvanischen Abschieden von Metallen und/oder Metalllegierungen unter Verwendung einer Galvanisiertrommel |
Country Status (1)
| Country | Link |
|---|---|
| EP (1) | EP1743959A1 (de) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN114574919A (zh) * | 2020-11-18 | 2022-06-03 | 杨凌美畅新材料股份有限公司 | 电镀金刚石线锯模块化滚筒装置及自动化设备 |
| CN116065218A (zh) * | 2022-06-15 | 2023-05-05 | 张进京 | 一种自动化电镀生产线 |
Citations (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US1695795A (en) * | 1927-04-14 | 1928-12-18 | William E Belke | Plating tank |
| US1916465A (en) * | 1929-04-08 | 1933-07-04 | Western Cartridge Co | Process and apparatus for electroplating projectiles |
| US2498128A (en) * | 1946-04-13 | 1950-02-21 | Frederic B Stevens Inc | Apparatus for electroplating workpieces |
| DE2837753A1 (de) | 1978-08-30 | 1980-03-13 | Linnhoff Ohg Wilhelm | Einrichtung zur fluessigkeitsbehandlung von massenteilen in einer rotierenden trommel |
| DE3019719A1 (de) | 1980-05-23 | 1981-12-03 | Richard Tscherwitschke GmbH, Kunststoff-Apparate und Ablufttechnik, 7022 Leinfelden-Echterdingen | Vorrichtung zum chargenweisen oberflaechenbehandlung von werkstuecken, insbesondere zum galvanisieren |
| DE3236138A1 (de) | 1982-09-29 | 1984-03-29 | Siemens AG, 1000 Berlin und 8000 München | Vorrichtung zum galvanischen abscheiden von aluminium |
| DE8700009U1 (de) | 1987-01-02 | 1987-05-07 | Blasberg Anlagentechnik GmbH, 5650 Solingen | Vorrichtung zur Elektrolytbehandlung kleinformatiger Werkstücke |
| DD285129A5 (de) | 1989-06-15 | 1990-12-05 | Veb Sachsenring Automobilwerke Zwickau,Dd | Galvanisiertrommel mit innenanode |
| US4994163A (en) * | 1990-05-10 | 1991-02-19 | Lin Sheng R | Rotatable wastewater metal-reclaimation device |
| DE4438208C1 (de) | 1994-10-26 | 1996-02-01 | Simon Karl Metallwaren | Vorrichtung zum Galvanisieren von Teilen in Trommelbädern |
| DE4444103A1 (de) | 1994-12-10 | 1996-06-13 | Hans Henig | Trommelaggregat |
| DE19717789A1 (de) | 1997-04-26 | 1998-10-29 | Dieter Hinterberger | Galvanisieranlage |
| EP1279751A1 (de) | 2001-07-28 | 2003-01-29 | Aluminal Oberflächtentechnik GmbH & Co. KG | Vorrichtung zum galvanischen Abscheiden von Aluminium oder Aluminiumlegierungen aus metallorganischen Aluminiumalkylhaltigen Elektrolyten |
-
2005
- 2005-07-15 EP EP05015407A patent/EP1743959A1/de not_active Withdrawn
Patent Citations (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US1695795A (en) * | 1927-04-14 | 1928-12-18 | William E Belke | Plating tank |
| US1916465A (en) * | 1929-04-08 | 1933-07-04 | Western Cartridge Co | Process and apparatus for electroplating projectiles |
| US2498128A (en) * | 1946-04-13 | 1950-02-21 | Frederic B Stevens Inc | Apparatus for electroplating workpieces |
| DE2837753A1 (de) | 1978-08-30 | 1980-03-13 | Linnhoff Ohg Wilhelm | Einrichtung zur fluessigkeitsbehandlung von massenteilen in einer rotierenden trommel |
| DE3019719A1 (de) | 1980-05-23 | 1981-12-03 | Richard Tscherwitschke GmbH, Kunststoff-Apparate und Ablufttechnik, 7022 Leinfelden-Echterdingen | Vorrichtung zum chargenweisen oberflaechenbehandlung von werkstuecken, insbesondere zum galvanisieren |
| DE3236138A1 (de) | 1982-09-29 | 1984-03-29 | Siemens AG, 1000 Berlin und 8000 München | Vorrichtung zum galvanischen abscheiden von aluminium |
| DE8700009U1 (de) | 1987-01-02 | 1987-05-07 | Blasberg Anlagentechnik GmbH, 5650 Solingen | Vorrichtung zur Elektrolytbehandlung kleinformatiger Werkstücke |
| DD285129A5 (de) | 1989-06-15 | 1990-12-05 | Veb Sachsenring Automobilwerke Zwickau,Dd | Galvanisiertrommel mit innenanode |
| US4994163A (en) * | 1990-05-10 | 1991-02-19 | Lin Sheng R | Rotatable wastewater metal-reclaimation device |
| DE4438208C1 (de) | 1994-10-26 | 1996-02-01 | Simon Karl Metallwaren | Vorrichtung zum Galvanisieren von Teilen in Trommelbädern |
| DE4444103A1 (de) | 1994-12-10 | 1996-06-13 | Hans Henig | Trommelaggregat |
| DE19717789A1 (de) | 1997-04-26 | 1998-10-29 | Dieter Hinterberger | Galvanisieranlage |
| EP1279751A1 (de) | 2001-07-28 | 2003-01-29 | Aluminal Oberflächtentechnik GmbH & Co. KG | Vorrichtung zum galvanischen Abscheiden von Aluminium oder Aluminiumlegierungen aus metallorganischen Aluminiumalkylhaltigen Elektrolyten |
| WO2003012176A1 (de) * | 2001-07-28 | 2003-02-13 | Aluminal Oberflächentechnik Gmbh & Co. Kg | Vorrichtung zum galvanischen abscheiden von aluminum oder aluminiumlegierungen aus metallorganischen aluminiumalkylhaltigen elektrolyten |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN114574919A (zh) * | 2020-11-18 | 2022-06-03 | 杨凌美畅新材料股份有限公司 | 电镀金刚石线锯模块化滚筒装置及自动化设备 |
| CN116065218A (zh) * | 2022-06-15 | 2023-05-05 | 张进京 | 一种自动化电镀生产线 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE3331245C2 (de) | ||
| DE1621184C3 (de) | Vorrichtung zum einseitigen Galvanisieren von Metallbändern | |
| DE3226621C2 (de) | ||
| DE2105194C3 (de) | Verfahren zur elektrochemischen Erzeugung von elektrischer Energie und Vorrichtung zur Durchführung des Verfahrens | |
| DE1615287A1 (de) | Vorrichtung zur Aufbringung duenner Schichten auf Glas oder andere Materialien unter Vakuum | |
| DE2051778C3 (de) | Vorrichtung zum Galvanisieren von zylindrischen Gegenständen | |
| DE3007216A1 (de) | Gestell mit klemmvorrichtung zur verwendung in metallisierungsbaedern | |
| EP0482541A1 (de) | Grossflächige Kathodenanordnung mit gleichmässigem Abbrandverhalten | |
| DE2746272A1 (de) | Tragbare metallwiedergewinnungsvorrichtung | |
| DE112023001997T5 (de) | Drehkathodenendblock | |
| EP0036677A1 (de) | Elektrolysezelle | |
| EP0677599B1 (de) | Einrichtung zur Behandlung von Gegenständen, insbesondere Galvanisiereinrichtun g für Leiterplatten | |
| DE102005038450A1 (de) | Einrichtung zur Behandlung von Substraten, insbesondere zur Galvanisierung von Substraten | |
| EP0070011A1 (de) | Galvanisiereinrichtung | |
| EP0001832B1 (de) | Vorrichtung zur Übertragung von elektrischem Strom | |
| DE2647149C2 (de) | Sputter-Beschichtungseinrichtung zur Herstellung beschichteter Träger | |
| DE4301742C2 (de) | Vorrichtung zum Galvanisieren plattenförmiger Gegenstände, insbesondere von elektronischen Leiterplatten | |
| DE1172512B (de) | Haltevorrichtung fuer perforierte Tauch-trommeln bei Anlagen zur Oberflaechen-behandlung von Massenteilen in Fluessigkeiten | |
| DE1496816B2 (de) | Vorrichtung zum galvanisieren schuettfaehiger massenteile | |
| DE2106544A1 (de) | Galvanisiervorrichtung | |
| DE102004027989A1 (de) | Werkstückträgervorrichtung zum Halten von Werkstücken und Behandlungsvorrichtung | |
| DE102023204012B4 (de) | Beschichtungsvorrichtung zum Beschichten eines Drahts | |
| DE3708779C2 (de) | ||
| AT366613B (de) | Verteilerbaugruppe einer elektrischen schweisspistole | |
| DE2410144A1 (de) | Galvanisiervorrichtung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA HR MK YU |
|
| 17P | Request for examination filed |
Effective date: 20070209 |
|
| 17Q | First examination report despatched |
Effective date: 20070724 |
|
| AKX | Designation fees paid |
Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC NL PL PT RO SE SI SK TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 20110201 |