EP1777019B1 - Verfahren zum Verschliessen von Stirnenden von im wesentlichen rechteckförmigen Rohren - Google Patents
Verfahren zum Verschliessen von Stirnenden von im wesentlichen rechteckförmigen Rohren Download PDFInfo
- Publication number
- EP1777019B1 EP1777019B1 EP05109749A EP05109749A EP1777019B1 EP 1777019 B1 EP1777019 B1 EP 1777019B1 EP 05109749 A EP05109749 A EP 05109749A EP 05109749 A EP05109749 A EP 05109749A EP 1777019 B1 EP1777019 B1 EP 1777019B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- edge regions
- gap
- tool
- pipe end
- short
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D41/00—Application of procedures in order to alter the diameter of tube ends
- B21D41/04—Reducing; Closing
- B21D41/045—Closing
Definitions
- the present invention relates to a method for closing ends of substantially rectangular tubes by rolling the longitudinal edge portions and the short-side edge portions of the tube end by at least one roller by the two longitudinal edge portions of the tube end and the short-side edge portions of the tube end towards the inside be folded, after which the remaining gap is sealed.
- the front ends of flat tubes are closed.
- the front and the rear each form a flat surface
- the top and bottom are formed as curved surfaces.
- the EP-A-0 153 138 shows, for example, a method with which such radiator elements are assembled to heat exchangers.
- the object of the present invention is therefore to provide a method for closing end faces of substantially rectangular tubes, with which the tube end faces are obtained, which are also formed as flat surfaces.
- this object is achieved in that a cover is inserted into the gap formed by curling and is welded to the edges of the longitudinal edge regions and the short-side edge regions and that after sealing the so closed front end of the tube is ground flat.
- the longitudinal edge regions and the short-side edge regions are folded over by approximately 90 degrees.
- the desired edges are formed, which form the boundary of the flat frontal surface and on which the cover can be inserted in a simple manner and welded to these edge regions.
- a further advantageous embodiment of the invention is achieved in that in the gap formed by rolling a tool is introduced, with which the edges of the inserted longitudinal edge regions of the pipe end are calibrated, after which the tool is pulled out again.
- the advantage is achieved that the width of the gap for all thus machined with the roller pipe ends has an identical size, whereby a pre-fabricated to measure cover can be used.
- the tool is spread after insertion and calibration in the gap formed by rolling in the direction parallel to the longitudinal calibrated edges and one each projecting part of the two short-side inlaid edge portions punched out when pulling out the tool.
- a gap of precisely defined size in both the longitudinal and in the transverse direction is obtained, the prefabricated covers can thus be inserted optimally fitting in this gap.
- a die prior to pulling the tool out of the gap from the outside to the surface of the pipe end, a die is placed with an opening corresponding to the punch, whereby the punching can be performed in an optimal and accurate manner.
- a further advantageous embodiment of the invention is that the cover, which is inserted into the gap, has an outer shape corresponding to this gap, which outer shape is still provided with a peripheral edge.
- this cover can be inserted exactly fitting in the gap, wherein the peripheral edge is supported on the edge regions of the pipe end.
- the front end of the tube closed with this cover can advantageously be welded by means of resistance welding, which process can be carried out in a simple manner.
- Fig. 1a and 1b is the pipe end 1 of a cut rectangular tube 2 shown, the end is not processed.
- the longitudinal edge regions 5 and 6 and the short-side edge regions 7 and 8 of the tube end are processed by two rollers 3 and 4.
- the rollers 3 and 4 are respectively applied to the narrow side of the tube, initially moved along the tube 2 until they have reached the respective short-side edge region 7 and 8 are guided around these two edge regions 7 and 8 and run thereafter along the longitudinal edge portions 5 and 6, as shown by the arrows 9 and 10.
- the corresponding edge regions 7 and 8 or 5 and 6 are processed, as will be described below. It is clear that the one roller 3, after the other roller 4 has moved back again, is moved even further along the longitudinal edge regions 5 and 6, so that the entire length of these edge regions can be processed thereby.
- this machining could also be done with a roller that could run the entire path for machining.
- Fig. 2 the role 3 is shown during the machining process.
- the roller 4 is formed in an identical manner.
- the roller 3 has centrally a circumferential groove 11, which circumferential groove 11 is provided at the bottom of the groove 11 with rounded portions 12 which have a radius which corresponds approximately to the thickness of the wall of the pipe 2 to be machined.
- rounded portions 12 which have a radius which corresponds approximately to the thickness of the wall of the pipe 2 to be machined.
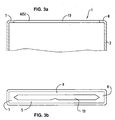
- Fig. 3a and 3b show the machined with the rollers pipe end 1 of the tube 2.
- Fig. 3a It can be seen that the short-side edge regions 7 and 8 are folded against the inside.
- the folded-over longitudinal edge regions 5 and 6 and the folded-over short-side edge regions 7 and 8 can be seen, as a result of which the gap 13 is formed.
- Both the longitudinal edge regions 5 and 6 as well as the short-side edge regions 7 and 8 have been folded by an angle of approximately 90 °.
- a tool 14 is introduced after rolling the edge regions 5, 6 and 7, 8 in the resulting gap 13.
- This tool 14 has on its longitudinal sides 15 and 16 on a calibration 17, with which the longitudinal side Edge areas that are folded, are calibrated so that the gap 13 receives a predetermined width.
- the tool 14 which is inserted into the gap 13, spreads before pulling out, in parallel to the longitudinal calibrated edges 5 and 6.
- the ends of the spread tool 14 are formed as a punch 18, which under a each projecting part 19 of the two short-side inserted edge regions 7 and 8 arrive, as can be seen from the Fig. 5a can be removed.
- a die tool 20 is placed on the pipe end 1 of the tube 2 in an advantageous manner.
- This die tool 20 comprises an opening 21 which is designed to correspond to the shape of the punching tools 18.
- the tool 14 can be pulled out of the gap 13 of the pipe end 1 of the tube 2. During this extraction, the projecting portions 19 of the short-side edge portions 7 and 8 are punched, the punched portions are removed from the tube 2 by the tool. Thereafter, the tool 14 and the die 20 can be removed from the pipe end 1 of the tube 2.
- a precisely defined gap 13 is obtained at the pipe end 1 of the tube 2, as in the Fig. 5b is shown.
- the longitudinal edge regions 5 and 6 have been calibrated to a predetermined width over a length which is represented by the arrow 21; the short-side edge regions 7 and 8 have likewise been brought to a predetermined dimension by the punching process, in each case by the double arrows 22 is shown.
- the gap 13 thus has a precisely predetermined shape, which is required for further processing.
- a cover 22 can be inserted.
- This cover 22 has an outer shape 23, which is the outer shape of the gap 13, as it Fig. 5b is apparent corresponds.
- This outer shape 23 of the cover 22 is still provided with a peripheral edge 24.
- the cover 22 is then inserted into the gap 13 so that the outer mold 23 comes to lie in the gap 13, while the peripheral edge 24 is supported on the inserted longitudinal edge regions 5, 6 and the short-side edge regions 7, 8.
- cover 22 tube 2 is then placed in a resistance welding system, in which the cover 22 is welded to the pipe end 1 of the tube 2.
- a resistance welding system in which the cover 22 is welded to the pipe end 1 of the tube 2.
- another suitable welding method could be used instead of the resistance welding process.
- the thus welded end face of the tube 2 can then, if desired, be flattened, thereby obtaining the desired closed front end of a rectangular tube 2, as in Fig. 6b is shown schematically.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Piles And Underground Anchors (AREA)
- Heat Treatment Of Articles (AREA)
- Protection Of Pipes Against Damage, Friction, And Corrosion (AREA)
Description
- Die vorliegende Erfindung bezieht sich auf ein Verfahren zum Verschliessen von Stirnenden von im wesentlichen rechteckförmigen Rohren durch Einrollen der längsseitigen Randbereiche und der kurzseitigen Randbereiche des Rohrendes durch mindestens eine Rolle, indem die beiden längsseitigen Randbereiche des Rohrendes und die kurzseitigen Randbereiche des Rohrendes gegen die Innenseite hin umgelegt werden, wonach der verbleibende Spalt zugeschweisst wird.
- Derartige Verfahren sind bekannt. In der
CH-PS 669 918 - Mit diesem Verfahren werden die stirnseitigen Enden von flachen Rohren verschlossen. Bei diesen flachen Rohren bilden die Vorderseite und die Hinterseite jeweils eine ebene Fläche, die Oberseite und die Unterseite sind als gewölbte Flächen ausgebildet. Durch das verfahrensgemässe Zurollen der stirnseitigen Enden und dem nachfolgenden Zuschweissen des Spaltes wird eine gewölbte Fläche gebildet, die der gewölbten Fläche der Oberseite und der Unterseite des Rohres entspricht. Auch die Eckbereiche werden mit der entsprechenden Wölbung ausgebildet.
- Wenn anstelle dieser flachen Rohre rechteckförmige Rohre verwendet werden, bei welchen neben der Vorder- und Hinterseite auch die obere und untere Seite durch ebene Flächen gebildet sind, kann das vorgängig beschriebene Verfahren zum Verschliessen der Stirnenden dieser Rohre nicht verwendet werden, da hier eine gewölbte Stirnfläche als Abschluss des Rohres in ästhetischer Hinsicht nicht akzeptiert wird.
- Die
EP-A-0 153 138 zeigt beispielsweise ein Verfahren, mit welchem derartige Radiatorenelemente zu Wärmetauschern zusammengesetzt werden. - Die Aufgabe der vorliegenden Erfindung besteht somit darin, ein Verfahren zum Verschliessen von Stirnenden von im wesentlichen rechteckförmigen Rohren zu schaffen, mit welchem das Rohr abschliessende Stirnflächen erhalten werden, die ebenfalls als ebene Flächen ausgebildet sind.
- Erfindungsgemäss erfolgt die Lösung dieser Aufgabe dadurch, dass in den durch das Einrollen entstandene Spalt eine Abdeckung eingelegt wird und mit den Rändern der längsseitigen Randbereiche und der kurzseitigen Randbereiche verschweisst wird und dass nach dem Verschweissen das so verschlossene Stirnende des Rohres flach geschliffen wird.
- Mit diesem Verfahren wird als Stirnende eine ebene Fläche erhalten, welche einfach hergestellt werden kann und welche die Anforderungen auch in ästhetischer Hinsicht vollumfänglich erfüllt.
- In vorteilhafter Weise werden die längsseitigen Randbereiche und die kurzseitigen Randbereiche um etwa 90 Grad umgelegt. Dadurch werden die gewünschten Kanten gebildet, die die Begrenzung der ebenen stirnseitigen Fläche bilden und auf welche in einfacher Weise die Abdeckung eingelegt und mit diesen Randbereichen verschweisst werden kann.
- Eine weitere vorteilhafte Ausgestaltung der Erfindung wird dadurch erreicht, dass in den durch das Rollen entstandene Spalt ein Werkzeug eingeführt wird, mit welchem die Ränder der eingelegten längsseitigen Randbereiche des Rohrendes kalibriert werden, wonach das Werkzeug wieder herausgezogen wird. Dadurch wird der Vorteil erreicht, dass die Breite des Spaltes für alle derart mit der Rolle bearbeiteten Rohrenden eine identische Grösse aufweist, wodurch ein auf Mass vorfabrizierte Abdeckung verwendet werden kann.
- In vorteilhafter Weise wird das Werkzeug nach dem Einführen und Kalibrieren in den durch das Rollen entstandenen Spalt in paralleler Richtung zu den längsseitigen kalibrierten Rändern aufgespreizt und jeweils ein vorstehender Teil der beiden kurzseitigen eingelegten Randbereiche beim Herausziehen des Werkzeugs ausgestanzt. Dadurch wird ein Spalt von genau definierter Grösse sowohl in Längs- wie auch in Querrichtung erhalten, die vorgefertigten Abdeckungen können somit in optimaler Weise passend in diesen Spalt eingelegt werden.
- In vorteilhafter Weise wird vor dem Herausziehen des Werkzeugs aus dem Spalt von aussen auf die Oberfläche des Rohrendes eine Matrize mit einer dem Stanzwerkzeug entsprechenden Öffnung aufgelegt, wodurch die Stanzung in optimaler und genauer Weise ausgeführt werden kann.
- Eine weitere vorteilhafte Ausgestaltung der Erfindung besteht darin, dass die Abdeckung, die in den Spalt eingelegt wird, eine diesem Spalt entsprechende Aussenform aufweist, welche Aussenform noch mit einem umlaufenden Rand versehen ist. Dadurch kann diese Abdeckung genau passend in den Spalt eingelegt werden, wobei sich der umlaufende Rand auf den Randbereichen des Rohrendes abstützt. Dadurch kann in vorteilhafter Weise das mit dieser Abdeckung verschlossene Stirnende des Rohres mittels Widerstandsschweissen verschweisst werden, welcher Vorgang in einfacher Weise ausgeführt werden kann.
- Eine Ausführungsform des erfindungsgemässen Verfahrens zum Verschliessen von Stirnenden von im wesentlichen rechteckförmigen Rohren wird nachfolgend mit Bezugnahme auf die beigefügte Zeichnung beispielhaft näher erläutert.
- Es zeigt
-
Fig. 1a eine Schnittdarstellung des unbearbeiteten Endbereichs des rechteckförmigen Rohres; -
Fig. 1b in schematischer Darstellung den Verfahrweg von zwei Rollen, mit welchen die längsseitigen Randbereiche und die kurzseitigen Randbereiche des Rohrendes gegen die Innenseite hin umgelegt werden; -
Fig. 2 eine Ansicht einer Rolle, mit welcher die entsprechenden Bereiche des Rohrendes umgelegt werden können; -
Fig. 3a eine Schnittdarstellung des mit der Rolle bearbeiteten Rohrendes; -
Fig. 3b eine Draufsicht auf das Rohrende gemässFig. 3a ; -
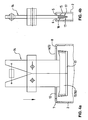
Fig. 4a eine Frontansicht des in den Spalt des Rohrendes eingeführten Werkzeug im ungespreizten Zustand; -
Fig. 4b eine Seitenansicht des in den Spalt des Rohrendes eingeführten Werkzeugs gemässFig. 4a ; -
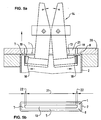
Fig. 5a eine Draufsicht auf das in den Spalt des Rohrendes eingesetzten Werkzeugs, das sich im aufgespreizten Zustand befindet und zum Stanzen der kurzseitigen Rohrbereiche herausgezogen wird; -
Fig. 5b eine Draufsicht auf das Rohrende mit dem bearbeiteten Spalt; -
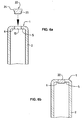
Fig. 6a eine Schnittdarstellung durch das Rohrende mit fertig bearbeitetem Spalt, auf welches die Abdeckung aufgesetzt wird; und -
Fig. 6b eine Schnittdarstellung durch das Rohrende mit aufgesetzter Abdeckung, welche eingeschweisst und flach geschliffen worden ist. - In den
Fig. 1a und 1b ist das Rohrende 1 eines abgelängten rechteckförmigen Rohres 2 dargestellt, dessen Ende noch nicht bearbeitet ist. Als erster Bearbeitungsvorgang werden durch zwei Rollen 3 und 4 die längsseitigen Randbereiche 5 und 6 und die kurzseitigen Randbereiche 7 und 8 des Rohrendes bearbeitet. Hierzu werden die Rollen 3 und 4 jeweils an die Schmalseite des Rohres angelegt, verfahren zunächst entlang des Rohres 2, bis sie den jeweiligen kurzseitigen Randbereich 7 bzw. 8 erreicht haben, werden um diese beiden Randbereiche 7 und 8 herumgeführt und verlaufen danach entlang der längsseitigen Randbereiche 5 und 6, wie dies durch die Pfeile 9 und 10 dargestellt ist. Während dieses Verfahrweges werden die entsprechenden Randbereiche 7 und 8 bzw. 5 und 6 bearbeitet, wie nachfolgend noch beschrieben wird. Es ist klar, dass die eine Rolle 3, nachdem die andere Rolle 4 wieder zurückgefahren ist, noch weiter entlang der längsseitigen Randbereiche 5 und 6 verfahren wird, so dass dadurch die gesamte Länge dieser Randbereiche bearbeitet werden kann. - Selbstverständlich könnte diese Bearbeitung auch mit einer Rolle ausgeführt werden, die den gesamten Weg für die Bearbeitung abfahren könnte.
- In
Fig. 2 ist die Rolle 3 während des Bearbeitungsvorgangs dargestellt. Die Rolle 4 ist in identischer Weise ausgebildet. Die Rolle 3 weist mittig eine umlaufende Nut 11 auf, welche umlaufende Nut 11 im Grunde der Nut 11 mit Abrundungen 12 versehen ist, die einen Radius haben, der etwa der Dicke der Wandung des zu bearbeitenden Rohres 2 entspricht. Beim Verfahren der Rolle 3 entlang der längsseitigen Randbereiche 5 und 6 des Rohrendes 1 werden diese beiden längsseitigen Randbereiche 5 und 6 gegen die Innenseite des Rohres hin umgelegt. Hierbei entsteht zwischen diesen beiden umgelegten längsseitigen Randbereichen 5 und 6 ein Spalt 13. - Die
Fig. 3a und 3b zeigen das mit den Rollen bearbeitete Rohrende 1 des Rohres 2. Insbesondere ausFig. 3a ist ersichtlich, dass auch die kurzseitigen Randbereiche 7 und 8 gegen die Innenseite hin umgelegt sind. Aus derFig. 3b sind die umgelegten längsseitigen Randbereiche 5 und 6 sowie die umgelegten kurzseitigen Randbereiche 7 und 8 ersichtlich, wodurch der Spalt 13 gebildet wird. Sowohl die längsseitigen Randbereiche 5 und 6 wie auch die kurzseitigen Randbereiche 7 und 8 sind um einen Winkel von zirka 90° umgelegt worden. - Wie aus den
Fig. 4a und 4b ersichtlich ist, wird nach dem Rollen der Randbereiche 5, 6 und 7, 8 in den dadurch entstandenen Spalt 13 ein Werkzeug 14 eingeführt. Dieses Werkzeug 14 weist an deren Längsseiten 15 und 16 einen Kalibrierbereich 17 auf, mit welchen die längsseitigen Randbereiche, die umgelegt sind, kalibriert werden, so dass der Spalt 13 eine vorgegebene Breite erhält. - Wie aus der
Fig. 5a ersichtlich ist, wird das Werkzeug 14, das in den Spalt 13 eingeführt ist, vor dem Herausziehen gespreizt, und zwar in paralleler Richtung zu den längsseitigen kalibrierten Rändern 5 und 6. Die Enden des aufgespreizten Werkzeuges 14 sind als Stanzstempel 18 ausgebildet, die unter einen jeweils vorstehenden Teil 19 der beiden kurzseitigen eingelegten Randbereiche 7 und 8 gelangen, wie dies aus derFig. 5a entnommen werden kann. Bevor nun das Werkzeug 14 aus dem Spalt 13 herausgezogen wird, wird in vorteilhafter Weise auf das Rohrende 1 des Rohres 2 ein Matrizenwerkzeug 20 aufgelegt. Dieses Matrizenwerkzeug 20 umfasst eine Öffnung 21, die so ausgelegt ist, dass sie der Form der Stanzwerkzeuge 18 entspricht. - Es wäre auch denkbar, auf die Verwendung eines Matrizenwerkzeugs zu verzichten und ein freies Stanzen auszuführen.
- Nun kann das Werkzeug 14 aus dem Spalt 13 des Rohrendes 1 des Rohres 2 herausgezogen werden. Während dieses Herausziehens werden die vorstehenden Teile 19 der kurzseitigen Randbereiche 7 und 8 abgestanzt, die abgestanzten Teile werden durch das Werkzeug aus dem Rohr 2 weggenommen. Danach kann das Werkzeug 14 und die Matrize 20 vom Rohrende 1 des Rohres 2 entfernt werden.
- Durch diesen vorgängig beschriebenen Bearbeitungsvorgang wird am Rohrende 1 des Rohres 2 ein genau definierter Spalt 13 erhalten, wie er in der
Fig. 5b dargestellt ist. Die längsseitigen Randbereiche 5 und 6 sind auf einer Länge, die durch den Pfeil 21 dargestellt ist, auf eine vorgegebene Breite kalibriert worden, die kurzseitigen Randbereiche 7 und 8 sind durch den Stanzvorgang ebenfalls auf ein vorgegebenes Mass gebracht worden, das jeweils durch die Doppelpfeile 22 dargestellt ist. Der Spalt 13 hat somit eine genau vorgegebene Form, die für die Weiterverarbeitung erforderlich ist. - In diesen masshaltigen Spalt, wie dies aus
Fig. 6a ersichtlich ist, kann dann eine Abdeckung 22 eingelegt werden. Diese Abdeckung 22 weist eine Aussenform 23 auf, welche der Aussenform des Spaltes 13, wie er ausFig. 5b ersichtlich ist, entspricht. Diese Aussenform 23 der Abdeckung 22 ist noch mit einem umlaufenden Rand 24 versehen. Die Abdeckung 22 wird dann so in den Spalt 13 eingelegt, dass die Aussenform 23 in den Spalt 13 zu liegen kommt, während der umlaufende Rand 24 sich auf den eingelegten längsseitigen Randbereichen 5, 6 und den kurzseitigen Randbereichen 7, 8 abstützt. - Das so mit der Abdeckung 22 versehene Rohr 2 wird dann in eine Widerstandsschweissanlage gebracht, in welcher die Abdeckung 22 mit dem Rohrende 1 des Rohres 2 verschweisst wird. Selbstverständlich könnte anstelle des Widerstandsschweissverfahrens auch ein anderes geeignetes Schweissverfahren verwendet werden. Die so verschweisste Stirnfläche des Rohres 2 kann dann, falls erwünscht, flachgeschliffen werden, dadurch erhält man das gewünschte verschlossene Stirnende eines rechteckförmigen Rohres 2, wie dies in
Fig. 6b schematisch dargestellt ist. - Mit diesem Verfahren wird somit ermöglicht, Stirnenden von im wesentlichen rechteckförmigen Rohren dicht zu verschliessen, wobei die Stirnfläche eine ebene Fläche bildet, welche zum rechteckförmigen Rohr auch in ästhetischer Hinsicht passend ist.
Claims (7)
- Verfahren zum Verschliessen von Stirnenden von im wesentlichen rechteckförmigen Rohren (2) durch Einrollen der längsseitigen Randbereiche (5, 6) und der kurzseitigen Randbereiche (7, 8) des Rohrendes (1) durch mindestens eine Rolle (4; 5), indem die beiden längsseitigen Randbereiche (5, 6) des Rohrendes (1) und die kurzseitigen Randbereiche (7, 8) des Rohrendes (1) gegen die Innenseite hin umgelegt werden, wonach der verbleibende Spalt (13) zugeschweisst wird, dadurch gekennzeichnet, dass in den durch das Einrollen entstandenen Spalt (13) eine Abdeckung (22) eingelegt wird und mit den Rändern der längsseitigen Randbereiche (5, 6) und der kurzseitigen Randbereiche (7, 8) verschweisst wird und dass nach dem Verschweissen das so verschlossene Stirnende des Rohres (2) flach geschliffen wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass die längsseitigen Randbereiche (5, 6) und die kurzseitigen Randbereiche (7, 8) um etwa 90° umgelegt werden.
- Verfahren nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass in den durch das Rollen entstandene Spalt (13) ein Werkzeug (14) eingeführt wird, mit welchem die Ränder der eingelegten längsseitigen Randbereiche (5, 6) des Rohrendes (1) kalibriert werden, wonach das Werkzeug (14) wieder herausgezogen wird.
- Verfahren nach Anspruch 3, dadurch gekennzeichnet, dass das Werkzeug (14) nach dem Einführen und Kalibrieren in den durch das Rollen entstandenen Spalt (13) in paralleler Richtung zu den längsseitigen kalibrierten Rändern aufgespreizt wird und jeweils ein vorstehender Teil (19) der beiden kurzseitigen eingelegten Randbereiche (7, 8) beim Herausziehen des Werkzeugs (14) ausgestanzt wird.
- Verfahren nach Anspruch 4, dadurch gekennzeichnet, dass vor dem Herausziehen des Werkzeugs (14) aus dem Spalt (13) von aussen auf die Oberfläche des Rohrendes (1) eine Matrize (20) mit einer dem Stanzwerkzeug entsprechenden Öffnung (21) aufgelegt wird.
- Verfahren nach Anspruch 5, dadurch gekennzeichnet, dass die Abdeckung (22), die in den Spalt (13) eingelegt wird, eine diesem Spalt (13) entsprechende Aussenform (23) aufweist, welche Aussenform (23) noch mit einem umlaufenden Rand (24) versehen ist.
- Verfahren nach einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, dass das mit einer Abdeckung (22) verschlossene Stirnende des Rohres (2) mittels Widerstandsschweissen verschweisst wird.
Priority Applications (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT05109749T ATE409532T1 (de) | 2005-10-19 | 2005-10-19 | Verfahren zum verschliessen von stirnenden von im wesentlichen rechteckförmigen rohren |
| DE502005005557T DE502005005557D1 (de) | 2005-10-19 | 2005-10-19 | Verfahren zum Verschliessen von Stirnenden von im wesentlichen rechteckförmigen Rohren |
| EP05109749A EP1777019B1 (de) | 2005-10-19 | 2005-10-19 | Verfahren zum Verschliessen von Stirnenden von im wesentlichen rechteckförmigen Rohren |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP05109749A EP1777019B1 (de) | 2005-10-19 | 2005-10-19 | Verfahren zum Verschliessen von Stirnenden von im wesentlichen rechteckförmigen Rohren |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1777019A1 EP1777019A1 (de) | 2007-04-25 |
| EP1777019B1 true EP1777019B1 (de) | 2008-10-01 |
Family
ID=35517573
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP05109749A Expired - Lifetime EP1777019B1 (de) | 2005-10-19 | 2005-10-19 | Verfahren zum Verschliessen von Stirnenden von im wesentlichen rechteckförmigen Rohren |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP1777019B1 (de) |
| AT (1) | ATE409532T1 (de) |
| DE (1) | DE502005005557D1 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP2189229A1 (de) | 2008-11-24 | 2010-05-26 | Neotech-Holding AG | Verfahren zum Verschliessen des Stirnendes von Rohren mit rechteckigem Querschnitt |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN105057479B (zh) * | 2015-08-25 | 2017-09-19 | 嘉兴永发电子有限公司 | 金属管类的封口方法 |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2691818A (en) * | 1952-03-31 | 1954-10-19 | Jr Dean M Rockwell | Method and apparatus for use in making valve protector caps for compressed gas cylinders |
| JPS59120328A (ja) * | 1982-12-27 | 1984-07-11 | Honda Motor Co Ltd | 角パイプ端部の成形装置 |
| CH669918A5 (en) | 1986-04-15 | 1989-04-28 | Neotech Holding Ag | Radiator element made from flat tube - has open ends closed by rollers to provide rounded end wall |
| CH685984A5 (de) * | 1993-10-06 | 1995-11-30 | Runtal Holding Co Sa | Vorrichtung zum Verschliessen der Rohrenden von Flachrohren. |
-
2005
- 2005-10-19 AT AT05109749T patent/ATE409532T1/de not_active IP Right Cessation
- 2005-10-19 EP EP05109749A patent/EP1777019B1/de not_active Expired - Lifetime
- 2005-10-19 DE DE502005005557T patent/DE502005005557D1/de not_active Expired - Fee Related
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP2189229A1 (de) | 2008-11-24 | 2010-05-26 | Neotech-Holding AG | Verfahren zum Verschliessen des Stirnendes von Rohren mit rechteckigem Querschnitt |
Also Published As
| Publication number | Publication date |
|---|---|
| DE502005005557D1 (de) | 2008-11-13 |
| EP1777019A1 (de) | 2007-04-25 |
| ATE409532T1 (de) | 2008-10-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2512702B1 (de) | Verfahren und vorrichtung zur herstellung eines halbschalenteils | |
| DE69102000T2 (de) | Rohr und Verfahren zur Herstellung. | |
| DE2519756B2 (de) | Wärmetauscher | |
| DE3740921A1 (de) | Vorrichtung zur herstellung einer biegung an einem hohlen rechteck-profil | |
| DE60006917T2 (de) | Geschlossenes Strukturteil | |
| WO2015113080A1 (de) | Verfahren und vorrichtung zum herstellen von thermoplastischen abstandhaltern | |
| EP2212039B1 (de) | Verfahren zum herstellen eines profils aus flachem metallband | |
| DE2848154C2 (de) | Schaltafel mit einem Stahlprofilrahmen | |
| EP2189229B1 (de) | Verfahren zum Verschliessen des Stirnendes von Rohren mit rechteckigem Querschnitt | |
| EP1005930B1 (de) | Verfahren und Vorrichtung zum hydraulischen Umformen von Werkstücken | |
| DE19753653B4 (de) | Stahlblechtür | |
| DE3315069C2 (de) | Verbundprofil, insbesondere für Fenster und Türen, Verfahren zur Herstellung des Verbundprofiles sowie Werkzeug zur Durchführung des Verfahrens | |
| EP1777019A1 (de) | Verfahren zum Verschliessen von Stirnenden von im wesentlichen rechteckförmigen Rohren | |
| DE60307484T2 (de) | Presse zur herstellung von rastnuten in rohren mit einem in dem rohr angeordneten dorn und einem der hergestellten nut entsprechenden teil | |
| AT518057B1 (de) | Wärmetauschervorrichtung | |
| DE102012009845A1 (de) | Rohrstück aus Metallblech und Verfahren zu dessen Herstellung, Streck-Biegevorrichtung zur Herstellung eines Rohrbogens und Verfahren zur Herstellung eines Rohrbogens | |
| DE2540202C2 (de) | Heizkörper | |
| DE2749425C2 (de) | Presse mit zwei einen Arbeitsspalt zwischen sich begrenzenden Druckteilen | |
| DE10062836A1 (de) | Verfahren zur Herstellung eines rohrförmigen Hohlkörpers | |
| DE1752270B2 (de) | Verfahren zum Bilden einer Ecke mit sehr kleinem Eckenradius an einem Blechzuschnitt und Werkzeug zum Ausüben des Verfahrens | |
| DE69501168T2 (de) | Stanzvorrichtung metallischer Profile | |
| EP1952904A2 (de) | Umformverfahren und Umformvorrichtung zum Herstellen eines Eckfalzes für Wärmetauscherrohre | |
| DE1075082B (de) | Vorrichtung zur Verformung der inneren Oberfläche eines rohrförmigen Werkstückes | |
| DE672330C (de) | Verfahren zur Herstellung ungeteilter masshaltiger, mit einer Laengsfuge versehener Lagerbuchsen auf kaltem Wege | |
| CH598878A5 (en) | Bending machine for ribbed circular sections |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA HR MK YU |
|
| 17P | Request for examination filed |
Effective date: 20070808 |
|
| AKX | Designation fees paid |
Designated state(s): AT CH DE FR GB LI |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT CH DE FR GB LI |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REF | Corresponds to: |
Ref document number: 502005005557 Country of ref document: DE Date of ref document: 20081113 Kind code of ref document: P |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: BOVARD AG PATENTANWAELTE |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090501 |
|
| 26N | No opposition filed |
Effective date: 20090702 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20090831 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20081019 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20091031 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20091031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20091019 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20081031 |