EP1842784A1 - Folienbeutel und Verfahren zur Herstellung eines Folienbeutels - Google Patents
Folienbeutel und Verfahren zur Herstellung eines Folienbeutels Download PDFInfo
- Publication number
- EP1842784A1 EP1842784A1 EP06007113A EP06007113A EP1842784A1 EP 1842784 A1 EP1842784 A1 EP 1842784A1 EP 06007113 A EP06007113 A EP 06007113A EP 06007113 A EP06007113 A EP 06007113A EP 1842784 A1 EP1842784 A1 EP 1842784A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- film
- bag
- web
- seam
- blind
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000000034 method Methods 0.000 title claims description 15
- 238000004519 manufacturing process Methods 0.000 title claims description 3
- 238000007789 sealing Methods 0.000 claims abstract description 18
- 230000003313 weakening effect Effects 0.000 claims abstract description 12
- 239000011888 foil Substances 0.000 claims description 8
- 238000004080 punching Methods 0.000 claims description 5
- 238000004049 embossing Methods 0.000 claims description 3
- 238000000926 separation method Methods 0.000 claims description 2
- 230000000630 rising effect Effects 0.000 abstract description 2
- 230000002093 peripheral effect Effects 0.000 abstract 2
- 206010040954 Skin wrinkling Diseases 0.000 description 2
- 238000012858 packaging process Methods 0.000 description 2
- 230000000052 comparative effect Effects 0.000 description 1
- 239000002131 composite material Substances 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000005429 filling process Methods 0.000 description 1
- 239000000463 material Substances 0.000 description 1
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D31/00—Bags or like containers made of paper and having structural provision for thickness of contents
- B65D31/08—Bags or like containers made of paper and having structural provision for thickness of contents with block bottoms
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D31/00—Bags or like containers made of paper and having structural provision for thickness of contents
- B65D31/10—Bags or like containers made of paper and having structural provision for thickness of contents with gusseted sides
Definitions
- the invention relates to a film bag which is formed by folding and sealing a film, with two front sides, two V-shaped side folds, a bottom fold and a head-side bag opening.
- Such film bags are for example from the patents DE 12 38 650 and DE 196 12 102 C2 known.
- the film bag has an exact cuboid shape with a flat as possible floor. If the bag deviates too much from this ideal form, problems often arise in the further packaging process. For example, the filled bags overturn when they are not guided. This can lead to a standstill of an automatic filling process and thus cause a reduction of the output.
- EP 1 323 639 A1 is a foil bag with the features described above, in which the buckling surfaces of the bottom surface were pretreated by means of heat or cold prior to folding. As a result, the stability of the rising on the bottom surface film bag should be increased. However, this measure does not yet lead to the desired stability of the bag, which ensures a problem-free packaging process.
- the invention has for its object to provide a foil bag with bottom surface, which can be easily unfolded and also has a good stability.
- a film bag which is formed by folding and sealing a film, with two front sides, two V-shaped gussets, a bottom surface and a head-side bag opening, the stability of the upstanding on the bottom surface film bag by a circumferential, the Failure of the bottom surface umzuknickende blind seal seam is increased, in the area additionally a separately generated, circumferential mechanical weakening is provided.
- blind seal means that in this process, no film layers are connected to each other, but only a local weakening of the film material due to the effect of heat during blind sealing process takes place.
- a mechanical weakening is additionally carried out in the region of the blind seal seam, which is connected separately to the blind sealing process.
- the combination of blind seal seam and separate mechanical weakening according to the invention ensures a very slight buckling of the blind seal seam to form the bottom surface. Due to the easily bendable edges of the film bag according to the invention is safe on its bottom surface and has no tendency to tip over.
- the mechanical weakening is produced by means of a slight punching, a light cut, an embossing or a laser process.
- the film may also have end-side punched, which come to lie in the region of the bottom surface by the folding of the film and thereby reduce the number of the bottom surface forming film layers partially.
- the smaller number of film layers advantageously ensures smaller thickness jumps in the bottom area, whereby a flat bottom surface is ensured.
- the invention further provides a process for producing a film bag according to claim 4.
- Advantageous embodiments of this process are described in claims 5 to 8.
- FIGS. 1 to 5 show a method for producing a film bag made of plastic, which has two front sides 1, two V-shaped side folds 2, a bottom surface 3 and a head-side bag opening 4.
- an endless film web 5 is first provided with a transversely extending to the web 5, over the entire width of the web 5 extending blind seam 6.
- the film web 5 is additionally provided with a separately generated mechanical weakening 7, which likewise extends over the entire web width (FIG. 1).
- the endless film tube 5 is provided with punched-12, will be discussed in more detail later.
- edge-side Punching 12 initially a narrow strip 16.
- the V-shaped side folds are folded, the film web with a longitudinal sealing seam 13 to a film tube 5 'welded and the narrow strip 16 separated.
- the longitudinal sealing seam 13 is located at a corner between a front side 1 and a side gusset 2.
- Blind seal seams 13 ' are provided at the other corresponding edges of the film bag (FIG. 2).
- the gussets 2 as well as the front sides 1 of the endless film tube 5 ', sealed with sealing seams 8, 9, 10 on the bottom side (Fig. 3).
- a blank 5 "for a single foil bag is produced by a separation process from the endless film tube 5.
- the blank 5" is produced by a punching process along the parting lines 14.
- the blank 5 has a zipper to close the opening 4 15, which has already been welded onto the endless film web 5 (see Fig. 1)
- a slider can also be welded on
- FIGS. 4 and 5 A comparative examination of FIGS. 4 and 5 reveals that the end section of the film tube 5 closed by the sealing seams 9, 10 is folded against the bottom surface 3 and bonded thereto.
- the corresponding crease line X is shown in dashed lines in FIGS. 3 to 5. It runs parallel to the sealing seams 9, 10.
- the end section 11 is provided with cutouts 12, which are preferably made of the film web 5 with not yet inserted side folds 2 (FIG be punched out of windows.
- the sealing seams 8 for closing the side folds 2 at the bottom run obliquely to the film tube 5 '.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Making Paper Articles (AREA)
- Supplying Of Containers To The Packaging Station (AREA)
Abstract
Description
- Die Erfindung betrifft einen Folienbeutel, der durch Falten und Siegeln einer Folie geformt ist, mit zwei Frontseiten, zwei V-förmigen Seitenfalten, einer Bodenfalte sowie einer kopfseitigen Beutelöffnung.
- Derartige Folienbeutel sind beispielsweise aus den Patentschriften
DE 12 38 650 undDE 196 12 102 C2 bekannt. Bei der herkömmlichen Faltung von Seitenfaltenbeuteln besteht häufig das Problem, dass die Beutel beim Befüllen sich nicht vollständig auffalten. Dies ist insbesondere dann der Fall, wenn steifere Verbundfolien eingesetzt werden. Idealerweise besitzt der Folienbeutel eine exakte Quaderform mit einem möglichst ebenen Boden. Sofern der Beutel von dieser Idealform zu stark abweicht, kommt es häufig zu Problemen im weiteren Verpackungsprozess. So kippen beispielsweise die befüllten Beutel um, wenn sie nicht geführt werden. Dies kann zum Stillstand eines automatischen Befüllungsprozesses führen und somit eine Verringerung des Ausstoßes verursachen. - Aus der Druckschrift
EP 1 323 639 A1 ist ein Folienbeutel mit den eingangs beschriebenen Merkmalen bekannt, bei dem die Knickflächen der Bodenfläche mittels Hitze oder Kälte vor dem Umfalten vorbehandelt wurden. Hierdurch soll die Stabilität des auf der Bodenfläche aufstehenden Folienbeutels erhöht werden. Diese Maßnahme führt jedoch noch nicht zu der gewünschten Standfähigkeit des Beutels, welche einen problemlosen Verpackungsprozess gewährleistet. - Der Erfindung liegt die Aufgabe zugrunde, einen Folienbeutel mit Bodenfläche anzugeben, der sich leicht auffalten lässt und ferner eine gute Standfähigkeit besitzt.
- Die Aufgabe wird erfindungsgemäß gelöst durch einen Folienbeutel, der durch Falten und Siegeln einer Folie geformt ist, mit zwei Frontseiten, zwei V-förmigen Seitenfalten, einer Bodenfläche sowie einer kopfseitigen Beutelöffnung, wobei die Standfestigkeit des auf der Bodenfläche aufstehenden Folienbeutels durch eine umlaufende, beim Ausfallen der Bodenfläche umzuknickende Blindsiegelnaht erhöht ist, in deren Bereich zusätzlich eine separat erzeugte, umlaufende mechanische Schwächung vorgesehen ist. Der Begriff Blindsiegelnaht meint, dass bei diesem Vorgang keine Folienlagen miteinander verbunden werden, sondern lediglich eine lokale Schwächung des Folienmaterials aufgrund der Hitzeeinwirkung beim Blindsiegelvorgang erfolgt. Erfindungsgemäß wird zusätzlich im Bereich der Blindsiegelnaht eine mechanische Schwächung durchgeführt, die sich separat an den Blindsiegelvorgang anschließt. Während ein alleiniger Blindsiegelvorgang bzw. eine alleinige mechanische Schwächung nicht zu der gewünschten Standfähigkeit des Folienbeutels führt, gewährleistet die erfindungsgemäße Kombination von Blindsiegelnaht und separater mechanischer Schwächung ein sehr leichtes Umknicken der Blindsiegelnaht zur Bildung der Bodenfläche. Aufgrund der leicht knickbaren Kanten steht der erfindungsgemäße Folienbeutel sicher auf seiner Bodenfläche auf und besitzt keine Neigung umzukippen.
- Vorzugsweise wird die mechanische Schwächung mittels eines leichten Ausstanzens, eines leichten Ausschneidens, eines Prägens oder eines Laservorganges erzeugt. Die Folie kann ferner endseitige Ausstanzungen aufweisen, die durch das Falten der Folie im Bereich der Bodenfläche zu liegen kommen und hierdurch die Anzahl der die Bodenfläche bildenden Folienlagen bereichsweise reduzieren. Die geringere Anzahl von Folienlagen gewährleistet in vorteilhafter Weise geringere Dickensprünge im Bodenbereich, wodurch eine ebene Bodenfläche gewährleistet wird.
- Gegenstand der Erfindung ist ferner ein Verfahren zur Herstellung eines Folienbeutels gemäß Anspruch 4. Vorteilhafte Ausgestaltungen dieses Verfahrens sind in den Ansprüchen 5 bis 8 beschrieben.
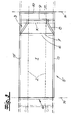
- Im Folgenden wird die Erfindung anhand einer lediglich ein Ausführungsbeispiel darstellenden Zeichnung ausführlicher erläutert. Es zeigen schematisch
- Fig. 1
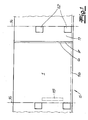
- einen erfindungsgemäßen Folienbeutel vor dem Falten seiner Seitenfalten,
- Fig. 2
- den in Fig. 1 dargestellten Folienbeutel nach Falten der Seitenfalten,
- Fig. 3
- den in Fig. 2 dargestellten Folienbeutel nach einem Versiegeln des Bodenbereiches,
- Fig. 4
- eine Bodenansicht des Folienbeutels mit umgefalteter Bodenfläche und
- Fig. 5
- eine perspektivische Darstellung des Folienbeutels.
- Die Fig. 1 bis 5 zeigen ein Verfahren zur Herstellung eines Folienbeutels aus Kunststoff, der zwei Frontseiten 1, zwei V-förmige Seitenfalten 2, eine Bodenfläche 3 und eine kopfseitige Beutelöffnung 4 aufweist. Hierbei wird zunächst eine endlose Folienbahn 5 mit einer quer zur Bahn 5 verlaufenden, sich über die gesamte Breite der Bahn 5 erstreckende Blindsiegelnaht 6 versehen. Im Bereich der Blindsiegelnaht 6 wird die Folienbahn 5 zusätzlich mit einer separat erzeugten, ebenfalls sich über die gesamte Bahnbreite erstreckenden mechanischen Schwächung 7 versehen (Fig. 1). Ferner wird der endlose Folienschlauch 5 mit Ausstanzungen 12 versehen, auf die später noch näher eingegangen wird. Um auch nach dem Stanzen eine problemlose Führung der Folienbahn 5 zu gewährleisten verbleibt neben der rechten, randseitigen Ausstanzung 12 zunächst ein schmaler Streifen 16. Anschließend werden die V-förmigen Seitenfalten gefaltet, die Folienbahn mit einer Längssiegelnaht 13 zu einem Folienschlauch 5' verschweißt und der schmale Streifen 16 abgetrennt. Die Längssiegelnaht 13 befindet sich an einer Ecke zwischen einer Frontseite 1 und einer Seitenfalte 2. An den anderen entsprechenden Kanten des Folienbeutels sind Blindsiegelnähte 13' vorgesehen (Fig. 2). Anschließend werden die Seitenfalten 2, ebenso wie die Frontseiten 1 des endlosen Folienschlauches 5', mit Siegelnähten 8, 9, 10 bodenseitig verschlossen (Fig. 3). Anschließend wird durch einen Trennvorgang aus dem endlosen Folienschlauch 5' ein Zuschnitt 5" für einen einzelnen Folienbeutel erzeugt. Im Ausführungsbeispiel erfolgt die Herstellung des Zuschnittes 5" durch einen Stanzvorgang entlang der Trennlinien 14. Der Zuschnitt 5" besitzt zum Verschluss der Öffnung 4 einen Zipper 15, welcher bereits auf die endlose Folienbahn 5 aufgeschweißt wurde (s. Fig. 1). Alternativ zu einem Zipper kann auch ein Slider aufgeschweißt werden. Anhand der Fig. 3 ist ersichtlich, dass die Siegelnähte 9, 10 zum Verschließen der Frontseiten 1 voneinander beabstandet sind und parallel zueinander verlaufen. An einem einzelnen Zuschnitt 5" wird durch Umknicken der umlaufenden Blindsiegelnaht 6 die Bodenfläche 3 des Folienbeutels gebildet (Fig. 4). Einer vergleichenden Betrachtung der Fig. 4 und 5 ist zu entnehmen, dass der durch die Siegelnähte 9, 10 verschlossene Endabschnitt des Folienschlauches 5 gegen die Bodenfläche 3 gefaltet und mit dieser verklebt wird. Die entsprechende Knicklinie X ist in den Fig. 3 bis 5 gestrichelt dargestellt. Sie verläuft parallel zu den Siegelnähten 9, 10. Um die Anzahl der Folienlagen im Bodenbereich möglichst gering zu halten, wird der Endabschnitt 11 mit Ausstanzungen 12 versehen, welche vorzugsweise aus der Folienbahn 5 mit noch nicht eingelegten Seitenfalten 2 (Fig. 1) in Form von Fenstern ausgestanzt werden. Die Siegelnähte 8 zum bodenseitigen Verschließen der Seitenfalten 2 verlaufen schräg zum Folienschlauch 5'.
Claims (9)
- Folienbeutel, der durch Falten und Siegeln einer Folie (5) geformt ist, mit zwei Frontseiten (1), zwei V-förmigen Seitenfalten (2), einer Bodenfläche (3) sowie einer kopfseitigen Beutelöffnung (4), wobei die Standfestigkeit des auf der Bodenfläche (3) aufstehenden Folienbeutels durch eine umlaufende, beim Ausfalten der Bodenfläche (3) umzuknickende Blindsiegelnaht (6) erhöht ist, in deren Bereich zusätzlich eine separat erzeugte, umlaufende mechanische Schwächung (7) vorgesehen ist.
- Folienbeutel nach Anspruch 1, dadurch gekennzeichnet, dass die mechanische Schwächung (7) mittels eines leichten Anstanzens, eines leichten Anschneidens, eines Prägens oder eines Laservorganges erzeugt wurde.
- Folienbeutel nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass die Folie (5) endseitige Ausstanzungen (12) aufweist, die durch das Falten der Folie (5) im Bereich der Bodenfläche (3) zu liegen kommen und hierdurch die Anzahl der die Bodenfläche (3) bildenden Folienlagen bereichsweise reduzieren.
- Verfahren zur Herstellung eines Folienbeutels, der zwei Frontseiten, zwei V-förmige Seitenfalten, eine Bodenfläche unter eine kopfseitige Beutelöffnung aufweist,
wobei eine endlose Folienbahn mit einer quer zur Bahn verlaufenden, sich über die gesamte Breite der Bahn erstreckenden Blindsiegelnaht versehen wird,
wobei die Folienbahn im Bereich der Blindsiegelnaht zusätzlich mit einer separat erzeugten, ebenfalls sich über die gesamte Bahnbreite erstreckenden mechanischen Schwächung versehen wird,
wobei die V-förmigen Seitenfalten gefaltet werden und die Folienbahn mit einer Längssiegelnaht zu einem Folienschlauch verschweißt wird,
wobei die Seitenfalten, ebenso wie die Frontseiten des Folienschlauches, mit Siegelnähten bodenseitig verschlossen werden,
wobei durch einen Trennvorgang aus dem endlosen Folienschlauch ein Zuschnitt für einen einzelnen Folienbeutel erzeugt wird. - Verfahren nach Anspruch 4, dadurch gekennzeichnet, dass anschließend durch Umknicken der umlaufenden Blindsiegelnaht eines einzelnen Zuschnittes die Bodenfläche des Folienbeutels gebildet wird.
- Verfahren nach Anspruch 5, dadurch gekennzeichnet, dass die mechanische Schwächung mittels eines leichten Ausstanzens, eines leichten Einschneidens, eines Prägens oder eines Laservorganges erzeugt wird.
- Verfahren nach Anspruch 5 oder 6, dadurch gekennzeichnet, dass der durch die Siegelnähte verschlossene Endabschnitt des Zuschnittes quer zur Folienbahn gegen die Bodenfläche gefaltet und mit dieser verklebt wird.
- Verfahren nach Anspruch 7, dadurch gekennzeichnet, dass die endlose Folienbahn mit Ausstanzungen versehen wird, die zu einer Aussparung im Bereich der Seitenfalten führt.
- Verfahren nach einem der Ansprüche 5 bis 8, dadurch gekennzeichnet, dass die Siegelnähte zum bodenseitigen Verschließen der Seitenfalten schräg zum Folienschlauch vorgesehen werden.
Priority Applications (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE502006004371T DE502006004371D1 (de) | 2006-04-04 | 2006-04-04 | Folienbeutel und Verfahren zur Herstellung eines Folienbeutels |
| AT06007113T ATE437810T1 (de) | 2006-04-04 | 2006-04-04 | Folienbeutel und verfahren zur herstellung eines folienbeutels |
| EP06007113A EP1842784B1 (de) | 2006-04-04 | 2006-04-04 | Folienbeutel und Verfahren zur Herstellung eines Folienbeutels |
| PCT/EP2007/002730 WO2007112898A1 (en) | 2006-04-04 | 2007-03-28 | Film bag and method of producing a film bag |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP06007113A EP1842784B1 (de) | 2006-04-04 | 2006-04-04 | Folienbeutel und Verfahren zur Herstellung eines Folienbeutels |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1842784A1 true EP1842784A1 (de) | 2007-10-10 |
| EP1842784B1 EP1842784B1 (de) | 2009-07-29 |
Family
ID=36829830
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP06007113A Expired - Lifetime EP1842784B1 (de) | 2006-04-04 | 2006-04-04 | Folienbeutel und Verfahren zur Herstellung eines Folienbeutels |
Country Status (4)
| Country | Link |
|---|---|
| EP (1) | EP1842784B1 (de) |
| AT (1) | ATE437810T1 (de) |
| DE (1) | DE502006004371D1 (de) |
| WO (1) | WO2007112898A1 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20220340336A1 (en) * | 2021-04-23 | 2022-10-27 | Mondi Ag | Packaging bag as well as method for production |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4041851A (en) * | 1970-06-11 | 1977-08-16 | Jentsch Hans G | Method for making plastic bags |
| US4526565A (en) * | 1983-02-23 | 1985-07-02 | Linear Films, Inc. | Method of making flat bottom plastic bag |
| US6319184B1 (en) * | 1998-06-09 | 2001-11-20 | Bob Dematteis Co. | Apparatus and process for producing cold seal in plastic bags |
| EP1323639A1 (de) * | 2001-12-26 | 2003-07-02 | Autobar Flexible France | Verpackungsbeutel mit vorgeformtem Boden |
-
2006
- 2006-04-04 EP EP06007113A patent/EP1842784B1/de not_active Expired - Lifetime
- 2006-04-04 AT AT06007113T patent/ATE437810T1/de active
- 2006-04-04 DE DE502006004371T patent/DE502006004371D1/de not_active Expired - Lifetime
-
2007
- 2007-03-28 WO PCT/EP2007/002730 patent/WO2007112898A1/en not_active Ceased
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4041851A (en) * | 1970-06-11 | 1977-08-16 | Jentsch Hans G | Method for making plastic bags |
| US4526565A (en) * | 1983-02-23 | 1985-07-02 | Linear Films, Inc. | Method of making flat bottom plastic bag |
| US4526565B1 (de) * | 1983-02-23 | 1989-02-14 | Linear Films Inc | |
| US6319184B1 (en) * | 1998-06-09 | 2001-11-20 | Bob Dematteis Co. | Apparatus and process for producing cold seal in plastic bags |
| EP1323639A1 (de) * | 2001-12-26 | 2003-07-02 | Autobar Flexible France | Verpackungsbeutel mit vorgeformtem Boden |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20220340336A1 (en) * | 2021-04-23 | 2022-10-27 | Mondi Ag | Packaging bag as well as method for production |
| US12252300B2 (en) * | 2021-04-23 | 2025-03-18 | Mondi Ag | Packaging bag as well as method for production |
Also Published As
| Publication number | Publication date |
|---|---|
| EP1842784B1 (de) | 2009-07-29 |
| DE502006004371D1 (de) | 2009-09-10 |
| ATE437810T1 (de) | 2009-08-15 |
| WO2007112898A1 (en) | 2007-10-11 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE3629563C2 (de) | ||
| EP3901054B1 (de) | Beutel zum aufnehmen einer mehrzahl hygieneartikel und verfahren zu dessen herstellung | |
| DE60019259T2 (de) | Kunststoffbeutel und verfahren zu dessen herstellung | |
| CH699121A1 (de) | Verfahren zur Herstellung eines Verpackungsbeutels. | |
| DE102008026342A1 (de) | Seitenfaltenbeutel | |
| EP0444291B1 (de) | Textiltragetasche aus thermoplastischem Kunststoff und Verfahren zu ihrer Herstellung | |
| EP2511187B1 (de) | Behälter zum Verpacken von Füllgütern | |
| EP1754596B1 (de) | Verfahren zur Herstellung von Folienbeuteln mit Seitenfalten | |
| EP2998236B1 (de) | Seitenfaltenbeutel sowie verfahren zur herstellung eines seitenfaltenbeutels | |
| EP2857323B1 (de) | Verfahren zur Herstellung eines Folienverpackungsbeutels | |
| DE102005058552A1 (de) | Verfahren zur Herstellung eines Packmittels und Packmittel aus flexiblem Material | |
| EP2567907A1 (de) | Tabakbeutel | |
| EP1881929B1 (de) | Folienbeutel und verfahren zu seiner herstellung | |
| EP1842784B1 (de) | Folienbeutel und Verfahren zur Herstellung eines Folienbeutels | |
| DE112015000574T5 (de) | Verfahren zur Herstellung von Verpackungen mit einem wiederverschliessbaren Reißverschluss auf einer Stoffbahn und Verpackung hiervon | |
| EP3519312A1 (de) | Ventilsack sowie verfahren und system zur herstellung eines ventilsacks | |
| DE4105141A1 (de) | Versandtasche, beutel o. dgl. sowie verfahren zu ihrer herstellung | |
| EP2284090A1 (de) | Beutel und Verfahren zu seiner Herstellung | |
| DE8911783U1 (de) | Verpackungsbeutel aus schweißfähigem Folien-Material | |
| DE1250249B (de) | ||
| EP0167717B1 (de) | Verfahren zum Herstellen von mehrlagigen Papiersäcken mit gestaffelter Verschlussklappe | |
| DE102008064308A1 (de) | Verfahren zum Bearbeiten einer Materialbahn | |
| DE8223246U1 (de) | Schlauchbeutelverpackung fuer tafel- oder riegelfoermiges zerbrechbares Gut wie Schokoladeprodukte | |
| EP2868466A1 (de) | Verfahren zur Herstellung von Folienbeuteln | |
| DE1479837C (de) | Tragbeutel und Verfahren zu seiner Herstellung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20060404 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA HR MK YU |
|
| 17Q | First examination report despatched |
Effective date: 20071022 |
|
| AKX | Designation fees paid |
Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC NL PL PT RO SE SI SK TR |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: NORDENIA DEUTSCHLAND HALLE GMBH |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC NL PL PT RO SE SI SK TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D |
|
| REF | Corresponds to: |
Ref document number: 502006004371 Country of ref document: DE Date of ref document: 20090910 Kind code of ref document: P |
|
| NLV1 | Nl: lapsed or annulled due to failure to fulfill the requirements of art. 29p and 29m of the patents act | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090729 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20091109 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20091129 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090729 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090729 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090729 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090729 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090729 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090729 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20091129 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20091029 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090729 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090729 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090729 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090729 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090729 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090729 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20100503 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20091030 |
|
| BERE | Be: lapsed |
Owner name: NORDENIA DEUTSCHLAND HALLE G.M.B.H. Effective date: 20100430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100430 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20100404 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20101230 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100430 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100404 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100430 Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090729 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090729 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100404 Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090729 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 437810 Country of ref document: AT Kind code of ref document: T Effective date: 20110404 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110404 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20200506 Year of fee payment: 15 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502006004371 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20211103 |