EP1854724B1 - Procédé et machine pour produire des paquets de cigarettes - Google Patents
Procédé et machine pour produire des paquets de cigarettes Download PDFInfo
- Publication number
- EP1854724B1 EP1854724B1 EP20070107773 EP07107773A EP1854724B1 EP 1854724 B1 EP1854724 B1 EP 1854724B1 EP 20070107773 EP20070107773 EP 20070107773 EP 07107773 A EP07107773 A EP 07107773A EP 1854724 B1 EP1854724 B1 EP 1854724B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- packing material
- cigarettes
- packing
- sheet
- feed
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B19/00—Packaging rod-shaped or tubular articles susceptible to damage by abrasion or pressure, e.g. cigarettes, cigars, macaroni, spaghetti, drinking straws or welding electrodes
- B65B19/02—Packaging cigarettes
- B65B19/22—Wrapping the cigarettes; Packaging the cigarettes in containers formed by folding wrapping material around formers
- B65B19/223—Wrapping the cigarettes; Packaging the cigarettes in containers formed by folding wrapping material around formers in a curved path; in a combination of straight and curved paths, e.g. on rotary tables or other endless conveyors
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B19/00—Packaging rod-shaped or tubular articles susceptible to damage by abrasion or pressure, e.g. cigarettes, cigars, macaroni, spaghetti, drinking straws or welding electrodes
- B65B19/02—Packaging cigarettes
- B65B19/12—Inserting the cigarettes, or wrapped groups thereof, into preformed containers
- B65B19/20—Inserting the cigarettes, or wrapped groups thereof, into preformed containers into boxes with hinged lids
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B19/00—Packaging rod-shaped or tubular articles susceptible to damage by abrasion or pressure, e.g. cigarettes, cigars, macaroni, spaghetti, drinking straws or welding electrodes
- B65B19/02—Packaging cigarettes
- B65B19/22—Wrapping the cigarettes; Packaging the cigarettes in containers formed by folding wrapping material around formers
- B65B19/228—Preparing and feeding blanks
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B65/00—Details peculiar to packaging machines and not otherwise provided for; Arrangements of such details
- B65B65/003—Packaging lines, e.g. general layout
- B65B65/006—Multiple parallel packaging lines
Definitions
- the present invention relates to a method and packing machine for producing packets of cigarettes.
- the present invention may be used to advantage in a packing machine for producing rigid, hinged-lid packets of cigarettes, to which the following description refers purely by way of example.
- a rigid, hinged-lid packet of cigarettes comprises a group of cigarettes wrapped in a sheet of foil inner packing material; and a rigid outer package containing the group of cigarettes.
- the outer package comprises a cup-shaped container housing the group of cigarettes and having an open top end, and a cup-shaped lid hinged to the container along a hinge to rotate, with respect to the container, between an open position and a closed position opening and closing the open end respectively.
- a collar is normally provided, which is folded and connected to the inside of the container, and projects partly out of the open end to engage a corresponding inner surface of the lid when the lid is in the closed position.
- a packing machine for producing rigid, hinged-lid packets of cigarettes comprises a station for forming groups of cigarettes; a station for feeding and folding sheets of inner packing material about the groups of cigarettes; a station for feeding and folding collars; and a station for feeding and folding blanks about the groups of cigarettes and on top of the folded sheets of inner packing material to form the outer packages.
- a strip of foil is unwound off a reel and cut transversely to cut each sheet of inner packing material off the strip.
- W09703878A2 discloses a packaging machine for producing hinged-lid packets for cigarettes, in which foil wrapper sections are delivered by laterally spaced bands along a vertical path between an endless first pocket conveyor and an intermediate conveyor carrying sleeve-like pockets; beyond the intermediate conveyor is a second pocketed conveyor.
- the packaging machine further comprises a plunger conveyor, the arrangement being such that the plungers carried by the plunger conveyor eject batches of cigarettes from the first pocketed conveyor so that each batch becomes wrapped in a wrapper section and passes completely through a pocket on the intermediate conveyor so as to be received in a pocket of the second pocketed conveyor.
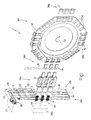
- Number 1 in Figure 1 indicates as a whole a packing machine for producing rigid, hinged-lid packets 2 of cigarettes.
- each packet 2 of cigarettes comprises a cup-shaped container 3, and a group 4 of cigarettes housed inside container 3.
- Group 4 of cigarettes is parallelepiped-shaped, is wrapped in a sheet 5 of foil inner packing material, and is housed inside container 3.
- sheet 5 of inner packing material is rectangular with two long sides and two short sides.
- Container 3 has an open top end 6; and a cup-shaped lid 7 hinged to container 3 along a hinge 8 to rotate, with respect to container 3, between an open position ( Figure 5 ) and a closed position ( Figures 4, 6 ) opening and closing open top end 6 respectively.
- container 3 When lid 7 is in the closed position, container 3 is in the form of a rectangular parallelepiped comprising a top wall 9 and a bottom wall 10 parallel to and opposite each other; two parallel opposite major lateral walls 11, 12; and two parallel opposite minor lateral walls 13. More specifically, one major lateral wall 11 defines a front wall 11 of container 3, and the other major lateral wall 12 defines a rear wall 12 of container 3, and supports hinge 8 of lid 7.
- Four longitudinal edges 14 are defined between lateral walls 13 and front and rear walls 11 and 12; and eight transverse edges 15 are defined between top and bottom walls 10, 11 and front wall 11, rear wall 12, and lateral walls 13.
- Packet 1 also comprises a collar 16, which is folded into a U and connected (glued) to the inside of container 3, and projects partly out of open top end 6 to engage a corresponding inner surface of lid 7 when lid 7 is in the closed position.
- Collar 16 comprises a front wall 17 contacting front wall 11 of container 3; and two lateral walls 18 located on opposite sides of front wall 17 and contacting minor lateral walls 13 of container 3.
- container 3 is formed from a corresponding sheet 19 of outer packing material. More specifically, sheet 19 of outer packing material is rigid and defined by a flat, substantially elongated rectangular blank. In the following description, the component parts of blank 19 are indicated, where possible, using the same reference numbers, with superscripts, as for the corresponding parts of container 3.
- Blank 19 has two longitudinal crease lines 20, and a number of transverse crease lines 21 defining, between the two longitudinal crease lines 20, a panel 11' forming a top portion of front wall 11 (more specifically, the portion forming part of lid 7); a panel 9' forming top wall 9; a panel 12' forming rear wall 12 and therefore having hinge 8; a panel 10' forming bottom wall 10; and a panel 11" forming a bottom portion of front wall 11 (more specifically, the portion forming part of container 3).
- Each panel 11', 11", 12' has two lateral wings 13' and 13", which are located on opposite sides of relative panel 11', 11", 12', and are separated from relative panel 11', 11", 12' by longitudinal crease lines 20.
- Panel 11' has a reinforcing flap 22 for strengthening the bottom edge of lid 7; and each wing 13', 13" of panel 12' has respective rectangular tabs 23 at opposite ends of wing 13', 13".
- each packet 2 When forming each packet 2, the corresponding lateral wings 13', 13" are superimposed and glued to each other to form the minor lateral walls 13 of container 3; each tab 23 is folded squarely with respect to relative lateral wing 13', 13", and is superimposed on and glued to an inner surface of a relative panel 9', 10' to define an inner portion of a relative wall 9, 10; and reinforcing flap 22 is folded 180° onto and glued to panel 11'.
- longitudinal edges 14 and transverse edges 15 are all square.
- longitudinal edges 14 are rounded; in which case, to form rounded edges 14, blank 19 must have four groups of closely spaced longitudinal crease lines to enable blank 19 to flex locally as required into a circular shape.
- at least some of longitudinal edges 14 or at least some of transverse edges 15 are rounded or bevelled (as in the packet of cigarettes described in Patent Application EP-A1-0764595 ).
- some longitudinal edges 14 and some transverse edges 15 may be non-square, rounded or bevelled edges, so as to have both non-square, rounded or bevelled longitudinal edges 14 and non-square, rounded or bevelled transverse edges 15.
- packet 2 of cigarettes may resemble the packet of cigarettes described in Patent Application EP-A1-1066206 ; in which case, major lateral walls 11 and 12 are outwardly convex, and each have a flat central portion, and two curved creased lateral bands connecting the flat central portion to minor lateral walls 13 at respective sharp, non-square longitudinal edges 14.
- packets 2 of cigarettes resembling the one described in Patent Application EP-A1-1066206 , such as partly curving the convex walls, or curving only one wall as opposed to two opposite facing walls, or curving minor lateral walls 13 as opposed to major lateral walls 11 and 12.
- Patent Application WO03026984A1 some variations of the packet of cigarettes described in Patent Application EP-A1-1066206 are proposed in Patent Application WO03026984A1 .
- packing machine 1 comprises a number of work stations 24 arranged successively along a packing path. More specifically, packing machine 1 comprises seven work stations 24 : a group-forming station 24a for forming groups 4 of cigarettes; a feed station 24b for feeding sheets 5 of inner packing material; a folding station 24c for folding sheets 5 of inner packing material about groups 4 of cigarettes; a feed-and-fold station 24d for feeding and folding collars 16 about groups 4 of cigarettes and on top of the folded sheets 5 of inner packing material; a feed station 24e for feeding sheets 19 of outer packing material; a folding station 24f for folding sheets 19 of outer packing material about groups 4 of cigarettes and on top of the folded sheets 5 of inner packing material; and a drying station 24g for drying packets 2.
- a group-forming station 24a for forming groups 4 of cigarettes
- a feed station 24b for feeding sheets 5 of inner packing material
- a folding station 24c for folding sheets 5 of inner packing material about groups 4 of cigarettes
- a feed-and-fold station 24d for feeding and folding collars 16 about groups
- each work station 24 the following description is limited to the main operating devices shown in Figures 1-3 , though, in actual fact, each work station 24 comprises additional operating devices that cannot be shown in detail in the drawings.
- Station 24a for forming groups 4 of cigarettes comprises a hopper (not shown in detail) with at least three outlets for feeding three groups 4 of cigarettes simultaneously to three pockets of a group-forming conveyor (not shown).
- the group-forming conveyor may comprise a drum rotating intermittently (or "in steps") about a horizontal axis of rotation, and supporting a number of groups of three pockets each.
- a packing conveyor 25 (shown schematically) picks up the groups 4 of cigarettes from group-forming station 24a, and feeds groups 4 of cigarettes along a horizontal packing path P1, which extends through station 24b for feeding sheets 5 of inner packing material, through station 24c for folding sheets 5 of inner packing material, and through station 24d for feeding and folding collars 16, and terminates at station 24f for folding sheets 19 of outer packing material.
- packing conveyor 25 may comprise a belt conveyor having a conveying branch coinciding with packing path P1, and a return branch, and which supports a number of pushers which push groups 4 of cigarettes along packing path P1.
- packing conveyor 25 may comprise a number of pushers, each of which is integral with the other pushers and pushes each group 4 of cigarettes forward one respective step of a sequence of steps of each group 4 of cigarettes along packing path P1.
- packing conveyor 25 simultaneously feeds along packing path P1 three groups 4 of cigarettes arranged side by side in a vertical direction perpendicular to packing path P1. In other words, three vertically offset groups 4 of cigarettes are fed simultaneously along packing path P1 by packing conveyor 25.
- Feed station 24b comprises a feed conveyor 26, which feeds each sheet 5 of inner packing material along a vertical feed path P2 perpendicular to packing path P1, so that each group 4 of cigarettes intercepts a respective sheet 5 of inner packing material, which is thus folded into a U about group 4 of cigarettes.
- Each sheet 5 of inner packing material is fed through feed station 24b and along feed path P2 with its long sides perpendicular to feed path P2, and its short sides parallel to feed path P2.
- packing conveyor 25 simultaneously feeds along packing path P1 three groups 4 of cigarettes arranged side by side in a vertical direction (i.e. parallel to feed path P2). Consequently, feed conveyor 26 feeds through feed station 24b and along feed path P2 three successive sheets 5 of inner packing material, which are intercepted simultaneously by three respective side by side groups 4 of cigarettes.
- each two successive sheets 5 of inner packing material intercepted simultaneously are spaced apart along feed path P2 by a given distance D1 exactly equal to the distance between each two side by side groups 4 of cigarettes; and each two sheets 5 of inner packing material not intercepted simultaneously are spaced apart along feed path P2 by a given distance D2 greater than distance D1.
- a succession of groups of three sheets 5 of inner packing material is fed along feed path P2; the three sheets 5 of inner packing material in each group are spaced apart by distance D1 exactly equal to the distance between each two side by side groups 4 of cigarettes; whereas each two successive groups of sheets 5 of inner packing material are spaced apart by distance D2 greater than distance D1.
- feed station 24b comprises a reel-off device (not shown) for unwinding off a reel (not shown) a strip 27 of packing material of a width equal to the long sides of each sheet 5 of inner packing material; and a cutting device 28 for cyclically cutting strip 27 of packing material transversely to cut sheets 5 of inner packing material off strip 27 of packing material.
- Feed conveyor 26 is located immediately downstream from cutting device 28 to receive sheets 5 of inner packing material from cutting device 28, and spaces sheets 5 of inner packing material along feed path P2 as described above.
- Feed conveyor 26 comprises a pair of top suction belts 29 immediately downstream from cutting device 28; and a pair of bottom suction belts 30 downstream from top suction belts 29.
- the two top suction belts 29 are parallel and side by side, and feed sheets 5 of inner packing material along feed path P2 by retaining two opposite ends of each sheet 5 of inner packing material; similarly, the two bottom suction belts 30 are parallel and side by side, and feed sheets 5 of inner packing material along feed path P2 by retaining two opposite ends of each sheet 5 of inner packing material.
- the two bottom suction belts 30 being spaced a given distance apart, groups 4 of cigarettes travelling through feed station 24b along packing path P1 pass between the two bottom suction belts 30.
- the two top suction belts 29 are located on the opposite side of sheets 5 of inner packing material with respect to the two bottom suction belts 30, so as to form a transfer area in which each sheet 5 of inner packing material is retained simultaneously by both top suction belts 29 and bottom suction belts 30, and in which each sheet 5 of inner packing material is released by top suction belts 29 to bottom suction belts 30.
- each suction belt 29, 30 comprises a perforated belt (or at any rate a belt permeable to air) wound about two end pulleys (one idle and the other powered) and having a conveying branch which runs over a chamber in which a vacuum is formed by a suction pump.
- top suction belts 29 is set with respect to cutting device 28 to space all the sheets 5 of inner packing material apart by distance D1; and the travelling speed of bottom suction belts 30 is set with respect to top suction belts 29 to space each group of three sheets 5 of inner packing material apart from the next group of three sheets 5 of inner packing material by distance D2.
- Folding station 24c comprises a folding device 31 comprising three superimposed, substantially identical packing conduits, each of which defines a respective straight folding channel along which a respective succession of groups 4 of cigarettes travels along packing path P1.
- Each straight folding channel is equipped with both fixed (i.e. helical) folders and movable folders, to complete the folding of each sheet 5 of inner packing material about a respective group 4 of cigarettes.
- Station 24d for feeding and folding collars 16 comprises a feed device (not shown), which detaches collars 16 successively from a strip of collars (not shown) unwound off a reel (not shown), to feed groups of three collars 16 to folding station 24d. Collars 16 are fed in much the same way as sheets 5 of inner packing material. That is, three successive collars 16 are fed through feed station 24d and intercepted simultaneously by three respective side by side groups 4 of cigarettes wrapped in sheets 5 of inner packing material. At station 24d for feeding and folding collars 16, each collar 16 is folded into a U about the respective group 4 of cigarettes and on top of sheet 5 of inner packing material by known folders (not shown).
- Station 24f for folding sheets 19 of outer packing material comprises a vertical packing wheel 32, which rotates clockwise in steps (i.e. intermittently) about a horizontal axis of rotation 33 perpendicular to packing path P1, and has a number of peripheral pockets 34, each for housing a group 4 of cigarettes.
- packing wheel 32 is polygonal (in particular, octagonal) with a number of (in particular, eight) sides, along each of which are arranged three parallel, side by side pockets 34.
- sheets 19 of outer packing material are inserted inside respective pockets 34 on packing wheel 32, so that each sheet 19 of outer packing material is folded partly inside respective pocket 34.
- three sheets 19 of outer packing material are preferably inserted simultaneously into three pockets 34 along the same side of packing wheel 32.
- each sheet 19 of outer packing material is folded about a respective group 4 of cigarettes wrapped in a sheet 5 of inner packing material, to form a respective packet 2 of cigarettes.
- Packets 2 of cigarettes are expelled successively from pockets 34 of packing wheel 32 at drying station 24g.
- folding of each sheet 19 of outer packing material about respective group 4 of cigarettes wrapped in sheet 5 of inner packing material is completed so as to complete respective packet 2 of cigarettes as packet 2 of cigarettes is expelled from respective pocket 34 of packing wheel 32 and fed to drying station 24g.
- packet 2 of cigarettes is completed by gumming and folding the outer wings 13', 13" onto the corresponding already-folded wings 13', 13".
- packing machine 1 may be altered to produce soft packets 2 of cigarettes; in which case, the main differences lie in not using collars 16, and in each sheet 19 of outer packing material being defined by a soft sheet similar to sheet 5 of inner packing material, as opposed to a rigid blank. Consequently, sheets 19 of outer packing material are fed and folded in exactly the same way as sheets 5 of inner packing material.
- each group 4 of cigarettes wrapped in a sheet 5 of inner packing material is fed along packing path P1 and through station 24e for feeding sheets 19 of outer packing material, each of which is rectangular with two long sides and two short sides; each sheet 19 of outer packing material is fed through feed station 24e and along a feed path perpendicular to packing path P1, with its long sides perpendicular to the feed path and its short sides parallel to the feed path, so that a respective group 4 of cigarettes intercepts sheet 19 of outer packing material, which is thus folded into a U about group 4 of cigarettes.
- Each sheet 19 of outer packing material is then folded, along packing path P1, about respective group 4 of cigarettes by a folding device similar to folding device 31.
- a strip of packing material is unwound off a reel and cut cyclically crosswise by a cutting device to cut sheets 19 of outer packing material off the strip of packing material.
- a cutting device to cut sheets 19 of outer packing material off the strip of packing material.
- packing machine 1 processes three groups 4 of cigarettes simultaneously.
- packing machine 1 may process two groups 4 of cigarettes simultaneously, or even only one group 4 of cigarettes at a time. Reducing the number of groups 4 of cigarettes processed simultaneously obviously reduces the complexity and size of packing machine 1, but also reduces the output rate (i.e. the number of packets 2 of cigarettes produced in a given time interval) of packing machine 1.
- Packing machine 1 as described above has numerous advantages.
- the average travelling speed of sheets 5 of inner packing material is relatively slow, so that highly precise positioning of each sheet 5 of inner packing material with respect to respective group 4 of cigarettes can be achieved easily.
- simultaneously packing three groups 4 of cigarettes provides for a high output rate (as many as 1500 packets a minute), while at the same time allowing a relatively long time interval in which to perform each packing operation.
- each packing operation can be performed extremely accurately, without recourse to complicated, unproven engineering solutions.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Wrapping Of Specific Fragile Articles (AREA)
Claims (34)
- Procédé de production de paquets de cigarettes, chacun desquels comprend un groupe (4) de cigarettes ; une feuille (5) de matériau d'emballage interne d'aluminium encloisonnant le groupe (4) de cigarettes afin de former un emballage interne ; et une feuille (19) de matériau d'emballage externe encloisonnant le groupe (4) de cigarettes et la feuille (5) de matériau d'emballage interne pour former un emballage externe ; le procédé comprenant les étapes suivantes :délivrance de chaque groupe (4) de cigarettes, au moyen d'un convoyeur d'emballage (25), le long d'un chemin d'emballage (P1) et à travers une première station d'alimentation (24b) permettant de délivrer les feuilles (5) de matériau d'emballage interne, chacune desquelles est rectangulaire avec deux côtés longs et deux côtés courts ;délivrance de chaque feuille (5) de matériau d'emballage interne, au moyen d'un convoyeur d'alimentation (26), à travers la première station d'alimentation (24b) et le long d'un premier chemin d'alimentation (P2) perpendiculaire au chemin d'emballage (P1) avec ses côtés longs perpendiculaires au premier chemin d'alimentation (P2) et ses côtés courts parallèles au premier chemin d'alimentation (P2), de sorte qu'un groupe (4) de cigarettes respectif intercepte la feuille (5) de matériau d'emballage interne, pliant ainsi la feuille (5) de matériau d'emballage interne en U autour du groupe (4) de cigarettes ; etpliage de chaque feuille (5) de matériau d'emballage interne autour du groupe (4) de cigarettes respectif ;le procédé étant caractérisé en ce qu'il comprend les étapes supplémentaires suivantes :délivrance le long du chemin d'emballage (P1) d'au moins deux groupes (4) de cigarettes agencés côte à côte dans une direction parallèle au premier chemin d'alimentation (P2) ; etdélivrance à travers la première station d'alimentation (24b) et le long du premier chemin d'alimentation (P2) d'au moins deux feuilles successives (5) de matériau d'emballage interne, qui sont interceptées simultanément par deux groupes (4) de cigarettes respectifs côte à côte.
- Procédé selon la revendication 1, et comprenant les étapes supplémentaires suivantes :délivrance le long du chemin d'emballage (P1) de trois groupes (4) de cigarettes agencés côte à côte dans une direction parallèle au premier chemin d'alimentation (P2) ; etdélivrance à travers la première station d'alimentation (24b) et le long du premier chemin d'alimentation (P2) de trois feuilles successives (5) de matériau d'emballage interne, qui sont interceptées simultanément par trois groupes (4) de cigarettes respectifs côte à côte.
- Procédé selon la revendication 1 ou 2, dans lequel le premier convoyeur d'alimentation (26) comprend deux premières courroies d'aspiration (30) parallèles et côte à côte, qui alimentent les feuilles (5) de matériau d'emballage interne le long du premier chemin d'alimentation (P2) en retenant chaque feuille (5) de matériau d'emballage interne par deux extrémités opposées de la feuille (5) de matériau d'emballage interne ; et les groupes (4) de cigarettes se déplaçant le long du chemin d'emballage (P1) et à travers la première station d'alimentation (24b) passent entre les deux premières courroies d'aspiration (30).
- Procédé selon l'une quelconque des revendications 1 à 3, et comprenant les étapes supplémentaires suivantes :déroulage d'une première bobine d'une première bande (27) de matériau d'emballage d'une largeur égale aux côtés longs de la feuille (5) de matériau d'emballage interne ;découpe cyclique de la première bande (27) de matériau d'emballage de façon transversale dans un premier dispositif de découpe (28) afin de découper les feuilles (5) de matériau d'emballage interne à partir de la première bande (27) de matériau d'emballage ; etespacement le long du premier chemin d'alimentation (P2), de chacune des deux feuilles successives (5) de matériau d'emballage interne.
- Procédé selon la revendication 4, et comprenant les étapes supplémentaires suivantes :espacement, le long du premier chemin d'alimentation (P2), et selon une première distance donnée (D1), de chacune des deux feuilles successives (5) de matériau d'emballage interne qui sont interceptées simultanément ; etespacement, le long du premier chemin d'alimentation (P2), et selon une seconde distance donnée (D2) plus grande que la première distance (D1), de chacune des deux feuilles (5) de matériau d'emballage interne qui ne sont pas interceptées simultanément.
- Procédé selon la revendication 5, dans lequel le premier convoyeur d'alimentation (26) comprend :deux premières courroies d'aspiration (30) parallèles et côte à côte, qui délivrent les feuilles (5) de matériau d'emballage interne le long du premier chemin (P2) en retenant chaque feuille (5) de matériau d'emballage interne par deux extrémités opposées de la feuille (5) de matériau d'emballage interne ; les groupes (4) de cigarettes se déplaçant le long du chemin d'emballage (P1) et à travers la première station d'alimentation (24b) en passant entre les deux premières courroies d'aspiration (30) ; etdeux secondes courroies d'aspiration (29) parallèles et côte à côte qui délivrent les feuilles (5) de matériau d'emballage interne le long du premier chemin d'alimentation (P2) en retenant chaque feuille (5) de matériau d'emballage interne par deux extrémités opposées de la feuille (5) de matériau d'emballage interne ; les deux secondes courroies d'aspiration (29) étant situées en amont des premières courroies d'aspiration (30) et en aval depuis le premier dispositif de découpe (28).
- Procédé selon la revendication 6, dans lequel :la vitesse de déplacement des secondes courroies d'aspiration (29) est établie par rapport au premier dispositif de découpe (28) afin d'espacer toutes les feuilles (5) de matériau d'emballage interne selon la première distance (D1) ; etla vitesse de déplacement des premières courroies d'aspiration (30) par rapport aux secondes courroies d'aspiration (29) est établie pour espacer un groupe de feuilles (5) de matériau d'emballage interne du groupe suivant de feuilles (5) de matériau d'emballage interne selon la seconde distance (D2).
- Procédé selon l'une quelconque des revendications 1 à 7, et comprenant les étapes supplémentaires suivantes :délivrance de chaque groupe (4) de cigarettes, emballé dans une feuille (5) de matériau d'emballage interne, le long du chemin d'emballage (P1) et à travers une deuxième station d'alimentation (24d) permettant de délivrer des collets (16) ; etpliage de chaque collet (16) autour du groupe (4) de cigarettes respectif et au-dessus de la feuille (5) de matériau d'emballage interne au niveau de la deuxième station d'alimentation (24d) permettant de délivrer les collets (16).
- Procédé selon la revendication 8, et comprenant les étapes supplémentaires suivantes :insertion des feuilles (19) de matériau d'emballage interne à l'intérieur de poches (34) respectives d'une roue d'emballage (32), de sorte que chaque feuille (19) de matériau d'emballage externe est partiellement pliée à l'intérieur de la poche respective (34) ;en aval de la deuxième station d'alimentation (24d) permettant de délivrer les collets (16), insertion de chaque groupe (4) de cigarettes, emballé dans une feuille (5) de matériau d'emballage interne, à l'intérieur d'une poche (34) de la roue d'emballage (32) contenant une feuille respective (19) de matériau d'emballage externe ; etpliage de chaque feuille (19) de matériau d'emballage externe autour d'un groupe (4) de cigarettes respectif, emballé dans une feuille (5) de matériau d'emballage interne, afin de former un paquet (2) respectif de cigarettes.
- Procédé selon la revendication 9, et comprenant les étapes supplémentaires suivantes :expulsion des paquets (2) de cigarettes successivement des poches (34) de la roue d'emballage (32) ; etachèvement du pliage de chaque feuille (19) de matériau d'emballage externe autour d'un groupe respectif (4) de cigarettes, emballé dans une feuille (5) de matériau d'emballage interne, afin d'achever un paquet (2) respectif de cigarettes lorsque le paquet (2) de cigarettes est expulsé de la poche (34) respective de la roue d'emballage (32).
- Procédé selon la revendication 10, et comprenant l'étape supplémentaire de délivrance des paquets (2) de cigarettes vers un poste de séchage (24g) en aval de la roue d'emballage (32).
- Procédé selon la revendication 9, 10 ou 11, dans lequel le chemin d'emballage (P1) est horizontal, le premier chemin d'alimentation (P2) est vertical, et la roue d'emballage (32) est verticale et tourne autour d'un axe horizontal de rotation (33) perpendiculaire au chemin d'emballage (P1).
- Procédé selon l'une quelconque des revendications 1 à 7, et comprenant les étapes supplémentaires suivantes :délivrance de chaque groupe (4) de cigarettes, emballé dans une feuille (5) de matériau d'emballage interne, le long du chemin d'emballage (P1) et à travers une troisième station d'alimentation (24e) permettant de délivrer les feuilles (19) de matériau d'emballage externe, chacune desquelles est rectangulaire avec deux côtés longs et deux côtés courts ;délivrance de chaque feuille (19) de matériau d'emballage externe à travers la troisième station d'alimentation (24e) et le long d'un second chemin d'alimentation perpendiculaire au chemin d'emballage (P1), les côtés longs étant perpendiculaires au second chemin d'alimentation, et les côtés courts parallèles au second chemin d'alimentation, de sorte qu'un groupe respectif (4) de cigarettes intercepte la feuille (19) de matériau d'emballage externe, pliant ainsi la feuille (19) de matériau d'emballage externe en U autour du groupe (4) de cigarettes ; etpliage de chaque feuille (19) de matériau d'emballage externe autour du groupe respectif (4) de cigarettes le long du chemin d'emballage (P1).
- Procédé selon la revendication 13, et comprenant les étapes supplémentaires suivantes :délivrance le long du chemin d'emballage (P1) d'au moins deux groupes (4) de cigarettes agencés côte à côte dans une direction parallèle au second chemin d'alimentation ; etdélivrance à travers la troisième station d'alimentation (24e) et le long du second chemin d'alimentation d'au moins deux feuilles successives (19) de matériau d'emballage externe, qui sont interceptées simultanément par deux groupes (4) de cigarettes respectifs côte à côte.
- Procédé selon la revendication 13 ou 14, et comprenant les étapes supplémentaires suivantes :déroulage d'une seconde bobine d'une seconde bande de matériau d'emballage de largeur égale aux côtés longs de la feuille (19) de matériau d'emballage externe ;découpe cyclique de la seconde bande de matériau d'emballage de façon transversale dans un second dispositif de découpe afin de découper les feuilles (19) de matériau d'emballage externe à partir de la seconde bande de matériau d'emballage ; etespacement, le long du second chemin d'alimentation, de chacune des deux feuilles successives (19) de matériau d'emballage externe.
- Procédé selon la revendication 15, et comprenant les étapes supplémentaires suivantes :espacement, le long du second chemin d'alimentation et selon une première distance donnée (D1), de chacune des deux feuilles successives (19) de matériau d'emballage externe qui sont interceptées simultanément ; etespacement, le long du second chemin d'alimentation et selon une seconde distance prédéterminée (D2) plus grande que la première distance (D1), de chacune des deux feuilles successives (19) de matériau d'emballage externe qui ne sont pas interceptées simultanément.
- Machine d'emballage permettant de produire des paquets de cigarettes, chacun desquels comprend un groupe (4) de cigarettes ; une feuille (5) de matériau d'emballage interne en aluminium encloisonnant le groupe (4) de cigarettes afin de former un emballage interne ; et une feuille (19) de matériau d'emballage externe encloisonnant le groupe (4) de cigarettes et la feuille (5) de matériau d'emballage interne afin de former un emballage externe ; la machine d'emballage (1) comprenant :une première station d'alimentation (24b) qui délivre les feuilles (5) de matériau d'emballage interne, chacune desquelles est rectangulaire avec deux côtés longs et deux côtés courts ;un convoyeur d'emballage (25) qui délivre chaque groupe (4) de cigarettes le long d'un chemin d'emballage (P1) et à travers la première station d'alimentation (24b) permettant de délivrer les feuilles (5) de matériau d'emballage interne ;un premier convoyeur d'alimentation (26) qui délivre chaque feuille (5) de matériau d'emballage interne à travers la première station d'alimentation (24a) et le long d'un premier chemin d'alimentation (P2), perpendiculaire au chemin d'emballage (P1), ses côtés longs étant perpendiculaires au premier chemin d'alimentation (P2), et ses côtés courts parallèles au premier chemin d'alimentation (P2), de sorte qu'un groupe respectif (4) de cigarettes intercepte la feuille (5) de matériau d'emballage interne, pliant ainsi la feuille (5) de matériau d'emballage interne en U autour du groupe (4) de cigarettes ; etun dispositif de pliage (31) qui plie chaque feuille (5) du matériau d'emballage interne autour du groupe respectif (4) de cigarettes ;la machine d'emballage (1) étant caractérisée en ce que :le convoyeur d'emballage (25) délivre le long du chemin d'emballage (P1) au moins deux groupes (4) de cigarettes agencés côte à côte dans une direction parallèle au premier chemin d'alimentation (P2) ; etle premier convoyeur d'alimentation (26) délivre à travers la première station d'alimentation (24b) et le long du premier chemin d'alimentation (P2) au moins deux feuilles successives (5) de matériau d'emballage interne qui sont interceptées simultanément par deux groupes (4) de cigarettes côte à côte respectifs.
- Machine d'emballage selon la revendication 17, dans laquelle
le convoyeur d'emballage (25) délivre le long du chemin d'emballage (P1) trois groupes (4) de cigarettes agencés côte à côte dans une direction parallèle au premier chemin d'alimentation (P2) ; et
le premier convoyeur d'alimentation (26) délivre à travers la première station d'alimentation (24b) et le long du premier chemin d'alimentation (P2) trois feuilles (5) successives de matériau d'emballage interne, qui sont interceptées simultanément par trois groupes (4) de cigarettes côte à côte respectifs. - machine d'emballage selon la revendication 17 ou 18, dans laquelle le premier convoyeur d'alimentation (26) comprend deux premières courroies d'aspiration (30) côte à côte parallèles qui délivrent les feuilles (5) de matériau d'emballage interne le long du premier chemin d'alimentation (P2) en retenant chaque feuille (5) de matériau d'emballage interne par deux extrémités opposées de la feuille (5) de matériau d'emballage interne ; et le convoyeur d'emballage (25) délivre les groupes (4) de cigarettes le long du chemin d'emballage (P1) et à travers la première station d'alimentation (24b) en passant entre les deux premières courroies d'aspiration (30).
- Machine d'emballage selon l'une quelconque des revendications 17 à 19, et comprenant :un premier dispositif de dévidage permettant de dérouler une première bobine d'une première bande (27) de matériau d'emballage de largeur égale aux côtés longs de la feuille (5) de matériau d'emballage interne ; etun premier dispositif de découpe (28) permettant de découper de façon cyclique la première bande (27) de matériau d'emballage de façon transversale afin de découper les feuilles (5) de matériau d'emballage interne à partir de la première bande (27) de matériau d'emballage.
- Machine d'emballage selon la revendication 20, dans laquelle :le premier convoyeur d'alimentation (26) espace, le long du premier chemin d'alimentation (P2) et selon une première distance donnée (D1), chacune des deux feuilles successives (5) de matériau d'emballage interne qui sont interceptées simultanément ; etle premier convoyeur d'alimentation (26) espace, le long du premier chemin d'alimentation (P2) et selon une seconde distance donnée (D2) plus grande que la première distance (D1), chacune des deux feuilles (5) de matériau d'emballage interne qui ne sont pas interceptées simultanément.
- Machine d'emballage selon la revendication 21, dans laquelle le premier convoyeur d'alimentation (26) comprend :un premier dispositif de découpe (28) dans lequel la première bande (27) de matériau d'emballage est découpée de façon cyclique ;deux premières courroies d'aspiration (30) côte à côte parallèles qui délivrent les feuilles (5) de matériau d'emballage interne le long du premier chemin d'alimentation (P2) en retenant chaque feuille (5) de matériau d'emballage interne par deux extrémités opposées de la feuille (5) de matériau d'emballage interne ; les groupes (4) de cigarettes se déplaçant le long du chemin d'emballage (P1) et à travers la première station d'alimentation (24b) en passant entre les deux premières courroies d'aspiration (30) ;deux secondes courroies d'aspiration (29) côte à côte parallèles, qui délivrent les feuilles (5) de matériau d'emballage interne le long du premier chemin d'alimentation (P2) en retenant chaque feuille (5) de matériau d'emballage interne par deux extrémités opposées de la feuille (5) de matériau d'emballage interne ; les deux secondes courroies d'aspiration (29) étant situées en amont des premières courroies d'aspiration (30) et en aval du premier dispositif de découpe (28).
- Machine d'emballage selon la revendication 22, dans laquelle
la vitesse de déplacement des secondes courroies d'aspiration (29) est établie par rapport au premier dispositif de découpe (28) afin d'espacer toutes les feuilles (5) de matériau d'emballage interne selon la première distance (D1) ;
la vitesse de déplacement des premières courroies d'aspiration (30) par rapport aux secondes courroies d'aspiration (29) est établie pour espacer un groupe de feuilles (5) de matériau d'emballage interne du groupe suivant de feuilles (5) de matériau d'emballage interne selon la seconde distance (D2). - Machine d'emballage selon l'une quelconque des revendications 17 à 23, et comprenant une deuxième station d'alimentation (24d) permettant d'alimenter des collets (16), qui est située le long du chemin d'emballage (P1), et à travers lequel chaque groupe (4) de cigarettes, emballé dans une feuille (5) de matériau d'emballage interne, est délivré par le convoyeur d'emballage (25) ; dans la deuxième station d'alimentation (24d) permettant de délivrer des collets (16), chaque collet (16) étant plié autour du groupe (4) de cigarettes respectif et au-dessus de la feuille (5) de matériau d'emballage interne.
- Machine d'emballage selon la revendication 24, et comprenant une roue d'emballage (32) avec des poches (34), dans lesquelles des feuilles (19) de matériau d'emballage externe sont insérées de sorte que chaque feuille (19) de matériau d'emballage externe est pliée en partie à l'intérieur de la poche respective (34) ; le convoyeur d'emballage (25) se terminant, en aval de la deuxième station d'alimentation (24d) permettant de délivrer des collets (16), au niveau de la roue d'emballage (32) pour insérer chaque groupe (4) de cigarettes, emballé dans une feuille (5) de matériau d'emballage interne, à l'intérieur d'une poche (34) de la roue d'emballage (32) contenant une feuille respective (19) de matériau d'emballage externe ; et la roue d'emballage (32) ayant des organes de pliage permettant de plier chaque feuille (19) de matériau d'emballage externe autour d'un groupe (4) de cigarettes respectif, emballé dans une feuille (5) de matériau d'emballage interne, afin de former un paquet (2) de cigarettes respectif.
- Machine d'emballage selon la revendication 25, dans laquelle :le convoyeur d'emballage (25) délivre le long du chemin d'emballage (P1) au moins deux groupes (4) de cigarettes agencés côte à côte dans une direction parallèle au premier chemin d'alimentation (P2) ;la roue d'emballage (32) étant polygonale avec un certain nombre de côtés, le long de chacun desquels deux poches (34) sont agencées parallèlement et côte à côte.
- Machine d'emballage selon la revendication 26, dans laquelle la roue d'emballage (32) est octogonale.
- Machine d'emballage selon la revendication 25, 26 ou 27, dans laquelle les paquets (2) de cigarettes sont expulsés successivement des poches (34) de la roue d'emballage (32) ; et le pliage de chaque feuille (19) de matériau d'emballage externe autour d'un groupe (4) de cigarettes respectif , emballé dans une feuille (5) de matériau d'emballage interne, est achevé afin d'achever un paquet (2) de cigarettes respectif alors que le paquet (2) de cigarettes est expulsé de la poche respective (34) de la roue d'emballage (32).
- Machine d'emballage selon la revendication 28, et comprenant une station de séchage (24g) en aval de la roue d'emballage (32).
- Machine d'emballage selon la revendication 27, 28 ou 29, dans laquelle le chemin d'emballage (P1) est horizontal, le premier chemin d'alimentation (P2) est vertical, et la roue d'emballage (32) est verticale tourne autour d'un axe horizontal de rotation (33) perpendiculaire au chemin d'emballage (P1).
- Machine d'emballage selon l'une quelconque des revendications 17 à 23, dans laquelle
le convoyeur d'emballage (25) délivre chaque groupe (4) de cigarettes, emballé dans une feuille (5) de matériau d'emballage interne, le long d'un chemin d'emballage (P1) et à travers une troisième station d'alimentation (24e) permettant de délivrer les feuilles (19) de matériau d'emballage externe, chacune desquelles est rectangulaire avec deux côtés longs et deux côtés courts ;
chaque feuille (19) de matériau d'emballage externe est délivrée par un second convoyeur d'alimentation à travers la troisième station d'alimentation (24e) et le long d'un second chemin d'alimentation perpendiculaire au chemin d'emballage (P1), ses longs côtés étant perpendiculaires au second chemin d'alimentation, de sorte qu'un groupe respectif (4) de cigarettes intercepte la feuille (19) de matériau d'emballage externe, pliant ainsi la feuille (19) de matériau d'emballage externe en U autour du groupe (4) de cigarettes. - Machine d'emballage selon la revendication 31, dans laquelle :le convoyeur d'emballage (25) délivre le long du chemin d'emballage (P1) au moins deux groupes (4) de cigarettes agencés côte à côte dans une direction parallèle au second chemin d'alimentation ; etle second convoyeur d'alimentation délivre à travers la troisième station d'alimentation (24e) et le long du second chemin d'alimentation au moins deux feuilles successives (19) de matériau d'emballage externe, qui sont interceptées simultanément par deux groupes (4) de cigarettes côte à côte respectifs.
- Machine d'emballage selon la revendication 31 ou 32, et comprenant :un second dispositif de dévidage permettant de dérouler une seconde bobine d'une seconde bande de matériau d'emballage de largeur égale aux côtés longs de la feuille (19) de matériau d'emballage externe ; etun second dispositif de découpe permettant de découper de façon cyclique la seconde bande de matériau d'emballage de façon transversale afin de découper les feuilles (19) de matériau d'emballage externe à partir de la seconde bande de matériau d'emballage.
- Machine d'emballage selon la revendication 33, dans laquelle :le second convoyeur d'alimentation espace, le long du second chemin d'alimentation et selon une première distance donnée (D1) chacune des deux feuilles successives (19) de matériau d'emballage externe qui sont interceptées simultanément ; etle second convoyeur d'alimentation espace, le long du second chemin d'alimentation et selon une seconde distance donnée (D2) plus grande que la première distance (D1), chacune des deux feuilles (19) de matériau d'emballage externe qui ne sont pas interceptées simultanément.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| IT000347A ITBO20060347A1 (it) | 2006-05-09 | 2006-05-09 | Macchina impacchettatrice di sigarette |
| ITBO20070070 ITBO20070070A1 (it) | 2007-02-07 | 2007-02-07 | Metodo e macchina impacchettatrice per realizzare pacchetti di sigarette. |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP1854724A2 EP1854724A2 (fr) | 2007-11-14 |
| EP1854724A3 EP1854724A3 (fr) | 2009-12-02 |
| EP1854724B1 true EP1854724B1 (fr) | 2012-07-11 |
Family
ID=38269019
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP20070107773 Active EP1854724B1 (fr) | 2006-05-09 | 2007-05-08 | Procédé et machine pour produire des paquets de cigarettes |
Country Status (1)
| Country | Link |
|---|---|
| EP (1) | EP1854724B1 (fr) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP2477907B1 (fr) | 2009-09-18 | 2017-05-10 | Focke & Co. (GmbH & Co. KG) | Emballages, en particulier de cigarettes, et procédé et dispositif pour leur fabrication |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| ITBO20080094A1 (it) | 2008-02-13 | 2008-05-14 | Gd Spa | Metodo ed unita di incarto per ripiegare un foglio di incarto attorno ad un gruppo di sigarette. |
| IT1397936B1 (it) | 2010-01-26 | 2013-02-04 | Gima Spa | Macchina impacchettatrice e metodo per impacchettare articoli da fumo. |
| ITBO20120032A1 (it) * | 2012-01-26 | 2013-07-27 | Gd Spa | Macchina impacchettatrice e metodo di incarto per produrre una confezione di articoli da fumo di tipo scorrevole. |
| ITBO20120031A1 (it) * | 2012-01-26 | 2012-04-26 | Gd Spa | Macchina impacchettatrice e metodo di incarto per realizzare una confezione di articoli da fumo con apertura a scorrimento e con coperchio incernierato e scatolato. |
| CN113247341B (zh) * | 2021-06-17 | 2025-05-16 | 河北白沙烟草有限责任公司 | 一种focke型烟草包装机干燥转塔自动清洁装置及其使用方法 |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1349244A (en) * | 1969-10-29 | 1974-04-03 | Hauni Werke Koerber & Co Kg | Method and machine for packing articles |
| GB9514453D0 (en) * | 1995-07-14 | 1995-09-13 | Molins Plc | Packaging apparatus |
| IT1285617B1 (it) * | 1996-03-15 | 1998-06-18 | Gd Spa | Metodo di incarto di prodotti |
| DE19716930A1 (de) * | 1997-04-23 | 1998-10-29 | Focke & Co | Vorrichtung zum Herstellen von vorzugsweise Großpackungen |
| JP2007527827A (ja) * | 2004-03-11 | 2007-10-04 | ジ・ディ・ソシエタ・ペル・アチオニ | たばこパッキングマシン |
-
2007
- 2007-05-08 EP EP20070107773 patent/EP1854724B1/fr active Active
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP2477907B1 (fr) | 2009-09-18 | 2017-05-10 | Focke & Co. (GmbH & Co. KG) | Emballages, en particulier de cigarettes, et procédé et dispositif pour leur fabrication |
| EP2477907B2 (fr) † | 2009-09-18 | 2022-01-26 | Focke & Co. (GmbH & Co. KG) | Emballages, en particulier de cigarettes, et procédé et dispositif pour leur fabrication |
Also Published As
| Publication number | Publication date |
|---|---|
| EP1854724A3 (fr) | 2009-12-02 |
| EP1854724A2 (fr) | 2007-11-14 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2008935B1 (fr) | Procédé et machine d' emballage pour combiner un insert et un groupe de cigarettes | |
| EP2874887B2 (fr) | Procédé d'emballage et machine pour produire un emballage étanche contenant un groupe d'articles de tabac | |
| CA1227414A (fr) | Methode et appareil pour envelopper les paquets de cigarette | |
| EP2221252B1 (fr) | Procédé d'emballage et machine pour produire des paquets de cigarettes | |
| US3982375A (en) | Process and a device for wrapping articles, more particularly, groups of cigarettes | |
| EP1616795B1 (fr) | Procédé de fabrication des paquets doubles pliables en portefeuille à couvercle articulé | |
| CN101070101A (zh) | 生产香烟盒的方法和包装机 | |
| US4909020A (en) | Process and apparatus for wrapping, especially cigarette packs | |
| EP0529404A1 (fr) | Dispositif pour empaqueter des paquets, spécialement de cigarettes, en groupes | |
| EP1854724A2 (fr) | Procédé et machine pour produire des paquets de cigarettes | |
| US7475525B2 (en) | Method and device for producing packs from at least two partial packs | |
| EP1145958B1 (fr) | Procédé et machine pour la fabrication d'emballages pour cigarettes avec couvercle à charnière | |
| US3911643A (en) | Cigarette packing machine | |
| CN111086676B (zh) | 用于制造烟草工业产品的包装件的方法和设备 | |
| EP0900731B1 (fr) | Machine d'emballage | |
| EP0795472A1 (fr) | Procédé pour envelopper des paquets | |
| EP1842774B1 (fr) | Procédé et machine pour emballer des articles | |
| EP1840032B1 (fr) | Empaqueteuse de cigarettes et procédé | |
| CN111086677B (zh) | 用于制造烟草工业产品的包装件的方法和设备 | |
| EP4717613A1 (fr) | Machine d'emballage et procédé d'emballage pour produire un paquet rigide pour articles à fumer avec un couvercle articulé | |
| EP1206385A2 (fr) | Procedes et systemes d'emballage | |
| EP1705120A1 (fr) | Procédé et unité d'alimentation des colliers pour l'alimentation à une ligne d'emballage pour la fabrication d'un emballage rigide | |
| EP0900729A1 (fr) | Procédé de fabrication de paquets de cigarettes rigides avec couvercle articulé | |
| GB2259072A (en) | Unit for packing packets of cigarettes in groups | |
| JP2001031014A (ja) | 上包み機の包装シート片供給装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC MT NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA HR MK YU |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC MT NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA HR MK RS |
|
| 17P | Request for examination filed |
Effective date: 20091230 |
|
| AKX | Designation fees paid |
Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC MT NL PL PT RO SE SI SK TR |
|
| 17Q | First examination report despatched |
Effective date: 20100901 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: DAKESSIAN, CRISTIAN Inventor name: BIONDI, ANDREA Inventor name: VENTURA, MAURIZIO Inventor name: VITALI, ANTONIO |
|
| RTI1 | Title (correction) |
Free format text: METHOD AND PACKING MACHINE FOR PRODUCING PACKETS OF CIGARETTES |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC MT NL PL PT RO SE SI SK TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 565975 Country of ref document: AT Kind code of ref document: T Effective date: 20120715 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 602007023885 Country of ref document: DE Effective date: 20120906 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: CABINET ROLAND NITHARDT CONSEILS EN PROPRIETE INDU |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: VDEP Effective date: 20120711 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MK05 Ref document number: 565975 Country of ref document: AT Kind code of ref document: T Effective date: 20120711 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D Effective date: 20120711 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120711 Ref country code: AT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120711 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120711 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20121111 Ref country code: BE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120711 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120711 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120711 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20121112 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120711 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120711 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20121012 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120711 |
|
| PLBI | Opposition filed |
Free format text: ORIGINAL CODE: 0009260 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120711 |
|
| 26 | Opposition filed |
Opponent name: FOCKE & CO. (GMBH & CO. KG) Effective date: 20130305 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120711 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120711 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120711 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20121022 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120711 |
|
| PLAX | Notice of opposition and request to file observation + time limit sent |
Free format text: ORIGINAL CODE: EPIDOSNOBS2 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R026 Ref document number: 602007023885 Country of ref document: DE Effective date: 20130305 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120711 Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120711 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20121011 |
|
| PLBB | Reply of patent proprietor to notice(s) of opposition received |
Free format text: ORIGINAL CODE: EPIDOSNOBS3 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120711 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130531 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130531 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20140131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130508 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120711 |
|
| PLCK | Communication despatched that opposition was rejected |
Free format text: ORIGINAL CODE: EPIDOSNREJ1 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R100 Ref document number: 602007023885 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120711 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130508 Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20070508 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20150527 Year of fee payment: 9 |
|
| PLBN | Opposition rejected |
Free format text: ORIGINAL CODE: 0009273 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: OPPOSITION REJECTED |
|
| 27O | Opposition rejected |
Effective date: 20150507 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20160508 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160508 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250529 Year of fee payment: 19 |