EP1923478A1 - Raue Haftvermittlerschicht - Google Patents
Raue Haftvermittlerschicht Download PDFInfo
- Publication number
- EP1923478A1 EP1923478A1 EP06023663A EP06023663A EP1923478A1 EP 1923478 A1 EP1923478 A1 EP 1923478A1 EP 06023663 A EP06023663 A EP 06023663A EP 06023663 A EP06023663 A EP 06023663A EP 1923478 A1 EP1923478 A1 EP 1923478A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- particle stream
- powder particles
- substrate
- coating
- coating material
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 239000011248 coating agent Substances 0.000 title claims abstract description 25
- 238000000576 coating method Methods 0.000 title claims abstract description 25
- 239000002245 particle Substances 0.000 claims abstract description 75
- 239000000843 powder Substances 0.000 claims abstract description 36
- 239000000758 substrate Substances 0.000 claims abstract description 22
- 238000000034 method Methods 0.000 claims abstract description 18
- 239000000463 material Substances 0.000 claims abstract description 14
- 238000010438 heat treatment Methods 0.000 claims abstract description 12
- 239000007921 spray Substances 0.000 claims abstract description 10
- 238000000151 deposition Methods 0.000 claims abstract 2
- 239000002318 adhesion promoter Substances 0.000 claims description 7
- 230000001133 acceleration Effects 0.000 claims description 3
- 239000007767 bonding agent Substances 0.000 abstract description 5
- 238000005240 physical vapour deposition Methods 0.000 abstract description 2
- 239000007789 gas Substances 0.000 description 8
- 239000012720 thermal barrier coating Substances 0.000 description 8
- 150000002500 ions Chemical class 0.000 description 6
- 230000005684 electric field Effects 0.000 description 3
- 238000005507 spraying Methods 0.000 description 3
- XKRFYHLGVUSROY-UHFFFAOYSA-N argon Substances [Ar] XKRFYHLGVUSROY-UHFFFAOYSA-N 0.000 description 2
- 229910052786 argon Inorganic materials 0.000 description 2
- -1 argon ion Chemical class 0.000 description 2
- 239000000203 mixture Substances 0.000 description 2
- 238000009792 diffusion process Methods 0.000 description 1
- 239000011159 matrix material Substances 0.000 description 1
Images
Classifications
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C24/00—Coating starting from inorganic powder
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C28/00—Coating for obtaining at least two superposed coatings either by methods not provided for in a single one of groups C23C2/00 - C23C26/00 or by combinations of methods provided for in subclasses C23C and C25C or C25D
- C23C28/02—Coating for obtaining at least two superposed coatings either by methods not provided for in a single one of groups C23C2/00 - C23C26/00 or by combinations of methods provided for in subclasses C23C and C25C or C25D only coatings only including layers of metallic material
- C23C28/021—Coating for obtaining at least two superposed coatings either by methods not provided for in a single one of groups C23C2/00 - C23C26/00 or by combinations of methods provided for in subclasses C23C and C25C or C25D only coatings only including layers of metallic material including at least one metal alloy layer
- C23C28/022—Coating for obtaining at least two superposed coatings either by methods not provided for in a single one of groups C23C2/00 - C23C26/00 or by combinations of methods provided for in subclasses C23C and C25C or C25D only coatings only including layers of metallic material including at least one metal alloy layer with at least one MCrAlX layer
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C4/00—Coating by spraying the coating material in the molten state, e.g. by flame, plasma or electric discharge
- C23C4/12—Coating by spraying the coating material in the molten state, e.g. by flame, plasma or electric discharge characterised by the method of spraying
Definitions
- the invention relates to a HS-PVD or cold spray method for coating a substrate with a primer layer in which a particle stream of a coating material is produced, deposited on the substrate and subjected to a subsequent heat treatment.
- the invention further relates to a device for carrying out the method.
- a MCrAlY primer layer to a turbine blade by a cold spray method.
- a MCrAlY powder with a grain size of approx. 22 ⁇ m - 45 ⁇ m is heated in a gas stream via a preheating unit to a temperature of up to 600 ° C and then accelerated to a speed of up to 3 Mach with the necessary kinetic Provide energy.
- the thus formed particle stream is deposited on the substrate and then also subjected to a heat treatment.
- Object of the present invention is therefore to provide a method of the type mentioned in such a way that a rough adhesion promoter layer can be applied to the substrate, which ensures better adhesion of the thermal barrier coating.
- This object is achieved in a method of the type mentioned in that powder particles are added to the particle flow with a larger grain size.
- the basic idea of the invention is therefore to add to the particle stream of the coating material, which is produced by an HS-PVD or by a cold spray process, powder particles whose grain size is greater than the grain size of the particles.
- the thus modified mixed particle flow is then deposited on the component, so that a coating is obtained in which at least particles or particles with two different grains are contained.
- This layer may also be formed as a duplex layer, wherein only the upper layer, the coarse grain size is added.
- a bonding agent layer is obtained, which has a rough surface due to the different grain sizes of the particles or particles contained.
- MCrAlY is used as the coating material.
- This material is particularly suitable because it ensures good adhesion to various substrates and further forms a chemically and physically resistant substrate for various thermal barrier coatings.
- powder particles from the coating material can be added to the particle stream. This gives a primer layer with a homogeneous material composition. Alternatively or additionally, it is also possible to add powder particles which do not consist of the coating material to the particle stream.
- the grain size of the powder particles can be between 45 ⁇ m to 85 ⁇ m.
- a primer layer is obtained in which the powder particles are embedded in a matrix of finer particles, so that a high roughness is obtained.
- the powder particles are accelerated to a speed in the range of the speed of sound and then added to the particle stream. In this way it is ensured that the powder particles are completely incorporated into the primer layer, since it is excluded that parts of the powder particles are elastically reflected by the surface of the substrate due to a too high speed.
- the temperature should be in the range between 550 ° C and 650 ° C in particular.
- a turbine blade can be coated with the adhesion promoter layer. It is advantageous that the adhesion promoter layer obtained particularly well meets the high requirements during operation of a turbine and ensures strong adhesion of a possibly applied to her thermal barrier coating.
- the object is likewise achieved by a device for carrying out the method according to the invention.
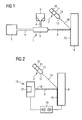
- FIG. 1 shows a first device according to the invention for carrying out the method according to the invention.
- the device comprises a cold spray device 1 and a powder particle feeder 2.
- the cold spray device has a gas supply device 3, which is additionally provided with a heating device, not shown, for heating the gas.
- the gas supply device 3 is connected via a line 4 with a spray device 5.
- the spraying device 5 is further connected via a line 2 to a powder reservoir 6, which contains powdered particles of a coating material of MCrAlY with a grain size of 15 to 30 microns.
- the spraying device 5 also has a dispensing nozzle 7, from which a particle stream 8 is delivered in the direction of a turbine blade 9 to be coated.
- the feeder 2 includes a reservoir 10 containing powder particles of MCrAlY having a grain size of 45 to 85 ⁇ m and a preheating unit 11 for preheating the powder particles and finally an acceleration unit 13 arranged immediately before a discharge opening 12 for accelerating the powder particles.
- a stream of powder particles 14 exits from the discharge opening 12 and hits the surface of the turbine blade 9 simultaneously with the particle stream 8.
- a gas is provided in the gas supply device 3 and heated to a temperature of up to 600 ° C. This gas flows through the conduit 4 into the spray device 5, in which the particles originating from the powder reservoir 6 are injected into the gas flow.
- the resulting gas-particle mixture is then accelerated in the spraying device 5 to a speed of up to 3 Mach, discharged through the discharge nozzle 7 in the direction of the turbine blade 9, on the surface of which it finally strikes. Due to their high kinetic energy, the MCrAlY particles are cold-welded to the substrate and to each other.
- the powder particles are delivered to the preheating unit 11 in the supply device 2 from the reservoir 10 and heated in this to a temperature of about 600 ° C. From the preheating unit 11, the powder particles enter the acceleration unit 13, where they are accelerated to a speed in the range of the speed of sound and then discharged through the outlet opening 12 in the direction of the turbine blade 9.
- the resulting stream of powder particles 14 impinges on the surface of the turbine blade 9 simultaneously with the particle stream 8 while mixing with it. Finally, a mixed beam is deposited.
- the formed on the surface of the turbine blade 9 coating 15 are both powdered particles with a grain size of 15 microns to 30 microns as well as powder particles with a grain size between 45 microns to 85 microns included.
- the coating 15 is applied to the turbine blade 9, this is subjected to a subsequent heat treatment by means of a heater, not shown, in which the powder particles react by diffusion with the substrate so as to form a firmly adhering rough adhesion promoter layer.
- FIG. 2 shows a second device according to the invention for coating a substrate with a bonding agent layer.
- the apparatus comprises a HS-PVD device 16 and a powder particle feeder 2.
- the HS-PVD device 16 has an exit plate 18 and an ion source 17 which contains a cathode, not shown, of an MCrAlY ingot from which an MCrAlY ion vapor cloud is generated by means of an argon ion stream, also not shown.
- the feeder 2 is identical to the feeder 2 described in FIG.
- 16 MCrAlY ions are generated in the ion source 17 of the HS-PVD device, said ions being generated by means of the applied electric field through the outlet gap 18 are bundled to the particle stream 8 and discharged in the direction of the turbine blade 9.
- Subsequent heat treatment forms the primer layer in its final form.
- the two primer layers described above are very well suited for ensuring strong adhesion of a thermal barrier coating applied to them.
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Organic Chemistry (AREA)
- Materials Engineering (AREA)
- Mechanical Engineering (AREA)
- Metallurgy (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Physics & Mathematics (AREA)
- Plasma & Fusion (AREA)
- Application Of Or Painting With Fluid Materials (AREA)
- Turbine Rotor Nozzle Sealing (AREA)
- Other Surface Treatments For Metallic Materials (AREA)
- Adhesives Or Adhesive Processes (AREA)
Abstract
Die Erfindung betrifft ein HS-PVD- oder Coldspray-Verfahren für die Beschichtung eines Substrates mit einer Haftvermittlerschicht, bei dem ein Teilchenstrom aus einem Beschichtungsmaterial erzeugt, auf dem Substrat abgeschieden und einer anschließenden Wärmebehandlung unterzogen wird, wobei dem Teilchenstrom Pulverpartikel mit einer größeren Körnung zugesetzt werden. Außerdem betrifft die Erfindung eine Vorrichtung zur Durchführung des erfindungsgemäßen Verfahrens.
Description
- Die Erfindung betrifft ein HS-PVD- oder Coldspray-Verfahren für die Beschichtung eines Substrates mit einer Haftvermittlerschicht, bei dem ein Teilchenstrom aus einem Beschichtungsmaterial erzeugt, auf dem Substrat abgeschieden und einer anschließenden Wärmebehandlung unterzogen wird.
Die Erfindung betrifft weiterhin eine Vorrichtung zur Durchführung des Verfahrens. - Im Stand der Technik ist bekannt, Substrate wie Turbinenschaufeln mit Hilfe eines HS-PVD-Verfahrens (High Speed Physical Vapour Deposition) mit einer Haftvermittlerschicht, beispielsweise aus MCrAlY, zu versehen. Dazu wird aus einem MCrAlY-Ingot mittels eines beschleunigten Argonionenstroms eine MCrAlY-Dampfwolke erzeugt. Durch elektrische und magnetische Felder wird dieser Dampf durch einen Spalt abgegeben und in Richtung des zu beschichtenden Substrats, an welchem ebenfalls ein elektrisches Feld anliegt, beschleunigt und dort abgeschieden. Anschließend wird die aufgebrachte MCrAlY-Schicht einer Wärmebehandlung unterzogen.
- Es ist ebenfalls bekannt, eine MCrAlY-Haftvermittlerschicht durch ein Coldspray-Verfahren auf eine Turbinenschaufel aufzubringen. Dabei wird ein MCrAlY-Pulver mit einer Körnung von ca. 22 µm - 45 µm in einem Gasstrom über eine Vorwärmeinheit auf eine Temperatur von bis zu 600°C erwärmt und durch ein anschließendes Beschleunigen auf eine Geschwindigkeit von bis zu 3 Mach mit der nötigen kinetischen Energie versehen. Der so gebildete Teilchenstrom wird auf dem Substrat abgeschieden und dann ebenfalls einer Wärmebehandlung unterzogen.
- Bei den beiden bekannten Verfahren wird jeweils eine glatte homogene MCrAlY-Beschichtung erhalten, die schlecht für eine Beschichtung mit einer Wärmedämmschicht wie z.B. eine APS-TBC geeignet ist. Dies ist insbesondere darauf zurückzuführen, dass die Haftung der Wärmedämmschicht an der Haftvermittlerschicht zu gering ist.
- Aufgabe der vorliegenden Erfindung ist es daher, ein Verfahren der eingangs genannten Art so auszubilden, dass eine raue Haftvermittlerschicht auf dem Substrat aufgebracht werden kann, welche eine bessere Haftung der Wärmedämmschicht gewährleistet.
- Diese Aufgabe wird bei einem Verfahren der eingangs genannten Art dadurch gelöst, dass dem Teilchenstrom Pulverpartikel mit einer größeren Körnung zugesetzt werden.
- Grundgedanke der Erfindung ist es also, dem Teilchenstrom aus dem Beschichtungsmaterial, welcher durch ein HS-PVD- oder durch ein Coldspray-Verfahren erzeugt wird, Pulverpartikel zuzusetzen, deren Körnung größer ist als die Körnung der Teilchen. Der so modifizierte gemischte Teilchenstrom wird dann auf dem Bauteil abgeschieden, so dass eine Beschichtung erhalten wird, in der zumindest Teilchen bzw. Partikel mit zwei unterschiedlichen Körnungen enthalten sind. Diese Schicht kann auch als Duplex-Schicht ausgebildet sein, wobei nur der oberen Schicht die grobe Körnung zugesetzt wird. Nach der anschließenden Wärmebehandlung erhält man eine Haftvermittlerschicht, die auf Grund der unterschiedlichen Körnungen der enthaltenen Teilchen bzw. Partikel eine raue Oberfläche aufweist. Diese Oberflächeneigenschaften sorgen für eine feste Anbindung einer eventuell später aufgebrachten Wärmedämmschicht.
- Gemäß einer ersten Ausführungsform der Erfindung ist vorgesehen, dass als Beschichtungsmaterial MCrAlY verwendet wird. Dieses Material ist insbesondere geeignet, da es eine gute Haftung auf verschiedenen Substraten gewährleistet und weiterhin einen chemisch und physikalisch beständigen Untergrund für verschiedene Wärmedämmschichten bildet.
- Es ist ebenfalls vorgesehen, dass dem Teilchenstrom Pulverpartikel aus dem Beschichtungsmaterial zugesetzt werden können. Hierdurch erhält man eine Haftvermittlerschicht mit einer homogenen Materialzusammensetzung. Alternativ oder zusätzlich ist es auch möglich, dem Teilchenstrom Pulverpartikel zuzusetzen, die nicht aus dem Beschichtungsmaterial bestehen.
- Die Körnung der Pulverpartikel kann zwischen 45 µm bis 85 µm liegen. In diesem Fall wird eine Haftvermittlerschicht erhalten, bei der die Pulverpartikel in einer Matrix aus feineren Teilchen eingebettet sind, so dass eine hohe Rauheit erhalten wird.
- Gemäß einer weiteren Ausführungsform der Erfindung ist vorgesehen, dass die Pulverpartikel auf eine Geschwindigkeit im Bereich der Schallgeschwindigkeit beschleunigt und dann dem Teilchenstrom zugesetzt werden. Auf diese Weise wird sichergestellt, dass die Pulverpartikel vollständiger in der Haftvermittlerschicht eingebaut werden, da ausgeschlossen wird, dass Teile der Pulverpartikel von der Oberfläche des Substrates auf Grund einer zu hohen Geschwindigkeit elastisch reflektiert werden.
- Es kann sinnvoll sein, die Pulverpartikel vor der Zugabe zu dem Teilchenstrom zu erwärmen, um zu verhindern, dass das Temperaturniveau des Teilchenstroms durch die Zugabe der Pulverpartikel reduziert wird. Dabei sollte die Temperatur insbesondere im Bereich zwischen 550°C und 650°C liegen.
- Als Substrat kann eine Turbinenschaufel mit der Haftvermittlerschicht beschichtet werden. Hierbei ist es vorteilhaft, dass die erhaltene Haftvermittlerschicht besonders gut den hohen Anforderungen während des Betriebs einer Turbine genügt und eine starke Haftung einer eventuell auf ihr aufgebrachten Wärmedämmschicht sicherstellt.
- Die Aufgabe wird ebenfalls durch eine Vorrichtung zur Durchführung des erfindungsgemäßen Verfahrens gelöst.
- Im Folgenden wird die Erfindung anhand von zwei Ausführungsbeispielen unter Bezugnahme auf die beiliegenden Zeichnungen näher erläutert.
- In den Zeichnungen zeigen
- Figur 1
- eine schematische Darstellung einer ersten erfindungsgemäßen Vorrichtung, und
- Figur 2
- eine schematische Darstellung einer zweiten erfindungsgemäßen Vorrichtung.
- In der Figur 1 ist eine erste erfindungsgemäße Vorrichtung für die Durchführung des erfindungsgemäßen Verfahrens dargestellt. Die Vorrichtung weist eine Coldspray-Einrichtung 1 und eine Zuführeinrichtung 2 für Pulverpartikel auf. Die Coldspray-Einrichtung hat eine Gaszuführeinrichtung 3, die zusätzlich mit einer nicht gezeigten Heizeinrichtung zum Erwärmen des Gases versehen ist. Die Gaszuführeinrichtung 3 ist über eine Leitung 4 mit einer Sprüheinrichtung 5 verbunden. Die Sprüheinrichtung 5 ist weiterhin über eine Leitung 2 mit einem Pulverreservoir 6 verbunden, welches pulverförmige Teilchen eines Beschichtungsmaterials aus MCrAlY mit einer Körnung von 15 bis 30 µm enthält. Die Sprüheinrichtung 5 weist außerdem eine Abgabedüse 7 auf, aus der ein Teilchenstrom 8 in Richtung einer zu beschichtenden Turbinenschaufel 9 abgegeben wird.
- Die Zuführeinrichtung 2 beinhaltet ein Reservoir 10, welches Pulverpartikel aus MCrAlY mit einer Körnung zwischen 45 bis 85 µm enthält sowie eine Vorwärmeinheit 11, um die Pulverpartikel vorzuwärmen und schließlich eine unmittelbar vor einer Abgabeöffnung 12 angeordnete Beschleunigungseinheit 13 zum Beschleunigen der Pulverpartikel.
- Aus der Abgabeöffnung 12 tritt ein Strom von Pulverpartikeln 14 aus und trifft gleichzeitig mit dem Teilchenstrom 8 auf die Oberfläche der Turbinenschaufel 9.
- Um mit der erfindungsgemäßen Vorrichtung die Turbinenschaufel 9 mit einer MCrAlY Haftvermittlerschicht zu beschichten, wird in der Gaszuführeinrichtung 3 ein Gas bereitgestellt und auf eine Temperatur von bis zu 600°C erwärmt. Dieses Gas strömt durch die Leitung 4 in die Sprüheinrichtung 5, in der in den Gasstrom die aus dem Pulverreservoir 6 stammenden Teilchen eingedüst werden.
- Das entstandene Gas-Teilchen-Gemisch wird dann in der Sprüheinrichtung 5 bis auf eine Geschwindigkeit von bis zu 3 Mach beschleunigt, durch die Abgabedüse 7 in Richtung der Turbinenschaufel 9 abgegeben, auf deren Oberfläche es schließlich auftrifft. Dabei werden die MCrAlY-Teilchen auf Grund ihrer hohen kinetischen Energie mit dem Substrat und untereinander kalt verschweißt.
- Gleichzeitig werden in der Zuführeinrichtung 2 von dem Reservoir 10 die Pulverpartikel an die Vorwärmeinheit 11 abgegeben und in dieser auf eine Temperatur von ca. 600°C erwärmt. Aus der Vorwärmeinheit 11 gelangen die Pulverpartikel in die Beschleunigungseinheit 13, wo sie auf eine Geschwindigkeit im Bereich der Schallgeschwindigkeit beschleunigt werden und anschließend durch die Austrittsöffnung 12 in Richtung Turbinenschaufel 9 abgegeben werden.
- Der dabei entstehende Strom von Pulverpartikeln 14 trifft gleichzeitig mit dem Teilchenstrom 8 unter Durchmischung mit diesem auf der Oberfläche der Turbinenschaufel 9 auf. Letztendlich wird ein gemischter Strahl abgeschieden.
- In der auf der Oberfläche der Turbinenschaufel 9 ausgebildeten Beschichtung 15 sind sowohl Pulverförmige Teilchen mit einer Körnung von 15 µm bis 30 µm als auch Pulverpartikel mit einer Körnung zwischen 45 µm bis 85 µm enthalten.
- Nachdem die Beschichtung 15 auf die Turbinenschaufel 9 aufgetragen ist, wird diese einer anschließenden Wärmebehandlung mit Hilfe einer nicht gezeigten Heizeinrichtung unterzogen, bei der die Pulverpartikel durch Diffusion mit dem Substrat reagieren, um so eine fest anhaftende raue Haftvermittlerschicht zu bilden.
- In der Figur 2 ist eine zweite erfindungsgemäße Vorrichtung zum Beschichten eines Substrates mit einer Haftvermittlerschicht gezeigt. Die Vorrichtung weist eine HS-PVD-Einrichtung 16 und eine Zuführeinrichtung für Pulverpartikel 2 auf.
- Die HS-PVD-Einrichtung 16 hat eine Austrittplatte 18 und eine Ionenquelle 17, die eine nicht gezeigte Kathode aus einem MCrAlY-Ingot enthält, aus der mittels eines ebenfalls nicht gezeigten Argonionenstroms eine MCrAlY-Ionendampfwolke erzeugt wird.
- An dem Austrittsspalt 18 der HS-PVD-Einrichtung 16 und an der Turbinenschaufel 9 ist mit Hilfe der Stromquelle 19 ein elektrisches Feld angelegt. Durch dieses werden die MCrAlY-Ionen durch den Austrittsspalt 18 gebündelt und in Richtung der Turbinenschaufel 9 als fokussierter Teilchenstrom 8 abgegeben. Dieser trifft auf die Oberfläche einer Turbinenschaufel 9 und wird dort abgeschieden.
- Die Zuführeinrichtung 2 ist identisch mit der in der Figur 1 beschriebenen Zuführeinrichtung 2.
- Um mit der zweiten erfindungsgemäßen Vorrichtung die Turbinenschaufel 9 zu beschichten, werden in der Ionenquelle 17 der HS-PVD-Einrichtung 16 MCrAlY-Ionen erzeugt, die mit Hilfe des angelegten elektrischen Feldes durch den Austrittsspalt 18 zu dem Teilchenstrom 8 gebündelt und in Richtung der Turbinenschaufel 9 abgegeben werden.
- Gleichzeitig werden in der oben beschriebenen Weise von der Zuführeinrichtung 2 Pulverpartikel, deren Körnung zwischen 45 µm und 85 µm liegt, erwärmt, beschleunigt und in Richtung der Turbinenschaufel 9 abgegeben.
- Diese Pulverpartikel treffen in der bereits oben beschriebenen Weise gleichzeitig mit dem Teilchenstrom 8 auf der Oberfläche der Turbinenschaufel 9 auf und bilden gemeinsam mit diesen eine Beschichtung 15.
- Durch eine anschließende Wärmebehandlung wird die Haftvermittlerschicht in ihrer endgültigen Form ausgebildet.
- Die beiden oben beschriebenen Haftvermittlerschichten sind auf Grund ihrer großen Rauheit sehr gut dafür geeignet, eine starke Haftung einer auf ihnen aufgebrachten Wärmedämmschicht sicherzustellen.
Claims (10)
- Ein HS-PVD- oder Coldspray-Verfahren für die Beschichtung eines Substrates mit einer Haftvermittlerschicht, bei dem ein Teilchenstrom (8) aus einem Beschichtungsmaterial erzeugt, auf dem Substrat (9) abgeschieden und einer anschließenden Wärmebehandlung unterzogen wird,
dadurch gekennzeichnet, dass
dem Teilchenstrom (8) Pulverpartikel (14) mit einer größeren Körnung zugesetzt werden. - Verfahren nach Anspruch 1,
dadurch gekennzeichnet, dass
als Beschichtungsmaterial MCrAlY verwendet wird. - Verfahren nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass
dem Teilchenstrom (8) Pulverpartikel (14) aus dem Beschichtungsmaterial zugesetzt werden. - Verfahren nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass
Pulverpartikel (14) mit einer Körnung zwischen 45 µm bis 85 µm dem Teilchenstrom (8) zugesetzt wird. - Verfahren nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass
die Pulverpartikel (14) auf eine Geschwindigkeit im Bereich der Schallgeschwindigkeit beschleunigt und dann dem Teilchenstrom (8) zugesetzt werden. - Verfahren nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass
die Pulverpartikel (14), bevor sie dem Teilchenstrom (8) zugesetzt werden, erwärmt werden, insbesondere auf eine Temperatur im Bereich zwischen 550°C und 650°C. - Verfahren nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass
als Substrat (9) eine Turbinenschaufel mit der Haftvermittlerschicht beschichtet ist. - Vorrichtung zum Beschichten eines Substrates (9) mit einer Haftvermittlerschicht,
mit einer Coldspray- (1) oder HS-PVD-Einrichtung (16) zur Erzeugung und Abscheidung eines Teilchenstroms (8) aus einem Beschichtungsmaterial auf dem Substrat (9) und
mit einer Heizeinrichtung zur Wärmebehandlung des abgeschiedenen Beschichtungsmaterials (15),
dadurch gekennzeichnet,
dass sie eine Zuführeinrichtung (2) zur Eindüsung von Pulverpartikeln in den Teilchenstrom (8) aufweist. - Vorrichtung nach Anspruch 8,
dadurch gekennzeichnet, dass
die Zuführeinrichtung (2) eine Vorwärmeinheit (11) zum Vorwärmen der Pulverpartikel aufweist. - Vorrichtung nach einem der Ansprüche 8 oder 9,
dadurch gekennzeichnet, dass
die Zuführeinrichtung (2) eine Beschleunigungseinheit (13) zum Beschleunigen der Pulverpartikel aufweist.
Priority Applications (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP06023663A EP1923478A1 (de) | 2006-11-14 | 2006-11-14 | Raue Haftvermittlerschicht |
| EP07802608A EP2089559A2 (de) | 2006-11-14 | 2007-08-15 | Raue haftvermittlerschicht |
| US12/514,601 US20100092662A1 (en) | 2006-11-14 | 2007-08-15 | Rough Bonding Agent Layers by Means of HS-PVD or Cold Spray |
| PCT/EP2007/058427 WO2008058776A2 (de) | 2006-11-14 | 2007-08-15 | Raue haftvermittlerschicht |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP06023663A EP1923478A1 (de) | 2006-11-14 | 2006-11-14 | Raue Haftvermittlerschicht |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP1923478A1 true EP1923478A1 (de) | 2008-05-21 |
Family
ID=37891702
Family Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP06023663A Withdrawn EP1923478A1 (de) | 2006-11-14 | 2006-11-14 | Raue Haftvermittlerschicht |
| EP07802608A Withdrawn EP2089559A2 (de) | 2006-11-14 | 2007-08-15 | Raue haftvermittlerschicht |
Family Applications After (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP07802608A Withdrawn EP2089559A2 (de) | 2006-11-14 | 2007-08-15 | Raue haftvermittlerschicht |
Country Status (3)
| Country | Link |
|---|---|
| US (1) | US20100092662A1 (de) |
| EP (2) | EP1923478A1 (de) |
| WO (1) | WO2008058776A2 (de) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103827352A (zh) * | 2011-08-30 | 2014-05-28 | 西门子能源有限公司 | 形成具有经设计的表面粗糙度的热障涂层系统的方法 |
| EP2612954A3 (de) * | 2012-01-05 | 2014-06-25 | General Electric Company | Auftragen einer Haftbeschichtung mit Kaltspray-Verfahren und Artikel daraus |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4386112A (en) * | 1981-11-02 | 1983-05-31 | United Technologies Corporation | Co-spray abrasive coating |
| WO2002099254A1 (en) * | 2001-06-06 | 2002-12-12 | Chromalloy Gas Turbine Corporation | Abradeable seal system |
| US20030126800A1 (en) * | 2001-12-05 | 2003-07-10 | Siemens Westinghouse Power Corporation | Mixed powder deposition of components for wear, erosion and abrasion resistant applications |
| EP1327702A1 (de) * | 2002-01-10 | 2003-07-16 | ALSTOM (Switzerland) Ltd | MCrAlY-Haftschicht und Verfahren zur Herstellung einer MCrAlY-Haftschichtbeschichtung |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4696855A (en) * | 1986-04-28 | 1987-09-29 | United Technologies Corporation | Multiple port plasma spray apparatus and method for providing sprayed abradable coatings |
| US5817372A (en) * | 1997-09-23 | 1998-10-06 | General Electric Co. | Process for depositing a bond coat for a thermal barrier coating system |
| CA2433613A1 (en) * | 2002-08-13 | 2004-02-13 | Russel J. Ruprecht, Jr. | Spray method for mcralx coating |
| KR100515608B1 (ko) * | 2003-12-24 | 2005-09-16 | 재단법인 포항산업과학연구원 | 분말 예열 장치가 구비된 저온 스프레이 장치 |
-
2006
- 2006-11-14 EP EP06023663A patent/EP1923478A1/de not_active Withdrawn
-
2007
- 2007-08-15 US US12/514,601 patent/US20100092662A1/en not_active Abandoned
- 2007-08-15 EP EP07802608A patent/EP2089559A2/de not_active Withdrawn
- 2007-08-15 WO PCT/EP2007/058427 patent/WO2008058776A2/de not_active Ceased
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4386112A (en) * | 1981-11-02 | 1983-05-31 | United Technologies Corporation | Co-spray abrasive coating |
| WO2002099254A1 (en) * | 2001-06-06 | 2002-12-12 | Chromalloy Gas Turbine Corporation | Abradeable seal system |
| US20030126800A1 (en) * | 2001-12-05 | 2003-07-10 | Siemens Westinghouse Power Corporation | Mixed powder deposition of components for wear, erosion and abrasion resistant applications |
| EP1327702A1 (de) * | 2002-01-10 | 2003-07-16 | ALSTOM (Switzerland) Ltd | MCrAlY-Haftschicht und Verfahren zur Herstellung einer MCrAlY-Haftschichtbeschichtung |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103827352A (zh) * | 2011-08-30 | 2014-05-28 | 西门子能源有限公司 | 形成具有经设计的表面粗糙度的热障涂层系统的方法 |
| CN103827352B (zh) * | 2011-08-30 | 2016-04-27 | 西门子能源有限公司 | 形成具有经设计的表面粗糙度的热障涂层系统的方法 |
| EP2612954A3 (de) * | 2012-01-05 | 2014-06-25 | General Electric Company | Auftragen einer Haftbeschichtung mit Kaltspray-Verfahren und Artikel daraus |
Also Published As
| Publication number | Publication date |
|---|---|
| US20100092662A1 (en) | 2010-04-15 |
| WO2008058776A3 (de) | 2008-07-31 |
| WO2008058776A2 (de) | 2008-05-22 |
| EP2089559A2 (de) | 2009-08-19 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1844181A1 (de) | Verfahren zum kaltgasspritzen | |
| DE60111658T2 (de) | Beschichtung auf faserverstärkte Verbundmaterialien | |
| EP2104750B1 (de) | Verfahren und vorrichtung zum aufspritzen einer leiterbahn | |
| DE69718514T2 (de) | Vorrichtung zum gasdynamischen beschichten | |
| DE69701877T2 (de) | Verfahren und vorrichtung zum thermischen spritzen | |
| DE102012212954B4 (de) | Kaltgesprühte und wärmebehandelte Beschichtung für Magnesium | |
| DD259586A5 (de) | Verfahren zur herstellung von gespruehten abreibbaren beschichtungen und nach dem verfahren hergestellte beschichtung | |
| EP1926841B1 (de) | Kaltgasspritzverfahren | |
| DE3872401T2 (de) | Verfahren zur ausbildung einer metall-spritzbeschichtung. | |
| EP2732072B1 (de) | Verfahren zum reparieren einer schadstelle in einem gussteil und verfahren zum erzeugen eines geeigneten reparaturmaterials | |
| EP2737101B1 (de) | Beschichtungsverfahren nutzend spezielle pulverförmige beschichtungsmaterialien und verwendung derartiger beschichtungsmaterialien | |
| DE102018204429A1 (de) | Vorrichtung zur förderung und dosierung von pulver und vorrichtung zur herstellung einer schichtstruktur auf einem oberflächenbereich eines bauelements | |
| EP2499278A1 (de) | Verfahren und vorrichtung zur bauteilbeschichtung | |
| EP1095169A1 (de) | Verfahren und vorrichtung zum erzeugen eines pulveraerosols sowie deren verwendung | |
| EP2089559A2 (de) | Raue haftvermittlerschicht | |
| DE102016223244A1 (de) | Verfahren und Vorrichtung zum generativen Fertigen eines dreidimensionalen Objekts und dreidimensionales Objekt | |
| EP2145974A1 (de) | Verfahren zum Hochgeschwindigkeits-Flammenspritzen | |
| EP2304068A1 (de) | Verfahren zur aufbringung einer haftgrundschicht | |
| WO2009144109A1 (de) | Verfahren zum hochgeschwindigkeits-flammspritzen | |
| EP3768870A1 (de) | Vorrichtung zur förderung und dosierung von pulver, vorrichtung zur herstellung einer schichtstruktur auf einem oberflächenbereich eines bauelements, flächiges heizelement und verfahren zur herstellung eines flächigen heizelements | |
| DE102010024224B4 (de) | Verfahren und Vorrichtung zum Aufbringen einer Dispersionsschicht mit einem Matrixwerkstoff und Feststoffteilchen | |
| DE10119288B4 (de) | Verfahren und Einrichtung zur gasdynamischen Beschichtung von Oberflächen mittels Schalldüsen | |
| DE102011087159B3 (de) | Haftgrundvorbereitung für das Kaltgasspritzen und Kaltgasspritzvorrichtung | |
| DE102006046518A1 (de) | Verfahren zum Beschichten eines Substrates | |
| WO2008034732A2 (de) | Schichtstruktur und verfahren zur herstellung einer schichtstruktur |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA HR MK RS |
|
| AKX | Designation fees paid | ||
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 20081122 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: 8566 |