EP1961660A1 - Vorrichtung und Verfahren zur Verpackung von stapelbaren Gegenständen, insbesondere von Druckereierzeugnissen - Google Patents
Vorrichtung und Verfahren zur Verpackung von stapelbaren Gegenständen, insbesondere von Druckereierzeugnissen Download PDFInfo
- Publication number
- EP1961660A1 EP1961660A1 EP07103085A EP07103085A EP1961660A1 EP 1961660 A1 EP1961660 A1 EP 1961660A1 EP 07103085 A EP07103085 A EP 07103085A EP 07103085 A EP07103085 A EP 07103085A EP 1961660 A1 EP1961660 A1 EP 1961660A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- product stack
- transport
- lid
- over
- überstülpeinrichtung
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 238000000034 method Methods 0.000 title claims abstract description 12
- 238000012856 packing Methods 0.000 title abstract 3
- 238000004806 packaging method and process Methods 0.000 claims description 13
- 238000002372 labelling Methods 0.000 claims description 4
- 239000000047 product Substances 0.000 description 62
- 239000000123 paper Substances 0.000 description 4
- 238000006073 displacement reaction Methods 0.000 description 3
- 238000012858 packaging process Methods 0.000 description 3
- 238000000926 separation method Methods 0.000 description 2
- 230000000903 blocking effect Effects 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 230000010354 integration Effects 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 239000003381 stabilizer Substances 0.000 description 1
- 239000006228 supernatant Substances 0.000 description 1
- 230000001629 suppression Effects 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B25/00—Packaging other articles presenting special problems
- B65B25/14—Packaging paper or like sheets, envelopes, or newspapers, in flat, folded, or rolled form
- B65B25/141—Packaging paper or like sheets, envelopes, or newspapers, in flat, folded, or rolled form packaging flat articles in boxes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B43/00—Forming, feeding, opening or setting-up containers or receptacles in association with packaging
- B65B43/26—Opening or distending bags; Opening, erecting, or setting-up boxes, cartons, or carton blanks
- B65B43/28—Opening or distending bags; Opening, erecting, or setting-up boxes, cartons, or carton blanks by grippers co-operating with fixed supports
- B65B43/285—Opening or distending bags; Opening, erecting, or setting-up boxes, cartons, or carton blanks by grippers co-operating with fixed supports specially adapted for boxes, cartons or carton blanks
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B5/00—Packaging individual articles in containers or receptacles, e.g. bags, sacks, boxes, cartons, cans, jars
- B65B5/02—Machines characterised by incorporation of means for making the containers or receptacles
- B65B5/024—Machines characterised by incorporation of means for making the containers or receptacles for making containers from preformed blanks
- B65B5/028—Machines characterised by incorporation of means for making the containers or receptacles for making containers from preformed blanks for making containers from two or more blanks
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H15/00—Overturning articles
- B65H15/02—Overturning piles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H31/00—Pile receivers
- B65H31/30—Arrangements for removing completed piles
- B65H31/3081—Arrangements for removing completed piles by acting on edge of the pile for moving it along a surface, e.g. by pushing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2701/00—Handled material; Storage means
- B65H2701/10—Handled articles or webs
- B65H2701/17—Nature of material
- B65H2701/176—Cardboard
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2701/00—Handled material; Storage means
- B65H2701/10—Handled articles or webs
- B65H2701/17—Nature of material
- B65H2701/176—Cardboard
- B65H2701/1762—Corrugated
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2801/00—Application field
- B65H2801/81—Packaging machines
Definitions
- the present invention relates to an apparatus and a method for packaging stackable articles, in particular printed products.
- slip lid boxes have a bottom part and a substantially similar thereto and with a slightly larger length and width constructed lid part, wherein the bottom and lid part are slipped from opposite sides of the product stack formed from the printed products over this, wherein the lid part engages over the bottom part.
- Slipboard boxes are classified as "Type 03" according to the common standard of the FEFCO (European Corrugated Board Manufacturers Association).
- the bottom part In order to ensure a stackability of Stülpdeckelkartons, in the packaging of stackable products, the bottom part usually filled with a certain supernatant (ie beyond its actual height) filled with the product stack, so that when stacking several boxes, the weight of each overlying Cartons is carried by the products and does not have to be picked up from the side walls of the cartons. Subsequently, the lid part is slipped over the product stack from its opposite side, wherein the dimensions of the lid part are selected so that it fits over the bottom part. As a result, the height of the filled slip-on box thus varies depending on the height of the product stack picked up by it.
- the above-described packaging operation is conventionally carried out manually by one or more persons located at the end of a paper processing line, with a high output of the paper processing line (today's equipment can typically - depending on the page number of the individual printed product - up to a few hundred products per minute produce) with a high workload and - with increasing the number of packaging personnel - as a result of the usually cramped conditions to space problems.
- the manual packaging in such boxes means a high physical burden of the corresponding persons, since the corresponding, usually a few kilograms heavy printed products stack must be raised and placed in the boxes.
- stack in the context of the present invention is intended to encompass not only the most common case in practice that corresponding individual products are stacked on top of each other. stacked vertically. Rather, “stacks” can be processed in which a plurality of products are arranged side by side and with the side surfaces lying against each other, so that the stacking direction is horizontal in this case. It is also possible to package a plurality of adjacent vertical stacks, for example two adjacent stacks of DIN-A5 printed products, which together make up an area the size of a DIN A4 sheet.
- the device has a control device, by means of which the first slip-over device, the second slip-over device and the turning device can be actuated to carry out a cycle operation.
- the device has a first magazine for receiving a supply of bottom parts and a second magazine for receiving a supply of cover parts, wherein the first and the second magazine for receiving the bottom or lid parts each formed in its flat folded state are.
- the magazines are preferably arranged above the overturning devices, whereby the required shelf space for the device according to the invention is reduced can, which is particularly advantageous for integration into existing paper processing lines with little space available.
- the first Matterstülp adopted and / or the second Studentsstülp noisy means for erecting the bottom part and the cover part from its flat folded state in its erected state.
- This embodiment has the advantage that preferably as "Germanrichtekartons" trained bottom or lid parts can be supplied in the same step from the respective magazine of the suppression device and at the same time can be erected, whereby a further increase in the operating speed and thus the throughput of the device according to the invention can be achieved.
- the first overrun device and / or the second overrun device can in particular have at least one swivel arm, which is preferably provided with at least one suction device.
- At least one adjusting device is provided for adjusting the relative position of the stackable products of the product stack relative to one another in the first and / or second transport position.
- the apparatus comprises singulating means for enabling the selective removal of a single cardboard part from the cardboard part stacking of the magazines. This allows the separation of the bottom or lid parts before their removal from the respective magazine and thus at high throughput rates rapid and reliable access.
- the transport device may in particular comprise a conveyor track running along the transport path and at least one guide element for guiding the product stack on this conveyor track.
- the conveyor track can preferably be a roller conveyor, but also a conveyor belt, a slide or the like.
- a device for automatic labeling and / or labeling of the respective bottom part and / or cover part is also provided.
- the invention further relates to a method for packaging stackable products according to the features of independent claim 10.
- a method for packaging stackable products according to the features of independent claim 10.
- a device 10 comprises a transport device formed by a roller conveyor 1 and a sliding device 2, by means of which a product stack 3 can be transported along a predetermined transport path (which runs in a straight line in the exemplary embodiment without limiting the generality).
- the product stack 3 is in Fig. 1a merely as an example of a total of eight printed products (eg brochures) existing stack shown and is a transport comb forming driver or slider elements of the pusher 2, which engage from the bottom or the footprint through the roller conveyor 1 through and in the transport direction on both sides of the product stack 3 between themselves or take along, in the symbolized by the direction of the arrows P1 transport direction out.
- the device 10 comprises according to Fig. 1a Further, a magazine 4 for receiving a supply of bottom parts 23 of slip-lid boxes and a magazine 8 of lid parts 24 of slip-lid boxes, each in a flat folded state.
- the bottom and top parts 23, 24 are formed in a basically known manner as "erecting cartons", so that a detailed representation and description can be dispensed with here.
- both the bottom and the lid parts have so-called stabilizer tabs that slide when erecting on the cardboard bottom, "latch” in recesses in the bottom of the box in the final position and fix the side walls in the erected state automatically, so that once erected bottom or lid part no longer coincides by itself.
- the magazines 4, 8 are arranged above the respective Studentsstülpstationen and use in this way the "air space" above the device.
- the magazines may also be designed as parallel arranged double magazines (not shown), wherein each is supplied from a magazine shaft, while the other can be refilled, whereupon the refilled shaft then in the position of Feed shaft can be moved, which is only a very short shutdown is required.
- the magazines can of course also be refilled during operation "from above”.
- a separating device 5 for isolating the bottom or lid parts is used in each case a separating device 5, according to the embodiment, as shown in the enlarged view in Fig. 1f seen, in the direction of the double arrows P2 movable, in each case in the approximate position between two adjacent cardboard parts of the cardboard part stack engaging elements (lancing fingers) comprises, which taper tapered to the respective other element pointed.
- Suction grippers 6 are associated with both the magazine 4 and the magazine 8 and serve to remove the previously isolated by means of the separating device 5 cardboard parts the magazine 4 and 8, in the direction of the arrows P3 according to Fig. 1b unfold and push over the product stack 3 in question.
- the suction grippers 6 each comprise a suction cup 6b located on a swivel arm 6a and can be acted upon by a vacuum source with negative pressure.
- the suction grippers 6 the respective bottom or lid part is first brought into the erected position, ie opened, and then slipped over the product stack 3 located in the transport position. With exact positioning of the product stack directly under the suction gripper 6 the latter has to be moved only vertically.
- any other suitable system can be used to set up the cardboard parts.
- the swivel arm in a modification of the embodiment of Fig. 1f be formed so that it od with a driver or the like. Directly into the interior of the carton forming region of the bottom or lid part engages, in which case no suction cups or no vacuum source are required.
- Fig. 1b illustrated position are product stacks 3, which have arrived in the first and second transport position, via in the direction of arrows P3 highly driven Justieranelle 11a, 12a (stops in the transport direction) or 11 b, 12b (stops in the transverse direction) of a positioning device 11 and 12 with respect to the relative position of the stackable products of the product stack 3 aligned on all sides, so that corrects an undesirable relative displacement of these products, a "snagging" of the slipped cardboard parts avoided and thus error-free operation of the device is ensured.
- the position and maximum extension height of the alignment stops 11a, b or 12a, b of these positioning devices 11, 12 can be adapted to the respective dimensions of the printed products stack 3. In this case, the extension height is preferably selected so that even the topmost printed product of the product stack 3 is protected from undesired displacement.
- the product stack 3 located in the area of the turning device 7 is turned, ie, about the horizontal axis running transversely to the direction of transport by 180 ° in the direction of the in Fig. 1c and Fig. 1d drawn arrows P5 rotated.
- the turning device 7 according to Fig. 3 two on one bearing block 14 rotatably mounted rotary plates 13 and provided with rollers 18 guide rails 17, wherein one of the turning device 7 supplied product stack 3 guided over the rollers 18 and the guide rails 17 during transport and is held during the turning operation, including the position of the guide rails 17 is individually adjustable to the format of the respective product stack 3.
- the turning operation in an embodiment can take place about an axis substantially parallel to the transport direction.
- a bearing block 14 and the bearing 16 bearing base plate 19 is adjustable in height to adapt to the thickness of the product stack 3, so that the rollers 18 of the in Fig. 3 the height of the base plate 19 facing guide rails 17 in height to the height of the transport plane, ie, the height of the located before or after the turning device 7 roller conveyor can be adjusted.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Container Filling Or Packaging Operations (AREA)
- Packaging Of Special Articles (AREA)
- Basic Packing Technique (AREA)
- Supplying Of Containers To The Packaging Station (AREA)
Abstract
Die vorliegende Erfindung betrifft eine Vorrichtung und ein Verfahren zur Verpackung von stapelbaren Gegenständen, insbesondere Druckereierzeugnissen, wobei jeder Stülpdeckelkarton ein Bodenteil und ein Deckelteil aufweist, mit einer Transporteinrichtung zum Transportieren eines Erzeugnisstapels (3) entlang einer vorbestimmten Transportstrecke, einer ersten Überstülpeinrichtung zum Überstülpen eines Bodenteils (23) über den Erzeugnisstapel (3) in einer ersten Transportposition dieses Erzeugnisstapels (3), einer zweiten Überstülpeinrichtung zum Überstülpen eines Deckelteils (24) über den mit dem übergestülpten Bodenteil (23) versehenen Erzeugnisstapel (3) in einer zweiten Transportposition dieses Erzeugnisstapels (3), und einer Wendeeinrichtung (7) zum Wenden des mit dem übergestülpten Bodenteil (23) versehenen Erzeugnisstapels (3) in einer Wendeposition, wobei diese Wendeposition entlang der Transportstrecke zwischen der ersten Transportposition und der zweiten Transportposition angeordnet ist.



Description
- Die vorliegende Erfindung betrifft eine Vorrichtung und ein Verfahren zur Verpackung von stapelbaren Gegenständen, insbesondere Druckereierzeugnissen.
- Druckereierzeugnisse wie z.B. Broschüren, Bücher oder lose Blätter (z.B. Formulare, Geschäftspapiere oder dergleichen) werden häufig in sogenannten Stülpdeckelkartons verpackt. Derartige Stülpdeckelkartons weisen ein Bodenteil und ein im Wesentlichen gleichartig hierzu und mit geringfügig größerer Länge und Breite aufgebautes Deckelteil auf, wobei Boden- und Deckelteil von gegenüberliegenden Seiten des aus den Druckereierzeugnissen gebildeten Erzeugnisstapels aus über diesen gestülpt werden, wobei das Deckelteil über das Bodenteil greift.
- Stülpdeckelkartons werden nach dem im Verpackungsbereich gebräuchlichen Standard der FEFCO (Verbände Europäischer Wellpappenfabrikanten) als "Typ 03" klassifiziert.
- Um eine Stapelfähigkeit des Stülpdeckelkartons zu gewährleisten, wird bei der Verpackung der stapelbaren Erzeugnisse zunächst das Bodenteil in der Regel mit einem gewissen Überstand (d.h. über seine eigentliche Höhe hinausgehend) mit dem Erzeugnisstapel befüllt, so dass beim Aufstapeln mehrerer Kartons das Gewicht der jeweils darüber liegenden Kartons von den Erzeugnissen getragen wird und nicht von den Seitenwänden der Kartons aufgenommen werden muss. Anschließend wird das Deckelteil über den Erzeugnisstapel von dessen gegenüberliegender Seite aus hinübergestülpt, wobei die Abmessungen des Deckelteils so gewählt sind, dass es über das Bodenteil passt. Im Ergebnis variiert somit die Höhe des gefüllten Stülpdeckelkartons in Abhängigkeit von der Höhe des von ihm aufgenommenen Erzeugnisstapels.
- Der vorstehend beschriebene Verpackungsvorgang wird herkömmlicherweise manuell durch eine oder mehrere am Ende einer Papierverarbeitungsstraße befindliche Person(en) durchgeführt, was bei einem anzustrebenden hohen Ausstoß der Papierverarbeitungsstraße (heutige Anlagen können typischerweise - je nach Seitenzahl des einzelnen Druckereierzeugnisses - bis zu einigen hundert Erzeugnissen pro Minute herstellen) mit einem hohen Arbeitsaufwand sowie - bei Erhöhung der Anzahl des Verpackungspersonals - infolge der in der Regel beengten Verhältnisse zu Platzproblemen führt. Außerdem bedeutet das manuelle Verpacken in derartige Kartons eine hohe physische Belastung der entsprechenden Personen, da die entsprechenden, in der Regel einige Kilogramm schweren Druckereierzeugnisstapel angehoben und in die Kartons abgesetzt werden müssen.
- Vor dem vorstehend beschriebenen Hintergrund ist es eine Aufgabe der vorliegenden Erfindung, eine Vorrichtung und ein Verfahren zur Verpackung von stapelbaren Erzeugnissen, insbesondere von Druckereierzeugnissen, bereitzustellen, mittels welcher pro Zeiteinheit eine größere Anzahl der gestapelten Erzeugnisse ohne die vorstehend beschriebenen Probleme verpackt werden kann.
- Der Begriff "stapelbar" oder "Erzeugnisstapel" soll in Zusammenhang mit der vorliegenden Erfindung nicht nur den - in der Praxis häufigsten - Fall umfassen, dass entsprechende Einzelerzeugnisse übereinander, d.h. vertikal gestapelt sind. Vielmehr können auch "Stapel" verarbeitet werden, bei denen mehrere Erzeugnisse nebeneinander und mit den Seitenflächen aneinander liegend angeordnet sind, so dass die Stapelrichtung in diesem Falle horizontal verläuft. Es können auch mehrere nebeneinander liegende vertikale Stapel verpackt werden, beispielsweise zwei nebeneinander liegende Stapel von Druckereierzeugnissen im DIN-A5-Format, die insgesamt eine Fläche in der Größe eines DIN-A4-Blattes ergeben.
- Diese vielfältigen Konstellationen können im Rahmen der vorliegenden Erfindung verarbeitet werden, da die Stapel bei dem Verpackungsvorgang so gehandhabt werden, dass ein Verschieben der Einzelerzeugnisse eines Stapels untereinander vermieden wird. Die Erfindung kann selbstverständlich auch zur Verpackung nicht stapelförmiger Einzelerzeugnisse in jeweils einen Stülpdeckelkarton verwendet werden (z.B. für besonders "dicke" Druckereierzeugnisse, bei denen nur ein einziges Erzeugnis in einen Stülpdeckelkarton passt).
- Die vorstehend genannte Aufgabe wird durch eine Vorrichtung gemäß den Merkmalen des unabhängigen Anspruchs 1 bzw. ein Verfahren gemäß den Merkmalen des unabhängigen Anspruchs 10 gelöst.
- Eine Vorrichtung zur Verpackung von stapelbaren Erzeugnissen, insbesondere von Druckereierzeugnissen, in Stülpdeckelkartons, wobei jeder Stülpdeckelkarton ein Bodenteil und ein Deckelteil aufweist, umfasst:
- eine Transporteinrichtung zum Transportieren eines Erzeugnisstapels entlang einer vorbestimmten Transportstrecke;
- eine erste Überstülpeinrichtung zum Überstülpen eines Bodenteils über den Erzeugnisstapel in einer ersten Transportposition dieses Erzeugnisstapels;
- eine zweite Überstülpeinrichtung zum Überstülpen eines Deckelteils über den mit dem übergestülpten Bodenteil versehenen Erzeugnisstapel in einer zweiten Transportposition dieses Erzeugnisstapels; und
- eine Wendeeinrichtung zum Wenden des mit dem übergestülpten Bodenteil versehenen Erzeugnisstapels in einer Wendeposition, wobei diese Wendeposition entlang der Transportstrecke zwischen der ersten Transportposition und der zweiten Transportposition angeordnet ist.
- Durch die erfindungsgemäße Anordnung zweier Überstülpeinrichtungen mit einer dazwischen befindlichen Wendeeinrichtung jeweils entlang der Transportstrecke einer Transporteinrichtung wird es ermöglicht, das für die Verpackung der gestapelten Erzeugnisse in Stülpdeckelkartons erforderliche Hinüberstülpen von Boden- bzw. Deckelteil von zueinander entgegengesetzten Seiten des Erzeugnisstapels vollautomatisiert, d.h. ohne Erfordernis des manuellen Eingreifens einer Bedienperson durchzuführen. Zugleich ermöglicht es die serielle "Hintereinanderschaltung" der ersten Überstülpeinrichtung, der Wendeeinrichtung und der zweiten Überstülpeinrichtung, dass die zur Realisierung der Stülpdeckelkarton-Verpackung notwendigen einzelnen Verfahrensschritte getaktet unter entsprechender Erhöhung des Durchsatzes simultan durchgeführt werden können. Dies bedeutet, dass während der Durchführung des Wendevorganges eines schon mit übergestülptem Bodenteil versehenen Erzeugnisstapels bereits der nächste Erzeugnisstapel in der ersten Überstülpeinrichtung mit einem Bodenteil versehen werden kann, etc. Im Ergebnis lässt sich mit der erfindungsgemäßen Vorrichtung auf diese Weise ein Durchsatz von typischerweise bis zu 20 verpackten Erzeugnisstapeln pro Minute erzielen.
- Gemäß einer bevorzugten Ausführungsform weist die Vorrichtung eine Steuereinrichtung auf, mittels derer die erste Stülpeinrichtung, die zweite Überstülpeinrichtung und die Wendeeinrichtung zur Durchführung eines Taktbetriebs ansteuerbar sind.
- Gemäß einer bevorzugten Ausführungsform weist die Vorrichtung ein erstes Magazin zur Aufnahme eines Vorrats an Bodenteilen und ein zweites Magazin zur Aufnahme eines Vorrats an Deckelteilen auf, wobei das erste und das zweite Magazin zur Aufnahme der Boden- bzw. Deckelteile jeweils in deren flach gefalteten Zustand ausgebildet sind. Auf diese Weise kann eine für die erfindungsgemäß angestrebten hohen Durchsatzraten wünschenswerte große Menge an Boden- bzw. Deckelteilen bevorratet und in den erfindungsgemäßen automatisierten Verpackungsvorgang einbezogen werden, wobei die Magazine vorzugsweise oberhalb der Überstülpeinrichtungen angeordnet sind, wodurch die erforderliche Stellfläche für die erfindungsgemäße Vorrichtung reduziert werden kann, was insbesondere für die Integration in vorhandene Papierverarbeitungsstraßen mit geringem verfügbarem Raumangebot vorteilhaft ist.
- Gemäß einer bevorzugten Ausführungsform weist die erste Überstülpeinrichtung und/oder die zweite Überstülpeinrichtung Mittel zum Aufrichten des Bodenteils bzw. des Deckelteils aus dessen flach gefaltetem Zustand in dessen aufgerichteten Zustand auf. Diese Ausgestaltung hat den Vorteil, dass die vorzugsweise als "Aufrichtekartons" ausgebildeten Boden- bzw. Deckelteile im gleichen Arbeitsschritt aus dem jeweiligen Magazin der Überstülpvorrichtung zugeführt und zugleich aufgerichtet werden können, wodurch eine weitere Steigerung der Arbeitsgeschwindigkeit und somit des Durchsatzes der erfindungsgemäßen Vorrichtung erreicht werden kann.
- Die erste Überstülpeinrichtung und/oder die zweite Überstülpeinrichtung können insbesondere wenigstens einen, vorzugsweise mit wenigstens einer Ansaugeinrichtung versehenen Schwenkarm aufweisen.
- Gemäß einer bevorzugten Ausführungsform ist wenigstens eine Justiereinrichtung zum Justieren der relativen Position der stapelbaren Erzeugnisse des Erzeugnisstapels zueinander in der ersten und/oder zweiten Transportposition vorgesehen. Hierdurch kann eine unerwünschte Relativverschiebung der übereinander gestapelten Erzeugnisse (z.B. infolge eines Verrutschens der über den oberen Rand des Bodenteils emporragenden gestapelten Erzeugnisse) erforderlichenfalls korrigiert und somit ein fehlerfreier Betrieb der Vorrichtung auch bei hohen Durchsatzraten gewährleistet werden.
- Gemäß einer bevorzugten Ausführungsform weist die Vorrichtung Vereinzelungseinrichtungen zum Ermöglichen der selektiven Entnahme eines einzelnen Kartonteils aus dem Kartonteilstapeln der Magazine auf. Dies ermöglicht die Vereinzelung der Boden- bzw. Deckelteile vor deren Entnahme aus dem jeweiligen Magazin und somit bei auch hohen Durchsatzraten einen raschen und zuverlässigen Zugriff.
- Die erfindungsgemäße Transporteinrichtung kann insbesondere eine entlang der Transportstrecke verlaufende Förderbahn und wenigstens ein Führungselement zum Führen des Erzeugnisstapels auf dieser Förderbahn umfassen. Bei der Förderbahn kann es sich bevorzugt um eine Rollenbahn, aber auch um ein Förderband, eine Rutsche od. dgl. handeln.
- Vorzugsweise ist ferner eine Einrichtung zum automatischen Etikettieren und/oder Beschriften des jeweiligen Bodenteils und/oder Deckelteils vorgesehen.
- Die Erfindung betrifft ferner auch ein Verfahren zum Verpacken von stapelbaren Erzeugnissen gemäß den Merkmalen des unabhängigen Anspruchs 10. Bezüglich vorteilhafter Ausgestaltungen des Verfahrens wird auf die obigen Ausführungen im Zusammenhang mit der erfindungsgemäßen Vorrichtung Bezug genommen.
- Weitere Ausgestaltungen der Erfindung sind der Beschreibung sowie den Unteransprüchen zu entnehmen.
- Die Erfindung wird nachstehend anhand eines bevorzugten Ausführungsbeispiels und unter Bezugnahme auf die beigefügten Abbildungen näher erläutert.
- Es zeigen:
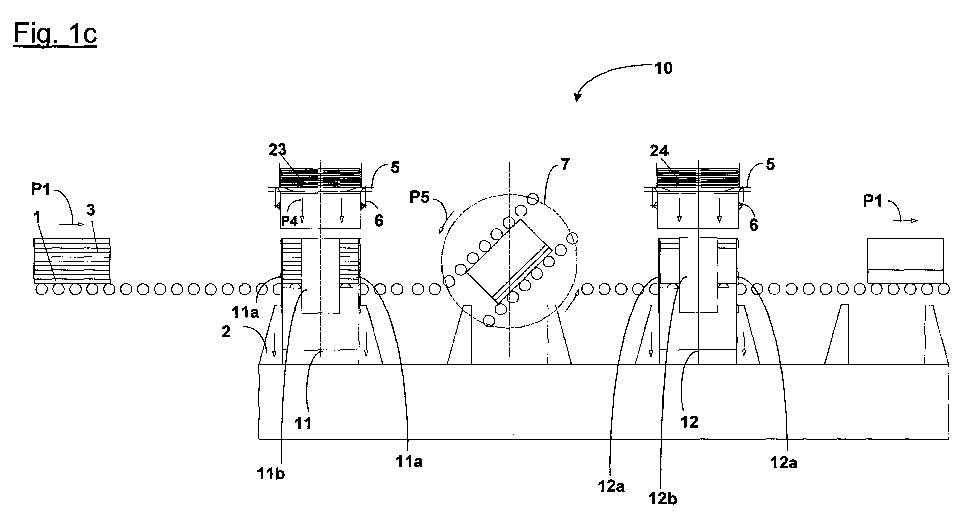
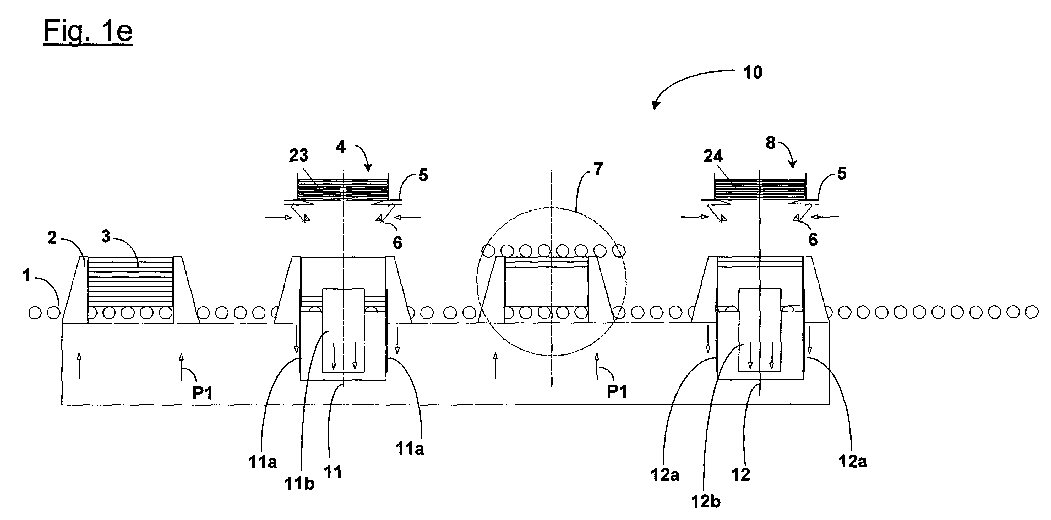
- Figur 1a-e
- schematische Darstellungen einer erfindungsgemäßen Vorrichtung in unterschiedlichen Betriebsphasen des Verpackungsvorganges in zeitlicher Abfolge;
- Figur 1f
- eine vergrößerte, schematische Detaildarstellung zur Erläuterung der Arbeitsweise einer erfindungsgemäßen Vereinzelungseinrichtung bzw. Überstülpeinrichtung;
- Figur 2
- eine detailliertere, schematische Darstellung des Aufbaus der ersten bzw. zweiten Überstülpeinrichtung sowie der Wendeeinrichtung in der Vorrichtung gemäß der vorliegenden Erfindung; und
- Figur 3
- eine schematische, vergrößerte Perspektivansicht der Wendeeinrichtung aus
Figur 2 . - Gemäß
Fig. 1a-e weist eine erfindungsgemäße Vorrichtung 10 eine aus einer Rollenbahn 1 sowie einer Schiebevorrichtung 2 gebildete Transporteinrichtung auf, mittels welcher ein Erzeugnisstapel 3 entlang einer vorbestimmten Transportstrecke (welche im Ausführungsbeispiel ohne Beschränkung der Allgemeinheit geradlinig verläuft) transportierbar ist. Der Erzeugnisstapel 3 ist inFig. 1a lediglich beispielhaft als ein aus insgesamt acht Druckereierzeugnissen (z.B. Broschüren) bestehender Stapel gezeigt und wird über einen Transportkamm bildende Mitnehmer bzw. Schieberelemente der Schiebevorrichtung 2, welche von der Unterseite bzw. der Aufstandsfläche her durch die Rollenbahn 1 hindurch greifen und in Transportrichtung beidseitig den Erzeugnisstapel 3 zwischen sich fixieren bzw. mitnehmen, in die durch die Richtung der Pfeile P1 symbolisierte Transportrichtung geführt. - Die Vorrichtung 10 umfasst gemäß
Fig. 1a ferner ein Magazin 4 zur Aufnahme eines Vorrats an Bodenteilen 23 von Stülpdeckelkartons sowie ein Magazin 8 von Deckelteilen 24 von Stülpdeckelkartons, jeweils in flach gefaltetem Zustand. Die Boden- und Deckelteile 23, 24 sind in grundsätzlich bekannter Weise als "Aufrichtekartons" ausgebildet, so dass hier auf eine detaillierte Darstellung und Beschreibung verzichtet werden kann. Typischerweise besitzen sowohl die Boden- als auch die Deckelteile sogenannte Stabilisatorlaschen, die beim Aufrichten über den Kartonboden gleiten, in der Endlage in Vertiefungen im Kartonboden "einrasten" und die Seitenwände im aufgerichteten Zustand selbsttätig fixieren, so dass ein einmal aufgerichtete Boden- bzw. Deckelteil nicht mehr von selbst zusammenfällt. - Die Magazine 4, 8 sind oberhalb der jeweiligen Überstülpstationen angeordnet und nutzen auf diese Weise den "Luftraum" oberhalb der Vorrichtung aus. Um ein Nachfüllen der Magazine im laufenden Betrieb zu erleichtern, können die Magazine auch als parallel angeordnete Doppelmagazine ausgebildet sein (nicht dargestellt), wobei jeweils aus einem Magazinschacht zugeführt wird, während der andere nachgefüllt werden kann, woraufhin der nachgefüllte Schacht anschließend in die Position des Zufuhrschachtes verschoben werden kann, wozu nur eine sehr kurze Betriebsunterbrechung erforderlich ist. Alternativ können die Magazine selbstverständlich auch im laufenden Betrieb "von oben" nachgefüllt werden.
- Zur Vereinzelung der Boden- bzw. Deckelteile dient jeweils eine Vereinzelungseinrichtung 5, die gemäß dem Ausführungsbeispiel, wie aus der vergrößerten Darstellung in
Fig. 1f ersichtlich, in Richtung der Doppelpfeile P2 bewegliche, jeweils in der einander angenäherten Stellung zwischen zwei benachbarte Kartonteile des Kartonteilstapels eingreifende Elemente (Stechfinger) umfasst, welche zu dem jeweils anderen Element hin abgeschrägt spitz zulaufen. - Sauggreifer 6 sind sowohl dem Magazin 4 als auch dem Magazin 8 zugeordnet und dienen dazu, die zuvor mittels der Vereinzelungseinrichtung 5 isolierten Kartonteile dem Magazin 4 bzw. 8 zu entnehmen, in Richtung der Pfeile P3 gemäß
Fig. 1b auseinanderzufalten und über den betreffenden Erzeugnisstapel 3 hinüberzustülpen. - Gemäß
Fig. 1f ist die Entnahme der Boden- bzw. Deckelteile nach Vereinzelung mittels der Vereinzelungseinrichtung 5 aus dem Kartonstapel 23 näher dargestellt. Die Sauggreifer 6 umfassen jeweils einen an einem Schwenkarm 6a befindlichen, über eine Unterdruckquelle mit Unterdruck beaufschlagbaren Saugnapf 6b. Mittels der Sauggreifer 6 wird das jeweilige Boden- bzw. Deckelteil zunächst in die aufgerichtete Position gebracht, d.h. geöffnet, und anschließend über den in der Transportposition befindlichen Erzeugnisstapel 3 gestülpt. Bei exakter Positionierung des Erzeugnisstapels direkt unter dem Sauggreifer 6 muss letzterer lediglich vertikal bewegt werden. - Alternativ kann jedes andere geeignete System zum Aufstellen der Kartonteile verwendet werden. Beispielsweise kann gemäß einer alternativen, nicht dargestellten Ausführungsform kann auch der Schwenkarm in Abwandlung der Ausgestaltung von
Fig. 1f so ausgebildet werden, dass er mit einem Mitnehmer od. dgl. direkt in den das Kartoninnere bildenden Bereich des Boden- bzw. Deckelteils greift, wobei in diesem Falle keine Saugnäpfe bzw. keine Unterdruckquelle erforderlich sind. - In der in
Fig. 1b dargestellten Stellung werden Erzeugnisstapel 3, welche in der ersten bzw. zweiten Transportposition angelangt sind, über in Richtung der Pfeile P3 hoch gefahrene Justieranschläge 11a, 12a (Anschläge in Transportrichtung) bzw. 11 b, 12b (Anschläge in Querrichtung) einer Positioniereinrichtung 11 bzw. 12 hinsichtlich der relativen Position der stapelbaren Erzeugnisse des Erzeugnisstapels 3 allseits zueinander ausgerichtet, so dass eine unerwünschte Relativverschiebung dieser Erzeugnisse korrigiert, ein "Verhaken" der übergestülpten Kartonteile vermieden und somit ein fehlerfreier Betrieb der Vorrichtung gewährleistet wird. Die Position und maximale Ausfahrhöhe der Justieranschläge 11a,b bzw. 12a,b dieser Positioniereinrichtungen 11, 12 ist an die jeweiligen Abmessungen des Druckereierzeugnisstapels 3 anpassbar. Dabei wird die Ausfahrhöhe vorzugsweise so gewählt, dass auch noch das oberste Druckereierzeugnis des Erzeugnisstapels 3 vor einem unterwünschten Verrücken geschützt ist. - Zugleich wird gemäß
Fig. 1b mittels der Sauggreifer 6 jeweils ein Boden- bzw. Deckelteil aus dem zugeordneten Magazin 4 bzw. 8 entnommen und aufgerichtet, woraufhin es gemäßFig. 1c in Richtung der Pfeile P4 über den betreffenden Erzeugnisstapel 3 hinübergestülpt wird, während die Justieranschläge 11a, b noch ausgefahren sind, d.h., dass das Kartonteil zunächst über die Justieranschläge 11a, b geschoben wird, welche im oberen Bereich vorzugsweise flach oder keilförmig ausgebildet sind (nicht dargestellt), so dass die Kartonseitenwände problemlos über diese gleiten können. Zugleich werden gemäßFig. 1c die Mitnehmer bzw. Schieberelemente der Schiebevorrichtung 2 in Richtung der Pfeile P5 abgesenkt. In der inFig. 1d gezeigten Stellung ist das Absenken des jeweiligen Boden- bzw. Deckelteils nahezu abgeschlossen, und die Justieranschläge 11 bzw. 12 werden wieder abgesenkt. Insbesondere bei der zweiten Überstülpstation ist es zweckmäßig, die Justieranschläge 12a, b bis zum Rand des Bodenteils hochzufahren, so dass das Deckelteil beim Überstülpen nicht durch das etwas abstehende Seitenwände des Bodenteils blockiert werden kann. - Gemäß
Fig. 1c-e wird währenddessen der im Bereich der Wendeeinrichtung 7 befindliche Erzeugnisstapel 3 gewendet, d.h. um die horizontale, quer zur Transportrichtung verlaufende Achse um 180° in Richtung der inFig. 1c undFig. 1d eingezeichneten Pfeile P5 gedreht. Hierzu weist in dem dargestellten Ausführungsbeispiel die Wendevorrichtung 7 gemäßFig. 3 zwei an jeweils einem Lagerbock 14 drehbar befestigte Drehplatten 13 sowie mit Rollen 18 versehene Führungsschienen 17 auf, wobei ein der Wendeeinrichtung 7 zugeführter Erzeugnisstapel 3 über die Rollen 18 und die Führungsschienen 17 beim Transport geführt sowie während des Wendevorganges gehalten wird, wozu die Position der Führungsschienen 17 auf das Format des jeweiligen Erzeugnisstapels 3 individuell einstellbar ist. - Alternativ kann der Wendevorgang in einer - nicht dargestellten - Ausführungsform um eine Achse im Wesentlichen parallel zur Transportrichtung erfolgen.
- Zum Halten des Erzeugnisstapels 3 in Transport- bzw. Längsrichtung dienen während des Drehvorganges Anschläge 15, welche in Lagern 16 um eine horizontale, quer zur Transportrichtung verlaufende Achse zum Blockieren oder Freigeben des Weitertransports des Erzeugnisstapels 3 drehbar sind. Eine die Lagerböcke 14 sowie die Lager 16 tragende Grundplatte 19 ist zur Anpassung an die Dicke des Erzeugnisstapels 3 höhenverstellbar, so dass die Rollen 18 der in
Fig. 3 der Grundplatte 19 zugewandten Führungsschienen 17 in ihrer Höhe auf die Höhe der Transportebene, d.h. die Höhe der vor bzw. nach der Wendeeinrichtung 7 befindlichen Rollenbahn angepasst werden kann.
Claims (10)
- Vorrichtung zur Verpackung von stapelbaren Erzeugnissen, insbesondere von Druckereierzeugnissen, in Stülpdeckelkartons, wobei jeder Stülpdeckelkarton ein Bodenteil und ein Deckelteil aufweist, mit:einer Transporteinrichtung zum Transportieren eines Erzeugnisstapels (3) entlang einer vorbestimmten Transportstrecke;einer ersten Überstülpeinrichtung zum Überstülpen eines Bodenteils (23) über den Erzeugnisstapel (3) in einer ersten Transportposition dieses Erzeugnisstapels (3);einer zweiten Überstülpeinrichtung zum Überstülpen eines Deckelteils (24) über den mit dem übergestülpten Bodenteil (23) versehenen Erzeugnisstapel (3) in einer zweiten Transportposition dieses Erzeugnisstapels (3); undeiner Wendeeinrichtung (7) zum Wenden des mit dem übergestülpten Bodenteil (23) versehenen Erzeugnisstapels (3) in einer Wendeposition, wobei diese Wendeposition entlang der Transportstrecke zwischen der ersten Transportposition und der zweiten Transportposition angeordnet ist.
- Vorrichtung nach Anspruch 1,
dadurch gekennzeichnet, dass
diese ferner aufweist:eine Steuereinrichtung, mittels derer die erste Überstülpeinrichtung, die zweite Überstülpeinrichtung und die Wendeeinrichtung (7) zur Durchführung eines Taktbetriebs ansteuerbar sind. - Vorrichtung nach Anspruch 1 oder 2,
dadurch gekennzeichnet, dass
diese ferner aufweist:ein erstes Magazin (4) zur Aufnahme eines Vorrats an Bodenteilen (23);und ein zweites Magazin (8) zur Aufnahme eines Vorrats an Deckelteilen (24),wobei das erste und das zweite Magazin (4, 8) zur Aufnahme der Boden- bzw. Deckelteile (23, 24) jeweils in deren flach gefaltetem Zustand ausgebildet sind. - Vorrichtung nach einem der Ansprüche 1 bis 3,
dadurch gekennzeichnet, dass
die erste Überstülpeinrichtung und/oder die zweite Überstülpeinrichtung Mittel zum Aufrichten des Bodenteils (23) bzw. des Deckelteils (24) aus dessen flach gefaltetem Zustand in dessen aufgerichteten Zustand aufweist. - Vorrichtung nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass
die erste Überstülpeinrichtung und/oder die zweite Überstülpeinrichtung wenigstens einen, vorzugsweise mit wenigstens einer Ansaugeinrichtung (6b) versehenen Schwenkarm (6a) aufweist. - Vorrichtung nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass
diese ferner aufweist:wenigstens eine Justiereinrichtung (11, 12) zum Justieren der relativen Position der stapelbaren Erzeugnisse des Erzeugnisstapels (3) zueinander in der ersten und/oder der zweiten Transportposition. - Vorrichtung nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass
diese ferner aufweist:eine Vereinzelungseinrichtung (5) zum Ermöglichen der selektiven Entnahme eines einzelnen Boden- oder Deckelteils aus dem Vorrat an Boden- oder Deckelteilen. - Vorrichtung nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass
die Transporteinrichtung eine entlang der Transportstrecke verlaufende Förder
bahn (1) und wenigstens ein Führungselement (2) zum Führen des Erzeugnisstapels (3) auf dieser Förderbahn (1) umfasst. - Vorrichtung nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass
diese ferner eine Einrichtung zum automatischen Etikettieren und/oder Beschriften des jeweiligen Bodenteils (23) und/oder Deckelteils (24) aufweist. - Verfahren zum Verpacken von stapelbaren Erzeugnissen, insbesondere von Druckereierzeugnissen, in Stülpdeckelkartons, wobei jeder Stülpdeckelkarton ein Bodenteil und ein Deckelteil aufweist, wobei das Verfahren folgende Schritte aufweist:Transportieren eines Erzeugnisstapels (3) entlang einer vorbestimmten Transportstrecke;Überstülpen eines Bodenteils (23) über den Erzeugnisstapel (3) in einer ersten Transportposition dieses Erzeugnisstapels (3);Überstülpen eines Deckelteils (24) über den mit dem übergestülpten Bodenteil (24) versehenen Erzeugnisstapel (3) in einer zweiten Transportposition dieses Erzeugnisstapels (3); undWenden des mit dem übergestülpten Bodenteil (23) versehenen Erzeugnisstapels (3) in einer Wendeposition, wobei diese Wendeposition entlang der Transportstrecke zwischen der ersten Transportposition und der zweiten Transportposition angeordnet ist.
Priority Applications (7)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP07103085A EP1961660A1 (de) | 2007-02-26 | 2007-02-26 | Vorrichtung und Verfahren zur Verpackung von stapelbaren Gegenständen, insbesondere von Druckereierzeugnissen |
| CA002677446A CA2677446A1 (en) | 2007-02-26 | 2008-02-18 | Apparatus for and method of packaging stackable objects, in particular printed products |
| EP08709084A EP2121445B9 (de) | 2007-02-26 | 2008-02-18 | Vorrichtung und verfahren zum verpacken von stapelbaren gegenständen, insbesondere von druckereierzeugnissen |
| PCT/EP2008/051954 WO2008104476A1 (de) | 2007-02-26 | 2008-02-18 | Vorrichtung und verfahren zum verpacken von stapelbaren gegenständen, insbesondere von druckereierzeugnissen |
| US12/527,998 US20100031612A1 (en) | 2007-02-26 | 2008-02-18 | Apparatus for and method of packaging stackable 0bjects, in particular printed products |
| EP11168070A EP2363344A1 (de) | 2007-02-26 | 2008-02-18 | Vorrichtung und Verfahren zum Verpacken von stapelbaren Gegenständen, insbesondere von Druckereierzeugnissen, sowie Wendeeinrichtung zum Wenden von stapelbaren Erzeugnissen |
| AT08709084T ATE511473T1 (de) | 2007-02-26 | 2008-02-18 | Vorrichtung und verfahren zum verpacken von stapelbaren gegenständen, insbesondere von druckereierzeugnissen |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP07103085A EP1961660A1 (de) | 2007-02-26 | 2007-02-26 | Vorrichtung und Verfahren zur Verpackung von stapelbaren Gegenständen, insbesondere von Druckereierzeugnissen |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP1961660A1 true EP1961660A1 (de) | 2008-08-27 |
Family
ID=38212268
Family Applications (3)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP07103085A Withdrawn EP1961660A1 (de) | 2007-02-26 | 2007-02-26 | Vorrichtung und Verfahren zur Verpackung von stapelbaren Gegenständen, insbesondere von Druckereierzeugnissen |
| EP11168070A Withdrawn EP2363344A1 (de) | 2007-02-26 | 2008-02-18 | Vorrichtung und Verfahren zum Verpacken von stapelbaren Gegenständen, insbesondere von Druckereierzeugnissen, sowie Wendeeinrichtung zum Wenden von stapelbaren Erzeugnissen |
| EP08709084A Not-in-force EP2121445B9 (de) | 2007-02-26 | 2008-02-18 | Vorrichtung und verfahren zum verpacken von stapelbaren gegenständen, insbesondere von druckereierzeugnissen |
Family Applications After (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP11168070A Withdrawn EP2363344A1 (de) | 2007-02-26 | 2008-02-18 | Vorrichtung und Verfahren zum Verpacken von stapelbaren Gegenständen, insbesondere von Druckereierzeugnissen, sowie Wendeeinrichtung zum Wenden von stapelbaren Erzeugnissen |
| EP08709084A Not-in-force EP2121445B9 (de) | 2007-02-26 | 2008-02-18 | Vorrichtung und verfahren zum verpacken von stapelbaren gegenständen, insbesondere von druckereierzeugnissen |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US20100031612A1 (de) |
| EP (3) | EP1961660A1 (de) |
| AT (1) | ATE511473T1 (de) |
| CA (1) | CA2677446A1 (de) |
| WO (1) | WO2008104476A1 (de) |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102008063828A1 (de) | 2008-12-20 | 2010-06-24 | Dürselen GmbH | Verfahren und Vorrichtung zur Ausrichtung stapelförmiger Gebilde |
| US20140102044A1 (en) * | 2011-08-19 | 2014-04-17 | Tetra Laval Holdingss & Finance S.A. | Apparatus and method for manufacture of a secondary package |
| CN106742266A (zh) * | 2017-01-11 | 2017-05-31 | 武汉人天包装自动化技术股份有限公司 | 旋转托盘 |
| DE102020201669A1 (de) * | 2020-02-11 | 2021-08-12 | Heidelberger Druckmaschinen Aktiengesellschaft | Vorrichtung zum Bewegen eines Produktstapels mit einem Roboter |
| CN112830287B (zh) * | 2020-12-30 | 2023-06-02 | 辑美包装印刷科技(厦门)有限公司 | 一种自动化纸板堆叠装置 |
| DE102022110258A1 (de) * | 2022-04-27 | 2023-11-02 | Krones Aktiengesellschaft | Magazineinheit, Verpackungsvorrichtung und Verfahren zum Zusammenfassen von Artikelzusammenstellungen |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4150523A (en) * | 1977-11-15 | 1979-04-24 | Wrapmatic S.P.A. | Automatic machine for packing products of parallelepiped shape, particularly reams of paper |
| DE3708896A1 (de) * | 1986-06-25 | 1988-01-14 | Herbert John Sabel | Vorrichtung zum fuellen und schliessen eines behaelters |
| EP0460495A1 (de) * | 1990-06-05 | 1991-12-11 | Rovema Verpackungsmaschinen Gmbh | Verfahren und Vorrichtung zum Verpacken von Beuteln |
Family Cites Families (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US1243406A (en) * | 1917-03-06 | 1917-10-16 | Steel Utilities Inc | Crating apparatus for bottles and the like. |
| US2746226A (en) * | 1950-04-25 | 1956-05-22 | Anthony R Silva | Casing machine |
| US2786316A (en) * | 1952-05-31 | 1957-03-26 | Silva | Casing machine |
| GB874977A (en) | 1957-11-20 | 1961-08-16 | Winkler Richard | Improvements in or relating to apparatus for manufacturing and packaging envelopes |
| US3562775A (en) * | 1968-05-09 | 1971-02-09 | Crown Envelope Corp | Envelope boxing method and apparatus |
| US3593493A (en) * | 1969-02-03 | 1971-07-20 | Frank P Alduk | Convertible case packing unit and upside-down case packer therefor |
| SE384354B (sv) * | 1975-03-25 | 1976-05-03 | Turesson J A | Anordning for vendning av en stapel av pappersark vid tryckerimaskiner |
| US4550549A (en) * | 1982-11-22 | 1985-11-05 | Reinfeld Nyles V | Apparatus and method of packing articles |
| US4618341A (en) * | 1984-10-11 | 1986-10-21 | Champion International Corporation | Tube positioning and transfer system |
| US4870803A (en) | 1987-05-07 | 1989-10-03 | Winkler & Duennebier Maschinenfabrik Und Eisengiesserei Kg | Method and apparatus for packing envelopes in cartons |
| US5025612A (en) * | 1989-11-29 | 1991-06-25 | Roberts Systems, Inc. | Inverted tray container loading apparatus |
| US5136826A (en) * | 1991-10-29 | 1992-08-11 | Cbw Automation, Inc. | Stacked container handling apparatus and process |
| US5348147A (en) * | 1993-09-08 | 1994-09-20 | Moore Business Forms, Inc. | Carton for bulk pack cut single paper |
| DE10146790B4 (de) * | 2001-09-22 | 2006-06-08 | Grützmacher, Frank | Vorrichtung zum Befüllen von quaderförmigen Behältern mit gefüllten Kuverts |
-
2007
- 2007-02-26 EP EP07103085A patent/EP1961660A1/de not_active Withdrawn
-
2008
- 2008-02-18 US US12/527,998 patent/US20100031612A1/en not_active Abandoned
- 2008-02-18 CA CA002677446A patent/CA2677446A1/en not_active Abandoned
- 2008-02-18 WO PCT/EP2008/051954 patent/WO2008104476A1/de not_active Ceased
- 2008-02-18 EP EP11168070A patent/EP2363344A1/de not_active Withdrawn
- 2008-02-18 AT AT08709084T patent/ATE511473T1/de active
- 2008-02-18 EP EP08709084A patent/EP2121445B9/de not_active Not-in-force
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4150523A (en) * | 1977-11-15 | 1979-04-24 | Wrapmatic S.P.A. | Automatic machine for packing products of parallelepiped shape, particularly reams of paper |
| DE3708896A1 (de) * | 1986-06-25 | 1988-01-14 | Herbert John Sabel | Vorrichtung zum fuellen und schliessen eines behaelters |
| EP0460495A1 (de) * | 1990-06-05 | 1991-12-11 | Rovema Verpackungsmaschinen Gmbh | Verfahren und Vorrichtung zum Verpacken von Beuteln |
Also Published As
| Publication number | Publication date |
|---|---|
| WO2008104476A1 (de) | 2008-09-04 |
| ATE511473T1 (de) | 2011-06-15 |
| US20100031612A1 (en) | 2010-02-11 |
| EP2121445B9 (de) | 2012-01-18 |
| CA2677446A1 (en) | 2008-09-04 |
| EP2121445A1 (de) | 2009-11-25 |
| EP2363344A1 (de) | 2011-09-07 |
| EP2121445B1 (de) | 2011-06-01 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2447197B1 (de) | Vorrichtung und Verfahren zum Wenden von Stapeln aus bogenförmigem Material | |
| EP2072430B1 (de) | Paketgreifer für eine Palettiervorrichtung und Verfahren zum Palettieren von Paketen | |
| DE68905554T2 (de) | Entpalettierer fuer etikettenbuendel. | |
| DE3203506C2 (de) | Vorrichtung zum Einführen von Blattpaketen in eine Bearbeitungsmaschine | |
| EP0563642B1 (de) | Kartoniereinrichtung | |
| DD144393A5 (de) | Stapelvorrichtung fuer faltschachteln | |
| DE4210812A1 (de) | Kartoniereinrichtung | |
| EP4482769B1 (de) | Verpackungsanlage und verfahren zur zuführung von flächigen verpackungsmitteln zu einer verpackungsanlage | |
| EP3241791B1 (de) | Verfahren zur herstellung von stapeln aus bögen | |
| EP1484270A2 (de) | Vorrichtung und Verfahren zur schonenden und abfallosen Weiterverarbeitung eines Restrieses | |
| EP2121445B1 (de) | Vorrichtung und verfahren zum verpacken von stapelbaren gegenständen, insbesondere von druckereierzeugnissen | |
| DE19904443A1 (de) | Verfahren und Vorrichtung zum Zuführen von Packungszuschnitten | |
| EP2505536B1 (de) | Stapelbildungsvorrichtung | |
| DE102015119321B4 (de) | Vorrichtung zum Umgang mit Stückgütern mit einer hiermit in Zusammenhang stehenden Erzeugung und Handhabung von Zwischenlagen | |
| DE2549264C3 (de) | Vorrichtung zum Vereinzeln von gestapelten Ventilsäcken | |
| EP2361861A1 (de) | Verfahren und Vorrichtung zum automatischen Zuführen von einzelnen Blattstapeln aus einer Druckmaschine in eine Klebebindemaschine | |
| EP2181953B1 (de) | Einrichtung zur Zuführung von Druckbogen für die Herstellung von Buchblocks, Büchern oder dgl. Druckerzeugnissen | |
| DE2908943A1 (de) | Vorrichtung zum einbringen eines losen flachstapels in einen verpackungskarton | |
| EP3907163A1 (de) | Anleger für stapel flächiger medien | |
| DE102005045864B4 (de) | Verpackungsanlage und Verpackungsverfahren | |
| DE29802261U1 (de) | Vorrichtung zum Verpacken von in Stapeln zugeführten Gegenständen | |
| EP2251285B1 (de) | Vorrichtung zum Abnehmen eines Teilstapels aus blattförmigem Gut von einem Gesamtstapel | |
| DE102022105597B3 (de) | Verfahren und Anordnung zum Anordnen von Nutzen | |
| DE10302953B4 (de) | Abladeanordnung und Verfahren zum sortierten Abladen von in Format und/oder Aufdruck unterschiedlicher Lagen aus blattförmigen Materialien | |
| DE102024114330A1 (de) | Deckenmaschine und Verfahren zum Beschicken einer Fügevorrichtung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA HR MK RS |
|
| AKX | Designation fees paid | ||
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 20090228 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: 8566 |