EP1975104A2 - Falz-und Ablagevorrichtung einer Faltvorrichtung - Google Patents
Falz-und Ablagevorrichtung einer Faltvorrichtung Download PDFInfo
- Publication number
- EP1975104A2 EP1975104A2 EP07023944A EP07023944A EP1975104A2 EP 1975104 A2 EP1975104 A2 EP 1975104A2 EP 07023944 A EP07023944 A EP 07023944A EP 07023944 A EP07023944 A EP 07023944A EP 1975104 A2 EP1975104 A2 EP 1975104A2
- Authority
- EP
- European Patent Office
- Prior art keywords
- folding
- transport
- axis
- folded products
- conveyor belt
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 238000000151 deposition Methods 0.000 claims description 38
- 238000006073 displacement reaction Methods 0.000 claims description 3
- 238000012423 maintenance Methods 0.000 abstract 1
- 238000010276 construction Methods 0.000 description 5
- 238000011144 upstream manufacturing Methods 0.000 description 5
- 230000007547 defect Effects 0.000 description 3
- 230000015556 catabolic process Effects 0.000 description 2
- 238000006731 degradation reaction Methods 0.000 description 2
- 230000008021 deposition Effects 0.000 description 2
- 230000006978 adaptation Effects 0.000 description 1
- 238000013459 approach Methods 0.000 description 1
- 230000008878 coupling Effects 0.000 description 1
- 238000010168 coupling process Methods 0.000 description 1
- 238000005859 coupling reaction Methods 0.000 description 1
- 230000007812 deficiency Effects 0.000 description 1
- 230000006866 deterioration Effects 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000009957 hemming Methods 0.000 description 1
- 230000001788 irregular Effects 0.000 description 1
- 238000000034 method Methods 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H29/00—Delivering or advancing articles from machines; Advancing articles to or into piles
- B65H29/16—Delivering or advancing articles from machines; Advancing articles to or into piles by contact of one face only with moving tapes, bands, or chains
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H29/00—Delivering or advancing articles from machines; Advancing articles to or into piles
- B65H29/66—Advancing articles in overlapping streams
- B65H29/6609—Advancing articles in overlapping streams forming an overlapping stream
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2301/00—Handling processes for sheets or webs
- B65H2301/40—Type of handling process
- B65H2301/44—Moving, forwarding, guiding material
- B65H2301/447—Moving, forwarding, guiding material transferring material between transport devices
- B65H2301/4473—Belts, endless moving elements on which the material is in surface contact
- B65H2301/44732—Belts, endless moving elements on which the material is in surface contact transporting articles in overlapping stream
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2301/00—Handling processes for sheets or webs
- B65H2301/40—Type of handling process
- B65H2301/44—Moving, forwarding, guiding material
- B65H2301/447—Moving, forwarding, guiding material transferring material between transport devices
- B65H2301/44765—Rotary transport devices with compartments
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2511/00—Dimensions; Position; Numbers; Identification; Occurrences
- B65H2511/10—Size; Dimensions
- B65H2511/13—Thickness
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2511/00—Dimensions; Position; Numbers; Identification; Occurrences
- B65H2511/20—Location in space
- B65H2511/22—Distance
Definitions
- the present invention relates to a folding and depositing device of a folding device which makes it possible to optimally adjust the distance from the depositing wheel and the thickness of the folded products in a folding machine equipped with a depositing wheel and a folding and depositing device.
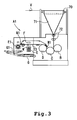
- the Figure 3 is a schematic representation of the folding and depositing device of a folding device A1 mentioned in the first patent source 1.
- the second transport path is selectively arranged between the folding cutter F and the gripper cylinder D and the Ablagerad, so that the folded products W1 are folded in the Falzschneidevor substances F once again parallel to the direction of the folded products W1 to obtain the folded product W, which then the Ablagerad E is supplied. Moreover, they are transported on the conveyor belt G in a stacked-constant form.
- folding machines are expected to use such folding and depositing devices of folding devices for both thin paper and small page numbers, and as thick paper folding and stacking devices and high page numbers.
- the drop height of the storage E1 on the conveyor belt G1 or the Ablagerad E on the conveyor belt G can be larger, so that for the Falz area W1 or the folded products W when using thin paper and small numbers of pages bounce the respective books unnecessarily strong, so that it on the conveyor belt G1 or the conveyor belt G to slippage or poor Stacking distances comes.
- the in Figure 4 Shown folding and storage device according to the patent source 2 known, in the gap on the transport path for the aforementioned storage E1 and the aforementioned conveyor belt G1 is adjustable.
- the aforementioned conveyor belt G1 is divided into a first conveyor belt 80 and a second conveyor belt 81, wherein the belt 82 of the first conveyor belt 80 passes over the pulley 83 and the pulley 85 as well as over the pulley 84, while the Band 86 of the first conveyor belt 81 passes over the pulleys 87 and the pulley 88.
- the first conveyor belt 80 is coupled to an external transport device, not shown in the figure, so that even without changing the position of the pulley 83 by rotation on the handle, not shown in the figure, the adjustment of the angle 89 of the shaft 89 can be changed.
- the shaft 89 serves as a fulcrum
- the pulley 90 fixedly connected to the shaft 89
- the shaft 91 connected to the other end of the pulley 90
- the pulley 84 rotatably connected to the aforementioned shaft 91 and the like at the second conveyor belt 81 the pulley 87 to the storage E1 on or off adjustable moves.
- the pulley 88 of the second conveyor belt 81 is moved in the opposite direction to the direction of movement of the aforementioned pulleys 84 and 87.
- the belt 82 of the first conveyor 80 is moved to move away from the discharge E1 while the belt 86 of the second conveyor 81 approaches the discharge E1 .
- the belts 82 and 86 are moved in the opposite direction.
- the first conveyor belt 80 is coupled to an external transport device, so that without changing the position of the pulley 83 pivotally about the axis 89, the pulley 84 is constructed upstream in the transport path so that by changing its angular position Surface of the belt (82) are inclined, the distance between the bottom of the outer circumference of the orbit (Ea) of the Ablagerades (E) and the upper side of the second belt (82) upstream in the transport path is made smaller and downstream in the transport path smaller.
- the folding products (W) falling down from the depositing wheel (E) contact the downstream surface of the conveyor belt (82) in turn from the aforementioned narrow space downstream on the transport path to the wide gap upstream of this depositing wheel. In this process, due to slippage of the folded products (W) or friction between them at irregular intervals.
- the present invention has the object to solve the abovementioned technical problems to create a folding and filing device, in which the transported from the Ablagerad folded products on the parallel to the axis of this Ablagerades transport path while maintaining the parallelism between the axis of the Ablagerades and the conveyor belt the distance between the Ablagerad and the conveyor belt suitable manner for folding products of low or high page numbers to make adjustable.
- the present invention is characterized in that arranged in the folding and storage device of a folding device under the Ablagerad a folding mechanism, so that the transported away from said Ablagerad folded products are received there and the axis of the aforementioned Ablagerades parallel to the transport path the first transport device is located and, while maintaining the parallelism between the axis of the aforementioned Ablagerades the distance to this axis of the Ablagerades depending on the thickness of the folded products can be made larger or smaller, wherein by adjusting the first transport device downstream of this first transport device and in the transport direction the folded products on said first transport device coupled thereto second transport device and by the spring force of a spring, the movement of said second transport device with the movement of he Most transport device is coupled and provided in this way a means for maintaining the coupling.
- the folding and depositing device of a folding device allows due to the construction described above, the adjustment of the distance between the first transport of the folding and depositing device and the transport direction of the transported away from this first transport folded products parallel axis of the charging wheel, so that this can be optimally adapted to the thickness of the folded products and thus allows movement while maintaining the parallelism between the first transport and the axis of the charging wheel.
- the folded products removed from the deposition wheel are stacked downstream on the transport path of the folded products after approximately simultaneous contact with the first transport means and transported through an optimum gap for the thickness of the folded products under the deposition wheel. Further, the folded products are transported with a relative to the transport direction of the first transport downstream and coupled thereto second transport.
- the folding and depositing device of a folding device according to the present invention allows an adjustment on all possible thicknesses of the folded products from low to high page numbers. In this case, caused by slippage of the folded products or poor stacking quality degradation of the paper surface and defects are avoided, which arise because the stacked by the first transport folding products can not pass through the gap under the Ablagerad.
- the second means of transport is constantly coupled via the spring force of a spring or the like acting on the second transport means more easily means with the first transport and moved together with this.
- the removed from the Ablegerad folded products are received and transported with the folding and depositing a folding device according to the present invention, wherein the first transport means can be maintained even after vertical adjustment up or down parallel to the axis of the charging wheel by the distance between the first transport the folding and depositing device and the axis of the depositing wheel parallel to the transport direction of the folded products from the first transport means can be suitably adjusted in accordance with the thickness of the folded products.
- the folded products transported away from the depositing wheel come into contact with the first transporting means in the transport direction of the folded products approximately simultaneously with the first transporting means and are then stacked and then transported under the depositing wheel, depending on the thickness of the folded products, by a gap optimally set for the respective folding products become.
- the folded products are transported with a relative to the transport direction of the first transport downstream and coupled thereto second transport.
- the folding and depositing device of a folding device according to the present invention allows adaptation to all possible thicknesses of the folded products from low to high page numbers. In this case, caused by slipping of the folded products or poor stacking quality degradation of the paper surface, and defects are avoided, which arise because the stacked by the first transport folding products can not pass through the gap under the Ablagerad.
- the second means of transport is constantly coupled via the spring force of a spring or the like acting on the second transport means more easily means with the first transport and moved together with this.
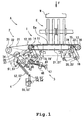
- illustration 1 Schematic construction drawing of a folding and depositing device of a folding device according to the present invention.
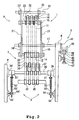
- Figure 2 Detached schematic sketch of the in illustration 1 illustrated invention.
- Figure 3 Schematic construction drawing of an embodiment of a folding and depositing device of a folding device according to the prior art.
- Figure 4 Schematic construction drawing of an embodiment of a folding and depositing device of a folding device according to the prior art in which no seam cutting device is used. It should also be pointed out that the transport direction of the transport path and the height of a rotating parallel to a parallel axis storage roller is set the same on the transport path in question and in this case the respective parts of the folding and filing device with the two dashed lines or in () are shown.
- the rear end of the running direction of the conveyor belt loaded with the folded products is referred to as the upstream side and the leading end as the downstream side.
- the in illustration 1 The area shown by solid lines indicates the state in the presence of folded pages W with small page numbers, while the two dashed lines indicate the state in the presence of folded products W with many pages.
- the elements perpendicular to the paper surface have the same construction on both sides of the respective means, the respective corresponding parts on one side are indicated by a dash.
- the first transport means 1 is constructed such that it is fastened in each case with holders, not shown in the figure, to the frame H and H 'in such a way that their lower part is rotatably mounted about the axis 17 and the arms 19, 19' fastened to the axis 17 the at the other ends of the arms 19, 19 'movably mounted axis 14 and a plurality of attached to this axis 14 pulleys 12, and in each case on the frame H and H' fastened but not shown in the figure mounts, both ends movable on the axis 18 are fixed, and attached to the axis 18 arms 20, 20 'and at the other ends of the arms 20, 20' movably mounted axis 15, wherein the plates 21, 21 'at one end of the axis 14 and movable the other end of which is fixedly secured to the axle 15 a plurality of arms 22 and the other ends of the respective arms 22 are fixed to the axle 16, and on this axis 16 turn the pulleys 13 are rotatably mounted, s O that
- the bands 11 are shifted so that they are either stretched or shortened. After adjustment, the arm 22 is again fixed to the axle 15.
- the distance L1 from the bottom of the outer periphery of the orbit Ea of the depositing wheel E and the axis 17, and the distance L2 to the axis 18 is adjusted so that the distance R1 for the arms 19, 19 'to the axis 17 and the axis 14 and the distance R2 for the arms 20, 20 'to the axis 18 and the axis 15, wherein the inclination ⁇ 1 between the plane parallel to the underside of the outer periphery of Orbit Ea of the charging wheel E and the arms 19, 19 'and the inclination ⁇ 2 of the arms 20, 20' is approximately equal.
- the second transporting means 2 is constructed so as to be rotatably supported at each of its respective ends by respective mounts, not shown in the figure, attached to the frame H and H 'and, moreover, one end of which is driven by an axle 35 not shown in the drawing is fixed and on this axis 35 in turn a plurality of pulleys 32, and the above-mentioned pulleys 12 are aligned parallel to each other, so that the numerous, attached to the axis 14 pulleys 33 and the two ends of each of the frame H, H '(see Figure 2 ) fastened brackets 39, 39 '(see Figure 2 ) are movably mounted on the axle 38, and the plurality of arms 37 fixed to the axle 38, and the axle 36 mounted on the other end of the respective arms 37 and pulleys 34 rotatably mounted on the axle 36, and on the pulleys 32 and pulleys 33 and the pulleys 34 are constructed running multiple bands 31.
- the tension of these belts 31 is changed via the means
- the drive for the first transport means 1 and the second transport means 2 consists of a not shown in the figure but driven by the drive source axis 35 and the pulley 32 through which the belt 31 is driven, wherein by means of the belt 31 on the axis 14 fixed pulley 33 and the fixed in conjunction with the axis 14 fixed to pulley 12 each of the belt 11 is driven.
- the first transport and displacement means 3 is made of the arm 41 attached to the aforementioned axis 17 and the holder 42 rotatably mounted on the other end of this arm 41 and the screw axis 43 installed in this holder 42, and in front of and behind the aforementioned screw axis 43 Bracket 42 integrated blocks 44 and 45, and a mounting bracket 46 constructed in which the male threaded portion of the screw shaft 43 is integrated with the female threaded portion and further from a fortified at the other end of the screw axis 43 handle 47 and the arm 41 on the frame H. (please refer Figure 2 ) fixed, equipped with a handle bolt 48.
- the means for maintaining the connection 4 is composed of the pins 51, 51 'attached to the aforesaid axle 38 and springs 52, 52' attached to the other end of these arms 51, 51 'and pins 53 attached to the other end of these springs 52, 52' , 53 'and with this bolt 53, 53' assembled, screw parts having Fixierhalter Institute 55, 55 ', and before and behind these Fixierhalterungen 55, 55' with the nuts 54, 54 'mount bolts 53, 53' constructed.
- the bolts 53, 53' and the fixing brackets 55, 55 ' are displaced with the bolts 53, 53' in the axial direction by the Vorschraub moral.
- the spring force of the springs 52, 52 ' acts on the arms 51, 51' and the axle 38 and moreover acts via the arm 37 of the second transport means and the axle 36 and the pulleys 34 in one direction, so that the belt 31 is constantly being tense.
- the folding and depositing device A of a folding device is explained below.
- the paper web V is exactly as in Figure 3 about the tension roller 70, the former 71 and the rollers 72, the cutting cylinder B, folding cylinder C and the gripper cylinder D out, wherein the paper web V is folded once parallel to the direction and also subsequently folded once perpendicular thereto, in order to Folded products W1 form.
- illustration 1 shown folded with the not shown in the figure folding cutting device F folded products W from Ablagerad E in order initially to the first transport means 1 and then to the second transport means 2 of the folding and filing device A and finally transported to the external filing device not shown in the figure.
- the position of the axis 35 is kept unchanged so that it does not interfere with the connection between the second transport 2 and the external transport device, when coupled to the first transport means 1 and as described above with the axis 17 as a fulcrum, an angular adjustment of the pulleys 33rd is made.
- the angle of the axis 38 is adjusted by the spring force of the springs 52, 52 'via the arms 51, 51'. With the axis 38 as a fulcrum for the arm 37 and the axis 36 and the pulley 34 and the belt 31 is made an angular adjustment. In this case, the tension of the belt 31 by means of the spring force of the springs 52, 52 'held approximately in equilibrium.
- the gap for the folded products W transported away from the depositing wheel E downstream is kept constant on the transport path to the underside of the outer circumference of the orbit Ea of the depositing wheel E, so that they are approximately simultaneously with the surface of the conveyor belt 11 of the first transport means 1 come into contact and are then stacked on this conveyor belt 11.
- the folded products W are provided by a gap optimally set for their respective thickness between the underside of the outer periphery of the orbit Ea of the charging wheel E and the top of the conveyor belt 11 transported therethrough. Thereafter, they are transported on the conveyor belt 31 of the second transport means 2 and the external transport device.
- the shape of the embodiments described above may be changed within a scope that does not exceed the scope of the claims.
- a motor or for the screw axis 43 a hydraulic cylinder can be used.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Folding Of Thin Sheet-Like Materials, Special Discharging Devices, And Others (AREA)
- Delivering By Means Of Belts And Rollers (AREA)
- Separation, Sorting, Adjustment, Or Bending Of Sheets To Be Conveyed (AREA)
- Feeding Of Articles By Means Other Than Belts Or Rollers (AREA)
- Discharge By Other Means (AREA)
Abstract
Unter dem Ablagerad (E) eines Falzmechanismus ist eine erste Transportvorrichtung (1) angeordnet, auf der die von dem genannten Ablagerad (E) abtransportierten Falzprodukte (W) aufgenommenen und anschließend parallel zur Achse des Ablagerades (E) weitertransportiert werden, wobei unter Einhaltung der Parallelität zwischen der Achse des vorgenannten Ablagerades (E) der Abstand dieser Achse des Ablagerades (E) in Abhängigkeit von der Dicke der Falzprodukte (W) größer oder kleiner gestellt werden kann, so dass durch Verstellen der ersten Transportvorrichtung (1) stromabwärts von diesem ersten Transport- und Verschiebemittel (3) und in Transportrichtung der Falzprodukte auf der genannten ersten Transportvorrichtung (1) eine mit dieser gekoppelte zweite Transportvorrichtung (2) und durch die Federkraft einer Feder (52) die Bewegung der genannten zweiten Transportvorrichtung (2) mit der Bewegung der ersten Transportvorrichtung (1) gekoppelt ist und auf diese Weise ein Mittel zur Aufrechterhaltung der Verbindung (4) vorgesehen ist.
Description
- Die vorliegende Erfindung betrifft eine Falz- und Ablagevorrichtung einer Faltvorrichtung die es erlaubt, in einer mit einem Ablagerad und einer Falz- und Ablagevorrichtung ausgestatteten Faltmaschine den Abstand zum Ablagerad sowie die Dicke der Falzprodukte optimal einzustellen.
- Die
Abbildung 3 ist eine schematische Darstellung der in der ersten Patentquellenangabe 1 genannten Falz- und Ablagevorrichtung einer Faltvorrichtung A1. Nach dem Druck wird die Papierbahn V mit der Zugrolle 70, dem Former 71 und den Walzen 72 durch die Schneidevorrichtung B und den Falzzylinder C geführt und während des Transportes mit Hilfe des Greiferzylinders D wird die Papierbahn V dann einmal parallel zur Laufrichtung und darüber hinaus noch einmal im rechten Winkel dazu gefalzt, wodurch ein Falzprodukt der Form W1 erhalten wird. Danach teilt sich der Transportweg in zwei Richtungen. Der erste Transportweg führt die gefalzten Bücher W1 mit dem Transportband 73 zum Ablagerad E1 und weiter über das Förderband G1 und in einer in konstantem Abstand gestapelten Form. Der zweite Transportweg wird selektiv zwischen der Falzschneidevorrichtung F und dem Greiferzylinder D sowie dem Ablagerad angeordnet, so dass die Falzprodukte W1 in der Falzschneidevorrichtung F noch einmal parallel zur Laufrichtung der Falzprodukte W1 gefalzt werden, um das Falzprodukt W zu erhalten, der dann dem Ablagerad E zugeführt wird. Darüber hinaus werden diese auf dem Förderband G in einer in konstantem Abstand gestapelten Form transportiert. - Die
Abbildung 4 ist eine schematische Darstellung der nach der zweiten Patentquellenangabe 2 bekannten Falz- und Ablagevorrichtung einer Faltvorrichtung A2. Bei der vorgenannten Patentquellenangabe 1 ist im ersten, keinen Falzmechanismus verwendende Transportweg mit Hilfe des Ablagerades E1 und dem unter dem Ablagerad E1 angeordneten Förderband G1 die Dicke der Falzprodukte W1 sowie deren optimaler Abstand einstellbar. - Patentquellenangabe 1: Offenlegungsschrift S57-189957
- Patentquellenangabe 2: Patent Nr. 2548079
- In den letzten Jahren wird jedoch von Falzmaschinen erwartet, dass derartige Falz- und Ablagevorrichtungen von Faltvorrichtungen sowohl für dünnes Papier und geringe Seitenzahlen, als auch als Falz- und Ablagevorrichtungen für dickes Papier und hohe Seitenzahlen angewandt werden können.
- Bei der in der
Abbildung 3 dargestellten Falz- und Ablagevorrichtung A1 entsprechend der Patentquellenangabe 1 wird keine Falzvorrichtung F eingesetzt, um die gefalzten Bücher W1 zu transportieren, so dass die Falzprodukte W auf dem Transportweg 1 unter Einsatz des Ablagerades E1 und des Förderbandes G1 sowie der Falzschneidevorrichtung F befördert werden, während auf dem zweiten Transportweg keine Abstandseinstellung am Ablagerad und dem Förderband vorgenommen werden kann. Aus diesem Grunde kann es beim Transport dazu kommen, dass bei optimaler Einstellungen für die Falzprodukte W für die genannten jeweiligen Abstände für Falzprodukte W1 mit dünnem Papier und geringer Seitenzahl, wenn das Förderband G1 und das Förderband G beim Transport der Falzprodukte W1 oder der Falzprodukte W auf große Papierstärke und hohe Seitenzahl gestellt ist, dass das rotierende Ablagerad E1 oder das Ablagerad E mit der Oberfläche des jeweiligen Förderbandes in Berührung kommt. Dadurch kann es zu einer Beeinträchtigung der Qualität der Papieroberfläche oder durch Reibung zu schlechtem Stapelabstand kommen. Wenn darüber hinaus die Falzprodukte W1 oder die Falzprodukte W dicker sind als der vorgenannte Abstand, kann es zu Mängeln kommen, wenn diese auf Grund zu großer Dicke nicht durchgeführt werden können. Andererseits wiederum, wenn der vorgenannte Abstand für das Falzprodukt W1 oder das Falzprodukt W für dickes Papier und große Seitenzahlen optimal eingestellt wurde, kann die Fallhöhe vom Ablagerad E1 auf das Förderband G1 beziehungsweise vom Ablagerad E auf das Förderband G größer werden, so dass für die Falzprodukte W1 beziehungsweise die Falzprodukte W bei Verwendung von dünnem Papier und geringen Seitenzahlen die jeweiligen Bücher unnötig stark abprallen, so dass es auf dem Förderband G1 beziehungsweise dem Förderband G zu Verrutschungen oder schlechtem Stapelabständen kommt. Auf diese Weise kann es durch optimale Einstellung des Abstandes für das Ablagerad E1 und das Förderband G1 einerseits, beziehungsweise das Ablagerad E und das Förderband G andererseits dazu kommen, dass sich auf Grund der Dicke der anderen Falzprodukte W1 beziehungsweise der Falzprodukte W Mängel einstellen. Eine für beide Dicken gleichermaßen geeignete Einstellung ist bisher nicht möglich gewesen. - Zur Lösung dieser Aufgabe ist die in
Abbildung 4 dargestellte Falz-und Ablagevorrichtung entsprechend der Patentquellenangabe 2 bekannt, bei der Spalt auf dem Transportweg für das vorgenannte Ablagerad E1 und das vorgenannte Förderband G1 einstellbar ist. Bei der Falz- und Ablagevorrichtung A2 ist das vorgenannte Förderband G1 in ein erstes Förderband 80 und ein zweites Förderband 81 unterteilt, wobei das Band 82 des ersten Förderbandes 80 über die Riemenscheibe 83 und die Riemenscheibe 85 sowie auch über die Riemenscheibe 84 läuft, während das Band 86 des ersten Förderbandes 81 über die Riemenscheiben 87 und die Riemenscheibe 88 läuft. Das erste Förderband 80 ist mit einer in der Abbildung nicht dargestellten externen Transportvorrichtung gekoppelt, so dass auch ohne Änderung der Stellung der Riemenscheibe 83 durch Drehung am in der Abbildung nicht dargestellten Griff der Einstellvorrichtung der Winkel der Achse 89 geändert werden kann. Wenn die Achse 89 als Drehpunkt dient, wird die fest mit der Achse 89 verbundene Riemenscheiben 90, sowie die mit dem anderen Ende der Riemenscheibe 90 verbundene Achse 91, sowie hier wiederum die drehbar mit der vorgenannten Achse 91 verbundene Riemenscheibe 84 und desgleichen beim zweiten Förderband 81 die Riemenscheibe 87 an das Ablagerad E1 an- oder abstellbar bewegt. Wenn darüber hinaus die vorgenannte Achse 91 als Drehpunkt dient, dann wird die Riemenscheibe 88 des zweiten Förderbandes 81 in die entgegengesetzte Richtung zur Bewegungsrichtung der vorgenannten Riemenscheiben 84 und 87 bewegt. Zum Beispiel, wenn das Falzprodukt W1 von einer geringen auf eine hohe Seitenzahl geändert wird, wird das Band 82 des ersten Förderbandes 80 so bewegt, dass es sich vom Ablagerad E1 entfernt, während das Band 86 des zweiten Förderbandes 81 an das Ablagerad E1 angenähert wird. Umgekehrt, wenn das Falzprodukt W1 von einer hohen auf eine geringe Seitenzahl umgestellt wird, werden die Bänder 82 und 86 in die entgegengesetzte Richtung bewegt. - Wenn jedoch auf dem mit einer Falzschneidevorrichtung versehenen Transportweg die oben genannte Falz- und Ablagevorrichtung A2 verwendet wird, wie zum Beispiel in der
Abbildung 4 durch die beiden gestrichelten Linien angedeutet, dann liegen die Achse vom Ablagerad (E) und die Transportrichtung der Falzprodukte (W) auf dem Förderband G1 parallel zueinander, so dass der Tiefpunkt des Außenumfanges der Umlaufbahn (Ea) des Ablagerades (E) und das zweite Förderband 81 einander berühren und somit in diesem Zustand nicht verwendet werden können. In diesem Zusammenhang wurde überlegt, ob das zweite Förderband 81 ausgelassen werden und dafür das Band (82) ersten Förderbandes (81) bis stromaufwärts im Exportweg verlängert werden sollte, so dass dieses erste Förderband (80) bis unter die inAbbildung 4 durch die beiden gestrichelten Linien angedeutete Position der Riemenscheibe (84) geführt wird und dort die Falzprodukte (W) aufnimmt. In diesem Fall wird stromabwärts im Exportweg das erste Förderband (80) mit einer externen Transportvorrichtung gekoppelt, so dass ohne Positionsänderung der Riemenscheibe 83 mit Drehpunkt um die Achse 89 die Riemenscheibe (84) stromaufwärts im Transportweg so konstruiert ist, dass durch Änderung deren Winkelstellung die Oberfläche des Bandes (82) geneigt werden, der Abstand zwischen Tiefpunkt des Außenumfanges der Umlaufbahn (Ea) des Ablagerades (E) und der Oberseite des zweiten Band (82) stromaufwärts im Transportweg größer und stromabwärts im Transportweg kleiner gestellt wird. Dies führt dazu, dass die vom Ablagerad (E) herabfallenden Falzprodukte (W) stromabwärts auf der Oberfläche des Transportbandes (82) vom vorgenannten engen Zwischenraum stromabwärts auf dem Transportweg bis hin zum breiten Zwischenraum stromaufwärts dieses Ablagerad der Reihe nach berühren. Bei diesem Vorgang kommt es auf Grund von Verrutschungen der Falzprodukte (W) oder Reibung zwischen diesen zu unregelmäßigen Abständen. - Die vorliegende Erfindung hat die Aufgabe, zur Lösung der vorgenannten technischen Probleme eine Falz- und Ablagevorrichtung schaffen, bei der die vom Ablagerad herantransportierten Falzprodukte auf dem zur Achse dieses Ablagerades parallel liegenden Transportweg unter Einhaltung der Parallelität zwischen der Achse des Ablagerades und dem Förderband den Abstand zwischen dem Ablagerad und dem Förderband auf geeignete Weise für Falzprodukte geringer oder hoher Seitenzahlen einstellbar zu machen.
- Zur Lösung der oben genannten Aufgabe ist die vorliegende Erfindung dadurch gekennzeichnet, dass bei der Falz- und Ablagevorrichtung einer Faltvorrichtung unter dem Ablagerad ein Falzmechanismus angeordnet, so dass die von dem genannten Ablagerad abtransportierten Falzprodukte dort aufgenommen werden und die Achse des vorgenannten Ablagerades parallel zum Transportweg der ersten Transportvorrichtung liegt und unter Einhaltung der Parallelität zwischen der Achse des vorgenannten Ablagerades der Abstand zu dieser Achse des Ablagerades in Abhängigkeit von der Dicke der Falzprodukte größer oder kleiner gestellt werden kann, wobei durch Verstellen der ersten Transportvorrichtung stromabwärts von dieser ersten Transportvorrichtung und in Transportrichtung der Falzprodukte auf der genannten ersten Transportvorrichtung eine mit dieser gekoppelte zweite Transportvorrichtung und durch die Federkraft einer Feder die Bewegung der genannten zweiten Transportvorrichtung mit der Bewegung der ersten Transportvorrichtung gekoppelt ist und auf diese Weise ein Mittel zur Aufrechterhaltung der Kopplung vorgesehen ist.
- Die Falz- und Ablagevorrichtung einer Faltvorrichtung entsprechend der vorliegenden Erfindung erlaubt auf Grund der oben beschriebenen Konstruktion die Einstellung des Abstandes zwischen dem ersten Transportmittel der Falz- und Ablagevorrichtung und der zur Transportrichtung der von diesem ersten Transportmittel abtransportierten Falzprodukte parallel liegenden Achse des Ablagerades, so dass dieser optimal auf die Dicke der Falzprodukte abgestimmt werden kann und somit eine Bewegung unter Einhaltung der Parallelität zwischen dem ersten Transportmittel und der Achse des Ablagerades ermöglicht. Dies führt dazu, dass die vom Ablagerad abtransportierten Falzprodukte stromabwärts auf dem Transportweg der Falzprodukte nach etwa gleichzeitiger Berührung mit dem ersten Transportmittel gestapelt und durch einen für die Dicke der Falzprodukte optimalen Spalt unter Ablagerad hindurchtransportiert werden. Ferner werden die Falzprodukte mit einer relativ zur Transportrichtung des ersten Transportmittels stromabwärts gelegenen und mit diesem gekoppelten zweiten Transportmittel transportiert.
- Daher erlaubt die Falz- und Ablagevorrichtung einer Faltvorrichtung entsprechend der vorliegenden Erfindung eine Anpassung an alle möglichen Dicken der Falzprodukte von niedrigen bis zu hohen Seitenzahlen. Dabei werden durch verrutschen der Falzprodukte oder schlechte Stapelabstände hervorgerufene Qualitätsminderung der Papieroberfläche sowie Mängel vermieden, die dadurch entstehen, dass die vom ersten Transportmittel gestapelten Falzprodukte nicht durch den Spalt unter dem Ablagerad passieren können.
- Ferner wird das zweite Transportmittel ständig über die Federkraft einer Feder oder dergleichen einfacher auf das zweite Transportmittel einwirkende Mittel mit dem ersten Transportmittel gekoppelt und gemeinsam mit diesem verschoben.
- Die vom Ablegerad abtransportierten Falzprodukte werden mit der Falz- und Ablagevorrichtung einer Faltvorrichtung entsprechend der vorliegenden Erfindung aufgenommen und weitertransportiert, wobei das erste Tranportmittel auch nach vertikaler Verstellung nach oben oder unten parallel zur Achse des Ablagerades gehalten werden kann, indem der Abstand zwischen dem ersten Transportmittel der Falz- und Ablagevorrichtung und der zur Transportrichtung der Falzprodukte vom ersten Transportmittel parallel liegenden Achse des Ablagerades entsprechend der Dicke der Falzprodukte geeignet eingestellt werden kann. Dies führt dazu, dass die vom Ablagerad abtransportierten Falzprodukte stromabwärts in der Transportrichtung der Falzprodukte in etwa gleichzeitig mit dem ersten Transportmittel in Berührung kommen und danach gestapelt werden und dann je nach Dicke der Falzprodukte durch einen für die betreffenden Falzprodukte optimal eingestellten Spalt unter dem Ablagerad hindurchtransportiert werden. Ferner werden die Falzprodukte mit einer relativ zur Transportrichtung des ersten Transportmittels stromabwärts gelegenen und mit diesem gekoppelten zweiten Transportmittel transportiert.
- Daher erlaubt die Falz- und Ablagevorrichtung einer Faltvorrichtung entsprechend der vorliegenden Erfindung eine Anpassung an alle möglichen Dicken der Falzprodukte von niedrigen bis zu hohen Seitenzahlen. Dabei werden durch verrutschen der Falzprodukte oder schlechte Stapelabstände hervorgerufene Qualitätsminderung der Papieroberfläche, sowie Mängel vermieden, die dadurch entstehen, dass die vom ersten Transportmittel gestapelten Falzprodukte nicht durch den Spalt unter dem Ablagerad passieren können.
- Ferner wird das zweite Transportmittel ständig über die Federkraft einer Feder oder dergleichen einfacher auf das zweite Transportmittel einwirkende Mittel mit dem ersten Transportmittel gekoppelt und gemeinsam mit diesem verschoben.
-
Abbildung 1 : Schematische Konstruktionszeichnung einer Falz- und Ablagevorrichtung einer Faltvorrichtung entsprechend der vorliegenden Erfindung. -
Abbildung 2 : In Einzelteile aufgelöste schematische Grundrisszeichnung der inAbbildung 1 dargestellten Erfindung. -
Abbildung 3 : Schematische Konstruktionszeichnung eines Ausführungsbeispiels einer Falz- und Ablagevorrichtung einer Faltvorrichtung entsprechend dem bisherigen Stand der Technik. -
Abbildung 4 : Schematische Konstruktionszeichnung eines Ausführungsbeispiels einer Falz- und Ablagevorrichtung einer Faltvorrichtung entsprechend dem bisherigen Stand der Technik bei der keine Falzschneidevorrichtung verwendet wird. Hier soll noch darauf hingewiesen werden, dass auf dem betreffenden Transportweg die Transportrichtung des Transportweges und der Höhe eines sich um eine dazu parallel liegenden Achse drehenden Ablagerades gleich eingestellt ist und in diesem Fall die jeweiligen Teile der Falz- und Ablagevorrichtung mit den beiden gestrichelten Linien oder in () dargestellt sind. - Im Folgenden wird an Hand der bevorzugten Ausführungsbeispiele der Erfindung der Aufbau der Falz- und Ablagevorrichtung A einer Faltvorrichtung erläutert. Bei der Form der hier beschriebenen Ausführungsbeispiele wird das rückwärtige Ende der Laufrichtung des mit den Falzprodukten beladenen Förderbandes als stromaufwärtige Seite und das vorlaufende Ende als stromabwärtige Seite bezeichnet.
Wie in den Abbildungen 1 und 2 dargestellt, verläuft stromabwärts von einer in den Abbildungen nicht dargestellten Falzschneidevorrichtung F angeordnetem Ablagerad E und von diesem aus noch weiter stromabwärts, die Transportrichtung der Falzprodukte W parallel zur Achsrichtung des Ablagerades E der Falz- und Ablagevorrichtung A und es sind ein erstes Transportmittel 1 und ein zweites Transportmittel 2 sowie ein erstes Transport- und Verschiebemittel 3 und ein Mittel zur Aufrechterhaltung der Verbindung 4 vorgesehen. Der inAbbildung 1 mit durchgezogenen Linien dargestellte Bereich zeigt den Zustand bei Vorliegen von Falzprodukten W mit geringen Seitenzahlen an, während mit den beiden gestrichelten Linien der Zustand bei Vorliegen von Falzprodukten W mit vielen Seiten angedeutet wird. Wenn die zur Papieroberfläche senkrechten Elemente auf beiden Seiten der jeweiligen Mittel die gleiche Konstruktion aufweisen, wurden die jeweils korrespondierenden Teile auf der einen Seite durch einen Gedankenstrich gekennzeichnet. - Das erste Transportmittel 1 ist so aufgebaut, dass es jeweils mit in der Abbildung nicht dargestellten Halterungen am Rahmen H und H' derart befestigt ist, dass deren Unterteil um die Achse 17 drehbar gelagert und die an der Achse 17 befestigten Arme 19, 19' sowie der an den jeweils anderen Enden der Arme 19, 19' beweglich angebrachte Achse 14 und mehrere an dieser Achse 14 befestigte Riemenscheiben 12, sowie jeweils am Rahmen H und H' befestigt aber in der Abbildung nicht dargestellte Halterungen, deren beide Enden beweglich an der Achse 18 befestigt sind, und die an der Achse 18 befestigten Arme 20, 20' sowie der an den jeweils anderen Enden der Arme 20, 20' beweglich angebrachte Achse 15, wobei die Platten 21, 21' am einen Ende der Achse 14 beweglich und an deren anderen Ende fest an der Achse 15 mehrere Arme 22 befestigt sind und die anderen Enden der jeweiligen Arme 22 mit der Achse 16 befestigt sind, und an dieser Achse 16 wiederum die Riemenscheiben 13 drehbar angebracht sind, so dass über die Riemenscheiben 12 und 13 mehrere Bänder 11 laufen. Zur Einstellung der Spannung der Bänder 11 werden über die auf der Oberseite des Arms 22 vorgesehenen Langlöcher 23 (siehe
Abbildung 2 ) und die Langlöcher 24 im Seitenteil die Bänder 11 so verschoben, dass sie entweder gedehnt oder gekürzt werden. Nach der Einstellung wird der Arm 22 wieder an der Achse 15 befestigt. - Der Abstand L1 vom Tiefpunkt des Außenumfanges der Umlaufbahn Ea des Ablagerades E und der Achse 17, sowie die Entfernung L2 zur Achse 18 wird derart eingestellt, dass die Entfernung R1 für die Arme 19, 19' zur Achse 17 und zur Achse 14 und die Entfernung R2 für die Arme 20, 20' zur Achse 18 und zur Achse 15 beträgt, wobei die Neigung α1 zwischen der Ebene parallel zur Unterseite des Außenumfanges der Umlaufbahn Ea des Ablagerades E und den Armen 19, 19' sowie der Neigung α2 der Arme 20, 20' in etwa gleich ist.
- Das zweite Transportmittel 2 ist so aufgebaut, dass mit jeweils in der Abbildung nicht dargestellter, am Rahmen H und H' befestigten Halterungen an deren jeweiligen beiden Enden drehbar gelagert und darüber hinaus deren eine Ende durch eine von in der Abbildung nicht dargestellte Antriebsquelle angetriebene Achse 35 befestigt ist und an dieser Achse 35 wiederum mehrere Riemenscheiben 32, sowie die oben genannten Riemenscheiben 12 parallel zueinander ausgerichtet sind, so dass die zahlreichen, an der Achse 14 befestigten Riemenscheiben 33 und die beiden Enden der jeweils am Rahmen H, H' (siehe
Abbildung 2 ) befestigten Halterungen 39, 39' (sieheAbbildung 2 ) beweglich an der Achse 38 angebracht sind, und die an der Achse 38 befestigten mehreren Arme 37, sowie die am anderen Ende der jeweiligen Arme 37 befestigte Achse 36 und an der Achse 36 drehbar gelagerten Riemenscheiben 34, sowie über die Riemenscheiben 32 und Riemenscheiben 33 sowie die Riemenscheiben 34 laufenden mehreren Bänder 31 aufgebaut ist. Die Spannung dieser Bänder 31 wird über das im Folgenden erläuterte Mittel zur Aufrechterhaltung der Verbindung 4 mit Hilfe der Federkraft der Federn 52, 52' geändert. - Ferner besteht der Antrieb für das erste Transportmittel 1 und das zweite Transportmittel 2 aus einer in der Abbildung nicht dargestellten aber durch die Antriebsquelle angetriebene Achse 35 und der Riemenscheibe 32, über die das Band 31 angetrieben wird, wobei mittels des Bandes 31 die an der Achse 14 befestigte Riemenscheibe 33 und die in Verbindung mit der an Achse 14 fixierten Riemenscheibe 12 jeweils das Band 11 angetrieben wird.
- Das erste Transport- und Verschiebemittel 3 ist aus dem an der vorgenannten Achse 17 befestigten Arm 41 sowie der am anderen Ende dieses Arms 41 drehbar angebrachten Halterung 42 und der in dieser Halterung 42 eingebauten Schraubenachse 43, sowie in dieser Schraubenachse 43 vor und hinter der vorgenannten Halterung 42 integrierten Blöcke 44 und 45, und einer Befestigungshalterung 46 aufgebaut, bei der das Außengewindeteil der Schraubenachse 43 mit dem Innengewindeteil integriert ist und ferner aus einem am anderen Ende der Schraubenachse 43 befestigten Griff 47 sowie den Arm 41 am Rahmen H (siehe
Abbildung 2 ) fixierenden, mit einem Griff ausgestatteten Bolzen 48 aufgebaut. - Das Mittel zur Aufrechterhaltung der Verbindung 4 ist aus den an der vorgenannten Achse 38 befestigten Armen 51, 51' und am anderen Ende dieser Arme 51, 51' angebrachten Federn 52, 52' sowie am anderen Ende dieser Federn 52, 52' angebrachten Bolzen 53, 53' und mit diesen Bolzen 53, 53' zusammengebauten, Schraubenteile aufweisende Fixierhalterungen 55, 55', sowie vor und hinter diesen Fixierhalterungen 55, 55' mit den Muttern 54, 54' montieren Bolzen 53, 53' aufgebaut. Zur Einstellung der Federkraft der Federn 52, 52' werden durch die Vorschraubwirkung die Bolzen 53, 53' und die Fixierhalterungen 55, 55' mit den Bolzen 53, 53' in Achsrichtung verschoben. Außerdem wirkt die Federkraft der Federn 52, 52' auf die Arme 51, 51' und die Achse 38 und darüber hinaus wirkt sie über den Arm 37 des zweiten Transportmittels und die Achse 36 und die Riemenscheiben 34 in eine Richtung, so dass das Band 31 ständig gespannt wird.
- Im Folgenden wird die Funktion der Falz- und Ablagevorrichtung A einer Faltvorrichtung erläutert. Nach dem Druck wird die Papierbahn V genau wie in
Abbildung 3 über die Zugrolle 70, den Former 71 und die Walzen 72, den Schneidezylinder B, Falzzylinder C sowie den Greiferzylinder D geführt, wobei die Papierbahn V einmal parallel zur Laufrichtung gefaltet wird und ferner daran anschließend einmal senkrecht dazu gefaltet wird, um in diesem Zustand die Falzprodukte W1 zu bilden. Darüber hinaus werden wie inAbbildung 1 dargestellt die mit der in der Abbildung nicht gezeigten Falzschneidevorrichtung F gefalzten Falzprodukte W vom Ablagerad E der Reihe nach zunächst zum ersten Tranportmittel 1 und anschließend zum zweiten Transportmittel 2 der Falz-und Ablagevorrichtung A und schließlich zur in der Abbildung nicht dargestellten externen Ablagevorrichtung transportiert. - Wenn die Falz- und Ablagevorrichtung A von Falzprodukten W mit großen Seitenzahlen auf geringe Seitenzahlen umgestellt werden soll, dann wird wie in den Abbildungen 1 und 2 dargestellt das erste Transportmittel 1 mit dem Griff 47 die Schraubenachse 43 in die gewünschte Richtung gedreht und so das im Außengewinde der Schraubenachse 43 integrierte Innengewinde der Befestigungshalterung 46 verschraubt, so dass durch diese Wirkung die Schraubenachse 43 in axialer Richtung verstellt wird. Diese Schraubenachse 43 bewirkt, dass über die damit drehbar und darüber hinaus in axialer Richtung befestigte Halterung 42 sowie den Arm 41 die Achse 17 verstellt wird. Wenn die Achse 17 als Drehpunkt fungiert, wird auch die Winkelstellung der Arme 19, 19' verstellt. Auf diese Weise wird gemeinsam mit den Armen 19, 19' sowie der am anderen Ende dieser Arme 19, 19' winkelverstellbar angeordneten Achse 14 und der an dieser Achse 14 befestigten Riemenscheiben 12 sowie der Riemenscheiben 33 deren Winkel verstellt. Ferner, in Verbindung mit der Winkelverstellung der Achse 14 werden auch die winkelverstellbar an dieser Achse 14 befestigten Platten 21, 21' sowie die am anderen Ende dieser Platten 21, 21' befestigten Achse 16 und die an der Achse 16 drehbar befestigte Platte 13, sowie die an einem Ende der Achse 15 winkelverstellbar angeordneten Arme 20, 20' und die am anderen Ende der Arme 20, 20' befestigte Achse 18 gedreht, so dass deren jeweilige Winkel gemeinsam verstellt werden. Durch diese Winkelverstellungen und Winkelstellungen wird die Parallelität zwischen dem Band 11 des ersten Transportmittels 1 und der Oberfläche des Bandes 11 sowie Unterseite des Außenumfanges der Umlaufbahn Ea des Ablagerades E eingehalten und diese so verschoben, dass der Spalt weiter oder enger gestellt wird.
- Die Stellung der Achse 35 wird unverändert gehalten, damit es nicht zu Störungen der Verbindung zwischen dem zweiten Transportmittel 2 und der externen Transportvorrichtung kommt, wenn diese mit dem ersten Transportmittel 1 gekoppelt und wie oben beschrieben mit der Achse 17 als Drehpunkt eine Winkelverstellung der Riemenscheiben 33 vorgenommen wird. Außerdem wird durch die Federkraft der Federn 52, 52' über die Arme 51, 51' der Winkel der Achse 38 verstellt. Mit der Achse 38 als Drehpunkt wird für den Arm 37 und die Achse 36 sowie die Riemenscheibe 34 und das Band 31 eine Winkelverstellung vorgenommen. Dabei wird die Spannung des Bandes 31 mit Hilfe der Federkraft der Federn 52, 52' in etwa im Gleichgewicht gehalten.
- Dementsprechend wird nach dem Falten mit Hilfe der Falzschneidevorrichtung F der Spalt für die vom Ablagerad E abtransportierten Falzprodukte W stromabwärts auf dem Transportweg zur Unterseite des Außenumfanges der Umlaufbahn Ea des Ablagerades E konstant gehalten, so dass diese in etwa gleichzeitig mit der Oberfläche des Förderbandes 11 des ersten Transportmittels 1 in Berührung kommen und danach auf diesem Förderband 11 gestapelt werden. Die Falzprodukte W werden durch einen für deren jeweilige Dicke optimal eingestellten Spalt zwischen der Unterseite des Außenumfanges der Umlaufbahn Ea des Ablagerades E und der Oberseite des Förderbandes 11 hindurch transportiert. Danach werden sie über das Förderband 31 des zweiten Transportmittels 2 und die externe Transportvorrichtung weitertransportiert.
- Die Form der oben beschriebenen Ausführungsbeispiele kann innerhalb eines Umfanges geändert werden, der den Umfang der Patentansprüche nicht überschreitet. Zum Beispiel eignet sich als Mittel zur Einhaltung der Parallelität des Förderbandes 11 des ersten Transportmittels 1 bei senkrechten auf- und abwärtigen Verschiebungen der Platten 21, 21' ein Stromabnehmermechanismus. An Stelle des Griffes 47 an der Schraubenachse 43 des ersten Transportmittels 3 kann auch ein Motor oder für die Schraubenachse 43 ein hydraulischer Zylinder eingesetzt werden. Darüber hinaus ist es aber auch möglich, eine Falz- und Ablagevorrichtung zu verwenden, bei der keine Falzschneidevorrichtung zum Einsatz kommt.
Claims (1)
- Falz- und Ablagevorrichtung einer Faltvorrichtung dadurch gekennzeichnet, dass unter dem Ablagerad eines Falzmechanismus angeordnet, die von dem genannten Ablagerad abtransportierten Falzprodukte aufgenommen werden und die Achse des Ablagerades parallel zum Transportweg der ersten Transportvorrichtung liegt und unter Einhaltung der Parallelität zwischen der Achse des vorgenannten Ablagerades der Abstand dieser Achse des Ablagerades in Abhängigkeit von der Dicke der Falzprodukte größer oder kleiner gestellt werden kann, wobei durch Verstellen der ersten Transportvorrichtung stromabwärts von diesem ersten Transport- und Verschiebemittel und in Transportrichtung der Falzprodukte auf der genannten ersten Transportvorrichtung eine mit dieser gekoppelte zweite Transportvorrichtung und durch die Federkraft einer Feder die Bewegung der genannten zweiten Transportvorrichtung mit der Bewegung der ersten Transportvorrichtung gekoppelt ist und auf diese Weise ein Mittel zur Aufrechterhaltung der Verbindung vorgesehen ist.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2007055855A JP4240507B2 (ja) | 2007-03-06 | 2007-03-06 | 折畳装置の折帳搬出装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP1975104A2 true EP1975104A2 (de) | 2008-10-01 |
Family
ID=39544947
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP07023944A Withdrawn EP1975104A2 (de) | 2007-03-06 | 2007-12-11 | Falz-und Ablagevorrichtung einer Faltvorrichtung |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP1975104A2 (de) |
| JP (1) | JP4240507B2 (de) |
| CN (1) | CN101259924B (de) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| IT1401433B1 (it) * | 2010-08-10 | 2013-07-26 | Rent Srl | Apparecchiatura e procedimento per l'alimentazione di pile di fazzoletti o simili articoli ripiegati in carta, verso un sistema automatico di confezionamento |
| CN103612943B (zh) * | 2013-11-26 | 2016-01-27 | 宁波荣华办公用品有限公司 | 叠图机的竖折机构 |
| CN109051980A (zh) * | 2018-08-24 | 2018-12-21 | 浙江杭洁洗涤有限公司 | 一种展布机上的折叠机构 |
| CN114148808B (zh) * | 2022-01-10 | 2026-03-27 | 高斯图文印刷系统(中国)有限公司 | 一种带规格切换的折页机的辅助导纸机构 |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2548079B2 (ja) | 1993-08-13 | 1996-10-30 | 株式会社東京機械製作所 | 折畳装置の折帳搬出装置 |
Family Cites Families (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5083998A (en) * | 1990-05-29 | 1992-01-28 | Carter Christopher P | Transfer means for folded sheet material |
-
2007
- 2007-03-06 JP JP2007055855A patent/JP4240507B2/ja not_active Expired - Fee Related
- 2007-10-25 CN CN2007101674586A patent/CN101259924B/zh not_active Expired - Fee Related
- 2007-12-11 EP EP07023944A patent/EP1975104A2/de not_active Withdrawn
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2548079B2 (ja) | 1993-08-13 | 1996-10-30 | 株式会社東京機械製作所 | 折畳装置の折帳搬出装置 |
Non-Patent Citations (1)
| Title |
|---|
| OFFENLEGUNGSSCHRIFT, pages S57 - 189957 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2008214059A (ja) | 2008-09-18 |
| CN101259924A (zh) | 2008-09-10 |
| JP4240507B2 (ja) | 2009-03-18 |
| CN101259924B (zh) | 2010-06-09 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE2806218C2 (de) | ||
| DE2443106C2 (de) | Stapelvorrichtung zur Bildung eines Stapels gegeneinander versetzt angeordneter Blattstöße | |
| DE2823247C2 (de) | Einrichtung zur Umlenkung eines aus bogenförmigen Produkten bestehenden Produktstroms | |
| EP1845046B1 (de) | Falzanleger mit Vorrichtung zum Rillen des Bogens | |
| DE69511900T2 (de) | Vorrichtung zum falten von folien durch ein endloses förderband | |
| EP2815857A2 (de) | Schere | |
| EP2423137B1 (de) | Transportvorrichtung | |
| DE2164279A1 (de) | Selbsttätige Maschine zur Formung von Kartonageschachteln | |
| EP1190972B1 (de) | Vorrichtung zum Verteilen von flexiblen blattförmigen Gegenständen | |
| EP0698451A1 (de) | Verfahren und Einrichtung zum Beschneiden von flachen Druckprodukten längs einer vorgegebenen Schnittlinie | |
| CH684583A5 (de) | Sortiergerät für von einer Büromaschine gelieferte, blattförmige Aufzeichnungsträger. | |
| DE2415003A1 (de) | Fotoelektrische zaehlvorrichtung fuer papierfoerderer | |
| CH694504A5 (de) | Verfahren zum Schneiden von Blechtafeln zu Blechstreifen sowie Schneidevorrichtung zu dessen Durchfuehrung. | |
| EP2583922B1 (de) | Bandanleger mit abklappbarer Vereinzelungsanordnung | |
| DE29900995U1 (de) | Anlegetisch | |
| EP2319788B1 (de) | Falzmaschine mit einer Einrichtung zum Abpressen | |
| DE10348900B4 (de) | Vorrichtung zum Pressen von flächigen Druckereierzeugnissen | |
| EP0418456B1 (de) | Vorrichtung zum Führen von bewegten Bogen sowie deren Verwendung | |
| DE102009023107A1 (de) | Einheit zum Steuern des Rohlingflusses für eine Bogenanlegevorrichtung einer Falt- und Klebemaschine | |
| DE69116199T2 (de) | Verfahren und Vorrichtung zum seitlichen Versetzen einer Materialbahn | |
| WO2019037895A2 (de) | Längsschneidevorrichtung | |
| EP4420846B1 (de) | Produktführung mit traktionsrolle | |
| EP4237362B1 (de) | Bogenverarbeitende maschine mit mindestens einem transportaggregat und verfahren zur spurhaltigen führung mindestens eines transportbandes einer bogenverarbeitenden maschine | |
| CH446402A (de) | Blattzuführungseinrichtung für Rotationsdruckmaschine | |
| DE3135277A1 (de) | Rotations-schneidanlage |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC MT NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA HR MK RS |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 20100701 |