EP2343143A2 - Verfahren zur Fertigung von Bauteilen aus Refraktärmetallen - Google Patents
Verfahren zur Fertigung von Bauteilen aus Refraktärmetallen Download PDFInfo
- Publication number
- EP2343143A2 EP2343143A2 EP20100016083 EP10016083A EP2343143A2 EP 2343143 A2 EP2343143 A2 EP 2343143A2 EP 20100016083 EP20100016083 EP 20100016083 EP 10016083 A EP10016083 A EP 10016083A EP 2343143 A2 EP2343143 A2 EP 2343143A2
- Authority
- EP
- European Patent Office
- Prior art keywords
- components
- component
- electron beam
- refractory metals
- melting
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 239000003870 refractory metal Substances 0.000 title claims abstract description 27
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 16
- 238000010894 electron beam technology Methods 0.000 claims abstract description 22
- 238000002844 melting Methods 0.000 claims abstract description 20
- 230000008018 melting Effects 0.000 claims abstract description 20
- 238000000034 method Methods 0.000 claims abstract description 18
- ZOKXTWBITQBERF-UHFFFAOYSA-N Molybdenum Chemical compound [Mo] ZOKXTWBITQBERF-UHFFFAOYSA-N 0.000 claims abstract description 9
- 229910052750 molybdenum Inorganic materials 0.000 claims abstract description 8
- 229910045601 alloy Inorganic materials 0.000 claims abstract description 7
- 239000000956 alloy Substances 0.000 claims abstract description 7
- 230000015572 biosynthetic process Effects 0.000 claims abstract description 7
- 239000011733 molybdenum Substances 0.000 claims abstract description 7
- WFKWXMTUELFFGS-UHFFFAOYSA-N tungsten Chemical compound [W] WFKWXMTUELFFGS-UHFFFAOYSA-N 0.000 claims abstract description 7
- 229910052721 tungsten Inorganic materials 0.000 claims abstract description 6
- 229910052715 tantalum Inorganic materials 0.000 claims abstract description 5
- 239000010937 tungsten Substances 0.000 claims abstract description 5
- 229910052702 rhenium Inorganic materials 0.000 claims abstract description 4
- GUVRBAGPIYLISA-UHFFFAOYSA-N tantalum atom Chemical compound [Ta] GUVRBAGPIYLISA-UHFFFAOYSA-N 0.000 claims abstract description 4
- WUAPFZMCVAUBPE-UHFFFAOYSA-N rhenium atom Chemical compound [Re] WUAPFZMCVAUBPE-UHFFFAOYSA-N 0.000 claims abstract description 3
- 239000000463 material Substances 0.000 claims description 20
- 230000008569 process Effects 0.000 claims description 5
- 239000000470 constituent Substances 0.000 claims 1
- 239000000843 powder Substances 0.000 description 20
- 239000010410 layer Substances 0.000 description 18
- 239000011265 semifinished product Substances 0.000 description 9
- 230000003647 oxidation Effects 0.000 description 7
- 238000007254 oxidation reaction Methods 0.000 description 7
- 238000000576 coating method Methods 0.000 description 6
- 238000010438 heat treatment Methods 0.000 description 5
- 239000011241 protective layer Substances 0.000 description 5
- 239000011248 coating agent Substances 0.000 description 3
- 238000001816 cooling Methods 0.000 description 3
- 239000000203 mixture Substances 0.000 description 3
- 238000003466 welding Methods 0.000 description 3
- 230000000712 assembly Effects 0.000 description 2
- 238000000429 assembly Methods 0.000 description 2
- 230000004927 fusion Effects 0.000 description 2
- 238000012545 processing Methods 0.000 description 2
- 230000005855 radiation Effects 0.000 description 2
- 239000000758 substrate Substances 0.000 description 2
- 239000012720 thermal barrier coating Substances 0.000 description 2
- 238000007751 thermal spraying Methods 0.000 description 2
- JXYWFNAQESKDNC-BTJKTKAUSA-N (z)-4-hydroxy-4-oxobut-2-enoate;2-[(4-methoxyphenyl)methyl-pyridin-2-ylamino]ethyl-dimethylazanium Chemical compound OC(=O)\C=C/C(O)=O.C1=CC(OC)=CC=C1CN(CCN(C)C)C1=CC=CC=N1 JXYWFNAQESKDNC-BTJKTKAUSA-N 0.000 description 1
- 229910000684 Cobalt-chrome Inorganic materials 0.000 description 1
- UFHFLCQGNIYNRP-UHFFFAOYSA-N Hydrogen Chemical compound [H][H] UFHFLCQGNIYNRP-UHFFFAOYSA-N 0.000 description 1
- 229910000831 Steel Inorganic materials 0.000 description 1
- RTAQQCXQSZGOHL-UHFFFAOYSA-N Titanium Chemical compound [Ti] RTAQQCXQSZGOHL-UHFFFAOYSA-N 0.000 description 1
- 230000004888 barrier function Effects 0.000 description 1
- 238000005452 bending Methods 0.000 description 1
- 238000005266 casting Methods 0.000 description 1
- 239000000919 ceramic Substances 0.000 description 1
- 238000006243 chemical reaction Methods 0.000 description 1
- 239000010952 cobalt-chrome Substances 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 239000002826 coolant Substances 0.000 description 1
- 230000007797 corrosion Effects 0.000 description 1
- 238000005260 corrosion Methods 0.000 description 1
- 230000032798 delamination Effects 0.000 description 1
- 238000009792 diffusion process Methods 0.000 description 1
- 239000003814 drug Substances 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 230000000763 evoking effect Effects 0.000 description 1
- 230000002349 favourable effect Effects 0.000 description 1
- 239000007789 gas Substances 0.000 description 1
- 229910052735 hafnium Inorganic materials 0.000 description 1
- VBJZVLUMGGDVMO-UHFFFAOYSA-N hafnium atom Chemical compound [Hf] VBJZVLUMGGDVMO-UHFFFAOYSA-N 0.000 description 1
- 239000001257 hydrogen Substances 0.000 description 1
- 229910052739 hydrogen Inorganic materials 0.000 description 1
- 230000007774 longterm Effects 0.000 description 1
- 238000003754 machining Methods 0.000 description 1
- 239000000155 melt Substances 0.000 description 1
- 229910052751 metal Inorganic materials 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 150000002739 metals Chemical class 0.000 description 1
- 229910052758 niobium Inorganic materials 0.000 description 1
- 239000010955 niobium Substances 0.000 description 1
- GUCVJGMIXFAOAE-UHFFFAOYSA-N niobium atom Chemical compound [Nb] GUCVJGMIXFAOAE-UHFFFAOYSA-N 0.000 description 1
- 239000008188 pellet Substances 0.000 description 1
- 238000007750 plasma spraying Methods 0.000 description 1
- 238000012805 post-processing Methods 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 230000001681 protective effect Effects 0.000 description 1
- 230000009467 reduction Effects 0.000 description 1
- 238000000926 separation method Methods 0.000 description 1
- 229910021332 silicide Inorganic materials 0.000 description 1
- 238000007711 solidification Methods 0.000 description 1
- 230000008023 solidification Effects 0.000 description 1
- 239000007858 starting material Substances 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
- 239000010936 titanium Substances 0.000 description 1
- 229910052719 titanium Inorganic materials 0.000 description 1
- 230000007704 transition Effects 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F3/00—Manufacture of workpieces or articles from metallic powder characterised by the manner of compacting or sintering; Apparatus specially adapted therefor ; Presses and furnaces
- B22F3/10—Sintering only
- B22F3/105—Sintering only by using electric current other than for infrared radiant energy, laser radiation or plasma ; by ultrasonic bonding
- B22F2003/1051—Sintering only by using electric current other than for infrared radiant energy, laser radiation or plasma ; by ultrasonic bonding by electric discharge
Definitions
- the oxidation protection layer may be alloyed with one or more metals from the group of molybdenum, niobium, tantalum and hafnium in a certain weight percent and z. B. be applied by plasma spraying.
Landscapes
- Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Mechanical Engineering (AREA)
- Powder Metallurgy (AREA)
Abstract
Die Erfindung geht aus von einem Verfahren zur Fertigung von Bauteilen aus Refraktärmetallen, wobei der stoffschlüssige Übergang zur Herausbildung der Bauteile durch Schmelzen hergestellt ist. Erfindungsgemäß werden pulverförmige Bestandteile (4, 9, 10, 16, 17) von Refraktärmetallen mittels Elektronenstrahlschmelzen punktweise aufgeschmolzen und die Bauteile (6, 12, 15, 18) in ihrer Endform oder in einer endformnahen Kontur herausgebildet. Aufgrund seiner hohen Energiedichte und flexiblen Steuerbarkeit eignet sich das Elektronenstrahlschmelzen zur Erschmelzung von Bauteilen aus Molybdän, Tantal, Rhenium und Wolfram sowie deren Legierungen, so dass aus diesen an sich schwer verarbeitbaren Metallen Bauteile oder auch Halbzeuge in ihrer Gesamtheit aus den in Pulverform vorliegenden Refraktärmetallen herausgebildet werden. Im Gegensatz zum Laserstrahlschrnelzen können wesentlich höhere Strahlablenkraten und geringere Temperaturgradienten innerhalb der Arbeitskammer erreicht werden. Dies führt zu homogenen Schmelzbildern und ermöglicht grundsätzlich die Verarbeitung von Refraktärmetallen.
Description
- Die Erfindung geht aus von einem Verfahren zur Fertigung von Bauteilen aus Refraktärmetallen, wobei der stoffschlüssige Übergang zur Herausbildung der Bauteile durch Schmelzen hergestellt ist.
- Es sind verschiedene Wege zur Fertigung von Bauteilen mit besonderen Eigenschaften für anspruchsvolle mechanische, thermische, elektrische, strahlenlenkende und -absorbierende sowie chemisch-korrosive Anwendungen bekannt.
- Ausgehend von einem Halbzeug werden die notwendigen Bauteile durch trennende, beispielsweise spanabhebende oder elektroerodierende Verfahren mit der gewünschten Endkontur und. Oberflächenqualität erzeugt. Dieser Weg wird von allen bekannten Verfahren beschritten.
- Pulvermetallurgische Herstellung:
- Die durch Reduktion (an z. B. Wasserstoffatmosphäre) gewonnenen Pulver werden dotiert bzw. mit den gewünschten Legierungselementen versetzt und gemischt, um die gewünschten Legierungszusammensetzungen zu erreichen. Die Pulverbasis wird anschließend gesiebt, homogenisiert und durch diverse Pressverfahren in die gewünschten Ausgangsformen der Halbzeuge überführt. Anschließend werden die Presslinge gesintert und
- umgeformt. Evtl. schließt sich eine zusätzliche Wärmebehandlung an. Damit sind die Voraussetzungen für einfache Formgeometrien geschaffen, wie z. B. Drähte und Stangen sowie Bleche und
- Platten, die die gewünschten Eigenschaften aufweisen.
- Schmelzmetallurgische Herstellung:
- Ausgehend vom Erschmelzen der refraktären Metallausgangsstoffe in beispielsweise Elektronenstrahlöfen und weiterführender Tröpfchenerstarrung in Kühlkokillen werden die so gewonnenen Blöcke anschließend geschmiedet und spanend bearbeitet, um anschließend durch Umformen und evtl. Wärmebehandlung die gewünschten Halbzeuge abzubilden.
- So besteht auch ein umfangreicher Kenntnisstand zum thermischen Materialspritzen metallischer und keramischer Hochtemperaturschutzschichten auf verschiedenste Grundkörpermaterialien.
- Diese Lösungen beziehen sich insbesondere auf das Beschichten von Bauteilen und Halbzeugen. So beschreibt die
EP 0 880 607 A 1 die Herausbildung einer Oxidationsschutzschicht zwischen Siliziden oder Alumiden für Refraktärmetalle. Zwischen einem Grundkörper aus einem Refraktärmetall und der Oxidationsschutzschicht ist dabei eine Reaktionssperrschicht angeordnet, die vor : dem Hintergrund langzeitiger Temperatureinwirkung eine Diffusion an der Grenzfläche und die Bildung intermetallischer Phasen, auch wenn diese haftungsfördernd sind, verhindern soll. - Die Oxidationsschutzschicht kann mit einem oder mehreren Metallen aus der Gruppe Molybdän, Niob, Tantal und Hafnium in einem bestimmten Gewichtsprozentanteil legiert sein und z. B. durch Plasmaspritzen aufgetragen werden.
- Die
DE 10 2007 016 411 A 1 beschreibt ein Halbzeug aus Refraktärmetallen, insbesondere aus Molybdän, dessen Grundkörper mit einer Schutzschicht versehen ist und sich dadurch auszeichnet, dass die Schutzschicht eine fest haftende und eine Umformbarkeit gewährleistende Oxidationsschutzschicht und/oder eine Wärmedämmschicht ist. - Das gleichfalls beschriebene Verfahren zur Herstellung eines Halbzeuges aus Refraktärmetallen ist dadurch gekennzeichnet, dass die als Oxidationsschutzschicht und/oder eine Wärmedämmschicht wirkende Schutzschicht durch thermisches Spritzen auf dem Grundkörper aufgebracht wird.
- Die Nachteile dieser bekannten Lösungen sind, dass zur Herausbildung einer Schutzschicht einem Halbzeug oder Grundkörper eine Oxidationsschicht aufgespritzt wird, jedoch der Grundkörper des Halbzeuges nicht aus Refraktärmetallen besteht.
- Ausgehend von den Erkenntnissen, dass vielstufige, energie- und kostenaufwendige Fertigungsprozesse, die bei geometrischkomplexen Bauteilen keine zufrieden stellende ökonomische und technische Basis liefern können und dennoch die so erzeugten Bauteile hohe Festigkeits- und Qualitätseigenschaften besitzen, sind häufig diese hohen Eigenschaften nicht erforderlich, sondern nur bestimmte, wie Korrosionsbeständigkeit, Biegebruchfestigkeit oder Kerbschlagzähigkeit.
- Werkstoffe, wie Stahl, Titan und ihre Legierungen sowie CoCr, können mit dem Verfahren des generativen Elektronenstrahlschmelzens für verschiedene Zwecke, insbesondere der Medizin (Prothesen) und der Luftfahrt verarbeitet werden.
- Es ist daher Aufgabe der vorliegenden Erfindung, Bauteile in ihrer Ganzheit aus Refraktärmetallen herzustellen und gleichfalls ist es Aufgabe der Erfindung, ein Verfahren zur Herstellung von Bauteilen aus Refraktärmetallen anzugeben.
- Erfindungsgemäß wird diese Aufgabe mit den Merkmalen des Anspruchs 1 gelöst.
- Besondere Ausgestaltungen und vorteilhafte Lösungen sind Gegenstände der Unteransprüche.
- So besteht ein nach der Erfindung hergestelltes Bauteil aus pulverförmigen Refraktärmetallen, die durch Elektronenstrahlschmelzen untereinander verbunden werden und so Bauteile oder auch Halbzeuge in ihrer Gesamtheit aus einem pulverförmigen Refraktärmetall herausgebildet werden.
- Die Herstellung eines derartigen Bauteiles erfolgt unter Vakuum, so in einer doppelwandigen Vakuumkammer durch punktweises Schmelzen der pulverförmigen Refraktärmetalle. Eine hochfrequente digitale Ablenktechnik gibt die Gewähr zur Herausbildung qualitativer Bauteile.
- Ausschließlich das Elektronenatrahlschmelzen eignet sich, aufgrund der hohen Energiedichte und flexiblen Steuerbarkeit zur Erschmelzung von Bauteilen aus Molybdän, Tantal, Rhenium und Wolfram sowie deren Legierungen.
- Im Gegensatz zum Laserstrahlschmelzen können wesentlich höhere Strahlablenkraten erreicht werden, um somit einen möglichst geringen Temperaturgradienten innerhalb der Arbeitskammer zu sichern. Dies führt zu homogenen Schmelzbildern und ermöglicht grundsätzlich die Verarbeitung von Refraktärmetallen.
- Mit dem erfindungsgemäß vorgeschlagenen Verfahren des generativen Elektronenstrahlschmelzens für die Fertigung von Bauteilen aus den Werkstoffen, Mo, Ta, Re und W und ihren Legierungen werden folgende Vorteile erreicht:
- Die Bauteile werden in einem einzigen Arbeitsgang aus dem Pulver in die Endform oder in eine endformnahe Gestalt gebracht.
- Es ist möglich, Hinterschneidungen und Hohlräume zu fertigen, die mit anderen trennenden Verfahren nicht oder nur mit großem Aufwand zu fertigen sind.
- Es ist möglich, durch den Pulverauftrag unterschiedliche Materialzusammensetzungen innerhalb eines Bauteils und damit graduierte Eigenschaften zu erzeugen.
- Es ist möglich, homogene "eingefrorene" Werkstoffzustände zu erzeugen.
- Die Bauteile können mit einer beliebigen Struktur gefertigt werden, die ein Ausfüllen mit anderen Werkstoffen, z. B. ein Eingießen in andere Werkstoffe oder das Umgießen mit anderen Werkstoffen ermöglicht.
- Bereits hergestellte - auch verfahrensfremd erzeugte - Bauteile können mit Überzügen oder Beschichtungen auf ebenen und nichtebenen Strukturen versehen werden.
- Während der Generierung können unterschiedliche Eigenschaften durch eine in Echtzeit steuerbare, stochastische Punktbelichtungsstrategie innerhalb von definierten Arealen, ohne Verwendung eines weiteren Pulvers, hervorgerufen werden.
- Während der Generierung können mehrere Bauteile mit unterschiedlichen Pulvern und damit verschiedenen mechanischen Eigenschaften hergestellt werden.
- Im Anschluss an die Generierung erfolgt eine exakt steuerbare Abkühlung zum Erhalt oder zur Schaffung von definierbaren Werkstoffeigenschaften.
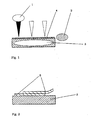
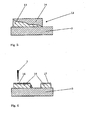
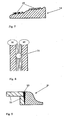
- Ein Ausführungsbeispiel der Erfindung ist in den Zeichnungen dargestellt und im Folgenden näher beschrieben. In den Zeichnungen zeigen:
- Fig. 1
- eine schematische Darstellung des Prinzips des Elektronenstrahlschmelzens,
- Fig. 2
- das Auftreten von Schichtablösungen,
- Fig. 3
- das Erzeugen komplexer Bauteilgeometrien,
- Fig. 4
- das Prinzip der Mehrfachpulverzuführung,
- Fig. 5
- ein Bauteil mit graduierten Werkstoffeigenschaften,
- Fig. 6
- den gleichzeitigen Aufbau unabhängiger Bauteile,
- Fig. 7
- eine Beschichtung gekrümmter Geometrien,
- Fig. 8
- einen Schnitt durch die Wandung einer Fertigungskammer und
- Fig. 9
- eine Elektronenstrahlschweißung verschiedener generierter Bauteile.
-
Fig. 1 zeigt eine schematische Darstellung des Prinzips des Elektronenstrahlschmelzens. Die gewünschten Bauteile werden mittels eines Elektronenstrahls 1 direkt aus pulverförmigen Refraktärmetallen erschmolzen. Das Elektronenstrahlschmelzen folgt dabei der einstufigen, generativen Technologie, d. h. es wird schichtweise Refraktärmetallpulver 2 auf eine Substratplatte 3 aufgetragen und punktweise konturangepasst verschmolzen. Die aus dem Refraktärmetallpulver 2 aufgetragene Schicht wurde mit der Bezugszahl 4 gekennzeichnet. Das punktweise Verschmelzen ist durch die drei oberhalb dieser Schicht 4 nebeneinander dargestellten Elektronenstrahlen 1 schematisch veranschaulicht. - Die Erschmelzung des Refraktämetallptglvers 2, 4 erfolgt dabei mittels einer in Echtzeit steuerbaren, stochastischen Punktbelichtungsstrategie, um eine gleichmäßige Schmelzstruktur, d. h. Schmelzbadenthalpie und -oberflächenspannung zu erreichen und ein thermisches Gleichgewicht zu sichern. Dadurch ist es auch möglich, die Ablösung bzw. Aufwölbung bereits aufgeschmolzener Refraktärmetallpulverschichten 5, wie sie in
Fig. 2 dargestellt sind, zu minimieren. Außerdem können durch Variation der Belichtungsparameter unterschiedliche Werkstoffeigenschaften innerhalb von definierten Arealen, unter Verwendung des gleichen Pulvermaterials, erzeugt werden. - Aufgrund des schichtweisen Aufbaus ist es möglich, komplexe Bauteilgeometrien zu erzeugen. Hierzu zeigt
Fig. 3 ein Bauteil 6 mit einer definierten Hinterschneidung 7 und einem Hohlraum 8 innerhalb des Bauteils 6. Die beliebigen Strukturen können anschließend mit anderen Werkstoffen umgossen bzw. als Gesamtheit eingegossen werden. -
Fig. 4 zeigt das Prinzip der Mehrfachpulverzuführung. Im vorliegenden Beispiel wird von einer Seite Molybdänpulver 9 und von der anderen Seite Wolframpulver 10 zugeführt. Die Pulverzuführung erfolgt über Hohlwellen 11, welche über Einspritzdüsen mit definierbaren Pulvermengen beschickt werden können. Durch diese zweiseitige Pulverzuführung wird es möglich, unterschiedliche Materialzusammensetzungen innerhalb eines Bauteils und damit graduierte Werkstoffeigenschaften zu erzeugen. Hierzu zeigtFig. 5 ein Bauteil 12, das aus einer im Querschnitt keilförmigen Molybdänschicht 13 und einer so auf diese aufgetragenen Wolframschicht 14 besteht, dass das Bauteil 12 in diesem Bereich einen rechteckigen Querschnitt aufweist. Auf diese Weise sind die Werkstoffeigenschaften im Raum frei variierbar. - Ebenfalls können mehrere Bauteile 15 mit unterschiedlichen Refraktännetallpulvem 16, 17 (
Fig. 6 ) und damit verschiedenen mechanischen Eigenschaften hergestellt werden. - Aufgrund der punktweisen Belichtung, bei der die Pulververschmelzung mittels definierter Parametersätze erfolgt, wird eine hohe Endkonturnähe erreicht, wodurch homogene "eingefrorene" Werkstoff zustände erzeugt werden können.
- Wie aus
Fig. 7 erkennbar, können ferner bereits hergestellte - auch verfahrensfremd erzeugte - Bauteile 18 mit partiellen Beschichtungen 19 auf ebenen und nichtebenen Strukturen versehen werden. - Die punktweise Belichtung basiert auf einer hochfrequenten digitalen Ablenkeinheit des Elektronenstrahls, welche ausschließlich die notwendige Strahlablenkgeschwindigkeit bereitstellen kann. Die einzelnen, mathematisch bestimmten Schmelzorte werden in einer nicht-linearen Abfolge abgearbeitet. Dadurch werden ein günstigeres thermisches Gleichgewicht und eine homogene Gefügeausbildung gegenüber anderen generativen Verfahren erreicht.
- Nach der Generierung der Bauteile 6, 12, 15 und 18 sind nur wenige Nachbearbeitungsprozesse, beispielsweise Trennverfahren, jedoch keine Wärmebehandlung zur Erreichung der gewünschten Werkstoffeigenschaften notwendig.
- Das Erschmelzen erfolgt unter Vakuum, sodass keine Oxidationsneigung zu erwarten ist und keine anderen Schutzgase zur Minimierung von negativen Erscheinungen notwendig werden. Hierzu zeigt
Fig. 8 einen Querschnitt durch eine Arbeitskammer in doppelwandiger Ausführung, zwischen deren beiden Wänden 20 Heiz- und Kühlmedien 21 zum Einsatz kommen können, die eine geregelte Temperierung der Arbeitskammer ermöglichen und die Verluste durch Wärmestrahlung erheblich verringern. -
Fig. 9 zeigt die Generierung von gleichartigen oder verschiedenen Bauteilen 22 durch Elektronenstrahlschweißen. Hierzu werden die mittels Elektronenstrahlschmelzen erzeugten Bauteile 22 durch Elektronenstrahlschweißnähte 23 zu einer größeren Baugruppe 24 gefügt, wodurch wirtschaftliche Lösungen zur Fertigung von Baugruppen 24 mit größeren Abmessungen sowie von aus gemischten Werkstoffen bestehenden Baugruppen 24 hergestellt werden können. -
- 1
- Elektronenstrahl
- 2
- Refraktärmetallpulver
- 3
- Substratplatte
- 4
- Aufgetragene Refraktärmetallpulverschicht
- 5
- Aufgeschmolzene Refraktännetallpulverschicht
- 6
- Bauteil
- 7
- Hinterschneidung
- 8
- Hohlraum
- 9
- Molybdänpulver
- 10
- Wolframpulver
- 11
- Hohlwelle
- 12
- Bauteil
- 13
- Molybdänschicht
- 14
- Wolframschicht
- 15
- Bauteil
- 16
- Refraktärmetallpulver
- 17
- Refraktärmetallpulver
- 18
- Bauteil
- 19
- Partielle Beschichtung
- 20
- Arbeitskammerwand
- 21
- Heiz- und Kühlmedium
- 22
- Bauteil
- 23
- Elektronenstrahlschweißnaht
- 24
- Baugruppe
Claims (4)
- Verfahren zur Fertigung von Bauteilen aus Refraktärmetallen, dadurch gekennzeichnet,
dass pulverförmige Bestandteile (4, 9, 10, 16, 17) von Refraktärmetallen mittels Elektronenstrahlschmelzen punktweise aufgeschmolzen und die Bauteile (6, 12, 15, 18) in ihrer Endform oder in einer endformnahen Kontur herausgebildet werden. - Verfahren nach Anspruch 1,
dadurch gekennzeichnet,
dass das Elektronenstrahlschmelzen ein generatives Elektronenstrahlschmelzen ist, dieses für die Fertigung von Bauteilen (6, 12, 15, 18) aus den Werkstoffen Molybdän, Tantal, Rhenium und Wolfram und ihren Legierungen zur Anwendung kommt. - Verfahren nach Anspruch 1 oder 2,
dadurch gekennzeichnet,
dass das Schmelzen punktweise erfolgt und eine hochfrequente digitale Ablenktechnik für die Ausbildung von Bauteilen (6, 12, 15, 18) zum Einsatz kommt oder auf der Grundlage der digitalen Ablenktechnik diese Bauteilen (6, 12, 15, 18) hergestellt werden. - Verfahren nach einem der Ansprüche 1 bis 3,
dadurch gekennzeichnet,
dass die Herstellung dieser Bauteile (6, 12, 15, 18) in einer doppelwandigen Vakuumkammer erfolgt.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102009060141 | 2009-12-23 | ||
| DE102009060736A DE102009060736A1 (de) | 2009-12-29 | 2009-12-29 | Verfahren zur Fertigung von Bauteilen aus Refraktärmetallen |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP2343143A2 true EP2343143A2 (de) | 2011-07-13 |
Family
ID=43920318
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP20100016083 Withdrawn EP2343143A2 (de) | 2009-12-23 | 2010-12-23 | Verfahren zur Fertigung von Bauteilen aus Refraktärmetallen |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP2343143A2 (de) |
| DE (1) | DE102010055791A1 (de) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN110592454A (zh) * | 2019-09-24 | 2019-12-20 | 西北有色金属研究院 | 一种高纯Mo-14Re合金管坯的制备方法 |
| EP3736135A1 (de) * | 2019-05-06 | 2020-11-11 | Heraeus Additive Manufacturing GmbH | Additive fertigung eines formkörpers aus einem refraktärmetallpulver |
| CN116511534A (zh) * | 2023-05-18 | 2023-08-01 | 西安交通大学 | 一种电子束选区熔化技术制备钼铼合金管材的方法 |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102012217194A1 (de) * | 2012-09-24 | 2014-03-27 | Siemens Aktiengesellschaft | Herstellen eines Refraktärmetall-Bauteils |
| CN107900337B (zh) * | 2017-11-27 | 2019-06-11 | 安徽拓宝增材制造科技有限公司 | 一种金属混合粉末的输送装置 |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0880607A1 (de) | 1996-11-22 | 1998-12-02 | PLANSEE Aktiengesellschaft | Oxidationsschutzschicht für refraktärmetalle |
| DE102007016411A1 (de) | 2007-04-02 | 2008-10-09 | Gfe Fremat Gmbh | Halbzeug aus Refraktärmetallen, insbesondere aus Molybdän, welches mit einer Schutzschicht versehen ist und Verfahren zu dessen Herstellung |
-
2010
- 2010-12-23 EP EP20100016083 patent/EP2343143A2/de not_active Withdrawn
- 2010-12-23 DE DE201010055791 patent/DE102010055791A1/de not_active Withdrawn
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0880607A1 (de) | 1996-11-22 | 1998-12-02 | PLANSEE Aktiengesellschaft | Oxidationsschutzschicht für refraktärmetalle |
| DE102007016411A1 (de) | 2007-04-02 | 2008-10-09 | Gfe Fremat Gmbh | Halbzeug aus Refraktärmetallen, insbesondere aus Molybdän, welches mit einer Schutzschicht versehen ist und Verfahren zu dessen Herstellung |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP3736135A1 (de) * | 2019-05-06 | 2020-11-11 | Heraeus Additive Manufacturing GmbH | Additive fertigung eines formkörpers aus einem refraktärmetallpulver |
| WO2020225284A1 (de) * | 2019-05-06 | 2020-11-12 | Heraeus Additive Manufacturing Gmbh | Additive fertigung eines formkörpers aus einem refraktärmetallpulver |
| CN110592454A (zh) * | 2019-09-24 | 2019-12-20 | 西北有色金属研究院 | 一种高纯Mo-14Re合金管坯的制备方法 |
| CN116511534A (zh) * | 2023-05-18 | 2023-08-01 | 西安交通大学 | 一种电子束选区熔化技术制备钼铼合金管材的方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| DE102010055791A1 (de) | 2012-05-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2794152B1 (de) | Verfahren zur fertigung eines kompakten bauteils sowie mit dem verfahren herstellbares bauteil | |
| DE2642757C2 (de) | ||
| DE69535062T2 (de) | Produktherstellung durch metallabscheidung | |
| DE69006874T2 (de) | Verfahren zur Herstellung von Schichtmetallen. | |
| DE102009034566B4 (de) | Verfahren zum Herstellen eines Tanks für Treibstoff | |
| EP3166741B1 (de) | Verfahren zur herstellung eines bauteils | |
| EP2467224A1 (de) | Dünnwandiges strukturbauteil und verfahren zu seiner herstellung | |
| EP2291260A1 (de) | Verfahren zum erzeugen eines bauteils durch selektives laserschmelzen sowie hierfür geeignete prozesskammer | |
| DE102015115963B4 (de) | Verfahren zur additiven Fertigung eines Formkörpers aus einem metallischen Werkstoffgemisch | |
| DE102009051551A1 (de) | Verfahren und Vorrichtung zur Herstellung eines Bauteils einer Strömungsmaschine | |
| EP3069803A1 (de) | Schaufel einer strömungsmaschine aus unterschiedlichen werkstoffen und verfahren zur herstellung derselben | |
| WO2008125092A1 (de) | Verfahren zur herstellung eines strukturbauteils aus einer aluminium-scandium legierung mittels rapid prototyping | |
| DE102016113246A1 (de) | Verfahren und Vorrichtung zur Erzeugung eines metallischen Werkstoffgemischs bei der additiven Fertigung | |
| EP2493644A2 (de) | Verfahren und vorrichtung zur herstellung eines bauteils | |
| EP3682988A1 (de) | Verfahren zur herstellung von laufschaufeln aus ni - basislegierungen und entsprechend hergestellte laufschaufel | |
| DE102010055791A1 (de) | Verfahren zur Fertigung von Bauteilen aus Refraktärmetallen | |
| DE102016119662A1 (de) | Verfahren zum schweissplattieren über öffnungen | |
| DE102009018762B4 (de) | Verfahren zum Herstellen eines metallischen Verbundwerkstoffs mit Kohlenstoffnanoröhren sowie eines endformnahen Bauteils aus diesem Verbundwerkstoff | |
| EP1172453A2 (de) | Verfahren zur Herstellung eines endkonturnahen Formgebungswerkzeuges und danach hergestelltes Formgebungswerkzeug | |
| EP1685263B1 (de) | Verfahren zur herstellung eines bauteils mit metallischer matrix und verstärkung durch fasern oder partikel | |
| DE102019120570A1 (de) | Verfahren sowie elektronenstrahlanlage zum bearbeiten von pulverförmigen werkstoffen bei hohen beschleunigungsspannungen | |
| EP3473749B1 (de) | Verfahren zum aufbringen einer schicht auf ein bauteil und bauteil hergestellt nach dem verfahren | |
| DE102020206009A1 (de) | Verfahren zur Erzeugung einer stoffschlüssigen Verbindung im Verbundguss | |
| DE102009060736A1 (de) | Verfahren zur Fertigung von Bauteilen aus Refraktärmetallen | |
| DE102019206183A1 (de) | Verfahren zur generativen Herstellung einer Baueinheit sowie ein Kraftfahrzeug |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 20130702 |