EP2372033A1 - Verfahren zur Herstellung von Sandwichplatten mit einer Füllung aus plattenweise zugeführtem Füllmaterial - Google Patents
Verfahren zur Herstellung von Sandwichplatten mit einer Füllung aus plattenweise zugeführtem Füllmaterial Download PDFInfo
- Publication number
- EP2372033A1 EP2372033A1 EP10003647A EP10003647A EP2372033A1 EP 2372033 A1 EP2372033 A1 EP 2372033A1 EP 10003647 A EP10003647 A EP 10003647A EP 10003647 A EP10003647 A EP 10003647A EP 2372033 A1 EP2372033 A1 EP 2372033A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- strips
- filler
- plates
- cutting
- stack
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 239000000945 filler Substances 0.000 title claims abstract description 33
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 12
- 238000005520 cutting process Methods 0.000 claims abstract description 28
- 238000000034 method Methods 0.000 claims abstract description 21
- 239000000463 material Substances 0.000 claims abstract description 12
- 239000007787 solid Substances 0.000 claims abstract description 4
- 239000000853 adhesive Substances 0.000 claims description 24
- 230000001070 adhesive effect Effects 0.000 claims description 24
- 239000011490 mineral wool Substances 0.000 claims description 17
- 239000002657 fibrous material Substances 0.000 claims description 7
- 239000000835 fiber Substances 0.000 claims description 6
- 238000005304 joining Methods 0.000 claims description 4
- 238000012545 processing Methods 0.000 claims description 3
- 238000010924 continuous production Methods 0.000 claims description 2
- 238000004026 adhesive bonding Methods 0.000 claims 1
- 238000011144 upstream manufacturing Methods 0.000 claims 1
- 239000010410 layer Substances 0.000 description 24
- 230000032258 transport Effects 0.000 description 8
- 238000009826 distribution Methods 0.000 description 6
- 239000002184 metal Substances 0.000 description 5
- 238000003801 milling Methods 0.000 description 4
- 230000007704 transition Effects 0.000 description 4
- 230000008859 change Effects 0.000 description 3
- 239000007788 liquid Substances 0.000 description 3
- 230000008569 process Effects 0.000 description 3
- 239000002699 waste material Substances 0.000 description 3
- 239000012790 adhesive layer Substances 0.000 description 2
- 239000002131 composite material Substances 0.000 description 2
- 238000010276 construction Methods 0.000 description 2
- 238000009499 grossing Methods 0.000 description 2
- 230000009467 reduction Effects 0.000 description 2
- 230000006978 adaptation Effects 0.000 description 1
- 239000002313 adhesive film Substances 0.000 description 1
- 239000004568 cement Substances 0.000 description 1
- 239000007795 chemical reaction product Substances 0.000 description 1
- 238000000151 deposition Methods 0.000 description 1
- 239000000428 dust Substances 0.000 description 1
- 230000002349 favourable effect Effects 0.000 description 1
- 239000011094 fiberboard Substances 0.000 description 1
- 239000012467 final product Substances 0.000 description 1
- 230000009969 flowable effect Effects 0.000 description 1
- 239000006260 foam Substances 0.000 description 1
- 239000006261 foam material Substances 0.000 description 1
- 230000007246 mechanism Effects 0.000 description 1
- 239000000203 mixture Substances 0.000 description 1
- 239000000123 paper Substances 0.000 description 1
- 238000012805 post-processing Methods 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 239000000047 product Substances 0.000 description 1
- 239000002994 raw material Substances 0.000 description 1
- 239000000376 reactant Substances 0.000 description 1
- 238000009987 spinning Methods 0.000 description 1
- 238000005507 spraying Methods 0.000 description 1
- 238000003860 storage Methods 0.000 description 1
- 239000002023 wood Substances 0.000 description 1
Images

Classifications
-
- E—FIXED CONSTRUCTIONS
- E04—BUILDING
- E04C—STRUCTURAL ELEMENTS; BUILDING MATERIALS
- E04C2/00—Building elements of relatively thin form for the construction of parts of buildings, e.g. sheet materials, slabs, or panels
- E04C2/02—Building elements of relatively thin form for the construction of parts of buildings, e.g. sheet materials, slabs, or panels characterised by specified materials
- E04C2/26—Building elements of relatively thin form for the construction of parts of buildings, e.g. sheet materials, slabs, or panels characterised by specified materials composed of materials covered by two or more of groups E04C2/04, E04C2/08, E04C2/10 or of materials covered by one of these groups with a material not specified in one of the groups
- E04C2/284—Building elements of relatively thin form for the construction of parts of buildings, e.g. sheet materials, slabs, or panels characterised by specified materials composed of materials covered by two or more of groups E04C2/04, E04C2/08, E04C2/10 or of materials covered by one of these groups with a material not specified in one of the groups at least one of the materials being insulating
- E04C2/292—Building elements of relatively thin form for the construction of parts of buildings, e.g. sheet materials, slabs, or panels characterised by specified materials composed of materials covered by two or more of groups E04C2/04, E04C2/08, E04C2/10 or of materials covered by one of these groups with a material not specified in one of the groups at least one of the materials being insulating composed of insulating material and sheet metal
Definitions
- the present invention relates to the field of manufacturing sandwich panels, in particular for the construction industry.
- Sandwich panels have fillings, in particular of mineral wool or foam materials (such as PUR / PIR materials), and cover layers. Some fillers are applied in liquid or at least flowable form to one of the topcoats; in particular, this applies to PUR / PIR materials in which the two reactants are mixed and applied to then foam and cure between the cover layers. In other sandwich panels, the filling materials are in turn delivered plate by plate, for example as mineral wool plates. Here then in many cases strips are cut from the Grematerialplatten and placed together for the filling as a layer.
- mineral wool or foam materials such as PUR / PIR materials
- the mineral wool fibers in the supplied Drmaterialplatten are approximately parallel to the plate, ie parallel to the plane of the largest surfaces of the plates, but should run for reasons of stability in the finished sandwich elements approximately perpendicular to the plate plane.
- the mineral wool material must therefore be rotated by 90 °, the average width of the mentioned strips determines the Grematerialdicke in the finished sandwich element.
- the invention relates to fillers delivered in sheets, which are cut into strips and applied to each other before use as a filling layer, in general and not only on fiber materials such as mineral wool.
- different cover layers are conceivable, wherein sheets, wood-based panels, building boards such as cement fiber boards, or in individual cases, films or paper layers are common.
- the invention is based on the technical problem of providing an improved manufacturing method for such sandwich panels.
- the invention also relates to a suitable plant for the production of sandwich panels.
- a suitable plant for the production of sandwich panels In the following, no distinction is made explicitly between the device aspects and method aspects and the implicitly disclosed use aspect of the invention; Rather, the disclosure should refer to all conceivable categories of claims.
- the additional step is provided to connect the Guberplatten before the step of strip cutting at side edges together.
- larger Guplattenplattenformate can be produced, for example, filler plates with multiplied width or, preferably, length.
- length is meant the plate dimension perpendicular to the cutting line during strip cutting. Due to an enlarged plate format, the further process no longer depends on the limitations of the formats of the supplied plates, which are often specified by the filler manufacturer, and is therefore limited.
- the stripes become longer, which may be desirable for individual applications.
- an enlargement of the plate format perpendicular to the strip-cut direction is particularly preferred. This results in a greater latitude in the distribution of this enlarged plate length in the desired stripe width.
- the disk format is not multiplied by a fixed factor but quasi added in a continuous process to a quasi-endless strand.
- the plates are thus placed against one another in their delivered format, one end being due not to the attainment of a given number of plates but to a depletion of stock due to production stoppage or other factors not related to the plate format.
- no endless formats need to be realized in the sense that they are physically present in great length and then cut into strips. Rather, in the method according to the invention filler plate can be set to Grematerialplatte and cut off in strips in the next stage, so that in fact no much larger plate format is present than delivered, but is still working practically waste.
- a bonding interface within a cut strip can be readily tolerated, and in some applications, such internal interface strips may be distributed in a certain manner when juxtaposed to the filling layer.
- connection of the plates with each other can be done for example by mechanical connection or positive locking elements on the side edges; but preferred is a bonding, especially in mineral wool and other fiber materials.
- fiber materials are known per se in sandwich panels and are preferred in the context of this invention. It is further preferred that the fiber material is rotated so that originally run parallel to the plate running fibers in the sandwich plate perpendicular to the plane of the plate. These statements are of course only statistically meaningful for more or less ordered materials, so they are based on averages and are otherwise not very accurate. Basically, however, is a direction perpendicular to Sandwichplattenformat fiber direction favorable for the pressure stability. Fiber materials are usually delivered with plate-parallel fiber directions.
- the strip cutting is preferably carried out with an elongated sawing tool, so not with a circular saw, but with a band saw, a saw with a fixed elongated and reciprocating saw blade or the like.
- the movement of the sawing tool in the cutting area is thus linear or at least substantially linear (because, for example, a fixed long saw blade can also be moved with a pendulum stroke).
- Saws with flexible Endägeägetechnikmaschinegnee, especially band saws, but also, for example, thread saws, are preferred.
- a holding device for supporting the strip stack is provided during cutting.
- This can consist of at least one folding rake, two holding devices and in particular rakes are preferred.
- the two rakes mesh with each other, so they can be moved independently of each other in a respective pivoting movement, wherein the pivoting movements preferably take place with reversed rotation and with vertically offset pivot axes.
- the vertical distance can be at least the stack height.
- One of the rakes can serve for depositing already cut strip stack on another conveyor, while the other can support the next, possibly not or not yet completely cut strip stack, so can invest in the fresh saw surface, while the aforementioned because of a blockage his movement through the already cut strip stack can not move back yet.
- sawing can be arranged as a single saw or redundant.
- one of the two saws can each remain in the ready position and be available there for tool change or subsequently for detaching the saw in operation. For example, if the next tool change is pending with the saw operated, the saws are replaced. This means that production can continue almost continuously, regardless of the change of sawing tool, and in any case is less disrupted.
- the sawn surfaces are of limited accuracy and surface quality, so post-processing for calibration and / or smoothing is preferred.
- post-processing for calibration and / or smoothing is preferred.
- surface milling into consideration preferably roll milling. This step can be followed by the joining of the cut strips to the filling layer, so that virtually the entire filling is milled off as a whole. Then then the appropriate top layer can be applied.
- the invention is preferably applied to stacked filler plates.
- These stacks can correspond to the state of delivery, but are in many cases cheaper a little smaller; the delivered stacks are thus divided into stacks to be processed.
- the strip cutting step is done from the stack.
- the strips can thus be cut in a cut as Greinskystapel and rotated as this strip stack.
- a rotary motion is preferred, which can be carried out here in an economical manner for a whole set of strips in one.
- the bonding in particular bonding, the side edges takes place plate-stacked, ie on vertical side edges. So it is basically connected plate stack with each other.
- the Greetplattenstapel is rotated in total before the strip cutting, so that the filler plates are vertical and no longer horizontal.
- the joining of the plates is preferably carried out after the rotation, so it are in the preferred connection in the length direction plate stack arranged on connecting to each other and the horizontal lying side edges of the plates connected to each other.
- the application of the adhesive takes place for example by applying liquid adhesive through application openings, by spraying, by moving and thus the liquid adhesive over a certain width distributing applicator heads (spinning heads) or in the form of adhesive films.
- stacked Bonding is a preferred tool which has a plurality of applicator apertures or general applicator means (as just mentioned) for the adhesive, referred to herein as a rake.
- this tool has a comb-like structure, whereby each prong can produce an adhesive trace.
- This application mark is then moved perpendicular to the application openings, at least in the mean value. Of course, it can also be moved oscillatingly in order to cover a larger area or to produce a certain track width or wavy line with each individual adhesive track on individual plate edges.
- cut strip stacks with a connection interface lying therein, in particular adhesive seam can be discharged during further processing, for example, be pushed away by a conveyor device by a transverse shifter. You can then gradually, for example, individually between subsequent stacks of stacks, pushed back. In this way the distribution of the interfaces in the final product can be improved.
- the production of the sandwich element is preferably completed in a double belt plant.
- the double belt system is known per se and consists essentially of a pair of superimposed link chains. These chains have two runs extending parallel to each other and opposite each other over a certain distance, which define a fixed distance and are heated as needed. Between these runs, the composite composite of filler layer and cover layers is transported through and thereby processed by vertical pressure and optionally heat. This can z. As adhesive layers between the upper and lower Grematerial für surfaces and the outer layers are pressed and cured.
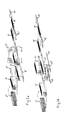
- FIG. 1 a plant according to the invention is shown in side view, wherein the processing runs in chronological order from left to right.
- plate stacks 1 of mineral wool plates 2 with in this case rectangular format of z. B. 3,000 mm by 1,200 mm delivered.
- the example stack 1 is 1.200 mm high and has 10 individual mineral wool plates with consequently 120 mm thickness.
- the stack 1 is held on a transport device, not shown, and in the representation of FIG. 1 already provided on the right side surface, so the respective right side edges of the plates 2, with an adhesive trace (on the adhesive application is based on FIGS. 2a and 2b discussed in more detail).
- the stack 1 is transported to the right and to the in FIG. 1 Pressed on the right next to it marked stack. This is fixed by a hold-down 3 and can thus serve as an abutment for pressing.
- the two stacks 1 are thus glued together at their mutually facing side surfaces, namely plate layer wise.
- FIG. 1 Another hold-4, which is the rightmost pile in FIG. 1 fixed.
- This stack is already arranged in the construction of a band saw 5 with a saw band 6, with which saw blade 6 are cut from the stack strips.
- the band saw 5 has for this purpose a transverse movement mechanism, not shown, for movement in a direction perpendicular to the plane of the drawing.
- the cut strips correspond approximately to the later filling thickness and are set in this embodiment between 60 mm and 300 mm width, ie in particular to values by which the specified plate formats can not be divided in whole numbers.
- FIG. 1 further shows a rotating device 7 a, b, which has two meshing rake 7 a and 7 b with staggered in a direction perpendicular to the plane of individual bars.
- a rotating device 7 a, b which has two meshing rake 7 a and 7 b with staggered in a direction perpendicular to the plane of individual bars.
- One of each of these poles is in FIG. 1 drawn, namely the rod 7 b two times in front and rear position, depending on the strip width.
- the width of the filler strips to be sawn off is set.
- FIG. 1 is the first rake 7 a turned up approximately in the horizontal and can turn down from this position by about 90 ° clockwise. Also this rake 7a is moved to position according to the strip width, so it is adapted to the respective strip width setting.
- the rake 7 b While the saw cut is taking place, the rake 7 b with its heels drawn in the lower area supports the strip stack slightly, as in FIG FIG. 1 drawn. After the cut, the rake 7 b moves in a clockwise direction by 90 °, with its rods while combing way between the individual conveyor belt of a belt conveyor 8 dive. Thus, the second rake 7 b passes the just sawed-off strip stack 9 on the belt conveyor 8. The plate stack 1 is driven up to the length to be cut blade plus blade thickness. In this situation, the first rake 7 a rotates down and abuts the fresh sawing surface to support the plate stack 1
- the belt conveyor 8 transports the cut to a certain time with the band saw 5 on him laid strip stack 9 to the right.
- FIG. 1 makes it clear that with certain strip widths it may be necessary to wait for a first piece of this further transport before the rake 7a is swung down. In any case, he is freed earlier to put himself on the saw surface, as the rake 7b and thus allows the beginning of a new saw cut or even a new saw cut before the rake 7b can be folded up again. As soon as the rake 7b is vertical, the first rake 7a can be placed in the in FIG. 1 drawn horizontal position are folded away.
- the strip stack 9 transported further to the right by the belt conveyor 8 are trimmed by a circular saw 11 under another downholder 10. There, therefore, the vertical and parallel to the transport direction of the belt conveyor 8 side surfaces are calibrated and smoothed. Still further to the right, the belt conveyor 8 opens to a further conveyor, not shown and transported perpendicular to the plane of the drawing. The transfer takes place via a also working perpendicular to the plane level shifter 12, so a pusher with stair-step-like constructed sliding plate. Due to the step shape of the sliding plate, the strips are offset from each other and in this form, so with staggered transitions between adjacent strips, pushed onto the conveyor not shown.
- the strips cut by the band saw 5 are rotated by 90 ° in comparison to the delivery of the mineral wool as a stack 1 and consequently with a vertical fiber direction.
- the transitions between the strip end faces are offset from one another by the stepped step shape of the stepped slide 12. Therefore, the adhesive surfaces that dive in FIG. 1 produced on the left and in the transition from one stack 1 to the next occur in the finished sandwich panels not over the entire surface through.
- the mineral wool strips Prior to application of the adhesive and the sheet metal layers, the mineral wool strips are calibrated at a height by inserting, at least on top, a surface roller mill. It may also be useful to use such a surface milling machine on the underside of the mineral wool strips in order to improve the surface quality and to perform a smoothing.
- the operation of the double belt system is continuous. Accordingly, the transport of the outer layers also takes place continuously. Operation of in FIG. 1 However, the system shown must run clocked, and determined by the strokes of the band saw 5. The transition between creates the stipulatenabschieber 12 by pushing the clocked incoming stack of strips not only offset from one another staggered in the transport strand of the sheet metal cover layers, but also by correspondingly fast pushing each creates the connection to the rear end faces of the inserted at the previous clock strip.
- the invention also provides with the very narrow cutting width of the band saw 5 in comparison to conventional circular saws, a significant reduction of Zerspanungsws and the resulting mineral wool dust.
- the batchwise cutting does not affect the economy of the process.
- the horizontal adjustment of the two rakes 7a and 7b depending on the strip width has already been mentioned and is in FIG. 1 denoted by double arrows. Accordingly, the hold-down 10 in the Beklamsäge 11 in height is customizable.
- the double arrows over the hold-downs 3 and 4 correspond to a adjustability or adaptation to different stack heights, which is reflected in the Querver dichkeit the unspecified stop right under the Jardinnabschieber 12.
- the double arrow above the latter illustrates its up and down movement during its operation. He is raised after the lateral pushing a strip stack 9 and moved back in an elevated position, so as not to hinder the further transport on the belt conveyor 8.
- FIGS. 2a and 2b schematically show a second and a third embodiment.
- FIG. 2a can be seen on the left, here shown in perspective, a plate stack 1 '. This is rotated by a pile turner 90 ° clockwise, so that the plates are then vertical.
- the adhesive rake 13 adhesive moves linearly along the longitudinal edge of the underlying stack of plates 1 ', wherein each of the individual to be recognized (comb-teeth-like) application nozzles each exits an adhesive strand.
- the rake 13 can also oscillate somewhat or wide-shaped nozzles could be used in order to distort the application of adhesive to the respective side edges of the plates in the stack 1 'over a certain width. If now, as indicated, the subsequent plate stack 1 'is placed on the underlying, takes place in contrast to the first embodiment, the pressure already by its own weight.
- FIG. 2a shows further to the right and downstream of a band saw 5 'with horizontal lying here sawing area.
- a band saw 5 ' For sawing the glued plate stacks 1 'with a movable saw table through the band saw 5' passed through, which cuts off with the lower portion of strip layers, which are further downstream on a conveyor 8 'drawn as a horizontal stack and numbered 9'.
- two stacked stacks 1 'between the two transverse saw blade sections of the band saw 5' can be moved through, but this is not necessary.
- the "endless process" according to the invention would also work if one had already sawn some strip thicknesses from a stack 1 'before adhering the next stack 1'.
- the band saw 5 'therefore does not necessarily have to be able to accommodate a multiple height of a (turned) stack 1'. You can, moreover, as in FIG. 2b shown, even under the stacks be arranged.
- the stacks 9 ' are initially transported in an unspecified manner (via a belt conveyor) by the band saw 5' to obliquely right rear and then from there again at right angles obliquely right front.
- the lying strip stacks 9 ' are otherwise processed further as described FIG. 1 explained, wherein the step shifter 12 'and even a surface milling 14 are symbolically drawn.
- FIG. 2b largely corresponds to the second embodiment.
- the bandsaw 5 is movable and the stacks remain fixed during sawing, as indicated by the rails 15 in the area of the band saw 5".
- FIG. 3 shows schematically in plan view a possibility for corresponding distribution of such strips. It can be seen on the left a plate stack 1, wherein the reference numeral 5 of the band saw here only one line is designated, which indicates the sawing plane. To the right of this is an already lying strip stack 9, cf. FIG. 1 , Still further to the right, above the transport path, the strip stack on the belt conveyor 8 can be seen to have a strip stack 9 pushed away to the side, which can be pushed away with a corresponding transverse slide 16.
- This deported strip stack 9 has a Klebegrenz design. As indicated by the small arrow 17 on the right above it, individual strips from this strip stack can be successively interposed in gaps between the following strip stacks 9 without adhesive boundary surface. Accordingly, the adhesive boundary surfaces dip in the of the step slider 12, see. in FIG. 3 right below, stripped strip packages only sporadically and distributed on.
- this simple example can be adapted to individual individual cases, for example, by inserting the strips with adhesive boundary area only after every second strip stack or by inserting them in pairs or by dividing horizontal strip stacks 9 in order to be able to interpose strips with adhesive boundary surface.
Landscapes
- Engineering & Computer Science (AREA)
- Architecture (AREA)
- Civil Engineering (AREA)
- Structural Engineering (AREA)
Abstract
Die Erfindung betrifft ein neuartiges Verfahren zum Zuführen von festem Füllmaterial bei der Herstellung von Sandwichplatten mit entsprechender Füllung. Erfindungsgemäß wird das Füllmaterial in Platten (2) gestapelt in Streifen geschnitten und werden die Platten (2) vor dem Abschneiden der Streifen kantenweise miteinander verbunden.
Description
- Die vorliegende Erfindung bezieht sich auf das Gebiet der Herstellung von Sandwichplatten, insbesondere für die Bauindustrie.
- Sandwichplatten haben Füllungen, insbesondere aus Mineralwolle oder Schaummaterialien (wie etwa PUR/PIR-Materialien), und Deckschichten. Einige Füllmaterialien werden in flüssiger oder zumindest fließfähiger Form auf eine der Deckschichten aufgebracht; insbesondere gilt dies für PUR/PIR-Materialien, bei denen die zwei Reaktanden vermischt und aufgebracht werden, um dann zwischen den Deckschichten aufzuschäumen und auszuhärten. Bei anderen Sandwichplatten werden die Füllmaterialien ihrerseits plattenweise angeliefert, beispielsweise als Mineralwollplatten. Hier werden dann in vielen Fällen Streifen aus den Füllmaterialplatten geschnitten und für die Füllung als Schicht aneinandergelegt.
- Konkret bei den Mineralwollplatten liegen die Mineralwollfasern in den angelieferten Füllmaterialplatten ungefähr plattenparallel, also parallel zu der Ebene der größten Oberflächen der Platten, sollen aber aus Stabilitätsgründen in den fertigen Sandwichelementen ungefähr senkrecht zu deren Plattenebene verlaufen. Hier muss das Mineralwollmaterial also um 90° gedreht werden, wobei die Schnittbreite der erwähnten Streifen die Füllmaterialdicke im fertigen Sandwichelement bestimmt.
- Grundsätzlich bezieht sich die Erfindung aber auf plattenweise angelieferte Füllmaterialien, die vor der Verwendung als Füllungsschicht zu Streifen geschnitten und aneinandergelegt werden, im allgemeinen und nicht nur auf Fasermaterialien wie Mineralwolle. Ferner sind unterschiedliche Deckschichten denkbar, wobei Bleche, Holzwerkstoffplatten, Baustoffplatten wie etwa Zementfaserplatten, oder in Einzelfällen auch Folien oder Papierlagen üblich sind.
- Der Erfindung liegt das technische Problem zugrunde, ein verbessertes Herstellverfahren für solche Sandwichplatten anzugeben.
- Das Problem wird gelöst mit einem Verfahren zur Herstellung von Sandwichplatten mit einer Füllung mit den Schritten:
- Zuführen eines festen Füllmaterials in separaten Platten,
- Abschneiden von Streifen von den Platten,
- Aneinanderlegen der Streifen zum Zusammenfügen einer Schicht für die Füllung,
- Die Erfindung bezieht sich daneben auch auf eine geeignete Anlage zur Herstellung von Sandwichplatten. Im Folgenden wird zwischen den Vorrichtungsaspekten und Verfahrensaspekten sowie dem implizit mitoffenbarten Verwendungsaspekt der Erfindung nicht explizit unterschieden; vielmehr soll sich die Offenbarung auf alle denkbaren Anspruchskategorien beziehen.
- Erfindungsgemäß ist also der zusätzliche Schritt vorgesehen, die Füllmaterialplatten vor dem Schritt des Streifenschneidens an Seitenkanten miteinander zu verbinden. Dadurch können größere Füllmaterialplattenformate erzeugt werden, beispielsweise Füllmaterialplatten mit vervielfachter Breite oder, vorzugsweise, Länge. Mit Länge ist dabei die Plattenabmessung senkrecht zur Schnittlinie beim Streifenschneiden gemeint. Durch ein vergrößertes Plattenformat ist man im weiteren Prozess nicht mehr von den Beschränkungen der häufig vom Füllmaterialhersteller vorgegebenen Formate der angelieferten Platten abhängig und dadurch beschränkt.
- Bei einer Vergrößerung der Breite werden die Streifen länger, was für einzelne Anwendungen erwünscht sein kann. Besonders bevorzugt ist allerdings eine Vergrößerung des Plattenformats senkrecht zur Streifenschnittrichtung. Damit ergibt sich nämlich ein größerer Spielraum bei der Aufteilung dieser vergrößerten Plattenlänge in die gewünschte Streifenbreite.
- Wenn z. B. bei der Aufteilung des angelieferten Plattenformats in den gewünschten Streifen als Verschnitt eine halbe Streifenbreite (oder etwas mehr) übrig bleibt, so kann bei der Verdoppelung der Plattenlänge der Verschnitt vermieden (oder bei einer verbleibenden Fehlpassung verringert) werden.
- Bei einer bevorzugten Ausgestaltung wird das Plattenformat nicht mit einem festen Faktor vervielfacht sondern quasi in einem Endlosverfahren zu einem Quasi-Endlosstrang gefügt. Die Platten werden also in ihrem angelieferten Format aneinandergesetzt, wobei ein Ende nicht durch Erreichen einer vorgegebenen Zahl von Platten sondern durch ein Erschöpfen des Vorrats durch eine Produktionsunterbrechung oder andere nicht in Verbindung mit dem Plattenformat stehende Faktoren bedingt ist. Dabei müssen natürlich keine Endlosformate in dem Sinn realisiert werden, als sie physisch in großer Länge vorhanden und erst dann in Streifen geschnitten werden. Vielmehr kann bei dem erfindungsgemäßen Verfahren Füllmaterialplatte an Füllmaterialplatte gesetzt und in der nächsten Stufe davon streifenweise abgeschnitten werden, sodass faktisch gar kein sehr viel größeres Plattenformat vorhanden ist als angeliefert, dennoch aber praktisch verschnittfrei gearbeitet wird.
- Bei vielen Anwendungen kann nämlich eine Verbindungsgrenzfläche innerhalb eines abgeschnittenen Streifens ohne Weiteres toleriert werden, wobei möglicherweise bei der ein oder anderen Anwendung solche Streifen mit interner Grenzfläche in bestimmter Weise beim Aneinanderlegen zur Füllungsschicht verteilt werden.
- Das Verbinden der Platten untereinander kann beispielsweise durch mechanische Verbindung oder Formschlusselemente an den Seitenkanten erfolgen; bevorzugt ist aber ein Verkleben, insbesondere bei Mineralwolle und anderen Fasermaterialien.
- Solche Fasermaterialien sind, wie eingangs bereits erwähnt, bei Sandwichplatten an sich bekannt und im Rahmen dieser Erfindung bevorzugt. Bevorzugt ist ferner, dass das Fasermaterial so gedreht wird, dass ursprünglich plattenparallel laufenden Fasern in der Sandwichplatte senkrecht zur Plattenebene verlaufen. Diese Aussagen sind natürlich bei mehr oder weniger geordneten Materialien nur statistisch sinnvoll, beziehen sich also auf Mittelwerte und sind im Übrigen nicht sehr genau zu verstehen. Grundsätzlich ist aber eine zum Sandwichplattenformat senkrechte Faserrichtung für die Druckstabilität günstig. Fasermaterialien werden in der Regel mit plattenparallelen Faserrichtungen angeliefert.
- Das Streifenschneiden erfolgt vorzugsweise mit einem langgestreckten Sägewerkzeug, also nicht mit einer Kreissäge, sondern mit einer Bandsäge, einer Säge mit einem festen langgestreckten und hin- und herbewegten Sägeblatt oder ähnlichem. Die Bewegung des Sägewerkzeugs im Schnittbereich ist also linear oder zumindest im Wesentlichen linear (weil sich beispielsweise ein festes langes Sägeblatt auch mit einem Pendelhub bewegen lässt). Sägen mit flexiblen Endlossägewerkzeugen, insbesondere Bandsägen, aber beispielsweise auch Fadensägen, sind bevorzugt.
- Vorzugsweise ist eine Halteeinrichtung zum Stützen der Streifenstapel beim Abschneiden vorgesehen. Diese kann aus zumindest einem klappbaren Rechen bestehen, wobei zwei Halteeinrichtungen und insbesondere Rechen bevorzugt sind. Die beiden Rechen kämmen miteinander, können also in einer jeweiligen Schwenkbewegung unabhängig voneinander bewegt werden, wobei die Schwenkbewegungen vorzugsweise mit jeweils umgekehrtem Drehsinn und mit vertikal versetzten Schwenkachsen erfolgen. Der vertikale Abstand kann dabei zumindest die Stapelhöhe betragen. Eine der Rechen kann zum Ablegen bereits abgeschnittener Streifenstapel auf eine weitere Fördereinrichtung dienen, während der andere den nächsten, möglicherweise noch nicht oder noch nicht vollständig geschnittenen Streifenstapel stützen kann, sich also an die frische Sägefläche anlegen kann, während sich der zuvor genannte wegen einer Blockade seines Bewegungswegs durch den bereits geschnittenen Streifenstapel noch nicht zurückbewegen kann. Zur Veranschaulichung wird auf das erste Ausführungsbeispiel verwiesen.
- Die Sägeaggregate (im Folgenden einfach "Sägen") können als Einzelsäge oder redundant angeordnet sein. Bei redundantem Betrieb kann jeweils eine der beiden Sägen in Bereitschaftsposition bleiben und dort zum Werkzeugwechsel oder danach zum Ablösen der im Betrieb befindlichen Säge zur Verfügung stehen. Beispielsweise wenn bei der betriebenen Säge der nächste Werkzeugwechsel ansteht, werden die Sägen getauscht. Damit kann die Produktion unabhängig vom Sägewerkzeugwechsel fast kontinuierlich weiterlaufen und wird jedenfalls weniger unterbrochen.
- In vielen Fällen sind die gesägten Oberflächen von begrenzter Genauigkeit und Oberflächenqualität, sodass eine Nachbearbeitung zur Kalibrierung und/oder Glättung bevorzugt ist. Dazu kommen insbesondere Oberflächenfräsen in Betracht, und zwar vorzugsweise Walzenfräsen. Dieser Schritt kann dem Zusammenfügen der geschnittenen Streifen zur Füllungsschicht nachgeschaltet sein, sodass gewissermaßen die gesamte Füllung im Ganzen abgefräst wird. Danach kann dann die entsprechende Decklage aufgebracht werden.
- Weiterhin wird die Erfindung vorzugsweise auf zu Stapeln geschichtete Füllmaterialplatten angewendet. Diese Stapel können dem Anlieferungszustand entsprechen,sind aber in vielen Fällen günstiger Weise etwas kleiner; die angelieferten Stapel werden also in zu verarbeitende Stapel unterteilt. Der Schritt des Streifenschneidens erfolgt aus dem Stapel heraus. Insbesondere können die Streifen damit in einem Schnitt als Füllmaterialstreifenstapel abgeschnitten werden und als dieser Streifenstapel gedreht werden. Insbesondere (aber nicht ausschließlich) bei Fasermaterialien wie der Mineralwolle ist ja eine Drehbewegung bevorzugt, die hier in ökonomischer Weise für einen ganzen Satz von Streifen in einem durchgeführt werden kann.
- Das Verbinden, insbesondere Verkleben, der Seitenkanten erfolgt dabei plattenstapelweise, also an vertikal liegenden Seitenkanten. Es werden also im Grunde Plattenstapel miteinander verbunden.
- Bei einer anderen Ausgestaltung wird der Füllmaterialplattenstapel vor dem Streifenschneiden insgesamt gedreht, sodass die Füllmaterialplatten vertikal und nicht mehr horizontal liegen. Hier erfolgt das Verbinden der Platten vorzugsweise nach dem Drehen, es werden also bei dem bevorzugten Verbinden in der Längenrichtung Plattenstapel beim Verbinden aufeinander angeordnet und die horizontal liegenden Seitenkanten der Platten miteinander verbunden.
- Das Auftragen des Klebstoffs erfolgt beispielsweise durch Auftragen flüssigen Klebstoffs durch Auftragsöffnungen, durch Aufsprühen, durch sich bewegende und damit den flüssigen Klebstoff über eine gewisse Breite verteilende Auftragsköpfe (Schleuderköpfe) oder auch in Form von Klebstofffolien. Insbesondere beim stapelweise Kleben ist ein Werkzeug bevorzugt, das eine Mehrzahl in einer Reihe angeordnete Auftragsöffnungen oder allgemeiner Auftragseinrichtungen (wie eben erwähnt) für den Klebstoff aufweist und hier als Harke bezeichnet wird. Dieses Werkzeug hat also, anders ausgedrückt, eine kammartige Struktur, wobei jede Zinke eine Klebstoffspur erzeugen kann. Diese Auftragsharke wird dann senkrecht zu den Auftragsöffnungen bewegt, zumindest im Mittelwert. Sie kann dabei natürlich auch schwingend bewegt werden, um eine größere Fläche abzudecken oder mit jeder einzelnen Klebstoffspur auf einzelnen Plattenkanten eine gewisse Spurbreite oder Wellenlinie zu erzeugen.
- Dies gilt sowohl für das Verkleben horizontaler wie für das Verkleben vertikaler Seitenkanten, wozu auf die Ausführungsbeispiele verwiesen wird.
- Bei Bedarf können abgeschnittene Streifenstapel mit darin liegender Verbindungsgrenzfläche, insbesondere Klebenaht, bei der Weiterverarbeitung ausgeschleust werden, etwa durch einen Querabschieber von einer Fördereinrichtung weggeschoben werden. Sie können dann nach und nach, etwa einzeln zwischen nachfolgenden Streifenstapeln, zurückgeschoben werden. In dieser Weise lässt sich die Verteilung der Verbindungsgrenzflächen im späteren Endprodukt verbessern.
- Die Herstellung des Sandwichelements wird vorzugsweise in einer Doppelbandanlage abgeschlossen. Die Doppelbandanlage ist an sich bekannt und besteht im Wesentlichen aus einem Paar übereinander angeordneter Gliederketten. Diese Ketten weisen zwei über eine gewisse Strecke parallel zueinander und einander gegenüberliegend verlaufende Trume auf, die einen festgelegten Abstand definieren und bei Bedarf geheizt sind. Zwischen diesen Trumen wird der zusammengesetzte Verbund aus Füllmaterialschicht und Deckschichten hindurch transportiert und dabei durch vertikalen Druck und gegebenenfalls Wärme verarbeitet. Damit können z. B. Klebstoffschichten zwischen den oberen und unteren Füllmaterialschicht-Oberflächen und den Deckschichten angedrückt und ausgehärtet werden.
- Im Folgenden wird die Erfindung anhand von Ausführungsbeispielen näher erläutert, wobei die Merkmale für alle Anspruchskategorien und in anderen als den dargestellten Kombinationen relevant sein können.
- Figur 1
- zeigt eine schematisierte Seitenansicht einer erfindungsgemäßen Anlage nach einem ersten Ausführungsbeispiel
- Figur 2a
- zeigt eine noch stärker schematisierte perspektivische Darstellung eines zweiten Ausführungsbeispiels.
- Figur 2b
- entspricht bzgl. der Darstellung
Figur 2a und zeigt eine Variante zu dem zweiten Ausführungsbeispiel als drittes Ausführungsbeispiel. - Figur 3
- zeigt stark schematisiert in Draufsicht eine Möglichkeit zur besseren Verteilung von Streifen mit Klebegrenzfläche als Variante zu dem ersten Ausführungsbeispiel aus
Figur 1 . - In
Figur 1 ist eine erfindungsgemäße Anlage in Seitenansicht dargestellt, wobei die Verarbeitung in zeitlicher Reihenfolge von links nach rechts läuft. Links werden Plattenstapel 1 aus Mineralwollplatten 2 mit in diesem Fall rechteckigem Format von z. B. 3.000 mm mal 1.200 mm angeliefert. Der Beispielstapel 1 ist dabei 1.200 mm hoch und weist 10 einzelne Mineralwollplatten mit demzufolge jeweils 120 mm Stärke auf. Der Stapel 1 ist auf einer nicht näher dargestellten Transportvorrichtung gehalten und in der Darstellung derFigur 1 bereits an der rechten Seitenfläche, also den jeweiligen rechten Seitenkanten der Platten 2, mit einer Klebstoffspur versehen (auf den Klebstoffauftrag wird anhandFigur 2a und 2b noch näher eingegangen). - In einer ebenfalls nicht näher bezeichneten Weise wird der Stapel 1 nach rechts transportiert und an den in
Figur 1 rechts daneben eingezeichneten Stapel angedrückt. Dieser ist über einen Niederhalter 3 fixiert und kann somit für das Andrücken als Gegenlager dienen. Die beiden Stapel 1 werden somit an ihren aneinander zugewandten Seitenflächen miteinander verklebt, und zwar plattenlagenweise. - Man erkennt über dem noch eine Station weiter rechts liegenden Stapel 1 einen weiteren Niederhalter 4, der den rechtesten Stapel in
Figur 1 fixiert. Dieser Stapel ist bereits in dem Aufbau einer Bandsäge 5 mit einem Sägeband 6 angeordnet, mit welchem Sägeblatt 6 von dem Stapel Streifen abgeschnitten werden. Die Bandsäge 5 weist hierzu einen nicht dargestellten Querbewegungsmechanismus zur Bewegung in einer auf der Zeichenebene senkrechten Richtung auf. - Die abgeschnittenen Streifen entsprechen in etwa der späteren Füllungsstärke und sind bei diesem Ausführungsbeispiel zwischen 60 mm und 300 mm Breite eingestellt, also insbesondere auch auf Werte, durch die sich die angegebenen Plattenformate nicht ganzzahlig teilen lassen.
- Das Abschneiden vom Stapel erlaubt ein effizientes Arbeiten. Im Stand der Technik sind beispielsweise Kreissägeaggregate mit Sägewellen mit jeweils einer Mehrzahl Kreissägeblätter bekannt, um Einzelplatten aufzuteilen. Dabei muss beim Wechsel der Streifenbreite eine komplette neue Sägewelle eingebaut werden. Die demzufolge notwendige Bevorratung einer der Zahl möglicher Streifenbreiten entsprechenden Zahl von Sägewellen kann bei dem hier verwendeten Verfahren vermieden werden, die bei der erfindungsgemäßen Zuführung von ganzen Plattenstapeln zum Sägen dennoch effizient erfolgen kann.
- Grundsätzlich ist auch das Sägen mit einer Kreissäge möglich, insbesondere mit zwei relativ großen Kreissägeblättern, die von verschiedenen Seiten eines Stapels aus arbeiten. Aus Stabilitätsgründen erzeugen aber Kreissägeblätter im Vergleich zu langen festen geraden Sägeblättern, Bandsägen oder Fadensägen vergleichsweise breite Schnitte und demzufolge höhere Materialverluste. Die Zerspanung des Füllmaterials bedeutet aber nicht nur einen Verlust an Rohmaterial sondern in vielen Fällen, etwa bei Mineralwolle, auch die Erzeugung größerer Mengen nicht ganz unproblematischen Abfalls.
-
Figur 1 zeigt ferner eine Drehvorrichtung 7 a, b, die zwei miteinander kämmende Rechen 7 a und 7 b mit in einer Richtung senkrecht zur Zeichenebene gestaffelten einzelnen Stangen aufweist. Jeweils eine dieser Stangen ist inFigur 1 gezeichnet, und zwar die Stange 7 b zweifach in vorderer und hinterer Position, je nach Streifenbreite. Durch eine entsprechende horizontale Verstellung in der Querrichtung derFigur 1 wird die Breite der abzusägenden Füllmaterialstreifen eingestellt. - In
Figur 1 ist der erste Rechen 7 a ungefähr in die Horizontale hochgedreht und kann sich aus dieser Position um ungefähr 90° im Uhrzeigersinn herunterdrehen. Auch dieser Rechen 7a wird entsprechend der Streifenbreite auf Position gefahren, ist also an die jeweilige Streifenbreiteneinstellung angepasst. - Während der Sägeschnitt erfolgt, stützt der Rechen 7 b mit seinen im unteren Bereich eingezeichneten Absätzen den Streifenstapel leicht, wie in
Figur 1 gezeichnet. Nach erfolgtem Schnitt bewegt sich der Rechen 7 b im Uhrzeigersinn um 90°, wobei seine Stangen dabei kämmender Weise zwischen den einzelnen Transportriemen eines Riemenförderers 8 eintauchen. Damit übergibt der zweite Rechen 7 b den gerade abgesägten Streifenstapel 9 auf den Riemenförderer 8. Der Plattenstapel 1 wird um die zu schneidende Länge zuzüglich Sägeblattstärke vorgefahren. In dieser Situation dreht sich der erste Rechen 7 a nach unten und legt sich an die frische Sägefläche an, um den Plattenstapel 1 zu stützen - Der Riemenförderer 8 transportiert die in einem bestimmten Takt mit der Bandsäge 5 abgesägten auf ihn gelegten Streifenstapel 9 weiter nach rechts.
Figur 1 macht anschaulich, dass es bei bestimmten Streifenbreiten nötig sein kann, ein erstes Stück dieses Weitertransports abzuwarten, bevor der Rechen 7a heruntergeschwenkt wird. Jedenfalls wird er früher frei, um sich an die Sägefläche anzulegen, als der Rechen 7b und ermöglicht damit den Anfang eines neuen Sägeschnitts oder überhaupt einen neuen Sägeschnitt, bevor der Rechen 7b wieder hochgeklappt werden kann. Sobald der Rechen 7b vertikal steht, kann der erste Rechen 7a in die inFigur 1 gezeichnete horizontale Position weggeklappt werden. - Die von dem Riemenförderer 8 weiter nach rechts transportierten Streifenstapel 9 werden unter einem weiteren Niederhalter 10 von einer Kreissäge 11 besäumt. Dort werden also die vertikalen und zur Transportrichtung des Riemenförderers 8 parallelen Seitenflächen kalibriert und geglättet. Noch weiter rechts mündet der Riemenförderer 8 an einen nicht dargestellten und senkrecht zur Zeichenebene transportierenden weiteren Förderer. Die Übergabe erfolgt dabei über einen ebenfalls senkrecht zur Zeichenebene arbeitenden Stufenabschieber 12, also eine Schiebevorrichtung mit treppenstufenartig aufgebauter Schiebeplatte. Durch die Treppenstufenform der Schiebeplatte werden die Streifen zueinander versetzt und in dieser Form, also mit versetzten Übergängen zwischen aneinander anschließenden Streifen, auf den nicht gezeichneten Förderer geschoben.
- Dort läuft in diesem Beispiel bereits ein endloses Blechband als untere Deckschicht des späteren Sandwichbauelements. Zwischen die beiden Schichten wird Klebstoff gegeben; ferner wird, wiederum mit einer Klebstoffschicht dazwischen, in diesem Beispiel eine obere endlose Blechschicht aufgebracht. Der Dreierverbund aus den Blechdeckschichten und der Mineralwollfüllschicht wird dann in eine an sich bekannte Doppelbandanlage hinein gefahren. Dort werden die drei Schichten fest miteinander verbunden, um dann stromabwärts von der Doppelbandanlage mit ebenfalls an sich bekannten Sägen in die gewünschten Sandwichplattenformate aufgeteilt zu werden.
- In diesen fertigen Sandwichplatten liegen die von der Bandsäge 5 geschnittenen Streifen im Vergleich zu der Anlieferung der Mineralwolle als Stapel 1 um 90° gedreht und demzufolge mit vertikaler Faserrichtung. Die Übergänge zwischen den Streifenstirnflächen sind durch die Treppenstufenform des Stufenschiebers 12 zueinander versetzt. Daher tauchen die Klebegrenzflächen, die in
Figur 1 links erzeugt werden und im Übergang von einem Stapel 1 zu dem nächsten auftreten, in den fertigen Sandwichplatten nicht über die gesamte Fläche durchgehend auf. - Vor dem Aufbringen des Klebstoffs und der Blechdeckschichten werden die Mineralwollstreifen in der Höhe kalibriert, indem zumindest auf der Oberseite eine Oberflächenwalzenfräse eingesetzt wird. Es kann zudem sinnvoll sein, eine solche Oberflächenfräse auch auf der Unterseite der Mineralwollstreifen einzusetzen, um die Oberflächenqualität zu verbessern und eine Glättung durchzuführen.
- Der Betrieb der Doppelbandanlage ist kontinuierlich. Entsprechend erfolgt der Transport der Deckschichten ebenfalls kontinuierlich. Der Betrieb der in
Figur 1 dargestellten Anlage muss aber getaktet ablaufen, und zwar durch die Hübe der Bandsäge 5 bestimmt. Den Übergang dazwischen schafft der Stufenabschieber 12, indem er die getaktet ankommenden liegenden Streifenstapel nicht nur zueinander stufenversetzt in den Transportstrang der Blechdeckschichten schiebt, sondern dabei auch durch entsprechend schnelles Schieben jeweils den Anschluss an die hinteren Stirnflächen der beim vorherigen Takt eingeschobenen Streifen schafft. - Insgesamt erkennt man, dass mit der Anlage aus
Figur 1 und der dadurch realisierten Betriebsweise aus den Formaten der angelieferten Platten 2 in dem Stapel 1 durch das Seitenkantenverkleben quasi ein endloser Strang erzeugt wird, der inFigur 1 in Form der beiden miteinander verbundenen Stapel im Bereich der Bandsäge 5 und des rechts daran anschließenden Reststücks eines vorherigen Stapels vorliegt. Dieser Quasi-Endlosstrang ist zwar nur wenig länger als die doppelte Seitenkante der Platten 2, erlaubt aber ganz unabhängig davon ein verschnittfreies beliebiges Abschneiden von Streifen mit der Bandsäge 5 mit stufenlos einstellbaren Streifenbreiten. Gelegentlich befinden sich in den abgeschnittenen Streifen dann geklebte Grenzflächen, die hier zumindest durch den Stufenversatz infolge des Stufenschiebers 12 etwas auseinandergezogen werden. Zudem stehen natürlich weiter gehende Maßnahmen zur Verteilung solcher Grenzflächen in den fertigen Produkten der Erfindung nicht entgegen. - Neben der erheblichen Reduktion des Verschnitts durch Fehlpassungen zwischen gewünschter Streifenbreite und angelieferten Plattenformaten bietet die Erfindung außerdem mit der sehr schmalen Schnittbreite der Bandsäge 5 im Vergleich zu konventionellen Kreissägen eine erhebliche Reduktion des Zerspanungsverlusts und des anfallenden Mineralwollstaubabfalls. Durch das stapelweise Schneiden wird dabei die Ökonomie des Verfahrens nicht beeinträchtigt.
- Die horizontale Verstellung der beiden Rechen 7a und 7b abhängig von der Streifenbreite wurde bereits erwähnt und ist in
Figur 1 mit Doppelpfeilen bezeichnet. Dementsprechend ist auch der Niederhalter 10 bei der Besäumsäge 11 in der Höhe anpassbar. Die Doppelpfeile über den Niederhaltern 3 und 4 entsprechen einer Einstellbarkeit bzw. Anpassung an unterschiedliche Stapelhöhen, was sich in der Querverstellbarkeit des nicht näher erläuterten Anschlags rechts unter dem Stufenabschieber 12 widerspiegelt. Der Doppelpfeil über dem Letztgenannten veranschaulicht dessen Auf- und Abbewegung während seines Betriebs. Er wird nach dem seitlichen Abschieben eines Streifenstapels 9 hochgefahren und in erhöhter Position zurückbewegt, um den Weitertransport auf dem Riemenförderer 8 nicht zu behindern. - Die
Figuren 2a und 2b zeigen schematisch ein zweites und ein drittes Ausführungsbeispiel. - In
Figur 2a erkennt man links, hier perspektivisch dargestellt, einen Plattenstapel 1'. Dieser wird über einen Stapelwender um 90° im Uhrzeigersinn gedreht, sodass die Platten dann vertikal stehen. - Ferner ist angedeutet, dass der Plattenstapel 1' weiter nach rechts gefördert und dann auf einen darunterliegenden gleichartigen weiteren Plattenstapel 1' aufgesetzt wird. Auf letzteren ist zuvor mit der eingezeichneten Klebstoffharke 13 Klebstoff aufgetragen worden. Dazu bewegt sich die Klebstoffharke 13 linear entlang der Längskante des darunterliegenden Plattenstapels 1', wobei aus jeder einzelnen der zu erkennenden (kammzinkenartigen) Auftragsdüsen jeweils ein Klebstoffstrang austritt. Die Harke 13 kann dabei auch etwas oszillieren oder es könnten breitgeformte Düsen verwendet werden, um den Klebstoffauftrag auf die jeweiligen Seitenkanten der Platten in dem Stapel 1' über eine gewisse Breite zu verziehen. Wenn nun, wie angedeutet, der nachfolgende Plattenstapel 1' auf den darunterliegenden aufgesetzt wird, erfolgt im Unterschied zu dem ersten Ausführungsbeispiel der Andruck bereits durch das Eigengewicht.
-
Figur 2a zeigt weiter rechts und stromabwärts eine Bandsäge 5' mit hier horizontal liegendem Sägebereich. Zum Sägen werden die verklebten Plattenstapel 1' mit einem verfahrbaren Sägentisch durch die Bandsäge 5' hindurchgefahren, wobei diese mit dem unteren Bereich Streifenlagen abschneidet, die noch weiter stromabwärts auf einer Fördereinrichtung 8' als liegender Stapel eingezeichnet und mit 9' beziffert sind. - Bei diesem Beispiel sind zwei aufeinandergeklebte Stapel 1' zwischen den beiden quer laufenden Sägeblattstrecken der Bandsäge 5' hindurchfahrbar, was aber nicht notwendig ist. Das erfindungsgegenständliche "Endlosverfahren" würde beispielsweise auch funktionieren, wenn man von einem Stapel 1' schon einige Streifenstärken abgesägt hätte, bevor man den nächsten Stapel 1' aufklebt. Die Bandsäge 5' muss also nicht zwingend eine mehrfache Höhe eines (gedrehten) Stapels 1' aufnehmen können. Sie kann im Übrigen, wie in
Figur 2b gezeigt, auch unter den Stapeln angeordnet sein. Nach dem Sägeschnitt werden die Stapel 9' zunächst in nicht näher bezeichneter Weise (über einen Riemenförderer) von der Bandsäge 5' nach schräg rechts hinten und dann von dort noch einmal rechtwinklig nach schräg rechts vorne transportiert. Die liegenden Streifenstapel 9' werden im Übrigen weiter verarbeitet wie anhandFigur 1 erläutert, wobei symbolisch der Stufenschieber 12' und sogar eine Oberflächenfräse 14 eingezeichnet sind. -
Figur 2b entspricht weitgehend dem zweiten Ausführungsbeispiel. Hier ist allerdings die Bandsäge 5" verfahrbar und bleiben die Stapel beim Sägen fest. Dies ist durch die Schienen 15 in dem Bereich der Bandsäge 5" angedeutet. - In manchen Fällen kann es als störend angesehen werden, dass eine größere Zahl benachbarter Streifen im fertigen Endprodukt eine Klebenaht in sich aufweisen.
Figur 3 zeigt schematisch in Draufsicht eine Möglichkeit zur entsprechenden Verteilung solcher Streifen. Man erkennt links einen Plattenstapel 1, wobei mit dem Bezugszeichen 5 der Bandsäge hier nur eine Linie bezeichnet ist, die die Sägeebene angibt. Rechts davon ist ein bereits liegender Streifenstapel 9 zu sehen, vgl.Figur 1 . Noch weiter rechts erkennt man oberhalb des Transportwegs der Streifenstapel auf dem Riemenförderer 8 einen seitlich weggeschobenen Streifenstapel 9, der mit einem entsprechenden Querabschieber 16 weggeschoben werden kann. - Dieser abgeschobene Streifenstapel 9 weist eine Klebegrenzfläche auf. Wie der kleine Pfeil 17 rechts oberhalb davon andeutet, können einzelne Streifen aus diesem Streifenstapel nacheinander in Lücken zwischen folgenden Streifenstapeln 9 ohne Klebegrenzfläche zwischengeschoben werden. Dementsprechend tauchen die Klebegrenzflächen in den von dem Stufenschieber 12, vgl. in
Figur 3 rechts unten, ausgeschleusten Streifenpaketen nur vereinzelt und verteilt auf. - Natürlich kann dieses einfache Beispiel an individuelle Einzelfälle angepasst werden, indem die Streifen mit Klebegrenzfläche beispielsweise nur nach jedem zweiten Streifenstapel eingeschoben werden oder paarweise eingeschoben werden oder liegende Streifenstapel 9 unterteilt werden, um Streifen mit Klebegrenzfläche zwischenschieben zu können.
Claims (15)
- Verfahren zur Herstellung von Sandwichplatten mit einer Füllung mit den Schritten:- Zuführen eines festen Füllmaterials in separaten Platten (2),- Abschneiden von Streifen von den Platten (2),- Aneinanderlegen der Streifen zum Zusammenfügen einer Schicht für die Füllung,
dadurch gekennzeichnet, dass die Füllmaterialplatten (2) vor dem Abschneiden an Seitenkanten miteinander verbunden (13) werden und
die Streifen von den verbundenen Füllmaterialplatten abgeschnitten (5, 5') werden. - Verfahren nach Anspruch 1, bei dem die verbundenen Seitenkanten und die Schneiderichtung bei dem Abschneiden der Streifen, bezogen auf das Plattenformat, parallel sind.
- Verfahren nach Anspruch 1 oder 2, bei dem das Füllmaterial ein Fasermaterial ist, insbesondere Mineralwolle, und die Fasern in den separaten Füllmaterialplatten (2) im Mittel plattenparallel und in der Füllung im Mittel senkrecht zur Plattenebene verlaufen.
- Verfahren nach einem der vorstehenden Ansprüche, bei dem die Füllmaterialplatten (2) durch Verkleben (13) miteinander verbunden werden.
- Verfahren nach einem der vorstehenden Ansprüche, bei dem die Füllmaterialplatten (2) in einem Endlosverfahren miteinander verbunden werden.
- Verfahren nach einem der vorstehenden Ansprüche, bei dem die Streifen mit einem langgestreckten Sägewerkzeug (6) abgeschnitten werden.
- Verfahren nach Anspruch 6, bei dem die Säge (5, 5') mit einem flexiblen Endlossägewerkzeug (6) verwendet wird und insbesondere eine Bandsäge ist.
- Verfahren nach einem der vorstehenden Ansprüche, bei dem die Streifen in ihrer Position beim Abschneiden von zwei in gegenläufigem Drehsinn wegklappbaren Halteeinrichtungen (7a, 7b) gehalten und von zumindest einer (7b) der Halteeinrichtungen auf eine Fördereinrichtung (8) abgelegt werden.
- Verfahren nach einem der vorstehenden Ansprüche, bei dem die Füllmaterialplatten (2) vor dem Abschneiden zu Stapeln (1, 1') geschichtet sind und die Streifen von dem Füllmaterialplattenstapel (1, 1') abgeschnitten werden.
- Verfahren nach Anspruch 9, bei dem die Streifen als Füllmaterialstreifenstapel (9) von dem Füllmaterialplattenstapel (1) abgeschnitten und als Füllmaterialstreifenstapel (9) umgedreht werden.
- Verfahren nach Anspruch 9, bei dem der Füllmaterialplattenstapel (1') gedreht und Seitenkanten der Füllmaterialplatten in dem Stapel (1') dann mit Seitenkanten von Füllmaterialplatten in einem weiteren Stapel (1') verbunden werden.
- Verfahren nach Anspruch 9, auch in Verbindung mit Anspruch 10 oder 11, bei dem ein abgeschnittener Füllmaterialstreifenstapel (9), dessen Streifen eine durch das Verbinden an den Seitenkanten hervorgerufene Grenzfläche in sich aufweisen, aus einem Förderweg (8) der Streifenstapel (9) herausbewegt und die Streifen daraus nach und nach dem Förderweg (8) wieder zugeführt werden, um die Streifen zu verteilen.
- Verfahren nach Anspruch 4, auch in Verbindung mit einem weiteren der vorstehenden Ansprüche, bei dem zum Auftragen von Klebstoff eine Einrichtung (13) mit einer Mehrzahl in einer Reihe angeordnete Auftragsvorrichtungen verwendet wird, die jeweils Klebstoff auftragen, wobei die Einrichtung (13) senkrecht zu der Reihe bewegt wird.
- Verfahren nach einem der vorstehenden Ansprüche, bei dem die Füllmaterialschicht gemeinsam mit Deckschichten einer Doppelbandanlage zugeführt wird.
- Anlage zur Herstellung von Sandwichplatten nach einem Verfahren gemäß
einem der vorstehenden Ansprüche mit
einer Zuführeinrichtung zum Zuführen der separaten Füllmaterialplatten (2),
einer Schneideeinrichtung (5, 5') zum Abschneiden von Streifen von den Füllmaterialplatten (2),
einer Einrichtung (7, 12) zum Aneinanderlegen der abgeschnittenen Streifen zum Zusammenfügen der Schicht für die Füllung,
gekennzeichnet durch eine Verbindungseinrichtung (13) zum Miteinanderverbinden der Füllmaterialplatten (2) an Seitenkanten, die hinsichtlich der Verarbeitungsreihenfolge des Füllmaterials stromaufwärts von der Schneideeinrichtung (5, 5') angeordnet ist.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP10003647A EP2372033A1 (de) | 2010-04-01 | 2010-04-01 | Verfahren zur Herstellung von Sandwichplatten mit einer Füllung aus plattenweise zugeführtem Füllmaterial |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP10003647A EP2372033A1 (de) | 2010-04-01 | 2010-04-01 | Verfahren zur Herstellung von Sandwichplatten mit einer Füllung aus plattenweise zugeführtem Füllmaterial |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP2372033A1 true EP2372033A1 (de) | 2011-10-05 |
Family
ID=42732153
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP10003647A Withdrawn EP2372033A1 (de) | 2010-04-01 | 2010-04-01 | Verfahren zur Herstellung von Sandwichplatten mit einer Füllung aus plattenweise zugeführtem Füllmaterial |
Country Status (1)
| Country | Link |
|---|---|
| EP (1) | EP2372033A1 (de) |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1400692A (en) * | 1972-02-17 | 1975-07-23 | Rockwool Ab | Method of manufacturing a substantially porous block of mineral wool fibres |
| DE2501045A1 (de) * | 1975-01-13 | 1976-07-15 | Ihlefeld Karl Helmut | Vorrichtung zum schneiden von faserlamellen aus mineralwolle |
| EP1390200A1 (de) * | 2001-05-11 | 2004-02-25 | Paroc Group Oy Ab | Verfahren zur herstellung eines sandwich-bauelements |
-
2010
- 2010-04-01 EP EP10003647A patent/EP2372033A1/de not_active Withdrawn
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1400692A (en) * | 1972-02-17 | 1975-07-23 | Rockwool Ab | Method of manufacturing a substantially porous block of mineral wool fibres |
| DE2501045A1 (de) * | 1975-01-13 | 1976-07-15 | Ihlefeld Karl Helmut | Vorrichtung zum schneiden von faserlamellen aus mineralwolle |
| EP1390200A1 (de) * | 2001-05-11 | 2004-02-25 | Paroc Group Oy Ab | Verfahren zur herstellung eines sandwich-bauelements |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2159070A1 (de) | Verafahren und Vorrichtung zum Herstellen von Buchblöcke bildenden Stapeln | |
| EP0860253A2 (de) | Verfahren zur Herstellung von mehrlagigen Türrohlingen und Anlage zur Durchführung des Verfahrens | |
| EP2251168B1 (de) | Verfahren zur Herstellung von Holzplatten | |
| AT513260B1 (de) | Anlage zum Herstellen von Endprodukten durch das Zerschneiden von flachen Blöcken, insbesondere von Flach- und Hohlwaffelblöcken | |
| EP1479494B1 (de) | Kantenanleimaggregat für eine programmgesteuerte Maschine | |
| EP3757046B1 (de) | Vorrichtung und verfahren zum verbinden von zwei jeweils von einer bobine ablaufenden materialbahnen | |
| CH622462A5 (de) | ||
| DE3224670C2 (de) | ||
| EP3802029B1 (de) | Verfahren zur herstellung einer holzteilverbindung und vorrichtung dazu | |
| AT518387B1 (de) | Verfahren und Vorrichtung zum Herstellen von Lamellenlagen aus hintereinander aufgereihten Lamellen | |
| EP1124656B1 (de) | Verfahren und anlage zum kontinuierlichen herstellen von bauelementen | |
| EP3429811B1 (de) | Verfahren zur herstellung von blöcken aus aneinandergesetzten, miteinander verleimten holzteilen sowie anlage zur durchführung des verfahrens | |
| EP4005757B1 (de) | Verfahren und anlage zur herstellung von werkstoffplatten | |
| AT507591B1 (de) | Verfahren zum zersägen zumindest einer platte | |
| WO1995035192A1 (de) | Verfahren und vorrichtung zur herstellung einer oberlage für fertigparkett | |
| EP3369663B1 (de) | Bundbildungseinrichtung für längliche werkstücke sowie verfahren zum bündeln von länglichen werkstücken | |
| WO2005009702A1 (de) | Verfahren und vorrichtung zur herstellung von holzwerkstoffplatten | |
| EP1749627B1 (de) | Vorrichtung und Verfahren zur Herstellung furnierter Platten | |
| AT505855A1 (de) | Verfahren und vorrichtung zur herstellung von endlos-brettern | |
| DE2750692C2 (de) | Verfahren zur Herstellung von Lamellen und Lamellenmatten | |
| WO1999010145A1 (de) | Verfahren und anlage zum herstellen von holzwerkstoffplatten | |
| DE2347073C3 (de) | Verfahren zur Herstellung von Mittellagen für Tischlerplatten | |
| AT257140B (de) | Anlage zur Erzeugung eines endlosen Stranges von Spanplatten | |
| DE3716660A1 (de) | Aufteilanlage fuer plattenfoermige werkstuecke | |
| DE102012111879A1 (de) | Verfahren und Vorrichtung zum Bearbeiten von Platten |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA ME RS |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 20120406 |