EP2402700A1 - Echangeur de chaleur - Google Patents
Echangeur de chaleur Download PDFInfo
- Publication number
- EP2402700A1 EP2402700A1 EP10168046A EP10168046A EP2402700A1 EP 2402700 A1 EP2402700 A1 EP 2402700A1 EP 10168046 A EP10168046 A EP 10168046A EP 10168046 A EP10168046 A EP 10168046A EP 2402700 A1 EP2402700 A1 EP 2402700A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- fins
- group
- hollow tube
- tube
- heat exchanger
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 238000003466 welding Methods 0.000 claims abstract description 28
- 238000004519 manufacturing process Methods 0.000 claims abstract description 12
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 claims abstract description 7
- 229910052802 copper Inorganic materials 0.000 claims abstract description 7
- 239000010949 copper Substances 0.000 claims abstract description 7
- 239000002184 metal Substances 0.000 claims abstract description 6
- 229910052751 metal Inorganic materials 0.000 claims abstract description 6
- 229910052782 aluminium Inorganic materials 0.000 claims abstract description 5
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 claims abstract description 5
- 239000012530 fluid Substances 0.000 claims description 10
- 239000000463 material Substances 0.000 claims description 5
- 150000002739 metals Chemical class 0.000 claims 2
- 239000013529 heat transfer fluid Substances 0.000 abstract 1
- 238000000034 method Methods 0.000 description 5
- 229910001369 Brass Inorganic materials 0.000 description 2
- 229910000906 Bronze Inorganic materials 0.000 description 2
- 239000010951 brass Substances 0.000 description 2
- 239000010974 bronze Substances 0.000 description 2
- KUNSUQLRTQLHQQ-UHFFFAOYSA-N copper tin Chemical compound [Cu].[Sn] KUNSUQLRTQLHQQ-UHFFFAOYSA-N 0.000 description 2
- 238000009826 distribution Methods 0.000 description 2
- 229940082150 encore Drugs 0.000 description 2
- 238000005476 soldering Methods 0.000 description 2
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical group [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 description 1
- 238000004378 air conditioning Methods 0.000 description 1
- 239000011324 bead Substances 0.000 description 1
- 230000021615 conjugation Effects 0.000 description 1
- 239000002826 coolant Substances 0.000 description 1
- 230000001815 facial effect Effects 0.000 description 1
- 230000001788 irregular Effects 0.000 description 1
- 229910000679 solder Inorganic materials 0.000 description 1
Images


Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F28—HEAT EXCHANGE IN GENERAL
- F28F—DETAILS OF HEAT-EXCHANGE AND HEAT-TRANSFER APPARATUS, OF GENERAL APPLICATION
- F28F1/00—Tubular elements; Assemblies of tubular elements
- F28F1/10—Tubular elements and assemblies thereof with means for increasing heat-transfer area, e.g. with fins, with projections, with recesses
- F28F1/12—Tubular elements and assemblies thereof with means for increasing heat-transfer area, e.g. with fins, with projections, with recesses the means being only outside the tubular element
- F28F1/14—Tubular elements and assemblies thereof with means for increasing heat-transfer area, e.g. with fins, with projections, with recesses the means being only outside the tubular element and extending longitudinally
- F28F1/20—Tubular elements and assemblies thereof with means for increasing heat-transfer area, e.g. with fins, with projections, with recesses the means being only outside the tubular element and extending longitudinally the means being attachable to the element
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F28—HEAT EXCHANGE IN GENERAL
- F28F—DETAILS OF HEAT-EXCHANGE AND HEAT-TRANSFER APPARATUS, OF GENERAL APPLICATION
- F28F1/00—Tubular elements; Assemblies of tubular elements
- F28F1/10—Tubular elements and assemblies thereof with means for increasing heat-transfer area, e.g. with fins, with projections, with recesses
- F28F1/12—Tubular elements and assemblies thereof with means for increasing heat-transfer area, e.g. with fins, with projections, with recesses the means being only outside the tubular element
- F28F1/14—Tubular elements and assemblies thereof with means for increasing heat-transfer area, e.g. with fins, with projections, with recesses the means being only outside the tubular element and extending longitudinally
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F28—HEAT EXCHANGE IN GENERAL
- F28F—DETAILS OF HEAT-EXCHANGE AND HEAT-TRANSFER APPARATUS, OF GENERAL APPLICATION
- F28F2275/00—Fastening; Joining
- F28F2275/06—Fastening; Joining by welding
Definitions
- the invention relates to the field of gas / fluid heat exchangers.
- the invention relates to a gas / fluid heat exchanger comprising a hollow tube capable of containing a fluid and having an outer wall, a first group of at least two fins superimposed and welded together as well as to tube at a first location along the outer wall of the tube, and a second group of at least one fin welded to the tube at a second location along the outer wall of the tube, the first location being different from the second location.
- the invention also relates to a method of manufacturing such a heat exchanger.
- JP 11047960 discloses such a heat exchanger.
- This known heat exchanger comprises a hollow tube having an outer wall of rectangular section and a central channel of circular section. It further comprises a first group of fins stacked on each other and whose slices are placed abutting and are welded by friction against a flat face of the outer wall of the tube.
- the exchanger comprises also a second group of fins stacked and whose slices are welded by friction against an opposite planar face of the outer wall of the tube.
- a heat exchange can thus occur with for example air which would be in contact with the fins.
- An object of the invention is to at least partially solve some problems of known heat exchangers.
- an object of the invention is to provide a heat exchanger that can be achieved with fewer constraints on the shapes, dimensions and / or choice of materials of its components.
- the heat exchanger according to the invention is characterized in that the fins of the first group are superimposed radially with respect to the hollow tube at the location of their welding to the hollow tube.
- the heat exchanger according to the invention is characterized in that the second group comprises at least two fins superimposed and welded together and the hollow tube in the second place and in that the fins of the second group are superimposed radially with respect to the hollow tube at the location of their weld to the hollow tube.
- Another object of the invention is to provide a heat exchanger that can be made with fewer parts than the known exchangers.
- the heat exchanger according to the invention is preferably characterized in that at least one of the fins of the first group is welded to the hollow tube in a central part of said fin and in that said fin has wings forming an angle and extending on either side of said central portion.
- the heat exchanger according to the invention is characterized in that at least one of the fins of the first group is at least partially in contact with the outer wall of the hollow tube outside the first location of its weld tube hollow.
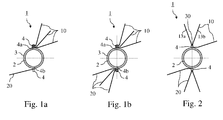
- the D.1a schematically shows a cross section of an embodiment of a heat exchanger (1) according to the invention.
- This exchanger comprises a hollow tube (2) which is able to carry a fluid, such as a coolant for example.
- a fluid such as a coolant for example.
- the exchanger (1) also comprises a first group of fins (10) formed of a plurality of fins (at least two).
- the first group of fins (10) comprises three fins superimposed on each other in the direction of their thickness and in a radial direction relative to the tube (2).
- the proximal portions of the fins of this first group are welded together (solder (4)) through their thickness and to the tube (2) at a first location (4a) on the outer wall (3) of the tube (2). as shown in the figure.
- the weld (4) therefore extends in depth substantially radially relative to the tube (2). Although not illustrated in this figure, the weld (4) also extends longitudinally with respect to the tube (2), either continuously or discontinuously (spot welding for example).
- a second group of fins (20) comprising in this example a single fin, is welded to the hollow tube (2) at a second location (4b) on the outer wall (3) of the tube (2), different from the first place (4a).
- the second place (4b) is opposite to the first place (4a) but this is not essential. It is enough that the first and the second place are different.
- the distal portions of the fins of the first group (10) are preferably spaced from each other to allow a good flow of gas (often air) between these fins.
- the fins may for example be thin sheets or plates.
- a fin may for example have a thickness between 0.1 and 0.8 mm, preferably 0.2 mm.
- the tube (2) may for example be of circular section and have an outside diameter ranging from 5 mm to 20 mm and a wall thickness ranging from 0.15 mm to 1 mm.
- the D.1b schematically shows a cross section of an exemplary embodiment of a heat exchanger (1) according to a preferred version of the invention.
- the second group of fins (20) has three fins superimposed radially and welded to the tube (2) in the same way as the three fins of the first group (10), but in a second location (4b) on the outer wall (3) of the tube (2), different from the first place (4a).
- the distal portions of the fins of the second group (20) are preferably spaced from each other to allow a good flow of gas (often air) between these fins.
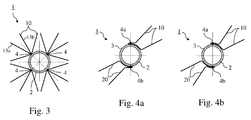
- the Fig.2 schematically shows a cross section of a heat exchanger (1) according to a more preferred version of the invention.
- the first group of fins (10) comprises two fins superimposed and radially welded to the tube (2).
- the outer fin is folded at its central portion (30) and along a longitudinal axis relative to the tube (2), so that it has two wings (13a, 13b) s extending on either side of the central portion (30).
- This fin is welded to the tube (2) by its central portion (30).
- its cross section is in the shape of a "V", but a degree of asymmetry could also be suitable.
- the inner fin is also bent at its central portion and welded to the tube by its central portion (not shown).
- the second group of fins (20) also has two fins, similar to those of the first group but welded to the tube elsewhere in the tube.
- the second group may alternatively comprise only one fin as illustrated in FIG. Fig. 1a .
- Each group of fins may of course have as many fins as necessary, as long as at least one group has at least two fins superimposed radially at its weld tube.
- Fig.3 schematically shows a cross section of an alternative embodiment of a heat exchanger (1) according to the Fig.2 .
- the heat exchanger (1) is here provided with four groups of each time two vanes bent in the shape of "V" and welded respectively to four different locations of the outer wall of the tube (2).
- the fig.4a schematically shows a cross section of a heat exchanger (1) according to an even more preferred version of the invention.
- the first group of fins (10) has two fins superimposed radially at the location of their weld (4a) to the tube and the inner fin is curved at its proximal portion so that it marries substantially and at least partially the profile (here circular) of the tube outside the place (4a) of its weld to the tube, which improves the heat transfer and thus the efficiency of the exchanger. It is preferably the same for the inner fin of the second group of fins (20).
- the 4b shows an example in which the fins of each group are all at least partially in contact with each other and / or with the tube outside the place of their soldering to the tube.
- an inner fin is preferably bent over a larger portion of its surface than an outer fin to obtain a better distribution in the space of the surfaces of said fins, which allows a better flow of gas along the fins.
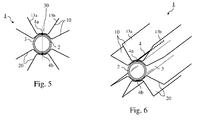
- the Fig.5 schematically shows a cross section of an alternative embodiment of a heat exchanger according to the Fig.4 .
- the exchanger (1) here comprises two groups (10, 20) of two fins each.
- Each fin has two wings (13a, 13b) extending on either side of a central portion (30) of the fin.
- each fin is partially curved in its central portion (30) in order to conform substantially and at least partially to the (here circular) profile of the tube (2) outside the location (4a, 4b) of its weld at tube.
- an inner fin is preferably bent over a larger portion of its surface than an outer fin to obtain a better spatial distribution of the surfaces of said fins.
- the second group may have only one fin or fins, just as the first group may have more than two fins.
- the Fig.6 schematically shows a perspective view of the heat exchanger of the Fig. 5 .
- the oblong shape of the tube (2) and the fins is better seen, as is the longitudinal extent of the welds (4) and the curvature of the fins around the outer wall (3) of the tube.
- the Fig.7 schematically shows a cross section of a heat exchanger (1) according to an even more preferred version of the invention.
- the two fins of the first group (10) are welded together as well as to the tube (2) in two distinct places (40a, 40b) along one circumference of the tube (that is, there are two separate points or welds when looking at the exchanger in cross section, as shown in Fig.7 ). This further improves the heat transfer and thus the efficiency of the exchanger.
- the first group (10) may have more than two distinct welds according to a around the tube. It is preferably the same for the fins of the second group.
- Fig.8 schematically shows a cross section of an alternative embodiment of a heat exchanger according to the Fig.7 .
- a first weld (40a) connects the two fins of the first group (10) together with the tube (2), while two other welds (40b, 40c) connect the inner fin of the first group (10) to tube (2) in two other places along a perimeter of the tube. It is preferably the same for the fins of the second group (20).
- the hollow tube (2) has a circular outer section.
- the hollow tube (2) also has a circular inner section. This makes it possible to use commercially available tubes.
- the tube (2) has a polygonal outer section, such as for example a square, a rectangle, a pentagon or a hexagon or any other regular or irregular polygon.
- the Fig.9 schematically shows a cross section of another alternative embodiment of a heat exchanger according to the Fig.7 .
- the tube (2) here has a rectangular outer section and the two groups fins (10, 20) are arranged and welded (4a, 4b) radially stacked respectively on the two opposite faces of the tube. It is also possible to have additional groups of fins on the other two faces of the tube or any other combination.
- the tube (2) is made of a metal of the "soft” or “ductile” type such as, for example, copper, aluminum, brass and bronze.
- a fin is made of a metal of the "soft” or “ductile” type such as, for example, copper, aluminum, brass and bronze.
- the tube (2) is copper, and the fins are aluminum or copper.
- the Fig.10a shows schematically a device comprising a plurality of heat exchangers (1) according to the invention.
- the tubes (2) of each exchanger (1) are arranged in parallel and are interconnected to form a circuit capable of transporting a fluid.
- the Fig.10B shows a cross-section according to "CC" of the device of the Fig. 10a .
- Such a device finds its application, for example, in heat pump systems and can for example fulfill the function of an evaporator.
- Another example of application is an air conditioning system in which the device will be used as a condenser.
- the welding of the first group of fins (10) to the tube (2) can be a multiple passes. In this case, we first place the face of a first fin in contact with the tube, then welded this fin to the tube, then a second fin is stacked above the first, then this second fin is welded to the tube, and so on for all the fins of the first group (10).
- the welding of the first group of fins to the tube can alternatively be a single pass. In this case, we first stack all the fins of the first group, we then put the first group of fins in facial contact with the tube, and then weld this first group to the tube in a single pass (through the different thicknesses fin).
- the welding of this second group can for example be done by a rotation of the tube (2) relative to a welding head or vice versa.
- this process is not limited to welding exactly two groups of fins to the tube but that it relates to the welding to the tube of a number of groups of fins greater than or equal to two, each group of fins being welded in a separate location around the perimeter of the tube.
- At least one of the fins of the first group is welded to the tube by a central portion (30) of said fin.
- said fin is preferably folded in its central part to form two wings (13a, 13b) extending on either side of said central portion (30), the folding taking place either before or after the welding said fin to the tube (2).
- the soldering steps are ultrasonic welding steps. It is a welding technique known per se and by which high frequency vibrations are transmitted to the parts to be welded (here the tube and one or more fins of a group) by means of a vibrating tool called "Sonotrode" or welding head.
- This particular welding technique to manufacture a heat exchanger according to the invention has the advantage that long welding beads can be made at high speed and that the heat releases are very low, which reduces the deformations. fins and carbon residue deposits.
- a heat exchanger (1) comprising a hollow tube (2) capable of driving a fluid and at least two groups of fins (10, 20).
- a first group of fins (10) comprises at least two fins welded together as well as to the outer wall (3) of the hollow tube so that they are stacked radially with respect to the hollow tube (2). place (4a) of the weld.
- a second group of fins (20) has at least one fin welded to the outer wall (3) of the hollow tube at another location (4b) around the hollow tube.
- the invention also relates to a method of manufacturing such a heat exchanger.
Landscapes
- Physics & Mathematics (AREA)
- Engineering & Computer Science (AREA)
- Geometry (AREA)
- Thermal Sciences (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Heat-Exchange Devices With Radiators And Conduit Assemblies (AREA)
Abstract
Echangeur de chaleur (1) comportant un tube creux (2) apte à conduire un fluide et au moins deux groupes d'ailettes (10, 20). Un premier groupe d'ailettes (10) comporte au moins deux ailettes soudées ensemble ainsi qu'à la paroi extérieure (3) du tube creux de manière à ce qu'elles se présentent empilées radialement par rapport au tube creux (2) à l'endroit (4a) de la soudure. Un deuxième groupe d'ailettes (20) comporte au moins une ailette soudée à la paroi extérieure (3) du tube creux à un autre endroit (4b) du pourtour du tube creux. L'invention concerne également un procédé de fabrication d'un tel échangeur de chaleur.
Description
- L'invention se rapporte au domaine des échangeurs de chaleur gaz/fluide.
- Plus particulièrement, l'invention se rapporte à un échangeur de chaleur gaz/fluide comportant un tube creux apte à contenir un fluide et présentant une paroi extérieure, un premier groupe d'au moins deux d'ailettes superposées et soudées ensemble ainsi qu'au tube en un premier endroit le long de la paroi extérieure du tube, et un deuxième groupe d'au moins une ailette soudée au tube en un deuxième endroit le long de la paroi extérieure du tube, le premier endroit étant différent du deuxième endroit.
- L'invention se rapporte aussi à un procédé de fabrication d'un tel échangeur de chaleur.
- Le brevet japonais publié sous le numéro
JP 11047960
Cet échangeur de chaleur connu comporte un tube creux présentant une paroi extérieure de section rectangulaire ainsi qu'un canal central de section circulaire. Il comporte par ailleurs un premier groupe d'ailettes empilées les unes sur les autres et dont les tranches sont placées en aboutement et sont soudées par friction contre un face plane de la paroi extérieure du tube. L'échangeur comporte aussi un deuxième groupe d'ailettes empilées et dont les tranches sont soudées par friction contre une face plane opposée de la paroi extérieure du tube. - En faisant circuler un fluide dans le canal central, un échange de chaleur peut donc se produire avec par exemple de l'air qui serait en contact avec les ailettes.
- Bien qu'un tel échangeur de chaleur puisse fonctionner de manière satisfaisante, il nécessite de faire appel à un tube dont la section extérieure est rectangulaire afin de pouvoir souder par friction les tranches des ailettes d'un groupe à la paroi extérieure du tube. De tels tubes ne sont pas couramment disponibles dans le commerce et sont relativement chers à fabriquer. De plus, pour que la soudure par friction puisse s'effectuer correctement, il faut que l'épaisseur totale d'un groupe d'ailettes soit proche de la largeur de la face correspondante du tube à laquelle le groupe sera soudé. Cette contrainte dimensionnelle ne permet pas de choisir les deux dimensions indépendamment l'une de l'autre.
Par ailleurs, il n'est pas possible de souder des groupes d'ailettes supplémentaires sur les deux autres faces planes du tube puisque les deux premiers groupes d'ailettes précédemment soudés aux deux premières faces du tube empêcheraient la tête de soudure par friction d'être positionnée correctement pour souder ces groupes d'ailettes supplémentaires au tube. L'efficacité d'un tel échangeur de chaleur est donc limitée par le fait qu'il ne peut comporter qu'un maximum de deux groupes d'ailettes.
Aussi, la fabrication d'un tel échangeur de chaleur ne se prête pas bien à des techniques de soudure autres que la soudure par friction. En conséquence, il ne peut être réalisé qu'avec des matériaux se prêtant bien à la soudure par friction, empêchant ainsi de faire appel à d'autres matériaux qui pourraient présenter des caractéristiques plus intéressantes, par exemple en termes de coûts et/ou de propriétés thermiques. - Un but de l'invention est de résoudre au moins partiellement certains problèmes des échangeurs de chaleur connus. En particulier, un but de l'invention est de fournir un échangeur de chaleur qui puisse être réalisé avec moins de contraintes quant aux formes, aux dimensions et/ou au choix des matériaux de ses composantes.
- A cette fin, l'échangeur de chaleur selon l'invention est caractérisé en ce que les ailettes du premier groupe sont superposées radialement par rapport au tube creux à l'endroit de leur soudure au tube creux.
- Par « superposées radialement par rapport au tube », il faut comprendre qu'une droite, située dans un plan transversal au tube et passant par un centre du tube ainsi que par le premier endroit de soudure, traversera toutes les ailettes du premier groupe par leur épaisseur.
- En effet, une telle disposition des ailettes permet de souder plus facilement les ailettes du premier groupe ensemble ainsi qu'au tube lorsque le tube ne présente pas une section extérieure rectangulaire. De plus, une telle disposition entraîne moins de contraintes quant aux dimensions des ailettes du premier groupe par rapport aux dimensions du tube, ce qui permet de mieux optimiser les dimension de ces deux composantes en fonction de leur rôle respectif. Avec un échangeur de chaleur selon l'invention, on pourrait ainsi par exemple utiliser un nombre au choix d'ailettes minces avec un tube de section circulaire et ayant un diamètre relativement important par rapport à l'épaisseur des ailettes.
- Aussi, une telle disposition des ailettes permet d'effectuer une soudure radiale par rapport au tube, alors qu'avec la disposition des ailettes telle que divulguée par le brevet
JP 1147960 - De préférence, l'échangeur de chaleur selon l'invention est caractérisé en ce que le deuxième groupe comporte au moins deux d'ailettes superposées et soudées ensemble ainsi qu'au tube creux en le deuxième endroit et en ce que les ailettes du deuxième groupe sont superposées radialement par rapport au tube creux à l'endroit de leur soudure au tube creux.
- Ceci permet en effet d'obtenir les avantages précités pour le deuxième groupe d'ailettes également.
- Un autre but de l'invention est de fournir un échangeur de chaleur qui puisse être réalisé avec moins de pièces que les échangeurs connus.
- A cette fin, l'échangeur de chaleur selon l'invention est de préférence caractérisé en ce qu'au moins une des ailettes du premier groupe est soudée au tube creux en une partie centrale de ladite ailette et en ce que ladite ailette présente des ailes formant un angle et s'étendant de part et d'autre de ladite partie centrale.
- En effet, dans l'hypothèse où il faudrait par exemple que l'échangeur présente trois ailes soudées ensemble ainsi qu'au tube en un endroit du tube, il faudrait trois pièces (trois « plaques ») pour réaliser un échangeur selon le brevet
JP 1147960 - De manière préférée, l'échangeur de chaleur selon l'invention est caractérisé en ce qu'au moins une des ailettes du premier groupe est au moins partiellement en contact avec la paroi extérieure du tube creux en dehors du premier endroit de sa soudure au tube creux.
- Ceci permet en effet d'augmenter un pont thermique entre le tube et ladite ailette et donc d'améliorer l'efficacité de l'échangeur de chaleur.
- Ces aspects ainsi que d'autres aspects de l'invention seront clarifiés dans la description détaillée de modes de réalisation particuliers de l'invention, référence étant faite aux dessins des figures, dans lesquelles :
- Fig.1a
- montre schématiquement une coupe transversale d'un exemple de réalisation d'un échangeur de chaleur selon l'invention ;
- Fig.1b
- montre schématiquement une coupe transversale d'un exemple de réalisation d'un échangeur de chaleur selon une version préférée de l'invention ;
- Fig.2
- montre schématiquement une coupe transversale d'un échangeur de chaleur selon une version plus préférée de l'invention ;
- Fig.3
- montre schématiquement une coupe transversale d'une variante de réalisation d'un échangeur de chaleur selon la
Fig.2 ; - Figs.4a
- et 4b montrent schématiquement des coupes transversales d'un échangeur de chaleur selon des versions encore plus préférées de l'invention ;
- Fig.5
- montre schématiquement une coupe transversale d'une variante de réalisation d'un échangeur de chaleur selon la
Fig.4 ; - Fig.6
- montre schématiquement une vue en perspective de l'échangeur de chaleur de la
Fig. 5 ; - Fig.7
- montre schématiquement une coupe transversale d'un échangeur de chaleur selon une version encore plus préférée de l'invention;
- Fig.8
- montre schématiquement une coupe transversale d'une variante de réalisation d'un échangeur de chaleur selon la
Fig.7 ; - Fig.9
- montre schématiquement une coupe transversale d'une autre variante de réalisation d'un échangeur de chaleur selon la
Fig.7 ; - Figs.10a et 10b
- montrent schématiquement un dispositif comportant une pluralité d'échangeurs de chaleurs selon l'invention.
- Les dessins des figures ne sont pas à l'échelle.
Généralement, des éléments semblables sont dénotés par des références semblables dans les figures. - La
Fig.1a montre schématiquement une coupe transversale d'un exemple de réalisation d'un échangeur de chaleur (1) selon l'invention. - Cet échangeur comporte un tube creux (2) qui est apte à transporter un fluide, tel qu'un fluide caloporteur par exemple. Dans cet exemple, il s'agit d'un tube de section circulaire, mais tout autre forme de section pourrait également convenir.
L'échangeur (1) comporte également un premier groupe d'ailettes (10) formé d'une pluralité d'ailettes (au moins deux). Dans cet exemple, le premier groupe d'ailettes (10) comporte trois ailettes superposées les unes aux autres dans le sens de leur épaisseur et dans un sens radial par rapport au tube (2). Les parties proximales des ailettes de ce premier groupe sont soudées ensembles (soudure (4)) au travers de leur épaisseur ainsi qu'au tube (2) en un premier endroit (4a) sur la paroi extérieure (3) du tube (2), comme le montre la figure. La soudure (4) s'étend donc en profondeur essentiellement radialement par rapport au tube (2). Bien que non illustré sur cette figure, la soudure (4) s'étend aussi longitudinalement par rapport au tube (2), soit de manière continue, soit de manière discontinue (soudure par points par exemple).
Un deuxième groupe d'ailettes (20), comportant dans cet exemple une seule ailette, est soudé au tube creux (2) en un deuxième endroit (4b) sur la paroi extérieure (3) du tube (2), différent du premier endroit (4a). Dans l'exemple de laFig.1a le deuxième endroit (4b) est opposé au premier endroit (4a) mais cela n'est pas indispensable. Il suffit que le premier et le deuxième endroit soient différents. Les parties distales des ailettes du premier groupe (10) sont de préférence écartées les unes des autres afin de permettre une bonne circulation du gaz (souvent de l'air) entre ces ailettes. - Les ailettes peuvent par exemple être des feuilles ou des plaques minces. Une ailette peut par exemple avoir une épaisseur comprise entre 0,1 et 0,8 mm, de préférence 0,2 mm. Le tube (2) peut par exemple être de section circulaire et avoir un diamètre extérieur allant de 5 mm à 20 mm et une épaisseur de paroi allant de 0,15 mm à 1 mm.
- La
Fig.1b montre schématiquement une coupe transversale d'un exemple de réalisation d'un échangeur de chaleur (1) selon une version préférée de l'invention. - Dans cet exemple, le deuxième groupe d'ailettes (20) comporte trois ailettes superposées radialement et soudées au tube (2) de la même manière que les trois ailettes du premier groupe (10), mais en un deuxième endroit (4b) sur la paroi extérieure (3) du tube (2), différent du premier endroit (4a). Les parties distales des ailettes du deuxième groupe (20) sont de préférence écartées les unes des autres afin de permettre une bonne circulation du gaz (souvent de l'air) entre ces ailettes.
- La
Fig.2 montre schématiquement une coupe transversale d'un échangeur de chaleur (1) selon une version plus préférée de l'invention. - Dans cet exemple, le premier groupe d'ailettes (10) comporte deux ailettes superposées et soudées radialement au tube (2). Comme on le voit sur la figure, l'ailette extérieure est pliée au niveau de sa partie centrale (30) et selon un axe longitudinal par rapport au tube (2), de sorte qu'elle présente deux ailes (13a, 13b) s'étendant de part et d'autre de la partie centrale (30). Cette ailette est soudée au tube (2) par sa partie centrale (30). Dans cet exemple sa section transversale est en forme de « V », mais un degré d'asymétrie pourrait également convenir.
De préférence, l'ailette intérieure est également pliée au niveau de sa partie centrale et soudée au tube par sa partie centrale (non représenté).
Dans cet exemple, le deuxième groupe d'ailettes (20) comporte également deux ailettes, semblables à celles du premier groupe mais soudées au tube en un autre endroit du tube. Le deuxième groupe peut alternativement ne comporter qu'une seule ailette comme illustré à laFig. 1a . - Chaque groupe d'ailettes peut bien entendu comporter autant d'ailettes que nécessaire, du moment qu'au moins un groupe comporte au moins deux ailettes superposées radialement au niveau de sa soudure au tube.
-
Fig.3 montre schématiquement une coupe transversale d'une variante de réalisation d'un échangeur de chaleur (1) selon laFig.2 . L'échangeur de chaleur (1) est ici muni de quatre groupes de chaque fois deux ailettes pliées en forme de « V » et soudés respectivement à quatre endroits différents de la paroi extérieure du tube (2). - On peut ainsi fournir un échangeur de chaleur comportant autant de groupes d'ailettes que nécessaire, chaque groupe comportant autant d'ailettes que nécessaire.
- La
Fig.4a montre schématiquement une coupe transversale d'un échangeur de chaleur (1) selon une version encore plus préférée de l'invention. Le premier groupe d'ailettes (10) comporte deux ailettes superposées radialement à l'endroit de leur soudure (4a) au tube et l'ailette intérieure est recourbée en sa partie proximale de manière à ce qu'elle épouse substantiellement et au moins partiellement le profil (ici circulaire) du tube en dehors de l'endroit (4a) de sa soudure au tube, ce qui améliore le transfert de chaleur et donc l'efficacité de l'échangeur. Il en va de préférence de même pour l'ailette intérieure du deuxième groupe d'ailettes (20). - Il en va de préférence de même pour une ou plusieurs des autres ailettes du premier groupe (10) et/ou du deuxième groupe (20) d'ailettes. La
Fig.4b montre un exemple dans lequel les ailettes de chaque groupe sont toutes au moins partiellement en contact entre elles et/ou avec le tube en dehors de l'endroit du leur soudure au tube.
Dans ce cas, et comme illustré à laFig.4b , une ailette intérieure est de préférence recourbée sur une partie plus importante de sa surface qu'une ailette extérieure afin d'obtenir une meilleure répartition dans l'espace des surfaces desdites ailettes, ce qui permet une meilleure circulation du gaz le long des ailettes. - La
Fig.5 montre schématiquement une coupe transversale d'une variante de réalisation d'un échangeur de chaleur selon laFig.4 . L'échangeur (1) comporte ici deux groupes (10, 20) de deux ailettes chacun. Chaque ailette comporte deux ailes (13a, 13b) s'étendant de part et d'autre d'une partie centrale (30) de l'ailette. De plus, chaque ailette est partiellement recourbée dans sa partie centrale (30) afin d'épouser substantiellement et au moins partiellement le profil (ici circulaire) du tube (2) en dehors de l'endroit (4a, 4b) de sa soudure au tube. Ici aussi, une ailette intérieure est de préférence recourbée sur une partie plus importante de sa surface qu'une ailette extérieure afin d'obtenir une meilleure répartition dans l'espace des surfaces desdites ailettes.
Il va de soi que le deuxième groupe peut ne comporter qu'une seule ailette ou plusieures ailettes, tout comme le premier groupe peut comporter plus de deux ailettes. - Le
Fig.6 montre schématiquement une vue en perspective de l'échangeur de chaleur de laFig. 5 . On y voit mieux la forme oblongue du tube (2) et des ailettes ainsi que l'étendue longitudinale des soudures (4) et la courbure des ailettes autour de la paroi extérieure (3) du tube. - La
Fig.7 montre schématiquement une coupe transversale d'un échangeur de chaleur (1) selon une version encore plus préférée de l'invention. Ici, les deux ailettes du premier groupe (10) sont soudées ensemble ainsi qu'au tube (2) en deux endroits distincts (40a, 40b) selon un pourtour du tube (c'est-à-dire qu'il y a deux endroits ou points de soudure distincts lorsqu'on regarde l'échangeur en coupe transversale, comme illustré enFig.7 ). Ceci améliore encore plus le transfert de chaleur et donc l'efficacité de l'échangeur. Il va de soi que le premier groupe (10) peut présenter plus que deux soudures distinctes selon un pourtour du tube. Il en va de préférence de même pour les ailettes du deuxième groupe. - La
Fig.8 montre schématiquement une coupe transversale d'une variante de réalisation d'un échangeur de chaleur selon laFig.7 . Ici, une première soudure (40a) relie les deux ailettes du premier groupe (10) ensemble ainsi qu'au tube (2), tandis que deux autres soudures (40b, 40c) relient l'ailette intérieure du premier groupe (10) au tube (2) en deux autres endroits selon un pourtour du tube. Il en va de préférence de même pour les ailettes du deuxième groupe (20). - Il va de soi que plusieurs autres combinaisons sont possibles en termes de nombre de soudures et d'ailettes et/ou de groupes d'ailettes concernées par les soudures multiples.
- De préférence le tube creux (2) présente une section extérieure circulaire. De préférence, le tube creux (2) présente également une section intérieure circulaire. Ceci permet d'utiliser des tubes couramment disponibles dans le commerce.
- Alternativement, le tube (2) présente une section extérieure polygonale, telle que par exemple un carré, un rectangle, un pentagone ou un hexagone ou tout autre polygone régulier ou irrégulier.
- La
Fig.9 montre schématiquement une coupe transversale d'une autre variante de réalisation d'un échangeur de chaleur selon laFig.7 . Le tube (2) présente ici une section extérieure rectangulaire et les deux groupes d'ailettes (10, 20) sont disposées et soudées (4a, 4b) en empilement radial sur respectivement les deux faces opposées du tube. On peut également disposer des groupes d'ailettes supplémentaires sur les deux autres faces du tube ou toute autre combinaison. - De préférence, le tube (2) est en un métal du type « doux » ou « ductile » tel que par exemple le cuivre, l'aluminium, la laiton et le bronze. De préférence, une ailette est en un métal du type « doux » ou « ductile » tel que par exemple le cuivre, l'aluminium, le laiton et le bronze.
- De manière plus préférée, le tube (2) est en cuivre, et les ailettes sont en aluminium ou en cuivre.
- La
Fig.10a montre schématiquement un dispositif comportant une pluralité d'échangeurs de chaleurs (1) selon l'invention. Les tubes (2) de chaque échangeur (1) y sont disposés en parallèle et sont reliées entre eux pour former un circuit apte à transporter un fluide.
LaFig.10b montre une coupe transversale selon « CC » du dispositif de laFig. 10a .
Un tel dispositif trouve par exemple son application dans les systèmes de pompes à chaleur et peut par exemple y remplir la fonction d'évaporateur. Un autre exemple d'application est un système d'air conditionné dans lequel le dispositif sera utilisé comme condenseur. - Selon un autre aspect, l'invention concerne un procédé de fabrication d'un échangeur de chaleur. Ce procédé comporte les étapes suivantes :
- fournir un tube creux (2) présentant une paroi extérieure (3),
- fournir un premier groupe d'ailettes (10) comportant au moins deux ailettes,
- souder les au moins deux ailettes du premier groupe ensemble ainsi qu'au tube creux (2) au niveau d'un premier endroit (4a) sur la paroi extérieure (3) du tube creux et de manière à ce que qu'elles se présentent empilées radialement par rapport au tube creux (2) au niveau du premier endroit (4a),
- fournir un deuxième groupe d'ailettes (20) comportant au moins une autre ailette,
- souder l'au moins une autre ailette du deuxième groupe au tube creux (2) un niveau d'un deuxième endroit (4b) sur la paroi extérieure (3) du tube creux, le deuxième endroit (4b) étant différent du premier endroit (4a).
- La soudure du premier groupe d'ailettes (10) au tube (2) peut se faire un plusieurs passes. Dans ce cas, on commence par poser la face d'une première ailette en contact avec le tube, on soude ensuite cette ailette au tube, on empile ensuite une deuxième ailette au dessus de la première, on soude ensuite cette deuxième ailette au tube, et ainsi de suite pour toutes les ailettes du premier groupe (10).
La soudure du premier groupe d'ailettes au tube peut alternativement se faire une seule passe. Dans ce cas, on commence par empiler toutes les ailettes du premier groupe, on pose ensuite le premier groupe d'ailettes en contact facial avec le tube, et on soude ensuite ce premier groupe au tube en une seule passe (à travers les différentes épaisseurs d'ailettes). Il en va de même pour le deuxième groupe d'ailettes au cas où celui-ci comporterait plusieurs ailettes. La soudure de ce deuxième groupe peut par exemple se faire par une rotation du tube (2) par rapport à une tête de soudure ou vice-versa. - Il faut comprendre que ce procédé ne se limite pas à souder exactement deux groupes d'ailettes au tube mais qu'il porte sur la soudure au tube d'un nombre de groupes d'ailettes supérieur ou égal à deux, chaque groupe d'ailettes étant soudé en un endroit distinct selon le pourtour du tube.
- De préférence, au moins une des ailettes du premier groupe est soudée au tube par une partie centrale (30) de ladite ailette. Dans ce cas, ladite ailette est de préférence pliée en sa partie centrale pour former deux ailes (13a, 13b) s'étendant de part et d'autre de ladite partie centrale (30), le pliage s'effectuant soit avant soit après la soudure de ladite ailette au tube (2).
- De préférence, les étapes de soudure sont des étapes de soudure par ultrasons. Il s'agit d'une technique de soudure connue en soi et par laquelle des vibrations de haute fréquence sont transmises aux pièces à souder (ici le tube et une ou plusieurs ailettes d'un groupe) par le biais d'un outil vibrant appelé « sonotrode » ou tête de soudure. L'utilisation de cette technique de soudure particulière pour fabriquer un échangeur de chaleur selon l'invention présente l'avantage que de longs cordons de soudure peuvent être réalisés à grande vitesse et que les dégagements de chaleur sont très faibles, ce qui réduit les déformations des ailettes et les dépôts de résidus carbonés.
- La présente invention a été décrite en relation avec des modes de réalisations spécifiques, qui ont une valeur purement illustrative et ne doivent pas être considérés comme limitatifs. D'une manière générale, il apparaîtra évident pour l'homme du métier que la présente invention n'est pas limités aux exemples illustrés et/ou décrits ci-dessus. L'invention comprend chacune des caractéristiques nouvelles ainsi que toutes leurs combinaisons.
La présence de numéros de référence aux dessins ne peut être considérée comme limitative, y compris lorsque ces numéros sont indiqués dans les revendications.
L'usage des verbes « comprendre », « inclure », « comporter », ou toute autre variante, ainsi que leurs conjugaisons, ne peut en aucune façon exclure la présence d'éléments autres que ceux mentionnés.
L'usage de l'article indéfini « un », « une », ou de l'article défini « le », « la » ou « 1' », pour introduire un élément n'exclut pas la présence d'une pluralité de ces éléments. - En résumé, l'invention peut également être décrite comme suit : un échangeur de chaleur (1) comportant un tube creux (2) apte à conduire un fluide et au moins deux groupes d'ailettes (10, 20). Un premier groupe d'ailettes (10) comporte au moins deux ailettes soudées ensemble ainsi qu'à la paroi extérieure (3) du tube creux de manière à ce qu'elles se présentent empilées radialement par rapport au tube creux (2) à l'endroit (4a) de la soudure. Un deuxième groupe d'ailettes (20) comporte au moins une ailette soudée à la paroi extérieure (3) du tube creux à un autre endroit (4b) du pourtour du tube creux. L'invention concerne également un procédé de fabrication d'un tel échangeur de chaleur.
Claims (15)
- Echangeur de chaleur gaz/fluide (1) comportant :- un tube creux (2) apte à contenir un fluide et présentant une paroi extérieure (3),- un premier groupe (10) d'au moins deux d'ailettes superposées et soudées ensemble ainsi qu'au tube en un premier endroit (4a) le long de la paroi extérieure (3) du tube, et- un deuxième groupe (20) d'au moins une ailette soudée au tube en un deuxième endroit (4b) le long de la paroi extérieure (3) du tube, le premier endroit (4a) étant différent du deuxième endroit (4b),caractérisé en ce que les ailettes du premier groupe (10) sont superposées radialement par rapport au tube creux (2) à l'endroit (4a) de leur soudure au tube creux;
- Echangeur de chaleur selon la revendication 1, caractérisé en ce que le deuxième groupe (20) comporte au moins deux d'ailettes superposées et soudées ensemble ainsi qu'au tube creux (2) en le deuxième endroit (4b) et en ce que les ailettes du deuxième groupe (20) sont superposées radialement par rapport au tube creux (2) à l'endroit (4b) de leur soudure au tube creux ;
- Echangeur de chaleur selon l'une quelconque des revendications 1 ou 2, caractérisé en ce qu'au moins une des ailettes du premier groupe (10) est soudée au tube creux (2) en une partie centrale (30) de ladite ailette et en ce que ladite ailette présente des ailes (13a, 13b) formant un angle et s'étendant de part et d'autre de ladite partie centrale (30);
- Echangeur de chaleur selon l'une quelconque des revendications précédentes, caractérisé en ce qu'au moins une des ailettes du premier groupe (10) est au moins partiellement en contact avec la paroi extérieure (3) du tube creux (2) en dehors du premier endroit(4a) de sa soudure au tube creux;
- Echangeur de chaleur selon l'une quelconque des revendications précédentes, caractérisé en ce qu'au moins le premier groupe d'ailettes (10) est soudé au tube creux (2) en plusieurs endroits distincts (40a, 40b, 40c) selon un pourtour du tube creux (2) ;
- Echangeur de chaleur selon l'une quelconque des revendications 1 à 5, caractérisé en ce que le tube creux (2) présente une section extérieure circulaire ;
- Echangeur de chaleur selon l'une quelconque des revendications 1 à 5, caractérisé en ce que le tube creux (2) présente une section extérieure polygonale ;
- Echangeur de chaleur selon l'une quelconque des revendications précédentes, caractérisé en ce que le tube creux (2) est en un matériau choisi parmi les métaux doux ou ductiles et en ce que les ailettes sont en un matériau choisi parmi les métaux doux ou ductiles ;
- Echangeur de chaleur selon la revendication 8, caractérisé en ce que le tube creux (2) est en cuivre, et en ce que les ailettes sont en aluminium ou en cuivre ;
- Dispositif comportant une pluralité d'échangeurs de chaleurs selon l'une quelconque des revendications précédentes et dont les tubes creux (2) sont reliés entre eux pour former un circuit apte à transporter le fluide.
- Procédé de fabrication d'une échangeur de chaleur (1) comportant les étapes suivantes :- fournir un tube creux (2) présentant une paroi extérieure (3),- fournir un premier groupe d'ailettes (10) comportant au moins deux ailettes,- souder les au moins deux ailettes du premier groupe (10) ensemble ainsi qu'au tube creux au niveau d'un premier endroit (4a) sur la paroi extérieure (3) du tube creux (2),- fournir un deuxième groupe d'ailettes (20) comportant au moins une autre ailette,- souder l'au moins une autre ailette du deuxième groupe (20) au tube creux (2) un niveau d'un deuxième endroit (4b) sur la paroi extérieure (3) du tube creux (2), le deuxième endroit (4b) étant différent du premier endroit (4a),caractérisé en ce que les ailettes du premier groupe d'ailettes (10) sont soudées ensemble ainsi qu'au tube creux de manière à ce que qu'elles se présentent empilées radialement par rapport au tube creux (2) au niveau du premier endroit (4a);
- Procédé de fabrication d'une échangeur de chaleur selon la revendication 11 caractérisé en ce qu'au moins une des ailettes du premier groupe (10) est soudée au tube creux (2) par une partie centrale(30) de ladite ailette;
- Procédé de fabrication d'une échangeur de chaleur selon la revendication 12 caractérisé en ce que l'étape de soudure des ailettes du premier groupe (10) au tube creux (2) est suivie d'une étape de pliage de l'au moins une ailette du premier groupe (10) pour former deux ailes (13a, 13b) s'étendant de part et d'autre de ladite partie centrale (30);
- Procédé de fabrication d'une échangeur de chaleur selon la revendication 12 caractérisé en ce que l'étape de soudure des ailettes du premier groupe (10) au tube creux (2) est précédée d'une étape de pliage de l'au moins une ailette du premier groupe (10) en ladite partie centrale (30) pour former deux ailes (13a, 13b) s'étendant de part et d'autre de ladite partie centrale (30);
- Procédé de fabrication d'une échangeur de chaleur selon l'une quelconque des revendications 10 ou 11 caractérisé en ce que les étapes de soudure sont des étapes de soudure par ultrasons.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP10168046A EP2402700A1 (fr) | 2010-07-01 | 2010-07-01 | Echangeur de chaleur |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP10168046A EP2402700A1 (fr) | 2010-07-01 | 2010-07-01 | Echangeur de chaleur |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP2402700A1 true EP2402700A1 (fr) | 2012-01-04 |
Family
ID=43063534
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP10168046A Withdrawn EP2402700A1 (fr) | 2010-07-01 | 2010-07-01 | Echangeur de chaleur |
Country Status (1)
| Country | Link |
|---|---|
| EP (1) | EP2402700A1 (fr) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN105318188A (zh) * | 2015-07-02 | 2016-02-10 | 浙江海洋学院 | 固接外换热片可拆连接内换热片的液化天然气气化器 |
| EP2993437A1 (fr) * | 2014-08-19 | 2016-03-09 | PARS Decín spol.s r.o. | Tube à transfert de chaleur |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE866348C (de) * | 1950-11-10 | 1953-02-09 | Linde Eismasch Ag | Waermeaustauscher mit parallel zur Rohrachse verlaufenden Flossen oder Nadelreihen |
| US3205563A (en) * | 1956-06-21 | 1965-09-14 | Olin Mathieson | Finned structure and method of manufacture |
| JPS5784990A (en) * | 1980-11-18 | 1982-05-27 | Furukawa Electric Co Ltd:The | Heat pipe type radiator |
| FR2700839A1 (fr) * | 1993-01-26 | 1994-07-29 | R D Ste Civile | Echangeur thermique et dispositif de refroidissement comportant un tel échangeur. |
| JPH1147960A (ja) | 1997-08-04 | 1999-02-23 | Showa Alum Corp | 熱交換器 |
| WO2008051066A1 (fr) * | 2006-10-23 | 2008-05-02 | Gandara Granger Roman | Améliorations apportées à un condenseur pour système de réfrigération |
-
2010
- 2010-07-01 EP EP10168046A patent/EP2402700A1/fr not_active Withdrawn
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE866348C (de) * | 1950-11-10 | 1953-02-09 | Linde Eismasch Ag | Waermeaustauscher mit parallel zur Rohrachse verlaufenden Flossen oder Nadelreihen |
| US3205563A (en) * | 1956-06-21 | 1965-09-14 | Olin Mathieson | Finned structure and method of manufacture |
| JPS5784990A (en) * | 1980-11-18 | 1982-05-27 | Furukawa Electric Co Ltd:The | Heat pipe type radiator |
| FR2700839A1 (fr) * | 1993-01-26 | 1994-07-29 | R D Ste Civile | Echangeur thermique et dispositif de refroidissement comportant un tel échangeur. |
| JPH1147960A (ja) | 1997-08-04 | 1999-02-23 | Showa Alum Corp | 熱交換器 |
| WO2008051066A1 (fr) * | 2006-10-23 | 2008-05-02 | Gandara Granger Roman | Améliorations apportées à un condenseur pour système de réfrigération |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP2993437A1 (fr) * | 2014-08-19 | 2016-03-09 | PARS Decín spol.s r.o. | Tube à transfert de chaleur |
| CN105318188A (zh) * | 2015-07-02 | 2016-02-10 | 浙江海洋学院 | 固接外换热片可拆连接内换热片的液化天然气气化器 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| WO2010049261A1 (fr) | Ailette pour echangeur de chaleur et echangeur de chaleur comportant une telle ailette | |
| FR2902510A1 (fr) | Plaque laterale pour echangeur de chaleur, procede de fabrication d'un echangeur de chaleur et cet echangeur de chaleur | |
| FR3026038A1 (fr) | Bobine pour soudage de pieces plates par impulsion magnetique et procede de soudage associe | |
| EP1481756A1 (fr) | Procédé de fabrication d'une aube creuse pour turbomachine | |
| EP3538313B1 (fr) | Procédé de soudage par impulsion magnétique d'un empilement de feuillets | |
| EP2893278B1 (fr) | Élément d'échangeur pour échangeur de chaleur, échangeur de chaleur comprenant un tel élément d'échangeur et procédé de fabrication d'un tel élément d'échangeur | |
| EP2280799B1 (fr) | Procédé de fabrication d'un échangeur de chaleur utilisant une cale pour le maintien des passages d'échangeurs à plaques et ailettes brasés | |
| EP3645184B1 (fr) | TUBE POUR éCHANGEUR DE CHALEUR AVEC DISPOSITIF DE PERTURBATION | |
| FR2728667A1 (fr) | Echangeur de chaleur, tube pour echangeur de chaleur et procedes pour leur fabrication | |
| FR2672735A1 (fr) | Procede de fabrication d'une enveloppe sous pression pour une batterie oxyde metallique-hydrogene. | |
| EP3197628B1 (fr) | Bobine pour soudage de pièces tubulaires par impulsion magnétique et procédé de soudage associé | |
| WO2014076405A2 (fr) | Module de refroidissement de panneau thermique | |
| FR3121204A1 (fr) | Procédé de fabrication d’un échangeur de chaleur, échangeur de chaleur obtenu par un tel procédé, élément de plancher et plancher comprenant un tel échangeur de chaleur | |
| WO2003046456A1 (fr) | Profils de tube pour echangeur thermique | |
| FR2878946A1 (fr) | Tube en metal lamine profile et procede de fabrication de celui-ci | |
| FR2905617A1 (fr) | Outil coupant circulaire a segments et procede de fabrication d'un tel outil. | |
| EP4166881A1 (fr) | Module pour la fabrication d'un caloduc a pompe capillaire a rainures réentrantes | |
| EP2901097B1 (fr) | Echangeur de chaleur, notamment pour vehicule automobile, et procede d'assemblage associe | |
| FR3060726A1 (fr) | Echangeur de chaleur a plaque de renfort. | |
| EP4173737B1 (fr) | Procédé de fabrication d'une pièce métallique | |
| EP3715024A1 (fr) | Procédé de fabrication additive d'une pièce d'équipement | |
| WO2014096689A1 (fr) | Dispositif de génération de glace, en particulier sous forme d'écailles, mettant en œuvre un échangeur cylindrique à double paroi présentant une pluralité de liaisons | |
| WO2024170714A1 (fr) | Procédé de fabrication d'échangeur de chaleur par projection dynamique à froid et échangeur de chaleur associé | |
| EP4695574A1 (fr) | Echangeur thermique pour véhicule automobile, comprenant des tubes avec ailettes internes | |
| WO2024213683A1 (fr) | Pion a souder et procédé d'assemblage |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME RS |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 20120705 |