EP2436852A2 - Verfahren und Vorrichtung zur Herstellung dünnwandiger Betonplatten - Google Patents
Verfahren und Vorrichtung zur Herstellung dünnwandiger Betonplatten Download PDFInfo
- Publication number
- EP2436852A2 EP2436852A2 EP11007874A EP11007874A EP2436852A2 EP 2436852 A2 EP2436852 A2 EP 2436852A2 EP 11007874 A EP11007874 A EP 11007874A EP 11007874 A EP11007874 A EP 11007874A EP 2436852 A2 EP2436852 A2 EP 2436852A2
- Authority
- EP
- European Patent Office
- Prior art keywords
- formwork
- concrete
- heating
- concrete slab
- floor
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 238000000034 method Methods 0.000 title claims abstract description 6
- 238000010438 heat treatment Methods 0.000 claims abstract description 24
- 229910000831 Steel Inorganic materials 0.000 claims abstract description 21
- 239000010959 steel Substances 0.000 claims abstract description 21
- 238000004519 manufacturing process Methods 0.000 claims abstract description 11
- 238000009415 formwork Methods 0.000 claims description 37
- 238000001816 cooling Methods 0.000 claims description 14
- 230000005291 magnetic effect Effects 0.000 claims description 5
- 230000001105 regulatory effect Effects 0.000 claims description 2
- 125000006850 spacer group Chemical group 0.000 abstract 3
- 239000003086 colorant Substances 0.000 description 2
- 238000009416 shuttering Methods 0.000 description 2
- QVGXLLKOCUKJST-UHFFFAOYSA-N atomic oxygen Chemical compound [O] QVGXLLKOCUKJST-UHFFFAOYSA-N 0.000 description 1
- 238000004040 coloring Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 230000036571 hydration Effects 0.000 description 1
- 238000006703 hydration reaction Methods 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 229910052760 oxygen Inorganic materials 0.000 description 1
- 239000001301 oxygen Substances 0.000 description 1
- 239000000758 substrate Substances 0.000 description 1
- 238000009424 underpinning Methods 0.000 description 1
Images
Classifications
-
- E—FIXED CONSTRUCTIONS
- E04—BUILDING
- E04G—SCAFFOLDING; FORMS; SHUTTERING; BUILDING IMPLEMENTS OR AIDS, OR THEIR USE; HANDLING BUILDING MATERIALS ON THE SITE; REPAIRING, BREAKING-UP OR OTHER WORK ON EXISTING BUILDINGS
- E04G9/00—Forming or shuttering elements for general use
- E04G9/02—Forming boards or similar elements
- E04G9/06—Forming boards or similar elements the form surface being of metal
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28B—SHAPING CLAY OR OTHER CERAMIC COMPOSITIONS; SHAPING SLAG; SHAPING MIXTURES CONTAINING CEMENTITIOUS MATERIAL, e.g. PLASTER
- B28B7/00—Moulds; Cores; Mandrels
- B28B7/0002—Auxiliary parts or elements of the mould
- B28B7/0014—Fastening means for mould parts, e.g. for attaching mould walls on mould tables; Mould clamps
- B28B7/002—Fastening means for mould parts, e.g. for attaching mould walls on mould tables; Mould clamps using magnets
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28B—SHAPING CLAY OR OTHER CERAMIC COMPOSITIONS; SHAPING SLAG; SHAPING MIXTURES CONTAINING CEMENTITIOUS MATERIAL, e.g. PLASTER
- B28B7/00—Moulds; Cores; Mandrels
- B28B7/0029—Moulds or moulding surfaces not covered by B28B7/0058 - B28B7/36 and B28B7/40 - B28B7/465, e.g. moulds assembled from several parts
- B28B7/0032—Moulding tables or similar mainly horizontal moulding surfaces
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28B—SHAPING CLAY OR OTHER CERAMIC COMPOSITIONS; SHAPING SLAG; SHAPING MIXTURES CONTAINING CEMENTITIOUS MATERIAL, e.g. PLASTER
- B28B7/00—Moulds; Cores; Mandrels
- B28B7/40—Moulds; Cores; Mandrels characterised by means for modifying the properties of the moulding material
- B28B7/42—Moulds; Cores; Mandrels characterised by means for modifying the properties of the moulding material for heating or cooling, e.g. steam jackets, by means of treating agents acting directly on the moulding material
-
- E—FIXED CONSTRUCTIONS
- E04—BUILDING
- E04G—SCAFFOLDING; FORMS; SHUTTERING; BUILDING IMPLEMENTS OR AIDS, OR THEIR USE; HANDLING BUILDING MATERIALS ON THE SITE; REPAIRING, BREAKING-UP OR OTHER WORK ON EXISTING BUILDINGS
- E04G9/00—Forming or shuttering elements for general use
- E04G9/10—Forming or shuttering elements for general use with additional peculiarities such as surface shaping, insulating or heating, permeability to water or air
Definitions
- the invention relates to a device for the horizontal production of concrete slabs, preferably large-sized, thin-walled concrete slabs variable size and variable geometry with a steel formwork floor and scarf base upstanding scarfing and a method for producing large-sized, thin-walled concrete slabs variable size and variable geometry.
- the generic device for the production of concrete slabs is already used, with steel formwork are used.
- the upstanding Abschaler be complicated adjusted and usually connected to the formwork bottom and possibly with each other.
- the substrate on which the fresh concrete is concreted has a great influence on the setting process and thus on the color of the ready-mixed concrete.
- the generic formwork tables in which the formwork base is supported linearly on steel beams, resulting from the different temperature conditions in the supported and cantilevered areas of the steel formwork in large format plates with only z. B. 8 mm to 30 mm thickness different colors of the hardening concrete due to different courses of the Hydration.
- the thin-walled large-format plates tend to so-called bowls, ie the edges stand out from the formwork, which in addition to the unevenness also has the consequence that the edges come earlier with atmospheric oxygen in contact with the rest of the form-fitting part of the plates , Even the bowls leads to different colors.
- the invention has the object of developing the generic device and the generic method so that the upstanding Abschaler are fast, cost-effective and easily adjustable to the desired plate geometry and that as flat as possible, thin-walled concrete slabs are produced.
- the Abschaler at least partially magnetically formed or associated with these magnets. This allows the Abschaler be applied without problems to the existing steel formwork floor. Due to the magnetic effect, the scrapers hold at the point where they are placed on the formwork floor, without the need for attachment to the formwork floor or attachment of the formwork to each other. Due to the small thickness of the plate and the associated low formwork pressure, the magnetic forces of the Abschaler from sufficient to position it on the steel formwork floor during the manufacturing process of thin-walled concrete slabs.
- the most uniform possible coloring of the hardened concrete can be achieved if the steel formwork base is underpinned by a supporting concrete slab is. Instead of the usual linear support by steel beams, the supporting concrete slab undercuts the steel scarf floor completely, resulting in a more uniform temperature structure of the screed floor.
- the supporting concrete slab is equipped with heating / cooling devices.
- a heating or cooling of the scarf floor is possible, which in turn regulates the temperature of the steel formwork surface. Due to the indirect heating of the steel formwork on the supporting concrete is a gentler temperature control over the temperature peaks as z. B. in the heating of a conventional steel formwork blower or heating coils that would act punctiform or linear, guaranteed.
- the heating / cooling devices are preferably cast-in heating lines for heating or cooling the supporting concrete. This allows the temperature of the supporting concrete slab and thus the scarf floor set better than if only electrical heaters were provided.
- heating / cooling devices are associated with control devices for specifiable setting of the formwork temperature.
- control devices for specifiable setting of the formwork temperature.
- the object is achieved in that on a underhyroid of a base concrete slab, made of steel formwork floor by means of, for example, magnetic strips scarfing the circumferential shape of the produced Concrete plate is turned off, the height of the Abschaler determines the thickness of the concrete slab to be produced, that an ultra-high-strength fine concrete is introduced into the shuttering thus created and that the ultra-high-strength fine concrete sets in the formwork.
- the invention will be explained in more detail with reference to a drawing.
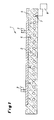
- the figure shows a device 1 for the horizontal production of concrete slabs.
- the device 1 has a formwork base 2 made of steel.
- On the formwork floor 2 upstanding Abschaler 3, 3 'are shown.
- the Abschaler 3, 3 ' have a permanent magnet region 4, 4', over which the Abschaler ⁇ , 3 'are non-positively connected to the formwork base 2 consisting of metal.
- the formwork base 2 is inserted into a supporting concrete slab 5, whereby the anchors 6 provide an intimate connection between the supporting concrete slab 5 and the scarf floor 2.
- the supporting concrete slab 5 serves to equalize the temperature.
- Heating cables 7 serve to optimally adjust the temperature of the shuttering bottom 2 by heating or cooling to the required shutdown temperature of the ultrahigh-strength fine concrete used in each case.
- a schematically illustrated control device 8 serves to optimally adjust the temperature.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Architecture (AREA)
- Manufacturing & Machinery (AREA)
- Chemical & Material Sciences (AREA)
- Ceramic Engineering (AREA)
- Civil Engineering (AREA)
- Structural Engineering (AREA)
- Forms Removed On Construction Sites Or Auxiliary Members Thereof (AREA)
- Moulds, Cores, Or Mandrels (AREA)
- On-Site Construction Work That Accompanies The Preparation And Application Of Concrete (AREA)
Abstract
Description
- Die Erfindung betrifft eine Vorrichtung zur liegenden Herstellung von Betonplatten, vorzugsweise großformatigen, dünnwandigen Betonplatten variabler Größe und variabler Geometrie mit einem aus Stahl bestehenden Schalboden und vom Schalboden aufstehenden Abschalern sowie ein Verfahren zur Herstellung großformatiger, dünnwandiger Betonplatten variabler Größe und variabler Geometrie.
- Schalböden, und Abschaler aus Holz sind seit langem bekannt. Hiermit lassen sich große Mengen gleichartiger Platten nicht wirtschaftlich herstellen.
- Um auch größere Serien von Platten wirtschaftlich herstellen zu können wird die gattungsgemäße Vorrichtung zur Herstellung von Betonplatten bereits verwendet, wobei Stahlschalungen zum Einsatz kommen. Um die entsprechende Plattengeometrie einzustellen, werden die aufstehenden Abschaler aufwendig justiert und in der Regel mit dem Schalboden und ggf. untereinander verbunden.
- Aufgrund der geringen gewünschten Dicke der Betonplatten hat der Untergrund, auf welchem der Frischbeton betoniert wird, einen großen Einfluss auf den Abbindungsprozess und damit auf die Farbgebung des Fertigbetons. Beim Einsatz der gattungsgemäßen Schalungstische, bei denen der Schalboden linienförmig auf Stahlträgern gestützt ist, ergeben sich aufgrund der unterschiedlichen Temperaturbedingungen in den unterstützten und freitragenden Bereichen der Stahlschalung bei großformatigen Platten mit nur z. B. 8 mm bis 30 mm Stärke unterschiedliche Färbungen des erhärtenden Betons aufgrund unterschiedlicher Verläufe der Hydratation. Zudem neigen die dünnwandigen großformatigen Platten zum so genannten Schüsseln, d.h. die Ränder heben sich von der Schalung ab, was neben der Unebenheit auch zur Folge hat, dass die Ränder früher mit Luftsauerstoff in Berührung kommen als der restliche fest an der Schalung anliegende Teil der Platten. Auch das Schüsseln führt zu unterschiedlichen Farbgebungen.
- Der Erfindung liegt die Aufgabe zugrunde, die gattungsgemäße Vorrichtung sowie das gattungsgemäße Verfahren so weiterzubilden, dass die aufstehenden Abschaler schnell, kostengünstiger und problemlos auf die gewünschte Plattengeometrie einstellbar sind und dass möglichst ebene, gleichfarbige dünnwandige Betonplatten herstellbar sind.
- Zur Lösung der Aufgabe wird vorgeschlagen, dass die Abschaler zumindest bereichsweise magnetisch ausgebildet oder diesen Magnete zugeordnet sind. Dadurch können die Abschaler ohne Probleme auf den aus Stahl bestehenden Schalboden aufgebracht werden. Durch die Magnetwirkung halten die Abschaler an der Stelle, an der Sie auf den Schalboden aufgesetzt werden, ohne dass es einer Befestigung mit dem Schalboden oder einer Befestigung der Abschaler untereinander bedarf. Wegen der geringen Dicke der Platte und des damit verbundenen geringen Schalungsdrucks reichen die Magnetkräfte der Abschaler aus, diese auf dem aus Stahl bestehenden Schalboden auch während des Herstellungsvorgangs der dünnwandigen Betonplatten zu positionieren.
- Von Vorteil ist, dass die Abschaler in ihrer Höhe auf die Höhe der geplanten Betonplattendicke eingestellt sind. Damit kann nicht versehentlich zu viel Beton in die Schalung eingebracht werden, was eine Erhöhung des Schalungsdrucks bedeuten würde, dem dann eventuell die Magnetwirkung nicht mehr standhalten würde.
- Eine möglichst gleichmäßige Farbgebung des Festbetons lässt sich erreichen, wenn der aus Stahl bestehende Schalboden von einer Tragbetonplatte unterfangen ist. Anstelle der sonst üblichen linienförmigen Abstützung durch Stahlträger unterfängt die Tragbetonplatte den aus Stahl bestehenden Schalboden komplett, wodurch sich ein gleichmäßigeres Temperaturgefüge des Schalbodens ergibt.
- Von Vorteil ist, wenn der aus Stahl bestehende Schalboden in die Tragbetonplatte einbetoniert ist, so dass eine innige Verbindung gegeben ist, die auch einen gleichmäßigen Temperaturaustausch über den gesamten Schalboden gewährleistet.
- Als besonders vorteilhaft hat sich herausgestellt, dass die Tragbetonplatte mit Heiz-/Kühlvorrichtungen ausgestattet ist. Hierdurch wird eine Beheizung oder Kühlung des Schalbodens ermöglicht, was wiederum die Temperatur der Stahlschalungsoberfläche regelt. Durch die indirekte Beheizung der Stahlschalung über den Tragbeton ist eine schonendere Temperaturkontrolle über die Temperaturspitzen als z. B. bei der Beheizung einer herkömmlichen Stahlschalung über Gebläse oder Heizschlangen die punktuell oder linienförmig wirken würden, gewährleistet.
- Vorzugsweise handelt es sich bei den Heiz-/Kühlvorrichtungen um einbetonierte Heizleitungen zur Beheizung bzw. Kühlung des Tragbetons. Damit lässt sich die Temperatur der Tragbetonplatte und damit des Schalbodens besser einstellen, als wenn lediglich elektrische Heizvorrichtungen vorgesehen wären.
- Es hat sich bewährt, dass den Heiz-/Kühlvorrichtungen Regelvorrichtungen zur vorgebbaren Einstellung der Schalungstemperatur zugeordnet sind. Damit können je nach zu verarbeitendem Beton und je nach Betondicke die bestmöglichen Temperaturverhältnisse leicht eingestellt werden.
- Verfahrensmäßig wird die Aufgabe dadurch gelöst, dass die auf einem von einer Tragbetonplatte unterfangenen, aus Stahl bestehendem Schalboden mittels aus beispielsweise Magnetleisten bestehenden Abschalern die Umfangsform der herzustellenden Betonplatte abgestellt wird, wobei die Höhe der Abschaler der Dicke der herzustellenden Betonplatte bestimmt, dass ein ultrahochfester Feinbeton in die so geschaffene Schalung eingebracht wird und dass der ultrahochfeste Feinbeton in der Schalung abbindet.
- Dabei hat sich bewährt, dass über die Vorgabe der Heiz-/Kühlleistung der in der den Schalboden unterfangenen Tragbetonplatte angeordneten Heiz-/Kühlvorrichtung die Abbindegeschwindigkeit geregelt wird.
- Die Erfindung wird anhand einer Zeichnung näher erläutert. Die Figur zeigt eine Vorrichtung 1 zur liegenden Herstellung von Betonplatten. Die Vorrichtung 1 weist einen aus Stahl bestehenden Schalboden 2 auf. Auf dem Schalboden 2 sind aufstehende Abschaler 3, 3' dargestellt. Die Abschaler 3, 3' weisen einen Permanentmagnetbereich 4, 4' auf, über den die Abschaler §, 3' mit dem aus Metall bestehenden Schalboden 2 kraftschlüssig verbunden sind. Selbstverständlich besteht auch die Möglichkeit, die Permanentmagnetbereiche 4, 4' durch Elektromagnete zu ersetzen.
- Der Schalboden 2 ist in eine Tragbetonplatte 5 eingesetzt, wobei Anker 6 für eine innige Verbindung zwischen Tragbetonplatte 5 und Schalboden 2 sorgen. Die Tragbetonplatte 5 dient zur Vergleichmäßigung der Temperatur. Heizleitungen 7 dienen dabei dazu, die Temperatur des Schalbodens 2 optimal durch Heizen bzw. Kühlen auf die erforderliche Abschaltemperatur des jeweils verwendeten ultrahochfesten Feinbetons einzustellen. Eine schematisch dargestellte Regelvorrichtung 8 dient dazu, die Temperatur optimal einzustellen.
-
- 1
- Vorrichtung zur liegenden Herstellung von Betonplatten
- 2
- Schalboden
- 3
- Abschaler
- 4
- Magnete
- 5
- Tragbetonplatte
- 6
- Anker
- 7
- Heizleitung
- 8
- Regelvorrichtung
Claims (10)
- Vorrichtung (1) zur liegenden Herstellung von Betonplatten, vorzugsweise großformatigen, dünnwandigen Betonplatten variabler Größe und variabler Geometrie, mit einem aus Stahl bestehenden Schalboden (2) und vom Schalboden (2) aufstehenden Abschalern (3),
dadurch gekennzeichnet,
dass die Abschaler (3) zumindest bereichsweise magnetisch ausgebildet oder diesen Magnete zugeordnet sind. - Vorrichtung (1) nach Anspruch 1,
dadurch gekennzeichnet,
dass die Abschaler (3) in ihrer Höhe auf die Höhe der geplanten Betonplattendicke eingestellt sind. - Vorrichtung (1) zur liegenden Herstellung von Betonplatten, vorzugsweise großformatige, dünnwandiger Betonplatten variabler Größe, mit einem aus Stahl bestehenden Schalboden (2) und vom Schalboden (2) aufstehenden Abschalern (3), insbesondere nach einem der Ansprüche 1 oder 2,
dadurch gekennzeichnet,
dass der aus Stahl bestehende Schalboden (2) von einer Tragbetonplatte (5) unterfangen ist. - Vorrichtung (1) nach Anspruch 3,
dadurch gekennzeichnet,
dass der aus Stahl bestehende Schalboden (2) in die Tragbetonplatte (5) einbetoniert ist. - Vorrichtung (1) nach Anspruch 4,
dadurch gekennzeichnet,
dass der Schalboden (2) über Verankerungen (6) in der Tragbetonplatte (5) verfügt. - Vorrichtung (1) nach einem der Ansprüche 3 bis 5,
dadurch gekennzeichnet,
dass die Tragbetonplatte (5) mit Heiz-/Kühlvorrichtungen ausgestattet ist. - Vorrichtung (1) nach Anspruch 6,
dadurch gekennzeichnet;
dass es sich bei den Heiz-/Kühlvorrichtungen um einbetonierte Heizleitungen (7) zur Beheizung bzw. Kühlung der Tragbetonplatte (5) handelt. - Vorrichtung nach Anspruch 6 oder 7,
dadurch gekennzeichnet,
dass den Heiz-/Kühlvorrichtungen Regelvorrichtungen (8) zur vorgebbaren Einstellung der Schalungstemperatur zugeordnet sind. - Verfahren zur Herstellung großformatiger, dünnwandiger Betonplatten variabler Größe und variabler Geometrie,
dadurch gekennzeichnet,
dass auf einem von einer Tragbetonplatte (5) unterfangenen, aus Stahl bestehenden Schalboden (2) mittels aus Magnetleisten bestehenden Abschalern (3) die Umfangsform der herzustellenden Betonplatten abgestellt wird, wobei die Höhe der Magnetleisten der Dicke der herzustellenden Betonplatte bestimmt, dass ein ultrahochfester Feinbeton in die so geschaffene Schalung eingebracht wird und dass der ultrahochfeste Feinbeton in der Schalung abbindet. - Verfahren nach Anspruch 9,
dadurch gekennzeichnet,
dass über Vorgabe der Heiz-/Kühlleistung der in den Schalboden (2) unterfangenen Betonplatte angeordneten Heiz-/Kühlvorrichtungen die Abbindegeschwindigkeit geregelt wird.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE201010046924 DE102010046924A1 (de) | 2010-09-29 | 2010-09-29 | Verfahren und Vorrichtung zur Herstellung dünnwandiger Betonplatten |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2436852A2 true EP2436852A2 (de) | 2012-04-04 |
| EP2436852A3 EP2436852A3 (de) | 2017-11-08 |
Family
ID=44719094
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP11007874.8A Withdrawn EP2436852A3 (de) | 2010-09-29 | 2011-09-28 | Verfahren und Vorrichtung zur Herstellung dünnwandiger Betonplatten |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP2436852A3 (de) |
| DE (1) | DE102010046924A1 (de) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CZ308309B6 (cs) * | 2018-12-11 | 2020-04-29 | KĹ PREFA s.r.o. | Forma pro odlévání deskových prvků |
| EP3297801B1 (de) * | 2015-05-18 | 2024-11-20 | Synrocks SA | Verfahren zum herstellen eines masshaltigen betonwerkstücks und masshaltige betonwerkstücke |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN108222285B (zh) * | 2018-01-31 | 2019-07-23 | 合肥建工集团有限公司 | 一种装配式混凝土构件钢筋磁悬浮连接定位方法 |
| DE102022101978A1 (de) | 2022-01-28 | 2023-08-03 | Robert Thomas Metall- Und Elektrowerke Gmbh & Co. Kg | Betonform |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1270466B (de) * | 1962-10-15 | 1968-06-12 | Coignet Construct Edmond | Form zum Herstellen von Baukoerpern aus Beton oder aehnlichen erhaertenden Stoffen |
| FR1368209A (fr) * | 1963-06-17 | 1964-07-31 | Veran Costamagna & Cie | Banc de préfabrication de poutrelles en béton précontraint |
| FR1582130A (de) * | 1968-06-18 | 1969-09-26 | ||
| FR2686039B1 (fr) * | 1992-01-10 | 1994-05-13 | Feder Industrie Sa | Procede, dispositif pour stabiliser la dilatation d'un coffrage metallique de grande longueur dans un cycle de thermomaturation du beton. |
-
2010
- 2010-09-29 DE DE201010046924 patent/DE102010046924A1/de not_active Ceased
-
2011
- 2011-09-28 EP EP11007874.8A patent/EP2436852A3/de not_active Withdrawn
Non-Patent Citations (1)
| Title |
|---|
| None |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP3297801B1 (de) * | 2015-05-18 | 2024-11-20 | Synrocks SA | Verfahren zum herstellen eines masshaltigen betonwerkstücks und masshaltige betonwerkstücke |
| CZ308309B6 (cs) * | 2018-12-11 | 2020-04-29 | KĹ PREFA s.r.o. | Forma pro odlévání deskových prvků |
Also Published As
| Publication number | Publication date |
|---|---|
| EP2436852A3 (de) | 2017-11-08 |
| DE102010046924A1 (de) | 2012-03-29 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN105421776B (zh) | 用于超平地坪找平的装置及利用该装置进行超平地坪施工的方法 | |
| CN204920990U (zh) | 一种隧道二衬钢筋定位卡具 | |
| DE3785051T2 (de) | Methode zum errichten von trennlinien auf einem stockwerk, welches in kleinere raeume unterteilt wird, und elemente zum ausfuehren dieser methode. | |
| DE102010046924A1 (de) | Verfahren und Vorrichtung zur Herstellung dünnwandiger Betonplatten | |
| JP2007530843A (ja) | 分割型コンクリートスクリード | |
| US3938922A (en) | Means for forming a prestressed slab including collapsible bulkheads | |
| DE3036539C2 (de) | Vorrichtung zur Herstellung von Wandelementen zur Vollmontage von Häusern | |
| CN115288371A (zh) | 坡屋面混凝土浇筑施工方法 | |
| DE3587713T2 (de) | Abziehlaufschiene. | |
| CN205935419U (zh) | 一种大截面梁的钢筋保护层托架 | |
| DE2046621A1 (de) | Decke aus nebeneinander verlegten vor gefertigten Deckenelementen sowie Formen zur Herstellung der Deckenelemente und Ver fahren zur Herstellung der Deckeneiemente | |
| CN214163463U (zh) | 一种预应力混凝土钢筋桁架预制板生产设备 | |
| DE29613228U1 (de) | Estrichelement, insbesondere für den Hochbau | |
| DE2529337B2 (de) | Mauerstein und Verfahren zu seiner Herstellung | |
| DE202004005929U1 (de) | Deckenrandstein | |
| KR100985900B1 (ko) | 콘크리트 암거 제조장치 | |
| CN217759607U (zh) | 一种混凝土板内可调节预应力钢筋高度的定位装置 | |
| CN220945951U (zh) | 一种桥梁顶板预埋钢筋限位装置 | |
| CN108756250A (zh) | 一种可调节式钢筋框架搭建机构 | |
| DE2944504C2 (de) | Stahlbetonplatten-Aggregat | |
| DE1584510C3 (de) | Verfahren zum Herstellen von plattenförmigen Fertigteilen aus Beton unter Verwendung eines Kipptisches und Einrichtung zum Durchführen dieses Verfahrens | |
| DE896860C (de) | In sich vorgespanntes Bewehrungselement aus Formsteinen | |
| DE1559082C (de) | Verfahren zum Herstellen ein- oder mehrgeschossiger Gebäude | |
| CN110439288B (zh) | 一种现浇混凝土楼板厚标高控制方法 | |
| ATE401453T1 (de) | Verfahren und richthilfe zum einrichten der lage einer betonfertigteilplatte sowie betonfertigteilplatte |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: E04G 9/06 20060101ALI20171002BHEP Ipc: B28B 7/00 20060101ALI20171002BHEP Ipc: B28B 7/42 20060101AFI20171002BHEP Ipc: E04G 9/10 20060101ALI20171002BHEP |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 20180509 |