EP2484501A1 - Wechselfräsaggregat mit zwei Fräseinrichtungen - Google Patents
Wechselfräsaggregat mit zwei Fräseinrichtungen Download PDFInfo
- Publication number
- EP2484501A1 EP2484501A1 EP12153808A EP12153808A EP2484501A1 EP 2484501 A1 EP2484501 A1 EP 2484501A1 EP 12153808 A EP12153808 A EP 12153808A EP 12153808 A EP12153808 A EP 12153808A EP 2484501 A1 EP2484501 A1 EP 2484501A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- milling
- offset
- workpiece
- devices
- narrow side
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000003801 milling Methods 0.000 title claims abstract description 89
- 238000012545 processing Methods 0.000 claims abstract description 12
- 238000003754 machining Methods 0.000 claims abstract description 11
- 238000000034 method Methods 0.000 claims abstract description 11
- 239000002023 wood Substances 0.000 claims abstract description 11
- 239000000463 material Substances 0.000 claims abstract description 6
- 239000004033 plastic Substances 0.000 claims abstract description 6
- 229920003023 plastic Polymers 0.000 claims abstract description 6
- 238000003780 insertion Methods 0.000 claims description 10
- 230000037431 insertion Effects 0.000 claims description 10
- 238000009966 trimming Methods 0.000 claims 2
- 238000013461 design Methods 0.000 description 3
- 238000010276 construction Methods 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000003672 processing method Methods 0.000 description 1
- 238000012549 training Methods 0.000 description 1
- 238000011144 upstream manufacturing Methods 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B27—WORKING OR PRESERVING WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES IN GENERAL
- B27G—ACCESSORY MACHINES OR APPARATUS FOR WORKING WOOD OR SIMILAR MATERIALS; TOOLS FOR WORKING WOOD OR SIMILAR MATERIALS; SAFETY DEVICES FOR WOOD WORKING MACHINES OR TOOLS
- B27G19/00—Safety guards or devices specially adapted for wood saws; Auxiliary devices facilitating proper operation of wood saws
- B27G19/10—Measures preventing splintering of sawn portions of wood
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B27—WORKING OR PRESERVING WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES IN GENERAL
- B27C—PLANING, DRILLING, MILLING, TURNING OR UNIVERSAL MACHINES FOR WOOD OR SIMILAR MATERIAL
- B27C5/00—Machines designed for producing special profiles or shaped work, e.g. by rotary cutters; Equipment therefor
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B27—WORKING OR PRESERVING WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES IN GENERAL
- B27F—DOVETAILED WORK; TENONS; SLOTTING MACHINES FOR WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES
- B27F1/00—Dovetailed work; Tenons; Making tongues or grooves; Groove- and- tongue jointed work; Finger- joints
- B27F1/02—Making tongues or grooves, of indefinite length
Definitions
- the invention relates to an interchangeable milling machine, which consist for the processing of side edges of plate-shaped workpieces of preferably wood, wood-based materials or plastics. Furthermore, the invention relates to a corresponding processing method.
- Today's exchangeable milling units are positioned on the reference dimension via a central drive (pinion, rack, ball screw).
- the leading milling device first mills the narrow side.
- the rotation of the milling cutter is directed so that a cover edge attached to the leading narrow side (ie not on the side to be machined) is not lifted off the workpiece (in FIG. 1 counterclockwise).
- the leading milling device then processes the corresponding narrow side longitudinally. Before the milling device can then touch the cover edge on the trailing narrow side of the workpiece in the end region of this narrow side, the milling device is pulled away from the workpiece. This avoids that the cover edge on the trailing side of the workpiece is lifted by the counterclockwise milling machine.
- the trailing milling unit is positioned simultaneously with the lifting of the leading milling device to the reference dimension, so that the end portion of the narrow side is processed only by the trailing milling device.
- the trailing milling device is opposite to the leading milling device (in FIG. 1 clockwise).
- An object of the invention is to provide a replaceable milling unit with a more compact and stiffer mechanical structure, which enables precise surface processing. This object is achieved by the features of the subject-matter of independent claim 1 and by the method of claim x. Further features embodying the invention are included in the respective dependent claims.
- An inventive Fräsfräsaggregat for processing narrow sides of a preferably plate-shaped workpiece made of wood, wood material or plastic comprises a workpiece conveyor on which a workpiece to be machined is supported and on which the workpiece can be processed, at least a first and a second milling tool, wherein the milling tools rotate counter to each other and the first milling tool the second milling tool is upstream in the machining direction, a movable bearing device which supports the at least two milling tools and which is movable away from the workpiece and a servo motor which can move the bearing means, wherein the two milling tools mutually perpendicular are offset radially to the machining direction and at least during the processing to each other not relatively movable are.
- both counter-rotating milling tools are driven by one and the same engine. This further simplifies the design of the milling tool assembly and requires fewer dimensions to be moved, which can increase machining accuracy.
- the offset between the two milling tools perpendicular to the machining direction is preferably 0.1 to 5 mm, more preferably 1 to 3 mm.
- the two milling tools are on the storage device of the servomotor off and used. This is controlled by a controller and further simplifies the design of the mill tool assembly.
- the method for processing the narrow side of a plate-shaped workpiece made of wood, wood materials or plastic is performed with a Konfräsaggregat having a leading and trailing mill, which each have an offset perpendicular to the machining direction and which are in opposite directions, the Kirfräs observed further comprises a servomotor.
- the method comprises the steps of positioning the milling tools for the first machining of the narrow side, the milling of the narrow side with the leading cutter, and the removal and reinserting of the milling tools, so that the leading cutter moves without contact over the end piece of the narrow side and the trailing Tiller can edit the tail again, with the positioning and removal and insertion is performed with the servomotor.
- An inventive Fräsfräsaggregat 1 has a first and a second milling device 2a, 2b, a bearing device 3, on which the two milling devices 2a, 2b are mounted, a servomotor (not shown) [possibly. at least schematically represent the servomotor in the drawings] for adjusting the bearing device 3, a pass device 5, on which the workpiece moves in a direction of passage and a control device (not shown) which controls the servomotor.
- a milling device 2a, 2b preferably comprises a milling tool and a motor to drive the milling tool.
- only one motor may be provided and the milling tool of the other milling device 2a, 2b may be connected to the motor or the first milling device 2a, 2b via a gear (eg gears) so that both milling tools are driven by only one motor ,
- the two milling tools move in opposite directions, as in FIG. 2 is shown by arrows on the milling devices.
- the two milling tools are provided with an offset x mutually perpendicular to the direction of passage D, so that the leading milling device 2a, 2b, the narrow side processed, the trailing milling device 2a, 2b but lifted by the offset x from the narrow side.
- the offset x can preferably be adjusted manually or automatically. If only one motor is used to drive the two milling tools, the offset x can be adjusted by rotating the second milling tool around the first milling tool, which can increase the offset x perpendicular to the passage direction D (in FIG FIG. 2 indicated by the arrow y). Alternatively, however, it is also possible that a servo motor of one of the two milling tools can move linearly.
- Manual adjustment options include insertion holes for one or both milling devices 2a, 2b provided at predetermined intervals, or a slot in which the milling devices 2a, 2b are displaced and bpsw. can be tightened with a screw.
- the removal and insertion stroke can be performed by a separate movement device, such as a pneumatic cylinder or a separate servo motor, which moves the two milling tools away from the workpiece and back again.
- the movement device is then preferably arranged on the bearing device 3.
- the servo motor performs this training and insertion stroke, which also positions the milling tools on the Referenzhari. This further saves weight and simplifies the construction of the Desifräsaggregats. 1
- the servo motor which positions the bearing device 3 together with the milling devices 2a, 2b to the reference dimension, is preferably a linear motor, but can also be replaced by a rotary disk, which the bearing device 3 together with the milling device 2a, 2ben to a Momentanpol M on the Reference dimension rotates (see the dashed arrow M 'in FIG. 2 ).
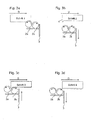
- the turntable can be mounted directly on a motor. It is also conceivable that the extension and Einsetzhub can be performed with this hub, or with In the FIGS. 3a to 3d a method is described, with which the workpiece is processed. The unit is moved to a desired reference dimension via the positioning axis. The leading milling tool then works the workpiece in the opposite direction ( Fig.
- the two milling devices 2a, 2b are disengaged together over the positioning axis, so that the leading milling device 2a does not lift off the trailing edge 4 'from the workpiece ( Fig. 3b ).
- the milling devices 2a, 2b are engaged again ( Fig. 3c ).
- the milling tools are engaged in such a way that the insertion stroke is greater by the amount of the offset x, so that the trailing milling tool was brought to the reference dimension of the first milling tool and continues the not yet machined end region flush with the previous machining (FIG. Fig. 3d ). This ensures that the cover edges 4 'are not subjected to any force that would move them away from the workpiece. Furthermore, marks on the narrow side are avoided or at least reduced.
Landscapes
- Life Sciences & Earth Sciences (AREA)
- Engineering & Computer Science (AREA)
- Wood Science & Technology (AREA)
- Mechanical Engineering (AREA)
- Forests & Forestry (AREA)
- Milling Processes (AREA)
- Milling, Drilling, And Turning Of Wood (AREA)
Abstract
Description
- Die Erfindung betrifft eine Wechselfräsmaschine, die für die Bearbeitung von Seitenkanten von plattenförmigen Werkstücken aus bevorzugt Holz, Holzwerkstoffen oder Kunststoffen bestehen. Ferner betrifft die Erfindung ein entsprechendes Bearbeitungsverfahren.
- Die heutigen Wechselfräsaggregate werden über einen zentralen Antrieb (Ritzel-, Zahnstange-, Kugelgewindetrieb) auf das Referenzmaß positioniert. Wie in
Figur 1 zu sehen ist, fräst die vorlaufende Fräseinrichtung zuerst die Schmalseite. Dabei ist die Drehung der Fräse so gerichtet, dass eine auf der vorlaufenden Schmalseite angebrachte Abdeckkante (also nicht auf der zu bearbeitenden Seite) nicht vom Werkstück abgehoben wird (inFigur 1 im Gegenuhrzeigersinn). Die vorlaufende Fräseinrichtung bearbeitet dann die entsprechende Schmalseite längs. Bevor im Endbereich dieser Schmalseite dann die Fräseinrichtung die Abdeckkante an der nachlaufenden Schmalseite des Werkstücks berühren kann, wird die Fräseinrichtung vom Werkstück weggezogen. Dadurch wird vermieden, dass die Abdeckkante an der nachlaufenden Seite des Werkstücks eine durch die im Gegenuhrzeigersinn laufende Fräse abgehoben wird. Das nachlaufende Fräsaggregat wird gleichzeitig mit dem Ausheben der vorlaufenden Fräseinrichtung auf das Referenzmaß positioniert, so dass Endbereich der Schmalseite nur von der nachlaufenden Fräseinrichtung bearbeitet wird. Die nachlaufende Fräseinrichtung ist gegenläufig zur vorlaufenden Fräseinrichtung (inFigur 1 im Uhrzeigersinn). - Das aus- und einsetzen der beiden Fräsaggregate inklusive der Motoren für das Betreiben der Fräsaggregate an Vorder- und Hinterkante erfolgt über Pneumatikzylinder auf Endanschlag. Da beide Motoren getrennt voneinander ein- und ausgesetzt werden müssen, ist je Motor eine separate Verstellebene nötig, was einen mechanisch aufwendigen Aufbau zufolge hat. Das Einsetzen auf den Endanschlag der Motoren mit Pneumatikzylinder wirkt sich negativ auf das
Bearbeitungsergebnis aus. Es können relativ große Vertiefungen auf der Bearbeitungsoberfläche entstehen. - Eine Aufgabe der Erfindung ist es, ein Wechselfräsaggregat mit einer kompakteren und steiferen mechanischen Konstruktion bereitzustellen, das eine präzise Oberflächenbearbeitung ermöglicht. Diese Aufgabe wird durch die Merkmale des Gegenstands des unabhängigen Anspruchs 1 und durch das Verfahren des Anspruchs x erreicht. Weitere, die Erfindung ausgestaltende Merkmale sind in den jeweiligen abhängigen Ansprüchen enthalten.
- Ein erfindungsgemäßes Wechselfräsaggregat zur Bearbeitung von Schmalseiten eines bevorzugt plattenförmigen Werkstücks aus Holz, Holzwerkstoff oder Kunststoff umfasst eine Werkstückfördereinrichtung, auf der ein zu bearbeitendes Werkstück gefördert wird und auf der das Werkstück bearbeitet werden kann, zumindest ein erstes und ein zweites Fräswerkzeug, wobei sich die Fräswerkzeuge zueinander gegenläufig drehen und das erste Fräswerkzeug das zweite Fräswerkzeug in der Bearbeitungsrichtung vorgelagert ist, eine bewegbare Lagereinrichtung, die die zumindest zwei Fräswerkzeuge lagert und die von dem Werkstück weg bewegbar ist und einen Stellmotor, der die Lagereinrichtung bewegen kann, wobei die beiden Fräswerkzeuge zueinander senkrecht zur Bearbeitungsrichtung radial versetzt sind und zumindest während der Bearbeitung zueinander nicht relativ bewegbar sind. Dieser Aufbau ermöglicht durch den Verzicht auf die Pneumatikzylinder einen mechanisch steifen Aufbau und verhindert zuverlässig Stöße durch einsetzende Maßen. Ferner wird auch der Aufbau des Wechselfräsaggregats vereinfacht.
- Bevorzugt werden beide gegenläufige Fräswerkzeuge von einem und demselben Motor angetrieben. Dadurch wird die Konstruktion des Fräswerkzeugaggregats weiter vereinfacht und es muss weniger Maße bewegt werden, wodurch sich die Bearbeitungsgenauigkeit erhöhen kann.
- Der Versatz zwischen den beiden Fräswerkzeugen senkrecht zur Bearbeitungsrichtung beträgt vorzugsweise 0,1 bis 5 mm, besonders bevorzugt 1 bis 3 mm.
- Bevorzugt werden die beiden Fräswerkzeuge auf der Lagereinrichtung von dem Stellmotor aus- und eingesetzt. Dies wird durch eine Steuereinrichtung gesteuert und vereinfacht weiter die Konstruktion des Fräswerkzeugaggregats.
- Das Verfahren zum Bearbeiten der Schmalseite eines plattenförmigen Werkstücks aus Holz, Holzwerkstoffen oder Kunststoff wird mit einem Wechselfräsaggregat durchgeführt, das eine vorlaufende und nachlaufende Fräse aufweist, welche zueinander einen Versatz senkrecht zur Bearbeitungsrichtung aufweisen und die gegenläufig sind, wobei die Wechselfräseinrichtung ferner einen Stellmotor umfasst. Das Verfahren umfasst die Schritte des Positionierens der Fräswerkzeuge für die erste Bearbeitung der Schmalseite, das Fräsen der Schmalseite mit der vorlaufenden Fräse, und das Aus- und wieder Einsetzens der Fräswerkzeuge, so dass die vorlaufende Fräse kontaktfrei über das Endstück der Schmalseite fährt und die nachlaufende Fräse das Endstück wieder bearbeiten kann, wobei das Positionieren und Aus- und Einsetzen mit dem Stellmotor durchgeführt wird.
- Die Vorteile entsprechen denen des Wechselfräsaggregats nach Anspruch 1.
-
-
Figur 1 zeigt ein Wechselfräsaggregat gemäß dem Stand der Technik; -
Figur 2 zeigt ein erfindungsgemäßes Wechselfräsaggregat; -
Figuren 3A bis 3D zeigen den Ablauf der erfindungsgemäßen Schmalseitenbearbeitung. - Ein erfindungsgemäßes Wechselfräsaggregat 1 weist eine erste und eine zweite Fräseinrichtung 2a, 2b, eine Lagereinrichtung 3, auf der die beiden Fräseinrichtungen 2a, 2b montiert sind, einen Stellmotor (nicht gezeigt) [evtl. den Stellmotor in den Zeichnungen zumindest schematisch darstellen] zum Verstellen der Lagereinrichtung 3, eine Durchlaufeinrichtung 5, auf der sich das Werkstück in einer Durchlaufrichtung bewegt und eine Steuereinrichtung (nicht gezeigt) auf, die den Stellmotor steuert. Eine Fräseinrichtung 2a, 2b umfasst bevorzugt ein Fräswerkzeug und einen Motor, um das Fräswerkzeug anzutreiben. Alternativ kann jedoch auch nur ein Motor vorgesehen sein und das Fräswerkzeug der anderen Fräseinrichtung 2a, 2b über ein Getriebe (bspw. Zahnräder) mit dem Motor oder der der ersten Fräseinrichtung 2a, 2b verbunden sein, so dass beide Fräswerkzeuge von nur einem Motor angetrieben werden. Die beiden Fräswerkzeuge bewegen sich gegenläufig, wie es in
Figur 2 durch Pfeile auf den Fräseinrichtungen dargestellt ist. - Die beiden Fräswerkzeuge sind mit einem Versatz x zueinander senkrecht zur Durchlaufrichtung D versehen, so dass die vorlaufende Fräseinrichtung 2a, 2b die Schmalseite bearbeitet, die nachlaufende Fräseinrichtung 2a, 2b aber um den Versatz x von der Schmalseite abgehoben ist. Der Versatz x kann bevorzugt manuell oder automatisch verstellt werden. Wenn nur ein Motor für den Antrieb der beiden Fräswerkzeuge verwendet wird, kann der Versatz x verstellt werden, indem sich das zweite Fräswerkzeug um das erste Fräswerkzeug herum dreht, wodurch sich der Versatz x senkrecht zur Durchlaufrichtung D vergrößern kann (in
Figur 2 angedeutet durch den Pfeil y). Alternativ ist jedoch ebenfalls möglich, dass ein Stellmotor eines der beiden Fräswerkzeuge linear bewegen kann. Möglich sind auch zwei Stellmotoren für jeweils eine Fräseinrichtung 2a, 2b, jedoch erhöht sich dadurch wieder das Gewicht der Lagereinrichtung 3 und des Wechselfräsaggregats 1 insgesamt. Manuelle Verstellmöglichkeiten umfassen Einsetzlöcher für eine oder beide Fräseinrichtungen 2a, 2b, die in vorbestimmten Abständen vorgesehen sind, oder ein Langloch, in dem die Fräseinrichtungen 2a, 2b verstellt und bpsw. mit einer Schraube festgezogen werden können. - Im Betrieb des Wechselfräsaggregats 1 wird der Versatz x nicht mehr geändert, sondern er bleibt konstant, so dass nach dem Positionieren der Fräseinrichtungen 2a, 2b auf das Referenzmaß durch den Stellmotor sich der Aus- und der Einsatzhub um den Betrag x ändern muss, damit das nachlaufende Fräswerkzeug auf das Bearbeitungsmaß gefahren wird. Grundsätzlich kann der Aus- und Einsatzhub durch eine eigene Bewegungseinrichtung, wie einen Pneumatikzylinder oder einen eigenen Stellmotor, durchgeführt werden, die die beiden Fräswerkzeuge vom Werkstück weg- und wieder hinbewegt. Dabei ist die Bewegungseinrichtung dann bevorzugt auf der Lagereinrichtung 3 angeordnet. Bevorzugt ist jedoch, dass der Stellmotor diesen Aus- und Einsatzhub durchführt, der die Fräswerkzeuge auch auf das Referenzmaß positioniert. Dies spart weiter Gewicht und vereinfacht die Konstruktion des Wechselfräsaggregats 1.
- Der Stellmotor, der die Lagereinrichtung 3 zusammen mit den Fräseinrichtungen 2a, 2b auf das Referenzmaß positioniert, ist bevorzugt ein Linearmotor, kann aber auch durch eine Drehscheibe ersetzt werden, die die Lagereinrichtung 3 zusammen mit den Fräseinrichtung 2a, 2ben um einen Momentanpol M auf das Referenzmaß eindreht (siehe den gestrichelten Pfeil M' in
Figur 2 ). Die Drehscheibe kann direkt an einem Motor angebracht sein. Ebenso ist es vorstellbar, dass der Aus- und Einsetzhub mit dieser Drehscheibe durchgeführt werden kann, oder mit
In denFiguren 3a bis 3d ist ein Verfahren beschrieben, mit dem das Werkstück bearbeitet wird. Das Aggregat wird über die Positionierachse auf ein gewünschtes Referenzmaß gefahren. Das vorlaufende Fräswerkzeug bearbeitet dann das Werkstück im Gegenlauf (Fig. 3a ). Kurz vor der Hinterkante, also bevor der Endbereich der Schmalseite bearbeitet wird, werden die beiden Fräseinrichtungen 2a, 2b zusammen über die Positionierachse ausgerückt, damit die vorlaufende Fräseinrichtung 2a nicht die nachlaufende Kante 4' vom Werkstück abhebt (Fig. 3b ). Sobald der nicht vom ersten Fräswerkzeug zu bearbeitende Endbereich des Werkstücks am ersten Fräswerkzeug vorbei gelaufen ist, werden die Fräseinrichtungen 2a, 2b wieder eingerückt (Fig. 3c ). Dabei werden die Fräswerkzeuge so eingerückt, dass der Einsatzhub um den Betrag des Versatzes x größer ist, so dass das nachlaufende Fräswerkzeug auf das Referenzmaß des ersten Fräswerkzeugs gebracht wurde und den noch nicht bearbeiteten Endbereich bündig mit der bisherigen Bearbeitung weiterführt (Fig. 3d ). Dadurch wird sichergestellt, dass die Abdeckkanten 4' keiner Kraft ausgesetzt werden, die sie vom Werkstück weg bewegen würden. Ferner werden Marken auf der Schmalseite vermieden oder zumindest reduziert.
Claims (9)
- Wechselfräsaggregat (1) zur Bearbeitung von Schmalseiten eines bevorzugt plattenförmigen Werkstücks (4) aus Holz, Holzwerkstoffen oder Kunststoff, umfassend:eine Durchlaufeinrichtung (5), auf der ein zu bearbeitendes Werkstück (4) gefördert und auf der das Werkstück (4) bearbeitet wird;zumindest eine erste vorlaufende Fräseinrichtung (2a) undeine zweite nachlaufende Fräseinrichtung (2b), die sich zur ersten Fräseinrichtung (2a) gegenläufig dreht, wobei die Fräseinrichtungen jeweils die Schmalseite des Werkstücks (4) auf der Durchlaufeinrichtung (5) bearbeiten;eine bewegbare Lagereinrichtung (3) zum Lagern der zumindest zwei Fräseinrichtungen; undeinen Stellmotor, der die Lagereinrichtung 3 zu einem geförderten Werkstück (4) und davon weg bewegen kann;dadurch gekennzeichnet, dassdie beiden Fräseinrichtungen (2a, 2b) zueinander senkrecht zur Durchlaufrichtung (D) einen Versatz x aufweisen undzumindest während der Bearbeitung zueinander nicht relativ bewegbar sind.
- Wechselfräsaggregat (1) nach Anspruch 1, bei dem die beiden gegenläufigen Fräseinrichtungen (2a, 2b) von dem gleichen Motor angetrieben werden.
- Wechselfräsaggregat (1) nach Anspruch 1 oder 2, bei dem der Versatz x 0,1 mm bis 5 mm, besonders bevorzugt 1 bis 3 mm beträgt.
- Wechselfräsaggregat (1) nach einem der vorhergehenden Ansprüche, ferner umfassend eine Steuereinrichtung, die den Stellmotor der Lagereinrichtung so steuert, dass er die Lagereinrichtung (3) zusammen mit den Fräseinrichtungen (2a, 2b) Aus- und Einsetzt.
- Wechselfräsaggregat (1) nach einem der vorhergehenden Ansprüche, bei dem der Stellmotor ein Linearmotor ist.
- Wechselfräsaggregat (1) nach einem der vorhergehenden Ansprüche, bei der der Versatz x manuell oder automatisch verstellbar ist, wenn das Wechselfräsaggregat nicht im Betrieb ist.
- Verfahren zum Bearbeiten einer Schmalseite eines bevorzugt plattenförmigen Werkstücks (4) aus Holz, Holzwerkstoffen oder Kunststoff, die benachbart zu Schmalseiten mit einer angebrachten Abdeckkante ist, wobei die Bearbeitung mit einem Wechselfräsaggregat (1) erfolgt, das eine vorlaufende und eine nachlaufende Fräseinrichtung (2a, 2b), welche zueinander einen Versatz x zur Bearbeitungsrichtung aufweisen, sich relativ zueinander im Betrieb nicht bewegen und gegenläufig sind, und einen Stellmotor umfasst, wobei das Verfahren die Schritte aufweist:- Positionieren der Fräseinrichtungen (2a, 2b) für die erste Bearbeitung der Schmalseite; und- Fräsen der Schmalseite mit der vorlaufenden Fräseinrichtung;
gekennzeichnet durch das- Aussetzen der Fräseinrichtungen, so dass die vorlaufende Fräseinrichtung (2a) kontaktfrei über das Endstück der Schmalseite fährt, und nachfolgendes zusätzlich um den Versatz x vergrößertes Einsetzen, so dass die nachlaufende Fräseinrichtung (2b) das Endstück bearbeitet. - Verfahren nach Anspruch 7, wobei dass das Positionieren und das Aus- und Einsetzen mit dem Stellmotor durchgeführt wird.
- Verfahren nach Anspruch 7 oder 8, ferner umfassend den Schritt des Einstellen des Versatzes x vor dem Positionieren.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE201110003640 DE102011003640A1 (de) | 2011-02-04 | 2011-02-04 | Wechselfräsvorrichtung mit einem Antriebsmotor |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2484501A1 true EP2484501A1 (de) | 2012-08-08 |
| EP2484501B1 EP2484501B1 (de) | 2015-06-17 |
Family
ID=45562162
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP12153808.6A Not-in-force EP2484501B1 (de) | 2011-02-04 | 2012-02-03 | Wechselfräsaggregat mit zwei Fräseinrichtungen |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP2484501B1 (de) |
| DE (1) | DE102011003640A1 (de) |
| ES (1) | ES2544832T3 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102013002919A1 (de) | 2013-02-21 | 2014-08-21 | Ima Klessmann Gmbh Holzbearbeitungssysteme | Fräsaggregat |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102014207014A1 (de) * | 2014-04-11 | 2015-10-15 | Homag Holzbearbeitungssysteme Gmbh | Bearbeitungsvorrichtung und Bearbeitungsverfahren |
| CN114227835B (zh) * | 2021-11-25 | 2023-03-24 | 平湖市荣硕家居制造有限公司 | 一种木板双面铣槽装置 |
Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| AT249980B (de) * | 1964-06-01 | 1966-10-25 | Josef Ing Reinberg | Vorrichtung zur Kantenbearbeitung von Holzteilen mittels Fräswerkzeugen |
| DE1929274A1 (de) * | 1968-08-01 | 1970-05-27 | Rye Engineering Works High Wyc | Verfahren und Vorrichtung zum Querschneiden oder Fraesen des Endes eines Werkstueckes aus Holz |
| DE7519826U (de) * | 1975-06-21 | 1975-12-18 | Kiedrowski M | Kantenfraesaggregat fuer platten o.dgl.werkstuecke |
| DE4107946A1 (de) * | 1991-03-13 | 1992-09-17 | Ludolf Stegherr | Verfahren und vorrichtung zum fraesen von werkstuecken aus holz oder holzaehnlichem material |
| EP0512336A1 (de) * | 1991-05-06 | 1992-11-11 | OKOMA Maschinen und Service GmbH | Verfahren zum Umfälzen von Fensterflügelrahmen aus Holz |
| EP0606052A1 (de) * | 1992-12-30 | 1994-07-13 | Ditta Bacci Paolino Di Giuseppe Bacci Di Agostino Bacci | Bearbeitungseinheit mit zwei Spindeln für Werkzeuge zum Bearbeiten von Holzwerkstücker oder dergleichen |
| DE19751246A1 (de) * | 1997-11-19 | 1999-05-20 | Wellein Eduard Dipl Kaufm | Verfahren und Vorrichtung zum stirnseitigen Fräsen eines Werkstückes |
| EP1074358A1 (de) * | 1999-07-29 | 2001-02-07 | SCM GROUP S.p.A. | Bearbeitungseinheit für eine Vorrichtung zur Bildung von Rändern an Holzpaneele |
| AT10778U1 (de) | 2008-03-14 | 2009-10-15 | Felder Kg | Bearbeitungsaggregat einer durchlaufmaschine, insbesondere fügeaggregat |
-
2011
- 2011-02-04 DE DE201110003640 patent/DE102011003640A1/de not_active Withdrawn
-
2012
- 2012-02-03 ES ES12153808.6T patent/ES2544832T3/es active Active
- 2012-02-03 EP EP12153808.6A patent/EP2484501B1/de not_active Not-in-force
Patent Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| AT249980B (de) * | 1964-06-01 | 1966-10-25 | Josef Ing Reinberg | Vorrichtung zur Kantenbearbeitung von Holzteilen mittels Fräswerkzeugen |
| DE1929274A1 (de) * | 1968-08-01 | 1970-05-27 | Rye Engineering Works High Wyc | Verfahren und Vorrichtung zum Querschneiden oder Fraesen des Endes eines Werkstueckes aus Holz |
| DE7519826U (de) * | 1975-06-21 | 1975-12-18 | Kiedrowski M | Kantenfraesaggregat fuer platten o.dgl.werkstuecke |
| DE4107946A1 (de) * | 1991-03-13 | 1992-09-17 | Ludolf Stegherr | Verfahren und vorrichtung zum fraesen von werkstuecken aus holz oder holzaehnlichem material |
| EP0512336A1 (de) * | 1991-05-06 | 1992-11-11 | OKOMA Maschinen und Service GmbH | Verfahren zum Umfälzen von Fensterflügelrahmen aus Holz |
| EP0606052A1 (de) * | 1992-12-30 | 1994-07-13 | Ditta Bacci Paolino Di Giuseppe Bacci Di Agostino Bacci | Bearbeitungseinheit mit zwei Spindeln für Werkzeuge zum Bearbeiten von Holzwerkstücker oder dergleichen |
| DE19751246A1 (de) * | 1997-11-19 | 1999-05-20 | Wellein Eduard Dipl Kaufm | Verfahren und Vorrichtung zum stirnseitigen Fräsen eines Werkstückes |
| EP1074358A1 (de) * | 1999-07-29 | 2001-02-07 | SCM GROUP S.p.A. | Bearbeitungseinheit für eine Vorrichtung zur Bildung von Rändern an Holzpaneele |
| AT10778U1 (de) | 2008-03-14 | 2009-10-15 | Felder Kg | Bearbeitungsaggregat einer durchlaufmaschine, insbesondere fügeaggregat |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102013002919A1 (de) | 2013-02-21 | 2014-08-21 | Ima Klessmann Gmbh Holzbearbeitungssysteme | Fräsaggregat |
| EP2769816A1 (de) | 2013-02-21 | 2014-08-27 | IMA Klessmann GmbH | Fräsaggregat |
| DE102013002919A8 (de) | 2013-02-21 | 2014-10-09 | Ima Klessmann Gmbh Holzbearbeitungssysteme | Fräsaggregat |
Also Published As
| Publication number | Publication date |
|---|---|
| EP2484501B1 (de) | 2015-06-17 |
| DE102011003640A1 (de) | 2012-08-09 |
| ES2544832T3 (es) | 2015-09-04 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2181816B1 (de) | Bearbeitungsaggregat | |
| EP2392438B1 (de) | Bearbeitungsvorrichtung | |
| DE29902366U1 (de) | Schaumschwamm-Schneidemaschine mit senkrechtem Schneiddraht | |
| DE19915672C2 (de) | Vorrichtung zum Bearbeiten von Kanten eines plattenförmigen Werkstückes mit mehreren Spanwerkzeugen | |
| DE102014003598A1 (de) | Vorrichtung zum Schleifen, Feinschleifen und/oder Polieren von Werkstücken in optischer Qualität, insbesondere von sphärischen Linsenflächen in der Feinoptik | |
| DE2751639B2 (de) | Ausstanzvorrichtung für dreidimensional geformte Werkstücke | |
| EP3318376A1 (de) | Maschine und verfahren zur bearbeitung von werkstücken aus holz, kunststoff und dgl | |
| EP1127665A2 (de) | Maschine zum Bearbeiten von Werkstücken aus Holz, Kunststoff und dergleichen, insbesondere Kehlmaschine, sowie Verfahren zur Einstellung einer solchen Maschine | |
| DE2340535A1 (de) | Maschine zum zerspanenden bearbeiten von werkstuecken | |
| EP2425921A2 (de) | Vorrichtung zur Bearbeitung von Werkstücken | |
| DE102007029918B4 (de) | Bearbeitungsaggregat | |
| DE69404552T2 (de) | Vorrichtung zum Abkratzen von Reifen, mit regelbarer relativer Positionierung der Reifens und des Werkzeuges | |
| EP2484501B1 (de) | Wechselfräsaggregat mit zwei Fräseinrichtungen | |
| EP0018000A1 (de) | Kurbelwellenfräsmaschine | |
| DE1258309B (de) | Doppelseitige Laengskopiermaschine fuer die Herstellung von Formteilen, insbesondere von Massivholzteilen | |
| DE3305631C2 (de) | ||
| DE69007973T2 (de) | Verbesserung an Kehlmaschinen für die Holzbearbeitung. | |
| DE2459648C3 (de) | Modellkopiermaschine mit umlaufendem Werkzeug für Werkstücke mit unregelmäßiger Form | |
| EP0744255A2 (de) | Vorrichtung zum Zerlegen von Baumstämmen in Holzerzeugnisse und Fräskopf für eine solche Vorrichtung | |
| EP3487652B1 (de) | Bearbeitungsvorrichtung und bearbeitungsverfahren | |
| DE2017440C3 (de) | Fräsmaschine zum Bearbeiten von Profilflächen | |
| DE3012913A1 (de) | Schablonensteuerbare steinbearbeitungsmaschine | |
| DE102013012824A1 (de) | Verzahnmaschine | |
| DE591024C (de) | Maschine zum Fraesen spiralfoermiger Nuten in Steuernocken mittels Fingerfraesers | |
| DE19811418B4 (de) | Spannzange für eine Schneidmaschine |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| 17P | Request for examination filed |
Effective date: 20120830 |
|
| 17Q | First examination report despatched |
Effective date: 20130927 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20150224 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 731646 Country of ref document: AT Kind code of ref document: T Effective date: 20150715 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502012003448 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2544832 Country of ref document: ES Kind code of ref document: T3 Effective date: 20150904 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150917 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150617 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150617 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150617 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D Ref country code: NL Ref legal event code: MP Effective date: 20150617 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150617 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150918 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150917 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150617 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150617 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151019 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150617 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150617 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151017 Ref country code: RO Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150617 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150617 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502012003448 Country of ref document: DE |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150617 |
|
| 26N | No opposition filed |
Effective date: 20160318 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160229 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150617 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150617 Ref country code: LU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160203 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20160203 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160229 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160229 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20161028 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160229 Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160203 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160203 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150617 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150617 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150617 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150617 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150617 Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20120203 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150617 Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150617 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150617 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20210303 Year of fee payment: 10 Ref country code: AT Payment date: 20210215 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20220215 Year of fee payment: 11 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 731646 Country of ref document: AT Kind code of ref document: T Effective date: 20220203 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220203 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20230410 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220204 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20230223 Year of fee payment: 12 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230529 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502012003448 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230901 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240203 |