EP2927431A1 - Bauteil zur Führung von Heißgas - Google Patents
Bauteil zur Führung von Heißgas Download PDFInfo
- Publication number
- EP2927431A1 EP2927431A1 EP14163126.7A EP14163126A EP2927431A1 EP 2927431 A1 EP2927431 A1 EP 2927431A1 EP 14163126 A EP14163126 A EP 14163126A EP 2927431 A1 EP2927431 A1 EP 2927431A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- component
- wall
- flange
- mounting flange
- mounting
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 239000002826 coolant Substances 0.000 claims description 15
- 239000000463 material Substances 0.000 claims description 13
- 229910000990 Ni alloy Inorganic materials 0.000 claims description 4
- 229910001026 inconel Inorganic materials 0.000 claims description 3
- 238000003754 machining Methods 0.000 claims description 2
- 239000011343 solid material Substances 0.000 claims description 2
- 239000007789 gas Substances 0.000 description 26
- 238000002485 combustion reaction Methods 0.000 description 6
- 239000000498 cooling water Substances 0.000 description 5
- 238000005452 bending Methods 0.000 description 3
- 238000007789 sealing Methods 0.000 description 3
- 230000008646 thermal stress Effects 0.000 description 3
- 239000003546 flue gas Substances 0.000 description 2
- 238000000034 method Methods 0.000 description 2
- 230000035882 stress Effects 0.000 description 2
- 230000007704 transition Effects 0.000 description 2
- 230000006978 adaptation Effects 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 238000005336 cracking Methods 0.000 description 1
- 125000004122 cyclic group Chemical group 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 239000012530 fluid Substances 0.000 description 1
- 238000005304 joining Methods 0.000 description 1
- 230000013011 mating Effects 0.000 description 1
- 229910052751 metal Inorganic materials 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 150000002739 metals Chemical class 0.000 description 1
- 238000003801 milling Methods 0.000 description 1
- 238000002360 preparation method Methods 0.000 description 1
- 230000002441 reversible effect Effects 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
- 238000011144 upstream manufacturing Methods 0.000 description 1
Images

Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01D—NON-POSITIVE DISPLACEMENT MACHINES OR ENGINES, e.g. STEAM TURBINES
- F01D9/00—Stators
- F01D9/06—Fluid supply conduits to nozzles or the like
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01D—NON-POSITIVE DISPLACEMENT MACHINES OR ENGINES, e.g. STEAM TURBINES
- F01D25/00—Component parts, details, or accessories, not provided for in, or of interest apart from, other groups
- F01D25/24—Casings; Casing parts, e.g. diaphragms, casing fastenings
- F01D25/243—Flange connections; Bolting arrangements
Definitions
- the invention relates to a component for guiding hot gas, which comprises a hollow body leading the hot gas during normal operation and a mounting flange.
- the invention relates in particular to a component which is intended for use in a gas turbine test stand.
- the performance of newly developed or modified burner components is regularly tested during the development of gas turbines.
- the burner is operated and analyzed under simulated operating conditions on a gas turbine test bench.
- exhaust gas line The resulting during combustion hot gases or flue gases are discharged via a special pipeline, which is also referred to as "exhaust gas line".
- the components used for the exhaust gas line are usually designed double-walled, wherein in a gap between the two walls of coolant, in particular cooling water, is guided.
- these components are exposed to a particularly high temperature gradient of, for example, about 1600 ° C for a few millimeters.
- these components are exposed to a cyclic alternating thermal load due to the discontinuous operation inherent in a test stand.
- a flange connection points between adjacent components particularly high voltages which can lead to a relatively high wear of these components to material failure, in particular cracking lead.
- the invention has for its object to provide a component for guiding hot gas, which is wear-resistant and durable even at high thermal stress, especially in alternating stress.
- the component according to the invention comprises a hollow body with an interior, which leads the hot gas in the normal operation of the component.
- a wall of the hollow body which encloses this interior is referred to below as the inner wall.
- As the inlet or outlet for the hot gas at least one opening is provided in the inner wall.
- the component further comprises a mounting flange (hereafter short: flange), by means of which the component with an adjacent hot gas-conducting component is connectable, in particular to integrate the component in a hot gas line (exhaust line).
- flange connects to the inner wall of the component with a flange attachment and protrudes from the edge of the opening.
- the flange encloses the opening.
- the mounting flange has a mounting portion, by means of which the flange is connected as intended with a corresponding mating flange of the adjacent component.
- a mounting portion so that portion of the flange is referred to, which carries the connection surface with which the flange for the preparation of a flange on the counter flange or an optionally interposed seal is applied.
- This mounting portion does not directly abut the flange shoulder and the edge of the opening surrounded by the flange, but is radially spaced from the edge of the opening.
- a section of the flange which connects the mounting section to the flange attachment serves to compensate for the thermally induced material expansion of the component and is therefore designated as a "compensation section".
- this compensation section is bent at least in sections one or more times out of the radial direction, so that the flange extends at least in sections in the axial direction or at least obliquely to the radial direction.
- the flange thus has in the Compensation section in cross section a meandering contour.
- the compensation section Due to the meander-like contour of the compensation section is compressed or expanded in the radial direction in thermally induced expansion or shrinkage of the hollow body in the manner of a bellows in the radial direction.
- a thermally induced axial deformation of the hollow body is compensated by flexible and reversible deformation of the compensation section, whereby the mounting area of the flange is effectively relieved.
- the component according to the invention is therefore particularly robust under thermal stress, in particular alternating load, and is therefore particularly advantageous for use in a gas turbine test stand.
- the hollow body is preferably a substantially tubular (ie in particular open at both ends) channel whose cross-sectional shape is, for example, round, square or rectangular.
- the hollow body can also be a part of a housing.
- the flange circumscribes in itself in a known manner the outline of the introduced in the hollow body opening.
- the flange is provided in the compensating portion with two opposing bends and thus has, seen in cross-section, an S-shaped or Z-shaped contour.
- the component according to the invention is particularly advantageous for double-walled, cooled components or pipelines.
- the inner wall to which the flange is attached is encased at a distance from an outer wall, so that between the inner wall and the outer wall, a (coolant) gap for guiding a coolant, in particular cooling water, is formed.
- a coolant in particular cooling water
- the flange can in this case completely close the coolant gap in the context of the invention and thus seal directly.
- the flange connected to the inner wall and the outer wall it is preferably provided that the flange seals the coolant gap only indirectly, namely with the aid of a further sealing structure.
- the further sealing structure is formed by a, seen in cross-section, at least approximately L-shaped web, wherein a first leg of this web in the radial direction of the outer wall protrudes outward, while a second leg of the web back (ie at the of Pad side facing away) on the flange, in particular on the mounting portion abuts.
- the flange in the compensating section is bent around the outer wall (more precisely an edge of the outer wall surrounding the opening).
- the outer wall is thus in a formed by the bend fold of the flange inside.
- the flange is formed in a suitable embodiment as a screw. Accordingly, the flange is provided in the mounting portion with holes (either smooth-bore holes and / or threaded holes) for receiving clamping screws.
- the flange is made of a high temperature resistant material, in particular of a nickel alloy.
- a high temperature resistant nickel alloy is sold, for example, by the company Special Metals Corporation under the brand name "Inconel”.
- the mounting portion and the compensation portion are preferably integrally connected.
- "Integral" (monolithic) is to be understood in the sense that the mounting portion and the compensation portion are made of a single workpiece and were not first connected by a subsequent joining process.
- the flange is made in one piece from a solid material workpiece, in particular from the above-mentioned high-temperature resistant nickel alloy, by machining, e.g. Milling, worked out.
- the mounting flange in the compensation section has a smaller, in particular significantly lower, material thickness compared to the mounting section.
- the compensation area acts as a predetermined bending point, whereby the mounting portion of the flange is again particularly effectively relieved.
- the material thickness of the flange in the compensation region is about one third to one fifth of the material thickness which the flange has in the assembly region.
- the thickness of the flange in the compensation section corresponds in particular at least approximately to the wall thickness of the inner wall.
- the component according to the invention is used in a preferred application, in particular as part of an exhaust gas line of a Gasurbinenprüfstandes, and here preferably designed as a test chamber or as a pipeline.
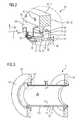
- FIG. 1 shows a perspective, sectional view of a component 1 for guiding hot gas in a first embodiment.
- the component 1 here comprises a test chamber 2 designed as a hollow body.
- the test chamber 2 is part of an exhaust gas passage 3 of a gas turbine test stand or specifically a combustion chamber test stand.
- the gas turbine test stand comprises a combustion chamber (not shown).
- a burner to be tested is accommodated in the combustion chamber as intended, which is connected upstream of the test chamber 2 by fluid technology (in the illustration on the left).
- fluid technology in the illustration on the left.
- Burner resulting hot gases flue gases / exhaust gases
- a further channel section also not shown
- the test chamber 2 is essentially formed by an elongated, rectangular in cross-section channel having at both longitudinal ends in each case one - acting as an inlet or outlet for the hot gas opening 4.
- Each opening 4 defines an axial direction 5 oriented perpendicular to the opening cross section.
- the hot gas (with a typical temperature of about 1600 ° C to 1700 ° C).
- the test chamber 2 serves to simulate a downstream turbine in a real gas turbine of the combustion chamber by simulating the pressure and flow conditions present there.
- the illustration shows that the test chamber 2 for this purpose comprises further elements, for example bushings 7, through which components necessary for imitation of the flow can be introduced into the interior space 6.
- the test chamber 2 includes nozzles 8, which serve for example for connecting sensors.
- the test chamber 2 is double-walled.
- An inner wall 15 facing the hot exhaust gas is surrounded by an outer wall 16.
- a narrow (coolant) gap 17 is formed between the inner wall 15 and the outer wall 16.
- a coolant here cooling water
- a volume flow of about 30 liters / second of cooling water with an average temperature of about 80 ° C is enforced.
- a (not shown) nozzle is welded to the inner wall 15 at the first axial end 20.
- a (mounting) flange 26 is welded.
- flange 26 shown enlarged connects at the axial end 21 with a flange 27 on the inner wall 15 and protrudes from there, viewed in rough approximation, in the radial direction 30 (thus in a plane perpendicular to the axial direction 5 plane) to the outside.
- the flange 26 comprises a mounting portion 32.
- the mounting portion 32 is formed by a test chamber 2 circumscribing the closed rectangular frame.
- the flange 26 is screwed by means of circumferentially introduced (threaded) holes 40 on the corresponding counter flange.
- FIG. 2 is the mounting portion 32 and the axial end 21 of the inner wall 15, a compensating portion 45 of the flange 26 interposed.
- the flange 26 is profiled in a meander or wave form to compensate for thermal stresses.
- the compensation section 45 initially extends in a flush manner with the inner wall 15 and is then bent outwards in a bend 47 by approximately 180 °.
- the two flanks 48 of the bend 47 are thus aligned at least approximately parallel to the axis, while a fold 49 of the bend 47 is formed by an approximately radially aligned portion.
- the compensation section 45 At the side facing away from the bend 47 edge of the outer edge 48 of the compensation portion 45 is bent by about 90 ° to the outside.
- the compensation section 45 finally terminates flush with a rear side of the mounting section 32 opposite the end face 35 at its radially inner edge. All bends in the compensation section 45 are provided with radii to avoid notch effects.
- the flange 26 is thus in the compensation section 45, seen in cross section, contoured S-shaped.
- the term "bending" as used above does not necessarily imply that the shape of the compensation section 45 is produced by a bending process. Rather, the entire flange 26 is preferably one piece milled from a solid body of "Inconel".
- the flange 26 has only a comparatively small material thickness S1 at the transition to the inner wall 15 or S2 at the transition to the mounting section 32, while the flange 26 in the mounting section 32 has a considerably greater material thickness.
- FIG. 2 It can also be seen that the mounting portion 32 frontally projects beyond the fold 49 of the bend 47 in the axial direction 5 by a slight distance. This ensures that the bend 47 is arranged in the assembled state of the component 1 with a certain axial clearance to adjacent components, and thus yield a thermally induced expansion of the test chamber 2 in the axial direction 5 without the rebate 49 against the corresponding counter flange of the adjacent component encounters.
- FIG. 2 It can also be seen that the compensation portion 45 is bent in the region of the bend 47 around the outer wall 16, so that the outer wall is in the in the formed by the bend 47 fold of the flange 26 into it.
- An axial end 55 of the outer wall 16 overlaps in the axial direction 5 with the two edges 48 of the bend 47th
- the component 1 comprises a profile approximately rectangular, rounded web 60.
- the web 60 is welded on the one hand with an edge of a first leg 61 circumferentially on the outer wall 16, wherein the leg 61 radially from the outer wall 16 protrudes.
- the web 60 is also circumferentially welded to the edge of a second leg 62 at the radial inner edge of the back of the mounting portion 32, wherein the leg 62 in turn protrudes approximately at right angles from the back 50.
- the flange shape according to the invention shown here compensates comparatively large strains both in the axial direction 5 (as indicated by an arrow 65 in FIG. 1 ) as well as in the radial direction (indicated by arrows 66 in FIG. 1 ), without that material stresses are exceeded in the flange 26, which could lead to cracks and thus leakage of the cooling medium or escape of superheated steam. Due to the profile structure, the flange 26 nevertheless has sufficient rigidity so as not to impair the stability of the flange 26.
- FIG. 3 shows the component 1 in a second embodiment.
- the hollow body is designed as a double-walled, round tube in cross-section 80, which is provided at both ends with a respective flange 26.
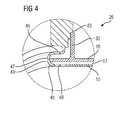
- the two flanges 26 are formed here essentially analogously to the first embodiment, wherein the flange 26 and the mounting portion 32 here in plan view of the end face 35, however, in adaptation to the cylindrical pipe 80 by an annular frame (connecting plate) is formed. Furthermore, in contrast to the first embodiment, the fold 49 is guided here in a continuous (uniform) radius. How out FIG. 4 it can be seen here, the gap 17 is sealed by a circumferential radial web 82 protruding perpendicularly from the outer wall 16. This is on the back of the mounting portion 32 milled a circumferential step 83, in which the radial web 82 sealingly rests, wherein it terminates approximately flush with the back.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Turbine Rotor Nozzle Sealing (AREA)
Abstract
Es wird ein Bauteil (1) zur Führung von Heißgas angegeben. Das Bauteil (1) umfasst einen Hohlkörper (2,80) mit einer Innenwand (15), die einen das Heißgas führenden Innenraum (6) ummantelt, wobei die Innenwand (15) mindestens eine Öffnung (4) aufweist, sowie einen Montageflansch (26), der mit einem Flanschansatz (27) an die Innenwand (15) anschließt und von dem Rand der Öffnung (4) abragt. Der Montageflansch (26) weist dabei einen von dem Rand der Öffnung (4) radial beabstandeten Montageabschnitt (32) auf, der mit dem Flanschansatz (27) über einen Kompensationsabschnitt (45) verbunden ist. Der Kompensationsabschnitt (45) ist zumindest abschnittsweise aus der Radialrichtung (30) ausgebogen.
Description
- Die Erfindung betrifft ein Bauteil zur Führung von Heißgas, das einen das Heißgas im bestimmungsgemäßen Betrieb führenden Hohlkörper sowie einen Montageflansch umfasst. Die Erfindung bezieht sich dabei insbesondere auf ein Bauteil, das zum Einsatz bei einem Gasturbinenprüfstand bestimmt ist.
- Bei der Entwicklung von Gasturbinen wird unter anderem regelmäßig das Betriebsverhalten von neu entwickelten oder modifizierten Brennerkomponenten getestet. Dabei wird der Brenner unter simulierten Betriebsbedingungen auf einem Gasturbinenprüfstand betrieben und analysiert.
- Die bei der Verbrennung entstehenden Heißgase oder Rauchgase werden dabei über eine spezielle Rohrleitung abgeführt, die auch als "Abgasstrecke" bezeichnet ist. Die für die Abgasstrecke eingesetzten Bauteile sind üblicherweise doppelwandig ausgeführt, wobei in einem Spalt zwischen den beiden Wänden Kühlmittel, insbesondere Kühlwasser, geführt ist. Hierdurch sind diese Bauteile zum einen einem besonders hohen Temperaturgradienten von beispielsweise etwa 1600°C über wenige Millimeter ausgesetzt. Zum anderen sind diese Bauteile durch den - einem Prüfstand immanenten - diskontinuierlichen Betrieb einer zyklisch alternierenden thermischen Belastung ausgesetzt. Dabei entstehen insbesondere an den - in der Regel als Flanschverbindung ausgeführten - Befestigungspunkten zwischen benachbarten Bauteilen besonders hohe Spannungen, die zu einem vergleichsweise hohen Verschleiß dieser Bauteile bis hin zu Materialversagen, insbesondere Rissbildung, führen können.
- Der Erfindung liegt die Aufgabe zugrunde, ein Bauteil zur Führung von Heißgas anzugeben, das auch bei hoher thermischer Beanspruchung, insbesondere bei Wechselbeanspruchung, verschleißarm und langlebig ist.
- Diese Aufgabe wird erfindungsgemäß gelöst durch die Merkmale des Anspruchs 1. Das erfindungsgemäße Bauteil umfasst einen Hohlkörper mit einem Innenraum, der im bestimmungsgemäßen Betrieb des Bauteils das Heißgas führt. Eine diesen Innenraum ummantelnde Wand des Hohlkörpers ist nachfolgend als Innenwand bezeichnet. Als Einlass oder Auslass für das Heißgas ist in der Innenwand mindestens eine Öffnung vorgesehen.
- Das Bauteil umfasst weiterhin einen Montageflansch (nachfolgend kurz: Flansch), mittels welchem das Bauteil mit einem benachbarten heißgasführenden Bauteil verbindbar ist, insbesondere um das Bauteil in eine Heißgasleitung (Abgasstrecke) einzubinden. Der Flansch schließt mit einem Flanschansatz an die Innenwand des Bauteils an und ragt von dem Rand der Öffnung ab. Dabei umschließt der Flansch die Öffnung.
- Der Montageflansch weist einen Montageabschnitt auf, mittels welchem der Flansch mit einem korrespondierenden Gegenflansch des benachbarten Bauteils bestimmungsgemäß verbunden wird. Als Montageabschnitt wird also derjenige Abschnitt des Flansches bezeichnet, der die Anschlussfläche trägt, mit welcher der Flansch zur Herstellung einer Flanschverbindung an den Gegenflansch oder eine gegebenenfalls zwischengeordnete Dichtung angelegt wird.
- Dieser Montageabschnitt grenzt hierbei nicht direkt an den Flanschansatz und den Rand der von dem Flansch umgebenen Öffnung an, sondern ist von dem Rand der Öffnung radial beabstandet. Ein den Montageabschnitt mit dem Flanschansatz verbindende Abschnitt des Flansches dient dem Ausgleich der thermisch bedingten Materialausdehnung des Bauteils und ist daher als "Kompensationsabschnitt" bezeichnet. Erfindungsgemäß ist dieser Kompensationsabschnitt zumindest abschnittsweise ein- oder mehrfach aus der Radialrichtung ausgebogen, so dass der Flansch in diesem Bereich zumindest abschnittsweise in Axialrichtung verläuft oder zumindest schräg zur Radialrichtung angestellt ist. Der Flansch hat somit in dem Kompensationsabschnitt im Querschnitt eine mäanderartige Kontur.
- Aufgrund der mäanderartigen Kontur wird der Kompensationsabschnitt bei thermisch bedingter Ausdehnung oder Schrumpfung des Hohlkörpers nach Art eines Faltbalgs in Radialrichtung komprimiert oder expandiert. Zusätzlich zu der radialen Deformation des Hohlkörpers wird zudem auch eine thermisch bedingte axiale Deformation des Hohlkörpers durch flexible und reversible Verformung des Kompensationsabschnitts kompensiert, wodurch der Montagebereich des Flansches wirksam entlastet wird. Somit wird der herkömmlicherweise im Flanschbereich besonders hohe Verschleiß des Bauteils erheblich reduziert und einer Materialermüdung - die zum Beispiel mit Rissbildung verbunden sein kann - entgegengewirkt.
- Das erfindungsgemäße Bauteil ist mithin besonders robust bei thermischer Beanspruchung, insbesondere Wechselbelastung und eignet sich daher insbesondere vorteilhaft zur Verwendung in einem Gasturbinenprüfstand.
- Bei dem Hohlkörper handelt es sich vorzugsweise um einen im Wesentlichen rohrartigen (also insbesondere beidendseitig offenen) Kanal, dessen Querschnittsform beispielsweise rund, quadratisch oder rechteckig ausgeführt ist. Prinzipiell kann es sich bei dem Hohlkörper aber auch um einen Teil eines Gehäuses handeln. Der Flansch umschreibt dabei in an sich in bekannter Weise den Umriss der in dem Hohlkörper eingebrachten Öffnung.
- In einer besonders bevorzugter Ausführungsform ist der Flansch in dem Kompensationsabschnitt mit zwei gegenläufigen Biegungen versehen und weist somit, im Querschnitt gesehen, eine S-förmige oder Z-förmige Kontur auf.
- Besonders vorteilhaft zeigt sich das erfindungsgemäße Bauteil bei doppelwandigen, gekühlten Komponenten bzw. Rohrleitungen. In diesem Fall ist die Innenwand, an die der Flansch angesetzt ist, mit Abstand von einer Außenwand ummantelt ist, so dass zwischen der Innenwand und der Außenwand ein (Kühlmittel-)Spalt zur Führung eines Kühlmittels, insbesondere Kühlwasser, gebildet ist. Im Sinne einer einfachen und effektiven Bauweise des Bauteils dieser Kühlmittelspalt hierbei im Bereich der in die Innenwand eingebrachten Öffnung durch den Flansch abgedichtet.
- Der Flansch kann hierbei im Rahmen der Erfindung den Kühlmittelspalt vollständig verschließen und somit unmittelbar abdichten. Um allerdings zu ermöglichen, dass der mit der Innenwand verbundene Flansch und die Außenwand bei thermisch bedingter Materialausdehnung gegeneinander spannungsarm arbeiten können, ist vorzugsweise vorgesehen, dass der Flansch den Kühlmittelspalt nur mittelbar, nämlich unter Mitwirkung einer weiteren Dichtstruktur abdichtet.
- Bei dieser weiteren Dichtstruktur handelt es sich in einer vorteilhaften Ausführung des Bauteils um einen umlaufenden Radialsteg, der von der Außenwand abragt und in einem korrespondierenden umlaufenden Absatz des Flansches, insbesondere im Montageabschnitt, dichtend einsitzt.
- Alternativ hierzu ist die weitere Dichtstruktur durch einen, im Querschnitt gesehen, zumindest annähernd L-förmig ausgebildeten Steg gebildet, wobei ein erster Schenkel dieses Stegs in Radialrichtung von der Außenwand nach außen abragt, während ein zweiter Schenkel des Steg rückseitig (also an der von der Anschlussfläche abgewandten Seite) auf den Flansch, insbesondere auf dessen Montageabschnitt, stößt.
- In einer zweckmäßigen Ausführungsform ist der Flansch in dem Kompensationsabschnitt um die Außenwand (genauer gesagt einen die Öffnung umgebenden Rand der Außenwand) herumgebogen. Die Außenwand steht somit in eine durch die Umbiegung gebildete Falte des Flansches hinein.
- Der Flansch ist in einer zweckmäßigen Ausgestaltung als Schraubflansch ausgebildet. Entsprechend ist der Flansch in dem Montageabschnitt mit Bohrungen (wahlweise glattwandigen Bohrungen und/oder Gewindebohrungen) zur Aufnahme von Klemmschrauben versehen.
- In besonders geeigneter Ausführung ist der Flansch aus einem hochtemperaturbeständigen Material, insbesondere aus einer Nickellegierung gefertigt. Eine bevorzugte hochtemperaturbeständige Nickellegierung wird beispielsweise von der Firma Special Metals Corporation unter dem Markennamen "Inconel" vertrieben.
- Zur Erreichung einer besonders hohen Belastbarkeit, und somit zur Erzielung eines besonders geringen Ausfallrisikos sind der Montageabschnitt und der Kompensationsabschnitt vorzugsweise einstückig miteinander verbunden. "Einstückig" (monolithisch) ist hierbei in dem Sinne zu verstehen, dass der Montageabschnitt und der Kompensationsabschnitt aus einem einzigen Werkstück gefertigt sind und nicht erst durch einen nachträglichen Fügeprozess verbunden wurden. Insbesondere ist der Flansch einstückig aus einem Vollmaterial-Werkstück, insbesondere aus vorstehend genannter hochtemperaturbeständiger Nickellegierung, durch spanende Bearbeitung, z.B. Fräsen, herausgearbeitet.
- Zweckmäßigerweise weist der MontageFlansch in dem Kompensationsabschnitt eine im Vergleich zu dem Montageabschnitt geringere, insbesondere wesentlich geringere Materialstärke auf. Hierdurch wirkt der Kompensationsbereich als Sollbiegestelle, wodurch der Montageabschnitt des Flansches wiederum besonders effektiv entlastet wird. In zweckmäßiger Dimensionierung beträgt die Materialstärke des Flansches in dem Kompensationsbereich etwa ein Drittel bis ein Fünftel der Materialstärke, die der Flansch in dem Montagebereich aufweist. Die Stärke des Flansches im Kompensationsabschnitt entspricht insbesondere zumindest annähernd der Wandstärke der Innenwand.
- Das erfindungsgemäße Bauteil ist in bevorzugter Anwendung insbesondere als Bestandteil einer Abgasstrecke eines Gasturbinenprüfstandes eingesetzt, und hier vorzugsweise als Prüfkammer oder als Rohrleitung ausgeführt.
- Nachfolgend werden Ausführungsbeispiele der Erfindung anhand einer Zeichnung näher erläutert. Darin zeigen:
- FIG 1
- in einer perspektivischen Längsschnittdarstellung ein Bauteil zur Führung von Heißgas in einer ersten Ausführungsform, in der das Bauteil einen als Prüfkammer ausgeführten Hohlkörper umfasst, an den an einem Ende ein (Montage-)Flansch angesetzt ist,
- FIG 2
- in einer Detaildarstellung den Montageflansch gemäß
FIG 1 , - FIG 3
- in Darstellung gemäß
FIG 1 das Bauteil in einer zweiten Ausführungsform, in der das Bauteil einen als Rohrleitung ausgeführten Hohlkörper umfasst, an den beidendseitig jeweils ein profilierter Flansch angesetzt ist, und - FIG 4
- in Darstellung gemäß
FIG 2 einen der Flansche gemäßFIG 3 . - Einander entsprechende Teile und Größen sind in allen Figuren stets mit den gleichen Bezugszeichen versehen.
-
FIG 1 zeigt in perspektivischer, geschnittener Darstellung ein Bauteil 1 zur Führung von Heißgas in einer ersten Ausführungsform. Das Bauteil 1 umfasst hier einen als Prüfkammer 2 ausgebildeten Hohlkörper. - Die Prüfkammer 2 ist Bestandteil einer Abgasstrecke 3 eines Gasturbinenprüfstands bzw. konkret eines Brennkammerprüfstands. Der Gasturbinenprüfstand umfasst eine Brennkammer (nicht dargestellt). Im Betrieb des Prüfstandes ist in der Brennkammer bestimmungsgemäß ein zu prüfendender Brenner aufgenommen, welche der Prüfkammer 2 fluidtechnisch vorgeschaltet ist (in der Darstellung links). Beim Testbetrieb des Brenners entstehende Heißgase (Rauchgase/Abgase) werden durch die Prüfkammer 2 hindurch geleitet, dort ggf. vermessen und schließlich über einen weiteren Kanalabschnitt (ebenfalls nicht dargestellt) der Abgasstrecke 3 abgeleitet.
- Die Prüfkammer 2 ist im Wesentlichen durch einen länglichen, im Querschnitt rechteckigen Kanal gebildet, der an beiden Längsenden jeweils eine - als Einlass bzw. Auslass für das Heißgas wirkende Öffnung 4 aufweist.
- Jede Öffnung 4 definiert eine - senkrecht zu dem Öffnungsquerschnitt ausgerichtete - Axialrichtung 5.
- Durch einen durch die Öffnungen 4 zugänglichen Innenraum 6 der Prüfkammer 2 strömt in deren bestimmungsgemäßen Betrieb das Heißgas (mit einer typischen Temperatur von etwa 1600°C bis 1700°C).
- Die Prüfkammer 2 dient dazu, eine bei einer realen Gasturbine der Brennkammer nachgeschaltete Turbine durch Nachbildung der dort vorliegenden Druck- und Strömungsverhältnisse zu simulieren. Der Darstellung ist zu entnehmen, dass die Prüfkammer 2 hierzu weitere Elemente, beispielsweise Durchführungen 7 umfasst, durch die zur Imitation der Strömung notwendige Bauteile in den Innenraum 6 eingeführt werden können. Zudem umfasst die Prüfkammer 2 Stutzen 8, die beispielsweise zum Anschluss von Sensoren dienen.
- Die Prüfkammer 2 ist doppelwandig ausgeführt. Eine dem heißen Abgas zugewandte Innenwand 15 ist dabei von einer Außenwand 16 umgeben. Zwischen der Innenwand 15 und der Außenwand 16 ist ein schmaler (Kühlmittel-)Spalt 17 gebildet. In dem Spalt 17 wird unter Betriebsbedingungen ein Kühlmittel, hier Kühlwasser, vom ersten Axialende 20 der Prüfkammer 2 zum zweiten Axialende 21 geführt. Beispielhaft wird dabei ein Volumenstrom von etwa 30 Liter/Sekunde Kühlwasser mit einer mittleren Temperatur von etwa 80°C durchgesetzt.
- Zum Anschluss der Prüfkammer 2 an angrenzende Bauteile, insbesondere die Brennkammer und ein Rohrleitungsstück einer Heißgasableitung, ist an dem ersten Axialende 20 ein (nicht dargestellter) Stutzen an die Innenwand 15 angeschweißt. An dem zweiten Axialende 21 ist ein (Montage-)Flansch 26 angeschweißt.
- Der in
FIG 2 vergrößert dargestellte Flansch 26 schließt an dem Axialende 21 mit einem Flanschansatz 27 an die Innenwand 15 an und ragt von dort, in grober Näherung betrachtet, in Radialrichtung 30 (mithin in einer senkrecht auf die Axialrichtung 5 stehenden Ebene) nach außen ab. An seinem radialen Außenrand 31 umfasst der Flansch 26 einen Montageabschnitt 32. Der Montageabschnitt 32 ist durch einen die Prüfkammer 2 umschreibenden geschlossenen Rechtecks-Rahmen gebildet. An einer Stirnseite 35 des Montageabschnitts 32 befindet sich eine Anschlussfläche 36. Im bestimmungsgemäßen Montagezustand liegt diese Anschlussfläche 36 dichtend an einer Anschlussfläche eines korrespondierenden spiegelbildlich ausgeführten Gegenflansches des benachbarten Bauteils an. Dabei ist der Flansch 26 mit Hilfe von umfänglich eingebrachten (Gewinde-)Bohrungen 40 an dem korrespondierenden Gegenflansch verschraubt. - Gemäß
FIG 2 ist dem Montageabschnitt 32 und dem Axialende 21 der Innenwand 15 ein Kompensationsabschnitt 45 des Flansches 26 zwischengeordnet. In dem Kompensationsabschnitt 45 ist der Flansch 26 zur Kompensation von thermischen Spannungen in einer Mäander- oder Wellenform profiliert. Ausgehend von dem Flanschansatz 27 verläuft der Kompensationsabschnitt 45 zunächst ein kurzes Stück fluchtend mit der Innenwand 15 und ist anschließend in einer Biegung 47 um näherungsweise 180° nach außen umgebogen. Die beiden Flanken 48 der Biegung 47 sind somit zumindest annähernd achsparallel ausgerichtet, während ein Falz 49 der Biegung 47 durch einen näherungsweise radial ausgerichteten Abschnitt gebildet ist. An dem von der Biegung 47 abgewandten Rand der äußeren Flanke 48 ist der Kompensationsabschnitt 45 um etwa 90° nach außen umgebogen. In Anschluss an diese zweite Biegung 50 endet der Kompensationsabschnitt 45 schließlich bündig mit einer zur Stirnseite 35 entgegengesetzten Rückseite des Montageabschnitts 32 an dessen radialem Innenrand. Sämtliche Biegungen im Kompensationsabschnitt 45 sind zur Vermeidung von Kerbwirkungen mit Radien versehen. - Der Flansch 26 ist somit in dem Kompensationsabschnitt 45, im Querschnitt gesehen, S-förmig konturiert. Der vorstehend verwendete Begriff "Biegung" impliziert dabei nicht zwingend, dass die Form des Kompensationsabschnitts 45 durch einen Biegeprozess hergestellt ist. Vielmehr ist der gesamte Flansch 26 vorzugsweise einstückig aus einem Vollkörper aus "Inconel" herausgefräst.
- In dem Kompensationsabschnitt 45 hat der Flansch 26 eine nur vergleichsweise geringe Materialstärke S1 am Übergang zur Innenwand 15 bzw. S2 am Übergang zum Montageabschnitt 32, während der Flansch 26 in dem Montageabschnitt 32 eine demgegenüber wesentlich größere Materialstärke hat.
-
FIG 2 ist weiterhin zu entnehmen, dass der Montageabschnitt 32 stirnseitig den Falz 49 der Biegung 47 in Axialrichtung 5 um einen geringfügigen Abstand überragt. Hierdurch ist sichergestellt, dass die Biegung 47 im Montagezustand des Bauteils 1 mit gewissem axialen Spiel zu benachbarten Bauteilen angeordnet ist, und somit einer thermisch bedingten Ausdehnung der Prüfkammer 2 in Axialrichtung 5 nachgeben kann, ohne dass der Falz 49 gegen den korrespondierenden Gegenflansch des benachbarten Bauteils stößt. -
FIG 2 ist auch zu entnehmen, dass der Kompensationsabschnitt 45 in dem Bereich der Biegung 47 um die Außenwand 16 herumgebogen ist, so dass die Außenwand in die in die durch die Biegung 47 gebildete Falte des Flansches 26 hineinsteht. Ein Axialende 55 der Außenwand 16 überlappt dabei in Axialrichtung 5 mit den beiden Flanken 48 der Biegung 47. - Um den Kühlmittelspalt 17 gegen austretendes Kühlwasser abzudichten, umfasst das Bauteil 1 einen im Profil etwa rechtwinkligen, abgerundeten Steg 60. Der Steg 60 ist einerseits mit einem Rand eines ersten Schenkels 61 umlaufend an der Außenwand 16 angeschweißt, wobei der Schenkel 61 radial von der Außenwand 16 abragt. Andererseits ist der Steg 60 mit dem Rand eines zweiten Schenkels 62 an dem radialen Innenrand der Rückseite des Montageabschnitts 32 ebenfalls umlaufend angeschweißt, wobei der Schenkel 62 wiederum etwa rechtwinklig von der Rückseite 50 abragt.
- Die hier dargestellte erfindungsgemäße Flanschform kompensiert vergleichsweise große Dehnungen sowohl in Axialrichtung 5 (wie angedeutet durch einen Pfeil 65 gemäß
FIG 1 ) als auch in Radialrichtung (angedeutet durch Pfeile 66 inFIG 1 ), ohne dass im Flansch 26 Materialspannungen überschritten werden, welche zu Rissen und damit zu einer Leckage des Kühlmediums oder Austritt von Heißdampf führen könnten. Durch die Profilstruktur hat der Flansch 26 dennoch eine ausreichende Steifigkeit, um den Stabilität des Flansches 26 nicht zu beeinträchtigen. -
FIG 3 zeigt das Bauteil 1 in einer zweiten Ausführungsform. Im Unterschied zur ersten Ausführungsform ist hier der Hohlkörper als doppelwandige, im Querschnitt runde Rohrleitung 80 ausgebildet, welche beidendseitig mit jeweils einem Flansch 26 versehen ist. - Die beiden Flansche 26 sind hier im Wesentlichen analog zur ersten Ausführungsform ausgebildet, wobei der Flansch 26 bzw. der Montageabschnitt 32 hier in Draufsicht auf die Stirnseite 35 jedoch in Anpassung an die zylindrische Rohrleitung 80 durch einen ringförmigen Rahmen (Anschlussplatte) gebildet ist. Weiterhin ist im Unterschied zur ersten Ausführungsform der Falz 49 hier in einem durchgehenden (gleichmäßigen) Radius geführt. Wie aus
FIG 4 ersichtlich ist der Spalt 17 hier durch einen senkrecht von der Außenwand 16 abragenden umlaufenden Radialsteg 82 abgedichtet. Hierzu ist an der Rückseite des Montageabschnitts 32 eine umlaufende Stufe 83 eingefräst, in welcher der Radialsteg 82 dichtend einliegt, wobei er näherungsweise bündig mit der Rückseite abschließt. - Der Gegenstand der Erfindung ist nicht auf die vorstehend beschrieben Ausführungsbeispiele beschränkt. Vielmehr können weitere Ausführungsformen der Erfindung von dem Fachmann aus der vorstehenden Beschreibung abgeleitet werden. Insbesondere können die anhand der verschiedenen Ausführungsbeispiele beschriebenen Einzelmerkmale der Erfindung und deren Ausgestaltungsvarianten auch in anderer Weise miteinander kombiniert werden.
Claims (14)
- Bauteil (1) zur Führung von Heißgas, umfassend:- einen Hohlkörper (2,80) mit einer Innenwand (15), die einen das Heißgas führenden Innenraum (6) ummantelt, wobei die Innenwand (15) mindestens eine Öffnung (4) aufweist, sowie- einen Montageflansch (26), der mit einem Flanschansatz (27) an die Innenwand (15) anschließt und von dem Rand der Öffnung (4) abragt,
wobei der Montageflansch (26) einen von dem Rand der Öffnung (4) radial beabstandeten Montageabschnitt (32) aufweist, der mit dem Flanschansatz (27) über einen Kompensationsabschnitt (45) verbunden ist, wobei der Kompensationsabschnitt (45) zumindest abschnittsweise aus der Radialrichtung (30) ausgebogen ist. - Bauteil (1) nach Anspruch 1,
wobei der Montageflansch (26) in dem Kompensationsabschnitt (45) zwei gegenläufige Biegungen (47,50) aufweist, so dass der Montageflansch (26) in dem Kompensationsabschnitt (45), im Querschnitt gesehen, eine S-förmige oder Z-förmige Kontur aufweist. - Bauteil (1) nach Anspruch 1 oder 2,
wobei die Innenwand (15) mit Abstand von einer Außenwand (16) ummantelt ist, so dass zwischen der Innenwand (15) und der Außenwand (16) ein mit einem Kühlmittel durchströmbarer Kühlmittelspalt (17) gebildet ist, wobei der Montageflansch (26) zur Abdichtung des Kühlmittelspalts (17) mittelbar oder unmittelbar mit der Außenwand (16) verbunden ist. - Bauteil (1) nach Anspruch 3,
wobei der Kühlmittelspalt (17) durch einen umlaufenden von der Außenwand (16) außenseitig abragenden Radialsteg (82) abgedichtet ist, der in einem korrespondierenden umlaufenden Absatz (83) des Montageflansches (26), insbesondere des Montageabschnitts (32), einsitzt. - Bauteil (1) nach Anspruch 3,
wobei der Kühlmittelspalt (17) durch einen im Querschnitt gesehen zumindest annähernd etwa L-förmig ausgebildeten Steg (60) abgedichtet ist, dessen erster Schenkel (61) radial außenseitig von der Außenwand (16) abragt, während dessen zweiter Schenkel (62) rückseitig auf den Montageflansch (26), insbesondere auf dessen Montageabschnitt (32), stößt. - Bauteil (1) nach einem der Ansprüche 3 bis 5,
wobei der Montageflansch (26) in dem Kompensationsabschnitt (45) um die Außenwand (16) herumgebogen ist. - Bauteil (1) nach einem der Ansprüche 1 bis 6,
wobei der Montageabschnitt (32) Bohrungen (40) zur Aufnahme von Klemmschrauben aufweist. - Bauteil (1) nach einem der Ansprüche 1 bis 7,
wobei der Montageflansch (26) aus einem hochtemperaturbeständigen Material, vorzugsweise einer Nickellegierung, insbesondere "Inconel", gefertigt ist. - Bauteil (1) nach einem der Ansprüche 1 bis 8,
wobei der Montageabschnitt (32) und der Kompensationsabschnitt (45) einstückig miteinander verbunden sind. - Bauteil (1) nach Anspruch 9,
wobei der Montageflansch (26) monolithisch aus einem Vollmaterial-Werkstück durch spanende Bearbeitung herausgearbeitet ist. - Bauteil (1) nach einem der Ansprüche 1 bis 10,
wobei der Montageflansch (26) im Kompensationsabschnitt (45) eine im Vergleich zu dem Montageabschnitt (32) geringere Materialstärke (S1,S2) aufweist. - Bauteil(1) nach einem der Ansprüche 1 bis 11,
wobei der Hohlkörper als Prüfkammer (2) einer Abgasstrecke (3) eines Gasturbinenprüfstandes ausgeführt ist. - Bauteil (1) nach einem der Ansprüche 1 bis 12,
wobei der Hohlkörper als Rohrleitung (80) einer Abgasstrecke (3) eines Gasturbinenprüfstandes ausgeführt ist. - Montageflansch (26) für ein Bauteil (1) gemäß einem der Ansprüche 1 bis 13.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP14163126.7A EP2927431A1 (de) | 2014-04-02 | 2014-04-02 | Bauteil zur Führung von Heißgas |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP14163126.7A EP2927431A1 (de) | 2014-04-02 | 2014-04-02 | Bauteil zur Führung von Heißgas |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP2927431A1 true EP2927431A1 (de) | 2015-10-07 |
Family
ID=50424084
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP14163126.7A Withdrawn EP2927431A1 (de) | 2014-04-02 | 2014-04-02 | Bauteil zur Führung von Heißgas |
Country Status (1)
| Country | Link |
|---|---|
| EP (1) | EP2927431A1 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102021108441A1 (de) | 2021-04-01 | 2022-10-06 | Schott Ag | Befestigungsvorrichtung für ein temperaturstabiles, transparentes Element, sowie Partikelsensor, umfassend die Befestigungsvorrichtung |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1426841A1 (de) * | 1962-05-21 | 1969-05-29 | Parsons C A & Co Ltd | Dampfturbinenanlage |
| EP0893578A1 (de) * | 1997-07-21 | 1999-01-27 | Gec Alsthom Electromecanique Sa | Vorrichtung für eine dichte Kupplung zwischen dem Dampfzufuhrrohr und dem inneren Körper einer Niederdruck-Dampfturbinenanlage |
| EP2258928A1 (de) * | 2008-03-26 | 2010-12-08 | Mitsubishi Heavy Industries, Ltd. | Versiegelungselement, dampfturbine und verfahren zur resonanzvermeidung |
| US20110236205A1 (en) * | 2010-03-25 | 2011-09-29 | Ryokichi Hombo | Sealing mechanism with bellows and steam turbine provided with the sealing mechanism |
-
2014
- 2014-04-02 EP EP14163126.7A patent/EP2927431A1/de not_active Withdrawn
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1426841A1 (de) * | 1962-05-21 | 1969-05-29 | Parsons C A & Co Ltd | Dampfturbinenanlage |
| EP0893578A1 (de) * | 1997-07-21 | 1999-01-27 | Gec Alsthom Electromecanique Sa | Vorrichtung für eine dichte Kupplung zwischen dem Dampfzufuhrrohr und dem inneren Körper einer Niederdruck-Dampfturbinenanlage |
| EP2258928A1 (de) * | 2008-03-26 | 2010-12-08 | Mitsubishi Heavy Industries, Ltd. | Versiegelungselement, dampfturbine und verfahren zur resonanzvermeidung |
| US20110236205A1 (en) * | 2010-03-25 | 2011-09-29 | Ryokichi Hombo | Sealing mechanism with bellows and steam turbine provided with the sealing mechanism |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102021108441A1 (de) | 2021-04-01 | 2022-10-06 | Schott Ag | Befestigungsvorrichtung für ein temperaturstabiles, transparentes Element, sowie Partikelsensor, umfassend die Befestigungsvorrichtung |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1979699B1 (de) | Rohrbündel-wärmetauscher | |
| DE102009025054B4 (de) | Turbinengehäuse | |
| EP2662538B1 (de) | Anbindung eines doppelwandigen Turboladergehäuses | |
| EP1504231A1 (de) | Abgaswärmeübertrager, insbesondere für kraftfahrzeuge | |
| EP3548705B1 (de) | Turbolader | |
| DE102011055613A1 (de) | System und Verfahren zur Positionierung eines Sensors | |
| EP2405102A1 (de) | Gasturbine mit Balgdichtung | |
| DE102009054403A1 (de) | Abgasturbolader | |
| DE602004001546T2 (de) | Dichtungssystem für den Nebenstrom am Einlass der Nachbrennerdüse einer Turbomaschine | |
| DE102008002863A1 (de) | Dichtungsring mit Schwalbenschwanzformabschnitt | |
| DE102007042530A1 (de) | Dehnungsverbindung für Gasturbinen | |
| EP1400751A1 (de) | Brennkammer für eine Gasturbine | |
| DE102013111561A1 (de) | Abgasturbolader | |
| DE102014209544A1 (de) | Turbinenanordnung | |
| EP1899582B1 (de) | Hitzeschild und turbinenleitschaufel für eine gasturbine | |
| DE4206249C1 (de) | ||
| DE102005015150A1 (de) | Maschinengehäuse | |
| EP2407649A1 (de) | Flanschplatte, Flanschverbindung und Abgaskrümmer | |
| EP3017222B1 (de) | Verfahren zur herstellung eines gehäusemittelteils eines hochdruck-absperrschiebers | |
| EP3921577B1 (de) | Rohrbrennkammersystem und gasturbinenanlage mit einem solchen rohrbrennkammersystem | |
| EP2696036A1 (de) | Klemmring für eine Strömungsmaschine | |
| EP1225313B1 (de) | Abgasbehandlungseinrichtung | |
| EP3779258A1 (de) | Flexibles leitungselement aus metall | |
| DE102009030014A1 (de) | Flanschverbindung | |
| WO2021004562A1 (de) | Leitschaufelsegment mit stützabschnittsrippe |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 20160408 |