EP2939583B1 - Verfahren und vorrichtung zur herstellung eines staubsaugerbeutels und staubsaugerbeutel - Google Patents
Verfahren und vorrichtung zur herstellung eines staubsaugerbeutels und staubsaugerbeutel Download PDFInfo
- Publication number
- EP2939583B1 EP2939583B1 EP15163529.9A EP15163529A EP2939583B1 EP 2939583 B1 EP2939583 B1 EP 2939583B1 EP 15163529 A EP15163529 A EP 15163529A EP 2939583 B1 EP2939583 B1 EP 2939583B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- vacuum cleaner
- bag
- seam
- cleaner bag
- corner
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B70/00—Making flexible containers, e.g. envelopes or bags
-
- A—HUMAN NECESSITIES
- A47—FURNITURE; DOMESTIC ARTICLES OR APPLIANCES; COFFEE MILLS; SPICE MILLS; SUCTION CLEANERS IN GENERAL
- A47L—DOMESTIC WASHING OR CLEANING; SUCTION CLEANERS IN GENERAL
- A47L9/00—Details or accessories of suction cleaners, e.g. mechanical means for controlling the suction or for effecting pulsating action; Storing devices specially adapted to suction cleaners or parts thereof; Carrying-vehicles specially adapted for suction cleaners
- A47L9/10—Filters; Dust separators; Dust removal; Automatic exchange of filters
- A47L9/14—Bags or the like; Rigid filtering receptacles; Attachment of, or closures for, bags or receptacles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B2160/00—Shape of flexible containers
- B31B2160/10—Shape of flexible containers rectangular and flat, i.e. without structural provision for thickness of contents
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B2241/00—Making bags or boxes intended for a specific use
- B31B2241/008—Making suction cleaner bags
Definitions
- the present invention relates to a method for producing a vacuum cleaner bag and a vacuum cleaner bag according to the preamble of claim 6.
- the EP 1 915 939 discloses a filter bag for a vacuum cleaner, in which an upper layer and a lower layer made of a filter material are welded together at the edges on the edges.
- Such filter bags are also referred to as flat bags and are folded for transport both on two sides in a first direction and then adjacent to the holding plate in a second direction.
- the DE 10 2009 044 505 proposed to provide an inward fold on at least one edge of the vacuum cleaner bag.
- block bottom bags that have a cuboid or block-shaped bottom area and are therefore better adapted to a cuboid contour of a chamber of a vacuum cleaner.
- EP 1 776 909 describes a vacuum cleaner bag in which a bottom region is essentially designed as a block bottom bag, but which additionally has side folds that can be folded outwards.
- the production of such a block-shaped bottom is, however, complex because devices such as swords have to be inserted into the bag in order to fold the bag in the bottom area, in order then to bring about a corresponding folding. This makes the production complex and significantly increases the production time per vacuum cleaner bag compared to flat bags.
- shape-changing means in particular connection points, connecting seams, folded edges or other means are provided, which in the; Inserting the vacuum cleaner bag makes it easier to unfold.
- the vacuum cleaner bag can have more filling volume.
- the vacuum cleaner bag opposes a lower flow resistance to the air volume flow, since no superfluous nonwoven material has to squeeze into the dust space.
- the filter material of the vacuum cleaner bag is processed in at least one place by welding and / or gluing in the inflated state.
- the upper layer of the filter material is glued or welded to one another between two points and / or the lower layer is glued or welded to a further point on the lower layer.
- the seams in particular weld seams, preferably have an area of more than 4 mm 2 . Weld spots have a diameter of at least 2 mm.
- the flat bag is preferably provided with a weld seam at at least one corner, which is aligned at an angle to the seam running around the edge is.
- the weld seam can be oriented at right angles to the seam or at an angle of greater than 45 °, in particular greater than 60 °.
- At least one corner is welded and then cut off.
- Preferably two corners can be welded or cut to form a block bottom. It is also possible to weld all four corners to form a cuboid and then cut them off, so that a “block bottom” is formed on both the lower layer and the upper layer, that is to say a double block bottom.
- a device for carrying out the method comprises a device for inflating the flat bag and at least one welding or adhesive device for producing a shape-changing means to facilitate the unfolding of the vacuum cleaner bag, the filter material of the vacuum cleaner bag being inflated at least at one point by welding and / or gluing is editable.
- the vacuum cleaner bag according to the invention comprises an upper layer and a lower layer made of filter material, which are connected to one another via a first seam running around the edge, at least one layer having an inflow opening. At least one corner of the vacuum cleaner bag is provided with a means for facilitating the unfolding on the filter material. This should improve handling when inserting the vacuum cleaner bag.
- a weld seam is preferably provided at at least one corner at an angle to the first seam, for example at an angle greater than 60 °. It is also possible to provide only one or more weld spots or adhesive spots instead of the weld seam. In addition, embossments or folded edges can also be provided on the filter material to make it easier to unfold.
- a flat bag 1 serves as a blank for producing a vacuum cleaner bag according to the invention.
- the flat bag 1 comprises an upper layer 2 and a lower layer 3 made of filter material, which are connected to one another all around by a seam 4, in particular a weld seam.
- an inflow opening 5 is provided, which is surrounded by a holding plate 6 for holding the vacuum cleaner bag in a vacuum cleaner.
- the inflow opening 5 can be closed via a closure element, in particular a closure flap or a closure slide.
- a single- or multi-layer nonwoven or a composite material made of nonwoven and paper can be used as the filter material for the upper and lower layers 2, 3.
- a filter material made of a multi-layer nonwoven fabric that can be welded is preferably used.
- the flat bag 1 is shown in an inflated state, so that the flat bag has a cushion-shaped contour in which the circumferential seam 4 is arranged in a central region.
- a nozzle can be inserted into the inflow opening 5 in order to then blow air into the flat bag 1.
- a nozzle can be provided on a production device, for example on a rotating ring. Air is used as the fluid for inflating the flat bag 1, but other fluids, in particular gases or liquid media, can also be used, if appropriate with the provision of a corresponding intermediate layer.
- a liquid could also be used to inflate the flat bag 1, which liquid is pumped into the flat bag 1 within a flexible material, for example a balloon.
- a corner 9 of the flat bag 1 is shown, which is provided with a shape-changing means for facilitating the unfolding of the vacuum cleaner bag.
- the flat bag 1 is inflated with a Provided weld 12, which is produced by a sonotrode 10 and an anvil 11.
- the weld seam 12 forms a triangle with the corner 9 in plan view, the upper layer being welded to the upper layer and the lower layer to the lower layer being welded.
- the line-shaped weld seam 12 seals the vacuum cleaner bag, so that the corner 9 on the outer side of the weld seam 12 can be cut off without the vacuum cleaner bag becoming leaky.
- a three-dimensional contour results at this corner, preferably at least two corners 9 being provided with a corresponding weld seam 12, as shown in FIG Figure 3 is shown.
- the two corners 9 next to the weld seam 12 are cut off.
- a weld seam 12 is provided at two corners of the vacuum cleaner bag and extends essentially perpendicular to the seam 4 between the upper layer 2 and the lower layer 3.
- the vacuum cleaner bag has a seam 4 and two weld seams 12 in this area, which have the shape of a double T.
- the corners are designed like a flat bag, so that a block bottom is formed only in the area of the weld seams 12.
- the vacuum cleaner bag has a rectangular shape and can also be called a vacuum cleaner bag with a double block base.
- the inflow opening 5 within the holding plate 6 is aligned in a plane substantially perpendicular to side wall sections on which the circumferential seam 4 is provided.
- the weld seams 12 can have a length between 1 cm and 15 cm, in particular 2 cm to 8 cm, so that the vacuum cleaner bag fits optimally into an interior of a vacuum cleaner.
- the weld seams 12 have a higher strength than the filter material, so that the weld seams 12 form edges for reinforcement, which are oriented essentially perpendicular to the plane of the circumferential seam 4.
- Embodiment shown are provided at four corners alone welds 13, which are different from the embodiment of the Figure 4 do not run in a line, but have a kink.
- the weld seams 13 converge to a tip 14, so that the finished vacuum cleaner bag is not exactly cuboid, but has a larger circumference in the area of the plane of the circumferential seam 4 than in the area of the inflow opening at the top or at the bottom of the vacuum cleaner bag.
- the angle between the weld seams 13 can be in a range between 180 ° to 60 °, in particular 160 ° to 120 °.
- line-shaped weld seams 12 and 13 are provided, the corners 9 being cut off from the vacuum cleaner bag after the weld seams 12 and 13 have been produced.
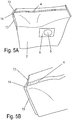
- the vacuum cleaner bag is given a rather rectangular shape starting from a flat bag, even if the edges do not necessarily have to be perpendicular to the plane of the seam 4, as is the case with the embodiment of FIG Figures 5A and 5B shows.
- the flat bag is first inflated or filled with a fluid so that the flat bag is given a pillow-shaped contour.
- inflation is also intended to include the use of a liquid fluid.
- shape-changing means in particular weld seams 12 or 13 or adhesive seams, are then provided in order to facilitate the unfolding of the vacuum cleaner bag.
- a weld seam 12 or 13 is preferably provided, which is provided at a corner 9 of the flat bag 1, so that the corner 9 can be cut off after the weld seams 12 and 13 have been produced. This can be done at two corners 9, but preferably at all four corners, so that the vacuum cleaner bag is given a rather cuboidal contour.
- the vacuum cleaner bag can then be folded and flattened in order to keep the storage volume in a package low.
- the welding seams 12 and 13 arranged at an angle to the seam 4 or corresponding welding points or folded edges make it easier to unfold the vacuum cleaner bag after it has been inserted into a vacuum cleaner.
- weld seams are used as shape-changing means. It is also possible, additionally or alternatively, to provide adhesive bonds, punched-out portions and / or folds in on the filter material.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Filters For Electric Vacuum Cleaners (AREA)
Description
- Die vorliegende Erfindung betrifft ein Verfahren zur Herstellung eines Staubsaugerbeutels sowie einen Staubsaugerbeutel nach dem Oberbegriff des Anspruches 6.
- Die
EP 1 915 939 offenbart einen Filterbeutel für einen Staubsauger, bei dem eine obere Lage und eine untere Lage aus einem Filtermaterial randseitig an den Kanten miteinander verschweißt sind. Solche Filterbeutel werden auch als Flachbeutel bezeichnet und werden für den Transport sowohl an zwei Seiten in eine erste Richtung und dann benachbart zu der Halteplatte in eine zweite Richtung gefaltet. Beim Einsetzen eines solchen Flachbeutels in einen Staubsauger kann es passieren, dass das Entfalten des Staubsaugerbeutels gehemmt wird durch eine innere Verrippung an dem Staubsauger oder ein Verklemmen der Faltung. - Um das Entfalten bei einem solchen Flachbeutel zu erleichtern, wurde in der
DE 10 2009 044 505 vorgeschlagen, an mindestens einer Kante des Staubsaugerbeutels eine nach innen gerichtete Falte vorzusehen. - Ferner gibt es sogenannte Klotzbodenbeutel, die einen quaderförmigen oder klotzförmigen Bodenbereich aufweisen und daher schon besser an eine quaderförmige Kontur einer Kammer eines Staubsaugers angepasst sind. In der
EP 1 776 909 wird ein Staubsaugerbeutel beschrieben, bei dem ein Bodenbereich im Wesentlichen als Klotzbodenbeutel ausgebildet ist, der allerdings zusätzlich nach außen auffaltbare Seitenfalten aufweist. Die Herstellung eines solchen klotzförmigen Bodens ist allerdings aufwändig, weil zum Falten des Beutels im Bodenbereich Vorrichtungen, wie Schwerter, in den Beutel eingefügt werden müssen, um dann eine entsprechende Faltung zu bewirken. Dadurch wird die Herstellung aufwändig und die Herstellungszeit pro Staubsaugerbeutel im Vergleich zu Flachbeuteln deutlich verlängert. - Es ist daher Aufgabe der vorliegenden Erfindung, ein Verfahren und einen Staubsaugerbeutel zu schaffen, die eine effektive Herstellung eines Staubsaugerbeutels ermöglichen und ein leichtes Auffalten des Staubsaugerbeutels gewährleisten.
- Diese Aufgabe wird mit einem Verfahren mit den Merkmalen des Anspruches 1 und einem Staubsaugerbeutel mit den Merkmalen des Anspruches 6 gelöst.
- Bei dem erfindungsgemäßen Verfahren zur Herstellung eines Staubsaugerbeutels wird zunächst ein Flachbeutel mit einer oberen und einer unteren Lage aus Filtermaterial, die randseitig umlaufend über eine erste Naht miteinander verbunden sind, wobei mindestens eine Lage eine Einströmöffnung aufweist, mit einem Fluid aufgeblasen, um dann in dem aufgeblasenen Zustand mindestens ein formveränderndes Mittel zum Erleichtern des Auffaltens des Staubsaugerbeutels anzubringen. Dadurch wird der Flachbeutel in der Form verändert, um beim späteren Einlegen in den Staubsaugerbeutel leichter entfaltet werden zu können. Als formverändernde Mittel sind insbesondere Verbindungsstellen, Verbindungsnähte, Faltkanten oder andere Mittel vorgesehen, die beim; Einsetzen des Staubsaugerbeutels das Auffalten erleichtern.
- Durch den Einsatz von formverändernden Mitteln kann neben dem Erleichtern des Auffaltens des Staubsaugerbeutels auch eine bessere Passung in den Staubraum des Staubsaugers erfolgen, da der Staubsaugerbeutel schon eher quaderförmig ausgebildet sein kann und sich dadurch besser der Form des Staubraumes anpasst. Durch die formverändernden Mittel kann der Staubsaugerbeutel mehr Füllvolumen aufweisen.
- Zudem setzt der Staubsaugerbeutel dem Luftvolumenstrom einen geringeren Strömungswiderstand entgegen, da kein überflüssiges Vliesmaterial sich in den Staubraum hineinzwängen muss.
- Gemäß der Erfindung wird das Filtermaterial des Staubsaugerbeutels an mindestens einer Stelle durch Schweißen und/oder Kleben im aufgeblähten Zustand bearbeitet. Um dem Flachbeutel eine dreidimensionale Kontur zu geben, wird dabei die obere Lage des Filtermaterials zwischen zwei Punkten miteinander verklebt oder verschweißt werden und/oder die untere Lage mit einer weiteren Stelle an der unteren Lage verklebt oder verschweißt. Dadurch werden Faltkanten erzeugt, die dem Flachbeutel eine Faltkante in eine Richtung im Wesentlichen senkrecht zur Ebene der ersten Naht geben. Die Nähte, insbesondere Schweißnähte weisen vorzugsweise eine Fläche von mehr als 4mm2 auf. Schweißpunkte besitzen einen Durchmesser von mindestens 2 mm.
- Vorzugsweise wird der Flachbeutel an mindestens einer Ecke mit einer Schweißnaht versehen, die winklig zu der randseitig umlaufenden Naht ausgerichtet ist. Die Schweißnaht kann dabei rechtwinklig zu der Naht oder in einem Winkel von größer 45°, insbesondere größer 60°, ausgerichtet sein.
- In einer bevorzugten Ausgestaltung wird mindestens eine Ecke verschweißt und dann abgeschnitten. Vorzugsweise können zwei Ecken zur Bildung eines Blockbodens verschweißt oder abgeschnitten werden. Es ist auch möglich, alle vier Ecken zur Bildung eines Quaders zu verschweißen und dann abzuschneiden, so dass sowohl an der unteren Lage als auch an der oberen Lage ein "Blockboden" gebildet ist, also ein doppelter Blockboden.
- Eine Vorrichtung zur Durchführung des Verfahrens umfasst eine Einrichtung zum Aufblasen des Flachbeutels und mindestens eine Schweiß- oder Klebeeinrichtung zur Herstellung eines formverändenden Mittels zum Erleichtern des Auffaltens des Staubsaugerbeutels, wobei das Filtermaterial des Staubsaugerbeutels an mindestens einer Stelle durch Schweißen und/oder Kleben im aufgeblähten Zustand bearbeitbar ist.
- Der erfindungsgemäße Staubsaugerbeutel umfasst eine obere Lage und eine untere Lage aus Filtermaterial, die über eine randseitig umlaufende erste Naht miteinander verbunden sind, wobei mindestens eine Lage eine Einströmöffnung aufweist. An mindestens einer Ecke des Staubsaugerbeutels ist an dem Filtermaterial ein Mittel zur Erleichterung des Auffaltens vorgesehen. Dadurch soll beim Einsetzen des Staubsaugerbeutels die Handhabung verbessert werden.
- Vorzugsweise ist an mindestens einer Ecke eine Schweißnaht winklig zu der ersten Naht vorgesehen, beispielsweise in einem Winkel größer als 60°. Es ist auch möglich, statt den Schweißnaht nur eine oder mehrere Schweißpunkte oder Klebepunkte vorzusehen. Zudem können zur Erleichterung des Auffaltens auch Prägungen oder Faltkanten an dem Filtermaterial vorgesehen werden.
- Die Erfindung wird nachfolgend anhand mehrerer Ausführungsbeispiele mit Bezug auf die beigefügten Zeichnungen näher erläutert. Es zeigen:
- Figuren 1A und 1B
- zwei Ansichten eines Flachbeutels im aufgeblähten Zustand;
- Figur 2
- eine Ansicht des Flachbeutels der
Figur 1 bei der Herstellung einer Schweißnaht im Eckbereich; - Figur 3
- eine Ansicht eines Staubsaugerbeutels, der auf einer Seite eine quaderförmige Kontur besitzt;
- Figuren 4A und 4B
- zwei Ansichten eines Staubsaugerbeutels, der eine quaderförmige Kontur besitzt, und
- Figuren 5A und 5B
- zwei Ansichten eines Staubsaugerbeutels mit im Wesentlichen quaderförmiger Kontur gemäß einem modifizierten Ausführungsbeispiel.
- Ein Flachbeutel 1 dient als Rohling zur Herstellung eines erfindungsgemäßen Staubsaugerbeutels. Der Flachbeutel 1 umfasst eine obere Lage 2 und eine untere Lage 3 aus Filtermaterial, die randseitig umlaufend über eine Naht 4, insbesondere eine Schweißnaht, miteinander verbunden sind. An der oberen Lage 2 ist eine Einströmöffnung 5 vorgesehen, die von einer Halteplatte 6 zur Halterung des Staubsaugerbeutels in einem Staubsauger umgeben ist. Die Einströmöffnung 5 kann über ein Verschlusselement, insbesondere eine Verschlussklappe oder einen Verschlussschieber, verschlossen werden. Als Filtermaterial für die obere und die untere Lage 2, 3 kann ein ein- oder mehrlagiger Vliesstoff oder ein Verbundmaterial aus Vliesstoff und Papier eingesetzt werden. Vorzugsweise wird ein Filtermaterial aus einem mehrlagigen Vliesstoff eingesetzt, das verschweißt werden kann.
- In den
Figuren 1A und 1B ist der Flachbeutel 1 in einem aufgeblähten Zustand gezeigt, so dass der Flachbeutel eine kissenförmige Kontur besitzt, bei der die umlaufende Naht 4 in einem mittleren Bereich angeordnet ist. Zum Aufblasen des Flachbeutels 1 kann ein Stutzen in die Einströmöffnung 5 eingesteckt werden, um dann Luft in den Flachbeutel 1 einzublasen. Ein solcher Stutzen kann an einer Fertigungsvorrichtung, beispielsweise an einem rotierenden Kranz, vorgesehen sein. Als Fluid zum Aufblasen des Flachbeutels 1 wird Luft eingesetzt, aber auch andere Fluide, insbesondere Gase oder flüssige Medien, können verwendet werden, gegebenenfalls unter Vorsehung einer entsprechenden Zwischenschicht. Zum Aufblasen des Flachbeutels 1 könnte auch eine Flüssigkeit eingesetzt werden, die innerhalb eines flexiblen Materials, beispielsweise eines Ballons, in den Flachbeutel 1 gepumpt wird. - In
Figur 2 ist eine Ecke 9 des Flachbeutels 1 gezeigt, die mit einem formverändernden Mittel zum Erleichtern des Auffaltens des Staubsaugerbeutels versehen wird. Hierfür wird der Flachbeutel 1 im aufgeblähten Zustand mit einer Schweißnaht 12 versehen, die durch eine Sonotrode 10 und einen Amboss 11 hergestellt wird. Die Schweißnaht 12 bildet mit der Ecke 9 in der Draufsicht ein Dreieck aus, wobei beim Verschweißen die obere Lage mit der oberen Lage und die untere Lage mit der unteren Lage verschweißt wird. Die linienförmige Schweißnaht 12 dichtet den Staubsaugerbeutel ab, so dass die Ecke 9 auf der äußeren Seite der Schweißnaht 12 abgetrennt werden kann, ohne dass der Staubsaugerbeutel undicht wird. - Es ist natürlich auch möglich, statt einer durchgängigen Schweißnaht 12 nur einzelne Schweißpunkte, Verklebungen, Faltkanten oder Falthilfen vorzusehen, die das Auffalten des Staubsaugerbeutels erleichtern.
- Bei der Herstellung einer Schweißnaht 12 an einer Ecke 9 des Staubsaugerbeutels ergibt sich an dieser Ecke eine dreidimensionale Kontur, wobei vorzugsweise mindestens zwei Ecken 9 mit einer entsprechenden Schweißnaht 12 versehen werden, wie dies in
Figur 3 gezeigt ist. Die beiden Ecken 9 neben der Schweißnaht 12 werden abgeschnitten. An zwei Ecken des Staubsaugerbeutels ist eine Schweißnaht 12 vorgesehen, die sich im Wesentlichen senkrecht zu der Naht 4 zwischen der oberen Lage 2 und der unteren Lage 3 erstreckt. Dadurch besitzt der Staubsaugerbeutel in diesem Bereich eine Naht 4 und zwei Schweißnähte 12, die die Form eines Doppel-T besitzen. Auf der gegenüberliegenden Seite sind die Ecken wie bei einem Flachbeutel ausgebildet, so dass nur im Bereich der Schweißnähte 12 ein Blockboden ausgebildet ist. - Bei dem Ausführungsbeispiel der
Figuren 4A und 4B sind alle vier Ecken mit einer Schweißnaht 12 versehen, die sich im Wesentlichen senkrecht zu der umlaufenden Naht 4 erstrecken. Dadurch besitzt der Staubsaugerbeutel eine quaderförmige Kontur und kann auch als Staubsaugerbeutel mit doppeltem Blockboden bezeichnet werden. Die Einströmöffnung 5 innerhalb der Halteplatte 6 ist in einer Ebene im Wesentlichen senkrecht zu Seitenwandabschnitten ausgerichtet, an denen die umlaufende Naht 4 vorgesehen ist. Die Schweißnähte 12 können dabei eine Länge zwischen 1 cm und 15 cm, insbesondere 2 cm bis 8 cm, aufweisen, damit der Staubsaugerbeutel optimal in einen Innenraum eines Staubsaugers passt. Die Schweißnähte 12 besitzen dabei eine höhere Festigkeit als das Filtermaterial, so dass die Schweißnähte 12 Kanten zur Verstärkung ausbilden, die im Wesentlichen senkrecht zur Ebene der umlaufenden Naht 4 ausgerichtet sind. - Bei dem in den
Figuren 5A und 5B gezeigten Ausführungsbeispiel sind an allein vier Ecken Schweißnähte 13 vorgesehen, die anders als bei dem Ausführungsbeispiel derFigur 4 nicht linienförmig verlaufen, sondern einen Knick aufweisen. Die Schweißnähte 13 laufen zu einer Spitze 14 zusammen, so dass der fertige Staubsaugerbeutel nicht exakt quaderförmig ist, sondern im Bereich der Ebene der umlaufenden Naht 4 einen größere Umfang besitzt als im Bereich der Ebene der Einströmöffnung an der Oberseite oder an einer Unterseite des Staubsaugerbeutels. Der Winkel zwischen den Schweißnähten 13 kann in einem Bereich zwischen 180° bis 60°, insbesondere 160° bis 120°, liegen. - In den dargestellten Ausführungsbeispielen sind linienförmige Schweißnähte 12 und 13 vorgesehen, wobei nach Herstellung der Schweißnähte 12 und 13 die Ecken 9 von dem Staubsaugerbeutel abgeschnitten sind. Dadurch wird dem Staubsaugerbeutel ausgehend von einem Flachbeutel eine eher quaderförmige Kontur gegeben, auch wenn die Kanten nicht unbedingt senkrecht zur Ebene der Naht 4 verlaufen müssen, wie dies das Ausführungsbeispiel der
Figuren 5A und 5B zeigt. - Bei dem erfindungsgemäßen Herstellungsverfahren wird der Flachbeutel zunächst aufgeblasen oder mit einem Fluid befüllt, damit der Flachbeutel eine kissenförmige Kontur erhält. Der Begriff "Aufblasen" soll auch den Einsatz eines flüssigen Fluides umfassen. In dem aufgeblasenen Zustand werden dann formverändernde Mittel, insbesondere Schweißnähte 12 oder 13 oder Klebenähte, vorgesehen, um das Auffalten des Staubsaugerbeutels zu erleichtern. Vorzugsweise wird dabei eine Schweißnaht 12 oder 13 vorgesehen, die an einer Ecke 9 des Flachbeutels 1 vorgesehen wird, so dass nach Herstellung der Schweißnaht 12 und 13 die Ecke 9 abgeschnitten werden kann. Dies kann sowohl an zwei Ecken 9 vorgenommen werden, vorzugsweise aber an allen vier Ecken, so dass der Staubsaugerbeutel eine eher quaderförmige Kontur erhält. Nach dem Schweißen kann dann der Staubsaugerbeutel gefaltet und flachgedrückt werden, um das Stauvolumen in einer Verpackung gering zu halten. Durch die winklig zu der Naht 4 angeordneten Schweißnähte 12 und 13 oder entsprechende Schweißpunkte oder Faltkanten wird das Auffalten des Staubsaugerbeutels nach dem Einsetzen in einen Staubsauger erleichtert.
- In dem dargestellten Ausführungsbeispielen werden Schweißnähte als formverändernde Mittel eingesetzt. Es ist auch möglich zusätzlich oder alternativ Verklebungen, Ausstanzungen und/oder Einfaltungen an dem Filtermaterial vorzusehen.
-
- 1
- Flachbeutel
- 2
- Lage
- 3
- Lage
- 4
- Naht
- 5
- Einströmöffnung
- 6
- Halteplatte
- 9
- Ecke
- 10
- Sonotrode
- 11
- Amboss
- 12
- Schweißnaht
- 13
- Schweißnaht
- 14
- Spitze
Claims (9)
- Verfahren zur Herstellung eines Staubsaugerbeutels, mit den folgenden Schritten:- Herstellen eines Flachbeutels (1) mit einer oberen und einer unteren Lage (2, 3) aus Filtermaterial, die randseitig umlaufend über eine Naht (4) miteinander verbunden sind, wobei mindestens eine Lage (2) eine Einströmöffnung (5) aufweist;- Aufblasen des Flachbeutels (1) mit einem Fluid, und- Anbringen mindestens eines formverändernden Mittels (12, 13) an mindestens einer Ecke des Staubsaugerbeutels in Form einer Verklebung, Schweißnaht, Schweißpunkt, Verbindungsstelle, Verbindungsnaht und/oder Faltkante zum Erleichtern des Auffaltens des Staubsaugerbeutels,- wobei das Filtermaterial an mindestens einer Stelle (12, 13) durch Schweißen und/oder Kleben im aufgeblasenen Zustand bearbeitet wird, wobei die obere Lage (2) des Filtermaterials zwischen zwei Punkten miteinander verklebt oder verschweißt wird und/oder die untere Lage (3) mit einer weiteren Stelle an der unteren Lage (3) verklebt oder verschweißt wird, um dem Flachbeutel (1) eine dreidimensionale Kontur zu geben.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass an mindestens einer Ecke (9) des Flachbeutels (1) eine Schweißnaht (12, 13) angebracht wird, die winklig zu der randseitig umlaufenden Naht (4) ausgerichtet ist.
- Verfahren nach Anspruch 2, dadurch gekennzeichnet, dass mindestens eine Ecke (9) verschweißt und dann abgeschnitten wird.
- Verfahren nach Anspruch 2 oder 3, dadurch gekennzeichnet, dass zwei Ecken (9) zur Bildung eines Blockbodens verschweißt und abgeschnitten werden.
- Verfahren nach Anspruch 2 oder 3, dadurch gekennzeichnet, dass vier Ecken (9) zur Bildung eines Quaders verschweißt und abgeschnitten werden.
- Staubsaugerbeutel als Flachbeutel (1) mit einer oberen Lage (2) und einer unteren Lage (3) aus Filtermaterial, die über eine randseitig umlaufende erste Naht (4) miteinander verbunden sind, wobei mindestens eine Lage (2, 3) eine Einströmöffnung (5) aufweist, dadurch gekennzeichnet, dass an mindestens einer Ecke (9) des Staubsaugerbeutels an dem Filtermaterial ein Mittel (12, 13) zur Erleichterung des Auffaltens in Form einer Verklebung, Schweißnaht, Schweißpunkt, Verbindungsstelle, Verbindungsnaht oder Faltkante vorgesehen ist, wobei die obere Lage (2) des Filtermaterials zwischen zwei Punkten miteinander verklebt oder verschweißt ist und/oder die untere Lage (3) mit einer weiteren Stelle an der unteren Lage (3) verklebt oder verschweißt ist, um dem Flachbeutel (1) eine dreidimensionale Kontur zu geben.
- Staubsaugerbeutel nach Anspruch 6, dadurch gekennzeichnet, dass an mindestens einer Ecke (9) eine Schweißnaht (12, 13) winklig zu der ersten Naht (4) vorgesehen ist.
- Staubsaugerbeutel nach Anspruch 7, dadurch gekennzeichnet, dass die Schweißnaht (12, 13) in einem Winkel größer als 60° zu der ersten Naht (4) ausgerichtet ist.
- Staubsaugerbeutel nach einem der Ansprüche 6 bis 8, dadurch gekennzeichnet, dass mindestens eine Faltkante oder Prägung als Mittel zur Erleichterung des Auffaltens an einer Ecke (9) vorgesehen ist.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| PL15163529T PL2939583T3 (pl) | 2014-05-02 | 2015-04-14 | Sposób i urządzenie do wytwarzania worka do odkurzacza oraz worek do odkurzacza |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102014106163.2A DE102014106163A1 (de) | 2014-05-02 | 2014-05-02 | Verfahren und Vorrichtung zur Herstellung eines Staubsaugerbeutels und Staubsaugerbeutel |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2939583A1 EP2939583A1 (de) | 2015-11-04 |
| EP2939583B1 true EP2939583B1 (de) | 2020-03-11 |
Family
ID=53016467
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP15163529.9A Active EP2939583B1 (de) | 2014-05-02 | 2015-04-14 | Verfahren und vorrichtung zur herstellung eines staubsaugerbeutels und staubsaugerbeutel |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP2939583B1 (de) |
| DE (1) | DE102014106163A1 (de) |
| PL (1) | PL2939583T3 (de) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN106378964B (zh) * | 2016-12-01 | 2018-09-04 | 南京沪江复合材料股份有限公司 | 一种液体袋的制作及泄漏检验方法 |
| EP4364625A1 (de) * | 2022-11-07 | 2024-05-08 | Wolf PVG GmbH & Co. KG | Staubsaugerbeutel und verfahren zur herstellung eines staubsaugerbeutels |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE20101466U1 (de) * | 2001-01-27 | 2001-04-19 | Wolf GmbH, 32602 Vlotho | In einen Staubsauger einsetzbare Filtereinrichtung |
| DE10359948A1 (de) * | 2003-12-19 | 2005-07-14 | Eurofilters N.V. | Staubsammelfilter und Verfahren zur Standzeitverlängerung von Staubsammelfiltern |
| DE202005016309U1 (de) | 2005-10-18 | 2005-12-15 | Wolf Gmbh | Staubsaugerbeutel |
| DE202006016303U1 (de) | 2006-10-23 | 2006-12-21 | Wolf Gmbh & Co. Kg | Filterbeutel |
| DE202007000198U1 (de) * | 2007-01-05 | 2007-03-08 | Branofilter Gmbh | Staubfilterbeutel für Staubsauger |
| DE202008016300U1 (de) | 2008-12-10 | 2009-02-26 | Wolf Pvg Gmbh & Co. Kg | Staubsaugerbeutel |
| DK2359730T4 (da) * | 2010-02-19 | 2019-11-11 | Eurofilters Holding Nv | Støvsugerfilterpose med sidefold |
-
2014
- 2014-05-02 DE DE102014106163.2A patent/DE102014106163A1/de not_active Withdrawn
-
2015
- 2015-04-14 PL PL15163529T patent/PL2939583T3/pl unknown
- 2015-04-14 EP EP15163529.9A patent/EP2939583B1/de active Active
Non-Patent Citations (1)
| Title |
|---|
| None * |
Also Published As
| Publication number | Publication date |
|---|---|
| PL2939583T3 (pl) | 2021-01-25 |
| DE102014106163A1 (de) | 2015-11-05 |
| EP2939583A1 (de) | 2015-11-04 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0116355B1 (de) | Innendruckbelastbare Verpackung aus flexiblem Material für Füllgüter, vorzugsweise Flüssigkeiten und Verfahren zur Herstellung einer befüllten Verpackung | |
| EP1677660B1 (de) | Filterbeutel und verfahren zu dessen herstellung | |
| EP3439975B1 (de) | Packungsmantel, verpackung und verfahren zur herstellung einer verpackung | |
| EP3439977B1 (de) | Packungsmantel, packung und verfahren zur herstellung einer packung | |
| WO2017174317A1 (de) | Packungsmantel, verpackung und verfahren zur herstellung einer verpackung | |
| EP2608954B1 (de) | Sack sowie verfahren zur herstellung von säcken | |
| WO2019068384A1 (de) | Packungsmantel, verpackung und verfahren zur herstellung einer verpackung | |
| EP1683460B1 (de) | Staubfilterbeutel | |
| EP3643635B1 (de) | Unbefüllter, unverschlossener seitenfaltenverpackungsbeutel | |
| EP2939583A1 (de) | Verfahren und vorrichtung zur herstellung eines staubsaugerbeutels und staubsaugerbeutel | |
| DE102017123011A1 (de) | Packungsmantel, Verpackung und Verfahren zur Herstellung einer Verpackung | |
| EP1142798B1 (de) | Formfolienbeutel | |
| EP2186742A1 (de) | Folienverpackungsbeutel, insbesondere für pulverförmiges, staubendes Füllgut | |
| EP0971848A1 (de) | Verpackung und verfahren zum herstellen derselben | |
| EP1212971B1 (de) | Filterbeutel für einen Staubsauger | |
| WO2006103020A1 (de) | Folienverpackung und insbesondere folienbeutel, sowie verfahren zur herstellung und siegelwerkzeug | |
| DE102017123010A1 (de) | Packungsmantel, Verpackung und Verfahren zur Herstellung einer Verpackung | |
| EP2755900A1 (de) | Standbodenbeutel und verfahren zur herstellung eines standbodenbeutels | |
| DE1818047C3 (de) | Verfahren zum Herstellen von mehrlagigen Ventilsäcken mit Innensack | |
| DE2048222C2 (de) | Mehrlagiger Kreuzbodensack | |
| DE2832256C2 (de) | ||
| AT321089B (de) | Verfahren zur Herstellung eines standfesten Kunststoffbeutels sowie Kunststoffbeutel für Verpackungszwecke | |
| DE2116428A1 (en) | Block bottom bag - has lining joined to outer sack to ensure full unfolding | |
| DE1411571A1 (de) | Sack -oder beutelartiger Behaelter fuer Fuellgueter aller Art sowie Verfahren zu deren Herstellung | |
| EP1882638A2 (de) | Verpackung für Schüttgut |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| 17P | Request for examination filed |
Effective date: 20160503 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20170207 |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: B31B 70/00 20170101ALI20170131BHEP Ipc: A47L 9/14 20060101AFI20170131BHEP |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20191217 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 1242098 Country of ref document: AT Kind code of ref document: T Effective date: 20200315 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502015011958 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R081 Ref document number: 502015011958 Country of ref document: DE Owner name: WOLF PVG GMBH & CO. KG, DE Free format text: FORMER OWNER: WOLF PVG GMBH & CO. KG, 32602 VLOTHO, DE Ref country code: DE Ref legal event code: R082 Ref document number: 502015011958 Country of ref document: DE Representative=s name: PATENT- UND RECHTSANWAELTE LOESENBECK, SPECHT,, DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| RAP2 | Party data changed (patent owner data changed or rights of a patent transferred) |
Owner name: WOLF PVG GMBH & CO. KG |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200611 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200311 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200311 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20200311 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200311 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200612 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200311 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200611 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200311 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200311 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200311 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200311 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200311 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200311 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200805 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200711 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200311 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502015011958 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200311 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200414 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200311 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200311 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200430 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200430 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20200430 |
|
| 26N | No opposition filed |
Effective date: 20201214 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200430 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200311 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20200611 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200414 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200611 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 1242098 Country of ref document: AT Kind code of ref document: T Effective date: 20200414 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200414 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200311 Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200311 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200311 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200311 Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200311 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PL Payment date: 20250403 Year of fee payment: 11 Ref country code: DE Payment date: 20250430 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20250424 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20250425 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20250429 Year of fee payment: 11 |