EP3055109B1 - Schneidvorrichtung mit austauschvorrichtung für den messerbalken - Google Patents
Schneidvorrichtung mit austauschvorrichtung für den messerbalken Download PDFInfo
- Publication number
- EP3055109B1 EP3055109B1 EP14772157.5A EP14772157A EP3055109B1 EP 3055109 B1 EP3055109 B1 EP 3055109B1 EP 14772157 A EP14772157 A EP 14772157A EP 3055109 B1 EP3055109 B1 EP 3055109B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- cutting
- web
- cutter bar
- carrier
- cutting device
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D7/00—Details of apparatus for cutting, cutting-out, stamping-out, punching, perforating, or severing by means other than cutting
- B26D7/26—Means for mounting or adjusting the cutting member; Means for adjusting the stroke of the cutting member
- B26D7/2628—Means for adjusting the position of the cutting member
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D1/00—Cutting through work characterised by the nature or movement of the cutting member or particular materials not otherwise provided for; Apparatus or machines therefor; Cutting members therefor
- B26D1/01—Cutting through work characterised by the nature or movement of the cutting member or particular materials not otherwise provided for; Apparatus or machines therefor; Cutting members therefor involving a cutting member which does not travel with the work
- B26D1/02—Cutting through work characterised by the nature or movement of the cutting member or particular materials not otherwise provided for; Apparatus or machines therefor; Cutting members therefor involving a cutting member which does not travel with the work having a stationary cutting member
- B26D1/03—Cutting through work characterised by the nature or movement of the cutting member or particular materials not otherwise provided for; Apparatus or machines therefor; Cutting members therefor involving a cutting member which does not travel with the work having a stationary cutting member with a plurality of cutting members
- B26D1/035—Cutting through work characterised by the nature or movement of the cutting member or particular materials not otherwise provided for; Apparatus or machines therefor; Cutting members therefor involving a cutting member which does not travel with the work having a stationary cutting member with a plurality of cutting members for thin material, e.g. for sheets, strips or the like
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D1/00—Cutting through work characterised by the nature or movement of the cutting member or particular materials not otherwise provided for; Apparatus or machines therefor; Cutting members therefor
- B26D1/01—Cutting through work characterised by the nature or movement of the cutting member or particular materials not otherwise provided for; Apparatus or machines therefor; Cutting members therefor involving a cutting member which does not travel with the work
- B26D1/45—Cutting through work characterised by the nature or movement of the cutting member or particular materials not otherwise provided for; Apparatus or machines therefor; Cutting members therefor involving a cutting member which does not travel with the work having a cutting member the movement of which is not covered by any preceding group
- B26D1/455—Cutting through work characterised by the nature or movement of the cutting member or particular materials not otherwise provided for; Apparatus or machines therefor; Cutting members therefor involving a cutting member which does not travel with the work having a cutting member the movement of which is not covered by any preceding group for thin material, e.g. for sheets, strips or the like
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D5/00—Arrangements for operating and controlling machines or devices for cutting, cutting-out, stamping-out, punching, perforating, or severing by means other than cutting
- B26D5/02—Means for moving the cutting member into its operative position for cutting
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D5/00—Arrangements for operating and controlling machines or devices for cutting, cutting-out, stamping-out, punching, perforating, or severing by means other than cutting
- B26D5/08—Means for actuating the cutting member to effect the cut
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D7/00—Details of apparatus for cutting, cutting-out, stamping-out, punching, perforating, or severing by means other than cutting
- B26D7/08—Means for treating work or cutting member to facilitate cutting
- B26D7/12—Means for treating work or cutting member to facilitate cutting by sharpening the cutting member
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D7/00—Details of apparatus for cutting, cutting-out, stamping-out, punching, perforating, or severing by means other than cutting
- B26D7/26—Means for mounting or adjusting the cutting member; Means for adjusting the stroke of the cutting member
Definitions
- the invention relates to a cutting device for slitting a moving in a web plane in a transport direction film web, in particular a plastic film web, having the features of the preamble of claim 1.
- a cutting device for slitting a film web into narrow film strips with a cutter bar is in DE 198 43 A1 disclosed.
- a cutting method with a cutting device is specified.
- rotary cutter bars In order to reduce the frequency of exchanging blade bars, so-called rotary cutter bars have been developed, such as the document DE 31 37 826 A1 can be removed.
- cylindrical cutter bar are provided on the circumference of several cutting blade rows are mounted, which can continue to rotate from one row of knife blades to the next blade row, which can be carried out while the cutting system is running.
- the blades of all blade rows are dull, then the entire production plant must be stopped and the cylindrical cutter bar completely replaced.
- the use of such a rotary cutter bar longer run times of the system can be achieved, but the system must be stopped to exchange the cutter bar and thus the production can be interrupted anyway.
- the production of a rotary cutter bar is correspondingly expensive.
- disc-shaped blades are mounted on a cutter bar, which is rotatable against the direction of the film web.
- the knife speed is less than the transport speed of the film, which delays the wear of the disc-shaped knife blades.
- the disk-shaped knife blades are dull on their circumferential section provided with cutting blades, the entire cutter bar is replaced regularly and the system is stopped.
- a cutting device for longitudinal cutting of a moving in a web plane in a transport direction film web, in particular a plastic film web, in a plurality of film tapes, wherein a provided with cutting blades first cutter bar is immersed with the cutting blades in a cutting position in the web plane, is a with Cutting blades provided second cutter bar with its cutting blades submersible in the web plane and the first cutter bar from the cutting position to a transfer position out of the orbital plane movable when the second cutter bar is immersed with its cutting blades in the web plane.
- the changing of the cutter bar automatically take place while the system is running.
- a first cutter bar Before a first cutter bar is moved from its cutting position to a transfer position outside the web plane, a second cutter bar with its cutting blades is already immersed in the web plane, whereby a continuous, uninterrupted operation of the cutting device is possible even at high web speeds of the film web.
- a change of the cutter bar in the ongoing plant operation is usually at first signs that the cutting blades of the currently located in a cutting position cutter bar are dull and / or the sectional image of the film ribbon shows irregularities introduced.
- the second knife bar appears in one second cutting position with its cutting blades in the web plane and then moves the first cutter bar from the cutting position to a transfer position outside the web plane.
- each cutter bar during the cutter bar change as seen in the transport direction punctures or dips into the film web both at an upstream and at a downstream cutting position.
- the second cutter bar in each case in the transport direction downstream of the currently located in the upstream cutting position cutter bar dives into the web plane and thus engage the cutting blades of this second cutter bar respectively in the spaces between the cut already in the longitudinal direction film tapes ,
- Distances between the individual cutting blades transversely to the transport direction along the cutter bar are defined by appropriate spacers between the cutting blades, whereby each width of the individual film strips is fixed.
- appropriate adjusting devices such as centering pins or the like, which serve for guiding or holding the cutter bar, it is ensured that the cutting blades of the cutter bar dipping in the web level of the film web are exactly positioned so that the cutting blades each in the spaces between the already cut in the longitudinal direction cut film strip. Ribbon tears are thus avoided when changing the cutter bar, and the cross-sectional image of the foil tapes remains as free as possible during the cutterbar change without errors or irregularities.
- a knife bar with already worn, blunt cutting blades can be moved from a transfer position outside the orbit plane particularly comfortable in a removal position and then exchanged, without affecting the ongoing operation of the cutting device. It is also conceivable within the scope of the invention to remove a blunt knife bar to be exchanged directly at a transfer position outside the web plane of the cutting device or to introduce a new knife bar back into the cutting device at a transfer position.
- the cutter bars can each be moved substantially perpendicularly to the web plane from the cutting position into a transfer position and / or vice versa.
- the cutter bar are moved in a direction perpendicular to the orbital plane to get into the transfer position and from there to a removal position to be removed at the removal position for maintenance or replacement of the cutting device can.
- new cutter bar or cutter bar with ground or newly inserted cutting blades are used in the removal position and further moved to a transfer position to be moved from this transfer position in a substantially vertical direction in the cutting position.
- the cutting blades of the prepared knife bar dip the cutting position in the web plane of the film web, the cutting blades of the now immersed knife bar engage exactly in the spaces between the individual film strips.
- the cutter bars are displaceable in each case along guide means substantially perpendicular to the web plane.
- guide means for the exact displacement of the cutter bar profiled guide rails are suitable, for example.
- each cutter bar can be fastened in a detachable manner, in each case, detachably to a cutter bar carrier which undertakes the holding and guiding function for the cutter bars.
- the knife bars can be fastened to the knife bar carrier using fastening systems known from the prior art.
- fastening systems known from the prior art.
- each cutter bar has receiving devices for receiving fastening devices on the cutter bar carrier.
- one or more receiving bores are provided as receiving devices on the cutter bar, for example, which serve for receiving, for example, centering pins as fastening devices.
- the knife bar carriers are displaceably mounted along guide means.
- a particularly precise guidance of the cutter bar along the guide means is achieved.
- a cutting device which further comprises an upstream web carrier and a downstream web carrier for guiding the film web to be cut in the web plane
- the cutting positions of the cutter bars are arranged between the upstream web carrier and the downstream web carrier. It is advantageously ensured in this embodiment that the moving film web is located at the cutting positions of the cutter bar in each case in a flat position within the web plane, thereby ensuring a particularly accurate sectional image of the film strips. Due to the web carriers, which are arranged upstream or downstream of the cutter bar, lateral deflections or fluctuations of the film web are avoided in this web section and the cutting blades of the cutter bar immerse each in the spaces between the film strips in the web plane.
- a web carrier for guiding the film web can serve, for example, rollers or rollers.
- an upstream cutting position of the cutter bar between the upstream web carrier and the downstream web carrier in the transport direction is arranged just after the upstream web carrier.
- the cutting blades of the knife bar are immersed in the direction of transport just after the upstream web carrier in the web plane of the film web. An undesired lateral offset or disturbing vibrations of the moving film web are thus avoided in this web section by the spatial proximity of the upstream cutting position of the knife bar to the upstream web carrier.
- a displacement device moves a cutter bar from a downstream cutting position in the web plane counter to the transport direction of the film web into a preferred upstream cutting position, the cutting blades each remaining immersed in the web plane of the film web or within the web plane opposite to the transport direction the film web are moved.
- the cutting position of the cutter bar counter to the transport direction of the film web in the preferred Upstream cutting position to be moved without affecting the sectional view of the film ribbon.
- the displacement device is particularly advantageously arranged to be displaceable in an axis direction parallel to the web plane. This ensures that the cutting blades of that cutter bar, which is currently in the cutting position, remain immersed in the web plane of the film web during the displacement of the cutter bar.
- the displacement device is equipped with at least one slide, which can be moved by a drive, preferably a linear drive or a spindle drive, in the axial direction parallel to the web plane.
- the drive acts on one or more slides, which guide the cutter bar parallel to the track during the movement in the axial direction.
- the accuracy of the sliding movement is advantageously increased by the use of linear or spindle drives.
- the use of two or more sliders, which attack each other during the displacement, for example, laterally on the two opposite narrow sides of the cutter bar to be moved, ensures a particularly accurate, parallel displacement of the cutter bar from a downstream cutting position to an upstream cutting position.
- the knife bar is thereby removed from the fastening devices of the cutter bar carrier located in the downstream cutting position and pushed or plugged against the transport direction of the film web onto the fastening devices of the cutter bar carrier located in the upstream cutting position.
- the fastening devices of at least one of the two cutter bar carriers which are each in the cutting position, preferably engage in the receiving devices of the cutter bar to be displaced, whereby an exact guidance of the cutter bar during the displacement is additionally supported.
- a transfer carrier is used for transferring at least one of the cutter bars from a lateral transfer position and / or for transferring at least one of the cutter bars to a lateral transfer position and is movably mounted on a guide device between two lateral transfer positions.
- the transfer carrier serves to simplify the change of the cutter bar and to take over the cutter bars to be exchanged from a transfer position or, conversely, to cutter bars To transfer a transfer position, so that they can be moved from this transfer position again in a cutting position.
- the transfer carrier in the case of a cutting device, is displaceable along the guide device into a middle removal position, which is located between the transfer positions, in order to change the cutter bar.
- cutter bar are transferred from the lateral transfer positions to the transfer carrier, after which the transfer carrier can be moved to a removal position at an arbitrary position between the transfer positions for particularly easy change of the cutter bar.
- the transfer carrier for changing the cutter bar in a cutting device can be displaced into a lateral removal position transversely to the transport direction and laterally of the film web.
- the lateral removal position for changing the cutter bar between the two lateral transfer positions and additionally in relation to the central removal position is also transversely to the transport direction and thus laterally shifted to the film web.
- the cutter bar is particularly easy to access in this with respect to the film web laterally shifted or pivoted removal position and can thus be swapped quickly and conveniently.
- an immersion depth of the cutting blades in the web plane height adjustable is adjustable.
- the cutting blades can be adjusted in their immersion depth in the web plane of the film web.
- the cutting blades can each be used along a cutting section and not only on one and the same interface.
- the life of one and the same cutter bar can be further increased without having to move it out of its cutting position.
- a cutting device further comprises control and / or regulating devices for fully automatic knife bar change and for fine adjustment of the guide devices.
- films with particularly high transport speeds can be cut, since the control and / or regulating devices fine-tune the guide devices and thus a ensure a particularly precise cut.
- the fully automatic knife bar change ensures a continuous, exact cutting process.
- FIG. 1 A continuous, flat film web 2, for example a plastic film web 2, is thereby moved in the transport direction 3 to the cutting device 1.
- the transport direction 3 of the film web 2 is shown in the figures in each case by an arrow. 3 symbolizes.
- the plastic film web 2 is cut by the cutting device 1 into a plurality of film strips 4 in a defined tape width. Both the plastic film web 2, as well as the individual, parallel film strips 4 are moved to a web plane 5.
- an upstream web carrier 6, which is arranged upstream of the cutting device 1 with respect to the transport direction 3, and a downstream web carrier 7 are provided at the downstream end of the cutting device 1.
- the two web carriers 6 and 7 are here in each case designed as guide rollers or guide rollers and ensure a flat position of the film web 2 to be cut or the film web 4 already cut in the longitudinal direction in each case in the web plane 5.
- An unwanted flutter or a lateral offset, in particular in a fast-moving film web 2 are successfully prevented by the two web carriers 6 and 7 at least in this path section.
- Fig. 1 which shows a cutting device 1 according to the invention during operation, is already a first cutter bar 10, which is equipped on its underside with cutting blades 11 and for its attachment or adjustment receiving means 12, 14, with an immersion depth 13 of the cutting blades 11 in the web plane 5 of the film web 2 immersed.
- the first cutter bar 10 is located in an upstream cutting position 110 which, viewed in the transport direction 3, is located just after the upstream web carrier 6.
- the cutting device 1 further comprises knife bar supports 30, 40, which each have fastening devices 31, 41.
- Each cutter bar carrier 30, 40 is displaceably mounted along a guide device 50, 60.
- the directions of movement 51, 61 of the cutter bar carriers 30, 40 along the guide devices 50, 60 are each marked as double arrows 51, 61.
- the movement directions 51, 61 are substantially perpendicular to the web plane 5.
- the knife bars 10, 20 are each releasably attachable to a knife bar carrier 30, 40, the receiving devices 12, 22 of the cutter bars 10, 20 receiving the fastening devices 31, 41 on the knife bar carrier 30 , 40 are provided.
- a transfer carrier 70 serves to take over at least one of the cutter bars 10, 20 from a lateral transfer position 210, 220 or, conversely, to transfer at least one the transfer bar 10, 20 in turn to a lateral transfer position 210, 220.
- the transfer carrier 70 is movably mounted between two lateral transfer positions 210, 220, which are here each above the web plane 5.
- the transfer carrier 70 has for this purpose fastening means 71, which - comparable to the fastening means 31, 41 of the two cutter bar supports 30, 40 - for holding or guiding respectively in specially provided receptacles 14, 24 of the cutter bar 10, 20 engage.
- each cutter bar 10, 20 each receiving means 12, 22 for attachment to the cutter bar supports 30, 40 and further receiving means 14, 24 for attachment to the transfer carrier 70.
- the transfer carrier 70 is movably mounted on a guide device 80. Depending on the design, the transfer carrier 70 can in any case be moved back and forth between the two lateral transfer positions 210 and 220 in the direction of movement 81 parallel to the film web 2 or to the web plane 5, which is shown as double arrow 81 in the figures, and to remove one to be changed Knife bar 10, 20 are moved to a central removal position 230, which is located at an arbitrary position between the transfer positions 210 and 220.
- the transfer carrier 70 can be moved on the guide device 80 additionally in a transverse movement 82 of the transfer carrier 70 laterally to the film web 2 and transversely to the transport direction 3, whereby a further, lateral removal position 240 of the transfer carrier 70 is reached, the side shifted next the film web 2 is located.
- the lateral transverse movement 82 of the guide device 80 is shown as a double arrow 82 the figures Fig. 7 such as Fig. 11 respectively.
- Fig. 12 refer to.
- the middle removal position 230 of the transfer carrier 70 is in Fig. 11 illustrated.
- Fig. 12 shows the transfer carrier 70 in the further, lateral removal position 240, which is located laterally next to the underlying film web 2.
- FIG. 2 illustrates the action of a displacement device 90, which serves to move a knife bar 10, 20 during operation of the machine from a downstream cutting position 120 in the web plane 5 counter to the transport direction 3 of the film web 2 into an upstream cutting position 110.
- the displacement device 90 is only in Fig. 6 shown and in the other side views Fig. 1 to Fig. 5 such as FIGS. 7 to 9 omitted.
- the direction of movement of a displacement 91 of the slider 93 of the displacement device 90 is symbolized as a double arrow 91.
- the displacement device 90 ensures that here the cutter bar 20 in an axis direction 92 parallel to Web plane 5 is moved.
- two slides 93 each engage laterally on the cutter bar 20 to be moved and displace it in the direction of arrow 91 against the transport direction 3.
- the slides 93 are moved by a drive of the displacement device 90, for example with a linear drive 94 or a spindle drive.
- a drive of the displacement device 90 for example with a linear drive 94 or a spindle drive.
- the change cycle of the cutter bar 10, 20 in the continuous operation of a cutting device 1 is based on the here in the figures Fig. 1 to Fig. 9 now shown as follows: are in Fig. 1 the cutting blades 11 of the first cutter bar 10 already blunt in the cutting position 110, the cutter bar 10 must be replaced. For this purpose, a prepared new, second knife bar 20 is already in the transfer position 220.
- the second cutter bar 20 together with the cutter bar support 40 in the direction of movement 61 is guided substantially vertically down along the guide means 60 until this second cutter bar 20 dips in a cutting position 120 with its cutting blades 21 in the web plane 5 of the film strips 4.
- both the first cutter bar 10, and the second cutter bar 20 are each in cutting positions, wherein each of the cutting blades 11, 21 of both cutter bars 10, 20 are immersed in the web plane 5 of the film web 2 with an immersion depth 13, 23.
- the position 120 for dipping the cutting blades 21 of the second cutter bar 20 is here seen in the transport direction 3 downstream of the cutting position 110 of the first cutter bar 10th
- the distance between the individual cutting blades 11, 21 is defined on the cutter bar 10, 20 by spacers between the blades and on the other hand, the position of the cutter bar 10, 20 respectively by receiving devices 12, 22, for example, mounting holes 12, 22, on the cutter bar 10, 20 and by the corresponding fastening means 31, 41, for example, centering pins 31, 41, the cutter bar support 30, 40 set.
- This ensures that the position of the cutting blades 11,21 of the cutter bar 10, 20 - each independently of the respective cutting position 110, 120 - always exactly in the longitudinal cutting direction of the film web 2 with the spaces between the film strips 4 match.
- first cutter bar 10 is moved from its cutting position 110 together with the cutter bar carrier 30 along the guide device 50 in the direction of movement 51 substantially perpendicularly upward into the transfer position 210.
- the second cutter bar 20 thus takes over the cutting function in the cutting position 120 alone.
- the first cutter bar 10 can then be removed for knife change depending on the design of the cutting device 1 either directly from the transfer position 210 or the first cutter bar 10 is taken over by the transfer carrier 70, which is in Fig. 4 is shown.
- the centering pins are performed as fastening means 71 of the transfer carrier 70 in the specially provided for the cutter bar exchange receptacles 14, such as mounting holes 14, solved the fixation of the cutter bar 10 on the cutter bar support 30 and the cutter bar 10 passed to the transfer carrier 70.
- the transfer carrier 70 is moved with the blunt cutter bar 10 along the guide device 80 in the direction of arrow 81 in a central removal position 230 and can now be reached comfortably and the cutting device 1 are removed.
- the transfer carrier 70 also additionally in the direction of movement 82 transverse or laterally to the transport direction 3 of the film web 2 from the cutting device 1 out can be moved, whereby this further, lateral removal position 240 laterally above the film web 2 is particularly easy and comfortable to reach.
- the lateral movement direction 82 of the guide device 80 of the transfer carrier 70 is for example FIG. 11 or FIG. 12 to be taken, where Fig. 11 the transfer carrier 70 in a central removal position 230 and Fig. 12 the transfer carrier 70 in a further, lateral removal position 240 shows.
- the empty cutter bar carrier 30 without cutter bar 10 is again conveyed substantially vertically in the direction of movement 51 along the guide device 50 down to the cutting position 110, which is shown in FIG Fig. 5 is shown.
- the slider 93 of the displacement device 90 is hereby driven by means of a linear drive 94 in order to convey the cutter bar 20 against the transport direction 3 of the film web 2 along the web plane 5 as precisely as possible to the cutter bar carrier 30 in the cutting position 110. It is particularly important that the cutter bar 20 is guided exactly parallel to the cutter bar support 40 or exactly in the longitudinal direction of the film web 2, so that the film strips 4 are cut exactly during this shift process.
- the knife bar 20 is transferred to the fastening means 31 of the cutter bar support 30 and in turn fixed accordingly.
- Fig. 7 is the blunted first cutter bar 10 still in a central removal position 230 on the transfer carrier 70th
- Fig. 8 illustrates the cutting device 1 after the transfer carrier 70 has been emptied and the dulled first cutter bar 10 has been removed for changing the device.
- the cutter bar carrier 40 is moved from the cutting position 120 in the direction of movement 61 along the guide device 60 substantially vertically upwards into the lateral transfer position 220, where the acquisition of a new cutter bar either from the transfer carrier 70 or by placement or attachment directly to the cutter bar carrier 40 in the lateral transfer position 220 can take place.
- the first cutter bar 10 with freshly ground or replaced cutting blades 11 and / or further, additional cutter bars can be used with new cutting blades and attached to the cutter bar carrier 40, as shown in FIG Fig. 1 is shown.
- additional cutter bars can be used with new cutting blades and attached to the cutter bar carrier 40, as shown in FIG Fig. 1 is shown.
- the position of the cutting blades 11,21 with increasing wear in their immersion depth 13, 23 with respect to the web plane 5 can be varied. This can be achieved, for example, by a height adjustment of the cutter bar carriers 30, 40 or else by means of traversing rollers.
- the angle of intersection of the cutting blades 11, 21 with respect to the web plane 5 remains advantageous and unlike rotary cutter bar even with a height adjustment of the immersion depth 13, 23 unchanged.
- Fig. 10 shows in a front view of a dismantled cutter bar 10 with a plurality of cutting blades 11, which are arranged distributed at equal intervals over the cutter bar length.
- receiving means 12 and 14 for receiving the fastening means 31, 41 of the cutter bar support 30, 40 and the fastening means 71 of the transfer carrier 70 are here each receiving bores 12, 14.
- the spatially staggered arrangement of the receiving devices 12 for receiving the fasteners 31, 41 of Knife bar carriers 30, 40 with respect to the receiving devices 14 for receiving the fastening devices 71 of the transfer carrier 70 ensure a smooth transfer of the cutter bars 10, 20 from the lateral transfer positions 210, 220 to the transfer carrier 70.
- the fastening devices 31 or 41 of the respective cutter bar carrier 30 or 40 can thus simultaneously engage with the fastening devices 71 of the transfer carrier 70 in the respective cutter bar 10, 20.
- the further cutter bar 20 with cutting blades 21 and receiving devices 22 and 24 is identical in construction to the cutter bar 10 shown here.
- Fig. 11 shows in a plan view the in the pictures Fig. 1 to Fig. 9 Cutting device 1 shown in the center of the transfer 70 is shown, which in the direction of movement 81 between the two lateral transfer positions 210 and 220 out and can be moved forth to serve in the removal position 230 shown here for receiving a to be changed cutter bar 10, 20.
- Fig. 12 concerns the in Fig. 11
- This transfer carrier 70 has been moved from the middle removal position 230 in the lateral direction of movement 82 transversely to the transport direction 3, to the cutter bar 10 located in this laterally extended removal position 240, which laterally to underlying film web 2 is moved to be able to replace particularly comfortable.
- FIGS Fig. 1 to Fig. 12 Further control and / or regulating devices, which are required for fully automatic knife bar change as well as for the fine adjustment of the guide devices, are shown in the schematic illustrations of FIGS Fig. 1 to Fig. 12 not shown.
- Fig. 13 is a cutting device 1 according to the invention with control means 300 and control means 310 for fully automatic change of the cutter bar 10, 20 and for fine adjustment of the guide means 50, 60 shown.
- control devices 300 and control devices 310 which are connected by means of signal lines 320 to the guide devices 50, 60, it is ensured that the guide devices 50, 60 are continuously precisely adjusted, especially at high transport speeds of the film web 2, and thus the most accurate possible cross-sectional view of the film strips 4 and an optimal cutting profile of the cutting blades 11, 21 are ensured.
- a continuous, uninterrupted operation of the cutting device 1 is ensured even at high web speeds of the film web 2 by the fully automatic change of the cutter bar 10, 20.
- the control devices 300 or control devices 310 may comprise any necessary devices, such as one or more cameras for optical monitoring of the sectional image of the film strips. As soon as at least one camera detects irregularities in the sectional image, an automatic cutter bar change is initiated.
- the control device 300 and / or the control device 310 may comprise one or more computer units which serve for data acquisition and / or data evaluation.
- the invention is not limited to the embodiments shown in the figures. So it is within the scope of the invention just as possible to move the cutter bar for blade change in transfer positions, which transfer positions, for example Space reasons are arranged below the web plane and / or laterally of the film web. Likewise, it is conceivable within the scope of the invention to detachably fasten the knife bars directly to the guide means in order to be able to move the knife bars back and forth in a particularly compact manner between the respective cutting positions and transfer positions by means of the guide means. Thus, for example, a particularly compact design of a cutting device can be realized, which works without a transfer carrier between the two transfer positions and in which the cutting positions of the cutter bar are just or directly next to each other.
Landscapes
- Life Sciences & Earth Sciences (AREA)
- Forests & Forestry (AREA)
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Nonmetal Cutting Devices (AREA)
- Details Of Cutting Devices (AREA)
- Perforating, Stamping-Out Or Severing By Means Other Than Cutting (AREA)
Description
- Die Erfindung betrifft eine Schneidevorrichtung zum Längsschneiden einer in einer Bahnebene in einer Transportrichtung bewegten Folienbahn, insbesondere einer Kunststoff-Folienbahn, mit den Merkmalen des Oberbegriffs von Anspruch 1. Eine derartige Schneidvorrichtung zum Längsschneiden einer Folienbahn in schmale Folienbänder mit einem Messerbalken ist in
DE 198 43 A1 offenbart. Weiters wird im Rahmen der Erfindung ein Schneideverfahren mit einer Schneidevorrichtung angegeben. - Aus dem Stand der Technik ist eine Vielzahl an Ausführungen bekannt, um bahnförmig bewegte Materialien wie beispielsweise Folien aus Kunststoff in Längsrichtung in eine Vielzahl von Folienbändchen zu zerschneiden. Das Längsschneiden der Folie erfolgt meist durch das Vorbeiführen einer Folienbahn an mehreren an einem Messerbalken angebrachten Schneidklingen. Steigende Anlagengeschwindigkeiten führen allerdings zu höherem Verschleiß dieser Schneidklingen, die dadurch immer öfter gewechselt werden müssen. Zum Austausch der Messerbalken muss dazu meist die gesamte Produktionsanlage angehalten werden, was nachteilig zu einem Produktionsstillstand und zu erhöhten Produktionskosten führt.
- Um die Häufigkeit für den Austausch von Messerbalken zu verringern, wurden sogenannte Rotationsmesserbalken entwickelt, wie sie beispielsweise dem Dokument
DE 31 37 826 A1 entnommen werden können. Dabei sind zylinderförmige Messerbalken vorgesehen, an deren Umfang mehrere Schneidklingenreihen angebracht sind, die sich von einer Reihe von Messerklingen zur nächsten Klingenreihe weiterdrehen lassen, was bei laufender Schneidanlage durchgeführt werden kann. Sind jedoch die Klingen aller Klingenreihen stumpf, so muss dennoch die gesamte Produktionsanlage angehalten und der zylinderförmige Messerbalken komplett getauscht werden. Durch den Einsatz eines derartigen Rotationsmesserbalkens werden zwar längere Laufzeiten der Anlage erreicht, dennoch muss zum Tausch des Messerbalkens die Anlage angehalten und somit die Produktion jedenfalls unterbrochen werden. Außerdem ist die Fertigung eines Rotationsmesserbalkens entsprechend aufwendig. - Bei einer anderen Ausführung von Längsschneidevorrichtungen, welche der Druckschrift
DE2 126 027 A1 entnommen werden kann, werden scheibenförmige Messer an einem Messerbalken angebracht, der gegen die Laufrichtung der Folienbahn drehbar ist. Dadurch ist die Messergeschwindigkeit geringer als die Transportgeschwindigkeit der Folie, wodurch der Verschleiß der scheibenförmigen Messerklingen verzögert wird. Jedoch muss auch hier, sobald die scheibenförmigen Messerklingen an ihrem mit Schneidklingen versehenen Umfangsabschnitt stumpf sind, regelmäßig der gesamte Messerbalken getauscht und die Anlage angehalten werden. - Die Produktivität von Bändchenextrusionsanlagen konnte zwar durch die Verzögerung des Verschleißes der Schneidevorrichtungen erhöht werden, jedoch müssen diese Anlagen nach wie vor zum Austausch der Messerbalken angehalten werden, was sich negativ auf die Produktivität auswirkt.
- Es ist somit Aufgabe der vorliegenden Erfindung, eine Schneidevorrichtung bereitzustellen, die die geschilderten Nachteile des Standes der Technik vermeidet und einen kontinuierlichen Anlagenbetrieb ermöglicht, ohne beim Messerwechsel jeweils die Produktionsanlage anhalten zu müssen.
- Diese Aufgabe wird bei einer Schneidevorrichtung gemäß dem Oberbegriff des Anspruchs 1 mit den Merkmalen des kennzeichnenden Teiles des Anspruchs 1 gelöst. Die Unteransprüche betreffen weitere besonders vorteilhafte Ausgestaltungen der Erfindung.
- Bei einer erfindungsgemäßen Schneidevorrichtung zum Längsschneiden einer in einer Bahnebene in einer Transportrichtung bewegten Folienbahn, insbesondere einer Kunststoff-Folienbahn, in eine Vielzahl von Folienbändchen, wobei ein mit Schneidklingen versehener erster Messerbalken mit den Schneidklingen in einer Schneideposition in die Bahnebene eingetaucht ist, ist ein mit Schneidklingen versehener zweiter Messerbalken mit seinen Schneidklingen in die Bahnebene eintauchbar und der erste Messerbalken aus der Schneideposition in eine Übergabeposition außerhalb der Bahnebene verfahrbar, wenn der zweite Messerbalken mit seinen Schneidklingen in die Bahnebene eingetaucht ist.
- Vorteilhaft kann bei einer erfindungsgemäßen Schneidevorrichtung das Wechseln der Messerbalken automatisch bei laufender Anlage erfolgen. Bevor ein erster Messerbalken aus seiner Schneideposition in eine Übergabeposition außerhalb der Bahnebene verfahren wird, ist bereits ein zweiter Messerbalken mit seinen Schneidklingen in die Bahnebene eingetaucht, wodurch ein kontinuierlicher, unterbrechungsfreier Betrieb der Schneidevorrichtung auch bei hohen Bahngeschwindigkeiten der Folienbahn möglich wird. Ein Wechsel der Messerbalken im laufenden Anlagenbetrieb wird meist bei ersten Anzeichen, dass die Schneidklingen des sich momentan in einer Schneideposition befindlichen Messerbalkens stumpf werden und/oder das Schnittbild der Folienbändchen Unregelmäßigkeiten zeigt, eingeleitet. Somit taucht der zweite Messerbalken in einer zweiten Schneideposition mit seinen Schneidklingen in die Bahnebene ein und anschließend verfährt der erste Messerbalken aus der Schneideposition in eine Übergabeposition außerhalb der Bahnebene.
- Je nach Ausführung der erfindungsgemäßen Schneidevorrichtung ist es denkbar, dass jeder Messerbalken beim Messerbalkenwechsel in Transportrichtung gesehen sowohl an einer stromaufwärtigen, als auch an einer stromabwärtigen Schneideposition in die Folienbahn einsticht bzw. eintaucht.
- Alternativ dazu ist es im Rahmen der Erfindung vorgesehen, dass der zweite Messerbalken jeweils in Transportrichtung stromabwärts des gerade in der bevorzugten stromaufwärtigen Schneideposition befindlichen Messerbalkens in die Bahnebene eintaucht und somit die Schneidklingen dieses zweiten Messerbalkens jeweils in die Zwischenräume zwischen den bereits in Längsrichtung geschnittenen Folienbändchen eingreifen. Abstände zwischen den einzelnen Schneidklingen quer zur Transportrichtung entlang am Messerbalken werden durch entsprechende Distanzhalter zwischen den Schneidklingen definiert, wodurch auch jeweils eine Breite der einzelnen Folienbändchen festgelegt ist. Durch entsprechende Justiereinrichtungen wie beispielsweise Zentrierzapfen oder dergleichen, welche zur Führung bzw. Halterung der Messerbalken dienen, wird gewährleistet, dass die beim Messerbalkenwechsel in die Bahnebene der Folienbahn eintauchenden Schneidklingen der Messerbalken jeweils exakt so positioniert sind, dass die Schneidklingen jeweils in die Zwischenräume zwischen den bereits in Längsrichtung geschnittenen Folienbändchen eingreifen. Somit werden beim Messerbalkenwechsel Bändchenrisse vermieden und das Schnittbild der Folienbändchen bleibt auch während des Messerbalkenwechsels möglichst ohne Fehler oder Unregelmäßigkeiten.
- Ein Messerbalken mit bereits abgenützten, stumpfen Schneidklingen kann von einer Übergabeposition außerhalb der Bahnebene besonders bequem in eine Entnahmeposition verbracht und anschließend getauscht werden, ohne dabei den laufenden Betrieb der Schneidevorrichtung zu beeinträchtigen. Ebenso ist es im Rahmen der Erfindung denkbar, einen zu tauschenden, stumpfen Messerbalken direkt an einer Übergabeposition außerhalb der Bahnebene der Schneidevorrichtung zu entnehmen bzw. einen neuen Messerbalken an einer Übergabeposition wieder in die Schneidevorrichtung einzuführen.
- Besonders vorteilhaft sind bei einer erfindungsgemäßen Schneidevorrichtung die Messerbalken jeweils im Wesentlichen senkrecht zur Bahnebene aus der Schneideposition in eine Übergabeposition und/oder umgekehrt verfahrbar. In dieser bevorzugten Ausführungsvariante der Erfindung werden die Messerbalken in senkrechter Richtung zur Bahnebene verfahren, um in die Übergabeposition und von dort weiter zu einer Entnahmeposition zu gelangen, um an der Entnahmeposition zur Wartung oder zum Tausch der Schneidevorrichtung entnommen werden zu können. Umgekehrt werden neue Messerbalken bzw. Messerbalken mit geschliffenen oder neu eingesetzten Schneidklingen in der Entnahmeposition eingesetzt und weiter zu einer Übergabeposition verbracht, um aus dieser Übergabeposition in im Wesentlichen senkrechter Richtung in die Schneideposition verfahren zu werden. In einer bevorzugten Ausführung der Erfindung tauchen die Schneidklingen des vorbereiteten Messerbalkens der Schneideposition in die Bahnebene der Folienbahn ein, wobei die Schneidklingen des nun eingetauchten Messerbalkens exakt in die Zwischenräume zwischen den einzelnen Folienbändchen eingreifen. Mit dieser Ausführung, bei der sich die Übergabepositionen der Messerbalken beispielsweise senkrecht oberhalb der Folienbahn befinden, kann eine besonders kompakte Bauweise der erfindungsgemäßen Schneidevorrichtung realisiert werden.
- Zweckmäßig sind in einer Weiterbildung der Erfindung bei einer Schneidevorrichtung die Messerbalken jeweils entlang von Führungseinrichtungen im Wesentlichen senkrecht zur Bahnebene verschiebbar. Als Führungseinrichtungen zum exakten Verschieben der Messerbalken sind beispielsweise profilierte Führungsschienen geeignet.
- Besonders vorteilhaft ist bei einer erfindungsgemäßen Schneidevorrichtung jeder Messerbalken jeweils lösbar an einem Messerbalkenträger befestigbar, welcher die Halterungs- und Führungsfunktion für die Messerbalken übernimmt. Die Messerbalken sind dabei mit aus dem Stand der Technik bekannten Befestigungssystemen am Messerbalkenträger befestigbar. Im Rahmen der Erfindung ist es weiters denkbar, Schnellverschlüsse zur Befestigung der Messerbalken an den Messerbalkenträgern vorzusehen, um einen besonders raschen Wechsel der Messerbalken zu ermöglichen.
- In einer bevorzugten Ausführungsvariante der Erfindung weist bei einer Schneidevorrichtung jeder Messerbalken Aufnahmeeinrichtungen zur Aufnahme von Befestigungseinrichtungen am Messerbalkenträger auf. Dazu sind am Messerbalken beispielsweise ein oder mehrere Aufnahmebohrungen als Aufnahmeeinrichtungen vorgesehen, welche zur Aufnahme beispielsweise von Zentrierzapfen als Befestigungseinrichtungen dienen. Im Rahmen der Erfindung ist es weiters denkbar, auch andere bzw. zusätzliche lösbare Verbindungsvarianten zur Befestigung der Messerbalken am jeweiligen Messerbalkenträger vorzusehen.
- Zweckmäßig sind bei einer erfindungsgemäßen Schneidevorrichtung die Messerbalkenträger entlang von Führungseinrichtungen verschiebbar gelagert. In dieser Ausführungsvariante wird eine besonders präzise Führung der Messerbalken entlang der Führungseinrichtungen erreicht.
- In einer Weiterbildung der Erfindung sind bei einer Schneidevorrichtung, welche weiters einen stromaufwärtigen Bahnträger sowie einen stromabwärtigen Bahnträger zur Führung der zu schneidenden Folienbahn in der Bahnebene umfasst, die Schneidepositionen der Messerbalken zwischen dem stromaufwärtigen Bahnträger und dem stromabwärtigen Bahnträger angeordnet. Vorteilhaft wird in dieser Ausführung gewährleistet, dass sich die bewegte Folienbahn an den Schneidepositionen der Messerbalken jeweils in einer Planlage innerhalb der Bahnebene befindet, dadurch wird ein besonders exaktes Schnittbild der Folienbändchen gewährleistet. Durch die Bahnträger, welche stromaufwärts bzw. stromabwärts der Messerbalken angeordnet sind, werden seitliche Auslenkungen oder Schwankungen der Folienbahn in diesem Bahnabschnitt vermieden und die Schneidklingen der Messerbalken tauchen jeweils in die Zwischenräume zwischen den Folienbändchen in der Bahnebene ein. Als Bahnträger zur Führung der Folienbahn können beispielsweise Walzen oder Rollen dienen.
- Besonders vorteilhaft ist bei einer erfindungsgemäßen Schneidevorrichtung eine stromaufwärtige Schneideposition der Messerbalken zwischen dem stromaufwärtigen Bahnträger und dem stromabwärtigen Bahnträger in Transportrichtung knapp nach dem stromaufwärtigen Bahnträger angeordnet. In dieser bevorzugten Schneideposition sind die Schneidklingen des Messerbalkens in Transportrichtung knapp nach dem stromaufwärtigen Bahnträger in die Bahnebene der Folienbahn eingetaucht. Ein unerwünschter seitlicher Versatz oder störende Schwingungen der bewegten Folienbahn werden somit in diesem Bahnabschnitt durch die räumliche Nähe der stromaufwärtigen Schneideposition des Messerbalkens zum stromaufwärtigen Bahnträger vermieden.
- In einer weiteren erfindungsgemäßen Ausführung bewegt bei einer Schneidevorrichtung eine Verschiebeeinrichtung einen Messerbalken aus einer stromabwärtigen Schneideposition in der Bahnebene entgegen der Transportrichtung der Folienbahn in eine bevorzugte stromaufwärtige Schneideposition, wobei die Schneidklingen jeweils in der Bahnebene der Folienbahn eingetaucht bleiben bzw. innerhalb der Bahnebene entgegen der Transportrichtung der Folienbahn verschoben werden. Somit kann die Schneideposition des Messerbalkens entgegen der Transportrichtung der Folienbahn in die zu bevorzugende stromaufwärtige Schneideposition bewegt werden, ohne das Schnittbild der Folienbändchen zu beeinträchtigen.
- Besonders vorteilhaft ist bei einer erfindungsgemäßen Schneidevorrichtung die Verschiebeeinrichtung in einer Achsenrichtung parallel zur Bahnebene verschiebbar angeordnet. Dadurch wird gewährleistet, dass die Schneidklingen desjenigen Messerbalkens, der sich gerade in Schneideposition befindet, auch während der Verschiebung des Messerbalkens in der Bahnebene der Folienbahn eingetaucht bleiben.
- Zweckmäßig ist bei einer Schneidevorrichtung gemäß der Erfindung die Verschiebeeinrichtung mit zumindest einem Schieber ausgestattet, der durch einen Antrieb, vorzugsweise einem Linearantrieb oder einem Spindelantrieb, in Achsenrichtung parallel zur Bahnebene verschoben werden kann. Der Antrieb wirkt dazu auf einen oder mehrere Schieber, die den Messerbalken während des Verschiebens in Achsenrichtung parallel zur Bahnebene führen. Die Genauigkeit der Verschiebebewegung wird durch den Einsatz von Linear- oder Spindelantrieben vorteilhaft erhöht. Ebenso wird durch den Einsatz von zwei oder mehreren Schiebern, die während des Verschiebens beispielsweise jeweils seitlich an den beiden gegenüberliegenden Schmalseiten des zu verschiebenden Messerbalkens angreifen, eine besonders exakte, parallele Verschiebung des Messerbalkens von einer stromabwärtigen Schneideposition in eine stromaufwärtige Schneideposition gewährleistet. Der Messerbalken wird dabei von den Befestigungseinrichtungen des in stromabwärtiger Schneideposition befindlichen Messerbalkenträgers abgezogen und gegen die Transportrichtung der Folienbahn auf die Befestigungseinrichtungen des in stromaufwärtiger Schneideposition befindlichen Messerbalkenträgers aufgeschoben bzw. aufgesteckt. Vorzugsweise greifen die Befestigungseinrichtungen zumindest eines der beiden jeweils in Schneideposition befindlichen Messerbalkenträger während der Verschiebebewegung in die Aufnahmeeinrichtungen des zu verschiebenden Messerbalkens ein, wodurch eine exakte Führung des Messerbalkens während der Verschiebung zusätzlich unterstützt wird.
- In einer besonders vorteilhaften Ausführungsvariante der Erfindung bei einer Schneidevorrichtung dient ein Übergabeträger zur Übernahme zumindest eines der Messerbalken von einer seitlichen Übergabeposition und/oder zur Übergabe zumindest eines der Messerbalken an eine seitliche Übergabeposition und ist dazu an einer Führungseinrichtung zwischen zwei seitlichen Übergabepositionen beweglich gelagert. Der Übergabeträger dient dazu, den Messerbalkenwechsel zu vereinfachen und auszutauschende Messerbalken von einer Übergabeposition zu übernehmen bzw. umgekehrt Messerbalken an eine Übergabeposition zu übergeben, damit diese von dieser Übergabeposition aus wiederum in eine Schneideposition verfahren werden können.
- In einer Weiterbildung der Erfindung ist bei einer Schneidevorrichtung der Übergabeträger entlang der Führungseinrichtung in eine mittlere Entnahmeposition, die sich zwischen den Übergabepositionen befindet, zum Wechseln der Messerbalken verschiebbar. In dieser Ausführung werden Messerbalken von den seitlichen Übergabepositionen an den Übergabeträger übergeben, worauf der Übergabeträger in eine Entnahmeposition an einer beliebigen Position zwischen den Übergabepositionen zum besonders einfachen Wechseln der Messerbalken verschoben werden kann. Somit wird die Zugängigkeit der zu wechselnden Messerbalken vorteilhaft erhöht.
- In einer weiteren, alternativen Ausführungsvariante der Erfindung ist bei einer Schneidevorrichtung der Übergabeträger zum Wechseln der Messerbalken in eine seitliche Entnahmeposition quer zur Transportrichtung sowie seitlich der Folienbahn verschiebbar. In dieser Ausführung befindet sich die seitliche Entnahmeposition zum Wechseln der Messerbalken zwischen den beiden seitlichen Übergabepositionen sowie zusätzlich in Bezug auf die mittlere Entnahmeposition auch quer zur Transportrichtung und somit seitlich zur Folienbahn verschoben. Der Messerbalken ist in dieser in Bezug auf die Folienbahn seitlich verschobenen bzw. verschwenkten Entnahmeposition besonders einfach zugänglich und kann somit rasch und komfortabel getauscht werden.
- Zweckmäßig ist bei einer erfindungsgemäßen Schneidevorrichtung eine Eintauchtiefe der Schneidklingen in die Bahnebene höhenverstellbar. In dieser vorteilhaften Ausführungsvariante der Erfindung können die Schneidklingen in ihrer Eintauchtiefe in die Bahnebene der Folienbahn verstellt werden. Durch Feinjustierung der Eintauchtiefe können die Schneidklingen jeweils entlang eines Schneidenabschnitts und nicht nur an ein und derselben Schnittstelle genutzt werden. Somit lässt sich die Standzeit ein und desselben Messerbalkens weiter erhöhen, ohne diesen aus seiner Schneideposition verfahren zu müssen.
- In einer Weiterbildung der Erfindung umfasst eine Schneidevorrichtung weiterhin Steuerungs- und/oder Regelungseinrichtungen zum vollautomatischen Messerbalkenwechsel sowie zur Feinjustierung der Führungseinrichtungen. Vorteilhaft können in dieser Ausführung mit einer erfindungsgemäßen Schneidevorrichtung Folien mit besonders hohen Transportgeschwindigkeiten geschnitten werden, da die Steuerungs- und/oder Regelungseinrichtungen eine Feinjustierung der Führungseinrichtungen und somit ein besonders exaktes Schnittbild gewährleisten. Weiters ist durch den vollautomatischen Messerbalkenwechsel auch ein kontinuierlicher, exakter Schnittverlauf gewährleistet.
- Die vorliegende Erfindung umfasst auch ein Verfahren zum Längsschneiden einer in einer Bahnebene in einer Transportrichtung bewegten Folienbahn, insbesondere einer Kunststoff-Folienbahn, in eine Vielzahl von Folienbändchen mit einer erfindungsgemäßen Schneidevorrichtung angegeben werden, wobei die folgenden Verfahrensschritte durchlaufen werden:
- Eintauchen eines mit Schneidklingen versehenen ersten Messerbalkens mit seinen Schneidklingen in einer Schneideposition in die Bahnebene der Folienbahn,
- Eintauchen eines mit Schneidklingen versehenen zweiten Messerbalkens mit seinen Schneidklingen in einer Schneideposition in die Bahnebene, wobei die Schneidklingen dieses zweiten Messerbalkens jeweils in die Zwischenräume zwischen den bereits in Längsrichtung geschnittenen Folienbändchen eingreifen,
- anschließendes Verfahren des ersten Messerbalkens aus der Schneideposition in eine Übergabeposition außerhalb der Bahnebene.
- Weitere Einzelheiten, Merkmale und Vorteile der Erfindung ergeben sich aus der nachfolgenden Erläuterung eines in den Zeichnungen schematisch dargestellten Ausführungsbeispiels. In den Zeichnungen zeigen:
-
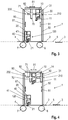
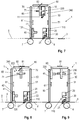
Fig. 1 bis Fig. 9 jeweils in seitlichen Schnittansichten eine zeitliche Abfolge des automatischen Wechsels der Messerbalken im laufenden Betrieb einer erfindungsgemäßen Schneidevorrichtung; -
Fig. 10 in einer Frontalansicht einen demontierten Messerbalken; -
Fig. 11 und Fig. 12 jeweils in einer Draufsicht die in denFig. 1 bis Fig. 9 dargestellte Schneidevorrichtung; -
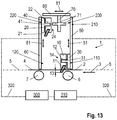
Fig. 13 in einer seitlichen Schnittansicht eine erfindungsgemäße Schneidevorrichtung mit Steuerungs- und Regelungseinrichtungen zum vollautomatischen Messerbalkenwechsel sowie zur Feinjustierung der Führungseinrichtungen. - Die folgenden Abbildungen
Fig. 1 bis Fig. 9 dienen zur Beschreibung des Wechsels von Messerbalken im kontinuierlichen Betrieb einer Schneidevorrichtung 1. Wie beispielsweise inFig. 1 veranschaulicht wird eine durchgehende, flächige Folienbahn 2, beispielsweise eine Kunststoff-Folienbahn 2, dabei in Transportrichtung 3 zur Schneidevorrichtung 1 bewegt. Die Transportrichtung 3 der Folienbahn 2 ist in den Abbildungen jeweils durch einen Pfeil 3 symbolisiert. Die Kunststoff-Folienbahn 2 wird von der Schneidevorrichtung 1 in eine Vielzahl von Folienbändchen 4 in definierter Bändchenbreite zerschnitten. Sowohl die Kunststoff-Folienbahn 2, als auch die einzelnen, parallelen Folienbändchen 4 werden dazu in einer Bahnebene 5 bewegt. Zur Führung der zu schneidenden Folienbahn 2 sind ein stromaufwärtiger Bahnträger 6, welcher in Bezug auf die Transportrichtung 3 stromaufwärts an der Schneidevorrichtung 1 angeordnet ist, sowie ein stromabwärtiger Bahnträger 7 am stromabwärtigen Ende der Schneidevorrichtung 1 vorgesehen. Die beiden Bahnträger 6 und 7 sind hier beispielsweise jeweils als Führungsrollen oder Führungswalzen ausgebildet und gewährleisten eine Planlage der zu schneidenden Folienbahn 2 bzw. der bereits in Längsrichtung geschnittenen Folienbändchen 4 jeweils in der Bahnebene 5. Ein unerwünschtes Flattern bzw. ein seitlicher Versatz insbesondere bei einer schnell laufenden Folienbahn 2 werden von den beiden Bahnträgern 6 und 7 zumindest in diesem Bahnabschnitt erfolgreich verhindert. - In
Fig. 1 , welche eine erfindungsgemäße Schneidevorrichtung 1 im laufenden Betrieb zeigt, ist bereits ein erster Messerbalken 10, welcher an seiner Unterseite mit Schneidklingen 11 ausgestattet ist und zu seiner Befestigung bzw. Justierung Aufnahmeeinrichtungen 12, 14 aufweist, mit einer Eintauchtiefe 13 der Schneidklingen 11 in die Bahnebene 5 der Folienbahn 2 eingetaucht. Der erste Messerbalken 10 befindet sich dabei in einer stromaufwärtigen Schneideposition 110, welche sich in Transportrichtung 3 gesehen knapp nach dem stromaufwärtigen Bahnträger 6 befindet. Ein zweiter Messerbalken 20, welcher ebenso mit Schneidklingen 21 an seiner Unterseite ausgestattet ist und zu seiner Befestigung bzw. Justierung Aufnahmeeinrichtungen 22, 24 aufweist, befindet sich derzeit in einer Übergabeposition 220 außerhalb der Bahnebene 5. - Die Schneidevorrichtung 1 umfasst weiters Messerbalkenträger 30, 40, welche jeweils Befestigungseinrichtungen 31, 41 aufweisen. Jeder Messerbalkenträger 30, 40 ist jeweils entlang einer Führungseinrichtung 50, 60 verschiebbar gelagert. Die Bewegungsrichtungen 51,61 der Messerbalkenträger 30, 40 entlang der Führungseinrichtungen 50, 60 sind jeweils als Doppelpfeile 51,61 gekennzeichnet. Die Bewegungsrichtungen 51,61 stehen im Wesentlichen senkrecht zur Bahnebene 5. Die Messerbalken 10, 20 sind jeweils lösbar an einem Messerbalkenträger 30, 40 befestigbar, wobei die Aufnahmeeinrichtungen 12, 22 der Messerbalken 10, 20 zur Aufnahme der Befestigungseinrichtungen 31, 41 am Messerbalkenträger 30, 40 vorgesehen sind.
- Ein Übergabeträger 70 dient zur Übernahme zumindest eines der Messerbalken 10, 20 von einer seitlichen Übergabeposition 210, 220 bzw. umgekehrt zur Übergabe zumindest eines der Messerbalken 10, 20 wiederum an eine seitliche Übergabeposition 210, 220. Der Übergabeträger 70 ist zwischen zwei seitlichen Übergabepositionen 210, 220, welche sich hier jeweils oberhalb der Bahnebene 5 befinden, beweglich gelagert. Der Übergabeträger 70 weist dazu Befestigungseinrichtungen 71 auf, welche - vergleichbar mit den Befestigungseinrichtungen 31, 41 der beiden Messerbalkenträger 30, 40 - zur Halterung bzw. Führung jeweils in eigens dafür vorgesehene Aufnahmeeinrichtungen 14, 24 der Messerbalken 10, 20 eingreifen. Somit weist jeder Messerbalken 10, 20 jeweils Aufnahmeeinrichtungen 12, 22 zur Befestigung an den Messerbalkenträgern 30, 40 sowie weitere Aufnahmeeinrichtungen 14, 24 zur Befestigung am Übergabeträger 70 auf. Der Übergabeträger 70 ist an einer Führungseinrichtung 80 beweglich gelagert. Je nach Ausführung kann der Übergabeträger 70 jedenfalls in Bewegungsrichtung 81 parallel zur Folienbahn 2 bzw. zur Bahnebene 5, welche in den Abbildungen als Doppelpfeil 81 eingezeichnet ist, zwischen den beiden seitlichen Übergabepositionen 210 und 220 hin und her bewegt werden und zur Entnahme eines zu wechselnden Messerbalkens 10, 20 in eine mittlere Entnahmeposition 230 verfahren werden, die sich an einer beliebigen Position zwischen den Übergabepositionen 210 und 220 befindet. Besonders komfortabel kann der Übergabeträger 70 an der Führungseinrichtung 80 zusätzlich noch in einer Querbewegung 82 des Übergabeträgers 70 seitlich zur Folienbahn 2 bzw. quer zur Transportrichtung 3 verfahren werden, wodurch eine weitere, seitliche Entnahmeposition 240 des Übergabeträgers 70 erreicht wird, die sich seitlich verschoben neben der Folienbahn 2 befindet. In dieser Ausführungsvariante ist die Zugänglichkeit zum auszutauschenden Messerbalken 10, 20 weiter verbessert und ein Messerbalkenwechsel kann besonders komfortabel und rasch erfolgen. Die seitliche Querbewegung 82 der Führungseinrichtung 80 ist als Doppelpfeil 82 den Abbildungen
Fig. 7 sowieFig. 11 bzw.Fig. 12 zu entnehmen. Die mittlere Entnahmeposition 230 des Übergabeträgers 70 wird inFig. 11 veranschaulicht.Fig. 12 zeigt den Übergabeträger 70 in der weiteren, seitlichen Entnahmeposition 240, die sich seitlich neben der darunterliegenden Folienbahn 2 befindet. -
Fig. 6 veranschaulicht die Wirkung einer Verschiebeeinrichtung 90, welche dazu dient, einen Messerbalken 10, 20 im laufenden Anlagenbetrieb aus einer stromabwärtigen Schneideposition 120 in der Bahnebene 5 entgegen der Transportrichtung 3 der Folienbahn 2 in eine stromaufwärtige Schneideposition 110 zu bewegen. Aus Gründen der besseren Übersichtlichkeit ist die Verschiebeeinrichtung 90 nur inFig. 6 dargestellt und in den weiteren SeitenansichtenFig. 1 bis Fig. 5 sowieFig. 7 bis Fig. 9 weggelassen. InFig. 6 ist die Bewegungsrichtung einer Verschiebung 91 des Schiebers 93 der Verschiebeeinrichtung 90 als Doppelpfeil 91 symbolisiert. Die Verschiebeeinrichtung 90 sorgt dafür, dass hier der Messerbalken 20 in einer Achsenrichtung 92 parallel zur Bahnebene 5 bewegt wird. Dazu greifen hier beispielsweise zwei Schieber 93 jeweils seitlich am zu verschiebenden Messerbalken 20 an und verlagern diesen in Pfeilrichtung 91 entgegen der Transportrichtung 3. Die Schieber 93 werden mit einem Antrieb der Verschiebeeinrichtung 90, beispielsweise mit einem Linearantrieb 94 oder einem Spindelantrieb, bewegt. In dieser Ausführung ist gewährleistet, dass von der Verschiebeeinrichtung 90 derjenige Messerbalken 10, 20, der sich mit seinen Schneidklingen 11,21 gerade in Eingriff in der Bahnebene 5 der Folienbahn 2 befindet, bei laufendem Anlagenbetrieb aus der stromabwärtigen Schneideposition 120 in die gegenüberliegende stromaufwärtige Schneideposition 110 verfahren werden kann, ohne dass dabei das Schnittbild der Folienbändchen 4 beeinträchtigt wird oder es zu Bändchenrissen kommt. Im Rahmen der Erfindung können auch andere vergleichbare Ausführungen an Verschiebeeinrichtungen 90 eingesetzt werden. - Der Wechselzyklus der Messerbalken 10, 20 im kontinuierlichen Betrieb einer Schneidevorrichtung 1 wird anhand des hier in den Abbildungen
Fig. 1 bis Fig. 9 gezeigten Ausführungsbeispiels nun wie folgt beschrieben: Sind inFig. 1 die Schneidklingen 11 des ersten Messerbalkens 10 in der Schneideposition 110 bereits stumpf, so muss der Messerbalken 10 ausgetauscht werden. Dazu befindet sich ein vorbereiteter neuer, zweiter Messerbalken 20 bereits in der Übergabeposition 220. - Wie in
Fig. 2 veranschaulicht, wird der zweite Messerbalken 20 mitsamt dem Messerbalkenträger 40 in Bewegungsrichtung 61 im Wesentlichen senkrecht nach unten entlang der Führungseinrichtung 60 geführt, bis dieser zweite Messerbalken 20 in einer Schneideposition 120 mit seinen Schneidklingen 21 in die Bahnebene 5 der Folienbändchen 4 eintaucht. Nun befinden sich sowohl der erste Messerbalken 10, als auch der zweite Messerbalken 20 jeweils in Schneidepositionen, wobei jeweils die Schneidklingen 11, 21 beider Messerbalken 10, 20 in die Bahnebene 5 der Folienbahn 2 mit einer Eintauchtiefe 13, 23 eingetaucht sind. Die Position 120 zum Eintauchen der Schneidklingen 21 des zweiten Messerbalkens 20 liegt hier in Transportrichtung 3 gesehen stromabwärts von der Schneideposition 110 des ersten Messerbalkens 10. - Beim Eintauchen der Schneidklingen 21 des zweiten Messerbalkens 20 muss sichergestellt sein, dass die Schneidklingen 21 exakt in die Schnittspalte des Messerbalkens 10 eingeführt werden, um die Folienbändchen 4 nicht zu beschädigen. Einerseits wird dazu der Abstand der einzelnen Schneidklingen 11, 21 an den Messerbalken 10, 20 durch Distanzhalter zwischen den Klingen definiert und andererseits wird die Position des Messerbalkens 10, 20 jeweils durch Aufnahmeeinrichtungen 12, 22, beispielsweise Aufnahmebohrungen 12, 22, am Messerbalken 10, 20 und durch die entsprechenden Befestigungseinrichtungen 31, 41, beispielsweise Zentrierzapfen 31, 41, der Messerbalkenträger 30, 40 festgelegt. So wird sichergestellt, dass die Position der Schneidklingen 11,21 der Messerbalken 10, 20 - jeweils unabhängig von der jeweiligen Schneideposition 110, 120 - immer exakt in Längsschnittrichtung der Folienbahn 2 mit den Zwischenräumen zwischen den Folienbändchen 4 übereinstimmen.
- In
Fig. 3 ist gezeigt, dass anschließend der stumpf gewordene, erste Messerbalken 10 aus seiner Schneideposition 110 mitsamt dem Messerbalkenträger 30 entlang der Führungseinrichtung 50 in Bewegungsrichtung 51 im Wesentlichen senkrecht nach oben in die Übergabeposition 210 verfahren wird. Die Schneidklingen 21 des ersten Messerbalkens 10 befinden sich damit nicht mehr in der Bahnebene 5. Derzweite Messerbalken 20 übernimmt somit alleine die Schneidefunktion in der Schneideposition 120. Der erste Messerbalken 10 kann anschließend zum Messerwechsel je nach Ausführung der Schneidevorrichtung 1 entweder direkt der Übergabeposition 210 entnommen werden oder der erste Messerbalken 10 wird vom Übergabeträger 70 übernommen, was inFig. 4 dargestellt ist. - Dazu werden die Zentrierzapfen als Befestigungseinrichtungen 71 des Übergabeträgers 70 in die für den Messerbalkenwechsel eigens vorgesehenen Aufnahmeeinrichtungen 14, beispielsweise Aufnahmebohrungen 14, geführt, die Fixierung des Messerbalkens 10 am Messerbalkenträger 30 gelöst und der Messerbalken 10 an den Übergabeträger 70 übergeben. Der Übergabeträger 70 wird mit dem stumpfen Messerbalken 10 entlang der Führungseinrichtung 80 in Pfeilrichtung 81 in eine mittlere Entnahmeposition 230 verfahren und kann nun komfortabel erreicht und der Schneidevorrichtung 1 entnommen werden. Um den Wechsel der Messerbalken 10, 20 noch weiter zu erleichtern, ist es im Rahmen der Erfindung weiters vorgesehen, dass der Übergabeträger 70 je nach Ausführung auch noch zusätzlich in Bewegungsrichtung 82 quer bzw. seitlich zur Transportrichtung 3 der Folienbahn 2 aus der Schneidevorrichtung 1 heraus verfahren werden kann, wodurch diese weitere, seitliche Entnahmeposition 240 seitlich oberhalb der Folienbahn 2 besonders einfach und komfortabel erreichbar ist. Die seitliche Bewegungsrichtung 82 der Führungseinrichtung 80 des Übergabeträgers 70 ist dazu beispielsweise
Fig. 11 oder Fig. 12 zu entnehmen, wobeiFig. 11 den Übergabeträger 70 in einer mittleren Entnahmeposition 230 undFig. 12 den Übergabeträger 70 in einer weiteren, seitlichen Entnahmeposition 240 zeigt. - Der leere Messerbalkenträger 30 ohne Messerbalken 10 wird wieder im Wesentlichen senkrecht in Bewegungsrichtung 51 an der Führungseinrichtung 50 entlang nach unten zur Schneideposition 110 befördert, was in
Fig. 5 dargestellt ist. - Wie in
Fig. 6 gezeigt ist, wird anschließend die Fixierung des zweiten Messerbalkens 20, der sich am Messerbalkenträger 40 in seitlicher Schneideposition 120 befindet, gelöst und der Messerbalken 20 wird von zwei Schiebern 93 der Verschiebeeinrichtung 90 in Verschieberichtung 91 bzw. in Achsenrichtung 92 verschoben und dabei an den Messerbalkenträger 30, der sich in der bevorzugten Schneideposition 110 befindet, übergeben. Je nach Ausführung können beispielsweise auch nur ein Schieber 93 oder eben wie hier mehrere Schieber 93 bei einer Verschiebeeinrichtung 90 angeordnet sein, welche zum Beispiel jeweils an den beiden gegenüberliegenden Enden des Messerbalkens 20 angreifen und daher eine parallele Verlagerung 91 des jeweils zu verschiebenden Messerbalkens ermöglichen. - Der Schieber 93 der Verschiebeeinrichtung 90 wird dazu hier mittels eines Linearantriebs 94 angetrieben, um den Messerbalken 20 gegen die Transportrichtung 3 der Folienbahn 2 entlang der Bahnebene 5 möglichst präzise zum Messerbalkenträger 30 in Schneideposition 110 zu befördern. Dabei ist es besonders wichtig, dass der Messerbalken 20 exakt parallel zum Messerbalkenträger 40 bzw. exakt in Längsrichtung der Folienbahn 2 geführt wird, damit die Folienbändchen 4 auch während dieses Verschiebevorganges exakt geschnitten werden. Der Messerbalken 20 wird an die Befestigungseinrichtungen 31 des Messerbalkenträgers 30 übergeben und an diesem wiederum entsprechend fixiert.
- In
Fig. 7 befindet sich der stumpf gewordene erste Messerbalken 10 noch in einer mittleren Entnahmeposition 230 am Übergabeträger 70. -
Fig. 8 veranschaulicht die Schneidevorrichtung 1, nachdem der Übergabeträger 70 geleert und der stumpf gewordene erste Messerbalken 10 zum Wechsel der Vorrichtung entnommen wurde. - Gemäß
Fig. 9 wird anschließend der Messerbalkenträger 40 aus der Schneideposition 120 in Bewegungsrichtung 61 entlang der Führungseinrichtung 60 im Wesentlichen senkrecht nach oben in die seitliche Übergabeposition 220 verfahren, wo die Übernahme eines neuen Messerbalkens wahlweise vom Übergabeträger 70 oder durch Platzierung bzw. Befestigung direkt am Messerbalkenträger 40 in der seitlichen Übergabeposition 220 erfolgen kann. - Wahlweise können nun wiederum der erste Messerbalken 10 mit frisch geschliffenen oder ausgewechselten Schneidklingen 11 und/oder nicht dargestellte weitere, zusätzliche Messerbalken mit neuen Schneidklingen zum Einsatz gelangen und jeweils am Messerbalkenträger 40 befestigt werden, wie dies in
Fig. 1 dargestellt ist. Somit ist anhand des hier gezeigten Beispiels einer Ausführungsvariante der erfindungsgemäßen Schneidevorrichtung 1 ein vollständiger Messerwechselzyklus im laufenden Produktionsbetrieb beschrieben und ein weiterer Messerwechselzyklus schließt analog an. - Um die gesamte Schneide bzw. einen größeren Schneidenabschnitt der Schneidklingen 11,21 nutzen zu können, kann die Position der Schneidklingen 11,21 mit zunehmender Abnutzung in ihrer Eintauchtiefe 13, 23 in Bezug auf die Bahnebene 5 variiert werden. Dies kann beispielsweise durch eine Höhenverstellung der Messerbalkenträger 30, 40 oder auch mittels Changierwalzen erzielt werden. Der Schnittwinkel der Schneidklingen 11, 21 in Bezug auf die Bahnebene 5 bleibt dabei vorteilhaft und im Gegensatz zu Rotationsmesserbalken auch bei einer Höhenjustierung der Eintauchtiefe 13, 23 unverändert.
-
Fig. 10 zeigt in einer Frontalansicht einen demontierten Messerbalken 10 mit einer Vielzahl von Schneidklingen 11, welche jeweils in gleichen Abständen über die Messerbalkenlänge verteilt angeordnet sind. Als Aufnahmeeinrichtungen 12 bzw. 14 zur Aufnahme der Befestigungseinrichtungen 31, 41 des Messerbalkenträgers 30, 40 bzw. der Befestigungseinrichtungen 71 des Übergabeträgers 70 dienen hier jeweils Aufnahmebohrungen 12, 14. Durch die räumlich versetzte Anordnung der Aufnahmeeinrichtungen 12 zur Aufnahme der Befestigungseinrichtungen 31, 41 der Messerbalkenträger 30, 40 in Bezug zu den Aufnahmeeinrichtungen 14 zur Aufnahme der Befestigungseinrichtungen 71 des Übergabeträgers 70 ist eine reibungslose Übergabe der Messerbalken 10, 20 von den seitlichen Übergabepositionen 210, 220 an den Übergabeträger 70 sichergestellt. Bei der Übergabe können somit die Befestigungseinrichtungen 31 bzw. 41 des jeweiligen Messerbalkenträgers 30 bzw. 40 zugleich mit den Befestigungseinrichtungen 71 des Übergabeträgers 70 in den jeweiligen Messerbalken 10, 20 eingreifen. Der weitere Messerbalken 20 mit Schneidklingen 21 sowie Aufnahmeeinrichtungen 22 bzw. 24 ist baugleich zum hier gezeigten Messerbalken 10. -
Fig. 11 zeigt in einer Draufsicht die in den AbbildungenFig. 1 bis Fig. 9 dargestellte Schneidevorrichtung 1. In Bildmitte ist der Übergabeträger 70 dargestellt, welcher in Bewegungsrichtung 81 zwischen den beiden seitlichen Übergabepositionen 210 und 220 hin und her verfahren werden kann, um in der hier gezeigten Entnahmeposition 230 zur Aufnahme eines zu wechselnden Messerbalkens 10, 20 zu dienen. -
Fig. 12 betrifft die inFig. 11 dargestellte Ansicht nach der Übergabe des Messerbalkens 10 an den Übergabeträger 70. Dieser Übergabeträger 70 wurde dazu bereits aus der mittleren Entnahmeposition 230 in seitlicher Bewegungsrichtung 82 quer zur Transportrichtung 3 verschoben, um den daran befindlichen Messerbalken 10 in dieser seitlich ausgefahrenen Entnahmeposition 240, welche seitlich zur darunter befindlichen Folienbahn 2 verschoben ist, besonders komfortabel auswechseln zu können. - Weitere Steuerungs- und/oder Regelungseinrichtungen, welche zum vollautomatischen Messerbalkenwechsel sowie zur Feinjustierung der Führungseinrichtungen erforderlich sind, sind aus Gründen der Übersichtlichkeit in den schematischen Abbildungen von
Fig. 1 bis Fig. 12 nicht dargestellt. - In
Fig. 13 ist eine erfindungsgemäße Schneidevorrichtung 1 mit Steuerungseinrichtungen 300 und Regelungseinrichtungen 310 zum vollautomatischen Wechsel der Messerbalken10, 20 sowie zur Feinjustierung der Führungseinrichtungen 50, 60 dargestellt. Mit den Steuerungseinrichtungen 300 sowie Regelungseinrichtungen 310, die mittels Signalleitungen 320 mit den Führungseinrichtungen 50, 60 verbunden sind, ist gewährleistet, dass die Führungseinrichtungen 50, 60 insbesondere bei hohen Transportgeschwindigkeiten der Folienbahn 2 laufend exakt justiert sind und somit ein möglichst exaktes Schnittbild der Folienbändchen 4 sowie einen optimaler Schnittverlauf der Schneidklingen 11, 21 gewährleistet sind. Weiters wird durch den vollautomatischen Wechsel der Messerbalken 10, 20 ein kontinuierlicher, unterbrechungsfreier Betrieb der Schneidevorrichtung 1 auch bei hohen Bahngeschwindigkeiten der Folienbahn 2 sichergestellt. Die Steuerungseinrichtungen 300 bzw. Regelungseinrichtungen 310 können allfällige erforderliche Einrichtungen wie beispielsweise eine oder mehrere Kameras zur optischen Überwachung des Schnittbilds der Folienbändchen umfassen. Sobald von der zumindest einen Kamera im Schnittbild Unregelmäßigkeiten erkannt werden, wird ein automatischer Messerbalkenwechsel eingeleitet. Ebenso können die Steuerungseinrichtung 300 und/oder die Regelungseinrichtung 310 einen oder mehrere Rechnereinheiten umfassen, die zur Datenerfassung und/oder Datenauswertung dienen. - Die Erfindung ist nicht auf die in den Abbildungen dargestellten Ausführungen beschränkt. So ist es im Rahmen der Erfindung genauso denkbar, die Messerbalken zum Messerwechsel in Übergabepositionen zu verfahren, welche Übergabepositionen beispielsweise aus Platzgründen unterhalb der Bahnebene und/oder seitlich der Folienbahn angeordnet sind. Ebenso ist es im Rahmen der Erfindung denkbar, die Messerbalken direkt an den Führungseinrichtungen lösbar zu befestigen, um die Messerbalken mittels der Führungseinrichtungen besonders kompakt zwischen den jeweiligen Schneidepositionen und Übergabepositionen hin und her bewegen zu können. Somit kann beispielsweise eine besonders kompakt bauende Ausführung einer Schneidevorrichtung realisiert werden, die ohne einen Übergabeträger zwischen den beiden Übergabepositionen funktioniert und bei der die Schneidepositionen der Messerbalken knapp oder direkt nebeneinander liegen.
-
- 1
- Schneidevorrichtung
- 2
- Folienbahn
- 3
- Transportrichtung der Folienbahn (Pfeilrichtung)
- 4
- Folienbändchen
- 5
- Bahnebene
- 6
- stromaufwärtiger Bahnträger (Führungsrolle)
- 7
- stromabwärtiger Bahnträger (Führungsrolle)
- 10
- (erster) Messerbalken
- 11, 21
- Schneidklinge
- 12, 22
- Aufnahmeeinrichtung für den Messerbalkenträger
- 13, 23
- Eintauchtiefe der Schneidklinge in Bahnebene
- 14, 24
- Aufnahmeeinrichtung für den Übergabeträger
- 20
- (zweiter) Messerbalken
- 30, 40
- Messerbalkenträger
- 31, 41
- Befestigungseinrichtung
- 50, 60
- Führungseinrichtung
- 51, 61
- Bewegungsrichtung der Messerbalkenträger (Doppelpfeil)
- 70
- Übergabeträger
- 71
- Befestigungseinrichtung
- 80
- Führungseinrichtung
- 81
- Bewegungsrichtung des Übergabeträgers (Doppelpfeil)
- 82
- Querbewegung des Übergabeträgers (Doppelpfeil)
- 90
- Verschiebeeinrichtung
- 91
- Verschieberichtung (Doppelpfeil)
- 92
- Achsenrichtung der Verschiebeeinrichtung
- 93
- Schieber
- 94
- Linearantrieb
- 110
- (stromaufwärtige) Schneideposition
- 120
- (stromabwärtige) Schneideposition
- 210, 220
- (seitliche) Übergabeposition
- 230
- (mittlere) Entnahmeposition
- 240
- (seitliche) Entnahmeposition
- 300
- Steuerungseinrichtung
- 310
- Regelungseinrichtung
- 320
- Signalleitung
Claims (17)
- Schneidevorrichtung (1) zum Längsschneiden einer in einer Bahnebene (5) in einer Transportrichtung (3) bewegten Folienbahn (2), insbesondere einer Kunststoff-Folienbahn (2), in eine Vielzahl von Folienbändchen (4), wobei ein mit Schneidklingen (11, 21) versehener erster Messerbalken (10, 20) mit den Schneidklingen (11, 21) in einer Schneideposition (110, 120) in die Bahnebene (5) eingetaucht ist, dadurch gekennzeichnet, dass ein mit Schneidklingen (21, 11) versehener zweiter Messerbalken (20, 10) mit seinen Schneidklingen (21, 11) in die Bahnebene (5) eintauchbar ist und dass der erste Messerbalken (10, 20) aus der Schneideposition (110, 120) in eine Übergabeposition (210, 220) außerhalb der Bahnebene (5) verfahrbar ist, wenn der zweite Messerbalken (20, 10) mit seinen Schneidklingen (21, 11) in die Bahnebene (5) eingetaucht ist.
- Schneidevorrichtung (1) nach Anspruch 1, dadurch gekennzeichnet, dass die Messerbalken (10, 20) jeweils im Wesentlichen senkrecht zur Bahnebene (5) aus der Schneideposition (110, 120,) in eine Übergabeposition (210, 220) und/oder umgekehrt verfahrbar (51, 61) sind.
- Schneidevorrichtung (1) nach Anspruch 2, dadurch gekennzeichnet, dass die Messerbalken (10, 20) jeweils entlang von Führungseinrichtungen (50, 60) im Wesentlichen senkrecht zur Bahnebene (5) verschiebbar (51, 61) sind.
- Schneidevorrichtung (1) nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass jeder Messerbalken (10, 20) jeweils lösbar an einem Messerbalkenträger (30, 40) befestigbar ist.
- Schneidevorrichtung (1) nach Anspruch 4, dadurch gekennzeichnet, dass jeder Messerbalken (10, 20) Aufnahmeeinrichtungen (12, 22) zur Aufnahme von Befestigungseinrichtungen (31, 41) am Messerbalkenträger (30, 40) aufweist.
- Schneidevorrichtung (1) nach Anspruch 4 oder 5, dadurch gekennzeichnet, dass die Messerbalkenträger (30, 40) entlang von Führungseinrichtungen (50, 60) verschiebbar (51,61) gelagert sind.
- Schneidevorrichtung (1) nach einem der Ansprüche 1 bis 6, weiterhin umfassend einen stromaufwärtigen Bahnträger (6) sowie einen stromabwärtigen Bahnträger (7) zur Führung der zu schneidenden Folienbahn (2) in der Bahnebene (5), dadurch gekennzeichnet, dass die Schneidepositionen (110, 120) der Messerbalken (10, 20) zwischen dem stromaufwärtigen Bahnträger (6) und dem stromabwärtigen Bahnträger (7) angeordnet sind.
- Schneidevorrichtung (1) nach Anspruch 7, dadurch gekennzeichnet, dass eine stromaufwärtige Schneideposition (110) der Messerbalken (10, 20) zwischen dem stromaufwärtigen Bahnträger (6) und dem stromabwärtigen Bahnträger (7) in der Transportrichtung (3) knapp nach dem stromaufwärtigen Bahnträger (6) angeordnet ist.
- Schneidevorrichtung (1) nach einem der Ansprüche 1 bis 8, dadurch gekennzeichnet, dass eine Verschiebeeinrichtung (90) einen Messerbalken (10, 20) aus einer stromabwärtigen Schneideposition (120) in der Bahnebene (5) entgegen der Transportrichtung (3) in eine stromaufwärtige Schneideposition (110) verschiebt (91).
- Schneidevorrichtung (1) nach Anspruch 9, dadurch gekennzeichnet, dass ein Schieber (93) der Verschiebeeinrichtung (90) in einer Achsenrichtung (92) parallel zur Bahnebene (5) verschiebbar (91) ist.
- Schneidevorrichtung (1) nach Anspruch 9 oder 10, gekennzeichnet durch einen Antrieb, vorzugsweise einen Linearantrieb (94) oder einen Spindelantrieb, zum Verschieben (91) zumindest eines Schiebers (93) der Verschiebeeinrichtung (90) in Achsenrichtung (92) parallel zur Bahnebene (5).
- Schneidevorrichtung (1) nach einem der Ansprüche 1 bis 11, dadurch gekennzeichnet, dass ein Übergabeträger (70) zur Übernahme zumindest eines der Messerbalken (10, 20) von einer seitlichen Übergabeposition (210, 220) und/oder zur Übergabe zumindest eines der Messerbalken (10, 20) an eine seitliche Übergabeposition (210, 220) an einer Führungseinrichtung (80) zwischen zwei seitlichen Übergabepositionen (210, 220) beweglich (81) gelagert ist.
- Schneidevorrichtung (1) nach Anspruch 12, dadurch gekennzeichnet, dass der Übergabeträger (70) entlang der Führungseinrichtung (80) von einer Übergabeposition (210, 220) in eine mittlere Entnahmeposition (230) zum Wechseln der Messerbalken (10, 20) verschiebbar (81) ist.
- Schneidevorrichtung (1) nach Anspruch 12 oder 13, dadurch gekennzeichnet, dass der Übergabeträger (70) in eine seitliche Entnahmeposition (240) zum Wechseln der Messerbalken (10, 20) quer zur Transportrichtung (3) sowie seitlich der Folienbahn (2) verschiebbar (82) ist.
- Schneidevorrichtung (1) nach einem der Ansprüche 1 bis 14, dadurch gekennzeichnet, dass eine Eintauchtiefe (13, 23) der Schneidklingen (11, 21) in die Bahnebene (5) höhenverstellbar ist.
- Schneidevorrichtung (1) nach einem der vorigen Ansprüche, gekennzeichnet durch Steuerungseinrichtungen (300) und/oder Regelungseinrichtungen (310) zum vollautomatischen Messerbalkenwechsel (10, 20) sowie zur Feinjustierung der Führungseinrichtungen (50, 60).
- Verfahren zum Längsschneiden einer in einer Bahnebene (5) in einer Transportrichtung (3) bewegten Folienbahn (2), insbesondere einer Kunststoff-Folienbahn (2), in eine Vielzahl von Folienbändchen (4) mit einer Schneidevorrichtung (1) nach einem der Ansprüche 1 bis 16,
gekennzeichnet durch:- Eintauchen eines mit Schneidklingen (11, 21) versehenen ersten Messerbalkens (10, 20) mit seinen Schneidklingen (11, 21) in einer Schneideposition (110, 120) in die Bahnebene (5) der Folienbahn (2),- Eintauchen eines mit Schneidklingen (21, 11) versehenen zweiten Messerbalkens (20, 10) mit seinen Schneidklingen (21, 11) in einer Schneideposition (120, 110) in die Bahnebene (5), wobei die Schneidklingen (11, 21) dieses zweiten Messerbalkens (20, 10) jeweils in die Zwischenräume zwischen den bereits in Längsrichtung geschnittenen Folienbändchen (4) eingreifen,- anschließendes Verfahren des ersten Messerbalkens (10, 20) aus der Schneideposition (110, 120) in eine Übergabeposition (210, 220) außerhalb der Bahnebene (5).
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP14772157.5A EP3055109B1 (de) | 2013-10-07 | 2014-09-24 | Schneidvorrichtung mit austauschvorrichtung für den messerbalken |
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP13187527 | 2013-10-07 | ||
| PCT/EP2014/070359 WO2015051995A1 (de) | 2013-10-07 | 2014-09-24 | Schneidvorrichtung mit austauschvorrichtung für den messerbalken |
| EP14772157.5A EP3055109B1 (de) | 2013-10-07 | 2014-09-24 | Schneidvorrichtung mit austauschvorrichtung für den messerbalken |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3055109A1 EP3055109A1 (de) | 2016-08-17 |
| EP3055109B1 true EP3055109B1 (de) | 2017-06-21 |
Family
ID=49303839
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP14772157.5A Active EP3055109B1 (de) | 2013-10-07 | 2014-09-24 | Schneidvorrichtung mit austauschvorrichtung für den messerbalken |
Country Status (9)
| Country | Link |
|---|---|
| US (1) | US10471621B2 (de) |
| EP (1) | EP3055109B1 (de) |
| CN (1) | CN105612034B (de) |
| BR (1) | BR112016006039B1 (de) |
| MX (1) | MX381747B (de) |
| PH (1) | PH12016500607B1 (de) |
| RU (1) | RU2664498C2 (de) |
| WO (1) | WO2015051995A1 (de) |
| ZA (1) | ZA201601488B (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2025007175A1 (de) | 2023-07-03 | 2025-01-09 | Protoh Og | Schneidvorrichtung und verfahren zum schneiden einer kunststofffolie |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP6023373B1 (ja) * | 2015-10-30 | 2016-11-09 | 住友化学株式会社 | セパレータの製造方法およびセパレータの製造装置 |
| CN106835667B (zh) * | 2016-12-30 | 2019-04-16 | 开平市红日制衣有限公司 | 一种能够研磨裁布刀的裁布机 |
| WO2021209849A1 (en) * | 2020-04-18 | 2021-10-21 | Lohia Corp Limited | A cutting apparatus having a semi-automatically replaceable cutter rail and semi-automated method of replacing it |
| US12030688B1 (en) | 2020-08-27 | 2024-07-09 | Express Scripts Strategic Development, Inc. | Systems and methods for pharmaceutical container processing |
Family Cites Families (21)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US1642081A (en) * | 1925-09-04 | 1927-09-13 | Dahlberg & Company Inc | Apparatus for slitting continuously-moving material |
| DE1921182A1 (de) * | 1969-04-25 | 1970-11-12 | Hoechst Ag | Verfahren zur Herstellung von Garnen aus thermoplastischen Kunststoffen |
| USRE27727E (en) | 1970-11-23 | 1973-08-14 | Method for making yarn by fibrillation of ribbons of plastic material | |
| DE2101538A1 (en) * | 1971-01-14 | 1972-08-03 | Sucker Geb | Film slitter - for producing flat fibres |
| DE2126027A1 (en) | 1971-05-26 | 1972-12-07 | Barmag Barmer Maschf | Continuously slit stretched sheet - for making flat filaments forms neatly wound filament spool |
| US3961547A (en) * | 1974-11-20 | 1976-06-08 | Maurice Shainberg | Paper scoring and slitting machine |
| SU589117A1 (ru) * | 1975-03-28 | 1978-01-25 | Всесоюзный Научно-Исследовательский Институт Машин Для Производства Синтетических Волокон | Устройство дл нанесени прорезей на пленке |
| SU804430A1 (ru) * | 1979-01-05 | 1981-02-15 | Ленинградское Производственно-Тех-Ническое Объединение "Печатныйдвор" Им. A.M.Горького | Устройство дл продольной резки рулонныхМАТЕРиАлОВ |
| DE3137826A1 (de) | 1980-10-11 | 1982-05-27 | Barmag Barmer Maschinenfabrik Ag, 5630 Remscheid | "messerbalken zum laengsschneiden von bewegten bahnfoermigen flaechengebilden, insbesondere kunststoff-folienbahnen" |
| IT1138943B (it) | 1980-10-11 | 1986-09-17 | Barmag Barmer Maschf | Barra portacoltelli,per tagliare longitudinalmente strutture superficiali nastriformi,in movimento,specialmente nastri di foglio di materia artificiale |
| DE3151348C2 (de) * | 1981-12-24 | 1985-08-01 | Stahlkontor Weser Lenze KG, 3251 Aerzen | Vorrichtung zum Längsschneiden von Materialbahnen |
| DE3637608A1 (de) * | 1986-11-05 | 1988-05-19 | Windmoeller & Hoelscher | Vorrichtung zum teilen einer bahn in schmalere bahnen oder streifen |
| US4813319A (en) * | 1987-04-01 | 1989-03-21 | The Firestone Tire & Rubber Company | Method and apparatus for transversely cutting strips of deformable material |
| SU1813034A1 (en) * | 1991-01-18 | 1993-04-30 | Gni | Method for cutting aluminium foil |
| AU1798895A (en) * | 1994-05-24 | 1995-11-30 | Bobst Sa | A device for handling the tools on a press for cutting a sheet material |
| IT1278645B1 (it) * | 1995-04-14 | 1997-11-27 | Fosber Spa | Impianto di cordonatura e taglio di materiale laminare, come cartone o simile |
| DE19843428B4 (de) | 1997-09-26 | 2009-07-02 | Oerlikon Textile Gmbh & Co. Kg | Vorrichtung zum Längsschneiden einer Folienbahn |
| CN2320384Y (zh) * | 1998-01-13 | 1999-05-26 | 宋梦龙 | 长效塑料扁丝膜片切割装置 |
| ES2203049T3 (es) * | 1999-02-25 | 2004-04-01 | Fosber S.P.A. | Aparato para el corte transversal de material en banda. |
| DE20306757U1 (de) | 2002-05-08 | 2003-08-07 | Krasser, Franz, Schwanberg | Einrichtung zum Längsschneiden von Blech- oder Kunststoffbahnen |
| ITRM20130496A1 (it) * | 2013-09-06 | 2015-03-07 | Akro Flex S A S Di Garegnani Anton Io & C | "testa di taglio e bordatura per la realizzazione di un film estensibile costituito da strisce bordate" |
-
2014
- 2014-09-24 CN CN201480055392.XA patent/CN105612034B/zh active Active
- 2014-09-24 MX MX2016004227A patent/MX381747B/es unknown
- 2014-09-24 BR BR112016006039-3A patent/BR112016006039B1/pt active IP Right Grant
- 2014-09-24 RU RU2016113291A patent/RU2664498C2/ru active
- 2014-09-24 US US15/027,299 patent/US10471621B2/en active Active
- 2014-09-24 EP EP14772157.5A patent/EP3055109B1/de active Active
- 2014-09-24 WO PCT/EP2014/070359 patent/WO2015051995A1/de not_active Ceased
-
2016
- 2016-03-03 ZA ZA2016/01488A patent/ZA201601488B/en unknown
- 2016-04-04 PH PH12016500607A patent/PH12016500607B1/en unknown
Non-Patent Citations (1)
| Title |
|---|
| None * |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2025007175A1 (de) | 2023-07-03 | 2025-01-09 | Protoh Og | Schneidvorrichtung und verfahren zum schneiden einer kunststofffolie |
Also Published As
| Publication number | Publication date |
|---|---|
| RU2664498C2 (ru) | 2018-08-17 |
| US20160243717A1 (en) | 2016-08-25 |
| EP3055109A1 (de) | 2016-08-17 |
| RU2016113291A3 (de) | 2018-06-14 |
| BR112016006039B1 (pt) | 2021-01-19 |
| PH12016500607A1 (en) | 2016-06-13 |
| PH12016500607B1 (en) | 2020-11-11 |
| MX381747B (es) | 2025-03-13 |
| CN105612034B (zh) | 2017-06-16 |
| CN105612034A (zh) | 2016-05-25 |
| WO2015051995A1 (de) | 2015-04-16 |
| ZA201601488B (en) | 2017-06-28 |
| RU2016113291A (ru) | 2017-11-15 |
| BR112016006039A2 (pt) | 2017-08-01 |
| MX2016004227A (es) | 2016-07-06 |
| US10471621B2 (en) | 2019-11-12 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE3144468C2 (de) | Vorrichtung zum Positionieren von Schneidwerkzeugen, insbesondere von Schneid- und Kerbwerkzeugen | |
| DE2701068A1 (de) | Schlitzvorrichtung fuer bahnenfoermiges material | |
| DE102008059507B4 (de) | Metallbearbeitungsmaschine mit Zuführvorrichtung für stabförmige Werkstücke | |
| WO2007113120A1 (de) | Stanzvorrichtung mit zuführeinrichtung | |
| EP3055109A1 (de) | Schneidvorrichtung mit austauschvorrichtung für den messerbalken | |
| EP0243748A2 (de) | Vorrichtung zum Wickeln von mehreren durch Längsschneiden einer breiten Materialbahn gebildeten schmalen Materialbahnen zu Vorratsrollen | |
| DE102007029292A1 (de) | Sägevorrichtung und Verfahren zur sägenden Bearbeitung eines Werkstücks | |
| EP0256523A1 (de) | Transporteinrichtung | |
| EP2939768B1 (de) | Materialstangenlademagazin | |
| DE102013104978B4 (de) | Maschine zum Aufwickeln von bahnförmigen Materialien | |
| DE3137826C2 (de) | ||
| DE102005010948B4 (de) | Vorrichtung zum Trennen einer bedruckten Papierbahn | |
| WO2002070164A1 (de) | Vorrichtung zum querteilen von metallbändern | |
| DE202005014838U1 (de) | Längsschneidemaschine mit kombinierter Obermesser- und Untermesserpositionierung | |
| DE3327747C2 (de) | Vorrichtung zum Zuführen von stangenförmigem Stückgut | |
| DE20118340U1 (de) | Vorrichtung zum maßgenauen Schneiden von bandförmigen Materialien | |
| DE3718886C2 (de) | ||
| EP3684569B1 (de) | Verfahren zum aufteilen eines vorzugsweise plattenförmigen werkstücks | |
| EP0553656A1 (de) | Schneidapparat | |
| EP1319480A1 (de) | Verfahren und Vorrichtung zum blockweisen Positionieren von Messerhaltern an einer Einrichtung zum Längsteilen einer durchlaufenden Materialbahn | |
| EP0026285A1 (de) | Schalttisch | |
| DE19740008C1 (de) | Messersatzwechselvorrichtung für eine Kreismesserschere zum Längsspalten von Metallband | |
| DE10202462A1 (de) | Vorrichtung zum kontinuierlichen Aufwickeln von Bahnen | |
| EP0828591B1 (de) | Einrichtung zum verändern der position von messern | |
| DE102012024409A1 (de) | Vorrichtung zum Schneiden von Lebensmitteln |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20160226 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| DAX | Request for extension of the european patent (deleted) | ||
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20170322 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 902514 Country of ref document: AT Kind code of ref document: T Effective date: 20170715 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502014004361 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20170621 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170621 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170621 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170921 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170922 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170621 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170621 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170621 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170621 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170921 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170621 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170621 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170621 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170621 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20171021 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170621 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170621 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170621 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502014004361 Country of ref document: DE |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170621 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| 26N | No opposition filed |
Effective date: 20180322 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170621 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20170930 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170924 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20180531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170930 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170930 Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170924 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170930 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170621 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20171002 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170621 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20180924 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20140924 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180924 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170621 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170621 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170621 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170621 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230526 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20230929 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CZ Payment date: 20240913 Year of fee payment: 11 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240924 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250919 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: TR Payment date: 20250916 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20250918 Year of fee payment: 12 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250924 |