EP3085894A1 - Schaufel und zugehöriges Herstellungsverfahren - Google Patents
Schaufel und zugehöriges Herstellungsverfahren Download PDFInfo
- Publication number
- EP3085894A1 EP3085894A1 EP15164852.4A EP15164852A EP3085894A1 EP 3085894 A1 EP3085894 A1 EP 3085894A1 EP 15164852 A EP15164852 A EP 15164852A EP 3085894 A1 EP3085894 A1 EP 3085894A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- cooling
- cover plate
- blade
- cavity
- wall
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images

Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01D—NON-POSITIVE DISPLACEMENT MACHINES OR ENGINES, e.g. STEAM TURBINES
- F01D5/00—Blades; Blade-carrying members; Heating, heat-insulating, cooling or antivibration means on the blades or the members
- F01D5/12—Blades
- F01D5/14—Form or construction
- F01D5/18—Hollow blades, i.e. blades with cooling or heating channels or cavities; Heating, heat-insulating or cooling means on blades
- F01D5/187—Convection cooling
- F01D5/188—Convection cooling with an insert in the blade cavity to guide the cooling fluid, e.g. forming a separation wall
- F01D5/189—Convection cooling with an insert in the blade cavity to guide the cooling fluid, e.g. forming a separation wall the insert having a tubular cross-section, e.g. airfoil shape
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F05—INDEXING SCHEMES RELATING TO ENGINES OR PUMPS IN VARIOUS SUBCLASSES OF CLASSES F01-F04
- F05D—INDEXING SCHEME FOR ASPECTS RELATING TO NON-POSITIVE-DISPLACEMENT MACHINES OR ENGINES, GAS-TURBINES OR JET-PROPULSION PLANTS
- F05D2240/00—Components
- F05D2240/80—Platforms for stationary or moving blades
- F05D2240/81—Cooled platforms
Definitions
- the invention relates to a blade for a turbomachine with at least one cooling channel in a sheet outlet region.
- the blade outlet region forms a transition radius from an airfoil to a cover plate of the blade.
- the invention further relates to a manufacturing method for such a blade.
- Blades of a turbomachine such. a gas turbine are exposed during operation high thermo-mechanical loads. Therefore, in a land area between a cover plate of the blade and an airfoil, there is provided a sheet outlet portion which forms a transition radius between the airfoil surface and the cover plate surface. Through this rounded transition, the thermo-mechanical loads occurring in the approach area between the cover plate and the blade can be reduced.
- the blade outlet region may be mechanically weakened if cooling holes for cooling an airfoil material are arranged there during operation, since high stresses can also occur in operation on the cooling holes due to their notch effect.
- the object of the invention is to provide a blade for a turbomachine with an increased service life and a reduced risk of failure. It is still the task to provide a manufacturing method for such a blade.
- a blade for a turbomachine has a cover plate and an airfoil arranged on the cover plate with a cavity at least partially enclosing wall, wherein the wall adjacent to the cover plate has a sheet outlet region having a transition radius from the airfoil to the cover plate forming rounding. Furthermore, the blade has a through the cover plate and the sheet outlet region extending, in an opening region into the cavity opening cooling channel.
- the cooling channel extends through the cover plate and the sheet outlet region in such a way and opens into the cavity in the orifice region such that when a cooling fluid flows through the cooling channel, the sheet outlet region can be cooled.
- the blade may be a vane or a blade of the turbomachine, for example a gas turbine.
- the cover plate may be a foot plate which can be arranged radially outwardly in the turbomachine with respect to a central shaft or a head plate which can be arranged radially inwardly.
- the cover plate may be a foot plate which can be arranged radially inwardly in the turbomachine.
- the blade is designed as a hollow blade with the space enclosed by the wall cavity in the blade.
- the cavity may be formed in several parts and have a plurality of mutually fluidly connected and / or mutually closed cavities.
- the cavities can be at least partially formed as channels for guiding the cooling fluid.
- the sheet outlet portion is formed, in which an outer surface of the wall forms a transition radius to an outer surface of the cover plate.
- the transition radius can be designed in such a way that mechanical loads in the area of contact between the blade and the cover plate are lowered or reduced during operation of the turbomachine.
- the cooling channel extends in the sheet outlet region between the cover plate and the wall in such a way that on the one hand it connects a region arranged on a side of the cover plate arranged opposite the airfoil and, on the other hand, connects the mouth region within the cavity. These areas are thus brought into a fluid communication through the cooling passage and can be flowed through by the coolant, whereby an effective cooling of the sheet outlet area is achieved. It can also be provided a plurality of cooling channels, which extend in accordance with the cooling channel in the sheet outlet region between the cover plate and the wall.
- the outside of the wall in the leaf outlet area is not touched by the cooling channel.
- the cooling channel is passed through the cover plate and in the sheet outlet area within the wall.
- the outside of the wall in the leaf outlet region can therefore be formed without openings and notches, but instead with a closed heat protection coating. As a result, a high mechanical and thermal stability is achieved in the sheet outlet area.
- the effective cooling of the blade outlet area combined with high mechanical stability increases the loading capacity of the blade even at high cyclic loads during operation.
- the blade has an increased life, resulting in a reduced risk of failure of the entire turbomachine leads.
- the provision of the cooling channel does not alter the outer geometry of the blade so that the blade has substantially unchanged flow characteristics. Therefore, a product design of the turbomachine need not be changed, and blades with the cooling channel can be used without significant adjustments of the turbomachine. This leads to a reduction in operating costs and enables rapid product development.
- the blade has an impingement cooling insert disposed in the cavity, the cooling channel opening into the cavity outside of the impingement cooling insert.
- the impingement baffle may include a baffle for forming an impingement cooling channel disposed on one side of the baffle and an impingement region disposed on an opposite side of the baffle for the baffle.
- a plurality of impingement cooling holes may be formed. If, in this arrangement, a higher pressure prevails in the impact cooling channel than in the impact region, an inside of the wall in the impact region can be acted upon and effectively cooled by the cooling fluid flowing out of the impact cooling channel through the impact cooling openings.
- the confluence of the cooling channel in the impact area i. in the area with the lower pressure, allows an effective flow through the cooling channel and thus a cooling of the sheet outlet area, even if, for example, a cross section of the cooling channel is comparatively small.
- the sheet outlet area can be formed mechanically stable and is not weakened by wide channel cross-sections.
- the blade has an inflow opening for flowing the cooling fluid from a cooling fluid reservoir into the cavity and an outflow opening for the outflow of the cooling fluid from the cavity.
- the cooling channel forms a secondary line arranged alongside the inlet opening for passing the cooling fluid from the cooling fluid reservoir into the cavity.
- the cooling fluid reservoir can be arranged, for example, on a side of the cover plate opposite the blade leaf.
- the cooling fluid reservoir may be located beyond the foot or head plate of the vane or beyond the footplate of the blade.
- the cooling fluid can flow into the cavity through the inlet opening arranged, for example, in the cover plate.
- the outflow opening may lead to a surface of the airfoil or the wall and as a cooling air hole, for. be formed for generating a surface cooling film.
- a plurality of outflow openings can be provided, which are arranged at an inlet edge, an outlet edge, on a pressure or suction side and / or on a blade tip of the blade leaf.
- cooling channel can form a subordinate line arranged in parallel or parallel to the inlet opening in the flow direction, which allows an additional mass flow of the cooling fluid from the cooling fluid reservoir into the cavity.
- a part of the cooling fluid flowing into the cavity is used for cooling the sheet outlet area before it is supplied to the cavity or blade surface cooling.
- cooling channel Despite the secondary line formed by the cooling channel, a mass flow or throughput of cooling fluid through the airfoil is not increased, since the mass flow is essentially due to the cross section or the cross sections of the outflow openings is limited. Cooling of the sheet outlet region is therefore realized without additional fluid consumption.
- the inflow opening opens into the impingement cooling insert.
- An embodiment includes a holding member disposed between an inner side of the wall and the baffle insert in an environment of the mouth portion for holding the baffle insert at a predetermined distance from the inside in the mouth portion.
- the holding member may hold the baffle insert within the cavity in a predetermined arrangement.
- a distance between the partition and the inside of the wall is achieved, which allows an effective impingement cooling.
- the arrangement of the retaining element in an environment of the mouth region for example with a predetermined maximum distance from the mouth region, can be sufficient dimensioned outflow area for the cooling channel, which allows a sufficient mass flow through the cooling channel.
- the holding element is formed by a projection of the wall projecting into the cavity.
- This embodiment of the holding element is inexpensive to manufacture and suitable to keep possible operating conditions of the turbomachine state.
- the cooling channel encloses an acute angle with the inside of the wall.
- the angle may be less than 30 ° or less than 10 °.
- the trapped between the cooling channel and the inside of the wall acute angle causes during operation of the blade in a turbomachine also a sharp inflow angle of the cooling fluid from the cooling channel into the cavity.
- the cooling fluid can flow along the inside of the wall in the mouth region and also develop a cooling effect downstream of the mouth region.
- the mouth region starting from the cover plate, is arranged at 15% to 25% of the blade height.
- the cooling channel is passed through a wide portion of the wall or in the entire root area of the airfoil by wall and can effectively cool this area. Consequently, at least a portion of the outflow openings for producing a film cooling be dispensed with in this area and the area with a high mechanical stability, for example, without openings to the blade surface, designed. As a result, an expected service life of the blade is further extended.
- the cross section of the cooling channel is substantially the same size as the cross section of the outflow opening.
- both cross sections can be selected in approximately the same order of magnitude.
- Cross sections where one is up to four times larger than the other.
- the cross section of the cooling channel can be significantly smaller than that of the inflow opening.
- the cross section of the cooling channel corresponds to a proportion of 5% to 50% of a thickness of the wall, in particular a thickness of the wall in the sheet outlet region and / or in the mouth region.
- the formation of the cooling channel with a small cross section makes it possible not to substantially weaken the material in the sheet outlet area through the cooling channel. In this case, effective cooling can be achieved despite the small cross-section, since in operation, e.g. can form a strong mass flow in the cooling channel due to the said pressure differences between the cooling fluid reservoir and the junction.
- each of the cooling channels may have some or all of the aforementioned features of the cooling channel.
- a large portion of the blade outlet area eg, including the entire root area of the airfoil on the pressure and suction sides, and in particular the entire blade outlet area by a suitable arrangement the cooling channels are cooled.
- the cooling channels may be arranged at a predetermined distance substantially parallel in the sheet outlet region.
- they can each be inclined to the cover plate, in order to achieve the longest channel guidance and thus cooling distance. As a result, the mechanical stability and the expected life of the entire blade can be further increased.
- the blade has a cover plate and an airfoil arranged on the cover plate with a cavity at least partially enclosing wall, wherein the wall adjacent to the cover plate, a sheet outlet region having a transition radius from the airfoil to the cover plate Rounding out.
- the method comprises forming a cooling channel extending through the cover plate and the sheet outlet region and opening into the cavity in an opening region.
- the formation of the cooling channel can be made without regard to a design or coating of the surface of the blade, since the cooling channel opening into the cavity through the cover plate does not touch or touch the blade surface.
- the formation of the cooling channel has a laser drilling.
- the laser drilling can be carried out with a radiation energy independent of a coating of the blade surface. This allows a cost-effective production of the blade with cooling channel.
- FIG. 1 schematically shows a section through a trained as a hollow blade blade for a turbomachine.
- the blade has an airfoil 1, which is arranged on a cover plate 2, which in the example is a foot plate.
- the airfoil 1 has a wall 3, which encloses a cavity 4.
- the wall 3 forms in a formed adjacent to the cover plate 2 outlet region 5 a rounding 6, which forms a transition radius from the blade to the cover plate 2.
- the transition radius formed in the sheet outlet region 5 by the rounding 6 lowers the mechanical loads occurring during operation of the turbomachine in the transition region between the cover plate 2 and the blade 1.
- a cooling channel 7 extends, which opens into an opening region 8 in the cavity 4 of the blade.
- the cooling channel 7 allows effective cooling of the wall 3 in the region of the mechanically heavily loaded sheet outlet region 5 and the rounding 6.
- a mechanical stability of the sheet outlet region 5 is affected only slightly by the cooling channel 7, since the cooling channel 7 at a The outside of the wall 3 with a heat protection layer possibly arranged there is not affected or impaired by the cooling channel 7.
- the cooling channel 7 may be arranged with a predetermined minimum distance to the outside of the wall 3.
- an impingement cooling insert 9 is provided in the hollow blade and arranged in the interior of the cavity 4.
- an impingement cooling channel 10 is formed within the impingement cooling insert 9 and an impingement region 11 outside of the impingement cooling insert 9.
- the impingement cooling insert 9 may be formed, for example, as a partition with a plurality of impingement cooling openings.
- a cooling fluid from a cooling fluid reservoir of the turbomachine which can be arranged on a side of the cover plate 2 opposite the blade leaf 1, can flow through an inflow opening 12 into the impingement cooling passage 10 of the impingement cooling insert 9 in one operation.
- the cooling fluid can flow through the impact cooling openings and form an impingement cooling flow in the impact area 11 on the inside of the wall 3. From there, the cooling fluid can flow out of the cavity 4 through one or more outflow openings 13 arranged in the wall 3 and form a cooling flow or a cooling film on the surface of the blade 1.
- a holding element 14 is formed by a projecting into the cavity 4 projection of the wall 3.
- the holding element 14 holds the impact cooling insert 9 in a defined position in the cavity 4 and in particular at a predetermined distance from the inside of the wall 3, in particular also in the mouth region 8. In this way, downstream of the mouth region 8, a sufficiently dimensioned outflow region of the cooling channel 7 can be formed.
- a first pressure p1 may be present in the cooling fluid reservoir.
- the cooling fluid flows through the inflow opening 12 into the interior of the impingement cooling insert 9, in which a second pressure p 2 is formed, which is lower than the pressure p 1. Downstream of this in the impact area 11 outside of the impingement cooling insert 9, an even lower third pressure p3 is formed. Outside the blade 1 there is an even lower pressure p4.
- the pressure differences resulting therefrom at the inflow opening 12, the impingement cooling openings and the outflow openings 13 cause the impingement cooling flow through the cavity 4 of the blade.
- the cooling channel 7 is formed next to the inlet opening 12 as a secondary line from the cooling fluid reservoir into the cavity 4 and in particular into the impact area 11.
- the first pressure p1 of the cooling fluid reservoir prevails, while in the mouth region 8 the third pressure p3 is present. Consequently, the pressure difference applied to the cooling channel 7 is greater than a pressure difference at the inflow opening 12, which results from the first pressure p1 in the cooling fluid reservoir and the second pressure p2 in the impingement cooling insert.
- the higher pressure difference at the cooling channel 7 causes an effective mass flow 7, which, even if the cooling channel 7 has only a small cross section, effective cooling of the sheet outlet region 5 causes.
- the cooling channel 7 encloses an acute angle 15 with the inside of the wall 3, which allows the cooling fluid to flow out of the channel 7 into the mouth region 8 along the inside of the wall 3. In this way, an additional cooling of the wall 3 can be achieved.
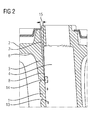
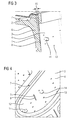
- FIGS 2 and 3 show perspective views of a section through an embodiment of the impingement-cooled blade in a root region in which the blade 1 is adjacent to the cover plate 2.
- the impingement cooling element 9 is for reasons of better understanding in the Figures 2-4 but hidden.
- an arrangement of the cooling channel 7 within the cover plate 2 and the wall 3 with inclusion of the acute angle 15 in the mouth region 8 and a possible embodiment of the cross section of the cooling channel 7 and the holding element 8 is illustrated.
- FIG. 4 is to the embodiment of the Figures 2 and 3 a perspective top view of the cover plate 2 in the region of the inflow opening 12 is shown.
- the cooling channel 7 has a close to the inflow opening 12 arranged one end and a wide opening in the mouth area 8 further end.
- a cross section of the cooling channel 7 is substantially smaller than a cross section of the inlet opening 12 and substantially corresponds to a cross section of the discharge openings 13. Due to the pressure conditions forming in an operation, despite the small cross section of the cooling channel 7, a sufficient mass flow of cooling fluid through the cooling channel 7, which effectively cools the sheet discharge area 5.
- cooling channels 7 can be designed, for example, according to the cooling channel 7 shown and arranged along the circumference of the inflow opening 12, for example, at regular, eg equal intervals.
- the thermal load of the blade outlet region 5 is reduced by the cooling channels 7, while the mechanical load capacity is not impaired. Consequently, the life of the blade can be increased and the risk of failure lowered.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Turbine Rotor Nozzle Sealing (AREA)
Abstract
Die Erfindung betrifft eine Schaufel für eine Strömungsmaschine mit einer Deckplatte (2) und einem an der Deckplatte (2) angeordneten Schaufelblatt (1) mit einer einen Hohlraum (4) zumindest teilweise umschließenden Wandung (3), wobei die Wandung (3) angrenzend an die Deckplatte (2) einen Blattauslaufbereich (5) mit einer einen Übergangsradius vom Schaufelblatt (1) zur Deckplatte (2) ausbildenden Ausrundung (6) aufweist. Die Schaufel weist weiterhin einen sich derart durch die Deckplatte (2) und den Blattauslaufbereich (5) erstreckenden, in einem Mündungsbereich (8) in den Hohlraum (4) einmündenden Kühlkanal (7) auf, dass bei einem Strömen eines Kühlfluids durch den Kühlkanal (7) der Blattauslaufbereich (5) kühlbar ist.
Description
- Die Erfindung betrifft eine Schaufel für eine Strömungsmaschine mit wenigstens einem Kühlkanal in einem Blattauslaufbereich. Der Blattauslaufbereich bildet einen Übergangsradius von einem Schaufelblatt zu einer Deckplatte der Schaufel. Die Erfindung betrifft weiterhin ein Herstellverfahren für eine derartige Schaufel.
- Schaufeln einer Strömungsmaschine wie z.B. einer Gasturbine sind im Betrieb hohen thermo-mechanischen Belastungen ausgesetzt. In einem Ansatzbereich zwischen einer Deckplatte der Schaufel und einem Schaufelblatt ist daher ein Blattauslaufbereich vorgesehen, welcher einen Übergangsradius zwischen Schaufelblattoberfläche und Deckplattenoberfläche ausbildet. Durch diesen abgerundeten Übergang können die im Ansatzbereich zwischen Deckplatte und Schaufelblatt auftretenden thermo-mechanischen Belastungen gesenkt werden. Der Blattauslaufbereich kann jedoch mechanisch geschwächt sein, wenn dort Kühlungslöcher zum Kühlen eines Schaufelblattmaterials im Betrieb angeordnet werden, da an den Kühllöchern durch ihre Kerbwirkung ebenfalls hohe Spannungen im Betrieb auftreten können.
- Folglich ist der Blattauslaufbereich im Betrieb gleichzeitig hohen mechanischen und thermischen Belastungen ausgesetzt. Dies geht mit einem erhöhten Schadensrisiko und einer verkürzten Lebensdauer aufgrund von Materialermüdung in diesem Bereich einher.
- Aufgabe der Erfindung ist es, eine Schaufel für eine Strömungsmaschine mit einer erhöhten Lebensdauer und einem verringerten Versagensrisiko anzugeben. Weiterhin ist es Aufgabe, ein Herstellverfahren für eine derartige Schaufel anzugeben.
- Diese Aufgabe wird durch eine Schaufel für eine Strömungsmaschine und ein Verfahren zum Herstellen einer Schaufel für eine Strömungsmaschine gelöst. Bevorzugte Ausführungsformen ergeben sich aus den abhängigen Patentansprüchen.
- Eine Schaufel für eine Strömungsmaschine weist eine Deckplatte und ein an der Deckplatte angeordnetes Schaufelblatt mit einer einen Hohlraum zumindest teilweise umschließenden Wandung auf, wobei die Wandung angrenzend an die Deckplatte einen Blattauslaufbereich mit einer einen Übergangsradius vom Schaufelblatt zur Deckplatte ausbildenden Ausrundung aufweist. Weiterhin weist die Schaufel einen sich durch die Deckplatte und den Blattauslaufbereich erstreckenden, in einem Mündungsbereich in den Hohlraum einmündenden Kühlkanal auf. Insbesondere erstreckt sich der Kühlkanal derart durch die Deckplatte und den Blattauslaufbereich und mündet derart im Mündungsbereich in den Hohlraum, dass bei einem Strömen eines Kühlfluids durch den Kühlkanal der Blattauslaufbereich kühlbar ist.
- Die Schaufel kann eine Leitschaufel oder eine Laufschaufel der Strömungsmaschine, beispielsweise einer Gasturbine, sein. Die Deckplatte kann im Falle einer Leitschaufel eine in der Strömungsmaschine in Bezug auf eine zentrale Welle radial nach außen anordbare Fußplatte oder eine radial nach innen anordbare Kopfplatte sein. Im Falle einer Laufschaufel kann die Deckplatte eine in der Strömungsmaschine radial nach innen anordbare Fußplatte sein.
- Die Schaufel ist als Hohlschaufel mit dem von der Wandung umschlossenen Hohlraum im Schaufelblatt ausgebildet. Der Hohlraum kann mehrteilig ausgebildet sein und eine Mehrzahl miteinander in fluider Verbindung stehender und/oder gegeneinander abgeschlossener Hohlräume aufweisen. Die Hohlräume können zumindest teilweise als Kanäle zum Führen des Kühlfluids ausgebildet sein.
- In einem Wurzelbereich des Schaufelblatts zur Deckplatte hin ist der Blattauslaufbereich ausgebildet, in dem eine Außenfläche der Wandung einen Übergangsradius zu einer Außenfläche der Deckplatte ausbildet. Der Übergangsradius kann derart gestaltet sein, dass mechanische Belastungen im Ansatzbereich zwischen Schaufelblatt und Deckplatte während eines Betriebs der Strömungsmaschine gesenkt bzw. abgemildert werden.
- Der Kühlkanal erstreckt sich im Blattauslaufbereich zwischen der Deckplatte und der Wandung derart, dass er einerseits einen auf einer dem Schaufelblatt gegenüberliegend angeordneten Seite der Deckplatte angeordneten Bereich und andererseits den Mündungsbereich innerhalb des Hohlraums verbindet. Diese Bereiche werden somit durch den Kühlkanal in eine fluide Verbindung gebracht und können vom Kühlmittel durchströmt werden, wodurch eine effektive Kühlung des Blattauslaufbereichs erreicht wird. Es können auch mehrere Kühlkanäle vorgesehen sein, die sich dem Kühlkanal entsprechend im Blattauslaufbereich zwischen der Deckplatte und der Wandung erstrecken.
- Die Außenseite der Wandung im Blattauslaufbereich wird vom Kühlkanal nicht berührt. Im Gegensatz dazu wird der Kühlkanal durch die Deckplatte und im Blattauslaufbereich innerhalb der Wandung hindurchgeführt. Die Außenseite der Wandung im Blattauslaufbereich kann daher ohne Öffnungen und Kerben, dafür aber mit einer geschlossenen Hitzeschutzbeschichtung ausgebildet sein. Hierdurch wird eine hohe mechanische und thermische Stabilität im Blattauslaufbereich erreicht.
- Das effektive Kühlen des Blattauslaufbereichs bei gleichzeitig hoher mechanischer Stabilität erhöht die Belastbarkeit der Schaufel auch bei hohen zyklischen Belastungen im Betrieb. Die Schaufel weist eine erhöhte Lebensdauer auf, was zu einem reduzierten Versagensrisiko der gesamten Strömungsmaschine führt. Zudem verändert das Vorsehen des Kühlkanals die äußere Geometrie der Schaufel nicht, so dass die Schaufel im Wesentlichen unveränderte Strömungseigenschaften aufweist. Ein Produktdesign der Strömungsmaschine muss daher nicht geändert werden, und Schaufeln mit dem Kühlkanal können ohne wesentliche Anpassungen der Strömungsmaschine verwendet werden. Dies führt zu einer Senkung der Betriebskosten und ermöglicht eine schnelle Produktentwicklung.
- In einer Ausführungsform weist die Schaufel einen in dem Hohlraum angeordneten Prallkühleinsatz auf, wobei der Kühlkanal außerhalb des Prallkühleinsatzes in den Hohlraum einmündet.
- Der Prallkühleinsatz kann eine Trennwand zum Ausbilden eines auf einer Seite der Trennwand angeordneten Prallkühlkanals und eines auf einer dem Prallkühlkanal gegenüberliegenden Seite der Trennwand angeordneten Prallbereichs aufweisen. In der Trennwand kann eine Mehrzahl von Prallkühlöffnungen ausgebildet sein. Herrscht bei dieser Anordnung im Prallkühlkanal ein höherer Druck als im Prallbereich, kann eine Innenseite der Wandung im Prallbereich mit dem aus dem Prallkühlkanal durch die Prallkühlöffnungen ausströmenden Kühlfluid beaufschlagt und effektiv gekühlt werden.
- Das Einmünden des Kühlkanals in den Prallbereich, d.h. in den Bereich mit dem geringeren Druck, ermöglicht ein effektives Durchströmen des Kühlkanals und damit ein Kühlen des Blattauslaufbereichs auch dann, wenn beispielsweise ein Querschnitt des Kühlkanals vergleichsweise gering ist. Der Blattauslaufbereich kann mechanisch stabil ausgebildet werden und wird nicht durch breite Kanalquerschnitte geschwächt.
- In einer Ausführungsform weist die Schaufel eine Einströmöffnung zum Einströmen des Kühlfluids aus einem Kühlfluidreservoir in den Hohlraum und eine Ausströmöffnung zum Ausströmen des Kühlfluids aus dem Hohlraum auf. Dabei bildet der Kühlkanal eine der Einströmöffnung nebengeordnete Nebenleitung zum Leiten des Kühlfluids von dem Kühlfluidreservoir in den Hohlraum aus.
- Das Kühlfluidreservoir kann beispielsweise an einer dem Schaufelblatt gegenüberliegenden Seite der Deckplatte angeordnet sein. Beispielsweise kann das Kühlfluidreservoir jenseits der Fuß- oder Kopfplatte der Leitschaufel oder jenseits der Fußplatte der Laufschaufel angeordnet sein. Das Kühlfluid kann in dieser Anordnung durch die beispielsweise in der Deckplatte angeordnete Einströmöffnung in den Hohlraum einströmen.
- Die Ausströmöffnung kann auf eine Oberfläche des Schaufelblatts bzw. der Wandung führen und als Kühlluftloch z.B. zum Erzeugen eines Oberflächenkühlfilms ausgebildet sein. Insbesondere kann eine Mehrzahl von Ausströmöffnungen vorgesehen sein, die an einer Eintrittskante, einer Austrittskante, auf einer Druck- bzw. Saugseite und/oder an einer Schaufelspitze des Schaufelblatts angeordnet sind. Hierdurch kann eine effektive Material- und/oder Filmkühlung erreichen werden.
- In dieser Anordnung kann z.B. ein wesentlicher Anteil des Kühlfluidstroms aus dem Kühlfluidreservoir durch die Einlassöffnung in den Hohlraum des Schaufelblatts erfolgen. Der Kühlkanal kann eine in der Strömungsrichtung nebengeordnete bzw. parallel angeordnete Nebenleitung zur Einlassöffnung ausbilden, die einen zusätzlichen Massenstrom des Kühlfluids aus dem Kühlfluidreservoir in den Hohlraum ermöglicht. Hierdurch wird ein Teil des in den Hohlraum strömenden Kühlfluids zum Kühlen des Blattauslaufbereichs genutzt bzw. abgezweigt, bevor es der Hohlraum- bzw. Schaufelblattoberflächenkühlung zugeführt wird.
- Trotz der durch den Kühlkanal gebildeten Nebenleitung wird ein Massenstrom bzw. Durchsatz an Kühlfluid durch das Schaufelblatt nicht erhöht, da der Massenstrom im Wesentlichen durch den Querschnitt bzw. die Querschnitte der Ausströmöffnungen begrenzt wird. Ein Kühlen des Blattauslaufbereichs wird daher ohne zusätzlichen Fluidverbrauch realisiert.
- In einer Variante der Ausführungsform mit Prallkühleinsatz mündet die Einströmöffnung in den Prallkühleinsatz.
- Da im Hohlraum des Schaufelblatts innerhalb des Prallkühleinsatzes ein höherer Druck herrscht als außerhalb des Prallkühleinsatzes, ist in dieser Ausführungsform eine Druckdifferenz zwischen dem Kühlfluidreservoir und dem Inneren des Prallkühleinsatzes geringer als eine Druckdifferenz zwischen dem Kühlfluidreservoir und dem Bereich des Hohlraums außerhalb des Prallkühleinsatzes z.B. im Mündungsbereich. Demzufolge herrscht zwischen den beidseitigen Öffnungen des Kühlkanals eine höhere Druckdifferenz als eine Druckdifferenz zwischen einer Kühlfluidreservoirseite und einer Prallkühlkanalseite der Einströmöffnung. Dies bewirkt einen vergleichsweise hohen Massenstrom durch den Kühlkanal und somit ein effektives Kühlen des Blattauslaufbereichs. Ein Querschnitt des Kühlkanals kann daher vergleichsweise klein gehalten werden, während dennoch ein ausreichender Massenstrom durch den Kühlkanal erzeugbar ist. Folglich wird eine mechanische Stabilität im Blattauslaufbereich durch den Kühlkanal nicht beeinträchtigt.
- Eine Ausführungsform weist ein zwischen einer Innenseite der Wandung und dem Prallkühleinsatz in einer Umgebung des Mündungsbereichs angeordnetes Halteelement zum Halten des Prallkühleinsatzes in einem vorbestimmten Abstand zu der Innenseite im Mündungsbereich auf.
- Das Halteelement kann den Prallkühleinsatz innerhalb des Hohlraums in einer vorbestimmten Anordnung halten. Hierdurch wird ein Abstand zwischen der Trennwand und der Innenseite der Wandung erzielt, der eine effektive Prallkühlung ermöglicht. Das Anordnen des Halteelements in einer Umgebung des Mündungsbereichs, beispielsweise mit einem vorgegebenen maximalen Abstand zum Mündungsbereich, kann einen ausreichend dimensionierten Ausströmbereich für den Kühlkanal ausbilden, der einen ausreichenden Massenstrom durch den Kühlkanal zulässt.
- In einer Variante dieser Ausführungsform ist das Halteelement durch einen in den Hohlraum vorstehenden Vorsprung der Wandung ausgebildet.
- Diese Ausgestaltung des Halteelements ist kostengünstig in der Herstellung und geeignet, um möglichen Betriebsbedingungen der Strömungsmaschine Stand zu halten. Insbesondere kann durch eine geeignete Dimensionierung des Halteelements bzw. durch eine ausreichende Höhe des Vorsprungs über der Wandung der Ausströmbereich des Kühlkanals ausreichend dimensioniert werden. Ein effektiver Massenstrom durch den Kühlkanal wird dadurch begünstigt.
- In einer Ausführungsform schließt der Kühlkanal mit der Innenseite der Wandung einen spitzen Winkel ein. Beispielsweise kann der Winkel kleiner als 30° bzw. kleiner als 10° sein.
- Der zwischen dem Kühlkanal und der Innenseite der Wandung eingeschlossene spitze Winkel bewirkt im Betrieb der Schaufel in einer Strömungsmaschine einen ebenfalls spitzen Einströmwinkel des Kühlfluids aus dem Kühlkanal in den Hohlraum. Hierdurch kann das Kühlfluid nach seinem Austritt aus dem Kühlkanal im Mündungsbereich entlang der Innenseite der Wandung strömen und auch stromab vom Mündungsbereich eine Kühlwirkung entfalten.
- In einer Variante ist der Mündungsbereich ausgehend von der Deckplatte bei 15% bis 25% der Schaufelhöhe angeordnet.
- In dieser Ausführungsform wird der Kühlkanal durch einen breiten Abschnitt der Wandung bzw. im gesamten Wurzelbereich des Schaufelblatts durch Wandung hindurchgeführt und kann diesen Bereich effektiv kühlen. Folglich kann zumindest auf einen Teil der Ausströmöffnungen zum Erzeugen einer Filmkühlung in diesem Bereich verzichtet werden und der Bereich mit einer hohen mechanischen Stabilität, beispielsweise ohne Öffnungen zur Schaufeloberfläche, gestaltet werden. Hierdurch wird eine zu erwartende Lebensdauer der Schaufel weiter verlängert.
- In einer weiteren Ausführungsform ist der Querschnitt des Kühlkanals im Wesentlichen gleich groß wie der Querschnitt der Ausströmöffnung.
- Insbesondere können beide Querschnitte in etwa der gleichen Größenordnung gewählt werden. Als gleich groß betrachtet werden z.B. Querschnitte, bei denen der eine bis zu viermal so groß wie der andere ist. Weiterhin kann der Querschnitt des Kühlkanals deutlich kleiner sein als der der Einströmöffnung.
- In einer weiteren Ausführungsform entspricht der Querschnitt des Kühlkanals einem Anteil von 5% bis 50% einer Dicke der Wandung, insbesondere einer Dicke der Wandung im Blattauslaufbereich und/oder im Mündungsbereich.
- Das Ausbilden des Kühlkanals mit geringem Querschnitt ermöglicht es, das Material im Blattauslaufbereich durch den Kühlkanal nicht wesentlich zu schwächen. Dabei kann ein effektives Kühlen trotz des geringen Querschnitts erreicht werden, da sich im Betrieb z.B. aufgrund der genannten Druckdifferenzen zwischen dem Kühlfluidreservoir und dem Einmündungsbereich ein starker Massenstrom im Kühlkanal ausbilden kann.
- In einer Variante dieser Ausführungsformen ist eine Mehrzahl von Kühlkanälen vorgesehen. Dabei kann jeder der Kühlkanäle einzelne oder alle der vorstehend genannten Merkmale des Kühlkanals aufweisen.
- In dieser Ausführungsform kann ein großer Abschnitt des Blattauslaufbereichs, z.B. den gesamten Wurzelbereich des Schaufelblatts druck- und saugseitig umfassend, und insbesondere der gesamte Blattauslaufbereich durch eine geeignete Anordnung der Kühlkanäle gekühlt werden. Beispielsweise können die Kühlkanäle in vorbestimmtem Abstand im Wesentlichen parallel im Blattauslaufbereich angeordnet sein. Zudem können sie jeweils zur Deckplatte hin geneigt angeordnet sein, um eine möglichst lange Kanalführung und somit Kühlstrecke zu erreichen. Hierdurch kann die mechanische Stabilität und die zu erwartende Lebensdauer der gesamten Schaufel weiter erhöht werden.
- In einem Verfahren zum Herstellen einer Schaufel für eine Strömungsmaschine weist die Schaufel eine Deckplatte und ein an der Deckplatte angeordnetes Schaufelblatt mit einer einen Hohlraum zumindest teilweise umschließenden Wandung auf, wobei die Wandung angrenzend an die Deckplatte einen Blattauslaufbereich mit einer einen Übergangsradius vom Schaufelblatt zur Deckplatte ausbildenden Ausrundung aufweist. Das Verfahren weist ein Ausbilden eines sich durch die Deckplatte und den Blattauslaufbereich erstreckenden, in einem Mündungsbereich in den Hohlraum einmündenden Kühlkanals auf.
- Das Ausbilden des Kühlkanals kann dabei ohne Rücksicht auf eine Gestaltung oder Beschichtung der Oberfläche des Schaufelblatts vorgenommen werden, da der durch die Deckplatte in den Hohlraum einmündende Kühlkanal die Schaufeloberfläche nicht berührt bzw. tangiert.
- In einer Variante des Verfahrens weist das Ausbilden des Kühlkanal ein Laserbohren auf. Insbesondere kann das Laserbohren mit einer von einer Beschichtung der Schaufeloberfläche unabhängigen Strahlungsenergie durchgeführt werden. Dies ermöglicht eine kostengünstige Herstellung der Schaufel mit Kühlkanal.
- Die oben beschriebenen Eigenschaften, Merkmale und Vorteile der Erfindung sowie die Art und Weise wie diese erreicht werden, werden klarer und deutlicher verständlich im Zusammenhang mit der folgenden Beschreibung der Ausführungsbeispiele, die in Zusammenhang mit den Zeichnungen näher erläutert werden. Es zeigen:
- Figur 1
- eine Schnittansicht durch eine Schaufel für eine Strömungsmaschine mit Kühlkanal und Prallkühleinsatz,
- Figur 2
- eine perspektivische Ansicht eines Schnitts durch eine Schaufel mit Kühlkanal,
- Figur 3
- eine weitere perspektivische Ansicht des Schnitts aus
Figur 2 , und - Figur 4
- eine perspektivische Ansicht einer Schaufel mit Kühlkanal in Richtung einer Einlassöffnung.
-
Figur 1 zeigt schematisch einen Schnitt durch eine als Hohlschaufel ausgebildete Schaufel für eine Strömungsmaschine. Die Schaufel weist ein Schaufelblatt 1 auf, welches an einer im Beispiel als Fußplatte ausgebildeten Deckplatte 2 angeordnet ist. Das Schaufelblatt 1 weist eine Wandung 3 auf, die einen Hohlraum 4 umschließt. Die Wandung 3 bildet in einem angrenzend an die Deckplatte 2 ausgebildeten Auslaufbereich 5 eine Ausrundung 6 aus, die einen Übergangsradius vom Schaufelblatt zur Deckplatte 2 ausbildet. Der im Blattauslaufbereich 5 durch die Ausrundung 6 gebildete Übergangsradius senkt die im Betrieb der Strömungsmaschine auftretenden mechanischen Belastungen im Übergangsbereich zwischen Deckplatte 2 und Schaufelblatt 1. - Durch die Deckplatte 2 und den Blattauslaufbereich 5 hindurch erstreckt sich ein Kühlkanal 7, der in einem Mündungsbereich 8 in den Hohlraum 4 der Schaufel einmündet. Der Kühlkanal 7 ermöglicht eine effektive Kühlung der Wandung 3 im Bereich des mechanisch stark beanspruchten Blattauslaufbereichs 5 und der Ausrundung 6. Eine mechanische Stabilität des Blattauslaufbereichs 5 wird gleichzeitig durch den Kühlkanal 7 nur unwesentlich beeinträchtigt, da der Kühlkanal 7 an einer Innenseite der Wandung 3 in den Hohlraum 4 mündet und nicht auf einer Außenseite der Wandung 3. Die Außenseite der Wandung 3 mit einer möglicherweise dort angeordneten Hitzeschutzschicht wird durch den Kühlkanal 7 nicht tangiert bzw. beeinträchtigt. Insbesondere kann der Kühlkanal 7 mit einem vorgegebenen Mindestabstand zur Außenseite der Wandung 3 angeordnet sein.
- Weiterhin ist in der Hohlschaufel ein Prallkühleinsatz 9 vorgesehen und im Inneren des Hohlraums 4 angeordnet. Durch den Prallkühleinsatz 9 wird ein Prallkühlkanal 10 innerhalb des Prallkühleinsatzes 9 und ein Prallbereich 11 außerhalb des Prallkühleinsatzes 9 ausgebildet. Der Prallkühleinsatz 9 kann beispielsweise als Trennwand mit einer Mehrzahl von Prallkühlöffnungen ausgebildet sein.
- Bei Anordnung der Schaufel in einer Strömungsmaschine kann in einem Betrieb ein Kühlfluid aus einem Kühlfluidreservoir der Strömungsmaschine, welches an einer dem Schaufelblatt 1 gegenüberliegenden Seite der Deckplatte 2 angeordnet sein kann, durch eine Einströmöffnung 12 in den Prallkühlkanal 10 des Prallkühleinsatzes 9 einströmen. Das Kühlfluid kann durch die Prallkühlöffnungen hindurch strömen und im Prallbereich 11 auf der Innenseite der Wandung 3 einen Prallkühlstrom ausbilden. Von dort aus kann das Kühlfluid durch eine oder mehrere in der Wandung 3 angeordnete Ausströmöffnungen 13 aus dem Hohlraum 4 herausströmen und auf der Oberfläche des Schaufelblatts 1 eine Kühlströmung bzw. einen Kühlfilm ausbilden.
- An der Innenseite der Wandung 3 ist ein Halteelement 14 durch einen in den Hohlraum 4 vorstehenden Vorsprung der Wandung 3 ausgebildet. Das Halteelement 14 hält den Prallkühleinsatz 9 in einer definierten Position im Hohlraum 4 und insbesondere in einem vorgegebenen Abstand zur Innenseite der Wandung 3, insbesondere auch im Mündungsbereich 8. Hierdurch kann stromab vom Mündungsbereich 8 ein ausreichend dimensionierter Ausströmbereich des Kühlkanals 7 ausgebildet sein.
- Im Betrieb der Strömungsmaschine kann in dem Kühlfluidreservoir ein erster Druck p1 anliegen. Das Kühlfluid strömt durch die Einströmöffnung 12 in das Innere des Prallkühleinsatzes 9, in dem sich ein zweiter Druck p2 ausbildet, der geringer als Druck p1 ist. Stromab davon im Prallbereich 11 außerhalb des Prallkühleinsatzes 9 bildet sich ein noch geringerer dritter Druck p3 aus. Außerhalb der Schaufel 1 herrscht ein noch geringerer Druck p4. Die sich hieraus an der Einströmöffnung 12, den Prallkühlöffnungen und den Ausströmöffnungen 13 ergebenden Druckdifferenzen bewirken den Prallkühlstrom durch den Hohlraum 4 der Schaufel.
- Der Kühlkanal 7 ist neben der Einlassöffnung 12 als Nebenleitung vom Kühlfluidreservoir in den Hohlraum 4 und insbesondere in den Prallbereich 11 ausgebildet. An seinem in der Deckplatte angeordneten Ende herrscht der erste Druck p1 des Kühlfluidreservoirs, während im Mündungsbereich 8 der dritte Druck p3 anliegt. Folglich ist die am Kühlkanal 7 anliegende Druckdifferenz größer als eine Druckdifferenz an der Einströmöffnung 12, die sich durch ersten Druck p1 im Kühlfluidreservoir und den zweiten Druck p2 im Prallkühleinsatz ergibt. Die höhere Druckdifferenz am Kühlkanal 7 bewirkt einen effektiven Massenstrom 7, der selbst dann, wenn der Kühlkanal 7 einen nur geringen Querschnitt aufweist, eine effektive Kühlung des Blattauslaufbereichs 5 bewirkt.
- Der Kühlkanal 7 schließt mit der Innenseite der Wandung 3 einen spitzen Winkel 15 ein, der ein Ausströmen des Kühlfluids aus dem Kanal 7 in den Mündungsbereich 8 entlang der Innenseite der Wandung 3 ermöglicht. Hierdurch kann ein zusätzliches Kühlen der Wandung 3 erreicht werden.
- Die
Figuren 2 und3 zeigen perspektivische Ansichten eines Schnitts durch eine Ausführungsform der prallgekühlten Schaufel in einem Wurzelbereich, in dem das Schaufelblatt 1 an die Deckplatte 2 angrenzt. Das Prallkühlelement 9 ist aus Gründen des besseren Verständnisses in denFiguren 2 - 4 jedoch ausgeblendet. Hierbei wird insbesondere eine Anordnung des Kühlkanals 7 innerhalb der Deckplatte 2 und der Wandung 3 mit Einschluss des spitzen Winkels 15 im Mündungsbereich 8 sowie eine mögliche Ausgestaltung des Querschnitts des Kühlkanals 7 und des Halteelements 8 verdeutlicht. - In
Figur 4 ist zu dem Ausführungsbeispiel aus denFiguren 2 und3 eine perspektivische Draufsicht auf die Deckplatte 2 im Bereich der Einströmöffnung 12 gezeigt. Der Kühlkanal 7 weist ein dicht neben der Einströmöffnung 12 angeordnetes eines Ende und ein sich im Mündungsbereich 8 weit öffnendes weiteres Ende auf. Ein Querschnitt des Kühlkanals 7 ist dabei wesentlich kleiner als ein Querschnitt der Einlassöffnung 12 und entspricht im Wesentlichen einem Querschnitt der Ausströmöffnungen 13. Aufgrund der sich in einem Betrieb ausbildenden Druckverhältnisse kann sich trotz des geringen Querschnitts des Kühlkanals 7 ein ausreichender Massenstrom von Kühlfluid durch den Kühlkanal 7 ausbilden, der den Blattauslaufbereich 5 effektiv kühlt. - Obwohl in
Figur 4 beispielhaft nur ein einziger Kühlkanal 7 der Schaufel 1 gezeigt ist, kann zum Kühlen des gesamten Blattauslaufbereichs 5 auch eine Mehrzahl von Kühlkanälen 7 vorgesehen sein. Die Kühlkanäle 7 können beispielsweise entsprechend dem gezeigten Kühlkanal 7 gestaltet und entlang des Umfangs der Einströmöffnung 12 beispielsweise in regelmäßigen, z.B. gleichen Abständen angeordnet sein. - Im Betrieb der Schaufel in der Strömungsmaschine wird die thermische Belastung des Blattauslaufbereichs 5 durch die Kühlkanäle 7 verringert, während die mechanische Belastbarkeit nicht beeinträchtigt wird. Folglich kann die Lebensdauer der Schaufel erhöht und das Versagensrisiko gesenkt werden.
- Obwohl die Erfindung im Detail durch bevorzugte Ausführungsbeispiele näher erläutert wurde, ist die Erfindung nicht durch die offenbarten Beispiele eingeschränkt. Andere Variationen können vom Fachmann hieraus abgeleitet werden, ohne den Schutzumfang der Erfindung zu verlassen.
Claims (13)
- Schaufel für eine Strömungsmaschine, mit
einer Deckplatte (2),
einem an der Deckplatte (2) angeordneten Schaufelblatt (1) mit einer einen Hohlraum (4) zumindest teilweise umschließenden Wandung (3),
wobei die Wandung (3) angrenzend an die Deckplatte (2) einen Blattauslaufbereich (5) mit einer einen Übergangsradius vom Schaufelblatt (1) zur Deckplatte (2) ausbildenden Ausrundung (6) aufweist, und
einem sich derart durch die Deckplatte (2) und den Blattauslaufbereich (5) erstreckenden, in einem Mündungsbereich (8) in den Hohlraum (4) einmündenden Kühlkanal (7), dass bei einem Strömen eines Kühlfluids durch den Kühlkanal (7) der Blattauslaufbereich (5) kühlbar ist. - Schaufel nach Anspruch 1,
mit einem in dem Hohlraum (4) angeordneten Prallkühleinsatz (9),
wobei der Kühlkanal (7) außerhalb des Prallkühleinsatzes (9) in den Hohlraum (4) einmündet. - Schaufel nach Anspruch 1 oder 2,
mit einer Einströmöffnung (12) zum Einströmen des Kühlfluids aus einem Kühlfluidreservoir in den Hohlraum (4), und einer Ausströmöffnung (13) zum Ausströmen des Kühlfluids aus dem Hohlraum,
wobei der Kühlkanal (7) eine der Einströmöffnung (12) nebengeordnete Nebenleitung zum Leiten des Kühlfluids von dem Kühlfluidreservoir in den Hohlraum (4) bildet. - Schaufel nach Anspruch 2 oder 3,
wobei die Einströmöffnung (12) in den Prallkühleinsatz (9) mündet. - Schaufel nach einem der vorstehenden Ansprüche,
mit einem zwischen einer Innenseite der Wandung (3) und dem Prallkühleinsatz (9) in einer Umgebung des Mündungsbereichs (8) angeordneten Halteelement (14) zum Halten des Prallkühleinsatzes (9) in einem vorbestimmten Abstand zu der Innenseite der Wandung (3) im Mündungsbereich (8). - Schaufel nach Anspruch 5,
wobei das Halteelement (14) durch einen in den Hohlraum (4) vorstehenden Vorsprung der Wandung (3) ausgebildet ist. - Schaufel nach einem der vorstehenden Ansprüche,
wobei der Kühlkanal (7) mit der Innenseite der Wandung (3) einen spitzen Winkel (15) einschließt. - Schaufel nach einem der vorstehenden Ansprüche,
wobei der Mündungsbereich (8) ausgehend von der Deckplatte (2) bei 15% bis 25% der Schaufelhöhe angeordnet ist. - Schaufel nach einem der vorstehenden Ansprüche,
wobei der Querschnitt des Kühlkanals (7) im Wesentlichen gleich groß wie der Querschnitt der Ausströmöffnung (13) ist. - Schaufel nach einem der vorstehenden Ansprüche,
wobei der Querschnitt des Kühlkanals (7) einem Anteil von 5% bis 50% einer Dicke der Wandung (3) entspricht. - Schaufel nach einem der vorstehenden Ansprüche,
mit einer Mehrzahl von Kühlkanälen (7). - Verfahren zum Herstellen einer Schaufel für eine Strömungsmaschine,
wobei die Schaufel eine Deckplatte (2) und ein an der Deckplatte angeordnetes Schaufelblatt (1) mit einer einen Hohlraum (4) zumindest teilweise umschließenden Wandung (3) aufweist,
wobei die Wandung (3) angrenzend an die Deckplatte (2) einen Blattauslaufbereich (5) mit einer einen Übergangsradius vom Schaufelblatt (1) zur Deckplatte (2) ausbildenden Ausrundung (6) aufweist,
mit Ausbilden eines sich durch die Deckplatte (2) und den Blattauslaufbereich (5) erstreckenden, in einem Mündungsbereich (8) in den Hohlraum (4) einmündenden Kühlkanals (7). - Verfahren nach Anspruch 11,
wobei das Ausbilden des Kühlkanals (7) ein Laserbohren aufweist.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP15164852.4A EP3085894A1 (de) | 2015-04-23 | 2015-04-23 | Schaufel und zugehöriges Herstellungsverfahren |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP15164852.4A EP3085894A1 (de) | 2015-04-23 | 2015-04-23 | Schaufel und zugehöriges Herstellungsverfahren |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP3085894A1 true EP3085894A1 (de) | 2016-10-26 |
Family
ID=53002552
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP15164852.4A Withdrawn EP3085894A1 (de) | 2015-04-23 | 2015-04-23 | Schaufel und zugehöriges Herstellungsverfahren |
Country Status (1)
| Country | Link |
|---|---|
| EP (1) | EP3085894A1 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN114893254A (zh) * | 2022-04-22 | 2022-08-12 | 中国联合重型燃气轮机技术有限公司 | 发动机叶片和燃气轮机 |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US7927073B2 (en) * | 2007-01-04 | 2011-04-19 | Siemens Energy, Inc. | Advanced cooling method for combustion turbine airfoil fillets |
-
2015
- 2015-04-23 EP EP15164852.4A patent/EP3085894A1/de not_active Withdrawn
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US7927073B2 (en) * | 2007-01-04 | 2011-04-19 | Siemens Energy, Inc. | Advanced cooling method for combustion turbine airfoil fillets |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN114893254A (zh) * | 2022-04-22 | 2022-08-12 | 中国联合重型燃气轮机技术有限公司 | 发动机叶片和燃气轮机 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE10001109B4 (de) | Gekühlte Schaufel für eine Gasturbine | |
| DE3211139C1 (de) | Axialturbinenschaufel,insbesondere Axialturbinenlaufschaufel fuer Gasturbinentriebwerke | |
| DE102009003327B4 (de) | Turbinenlaufschaufel-Spitzendeckband | |
| CH628397A5 (de) | Luftgekuehlte turbinenschaufel. | |
| EP1113145A1 (de) | Schaufel für Gasturbinen mit Drosselquerschnitt an Hinterkante | |
| DE102006004437A1 (de) | Plattform einer Laufschaufel einer Gasturbine, Verfahren zur Herstellung einer Laufschaufel, Dichtungsplatte und Gasturbine | |
| DE112015006056B4 (de) | Turbinenschaufel, turbine und verfahren zum herstellen einer turbinenschaufel | |
| DE112016004862T5 (de) | Schaufel, damit ausgestattete Gasturbine und Verfahren zur Herstellung der Schaufel | |
| EP3658751B1 (de) | Schaufelblatt für eine turbinenschaufel | |
| CH705185A1 (de) | Schaufel für eine Gasturbine sowie Verfahren zum Herstellen einer solchen Schaufel. | |
| EP1283326A1 (de) | Kühlung einer Turbinenschaufel | |
| DE112018002830T5 (de) | Turbinenschaufel und gasturbine | |
| EP2823152A1 (de) | Turbinenlaufschaufel und axialer rotorabschnitt für eine gasturbine | |
| DE102007037208A1 (de) | Turbinenschaufel mit zumindest einer Einsatzhülse zum Kühlen der Turbinenschaufel | |
| WO2010026005A1 (de) | Turbinenlaufschaufel mit angepasster eigenfrequenz mittels eines einsatzes | |
| EP3473808B1 (de) | Schaufelblatt für eine innengekühlte turbinenlaufschaufel sowie verfahren zur herstellung einer solchen | |
| DE112020001295B4 (de) | Turbinenleitschaufel, gasturbine und verfahren zur herstellung einer turbinenleitschaufel | |
| DE102015208784B3 (de) | Herstellen von Schaufelkanälen von Turbomaschinenrotoren | |
| EP2163726A1 (de) | Turbinenschaufel mit einer modularen, gestuften Hinterkante | |
| EP3112593A1 (de) | Innengekühlte turbinenschaufel | |
| EP1138878B1 (de) | Bauteil einer Gasturbine | |
| EP2868867A1 (de) | Turbinenschaufel | |
| EP1644614A1 (de) | Gekühlte schaufel für eine gasturbine | |
| EP3232000A1 (de) | Plattform einer laufschaufel mit filmkühlungsöffnungen an der plattform und zugehörige strömugsmaschine | |
| DE10341515A1 (de) | Anordnung zur Kühlung hoch wärmebelasteter Bauteile |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: SIEMENS AKTIENGESELLSCHAFT |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 20170427 |