EP3251987B1 - Beladesystem für stückgüter mit transportierbarer beladevorrichtung - Google Patents
Beladesystem für stückgüter mit transportierbarer beladevorrichtung Download PDFInfo
- Publication number
- EP3251987B1 EP3251987B1 EP16172160.0A EP16172160A EP3251987B1 EP 3251987 B1 EP3251987 B1 EP 3251987B1 EP 16172160 A EP16172160 A EP 16172160A EP 3251987 B1 EP3251987 B1 EP 3251987B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- loading
- storage unit
- loading device
- unit
- piece goods
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65G—TRANSPORT OR STORAGE DEVICES, e.g. CONVEYORS FOR LOADING OR TIPPING, SHOP CONVEYOR SYSTEMS OR PNEUMATIC TUBE CONVEYORS
- B65G67/00—Loading or unloading vehicles
- B65G67/02—Loading or unloading land vehicles
- B65G67/04—Loading land vehicles
- B65G67/20—Loading covered vehicles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65G—TRANSPORT OR STORAGE DEVICES, e.g. CONVEYORS FOR LOADING OR TIPPING, SHOP CONVEYOR SYSTEMS OR PNEUMATIC TUBE CONVEYORS
- B65G57/00—Stacking of articles
- B65G57/02—Stacking of articles by adding to the top of the stack
- B65G57/03—Stacking of articles by adding to the top of the stack from above
Definitions
- the invention relates to a loading system for piece goods, in particular parcels, mail and luggage.
- the state of the art for relieving the operator is telescopic conveyors, which are operated manually via a control unit.
- the telescopic conveyors extend far enough into the container to be loaded or unloaded and can be swiveled horizontally and vertically to feed the piece goods to the operator.
- the piece goods still have to be picked up and moved by hand.
- WO2005110907A1 presents a suction hose lifting device and a method for moving a load with a suction hose lifter.
- WO2006128405A1 discloses a lifting device which supports at least one hand grasping the object during manual movement of objects.
- WO 02/088009 A1 discloses a loading system according to the preamble of claim 1 and a corresponding method.
- the present invention is therefore based on the object of enabling improved loading. This object is achieved by the solutions described in the independent claims.
- the introduction device is designed as a conveyor integrated into the base of the loading device, which can be driven in and/or against the introduction direction.
- the loading unit can also be inserted fully automatically using the insertion device.
- the loading system comprises a placement means which is adapted to at least assist in moving the piece goods during a transfer from the first storage unit into the loading area.
- the placement means can at least assist in moving and/or positioning and/or aligning the piece goods before and/or after they are introduced from the first storage unit into the loading area.
- the base of the loading device can be designed to be vertically movable. This makes it particularly easy to stack two or more items of goods and thus layers on top of one another in a stationary storage unit without the entire loading device having to be moved vertically, which enables the items to be moved in a particularly gentle manner.
- precise height adjustment between the first and/or storage unit and the loading device is possible in a particularly uncomplicated manner, preferably so that the storage unit and the base of the loading device or the top fully formed layer are flush. Without this height adjustment, the item of goods would possibly fall over a height difference between the storage unit and the loading device if simply pushed over and could be damaged in the process.
- the loading device and/or the second storage unit are designed such that the second storage unit can accommodate the loading device completely or at least partially. In this way, improved accessibility to favorable storage areas can be achieved, and the loading device can be positioned particularly advantageously for transferring the loading unit.
- the length and/or width and/or height of the loading device can be coordinated with the first storage unit and/or the second storage unit and/or the piece goods and/or the loading unit. This enables optimal loading of the second storage unit with the loading device to be achieved and the loading system, in particular the first and/or the second storage unit with the loading device, is optimally coordinated with one another and with the piece goods and thus possible loading units.
- the loading unit can be advantageously positioned in the second storage unit, the loading device can be completely or at least partially accommodated by the second storage unit for transferring the loading unit. In this way, storage areas located in the rear area of the second storage unit can also be easily reached.
- the loading unit resting on the loading device can be positioned above the storage area of the second storage unit before transferring. This means that the loading unit itself only needs to be moved very slightly during transferring, which makes the transfer particularly uncomplicated, robust and gentle on the goods and thus less susceptible to errors.
- the loading unit can be moved in the direction of introduction for transfer by the introduction device, while the loading device is moved against the direction of introduction.
- the piece goods can be aligned and arranged when forming the loading unit so that the highest possible packing density is achieved. Since the loading unit can be transferred to the second storage unit almost unchanged, the high packing density of the loading unit also results in a high packing density and thus good volume utilization of the second loading unit.
- the loading unit can be formed layer by layer, whereby after the formation of a piece goods layer, the loading device as a whole and/or the base of the loading device and/or the first storage unit can be moved vertically.
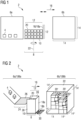
- FIG. 1 shows a schematic view of a loading system 2 for piece goods 4, in particular packages, mail items and luggage, according to a preferred embodiment of the invention.
- the loading system 2 comprises a first storage unit 6a, a second storage unit 6b and a loading device 8.
- the loading device 8 is provided for an orderly reception of two or more piece goods 4 as a loading unit 20, preferably in high packing density.
- the loading unit 20 comprises horizontal and/or vertical layers of piece goods 4.
- the piece goods 14 are arranged in a loading area 12 which is arranged above a floor 10 of the loading device 8.
- the loading device 8 is adapted to accommodate at least one, but preferably several, piece goods 4. In principle, the entire loading area 12 can be filled with piece goods 4.
- the stability of the loading unit 20 formed determines the size of the loading area 12.
- the loading area 12 is loaded with piece goods 4 from the first storage unit 6a.
- the loading device 8 comprises an introduction device 18 which is adapted to transfer the piece goods 4 from the loading area 12 at least partially, i.e. only individual piece goods 4 of the loading unit 20 or the entire loading unit 20 as a whole, and essentially unchanged as a loading unit 20 into the storage area 14.
- the introduction device 18 is designed as a movable rear wall 18a which is moved to transfer or introduce the loading unit 20 into the second storage unit 6b.
- the loading device 8 is operated as in Figure 1 shown positioned so that the introduction device 18 does not hinder the introduction.
- the loading device 8 is then rotated about its axis of rotation 22 and transported to the second storage unit 6b, whereby these movements can be carried out sequentially or in concert.
- a rotation of the loading device 8 about its axis of rotation 22 can also be carried out during loading in order to achieve improved accessibility of individual areas of the loading area 12.
- the loading device 8 is then positioned in front of or in the second storage unit 6b.
- the piece goods 4 are transferred as a loading unit 20 along an introduction direction 16 from the loading area 12 into the storage area 14, the loading device 8 and/or the second storage unit 6b are designed for a corresponding transferability of the piece goods 4.
- the movable rear wall 18a of the introduction device 18 can be moved in and against the introduction direction 16 and is moved in the introduction direction 16 to introduce the loading unit 20 into the storage area 14.
- the loading unit 20 could also comprise only one piece of goods 4 and the loading device 8 could thus also only be used for transferring a single piece of goods 4 from the first storage unit 6a to the second storage unit.
- this would reduce the efficiency of the transfer, since the loading device 8 has to be moved back and forth less often when two or more pieces of goods 4 are transferred at the same time than if only one piece of goods 4 is transferred by the loading device 8 at a time. The workload related to the piece of goods is therefore lower.
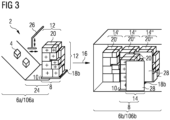
- FIG. 2 shows, according to a preferred embodiment of the invention, a loading system 2 with a placement means 26.
- the first storage unit 6a is designed as a transport chute 106a, via which the two piece goods 4, which are located on the transport chute 106a, are transported to the loading device 8.
- the placement means 26 is integrated into the chute end point of the first storage unit 6a. Also, only individual areas of the placement means 26 can be controlled, so the chute end point 24 and thus the first storage unit 6a can also be used as an intermediate storage.
- the placement means 26 is adapted to position and align the piece goods 4 or at least to support this.
- the piece goods 4 are moved by the placement means 26, depending on the design either on the first storage unit 6a, on the loading device 8 or the placement means 26 completely takes over the transfer of the piece goods 4 from the first storage unit 6a to the loading device 8 as in Figure 3 gripper arm shown.
- the placement means 26 is designed as a ball roller table and is adapted to move and/or position and/or align the piece goods 4 before and/or during introduction from the chute end point 24 into the loading area 12. Additional movement, positioning and alignment during loading is carried out by horizontal and/or vertical movement of the loading device 8 with a forklift 30.
- the chute end point 24 can also be horizontally and/or vertically adjustable.
- the loading device 8 and the first storage unit 6a are arranged such that the top of the uppermost layer of the already formed part of the loading unit 20 and thus the filled part of the loading device 8 and the chute end point 24 are almost flush.
- the formation of a layer of the loading unit 20 can first take place on the loading device 8, or already on the chute end point 24 and thus the first storage unit 6a. When a shift is formed already on the first Storage unit 6a transfers this layer as a whole and thus more than one piece of goods 4 at the same time to the loading device 8.
- the loading device 8 After loading the loading area 12 arranged above the floor 10 of the loading device 8 with the piece goods 4 and forming the loading unit 20, which here is formed from horizontal and vertical layers of piece goods 4, the loading device 8 is transported from the first storage unit 6a to the second storage unit 6b.
- the loading device 8 is transported by the forklift 30 to the second storage unit 6b, which is designed as a swap body 106b, in order to be transferred to the storage area 14.
- the piece goods 4 are transferred as a loading unit 20 using the loading device 8 from the first storage unit 6a to the second storage unit 6b.
- the transfer takes place in the direction of introduction from the loading area 12 to the storage area 14, while the floor 10 of the loading device 8 is flush with or overlaps the second storage unit 6b.
- the forklift 30 thus acts as a transport device, although other transport device designs, such as conveyor rails or various lifting device designs, are also possible.
- the loading device 8 could also remain stationary and be rotated if necessary and the first storage unit 6a and/or the second storage unit 6b could be transported and positioned.
- the loading system 2 is arranged for transfer after the loading unit 20 has been formed.
- side walls 28 are attached to the loading device 8 as part of the same.
- the side walls 28 are designed to support the piece goods 4 on the loading device 8.
- the height of the side walls 28 determines the height of the loading area 12 and thus the maximum permissible layer height of the piece goods 4 forming the loading unit 20.
- the movable rear wall 18a designed as an introduction device 18 serves for additional stabilization.
- the introduction device also comprises a conveyor 18b integrated into the floor 10 of the loading device 8.
- the conveyor 18b is designed to be drivable in and/or against the introduction direction 16.
- the side of the loading device 8 which has neither a side wall 28 nor a rear wall 18a faces away from the forklift 30.
- the loading aid 8 is designed to be tiltable towards the forklift 30 and the rear wall 18a during transport in order to prevent piece goods 4 from falling out.
- Vertical mobility of the base 10 of the loading device 8 enables height adjustment for loading and/or unloading individual piece goods 4 or the entire loading unit 20 without moving the entire loading device 8, in particular without moving the side wall 28 and rear wall 18a.
- the stability of the stacking of the piece goods 4 in the second storage unit 6b can be increased by forming the top layer of the first loading unit 20 on the loading device 8 in such a way that its surface rises towards the rear wall 18a.
- a further loading unit 20 ⁇ (not shown here) is deposited on this first loading unit 20 the piece goods 4 will have a tendency to tilt away from the forklift truck 30 in the feeding direction 16 in the second storage unit 6b.
- the loading device 8 In order to transfer the entire or at least partial loading unit 20, the loading device 8 is first completely or almost completely received by the second storage unit 6b. Before transferring, the loading device 8 is positioned above the storage area 14 using the forklift truck 30, so that the loading unit can be transferred to the storage area 14 using the insertion device 18 by moving the rear wall 18a and/or driving the conveyor 18b. When positioned directly above the storage area 14, the loading unit 20 is deposited almost purely vertically. Because there is no horizontal movement of the loading unit 20 relative to the second storage unit 6b, while the loading device 8 is also moved at this insertion speed or another speed against the insertion direction 16, the structure of the loading unit 20 remains completely or at least almost intact.
- the vertical depositing of the loading unit 20 is important for maintaining the arrangement of the load unit 20, especially when the floor of the depositing area 14 is uneven, which occurs, for example, when loading units 20 are stacked vertically. Thanks to the conveyor 18b and the movement of the entire loading device 8 against In the introduction direction 16, the piece goods 4 of the loading unit 20 do not have to be pushed over the floor 10 of the loading device 8, nor over any unevenness of the second storage units 6b or piece goods 4 already stored in the second storage unit 6b.
- Further loading units 20', 20", 20′′′ have already been transferred from the loading device 8 to further storage areas 14', 14", 14′′′. At least for transfer to the rear storage areas 14', 14′′′, it is necessary that the second storage unit 6b can completely accommodate the loading device 8. For transferring the front loading units 20, 20" to the front storage areas 14, 14", a flush positioning of the loading device 8 and the second storage unit 6b is also sufficient. By coordinating their dimensions, the second storage unit 6b and/or the loading device 8 are adapted and designed for transfer into one another. Additional coordination with the dimensions of the loading units 20 - 20′′′ can optimize the loading system 2 even further.
- FIG 2 The length, width and height of the loading device 8, the first storage unit 6a, the second storage unit 6b and the piece goods 4 and thus of the loading unit 20 formed are coordinated with one another.
- the second storage unit 6b is designed to accommodate four loading units 20, 20', 20", 20′′′.
- the length and/or width and/or height of the loading device are advantageously coordinated with the first storage unit and/or the second storage unit and/or the piece goods.
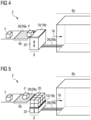
- FIG 3 shows, according to a preferred embodiment of the invention, a further loading system 2 with a placement means 26 designed as a lifting device, for example as a suction hose lifting device or as a gripping arm.
- the first storage unit 6a is as in Figure 2 again as a transport chute 106a, the second storage unit 6b again as a swap body 106b.
- the loading device 8 is at least partially positioned on the chute end point 24 of the transport chute 106a, so that the floor 10 of the loading device 8 in this way at least partially overlaps with the first storage unit 6a.
- the positioning of the loading device 8 during the formation of the loading unit 20 is not as important as if the placement means 26 only moves the piece goods 4 horizontally.
- the loading device 8 could also be positioned further below and/or further to the right in Figure 3 If the gripper arm fails, the positioning on the slide end point 24 would cause a piece of goods 4 to only fall onto the slide end point 24 itself and thus be less damaged.
- the loading device 8 is supported by the first storage unit 6a or its chute end point 24 and thus does not have to be kept active during loading.
- the placement means 26 grips the piece goods 4 and lifts them onto the loading device, and can therefore move, position and align the piece goods 4 both horizontally and vertically.
- the placement means 26 is thus used before, during and after the introduction of a piece of goods 4 from the first storage unit into the loading area. 12 is used.
- the placement device designed as a ball roller table from Figure 2 can only be used before and/or during the installation.
- the Figure 2 The positioning means 26 shown in the chute end point 24 only position and align the piece goods 4 horizontally.
- Figure 3 The placement means 26 shown is also adapted to move the entire loading device 8 including the loading unit 20 towards the second storage unit 6b or completely or at least partially into the second storage unit 6b.
- the side walls 28 designed as part of the second storage unit 6b ensure additional stability of the loading unit 20. Since the movement of the loading device 8 together with the loading unit 20 takes place without any significant stabilizing means, it can be advantageous to only form single-layer loading units 20 and to repeat the loading process several times if the stability of the formed loading unit 20 is only low.
- Figure 4 shows, according to a preferred embodiment of the invention, a further loading system 2 with a placement means 26a integrated into the first storage unit 6a and a vertically movable base 10 of the loading device 8.
- the end point of the first storage unit 6a comprises an integrated placement means 26 designed as a ball roller table 26a.
- the first storage unit 6a is designed as a transport chute 106a.
- the loading device 8 can be positioned horizontally by means of a positioning means 26 designed as rails 26b.
- the loading device 8 also comprises a lifting device 32 with which the loading device 8 and thus its base can be vertically is designed to be movable. Firstly, the lifting device 32 is adjusted so that the base 10 of the loading device 8 and the first storage unit 6a are flush and arranged on the same level.
- a piece of goods 4 ⁇ is lying on the second storage unit and the floor 10 of the loading device 8.
- the alignment and position of the piece of goods 4 ⁇ is determined during loading by means of the ball roller table 26a or at least with its assistance, whereby the piece of goods 4' can also be moved purely manually without active driving on the ball roller table 26a.
- the further course of forming the loading unit 20 is described in Figure 5 shown, wherein the formation of the loading unit 20 takes place with the aim of achieving the highest possible packing density.
- Figure 5 shows according to a preferred embodiment of the invention the loading system of Figure 4 with a further developed loading unit 20 and compared to Figure 4 lowered loading device 8 or lowered floor 10.
- the loading unit 20 was formed layer by layer. First, the lowest layer of piece goods of the loading unit 20 was completely formed. The loading device 8 was then lowered by the lifting device 32 until the piece goods layer was again largely flush with the first storage unit 6a. If the loading device 8 is as in Figure 2 side walls 28, it is advantageous for the stability of the loading unit 20 to lower only the bottom 10 of the loading device 8 and not the side walls 28. Instead of the loading device 8, the first storage unit 6a could in principle also be designed to be vertically displaceable, although both are also possible. Each additional layer of piece goods is built up within the loading area 12 of the loading device 8 on an already formed layer of piece goods.
- the loading area 12 of the loading device 8 is filled with small piece goods 4 which have already been sorted out and/or temporarily stored as smaller than a limit size and/or have already been delivered separately in this way.
- the loading device 8 can accommodate at least one piece of goods 4 in one layer, so that the length of the loading device 8 corresponds to a single or multiple maximum length of a piece of goods 4. If the width of the loading device 8 is at most half as wide as the width of a swap body 106b, the loading device 8 can be completely or at least partially inserted into the swap body 106b. The height of the loading device 8 is also advantageously at most half as wide as the height of the swap body 106b.
- the loading system 2 is designed such that the length and/or width and/or height of the loading device 8, the first storage unit 6a, the second storage unit 6b and/or the piece goods 4 are integer divisors or multiples of one another.
- the loading system 2 comprises a control device with which the loading system 2, in particular the loading device 8 and/or the introduction device 18, can be controlled.
- the loading system 2 comprises at least one detector.
- the first storage unit 6a is a terminal in a transport or sorting system.
- the second storage unit 6b can be a large-volume transport unit, for example a container or the already introduced swap body 106b, but a simple storage space, for example a shelf compartment.
- the loading device 8 can also be loaded simultaneously with several piece goods 4 which originate from one or more first storage units 6a.
- loading advantageously takes place from several sides with a collar-like arrangement of the end point of the first storage unit.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Aviation & Aerospace Engineering (AREA)
- Warehouses Or Storage Devices (AREA)
Description
- Die Erfindung betrifft ein Beladesystem für Stückgüter, insbesondere Pakete, Postsendungen und Gepäckstücke.
- Während viele Prozesse beim Bewegen von Stückgütern in der Logistik, bei Kommissioniertätigkeiten, in Flughafengepäcksortieranlagen und in Postsortieranlagen weitgehend automatisiert ablaufen, wird besonders an Endstellen beim Be- und Entladen noch immer manuell gearbeitet. Insbesondere eine lose Be- und Entladung von Wechselbrücken, Trailern, vergleichbaren Containern oder anderen großvolumigen Transporteinheiten mit Stückgütern erfolgt häufig noch rein manuell durch eine oder mehrere Bedienkräfte. Da das Beladen von Wechselbrücken ein wichtiger und arbeitsintensiver Prozessschritt bei der Verarbeitung von Paketen in Sortierzentren ist, ist ein hoher Automatisierungsgrad bei hohem Durchsatz wünschenswert.
- Stand der Technik zur Entlastung der Bediener sind Teleskopförderer, deren Bedienung manuell über eine Steuereinheit erfolgt. Die Teleskopförderer ragen ausreichend weit in den zu be- bzw. entladenden Container hinein und sind horizontal und vertikal schwenkbar, um die Stückgüter dem Bediener zuzuführen. Nach einem automatischen Transport über den Teleskopförderer in den Container hinein müssen die Stückgüter jedoch noch von Hand aufgenommen und bewegt werden.
-
WO2005110907A1 stellt eine Saugschlauchhebevorrichtung und ein Verfahren zum Bewegen einer Last mit einem Saugschlauchheber vor. -
WO2006128405A1 offenbart eine Hubvorrichtung, die bei einer manuellen Verlagerung von Gegenständen wenigstens eine Hand unterstützt, die den Gegenstand greift.WO 02/088009 A1 - Die existierenden Lösungen gehen mit einer geringen Be- und Entladegeschwindigkeit einher, da jedes Stückgut einzeln und durch eine manuelle Steuereinheitsbedienung gegebenenfalls mehrfach in die Hand genommen werden muss. Sie entlasten die Bedienkräfte, erlauben aber keine vollständige Automatisierung.
- Da die Paketverarbeitung in den letzten Jahren ein Schwerpunkt der Logistikbranche geworden ist, hat eine bessere Lösung der oben dargestellten Situation insbesondere in Postsortieranlagen grosses Potential.
- Der vorliegenden Erfindung liegt daher die Aufgabe zugrunde, eine verbesserte Beladung zu ermöglichen. Diese Aufgabe wird durch die in den unabhängigen Ansprüchen beschriebenen Lösungen gelöst.
- Die erfindungsgemäße Lösung sieht ein Beladesystem für Stückgüter gemäss den in Patentanspruch 1 aufgeführten Merkmalen vor.
- Um die Ladeeinheit besonders unkompliziert und güterschonend von der Beladevorrichtung auf die zweite Speichereinheit und/ oder von der ersten Speichereinheit auf die Beladevorrichtung zu transferieren, ist die Einbringvorrichtung als in ein in den Boden der Beladevorrichtung integriertes Fördermittel, welches in und/ oder entgegen der Einbringrichtung antreibbar ist, ausgestaltet.
- Mit der Einbringvorrichtung kann darüber hinaus eine vollautomatische Einbringung der Ladeeinheit erfolgen.
- Um die Stückgüter zu bewegen, insbesondere um eine dichte Stapelung der Ladeeinheit zu erzielen, umfasst das Beladesystem ein Platzierungsmittel, welches adaptiert ist, mindestens zu unterstützen, die Stückgüter während einer Einbringung von der ersten Speichereinheit in den Beladebereich zu bewegen.
- Um die Stückgüter vorteilhaft zu bewegen und/ oder zu positionieren und/oder auszurichten, kann gemäß einer Ausführungsform das Platzierungsmittel, mindestens zu unterstützen, die Stückgüter vor und/oder nach einer Einbringung von der ersten Speichereinheit in den Beladebereich bewegen und/oder positionieren und/oder ausrichten.
- Eine Ladeeinheit mit nur wenigen Leervolumina ermöglicht eine gute Volumenausnutzung von sowohl den Speichereinheiten, als auch dem Beladebereich der Beladevorrichtung. So kann sowohl der Transport, als auch das Beladen mit hoher Effizienz und somit besonders kostengünstig erfolgen. Bei guter Volumenausnutzung muss auch die Beladevorrichtung weniger oft zwischen den Speichereinheiten hin- und her bewegt werden, wodurch weniger Zeit für den Beladevorgang aufgewendet werden muss. Mit dem Platzierungsmittel kann die Packungsdichte im Beladebereich der Beladevorrichtung im Vergleich zu der auf der ersten Speichereinheit erhöht werden, was auch zu eine Beschädigungsrate der Stückgüter verringert.
- Gemäß einer bevorzugten Ausführungsform kann der Boden der Beladevorrichtung vertikal verfahrbar ausgestaltet sein. Dadurch sind bei ortsfester Speichereinheit zwei oder mehr Stückgüter und somit Schichten besonders einfach übereinander aufbaubar, ohne dass die gesamte Beladevorrichtung vertikal bewegt werden muss, was ein besonders gutschonendes Bewegen der Stückgüter ermöglicht. Darüber hinaus ist eine genaue Höhenabstimmung zwischen der ersten und/ oder Speichereinheit und der Beladevorrichtung, vorzugsweise so, dass die Speichereinheit und der Boden der Beladevorrichtung bzw. der obersten vollständig ausgebildeten Schicht bündig abschließen, auf besonders unkomplizierte Weise möglich. Ohne diese Höhenabstimmung würde das Stückgut bei einfachem Hinüberschieben einen Höhenunterschied zwischen Speichereinheit und Beladevorrichtung eventuell fallend überwinden und dabei beschädigt werden.
- Um die Anordnung der Stückgüter zu erhalten, eine Beschädigung der Stückgüter durch Herunterfallen und/ oder eine Veränderung des Aufbaus von insbesondere der Ladeeinheit zu verhindern, kann gemäß einer bevorzugten Ausführungsform das Beladesystem mindestens zwei Seitenwände umfassen, welche adaptiert sind, die Ladeeinheit abzustützen, wobei die Seitenwände als Teil der Beladevorrichtung und/ oder als Teil der zweiten Speichereinheit ausgestaltet sind.
- Erfindungsgemäß sind die Beladevorrichtung und/ oder die zweite Speichereinheit so ausgestaltet, dass die zweite Speichereinheit die Beladevorrichtung ganz oder zumindest teilweise aufnehmen kann. Auf diese Weise ist kann eine verbesserte Erreichbarkeit günstiger Ablagebereiche erzielt werden, und die Beladevorrichtung kann besonders vorteilhaft zum Überführen der Ladeeinheit positioniert werden. Länge und/ oder Breite und/ oder Höhe der Beladevorrichtung können gemäß einer bevorzugten Ausführungsform auf die erste Speichereinheit und/ oder die zweite Speichereinheit und/ oder die Stückgüter und/ oder die Ladeeinheit abgestimmt sein. Hierdurch kann eine optimale Beladung der zweiten Speichereinheit mit der Beladevorrichtung erzielt werden und das Beladesystem, insbesondere die erste und/ oder die zweite Speichereinheit mit der Beladevorrichtung, ist optimal aufeinander und auf die Stückgüter und somit mögliche Ladeeinheiten abgestimmt.
- Um die Stückgüter besonders einfach und sicher zwischen der ersten und/ oder zweiten Speichereinheit und der Beladevorrichtung zu überführen und/ oder zu transportieren, kann gemäß einer bevorzugten Ausführungsform die Beladevorrichtung so ausgestaltet sein, dass der Boden der Beladevorrichtung zeitlich begrenzt oder unbegrenzt ganz oder zumindest teilweise mit der ersten Speichereinheit und/ oder der zweiten Speichereinheit und/ oder einer Stückgüterschicht der zweiten Speichereinheit überlappen oder bündig abschließen kann. So ist die Gefahr eines Herunterfallens und/ oder Verkantens der Stückgüter beim Überführen und Transportieren stark reduziert, da so die Ausbildung einer kritischen Lücke, in der sich die Stückgüter 4 verkannten könnten, ausgeschlossen wird.
- Um gemäß einer bevorzugten Ausführungsform eine zentrale und/ oder automatisierte Ansteuerung des Beladesystems zu ermöglichen, kann das Beladesystem eine Steuereinrichtung umfassen, mit welcher das Beladesystem, insbesondere die Beladevorrichtung und/ oder die Einbringvorrichtung, ansteuerbar ist. Auf diese Weise kann das Beladesystem mit geringem personellem Arbeitsaufwand und somit kostengünstig betrieben werden. Hinsichtlich eines Verfahrens wird die vorstehend genannte Aufgabe gelöst durch ein Verfahren zum Überführen von Stückgütern von einer ersten Speichereinheit eines Beladesystems in eine zweite Speichereinheit desselben Beladesystems mittels einer Beladevorrichtung. Das Verfahren umfasst die in Patentanspruch 9 angegebenen Verfahrensschritte.
- Damit gemäß einer bevorzugten Ausführungsform die Ladeeinheit vorteilhaft in der zweiten Speichereinheit positioniert werden kann, kann zum Überführen der Ladeeinheit die Beladevorrichtung ganz oder zumindest teilweise von der zweiten Speichereinheit aufgenommen werden. Auf diese Weise können auch Ablagebereiche, die sich im hinteren Bereich der zweiten Speichereinheit befinden, gut erreicht werden.
- Gemäß einer bevorzugten Ausführungsform kann vor dem Überführen die auf der Beladevorrichtung aufliegende Ladeeinheit oberhalb dem Ablagebereich der zweiten Speichereinheit positioniert werden. Dadurch muss die Ladeeinheit beim Überführen selber nur sehr wenig bewegt werden, wodurch das Überführen besonders unkompliziert, robust und gutschonend und somit mit geringer Fehleranfälligkeit abläuft.
- Gemäß einer bevorzugten Ausführungsform kann zum Überführen durch die Einbringvorrichtung die Ladeeinheit in Einbringrichtung bewegt werden, während die Beladevorrichtung entgegen der Einbringrichtung bewegt wird. Durch diese konzertierten, gleich schnellen und entgegengesetzten Bewegungen der Einbringvorrichtung und der Beladevorrichtung erfolgt ein rein vertikales Ablegen der Ladeeinheit ohne wesentliche horizontale Bewegung beim Einbringen der Ladeeinheit von der Beladevorrichtung in die zweite Speichereinheit selber.
- Um die zweite Speichereinheit besonders einfach mit guter Volumenausnutzung zu beladen, können gemäß einer Ausführungsform beim Ausbilden der Ladeeinheit die Stückgüter so ausgerichtet und angeordnet werden, dass eine möglichst hohe Packungsdichte erzielt wird. Da die Ladeeinheit nahezu unverändert in die zweite Speichereinheit überführbar ist, bewirkt die hohe Packungsdichte der Ladeeinheit eine ebenfalls hohe Packungsdichte und somit gute Volumenausnutzung der zweiten Ladeeinheit.
- Um auf unkomplizierte Weise eine vertikal mehrschichtige, stabile Ladeeinheit auszubilden, kann gemäß einer bevorzugten Ausführungsform das Ausbilden der Ladeeinheit schichtweise erfolgen, wobei nach dem Ausbilden einer Stückgüterschicht die Beladevorrichtung gesamthaft und/ oder der Boden der Beladevorrichtung und/ oder die erste Speichereinheit vertikal verschoben werden kann.
- Bevorzugte Ausführungsformen der Erfindung werden nachfolgend anhand der Figuren beispielsweise näher erläutert. Dabei zeigen:
- Figur 1
- skizzenhaft ein Beladesystem;
- Figur 2
- ein Beladesystem mit einem in die erste Speichereinheit integrierten Platzierungsmittel;
- Figur 3
- ein weiteres Beladesystem mit einem als Greifarm ausgestaltetem Platzierungsmittel;
- Figur 4
- ein weiteres Beladesystem mit einem vertikal verfahrbar ausgestaltetem Boden der Beladevorrichtung; und
- Figur 5
- das Beladesystem von
Figur 4 mit einer weiter ausgebildeten Ladeeinheit und abgesenktem Boden der Beladevorrichtung. -
Figur 1 zeigt skizzenhaft ein Beladesystem 2 für Stückgüter 4, insbesondere Pakete, Postsendungen und Gepäckstücke, gemäß einer bevorzugten Ausführungsform der Erfindung. Das Beladesystem 2 umfasst eine erste Speichereinheit 6a, eine zweite Speichereinheit 6b und eine Beladevorrichtung 8. Die Beladevorrichtung 8 ist für eine geordnete Aufnahme von zwei oder mehr Stückgütern 4 als Ladeeinheit 20, vorzugsweise in hoher Packungsdichte, vorgesehen. Die Ladeeinheit 20 umfasst horizontale und/ oder vertikale Schichten von Stückgütern 4. Die Stückgüter 14 werden in einem Beladebereich 12 angeordnet der oberhalb eines Bodens 10 der Beladevorrichtung 8 angeordnet ist. Die Beladevorrichtung 8 ist adaptiert zur Aufnahme von mindestens einem, vorzugsweise aber mehreren Stückgütern 4. Prinzipiell ist der gesamte Beladebereich 12 mit Stückgütern 4 befüllbar. Die Stabilität der gebildeten Ladeeinheit 20 bestimmt die Größe des Beladebereichs 12 mit. Die Stückgüter 4 können bereits auf der ersten Speichereinheit 6a oder aber auch erst auf dem Beladebereich 12 der Beladevorrichtung 8 ausgerichtet, positioniert und/ oder angeordnet werden mit dem Ziel einer hohen Packungsdichte. Die Beladevorrichtung 8 ist als Überführglied transportierbar zwischen der ersten Speichereinheit 6a und der zweiten Speichereinheit 6b ausgestaltet. Die zweite Speichereinheit 6b umfasst einen oder mehrere Ablagebereiche 14, die zur Aufnahme der Stückgüter 4 als eine oder mehrere Ladeeinheiten 20 vorgesehen sind. - Zunächst wird der Beladebereich 12 von der ersten Speichereinheit 6a aus mit Stückgütern 4 beladen. Die Beladevorrichtung 8 umfasst eine Einbringvorrichtung 18, welche adaptiert ist, die Stückgüter 4 aus dem Beladebereich 12 zumindest teilweise, also nur einzelne Stückgüter 4 der Ladeeinheit 20 oder die gesamte Ladeeinheit 20 gesamthaft, und im Wesentlichen unverändert als Ladeeinheit 20 in den Ablagebereich 14 zu überführen. Die Einbringvorrichtung 18 ist als eine bewegliche Rückwand 18a ausgestaltet, welche zum Überführen bzw. Einbringen der Ladeeinheit 20 in die zweite Speichereinheit 6b verschoben wird. Zum Beladen der Stückgüter 4 von der ersten Speichereinheit 6a auf die Beladevorrichtung 8 wird die Beladevorrichtung 8 wie in
Figur 1 dargestellt so positioniert, dass die Einbringvorrichtung 18 das Einbringen nicht behindert. Im Anschluss wird die Beladevorrichtung 8 um ihre Drehachse 22 rotiert und hin zu der zweiten Speichereinheit 6b transportiert, wobei diese Bewegungen sequentiell oder konzertiert durchgeführt werden können. - Eine Rotation der Beladevorrichtung 8 um ihre Drehachse 22 kann prinzipiell auch schon beim Beladen durchgeführt werden, um eine verbesserte Erreichbarkeit einzelner Bereiche des Beladebereichs 12 zu erzielen.
- Die Beladevorrichtung 8 wird anschließend vor der oder in die zweite Speichereinheit 6b hinein positioniert. Die Stückgüter 4 werden als Ladeeinheit 20 entlang einer Einbringrichtung 16 aus dem Beladebereich 12 in den Ablagebereich 14 überführt, die Beladevorrichtung 8 und/ oder die zweite Speichereinheit 6b sind für eine entsprechendes Überführbarkeit der Stückgüter 4 ausgestaltet. Die verschiebbare Rückwand 18a der Einbringvorrichtung 18 ist in und entgegen der Einbringrichtung 16 verschiebbar und wird zum Einbringen der Ladeeinheit 20 in den Ablagebereich 14 in Einbringrichtung 16 bewegt.
- Prinzipiell könnte die Ladeeinheit 20 auch nur ein Stückgut 4 umfassen und die Beladevorrichtung 8 somit auch nur für die Überführung von einem einzelnen Stückgut 4 von der ersten Speichereinheit 6a in die zweite Speichereinheit verwendet werden. Dies würde jedoch die Effizienz der Überführung verringern, da die Beladevorrichtung 8 bei einer gleichzeitigen Überführung von zwei oder mehr Stückgütern 4 weniger oft hinund herbewegt werden muss, als wenn jeweils nur ein Stückgut 4 von der Beladevorrichtung 8 überführt wird. Der stückgutbezogene Arbeitsaufwand ist also geringer.
-
Figur 2 zeigt gemäß einer bevorzugten Ausführungsform der Erfindung ein Beladesystem 2 mit einem Platzierungsmittel 26. Die erste Speichereinheit 6a ist als Transportrutsche 106a ausgestaltet, über welche die zwei Stückgüter 4, die sich auf der Transportrutsche 106a befinden, hin zur Beladevorrichtung 8 transportiert werden. Um die Ladeeinheit 20 vollständig so auszubilden, dass das gesamte Volumen des Beladebereichs 12 ausgenutzt wird, könnten noch zwei weitere Stückgüter 4 auf die Beladevorrichtung 8 geladen werden. Das Platzierungsmittel 26 ist in die Rutschenendstelle der ersten Speichereinheit 6a integriert. Auch sind nur einzelne Bereiche des Platzierungsmittel 26 ansteuerbar, daher ist die Rutschenendstelle 24 und somit die erste Speichereinheit 6a auch als Zwischenspeicher verwendbar. Das Platzierungsmittel 26 ist adaptiert, die Stückgüter 4 zu positionieren und auszurichten oder dies zumindest zu unterstützen. Hierzu werden die Stückgüter 4 vom Platzierungsmittel 26 bewegt, je nach Ausgestaltung entweder auf der ersten Speichereinheit 6a, auf der Beladevorrichtung 8 oder aber das Platzierungsmittel 26 übernimmt gänzlich das Überführen der Stückgüter 4 von der ersten Speichereinheit 6a auf die Beladevorrichtung 8 wie der inFigur 3 dargestellte Greifarm. - Das Platzierungsmittel 26 ist als Kugelrollentisch ausgestaltet und adaptiert, die Stückgüter 4 vor und/ oder während einer Einbringung von der Rutschenendstelle 24 in den Beladebereich 12 zu bewegen und/ oder zu positionieren und/ oder auszurichten. Ein zusätzliches Bewegen, Positionieren und Ausrichten beim Beladen erfolgt durch horizontale und/ oder vertikale Bewegung der Beladevorrichtung 8 mit einem Gabelstapler 30. Optional kann zusätzlich auch noch die Rutschenendstelle 24 horizontal und/ oder vertikal verstellbar sein. Beim Beladen sind Beladevorrichtung 8 und erste Speichereinheit 6a so angeordnet, dass die Oberseite der obersten Schicht des bereits ausgebildeten Teils der Ladeeinheit 20 und somit der befüllte Teil der Beladevorrichtung 8 und die Rutschenendstelle 24 nahezu bündig abschließen. Die Ausbildung von einer Schicht der Ladeeinheit 20 kann erst auf der Beladevorrichtung 8 erfolgen, oder aber bereits auf der Rutschenendstelle 24 und somit der ersten Speichereinheit 6a. Bei einer Ausbildung einer Schicht bereits auf der ersten Speichereinheit 6a wird diese Schicht gesamthaft und somit mehr als ein Stückgut 4 zugleich auf die Beladevorrichtung 8 überführt.
- Nach dem Beladen des oberhalb des Bodens 10 der Beladevorrichtung 8 angeordneten Beladebereichs 12 mit den Stückgütern 4 und dem Ausbilden der Ladeeinheit 20, die hier aus horizontalen und vertikalen Schichten von Stückgütern 4 ausgebildet ist, erfolgt ein Transport der Beladevorrichtung 8 von der ersten Speichereinheit 6a zur zweiten Speichereinheit 6b. Mit dem Gabelstapler 30 wird die Beladevorrichtung 8 hin zur als Wechselbrücke 106b ausgestalteten zweiten Speichereinheit 6b transportiert um in den Ablagebereich 14 überführt zu werden. Auf diese Weise erfolgt ein gesamthaftes Überführen der Stückgüter 4 als Ladeeinheit 20 durch Verwendung der Beladevorrichtung 8 von der ersten Speichereinheit 6a in die zweite Speichereinheit 6b. Das Überführen erfolgt in Einbringrichtung vom Beladebereich 12 in den Ablagebereich 14, während der Boden 10 der Beladevorrichtung 8 mit der zweiten Speichereinheit 6b bündig abschließt oder überlappt. Der Gabelstapler 30 agiert somit als Transportvorrichtung, wobei auch andere Transportvorrichtungsausgestaltungen, beispielsweise Förderschienen oder diverse Hebevorrichtungsausgestaltungen möglich sind.
- Anstelle eines Transport der Beladevorrichtung 8 von der ersten Speichereinheit 6a zur zweiten Speichereinheit 6b zum Überführen könnte auch die Beladevorrichtung 8 ortsfest bleiben und gegebenenfalls rotiert werden und die erste Speichereinheit 6a und/ oder die zweite Speichereinheit 6b transportiert und positioniert werden. Bei allen dargestellten Lösungen erfolgt nach dem Ausbilden der Ladeeinheit 20 eine Anordnung des Beladesystems 2 zum Überführen.
- Um die Stabilität der Ladeeinheit 20 zu erhöhen und so insbesondere ein Herunterfallen von einzelnen Stückgütern 4 oder der gesamten Ladeeinheit 20 zu verhindern, sind an der Beladevorrichtung 8 Seitenwände 28 als Teil ebendieser angebracht. Die Seitenwände 28 sind zum Abstützen der Stückgüter 4 auf der Beladevorrichtung 8 ausgestaltet. Die Höhe der Seitenwände 28 bestimmt die Höhe des Beladebereichs 12 und somit die maximal zulässige Schichthöhe von den die Ladeeinheit 20 ausbildenden Stückgütern 4. Zur zusätzlichen Stabilisierung dient die als Einbringvorrichtung 18 ausgestaltete verschiebbare Rückwand 18a. Die Einbringvorrichtung umfasst zudem ein in den Boden 10 der Beladevorrichtung 8 integriertes Fördermittel 18b. Das Fördermittel 18b ist in und/ oder entgegen der Einbringrichtung 16 antreibbar ausgestaltet. Beim Transport der Beladevorrichtung 8 weist die Seite der Beladevorrichtung 8 vom Gabelstapler 30 weg, die weder Seitenwand 28 noch Rückwand 18a aufweist. Zur zusätzlichen Stabilitätserhöhung ist die Beladehilfe 8 während des Transports zum Gabelstapler 30 und zur Rückwand 18a hin kippbar ausgestaltet, um einem Herausfallen von Stückgütern 4 entgegen zu wirken. Eine vertikale Verfahrbarkeit des Bodens 10 der Beladevorrichtung 8 ermöglicht eine Höhenabstimmung zum Ein- und/ oder Ausbringen einzelner Stückgüter 4 oder der gesamten Ladeeinheit 20 ohne eine Bewegung der gesamten Beladevorrichtung 8, insbesondere auch ohne Bewegung von Seitenwand 28 und Rückwand 18a.
- Bei unterschiedlich dimensionierten Stückgütern 4 kann die Stabilität der Stapelung der Stückgüter 4 in der zweiten Speichereinheit 6b erhöht werden, indem die oberste Schicht der ersten Ladeeinheit 20 auf der Beladevorrichtung 8 so ausgebildet wird, dass ihre Oberfläche zur Rückwand 18a hin ansteigend ist. Bei Ablage einer weiteren, hier nicht dargestellten Ladeeinheit 20ʺʺ auf dieser ersten Ladeeinheit 20 werden die Stückgüter 4 die Tendenz haben, sich in der zweiten Speichereinheit 6b weg vom Gabelstapler 30 in Einbringrichtung 16 zu neigen.
- Um die Speicherkapazität des Beladesystems 2 noch weiter zu erhöhen, kann das Beladesystem 2 mehr als eine Beladevorrichtung 8 umfassen und diese zunächst mit dem Gabelstapler 30 oder einer anderen Transportvorrichtung zu einem weiteren Speicherplatz transportiert und dort zwischen gelagert werden. So können die Beladevorrichtungen 8 als erweiterte Speichervorrichtung dienen.
- Zum gesamthaften oder zumindest teilweisen Überführen der Ladeeinheit 20 wird die Beladevorrichtung 8 zunächst vollständig oder nahezu vollständig von der zweiten Speichereinheit 6b aufgenommen. Die Beladevorrichtung 8 wird vor dem Überführen mit Hilfe des Gabelstaplers 30 oberhalb vom Ablagebereich 14 positioniert, so dass die Ladeeinheit mit Hilfe der Einbringvorrichtung 18 durch Verschieben der Rückwand 18a und/ oder Antreiben des Fördermittels 18b in den Ablagebereich 14 überführt werden kann. Bei einer Positionierung direkt oberhalb vom Ablagebereich 14 erfolgt so ein nahezu rein vertikales Ablegen der Ladeeinheit 20. Dadurch, dass keine horizontale Bewegung der Ladeeinheit 20 gegenüber der zweiten Speichereinheit 6b erfolgt, während die Beladevorrichtung 8 mit ebenfalls dieser Einbringgeschwindigkeit oder einer anderen Geschwindigkeit entgegen der Einbringrichtung 16 bewegt wird, bleibt der Aufbau der Ladeeinheit 20 ganz oder zumindest nahezu erhalten. Das vertikale Ablegen der Ladeeinheit 20 ist für einen Erhalt der Stückgüteranordnung der Ladeeinheit 20 insbesondere bei unebenem Boden des Ablagebereiches 14, was beispielsweise bei einer vertikalen Stapelung von Ladeeinheiten 20 auftritt, wichtig. Dank dem Fördermittel 18b und der Bewegung der gesamten Beladevorrichtung 8 entgegen der Einbringrichtung 16 müssen die Stückgüter 4 der Ladeeinheit 20 weder über den Boden 10 der Beladevorrichtung 8, noch über eventuelle Unebenheiten der zweiten Speichereinheiten 6b oder bereits in der zweiten Speichereinheit 6b gelagerten Stückgüter 4 geschoben werden.
- Weitere Ladeeinheiten 20', 20", 20‴ wurden bereits zuvor von der Beladevorrichtung 8 in weitere Ablagebereiche 14', 14", 14‴ überführt. Zumindest zum Überführen in die hinteren Ablagebereiche 14', 14‴ ist es erforderlich, dass die zweite Speichereinheit 6b die Beladevorrichtung 8 vollständig aufnehmen kann. Zum Überführen der vorderen Ladeeinheiten 20, 20" in die vorderen Ablagebereiche 14, 14" ist auch eine bündige Positionierung von Beladevorrichtung 8 und zweiter Speichereinheit 6b ausreichend. Durch Abstimmung ihrer Dimensionen sind zweite Speichereinheit 6b und/ oder die Beladevorrichtung 8 für eine Überführbarkeit ineinander adaptiert und ausgestaltet. Eine zusätzliche Abstimmung auf die Dimension der Ladeeinheiten 20 - 20‴ kann das Beladesystem 2 noch weiter optimieren.
- In
Figur 2 sind sowohl Länge, als auch Breite und Höhe von der Beladevorrichtung 8, der ersten Speichereinheit 6a, der zweiten Speichereinheit 6b und den Stückgütern 4 und somit der ausgebildeten Ladeeinheit 20 aufeinander abgestimmt. Es passen vier Stückgüter 4, je zwei nebeneinander, in einer Schicht und vier Schichten übereinander auf die Beladevorrichtung 8. Darüber hinaus ist die zweite Speichereinheit 6b zu Aufnahme von vier Ladeeinheiten 20, 20', 20", 20‴ ausgestaltet. Vorteilhafterweise sind Länge und/ oder Breite und/ oder Höhe der Beladevorrichtung auf die erste Speichereinheit und/ oder die zweite Speichereinheit und/ oder die Stückgüter abgestimmt. -
Figur 3 zeigt gemäß einer bevorzugten Ausführungsform der Erfindung ein weiteres Beladesystem 2 mit einem als Hebevorrichtung, beispielsweise als Saugschlauchhebevorrichtung oder als Greifarm, ausgestalteten Platzierungsmittel 26. Die erste Speichereinheit 6a ist wie inFigur 2 wiederum als Transportrutsche 106a, die zweite Speichereinheit 6b wiederum als Wechselbrücke 106b. Beim Beladen, also zeitlich begrenzt, wird die Beladevorrichtung 8 zumindest teilweise auf die Rutschenendstelle 24 der Transportrutsche 106a positioniert, so dass der Boden 10 der Beladevorrichtung 8 auf diese Weise zumindest teilweise mit der ersten Speichereinheit 6a überlappt. Durch die Ausgestaltung des Platzierungsmittels 26 als Greifarm, die neben einer horizontalen auch eine vertikale Bewegung der Stückgüter 4 erlaubt, ist die Positionierung der Beladevorrichtung 8 während des Ausbildens der Ladeeinheit 20 nicht von solcher Wichtigkeit wie wenn das Platzierungsmittel 26 die Stückgüter 4 nur horizontal bewegt. Prinzipiell könnte die Beladevorrichtung 8 auch weiter unterhalb und/ oder weiter rechts inFigur 3 angeordnet sein. Bei einem Ausfall des Greifarms würde durch die Positionierung auf der Rutschendstelle 24 ein Stückgut 4 jedoch nur auf die Rutschendstelle 24 selber fallen und somit weniger stark beschädigt werden. Während der Ausbildung der Ladeeinheit 20 wird bei Anordnung wie inFigur 3 die Beladevorrichtung 8 von der ersten Speichereinheit 6a bzw. ihrer Rutschenendstelle 24 gestützt und muss so während des Beladens nicht aktiv gehalten werden. - Das Platzierungsmittel 26 greift die Stückgüter 4 und hebt sie auf die Beladevorrichtung, kann die Stückgüter 4 also sowohl horizontal, als auch vertikal bewegen, positionieren und dabei zugleich ausrichten. Das Platzierungsmittel 26 kommt somit vor, während und nach der Einbringung eines Stückgutes 4 von der ersten Speichereinheit in den Beladebereich 12 zum Einsatz. Das als Kugelrollentisch ausgestaltete Platzierungsmittel von
Figur 2 kann nur vor und/ oder während der Einbringung zum Einsatz. Im Gegensatz dazu kann das inFigur 2 dargestellte, in die Rutschenendstelle 24 integrierte Platzierungsmittel 26 die Stückgüter 4 nur horizontal positionieren und ausrichten. Das inFigur 3 dargestellte Platzierungsmittel 26 ist zudem adaptiert, auch die gesamte Beladevorrichtung 8 samt Ladeeinheit 20 hin zur zweiten Speichereinheit 6b oder ganz oder zumindest teilweise in die zweite Speichereinheit 6b hinein zu bewegen. - Beim Überführen der Ladeeinheit 20 von der Beladevorrichtung in die zweite Speichereinheit 6b sorgen die als Teil der zweiten Speichereinheit 6b ausgestalteten Seitenwände 28 für zusätzliche Stabilität der Ladeeinheit 20. Da die Bewegung der Beladevorrichtung 8 samt Ladeeinheit 20 ohne nennenswerte Stabilisierungsmittel erfolgt, kann es bei nur geringerer Stabilität der ausgebildeten Ladeeinheit 20 vorteilhaft sein, nur einschichtige Ladeeinheiten 20 auszubilden und den Beladeprozess mehrfach zu wiederholen.
-
Figur 4 zeigt gemäß einer bevorzugten Ausführungsform der Erfindung ein weiteres Beladesystem 2 mit einem in die erste Speichereinheit 6a integrierten Platzierungsmittel 26a und einem vertikal verfahrbar ausgestaltetem Boden 10 der Beladevorrichtung 8. Die Endstelle der ersten Speichereinheit 6a umfasst ein integriertes, als Kugelrollentisch 26a ausgestaltetes Platzierungsmittel 26. Die erste Speichereinheit 6a ist als Transportrutsche 106a ausgestaltet. - Die Beladevorrichtung 8 ist durch ein als Schienen 26b ausgestaltetes Platzierungsmittel 26 horizontal positionierbar. Die Beladevorrichtung 8 umfasst zudem eine Hubvorrichtung 32 mit der die Beladevorrichtung 8 und somit ihr Boden vertikal verfahrbar ausgestaltet ist. Zunächst ist die Hubvorrichtung 32 so eingestellt, dass der Boden 10 der Beladevorrichtung 8 und die erste Speichereinheit 6a bündig und auf gleicher Ebene angeordnet sind.
- Ein Stückgut 4` liegt gerade auf der zweiten Speichereinheit und dem Boden 10 der Beladevorrichtung 8 auf. Mittels dem Kugelrollentisch 26a oder zumindest unter seiner Zuhilfenahme, wobei das Stückgut 4' auch rein manuell ohne aktives Antreiben auf dem Kugelrollentisch 26a bewegt werden kann, wird die Ausrichtung und Position des Stückguts 4` beim Beladen bestimmt. Der weitere Verlauf eines Ausbildens der Ladeeinheit 20 wird in
Figur 5 dargestellt, wobei das Ausbilden der Ladeeinheit 20 mit dem Ziel einer möglichst hohen Packungsdichte erfolgt. -
Figur 5 zeigt gemäß einer bevorzugten Ausführungsform der Erfindung das Beladesystem vonFigur 4 mit einer weiter ausgebildeten Ladeeinheit 20 und im Vergleich zuFigur 4 abgesenkter Beladevorrichtung 8 bzw. abgesenktem Boden 10. - Die Ausbildung der Ladeeinheit 20 erfolgte schichtweise. Zunächst wurde die unterste Stückgüterschicht der Ladeeinheit 20 vollständig ausgebildet. Im Anschluss wurde die Beladevorrichtung 8 durch die Hubvorrichtung 32 solange abgesenkt, bis die Stückgüterschicht wieder weitgehend bündig mit der ersten Speichereinheit 6a ist. Wenn die Beladevorrichtung 8 wie in
Figur 2 Seitenwände 28 umfasst, ist es für die Stabilität der Ladeeinheit 20 vorteilhaft, nur den Boden 10 der Beladevorrichtung 8 und nicht die Seitenwände 28 abzusenken. Anstelle der Beladevorrichtung 8 könnte prinzipiell auch die erste Speichereinheit 6a vertikal verschiebbar ausgestaltet sein, wobei auch beides möglich ist. Jede weitere Stückgüterschicht wird innerhalb des Beladebereichs 12 der Beladevorrichtung 8 auf einer bereits ausgebildeten Stückgüterschicht aufgebaut. - Um bei großer Variation der Stückgütermaße eine vorteilhafte Volumenausnutzung der zweiten Speichereinheit 6b zu erzielen, wird gemäß einer Ausführungsform der Beladebereich 12 der Beladevorrichtung 8 mit kleinen Stückgütern 4 zugeschüttet, die bereits zuvor kleiner einer Grenzgröße aussortiert und/ oder zwischengespeichert und/ oder bereits derart getrennt angeliefert wurden.
- Gemäß einer bevorzugten Ausführungsform kann die Beladevorrichtung 8 mindestens ein Stückgut 4 in einer Schicht aufnehmen, so dass die Länge der Beladevorrichtung 8 einer einfachen oder vielfachen maximalen Länge eines Stückgutes 4 entspricht. Wenn die Breite der Beladevorrichtung 8 maximal halb so breit wie die Breite einer Wechselbrücke 106b, kann die Beladevorrichtung 8 vollständig oder zumindest teilweise in die Wechselbrücke 106b eingeführt werden. Auch die Höhe der Beladevorrichtung 8 ist vorteilhafterweise maximal halb so breit wie die Höhe der Wechselbrücke 106b.
- Gemäß einer weiteren bevorzugten Ausführungsform ist das Beladesystem 2 so ausgestaltet, dass Länge und/ oder Breite und/ oder Höhe der Beladevorrichtung 8, der ersten Speichereinheit 6a, der zweiten Speichereinheit 6b und/ oder die Stückgüter 4 ganzzahligen Teiler oder Vielfach voneinander sind.
- Um ein zentralisiertes und/ oder automatisiertes Ansteuern zu ermöglichen, umfasst das Beladesystem 2 gemäß einer weiteren Ausführungsform eine Steuereinrichtung, mit welcher das Beladesystem 2, insbesondere die Beladevorrichtung 8 und/ oder die Einbringvorrichtung 18, ansteuerbar ist. Für ein vollständig oder zumindest teilweise automatisiertes Ansteuern umfasst das Beladesystem 2 mindestens einen Detektor.
- Gemäß einer Ausführungsform ist die erste Speichereinheit 6a eine Endstelle in einer Transport- oder Sortieranlage. Die zweite Speichereinheit 6b kann eine großvolumige Transporteinheit, also beispielsweise ein Container oder die bereits eingeführte Wechselbrücke 106b, aber ein einfacher Speicherplatz, beispielsweise ein Regalfach, sein.
- Das Beladen der Beladevorrichtung 8 kann gemäß einer Ausführungsform auch gleichzeitig mit mehreren Stückgütern 4 erfolgen, welche von einer oder mehreren ersten Speichereinheiten 6a stammen. Bei einem gleichzeitigen Beladen ausgehend von einer einzigen Speichereinheit 6a erfolgt vorteilhafterweise eine Beladen von mehreren Seiten mit einer kragenartigen ausgestalteten Anordnung der Endstelle der ersten Speichereinheit.
-
- 2
- Beladesystem
- 4
- Stückgut
- 6
- Speichereinheit
- 8
- Beladevorrichtung
- 10
- Boden der Beladevorrichtung 8
- 12
- Beladebereich
- 14
- Ablagebereich
- 16
- Einbringrichtung
- 18
- Einbringvorrichtung
- 18a
- verschiebbare Rückwand der Einbringvorrichtung 18
- 18b
- Fördermittel der Einbringvorrichtung 18
- 20
- Ladeeinheit
- 22
- Drehachse der Beladevorrichtung 8
- 24
- Rutschenendstelle
- 26
- Platzierungsmittel
- 28
- Seitenwände
- 30
- Gabelstapler
- 32
- Hubvorrichtung
- 106a
- Transportrutsche
- 106b
- Wechselbrücke
Claims (14)
- Beladesystem (2) für Stückgüter (4), insbesondere Pakete, Postsendungen und Gepäckstücke, umfassend eine erste Speichereinheit (6a), eine zweite Speichereinheit (6b), insbesondere eine Wechselbrücke (106b), und eine Beladevorrichtung (8), wobeia) die Beladevorrichtung (8) einen Boden (10) und einen Beladebereich (12) umfasst;b) der Beladebereich (12) oberhalb des Bodens (10) der Beladevorrichtung (8) angeordnet ist und für eine Aufnahme der Stückgüter (4) vorgesehen ist;c) die Beladevorrichtung (8) als Überführglied zwischen der ersten Speichereinheit (6a) und der zweiten Speichereinheit (6b) ausgestaltet ist;d) die zweite Speichereinheit (6b) mindestens einen Ablagebereich (14) umfasst;e) die Beladevorrichtung (8) und/ oder die zweite Speichereinheit (6b) so ausgestaltet sind, dass die Beladevorrichtung (8) so positionierbar ist, dass die Stückgüter (4) entlang einer Einbringrichtung (16) aus dem Beladebereich (12) in den Ablagebereich (14) überführbar sind; undf) die Beladevorrichtung (8) eine Einbringvorrichtung (18) umfasst, welche adaptiert ist, die Stückgüter (4) aus dem Beladebereich (12) zumindest teilweise als Ladeeinheit (20) in den Ablagebereich (14) zu überführen;wobei die Einbringvorrichtung (18) als ein in den Boden (10) der Beladevorrichtung (8) integriertes Fördermittel (18b), welches in und/oder entgegen der Einbringrichtung (16) antreibbar ist, ausgestaltet ist;wobei die Beladevorrichtung (8) und/ oder die zweite Speichereinheit (6b) so ausgestaltet sind, dass die zweite Speichereinheit (6b) die Beladevorrichtung (8) ganz oder zumindest teilweise aufnehmen kann, unddadurch gekennzeichnet, dassdas Beladesystem (2) ein Platzierungsmittel (26) umfasst, welches adaptiert ist, mindestens zu unterstützen, die Stückgüter (4) während einer Einbringung von der ersten Speichereinheit (6a) in den Beladebereich (12) zu bewegen.
- Beladesystem (2) nach Anspruch 1, dadurch gekennzeichnet, dass
die Einbringvorrichtung (18) zudem eine in und entgegen der Einbringrichtung (16) verschiebbare Rückwand (18a) der Beladevorrichtung (8) umfasst. - Beladesystem (2) nach einem der Ansprüche 1 bis 2, dadurch gekennzeichnet, dass
das Platzierungsmittel (26) adaptiert ist, mindestens zu unterstützen, die Stückgüter (4) vor und/ oder nach einer Einbringung von der ersten Speichereinheit (6a) in den Beladebereich (12) zu bewegen und/ oder zu positionieren und/ oder auszurichten. - Beladesystem (2) nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass
der Boden (10) der Beladevorrichtung (8) vertikal verfahrbar ausgestaltet ist. - Beladesystem (2) nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass
das Beladesystem (2) mindestens zwei Seitenwände (28) umfasst, welche adaptiert sind, die Ladeeinheit (20) abzustützen, wobei die Seitenwände (28) als Teil der Beladevorrichtung (8) und/ oder als Teil der zweiten Speichereinheit (6b) ausgestaltet sind. - Beladesystem (2) nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, dass
Länge und/ oder Breite und/ oder Höhe der Beladevorrichtung (8) auf die erste Speichereinheit (6a) und/ oder die zweite Speichereinheit (6b) und/ oder die Stückgüter (4) und/ oder die Ladeeinheit (20) abgestimmt sind. - Beladesystem (2) nach einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, dass
die Beladevorrichtung (8) so ausgestaltet ist, dass der Boden (10) der Beladevorrichtung (8) zeitlich begrenzt oder unbegrenzt ganz oder zumindest teilweise mit der ersten Speichereinheit (6a) und/ oder der zweiten Speichereinheit (6b) und/ oder einer Stückgüterschicht der zweiten Speichereinheit (6b) überlappen oder bündig abschließen kann. - Beladesystem (2) nach einem der Ansprüche 1 bis 7, dadurch gekennzeichnet, dass
das Beladesystem (2) eine Steuereinrichtung umfasst, mit welcher das Beladesystem (2), insbesondere die Beladevorrichtung (8) und/ oder die Einbringvorrichtung (18), ansteuerbar ist. - Verfahren zum Überführen von Stückgütern (4) von einer ersten Speichereinheit (6a) eines Beladesystems (2) in eine zweite Speichereinheit (6b) desselben Beladesystems (2) mittels einer Beladevorrichtung (8), umfassend die Verfahrensschritte:a) Beladen eines oberhalb eines Bodens (10) der Beladevorrichtung (8) angeordneten Beladebereichs (12) mit Stückgütern (4), wobei ein Platzierungsmittel (26) ein Überführen der Stückgüter (4) von der ersten Speichereinheit (6a) auf die Beladevorrichtung (8) übernimmt;b) Ausbilden einer Ladeeinheit (20) der Stückgüter (4) im Beladebereich (12);c) Anordnung des Beladesystems (2) zum Überführen;d) zumindest teilweises Überführen der Ladeeinheit (20) von dem Beladebereich (12) der Beladevorrichtung (8) in einen Ablagebereich (14) der zweiten Speichereinheit (6b) entlang einer Einbringrichtung (16) mittels einer Einbringvorrichtung (18), wobei die Einbringvorrichtung (18) als in ein in den Boden (10) der Beladevorrichtung (8) integriertes Fördermittel (18b), welches in und/oder entgegen der Einbringrichtung (16) antreibbar ist, ausgestaltet ist undzum Überführen der Ladeeinheit (20) die Beladevorrichtung (8) ganz oder zumindest teilweise von der zweiten Speichereinheit (6b) aufgenommen wird.
- Verfahren nach Anspruch 9, dadurch gekennzeichnet, dass vor dem Überführen wird die auf der Beladevorrichtung (8) aufliegende Ladeeinheit (20) oberhalb dem Ablagebereich (14) der zweiten Speichereinheit (6b) positioniert.
- Verfahren nach einem der Ansprüche 9 bis 10, dadurch gekennzeichnet, dass
zum Überführen durch die Einbringvorrichtung (18) die Ladeeinheit (20) in Einbringrichtung (16) bewegt wird, während die Beladevorrichtung (8) entgegen der Einbringrichtung (16) bewegt wird. - Verfahren nach einem der Ansprüche 9 bis 11, dadurch gekennzeichnet, dass
beim Ausbilden der Ladeeinheit (20) die Stückgüter (4) so ausgerichtet und angeordnet werden, dass eine möglichst hohe Packungsdichte erzielt wird. - Verfahren nach einem der Ansprüche 9 bis 12, dadurch gekennzeichnet, dass
das Ausbilden der Ladeeinheit (20) schichtweise erfolgt, wobei nach dem Ausbilden einer Stückgüterschicht die Beladevorrichtung (8) gesamthaft und/ oder der Boden (10) der Beladevorrichtung (8) und/ oder die erste Speichereinheit (6a) vertikal verschoben wird. - Verfahren nach einem der Ansprüche 9 bis 13, dadurch gekennzeichnet, dass
die Ladeeinheit (20) zusätzlich durch Verschieben einer von der Einbringvorrichtung (18) umfassten Rückwand (18a) in den Ablagebereich (14) überführt wird.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP16172160.0A EP3251987B1 (de) | 2016-05-31 | 2016-05-31 | Beladesystem für stückgüter mit transportierbarer beladevorrichtung |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP16172160.0A EP3251987B1 (de) | 2016-05-31 | 2016-05-31 | Beladesystem für stückgüter mit transportierbarer beladevorrichtung |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3251987A1 EP3251987A1 (de) | 2017-12-06 |
| EP3251987B1 true EP3251987B1 (de) | 2024-11-20 |
Family
ID=56116236
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP16172160.0A Active EP3251987B1 (de) | 2016-05-31 | 2016-05-31 | Beladesystem für stückgüter mit transportierbarer beladevorrichtung |
Country Status (1)
| Country | Link |
|---|---|
| EP (1) | EP3251987B1 (de) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102018000566A1 (de) * | 2018-01-25 | 2019-07-25 | Heinz Buse | Vorrichtung zum Beladen eines Ladungsträgers mit Stückgut und Verfahren zum Beladen eines Ladungsträgers |
| WO2023059794A2 (en) * | 2021-10-06 | 2023-04-13 | Berkshire Grey Operating Company, Inc. | Systems and methods for facilitating the preparation of shipping assemblies for objects |
Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3651963A (en) * | 1970-09-15 | 1972-03-28 | Joseph E Mcwilliams | Apparatus for loading bagged mail from a loading dock into a highway vehicle |
| US3836021A (en) * | 1972-10-05 | 1974-09-17 | Williams J Mc | Apparatus for handling mail bags |
| JPS6031445A (ja) * | 1983-07-28 | 1985-02-18 | Daifuku Co Ltd | パレット利用の荷搬送設備 |
| EP1251089A1 (de) * | 1999-12-02 | 2002-10-23 | Sociedad Anonima Damm | 3d schlauchbandförderanlage |
| WO2002088009A1 (de) * | 2001-04-26 | 2002-11-07 | BSH Bosch und Siemens Hausgeräte GmbH | Vorrichtung zum beladen und/oder entladen eines transportladeraums |
| US7695235B1 (en) * | 2002-07-19 | 2010-04-13 | Rallis John H | Automated warehousing and cargo loading system |
| US20110220454A1 (en) * | 2010-03-15 | 2011-09-15 | Systec Corporation | Scissors Lift Guard for a Sheet Material Conveyor |
| US20120090957A1 (en) * | 2010-10-15 | 2012-04-19 | Sanofi-Aventis U.S. Llc | Apparatus and method for loading and unloading containers |
| NL2009398C2 (nl) * | 2012-08-31 | 2014-03-03 | Gebroeders Meijer St Jabik B V | Transportmodule, transportinrichting en laad-losstation voorzien daarvan, en werkwijze voor het transporteren van een lading. |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3040914A (en) * | 1959-05-12 | 1962-06-26 | Clark Equipment Co | Method and means for handling freight |
| JP3189188B2 (ja) * | 1993-03-19 | 2001-07-16 | 花王株式会社 | 物品の積付け装置及び方法 |
| EP0655403B1 (de) * | 1993-11-30 | 1998-10-28 | Kao Corporation | Verfahren und Vorrichtung zum Verstauen einer Fracht |
| DE10313576B4 (de) * | 2003-03-26 | 2006-01-05 | Witron Logistik & Informatik Gmbh | Ladungsträger-Beladevorrichtung |
| SE0401312L (sv) | 2004-05-18 | 2005-05-24 | Vaculex Ab | En vakuumtublyftanordning och ett förfarande för förflyttning av en last medelst en vacuumtublyftanordning |
| DE202005008760U1 (de) | 2005-06-02 | 2005-10-27 | Gebhardt Transport- Und Lagersysteme Gmbh | Hubvorrichtung |
| US9359154B2 (en) * | 2013-10-28 | 2016-06-07 | Michael Jason Grady | Transfer trailer for loading bales of forage into a transport vehicle |
-
2016
- 2016-05-31 EP EP16172160.0A patent/EP3251987B1/de active Active
Patent Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3651963A (en) * | 1970-09-15 | 1972-03-28 | Joseph E Mcwilliams | Apparatus for loading bagged mail from a loading dock into a highway vehicle |
| US3836021A (en) * | 1972-10-05 | 1974-09-17 | Williams J Mc | Apparatus for handling mail bags |
| JPS6031445A (ja) * | 1983-07-28 | 1985-02-18 | Daifuku Co Ltd | パレット利用の荷搬送設備 |
| EP1251089A1 (de) * | 1999-12-02 | 2002-10-23 | Sociedad Anonima Damm | 3d schlauchbandförderanlage |
| WO2002088009A1 (de) * | 2001-04-26 | 2002-11-07 | BSH Bosch und Siemens Hausgeräte GmbH | Vorrichtung zum beladen und/oder entladen eines transportladeraums |
| US7695235B1 (en) * | 2002-07-19 | 2010-04-13 | Rallis John H | Automated warehousing and cargo loading system |
| US20110220454A1 (en) * | 2010-03-15 | 2011-09-15 | Systec Corporation | Scissors Lift Guard for a Sheet Material Conveyor |
| US20120090957A1 (en) * | 2010-10-15 | 2012-04-19 | Sanofi-Aventis U.S. Llc | Apparatus and method for loading and unloading containers |
| NL2009398C2 (nl) * | 2012-08-31 | 2014-03-03 | Gebroeders Meijer St Jabik B V | Transportmodule, transportinrichting en laad-losstation voorzien daarvan, en werkwijze voor het transporteren van een lading. |
Also Published As
| Publication number | Publication date |
|---|---|
| EP3251987A1 (de) | 2017-12-06 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3619150B1 (de) | Mobile kommissionier-vorrichtung für ein regallager | |
| EP2566789B1 (de) | Shuttle für ein lager- und kommissioniersystem | |
| EP0970900B1 (de) | Vorrichtung und Verfahren zur maschinellen Handhabung von Paletten | |
| EP2539248A1 (de) | Lastaufnahmevorrichtung für ein regalbediengerät, regalbediengerät und lagersystem | |
| EP3925908A1 (de) | Automatisiertes lagersystem und verfahren zum lagern von hängewaren in diesem lagersystem | |
| DE102006039697B4 (de) | Vorrichtung und Verfahren zum Entladen von mit Palettenlagen beladenen Tablaren | |
| DE102017219432B4 (de) | Regalsystem mit Shuttlefahrzeug | |
| WO2013004695A1 (de) | System und verfahren zum ein- und auslagern eines lagerguts in ein und aus einem regal | |
| EP2332865A1 (de) | Vorrichtung zum Palettieren und/oder Depalettieren | |
| CH687522A5 (de) | Regalbediengeraet. | |
| DE102018215780A1 (de) | Vorrichtung und Verfahren zum Handhaben von Lagereinheiten | |
| DE102014206590A1 (de) | Logistiksystem und Verfahren zur Übergabe und/oder Übernahme von Waren zwischen einem Fahrzeug und einem Warenlager | |
| EP2452900B1 (de) | Rollcontainer-Beladestation, Kommissioniervorrichtung mit einer solchen Station und entsprechende Verfahren | |
| EP3943441B1 (de) | Autonomer mobiler roboter zur aufnahme, zum transport und zum absetzen von ladungsträgern | |
| WO2001027002A1 (de) | Verfahren zum ein- und/oder auslagern von lagergütern, lagervorrichtung und lagergutträger | |
| EP3251987A1 (de) | Beladesystem für stückgüter mit transportierbarer beladevorrichtung | |
| EP3459879A1 (de) | Roboterbasiertes lagersystem | |
| EP2810724A1 (de) | Einrichtung und Verfahren zum Abtransport bearbeiteter Werkstücke von einer Produktionsanlage | |
| EP4337574B1 (de) | Sortiervorrichtung | |
| DE102015115323A1 (de) | Regalbediengerät | |
| EP0256403B1 (de) | Verfahren zum automatischen Überführen von Sektflaschendrahtbügeln von einer Bearbeitungsstation zu einer Ablage bzw. von einer Ablage zu einer Weiterbearbeitungsstation sowie Vorrichtung zur Durchführung des Verfahrens | |
| EP1262430A2 (de) | Transporteinrichtung für flache Gegenstände | |
| DE102023103339A1 (de) | Vollautomatisiertes Sortiersystem zum Sortieren von einzelnen Artikeln in Behälter sowie Verfahren zum Betreiben eines solchen Sortiersystems | |
| EP0869084A2 (de) | Tray für Fördergüter und Vorrichtung zum Manipulieren derselben | |
| WO2022043278A1 (de) | Aufzug und regalsystem |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20180518 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20180821 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: KOERBER SUPPLY CHAIN LOGISTICS GMBH |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20240701 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Free format text: CASE NUMBER: APP_55113/2024 Effective date: 20241008 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: FP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502016016798 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250320 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241120 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250320 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241120 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241120 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241120 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250220 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241120 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250221 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241120 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250220 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241120 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250402 Year of fee payment: 10 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241120 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241120 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241120 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241120 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241120 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241120 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502016016798 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241120 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20250821 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: H13 Free format text: ST27 STATUS EVENT CODE: U-0-0-H10-H13 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20251223 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MM Effective date: 20250601 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250531 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20250531 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20250531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241120 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250601 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241120 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250531 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 1743416 Country of ref document: AT Kind code of ref document: T Effective date: 20250531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241120 |