EP3290175A1 - Verfahren zur bearbeitung von oberflächen von holzwerkstoffen - Google Patents
Verfahren zur bearbeitung von oberflächen von holzwerkstoffen Download PDFInfo
- Publication number
- EP3290175A1 EP3290175A1 EP16187043.1A EP16187043A EP3290175A1 EP 3290175 A1 EP3290175 A1 EP 3290175A1 EP 16187043 A EP16187043 A EP 16187043A EP 3290175 A1 EP3290175 A1 EP 3290175A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- melt adhesive
- hot melt
- adhesive
- range
- hot
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B27—WORKING OR PRESERVING WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES IN GENERAL
- B27N—MANUFACTURE BY DRY PROCESSES OF ARTICLES, WITH OR WITHOUT ORGANIC BINDING AGENTS, MADE FROM PARTICLES OR FIBRES CONSISTING OF WOOD OR OTHER LIGNOCELLULOSIC OR LIKE ORGANIC MATERIAL
- B27N7/00—After-treatment, e.g. reducing swelling or shrinkage, surfacing; Protecting the edges of boards against access of humidity
- B27N7/005—Coating boards, e.g. with a finishing or decorating layer
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D—PROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D1/00—Processes for applying liquids or other fluent materials
- B05D1/40—Distributing applied liquids or other fluent materials by members moving relatively to surface
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D—PROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D3/00—Pretreatment of surfaces to which liquids or other fluent materials are to be applied; After-treatment of applied coatings, e.g. intermediate treating of an applied coating preparatory to subsequent applications of liquids or other fluent materials
- B05D3/007—After-treatment
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D—PROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D2203/00—Other substrates
- B05D2203/20—Wood or similar material
Definitions
- the present invention relates to the technical field of wood-based materials in the form of coarse-particle wood panels or OSB-wood composite panels and their processing or treatment.
- the present invention relates to a process for the treatment, in particular equalization, of at least one surface, preferably at least one flat-side surface, of coarse-particle wood-based panels or OSB-wood composite panels.
- the present invention also relates to a chipboard wood fiberboard panel which is obtainable according to the method of the present invention or which has at least one treated, especially leveled surface, preferably flat side surface.
- the present invention additionally relates to a production plant for the treatment, in particular equalization, of at least one surface, preferably of at least one flat side surface, of coarse chip wood-based panels or for carrying out the method according to the present invention.
- the present invention relates to a use of at least one hot melt adhesive for increasing the weathering, UV or moisture resistance of a chipboard wood-based panel or for equipping a chipboard-wood-based panel with application properties for outdoor use.
- the present invention furthermore also relates to a use of at least one hotmelt adhesive for equalizing or leveling the surface, preferably flat side surface, of a coarse chip wood-based panel.
- the present invention also relates to the use of at least one coarse chip wood-based panel according to the invention as or for the production of skins, cladding, facade elements, facade panels, building elements or structural panels in particular in the (construction) outside or (construction) interior or of Furniture or furniture elements, furniture panels, building elements or construction panels, in particular in furniture, shop and exhibition construction or of packaging and transport elements or plates in particular in the transport, logistics or packaging sector.
- the present invention also relates to building or facade elements as such, which have at least one coarse chip wood-based panel according to the invention or consist thereof.
- Wood-based panels are generally plate-shaped materials, which are obtained by crushing wood and then joining it together or pressing the wood-based structural elements or wood particles are produced.
- the size and shape of the wood particles determine the type of wood-based material and its properties.
- the wood particles underlying the plates can thereby be connected to one another using binders as well as via mechanical connections (eg mutual interlocking or interlocking of the wood particles during pressing).
- the product portfolio of many manufacturers of wood-based panels here include plate types in the form of chipboard, wood fiber boards, such. B.
- MDF m edium d ensity F aserplatten
- HDF h igh D ensity F aserplatten
- DHF boards d iffusionsoffene H olz f aserplatten
- OSB wood composite panels or . riented- O S trand boards or O riented- S comptural- oards B.
- the coarse-chip wood-based panels or OSB-wood composite panels in question are generally panel-shaped wood-based panels, which are produced using relatively large, elongated chips.
- Rough-chip wood-based panels are used extensively, especially in the construction industry, and can be produced, for example, in the course of chip preparation from debarked roundwood in the longitudinal direction by rotating blades elongated chips, in which by subsequent drying, the natural moisture is reduced at high temperatures.
- a gluing of the chips can be carried out, wherein subsequent to the production of the actual OSB plate, the pretreated chips, for example, first longitudinally and transversely oriented or scattered, for example, in the throwing process, so that, for example, a crosswise and the structural stability-increasing layer structure is created.
- the coarse-particle wood-based panels are generally produced under high pressure and high temperature, in particular on continuous presses.
- Rough-chip wood-based panels are generally distinguished from other panel systems, such as MDF panels, by increased flexural strength, which is particularly caused by the use of the relatively large and elongated chips.
- coarse chip wood-based panels are often used in the context of construction applications as structural panels in the shell and interior design as wall or Dachbeplankung. In the floor area, for example, they serve as installation panels, in which case, for example, panels with tongue and groove profiles are used.
- the in question coarse chipboard panels are generally used as formwork panels for concrete or the like.
- chipboard and HDF or MDF fiberboard which generally have a relatively smooth or flat surface
- an irregular structuring or shaping of the surface and in particular the flat side surface with sometimes large bumps, cavities or Wells or the like which is particularly caused by the relatively large and irregular shaped wood chips, such as those used for the production of coarse wood-based panels.
- Due to the existing in particular in the flat side surface of the chipboard wood panels unevenness, cavities or depressions is often no optimal dimensional stability of the underlying plates given, especially since the surface is difficult to equalize due to the sometimes large depressions and bumps, for example, by grinding or the like. It is also noteworthy that the unevenness, depressions or cavities or the like in question can extend through the entire plate.
- a peculiarity of coarse wood-wood boards or OSB wood composite panels thus lies in the underlying Spangeometrie, which is accompanied on the one hand with corresponding advantages, for example, in terms of high bending strength, but also with the fundamental disadvantage that the ready-to-use product in the form of OSB board a strongly irregular or non-homogeneous shaping of the surface is present, since due to the coarse-chip structure and the spacing of the chips sometimes considerable unevenness, depressions, cavities or the like also in the region of the surface of the underlying plate.
- the irregular texture of the surface described above Due to the irregular texture of the surface described above, coarse-particle wood-based panels are weathering resistant only to a limited extent, especially since moisture can easily penetrate into the cavities of the plate.
- the irregular surface also has disadvantages in terms of a further compensation, such as a homogeneous coating or the like.
- OSB panels have not been sufficiently suitable or inaccessible for further (surface) tempering steps. Also, therefore, coarse chipboard panels are used almost exclusively for such construction applications, which are mainly not in the immediate field of vision.
- Another approach for equalization of surfaces in wood-based panels is also in the partial backfilling, for example, knotholes or cracks in individual layers of sheet composite materials such.
- Such an approach has in particular a sometimes only low throughput, which is disadvantageous in particular with a high number of depressions or unevenness, so that the underlying process can often not be operated economically.
- Another approach is to fill depressions or unevennesses in the surface of wood-based panels using water-based or solvent-based filler systems.
- the use of such systems does not always lead to satisfactory product properties, especially since water-based filling systems can cause the chips of the wood-based panels to swell during processing due to the high proportion of water, which is disadvantageous in terms of surface properties and in particular can lead to significant visual restlessness in the surface .
- water-based systems generally lead, after re-drying, to a volume shrinkage of the order of magnitude of the volume of water previously contained. A level or uniform surface can thus not be achieved in one step, so that expensive post-treatments for leveling the surface are required.
- solvent-based systems that are produced using organic solvents, high demands on job security, especially with regard to the prevention of emissions, and also the subsequent disposal or re-use of organic solvents, for example in the form of thermal utilization, for example by post-combustion or the like, is sometimes not optimal for economic reasons.
- the concerns EP 1 749 587 A1 or belonging to the same patent family DE 10 2005 036 579 A1 a building board from one Wood material, which consists of at least three layers of scattered and pressed, resin-coated chips, with an upper cover layer and a lower cover layer, wherein at least the upper cover layer has a surface unevenness filling coating consisting of a water-based paint with additives or fillers.
- the approaches known in the prior art for the treatment or leveling of the surfaces of wood-based panels do not always lead to the desired product properties, and the approaches present in the prior art are often also not always optimal from a cost point of view.
- the approaches or methods present in the prior art often can not be used for special wood-based panels in the form of coarse-particle wood panels or OSB-wood composite panels, since OSB-wood composite panels have very special material properties, in particular with regard to the presence of sometimes large or large-volume unevenness, depressions, cavities, holes or voids in the plate surface.
- a process or a corresponding production plant for the treatment, in particular equalization, of a surface, in particular a flat side surface, of coarse chip wood-based panels or OSB wood composite panels the disadvantages described above and Insufficiencies of the prior art, at least largely avoided or at least mitigated.
- corresponding coarse chip wood-based panels are to be provided in a technically efficient manner, which have an optimally leveled or filled surface.
- Hollow spaces, holes or voids or the like in the area of the surface or flat side surface of coarse chip wood-based panels are sustained or effectively compensated or filled.
- an object of the present invention is to provide a method and a suitable method for carrying out this process plant, with which a surface treatment especially of coarse wood-wood panels is to be made possible, so that therefore also the product properties of the so-treated coarse chipboard panels in particular also with regard to the provision of weathering, UV and temperature resistance, be further improved, along with an increase in the range of use of the so-treated coarse chip wood-based panels.
- a still further object of the present invention is also to provide coarse-particle wood-based panels as such, which have a resistant and durable and uniform filling or coating of the unevennesses, depressions, cavities, holes or voids, which are arranged in the region of the surface.
- the coarse chip wood-based panels provided according to the invention should also have further improved product properties, in particular improved (surface) properties, compared with such wood-based panels of the prior art.
- the object underlying the present invention is achieved - according to a first aspect of the present invention - by a process for the treatment, in particular equalization, of at least one surface, preferably at least one flat side surface, of coarse chip wood-based panels (OSB wood composite panels) according to claim 1.
- advantageous embodiments of the method according to the invention are the subject of related method claims.
- Another object of the present invention - according to a second aspect of the invention - is the inventive chipboard wood composite panel or OSB wood composite panel as such, which is obtainable according to the method according to the invention or which has a treated, especially leveled surface, preferably flat side surface, according to the independent claims in this regard. Further, advantageous embodiments of the coarse chip wood-based panel according to the invention are the subject of the relevant subclaims.
- Another object of the present invention - according to a third aspect of the invention - is also the production plant for the treatment, in particular leveling, at least one surface, preferably at least one flat side surface of coarse particleboard as defined in the independent claim concerned and the production plant.
- Yet another object of the present invention - according to a fourth aspect of the invention - is also the use of at least one hot melt adhesive or a melting and / or sealing compound to increase the weathering, UV or moisture resistance of a chipboard wood board or to equip a coarse chip Engineered wood panel having outdoor application properties as defined in the corresponding independent use claim.
- the present invention also relates - according to a fifth aspect of the invention - the use of at least one hot melt adhesive or a sealing and / or sealing compound for equalization of the surface, preferably the flat side surface, a coarse chip wood-based panel, as in this use defined independent claim.
- another object of the present invention - according to a sixth aspect of the invention the inventive use of at least one coarse chipboard wood panel as or for the production of skins, cladding, facade elements, facade panels, building elements or construction panels in particular in (outdoor) construction or in ( Bau-) interior and beyond as or for the production of furniture or furniture elements or the like in furniture, shop or exhibition, and continue as or for the production of packaging or transport elements, especially in the transport or packaging area, such as in the independent claim relating to this use.
- Another object of the present invention - according to a seventh aspect of the invention - the building or façade element according to the invention as such, which comprises at least one coarse chip wood-based panel according to the invention or consists thereof, as defined in the relevant independent claim.
- polymers referred to in the context of the present invention for the hot melt adhesive such that they may be in the form of homopolymers or copolymers, i.
- the term polymers used in the present invention includes both homopolymers and copolymers (i.e., polymers of two or more different monomers).
- the polymers can be present for example as random copolymers, alternating copolymers, gradient copolymers, block copolymers or graft copolymers.
- polyolefin refers to olefin homopolymers (eg, polypropylene homopolymers or polyethylene homopolymers) or olefin copolymers (eg, ethylene / propylene copolymers), the term “polyethylenes” to both polyethylene homopolymers and Polyethylene copolymers, etc.
- polymers also includes the use of functionalized polymers, in particular for increasing the functionality of the underlying hotmelt adhesive.
- the present invention - according to a first aspect of the present invention - is thus a
- the present invention thus aims to provide a special process, according to which in a targeted manner a treatment, in particular equalization or leveling, in particular the flat side surface (s) of coarse chipboard panels using a special filling or coating composition in the form of a hot melt adhesive or .
- a melt and / or sealant is carried out, wherein the hot melt adhesive or the melt and / or sealant in particular in the form of a hot melt adhesive or in the form of a melt for backfilling the bumps in question or the like to be treated Surface is applied.
- a hot melt adhesive is associated with both process and product specific advantages.
- a technically and economically optimized procedure a durable and provided with excellent adhesion to the substrate in the form of OSB board filling the surface of a coarse particle board can be realized, which modified based on the method according to the invention or with the hot melt adhesive coated surface and thus the inventively obtained coarse chipboard wood panels as such, in addition to improved optical properties also has sustainably improved product properties in terms of increased weathering, UV and moisture resistance.
- the OSB board obtained according to the invention also has an increased resistance to chemicals.
- a sustainable surface seal of the OSB board is provided, so that, for example, moisture, chemicals, dirt or the like, can not penetrate into the underlying OSB board and thus the organic wood components are protected from external influences, along with an improved Storage and weathering resistance.
- the inventively provided plate systems are also suitable for use in (indoor) interior, for example, with regard to laid in the field of vision wall and floor systems with improved resistance to moisture, wear and dirt.
- the coarse-particle wood-based panels according to the invention are also accessible to further surface treatment, in particular with respect to full-surface lamination, lacquering, lamination or the like, so that visually appealing and overall smooth or even surface textures are achieved as well
- the underlying composite is mechanically stabilized.
- the thus coated coarse chip wood-based panels can thus be with good optical Coating in particular over the entire surface, in particular painting, laminating or laminating, so that a particular permanent full-surface composite results, which is guaranteed even after separation or trimming the coarse particle board at any point a cut plate, which, for example, with regard to the provision of Fixed dimensions in furniture and interior design is of high relevance.
- the coarse chip wood composite panels of the present invention may be further modified in surface area to provide tempered surfaces based on additional films such as condensation resin films such as melamine resin films and phenolic resin films, respectively the range of applications and applications of the coarse chip wood-based panels according to the invention in the furniture and construction sector continues to be increased, since in the context of the present invention, so to speak, products with completely novel and specifically adjustable product properties can be provided, as stated above.
- additional films such as condensation resin films such as melamine resin films and phenolic resin films
- inventive concept with the use of special hot melt adhesives for equalization or homogenization of the surface of a coarse chipboard panel enables further functionalization of the surface, for example with regard to antimicrobial equipment and the provision of electrical conductivity or conductivity, targeted optical (surfaces -) properties or the like.
- a targeted structuring or profiling of the surface can be carried out on the basis of the hot melt adhesive applied to the flat side so that the coarse chip wood-based panels according to the invention can be equipped, for example, with anti-slip or anti-slip properties.
- the targeted use of a hot-melt adhesive and its targeted selection and coordination thus ensure, as a result, that an optimized backfilling of the unevenness in the area of the surface, in particular flat side surface, is present, wherein, in addition, an optimized adhesion or adhesion of the used Filler material in the form of the hot melt adhesive to the underlying substrate in the form of the coarse chip wood-based panel is present.
- a hotmelt adhesive a further optimized coating is also made possible with the maintenance of a particularly uniform or even surface of the coarse chipboard board.
- Due to the specifically controllable elastomeric or thermoplastic properties is also a further structuring or profiling of the surface or a further coating with corresponding surface materials, such as decorative films or the like, possible, which can be applied, for example, to the coarse chip wood-based panel according to the invention.
- the use of a hot melt adhesive to a process engineering optimization, especially with regard to the underlying equipment since the hot melt adhesive can be applied in a simple manner, especially under warming, wherein the hot melt adhesive used also at least substantially free of sometimes harmful solvents or The like is such that corresponding extraction devices or the like to remove any solvents can be omitted.
- the hot melt adhesive when using a hot melt adhesive, no residual chemicals or wastes, which are sometimes difficult to dispose of, are obtained. Due to the high flowability and at least substantially dehydration-free even deeper or larger bumps can be completely and permanently filled.
- VOCs volatile organic compounds
- the water vapor permeability of the OSB board can be selectively adjusted or reduced, so that the coarse chip wood-based panels according to the invention also can serve the function of a vapor barrier, which allows their use, for example, in the wet or sanitary area.
- the SD value (water vapor diffusion-equivalent air layer thickness) of the coarse chip wood-based panel according to the invention is improved or correspondingly increased, so that the coarse chip wood-based panels according to the invention likewise have an improved moisture protection, since the panels in question have a diffusion-inhibiting or diffusion-tight design can be.
- the water vapor diffusion-equivalent air layer thickness represents a building physics measure for the water vapor diffusion resistance of a component or a component layer and thus defines its property as a vapor barrier.
- the targeted use of hotmelt adhesives makes it possible to compensate for unevenness or the like on the OSB board, wherein the resulting coating may optionally also have a certain elasticity.
- a hotmelt adhesive in particular in combination with the other measures according to the invention, thus provides overall an efficient process for the compensation or treatment of the surface (s), in particular flat side surface (s), of coarse chipboard wood panels, which with high process economy and thus outstanding Cost efficiency to sustainably improved products in the form of appropriately treated coarse chipboard panels with tailor-made properties, as stated above leads.
- the hotmelt adhesive in particular the hotmelt adhesive melt
- the hotmelt adhesive, in particular the hotmelt adhesive melt should be applied to the surface, in particular the flat side surface, at least substantially continuously and / or without interruption.
- the unevennesses, depressions, cavities, holes and / or voids are at least substantially completely filled or filled with the hotmelt adhesive. This ensures an efficient homogenization or leveling of the surface.
- the order of the hot melt adhesive, in particular the hot melt adhesive melt, repeated or the amount of hot melt adhesive applied can be adjusted or adjusted accordingly.
- the hotmelt adhesive in particular the hotmelt adhesive melt, in an amount in the range of 10 g / m 2 to 2,000 g / m 2 , in particular in the range of 25 g / m 2 to 1,500 g / m 2 , preferably in the range from 50 g / m 2 to 1,000 g / m 2 , preferably in the range from 75 g / m 2 to 800 g / m 2 , particularly preferably in the range from 100 g / m 2 to 600 g / m 2 , based on the surface , in particular flat side surface, are applied.
- hotmelt adhesive as such has no further additives or additives or the like, in particular as defined below, have become appropriate order quantities in the range of 80 g / m 2 to 120 g / m 2 proven.
- application rates in the range from 150 g / m 2 to 200 g / m 2 are preferred.
- the hotmelt adhesive in particular the hotmelt adhesive melt
- the hotmelt adhesive is applied such that the unevennesses, depressions, cavities, holes and / or voids with the hotmelt adhesive, in particular forming at least one hotmelt adhesive filling , in particular hot melt equalization filling, filled and / or filled.
- the unevenness, depressions, cavities, holes and / or voids can be at least substantially completely filled with the hotmelt adhesive and / or filled.
- the unevennesses, depressions, cavities, holes and / or voids to at least 30%, in particular at least 50%, preferably at least 70%, preferably at least 80%, particularly preferably at least 90% , particularly preferably at least 95%, very particularly preferably at least 98%, based on the volume of the unevenness, depressions, cavities, holes and / or voids, filled with the hotmelt adhesive and / or filled.
- the unevennesses, depressions, cavities, holes or voids which are in question are - without wishing to be limited to this theory - formed from the spaces generally resulting from the spacing of the irregularly shaped coarse chips of the coarse-particle wood-based panel.
- the free spaces or imperfections in the region of the surface of the coarse chipboard are thus filled or closed with the hotmelt adhesive, in particular with the hotmelt adhesive melt, so that in particular a homogenization or leveling takes place on this basis the surface results in the form of a seal.
- the surface of the underlying coarse chip wood-based panel is thus effectively closed with the hot melt adhesive, which is equally beside the equalization in question or leveling to form correspondingly improved properties in particular with regard to increased weathering, UV and / or moisture resistance of the thus treated Coarse chip wood-based panel leads.
- the coarse chip forming or delimiting the unevennesses, depressions, cavities, holes and / or voids can protrude at least partially and / or in sections into the hot-melt adhesive filling.
- the hot-melt adhesive filling may have a thickness in the range of 0.2 mm to 50 mm, in particular in the range of 0.5 mm to 25 mm, preferably in the range of 1 mm to 10 mm, preferably in the range of 1 mm to 5 mm , exhibit.
- the abovementioned thickness specifications generally relate to the hot-melt adhesive filling layer, so to say interspersed with the coarse chip.
- the hot-melt adhesive filling layer which may be obtained, for example, within the scope of a first application, that it may also have perforations with the coarse chip in question or if these as such are not completely uniform or leveled surface is formed.
- the application of the hot melt adhesive can be repeated or the amount of hot melt adhesive to be applied can be increased.
- at least one further hotmelt adhesive filling or a hotmelt adhesive layer, in particular hotmelt adhesive covering layer can be applied, for example in the context of a second hotmelt adhesive application.
- the hot-melt adhesive filling in particular in the region of its surface, so to speak forms a closed melt adhesive layer and thus a uniformized or leveled (final) layer. This can be ensured, for example, by selecting correspondingly high application quantities of hotmelt adhesive.
- the hotmelt adhesive in particular the hotmelt adhesive melt, for forming the hotmelt adhesive filling in an amount in the range of 5 g / m 2 to 1,000 g / m 2 , in particular in the range of 10 g / m 2 to 800 g / m 2 , preferably in the range of 20 g / m 2 to 600 g / m 2 , preferably in the range of 40 g / m 2 to 600 g / m 2 , particularly preferably in the range of 60 g / m 2 to 400 g / m 2 , based on the surface, in particular flat side surface is applied.
- the hotmelt adhesive in particular the hotmelt adhesive melt
- the hotmelt adhesive melt is also applied such that the surface, in particular flat side surface, and / or the hotmelt adhesive filling at least partially and / or in sections, preferably full surface, with the hot melt adhesive, in particular with the hotmelt adhesive melt, coated and / or filmed in particular such that at least one on the surface, in particular flat side surface, and / or arranged on the hot melt adhesive filling hot melt adhesive layer, in particular hot melt adhesive covering layer results.
- the application of the hotmelt adhesive, in particular the hotmelt adhesive melt to form the hot melt adhesive layer in question can be carried out according to the invention, in particular in addition to the above-described application of the hot melt adhesive, in particular for the preparation of a Schmelzstoff spallung.
- the particularly additionally applied hotmelt adhesive layer is in particular a final layer, the hotmelt adhesive layer preferably completely covering or sealing the surface, in particular the flat side surface, of the coarse chip wood-based panel.
- the hot-melt adhesive layer is thus in particular a (final) layer to ensure a smooth or even and at least substantially completely sealed surface, in particular flat-side surface, of the coarse-particle wood-based panel.
- the hot-melt adhesive layer can in principle also be produced at the same time or in a common process step with the application of the hot-melt adhesive filling, in which case the hot-melt adhesive filling on the one hand and hot melt adhesive on the other hand form a common layer or be present as a common layer.
- the hot-melt adhesive layer can also be applied subsequently or in a separate process step, in particular wherein the hot-melt adhesive layer is then applied, so to speak, in the form of a postcoating or secondary filming.
- the hot-melt adhesive layer can be formed at least substantially closed and / or at least substantially free of interruptions. Similarly, it may be provided according to the invention that the hot-melt adhesive layer has at least substantially no coarse chip forming or delimiting the unevennesses, depressions, cavities, holes or voids.
- the hot-melt adhesive layer can thus be, in particular, a (covering) layer which has at least essentially only the hotmelt adhesive as such and / or.
- the hotmelt adhesive layer may have a thickness in the range of 0.1 mm to 30 mm, in particular in the range of 0.2 mm to 20 mm, preferably in the range of 0.5 mm to 10 mm, preferably in the range of 0, 75 mm to 5 mm, particularly preferably in the range of 1 mm to 3 mm.
- the above thickness specifications relate in particular to the hot-melt adhesive layer which is applied to the filled or filled hot melt adhesive OSB board.
- the hotmelt adhesive in particular the hotmelt adhesive melt, can be used to form the hotmelt adhesive layer in an amount in the range from 5 g / m 2 to 1000 g / m 2 , in particular in the range from 10 g / m 2 to 800 g / m 2 , preferably in the range of 20 g / m 2 to 600 g / m 2 , preferably in the range of 40 g / m 2 to 600 g / m 2 , particularly preferably in the range of 60 g / m 2 to 400 g / m 2 , very particularly preferably in the range of 60 g / m 2 to 300 g / m 2 , based on the surface, in particular flat side surface applied.
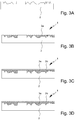
- the procedure is in particular such that initially filling and / or filling of the unevennesses, depressions, cavities, holes and / or voids with the hot melt adhesive, in particular the formation of the hot melt adhesive filling, or step b1), optionally followed by cooling and Solidifying the hot melt adhesive, and then the coating or filming of the surface, preferably flat side surface, in particular the formation of the hot melt adhesive layer, or step b2), optionally followed by cooling and solidification of the hot melt adhesive is performed.
- the hot melt adhesives used according to the invention which are also referred to as hot-melt adhesives, hot-melt adhesives or hotmelts , are generally at least substantially solvent-free and solid at room temperature products which assume a flowable or liquid state when heated or when hot so that on this basis an order or an application on the underlying surface, in particular flat side surface, the coarse chip wood-based panel, for purposes of backfilling the bumps or the like, can take place.
- the subsequent cooling with a concomitant hardening or curing of the hot melt adhesive is then the formation of a permanent backfilling or coating of the coarse chip wood-based panel on the thus treated surface of the OSB board.
- the hot-melt adhesives used according to the invention are generally associated with the advantage of rapid processing and, at the same time, a low material price, and, as stated above, a wide variety of materials can additionally be used.
- the hot melt adhesives used and the backings or coatings produced therewith are susceptible to subsequent processing or modification, for example in the context of further-reaching coatings, laminations, coatings or the like.
- the hot melt adhesives used have a high resistance and resistance to weathering, UV radiation and moisture, which results in a corresponding manner to inventively provided coarse chipboard panels with improved properties.
- the hot-melt adhesive is a thermoplastic or one-component hot melt adhesive, in particular a one-component hot melt adhesive (1K hot melt adhesive).
- the hot melt adhesive should be at least substantially water and / or solvent free.
- the hotmelt adhesive should have a water and / or solvent content of at most 10% by weight, in particular at most 5% by weight, preferably at most 2% by weight, preferably at most 1% by weight, particularly preferably at most 0. 5 wt .-%, most preferably at most 0.1 wt .-%, based on the hot melt adhesive having.
- the processing properties of the invention used Improved hot melt adhesive. In particular, this ensures that the hot melt adhesive at least substantially does not penetrate into the fiber structure of the wood-based panel underlying wood chips, so that an undesirable swelling of the material is avoided.
- the hotmelt adhesive is a reactive hotmelt adhesive, in particular a thermoplastic or one-component reactive hotmelt adhesive, preferably a one-component reactive hotmelt adhesive.
- Reactive hot melt adhesives which are used according to the invention in a particularly preferred manner, are characterized in particular by the fact that they have chemically reactive functional groups, which in particular during and after application or application, for example, under the influence of heat, radiation or moisture to a (Post) crosslinking, whereby the adhesion or adhesive bond to the substrate in the form of the coarse chip wood-based panel is further improved.
- the reactive hot melt adhesive is a moisture-crosslinking, heat-crosslinking or radiation-crosslinking hot-melt adhesive, in particular a moisture-crosslinking or radiation-crosslinking, preferably a moisture-crosslinking hot-melt adhesive.
- Reactive hot melt adhesives thus have advantages in their application also to the effect that due to the chemical post-crosslinking and formation of chemical adhesive or contact compounds, a correspondingly cured reactive hot melt adhesive can not be melted by heat at least substantially, so that in this respect, a high resistance or Durability is present.
- reactive hot melt adhesives in particular by the physical curing which precedes the postcrosslinking, are equally fast Processing properties without lengthy drying phases, which is associated with procedural advantages.
- the reactive hot melt adhesive has chemically reactive groups.
- the chemically reactive groups can be selected from isocyanate groups, silane groups, epoxide groups and reactive double or multiple bonds (especially CC double or multiple bonds, such as urethane groups with reactive double or multiple bonds, especially CC double or multiple bonds) and combinations thereof , preferably isocyanate groups and silane groups.
- the chemically reactive groups are arranged terminally or terminally in the molecular skeleton of the reactive hot melt adhesive.
- the chemically reactive groups in question lead in the context of the application of the hot melt adhesive, alike in order to be limited to this theory, to a defined (post-) crosslinking, even under formation of adhesive or contact compounds with the surface to be treated the coarse chip wood-based panel.
- the reactive hotmelt adhesive is selected from the group of (i) reactive, especially moisture-crosslinking, polyurethanes (PUR), preferably isocyanate-functionalized and / or isocyanate-functional polyurethanes, preferably isocyanate-terminated polyurethanes; (ii) reactive, in particular moisture-crosslinking, polyolefins (POR), preferably polyolefin-functionalized and / or silane-containing polyolefins, preferably polyolefin-grafted polyolefins; (iii) reactive, in particular radiation-crosslinking, preferably UV-crosslinking poly (meth) acrylates, preferably urethane-functionalized and / or urethane-group-containing poly (meth) acrylates; as well as their mixtures and combinations, particularly preferably from the group of (i) reactive, in particular moisture-crosslinking, polyurethanes (PU), preferably isocyanate-
- PUR polyurethanes
- reactive hot melt adhesives in particular one-component reactive hot melt adhesives, such as in particular reactive, preferably moisture-curing polyurethanes (PUR), are characterized in total by a high UV stability coupled with high mechanical stability and strength.
- PUR reactive, preferably moisture-curing polyurethanes
- hot melt adhesives in question can in principle also be used in the continuous process or in the inline process, wherein the thus treated coarse chip wood-based panels are directly accessible to further processing, for example, a continuing coating with decorative films or the like.
- the hot melt adhesives in question after cooling and solidification or after complete crosslinking due to the freedom from blockage are not tacky, so that no sometimes disadvantageous surface tackiness is present, but due to the reactive hot melt adhesives underlying material properties in general nevertheless high slip resistance or good anti-slip properties of the underlying surfaces are ensured.
- thermoplastic phase the reactive hot melt adhesives in question in the thermoplastic phase, so to the final crosslinking of the adhesive, due to the residual tack, for example, with coating materials, such as (decorative) films or the like, are occupied.
- coating materials such as (decorative) films or the like
- particulate structures such as glitter for decorative purposes
- the hotmelt adhesives or hotmelts used according to the invention are distinguished inter alia by the fact that they have a high flowability in the molten state and / or are at least substantially block-free after application or application on the surface, in particular flat side surface.
- These properties have particularly with regard to the Nach- or Further processing or storage of inventively provided coarse chip wood-based panels proved to be advantageous.
- the coarse chip wood-based panels provided according to the invention can be further processed or stored in a timely manner after the application of the hotmelt adhesive, without this resulting in undesired gluing or the like.
- the hot melt adhesive is a non-reactive hot melt adhesive, in particular a thermoplastic and / or one-component non-reactive hot melt adhesive, preferably a one-component non-reactive hot melt adhesive.
- Non-reactive hot-melt adhesives as can be used in the context of the present invention, generally have a short application or setting time.
- the actual adhesion occurs significantly physically, due to the solidification of the applied hot-melt adhesive melt that occurs during the cooling of the applied hotmelt adhesive.
- nonreactive hotmelt adhesives can generally be remelted after solidification.
- the use of non-reactive hotmelt adhesives for example, in the context of the inventive concept, for example against the background of a subsequent coating or lamination of the inventively provided coarse chipboard board can be considered.
- the non-reactive hot melt adhesive can be selected from the group of (i) ethylene vinyl acetates (EVA polymers); (ii) polyolefins (PO), especially polyethylenes (PE), polypropylenes (PP) and atactic polyolefins (APAO); (iii) polyamides (PA); (iv) thermoplastic polyurethanes (TPU); (v) polyurethanes (PU); (vi) (meth) acrylates; (vii) polyesters (PES); as well as their mixtures and combinations, more preferably from the group of (i) ethylene vinyl acetates (EVA polymers); (ii) polyolefins (PO); (iii) polyamides (PA); (iv) thermoplastic polyurethanes (TPU); as well as their mixtures and combinations.
- EVA polymers ethylene vinyl acetates
- PO polyolefins
- PA polyamides
- TPU thermoplastic polyurethanes
- TPU polyure
- the hot-melt adhesive is a hot-melt adhesive based on natural raw materials, in particular polylactic acid (PLA).
- PLA polylactic acid
- the hotmelt adhesive may comprise or consist of a mixture or combination of at least two mutually different hotmelt adhesives, in particular as defined above.
- the hotmelt adhesive may comprise or consist of a mixture or combination of at least one reactive hotmelt adhesive, in particular as defined above, and at least one non-reactive hotmelt adhesive, in particular as defined above.
- the corresponding application and product properties of the hot melt adhesive used can be adapted or tailored, in particular with regard to the respective application and application.
- the sold by Jowat SE commercially available product Jowatherm reactant ® can be used as a reactive hot-melt adhesive 602.35, for example.
- a non-reactive hot melt adhesive is a hot melt adhesive are used based on polyolefins, in particular in the form of equally displaced from the Jowat SE, commercially available product ® Jowatherm EP 60 287.90 .
- a non-reactive EVA hot melt adhesive can be used in the form of 287.10 sold by Jowat SE commercially available product Jowatherm® ®.
- the hot-melt adhesive used in the context of the present invention should be in the solid state at room temperature (20 ° C.) and ambient pressure (1013.25 hPa).
- the hot melt adhesive should have a softening point and / or range, in particular determined by ring and ball, preferably determined according to DIN EN 1238: 2011-07, in the range of 30 ° C to 200 ° C, in particular in the range of 40 ° C to 100 ° C, preferably in the range of 50 ° C to 90 ° C, preferably in the range of 55 ° C to 80 ° C, have.
- the hotmelt adhesive should have a softening point or range, in particular determined by ring and ball, preferably determined according to DIN EN 1238: 2011-07, of at least 30 ° C., in particular at least 40 ° C., preferably at least 50 ° C. at least 55 ° C, more preferably at least 60 ° C have.
- the hotmelt adhesive preferably determines a melting point, in particular as determined by means of dynamic differential calorimetry (DDK) DIN 53765: 1994-03, in the range of 55 ° C to 275 ° C, in particular in the range of 65 ° C to 225 ° C, preferably in the range of 70 ° C to 175 ° C.
- DDK dynamic differential calorimetry
- the hotmelt adhesive has a processing temperature, in particular determined by means of dynamic differential calorimetry (DDK), preferably determined according to DIN 53765: 1994-03, in the range of 80 ° C. to 300 ° C., in particular in the range of 90 ° ° C to 250 ° C, preferably in the range of 95 ° C to 200 ° C, having.
- DK dynamic differential calorimetry
- the hotmelt adhesive should have a viscosity of the hot melt adhesive, in particular dynamic viscosity and / or in particular determined according to DIN EN ISO 3219: 1994-10 and / or in particular in the temperature range of 95 ° C to 200 ° C, in the range of 5,000 mPas to 150,000 mPas , in particular in the range of 7,500 mPas to 125,000 mPas, preferably in the range of 10,000 mPas to 100,000 mPas.
- a viscosity of the hot melt adhesive in particular dynamic viscosity and / or in particular determined according to DIN EN ISO 3219: 1994-10 and / or in particular in the temperature range of 95 ° C to 200 ° C, in the range of 5,000 mPas to 150,000 mPas , in particular in the range of 7,500 mPas to 125,000 mPas, preferably in the range of 10,000 mPas to 100,000 mPas.
- the hotmelt adhesive should have a density p, in particular determined at a temperature of 20 ° C and / or in particular determined according to DIN 51757: 2011-01, in the range of 0.5 g / cm 3 to 2.5 g / cm 3 , in particular in the range of 0.6 g / cm 3 to 2.3 g / cm 3 , preferably in the range of 0.7 g / cm 3 to 2.1 g / cm 3 , preferably in the range of 0.8 g / cm 3 to 2 g / cm 3 .
- the hotmelt adhesive after its application and / or after its cooling and solidification, in particular curing and / or solidification, at least substantially free from block.
- the hotmelt adhesive has thermoplastic and / or elastomeric properties after it has been applied and / or after it has been cooled and solidified, in particular hardening and / or solidifying.
- the abovementioned properties or parameters of the hotmelt adhesive used according to the invention lead in particular to application- or processing-specific properties and advantages, in particular with regard to the melting behavior, the flowability and the application behavior on the coarse chip wood-based panel to be treated.
- the hotmelt adhesive may comprise at least one adhesion promoter or primer.
- the primer may be selected from the group of silicas, silanes, silicas, silicas, and mixtures and combinations thereof.
- the hot-melt adhesive may contain the adhesion promoter or primer in amounts in the range from 1% by weight to 30% by weight, in particular in the range from 2% by weight to 20% by weight, preferably in the range from 5% by weight. % to 10 wt .-%, based on the hot melt adhesive included.
- the hotmelt adhesive used can, for example, be provided with corresponding properties for lamination, lamination, coating, lacquering or the like, optionally subsequent to the surface treatment of the coarse chip wood-based panel.
- the hotmelt adhesive can have a primer function in the case of substrates which are difficult to bond or the function of a primer for subsequent coatings or the like, for example with regard to the use of mineral or synthetic resin-based coatings, such as corresponding plasters or the like.
- the porosity of the surface of the hot melt adhesive filling or hot melt adhesive layer can be adjusted in a targeted manner by using an adhesion promoter or primer.
- the hotmelt adhesive may additionally comprise at least one nonreactive polymer, resin and / or wax, in particular a natural, synthetic or chemically modified (semi-synthetic) wax.
- the hotmelt adhesive may comprise the non-reactive polymer, resin or wax in amounts ranging from 0.5% to 15% by weight, more preferably in the range of from 1% to 10% by weight, preferably in the range of 1.5 wt .-% to 5 wt .-%, based on the hot melt adhesive included.
- the flowability of the hot melt adhesive can be adjusted further, which leads in particular to improved application properties when applying the hot melt adhesive to the surface, in particular flat side surface, the coarse chipboard board.
- the hot melt adhesive may have at least one functionalization component.
- the functionalization component are selected from the group of electrically conductive substances, antimicrobial, antifungal and / or fungicidal substances and their mixtures and combinations.
- the hot melt adhesive may comprise the functionalization component in amounts ranging from 0.1% to 10%, more preferably in the range of from 0.2% to 5%, preferably in the range of 0.5% Wt .-% to 3 wt .-%, based on the hot melt adhesive included.
- the hotmelt adhesive may comprise at least one dye or at least one color pigment.
- the hotmelt adhesive or the color pigment may be selected from the group of organic pigment dyes, inorganic pigment dyes and their mixtures and combinations.
- the hotmelt adhesive may contain the dye or the color pigment in amounts in the range from 0.1% by weight to 30% by weight, in particular in the range from 0.5% by weight to 20% by weight, preferably in the range from 1 wt .-% to 10 wt .-%, based on the hot melt adhesive included. In this way, the hot melt adhesive can be equipped in a purposive manner with special optical properties, so that a treated on this basis coarse chip wood-based panel may also have additional decorative properties.
- the hotmelt adhesive in particular the hotmelt adhesive melt
- spraying nozzle application, doctoring, roller application, calendering, printing process or extrusion
- roller application preferably roller application, on the surface , in particular flat side surface
- the hotmelt adhesive in particular the hotmelt adhesive melt
- the surface in particular the flat side surface
- the hot-melt adhesive in particular the hot-melt adhesive
- the hot-melt adhesive is applied to the surface, in particular the flat side surface, by means of roll application, in particular by means of at least one hot melt adhesive metering roll and / or hot melt adhesive application roll.
- the hot-melt adhesive metering roller and / or hot melt application roller is operated in synchronism or counterrotation to the process or application direction, in particular in synchronism or counterrotation to the transport direction or feed direction of the coarse-particle wood-based panel. become.
- the hot melt adhesive metering roller and / or hot melt adhesive applicator roll is operated independently of one another, in synchronism or countercurrent to the process or application direction or to the transport direction and / or feed direction of the coarse wood particle board, can the amount of applied Hot melt adhesive per unit area specifically set or specified.
- the application quantity, in particular the area-related application quantity, of the hotmelt adhesive, in particular of the hotmelt adhesive melt via the rotational speed or circumferential speed of the hot melt adhesive metering roller and / or the hot melt adhesive applicator roll, preferably via the ratio the rotational speed or peripheral speed of the hot melt adhesive metering roller and / or the hot melt adhesive applicator roll to the order speed, in particular transport speed or feed rate of the coarse chip wood-based panel, set or predetermined.
- the speed of application relates in particular to the length-per unit time order of the hot melt adhesive to the coarse chip wood-based panel.
- a predetermined amount of hotmelt adhesive can be applied to a defined surface of the coarse-particle wood-based panel. According to the invention is thus ensured by the special procedure that a uniform application of the hot melt adhesive in defined surface-related amounts is carried out on the underlying coarse chip wood-based panel.
- a hot melt application roller can be used, in particular with a doctor blade system.
- a particularly defined and uniform application of the required amount of hot melt adhesive is ensured.
- heatable hot melt adhesive metering rollers and / or heated hot melt adhesive application rollers for example, in particular heatable hot melt adhesive applicator rolls with separate hot melt adhesive metering rollers, or in particular heatable hot melt adhesive applicator rolls with doctor blade systems, can be used to apply the inventively provided amounts of hot melt adhesive.
- the procedure is such that the hot melt adhesive, in particular the melt adhesive melt, at a temperature above the softening point or range or above the melting point, preferably above the melting point of the hot melt adhesive to the surface, in particular flat side surface, is applied.
- the hot melt adhesive in particular the melt adhesive melt
- the melt in the flowable state can penetrate particularly well into the surface, without causing swelling of the wood chips.
- a uniform and homogeneous coating of the coarse-particle wood-based panel with the underlying hotmelt adhesive can thereby also be achieved, wherein, in addition, a high adhesion to the substrate (that is to say the underlying coarse-particle wood-based panel) is ensured.
- the hotmelt adhesive in particular the hotmelt adhesive melt, at a temperature (ie in particular temperature of the hotmelt adhesive) in the range of 40 ° C to 300 ° C, in particular in the range of 60 ° C to 250 ° C, preferably in the range of 80 ° C and 220 ° C, preferably in the range of 90 ° C to 200 ° C, more preferably in the range of 95 ° C to 190 ° C, is applied to the surface, in particular flat side surface.
- the hotmelt adhesive in particular the hotmelt adhesive melt, at a temperature (ie temperature of the hotmelt adhesive) of at least 40 ° C, in particular at least 60 ° C, preferably at least 80 ° C, preferably at least 90 ° C, particularly preferably at least 95 ° C. , on the surface, in particular flat side surface, are applied.
- the process according to the invention can also be such that (i) the application of the hotmelt adhesive, in particular the hotmelt adhesive melt, to the surface, in particular flat side surface, the coarse chip wood-based panel and / or step b) and / or or (ii) filling and / or filling the unevennesses, depressions, cavities, holes and / or voids with the hotmelt adhesive, in particular the formation of the hotmelt adhesive filling, and / or step b1) and / or (iii) the coating and / or or filming of the surface, preferably flat side surface, in particular the formation of the hot melt adhesive layer, and / or step b2), in particular independently, repeatedly, in particular 1, 2, 3 times or more, carried out or repeated or . become.
- the previously applied hotmelt adhesive melt is first at least partially cooled or at least partially solidified.
- step (a) it is possible to proceed in such a way that, prior to the application of the hot-melt adhesive, in particular the melt-adhesive melt, to the surface, in particular flat side surface, and / or before step b), in particular before step b1) and / or before step b2) Before step b1), and / or after step (a), in addition, a smoothing, in particular a grinding, preferably a calibration loop, of the surface, in particular flat side surface, is carried out.
- the unevenness, depressions, cavities, holes and / or voids can be reduced or evened out, in particular, by removal of, in particular, (surface) material or coarse chip material of the coarse chip wood-based panel to be treated before the actual equipment with the hotmelt adhesive.
- even more uniform backfilling or coating with the hotmelt adhesive can be achieved overall, whereby particularly uniform and homogeneous surfaces can be provided.
- the smoothing of the surface, in particular the flat-side surface, which may precede the hot-melt adhesive application leads to a reduction in the amount of hot melt adhesive to be applied.
- the smoothing may be performed, for example, by using a grinding roller or the like.
- the smoothing may optionally be repeated until the desired smoothness of the surface, in particular flat side surface, of the coarse-particle wood-based panel is present.
- the surface, in particular flat side surface, nor a cleaning of the surface, in particular flat side surface, in particular for the removal of previously abraded and / or abraded material performed preferably calibration loops
- the surface, in particular flat side surface, nor a cleaning of the surface, in particular flat side surface, in particular for the removal of previously abraded and / or abraded material performed in particular corresponding brush rollers, suction or the like can be used.
- the cleaning of the surface should also be done before the application of the hot melt adhesive, in particular the hot melt adhesive melt
- the surface, in particular flat side surface, or the OSB plate to a temperature in the range of 25 ° C to 200 ° C, in particular in the range of 30 ° C to 150 ° C, preferably in the range of 40 ° C and 125 ° C, preferably in the range of 50 ° C to 100 ° C, are heated.
- the surface, in particular flat side surface, or the OSB plate to a temperature of at least 25 ° C, in particular at least 30 ° C, preferably at least 40 ° C, preferably at least 50 ° C, are heated.
- consistent application and processing conditions can be guaranteed throughout the process.
- the preheating leads to an improved wetting and penetration behavior of the applied hotmelt adhesive, in particular the hotmelt adhesive melt, with respect to the surface to be coated, in particular flat side surface, the chipboard wood board, as premature curing is prevented, so that the quality of the filled or coated surface is further improved.
- the hotmelt adhesive in particular the hotmelt adhesive melt
- the surface in particular flat side surface, and / or before step b
- in particular before step b1) and / or step b2) preferably before step b1), and / or after step (a) and / or after the smoothing of the surface, in particular flat side surface
- automated detection and evaluation in particular optical detection and evaluation, preferably optical-electronic detection and evaluation of the surface, in particular flat side surface, preferably the unevenness, depressions, cavities, holes and / or voids.
- corresponding opto-electronic detection or analysis devices can be used.
- a correspondingly differentiated or site-specific hotmelt adhesive application can be carried out, for example, using appropriate nozzle application devices or by applying the hotmelt adhesive in sections by means of a hotmelt adhesive metering roll or hot melt applicator roll or the like.
- the hot-melt adhesive in particular the melt-adhesive melt
- the surface in particular flat side surface, and / or after step b
- optionally further preferably automated detection and evaluation in particular optical detection and evaluation, preferably optical-electronic detection and evaluation of the hot melt filled or coated surface, in particular flat side surface, preferably filled with the hot melt adhesive or Coated unevennesses, depressions, cavities, holes and / or voids.
- a smoothing or standardization of the applied hot melt adhesive in particular the hot melt adhesive filling or the hot melt adhesive layer, preferably the hot melt adhesive layer, are performed.
- a smoothing roller in particular heatable smoothing rollers or the like can be used.
- the smoothing roller can be operated, for example, in the opposite direction to the transport direction or feed direction of the coarse chip wood-based panel.
- the smoothing can be carried out in the not (completely) cooled or not (fully) solidified state of the applied hotmelt adhesive.
- the thermoplastic behavior of the hot melt adhesive used in the context of smoothing can be used accordingly, even in non (fully) crosslinked reactive hot melt adhesives.
- the hotmelt adhesive in particular the melt adhesive melt
- the surface in particular flat side surface, and / or after step b
- structuring or profiling in particular surface structuring and / or surface profiling, of the applied hot melt adhesive, in particular the hot melt adhesive filling and / or the hot melt adhesive layer, preferably the hot melt adhesive layer.
- the structuring and / or profiling can be carried out by means of a preferably heatable structural or profile roller, but also by means of corresponding structural or profile sheets, structural or profile papers and combinations thereof.
- the optional structuring or profiling it is possible to proceed preferably in the not (completely) cooled or not (completely) solidified state of the hotmelt adhesive used.
- the treated surface or the applied hotmelt adhesive of the coarse chip wood-based material properties can be equipped with additional optical or decorative properties as well as with further functional properties, such as an anti-slip or anti- slip function .
- the smoothing on the one hand and / or structuring or profiling on the other hand during cooling or solidifying and / or before or after cooling and solidifying the hot melt adhesive and / or before, during or after step c), in particular before the cooling and solidification of the hot melt adhesive or before step c) are performed.
- the hot melt adhesive used according to the invention also has thermoplastic properties after cooling or after solidification
- the smoothing or structuring or profiling can be carried out in particular under heating basically also be carried out after cooling or curing of the hot melt adhesive.
- the surface finish may be by (i) coating, in particular with resin films and / or layers, preferably condensation resin films and / or layers, preferably melamine resin films and / or layers and / or phenolic resin films and / or layers; (ii) laminating, in particular adhesive laminating; (iii) painting; and / or (iv) lamination.
- the coarse chip wood-based panel provided in the context of the present invention can thus be subjected to a further surface treatment in the form of a coating, such as, for example, by coating or covering the surface with, in particular, layered materials or substrates.
- the coarse-particle wood-based panel can be equipped with other decorative or functional properties.
- the previously treated coarse chip-wood panels and veneers, sheets, HPL materials (High Pressure Laminate), CPL materials (C ontinuous P fortressed L aminate), condensation resin films, wall paper, textiles, mineral and / or synthetic resin-based plasters or the like becomes.
- the equipment with the materials in question which takes place in particular on laminating, preferably Klebkaschieren, can be done depending on the material used, for example via roller or nozzle application (slot die, spray application or multi-bead job).
- the method according to the invention can be carried out continuously and / or automatically, in particular continuously.
- the method according to the invention can be carried out continuously with regard to the sequence of the respective method steps.
- the coarse-particle wood-based panel can have a large number of shavings, in particular layers arranged and / or oriented, in particular wood shavings, preferably in the form of coarse shavings.
- the chips may have a length, in particular average length, in the range of 50 mm to 400 mm, in particular in the range of 75 mm to 300 mm, preferably in the range of 100 mm to 200 mm.
- the chips may have a width, in particular average width, in the range of 2 mm to 100 mm, in particular in the range of 5 mm to 75 mm, preferably in the range of 10 mm to 50 mm.
- the chips can have a thickness, in particular average thickness, in the range from 0.2 mm to 5 mm, in particular in the range from 0.4 mm to 3 mm, preferably in the range from 0.6 mm to 1.5 mm.
- the chips can be connected using at least one binder and / or be pressed to form a composite.
- the coarse chip wood-based panels in question in particular in the area of their surface on a variety of bumps, depressions, cavities, holes or voids, which can be filled in the process according to the invention in an effective manner, in particular accompanied by a effective coating of the coarse chip wood-based panels Based on a special hot melt adhesive, as stated above.
- a powerful and overall economical process for the treatment, in particular equalization, of the surface, in particular flat side surface, of coarse-particle wood-based panels is thus provided overall, which is accompanied by the abovementioned advantages and properties.
- Another object of the present invention - according to a second aspect of the invention - is also the chipped wood-based panel (OSB-wood composite panel), comprising at least one treated, especially leveled surface, preferably flat side surface, the coarse chipboard board according to the method described above according to the invention is available or is obtained.
- OSB-wood composite panel chipped wood-based panel
- the present invention thus also relates to the particle board (OSB wood composite board) as such, having at least one treated, especially leveled surface, preferably flat side surface, wherein the surface, in particular flat side surface, a plurality of bumps, depressions, cavities, holes
- the voids, depressions, cavities, holes or voids are filled or filled with at least one hotmelt adhesive, in particular such that a homogenization or leveling of the surface, preferably the flat side surface, is present.
- the hot-melt adhesive in particular the hot-melt adhesive
- the hot-melt adhesive is applied such that the unevennesses, depressions, cavities, holes and / or blowholes with the hotmelt adhesive, in particular to form a hot melt adhesive filling, in particular hot melt equalization, filled or filled.
- the coarse-particle wood-based panel according to the invention may have at least one hot-melt adhesive filling arranged on the surface, in particular flat-side surface, in particular hot-melt equalization filling.
- the hot-melt adhesive filling can be designed such that the unevennesses, depressions, cavities, holes and / or voids are filled and / or filled with the hot-melt adhesive.
- the unevennesses, depressions, cavities, holes or voids are at least substantially completely filled or filled with the hotmelt adhesive.
- the unevennesses, depressions, cavities, holes or voids are at least 30%, in particular at least 50%, preferably at least 70%, preferably at least 80%, particularly preferably at least 90%, particularly preferably at least 95%. most preferably at least 98%, based on the Volume of imperfections, depressions, cavities, holes and / or voids, are filled or filled with the hot melt adhesive.
- the hot melt adhesive filling at least partially and / or in sections with the bumps, depressions, cavities, holes and / or Lunker Weg forming or limiting coarse chip passes through and / or is optionally interrupted.
- the coarse chip forming or delimiting the unevennesses, depressions, cavities, holes or voids can project at least partially or in sections into the hot-melt adhesive filling.
- the hot-melt adhesive filling may have a thickness in the range of 0.2 mm to 50 mm, in particular in the range of 0.5 mm to 25 mm, preferably in the range of 1 mm to 10 mm, preferably in the range of 1 mm to 5 mm.
- the hotmelt adhesive in particular the hotmelt adhesive melt
- the hotmelt adhesive melt is also applied such that the surface, in particular flat side surface, and / or the hot melt adhesive filling at least partially and / or in sections, preferably over the entire surface, with the hot melt adhesive , in particular with the hotmelt adhesive melt, coated and / or filmed.
- the coarse-particle wood-based panel according to the invention may thus have at least one hot-melt adhesive layer, in particular hot-melt adhesive covering layer, arranged or applied to the surface, in particular flat-side surface, or to the hot-melt adhesive filling.
- the hotmelt adhesive layer may be formed such that the surface, in particular flat side surface or the hot melt adhesive filling at least partially and / or in sections, preferably over the entire surface, coated with the hot melt adhesive, in particular with the hot melt adhesive, and / or is filmed.
- the hot-melt adhesive layer may be at least substantially closed or at least substantially free of interruptions.
- the hot-melt adhesive layer has at least substantially no coarse chip forming or delimiting the unevennesses, depressions, cavities, holes and / or voids.
- the hotmelt adhesive layer may have a thickness in the range of 0.1 mm to 30 mm, in particular in the range of 0.2 mm to 20 mm, preferably in the range of 0.5 mm to 10 mm, preferably in the range of 0 , 75 mm to 5 mm, more preferably in the range of 1 mm to 3 mm.
- the hotmelt adhesive in particular the hotmelt adhesive melt, in an amount in the range of 10 g / m 2 to 2,000 g / m 2 , in particular in the range of 25 g / m 2 to 1,500 g / m 2 , preferably in Range from 50 g / m 2 to 1,000 g / m 2 , preferably in the range of 75 g / m 2 to 800 g / m 2 , particularly preferably in the range of 100 g / m 2 to 600 g / m 2 , based on the Surface, in particular flat side surface, be applied.
- the hot-melt adhesive filling on the one hand and the hot-melt adhesive layer, in particular the hot-melt adhesive covering layer, on the other hand, as it were, be present as a uniform layer, in particular in the form of a filling and / or covering layer, which can be realized, for example, by the hotmelt adhesive as a whole is applied to the surface, in particular the flat side surface, in the context of a single application step.
- the hotmelt adhesive is a thermoplastic and / or one-component hotmelt adhesive, in particular a one-component hotmelt adhesive.
- the hotmelt adhesive should be at least substantially free of water and / or solvents.
- the hotmelt adhesive should have a water and / or solvent content of at most 10% by weight, in particular at most 5% by weight, preferably at most 2% by weight, preferably at most 1% by weight, particularly preferably at most 0. 5 wt .-%, most preferably at most 0.1 wt .-%, based on the hot melt adhesive having.
- the hot melt adhesive is a reactive hot melt adhesive, in particular a thermoplastic and / or one-component reactive hot melt adhesive, preferably a one-component reactive hot melt adhesive.
- the reactive hot melt adhesive is a moisture-crosslinking, heat-crosslinking and / or radiation-crosslinking hot-melt adhesive, in particular a moisture-crosslinking and / or radiation-crosslinking, preferably a moisture-crosslinking hot-melt adhesive.
- the hot melt adhesive is a non-reactive hot melt adhesive, in particular a thermoplastic and / or one-component non-reactive hot melt adhesive, preferably a one-component non-reactive hot melt adhesive.
- PLA polylactic acid
- the hotmelt adhesive has at least one adhesion promoter and / or primer.
- the coupling agent may be selected from the group of silicon oxides, silanes, silicas, silicas and mixtures and combinations thereof.
- the hot melt adhesive may comprise at least one additive.
- the additive may be selected from the group of plasticizers, high-boiling organic oils, esters or other plasticizing additives, stabilizers, in particular UV stabilizers, antioxidants, acid scavengers, in particular nanoparticulate fillers, anti-aging agents and their mixtures or combinations.
- the hot-melt adhesive may comprise at least one non-reactive polymer, resin and / or wax, in particular a natural, synthetic or chemically modified (semi-synthetic) wax.
- the hotmelt adhesive may have at least one functionalization component.
- the functionalizing component may be selected from the group of electrically conductive substances, antimicrobial, antifungal and / or fungicidal substances and their mixtures and combinations.
- the hotmelt adhesive may comprise at least one dye and / or at least one color pigment.
- the dye or the color pigment may be selected from the group of organic pigment dyes, inorganic pigment dyes and their mixtures and combinations.
- the coarse chip wood-based panel according to the invention can furthermore be designed such that the surface, in particular the flat-side surface, is smoothed, in particular ground.
- the unevennesses, depressions, cavities, holes or voids can be reduced or evened out, in particular by removal, preferably of coarse chip material.
- the area-related application amount of hot melt adhesive can be reduced accordingly.
- the coarse chip wood-based panel according to the invention can be designed such that the hot melt adhesive applied to the surface, in particular the flat side surface, in particular the hot melt adhesive filling and / or the hot melt adhesive layer, is smoothed or unified. hereby the surface properties can be further improved, in particular with regard to a uniform and homogeneous appearance of the coarse chip wood-based panel according to the invention.
- the hot melt adhesive applied to the surface in particular the flat side surface, in particular the hot melt adhesive filling and / or the hot melt adhesive layer, is structured or profiled.
- further decorative properties can be provided.
- the anti-slip properties can be improved and thus the slip resistance can be increased accordingly.
- the coarse-particle wood-based panel in particular on the surface, in particular flat side surface, preferably on the hot melt adhesive, in particular on the hot melt adhesive filling and / or the hot melt adhesive layer, is surface-coated or has a further coating.
- the coarse-particle wood-based panel in particular on the surface, in particular flat side surface, (i) at least one coating, in particular with resin films and / or layers, preferably condensation resin films and / or layers, preferably melamine resin films and / or layers and / or phenolic resin films and / or layers; (ii) at least one lamination, in particular adhesive lamination; (iii) at least one finish; and / or (v) have at least one lamination.
- resin films and / or layers preferably condensation resin films and / or layers, preferably melamine resin films and / or layers and / or phenolic resin films and / or layers
- lamination in particular adhesive lamination
- finish at least one finish
- / or (v) have at least one lamination.
- the coarse chip wood-based panel according to the invention may have a density, in particular bulk density, in the range from 300 kg / m 3 to 1000 kg / m 3 , in particular in the range from 400 kg / m 3 to 900 kg / m 3 . preferably in the range from 500 kg / m 3 to 800 kg / m 3 , particularly preferably in the range from 550 kg / m 3 to 750 kg / m 3 .
- the coarse-particle wood-based panel according to the invention is also distinguished by the fact that it has a large number of shavings, in particular layers arranged and / or aligned, in particular wood shavings, preferably in the form of coarse shavings.
- the chips may have a length, in particular average length, in the range of 50 mm to 400 mm, in particular in the range of 75 mm to 300 mm, preferably in the range of 100 mm to 200 mm.
- the chips can have a width, in particular average width, in the range from 2 mm to 100 mm, in particular in the range from 5 mm to 75 mm, preferably in the range from 10 mm to 50 mm.
- the chips can have a thickness, in particular average thickness, in the range from 0.2 mm to 5 mm, in particular in the range from 0.4 mm to 3 mm, preferably in the range from 0.6 mm to 1.5 mm.
- the chips are connected by means of at least one binder or compressed to form a composite.
- the coarse chipboard board according to the invention is characterized by improved (surface) properties, in particular with regard to improved weathering, UV and / or moisture resistance.
- the coarse chip wood-based panels according to the invention have a high chemical resistance.
- the production plant according to the invention may in particular comprise a plurality, in particular two, three, four or more, backfilling and / or coating devices.
- the respective filling or coating devices can be arranged in particular downstream of one another or in series.
- a multiple or successive order of the hot melt adhesive to the surface, in particular flat side surface, with increasing in the process flow hot melt adhesive application is possible, so that in this way the corresponding hot melt adhesive filling or hot melt adhesive layer can be formed continuously.
- the production plant according to the invention it is also possible within the scope of the present invention for the production plant according to the invention to have at least one return device, in particular for the return transport or retraction of the coarse-particle wood-based panel, in particular for the filling or coating device.
- the coarse chip wood-based panel can be performed again by a corresponding filling or coating device for re-applying the hot melt adhesive.
- the return device may in particular be part of the transport or feed device described below.
- the grinding device of the production plant can have at least one means for grinding, in particular a grinding roller.
- the grinding device can also have at least one means for cleaning or removing abraded material. This may be, for example, a brush roller or an aspirator or the like.
- the heating or tempering device on which the production plant according to the invention is based may comprise at least one means for heating or tempering the coarse-particle wood-based panel, preferably the surface, in particular the flat-side surface, the coarse-particle wood-based panel, in particular a heat radiator or heat ventilator or a furnace, in particular belt or continuous furnace, and / or at least one means for detecting or controlling the temperature of the coarse-particle wood material panel, in particular the surface, preferably flat side surface, the coarse chip wood-based panel.
- the application behavior can be improved overall, in particular with regard to an at least substantially complete filling or filling of the unevenness, recesses, cavities, holes or voids, in particular as premature cooling or solidification of the hot melt adhesive, as it may be the case when applied to a cold or unheated substrate, is avoided.
- the filling and / or coating device of the production plant according to the invention at least one means for heating the hot melt adhesive, preferably to obtain the melt adhesive melt, or at least one means for applying the hot melt adhesive, in particular the hot melt adhesive, to the surface, in particular flat side surface.
- the means for applying the hotmelt adhesive in particular the hotmelt adhesive melt, be selected from the group of (i) hot melt adhesive rollers, in particular hot melt metering rollers and / or hot melt adhesive applicator rollers; (ii) hot melt applicator nozzles, especially hot melt slot dies, preferably hot melt slot die nozzles; (iii) hot melt adhesive squeegees, especially hot melt roll squeegees; particularly preferably (i) rollers, in particular hot melt metering rollers and / or hot melt application rollers, and combinations thereof.
- hot melt adhesive rollers in particular hot melt metering rollers and / or hot melt adhesive applicator rollers
- hot melt applicator nozzles especially hot melt slot dies, preferably hot melt slot die nozzles
- hot melt adhesive squeegees especially hot melt roll squeegees
- rollers in particular hot melt metering rollers and / or hot melt application rollers, and combinations thereof.
- heatable hot melt adhesive application rollers with separate, in particular uniformly heatable, hot melt metering rollers.
- a hot melt application roller in particular with a doctor blade system, can in particular also be used for the defined application of the required application quantity of hot melt adhesive, preferably melt adhesive melt.
- the means for applying the hot-melt adhesive in particular the hot-melt adhesive roll, in particular hot-melt adhesive metering roll and / or hot-melt adhesive application roll, is designed to be heatable.
- the hot-melt adhesive roll in particular hot-melt adhesive metering roll and / or hot-melt adhesive application roll
- the means for applying the hot-melt adhesive is designed to be heatable.
- the filling or coating device has a plurality of first means and a plurality of second means for applying the hotmelt adhesive.
- the means for applying the hotmelt adhesive in the form of a hot melt adhesive roll, in particular hot melt metering roll and / or hot melt adhesive applicator roll is formed or comprises these, wherein the hot melt adhesive roll, in particular the hot melt adhesive metering roll or the hot-melt adhesive applicator roll, in synchronism or countercurrent to the transport direction and / or feed direction of the coarse chip wood-based panel is operable.
- the hot melt adhesive roller in particular the hot melt adhesive metering roller and / or the hot melt adhesive applicator roll, at least one device for controlling and / or operating the hot melt adhesive roll, in particular the hot melt adhesive metering roll and / or or the hot melt application roller, in synchronism or countercurrent to the transport direction and / or feed direction of the coarse chip wood-based panel.
- the amount of hot melt adhesive applied can be set or specified accordingly.
- the production plant or the filling and / or coating device in particular the means for applying the hot melt adhesive, at least one control device for adjusting or for controlling the application amount of hot melt adhesive.
- the control device for adjusting and / or controlling the application quantity of hotmelt adhesive can be designed, for example, such that the amount of hotmelt adhesive to be applied is adjustable as a function of the transport speed and / or feed rate of the coarse chip wood-based panel. As a result, a uniform and defined application of adhesive is ensured at the same time high throughput.
- the means for applying the hot melt adhesive is in the form of a hot melt adhesive roll, in particular hot melt metering roll and / or hot melt adhesive applicator roll, and comprises, wherein the hot melt adhesive roll, in particular the hot-melt adhesive metering roll and / or the hot-melt adhesive applicator roll, at least one control device for setting or controlling the roll rotation speed and / or the roller peripheral speed, in particular as a function of the transport speed and / or feed rate of the coarse-wood particle board ,
- the production plant according to the invention may have at least one transport and / or feed device, in particular for transporting and / or feeding the coarse-particle wood-based panel.
- the transport or feed device may have at least one control device for setting or for controlling the transport and / or feed rate of the coarse-particle wood-based panel.
- the control device for setting and / or for controlling the transport and / or feed speed can be designed such that the transport and / or feed rate of the coarse wood-based panel depending on the amount of applied hot melt adhesive and / or in dependence on the rolls Rotational speed and / or the roller peripheral speed of the hot melt metering roller and / or the hot melt applicator roll which is adjustable.
- the transport or feed rate of the coarse-particle wood-based panel in particular in coordination with the setting of the rotation or rotation direction and / or the rotational or peripheral speed of the invention used hot melt adhesive rollers, in particular hot melt metering roller or hot melt applicator roll , Overall, the amount of hot melt adhesive to be applied can be specified.
- the production plant according to the invention has at least one detection and / or evaluation device for preferably automated detection and evaluation, in particular optical detection and evaluation, preferably optical-electronic detection and evaluation, the surface, in particular flat side surface, preferably the unevennesses, depressions, cavities, holes and / or Lunkerstellen has.
- the detection means may be disposed downstream of the grinding means and / or downstream of the heating and / or tempering means and / or upstream of the backfilling and / or coating means.
- the production plant according to the invention may additionally comprise at least one means for controlling the amount of hot melt adhesive to be applied or dispensed as a function of the optical detection or evaluation of the surface, in particular flat side surface, of the coarse chip wood-based panel.
- at least one means for controlling the amount of hot melt adhesive to be applied or dispensed as a function of the optical detection or evaluation of the surface, in particular flat side surface, of the coarse chip wood-based panel.
- the production plant according to the invention comprises at least one optionally further detection and / or evaluation device for preferably automated detection and evaluation, in particular optical detection and evaluation, preferably optical-electronic detection and evaluation, backfilling and / or coating of Surface, especially flat side surface, preferably the backfilling and / or coating of the bumps, depressions, cavities, holes and / or Lunkerstellen, having the hot melt adhesive.
- the further detection or evaluation device can be arranged downstream of the filling and / or coating device.
- the production plant may be designed, for example, such that, if the coating or the like is not complete, the comminuted wood-based panel is subjected to another hot-melt adhesive application, for example by renewed supply to the backfilling and / or coating device, in particular by means of the transport and / or Feed device or the return device.
- the production plant according to the invention enables a continuous and / or automated or fully automated treatment of the underlying OSB boards.
- the surface treatment and / or structuring device can be at least one means for smoothing or standardizing the applied hot melt adhesive, in particular a preferably heatable smoothing roll, and / or at least one means for structuring and / or profiling the applied hot melt adhesive, in particular selected from the group of preferably heatable structural or profile rollers, structural or profile sheets, structural or profiled papers and combinations thereof.
- the production plant according to the invention may also have at least one coating, laminating, painting and / or laminating device.
- the coating, laminating, painting and / or laminating device can be arranged downstream of the filling and / or coating device or upstream of the cooling device or else downstream of the cooling device. On this basis, a further compensation of the surface, for example by applying (decorative) films, coatings or the like, be made.
- the present invention - according to a fourth aspect of the invention - the use of at least one hot melt adhesive, in particular as defined above, to increase the weathering, UV and / or moisture resistance of a chipboard wood panel (OSB-wood composite panel) and / or Equipment of a chipboard wood panel (OSB wood composite panel) with outdoor application properties.
- at least one hot melt adhesive in particular as defined above, to increase the weathering, UV and / or moisture resistance of a chipboard wood panel (OSB-wood composite panel) and / or Equipment of a chipboard wood panel (OSB wood composite panel) with outdoor application properties.
- the subject of the present invention - according to a fifth aspect of the invention - the use of at least one hot melt adhesive, in particular as defined above, for equalization or leveling of the surface, preferably the flat side surface of a coarse chip wood-based panel.
- the underlying hotmelt adhesive as used in the uses according to the fourth and fifth aspects of the invention is preferably a one-component hot melt adhesive and / or a reactive hot melt adhesive, in particular a one-component reactive hot melt adhesive.
- the hotmelt adhesive in particular in the form of a hotmelt adhesive melt, can be applied to at least one surface, in particular flat side surface, of the coarse chipboard so that at least the unevennesses, depressions, cavities, Holes and / or voids at least substantially with the hot melt adhesive, in particular the hot-melt adhesive melt, filled and / or filled, in particular wherein a homogenization and / or leveling of the surface, preferably the flat side surface, in particular to form at least one hot melt adhesive filling is effected.
- the hot melt adhesive in particular the hot melt adhesive
- the hot melt adhesive is also applied such that the surface, in particular flat side surface, and / or the hot melt adhesive filling at least partially and / or in sections, preferably over the entire surface, with the hotmelt adhesive, in particular with the hotmelt adhesive melt, coated and / or filmed, in particular wherein at least one on the surface, in particular flat side surface, and / or arranged on the hot melt adhesive filling hot melt adhesive layer, in particular hot melt adhesive covering layer results.
- Yet another object of the present invention - according to a sixth aspect of the invention - is also the use of at least one coarse chipboard panel, as defined above, for the different applications mentioned below.
- the coarse chip wood-based panel according to the invention is suitable for use as and / or for the production of in particular weathering, UV and / or moisture-resistant and / or decorative skins, cladding, facade elements, facade panels, building elements and / or building boards, preferably in the range of wall, roof and / or floor structures, in particular in the (construction) outside and / or (construction) - interior, preferably in the field of exterior and / or interior.
- the coarse chip wood-based panel according to the invention is suitable for use as and / or for the production of furniture and / or furniture elements and / or in particular decorative furniture panels, building elements, building boards, in particular in furniture, shop and / or exhibition construction, preferably in the range of wall, roof and / or floor structures.
- the coarse chip wood-based panel according to the invention is suitable for use as and / or for the production of in particular weatherproof, UV and / or moisture-resistant packaging and / or transport elements and / or boards, packaging and / or transport devices , in particular packaging and / or transport containers and / or boxes, in particular in the transport and / or packaging sector.
- the present invention relates to the building element or façade element according to the invention, in particular building and / or façade panel, in particular with weathering, UV and / or moisture-resistant and / or decorative properties, wherein the building and / or facade element at least one coarse chipboard wood panel (OSB wood composite panel), comprising at least one with at least one Hot melt adhesive treated, in particular equalized surface, preferably flat side surface, in particular coarse chip wood fiber board (OSB wood composite board) according to one of the preceding claims, comprises or consists thereof.
- OSB wood composite panel coarse chipboard wood panel
- OSB wood composite board coarse chipboard wood panel
- Fig. 1 shows the implementation of the method according to the invention for the treatment, in particular equalization, at least one surface, preferably at least one flat side surface of coarse chipboard wood panels or OSB wood composite panels according to an embodiment of the invention.
- At least one coarse chipboard panel is first provided according to step 1, wherein the coarse panel panel has at least one surface, preferably at least one flat side surface, with a plurality of bumps, depressions, cavities, holes or voids, which in general are due to the shape and arrangement of the coarse chip wood-based panel underlying coarse chips.
- a smoothing in particular a grinding, preferably a calibration grinding of the surface, in particular a flat side surface, is carried out.
- a smoothing or reduction of the unevennesses, depressions, cavities, holes or voids on the surface, in particular flat side surface can be realized, which is particularly beneficial to the subsequent hot melt adhesive application, in particular with a view to reducing the use of materials.
- step 3 in particular after the preparation of the coarse chip wood-based panel and before the application of the hot-melt adhesive, a preheating of the surface, in particular flat side surface or of the coarse chip wood-based panel is carried out as such.
- the wetting or penetration behavior of the hot melt adhesive in the form of hot melt adhesive melt be improved in the surface underlying irregularities, depressions, cavities, holes or Lunkerstellen.
- the method according to the invention is additionally provided according to steps 4 and 5 to apply at least one hotmelt adhesive, in particular in the form of a hotmelt adhesive melt, to the at least one surface, in particular flat side surface, of the coarse chip wood-based panel.
- the method according to the invention is such that at least the unevennesses, depressions, cavities, holes or voids are at least substantially filled or filled with the hot-melt adhesive or the melt-adhesive melt.
- a homogenization or leveling of the surface preferably the flat side surface, causes.
- the application of the hotmelt adhesive, in particular in the form of hotmelt adhesive melt in the context of the inventive method also be carried out such that first according to step 4, the hot melt adhesive, in particular in the form of hot melt adhesive is applied such that the bumps, Recesses, cavities, holes or voids with the hot melt adhesive, in particular to form a hot melt adhesive filling, preferably hot-melt leveling, are filled or filled, in particular accompanied by a corresponding homogenization or leveling of the thus treated surface.
- the presentation according to Fig. 3B to get expelled.
- the hotmelt adhesive in particular in the form of the hotmelt adhesive melt, in such a way that the surface, in particular the flat side surface, or the hotmelt adhesive filling, moreover at least partially. or in sections, preferably over the entire surface, with the hotmelt adhesive is coated or filmed, in particular wherein on this basis a arranged on the surface or on the hot melt adhesive filling hot melt adhesive layer, in particular in the form of a hot melt adhesive covering layer, may result.
- the presentation according to Fig. 3C to get expelled.
- step 6 after the application of the hotmelt adhesive, in particular the hotmelt adhesive melt, smoothing and / or structuring or profiling of the applied hotmelt adhesive can take place, in particular in the not (completely) cooled or especially in the not (complete) solidified state of the hot melt adhesive.
- cooling and solidifying in particular curing or Solidifying, the hot melt adhesive.
- cooling and solidification in particular also include (post) crosslinking of the hotmelt adhesive used.
- step 8 it is possible to proceed in such a way that according to step 8, in particular after cooling or solidifying, a further surface treatment of the OSB board equipped with the hot-melt adhesive takes place, for example by means of coating, laminating, lacquering, laminating or the like.
- FIG. 2 in the form of a schematic representation of a production plant P according to the invention, wherein the production plant P according to the invention according to the described embodiment, at least one agent A in the form of a grinding device, in particular for grinding, preferably Kalibrierschleifen, the at least one surface, in particular flat side surface to be treated according to the invention Coarse chip wood-based panel has.
- the production plant P according to the invention may also, according to means B, optionally have at least one heating or temperature device, which is arranged in particular downstream of the grinding device.
- the production plant P according to the invention according to means C at least one filling or coating device for applying the hot melt adhesive, in particular in the form of hot melt adhesive, have.
- the filling or coating device according to the means C can be arranged in particular downstream of the heating or tempering device according to means B.
- FIG. 3A an untreated initial coarse chipboard board 2 with a corresponding flat side surface, which has a plurality of unevenness, depressions, cavities, holes or voids to be filled.
- FIG. 3B a treated according to the inventive coarse chip wood composite panel 1, wherein the underlying starting coarse chipboard wood panel 2 using a hot melt adhesive to the Flat side surface is filled in particular for forming a hot melt adhesive filling 3a, accompanied with a corresponding equalization or leveling of the flat side surface.
- Fig. 3C shows a treated according to the invention coarse chipboard board 1 according to another embodiment of the invention, according to which the treated chipboard wood board 1 additionally has a further hot melt adhesive layer 3b, which on the flat side surface of the underlying coarse chipboard board 2 and on the hot melt adhesive filling 3a is applied.
- FIG. 3D another coarse chip wood-based panel 1 according to the invention, in which in addition to the embodiment according to Fig. 3C the additionally applied hotmelt adhesive layer 3b is profiled or structured.
- comparative coarse chip wood-based panels were produced, for the treatment of the flat side surface or for filling the depressions, cavities, holes or voids on the one hand a water-based paint system (comparative OSB board IV) and on the other hand, based on organic solvent coating system ( Comparative OSB plate V) for filling the unevennesses, depressions, cavities, holes or voids the flat side of each coarse chipboard panels and for subsequent application of a secondary finishing layer can be used.
- a water-based paint system comparativative OSB board IV
- organic solvent coating system Comparative OSB plate V
- the individual OSB boards are simultaneously and under identical conditions subjected to an accelerated weathering test under defined moisture, moisture and temperature influence.
- This is followed by a visual assessment with regard to the quality of the surface or the state of the respective OSB board as a whole, in particular with regard to swelling of the OSB board, surface condition, cracking or flaking of the applied filling or coating systems, wherein the Rating also done here according to the school grading system.
- OSB optical properties / quality of the treated surface from weathering Rating after weathering (1 month) Rating after weathering (3 months) OSB board I PUR, reactive (according to the invention) 1 1 1 OSB plate II POR, reactive (according to the invention) 1 1 2 OSB plate III EVA, non-reactive (according to the invention) 1-2 3 3-4 OSB board IV water-based paint system (comparison) 2-3 4-5 6 OSB board V paint system based on organic solvents (comparison) 2-3 4 6
- the results listed in the table show that the OSB boards according to the invention have overall improved surface qualities also with regard to the optical properties, wherein in the OSB boards according to the invention a permanent and uniform backfilling of the bumps, depressions, cavities, holes or Lunkerstellen is ensured using mechanical methods.
- the OSB boards according to the invention have a significantly improved weathering behavior.
- coarse-particle wood-based panels are thus provided on their surface, in particular flat-side surface, which, with greater homogeneity and durability of the surface, also have an increased long-term or weathering resistance.
Landscapes
- Life Sciences & Earth Sciences (AREA)
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Wood Science & Technology (AREA)
- Forests & Forestry (AREA)
- Dry Formation Of Fiberboard And The Like (AREA)
- Chemical And Physical Treatments For Wood And The Like (AREA)
- Adhesives Or Adhesive Processes (AREA)
Abstract
Description
- Die vorliegende Erfindung betrifft das technische Gebiet von Holzwerkstoffen in Form von Grobspan-Holzwerkstoffplatten bzw. OSB-Holzverbundstoffplatten und deren Bearbeitung bzw. Behandlung.
- Insbesondere betrifft die vorliegende Erfindung ein Verfahren zur Behandlung, insbesondere Egalisierung, mindestens einer Oberfläche, vorzugsweise mindestens einer Flachseitenoberfläche, von Grobspan-Holzwerkstoffplatten bzw. OSB-Holzverbundstoffplatten.
- Die vorliegende Erfindung betrifft gleichermaßen eine Grobspan-Holzwerkstoffplatte bzw. OSB-Holzverbundstoffplatte als solche, welche gemäß dem Verfahren nach der vorliegenden Erfindung erhältlich ist bzw. welche mindestens eine behandelte, insbesondere egalisierte Oberfläche, vorzugsweise Flachseitenoberfläche, aufweist.
- Die vorliegende Erfindung betrifft zudem eine Produktionsanlage zur Behandlung, insbesondere Egalisierung, mindestens einer Oberfläche, vorzugsweise mindestens einer Flachseitenoberfläche, von Grobspan-Holzwerkstoffplatten bzw. zur Durchführung des Verfahrens nach der vorliegenden Erfindung.
- Weiterhin betrifft die vorliegende Erfindung eine Verwendung mindestens eines Schmelzklebstoffs zur Erhöhung der Witterungs-, UV- bzw. Feuchtigkeitsbeständigkeit einer Grobspan-Holzwerkstoffplatte bzw. zur Ausrüstung einer Grobspan-Holzwerkstoffplatte mit Anwendungseigenschaften für den Außenbereich.
- Die vorliegende Erfindung betrifft weiterhin auch eine Verwendung mindestens eines Schmelzklebstoffs zur Vergleichmäßigung bzw. Egalisierung der Oberfläche, vorzugsweise Flachseitenoberfläche, einer Grobspan-Holzwerkstoffplatte.
- Darüber hinaus betrifft die vorliegende Erfindung auch die Verwendung mindestens einer erfindungsgemäßen Grobspan-Holzwerkstoffplatte als bzw. zur Herstellung von Beplankungen, Verkleidungen, Fassadenelementen, Fassadenplatten, Bauelementen bzw. Bauplatten insbesondere im (Bau-)Außenbereich bzw. (Bau-)Innenbereich bzw. von Möbeln oder Möbelelementen, Möbelplatten, Bauelementen bzw. Bauplatten insbesondere im Möbel-, Laden- und Messebau bzw. von Verpackungs- und Transportelementen bzw. -platten insbesondere im Transport-, Logistik- bzw. Verpackungsbereich.
- Schließlich betrifft die vorliegende Erfindung auch Bau- bzw. Fassadenelemente als solche, welche mindestens eine Grobspan-Holzwerkstoffplatte nach der Erfindung aufweisen oder hieraus bestehen.
- Bei Holzwerkstoffplatten handelt es sich im Allgemeinen um plattenförmige Werkstoffe, die durch Zerkleinern von Holz und anschließendes Zusammenfügen bzw. Verpressen der holzbasierten Strukturelemente bzw. Holzpartikel hergestellt werden. Größe und Form der Holzpartikel entscheiden dabei über die Art des Holzwerkstoffs und seine Eigenschaften. Die den Platten zugrundeliegenden Holzpartikel können dabei unter Verwendung von Bindemitteln sowie über mechanische Verbindungen (z.B. gegenseitiges Verhaken bzw. Ineinandergreifen der Holzpartikel beim Verpressen) miteinander verbunden sein. Zum Produktportfolio vieler Hersteller von Holzwerkstoffplatten gehören dabei Plattentypen in Form von Spanplatten, Holzfaserplatten, wie z. B. MDF-Platten (mitteldichte Faserplatten), HDF-Platten (hochdichte Faserplatten), DHF-Platten (diffusionsoffene Holzfaserplatten) sowie darüber hinaus auch sogenannte Grobspan-Holzwerkstoffplatten (OSB-Holzverbundstoffplatten bzw. Oriented-Strand-Boards bzw. Oriented-Structural-Boards).
- Bei den in Rede stehenden Grobspan-Holzwerkstoffplatten bzw. OSB-Holzverbundstoffplatten, synonym auch als Grobspanplatten bzw. OSB-Platten bezeichnet, handelt es sich im Allgemeinen um plattenförmige Holzwerkstoffe, welche unter Verwendung von relativ großen, länglich ausgebildeten Spänen hergestellt werden. Grobspan-Holzwerkstoffplatten finden insbesondere im Bereich der Bauindustrie eine weitreichende Verwendung und können beispielsweise in industriellen Anlagen hergestellt werden, indem zunächst im Rahmen einer Spanaufbereitung aus entrindetem Rundholz in Längsrichtung durch rotierende Messer längliche Späne herausgeschnitten werden, bei welchen durch eine sich anschließende Trocknung die natürliche Feuchtigkeit bei hohen Temperaturen reduziert wird. Anschließend kann eine Beleimung der Späne erfolgen, wobei nachfolgend zur Herstellung der eigentlichen OSB-Platte die vorbehandelten Späne beispielsweise im Wurfverfahren zunächst längs und quer orientiert bzw. gestreut werden, so dass beispielsweise ein kreuzweiser und die strukturelle Stabilität erhöhender Schichtaufbau geschaffen wird. Anschließend werden im Allgemeinen unter hohem Druck und hoher Temperatur die Grobspan-Holzwerkstoffplatten insbesondere auf kontinuierlichen Pressen hergestellt.
- Grobspan-Holzwerkstoffplatten zeichnen sich im Allgemeinen gegenüber anderen Holzplattensystemen, wie MDF-Platten, durch eine erhöhte Biegefestigkeit aus, was insbesondere durch den Einsatz der relativ großen und länglich ausgebildeten Späne hervorgerufen wird. Auch von daher werden Grobspan-Holzwerkstoffplatten im Rahmen von Bauanwendungen oftmals als Bauplatten beim Rohbau und im Innenausbau als Wand- oder Dachbeplankung eingesetzt. Im Fußbodenbereich dienen sie beispielsweise als Verlegeplatten, wobei hierbei beispielsweise Platten mit Nut- und Federprofil zum Einsatz kommen. Zudem werden die in Rede stehenden Grobspan-Holzwerkstoffplatten grundsätzlich auch als Schalungsplatten für Beton oder dergleichen eingesetzt.
- Im Gegensatz zu Spanplatten sowie HDF- bzw. MDF-Faserplatten, welche im Allgemeinen eine relativ glatte bzw. ebene Oberfläche aufweisen, liegt bei Grobspan-Holzwerkstoffplatten eine unregelmäßige Strukturierung bzw. Formgebung der Oberfläche und insbesondere der Flachseitenoberfläche mit mitunter großen Unebenheiten, Hohlräumen bzw. Vertiefungen oder dergleichen vor, was insbesondere durch die relativ großen und unregelmäßig geformten Holzspäne, wie sie zur Herstellung von Grobspan-Holzwerkstoffplatten eingesetzt werden, hervorgerufen wird. Durch die insbesondere im Bereich der Flachseitenoberfläche der Großspan-Holzwerkstoffplatten vorhandenen Unebenheiten, Hohlräume bzw. Vertiefungen ist oftmals keine optimale Maßhaltigkeit der zugrundeliegenden Platten gegeben, zumal sich die Oberfläche aufgrund der mitunter großen Vertiefungen und Unebenheiten nur schwer beispielsweise durch Abschleifen oder dergleichen egalisieren lässt. Hierbei ist auch beachtlich, dass sich die in Rede stehenden Unebenheiten, Vertiefungen bzw. Hohlräume oder dergleichen durch die gesamte Platte erstrecken können.
- Eine Besonderheit von Grobspan-Holzwerkstoffplatten bzw. OSB-Holzverbundstoffplatten liegt somit in der zugrundeliegenden Spangeometrie, welche einerseits mit entsprechenden Vorteilen beispielsweise im Hinblick auf eine hohe Biegefestigkeit, jedoch auch mit dem grundlegenden Nachteil einhergeht, dass beim anwendungsfertigen Produkt in Form der OSB-Platte eine stark unregelmäßige bzw. nicht homogene Formgebung der Oberfläche vorliegt, da infolge der grobspanigen Struktur und der Beabstandung der Späne mitunter erhebliche Unebenheiten, Vertiefungen, Hohlräume oder dergleichen auch im Bereich der Oberfläche der zugrundeliegenden Platte vorliegen.
- Dies geht insbesondere auch mit nachteiligen optischen Eigenschaften der Oberfläche einher, so dass sich die in Rede stehenden Grobspan-Holzwerkstoffplatten mitunter nicht für einen nachhaltigen Einsatz im unmittelbaren Sichtbereich eignen, auch wenn die zugrundeliegenden OSB-Platten grundsätzlich aufgrund ihrer speziellen Spanstruktur eine markante Optik aufweisen. Insbesondere führt die starke Unregelmäßigkeit der Oberflächenstruktur auch zu einer erhöhten Schmutzanfälligkeit sowie zu mitunter nicht zufriedenstellenden Eigenschaften hinsichtlich der Witterungs- und Feuchtigkeitsbeständigkeit.
- Aufgrund der zuvor beschriebenen unregelmäßigen Strukturgebung der Oberfläche sind Grobspan-Holzwerkstoffplatten nur bedingt bewitterungsbeständig, zumal Feuchtigkeit leicht in die Hohlräume der Platte eindringen kann. In diesem Zusammenhang weist die unregelmäßige Oberfläche auch Nachteile hinsichtlich einer weiterführenden Vergütung, wie einer homogenen Beschichtung oder dergleichen, auf.
- Auch von daher sind OSB-Platten bislang für weiterführende (Oberflächen-) Vergütungsschritte nicht im ausreichenden Maß geeignet bzw. nicht zugänglich gewesen. Auch von daher werden Grobspan-Holzwerkstoffplatten bislang fast ausschließlich für solche Bauanwendungen eingesetzt, die vorwiegend nicht im unmittelbaren Sichtbereich liegen.
- Dabei besteht in Bezug auf Grobspan-Holzwerkstoffplatten insgesamt ein großer Bedarf, den Einsatzbereich zu erweitern bzw. die zugrundeliegenden Produkteigenschaften, insbesondere im Hinblick auf die Oberflächenbeschaffenheit weiterführend zu verbessern, da dieser Plattentyp, bei gutem Preis-LeistungsVerhältnis insgesamt über positive Platteneigenschaften insbesondere im Hinblick auf die Plattenstabilität oder der grundsätzlich markanten Oberflächenoptik verfügt, was den Einsatz dieses Plattentyps - auch im Vergleich beispielsweise zur Spanplatte - in anderen Anwendungsbereichen grundsätzlich interessant macht.
- Im Stand der Technik werden im Allgemeinen Ansätze zur Behandlung der Oberfläche von plattenförmigen Holzwerkstoffplatten als solchen verfolgt, wobei hierbei auch mitunter auf eine Vergleichmäßigung der Oberfläche abgestellt wird.
- In diesem Zusammenhang wird unter anderem ein Ansatz verfolgt, wonach unter Einsatz von UV-härtenden Lacksystemen in einem mehrschichtigen Auftrag die Oberfläche einer Holzwerkstoffplatte vereinheitlicht werden soll. Dieses Verfahren ist jedoch insbesondere mit dem Nachteil verbunden, dass die UV-härtenden Lackschichten in der Regel nur im Bereich von bis zu 0,3 mm pro Härtungsvorgang ausreichend ausgehärtet werden können, so dass eine Bearbeitung von gegebenenfalls vorliegenden großen Vertiefungen bzw. Unebenheiten in der Oberfläche, welche ein Ausmaß von bis zu mehreren Millimetern aufweisen können, nicht möglich bzw. hierzu eine erhebliche Anzahl an Arbeitsschritten erforderlich ist, was die Wirtschaftlichkeit des Verfahrens deutlich verschlechtert.
- Neben dem vergleichsweise hohen Bezugspreis für UV-härtende Lacksysteme liegt zudem das Risiko des Verbleibens von Restmonomeren bei nicht vollständig erfolgter Aushärtung vor. Zudem ist der Energieeintrag, welcher bei einem mehrstufigen Härtungsprozess erforderlich ist, im Allgemeinen hoch und somit unwirtschaftlich. Zudem weisen die Oberflächen von mittels UV-härtenden Lacksystemen behandelten bzw. lackierten Holzwerkstoffplatten ein nur sehr begrenztes Adhäsionsspektrum auf, was insbesondere eine weitere Beschichtung bzw. Vergütung bzw. Oberflächenbehandlung beispielsweise mittels einer Klebkaschierung mit Kondensationsharzfilmen beispielsweise in Kurztaktpressen oder dergleichen nachteilig ist.
- Ein weiterer Ansatz zur Egalisierung von Oberflächen bei Holzwerkstoffplatten ist zudem in dem partiellen Verfüllen beispielsweise von Astlöchern bzw. Rissen bei einzelnen Lagen von Plattenverbundwerkstoffen, wie z. B. bei Sperrholz oder Fertigparkett, und darüber hinaus bei Vollholz, zu sehen, wobei hierzu grundsätzlich Kunststoffe zum Einfüllen in die vorliegenden Astlöcher eingesetzt werden. Eine derartige Vorgehensweise weist insbesondere eine mitunter nur geringe Durchsatzleistung auf, was insbesondere bei einer hohen Anzahl an Vertiefungen bzw. Unebenheiten nachteilig ist, so dass die zugrundeliegende Verfahrensführung oftmals nicht wirtschaftlich betrieben werden kann.
- In diesem Zusammenhang werden im Bereich der Vergütung von Vollholz bzw. Vollholzplatten im Stand der Technik auch solche Verfahren eingesetzt, bei welchen Fehlstellen zunächst unter Einsatz einer Fräsvorrichtung großzügig ausgefräst werden, wobei im Anschluss entsprechende und der Fräsung angepasste Massivholzteile in die zuvor entstandenen Vertiefungen eingebracht werden, was beispielsweise manuell oder maschinell vorgenommen werden kann. Derartige Verfahren sind beim Vorliegen einer Vielzahl an Vertiefungen bzw. Unebenheiten in einer zugrundeliegenden Platte nicht wirtschaftlich umsetzbar.
- Ein weiterer Ansatz besteht in dem Verfüllen von Vertiefungen bzw. Unebenheiten in der Oberfläche von Holzwerkstoffplatten unter Verwendung wasserbasierter bzw. lösemittelbasierter Spachtelsysteme. Der Einsatz derartiger Systeme führt jedoch zu nicht immer zufriedenstellenden Produkteigenschaften, insbesondere da wasserbasierte Verfüllsysteme bei der Verarbeitung infolge des hohen Wasseranteils die Späne der Holzwerkstoffplatten zur Quellung bringen können, was hinsichtlich der Oberflächeneigenschaften nachteilig ist und insbesondere zu einer erheblichen optischen Unruhe in der Oberfläche führen kann. Zudem ist das Trocknen von wasserverdünnbaren bzw. wasserbasierten Spachtelmassen, insbesondere bei tieferen Stellen, mitunter problematisch, da das Lösemittel in Form von Wasser nur schlecht entfernt werden kann. Zudem führen wasserbasierte Systeme in der Regel nach der Rücktrocknung zu einem Volumenschrumpf in einer Größenordnung des Volumens der zuvor enthaltenen Wassermenge. Eine egale bzw. gleichmäßige Oberfläche kann somit nicht in einem Arbeitsschritt erreicht werden, so dass aufwendige Nachbehandlungen zur Egalisierung der Oberfläche erforderlich sind.
- Zudem stellen lösemittelbasierte Systeme, welche unter Verwendung organischer Lösemittel hergestellt sind, hohe Anforderungen an die Arbeitsplatzsicherheit, insbesondere im Hinblick auf die Vermeidung von Emissionen, und auch die anschließende Entsorgung bzw. Weiterverwertung von organischem Lösemittel, beispielsweise in Form einer thermischen Verwertung, beispielsweise durch Nachverbrennung oder dergleichen, ist aus wirtschaftlichen Gesichtspunkten mitunter nicht optimal.
- In diesem Zusammenhang betrifft die
EP 1 749 587 A1 bzw. die zu derselben Patentfamilie gehörendeDE 10 2005 036 579 A1 eine Bauplatte aus einem Holzwerkstoff, welche aus mindestens drei Lagen gestreuter und verpresster, harzbeleimter Späne besteht, mit einer oberen Deckschicht und einer unteren Deckschicht, wobei zumindest die obere Deckschicht eine Flächenunebenheiten ausfüllende Beschichtung aufweist, die aus einem wasserbasierten Lack mit Zuschlags- bzw. Füllstoffen besteht. - Insbesondere liegen im Stand der Technik auch Ansätze vor, Holzwerkstoffplatten im Allgemeinen mit zusätzlichen homogenen Deckschichten zu versehen, wie es beispielsweise für Spanplatten der Fall ist. Hierzu sind allerdings massive Eingriffe in den eigentlichen Produktionsprozess der Holzwerkstoffplatte erforderlich, da beginnend von der Spanaufbereitung über die Trocknung und über die Lagerung der Deckschichtspäne bis hin zum Beleimen und Streuen der Deckschichtspäne ein separater Materialstrom in das vorliegende Verfahren integriert werden muss.
- Ein weiterer vom Ergebnis her grundsätzlich vergleichbarer Ansatz besteht zudem in dem Aufbringen bzw. Aufdoppeln von zusätzlichen Decklagen, welche beispielsweise in Form von Furnieren, Dünnschichtplatten oder dünnen Faserplatten vorliegen können. Derartige Verfahren sind jedoch gleichermaßen kostenintensiv und führen nicht immer zu den gewünschten Produktqualitäten.
- Im Ergebnis führen somit die im Stand der Technik bekannten Ansätze zur Behandlung bzw. Egalisierung der Oberflächen von Holzwerkstoffplatten nicht immer zu den gewünschten Produkteigenschaften, wobei die im Stand der Technik vorliegenden Ansätze zudem oftmals auch unter Kostengesichtspunkten nicht immer optimal sind. Zudem können die im Stand der Technik vorliegenden Ansätze bzw. Verfahren oftmals nicht für spezielle Holzwerkstoffplatten in Form von Grobspan-Holzwerkstoffplatten bzw. OSB-Holzverbundstoffplatten eingesetzt werden, da OSB-Holzverbundstoffplatten über sehr spezielle Materialeigenschaften verfügen, insbesondere im Hinblick auf das Vorliegen von mitunter großen bzw. großvolumigen Unebenheiten, Vertiefungen, Hohlräumen, Löchern bzw. Lunkerstellen in der Plattenoberfläche.
- Vor diesem technischen Hintergrund besteht somit eine Aufgabe der vorliegenden Erfindung darin, ein Verfahren bzw. eine entsprechende Produktionsanlage zur Behandlung, insbesondere Egalisierung, einer Oberfläche, insbesondere einer Flachseitenoberfläche, von Grobspan-Holzwerkstoffplatten bzw. OSB-Holzverbundstoffplatten bereitzustellen, wobei die zuvor geschilderten Nachteile und Unzulänglichkeiten des Standes der Technik zumindest weitgehend vermieden oder aber wenigstens abgeschwächt werden sollen. Durch die vorliegende Erfindung sollen in technisch effizienter Weise entsprechende Grobspan-Holzwerkstoffplatten bereitgestellt werden, welche eine optimal egalisierte bzw. verfüllte Oberfläche aufweisen. Insbesondere sollen mit der vorliegenden Erfindung in effizienter Weise entsprechende Vertiefungen bzw. Unebenheiten sowie Hohlräume, Löcher bzw. Lunkerstellen oder dergleichen im Bereich der Oberfläche bzw. Flachseitenoberfläche von Grobspan-Holzwerkstoffplatten nachhaltig bzw. effektiv ausgeglichen bzw. verfüllt werden.
- Insbesondere ist eine Aufgabe der vorliegenden Erfindung darin zu sehen, ein Verfahren und eine zur Durchführung dieses Verfahrens geeignete Produktionsanlage bereitzustellen, mit welcher eine Oberflächenbehandlung speziell von Grobspan-Holzwerkstoffplatten ermöglicht werden soll, so dass auch von daher die Produkteigenschaften der so behandelten Grobspan-Holzwerkstoffplatten insbesondere auch im Hinblick auf die Bereitstellung einer Witterungs-, UV- und Temperaturbeständigkeit, weiterführend verbessert werden, einhergehend mit einer Vergrößerung des Einsatzspektrums der so behandelten Grobspan-Holzwerkstoffplatten.
- In diesem Zusammenhang besteht eine wiederum weitere Aufgabe der vorliegenden Erfindung darin, auch Grobspan-Holzwerkstoffplatten als solche bereitzustellen, welche eine widerstandsfähige und dauerhafte sowie gleichmäßige Verfüllung bzw. Beschichtung der im Bereich der Oberfläche angeordneten Unebenheiten, Vertiefungen, Hohlräume, Löcher bzw. Lunkerstellen aufweisen, wobei die erfindungsgemäß bereitgestellten Grobspan-Holzwerkstoffplatten gegenüber solchen Holzwerkstoffplatten des Standes der Technik auch weiterführend verbesserte Produkteigenschaften, insbesondere verbesserte (Oberflächen-)Eigenschaften, aufweisen sollen.
- Die der vorliegenden Erfindung zugrundeliegende Aufgabe wird - gemäß einem ersten Aspekt der vorliegenden Erfindung - durch ein Verfahren zur Behandlung, insbesondere Egalisierung, mindestens einer Oberfläche, vorzugsweise mindestens einer Flachseitenoberfläche, von Grobspan-Holzwerkstoffplatten (OSB-Holzverbundstoffplatten), gemäß Anspruch 1 gelöst. Weitere, vorteilhafte Ausgestaltungen des erfindungsgemäßen Verfahrens sind Gegenstand der diesbezüglichen Verfahrensunteransprüche.
- Weiterer Gegenstand der vorliegenden Erfindung - gemäß einem zweiten Erfindungsaspekt - ist die erfindungsgemäße Grobspan-Holzwerkstoffplatte bzw. OSB-Holzverbundstoffplatte als solche, welche gemäß dem Verfahren nach der Erfindung erhältlich ist bzw. welche eine behandelte, insbesondere egalisierte Oberfläche, vorzugsweise Flachseitenoberfläche, aufweist, gemäß den diesbezüglich unabhängigen Ansprüchen. Weitere, vorteilhafte Ausgestaltungen der erfindungsgemäßen Grobspan-Holzwerkstoffplatte sind Gegenstand der diesbezüglichen Unteransprüche.
- Weiterer Gegenstand der vorliegenden Erfindung - gemäß einem dritten Erfindungsaspekt - ist zudem die Produktionsanlage zur Behandlung, insbesondere Egalisierung, mindestens einer Oberfläche, vorzugsweise mindestens einer Flachseitenoberfläche, von Grobspan-Holzwerkstoffplatten, wie in dem entsprechenden unabhängigen und die Produktionsanlage betreffenden Anspruch definiert.
- Wiederum weiterer Gegenstand der vorliegenden Erfindung - gemäß einem vierten Erfindungsaspekt - ist zudem die Verwendung mindestens eines Schmelzklebstoffs bzw. einer Schmelz- und/oder Versiegelungsmasse zur Erhöhung der Witterungs-, UV- bzw. Feuchtigkeitsbeständigkeit einer Grobspan-Holzwerkstoffplatte bzw. zur Ausrüstung einer Grobspan-Holzwerkstoffplatte mit Anwendungseigenschaften für den Außenbereich, wie in dem entsprechenden unabhängigen Verwendungsanspruch definiert.
- In diesem Zusammenhang betrifft die vorliegende Erfindung auch - gemäß einem fünften Erfindungsaspekt - die Verwendung mindestens eines Schmelzklebstoffs bzw. einer Schmelz- und/oder Versiegelungsmasse zur Vergleichmäßigung bzw. Egalisierung der Oberfläche, vorzugsweise der Flachseitenoberfläche, einer Grobspan-Holzwerkstoffplatte, wie in dem diese Verwendung betreffenden unabhängigen Anspruch definiert.
- Gleichermaßen ist weiterer Gegenstand der vorliegenden Erfindung - gemäß einem sechsten Erfindungsaspekt - die erfindungsgemäße Verwendung mindestens einer Grobspan-Holzwerkstoffplatte als bzw. zur Herstellung von Beplankungen, Verkleidungen, Fassadenelementen, Fassadenplatten, Bauelementen bzw. Bauplatten insbesondere im (Bau-)Außenbereich bzw. im (Bau-)Innenbereich sowie darüber hinaus als bzw. zur Herstellung von Möbeln bzw. Möbelelementen oder dergleichen im Möbel-, Laden- bzw. Messebau sowie weiterhin als bzw. zur Herstellung von Verpackungs- bzw. Transportelementen insbesondere im Transport- bzw. Verpackungsbereich, wie in dem diese Verwendung betreffenden unabhängigen Anspruch definiert.
- Schließlich ist weiterer Gegenstand der vorliegenden Erfindung - gemäß einem siebten Erfindungsaspekt - das erfindungsgemäße Bau- bzw. Fassadenelement als solches, welches mindestens eine erfindungsgemäße Grobspan-Holzwerkstoffplatte aufweist oder hieraus besteht, wie in dem diesbezüglichen unabhängigen Anspruch definiert.
- Es versteht sich von selbst, dass bei der nachfolgenden Beschreibung der vorliegenden Erfindung solche Ausgestaltungen, Ausführungsformen, Vorteile, Beispiele oder dergleichen, welche nachfolgend - zu Zwecken der Vermeidung unnötiger Wiederholungen - nur zu einem einzelnen Erfindungsaspekt ausgeführt werden, selbstverständlich auch in Bezug auf die übrigen Erfindungsaspekte entsprechend gelten, ohne dass es hierzu einer ausdrücklichen Erwähnung bedarf. Weiterhin versteht es sich von selbst, dass bei nachfolgenden Angaben von Werten, Zahlen und Bereichen die diesbezüglichen Werte-, Zahlen- und Bereichsangaben nicht beschränkend zu verstehen sind; es versteht sich für den Fachmann von selbst, dass einzelfallbedingt oder anwendungsbezogen von den angegebenen Bereichen bzw. Angaben abgewichen werden kann, ohne dass der Rahmen der vorliegenden Erfindung verlassen ist.
- Zudem gilt, dass sämtliche im Folgenden genannten Werte- bzw. Parameterangaben oder dergleichen grundsätzlich mit genormten bzw. standardisierten oder explizit angegebenen Bestimmungsverfahren oder aber anderenfalls mit dem Fachmann auf diesem Gebiet an sich geläufigen Bestimmungs- bzw. Messmethoden ermittelt bzw. bestimmt werden können. Sofern nicht anders angegeben, werden die zugrundeliegenden Werte bzw. Parameter unter Standardbedingungen (d.h. insbesondere bei einer Temperatur von 20 °C und/oder bei einem Druck von 1.013,25 hPa bzw. 1,01325 bar) ermittelt.
- Im Übrigen gilt, dass bei sämtlichen nachstehend aufgeführten relativen bzw. prozentualen, insbesondere gewichtsbezogenen Mengenangaben zu beachten ist, dass diese Angaben im Rahmen der vorliegenden Erfindung vom Fachmann derart auszuwählen bzw. zu kombinieren sind, dass in der Summe - gegebenenfalls unter Einbeziehung weiterer Komponenten bzw. Inhaltsstoffe, insbesondere wie nachfolgend definiert - stets 100 % bzw. 100 Gew.-% resultieren. Dies versteht sich für den Fachmann aber von selbst.
- Weiterhin verhält es sich in Bezug auf die im Rahmen der vorliegenden Erfindung für den Schmelzklebstoff angeführten Polymere derart, dass diese in Form von Homopolymeren oder Copolymeren vorliegen können, d.h. der erfindungsgemäß verwendete Begriff der Polymere umfasst sowohl Homopolymere als auch Copolymere (d.h. Polymere aus zwei oder mehr voneinander verschiedenen Monomeren). Dabei können im Fall von Copolymeren die Polymere beispielsweise als statistische Copolymere, alternierende Copolymere, Gradienten-Copolymere, Block-Copolymere oder Pfropf-Copolymere vorliegen. Beispielsweise bezeichnet der Begriff "Polyolefin" im Rahmen der vorliegenden Erfindung Olefin-Homopolymere (z.B. Polypropylen-Homopolymere oder Polyethylen-Homopolymere) oder auch Olefin-Copolymere (z.B. Ethylen/Propylen-Copolymere), der Begriff "Polyethylene" sowohl Polyethylen-Homopolymere als auch Polyethylen-Copolymere usw. Grundsätzlich umfasst der Begriff der Polymere auch den Einsatz von funktionalisierten Polymeren, insbesondere zur Erhöhung der Funktionalität des zugrundeliegenden Schmelzklebstoffs.
- Dies vorausgeschickt, wird im Folgenden die vorliegende Erfindung näher beschrieben und erläutert, und zwar auch anhand von bevorzugte Ausführungsformen bzw. Ausführungsbeispiele darstellenden Zeichnungen bzw. Figurendarstellungen.
- Gegenstand der vorliegenden Erfindung - gemäß einem ersten Aspekt der vorliegenden Erfindung - ist somit ein
- Verfahren zur Behandlung, insbesondere Egalisierung, mindestens einer Oberfläche, vorzugsweise mindestens einer Flachseitenoberfläche, von Grobspan-Holzwerkstoffplatten (OSB-Holzverbundstoffplatten),
wobei das Verfahren die nachfolgenden Schritte in der angegebenen Reihenfolge umfasst: - a) Bereitstellung mindestens einer Grobspan-Holzwerkstoffplatte, wobei die Grobspan-Holzwerkstoffplatte mindestens eine Oberfläche, vorzugsweise mindestens eine Flachseitenoberfläche, mit einer Vielzahl von Unebenheiten, Vertiefungen, Hohlräumen, Löchern und/oder Lunkerstellen aufweist; dann
- b) Aufbringen mindestens eines Schmelzklebstoffs, insbesondere in Form einer Schmelzklebstoff-Schmelze, auf die mindestens eine Oberfläche, insbesondere Flachseitenoberfläche, der Grobspan-Holzwerkstoffplatte derart, dass zumindest die Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen zumindest im Wesentlichen mit dem Schmelzklebstoff, insbesondere der Schmelzklebstoff-Schmelze, gefüllt und/oder verfüllt werden, insbesondere wobei eine Vergleichmäßigung und/oder Egalisierung der Oberfläche, vorzugsweise der Flachseitenoberfläche, bewirkt wird; dann
- c) Abkühlen und Verfestigen, insbesondere Aushärten und/oder Erstarrenlassen, des Schmelzklebstoffs, insbesondere der Schmelzklebstoff-Schmelze.
- Die vorliegende Erfindung zielt somit auf die Bereitstellung eines speziellen Verfahrens ab, wonach in gezielter Weise eine Behandlung, insbesondere Vergleichmäßigung bzw. Egalisierung, insbesondere der Flachseitenoberfläche(n) von Grobspan-Holzwerkstoffplatten unter Verwendung einer speziellen Füll- bzw. Beschichtungsmasse in Form eines Schmelzklebstoffs bzw. einer Schmelz-und/oder Versiegelungsmasse durchgeführt wird, wobei der Schmelzklebstoff bzw. die Schmelz- und/oder Versiegelungsmasse insbesondere in Form einer Schmelzklebstoff-Schmelze bzw. in Form einer Schmelze zur Verfüllung der in Rede stehenden Unebenheiten oder dergleichen auf die so zu behandelnde Fläche aufgebracht wird.
- Im Rahmen der vorliegenden Erfindung kann auf diese Weise eine effektive (d. h. dauerhaft mechanisch stabile und die OSB-Platte vor Witterungs-, UV- und Feuchtigkeitseinflüssen schützende) Verfüllung der zugrundeliegenden Unebenheiten, Vertiefungen, Hohlräume, Löcher bzw. Lunkerstellen durchgeführt werden, wobei die zweckgerichtete Verwendung eines Schmelzklebstoff sowohl mit verfahrens- als auch produktspezifischen Vorteilen einhergeht. Denn im Rahmen der vorliegenden Erfindung kann technisch und ökonomisch optimierter Verfahrensweise eine dauerhafte und mit hervorragenden Adhäsionseigenschaften zum Substrat in Form der OSB-Platte versehene Verfüllung der Oberfläche einer Grobspan-Holzwerkstoffplatte realisiert werden, wobei die auf Basis des erfindungsgemäßen Verfahrens modifizierte bzw. mit dem Schmelzklebstoff beschichtete Oberfläche und damit die erfindungsgemäß erhaltene Grobspan-Holzwerkstoffplatten als solche neben verbesserten optischen Eigenschaften auch über nachhaltig verbesserte Produkteigenschaften im Hinblick auf eine erhöhte Witterungs-, UV- und Feuchtigkeitsbeständigkeit verfügt. Zudem weist die erfindungsgemäß erhaltene OSB-Platte auch eine erhöhte Chemikalienbeständigkeit auf. Durch den Einsatz des Schmelzklebstoffs wird eine nachhaltige Oberflächenversiegelung der OSB-Platte geschaffen, so dass beispielsweise Feuchtigkeit, Chemikalien, Schmutz oder dergleichen, nicht in die zugrundeliegende OSB-Platte eindringen können und somit die organischen Holzbestandteile vor äußeren Einwirkungen geschützt werden, einhergehend mit einer verbesserten Lagerungs- und Bewitterungsbeständigkeit.
- Durch den Einsatz eines Schmelzklebstoffs kann beispielsweise eine Erhöhung auch der Feuchtigkeitsbeständigkeit gegenüber mitunter starkem Feuchtigkeitseinfluss, wie dieser beispielsweise im Außenbereich bei Starkregen oder dergleichen auftreten kann, gewährleistet werden, so dass auch von daher die erfindungsgemäßen Grobspan-Holzwerkstoffplatten insbesondere im Hinblick auf (Bau-)Außenanwendungen ein erweitertes Einsatzspektrum aufweisen.
- Durch die unter Verwendung eines Schmelzklebstoffs vereinheitlichte Oberflächenstruktur der Grobspan-Holzwerkstoffplatte eignen sich die erfindungsgemäß bereitgestellten Plattensysteme zudem auch zur Anwendung im (Bau-)Innenbereich, beispielweise im Hinblick auf im Sichtbereich verlegte Wand-und Bodensysteme mit verbesserter Feuchtigkeits-, Abnutzungs- und Schmutzbeständigkeit.
- Durch die erfindungsgemäß vorgenommene Vergleichmäßigung bzw. Egalisierung der Oberfläche sind die erfindungsgemäßen Grobspan-Holzwerkstoffplatten auch einer weiterführenden Vergütung der Oberfläche zugänglich, insbesondere was eine vollflächige Kaschierung, Lackierung, Laminierung oder dergleichen anbelangt, so dass auch hierdurch optisch ansprechende und insgesamt glatte bzw. ebene Oberflächenstrukturen bereitgestellt werden können, wobei zudem der zugrundeliegende Verbund aufgrund der gleichmäßigen Oberfläche unter Verwendung eines Schmelzklebstoffs mechanisch stabilisiert wird. Die so vergüteten Grobspan-Holzwerkstoffplatten lassen sich somit mit guter optischer Wirkung insbesondere vollflächig beschichten, insbesondere lackieren, kaschieren bzw. laminieren, so dass ein insbesondere dauerhafter vollflächiger Verbund resultiert, welcher auch nach Auftrennen bzw. Zurechtschneiden der Grobspan-Holzwerkstoffplatte an beliebiger Stelle einer zurechtgeschnittenen Platte gewährleistet ist, was beispielsweise im Hinblick auf die Bereitstellung von Festmaßen im Möbel- und Innenausbau von hoher Relevanz ist.
- In diesem Zusammenhang können die erfindungsgemäßen Grobspan-Holzwerkstoffplatten bzw. Grobspan-Holzverbundstoffplatten im Hinblick auf ihre Oberfläche dahingehend weiterführend modifiziert werden, dass vergütete Oberflächen auf Basis von zusätzlichen Filmen bzw. Folien, wie Kondensationsharzfilmen, beispielsweise Melaminharzfilmen bzw. Phenolharzfilmen, bereitgestellt werden können, was das Einsatz- bzw. Anwendungsspektrum der erfindungsgemäßen Grobspan-Holzwerkstoffplatten im Möbel- bzw. Baubereich weiterführend vergrößert, da im Rahmen der vorliegenden Erfindung sozusagen Produkte mit völlig neuartigen und gezielt einstellbaren Produkteigenschaften bereitgestellt werden können, wie zuvor angeführt.
- Zudem ermöglicht die erfindungsgemäße Konzeption mit der Verwendung von speziellen Schmelzklebstoffen zur Egalisierung bzw. Vergleichmäßigung der Oberfläche einer Grobspan-Holzwerkstoffplatte eine diesbezüglich weiterführende Funktionalisierung der Oberfläche, beispielsweise im Hinblick auf eine antimikrobielle Ausrüstung sowie die Bereitstellung einer elektrischen Leitfähigkeit bzw. Ableitfähigkeit, gezielte optische (Oberflächen-)Eigenschaften oder dergleichen.
- Zudem kann auf Basis des auf die Flachseite aufgebrachten Schmelzklebstoffs eine gezielte Strukturierung bzw. Profilierung der Oberfläche vorgenommen werden, so dass die erfindungsgemäßen Grobspan-Holzwerkstoffplatten beispielsweise mit Antirutsch- bzw. Antislip-Eigenschaften ausgerüstet werden können.
- Durch den gezielten Einsatz eines Schmelzklebstoffs und dessen gezielte Auswahl und Abstimmung ist es im Rahmen des erfindungsgemäßen Verfahrens somit im Ergebnis gewährleistet, dass eine optimierte Verfüllung der Unebenheiten im Bereich der Oberfläche, insbesondere Flachseitenoberfläche, vorliegt, wobei zudem eine optimierte Haftung bzw. Adhäsion des eingesetzten Füllmaterials in Form des Schmelzklebstoffs zu dem zugrundeliegenden Substrat in Form der Grobspan-Holzwerkstoffplatte vorliegt. Durch den Einsatz eines Schmelzklebstoffs wird zudem eine weiterführend optimierte Beschichtung mit dem Erhalt einer besonders gleichmäßigen bzw. ebenen Oberfläche der Grobspan-Holzwerkstoffplatte ermöglicht. Aufgrund der gezielt steuerbaren elastomeren bzw. thermoplastischen Eigenschaften ist zudem eine weiterführende Strukturierung bzw. Profilierung der Oberfläche bzw. eine weitergehende Beschichtung mit entsprechenden Flächenmaterialien, wie Dekorfolien oder dergleichen, möglich, welche beispielsweise auf die erfindungsgemäße Grobspan-Holzwerkstoffplatte aufgebracht werden können.
- Darüber hinaus führt der Einsatz eines Schmelzklebstoffs zu einer verfahrenstechnischen Optimierung, insbesondere auch im Hinblick auf die zugrundeliegenden Apparaturen, da der Schmelzklebstoff in einfacher Art und Weise insbesondere unter Erwärmung aufgebracht werden kann, wobei der eingesetzte Schmelzklebstoff zudem zumindest im Wesentlichen frei von mitunter gesundheitsschädlichen Lösemitteln oder dergleichen ist, so dass auch entsprechende Abzugsvorrichtungen oder dergleichen zur Entfernung etwaiger Lösemittel entfallen können. Insbesondere fallen bei der Verwendung eines Schmelzklebstoffs keine mitunter aufwendig zu entsorgende Restchemikalien bzw. Abfälle an. Aufgrund der hohen Fließfähigkeit und zumindest im Wesentlichen schwindfreien Aushärtung können auch tiefere bzw. größere Unebenheiten vollständig und dauerhaft verfüllt werden.
- Folglich resultiert erfindungsgemäß auch eine nachhaltige Reduzierung der der Grobspan-Holzwerkstoffplatte zugrundeliegenden Anteile an flüchtigen organischen Verbindungen (VOCs [ Volatile Organic Compounds]), welche den Einsatz von herkömmlichen Grobspan-Holzwerkstoffplatten insbesondere im Innenbereich einschränken.
- Darüber hinaus kann durch die erfindungsgemäße Vorgehensweise insbesondere auch die Wasserdampfdurchlässigkeit der OSB-Platte gezielt eingestellt bzw. verringert werden, so dass den erfindungsgemäßen Grobspan-Holzwerkstoffplatten zudem die Funktion einer Dampfsperre zukommen kann, was deren Einsatz beispielsweise auch im Feucht- oder Sanitärbereich ermöglicht. Insbesondere wird im Rahmen der vorliegenden Erfindung der SD-Wert (wasserdampfdiffusionsäquivalente Luftschichtdicke) der erfindungsgemäßen Grobspan-Holzwerkstoffplatte verbessert bzw. entsprechend vergrößert, so dass den erfindungsgemäßen Grobspan-Holzwerkstoffplatten gleichermaßen ein verbesserter Feuchtigkeitsschutz zukommt, da die in Rede stehenden Platten diffusionshemmend bzw. diffusionsdicht ausgebildet werden können. Die wasserdampfdiffusionsäquivalente Luftschichtdicke stellt dabei ein bauphysikalisches Maß für den Wasserdampfdiffusionswiderstand eines Bauteils bzw. einer Bauteilschicht dar und definiert somit dessen Eigenschaft als Dampfsperre.
- Durch die gezielte Verwendung von Schmelzklebstoffen können im Rahmen der vorliegenden Erfindung Unebenheiten oder dergleichen auf der OSB-Platte ausgeglichen werden, wobei die resultierende Beschichtung gegebenenfalls zudem eine gewisse Elastizität aufweisen kann.
- Durch den zweckgerichteten Einsatz eines Schmelzklebstoffs insbesondere in Kombination mit den weiteren erfindungsgemäßen Maßnahmen wird somit insgesamt ein effizientes Verfahren zur Vergütung bzw. Behandlung der Oberfläche(n), insbesondere Flachseitenoberfläche(n), von Grobspan-Holzwerkstoffplatten bereitgestellt, welches bei hoher Verfahrensökonomie und somit hervorragender Kosteneffizienz zu nachhaltig verbesserten Produkten in Form entsprechend behandelter Grobspan-Holzwerkstoffplatten mit maßgeschneiderten Eigenschaften, wie zuvor angeführt, führt.
- Nachfolgend wird das erfindungsgemäße Verfahren insbesondere im Hinblick auf besondere Ausführungsformen und Ausgestaltungen weiterführen beschrieben:
- Erfindungsgemäß kann im Allgemeinen derart vorgegangen werden, dass die Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen zumindest im Wesentlichen vollständig mit dem Schmelzklebstoff, insbesondere der Schmelzklebstoff-Schmelze, gefüllt und/oder verfüllt werden.
- Zudem sollte der Schmelzklebstoff, insbesondere die Schmelzklebstoff-Schmelze, zumindest teil- und/oder abschnittsweise, vorzugsweise vollflächig, auf die Oberfläche, insbesondere Flachseitenoberfläche, aufgebracht werden. Gleichermaßen sollte der Schmelzklebstoff, insbesondere die Schmelzklebstoff-Schmelze, zumindest im Wesentlichen kontinuierlich und/oder unterbrechungsfrei auf die Oberfläche, insbesondere Flachseitenoberfläche, aufgebracht werden. Infolgedessen liegt insbesondere eine zumindest teil- und/oder abschnittsweise, vorzugsweise vollflächige, Verfüllung der Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen, bezogen auf die Oberfläche, insbesondere Flachseitenoberfläche, vor.
- Erfindungsgemäß ist es somit bevorzugt, wenn die Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen zumindest im Wesentlichen vollständig mit dem Schmelzklebstoff gefüllt bzw. verfüllt werden. Hierdurch wird eine effiziente Vergleichmäßigung bzw. Egalisierung der Oberfläche gewährleistet. Zu diesem Zweck kann der Auftrag des Schmelzklebstoffs, insbesondere der Schmelzklebstoff-Schmelze, wiederholt bzw. die Menge an aufgetragenem Schmelzklebstoff entsprechend angepasst bzw. eingestellt werden.
- Im Allgemeinen sollte daher der Schmelzklebstoff, insbesondere die Schmelzklebstoff-Schmelze, in einer Menge im Bereich von 10 g/m2 bis 2.000 g/m2, insbesondere im Bereich von 25 g/m2 bis 1.500 g/m2, vorzugsweise im Bereich von 50 g/m2 bis 1.000 g/m2, bevorzugt im Bereich von 75 g/m2 bis 800 g/m2, besonders bevorzugt im Bereich von 100 g/m2 bis 600 g/m2, bezogen auf die Oberfläche, insbesondere Flachseitenoberfläche, aufgebracht werden. Sofern der Schmelzklebstoff als solcher keine weiterführenden Additive bzw. Zusatzstoffe oder dergleichen, insbesondere wie nachfolgend definiert, aufweist, haben sich entsprechende Auftragsmengen im Bereich von 80 g/m2 bis 120 g/m2 bewährt. Demgegenüber sind für Schmelzklebstoffe, welche weitere Additive, Zuschlagsstoffe oder dergleichen, insbesondere wie nachfolgend definiert, aufweisen, Auftragsmengen im Bereich von 150 g/m2 bis 200 g/m2 bevorzugt.
- Im Rahmen der vorliegenden Erfindung ist es somit insbesondere vorgesehen, dass der Schmelzklebstoff, insbesondere die Schmelzklebstoff-Schmelze, aufgebracht wird derart, dass die Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen mit dem Schmelzklebstoff, insbesondere unter Ausbildung mindestens einer Schmelzklebstoff-Füllung, insbesondere Schmelzklebstoff-Egalisierungsfüllung, gefüllt und/oder verfüllt werden.
- In diesem Zusammenhang können, wie zuvor angeführt, die Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen zumindest im Wesentlichen vollständig mit dem Schmelzklebstoff gefüllt und/oder verfüllt werden. Gleichermaßen kann es im Rahmen der vorliegenden Erfindung vorgesehen sein, dass die Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen zu mindestens 30 % %, insbesondere mindestens 50 %, vorzugsweise mindestens 70 %, bevorzugt mindestens 80 %, besonders bevorzugt mindestens 90 %, besonders bevorzugt mindestens 95 % ganz besonders bevorzugt mindestens 98 %, bezogen auf das Volumen der Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen, mit dem Schmelzklebstoff gefüllt und/oder verfüllt werden.
- Die in Rede stehenden Unebenheiten, Vertiefungen, Hohlräume, Löcher bzw. Lunkerstellen sind - ohne sich auf diese Theorie beschränken zu wollen - aus den im Allgemeinen durch die Beabstandung der unregelmäßig geformten Grobspäne der Grobspan-Holzwerkstoffplatte resultierenden Zwischenräumen gebildet. Infolge der erfindungsgemäß vorgesehenen Verfüllung werden somit sozusagen insbesondere die im Bereich der Oberfläche der Grobspan-Holzwerkstoffplatte vorliegenden Freiräume bzw. Fehlstellen mit dem Schmelzklebstoff, insbesondere mit der Schmelzklebstoff-Schmelze, verfüllt bzw. verschlossen, so dass auf dieser Basis insbesondere eine Vergleichmäßigung bzw. Egalisierung der Oberfläche in Form einer Versiegelung resultiert. Erfindungsgemäß wird die Oberfläche der zugrundeliegenden Grobspan-Holzwerkstoffplatte somit mit dem Schmelzklebstoff gewissermaßen verschlossen, was gleichermaßen neben der in Rede stehenden Vergleichmäßigung bzw. Egalisierung zur Ausbildung entsprechend verbesserter Eigenschaften insbesondere im Hinblick auf eine erhöhte Witterungs-, UV-und/oder Feuchtigkeitsbeständigkeit der so behandelten Grobspan-Holzwerkstoffplatte führt.
- Erfindungsgemäß kann es insbesondere vorgesehen sein, dass die Schmelzklebstoff-Füllung zumindest teilweise und/oder abschnittsweise mit die Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen ausbildenden oder begrenzenden Grobspan durchsetzt und/oder gegebenenfalls unterbrochen ist. Insbesondere kann der die Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen ausbildende oder begrenzende Grobspan zumindest teil- und/oder abschnittsweise in die Schmelzklebstoff-Füllung hineinragen.
- Dabei kann die Schmelzklebstoff-Füllung eine Dicke im Bereich von 0,2 mm bis 50 mm, insbesondere im Bereich von 0,5 mm bis 25 mm, vorzugsweise im Bereich von 1 mm bis 10 mm, bevorzugt im Bereich von 1 mm bis 5 mm, aufweisen. Die vorgenannten Dickenangaben beziehen sich im Allgemeinen auf die mit dem Grobspan sozusagen durchsetzte Schmelzklebstoff-Füllschicht.
- Erfindungsgemäß kann es in Bezug auf die Schmelzklebstoff-Füllschicht, welche beispielsweise im Rahmen eines ersten Auftrags erhalten werden kann, grundsätzlich der Fall sein, dass diese gegebenenfalls noch Durchbrechungen mit dem in Rede stehenden Grobspan aufweist bzw. diese als solche noch keine vollständig gleichmäßige bzw. egalisierte Oberfläche ausbildet. Für diesen Fall kann der Auftrag des Schmelzklebstoffs wiederholt oder die Menge an aufzutragendem Schmelzklebstoff erhöht werden. Insbesondere kann, wie nachfolgend noch angeführt, beispielsweise im Rahmen eines zweiten Schmelzklebstoffauftrags mindestens eine weitere Schmelzklebstoff-Füllung bzw. eine Schmelzklebstoffschicht, insbesondere Schmelzklebstoff-Abdeckschicht, aufgebracht werden. Erfindungsgemäß kann es aber auch vorgesehen sein, dass bereits die Schmelzklebstoff-Füllung insbesondere im Bereich ihrer Oberfläche sozusagen eine geschlossene Schmelzklebstoffschicht und somit eine vergleichmäßigte bzw. egalisierte (End-)Schicht ausbildet. Dies kann beispielsweise durch die Auswahl entsprechend hoher Auftragsmengen an Schmelzklebstoff gewährleistet werden.
- In diesem Zusammenhang kann es erfindungsgemäß insbesondere vorgesehen sein, dass der Schmelzklebstoff, insbesondere die Schmelzklebstoff-Schmelze, zur Ausbildung der Schmelzklebstoff-Füllung in einer Menge im Bereich von 5 g/m2 bis 1.000 g/m2, insbesondere im Bereich von 10 g/m2 bis 800 g/m2, vorzugsweise im Bereich von 20 g/m2 bis 600 g/m2, bevorzugt im Bereich von 40 g/m2 bis 600 g/m2, besonders bevorzugt im Bereich von 60 g/m2 bis 400 g/m2, bezogen auf die Oberfläche, insbesondere Flachseitenoberfläche, aufgebracht wird.
- Im Rahmen der vorliegenden Erfindung kann darüber hinaus derart vorgegangen werden, dass der Schmelzklebstoff, insbesondere die Schmelzklebstoff-Schmelze, zudem aufgebracht wird derart, dass die Oberfläche, insbesondere Flachseitenoberfläche, und/oder die Schmelzklebstoff-Füllung zumindest teil-und/oder abschnittsweise, vorzugsweise vollflächig, mit dem Schmelzklebstoff, insbesondere mit der Schmelzklebstoff-Schmelze, beschichtet und/oder verfilmt wird insbesondere derart, dass mindestens eine auf der Oberfläche, insbesondere Flachseitenoberfläche, und/oder auf der Schmelzklebstoff-Füllung angeordnete Schmelzklebstoff-Schicht, insbesondere Schmelzklebstoff-Abdeckschicht, resultiert.
- Das Aufbringen des Schmelzklebstoffs, insbesondere der Schmelzklebstoff-Schmelze zur Ausbildung der in Rede stehenden Schmelzklebstoff-Schicht kann erfindungsgemäß insbesondere in Ergänzung zu der zuvor beschriebenen Aufbringung des Schmelzklebstoffs insbesondere zur Herstellung einer Schmelzstofffüllung durchgeführt werden. Bei der insbesondere zusätzlich aufgebrachten Schmelzklebstoff-Schicht handelt es sich insbesondere um eine Abschlussschicht, wobei die Schmelzklebstoff-Schicht die Oberfläche, insbesondere Flachseitenoberfläche, der Grobspan-Holzwerkstoffplatte vorzugsweise vollständig bedeckt bzw. versiegelt. Bei der Schmelzklebstoff-Schicht handelt es sich somit insbesondere um eine (Abschluss-)Schicht zur Gewährleistung einer glatten bzw. ebenen und zumindest im Wesentlichen vollständig versiegelten Oberfläche, insbesondere Flachseitenoberfläche, der Grobspan-Holzwerkstoffplatte.
- Die Schmelzklebstoff-Schicht kann grundsätzlich auch zeitgleich bzw. in einem gemeinsamen Verfahrensschritt mit der Aufbringung der Schmelzklebstoff-Füllung hergestellt werden, insbesondere wobei in diesem Fall die Schmelzklebstoff-Füllung einerseits und Schmelzklebstoff andererseits eine gemeinsame Schicht ausbilden bzw. als gemeinsame Schicht vorliegen. Darüber hinaus kann die Schmelzklebstoff-Schicht auch nachträglich bzw. in einem separaten Verfahrensschritt aufgebracht werden, insbesondere wobei die Schmelzklebstoff-Schicht dann sozusagen in Form einer Nachbeschichtung bzw. Nachverfilmung aufgebracht wird.
- Die Schmelzklebstoff-Schicht kann zumindest im Wesentlichen geschlossenen und/oder zumindest im Wesentlichen durchbrechungsfrei ausgebildet werden. Gleichermaßen kann es erfindungsgemäß vorgesehen sein, dass die Schmelzklebstoff-Schicht zumindest im Wesentlichen keinen die Unebenheiten, Vertiefungen, Hohlräume, Löcher bzw. Lunkerstellen ausbildenden oder begrenzenden Grobspan aufweist. Bei der Schmelzklebstoff-Schicht kann es sich somit insbesondere um eine zumindest im Wesentlichen nur den Schmelzklebstoff als solchen aufweisende und/oder homogene (Abdeck-)Schicht handeln. Hierdurch wird neben optimierten optischen Oberflächeneigenschaften auch eine nochmals verbesserte Versiegelung der Grobspan-Holzwerkstoffplatte gewährleistet, insbesondere einhergehend mit einer nochmals verbesserten Witterungs-, UV-und/oder Feuchtigkeitsbeständigkeit.
- Im Allgemeinen kann die Schmelzklebstoff-Schicht eine Dicke im Bereich von 0,1 mm bis 30 mm, insbesondere im Bereich von 0,2 mm bis 20 mm, vorzugsweise im Bereich von 0,5 mm bis 10 mm, bevorzugt im Bereich von 0,75 mm bis 5 mm, besonders bevorzugt im Bereich von 1 mm bis 3 mm, aufweisen. Dabei beziehen sich die vorstehenden Dickenangaben insbesondere auf die Schmelzklebstoff-Schicht, welche auf die verfüllte bzw. die Schmelzklebstoff-Füllung aufweisende OSB-Platte aufgebracht vorliegt.
- In diesem Zusammenhang kann der Schmelzklebstoff, insbesondere die Schmelzklebstoff-Schmelze, zur Ausbildung der Schmelzklebstoff-Schicht in einer Menge im Bereich von 5 g/m2 bis 1.000 g/m2, insbesondere im Bereich von 10 g/m2 bis 800 g/m2, vorzugsweise im Bereich von 20 g/m2 bis 600 g/m2, bevorzugt im Bereich von 40 g/m2 bis 600 g/m2, besonders bevorzugt im Bereich von 60 g/m2 bis 400 g/m2, ganz besonders bevorzugt im Bereich von 60 g/m2 bis 300 g/m2, bezogen auf die Oberfläche, insbesondere Flachseitenoberfläche, aufgebracht werden.
- Die vorliegende Erfindung betrifft somit auch ein Verfahren zur Behandlung, insbesondere Egalisierung, mindestens einer Oberfläche, vorzugsweise mindestens einer Flachseitenoberfläche, von Grobspan-Holzwerkstoffplatten (OSB-Holzverbundstoffplatten), insbesondere ein wie zuvor definiertes Verfahren, wobei das Verfahren die nachfolgenden Schritte in der angegebenen Reihenfolge umfasst:
- a) Bereitstellung mindestens einer Grobspan-Holzwerkstoffplatte, wobei die Grobspan-Holzwerkstoffplatte mindestens eine Oberfläche, vorzugsweise mindestens eine Flachseitenoberfläche, mit einer Vielzahl von Unebenheiten, Vertiefungen, Hohlräumen, Löchern und/oder Lunkerstellen aufweist; dann
- b) Aufbringen mindestens eines Schmelzklebstoffs, insbesondere in Form einer Schmelzklebstoff-Schmelze, auf die Oberfläche, insbesondere Flachseitenoberfläche, der Grobspan-Holzwerkstoffplatte, wobei
- b1) zunächst der Schmelzklebstoff, insbesondere die Schmelzklebstoff-Schmelze, aufgebracht wird derart, dass die Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen mit dem Schmelzklebstoff, insbesondere unter Ausbildung mindestens einer Schmelzklebstoff-Füllung, vorzugsweise Schmelzklebstoff-Egalisierungsfüllung, gefüllt und/oder verfüllt werden, insbesondere wobei eine Vergleichmäßigung und/oder Egalisierung der Oberfläche, vorzugsweise der Flachseitenoberfläche, bewirkt wird und
- b2) anschließend der Schmelzklebstoff, insbesondere die Schmelzklebstoff-Schmelze, aufgebracht wird derart, dass die Oberfläche, insbesondere Flachseitenoberfläche, und/oder die Schmelzklebstoff-Füllung zudem zumindest teil- und/oder abschnittsweise, vorzugsweise vollflächig, mit dem Schmelzklebstoff, insbesondere mit der Schmelzklebstoff-Schmelze, beschichtet und/oder verfilmt wird, insbesondere wobei mindestens eine auf der Oberfläche, insbesondere Flachseitenoberfläche, und/oder auf der Schmelzklebstoff-Füllung angeordnete Schmelzklebstoff-Schicht, insbesondere Schmelzklebstoff-Abdeckschicht, resultiert;
- c) gegebenenfalls Abkühlen und Verfestigen, insbesondere Aushärten und/oder Erstarrenlassen, des Schmelzklebstoffs, insbesondere der Schmelzklebstoff-Schmelze, nach Durchführung von Schritt b1) und/ oder b2).
- Im Hinblick auf die Abfolge der jeweiligen Verfahrensschritte kann dabei insbesondere derart vorgegangen werden, dass das Füllen bzw. Verfüllen der Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen mit dem Schmelzklebstoff, insbesondere die Ausbildung der Schmelzklebstoff-Füllung, bzw. Schritt b1) einerseits und die Beschichtung bzw. Verfilmung der Oberfläche, vorzugsweise Flachseitenoberfläche, insbesondere die Ausbildung der Schmelzklebstoff-Schicht, bzw. Schritt b2) andererseits in einem gemeinsamen Verfahrensschritt und/oder gleichzeitig durchgeführt werden oder aber in getrennten Verfahrensschritten bzw. aufeinander abfolgend durchgeführt werden. Hierbei wird insbesondere derart vorgegangen, dass zunächst das Füllen und/oder Verfüllen der Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen mit dem Schmelzklebstoff, insbesondere die Ausbildung der Schmelzklebstoff-Füllung, bzw. Schritt b1), gegebenenfalls gefolgt von einem Abkühlen und Verfestigen des Schmelzklebstoffs, und anschließend die Beschichtung bzw. Verfilmung der Oberfläche, vorzugsweise Flachseitenoberfläche, insbesondere die Ausbildung der Schmelzklebstoff-Schicht, bzw. Schritt b2), gegebenenfalls gefolgt von einem Abkühlen und Verfestigen des Schmelzklebstoffs, durchgeführt wird.
- In diesem Zusammenhang kann bzw. können für das Füllen bzw. Verfüllen der Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen, insbesondere für die Ausbildung der Schmelzklebstoff-Füllung, bzw. in Schritt b1) einerseits und für die Beschichtung bzw. Verfilmung der Oberfläche, vorzugsweise Flachseitenoberfläche, bzw. der Schmelzklebstoff-Füllung, insbesondere für die Ausbildung der Schmelzklebstoff-Schicht, bzw. in Schritt b2) andererseits jeweils derselbe Schmelzklebstoff und/oder jeweils identische Schmelzklebstoffe, insbesondere wie nachfolgend definiert, eingesetzt werden.
- Im Hinblick auf die Verwendung identischer Schmelzklebstoffe liegt insbesondere eine weitere Vereinfachung der Verfahrensführung vor. Durch die Verwendung voneinander verschiedener Schmelzklebstoffe können demgegenüber die jeweiligen Eigenschaften der Schmelzklebstoff-Füllung einerseits und der Schmelzklebstoff-Schicht andererseits gezielt eingestellt bzw. maßgeschneidert werden.
- Im Rahmen der vorliegenden Erfindung kann grundsätzlich eine Vielzahl an Schmelzklebstoffen eingesetzt werden, wie nachfolgend angeführt.
- Bei den erfindungsgemäß eingesetzten Schmelzklebstoffen, welche synonym auch als Heißklebstoffe, Heißkleber bzw. Hotmelts bezeichnet werden, handelt es sich im Allgemeinen um zumindest im Wesentlichen lösungsmittelfreie und bei Raumtemperatur feste Produkte, die unter Erwärmung bzw. im heißen Zustand einen fließfähigen bzw. flüssigen Zustand annehmen, so dass auf dieser Basis ein Auftrag bzw. eine Applikation auf der zugrundeliegenden Oberfläche, insbesondere Flachseitenoberfläche, der Grobspan-Holzwerkstoffplatte, zu Zwecken der Verfüllung der Unebenheiten oder dergleichen, erfolgen kann. Bei dem nachfolgenden Abkühlen mit einer einhergehenden Verfestigung bzw. Aushärtung des Schmelzklebstoffs erfolgt dann die Ausbildung einer dauerhaften Verfüllung bzw. Beschichtung der Grobspan-Holzwerkstoffplatte auf der so behandelten Oberfläche der OSB-Platte.
- Die erfindungsgemäß eingesetzten Schmelzklebstoffe sind im Allgemeinen mit dem Vorteil einer schnellen Verarbeitung bei gleichzeitig niedrigem Materialpreis verbunden, wobei zudem, wie zuvor angeführt, verschiedenste Materialien eingesetzt werden können. In diesem Zusammenhang ist auch von Vorteil, dass die eingesetzten Schmelzklebstoffe sowie die damit hergestellten Verfüllungen bzw. Beschichtungen einer nachfolgenden Bearbeitung bzw. Modifizierung zugänglich sind, beispielsweise im Rahmen weiterführender Beschichtungen, Kaschierungen, Lackierungen oder dergleichen. Zudem weisen die eingesetzten Schmelzklebstoffe eine hohe Beständigkeit und Resistenz gegenüber Witterung, UV-Strahlung und Feuchtigkeit auf, was in entsprechender Weise zu erfindungsgemäß bereitgestellten Grobspan-Holzwerkstoffplatten mit verbesserten Eigenschaften führt.
- Erfindungsgemäß hat es sich im Allgemeinen als vorteilhaft erwiesen, wenn der Schmelzklebstoff ein thermoplastischer bzw. einkomponentiger Schmelzklebstoff, insbesondere ein einkomponentiger Schmelzklebstoff (1 K-Schmelzklebstoff), ist.
- Im Allgemeinen sollte der Schmelzklebstoff zumindest im Wesentlichen wasser-und/oder lösemittelfrei sein. In diesem Zusammenhang sollte der Schmelzklebstoff einen Wasser- und/oder Lösemittelgehalt von höchstens 10 Gew.-%, insbesondere höchstens 5 Gew.-%, vorzugsweise höchstens 2 Gew.-%, bevorzugt höchstens 1 Gew.-%, besonders bevorzugt höchstens 0,5 Gew.-%, ganz besonders bevorzugt höchstens 0,1 Gew.-%, bezogen auf den Schmelzklebstoff, aufweisen. Hierdurch werden die Verarbeitungseigenschaften des erfindungsgemäß eingesetzten Schmelzklebstoffs verbessert. Insbesondere wird hierdurch gewährleistet, dass der Schmelzklebstoff zumindest im Wesentlichen nicht in die Faserstruktur der der Holzwerkstoffplatte zugrundeliegenden Holzspäne eindringt, so dass eine unerwünschte Quellung des Materials vermieden wird.
- Erfindungsgemäß werden besonders gute Verfüll- bzw. Beschichtungsergebnisse erhalten, wenn der Schmelzklebstoff ein reaktiver Schmelzklebstoff, insbesondere ein thermoplastischer bzw. einkomponentiger reaktiver Schmelzklebstoff, bevorzugt ein einkomponentiger reaktiver Schmelzklebstoff, ist.
- Reaktive Schmelzklebstoffe, wie sie erfindungsgemäß in besonders bevorzugter Weise eingesetzt werden, zeichnen sich insbesondere dadurch aus, dass sie über chemisch reaktive funktionale Gruppen verfügen, welche insbesondere während und nach dem Auftragen bzw. der Applikation beispielsweise unter Einfluss von Wärme, Strahlung oder Feuchtigkeit zu einer (Nach-)Vernetzung führen, wobei hierdurch die Haftung bzw. Klebeverbindung zu dem Substrat in Form der Grobspan-Holzwerkstoffplatte nochmals verbessert ist.
- In diesem Zusammenhang kann es erfindungsgemäß insbesondere vorgesehen sein, dass der reaktive Schmelzklebstoff ein feuchtigkeitsvernetzender, wärmevernetzender bzw. strahlenvernetzender Schmelzklebstoff, insbesondere ein feuchtigkeitsvernetzender bzw. strahlenvernetzender, bevorzugt ein feuchtigkeitsvernetzender Schmelzklebstoff, ist.
- Bei der Verarbeitung von reaktiven Schmelzklebstoffen - ohne sich auf diese Theorie beschränken zu wollen - erfolgt nach Auftragung auf die zu bearbeitende Grobspan-Holzwerkstoffplatte im Allgemeinen neben einer physikalischen Abbindung auch eine weiterführende chemische Reaktion unter Ausbildung hochmolekularer Polymere mit hoher Kohäsion bzw. unter Ausbildung zusätzlicher Vernetzungs- und Klebeverbindungen insbesondere in Folge von chemischen Reaktionen auch mit der Oberfläche der zu behandelnden Grobspan-Holzwerkstoffplatten. Auf diese Weise können bei reaktiven Schmelzklebstoffen sehr gute Beschichtungs- bzw. Verfülleigenschaften, hohe Temperaturbeständigkeiten bei gleichzeitig guter Kälteflexibilität sowie eine hohe Beständigkeit auch gegenüber Chemikalien oder gegenüber Umwelteinflüssen erreicht werden.
- Reaktive Schmelzklebstoffe weisen somit bei ihrer Anwendung Vorteile auch dahingehend auf, dass bedingt durch die chemische Nachvernetzung und Ausbildung chemischer Klebe- bzw. Kontaktverbindungen ein entsprechend ausgehärteter reaktiver Schmelzklebstoff durch Hitzeeinwirkung zumindest im Wesentlichen nicht mehr aufgeschmolzen werden kann, so dass auch diesbezüglich eine hohe Beständigkeit bzw. Dauerhaftigkeit vorliegt. Zudem weisen reaktive Schmelzklebstoffe, insbesondere durch die der Nachvernetzung sozusagen vorgeschaltete physikalische Aushärtung gleichermaßen schnelle Verarbeitungseigenschaften ohne langwierige Trocknungsphasen auf, was mit verfahrenstechnischen Vorteilen einhergeht.
- Im Allgemeinen weist der reaktive Schmelzklebstoff chemisch reaktive Gruppen auf. Die chemisch reaktiven Gruppen können dabei ausgewählt werden aus Isocyanatgruppen, Silangruppen, Epoxidgruppen und reaktiven Doppel- oder Mehrfachbindungen (insbesondere C-C-Doppel- oder Mehrfachbindungen, wie z.B. Urethangruppen mit reaktiven Doppel- oder Mehrfachbindungen, insbesondere C-C-Doppel- oder Mehrfachbindungen) sowie deren Kombinationen, vorzugsweise Isocyanatgruppen und Silangruppen. Insbesondere sind die chemisch reaktiven Gruppen endständig bzw. endständig im molekularen Grundgerüst des reaktiven Schmelzklebstoffs angeordnet. Die in Rede stehenden chemisch reaktiven Gruppen führen im Rahmen der Anwendung des Schmelzklebstoffs, gleichermaßen um sich auf diese Theorie beschränken zu wollen, zu einer definierten (Nach-)Vernetzung, und zwar auch unter Ausbildung von Kleb- bzw. Kontaktverbindungen mit der zu behandelnden Oberfläche der Grobspan-Holzwerkstoffplatte.
- Erfindungsgemäß ist es dabei insbesondere von Vorteil, wenn der reaktive Schmelzklebstoff ausgewählt wird aus der Gruppe von (i) reaktiven, insbesondere feuchtigkeitsvernetzenden Polyurethanen (PUR), vorzugsweise isocyanatgruppenfunktionalisierten und/oder isocyanatgruppenhaltigen Polyurethanen, bevorzugt isocyanatterminierten Polyurethanen; (ii) reaktiven, insbesondere feuchtigkeitsvernetzenden Polyolefinen (POR), vorzugsweise silangruppenfunktionalisierten und/oder silangruppenhaltigen Polyolefinen, bevorzugt silangruppengepfropften Polyolefinen; (iii) reaktiven, insbesondere strahlenvernetzenden, vorzugsweise UVvernetzenden Poly(meth)acrylaten, vorzugsweise urethangruppenfunktionalisierten und/oder urethangruppenhaltigen Poly(meth)acrylaten; sowie deren Mischungen und Kombinationen, besonders bevorzugt aus der Gruppe von (i) reaktiven, insbesondere feuchtigkeitsvernetzenden Polyurethanen (PUR), vorzugsweise isocyanatgruppenfunktionalisierten und/oder isocyanatgruppenhaltigen Polyurethanen, bevorzugt isocyanatterminierten Polyurethanen; (ii) reaktiven, insbesondere feuchtigkeitsvernetzenden Polyolefinen (POR), vorzugsweise silangruppenfunktionalisierten und/oder silangruppenhaltigen Polyolefinen, bevorzugt silangruppengepfropften Polyolefinen; sowie deren Mischungen und Kombinationen.
- Die erfindungsgemäß in bevorzugter Weise eingesetzten reaktiven Schmelzklebstoffe, insbesondere einkomponentigen reaktiven Schmelzklebstoffe, wie insbesondere reaktive, vorzugsweise feuchtigkeitsvernetzende Polyurethane (PUR), zeichnen sich insgesamt durch eine hohe UV-Stabilität bei gleichzeitiger hoher mechanischer Stabilität bzw. Festigkeit aus. Zudem liegt beim Abkühlen bzw. Verfestigen keine übermäßig exotherme Reaktion vor, so dass die zugrundeliegende Grobspan-Holzwerkstoffplatte bzw. die Verfüllung als solche bei Applikation und Verfestigung des aufgebrachten Schmelzklebstoffs nicht durch eine zusätzliche und mitunter schwer kontrollierbare Wärmeeinwirkung beeinflusst wird, was gleichermaßen der Ausbildung einer guten Haftverbindung zuträglich ist und was zudem einem unerwünschten Verzug der Grobspan-Holzwerkstoffplatte durch Vermeidung einer zu starken einseitigen Wärmeentwicklung entgegenwirkt.
- Zudem können die in Rede stehenden Schmelzklebstoffe grundsätzlich auch im Durchlaufverfahren bzw. im Inline-Verfahren eingesetzt werden, wobei die so behandelten Grobspan-Holzwerkstoffplatten unmittelbar einer weiteren Verarbeitung, beispielsweise einer weiterführenden Beschichtung mit Dekorfolien oder dergleichen zugänglich sind.
- Darüber hinaus sind die in Rede stehenden Schmelzklebstoffe nach dem Abkühlen und dem Verfestigen bzw. nach vollständiger Vernetzung aufgrund der Blockfreiheit nicht klebrig, so dass auch keine mitunter nachteilige Oberflächenklebrigkeit vorliegt, wobei jedoch aufgrund der den reaktiven Schmelzklebstoffen zugrundeliegenden Materialeigenschaften im Allgemeinen dennoch hohe Rutschfestigkeiten bzw. gute Antislip-Eigenschaften der zugrundeliegenden Oberflächen gewährleistet sind.
- Zudem können die in Rede stehenden reaktiven Schmelzklebstoffe in der thermoplastischen Phase, also bis zur endgültigen Vernetzung des Klebstoffs, aufgrund der Restklebrigkeit beispielsweise mit Beschichtungsmaterialien, wie (Dekor-)Folien oder dergleichen, belegt werden. Zudem ist auch die Inkorporation von partikulären Strukturen, wie Glitter zu dekorativen Zwecken, in der thermoplastischen Phase möglich.
- Aufgrund der zugrundeliegenden Nachvernetzung liegt zudem eine zusätzliche Verklebung der reaktiven Schmelzklebstoffe mit der Grenzfläche bzw. Oberfläche der Grobspan-Holzwerkstoffplatte vor, was die Festigkeit gleichermaßen erhöht. Diesbezüglich sind insbesondere feuchtigkeitsvernetzende reaktive Schmelzklebstoffe von Vorteil, da die zur Vernetzung erforderliche Feuchtigkeit beispielsweise aus dem Restfeuchtigkeit enthaltenen Grobspan bereitgestellt werden kann. Zudem weisen insbesondere die zuvor angeführten reaktiven PUR-Schmelzklebstoffe neben einer hohen Temperaturbeständigkeit insbesondere auch eine hohe Chemikalienresistenz auf.
- Im Allgemeinen zeichnen sich die erfindungsgemäß eingesetzten Schmelzklebstoffe bzw. Schmelzmassen unter anderem dadurch aus, dass diese im geschmolzenen Zustand eine hohe Fließfähigkeit aufweisen und/oder zeitnah nach der Applikation bzw. dem Auftrag auf der Oberfläche, insbesondere Flachseitenoberfläche, zumindest im Wesentlichen blockfrei sind. Diese Eigenschaften haben sich insbesondere im Hinblick auf die Nach- bzw. Weiterverarbeitung bzw. die Lagerung der erfindungsgemäß bereitgestellten Grobspan-Holzwerkstoffplatten als vorteilhaft erwiesen. Insbesondere können die erfindungsgemäß bereitgestellten Grobspan-Holzwerkstoffplatten zeitnah nach Applikation des Schmelzklebstoffs weiterverarbeitet bzw. gelagert werden, und zwar ohne dass es hierbei zu einem unerwünschten Verkleben oder dergleichen kommt.
- Gemäß einer alternativen, jedoch weniger bevorzugten Ausführungsform der vorliegenden Erfindung kann es zudem vorgesehen sein, dass der Schmelzklebstoff ein nichtreaktiver Schmelzklebstoff, insbesondere ein thermoplastischer und/oder einkomponentiger nichtreaktiver Schmelzklebstoff, bevorzugt ein einkomponentiger nichtreaktiver Schmelzklebstoff, ist.
- Nichtreaktive Schmelzklebstoffe, wie sie im Rahmen der vorliegenden Erfindung eingesetzt werden können, weisen im Allgemeinen eine kurze Auftrags- bzw. Abbindezeit auf. Bei nichtreaktiven Schmelzklebstoffen erfolgt die eigentliche Verklebung maßgeblich physikalisch, und zwar bedingt durch die bei der Abkühlung des aufgetragenen Schmelzklebstoffs vorliegende Verfestigung der aufgetragenen Schmelzklebstoff-Schmelze. Im Gegensatz zu den reaktiven Schmelzklebstoffen können nichtreaktive Schmelzklebstoffe nach erfolgter Verfestigung grundsätzlich wieder aufgeschmolzen werden. In diesem Zusammenhang kann im Rahmen der erfindungsgemäßen Konzeption die Verwendung von nichtreaktiven Schmelzklebstoffen beispielsweise vor dem Hintergrund einer nachträglichen Beschichtung bzw. Laminierung der erfindungsgemäß bereitgestellten Grobspan-Holzwerkstoffplatte in Betracht gezogen werden.
- Im Allgemeinen kann im Rahmen der vorliegenden Erfindung der nichtreaktive Schmelzklebstoff ausgewählt werden aus der Gruppe von (i) Ethylenvinylacetaten (EVA-Polymeren); (ii) Polyolefinen (PO), insbesondere Polyethylenen (PE), Polypropylenen (PP) und ataktischen Polyolefinen (APAO); (iii) Polyamiden (PA); (iv) thermoplastischen Polyurethanen (TPU); (v) Polyurethanen (PU); (vi) (Meth-)-Acrylaten; (vii) Polyestern (PES); sowie deren Mischungen und Kombinationen, besonders bevorzugt aus der Gruppe von (i) Ethylenvinylacetaten (EVA-Polymeren); (ii) Polyolefinen (PO); (iii) Polyamiden (PA); (iv) thermoplastischen Polyurethanen (TPU); sowie deren Mischungen und Kombinationen.
- Darüber hinaus kann es erfindungsgemäß auch vorgesehen sein, dass der Schmelzklebstoff ein auf natürlichen Rohstoffen basierender Schmelzklebstoff, insbesondere Polymilchsäure (PLA), ist. Für weitere Ausführungen zu dem erfindungsgemäß einsetzbaren Schmelzklebstoffen auf Basis natürlicher Rohstoffe kann auf die
EP 2 781 573 sowie auf die paralleleDE 10 2013 004 909 sowie dieUS 2015 191 635 verwiesen werden, deren jeweiliger Offenbarungsgehalt hiermit durch Bezugnahme vollumfänglich einbezogen ist. - Im Rahmen der vorliegenden Erfindung ist es zudem möglich, dass der Schmelzklebstoff eine Mischung bzw. Kombination von mindestens zwei voneinander verschiedenen Schmelzklebstoffen, insbesondere wie zuvor definiert, umfasst oder hieraus besteht. Insbesondere kann der Schmelzklebstoff eine Mischung bzw. Kombination mindestens eines reaktiven Schmelzklebstoffs, insbesondere wie zuvor definiert, und mindestens eines nichtreaktiven Schmelzklebstoffs, insbesondere wie zuvor definiert, umfassen oder hieraus bestehen. Auch auf dieser Basis können die entsprechenden Anwendungs- und Produkteigenschaften des eingesetzten Schmelzklebstoffs insbesondere im Hinblick auf den jeweiligen Anwendungs- und Einsatzfall angepasst bzw. maßgeschneidert werden.
- Im Rahmen der vorliegenden Erfindung kann als reaktiver Schmelzklebstoff beispielsweise das von der Jowat SE vertriebene, kommerziell erhältliche Produkt Jowatherm-Reaktant® 602.35 eingesetzt werden. Erfindungsgemäß kann zudem als nichtreaktiver Schmelzklebstoff ein Schmelzklebstoff auf Basis von Polyolefinen eingesetzt werden, insbesondere in Form des gleichermaßen von der Jowat SE vertriebenen, kommerziell erhältlichen Produkts Jowatherm®
EP 60 287.90 . Zudem kann ein nichtreaktiver EVA-Schmelzklebstoff in Form des von der Jowat SE vertriebenen, kommerziell erhältlichen Produkts Jowatherm® 287.10 eingesetzt werden. - Was den im Rahmen der vorliegenden Erfindung eingesetzten Schmelzklebstoff weiterhin anbelangt, so sollte dieser bei Raumtemperatur (20 °C) und Umgebungsdruck (1.013,25 hPa) im festen Zustand vorliegen.
- Zudem sollte der Schmelzklebstoff einen Erweichungspunkt und/oder -bereich, insbesondere bestimmt nach Ring und Kugel, vorzugsweise bestimmt nach DIN EN 1238:2011-07, im Bereich von 30 °C bis 200 °C, insbesondere im Bereich von 40 °C bis 100 °C, vorzugsweise im Bereich von 50 °C bis 90 °C, bevorzugt im Bereich von 55 °C bis 80 °C, aufweisen.
- In diesem Zusammenhang sollte der Schmelzklebstoff einen Erweichungspunkt bzw. -bereich, insbesondere bestimmt nach Ring und Kugel, vorzugsweise bestimmt nach DIN EN 1238:2011-07, von mindestens 30 °C, insbesondere mindestens 40 °C, vorzugsweise mindestens 50 °C, bevorzugt mindestens 55 °C, besonders bevorzugt mindestens 60 °C, aufweisen.
- Im Rahmen der vorliegenden Erfindung ist es zudem von Vorteil, wenn der Schmelzklebstoff einen Schmelzpunkt, insbesondere bestimmt mittels Dynamischer Differenzialkalorimetrie (DDK), vorzugsweise bestimmt nach DIN 53765:1994-03, im Bereich von 55 °C bis 275 °C, insbesondere im Bereich von 65 °C bis 225 °C, vorzugsweise im Bereich von 70 °C bis 175 °C, aufweist.
- In diesem Zusammenhang kann es gleichermaßen vorgesehen sein, dass der Schmelzklebstoff eine Verarbeitungstemperatur, insbesondere bestimmt mittels Dynamischer Differenzialkalorimetrie (DDK), vorzugsweise bestimmt nach DIN 53765:1994-03, im Bereich von 80 °C bis 300 °C, insbesondere im Bereich von 90 °C bis 250 °C, vorzugsweise im Bereich von 95 °C bis 200 °C, aufweist.
- Zudem sollte der Schmelzklebstoff eine der Schmelzklebstoff eine Viskosität, insbesondere dynamische Viskosität und/oder insbesondere bestimmt nach DIN EN ISO 3219:1994-10 und/oder insbesondere im Temperaturbereich von 95 °C bis 200 °C, im Bereich von 5.000 mPas bis 150.000 mPas, insbesondere im Bereich von 7.500 mPas bis 125.000 mPas, vorzugsweise im Bereich von 10.000 mPas bis 100.000 mPas, aufweisen.
- Gleichermaßen sollte der Schmelzklebstoff eine Dichte p, insbesondere bestimmt bei einer Temperatur von 20 °C und/oder insbesondere bestimmt nach DIN 51757:2011-01, im Bereich von 0,5 g/cm3 bis 2,5 g/cm3, insbesondere im Bereich von 0,6 g/cm3 bis 2,3 g/cm3, vorzugsweise im Bereich von 0,7 g/cm3 bis 2,1 g/cm3, bevorzugt im Bereich von 0,8 g/cm3 bis 2 g/cm3, aufweisen.
- Zudem kann es vorgesehen sein, dass der Schmelzklebstoff nach dessen Auftrag und/oder nach dessen Abkühlen und Verfestigen, insbesondere Aushärten und/oder Erstarrenlassen, zumindest im Wesentlichen blockfrei ist.
- Gleichermaßen kann es gegebenenfalls vorgesehen sein, dassder Schmelzklebstoff nach dessen Auftrag und/oder nach dessen Abkühlen und Verfestigen, insbesondere Aushärten und/oder Erstarrenlassen, thermoplastische und/oder elastomere Eigenschaften aufweist.
- Die vorgenannten Eigenschaften bzw. Parameter des erfindungsgemäß eingesetzten Schmelzklebstoffs führen insbesondere zu anwendungs- bzw. verarbeitungsspezifischen Eigenschaften und Vorteilen, insbesondere was das Schmelzverhalten, die Fließfähigkeit und das Auftragsverhalten auf die zu behandelnde Grobspan-Holzwerkstoffplatte anbelangt.
- Gemäß einer erfindungsgemäßen Ausführungsform kann der Schmelzklebstoff mindestens einen Haftvermittler bzw. Primer aufweisen. Diesbezüglich kann der Haftvermittler bzw. Primer ausgewählt sein aus der Gruppe von Siliciumoxiden, Silanen, Kieselsäuren, Kieselerden sowie deren Mischungen und Kombinationen. Insbesondere kann der Schmelzklebstoff den Haftvermittler bzw. Primer in Mengen im Bereich von 1 Gew.-% bis 30 Gew.-%, insbesondere im Bereich von 2 Gew.-% bis 20 Gew.-%, vorzugsweise im Bereich von 5 Gew.-% bis 10 Gew.-%, bezogen auf den Schmelzklebstoff, enthalten. Durch den gezielten Einsatz eines Haftvermittlers bzw. Primer kann zum einen die Haftung des Schmelzklebstoffs in Bezug auf die zu behandelnde Grobspan-Holzwerkstoffplatte verbessert werden. Zum anderen kann der eingesetzte Schmelzklebstoff im Hinblick auf die Bereitstellung einer Primerfunktion beispielsweise für eine sich der Oberflächenbehandlung der Grobspan-Holzwerkstoffplatte gegebenenfalls anschließende Laminierung, Kaschierung, Beschichtung, Lackierung oder dergleichen mit entsprechenden Eigenschaften ausgerüstet werden. Insbesondere kann somit eine Steuerung der Adhäsionseigenschaften in Bezug auf nachfolgende Beschichtungen vorgenommen werden. Insbesondere kann dem Schmelzklebstoff eine Primerfunktion bei schwierig zu verklebenden Substraten bzw. die Funktion eines Haftgrunds für nachfolgende Beschichtungen oder dergleichen zukommen, beispielsweise im Hinblick auf den Einsatz mineralischer bzw. kunstharzbasierter Beschichtungen, wie entsprechende Putze oder dergleichen. Zudem kann durch den Einsatz eines Haftvermittlers bzw. Primer die Porosität der Oberfläche der Schmelzklebstoff-Füllung bzw. Schmelzklebstoff-Schicht gezielt eingestellt werden.
- Darüber hinaus kann der Schmelzklebstoff mindestens ein Additiv aufweisen. Dabei kann das Additiv ausgewählt sein aus der Gruppe von Weichmachern, hochsiedenden organischen Ölen, Estern oder anderen der Plastifizierung dienenden Additiven, Stabilisatoren, insbesondere UV-Stabilisatoren, Antioxidantien, Säurefängern, insbesondere nanoteiligen Füllstoffen, Alterungsschutzmitteln sowie deren Mischungen oder Kombinationen. Diesbezüglich kann der Schmelzklebstoff das Additiv beispielsweise in Mengen im Bereich von 1 Gew.-% bis 60 Gew.-%, insbesondere im Bereich von 5 Gew.-% bis 50 Gew.-%, vorzugsweise im Bereich von 10 Gew.-% bis 40 Gew.-%, bezogen auf den Schmelzklebstoff, enthalten. Hierdurch können die Eigenschaften des erfindungsgemäß eingesetzten Schmelzklebstoffs weiterführend eingestellt bzw. vorgegeben werden.
- Insbesondere kann der Schmelzklebstoff zudem mindestens ein nichtreaktives Polymer, Harz und/oder Wachs, insbesondere ein natürliches, synthetisches oder chemisch modifiziertes (teilsynthetisches) Wachs, aufweisen. In diesem Zusammenhang kann der Schmelzklebstoff das nichtreaktive Polymer, Harz bzw. Wachs in Mengen im Bereich von 0,5 Gew.-% bis 15 Gew.-%, insbesondere im Bereich von 1 Gew.-% bis 10 Gew.-%, vorzugsweise im Bereich von 1,5 Gew.-% bis 5 Gew.-%, bezogen auf den Schmelzklebstoff, enthalten. Hierdurch kann insbesondere auch die Fließfähigkeit des Schmelzklebstoffs weiterführend eingestellt werden, was insbesondere zu verbesserten Anwendungseigenschaften beim Auftrag des Schmelzklebstoffs auf die Oberfläche, insbesondere Flachseitenoberfläche, der Grobspan-Holzwerkstoffplatte führt.
- Gleichermaßen kann der Schmelzklebstoff mindestens eine Funktionalisierungskomponente aufweisen. In diesem Zusammenhang kann die Funktionalisierungskomponente ausgewählt werden aus der Gruppe von elektrisch leitfähigen Substanzen, antimikrobiellen, antimykotischen und/oder fungiziden Substanzen sowie deren Mischungen und Kombinationen. Insbesondere kann der Schmelzklebstoff die Funktionalisierungskomponente in Mengen im Bereich von 0,1 Gew.-% bis 10 Gew.-%, insbesondere im Bereich von 0,2 Gew.-% bis 5 Gew.-%, vorzugsweise im Bereich von 0,5 Gew.-% bis 3 Gew.-%, bezogen auf den Schmelzklebstoff, enthalten.
- Weiterhin kann der Schmelzklebstoff mindestens einen Farbstoff bzw. mindestens ein Farbpigment aufweisen. In diesem Zusammenhang kann der Schmelzklebstoff bzw. das Farbpigment ausgewählt sein aus der Gruppe von organischen Pigmentfarbstoffen, anorganischen Pigmentfarbstoffen sowie deren Mischungen und Kombinationen. Der Schmelzklebstoff kann den Farbstoff bzw. das Farbpigment in Mengen im Bereich von 0,1 Gew.-% bis 30 Gew.-%, insbesondere im Bereich von 0,5 Gew.-% bis 20 Gew.-%, vorzugsweise im Bereich von 1 Gew.-% bis 10 Gew.-%, bezogen auf den Schmelzklebstoff, enthalten. Hierdurch kann der Schmelzklebstoff in zweckgerichteter Art und Weise mit speziellen optischen Eigenschaften ausgerüstet werden, so dass einer auf dieser Basis behandelten Grobspan-Holzwerkstoffplatte auch weiterführende dekorative Eigenschaften zukommen können.
- Im Rahmen der vorliegenden Erfindung ist es insbesondere bevorzugt, wenn der Schmelzklebstoff, insbesondere die Schmelzklebstoff-Schmelze, mittels Sprühen, Düsenauftrag, Rakeln, Walzenauftrag, Kalandern, Druckverfahren bzw. Extrusion, insbesondere mittels Düsenauftrag und/oder Walzenauftrag, vorzugsweise Walzenauftrag, auf die Oberfläche, insbesondere Flachseitenoberfläche, aufgebracht wird.
- Erfindungsgemäß kann insbesondere derart vorgegangen werden, dass der Schmelzklebstoff, insbesondere die Schmelzklebstoff-Schmelze, mittels Düsenauftrag, insbesondere Schlitzdüsenauftrag, auf die Oberfläche, insbesondere Flachseitenoberfläche, aufgebracht wird.
- Erfindungsgemäß werden jedoch besonders gute Ergebnisse erreicht, wenn der Schmelzklebstoff, insbesondere die Schmelzklebstoff-Schmelze, mittels Walzenauftrag, insbesondere mittels mindestens einer Schmelzklebstoff-Dosierwalze und/oder Schmelzklebstoff-Auftragswalze, auf die Oberfläche, insbesondere Flachseitenoberfläche, aufgebracht wird. In diesem Zusammenhang kann insbesondere derart verfahren werden, dass die Schmelzklebstoff-Dosierwalze und/oder Schmelzklebstoff-Auftragswalze im Gleichlauf oder Gegenlauf zur Verfahrens- bzw. Auftragsrichtung, insbesondere im Gleichlauf oder Gegenlauf zur Transportrichtung bzw. Vorschubrichtung der Grobspan-Holzwerkstoffplatte, betrieben wird bzw. werden. Durch die gezielte Verfahrensweise, wonach die Schmelzklebstoff-Dosierwalze und/oder Schmelzklebstoff-Auftragswalze, unabhängig voneinander, im Gleichlauf oder Gegenlauf zur Verfahrens- bzw. Auftragsrichtung bzw. zur Transportrichtung und/oder Vorschubrichtung der Grobspan-Holzwerkstoffplatte betrieben wird bzw. werden, kann die Menge an aufgetragenem Schmelzklebstoff pro Flächeneinheit gezielt eingestellt bzw. vorgegeben werden.
- In diesem Zusammenhang kann es erfindungsgemäß auch vorgesehen sein, dass die Auftragsmenge, insbesondere die flächenbezogene Auftragsmenge, des Schmelzklebstoffs, insbesondere der Schmelzklebstoff-Schmelze, über die Drehgeschwindigkeit bzw. Umfangsgeschwindigkeit der Schmelzklebstoff-Dosierwalze und/oder der Schmelzklebstoff-Auftragswalze, vorzugsweise über das Verhältnis der Drehgeschwindigkeit bzw. Umfangsgeschwindigkeit der Schmelzklebstoff-Dosierwalze und/oder der Schmelzklebstoff-Auftragswalze zur Auftragsgeschwindigkeit, insbesondere Transportgeschwindigkeit bzw. Vorschubgeschwindigkeit der Grobspan-Holzwerkstoffplatte, eingestellt bzw. vorgegeben wird. Dabei bezieht sich die Auftragsgeschwindigkeit insbesondere auf den pro Zeiteinheit längenbezogenen Auftrag des Schmelzklebstoffs auf die Grobspan-Holzwerkstoffplatte. Auf dieser Basis kann im Rahmen der vorliegenden Erfindung eine vorgegebene Menge an Schmelzklebstoff auf eine definierte Fläche der Grobspan-Holzwerkstoffplatte aufgebracht werden. Erfindungsgemäß wird somit durch die spezielle Vorgehensweise gewährleistet, dass ein gleichmäßiger Auftrag des Schmelzklebstoffs in definierten flächenbezogenen Mengen auf der zugrundeliegenden Grobspan-Holzwerkstoffplatte erfolgt.
- Erfindungsgemäß kann beispielsweise eine Schmelzklebstoff-Auftragswalze insbesondere mit Rakelsystem eingesetzt werden. Hierdurch wird ein besonders definierter und gleichmäßiger Auftrag der benötigten Menge an Schmelzklebstoff gewährleistet.
- Erfindungsgemäß können beispielsweise beheizbare Schmelzklebstoff-Dosierwalzen und/oder beheizbare Schmelzklebstoff-Auftragswalzen, beispielsweise insbesondere beheizbare Schmelzklebstoff-Auftragswalzen mit separaten Schmelzklebstoff-Dosierwalzen, bzw. insbesondere beheizbare Schmelzklebstoff-Auftragswalzen mit Rakelsystemen, zum Auftrag der erfindungsgemäß vorgesehenen Mengen an Schmelzklebstoff eingesetzt werden.
- Wie zuvor angeführt, kann durch das Einstellen des Verhältnisses von Vorschubgeschwindigkeit der zu beschichtenden Grobspan-Holzwerkstoffplatte zur Rotations- bzw. Umfangsgeschwindigkeit insbesondere der Auftragswalze die Menge an Schmelzklebstoff vorgegeben bzw. eingestellt werden, und dies auch unter Berücksichtigung der den jeweiligen Schmelzen zugrundeliegenden unterschiedlichen Viskositäten bzw. rheologischen Eigenschaften.
- Im Rahmen des erfindungsgemäßen Verfahrens wird insbesondere derart vorgegangen, dass der Schmelzklebstoff, insbesondere die Schmelzklebstoff-Schmelze, bei einer Temperatur oberhalb des Erweichungspunkts bzw. -bereichs bzw. oberhalb des Schmelzpunkts, vorzugsweise oberhalb des Schmelzpunkts, des Schmelzklebstoffs auf die Oberfläche, insbesondere Flachseitenoberfläche, aufgebracht wird. Hierdurch wird eine besonders gleichmäßige und vollständige Verfüllung der Unebenheiten, Vertiefungen, Hohlräume, Löcher bzw. Lunkerstellen gewährleistet, da die Schmelze im fließfähigen Zustand besonders gut in die Oberfläche eindringen kann, und zwar ohne eine Quellung der Holzspäne hervorzurufen. Insbesondere kann hierdurch auch eine gleichmäßige und homogene Beschichtung der Grobspan-Holzwerkstoffplatte mit dem zugrundeliegenden Schmelzklebstoff erreicht werden, wobei zudem eine hohe Haftung gegenüber dem Substrat (d. h. der zugrundeliegenden Grobspan-Holzwerkstoffplatte) gewährleistet wird.
- In diesem Zusammenhang ist es erfindungsgemäß insbesondere vorgesehen, dass der Schmelzklebstoff, insbesondere die Schmelzklebstoff-Schmelze, bei einer Temperatur (d. h. insbesondere Temperatur des Schmelzklebstoffs) im Bereich von 40 °C bis 300 °C, insbesondere im Bereich von 60 °C bis 250 °C, vorzugsweise im Bereich von 80 °C und 220 °C, bevorzugt im Bereich von 90 °C bis 200 °C, besonders bevorzugt im Bereich von 95 °C bis 190 °C, auf die Oberfläche, insbesondere Flachseitenoberfläche, aufgebracht wird.
- Insbesondere kann der Schmelzklebstoff, insbesondere die Schmelzklebstoff-Schmelze, bei einer Temperatur (d. h. Temperatur des Schmelzklebstoffs) von mindestens 40 °C, insbesondere mindestens 60 °C, vorzugsweise mindestens 80 °C, bevorzugt mindestens 90 °C, besonders bevorzugt mindestens 95 °C, auf die Oberfläche, insbesondere Flachseitenoberfläche, aufgebracht werden.
- Insbesondere im Hinblick auf eine weiterführende Optimierung des Schmelzklebstoffauftrags kann erfindungsgemäß zudem derart vorgegangen werden, dass (i) das Aufbringen des Schmelzklebstoffs, insbesondere der Schmelzklebstoff-Schmelze, auf die Oberfläche, insbesondere Flachseitenoberfläche, der Grobspan-Holzwerkstoffplatte und/oder Schritt b) und/oder (ii) das Füllen und/oder Verfüllen der Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen mit dem Schmelzklebstoff, insbesondere die Ausbildung der Schmelzklebstoff-Füllung, und/oder Schritt b1) und/oder (iii) die Beschichtung und/oder Verfilmung der Oberfläche, vorzugsweise Flachseitenoberfläche, insbesondere die Ausbildung der Schmelzklebstoff-Schicht, und/oder Schritt b2), insbesondere unabhängig voneinander, mehrfach, insbesondere 1-mal, 2-mal, 3-mal oder mehr, durchgeführt bzw. wiederholt wird bzw. werden.
- Hierdurch kann eine besonders gleichmäßige bzw. vollständige Verfüllung sowie eine gleichmäßige und homogene Beschichtung der zugrundeliegenden Grobspan-Holzwerkstoffplatte bereitgestellt werden, und zwar auch für den Fall, dass die zu behandelnde Grobspan-Holzwerkstoffplatte über eine übermäßige Vielzahl bzw. über entsprechend große bzw. großvolumige Unebenheiten, Vertiefungen, Hohlräume, Löcher bzw. Lunkerstellen verfügt. Die in Rede stehenden Wiederholungen der jeweiligen Verfahrensschritte kann dabei durch entsprechende Rückführung bzw. erneutes Zuführen der erneut zu behandelnden Grobspan-Holzwerkstoffplatte zu der Schmelzklebstoff-Dosierwalze bzw. der Schmelzklebstoff-Auftragswalze realisiert werden. Alternativ können im Rahmen der erfindungsgemäßen Verfahrensführung auch mehrere, nacheinander bzw. aufeinander abfolgend angeordnete Schmelzklebstoff-Dosierwalzen bzw. der Schmelzklebstoff-Auftragswalzen eingesetzt werden. Erfindungsgemäß kann dabei auch derart vorgegangen werden, dass vor erneutem Aufbringen des Schmelzklebstoffs die zuvor aufgebrachte Schmelzklebstoff-Schmelze zunächst zumindest teilweise abgekühlt bzw. zumindest teilweise verfestigt wird. Alternativ kann jedoch auch derart vorgegangen werden, dass der erneute Auftrag des Schmelzklebstoffs auf den zuvor aufgetragenen und noch nicht (vollständig) abgekühlten bzw. noch nicht (vollständig) verfestigten Schmelzklebstoff erfolgt.
- Darüber hinaus kann erfindungsgemäß derart vorgegangen werden, dass vor dem Aufbringen des Schmelzklebstoffs, insbesondere der Schmelzklebstoff-Schmelze, auf die Oberfläche, insbesondere Flachseitenoberfläche, und/oder vor Schritt b), insbesondere vor Schritt b1) und/oder vor Schritt b2), vorzugsweise vor Schritt b1), und/oder nach Schritt (a) zudem eine Glättung, insbesondere ein Schleifen, vorzugsweise Kalibrierschleifen, der Oberfläche, insbesondere Flachseitenoberfläche, durchgeführt wird. Hierdurch können die Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen insbesondere durch Abtragung insbesondere von (Oberflächen-)Material bzw. Grobspan-Material der zu behandelnden Grobspan-Holzwerkstoffplatte vor der eigentlichen Ausrüstung mit dem Schmelzklebstoff verkleinert bzw. vergleichmäßigt werden. In der Folge können insgesamt nochmals gleichmäßigere Verfüllungen bzw. Beschichtungen mit dem Schmelzklebstoff realisiert werden, wobei besonders gleichmäßige und homogene Oberflächen bereitgestellt werden können. Insbesondere führt die dem Schmelzklebstoff-Auftrag gegebenenfalls vorangehende Glättung der Oberfläche, insbesondere Flachseitenoberfläche, zu einer Verringerung der Menge an aufzutragendem Schmelzklebstoff. Die Glättung kann beispielsweise unter Verwendung einer Schleifwalze oder dergleichen durchgeführt werden. Die Glättung kann gegebenenfalls wiederholt werden, bis die gewünschte Glattheit der Oberfläche, insbesondere Flachseitenoberfläche, der Grobspan-Holzwerkstoffplatte vorliegt.
- In diesem Zusammenhang kann nach der Glättung, insbesondere dem Schleifen, vorzugsweise Kalibrierschleifen, der Oberfläche, insbesondere Flachseitenoberfläche, noch eine Reinigung der Oberfläche, insbesondere Flachseitenoberfläche, insbesondere zur Entfernung von zuvor abgetragenem und/oder abgeschliffenem Material, durchgeführt werden. Hierzu können insbesondere entsprechende Bürstenwalzen, Absaugeinrichtungen oder dergleichen eingesetzt werden. Die Reinigung der Oberfläche sollte gleichermaßen vor dem Aufbringen des Schmelzklebstoffs, insbesondere der Schmelzklebstoff-Schmelze, erfolgen
- Darüber hinaus kann im Rahmen des erfindungsgemäßen Verfahrens zudem vor dem Aufbringen des Schmelzklebstoffs, insbesondere der Schmelzklebstoff-Schmelze, auf die Oberfläche, insbesondere Flachseitenoberfläche, und/oder vor Schritt b), insbesondere vor Schritt b1) und/oder vor Schritt b2), vorzugsweise vor Schritt b1), und/oder nach Schritt (a) und/oder nach der Glättung der Oberfläche, insbesondere Flachseitenoberfläche, eine Vorwärmung der Oberfläche, insbesondere Flachseitenoberfläche, bzw. der OSB-Platte als solcher durchgeführt wird. In diesem Zusammenhang kann die Oberfläche, insbesondere Flachseitenoberfläche, bzw. die OSB-Platte auf eine Temperatur im Bereich von 25 °C bis 200 °C, insbesondere im Bereich von 30 °C bis 150 °C, vorzugsweise im Bereich von 40 °C und 125 °C, bevorzugt im Bereich von 50 °C bis 100 °C, erwärmt werden. Insbesondere kann die Oberfläche, insbesondere Flachseitenoberfläche, bzw. die OSB-Platte auf eine Temperatur von mindestens 25 °C, insbesondere mindestens 30 °C, vorzugsweise mindestens 40 °C, bevorzugt mindestens 50 °C, erwärmt werden. Auf dieser Basis können während des gesamten Verfahrensablaufs gleichmäßige Auftrags- und Verarbeitungsbedingungen gewährleistet werden. Zudem führt die Vorwärmung zu einem verbesserten Benetzungs- und Eindringverhalten des aufgetragenen Schmelzklebstoffs, insbesondere der Schmelzklebstoff-Schmelze, in Bezug auf die zu beschichtende Oberfläche, insbesondere Flachseitenoberfläche, der Grobspan-Holzwerkstoffplatte, da ein vorzeitige Aushärten verhindert wird, so dass die Qualität der verfüllten bzw. beschichteten Oberfläche weiterführend verbessert wird.
- Gemäß der vorliegenden Erfindung kann zudem derart vorgegangen werden, dass vor dem Aufbringen des Schmelzklebstoffs, insbesondere der Schmelzklebstoff-Schmelze, auf die Oberfläche, insbesondere Flachseitenoberfläche, und/oder vor Schritt b), insbesondere vor Schritt b1) und/oder Schritt b2), vorzugsweise vor Schritt b1), und/oder nach Schritt (a) und/oder nach der Glättung der Oberfläche, insbesondere Flachseitenoberfläche, eine vorzugsweise automatisierte Erfassung und Auswertung, insbesondere optische Erfassung und Auswertung, vorzugsweise optisch-elektronische Erfassung und Auswertung, der Oberfläche, insbesondere Flachseitenoberfläche, vorzugsweise der Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen, erfolgt. Dabei kann erfindungsgemäß insbesondere derart vorgegangen werden, dass nachfolgend ein differenzierter und/oder an die erfasste und analysierte Oberfläche, insbesondere Flachseitenoberfläche, vorzugsweise an die erfassten und analysierten Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen, angepasster, vorzugsweise mengenmäßig angepasster Auftrag des Schmelzklebstoffs, insbesondere der Schmelzklebstoff-Schmelze, erfolgt.
- Hierzu können beispielsweise entsprechende opto-elektronische Erfassungs- bzw. Analyseeinrichtungen eingesetzt werden. Ein entsprechend differenzierter bzw. ortsspezifischer Schmelzklebstoffauftrag kann beispielsweise unter Einsatz entsprechender Düsenauftragsvorrichtungen oder durch abschnittsweisen Auftrag des Schmelzklebstoffs mittels einer Schmelzklebstoff-Dosierwalze bzw. Schmelzklebstoff-Auftragswalze oder dergleichen durchgeführt werden kann. In diesem Zusammenhang kann insbesondere derart verfahren werden, dass für Bereiche mit besonders großen bzw. großvolumigen Unebenheiten, Vertiefungen, Hohlräumen, Löchern bzw. Lunkerstellen entsprechend größere Auftragsmengen des Schmelzklebstoffs eingesetzt werden, während für Bereiche der zu behandelnden Oberfläche, insbesondere Flachseitenoberfläche, mit entsprechend wenigen bzw. kleinvolumigen Unebenheiten, Vertiefungen, Hohlräumen, Löchern bzw. Lunkerstellen entsprechend geringere Auftragsmengen an Schmelzklebstoff eingesetzt werden. Hierdurch kann die erfindungsgemäße Verfahrensführung insbesondere im Hinblick auf eine Optimierung des Materialeinsatzes an Schmelzklebstoff bei gleichzeitiger Verringerung der Anzahl an Auftrags- bzw. Beschichtungsschritten weiterführend verbessert werden.
- In diesem Zusammenhang kann erfindungsgemäß zudem derart vorgegangen werden, dass nach dem Aufbringen des Schmelzklebstoffs, insbesondere der Schmelzklebstoff-Schmelze, auf die Oberfläche, insbesondere Flachseitenoberfläche, und/oder nach Schritt b), insbesondere nach Schritt b1) und/oder nach Schritt b2), vorzugsweise nach Schritt b2), eine gegebenenfalls weitere vorzugsweise automatisierte Erfassung und Auswertung, insbesondere optische Erfassung und Auswertung, vorzugsweise optisch-elektronische Erfassung und Auswertung, der mit dem Schmelzklebstoff verfüllten bzw. beschichteten Oberfläche, insbesondere Flachseitenoberfläche, vorzugsweise der mit dem Schmelzklebstoff verfüllten bzw. beschichteten Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen, erfolgt. Dabei kann erfindungsgemäß insbesondere derart vorgegangen werden, dass nachfolgend bei unvollständiger bzw. nicht ausreichender Verfüllung und/oder Beschichtung ein erneuter Auftrag des Schmelzklebstoffs, insbesondere der Schmelzklebstoff-Schmelze, erfolgt.
- Zudem kann nach dem Aufbringen des Schmelzklebstoffs, insbesondere der Schmelzklebstoff-Schmelze, auf die Oberfläche, insbesondere Flachseitenoberfläche, und/oder nach Schritt b), insbesondere nach Schritt b1) und/oder nach Schritt b2), vorzugsweise nach Schritt b2), eine Glättung bzw. Vereinheitlichung des aufgebrachten Schmelzklebstoffs, insbesondere der Schmelzklebstoff-Füllung bzw. der Schmelzklebstoff-Schicht, vorzugsweise der Schmelzklebstoff-Schicht, durchgeführt werden. Hierzu können beispielsweise insbesondere beheizbare Glättwalzen oder dergleichen eingesetzt werden. Dabei kann die Glättwalze beispielsweise im Gegenlauf zur Transportrichtung bzw. Vorschubrichtung der Grobspan-Holzwerkstoffplatte betrieben werden. Die Glättung kann dabei im nicht (vollständig) abgekühlten bzw. nicht (vollständig) verfestigten Zustand des aufgetragenen Schmelzklebstoffs durchgeführt werden. Insbesondere kann das thermoplastische Verhalten des eingesetzten Schmelzklebstoffs im Rahmen der Glättung entsprechend genutzt werden, und zwar auch bei nicht (vollständig) vernetzten reaktiven Schmelzklebstoffen.
- Im Rahmen der vorliegenden Erfindung kann nach dem Aufbringen des Schmelzklebstoffs, insbesondere der Schmelzklebstoff-Schmelze, auf die Oberfläche, insbesondere Flachseitenoberfläche, und/oder nach Schritt b), insbesondere nach Schritt b1) und/oder nach Schritt b2), vorzugsweise nach Schritt b2), eine Strukturierung bzw. Profilierung, insbesondere Oberflächenstrukturierung und/oder Oberflächenprofilierung, des aufgebrachten Schmelzklebstoffs, insbesondere der Schmelzklebstoff-Füllung und/oder der Schmelzklebstoff-Schicht, vorzugsweise der Schmelzklebstoff-Schicht, durchgeführt werden. Dabei kann die Strukturierung und/oder Profilierung mittels einer vorzugsweise beheizbaren Struktur- bzw. Profilwalze, aber auch mittels entsprechender Struktur- bzw. Profilblechen, Struktur- bzw. Profilpapieren sowie deren Kombinationen, durchgeführt werden. Auch im Hinblick auf die gegebenenfalls durchzuführende Strukturierung bzw. Profilierung kann vorzugsweise im nicht (vollständig) abgekühlten bzw. im nicht (vollständig) verfestigten Zustand des eingesetzten Schmelzklebstoffs verfahren werden. Durch die Strukturierung bzw. Profilierung kann die behandelte Oberfläche bzw. der aufgebrachte Schmelzklebstoff der Grobspan-Holzwerkstoffeigenschaften mit zusätzlichen optischen bzw. dekorativen Eigenschaften sowie mit weiterführenden funktionellen Eigenschaften, wie einer Antirutsch- bzw. Antislip-Funktion, ausgerüstet werden.
- In diesem Zusammenhang kann die Glättung einerseits und/oder die Strukturierung bzw. Profilierung andererseits während des Abkühlens bzw. Verfestigens und/oder vor bzw. nach dem Abkühlen und Verfestigen des Schmelzklebstoffs und/oder vor, während bzw. nach Schritt c), insbesondere vor dem Abkühlen und Verfestigen des Schmelzklebstoffs bzw. vor Schritt c) durchgeführt werden. Insbesondere sofern der erfindungsgemäß eingesetzte Schmelzklebstoff auch nach dem Abkühlen bzw. nach der Verfestigung über thermoplastische Eigenschaften verfügt, kann die Glättung bzw. Strukturierung bzw. Profilierung insbesondere unter Erwärmung grundsätzlich auch nach dem Abkühlen bzw. Aushärten des Schmelzklebstoffs durchgeführt werden.
- Weiterhin kann es im Rahmen der vorliegenden Erfindung vorgesehen sein, dass nach dem Aufbringen des Schmelzklebstoffs, insbesondere der Schmelzklebstoff-Schmelze, auf die Oberfläche, insbesondere Flachseitenoberfläche, und/oder nach Schritt b) und/oder nach der Glättung und/oder Vereinheitlichung und/oder nach der Strukturierung und/oder Profilierung zudem eine Vergütung bzw. weiterführende Beschichtung der Oberfläche, insbesondere Flachseitenoberfläche, durchgeführt wird.
- In diesem Zusammenhang kann die Oberflächenvergütung durch (i) Beschichten, insbesondere mit Harzfilmen und/oder -schichten, vorzugsweise Kondensationsharzfilmen und/oder -schichten, bevorzugt Melaminharzfilmen und/oder -schichten und/oder Phenolharzfilmen und/oder -schichten; (ii) Kaschieren, insbesondere Klebkaschieren; (iii) Lackieren; und/oder (iv) Laminieren erfolgen. Im Allgemeinen kann somit die im Rahmen der vorliegenden Erfindung bereitgestellte Grobspan-Holzwerkstoffplatte einer weiteren Oberflächenbehandlung in Form einer Vergütung unterzogen werden, wie zum Beispiel durch Lackieren bzw. Belegen der Oberfläche mit insbesondere schichtförmigen Materialien bzw. Substraten. In diesem Zusammenhang kann die Grobspan-Holzwerkstoffplatte mit weiteren dekorativen bzw. funktionellen Eigenschaften ausgerüstet werden. Beispielsweise können auf die zuvor behandelten Grobspan-Holzwerkstoffplatten auch Furniere, Folien, HPL-Materialien (High Pressure Laminate), CPL-Materialien ( Continuous Pressed Laminate), Kondensationsharzfilme, Tapeten, Textilien, mineralisch und/oder kunstharzbasierte Putze oder dergleichen aufgebracht werden. Die Ausrüstung mit den in Rede stehenden Materialien, welche insbesondere über Kaschieren, vorzugsweise Klebkaschieren, erfolgt, kann in Abhängigkeit von dem eingesetzten Material beispielsweise über Walzen- oder Düsenauftrag (Breitschlitzdüse, Sprühauftrag oder Multi-Raupenauftrag) erfolgen.
- Im Allgemeinen kann die weitere Oberflächenvergütung während des Abkühlens und Verfestigens und/oder vor und/oder nach dem Abkühlen und Verfestigen des Schmelzklebstoffs und/oder vor, während und/oder nach Schritt c), insbesondere nach dem Abkühlen und Verfestigen des Schmelzklebstoffs und/oder nach Schritt c) durchgeführt werden.
- Das erfindungsgemäße Verfahren kann kontinuierlich und/oder automatisiert, insbesondere kontinuierlich, durchgeführt werden. Insbesondere kann das Verfahren nach der Erfindung im Hinblick auf die Abfolge der jeweiligen Verfahrensschritte kontinuierlich durchgeführt werden.
- Erfindungsgemäß versteht es sich von selbst, dass die Auswahl und Ausgestaltung sowie die Art des Auftrags bzw. des Aufbringens des Schmelzklebstoffs, insbesondere der Schmelzklebstoff-Schmelze, in den einzelnen Verfahrensstufen bzw. Verfahrensabschnitten, insbesondere im Hinblick auf die Ausbildung der Schmelzklebstoff-Füllung einerseits und der Schmelzklebstoff-Schicht andererseits, jeweils unabhängig voneinander erfolgen können. Insbesondere versteht es sich erfindungsgemäß von selbst, dass die Auswahl und Ausgestaltung sowie die Art des Auftrags bzw. des Aufbringens des Schmelzklebstoffs, insbesondere der Schmelzklebstoff-Schmelze, (i) zum Füllen bzw. Verfüllen der Unebenheiten, Vertiefungen, Hohlräume, Löcher bzw. Lunkerstellen und/oder zur Ausbildung der Schmelzklebstoff-Füllung und/oder in Schritt b1) einerseits und (ii) zur Beschichtung bzw. Verfilmung der Oberfläche, vorzugsweise Flachseitenoberfläche, und/oder zur Ausbildung der Schmelzklebstoff-Schicht und/oder in Schritt b2) andererseits jeweils unabhängig voneinander erfolgen können.
- Was die erfindungsgemäß eingesetzten Grobspan-Holzwerkstoffplatten im Allgemeinen anbelangt, so zeichnen sich diese insbesondere durch die nachfolgenden Eigenschaften aus:
- Im Allgemeinen weist die Grobspan-Holzwerkstoffplatte eine Dichte, insbesondere Rohdichte, im Bereich von 300 kg/m3 bis 1.000 kg/m3, insbesondere im Bereich von 400 kg/m3 bis 900 kg/m3, bevorzugt im Bereich von 500 kg/m3 bis 800 kg/m3, besonders bevorzugt im Bereich von 550 kg/m3 bis 750 kg/m3, auf.
- Zudem kann die Grobspan-Holzwerkstoffplatte eine Vielzahl an insbesondere schichtweise angeordneten und/oder ausgerichteten Spänen, insbesondere Holzspänen, vorzugsweise in Form von Grobspänen, aufweisen.
- In diesem Zusammenhang können die Späne eine Länge, insbesondere mittlere Länge, im Bereich von 50 mm bis 400 mm, insbesondere im Bereich von 75 mm bis 300 mm, bevorzugt im Bereich von 100 mm bis 200 mm, aufweisen.
- Gleichermaßen können die Späne eine Breite, insbesondere mittlere Breite, im Bereich von 2 mm bis 100 mm, insbesondere im Bereich von 5 mm bis 75 mm, bevorzugt im Bereich von 10 mm bis 50 mm, aufweisen.
- Weiterhin können die Späne eine Dicke, insbesondere mittlere Dicke, im Bereich von 0,2 mm bis 5 mm, insbesondere im Bereich von 0,4 mm bis 3 mm, bevorzugt im Bereich von 0,6 mm bis 1,5 mm, aufweisen.
- Schließlich können die Späne unter Verwendung mindestens eines Bindemittels verbunden und/oder zur Ausbildung eines Verbundes verpresst sein.
- Wie zuvor angeführt, weisen die in Rede stehenden Grobspan-Holzwerkstoffplatten insbesondere auch im Bereich ihrer Oberfläche eine Vielzahl an Unebenheiten, Vertiefungen, Hohlräume, Löcher bzw. Lunkerstellen auf, welche im Rahmen des erfindungsgemäßen Verfahrens in effektiver Weise verfüllt werden können, insbesondere einhergehend mit einer effektiven Beschichtung der Grobspan-Holzwerkstoffplatten auf Basis eines speziellen Schmelzklebstoffs, wie zuvor angeführt. Auf Basis der vorliegenden Erfindung wird somit insgesamt ein leistungsfähiges und insgesamt ökonomisches Verfahren zur Behandlung, insbesondere Egalisierung, der Oberfläche, insbesondere Flachseitenoberfläche, von Grobspan-Holzwerkstoffplatten bereitgestellt, welches mit den vorgenannten Vorteilen und Eigenschaften einhergeht.
- Weiterer Gegenstand der vorliegenden Erfindung - gemäß einem zweiten Erfindungsaspekt - ist zudem die Grobspan-Holzwerkstoffplatte (OSB-Holzverbundstoffplatte), aufweisend mindestens eine behandelte, insbesondere egalisierte Oberfläche, vorzugsweise Flachseitenoberfläche, wobei die Grobspan-Holzwerkstoffplatte gemäß dem zuvor beschriebenen Verfahren nach der Erfindung erhältlich ist bzw. erhalten wird.
- In diesem Zusammenhang betrifft die vorliegende Erfindung somit auch die Grobspan-Holzwerkstoffplatte (OSB-Holzverbundstoffplatte) als solche, aufweisend mindestens eine behandelte, insbesondere egalisierte Oberfläche, vorzugsweise Flachseitenoberfläche, wobei die Oberfläche, insbesondere Flachseitenoberfläche, eine Vielzahl von Unebenheiten, Vertiefungen, Hohlräumen, Löchern bzw. Lunkerstellen aufweist, wobei die Unebenheiten, Vertiefungen, Hohlräume, Löcher bzw. Lunkerstellen mit mindestens einem Schmelzklebstoff gefüllt bzw. verfüllt sind, insbesondere derart, dass eine Vergleichmäßigung bzw. Egalisierung der Oberfläche, vorzugsweise der Flachseitenoberfläche, vorliegt.
- Was die erfindungsgemäße Grobspan-Holzwerkstoffplatte in diesem Zusammenhang anbelangt, so kann es erfindungsgemäß vorgesehen sein, dass der Schmelzklebstoff, insbesondere die Schmelzklebstoff-Schmelze, aufgebracht ist derart, dass die Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen mit dem Schmelzklebstoff, insbesondere unter Ausbildung einer Schmelzklebstoff-Füllung, insbesondere Schmelzklebstoff-Egalisierungsfüllung, gefüllt bzw. verfüllt sind.
- Insbesondere kann die Grobspan-Holzwerkstoffplatte nach der Erfindung mindestens eine auf der die Oberfläche, insbesondere Flachseitenoberfläche, angeordnete Schmelzklebstoff-Füllung, insbesondere Schmelzklebstoff-Egalisierungsfüllung, aufweisen. In diesem Zusammenhang kann die Schmelzklebstoff-Füllung derart ausgebildet sein, dass die Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen mit dem Schmelzklebstoff gefüllt und/oder verfüllt sind.
- Im Rahmen der vorliegenden Erfindung verhält es sich in diesem Zusammenhang insbesondere derart, dass die Unebenheiten, Vertiefungen, Hohlräume, Löcher bzw. Lunkerstellen zumindest im Wesentlichen vollständig mit dem Schmelzklebstoff gefüllt bzw. verfüllt sind.
- Insbesondere kann es erfindungsgemäß vorgesehen sein, dass die Unebenheiten, Vertiefungen, Hohlräume, Löcher bzw. Lunkerstellen zu mindestens 30 %, insbesondere mindestens 50 %, vorzugsweise mindestens 70 %, bevorzugt mindestens 80 %, besonders bevorzugt mindestens 90 %, besonders bevorzugt mindestens 95 % ganz besonders bevorzugt mindestens 98 %, bezogen auf das Volumen der Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen, mit dem Schmelzklebstoff gefüllt bzw. verfüllt sind.
- Gleichermaßen kann es in diesem Zusammenhang vorgesehen sein, dass die Schmelzklebstoff-Füllung zumindest teilweise und/oder abschnittsweise mit die Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen ausbildenden oder begrenzenden Grobspan durchsetzt und/oder gegebenenfalls unterbrochen ist. Zudem kann der die Unebenheiten, Vertiefungen, Hohlräume, Löcher bzw. Lunkerstellen ausbildende oder begrenzende Grobspan zumindest teil- bzw. abschnittsweise in die Schmelzklebstoff-Füllung hineinragen.
- Im Allgemeinen kann in diesem Zusammenhang die Schmelzklebstoff-Füllung eine Dicke im Bereich von 0,2 mm bis 50 mm, insbesondere im Bereich von 0,5 mm bis 25 mm, vorzugsweise im Bereich von 1 mm bis 10 mm, bevorzugt im Bereich von 1 mm bis 5 mm, aufweisen.
- Weiterhin kann es erfindungsgemäß vorgesehen sein, dass der Schmelzklebstoff, insbesondere die Schmelzklebstoff-Schmelze, zudem aufgebracht ist derart, dass die Oberfläche, insbesondere Flachseitenoberfläche, und/oder die Schmelzklebstoff-Füllung zumindest teil- und/oder abschnittsweise, vorzugsweise vollflächig, mit dem Schmelzklebstoff, insbesondere mit der Schmelzklebstoff-Schmelze, beschichtet und/oder verfilmt ist.
- Was die erfindungsgemäße Grobspan-Holzwerkstoffplatte weiterhin anbelangt, so kann diese somit mindestens eine auf der Oberfläche, insbesondere Flachseitenoberfläche, bzw. auf der Schmelzklebstoff-Füllung angeordnete bzw. aufgebracht Schmelzklebstoff-Schicht, insbesondere Schmelzklebstoff-Abdeckschicht, aufweisen. In diesem Zusammenhang kann die Schmelzklebstoff-Schicht derart ausgebildet sein, dass die Oberfläche, insbesondere Flachseitenoberfläche bzw. die Schmelzklebstoff-Füllung zumindest teil- und/oder abschnittsweise, vorzugsweise vollflächig, mit dem Schmelzklebstoff, insbesondere mit der Schmelzklebstoff-Schmelze, beschichtet und/oder verfilmt ist. Hierbei kann die Schmelzklebstoff-Schicht zumindest im Wesentlichen geschlossen bzw. zumindest im Wesentlichen durchbrechungsfrei ausgebildet sein. Zudem kann es vorgesehen sein, dass die Schmelzklebstoff-Schicht zumindest im Wesentlichen keinen die Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen ausbildenden oder begrenzenden Grobspan aufweist.
- In diesem Zusammenhang kann die Schmelzklebstoff-Schicht eine Dicke im Bereich von 0,1 mm bis 30 mm, insbesondere im Bereich von 0,2 mm bis 20 mm, vorzugsweise im Bereich von 0,5 mm bis 10 mm, bevorzugt im Bereich von 0,75 mm bis 5 mm, besonders bevorzugt im Bereich von 1 mm bis 3 mm, aufweisen.
- Insbesondere in diesem Zusammenhang kann der Schmelzklebstoff, insbesondere die Schmelzklebstoff-Schmelze, in einer Menge im Bereich von 10 g/m2 bis 2.000 g/m2, insbesondere im Bereich von 25 g/m2 bis 1.500 g/m2, vorzugsweise im Bereich von 50 g/m2 bis 1.000 g/m2, bevorzugt im Bereich von 75 g/m2 bis 800 g/m2, besonders bevorzugt im Bereich von 100 g/m2 bis 600 g/m2, bezogen auf die Oberfläche, insbesondere Flachseitenoberfläche, aufgebracht sein.
- Im Allgemeinen kann es erfindungsgemäß auch vorgesehen sein, dass die Schmelzklebstoff-Füllung einerseits und die Schmelzklebstoff-Schicht, insbesondere Schmelzklebstoff-Abdeckschicht, andererseits sozusagen als einheitliche Schicht insbesondere in Form einer Füll- und/oder Abdeckschicht vorliegen, was beispielsweise dadurch realisiert werden kann, dass der Schmelzklebstoff insgesamt im Rahmen eines einzigen Auftragungsschritts auf die Oberfläche, insbesondere Flachseitenoberfläche, aufgebracht ist.
- Erfindungsgemäß werden hinsichtlich der Eigenschaften der erfindungsgemäßen Grobspan-Holzwerkstoffplatte besonders gute Ergebnisse erhalten, wenn der Schmelzklebstoff ein thermoplastischer und/oder einkomponentiger Schmelzklebstoff, insbesondere ein einkomponentiger Schmelzklebstoff, ist.
- In diesem Zusammenhang sollte der Schmelzklebstoff zumindest im Wesentlichen wasser- und/oder lösemittelfrei sein. In diesem Zusammenhang sollte der Schmelzklebstoff einen Wasser- und/oder Lösemittelgehalt von höchstens 10 Gew.-%, insbesondere höchstens 5 Gew.-%, vorzugsweise höchstens 2 Gew.-%, bevorzugt höchstens 1 Gew.-%, besonders bevorzugt höchstens 0,5 Gew.-%, ganz besonders bevorzugt höchstens 0,1 Gew.-%, bezogen auf den Schmelzklebstoff, aufweisen.
- Im Rahmen der vorliegenden Erfindung ist es insbesondere bevorzugt, wenn der Schmelzklebstoff ein reaktiver Schmelzklebstoff, insbesondere ein thermoplastischer und/oder einkomponentiger reaktiver Schmelzklebstoff, bevorzugt ein einkomponentiger reaktiver Schmelzklebstoff, ist.
- In diesem Zusammenhang ist es gleichermaßen von Vorteil, wenn der reaktive Schmelzklebstoff ein feuchtigkeitsvernetzender, wärmevernetzender und/oder strahlenvernetzender Schmelzklebstoff, insbesondere ein feuchtigkeitsvernetzender und/oder strahlenvernetzender, bevorzugt ein feuchtigkeitsvernetzender Schmelzklebstoff, ist.
- Gemäß einer erfindungsgemäß weniger bevorzugten Ausführungsform kann es auch vorgesehen sein, dass der Schmelzklebstoff ein nichtreaktiver Schmelzklebstoff, insbesondere ein thermoplastischer und/oder einkomponentiger nichtreaktiver Schmelzklebstoff, bevorzugt ein einkomponentiger nichtreaktiver Schmelzklebstoff, ist.
- Gleichermaßen kann im Rahmen der vorliegenden Erfindung ein auf natürlichen Rohstoffen basierender Schmelzklebstoff, insbesondere Polymilchsäure (PLA), eingesetzt werden.
- Erfindungsgemäß kann es auch vorgesehen sein, dass der Schmelzklebstoff mindestens einen Haftvermittler und/oder Primer aufweist. In diesem Zusammenhang kann der Haftvermittler ausgewählt sein aus der Gruppe von Siliciumoxiden, Silanen, Kieselsäuren, Kieselerden sowie deren Mischungen und Kombinationen.
- Gleichermaßen kann der Schmelzklebstoff mindestens ein Additiv aufweisen. In diesem Zusammenhang kann das Additiv ausgewählt sein aus der Gruppe von Weichmachern, hochsiedenden organischen Öle, Estern oder anderen der Plastifizierung dienenden Additiven, Stabilisatoren, insbesondere UV-Stabilisatoren, Antioxidantien, Säurefängern, insbesondere nanoteiligen Füllstoffen, Alterungsschutzmittel und deren Mischungen oder Kombinationen.
- Zudem kann der Schmelzklebstoff mindestens ein nichtreaktives Polymer, Harz und/oder Wachs, insbesondere ein natürliches, synthetisches oder chemisch modifiziertes (teilsynthetisches) Wachs, aufweisen.
- Weiterhin kann der Schmelzklebstoff mindestens eine Funktionalisierungskomponente aufweisen. In diesem Zusammenhang kann die Funktionalisierungskomponente ausgewählt sein aus der Gruppe von elektrisch leitfähigen Substanzen, antimikrobiellen, antimykotischen und/oder fungiziden Substanzen sowie deren Mischungen und Kombinationen.
- Weiterhin kann der Schmelzklebstoff mindestens einen Farbstoff und/oder mindestens ein Farbpigment aufweisen. In diesem Zusammenhang kann der Farbstoff bzw. das Farbpigment ausgewählt sein aus der Gruppe von organischen Pigmentfarbstoffen, anorganischen Pigmentfarbstoffen sowie deren Mischungen und Kombinationen.
- Die erfindungsgemäße Grobspan-Holzwerkstoffplatte kann weiterhin derart ausgebildet sein, dass die Oberfläche, insbesondere Flachseitenoberfläche, geglättet, insbesondere geschliffen, ist. In diesem Zusammenhang können die Unebenheiten, Vertiefungen, Hohlräume, Löcher bzw. Lunkerstellen insbesondere durch Abtragung vorzugsweise von Grobspanmaterial verkleinert bzw. vergleichmäßigt sein. Infolgedessen kann die flächenbezogene Auftragsmenge an Schmelzklebstoff entsprechend verringert sein.
- Darüber hinaus kann die erfindungsgemäße Grobspan-Holzwerkstoffplatte derart ausgebildet sein, dass der auf die Oberfläche, insbesondere Flachseitenoberfläche, aufgebrachte Schmelzklebstoff, insbesondere die Schmelzklebstoff-Füllung und/oder die Schmelzklebstoff-Schicht, geglättet bzw. vereinheitlicht ist. Hierdurch können die Oberflächeneigenschaften weiterführend verbessert sein, insbesondere im Hinblick auf ein gleichmäßiges und homogenes Erscheinungsbild der erfindungsgemäßen Grobspan-Holzwerkstoffplatte.
- Demgegenüber kann es im Rahmen der vorliegenden Erfindung auch vorgesehen sein, dass der auf die Oberfläche, insbesondere Flachseitenoberfläche, aufgebrachte Schmelzklebstoff, insbesondere die Schmelzklebstoff-Füllung und/oder die Schmelzklebstoff-Schicht, strukturiert bzw. profiliert ist. Hierdurch können weitere dekorative Eigenschaften bereitgestellt werden. Zudem können aufgrund der Strukturierung bzw. Profilierung der Oberfläche die Antislip-Eigenschaften verbessert und somit die Rutschfestigkeit entsprechend erhöht werden.
- Erfindungsgemäß kann es zudem vorgesehen sein, dass die Grobspan-Holzwerkstoffplatte, insbesondere auf der Oberfläche, insbesondere Flachseitenoberfläche, vorzugsweise auf dem Schmelzklebstoff, insbesondere auf der Schmelzklebstoff-Füllung und/oder der Schmelzklebstoff-Schicht, oberflächenvergütet ist bzw. eine weitere Beschichtung aufweist.
- Beispielsweise kann die Grobspan-Holzwerkstoffplatte, insbesondere auf der Oberfläche, insbesondere Flachseitenoberfläche, (i) mindestens eine Beschichtung, insbesondere mit Harzfilmen und/oder -schichten, vorzugsweise Kondensationsharzfilmen und/oder -schichten, bevorzugt Melaminharzfilmen und/oder -schichten und/oder Phenolharzfilmen und/oder -schichten; (ii) mindestens eine Kaschierung, insbesondere Klebkaschierung; (iii) mindestens eine Lackierung; und/oder (v) mindestens eine Laminierung aufweisen.
- Was die erfindungsgemäß vorliegende Grobspan-Holzwerkstoffplatte weiterhin anbelangt, so kann diese eine Dichte, insbesondere Rohdichte, im Bereich von 300 kg/m3 bis 1.000 kg/m3, insbesondere im Bereich von 400 kg/m3 bis 900 kg/m3, bevorzugt im Bereich von 500 kg/m3 bis 800 kg/m3, besonders bevorzugt im Bereich von 550 kg/m3 bis 750 kg/m3, aufweisen.
- Die Grobspan-Holzwerkstoffplatte nach der Erfindung zeichnet sich zudem dadurch aus, dass diese eine Vielzahl von insbesondere schichtweise angeordneten und/oder ausgerichteten Spänen, insbesondere Holzspänen, vorzugsweise in Form von Grobspänen, aufweist.
- In diesem Zusammenhang können die Späne eine Länge, insbesondere mittlere Länge, im Bereich von 50 mm bis 400 mm, insbesondere im Bereich von 75 mm bis 300 mm, bevorzugt im Bereich von 100 mm bis 200 mm, aufweisen.
- Zudem können die Späne eine Breite, insbesondere mittlere Breite, im Bereich von 2 mm bis 100 mm, insbesondere im Bereich von 5 mm bis 75 mm, bevorzugt im Bereich von 10 mm bis 50 mm, aufweisen.
- Weiterhin können die Späne eine Dicke, insbesondere mittlere Dicke, im Bereich von 0,2 mm bis 5 mm, insbesondere im Bereich von 0,4 mm bis 3 mm, bevorzugt im Bereich von 0,6 mm bis 1,5 mm, aufweisen.
- In Bezug auf die erfindungsgemäße Grobspan-Holzwerkstoffplatte bzw. die diesbezüglich eingesetzte Ausgangs- bzw. Grundplatte verhält es sich dabei insbesondere derart, dass die Späne mittels mindestens eines Bindemittels verbunden bzw. zur Ausbildung eines Verbundes verpresst sind.
- Wie zuvor angeführt, zeichnet sich die erfindungsgemäße Grobspan-Holzwerkstoffplatte durch verbesserte (Oberflächen-)Eigenschaften aus, insbesondere im Hinblick auf eine verbesserte Witterungs-, UV- und/oder Feuchtigkeitsbeständigkeit. Zudem weisen die erfindungsgemäßen Grobspan-Holzwerkstoffplatten eine hohe Chemikalienresistenz auf. Durch die zumindest im Wesentlichen durchbrechungsfreie und/oder vollständige Beschichtung der Oberfläche, insbesondere Flachseitenoberfläche, werden die darunterliegenden Bestandteile der Grobspan-Holzwerkstoffplatte in effektiver Weise vor Witterung bzw. Umwelteinflüssen, wie Feuchtigkeit, bei gleichzeitig hoher mechanischer Stabilität der Beschichtung geschützt.
- Weiterer Gegenstand der vorliegenden Erfindung ist zudem - gemäß einem dritten Erfindungsaspekt - die erfindungsgemäße Produktionsanlage zur Behandlung, insbesondere Egalisierung, mindestens einer Oberfläche, vorzugsweise mindestens einer Flachseitenoberfläche, von Grobspan-Holzwerkstoffplatten (OSB-Holzverbundstoffplatten), wobei die Oberfläche, insbesondere Flachseitenoberfläche, eine Vielzahl von Unebenheiten, Vertiefungen, Löcher und/oder Lunkerstellen aufweist, bzw. zur Durchführung des erfindungsgemäßen Verfahrens, wie zuvor beschrieben, wobei die Produktionsanlage die nachfolgenden Einheiten umfasst:
- (A) gegebenenfalls mindestens eine Schleifeinrichtung, insbesondere Kalibrierschleifeinrichtung, insbesondere zum Schleifen, vorzugsweise Kalibrierschleifen, der mindestens einen Oberfläche, insbesondere Flachseitenoberfläche, der Grobspan-Holzwerkstoffplatte;
- (B) gegebenenfalls mindestens eine Erwärmungs- und/oder Temperiereinrichtung, insbesondere zur Erwärmung und/oder zum Temperieren der Grobspan-Holzwerkstoffplatte, vorzugsweise der mindestens einen Oberfläche, insbesondere Flachseitenoberfläche, der Grobspan-Holzwerkstoffplatte, insbesondere wobei die Erwärmungs- und/oder Temperiereinrichtung stromabwärts zur Schleifeinrichtung angeordnet ist;
- (C) mindestens eine Verfüllungs- und/oder Beschichtungseinrichtung,
insbesondere zum Aufbringen mindestens eines Schmelzklebstoffs, insbesondere in Form einer Schmelzklebstoff-Schmelze, auf die mindestens eine Oberfläche, insbesondere Flachseitenoberfläche, der Grobspan-Holzwerkstoffplatte derart, dass zumindest die Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen zumindest im Wesentlichen mit dem Schmelzklebstoff, insbesondere der Schmelzklebstoff-Schmelze, gefüllt und/oder verfüllt werden, insbesondere derart, dass eine Vergleichmäßigung und/oder Egalisierung der Oberfläche, vorzugsweise der Flachseitenoberfläche, insbesondere unter Ausbildung mindestens einer Schmelzklebstoff-Füllung, bewirkt wird und
gegebenenfalls zum weiteren Aufbringen des Schmelzklebstoffs, insbesondere in Form der Schmelzklebstoff-Schmelze, auf die mindestens eine Oberfläche, insbesondere Flachseitenoberfläche, der Grobspan-Holzwerkstoffplatte und/oder auf die Schmelzklebstoff-Füllung derart, dass die Oberfläche, insbesondere Flachseitenoberfläche, und/oder die Schmelzklebstoff-Füllung zumindest teil- und/oder abschnittsweise, vorzugsweise vollflächig, mit dem Schmelzklebstoff, insbesondere mit der Schmelzklebstoff-Schmelze, beschichtet und/oder verfilmt wird, insbesondere wobei mindestens eine auf der Oberfläche, insbesondere Flachseitenoberfläche, und/oder auf der Schmelzklebstoff-Füllung angeordnete Schmelzklebstoff-Schicht, insbesondere Schmelzklebstoff-Abdeckschicht, resultiert,
insbesondere wobei die Verfüllungs- und/oder Beschichtungseinrichtung stromabwärts zur Erwärmungs- und/oder Temperiereinrichtung angeordnet ist; - (D) gegebenenfalls mindestens eine Oberflächenbehandlungs- und/oder Strukturgebungseinrichtung, insbesondere zur Glättung und/oder zur Strukturierung und/oder Profilierung des aufgebrachten Schmelzklebstoffs, insbesondere der Schmelzklebstoff-Füllung und/oder der Schmelzklebstoff-Abdeckschicht, vorzugsweise der Schmelzklebstoff-Abdeckschicht,
insbesondere wobei die Oberflächenbehandlungs- und/oder Strukturgebungseinrichtung stromabwärts zur Verfüllungs- und/oder Beschichtungseinrichtung angeordnet ist; - (E) gegebenenfalls mindestens eine Abkühleinrichtung, insbesondere zum Abkühlen und Verfestigen, insbesondere Aushärten und/oder Erstarrenlassen, des aufgebrachten Schmelzklebstoffs, insbesondere der Schmelzklebstoff-Schmelze,
insbesondere wobei die Abkühleinrichtung stromabwärts zur Verfüllungs- und/oder Beschichtungseinrichtung und/oder stromabwärts zurOberflächenbehandlungs- und/oder Strukturgebungseinrichtung angeordnet ist. - Die erfindungsgemäße Produktionsanlage kann insbesondere eine Mehrzahl, insbesondere zwei, drei, vier oder mehr, Verfüllungs- und/oder Beschichtungseinrichtungen umfassen. In diesem Zusammenhang können die jeweiligen Verfüllungs- bzw. Beschichtungseinrichtungen insbesondere stromabwärts zueinander bzw. in Serie angeordnet sein. Auf dieser Basis ist ein mehrfacher bzw. aufeinander abfolgender Auftrag des Schmelzklebstoffs auf die Oberfläche, insbesondere Flachseitenoberfläche, mit im Verfahrensablauf zunehmendem Schmelzklebstoff-Auftrag möglich, so dass auf diese Weise die entsprechende Schmelzklebstoff-Füllung bzw. Schmelzklebstoff-Schicht fortlaufend ausgebildet werden kann.
- Gleichermaßen ist es im Rahmen der vorliegenden Erfindung jedoch auch möglich, dass die Produktionsanlage nach der Erfindung mindestens eine Rückführeinrichtung insbesondere zum Rücktransport bzw. Rückschub der Grobspan-Holzwerkstoffplatte insbesondere zur Verfüllungs- bzw. Beschichtungseinrichtung aufweist. Hierdurch ist es im Rahmen der erfindungsgemäßen Produktionsanlage möglich, dass die Grobspan-Holzwerkstoffplatte erneut durch eine entsprechende Verfüllungs- bzw. Beschichtungseinrichtung zum erneuten Aufbringen des Schmelzklebstoffs geführt werden kann. Hierdurch kann die Anzahl an Verfüllungs- bzw. Beschichtungseinrichtungen entsprechend reduziert werden. Die Rückführeinrichtung kann insbesondere Bestandteil der nachfolgend noch beschriebenen Transport- bzw. Vorschubeinrichtung sein.
- Was die Schleifeinrichtung der erfindungsgemäßen Produktionsanlage anbelangt, so kann diese mindestens ein Mittel zum Schleifen, insbesondere eine Schleifwalze, aufweisen. Insbesondere kann die Schleifeinrichtung zudem mindestens ein Mittel zum Reinigen bzw. zur Entfernung von abgeschliffenem Material aufweisen. Hierbei kann es sich beispielsweise um eine Bürstenwalze bzw. einen Absauger oder dergleichen handeln.
- Weiterhin kann die der Produktionsanlage nach der Erfindung zugrundeliegende Erwärmungs- bzw. Temperiereinrichtung mindestens ein Mittel zum Erwärmen bzw. zum Temperieren der Grobspan-Holzwerkstoffplatte, vorzugsweise der Oberfläche, insbesondere Flachseitenoberfläche, der Grobspan-Holzwerkstoffplatte insbesondere einen Wärmestrahler bzw. Wärmelüfter bzw. einen Ofen, insbesondere Band- bzw. Durchlaufofen, und/oder mindestens ein Mittel zum Erfassen bzw. Steuern der Temperatur der Grobspan-Holzwerkstoffplatte, insbesondere der Oberfläche, vorzugsweise Flachseitenoberfläche, der Grobspan-Holzwerkstoffplatte aufweisen.
- Durch die Erwärmung der Grobspan-Holzwerkstoffplatte vor dem Aufbringen des Schmelzklebstoffs kann das Auftragsverhalten insgesamt verbessert werden, insbesondere im Hinblick auf ein zumindest im Wesentlichen vollständiges Befüllen bzw. Verfüllen der in Rede stehenden Unebenheiten, Vertiefungen, Hohlräume, Löcher bzw. Lunkerstellen, insbesondere da ein vorzeitiges Abkühlen bzw. Verfestigen des Schmelzklebstoffs, wie es beim Aufbringen auf ein kaltes bzw. nicht erwärmtes Substrat der Fall sein kann, vermieden wird.
- Weiterhin kann die Verfüllungs- und/oder Beschichtungseinrichtung der Produktionsanlage nach der Erfindung mindestens ein Mittel zum Erwärmen des Schmelzklebstoffs, vorzugsweise zum Erhalt der Schmelzklebstoff-Schmelze, bzw. mindestens ein Mittel zum Aufbringen des Schmelzklebstoffs, insbesondere der Schmelzklebstoff-Schmelze, auf die Oberfläche, insbesondere Flachseitenoberfläche, aufweisen.
- In diesem Zusammenhang kann das Mittel zum Aufbringen des Schmelzklebstoffs, insbesondere der Schmelzklebstoff-Schmelze, ausgewählt sein aus der Gruppe von (i) Schmelzklebstoff-Walzen, insbesondere Schmelzklebstoff-Dosierwalzen und/oder Schmelzklebstoff-Auftragswalzen; (ii) Schmelzklebstoff-Auftragsdüsen, insbesondere Schmelzklebstoff-Schlitzdüsen, vorzugsweise SchmelzklebstoffBreitschlitzdüsen; (iii) Schmelzklebstoff-Rakeln, insbesondere Schmelzklebstoff-Walzenrakeln; besonders bevorzugt (i) Walzen, insbesondere Schmelzklebstoff-Dosierwalzen und/oder Schmelzklebstoff-Auftragswalzen, und deren Kombinationen.
- Im Rahmen der vorliegenden Erfindung können diesbezüglich insbesondere beheizbare Schmelzklebstoff-Auftragswalzen mit separaten, insbesondere gleichmäßig beheizbaren Schmelzklebstoff-Dosierwalzen eingesetzt werden. Erfindungsgemäß kann gleichermaßen eine Schmelzklebstoff-Auftragswalze insbesondere mit Rakelsystem insbesondere zum definierten Auftrag der benötigten Auftragsmenge an Schmelzklebstoff, vorzugsweise Schmelzklebstoff-Schmelze, eingesetzt sein.
- Im Rahmen der vorliegenden Erfindung kann es vorgesehen sein, dass das Mittel zum Aufbringen des Schmelzklebstoffs, insbesondere die Schmelzklebstoff-Walze, insbesondere Schmelzklebstoff-Dosierwalze und/oder Schmelzklebstoff-Auftragswalze, beheizbar ausgebildet ist. Hierdurch wird ein vorzeitiges Abkühlen bzw. Verfestigen des eingesetzten Schmelzklebstoffs vermieden und die Fließfähigkeit des Schmelzklebstoffs beim Aufbringen auf die Oberfläche, insbesondere Flachseitenoberfläche, aufrecht erhalten, was die Auftragsqualität weiterführend verbessert.
- Darüber hinaus kann es erfindungsgemäß vorgesehen sein, das die Verfüllungs- bzw. Beschichtungseinrichtung
- B1) mindestens ein erstes Mittel zum Aufbringen des Schmelzklebstoffs, insbesondere der Schmelzklebstoff-Schmelze, auf die Oberfläche, insbesondere Flachseitenoberfläche, derart, dass die Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen mit dem Schmelzklebstoff, insbesondere unter Ausbildung einer Schmelzklebstoff-Füllung, vorzugsweise Schmelzklebstoff-Egalisierungsfüllung, gefüllt und/oder verfüllt werden; und/oder
- B2) mindestens ein zweites Mittel zum Aufbringen des Schmelzklebstoffs, insbesondere der Schmelzklebstoff-Schmelze, auf die Oberfläche, insbesondere Flachseitenoberfläche, der Grobspan-Holzwerkstoffplatte und/oder auf die Schmelzklebstoff-Füllung, derart, dass die Oberfläche, insbesondere Flachseitenoberfläche, und/oder die Schmelzklebstoff-Füllung zudem zumindest teil- und/oder abschnittsweise, vorzugsweise vollflächig, mit dem Schmelzklebstoff, insbesondere mit der Schmelzklebstoff-Schmelze, beschichtet und/oder verfilmt wird, insbesondere wobei mindestens eine auf der Oberfläche, insbesondere Flachseitenoberfläche, und/oder auf der Schmelzklebstoff-Füllung angeordnete Schmelzklebstoff-Schicht, insbesondere Schmelzklebstoff-Abdeckschicht, resultiert;
- Hierbei kann es erfindungsgemäß grundsätzlich vorgesehen sein, dass die Verfüllungs- bzw. Beschichtungseinrichtung mehrere erste Mittel und mehrere zweite Mittel zum Aufbringen des Schmelzklebstoffs aufweist.
- Erfindungsgemäß ist es bevorzugt, wenn das Mittel zum Aufbringen des Schmelzklebstoffs in Form einer Schmelzklebstoff-Walze, insbesondere Schmelzklebstoff-Dosierwalze und/oder Schmelzklebstoff-Auftragswalze, ausgebildet ist bzw. diese umfasst, wobei die Schmelzklebstoff-Walze, insbesondere die Schmelzklebstoff-Dosierwalze bzw. die Schmelzklebstoff-Auftragswalze, im Gleichlauf oder Gegenlauf zur Transportrichtung und/oder Vorschubrichtung der Grobspan-Holzwerkstoffplatte betreibbar ist. In diesem Zusammenhang ist es erfindungsgemäß gleichermaßen bevorzugt, wenn die Schmelzklebstoff-Walze, insbesondere die Schmelzklebstoff-Dosierwalze und/oder die Schmelzklebstoff-Auftragswalze, mindestens eine Einrichtung zur Steuerung und/oder zum Betrieb der Schmelzklebstoff-Walze, insbesondere der Schmelzklebstoff-Dosierwalze und/oder der Schmelzklebstoff-Auftragswalze, im Gleichlauf oder Gegenlauf zur Transportrichtung und/oder Vorschubrichtung der Grobspan-Holzwerkstoffplatte aufweist. Hierdurch kann insbesondere die Menge des aufgetragenen Schmelzklebstoffs entsprechend eingestellt bzw. vorgegeben werden.
- Gleichermaßen kann es erfindungsgemäß vorgesehen sein, dass die Produktionsanlage bzw. die Verfüllungs- und/oder Beschichtungseinrichtung, insbesondere das Mittel zum Aufbringen des Schmelzklebstoffs, mindestens eine Steuereinrichtung zum Einstellen bzw. zur Steuerung der Auftragsmenge an Schmelzklebstoff aufweist. Dabei kann die Steuereinrichtung zum Einstellen und/oder zur Steuerung der Auftragsmenge an Schmelzklebstoff beispielsweise derart ausgebildet sein, dass die Menge an aufzubringendem Schmelzklebstoff in Abhängigkeit von der Transportgeschwindigkeit und/oder Vorschubgeschwindigkeit der Grobspan-Holzwerkstoffplatte einstellbar ist. Hierdurch wird ein gleichmäßiger und definierter Klebstoffauftrag bei gleichzeitig hohem Durchsatz gewährleistet.
- Insbesondere kann es im Rahmen der vorliegenden Erfindung auch vorgesehen sein, dass das Mittel zum Aufbringen des Schmelzklebstoffs in Form einer Schmelzklebstoff-Walze, insbesondere Schmelzklebstoff-Dosierwalze und/oder Schmelzklebstoff-Auftragswalze, ausgebildet ist bzw. diese umfasst, wobei die Schmelzklebstoff-Walze, insbesondere die Schmelzklebstoff-Dosierwalze und/oder die Schmelzklebstoff-Auftragswalze, mindestens eine Steuereinrichtung zum Einstellen bzw. zur Steuerung der Walzen-Drehgeschwindigkeit und/oder der Walzen-Umfangsgeschwindigkeit, insbesondere in Abhängigkeit von der Transportgeschwindigkeit und/oder Vorschubgeschwindigkeit der Grobspan-Holzwerkstoffplatte, aufweist.
- Gleichermaßen kann die Produktionsanlage nach der Erfindung mindestens eine Transport- und/oder Vorschubeinrichtung insbesondere zum Transport und/oder Vorschub der Grobspan-Holzwerkstoffplatte aufweisen. In diesem Zusammenhang kann die Transport- bzw. Vorschubeinrichtung mindestens eine Steuereinrichtung zum Einstellen bzw. zur Steuerung der Transport- und/oder Vorschubgeschwindigkeit der Grobspan-Holzwerkstoffplatte aufweisen. Diesbezüglich kann die Steuereinrichtung zum Einstellen und/oder zur Steuerung der Transport- und/oder Vorschubgeschwindigkeit derart ausgebildet sein, dass die Transport- und/oder Vorschubgeschwindigkeit der Grobspan-Holzwerkstoffplatte in Abhängigkeit von der Menge an aufzubringendem Schmelzklebstoff und/oder in Abhängigkeit von der Walzen-Drehgeschwindigkeit und/oder der Walzen-Umfangsgeschwindigkeit der Schmelzklebstoff-Dosierwalze und/oder der Schmelzklebstoff-Auftragswalze der einstellbar ist.
- Durch die Einstellung der Transport- bzw. Vorschubgeschwindigkeit der Grobspan-Holzwerkstoffplatte insbesondere in Abstimmung mit der Einstellung der Dreh- bzw. Rotationsrichtung und/oder der Dreh- bzw. Umfangsgeschwindigkeit der erfindungsgemäß eingesetzten Schmelzklebstoff-Walzen, insbesondere Schmelzklebstoff-Dosierwalze bzw. Schmelzklebstoff-Auftragswalze, kann insgesamt die Menge an aufzutragendem Schmelzklebstoff vorgegeben werden.
- Erfindungsgemäß kann es zudem vorgesehen sein, dass die Produktionsanlage nach der Erfindung mindestens eine Erfassungs- und/oder Auswertungseinrichtung zur vorzugsweise automatisierten Erfassung und Auswertung, insbesondere optischen Erfassung und Auswertung, vorzugsweise optisch-elektronischen Erfassung und Auswertung, der Oberfläche, insbesondere Flachseitenoberfläche, vorzugsweise der Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen, aufweist. Diesbezüglich kann die Erfassungs- bzw. Auswertungseinrichtung stromabwärts zur Schleifeinrichtung und/oder stromabwärts zur Erwärmungs- und/oder Temperiereinrichtung und/oder stromaufwärts zur Verfüllungs- und/oder Beschichtungseinrichtung angeordnet sein. In diesem Zusammenhang kann die Produktionsanlage nach der Erfindung zudem mindestens ein Mittel zur Steuerung der Menge an aufzubringendem bzw. auszutragendem Schmelzklebstoff in Abhängigkeit von der optischen Erfassung bzw. Auswertung der Oberfläche, insbesondere Flachseitenoberfläche, der Grobspan-Holzwerkstoffplatte aufweisen. In diesem Zusammenhang kann somit eine den jeweiligen Gegebenheiten angepasste und insbesondere ortsspezifische Auftragsmenge an Schmelzklebstoff eingestellt werden, was zu entsprechend optimierten Beschichtungen bei gleichzeitiger Materialersparnis führt.
- Weiterhin kann es vorgesehen sein, dass die Produktionsanlage nach der Erfindung mindestens eine gegebenenfalls weitere Erfassungs- und/oder Auswertungseinrichtung zur vorzugsweise automatisierten Erfassung und Auswertung, insbesondere optischen Erfassung und Auswertung, vorzugsweise optisch-elektronischen Erfassung und Auswertung, der Verfüllung und/oder Beschichtung der Oberfläche, insbesondere Flachseitenoberfläche, vorzugsweise der Verfüllung und/oder Beschichtung der Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen, mit dem Schmelzklebstoff aufweist. Diesbezüglich kann die weitere Erfassungs- bzw. Auswertungseinrichtung stromabwärts zur Verfüllungs- und/oder Beschichtungseinrichtung angeordnet sein. In diesem Zusammenhang kann die Produktionsanlage beispielsweise derart konzipiert sein, dass bei nicht vollständiger Beschichtung oder dergleichen die Grobspan-Holzwerkstoffplatte einem erneuten Schmelzklebstoff-Auftrag unterzogen wird, beispielsweise durch erneutes Zuführen zu der Verfüllungs- und/oder Beschichtungseinrichtung insbesondere mittels der Transport- und/oder Vorschubeinrichtung bzw. der Rückführeinrichtung.
- Auf dieser Basis ermöglicht die erfindungsgemäße Produktionsanlage eine kontinuierliche und/oder automatisierte bzw. vollautomatisierte Behandlung der zugrundeliegenden OSB-Platten.
- Weiterhin kann die Oberflächenbehandlungs- und/oder Strukturgebungseinrichtung mindestens ein Mittel zur Glättung bzw. Vereinheitlichung des aufgebrachten Schmelzklebstoffs, insbesondere eine vorzugsweise beheizbare Glättwalze, und/oder mindestens ein Mittel zur Strukturierung und/oder Profilierung des aufgebrachten Schmelzklebstoffs, insbesondere ausgewählt aus der Gruppe von vorzugsweise beheizbaren Struktur- bzw. Profilwalzen, Struktur- bzw. Profilblechen, Struktur- bzw. Profilpapieren sowie deren Kombinationen, aufweisen.
- Weiterhin kann die Produktionsanlage nach der Erfindung zudem mindestens eine Beschichtungs-, Kaschierungs-, Lackier- und/oder Laminiereinrichtung aufweisen. Dabei kann die Beschichtungs-, Kaschierungs-, Lackier- und/oder Laminiereinrichtung stromabwärts zur Verfüllungs- und/oder Beschichtungseinrichtung bzw. stromaufwärts zur Abkühleinrichtung oder aber stromabwärts zur Abkühleinrichtung angeordnet sein. Auf dieser Basis kann eine weiterführende Vergütung der Oberfläche, beispielsweise durch Auftragen von (Dekor-)Folien, Lackierungen oder dergleichen, vorgenommen werden.
- Auf Basis der erfindungsgemäßen Produktionsanlage können im Ergebnis in effizienter Weise Grobspan-Holzwerkstoffplatten insbesondere auf Basis des Verfahrens nach der Erfindung an deren Oberfläche, insbesondere Flachseitenoberfläche, mit einem Schmelzklebstoff zur Versiegelung der zugrundeliegenden Holzwerkstoffplatten behandelt werden.
- Zudem ist Gegenstand der vorliegenden Erfindung - gemäß einem vierten Erfindungsaspekt - die Verwendung mindestens eines Schmelzklebstoffs, insbesondere wie zuvor definiert, zur Erhöhung der Witterungs-, UV- und/oder Feuchtigkeitsbeständigkeit einer Grobspan-Holzwerkstoffplatte (OSB-Holzverbund-stoffplatte) und/oder zur Ausrüstung einer Grobspan-Holzwerkstoffplatte (OSB-Holzverbundstoffplatte) mit Anwendungseigenschaften für den Außenbereich.
- In diesem Zusammenhang ist darüber hinaus auch Gegenstand der vorliegenden Erfindung - gemäß einem fünften Erfindungsaspekt - die Verwendung mindestens eines Schmelzklebstoffs, insbesondere wie zuvor definiert, zur Vergleichmäßigung bzw. Egalisierung der Oberfläche, vorzugsweise der Flachseitenoberfläche, einer Grobspan-Holzwerkstoffplatte.
- Wie zuvor angeführt, handelt es sich bei dem zugrundeliegenden Schmelzklebstoff, wie er im Rahmen der Verwendungen gemäß dem vierten und fünften Erfindungsaspekt eingesetzt wird, in erfindungsgemäß bevorzugter Weise um einen einkomponentigen Schmelzklebstoff und/oder um einen reaktiven Schmelzklebstoff, insbesondere um einen einkomponentigen reaktiven Schmelzklebstoff.
- Was die Verwendungen gemäß dem vierten und fünften Erfindungsaspekt weiterhin anbelangt, so kann der Schmelzklebstoff, insbesondere in Form einer Schmelzklebstoff-Schmelze, auf mindestens eine Oberfläche, insbesondere Flachseitenoberfläche, der Grobspan-Holzwerkstoffplatte aufgebracht werden derart, dass zumindest die Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen zumindest im Wesentlichen mit dem Schmelzklebstoff, insbesondere der Schmelzklebstoff-Schmelze, gefüllt und/oder verfüllt werden, insbesondere wobei eine Vergleichmäßigung und/oder Egalisierung der Oberfläche, vorzugsweise der Flachseitenoberfläche, insbesondere unter Ausbildung mindestens einer Schmelzklebstoff-Füllung bewirkt wird.
- Gleichermaßen kann es bei den vorliegenden Verwendungen vorgesehen sein, das der Schmelzklebstoff, insbesondere die Schmelzklebstoff-Schmelze, zudem aufgebracht wird derart, dass die Oberfläche, insbesondere Flachseitenoberfläche, und/oder die Schmelzklebstoff-Füllung zumindest teil- und/oder abschnittsweise, vorzugsweise vollflächig, mit dem Schmelzklebstoff, insbesondere mit der Schmelzklebstoff-Schmelze, beschichtet und/oder verfilmt wird, insbesondere wobei mindestens eine auf der Oberfläche, insbesondere Flachseitenoberfläche, und/oder auf der Schmelzklebstoff-Füllung angeordnete Schmelzklebstoff-Schicht, insbesondere Schmelzklebstoff-Abdeckschicht, resultiert.
- Ein wiederum weiterer Gegenstand der vorliegenden Erfindung - gemäß einem sechsten Erfindungsaspekt - ist zudem die Verwendung mindestens einer Grobspan-Holzwerkstoffplatte, wie zuvor definiert, für die unterschiedlichen, nachfolgend angeführten Anwendungen.
- So eignet sich die erfindungsgemäße Grobspan-Holzwerkstoffplatte, wie zuvor definiert, zur Verwendung als und/oder zur Herstellung von insbesondere witterungs-, UV- und/oder feuchtigkeitsbeständigen und/oder dekorativen Beplankungen, Verkleidungen, Fassadenelementen, Fassadenplatten, Bauelementen und/oder Bauplatten, vorzugsweise im Bereich von Wand-, Dach- und/oder Bodenaufbauten, insbesondere im (Bau-)Außenbereich und/oder (Bau-)-Innenbereich, vorzugsweise im Bereich des Außen- und/oder Innenausbaus.
- Weiterhin eignet sich die erfindungsgemäße Grobspan-Holzwerkstoffplatte, wie zuvor definiert, zur Verwendung als und/oder zur Herstellung von Möbeln und/oder Möbelelementen und/oder insbesondere dekorativen Möbelplatten, Bauelementen, Bauplatten, insbesondere im Möbel-, Laden- und/oder Messebau, vorzugsweise im Bereich von Wand-, Dach- und/oder Bodenaufbauten.
- Zudem eignet sich die erfindungsgemäße Grobspan-Holzwerkstoffplatte, wie zuvor definiert, zur Verwendung als und/oder zur Herstellung von insbesondere witterungs-, UV- und/oder feuchtigkeitsbeständigen Verpackungs- und/oder Transportelementen und/oder -platten, Verpackungs- und/oder Transportvorrichtungen, insbesondere Verpackungs- und/oder Transportbehältern und/oder -kisten, insbesondere im Transport- und/oder Verpackungsbereich.
- Schließlich betrifft die vorliegende Erfindung - gemäß einem siebten Erfindungsaspekt - das erfindungsgemäße Bau- bzw. Fassadenelement, insbesondere Bau- und/oder Fassadenplatte, insbesondere mit witterungs-, UV-und/oder feuchtigkeitsbeständigen und/oder dekorativen Eigenschaften, wobei das Bau- und/oder Fassadenelement mindestens eine Grobspan-Holzwerkstoffplatte (OSB-Holzverbundstoffplatte), aufweisend mindestens eine mit mindestens einem Schmelzklebstoff behandelte, insbesondere egalisierte Oberfläche, vorzugsweise Flachseitenoberfläche, insbesondere Grobspan-Holzwerkstoffplatte (OSB-Holzverbundstoffplatte) gemäß einem der vorangehenden Ansprüche, aufweist oder hieraus besteht.
- Im Folgenden wird die vorliegende Erfindung anhand bevorzugter Ausführungsbeispiele darstellenden Zeichnungen bzw. Figurendarstellungen näher erläutert. Im Zusammenhang mit der Erläuterung dieser bevorzugten Ausführungsbeispiele der vorliegenden Erfindung, welche jedoch in Bezug auf die vorliegende Erfindung keinesfalls beschränkend sind, werden auch weitergehende Vorteile, Eigenschaften und Aspekte und Merkmale der vorliegenden Erfindung beschrieben.
- In den Figurendarstellungen zeigt
- Fig. 1
- eine schematische Darstellung in Form eines Ablaufschemas einer erfindungsgemäßen Verfahrensführung gemäß einer erfindungsgemäßen Ausführungsform zur Behandlung, insbesondere Egalisierung, mindestens einer Oberfläche, vorzugsweise mindestens einer Flachseitenoberfläche, von Grobspan-Holzwerkstoffplatten;
- Fig. 2
- eine schematische Darstellung einer erfindungsgemäßen Produktionsanlage gemäß einer erfindungsgemäßen Ausführungsform zur Behandlung, insbesondere Egalisierung, mindestens einer Oberfläche, vorzugsweise mindestens einer Flachseitenoberfläche, von Grobspan-Holzwerkstoffplatten bzw. zur Durchführung des Verfahrens nach der vorliegenden Erfindung;
- Fig. 3A
- eine Querschnittsdarstellung einer unbehandelten GrobspanHolzwerkstoffplatte (OSB-Holzverbundstoffplatte);
- Fig. 3B
- eine Querschnittsdarstellung einer gemäß dem erfindungsgemäßen Verfahren behandelten Grobspan-Holzwerkstoffplatte unter Verwendung eines Schmelzklebstoffs verfüllter Flachseitenoberfläche gemäß einer ersten erfindungsgemäßen Ausführungsform;
- Fig. 3C
- eine Querschnittsdarstellung einer gemäß dem erfindungsgemäßen Verfahren behandelten Grobspan-Holzwerkstoffplatte mit entsprechend verfüllter Flachseitenoberfläche und weiterem Auftrag eines Schmelzklebstoffs, insbesondere zur Ausbildung einer zusätzlichen Schmelzklebstoff-Schicht gemäß einer weiteren erfindungsgemäßen Ausführungsform;
- Fig. 3D
- eine Querschnittsdarstellung einer gemäß dem erfindungsgemäßen Verfahren behandelten Grobspan-Holzwerkstoffplatte gemäß einer wiederum weiteren Ausführungsform der vorliegenden Erfindung, wobei die aufgebracht Schmelzklebstoff-Schicht zusätzlich strukturiert bzw. profiliert ist.
-
Fig. 1 zeigt somit in Form eines Ablaufschemas die Durchführung des erfindungsgemäßen Verfahrens zur Behandlung, insbesondere Egalisierung, mindestens einer Oberfläche, vorzugsweise mindestens einer Flachseitenoberfläche, von Grobspan-Holzwerkstoffplatten bzw. OSB-Holzverbundstoffplatten gemäß einer erfindungsgemäßen Ausführungsform. - Im Rahmen der erfindungsgemäßen Verfahrensführung wird zunächst gemäß Schritt 1 mindestens eine Grobspan-Holzwerkstoffplatte bereitgestellt, wobei die Grobspan-Holzwerkstoffplatte mindestens eine Oberfläche, vorzugsweise mindestens eine Flachseitenoberfläche, mit einer Vielzahl von Unebenheiten, Vertiefungen, Hohlräumen, Löchern bzw. Lunkerstellen aufweist, welche im Allgemeinen durch die Formgebung und Anordnung der der Grobspan-Holzwerkstoffplatte zugrundeliegenden Grobspäne bedingt sind. Hierzu kann auch auf die Darstellung gemäß
Fig. 3A verwiesen werden. - Im Rahmen des erfindungsgemäßen Verfahrens kann es gemäß Schritt 2 gegebenenfalls vorgesehen sein, dass vor der Verfüllung der Oberfläche mit dem Schmelzklebstoff eine Glättung, insbesondere ein Schleifen, vorzugsweise Kalibrierschleifen der Oberfläche, insbesondere Flachseitenoberfläche, durchgeführt wird. Durch den damit einhergehenden Materiallabtrag kann eine Glättung bzw. Verkleinerung der Unebenheiten, Vertiefungen, Hohlräume, Löcher bzw. Lunkerstellen auf der Oberfläche, insbesondere Flachseitenoberfläche, realisiert werden, was insbesondere dem nachfolgenden Schmelzklebstoff-Auftrag insbesondere im Hinblick auf eine Verringerung des Materialeinsatzes zuträglich ist.
- Darüber hinaus kann im Rahmen des erfindungsgemäßen Verfahrens grundsätzlich derart vorgegangen werden, dass gemäß Schritt 3 insbesondere nach der Bereitstellung bzw. nach dem Schleifen der Grobspan-Holzwerkstoffplatte sowie vor dem Aufbringen des Schmelzklebstoffs eine Vorwärmung der Oberfläche, insbesondere Flachseitenoberfläche, bzw. der Grobspan-Holzwerkstoffplatte als solcher durchgeführt wird. Hierdurch kann das Benetzungs- bzw. Eindringverhalten des Schmelzklebstoffs in Form der Schmelzklebstoff-Schmelze in die der Oberfläche zugrundeliegenden Unebenheiten, Vertiefungen, Hohlräume, Löcher bzw. Lunkerstellen verbessert werden.
- Im Rahmen des erfindungsgemäßen Verfahrens ist es zudem gemäß Schritt 4 und 5 vorgesehen, mindestens einen Schmelzklebstoff, insbesondere in Form einer Schmelzklebstoff-Schmelze, auf die mindestens eine Oberfläche, insbesondere Flachseitenoberfläche, der Grobspan-Holzwerkstoffplatte aufzubringen. Dabei wird erfindungsgemäß derart verfahren, dass zumindest die Unebenheiten, Vertiefungen, Hohlräume, Löcher bzw. Lunkerstellen zumindest im Wesentlichen mit dem Schmelzklebstoff bzw. der Schmelzklebstoff-Schmelze gefüllt bzw. verfüllt werden. Hierdurch wird insbesondere eine Vergleichmäßigung bzw. Egalisierung der Oberfläche, vorzugsweise der Flachseitenoberfläche, bewirkt.
- In diesem Zusammenhang kann das Aufbringen des Schmelzklebstoffs, insbesondere in Form der Schmelzklebstoff-Schmelze, im Rahmen des erfindungsgemäßen Verfahrens auch derart durchgeführt werden, dass zunächst gemäß Schritt 4 der Schmelzklebstoff, insbesondere in Form der Schmelzklebstoff-Schmelze aufgebracht wird derart, dass die Unebenheiten, Vertiefungen, Hohlräume, Löcher bzw. Lunkerstellen mit dem Schmelzklebstoff, insbesondere unter Ausbildung einer Schmelzklebstoff-Füllung, vorzugsweise Schmelzklebstoff-Egalisierungsfüllung, gefüllt bzw. verfüllt werden, insbesondere einhergehend mit einer entsprechenden Vergleichmäßigung bzw. Egalisierung der so behandelten Oberfläche. Hierzu kann auch auf die Darstellung gemäß
Fig. 3B verwiesen werden. - Darüber hinaus kann im Rahmen des Aufbringens des Schmelzklebstoffs gemäß Schritt 5 derart verfahren werden, dass anschließend der Schmelzklebstoff, insbesondere in Form der Schmelzklebstoff-Schmelze, aufgebracht wird derart, dass die Oberfläche, insbesondere Flachseitenoberfläche, bzw. die Schmelzklebstoff-Füllung zudem zumindest teil- bzw. abschnittsweise, vorzugsweise vollflächig, mit dem Schmelzklebstoff beschichtet bzw. verfilmt wird, insbesondere wobei auf dieser Basis eine auf der Oberfläche bzw. auf der Schmelzklebstoff-Füllung angeordnete Schmelzklebstoff-Schicht, insbesondere in Form einer Schmelzklebstoff-Abdeckschicht, resultieren kann. Hierzu kann auch auf die Darstellung gemäß
Fig. 3C verwiesen werden. - Darüber hinaus kann gemäß Schritt 6 nach dem Aufbringen des Schmelzklebstoffs, insbesondere der Schmelzklebstoff-Schmelze, eine Glättung und/oder eine Strukturierung bzw. Profilierung des aufgebrachten Schmelzklebstoffs erfolgen, und zwar insbesondere im nicht (vollständig) abgekühlten bzw. insbesondere im nicht (vollständig) verfestigten Zustand des Schmelzklebstoffs.
- Gemäß dem erfindungsgemäßen Verfahren erfolgt zudem gemäß Schritt 7 gegebenenfalls ein Abkühlen und Verfestigen, insbesondere Aushärten bzw. Erstarrenlassen, des Schmelzklebstoffs. Bei der Verwendung von erfindungsgemäß bevorzugten reaktiven Schmelzklebstoffen umfasst das Abkühlen und Verfestigen insbesondere auch eine (Nach-)Vernetzung des eingesetzten Schmelzklebstoffs.
- Schließlich kann erfindungsgemäß derart verfahren werden, dass gemäß Schritt 8 insbesondere nach dem Abkühlen bzw. Verfestigen eine weiterführende Oberflächenvergütung der mit dem Schmelzklebstoff ausgerüsteten OSB-Platte erfolgt, beispielsweise mittels Beschichten, Kaschieren, Lackieren, Laminieren oder dergleichen.
- Weiterhin zeigt
Fig. 2 in Form einer schematischen Darstellung eine erfindungsgemäße Produktionsanlage P, wobei die Produktionsanlage P nach der Erfindung gemäß der beschriebenen erfindungsgemäßen Ausführungsform mindestens ein Mittel A in Form einer Schleifeinrichtung, insbesondere zum Schleifen, vorzugsweise Kalibrierschleifen, der mindestens einen Oberfläche, insbesondere Flachseitenoberfläche, der erfindungsgemäß zu behandelten Grobspan-Holzwerkstoffplatte aufweist. - Die Produktionsanlage P nach der Erfindung kann zudem gemäß Mittel B gegebenenfalls mindestens eine Erwärmungs- bzw. Temperatureinrichtung aufweisen, welche insbesondere stromabwärts zur Schleifeinrichtung angeordnet ist.
- Zudem kann die Produktionsanlage P nach der Erfindung gemäß Mittel C mindestens eine Verfüllungs- bzw. Beschichtungseinrichtung zum Aufbringen des Schmelzklebstoffs, insbesondere in Form der Schmelzklebstoff-Schmelze, aufweisen. Dabei kann die Verfüllungs- bzw. Beschichtungseinrichtung gemäß Mittel C insbesondere stromabwärts zur Erwärmungs- bzw. Temperiereinrichtung gemäß Mittel B angeordnet sein.
- Erfindungsgemäß kann es zudem vorgesehen sein, dass die Produktionsanlage P mindestens eine Oberflächenbehandlungs- bzw. -strukturgebungseinrichtung gemäß Mittel D sowie gegebenenfalls mindestens eine Abkühleinrichtung gemäß Mittel E aufweist, welche jeweils stromabwärts zur Verfüllungs- und/oder Beschichtungseinrichtung angeordnet sein können.
- Weiterhin zeigt
Fig. 3A eine unbehandelte Ausgangs-Grobspan-Holzwerkstoffplatte 2 mit einer entsprechenden Flachseitenoberfläche, welche eine Vielzahl von zu verfüllenden Unebenheiten, Vertiefungen, Hohlräumen, Löchern bzw. Lunkerstellen aufweist. - Weiterhin zeigt
Fig. 3B eine gemäß dem erfindungsgemäßen Verfahren behandelte Grobspan-Holzverbundstoffplatte 1, bei welcher die zugrundeliegende Ausgangs-Grobspan-Holzwerkstoffplatte 2 unter Verwendung eines Schmelzklebstoffs an der Flachseitenoberfläche insbesondere zur Ausbildung einer Schmelzklebstoff-Füllung 3a verfüllt ist, einhergehend mit einer entsprechenden Vergleichmäßigung bzw. Egalisierung der Flachseitenoberfläche. -
Fig. 3C zeigt eine nach dem erfindungsgemäßen Verfahren behandelte Grobspan-Holzwerkstoffplatte 1 gemäß einer weiteren erfindungsgemäßen Ausführungsform, wonach die behandelte Grobspan-Holzwerkstoffplatte 1 zusätzlich eine weiterführende Schmelzklebstoff-Schicht 3b aufweist, welche auf die Flachseitenoberfläche der zugrundeliegenden Grobspan-Holzwerkstoffplatte 2 bzw. auf die Schmelzklebstoff-Füllung 3a aufgebracht ist. - Schließlich zeigt
Fig. 3D eine weitere erfindungsgemäße Grobspan-Holzwerkstoffplatte 1, bei welcher in Ergänzung zu der Ausführungsform gemäßFig. 3C die zusätzlich aufgebrachte Schmelzklebstoff-Schicht 3b profiliert bzw. strukturiert ist. - Weitere Ausgestaltungen, Abwandlungen, Variationen, Modifikationen, Besonderheiten und Vorteile der vorliegenden Erfindung sind für den Fachmann beim Lesen der Beschreibung ohne Weiteres erkennbar und realisierbar, ohne dass er dabei den Rahmen der vorliegenden Erfindung verlässt.
- Die vorliegende Erfindung wird zudem anhand der folgenden Ausführungsbeispiele veranschaulicht, ohne jedoch die vorliegende Erfindung hierauf zu beschränken.
- Es werden verschiedene Grobspan-Holzwerkstoffplatten hergestellt, und zwar Grobspan-Holzwerkstoffplatten nach der vorliegenden Erfindung einerseits und Vergleichs-Grobspan-Holzwerkstoffplatten andererseits, wobei die jeweiligen Grobspan-Holzwerkstoffplatten wie nachfolgend beschrieben hergestellt werden:
- Zur Herstellung erfindungsgemäßer und an ihrer Flachseitenoberfläche behandelter Grobspan-Holzwerkstoffplatten werden jeweils verschiedene Schmelzklebstoffsysteme in Form der jeweiligen Schmelzklebstoff-Schmelze auf eine zugrundeliegende unbehandelte Grobspan-Holzwerkstoffplatte aufgetragen, wobei diesbezüglich eine entsprechende Produktionsanlage eingesetzt wird, welche eine Verfüllungs- bzw. Beschichtungseinrichtung auf Basis von Schmelzklebstoff-Auftragswalzen mit Rakelsystem umfasst. Der Schmelzklebstoff wird dabei bei Temperaturen oberhalb des Erweichungspunkts bzw. oberhalb des Schmelzpunkts des eingesetzten Schmelzklebstoffs auf die jeweils vorgewärmten Platten appliziert, und zwar insofern, als neben einer vollständigen Füllung der der Flachseitenoberfläche zugrundeliegenden Unebenheiten, Vertiefungen, Hohlräume, Löcher bzw. Lunkerstellen auch eine vollständige Beschichtung in Form einer geschlossenen Schmelzklebstoff-Schicht auf der Oberfläche der behandelten Platten vorliegt. Dabei wird derart vorgegangen, dass zunächst der Schmelzklebstoff im Rahmen eines ersten Behandlungsschritts zur Verfüllung der in Rede stehenden Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen und anschließend in einem zweiten Verfahrensschritt der jeweilige Schmelzklebstoff erneut zur Ausbildung der vollständig geschlossenen Schmelzklebstoff-Schicht aufgebracht wird.
- Anschließend erfolgt jeweils eine Glättung des aufgetragenen Schmelzklebstoffs sowie ein Aushärten bzw. Abkühlen des aufgebrachten Schmelzklebstoffs zum Erhalt die der jeweils endfertigen Grobspan-Holzwerkstoffplatte.
- Auf dieser Basis werden erfindungsgemäße Grobspan-Holzwerkstoffplatten hergestellt, bei welchen zum einen jeweils ein reaktives Schmelzklebstoff in Form von PUR (erfindungsgemäße OSB-Platte I), POR (erfindungsgemäße OSB-Platte II) und zum anderen ein nichtreaktiver Schmelzklebstoff in Form von EVA (erfindungsgemäße OSB-Platte III) eingesetzt wird.
- Zudem wurden entsprechende Vergleichs-Grobspan-Holzwerkstoffplatten hergestellt, wobei zur Behandlung der Flachseitenoberfläche bzw. zum Befüllen der Vertiefungen, Hohlräume, Löcher bzw. Lunkerstellen zum einen ein wasserbasiertes Lacksystem (Vergleichs-OSB-Platte IV) sowie andererseits ein auf organische Lösemittel basierendes Lacksystem (Vergleichs-OSB-Platte V) zum Befüllen der Unebenheiten, Vertiefungen, Hohlräume, Löcher bzw. Lunkerstellen der Flachseite der jeweiligen Grobspan-Holzwerkstoffplatten und zum nachfolgenden Auftrag einer weiterführenden Abschlussschicht eingesetzt werden.
- Im Gegensatz zu dem erfindungsgemäßen OSB-Platten unter Verwendung des reaktiven bzw. nichtreaktiven Schmelzklebstoffs ist aufgrund der diesbezüglich nicht optimalen Verarbeitungseigenschaften sowohl des wasserbasierten Lacksystems als auch des Lacksystems auf Basis organischer Lösemittel ein Walzenauftrag nicht möglich. In Bezug auf die Vergleichs-OSB-Platten IV und V wird der das jeweils eingesetzte Lacksystem folglich durch händisches Verspachteln zur Verfüllung der in Rede stehenden Vertiefungen, Hohlräume, Löcher bzw. Lunkerstellen auf die Flachseitenoberfläche aufgebracht. Anschließend erfolgt das Aufbringen des jeweiligen Lacksystems zum Erhalt einer entsprechenden Abschlussschicht, wobei hierzu das jeweilige Lacksystem mittels Aufsprühen auf die Flachseitenfläche aufgebracht wird.
- Nach Abkühlen bzw. Verfestigen bzw. Erstarrenlassen werden die so bereitgestellten OSB-Platten zunächst visuell hinsichtlich der optischen Qualität der behandelten Flachseitenoberfläche, insbesondere im Hinblick auf eine homogene Ausbildung der aufgetragenen Schichten bewertet, wobei die Bewertung nach dem Schulnotensystem erfolgt (d. h. Bewertungen von 1 = sehr gut bis 6 = ungenügend).
- Nachfolgend werden die einzelnen OSB-Platten zeitgleich und unter identischen Bedingungen einem beschleunigten Bewitterungstest unter definierten Feuchtigkeits-, Nässe- und Temperatureinfluss unterzogen. Anschließend erfolgt eine visuelle Bewertung im Hinblick auf die Qualität der Oberfläche bzw. den Zustand der jeweiligen OSB-Platte insgesamt, insbesondere im Hinblick auf eine Quellung der OSB-Platte, Oberflächenbeschaffenheit, Rissbildung bzw. Abplatzung der aufgebrachten Verfüll- bzw. Beschichtungssysteme, wobei die Bewertung auch hier nach dem Schulnotensystem erfolgt.
- Die Versuchsergebnisse sind in der nachfolgenden Tabelle entsprechend zusammengefasst.
OSB-Platte optische Eigenschaften / Qualität der behandelten Oberfläche vor Bewitterung Bewertung nach Bewitterung (1 Monat) Bewertung nach Bewitterung (3 Monate) OSB-Platte I PUR, reaktiv (erfindungsgemäß) 1 1 1 OSB-Platte II POR, reaktiv (erfindungsgemäß) 1 1 2 OSB-Platte III EVA, nichtreaktiv (erfindungsgemäß) 1-2 3 3-4 OSB-Platte IV wasserbasiertes Lacksystem (Vergleich) 2-3 4-5 6 OSB-Platte V Lacksystem auf Basis organischer Lösemittel (Vergleich) 2-3 4 6 - Die in der Tabelle angeführten Ergebnisse zeigen, dass die erfindungsgemäßen OSB-Platten insgesamt verbesserte Oberflächenqualitäten auch im Hinblick auf die optischen Eigenschaften aufweisen, wobei bei den erfindungsgemäßen OSB-Platten eine dauerhafte und gleichmäßige Verfüllung der in Rede stehenden Unebenheiten, Vertiefungen, Hohlräume, Löcher bzw. Lunkerstellen unter Verwendung maschineller Verfahren gewährleistet ist. Darüber hinaus weisen die erfindungsgemäßen OSB-Platten ein deutlich verbessertes Bewitterungsverhalten auf. Auf Basis der vorliegenden Erfindung werden somit insgesamt an ihrer Oberfläche, insbesondere Flachseitenoberfläche, behandelte Grobspan-Holzwerkstoffplatten bereitgestellt, welche bei größerer Homogenität und Beständigkeit der Oberfläche zudem eine erhöhte Langzeit- bzw. Bewitterungsbeständigkeit aufweisen.
Claims (15)
- Verfahren zur Behandlung, insbesondere Egalisierung, mindestens einer Oberfläche, vorzugsweise mindestens einer Flachseitenoberfläche, von Grobspan-Holzwerkstoffplatten (OSB-Holzverbundstoffplatten),
wobei das Verfahren die nachfolgenden Schritte in der angegebenen Reihenfolge umfasst:a) Bereitstellung mindestens einer Grobspan-Holzwerkstoffplatte, wobei die Grobspan-Holzwerkstoffplatte mindestens eine Oberfläche, vorzugsweise mindestens eine Flachseitenoberfläche, mit einer Vielzahl von Unebenheiten, Vertiefungen, Hohlräumen, Löchern und/oder Lunkerstellen aufweist; dannb) Aufbringen mindestens eines Schmelzklebstoffs, insbesondere in Form einer Schmelzklebstoff-Schmelze, auf die mindestens eine Oberfläche, insbesondere Flachseitenoberfläche, der Grobspan-Holzwerkstoffplatte derart, dass zumindest die Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen zumindest im Wesentlichen mit dem Schmelzklebstoff, insbesondere der Schmelzklebstoff-Schmelze, gefüllt und/oder verfüllt werden, insbesondere wobei eine Vergleichmäßigung und/oder Egalisierung der Oberfläche, vorzugsweise der Flachseitenoberfläche, bewirkt wird; dannc) Abkühlen und Verfestigen, insbesondere Aushärten und/oder Erstarrenlassen, des Schmelzklebstoffs, insbesondere der Schmelzklebstoff-Schmelze. - Verfahren nach Anspruch 1,
wobei die Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen zumindest im Wesentlichen vollständig mit dem Schmelzklebstoff, insbesondere der Schmelzklebstoff-Schmelze, gefüllt und/oder verfüllt werden; und/oder
wobei der Schmelzklebstoff, insbesondere die Schmelzklebstoff-Schmelze, zumindest teil- und/oder abschnittsweise, vorzugsweise vollflächig, auf die Oberfläche, insbesondere Flachseitenoberfläche, aufgebracht wird; und/oder
wobei der Schmelzklebstoff, insbesondere die Schmelzklebstoff-Schmelze, zumindest im Wesentlichen kontinuierlich und/oder unterbrechungsfrei auf die Oberfläche, insbesondere Flachseitenoberfläche, aufgebracht wird; und/oder
wobei der Schmelzklebstoff, insbesondere die Schmelzklebstoff-Schmelze, in einer Menge im Bereich von 10 g/m2 bis 2.000 g/m2, insbesondere im Bereich von 25 g/m2 bis 1.500 g/m2, vorzugsweise im Bereich von 50 g/m2 bis 1.000 g/m2, bevorzugt im Bereich von 75 g/m2 bis 800 g/m2, besonders bevorzugt im Bereich von 100 g/m2 bis 600 g/m2, bezogen auf die Oberfläche, insbesondere Flachseitenoberfläche, aufgebracht wird; und/oder wobei der Schmelzklebstoff, insbesondere die Schmelzklebstoff-Schmelze,
aufgebracht wird derart, dass die Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen mit dem Schmelzklebstoff insbesondere unter Ausbildung mindestens einer Schmelzklebstoff-Füllung, insbesondere Schmelzklebstoff-Egalisierungsfüllung, gefüllt und/oder verfüllt werden;
insbesondere wobei die Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen zumindest im Wesentlichen vollständig mit dem Schmelzklebstoff gefüllt und/oder verfüllt werden; und/oder
insbesondere wobei die Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen zu mindestens 30 %, insbesondere mindestens 50 %, vorzugsweise mindestens 70 %, bevorzugt mindestens 80 %, besonders bevorzugt mindestens 90 %, besonders bevorzugt mindestens 95 % ganz besonders bevorzugt mindestens 98 %, bezogen auf das Volumen der Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen, mit dem Schmelzklebstoff gefüllt und/oder verfüllt werden; und/oder
insbesondere wobei die Schmelzklebstoff-Füllung zumindest teilweise und/oder abschnittsweise mit die Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen ausbildenden oder begrenzenden Grobspan durchsetzt und/oder gegebenenfalls unterbrochen ist und/oder insbesondere wobei der die Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen ausbildende oder begrenzende Grobspan zumindest teil- und/oder abschnittsweise in die Schmelzklebstoff-Füllung hineinragt; und/oder
insbesondere wobei die Schmelzklebstoff-Füllung eine Dicke im Bereich von 0,2 mm bis 50 mm, insbesondere im Bereich von 0,5 mm bis 25 mm, vorzugsweise im Bereich von 1 mm bis 10 mm, bevorzugt im Bereich von 0,75 mm bis 5 mm, besonders bevorzugt im Bereich von 1 mm bis 3 mm, aufweist; und/oder
insbesondere wobei der Schmelzklebstoff, insbesondere die Schmelzklebstoff-Schmelze, zur Ausbildung der Schmelzklebstoff-Füllung in einer Menge im Bereich von 5 g/m2 bis 1.000 g/m2, insbesondere im Bereich von 10 g/m2 bis 800 g/m2, vorzugsweise im Bereich von 20 g/m2 bis 600 g/m2, bevorzugt im Bereich von 40 g/m2 bis 600 g/m2, besonders bevorzugt im Bereich von 60 g/m2 bis 400 g/m2, bezogen auf die Oberfläche, insbesondere Flachseitenoberfläche, aufgebracht wird; und/oder
wobei der Schmelzklebstoff, insbesondere die Schmelzklebstoff-Schmelze, zudem aufgebracht wird derart, dass die Oberfläche, insbesondere Flachseitenoberfläche, und/oder die Schmelzklebstoff-Füllung zumindest teil- und/oder abschnittsweise, vorzugsweise vollflächig, mit dem Schmelzklebstoff, insbesondere mit der Schmelzklebstoff-Schmelze, beschichtet und/oder verfilmt wird insbesondere derart, dass mindestens eine auf der Oberfläche, insbesondere Flachseitenoberfläche, und/oder auf der Schmelzklebstoff-Füllung angeordnete Schmelzklebstoff-Schicht, insbesondere Schmelzklebstoff-Abdeckschicht, resultiert;
insbesondere wobei die Schmelzklebstoff-Schicht zumindest im Wesentlichen geschlossenen und/oder zumindest im Wesentlichen durchbrechungsfrei ausgebildet wird und/oder zumindest im Wesentlichen keinen die Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen ausbildenden oder begrenzenden Grobspan aufweist; und/oder
insbesondere wobei die Schmelzklebstoff-Schicht eine Dicke im Bereich von 0,1 mm bis 30 mm, insbesondere im Bereich von 0,2 mm bis 20 mm, vorzugsweise im Bereich von 0,5 mm bis 10 mm, bevorzugt im Bereich von 0,75 mm bis 5 mm, besonders bevorzugt im Bereich von 1 mm bis 3 mm, aufweist; und/oder
insbesondere wobei der Schmelzklebstoff, insbesondere die Schmelzklebstoff-Schmelze, zur Ausbildung der Schmelzklebstoff-Schicht in einer Menge im Bereich von 5 g/m2 bis 1.000 g/m2, insbesondere im Bereich von 10 g/m2 bis 800 g/m2, vorzugsweise im Bereich von 20 g/m2 bis 600 g/m2, bevorzugt im Bereich von 40 g/m2 bis 600 g/m2, besonders bevorzugt im Bereich von 60 g/m2 bis 400 g/m2, ganz besonders bevorzugt im Bereich von 60 g/m2 bis 300 g/m2, bezogen auf die Oberfläche, insbesondere Flachseitenoberfläche, aufgebracht wird. - Verfahren zur Behandlung, insbesondere Egalisierung, mindestens einer Oberfläche, vorzugsweise mindestens einer Flachseitenoberfläche, von Grobspan-Holzwerkstoffplatten (OSB-Holzverbundstoffplatten), insbesondere Verfahren nach Anspruch 1 oder 2,
wobei das Verfahren die nachfolgenden Schritte in der angegebenen Reihenfolge umfasst:a) Bereitstellung mindestens einer Grobspan-Holzwerkstoffplatte, wobei die Grobspan-Holzwerkstoffplatte mindestens eine Oberfläche, vorzugsweise mindestens eine Flachseitenoberfläche, mit einer Vielzahl von Unebenheiten, Vertiefungen, Hohlräumen, Löchern und/oder Lunkerstellen aufweist; dannb) Aufbringen mindestens eines Schmelzklebstoffs, insbesondere in Form einer Schmelzklebstoff-Schmelze, auf die Oberfläche, insbesondere Flachseitenoberfläche, der Grobspan-Holzwerkstoffplatte, wobeib1) zunächst der Schmelzklebstoff, insbesondere die Schmelzklebstoff-Schmelze, aufgebracht wird derart, dass die Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen mit dem Schmelzklebstoff, insbesondere unter Ausbildung mindestens einer Schmelzklebstoff-Füllung, vorzugsweise Schmelzklebstoff-Egalisierungsfüllung, gefüllt und/oder verfüllt werden, insbesondere wobei eine Vergleichmäßigung und/oder Egalisierung der Oberfläche, vorzugsweise der Flachseitenoberfläche, bewirkt wird undb2) anschließend der Schmelzklebstoff, insbesondere die Schmelzklebstoff-Schmelze, aufgebracht wird derart, dass die Oberfläche, insbesondere Flachseitenoberfläche, und/oder die Schmelzklebstoff-Füllung zudem zumindest teil- und/oder abschnittsweise, vorzugsweise vollflächig, mit dem Schmelzklebstoff, insbesondere mit der Schmelzklebstoff-Schmelze, beschichtet und/oder verfilmt wird, insbesondere wobei mindestens eine auf der Oberfläche, insbesondere Flachseitenoberfläche, und/oder auf der Schmelzklebstoff-Füllung angeordnete Schmelzklebstoff-Schicht, insbesondere Schmelzklebstoff-Abdeckschicht, resultiert;c) gegebenenfalls Abkühlen und Verfestigen, insbesondere Aushärten und/oder Erstarrenlassen, des Schmelzklebstoffs, insbesondere der Schmelzklebstoff-Schmelze, nach Durchführung von Schritt b1) und/ oder b2). - Verfahren nach einem der vorangehenden Ansprüche,
wobei das Füllen und/oder Verfüllen der Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen mit dem Schmelzklebstoff, insbesondere die Ausbildung der Schmelzklebstoff-Füllung, und/oder Schritt b1) einerseits und die Beschichtung und/oder Verfilmung der Oberfläche, vorzugsweise Flachseitenoberfläche, insbesondere die Ausbildung der Schmelzklebstoff-Schicht, und/oder Schritt b2) andererseits in einem gemeinsamen Verfahrensschritt und/oder gleichzeitig durchgeführt werden oder aber in getrennten Verfahrensschritten und/oder aufeinander abfolgend durchgeführt werden;
insbesondere wobei zunächst das Füllen und/oder Verfüllen der Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen mit dem Schmelzklebstoff, insbesondere die Ausbildung der Schmelzklebstoff-Füllung, und/oder Schritt b1), gegebenenfalls gefolgt von einem Abkühlen und Verfestigen des Schmelzklebstoffs, und anschließend die Beschichtung und/oder Verfilmung der Oberfläche, vorzugsweise Flachseitenoberfläche, insbesondere die Ausbildung der Schmelzklebstoff-Schicht, und/oder Schritt b2), gegebenenfalls gefolgt von einem Abkühlen und Verfestigen des Schmelzklebstoffs, durchgeführt wird; und/oder
wobei für das Füllen und/oder Verfüllen der Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen insbesondere für die Ausbildung der Schmelzklebstoff-Füllung, und/oder in Schritt b1) einerseits und für die Beschichtung und/oder Verfilmung der Oberfläche, vorzugsweise Flachseitenoberfläche, und/oder der Schmelzklebstoff-Füllung, insbesondere für die Ausbildung der Schmelzklebstoff-Schicht, und/oder in Schritt b2) andererseits jeweils derselbe Schmelzklebstoff eingesetzt wird und/oder jeweils identische Schmelzklebstoffe, insbesondere wie nachfolgend definiert, oder aber voneinander verschiedene Schmelzklebstoffe eingesetzt werden; und/oder
wobei der Schmelzklebstoff ein thermoplastischer und/oder einkomponentiger Schmelzklebstoff, insbesondere ein einkomponentiger Schmelzklebstoff, ist; und/oder
wobei der Schmelzklebstoff zumindest im Wesentlichen wasser- und/oder lösemittelfrei ist und/oder wobei der Schmelzklebstoff einen Wasser- und/oder Lösemittelgehalt von höchstens 10 Gew.-%, insbesondere höchstens 5 Gew.-%, vorzugsweise höchstens 2 Gew.-%, bevorzugt höchstens 1 Gew.-%, besonders bevorzugt höchstens 0,5 Gew.-%, ganz besonders bevorzugt höchstens 0,1 Gew.-%, bezogen auf den Schmelzklebstoff, aufweist; und/oder
wobei der Schmelzklebstoff ein reaktiver Schmelzklebstoff, insbesondere ein thermoplastischer und/oder einkomponentiger reaktiver Schmelzklebstoff, bevorzugt ein einkomponentiger reaktiver Schmelzklebstoff, ist;
insbesondere wobei der reaktive Schmelzklebstoff ein feuchtigkeitsvernetzender, wärmevernetzender und/oder strahlenvernetzender Schmelzklebstoff, insbesondere ein feuchtigkeitsvernetzender und/oder strahlenvernetzender, bevorzugt ein feuchtigkeitsvernetzender Schmelzklebstoff, ist; und/oder
insbesondere wobei der reaktive Schmelzklebstoff chemisch reaktive Gruppen aufweist, insbesondere wobei die chemisch reaktiven Gruppen ausgewählt werden aus Isocyanatgruppen, Silangruppen, Epoxidgruppen und reaktiven Doppel- oder Mehrfachbindungen (insbesondere C-C-Doppel- oder Mehrfachbindungen) sowie deren Kombinationen, vorzugsweise Isocyanatgruppen und Silangruppen, und/oder insbesondere wobei die chemisch reaktiven Gruppen endständig sind; und/oder
insbesondere wobei der reaktive Schmelzklebstoff ausgewählt wird aus der Gruppe von (i) reaktiven, insbesondere feuchtigkeitsvernetzenden Polyurethanen (PUR), vorzugsweise isocyanatgruppenfunktionalisierten und/oder isocyanatgruppenhaltigen Polyurethanen, bevorzugt isocyanatterminierten Polyurethanen; (ii) reaktiven, insbesondere feuchtigkeitsvernetzenden Polyolefinen (POR), vorzugsweise silangruppenfunktionalisierten und/oder silangruppenhaltigen Polyolefinen, bevorzugt silangruppengepfropften Polyolefinen; (iii) reaktiven, insbesondere strahlenvernetzenden, vorzugsweise UV-vernetzenden Poly(meth)acrylaten, vorzugsweise urethangruppenfunktionalisierten und/oder urethangruppenhaltigen Poly(meth)acrylaten; sowie deren Mischungen und Kombinationen, besonders bevorzugt aus der Gruppe von (i) reaktiven, insbesondere feuchtigkeitsvernetzenden Polyurethanen (PUR), vorzugsweise isocyanatgruppenfunktionalisierten und/oder isocyanatgruppenhaltigen Polyurethanen, bevorzugt isocyanatterminierten Polyurethanen; (ii) reaktiven, insbesondere feuchtigkeitsvernetzenden Polyolefinen (POR), vorzugsweise silangruppenfunktionalisierten und/oder silangruppenhaltigen Polyolefinen, bevorzugt silangruppengepfropften Polyolefinen; sowie deren Mischungen und Kombinationen; und/oder
wobei der Schmelzklebstoff ein nichtreaktiver Schmelzklebstoff, insbesondere ein thermoplastischer und/oder einkomponentiger nichtreaktiver Schmelzklebstoff, bevorzugt ein einkomponentiger nichtreaktiver Schmelzklebstoff, ist;
insbesondere wobei der nichtreaktive Schmelzklebstoff ausgewählt wird aus der Gruppe von (i) Ethylenvinylacetaten (EVA-Polymeren); (ii) Polyolefinen (PO), insbesondere Polyethylenen (PE), Polypropylenen (PP) und ataktischen Polyolefinen (APAO); (iii) Polyamiden (PA); (iv) thermoplastischen Polyurethanen (TPU); (v) Polyurethanen (PU); (vi) (Meth-)Acrylaten; (vii) Polyestern (PES); sowie deren Mischungen und Kombinationen, besonders bevorzugt aus der Gruppe von (i) Ethylenvinylacetaten (EVA-Polymeren); (ii) Polyolefinen (PO); (iii) Polyamiden (PA); (iv) thermoplastischen Polyurethanen (TPU); sowie deren Mischungen und Kombinationen; und/oder
wobei der Schmelzklebstoff ein auf natürlichen Rohstoffen basierender Schmelzklebstoff, insbesondere Polymilchsäure (PLA), ist; und/oder
wobei der Schmelzklebstoff eine Mischung und/oder Kombination von mindestens zwei voneinander verschiedenen Schmelzklebstoffen, insbesondere wie zuvor definiert, umfasst oder hieraus besteht; und/oder
wobei der Schmelzklebstoff eine Mischung und/oder Kombination mindestens eines reaktiven Schmelzklebstoffs, insbesondere wie zuvor definiert, und mindestens eines nichtreaktiven Schmelzklebstoffs, insbesondere wie in zuvor definiert, umfasst oder hieraus besteht; und/oder
wobei der Schmelzklebstoff einen Erweichungspunkt und/oder -bereich, insbesondere bestimmt nach Ring und Kugel, vorzugsweise bestimmt nach DIN EN 1238:2011-07, im Bereich von 30 °C bis 200 °C, insbesondere im Bereich von 40 °C bis 100 °C, vorzugsweise im Bereich von 50 °C bis 90 °C, bevorzugt im Bereich von 55 °C bis 80 °C, aufweist; und/oder
wobei der Schmelzklebstoff einen Erweichungspunkt und/oder -bereich, insbesondere bestimmt nach Ring und Kugel, vorzugsweise bestimmt nach DIN EN 1238:2011-07, von mindestens 30 °C, insbesondere mindestens 40 °C, vorzugsweise mindestens 50 °C, bevorzugt mindestens 55 °C, besonders bevorzugt mindestens 60 °C, aufweist. - Verfahren nach einem der vorangehenden Ansprüche,
wobei der Schmelzklebstoff, insbesondere die Schmelzklebstoff-Schmelze, mittels Sprühen und/oder Düsenauftrag, Rakeln, Walzenauftrag, Druckverfahren und/oder Extrusion, insbesondere mittels Sprühen und/oder Düsenauftrag und/oder Walzenauftrag, vorzugsweise Walzenauftrag, auf die Oberfläche, insbesondere Flachseitenoberfläche, aufgebracht wird; und/oder
wobei der Schmelzklebstoff, insbesondere die Schmelzklebstoff-Schmelze, mittels Düsenauftrag, insbesondere Schlitzdüsenauftrag, auf die Oberfläche, insbesondere Flachseitenoberfläche, aufgebracht wird; und/oder
wobei der Schmelzklebstoff, insbesondere die Schmelzklebstoff-Schmelze, mittels Walzenauftrag, insbesondere mittels mindestens einer Schmelzklebstoff-Dosierwalze und/oder Schmelzklebstoff-Auftragswalze, auf die Oberfläche, insbesondere Flachseitenoberfläche, aufgebracht wird, insbesondere wobei die Schmelzklebstoff-Dosierwalze und/oder Schmelzklebstoff-Auftragswalze im Gleichlauf oder Gegenlauf zur Verfahrens- und/oder Auftragsrichtung, insbesondere im Gleichlauf oder Gegenlauf zur Transportrichtung und/oder Vorschubrichtung der Grobspan-Holzwerkstoffplatte, betrieben wird; und/oder
wobei der Schmelzklebstoff, insbesondere die Schmelzklebstoff-Schmelze, bei einer Temperatur oberhalb des Erweichungspunkts und/oder -bereichs und/oder oberhalb des Schmelzpunkts, vorzugsweise oberhalb des Schmelzpunkts, des Schmelzklebstoffs auf die Oberfläche, insbesondere Flachseitenoberfläche, aufgebracht wird; und/oder
wobei der Schmelzklebstoff, insbesondere die Schmelzklebstoff-Schmelze, bei einer Temperatur im Bereich von 40 °C bis 300 °C, insbesondere im Bereich von 60 °C bis 250 °C, vorzugsweise im Bereich von 80 °C und 220 °C, bevorzugt im Bereich von 90 °C bis 200 °C, besonders bevorzugt im Bereich von 95 °C bis 190 °C, auf die Oberfläche, insbesondere Flachseitenoberfläche, aufgebracht wird; und/oder
wobei vor dem Aufbringen des Schmelzklebstoffs, insbesondere der Schmelzklebstoff-Schmelze, auf die Oberfläche, insbesondere Flachseitenoberfläche, und/oder vor Schritt b), insbesondere vor Schritt b1) und/oder vor Schritt b2), vorzugsweise vor Schritt b1), und/oder nach Schritt (a) zudem eine Glättung, insbesondere ein Schleifen, vorzugsweise Kalibrierschleifen, der Oberfläche, insbesondere Flachseitenoberfläche, durchgeführt wird, insbesondere derart, dass die Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen insbesondere durch Abtragung vorzugsweise von Grobspanmaterial verkleinert und/oder vergleichmäßigt werden; und/oder
wobei vor dem Aufbringen des Schmelzklebstoffs, insbesondere der Schmelzklebstoff-Schmelze, auf die Oberfläche, insbesondere Flachseitenoberfläche, und/oder vor Schritt b), insbesondere vor Schritt b1) und/oder vor Schritt b2), vorzugsweise vor Schritt b1), und/oder nach Schritt (a) und/oder nach der Glättung der Oberfläche, insbesondere Flachseitenoberfläche, eine Vorwärmung der Oberfläche, insbesondere Flachseitenoberfläche, durchgeführt wird; und/oder
wobei nach dem Aufbringen des Schmelzklebstoffs, insbesondere der Schmelzklebstoff-Schmelze, auf die Oberfläche, insbesondere Flachseitenoberfläche, und/oder nach Schritt b), insbesondere nach Schritt b1) und/oder nach Schritt b2), vorzugsweise nach Schritt b2), eine Glättung und/oder Vereinheitlichung des aufgebrachten Schmelzklebstoffs, insbesondere der Schmelzklebstoff-Füllung und/oder der Schmelzklebstoff-Schicht, vorzugsweise der Schmelzklebstoff-Schicht, durchgeführt wird; und/oder
wobei nach dem Aufbringen des Schmelzklebstoffs, insbesondere der Schmelzklebstoff-Schmelze, auf die Oberfläche, insbesondere Flachseitenoberfläche, und/oder nach Schritt b), insbesondere nach Schritt b1) und/oder nach Schritt b2), vorzugsweise nach Schritt b2), eine Strukturierung und/oder Profilierung, insbesondere Oberflächenstrukturierung und/oder Oberflächenprofilierung, des aufgebrachten Schmelzklebstoffs, insbesondere der Schmelzklebstoff-Füllung und/oder der Schmelzklebstoff-Schicht, vorzugsweise der Schmelzklebstoff-Schicht, durchgeführt wird; und/oder
wobei nach dem Aufbringen des Schmelzklebstoffs, insbesondere der Schmelzklebstoff-Schmelze, auf die Oberfläche, insbesondere Flachseitenoberfläche, und/oder nach Schritt b) und/oder nach der Glättung und/oder Vereinheitlichung und/oder nach der Strukturierung und/oder Profilierung eine Vergütung der Oberfläche, insbesondere Flachseitenoberfläche, durchgeführt wird; insbesondere wobei die Oberflächenvergütung durch (i) Beschichten, insbesondere mit Harzfilmen und/oder -schichten, vorzugsweise Kondensationsharzfilmen und/oder -schichten, bevorzugt Melaminharzfilmen und/oder -schichten und/oder Phenolharzfilmen und/oder -schichten; (ii) Kaschieren, insbesondere Klebkaschieren; (iii) Lackieren; und/oder (iv) Laminieren erfolgt. - Grobspan-Holzwerkstoffplatte (OSB-Holzverbundstoffplatte), aufweisend mindestens eine behandelte, insbesondere egalisierte Oberfläche, vorzugsweise Flachseitenoberfläche, erhältlich gemäß einem Verfahren nach einem der vorangehenden Ansprüche.
- Grobspan-Holzwerkstoffplatte (OSB-Holzverbundstoffplatte), aufweisend mindestens eine behandelte, insbesondere egalisierte Oberfläche, vorzugsweise Flachseitenoberfläche, wobei die Oberfläche, insbesondere Flachseitenoberfläche, eine Vielzahl von Unebenheiten, Vertiefungen, Hohlräumen, Löchern und/oder Lunkerstellen aufweist, wobei die Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen mit mindestens einem Schmelzklebstoff gefüllt und/oder verfüllt sind, insbesondere derart, dass eine Vergleichmäßigung und/oder Egalisierung der Oberfläche, vorzugsweise der Flachseitenoberfläche, vorliegt.
- Grobspan-Holzwerkstoffplatte nach Anspruch 6 oder 7,
wobei der Schmelzklebstoff, insbesondere die Schmelzklebstoff-Schmelze, aufgebracht ist derart, dass die Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen mit dem Schmelzklebstoff, insbesondere unter Ausbildung einer Schmelzklebstoff-Füllung, insbesondere Schmelzklebstoff-Egalisierungsfüllung, gefüllt und/oder verfüllt sind;
und/oder wobei die Grobspan-Holzwerkstoffplatte mindestens eine auf der die Oberfläche, insbesondere Flachseitenoberfläche, angeordnete Schmelzklebstoff-Füllung, insbesondere Schmelzklebstoff-Egalisierungsfüllung, aufweist insbesondere wobei die Schmelzklebstoff-Füllung derart ausgebildet ist, dass die Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen mit dem Schmelzklebstoff gefüllt und/oder verfüllt sind;
insbesondere wobei die Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen zumindest im Wesentlichen vollständig mit dem Schmelzklebstoff gefüllt und/oder verfüllt sind; und/oder
insbesondere wobei die Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen zu mindestens 30 %, insbesondere mindestens 50 %, vorzugsweise mindestens 70 %, bevorzugt mindestens 80 %, besonders bevorzugt mindestens 90 %, besonders bevorzugt mindestens 95 % ganz besonders bevorzugt mindestens 98 %, bezogen auf das Volumen der Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen, mit dem Schmelzklebstoff gefüllt und/oder verfüllt sind; und/oder
insbesondere wobei die Schmelzklebstoff-Füllung zumindest teilweise und/oder abschnittsweise mit die Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen ausbildenden oder begrenzenden Grobspan durchsetzt und/oder gegebenenfalls unterbrochen ist und/oder wobei der die Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen ausbildende oder begrenzende Grobspan zumindest teil- und/oder abschnittsweise in die Schmelzklebstoff-Füllung hineinragt; und/oder
insbesondere wobei die Schmelzklebstoff-Füllung eine Dicke im Bereich von 0,2 mm bis 50 mm, insbesondere im Bereich von 0,5 mm bis 25 mm, vorzugsweise im Bereich von 1 mm bis 10 mm, bevorzugt im Bereich von 1 mm bis 5 mm, aufweist; und/oder
wobei der Schmelzklebstoff, insbesondere die Schmelzklebstoff-Schmelze, zudem aufgebracht ist derart, dass die Oberfläche, insbesondere Flachseitenoberfläche, und/oder die Schmelzklebstoff-Füllung zumindest teil- und/oder abschnittsweise, vorzugsweise vollflächig, mit dem Schmelzklebstoff, insbesondere mit der Schmelzklebstoff-Schmelze, beschichtet und/oder verfilmt ist, insbesondere wobei eine auf der Oberfläche, insbesondere Flachseitenoberfläche, und/oder auf der Schmelzklebstoff-Füllung angeordnete Schmelzklebstoff-Schicht, insbesondere Schmelzklebstoff-Abdeckschicht, resultiert; und/oder
wobei die Grobspan-Holzwerkstoffplatte mindestens eine auf der die Oberfläche, insbesondere Flachseitenoberfläche, und/oder auf der Schmelzklebstoff-Füllung angeordnete Schmelzklebstoff-Schicht, insbesondere Schmelzklebstoff-Abdeckschicht aufweist, insbesondere wobei die Schmelzklebstoff-Schicht derart ausgebildet ist, dass dass die Oberfläche, insbesondere Flachseitenoberfläche, und/oder die Schmelzklebstoff-Füllung zumindest teil- und/oder abschnittsweise, vorzugsweise vollflächig, mit dem Schmelzklebstoff, insbesondere mit der Schmelzklebstoff-Schmelze, beschichtet und/oder verfilmt ist;
insbesondere wobei die Schmelzklebstoff-Schicht zumindest im Wesentlichen geschlossenen und/oder zumindest im Wesentlichen durchbrechungsfrei ausgebildet ist und/oder zumindest im Wesentlichen keinen die Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen ausbildenden oder begrenzenden Grobspan aufweist; und/oder
insbesondere wobei die Schmelzklebstoff-Schicht eine Dicke im Bereich von 0,1 mm bis 30 mm, insbesondere im Bereich von 0,2 mm bis 20 mm, vorzugsweise im Bereich von 0,5 mm bis 10 mm, bevorzugt im Bereich von 0,75 mm bis 5 mm, besonders bevorzugt im Bereich von 1 mm bis 3 mm, aufweist. - Grobspan-Holzwerkstoffplatte nach einem der Ansprüche 6 bis 8,
wobei der Schmelzklebstoff, insbesondere die Schmelzklebstoff-Schmelze, in einer Menge im Bereich von 10 g/m2 bis 2.000 g/m2, insbesondere im Bereich von 25 g/m2 bis 1.500 g/m2, vorzugsweise im Bereich von 50 g/m2 bis 1.000 g/m2, bevorzugt im Bereich von 75 g/m2 bis 800 g/m2, besonders bevorzugt im Bereich von 100 g/m2 bis 600 g/m2, bezogen auf die Oberfläche, insbesondere Flachseitenoberfläche, aufgebracht ist; und/oder
wobei der Schmelzklebstoff ein thermoplastischer und/oder einkomponentiger Schmelzklebstoff, insbesondere ein einkomponentiger Schmelzklebstoff, ist; und/oder
wobei der Schmelzklebstoff zumindest im Wesentlichen wasser- und/oder lösemittelfrei ist und/oder wobei der Schmelzklebstoff einen Wasser- und/oder Lösemittelgehalt von höchstens 10 Gew.-%, insbesondere höchstens 5 Gew.-%, vorzugsweise höchstens 2 Gew.-%, bevorzugt höchstens 1 Gew.-%, besonders bevorzugt höchstens 0,5 Gew.-%, ganz besonders bevorzugt höchstens 0,1 Gew.-%, bezogen auf den Schmelzklebstoff, aufweist; und/oder
wobei der Schmelzklebstoff ein reaktiver Schmelzklebstoff, insbesondere ein thermoplastischer und/oder einkomponentiger reaktiver Schmelzklebstoff, bevorzugt ein einkomponentiger reaktiver Schmelzklebstoff, ist;
insbesondere wobei der reaktive Schmelzklebstoff ein feuchtigkeitsvernetzender, wärmevernetzender und/oder strahlenvernetzender Schmelzklebstoff, insbesondere ein feuchtigkeitsvernetzender und/oder strahlenvernetzender, bevorzugt ein feuchtigkeitsvernetzender Schmelzklebstoff, ist; und/oder
wobei der Schmelzklebstoff ein nichtreaktiver Schmelzklebstoff, insbesondere ein thermoplastischer und/oder einkomponentiger nichtreaktiver Schmelzklebstoff, bevorzugt ein einkomponentiger nichtreaktiver Schmelzklebstoff, ist; und/oder
wobei der Schmelzklebstoff ein auf natürlichen Rohstoffen basierender Schmelzklebstoff, insbesondere Polymilchsäure (PLA), ist; und/oder
wobei der Schmelzklebstoff mindestens einen Haftvermittler und/oder Primer aufweist, insbesondere wobei der Primer und/oder Haftvermittler ausgewählt ist aus der Gruppe von Siliciumoxiden, Silanen, Kieselsäuren, Kieselerden sowie deren Mischungen und Kombinationen; und/oder
wobei der Schmelzklebstoff mindestens ein Additiv aufweist, insbesondere wobei das Additiv ausgewählt ist aus der Gruppe von Weichmachern, hochsiedenden organischen Öle, Estern oder anderen der Plastifizierung dienenden Additiven, Stabilisatoren, insbesondere UV-Stabilisatoren, Antioxidantien, Säurefängern, insbesondere nanoteiligen Füllstoffen, Alterungsschutzmittel und deren Mischungen oder Kombinationen; und/oder
wobei der Schmelzklebstoff mindestens ein nichtreaktives Polymer, Harz und/oder Wachs, insbesondere ein natürliches, synthetisches oder chemisch modifiziertes (teilsynthetisches) Wachs, aufweist; und/oder
wobei der Schmelzklebstoff mindestens eine Funktionalisierungskomponente aufweist, insbesondere wobei die Funktionalisierungskomponente ausgewählt ist aus der Gruppe von elektrisch leitfähigen Substanzen, antimikrobiellen, antimykotischen und/oder fungiziden Substanzen sowie deren Mischungen und Kombinationen; und/oder
wobei der Schmelzklebstoff mindestens einen Farbstoff und/oder mindestens ein Farbpigment aufweist, insbesondere wobei der Farbstoff und/oder das Farbpigment ausgewählt ist aus der Gruppe von organischen Pigmentfarbstoffen, anorganischen Pigmentfarbstoffen sowie deren Mischungen und Kombinationen. - Grobspan-Holzwerkstoffplatte nach einem der Ansprüche 6 bis 9,
wobei die Oberfläche, insbesondere Flachseitenoberfläche, geglättet, insbesondere geschliffen, ist, insbesondere derart, dass die Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen insbesondere durch Abtragung vorzugsweise von Grobspanmaterial verkleinert und/oder vergleichmäßigt sind; und/oder
wobei der auf die Oberfläche, insbesondere Flachseitenoberfläche, aufgebrachte Schmelzklebstoff, insbesondere die Schmelzklebstoff-Füllung und/oder die Schmelzklebstoff-Schicht, geglättet und/oder vereinheitlicht ist; und/oder
wobei der auf die Oberfläche, insbesondere Flachseitenoberfläche, aufgebrachte Schmelzklebstoff, insbesondere die Schmelzklebstoff-Füllung und/oder die Schmelzklebstoff-Schicht, strukturiert und/oder profiliert ist; und/oder
wobei die Grobspan-Holzwerkstoffplatte, insbesondere auf der Oberfläche, insbesondere Flachseitenoberfläche, vorzugsweise auf dem Schmelzklebstoff, insbesondere auf der Schmelzklebstoff-Füllung und/oder der Schmelzklebstoff-Schicht, oberflächenvergütet ist; und/oder
wobei die Grobspan-Holzwerkstoffplatte, insbesondere auf der Oberfläche, insbesondere Flachseitenoberfläche, (i) mindestens eine Beschichtung, insbesondere mit Harzfilmen und/oder -schichten, vorzugsweise Kondensationsharzfilmen und/oder -schichten, bevorzugt Melaminharzfilmen und/oder -schichten und/oder Phenolharzfilmen und/oder -schichten; (ii) mindestens eine Kaschierung, insbesondere Klebkaschierung; (iii) mindestens eine Lackierung; und/oder (v) mindestens eine Laminierung aufweist; und/oder
wobei die Grobspan-Holzwerkstoffplatte eine Dichte, insbesondere Rohdichte, im Bereich von 300 kg/m3 bis 1.000 kg/m3, insbesondere im Bereich von 400 kg/m3 bis 900 kg/m3, bevorzugt im Bereich von 500 kg/m3 bis 800 kg/m3, besonders bevorzugt im Bereich von 550 kg/m3 bis 750 kg/m3, aufweist; und/oder
wobei die Grobspan-Holzwerkstoffplatte eine Vielzahl von insbesondere schichtweise angeordneten und/oder ausgerichteten Spänen, insbesondere Holzspänen, vorzugsweise in Form von Grobspänen, aufweist;
insbesondere wobei die Späne eine Länge, insbesondere mittlere Länge, im Bereich von 50 mm bis 400 mm, insbesondere im Bereich von 75 mm bis 300 mm, bevorzugt im Bereich von 100 mm bis 200 mm, aufweisen; und/oder
insbesondere wobei die Späne eine Breite, insbesondere mittlere Breite, im Bereich von 2 mm bis 100 mm, insbesondere im Bereich von 5 mm bis 75 mm, bevorzugt im Bereich von 10 mm bis 50 mm, aufweisen; und/oder
insbesondere wobei die Späne eine Dicke, insbesondere mittlere Dicke, im Bereich von 0,2 mm bis 5 mm, insbesondere im Bereich von 0,4 mm bis 3 mm, bevorzugt im Bereich von 0,6 mm bis 1,5 mm, aufweisen; und/oder
insbesondere wobei die Späne mittels mindestens eines Bindemittels verbunden und/oder zur Ausbildung eines Verbundes verpresst sind; und/oder
wobei die Grobspan-Holzwerkstoffplatte gekennzeichnet ist durch eines oder mehrerer der Merkmale der Ansprüche 1 bis 5. - Produktionsanlage zur Behandlung, insbesondere Egalisierung, mindestens einer Oberfläche, vorzugsweise mindestens einer Flachseitenoberfläche, von Grobspan-Holzwerkstoffplatten (OSB-Holzverbundstoffplatten) wobei die Oberfläche, insbesondere Flachseitenoberfläche, eine Vielzahl von Unebenheiten, Vertiefungen, Löchern, und/oder Lunkerstellen aufweist, und/oder zur Durchführung des Verfahrens nach einem der vorangehenden Ansprüche,
wobei die Produktionsanlage die nachfolgenden Einheiten umfasst:(A) gegebenenfalls mindestens eine Schleifeinrichtung, insbesondere Kalibrierschleifeinrichtung, insbesondere zum Schleifen, vorzugsweise Kalibrierschleifen, der mindestens einen Oberfläche, insbesondere Flachseitenoberfläche, der Grobspan-Holzwerkstoffplatte;(B) gegebenenfalls mindestens eine Erwärmungs- und/oder Temperiereinrichtung, insbesondere zur Erwärmung und/oder zum Temperieren der Grobspan-Holzwerkstoffplatte, vorzugsweise der mindestens einen Oberfläche, insbesondere Flachseitenoberfläche, der Grobspan-Holzwerkstoffplatte, insbesondere wobei die Erwärmungs- und/oder Temperiereinrichtung stromabwärts zur Schleifeinrichtung angeordnet ist;(C) mindestens eine Verfüllungs- und/oder Beschichtungseinrichtung, insbesondere zum Aufbringen mindestens eines Schmelzklebstoffs, insbesondere in Form einer Schmelzklebstoff-Schmelze, auf die mindestens eine Oberfläche, insbesondere Flachseitenoberfläche, der Grobspan-Holzwerkstoffplatte derart, dass zumindest die Unebenheiten, Vertiefungen, Hohlräume, Löcher und/oder Lunkerstellen zumindest im Wesentlichen mit dem Schmelzklebstoff, insbesondere der Schmelzklebstoff-Schmelze, gefüllt und/oder verfüllt werden, insbesondere derart, dass eine Vergleichmäßigung und/oder Egalisierung der Oberfläche, vorzugsweise der Flachseitenoberfläche, insbesondere unter Ausbildung mindestens einer Schmelzklebstoff-Füllung, bewirkt wird und gegebenenfalls zum weiteren Aufbringen des Schmelzklebstoffs, insbesondere in Form der Schmelzklebstoff-Schmelze, auf die mindestens eine Oberfläche, insbesondere Flachseitenoberfläche, der Grobspan-Holzwerkstoffplatte und/oder auf die Schmelzklebstoff-Füllung derart, dass die Oberfläche, insbesondere Flachseitenoberfläche, und/oder die Schmelzklebstoff-Füllung zumindest teil- und/oder abschnittsweise, vorzugsweise vollflächig, mit dem Schmelzklebstoff, insbesondere mit der Schmelzklebstoff-Schmelze, beschichtet und/oder verfilmt wird, insbesondere wobei mindestens eine auf der Oberfläche, insbesondere Flachseitenoberfläche, und/oder auf der Schmelzklebstoff-Füllung angeordnete Schmelzklebstoff-Schicht, insbesondere Schmelzklebstoff-Abdeckschicht, resultiert,
insbesondere wobei die Verfüllungs- und/oder Beschichtungseinrichtung stromabwärts zur Erwärmungs- und/oder Temperiereinrichtung angeordnet ist;(D) gegebenenfalls mindestens eine Oberflächenbehandlungs- und/oder Strukturgebungseinrichtung, insbesondere zur Glättung und/oder zur Strukturierung und/oder Profilierung des aufgebrachten Schmelzklebstoffs, insbesondere der Schmelzklebstoff-Füllung und/oder der Schmelzklebstoff-Abdeckschicht, vorzugsweise der Schmelzklebstoff-Abdeckschicht,
insbesondere wobei die Oberflächenbehandlungs- und/oder Strukturgebungseinrichtung stromabwärts zur Verfüllungs- und/oder Beschichtungseinrichtung angeordnet ist;(E) gegebenenfalls mindestens eine Abkühleinrichtung, insbesondere zum Abkühlen und Verfestigen, insbesondere Aushärten und/oder Erstarrenlassen, des aufgebrachten Schmelzklebstoffs, insbesondere der Schmelzklebstoff-Schmelze,
insbesondere wobei die Abkühleinrichtung stromabwärts zur Verfüllungs- und/oder Beschichtungseinrichtung und/oder stromabwärts zur-Oberflächenbehandlungs- und/oder Strukturgebungseinrichtung angeordnet ist. - Verwendung mindestens eines Schmelzklebstoffs, insbesondere wie in Anspruch 4 oder 9 definiert, zur Erhöhung der Witterungs-, UV- und/oder Feuchtigkeitsbeständigkeit einer Grobspan-Holzwerkstoffplatte (OSB-Holzverbundstoffplatte) und/oder zur Ausrüstung einer Grobspan-Holzwerkstoffplatte (OSB-Holzverbundstoffplatte) mit Anwendungseigenschaften für den Außenbereich.
- Verwendung mindestens eines Schmelzklebstoffs, insbesondere wie in Anspruch 4 oder 9 definiert, zur Vergleichmäßigung und/oder Egalisierung der Oberfläche, vorzugsweise der Flachseitenoberfläche, einer Grobspan-Holzwerkstoffplatte (OSB-Holzverbundstoffplatte).
- Verwendung mindestens einer Grobspan-Holzwerkstoffplatte (OSB-Holzverbundstoffplatte), wie in einem der vorangehenden Ansprüche definiert,
als und/oder zur Herstellung von insbesondere witterungs-, UV- und/oder feuchtigkeitsbeständigen und/oder dekorativen Beplankungen, Verkleidungen, Fassadenelementen, Fassadenplatten, Bauelementen und/oder Bauplatten, vorzugsweise im Bereich von Wand-, Dach- und/oder Bodenaufbauten, insbesondere im (Bau-)Außenbereich und/oder (Bau-)Innenbereich, vorzugsweise im Bereich des Außen- und/oder Innenausbaus; und/oder
als und/oder zur Herstellung von Möbeln und/oder Möbelelementen und/oder insbesondere dekorativen Möbelplatten, Bauelementen, Bauplatten, insbesondere im Möbel-, Laden- und/oder Messebau, vorzugsweise im Bereich von Wand-, Dach- und/oder Bodenaufbauten; und/oder
als und/oder zur Herstellung von insbesondere witterungs-, UV- und/oder feuchtigkeitsbeständigen Verpackungs- und/oder Transportelementen und/oder -platten, Verpackungs- und/oder Transportvorrichtungen, insbesondere Verpackungs- und/oder Transportbehältern und/oder -kisten, insbesondere im Transport- und/oder Verpackungsbereich. - Bau- und/oder Fassadenelement, insbesondere Bau- und/oder Fassadenplatte, insbesondere mit witterungs-, UV- und/oder feuchtigkeitsbeständigen und/oder dekorativen Eigenschaften, wobei das Bau- und/oder Fassadenelement mindestens eine Grobspan-Holzwerkstoffplatte (OSB-Holzverbundstoffplatte), aufweisend mindestens eine mit mindestens einem Schmelzklebstoff behandelte, insbesondere egalisierte Oberfläche, vorzugsweise Flachseitenoberfläche, insbesondere Grobspan-Holzwerkstoffplatte (OSB-Holzverbundstoffplatte) gemäß einem der vorangehenden Ansprüche, aufweist oder hieraus besteht.
Priority Applications (7)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP16187043.1A EP3290175B1 (de) | 2016-09-02 | 2016-09-02 | Verfahren zur bearbeitung von oberflächen von holzwerkstoffen |
| PL16187043.1T PL3290175T3 (pl) | 2016-09-02 | 2016-09-02 | Sposób przetwarzania powierzchni materiałów drewnopochodnych |
| ES16187043T ES2941275T3 (es) | 2016-09-02 | 2016-09-02 | Procedimiento para el procesamiento de superficies de materiales de madera |
| HUE16187043A HUE062013T2 (hu) | 2016-09-02 | 2016-09-02 | Eljárás faanyagok felületének kezelésére |
| PT161870431T PT3290175T (pt) | 2016-09-02 | 2016-09-02 | Processo para tratamento de superfícies de derivados de madeira |
| FIEP16187043.1T FI3290175T3 (fi) | 2016-09-02 | 2016-09-02 | Menetelmä puumateriaalista tehtyjen pintojen käsittelemiseksi |
| US15/692,344 US10532487B2 (en) | 2016-09-02 | 2017-08-31 | Method for working surfaces of wood-based materials |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP16187043.1A EP3290175B1 (de) | 2016-09-02 | 2016-09-02 | Verfahren zur bearbeitung von oberflächen von holzwerkstoffen |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3290175A1 true EP3290175A1 (de) | 2018-03-07 |
| EP3290175B1 EP3290175B1 (de) | 2023-02-22 |
Family
ID=56893756
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP16187043.1A Active EP3290175B1 (de) | 2016-09-02 | 2016-09-02 | Verfahren zur bearbeitung von oberflächen von holzwerkstoffen |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US10532487B2 (de) |
| EP (1) | EP3290175B1 (de) |
| ES (1) | ES2941275T3 (de) |
| FI (1) | FI3290175T3 (de) |
| HU (1) | HUE062013T2 (de) |
| PL (1) | PL3290175T3 (de) |
| PT (1) | PT3290175T (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP3597312A1 (de) * | 2018-05-04 | 2020-01-22 | SWISS KRONO Tec AG | Verfahren zur herstellung einer mit einer bedruckten oberfläche versehenen osb und eine mittels des verfahrens hergestellte bedruckte osb |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20200331254A1 (en) * | 2017-11-22 | 2020-10-22 | Dsm Ip Assets B.V. | Method for producing and recycling an object consisting of a panel durably provided with a surface covering |
| CN110117476A (zh) * | 2019-05-14 | 2019-08-13 | 永隆高新科技(青岛)有限公司 | 一种强适应性的聚氨酯木材平贴用胶 |
Citations (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0373726A2 (de) * | 1988-12-16 | 1990-06-20 | Shell Internationale Researchmaatschappij B.V. | Zellulosefaser-Aggregat und Verfahren zu dessen Herstellung |
| JPH0711333U (ja) * | 1993-07-29 | 1995-02-21 | ヤスハラケミカル株式会社 | 機能性繊維板 |
| DE19630270A1 (de) * | 1996-07-26 | 1998-01-29 | Henkel Kgaa | Verfahren zur Vergütung von Oberflächen |
| US5741391A (en) * | 1993-05-12 | 1998-04-21 | Schauman Wood Oy | Method for the preparation of board |
| WO2001062492A1 (en) * | 2000-02-23 | 2001-08-30 | Ato Findley, Inc. | Hot melt adhesive having elevated hardness for laminating decorative layers to wood |
| JP2002086617A (ja) * | 2000-09-19 | 2002-03-26 | Eidai Co Ltd | 板材及びその製造方法 |
| US20020155223A1 (en) * | 2001-02-13 | 2002-10-24 | John Colvin | Resin-impregnated substrate, method of manufacture and system therefor |
| DE10226422C1 (de) * | 2002-06-13 | 2003-11-20 | Metso Paper Inc | Verfahren und Vorrichtung zum Erzeugen einer Oberflächenstruktur auf einer Holzwerkstoffplatte |
| JP2004276463A (ja) * | 2003-03-17 | 2004-10-07 | Kurea Life:Kk | 器類 |
| EP1749587A1 (de) | 2005-08-01 | 2007-02-07 | Kronotec Ag | Bauplatte aus Holzwerkstoff und Verfahren zur Herstellung |
| EP2781573A1 (de) | 2013-03-22 | 2014-09-24 | Jowat AG | Neue Klebstoffzusammensetzungen auf Basis nachwachsender Rohstoffe und deren Verwendung |
| US20150197942A1 (en) * | 2014-01-10 | 2015-07-16 | Välinge Innovation AB | Wood fibre based panel with a surface layer |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5316812A (en) * | 1991-12-20 | 1994-05-31 | Minnesota Mining And Manufacturing Company | Coated abrasive backing |
| US5525663A (en) * | 1994-08-18 | 1996-06-11 | Minnesota Mining And Manufacturing Company | Reactive hot-melt adhesive and/or sealing composition and method of using same |
| JP3494859B2 (ja) * | 1997-10-02 | 2004-02-09 | シャープ株式会社 | 液晶パネルおよびその製造方法 |
| DE10031992A1 (de) * | 2000-06-30 | 2002-01-24 | Henkel Kgaa | Schmelzklebstoffe zur Abdichtung von Gestein oder Baumaterial |
| US6699551B2 (en) * | 2001-02-09 | 2004-03-02 | Ncr Corporation | Printable form with removable label and method for producing same |
| US7482064B2 (en) * | 2005-08-08 | 2009-01-27 | Huber Engineered Woods Llc | Wood panel |
| DE102012201780A1 (de) * | 2012-02-07 | 2013-08-08 | Henkel Ag & Co. Kgaa | Verklebung mit unterschiedlichen Klebstoffen |
-
2016
- 2016-09-02 EP EP16187043.1A patent/EP3290175B1/de active Active
- 2016-09-02 HU HUE16187043A patent/HUE062013T2/hu unknown
- 2016-09-02 PT PT161870431T patent/PT3290175T/pt unknown
- 2016-09-02 PL PL16187043.1T patent/PL3290175T3/pl unknown
- 2016-09-02 ES ES16187043T patent/ES2941275T3/es active Active
- 2016-09-02 FI FIEP16187043.1T patent/FI3290175T3/fi active
-
2017
- 2017-08-31 US US15/692,344 patent/US10532487B2/en active Active
Patent Citations (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0373726A2 (de) * | 1988-12-16 | 1990-06-20 | Shell Internationale Researchmaatschappij B.V. | Zellulosefaser-Aggregat und Verfahren zu dessen Herstellung |
| US5741391A (en) * | 1993-05-12 | 1998-04-21 | Schauman Wood Oy | Method for the preparation of board |
| JPH0711333U (ja) * | 1993-07-29 | 1995-02-21 | ヤスハラケミカル株式会社 | 機能性繊維板 |
| DE19630270A1 (de) * | 1996-07-26 | 1998-01-29 | Henkel Kgaa | Verfahren zur Vergütung von Oberflächen |
| WO2001062492A1 (en) * | 2000-02-23 | 2001-08-30 | Ato Findley, Inc. | Hot melt adhesive having elevated hardness for laminating decorative layers to wood |
| JP2002086617A (ja) * | 2000-09-19 | 2002-03-26 | Eidai Co Ltd | 板材及びその製造方法 |
| US20020155223A1 (en) * | 2001-02-13 | 2002-10-24 | John Colvin | Resin-impregnated substrate, method of manufacture and system therefor |
| DE10226422C1 (de) * | 2002-06-13 | 2003-11-20 | Metso Paper Inc | Verfahren und Vorrichtung zum Erzeugen einer Oberflächenstruktur auf einer Holzwerkstoffplatte |
| JP2004276463A (ja) * | 2003-03-17 | 2004-10-07 | Kurea Life:Kk | 器類 |
| EP1749587A1 (de) | 2005-08-01 | 2007-02-07 | Kronotec Ag | Bauplatte aus Holzwerkstoff und Verfahren zur Herstellung |
| DE102005036579A1 (de) | 2005-08-01 | 2007-02-08 | Kronotec Ag | Bauplatte aus Holzwerkstoff und Verfahren zur Herstellung |
| EP2781573A1 (de) | 2013-03-22 | 2014-09-24 | Jowat AG | Neue Klebstoffzusammensetzungen auf Basis nachwachsender Rohstoffe und deren Verwendung |
| DE102013004909A1 (de) | 2013-03-22 | 2014-10-09 | Jowat Ag | Neue Klebstoffzusammensetzungen auf Basis nachwachsender Rohstoffe und deren Verwendung |
| US20150191635A1 (en) | 2013-03-22 | 2015-07-09 | Jowat Ag | New adhesive compositions based on renewable raw materials and use thereof |
| US20150197942A1 (en) * | 2014-01-10 | 2015-07-16 | Välinge Innovation AB | Wood fibre based panel with a surface layer |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP3597312A1 (de) * | 2018-05-04 | 2020-01-22 | SWISS KRONO Tec AG | Verfahren zur herstellung einer mit einer bedruckten oberfläche versehenen osb und eine mittels des verfahrens hergestellte bedruckte osb |
Also Published As
| Publication number | Publication date |
|---|---|
| PL3290175T3 (pl) | 2023-06-12 |
| PT3290175T (pt) | 2023-03-31 |
| EP3290175B1 (de) | 2023-02-22 |
| ES2941275T3 (es) | 2023-05-19 |
| US10532487B2 (en) | 2020-01-14 |
| FI3290175T3 (fi) | 2023-05-08 |
| US20180065273A1 (en) | 2018-03-08 |
| HUE062013T2 (hu) | 2023-09-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3215327B1 (de) | Holzwerkstoffplatte, insbesondere in form eines holz-kunststoff-verbundwerkstoffes, und ein verfahren zu deren herstellung | |
| EP3938158B1 (de) | Plattenförmiger werkstoff und verfahren zu dessen herstellung | |
| EP3170636B1 (de) | Holzwerkstoffplatte aus einem holz-kunststoff-verbundwerkstoff und isocyanat, und ein verfahren zu deren herstellung | |
| WO2012037950A1 (de) | Verfahren zum herstellen von paneelen und nach dem verfahren hergestelltes paneel | |
| EP3189950B1 (de) | Verfahren zur herstellung einer holzwerkstoffplatte, insbesondere eines holz- kunststoff-verbundwerkstoffs | |
| EP3322596B1 (de) | Verfahren zur herstellung eines laminates bestehend aus trägerplatte und dekorpapier | |
| EP1761371B1 (de) | Verfahren zur beschichtung plattenförmiger werkstoffe und auf diese weise beschichtete werkstoffe | |
| EP3290175B1 (de) | Verfahren zur bearbeitung von oberflächen von holzwerkstoffen | |
| DE102007039267B4 (de) | Verfahren zur Herstellung von leitfähigen Holzwerkstoffplatten und solche Holzwerkstoffplatten | |
| EP1423208A2 (de) | Verfahren zur herstellung von teilen mit einer versiegelungsschicht auf der oberfläche | |
| EP4341058A1 (de) | Kantenbeschichtung von insbesondere plattenförmigen substraten | |
| DE10129750B4 (de) | Werkstoff aus Holzpartikeln, Bindemittel und Zuschlagstoffen sowie Verfahren zu seiner Herstellung | |
| EP3587108A1 (de) | Kaschierte sandwichplatte | |
| DE202016104856U1 (de) | Holzwerkstoffe mit bearbeiteten Oberflächen | |
| EP3208086B1 (de) | Laminierte holz-kunststoff-verbundwerkstoff (wpc)-platte, und verfahren zu deren herstellung | |
| EP3470191B1 (de) | Verfahren und vorrichtung zum herstellen einer holzwerkstoffplatte | |
| EP1749587B1 (de) | Bauplatte aus Holzwerkstoff und Verfahren zur Herstellung | |
| DE102021122622A1 (de) | Kantenbeschichtung von insbesondere plattenförmigen Substraten | |
| EP3290174B1 (de) | Verfahren zur herstellung einer mit einer strukturierten oberfläche versehenen osb | |
| EP3050687B1 (de) | Verfahren zur Herstellung und simultanen Dekorbeschichtung einer Holzwerkstoffplatte, insbesondere eines Holz-Kunststoff-Verbundwerkstoffs | |
| EP3034259B1 (de) | Verfahren zur Herstellung einer Holz-Kunststoff-Verbundwerkstoff-Platte mit Dekor | |
| EP3181315B1 (de) | Verfahren zur herstellung einer osb mit glatter oberfläche | |
| EP3017924B1 (de) | Verfahren zur Herstellung einer Holzwerkstoffplatte, insbesondere eines Holz-Kunststoff-Komposits | |
| WO2025149528A1 (de) | Verfahren zum herstellen einer mehrfach einsetzbaren betonschalungsplatte sowie betonschalungsplatte | |
| EP3597312B1 (de) | Verfahren zur herstellung einer mit einer bedruckten oberfläche versehenen osb |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20170927 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20200228 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: B05D 1/40 20060101ALI20220921BHEP Ipc: B05D 3/00 20060101ALI20220921BHEP Ipc: B27N 7/00 20060101AFI20220921BHEP |
|
| INTG | Intention to grant announced |
Effective date: 20221012 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 1549229 Country of ref document: AT Kind code of ref document: T Effective date: 20230315 Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502016015603 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: PT Ref legal event code: SC4A Ref document number: 3290175 Country of ref document: PT Date of ref document: 20230331 Kind code of ref document: T Free format text: AVAILABILITY OF NATIONAL TRANSLATION Effective date: 20230324 |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2941275 Country of ref document: ES Kind code of ref document: T3 Effective date: 20230519 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20230222 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230613 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230222 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230522 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230222 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230222 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230222 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230622 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230523 |
|
| REG | Reference to a national code |
Ref country code: HU Ref legal event code: AG4A Ref document number: E062013 Country of ref document: HU |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230222 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230222 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230222 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: TR Payment date: 20230901 Year of fee payment: 8 Ref country code: LU Payment date: 20230921 Year of fee payment: 8 Ref country code: IE Payment date: 20230920 Year of fee payment: 8 Ref country code: CZ Payment date: 20230828 Year of fee payment: 8 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502016015603 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230222 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: HU Payment date: 20230922 Year of fee payment: 8 Ref country code: BE Payment date: 20230920 Year of fee payment: 8 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20231123 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230222 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230222 Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230222 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FI Payment date: 20240918 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20240920 Year of fee payment: 9 Ref country code: PT Payment date: 20240822 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20240925 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: LV Payment date: 20240917 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: RO Payment date: 20240827 Year of fee payment: 9 Ref country code: SE Payment date: 20240919 Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230222 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230222 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20241028 Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240902 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240902 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20240930 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240903 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240930 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20160902 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240902 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: U11 Free format text: ST27 STATUS EVENT CODE: U-0-0-U10-U11 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20251001 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250917 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PL Payment date: 20250821 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20250919 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20251001 Year of fee payment: 10 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250902 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250902 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20260302 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250902 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20250902 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240902 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250902 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250903 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250930 |