EP3393606B1 - Sauerstoffreduzierungsanlage und verfahren zum betreiben einer sauerstoffreduzierungsanlage - Google Patents
Sauerstoffreduzierungsanlage und verfahren zum betreiben einer sauerstoffreduzierungsanlage Download PDFInfo
- Publication number
- EP3393606B1 EP3393606B1 EP16825425.8A EP16825425A EP3393606B1 EP 3393606 B1 EP3393606 B1 EP 3393606B1 EP 16825425 A EP16825425 A EP 16825425A EP 3393606 B1 EP3393606 B1 EP 3393606B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- gas
- oxygen
- compressed gas
- separation system
- outlet
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- A—HUMAN NECESSITIES
- A62—LIFE-SAVING; FIRE-FIGHTING
- A62C—FIRE-FIGHTING
- A62C99/00—Subject matter not provided for in other groups of this subclass
- A62C99/0009—Methods of extinguishing or preventing the spread of fire by cooling down or suffocating the flames
- A62C99/0018—Methods of extinguishing or preventing the spread of fire by cooling down or suffocating the flames using gases or vapours that do not support combustion, e.g. steam, carbon dioxide
-
- A—HUMAN NECESSITIES
- A62—LIFE-SAVING; FIRE-FIGHTING
- A62C—FIRE-FIGHTING
- A62C99/00—Subject matter not provided for in other groups of this subclass
Definitions
- the present invention relates to an oxygen reduction plant and a method for operating such a plant.
- An oxygen reduction system of the type according to the invention is used in particular for the controlled reduction of the oxygen content in the atmosphere of an enclosed area.
- the oxygen reduction system has a gas separation system for providing an oxygen-reduced gas mixture or an inert gas and a line system which is or can be connected in terms of flow to the gas separation system and to the enclosed area in order to supply at least part of the gas mixture or gas provided by the gas separation system to the enclosed area as required.
- the method or the system according to the invention serves, for example, to reduce the risk and to extinguish fires in a shelter to be monitored, whereby the enclosed space is permanently inerted or can be permanently inerted at different reduction levels for fire prevention or fire fighting.
- the publication EP 1 913 980 A1 relates to an inerting device for setting and maintaining predeterminable inerting levels in a protective space to be monitored.
- the inerting device has a controllable inert gas system for providing inert gas, a supply pipe system connected to the inert gas system, which can be connected to the protective space in order to supply the inert gas provided by the inert gas system to the protective space, and an inert gas system control unit which is designed to control the inert gas system in such a way that an inert gas rate provided by the inert gas system assumes a value which is suitable for setting and/or maintaining a first predeterminable inerting level in the protective space.
- the publication EP 1 913 978 A1 also relates to an inerting device for setting and maintaining predeterminable inerting levels in a protective room to be monitored.
- the inerting device has a controllable inert gas system for providing inert gas, a first supply pipe system connected to the inert gas system, which can be connected to the protective room in order to supply the inert gas provided by the inert gas system to the protective room, and a control unit which is designed to control the inert gas system in such a way that a predeterminable inerting level is set and maintained in the protective room.
- EP 2 233 175 A1 also concerns an inert gas system for fire prevention.
- the basic principle of inerting technology for fire prevention is based on the knowledge that in enclosed spaces that are only occasionally entered by humans or animals and whose furnishings are sensitive to the effects of water reacts, the fire hazard can be countered by reducing the oxygen concentration in the affected area to a value of, for example, around 15 vol. With such a (reduced) oxygen concentration, most flammable materials can no longer ignite.
- the main areas of application for this inerting technology for fire prevention are therefore also IT areas, electrical switch and distribution rooms, enclosed facilities and storage areas with particularly high-value assets.
- the fire prevention effect resulting from this process is based on the principle of oxygen displacement.
- Normal ambient air is known to consist of 21 vol.% oxygen, 78 vol.% nitrogen and 1 vol.% other gases.
- the oxygen content in the atmosphere of the enclosed space is reduced by introducing an oxygen-displacing gas such as nitrogen. It is known that a fire prevention effect already begins when the oxygen content falls below the oxygen content in normal ambient air.
- an oxygen-displacing gas such as nitrogen.
- a fire prevention effect already begins when the oxygen content falls below the oxygen content in normal ambient air.
- a further reduction in the oxygen content to, for example, 12 vol.% may be necessary.
- Another example of application for the oxygen reduction system according to the invention or the method according to the invention is the provision of training conditions for hypoxia training in an enclosed space in which the oxygen content is reduced.
- training under artificially created altitude conditions is possible, which is also referred to as "normobaric hypoxia training".
- CA Controlled Atmosphere
- An oxygen reduction system of the type mentioned above is known in principle from the state of the art.
- the publication DE 198 11 851 A1 an inerting system is described which is designed to reduce the oxygen content in an enclosed space to a certain basic inerting level and, in the event of a fire, to rapidly reduce the oxygen content further to a certain full inerting level.
- basic inerting level refers to an oxygen content that is reduced compared to the oxygen content of normal ambient air, although this reduced oxygen content does not pose any danger to people or animals, so that they could - at least for a short time - still enter the permanently inerted area without any problems, i.e. without special protective measures such as oxygen masks.
- the basic inerting level corresponds, for example, to an oxygen content in the enclosed area of 15 to 17 vol.%.
- full inertization level refers to an oxygen content that is further reduced compared to the oxygen content of the basic inertization level, at which the flammability of most materials is already reduced to such an extent that they can no longer ignite.
- the full inertization level is usually around 12 to 14 vol.% oxygen concentration.
- an appropriate inert gas source In order to equip an enclosed area with an oxygen reduction system, an appropriate inert gas source must be provided in order to be able to provide the oxygen-reduced gas mixture or inert gas to be introduced into the enclosed space.
- the delivery capacity of the inert gas source i.e. the amount of inert gas that can be provided by the inert gas source per unit of time, should be adapted to the properties of the enclosed area, in particular to the volume of the space and/or the airtightness of the enclosed area.
- the oxygen reduction system is used as a (preventive) fire protection measure, it must be ensured in particular that in the event of a fire, a sufficient quantity of inert gas can be introduced into the room atmosphere of the enclosed area within the shortest possible time so that an extinguishing effect occurs as quickly as possible.
- oxygen-reduced gas mixture or inert gas to be introduced into the enclosed area if necessary could be stored in a high-pressure cylinder battery or similar compressed gas storage facility, in practice it has become common practice to "produce on site" at least part of the oxygen-reduced gas mixture to be provided by the inert gas source, particularly because the storage of inert gas in gas cylinder batteries or similar compressed gas storage facilities requires special structural measures.
- the inert gas source In order to be able to "produce" at least part of the oxygen-reduced gas mixture or inert gas to be provided by the inert gas source on site, the inert gas source generally has - in addition to a high-pressure cylinder battery or similar compressed gas storage - a gas separation system in which at least part of an oxygen contained in an initial gas mixture supplied to the gas separation system is separated, so that an oxygen-reduced gas mixture is provided at an outlet of the gas separation system.
- initial gas mixture used here is generally understood to mean a gas mixture which, in addition to the oxygen component, also contains nitrogen and possibly other gases (e.g. noble gases).
- nitrogen and possibly other gases e.g. noble gases.
- Normal ambient air for example, can be used as an initial gas mixture, i.e. a gas mixture which consists of 21 vol.% oxygen, 78 vol.% nitrogen and 1 vol.% other gases.
- part of the room air contained in the enclosed area is used as the initial gas mixture, with fresh air preferably being added to this room air portion.
- the gas separation system is used in particular to maintain a reduced oxygen content in the atmosphere of an enclosed space at the appropriate level. Accordingly, the delivery capacity of the gas separation system, ie the amount of the oxygen-reduced gas mixture that can be made available per unit of time at the outlet of the gas separation system, is particularly adapted to the tightness of the room envelope of the enclosed area, so that appropriate holding flooding can be achieved via the gas separation system.
- the usual oxygen reduction systems are usually equipped with a compressed gas storage unit in addition to the gas separation system, in which an oxygen-reduced gas mixture or inert gas is stored in compressed form.
- the gas mixture or inert gas stored in this compressed gas storage unit is used in particular to quickly reduce the oxygen content in the corresponding enclosed area in order to quickly reduce the oxygen concentration in the event of a fire.
- the present invention is based on the problem that after the triggering of a conventional oxygen reduction system, i.e. when the oxygen-reduced gas mixture or inert gas stored in compressed form in the pressure gas storage tank has been introduced into the enclosed space for rapid or initial reduction, an exchange of the then emptied or partially emptied pressure gas storage tank with a full pressure gas storage tank is unavoidable in order to ensure that a rapid reduction can be realized again at a later point in time with the oxygen reduction system in accordance with a predetermined sequence of events.
- the present invention is based on the object of developing an oxygen reduction system of the type mentioned at the outset in such a way that the ongoing operating costs when operating the oxygen reduction system can be further reduced without impairing the effectiveness or efficiency of the oxygen reduction system.
- an oxygen reduction system which has at least one gas separation system for providing an oxygen-reduced gas mixture as required at an outlet of the gas separation system and a compressed gas storage device for storing an oxygen-reduced gas mixture or inert gas in compressed form.
- the compressed gas storage device is or can be connected in terms of flow to at least one enclosed area via a line system in order to supply at least a portion of the gas mixture or inert gas stored in the compressed gas storage device to the at least one enclosed area as required.
- the outlet of the gas separation system is or can be connected in terms of flow to an inlet of the compressed gas storage device or to the at least one enclosed space as required in order to supply the gas mixture provided at the outlet of the gas separation system to the compressed gas storage device and/or the at least one enclosed area as required.
- the gas separation system has a dual function.
- the gas separation system is used to refill at least one compressed gas container of the compressed gas storage unit if necessary.
- the gas separation system can subsequently be used to refill the compressed gas storage unit or at least one compressed gas container of the compressed gas storage unit with a reduced oxygen gas mixture, it is no longer necessary to replace the compressed gas storage unit or at least one compressed gas container of the compressed gas storage unit or even to refill it using an external system.
- the solution according to the invention is therefore particularly suitable for enclosed areas that are difficult to access, such as in remote areas.
- the compressed gas storage unit or the compressed gas container(s) of the compressed gas storage unit can now be transported and set up even when empty, which makes transport and installation much easier.
- the compressed gas storage unit or the compressed gas container(s) of the compressed gas storage unit is then filled with a reduced-oxygen gas mixture for the first time on site using the gas separation system before commissioning.
- a compressor system is connected upstream of the gas separation system, via which an initial gas mixture to be supplied to the gas separation system is compressed accordingly
- the degree of compression of the initial gas mixture is 1 to 2 bar or 8 to 10 bar.
- other compressions are also conceivable.
- the gas separation system is designed to separate at least a portion of the oxygen contained in the supplied initial gas mixture.
- the gas separation system is designed to be operated either in a VPSA mode or in a PSA mode.
- initial gas mixture used here is generally understood to mean a gas mixture which, in addition to the oxygen component, also contains nitrogen and possibly other gases, such as noble gases.
- nitrogen and possibly other gases such as noble gases.
- Normal ambient air for example, can be used as an initial gas mixture, i.e. a gas mixture which consists of 21 vol.% oxygen, 78 vol.% nitrogen and 1 vol.% other gases.
- part of the room air contained in the enclosed area is used as the initial gas mixture, with fresh air preferably being added to this room air portion.
- a gas separation system operated in a VPSA mode is generally understood to be a system that operates according to the vacuum pressure swing absorption (VPSA) principle for providing nitrogen-enriched air.
- VPSA vacuum pressure swing absorption
- such a VPSA system is preferably used as the gas separation system in the oxygen reduction system, although it is operated in a PSA mode if necessary.
- PSA pressure swing absorption
- pressure swing absorption technology which is usually referred to as pressure swing absorption technology.
- the degree of compression of the initial gas mixture caused by the compressor system upstream of the gas separation system is increased accordingly.
- the degree of compression is increased, in particular to a value which depends on the quantity of the oxygen-reduced gas mixture to be provided per unit of time.
- the increase in the compression of the initial gas mixture carried out by the compressor system occurs in particular in the event of a fire, i.e. when, for example, a fire characteristic is detected in the room atmosphere of the enclosed area, or when, for another reason, the oxygen content in the room atmosphere of the enclosed area needs to be further reduced in the short term compared to a previously set or maintained oxygen content.
- the increase in the compression carried out by the compressor system also occurs, for example, when the compressed gas storage unit or the compressed gas container(s) of the compressed gas storage unit need to be refilled with a gas mixture with reduced oxygen.
- the gas separation system is intended to have at least one nitrogen generator or several nitrogen generators connected in parallel.
- the at least one nitrogen generator is, for example, a nitrogen generator operated according to the PSA or VPSA technology.
- a nitrogen generator based on the PSA/VPSA technology has at least one adsorber container with adsorber material which is designed to adsorb oxygen molecules when an oxygen-containing gas is passed through the adsorber container.
- the gas separation system can also have at least one nitrogen generator based on membrane technology.
- a nitrogen generator usually uses a membrane system that takes advantage of the fact that different gases diffuse through certain materials at different speeds. It is conceivable to use a hollow fiber membrane with a separation material applied to the outer surface of the hollow fiber membrane, through which oxygen can diffuse very well, whereas nitrogen has only a low diffusion rate for this separation material. If air flows through the inside of a hollow fiber membrane prepared in this way, the oxygen contained in the air diffuses quickly through the hollow fiber wall to the outside, while the nitrogen remains largely in the is held inside the fiber so that the nitrogen is concentrated as it passes through the hollow fiber.
- the gas separation system is designed as a mobile system which can be removed from the oxygen reduction system if required.
- the oxygen reduction system further comprises a compressor system upstream of the gas separation system for compressing an initial gas mixture to be supplied to the gas separation system. It is conceivable to design the compressor system upstream of the gas separation system as a mobile system which can be removed from the oxygen reduction system and/or the gas separation system as required.
- a compressor system is provided between the outlet of the gas separation system and the inlet of the compressed gas storage device for compressing, as required, the oxygen-reduced gas mixture provided at the outlet of the gas separation system and to be supplied to the compressed gas storage device or the compressed gas container or containers of the compressed gas storage device.
- the compressor system provided between the outlet of the gas separation system and the inlet of the compressed gas storage device as a mobile system which can be removed from the oxygen reduction system and/or the gas separation system as required.
- a line system is provided via which the outlet of the gas separation system is optionally connected or connectable in terms of flow to an inlet of the compressed gas storage device and/or to the at least one enclosed area.
- the line system can thereby correspond at least in some areas to the line system via which the compressed gas storage device is or connectable in terms of flow to the at least one enclosed area.
- the line system via which the outlet of the gas separation system is optionally connected to an inlet of the compressed gas storage device and/or to the at least one enclosed area is fluidically connected or connectable, be designed at least partially as a mobile system which can be removed from the oxygen reduction system and/or the gas separation system if required.
- the oxygen reduction system further comprises a valve system with a first valve arrangement, wherein the first valve arrangement is designed to form and/or separate a flow connection between the outlet of the gas separation system and the inlet of the compressed gas storage device.
- the oxygen reduction system further comprises a valve system with a second valve arrangement, wherein the second valve arrangement is designed to form and/or separate a flow connection between an outlet of the compressed gas storage device and the at least one enclosed region.
- the oxygen reduction system further comprises a valve system with a third valve arrangement, wherein the third valve arrangement is designed to form and/or separate a flow connection between the outlet of the gas separation system and the at least one enclosed region.
- valve system of the above-mentioned various embodiments of the oxygen reduction system according to the invention can be designed at least partially as a mobile system which can be removed from the oxygen reduction system and/or the gas separation system as required.
- the compressed gas storage device has at least one inlet and at least one outlet, wherein the inlet of the compressed gas storage device and the outlet of the compressed gas storage device are connected to the interior of the compressed gas storage device via a connector piece.
- the connector piece can be designed as a connector piece that is common to the at least one inlet and the at least one outlet.
- the connector piece can be designed as a T- or Y-piece.
- the connector piece can be formed in a container valve of the compressed gas storage device.
- a pilot connection on the container valve serves as the inlet for the compressed gas storage tank. Pilot connections are normally used to trigger one compressed gas container in series with the next. If triggered in parallel, their function is lost.
- the oxygen reduction system further comprises a control device for the preferably coordinated control of controllable components of the oxygen reduction system.
- the control device is designed to control a valve system of the oxygen reduction system in such a way that the outlet of the gas separation system is only fluidly connected to the inlet of the compressed gas storage device when there is no fluid connection between the outlet of the compressed gas storage device and the at least one enclosed area and/or no fluid connection between the outlet of the gas separation system and the at least one enclosed area.
- the oxygen reduction system further comprises a sensor unit for coordinating the provision of the oxygen-reduced gas mixture at the outlet of the gas separation system, for coordinating the supply of the oxygen-reduced gas mixture provided at the outlet of the gas separation system to the compressed gas storage, for coordinating the supply of the oxygen-reduced gas mixture provided at the outlet of the gas separation system to the at least one enclosed area and/or for coordinating the supply of the oxygen-reduced gas mixture or inert gas stored in the compressed gas storage to the at least one enclosed area.
- the oxygen reduction system has at least one pressure sensor assigned to the compressed gas storage device for the on-demand or continuous detection of a preferably static and/or dynamic gas pressure of the oxygen-reduced gas mixture or inert gas stored in the compressed gas storage device.
- the oxygen reduction system has at least one pressure sensor assigned to the at least one enclosed area for the on-demand or continuous detection of a preferably static gas pressure in the room atmosphere of the enclosed area.
- the oxygen reduction system has at least one pressure sensor for detecting a preferably dynamic and/or static gas pressure at the inlet of the compressed gas storage, in particular when supplying the gas mixture provided at the outlet of the gas separation system to the compressed gas storage.
- the oxygen reduction system has at least one temperature sensor assigned to the compressed gas storage device for the on-demand or continuous detection of a temperature of the oxygen-reduced gas mixture or inert gas stored in the compressed gas storage device.
- the oxygen reduction system has at least one sensor assigned to the gas separation system for the on-demand or continuous detection of a residual oxygen concentration in the oxygen-reduced gas mixture provided at the outlet of the gas separation system.
- the at least one gas separation system has a first operating mode in which, as required, an oxygen-reduced gas mixture is supplied to the compressed gas storage device or to at least one compressed gas container of the compressed gas storage device, and a second operating mode in which, as required, an oxygen-reduced gas mixture is supplied to at least one enclosed area, wherein the first and second operating modes are preferably adjustable by a control device and even more preferably automatically, in particular optionally automatically, by a control device.
- the at least one gas separation system is preceded by a compressor system assigned, wherein the upstream compressor system has a first operating mode in which, if required, an oxygen-reduced gas mixture is supplied to the compressed gas storage device or to at least one compressed gas container of the compressed gas storage device, and a second operating mode in which, if required, an oxygen-reduced gas mixture is supplied to at least one enclosed area, wherein the first and second operating modes are preferably adjustable by a control device and even more preferably automatically, in particular optionally automatically, by a control device.
- the outlet of the gas separation system is connected or can be connected to a first collecting line via a valve.
- the first collecting line and/or the valve are designed as a mobile system which can be removed from the oxygen reduction system and/or the gas separation system as required.
- the compressed gas storage device has a plurality of compressed gas containers that are spatially separated from one another and connected in parallel to one another, each with at least one, preferably one container valve.
- a first line section is provided for preferably each of the plurality of compressed gas containers, via which the respective container valve of the compressed gas container is fluidly connected to a first collecting line.
- the container valve of preferably each of the plurality of compressed gas containers is preferably fluidly connected to a second collecting line via a second line section.
- the second collecting line is or can be fluidly connected to the at least one enclosed area via a valve, in particular a region valve.
- the second collecting line and/or the valve are designed as a mobile system that can be removed from the oxygen reduction system and/or the gas separation system as required.
- a control device is provided which is designed to preferably automatically and even more preferably optionally automatically control the corresponding To control valve arrangements assigned to the oxygen reduction system in a coordinated manner such that the outlet of the at least one gas separation system can be fluidly connected to the inlet of at least one compressed gas container if there is a fluid connection between the outlet of at least one further compressed gas container and the at least one enclosed region.
- a control device is provided which is designed to control, preferably automatically and even more preferably optionally automatically, corresponding valve arrangements assigned to the oxygen reduction system in a coordinated manner such that upon detection of a previously defined or definable minimum pressure and/or upon falling below a previously defined or definable minimum pressure in at least one of the compressed gas containers, a flow connection is selectively formed between the inlet of the at least one compressed gas container and the outlet of the gas separation system.
- At least one compressed gas container is assigned a backflow preventer, in particular in the form of a check valve, for blocking a gas flow from a line system running between the compressed gas container and the enclosed area to the compressed gas container.
- At least one compressed gas container is assigned a backflow preventer, in particular in the form of a check valve, for blocking a gas flow from the compressed gas container to a line system running between the outlet of the at least one gas separation system and the compressed gas container.
- At least one of the plurality of compressed gas containers has a container valve with a preferably pneumatically actuated quick-release valve arrangement for forming, as required, a flow connection between the corresponding compressed gas container and a line system running between the compressed gas container and the enclosed area. It is conceivable in this context if the valve function of the quick-release valve arrangement can be switched off if necessary, in particular if the outlet of the gas separation system is or is to be connected to the inlet of the compressed gas container.
- the gas separation system has a first gas separator, for example in the form of a nitrogen generator, and at least one further, second gas separator, for example also in the form of a nitrogen generator.
- first gas separator is designed as a stationary gas separator, with the at least one second gas separator being designed as a mobile gas separator.
- the first and the at least one second gas separator are each designed as stationary gas separators. It is also conceivable if the first and the at least one second gas separator are each designed as mobile gas separators.
- a sensor device for monitoring the residual oxygen content of the oxygen-reduced gas mixture provided at the outlet of the gas separation system. It is conceivable here if a control device is provided which is designed to supply the oxygen-reduced gas mixture provided at the outlet of the gas separation system to the compressed gas storage device or at least one compressed gas container of the compressed gas storage device only if the residual oxygen content of the oxygen-reduced gas mixture provided at the outlet of the gas separation system does not exceed a predetermined or definable threshold value.
- the nitrogen concentration of the oxygen-reduced gas mixture that can be provided at the outlet of the gas separation system can be switched between at least two predefined or definable values. It is conceivable here if the gas separation system is designed to provide an oxygen-reduced gas mixture with a first nitrogen concentration at the outlet of the gas separation system, if the oxygen-reduced gas mixture provided at the outlet of the gas separation system is to be supplied to the at least one enclosed area, and an oxygen-reduced To provide a gas mixture with a second nitrogen concentration when the oxygen-reduced gas mixture provided at the outlet of the gas separation system is to be supplied to the compressed gas storage unit or to at least one compressed gas container of the compressed gas storage unit.
- the first nitrogen concentration is lower than the second nitrogen concentration.
- the second nitrogen concentration is at least 99 vol.%.
- a compressor system is provided between the outlet of the gas separation system and the inlet of the compressed gas storage device in order to compress, as required, the oxygen-reduced gas mixture provided at the outlet of the gas separation system and to be supplied to the compressed gas storage device or at least one compressed gas container of the compressed gas storage device.
- Such compression is required, for example, when the pressure of the gas mixture provided at the outlet of the gas separation system is not sufficient to achieve the compression desired for storing the gas mixture in the compressed gas storage device.
- the compressor system which is provided as required to further compress the oxygen-reduced gas mixture provided at the outlet of the gas separation system and to be supplied to the compressed gas storage unit or at least one compressed gas container of the compressed gas storage unit, is preferably designed as a mobile system which can be completely removed from the oxygen reduction system as required and in particular when filling of the compressed gas storage unit or at least one compressed gas container of the compressed gas storage unit is not required or is not carried out.
- the compressor system designed as a mobile system is mounted or can be mounted on a transport pallet or the like with a construction that can be moved and/or loaded using a floor conveyor, e.g. a pallet truck or forklift, in order to enable the compressor to be removed from the oxygen reduction system as easily as possible.
- a floor conveyor e.g. a pallet truck or forklift
- the design of the compressor system as a mobile system allows this compressor system to be used in different oxygen reduction systems, possibly even those located far away from each other. in order to compress the oxygen-reduced gas mixture to be fed into a pressure gas storage tank to be filled as required.
- the oxygen-reduced gas mixture is provided in particular by a gas separation system, wherein the compressed gas storage device is in particular a compressed gas cylinder or a compressed gas cylinder battery.
- the compressed gas storage device it is also possible for the compressed gas storage device to have any external shape, taking into account the spatial conditions on site, thus ensuring optimal utilization of the available space volume.
- the gas separation system or only the gas separation system is designed as a mobile system which can be (locally) removed from the oxygen reduction system if required.
- the oxygen reduction system has a valve system with a first, a second and a third valve arrangement.
- the first valve arrangement is designed to form or separate a flow connection between the outlet of the gas separation system and the inlet of the compressed gas storage device as required.
- the second valve arrangement of the valve system is designed to form or separate a flow connection between the outlet of the compressed gas storage device and the at least one enclosed area as required, while the third valve arrangement is designed to form or separate a flow connection between the outlet of the gas separation system and the at least one enclosed area as required.
- the oxygen reduction system preferably has a control device.
- This control device is designed in particular to control the individual valve arrangements of the valve system in such a way that the outlet of the gas separation system is only fluidly connected to the inlet of the compressed gas reservoir or to the inlet of at least one compressed gas container of the compressed gas reservoir if there is no fluid connection between the outlet of the compressed gas reservoir and the at least one enclosed area and/or if there is no fluid connection between the outlet of the gas separation system and the at least one enclosed area.
- This control device is designed in particular to control the individual valve arrangements of the valve system in such a way that the outlet of the gas separation system is only fluidly connected to the inlet of the compressed gas reservoir or to the inlet of at least one compressed gas container of the compressed gas reservoir if there is no fluid connection between the outlet of the compressed gas reservoir and the at least one enclosed area and/or if there is no fluid connection between the outlet of the gas separation system and the at least one enclosed area.
- two or even three separate control devices can be provided: one for establishing or disconnecting the connection between the outlet of the gas separation system and the compressed gas storage or at least one compressed gas container of the compressed gas storage (refilling control) and one or two further ones for establishing or disconnecting the connections between the outlet of the compressed gas storage and the enclosed space (control of the initial or rapid lowering and full inertization) and between the outlet of the gas separation system and the enclosed space (control of the basic inertization or maintaining an oxygen concentration in the enclosed space).
- a sensor unit is assigned to the control device.
- the sensor unit is designed with at least one pressure sensor and/or at least one temperature sensor.
- the pressure sensor and/or the temperature sensor is used to determine the state, in particular, the filling state or degree of filling of the compressed gas storage device or at least one compressed gas container of the compressed gas storage device is measurable.
- a temperature increase can occur in the compressed gas storage device or in at least one compressed gas container of the compressed gas storage device, which results in an incomplete filling of the compressed gas storage device with an oxygen-reduced gas mixture as a result of a subsequent decrease in temperature after refilling and an associated decrease in pressure.
- the control device controls the discharge of oxygen-reduced gas mixture from the compressed gas storage device, so that damage to the compressed gas storage device is prevented.
- the at least one gas separation system and/or the upstream compressor system has a first operating mode and a second operating mode in order to supply oxygen-reduced gas mixture to the compressed gas storage or at least one compressed gas container of the compressed gas storage and/or to the at least one enclosed area as required.
- a first operating mode and a second operating mode in order to supply oxygen-reduced gas mixture to the compressed gas storage or at least one compressed gas container of the compressed gas storage and/or to the at least one enclosed area as required.
- the first and second operating modes can thus be carried out individually or both operating modes simultaneously by means of a separate gas separation system.
- the gas separation system or the operating mode of the at least one gas separation system and/or the upstream compressor system can preferably be controlled by the control device, in particular automatically.
- the filling of the compressed gas storage or at least one compressed gas container of the compressed gas storage with oxygen-reduced gas mixture usually takes place with a higher nitrogen concentration. of the oxygen-reduced gas mixture than is necessary for the oxygen-reduced gas mixture which is supplied to the enclosed area.
- the oxygen-reduced gas mixture with a high nitrogen concentration, preferably with a nitrogen concentration of 99.5 vol.%, generated in the first operating mode of the gas separation system can be used to refill the compressed gas storage tank.
- this oxygen-reduced gas mixture generated in the first operating mode of the gas separation system can simultaneously be used to supply the enclosed area with oxygen-reduced gas mixture as required, which can be diluted to a sufficient nitrogen concentration, in particular a nitrogen concentration of 95 vol.%, for this purpose.
- the control device offers the possibility of operating the gas separation system in a second operating mode, wherein oxygen-reduced gas mixture with a sufficient nitrogen concentration, preferably a nitrogen concentration of 95 vol.%, is made available for supply to the enclosed area.
- the flow connection between the outlet of the gas separation system and the enclosed area in conjunction with the third valve arrangement can be used as a bypass.
- the bypass preferably comprises a suitable orifice in order to reduce the nitrogen concentration of the oxygen-reduced gas mixture to be introduced into the enclosed area to a sufficient level, for example by mixing it with the initial gas mixture.
- the compressed gas storage device has a plurality of spatially separated compressed gas containers connected in parallel with at least one, preferably one, container valve.
- a first and a second manifold are provided.
- the outlet of the gas separation system is connected or can be connected to the first manifold via a valve, while a first line section is preferably provided for each of the plurality of compressed gas containers, via which the respective container valve of the one or more compressed gas containers is fluidly connected to the first manifold.
- the container valve of preferably each of the plurality of compressed gas containers is also fluidly connected to the aforementioned second manifold via a second line section.
- the second manifold itself is fluidly connected or can be connected to the at least one enclosed area via a valve, in particular a region valve.
- the valve via which the outlet of the gas separation system is or can be connected to the first manifold forms the aforementioned first valve arrangement.
- the valve via which the second manifold is or can be connected in terms of flow to the at least one enclosed area is part of the second valve arrangement if the oxygen reduction system is assigned to several enclosed areas. If, on the other hand, the oxygen reduction system is assigned to only a single enclosed area, the valve via which the second manifold is or can be connected in terms of flow to the at least one enclosed area forms the second valve arrangement.
- compressed gas containers in the form of compressed gas cylinders or with any geometric external shape are connected to one another in terms of flow, for example via flexible hose connections or rigid connections, such as pipe connections, with a common container valve being provided for each combination of several compressed gas containers to form a unit.
- this provides the possibility of optimal use of the individually available space volume, whereby the number of container valves to be controlled can be reduced as required.
- the oxygen reduction system according to the invention is particularly suitable for reducing the oxygen content in the room atmosphere or keeping it at a reduced value in several spatially separated areas. Therefore, according to a development of the present invention, the oxygen reduction system is assigned to a plurality of spatially separated areas, wherein the aforementioned second valve arrangement has an assigned valve (in particular a section valve) for each of the plurality of areas, via which the second manifold is or can be connected in terms of flow to the corresponding area in order to supply an oxygen-reduced gas mixture or inert gas to this area as required.
- the control device controls the individual valve arrangements in a coordinated manner such that the outlet of the at least one gas separation system can be fluidly connected to the inlet of at least one compressed gas container if the outlet of at least one further, different compressed gas container is fluidly connected to the at least one enclosed area. Consequently, the control device, in particular in connection with the sensor unit, is designed to selectively fill compressed gas containers with oxygen-reduced gas mixture while oxygen-reduced gas mixture from further compressed gas containers can be supplied to the at least one enclosed area.
- the control device is designed such that upon detection of a previously determinable minimum pressure and/or falling below a previously determinable minimum pressure in at least one of the plurality of compressed gas containers or the compressed gas storage, a flow connection between the outlet of the gas separation system and the affected compressed gas container or the compressed gas storage is selectively present or can be established.
- the minimum pressure can be freely selected and serves to mark the at least partial or complete emptying of a compressed gas container.
- the control device can thus determine a user-defined status or threshold value for refilling a compressed gas container or the compressed gas storage based on the minimum pressure and, if necessary, initiate a corresponding refill.
- control device detects leaks, e.g. of the compressed gas storage tank, if the control device detects a minimum pressure or a drop below this in at least one of the compressed gas containers using the sensor unit and refilling of the compressed gas container with oxygen-reduced gas mixture is started by the control device, preferably automatically.
- the invention is not only limited to an oxygen reduction system, but also relates to a method for operating an oxygen reduction system, in particular an oxygen reduction system of the type described above according to the invention.
- the method provides that an oxygen-reduced gas mixture or inert gas is first stored in a compressed gas storage tank.
- an oxygen-reduced gas mixture or inert gas is first stored in a compressed gas storage tank.
- at least part of the oxygen in the compressed gas storage tank or in at least one compressed gas container of the compressed gas storage device in compressed form is supplied to the enclosed area by fluidly connecting the compressed gas storage device or at least one compressed gas container of the compressed gas storage device to the enclosed area.
- an oxygen-reduced gas mixture provided at an outlet of a gas separation system is supplied to the enclosed area in a controlled manner by fluidly connecting the outlet of the gas separation system to the enclosed area.
- the compressed gas storage or at least one compressed gas container of the compressed gas storage is at least partially refilled by supplying the gas mixture or inert gas compressed in the compressed gas storage, namely by fluidly connecting the outlet of the gas separation system to the compressed gas storage or to the at least one compressed gas container of the compressed gas storage.
- the gas mixture or inert gas stored in compressed form in the compressed gas storage device or in the at least one compressed gas container of the compressed gas storage device is supplied to the enclosed area in such a way that the oxygen concentration in the enclosed area does not fall below a first value that is predetermined or can be predetermined, in particular depending on the fire load of the enclosed area, and does not exceed a second value that is also predetermined or can be predetermined, wherein the second value is smaller than the value of the oxygen concentration in the normal atmosphere and larger than the first value.
- the oxygen-reduced gas mixture provided at the outlet of the gas separation system is supplied to the enclosed area in a controlled manner in such a way that that the oxygen concentration in the enclosed area does not fall below the first value predetermined or determinable, in particular depending on the fire load of the enclosed area, and does not exceed the second value predetermined or determinable.
- the first and second predetermined or definable values of the oxygen concentration correspond to lower and upper limits of a basic inerting level of the enclosed area.
- the oxygen-reduced gas mixture provided at the outlet of the gas separation system is only supplied to the enclosed area in a controlled manner if it is verified during or after the initial lowering or rapid lowering, preferably automatically, in particular with the aid of at least one fire detector, and/or manually, in particular by actuating a corresponding switch, that there is no fire in the enclosed area.
- the oxygen content in the room atmosphere of the enclosed area is further reduced, namely by supplying at least part of the gas mixture or inert gas stored in compressed form in the compressed gas storage device or in at least one compressed gas container of the compressed gas storage device to the enclosed area, namely by fluidly connecting the compressed gas storage device or the at least one compressed gas container of the compressed gas storage device to the enclosed area.
- the oxygen content in the room atmosphere of the enclosed area is further reduced until the oxygen concentration in the enclosed area reaches a pre-determined or determinable target concentration, which corresponds to a nitrogen concentration that is at least as high as an extinguishing gas concentration dependent on the fire load of the enclosed room.
- the pre-determined or determinable oxygen target concentration in the enclosed area preferably corresponds to a full inerting level.
- the compressed gas storage device or at least one compressed gas container of the compressed gas storage device is preferably at least partially refilled during this holding flooding, namely by fluidly connecting the outlet of the gas separation system to the compressed gas storage device or to the at least one compressed gas container of the compressed gas storage device.
- the enclosed area is monitored for the occurrence of at least one fire parameter, preferably continuously or at predetermined times or events.
- at least the initial or rapid reduction is preferably initiated automatically as soon as at least one fire parameter is detected.
- a control device which is particularly designed to coordinate or monitor the filling of the compressed gas storage device or at least one compressed gas container of the compressed gas storage device.
- the at least partial refilling of the compressed gas storage unit or of the at least one compressed gas container of the compressed gas storage unit can also be carried out in particular while the reduced oxygen content in the enclosed area is maintained and/or the oxygen content in the enclosed area is further reduced.
- This aspect of the invention is based on the knowledge that when filling the compressed gas storage unit, in particular when it is designed in the form of a compressed gas cylinder battery, various conditions must be met in order to correctly and safely fill the individual compressed gas cylinders of the cylinder battery with the gas provided by the gas separation system.
- the at least one control device is preferably a combined hardware/software device.
- Input signals such as sensor measurements or user configuration inputs, can be processed by the at least one control device and calculated using control software, e.g. WAGNER OxyControl ® .
- the control device can comprise a programmable logic controller (PLC), such as is available as S7 from Siemens AG, Kunststoff, or as type 750 from WAGO Kunststofftechnik GmbH, Minden.
- PLC programmable logic controller
- an additional fire alarm control panel is provided as a secondary control device.
- the fire alarm control panel is configured to receive fire alarm data from corresponding fire detectors, process fire alarm data and signal a fire alarm.
- An exemplary fire alarm control panel can be obtained from Labor Strauss Sich réellesanlagenbau GmbH, Vienna, Austria. Both the control device and the fire alarm control panel can be configured to respond in the event of potentially dangerous conditions, e.g. smoke, fire or critical oxygen concentrations.
- a sensor unit is assigned to the control device.
- the sensor unit preferably has at least one pressure sensor and/or at least one temperature sensor.
- the pressure sensor and/or the temperature sensor measure the state, in particular the fill level or the degree of fill of the compressed gas storage device.
- the oxygen-reduced gas mixture produced in a first operating mode of the gas separation system with a high nitrogen concentration preferably with a nitrogen concentration of 99.5 vol.%
- this gas mixture produced in a first operating mode of the gas separation system can be used to simultaneously provide the enclosed area with an oxygen-reduced gas mixture, wherein the oxygen-reduced gas mixture is then diluted to a nitrogen concentration of, for example, 95 vol.%.
- control device offers the possibility of operating the gas separation system in a second operating mode in which an oxygen-reduced gas mixture with an effective nitrogen concentration, preferably a nitrogen concentration of 95 vol.%, is provided, which can be supplied to the enclosed area.
- the flow connection between the outlet of the gas separation system and the enclosed area can be used as a bypass in conjunction with a valve arrangement.
- the bypass preferably comprises a suitable orifice for reducing the nitrogen concentration of the oxygen-reduced gas mixture to be fed to the enclosed area to an effective level, or e.g. a mixing chamber in which the oxygen-reduced gas mixture is mixed with an initial gas mixture.
- first gas separation system in a first operating mode to refill the compressed gas storage tank and preferably to operate the other gas separation system in parallel in a second operating mode to supply the enclosed area with an oxygen-reduced gas mixture in an effective nitrogen concentration. It is conceivable to provide either a common or an individual upstream compressor system for each of the gas separation systems.
- a system in which the compressed gas storage device has a plurality of spatially separated compressed gas containers which are parallel to one another and preferably each connected to at least one container valve.
- a first and a second collecting line are provided.
- the outlet of the gas separation system is connected to the first collecting line via a valve or can be connected to it, while a first line section is provided for preferably each of the several compressed gas containers, via which the respective container valve is fluidically connected to the first collecting line.
- the container valve of preferably one of the plurality of compressed gas containers is also connected via a second line section connected to the second collecting line already mentioned.
- the second collecting line itself is or can be connected in terms of flow to the at least one enclosed area via a valve, in particular a section valve.
- the valve to which the outlet of the gas separation system is connected or can be connected to the first manifold forms the aforementioned first valve arrangement.
- the valve through which the second manifold can be connected or fluidically connected to the at least one enclosed area is part of the second valve arrangement if the oxygen reduction system is assigned to several closed areas. If, on the other hand, the oxygen reduction system is assigned to only a single enclosed area, the valve through which the second manifold is or can be fluidically connected to the at least one enclosed area forms the second valve arrangement.
- the schematically illustrated first exemplary embodiment of the oxygen reduction system 100 according to the invention is characterized in particular by the fact that it has a gas separation system 102 and, in addition to this, a compressed gas storage unit 105.
- the gas separation system 102 and the compressed gas storage unit 105 together form the "inert gas source" of the oxygen reduction system 100.
- a compressor system 101 is connected upstream of the gas separation system 102 in order to compress the initial gas mixture to be supplied to the gas separation system 102 accordingly.
- the gas separation system 102 can be adjusted to a required nitrogen concentration and the necessary amount of oxygen-reduced gas.
- the outlet of the gas separation system 102 i.e. the output of the gas separation system 102 at which the oxygen-reduced gas mixture or nitrogen-enriched gas mixture is provided, is fluidically connected or connectable to an enclosed space 107 via a first line system and is connected or connectable to the aforementioned compressed gas storage device 105 via an additional, second line system.
- a first valve arrangement 104 is provided in the second line system, i.e. in the line system which connects the outlet of the gas separation system 102 to the compressed gas storage device 105.
- a further valve arrangement 109 is provided in the line system which fluidically connects the outlet of the gas separation system 102 to the enclosed space 107.
- Another valve arrangement 106 is arranged in a line system which connects the compressed gas storage 105 to the enclosed area 107. In this way, the compressed gas storage 105 can be fluidly connected to the enclosed area 107 if required.
- the oxygen reduction system 100 is preferably assigned a control device 10 in order to be able to control the individual valve arrangements 104, 106 and 109 in a coordinated manner.
- the control device 10 is preferably also assigned a sensor unit with at least one pressure sensor and/or at least one temperature sensor, which are provided in particular in and/or on the compressed gas storage device. For the sake of clarity, the representation of the sensor unit in the FIGS. 1 to 4 waived.
- the control device 10 is designed to control the individual valve arrangements 104, 106 and 109 in such a way that the outlet of the gas separation system 102 is preferably only fluidically connected or connectable to the inlet of the compressed gas reservoir 105 when there is no fluidic connection between the outlet of the compressed gas reservoir 105 and the at least one enclosed area 107, ie when the third valve arrangement 106 is closed.
- the control device 10 is designed in such a way that the outlet of the gas separation system 102 is preferably only fluidically connected or connectable to the compressed gas reservoir 105 via the first valve arrangement 104 when there is no fluidic connection between the outlet of the gas separation system 102 and the enclosed area 107, i.e. when the second valve arrangement 109 is closed.
- the oxygen reduction system 100 in particular the control device 10, in such a way that the outlet of the gas separation system 102 can be connected to the inlet of the compressed gas storage device 105 via the first valve arrangement 104 and to the enclosed area 107 via the second valve arrangement 109 at the same time as required.
- a further compressor system 103 is provided, which is arranged in the line system that connects the outlet of the gas separation system 102 to the compressed gas container 105.
- the oxygen-reduced gas mixture provided at the outlet of the gas separation system 102 can be further compressed if required, so that it can then be stored in the desired compressed form in the compressed gas container 105.
- a compressed gas bottle or bottle battery is used as the compressed gas container, it is advantageous if the further compressor system 103 compresses the oxygen-reduced gas mixture provided at the outlet of the gas separation system 102 to up to 300 bar.
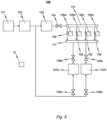
- the oxygen reduction system 100 shown schematically differs from that shown in FIG. 1 schematically illustrated embodiment in particular in that the oxygen reduction system 100 according to the in FIG. 2 illustrated embodiment is not only assigned to a single enclosed area 107, but to a plurality of enclosed areas 107a, 107b.
- the oxygen reduction system 100 is thus designed as a so-called multi-area system.
- the pressure gas storage 105 comprises a plurality of spatially separated, parallel-connected pressure gas containers 105a, 105b, 105c, 105d.
- These compressed gas containers are, for example, commercially available high-pressure cylinders (300 bar cylinders).
- the individual compressed gas containers 105a to 105d are connected in parallel to one another in order to be able to supply the gas mixture stored in compressed form in these compressed gas containers 105a to 105d to the enclosed area(s) 107a, 107b as quickly as possible when required.
- a first collecting line 110 and a second collecting line 111 are used.
- the first collecting line 110 can be connected in terms of flow to the outlet of the gas separation system 102 via the first valve arrangement 104.
- valve arrangement is used in the FIG. 2 In the oxygen reduction system 100 shown, a further valve arrangement is used to connect the outlet of the gas separation system 102 to the first enclosed area 107a and/or the second enclosed area 107b as required.
- this valve arrangement has a total of two valves 109a and 109b, each of which is designed as a section valve and is assigned to one of the corresponding enclosed areas 107a, 107b.
- the second collecting line 111 already mentioned can also be connected in terms of flow to the corresponding enclosed areas 107a, 107b via corresponding section valves 106a, 106b.
- These valves 106a, 106b are preferably also designed as section valves.
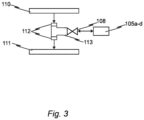
- each compressed gas container 105a to 105d is provided with a corresponding container valve 108 (cf. FIG. 3 ).
- Each container valve 108 of the compressed gas containers 105a to 105d is fluidly connected via a first line section on the one hand to the first collecting line 110 and via a second line section on the other hand to the second collecting line 111.
- each container valve 108 of the compressed gas containers 105a to 105d is assigned a connector piece 113, in particular in the form of a T- or Y-piece, via which the corresponding first line section on the one hand and the corresponding second line section on the other hand are fluidically connected to the corresponding container valve 108 or the interior of the compressed gas container 105a to 105d.
- the container valves 108 of the compressed gas containers 105a to 105d are each designed as a quick-release valve arrangement, in particular as a pneumatically actuated quick-release valve arrangement, in order to form a flow connection between the corresponding compressed gas container 105a to 105d and the second manifold if required. It is advantageous if the valve function of the quick-release valve arrangement can also be switched off if required, in particular if the outlet of the gas separation system 102 is or is to be connected to the inlet of the corresponding compressed gas container 105a to 105d for the purpose of refilling.
- At least one backflow preventer 112 is provided between the container valve 108 of the corresponding compressed gas containers 105a to 105d and the first and/or second collecting line 111, and in particular the first and/or second line section, in order to block a gas flow from the second collecting line 111 back to the compressed gas containers 105a to 105d and/or from the compressed gas containers 105a to 105d to the first collecting line 110.
- the two backflow preventers 112 can be provided directly on a connector piece 113, in particular a T-piece, and can be connected in terms of flow to the container valve 108 of the respective compressed gas container 105a to 105d.
- the inlet of the compressed gas reservoir and the outlet of the compressed gas reservoir are connected to the interior of the compressed gas reservoir via a preferably common connector piece 113.
- a preferably common connector piece 113 it is basically ensured that that when the quick-release valve arrangements are triggered, no backflow can occur from the second manifold 111 into one of the compressed gas containers 105a to 105d, for example if there is a lower pressure in one of the compressed gas containers 105a to 105d compared to the other compressed gas containers.
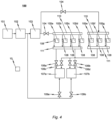
- FIG. 4 The schematically illustrated embodiment differs from the embodiment in FIG. 2 in particular by further compressed gas containers 105e to 105f, which can be fluidly connected to the outlet of the gas separation system via a further valve of the first valve arrangement 104.
- the control device in the sense of the present invention is designed to control several valves of the first valve arrangement 104 accordingly.
- a further first collecting line 110 and a further second collecting line 111 are provided for the further compressed gas containers 105e to 105f shown.
- Each of the further compressed gas containers 105e to 105f is also assigned a container valve 108 with a connector piece 113, in particular in the form of a T- or Y-piece, via which the corresponding first line section on the one hand and the corresponding second line section on the other hand can be fluidically connected to the respective container valve 108 or the interior of the further compressed gas containers 105e to 105f.
- the further second collecting line 111 can also be connected in terms of flow to the corresponding enclosed areas 107a, 107b via corresponding section valves 106c, 106d. These valves 106c, 106d are preferably also designed as section valves.
- the further compressed gas containers 105e to 105g and the compressed gas containers 105a to 105d can be used preferably independently of one another, controlled or regulated by the control device 10.
- the refilling of the further compressed gas reservoirs 105e to 105g after a rapid lowering and/or initial lowering can be carried out, while at the same time the compressed gas reservoirs 105a to 105d are fluidly connected to the enclosed areas 107a, 107b in order to ensure a to maintain or further reduce the reduced oxygen content in the enclosed areas 107a, 107b.
- the pressure gas containers 105a to 105d can also be refilled with oxygen-reduced gas mixture from the gas separation system 102, whereby the other pressure gas containers 105e to 105g are connected in parallel to the enclosed areas 107a, 107b in terms of flow.
- the use of further pressure gas containers 105e to 105g is not limited to the FIG. 4
- the system is not limited to the number of compressed gas containers shown, but can be supplemented as required by additional compressed gas containers or additional, independently controllable combinations of several compressed gas containers.
- multi-stage inerting is also advantageously possible.
- the oxygen concentration is initially reduced to a basic inerting level using the compressed gas containers 105a to 105d, and this level is maintained, for example, by introducing an oxygen-reduced gas mixture produced by the gas separation system 102 into the enclosed area 107.
- a check is carried out again, for example using fire detectors or a visual inspection, to determine whether there is still a fire. If there is no longer a fire, the basic inerting level is maintained for a further definable or specified period of time to prevent reignition. If there is still a fire, however, the oxygen concentration is reduced to a full inerting level using the additional compressed gas containers 105e to 105g and maintained at this level using the gas separation system 102.
- At least a portion of the gas mixture or inert gas stored in compressed form in the compressed gas reservoir 105 or in at least one compressed gas container 105a-g of the compressed gas reservoir 105 is supplied to the enclosed area 107a, 107b in such a way that the oxygen concentration in the enclosed area 107a, 107b does not fall below a first value that is predetermined or can be predetermined, in particular depending on the fire load of the enclosed area 107a, 107b, and does not exceed a second value that is also predetermined or can be predetermined, wherein the second value is smaller than the value of the oxygen concentration in the normal atmosphere and greater than the first value.
- the oxygen-reduced gas mixture provided at the outlet of the gas separation system 102 is supplied to the enclosed area 107a, 107b in a controlled manner such that the oxygen concentration in the enclosed area 107a, 107b does not fall below the first value that is predetermined or can be determined, in particular depending on the fire load of the enclosed area 107a, 107b, and does not exceed the second value that is also predetermined or can be determined.
- the first and second predetermined or definable values of the oxygen concentration correspond to lower and upper limits of a basic inerting level of the enclosed area.
- the oxygen-reduced gas mixture provided at the outlet of the gas separation system 102 is only supplied to the enclosed area 107a, 107b in a controlled manner if during or after the initial lowering or rapid lowering, preferably automatically, in particular with the aid of at least one fire detector 118, and/or manually, in particular by actuating a corresponding switch, it is verified that there is no fire in the enclosed area 107a, 107b.
- the oxygen content in the room atmosphere of the enclosed area 107a, 107b is further reduced by supplying at least part of the gas mixture or inert gas stored in compressed form in the compressed gas storage device 105 or at least part of the gas mixture or inert gas stored in at least one compressed gas container 105a-g of the compressed gas storage device 105 to the enclosed area 107a, 107b by fluidly connecting the compressed gas storage device 105 or the at least one compressed gas container 105a-g of the compressed gas storage device 105 to the enclosed area 107a, 107b.
- the oxygen content in the room atmosphere of the enclosed area 107a, 107b is further reduced until the oxygen concentration in the enclosed area reaches a pre-determined or definable target concentration, which corresponds to a nitrogen concentration that is at least as high as an extinguishing gas concentration dependent on the fire load of the enclosed room 107a, 107b.
- the pre-determined or definable oxygen target concentration in the enclosed area 107a, 107b preferably corresponds to a full inerting level.
- At least partial refilling of the compressed gas storage 105 or refilling of at least one compressed gas container 105a-g of the compressed gas storage 105 preferably takes place, namely by fluidly connecting the outlet of the gas separation system 102 to the compressed gas storage 105 or to at least one compressed gas container 105a-g of the compressed gas storage 105.
- the enclosed area 107a, 107b is monitored for the occurrence of at least one fire parameter, preferably continuously or at predetermined times or events.
- at least the initial or rapid reduction is preferably initiated automatically as soon as at least one fire parameter is detected.
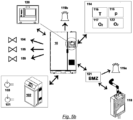
- FIG. 5a shows a block diagram to illustrate various exemplary connections of the controller 10 to components of the oxygen reduction system 100 according to an embodiment.
- the controller 10 receives inputs via various sensors.
- the sensor unit designated with the reference numeral "114" provides the controller 10 with data from a temperature sensor 115 and a pressure sensor 116, which are located in, on or on a compressed gas container 105.
- the controller 10 can effect a more precise refill in response to a temperature-dependent pressure increase in the compressed gas container 105.
- the pressure sensor 116 enables the controller 10 to detect a pressure drop in the compressed gas container 105, which can be a trigger condition for starting the refill.
- the oxygen sensor 117 supplies values of an oxygen concentration measurement in the enclosed area 107a, 107b to the control device 10, thereby enabling control of the activation or deactivation of the gas separation system 102 and/or the upstream compressor system 101 depending on the current oxygen concentration.
- An optional fire alarm control panel 121 can also be connected to the control device 10 to trigger a fire alarm mode of the control device 10, the fire alarm mode comprising, for example, triggering the extinguishing mode of the oxygen reduction system.
- the extinguishing mode comprises lowering the oxygen concentration in the enclosed area 107a, 107b to a basic or full inerting level.
- a fire detector 118 which in this case is an aspirating smoke detector to enable earliest detection of smoke in the enclosed area 107a, 107b, is configured to provide alarm information to the fire alarm control panel 121 when smoke or a fire is detected in an enclosed area 107a, 107b.
- the control device 10 and the fire alarm control panel 121 are configured to trigger the alarm means 119.
- control device 10 Via a user interface 120 it is possible to display information available in the control device 10, for example status or alarm information, and to carry out user inputs intended for the control device 10, for example configuration inputs.
- the control device 10 is also connected to an upstream compressor system 101 in order to activate or deactivate this compressor system 101, or to increase or decrease the compression level of the upstream compressor system 101.
- control device 10 is connected to a downstream compressor system 103 to activate this compressor system 103 for refilling the compressed gas container 105 and to deactivate it when the refilling is complete.
- control device 10 is connected to valves 104, 106 and 109 and can change the open or closed position of the valves 104, 106 and 109.
- Fig. 5b shows in a grouped overview the components of the Fig. 5a as well as the communication directions between the control device 10 and the other connected components.
- the control device 10 exchanges signals with the sensor unit 114, which in this embodiment comprises at least one temperature sensor 115 for measuring and/or monitoring the temperature of the compressed gas storage device 105, at least one pressure sensor 116 for measuring and/or monitoring the pressure of the compressed gas storage device 105, at least one oxygen sensor 117 for measuring and/or monitoring the oxygen concentration in the atmosphere of the enclosed area 107a, 107b and at least one oxygen sensor 122 for measuring and/or monitoring the residual oxygen concentration at the outlet of the gas separation system 102.
- the sensor unit 114 which in this embodiment comprises at least one temperature sensor 115 for measuring and/or monitoring the temperature of the compressed gas storage device 105, at least one pressure sensor 116 for measuring and/or monitoring the pressure of the compressed gas storage device 105, at least one oxygen sensor 117 for measuring and/or monitoring the oxygen concentration in the atmosphere of the enclosed area 107a, 107b and at least one oxygen sensor 122 for measuring and/or monitoring the residual oxygen concentration at the outlet of the gas separation system 102.
- the control device 10 also exchanges signals with the fire alarm control panel 121, which in turn communicates with at least one fire detector 118 in order to report a fire detected by a fire detector 118, for example to a control center or the control device 10 of the oxygen reduction system.
- the fire alarm control panel 121 also controls alarm means 119a in order to alert people to the fire.
- the alarm means 19a can be, for example, flashing lights, light fields and/or horns.
- the control device 10 also exchanges signals with the gas separation system 102, for example switching it on or off or querying the status of the Gas separation system 102.
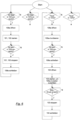
- FIG. 6 shows a flow chart of an exemplary control sequence for controlling an oxygen reduction system, as used for example in FIG. 1 shown.
- the left branch of FIG. 6 shows a sequence for initial lowering and/or maintaining an oxygen-reduced concentration in the enclosed areas 107a, 107b (basic inerting mode).
- the right branch of FIG. 6 shows a sequence for fire detection, fire extinguishing ("fully linertized” mode) and refilling of the compressed gas containers 105a to 105d.
- the control device 10 During operation of the oxygen reduction system, the oxygen concentration in the enclosed area 107a, 107b is continuously measured and the measurement data is transmitted to the control device 10. When a predetermined maximum oxygen concentration is reached, the control device 10 opens the valve 109a and starts the upstream compressor system 101, i.e. upstream of the gas separation system 102, as well as the gas separation system 102 in order to supply the enclosed area 107a with an oxygen-reduced gas mixture. As soon as a predetermined minimum concentration of oxygen is reached, the control device 10 stops the upstream compressor system 101 and the gas separation system 102 and closes the valve 109a.
- the control device 10 stops the upstream compressor system 101 and the gas separation system 102 and closes the valve 109a.
- the minimum and maximum concentrations can be individually set and stored in the controller 10.
- An exemplary minimum concentration could be 17.0 vol.% and an exemplary maximum concentration could be 17.4 vol.%, which would correspond to a typical baseline inerting range.
- Another example includes lower and upper limits at 14.0 vol% and 14.4 vol%, which would correspond to a typical full inerting range.
- the minimum and maximum concentrations can also be variably defined for a day and a night mode, where the day mode represents a time of high human traffic in the enclosed area, which requires a higher oxygen concentration, and where the night mode represents a time when few or no people enter the enclosed area, which would allow a lower oxygen concentration to increase fire protection efficiency.
- the fire detection could be implemented with aspirating smoke detectors, which makes it possible to implement a very useful, reliable and visually appealing fire alarm system.
- the detection signal is transmitted from the fire alarm control panel 121 to the control device 10.
- control device 10 opens the valve 106a and triggers the pressurized gas containers 105a to 105d in order to 111 and the valve 106a to be discharged, so that the oxygen-reduced gas mixture stored in the pressure gas containers 105a to 105d quickly enters the enclosed area 107a and thereby extinguishes the fire.
- the extinguishing or full inerting mode is terminated by closing the valve 106a.
- Refilling begins automatically or manually by opening the valve 104 and starting the downstream compressor system 103.
- the container pressure is continuously measured and the measurement data is fed to the control device 10.
- the compressed gas containers 105a to 105d are refilled until the pressure reaches a predetermined maximum.
- the pressure measurements are subject to temperature compensation. This is done by measuring both pressure and temperature in the compressed gas containers 105a to 105d and by calculating a standardized pressure in accordance with thermodynamic formulas.
- the minimum and maximum pressure can be individually set and stored in the control device 10.
- Refilling is completed by stopping the downstream compressor system 103 and closing the valve 104 by the control device 10.
- the system then returns to a mode in which the system is sensitive to fire alarm signals issued for the enclosed areas 107a, 107b, i.e., returns to a standby for further rapid setback or full inerting in the event of reignition or renewed fire.
- the invention is not limited to the embodiments of the oxygen reduction system 100 shown schematically in the drawings, but results from a synopsis of all features disclosed herein.
- an intermediate storage facility is provided directly at the outlet of the gas separation system in order to temporarily store the oxygen-reduced gas mixture provided at the outlet of the gas separation system.
- the oxygen reduction system 100 it is intended to use a gas separation system (nitrogen generator) that is already stationary and to also keep the required additional downstream high-pressure compressor (compressor system 103) stationary or to provide it in a mobile manner.
- gas separation system nitrogen generator
- compressor system 103 high-pressure compressor
- a stationary gas separation system could be supported by a mobile gas separation system, because otherwise the stationary gas separation system would have to be designed larger just for a possible refilling in order to generate the necessary delivery capacity.
- the possibility of providing two stationary gas separation systems one for holding flooding, one for refilling is also conceivable in principle.
- the nitrogen concentration of the oxygen-reduced gas mixture available at the outlet of the gas separation system can be switched.
- the nitrogen is introduced into the room at a nitrogen concentration of around 95 vol.%, but for filling at least 98 vol.%, preferably at least 99 vol.%, is desirable in order to optimize the number of gas pressure vessels.
- cylinder temperature In addition to the pressure of the gas stored in the compressed gas storage tank (cylinder pressure), it is advantageous to monitor the temperature of the compressed gas storage tank (cylinder temperature). This not only serves for temperature-compensated pressure measurement or filling, but if a maximum temperature is exceeded, filling is interrupted in order to protect the cylinder valves.
- the temperature can be measured using magnetic thermocouples on the outer wall of the cylinders, for example.
- the temperature is preferably measured at at least two points on the compressed gas storage tank, namely at the coldest and the warmest point.
- the coldest and the warmest point can be previously determined by tests or estimated based on the ambient conditions, e.g. based on cool wall surfaces or radiators.
- the temperature at the coldest point is then used for temperature-compensated pressure measurement or filling, while the measurement at the warmest point is intended to prevent exceeding a maximum temperature that could be harmful to the container valves.
- the residual oxygen content at the outlet of the gas separation system is monitored so that, in the event of an inadmissibly low nitrogen concentration, the nitrogen-reduced air is not discharged into the compressed gas storage tank, but rather to the outside or into the enclosed area in order to ensure the required purity.
Landscapes
- Health & Medical Sciences (AREA)
- Public Health (AREA)
- Business, Economics & Management (AREA)
- Emergency Management (AREA)
- Separation Of Gases By Adsorption (AREA)
- Separation Using Semi-Permeable Membranes (AREA)
- Filling Or Discharging Of Gas Storage Vessels (AREA)
- Gas Separation By Absorption (AREA)
- Storage Of Harvested Produce (AREA)
- Oxygen, Ozone, And Oxides In General (AREA)
Description
- Die vorliegende Erfindung betrifft eine Sauerstoffreduzierungsanlage sowie ein Verfahren zum Betreiben einer solchen Anlage.
- Eine Sauerstoffreduzierungsanlage der erfindungsgemäßen Art dient insbesondere zum geregelten Reduzieren des Sauerstoffgehalts in der Atmosphäre eines umschlossenen Bereiches. Hierzu weist die Sauerstoffreduzierungsanlage ein Gasseparationssystem zum Bereitstellen eines sauerstoffreduzierten Gasgemisches bzw. eines Inertgases und ein Leitungssystem auf, welches mit dem Gasseparationssystem und mit dem umschlossenen Bereich strömungsmäßig verbunden oder verbindbar ist, um bedarfsweise mindestens einen Teil des von dem Gasseparationssystem bereitgestellten Gasgemisches bzw. Gases dem umschlossenen Bereich zuzuführen.
- Das erfindungsgemäße Verfahren bzw. die erfindungsgemäße Anlage dient beispielsweise zur Minderung des Risikos und zum Löschen von Bränden in einem zu überwachenden Schutzraum, wobei zur Brandverhütung bzw. zur Brandbekämpfung der umschlossene Raum auch auf unterschiedlichen Absenkungsniveaus dauerinertisiert wird bzw. dauerinertisierbar ist.
- Die Druckschrift
EP 1 913 980 A1 betrifft eine Inertisierungsvorrichtung zum Einstellen und Halten vorgebbarer Inertisierungsniveaus in einem zu überwachenden Schutzraum. Die Inertisierungsvorrichtung weist hierzu eine ansteuerbare Inertgasanlage zum Bereitstellen von Inertgas, ein mit der Inertgasanlage verbundenes Zufuhrrohrsystem, welches mit dem Schutzraum verbindbar ist, um das von der Inertgasanlage bereitgestellte Inertgas dem Schutzraum zuzuführen, und eine Inertgasanlagen-Steuereinheit auf, welche ausgelegt ist, die Inertgasanlage derart anzusteuern, dass eine von der Inertgasanlage bereitgestellte Inertgasrate einen Wert annimmt, der zum Einstellen und/oder Halten eines ersten vorgebbaren Inertisierungsniveaus in dem Schutzraum geeignet ist. - Die Druckschrift
EP 1 913 978 A1 betrifft ebenfalls eine Inertisierungsvorrichtung zum Einstellen und Halten vorgebbarer Inertisierungsniveaus in einem zu überwachenden Schutzraum. Die Inertisierungsvorrichtung weist hierzu eine ansteuerbare Inertgasanlage zum Bereitstellen von Inertgas, ein mit der Inertgasanlage verbundenes erstes Zufuhrrohrsystem, welches mit dem Schutzraum verbindbar ist, um das von der Inertgasanlage bereitgestellte Inertgas dem Schutzraum zuzuführen, und eine Steuereinheit auf, welche ausgelegt ist, die Inertgasanlage derart anzusteuern, dass ein vorgebbares Inertisierungsniveau in dem Schutzraum eingestellt und gehalten wird. - Die Druckschrift
EP 2 233 175 A1 betrifft ferner eine Inertgasanlage zur Brandverhütung. - Dem Grundprinzip der Inertisierungstechnik zur Brandverhütung liegt die Erkenntnis zugrunde, dass in umschlossenen Räumen, die nur gelegentlich von Mensch oder Tier betreten werden und deren Einrichtung sensibel auf Wassereinwirkung reagiert, der Brandgefahr dadurch begegnet werden kann, dass die Sauerstoffkonzentration in dem betroffenen Bereich auf einen Wert von beispielsweise etwa 15 Vol.-% abgesenkt wird. Bei einer solchen (reduzierten) Sauerstoffkonzentration können sich die meisten brennbaren Materialien nicht mehr entzünden. Haupteinsatzgebiet dieser Inertisierungstechnik zur Brandverhütung sind dementsprechend auch EDV-Bereiche, elektrische Schalt- und Verteilerräume, umschlossene Einrichtungen sowie Lagerbereiche mit besonders hochwertigen Wirtschaftsgütern.
- Die bei diesem Verfahren resultierende Brandverhütungswirkung beruht auf dem Prinzip der Sauerstoffverdrängung. Normale Umgebungsluft besteht bekanntlich zu 21 Vol.-% aus Sauerstoff, zu 78 Vol.-% aus Stickstoff und zu 1 Vol.-% aus sonstigen Gasen. Zur Brandverhütung wird durch Einleiten eines sauerstoffverdrängenden Gases, wie beispielsweise Stickstoff, der Sauerstoffanteil in der Raumatmosphäre des umschlossenen Raumes verringert. Es ist bekannt, dass eine Brandverhütungswirkung bereits dann einsetzt, wenn der Sauerstoffanteil unter den Sauerstoffanteil in der normalen Umgebungsluft sinkt. Abhängig von den in dem Schutzraum vorhandenen brennbaren Materialien kann ein weiteres Absenken des Sauerstoffgehalts auf beispielsweise 12 Vol.-% erforderlich sein.
- Als weiteres Anwendungsbeispiel für die erfindungsgemäße Sauerstoffreduzierungsanlage bzw. das erfindungsgemäße Verfahren sei das Bereitstellen von Trainingsbedingungen zum Hypoxietraining in einem umschlossenen Raum genannt, bei dem der Sauerstoffgehalt reduziert ist. In solch einem Raum ist ein Training unter künstlich hergestellten Höhenbedingungen möglich, welches auch als "normobares Hypoxietraining" bezeichnet wird.
- Weiter sei als Anwendungsbeispiel die Lagerung von Gegenständen, insbesondere Lebensmitteln vorzugsweise Kernobst, unter einer sogenannten "Controlled Atmosphere (CA)" genannt, in der unter anderem der prozentuale anteilige Luftsauerstoff geregelt wird, um den Alterungsprozess leicht verderblicher Waren zu verlangsamen.
- Eine Sauerstoffreduzierungsanlage der eingangs genannten Art ist dem Prinzip nach aus dem Stand der Technik bekannt. Beispielsweise wird in der Druckschrift
DE 198 11 851 A1 eine Inertisierungsanlage beschrieben, welche ausgelegt ist, den Sauerstoffgehalt in einem umschlossenen Raum auf ein bestimmtes Grundinertisierungsniveau abzusenken, und im Falle eines Brandes den Sauerstoffgehalt rasch auf ein bestimmtes Vollinertisierungsniveau weiter abzusenken. - Unter dem hierin verwendeten Begriff "Grundinertisierungsniveau" ist ein im Vergleich zum Sauerstoffgehalt der normalen Umgebungsluft reduzierter Sauerstoffgehalt zu verstehen, wobei allerdings dieser reduzierte Sauerstoffgehalt noch keinerlei Gefährdung von Personen oder Tieren bedeutet, so dass diese - zumindest kurzzeitig - den dauerinertisierten Bereich noch problemlos, d.h. ohne besondere Schutzmaßnahmen, wie beispielsweise Sauerstoffmasken, betreten könnten. Das Grundinertisierungsniveau entspricht beispielsweise einem Sauerstoffgehalt in dem umschlossenen Bereich von 15 bis 17 Vol.-%.
- Hingegen ist unter dem Begriff "Vollinertisierungsniveau" ein im Vergleich zum Sauerstoffgehalt des Grundinertisierungsniveaus weiter reduzierter Sauerstoffgehalt zu verstehen, bei welchem die Entflammbarkeit der meisten Materialien bereits soweit herabgesetzt ist, dass sich diese nicht mehr entzünden können. Abhängig von der in dem betroffenen Bereich vorhandenen Brandlast liegt das Vollinertisierungsniveau in der Regel bei etwa 12 bis 14 Vol.-% Sauerstoffkonzentration.
- Um einen umschlossenen Bereich mit einer Sauerstoffreduzierungsanlage auszurüsten, ist zum einen eine entsprechende Inertgasquelle vorzusehen, um das in den umschlossenen Raum einzuleitende, sauerstoffreduzierte Gasgemisch bzw. Inertgas bereitstellen zu können. Die Abgabekapazität der Inertgasquelle, d.h. die pro Zeiteinheit von der Inertgasquelle bereitstellbare Menge an Inertgas, sollte dabei an Eigenschaften des umschlossenen Bereiches, insbesondere an das Raumvolumen und/oder die Luftdichtigkeit des umschlossenen Bereiches, angepasst sein.
- Kommt die Sauerstoffreduzierungsanlage als (präventive) Brandschutzmaßnahme zum Einsatz, ist insbesondere sicherzustellen, dass im Brandfall innerhalb kürzester Zeit eine hinreichende Menge an Inertgas in die Raumatmosphäre des umschlossenen Bereiches eingeleitet werden kann, damit möglichst zügig eine Löschwirkung eintritt.
- Zwar könnte das im Bedarfsfall in den umschlossenen Bereich einzuleitende, sauerstoffreduzierte Gasgemisch bzw. Inertgas in einer Hochdruckflaschenbatterie oder dergleichen Druckgasspeicher gelagert werden, allerdings hat es sich in der Praxis durchgesetzt, zumindest einen Teil des von der Inertgasquelle bereitzustellenden, sauerstoffreduzierten Gasgemisches "vor Ort zu produzieren", insbesondere deshalb, weil die Lagerung von Inertgas in Gasflaschenbatterien oder dergleichen Druckgasspeichern besondere bauliche Maßnahmen erfordert.
- Um zumindest einen Teil des von der Inertgasquelle bereitzustellenden, sauerstoffreduzierten Gasgemisches bzw. Inertgases vor Ort "produzieren" zu können, weist die Inertgasquelle in der Regel - zusätzlich zu einer Hochdruckflaschenbatterie oder dergleichen Druckgasspeicher - ein Gasseparationssystem auf, in welchem zumindest ein Teil eines in einem dem Gasseparationssystem zugeführten Anfangsgasgemisch enthaltenen Sauerstoffs abgetrennt wird, so dass an einem Auslass des Gasseparationssystems ein sauerstoffreduziertes Gasgemisch bereitgestellt wird.
- Unter dem hierin verwendeten Begriff "Anfangsgasgemisch" ist allgemein ein Gasgemisch zu verstehen, welches neben dem Bestandteil Sauerstoff insbesondere noch Stickstoff und gegebenenfalls noch weitere Gase (beispielsweise Edelgase) aufweist. Als Anfangsgasgemisch kommt beispielsweise normale Umgebungsluft infrage, d.h. ein Gasgemisch, welches zu 21 Vol.-% aus Sauerstoff und zu 78 Vol.-% aus Stickstoff und zu 1 Vol.-% aus sonstigen Gasen besteht. Denkbar ist allerdings auch, dass ein Teil der in dem umschlossenen Bereich enthaltenen Raumluft als Anfangsgasgemisch verwendet wird, wobei diesem Raumluftanteil vorzugsweise noch Frischluft beigemischt ist.
- Das Gasseparationssystem dient insbesondere dazu, einen in der Raumatmosphäre eines umschlossenen Raumes reduzierten Sauerstoffgehalt auf dem entsprechenden Niveau zu halten. Demnach ist die Abgabekapazität des Gasseparationssystems, d.h. die pro Zeiteinheit am Auslass des Gasseparationssystems bereitstellbare Menge des sauerstoffreduzierten Gasgemisches, insbesondere an die Dichtigkeit der Raumhülle des umschlossenen Bereiches angepasst, so dass über das Gasseparationssystem ein entsprechendes Haltefluten realisiert werden kann.
- Hingegen ist es anlagentechnisch von Vorteil, zur Erstabsenkung des Sauerstoffgehaltes in der Raumatmosphäre des umschlossenen Bereiches nicht oder nicht nur das Gasseparationssystem heranzuziehen, da für eine Erstabsenkung pro Zeiteinheit eine relativ große Menge an Inertgas bzw. sauerstoffreduziertem Gas von Nöten ist. Um dies allein mit einem Gasseparationssystem realisieren zu können, müsste das Gasseparationssystem entsprechend groß ausgelegt sein, was im Hinblick auf Investitionskosten in der Regel nicht umsetzbar ist.
- Von daher sind die üblichen Sauerstoffreduzierungsanlagen in der Regel zusätzlich zu dem Gasseparationssystem mit einem Druckgasspeicher versehen, in welchem ein sauerstoffreduziertes Gasgemisch oder Inertgas in komprimierter Form gespeichert ist. Das in diesem Druckgasspeicher gespeicherte Gasgemisch bzw. Inertgas dient insbesondere der Schnellabsenkung des Sauerstoffgehaltes in dem entsprechenden umschlossenen Bereich, um im Falle eines Brandes die Sauerstoffkonzentration rasch zu senken. Denkbar ist allerdings auch, das in dem Druckgasspeicher gespeicherte Gasgemisch bzw. Inertgas für eine Erstabsenkung des Sauerstoffgehaltes in dem entsprechenden umschlossenen Bereich einzusetzen, d.h. zum anfänglichen Reduzieren des Sauerstoffgehaltes auf ein bestimmtes Inertisierungsniveau.
- Der vorliegenden Erfindung liegt die Problemstellung zugrunde, dass nach dem Auslösen einer herkömmlichen Sauerstoffreduzierungsanlage, d.h. dann, wenn das in dem Druckgasspeicher in komprimierter Form gespeicherte, sauerstoffreduzierte Gasgemisch bzw. Inertgas zur Schnell- oder Erstabsenkung in den umschlossenen Raum eingeleitet wurde, ein Austausch des dann entleerten bzw. teilentleerten Druckgasspeichers mit einem vollen Druckgasspeicher unumgänglich ist, um sicherzustellen, dass mit der Sauerstoffreduzierungsanlage auch wieder zu einem späteren Zeitpunkt erneut eine Schnellabsenkung gemäß einem vorgegebenen Ereignisablauf realisierbar ist.
- In vielen Fällen ist der Austausch bzw. Wechsel mindestens eines Druckgasbehälters des Druckgasspeichers jedoch nur unter erhöhtem Aufwand realisierbar, da der Druckgasspeicher einer Sauerstoffreduzierungsanlage häufig nicht frei zugänglich angeordnet ist. Dieser Umstand führt unter anderem auch dazu, dass die laufenden Betriebskosten einer Sauerstoffreduzierungsanlage oft verhältnismäßig hoch sind.
- Auf Grundlage dieser Problemstellung liegt der vorliegenden Erfindung die Aufgabe zugrunde, eine Sauerstoffreduzierungsanlage der eingangs genannten Art dahingehend weiterzubilden, dass die laufenden Betriebskosten beim Betreiben der Sauerstoffreduzierungsanlage weiter reduziert werden können, ohne dass die Wirksamkeit oder Effizienz der Sauerstoffreduzierungsanlage beeinträchtigt wird.
- Diese Aufgabe wird durch eine Sauerstoffreduzierungsanlage gemäß dem unabhängigen Patentanspruch 1 und durch ein Verfahren zum Betreiben einer Sauerstoffreduzierungsanlage gemäß dem Patentanspruch 12 gelöst, wobei vorteilhafte Weiterbildungen der erfindungsgemäßen Sauerstoffreduzierungsanlage in den abhängigen Patentansprüchen angegeben sind.
- Demgemäß wird insbesondere eine Sauerstoffreduzierungsanlage vorgeschlagen, welche wenigstens ein Gasseparationssystem zum bedarfsweisen Bereitstellen eines sauerstoffreduzierten Gasgemisches an einem Auslass des Gasseparationssystems und einen Druckgasspeicher zum Speichern eines sauerstoffreduzierten Gasgemisches oder Inertgases in komprimierter Form aufweist. Der Druckgasspeicher ist über ein Leitungssystem mit mindestens einem umschlossenen Bereich strömungsmäßig verbunden oder verbindbar, um bedarfsweise mindestens einen Teil des in dem Druckgasspeicher gespeicherten Gasgemisches bzw. Inertgases dem mindestens einen umschlossenen Bereich zuzuführen. Andererseits ist der Auslass des Gasseparationssystems wahlweise mit einem Einlass des Druckgasspeichers oder mit dem mindestens einen umschlossenen Raum strömungsmäßig verbunden oder verbindbar, um bedarfsweise das am Auslass des Gasseparationssystems bereitgestellte Gasgemisch dem Druckgasspeicher und/oder dem mindestens einen umschlossenen Bereich zuzuführen.
- Dadurch, dass bei der erfindungsgemäßen Sauerstoffreduzierungsanlage der Auslass des Gasseparationssystems wahlweise mit einem Einlass des Druckgasspeichers und/oder mit dem mindestens einen umschlossenen Raum strömungsmäßig verbindbar ist, kommt dem Gasseparationssystem eine Doppelfunktion zu. Zum einen dient das Gasseparationssystem dazu, ein sauerstoffreduziertes Gasgemisch der Raumatmosphäre des umschlossenen Bereiches zuzuführen, um in der Raumatmosphäre des umschlossenen Bereiches die Sauerstoffkonzentration abzusenken (= Schnell- oder Erstabsenkung) oder die Sauerstoffkonzentration auf einem bereits abgesenkten Niveau zu halten. Zum anderen dient das Gasseparationssystem bei Bedarf zum Wiederbefüllen mindestens eines Druckgasbehälters des Druckgasspeichers. Dies ist beispielsweise dann erforderlich, wenn zumindest ein Teil des in dem Druckgasspeicher in komprimierter Form gespeicherten sauerstoffreduzierten Gasgemisches bzw. Inertgases zuvor in die Raumatmosphäre des umschlossenen Bereiches eingeleitet wurde, um beispielsweise dort die Sauerstoffkonzentration rasch auf ein bestimmtes Inertisierungsniveau abzusenken. Ein solches rasches Absenken durch "Einschießen" eines sauerstoffreduzierten Gasgemisches bzw. Inertgases in die Raumatmosphäre des umschlossenen Raumes ist insbesondere dann notwendig, wenn im Falle eines Brandes oder zum Zwecke einer Erstabsenkung die Sauerstoffkonzentration in dem umschlossenen Raum möglichst rasch gesenkt werden muss.
- Dadurch, dass mit Hilfe des Gasseparationssystems anschließend der Druckgasspeicher bzw. mindestens ein Druckgasbehälter des Druckgasspeichers wieder mit einem sauerstoffreduzierten Gasgemisch befüllt werden kann, ist es nicht mehr erforderlich, den Druckgasspeicher bzw. den mindestens einen Druckgasbehälter des Druckgasspeichers auszutauschen oder gar mit Hilfe einer externen Anlage wieder zu befüllen. Insbesondere eignet sich somit die erfindungsgemäße Lösung auch für umschlossene Bereiche, die nur schwer zugänglich sind, wie beispielsweise in abseits gelegenen Gebieten.
- Grundsätzlich kann/können der Druckgasspeicher bzw. der oder die Druckgasbehälter des Druckgasspeichers nun sogar in leerem Zustand transportiert und aufgestellt werden, was den Transport und die Installation erheblich vereinfacht. Der Druckgasspeicher bzw. der oder die Druckgasbehälter des Druckgasspeichers wird/werden dann vor Inbetriebnahme vor Ort mit Hilfe des Gasseparationssystems erstmalig mit einem sauerstoffreduzierten Gasgemisch befüllt.
- Um die Kapazität des Gasseparationssystems, d.h. die pro Zeiteinheit bereitstellbare Menge eines sauerstoffreduzierten Gasgemisches, optimieren und an die entsprechende Anwendung anpassen zu können, ist es von Vorteil, wenn dem Gasseparationssystem ein Kompressorsystem vorgeschaltet ist, über welches ein dem Gasseparationssystem zuzuführendes Anfangsgasgemisch entsprechend komprimiert wird. Je nach Betriebsart (VPSA oder PSA) liegt dabei der Grad der Komprimierung des Anfangsgasgemisches bei 1 bis 2 bar bzw. 8 bis 10 bar. Selbstverständlich sind aber auch andere Komprimierungen denkbar.
- Insbesondere ist das Gasseparationssystem ausgelegt, von dem zugeführten Anfangsgasgemisch mindestens einen Teil des in diesem Gasgemisch enthaltenen Sauerstoffs abzutrennen.
- In bevorzugter Weise ist das Gasseparationssystem ausgelegt, wahlweise in einer VPSA-Betriebsart oder in einer PSA-Betriebsart betrieben zu werden.
- Wie bereits angedeutet, ist unter dem hierin verwendeten Begriff "Anfangsgasgemisch" allgemein ein Gasgemisch zu verstehen, welches neben dem Bestandteil Sauerstoff insbesondere noch Stickstoff und gegebenenfalls noch weitere Gase, wie beispielsweise Edelgase aufweist. Als Anfangsgasgemisch kommt beispielsweise normale Umgebungsluft infrage, d.h. ein Gasgemisch, welches zu 21 Vol.-% aus Sauerstoff, 78 Vol.-% aus Stickstoff und zu 1 Vol.-% aus sonstigen Gasen besteht. Denkbar ist allerdings auch, dass als Anfangsgasgemisch ein Teil der in dem umschlossenen Bereich enthaltenen Raumluft verwendet wird, wobei diesem Raumluftanteil vorzugsweise noch Frischluft beigemischt ist.
- Unter einem in einer VPSA-Betriebsart betriebenen Gasseparationssystem ist allgemein eine nach dem Vakuum-Druckwechselabsorptions-Prinzip (engl.: vacuum pressure swing absorption - VPSA) arbeitende Anlage zur Bereitstellung von mit Stickstoff angereicherter Luft zu verstehen. Erfindungsgemäß kommt in der Sauerstoffreduzierungsanlage als Gasseparationssystem vorzugsweise eine derartige VPSA-Anlage zum Einsatz, die allerdings im Bedarfsfall in einer PSA-Betriebsart betrieben wird. Die Abkürzung "PSA" steht für "pressure swing absorption", was üblicherweise als Druckwechselabsorptionstechnik bezeichnet wird.
- Um die Betriebsart des Gasseparationssystems von VPSA auf PSA umschalten zu können, ist es in einer Weiterbildung der vorliegenden Erfindung vorgesehen, dass der Grad der von dem dem Gasseparationssystem vorgeschalteten Kompressorsystem bewirkten Komprimierung des Anfangsgasgemisches entsprechend erhöht wird. Insbesondere ist vorgesehen, dass dann, wenn die pro Zeiteinheit am Auslass des Gasseparationssystem bereitzustellende Menge eines sauerstoffreduzierten Gasgemisches erhöht werden muss, der Grad der Komprimierung erhöht wird, insbesondere auf einen Wert, der von der pro Zeiteinheit bereitzustellenden Menge des sauerstoffreduzierten Gasgemisches abhängt.
- Die Erhöhung der durch das Kompressorsystem durchgeführten Komprimierung des Anfangsgasgemisches erfolgt insbesondere in einem Brandfall, d.h. dann, wenn beispielsweise in der Raumatmosphäre des umschlossenen Bereiches eine Brandkenngröße detektiert wird, oder wenn aus einem anderen Grund kurzfristig der Sauerstoffgehalt in der Raumatmosphäre des umschlossenen Bereiches im Vergleich zu einem zuvor eingestellten bzw. gehaltenen Sauerstoffgehalt weiter zu reduzieren ist. Andererseits erfolgt die Erhöhung der durch das Kompressorsystem durchgeführten Komprimierung beispielsweise auch dann, wenn der Druckgasspeicher bzw. der oder die Druckgasbehälter des Druckgasspeichers mit einem sauerstoffreduzierten Gasgemisch wiederbefüllt werden muss/müssen.
- Grundsätzlich ist vorgesehen, dass das Gasseparationssystem mindestens einen Stickstoffgenerator oder mehrere parallel zueinander geschaltete Stickstoffgeneratoren aufweist. Bei dem mindestens einen Stickstoffgenerator handelt es sich beispielsweise um einen nach der PSA- oder VPSA-Technik betriebenen Stickstoffgenerator. Im Einzelnen weist ein auf der PSA/VPSA-Technik basierender Stickstoffgenerator mindestens ein Adsorberbehälter mit Adsorbermaterial auf, welches ausgelegt ist, Sauerstoffmoleküle zu adsorbieren, wenn ein sauerstoffenthaltenes Gas durch den Adsorberbehälter geleitet wird.
- Alternativ oder zusätzlich zu einem nach der PSA- oder VPSA-Technik betriebenen Stickstoffgenerator kann das Gasseparationssystem auch mindestens einen auf der Membran-Technik basierenden Stickstoffgenerator aufweisen. Bei einem solchen Stickstoffgenerator kommt üblicherweise ein Membransystem zum Einsatz, bei dem ausgenutzt wird, dass verschiedene Gase unterschiedlich schnell durch bestimmte Materialien diffundieren. Denkbar hierbei ist es, eine Hohlfasermembran mit einem auf die Außenfläche der Hohlfasermembran aufgebrachten Separationsmaterial zu verwenden, durch welches Sauerstoff sehr gut diffundieren kann, wohingegen Stickstoff für dieses Separationsmaterial nur eine geringe Diffusionsgeschwindigkeit aufweist. Wird eine derart präparierte Hohlfasermembran innen von Luft durchströmt, diffundiert der in der Luft enthaltene Sauerstoff schnell durch die Hohlfaserwandung nach außen, während der Stickstoff weitgehend im Faserinneren gehalten wird, so dass während des Durchgangs durch die Hohlfaser eine Aufkonzentration des Stickstoffs stattfindet.
- Gemäß Ausführungsformen der erfindungsgemäßen Sauerstoffreduzierungsanlage ist das Gasseparationssystem als ein mobiles System ausgebildet, welches bedarfsweise von der Sauerstoffreduzierungsanlage entfernbar ist.
- Gemäß Ausführungsformen der erfindungsgemäßen Sauerstoffreduzierungsanlage weist diese ferner ein dem Gasseparationssystem vorgeschaltetes Kompressorsystem auf zum Komprimieren eines dem Gasseparationssystem zuzuführenden Anfangsgasgemisches. Hierbei ist es denkbar, das dem Gasseparationssystem vorgeschaltete Kompressorsystem als ein mobiles System auszubilden, welches bedarfsweise von der Sauerstoffreduzierungsanlage und/oder dem Gasseparationssystem entfernbar ist.
- Gemäß Ausführungsformen der erfindungsgemäßen Sauerstoffreduzierungsanlage ist ein Kompressorsystem zwischen dem Auslass des Gasseparationssystems und dem Einlass des Druckgasspeichers vorgesehen zum bedarfsweisen Komprimieren des am Auslass des Gasseparationssystems bereitgestellten und dem DruckgasSpeicher bzw. dem Druckgasbehälter oder den Druckgasbehältern des Druckgasspeichers zuzuführenden sauerstoffreduzierten Gasgemisches. Auch in diesem Zusammenhang ist es denkbar das zwischen dem Auslass des Gasseparationssystems und dem Einlass des Druckgasspeichers vorgesehene Kompressorsystem als ein mobiles System auszubilden, welches bedarfsweise von der Sauerstoffreduzierungsanlage und/oder dem Gasseparationssystem entfernbar ist.
- Gemäß der erfindungsgemäßen Sauerstoffreduzierungsanlage ist ein Leitungssystem vorgesehen, über welches der Auslass des Gasseparationssystems wahlweise mit einem Einlass des Druckgasspeichers und/oder mit dem mindestens einen umschlossenen Bereich strömungsmäßig verbunden oder verbindbar ist. Das Leitungssystem kann dabei zumindest bereichsweise mit dem Leitungssystem übereinstimmen, über welches der Druckgasspeicher mit dem mindestens einen umschlossenen Bereich strömungsmäßig verbunden oder verbindbar ist. Alternativ oder zusätzlich hierzu kann das Leitungssystem, über welches der Auslass des Gasseparationssystems wahlweise mit einem Einlass des Druckgasspeichers und/oder mit dem mindestens einen umschlossenen Bereich strömungsmäßig verbunden oder verbindbar ist, zumindest bereichsweise als mobiles System ausgebildet sein, welches bedarfsweise von der Sauerstoffreduzierungsanlage und/oder dem Gasseparationssystem entfernbar ist.
- Gemäß Ausführungsformen der erfindungsgemäßen Sauerstoffreduzierungsanlage weist diese ferner ein Ventilsystem mit einer ersten Ventilanordnung auf, wobei die erste Ventilanordnung ausgebildet ist zum Ausbilden und/oder Trennen einer strömungsmäßigen Verbindung zwischen dem Auslass des Gasseparationssystems und dem Einlass des Druckgasspeichers.
- Gemäß Ausführungsformen der erfindungsgemäßen Sauerstoffreduzierungsanlage weist diese ferner ein Ventilsystem mit einer zweiten Ventilanordnung auf, wobei die zweite Ventilanordnung ausgebildet ist zum Ausbilden und/oder Trennen einer strömungsmäßigen Verbindung zwischen einem Auslass des Druckgasspeichers und dem mindestens einen umschlossenen Bereich.
- Gemäß Ausführungsformen der erfindungsgemäßen Sauerstoffreduzierungsanlage weist diese ferner ein Ventilsystem mit einer dritten Ventilanordnung auf, wobei die dritte Ventilanordnung ausgebildet ist zum Ausbilden und/oder Trennen einer strömungsmäßigen Verbindung zwischen dem Auslass des Gasseparationssystems und dem mindestens einen umschlossenen Bereich.
- Das Ventilsystem der zuvor genannten verschiedenen Ausführungsformen der erfindungsgemäßen Sauerstoffreduzierungsanlage kann zumindest teilweise als ein mobiles System ausgebildet sein, welches bedarfsweise von der Sauerstoffreduzierungsanlage und/oder dem Gasseparationssystem entfernbar ist.
- Gemäß Ausführungsformen der erfindungsgemäßen Sauerstoffreduzierungsanlage weist der Druckgasspeicher mindestens einen Einlass und mindestens einen Auslass auf, wobei der Einlass des Druckgasspeichers und der Auslass des Druckgasspeichers über ein Verbinderstück mit dem Inneren des Druckgasspeichers verbunden sind. Das Verbinderstück kann dabei als ein im Hinblick auf den mindestens einen Einlass und den mindestens einen Auslass gemeinsames Verbinderstück ausgeführt sein. Beispielsweise kann das Verbinderstück als T- oder Y-Stück ausgeführt sein. Alternativ oder zusätzlich dazu kann das Verbinderstück in einem Behälterventil des Druckgasspeichers ausgebildet sein. Beispielsweise könnte in diesem Fall ein Pilotanschluss des Behälterventils als Einlass des Druckgasspeichers dienen. Pilotanschlüsse werden normalerweise genutzt, um seriell mit einem Druckgasbehälter wiederum den nächsten auszulösen. Bei paralleler Auslösung entfällt ihre Funktion.
- Gemäß der erfindungsgemäßen Sauerstoffreduzierungsanlage weist diese ferner eine Steuereinrichtung auf zum vorzugsweise koordinierten Ansteuern von ansteuerbaren Komponenten der Sauerstoffreduzierungsanlage. Dabei ist die Steuereinrichtung ausgebildet, ein Ventilsystem der Sauerstoffreduzierungsanlage derart anzusteuern, dass der Auslass des Gasseparationssystems nur dann mit dem Einlass des Druckgasspeichers strömungsmäßig verbunden ist, wenn keine strömungsmäßige Verbindung zwischen dem Auslass des Druckgasspeichers und dem mindestens einen umschlossenen Bereich und/oder keine strömungsmäßige Verbindung zwischen dem Aus- lass des Gasseparationssystems und dem mindestens einen umschlossenen Bereich vorliegt.
- Gemäß der erfindungsgemäßen Sauerstoffreduzierungsanlage weist diese ferner eine Sensoreinheit auf zur Koordination der Bereitstellung des sauerstoffreduzierten Gasgemisches an dem Auslass des Gasseparationssystems, zur Koordination der Zuführung des an dem Auslass des Gasseparationssystems bereitgestellten sauerstoffreduzierten Gasgemisches zu dem Druckgasspeicher, zur Koordination der Zuführung des an dem Auslass des Gasseparationssystems bereitgestellten sauerstoffreduzierten Gasgemisches zu dem mindestens einen umschlossenen Bereich und/oder zur Koordination der Zuführung des in dem Druckgasspeicher gespeicherten sauerstoffreduzierten Gasgemisches bzw. Inertgases zu dem mindestens einen umschlossenen Bereich.
- Gemäß Ausführungsformen der erfindungsgemäßen Sauerstoffreduzierungsanlage weist die Sauerstoffreduzierungsanlage mindestens einen dem Druckgasspeicher zugeordneten Drucksensor auf zum bedarfsweisen oder kontinuierlichen Erfassen eines vorzugsweise statischen und/oder dynamischen Gasdruckes des in dem Druckgasspeicher gespeicherten sauerstoffreduzierten Gasgemisches bzw. Inertgases.
- Gemäß Ausführungsformen der erfindungsgemäßen Sauerstoffreduzierungsanlage weist diese mindestens einen dem mindestens einen umschlossenen Bereich zugeordneten Drucksensor auf zum bedarfsweisen oder kontinuierlichen Erfassen eines vorzugsweise statischen Gasdruckes in der Raumatmosphäre des umschlossenen Bereiches.
- Gemäß Ausführungsformen der erfindungsgemäßen Sauerstoffreduzierungsanlage weist diese mindestens einen Drucksensor auf zum Erfassen eines vorzugsweise dynamischen und/oder statischen Gasdruckes am Einlass des Druckgasspeichers, insbesondere beim Zuführen des am Auslass des Gasseparationssystems bereitgestellten Gasgemisches zu dem Druckgasspeicher.
- Gemäß Ausführungsformen der erfindungsgemäßen Sauerstoffreduzierungsanlage weist diese mindestens einen dem Druckgasspeicher zugeordneten Temperatursensor auf zum bedarfsweisen oder kontinuierlichen Erfassen einer Temperatur des in dem Druckgasspeicher gespeicherten sauerstoffreduzierten Gasgemisches bzw. Inertgases.
- Gemäß Ausführungsformen der erfindungsgemäßen Sauerstoffreduzierungsanlage weist diese mindestens einen dem Gasseparationssystem zugeordneten Sensor auf zum bedarfsweisen oder kontinuierlichen Erfassen einer Sauerstoffrestkonzentration in dem am Auslass des Gasseparationssystems bereitgestellten sauerstoffreduzierten Gasgemisches.
- Gemäß Ausführungsformen der erfindungsgemäßen Sauerstoffreduzierungsanlage weist das wenigstens eine Gasseparationssystem einen ersten Betriebsmodus, in welchem bedarfsweise ein sauerstoffreduziertes Gasgemisch zu dem Druckgasspeicher bzw. zu mindestens einem Druckgasbehälter des Druckgasspeichers zugeführt wird, und einen zweiten Betriebsmodus, in welchem bedarfsweise ein sauerstoffreduziertes Gasgemisch zu mindestens einem umschlossenen Bereich zugeführt wird, auf, wobei der erste und zweite Betriebsmodus vorzugsweise durch eine Steuereinrichtung und noch bevorzugter automatisch, insbesondere wahlweise automatisch, durch eine Steuereinrichtung einstellbar sind.
- Gemäß Ausführungsformen der erfindungsgemäßen Sauerstoffreduzierungsanlage ist dem wenigstens einen Gasseparationssystem ein vorgeschaltetes Kompressorsystem zugeordnet, wobei das vorgeschaltete Kompressorsystem einen ersten Betriebsmodus, in welchem bedarfsweise ein sauerstoffreduziertes Gasgemisch zu dem Druckgasspeicher bzw. zu mindestens einem Druckgasbehälter des Druckgasspeichers zugeführt wird, und einen zweiten Betriebsmodus, in welchem bedarfsweise ein sauerstoffreduziertes Gasgemisch zu mindestens einem umschlossenen Bereich zugeführt wird, aufweist, wobei der erste und zweite Betriebsmodus vorzugsweise durch eine Steuereinrichtung und noch bevorzugter automatisch, insbesondere wahlweise automatisch, durch eine Steuereinrichtung einstellbar sind.
- Gemäß Ausführungsformen der erfindungsgemäßen Sauerstoffreduzierungsanlage ist der Auslass des Gasseparationssystems über ein Ventil mit einer ersten Sammelleitung verbunden oder verbindbar. Insbesondere ist dabei vorgesehen, dass die erste Sammelleitung und/oder das Ventil als mobiles System ausgebildet sind/ist, welches bedarfsweise von der Sauerstoffreduzierungsanlage und/oder dem Gasseparationssystem entfernbar ist.
- Gemäß Ausführungsformen der erfindungsgemäßen Sauerstoffreduzierungsanlage weist der Druckgasspeicher eine Mehrzahl von räumlich voneinander getrennten, parallel zueinander geschalteten Druckgasbehältern mit mindestens einem, vorzugsweise jeweils einem Behälterventil auf. Denkbar hierbei ist es, dass für vorzugsweise jeden der Mehrzahl von Druckgasbehältern ein erster Leitungsabschnitt vorgesehen ist, über den das jeweilige Behälterventil des Druckgasbehälters mit einer ersten Sammelleitung strömungsmäßig verbunden ist. Das Behälterventil eines vorzugsweise jeden der Mehrzahl von Druckgasbehältern ist vorzugsweise jeweils über einen zweiten Leitungsabschnitt mit einer zweiten Sammelleitung strömungsmäßig verbunden. Denkbar in diesem Zusammenhang ist es insbesondere, wenn die zweite Sammelleitung über ein Ventil, insbesondere Bereichsventil, mit dem mindestens einen umschlossenen Bereich strömungsmäßig verbunden oder verbindbar ist. Vorzugsweise sind/ist die zweite Sammelleitung und/oder das Ventil als mobiles System ausgebildet, welches bedarfsweise von der Sauerstoffreduzierungsanlage und/oder dem Gasseparationssystem entfernbar ist.
- Gemäß Ausführungsformen der erfindungsgemäßen Sauerstoffreduzierungsanlage ist eine Steuereinrichtung vorgesehen, welche ausgebildet ist, vorzugsweise automatisch und noch bevorzugter wahlweise automatisch entsprechende der Sauerstoffreduzierungsanlage zugeordnete Ventilanordnungen derart koordiniert anzusteuern, dass der Ausgang des wenigstens einen Gasseparationssystems mit dem Einlass wenigstens eines Druckgasbehälters strömungsmäßig verbindbar ist, wenn eine strömungsmäßige Verbindung zwischen dem Auslass wenigstens eines weiteren Druckgasbehälters und dem mindestens einen umschlossenen Bereich vorliegt.
- Gemäß Ausführungsformen der erfindungsgemäßen Sauerstoffreduzierungsanlage ist eine Steuereinrichtung vorgesehen, welche ausgebildet ist, vorzugsweise automatisch und noch bevorzugter wahlweise automatisch entsprechende der Sauerstoffreduzierungsanlage zugeordnete Ventilanordnungen derart koordiniert anzusteuern, dass bei Detektion eines zuvor festgelegten oder festlegbaren Minimaldrucks und/oder bei Unterschreiten eines zuvor festgelegten oder festlegbaren Minimaldrucks in wenigstens einem der Druckgasbehälter selektiv eine strömungsmäßige Verbindung zwischen dem Einlass des wenigstens einen Druckgasbehälters und dem Auslass des Gasseparationssystems ausgebildet wird.
- Gemäß Ausführungsformen der erfindungsgemäßen Sauerstoffreduzierungsanlage ist mindestens einem Druckgasbehälter ein Rückflussverhinderer, insbesondere in Gestalt eines Rückschlagventils, zugeordnet zum Blockieren eines Gasflusses von einem zwischen dem Druckgasbehälter und dem umschlossenen Bereich verlaufenden Leitungssystem zu dem Druckgasbehälter.
- Gemäß Ausführungsformen der erfindungsgemäßen Sauerstoffreduzierungsanlage ist mindestens einem Druckgasbehälter ein Rückflussverhinderer, insbesondere in Gestalt eines Rückschlagventils, zugeordnet zum Blockieren eines Gasflusses von dem Druckgasbehälter zu einem zwischen dem Ausgang des wenigstens einen Gasseparationssystems und dem Druckgasbehälter verlaufenden Leitungssystem.
- Gemäß Ausführungsformen der erfindungsgemäßen Sauerstoffreduzierungsanlage weist mindestens einer der Mehrzahl von Druckgasbehältern ein Behälterventil mit einer vorzugsweise pneumatisch betätigbaren Schnellauslöseventilanordnung auf zum bedarfsweisen Ausbilden einer strömungsmäßigen Verbindung zwischen dem entsprechenden Druckgasbehälter und einem zwischen dem Druckgasbehälter und dem umschlossenen Bereich verlaufenden Leitungssystem. Denkbar in diesem Zusammenhang ist es, wenn die Ventilfunktion der Schnellauslöseventilanordnung bedarfsweise ausschaltbar ist, insbesondere dann, wenn der Auslass des Gasseparationssystems mit dem Einlass des Druckgasbehälters verbunden ist oder zu verbinden ist.
- Gemäß Ausführungsformen der erfindungsgemäßen Sauerstoffreduzierungsanlage weist das Gasseparationssystem einen ersten Gasseparator, beispielsweise in Gestalt eines Stickstoffgenerators, und mindestens einen weiteren, zweiten Gasseparator, beispielsweise ebenfalls in Gestalt eines Stickstoffgenerators, auf. Denkbar hierbei ist es, wenn der erste Gasseparator als stationär vorgesehener Gasseparator ausgeführt ist, wobei der mindestens eine zweite Gasseparator als mobiler Gasseparator ausgeführt ist. Alternativ hierzu ist es denkbar, wenn der erste und der mindestens eine zweite Gasseparator jeweils als stationär vorgesehene Gasseparatoren ausgeführt sind. Weiterhin ist es denkbar, wenn der erste und der mindestens eine zweite Gasseparator jeweils als mobile Gasseparatoren ausgeführt sind.
- Gemäß Ausführungsformen der erfindungsgemäßen Sauerstoffreduzierungsanlage ist eine Sensoreinrichtung vorgesehen zum Überwachen des Restsauerstoffgehalts des am Auslass des Gasseparationssystems bereitgestellten, sauerstoffreduzierten Gasgemisches. Denkbar hierbei ist es, wenn eine Steuereinrichtung vorgesehen ist, welche ausgebildet ist, das am Auslass des Gasseparationssystems bereitgestellte, sauerstoffreduzierte Gasgemisch nur dann dem Druckgasspeicher bzw. mindestens einem Druckgasbehälter des Druckgasspeichers zuzuführen, wenn der Restsauerstoffgehalt des am Auslass des Gasseparationssystems bereitgestellten, sauerstoffreduzierte Gasgemisches einen vorab festgelegten oder festlegbaren Schwellwert nicht überschreitet.
- Gemäß Ausführungsformen der erfindungsgemäßen Sauerstoffreduzierungsanlage ist die Stickstoffkonzentration des am Auslass des Gasseparationssystems bereitstellbaren, sauerstoffreduzierten Gasgemisches zwischen mindestens zwei vorab festgelegten oder festlegbaren Werten umschaltbar. Denkbar hierbei ist es, wenn das Gasseparationssystem ausgebildet ist, am Auslass des Gasseparationssystems ein sauerstoffreduziertes Gasgemisch mit einer ersten Stickstoffkonzentration bereitzustellen, wenn das am Auslass des Gasseparationssystems bereitgestellte sauerstoffreduzierte Gasgemisch dem mindestens einen umschlossenen Bereich zuzuführen ist, und am Auslass des Gasseparationssystems ein sauerstoffreduziertes Gasgemisch mit einer zweiten Stickstoffkonzentration bereitzustellen, wenn das am Auslass des Gasseparationssystems bereitgestellte sauerstoffreduzierte Gasgemisch dem Druckgasspeicher bzw. mindestens einem Druckgasbehälter des Druckgasspeichers zuzuführen ist. Insbesondere ist dabei die erste Stickstoffkonzentration niedriger als die zweite Stickstoffkonzentration. Beispielsweise beträgt die zweite Stickstoffkonzentration mindestens 99 Vol.-%.
- Gemäß einem weiteren Aspekt der vorliegenden Erfindung ist ein Kompressorsystem zwischen dem Auslass des Gasseparationssystems und dem Einlass des Druckgasspeichers vorgesehen, um bedarfsweise das am Auslass des Gasseparationssystems bereitgestellte und dem Druckgasspeicher bzw. mindestens einem Druckgasbehälter des Druckgasspeichers zuzuführende sauerstoffreduzierte Gasgemisch zu komprimieren. Eine derartige Komprimierung ist beispielsweise dann erforderlich, wenn der Druck des am Auslass des Gasseparationssystems bereitgestellten Gasgemisches nicht ausreicht, um die für die Lagerung des Gasgemisches in dem Druckgasspeicher gewünschte Komprimierung zu erreichen.
- Das Kompressorsystem, welches bedarfsweise vorgesehen ist, um das am Auslass des Gasseparationssystems bereitgestellte und dem Druckgasspeicher bzw. mindestens einem Druckgasbehälter des Druckgasspeichers zuzuführende sauerstoffreduzierte Gasgemisch entsprechend weiter zu komprimieren, ist vorzugsweise als ein mobiles System ausgeführt, welches bedarfsweise und insbesondere dann, wenn eine Befüllung des Druckgasspeichers bzw. mindestens eines Druckgasbehälters des Druckgasspeichers nicht erforderlich ist bzw. nicht durchgeführt wird, auch gänzlich von der Sauerstoffreduzierungsanlage entfernt werden kann.
- In diesem Zusammenhang wäre beispielsweise denkbar, dass das als mobiles System ausgeführte Kompressorsystem auf einer Transportpalette oder dergleichen mit einem Flurfördergerät, z.B. Hubwagen oder Gabelstaplern, beweg- und/oder verladebaren Konstruktion montiert oder montierbar ist, um ein möglichst einfaches Entfernen des Kompressors von der Sauerstoffreduzierungsanlage zu ermöglichen. Da in der Praxis häufig eine Befüllung des Druckgasspeichers nur gelegentlich erforderlich ist, erlaubt es die Ausführung des Kompressorsystems als mobiles System, dass dieses Kompressorsystem bei unterschiedlichen, ggf. auch entfernt voneinander angeordneten Sauerstoffreduzierungsanlagen eingesetzt wird, um dort bedarfsweise das einem zu befüllenden Druckgasspeicher zuzuführende sauerstoffreduzierte Gasgemisch entsprechend zu komprimieren.
- Hierbei ist zu betonen, dass gemäß einem Erfindungsgedanken zum Wiederbefüllen des Druckgasspeichers das sauerstoffreduzierte Gasgemisch insbesondere von einem Gasseparationssystem bereitgestellt wird, wobei es sich bei dem Druckgasspeicher insbesondere um eine Druckgasflasche oder eine Druckgasflaschenbatterie handelt. Des Weiteren ist es gleichfalls möglich, dass der Druckgasspeicher eine beliebige Außenform unter Berücksichtigung der räumlichen Bedingungen vor Ort aufweist und somit eine optimale Ausnutzung des zur Verfügung stehenden Raumvolumens gewährleistet ist.
- Selbstverständlich ist es in diesem Zusammenhang auch denkbar und von Vorteil, wenn auch das Gasseparationssystem oder nur das Gasseparationssystem als mobiles System ausgeführt ist, welches bedarfsweise von der Sauerstoffreduzierungsanlage (örtlich) entfernt werden kann.
- Wie bereits im Zusammenhang mit dem Kompressorsystem ausgeführt, wird hierin unter dem Begriff "mobiles System" insbesondere eine Komponente verstanden, welche derart in der Sauerstoffreduzierungsanlage integriert ist, dass diese Komponente ohne größeren Aufwand von der Anlage entfernt werden kann. Insbesondere bietet es sich hierbei an, die Komponente derart auszuführen, dass sie mit einem Flurfördergerät oder dergleichen bewegt werden kann.
- In einer bevorzugten Realisierung der erfindungsgemäßen Sauerstoffreduzierungsanlage weist diese ein Ventilsystem mit einer ersten, einer zweiten und einer dritten Ventilanordnung auf. Die erste Ventilanordnung ist dabei ausgebildet, zwischen dem Auslass des Gasseparationssystems und dem Einlass des Druckgasspeichers bedarfsweise eine strömungsmäßige Verbindung auszubilden bzw. zu trennen. Die zweite Ventilanordnung des Ventilsystems ist ausgebildet, um zwischen dem Auslass des Druckgasspeichers und dem mindestens einen umschlossenen Bereich bedarfsweise eine strömungsmäßige Verbindung auszubilden bzw. zu trennen, während die dritte Ventilanordnung ausgebildet ist, um bedarfsweise eine strömungsmäßige Verbindung zwischen dem Auslass des Gasseparationssystems und dem mindestens einen umschlossenen Bereich auszubilden bzw. zu trennen.
- In einer besonders leicht zu realisierenden aber dennoch effektiven Weise ist dabei vorzugsweise vorgesehen, dass der Einlass des Druckgasspeichers und der Auslass des Druckgasspeichers über ein vorzugsweise gemeinsames Verbinderstück, insbesondere in Gestalt eines T- oder Y-Stückes, mit dem Inneren des Druckgasspeichers verbunden sind.
- Zum koordinierten Ansteuern der einzelnen Ventilanordnungen des Ventilsystems weist die erfindungsgemäße Sauerstoffreduzierungsanlage vorzugsweise eine Steuereinrichtung auf. Diese Steuereinrichtung ist insbesondere ausgebildet, die einzelnen Ventilanordnungen des Ventilsystems derart anzusteuern, dass der Auslass des Gasseparationssystems nur dann mit dem Einlass des Druckgasspeichers bzw. mit dem Einlass mindestens eines Druckgasbehälters des Druckgasspeichers strömungsmäßig verbunden ist, wenn keine strömungsmäßige Verbindung zwischen dem Auslass des Druckgasspeichers und dem mindestens einen umschlossenen Bereich vorliegt und/oder wenn keine strömungsmäßige Verbindung zwischen dem Auslass des Gasseparationssystems und dem mindestens einen umschlossenen Bereich vorliegt. Selbstverständlich ist es in diesem Zusammenhang aber auch denkbar, eine andere Priorität zu setzen.
- In einigen Ausführungsformen können auch zwei oder sogar drei getrennte Steuereinrichtungen vorgesehen sein: eine zum Herstellen bzw. Trennen der Verbindung zwischen dem Auslass des Gasseparationssystems und dem Druckgasspeicher bzw. mindestens einem Druckgasbehälter des Druckgasspeichers (Wiederbefüll-Steuerung) sowie eine oder zwei weitere zum Herstellen bzw. Trennen der Verbindungen zwischen dem Auslass des Druckgasspeichers und dem umschlossenen Raum (Steuerung der Erst- bzw. Schnellabsenkung und Vollinertisierung) und zwischen dem Auslass des Gasseparationssystems und dem umschlossenen Raum (Steuerung der Grundinertisierung bzw. Halten einer Sauerstoffkonzentration im umschlossenen Raum).
- Gemäß einem weiteren Aspekt der erfindungsgemäßen Sauerstoffreduzierungsanlage ist vorgesehen, dass der Steuereinrichtung eine Sensoreinheit zugeordnet ist. Vorzugsweise ist die Sensoreinheit mit mindestens einem Drucksensor und/oder mindestens einem Temperatursensor ausgebildet. Insbesondere ist vorgesehen, dass mit dem Drucksensor und/oder dem Temperatursensor der Zustand, insbesondere der Füllzustand bzw. Füllgrad, des Druckgasspeichers bzw. mindestens eines Druckgasbehälters des Druckgasspeichers messbar ist. Bei der Wiederbefüllung mit sauerstoffreduziertem Gasgemisch kann eine Temperaturerhöhung im Druckgasspeicher bzw. in mindestens einem Druckgasbehälter des Druckgasspeichers auftreten, woraus infolge einer anschließenden Temperaturabnahme nach der Wiederbefüllung und einer damit einhergehender Druckabnahme eine unvollständige Befüllung des Druckgasspeichers mit sauerstoffreduziertem Gasgemisch resultiert.
- Vorteilhafterweise ist es anhand des mindestens einen Drucksensors und/oder des mindestens einen Temperatursensors, insbesondere vorgesehen in und/oder an dem Druckgasspeicher, möglich, temperaturabhängige Druckbedingungen z.B. bei der vorzugsweise automatischen Wiederbefüllung des Druckgasspeichers bzw. mindestens eines Druckgasbehälters des Druckgasspeichers mit sauerstoffreduziertem Gasgemisch durch die Steuereinrichtung zu berücksichtigen. Diesbezüglich ist es ebenfalls vorstellbar, dass bei einer temperaturabhängigen Druckerhöhung in dem Druckgasspeicher bzw. in mindestens einem Druckgasbehälter des Druckgasspeichers die Steuereinrichtung das Ablassen von sauerstoffreduziertem Gasgemisch aus dem Druckgasspeicher steuert, so dass einer Beschädigung des Druckgasspeichers vorgebeugt wird.
- In einer bevorzugten Form der erfindungsgemäßen Sauerstoffreduzierungsanlage weist das wenigstens eine Gasseparationssystem und/oder das vorgeschaltete Kompressorsystem einen ersten Betriebsmodus und einen zweiten Betriebsmodus auf, um bedarfsweise sauerstoffreduziertes Gasgemisch dem Druckgasspeicher bzw. mindestens einem Druckgasbehälter des Druckgasspeichers und/oder dem wenigstens einen umschlossenen Bereich zuzuführen. Vorzugsweise ist es weiterhin vorstellbar, pro Betriebsmodus jeweils ein eigenständiges Gasseparationssystem vorzusehen. Somit sind der erste und zweite Betriebsmodus jeweils einzeln oder beide Betriebsmodi gleichzeitig mittels eines eigenen Gasseparationssystems ausführbar. Das Gasseparationssystem bzw. der Betriebsmodus des wenigstens einen Gasseparationssystems und/oder des vorgeschalteten Kompressorsystems ist hierbei vorzugsweise durch die Steuereinrichtung, insbesondere automatisch, steuerbar. Diesbezüglich ist zu beachten, dass die Befüllung des Druckgasspeichers bzw. mindestens eines Druckgasbehälters des Druckgasspeichers mit sauerstoffreduziertem Gasgemisch üblicherweise mit einer höheren Stickstoff-Konzentration des sauerstoffreduzierten Gasgemisches erfolgt, als es für das sauerstoffreduzierte Gasgemisch, welches dem umschlossenen Bereich zugeführt wird, notwendig ist.
- Auf diese Weise kann das im ersten Betriebsmodus des Gasseparationssystems erzeugte, sauerstoffreduzierte Gasgemisch mit hoher Stickstoff-Konzentration, vorzugsweise mit einer Stickstoff-Konzentration von 99,5 Vol.-% für die Wiederbefüllung des Druckgasspeichers eingesetzt werden. Optional kann dieses im ersten Betriebsmodus des Gasseparationssystems erzeugte, sauerstoffreduzierte Gasgemisch gleichzeitig zur bedarfsweisen Versorgung des umschlossenen Bereiches mit sauerstoffreduziertem Gasgemisch, welches zu diesem Zweck auf eine hinreichende Stickstoff-Konzentration, insbesondere eine Stickstoff-Konzentration von 95 Vol.-%, verdünnbar ist, eingesetzt werden. Weiterhin bietet die Steuereinrichtung die Möglichkeit das Gasseparationssystem in einem zweiten Betriebsmodus zu betreiben, wobei sauerstoffreduziertes Gasgemisch mit einer hinreichenden Stickstoff-Konzentration, vorzugsweise einer Stickstoff-Konzentration von 95 Vol-%, für die Zuleitung in den umschlossenen Bereich zur Verfügung gestellt wird.
- So ist es vorstellbar, dass bei der Wiederbefüllung des Druckgasspeichers mit einer hohen Stickstoff-Konzentration ein Teil des generierten sauerstoffreduzierten Gasgemisches über einen Bypass dem umschlossenen Bereich zugeführt wird. Demnach kann beispielsweise die strömungsmäßige Verbindung zwischen dem Ausgang des Gasseparationssystems und dem umschlossenen Bereich in Verbindung mit der dritten Ventilanordnung als Bypass eingesetzt werden. Hierbei umfasst der Bypass vorzugsweise eine zweckmäßige Blende, um die Stickstoff-Konzentration des in den umschlossenen Bereich einzuleitenden sauerstoffreduzierten Gasgemisches auf ein hinreichendes Niveau, beispielsweise durch die Vermischung mit Anfangsgasgemisch, zu reduzieren. Durch die vorteilhafte Steuerung des Gasseparationssystems, vorzugsweise automatisch durch die Steuereinrichtung, kann das Gasseparationssystem effizient betrieben und das sauerstoffreduzierte Gasgemisch in Abhängigkeit von der zur Verfügung gestellten Konzentration optimal eingesetzt werden.
- Im Weiteren ist es bei Einsatz von zwei Gasseparationssystemen möglich, ein Gasseparationssystem in einem ersten Betriebsmodus zur Wiederbefüllung der Druckgasspeicher einzusetzen und insbesondere parallel mittels des anderen Gasseparationssystems in einem zweiten Betriebsmodus, sauerstoffreduziertes Gasgemisch, welches eine zweckmäßige, hinreichende Stickstoffkonzentration aufweist, einem umschlossenen Bereich zuzuführen. Im Sinne der vorliegenden Erfindung kann hierbei bedarfsweise für mehrere Gasseparationssysteme ein gemeinsames oder jeweils ein vorgeschaltetes Kompressorsystem vorgesehen sein.
- Gemäß einem weiteren Aspekt der erfindungsgemäßen Sauerstoffreduzierungsanlage ist vorgesehen, dass der Druckgasspeicher eine Mehrzahl von räumlich voneinander getrennten, parallel zueinander geschalteten Druckgasbehältern mit mindestens einem, vorzugsweise jeweils einem Behälterventil aufweist. Zusätzlich sind eine erste sowie eine zweite Sammelleitung vorgesehen. Dabei ist der Auslass des Gasseparationssystems über ein Ventil mit der ersten Sammelleitung verbunden oder verbindbar, während für vorzugsweise jeden der Mehrzahl von Druckgasbehältern ein erster Leitungsabschnitt vorgesehen ist, über den das jeweilige Behälterventil des einen oder mehrerer Druckgasbehälter mit der ersten Sammelleitung strömungsmäßig verbunden ist. Das Behälterventil eines vorzugsweise jeden der Mehrzahl von Druckgasbehältern ist ferner jeweils über einen zweiten Leitungsabschnitt mit der bereits genannten zweiten Sammelleitung strömungsmäßig verbunden. Die zweite Sammelleitung selber ist über ein Ventil, insbesondere Bereichsventil, mit dem mindestens einen umschlossenen Bereich strömungsmäßig verbunden oder verbindbar.
- Bei dieser Ausführungsform bildet das Ventil, über welches der Auslass des Gasseparationssystems mit der ersten Sammelleitung verbunden oder verbindbar ist, die zuvor genannte erste Ventilanordnung aus. Andererseits ist das Ventil, über welches die zweite Sammelleitung mit dem mindestens einen umschlossenen Bereich strömungsmäßig verbunden oder verbindbar ist, ein Teil der zweiten Ventilanordnung, wenn die Sauerstoffreduzierungsanlage mehreren umschlossenen Bereichen zugeordnet ist. Wenn hingegen die Sauerstoffreduzierungsanlage nur einem einzigen umschlossenen Bereich zugeordnet ist, bildet das Ventil, über welches die zweite Sammelleitung mit dem mindestens einen umschlossenen Bereich strömungsmäßig verbunden oder verbindbar ist, die zweite Ventilanordnung aus.
- Des Weiteren kann vorgesehen sein, dass mehrere Druckgasbehälter in Form von Druckgasflaschen oder mit beliebiger geometrischer Außenform beispielsweise über flexible Schlauchverbindungen oder starre Verbindungen, wie z.B. Rohrverbindungen, strömungsmäßig miteinander verbunden sind, wobei pro Zusammenschluss mehrerer Druckgasbehälter zu einer Einheit ein gemeinsames Behälterventil vorgesehen ist. Insbesondere bei Druckgasbehältern mit beliebiger und an die jeweiligen räumlichen Bedingungen angepassten Außenform, ergibt sich auf diese Weise die Möglichkeit zur optimalen Ausnutzung des individuell verfügbaren Raumvolumens, wobei die Anzahl zu steuernder Behälterventile bedarfsweise reduzierbar ist.
- Die erfindungsgemäße Sauerstoffreduzierungsanlage eignet sich insbesondere, um bei mehreren räumlich voneinander getrennten Bereichen den Sauerstoffgehalt in der Raumatmosphäre zu reduzieren bzw. auf einem reduzierten Wert zu halten. Von daher ist gemäß einer Weiterbildung der vorliegenden Erfindung die Sauerstoffreduzierungsanlage einer Mehrzahl von räumlich voneinander getrennten Bereichen zugeordnet, wobei die bereits genannte zweite Ventilanordnung für jeden der Mehrzahl von Bereichen ein zugeordnetes Ventil (insbesondere Bereichsventil) aufweist, über welches die zweite Sammelleitung mit dem entsprechenden Bereich strömungsmäßig verbunden oder verbindbar ist, um bedarfsweise ein sauerstoffreduziertes Gasgemisch bzw. Inertgas diesem Bereich zuzuführen.
- Für eine weitere bevorzugte Form der erfindungsgemäßen Sauerstoffreduzierungsanlage ist vorgesehen, dass die Steuereinrichtung die einzelnen Ventilanordnungen derart koordiniert steuert, dass der Ausgang des wenigstens einen Gasseparationssystems mit dem Einlass wenigstens eines Druckgasbehälters strömungsmäßig verbindbar ist, wenn der Auslass wenigstens eines weiteren, anderen Druckgasbehälters mit dem mindestens einen umschlossenen Bereich strömungsmäßig verbunden ist. Folglich ist die Steuereinrichtung, insbesondere in Verbindung mit der Sensoreinheit, dazu ausgelegt, selektiv Druckgasbehälter mit sauerstoffreduziertem Gasgemisch zu befüllen während dem wenigstens einen umschlossenen Bereich sauerstoffreduziertes Gasgemisch aus weiteren Druckgasbehältern zuführbar ist.
- Vorteilhafterweise kann hierdurch eine ressourcenfreundliche und zeitoptimierte Wiederbefüllung der Druckgasbehälter mit sauerstoffreduziertem Gasgemisch sichergestellt werden, während gleichzeitig eine Konzentration bzw. ein Konzentrationsregelbereich von sauerstoffreduziertem Gasgemisch in dem umschlossenen Bereich gehalten werden kann. Des Weiteren ist durch die selektive Befüllung und Steuerung der Druckgasbehälter durch die Steuereinrichtung gleichfalls eine verbesserte Ausfallsicherheit der Sauerstoffreduzierungsanlage gegeben.
- In einer bevorzugten Realisierung der erfindungsgemäßen Sauerstoffreduzierungsanlage ist die Steuereinrichtung derart ausgebildet, dass bei Detektion eines zuvor bestimmbaren Minimaldrucks und/oder Unterschreiten eines zuvor bestimmbaren Minimaldrucks in wenigstens einem der Mehrzahl von Druckgasbehältern bzw. dem Druckgasspeicher selektiv eine strömungsmäßige Verbindung zwischen dem Auslass des Gasseparationssystems und dem betroffenen Druckgasbehälter bzw. dem Druckgasspeicher vorliegt bzw. herstellbar ist. Der Minimaldruck ist frei wählbar und dient dazu, die wenigstens teilweise oder vollständige Entleerung eines Druckgasbehälters zu kennzeichnen. So kann die Steuereinrichtung einen benutzerdefinierten Status bzw. Schwellwert zur Wiederbefüllung eines Druckgasbehälters bzw. des Druckgasspeichers anhand des Minimaldrucks ermitteln und gegebenenfalls eine entsprechende Wiederbefüllung einleiten. In der Folge ist eine ressourcenschonende Wiederbefüllung der Druckgasbehälter bzw. des Druckgasspeichers sichergestellt. Des Weiteren ist es auf diese Weise möglich, Leckagen z.B. des Druckgasspeichers festzustellen, wenn die Steuereinrichtung einen Minimaldruck bzw. dessen Unterschreitung in wenigstens einem der Druckgasbehälter anhand der Sensoreinheit erfasst und eine Wiederbefüllung des Druckgasbehälters mit sauerstoffreduziertem Gasgemisch durch die Steuereinrichtung vorzugsweise automatisch startet.
- Die Erfindung ist nicht nur auf eine Sauerstoffreduzierungsanlage beschränkt, sondern betrifft auch ein Verfahren zum Betreiben einer Sauerstoffreduzierungsanlage, insbesondere einer Sauerstoffreduzierungsanlage der zuvor beschriebenen erfindungsgemäßen Art. Bei dem Verfahren ist vorgesehen, dass zunächst in einen Druckgasspeicher ein sauerstoffreduziertes Gasgemisch oder Inertgas in komprimierter Form gespeichert wird. Zum raschen Reduzieren des Sauerstoffgehalts in der Raumatmosphäre eines umschlossenen Bereiches wird dann zumindest ein Teil des in dem Druckgasspeicher bzw. in mindestens einem Druckgasbehälter des Druckgasspeichers in komprimierter Form gespeicherten Gasgemisches bzw. Inertgas dem umschlossenen Bereich zugeführt und zwar indem der Druckgasspeicher bzw. mindestens ein Druckgasbehälter des Druckgasspeichers mit dem umschlossenen Bereich strömungsmäßig verbunden wird. Um einen reduzierten Sauerstoffgehalt in der Raumatmosphäre des umschlossenen Bereiches zu halten und/oder um den Sauerstoffgehalt in der Raumatmosphäre des umschlossenen Bereiches weiter zu reduzieren, wird ein an einem Auslass eines Gasseparationssystems bereitgestelltes, sauerstoffreduziertes Gasgemisch in geregelter Weise dem umschlossenen Bereich zugeführt, und zwar indem der Auslass des Gasseparationssystems mit dem umschlossenen Bereich strömungsmäßig verbunden wird.
- Bei dem erfindungsgemäßen Betriebsverfahren ist insbesondere vorgesehen, dass nach der Erstabsenkung oder einer Schnellabsenkung des Sauerstoffgehaltes in dem umschlossenen Bereich durch das Zuführen des in dem Druckgasspeicher komprimierten Gasgemisches bzw. Inertgases zumindest teilweise eine Wiederbefüllung des Druckgasspeichers bzw. mindestens eines Druckgasbehälters des Druckgasspeichers stattfindet, und zwar indem der Auslass des Gasseparationssystems mit dem Druckgasspeicher bzw. mit dem mindestens einen Druckgasbehälter des Druckgasspeichers strömungsmäßig verbunden wird.
- In einer bevorzugten Realisierung des erfindungsgemäßen Verfahrens ist vorgesehen, dass bei der Erstabsenkung oder der Schnellabsenkung des Sauerstoffgehaltes in dem umschlossenen Bereich derart zumindest ein Teil des in dem Druckgasspeicher bzw. in dem mindestens einen Druckgasbehälter des Druckgasspeichers in komprimierter Form gespeicherten Gasgemisches oder Inertgases dem umschlossenen Bereich zugeführt wird, dass die Sauerstoffkonzentration in dem umschlossenen Bereich einen insbesondere in Abhängigkeit von der Brandlast des umschlossenen Bereiches vorab festgelegten oder festlegbaren ersten Wert nicht unterschreitet und einen ebenfalls vorab festgelegten oder festlegbaren zweiten Wert nicht überschreitet, wobei der zweite Wert kleiner als der Wert der Sauerstoffkonzentration in der normalen Atmosphäre und größer als der erste Wert ist. Insbesondere ist es in diesem Zusammenhang denkbar, dass bei dem im Anschluss an die Erstabsenkung bzw. Schnellabsenkung stattfindenden Haltefluten das an dem Auslass des Gasseparationssystems bereitgestellte, sauerstoffreduzierte Gasgemisch in geregelter Weise derart dem umschlossenen Bereich zugeführt wird, dass die Sauerstoffkonzentration in dem umschlossenen Bereich den insbesondere in Abhängigkeit von der Brandlast des umschlossenen Bereiches vorab festgelegten oder festlegbaren ersten Wert nicht unterschreitet und den vorab festgelegten oder festlegbaren zweiten Wert nicht überschreitet.
- Vorzugsweise entsprechen hier die ersten und zweiten vorab festgelegten oder festlegbaren Werte der Sauerstoffkonzentration unteren und oberen Grenzwerten eines Grundinertisierungsniveaus des umschlossenen Bereiches.
- Gemäß einem weiteren Aspekt des erfindungsgemäßen Verfahrens ist vorgesehen, dass bei dem Haltefluten nach der Erstabsenkung bzw. Schnellabsenkung das an dem Auslass des Gasseparationssystems bereitgestellte, sauerstoffreduzierte Gasgemisch in geregelter Weise nur dann dem umschlossenen Bereich zugeführt wird, wenn während oder nach der Erstabsenkung bzw. Schnellabsenkung vorzugsweise automatisch, insbesondere mit Hilfe von mindestens einem Brandmelder, und/oder manuell, insbesondere durch Betätigung eines entsprechenden Schalters, verifiziert wird, dass in dem umschlossenen Bereich kein Brand vorliegt.
- In einer bevorzugten Realisierung des erfindungsgemäßen Verfahrens ist vorgesehen, dass automatisch, insbesondere mit Hilfe von mindestens einem Brandmelder, und/oder manuell, insbesondere durch Betätigung eines entsprechenden Schalters, verifiziert wird, dass nach der Erstabsenkung bzw. Schnellabsenkung ein in dem umschlossenen Bereich ausgebrochenes Feuer nicht oder nicht hinreichend unterdrückt wurde. Hierbei ist insbesondere vorgesehen, dass nach einer Verifikation, dass ein in dem umschlossenen Bereich ausgebrochenes Feuer nicht oder nicht hinreichend unterdrückt wurde, der Sauerstoffgehalt in der Raumatmosphäre des umschlossenen Bereiches weiter reduziert wird, und zwar indem zumindest ein Teil des in dem Druckgasspeicher bzw. in mindestens einem Druckgasbehälter des Druckgasspeichers in komprimierter Form gespeicherten Gasgemisches oder Inertgases dem umschlossenen Bereich zugeführt, und zwar indem der Druckgasspeicher bzw. der mindestens eine Druckgasbehälter des Druckgasspeichers mit dem umschlossenen Bereich strömungsmäßig verbunden wird.
- Insbesondere ist es in diesem Zusammenhang denkbar, dass nach einer Verifikation, dass ein in dem umschlossenen Bereich ausgebrochenes Feuer nicht oder nicht hinreichend unterdrückt wurde, der Sauerstoffgehalt in der Raumatmosphäre des umschlossenen Bereiches so lange weiter reduziert wird, bis die Sauerstoffkonzentration in dem umschlossenen Bereich eine vorab festgelegte oder festlegbare Zielkonzentration erreicht, welche einer Stickstoffkonzentration entspricht, die mindestens gleich groß wie eine von der Brandlast des umschlossenen Raumes abhängige Löschgaskonzentration ist. Die vorab festgelegte oder festlegbare Sauerstoff-Zielkonzentration in dem umschlossenen Bereich entspricht dabei in bevorzugter Weise einem Vollinertisierungsniveau.
- Alternativ oder zusätzlich ist es in diesem Zusammenhang denkbar, dass nach dem weiteren Reduzieren des Sauerstoffgehalts in der Raumatmosphäre des umschlossenen Bereiches die vorab festgelegte oder festlegbare Sauerstoff-Zielkonzentration in dem umschlossenen Bereich aufrechterhalten wird (Halteflutung), und zwar indem ein an dem Auslass des Gasseparationssystems bereitgestelltes, sauerstoffreduziertes Gasgemisch in geregelter Weise dem umschlossenen Bereich zugeführt wird, und zwar indem der Auslass des Gasseparationssystems mit dem umschlossenen Bereich strömungsmäßig verbunden wird. Hierbei findet in bevorzugter Weise während dieser Halteflutung zumindest teilweise eine Wiederbefüllung des Druckgasspeichers bzw. mindestens eines Druckgasbehälters des Druckgasspeichers statt, und zwar indem der Auslass des Gasseparationssystems mit dem Druckgasspeicher bzw. mit dem mindestens einen Druckgasbehälter des Druckgasspeichers strömungsmäßig verbunden wird.
- Gemäß einem weiteren Aspekt des erfindungsgemäßen Verfahrens ist vorgesehen, dass vorzugsweise kontinuierlich oder zu vorgegebenen Zeiten oder Ereignissen der umschlossene Bereich im Hinblick auf das Auftreten mindestens einer Brandkenngröße überwacht wird. In diesem Zusammenhang ist es denkbar, dass zumindest die Erst- bzw. Schnellabsenkung vorzugsweise automatisch initiiert wird, sobald mindestens eine Brandkenngröße erfasst wird.
- Gemäß einem weiteren Aspekt der vorliegenden Erfindung ist eine Steuereinrichtung vorgesehen, welche insbesondere ausgebildet ist, das Füllen des Druckgasspeichers bzw. mindestens eines Druckgasbehälters des Druckgasspeichers zu koordinieren bzw. regelnd zu überwachen. Die wenigstens teilweise Wiederbefüllung des Druckgasspeichers bzw. des mindestens einen Druckgasbehälters des Druckgasspeichers kann insbesondere auch erfolgen, während parallel der reduzierte Sauerstoffgehalt in dem umschlossenen Bereich gehalten und/oder der Sauerstoffgehalt in dem umschlossenen Bereich weiter reduziert wird. Dabei liegt diesem Erfindungsaspekt die Erkenntnis zugrunde, dass beim Füllen des Druckgasspeichers, insbesondere wenn dieser in Gestalt einer Druckgasflaschenbatterie ausgeführt ist, verschiedene Bedingungen erfüllt werden müssen, um die einzelnen Druckgasflaschen der Flaschenbatterie richtig und sicher mit dem von dem Gasseparationssystem bereitgestellten Gas zu füllen.
- Nur als Beispiel sei in diesem Zusammenhang genannt, dass es verschiedene Flaschenfülldrücke für Druckgasflaschen gibt. Wenn eine Druckgasflasche mit dem falschen Druck gefüllt wird, wird die Flasche nicht ganz gefüllt, oder es entsteht ein Überdruck, der die Druckgasflasche beschädigen kann (beispielsweise kann dann eine Überdruckscheibe der Flasche zerbrechen).
- Nachfolgend werden exemplarische Ausführungsformen der erfindungsgemäßen Sauerstoffreduzierungsanlage anhand der beiliegenden Zeichnungen näher beschrieben.
- Es zeigen:
- FIG. 1
- schematisch eine erste exemplarische Ausführungsform der erfindungsgemäßen Sauerstoffreduzierungsanlage;
- FIG. 2
- schematisch eine zweite exemplarische Ausführungsform der erfindungsgemäßen Sauerstoffreduzierungsanlage;
- FIG. 3
- schematisch eine Behälterventilanordnung, über welche bei den exemplarischen Ausführungsformen die jeweiligen Druckgasbehälter mit der ersten und zweiten Sammelleitung der Sauerstoffreduzierungsanlage verbunden bzw. verbindbar sind;
- FIG. 4
- schematisch eine dritte exemplarische Ausführungsform der erfindungsgemäßen Sauerstoffreduzierungsanlage;
- FIG. 5a
- schematisch ein Blockschaltbild zum Veranschaulichen verschiedener beispielhafter Verbindungen einer Steuereinrichtung einer exemplarischen Ausführungsform der erfindungsgemäßen Sauerstoffreduzierungsanlage mit Komponenten der Sauerstoffreduzierungsanlage;
- FIG. 5b
- ebenfalls schematisch ein Blockschaltbild zum Veranschaulichen verschiedener beispielhafter Verbindungen einer Steuereinrichtung einer exemplarischen Ausführungsform der erfinderungsgemäßen Sauerstoffreduzierungsanlage mit gruppierten Komponenten der Sauerstoffreduzierungsanlage; und
- FIG. 6
- schematisch ein Ablaufdiagramm einer exemplarischen Steuersequenz zum Steuern bzw. Betreiben einer Sauerstoffreduzierungsanlage gemäß einer exemplarischen Ausführungsform der Erfindung.
- Die vorliegende Erfindung beruht auf dem Problem, dass nach dem Auslösen einer herkömmlichen Sauerstoffreduzierungsanlage, d.h. wenn das sauerstoffreduzierte Gasgemisch oder Inertgas, das in komprimierter Form in einem Druckgasspeicher gespeichert wird, für eine Schnell- oder Erstabsenkung in einen umschlossenen Raum geleitet wurde, üblicherweise die dann geleerten Druckgasspeicher auszutauschen sind. In vielen Fällen kann jedoch ein Austausch der Druckgasspeicher nur mit erhöhtem Aufwand realisiert werden, da die Druckgasspeicher einer Sauerstoffreduzierungsanlage oft nicht frei zugänglich sind. Dieser Umstand führt unter anderem auch dazu, dass die laufenden Betriebskosten einer Sauerstoffreduzierungsanlage oftmals relativ hoch sind. Zudem kann während eines Austauschs des Druckgasspeichers der Brandschutz nicht oder nur unvollständig gewährleistet werden, wenn kein Reserve-Druckgasspeicher vorgehalten wird.
- Angesichts dieser Probleme ist es die Aufgabe der vorliegenden Erfindung, eine Sauerstoffreduzierungsanlage anzugeben, deren laufende Betriebskosten reduziert werden können, ohne dass die Wirksamkeit der Sauerstoffreduzierungsanlage beeinträchtigt wird.
- Dementsprechend wird eine Sauerstoffreduzierungsanlage vorgeschlagen, welche wenigstens ein Gasseparationssystem zum bedarfsweisen Bereitstellen eines sauerstoffreduzierten Gasgemisches an einem Auslass des Gasseparationssystems, und einen Druckgasspeicher, insbesondere in Gestalt einer oder mehrerer Druckgasbehälter, aufweist zum Speichern eines sauerstoffreduzierten Gasgemisches oder Inertgases in komprimierter Form. Der Druckgasspeicher ist über ein Leitungssystem mit mindestens einem umschlossenen Bereich strömungsmäßig verbunden oder verbindbar zum bedarfsweisen Zuführen von mindestens einem Teil des in dem Druckgasspeicher gespeicherten Gasgemisches bzw. Inertgases zu dem mindestens einen umschlossenen Bereich. Dabei ist vorgesehen, dass der Auslass des Gasseparationssystems wahlweise und/oder bedarfsweise mit einem Einlass des Druckgasspeichers und/oder mit dem mindestens einen umschlossenen Bereich strömungsmäßig verbunden oder verbindbar ist zum bedarfsweisen Zuführen des am Auslass des Gasseparationssystems bereitgestellten Gasgemisches zu dem Druckgasspeicher und/oder zu dem mindestens einen umschlossenen Bereich.
- Gemäß Realisierungen der Sauerstoffreduzierungsanlage ist mindestens eine Steuereinrichtung vorgesehen, um zumindest teilweise automatisch und insbesondere wahlweise automatisch die strömungsmäßige Verbindung zwischen dem Auslass des Gasseparationssystems und dem Einlass des Druckgasspeichers und/oder dem mindestens einen umschlossenen Bereich herzustellen.
- Die mindestens eine Steuereinrichtung ist vorzugsweise eine kombinierte Hardware / Software-Vorrichtung. Eingangssignale, wie Sensormessungen oder Benutzerkonfigurationseingaben, können von der mindestens einen Steuereinrichtung verarbeitet und mit einer Steuerungssoftware berechnet werden, z.B. WAGNER OxyControl®. Die Steuereinrichtung kann eine programmierbare Logiksteuerung (SPS) umfassen, wie sie als S7 von der Siemens AG, München, oder als Typ 750 von WAGO Kontakttechnik GmbH, Minden, erhältlich ist.
- Gemäß Ausführungsformen der erfindungsgemäßen Sauerstoffreduzierungsanlage ist die mindestens eine Steuereinrichtung konfiguriert, um Sensordaten zu empfangen, um Informationen bereitzustellen, z.B. durch Anzeige oder Abgabe von Status- oder Alarmdaten, zur Betätigung eines Verdichter- bzw. Kompressorsystems und des Gasseparationssystems und zur Betätigung der zur Sauerstoffreduzierungsanlage gehörenden Ventilanordnungen.
- In einer Ausführungsform umfassen die Ventilanordnungen sowohl elektromagnetische Steuerventile als auch pneumatische Bereichsventile. Die Steuereinrichtung ist dazu ausgebildet, elektrische Betätigungssignale zur Betätigung der elektromagnetischen Steuerventile zu erzeugen und abzugeben. Die Steuerventile sind mit einer Steuergasquelle, z.B. einer Pilotgasflasche oder Steuerflasche, strömungsmäßig verbunden oder verbindbar. Sobald die Steuerventile betätigt werden, strömt Steuergas aus der Pilotgasflasche oder Steuerflasche aus und betätigt die pneumatischen Bereichsventile nach Bedarf.
- In einer weiteren Ausführungsform ist als sekundäre Steuereinrichtung eine zusätzliche Brandmelderzentrale vorgesehen. Die Brandmelderzentrale ist so konfiguriert, dass sie Brandmeldedaten von entsprechenden Brandmeldern empfängt, Feueralarmdaten verarbeitet und einen Brandalarm signalisiert. Eine beispielhafte Brandmelderzentrale kann von der Labor Strauss Sicherungsanlagenbau GmbH, Wien, Österreich bezogen werden. Sowohl die Steuereinrichtung als auch die Brandmelderzentrale können so konfiguriert sein, dass sie im Falle von möglicherweise gefährlichen Zuständen, z.B. Rauch, Feuer oder kritischen Sauerstoffkonzentrationen, ansprechen.
- Gemäß einem weiteren Aspekt der erfindungsgemäßen Sauerstoffreduzierungsanlage ist der Steuereinrichtung eine Sensoreinheit zugeordnet. Vorzugsweise weist die Sensoreinheit mindestens einen Drucksensor und/oder mindestens einen Temperatursensor auf. Insbesondere messen der Drucksensor und/oder der Temperatursensor den Zustand, insbesondere den Füllstand bzw. den Füllgrad des Druckgasspeichers. Beim Wiederbefüllen des Druckgasspeichers mit einem sauerstoffreduzierten Gasgemisch kann sich die Temperatur im Druckgasspeicher erhöhen, was zu einer unvollständigen Wiederbefüllung des Druckgasspeichers führt und damit auch zu einer späteren Druckabsenkung.
- In bevorzugter Weise können mit Hilfe des mindestens einen Drucksensors und/oder des mindestens einen Temperatursensors, insbesondere in und/oder an dem Druckgasspeicher, temperaturabhängige Druckverhältnisse in dem Druckgasspeicher erfasst und der Steuereinrichtung mitgeteilt werden, so dass die Wiederbefüllung des Druckgasspeichers mit sauerstoffreduziertem Gasgemisch unter Berücksichtigung der temperaturabhängigen Druckverhältnisse erfolgt. In dieser Hinsicht ist es auch denkbar, dass die Steuereinrichtung als Reaktion auf eine temperaturabhängige Druckerhöhung die Abgabe von sauerstoffreduziertem Gasgemisch aus dem Druckgasspeicher steuert bzw. regelt und so eine Beschädigung des Druckgasspeichers verhindert.
- In einer Ausführungsform der Sauerstoffreduzierungsanlage weist das mindestens eine Gasseparationssystem und/oder ein dem Gasseparationssystem vorgeschaltetes Kompressorsystem einen ersten Betriebsmodus und einen zweiten Betriebsmodus auf zum Zuführen des sauerstoffreduzierten Gasgemisches zu dem Druckgasspeicher und/oder dem mindestens einen umschlossenen Bereich. Vorzugsweise ist jedem Betriebsmodus ein unabhängiges Gasseparationssystem zugeordnet. Auf diese Weise können der erste und der zweite Betriebsmodus einzeln oder gleichzeitig mittels unabhängiger Gasseparationssysteme betrieben werden. Hierzu werden das Gasseparationssystem oder die Betriebsart des mindestens einen Gasseparationssystems und/oder eines dem Gasseparationssystem vorgeschalteten Kompressorsystems vorzugsweise insbesondere automatisch von der Steuereinrichtung gesteuert. In dieser Hinsicht ist anzumerken, dass das Wiederbefüllen des Druckgasspeichers mit einem sauerstoffreduzierten Gasgemisch typischerweise mit einer höheren Stickstoffkonzentration bewirkt wird, als für die Zuführung zu dem umschlossenen Bereich erforderlich ist.
- Auf diese Weise kann das bei einem ersten Betriebsmodus des Gasseparationssystems mit hoher Stickstoffkonzentration, vorzugsweise mit einer Stickstoffkonzentration von 99,5 Vol.-%, hergestellte sauerstoffreduzierte Gasgemisch zum bedarfsweisen Wiederbefüllen des Druckgasspeichers verwendet werden. Optional kann dieses bei einem ersten Betriebsmodus des Gasseparationssystems hergestellte Gasgemisch dazu genutzt werden, um dem umschlossenen Bereich gleichzeitig ein sauerstoffreduziertes Gasgemisch bereitzustellen, wobei das sauerstoffreduzierte Gasgemisch dann auf eine Stickstoffkonzentration von beispielsweise 95 Vol.-% verdünnt wird.
- Ferner bietet die Steuervorrichtung die Möglichkeit, das Gasseparationssystem in einem zweiten Betriebsmodus zu betreiben, bei dem ein sauerstoffreduziertes Gasgemisch mit einer wirksamen Stickstoffkonzentration, vorzugsweise einer Stickstoffkonzentration von 95 Vol.-%, bereitgestellt wird, welches dem umschlossenen Bereich zugeführt werden kann.
- So ist es beispielsweise denkbar, dass beim Wiederbefüllen des Druckgasspeichers mit hoher Stickstoffkonzentration ein Teil des erzeugten sauerstoffreduzierten Gasgemisches über einen Bypass dem umschlossenen Bereich zugeführt wird. Beispielsweise kann die strömungsmäßige Verbindung zwischen dem Auslass des Gasseparationssystems und dem umschlossenen Bereich als Bypass in Verbindung mit einer Ventilanordnung verwendet werden. Zu diesem Zweck umfasst der Bypass vorzugsweise eine geeignete Blende zum Reduzieren der Stickstoffkonzentration des dem umschlossenen Bereich zuzuführenden sauerstoffreduzierten Gasgemischs auf ein wirksames Niveau, oder z.B. eine Mischkammer, in der das sauerstoffreduzierte Gasgemisch mit einem Anfangsgasgemisch vermischt wird. Durch die vorteilhafte Steuerung des Gasseparationssystems, vorzugsweise automatisch durch die Steuereinrichtung, kann das Gasseparationssystem effizient betrieben werden und das sauerstoffreduzierte Gasgemisch kann entsprechend der vorgesehenen Konzentration optimal genutzt werden.
- Weiterhin ist es durch die Anwendung von zwei Gasseparationssystemen möglich, in einer ersten Betriebsart ein erstes Gasseparationssystem zum Wiederbefüllen des Druckgasspeichers zu betreiben und vorzugsweise das andere Gasseparationssystem in einer zweiten Betriebsart parallel zu betreiben, um den umschlossenen Bereich mit einem sauerstoffreduzierten Gasgemisch in einer wirksamen Stickstoffkonzentration zu versorgen. Es ist denkbar, für jedes der Gasseparationssysteme entweder ein gemeinsames oder ein einzelnes vorgeschaltetes Kompressorsystem vorzusehen.
- Gemäß einem weiteren Aspekt der Sauerstoffreduzierungsanlage ist eine Anlage vorgesehen, in der der Druckgasspeicher mehrere räumlich voneinander getrennte Druckgasbehälter aufweist, die parallel zueinander und vorzugsweise jeweils mit mindestens einem Behälterventil verbunden sind. Zusätzlich sind eine erste und eine zweite Sammelleitung vorgesehen.
- Dabei ist der Auslass des Gasseparationssystems über ein Ventil mit der ersten Sammelleitung verbunden oder mit dieser verbindbar, während für vorzugsweise jeden der mehreren Druckgasbehälter ein erster Leitungsabschnitt vorgesehen ist, über den das jeweilige Behälterventil strömungsmäßig mit der ersten Sammelleitung verbunden ist. Das Behälterventil von vorzugsweise jeweils einem der Mehrzahl von Druckgasbehältern ist jeweils ferner über einen zweiten Leitungsabschnitt mit der bereits erwähnten zweiten Sammelleitung verbunden. Die zweite Sammelleitung selbst ist über ein Ventil, insbesondere ein Bereichsventil, strömungsmäßig mit dem mindestens einen umschlossenen Bereich verbunden oder verbindbar.
- Bei dieser Ausführungsform bildet das Ventil, mit dem der Auslass des Gasseparationssystems verbunden ist oder mit der ersten Sammelleitung verbindbar ist, die zuvor erwähnte erste Ventilanordnung. Andererseits ist das Ventil, durch das die zweite Sammelleitung mit dem mindestens einen umschlossenen Bereich verbunden oder strömungsverbunden werden kann, ein Teil der zweiten Ventilanordnung, wenn die Sauerstoffreduzierungsanlage mehreren geschlossenen Bereichen zugeordnet ist. Ist hingegen die Sauerstoffreduzierungsanlage nur einem einzigen umschlossenen Bereich zugeordnet, so bildet das Ventil, über das die zweite Sammelleitung mit dem mindestens einen umschlossenen Bereich strömungsmäßig verbunden oder verbindbar ist, die zweite Ventilanordnung.
- Nachfolgend werden unter Bezugnahme auf die beiliegenden Zeichnungen exemplarische Ausführungsformen der Erfindung beschrieben.
- Die in
FIG. 1 schematisch dargestellte erste exemplarische Ausführungsform der erfindungsgemäßen Sauerstoffreduzierungsanlage 100 zeichnet sich insbesondere dadurch aus, dass diese ein Gasseparationssystem 102 und zusätzlich hierzu einen Druckgasspeicher 105 aufweist. Das Gasseparationssystem 102 und der Druckgasspeicher 105 bilden zusammen die "Inertgasquelle" der Sauerstoffreduzierungsanlage 100. - Dem Gasseparationssystem 102 ist ein Kompressorsystem 101 vorgeschaltet, um das dem Gasseparationssystem 102 zuzuführende Anfangsgasgemisch entsprechend zu komprimieren. Durch eine entsprechende Variation von Druck und Volumenstrom des dem Gasseparationssystem 102 zugeführten Anfangsgasgemisches lässt sich das Gasseparationssystem 102 auf eine geforderte Stickstoffkonzentration und nötige Menge an sauerstoffreduziertem Gas einstellen.
- An dieser Stelle ist jedoch zu betonen, dass es nicht zwangsläufig erforderlich ist, dem Gasseparationssystem 102 ein entsprechendes Kompressorsystem 101 vorzuschalten.
- Der Auslass des Gasseparationssystems 102, d.h. der Ausgang des Gasseparationssystems 102, an welchem das sauerstoffreduzierte Gasgemisch bzw. mit Stickstoff angereicherte Gasgemisch bereitgestellt wird, ist über ein erstes Leitungssystem mit einem umschlossenen Raum 107 strömungsmäßig verbunden bzw. verbindbar und über ein zusätzliches, zweites Leitungssystem mit dem bereits genannten Druckgasspeicher 105 verbunden bzw. verbindbar. Hierzu ist eine erste Ventilanordnung 104 in dem zweiten Leitungssystem vorgesehen, d.h. in dem Leitungssystem, welches den Auslass des Gasseparationssystems 102 mit dem Druckgasspeicher 105 verbindet. Eine weitere Ventilanordnung 109 ist in dem Leitungssystem vorgesehen, welches den Auslass des Gasseparationssystems 102 mit dem umschlossenen Raum 107 strömungsmäßig verbindet. Noch eine Ventilanordnung 106 ist in einem Leitungssystem angeordnet, welches den Druckgasspeicher 105 mit dem umschlossenen Bereich 107 verbindet. Auf diese Weise kann bei Bedarf der Druckgasspeicher 105 strömungsmäßig mit dem umschlossenen Bereich 107 verbunden werden.
- Der erfindungsgemäßen Sauerstoffreduzierungsanlage 100 ist vorzugsweise eine Steuereinrichtung 10 zugeordnet, um die einzelnen Ventilanordnungen 104, 106 und 109 koordiniert ansteuern zu können. Dabei ist der Steuereinrichtung 10 vorzugsweise ferner eine Sensoreinheit mit mindestens einem Drucksensor und/oder mindestens einem Temperatursensor zugeordnet, die insbesondere in und/oder an dem Druckgasspeicher vorgesehen sind. Der Übersichtlichkeit halber wird auf die Darstellung der Sensoreinheit in den
FIG. 1 bis 4 verzichtet. - Im Einzelnen ist bei der dargestellten exemplarischen Ausführungsform vorgesehen, dass die Steuereinrichtung 10 ausgebildet ist, die einzelnen Ventilanordnungen 104, 106 und 109 derart anzusteuern, dass der Auslass des Gasseparationssystems 102 mit dem Einlass des Druckgasspeichers 105 vorzugsweise nur dann strömungsmäßig verbunden bzw. verbindbar ist, wenn keine strömungsmäßige Verbindung zwischen dem Auslass des Druckgasspeichers 105 und dem mindestens einen umschlossenen Bereich 107 vorliegt, d.h. wenn die dritte Ventilanordnung 106 geschlossen ist. Darüber hinaus ist die Steuereinrichtung 10 derart ausgebildet, dass vorzugsweise nur dann der Auslass des Gasseparationssystems 102 über die erste Ventilanordnung 104 mit dem Druckgasspeicher 105 strömungsmäßig verbunden bzw. verbindbar ist, wenn keine strömungsmäßige Verbindung zwischen dem Auslass des Gasseparationssystems 102 und dem umschlossenen Bereich 107 vorliegt, also dann, wenn die zweite Ventilanordnung 109 geschlossen ist.
- Alternativ ist es gleichfalls möglich, die erfindungsgemäße Sauerstoffreduzierungsanlage 100, insbesondere die Steuereinrichtung 10, derart vorzusehen, dass der Auslass des Gasseparationssystems 102 mit dem Einlass des Druckgasspeichers 105 über die erste Ventilanordnung 104 und dem umschlossenen Bereich 107 über die zweite Ventilanordnung 109 strömungsmäßig bedarfsweise gleichzeitig verbindbar ist.
- Bei der in
FIG. 1 schematisch dargestellten exemplarischen Ausführungsform der erfindungsgemäßen Sauerstoffreduzierungsanlage 100 ist ein weiteres Kompressorsystem 103 vorgesehen, welches in dem Leitungssystem angeordnet ist, das den Auslass des Gasseparationssystems 102 mit dem Druckgasbehälter 105 verbindet. Mit Hilfe dieses weiteren Kompressorsystems 103 kann bedarfsweise das am Auslass des Gasseparationssystems 102 bereitgestellte, sauerstoffreduzierte Gasgemisch weiter komprimiert werden, damit dieses dann in der gewünschten komprimierten Form in dem Druckgasbehälter 105 gespeichert werden kann. Kommt als Druckgasbehälter eine Druckgasflasche oder Flaschenbatterie zum Einsatz, ist es von Vorteil, wenn das weitere Kompressorsystem 103 das am Auslass des Gasseparationssystems 102 bereitgestellte, sauerstoffreduzierte Gasgemisch auf bis zu 300 bar komprimiert. - Die in
FIG. 2 schematisch dargestellte Sauerstoffreduzierungsanlage 100 unterscheidet sich von der inFIG. 1 schematisch dargestellten Ausführungsform insbesondere darin, dass die Sauerstoffreduzierungsanlage 100 gemäß der inFIG. 2 dargestellten Ausführungsform nicht nur einem einzigen umschlossenen Bereich 107, sondern einer Mehrzahl von umschlossenen Bereichen 107a, 107b zugeordnet ist. Die Sauerstoffreduzierungsanlage 100 ist somit als sogenannte Mehrbereichsanlage ausgeführt. - Ein weiterer Unterschied zu der in
FIG. 1 dargestellten Ausführungsform liegt darin, dass bei der inFIG. 2 schematisch dargestellten Sauerstoffreduzierungsanlage 100 der Druckgasspeicher 105 eine Mehrzahl von räumlich voneinander getrennten, parallel zueinander geschalteten Druckgasbehältern 105a, 105b, 105c, 105d aufweist. Diese Druckgasbehälter sind beispielsweise handelsübliche Hochdruckflaschen (300 bar-Flaschen). - Die einzelnen Druckgasbehälter 105a bis 105d sind parallel zueinander geschaltet, um bedarfsweise das in diesen Druckgasbehältern 105a bis 105d in komprimierter Form gespeicherte Gasgemisch möglichst rasch dem bzw. den umschlossenen Bereichen 107a, 107b zuführen zu können.
- Für die Parallelschaltung der Druckgasbehälter 105a bis 105d kommt bei der in
FIG. 2 schematisch dargestellten Ausführungsform eine erste Sammelleitung 110 sowie eine zweite Sammelleitung 111 zum Einsatz. Die erste Sammelleitung 110 ist strömungsmäßig über die erste Ventilanordnung 104 mit dem Auslass des Gasseparationssystems 102 verbindbar. - Wie auch bei der in
FIG. 1 schematisch dargestellten Ausführungsform kommt bei der inFIG. 2 gezeigten Sauerstoffreduzierungsanlage 100 eine weitere Ventilanordnung zum Einsatz, um bedarfsweise den Auslass des Gasseparationssystems 102 mit dem ersten umschlossenen Bereich 107a und/oder dem zweiten umschlossenen Bereich 107b zu verbinden. Im Unterschied zu der inFIG. 1 schematisch dargestellten Ausführungsform hingegen weist diese Ventilanordnung insgesamt zwei Ventile 109a und 109b auf, die jeweils als Bereichsventil ausgebildet und einem der entsprechenden umschlossenen Bereiche 107a, 107b zugeordnet sind. - Die bereits genannte zweite Sammelleitung 111 ist ebenfalls über entsprechende Bereichsventile 106a, 106b mit den entsprechenden umschlossenen Bereichen 107a, 107b strömungsmäßig verbindbar. Diese Ventile 106a, 106b sind vorzugsweise ebenfalls als Bereichsventile ausgebildet.
- Nachfolgend wird die Parallelschaltung der einzelnen Druckgasbehälter 105a bis 105d auch unter Bezugnahme auf die schematische Darstellung in
FIG. 3 näher beschrieben. - Im Einzelnen ist bei der in den Zeichnungen schematisch dargestellten Ausführungsform vorgesehen, dass jeder Druckgasbehälter 105a bis 105d mit einem entsprechenden Behälterventil 108 (vgl.
FIG. 3 ) versehen ist. Jedes Behälterventil 108 der Druckgasbehälter 105a bis 105d ist über einen ersten Leitungsabschnitt einerseits mit der ersten Sammelleitung 110 und über einen zweiten Leitungsabschnitt andererseits mit der zweiten Sammelleitung 111 strömungsmäßig verbunden. - Zu diesem Zweck ist jedem Behälterventil 108 der Druckgasbehälter 105a bis 105d ein Verbinderstück 113, insbesondere in Gestalt eines T- oder Y-Stückes, zugeordnet, über welches der entsprechende erste Leitungsabschnitt einerseits und der entsprechende zweite Leitungsabschnitt andererseits mit dem entsprechenden Behälterventil 108 bzw. dem Inneren des Druckgasbehälters 105a bis 105d strömungsmäßig verbunden sind.
- In bevorzugter Weise sind die Behälterventile 108 der Druckgasbehälter 105a bis 105d jeweils als Schnellauslöseventilanordnung, insbesondere als pneumatisch betätigbare Schnellauslöseventilanordnung ausgeführt, um bedarfsweise eine strömungsmäßige Verbindung zwischen dem entsprechenden Druckgasbehälter 105a bis 105d und der zweiten Sammelleitung auszubilden. Hierbei ist es von Vorteil, wenn die Ventilfunktion der Schnellauslöseventilanordnung bedarfsweise auch ausgeschaltet werden kann, und zwar insbesondere dann, wenn der Auslass des Gasseparationssystems 102 mit dem Einlass des entsprechenden Druckgasbehälters 105a bis 105d zum Zwecke einer Wiederbefüllung verbunden bzw. zu verbinden ist.
- Wie in
FIG. 3 schematisch angedeutet, ist es ferner denkbar, wenn zwischen dem Behälterventil 108 der entsprechenden Druckgasbehälter 105a bis 105d und der ersten und/oder der zweiten Sammelleitung 111, und insbesondere dem ersten und/oder zweiten Leitungsabschnitt, wenigstens ein Rückflussverhinderer 112 vorgesehen ist, um einen Gasfluss von der zweiten Sammelleitung 111 zurück zu den Druckgasbehältern 105a bis 105d und/oder von den Druckgasbehältern 105a bis 105d zu der ersten Sammelleitung 110 zu blockieren. GemäßFIG. 3 können die zwei Rückflussverhinderer 112 unmittelbar an einem Verbinderstück 113, insbesondere einem T-Stück, vorgesehen und strömungsmäßig mit dem Behälterventil 108 des jeweiligen Druckgasbehälters 105a bis 105d verbunden sein. In der Folge sind der Einlass des Druckgasspeichers und der Auslass des Druckgasspeichers über ein vorzugsweise gemeinsames Verbinderstück 113 mit dem Inneren des Druckgasspeichers verbunden. Auf diese Weise ist grundsätzlich sichergestellt, dass beim Auslösen der Schnellauslöseventilanordnungen kein Rückfluss von der zweiten Sammelleitung 111 in einen der Druckgasbehälter 105a bis 105d erfolgen kann, wenn beispielsweise in einem der Druckgasbehälter 105a bis 105d ein Vergleich zu den anderen Druckgasbehältern niedrigerer Druck vorliegt. - Die in
FIG. 4 schematisch dargestellte Ausführungsform unterscheidet sich von der Ausführungsform inFIG. 2 insbesondere durch weitere Druckgasbehälter 105e bis 105f, die über ein weiteres Ventil der ersten Ventilanordnung 104 strömungsmäßig mit dem Ausgang des Gasseparationssystems verbindbar sind. Hierbei ist die Steuereinrichtung im Sinne der vorliegenden Erfindung dazu ausgelegt, mehrere Ventile der ersten Ventilanordnung 104 entsprechend zu steuern. - Ebenso wie für die Druckgasbehälter 105a bis 105d in
FIG. 2 , sind für die inFIG. 4 gezeigten, weiteren Druckgasbehälter 105e bis 105f eine weitere erste Sammelleitung 110 und eine weitere zweite Sammelleitung 111 vorgesehen. Auch ist jedem der weiteren Druckgasbehälter 105e bis 105f ein Behälterventil 108 mit einem Verbinderstück 113, insbesondere in Gestalt eines T- oder Y-Stückes, zugeordnet, über welches der entsprechende erste Leitungsabschnitt einerseits und der entsprechende zweite Leitungsabschnitt andererseits mit dem jeweiligen Behälterventil 108 bzw. dem Inneren der weiteren Druckgasbehälter 105e bis 105f strömungsmäßig verbindbar ist. - Die weitere zweite Sammelleitung 111 ist ebenfalls über entsprechende Bereichsventile 106c, 106d mit den entsprechenden umschlossenen Bereichen 107a, 107b strömungsmäßig verbindbar. Diese Ventile 106c, 106d sind vorzugsweise ebenfalls als Bereichsventile ausgebildet.
- Anhand der in
FIG. 4 schematisch dargestellten Ausführungsform der vorliegenden Erfindung ist es vorteilhafterweise möglich, dass die weiteren Druckgasbehälter 105e bis 105g und die Druckgasbehälter 105a bis 105d vorzugsweise unabhängig voneinander, gesteuert bzw. geregelt durch die Steuereinrichtung 10, einsetzbar sind. Insbesondere ist die Wiederbefüllung z.B. der weiteren Druckgasspeicher 105e bis 105g nach einer Schnellabsenkung und/oder Erstabsenkung durchführbar, während gleichzeitig die Druckgasspeicher 105a bis 105d mit den umschlossenen Bereichen 107a, 107b strömungsmäßig verbunden sind, um einen reduzierten Sauerstoffgehalt in den umschlossenen Bereichen 107a, 107b zu halten oder weiter zu reduzieren. - Selbstverständlich können auch die Druckgasbehälter 105a bis 105d mit sauerstoffreduziertem Gasgemisch aus dem Gasseparationssystem 102 wiederbefüllt werden, wobei parallel die weiteren Druckgasbehälter 105e bis 105g mit den umschlossenen Bereichen 107a, 107b strömungsmäßig verbunden sind. Weiterhin ist der Einsatz weiterer Druckgasbehälter 105e bis 105g nicht auf die in
FIG. 4 dargestellte Anzahl von Druckgasbehältern beschränkt, sondern kann bedarfsweise durch weitere Druckgasbehälter bzw. weitere, unabhängig voneinander steuerbare Zusammenschlüsse von mehreren Druckgasbehältern ergänzt werden. - Mit der in
FIG. 4 gezeigten Ausführungsform ist vorteilhafterweise auch eine mehrstufige Inertisierung möglich. Bei einer mehrstufigen Inertisierung wird im Falle eines Brandes mithilfe der Druckgasbehälter 105a bis 105d die Sauerstoffkonzentration zunächst auf ein Grundinertisierungsniveau abgesenkt und dieses Niveau wird beispielsweise durch die Einleitung eines von dem Gasseparationssystem 102 produzierten, sauerstoffreduzierten Gasgemischs in den umschlossenen Bereich 107 gehalten. Nach Ablauf einer zuvor festlegbaren oder festgelegten Zeitspanne wird beispielsweise mittels Brandmeldern oder Sichtprüfung erneut geprüft, ob noch ein Brand vorliegt. Liegt kein Brand mehr vor, wird das Grundinertisierungsniveau zur Vermeidung einer Rückzündung für eine weitere festlegbare oder festgelegte Zeitspanne gehalten. Liegt jedoch weiterhin ein Brand vor, wird mithilfe der weiteren Druckgasbehälter 105e bis 105g die Sauerstoffkonzentration auf ein Vollinertisierungsniveau abgesenkt und auf diesem Niveau mithilfe des Gasseparationssystems 102 gehalten. - Insbesondere ist vorgesehen, dass nach der Erstabsenkung oder einer Schnellabsenkung des Sauerstoffgehaltes in dem umschlossenen Bereich 107a, 107b durch das Zuführen des in dem Druckgasspeicher 105 bzw. des in mindestens einem Druckgasbehälter 105a-g des Druckgasspeichers 105 komprimierten Gasgemisches bzw. Inertgases zumindest teilweise eine Wiederbefüllung des Druckgasspeichers 105 bzw. des mindestens einen Druckgasbehälters 105a-g des Druckgasspeichers 105 stattfindet, und zwar indem der Auslass des Gasseparationssystems 102 mit dem Druckgasspeicher 105 bzw. mit dem mindestens einen Druckgasbehälter 105a-g des Druckgasspeichers 105 strömungsmäßig verbunden wird.
- In einer bevorzugten Realisierung ist vorgesehen, dass bei der Erstabsenkung oder der Schnellabsenkung des Sauerstoffgehaltes in dem umschlossenen Bereich 107a, 107b derart zumindest ein Teil des in dem Druckgasspeicher 105 bzw. des in mindestens einem Druckgasbehälter 105a-g des Druckgasspeichers 105 in komprimierter Form gespeicherten Gasgemisches oder Inertgases dem umschlossenen Bereich 107a, 107b zugeführt wird, dass die Sauerstoffkonzentration in dem umschlossenen Bereich 107a, 107b einen insbesondere in Abhängigkeit von der Brandlast des umschlossenen Bereiches 107a, 107b vorab festgelegten oder festlegbaren ersten Wert nicht unterschreitet und einen ebenfalls vorab festgelegten oder festlegbaren zweiten Wert nicht überschreitet, wobei der zweite Wert kleiner als der Wert der Sauerstoffkonzentration in der normalen Atmosphäre und größer als der erste Wert ist. Insbesondere ist es in diesem Zusammenhang denkbar, dass bei dem im Anschluss an die Erstabsenkung bzw. Schnellabsenkung stattfindenden Haltefluten das an dem Auslass des Gasseparationssystems 102 bereitgestellte, sauerstoffreduzierte Gasgemisch in geregelter Weise derart dem umschlossenen Bereich 107a, 107b zugeführt wird, dass die Sauerstoffkonzentration in dem umschlossenen Bereich 107a, 107b den insbesondere in Abhängigkeit von der Brandlast des umschlossenen Bereiches 107a, 107b vorab festgelegten oder festlegbaren ersten Wert nicht unterschreitet und den ebenfalls vorab festgelegten oder festlegbaren zweiten Wert nicht überschreitet.
- Vorzugsweise entsprechen hier die ersten und zweiten vorab festgelegten oder festlegbaren Werte der Sauerstoffkonzentration unteren und oberen Grenzwerten eines Grundinertisierungsniveaus des umschlossenen Bereiches.
- Gemäß einem weiteren Aspekt ist vorgesehen, dass bei dem Haltefluten nach der Erstabsenkung bzw. Schnellabsenkung das an dem Auslass des Gasseparationssystems 102 bereitgestellte, sauerstoffreduzierte Gasgemisch in geregelter Weise nur dann dem umschlossenen Bereich 107a, 107b zugeführt wird, wenn während oder nach der Erstabsenkung bzw. Schnellabsenkung vorzugsweise automatisch, insbesondere mit Hilfe von mindestens einem Brandmelder 118, und/oder manuell, insbesondere durch Betätigung eines entsprechenden Schalters, verifiziert wird, dass in dem umschlossenen Bereich 107a, 107b kein Brand vorliegt.
- In einer bevorzugten Realisierung ist vorgesehen, dass automatisch, insbesondere mit Hilfe von mindestens einem Brandmelder 118, und/oder manuell, insbesondere durch Betätigung eines entsprechenden Schalters, verifiziert wird, dass nach der Erstabsenkung bzw. Schnellabsenkung ein in dem umschlossenen Bereich 107a, 107b ausgebrochenes Feuer nicht oder nicht hinreichend unterdrückt wurde. Hierbei ist insbesondere vorgesehen, dass nach einer Verifikation, dass ein in dem umschlossenen Bereich 107a, 107b ausgebrochenes Feuer nicht oder nicht hinreichend unterdrückt wurde, der Sauerstoffgehalt in der Raumatmosphäre des umschlossenen Bereiches 107a, 107b weiter reduziert wird, und zwar indem zumindest ein Teil des in dem Druckgasspeicher 105 bzw. zumindest ein Teil des in mindestens einem Druckgasbehälter 105a-g des Druckgasspeichers 105 in komprimierter Form gespeicherten Gasgemisches oder Inertgases dem umschlossenen Bereich 107a, 107b zugeführt, und zwar indem der Druckgasspeicher 105 bzw. der mindestens eine Druckgasbehälter 105a-g des Druckgasspeichers 105 mit dem umschlossenen Bereich 107a, 107b strömungsmäßig verbunden wird.
- Insbesondere ist es in diesem Zusammenhang denkbar, dass nach einer Verifikation, dass ein in dem umschlossenen Bereich 107a, 107b ausgebrochenes Feuer nicht oder nicht hinreichend unterdrückt wurde, der Sauerstoffgehalt in der Raumatmosphäre des umschlossenen Bereiches 107a, 107b so lange weiter reduziert wird, bis die Sauerstoffkonzentration in dem umschlossenen Bereich eine vorab festgelegte oder festlegbare Zielkonzentration erreicht, welche einer Stickstoffkonzentration entspricht, die mindestens gleich groß wie eine von der Brandlast des umschlossenen Raumes 107a, 107b abhängige Löschgaskonzentration ist. Die vorab festgelegte oder festlegbare Sauerstoff-Zielkonzentration in dem umschlossenen Bereich 107a, 107b entspricht dabei in bevorzugter Weise einem Vollinertisierungsniveau.
- Alternativ oder zusätzlich ist es in diesem Zusammenhang denkbar, dass nach dem weiteren Reduzieren des Sauerstoffgehalts in der Raumatmosphäre des umschlossenen Bereiches 107a, 107b die vorab festgelegte oder festlegbare Sauerstoff-Zielkonzentration in dem umschlossenen Bereich 107a, 107b aufrechterhalten wird (Halteflutung), und zwar indem ein an dem Auslass des Gasseparationssystems 102 bereitgestelltes, sauerstoffreduziertes Gasgemisch in geregelter Weise dem umschlossenen Bereich 107a, 107b zugeführt wird, und zwar indem der Auslass des Gasseparationssystems 102 mit dem umschlossenen Bereich strömungsmäßig verbunden wird. Hierbei findet in bevorzugter Weise während dieser Halteflutung zumindest teilweise eine Wiederbefüllung des Druckgasspeichers 105 bzw. eine Wiederbefüllung mindestens eines Druckgasbehälters 105a-g des Druckgasspeichers 105 statt, und zwar indem der Auslass des Gasseparationssystems 102 mit dem Druckgasspeicher 105 bzw. mit mindestens einem Druckgasbehälter 105a-g des Druckgasspeichers 105 strömungsmäßig verbunden wird.
- Gemäß einem weiteren Aspekt ist vorgesehen, dass vorzugsweise kontinuierlich oder zu vorgegebenen Zeiten oder Ereignissen der umschlossene Bereich 107a, 107b im Hinblick auf das Auftreten mindestens einer Brandkenngröße überwacht wird. In diesem Zusammenhang ist es denkbar, dass zumindest die Erst- bzw. Schnellabsenkung vorzugsweise automatisch initiiert wird, sobald mindestens eine Brandkenngröße erfasst wird.
-
FIG. 5a zeigt ein Blockschaltbild zum Veranschaulichen verschiedener beispielhafter Verbindungen der Steuereinrichtung 10 mit Komponenten der Sauerstoffreduzierungsanlage 100 gemäß einer Ausführungsform. Die Steuereinrichtung 10 empfängt Eingaben über verschiedene Sensoren. Die mit dem Bezugszeichen "114" bezeichnete Sensoreinheit liefert der Steuereinrichtung 10 Daten von einem Temperatursensor 115 und einem Drucksensor 116, welche sich in, an oder auf einem Druckgasbehälter 105 befinden. Durch die Berechnung der Temperatur- und Druckdaten kann die Steuereinrichtung 10 eine präzisere Wiederbefüllung in Reaktion auf einen temperaturabhängigen Druckanstieg in dem Druckgasbehälter 105 bewirken. Darüber hinaus ermöglicht es der Drucksensor 116 der Steuereinrichtung 10, eine Druckabsenkung in dem Druckgasbehälter 105 zu erfassen, was eine Auslösebedingung für den Beginn der Wiederbefüllung sein kann. - Der Sauerstoffsensor 117 liefert Werte einer Sauerstoffkonzentrationsmessung in dem umschlossenen Bereich 107a, 107b an die Steuereinrichtung 10, wodurch eine Steuerung der Aktivierung oder Deaktivierung des Gasseparationssystems 102 und/oder des vorgeschalteten Kompressorsystems 101 in Abhängigkeit von der aktuellen Sauerstoffkonzentration ermöglicht wird.
- Auch kann eine optionale Brandmelderzentrale 121 mit der Steuereinrichtung 10 verbunden sein, um einen Feueralarmmodus der Steuereinrichtung 10 auszulösen, wobei der Feueralarmmodus beispielsweise das Auslösen des Löschmodus der Sauerstoffreduzierungsanlage umfasst. Der Löschmodus umfasst das Absenken der Sauerstoffkonzentration in dem umschlossenen Bereich 107a, 107b auf ein Grund- oder Vollinertisierungsniveau. Ein Brandmelder 118, der in diesem Fall ein Ansaugrauchmelder ist, um eine früheste Detektion von Rauch in dem umschlossenen Bereich 107a, 107b zu ermöglichen, ist konfiguriert, um Alarminformationen an die Brandmelderzentrale 121 abzugeben, wenn Rauch oder ein Feuer in einem umschlossenen Bereich 107a, 107b erfasst wird. Im Falle von möglicherweise gefährlichen Zuständen, z.B. Rauch, Feuer oder kritische Sauerstoffkonzentrationen, sind die Steuereinrichtung 10 und die Brandmelderzentrale 121 zur Auslösung der Alarmierungsmittel 119 konfiguriert.
- Über eine Benutzerschnittstelle 120 ist es möglich, in der Steuereinrichtung 10 verfügbare Informationen anzuzeigen, beispielsweise Status- oder Alarminformationen, und für die Steuereinrichtung 10 beabsichtigte Benutzereingaben auszuführen, beispielsweise Konfigurationseingaben. Die Steuereinrichtung 10 ist darüber hinaus mit einem stromaufwärtsliegenden Kompressorsystem 101 verbunden, um dieses Kompressorsystem 101 zu aktivieren oder deaktivieren, oder um den Kompressionsgrad des stromaufwärts liegenden Kompressorsystems 101 zu erhöhen oder herabzusetzen.
- Ferner ist die Steuereinrichtung 10 mit einem stromabwärts liegenden Kompressorsystem 103 verbunden, um dieses Kompressorsystem 103 zum Wiederbefüllen des Druckgasbehälters 105 zu aktivieren und um es zu deaktivieren, wenn die Wiederbefüllung abgeschlossen ist. Um die Steuereinrichtung 10 in die Lage zu versetzen, die Modi der Grundinertisierung, der raschen Absenkung der Sauerstoffkonzentration (zur Vollinertisierung) und der Wiederbefüllung zu steuern, ist die Steuereinrichtung 10 mit Ventilen 104, 106 und 109 verbunden und kann die Auf- oder Zu-Position der Ventile 104, 106 und 109 ändern.
-
Fig. 5b zeigt in einer gruppierten Übersicht die Komponenten derFig. 5a sowie die Kommunikationsrichtungen zwischen der Steuereinrichtung 10 und den angeschlossenen übrigen Komponenten. - Die Steuereinrichtung 10 tauscht Signale aus mit der Sensoreinheit 114, die in diesem Ausführungsbeispiel mindestens einen Temperatursensor 115 zur Messung und/oder Überwachung der Temperatur des Druckgasspeichers 105, mindestens einen Drucksensor 116 zur Messung und/oder Überwachung des Druckes des Druckgasspeichers 105, mindestens einen Sauerstoffsensor 117 zur Messung und/oder Überwachung der Sauerstoffkonzentration in der Atmosphäre des umschlossenen Bereiches 107a, 107b sowie mindestens einen Sauerstoffsensor 122 zur Messung und/oder Überwachung der Restsauerstoffkonzentration am Ausgang des Gasseparationssystems 102 umfasst.
- Die Steuereinrichtung 10 tauscht zudem Signale aus mit der Brandmelderzentrale 121, die wiederum mit mindestens einem Brandmelder 118 kommuniziert, um einen von einem Brandmelder 118 detektierten Brand z.B. an eine Leitzentrale oder die Steuereinrichtung 10 der Sauerstoffreduzierungsanlage zu melden. Die Brandmelderzentrale 121 steuert zudem Alarmierungsmittel 119a an, um Personen auf den Brandfall aufmerksam zu machen. Die Alarmierungsmittel 19a können z.B. Blitzleuchten, Leuchtfelder und/oder Hupen sein.
- Die Steuereinrichtung 10 kann ebenfalls eigene bzw. zusätzliche Alarmierungsmittel 119b ansteuern, wenn beispielsweise die mit dem zumindest einen Sauerstoffsensor 117 gemessene Sauerstoffkonzentration in dem umschlossenen Bereich 107a, 107b eine unzulässig hohe oder unzulässig niedrige Konzentration über- bzw. unterschreitet.
- Die Steuereinrichtung 10 tauscht zudem Signale aus mit der Benutzerschnittstelle 120, in dieser Figur beispielhaft als an der Steuereinrichtung 10 angebrachtes Touchpanel gezeigt. Die Benutzerschnittstelle 120 zeigt zum Beispiel einem Benutzer Konfigurations-, Status- und Alarmdaten an und ermöglicht über Benutzereingaben zum Beispiel die Einrichtung oder Anpassung der Steuerfunktionen der Steuereinrichtung 10. Beispielsweise können über die Benutzerschnittstelle 120 Schwellwerte für die Sensoren der Sensoreinrichtung 114 festgelegt oder geändert werden, wobei ein Unter- oder Überschreiten der Schwellwerte zu einer Meldung oder zur Ansteuerung von Alarmierungsmitteln 119b führen können.
- Die Steuereinrichtung 10 tauscht zudem Signale aus mit dem Gasseparationssystem 102, schaltet dieses beispielsweise ein oder aus oder fragt den Zustand des Gasseparationssystems 102 ab. Auch die Ansteuerung der dem Gasseparationssystem 102 vor- und nachgeschalteten Kompressorsysteme 101, 103, beispielsweise das Ein- und Ausschalten oder eine gestufte oder stufenlose Erhöhung oder Reduzierung des Kompressionsgrades, erfolgt mithilfe der Steuereinrichtung 10.
- Des Weiteren steuert die Steuereinrichtung 10 die Ventile der ersten, zweiten und dritten Ventilanordnungen 104, 106 und 109 an, beispielsweise öffnet oder schließt sie die Ventile, um wahlweise strömungsmäßige Verbindungen zwischen dem Gasseparationssystem 102, dem Druckgasspeicher 105 und dem umschlossenen Bereich 107a, 107b herzustellen oder zu trennen.
-
FIG. 6 zeigt ein Ablaufdiagramm einer exemplarischen Steuersequenz zum Steuern einer Sauerstoffreduzierungsanlage, wie sie beispielsweise inFIG. 1 gezeigt ist. - Der linke Zweig von
FIG. 6 zeigt eine Sequenz zum Erstabsenken und/oder zum Aufrechterhalten einer sauerstoffreduzierten Konzentration in den umschlossenen Bereichen 107a, 107b (Modus "Grundinertisierung"). Der rechte Zweig vonFIG. 6 zeigt eine Sequenz zur Branddetektion, Brandlöschung (Modus "Vollinertisierung") und Wiederbefüllung der Druckgasbehälter 105a bis 105d. - Beide Sequenzen sind beispielshaft für den umschlossenen Bereich 107a gezeigt. Für den umschlossenen Bereich 107b sind selbstverständlich auch solche Sequenzen denkbar. Beide Sequenzen, die im linken und rechten Zweig der
FIG. 6 gezeigt sind, können einzeln oder parallel stattfinden. - Die nachfolgende Beschreibung bezieht sich auf den linken Zweig der
FIG. 6 (Modus "Grundinertisierung"):
Während des Betriebs der Sauerstoffreduzierungsanlage wird die Sauerstoffkonzentration in dem umschlossenen Bereich 107a, 107b kontinuierlich gemessen und die Messdaten an die Steuereinrichtung 10 abgegeben. Wenn eine vorgegebene maximale Sauerstoffkonzentration erreicht wird, öffnet die Steuereinrichtung 10 das Ventil 109a und startet das stromaufwärtige, also dem Gasseparationssystem 102 vorgeschaltete Kompressorsystem 101 sowie das Gasseparationssystem 102, um dem umschlossenen Bereich 107a ein sauerstoffreduziertes Gasgemisch zuzuführen. Sobald eine vorgegebene Mindestkonzentration an Sauerstoff erreicht ist, stoppt die Steuereinrichtung 10 das stromaufwärts liegende bzw. vorgeschaltete Kompressorsystem 101 und das Gasseparationssystem 102 und schließt das Ventil 109a. - Da die Sauerstoffkonzentration aufgrund von Leckagen in den umschlossenen Bereichen 107a, 107b in natürlicher Weise ansteigt, wird sie früher oder später eine maximale Konzentration erreichen, so dass ein Neustart des vorgeschalteten Kompressorsystems 101 und des Gasseparationssystems 102 ausgelöst wird.
- Die Mindest- und Höchstkonzentration können individuell festgelegt und in der Steuereinrichtung 10 gespeichert werden. Eine beispielhafte Mindestkonzentration könnte 17,0 Vol.-% betragen, und eine beispielhafte maximale Konzentration könnte 17,4 Vol.-% betragen, was einem typischen Grundinertisierungsbereich entsprechen würde.
- Ein weiteres Beispiel umfasst untere und obere Grenzwerte bei 14,0 Vol.-% und 14,4 Vol.-%, was einem typischen Vollinertisierungsbereich entsprechen würde. Die Mindest- und Höchstkonzentrationen können auch variabel für einen Tag- und einen Nachtmodus definiert werden, wobei der Tagmodus eine Zeit mit hohen menschlichen Verkehr in dem umschlossenen Bereich darstellt, wofür eine höhere Sauerstoffkonzentration erforderlich ist, und wobei der Nachtmodus eine Zeit repräsentiert, in der nur wenige oder keine Menschen in den umschlossenen Bereich gelangen, was eine geringere Sauerstoffkonzentration ermöglichen würde, um die Effizienz des Brandschutzes zu erhöhen.
- Die nachfolgende Beschreibung bezieht sich auf den rechten Zweig der
FIG. 6 , welcher die Wechselwirkung zwischen der Branddetektion, der Feuerlöschung (Modus "Vollinertisierung") und dem Wiederbefüllen zeigt:
Die Branddetektion könnte mit Ansaugrauchmeldern realisiert werden, wodurch eine sehr sinnvolle, zuverlässige und optisch ansprechende Brandmeldeanlage realisierbar ist. Wenn ein Brand in dem umschlossenen Bereich 107a erfasst wird, wird das Erfassungssignal von der Brandmelderzentrale 121 an die Steuereinrichtung 10 übertragen. Infolgedessen öffnet die Steuereinrichtung 10 das Ventil 106a und löst die Druckgasbehälter 105a bis 105d aus, um über eine Sammelleitung 111 und das Ventil 106a entladen zu werden, so dass das in den Druckgasbehältern 105a bis 105d gespeicherte, sauerstoffreduzierte Gasgemisch schnell in den umschlossenen Bereich 107a eintritt und dadurch das Feuer auslöscht. - Sobald die Sauerstoffkonzentration im umschlossenen Bereich 107a ein Minimum erreicht, wird der Lösch- bzw. Vollinertisierungsmodus durch Schließen des Ventils 106a beendet. Automatisch oder manuell beginnt die Wiederbefüllung mit dem Öffnen des Ventils 104 und dem Starten des nachgeschalteten bzw. stromabwärtsliegenden Kompressorsystems 103.
- Der Behälterdruck wird kontinuierlich gemessen und die Messdaten werden der Steuereinrichtung 10 zugeführt. Die Druckgasbehälter 105a bis 105d werden nachgefüllt, bis der Druck ein vorgegebenes Maximum erreicht. In einer bevorzugten Ausführungsform unterliegen die Druckmessungen einer Temperaturkompensation. Dies geschieht sowohl durch Messen von Druck als auch durch Messen von Temperatur in den Druckgasbehältern 105a bis 105d und durch Berechnen eines normierten Drucks in Übereinstimmung mit thermodynamischen Formeln. Der Mindest- und Maximaldruck können individuell festgelegt und in der Steuereinrichtung 10 gespeichert werden.
- Die Wiederbefüllung wird durch Stoppen des nachgeschalteten bzw. stromabwärts liegenden Kompressorsystems 103 und durch Schließen des Ventils 104 durch die Steuervorrichtung 10 vervollständigt. Das System kehrt dann in einen Modus zurück, in welchem das System sensitiv auf für die umschlossenen Bereiche 107a, 107b abgegebene Feueralarmsignale ist, also in eine Bereitschaft für eine weitere Schnellabsenkung bzw. Vollinertisierung im Falle einer Rückzündung oder eines erneuten Brandes zurückkehrt.
- Die Erfindung ist nicht auf die in den Zeichnungen schematisch dargestellten Ausführungsformen der Sauerstoffreduzierungsanlage 100 beschränkt, sondern ergibt sich aus einer Zusammenschau sämtlicher hierin offenbarter Merkmale.
- Insbesondere ist es in diesem Zusammenhang auch denkbar, wenn unmittelbar am Auslass des Gasseparationssystems noch ein Zwischenspeicher vorgesehen ist, um das am Auslass des Gasseparationssystems bereitgestellte, sauerstoffreduzierte Gasgemisch zwischenzuspeichern.
- Gemäß bevorzugten Realisierungen der Sauerstoffreduzierungsanlage 100 ist vorgesehen, ein ohnehin stationär vorhandenes Gasseparationssystem (Stickstofferzeuger) zu nutzen und den benötigten zusätzlichen nachgeschalteten Hochdrucckompressor (Kompressorsystem 103) ebenfalls stationär vorzuhalten oder mobil bereitzustellen.
- Sollte sich hingegen die Investition in die zusätzliche Struktur (Hochdruckleitungen für die Befüllung, Ventile etc.) bei bestimmten Anwendungen nicht lohnen, ist eine gänzlich mobile Variante (Gasseparationssystem 102, beide Kompressorsysteme 101, 103) von Vorteil.
- In einer Alternative könnte ein stationäres Gasseparationssystem von einem mobilen Gasseparationssystem unterstützt werden, weil sonst das stationäre Gasseparationssystem nur für eine mögliche Wiederbefüllung größer ausgelegt werden müsste, um die nötige Lieferleistung zu erzeugen. Die Möglichkeit, zwei stationäre Gasseparationssysteme vorzusehen (eines zum Haltenfluten, eines zum Wiederbefüllen), ist ebenfalls grundsätzlich denkbar.
- Ist (nur) ein insbesondere stationäres Gasseparationssystem vorhanden, ist es von Vorteil, wenn die Stickstoffkonzentration des am Auslass des Gasseparationssystems bereitstellbaren, sauerstoffreduzierten Gasgemisches umschaltbar ist. Hinsichtlich optimaler Lieferbedingungen hat sich eine Einleitung in den Raum bei einer Stickstoffkonzentration von ca. 95 Vol.-% herausgestellt, für die Befüllung sind aber mindestens 98 Vol.-%, bevorzugt mindestens 99 Vol.-% wünschenswert, um die Anzahl der Gasdruckbehälter zu optimieren.
- Neben dem Druck des in dem Druckgasspeicher gespeicherten Gases (Flaschendruck) ist es von Vorteil, die Temperatur des Druckgasspeichers (Flaschentemperatur) zu überwachen. Dies dient nicht nur der temperaturkompensierten Druckmessung bzw. Befüllung, sondern bei Überschreiten einer Maximaltemperatur wird die Befüllung unterbrochen, um die Flaschenventile zu schützen. Die Temperaturmessung kann über beispielsweise magnetische Thermoelemente an der Außenwand der Flaschen durchgeführt werden. Bevorzugt wird die Temperatur an mindestens zwei Stellen des Druckgasspeichers gemessen, nämlich an der kältesten und an der wärmsten Stelle. Die kälteste und die wärmste Stelle können zuvor durch Versuche ermittelt oder anhand der Umgebungsbedingungen, z.B. anhand kühler Wandflächen oder Heizungskörpern, abgeschätzt werden. Die Temperatur an der kältesten Stelle dient dann der temperaturkompensierten Druckmessung bzw. Befüllung, während die Messung an der wärmsten Stelle das Überschreiten einer für die Behälterventile möglicherweise schädlichen Maximaltemperatur verhindern soll.
- Des Weiteren ist es von Vorteil, wenn der Restsauerstoffgehalt am Auslass des Gasseparationssystems überwacht wird, um im Falle einer unzulässig niedrigen Stickstoffkonzentration die stickstoffreduzierte Luft nicht in den Druckgasspeicher, sondern nach außen oder in den umschlossenen Bereich abzuleiten, damit die geforderte Reinheit gewährleistet wird.
-
- 10
- Steuereinrichtung
- 100
- Sauerstoffreduzierungsanlage
- 101
- vorgeschaltetes Kompressorsystem
- 102
- Gasseparationssystem
- 103
- nachgeschaltetes Kompressorsystem
- 104
- erste Ventilanordnung
- 105
- Druckgasspeicher
- 105a-g
- Druckgasbehälter
- 106, 106a-d
- dritte Ventilanordnung bzw. Ventile der dritten Ventilanordnung
- 107, 107a,b
- umschlossener Bereich
- 108
- Behälterventil
- 109, 109a,b
- zweite Ventilanordnung bzw. Ventile der zweiten Ventilanordnung
- 110
- erste Sammelleitung
- 111
- zweite Sammelleitung
- 112
- Rückflussverhinderer
- 113
- Verbinderstück
- 114
- Sensoreinheit
- 115
- Temperatursensor
- 116
- Drucksensor
- 117
- Sauerstoffsensor (Bereich)
- 118
- Brandmelder
- 119a, 119b
- Alarmierungsmittel
- 120
- Benutzerschnittstelle
- 121
- Brandmelderzentrale
- 122
- Sauerstoffsensor (Gasseparationssystem)
Claims (15)
- Sauerstoffreduzierungsanlage (100), welche folgendes aufweist:- wenigstens ein Gasseparationssystem (102) zum bedarfsweisen Bereitstellen eines sauerstoffreduzierten Gasgemisches an einem Auslass des Gasseparationssystems (102), wobei das Gasseparationssystem (102) insbesondere als ein mobiles System ausgebildet ist, welches bedarfsweise von der Sauerstoffreduzierungsanlage (100) entfernbar ist;- einen Druckgasspeicher (105; 105a-g), insbesondere in Gestalt eines oder mehrerer Druckgasbehälter, zum Speichern eines sauerstoffreduzierten Gasgemisches oder Inertgases in komprimierter Form; und- ein Ventilsystem,wobei der Druckgasspeicher (105; 105a-g) über ein Leitungssystem mit mindestens einem umschlossenen Bereich (107; 107a, 107b) strömungsmäßig verbunden oder verbindbar ist zum bedarfsweisen Zuführen von mindestens einem Teil des in dem Druckgasspeicher (105; 105a-g) gespeicherten Gasgemisches bzw. Inertgases zu dem mindestens einen umschlossenen Bereich (107; 107a, 107b);wobei der Auslass des Gasseparationssystems (102) wahlweise mit einem Einlass des Druckgasspeichers (105; 105a-g) und/oder mit dem mindestens einen umschlossenen Bereich (107; 107a, 107b) strömungsmäßig verbunden oder verbindbar ist zum bedarfsweisen Zuführen des am Auslass des Gasseparationssystems (102) bereitgestellten Gasgemisches zu dem Druckgasspeicher (105; 105a-g) und/oder zu dem mindestens einen umschlossenen Bereich (107; 107a, 107b),dadurch gekennzeichnet, dassdie Sauerstoffreduzierungsanlage (100) ferner eine Sensoreinheit (114) aufweist zur Koordination der Bereitstellung des sauerstoffreduzierten Gasgemisches an dem Auslass des Gasseparationssystems (102) und zur Koordination der Zuführung des an dem Auslass des Gasseparationssystems (102) bereitgestellten sauerstoffreduzierten Gasgemisches zu dem Druckgasspeicher (105; 105a-g), und dassdie Sauerstoffreduzierungsanlage (100) ferner eine mit der Sensoreinheit (114) verbundene Steuereinrichtung (10) aufweist zum vorzugsweise koordinierten Ansteuern von ansteuerbaren Komponenten der Sauerstoffreduzierungsanlage (100), wobei die Steuereinrichtung (10) ausgebildet ist, das Ventilsystem der Sauerstoffreduzierungsanlage (100) derart anzusteuern, dass der Auslass des Gasseparationssystems (102) nur dann mit dem Einlass des Druckgasspeichers (105; 105a-g) strömungsmäßig verbunden ist, wenn keine strömungsmäßige Verbindung zwischen dem Auslass des Druckgasspeichers (105; 105a-g) und dem mindestens einen umschlossenen Bereich (107; 107a, 107b) und/oder keine strömungsmäßige Verbindung zwischen dem Auslass des Gasseparationssystems (102) und dem mindestens einen umschlossenen Bereich (107; 107a, 107b) vorliegt.
- Sauerstoffreduzierungsanlage (100) nach Anspruch 1,
wobei die Sensoreinheit (114) ferner ausgebildet ist zur Koordination der Zuführung des an dem Auslass des Gasseparationssystems (102) bereitgestellten sauerstoffreduzierten Gasgemisches zu dem mindestens einen umschlossenen Bereich (107; 107a, 107b), und/oder zur Koordination der Zuführung des in dem Druckgasspeicher (105; 105a-g) gespeicherten sauerstoffreduzierten Gasgemisches bzw. Inertgases zu dem mindestens einen umschlossenen Bereich (107; 107a, 107b). - Sauerstoffreduzierungsanlage (100) nach Anspruch 1 oder 2,welche ferner ein dem Gasseparationssystem (102) vorgeschaltetes Kompressorsystem (101) aufweist zum Komprimieren eines dem Gasseparationssystem (102) zuzuführenden Anfangsgasgemisches, wobei das dem Gasseparationssystem (102) vorgeschaltete Kompressorsystem (101) vorzugsweise als ein mobiles System ausgebildet ist, welches bedarfsweise von der Sauerstoffreduzierungsanlage (100) und/oder dem Gasseparationssystem (102) entfernbar ist; und/oderwobei ein Kompressorsystem (103) zwischen dem Auslass des Gasseparationssystems (102) und dem Einlass des Druckgasspeichers (105; 105a-g) vorgesehen ist zum bedarfsweisen Komprimieren des am Auslass des Gasseparationssystems (102) bereitgestellten und dem Druckgasspeicher (105; 105a-g) zuzuführenden sauerstoffreduzierten Gasgemisches,wobei das zwischen dem Auslass des Gasseparationssystems (102) und dem Einlass des Druckgasspeichers (105; 105a-g) vorgesehene Kompressorsystem (103) vorzugsweise als ein mobiles System ausgebildet ist, welches bedarfsweise von der Sauerstoffreduzierungsanlage (100) und/oder dem Gasseparationssystem (102) entfernbar ist.
- Sauerstoffreduzierungsanlage (100) nach einem der Ansprüche 1 bis 3, wobei ein Leitungssystem vorgesehen ist, über welches der Auslass des Gasseparationssystems (102) wahlweise mit einem Einlass des Druckgasspeichers (105; 105a-g) und/oder mit dem mindestens einen umschlossenen Bereich (107; 107a, 107b) strömungsmäßig verbunden oder verbindbar ist, wobei das Leitungssystem, über welches der Auslass des Gasseparationssystems (102) wahlweise mit einem Einlass des Druckgasspeichers (105; 105a-g) und/oder mit dem mindestens einen umschlossenen Bereich (107; 107a, 107b) strömungsmäßig verbunden oder verbindbar ist, vorzugsweise und zumindest bereichsweise mit dem Leitungssystem übereinstimmt, über welches der Druckgasspeicher (105; 105a-g) mit dem mindestens einen umschlossenen Bereich (107; 107a, 107b) strömungsmäßig verbunden oder verbindbar ist, und/oder wobei das Leitungssystem, über welches der Auslass des Gasseparationssystems (102) wahlweise mit einem Einlass des Druckgasspeichers (105; 105a-g) und/oder mit dem mindestens einen umschlossenen Bereich (107; 107a, 107b) strömungsmäßig verbunden oder verbindbar ist, vorzugsweise und zumindest bereichsweise als mobiles System ausgebildet ist, welches bedarfsweise von der Sauerstoffreduzierungsanlage (100) und/oder dem Gasseparationssystem (102) entfernbar ist.
- Sauerstoffreduzierungsanlage (100) nach einem der Ansprüche 1 bis 4,
welche ferner ein Ventilsystem mit einer ersten Ventilanordnung (104) aufweist, wobei die erste Ventilanordnung (104) ausgebildet ist zum Ausbilden und/oder Trennen einer strömungsmäßigen Verbindung zwischen dem Auslass des Gasseparationssystems (102) und dem Einlass des Druckgasspeichers (105; 105a-g). - Sauerstoffreduzierungsanlage (100) nach einem der Ansprüche 1 bis 5,welche ferner ein Ventilsystem mit einer zweiten Ventilanordnung (106; 106a-d) aufweist, wobei die zweite Ventilanordnung (106; 106a-d) ausgebildet ist zum Ausbilden und/oder Trennen einer strömungsmäßigen Verbindung zwischen einem Auslass des Druckgasspeichers (105; 105a-g) und dem mindestens einen umschlossenen Bereich (107; 107a, 107b); und/oderwelche ferner ein Ventilsystem mit einer dritten Ventilanordnung (109; 109a, 109b) aufweist, wobei die dritte Ventilanordnung (109; 109a, 109b) ausgebildet ist zum Ausbilden und/oder Trennen einer strömungsmäßigen Verbindung zwischen dem Auslass des Gasseparationssystems (102) und dem mindestens einen umschlossenen Bereich (107; 107a, 107b),wobei das Ventilsystem vorzugsweise und zumindest teilweise als ein mobiles System ausgebildet ist, welches bedarfsweise von der Sauerstoffreduzierungsanlage (100) und/oder dem Gasseparationssystem (102) entfernbar ist.
- Sauerstoffreduzierungsanlage (100) nach einem der Ansprüche 1 bis 6,wobei der Druckgasspeicher (105; 105a-g) mindestens einen Einlass und mindestens einen Auslass aufweist, wobei der Einlass des Druckgasspeichers (105; 105a-g) und der Auslass des Druckgasspeichers (105; 105a-g) über ein Verbinderstück (113) mit dem Inneren des Druckgasspeichers (105; 105a-g) verbunden sind,wobei das Verbinderstück (113) insbesondere als ein im Hinblick auf den mindestens einen Einlass und den mindestens einen Auslass gemeinsames Verbinderstück ausgeführt ist, und/oder wobei das Verbinderstück (113) vorzugsweise als T- oder Y-Stück ausgeführt ist, und/oderwobei das Verbinderstück (113) vorzugsweise in einem Behälterventil (108) des Druckgasspeichers (105; 105a-g) ausgebildet ist.
- Sauerstoffreduzierungsanlage (100) nach einem der Ansprüche 1 bis 7,wobei die Sauerstoffreduzierungsanlage (100) mindestens einen dem Druckgasspeicher (105; 105a-g) zugeordneten Drucksensor (116) aufweist zum bedarfsweisen oder kontinuierlichen Erfassen eines vorzugsweise statischen und/oder dynamischen Gasdruckes des in dem Druckgasspeicher (105; 105a-g) gespeicherten sauerstoffreduzierten Gasgemisches bzw. Inertgases; und/oderwobei die Sauerstoffreduzierungsanlage (100) mindestens einen dem mindestens einen umschlossenen Bereich (107; 107a, 107b) zugeordneten Drucksensor aufweist zum bedarfsweisen oder kontinuierlichen Erfassen eines vorzugsweise statischen Gasdruckes in der Raumatmosphäre des umschlossenen Bereiches (107; 107a, 107b); und/oderwobei die Sauerstoffreduzierungsanlage (100) mindestens einen Drucksensor aufweist zum Erfassen eines vorzugsweise dynamischen und/statischen Gasdruckes am Einlass des Druckgasspeichers (105; 105a-g), insbesondere beim Zuführen des am Auslass des Gasseparationssystems (102) bereitgestellten Gasgemisches zu dem Druckgasspeicher (105; 105a-g;
und/oderwobei die Sauerstoffreduzierungsanlage (100) mindestens einen dem Druckgasspeicher (105; 105a-g) zugeordneten Temperatursensor (115) aufweist zum bedarfsweisen oder kontinuierlichen Erfassen einer Temperatur des in dem Druckgasspeicher (105; 105a-g) gespeicherten sauerstoffreduzierten Gasgemisches bzw. Inertgases; und/oderwobei die Sauerstoffreduzierungsanlage (100) mindestens einen dem Gasseparationssystem (102) zugeordneten Sensor (122) aufweist zum bedarfsweisen oder kontinuierlichen Erfassen einer Sauerstoffrestkonzentration in dem am Auslass des Gasseparationssystems (102) bereitgestellten sauerstoffreduzierten Gasgemisch; und/oderwobei das wenigstens eine Gasseparationssystem (102) einen ersten Betriebsmodus, in welchem bedarfsweise ein sauerstoffreduziertes Gasgemisch zu dem Druckgasspeicher (105; 105a-g) zugeführt wird, und einen zweiten Betriebsmodus, in welchem bedarfsweise ein sauerstoffreduziertes Gasgemisch zu mindestens einem umschlossenen Bereich (107; 107a, 107b) zugeführt wird, aufweist, wobei der erste und zweite Betriebsmodus vorzugsweise durch eine Steuereinrichtung (10) und noch bevorzugter automatisch, insbesondere wahlweise automatisch, durch eine Steuereinrichtung (10) einstellbar sind; und/oderwobei dem wenigstens einen Gasseparationssystem (102) ein vorgeschaltetes Kompressorsystem (101) zugeordnet ist, wobei das vorgeschaltete Kompressorsystem (101) einen ersten Betriebsmodus, in welchem bedarfsweise ein sauerstoffreduziertes Gasgemisch zu dem Druckgasspeicher (105; 105a-g) zugeführt wird, und einen zweiten Betriebsmodus, in welchem bedarfsweise ein sauerstoffreduziertes Gasgemisch zu mindestens einem umschlossenen Bereich (107; 107a, 107b) zugeführt wird, aufweist, wobei der erste und zweite Betriebsmodus vorzugsweise durch eine Steuereinrichtung (10) und noch bevorzugter automatisch, insbesondere wahlweise automatisch, durch eine Steuereinrichtung (10) einstellbar ist;
und/oderwobei der Auslass des Gasseparationssystems (102) über ein Ventil (104) mit einer ersten Sammelleitung (110) verbunden oder verbindbar ist, wobei die erste Sammelleitung (110) und/oder das Ventil (104) vorzugsweise als mobiles System ausgebildet sind/ist, welches bedarfsweise von der Sauerstoffreduzierungsanlage (100) und/oder dem Gasseparationssystem (102) entfernbar ist. - Sauerstoffreduzierungsanlage (100) nach einem der Ansprüche 1 bis 8,wobei der Druckgasspeicher (105) eine Mehrzahl von räumlich voneinander getrennten, parallel zueinander geschalteten Druckgasbehältern (105a-g) mit mindestens einem, vorzugsweise jeweils einem Behälterventil (108) aufweist,wobei insbesondere für vorzugsweise jeden der Mehrzahl von Druckgasbehältern (105a-g) ein erster Leitungsabschnitt vorgesehen ist, über den das jeweilige Behälterventil (108) des Druckgasbehälters (105a-g) mit einer ersten Sammelleitung (110) strömungsmäßig verbunden ist, und/oderwobei das Behälterventil (108) eines vorzugsweise jeden der Mehrzahl von Druckgasbehältern (105a-g) jeweils über einen zweiten Leitungsabschnitt mit einer zweiten Sammelleitung (111) strömungsmäßig verbunden ist,wobei die zweite Sammelleitung (111) über ein Ventil (106, 106a-d), insbesondere Bereichsventil, mit dem mindestens einen umschlossenen Bereich (107; 107a, 107b) strömungsmäßig verbunden oder verbindbar ist,wobei die zweite Sammelleitung (111) und/oder das Ventil (106, 106a-d) vorzugsweise als mobiles System ausgebildet sind/ist, welches bedarfsweise von der Sauerstoffreduzierungsanlage (100) und/oder dem Gasseparationssystem (102) entfernbar ist.
- Sauerstoffreduzierungsanlage (100) nach einem der Ansprüche 1 bis 9,wobei eine Steuereinrichtung (10) vorgesehen ist, welche ausgebildet ist, vorzugsweise automatisch und noch bevorzugter wahlweise automatisch entsprechende der Sauerstoffreduzierungsanlage (100) zugeordnete Ventilanordnungen (104, 106, 109) derart koordiniert anzusteuern, dass der Ausgang des wenigstens einen Gasseparationssystems (102) mit dem Einlass wenigstens eines Druckgasbehälters (105a-g) strömungsmäßig verbindbar ist, wenn eine strömungsmäßige Verbindung zwischen dem Auslass wenigstens eines weiteren Druckgasbehälters (105a-g) und dem mindestens einen umschlossenen Bereich (107; 107a, 107b) vorliegt, und/oderwobei eine Steuereinrichtung (10) vorgesehen ist, welche ausgebildet ist, vorzugsweise automatisch und noch bevorzugter wahlweise automatisch entsprechende der Sauerstoffreduzierungsanlage (100) zugeordnete Ventilanordnungen (104, 106, 109) derart koordiniert anzusteuern, dass bei Detektion eines zuvor festgelegten oder festlegbaren Minimaldrucks und/oder bei Unterschreiten eines zuvor festgelegten oder festlegbaren Minimaldrucks in wenigstens einem der Druckgasbehälter (105a-g) selektiv eine strömungsmäßige Verbindung zwischen dem Einlass des wenigstens einen Druckgasbehälters (105a-g) und dem Auslass des Gasseparationssystems (102) ausgebildet wird; und/oderwobei mindestens einem Druckgasbehälter (105a-g) ein Rückflussverhinderer (112), insbesondere in Gestalt eines Rückschlagventils, zugeordnet ist zum Blockieren eines Gasflusses von einem zwischen dem Druckgasbehälter (105a-g) und dem umschlossenen Bereich (107; 107a, 107b) verlaufenden Leitungssystem zu dem Druckgasbehälter (105a-g); und/oderwobei mindestens einem Druckgasbehälter (105a-g) ein Rückflussverhinderer (112), insbesondere in Gestalt eines Rückschlagventils, zugeordnet ist zum Blockieren eines Gasflusses von dem Druckgasbehälter (105a-g) zu einem zwischen dem Ausgang des wenigstens einen Gasseparationssystems (102) und dem Druckgasbehälter (105a-g) verlaufenden Leitungssystem; und/oderwobei mindestens einer der Mehrzahl von Druckgasbehälter (105a-g) ein Behälterventil (108) mit einer vorzugsweise pneumatisch betätigbaren Schnellauslöseventilanordnung aufweist zum bedarfsweisen Ausbilden einer strömungsmäßigen Verbindung zwischen dem entsprechenden Druckgasbehälter (105a-g) und einem zwischen dem Druckgasbehälter (105a-g) und dem umschlossenen Bereich (107; 107a, 107b) verlaufenden Leitungssystem, wobei vorzugsweise die Ventilfunktion der Schnellauslöseventilanordnung bedarfsweise ausschaltbar ist, insbesondere dann, wenn der Auslass des Gasseparationssystems (102) mit dem Einlass des Druckgasbehälters (105a-g) verbunden ist oder zu verbinden ist; und/oderwobei das Gasseparationssystem (102) einen ersten Gasseparator, vorzugsweise in Gestalt eines Stickstoffgenerators, und mindestens einen weiteren, zweiten Gasseparator, vorzugsweise in Gestalt eines Stickstoffgenerators, aufweist, wobei der erste Gasseparator vorzugsweise als stationär vorgesehener Gasseparator ausgeführt ist, und wobei der mindestens eine zweite Gasseparator als mobiler Gasseparator ausgeführt ist, oder wobei vorzugsweise der erste und der mindestens eine zweite Gasseparator jeweils als stationär vorgesehene Gasseparatoren ausgeführt sind, oder wobei vorzugsweise der erste und der mindestens eine zweite Gasseparator jeweils als mobile Gasseparatoren ausgeführt sind.
- Sauerstoffreduzierungsanlage (100) nach einem der Ansprüche 1 bis 10,wobei eine Sensoreinrichtung vorgesehen ist zum Überwachen des Restsauerstoffgehalts des am Auslass des Gasseparationssystems (102) bereitgestellten, sauerstoffreduzierte Gasgemisches; wobei vorzugsweise eine Steuereinrichtung (10) vorgesehen ist, welche ausgebildet ist, das am Auslass des Gasseparationssystems (102) bereitgestellte, sauerstoffreduzierte Gasgemisch nur dann dem Druckgasspeicher (105; 105a-g) zuzuführen, wenn der Restsauerstoffgehalt des am Auslass des Gasseparationssystems (102) bereitgestellten, sauerstoffreduzierte Gasgemisches einen vorab festgelegten oder festlegbaren Schwellwert nicht überschreitet; und/oderwobei die Stickstoffkonzentration des am Auslass des Gasseparationssystems (102) bereitstellbaren, sauerstoffreduzierten Gasgemisches zwischen mindestens zwei vorab festgelegten oder festlegbaren Werten umschaltbar ist,wobei vorzugsweise das Gasseparationssystem (102) ausgebildet ist, am Auslass des Gasseparationssystems (102) ein sauerstoffreduziertes Gasgemisch mit einer ersten Stickstoffkonzentration bereitzustellen, wenn das am Auslass des Gasseparationssystems (102) bereitgestellte sauerstoffreduzierte Gasgemisch dem mindestens einen umschlossenen Bereich (107; 107a, 107b) zuzuführen ist, und am Auslass des Gasseparationssystems (102) ein sauerstoffreduziertes Gasgemisch mit einer zweiten Stickstoffkonzentration bereitzustellen, wenn das am Auslass des Gasseparationssystems (102) bereitgestellte sauerstoffreduzierte Gasgemisch dem Druckgasspeicher (105; 105a-g) zuzuführen ist, und wobei vorzugsweise die erste Stickstoffkonzentration niedriger als die zweite Stickstoffkonzentration ist, und/oder wobei vorzugsweise die zweite Stickstoffkonzentration mindestens 99 Vol.-% beträgt.
- Verfahren zum Betreiben einer Sauerstoffreduzierungsanlage (100) nach einem der Ansprüche 1 bis 11, wobei das Verfahren die folgenden Verfahrensschritte aufweist:i) in einem Druckgasspeicher (105; 105a-g) wird ein sauerstoffreduziertes Gasgemisch oder Inertgas in komprimierter Form gespeichert;ii) zum raschen Reduzieren des Sauerstoffgehaltes in der Raumatmosphäre eines umschlossenen Bereiches (107; 107a; 107b) wird zumindest ein Teil des in dem Druckgasspeicher (105; 105a-g) in komprimierter Form gespeicherten Gasgemisches oder Inertgases dem umschlossenen Bereich (107; 107a, 107b) zugeführt, und zwar indem der Druckgasspeicher (105; 105a-g) mit dem umschlossenen Bereich (107; 107a, 107b) strömungsmäßig verbunden wird;iii) zum Halten eines reduzierten Sauerstoffgehalts und/oder zum Reduzieren des Sauerstoffgehaltes in der Raumatmosphäre des umschlossenen Bereiches wird ein an einem Auslass eines Gasseparationssystems (102) bereitgestelltes, sauerstoffreduziertes Gasgemisch in geregelter Weise dem umschlossenen Bereich (107; 107a, 107b) zugeführt, und zwar indem der Auslass des Gasseparationssystems (102) mit dem umschlossenen Bereich (107; 107a, 107b) strömungsmäßig verbunden wird;wobei nach dem Verfahrensschritt ii) und vorzugweise parallel zum Verfahrensschritt iii) zumindest teilweise eine Wiederbefüllung des Druckgasspeichers (105; 105a-g) oder eine Wiederbefüllung mindestens eines Druckgasbehälters (105a-g) des Druckgasspeichers (105) stattfindet, und zwar indem der Auslass des Gasseparationssystems (102) bzw. des mindestens einen Druckgasbehälters (105a-g) des Druckgasspeichers (105) mit dem Druckgasspeicher (105; 105a-g) strömungsmäßig verbunden wird; undwobei mit Hilfe einer Sensoreinheit (114) die Bereitstellung des sauerstoffreduzierten Gasgemisches an dem Auslass des Gasseparationssystems (102) und die Zuführung des an dem Auslass des Gasseparationssystems (102) bereitgestellten sauerstoffreduzierten Gasgemisches zu dem Druckgasspeicher (105; 105a-g) koordiniert werden.
- Verfahren nach Anspruch 12,wobei mit Hilfe einer Sensoreinheit (114) ferner die Zuführung des an dem Auslass des Gasseparationssystems (102) bereitgestellten sauerstoffreduzierten Gasgemisches zu dem mindestens einen umschlossenen Bereich (107; 107a, 107b), und/oder die Zuführung des in dem Druckgasspeicher (105; 105a-g) gespeicherten sauerstoffreduzierten Gasgemisches bzw. Inertgases zu dem mindestens einen umschlossenen Bereich (107; 107a, 107b) koordiniert wird/werden; und/oderwobei vorzugsweise kontinuierlich oder zu vorgegebenen Zeiten oder Ereignissen der umschlossene Bereich (107; 107a; 107b) im Hinblick auf das Auftreten mindestens einer Brandkenngröße überwacht wird, und wobei zumindest der Verfahrensschritt ii) vorzugsweise automatisch initiiert werden, sobald mindestens eine Brandkenngröße erfasst wird.
- Verfahren nach Anspruch 12 oder 13,wobei im Verfahrensschritt ii) zumindest ein Teil des in dem Druckgasspeicher (105; 105a-g) in komprimierter Form gespeicherten Gasgemisches oder Inertgases dem umschlossenen Bereich (107; 107a, 107b) derart zugeführt wird, dass die Sauerstoffkonzentration in dem umschlossenen Bereich (107; 107a, 107b) einen insbesondere in Abhängigkeit von der Brandlast des umschlossenen Bereiches (107; 107a, 107b) vorab festgelegten oder festlegbaren ersten Wert nicht unterschreitet und einen ebenfalls vorab festgelegten oder festlegbaren zweiten Wert nicht überschreitet, wobei der zweite Wert vorzugsweise kleiner als der Wert der Sauerstoffkonzentration in der normalen Atmosphäre und vorzugsweise größer als der erste Wert ist,wobei vorzugsweise im Verfahrensschritt iii) das an dem Auslass des Gasseparationssystems (102) bereitgestellte, sauerstoffreduzierte Gasgemisch in geregelter Weise derart dem umschlossenen Bereich (107; 107a, 107b) zugeführt wird, dass die Sauerstoffkonzentration in dem umschlossenen Bereich (107; 107a, 107b) den vorab festgelegten oder festlegbaren ersten Wert nicht unterschreitet und den vorab festgelegten oder festlegbaren zweiten Wert nicht überschreitet; und/oderwobei vorzugsweise die ersten und zweiten vorab festgelegten oder festlegbaren Werten unteren und oberen Grenzwerten eines Grundinertisierungsniveau des umschlossenen Bereiches (107; 107a, 107b) entsprechen.
- Verfahren nach einem der Ansprüche 12 bis 14,wobei im Verfahrensschritt iii) das an dem Auslass des Gasseparationssystems (102) bereitgestellte, sauerstoffreduzierte Gasgemisch in geregelter Weise nur dann dem umschlossenen Bereich (107; 107a, 107b) zugeführt wird, wenn während oder nach dem raschen Reduzieren des Sauerstoffgehaltes in der Raumatmosphäre des umschlossenen Bereiches (107; 107a; 107b) im Verfahrensschritt ii) vorzugsweise automatisch, insbesondere mit Hilfe von mindestens einem Brandmelder, und/oder manuell, insbesondere durch Betätigung eines entsprechenden Schalters, verifiziert wird, dass in dem umschlossenen Bereich (107; 107a, 107b) kein Brand vorliegt; und/oderwobei automatisch, insbesondere mit Hilfe von mindestens einem Brandmelder, und/oder manuell, insbesondere durch Betätigung eines entsprechenden Schalters, verifiziert wird, dass nach dem raschen Reduzieren des Sauerstoffgehaltes in der Raumatmosphäre des umschlossenen Bereiches (107; 107a; 107b) ein in dem umschlossenen Bereich (107; 107a; 107b) ausgebrochenes Feuer nicht oder nicht hinreichend unterdrückt wurde, und wobei das Verfahren ferner folgenden Verfahrensschritt nach dem Verfahrensschritt iii) aufweist:
iv) der Sauerstoffgehalt in der Raumatmosphäre des umschlossenen Bereiches (107; 107a; 107b) wird weiter reduziert, und zwar indem zumindest ein Teil des in dem Druckgasspeicher (105; 105a-g) in komprimierter Form gespeicherten Gasgemisches oder Inertgases dem umschlossenen Bereich (107; 107a, 107b) zugeführt, und zwar indem der Druckgasspeicher (105; 105a-g) oder mindestens ein Druckgasbehälter (105a-g) des Druckgasspeichers (105) mit dem umschlossenen Bereich (107; 107a, 107b) strömungsmäßig verbunden wird.,wobei vorzugsweise im Verfahrensschritt iv) der Sauerstoffgehalt in der Raumatmosphäre des umschlossenen Bereiches (107; 107a; 107b) so lange weiter reduziert wird, bis die Sauerstoffkonzentration in dem umschlossenen Bereich (107; 107a; 107b) eine vorab festgelegte oder festlegbare Zielkonzentration erreicht, welche einer Stickstoffkonzentration entspricht, die mindestens gleich groß wie eine von der Brandlast des umschlossenen Raumes abhängige Löschgaskonzentration ist.,wobei vorzugsweise die vorab festgelegte oder festlegbare Sauerstoff-Zielkonzentration in dem umschlossenen Bereich (107; 107a; 107b) einem Vollinertisierungsniveau entspricht,wobei vorzugsweise ferner der folgende Verfahrensschritt nach dem Verfahrensschritt iv) vorgesehen ist:
v) Aufrechterhalten der vorab festgelegten oder festlegbaren Sauerstoff-Zielkonzentration in dem umschlossenen Bereich (107; 107a; 107b), und zwar indem ein an dem Auslass des Gasseparationssystems (102) bereitgestelltes, sauerstoffreduziertes Gasgemisch in geregelter Weise dem umschlossenen Bereich (107; 107a, 107b) zugeführt wird, und zwar indem der Auslass des Gasseparationssystems (102) mit dem umschlossenen Bereich (107; 107a, 107b) strömungsmäßig verbunden wird,wobei vorzugsweise nach dem Verfahrensschritt iv) und vorzugweise parallel zum Verfahrensschritt v) zumindest teilweise eine Wiederbefüllung des Druckgasspeichers (105; 105a-g) oder eine Wiederbefüllung von mindestens einem Druckgasbehälter (105a-g) des Druckgasspeichers (105) stattfindet, und zwar indem der Auslass des Gasseparationssystems (102) mit dem Druckgasspeicher (105; 105a-g) bzw. mit dem mindestens einen Druckgasbehälter (105a-g) des Druckgasspeichers (105) strömungsmäßig verbunden wird.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| US14/977,755 US10933262B2 (en) | 2015-12-22 | 2015-12-22 | Oxygen-reducing installation and method for operating an oxygen-reducing installation |
| EP15201906.3A EP3184152B1 (de) | 2015-12-22 | 2015-12-22 | Sauerstoffreduzierungsanlage und verfahren zum betreiben einer sauerstoffreduzierungsanlage |
| PCT/EP2016/082373 WO2017109069A1 (de) | 2015-12-22 | 2016-12-22 | Sauerstoffreduzierungsanlage und verfahren zum betreiben einer sauerstoffreduzierungsanlage |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP3393606A1 EP3393606A1 (de) | 2018-10-31 |
| EP3393606B1 true EP3393606B1 (de) | 2025-03-05 |
| EP3393606B8 EP3393606B8 (de) | 2025-04-16 |
Family
ID=57777609
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP16825425.8A Active EP3393606B8 (de) | 2015-12-22 | 2016-12-22 | Sauerstoffreduzierungsanlage und verfahren zum betreiben einer sauerstoffreduzierungsanlage |
Country Status (10)
| Country | Link |
|---|---|
| EP (1) | EP3393606B8 (de) |
| CN (1) | CN108430592A (de) |
| AU (1) | AU2016378491B2 (de) |
| CA (1) | CA3006864C (de) |
| ES (1) | ES3022636T3 (de) |
| MX (1) | MX2018007071A (de) |
| RU (1) | RU2712378C2 (de) |
| SG (1) | SG11201804790RA (de) |
| WO (1) | WO2017109069A1 (de) |
| ZA (1) | ZA201804748B (de) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP3569290B1 (de) * | 2018-05-14 | 2024-02-14 | Wagner Group GmbH | Steuerungs- und regelungssystem einer sauerstoffreduzierungsanlage |
| CN109390435B (zh) * | 2018-12-03 | 2024-01-26 | 乐山新天源太阳能科技有限公司 | 用于太阳能电池抗pid设备的氮气和氧气单向混合装置 |
| DE102019117651A1 (de) * | 2019-07-01 | 2021-01-07 | Wagner Group Gmbh | Verfahren zur Inbetriebnahme einer Sauerstoffreduzierungsanlage, computerlesbares-Speichermedium und Sauerstoffreduzierungsanlage |
| CN115591155A (zh) * | 2022-11-03 | 2023-01-13 | 上海穗杉实业股份有限公司(Cn) | 一种减少注氮时间的注氮控氧环控防火系统及方法 |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4378920A (en) * | 1980-07-15 | 1983-04-05 | The Boeing Company | Combustibly inert air supply system and method |
| JP2003530922A (ja) * | 2000-04-17 | 2003-10-21 | コトライアー・イガー・ケイ | 有人環境での低酸素濃度火災予防システム及び火災抑止システム並びに呼吸可能な消火性組成物 |
| US6997970B2 (en) * | 2002-06-25 | 2006-02-14 | Carleton Life Support Systems, Inc. | Oxygen/inert gas generator |
| ES2398958T3 (es) * | 2005-01-21 | 2013-03-22 | Amrona Ag | Procedimiento de inertización para la prevención de incendios |
| EP1913980B1 (de) * | 2006-10-19 | 2009-01-14 | Amrona AG | Inertisierungsvorrichtung mit Sicherheitseinrichtung |
| ES2325092T3 (es) * | 2006-10-19 | 2009-08-25 | Amrona Ag | Dispositivo de inertizacion con generador de nitrogeno. |
| SI2046459T1 (sl) * | 2007-08-01 | 2012-03-30 | Amrona Ag | Postopek inertizacije za zmanjšanje tveganja za nastanek požara v zaprtem prostoru in naprava za izvedbo postopka |
| WO2009016168A1 (de) * | 2007-08-01 | 2009-02-05 | Amrona Ag | Vorrichtung und verfahren zur brandverhütung und zur löschung eines in einem umschlossenen raum ausgebrochenen brandes |
| DK2186546T3 (da) * | 2008-10-07 | 2011-01-03 | Amrona Ag | Inertgasbrandslukningsanlæg til formindskelse af risikoen og til slukning af brande i et beskyttelsesrum |
| US9033061B2 (en) * | 2009-03-23 | 2015-05-19 | Kidde Technologies, Inc. | Fire suppression system and method |
-
2016
- 2016-12-22 RU RU2018126588A patent/RU2712378C2/ru active
- 2016-12-22 WO PCT/EP2016/082373 patent/WO2017109069A1/de not_active Ceased
- 2016-12-22 AU AU2016378491A patent/AU2016378491B2/en active Active
- 2016-12-22 EP EP16825425.8A patent/EP3393606B8/de active Active
- 2016-12-22 CN CN201680075358.8A patent/CN108430592A/zh active Pending
- 2016-12-22 CA CA3006864A patent/CA3006864C/en active Active
- 2016-12-22 MX MX2018007071A patent/MX2018007071A/es unknown
- 2016-12-22 SG SG11201804790RA patent/SG11201804790RA/en unknown
- 2016-12-22 ES ES16825425T patent/ES3022636T3/es active Active
-
2018
- 2018-07-16 ZA ZA201804748A patent/ZA201804748B/en unknown
Also Published As
| Publication number | Publication date |
|---|---|
| AU2016378491A1 (en) | 2018-05-31 |
| WO2017109069A1 (de) | 2017-06-29 |
| ES3022636T3 (en) | 2025-05-28 |
| SG11201804790RA (en) | 2018-07-30 |
| EP3393606A1 (de) | 2018-10-31 |
| EP3393606B8 (de) | 2025-04-16 |
| AU2016378491B2 (en) | 2018-11-08 |
| RU2712378C2 (ru) | 2020-01-28 |
| CN108430592A (zh) | 2018-08-21 |
| RU2018126588A (ru) | 2020-01-23 |
| CA3006864A1 (en) | 2017-06-29 |
| MX2018007071A (es) | 2018-08-15 |
| CA3006864C (en) | 2023-09-26 |
| ZA201804748B (en) | 2019-10-30 |
| RU2018126588A3 (de) | 2020-01-23 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3141287B1 (de) | Verfahren und vorrichtung zum bestimmen und/oder überwachen der luftdichtigkeit eines umschlossenen raumes | |
| EP1913978B1 (de) | Inertisierungsvorrichtung mit Stickstoffgenerator | |
| EP2881149B1 (de) | Sauerstoffreduzierungsanlage sowie Verfahren zum Betreiben einer Sauerstoffreduzierungsanlage | |
| EP1062005B2 (de) | Inertisierungsverfahren zur brandverhütung und -löschung in geschlossenen räumen | |
| EP2173440B1 (de) | Vorrichtung und verfahren zur brandverhütung und zur löschung eines in einem umschlossenen raum ausgebrochenen brandes | |
| EP1547651B1 (de) | Feuerlöscheinrichtung und Verfahren, insbesondere zur Brandbekämfung in Frachträumen von Luftfahrzeugen | |
| EP2801392B1 (de) | Inertisierungsverfahren sowie Anlage zur Sauerstoffreduzierung | |
| WO2008046673A1 (de) | Inertisierungsvorrichtung mit sicherheitseinrichtung | |
| EP1682232B1 (de) | Vorrichtung zum verhindern und löschen von bränden | |
| EP3042698B1 (de) | Verfahren und System zum Vorbeugen und/oder Löschen eines Brandes | |
| EP2594319B1 (de) | Anlage zum Löschen oder Inertisieren mit einem synthetischen flüssigen Löschmittel | |
| EP1683548B1 (de) | Inertisierungsverfahren zur Brandvermeidung | |
| EP1550482A1 (de) | Inertisierungsverfahren zum Löschen eines Brandes | |
| WO2017109069A1 (de) | Sauerstoffreduzierungsanlage und verfahren zum betreiben einer sauerstoffreduzierungsanlage | |
| EP1312392B1 (de) | Verfahren und Vorrichtung zum Löschen von Bränden in Tunneln | |
| EP1913979B1 (de) | Inertisierungsvorrichtung mit Stickstoffgenerator | |
| WO2016045979A1 (de) | Inertgaslöschanlage | |
| EP3184152B1 (de) | Sauerstoffreduzierungsanlage und verfahren zum betreiben einer sauerstoffreduzierungsanlage | |
| DE10121550B4 (de) | Inertisierungsverfahren mit Stickstoffpuffer | |
| DE102014210032B4 (de) | Brandschutzeinrichtung zum Absenken einer Luftsauerstoffkonzentration in einem Schutzbereich eines Gebäudes | |
| DE102009052852A1 (de) | Brandlöschsystem mit dem Löschmittel Inertgas |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20180627 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20190503 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230526 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20240903 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R081 Ref document number: 502016016906 Country of ref document: DE Owner name: WAGNER GROUP GMBH, DE Free format text: FORMER OWNER: AMRONA AG, ZUG, CH Ref country code: DE Ref legal event code: R096 Ref document number: 502016016906 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PK Free format text: BERICHTIGUNG B8 |
|
| RAP2 | Party data changed (patent owner data changed or rights of a patent transferred) |
Owner name: WAGNER GROUP GMBH |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 3022636 Country of ref document: ES Kind code of ref document: T3 Effective date: 20250528 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250605 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250305 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20250305 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250605 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250305 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250305 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250606 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250305 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250305 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250305 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250305 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250707 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250305 Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250305 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250305 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250305 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250305 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250705 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502016016906 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: U11 Free format text: ST27 STATUS EVENT CODE: U-0-0-U10-U11 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260101 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20251211 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20251219 Year of fee payment: 10 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250305 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20251222 Year of fee payment: 10 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: L10 Free format text: ST27 STATUS EVENT CODE: U-0-0-L10-L00 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260114 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20251229 Year of fee payment: 10 |
|
| 26N | No opposition filed |
Effective date: 20251208 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20260130 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20260101 Year of fee payment: 10 |