EP3453077B1 - Radialkontaktbuchse - Google Patents
Radialkontaktbuchse Download PDFInfo
- Publication number
- EP3453077B1 EP3453077B1 EP17725866.2A EP17725866A EP3453077B1 EP 3453077 B1 EP3453077 B1 EP 3453077B1 EP 17725866 A EP17725866 A EP 17725866A EP 3453077 B1 EP3453077 B1 EP 3453077B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- side edge
- metal part
- end section
- sheet
- case
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images
Classifications
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01R—ELECTRICALLY-CONDUCTIVE CONNECTIONS; STRUCTURAL ASSOCIATIONS OF A PLURALITY OF MUTUALLY-INSULATED ELECTRICAL CONNECTING ELEMENTS; COUPLING DEVICES; CURRENT COLLECTORS
- H01R43/00—Apparatus or processes specially adapted for manufacturing, assembling, maintaining, or repairing of line connectors or current collectors or for joining electric conductors
- H01R43/16—Apparatus or processes specially adapted for manufacturing, assembling, maintaining, or repairing of line connectors or current collectors or for joining electric conductors for manufacturing contact members, e.g. by punching and by bending
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01R—ELECTRICALLY-CONDUCTIVE CONNECTIONS; STRUCTURAL ASSOCIATIONS OF A PLURALITY OF MUTUALLY-INSULATED ELECTRICAL CONNECTING ELEMENTS; COUPLING DEVICES; CURRENT COLLECTORS
- H01R13/00—Details of coupling devices of the kinds covered by groups H01R12/70 or H01R24/00 - H01R33/00
- H01R13/02—Contact members
- H01R13/10—Sockets for co-operation with pins or blades
- H01R13/11—Resilient sockets
- H01R13/111—Resilient sockets co-operating with pins having a circular transverse section
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01R—ELECTRICALLY-CONDUCTIVE CONNECTIONS; STRUCTURAL ASSOCIATIONS OF A PLURALITY OF MUTUALLY-INSULATED ELECTRICAL CONNECTING ELEMENTS; COUPLING DEVICES; CURRENT COLLECTORS
- H01R13/00—Details of coupling devices of the kinds covered by groups H01R12/70 or H01R24/00 - H01R33/00
- H01R13/02—Contact members
- H01R13/15—Pins, blades or sockets having separate spring member for producing or increasing contact pressure
- H01R13/187—Pins, blades or sockets having separate spring member for producing or increasing contact pressure with spring member in the socket
Definitions
- the invention relates to an electrical connector socket which is designed as a radial contact socket and has several longitudinal contact elements for contacting a corresponding plug pin and a sleeve surrounding the longitudinal contact elements.
- the present invention relates to a method for producing an electrical connector socket shaped with a plurality of longitudinal contact elements for contacting a corresponding plug and with a socket sleeve surrounding the longitudinal contact elements.
- a socket is shown with a T-shaped connection and the production of a lamellar contact, consisting of a lamellar cage and a rolled contact holder, which are twisted in a complex manner and with the help of various aids in a kind of "hourglass shape".
- the US 2003/0068931 A1 shows an electrical connector socket comprising an essentially cylindrical socket sleeve which is provided with recesses at its front ends in order to fasten a hyperbolically rotated lamellar cage with its connecting tongues on or in these recesses.
- an electrical connector socket is also known with a cylindrical socket sleeve, the socket sleeve with a receiving space in which a hyperbolically rotated lamellar cage is attached and the socket sleeve has a first and second end face and the lamellar cage with connecting tongues on the first and second end face of the socket sleeve this is positively connected and that openings are made in the transition area between the socket sleeve and the connecting tongue and that at least one of the connecting tongues of the lamellar cage protrudes through one of the openings.
- the sleeves are manufactured in a roll bending process.
- a sleeve is to be formed from sheet metal with such dovetail connections, a special joining movement of the tool is required.
- the sheet metal has to be rolled into a sleeve shape; on the other hand, the dovetail connections have to be joined together over different levels.
- a further very significant problem are those contact systems in which a cylindrical, in particular cylindrical, rolled contact grid is attached to both ends of the collar webs in the sleeve surrounding the contact grid and is thus clamped on both sides.
- generic connector sockets therefore comprise an inserted contact grid, which is connected to the sleeve by means of complex material-locking joining processes (such as welding, for example).
- the sleeve itself will often also have to be curved, since the dovetail connections do not provide sufficient support.
- the object of the present invention is therefore to overcome the aforementioned disadvantages and to manufacture a plug connector socket in a much simpler and more economical manner, the number of components being reduced at the same time and in particular the production speed being able to be significantly increased.
- the invention is achieved by a method according to the features of claim 1 and a connector socket with the features of claim 10.
- the basic idea of the present invention is not to produce the cylindrical sleeve by means of a dovetail connection in an overlap assembly, as is known in the prior art, but to provide a joining contour from several specifically shaped joining elements on both butting edges of a sheet, so that no overlap assembly (as in a puzzle), but a joint assembly by moving the front edges of the sheet metal to be formed together with a forming movement.
- the intended bending point is attached to the spring arms by means of a recess or a notch in the respective longitudinal side edge, namely in the area of the spring arms themselves, preferably at a point on the Long side edge, which lies at the intersection of the extension of the transverse side edge and the respective long side edge, thus at the connection point of the spring arm itself.
- the spring arm can be bent a little way out of its originally established position around its connection point on the transverse side edge when rolling up the sheet metal part to ensure that the front edges can be moved towards each other at a single mounting height.
- the front sides can therefore be brought together in a simple manner, in which the retaining arms first spring open and then engage with their end section designed for locking in corresponding counter-locking recesses on the opposite side.
- the method is provided in such a way that the sheet metal part is shaped in such a way that the respective holding arm is formed from an elongated arm section, on the respective free holding arm end of which a latching lug pointing in the direction of the other holding arm is formed.
- These have an inclined side edge which serves as a control surface for interacting with a corresponding edge surface of the opposite transverse side edge.
- the two holding arms are actuated, preferably plastically bent, by a tool with their locking lugs in the direction of the corresponding recesses, namely from an assembly position to a fixing position.
- the holding arms within the scope of a plastic deformation of the holding arms, it can be provided that they are deformed or actuated from the aforementioned position into their end position (fixing position) either by means of a tool or when a tool is applied.
- At least one, preferably two or more elevations are attached along one longitudinal side edge on the inside of the socket sleeve (e.g. embossings), which act as an end stop for an end face edge of a contact lamellar grid to be inserted into the socket sleeve serve.
- At least one, preferably two or more window-like recesses are made in the sheet metal part along the longitudinal side edge for immersing spring arms of the contact lamella grid in order to fix the contact lamella grid in the socket sleeve.
- two strips are guided next to each other in a manufacturing process, the aforementioned sheet metal part from one metal strip or sheet metal strip being used to manufacture the cylindrical bushing sleeve, while the other sheet metal part is used to manufacture the contact lamellar grid.
- the lamellar contact grid can be inserted into the socket sleeve in such a way that its front end lies against the abovementioned stops, while at the same time the spring arms formed by the lamellar contact lattice dip into the aforementioned recesses in the sheet metal part of the socket sleeve.
- centering elements that correspond to one another are attached to the end faces of the end sections, each of which provides inclined side edges that experience or experience a forced guidance when they meet with the respective opposite centering element, so that automatic alignment the end sections take place when they are brought together, mind you, when they meet at the front within an assembly plane.
- Another aspect of the present invention relates to an electrical connector socket.
- an electrical connector socket comprising a cylindrical socket sleeve, the socket sleeve being designed with a receiving space in which a cylindrical lamellar cage with a plurality of parallel contact blades is inserted, the cylindrical socket sleeve being formed from an essentially flat sheet metal part, consisting of two end sections and a middle section in between, the sheet metal part having two each of one of the longitudinal side edges running from the one to the opposite end section and one transverse side edge each, each delimiting one of the two end sections, with two holding arms extending from the front side of the transverse side edge of the sheet metal part from the end section as an extension of the longitudinal side edges protrude and wherein the holding arms have a locking lug at their respective free end of the holding arm, with which they are designed and engage in an undercut of the respective recess in the opposite end section of the sheet metal, a predetermined bending point by means of a recess in the longitudinal side edge in the area of the respective holding arm is provided.
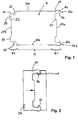
- Fig. 1 In the Fig. 1 is first shown a plan view of a developed sheet metal part B, from which the in Fig. 4 illustrated cylindrical bushing sleeve 2 is produced according to the method according to the invention described above.
- the sheet metal part B consists of two end sections E1 and E2 and a middle section M in between.
- the sheet metal part also has two longitudinal side edges 20a, 20b, each extending from one to the opposite end section E1, E2, and one transverse side edge 21a, 21b, each of which is one of the two End sections E1, E2 limited.
- the sheet metal part B has an essentially rectangular basic shape, the transverse side edges 21a, 21b having a non-linear profile, which is described in more detail below.
- two holding arms 22a, 22b protrude at the front from the transverse side edge 21a of the sheet metal part B, namely from the end section E1, as an extension of the longitudinal side edges 20a and 20b.
- the holding arms 22a, 22b have a locking lug 24 at their respective free holding arm ends 23a, 23b, which is designed to engage in an undercut 25, which will be described later, which is each as a corresponding recess 26 in the opposite end section E2 of the sheet metal is designed, as for example in the Figures 3 and 4 is easy to see.
- the sheet metal part B shown and described is preferably produced by means of a stamping process.
- a predetermined bending point 27 is introduced in each of the longitudinal side edges 20a, 20b, specifically in the area of the holding arms 22a, 22b, as is also the case in FIGS Figures 1 to 4 is recognizable.
- the predetermined bending points 27 are provided here as small semicircular notches in the longitudinal side edges 20a, 20b.
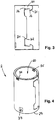
- the sheet metal part B as described above is now rolled, ie by a bending process, to form a cylindrical bushing sleeve 2, as shown in FIG Fig. 2 is shown, reshaped.
- the holding arms 22a, 22b attached to the end section E1 of the sheet metal part B are initially deflected outwardly or bent open when they meet the end face of the opposite end section E2 of the sheet metal part B, as intended, around the predetermined bending point 27 until the locking lugs 24 of said holding arms 22a, 22b in the corresponding recess 26, as in FIG Fig. 2 shown, compress a little.
- FIG. 3 shows how, after the aforementioned step, the two holding arms 22a, 22b are actuated by a tool with their locking lugs in the direction of the corresponding recess 26 from their assembly position to their fixing position and are preferably plastically deformed or bent.
- the holding arms are so to speak of the in the Fig. 2 position shown in the Fig. 3
- the position shown is not elastically but plastically deformed, so that after removing the tools or the force, the holding arms remain in this position in which the locking lugs 24 protrude completely into the recess 26 and a form fit is formed between the locking lugs and the holding arms.
- the sheet metal part is shaped during its manufacture in such a way that the respective holding arm 22a, 22b is formed from an essentially elongated arm section 30, on whose respective free holding arm end 23a, 23b a latching lug 24 pointing in the direction of the other holding arm 22a, 22b is formed so that each holding arm 22a, 22b has an approximately L-shaped shape.
- the sheet metal part B is shaped so that the width of the end section E2 is smaller in the area of the end face than in the middle section M and that retaining tabs are provided at the corners of the end face of the transverse side edge 21a, 21b of the end section E2.
- the retaining tabs have an approximately trapezoidal or tab-shaped shape, which in one piece directly adjoin the corners of the end section E2.
- These retaining tabs 39 each have a sloping, outwardly directed side edge 34 which, when interacting with the aforementioned sloping front side edges 31, serve to spring open the retaining arms 22a, 22b.
- the flat sheet metal part B is brought into a cylindrical shape by means of a tool in such a way that the end sections E1, E2 of the sheet metal part B are fed to one another at the end within a common assembly plane, so that the holding arms 22a, 22b of the end section E1 are actuated outwards when they meet, in which they impinge with their inclined side edge on the front control edge 34a at the opposite end section E2 and spring into the recesses 26 after reaching the final assembly position. In this position, the end faces of the transverse side edges 21a, 21b are already touching.
- the sheet metal part B is shaped in such a way that centering elements Z1, Z2 which correspond to one another are attached or are formed on the front side of the end sections E1, E2, which respectively provide inclined side edges which when they meet the respectively opposite centering element Z1 or Z2 is forced to move so that the end sections E1, E2 are automatically aligned when they are joined.
- FIG. 4 As further in the Fig. 4 As can be seen, two elevations 36 have been made on the inside of the socket sleeve 2, which serve as an end stop for an end face edge of a lamellar contact grid 3 to be inserted into the socket sleeve.
- the lamellar grid 3 is laterally from below in the Fig. 3
- the cylindrical socket sleeve 2 shown is inserted until it strikes the abovementioned end stops 36 with its end face edge. When these stops are reached, spring arms of the contact lamellar grid 3, not shown in detail, snap into window-like recesses 37 made in the sheet metal part B and thus fix the contact lamellar grid 3 in the socket sleeve 2 in order to provide the connector socket 1 according to the invention as a whole.
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Manufacturing Of Electrical Connectors (AREA)
- Details Of Connecting Devices For Male And Female Coupling (AREA)
Description
- Die Erfindung betrifft eine elektrische Steckverbinderbuchse, welche als Radialkontaktbuchse ausgestaltet ist und mehrere Längskontaktelemente zur Kontaktierung eines korrespondierenden Steckerstiftes sowie eine die Längskontaktelemente umgebende Hülse aufweist.
- Ferner betrifft die vorliegende Erfindung ein Verfahren zur Herstellung einer elektrischen Steckverbinderbuchse geformten mit mehreren Längskontaktelementen zur Kontaktierung eines korrespondierenden Steckers und mit einer die Längskontaktelemente umgebenden Buchsenhülse.
- In der
US 2002/0187686 A1 wird eine Buchse gezeigt mit einem T-förmigen Anschluss sowie die Fertigung eines Lamellenkontaktes, bestehend aus einem Lamellenkäfig und einem gerollten Kontakthalter, die auf komplexe Art und Weise und unter Zuhilfenahme verschiedener Hilfsmittel in einer Art "Sanduhrform" verdreht werden. - Ebenfalls wird in der
US 4,657,335 eine Buchse beschrieben, die durch eine relativ-rotatorische Bewegung der Enden eines Lamellenkäfigs in eine Hülse ausgebildet wird. Zur Festlegung des Lamellenkäfigs in der Hülse werden an den jeweiligen Enden der Hülse Ringe übergestülpt. - Die
US 2003/0068931 A1 zeigt eine elektrische Steckverbinderbuchse umfassend eine im wesentlichen zylindrische Buchsenhülse, die an ihren stirnseitigen Enden mit Ausnehmungen versehen ist, um ein hyperbolisch gedrehten Lamellenkäfig mit seinen Anschlusszungen an bzw. in diesen Ausnehmungen zu befestigen. - Aus der
DE 10 2011 105 821 B4 ist ferner eine elektrische Steckverbinderbuchse bekannt mit einer zylindrischen Buchsenhülse, wobei die Buchsenhülse mit einem Aufnahmeraum, in dem ein hyperbolisch gedrehter Lamellenkäfig angebracht ist und die Buchsenhülse über eine erste und zweite Stirnfläche verfügt und der Lamellenkäfig mit Anschlusszungen an der ersten und zweiten Stirnfläche der Buchsenhülse mit dieser formschlüssig verbunden ist und dass in dem Übergangsbereich zwischen der Buchsenhülse und der Anschlusszunge Durchbrüche angebracht sind und dass wenigstens eine der Anschlusszungen des Lamellenkäfigs durch einen der Durchbrüche hindurchragt. - Die im Stand der Technik bekannten Lösungen weisen allesamt den Nachteil auf, dass die Herstellung der Kontaktelemente sehr aufwendig ist, insbesondere auch die geometrischen Abmessungen von Hülsen, endseitigen Hülsen und eines Lamellenkäfigs aufeinander abgestimmt sein müssen. Fertigungsbedingt kommt es zu einem unerwünschten Toleranzfeld, was erhebliche praktische Probleme aufwirft. Regelmäßig müssen Hochpräzisionsrohre für die Hülse eingesetzt werden, da jeweils das Innenrohr des Lamellenkäfigs in die Rohrform der umgebenen Hülse passen muss und ggf. die umgebene Hülse wiederum in eine weitere Hülsenaufnahme eingebracht werden muss und dort befestigt werden muss. Da typischerweise Präzisionsrohre durch abdrehen so weiter verarbeitet werden können, dass die gewünschten Toleranzen erzielbar sind, ist der Aufwand zur Herstellung eines Kontaktsystems mit solchen Hülsen nicht wirtschaftlich möglich.
- Alternativ werden die Hülsen in einem Rollbiegeprozess hergestellt. Die im Stand der Technik bekannten "Schwalbenschwanzverbindungen", die als Verbindungselemente dienen und an sich gegenüberliegenden Seitenkanten eines Bleches angeformt werden, machen den Herstellungsprozess aufwendig.
- Soll eine Hülse aus einem Blech mit solchen Schwalbenschwanzverbindungen geformt werden, so bedarf es einer speziellen Fügebewegung des Werkzeugs. Einerseits muss das Blech in eine Hülsenform gerollt werden, andererseits müssen die Schwalbenschwanzverbindungen über unterschiedliche Ebenen ineinander gefügt werden.
- Eine solche Schwalbenschwanzverbindung ist z. B. aus der
US 2002/0187686 A1 bekannt. Die Herstellung eines Hochstromkontaktelements gemäß dem dort gezeigten Verfahren ist folglich aufwendig, kompliziert und nicht wirtschaftlich, um hohe Stückzahlen von Steckverbinder herzustellen. - Regelmäßig besteht auch ein Problem darin, dass ein Tordieren des Lamellenkäfigs in der Hülse erfolgt, so dass zwischen der Hülse und dem Lamellenkäfig Haltevorrichtungen geschaffen werden müssen, um einerseits den Käfig drehwirksam in der Hülse festzulegen und andererseits mit einem Werkzeug in den Käfig einzugreifen, um diesen um seine Mittelachse zu tordieren, so dass sich die Kontaktlamellen im Inneren eingeschnürt werden.
- Ein weiteres ganz erhebliches Problem stellen solche Kontaktsysteme dar, bei der ein zylinderförmiges, insbesondere zylinderförmig gerolltes Kontaktgitter an beiden endseitigen Bundstegen in der das Kontaktgitter umgebenden Hülse, befestigt ist und somit beidseitig eingespannt wird.
- In der Regel umfassen daher gattungsgemäße Steckverbinderbuchsen ein eingesetztes Kontaktgitter, welches mittels aufwendiger materialschlüssiger Fügeverfahren (wie z. B. Schweißen) mit der Hülse verbunden ist.
- Ferner wird die Hülse selbst häufig auch noch geschweift werden müssen, da die Schwalbenschwanzverbindungen nicht ausreichend Halt gewähren.
- Bei einem herkömmlichen fixierten Kontaktgitter treten in der Anwendung eine Vielzahl von weiterer Problemen auf, da das Kontaktsystem mechanisch durch eine zu hohe Anzahl von Haltepunkten überbestimmt ist. Dadurch kommt es beim Steckvorgang und im späteren Betrieb durch Vibration, einwirkende Kräfte und thermomechanischen Einwirkungen zu erhöhten Belastungen an beiden Einspannstellen, da der Kontakt, insbesondere nach dem Einstecken eines korrespondierenden Stiftes, so eingespannt ist, dass er keinem der zuvor genannten Kräfte sozusagen ausweichen kann.
- Aufgabe der vorliegenden Erfindung ist es daher, vorbesagte Nachteile zu überwinden und eine Steckverbinderbuchse wesentlich einfacher und wirtschaftlicher zu fertigen, wobei gleichzeitig die Anzahl der Bauteile reduziert werden soll und insbesondere die Herstellungsgeschwindigkeit deutlich erhöht werden kann.
- Die Erfindung wird durch ein Verfahren nach den Merkmalen von Anspruch 1 sowie eine Steckverbinderbuchse mit den Merkmalen von Anspruch 10 gelöst.
- Die Grundidee der vorliegenden Erfindung ist es dabei, die zylinderförmige Hülse nicht wie im Stand der Technik bekannt, mittels einer Schwalbenschwanzverbindung in einer Überlappmontage herzustellen, sondern eine Fügekontur aus mehreren spezifisch geformten Fügeelementen an beiden Stoßkanten eines Bleches vorzusehen, so dass keine Überlappmontage (wie bei einem Puzzle), sondern eine Fügemontage durch ein Aufeinanderbewegen der Stirnseitenkanten des zu formenden Bleches zusammen mit einer Umformbewegung genutzt wird.
- Erfindungsgemäß ist daher ein Verfahren zur Herstellung einer elektrischen Steckverbinderbuchse vorgeschlagen, umfassend eine zylindrische Buchsenhülse, wobei die Buchsenhülse mit einem Aufnahmeraum ausgebildet ist, in dem ein zylinderförmiges Kontaktlamellengitter mit einer Vielzahl von parallel verlaufenden Kontaktlamellen eingeschoben ist, mit den folgenden Verfahrensschritten:
- a. Herstellen eines im Wesentlichen flachen Blechteils bestehend aus zwei Endabschnitten und einem dazwischen liegenden Mittelabschnitt (einstückig), wobei das Blechteil zwei jeweils von dem einen zu dem gegenüberliegenden Endabschnitt verlaufendes Längsseitenkanten und je eine Querseitenkante an einem der beiden Endabschnitte aufweist, welche die Endabschnitte begrenzt, wobei jeweils in Verlängerung der Längsseitenkanten zwei Haltearme stirnseitig aus der einen Querseitenkante des Blechsteils und zwar von dem einen Endabschnitt hervorstehen, wobei die Haltearme an ihrem jeweiligen freien Haltearmende eine Rastnase aufweisen zum Eingriff in einen Hinterschnitt, der jeweils als korrespondierende Ausnehmung in dem gegenüberliegenden Endabschnitt des Blechs ausgebildet ist;
- b. Einbringen je einer Sollbiegestelle für die Haltearme in die jeweilige Längsseitenkante im Bereich des jeweiligen Haltearms;
- c. Rollen des Blechteils zu einer zylindrischen Buchsenhülse, wobei die am Endabschnitt des Blechteils angebrachten Haltearme beim Auftreffen bzw. beim Zusammentreffen mit der korrespondierenden Stirnseite des gegenüberliegenden Endabschnitts dieses Blechteils bestimmungsgemäß um die zuvor eingebrachte Sollbiegestelle herum zunächst nach Außen ausfedern und/oder aufgebogen werden, bis die Rastnasen der Haltearme in die korrespondierende Ausnehmung am entsprechenden Endabschnitt ein Stück weit einfedern.
- Anders ausgedrückt bedeutet dies, dass beim Zusammenrollen des Blechteils zur Buchsenhülse eine erzwungene Aufbiegebewegung der Haltearme erfolgt, in dem diese auf korrespondierende Steuerkurven an der gegenüberliegenden Seite, d. h. dem gegenüberliegenden Endabschnitt des Blechteils auflaufen. Sobald diese aufgebogen sind und in ihre bestimmungsgemäße Position und zwar Fixierposition gekommen sind, federn die Haltearme mit ihren Rastnasen wieder ein Stück weit zurück, so dass die Rastnasen in den entsprechenden Hinterschnitt auf der Gegenseite eingreifen.
- In einer bevorzugten Ausführungsform der Erfindung ist vorgesehen, dass zur Durchführung des zuvor erwähnten Schrittes c) das Anbringen der Sollbiegestelle an den Federarmen mittels einer Ausnehmung oder einer Ausklinkung in der jeweiligen Längsseitenkante und zwar im Bereich der Federarme selbst erfolgt, vorzugsweise an einem Punkt an der Längsseitenkante, der im Schnittpunkt der Verlängerung der Querseitenkante und der jeweiligen Längsseitenkante liegt, somit am Anbindungspunkt des Federarms selbst. Auf diese Weise kann der Federarm um seinen Anbindungspunkt an der Querseitenkante herum ein Stück weit aus seiner ursprünglich hergestellten Position nach Außen weg gebogen werden, um beim Zusammenrollen des Blechteils dafür zu sorgen, dass sich die Stirnseitenkanten in einer einzigen Montagehöhe aufeinander zu bewegen lassen.
- Dies hat den besonderen Vorteil, dass ein wesentlich einfacheres Werkzeug zur Herstellung des Stanz-/Biegeprozesses vorgesehen werden kann. Da nämlich der Rollvorgang so ausgebildet werden kann, dass beim Zusammenrollen der Endabschnitte des hierzu hergestellten Blechteils diese aufeinander zu bewegt und zwar innerhalb einer Montage aufeinander zu bewegt werden können, entfällt ein Schritt, bei dem z. B. ein Über- oder Unterlappen eines der Endabschnitte erfolgen muss, um dieses dann in einem komplexen Bewegungsablauf in eine entsprechende korrespondierende Gegenkontur einzufädeln, wie z. B. eine Schwalbenschwanzverklinkung.
- Gemäß der Idee der vorliegenden Erfindung kann daher durch einfache Weise ein Zusammenführen der Stirnseiten erfolgen, bei der zunächst die Haltearme auffedern und dann mit ihren zur Verrastung ausgebildetem Endabschnitt in entsprechende Gegenrastausnehmungen an der gegenüberliegenden Seite eingreifen.
- In einer weiter vorteilhaften Ausführungsform ist das Verfahren so vorgesehen, dass das Blechteil so geformt wird, dass der jeweilige Haltearm aus einem länglichen Armabschnitt gebildet ist, an dessen jeweiligen freien Haltearmende eine in Richtung des anderen Haltearms weisende Rastnase ausgebildet ist. Diese weisen eine schräg zulaufende Seitenkante auf, die als Steuerfläche zum Zusammenwirken mit einer korrespondierenden Kantenfläche der gegenüberliegenden Querseitenkante dient.
- Es ist weiter mit Vorteil vorgesehen, wenn das Verfahren so ausgebildet ist, dass beim Herstellen des Blechteils der Endabschnitt und zwar derjenige Endabschnitt, der die Haltearme nicht ausführt, wie folgt geformt ist:
- die Breite dieses Endabschnittes ist im Bereich der Stirnseite geringer ausgebildet als die Breite im Mittelabschnitt des Blechteils und
- an den Ecken der Stirnseite der Querseitenkante dieses Endabschnitts sind Haltelappen, vorzugsweise in etwa in Trapezform vorgesehen oder zumindest teilweise trapezförmig, welche je eine schräg verlaufende, jeweils nach Außen gerichtete Seitenkante ausbilden, welche zum Zusammenwirken mit den zuvor erwähnten schrägen Stirnseitenkanten der Haltearme bzw. der Rastnasen dieser Haltearme dienen.
- In einer weiter vorteilhaften Ausführungsform des erfindungsgemäßen Verfahrens ist vorgesehen, dass beim Verbinden der Endabschnitte des Blechteils diese innerhalb einer Montageebene stirnseitig aufeinander zugeführt werden und beim Zusammentreffen die Haltearme des Endabschnitts, wie zuvor erläutert, nach Außen weg betätigt werden, indem diese mit ihrer Seitenkante auf die ebenfalls zuvor erwähnte stirnseitige Steuerkante am gegenüberliegenden Endabschnitt auftreffen.
- Es ist weiter mit Vorteil angedacht, dass nach dem zuvor erwähnten Schritt c), die beiden Haltearme kraftbeaufschlagt durch ein Werkzeug mit ihren Rastnasen in Richtung der korrespondierenden Ausnehmungen und zwar von einer Montagestellung in eine Fixierstellung betätigt, vorzugsweise plastisch verbogen werden.
- Anders ausgedrückt bedeutet dies, dass nach dem Rollvorgang, sobald die Rastnasen der Haltearme in die korrespondierenden Ausnehmungen an dem gegenüberliegenden Endabschnitt des Blechs eingreifen, noch ein geringer Bewegungsspielraum für die Haltearme verbleibt. Hierzu kann im Rahmen einer plastischen Verformung der Haltearme vorgesehen werden, dass diese entweder mittels eines Werkzeugs oder werkzeugbeaufschlagt, von der zuvor genannten Position in ihre Endposition (Fixierstellung) verformt bzw. betätigt werden.
- Auf diese Weise kommt es zu einem Formschluss zwischen den Rastnasen und den korrespondierenden Ausnehmungen. In der Fixierstellung tauchen damit die Rastnasen vollständig in die Ausnehmungen an dem gegenüberliegenden Endabschnitt ein.
- In einer weiter vorteilhaften Ausführungsform der Erfindung ist vorgesehen, dass entlang der einen Längsseitenkante wenigstens eine, vorzugsweise zwei oder mehrere Erhebungen auf der Innenseite der Buchsenhülse angebracht werden (z. B. Prägungen), welche als Endanschlag für eine Stirnseitenkante eines in die Buchsenhülse einzuführendes Kontaktlamellengitter dienen.
- Ebenso kann mit Vorteil vorgesehen werden, dass entlang der Längsseitenkante wenigstens eine, vorzugsweise zwei oder mehrere fensterartige Ausnehmungen in das Blechteil zum Eintauchen von Federarmen des Kontaktlamellengitters eingebracht werden, um das Kontaktlamellengitter in der Buchsenhülse zu fixieren. Auf diese Weise kann erfindungsgemäß vorgesehen werden, dass zwei Bänder nebeneinander in einem Fertigungsprozess geführt werden, wobei aus dem einen Metallband oder Blechband, das zuvor genannte Blechteil zum Herstellen der zylindrischen Buchsenhülse dient, während das andere Blechteil zum Herstellen des Kontaktlamellengitters dient. Das Kontaktlamellengitter kann so in die Buchsenhülse eingeführt werden, dass diese mit ihrem einführseitigen, stirnseitigen Ende an den zuvor erwähnten Anschlägen anliegt, während gleichzeitig die von dem Kontaktlamellengitter ausgebildeten Federarme in die zuvor erwähnten Ausnehmungen in dem Blechteil der Buchsenhülse eintauchen.
- In einer weiter vorteilhaften Ausführungsform des erfindungsgemäßen Verfahrens ist vorgesehen, dass jeweils stirnseitig an den Endabschnitten zueinander korrespondierende Zentrierelemente angebracht sind, welche jeweils schräg verlaufende Seitenkanten bereitstellen, die beim Aufeinandertreffen mit dem jeweils gegenüberliegenden Zentrierelement eine Zwangsführung erfahren bzw. erfährt, so dass eine automatische Ausrichtung der Endabschnitte beim Zusammenführen erfolgt, wohlgemerkt, wenn diese innerhalb einer Montageebene stirnseitig aufeinandertreffen.
- Ein weiterer Aspekt der vorliegenden Erfindung betrifft eine elektrische Steckverbinderbuchse.
- Erfindungsgemäß ist daher auch eine elektrische Steckverbinderbuchse vorgeschlagen umfassend eine zylindrische Buchsenhülse, wobei die Buchsenhülse mit einem Aufnahmeraum ausgebildet ist, in dem ein zylinderförmiger Lamellenkäfig mit einer Vielzahl von parallel verlaufenden Kontaktlamellen eingeschoben ist, wobei die zylindrische Buchsenhülse aus einem im wesentlichen flachen Blechteil geformt ist, bestehend aus zwei Endabschnitten und einem dazwischenliegenden Mittelabschnitt, wobei das Blechteil zwei jeweils von einem von dem einen zu dem gegenüberliegenden Endabschnitt verlaufenden Längsseitenkanten und je eine Querseitenkante aufweist, die jeweils einen der beiden Endabschnitte begrenzt, wobei jeweils in Verlängerung der Längsseitenkanten zwei Haltearme stirnseitig aus der Querseitenkante des Blechteils vom Endabschnitt hervorstehen und wobei die Haltearme an ihrem jeweiligen freien Haltearmende eine Rastnase aufweisen, mit dem diese in einen Hinterschnitt der jeweils als korrespondierende Ausnehmung in den gegenüberliegenden Endabschnitt des Blechs ausgebildet ist und eingreifen, wobei eine Sollbiegestelle mittels einer Ausnehmung in der Längsseitenkante im Bereich des jeweiligen Haltearms vorgesehen ist.
- Weitere Ausgestaltungen der Erfindung ergeben sich aus den Patentansprüchen sowie den Figuren und der dazugehörigen Figurenbeschreibung, wobei die Figuren folgendes darstellen:
- Fig. 1
- eine aufgewickelte Form eines Blechteils B gemäß einem Ausführungsbeispiel der vorliegenden Erfindung, aus dem eine zylindrische Buchsenhülse in erfindungsgemäßer Weise geformt wird;
- Fig. 2
- eine zylindrische Buchsenhülse während des erfindungsgemäßen Verfahrens in einem Zwischenschritt;
- Fig. 3
- die zylindrische Buchsenhülse aus
Fig. 2 in einem weiteren Montageschritt; - Fig. 4
- eine perspektivische Ansicht einer zylindrischen Buchsenhülse, hergestellt mit dem erfindungsgemäßen Verfahren.
- Im Folgenden wird die Erfindung anhand eines Ausführungsbeispiels mit Bezug auf die
Figuren 1 bis 4 näher erläutert, wobei gleiche Bezugszeichen auf gleiche funktionale und/oder strukturelle Merkmale hinweisen. - In der
Fig. 1 ist zunächst eine Aufsicht auf ein abgewickeltes Blechteil B gezeigt, aus dem die inFig. 4 dargestellte zylindrische Buchsenhülse 2 gemäß dem zuvor beschriebenen erfindungsgemäßen Verfahren hergestellt wird. - Das Blechteil B besteht aus zwei Endabschnitten E1 und E2 und einem dazwischenliegenden Mittelabschnitt M. Das Blechteil besitzt ferner je zwei von dem einen zu dem gegenüberliegenden Endabschnitt E1, E2 verlaufende Längsseitenkanten 20a, 20b sowie je eine Querseitenkante 21a, 21b, die jeweils einen der beiden Endabschnitte E1, E2 begrenzt.
- Wie ferner zu erkennen ist, besitzt das Blechteil B eine im Wesentlichen rechteckige Grundform, wobei die Querseitenkanten 21a, 21b einen nicht linearen Verlauf aufweisen, welcher im Nachfolgenden noch näher beschrieben wird.
- Wie in der abgewickelten Ansicht der
Fig. 1 weiter zu erkennen ist, stehen in Verlängerung der Längsseitenkanten 20a bzw. 20b zwei Haltearme 22a, 22b stirnseitig von der Querseitenkante 21a des Blechteils B und zwar von dem Endabschnitt E1 hervor. - Wie weiter zu erkennen ist, besitzen die Haltearme 22a, 22b an ihrem jeweiligen freien Haltearmende 23a, 23b eine Rastnase 24, die ausgebildet ist zum Eingriff in einen noch später beschriebenen Hinterschnitt 25, der jeweils als korrespondierende Ausnehmung 26 in dem gegenüberliegenden Endabschnitt E2 des Blechs ausgebildet ist, wie dies beispielsweise in den
Figuren 3 und 4 gut zu erkennen ist. - Das in
Fig. 1 gezeigte und beschriebene Blechteil B wird vorzugsweise mittels eines Stanzprozesses hergestellt. Bei oder nach Herstellung dieses Blechteils B erfolgt das Einbringen je einer Sollbiegestelle 27 in den Längsseitenkanten 20a, 20b und zwar im Bereich der Haltearme 22a, 22b, wie dies ebenfalls gut in denFiguren 1 bis 4 erkennbar ist. Die Sollbiegestellen 27 sind hier als kleine halbkreisförmige Ausklinkungen in den Längsseitenkanten 20a, 20b vorgesehen. Das wie zuvor beschriebene Blechteil B wird nun durch Rollen, d. h. durch einen Umbiegeprozess zu einer zylindrischen Buchsenhülse 2, wie dies inFig. 2 dargestellt ist, umgeformt. Beim Rollen oder Umbiegen des Blechteils B werden die am Endabschnitt E1 des Blechteils B angebrachten Haltearme 22a, 22b beim Auftreffen mit der Stirnseite des gegenüberliegenden Endabschnitts E2 des Blechteils B, bestimmungsgemäß um die Sollbiegestelle 27 herum zunächst nach Außen ausgefedert bzw. aufgebogen, bis die Rastnasen 24 der genannten Haltearme 22a, 22b in die korrespondierende Ausnehmung 26, wie in derFig. 2 gezeigt, ein Stück weit einfedern. - Beim Zusammenführen laufen die schräg zulaufenden Seitenkanten 31 der Haltearme 22a, 22b bzw. der Rastnasen 24 dieser Haltearme 22a, 22b auf die später noch beschriebenen schräg zulaufenden Gegenkonturen am gegenüberliegenden Endabschnitt E2 auf. Durch das Zusammenwirken mit den korrespondierenden entsprechend gegenläufig verlaufenden schrägen Seitenkanten werden die Haltearme 22a, 22b nach Außen ausgefedert und federn dann in ihre Endposition in die zuvor genannten Ausnehmungen 26 zurück. Dieser Zustand ist beispielhaft in der
Fig. 2 dargestellt, bei der die Rastnasen 24 der Haltearme 22a, 22b ein Stück weit in die Ausnehmungen 26 eintauchen. - In der
Fig. 3 ist dargestellt, wie nach dem zuvor genannten Schritt die beiden Haltearme 22a, 22b kraftbeaufschlagt durch ein Werkzeug mit ihren Rastnasen in Richtung der korrespondierenden Ausnehmung 26 von ihrer Montagestellung in ihre Fixierstellung betätigt und dabei vorzugsweise plastisch verformt bzw. verbogen. - Wie in der
Fig. 3 mit den beiden Pfeilen dargestellt, werden sozusagen die Haltearme von der in derFig. 2 gezeigten Position in die in derFig. 3 gezeigten Position nicht elastisch sondern plastisch verformt, so dass nach Wegnahme der Werkzeuge oder der Kraft die Haltearme in dieser Stellung verbleiben, bei dem die Rastnasen 24 vollständig in die Ausnehmung 26 hineinragen und einen Formschluss zwischen den Rastnasen und den Haltearmen gebildet wird. - Wie ferner in der
Fig. 1 gezeigt, wird das Blechteil bei seiner Herstellung so geformt, dass der jeweilige Haltearm 22a, 22b aus einem im Wesentlichen länglichen Armabschnitt 30 gebildet ist, an dessen jeweiligen freien Haltearmende 23a, 23b ein in Richtung des anderen Haltearms 22a, 22b weisende Rastnase 24 ausgebildet ist, so dass jeder Haltearm 22a, 22b eine in etwa L-förmige Form aufweist. An der Rastnase 24 ist ferner eine wie zuvor erwähnte schräg zulaufende Seitenkante 31 ausgebildet, die als Steuerkurve dient und zwar zum Zusammenwirken mit einer ebenfalls schräg zulaufenden Kantenfläche 34 der gegenüberliegenden Querseitenkante 21b. - Wie weiter in den
Figuren 1 bis 4 ersichtlich, ist das Blechteil B so geformt, dass die Breite des Endabschnitts E2 im Bereich der Stirnseite geringer ausgebildet ist als im Mittelabschnitt M und dass an den Ecken der Stirnseite der Querseitenkante 21a, 21b des Endabschnitts E2 Haltelappen vorgesehen sind. - Die Haltelappen weisen eine in etwa trapez- oder lappenförmige Form auf, welche sich einstückig unmittelbar an die Ecken des Endabschnitts E2 anschließen. Diese Haltelappen 39 verfügen über jeweils eine schräg zulaufende, nach Außen gerichtete Seitenkante 34, die beim Zusammenwirken mit den zuvor erwähnten schrägen Stirnseitenkanten 31 zum Auffedern der Haltearme 22a, 22b dienen.
- Der Ablauf des Rollens des Blechteils B zur zylindrischen Buchsenhülse 2 ist nicht näher dargestellt, lässt sich aber wie folgt beschreiben.
- Das flache Blechteil B wird mittels eines Werkzeugs so in eine zylindrische Form gebracht, dass die Endabschnitte E1, E2 des Blechteils B innerhalb einer gemeinsamen Montageebene stirnseitig aufeinander zugeführt werden, um beim Zusammentreffen die Haltearme 22a, 22b des Endabschnitts E1 nach Außen weg betätigt werden, in dem diese mit ihrer schrägen Seitenkante auf die stirnseitige Steuerkante 34a am gegenüberliegenden Endabschnitt E2 auftreffen und nach Erreichen der Endmontageposition in die Ausnehmungen 26 einfedern. In dieser Position berühren sich bereits die Stirnseiten der Querseitenkanten 21a, 21b.
- Wie weiter in der
Fig. 1 zu erkennen, ist das Blechteil B so geformt, dass jeweils stirnseitig an den Endabschnitten E1, E2 zueinander korrespondierende Zentrierelemente Z1, Z2 angebracht sind bzw. ausgebildet sind, welche jeweils schräg verlaufende Seitenkanten bereitstellen, die beim Aufeinandertreffen mit dem jeweils gegenüberliegenden Zentrierelement Z1 bzw. Z2 eine Zwangsführung erfährt, so, dass eine automatische Ausrichtung der Endabschnitte E1, E2 beim Zusammenfügen erfolgt. - Wie weiter in der
Fig. 4 ersichtlich, sind zwei Erhebungen 36 auf der Innenseite der Buchsenhülse 2 angebracht worden, welche als Endanschlag für eine Stirnseitenkante eines in die Buchsenhülse einzuführendes Kontaktlamellengitter 3 dienen. Das Kontaktlamellengitter 3 wird seitlich von unten in die in derFig. 3 gezeigte zylindrische Buchsenhülse 2 eingeführt, bis es mit seiner Stirnseitenkante an die zuvor erwähnten Endanschläge 36 anschlägt. Bei Erreichen dieser Anschläge rasten gleichzeitig nicht näher gezeigte Federarme des Kontaktlamellengitters 3 in fensterartige Ausnehmungen 37, welche in dem Blechteil B eingebracht wurden, ein und fixieren damit das Kontaktlamellengitter 3 in der Buchsenhülse 2, um insgesamt die erfindungsgemäße Steckverbinderbuchse 1 bereitzustellen. - Die Erfindung beschränkt sich in ihrer Ausführung nicht auf die vorstehend angegebenen bevorzugten Ausführungsbeispiele. Vielmehr ist eine Anzahl von Varianten denkbar, welche von der dargestellten Lösung auch bei grundsätzlich anders gearteten Ausführungen Gebrauch macht.
-
- 1
- Steckverbinderbuchse
- 2
- Buchsenhülse
- 3
- Kontaktlamellengitter
- 20
- Aufnahmeraum
- 20a, 20b
- Längsseitenkanten
- 21a, 21b
- Querseitenkanten
- 22a, 22b
- Haltearme
- 23a, 23b
- Haltearmende
- 24
- Rastnase
- 25
- Hinterschnitt
- 26
- Ausnehmung
- 27
- Sollbiegestelle
- 30
- Armabschnitt
- 31
- Stirnseitenkante
- 34
- Steuerkante / Seitenkante / Kantenfläche
- 34a
- Steuerkante
- 36
- Erhebungen
- 37
- Ausnehmung
- 39
- Haltelappen
- B
- Blechteil
- E1, E2
- Endabschnitte
- M
- Mittelabschnitt
- Z1, Z2
- Zentrierelemente / Zentrierkanten
- Δx
- Abschnitt
Claims (10)
- Verfahren zur Herstellung einer elektrischen Steckverbinderbuchse (1) umfassend eine zylindrische Buchsenhülse (2), wobei die Buchsenhülse (2) mit einem Aufnahmeraum (20) ausgebildet ist, in dem ein zylinderförmiges Kontaktlamellengitter (3) mit einer Vielzahl von parallel verlaufenden Kontaktlamellen (31) eingeschoben ist, mit den folgenden Verfahrensschritten:a. Herstellen eines im Wesentlichen flachen Blechteils (B) bestehend aus zwei Endabschnitten (E1, E2) und einem dazwischen liegenden Mittelabschnitt (M), wobei das Blechteil (B) zwei jeweils von dem einen zu dem gegenüberliegenden Endabschnitten (E1, E2) verlaufende Längsseitenkanten (20a, 20b) und je eine Querseitenkante (21a, 21b) aufweist, die jeweils einen der beiden Endabschnitte (E1, E2) begrenzt, wobei jeweils in Verlängerung der Längsseitenkanten (20a, 20b) zwei Haltearme (22a, 22b) stirnseitig aus der Querseitenkante (21a) des Blechsteils (B) vom dem Endabschnitt (E1) hervorstehen, wobei die Haltearme (22a, 22b) an ihrem jeweiligen freien Haltearmende (23a, 23b) eine Rastnase (24) aufweisen zum Eingriff in einen Hinterschnitt (25), der jeweils als korrespondierende Ausnehmung (26) in dem gegenüberliegenden Endabschnitt (E2) des Blechs ausgebildet ist;b. Einbringen je einer Sollbiegestelle (27) für die Haltearme (22a, 22b) in die den jeweiligen Haltearm (22a, 22b) außenseitig begrenzende Längsseitenkante (20a, 20b);c. Rollen des Blechteils (B) zu einer zylindrischen Buchsenhülse (2), wobei die am Endabschnitt (E1) des Blechteils (B) angebrachten Haltearme (22a, 22b) beim Auftreffen mit der Stirnseite des gegenüberliegenden Endabschnitts (E2) des Blechteils (B) bestimmungsgemäß um die Sollbiegestelle (27) herum zunächst nach Außen ausfedern und/oder aufgebogen werden, bis die Rastnasen (24) der Haltearme (22a, 22b) in die korrespondierende Ausnehmung (26) ein Stück weit einfedern.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass zur Durchführung des Schritt c) in Anspruch 1 das Anbringen einer Sollbiegestelle (27) an den Federarmen mittels einer Ausnehmung oder Ausklinkung in der jeweiligen Längsseitenkante (20a, 20b) im Bereich der Haltearme (22a, 22b) erfolgt, vorzugsweise an einem Punkt an der Längsseitenkante (20a, 20b), der im Schnittpunkt der Verlängerung der Querseitenkante (21a, 21b) und der jeweiligen Längsseitenkante (20a, 20b) liegt.
- Verfahren nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass das Blechteil (B) so geformt wird, dass der jeweilige Haltearm (22a, 22b) aus einem länglichen Armabschnitt (30) gebildet ist, an dessen jeweiligen freien Haltearmende (23a, 23b) eine in Richtung des anderen Haltearms weisende Rastnase (24) ausgebildet ist, welche eine schräg zulaufende Seitenkante (31) aufweist, die als Steuerfläche zum Zusammenwirken mit einer Kantenfläche der gegenüberliegenden Querseitenkante (21b) dient.
- Verfahren nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass beim Herstellen des Blechteils (B) der Endabschnitt (E2) wie folgt geformt ist:
die Breite der des Endabschnittes (E2) ist im Bereich der Stirnseite geringer als im Mittelabschnitt (M) und an den Ecken der Stirnseite der Querseitenkante (21b) des Endabschnittes (E2) sind Haltelappen vorgesehen, welche je eine schräg verlaufende jeweils nach Außen gerichtete Seitenkante (34) ausbilden, welche zum Zusammenwirken mit den schrägen Stirnseitenkanten (31) der Haltearme (22a, 22b) dienen. - Verfahren nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass beim Verbinden der Endabschnitte (E1, E2) des Blechteils (B), diese innerhalb einer Montageebene stirnseitig aufeinander zugeführt werden und beim Zusammentreffen die Haltearme (22a, 22b) des Endabschnitts (E1) nach Außen weg betätigt werden, indem diese mit ihrer Seitenkante (31) auf eine stirnseitige Steuerkante (34) am gegenüberliegenden Endabschnitt (E2) auftreffen.
- Verfahren nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass nach dem Schritt c) in Anspruch 1, die beiden Haltearme (22a, 22b) kraftbeaufschlagt durch ein Werkzeug mit ihren Rastnasen in Richtung der korrespondierenden Ausnehmung (26) von einer Montagestellung in eine Fixierstellung betätigt, vorzugsweise plastisch verbogen werden.
- Verfahren nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass entlang der einen Längsseitenkante (20a) wenigstens eine, vorzugsweise zwei oder mehrere Erhebungen (36) auf der Innenseite der Buchsenhülse (2) angebracht werden, welche als Endanschlag für eine Stirnseitenkante eines in die Buchsenhülse einzuführendes Kontaktlamellengitters (3) dienen.
- Verfahren nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass entlang der Längsseitenkante (20b) wenigstens eine, vorzugsweise zwei oder mehrere fensterartige Ausnehmungen (37) in das Blechteil (B), zum Eintauchen von Federarmen des Kontaktlamellengitters (3) eingebracht werden, um das Kontaktlamellengitter (3) in der Buchsenhülse (2) zu fixieren.
- Verfahren nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass jeweils stirnseitig an den Endabschnitten (E1, E2) zueinander korrespondierende Zentrierelemente (Z1, Z2) angebracht sind, welche jeweils schräg verlaufende Seitenkanten bereitstellen, die beim Aufeinandertreffen mit dem jeweils gegenüberliegenden Zentrierelement (Z1 bzw. Z2) eine Zwangsführung erfährt, so dass eine automatische Ausrichtung der Endabschnitte (E1, E2) beim Zusammenfügen erfolgt.
- Elektrische Steckverbinderbuchse (1) umfassend eine zylindrische Buchsenhülse (2), wobei die Buchsenhülse (2) mit einem Aufnahmeraum (20) ausgebildet ist, in dem ein zylinderförmiger Lamellenkäfig mit einer Vielzahl von parallel verlaufenden Kontaktlamellen (31) eingeschoben ist, wobei die zylindrische Buchsenhülse (2) aus einem im Wesentlichen flachen Blechteil (B) geformt ist, bestehend aus zwei Endabschnitten (E1, E2) und einem dazwischen liegenden Mittelabschnitt (M), wobei das Blechteil (B) zwei jeweils von dem einen zu dem gegenüberliegenden Endabschnitten (E1, E2) verlaufende Längsseitenkanten (20a, 20b)und je eine Querseitenkante (21a, 21b) aufweist, die jeweils einen der beiden Endabschnitte (E1, E2) begrenzt, dadurch gekennzeichnet, dass jeweils in Verlängerung der Längsseitenkanten (20a und 20b) zwei Haltearme (22a, 22b) stirnseitig aus der Querseitenkante (21a) des Blechsteils (B) vom dem Endabschnitt (E1) hervorstehen, wobei die Haltearme (22a, 22b) an ihrem jeweiligen freien Haltearmende (23a, 23b) eine Rastnase (24) aufweisen mit dem diese in einen Hinterschnitt (25), der jeweils als korrespondierende Ausnehmung (26) in dem gegenüberliegenden Endabschnitt (E2) des Blechs ausgebildet ist eingreifen, wobei eine Sollbiegestelle (27) mittels einer Ausnehmung (26) in der Längsseitenkante (20a, 20b) im Bereich des jeweiligen Haltearms (22a, 22b) vorgesehen ist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102016108254.6A DE102016108254B9 (de) | 2016-05-03 | 2016-05-03 | Elektrische Steckverbinderbuchse sowie ein Verfahren zur Herstellung einer solchen elektrischen Steckverbinderbuchse |
| PCT/EP2017/060274 WO2017191064A1 (de) | 2016-05-03 | 2017-04-28 | Radialkontaktbuchse |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3453077A1 EP3453077A1 (de) | 2019-03-13 |
| EP3453077B1 true EP3453077B1 (de) | 2021-06-16 |
Family
ID=58772834
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP17725866.2A Active EP3453077B1 (de) | 2016-05-03 | 2017-04-28 | Radialkontaktbuchse |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US10594105B2 (de) |
| EP (1) | EP3453077B1 (de) |
| CN (1) | CN109155480A (de) |
| DE (1) | DE102016108254B9 (de) |
| WO (1) | WO2017191064A1 (de) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE202016106978U1 (de) * | 2016-08-12 | 2017-02-01 | Amphenol-Tuchel Electronics Gmbh | Hochstromkontaktbuchse |
| JP6820301B2 (ja) * | 2018-09-11 | 2021-01-27 | 矢崎総業株式会社 | 基板実装型コネクタ |
| DE102021214052A1 (de) | 2021-12-09 | 2023-06-15 | Volkswagen Aktiengesellschaft | Elektrische Kontaktanordnung zwischen einem Bolzen oder einer Schraube und zwei übereinander angeordneten Kabelschuhen, Bauteil mit Bolzen und Kabelschuh |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102011105821B4 (de) * | 2011-05-14 | 2013-09-12 | Amphenol-Tuchel Electronics Gmbh | Steckverbinderbuchse |
Family Cites Families (18)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2711524A (en) * | 1952-10-08 | 1955-06-21 | American Phenolic Corp | Electrical contact |
| US4657335A (en) * | 1986-01-30 | 1987-04-14 | K & K Stamping | Radially resilient electrical socket |
| DE8902356U1 (de) * | 1989-02-28 | 1990-06-28 | Framatome Connectors Daut + Rietz GmbH & Co KG, 90411 Nürnberg | Flachkontaktfeder für Stecker von elektrischen Steckverbindern |
| US5151560A (en) * | 1990-12-10 | 1992-09-29 | Amp Incorporated | Grounding connector |
| US5449304A (en) * | 1994-05-19 | 1995-09-12 | The Whitaker Corporation | Electrical connector having improved contacts |
| GB9421358D0 (en) * | 1994-10-24 | 1994-12-07 | Amp Gmbh | Electrical contact |
| DE10005297C2 (de) | 2000-02-07 | 2001-12-20 | Siemens Ag | Kontaktstück für eine elektrische Steckverbindung sowie Verfahren zu dessen Herstellung |
| US6656002B2 (en) * | 2000-09-15 | 2003-12-02 | Alcoa Fujikura Limited | Electrical terminal socket assembly including T shaped sealed connectors |
| EP1433228B1 (de) * | 2001-10-05 | 2020-12-02 | Amphenol Corporation | Verbesserter radial nachgiebiger elektrischer verbinder und verfahren zu seiner herstellung |
| DE102004002921A1 (de) * | 2003-02-21 | 2004-10-07 | Multi-Holding Ag | Bandförmiges Kontaktelement, Verfahren zu seiner Herstellung, sowie Anwendung eines solchen Kontaktelements |
| US7976353B2 (en) * | 2006-09-29 | 2011-07-12 | Tyco Electronics Corporation | Two-piece electrical terminal |
| DE102009057819A1 (de) * | 2009-01-08 | 2010-09-23 | Sumitomo Wiring Systems, Ltd., Yokkaichi | Anschlußpaßstück und Verfahren zum Bilden desselben |
| EP2517310B1 (de) * | 2009-12-23 | 2017-09-06 | Delphi International Operations Luxembourg S.à r.l. | Stromkontakt |
| DE102010037498B4 (de) * | 2010-09-13 | 2013-11-07 | Hachadorian Design & Calculation Gmbh | Elektrischer Kontakt |
| JP5454445B2 (ja) * | 2010-10-08 | 2014-03-26 | 住友電装株式会社 | コネクタ |
| EP2642598B1 (de) * | 2012-03-19 | 2017-09-13 | Yazaki Europe Ltd | Elektrisches Endgerät |
| WO2016012431A1 (de) * | 2014-07-21 | 2016-01-28 | Hirschmann Automotive Gmbh | Steckverbindung mit einem buchsenkontakt und einem stiftkontakt |
| DE102015122303B3 (de) * | 2015-12-15 | 2017-04-20 | Amphenol-Tuchel Electronics Gmbh | Steckverbinderbuchse |
-
2016
- 2016-05-03 DE DE102016108254.6A patent/DE102016108254B9/de active Active
-
2017
- 2017-04-28 CN CN201780027387.1A patent/CN109155480A/zh active Pending
- 2017-04-28 EP EP17725866.2A patent/EP3453077B1/de active Active
- 2017-04-28 US US16/098,788 patent/US10594105B2/en active Active
- 2017-04-28 WO PCT/EP2017/060274 patent/WO2017191064A1/de not_active Ceased
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102011105821B4 (de) * | 2011-05-14 | 2013-09-12 | Amphenol-Tuchel Electronics Gmbh | Steckverbinderbuchse |
Also Published As
| Publication number | Publication date |
|---|---|
| US20190131755A1 (en) | 2019-05-02 |
| DE102016108254B9 (de) | 2018-04-26 |
| US10594105B2 (en) | 2020-03-17 |
| EP3453077A1 (de) | 2019-03-13 |
| DE102016108254B4 (de) | 2017-12-07 |
| CN109155480A (zh) | 2019-01-04 |
| WO2017191064A1 (de) | 2017-11-09 |
| DE102016108254A1 (de) | 2017-11-09 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3403297B1 (de) | Radialkontaktbuchse | |
| DE102015104377B4 (de) | Kontaktteil und Verfahren zum Herstellen eines Kontaktteils | |
| EP1133013B1 (de) | Kontaktstück für eine elektrische Steckverbindung sowie Verfahren zu dessen Herstellung | |
| EP3639328B1 (de) | Verfahren zur herstellung eines buchsenkontaktes | |
| WO2016012431A1 (de) | Steckverbindung mit einem buchsenkontakt und einem stiftkontakt | |
| WO2000005785A1 (de) | Elektrischer steckverbinder mit schnellverbindung und verfahren zur herstellung eines steckverbinders | |
| CH624795A5 (de) | ||
| DE102016108254B9 (de) | Elektrische Steckverbinderbuchse sowie ein Verfahren zur Herstellung einer solchen elektrischen Steckverbinderbuchse | |
| EP3497753B1 (de) | Flaches blechteil | |
| EP3984100A1 (de) | Buchse, verfahren zu deren herstellung, und steckverbinder | |
| WO2013076210A1 (de) | Buchsenkontakt für photovoltaikanwendungen | |
| WO2016100992A1 (de) | Verfahren zum verbinden von möbelbeschlagsteilen und möbelbeschlag | |
| WO1998043321A1 (de) | Steckerbuchse mit in der form eines hyperboloids angeordneten kontaktbereichen | |
| DE202016102358U1 (de) | Radialkontaktbuchse | |
| DE102015106820B4 (de) | Verfahren zur Herstellung einer elektrischen Steckverbinderbuchse | |
| DE102008058203A1 (de) | Steckbuchse für Leiterplatten | |
| EP2551963B1 (de) | Elektrisches Anschlusselement | |
| DE102020201137A1 (de) | Zum Crimpen vorbereitete Crimphülse | |
| DE102020119741A1 (de) | Kontaktelement und Verfahren zur Herstellung eines Kontaktelements | |
| DE3800043A1 (de) | Drahtfeder- bzw. lamellenfeder-kontaktbuchse | |
| WO2016128226A1 (de) | Verfahren zur montage eines eine hülse, einen kolben mit kolbenkopf und eine feder aufweisenden bauteiles sowie bauteil | |
| WO2015049076A1 (de) | Elektrische verbindungsanordnung an einem schaltungsträger, verfahren zum herstellen der verbindungsanordnung und steuergerät mit einer verbindungsanordnung | |
| WO2025067919A1 (de) | Elektrisches kontaktelement | |
| DE3128881A1 (de) | Gehaeuse, insbesondere fuer einen elektromotor, und verfahren zu dessen herstellung | |
| DE3325259A1 (de) | Kontaktschuh fuer steckerverbindungen und verfahren seiner herstellung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20181105 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: WACKER, MARTIN Inventor name: KERNER, WOLFGANG Inventor name: OCHS, RAIMUND Inventor name: STOLZ, JOACHIM Inventor name: UNGERER, CHRISTIAN Inventor name: KATZ, WOLFGANG Inventor name: SCHRECK, ALEXANDER |
|
| GRAJ | Information related to disapproval of communication of intention to grant by the applicant or resumption of examination proceedings by the epo deleted |
Free format text: ORIGINAL CODE: EPIDOSDIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20210121 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502017010675 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 1403110 Country of ref document: AT Kind code of ref document: T Effective date: 20210715 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210616 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210916 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210616 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210616 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20210616 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210917 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210616 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210616 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210616 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210916 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20211018 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210616 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210616 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210616 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210616 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210616 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210616 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210616 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210616 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502017010675 Country of ref document: DE |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210616 |
|
| 26N | No opposition filed |
Effective date: 20220317 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210616 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20220430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210616 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220428 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220430 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220428 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 1403110 Country of ref document: AT Kind code of ref document: T Effective date: 20220428 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220428 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230929 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20170428 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210616 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210616 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210616 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250417 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20250430 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20250422 Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210616 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20260324 Year of fee payment: 10 |