EP3524355A1 - Vorrichtung und verfahren zum transport und/oder reinigen von schneidsatzteilen eines fleischwolfs - Google Patents
Vorrichtung und verfahren zum transport und/oder reinigen von schneidsatzteilen eines fleischwolfs Download PDFInfo
- Publication number
- EP3524355A1 EP3524355A1 EP18155732.3A EP18155732A EP3524355A1 EP 3524355 A1 EP3524355 A1 EP 3524355A1 EP 18155732 A EP18155732 A EP 18155732A EP 3524355 A1 EP3524355 A1 EP 3524355A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- cutting set
- set parts
- mandrels
- cutting
- parts
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B02—CRUSHING, PULVERISING, OR DISINTEGRATING; PREPARATORY TREATMENT OF GRAIN FOR MILLING
- B02C—CRUSHING, PULVERISING, OR DISINTEGRATING IN GENERAL; MILLING GRAIN
- B02C18/00—Disintegrating by knives or other cutting or tearing members which chop material into fragments
- B02C18/30—Mincing machines with perforated discs and feeding worms
- B02C18/305—Details
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B02—CRUSHING, PULVERISING, OR DISINTEGRATING; PREPARATORY TREATMENT OF GRAIN FOR MILLING
- B02C—CRUSHING, PULVERISING, OR DISINTEGRATING IN GENERAL; MILLING GRAIN
- B02C18/00—Disintegrating by knives or other cutting or tearing members which chop material into fragments
- B02C18/30—Mincing machines with perforated discs and feeding worms
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D81/00—Containers, packaging elements, or packages, for contents presenting particular transport or storage problems, or adapted to be used for non-packaging purposes after removal of contents
- B65D81/24—Adaptations for preventing deterioration or decay of contents; Applications to the container or packaging material of food preservatives, fungicides, pesticides or animal repellants
- B65D81/26—Adaptations for preventing deterioration or decay of contents; Applications to the container or packaging material of food preservatives, fungicides, pesticides or animal repellants with provision for draining away, or absorbing, or removing by ventilation, fluids, e.g. exuded by contents; Applications of corrosion inhibitors or desiccators
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D85/00—Containers, packaging elements or packages, specially adapted for particular articles or materials
- B65D85/54—Containers, packaging elements or packages, specially adapted for particular articles or materials for articles of special shape not otherwise provided for
Definitions
- the invention relates to a device for transporting and / or cleaning cutting parts of a meat grinder.
- FIG. 7 shows, for example, a meat grinder, which is supplied via a vane pump to ground mass, and in which on a shaft 14 a plurality of cutting set parts 4a to 4e are arranged.
- the cutting blades are driven by the shaft, while the perforated disks are arranged stationary in the housing of the meat grinder.
- the cutting parts are transported for regrinding.
- the cutting set parts are stacked after cleaning and tied together with a thread.
- the water can not drain away completely due to the contact of the cutting attachment parts, and the surfaces thus do not become dry. Oxygen and water cause oxidation in the metal cutting parts, damaging the cutting parts. In addition, moisture may cause germination of the cutting attachment parts, which is unacceptable from a food hygiene point of view.
- the present invention is therefore based on the object to provide an apparatus and a method that allow a reliable and improved cleaning and transporting of cutting parts.
- a device for transporting and / or cleaning cutting set parts of a meat grinder with a grid, which has a plurality of receiving elements, in particular mandrels, for respectively receiving and positioning the cutting set parts.
- the device further comprises a holding device for holding the cutting set parts on the grid. It is also possible, other components such.
- the cutting set parts can, for example, be slipped onto the mandrels of the grid, whereby they are positioned and fastened by means of a holding device, such that they are e.g. can not slide down from the spines.
- a holding device such that they are e.g. can not slide down from the spines.
- all the cutting set parts of a cutting set can be securely fixed on the grid and transported together with the grid, without being damaged.
- the device is designed such that the cutting set parts while they are in the device, can be cleaned and so the cleaning liquid can remove the dirt particles well from the cutting set parts to be cleaned and can drain again.
- the respective cutting set part can be cleaned from the front and from behind as well as from above and below alike, in particular from all sides by means of a cleaning agent, water jet or air jet.
- a cleaning agent water jet or air jet.
- the cutting set parts can be turned all over by turning the device all at once.
- the lattice-like design also allows the use of the device in disinfectant baths and / or oil baths for preservation (corrosion protection) or in industrial milling machines. Due to the lattice-like design, the entire surface of the cutting set parts can be achieved.
- the device serves as protection against damage to the cutting set parts during cleaning and during transport.
- the cutting kit parts can also dry well on the grid before being reinstalled.
- receiving areas can also be formed on the grid into which the cutting set parts can be inserted and fastened. For this, e.g. small baskets, e.g. adapted to the size of the cutting parts, be formed and closed by a lid.
- mandrels are provided as receiving elements, such that the cutting set parts are movable with a central recess on the mandrels plugged. This allows exact positioning of the cutting set parts.
- the cutting set parts can be easily and securely attached. Because of the cutting set parts are arranged in a direction perpendicular to the grid movable on the mandrels, that is, that the diameter of the recesses is greater than the diameter of the respective mandrel sitting the cutting set parts not fixed on the mandrel, so that the inside of the recess can be reliably cleaned and can dry off.
- the mandrels have, at their end region facing the grille, a first spacer element which, for example, has a larger diameter than the mandrel, such that the respective cutting attachment part can be arranged at a distance from the grid. If advantageously spacer elements are provided, this has the advantage that the cutting set parts do not rest on the grid, so that a thorough cleaning and a good drying is possible.
- the device is designed as a transport box and has a rear wall and a closable, in particular hinged and zuklappbaren cover.
- the cutting set parts are protected from all sides and can be safely transported.
- the grid with the receiving elements serve as a rear wall, in which case the lid is also formed lattice-shaped, such that both from the front and from the back can be cleaned with cleaning agents and a good drying is ensured.
- the grid with the receiving elements serves as a lid, that is, that the cutting set parts are arranged inside the lid and the rear wall is also formed lattice-shaped. It is also possible that some of the receiving elements are arranged on the lid and others on the rear wall.
- the lid serves the lid as a holding device.
- the lid then lies opposite the mandrel, such that, for example, the distance between the end face of the mandrel and the lid is so small that the cutting attachment can not slip off the mandrel.
- the distance is smaller than the height of the bearing of the cutting set part (viewed in a direction perpendicular to the grid).
- the rear wall serves as a holding device and preferably mandrels are arranged on the lid of the transport box and prevents the rear wall that the cutting set parts can slip from the mandrels.
- a respective first or second spacer element is provided on the cover or the rear wall, so that, for example, the cutting edge of the respective cutting attachment part does not come into contact with the remainder of the grid.
- the spacer may be formed in the grid, for example, or be attached thereto.
- a corresponding spacer element on the lid can then also function as a holding element, so that the respective cutting set parts do not slip off a mandrel
- This solution in the back wall or cover function as a holding device, has the advantage that no extra holding device must be integrated and no extra attachment step is necessary.
- the holding device may also comprise a plurality of holding elements, which can be applied to the mandrels, in particular attachable, such that the cutting set parts can not slip from the mandrels.
- a plurality of holding elements which can be applied to the mandrels, in particular attachable, such that the cutting set parts can not slip from the mandrels.
- the transport box comprises not only a rear wall and a lid, which are foldable on each other, but also side walls which extend, for example, from the rear wall, which are also formed lattice-shaped.
- a cleaning jet can be directed to the cutting set parts through these side walls.
- water can drain safely over the latticed side walls.
- the device comprises a carrying handle, so that the cutting set parts can be well kept and transported in the transport box.
- the carrying handle is preferably designed such that the device can be suspended during and / or after cleaning.
- the cutting set parts in the device can be cleaned well. A quick drying is also possible.
- the mandrels are coded, in particular such that they have a different Querterrorismsform- and / or cross-sectional size.
- a recess of a cutting set part of a cutting set fits only on a specific mandrel, or only on certain mandrels.
- the position of the individual cutting set parts of a cutting set becomes predetermined, ie, that a particular cutting set part occupies a predetermined position on the grid.
- the mandrels in particular different markings, in particular to the installation order.
- a marking may be provided on the front side of the mandrels, for example an imprint, a sticker, a cutout, an engraving or an etching, which indicates the order in which the cutting set parts are to be reinstalled, for example in the form of numbers.
- the device which is indeed formed grid-shaped, a full-surface labeling field to hold a label for use on the dedicated machine and / or the product to be produced.
- the cutting set can be clearly assigned.
- the device is designed such that a plurality of devices are stackable one above the other, i. stackable without slipping sideways.
- a plurality of devices are stackable one above the other, i. stackable without slipping sideways.
- several transport boxes can be transported or stored at the same time.
- the cutting set parts of a cutting set are first removed from the meat grinder and mounted on receiving elements on the grid of the device. Then the cutting set parts can be safely transported together with the device. The cutting set parts can be cleaned in the device without having to remove them. Subsequently, the cutting set parts can also dry in the device.
- the device in an industrial dishwasher, e.g. Continuous dishwasher is placed, and cleaned in this.
- the device may also be immersed in a dipping bath, e.g. Be dipped disinfectant.
- the cutting set parts can also be transported in the apparatus, for example, for grinding and then returned to the device to then, for example, if necessary interim and finally reinstall or intercalate the cutting sets.
- the cleaned cutting set parts can thus be transported back to the meat grinder in the device, in which case the cutting set parts are removed from the device and re-installed in the meat grinder.
- the cleaning of the cutting set parts is carried out by the or more grid, for example by a makeskar-, water or air jet.
- the respective cutting set part can be cleaned from the front and from behind but also from the sides via a corresponding jet, that is, in particular from all sides.
- different cutting set parts can be placed on appropriately coded mandrels, wherein the mandrels have a marking or marking indicating the installation order, such that after cleaning the cutting set parts are removed in the appropriate order from the device and then in the appropriate order can be installed in the mincer.
- the device comprises a device for tilting, which in such a way from the grid, e.g. protruding rear wall and / or lid, protrudes that the device rests on a horizontal surface at an angle.
- a device for tilting which in such a way from the grid, e.g. protruding rear wall and / or lid, protrudes that the device rests on a horizontal surface at an angle.
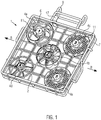
- Fig. 1-5 show a device 1 according to the present invention.
- the device is embodied here by way of example as a lockable transport box 1.
- the transport box 1 has a grid 2, which serves as a rear wall 7 of the transport box 1 and a lid 6, which is also formed lattice-shaped.
- the lid can be opened and closed.
- the device has side walls 8a, b, c, d, which are likewise designed in a grid shape.
- a plurality of, here five mandrels 3 are arranged on the grid 2 of the back 7, which extend vertically upwards with respect to a plane which is stretched by the grid (see, for example Fig.
- a first spacer 12 which is arranged such that cutting set parts 4a to e, which can be placed with their recess 10 on the mandrels 3, as in Fig. 1 and 2 is shown, are spaced from the grid 2 and do not rest flat. This goes in particular from in Fig. 5 shown section.
- the cutting set parts can be pushed with their recess 10 and can be pushed at most to the spacer 12, but not up to the grid 2.
- the cutting set parts 4a to e are in a direction F, as in Fig.
- the cover 6 can serve as a holding element in this embodiment at the same time.
- the distance between a plane in which the end face 15 of the mandrel lies and a surface which is spanned by the lid is smaller than the height h of the bearing of the cutting set part, so that the cutting set part 2 can move in the direction F.
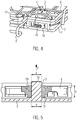
- a distance from the lid can be realized by a respective second spacer element 21 in the cover 6, wherein the spacer element 21 is either attached to the cover 6 or by the position and shape of the grid 2 and the lid 6 is shaped accordingly, such as in the FIGS. 8a , b and c is shown.
- FIG. 8a , b and c is shown.
- FIG. 8a shows a plan view of a corresponding embodiment, which substantially corresponds to the embodiments described above, wherein as the sectional view in Figures 8b, 8c along the line CC shows the respective spacer element 21 from the lid 6 so far protrudes in the direction of the rear wall, that the respective tailor part 4a to e not in contact with the rest of the grid 2 of the lid 6 (which protrudes less towards the rear wall) in Contact comes, so that the spacer element 21 also acts as a holding device and thus can prevent the respective cutting set parts from slipping from the mandrel.
- the spacer element 21 or the respective spacer elements 21 are attached to the cover 6.
- the spacer element 21 is integrated in the lid, ie, that the wire of the lid 6 is executed around the area of the mandrel 6 around deeper, that is, further protruding toward the rear wall 7. Overall, it should be prevented so that the cutting edges of the cutting parts come into contact with the lid or rear wall and thus can be adequately protected.
- the respective first spacer element 12 may be attached to the grid 2 or for the grid 2 itself to be designed in such a way that it projects so that the respective cutting attachment parts do not touch the remainder of the grid.
- first and second spacer elements are provided at least in the region of the mandrels 3, on which cutting set parts with cutting edges can be arranged.
- the transport box also has a carrying handle 9, wherein the carrying handle 9 in particular designed such that the device can be suspended therefrom.
- the mandrels 3 may be formed as curved round wires or solid material.
- the transport box can have a full-surface labeling field 16. This means that in the transport box bounded by lattice-shaped walls, a field is formed continuously, and thus offers a labeling possibility to indicate for which machine this transport box is provided and / or for which product.
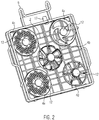
- Fig. 1 and 2 show the transport box in loaded and closed condition.
- the device 1 is designed so that it can accommodate 1 to 5 cutting set parts.
- Fig. 1 shows, for example, three cutting blades 4a, 4b, 4d and two perforated discs 4c and 4e are provided here.
- the cutting set parts of a cutting set each have a predetermined place in the transport box.
- the mandrels 3 are coded such that they have a different cross-sectional shape and / or cross-sectional size, so that the recess 10 a cutting set part 4a to e of a cutting set can be placed in each case only on a specific mandrel.
- the mandrels 1, 3 and 5 have a substantially round cross-section which differs only in size
- the mandrels 2 and 4 have a cross-section with flattened edges.
- the mandrels 3 have moreover, here on their end faces 15 different markings 11 on or marks, indicating the installation order.
- the markings can be, for example, imprints, glued elements or milled.
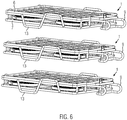
- the transport boxes 1, as in Fig. 6 is shown formed such that they are stackable on each other without slipping sideways.
- the device for example, on opposite side walls, as from Fig. 3 and 6 shows, stacking means 13, here for example in the form of a substantially S-shaped bent wire, which is applied to the outside of the side wall 8a and c and over planes which are spanned by the grids of the rear wall 7 and the cover 6 projects. Also stacking corners are possible here.
- the stacking means 13 can in this case via the rear wall 7, i. withstand the grid 2 so that the single device (and thus possibly all stacked devices) will not be flat, i. parallel but obliquely rests on a flat, for example, horizontal surface. This leads advantageously to the fact that water can run better on the thus also inclined cutting parts.
- the stacking means 13 serves as a means for tilting. In principle, however, other means for inclination may be provided which project from the grid of the rear wall and / or the cover 6 such that an inclination results when the device rests on a flat horizontal surface.
- a meat grinder such as in Fig. 7 is shown, the cutting set removed and the cutting set parts are placed on the mandrels 3 of the transport box 1.
- the recess 10 of the cutting attachment part 4a fits on the in Fig. 1
- the cutting set part 4c ie the perforated disk, fits onto the mandrel 3 top right in Fig. 1
- the cutting set parts are now securely held in the transport box 1 in its specific position.
- the transport box 1 can now be taken for example on the carrying handle 9 and transported for cleaning. It is possible that the entire transport box is placed in an industrial dishwasher, or suspended, for example, where the cleaning of the cutting set parts through the grille 2 through a detergent, water or air jet can be done.
- the grid structure allows for good cleaning of the cutting attachment parts from all sides of the cutting attachment parts.
- the cutting attachment parts can dry in the transport box. It is also possible that the transport box is dipped in disinfecting tapes and / or oil baths for preservation (corrosion protection). About the grid, the corresponding liquid can get well to the cutting set parts and drain again.
- the operator can recognize on the labeling field 16 to which machine the cutting set belongs and to transport this again to the meat grinder.
- the operator can then open the lid 6 again and remove the cutting kit parts by the labels 11 in the correct order from the transport box and install in the meat grinder.
- the cutting set parts can be optimally protected, but also the operator is protected from the sharp edges of the cutting set parts.
- the transport box according to the invention also allows a good drying of the cutting set parts, so that they neither corrode nor germinate.
- receiving areas can also be formed on the grid 2, in which the cutting set parts can be inserted and which are then also closed by the lid 6, for example.
- a gentler holder is realized via the mandrels 3.
- the transport boxes can also be stacked on top of each other. Also for storing cutting kit parts are the transport boxes that are stackable. It is also possible that after cleaning, the individual cutting set parts are transported for grinding, removed, sanded and used again and subsequently cleaned and transported back to the appropriate meat grinder or stored.
Landscapes
- Engineering & Computer Science (AREA)
- Food Science & Technology (AREA)
- Mechanical Engineering (AREA)
- Cleaning In General (AREA)
Abstract
Description
- Die Erfindung betrifft eine Vorrichtung zum Transport und/oder Reinigen von Schneidsatzteilen eines Fleischwolfs.
- Um Fleisch in einem Fleischwolf zu zerkleinern werden Schneidsatzteile wie Lochscheibe, Messer und Vorschneider verwendet.
Fig. 7 zeigt beispielsweise einen Fleischwolf, dem über eine Flügelzellenpumpe zu zerkleinernde Masse zugeführt wird, und bei dem auf einer Welle 14 mehrere Schneidsatzteile 4a bis 4e angeordnet sind. Dabei können beispielsweise die Schneidmesser von der Welle angetrieben werden, während die Lochscheiben stationär im Gehäuse des Fleischwolfs angeordnet sind. - Bei der Reinigung von Schneidsatzteilen werden diese ausgebaut und üblicherweise einzeln auf den Boden oder in ein Waschbecken gelegt und mit einem Hoch- oder Niederdruckwasserstrahl gereinigt. Beschädigung an den Schneidsatzteilen durch Anstoßen an harte Kanten oder Flächen können die Folge sein.
- Um die Schneidsatzteile zu schärfen werden sie zum Nachschleifen transportiert. Für den Transport werden die Schneidsatzteile nach dem Reinigen aufeinandergelegt und mit einem Faden zusammengebunden. Das Wasser kann durch den Kontakt der Schneidsatzteile nicht vollständig abfließen und die Oberflächen werden somit nicht trocken. Sauerstoff und Waser führen bei den metallenen Schneidsatzteilen zu Oxidation, wodurch die Schneidsatzteile beschädigt werden. Außerdem kann es durch die Feuchtigkeit zum Verkeimen der Schneidsatzteile kommen, was aus lebensmittelhygienischen Aspekten nicht akzeptabel ist.
- Ein weiteres Problem beim Ausbau und Reinigen von Schneidsatzteilen liegt darin, dass mit dieser Aufgabe oft nur angelerntes Person betraut ist, so dass nicht sichergestellt werden kann, dass die ausgebauten Schneidsatzteile nach der Reinigung auch wieder korrekt, insbesondere in korrekter Reihenfolge eingebaut werden.
- Der vorliegenden Erfindung liegt daher die Aufgabe zugrunde, eine Vorrichtung und ein Verfahren bereitzustellen, die ein zuverlässiges und verbessertes Reinigen und Transportieren von Schneidsatzteilen ermöglichen.
- Erfindungsgemäß wird diese Aufgabe durch die Merkmale der Ansprüche 1 und 12 gelöst.
- Gemäß der vorliegenden Erfindung ist nunmehr eine Vorrichtung vorgesehen zum Transport und/oder Reinigen von Schneidsatzteilen eines Fleischwolfs mit einem Gitter, das mehrere Aufnahmeelemente, insbesondere Dorne, zur jeweiligen Aufnahme und Positionierung der Schneidsatzteile aufweist. Die Vorrichtung weist weiter eine Halteeinrichtung auf zum Halten der Schneidsatzteile auf dem Gitter.
Es ist weiterhin möglich, auch andere Einbauteile, wie z. B. Messerwelle, Einlegeringe oder Spannmutter in die Vorrichtung aufzunehmen und zu reinigen. - Somit können die Schneidsatzteile nach dem Ausbau beispielsweise auf die Dorne des Gitter aufgesteckt werden, wodurch sie positioniert werden und über eine Halteeinrichtung befestigt werden, derart, dass sie z.B. nicht von den Dorne herabrutschen können. Somit können alle Schneidsatzteile eines Schneidsatzes sicher auf dem Gitter befestigt werden und zusammen mit dem Gitter transportiert werden, ohne dabei beschädigt zu werden. Durch das Gitter ist die Vorrichtung derart ausgeführt, dass die Schneidsatzteile während sie sich in der Vorrichtung befinden, gereinigt werden können und so die Reinigungsflüssigkeit die Schmutzpartikel gut von den zu reinigenden Schneidsatzteilen entfernen kann und auch wieder abfließen kann. Aufgrund der gitterförmigen Ausbildung kann das jeweilige Schneidsatzteil von vorne und von hinten als auch von oben und unten gleichermaßen, insbesondere von allen Seiten mittels eines Reinigungsmittels, Wasserstrahls- oder Luftstrahls gereinigt werden. Bei der Reinigung können die Schneidsatzteile durch Drehen der Vorrichtung alle auf einmal umgedreht werden. Die gitterförmige Ausbildung ermöglicht auch die Verwendung der Vorrichtung in Desinfektionsbädern und/oder Ölbädern für die Konservierung (Korrosionsschutz) oder in Industriespühlmaschinen. Durch die gitterartige Ausbildung kann die gesamte Oberfläche der Schneidsatzteile erreicht werden.
- Die Vorrichtung dient als Schutz vor Beschädigungen der Schneidsatzteile bei der Reinigung und beim Transport. Die Schneidsatzteile können an dem Gitter auch gut abtrocknen bevor sie erneut eingebaut werden. Alternativ zu den Dorne können an dem Gitter auch Aufnahmebereiche ausgebildet sein, in die die Schneidsatzteile eingelegt und befestigt werden können. Dazu können z.B. kleine Körbchen, die z.B. an die Größe der Schneidsatzteile angepasst sind, ausgebildet sein und durch einen Deckel verschlossen werden.
- Vorteilhaft ist jedoch, wenn Dorne als Aufnahmeelemente vorgesehen sind, derart, dass die Schneidsatzteile mit einer zentrischen Aussparung beweglich auf die Dorne aufsteckbar sind. Dies ermöglicht ein exaktes Positionieren der Schneidsatzteile. Darüber hinaus können die Schneidsatzteile einfach und sicher befestigt werden. Dadurch, dass die Schneidsatzteile in einer Richtung senkrecht zum Gitter beweglich auf den Dorne angeordnet sind, d.h., dass der Durchmesser der Aussparungen größer ist als der Durchmesser des jeweiligen Dorns sitzen die Schneidsatzteile nicht fest auf dem Dorn auf, so dass auch die Innenseite der Aussparung zuverlässig gereinigt werden kann und abtrocknen kann.
- Vorteilhafterweise weisen die Dorne an ihrem dem Gitter zugewandten Endbereich ein erstes Abstandselement auf, das beispielsweise einen größeren Durchmesser aufweist als der Dorn, derart, dass das jeweilige Schneidsatzteil vom Gitter beabstandet angeordnet werden kann. Wenn vorteilhafterweise Abstandselemente vorgesehen sind, bringt dies den Vorteil mit sich, dass die Schneidsatzteile nicht auf dem Gitter aufliegen, so dass eine gründliche Reinigung und ein gutes Abtrocknen möglich ist.
- Vorteilhafterweise ist die Vorrichtung als Transportbox ausgebildet und weist eine Rückwand auf und einen verschließbaren, insbesondere auf- und zuklappbaren Deckel. Somit sind die Schneidsatzteile von allen Seiten geschützt und können sicher transportiert werden. Darüber hinaus besteht auch keine Verletzungsgefahr für die Bediener, die die Schneidsatzteile transportieren müssen.
- Dabei kann beispielsweise das Gitter mit den Aufnahmeelementen als Rückwand dienen, wobei dann der Deckel ebenfalls gitterförmig ausgebildet ist, derart, dass sowohl von vorne als auch von hinten mit Reinigungsmitteln gereinigt werden kann und auch eine gute Trocknung sichergestellt ist. Alternativ oder zusätzlich ist es auch möglich, dass das Gitter mit den Aufnahmeelementen als Deckel dient, d.h., dass die Schneidsatzteile innen am Deckel angeordnet werden und die Rückwand ebenfalls gitterförmig ausgebildet ist. Es ist auch möglich, dass einige der Aufnahmeelemente am Deckel und andere an der Rückwand angeordnet sind.
- Bei der zuvor genannten Ausführungsform kann beispielsweise dann der Deckel als Halteeinrichtung dienen. Der Deckel liegt dem Dorn dann gegenüber, derart, dass beispielsweise der Abstand zwischen der Stirnfläche des Dorns und dem Deckel so klein ist, dass das Schneidsatzteil nicht vom Dorn rutschen kann. Insbesondere ist dann der Abstand kleiner als die Höhe des Lagers des Schneidsatzteiles (in einer Richtung senkrecht zum Gitter betrachtet).
- Alternativ oder zusätzlich ist es auch möglich, dass die Rückwand als Halteeinrichtung dient und vorzugsweise Dorne auf dem Deckel der Transportbox angeordnet sind und die Rückwand verhindert, dass die Schneidsatzteile von den Dorne rutschen können.
- Es ist auch möglich, dass ein jeweiliges erstes oder zweites Abstandselement am Deckel oder der Rückwand vorgesehen ist, damit zum Beispiel die Schneide des jeweiligen Schneidsatzteiles nicht in Kontakt mit dem Rest des Gitters kommt. Das Abstandselement kann beispielsweise im Gitter ausgebildet sein oder aber daran befestigt werden. Ein entsprechendes Abstandselement am Deckel kann dann auch als Halteelement fungieren, damit das jeweilige Schneidsatzteile nicht von einem Dorn rutscht
- Diese Lösung, bei der Rückwand oder Deckel als Halteeinrichtung fungieren, bringt den Vorteil mit sich, dass keine extra Halteeinrichtung integriert werden muss und auch kein extra Befestigungsschritt notwendig ist. Durch Schließen der Transportbox werden die Schneidsatzteile auf den Dorne sicher gehalten und bleiben positioniert (d.h. in einer Ebene parallel zu einer Ebene, die durch das Gitter aufgespannt wird und einer Richtung senkrecht zur Gitterebene).
- Zusätzlich oder alternativ kann die Halteeinrichtung jedoch auch mehrere Halteelemente umfassen, die auf die Dorne aufbringbar, insbesondere aufsteckbar sind, derart, dass die Schneidsatzteile nicht von den Dorne rutschen können. Somit kann selbst bei einer Ausführungsform, bei der nur ein einfaches Gitter mit Dorne verwendet wird sichergestellt werden, dass die Schneidsatzteile sicher am Gitter gehalten werden.
- Gemäß einer bevorzugten Ausführungsform umfasst die Transportbox nicht nur eine Rückwand und einen Deckel, die aufeinanderklappbar sind, sondern auch Seitenwandungen, die sich beispielsweise von der Rückwand aus erstrecken, die ebenfalls gitterförmig ausgebildet sind. Somit kann auch durch diese Seitenwandungen ein Reinigungsstrahl auf die Schneidsatzteile gerichtet werden. Darüber hinaus kann Wasser sicher über die gitterförmigen Seitenwandungen abfließen.
- Vorteilhafterweise umfasst die Vorrichtung einen Tragegriff, damit die Schneidsatzteile in der Transportbox gut gehalten und transportiert werden können. Der Tragegriff ist vorzugsweise derart gestaltet, dass die Vorrichtung bei und/oder nach der Reinigung aufgehängt werden kann. Somit können die Schneidsatzteile in der Vorrichtung gut gereinigt werden. Ein schnelles Trocknen ist ebenfalls möglich.
- Vorteilhafterweise sind die Dorne kodiert, insbesondere derart, dass sie eine unterschiedliche Querschnittsform- und/oder Querschnittsgröße aufweisen. Somit passt eine Aussparung eines Schneidsatzteiles eines Schneidsatzes nur auf einen bestimmten Dorn, bzw nur auf bestimmte Dorne. Somit wird die Position der einzelnen Schneidsatzteile eines Schneidsatzes vorgegeben, d.h., dass ein bestimmtes Schneidsatzteil jeweils eine vorbestimmte Position auf dem Gitter einnimmt. Dies ist insbesondere deshalb vorteilhaft, da somit selbst von Aushilfskräften die ausgebauten Schneidsatzteile in der korrekten Reihenfolge in die Vorrichtung eingesetzt werden können, so dass die Schneidsatzteile dann auch wieder in der richtigen Reihenfolge entnommen werden können. Dazu weisen die Dorne insbesondere unterschiedliche Kennzeichnungen auf, insbesondere zur Einbaureihenfolge. Dazu kann beispielsweise an der Stirnseite der Dorne eine Markierung vorgesehen sein, beispielsweise ein Aufdruck, ein Aufkleber, eine Ausfräsung, eine Gravur oder eine Ätzung, die die Reihenfolge angibt, in der die Schneidsatzteile wieder eingebaut werden sollen, beispielsweise in Form von Zahlen.
- Vorteilhafterweise umfasst die Vorrichtung, die ja gitterförmig ausgebildet ist, ein vollflächiges Beschriftungsfeld, um eine Beschriftung für die Verwendung an der dafür vorgesehenen Maschine und/oder des herzustellenden Produkts festzuhalten. Somit kann der Schneidsatz eindeutig zugeordnet werden.
- Vorteilhafterweise ist die Vorrichtung derart ausgebildet, dass mehrere Vorrichtungen übereinander stapelbar sind, d.h. stapelbar ohne seitlich zu verrutschen. Somit können auch mehrere Transportboxen gleichzeitig übereinander transportiert oder gelagert werden.
- Bei dem erfindungsgemäßen Verfahren werden zunächst die Schneidsatzteile eines Schneidsatzes aus dem Fleischwolf ausgebaut und auf Aufnahmeelementen auf dem Gitter der Vorrichtung angebracht. Dann können die Schneidsatzteile zusammen mit der Vorrichtung sicher transportiert werden. Die Schneidsatzteile können in der Vorrichtung gereinigt werden, ohne dass diese entnommen werden müssen. Anschließend können die Schneidsatzteile auch in der Vorrichtung abtrocknen.
- Es ist auch möglich, dass die Vorrichtung in einer Industriespülmaschine z.B. Durchlaufspülmaschine platziert wird, und in dieser gereinigt wird. Die Vorrichtung kann aufgrund der Gitterkonstruktion auch in ein Tauchbad, z.B. Desinfektionsbad getaucht werden.
- Nach dem Reinigen können die Schneidsatzteile auch in der Vorrichtung beispielsweise zum Schleifen transportiert werden und anschließend wieder in die Vorrichtung zurückgegeben werden, um die Schneidsätze dann zum Beispiel gegebenenfalls zwischenzureinigen und schließlich wieder einzubauen oder zwischenzulagern.
- Die gereinigten Schneidsatzteile können also in der Vorrichtung zurück zum Fleischwolf transportiert werden, wobei dann die Schneidsatzteile aus der Vorrichtung entnommen werden und wieder in den Fleischwolf eingebaut werden. Das Reinigen der Schneidsatzteile erfolgt durch das oder mehrere Gitter, beispielsweise durch einen Reinigungsmittel-, Wasser- oder Luftstrahl. Das jeweilige Schneidsatzteil kann dabei von vorne und von hinten aber auch von den Seiten her über einen entsprechenden Strahl gereinigt werden, d.h., insbesondere von allen Seiten.
- Gemäß dem erfindungsgemäßen Verfahren können unterschiedliche Schneidsatzteile auf entsprechend kodierte Dorne aufgesetzt werden, wobei die Dorne eine Kennzeichnung bzw. Markierung aufweisen, die die Einbaureihenfolge angibt, derart, dass nach dem Reinigen die Schneidsatzteile in der entsprechenden Reihenfolge aus der Vorrichtung entnommen werden und dann auch in der entsprechenden Reihenfolge in den Fleischwolf eingebaut werden können.
- Gemäß einem bevorzugten Ausführungsbeispiel ist vorgesehen, dass die Vorrichtung eine Einrichtung zum Schrägstellen aufweist, die derart von dem Gitter, z.B. von Rückwand und / oder Deckel, vorsteht, dass die Vorrichtung auf einer horizontalen Fläche schräg aufliegt. Somit kann Wasser von den dann ebenfalls schräg ausgerichteten Schneidsatzteilen gut ablaufen.Vorteilhafterweise dient das jeweilige Stapelmittel gleichzeitig als Einrichtung zum Schrägstellen.
- Die vorliegende Erfindung wird nachfolgend unter Bezugnahme der vorliegenden Figuren näher erläutert.
- Fig. 1
- zeigt eine perspektivische Darstellung einer erfindungsgemäßen Vorrichtung mit eingesetzten Schneidsatzteilen im geschlossenen Zustand.
- Fig. 2
- ist eine perspektivische Darstellung des in
Fig. 1 gezeigten Ausführungsbeispiels von der Rückseite. - Fig. 3
- zeigt das in
Fig. 1 und2 gezeigte Ausführungsbeispiel im geöffneten Zustand. - Fig. 4
- zeigt einen Ausschnitt des in
Fig. 1 - 3 gezeigten Ausführungsbeispiels. - Fig. 5
- zeigt einen Teilschnitt entlang der Linie B-B der
Fig. 1 . - Fig. 6
- zeigt drei übereinander angeordnete stapelbare Vorrichtungen gemäß der vorliegenden Erfindung.
- Fig. 7
- zeigt grob schematisch einen Schnitt durch einen Fleischwolf gemäß dem Stand der Technik.
- Fig. 8 a, b, c
- zeigen eine weitere Ausführungsform gemäß der vorliegenden Erfindung.
-
Fig. 1 - 5 zeigen eine Vorrichtung 1 gemäß der vorliegenden Erfindung. Wie aus denFig. 1 - 3 hervorgeht, ist die Vorrichtung hier beispielhaft als verschließbare Transportbox 1 ausgebildet. Die Transportbox 1 weist ein Gitter 2 auf, das als Rückwand 7 der Transportbox 1 dient sowie einen Deckel 6, der ebenfalls gitterförmig ausgebildet ist. Wie insbesondere ausFig. 3 hervorgeht, kann der Deckel auf- und zugeklappt werden. Darüber hinaus weist die Vorrichtung Seitenwandungen 8a,b,c,d auf, die ebenfalls gitterförmig ausgebildet sind. Bei diesem Ausführungsbeispiel sind auf dem Gitter 2 der Rückseite 7 mehrere, hier fünf Dorne 3 angeordnet, die sich senkrecht nach oben in Bezug auf eine Ebene, die von dem Gitter ausgespannt ist, erstrecken (siehe z.B.Fig. 3 ). Es können in Abhängigkeit der Anzahl der Schneidsatzteile eines Schneidsatzes etwa 3 - 7 Dorne vorgesehen sein. Am unteren Ende bzw. dem Gitter 2 zugewandten Ende weisen die Dorne 3 ein erstes Abstandselement 12 auf, das derart angeordnet ist, dass Schneidsatzteile 4a bis e, die mit ihrer Aussparung 10 auf die Dorne 3 aufgesetzt werden können, wie inFig. 1 und2 dargestellt ist, vom Gitter 2 beabstandet sind und nicht flächig aufliegen. Dies geht insbesondere aus dem inFig. 5 dargestellten Schnitt hervor. Die Schneidsatzteile können mit ihrer Aussparung 10 aufgeschoben werden und können höchstens bis zum Abstandselement 12 geschoben werden, nicht jedoch bis zu dem Gitter 2. Die Schneidsatzteile 4a bis e sind dabei in einer Richtung F, wie inFig. 5 dargestellt ist, frei beweglich auf dem Dorn 3 angeordnet, derart, dass auch Flüssigkeit zwischen Dorn 3 und Aussparung 10 laufen kann, um diesen Bereich zu reinigen. Dazu ist beispielsweise der Durchmesser d des Dorns kleiner als die Abmessung p der Aussparung im Schneidelement. Die Schneidsatzteile, die auf die Dorne 3 aufgesetzt werden, müssen durch eine Halteeinrichtung festgehalten werden. In ganz besonders vorteilhafter Weise kann bei diesem Ausführungsbeispiel der Deckel 6 gleichzeitig als Halteelement dienen. Im zugeklappten Zustand ist der Abstand zwischen einer Ebene, in der die Stirnfläche 15 des Dorns liegt und einer Fläche, die durch den Deckel aufgespannt wird, kleiner als die Höhe h des Lagers des Schneidsatzteiles, so dass sich das Schneidsatzteil 2 in Richtung F bewegen kann, jedoch nicht vom Dorn hinunterrutschen kann. Ein Abstand vom Deckel kann realisiert werden durch ein jeweiliges zweites Abstandselement 21 im Deckel 6, wobei das Abstandselement 21 entweder am Deckel 6 befestigt wird oder indem die Lage und Form des Gitters 2 bzw. des Deckels 6 entsprechend geformt wird, wie beispielsweise in denFiguren 8a , b und c gezeigt ist.Figur 8a zeigt eine Aufsicht auf ein entsprechendes Ausführungsbeispiel, das im wesentlichen den zuvor beschriebenen Ausführungsbeispielen entspricht, wobei wie die Schnittdarstellung inFiguren 8b, 8c entlang der Linie C-C zeigt, das jeweilige Abstandselement 21 vom Deckel 6 aus so weit in Richtung Rückwand ragt, dass das jeweilige Schneidersatzteil 4a bis e nicht in Kontakt mit dem Rest des Gitters 2 des Deckels 6 (das weniger weit in Richtung Rückwand ragt) in Berührung kommt, so dass das Abstandselement 21 hier auch als Halteeinrichtung fungiert und somit verhindern kann, dass das jeweilige Schneidsatzteile vom Dorn rutscht. Grundsätzlich besteht die Möglichkeit, dass das Abstandselement 21 bzw. die jeweiligen Abstandselemente 21 am Deckel 6 angebracht werden. Es ist jedoch genauso möglich, dass das Abstandselement 21 im Deckel integriert ist, d.h., dass der Draht des Deckels 6 um den Bereich des Dornes 6 herum tiefer ausgeführt ist, das heißt weiter in Richtung Rückwand 7 vorsteht. Insgesamt soll damit verhindert werden, dass die Schneiden der Schneidsatzteile in Kontakt mit Deckel oder Rückwand kommen und somit ausreichend geschützt werden können. - Es ist auch möglich, dass das jeweilige erste Abstandselement 12am Gitter 2 befestigt ist oder das Gitter 2 selbst derart ausgebildet ist, dass es vorsteht, damit das jeweilige Schneidsatzteile den Rest des Gitters nicht berührt.
- Allgemein gilt, dass erste und zweite Abstandselemente zumindest im Bereich der Dorne 3 vorgesehen sind, auf denen Schneidsatzteile mit Schneiden angeordnet werden können.
- Ferner weist die Transportbox auch einen Tragegriff 9 auf, wobei der Tragegriff 9 insbesondere derart ausgebildet, dass die Vorrichtung daran aufgehängt werden kann. Die Dorne 3 können als gebogene Runddrähte oder als Vollmaterial ausgebildet sein.
- Wie aus
Fig. 4 hervorgeht, kann die Transportbox ein vollflächiges Beschriftungsfeld 16 aufweisen. Das heißt, dass in der von gitterförmigen Wänden begrenzten Transportbox ein Feld durchgängig ausgebildet ist, und somit eine Beschriftungsmöglichkeit bietet, um anzuzeigen, für welche Maschine diese Transportbox vorgesehen ist und/oder für welches Produkt. -
Fig. 1 und2 zeigen die Transportbox in beladenem und geschlossenem Zustand. Hier sind fünf Schneidsatzteile eines Schneidsatzes aufgenommen. Die Vorrichtung 1 ist dabei so ausgestaltet, dass sie 1 bis 5 Schneidsatzteile aufnehmen kann. Wie ausFig. 1 hervorgeht, sind hier beispielsweise drei Schneidmesser 4a, 4b, 4d sowie zwei Lochscheiben 4c und 4e vorgesehen. Die Schneidsatzteile eines Schneidsatzes haben jeweils einen vorbestimmten Platz in der Transportbox. Dazu sind die Dorne 3 kodiert, derart, dass sie eine unterschiedliche Querschnittsform- und/oder Querschnittsgröße aufweisen, so dass die Aussparung 10 eines Schneidsatzteiles 4a bis e eines Schneidsatzes jeweils nur auf einen bestimmten Dorn aufgesetzt werden kann.Fig. 3 zeigt die unterschiedlichen Formen und Größen der unterschiedlichen Dorne. Während die Dorne 1, 3 und 5 einen im Wesentlichen runden Querschnitt aufweisen, der sich lediglich in der Größe unterscheidet, weisen die Dorne 2 und 4 einen Querschnitt mit abgeflachten Kanten auf. Die Dorne 3 weisen darüber hinaus, hier auf ihren Stirnflächen 15 unterschiedliche Kennzeichnungen 11 auf bzw. Markierungen, zur Anzeige der Einbaureihenfolge. Die Markierungen können dabei beispielsweise Aufdrucke, aufgeklebte Elemente oder eingefräst sein. Somit kann der Bediener sofort erkennen, mit welchem Schneidsatzelement er beim Einbau beginnen muss. Eine korrekte Montage nach der Reinigung ist stets möglich. - Vorteilhafterweise sind die Transportboxen 1, wie in
Fig. 6 dargestellt ist, derart ausgebildet, dass sie aufeinander stapelbar sind, ohne seitlich zu verrutschen. Dazu weist die Vorrichtung beispielsweise auf gegenüberliegenden Seitenwänden, wie ausFig. 3 und6 hervorgeht, Stapelmittel 13 auf, hier z.B. in Form eines im Wesentlichen S-förmig gebogenen Drahtes, der auf die Außenseite der Seitenwandung 8a und c aufgebracht ist und über Ebenen, die durch die Gitter der Rückwand 7 und des Deckels 6 aufgespannt werden, vorsteht. Auch Stapelecken sind hier möglich. - Die Stapelmittel 13 können dabei über die Rückwand 7, d.h. das Gitter 2 so überstehen, dass die einzelne Vorrichtung (und damit gegebenenfalls alle gestapelten Vorrichtungen) nicht flach, d.h. parallel sondern schräg auf einer ebenen, zum Beispiel horizontalen Fläche aufliegt. Dies führt vorteilhafterweise dazu, dass Wasser auf den damit ebenfalls schräg liegenden Schneidsatzteilen besser ablaufen kann. Hier dient beispielsweise das Stapelmittel 13 als Einrichtung zum Schrägstellen. Grundsätzlich können jedoch auch andere Einrichtungen zur Schrägstellung vorgesehen sein, die derart von dem Gitter der Rückwand und/oder dem Deckel 6 vorstehen, dass sich eine Schrägstellung ergibt, wenn die Vorrichtung auf einer ebenen horizontalen Fläche aufliegt.
- Nachfolgend wird das erfindungsgemäße Verfahren unter Bezugnahme der
Fig. 1 - 3 näher erläutert. - Zunächst wird bei einem Fleischwolf, wie er beispielsweise in
Fig. 7 dargestellt ist, der Schneidsatz ausgebaut und die Schneidsatzteile werden auf die Dorne 3 der Transportbox 1 aufgesetzt. Dabei passt die Aussparung 10 des Schneidsatzteiles 4a beispielsweise auf den inFig. 1 gezeigten linken oberen Dorn 1, die Aussparung des Schneidsatzteiles 4b passt auf den Dorn 2 in der Mitte, das Schneidsatzteil 4c, d.h. die Lochscheibe passt auf den Dorn 3 rechts oben inFig. 1 , das Schneidsatzteil 4d auf den Dorn links unten und das Schneidsatzteil 4e auf den Dorn 5 rechts unten. Sind alle Schneidsatzteile aufgeschoben, so kann der Deckel 6, wie inFig. 3 dargestellt ist, nach unten geklappt werden und beispielsweise über eine Verschlusseinrichtung 17 verschlossen werden. Die Schneidsatzteile sind jetzt sicher in der Transportbox 1 auf ihrer bestimmten Position gehalten. Durch das Abstandselement 12 ist gewährleistet, dass die Schneidsatzteile nicht auf dem Gitter 2 aufliegen. Die Transportbox 1 kann jetzt z.B. an dem Tragegriff 9 genommen werden und zum Reinigen transportiert werden. Es ist möglich, dass die gesamte Transportbox in eine Industriespülmaschine gestellt wird, oder aber aufgehängt wird, wobei z.B. das Reinigen der Schneidsatzteile durch die Gitter 2 hindurch über einen Reinigungsmittel-, Wasser- oder Luftstrahl erfolgen kann. Die Gitterstruktur ermöglicht ein gutes Reinigen der Schneidsatzteile von allen Seiten der Schneidsatzteile. Die Schneidsatzteile können in der Transportbox trocknen. Es ist auch möglich, dass die Transportbox in Desinfektionsbänder und/oder Ölbäder für die Konservierung (Korrosionsschutz) getaucht wird. Über die Gitter kann die entsprechende Flüssigkeit gut zu den Schneidsatzteilen gelangen und auch wieder abfließen. - Nach dem Trocknen kann der Bediener auf dem Beschriftungsfeld 16 erkennen, zu welcher Maschine der Schneidsatz gehört und diese wieder zum Fleischwolf transportieren.
- Der Bediener kann dann den Deckel 6 wieder öffnen und die Schneidsatzteile durch die Kennzeichnungen 11 in der richtigen Reihenfolge aus der Transportbox entnehmen und in den Fleischwolf einbauen. Durch Verwendung der erfindungsgemäßen Transportbox können die Schneidsatzteile optimal geschützt werden, aber auch der Bediener wird vor den scharfen Kanten der Schneidsatzteile geschützt. Die erfindungsgemäße Transportbox ermöglicht auch ein gutes Trocknen der Schneidsatzteile, so dass diese weder korrodieren noch verkeimen.
- Das vorherige Ausführungsbeispiel wurde im Zusammenhang mit einer Transportbox mit Deckel beschrieben. Grundsätzlich ist es auch möglich, nur ein Gitter 2 vorzusehen mit mehreren Dorne auf die beispielsweise die Schneidsatzteile aufgesteckt werden, wonach dann die Schneidsatzteile über Halteelemente, die ebenfalls fest auf die Dorne aufgebracht z.B. gesteckt werden, vor Abrutschen geschützt werden.
- Gemäß einem weiteren Ausführungsbeispiel können auf dem Gitter 2 auch Aufnahmebereiche gebildet sein, in die die Schneidsatzteile eingelegt werden können und die dann z.B. ebenfalls von dem Deckel 6 verschlossen werden. Eine schonendere Halterung wird jedoch über die Dorne 3 realisiert.
- Wenn mehrere Schneidsätze gleichzeitig gereinigt werden sollen, können die Transportboxen auch übereinander gestapelt werden. Auch zum Aufbewahren von Schneidsatzteilen eignen sich die Transportboxen, die übereinander stapelbar sind. Es ist auch möglich, dass nach dem Reinigen die einzelnen Schneidsatzteile zum Schleifen transportiert werden, dazu entnommen, geschliffen und wieder eingesetzt werden und im Anschluss zwischengereinigt und wieder zu dem entsprechenden Fleischwolf transportiert oder gelagert werden .
Claims (16)
- Vorrichtung (1) zum Transport und/oder Reinigen von Schneidsatzteilen (4a- e) eines Fleischwolfs mit
einem Gitter (2), das mehrere Aufnahmeelemente (3), insbesondere Dorne (3), zur jeweiligen Aufnahme und Positionierung der Schneidsatzteile (4a bis e) aufweist, und
einer Halteeinrichtung (5) zum Halten der Schneidsatzteile auf dem Gitter (2). - Vorrichtung (1) nach Anspruch 1 dadurch gekennzeichnet, dass die Dorne derart ausgebildet sind, dass die Schneidsatzteile mit einer zentrische Aussparung (10) beweglich auf die Dorne aufsteckbar sind und vorzugsweise ein erstes Abstandselement (12) vorgesehen ist, derart, dass das jeweilige Schneidsatzteil vom Gitter (2) beabstandet angeordnet werden kann und das Abstandselement (12) insbesondere an dem Endbereich des Dorns (3), der dem Gitter (2) zugewandt ist, angeordnet ist.
- Vorrichtung (1) nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass
die Vorrichtung als Transportbox (1) ausgebildet ist, mit einer Rückwand (7) und einem verschließbaren, insbesondere auf-und zuklappbaren Deckel (6)
wobei entweder
das Gitter (2) mit den Aufnahmeelementen (3) als Rückwand (7) dient und der Deckel (6) ebenfalls gitterförmig ausgebildet ist und/oder
das Gitter (2) mit den Aufnahmeelementen (3) als Deckel dient und die Rückwand (7) ebenfalls gitterförmig ausgebildet ist. - Vorrichtung (1) nach mindestens einem der Ansprüche 1-3 dadurch gekennzeichnet, dass
der Deckel (6) oder ein am Deckel (6) angeordnetes zweites Abstandselement (21) als Halteeinrichtung (5) dient und vorzugsweise Dorne (3) auf der Rückwand (7) der Transportbox (1) angeordnet sind und der Deckel (6) oder das zweite Abstandselement (21) verhindert, dass die Schneidsatzteile von den Dorne (3) rutschen können und/oder die Rückwand (7) oder ein an der Rückwand (7) angeordnetes erstes Abstandselement (12) als Halteeinrichtung (5) dient und vorzugsweise Dorne (3) auf dem Deckel (6) der Transportbox (1) angeordnet sind und die Rückwand (7) oder das erste Abstandselement (12) verhindert, dass die Schneidsatzteile von den Dornen (3) rutschen können. - Vorrichtung (1) nach mindestens einem der Ansprüche 1-4, dadurch gekennzeichnet, dass die Halteeinrichtung (5) mehrere Halteelemente umfasst, die auf die Dorne (3) aufbringbar, insbesondere aufsteckbar sind, derart, dass die Schneidsatzteile nicht von den Dorne (3) rutschen können.
- Vorrichtung nach mindestens einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die Transportbox Seitenwandlungen (8a, b, c, d) aufweist, die ebenfalls gitterförmig ausgebildet sind.
- Vorrichtung nach mindestens einem der Ansprüche 1-6, dadurch gekennzeichnet, dass die Vorrichtung einen Tragegriff (9) umfasst, wobei der Tragegriff (9) insbesondere derart ausgebildet ist, dass die Vorrichtung daran aufgehängt werden kann.
- Vorrichtung (1) nach Anspruch 2, dadurch gekennzeichnet, dass die Dorne (3) kodiert sind, insbesondere derart, dass sie eine unterschiedliche Querschnittsform-und/oder Querschnittsgröße aufweisen, so dass die Aussparung (10) eines Schneidsatzteiles (4a bis e) eines Schneidsatzes nur auf einen bestimmten Dorn (3) oder nur auf bestimmte Dorne aufgesetzt werden kann.
- Vorrichtung (1) nach mindestens einem der Ansprüche 1-8, dadurch gekennzeichnet, dass die Dorne (3) eine jeweils unterschiedliche Kennzeichnung (11), insbesondere zur Anzeige der Einbaureihenfolge, aufweisen.
- Vorrichtung nach mindestens einem der Ansprüche 1-9, dadurch gekennzeichnet, dass die Vorrichtung ein vollflächiges Beschriftungsfeld (16) aufweist.
- Vorrichtung (1) nach mindestens einem der Ansprüche 1-10, dadurch gekennzeichnet, dass die Vorrichtungen derart ausgebildet sind, dass mehrere Vorrichtungen übereinander stapelbar sind.
- Verfahren zum Transport und/oder Reinigen von Schneidsatzteilen (4a-e) eines Fleischwolfs mit einer Vorrichtung nach mindestens einem der Ansprüche 1-11, mit folgenden Schritten:- Ausbauen der Schneidsatzteile (4a bis 4b) aus einem Fleischwolf,- Anbringen und Befestigen der Schneidsatzteile auf Aufnahmeelementen (3) auf dem Gitter (2) der Vorrichtung (1),- Transportieren der Vorrichtung (1) mit den Schneidsatzteilen (4a-4b),- Reinigen der Schneidsatzteile (4a bis 4b) in der Vorrichtung(1),- Trocknen der Schneidsatzteile (4a bis 4b).
- Verfahren nach Anspruch 12, dadurch gekennzeichnet, dass nach dem Reinigen folgende Schritte erfolgen:- Transportieren der Vorrichtung mit den gereinigten Schneidsatzteilen (4a bis 4b) zu einem Fleischwolf- Entnahme der Schneidsatzteile aus der Vorrichtung (1)- Einbau der Schneidsatzteile in einen Fleischwolf.
- Verfahren nach Anspruch 12 oder 13, dadurch gekennzeichnet, dass
das Reinigen der Schneidsatzteile durch das oder mehrere Gitter (2) durch einen Reinigungsmittel-, Wasser-oder Luftstrahl , von mehreren Seiten aus, erfolgt. - Verfahren nach mindestens einem der Ansprüche 12-14 dadurch gekennzeichnet, dass unterschiedliche Schneidsatzteile (4a bis 4b) auf entsprechend kodierte Dorne (3) aufgesetzt werden, wobei die Dorne eine Kennzeichnung (11) aufweisen, die die Einbaureihenfolge angeben, derart, dass nach dem Reinigen die Schneidsatzteile in der entsprechenden Reihenfolge entnommen werden.
- Vorrichtung (1) nach mindestens einem der Ansprüche 1 bis 11, dadurch gekennzeichnet, dass die Vorrichtung eine Einrichtung zum Schrägstellen aufweist, die derart von dem Gitter (2) vorsteht, dass die Vorrichtung (1) auf einer horizontalen Fläche schräg aufliegt.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP18155732.3A EP3524355B1 (de) | 2018-02-08 | 2018-02-08 | Vorrichtung und verfahren zum transport und/oder reinigen von schneidsatzteilen eines fleischwolfs |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP18155732.3A EP3524355B1 (de) | 2018-02-08 | 2018-02-08 | Vorrichtung und verfahren zum transport und/oder reinigen von schneidsatzteilen eines fleischwolfs |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3524355A1 true EP3524355A1 (de) | 2019-08-14 |
| EP3524355B1 EP3524355B1 (de) | 2020-01-01 |
Family
ID=61188670
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP18155732.3A Active EP3524355B1 (de) | 2018-02-08 | 2018-02-08 | Vorrichtung und verfahren zum transport und/oder reinigen von schneidsatzteilen eines fleischwolfs |
Country Status (1)
| Country | Link |
|---|---|
| EP (1) | EP3524355B1 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117775518A (zh) * | 2024-02-23 | 2024-03-29 | 芜湖红方包装科技股份有限公司 | 一种堆垛易烘干的物流器具 |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5209784A (en) * | 1990-08-24 | 1993-05-11 | Bellman David H | Method and apparatus for jewelry and small parts cleaning |
| US20080116095A1 (en) * | 2006-03-07 | 2008-05-22 | Riley Edward D | Medical Instrument Container System |
| JP2010099393A (ja) * | 2008-10-27 | 2010-05-06 | Yasue Ota | 自動洗浄機用蓋付き洗浄かご |
| CN205613529U (zh) * | 2016-04-14 | 2016-10-05 | 深圳市联创三金电器有限公司 | 用于收纳绞肉机刀盘的绞盘盒装置 |
-
2018
- 2018-02-08 EP EP18155732.3A patent/EP3524355B1/de active Active
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5209784A (en) * | 1990-08-24 | 1993-05-11 | Bellman David H | Method and apparatus for jewelry and small parts cleaning |
| US20080116095A1 (en) * | 2006-03-07 | 2008-05-22 | Riley Edward D | Medical Instrument Container System |
| JP2010099393A (ja) * | 2008-10-27 | 2010-05-06 | Yasue Ota | 自動洗浄機用蓋付き洗浄かご |
| CN205613529U (zh) * | 2016-04-14 | 2016-10-05 | 深圳市联创三金电器有限公司 | 用于收纳绞肉机刀盘的绞盘盒装置 |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117775518A (zh) * | 2024-02-23 | 2024-03-29 | 芜湖红方包装科技股份有限公司 | 一种堆垛易烘干的物流器具 |
Also Published As
| Publication number | Publication date |
|---|---|
| EP3524355B1 (de) | 2020-01-01 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2581184A1 (de) | Schneideinsatz für eine Lebensmittelzerkleinerungsvorrichtung | |
| DE2822973A1 (de) | Vorrichtung zum entfernen und aufbewahren auswechselbarer skalpellklingen | |
| DE202007018595U1 (de) | Vorrichtung zum Schneiden von Früchten, insbesondere Gemüse oder Obst | |
| WO2009150203A1 (de) | Fächerreibe für lebensmittel | |
| EP3524355B1 (de) | Vorrichtung und verfahren zum transport und/oder reinigen von schneidsatzteilen eines fleischwolfs | |
| DE102019135604A1 (de) | Kippvorrichtung für behälter für flüssigkeiten zur behandlung derselben und dazugehöriges behandlungsverfahren | |
| DE533880C (de) | Sammelbehaelter fuer gebrauchte Rasierklingen | |
| EP1304927B1 (de) | Klingenhaltevorrichtung | |
| DE102014011167A1 (de) | Schneidmaschine für strangförmige Lebensmittel | |
| EP1840229B1 (de) | Transportvorrichtung für ein Bandmesser, sowie Verfahren zum Montieren und Demontieren eines Bandmessers | |
| DE1979037U (de) | Vorrichtung in verpackungsmaschinen, vorzugsweise zigaretten-verpackungsmaschinen. | |
| DE2548498A1 (de) | Vorrichtung zum abschneiden von kleidungsstuecke oder kleiderteile miteinander verbindenden fadenketten | |
| DE717592C (de) | Maschine zum Zerschneiden von Heringen | |
| DE69902666T2 (de) | Pflanzenpalette und mit solcher pflanzenpalette versehenes zuchtsystem | |
| DE1461955A1 (de) | Verfahren zum Vorbereiten von einzelnen Huellenzuschnitten aus einem Vorratsbande | |
| DE9400264U1 (de) | Brotkasten | |
| WO1998015971A1 (de) | Greifvorrichtung für wafer | |
| DE3700013A1 (de) | Vorrichtung zum zerkleinern von nahrungsmitteln | |
| DE610960C (de) | Maschine zum Schneiden von Kartoffeln o. dgl. in Schnitzel | |
| DE483302C (de) | Saatgut-Beizapparat mit Trommel und Mischleisten | |
| DE69908672T2 (de) | Schleifmittel und Verfahren zur Abgabe von Schleifmitteln | |
| DE202023104095U1 (de) | Schneidvorrichtung | |
| DE368186C (de) | Vorrichtung zum Beizen von metallischen Platten oder Tafeln | |
| DE193495C (de) | ||
| DE519753C (de) | Vorrichtung zum Entfleischen faserhaltiger Blattpflanzen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20180903 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20190917 |
|
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: KAESTLE, KARLHEINZ |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP Ref country code: AT Ref legal event code: REF Ref document number: 1219099 Country of ref document: AT Kind code of ref document: T Effective date: 20200115 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502018000569 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: FP |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200101 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200101 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200101 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200101 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200527 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200401 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200101 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200101 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200501 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200401 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200402 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200101 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502018000569 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20200229 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200101 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200101 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200101 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200101 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200101 Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200101 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200208 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200101 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20201002 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200301 Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200208 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200229 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200101 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210228 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200101 Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200101 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200101 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200101 Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200101 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20220208 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220208 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230524 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200101 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20260228 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20260218 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20260223 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20260227 Year of fee payment: 9 |