EP3530427A1 - Procede et installation pour la fabrication de dalles en beton - Google Patents
Procede et installation pour la fabrication de dalles en beton Download PDFInfo
- Publication number
- EP3530427A1 EP3530427A1 EP19159470.4A EP19159470A EP3530427A1 EP 3530427 A1 EP3530427 A1 EP 3530427A1 EP 19159470 A EP19159470 A EP 19159470A EP 3530427 A1 EP3530427 A1 EP 3530427A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- concrete
- matrix
- decking
- relief
- slabs
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28B—SHAPING CLAY OR OTHER CERAMIC COMPOSITIONS; SHAPING SLAG; SHAPING MIXTURES CONTAINING CEMENTITIOUS MATERIAL, e.g. PLASTER
- B28B7/00—Moulds; Cores; Mandrels
- B28B7/0029—Moulds or moulding surfaces not covered by B28B7/0058 - B28B7/36 and B28B7/40 - B28B7/465, e.g. moulds assembled from several parts
- B28B7/0032—Moulding tables or similar mainly horizontal moulding surfaces
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28B—SHAPING CLAY OR OTHER CERAMIC COMPOSITIONS; SHAPING SLAG; SHAPING MIXTURES CONTAINING CEMENTITIOUS MATERIAL, e.g. PLASTER
- B28B23/00—Arrangements specially adapted for the production of shaped articles with elements wholly or partly embedded in the moulding material; Production of reinforced objects
- B28B23/02—Arrangements specially adapted for the production of shaped articles with elements wholly or partly embedded in the moulding material; Production of reinforced objects wherein the elements are reinforcing members
- B28B23/04—Arrangements specially adapted for the production of shaped articles with elements wholly or partly embedded in the moulding material; Production of reinforced objects wherein the elements are reinforcing members the elements being stressed
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28B—SHAPING CLAY OR OTHER CERAMIC COMPOSITIONS; SHAPING SLAG; SHAPING MIXTURES CONTAINING CEMENTITIOUS MATERIAL, e.g. PLASTER
- B28B7/00—Moulds; Cores; Mandrels
- B28B7/0064—Moulds characterised by special surfaces for producing a desired surface of a moulded article, e.g. profiled or polished moulding surfaces
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28B—SHAPING CLAY OR OTHER CERAMIC COMPOSITIONS; SHAPING SLAG; SHAPING MIXTURES CONTAINING CEMENTITIOUS MATERIAL, e.g. PLASTER
- B28B7/00—Moulds; Cores; Mandrels
- B28B7/36—Linings or coatings, e.g. removable, absorbent linings, permanent anti-stick coatings; Linings becoming a non-permanent layer of the moulded article
Definitions
- the invention relates to a method and an installation for the manufacture of prestressed concrete slabs.
- the invention also relates to a prefabricated slab preloaded by pouring concrete, obtained according to the method and the manufacturing facility according to one embodiment of the invention.
- Prefabricated prestressed concrete floor slabs are generally manufactured on work benches traditionally comprising a flat metal decking having a thickness of 10 to 12 mm and a width of 1.20 to 2.40 m, with a flat and even underside.
- These manufacturing benches generally extend over lengths of 100 to 200 m long.
- the underside of these floor slabs constitutes a ceiling for which no finishing of the false ceiling type, formwork, plaster, is subsequently provided.
- the document US 3,938,922 A describes for example a prefabricated slab poured concrete, obtained according to a manufacturing process comprising at least one step before pouring concrete, during which is positioned on a decking a profiled matrix following a visible relief in figure 2 of the document US 3,938,922 and completely covering the decking, so that after setting concrete and demolding the slab, the underside of the slab is printed said relief of said matrix.
- the matrix can not be an integral plate because the holding of the prestressing cables induces the displacement of the constituent elements of the matrix which are driven by their patterns when the concrete contracts. It is instead provided that the matrix is in several elements with spaces between each of them, these spaces being reduced when the concrete is prestressed.
- the object of the invention is to overcome all or some of the disadvantages mentioned above by profiling a matrix in one piece, preferably in thin sheet, according to the wishes of the architect and depositing it on the plane decking that ensures the mechanical strength when pouring concrete.
- This matrix can integrate thanks to its relief, also called profile, quality a large number of architectural elements such as grooves, disbursements, roundings and bias, which are defined by the architect.
- the subject of the present invention is a process for manufacturing prestressed slabs prefabricated by pouring concrete or the like on a decking, characterized in that it comprises at least one step before pouring the concrete, during which it is positioned on the decking a one-piece matrix profiled according to a predefined relief and completely covering the decking, so that after setting the concrete and demolding of the slab, the underside of the slab is printed from said relief of said matrix, and a step before pouring the concrete, during which it stretches the entire length of the deck covered with the matrix, active frames for form prestressed slabs.
- the profiled matrix following a predefined relief can consist of a sheet metal in one piece, without welding or junction, and this, for long lengths up to 200 m.
- the profiled matrix according to a predefined relief may be a thin sheet of steel.
- the profiled matrix according to a predefined relief may be a thin sheet, preferably of thickness between 0.5 and 1 mm.
- the method may comprise at least one step prior to pouring the concrete, during which passive or active reinforcing bars are positioned on the decking covered with the matrix to produce solid or cellular elements.
- the decking, as well as the matrix, preferably extend over a length of 100 to 200 m.
- the method may comprise at least one step before pouring the concrete, during which is housed in the concave portion of the reliefs, supports between the matrix in one piece and the decking, so as to prevent the concrete during the pouring does not deform the reliefs under its weight.
- the subject of the invention is also a prestressed and prefabricated concrete slab, characterized in that it is obtained according to a manufacturing method according to one embodiment of the invention, the slab extending along a length of 100 to 200 m and having a surface state free of connections and burrs.
- the surface condition of the slab according to the invention is devoid of the burrs that result from the welds and the profile junctions present in the state of the art.
- the invention also relates to an installation for casting prestressed and prefabricated slabs of concrete or the like, the installation comprising in particular a decking, a spinner and heating means, characterized in that it further comprises a matrix of a single profiled part following a predefined relief able to completely cover the decking.
- the profiled matrix according to a predefined relief may consist of a sheet of one piece.
- the profiled matrix according to a predefined relief may be a thin sheet of steel.
- the profiled matrix according to a predefined relief may be a thin sheet, preferably of thickness between 0.5 and 1 mm.
- variants of the invention comprising only a selection of characteristics described, isolated from the other characteristics described (even if this selection is isolated within a sentence including these other characteristics), if this selection of features is sufficient to confer a technical advantage or to differentiate the invention from the state of the prior art.
- This selection comprises at least one characteristic, preferably functional without structural details, or with only a part of the structural details if this part alone is sufficient to confer a technical advantage or to differentiate the invention from the state of the prior art .
- the present invention consists in profiling a matrix, preferably in thin sheet metal, according to the wishes of the architect and to deposit it on the plane decking which, in turn, ensures the mechanical strength.
- This very thin matrix can integrate by its profiling precise architectural elements such as grooves, disbursements, roundings, skewings, ribs.
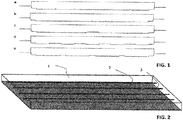
- the figure 1 illustrates a number of profiles or reliefs a, b, c, d, e that can be obtained.
- profiles or reliefs consist mainly of grooves and ribs that extend longitudinally.
- the bench comprises in particular a decking 1 consisting of a sheet whose thickness is preferably between 10 and 12 mm.
- the installation is completed by a spinner capable of pouring concrete and heating means to harden it, these elements not being shown in the figures.
- the bottom of the decking is lined with a matrix 2 profiled in a relief such as for example a, b, c, d, e, able to completely cover the decking in which the concrete is poured.
- the matrix 2 consists of a sheet of one piece.
- the matrix is thus made on a single length, more precisely that of the bench which extends over 100 to 200 m.
- This matrix carried by the decking can be used over a hundred cycles.
- the matrix 2 is preferably a thin sheet, for example steel.
- the matrix is preferably a thin sheet, preferably of thickness between 0.5 and 1 mm.
- the figure 3 discloses an exemplary embodiment in which steel cables 4 are stretched within the longitudinal grooves.
- the method comprises at least one step before pouring the concrete, during which is positioned on the decking 1 a matrix 2 profiled in a relief, which completely covers the decking.
- the pouring of the concrete is preferably done by a spinning machine with moving cores to form a prestressed slab with honeycomb or without a core to form a solid slab.
- the slabs manufactured can be solid or alveolate.
- the hollow slabs are generally manufactured by means of a spinning machine or an extruder integrating metal cores of the size of each cell. These nuclei have movements back and forth. The concrete is lowered on these cores which by their movements back and forth ensures the distribution. The concrete is also subjected to vibrations, then compressed enough to be very compact and remain stable after the exit of the spinning machine.
- the tendon 1 covered with the matrix 2 is tensioned with steel prestressing tendons 3 constituting reinforcing bars, these cables being also called strands.
- reinforcing rods protrude in the direction of the length of the slab to allow the anchoring of the floor in the chaining.
- Any other type of frame can of course be suitable.
- the concrete casting step is carried out by spreading and vibration or by means of a spinner moving on the manufacturing track at a speed of 2.5 m / minute.
- the concrete pouring step is followed by a steaming step of heating the cast concrete to a temperature between 35 and 60 ° C.
- the freshly baked concrete slab which is the dimensions of the decking is then cut to the desired length for each slab.
- the concrete When the concrete has sufficient strength, it is preloaded by cutting the strands to separate each slab from each other.
- the slab contracts and the grooves and ribs of the relief modeled by the matrix 2.
- the assembly thus slides on the die 2 without the surface condition of the slab is affected.
- Each floor slab is then demolded with its architected underside which has a surface state free of connections and burrs.
- the matrix carried by the decking can be used during a hundred cycles and replaced at will for a new profile meeting a new requirement of the architect.
- the present invention provides the opportunity for architects to architect and customize the underside of load-bearing floors in concrete for a small additional cost using the existing facilities of the production plants of hollow or solid prestressed slabs.
- the manufacturing method as described is easily industrializable. It enables the manufacture of prestressed concrete architectural slabs, for the building industry, with adapted, controlled and reproducible technical characteristics.
- the slabs thus obtained offer an optimized architectural finish because they are free of connections and burrs, for a controlled production cost.
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Chemical & Material Sciences (AREA)
- Ceramic Engineering (AREA)
- Mechanical Engineering (AREA)
- Manufacturing Of Tubular Articles Or Embedded Moulded Articles (AREA)
- Devices For Post-Treatments, Processing, Supply, Discharge, And Other Processes (AREA)
Abstract
Description
- L'invention a trait à un procédé et à une installation pour la fabrication de dalles en béton précontraint. L'invention porte également sur une dalle préfabriquée précontrainte par coulage de béton, obtenue selon le procédé et l'installation de fabrication conformes à un mode de réalisation de l'invention.
- Les dalles de plancher préfabriquées précontraintes en béton, alvéolées ou pleines, sont généralement fabriquées sur des bancs de fabrication comportant traditionnellement un platelage métallique plan ayant une épaisseur de 10 à 12 mm et d'une largeur de 1,20 à 2,40 m, avec une sous-face plane et uniforme.
- Ces bancs de fabrication s'étendent généralement sur des longueurs de 100 à 200 m de long.
- Dans certaines applications architecturales, la sous-face de ces dalles de plancher constitue un plafond pour lequel aucune finition du type faux-plafond, coffrage, enduit, n'est ultérieurement prévue.
- De ce fait, la sous-face plane de ces dalles, qui ne reçoit qu'une lasure ou une peinture pour la teinte, et qui doit présenter une architecture de modénature, était jusqu'alors techniquement difficile à réaliser et très coûteuse.
- Pour obtenir un tel résultat, il était jusqu'alors nécessaire de concevoir et fabriquer un platelage ayant une résistance mécanique élevée. Pour ce faire, on utilisait une tôle de 10 à 12 mm et on y rapportait des éléments d'architecture fixés par soudure ou au moyen d'intermédiaires mécaniques.
- Cet agencement avait plusieurs inconvénients, tels que celui d'être très coûteux, de figer pour toujours la finition architecturée du platelage et d'offrir une finition de faible qualité consécutive aux spectres des soudures et des fixations.
- Pour en modifier l'architecture, il convenait en effet de refaire entièrement le platelage en tôle de 10 à 12 mm et d'y souder ou d'y fixer de nouveaux profils d'architecture en dissimulant le plus possible les soudures et jonctions de profils, afin d'éviter les bavures.
- Ainsi, le document
US 3 938 922 A décrit par exemple une dalle préfabriquée par coulage de béton, obtenue selon un procédé de fabrication comportant au moins une étape avant le coulage du béton, au cours de laquelle on positionne sur un platelage une matrice profilée suivant un relief visible enfigure 2 du documentUS 3 938 922 et recouvrant entièrement le platelage, de sorte qu'après prise du béton et démoulage de la dalle, la sous-face de la dalle est imprimée dudit relief de ladite matrice. - Toutefois, la matrice ne peut pas être une tôle d'un seul tenant car la détention des câbles de précontrainte induit le déplacement des éléments constitutifs de la matrice qui sont entraînés par leurs motifs lorsque le béton se contracte. Il est au contraire prévu que la matrice est en plusieurs éléments avec des espaces entre chacun d'eux, ces espaces se réduisant lorsque le béton est précontraint.
- Ces contraintes financières et techniques ont fait qu'aucune dalle précontrainte architecturée n'était jusqu'alors viable économiquement.
- C'est pourquoi, l'objet de l'invention est de palier tout ou partie des inconvénients énoncés précédemment en profilant une matrice d'un seul tenant, préférentiellement en tôle mince, selon les souhaits de l'architecte et en la déposant sur le platelage plan qui assure la résistance mécanique lors du coulage du béton.
- Cette matrice peut intégrer grâce à son relief, dit aussi profil, de qualité un grand nombre d'éléments d'architecture comme des rainures, des décaissés, des arrondis et des biais, qui sont définis par l'architecte.
- Plus précisément la présente invention a pour objet un procédé de fabrication de dalles précontraintes préfabriquées par coulage de béton ou similaire sur un platelage, caractérisé en ce qu'il comporte au moins une étape avant le coulage du béton, au cours de laquelle on positionne sur le platelage une matrice d'un seul tenant profilée suivant un relief prédéfini et recouvrant entièrement le platelage, de sorte qu'après prise du béton et démoulage de la dalle, la sous-face de la dalle est imprimée dudit relief de ladite matrice, et une étape avant le coulage du béton, au cours de laquelle on tend sur toute la longueur du platelage recouvert de la matrice, des armatures actives pour former des dalles précontraintes.
- Des caractéristiques optionnelles de l'invention, complémentaires ou de substitution sont énoncées ci-après.
- La matrice profilée suivant un relief prédéfini peut être constituée d'une tôle d'un seul tenant, sans soudure ni jonction, et ce, pour de grandes longueurs allant jusqu'à 200 m.
- La matrice profilée suivant un relief prédéfini peut être une tôle mince en acier.
- La matrice profilée suivant un relief prédéfini peut être une tôle mince, préférablement d'épaisseur comprise entre 0,5 et 1 mm.
- Le procédé peut comporter au moins une étape avant le coulage du béton, au cours de laquelle on positionne sur le platelage recouvert de la matrice des armatures passives ou actives pour fabriquer des éléments pleins ou alvéolés.
- Le platelage, ainsi que la matrice, s'étendent préférentiellement suivant une longueur de 100 à 200 m.
- Le procédé peut comporter au moins une étape avant le coulage du béton, au cours de laquelle on loge dans la partie concave des reliefs, des appuis entre la matrice d'un seul tenant et le platelage, de manière à éviter que le béton lors du coulage ne déforme les reliefs sous son poids.
- L'étape de coulage de béton peut être suivie par :
- une étape d'étuvage, consistant à chauffer le béton coulé à une température comprise entre 35 et 60°C,
- une étape de détente des armatures actives,
- une étape de démoulage, puis stockage des dalles.
- L'invention a également pour objet une dalle précontrainte et préfabriquée par coulage de béton, caractérisée en ce qu'elle est obtenue selon un procédé de fabrication conforme à un mode de réalisation de l'invention, la dalle s'étendant suivant une longueur de 100 à 200 m et présentant un état de surface exempt de raccords et de bavures.
- On entend par « état de surface exempt de raccords et de bavures », le fait que la dalle présente un état de surface correspondant à celui d'un béton coulé sur une surface dépourvue d'aspérité visible à l'oeil nu.
- En d'autres termes, l'état de surface de la dalle selon l'invention est dépourvu des bavures qui résultent des soudures et des jonctions de profils présentent dans l'état de la technique.
- L'invention a également pour objet une installation pour couler des dalles précontraintes et préfabriquées en béton ou similaire, l'installation comportant notamment un platelage, une fileuse et des moyens de chauffage, caractérisée en ce qu'elle comporte en outre une matrice d'un seul tenant profilée suivant un relief prédéfini apte à recouvrir entièrement le platelage.
- La matrice profilée suivant un relief prédéfini peut être constituée d'une tôle d'un seul tenant.
- La matrice profilée suivant un relief prédéfini peut être une tôle mince en acier.
- La matrice profilée suivant un relief prédéfini peut être une tôle mince, préférablement d'épaisseur comprise entre 0,5 et 1 mm.
- D'autres avantages et particularités de l'invention apparaîtront à la lecture de la description détaillée de mises en oeuvre et de modes de réalisation nullement limitatifs, et des dessins annexés suivants :
- La
figure 1 est une vue en coupe d'exemples de profils architecturés de dalles obtenues par le procédé selon l'invention, - La
figure 2 est une vue en perspective d'un banc de fabrication de dalles selon l'invention, - La
figure 3 est une vue en coupe d'un banc de fabrication de dalles selon l'invention. - A des fins de clarté et de concision, les références sur les figures correspondent aux mêmes éléments.
- Les modes de réalisation décrits ci-après étant nullement limitatifs, on pourra notamment considérer des variantes de l'invention ne comprenant qu'une sélection de caractéristiques décrites, isolées des autres caractéristiques décrites (même si cette sélection est isolée au sein d'une phrase comprenant ces autres caractéristiques), si cette sélection de caractéristiques est suffisante pour conférer un avantage technique ou pour différencier l'invention par rapport à l'état de la technique antérieure. Cette sélection comprend au moins une caractéristique, de préférence fonctionnelle sans détails structurels, ou avec seulement une partie des détails structurels si cette partie uniquement est suffisante pour conférer un avantage technique ou pour différencier l'invention par rapport à l'état de la technique antérieure.
- La présente invention consiste à profiler une matrice, préférentiellement en tôle mince, selon les souhaits de l'architecte et à la déposer sur le platelage plan qui, quant à lui, assure la résistance mécanique.
- Cette matrice très mince peut intégrer par son profilage des éléments d'architecture précis comme des rainures, des décaissés, des arrondis, des biais, des nervures.
- Ces profils ou reliefs s'étendent de manière longitudinale et de façon concave et/ou convexe.
- La
figure 1 illustre un certain nombre de profils ou reliefs a, b, c, d, e qu'il est possible d'obtenir. - Ces profils ou reliefs sont principalement constitués de rainures et de nervures qui s'étendent longitudinalement.
- Ces profils sont illustrés à titre indicatif et nullement limitatif. Ils peuvent être modifiés et déclinés selon différentes variantes en fonction de la volonté de l'architecte.
- En disposant d'un jeu de matrices complet, il est possible de changer aisément le profil des dalles et de proposer une production sur mesure.
- En référence à la
figure 2 et à lafigure 3 , on a représenté un banc de fabrication d'une installation pour couler des dalles précontraintes préfabriquées en béton ou similaire selon l'invention. - Le banc comporte notamment un platelage 1 constitué d'une tôle, dont l'épaisseur est préférentiellement comprise entre 10 et 12 mm.
- L'installation est complétée par une fileuse apte à couler du béton et des moyens de chauffage pour le durcir, ces éléments n'étant pas représentés sur les figures.
- Le fond du platelage est garni par une matrice 2 profilée suivant un relief tel que par exemple a, b, c, d, e, apte à recouvrir entièrement le platelage dans lequel le béton est coulé.
- Selon l'invention, la matrice 2 est constituée d'une tôle d'un seul tenant. La matrice est donc réalisée sur une seule longueur, plus précisément celle du banc qui s'étend sur 100 à 200 m.
- Le fait qu'il n'y ait pas de jonction d'about ni de jonction longitudinale permet d'assurer une finition parfaite de la sous-face de la dalle.
- Cette matrice portée par le platelage peut être utilisée sur une centaine de cycles.
- De manière à garantir une résistance mécanique suffisante même si les contraintes sont principalement encaissées par le platelage lors de la fabrication des dalles, la matrice 2 est de préférence une tôle mince, par exemple en acier.
- De manière à minimiser son poids, la matrice est préférentiellement une tôle mince, préférablement d'épaisseur comprise entre 0,5 et 1 mm.
- De manière à renforcer la matrice il est avantageux de loger dans la partie concave des profils ou reliefs, des appuis qui sont de ce fait interposés entre la matrice d'un seul tenant et le platelage.
- Ceci permet d'éviter que le béton lors du coulage ne déforme les profils ou reliefs sous son poids.
- La
figure 3 explicite un exemple de réalisation dans lequel des câbles 4 en acier sont tendus à l'intérieur des rainures longitudinales. - Le procédé de fabrication des dalles précontraintes préfabriquées par coulage de béton ou similaire va maintenant être exposé.
- Selon l'invention, le procédé comporte au moins une étape avant le coulage du béton, au cours de laquelle on positionne sur le platelage 1 une matrice 2 profilée suivant un relief, qui recouvre entièrement le platelage.
- Le coulage du béton se fait de préférence par une fileuse avec des noyaux mobiles pour former une dalle précontrainte alvéolée ou sans noyau pour former une dalle pleine.
- Ainsi, les dalles fabriquées peuvent être pleines ou alvéolées. Les dalles alvéolées sont généralement fabriquées au moyen d'une fileuse ou d'une extrudeuse intégrant des noyaux métalliques de la dimension de chaque alvéole. Ces noyaux ont des mouvements de va et vient. Le béton est descendu sur ces noyaux qui par leurs mouvements de va et vient en assure la distribution. Le béton est aussi soumis à des vibrations, puis comprimé suffisamment pour être très compact et rester stable après la sortie de la fileuse.
- Les noyaux s'étant ainsi retirés, il reste dans le béton des alvéoles de la dimension des noyaux.
- En termes de procédé, on tend sur le platelage 1 recouvert de la matrice 2 des câbles de précontrainte en acier 3 constituant des armatures filantes, ces câbles étant également appelés torons.
- Ces armatures filantes dépassent dans le sens de la longueur de la dalle pour permettre l'ancrage du plancher dans les chaînages. Tout autre type d'armature peut bien entendu convenir.
- Ces armatures actives, appelées torons, sont tendues selon les caractéristiques de l'acier, puis détendus pour pré-contraindre le béton.
- Une fois la matrice et les armatures accessoires positionnées, on procède à l'étape de coulage de béton par épandage et vibration ou au moyen d'une fileuse se déplaçant sur la piste de fabrication à la vitesse de 2,5 m/minute.
- L'étape de coulage de béton est suivie par une étape d'étuvage, consistant à chauffer le béton coulé à une température comprise entre 35 et 60°C.
- Le ruban de béton étuvé et encore frais, qui est aux dimensions du platelage est ensuite découpé à la longueur souhaitée pour chaque dalle.
- Lorsque le béton a une résistance suffisante, il est procédé à la mise en précontrainte en coupant les torons pour séparer chaque dalle les unes des autres.
- Lors de la mise en précontrainte, la dalle se contracte ainsi que les rainures et nervures du relief modelé par la matrice 2. L'ensemble glisse ainsi sur la matrice 2 sans que l'état de surface de la dalle ne soit affecté.
- Chaque dalle de plancher est alors démoulée avec sa sous-face architecturée qui présente un état de surface exempt de raccords et de bavures.
- La matrice portée par le platelage peut être utilisée durant une centaine de cycles et remplacée à volonté pour un nouveau profil répondant à une exigence nouvelle de l'architecte.
- La livraison sur chantier et la pose sont les mêmes que pour une dalle ordinaire.
- La présente invention donne la possibilité aux architectes d'architecturer et de personnaliser la sous-face des planchers porteurs en béton pour un faible coût supplémentaire en utilisant les installations existantes des usines de production de dalles précontraintes alvéolées ou pleines.
- Le procédé de fabrication tel que décrit est facilement industrialisable. Il permet de fabriquer des dalles architecturées en béton précontraint, pour l'industrie du bâtiment, ayant des caractéristiques techniques adaptées, contrôlées et reproductibles.
- Les dalles ainsi obtenues offrent une finition architecturée optimisée car exempte de raccords et de bavures, pour un coût de production maîtrisé.
- Il ressort clairement de cette description que l'invention permet d'atteindre les buts fixés. La présente invention n'est pas limitée aux exemples de réalisation décrits mais s'étend à toute modification et variante évidentes pour un homme du métier tout en restant dans l'étendue de la protection définie dans les revendications annexées.
- De plus, les différentes caractéristiques, formes, variantes et modes de réalisation de l'invention peuvent être associés les uns avec les autres selon diverses combinaisons dans la mesure où ils ne sont pas incompatibles ou exclusifs les uns des autres.
Claims (12)
- Procédé de fabrication de dalles précontraintes, préfabriquées par coulage de béton ou similaire sur un platelage (1), caractérisé en ce qu'il comporte au moins :- une étape avant le coulage du béton, au cours de laquelle on positionne sur le platelage (1) une matrice (2) d'un seul tenant, profilée suivant un relief (a, b, c, d, e) et recouvrant entièrement le platelage, de sorte qu'après prise du béton et démoulage de la dalle, la sous-face de la dalle est imprimée dudit relief de ladite matrice, et- une étape avant le coulage du béton, au cours de laquelle on tend sur toute la longueur du platelage (1) recouvert de la matrice (2), des armatures actives (3) pour former des dalles précontraintes.
- Procédé selon la revendication 1, caractérisé en ce que la matrice (2) profilée suivant un relief (a, b, c, d, e) est constituée d'une tôle d'un seul tenant.
- Procédé selon la revendication 1 ou 2, caractérisé en ce que la matrice (2) profilée suivant un relief (a, b, c, d, e) est une tôle mince en acier.
- Procédé selon l'une quelconque des revendications précédentes, caractérisé en ce que la matrice (2) profilée suivant un relief (a, b, c, d, e) est une tôle mince, d'épaisseur préférablement comprise entre 0,5 et 1 mm.
- Procédé selon l'une quelconque des revendications précédentes, caractérisé en ce qu'il comporte au moins une étape avant le coulage du béton, au cours de laquelle on positionne sur le platelage (1) recouvert de la matrice (2), des éléments pleins ou creux pour former des dalles alvéolées.
- Procédé selon l'une quelconque des revendications précédentes, caractérisé en ce que le platelage, tout comme la matrice, s'étendent suivant une longueur de 100 à 200 m.
- Procédé selon l'une quelconque des revendications précédentes, caractérisé en ce qu'il comporte au moins une étape avant le coulage du béton, au cours de laquelle on loge dans la partie concave des reliefs, des appuis (4) entre la matrice d'un seul tenant et le platelage, de manière à éviter que le béton lors du coulage ne déforme les reliefs sous son poids.
- Procédé selon l'une quelconque des revendications précédentes, caractérisé en ce que l'étape de coulage de béton est suivie par- une étape d'étuvage, consistant à chauffer le béton coulé à une température comprise entre 35 et 60°C,- une étape de détente des armatures actives (3),- une étape de démoulage, puis stockage des dalles.
- Dalle précontrainte et préfabriquée par coulage de béton, caractérisée en ce qu'elle est obtenue selon le procédé de fabrication défini selon l'une quelconque des revendications précédentes, la dalle s'étendant suivant une longueur de 100 à 200 m et présentant un état de surface exempt de raccords et de bavures.
- Installation pour couler des dalles précontraintes et préfabriquées en béton ou similaire, l'installation comportant notamment un platelage (1), une fileuse et des moyens de chauffage, caractérisée en ce qu'elle comporte en outre une matrice (2) d'un seul tenant profilée suivant un relief (a, b, c, d, e) apte à recouvrir entièrement le platelage.
- Installation pour couler des dalles précontraintes et préfabriquées en béton ou similaire, selon la revendication précédente, caractérisée en ce que la matrice (2) profilée suivant un relief (a, b, c, d, e) est constituée d'une tôle d'un seul tenant.
- Installation pour couler des dalles précontraintes et préfabriquées en béton ou similaire, selon l'une quelconque des revendications 10 ou 11, caractérisée en ce que la matrice (2) profilée suivant un relief (a, b, c, d, e) est une tôle mince, préférablement d'épaisseur comprise entre 0,5 et 1 mm.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR1851682A FR3078282B1 (fr) | 2018-02-27 | 2018-02-27 | Procede et installation pour la fabrication de dalles en beton |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP3530427A1 true EP3530427A1 (fr) | 2019-08-28 |
| EP3530427C0 EP3530427C0 (fr) | 2023-12-20 |
| EP3530427B1 EP3530427B1 (fr) | 2023-12-20 |
Family
ID=62455672
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP19159470.4A Active EP3530427B1 (fr) | 2018-02-27 | 2019-02-26 | Procede et installation pour la fabrication de dalles en beton |
Country Status (4)
| Country | Link |
|---|---|
| EP (1) | EP3530427B1 (fr) |
| ES (1) | ES2973045T3 (fr) |
| FR (1) | FR3078282B1 (fr) |
| PL (1) | PL3530427T3 (fr) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112045845A (zh) * | 2020-09-08 | 2020-12-08 | 射阳成盛新型建材有限公司 | 一种混凝土预制构件的生产方法 |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3938922A (en) * | 1971-10-06 | 1976-02-17 | Modular Wall Systems, Inc. | Means for forming a prestressed slab including collapsible bulkheads |
| US5372349A (en) * | 1993-04-27 | 1994-12-13 | Jte, Inc. | Single form system and method for molding pre-cast structural wall panels of different sizes for different types of wall systems |
| JPH1158341A (ja) * | 1997-05-23 | 1999-03-02 | Sekisui Chem Co Ltd | 模様付きパネルの製造装置、該製造装置に用いる加飾型、及び模様付きパネルの製造方法 |
Family Cites Families (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5921764B2 (ja) * | 1981-05-06 | 1984-05-22 | 富士ピ−・エス・コンクリ−ト株式会社 | Pcコンクリ−ト版の摺動成形、養生法 |
-
2018
- 2018-02-27 FR FR1851682A patent/FR3078282B1/fr active Active
-
2019
- 2019-02-26 ES ES19159470T patent/ES2973045T3/es active Active
- 2019-02-26 PL PL19159470.4T patent/PL3530427T3/pl unknown
- 2019-02-26 EP EP19159470.4A patent/EP3530427B1/fr active Active
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3938922A (en) * | 1971-10-06 | 1976-02-17 | Modular Wall Systems, Inc. | Means for forming a prestressed slab including collapsible bulkheads |
| US5372349A (en) * | 1993-04-27 | 1994-12-13 | Jte, Inc. | Single form system and method for molding pre-cast structural wall panels of different sizes for different types of wall systems |
| JPH1158341A (ja) * | 1997-05-23 | 1999-03-02 | Sekisui Chem Co Ltd | 模様付きパネルの製造装置、該製造装置に用いる加飾型、及び模様付きパネルの製造方法 |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112045845A (zh) * | 2020-09-08 | 2020-12-08 | 射阳成盛新型建材有限公司 | 一种混凝土预制构件的生产方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| PL3530427T3 (pl) | 2024-04-22 |
| EP3530427C0 (fr) | 2023-12-20 |
| FR3078282B1 (fr) | 2020-09-25 |
| EP3530427B1 (fr) | 2023-12-20 |
| FR3078282A1 (fr) | 2019-08-30 |
| ES2973045T3 (es) | 2024-06-18 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CH617739A5 (en) | Prefabricated construction panel and method for manufacturing it | |
| CA2357919C (fr) | Cage de ferraillage pour un element en beton arme | |
| EP0011555A1 (fr) | Procédé pour la réalisation de poutrelles en béton préfabriquées | |
| EP3170947A1 (fr) | Pré-mur pour la construction d'un bâtiment et procédé de fabrication du pré-mur | |
| EP3530427B1 (fr) | Procede et installation pour la fabrication de dalles en beton | |
| EP1690993B1 (fr) | Mur à coffrage intégré | |
| FR2467270A1 (fr) | Nouveau procede de fabrication d'elements de construction, et elements de construction obtenus par ce procede | |
| FR3127239A1 (fr) | Élément de plancher fini préfabriqué, procédé de fabrication d’un plancher et plancher obtenu | |
| EP3175057B1 (fr) | Élément de structure à précontrainte anticipée | |
| FR2578276A1 (fr) | Element de construction en beton, notamment element de plancher, et procede pour sa fabrication | |
| EP0568441A1 (fr) | Structure porteuse telle qu'un plancher, comprenant des poutres et une dalle béton et procédé pour son obtention | |
| FR2507647A1 (fr) | Panneau de construction prefabrique et procede pour la realisation d'un tel panneau | |
| FR2835272A1 (fr) | Dispositif de mur isolant et procede pour sa fabrication | |
| LU87194A1 (fr) | Poutre mixte reconstituee | |
| EP2586926A2 (fr) | Panneau monobloc préfabriqué et multicouche pour la réalisation des parois d'un bâtiment | |
| FR2903336A1 (fr) | Procede de fabrication d'une dalle nervuree prefabriquee et dalle nervuree obtenue | |
| EP0745740B1 (fr) | Procédé d'assemblage d'un élément de construction sur une charpente métallique et ouvrage ainsi obtenu | |
| FR2652600A2 (fr) | Ossature mixte prefabriquee caracterisee par une construction par retournement. | |
| WO2006067358A1 (fr) | Procede de realisation d'un chassis pour construction et chassis ainsi obtenu | |
| FR3095823A1 (fr) | Élément et ensemble d’éléments de construction, procédé de fabrication, moule, mur comportant un tel élément et construction immobilière | |
| FR2962462A1 (fr) | Panneau isolant pour l'execution de parois de batiment et son procede de fabrication | |
| FR2912440A1 (fr) | Panneau prefabrique destine a former une paroi isolante d'un batiment,et procede de fabrication de ce panneau | |
| EP2396482A2 (fr) | Poutre en beton precontraint realisee par emboitement de deux longerons et procede d'aboutage de deux poutres. | |
| FR3118080A1 (fr) | Procédé de construction comprenant la réalisation d’au moins une dalle en béton et en bois non précontrainte, et dalle en béton et en bois | |
| EP4372168A1 (fr) | Kit pour coffrage isolant de mur de bâtiment et procédé de construction d'un mur de bâtiment à coffrage isolant |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20200220 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20211221 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230512 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20230714 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 602019043464 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: FRENCH |
|
| U01 | Request for unitary effect filed |
Effective date: 20240112 |
|
| U07 | Unitary effect registered |
Designated state(s): AT BE BG DE DK EE FI FR IT LT LU LV MT NL PT SE SI Effective date: 20240123 |
|
| P04 | Withdrawal of opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20240119 |
|
| U20 | Renewal fee for the european patent with unitary effect paid |
Year of fee payment: 6 Effective date: 20240219 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240321 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240321 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20240301 Year of fee payment: 6 Ref country code: GB Payment date: 20240229 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231220 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240320 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231220 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2973045 Country of ref document: ES Kind code of ref document: T3 Effective date: 20240618 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240420 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20240426 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231220 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231220 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231220 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231220 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231220 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240420 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231220 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PL Payment date: 20240226 Year of fee payment: 6 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 602019043464 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231220 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20240923 |
|
| P05 | Withdrawal of opt-out of the competence of the unified patent court (upc) changed |
Free format text: CASE NUMBER: APP_3026/2024 Effective date: 20240123 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240226 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240226 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20190226 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20190226 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250228 |
|
| U90 | Renewal fees not paid: noting of loss of rights |
Free format text: RENEWAL FEE NOT PAID FOR YEAR 07 Effective date: 20250919 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20250226 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231220 |
|
| U93 | Unitary patent lapsed |
Free format text: RENEWAL FEE NOT PAID Effective date: 20250228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250226 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20260401 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250227 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250226 |