EP3587625A1 - Procédé de fabrication de pièces décoratives - Google Patents
Procédé de fabrication de pièces décoratives Download PDFInfo
- Publication number
- EP3587625A1 EP3587625A1 EP18180562.3A EP18180562A EP3587625A1 EP 3587625 A1 EP3587625 A1 EP 3587625A1 EP 18180562 A EP18180562 A EP 18180562A EP 3587625 A1 EP3587625 A1 EP 3587625A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- aesthetic element
- support
- recess
- piece
- aesthetic
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images


Classifications
-
- G—PHYSICS
- G04—HOROLOGY
- G04B—MECHANICALLY-DRIVEN CLOCKS OR WATCHES; MECHANICAL PARTS OF CLOCKS OR WATCHES IN GENERAL; TIME PIECES USING THE POSITION OF THE SUN, MOON OR STARS
- G04B37/00—Cases
- G04B37/22—Materials or processes of manufacturing pocket watch or wrist watch cases
- G04B37/225—Non-metallic cases
- G04B37/226—Non-metallic cases coated with a metallic layer
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B44—DECORATIVE ARTS
- B44C—PRODUCING DECORATIVE EFFECTS; MOSAICS; TARSIA WORK; PAPERHANGING
- B44C1/00—Processes, not specifically provided for elsewhere, for producing decorative surface effects
- B44C1/26—Inlaying with ornamental structures, e.g. niello work, tarsia work
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D11/00—Electrolytic coating by surface reaction, i.e. forming conversion layers
- C25D11/02—Anodisation
- C25D11/022—Anodisation on selected surface areas
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D11/00—Electrolytic coating by surface reaction, i.e. forming conversion layers
- C25D11/02—Anodisation
- C25D11/04—Anodisation of aluminium or alloys based thereon
- C25D11/16—Pretreatment, e.g. desmutting
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D5/00—Electroplating characterised by the process; Pretreatment or after-treatment of workpieces
- C25D5/02—Electroplating of selected surface areas
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D5/00—Electroplating characterised by the process; Pretreatment or after-treatment of workpieces
- C25D5/34—Pretreatment of metallic surfaces to be electroplated
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D7/00—Electroplating characterised by the article coated
- C25D7/005—Jewels; Clockworks; Coins
-
- G—PHYSICS
- G04—HOROLOGY
- G04B—MECHANICALLY-DRIVEN CLOCKS OR WATCHES; MECHANICAL PARTS OF CLOCKS OR WATCHES IN GENERAL; TIME PIECES USING THE POSITION OF THE SUN, MOON OR STARS
- G04B19/00—Indicating the time by visual means
- G04B19/06—Dials
- G04B19/18—Graduations on the crystal or glass, on the bezel, or on the rim
-
- G—PHYSICS
- G04—HOROLOGY
- G04B—MECHANICALLY-DRIVEN CLOCKS OR WATCHES; MECHANICAL PARTS OF CLOCKS OR WATCHES IN GENERAL; TIME PIECES USING THE POSITION OF THE SUN, MOON OR STARS
- G04B45/00—Time pieces of which the indicating means or cases provoke special effects, e.g. aesthetic effects
- G04B45/0076—Decoration of the case and of parts thereof, e.g. as a method of manufacture thereof
Definitions
- the support is made of an electrically non-conductive material such as ceramic, enamel, sapphire, etc.
- the aesthetic element is made of an electrically conductive material such as a crystalline or amorphous metal alloy.
- it can be an aluminum alloy, titanium or even precious metals such as gold alloys or platinoid alloys.
- the piece may consist of a zirconia watch bezel with indices produced in a crystalline aluminum alloy.
- the step of encrusting the alloy in the recesses is then followed by a cooling step and a possible step of mechanical rectification of the upper surface 2a and of the aesthetic element 3 such as a polishing allowing '' remove the excess of the aesthetic element 3 ( fig.5 ) and make visible surfaces of the support and of the aesthetic element connected to each other without any continuity solution.
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Organic Chemistry (AREA)
- Electrochemistry (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Physics & Mathematics (AREA)
- General Physics & Mathematics (AREA)
- Manufacturing & Machinery (AREA)
- Adornments (AREA)
- Electroplating Methods And Accessories (AREA)
- Other Surface Treatments For Metallic Materials (AREA)
Abstract
- une étape d'incrustation par pressage d'une préforme destinée à former l'élément esthétique (3) dans ladite au moins creusure (4) du support (2),
- une étape de traitement de surface par voie électrochimique de l'élément esthétique (3), ladite au moins creusure (4) débouchant en un ou plusieurs endroits sur une face (2b) de la pièce (1) destinée à être non visible, pour former respectivement un ou plusieurs points de contact (4b) permettant d'amener du courant lors du traitement de surface sur l'élément esthétique (3).
Description
- La présente invention se rapporte à un procédé de fabrication de pièces décoratives. Elle se rapporte plus particulièrement à un procédé de fabrication d'une pièce décorative comportant un élément esthétique conducteur incrusté dans un support réalisé dans un matériau non conducteur électrique. Le procédé de fabrication inclut à la suite de l'étape d'incrustation, une étape de traitement de surface par voie électrochimique des éléments incrustés.
- Il est connu de décorer des composants d'habillage en horlogerie avec des éléments esthétiques. Il existe, par exemple, des lunettes de montre décorées de motifs tels que des indices. Ces lunettes, généralement en céramique, peuvent être marquées de différentes façons et par différents matériaux tels que de l'or, de l'argent ou du platine. Ledit marquage peut être réalisé en relief ou en profondeur. Dans le cas d'un marquage en profondeur, celui-ci est réalisé par remplissage de creusures préalablement usinées dans le support. Le principe utilisé pour la réalisation de ce marquage consiste à déposer une couche d'accrochage conductrice par dépôt physique en phase vapeur (PVD). Une fois la couche d'accrochage déposée, les creusures sont remplies du métal par électroformage. Ce procédé présente pour désavantages d'être complexe et extrêmement lent.
- Un autre procédé décrit dans le document
EP 2 315 673 consiste à incruster par pressage les éléments esthétiques dans des creusures ménagées dans le support. Ce document décrit plus particulièrement un procédé d'incrustation par pressage à chaud d'un élément esthétique réalisé dans matériau métallique amorphe au sein d'un support céramique pour former, par exemple, des indices sur une lunette de montre. Ce procédé présente pour avantage d'être simple à réaliser, très reproductible et compatible avec la majorité des supports. Incruster différents matériaux permet de combiner plusieurs couleurs et terminaisons. Cependant, le coût de revient de telles pièces est extrêmement élevé et la terminaison est souvent déterminée par le matériau utilisé avec un rendu mat pour des matériaux tels que le caoutchouc et un rendu satiné pour les métaux. En outre, la palette de couleurs réalisable est souvent limitée ou demande un très long développement. - La présente invention a pour objet de proposer un nouveau procédé de fabrication d'une pièce décorative permettant d'élargir le panel de couleurs et terminaisons réalisables tout en diminuant le coût de fabrication.
- A cet effet, la présente invention propose un procédé de fabrication combinant les avantages du procédé d'incrustation par pressage d'un élément au sein d'un support avec les avantages du traitement de surface par voie électrochimique permettant de moduler à souhait les couleurs et terminaisons réalisables et de former une couche protectrice sur l'élément incrusté.
- La présente invention concerne plus particulièrement l'incrustation d'éléments conducteurs au sein de supports réalisés dans un matériau non conducteur électrique tel que la céramique. Dès lors, le caractère inventif de l'invention réside dans la réalisation de points de contact non visibles mais accessibles sur le support pour amener le courant jusqu'à chaque élément incrusté.
- Pour ce faire, le support comporte au moins une creusure destinée à être remplie par incrustation avec un élément esthétique, ladite au moins creusure débouche en un ou plusieurs endroits sur une face de la pièce destinée à être non visible, pour former respectivement un ou plusieurs points de contact permettant d'acheminer du courant lors du traitement de surface sur l'élément esthétique. Grâce à ces points de contact non visibles, il est possible d'apporter du courant sur des décors fins et nombreux comme sur une échelle tachymétrique d'une lunette de montre. Selon le traitement, une large palette de couleurs et même de dégradés de couleurs peut être obtenue sur ces décors. Ces points de contact permettent de réaliser un même traitement électrochimique pour chaque décor ou éventuellement de combiner différents traitements en amenant le courant sur seulement un ou plusieurs des décors pour chaque traitement électrochimique. Il est également envisageable d'incruster un élément réalisé dans un matériau à moindre coût et de le rendre ensuite dur par anodisation dans le cas de l'aluminium. Il est aussi envisageable d'incruster un élément réalisé dans un matériau métallique à moindre coût, puis ensuite de déposer des métaux précieux. La quantité de métaux précieux utilisée est ainsi minime et il n'y a pas de déchet de matière.
- Ce traitement par voie électrochimique est réalisé sur les décors incrustés dans leur état de surface final : poli, satiné, sablé et donc en fin de procédé de fabrication.
- D'autres caractéristiques et avantages de la présente invention apparaîtront dans la description suivante de modes de réalisation préférés, présentés à titre d'exemple non limitatif en référence aux dessins annexés.
-
- La
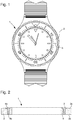
figure 1 représente en plan une pièce décorative, et plus précisément, une lunette de montre comportant des indices incrustés et traités électrochimiquement avec le procédé de fabrication selon l'invention. - La
figure 2 représente une vue partielle en coupe de cette même pièce décorative. - Les
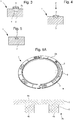
figures 3 à 5 représentent schématiquement les étapes d'incrustation de la préforme dans le support. - La
figure 6A représente une vue de la face avant, c'est-à-dire de la face visible, de la lunette incrustée avec plusieurs éléments esthétiques, ainsi qu'une vue en coupe focalisée sur un élément esthétique. Lafigure 6B représente une vue de la face arrière de cette même lunette. - La
figure 7A représente une vue tridimensionnelle d'une boîte de montre comprenant sur la carrure une creusure communiquant avec le trou de barrette. Lafigure 7B représente cette même boîte de montre comprenant un élément esthétique incrusté dans la creusure. Lafigure 7C représente cette même boîte de montre comprenant l'élément esthétique incrusté dans la creusure et serti avec des pierres. - La présente invention se rapporte à un procédé de fabrication d'une pièce décorative comprenant une étape d'incrustation par pressage à chaud d'un ou plusieurs éléments esthétiques dans un support muni d'une ou plusieurs creusures et comportant une étape de traitement de surface par voie électrochimique desdits éléments esthétiques. Elle se rapporte aussi à la pièce décorative issue du procédé. La pièce peut notamment être un composant d'habillage en horlogerie tel qu'une lunette, un cadran, une boîte, une couronne, un poussoir, une glace, un élément de bracelet, etc. A titre d'exemple illustré aux
figures 1 et 2 , la pièce 1 est une lunette de montre comprenant un corps annulaire formant le support 2 muni de creusures 4 ménagées dans ledit support 2 pour recevoir les éléments esthétiques 3 formant les indices. A titre d'autre exemple illustré auxfigures 7A à 7C , la pièce 1 est une carrure de boîte de montre 5 munie de deux creusures 4 incrustées chacune avec un élément esthétique 3 serti avec des pierres 6. - Selon l'invention, le support est réalisé dans un matériau non conducteur électrique tel qu'une céramique, un émail, un saphir, etc. L'élément esthétique est quant à lui réalisé dans un matériau conducteur électrique tel qu'un alliage métallique cristallin ou amorphe. Par exemple, il peut s'agir d'un alliage d'aluminium, de titane ou encore de métaux précieux tels que des alliages d'or ou des alliages platinoïdes. Ainsi, toujours à titre d'exemple, la pièce peut consister en une lunette de montre en zircone avec des indices réalisés dans un alliage cristallin d'aluminium.
- Le support 2 comporte au moins une creusure 4 réalisée par gravage laser, par usinage, etc. La creusure 4 présente sur la surface 2a du support 2 destinée à être visible une forme 4a correspondant au contour du décor souhaité (
fig.2 ). Selon l'invention, au moins une des creusures débouche sur une face non visible 2b du support 2. Avantageusement, tout le volume de la creusure 4 est rempli avec l'élément esthétique 3 faisant saillie ou affleurant à la surface 2a du support 2. En variante, il est également envisageable que l'élément esthétique remplisse seulement partiellement le volume de la creusure. - Selon l'invention, les éléments esthétiques sont incrustés par pressage à chaud dans les creusures du support. La température de pressage est variable selon le matériau incrusté. Par exemple, pour un alliage métallique cristallin, l'incrustation est réalisée à une température comprise entre la température de solidus et la température de liquidus de l'alliage constituant l'élément esthétique. Pour un alliage métallique amorphe, l'incrustation est réalisée à une température comprise entre la température de transition vitreuse Tg et la température de cristallisation Tx de l'alliage. De même, la pression est adaptée selon le matériau. Par exemple, la charge appliquée peut être comprise entre 300 et 1000 kg. L'incrustation se déroule de manière semblable à ce qui est décrit dans le document
EP 2 315 673 . Plus précisément, les étapes d'incrustation du procédé de fabrication selon l'invention sont illustrées schématiquement à l'aide desfigures 3 à 5 . Tout d'abord, le support 2 muni de la ou des creusures 4 ainsi que la ou les préformes destinées à former le ou les éléments esthétiques 3 sont mises à disposition (fig.3 ). Dans le cas d'une lunette de montre à décorer avec des indices, l'élément esthétique à incruster se présente sous forme d'une préforme annulaire avec un diamètre et une largeur d'anneau de dimensions sensiblement équivalentes à celles des indices. La préforme 3 est placée sur la surface 2a du support 2 au niveau de la creusure 4. L'ensemble est placé dans une presse et l'incrustation sous une pression P est réalisée dans les gammes de températures susmentionnées où le matériau est ramolli (fig.4 ). L'étape d'incrustation de l'alliage dans les creusures est ensuite suivie d'une étape de refroidissement et d'une éventuelle étape de rectification mécanique de la surface supérieure 2a et de l'élément esthétique 3 telle qu'un polissage permettant d'enlever le surplus de l'élément esthétique 3 (fig.5 ) et réaliser surfaces apparentes du support et de l'élément esthétique reliées l'une à l'autre sans solution de continuité. - A titre d'exemple, dans le cas d'une incrustation de l'alliage métallique d'aluminium 7075 dans un support à base de zircone. La préforme a été chauffée à 550°C pendant 90 secondes et pressée sous une charge de l'ordre de 750 kg.
- Après l'étape d'incrustation et l'éventuelle étape de rectification mécanique, l'élément esthétique est soumis à un traitement de finition. Ce traitement de finition consiste en un traitement électrochimique sélectif de la matière métallique incrustée visant à modifier l'apparence et/ou la dureté de cette matière. Il peut s'agir d'une anodisation avec ou sans coloration, du dépôt d'un métal précieux tel que l'argent, l'or, le rhodium, le platine, etc. Il est ainsi envisageable d'incruster un alliage d'aluminium à moindre coût puis de le rendre dur avec une anodisation ou encore d'incruster une matière conductrice à moindre coût puis de réaliser un placage de métaux précieux. Les supports visés par la présente invention étant électriquement non conducteurs, la difficulté réside dans l'acheminement du courant jusqu'aux éléments esthétiques lors du traitement électrochimique et, ce, via des points de contact qui doivent être impérativement non visibles sur la pièce décorative. A cet effet, une ou plusieurs des creusures sont configurées pour déboucher sur une face destinée à être non visible de la pièce décorative. Ces creusures débouchant sur la face non visible forment autant de points de contact permettant d'amener le courant sur les éléments esthétiques incrustés. Revenant à l'exemple de la lunette de montre en céramique comprenant des indices métalliques réalisés par incrustation, la creusure 4 pour chacun des indices débouche sur la face arrière 2b de la lunette 1 comme illustré à la
figure 2 . Les points de contact 4b permettent d'amener le courant sur chacun des indices lors du traitement électrochimique. Ces points de contact 4b sur la face arrière 2b du support 2 peuvent avoir une section qui est moindre que celle de la partie 4a de la creusure débouchant sur la face visible 2a du support 2. Ces points de contact permettent de réaliser un même traitement électrochimique pour chaque indice ou éventuellement de combiner différents traitements en amenant le courant sur seulement un ou plusieurs des indices pour chaque traitement électrochimique. - Si l'élément esthétique 3 est de taille plus importante, comme dans les exemples des
figures 6A et7B , plusieurs points de contact par élément esthétique peuvent être requis pour assurer un traitement électrochimique uniforme de l'élément esthétique. A lafigure 6A , à titre d'exemple, trois éléments esthétiques 3 sont répartis sur une portion annulaire de la face visible 2a de la lunette 1. Dans cette configuration, les éléments esthétiques 3 sont incrustés sur le substrat 2 incluant les indices réalisés dans un matériau non conducteur. Sur sa face arrière 2b visible à lafigure 6B , la lunette 1 est munie de plusieurs orifices 4b communiquant avec les creusures 4 pour réaliser les points de contact permettant d'amener le courant sur ces trois éléments. Comme représenté à lafigure 6A sur la vue en coupe, deux points de contact 4b sont prévus par élément esthétique 3. Lesfigures 7B et 7C représentent une autre configuration d'un élément esthétique incrusté dans une creusure ménagée dans un support. L'élément esthétique incrusté 3 s'étend jusqu'à une corne 5a de la carrure de la boîte de montre 5 et comporte une pluralité de logements 3a pour le sertissage de pierres 6 dans une opération ultérieure, ce qui est particulièrement avantageux pour décorer des boites de montre en matériaux peu ductile comme la céramique. De manière similaire aux autres exemples, la creusure recevant l'élément esthétique débouche au moins à un endroit sur une face non visible de la boîte de montre. Il est ainsi envisageable que la creusure 4 communique avec le trou de barrette 7 comme illustré à lafigure 7A . Bien entendu la creusure 4 peut communiquer en plusieurs endroits par d'autres orifices débouchant permettant de réaliser des points de contact amenant le courant à l'élément esthétique 3. La présente invention permet ainsi grâce au(x) point(s) de contact électrique ménagé(s) sur une face non visible de la boîte de montre de traiter par voie électrochimique l'élément esthétique après sertissage avec les pierres. - La présente invention a été plus spécifiquement illustrée pour une pièce décorative en horlogerie mais il va de soi que le procédé selon l'invention s'applique pour la réalisation de pièces décoratives dans de nombreux autres domaines tels que la joaillerie, la téléphonie, l'automobile, etc.
-
- (1) Pièce décorative
- (2) Support
- a. Face visible
- b. Face invisible
- (3) Elément esthétique ou préforme
- a. Logement
- (4) Creusure
- a. Partie débouchant sur la face visible du support
- b. Partie débouchant sur la face non visible du support, aussi appelée point de contact
- (5) Boîte de montre
- a. Corne
- (6) Pierre
- (7) Trou de barrette
Claims (16)
- Procédé de fabrication d'une pièce (1) comprenant un support (2) réalisé dans un matériau non conducteur électrique, ledit support (2) étant muni d'au moins une creusure (4) remplie avec un élément esthétique (3) réalisé dans un matériau conducteur électrique, ledit élément esthétique (3) formant un décor sur une face (2a) de la pièce (1) destinée à être visible, le procédé comprenant les étapes de :- mise à disposition du support (2) muni de ladite au moins creusure (4) et mise à disposition d'une préforme destinée à former l'élément esthétique (3) de la pièce (1),- incrustation par pressage de la préforme dans ladite au moins creusure (4) du support (2),le procédé étant caractérisé en ce qu'il comporte ensuite une étape de traitement de surface par voie électrochimique de l'élément esthétique (3), ladite au moins creusure (4) débouchant en un ou plusieurs endroits sur une face (2b) de la pièce (1) destinée à être non visible, pour former respectivement un ou plusieurs points de contact (4b) permettant d'amener du courant lors du traitement de surface sur l'élément esthétique (3).
- Procédé selon la revendication 1, caractérisé en ce que le support (2) est réalisé dans un matériau choisi parmi la céramique, le saphir et l'émail.
- Procédé selon la revendication 1 ou 2, caractérisé en ce que l'élément esthétique (3) est réalisé dans un métal amorphe, un métal cristallin ou un de leurs alliages.
- Procédé selon l'une quelconque des revendications précédentes, caractérisé en ce que l'élément esthétique (3) est réalisé dans un alliage d'aluminium, de titane ou d'un métal précieux.
- Procédé selon l'une quelconque des revendications précédentes, caractérisé en ce que ladite étape de traitement de surface par voie électrochimique est réalisée après une étape de rectification mécanique suivant l'étape d'incrustation.
- Procédé selon l'une quelconque des revendications précédentes, caractérisé en ce que ladite étape de traitement de surface par voie électrochimique est réalisée après une étape de sertissage de pierres (6) sur l'élément esthétique (3) incrusté dans ladite au moins creusure (4).
- Procédé selon l'une quelconque des revendications précédentes, caractérisé en ce que ladite étape de traitement de surface par voie électrochimique est une anodisation ou un dépôt d'un métal, notamment d'un métal précieux.
- Pièce (1) comprenant un support (2) réalisé dans un matériau non conducteur électrique, ledit support (2) étant muni d'au moins une creusure (4) incrustée avec un élément esthétique (3) réalisé dans un matériau conducteur électrique, ledit élément esthétique (3) formant un décor sur une face (2a) visible de la pièce (1), la pièce (1) étant caractérisée en ce que ladite au moins creusure (4) débouche en un ou plusieurs endroits sur une face (2b) de la pièce (1) destinée à être non visible et en ce que l'élément esthétique (3) comporte en surface une couche de revêtement.
- Pièce (1) selon la revendication 8, caractérisée en ce que la couche de revêtement est une couche anodisée ou une couche métallique notamment d'un métal précieux.
- Pièce (1) selon la revendication 8 ou 9, caractérisée en ce que le support (2) est réalisé dans un matériau choisi parmi la céramique, le saphir et l'émail.
- Pièce (1) selon l'une quelconque des revendications 8 à 10, caractérisée en ce que l'élément esthétique (3) est réalisé dans un métal amorphe, un métal cristallin ou un de leurs alliages.
- Pièce (1) selon l'une quelconque des revendications 8 à 11, caractérisée en ce que l'élément esthétique (3) est réalisé dans un alliage d'aluminium, de titane ou de métaux précieux.
- Pièce (1) selon l'une quelconque des revendications 8 à 12, caractérisée en ce qu'il s'agit d'un composant d'habillage en horlogerie ou en joaillerie.
- Pièce (1) selon la revendication 13, caractérisée en ce qu'il s'agit d'une lunette de montre formant le support (2) avec ladite au moins creusure (4) incrustée avec l'élément esthétique (3) formant un indice ou une portion annulaire de la lunette.
- Pièce (1) selon la revendication 13, caractérisée en ce qu'il s'agit d'une carrure formant le support (2) avec ladite au moins creusure (4) incrustée avec l'élément esthétique (3) formant une portion de la carrure s'étendant jusqu'à une corne (5a) de la carrure.
- Pièce (1) selon la revendication 15, caractérisée en ce que ladite au moins creusure (4) communique avec un trou de barrette (7) disposé dans la corne (5a) de la carrure.
Priority Applications (8)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP18180562.3A EP3587625A1 (fr) | 2018-06-28 | 2018-06-28 | Procédé de fabrication de pièces décoratives |
| TW108120051A TWI753264B (zh) | 2018-06-28 | 2019-06-11 | 裝飾性零件及用於製造裝飾性零件的方法 |
| JP2020555321A JP7075501B2 (ja) | 2018-06-28 | 2019-06-18 | 装飾部品を製造する方法 |
| PCT/EP2019/066099 WO2020002060A1 (fr) | 2018-06-28 | 2019-06-18 | Procede de fabrication de pieces decoratives |
| CN201980032841.1A CN112119183B (zh) | 2018-06-28 | 2019-06-18 | 用于制造装饰性部件的方法 |
| KR1020207031544A KR102435084B1 (ko) | 2018-06-28 | 2019-06-18 | 장식 부품을 제조하기 위한 방법 |
| EP19730182.3A EP3814553B1 (fr) | 2018-06-28 | 2019-06-18 | Procédé de fabrication de pièces décoratives |
| US17/056,669 US11914331B2 (en) | 2018-06-28 | 2019-06-18 | Method for manufacturing decorative parts |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP18180562.3A EP3587625A1 (fr) | 2018-06-28 | 2018-06-28 | Procédé de fabrication de pièces décoratives |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP3587625A1 true EP3587625A1 (fr) | 2020-01-01 |
Family
ID=62874566
Family Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP18180562.3A Withdrawn EP3587625A1 (fr) | 2018-06-28 | 2018-06-28 | Procédé de fabrication de pièces décoratives |
| EP19730182.3A Active EP3814553B1 (fr) | 2018-06-28 | 2019-06-18 | Procédé de fabrication de pièces décoratives |
Family Applications After (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP19730182.3A Active EP3814553B1 (fr) | 2018-06-28 | 2019-06-18 | Procédé de fabrication de pièces décoratives |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US11914331B2 (fr) |
| EP (2) | EP3587625A1 (fr) |
| JP (1) | JP7075501B2 (fr) |
| KR (1) | KR102435084B1 (fr) |
| CN (1) | CN112119183B (fr) |
| TW (1) | TWI753264B (fr) |
| WO (1) | WO2020002060A1 (fr) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US9375810B2 (en) | 2014-01-24 | 2016-06-28 | Q3 Medical Devices Limited | Bidirectional stent and method of use thereof |
| EP3964895A1 (fr) * | 2020-09-04 | 2022-03-09 | Comadur S.A. | Procédé de fabrication d'une pièce en matériau dur avec un insert en polymère |
| KR20250153030A (ko) | 2024-04-17 | 2025-10-24 | 이인호 | 버터 자르는 스틱 |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2008089533A (ja) * | 2006-10-05 | 2008-04-17 | Citizen Holdings Co Ltd | 時計用文字板 |
| CH699993A2 (fr) * | 2008-11-28 | 2010-05-31 | Swatch Group Res & Dev Ltd | Procede de decoration tridimensionnelle. |
| EP2315673A1 (fr) | 2008-06-23 | 2011-05-04 | Omega SA | Pièce décorative réalisées par incrustation |
Family Cites Families (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CH488666A4 (fr) * | 1966-04-04 | 1969-10-15 | ||
| CH1677973A4 (fr) * | 1973-11-29 | 1976-12-15 | Montavon Denis | Procédé de fabrication d'un cadran de montre, cadran résultant de ce procédé |
| US4090934A (en) * | 1977-07-22 | 1978-05-23 | Bell Telephone Laboratories, Incorporated | Gold plating with electrochemical passivation |
| JP2000144489A (ja) | 1998-10-30 | 2000-05-26 | Sumitomo Electric Ind Ltd | 装飾用アルミニウム合金部材およびその製造方法 |
| JP2001068828A (ja) | 1999-08-27 | 2001-03-16 | Ngk Spark Plug Co Ltd | 配線基板及びその製造方法 |
| DE60315852T2 (de) * | 2003-12-23 | 2008-01-17 | Rolex Sa | Keramisches Element für Uhrengehäuse und Verfahren zu seiner Herstellung |
| JP2008275522A (ja) | 2007-05-01 | 2008-11-13 | Seiko Epson Corp | 時計用文字板および時計 |
| US20090229307A1 (en) * | 2008-03-11 | 2009-09-17 | Wing Cheuk Kwan | Method of decorating an article |
| EP2192454A1 (fr) * | 2008-11-28 | 2010-06-02 | The Swatch Group Research and Development Ltd. | Procédé de décoration tridimensionnelle |
| EP2383244A1 (fr) * | 2010-04-23 | 2011-11-02 | Omega SA | Elément céramique incrusté d'au moins un décor métallique |
| EP2549340B1 (fr) | 2011-07-20 | 2018-09-19 | The Swatch Group Research and Development Ltd. | Procédé pour fixer une garniture sur un élément d'habillage horloger et élément d'habillage réalisé selon ce procédé |
| EP2628607B1 (fr) | 2012-02-15 | 2016-08-03 | Omega SA | Dispositif d'ancrage d'une incrustation métallique |
| EP2934221B1 (fr) | 2012-12-21 | 2017-03-22 | Omega SA | Piece decorative realisee par sertissage |
| US10772396B2 (en) | 2012-12-21 | 2020-09-15 | Omega S.A. | Decorative piece produced by setting on amorphous metal |
| CH707581B1 (fr) * | 2013-02-08 | 2020-01-15 | Les Ateliers Horlogers Dior Sa | Pièce pour l'horlogerie et procédé de fabrication d'une telle pièce. |
-
2018
- 2018-06-28 EP EP18180562.3A patent/EP3587625A1/fr not_active Withdrawn
-
2019
- 2019-06-11 TW TW108120051A patent/TWI753264B/zh active
- 2019-06-18 EP EP19730182.3A patent/EP3814553B1/fr active Active
- 2019-06-18 KR KR1020207031544A patent/KR102435084B1/ko active Active
- 2019-06-18 JP JP2020555321A patent/JP7075501B2/ja active Active
- 2019-06-18 US US17/056,669 patent/US11914331B2/en active Active
- 2019-06-18 WO PCT/EP2019/066099 patent/WO2020002060A1/fr not_active Ceased
- 2019-06-18 CN CN201980032841.1A patent/CN112119183B/zh active Active
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2008089533A (ja) * | 2006-10-05 | 2008-04-17 | Citizen Holdings Co Ltd | 時計用文字板 |
| EP2315673A1 (fr) | 2008-06-23 | 2011-05-04 | Omega SA | Pièce décorative réalisées par incrustation |
| CH699993A2 (fr) * | 2008-11-28 | 2010-05-31 | Swatch Group Res & Dev Ltd | Procede de decoration tridimensionnelle. |
Also Published As
| Publication number | Publication date |
|---|---|
| JP7075501B2 (ja) | 2022-05-25 |
| US11914331B2 (en) | 2024-02-27 |
| WO2020002060A1 (fr) | 2020-01-02 |
| KR20200138809A (ko) | 2020-12-10 |
| CN112119183A (zh) | 2020-12-22 |
| TWI753264B (zh) | 2022-01-21 |
| EP3814553A1 (fr) | 2021-05-05 |
| CN112119183B (zh) | 2023-09-05 |
| EP3814553B1 (fr) | 2024-01-17 |
| US20210208541A1 (en) | 2021-07-08 |
| TW202014262A (zh) | 2020-04-16 |
| JP2021518881A (ja) | 2021-08-05 |
| KR102435084B1 (ko) | 2022-08-23 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2628607B1 (fr) | Dispositif d'ancrage d'une incrustation métallique | |
| EP2380864B1 (fr) | Procédé de fabrication d'un élément céramique incrusté d'au moins un décor métallique | |
| EP2315673B1 (fr) | Pièce décorative réalisées par incrustation | |
| EP2503914B1 (fr) | Pièce de décoration serti invisible | |
| EP3814553B1 (fr) | Procédé de fabrication de pièces décoratives | |
| EP3839659B1 (fr) | Procédé de décoration d'une pièce mécanique | |
| EP3622846B1 (fr) | Procede d'assemblage d'au moins deux elements | |
| CH715132A2 (fr) | Procédé de fabrication de pièces décoratives. | |
| CH706110A2 (fr) | Dispositif d'ancrage d'une incrustation métallique. | |
| EP3786722A1 (fr) | Procede de decoration d'une piece mecanique | |
| EP3246766B1 (fr) | Procédé de fabrication d'une piece d'horlogerie dotée d'un élément d'habillage en relief | |
| CH712475A2 (fr) | Procédé de fabrication d'une pièce pour l'horlogerie dotée d'un élément d'habillage creux ou en relief. | |
| EP3587626B1 (fr) | Pièce décorative réalisée par incrustation | |
| CH715336A2 (fr) | Procédé d'assemblage d'au moins deux éléments et composant d'habillage ainsi formé. | |
| EP4307053B1 (fr) | Procédé de fabrication d'un composant horloger | |
| EP2327323A1 (fr) | Pièce de décoration serti invisible | |
| CH715133A2 (fr) | Pièce décorative réalisée par incrustation. | |
| CH703155B1 (fr) | Elément céramique incrusté d'au moins un décor métallique. | |
| CH721881A2 (fr) | Article avec un décor 3d revêtu et son procédé de fabrication | |
| EP4659621A1 (fr) | Article avec un décor 3d et son procédé de fabrication | |
| CH721876A2 (fr) | Article avec un décor 3d et son procédé de fabrication | |
| EP4603211A2 (fr) | Composant horloger contraste realise en impression multi-metallique | |
| CH703382A2 (fr) | Pièce de décoration serti invisible. | |
| CH715954B1 (fr) | Procédé de décoration d'une pièce mécanique. | |
| CH716363B1 (fr) | Procédé de décoration d'une pièce mécanique. |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20200701 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 20220104 |