EP3670792A1 - Verfahren zur herstellung einer tür- oder eines fensters - Google Patents
Verfahren zur herstellung einer tür- oder eines fensters Download PDFInfo
- Publication number
- EP3670792A1 EP3670792A1 EP19218181.6A EP19218181A EP3670792A1 EP 3670792 A1 EP3670792 A1 EP 3670792A1 EP 19218181 A EP19218181 A EP 19218181A EP 3670792 A1 EP3670792 A1 EP 3670792A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- adhesive
- frame
- frame part
- frame profile
- profile
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images

Classifications
-
- E—FIXED CONSTRUCTIONS
- E06—DOORS, WINDOWS, SHUTTERS, OR ROLLER BLINDS IN GENERAL; LADDERS
- E06B—FIXED OR MOVABLE CLOSURES FOR OPENINGS IN BUILDINGS, VEHICLES, FENCES OR LIKE ENCLOSURES IN GENERAL, e.g. DOORS, WINDOWS, BLINDS, GATES
- E06B1/00—Border constructions of openings in walls, floors, or ceilings; Frames to be rigidly mounted in such openings
-
- E—FIXED CONSTRUCTIONS
- E05—LOCKS; KEYS; WINDOW OR DOOR FITTINGS; SAFES
- E05F—DEVICES FOR MOVING WINGS INTO OPEN OR CLOSED POSITION; CHECKS FOR WINGS; WING FITTINGS NOT OTHERWISE PROVIDED FOR, CONCERNED WITH THE FUNCTIONING OF THE WING
- E05F7/00—Accessories for wings not provided for in other groups of this subclass
- E05F7/06—Devices for taking the weight of the wing, arranged away from the hinge axis
-
- E—FIXED CONSTRUCTIONS
- E05—LOCKS; KEYS; WINDOW OR DOOR FITTINGS; SAFES
- E05Y—INDEXING SCHEME ASSOCIATED WITH SUBCLASSES E05D AND E05F, RELATING TO CONSTRUCTION ELEMENTS, ELECTRIC CONTROL, POWER SUPPLY, POWER SIGNAL OR TRANSMISSION, USER INTERFACES, MOUNTING OR COUPLING, DETAILS, ACCESSORIES, AUXILIARY OPERATIONS NOT OTHERWISE PROVIDED FOR, APPLICATION THEREOF
- E05Y2600/00—Mounting or coupling arrangements for elements provided for in this subclass
- E05Y2600/50—Mounting methods; Positioning
- E05Y2600/52—Toolless
- E05Y2600/526—Gluing or cementing
Definitions
- the invention relates to a method for producing a door or a window, in particular a door or window frame, in which a frame part is fastened to at least one frame profile of the wing or the frame.
- the frame profile can e.g. made of plastic, aluminum, wood or a composite of combinations of materials, e.g. of the aforementioned materials.
- a frame part in the sense of the invention can be any component that is intended to be connected to a frame profile, in particular in order to develop a desired function on the frame, e.g. the lockability of a wing on the frame.
- Windows or doors essentially have a frame, which is then referred to as a window frame or a door frame, depending on the design, and a wing.
- the wings are usually slidably or pivotably attached to the frame and can be locked to the frame.
- Frames, in particular the wings can be composed of frame profiles or wing profiles.
- both the profiles of the fixed frame and the profiles of the movable wing are referred to uniformly as frame profiles.
- the frames have at least one frame part on one or more of the frame profiles from which the frame is formed, which is firmly connected to the frame profile, or is to be connected to the frame profile during the production of the frame.
- a frame part is a locking element, which means a part of the locking system of a door or window frame,
- the so-called striking plate which, when closed, receives the locking pins of the door or window lock, which are arranged on the sash.
- Such a striking plate can e.g. be provided to receive the roller-shaped or mushroom-shaped locking pin of the wing and thus establishes the functional operability of doors or windows.
- the wings can also have at least one frame part on one or more of the frame profiles from which the wing is formed, which is firmly connected to a frame profile of the wing, or is to be connected to the frame profile during the manufacture of the wing.
- Such a frame part is e.g. a stationary guide element in the frame profile for guiding a push rod movable in the sash and in the guide element by means of which when locking, the locking elements, e.g. Locking pins of the door or window lock are moved, in particular which can engage in striking plates.
- the locking elements e.g. Locking pins of the door or window lock are moved, in particular which can engage in striking plates.
- frame parts can be, for example, wing lifters or wing brakes or other components.
- Frame parts can be designed, for example, as die-cast parts or injection-molded parts.
- frame parts of any kind for example the aforementioned striking plates, have been placed on the frame profile in such a way that they are screwed to the frame profile with at least one screw, in particular a respective screw being screwed through the material of the frame profile, for example through its glass receiving groove.
- the frame part is firmly screwed with one or more screws, with a reinforcing steel profile used in the interior of the frame profile.
- a reinforcing steel profile is often used in the case of non-metallic door or window frames in the interior of the frame profiles, in particular in the case of plastic frame profiles, in order to ensure sufficient dimensional stability and stability.
- Both manual and automated screw assembly have the major disadvantage that the screw or drill holes in the frame profile, e.g. those made of plastic deteriorate the thermal insulation, tightness, rigidity and strength of the frame profile and thus the entire door or window, or the entire door or window frame.
- the strength of the connection between the frame part and the frame profile is not always reproducible. Stress peaks can occur in the material in the area around the non-positive connections. In the area of such stress peaks, a frame profile can tend to premature material failure.
- the frame parts in particular which are mounted in / on the lower, horizontally running frame profile of a door or window frame or sash, have the disadvantage that water - among other things due to the capillary effect - through which screws can penetrate the interior of the hollow profile and the steel reinforcement chamber.
- rust can form as a corrosion product. Rust is porous and does not protect against further decomposition. This problem is known for water-bearing profile areas and needs a solution. Another negative effect is that the water may find its way out of the window construction (e.g. via the corner bearing) and run into the house.
- the object of the invention is therefore to overcome the disadvantages mentioned above without impairing the functionality that the frame parts have to fulfill.
- it is a task to fasten frame parts to a frame profile without interfering in its material and statics, in particular without influencing the tightness.
- This object is achieved by a method for producing a door or a window, in particular a door or window frame, in which a frame part is fastened to at least one frame profile of the sash or the frame, the frame part using an adhesive, in particular exclusively using only one Adhesive, cohesively to the frame profile and / or by means of a snap connection, in particular only by means of a snap connection to the frame profile.
- the frame profile can already be an integral part of a manufactured frame or wing when the method is carried out, or it is provided that the frame profile is only joined together with other frame profiles to form the frame or wing after the frame part has been attached.
- the attachment by means of a latching connection and / or an adhesive means that there is no need for an invasive intervention in the frame profile for the purpose of attachment.
- Fasteners penetrating a frame profile can preferably be dispensed with completely.
- At least one first snap element preferably a plurality of first snap elements on the frame part, e.g. on the underside facing the frame profile with at least one second locking element, preferably a plurality of second locking elements on the frame profile are brought into interaction.
- the latching elements preferably latch in such a way that the frame part is fixed in place on the frame profile after latching.
- the first and second locking elements can be designed correspondingly for the locking.
- a first latching element can be designed as a latching projection, which engages in a latching recess, in particular an undercut latching recess, provided as a second latching element.
- the first and second locking element can e.g. also be designed as hook elements hooked together.
- First and second locking elements can generally e.g. be positively and / or non-positively connected to one another and preferably also releasable.
- a latching connection can be understood to mean such a connection between the frame part and the frame profile which, when a force is exerted on the frame part in the direction of the frame profile when a limit force with which a latching resistance is overcome is exceeded, in the interaction of the latching elements.
- This or another, in particular similar, limit force would also have to be used to release the connection, so that the frame part is fixed in place on the frame profile even under the action of force until the limit force is exceeded.
- the invention can also provide a snap-in connection to be combined with an adhesive bond.
- Fastening with an adhesive not only ensures that the desired connection between the profile element and the frame part is achieved, but also that the adhesive can perform a sealing function.
- the adhesive can prevent moisture in the area between the Frame profile and the frame part can penetrate, especially if the connection is carried out so that the adhesive fills all the gap areas between the frame part and the frame profile, preferably the adhesive is thus arranged over the entire surface between the frame part and the frame profile or at least so that it surrounds penetrations in the frame profile in a sealing manner or penetrates into this.
- previous frame parts screwed into the existing stock can be replaced with new frame parts, with the adhesive also being able to seal the existing screw holes in addition to fastening the new frame part.
- snap-in connections are preferably used in new systems for windows or doors.
- the invention also has advantages when fastening frame parts by screwing, because the adhesive can also be used to ensure that the penetrations in the material of the frame profile produced during the fastening are sealed directly by the adhesive when fastening.
- an embodiment of the method is particularly preferred in which a frame part is only attached to the frame profile with an adhesive, in particular is firmly bonded, or only by means of a snap connection, in particular without damaging the material of the frame profile.
- the adhesive on the frame profile and frame part or between them can serve as a sealing compound, so water, salt and other media do not collect under the frame part and cannot penetrate into the interior of the frame or its frame profile.
- the reinforcing steels used for reinforcement inside the frame profile are not stressed (e.g. no torsional forces) and, as a result, possible corrosion is prevented. Stress peaks in the material are prevented.
- Retrofitting frame parts (also on the construction site) is much easier, since it is not necessary to screw into steel, but only to be glued.
- the assembly speed can be increased and rationalized using adhesive technology.
- the absence of screws has another advantage over conventional assembly. In conventional assembly, it has hitherto been necessary for the frame part, e.g. a striking plate must be arranged on the frame so that at least one fastening screw engages in a reinforcing steel in the frame profile.
- gluing or latching When fastening by gluing or latching according to the invention, it is no longer necessary to drill through the elements to be connected with screws.
- the gluing / locking is thus a non-destructive technology that allows new structural freedom in the design of the frame itself, because the frame parts can now be positioned freely, since a metallic "substructure" is no longer required, which was previously the case in the prior art the reinforcement profile was formed.
- frame parts can be converted or retrofitted, especially when gluing, without leaving any residue on the frame.
- the gluing / locking of frame parts also brings new constructive freedom in the design of the frame profiles or the frame formed from them. Screw channels in the frame profile and space for screws within the frame are no longer required. These rooms are freely available and can be used for other purposes.
- the frame profiles are clearer, which simplifies the manufacturing process of the frame profiles, especially if they are designed as plastic profiles.
- Adhesive connections are integral connections of the same or different materials through non-metallic filler materials (adhesives). Gluing is done with or without pressure or heat. The adhesive strength (adhesive force) of the adhesive on the component surface and the internal strength of the adhesive (cohesive force) determine the durability of the adhesive bond.
- Adhesive connections are inexpensive to produce.
- the connections can also have a sealing function between the surfaces of the frame profile and frame part.
- Adhesive cohesive adhesive connections can be designed to be reversible, that is to say releasable, or irreversible, that is to say non-releasable. Both can alternatively be provided in the invention, the reversible configuration being preferred.
- the invention can provide that, as a frame part, part of the locking device, in particular a stationary part of the locking device, preferably a locking plate for receiving locking pins, is attached to the frame profile by adhesive or by locking .
- a push rod can extend through such a guide element.
- frame parts are to be moved afterwards, the frame parts must be detached, e.g. of the striking plates without damaging the frame profile if a reversible connection with the adhesive or a detachable snap connection has been created.
- Frame parts e.g. Strike plates can be retrofitted or existing frame parts can be removed or moved.
- the frame part e.g. a striking plate
- a surface e.g. attached to the folded surface of the frame profile, in particular by the fact that the adhesive is added between the two parts or by the fact that the latching acts between the underside of the frame part and the folded surface.
- the invention - as mentioned at the beginning - can provide that the frame part has at least one first latching element, in particular on its underside, which is brought into a latching interaction with at least one second corresponding latching element of the frame profile.
- the at least one second latching element is preferably arranged on / on the folded surface of the frame profile.
- the at least one second locking element in particular each of a plurality of second locking elements, can extend over the entire axial length of the frame profile (in particular apart from end miter sections), in particular on / on the fold surface.
- the second locking element or elements are formed directly on the frame profiles in the manufacture of the frame profiles.
- the second locking elements are preferably in one piece with the frame profile.
- the at least one first latching element can preferably extend over the entire length of the frame part which runs parallel to the longitudinal extent of the frame profile. In this way, the interaction length of both locking elements is maximized.
- double-sided adhesive tapes as well as elastic hardening, in particular hardenable, liquid or at least deformable adhesives, such as e.g. Plastics, in particular which can be introduced with or without pressure into or through the frame part into the adhesive area between the parts, are possible.
- the liquid, curable plastic that is applied under pressure fills the space between the frame profile and the frame part. All cavities between the two elements are preferably completely filled, in particular the receiving groove is also filled with adhesive. Thus, in this embodiment and type of connection, there is a positive connection between the frame part and the frame profile.
- the invention can provide that a chemical pretreatment is carried out by activating (priming) at least one of the surfaces of the two parts to be joined, preferably from both surfaces, or a mechanical pretreatment of at least one of the surfaces of the two parts to be joined, preferably from both surfaces such as B. roughening the surface, e.g. by means of grinding or plasma or corona treatment, in which the surface is given a clean and very adhesive structure by flaming.
- the adhesive is preferably selected as one which, on account of its elasticity, enables stresses to be absorbed due to different coefficients of thermal expansion between the bonded materials of the frame profile and frame part without impairing the adhesive connection.
- the invention can e.g. provide to use a hot melt adhesive as an adhesive.
- a hot melt adhesive can be processed hot and, due to the cooling-related increase in viscosity, is able to fix the frame part to the frame profile, so that the frame can be processed further within a short time after the adhesive has been applied. If this adhesive is additionally thermoplastically deformable, it is ensured that the adhesive connection remains intact when the frame moves and that the adhesive does not detach from the frame profile, as could be the case with crystalline thermoplastic adhesives.
- a reactive adhesive as an adhesive.
- Two-component adhesives based on, in particular, polyurethanes, epoxides or (meth) acrylates have proven to be particularly suitable. Such reactive adhesives enable rapid strength build-up and the associated handling strength.
- Method steps 3 and 4 can also be carried out in a different order and step 2 can be used optionally.
- the invention can e.g. provide that the liquid adhesive applied between the frame profile and the frame part penetrates into at least one undercut area of the frame profile and / or at least one undercut area of the frame part and, after it has hardened, forms a connecting element which integrally connects the frame profile and the frame part and with it hardened form produced at least one undercut also connects positively.
- the hardened adhesive acts like an additional connecting component. Even if the adhesive connection fails in the adhering surfaces of the frame part and adhesive or frame profile and adhesive, a mechanical connection via the undercuts would be retained, provided that the hardened adhesive does not break in itself. With this type of connection, in addition to the material connection, in particular the associated frictional connection to a positive connection in the respective undercut, is achieved.
- the glass receiving groove usually provided on frame profiles can be filled by the adhesive and provide such an undercut.
- the underside of the frame part which is glued to the frame profile, can have an undercut recess that can be filled with the adhesive.
- the invention can provide that the adhesive in liquid form is pressed through at least one channel, which extends through the thickness of the frame part between the frame part surface and the lower surface, into a region between the lower frame part surface and the frame profile surface.
- a channel can be formed by a screw hole, for example frame part provided for screwing.
- a frame part that is present in the inventory and is actually intended for screwing can be attached using the adhesive method.
- the invention can provide that the adhesive is distributed in at least one, preferably several chambers, which are formed in the lower surface of the frame part and open towards the frame profile surface, in particular with a respective chamber being surrounded by chamber walls.
- the end faces of the chamber walls facing the surface of the frame profile can only contact this surface and seal the chambers to this surface.
- the adhesive can be distributed in the respective chamber, but cannot escape from it to the external environment of the frame part.
- the adhesive distributed by pressing can, for example, be distributed in several chambers through openings which are arranged in the chamber walls of adjacent chambers. It is therefore sufficient to press the adhesive through a channel into a chamber, from which it is then distributed in all the chambers, preferably without being able to emerge from these towards the outside of the frame part.
- the invention can also provide that in the at least one chamber, preferably each of a plurality of chambers, an adhesive collection with a height above the chamber floor that is greater than the chamber depth / chamber wall height, preferably the quantity of adhesive in the respective chamber is applied which is less than or equal to the respective chamber volume.
- the frame part can be placed on the frame profile, whereby the adhesive is distributed by pressing flat.
- the preferred volume limitation means that the frame part can be pressed onto the frame profile up to the contact between the end faces of the chamber walls and the surface of the frame profile.
- the adhesive can also be arranged in several punctual adhesive accumulations on the surface of the frame profile, the arrangement of the punctual adhesive accumulations corresponding to the arrangement of several chambers in the lower surface of the frame part.
- each of the punctual adhesive collections is applied with a height that is greater than the chamber depth / chamber wall height, preferably wherein each punctual adhesive accumulation comprises an amount that is smaller than the volume of the chamber in which the adhesive when the frame part is pressed onto the Frame profile distributed.
- the invention can further provide that the application of the several punctual collections of adhesive to the surface of the frame profile or to the lower surface of the frame part, in particular in their chambers, is carried out with an adhesive applicator which simultaneously generates all the selective accumulations of adhesive with each application, in particular by squeezing out the adhesive from a nozzle template with a number of nozzle openings, which corresponds to the number of required multiple punctual adhesive collections.
- the adhesive can be applied to the lower part of the frame part and / or the surface of the frame profile in an amount that corresponds to a volume corresponds to, which is equal to the area size of the lower frame part multiplied by the desired adhesive thickness. This ensures that the desired or required adhesive thickness is achieved with simultaneous full-surface connection.
- a desired adhesive thickness between the frame profile and the frame part is set by moving from the underside of the frame part towards the frame profile projecting spacers which have a height corresponding to the desired adhesive thickness above the lower part of the frame.
- spacers can be formed by the aforementioned chamber walls.
- the user does not have to pay attention to the amount of adhesive and still achieves the necessary or desired adhesive thickness between the parts to be connected.
- adhesive that swells out of the connection area between the parts can be wiped off.
- the user can deliberately apply too much adhesive and remove the excess.
- an adhesive in particular a fiber-reinforced adhesive, is used, which is applied in a heated state and hardened by subsequent cooling between the frame profile and the frame part or which is mixed from at least two components, the mixture of which between the frame profile and the frame part by chemical reaction, in particular Polymerization hardened or pre-configured as adhesive tape.
- an adhesive tape can e.g. be configured in the shape of the outer contour of the lower frame part.
- the Figure 1 shows as part of a door or window frame 100 a frame profile 10 with a frame part designed as a striking plate 20 in a side view.
- a is in a central hollow chamber 11 of the frame profile 10 Steel reinforcement profile 12 used.
- the fold surface 13 located above is not broken through by screws according to the invention.
- an adhesive layer 30 is applied to the rebate surface 13 in the front, here right-hand edge area of the frame profile 10.
- the striking plate 20 is positively fixed with a positioning cam 23 in a receiving groove 14, in particular a glass receiving groove, and thus fixed transversely to the profile axis of the frame profile 10.
- the receiving groove is not absolutely necessary. It only represents a variant for fixing.
- the connection to the upper side of the frame profile takes place by means of an area-wide or at least initially selective application of adhesive.
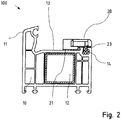
- FIG. 2 shows the same arrangement as in Figure 1 , the filled liquid adhesive also completely filling the gap between the striking plate 20 and the frame profile 19. In contrast to Figure 1 the adhesive also fills the glass groove 14 in the area of the bond and flows around the positioning cam 23.
- the striking plate 20 is also positively connected to the frame profile 10 in the undercut formed in the glass groove.
- the undercut in the glass groove 14 creates a firm, non-detachable connection between the striking plate 20 and the frame profile 10.
Landscapes
- Engineering & Computer Science (AREA)
- Civil Engineering (AREA)
- Structural Engineering (AREA)
- Joining Of Corner Units Of Frames Or Wings (AREA)
- Securing Of Glass Panes Or The Like (AREA)
Abstract
Description
- Die Erfindung betrifft ein Verfahren zur Herstellung einer Tür oder eines Fensters, insbesondere eines Tür- oder Fensterrahmens, bei dem an wenigstens ein Rahmenprofil des Flügels oder des Rahmens ein Rahmenteil befestigt wird. Das Rahmenprofil kann z.B. aus Kunststoff, Aluminium, Holz oder einem Verbund aus Kombinationen von Werkstoffen, z.B. der zuvor genannten Werkstoffe sein. Ein Rahmenteil im Sinne der Erfindung kann jegliches Bauteil sein, das vorgesehen ist, mit einem Rahmenprofil verbunden zu werden, insbesondere um an dem Rahmen eine gewünschte Funktion zu erschließen, z.B. die Verriegelbarkeit eines Flügels am Rahmen.
- Fenster oder Türen weisen im Wesentlichen einen Rahmen auf, der sodann je nach Ausführung als Fensterrahmen bzw. als Türrahmen bezeichnet wird, und einen Flügel auf. Die Flügel sind üblicherweise am Rahmen verschieblich oder verschwenkbar befestigt und können mit dem Rahmen verriegelt werden. Rahmen, insbesondere auch die Flügel können aus Rahmenprofilen bzw. Flügelprofilen zusammengesetzt sein. Nachfolgend werden zur Vereinfachung der Terminologie bei dieser Erfindungsbeschreibung sowohl die Profile des feststehenden Rahmens als auch die Profile des beweglichen Flügels einheitlich als Rahmenprofile bezeichnet.
- In der Regel weisen die Rahmen an einem oder mehreren der Rahmenprofile, aus denen der Rahmen gebildet ist wenigstens ein Rahmenteil auf, das fest mit dem Rahmenprofil verbunden ist, bzw. bei der Herstellung des Rahmens mit dem Rahmenprofil zu verbinden ist.
- Ein Beispiel eines solchen Rahmenteils ist ein Verriegelungselement, worunter ein Teil des Verriegelungssystems eines Tür- oder Fensterrahmens verstanden wird, z.B. das sogenannte Schließblech, welches beim Schließen, die Verriegelungszapfen der Tür- oder Fensterverriegelung aufnehmen, die am Flügel angeordnet sind.
- Ein solches Schließblech kann z.B. vorgesehen sein um die rollenförmigen oder auch pilzkopfförmigen Verriegelungszapfen des Flügels aufzunehmen und stellt somit die funktionelle Bedienbarkeit von Türen oder Fenstern her.
- Auch die Flügel können an einem oder mehreren der Rahmenprofile, aus denen der Flügel gebildet ist, wenigstens ein Rahmenteil aufweisen, das fest mit einem Rahmenprofil des Flügels verbunden ist, bzw. bei der Herstellung des Flügels mit dem Rahmenprofil zu verbinden ist.
- Ein Beispiel eines solchen Rahmenteils ist z.B. ein im Rahmenprofil ortsfestes Führungselement zur Führung einer im Flügel und im Führungselement beweglichen Schubstange mittels der beim Schließen, die Verriegelungselemente, z.B. Verriegelungszapfen der Tür- oder Fensterverriegelung bewegt werden, insbesondere welche in Schließbleche eingreifen können.
- Andere Beispiele von Rahmenteilen können z.B. Flügelheber oder Flügelbremsen oder sonstige Bauteile sein. Rahmenteile können beispielsweise als Druckgussteile oder Spritzgussteile ausgebildet sein. Allgemein werden bisher Rahmenteile jeglicher Art, beispielsweise die genannten Schließbleche so am Rahmenprofil platziert, dass sie mit wenigstens einer Schraube mit dem Rahmenprofil verschraubt werden, insbesondere wobei eine jeweilige Schraube durch das Material des Rahmenprofils hindurchgeschraubt wird, z.B. durch dessen Glasaufnahmenut. Insbesondere ist es dabei vorgesehen, dass das Rahmenteil mit einer oder mit mehreren Schrauben, mit einem im Inneren des Rahmenprofils eingesetzten Verstärkungsstahlprofil fest verschraubt werden. Ein solches Verstärkungsstahlprofil wird häufig bei nicht-metallischen Tür- oder Fensterrahmen im Inneren der Rahmenprofile eingesetzt, insbesondere bei Kunststoffrahmenprofile, um eine genügende Maßhaltigkeit und Stabilität zu gewährleisten.
- Da die Montage der Rahmenteile, z.B. der Schließbleche durch das Verschrauben zeitintensiv ist, sind Verfahren zur Automatisierung entwickelt worden, bei denen die Befestigung der Rahmenteile an einem Rahmenprofil maschinell erfolgt.
- Sowohl die manuelle, als auch die automatisierte Schraubenmontage haben den großen Nachteil, dass sich durch die Schrauben- oder Bohrlöcher im Rahmenprofil, z.B. solchen aus Kunststoff die Wärmeisolierung, Dichtigkeit, Steifigkeit und Festigkeit des Rahmenprofils und somit der gesamten Tür bzw. des Fensters, bzw. des gesamten Tür- oder Fensterrahmens verschlechtert.
- Auch ist die Festigkeit der Verbindung zwischen Rahmenteil und Rahmenprofil nicht immer reproduzierbar. Es kann zu Spannungsspitzen im Werkstoff im Bereich um die kraftschlüssigen Verbindungen herum kommen. Im Bereich solcher Spannungsspitzen kann ein Rahmenprofil zu einem vorzeitigen Materialversagen neigen.
- Darüber hinaus bergen insbesondere die Rahmenteile, die im/auf dem unteren horizontal verlaufenden Rahmenprofil eines Tür- oder Fensterrahmes oder - flügels montiert sind, den Nachteil in sich, dass Wasser - u.a. bedingt durch die Kapillarwirkung - über die Schrauben ins Innere des Hohlprofils und in die Stahlverstärkungskammer eindringen kann.
- In der Folge kann sich Rost als Korrosionsprodukt bilden. Rost ist porös und schützt nicht vor weiterer Zersetzung. Dieses Problem ist für wasserführende Profilbereiche bekannt und bedarf einer Lösung. Eine weitere negative Auswirkung ist, dass das Wasser möglicherweise den Weg aus der Fensterkonstruktion findet (z.B. über das Ecklager) und ins Haus läuft.
- Außerdem werden im Durchschnitt pro Schließblech als Beispiel eines Rahmenteils drei Schrauben zur Befestigung mit dem Rahmenprofil des Blendrahmens benötigt. Je nach Größe des Fensters/der Tür, werden eine Vielzahl von Rahmenteilen in unterschiedlichen Formen an verschiedenen Positionen der einzelnen Rahmen oder Flügel umlaufend angebracht. Selbst wenn ein motorbetriebener Schraubendreher und Bohrlehren eingesetzt werden, ist die Montage zeit- und kostenaufwendig. Diese aufwändige Montage erfordert viel Zeit. Ein weiterer Nachteil ist, dass bei einem nicht korrekten Setzen der Schrauben diese nicht in das Verstärkungsstahlprofil treffen, sondern an diesem abrutschen und somit nicht den vorgesehenen Zweck erfüllen.
- Um ein bisheriges Rahmenteil versetzen zu können oder gegen ein anderes zu tauschen, muss dieses abgeschraubt werden und die ursprünglichen Bohrlöcher oder Schraubenlöcher müssen geschlossen werden.
- Die Aufgabe der Erfindung besteht somit darin, die oben genannten Nachteile zu überwinden, ohne die Funktionsfähigkeit, die die Rahmenteile erfüllen müssen, zu beeinträchtigen. Insbesondere ist es eine Aufgabe Rahmenteile an einem Rahmenprofil zu befestigen, ohne in dessen Material und Statik einzugreifen, insbesondere ohne die Dichtigkeit zu beeinflussen.
- Diese Aufgabe wird gelöst durch ein Verfahren zur Herstellung einer Tür oder eines Fensters, insbesondere eines Tür- oder Fensterrahmens, bei dem an wenigstens ein Rahmenprofil des Flügels oder des Rahmens ein Rahmenteil befestigt wird, wobei das Rahmenteil mit einem Klebemittel, insbesondere ausschließlich nur mit einem Klebemittel, an dem Rahmenprofil stoffschlüssig und/oder mittels einer Rastverbindung, insbesondere ausschließlich nur mittels einer Rastverbindung an dem Rahmenprofil befestigt wird.
- Das Rahmenprofil kann bei der Ausführung des Verfahrens bereits ein integraler Bestandteil eines hergestellten Rahmens oder Flügels sein oder es ist vorgesehen, das Rahmenprofil erst nach der Anbringung des Rahmenteils mit anderen Rahmenprofilen zum Rahmen oder Flügel zusammenzufügen.
- Durch die Befestigung mittels einer Rastverbindung und/oder einer Klebung wird erzielt, dass zum Zweck der Befestigung kein invasiver Eingriff in das Rahmenprofil erfolgen muss. Ein Rahmenprofil durchdringende Befestigungsmittel können vorzugsweise vollständig entfallen.
- Bei der Rastverbindung kann wenigstens ein erstes Rastelement, vorzugsweise mehrere erste Rastelemente am Rahmenteil, z.B. an dessen zum Rahmenprofil weisenden Unterseite mit wenigstens einem zweiten Rastelement, vorzugsweise mehrere zweite Rastelement am Rahmenprofil in eine Zusammenwirkung gebracht werden.
- In dieser Zusammenwirkung verrasten die Rastelemente vorzugsweise so, dass das Rahmenteil am Rahmenprofil nach der Verrastung ortsfest befestigt ist. Für die Verrastung können die ersten und zweiten Rastelemente korrespondierend ausgebildet sein. Z.B. kann ein erstes Rastelement als Rastvorsprung ausgebildet sein, der in eine als zweites Rastelement vorgesehene Rastausnehmung, insbesondere hinterschnittene Rastausnehmung eingreift. Erstes und zweites Rastelement können z.B. auch als miteinander verhakende Hakenelemente ausgebildet sein. Erstes und zweites Rastelement können allgemein z.B. formschlüssig und/oder kraftschlüssig miteinander verbindbar und vorzugsweise auch wieder lösbar sein.
- Insbesondere kann unter einer Rastverbindung eine solche Verbindung zwischen Rahmenteil und Rahmenprofil verstanden werden, die bei einer Kraftausübung auf das Rahmenteil in Richtung zum Rahmenprofil bei Überschreiten einer Grenzkraft, mit der ein Rastwiderstand überwunden wird, in der Zusammenwirkung der Rastelemente entsteht. Diese oder eine andere, insbesondere ähnliche Grenzkraft müsste auch zur Lösung der Verbindung aufgewendet werden, so dass das Rahmenteil an dem Rahmenprofil selbst unter Krafteinwirkung bis zum Überschreiten der Grenzkraft ortsfest befestigt ist.
- Die Erfindung kann auch vorsehen eine Rastverbindung mit einer Verklebung zu kombinieren.
- Durch die Befestigung mit einem Klebemittel wird nicht nur erreicht, dass die gewünschte Verbindung zwischen dem Profilelement und dem Rahmenteil erzielt wird, sondern auch, dass das Klebemittel eine Dichtfunktion erfüllen kann. Z.B. kann das Klebemittel verhindern, dass Feuchtigkeit in Bereich zwischen dem Rahmenprofil und dem Rahmenteil eindringen kann, insbesondere, wenn die Verbindung so ausgeführt wird, dass das Klebemittel alle Spaltbereiche zwischen Rahmenteil und Rahmenprofil ausfüllt, bevorzugt somit das Klebemittel vollflächig zwischen Rahmenteil und Rahmenprofil angeordnet ist oder zumindest so, dass es Durchdringungen im Rahmenprofil dichtend umgibt oder in diese eindringt.
- So können mit der Erfindung problemlos bisherige im Bestand verschraubte Rahmenteile gegen neue Rahmenteile ersetzt werden, wobei mit dem Klebemittel neben der Befestigung des neuen Rahmenteils gleichzeitig auch eine Abdichtung der bisherigen Schraubenlöcher erfolgen kann. Rastverbindungen werden hingegen vorzugsweise in Neuanlagen von Fenstern oder Türen eingesetzt.
- Auch beim Befestigen von Rahmenteilen durch Verschrauben hat die Erfindung Vorteile, weil mit dem Klebemittel auch hier erreicht werden kann, dass die bei der Befestigung erzeugten Durchdringungen im Material des Rahmenprofils direkt bei der Befestigung durch das Klebemittel abgedichtet werden.
- Besonders bevorzugt ist hingegen eine Ausführung des Verfahrens, bei der ein Rahmenteil ausschließlich nur mit einem Klebemittel am Rahmenprofil befestigt wird, insbesondere stoffschlüssig befestigt wird, oder ausschließlich nur mittels einer Rastverbindung, insbesondere also ohne Verletzung des Materials des Rahmenprofils.
- Diese Lösung, bei der Rahmenteile vorgeschlagen werden, die mit dem Rahmenprofil adhäsiv stoffschlüssig oder rastend verbunden werden, anstatt die Rahmenteile mit dem Rahmenprofil zu verschrauben, bieten wesentliche Vorteile. Auf Bohrlöcher sowie Schrauben kann verzichtet werden, was das Eindringen von Wasser ins Profilinnere verhindert und eine Gewichtsersparnis mit sich bringt.
- Die Teilevielfalt in der Fertigung und bei der Lagerung nimmt ab. Es sind weniger Prozessschritte nötig. Des Weiteren kann das Klebemittel am Rahmenprofil und Rahmenteil bzw. zwischen diesen als Dichtmasse dienen, somit sammeln sich Wasser, Salz und anderen Medien nicht unter dem Rahmenteil und können nicht in das Innere des Rahmens bzw. dessen Rahmenprofil eindringen.
- Als zusätzlichen Nutzen werden die zur Verstärkung dienenden Armierungsstähle im Inneren des Rahmenprofils nicht beansprucht (z. B. kein Wirken von Torsionskräften) und in der Folge wird eine mögliche Korrosion verhindert. Spannungsspitzen im Werkstoff werden verhindert. Das Nachrüsten von Rahmenteilen (auch auf der Baustelle) ist deutlich einfacher, da nicht in Stahl geschraubt werden muss, sondern lediglich geklebt werden muss. Darüber hinaus kann durch eine Klebetechnik die Montagegeschwindigkeit gesteigert und rationalisiert werden. Der Verzicht auf Schrauben bringt einen weiteren Vorteil mit sich gegenüber der herkömmlichen Montage. Bei der herkömmlichen Montage ist es bislang erforderlich, dass das Rahmenteil, z.B. ein Schließblech, so auf dem Rahmen angeordnet sein muss, dass zumindest eine Befestigungsschraube in einen Verstärkungsstahl im Rahmenprofil eingreift.
- Bei dem erfindungsgemäßen Befestigen durch Kleben oder Verrasten ist das Durchbohren der zu verbindenden Elemente mit Schrauben nicht mehr nötig. Das Kleben / Verrasten ist somit eine zerstörungsfreie Technologie, die neue konstruktive Freiheiten in der Gestaltung der Rahmen an sich ermöglicht, denn die Rahmenteile können nun frei positioniert werden, da ein metallischer "Unterbau" nicht mehr erforderlich ist, der bislang im Stand der Technik durch das Verstärkungsprofil gebildet wurde.
- Darüber hinaus können insbesondere beim Verkleben Rahmenteile umgerüstet oder nachgerüstet werden ohne Rückstände am Rahmen. Das Ankleben / Verrasten von Rahmenteilen bringt auch neue konstruktive Freiheiten in der Gestaltung der Rahmenprofile bzw. der daraus gebildeten Blendrahmen mit sich. Schraubkanäle im Blendrahmenprofil und Raum für Schrauben innerhalb des Rahmens sind nicht mehr erforderlich. Diese Räume sind frei verfügbar und können anderweitig genutzt werden. Darüber hinaus gestalten sich die Rahmenprofile übersichtlicher, wodurch sich der Fertigungsprozess der Rahmenprofile vereinfacht, insbesondere wenn diese als Kunststoffprofile ausgebildet sind.
- Bei der Gestaltung der Klebeverbindung sind viele Varianten denkbar.
- Klebeverbindungen sind stoffschlüssige Verbindungen gleichartiger oder verschiedener Werkstoffe durch nichtmetallische Zusatzwerkstoffe (Klebstoffe). Geklebt wird mit oder ohne Druck- bzw. Wärmeeinwirkung. Die Haftfestigkeit (Adhäsionskraft) des Klebstoffes an der Bauteil-Oberfläche und die innere Festigkeit des Klebstoffes (Kohäsionskraft) bestimmen die Haltbarkeit der Klebeverbindung.
- Klebeverbindungen sind kostengünstig herzustellen. Die Verbindungen können zwischen den Flächen von Rahmenprofil und Rahmenteil auch Dichtfunktion haben.
- Adhäsiv stoffschlüssige Klebeverbindungen können reversibel, also lösbar, oder irreversibel, also nicht lösbar, ausgestaltet sein. Bei der Erfindung kann beides alternativ vorgesehen sein, wobei die reversible Ausgestaltung bevorzugt ist.
- Beim Kleben unterscheidet man zwischen physikalisch abbindenden Klebstoffen (ohne stoffliche Veränderung) und Kleben mit chemisch reagierenden Klebstoffen ohne stoffliche Veränderung. Diese Klebeverbindungen sind nicht lösbar.
- Beim Kleben mit chemisch reagierenden Klebstoffen mit Makromolekularbildung (Polymerisation) entstehen nicht lösbare Verbindungen. Weitere Differenzierungen sind mit Klebstoff vorbeschichtete Materialien und Klebstoffe mit kombiniertem Verfestigungsmechanismus.
- In einer bevorzugten Ausführung, die schon mehrfach exemplarisch genannt wurde, kann es die Erfindung vorsehen, dass als Rahmenteil ein Teil der Schließvorrichtung, insbesondere ein ortsfestes Teil der Schließvorrichtung, bevorzugt ein Schließblech zur Aufnahme von Riegelzapfen, an dem Rahmenprofil klebend oder durch Verrrastung befestigt wird.
- Ebenso kann es eine Ausführung vorsehen, ein Führungselement zur Führung einer beweglichen Schubstange durch Kleben oder Verrasten mit dem Rahmenprofil eines Flügels zu verbinden. Durch ein solches Führungselement kann eine Schubstange verschiebbar hindurchreichen.
- Sollen Rahmenteile im Nachhinein versetzt werden, ist ein Ablösen der Rahmenteile, z.B. der Schließbleche ohne Beschädigung des Rahmenprofils möglich, wenn eine reversible Verbindung mit dem Klebemittel oder eine wieder lösbare Rastverbindung erstellt wurde.
- Bisher bestand im Reparaturfall keine Möglichkeit, vorhandene Löcher im Rahmen zu schließen. Durch die Klebeverbindung können Rahmenteile, z.B. Schließbleche nachträglich nachgerüstet werden oder vorhandene Rahmenteile können entfernt oder versetzt werden.
- Bevorzugt wird das Rahmenteil, wie z.B. ein Schließblech, mit seiner Unterseite auf einer Oberfläche, z.B. der Falzfläche des Rahmenprofils befestigt, insbesondere dadurch, dass das Klebemittel zwischen die beiden Teile gefügt wird oder dadurch, dass die Verrastung zwischen der Unterseite des Rahmenteils und der Falzfläche wirkt.
- Bei einer Verrastung kann es die Erfindung - wie eingangs genannt - vorsehen, dass das Rahmenteil wenigstens ein erstes Rastelement, insbesondere an seiner Unterseite aufweist, das in eine rastende Zusammenwirkung mit wenigstens einem zweiten korrespondierenden Rastelement des Rahmenprofils gebracht wird.
- Vorzugsweise ist das wenigstens eine zweite Rastelement auf/an der Falzfläche des Rahmenprofils angeordnet.
- Besonders bevorzugt kann das wenigstens eine zweite Rastelement, insbesondere jedes von mehreren zweiten Rastelementen, über die gesamte axiale Länge des Rahmenprofils (insbesondere abgesehen von endseitigen Gehrungsabschnitten) hinweg erstreckt sein, insbesondere auf / an der Falzfläche. Es können z.B. das oder die zweiten Rastelemente im Stangpressverfahren bei der Herstellung der Rahmenprofile direkt an diesen ausgebildet werden. Hierdurch sind die zweiten Rastelemente vorzugsweise einstückig mit dem Rahmenprofil.
- Aufgrund der Erstreckung des / der zweiten Rastelemente über die gesamte Längserstreckung des Rahmenprofils ergibt sich die Möglichkeit ein Rahmenelement an beliebigen Positionen des Rahmenprofils zu befestigen, da dessen erste(s) Rastelement(e) an jeder Position der Längserstreckung des Rahmenprofils (insbesondere abgesehen von endseitigen Gehrungsabschnitten) in derselben Weise mit dem/den zweiten Rastelement(en) zusammenwirkt. Hierdurch ergibt sich eine besonders gute Justierbarkeit des Rahmenteils gegenüber dem Rahmenprofil.
- Das wenigstens eine erste Rastelement kann vorzugsweise über die gesamte parallel zur Längserstreckung des Rahmenprofils verlaufende Länge des Rahmenteils erstreckt sein. So wird die Zusammenwirkungslänge beider Rastelemente maximiert.
- Bei der Verklebungsmethode sind für das Klebemittel der Einsatz von doppelseitigen Klebebändern, als auch elastische erhärtende, insbesondere aushärtbare, bei der Applikation flüssige oder zumindest verformbare Klebemittel, wie z.B. Kunststoffe, insbesondere die mit oder ohne Druck in oder durch das Rahmenteil in den Klebebereich zwischen den Teilen einbringbar sind, möglich.
- Dabei füllt der unter Druck eingebrachte flüssige und aushärtbare Kunststoff den Raum zwischen Rahmenprofil und Rahmenteil. Bevorzugt werden alle Hohlräume zwischen den beiden Elementen vollständig ausgefüllt, insbesondere auch die Aufnahmenut wird mit Klebemittel gefüllt. Somit entsteht bei dieser Ausführungsform und Verbindungsart eine formschlüssige Verbindung zwischen Rahmenteil und Rahmenprofil.
- Die Erfindung kann vorsehen, dass eine chemische Vorbehandlung durch Aktivieren (Primern) zumindest einer der Oberflächen der beiden zu fügenden Teile, bevorzugt von beiden Oberflächen durchgeführt wird oder eine mechanische Vorbehandlung zumindest einer der Oberflächen der beiden zu fügenden Teile, bevorzugt von beiden Oberflächen durchgeführt wird wie z. B. das Aufrauen der Oberfläche, z.B. mittels Schleifen oder Plasma- oder Coronabehandlung, bei der die Oberfläche durch Abflämmen eine saubere und sehr haftfähige Struktur erhält.
- In vielen Fällen haben sich mechanische Oberflächenbehandlungen als die wirksamste und umfassendste Lösung erwiesen. Dies ändert die Oberflächenstruktur auf eine für die Klebung positive Art und Weise und die effektive Klebefläche vergrößert sich durch ihre Rauigkeit.
- Das Klebemittel ist bevorzugt als ein solches ausgewählt, welches aufgrund seiner Elastizität ermöglicht, Spannungen aufgrund unterschiedlicher Wärmeausdehnungskoeffizienten zwischen den verklebten Werkstoffen von Rahmenprofil und Rahmenteil aufzunehmen, ohne die Haftverbindung zu beeinträchtigen.
- Die Erfindung kann z.B. vorsehen einen Schmelzklebstoff als Klebemittel einzusetzen. Ein solcher Schmelzklebstoff ist warm bearbeitbar und durch den abkühlungsbedingten Viskositätsanstieg in der Lage, das Rahmenteil am Rahmenprofil zu fixieren, so dass der Rahmen innerhalb kurzer Zeit nach der Klebstoffaufbringung weiter bearbeitet werden kann. Ist dieser Klebstoff zusätzlich thermoplastisch verformbar, so wird gewährleistet, dass die Klebverbindung bei Bewegungen des Rahmens intakt bleibt und keine Ablösungen des Klebstoffes vom Rahmenprofil auftreten, wie dies bei kristallinen thermoplastischen Klebstoffen der Fall sein könnte.
- Die Verwendung eines Reaktivklebstoffes als Klebemittel stellt eine weitere Möglichkeit dar. Hierbei haben sich Zweikomponenten-Klebstoffe auf der Basis von insbesondere Polyurethanen, Epoxiden oder (Meth)acrylaten als besonders geeignet erwiesen. Solche reaktiven Klebstoffe ermöglichen einen schnellen Festigkeitsaufbau und eine damit zusammenhängende Handhabungsfestigkeit.
- Das Klebeverfahren kann in folgenden Schritten geschehen.
- 1. Schritt: Bereitstellung von Rahmenteil und Rahmenprofil.
- 2. Schritt: Arbeitsvorbereitung und Oberflächenbehandlung ggf. auch mechanisches Aufrauen und/oder Primern der Klebeoberflächen von Rahmenprofil und/oder Rahmenteil.
- 3. Schritt: Applizieren des Klebermittels. Entweder kann einseitig das Klebemittel nur auf das Rahmenteil oder nur auf das Rahmenprofil aufgebracht werden oder beide zu verklebenden Elemente erhalten eine Klebemittelschicht. Das Auftragen des Klebemittels kann bevorzugt punktuell oder flächendeckend erfolgen.
- 4. Schritt: Positionieren und Aufsetzen des Rahmenteils auf das Rahmenprofil
- 5. Schritt: Einbringen von Klebemittel zwischen beide Teile, sofern das Klebemittel nicht zuvor auf wenigstens eines der Teile appliziert wurde.
- Die Verfahrensschritte 3 und 4 können auch in anderer Reihenfolge ausgeführt werden und der Schritt 2 ist optional anwendbar.
- Nachfolgend werden weitere bevorzugte Ausführungen beschrieben.
- Die Erfindung kann z.B. vorsehen, dass das zwischen dem Rahmenprofil und dem Rahmenteil flüssig applizierte Klebemittel in wenigstens einen hinterschnittenen Bereich des Rahmenprofils und/oder wenigstens einen hinterschnittenen Bereich des Rahmenteils eindringt und nach seiner Erhärtung ein Verbindungselement ausbildet, welches das Rahmenprofil und das Rahmenteil stoffschlüssig und mit dem in seiner erhärteten Form erzeugten wenigstens einen Hinterschnitt auch formschlüssig verbindet.
- So wird erzielt, dass das erhärtete Klebemittel wie ein zusätzliches Verbindungsbauteil wirkt. Selbst bei einem Versagen der Klebeverbindung in den aneinander haftenden Flächen von Rahmenteil und Klebemittel bzw. Rahmenprofil und Klebemittel würde eine mechanische Verbindung über die Hinterschneidungen erhalten bleiben, sofern es nicht zum Bruch des erhärteten Klebemittels in sich selbst kommt. So wird bei dieser Art der Verbindung neben dem Stoffschluss, insbesondere dem damit einhergehenden Kraftschluss auf ein Formschluss in der jeweiligen Hinterschneidung erzielt. Insbesondere die üblicherweise an Rahmenprofilen vorgesehene Glasaufnahmenut kann durch das Klebemittel gefüllt werden und eine solche Hinterschneidung bereitstellen. Alternativ oder in Kombination mit vorheriger Ausführung kann das Rahmenteil auf seiner Unterseite, die mit dem Rahmprofil verklebt wird, eine mit dem Klebemittel füllbare hinterschnittene Ausnehmung aufweisen.
- Die Erfindung kann vorsehen, dass das Klebemittel in flüssiger Form durch wenigstens einen Kanal, der sich zwischen der Rahmenteiloberfläche und der Unterfläche durch die Dicke des Rahmenteils hindurcherstreckt, in einen Bereich zwischen der Rahmenteilunterfläche und der Rahmenprofiloberfläche gepresst wird. Ein solcher Kanal kann z.B. gebildet werden durch ein Schraubenloch eines zur Verschraubung vorgesehenen Rahmenteils. Erfindungsgemäß kann so ein im Bestand vorhandenes und eigentlich zur Verschraubung vorgesehene Rahmenteil mit dem Klebeverfahren befestigt werden.
- Die Erfindung kann vorsehen, dass das Klebemittel sich in wenigstens einer, bevorzugt mehreren Kammern verteilt, die in der Unterfläche des Rahmenteils und offen in Richtung zur Rahmenprofiloberfläche ausgebildet sind, insbesondere wobei eine jeweilige Kammer von Kammerwandungen umgeben ist.
- Die zur Oberfläche des Rahmenprofils weisenden Stirnseiten der Kammerwandungen können alleinig diese Oberfläche kontaktieren und die Kammern zu dieser Oberfläche abdichten. Das Klebemittel kann sich hierdurch in der jeweiligen Kammer verteilen, aber nicht aus dieser zur äußeren Umgebung des Rahmenteils austreten.
- Das durch Pressen verteilte Klebemittel kann sich beispielsweise in mehreren Kammern durch Durchbrüche hindurch verteilen, die in den Kammerwandungen von benachbarten Kammern abgeordnet sind. Es ist somit ausreichend, durch einen Kanal das Klebemittel in eine Kammer hineinzupressen, von der aus es sich sodann in allen Kammern verteilt, bevorzugt ohne aus diesen zum Äußeren des Rahmenteils austreten zu können.
- Die Erfindung kann auch vorsehen, dass in die wenigstens eine Kammer, bevorzugt jede von mehreren Kammern punktuell eine Klebemittelansammlung mit einer Höhe über dem Kammerboden appliziert wird, die größer ist als die Kammertiefe / Kammerwandungshöhe, bevorzugt das Klebemittel in der jeweiligen Kammer in einer Menge appliziert wird, die kleiner gleich dem jeweiligen Kammervolumen ist. Nach der Applikation kann das Rahmenteil auf das Rahmenprofil aufgesetzt werden, wodurch das Klebemittel durch Plattdrücken verteilt wird. Durch die bevorzugte Volumenbeschränkung wird erreicht, dass das Rahmenteil bis zum Kontakt zwischen den Stirnflächen der Kammerwandungen und der Oberfläche des Rahmenprofils auf das Rahmenprofil aufgedrückt werden kann.
- Das Klebemittel kann in einer möglichen Ausführung auch in mehreren punktuellen Klebemittelansammlungen auf der Oberfläche des Rahmenprofils angeordnet werden, wobei die Anordnung der punktuellen Klebemittelansammlungen zur der Anordnung mehrerer Kammern in der Unterfläche des Rahmenteils korrespondiert.
- Bevorzugt wird dabei jede der punktuellen Klebemittelansammlungen mit einer Höhe appliziert, die größer ist als die Kammertiefe / Kammerwandungshöhe, bevorzugt wobei jede punktuelle Klebemittelansammlung eine Menge umfasst, die kleiner ist als das Volumen der Kammer, in welcher sich das Klebemittel beim Aufdrücken des Rahmenteils auf das Rahmenprofil verteilt. Dies erschließt wiederum die zuvor beschriebenen Vorteile.
- Die Erfindung kann weiterhin vorsehen, dass das Auftragen der mehreren punktuellen Klebemittelansammlungen auf die Oberfläche des Rahmenprofils oder auf die Unterfläche des Rahmenteils, insbesondere in deren Kammern, mit einem Klebemittelapplikator erfolgt, der mit jeder Applikation gleichzeitig alle punktuellen Klebemittelansammlungen erzeugt, insbesondere durch Auspressen des Klebemittels aus einer Düsenschablone mit einer Anzahl von Düsenöffnungen, die der Anzahl der benötigten mehreren punktuellen Klebemittelansammlungen entspricht.
- Bei allen möglichen Ausführungen, insbesondere auch solchen, bei denen die Unterfläche des Rahmenteils nicht in Kammern unterteilt ist, insbesondere die Unterfläche beliebig oder bevorzugt plan ausgestaltet ist kann das Klebemittel auf die Rahmenteilunterfläche und/oder die Rahmenprofiloberfläche in einer Menge appliziert werden, die einem Volumen entspricht, welches gleich der Flächengröße der Rahmenteilunterfläche multipliziert mit der gewünschten Klebemitteldicke ist. So wird erreicht, das die gewünschte oder benötigte Klebemitteldicke bei gleichzeitiger vollflächiger Verbindung erzielt wird.
- Es besteht ebenso die Möglichkeit in einer bevorzugten Ausführung, dass eine gewünschte Klebemitteldicke zwischen Rahmenprofil und Rahmenteil eingestellt wird durch von der Unterseite des Rahmenteils in Richtung zum Rahmenprofil vorspringende Abstandshalter, die eine der gewünschten Klebemitteldicke entsprechende Höhe über der Rahmenteilunterfläche aufweisen. Solche Abstandshalter können durch die zuvor benannten Kammerwandungen ausgebildet sein.
- In einem solchen Fall muss der Anwender die Klebemittelmenge nicht beachten und erzielt dennoch immer die nötige oder gewünschte Klebemitteldicke zwischen den zu verbindenden Teil. In diesem Fall kann aus dem Verbindungsbereich zwischen den Teilen hervorquellendes Klebemittel abgewischt werden. Der Anwender kann in einem solchen Fall bewusst zu viel Klebemittel auftragen und den Überschuss entfernen.
- In allen Ausführungen kann z.B. ein Klebemittel, insbesondere ein faserverstärktes Klebemittel eingesetzt werden, welches in einem erhitzten Zustand appliziert wird und durch anschließende Abkühlung zwischen dem Rahmenprofil und dem Rahmenteil erhärtet oder welches aus wenigstens zwei Komponenten gemischt wird, deren Mischung zwischen dem Rahmenprofil und dem Rahmenteil durch chemische Reaktion, insbesondere Polymerisation erhärtet oder als Klebeband vorkonfiguriert sein. Ein solches Klebeband kann z.B. in der Form der äußeren Kontur der Rahmenteilunterfläche konfiguriert sein.
- Die Erfindung wird nachfolgend mit Bezug auf die Zeichnungen näher erläutert.
- Die Figuren zeigen im Einzelnen:
- Fig. 1
- Im Querschnitt ein Rahmenprofil eines Blendrahmens mit verklebtem Schließblech ohne Hinterschneidungen
- Fig. 2:
- Im Querschnitt ein Rahmenprofil eines Blendrahmens mit verklebtem Schließblech mit einer Hinterschneidung im Rahmenprofil
- Die
Figur 1 zeigt als Teil eines Tür- oder Fensterrahmens 100 ein Rahmenprofil 10 mit einem als Schließblech 20 ausgeführten Rahmenteil in seitlicher Ansicht. In üblicher Weise ist in einer zentralen Hohlkammer 11 des Rahmenprofils 10 ein Stahlverstärkungsprofil 12 eingesetzt. Die darüber befindliche Falzfläche 13 wird erfindungsgemäß nicht durch Schrauben durchbrochen. - Stattdessen wird gemäß der Erfindung im vorderen, hier rechtsseitigen Randbereich des Rahmenprofils 10 eine Klebemittelschicht 30 auf der Falzfläche 13 aufgebracht. Das Schließblech 20 ist mit einem Positioniernocken 23 in einer Aufnahmenut 14, insbesondere Glasaufnahmenut, formschlüssig festgelegt und damit quer zur Profilachse des Rahmenprofils 10 festgelegt.
- Die Aufnahmenut ist nicht zwingend notwendig. Sie stellt lediglich eine Variante zur Fixierung dar. Die Verbindung zur Rahmenprofiloberseite erfolgt durch einen flächendeckenden oder zumindest zunächst punktuellen Klebemittelauftrag.
- Die
Figur 2 zeigt dieselbe Anordnung wie inFigur 1 , wobei ebenso das eingefüllte flüssige Klebemittel den Spalt zwischen Schließblech 20 und Rahmenprofil 19 vollständig ausfüllt. Im Unterschied zurFigur 1 füllt das Klebemittel auch die Glasnut 14 im Bereich der Verklebung aus und umfließt den Positioniernocken 23. - Nach dem Aushärten des Klebemittels ist das Schließblech 20 mit dem Rahmenprofil 10 in dem in der Glasnut gebildeten Hinterschnitt auch formschlüssig verbunden. Durch den Hinterschnitt in der Glasnut 14 ist eine feste, nicht lösbare Verbindung zwischen Schließblech 20 und dem Rahmenprofil 10 entstanden.
Claims (15)
- Verfahren zur Herstellung einer Tür oder eines Fensters, insbesondere eines Tür- oder Fensterrahmens (100), bei dem an wenigstens ein Rahmenprofil (10) des Flügels oder des Rahmens ein Rahmenteil (20) befestigt wird, dadurch gekennzeichnet, dass das Rahmenteil (20) mit einem Klebemittel, insbesondere ausschließlich nur mit einem Klebemittel, an dem Rahmenprofil (10) stoffschlüssig und/oder mittels einer Rastverbindung, insbesondere ausschließlich nur mittels einer Rastverbindung an dem Rahmenprofil (10) befestigt wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass als Rahmenteil (20) ein Teil der Schließvorrichtung, insbesondere ein ortsfestes Teil der Schließvorrichtung, bevorzugt ein Schließblech (20) zur Aufnahme von Riegelzapfen oder ein Führungselement zur Führung einer Schubstange, an dem Rahmenprofil (10) klebend und/oder rastend befestigt wird.
- Verfahren nach einem der vorherigen Ansprüche, dadurch gekennzeichnet, dass das Rahmenteil mit seiner Unterseite (21) auf der Falzfläche (13) des Rahmenprofils (10) befestigt wird.
- Verfahren nach einem der vorherigen Ansprüche, dadurch gekennzeichnet, dass das zwischen dem Rahmenprofil (10) und dem Rahmenteil (20) flüssig applizierte Klebemittel in wenigstens einen hinterschnittenen Bereich (14) des Rahmenprofils (10) und/oder wenigstens einen hinterschnittenen Bereich des Rahmenteils (20) eindringt und nach seiner Erhärtung ein Verbindungselement ausbildet, welches das Rahmenprofil (10) und das Rahmenteil (20) stoffschlüssig und mit dem in seiner erhärteten Form erzeugten wenigstens einen Hinterschnitt auch formschlüssig verbindet.
- Verfahren nach einem der vorherigen Ansprüche, dadurch gekennzeichnet, dass das Klebemittel in flüssiger Form durch wenigstens einen Kanal, der sich zwischen der Rahmenteiloberfläche und der Unterfläche durch die Dicke des Rahmenteils (20) hindurcherstreckt, in einen Bereich zwischen der Rahmenteilunterfläche und der Rahmenprofiloberfläche gepresst wird, insbesondere wobei ein Kanal gebildet wird durch ein Schraubenloch eines zur Verschraubung vorgesehenen Rahmenteils.
- Verfahren nach einem der vorherigen Ansprüche, dadurch gekennzeichnet, dass das Klebemittel sich in wenigstens einer, bevorzugt mehreren Kammern verteilt, die in der Unterfläche des Rahmenteils und offen in Richtung zur Rahmenprofiloberfläche ausgebildet sind, insbesondere wobei eine jeweilige Kammer von Kammerwandungen umgeben ist.
- Verfahren nach Anspruch 5 und 6, dadurch gekennzeichnet, dass das durch Pressen verteilte Klebemittel sich in mehreren Kammern durch Durchbrüche hindurch verteilt, die in den Kammerwandungen von benachbarten Kammern abgeordnet sind.
- Verfahren nach Anspruch 6, dadurch gekennzeichnet, dass in die wenigstens eine Kammer, bevorzugt jede von mehreren Kammern punktuell eine Klebemittelansammlung mit einer Höhe über dem Kammerboden appliziert wird, die größer ist als die Kammertiefe / Kammerwandungshöhe, bevorzugt das Klebemittel in der jeweiligen Kammer in einer Menge appliziert wird, die kleiner gleich dem jeweiligen Kammervolumen ist.
- Verfahren nach Anspruch 6, dadurch gekennzeichnet, dass das Klebemittel in mehreren punktuellen Klebemittelansammlungen auf der Oberfläche des Rahmenprofils angeordnet wird, wobei die Anordnung der punktuellen Klebemittelansammlungen zur der Anordnung mehrerer Kammern in der Unterfläche des Rahmenteils korrespondiert, bevorzugt jede der punktuellen Klebemittelansammlungen mit einer Höhe appliziert wird, die größer ist als die Kammertiefe / Kammerwandungshöhe, bevorzugt jede punktuelle Klebemittelansammlung eine Menge umfasst, die kleiner ist als das Volumen der Kammer, in welcher sich das Klebemittel beim Aufdrücken des Rahmenteil auf das Rahmenprofil verteilt.
- Verfahren nach Anspruch 8 oder 9, dadurch gekennzeichnet, dass das Auftragen der mehreren punktuellen Klebemittelansammlungen auf die Oberfläche des Rahmenprofils oder auf die Unterfläche des Rahmenteils, insbesondere in deren Kammern, mit einem Klebemittelapplikator erfolgt, der mit jeder Applikation gleichzeitig alle punktuelle Klebemittelansammlungen erzeugt, insbesondere durch Auspressen des Klebemittels aus einer Düsenschablone mit einer Anzahl von Düsenöffnungen, die der Anzahl der benötigten mehreren punktuellen Klebernittelansammlungen entspricht.
- Verfahren nach einem der vorherigen Ansprüche, dadurch gekennzeichnet, dass das Klebemittel auf die Rahmenteilunterfläche oder die Rahmenprofiloberfläche in einer Menge appliziert wird, die einem Volumen entspricht, welches gleich der Flächengröße der Rahmenteilunterfläche multipliziert mit der gewünschten Klebemitteldicke ist.
- Verfahren nach einem der vorherigen Ansprüche, dadurch gekennzeichnet, dass eine gewünschte Klebemitteldicke zwischen Rahmenprofil (10) und Rahmenteil (20) eingestellt wird durch von der Unterseite des Rahmenteils in Richtung zum Rahmenprofil vorspringende Abstandshalter, insbesondere die Kammerwandungen nach Anspruch 6, die eine der gewünschten Klebemitteldicke entsprechende Höhe aufweisen.
- Verfahren nach einem der vorherigen Ansprüche, dadurch gekennzeichnet, dass ein Klebemittel, insbesondere ein faserverstärktes Klebemittel eingesetzt wird, welchesa. in einem erhitzten Zustand appliziert wird und durch anschließende Abkühlung zwischen dem Rahmenprofil und dem Rahmenteil erhärtet oderb. aus wenigstens zwei Komponenten gemischt wird, deren Mischung zwischen dem Rahmenprofil und dem Rahmenteil durch chemische Reaktion, insbesondere Polymerisation erhärtet oderc. als Klebeband vorkonfiguriert ist, insbesondere in der Form der äußeren Kontur der Rahmenteilunterfläche
- Verfahren nach einem der vorherigen Ansprüche, dadurch gekennzeichnet, dass mit dem Klebemittel der Befestigungsbereich zwischen dem Rahmenteil (20) und dem Rahmenprofil (10) gegen Feuchtigkeit abgedichtet wird, insbesondere in diesem Bereich im Rahmenprofil (10) vorhandene Schrauben- oder Bohrlöcher mit dem Klebemittel verschlossen werden.
- Verfahren nach einem der vorherigen Ansprüche 1 bis 3, dadurch gekennzeichnet, dass das Rahmenteil wenigstens ein erstes Rastelement, insbesondere an seiner Unterseite (21) aufweist, welches in eine rastende Zusammenwirkung mit wenigstens einem zweiten Rastelement des Rahmenprofils gebracht wird, insbesondere wobei sich das wenigstens eine zweite Rastelement, vorzugsweise auf/an der Falzfläche (13) des Rahmenprofils (10), über die gesamte axiale Länge des Rahmenprofils (10) hinweg erstreckt.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| PL19218181T PL3670792T3 (pl) | 2018-12-21 | 2019-12-19 | Sposób wytwarzania drzwi lub okna |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102018009980.7A DE102018009980A1 (de) | 2018-12-21 | 2018-12-21 | Verfahren zur Herstellung eines Tür- oder Fensterrahmens |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3670792A1 true EP3670792A1 (de) | 2020-06-24 |
| EP3670792B1 EP3670792B1 (de) | 2021-05-05 |
Family
ID=69410957
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP19218181.6A Active EP3670792B1 (de) | 2018-12-21 | 2019-12-19 | Verfahren zur herstellung einer tür- oder eines fensters |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP3670792B1 (de) |
| DE (1) | DE102018009980A1 (de) |
| PL (1) | PL3670792T3 (de) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102022128831A1 (de) | 2022-10-31 | 2024-05-02 | VEKA Aktiengesellschaft | Rahmenteil und Verfahren zu dessen klebender Befestigung an einem Rahmenprofil |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE10040900A1 (de) * | 2000-08-18 | 2002-02-28 | Siegenia Frank Kg | Montage eines Fenster- oder Türbeschlagteils |
| DE102012011013A1 (de) * | 2012-06-02 | 2013-12-05 | Roto Frank Ag | Fenster, Tür oder dergleichen, mit einer Drehverschlusseinrichtung |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CH416040A (de) * | 1963-10-02 | 1966-06-30 | Kaether & Co Gmbh | Zusammengesetztes Profilmaterial aus glasfaserverstärktem Kunststoff, Verfahren zu dessen Herstellung und eine Verwendung desselben |
| DE2558450A1 (de) * | 1975-12-23 | 1977-07-07 | Koemmerling Kunststoff | Blend- und/oder fluegelrahmen fuer fenster und tueren aus kunststoff |
| DE29511650U1 (de) * | 1995-07-19 | 1996-11-21 | Niemann, Hans Dieter, 50169 Kerpen | Schließleiste für Türen oder Fenster |
| DE19836874A1 (de) * | 1998-08-14 | 2000-02-17 | Reichstadt Hans Udo | Eckverbinder und Profile für Kunststoffenster |
-
2018
- 2018-12-21 DE DE102018009980.7A patent/DE102018009980A1/de not_active Withdrawn
-
2019
- 2019-12-19 PL PL19218181T patent/PL3670792T3/pl unknown
- 2019-12-19 EP EP19218181.6A patent/EP3670792B1/de active Active
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE10040900A1 (de) * | 2000-08-18 | 2002-02-28 | Siegenia Frank Kg | Montage eines Fenster- oder Türbeschlagteils |
| DE102012011013A1 (de) * | 2012-06-02 | 2013-12-05 | Roto Frank Ag | Fenster, Tür oder dergleichen, mit einer Drehverschlusseinrichtung |
Also Published As
| Publication number | Publication date |
|---|---|
| PL3670792T3 (pl) | 2021-12-20 |
| DE102018009980A1 (de) | 2020-06-25 |
| EP3670792B1 (de) | 2021-05-05 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3568539B1 (de) | Brandschutzprofil, brandschutzfugenbaugruppe und verfahren zur montage einer brandschutzfugenbaugruppe | |
| EP1229181B1 (de) | Bauteil sowie Verfahren zur Herstellung eines solchen Bauteils | |
| DE202009004237U1 (de) | Profilelement für Fenster oder Türen | |
| EP2589478A1 (de) | Verfahren zur In-Situ-Herstellung eines Befestigungselements | |
| EP3670792B1 (de) | Verfahren zur herstellung einer tür- oder eines fensters | |
| WO2012130867A1 (de) | Klebedüse mit mehreren austrittsöffnungen | |
| DE2503354A1 (de) | Profilleiste fuer die herstellung von fensterrahmen, tuerrahmen oder dergleichen sowie verfahren zur herstellung einer solchen profilleiste | |
| DE4444274C2 (de) | Kämpfer-Verbinder | |
| DE10142510A1 (de) | Ausgeschäumter Hohlkörper und Verfahren zum Verhindern des Schaumaustritts an einer Öffnung eines auszuschäumenden Hohlkörpers | |
| DE102022128831A1 (de) | Rahmenteil und Verfahren zu dessen klebender Befestigung an einem Rahmenprofil | |
| WO2004054831A1 (de) | Verfahren zur herstellung einer tür eines kraftfahrzeugs sowie eine nach diesem verfahren hergestellte tür | |
| DE102006054427B4 (de) | Alu-Kunststoff-Fenster mit Klebebandfixierung | |
| EP2639395B1 (de) | Rahmenprofil, Flügel eines Fensters oder einer Tür und Verfahren zur Herstellung desselben | |
| AT8301U1 (de) | Rahmenelement, insbesondere sicherheitszarge | |
| DE3248077A1 (de) | Verbundprofil fuer fenster und/oder tueren | |
| EP4431691B1 (de) | System und verfahren zur befestigung eines verankerungselements in einem hohlprofil eines fensters oder einer tür | |
| WO2002016713A1 (de) | Montage eines fenster- oder türbeschlagteils | |
| EP4268693B1 (de) | Verfahren zur montage einer trennwand an einer wand | |
| EP3828372B1 (de) | Fenster- oder türflügel sowie diesen umfassende(s) fenster oder tür | |
| WO2011134618A1 (de) | Karosseriestruktur eines kraftfahrzeuges mit t-förmigen stützprofil, verfahren zur herstellung der karosseriestruktur und karosserie oder karosserieanbauteil | |
| DE102008012553A1 (de) | Fensteranordnung für ein Schienenfahrzeug | |
| DE202008014208U1 (de) | Rahmenprofil für Fenster oder Türen | |
| EP4435223A1 (de) | Verfahren zur herstellung eines türblattes, montageelement und deckplattenbaugruppe dafür | |
| EP4390040A1 (de) | Flügel für ein fenster oder eine tür, diesen umfassendes fenster sowie diesen umfassende tür | |
| EP3555405A1 (de) | Wärmegedämmtes metall-kunststoff-verbundprofil |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20200625 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: E05B 15/16 20060101AFI20201027BHEP Ipc: E05C 9/18 20060101ALI20201027BHEP Ipc: E05F 7/06 20060101ALI20201027BHEP |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20201221 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 1389994 Country of ref document: AT Kind code of ref document: T Effective date: 20210515 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502019001374 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210805 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210905 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210806 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210906 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210805 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20210505 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502019001374 Country of ref document: DE |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20220208 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210905 Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20211231 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20211219 Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20211219 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20211231 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230528 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20191219 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20231219 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20231219 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20231219 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: U11 Free format text: ST27 STATUS EVENT CODE: U-0-0-U10-U11 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260101 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20251217 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PL Payment date: 20251205 Year of fee payment: 7 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 1389994 Country of ref document: AT Kind code of ref document: T Effective date: 20241219 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20251222 Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20241219 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20260410 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20251231 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20260101 Year of fee payment: 7 |