EP3718720A1 - Plattenproduktionsanlage mit ausstosseinrichtung - Google Patents
Plattenproduktionsanlage mit ausstosseinrichtung Download PDFInfo
- Publication number
- EP3718720A1 EP3718720A1 EP20163712.1A EP20163712A EP3718720A1 EP 3718720 A1 EP3718720 A1 EP 3718720A1 EP 20163712 A EP20163712 A EP 20163712A EP 3718720 A1 EP3718720 A1 EP 3718720A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- plate
- mold
- carrier plate
- carrier
- displacement
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28B—SHAPING CLAY OR OTHER CERAMIC COMPOSITIONS; SHAPING SLAG; SHAPING MIXTURES CONTAINING CEMENTITIOUS MATERIAL, e.g. PLASTER
- B28B13/00—Feeding the unshaped material to moulds or apparatus for producing shaped articles; Discharging shaped articles from such moulds or apparatus
- B28B13/04—Discharging the shaped articles
- B28B13/06—Removing the shaped articles from moulds
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28B—SHAPING CLAY OR OTHER CERAMIC COMPOSITIONS; SHAPING SLAG; SHAPING MIXTURES CONTAINING CEMENTITIOUS MATERIAL, e.g. PLASTER
- B28B5/00—Producing shaped articles from the material in moulds or on moulding surfaces, carried or formed by, in or on conveyors irrespective of the manner of shaping
- B28B5/06—Producing shaped articles from the material in moulds or on moulding surfaces, carried or formed by, in or on conveyors irrespective of the manner of shaping in moulds on a turntable
- B28B5/08—Producing shaped articles from the material in moulds or on moulding surfaces, carried or formed by, in or on conveyors irrespective of the manner of shaping in moulds on a turntable intermittently rotated
Definitions
- the present invention relates to an ejector device, that is to say in particular to an ejector device for ejecting manufactured plates from a plate production plant.
- Such plate production systems are known from the prior art.
- a material to be pressed is placed in a press mold and this is pressed to the plates with a pressing device.
- the invention describes a so-called ejection device.
- ejection devices are usually those devices which are intended to eject the already pressed plate from a mold.
- the present invention is therefore based on the object of providing an ejection device for plate production systems which enables plates with individual plate thicknesses to be ejected. Damage to the plates during ejection should preferably also be avoided as far as possible.
- Slabs to be produced for such slab production plants could be, for example, terrazzo, concrete towstone slabs, paving stones in hermetic quality, terrace and pavement slabs or single-layer, two-layer or multi-layer slabs with a combined filter / hermetic pressing process.
- Such production plate systems are, for example, hermetic presses. In such hermetic presses, depending on the design and setting, a pressing pressure between 4N / mm 2 and 20N / mm 2 prevails.
- Usual panel thicknesses are, for example, between 10 mm and 140 mm.
- a device according to the invention for dispensing plates has a shape which is suitable and intended for receiving a plate and an ejector device to press the plate out of the mold, the ejector device having a stamp device which can be displaced in a predetermined displacement direction, and a carrier plate which serves to accommodate the plate ejected from the mold.
- the device has a spacer which, taking into account a thickness of the plate, moves the carrier plate in the direction of displacement and / or allows the carrier plate to be moved only up to a certain position.
- This spacer is preferably designed so that it causes a displacement of this carrier plate in the direction of displacement in such a way that on the one hand the plate can be safely pushed completely out of its shape and on the other hand the plate does not fall onto the carrier plate from too great a height so that it is not destroyed.
- This spacer can actively move the carrier plate, but it would also be possible for the spacer to only allow the carrier plate to be moved up to a certain position.
- the spacer device or the spacer is set so that a distance between the bottom of the plate and the top of the Carrier plate is larger than 0.1 mm, preferably larger than 0.2 mm, preferably larger than 0.3 mm.
- the spacer device or the spacer is preferably set in such a way that a distance in the direction of displacement between the bottom of the ejected plate and the top of the carrier plate at the moment of ejection is less than 10 mm, preferably less than 9 mm, preferably less than 8 mm, preferably smaller than 7 mm, preferably smaller than 6 mm, preferably smaller than 5 mm, preferably smaller than 4 mm, preferably smaller than 3 mm and preferably smaller than 2 mm.
- the invention thus makes it possible for the previously pressed plate to be ejected from the mold in an optimized manner.
- an important parameter for this is the thickness of the plate.
- the thickness of the plate can, as described in detail below, already be measured during the pressing process and, according to the invention, transferred by means of a height-adjustable spacer in the ejection direction or the forming device as a distance to an underlying carrier plate for storing the plate. It would also be possible to manually enter a constant value (even when the machine is running) on the control panel.
- the carrier plate is preferably equipped with a lifting device in a vertical direction and is also preferably equipped with spring elements in a vertical direction.
- the carrier plate is pushed away from underneath the product when the product is pushed out. In this way, the product or the plate itself does not come under pressure, but it also does not fall.
- the carrier plate moves downwards by a lifting unit, for example until the springs are fully extended, and preferably until an additional gap is created between the product plate and the push-out unit.
- the spacer preferably acts mechanically on the carrier plate and in particular it presses this carrier plate by a certain amount in the direction of displacement.
- the plate In a pressing process (which usually takes place beforehand), the plate is pressed inside the mold.
- the shape described here is therefore in particular a compression mold.
- the panel is given different thicknesses, i.e. different heights. This corresponds to a different distance between the top and bottom of the plate when the plate is viewed from above.
- the carrier plate should be pressed downwards to different degrees, on the one hand to achieve a safe ejection and on the other hand to prevent the plate from falling. to avoid the product plate.
- an already measured plate distance or a plate height from the top to the bottom during the pressing process can optionally be used to set a desired value (which is particularly preferably adjustable during production), preferably automatically or by a system operator remotely and, if necessary, to operate a height-adjustable spacer with the corresponding control system.
- a desired value which is particularly preferably adjustable during production
- This height-adjustable spacer is used to ensure that when a punch is lowered, the support plate already mentioned is deflected downwards or upwards in the desired manner, while the plate, i.e. the product is pressed out of the mold from top to bottom.
- the spacer guarantees, due to a set distance, a sufficient after Deflection of a carrier plate that has taken place at the bottom in order to be able to subsequently transport away the plate, ie the product lying on the carrier plate.
- the carrier plate is pushed downwards or moved upwards by means of the spring elements according to a presettable distance of a height-adjustable spacer, as is necessary in order to transport the currently available panel with the individual panel thickness when it is pushed out of the mold below the mold onto the carrier plate to be able to.
- the abovementioned stamp device is particularly preferably arranged on a main carrier, in particular by means of a bracket.
- the compression mold is also stationary in the direction of displacement. This means that the plate can be pressed out of this mold.
- the mentioned direction of displacement is vertical.
- the mold is preferably a compression mold within which the plate can be pressed. It is possible here for the plate to be enclosed in its circumferential direction by this compression mold.
- the mold can have different geometric shapes, such as rectangular shapes, a circular shape, a square shape, or an oval shape.
- the stamping device presses the plate out of the mold, taking into account the thickness of the plate. This means that a stroke or displacement path of the stamp device is also determined as a function of a thickness of the plate.
- the carrier plate is resiliently mounted with respect to a carrier. This has the effect that the support plate is pretensioned in a certain direction by this suspension.
- the suspension is advantageously designed in such a way that the carrier plate rests on the plate, i.e. the product being delivered.
- the carrier plate is pressed down in a certain way before or during the ejection process, or a deflection in the direction of the plate is permitted by means of the spring. It is possible here for a plurality of springs to be provided which resiliently support the carrier plate. However, it would also be possible that the carrier plate is arranged on a boom and this boom is in turn resiliently mounted by a spring. This can for example be mechanical, for example spiral springs.
- the ejection device can also preferably be a different spring device, such as a pneumatic spring. It is thus possible for the ejection device to have an upper part and a lower part, with the carrier plate being able to be mounted as a carrier table via several intermediate components opposite the lower part. As mentioned above, spring devices can be provided which are arranged, for example, to run in a vertical direction.
- the carrier plate is particularly preferably sprung in a vertical direction and can thereby be pressed downwards from above, in particular in a force-exerting manner, against the spring force.
- the stamp device which, as mentioned above, is movable in the displacement direction, can have the effect that it is pressed out of its shape with a stamp surface on the underside of the plate. After the plate has been pushed out of the mold, it can be removed by means of the carrier plate.
- the carrier on which the carrier plate is arranged is stationary, at least in the direction of displacement.
- the device has a measuring device for measuring the plate thickness.
- This measuring device can be located in the area of the ejection device described here, but it can also be located in front, for example in the area of a pressing device which presses or produces the plates.
- the device can have an input device in order to input a desired plate thickness.
- the user has the option of entering a specific plate thickness and, in particular, of adjusting the movement of the spacer to this plate thickness.
- Such an input can preferably also be made during ongoing operation.
- the device has a control device which enables the spacer to move while taking the plate thickness into account controls.
- a control device which enables the spacer to move while taking the plate thickness into account controls.
- the carrier plate can also be moved in a direction deviating from the direction of displacement. This is in particular a direction perpendicular to the direction of displacement and in particular a horizontal direction. This mobility allows the carrier plate to be removed from the system.
- the device has a slide which can be moved in one of the different directions.
- the carrier plate is preferably arranged on this slide.
- the carrier plate is resiliently arranged on this slide.
- the carrier plate is arranged on this slide so that it can be adjusted in the direction of displacement.
- the device has a drive device, such as a spindle drive or a pneumatic drive, which brings about the movement of the carrier plate with respect to the slide in the direction of displacement.
- the spacer can be moved in the direction of displacement with respect to the stamp device. In this way, it is also possible to adjust the panels to different thicknesses.
- the device has a drive device for moving the spacer (in particular with respect to the stamp device). The position of the spacer can be adjusted by this drive device.
- the device has a drive device for moving the carrier plate in the direction of displacement. In this way, it is possible for the carrier plate to be fed to the mold in which the product plate is located during the ejection process.
- the present invention is further directed to a method for dispensing plates, wherein the plates in a form which is suitable and intended for receiving a plate, are provided, and the plate is pressed out of this form by means of an ejection device, the ejection device ejecting the plate by means of a stamp device which is moved in a predetermined displacement direction, the plate being ejected onto a carrier plate which is used to receive the the ejected plate is used.
- a spacer of the device moves the carrier plate in the direction of displacement and, in particular, moves it, taking into account a thickness of the plate. Additionally or alternatively, the spacer can also allow the carrier plate to be displaced in the direction of displacement up to a predetermined position.
- the carrier plate be displaced by means of a spacer, in particular taking into account the thickness of the said product plate.
- carrier plate denotes that plate on which the plate, i.e. the product plate can be placed.
- a device described above is particularly preferably used for the method.
- the spacer is a rod-like element which presses the carrier plate down or moves it generally in the direction of displacement or, conversely, allows the carrier plate to move in the direction of displacement only up to a certain position.
- the method described here is preferably characterized by the following method steps:
- the carrier plate is (first) delivered under the plate to be ejected, which takes place in particular by moving the carrier plate in a direction perpendicular or at an angle to the direction of displacement.
- the plate is then brought out of the mold by a movement of the ejection device and in particular a stamp device of the ejection device in the displacement direction.
- the carrier plate with the plate arranged on it is carried away or transported away transversely to the direction of displacement.
- this is a direction of movement that runs radially outward with respect to the overall system or with respect to a carrier of the overall system.
- the carrier plate transports away with at least one movement component transversely to the direction of displacement.
- the carrier plate is preferably fed onto the plate in one method step, in particular fed in the direction of displacement.
- the carrier plate is shifted under the mold in the shifting direction, i. E. towards the mold (with the carrier plate held in it).
- the plate is raised in the direction of the stamping device before the carrier plate is infeed.
- the stamp device it would also be possible for the stamp device to be lowered in the direction of the plate. This can be done, for example, by means of a lifting column.
- the carrier plate is pushed between a support device or a main carrier and the plate.
- the plate is placed on the generally resilient carrier plate.
- the stamp is moved down.
- the carrier plate is preferably also moved at least temporarily at the same time. This movement of the carrier plate is preferably carried out by the spacer. In a further preferred method, the carrier plate is also moved through the spacer during the pressing out process. At least temporarily during the pressing out process of the plate, the carrier holder is preferably also moved and in particular during a temporal end section of the pressing out process.
- the carrier plate with the plate lying thereon is at least slightly lowered and particularly preferably then pulled off in the direction perpendicular thereto.
- the stamp device with the stamp is again withdrawn.
- the slight lowering is preferably a lowering by less than 10 cm, preferably by less than 8 cm, preferably by less than 6 cm, preferably by less than 4 cm, preferably by less than 3 cm, preferably by less than 2 cm and particularly preferably by less than 1cm.
- the present invention is further directed to a plate production system having a device for dispensing plates of the above type.
- the plate production system advantageously also has a pressing device which presses a material into the plates within a press mold.
- the plate production system also has a dosing device which doses the material to be formed into the plates into the corresponding molds.
- the plate production system is designed as a rotary system.
- the plate production system has a movable, in particular rotatable, carrier, and the individual work stations, such as the device for dispensing plates here, are designed to be stationary with regard to this rotary movement of the rotary carrier.
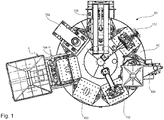
- Fig. 1 shows a panel production system 50 according to the invention. This has a turntable on which a plurality of processed processing stations is arranged. This reference numeral 101 relates to a dosing device which doses the material to be fed into a press mold.
- Reference numeral 102 denotes a distribution station which distributes the material filled by the metering device 1 into a mold, for example a press mold, or effects a uniform distribution of this material.
- the reference symbol 103 relates to a free station. This can be staffed to carry out additional, optional work steps, for example to produce special models of panels
- the reference numeral 104 denotes a back concrete filling station. This can add a further or material layer, for example. In this way, multi-layer panels can be produced. This station can also be omitted when producing single-layer panels.
- the reference numeral 105 shows a pre-compression device. This station is used to pre-compress the material filled into the mold (before the actual pressing process).
- the reference number 106 shows the pressing station in which the panels to be produced are pressed.
- the reference number 107 denotes an output station or removal station, in which the manufactured panels are removed or pressed out of their mold.
- the reference number 52 denotes a rotatable transport carrier.
- this transport carrier By means of this transport carrier, the material is transported from one station to the next station in intermittent operation.
- the individual stations 1-7 are arranged in a stationary manner with respect to this rotary movement of the transport carrier.
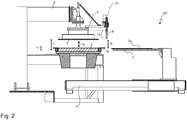
- Figure 2 shows a dispensing device according to the invention for dispensing plates in a first working position.
- the reference number 12 relates to a mold and in particular a press mold, within which an already pressed and manufactured plate 4 is arranged. At the in Figure 1 shown situation this plate 4 rests on a carrier or a transport device ..
- the reference numerals 5 and 9 denote an ejection device which serves to press the finished plate 4 out of the mold 12.
- the device has a carrier 5 on which a stamp device 9 is arranged. This has a size here that it can press the plate 4 out of the mold 12 without touching the mold itself.
- the reference numeral 6 indicates the direction of displacement, i.e. the direction in which the stamping device 9 can be advanced onto the plate 4 and later also removed again.
- the stamp device 5, 9 is arranged on a boom 2.
- the reference number 8 denotes a spacer device or a spacer. This spacer can also be adjusted in direction 6.
- Reference numeral 10 denotes a spacing between the spacer.
- the height-adjustable spacer 8 is used to ensure that when the punch 5 is moved out, the already mentioned carrier plate 7 is deflected downwards or upwards in the desired manner, while the plate 4 as a product is pressed out of the mold 12 from top to bottom.
- the reference symbol 7 a denotes a support, in particular made of a flexible material, which is optionally arranged on the carrier plate 7.
- the spacer 8 guarantees due to a set distance 10 a sufficient downward deflection of the carrier plate has taken place.
- the reference number 24 denotes a drive device which is suitable and intended to set the position of the spacer in the displacement direction 6.
- the setting of the spacer can depend on different parameters.
- H denotes the constant stroke of mold 12.
- the reference T indicates the plate thickness, i. the thickness of the panels produced. This can be variable during production. However, a measuring device which determines the thickness of the plate T is preferably provided.
- the reference symbol S denotes the distance between the ejector or the ejector and the upper surface of the plate 4.
- ⁇ S is not in Figure 2 shown denotes the distance that exists between the carrier plate and the plate 4 at the moment in which the plate reaches the carrier plate.
- the plate thickness T is recorded with a measuring device integrated in the pressing device (not shown). These values are transmitted to the control of the drive 24 of the output device and thus the direction of adjustment of the spacer can be corrected so that the plate 4 can be prevented from being jammed or squeezed.
- the reference number 3 denotes a traverse on which a slide for moving the carrier plate 7 is provided here in the horizontal direction.
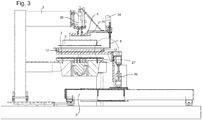
- Figure 3 shows a position in which the carrier plate 7 has already moved under the plate 4.
- Reference numeral 26 denotes a spring device, such as a pneumatic spring, which enables the plate device or the carrier plate to be supported in a resilient manner.
- the reference number 28 denotes a drive unit in order to move the stamp device 5, 9 in the vertical direction 6.
- the drive device 24 serves to adjust the spacer.
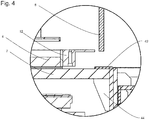
- Figure 4 shows a detailed representation of the in Figure 3 situation shown. It can be seen here that the spacer 8 is arranged next to the carrier plate 12 at the same time. It can also be seen that a contact element 42 is arranged on the carrier plate, which contact element can be touched by the spacer in order to move the carrier plate.
- the reference number 44 denotes a stabilization angle in order to be able to fasten the carrier plate.
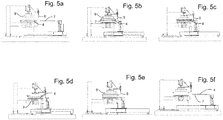
- the Figures 5a-5f show six stations of a method according to the invention.
- the situation shown is the stamp device 9 in an upper position as well as the spacer.
- the plate 4 is arranged within the mold 12 here.
- the carrier plate 7 is offset laterally with respect to this.
Landscapes
- Engineering & Computer Science (AREA)
- Ceramic Engineering (AREA)
- Manufacturing & Machinery (AREA)
- Chemical & Material Sciences (AREA)
- Mechanical Engineering (AREA)
- Casting Or Compression Moulding Of Plastics Or The Like (AREA)
Abstract
Description
- Die vorliegende Erfindung bezieht sich auf eine Ausstoßeinrichtung, das heißt insbesondere eine Ausstoßeinrichtung zum Ausstoßen von gefertigten Platten aus einer Plattenproduktionsanlage. Derartige Plattenproduktionsanlagen sind aus dem Stand der Technik bekannt.
- Dabei ist es bekannt, dass in einer Pressform ein zu pressendes Material eingegeben wird und dieses mit einer Presseinrichtung zu den Platten gepresst wird. Insbesondere beschreibt die Erfindung eine sogenannte Ausstoßeinrichtung. Bei derartigen Ausstoßeinrichtungen handelt es sich in der Regel um diejenigen Einrichtungen, die die bereits gepresste Platte aus einer Form ausstoßen sollen.
- Üblicherweise findet dies, mittels eines Stempels, der häufig von oben nach unten fährt, durch ein Herausdrücken aus der Form, statt. Häufig ergibt sich hierbei das Problem, dass geringfügig unterschiedlich dosierte Materialvolumen dazu führen, dass die Platten nach dem erfolgten Pressvorgang eine unterschiedliche Höhe bzw. Stärke aufweisen. Hierdurch ergeben sich Platten mit unterschiedlichen Plattenstärken und Produktstärken. Um jedoch einen optimierten Produktionsablauf sicherzustellen, ist es erforderlich, dass eine Produktplatte abhängig von ihrer individuellen Plattenstärke zwischen Stempelplatte und Trägerplatte beim Herausdrücken nicht unter Druck gesetzt wird. Ebenso soll zwischen der Produktplatte und der Trägerplatte beim Ausdrücken kein Luftspalt vorhanden sein, um die Produktplatte nicht fallenzulassen (was diese zerstören könnte) sondern damit diese sanft abgelegt wird.
- Der vorliegenden Erfindung liegt daher die Aufgabe zugrunde, eine Ausstoßeinrichtung für Plattenproduktionsanlagen zur Verfügung zu stellen, die ein Ausstoßen von Platten mit individueller Plattenstärke ermöglicht. Dabei soll bevorzugt auch eine Beschädigung der Platten beim Ausstoßen weitestgehend vermieden werden.
- Zu produzierende Platten für derartige Plattenproduktionsanlagen könnten z.B. Terrazzo, Betonwergsteinplatten, Pflastersteine in Hermetik-Qualität, Terrassen- und Gehwegplatten oder Einschicht- oder Zweischicht- oder Mehrschichtplatten mit kombiniertem Filter/Hermetik-Pressverfahren sein. Solche Produktionsplattenanlagen sind z.B. Hermetikpressen. Bei derartigen Hermetikpressen herrscht je nach Ausführung und Einstellung ein Pressdruck zwischen 4N/mm2 und 20N/mm2 Übliche Plattenstärken liegen beispielsweise zwischen 10 mm und 140 mm.
- Eine erfindungsgemäße Vorrichtung zum Ausgeben von Platten weist eine Form auf, die zur Aufnahme einer Platte geeignet und bestimmt ist sowie eine Ausstoßeinrichtung, um die Platte aus der Form herauszudrücken, wobei die Ausstoßeinrichtung eine in einer vorgegebenen Verschieberichtung verschiebbare Stempeleinrichtung aufweist, sowie eine Trägerplatte, die zur Aufnahme der aus der Form ausgestoßenen Platte dient.
- Erfindungsgemäß weist die Vorrichtung einen Distanzhalter auf, der unter Berücksichtigung einer Stärke der Platte die Trägerplatte in der Verschieberichtung verschiebt und/oder eine Verschiebung der Trägerplatte nur bis zu einer bestimmten Position zuläßt.
- Bevorzugt ist dabei dieser Distanzhalter so ausgelegt, dass er eine Verschiebung dieser Trägerplatte in der Verschieberichtung in der Weise bewirkt, dass einerseits die Platte sicher vollständig aus ihrer Form herausgedrückt werden kann und andererseits die Platte nicht aus allzu großer Höhe auf die Trägerplatte fällt, sodass diese nicht zerstört wird. Dabei kann dieser Distanzhalter die Trägerplatte aktiv verschieben, es wäre jedoch auch möglich, dass der Distanzhalter eine Verschiebung der Trägerplatte nur bis zu einer bestimmten Position zuläßt.
- Bei einer bevorzugten Ausgestaltung ist die Distanzhaltereinrichtung bzw. der Distanzhalter so eingestellt, dass ein Abstand zwischen der Unterseite der Platte und der Oberseite der Trägerplatte größer ist als 0,1 mm, bevorzugt größer als 0,2 mm, bevorzugt größer als 0,3 mm.
- Bevorzugt ist die Distanzhaltereinrichtung bzw. der Distanzhalter derart eingestellt, dass ein Abstand in der Verschieberichtung zwischen der Unterseite der ausgestoßenen Platte und der Oberseite der Trägerplatte im Moment des Ausstoßens kleiner ist als 10 mm, bevorzugt kleiner als 9 mm, bevorzugt kleiner als 8 mm, bevorzugt kleiner als 7 mm, bevorzugt kleiner als 6 mm, bevorzugt kleiner als 5 mm, bevorzugt kleiner als 4 mm, bevorzugt kleiner als 3 mm und bevorzugt kleiner als 2 mm.
- Es hat sich in der Praxis gezeigt, dass derartige Abstände sicherstellen, dass es beim Auftreffen der Platte auf die Trägerplatte nicht zu einer Beschädigung der Platte kommt.
- Damit wird es durch die Erfindung möglich, dass die zuvor gepresste Platte optimiert aus der Form ausgestoßen wird. Hierfür ist, wie oben erwähnt, ein wichtiger Parameter die Dicke der Platte. Die Dicke oder Stärke der Platte kann wie unten genau beschrieben bereits beim Pressvorgang gemessen und erfindungsgemäß mittels eines höheneinstellbaren Distanzhalters in der Ausstoßrichtung bzw. der Formeinrichtung als Abstand auf eine darunterliegende Trägerplatte zur Ablage der Platte übertragen werden. Daneben wäre es auch möglich, dass manuell ein konstanter Wert (auch bei bei laufender Maschine) am Bedienpult eingegeben wird.
- Die Trägerplatte ist hierfür bevorzugt in einer vertikalen Richtung mit einer Hubeinrichtung ausgestattet und zusätzlich in einer vertikalen Richtung bevorzugt mit Federelementen ausgestattet.
- Mittels des hier beschriebenen Distanzhalters, der bevorzugt auf die aktuelle Plattenstärke eingestellt ist wird die Trägerplatte beim Ausschieben des Produkts unterhalb dem Produkt weggedrückt. Auf diese Weise gerät das Produkt bzw. die Platte selbst nicht unter Druck, gerät jedoch auch nicht ins Fallen.
- Bei Erreichen der unteren Position der Ausdrückeinheit fährt die Trägerplatte durch eine Hubeinheit nach unten weg, beispielsweise bis die Federn komplett ausgefahren sind, und bevorzugt bis ein zusätzlicher Spalt zwischen Produktplatte und Ausstoßeinheit entsteht.
- Damit kann durch die Erfindung auch ein individuelles Herausdrücken aus den Formen erreicht werden. Bevorzugt wirkt der Distanzhalter mechanisch auf die Trägerplatte ein und insbesondere drückt er diese Trägerplatte um ein bestimmtes Maß in der Verschieberichtung.
- In einem (üblicherweise zuvor stattfindenden) Pressvorgang, wird die Platte innerhalb der Form gepresst. Damit handelt es sich bei der hier beschriebenen Form insbesondere um eine Pressform. Bei diesem Pressvorgang erhält die Platte abhängig von der zur Verfügung stehenden Materialmenge unterschiedlich starke Plattenstärken, also eine unterschiedlich starke Höhe. Dies entspricht einem unterschiedlichen Abstand der Ober- und Unterseite der Platte wenn die Platte in der Draufsicht betrachtet wird. Hierdurch bedingt sollte die Trägerplatte in Abhängigkeit von der Plattenstärke des Produkts unterschiedlich weit nach unten gedrückt werden um einerseits ein sicheres Ausstoßen zu Erreichen und andererseits ein Fallen der Platte d.h. der Produktplatte zu vermeiden. Für einen derartigen Ausstoßvorgang kann optional ein bereits gemessener Plattenabstand bzw. eine Plattenhöhe von der Oberseite zur Unterseite während des Pressvorgangs dazu verwendet werden, um in vorzugsweise automatischer Form oder durch einen Anlagenbediener ferngesteuert einen gewünschten Wert (der besonders bevorzugt während der Produktion verstellbar ist) einzustellen und ggf. mit der entsprechenden Steuerungsregelung einen höheneinstellbaren Distanzhalter zu betätigen.
- Dieser höheneinstellbare Distanzhalter dient dazu, dass bei einem Herunterfahren eines Stempels die bereits erwähnte Trägerplatte in gewünschter Weise nach unten oder nach oben ausgelenkt wird, während die Platte, d.h. das Produkt aus der Form von oben nach unten herausgepresst wird.
- Wird nun die Unterseite eines Stempels soweit nach unten gefahren, dass die die Oberseite der Steinplatte soweit nach unten bewegt hat, dass die Oberseite der Steinplatte an der unteren Stelle der Form angekommen ist, so garantiert der Distanzhalter, aufgrund eines eingestellten Abstands, eine hinreichend nach unten stattgefundene Auslenkung einer Trägerplatte, um die Platte, d.h. das Produkt auf der Trägerplatte liegend anschließend abtransportieren zu können.
- Damit wird die Trägerplatte gemäß einem voreinstellbaren Abstand eines höhenverstellbaren Distanzhalters soweit nach unten gedrückt oder nach oben mittels der Federelemente verschoben, wie es notwendig ist, um die momentan vorliegende Platte mit der individuellen Plattenstärke bei einem Herausdrücken aus der Form unterhalb der Form auf die Trägerplatte abtransportieren zu können. Besonders bevorzugt ist die oben erwähnte Stempeleinrichtung an einem Hauptträger angeordnet, insbesondere mittels eines Auslegers.
- Bei einer weiteren bevorzugten Ausführungsform ist auch die Pressform in der Verschieberichtung stationär. Dies bedeutet, dass die Platte aus dieser Pressform herausgedrückt werden kann.
- Bei einer weiteren bevorzugten Ausführungsform ist die erwähnte Verschieberichtung vertikal.
- Bevorzugt ist wie oben erwähnt die Form eine Pressform, innerhalb derer die Platte pressbar ist. Dabei ist es möglich, dass die Platte von dieser Pressform in ihrer Umfangsrichtung eingefasst wird. Die Pressform kann dabei unterschiedliche geometrischen Gestalten aufweisen wie beispielsweise rechteckige Gestalten, eine kreisförmige Gestalt, eine quadratische Gestalt, oder eine ovale Gestalt.
- Bei einer weiteren bevorzugten Ausführungsform presst die Stempeleinrichtung die Platte unter Berücksichtigung der Stärke der Platte aus der Form heraus. Dies bedeutet, dass auch ein Hubweg, bzw. Verschiebeweg der Stempeleinrichtung in Abhängigkeit von einer Stärke der Platte ermittelt wird.
- Bei einer weiteren vorteilhaften Ausführungsform ist die Trägerplatte federnd gegenüber einem Träger gelagert. Auf diese Weise wird bewirkt, dass die Trägerplatte durch diese Federung in einer bestimmten Richtung vorgespannt wird. Vorteilhaft ist die Federung derart gestaltet, dass die Trägerplatte auf die Platte, d.h. das Produkt, zugestellt wird.
- Je nach Einstellung des Distanzhalters wird die Trägerplatte vor bzw. während des Ausstoßvorgangs in einer bestimmten Weise nach unten gedrückt oder eine Auslenkung mittels der Feder in Richtung der Platte zugelassen. Dabei ist es möglich, dass eine Vielzahl von Federn vorgesehen ist, welche die Trägerplatte federnd lagern. Es wäre jedoch auch möglich, dass die Trägerplatte an einem Ausleger angeordnet ist und dieser Ausleger wiederum durch eine Feder federnd gelagert ist. Dabei kann es sich beispielsweise um mechanische, beispielsweise Spiralfedern handeln.
- Es kann sich jedoch auch um bevorzugt um eine andere Federeinrichtung, wie beispielsweise eine pneumatische Feder, handeln. So ist es möglich, dass die Ausstoßeinrichtung einen oberen Teil und einen unteren Teil aufweist, wobei gegenüber dem unteren Teil über mehrere Zwischenbauteile die Trägerplatte als Trägertisch gelagert sein kann. Wie oben erwähnt können Federeinrichtungen vorgesehen sein, die beispielsweis in einer vertikalen Richtung verlaufend angeordnet sind.
- Besonders bevorzugt ist die Trägerplatte in einer vertikalen Richtung gefedert und kann hierdurch von oben insbesondere kraftbeaufschlagend entgegen der Federkraft nach unten gedrückt werden. Die Stempeleinrichtung, die wie oben erwähnt in der Verschieberichtung beweglich ist, kann bewirken, dass diese mit einer unterseitigen Stempelfläche die Platte aus ihrer Form herausgedrückt wird. Nachdem die Platte aus der Form herausgedrückt wurde, kann sie mittels der Trägerplatte abgeführt werden.
- Bei einer weiteren bevorzugten ausführungsform ist der Träger, an dem die Trägerplatte angeordnet ist zumindest in der Verschieberichtung stationär.
- Bei einer weiteren bevorzugten ausführungsform weist die Vorrichtung eine Messeinrichtung zum Messen der Plattenstärke auf. Diese Messeinrichtung kann sich im Bereich der hier beschriebenen Ausstoßeinrichtung befinden, sie kann jedoch auch vorgelagert sein, beispielsweise im Bereich einer Presseinrichtung, welche die Platten presst bzw. herstellt.
- Zusätzlich oder alternativ kann die Vorrichtung eine Eingabevorrichtung aufweisen, um eine gewünschte Plattenstärke einzugeben. Bei dieser Ausgestaltung hat der Benutzer die Möglichkeit, eine bestimmte Plattenstärke einzugeben und insbesondere die Bewegung des Distanzhalters auf diese Plattenstärke einzustellen. Dabei kann eine derartige Eingabe bevorzugt auch während eines laufenden Betriebs erfolgen.
- Bei einer weiteren bevorzugten Ausführungsform weist die Vorrichtung eine Steuerungseinrichtung auf, welche eine Bewegung des Distanzhalters unter Berücksichtigung der Plattenstärke steuert. Insbesondere kann auf diese Weise eingestellt werden, wie weit der Distanzhalter die Trägerplatte bewegt um ein sicheres Ablegen der Platte auf der Trägerplatte zu gewährleisten.
- Bei einer weiteren bevorzugten Ausführungsform ist die Trägerplatte auch in einer von der Verschieberichtung abweichenden Richtung bewegbar. Hierbei handelt es sich insbesondere um eine senkrecht zu der Verschieberichtung stehende Richtung und insbesondere um eine horizontale Richtung. Durch diese Bewegbarkeit kann die Trägerplatte aus der Anlage ausgeführt werden.
- Bei einer bevorzugten Ausführungsform weist die Vorrichtung einen in einer der abweichenden Richtung bewegbaren Schlitten auf. Bevorzugt ist an diesem Schlitten die Trägerplatte angeordnet. Insbesondere ist an diesem Schlitten die Trägerplatte federnd angeordnet. Besonders bevorzugt ist die Trägerplatte an diesem Schlitten verstellbar in der Verschieberichtung angeordnet. Bei einer bevorzugten Ausführungsform weist die Vorrichtung eine Antriebseinrichtung, wie beispielsweise einen Spindelantrieb oder einen Pneumatikantrieb auf, der die Bewegung der Trägerplatte bezüglich dem Schlitten in der Verschieberichtung bewirkt.
- Bei einer weiteren bevorzugten Ausführungsform ist der Distanzhalter in der Verschieberichtung gegenüber der Stempeleinrichtung verschiebbar. Auf diese Weise ist auch eine Einstellung auf unterschiedliche Plattenstärken möglich.
- Bei einer weiteren bevorzugten ausführungsform weist die Vorrichtung eine Antriebseinrichtung zum Verschieben des Distanzhalters (insbesondere gegenüber der Stempeleinrichtung) auf. Durch diese Antriebseinrichtung kann die Position des Distanzhalters eingestellt werden.
- Bei einer weiteren bevorzugten Ausführungsform weist die Vorrichtung eine Antriebseinrichtung zum Bewegen der Trägerplatte in der Verschieberichtung auf. Auf diese Weise ist es möglich, dass die Trägerplatte beim Ausstoßprozess auf die Form, in der sich die Produktplatte befindet, zugestellt wird.
- Die vorliegende Erfindung ist weiterhin auf ein verfahren zum Ausgeben von Platten gerichtet, wobei die Platten in einer Form, die zur Aufnahme einer Platte geeignet und bestimmt ist, zur Verfügung gestellt werden, und mittels einer Ausstoßeinrichtung die Platte aus dieser Form herausgedrückt wird, wobei die Ausstoßeinrichtung die Platte mittels einer Stempeleinrichtung, die in einer vorgegebenen Verschieberichtung bewegt wird, ausstößt, wobei die Platte auf eine Trägerplatte ausgestoßen wird, die zur Aufnahme der aus der Form ausgestoßenen Platte dient.
- Erfindungsgemäß verschiebt ein Distanzhalter der Vorrichtung die Trägerplatte in der Verschieberichtung und insbesondere verschiebt er diese unter Berücksichtigung einer Stärke der Platte. Zusätzlich oder alternativ kann der Distanzhalter auch eine Verschiebung der Trägerplatte in der Verschieberichtung bis zu einer vorgegebenen Position zulassen.
- Es wird daher auch verfahrensseitig vorgeschlagen, dass mittels eines Distanzhalters ein Verschieben der Trägerplatte erfolgt, insbesondere unter Berücksichtigung einer Stärke der besagten Produktplatte.
- Es wird darauf hingewiesen, dass im Rahmen der folgenden Anmeldung mit dem Begriff "Platte" das Produkt, d.h. die Produktplatte bezeichnet wird. Mit dem Begriff "Trägerplatte" wird diejenige Platte bezeichnet, auf der die Platte, d.h. die Produktplatte aufgelegt werden kann.
- Besonders bevorzugt wird für das Verfahren eine oben beschriebene Vorrichtung eingesetzt.
- Bei einer bevorzugten Ausführungsform handelt es sich bei dem Distanzhalter um ein stangenartiges Element, welches die Trägerplatte herabdrückt oder allgemein in der Verschieberichtung bewegt oder auch umgekehrt eine Bewegung der Trägerplatte in der Verschieberichtung nur bis zu einer bestimmten Position zulässt.
- Bevorzugt ist das hier beschriebene Verfahren durch die folgenden Verfahrensschritte gekennzeichnet:
Es wird (zunächst) die Trägerplatte unter die auszustoßende Platte zugestellt, was insbesondere durch eine Bewegung der Trägerplatte in einer Richtung senkrecht oder schräg zur Verschieberichtung erfolgt. - Anschließend wird die Platte aus der Form durch eine Bewegung der Ausstoßeinrichtung und insbesondere einer Stempeleinrichtung der Ausstoßeinrichtung in der Verschieberichtung bewirkt.
- Weiterhin wird die Trägerplatte mit der darauf angeordneten Platte quer zur Verschieberichtung abgeführt bzw. abtransportiert.
- Insbesondere handelt es sich dabei um eine Bewegungsrichtung, die bezüglich der Gesamtanlage bzw. bzgl. eines Trägers der Gesamtanlage radial nach außen verläuft.
- Insbesondere wird durch die Trägerplatte mit zumindest einer Bewegungskomponente quer zur Verschieberichtung abtransportiert. Bevorzugt wird in einem Verfahrensschritt die Trägerplatte auf die Platte zugestellt, insbesondere in der Verschieberichtung zugestellt. In anderen Worten erfolgt ein Verschieben der Trägerplatte unter die Form in der Verschieberichtung, d.h. auf die Form (mit der darin gehaltenen) Trägerplatte zu.
- Bei einem weiteren bevorzugten Verfahren wird vor dem Zustellen der Trägerplatte die Platte in Richtung der Stempeleinrichtung angehoben. Daneben wäre es auch möglich, dass die Stempeleinrichtung bereits in Richtung der Platte abgesenkt wird. Dies kann beispielsweise mittels einer Hubsäule erfolgen.
- Bei einem weiteren bevorzugten Verfahrensschritt wird die Trägerplatte zwischen eine Abstützeinrichtung bzw. einen Hauptträger und der Platte geschoben.
- Bei einem weiteren bevorzugten Verfahren wird die Platte auf der insgesamt federnden Trägerplatte abgelegt. Bei einem weiteren bevorzugten Verfahren wird nach dem Zustellen der Trägerplatte zu der Platte der Stempel heruntergefahren.
- Bevorzugt wird bei einem Herunterfahren des Stempels gleichzeitig auch die Trägerplatte wenigstens zeitweise bewegt. Dieses Bewegen der Trägerplatte erfolgt hierbei bevorzugt durch den Distanzhalter. Bei einem weiteren bevorzugten Verfahren wird auch während des Auspressvorgangs die Trägerplatte durch den Distanzhalter bewegt. Zumindest zeitweise während des Auspressvorgangs der Platte wird bevorzugt auch die Trägerhalter bewegt und insbesondere während eines zeitlichen Endabschnitts des Auspressvorgangs.
- Bevorzugt wird nach dem Ausstoßen der Platte die Trägerplatte mit der darauf liegenden Platte zumindest geringfügig abgesenkt und besonders bevorzugt anschließend in der hierzu senkrechten Richtung abgezogen. Bei einem weiteren Verfahrensschritt wird die Stempeleinrichtung mit dem Stempel wiederum zurückgezogen.
- Bei dem geringfügigen Absenken handelt es sich bevorzugt um ein Absenken um weniger als 10cm, bevorzugt um weniger als 8cm, bevorzugt um weniger als 6cm, bevorzugt um weniger als 4cm, bevorzugt um weniger als 3cm, bevorzugt um weniger als 2cm und besonders bevorzugt um weniger als 1cm.
- Die vorliegende Erfindung ist weiterhin auf eine Plattenproduktionsanlage mit einer Vorrichtung zum Ausgeben von Platten der obigen Art gerichtet. Vorteilhaft weist die Plattenproduktionsanlage auch eine Presseinrichtung auf, welche ein Material innerhalb einer Pressform zu den Platten presst.
- Bei einer weiteren vorteilhaften Ausführungsform weist die Plattenproduktionsanlage auch eine Dosatoreinrichtung auf, welche das zu den Platten zu formende Material in die entsprechenden Formen eindosiert.
- Bei einer weiteren bevorzugten Ausführungsform ist die Plattenproduktionsanlage als Rundläuferanlage ausgebildet. Dies bedeutet, dass die Plattenproduktionsanlage einen bewegbaren, insbesondere drehbaren Träger aufweist, und die einzelnen Arbeitsstationen, wie hier die Vorrichtung zum Ausgeben von Platten stationär bzgl. dieser Drehbewegung des Drehbahnträgers ausgebildet sind.
- Weitere vorteilhafte Ausführungsformen ergeben sich aus den beigefügten Zeichnungen:
Darin zeigen: - Fig. 1
- eine Plattenproduktionsanlage;
- Fig. 2
- eine erfindungsgemäße Ausgabeeinrichtung in einer ersten Arbeitsstellung;
- Fig. 3
- die in
Figur 1 gezeigte Ausgabeeinrichtung in einer zweiten Arbeitsstellung; - Fig. 4
- eine Detaildarstellung der in
Figur 2 gezeigten Situation. - Figur 5a - 5f
- sechs Arbeitsstellungen einer erfindungsgemäßen Ausgabeeinrichtung.
-
Fig. 1 zeigt eine erfindungsgemäße Plattenproduktionsanlage 50. Diese weist einen Drehteller auf, an dem eine Vielzahl von bearbeiteten Bearbeitungsstationen angeordnet ist. Dabei bezieht sich dieses Bezugszeichen 101 auf eine Dosatoreinrichtung, welche das zuzuführende Material in eine Pressform dosiert. - Das Bezugszeichen 102 kennzeichnet eine Verteilstation, welche das durch die Dosiereinrichtung 1 in eine Form, beispielsweise eine Pressform eingefüllte Material verteilt bzw. eine gleichmäßige Verteilung dieses Materials bewirkt.
- Das Bezugszeichen 103 bezieht sich auf eine Freistation. Diese kann besetzt werden, um zusätzliche, optionale Arbeitsschritte durchzuführen, beispielsweise zur Herstellung von Sondermodellen von Platten
- Das Bezugszeichen 104 kennzeichnet eine Hinterbeton - Befüllstation. Diese kann beispielsweise eine weitere bzw. Materialschicht hinzufügen. Auf diese Weise können mehrschichtige Platten erzeugt werden. Bei der Herstellung von einschichtigen Platten kann diese Station auch entfallen.
- Das Bezugszeichen 105 zeigt eine Vorverdichtungseinrichtung . Mittels dieser Station wird das in die Pressform eingefüllte Material (vor dem eigentlichen Pressvorgang) vorverdichtet.
- Das Bezugszeichen 106 zeigt die Pressstation, in der die herzustellenden Platten gepresst werden.
- Das Bezugszeichen 107 kennzeichnet eine Ausgabestation bzw. Entnahmestation, in der die gefertigten Platten aus ihrer Form entnommen bzw. herausgepresst werden.
- Das Bezugszeichen 52 kennzeichnet einen drehbaren Transportträger. Mittels dieses Transportträgers wird das Material von einer Station im Taktbetrieb zu der nächsten Station transportiert. Die einzelnen Stationen 1 - 7 sind gegenüber dieser Drehbewegung des Transportträgers stationär angeordnet.
-
Figur 2 zeigt eine erfindungsgemäße Ausgabeeinrichtung zum Ausgeben von Platten in einer ersten Arbeitsstellung. Dabei bezieht sich das Bezugszeichen 12 auf eine Form und insbesondere eine Pressform, innerhalb derer eine bereits gepresste und gefertigte Platte 4 angeordnet ist. Bei der inFigur 1 gezeigten Situation ruht diese Platte 4 auf einem Träger bzw. einer Transporteinrichtung.. - Die Bezugszeichen 5 und 9 kennzeichnen eine Ausstoßeinrichtung, welche dazu dient, die gefertigte Platte 4 aus der Form 12 zu pressen. Für diesen Zweck weist die Vorrichtung einen Träger 5 auf, an dem eine Stempeleinrichtung 9 angeordnet ist. Diese weist hier eine Größe auf, dass sie die Platte 4 aus der Form 12 pressen kann, ohne dabei die Form selbst zu berühren.
- Das Bezugszeichen 6 kennzeichnet die Verschieberichtung, d.h. die Richtung, in der die Stempeleinrichtung 9 auf die Platte 4 zustellbar und später auch wieder abführbar ist. Die Stempeleinrichtung 5,9 ist an einem Ausleger 2 angeordnet. Das Bezugszeichen 8 kennzeichnet eine Distanzhaltereinrichtung bzw. einen Distanzhalter. Dieser Distanzhalter kann ebenfalls in der Richtung 6 verstellt werden. Das Bezugszeichen 10 kennzeichnet einen Abstand des Distanzhalters.
- Der höheneinstellbare Distanzhalter 8 dient dazu, dass bei einem Herausfahren des Stempels 5 die bereits erwähnte Trägerplatte 7 in gewünschter Weise nach unten oder nach oben ausgelenkt wird, während die Platte 4 als Produkt aus der Form 12 von oben nach unten herausgepresst wird. Das Bezugszeichen 7a kennzeichnet eine Auflage, insbesondere aus einem flexiblen Material, die optional auf der Trägerplatte 7 angeordnet ist.
- Wenn nun die Unterseite 9 des Stempels 5 soweit nach unten gefahren ist, dass sie die Oberseite der Steinplatte soweit nach unten bewegt hat, dass die Oberseite der Steinplatte an der unteren Seite der Form 12 angekommen ist, garantiert der Distanzhalter 8 aufgrund eines eingestellten Abstands 10 eine hinreichend nach unten stattgefundene Auslenkung der Trägerplatte.
- Das Bezugszeichen 24 kennzeichnet eine Antriebseinrichtung, welche dazu geeignet und bestimmt ist, die Position des Distanzhalters in der Verschieberichtung 6 einzustellen. Die Einstellung des Distanzhalters kann dabei von unterschiedlichen Parametern abhängen. So bezeichnet H den konstanten Hub der Form 12.
- Das Bezugszeichen T kennzeichnet die Plattenstärke, d.h. die Dicke der gefertigten Platten. Diese kann während der Produktion variabel sein. Es ist jedoch bevorzugt eine Messeinrichtung vorgesehen, welche die Stärke der Platte T bestimmt.
- Das Bezugszeichen S kennzeichnet den Abstand zwischen dem Ausstoßer bzw. der Ausstoßeinrichtung und der oberen Oberfläche der Platte 4.
- Das Bezugszeichen ΔS nicht in
Figur 2 dargestellt kennzeichnet den Abstand, der in dem Moment, in dem die Platte auf die Trägerplatte gelangt zwischen der Trägerplatte und der Platte 4 besteht. - Die Plattenstärke T wird mit einer in der (nicht gezeigten) Presseinrichtung integrierten Messeinrichtung erfasst. Diese Werte werden auf die Steuerung des Antriebs 24 der Ausgabeeinrichtung übertragen und somit kann die Verstellrichtung des Distanzhalters so korrigiert werden, dass ein Einklemmen oder Quetschen der Platte 4 verhindert werden kann.
- Das Bezugszeichen 3 kennzeichnet eine Traverse, an der ein Schlitten zum Bewegen der Trägerplatte 7 hier in horizontaler Richtung vorgesehen ist.
-
Figur 3 zeigt eine Position, bei der die Trägerplatte 7 bereits unter die Platte 4 gefahren ist. - Das Bezugszeichen 26 kennzeichnet eine Federeinrichtung, wie eine Pneumatikfeder, die ein federndes Lager der Platteneinrichtung bzw. der Trägerplatte ermöglicht.
- Das Bezugszeichen 28 kennzeichnet eine Antriebseinheit, um die Stempeleinrichtung 5,9 in der vertikalen Richtung 6 zu bewegen. Die Antriebseinrichtung 24 dient zum Einstellen des Distanzhalters.
-
Figur 4 zeigt eine Detaildarstellung der inFigur 3 gezeigten Situation. Man erkennt dabei, dass der Distanzhalter 8 gleichzeitig neben der Trägerplatte 12 angeordnet ist. Weiterhin erkennt man, dass auf der Trägerplatte ein Kontaktelement 42 angeordnet ist, welches von dem Distanzhalter berührt werden kann, um die Trägerplatte zu bewegen. Das Bezugszeichen 44 kennzeichnet einen Stabilisationswinkel, um die Trägerplatte befestigen zu können. - Die
Figuren 5a - 5f zeigen sechs Stationen eines erfindungsgemäßen Verfahrens. Bei der inFigur 5a gezeigten Situation ist die Stempeleinrichtung 9 in einer oberen Position ebenso wie der Distanzhalter. Die Platte 4 ist hier innerhalb der Form 12 angeordnet. Die Trägerplatte 7 ist dem gegenüber noch seitlich versetzt. - Bei der in
Figur 5b gezeigten Situation ist die Trägerplatte 7 bereits unter die Platte 4 gefahren. Zu diesem Zweck wurde die Platte in einem Schritt zwischen demjenigen der inFigur 5a gezeigt und demjenigen der inFigur 5b vorgenommen ist angehoben, um so die Trägerplatte in den Zwischenraum einführen zu können. - Bei der in
Fig. 5c gezeigten Situation hat der Auspressvorgang bereits begonnen. Man erkennt hier, dass die untere Spitze des Distanzhalters auch bereits die Trägerplatte berührt, insbesondere um diese inFig. 5c nach unten hin auszulenken. - Bei der in
Fig. 5e gezeigten Situation ist die Platte 4 bereits aus der Form 12 herausgedrückt und ruht auf der Trägerplatte. Der Distanzhalter 8 wurde zu diesem Zeitpunkt bereits zurückgezogen, wirkt sich daher nicht weiter auf die Plattenproduktion aus. - Bei der in
Fig. 5d gezeigten Situation wurde die Stempeleinrichtung bereits wieder soweit zurückgezogen, dass nun die Platte 4 der Maschine entnommen werden kann. Wie inFigur 5f gezeigt, wird zu diesem Zweck die Trägerplatte 7 in der Figur nach rechts verschoben, bevor sie eine Rundläufermaschine jedoch radial nach außen. ??
Bild 5d und 5e tauschen? - Die Anmelderin behält sich vor sämtliche in den Anmeldungsunterlagen offenbarten Merkmale als erfindungswesentlich zu beanspruchen, sofern sie einzeln oder in Kombination gegenüber dem Stand der Technik neu sind. Es wird weiterhin darauf hingewiesen, dass in den einzelnen Figuren auch Merkmale beschrieben wurden, welche für sich genommen vorteilhaft sein können. Der Fachmann erkennt unmittelbar, dass ein bestimmtes in einer Figur beschriebenes Merkmal auch ohne die Übernahme weiterer Merkmale aus dieser Figur vorteilhaft sein kann. Ferner erkennt der Fachmann, dass sich auch Vorteile durch eine Kombination mehrerer in einzelnen oder in unterschiedlichen Figuren gezeigter Merkmale ergeben können.
-
- 101
- Dosatoreinrichtung
- 2
- Ausleger
- 3
- Traverse
- 4
- (Produkt)platte
- 5
- Träger
- 6
- Verschieberichtung
- 7
- Trägerplatte
- 7a
- Auflage
- 8
- Distanzhaltereinrichtung
- 9
- Stempeleinrichtung
- 10
- Abstand
- 12
- (Press)form
- 24
- Antrieb
- 26
- Federeinrichtung
- 28
- Antriebseinheit
- 42
- Kontaktelement
- 44
- Stablisationswinkel
- 101
- Dosatoreinrichtung
- 102
- Verteilstation
- 103
- Freistation
- 104
- Hinterbeton - Befüllstation
- 105
- Vorverdichtungseinrichtung
- 106
- Pressstation
- 107
- Entnahmestation
- H
- Hub
- T
- Dicke der Platte
- S
- Abstand
- ΔS
- Abstand
Claims (15)
- Vorrichtung (107) zum Ausgeben von Platten (4) mit einer Form (12) die zur Aufnahme einer Platte (4) geeignet und bestimmt ist, und mit einer Ausstoßeinrichtung (5, 9), um die Platte (4) aus der Form (12) heraus zu drücken, wobei die Ausstoßeinrichtung (5, 9) eine in einer vorgegebenen Verschieberichtung (6) verschiebbare Stempeleinrichtung aufweist, sowie eine Trägerplatte (7), die zur Aufnahme der aus der Form (12) ausgestoßenen Platte (4),
dadurch gekennzeichnet, dass
die Vorrichtung (107) einen Distanzhalter (8) aufweist, der unter Berücksichtigung einer Stärke (d) der Platte (4) die Trägerplatte in der Verschieberichtung (6) verschiebt und/oder eine Verschiebung der Trägerplatte in der Verschieberichtung (6) nur bis zu einer vorgegebenen Position zulässt. - Vorrichtung (107) nach Anspruch 1,
dadurch gekennzeichnet, dass
die Form (12) eine Pressform (12) ist, innerhalb derer die Platte (4) pressbar ist. - Vorrichtung (107) nach wenigstens einem der vorangegangenen Ansprüche,
dadurch gekennzeichnet, dass
die Stempeleinrichtung (5) die Platte (4) unter Berücksichtigung der Stärke der Platte aus der Form (12) herausdrückt. - Vorrichtung (107) nach wenigstens einem der vorangegangenen Ansprüche,
dadurch gekennzeichnet, dass
die Trägerplatte (7) federnd gegenüber einem Träger (22)? Position nicht in Figuren aufgeführt gelagert ist. - Vorrichtung (107) nach dem vorangegangenen Anspruch,
dadurch gekennzeichnet, dass
der Träger (22)? stationär ist. - Vorrichtung (107) nach wenigstens einem der vorangegangenen Ansprüche, dadurch gekennzeichnet, dass
die Vorrichtung eine Messeinrichtung zum Messen der Platenstärke aufweist. - Vorrichtung (107) nach wenigstens einem der vorangegangenen Ansprüche, dadurch gekennzeichnet, dass
die Vorrichtung eine Eingabeeinrichtung aufweist, um eine gewünschte Plattenstärke einzugeben. - Vorrichtung (107) nach wenigstens einem der vorangegangenen Ansprüche 5 oder 6, dadurch gekennzeichnet, dass
die Vorrichtung (107) eine Steuerungseinrichtung aufweist, welche eine Bewegung des Distanzhalters unter Berücksichtigung der Plattenstärke steuert. - Vorrichtung (107) nach wenigstens einem der vorangegangenen Ansprüche, dadurch gekennzeichnet, dass
die Trägerplatte (7) in einer von der Verschieberichtung abweichenden Richtung (H) bewegbar ist. - Vorrichtung (107) nach dem vorangegangenen Anspruch,
dadurch gekennzeichnet, dass
die Vorrichtung einen in der abweichenden Richtung bewegbaren Schlitten aufweist. - Vorrichtung (107) nach wenigstens einem der vorangegangenen Ansprüche,
dadurch gekennzeichnet, dass
der Distanzhalter (8) in der Verschieberichtung (6) gegenüber der Stempeleinrichtung (5) verschiebbar ist. - Vorrichtung (107) nach dem vorangegangen Anspruch,
dadurch gekennzeichnet, dass
die Vorrichtung eine Antriebseinrichtung (24) zum verschieben des Distanzhalters (8) aufweist. - Vorrichtung (107) nach wenigstens einem der vorangegangenen Ansprüche, dadurch gekennzeichnet, dass
die Vorrichtung eine Antriebseinrichtung zum Bewegen der Trägerplatte (7) in der Verschieberichtung aufweist. - Verfahren zum Ausgeben von Platten (4) wobei die Platten in einer Form (12), die zur Aufnahme einer Platte (4) geeignet und bestimmt ist, zur Verfügung gestellt werden und mittels einer Ausstoßeinrichtung (5, 9) die Platte (4) aus dieser Form herausgedrückt wird, wobei die Ausstoßeinrichtung (5, 9) die Platte mittels einer Stempeleinrichtung (5), die in einer vorgegebenen Verschieberichtung (6) bewegt wird ausstößt, wobei die Platte auf eine Trägerplatte (7) ausgestoßen wird, die zur Aufnahme der aus der Form (12) ausgestoßenen Platte dient,
dadurch gekennzeichnet, dass
ein Distanzhalter (8) der Vorrichtung die Trägerplatte in der Verschieberichtung (6) verschiebt insbesondere unter Berücksichtigung einer Stärke (d) der Platte (4) verschiebt. - Verfahren nach Anspruch 14 gekennzeichnet durch die folgenden Verfahrensschritte- Zustellen der Trägerplatte unter die auszustoßende Platte (4)- Herauspressen der Platte (4) aus der Form (12) durch eine Bewegung der Ausstoßeinrichtung (5, 9) in der Verschieberichtung.- Abführen der Trägerplatte (7) mit der darauf angeordneten Platte (4) quer zu der Verschieberichtung.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102019108313 | 2019-03-29 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3718720A1 true EP3718720A1 (de) | 2020-10-07 |
| EP3718720B1 EP3718720B1 (de) | 2022-02-09 |
Family
ID=70285385
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP20163712.1A Active EP3718720B1 (de) | 2019-03-29 | 2020-03-17 | Plattenproduktionsanlage mit ausstosseinrichtung |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP3718720B1 (de) |
| PL (1) | PL3718720T3 (de) |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1047101B (de) * | 1955-03-28 | 1958-12-18 | Giuliano Giannelli | Kachelpresse |
| DE2036689A1 (de) * | 1969-07-24 | 1971-01-28 | Giannelli. Giuliano, Dr Ing , Florenz (Italien) | Vorrichtung zur Entnahme von frischen Betonfliesen od dgl aus einer Presse und zu ihrem Umsetzen und lotrechten Abstapeln auf Trockenrosten od dgl |
| US4158533A (en) * | 1975-06-27 | 1979-06-19 | Longinotti S.P.A. | Apparatus for producing and stripping pressed cement tiles with superimposition of a plurality of stripped tiles |
-
2020
- 2020-03-17 PL PL20163712.1T patent/PL3718720T3/pl unknown
- 2020-03-17 EP EP20163712.1A patent/EP3718720B1/de active Active
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1047101B (de) * | 1955-03-28 | 1958-12-18 | Giuliano Giannelli | Kachelpresse |
| DE2036689A1 (de) * | 1969-07-24 | 1971-01-28 | Giannelli. Giuliano, Dr Ing , Florenz (Italien) | Vorrichtung zur Entnahme von frischen Betonfliesen od dgl aus einer Presse und zu ihrem Umsetzen und lotrechten Abstapeln auf Trockenrosten od dgl |
| US4158533A (en) * | 1975-06-27 | 1979-06-19 | Longinotti S.P.A. | Apparatus for producing and stripping pressed cement tiles with superimposition of a plurality of stripped tiles |
Also Published As
| Publication number | Publication date |
|---|---|
| EP3718720B1 (de) | 2022-02-09 |
| PL3718720T3 (pl) | 2022-08-22 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0295472B1 (de) | Verfahren und Vorrichtung zum Verdichten von Formstoff in Giesserei-Formmaschinen | |
| DE69516640T2 (de) | Verfahren und Vorrichtung zur Herstellung von Getreideaggregaten auf industrieller Basis | |
| EP0873855B1 (de) | Verfahren und Vorrichtung zur Herstellung von Presslingen aus Hartmetall, Keramik, Sintermetall oder dergleichen | |
| EP0679503B1 (de) | Verfahren zur Herstellung von Presslingen aus pulverförmigem Material sowie entsprechende Presse | |
| DE3820411C2 (de) | ||
| DE202016102297U1 (de) | Presse | |
| DE4209767C1 (de) | ||
| EP0556363B1 (de) | Vertikalpresse und verfahren zu deren gebrauch | |
| DE102009013457B4 (de) | Verfahren und Vorrichtung zum Herstellen von Steinformlingen für Mauerwerksteine, insbesondere Kalksandsteine | |
| EP1129802B2 (de) | Verfahren zur Steuerung der Pressskraft beim Pressen von Metallpulver | |
| DE2951716A1 (de) | Verfahren und vorrichtung zum pressen von formkoerpern | |
| WO2006136611A1 (de) | Rundläufer-tablettiermaschine und verfahren zur herstellung einer mehrschichttablette | |
| EP3718720B1 (de) | Plattenproduktionsanlage mit ausstosseinrichtung | |
| DE19828004B4 (de) | Verfahren zur Erzielung einer konstanten Preßkraft bei Tablettiermaschinen | |
| EP0255719A1 (de) | Vorrichtung sowie Verfahren zur Herstellung von mit einem seitlichen Fortsatz versehenen tiefenzylindrischen oder kegeligen Formkörpern, insbesondere Henkeltassen | |
| DE4344636C1 (de) | Schwenkbalkenpresse zum Pressen keramischer Formteile | |
| DE2630355C3 (de) | Preßwerkzeug zum Herstellen keramischer Formlinge aus pulverförmiger Masse | |
| DE4391896C2 (de) | Form, insbesondere zum Formen von Keramikprodukten | |
| EP3715075B1 (de) | Plattenproduktionsanlage mit vorsatzverteilereinrichtung | |
| EP3739619B1 (de) | Plattenproduktionsanlage mit ausstosseinrichtung | |
| DE2901133C2 (de) | Hydraulische Presse | |
| DE102023127940B4 (de) | Verfahren zur Versuchspressung von Presslingen in einer Rundläuferpresse sowie Rundläuferpresse | |
| EP0197415A2 (de) | Presswerkzeug zur Herstellung von schalenförmigen Presskörpern, insbesondere Platten, Tellern, Bechern, Schüsseln od. dgl. aus pulverförmigem, vorzugsweise keramischen Material | |
| DE1183001B (de) | Vorrichtung zum Beschicken der Formen von Plattenpressen od. dgl. | |
| DE4415177A1 (de) | Pressvorrichtung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20210407 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20210813 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 502020000620 Country of ref document: DE Representative=s name: HANNKE BITTNER & PARTNER, PATENT- UND RECHTSAN, DE Ref country code: DE Ref legal event code: R082 Ref document number: 502020000620 Country of ref document: DE Representative=s name: RICHLY & RITSCHEL PATENTANWAELTE PARTG MBB, DE |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP Ref country code: AT Ref legal event code: REF Ref document number: 1467230 Country of ref document: AT Kind code of ref document: T Effective date: 20220215 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502020000620 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: RO Ref legal event code: EPE |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: FP |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220209 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220209 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220609 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220509 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220209 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220209 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220209 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220509 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220209 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220510 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220209 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220609 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220209 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220209 Ref country code: RO Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220209 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220209 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220209 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220209 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502020000620 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220209 Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220209 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20220331 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20221110 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220317 Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220317 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220409 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220209 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220331 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 502020000620 Country of ref document: DE Representative=s name: RICHLY & RITSCHEL PATENTANWAELTE PARTG MBB, DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230331 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220209 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220209 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20200317 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220209 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20250417 Year of fee payment: 5 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220209 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20260324 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20260303 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20260324 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20260319 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PL Payment date: 20260306 Year of fee payment: 7 |