EP3845475B1 - Vorrichtung und verfahren zum abstapeln von faltschachteln und zuschnitten in einem stapelschacht - Google Patents
Vorrichtung und verfahren zum abstapeln von faltschachteln und zuschnitten in einem stapelschacht Download PDFInfo
- Publication number
- EP3845475B1 EP3845475B1 EP20212652.0A EP20212652A EP3845475B1 EP 3845475 B1 EP3845475 B1 EP 3845475B1 EP 20212652 A EP20212652 A EP 20212652A EP 3845475 B1 EP3845475 B1 EP 3845475B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- hold
- stacking shaft
- intermediate storage
- down device
- stacking
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images





Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H31/00—Pile receivers
- B65H31/04—Pile receivers with movable end support arranged to recede as pile accumulates
- B65H31/08—Pile receivers with movable end support arranged to recede as pile accumulates the articles being piled one above another
- B65H31/10—Pile receivers with movable end support arranged to recede as pile accumulates the articles being piled one above another and applied at the top of the pile
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H31/00—Pile receivers
- B65H31/32—Auxiliary devices for receiving articles during removal of a completed pile
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2301/00—Handling processes for sheets or webs
- B65H2301/40—Type of handling process
- B65H2301/42—Piling, depiling, handling piles
- B65H2301/422—Handling piles, sets or stacks of articles
- B65H2301/4223—Pressing piles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2701/00—Handled material; Storage means
- B65H2701/10—Handled articles or webs
- B65H2701/17—Nature of material
- B65H2701/176—Cardboard
- B65H2701/1764—Cut-out, single-layer, e.g. flat blanks for boxes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2701/00—Handled material; Storage means
- B65H2701/10—Handled articles or webs
- B65H2701/17—Nature of material
- B65H2701/176—Cardboard
- B65H2701/1766—Cut-out, multi-layer, e.g. folded blanks or boxes
Definitions
- the invention relates to a device and a method for stacking folding box blanks or folding box tubes in a stacking shaft.
- the device known as B1 comprises, in addition to a lifting table that can be moved in the vertical direction of the stacking shaft, two temporary supports that alternately or sequentially support the stack of folding box blanks that is being formed until a finished stack that is located on a lifting table in its lowest position is transported out of the stacking shaft.
- the lifting table that has become free is then moved back up in the vertical direction and takes over the stack that is being formed from the active temporary support.
- the disadvantage of this device is that it is limited in terms of its movement sequences and thus in terms of the process it carries out. As a result, the stacking process cannot be adapted within the wide limits required today.
- the The device is relatively complex because, in addition to the lifting table, it requires two temporary intermediate shelves with the associated drives and a correspondingly complex control system.
- the invention is based on the object of providing a device and a method which makes it possible to stack very small and tiny folding box blanks in a process-safe manner in the stacking shaft of a device for stacking into a stack without the folding box blanks tipping over.
- the method according to the invention should also be very flexible and adaptable to different folding box blanks or folding box tubes, so that almost all shapes and sizes of folding box blanks can be stacked.
- a device for stacking folding boxes or folding box tubes comprising a stacking shaft, a lifting table, only one intermediate storage, a hold-down device, a first drive for the lifting table, a second drive for the intermediate storage and a third drive for the hold-down device, wherein the stacking shaft is limited in a transport direction at its front end by a first stop and at its rear end by a second stop, wherein the stacking shaft is limited downwards alternately by the lifting table and the intermediate storage wherein the first drive is designed as a single-axis drive which controls the position of the lifting table in the stacking shaft, wherein the second drive is designed as a two-axis drive such that it controls the position of the intermediate storage along a predetermined and repeating path, and wherein the third drive is designed as a two-axis drive such that it controls the position of the hold-down device along a predetermined and repeating cyclic path.
- the device according to the invention unlike the prior art cited above - only one intermediate storage is required, which significantly reduces the equipment required. Because the device according to the invention has a two-axis drive for both the intermediate storage and the hold-down device, it is possible to control the path on which the hold-down device and the intermediate storage move as freely as possible, so that the paths of the intermediate storage and hold-down device can be optimally controlled depending on the size of the folding box blanks to be stacked and their other properties. As a result, a height difference between the upper edge of the first stop can be kept almost constant during stacking, regardless of whether the stack being formed is supported by the hold-down device, the intermediate storage or the lifting table. This height difference can also be individually adjusted for each application; it tends to be smaller for small folding box blanks than for large folding box blanks.
- the hold-down device has two functions. It serves as an intermediate storage device for a short time and then passes this function to the actual intermediate storage device after a short time.
- the "starting position" of the hold-down device is located slightly below the top edge of the first stop of the stacking shaft and moves downwards step by step so that the top end of the stack forming on the intermediate storage device is always at a small and constant distance from the top edge of the first stop of the stacking shaft. This ensures that the folding box blanks "flowing in” via the first stop of the stacking shaft cannot tip over and that the stack is formed without disruption.
- the hold-down device is then quickly moved downwards, i.e. in the direction of the lifting table located at the base of the stacking shaft. The hold-down device thus "passes" the stack being formed to the intermediate storage device.
- the lifting table moves upwards and takes over the forming stack from the intermediate storage.
- the hold-down device moves downwards so far that it compresses the (finished) stack on the lifting table. This stack is then moved out of the stacking shaft in the transport direction using conveyor belts. The hold-down device follows the transport movement of the stack. This ensures that the stack leaves the stacking shaft without any problems.
- the hold-down device moves back up to its starting position.
- the new stack mentioned above is formed on the intermediate storage.
- the lifting table moves upwards and takes the stack that is being formed from the intermediate storage.
- the intermediate storage is then immediately pulled out of the stacking shaft, preferably in the opposite direction to the transport direction. Outside the stacking shaft, the intermediate storage is returned to its starting position in the direction of the Y axis, i.e. at the desired distance from the upper edge of the first stop, before the method according to the invention starts again from the beginning.
- the device according to the invention according to claim 1 enables this method to be carried out.
- the method is relatively simple and the requirements for the device are relatively low. Due to the two-axis drives of the hold-down device and the intermediate storage, the movements of the hold-down device and also the intermediate storage in the transport direction can be controlled orthogonally to each other independently of each other. This makes it easier to control them and to adapt the method to different folding box blanks.
- the independent movement axes of the second drive and the third drive preferably run orthogonally or parallel to a transport direction of the device.
- the drives or the drives of the movement axes can be electrical, electromechanical, pneumatic or hydraulic, for example. Combinations of these drives are also possible.
- An electromechanical drive is, for example, a drive with a toothed belt and an electric motor, which can be designed as a stepper motor or servo motor. Drives with a ball screw and a server motor or a stepper motor are also possible. Linear motors are also an option.
- the invention can be implemented with various drive concepts for the movement axes.
- a further advantageous embodiment of the invention provides that one or several conveyor belts are arranged and the lifting table is lowered so far that the stack rests on the beginning of the conveyor belt(s). As soon as the conveyor belt is driven, the stack is transported out of the stacking shaft.
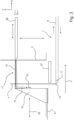
- FIG 1 is a highly simplified side view of an embodiment of a device for stacking according to the invention.
- the device comprises a first stop 1 and a second stop 3 running parallel to it.
- the stops 1, 3 are adjustable in their distance from each other so that they can be adjusted to the length of the Figure 1 not shown folding box blanks.
- the stack is formed between the first stop 1 and the second stop 3, as will be explained below with reference to Figures 4ff.
- the first stop 1 can be designed as a vibrating wall.
- the stops 1, 3 are not designed as a continuous wall, but have slots through which the prongs of a hold-down device (not shown not in Figure 1 ) and an intermediate storage unit 15 into the stacking shaft 5.
- the stacking shaft 5 is limited at the bottom by a transport device 7, which is designed here as a conveyor belt or several conveyor belts 9 running parallel to one another.
- the conveyor belts 9 run over rollers 11, of which only one is shown, and are driven by one of the rollers 11 if required.
- An X-axis and a Y-axis are entered. The origin of this coordinate system is at 13.
- a transport direction T is also shown. It runs parallel to the X-axis; the transport device 7 transports a stack (not shown) of folding box blanks in the direction of the transport direction T and thus also in the direction of the X-axis out of the stacking shaft 5.
- a clipboard 15 is shown.
- the clipboard 15 comprises several fingers or prongs running parallel to each other, only one of which is visible.
- the fingers protrude through slots (not visible) of the first stop 1 in the Figure 1 shown position in the stacking shaft 5 and thus form with their upper edge a support for folding box blanks which flow into the stacking shaft 5 from the top left approximately in the direction of arrow 17.
- the intermediate storage 15 is arranged on a first carriage 17, which is arranged or guided along a linear guide in the direction of the Y-axis on a frame 19.
- the frame 19 can be moved on a first guide rail in the direction of the X-axis.
- the travel paths of the carriage 17 in the direction of the Y-axis and of the frame 19 in the direction of the X-axis are indicated by double arrows 23, 25.
- the frame 19 and with it the intermediate storage 15 can be moved in the direction of the negative X-axis until the intermediate storage 15 is completely outside the stacking shaft 5.
- the travel path of the intermediate storage 15 or the carriage 17 only needs to be comparatively small. In practice, a travel path of 15 or 20 cm in the direction of the Y-axis is sufficient.
- the arrow 25 is significantly longer than the double arrow 23.
- a lifting table 27 is shown in the stacking shaft 5.
- the lifting table 27 can be moved in the direction of the Y-axis, as indicated by the arrows.
- the lowest position of the lifting table 27 is reached when the top of the lifting table is below the conveyor belt 9 of the transport device 7. This lowest position is shown by a broken line.
- the lifting table 27 is also not designed as a continuous surface, but it has several partial surfaces running parallel to one another, which are arranged and dimensioned in such a way that these partial surfaces do not collide with the conveyor belts 9 of the transport device 7 when the lifting table 27 is lowered into the lowest position.
- a hold-down device 29 is indicated.
- the hold-down device 29, like the intermediate storage device 15, has a two-axis drive. This means that it can be moved in the direction of the Y-axis and in the direction of the X-axis via separate drives. These drives, as with the intermediate storage device 15, are not shown.
- the slides and guides to which the hold-down device 29 is attached and guided along two axes are also not shown.
- the arrangement of the slide, frame and guides is basically similar to that of the intermediate storage device 15.
- the hold-down device 29 is attached to a slide which is guided on a frame so that it can be moved in the direction of the Y axis.
- the frame is arranged on another linear guide or guide rail so that it can be moved in the direction of the X axis.
- the hold-down device 29 is retracted into the stacking shaft 5.
- the upper edge of the hold-down device 29 is located by an amount ⁇ Y below the upper edge of the first stop 1. This amount ⁇ Y is determined depending on the size or length of the folding box blanks 31, which are fed from the top left in the Figure 4 (see arrow 17) into the stacking shaft.
- the folding box blank 31 can also be "pressed" downwards by an appropriately directed air flow from a blower (not shown).
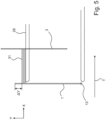
- FIG. 5 A very similar situation is shown, with the difference that several folding box blanks 31 are already lying on the hold-down device 29.
- the hold-down device 29 is located opposite the Figure 4 in a slightly lowered position, so that in both figures the uppermost folding box blank 31 is located by approximately the same amount ⁇ Y below the upper edge of the first stop 1. This is achieved by lowering the hold-down device 29: not continuously as in the claimed invention, or step-by-step as in the claimed invention.
- the amount by which the hold-down device 29 is lowered corresponds approximately to the height of the stack of folding box blanks 31 being formed. In other words: whenever another folding box blank has reached the stacking shaft 5, the hold-down device is lowered by an amount corresponding to the thickness of a folding box blank.
- the intermediate storage 15 enters the stacking shaft 5 from the left, ie in the direction of the positive X-axis, slightly below the hold-down device 29.
- the intermediate storage 15 has, similar to the hold-down device 29, several parallel prongs which can enter the stacking shaft 5 through complementary slots in the first stop 1.
- the lifting table 27 is still up. Between the lifting table 27 and the hold-down device 29 there is a stack 33. The distance between the lifting table 27 and the hold-down device 29 is controlled so that the height of the stack 33 is less than the gap LH (see Figure 1 ) between conveyor belt 9 and the lower edge of the second stop 3. Then it is possible to lift the stack 33 after the lifting table 27 (and with it the stack 3 and the hold-down device 29) has reached its lower end position (see Fig.7 ) to the right out of the stacking shaft 5.
- the intermediate storage 15 carries the stack of folding box blanks 31 that is being built up.
- the hold-down device 29 has moved downwards and is pressing together the stack 33 of folding box blanks that is located on the lifting table 27 or the conveyor belt 9.
- the stack 33 is compressed by the hold-down device 29 to such an extent that it can be transported out of the stacking shaft to the right with the aid of the conveyor belt 9 or the conveyor belts 9 without colliding with the lower edge of the second stop 3.
- the transport of the stack 33 out of the stacking shaft 5 is carried out by appropriately controlling the drive of the conveyor belt 9 and the hold-down device 29.
- the stack 33 located on the conveyor belt 9 and the hold-down device 29 are synchronously moved in the transport direction T (to the right in the Figure 7 ) in the direction of the positive X-axis, so that the stack is also compressed by the hold-down device 29 during transport out of the stacking shaft 5.
- the movement of the conveyor belt 9 and the hold-down device 29 takes place at the same speed, so that the stack 33 is not displaced or changed in any other way during transport out of the stacking shaft.
- the lifting table 27 moves to just below the intermediate shelf 15, so that when the intermediate shelf 15, as in Figure 9 shown, is pulled out of the stacking shaft 5 in the direction of the negative X-axis, the resulting stack 33 lands on the lifting table 27 and is carried by it.
- the hold-down device 29 and the intermediate storage device 15 move back to the starting positions, ie the hold-down device 29 has the height as in Figure 4 and the clipboard 15 has the same height as in the Figure 7 shown.
- the various drives are controlled via a control unit (not shown), which coordinates and controls or regulates the various movements of the lifting table 27, drive 7, hold-down device 29 and intermediate storage device 15.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Pile Receivers (AREA)
- Making Paper Articles (AREA)
Description
- Die Erfindung betrifft eine Vorrichtung und ein Verfahren zum Abstapeln von Faltschachtelzuschnitten oder Faltschachtelschläuchen in einem Stapelschacht.
- Dort sollen sie zu einem Stapel aufgeschichtet werden, bevor der Stapel in einer Transportrichtung aus dem Stapelschacht heraustransportiert wird.
- Aus der
EP 1 251 093 A2 ist eine solche Vorrichtung bekannt. Die Vorrichtung hat sich am Markt über viele Jahre bewährt. Allerdings sind die Anforderungen an die Vorrichtung insbesondere ein solches Verfahren im Laufe der letzten Jahrzehnte gestiegen. Insbesondere werden immer kleinere Faltschachteln nachgefragt; in Folge dessen sind auch die Faltschachtelzuschnitte kleiner geworden. Insbesondere bei kleinen Faltschachtelzuschnitten, die mit hoher Geschwindigkeit in den Stapelraum einer Vorrichtung zum Abstapeln gelangen, besteht die Gefahr, dass sie beim Einströmen in den Stapelschacht verkanten und dadurch eine Störung verursachen. Ursächlich hierfür sind die geringe Masse und ein geringes Massenträgheitsmoment von kleinen Faltschachtelzuschnitten. - Die aus der
EP 1 251 093 A2 bzw. B1 bekannte Vorrichtung umfasst neben einem in vertikaler Richtung des Stapelschachts verfahrbaren Hubtisch zwei temporäre Auflagen, die abwechselnd bzw. sequentiell den sich bildenden Stapel von Faltschachtelzuschnitten tragen, bis ein fertiger Stapel, der sich auf einem in seiner tiefsten Position befindlichen Hubtisch befindet, aus dem Stapelschacht abtransportiert wird. Dann wird der frei gewordene Hubtisch in vertikaler Richtung wieder nach oben gefahren werden und übernimmt den sich bildenden Stapel von der aktiven temporären Auflage. - Eine ähnliche Vorrichtung ist aus der
JP 2009 184325 A - Nachteilig an dieser Vorrichtung ist, dass sie hinsichtlich ihrer Bewegungsabläufe und damit bezüglich des von ihr durchgeführten Verfahrens limitiert ist. Infolgedessen ist der Prozess des Abstapelns nicht innerhalb der heutzutage geforderten weiten Grenzen adaptierbar. Außerdem ist die Vorrichtung relativ aufwändig, da sie neben dem Hubtisch zwei temporäre Zwischenablagen benötigt mit den zugehörigen Antrieben und eine entsprechend aufwändige Steuerung benötigt.
- Weitere Vorrichtungen zum Abstapeln von Faltschachtelzuschnitten sind aus der
EP 2 383 108 A1 und derJP 4 176210 B2 - Der Erfindung liegt die Aufgabe zugrunde, eine Vorrichtung und ein Verfahren bereitzustellen, welches es ermöglicht, kleinste und kleine Faltschachtelzuschnitte prozesssicher in dem Stapelschacht einer Vorrichtung zum Abstapeln zu einem Stapel abzustapeln, ohne dass es zum Verkippen der Faltschachtelzuschnitte kommt. Das erfindungsgemäße Verfahren soll darüber hinaus sehr flexibel an verschiedene Faltschachtelzuschnitte bzw. Faltschachtelschläuche adaptierbar sein, so dass nahezu alle Formen und Größen von Faltschachtelzuschnitten abgestapelt werden können.
- Die der Erfindung zugrundeliegende Aufgabe wird erfindungsgemäß durch eine Vorrichtung zum Abstapeln von Faltschachteln oder Faltschachtelschläuchen, umfassend einen Stapelschacht, einen Hubtisch, nur eine Zwischenablage, einen Niederhalter, einen ersten Antrieb für den Hubtisch, einen zweiten Antrieb für die Zwischenablage und einen dritten Antrieb für den Niederhalter gelöst, wobei der Stapelschacht in einer Transportrichtung an seinem vorderen Ende von einem ersten Anschlag und an seinem hinteren Ende von einem zweiten Anschlag begrenzt ist, wobei der Stapelschacht nach unten im Wechsel von dem Hubtisch und der Zwischenablage begrenzt wird, wobei der erste Antrieb als Ein-Achs-Antrieb ausgebildet ist, der die Position des Hubtisches im Stapelschacht steuert, wobei der zweite Antrieb als Zweiachsantrieb so ausgebildet ist, dass er die Position der Zwischenablage entlang einer vorgegebenen und sich wiederholenden Bahn steuert, und wobei der dritte Antrieb als Zweiachsantrieb so ausgebildet ist, dass er die Position des Niederhalters entlang einer vorgegebenen und sich wiederholenden zyklischen Bahn steuert.
- Bei der erfindungsgemäßen Vorrichtung wird - anders als aus dem oben zitierten Stand der Technik - nur eine Zwischenablage benötigt, was den apparativen Aufwand deutlich reduziert. Dadurch, dass die erfindungsgemäße Vorrichtung über einen Zweiachsantrieb sowohl für die Zwischenablage als auch für den Niederhalter verfügt, ist es möglich, die Bahn auf der sich der Niederhalter und die Zwischenablage bewegen, weitestgehend frei zu steuern, so dass entsprechend der Größe der zu stapelnden Faltschachtelzuschnitte und deren sonstigen Eigenschaften, eine optimale Steuerung der Bahnen von Zwischenablage und Niederhalter erfolgen kann. Im Ergebnis kann dadurch ein Höhenunterschied zwischen der Oberkante des ersten Anschlags während des Abstapelns nahezu konstant gehalten werden und zwar unabhängig davon, ob der sich bildende Stapel von dem Niederhalter, der Zwischenablage oder dem Hubtisch getragen wird. Dieser Höhenunterschied kann zudem für jeden Anwendungsfall individuell eingestellt werden; bei kleinen Faltschachtelzuschnitten ist er tendenziell kleiner als bei großen Faltschachtelzuschnitten.
- Erfindungsgemäß hat der Niederhalter zwei Funktionen. Er dient kurzfristig als Zwischenablage und übergibt nach kurzer Zeit diese Funktion an die eigentliche Zwischenablage. Die "Ausgangsstellung" des Niederhalters befindet sich etwas unterhalb einer Oberkante des ersten Anschlags des Stapelschachts und wandert schrittweise nach unten, so dass das obere Ende des sich auf der Zwischenablage bildenden Stapels immer in einem kleinen und konstanten Abstand zu der Oberkante des ersten Anschlags des Stapelschachts befindet. Dadurch ist sichergestellt, dass die über den ersten Anschlag des Stapelschachts in diesen "einströmenden" Faltschachtelzuschnitte nicht verkippen können und sich der Stapel ungestört bildet. Danach wird der Niederhalter rasch nach unten, d.h. in Richtung des am Grund des Stapelschafts befindlichen Hubtisches bewegt. Dadurch "übergibt" der Niederhalter den sich bildenden Stapel an die Zwischenablage.
- Sobald der Stapel auf dem Hubtisch aus dem Stapelschacht transportiert wurde, fährt der Hubtisch nach oben und übernimmt den sich bildenden Stapel von der Zwischenablage.
- Der Niederhalter bewegt sich so weit nach unten, dass er den auf dem Hubtisch befindlichen (fertigen) Stapel zusammendrückt. Dieser Stapel wird dann mit Hilfe von Transportbändern in Transportrichtung aus dem Stapelschacht bewegt. Der Niederhalter macht die Transportbewegung des Stapels mit. Dadurch ist sichergestellt ist, dass der Stapel den Stapelschacht störungsfrei verlässt.
- Anschließend, d.h. wenn die Zinken des Niederhalters in Transportrichtung vollständig aus dem Stapelschacht herausbewegt worden sind, bewegt sich der Niederhalter wieder nach oben in seine Ausgangsstellung. Parallel dazu wird auf der Zwischenablage noch der oben erwähnte neue Stapel gebildet.
- Sobald der Stapel auf dem Hubtisch aus dem Stapelschacht transportiert wurde, fährt der Hubtisch nach oben und übernimmt den sich bildenden Stapel von der Zwischenablage. Die Zwischenablage wird dann umgehend aus dem Stapelschacht herausgezogen und zwar bevorzugt entgegen der Transportrichtung. Außerhalb des Stapelschachts wird die Zwischenablage wieder in ihre Anfangsposition in Richtung der Y-Achse, d.h. in dem gewünschten Abstand zu der Oberkante des ersten Anschlags gebracht, bevor das erfindungsgemäße Verfahren wieder von vorne beginnt.
- Die erfindungsgemäße Vorrichtung gemäß Anspruch 1 ermöglicht die Durchführung dieses Verfahrens. Das Verfahren ist relativ einfach und die Anforderungen an die Vorrichtung sind relativ niedrig. Wegen der Zweiachsantriebe von Niederhalter und Zwischenablage können die Bewegungen des Niederhalters und auch der Zwischenablage in Transportrichtung orthogonal dazu unabhängig voneinander gesteuert werden. Das erleichtert deren Ansteuerung und die Adaption des Verfahrens an verschiedene Faltschachtelzuschnitte.
- Es ist selbstverständlich auch möglich, dass - durch eine Überlagerung der Steuerungsbewegungen von Niederhalter und/oder Zwischenablage in Richtung der ersten Achse und der orthogonal dazu verlaufenden zweiten Achse - dem Niederhalter und/oder der Zwischenablage entlang einer frei konfigurierbaren, bzw. programmierbaren (gekrümmten oder aus Geraden zusammengesetzten) Bahnen zu bewegen. Dadurch können die Vorrichtung und das Verfahren an verschiedenste Faltschachtelzuschnitte adaptierbar sind.
- Die voneinander unabhängigen Bewegungsachsen des zweiten Antriebs und des dritten Antriebs verlaufen bevorzugt orthogonal bzw. parallel zu einer Transportrichtung der Vorrichtung. Die Antriebe bzw. die Antriebe der Bewegungsachsen können beispielsweise elektrisch, elektromechanisch, pneumatisch oder hydraulisch erfolgen. Es sind auch Kombinationen dieser Antriebe möglich. Ein elektromechanischer Antrieb ist beispielsweise ein Antrieb mit einem Zahnriemen und einen Elektromotor, der als Schrittmotor oder Servomotor ausgebildet sein kann. Auch sind Antriebe mit Kugelgewindespindel und einem Servermotor bzw. einem Schrittmotor möglich. Auch Linearmotoren sind eine Option. Letztendlich kann die Erfindung mit verschiedenen Antriebskonzept für die Bewegungsachsen realisiert werden.
- Um den Transport eines fertigen Stapels, der sich auf dem Hubtisch befindet, aus dem Stapelschacht effizient und sicher zu gewährleisten, ist in weiterer vorteilhafter Ausgestaltung der Erfindung vorgesehen, dass dort ein oder mehrere Transportbänder angeordnet sind und der Hubtisch so weit abgesenkt wird, dass der Stapel auf dem Anfang des oder der Transportbänder aufsitzt. Sobald das Transportband angetrieben wird, wird der Stapel aus dem Stapelschacht heraustransportiert.
- Weitere Vorteile und vorteilhafte Ausgestaltungen der Erfindung sind der nachfolgenden Zeichnung, deren Beschreibung und den Patentansprüchen entnehmbar.
- Es zeigen:
- Figur 1
- eine schematische und sehr stark vereinfachte, teilweise geschnittene Teil-Seitenansicht einer erfindungsgemäßen Vorrichtung;
- Figur 2
- eine weitere Teilansicht der erfindungsgemäßen Vorrichtung;
- Figur 3
- eine Synthese der
Figuren 1 und2 ; und - Figuren 4ff
- die Interaktion der verschiedenen beweglichen Baugruppen der Vorrichtung bei der Durchführung des erfindungsgemäßen Verfahrens.
- In der
Figur 1 ist stark vereinfacht eine Seitenansicht eines Ausführungsbeispiels einer erfindungsgemäßen Vorrichtung zum Abstapeln dargestellt. In derFigur 1 sind - wegen der besseren Übersichtlichkeit - Teile der Vorrichtung nicht dargestellt. Die Vorrichtung umfasst einen ersten Anschlag 1 und einen parallel dazu verlaufenden zweiten Anschlag 3. Die Anschläge 1, 3 sind in ihrem Abstand verstellbar zueinander, so dass sie auf die Länge der inFigur 1 nicht dargestellten Faltschachtelzuschnitte abgestimmt werden können. Zwischen dem ersten Anschlag 1 und dem zweiten Anschlag 3 bildet sich der Stapel, wie nachfolgend anhand der Figuren 4ff noch erläutert wird. Der erste Anschlag 1 kann als Rüttelwand ausgebildet sein. Die Anschläge 1, 3 sind nicht als durchgehende Wand ausgeführt, sondern sie weisen Schlitze auf, durch welche die Zinken eines Niederhalters (nicht dargestellt nicht inFigur 1 ) und einer Zwischenablage 15 hindurch in den Stapelschacht 5 eingefahren werden können. - Der Stapelschacht 5 wird nach unten durch eine Transportvorrichtung 7 begrenzt, die hier als Transportband bzw. mehrere parallel aneinander verlaufende Transportbänder 9 ausgeführt ist. Die Transportbänder 9 laufen über Rollen 11, von denen nur eine dargestellt ist, und werden bei Bedarf über eine der Rollen 11 angetrieben. In der
Figur 1 sind eine X-Achse und eine Y-Achse eingetragen. Der Ursprung dieses Koordinatensystems liegt bei 13. Eine Transportrichtung T ist ebenfalls eingezeichnet. Sie verläuft parallel zur X-Achse; die Transportvorrichtung 7 transportiert einen Stapel (nicht dargestellt) von Faltschachtelzuschnitten in Richtung der Transportrichtung T und damit auch in Richtung der X-Achse aus dem Stapelschacht 5. - Zwischen dem unteren Ende des zweiten Anschlags 3 und dem Transportband 9 ist ein Abstand LH vorhanden, der so bemessen ist, dass auch die höchsten Stapel unter dem zweiten Anschlag 3 hindurch in Richtung der Transportrichtung T aus dem Stapelschacht 5 heraustransportiert werden können.
- In der
Figur 1 ist eine Zwischenablage 15 dargestellt. Die Zwischenablage 15 umfasst mehrere parallel zueinander verlaufende Finger oder Zinken von denen nur einer zu sehen ist. Die Finger ragen durch Schlitze (nicht sichtbar) des ersten Anschlags 1 in der inFigur 1 dargestellten Position in den Stapelschacht 5 und bilden somit mit ihrer Oberkante eine Auflage für Faltschachtelzuschnitte, die von links oben etwa in Richtung des Pfeils 17 in den Stapelschacht 5 einströmen. - Die Zwischenablage 15 ist an einem ersten Schlitten 17 angeordnet, der entlang einer Linearführung in Richtung der Y-Achse an einem Gestell 19 verfahrbar angeordnet, bzw. geführt ist. Das Gestell 19 ist auf einer ersten Führungsschiene in Richtung der X-Achse verfahrbar. Die Verfahrwege des Schlittens 17 in Richtung der Y-Achse und des Gestells 19 in Richtung der X-Achse sind durch Doppelpfeile 23, 25 angedeutet. Das Gestell 19 und mit ihm die Zwischenablage 15 kann soweit in Richtung der negativen X-Achse verfahren werden, dass sich die Zwischenablage 15 vollständig außerhalb des Stapelschachts 5 befindet. In Richtung der Y-Achse muss der Verfahrweg der Zwischenablage 15 bzw. des Schlittens 17 nur vergleichsweise gering sein. In der Praxis reicht ein Verfahrweg von 15 oder 20 cm in Richtung der Y-Achse aus. Um die Relationen der Verfahrwege zu veranschaulichen, ist der Pfeil 25 deutlich länger als der Doppelpfeil 23.
- In der
Figur 2 ist die gleiche Vorrichtung ebenfalls in der gleichen Seitenansicht wie inFigur 1 dargestellt. Allerdings sind die Zwischenablage 15, der Schlitten 17 und das Gestell 19 nicht dargestellt. Vielmehr sind weitere Komponenten, die zu der erfindungsgemäßen Vorrichtung gehören, dargestellt und werden nachfolgend im Einzelnen erläutert. - Im Stapelschacht 5 ist ein Hubtisch 27 eingezeichnet. Der Hubtisch 27 kann, wie durch die Pfeile angedeutet, in Richtung der Y-Achse verfahren werden. Eine unterste Position des Hubtischs 27 ist dann erreicht, wenn sich die Oberseite des Hubtisches unterhalb des Transportbands 9 der Transportvorrichtung 7 befindet. Diese unterste Position ist durch eine unterbrochene Linie dargestellt. Um eine Kollision des Hubtisches 27 mit dem Transportband bzw. den parallel zueinander verlaufenden Transportbändern 9 zu vermeiden, ist der Hubtisch 27 ebenfalls nicht als durchgehende Fläche ausgebildet, sondern er hat mehrere parallel zueinander verlaufende Teilflächen, die so angeordnet und bemessen sind, dass diese Teilflächen beim Absenken des Hubtisches 27 in die unterste Position nicht mit den Transportbändern 9 der Transportvorrichtung 7 kollidieren.
- In der
Figur 2 rechts neben dem zweiten Anschlag 3, d.h. außerhalb des Stapelschachts 5, ist ein Niederhalter 29 angedeutet. Der Niederhalter 29 verfügt ebenso wie die Zwischenablage 15 über einen Zwei-Achs-Antrieb. D.h. er kann in Richtung der Y-Achse und in Richtung der X-Achse über gesonderte Antriebe bewegt werden. Diese Antriebe sind, genauso wie bei der Zwischenablage 15, nicht dargestellt. - Auch die Schlitten und Führungen sind nicht dargestellt, an denen der Niederhalter 29 befestigt und entlang von zwei Achsen geführt ist. Die Anordnung von schlitten, Gestell und Führungen ist prinzipiell ähnlich wie bei der Zwischenablage 15. Der Niederhalter 29 ist an einem Schlitten befestigt, der an einem Gestell in Richtung der Y-Achse verschiebbar geführt ist. Das Gestell ist auf einer weiteren Linearführung oder Führungsschiene in Richtung der X-Achse verfahrbar angeordnet.
- Ausgehend von der in
Figur 2 dargestellten Position ist der Verfahrweg des Niederhalters 29 in Richtung der negativen X-Achse so groß, dass das (inFigur 2 linke) Ende des Niederhalters 29 bis in unmittelbare Nähe des ersten Anschlags 1 bewegt werden kann. - In der
Figur 3 ist nun eine Zusammenschau derFiguren 1 und2 dargestellt. Es sind keine neuen Bauteile hinzugekommen, so dass auf eine Erläuterung derFigur 3 verzichtet werden kann. - In den Figuren 4ff ist der Stapelschacht und die in ihn ragenden Komponenten Niederhalter 29, Zwischenablage 15 und Hubtisch 27 in verschiedenen Positionen dargestellt. Die Figuren 4ff sollen den Ablauf des erfindungsgemäßen Verfahrens erläutern.
- In der
Figur 4 ist der Niederhalter 29 in dem Stapelschacht 5 eingefahren. Die Oberkante des Niederhalters 29 befindet sich um einen Betrag ΔY unterhalb der Oberkante des ersten Anschlags 1. Dieser Betrag ΔY wird abhängig von der Größe bzw. Länge der Faltschachtelzuschnitte 31 festgelegt, welche von links oben in derFigur 4 (siehe den Pfeil 17) in den Stapelschacht strömen. Sobald der Faltschachtelzuschnitt 31 zwischen erstem Anschlag 1 und zweitem Anschlag 3 positioniert ist, sinkt er durch die Schwerkraft nach unten und kommt auf dem Niederhalter 29 zu liegen. Optional kann der Faltschachtelzuschnitt 31 auch noch durch einen entsprechend gerichteten Luftstrom eines Gebläses (nicht dargestellt) nach unten "gedrückt" werden. - In der
Figur 5 ist eine ganz die ähnliche Situation dargestellt, mit dem Unterschied, dass schon mehrere Faltschachtelzuschnitte 31 auf dem Niederhalter 29 liegen. der Niederhalter 29 befindet sich gegenüber derFigur 4 in einer etwas abgesenkten Position, so dass sich in beiden Figuren der oberste Faltschachtelzuschnitt 31 um etwa den gleichen Betrag ΔY unterhalb der Oberkante des ersten Anschlags 1 befindet. Dies wird durch ein : nicht wie in der beanspruchten Erfindung kontinuierliches, oder wie in der beanspruchten Erfindung schrittweises Absenken des Niederhalters 29 erreicht. Der Betrag um den der Niederhalter 29 abgesenkt wird, entspricht in etwa der Höhe des sich bildenden Stapels von Faltschachtelzuschnitten 31. Anders ausgedrückt: immer wenn ein weiterer Faltschachtelzuschnitt in den Stapelschacht 5 gelangt ist, wird der Niederhalter um einen Betrag entsprechend der Dicke eines Faltschachtelzuschnitts abgesenkt. - In der
Figur 6 ist die Situation dargestellt, dass die Zwischenablage 15 von links, d.h. in Richtung der positiven X-Achse, etwas unterhalb des Niederhalters 29 in den Stapelschacht 5 einfährt. Die Zwischenablage 15 weist, ähnlich wie der Niederhalter 29, mehrere parallele Zinken auf, die durch komplementäre Schlitze im ersten Anschlag 1 in den Stapelschacht 5 einfahren können. - In der
Figur 6 ist der Hubtisch 27 noch oben. Zwischen dem Hubtisch 27 und dem Niederhalter 29 ist ein Stapel 33 vorhanden. Der Abstand zwischen Hubtisch 27 und dem Niederhalter 29 wird so gesteuert, dass die Höhe des Stapels 33 geringer ist als die Lücke LH (sieheFigur 1 ) zwischen Transportband 9 und der Unterkante des zweiten Anschlags 3. Dann ist es möglich, den Stapel 33, nachdem der Hubtisch 27 (und mit ihm der Stapel 3 und der Niederhalter 29) seine untere Endposition (sieheFig. 7 ) erreicht hat, nach rechts aus dem Stapelschacht 5 hinaus zu transportieren. - In der
Figur 7 ist die Situation dargestellt, dass die Zwischenablage 15 den sich aufbauenden Stapel von Faltschachtelzuschnitten 31 trägt. Der Niederhalter 29 hat sich nach unten bewegt und drückt den Stapel 33 von Faltschachtelzuschnitten zusammen, der sich auf dem Hubtisch 27 bzw. dem Transportband 9 befindet. In der inFigur 7 dargestellten Position des Niederhalters 29 ist der Stapel 33 durch den Niederhalter 29 so weit zusammengedrückt, dass er nach rechts mit Hilfe des Transportbands 9 bzw. der Transportbänder 9 aus dem Stapelschacht heraustransportiert werden kann, ohne mit der Unterkante des zweiten Anschlags 3 zu kollidieren. - Der Transport des Stapels 33 aus dem Stapelschacht 5 hinaus erfolgt durch entsprechendes Ansteuern des Antriebs des Transportbands 9 und des Niederhalters 29. Dadurch werden der auf dem Transportband 9 befindliche Stapel 33 und der Niederhalter 29 synchron in Transportrichtung T (nach rechts in der
Figur 7 ) in Richtung der positiven X-Achse bewegt, so dass der Stapel auch während des Transports aus dem Stapelschacht 5 heraus durch den Niederhalter 29 zusammengedrückt wird. Die Bewegung des Transportbands 9 und des Niederhalters 29 erfolgt mit gleicher Geschwindigkeit, so dass der Stapel 33 beim Transport aus dem Stapelschacht nicht verschoben oder in anderer Weise verändert wird. - Sobald der Stapel 33 aus dem Stapelschacht 5 transportiert wurde, bewegen sich der Hubtisch 27 und der Niederhalter 29 nach oben. Der Niederhalter 29 bewegt sich außerhalb des Stapelschachts 5 nach oben. Der Hubtisch 27 bewegt sich innerhalb des Stapelschachts 5 nach oben. Diese Situation ist in der
Figur 8 angedeutet. - Der Hubtisch 27 bewegt sich bis knapp unterhalb der Zwischenablage 15, so dass, wenn die Zwischenablage 15, wie in
Figur 9 dargestellt, in Richtung der negativen X-Achse aus dem Stapelschacht 5 herausgezogen wird, der sich bildende Stapel 33 auf dem Hubtisch 27 landet und von ihm getragen wird. - Solange der Stapel 33 von dem Hubtisch 27 getragen wird, bewegen sich der Niederhalter 29 und die Zwischenablage 15 wieder in die Ausgangspositionen, d.h. der Niederhalter 29 hat die Höhe, wie bei in
Figur 4 und die Zwischenablage 15 hat die gleiche Höhe wie in derFigur 7 dargestellt. - Aus der Zusammenschau bzw. der Abfolge der
Figuren 4 bis 9 werden das erfindungsgemäße Verfahren und seine Vorteile deutlich. Diese bestehen darin, dass der Abstand ΔY von der Oberkante des ersten Anschlags 1 immer konstant ist. Dieser Abstand ΔY kann entsprechend den Anforderungen des Einzelfalls eingestellt und individuell konfiguriert werden. - Außerdem ist es möglich, durch die Zweiachs-Antriebe der Zwischenablage 15 und des Niederhalters 29, die Bahnen des Niederhalters 29 und der Zwischenablage 15 exakt zu steuern und eine mit dem Hubtisch 27 abgestimmte Abfolge der verschiedenen Bewegungen vorzunehmen.
- Die Steuerung der verschiedenen Antriebe erfolgt über ein nicht dargestelltes Steuergerät, das die verschiedenen Bewegungen von Hubtisch 27, Antrieb 7, Niederhalter 29 und Zwischenablage 15 koordiniert und steuert bzw. regelt.
-
- 1 erster Anschlag
- 3 zweiter Anschlag
- 5 Stapelschacht
- 7 Transportvorrichtung
- 9 Transportband
- 11 Rolle
- 13 Ursprung des Koordinatensystems
- 15 Zwischenablage
- 17 erster Schlitten
- 19 Gestell
- 21 erste Führungsschiene
- 23, 25 Doppelpfeile
- 27 Hubtisch
- 29 Niederhalter
- 31 Faltschachtelzuschnitt
- 33 Stapel
Claims (8)
- Vorrichtung zum Abstapeln von Faltschachtelzuschnitten (31) oder Faltschachtelschläuchen umfassend einen Stapelschacht (5), einen Hubtisch (27), nur eine Zwischenablage (15), einen Niederhalter (29), ein Steuergerät, einen ersten Antrieb für den Hubtisch (27), einen zweiten Antrieb für die Zwischenablage (15), und einen dritten Antrieb für den Niederhalter (29), wobei der Stapelschacht (5) in einer Transportrichtung (T) an seinem vorderen Ende von einem ersten Anschlag (1) und an seinem hinteren Ende von einem zweiten Anschlag (3) begrenzt ist, wobei der Stapelschacht (5) nach unten im Wechsel von dem Hubtisch (27) und der Zwischenablage (15) begrenzt wird, wobei der erste Antrieb als Ein-Achs-Antrieb ausgebildet ist, der die Position des Hubtisches (27) im Stapelschacht (5) steuert, und wobei der zweite Antrieb als Zwei-Achs-Antrieb so ausgebildet ist, dass er die Position der Zwischenablage (15) entlang einer vorgegebenen und sich wiederholenden Bahn steuert,
dadurch gekennzeichnet, dass der dritte Antrieb als ZweiAchsantrieb so ausgebildet ist, dass er die Position des Niederhalters (29) entlang einer vorgegebenen und sich wiederholenden Bahn steuert. - Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, dass der zweite Antrieb und der dritte Antrieb zwei unabhängige Bewegungsachsen umfassen, wobei eine erste Bewegungsachse (Y-Achse) orthogonal zu der Transportrichtung (T) verläuft und eine zweite Bewegungsachse (X-Achse) parallel zu der Transportrichtung (T) verläuft.
- Vorrichtung nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass die Bewegungsachsen der Antriebe elektrisch, elektro-mechanisch, pneumatisch oder hydraulisch angetrieben sind.
- Vorrichtung nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass unterhalb des Stapelschachts (5) eine Transportvorrichtung (7), insbesondere ein oder mehrere parallele angetriebene Transportbänder (9), vorhanden ist/sind.
- Vorrichtung nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass der erste Anschlag (1) als Rüttelwand ausgebildet ist, und/oder dass der zweite Anschlag (3) in Transportrichtung (T) verstellbar ist.
- Verfahren zum Abstapeln eines Stroms von Faltschachtelzuschnitten (31) oder Faltschachtelschläuchen in einem Stapelschacht (5) mit Hilfe eines Hubtisches (27), nur einer Zwischenablage (15) und eines Niederhalters (29) umfassend die Schritte:- Einfahren des Niederhalters (29) entgegen der Transportrichtung (T) in den Stapelschacht (5) auf einer ersten Höhe (Y1),- Schrittweise Absenken des Niederhalters (29) im Stapelschacht (5) entsprechend einer Höhe () der auf dem Niederhalter (29) abgelegten Faltschachteln (31) oder Faltschachtelschläuchen;- Einfahren der Zwischenablage (15) in den Stapelschacht (5) in einer zweiten Höhe (Y2) unterhalb des Niederhalters (29), wobei das schrittweise Absenken des Niederhalters (29) und das Einfahren der Zwischenablage (15) in den Stapelschacht (5) mindestens teilweise gleichzeitig erfolgt,- Absenken des Niederhalters (29) im Stapelschacht (5) auf eine dritte Höhe (Y3), so dass der Niederhalter (29) einen unter ihm auf dem Hubtisch (27) befindlichen Stapel (33) von Faltschachteln oder Faltschachtelschläuchen zusammenpresst,- Abtransport des auf dem Hubtisch (27) befindlichen Stapels (33) von Faltschachteln oder Faltschachtelschläuchen in Transportrichtung (T), und anschließendes,- Anheben des Hubtisches (27) im Stapelschacht (5) bis unter die Zwischenablage (15) und- Herausfahren der Zwischenablage (15) aus dem Stapelschacht (5).
- Verfahren nach Anspruch 6, dadurch gekennzeichnet, dass die Zwischenablage (15) in Transportrichtung (T) in den Stapelschacht (5) eingefahren wird.
- Verfahren nach Anspruch 6 oder 7, dadurch gekennzeichnet, dass die Zwischenablage (15) entgegen der Transportrichtung (T) aus dem Stapelschacht (5) herausgefahren wird.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102020100067.7A DE102020100067A1 (de) | 2020-01-03 | 2020-01-03 | Vorrichtung und Verfahren zum Abstapeln von Faltschachteln und Zuschnitten in einem Stapelschacht |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP3845475A1 EP3845475A1 (de) | 2021-07-07 |
| EP3845475B1 true EP3845475B1 (de) | 2024-07-17 |
| EP3845475C0 EP3845475C0 (de) | 2024-07-17 |
Family
ID=73789861
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP20212652.0A Active EP3845475B1 (de) | 2020-01-03 | 2020-12-09 | Vorrichtung und verfahren zum abstapeln von faltschachteln und zuschnitten in einem stapelschacht |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP3845475B1 (de) |
| DE (1) | DE102020100067A1 (de) |
| ES (1) | ES2988077T3 (de) |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5014974A (en) * | 1990-01-16 | 1991-05-14 | Numerical Concepts, Inc. | In-line, continuous paper batching system |
| FR2715911B1 (fr) * | 1994-02-07 | 1996-04-19 | Martin Sa | Station d'empilage, de séparation et d'évacuation de lots d'éléments en plaque empilés en sortie d'une machine de transformation de tels éléments. |
| JP4176210B2 (ja) * | 1998-10-30 | 2008-11-05 | 三菱重工業株式会社 | カウンタエゼクタ |
| US6497549B2 (en) * | 2000-12-27 | 2002-12-24 | J & L Development, Inc. | Counter-ejector |
| DE10118813C2 (de) | 2001-04-17 | 2003-07-03 | Wilhelm Bahmueller Maschb Prae | Vorrichtung zum Abstapeln von Faltschachtelschläuchen |
| JP5460966B2 (ja) * | 2008-02-08 | 2014-04-02 | 株式会社石川製作所 | シート状段ボールの計数排出装置 |
| JP5473138B2 (ja) * | 2010-04-29 | 2014-04-16 | 株式会社Isowa | カウンタエジェクタ |
-
2020
- 2020-01-03 DE DE102020100067.7A patent/DE102020100067A1/de not_active Ceased
- 2020-12-09 ES ES20212652T patent/ES2988077T3/es active Active
- 2020-12-09 EP EP20212652.0A patent/EP3845475B1/de active Active
Also Published As
| Publication number | Publication date |
|---|---|
| DE102020100067A1 (de) | 2021-07-08 |
| EP3845475C0 (de) | 2024-07-17 |
| EP3845475A1 (de) | 2021-07-07 |
| ES2988077T3 (es) | 2024-11-19 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE3006229C2 (de) | Anlage zum Sortieren und Ablegen von Blätterstapeln | |
| EP2825488B1 (de) | Verfahren und vorrichtung zur horizontalen übergabe von artikellagen zwischen benachbarten modulen | |
| EP1477445A1 (de) | Vorrichtung zum Beladen von Broschüren in eine Dreimesserschneidemaschine | |
| EP1593621B1 (de) | Stapelvorrichtung | |
| DE3831825C2 (de) | ||
| DE2459571C2 (de) | Einrichtung zum Stapeln von aus einem Aufteilvorgang gewonnenen, nebeneinanderliegenden plattenförmigen Werkstücken | |
| EP3502017A1 (de) | Vorrichtung und verfahren zur handhabung von lebensmittelportionen mit einer dreheinrichtung | |
| DE69405351T2 (de) | Maschine zum Verpacken von Gegenständen | |
| EP2061610A1 (de) | Stanzvorrichtung und stanzverfahren | |
| EP3025994B1 (de) | Vorrichtung und Verfahren zum Herstellen von Stapelpaketen aus einzelnen Signaturen | |
| DE3910041A1 (de) | Bogenanleger zum zufuehren eines aus vereinzelten bogen bestehenden bogenstroms zu einer bogenverarbeitenden maschine | |
| EP0591099B1 (de) | Verfahren und Vorrichtung zur Herstellung gebundener Stapel von Erzeugnissen aus Papier | |
| EP1611039B1 (de) | Transporteinrichtung, insbesondere für plattenförmige werkstücke | |
| WO2018010942A1 (de) | Fördervorrichtung | |
| DE4435981C2 (de) | Einrichtung zum Zuführen von zu verpackenden Produkten zu einer Verpackungsmaschine | |
| EP3763645B1 (de) | Vorrichtung zum bearbeiten eines stapels mit plattenförmigen bauteilen | |
| EP4455063A1 (de) | Zuschnitt-versorgungseinheit sowie verfahren für ihren betrieb | |
| EP3845475A1 (de) | Vorrichtung und verfahren zum abstapeln von faltschachteln und zuschnitten in einem stapelschacht | |
| EP1251093B1 (de) | Vorrichtung zum Abstapeln von Faltschachtelschläuchen | |
| EP0026755B1 (de) | Zubringervorrichtung für Blechbearbeitungsmaschinen | |
| AT398746B (de) | Einrichtung zum zusammenstellen von auf einer plattenaufteilanlage durch längs- und querschnitte aus plattenförmigen werkstücken gewonnenen formatzuschnitten zu stapelbildern | |
| DE3900776A1 (de) | Vorrichtung zum korrigieren der seitlichen position eines plattenfoermigen elements in der einfuehrstation einer bearbeitungsmaschine | |
| EP3369663B1 (de) | Bundbildungseinrichtung für längliche werkstücke sowie verfahren zum bündeln von länglichen werkstücken | |
| EP3901074B1 (de) | Transportvorrichtung für einen stapel von faltschachteln, und entsprechendes verfahren zum transportieren von stapeln von faltschachteln | |
| DE10006482C2 (de) | Stapelgerät |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20220105 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20240223 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502020008576 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| U01 | Request for unitary effect filed |
Effective date: 20240813 |
|
| U07 | Unitary effect registered |
Designated state(s): AT BE BG DE DK EE FI FR IT LT LU LV MT NL PT SE SI Effective date: 20240826 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2988077 Country of ref document: ES Kind code of ref document: T3 Effective date: 20241119 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241017 |
|
| U20 | Renewal fee for the european patent with unitary effect paid |
Year of fee payment: 5 Effective date: 20241212 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241018 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240717 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241117 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240717 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241017 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241017 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240717 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241017 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241117 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240717 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241018 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240717 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240717 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240717 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20250422 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240717 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20241209 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20241209 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20241209 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240717 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: U11 Free format text: ST27 STATUS EVENT CODE: U-0-0-U10-U11 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260101 |
|
| U20 | Renewal fee for the european patent with unitary effect paid |
Year of fee payment: 6 Effective date: 20251215 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20260119 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20260101 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240717 |