EP3885071B1 - Prägevorrichtung zum spannen von werkstücken - Google Patents
Prägevorrichtung zum spannen von werkstücken Download PDFInfo
- Publication number
- EP3885071B1 EP3885071B1 EP21162666.8A EP21162666A EP3885071B1 EP 3885071 B1 EP3885071 B1 EP 3885071B1 EP 21162666 A EP21162666 A EP 21162666A EP 3885071 B1 EP3885071 B1 EP 3885071B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- workpiece
- insert
- embossing
- strip
- jaw
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B25—HAND TOOLS; PORTABLE POWER-DRIVEN TOOLS; MANIPULATORS
- B25B—TOOLS OR BENCH DEVICES NOT OTHERWISE PROVIDED FOR, FOR FASTENING, CONNECTING, DISENGAGING, OR HOLDING
- B25B1/00—Vices
- B25B1/20—Vices for clamping work of special profile, e.g. pipes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B25—HAND TOOLS; PORTABLE POWER-DRIVEN TOOLS; MANIPULATORS
- B25B—TOOLS OR BENCH DEVICES NOT OTHERWISE PROVIDED FOR, FOR FASTENING, CONNECTING, DISENGAGING, OR HOLDING
- B25B5/00—Clamps
- B25B5/02—Clamps with sliding jaws
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B25—HAND TOOLS; PORTABLE POWER-DRIVEN TOOLS; MANIPULATORS
- B25B—TOOLS OR BENCH DEVICES NOT OTHERWISE PROVIDED FOR, FOR FASTENING, CONNECTING, DISENGAGING, OR HOLDING
- B25B1/00—Vices
- B25B1/24—Details, e.g. jaws of special shape, slideways
- B25B1/2405—Construction of the jaws
- B25B1/241—Construction of the jaws characterised by surface features or material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B25—HAND TOOLS; PORTABLE POWER-DRIVEN TOOLS; MANIPULATORS
- B25B—TOOLS OR BENCH DEVICES NOT OTHERWISE PROVIDED FOR, FOR FASTENING, CONNECTING, DISENGAGING, OR HOLDING
- B25B1/00—Vices
- B25B1/24—Details, e.g. jaws of special shape, slideways
- B25B1/2405—Construction of the jaws
- B25B1/2457—Construction of the jaws with auxiliary attachments
Definitions
- the invention relates to a device and a method for clamping workpieces, in particular round workpieces, and in particular to an embossing device for preparing workpieces for clamping.
- the workpieces To machine workpieces in machine tools, especially for machining, the workpieces must be firmly clamped and held in suitable clamping positions. Even large forces acting on the workpiece during machining operations must not cause the workpiece to move in the clamping device or to come loose from it. On the other hand, the workpiece should be as easily accessible as possible in order to be able to carry out as many machining operations as possible on the workpiece in a single clamping.
- An essential element of the clamping system according to the EP 1 071 542 B1 is an embossing station used to create a series of recesses on the workpiece. These recesses must fit the clamping teeth of the vices between whose jaws the workpiece is to be clamped. These recesses must be dimensionally accurate.
- EP 2 724 817 A1 A vice with two jaws that can be adjusted towards each other and have triangular pockets for holding carbide clamping inserts.
- Each clamping insert has two rows of teeth that dig into the workpiece for clamping.
- the DE 10 2012 000 905 A1 Clamping jaws with screws inserted into them, the conical head of which has a toothed edge that is able to dig into the workpiece to be clamped.
- clamping jaws with clamping elements inserted into them, which are suitable for clamping round workpieces.
- the clamping elements have a laterally flattened head, which is provided with teeth on its flattened side.
- recesses are made into which the projections of the clamping jaws engage when the workpiece is clamped.
- the recesses are made on the workpiece in particular in a preparatory operation in which the workpiece is plastically deformed, for example by embossing.
- an embossing device is used which has at least one jaw and an abutment, the distance between which can be adjusted.
- the jaw has at least one seat for at least one insert body which has a projection with an edge directed towards the workpiece.
- the distance between the jaws and the abutment is adjusted until the insert body touches the workpiece with at least one point of the projection.
- the insert body penetrates into the workpiece with its projection by a desired amount and thus creates a recess at this point.
- the insert body forms an embossing tooth, whereby the projection provided on the insert body and the surface areas adjoining its edge are used as an embossing tooth. It has been shown that the insert body is subject to only minimal wear and has a long service life with a wide variety of materials.
- a specially shaped insert body with a projection provided on it can be used as the embossing tooth.
- the insert body can be a body provided separately for this purpose or, alternatively, an indexable insert.
- the adjustment of the distance between the jaw and the abutment is preferably force-limited and/or path-controlled. This ensures that a predetermined penetration depth of the insert body into the workpiece is achieved, provided that a maximum force is not exceeded.
- the recesses created on the workpiece have a desired uniform shape regardless of the material properties of the workpiece.
- the workpiece is then clamped in a clamping device, for example in the form of a vice with two or more movable jaws or in the form of a chuck with, for example, three or more jaws that have clamping surfaces with clamping teeth attached to them.
- the clamping teeth fit into the recesses and create a positive connection.
- the clamping surfaces are placed next to the recesses on the workpiece and additionally clamp it with friction. This ensures that the workpiece is securely stored in the clamping device while taking up little space.
- the circumference of the workpiece is largely freely accessible and can therefore be machined, for example.
- the embossing device according to the invention is defined in claim 1.
- This embossing device has at least one projection designed as an embossing tooth.
- the embossing tooth has in particular an edge and adjoining surface areas which together enclose a wedge angle. This is preferably between 45° and 90° and is preferably 60°.
- the insert bodies are preferably detachably attached to the respective seat and can therefore be replaced as required.
- the insert body has a polygonal border and has a two- or multi-fold rotational symmetry.
- the insert bodies can therefore be attached to the jaw in two or more positions. This means that the insert body can be attached to the seat in a different position after it has worn down to continue to serve as a stamping tooth.
- the projection of the insert body can have a strip-like shape and extends along a side surface of the insert body. This projection forms an embossing tooth which is designed to produce a recess of a precisely predetermined shape on the workpiece.
- the strip-like projection is preferably oriented parallel to the workpiece support surface of the jaw. This enables the workpiece to be secured particularly securely in a specially designed chuck.
- the strip-like projection preferably has a triangular cross-section. This facilitates the embossing process.
- the projection is preferably straight and borders on at least one of its two flanks on a surface that is designed as a workpiece contact surface. This determines the depth and shape of the embossed recess on the workpiece.
- the seats provided for receiving the insert bodies are designed as pockets from which the insert bodies protrude when they are arranged therein.
- the jaws preferably have a workpiece support surface which is supported by the insert bodies is projected over.
- the workpiece is placed on the workpiece support surface of each jaw, after which the embossing process is initiated and carried out by reducing the distance between the jaws.
- This configuration clearly defines the axial position of each depression created in relation to the end face of a cylindrical workpiece.
- the embossing device according to the invention is therefore robust, durable and precise.
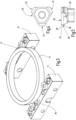
- FIG. 1 an embossing device 10 is illustrated which serves to prepare a workpiece 11 for clamping in a chuck designed for this purpose.
- the workpiece 11 is symbolized by a ring.
- Workpieces 11 can, however, also have other shapes, in which case they only follow a cylinder at least in sections in a lower zone 12 of their peripheral surface bordering the base surface.
- the workpiece 11 can later be held in a rotating chuck, for example in order to carry out turning operations, turn-milling operations or the like.
- the embossing device 10 includes two jaws 13, 14, the distance between which can be adjusted in a controlled manner by means of an actuating device 15.
- the two cheeks point as can be seen from the Figures 2 and 3 , on their upper side in each case a workpiece support surface 16, 17, which are preferably arranged lying in a common plane.
- the jaw 14 has at least one, preferably several seats 18 to 22, which can be designed, for example, as polygonally bordered pockets.
- the jaw 13 also has several seats 23 to 27, which are preferably designed as polygonally delimited pockets, which preferably match the seats 18 to 22 in shape and size.
- Insert bodies 28, 29, 30, 31 are attached to at least one, preferably several of the seats 18 to 22; 23 to 27 of the two jaws 13, 14 and each is secured with a suitable fastening means, for example a screw.
- the insert bodies 28 to 31 serve as embossing teeth or also as abutments for the embossing tooth opposite.
- the insert bodies 28 to 31, as well as the seats 18 to 27, are designed identically to one another. Figures 4 and 5 The illustrated insert body 28 and its subsequent description are therefore representative of all insert bodies 28 to 31 used on the embossing device 10.
- the insert body 28 has, for example, a hexagonal, unequal-sided but three-fold rotationally symmetrical outline in plan view. Strip-like projections 32 to 34 are formed on the three shorter edges of this hexagonal outline, which project radially outwards and form embossed teeth.
- the insert body 28 has Figure 5 a polygonal, for example hexagonal, shaft 35, which can also have a hexagonal outline and fits into the seats 18 to 27 with little play.
- the hexagonal shaft 35 has a scalene outline with three-fold rotational symmetry.
- the shaft 35 can be inserted into the relevant pocket 19 in three positions, each rotated by 120° relative to one another.
- the strip-like projection 32 corresponds to the strip-like projections 33, 34 and has, as now Figure 5 preferably has a wedge cross-section in which two wedge surfaces 37, 38 adjoin a penetration edge 36.
- the penetration edge 36 is oriented in the circumferential direction with respect to the workpiece 11 as well as with respect to the insert body 28.
- the radius of curvature of the penetration edge 36 is preferably greater than zero, but again preferably less than one tenth of the length of the wedge surface 37, measured from the penetration edge 36 to the adjacent workpiece contact surface 39.
- the wedge angle defined by the wedge surfaces 37, 38 has an angle bisector which lies in a plane 40 which contains all the penetration edges 36 of all the strip-like projections 32 to 34 and is preferably oriented parallel to the workpiece support surface 17.
- the wedge surface 38 merges into a side surface of the insert body 28, which is offset from the workpiece contact surface 39.
- the indenter 28 can be made of powder steel, a hard metal, ceramic or another hard material.
- the embossing device 10 described so far works as follows: In preparation for the subsequent clamping of the workpiece 11, it is inserted into the embossing device 10. For this purpose, the jaws 13, 14 are first moved apart by means of the actuating device 15 so that the workpiece 11, as in Figure 1 and 2 indicated, can be placed on the workpiece support surfaces 16, 17 without touching the insert bodies 28 to 31. In the next step, the actuating device 15 is activated so that it moves the jaws 13, 14 towards one another, for example by moving the movable jaw 14 towards the fixed jaw 13. The workpiece 11 comes into contact with the strip-like projections 32 (i.e.
- the embossing teeth of the individual insert bodies 28 to 31 and centers itself automatically between them so that all four insert bodies 28 to 31 soon rest with their strip-like projections 32 on the lower zone 12 of the outer peripheral surface of the workpiece 11.
- the strip-like projections 32 then penetrate into the workpiece 11 with a constant increase in the penetration force until the penetration force increases abruptly as a result of the contact between the workpiece support surface 39 and the workpiece 11. This procedure enables a uniform embossing depth is achieved.
- the actuating device 15 is designed such that it monitors the actuating force during embossing and, if a limit value of the actuating force or a limit value of the force change is exceeded, it switches off and the jaws 13, 14 move apart again in order to release the workpiece.
- insert bodies 28 to 31 specially prepared for the embossing process were explained above using insert bodies 28 to 31 specially prepared for the embossing process.
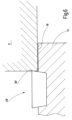
- insert bodies 28' instead of the specially shaped insert bodies 28.
- Figure 6 shows an example in which the cutting edge of the indexable insert used as a embossing tooth is used as the penetration edge 36'.
- An embossing device 10 for preparing a mixed form-locking and friction-locking clamping of workpieces 11 in a corresponding chuck.
- the embossing device 10 has jaws 13, 14 with embossing teeth, which are formed on insert bodies 28 to 31.
- the insert bodies 28 each have a penetration edge 36 with which they penetrate into the workpiece surface in order to produce a depression with defined dimensions.
- a Workpiece contact surface 39 is formed, which stops the penetration process of the strip-like projection as soon as the workpiece contact surface 39 comes into contact with the workpiece surface during the embossing process. If the workpiece contact surface 39 hits the workpiece 11, the force required to move the jaw 14 increases steeply, from which a control device generates a switch-off signal for the actuating device 15.
- Such control or monitoring of the embossing process makes it possible to prepare workpieces 11 of different geometries and made of different materials in one embossing process for the subsequent clamping process without the embossing device 10 having to be readjusted to the geometry or the material of the workpiece 11.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Shaping Metal By Deep-Drawing, Or The Like (AREA)
- Gripping On Spindles (AREA)
- Forging (AREA)
Description
- Die Erfindung betrifft eine Vorrichtung und ein Verfahren zum Spannen von Werkstücken, insbesondere runden Werkstücken, und insbesondere eine Prägevorrichtung zur Vorbereitung von Werkstücken zum Spannen.
- Zur Bearbeitung von Werkstücken in Werkzeugmaschinen, insbesondere zur spanenden Bearbeitung, müssen die Werkstücke auf geeigneten Spannplätzen fest aufgespannt und gehalten werden. Dabei dürfen auch größere bei Bearbeitungsvorgängen an dem Werkstück angreifende Kräfte nicht dazu führen, dass sich das Werkstück in der Spannvorrichtung bewegt oder aus dieser löst. Andererseits soll das Werkstück möglichst gut zugänglich sein, um in einer einzigen Aufspannung nacheinander möglichst viele Bearbeitungsvorgänge an dem Werkstück durchführen zu können.
- Die
EP 1 071 542 B1 schlägt ein Spannverfahren vor, bei dem in einem vorbereitenden Arbeitsschritt an dem Werkstück gleichmäßig beabstandete Vertiefungen angebracht werden, die lediglich als Kupplungselemente beim Spannen mit einer entsprechenden Spannvorrichtung dienen, sonst aber funktionslos sind. Nach diesem vorbereitenden Arbeitsschritt werden die Werkstücke in Spannstöcken aufgenommen, die zum reibschlüssigen Halten an ihren Spannbacken Anlageflächen aufweisen und die zur formschlüssigen Positionierung und Lagesicherung zu den Vertiefungen des Werkstücks komplementäre Formschlusselemente aufweisen. Das Werkstück wird damit gemischt und form- und reibschlüssig gespannt. Dieses Spannverfahren hat sich grundsätzlich sowohl für Werkstücke mit geraden Spannflächen als auch für Werkstücke mit gerundeten Spannflächen bewährt. - Ein wesentliches Element des Spannsystems nach der
EP 1 071 542 B1 ist eine Prägestation, die zur Anbringung einer Reihe von Vertiefungen an dem Werkstück dient. Diese Vertiefungen müssen zu Spannzähnen von Spannstöcken passen, zwischen deren Backen das Werkstück zu spannen ist. Diese Vertiefungen müssen entsprechend maßhaltig sein. - Außerdem ist aus der
EP 2 724 817 A1 ein Spannstock mit zwei aufeinander zu verstellbaren Backen bekannt, die dreieckige Taschen zur Aufnahme von Hartmetallspanneinsätzen aufweisen. Jeder Spanneinsatz weist zwei Reihen von Zähnen auf, die sich zum Spannen in das Werkstück eingraben. - Ebenfalls zum Spannen von Werkstücken schlägt die
DE 10 2012 000 905 A1 Spannbacken mit darin eingesetzten Schrauben vor, deren kegelförmiger Kopf einen mit Zähnen versehenen Rand aufweist, der in der Lage ist, sich in das zu spannende Werkstück einzugraben. - Ein ähnliches System ist aus der
DE 20 2006 020 457 U1 bekannt. Diese Druckschrift beschreibt wiederum Spannbacken mit darin eingesetzten Spannelementen, die sich zum Spannen runder Werkstücke eignen. Dazu weisen die Spannelemente einen seitlich abgeflachten Kopf auf, der an seiner abgeflachten Seite mit Zähnen versehen ist. - Es ist Aufgabe der Erfindung, eine Prägevorrichtung anzugeben, mit der sich bei einem großen Spektrum von aus verschiedenen Werkstoffen bestehenden Werkstücken an diesen maßhaltige Vertiefungen erzeugen lassen.
- An Werkstücken, insbesondere Werkstücken mit gewölbten Spannflächen wie beispielsweise wenigstens abschnittsweise zylindrischen Spannflächen, werden Vertiefungen angebracht, in die Vorsprünge der Spannbacken beim Spannen des Werkstücks eingreifen. Die Vertiefungen werden insbesondere in einem vorbereitenden Arbeitsgang an dem Werkstück angebracht, in welchen das Werkstück beispielsweise durch Prägen plastisch verformt wird. Dazu wird eine Prägevorrichtung genutzt, die wenigstens einen Backen und ein Widerlager aufweist, deren Abstand zueinander verstellbar ist. Der Backen weist wenigstens einen Sitz für wenigstens einen Einsatzkörper auf, der einen auf das Werkstück hin gerichteten Vorsprung mit einer Kante aufweist. Zur Durchführung eines Prägevorgangs wird der Abstand zwischen den Backen und dem Widerlager verstellt bis der Einsatzkörper mit wenigstens einer Stelle des Vorsprungs das Werkstück berührt. Durch weitere Verringerung des Abstands zwischen dem Widerlager und dem Backen dringt der Einsatzkörper mit seinem Vorsprung um ein gewünschtes Maß in das Werkstück ein und erzeugt so an dieser Stelle eine Vertiefung. Der Einsatzkörper bildet einen Prägezahn, wobei der an dem Einsatzkörper vorgesehene Vorsprung und die sich an seine Kante anschließenden Flächenbereiche als Prägezahn genutzt werden. Es hat sich gezeigt, dass der Einsatzkörper dabei lediglich einer geringen Abnutzung unterliegt und bei verschiedensten Materialien eine hohe Standzeit aufweist. Als Prägezahn kann dabei insbesondere ein speziell geformter Einsatzkörper mit daran vorgesehenem Vorsprung genutzt werden. Der Einsatzkörper kann ein gesondert für diesen Zweck bereitgestellter Körper oder ersatzweise eine Wendeschneidplatte sein.
- Die Verstellung des Abstands zwischen dem Backen und dem Widerlager erfolgt vorzugsweise kraftbegrenzt und/oder weggesteuert. Damit wird sofern eine maximale Kraft nicht überschritten wird, eine vorgegebene Eindringtiefe des Einsatzkörpers in das Werkstück erreicht. Damit haben die an dem Werkstück erzeugten Vertiefungen unabhängig von Materialeigenschaften des Werkstücks eine gewünschte einheitliche Form.
- Das Spannen des Werkstücks erfolgt nachfolgend in einer Spannvorrichtung, beispielsweise in Gestalt eines Spannstocks mit zwei oder mehreren beweglichen Backen oder in Gestalt eines Spannfutters mit beispielsweise drei oder mehreren Backen, die Spannflächen mit daran angebrachten Spannzähnen aufweisen. Die Spannzähne passen in die Vertiefungen und bewirken einen Formschluss. Die Spannflächen legen sich in Nachbarschaft der Vertiefungen an das Werkstück an und spannen dieses ergänzend reibschlüssig. Es wird somit eine sichere Lagerung des Werkstücks in dem Spannmittel bei geringem Platzbedarf erreicht. Der Umfang des Werkstücks ist weitgehend frei zugänglich und kann somit zum Beispiel spanend bearbeitet werden.
- Die erfindungsgemäße Prägevorrichtung ist in Anspruch 1 definiert.
- Diese Prägevorrichtung weist mindestens einen als Prägezahn ausgebildeten Vorsprung auf. Der Prägezahn weist insbesondere eine Kante und sich anschließende Flächenbereiche auf, die miteinander einen Keilwinkel einschließen. Dieser liegt vorzugsweise zwischen 45° und 90° und beträgt vorzugsweise 60°. Die Einsatzkörper sind an dem jeweiligen Sitz vorzugsweise lösbar befestigt und können somit bedarfsweise ausgewechselt werden. Der Einsatzkörper ist polygonal umrandet und weist eine zwei- oder mehrzähligen Drehsymmetrie auf. Die Einsatzkörper können dadurch in zwei oder mehreren Stellungen an dem Backen befestigt werden. Damit kann der Einsatzkörper nach entsprechendem Verschleiß in einer anderen Position am Sitz befestigt werden, um weiter als Prägezahn zu dient.
- Der Vorsprung des Einsatzkörpers kann eine leistenartige Form aufweisen und sich entlang einer Seitenfläche des Einsatzkörpers erstreckt. Dieser Vorsprung bildet einen Prägezahn, der dazu eingerichtet ist, an dem Werkstück eine Vertiefung mit genau vorbestimmter Form zu erzeugen.
- Der leistenartige Vorsprung ist vorzugsweise parallel zu der Werkstückauflagefläche des Backens orientiert. Damit gelingt eine besonders sichere spätere Befestigung des Werkstücks in einem dazu hergerichteten Spannfutter.
- Der leistenartige Vorsprung weist vorzugsweise einen Dreiecksquerschnitt auf. Dies erleichtert den Prägevorgang. Der Vorsprung ist vorzugsweise gerade ausgebildet und grenzt an zumindest einer seiner beiden Flanken an eine Fläche, die als Werkstückanlagefläche ausgebildet ist. Damit werden Tiefe und Form der geprägten Vertiefung am Werkstück festgelegt.
- Bei einer bevorzugten Ausführungsform sind die zur Aufnahme der Einsatzkörper vorgesehenen Sitze als Taschen ausgebildet, aus denen die Einsatzkörper herausragen, wenn sie darin angeordnet sind. Die Backen weisen vorzugsweise eine Werkstückauflagefläche auf, die von den Einsatzkörpern überragt wird. Beim Prägen wird das Werkstück auf die Werkstückauflagefläche jedes Backen aufgesetzt wonach der Prägevorgang durch Verringerung des Abstands zwischen den Backen eingeleitet und durchgeführt wird. Durch diese Konfiguration ist die Axialposition jeder erzeugten Vertiefung bezogen auf die Stirnfläche eines zylindrischen Werkstücks eindeutig festgelegt. Die erfindungsgemäße Prägevorrichtung ist somit robust, dauerhaft und genau.
- Vorteilhafte Ausführungsformen der Erfindung sind Gegenstand von Unteransprüchen, der Zeichnung sowie der zugehörigen Beschreibung. Es zeigen:
-
Figur 1 eine Prägestation zum Vorbereiten eines Werkstücks zum Spannen in einem geeigneten Spannfutter, in perspektivischer schematisierter Darstellung, -
Figur 2 die Prägestation nachFigur 1 , in Draufsicht, -
Figur 3 die Prägestation, in einer ausschnittsweisen perspektivischen Darstellung, -
Figur 4 einen Einsatzkörper in Draufsicht, -
Figur 5 den Einsatzkörper nachFigur 4 in Seitenansicht, -
Figur 6 eine abgewandelte Ausführungsform eines Einsatzkörpers und eines zugehörigen Werkstücks, in schematisierter Vertikalschnittdarstellung, -
Figur 7 eine weiter abgewandelte Ausführungsform einer Prägestation, in vereinfachter Vertikalschnittdarstellung. - In
Figur 1 ist eine Prägevorrichtung 10 veranschaulicht, die dazu dient, ein Werkstück 11 auf das Spannen in einem dazu eingerichteten Spannfutter vorzubereiten. Das Werkstück 11 ist durch einen Ring symbolisiert. Werkstücke 11 können jedoch auch andere Formen aufweisen, wobei sie lediglich in einer unteren, an die Basisfläche grenzenden Zone 12 ihrer Umfangsfläche wenigstens abschnittsweise einem Zylinder folgen. Das Werkstück 11 kann später in einem drehenden Futter aufgenommen werden, beispielsweise um Drehbearbeitungen, Drehfräsbearbeitungen oder dergleichen vorzunehmen. - Zu der Prägevorrichtung 10 gehören zwei Backen 13, 14, deren Abstand voneinander mittels einer Betätigungseinrichtung 15 kontrolliert verstellbar ist.
- Die beiden Backen weisen, wie aus den
Figuren 2 und3 hervorgeht, an ihrer Oberseite jeweils eine Werkstückauflagefläche 16, 17 auf, die vorzugsweise in einer gemeinsamen Ebene liegend angeordnet sind. Der Backen 14 weist mindestens einen, vorzugsweise mehrere Sitze 18 bis 22 auf, die zum Beispiel als polygonal umrandete Taschen ausgebildet sein können. Ebenso weist der Backen 13 mehrere Sitze 23 bis 27 auf, die vorzugsweise als polygonal begrenzte Taschen ausgebildet sind, die in Form und Größe mit den Sitzen 18 bis 22 vorzugsweise übereinstimmen. In zumindest einem, vorzugsweisen mehreren der Sitze 18 bis 22; 23 bis 27 der beiden Backen 13, 14 sind Einsatzkörper 28, 29, 30, 31 angebracht und jeweils mit einem geeigneten Befestigungsmittel, beispielsweise einer Schraube, gesichert. Dabei dienen die Einsatzkörper 28 bis 31 als Prägezähne bzw. auch als Widerlager für den jeweils gegenüber liegenden Prägezahn. - Die Einsatzkörper 28 bis 31 sind ebenso wie die Sitze 18 bis 27 untereinander gleich ausgebildet. Der in
Figur 4 und 5 veranschaulichte Einsatzkörper 28 und dessen nachfolgende Beschreibung stehen deswegen stellvertretend für alle an der Prägevorrichtung 10 genutzten Einsatzkörper 28 bis 31. - Der Einsatzkörper 28 weist in Draufsicht beispielsweise einen sechseckigen ungleichseitigen, jedoch dreifach drehsymmetrischen Umriss auf. An den drei kürzeren Kanten dieses Sechseckumrisses sind leistenartige Vorsprünge 32 bis 34 ausgebildet, die radial nach außen vorstehen und Prägezähne bilden.
- Unterhalb seines sechseckigen Kopfes weist der Einsatzkörper 28 gemäß
Figur 5 einen polygonalen, beispielsweise sechseckigen Schaft 35 auf, der ebenfalls einen sechseckigen Umriss haben kann und spielarm in die Sitze 18 bis 27 passt. Vorzugsweise weist der sechseckige Schaft 35 einen ungleichseitigen Umriss mit dreifacher Drehsymmetrie auf. Mit anderen Worten, der Schaft 35 kann in drei jeweils um 120° gegeneinander verdrehten Positionen in die betreffende Tasche 19 eingesetzt werden. - Der leistenartige Vorsprung 32 stimmt mit den leistenartigen Vorsprüngen 33, 34 überein und weist, wie jetzt
Figur 5 zeigt, vorzugsweise einen Keilquerschnitt auf, bei dem an eine Eindringkante 36 zwei Keilflächen 37, 38 anschließen. Die Eindringkante 36 ist bezüglich des Werkstücks 11 ebenso wie bezüglich des Einsatzkörpers 28 jeweils in Umfangsrichtung orientiert. Der Rundungsradius der Eindringkante 36 ist vorzugsweise größer als Null, jedoch wiederum vorzugsweise kleiner als ein Zehntel der Länge der Keilfläche 37, gemessen von der Eindringkante 36 bis zu der benachbarten Werkstückanlagefläche 39. Der von den Keilflächen 37, 38 definierte Keilwinkel weist einen Winkelhalbierende auf, die in einer Ebene 40 liegt, die alle Eindringkanten 36 aller leistenartigen Vorsprünge 32 bis 34 enthält und vorzugsweise parallel zu der Werkstückauflagefläche 17 orientiert ist. - Die Keilfläche 38 geht in eine Seitenfläche des Einsatzkörpers 28 über, die gegenüber der Werkstückanlagefläche 39 zurück versetzt ist.
- Der Eindringkörper 28 kann aus Pulverstahl, einem Hartmetall, Keramik oder einem anderen Hartstoff bestehen.
- Die insoweit beschriebene Prägevorrichtung 10 arbeitet wie folgt:
In Vorbereitung des späteren Spannens des Werkstücks 11 wird dieses in die Prägevorrichtung 10 eingesetzt. Dazu werden die Backen 13, 14 mittels der Betätigungsvorrichtung 15 zunächst so weit auseinander gefahren, dass das Werkstück 11, wie inFigur 1 und2 angedeutet, auf die Werkstückauflageflächen 16, 17 aufgesetzt werden kann, ohne die Einsatzkörper 28 bis 31 zu berühren. Im nächsten Schritt wird die Betätigungseinrichtung 15 aktiviert, sodass diese die Backen 13, 14 aufeinander zu bewegt, beispielsweise indem der bewegliche Backen 14 auf den feststehenden Backen 13 zu bewegt wird. Das Werkstück 11 gerät dabei in Berührung mit den leistenartigen Vorsprüngen 32 (d.h. den Prägezähnen) der einzelnen Einsatzkörper 28 bis 31 und zentriert sich zwischen diesen selbsttätig, sodass alsbald alle vier Einsatzkörper 28 bis 31 mit ihren leistenartigen Vorsprüngen 32 an der unteren Zone 12 der Außenumfangsfläche des Werkstücks 11 anliegen. Im weiteren dringen die leistenartigen Vorsprünge 32 unter ständiger Erhöhung der Eindringkraft in das Werkstück 11 ein bis die Eindringkraft infolge der Berührung zwischen der Werkstückanlagefläche 39 und dem Werkstück 11 sprungartig ansteigt. Mit dieser Verfahrensweise wird unabhängig von der Materialbeschaffenheit und den geometrischen Eigenschaften des Werkstücks 11, zum Beispiel seiner Federeigenschaften, eine einheitliche Prägetiefe erreicht. In diesem Fall ist die Betätigungsvorrichtung 15 so ausgelegt, dass sie beim Prägen die Betätigungskraft überwacht und, falls ein Grenzwert der Betätigungskraft oder ein Grenzwert der Kraftänderung überschritten wird, abschaltet und die Backen 13, 14 wieder auseinander fährt, um das Werkstück freizugeben. - Die Erfindung wurde vorstehend anhand speziell für den Prägevorgang hergerichteter Einsatzkörper 28 bis 31 erläutert. Es ist jedoch auch möglich, anstelle der speziell geformten Einsatzkörper 28 andere Elemente, beispielsweise Hartmetallkörper, wie sie als Wendeschneidplatten in Gebrauch sind, als Einsatzkörper 28' zu nutzen.
Figur 6 zeigt dazu ein Beispiel, bei dem die Schneidkante der als Prägezahn genutzten Wendeschneidplatte als Eindringkante 36' genutzt wird. - Weiter ist es möglich, den Einsatzkörper 28', wie
Figur 7 zeigt, an einer Fläche bzw. einem Sitz 19 zu lagern, der gegen die Aufnahmefläche 16 geneigt ist, um so auch mit einem Standardbauelement, wie beispielsweise einer Wendeschneidplatte, in Verwendung als Einsatzkörper 28' eine Vertiefung zu erzielen, die bezüglich einer Horizontalebene (Ebene, die parallel zu der Werkstückauflagefläche 16 ist) symmetrisch ist. - Eine erfindungsgemäße Prägevorrichtung 10 ist zur Vorbereitung einer gemischt form- und reibschlüssigen Spannung von Werkstücken 11 in einem entsprechenden Spannfutter vorgesehen. Die Prägevorrichtung 10 weist Backen 13, 14 mit Prägezähnen auf, die an Einsatzkörpern 28 bis 31 ausgebildet sind. Die Einsatzkörper 28 weisen jeweils eine Eindringkante 36 auf, mit der sie in die Werkstückoberfläche eindringen, um eine Vertiefung mit festgelegten Abmessungen zu erzeugen. Dazu ist an dem Einsatzkörper 28, vorzugsweise in Nachbarschaft zu dem leistenartigen Vorsprung 32, eine Werkstückanlagefläche 39 ausgebildet, die den Eindringvorgang des leistenartigen Vorsprungs stoppt, sobald die Werkstückanlagefläche 39 bei der Durchführung des Prägevorgangs mit der Werkstückoberfläche in Berührung kommt. Trifft die Werkstückanlagefläche 39 auf das Werkstück 11 steigt die zur Bewegung des Backens 14 erforderliche Kraft steil an, woraus eine Steuereinrichtung ein Abschaltsignal für die Betätigungseinrichtung 15 generiert.
- Eine derartige Steuerung bzw. Kontrolle des Prägevorgangs macht es möglich, Werkstücke 11 verschiedener Geometrien und aus verschiedenen Materialien in einem Prägeverfahren für den späteren Spannvorgang vorzubereiten, ohne dass die Prägevorrichtung 10 jeweils auf die Geometrie oder das Material des Werkstücks 11 hin neu justiert werden müsste.
-
- 10
- Prägevorrichtung
- 11
- Werkstück
- 12
- untere Zone der Außenumfangsfläche
- 13, 14
- Backen
- 15
- Betätigungseinrichtung
- 16, 17
- Werkstückauflageflächen
- 18 - 22
- Sitze des Backens 14
- 23 - 27
- Sitze des Backens 13
- 28 - 31
- Einsatzkörper
- 32 - 34
- leistenartige Vorsprünge
- 35
- Schaft
- 36
- Eindringkante
- 37, 38
- Keilflächen
- 39
- Werkstückanlagefläche
- 40
- Ebene
Claims (10)
- Prägevorrichtung (10) zur Anbringung plastischer Verformungen an einem Werkstück (11),mit einem ersten Backen (14), der wenigstens einen Sitz (19) zur Aufnahme eines Einsatzkörpers (28) aufweist,mit einem Einsatzkörper (28), der an dem Sitz (19) angeordnet und daran befestigt ist,mit einem zweiten Backen (13), der wenigstens ein dem Einsatzkörper (28) gegenüberliegendes Widerlager (13, 30, 31) ist,mit einer Betätigungseinrichtung (15), die dazu eingerichtet ist, wenigstens einen der Backen (14) auf den anderen Backen (13) hin und von diesem weg zu bewegen dadurch gekennzeichnet, dass der Sitz (19) durch eine polygonal umgrenzte Tasche gebildet ist unddass der Einsatzkörper (28) polygonal umrandet ist und eine zwei- oder mehrzähligen Drehsymmetrie aufweist.
- Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, dass der Backen (14) mehrere Sitze (18 - 22) zur Aufnahme mehrerer Einsatzkörper (28, 29) aufweist.
- Vorrichtung nach einem der Ansprüche 1 oder 2, dadurch gekennzeichnet, dass das Widerlager (13, 30, 31) einen oder mehrere Einsatzkörper (30, 31) umfasst.
- Vorrichtung nach einem der vorstehenden Ansprüche, dadurch gekennzeichnet, dass die Einsatzkörper (28 - 31) jeweils leistenartige Vorsprünge (32 - 34) aufweisen, die als Prägestruktur auf das Werkstück (11) einwirkend angeordnet sind.
- Vorrichtung nach einem der vorstehenden Ansprüche, dadurch gekennzeichnet, dass die Einsatzkörper (28 - 31) Hartstoffkörper oder Pulverstahlkörper sind.
- Vorrichtung nach einem der vorstehenden Ansprüche, dadurch gekennzeichnet, dass der Einsatzkörper (28) einen leistenartigen Vorsprung (32) aufweist, der sich entlang einer Seitenfläche des Einsatzkörpers (28) erstreckt.
- Vorrichtung nach Anspruch 6, dadurch gekennzeichnet, dass der Backen (13, 14) eine Werkstückauflagefläche (16, 17) aufweist und dass sich der leistenartige Vorsprung (32) parallel zu der Werkstückauflagefläche (16, 17) erstreckt.
- Vorrichtung nach einem der vorstehenden Ansprüche, dadurch gekennzeichnet, dass der leistenartige Vorsprung (32) einen Dreiecksquerschnitt aufweist.
- Vorrichtung nach einem der vorstehenden Ansprüche, dadurch gekennzeichnet, dass der leistenartige Vorsprung (32) gerade ausgebildet ist.
- Vorrichtung nach einem der vorstehenden Ansprüche, dadurch gekennzeichnet, dass der leistenartige Vorsprung (32) an zumindest einer seiner beiden Seiten an eine Fläche grenzt, die als Werkstückanlagefläche (39) ausgebildet ist.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102020108332.7A DE102020108332A1 (de) | 2020-03-26 | 2020-03-26 | Vorrichtung und Verfahren zum Spannen von Werkstücken |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3885071A1 EP3885071A1 (de) | 2021-09-29 |
| EP3885071B1 true EP3885071B1 (de) | 2025-02-26 |
Family
ID=74874762
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP21162666.8A Active EP3885071B1 (de) | 2020-03-26 | 2021-03-15 | Prägevorrichtung zum spannen von werkstücken |
Country Status (3)
| Country | Link |
|---|---|
| US (1) | US11618131B2 (de) |
| EP (1) | EP3885071B1 (de) |
| DE (1) | DE102020108332A1 (de) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN114871961A (zh) * | 2022-04-25 | 2022-08-09 | 北京凝华科技有限公司 | 一种节约耗材的装夹装置 |
| DE202024102238U1 (de) * | 2024-05-02 | 2024-05-21 | Stahlbau Menke Gmbh | Kopfplatten-Spannvorrichtung |
| EP4706888A1 (de) * | 2024-09-04 | 2026-03-11 | FCS System Srl | Klemme zum halten eines zu bearbeitenden teils und verfahren zum bearbeiten eines teils |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4928938A (en) * | 1989-04-13 | 1990-05-29 | Ross Leo R | Clamping device |
| DE19816328C1 (de) | 1998-04-11 | 2000-02-10 | Guenter Lang | Verfahren zum Spannen von Werkstücken |
| DE202005012033U1 (de) | 2005-02-18 | 2006-05-04 | Allmatic-Jakob Gmbh & Co. Spannsysteme Kg | Spannbacke und Spannvorrichtung mit einer solchen Spannbacke |
| DE202006011245U1 (de) | 2006-07-21 | 2006-11-23 | Harald Böhl GmbH | Spannsystem für Werkzeugmaschinen |
| DE102012000905B4 (de) * | 2012-01-19 | 2014-10-02 | Matthias Planthaber | Spann- oder Greifersystem mit einem Gripeinsatz |
| ES2547760T3 (es) * | 2012-10-26 | 2015-10-08 | Oml Srl | Mordaza de sujeción o elemento de sujeción |
| DE102016224517B4 (de) | 2016-12-08 | 2024-09-26 | Lang Technik Gmbh | Prägestation |
| DE102019102167B3 (de) | 2019-01-29 | 2019-11-14 | Gressel Ag | Spannbacke zum Spannen eines Werkstücks |
-
2020
- 2020-03-26 DE DE102020108332.7A patent/DE102020108332A1/de active Pending
-
2021
- 2021-03-15 EP EP21162666.8A patent/EP3885071B1/de active Active
- 2021-03-25 US US17/212,340 patent/US11618131B2/en active Active
Also Published As
| Publication number | Publication date |
|---|---|
| US11618131B2 (en) | 2023-04-04 |
| US20210299819A1 (en) | 2021-09-30 |
| EP3885071A1 (de) | 2021-09-29 |
| DE102020108332A1 (de) | 2021-09-30 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2724817B1 (de) | Spannbacke oder Spannelement | |
| EP1071542B1 (de) | Spannsystem und -verfahren zum spannen von werkstücken | |
| EP0317581B1 (de) | Schnellrotierender fräs- oder bohrkopf | |
| EP1253989B1 (de) | Schneideinsatz und zugehöriges fräswerkzeug | |
| EP3107676B1 (de) | Indexierbarer schneideinsatz und fräswerkzeug | |
| EP1136158B1 (de) | Schneidplattenhalter für Drehwerkzeuge sowie Stechplatten hierfür | |
| DE4244316C2 (de) | Zerspanungswerkzeug | |
| DE2652153C2 (de) | ||
| EP1602445B1 (de) | Verfahren, Werkzeug und Bearbeitungsmachine zur Herstellung von Zahnersatzteilen | |
| EP3885071A1 (de) | Vorrichtung und verfahren zum spannen von werkstücken | |
| DE102009049088A1 (de) | Werkzeug zur spanenden Bearbeitung | |
| EP3093088B1 (de) | Werkstückspannvorrichtung mit stirnseitenmitnehmer | |
| DE102008056682B4 (de) | Fräs- und Entgratwerkzeug | |
| EP1743724B1 (de) | Verfahren zur Herstellung einer formschlüssigen Verbindung zwischen einem Werkzeugeinsatz und einem Werkzeugträger eines rotierenden Werkzeugs | |
| EP3031560B1 (de) | Bearbeitungswerkzeug und schneidplatte für das bearbeitungswerkzeug | |
| DE102015115548A1 (de) | Stabmesserkopf | |
| DE3614501C2 (de) | ||
| DE2112092A1 (de) | Werkzeughalter | |
| DE10112165B4 (de) | Stabmesserkopf zum Verzahnen | |
| DE2602334A1 (de) | Raeumwerkzeug | |
| EP0873815A2 (de) | Werkstückspannung über Einzugsnippel | |
| EP1184117A1 (de) | Zerspanungswerkzeug mit direkter Schneidplattenanlage | |
| DE3630402A1 (de) | Aufbohrwerkzeug | |
| DE60016935T2 (de) | Methode zum spannen eines schneideinsatzes, schneideinsatz und schneidwerkzeug | |
| DE102004008167B4 (de) | Aufbohrwerkzeug |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20220204 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: B25B 1/24 20060101AFI20240621BHEP |
|
| INTG | Intention to grant announced |
Effective date: 20240716 |
|
| GRAJ | Information related to disapproval of communication of intention to grant by the applicant or resumption of examination proceedings by the epo deleted |
Free format text: ORIGINAL CODE: EPIDOSDIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTC | Intention to grant announced (deleted) | ||
| INTG | Intention to grant announced |
Effective date: 20241115 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502021006742 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250331 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20250417 Year of fee payment: 5 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20250226 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250526 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250226 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250226 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250226 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250526 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250626 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250226 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250226 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250226 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250626 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250527 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250226 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250226 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250226 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250226 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250226 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250226 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: H13 Free format text: ST27 STATUS EVENT CODE: U-0-0-H10-H13 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20251023 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250226 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250226 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250315 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502021006742 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20250331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250226 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250426 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250315 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20250526 |
|
| 26N | No opposition filed |
Effective date: 20251127 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250526 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20260324 Year of fee payment: 6 |