EP4032695B1 - Prägestruktur für eine prägewalze zum verleimen von tissueprodukten, eine entsprechende prägewalze, ein entsprechendes tissueprodukt sowie ein verfahren zum herstellen einer prägewalze - Google Patents
Prägestruktur für eine prägewalze zum verleimen von tissueprodukten, eine entsprechende prägewalze, ein entsprechendes tissueprodukt sowie ein verfahren zum herstellen einer prägewalze Download PDFInfo
- Publication number
- EP4032695B1 EP4032695B1 EP21152724.7A EP21152724A EP4032695B1 EP 4032695 B1 EP4032695 B1 EP 4032695B1 EP 21152724 A EP21152724 A EP 21152724A EP 4032695 B1 EP4032695 B1 EP 4032695B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- embossing
- elevations
- gluing
- elevation
- embossed
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31F—MECHANICAL WORKING OR DEFORMATION OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31F1/00—Mechanical deformation without removing material, e.g. in combination with laminating
- B31F1/07—Embossing, i.e. producing impressions formed by locally deep-drawing, e.g. using rolls provided with complementary profiles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31F—MECHANICAL WORKING OR DEFORMATION OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31F2201/00—Mechanical deformation of paper or cardboard without removing material
- B31F2201/07—Embossing
- B31F2201/0707—Embossing by tools working continuously
- B31F2201/0715—The tools being rollers
- B31F2201/0723—Characteristics of the rollers
- B31F2201/0733—Pattern
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31F—MECHANICAL WORKING OR DEFORMATION OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31F2201/00—Mechanical deformation of paper or cardboard without removing material
- B31F2201/07—Embossing
- B31F2201/0707—Embossing by tools working continuously
- B31F2201/0715—The tools being rollers
- B31F2201/0723—Characteristics of the rollers
- B31F2201/0738—Cross sectional profile of the embossments
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31F—MECHANICAL WORKING OR DEFORMATION OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31F2201/00—Mechanical deformation of paper or cardboard without removing material
- B31F2201/07—Embossing
- B31F2201/0758—Characteristics of the embossed product
- B31F2201/0761—Multi-layered
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31F—MECHANICAL WORKING OR DEFORMATION OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31F2201/00—Mechanical deformation of paper or cardboard without removing material
- B31F2201/07—Embossing
- B31F2201/0784—Auxiliary operations
- B31F2201/0787—Applying adhesive
Definitions
- the invention relates to an embossing structure for an embossing roller for gluing tissue products, which has at least one embossing elevation with an embossing surface for producing an embossed motif.
- a corresponding embossing roller, a corresponding tissue product and a method for producing an embossing roller having the embossing structure are also described.
- An embossed structure is known from the EP 2 048 283 A1 .
- Other embossed structures are also known from the DE 20 2014 003 638 U1 , the US 3 961 119 A and the ITMI20 091952 A2 .
- embossed tissue paper or an embossing tool for its production wherein the embossing tool has, for design purposes, a first group of large, widely staggered embossed elevations and a second group of smaller, more narrowly staggered embossed elevations compared to the first group, which are arranged on a pedestal so that the upper sides of the first and second embossed elevations lie on the same level and provide a common pressing surface.
- the WO 2008/132612 A1 discloses an embossing roller for a paper substrate with an embossing surface which has an embossing line element and a step running longitudinally or transversely to the embossing line element, which is arranged adjacent to one of two opposite edges at the upper end of the embossing line element.
- the aim of the disclosed device is to produce particularly clear embossed edges in order to give the customer a qualitative impression.
- the EP1209289B1 discloses a device for producing absorbent crepe paper.
- the device has an embossing roller with a convex cylinder surface for producing micro-embossings.
- a plurality of relief-shaped pins are arranged on the cylinder surface, each of the pins consisting of a truncated pyramid-shaped base with a rectangular base plate and a flattened apex or free end part.
- Tissue products such as toilet paper or kitchen rolls are often made up of several layers of tissue.
- the at least one top layer and the at least one bottom layer are each embossed in the embossing gap between a positively engraved steel roller and a smooth rubber-coated counter roller in such a way that the resulting raised embossed figures face each other.
- glue is applied to the raised tissue structure of the tissue while it is still on an embossing roller using a gluing unit.
- the required gluing pressure is generated either in the top-to-top process by the counterpressure of the second steel embossing roller or in the nested process by an additional rubber-coated pressure roller.
- the insufficient adhesion is due to the fact that, due to the high proportion of pressing surface, the total pressure in the gluing position is not sufficient to achieve the specific pressure at the point to be glued.
- the embossed elevation is a linear web and the embossed structure has at least two embossed elevations, in particular arranged perpendicular to one another, which overlap at at least one intersection point.
- the embossed elevation can be designed in particular to produce a visible, in particular large-scale embossed motif on the tissue product.
- the embossed elevation can have a constant first height.
- the embossed motif can, for example, be highlighted in color compared to the rest of the tissue.
- the gluing elevations can be applied to the top of the embossed elevation or can be produced by removing material from the embossed structure.
- the gluing elevations can be raised by a second height above the first height, starting from the height of the embossed elevations.
- the gluing elevations have the particular purpose or advantage of being able to produce a visible, in particular large, embossed motif within the relatively large
- the embossed surface is used to create relatively small pressing surfaces, which enable secure layer adhesion between the at least two tissue layers.
- the pressing surface can essentially correspond to the base area of the embossed elevation.
- the pressing surface can be the sum of the surfaces of all gluing elevations on the embossed elevation. The total height of the embossed structure results from the sum of the first height of the embossed elevation and the second height of the gluing elevations.
- the pressing surface area provided by the gluing elevations is less than 20%, preferably less than 10%, particularly preferably less than or equal to 6% of the embossed surface. It can be provided that the distances between the gluing elevations are between 0.1 mm and 10 mm, preferably between 0.2 mm and 1.0 mm. The smaller the pressing surface area, the larger the desired embossed designs can be without the tissue product being perceived as too hard and without the layer adhesion falling to an inadequate level.
- the gluing elevations are uniformly formed and evenly distributed on the embossed surface.
- the gluing elevations can be linear and parallel, for example.
- the lines can be curved or jagged. Alternatively, the lines can cross each other.
- the gluing elevations are arranged at specific points on the embossed elevation. These specific gluing elevations can have different shapes and can be, for example, square, round, oval, in the form of a flower pattern or similar. It is particularly advantageous if the gluing elevations extend over the entire embossed surface of the embossed elevation and are, for example, evenly spaced from one another.
- the gluing elevations are linear ribs between which trenches are formed, whereby the pressing surface is segmented by the trenches.
- the segmentation of the pressing surface pursues the goal of breaking up the pressing surfaces by introducing parallel lines into individual surfaces that are independent of one another.
- the trenches can extend to the level of the first height of the embossed elevation.
- the side walls of the trenches can be defined by the ribs surrounding the trenches.
- the ribs can be used as possible
- the course can be straight, curved, meandering, zigzag, angled or lattice-shaped, whereby the trenches can therefore take on a corresponding course.
- the trenches pass through the embossed elevation so that the opposite trench openings each open into different sections of the same side edge or into opposite side edges of the embossed structure.
- the ribs traverse the embossed elevation, i.e., extend from one side edge to an opposite side edge of the embossed elevation, it is ensured that the pressing surfaces reach up to the edge of the embossed elevation and that the greatest possible distribution of the gluing elevations is achieved within the embossed surface.
- the trench openings point away from the embossed elevation in the direction of rib propagation.
- the side edges of the embossed structure therefore have alternating ribs and trenches in profile view. In the same way, it can be provided that both trench openings open on the same side of the embossed structure, provided that the trench and/or the embossed elevation has a curved course.
- the gluing elevations have an arcuate cross-section on their upper side. Alternatively, it can be provided that only the outer edges of the gluing elevations directed towards the trenches surrounding the gluing elevations are rounded.
- the ribs are rounded downwards at their opposite rib ends that are adjacent to at least one side edge of the embossed structure.
- the ribs can thus have a flattening profile directed towards the outside on their outer sides that lie in the direction of rib propagation.
- the ribs have a convex profile along their rib propagation direction.
- the ribs have interruptions running essentially perpendicular to the direction of rib propagation in order to further reduce the pressing surface.
- the interruptions can be arranged as slot-shaped openings between the ribs.
- the openings can be recessed to the level of the embossed elevation opposite the ribs.
- the interruptions are regularly or irregularly spaced from each other by a distance between 0.1 mm and 10 mm, preferably between 0.2 mm and 1.0 mm.
- the embossed elevation has a main propagation direction, with the gluing elevations running in a direction that deviates from the main propagation direction.
- the gluing elevations also run in the main propagation direction in sections, for example if the embossed elevation has a curved shape.
- the embossed elevation is a linear web. It can be provided that the linear web has straight sections, curved or angled sections and intersection points at which the web crosses itself or crosses other linear webs.
- the linear web can in particular have a constant width in the direction of travel.
- the gluing elevations have a constant width transverse to their main direction of extension. When the gluing elevations are designed as ribs, it can be provided that they have the same width as the trenches formed between them.
- the invention further relates to an embossing roller which has an embossing structure according to one of the preceding claims.
- the embossing roller can have no further elevations with the embossing height of the embossing structure or a greater embossing height
- the embossed structure consisting of the embossed elevation and the gluing elevations arranged thereon can represent the highest elevation on the embossing roller.
- the embossing roller has as an embossing structure at least two linear webs, in particular arranged perpendicular to one another, which intersect at at least one intersection point.
- these are arranged uniformly and regularly on the embossing roller so that they form a grid-like pattern.
- first plurality of substantially parallel and/or equidistant webs and a second plurality of substantially parallel and/or equidistant webs are provided, wherein the second plurality of webs is perpendicular to the first plurality of webs, wherein the intersection points are each arranged equidistantly to the intersection points surrounding them.
- the invention further relates to a tissue product which has a linear embossed motif extending over at least one embossed surface, wherein the embossed surface has a plurality of gluing impressions, in particular uniformly formed and regularly distributed over the embossed surface, with a smaller area proportion than the embossed surface, in particular between 4-20%, preferably 10-14%, particularly preferably 12% of the embossed surface, wherein the linear embossed motif intersects at at least one intersection point.
- the distances between the gluing impressions are each between 0.1 mm and 10 mm, preferably between 0.2 mm and 1.0 mm.
- the tissue product also has micro-embossings in addition to the embossed motif.
- the embossed motif is highlighted in color. In contrast, it can be provided that micro-embossings are colorless.
- Figure 1 shows the embossed structure 1 according to the invention, which is applied to the surface of an embossing roller 2 and is designed to produce a puzzle-shaped embossed motif 5.
- the embossed structure 1 comprises, as embossed elevations 4, a first plurality of linear webs 14, which run essentially in a first direction, and a second plurality of linear webs 15, which run essentially in a second direction, wherein the second direction is perpendicular to the first direction.
- the linear webs 14, 15 are each arranged equidistant from one another and overlap at intersection points 13.
- the webs each have a main propagation direction X, wherein it can be seen that the linear webs 14, 15 have puzzle-typical bulges between the intersection points 13 in the embodiment shown, in which the line course deviates from the main propagation direction X.
- the total surface of the embossed elevations 4 essentially corresponds to that of the embossed motif produced.
- Rib-shaped bonding elevations 6 are provided on the embossed elevations 4 essentially perpendicular to the direction of travel, ie in the rib propagation direction Y, which can also be described as a corrugated structure.
- the ribs 6 are spaced apart from one another and form Trenches 7, whereby it can be seen that both the ribs 6 and the trenches 7 each span the embossed elevation 4 over its entire width BP, so that the trench openings 8 directed towards the outer sides of the embossed structure 1 each open into the side edges 9, 10 of the embossed structure 1.
- the sum of the surfaces of the gluing elevations 6 ultimately results in the pressing surface or gluing surface B, via which the tissue layer processed with the embossing roller 2 is adhered to the at least one adjacent tissue layer. It can be clearly seen that the area B is significantly smaller than the area A, which makes it possible to create large-area embossed motifs.
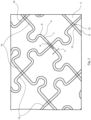
- FIG 2 shows an example of a embossing roller 2 from Figure 1 manufactured tissue product 3, which has the corresponding characteristic embossed motif 5 in the form of a puzzle.
- the tissue product 3 essentially has three distinguishable regions, on the one hand the regions that do not correspond to the embossed motif 5 from Figure 1 provided with micro-embossings 12.
- Deviations from this relationship only occur in curves of the embossed motif 5 and at intersection points 13 of the essentially perpendicular embossed motif lines, at which points it can be locally provided that the gluing impressions 16 run in the same direction as the embossed motif lines.
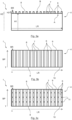
- Figure 3 shows two different embodiments of the embossed structure 1, where Figure 3a a side view of an embossed structure 1 and the Figures 3b and 3c each represent top views of an embossed structure 1.
- the side view of the embossed structure 1 in Figure 3a shows that the embossed structure 1 has, on the one hand, an embossed elevation 4 with a first height H1 and a plurality of gluing elevations 6 arranged on the embossed elevation 4, wherein the gluing elevations 6 each have a second height H2, so that the total height of the embossed structure 1 results from the sum of the heights H1 and H2. It is also visible that the embossed structure 1 has a length LR and the gluing elevations 6 each have a width BR.
- the gluing elevations 6 each have a rectangular cross-section in the embodiment shown, but can also have different cross-sections, for example trapezoidal or rounded at the top. Between the gluing elevations 6, trenches 7 are formed, which open with their opposite trench openings 8 into the side edges 9, 10 of the embossed structure 1. In other words, the embossed elevation 4 is spanned by the gluing elevations 6 in its full width BP.
- Figure 3a shows that the area A of the embossed motif 5 is based on the total surface of the embossed elevation 4.
- the pressing area B results from the sum of the surfaces of the gluing elevations 6.
- the gluing elevations 6 are parallel to one another and are spaced at regular intervals from one another. In this and corresponding embodiments, the pressing area share is thus the ratio of a gluing elevation surface to the distance between two adjacent gluing elevations 6.
- the embodiment shown has as gluing elevations 6 the already in Figure 3a shown linear ribs, which run perpendicularly, ie in the Y direction, to the direction of propagation X of the embossed elevation 4, are arranged parallel to one another, have a regular distance from one another and span the embossed elevation 4 over its full width BP, so that the length of the ribs corresponds to the width BP of the embossed elevation 4.
- the embodiment of the Figure 3b is particularly well suited for narrow embossed elevations where segmentation of the gluing elevations 6 in the Y direction is not necessary. Furthermore, this embodiment is easy to manufacture and cost-effective to produce.
- Figure 3c represents a further embodiment of the embossed structure 1, wherein compared to the Figure 3b
- the gluing elevations 6, which are designed as linear ribs have regular interruptions 11, which thereby segment individual rib elements from one another in the Y direction.
- the interruptions 11 run perpendicular to the rib propagation direction Y and have a reduced height compared to these, which can reach down to the level of the embossed elevation 4.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Machines For Manufacturing Corrugated Board In Mechanical Paper-Making Processes (AREA)
- Perforating, Stamping-Out Or Severing By Means Other Than Cutting (AREA)
- Rolls And Other Rotary Bodies (AREA)
- Paper (AREA)
- Shaping Of Tube Ends By Bending Or Straightening (AREA)
- Treatment Of Fiber Materials (AREA)
Description
- Die Erfindung betrifft eine Prägestruktur für eine Prägewalze zum Verleimen von Tissueprodukten, welche zumindest eine Prägeerhebung mit einer Prägefläche zum Erzeugen eines Prägemotivs aufweist. Es werden weiterhin eine entsprechende Prägewalze, ein entsprechendes Tissueprodukt sowie ein Verfahren zum Herstellen einer die Prägestruktur aufweisenden Prägewalze beschrieben.
- Eine Prägestruktur ist bekannt aus der
EP 2 048 283 A1 . Weitere Prägestrukturen sind außerdem bekannt aus derDE 20 2014 003 638 U1 , derUS 3 961 119 A und derIT MI20 091952 A2 - Aus der
EP 1319 748 B9 ist ein geprägtes Tissuepapier bzw. ein Prägewerkzeug zu dessen Herstellung bekannt, wobei das Prägewerkzeug zu Designzwecken eine erste Gruppe von großen, breit gestaffelten Prägeerhebungen sowie zweite Gruppe von gegenüber der ersten Gruppe kleineren, enger gestaffelten Prägeerhebungen aufweist, welche auf einem Podest angeordnet sind, so dass die Oberseiten der ersten und zweiten Prägeerhebungen auf derselben Ebene liegen und eine gemeinsame Pressfläche bereitstellen. - Die
WO 2008/132612 A1 offenbart eine Prägewalze für ein Papiersubstrat mit einer Prägefläche, die ein Prägelinienelement und eine längs oder quer zum Prägelinienelement verlaufende Stufe aufweist, welche neben einer von zwei gegenüberliegenden Kanten am oberen Ende des Prägelinienelements angeordnet ist. - Mit der offenbarten Vorrichtung wird das Ziel verfolgt, besonders klare Prägekanten zu erzeugen, um dem Kunden einen qualitativen Eindruck zu vermitteln.
- Die
EP 1209 289 B1 offenbart eine Vorrichtung zur Erzeugung von saugfähigem Krepppapier. Die Vorrichtung weist eine Prägewalze mit einer konvexen Zylinderfläche zum Erzeugen von Mikroprägungen auf. Auf der Zylinderfläche ist eine Vielzahl von reliefartig geformten Zapfen angeordnet, wobei jeder der Zapfen aus einem pyramidenstumpfförmigen Sockel mit rechteckiger Grundplatte und einem abgeflachten Scheitel oder freien Endteil besteht. - Tissueprodukte wie zum Beispiel Toilettenpapier oder Küchenrollen werden häufig aus mehreren Lagen Tissue aufgebaut. Dabei werden die zumindest eine Oberlage und die zumindest eine Unterlage dergestalt jeweils im Prägespalt zwischen einer positiv gravierten Stahlwalze und einer glatten mit Gummi beschichteten Gegenwalze geprägt, dass die sich ergebenden erhabenen Prägefiguren einander zugewandt sind.
- Um die Lagen miteinander zu verbinden, wird auf die erhabene Tissuestruktur des noch auf einer Prägewalze befindlichen Tissues mit Hilfe eines Leimwerkes Leim aufgetragen.
- Bei der weiteren Rotation der Prägewalze wird der erforderliche Verleimungsdruck entweder im Top-to-Top-Verfahren durch den Gegendruck der zweiten Stahlprägewalze oder im Nested-Verfahren durch eine zusätzliche mit Gummi beschichtete Andruckwalze erzeugt.
- Weiterhin ist es üblich, dass die vollständige Pressfläche des Prägedesigns mit Leim benetzt wird. Dies führt dazu, dass die mit Leim benetzten Flächen verhärten, dass der Leimverbrauch vergleichsweise hoch ist und dass bei hohen Pressflächenanteilen trotz der großen übertragenen Leimmenge keine ausreichende Verhaftung der Lagen erreicht werden kann.
- Die nicht ausreichende Verhaftung liegt in diesen Fällen daran, dass aufgrund des hohen Pressflächenanteiles der Gesamtdruck in der Verleimungsposition nicht ausreicht, um den spezifischen Druck an der zu verleimenden Stelle zu erreichen.
- Der sich daraus ergebende Zwang, einen kritischen Pressflächenanteil nicht zu überschreiten, verhindert die Entwicklung von ästhetisch ansprechenden Designs, die einen hohen Pressflächenanteil erfordern würden.
- Die Praxis hat gezeigt, dass bei hohen Pressflächenanteilen Probleme mit der Lagenverhaftung auftreten, außerdem erzeugen die durchgehenden Leimflächen auf den Pressflächen einen relativ großen Widerstand gegen eine Verformung des Tissueproduktes was als hart und unangenehm empfunden wird.
- Aus dem Stand der Technik bekannten Vorrichtungen zum Herstellen von Tissueprodukten ist daher eine technische Grenze gesetzt, was den Pressflächenanteil von Designs betrifft, wodurch die Bandbreite an möglichen Designs für Tissuepapier stark eingeschränkt wird.
- Es ist daher die Aufgabe der Erfindung, eine Prägestruktur für eine Prägewalze bereitzustellen, mittels welcher eine Verringerung des Leimverbrauchs und der Produktionskosten, eine Erhöhung der Weichheit des Endproduktes sowie ästhetisch ansprechende Designs mit hohen Pressflächenanteilen ermöglicht werden.
- Die Aufgabe wird gelöst mit den Merkmalen der unabhängigen Ansprüche.
- Demgemäß ist vorgesehen, dass die Prägeerhebung ein linienförmiger Steg ist und die Prägestruktur zumindest zwei, insbesondere senkrecht zueinander angeordnete, Prägeerhebungen aufweist, welche sich an zumindest einem Schnittpunkt überschneiden.
- Die Prägeerhebung kann insbesondere dazu eingerichtet sein, auf dem Tissueprodukt ein sichtbares, insbesondere großmotiviges Prägemotiv zu erzeugen. Dazu kann die Prägeerhebung eine konstante erste Höhe aufweisen. Das Prägemotiv kann beispielsweise gegenüber dem restlichen Tissue farblich hervorgehoben sein. Die Verleimungserhebungen können auf die Oberseite der Prägeerhebung aufgebracht sein oder durch Abtragen von Material der Prägestruktur erzeugt werden. Die Verleimungserhebungen können ausgehend von der Höhe der Prägeerhebungen um eine zweite Höhe über die erste Höhe erhaben sein. Die Verleimungserhebungen haben insbesondere den Zweck bzw. den Vorteil, innerhalb der verhältnismäßig großen Prägefläche demgegenüber relativ kleine Pressflächen zu erzeugen, über welche eine sichere Lagenhaftung zwischen den zumindest zwei Tissuelagen ermöglicht wird. Die Pressfläche kann im Wesentlichen der Grundfläche der Prägeerhebung entsprechen. Demgegenüber kann die Pressfläche der Summe der Oberflächen aller Verleimungserhebungen auf der Prägeerhebung sein. Die Gesamthöhe der Prägestruktur ergibt sich aus der Summe der ersten Höhe der Prägeerhebung und der zweiten Höhe der Verleimungserhebungen.
- Insbesondere kann vorgesehen sein, dass der durch die Verleimungserhebungen bereitgestellte Pressflächenanteil weniger als 20%, bevorzugt weniger als 10 %, besonders bevorzugt weniger oder gleich 6 % der Prägefläche beträgt. Dabei kann vorgesehen sein, dass die Abstände zwischen den Verleimungserhebungen jeweils zwischen 0,1 mm und 10 mm, vorzugsweise zwischen 0,2 mm und 1,0 mm zueinander betragen. Je geringer der Pressflächenanteil ist, desto größer können die gewünschten Prägedesigns ausfallen, ohne dass das Tissueprodukt als zu hart empfunden wird und ohne dass die Lagenhaftung in einen unzureichenden Bereich absinken würde.
- Es kann vorgesehen sein, dass die Verleimungserhebungen gleichförmig ausgebildet und regelmäßig auf der Prägefläche verteilt sind. Die Verleimungserhebungen können beispielsweise linienförmig und parallel sein. Die Linien können geschwungen oder gezackt sein. Alternativ können sich die Linien kreuzen. Weiterhin alternativ kann vorgesehen sein, dass die Verleimungserhebungen punktuell auf der Prägeerhebung angeordnet sind. Diese punktuellen Verleimungserhebungen können unterschiedliche Formen aufweisen und beispielsweise quadratisch, rund, oval, in Form eines Blumenmusters oder ähnlich ausgebildet sein. Besonders vorteilhaft ist es, wenn sich die Verleimungserhebungen sich über gesamte Prägefläche der Prägeerhebung erstrecken und beispielsweise gleichmäßig voneinander beabstandet sind.
- Es kann vorgesehen sein, dass die Verleimungserhebungen linienförmige Rippen sind, zwischen welchen Gräben ausgebildet sind, wobei die Pressfläche durch die Gräben segmentiert ist. Das Segmentieren der Pressfläche verfolgt das Ziel, die Pressflächen durch das Einbringen von parallelen Linien in insbesondere voneinander unabhängige Einzelflächen aufzubrechen. Die Gräben können sich bis auf die Ebene der ersten Höhe der Prägeerhebung erstrecken. Die Seitenwände der Gräben können durch die die Gräben jeweils umgebenden Rippen definiert werden. Die Rippen können als mögliche Verlaufsformen gerade, kurvenförmig, geschlängelt, zickzackförmig, abgewinkelt oder gitterförmig verlaufen, wobei die Gräben dadurch bedingt einen entsprechenden Verlauf annehmen können.
- Es kann insbesondere vorgesehen sein, dass die Gräben die Prägeerhebung durchqueren, so dass die gegenüberliegenden Grabenöffnungen jeweils in unterschiedlichen Abschnitten derselben Seitenkante oder in gegenüberliegende Seitenkanten der Prägestruktur münden.
- Indem die Gräben bzw. entsprechend auch die Rippen die Prägeerhebung durchqueren, das heißt, sich von einer Seitenkante zu einer gegenüberliegenden Seitenkante der Prägeerhebung erstrecken, wird sichergestellt, dass die Pressflächen sich zum einen bis an den Rand der Prägeerhebung heranreichen und zum anderen eine größtmögliche Verteilung der Verleimungserhebungen innerhalb der Prägefläche erreicht wird. Die Grabenöffnungen weisen in Rippenausbreitungsrichtung von der Prägeerhebung weg. Die Seitenkanten der Prägestruktur weisen demnach in Profilansicht abwechselnd Rippen und Gräben auf. In gleicher Weise kann vorgesehen sein, dass beide Grabenöffnungen an derselben Seite der Prägestruktur münden, sofern der Graben und/oder die Prägeerhebung einen kurvenförmigen Verlauf aufweist.
- Es kann vorgesehen sein, dass die Verleimungserhebungen an ihrer Oberseite einen bogenförmigen Querschnitt aufweisen. Alternativ kann vorgesehen sein, dass jeweils nur die zu den die Verleimungserhebungen umgebenden Gräben gerichteten Außenkanten der Verleimungserhebungen abgerundet sind.
- Ferner kann vorgesehen sein, dass die Rippen an ihren zumindest an einer Seitenkante der Prägestruktur anliegenden gegenüberliegenden Rippenenden nach unten abgerundet sind. Somit können die Rippen an ihren in Rippenausbreitungsrichtung liegenden Außenseiten einen jeweils zur Außenseite gerichteten abflachenden Verlauf aufweisen.
- In einer besonders ausgeprägten Variante eines abgerundeten Verlaufs kann somit vorgesehen sein, dass die Rippen entlang ihrer Rippenausbreitungsrichtung einen konvexen Verlauf aufweisen.
- Durch den Verzicht auf scharfe Kanten durch das Vorsehen von Abrundungen wird das Erzeugen von scharfkantigen Übergängen im Tissuepapier vermieden, wodurch auch bei hohem Pressflächenanteil hohe Stabilität des Tissuepapiers gewährleistet bzw. beibehalten wird.
- Es kann ferner vorgesehen sein, dass die Rippen zur weiteren Reduzierung der Pressfläche im Wesentlichen senkrecht zur Rippenausbreitungsrichtung verlaufende Unterbrechungen aufweisen. Die Unterbrechungen können als schlitzförmige Durchbrüche zwischen den angeordnet sein. Die Durchbrüche können bis auf die Ebene der Prägeerhebung gegenüber den Rippen vertieft sein.
- Dabei kann vorgesehen sein, dass die Unterbrechungen regelmäßig oder unregelmäßig um einen Abstand zwischen 0,1 mm und 10 mm, vorzugsweise zwischen 0,2 mm und 1,0 mm voneinander beabstandet sind.
- Insbesondere kann vorgesehen sein, dass die Prägeerhebung eine Hauptausbreitungsrichtung aufweist, wobei die Verleimungserhebungen in einer von der Hauptausbreitungsrichtung abweichenden Richtung verlaufen. Es ist jedoch denkbar, dass abschnittsweise die Verleimungserhebungen auch in Hauptausbreitungsrichtung verlaufen, wenn beispielsweise die Prägeerhebung einen Kurvenverlauf aufweist.
- Es ist vorgesehen, dass die Prägeerhebung ein linienförmiger Steg ist. Dabei kann vorgesehen sein, dass der linienförmige Steg geradeauslaufende Abschnitte, gebogene oder abgewinkelte Abschnitte sowie Schnittpunkte aufweist, an welchen sich der Steg selbst kreuzt oder weitere linienförmige Stege kreuzt. Der linienförmige Steg kann in Verlaufsrichtung insbesondere eine konstante Breite aufweisen. Ebenso kann vorgesehen sein, dass die Verleimungserhebungen quer zu ihrer Hauptausbreitungsrichtung eine konstante Breite aufweisen. Bei der Ausführung der Verleimungserhebungen als Rippen kann vorgesehen sein, dass diese die gleiche Breite wie die dazwischen gebildeten Gräben aufweisen.
- Die Erfindung betrifft ferner eine Prägewalze, welche eine Prägestruktur nach einem der vorangehenden Ansprüche aufweist. Dabei kann die Prägewalze keine weiteren Erhebungen mit der Prägehöhe der Prägestruktur oder einer größeren Prägehöhe aufweisen. Somit kann die Prägestruktur bestehend aus der Prägeerhebung und den darauf angeordneten Verleimungserhebungen die höchste Erhebung auf der Prägewalze darstellen. Demgegenüber kann vorgesehen sein, dass entweder keine weiteren Prägestrukturen auf der Prägewalze vorgesehen sind oder diese eine geringere Höhe als die Höhe der Prägestruktur aufweisen, beispielsweise zum Erzeugen von Mikroprägungen.
- Es ist vorgesehen, dass die Prägewalze als Prägestruktur zumindest zwei, insbesondere senkrecht zueinander angeordnete, linienförmige Stege aufweist, welche sich an zumindest einem Schnittpunkt überschneiden. Beim Vorsehen von mehreren linienförmigen Stegen auf der Prägewalze ist es denkbar, dass diese gleichförmig und regelmäßig auf der Prägewalze angeordnet sind, sodass diese ein gitterförmiges Raster bilden.
- Dabei ist denkbar, dass eine erste Mehrzahl im Wesentlichen paralleler und/oder äquidistanter Stege und eine zweite Mehrzahl im Wesentlichen paralleler und/oder äquidistanter Stege vorgesehen ist, wobei die zweite Mehrzahl Stege senkrecht zur ersten Mehrzahl Stege ist, wobei die Schnittpunkte jeweils äquidistant zu den diese umgebenden Schnittpunkte angeordnet sind.
- Die Erfindung betrifft ferner ein Tissue-Produkt, welches ein sich über zumindest eine Prägefläche erstreckendes linienförmiges Prägemotiv aufweist, wobei die Prägefläche eine Mehrzahl, insbesondere gleichförmig ausgebildeter und regelmäßig auf der Prägefläche verteilter, Verleimungseindrücke mit einem gegenüber der Prägefläche geringeren, insbesondere zwischen 4-20%, bevorzugt 10-14 %, besonders bevorzugt 12 % der Prägefläche, Flächenanteil aufweist, wobei das linienförmige Prägemotiv sich an zumindest einem Schnittpunkt überschneidet. Dabei kann vorgesehen sein, dass die Abstände zwischen den Verleimungseindrücken jeweils zwischen 0,1 mm und 10 mm, vorzugsweise zwischen 0,2 mm und 1,0 mm zueinander betragen. Es kann ferner vorgesehen sein, dass das Tissueprodukt neben dem Prägemotiv außerdem Mikroprägungen aufweist. Weiterhin kann vorgesehen sein, dass das Prägemotiv farbig hervorgehoben ist. Demgegenüber kann vorgesehen sein, dass Mikroprägungen farblos sind.
- Die Erfindung betrifft ferner ein Verfahren zum Herstellen einer Prägewalze nach einem der Ansprüche 11 bis 13, aufweisend die Schritte:
- a. Bereitstellen einer Prägewalze;
- b. Aufbringen von zumindest einer Prägeerhebung auf die Prägewalze, wobei die Prägeerhebung eine im Wesentlichen glatte Oberfläche aufweist, wobei die Prägeerhebungen jeweils als linienförmiger Steg ausgebildet sind und sich an zumindest einem Schnittpunkt überschneiden;
- c. Bearbeiten der Oberfläche der Prägeerhebung mittels eines abtragenden, additiven, zerspanenden oder umformenden Fertigungsverfahrens zur Erzeugung einer Mehrzahl benachbarter Verleimungserhebungen auf der Oberfläche der Prägeerhebung, wobei die Verleimungserhebungen gegenüber der Prägeerhebung erhöht sind und eine gegenüber der Prägefläche kleinere Pressfläche bereitstellen.
- Weitere Eigenschaften, Vorteile und Merkmale der Erfindung sind in der folgenden Beschreibung bevorzugter Ausführungen der Erfindung anhand der beiliegenden Zeichnungen erkennbar, in denen zeigen:
- Fig. 1
- eine perspektivische Darstellung einer Prägewalze Oberfläche mit aufgebrachter Prägestruktur;
- Fig. 2
- ein Tissueprodukt mit aufgebrachtem Prägemotiv und Mikroprägungen;
- Fig. 3a-c
- eine Seitenansicht und zwei Draufsichten zwei unterschiedliche Ausführungsformen der erfindungsgemäßen Prägestruktur.
-
Figur 1 zeigt die erfindungsgemäße Prägestruktur 1, welche auf der Oberfläche einer Prägewalze 2 aufgebracht ist und zum Erzeugen eines puzzleförmigen Prägemotivs 5 ausgebildet ist. Die Prägestruktur 1 umfasst dabei als Prägeerhebungen 4 eine erste Mehrzahl linienförmiger Stege 14, welchen im Wesentlichen in eine erste Richtung verlaufen, sowie eine zweite Mehrzahl linienförmige Stege 15, welche im Wesentlichen in eine zweite Richtung verlaufen, wobei die zweite Richtung senkrecht zur ersten Richtung ist. Die linienförmigen Stege 14,15 sind jeweils äquidistant zueinander angeordnet und überschneiden sich in Schnittpunkten 13. Die Stege weisen jeweils eine Hauptausbreitungsrichtung X auf, wobei zu erkennen ist, dass die linienförmigen Stege 14, 15 zwischen den Schnittpunkten 13 in der dargestellten Ausführungsform puzzletypische Ausbuchtungen aufweisen, in welchen der Linienverlauf von der Hauptausbreitungsrichtung X abweicht. Nach dem Prägen des Tissuepapiers entspricht die Gesamtoberfläche Ader Prägeerhebungen 4 im Wesentlichen der des erzeugten Prägemotivs. Auf den Prägeerhebungen 4 sind im Wesentlichen senkrecht zur Verlaufsrichtung, d. h. in Rippenausbreitungsrichtung Y, rippenförmige Verleimungserhebungen 6 vorgesehen, welche auch als Riffelstruktur beschrieben werden können. Die Rippen 6 sind voneinander beabstandet und bilden zwischen sich Gräben 7 aus, wobei zu erkennen ist, dass sowohl die Rippen 6 als auch die Gräben 7 jeweils die Prägeerhebung 4 über ihre gesamte Breite BP überspannen, sodass die zu den Außenseiten der Prägestruktur 1 gerichteten Grabenöffnungen 8 jeweils in die Seitenkanten 9, 10 der Prägestruktur 1 münden. Die Summe der Oberflächen der Verleimungserhebungen 6 ergibt im Endeffekt die Pressfläche bzw. Verleimungsfläche B, über welche die mit der Prägewalze 2 bearbeitete Tissuelage mit der zumindest einen angrenzenden Tissuelage verhaftet ist. Es ist gut zu erkennen, dass die Fläche B gegenüber der Fläche A deutlich geringer ausfällt, wodurch das Erzeugen großflächiger Prägemotiv ermöglicht wird. -
Figur 2 zeigt beispielhaft ein mit der Prägewalze 2 ausFigur 1 hergestelltes Tissueprodukt 3, welches das entsprechende charakteristische Prägemotiv 5 in Form eines Puzzles aufweist. Das Tissueprodukt 3 weist im Wesentlichen drei unterscheidbare Regionen auf, zum einen die nicht mit dem Prägemotiv 5 ausFigur 1 versehene Fläche, in welcher Mikroprägungen 12 angeordnet sind. Zum anderen die Fläche A des Prägemotivs 5 sowie die darin angeordneten Verleimungseindrücke 16, deren Gesamtheit die Verleimungsfläche bzw. Pressfläche B darstellen. Es fällt auf, dass die Verleimungseindrücke 16 in Y-Richtung, d. h. senkrecht zur Hauptausbreitungsrichtung X der durch die Prägeerhebungen 4 erzeugten Linien des Prägemotivs 5 verläuft. Abgewichen von dieser Relation wird lediglich in Kurvenverläufen des Prägemotivs 5 sowie an Schnittpunkten 13 der Wesentlichen senkrecht zueinander verlaufenden Prägemotivlinien, an welchen Stellen lokal vorgesehen sein kann, dass die Verleimungseindrücke 16 in dieselbe Richtung wie die Prägemotivlinien verlaufen. -
Figur 3 zeigt beispielhaft zwei unterschiedliche Ausführungsformen der Prägestruktur 1, wobeiFigur 3a eine Seitenansicht einer Prägestruktur 1 und dieFiguren 3b und 3c jeweils Draufsichten auf eine Prägestruktur 1 darstellen. Die Seitenansicht der Prägestruktur 1 inFigur 3a zeigt, dass die Prägestruktur 1 zum einen eine Prägeerhebung 4 mit einer ersten Höhe H1 sowie eine Mehrzahl auf der Prägeerhebung 4 angeordneter Verleimungserhebungen 6 aufweist, wobei die Verleimungserhebungen 6 jeweils eine zweite Höhe H2 aufweisen, sodass sich die Gesamthöhe der Prägestruktur 1 aus der Summe der Höhen H1 und H2 ergibt. Ferner ist sichtbar, dass die Prägestruktur 1 eine Längenausdehnung LR und die Verleimungserhebungen 6 jeweils eine Breite BR aufweisen. Die Verleimungserhebungen 6 haben in der dargestellten Ausführungsform jeweils ein rechteckigen Querschnitt, können jedoch auch davon abweichende Querschnitte aufweisen, beispielsweise trapezförmig oder nach oben hin abgerundet. Zwischen den Verleimungserhebungen 6 sind jeweils Gräben 7 ausgebildet, welche mit ihren gegenüberliegenden Grabenöffnungen 8 in die Seitenkanten 9, 10 der Prägestruktur 1 münden. Anders ausgedrückt wird die Prägeerhebung 4 in ihrer vollen Breite BP von den Verleimungserhebungen 6 überspannt.Figur 3a verdeutlicht, dass sich die Fläche A des Prägemotivs 5 an der Gesamtoberfläche der Prägeerhebung 4 orientiert. Demgegenüber ergibt sich die Pressfläche B aus der Summe der Oberflächen der Verleimungserhebungen 6. Die Verleimungserhebungen 6 sind im dargestellten Beispiel parallel zueinander und weisen einen regelmäßigen Abstand zueinander auf. In dieser und in entsprechenden Ausführungsformen ergibt sich der Pressflächenanteil somit aus dem Verhältnis einer Verleimungserhebungsoberfläche zu dem Abstand zwischen zwei benachbarten Verleimungserhebungen 6. - Die in
Figur 3b dargestellte Ausführungsform weist als Verleimungserhebungen 6 die bereits inFigur 3a dargestellten linienförmigen Rippen auf, welche senkrecht, d.h. in Y-Richtung, zur Ausbreitungsrichtung X der Prägeerhebung 4 verlaufen, parallel zueinander angeordnet sind, einen regelmäßigen Abstand zueinander aufweisen und die Prägeerhebung 4 über ihre volle Breite BP überspannen, sodass die Länge der Rippen jeweils der Breite BP der Prägeerhebung 4 entspricht. Die ebenfalls regelmäßig beabstandeten Gräben 7 münden jeweils auf gegenüberliegenden Seitenkanten 9,10 der Prägestruktur 1 mit jeweiligen Grabenöffnungen 8. Die Ausführungsform derFigur 3b ist besonders gut geeignet für schmale Prägeerhebungen, bei denen eine Segmentierung der Verleimungserhebungen 6 in Y-Richtung nicht notwendig ist. Ferner ist dieser Ausführungsform einfach herzustellen und kostengünstig in der Produktion. -
Figur 3c stellt eine weitere Ausführungsform der Prägestruktur 1 da, wobei gegenüber der inFigur 3b dargestellten Ausführungsform die als linienförmige Rippen ausgeführten Verleimungserhebungen 6 regelmäßige Unterbrechungen 11 aufweisen, welche dadurch einzelne Rippenelemente in Y-Richtung voneinander segmentieren. Die Unterbrechungen 11 verlaufen senkrecht zur Rippenausbreitungsrichtung Y und weisen gegenüber diesen eine verminderte Höhe auf, welche bis auf die Ebene der Prägeerhebung 4 herunterreichen kann. Durch eine Segmentierung der Pressfläche nicht nur in Ausbreitungsrichtung der Prägeerhebung, sondern auch senkrecht dazu wird erreicht, dass der Pressflächenanteil der Verleimungserhebungen 6 noch weiter reduziert werden kann bzw. eine regelmäßigere Verteilung der Erhebungen erreicht wird. -
- 1
- Prägestruktur
- 2
- Prägewalze
- 3
- Tissueprodukt
- 4
- Prägeerhebung
- 5
- Prägemotiv
- 6
- Verleimungserhebungen
- 7
- Gräben
- 8
- Grabenöffnungen
- 9
- Seitenkante
- 10
- Seitenkante
- 11
- Unterbrechungen
- 12
- Mikroprägungen
- 13
- Schnittpunkt
- 14
- erste Mehrzahl Stege
- 15
- zweite Mehrzahl Stege
- 16
- Verleimungseindrücke
- A
- Prägefläche
- B
- Pressfläche/ Verleimungsfläche
- H1
- Höhe Prägeerhebung
- H2
- Höhe Verleimungserhebung
- LR
- Länge Prägestruktur
- BR
- Rippenbreite
- BP
- Breite Prägestruktur
- X
- Hauptausbreitungsrichtung Prägeerhebung
- Y
- Rippenausbreitungsrichtung
Claims (13)
- Prägestruktur (1) für eine Prägewalze (2) zum Verleimen von Tissueprodukten (3), welche zumindest eine Prägeerhebung (4) mit einer Prägefläche (A) zum Erzeugen eines Prägemotivs (5) aufweist, wobei auf der Prägeerhebung (4) eine Mehrzahl Verleimungserhebungen (6) angeordnet ist, welche gegenüber der Prägeerhebung (4) erhöht sind und eine gegenüber der Prägefläche (A) kleinere Pressfläche (B) bereitstellen,wobei die Prägeerhebung (4) ein linienförmiger Steg ist, dadurch gekennzeichnet, dassdie Prägestruktur (1) zumindest zwei, insbesondere senkrecht zueinander angeordnete, Prägeerhebungen (4) aufweist, welche sich an zumindest einem Schnittpunkt (13) überschneiden.
- Prägestruktur (1) nach Anspruch 1, wobei der durch die Verleimungserhebungen (6) bereitgestellte Pressflächenanteil weniger als 20%, bevorzugt weniger als 10 %, besonders bevorzugt weniger oder gleich 6 % der Prägefläche (A) beträgt.
- Prägestruktur (1) nach Anspruch 1 oder 2, wobei die Verleimungserhebungen (6) gleichförmig ausgebildet und regelmäßig auf der Prägefläche (A) verteilt sind.
- Prägestruktur (1) nach einem der vorangehenden Ansprüche, wobei die Verleimungserhebungen (6) linienförmige Rippen sind, zwischen welchen Gräben (7) ausgebildet sind, wobei die Pressfläche (B) durch die Gräben (7) segmentiert ist.
- Prägestruktur (1) nach Anspruch 4, wobei die Gräben (7) die Prägeerhebung (4) durchqueren, so dass die gegenüberliegenden Grabenöffnungen (8) jeweils in unterschiedlichen Abschnitten derselben Seitenkante (9) oder in gegenüberliegende Seitenkanten (9, 10) der Prägestruktur (1) münden.
- Prägestruktur (1) nach einem der vorangehenden Ansprüche, wobei die Verleimungserhebungen (6) einen nach oben hin bogenförmigen Querschnitt aufweisen.
- Prägestruktur (1) nach einem der Ansprüche 4 bis 6, wobei die Rippen zur weiteren Reduzierung der Pressfläche (B) im Wesentlichen senkrecht zur Rippenausbreitungsrichtung (Y) verlaufende Unterbrechungen (11) aufweisen.
- Prägestruktur (1) nach Anspruch 7, wobei die Unterbrechungen (11) regelmäßig oder unregelmäßig um einen Abstand zwischen 0,1 mm und 10 mm, vorzugsweise zwischen 0,2 mm und 1,0 mm voneinander beabstandet sind.
- Prägestruktur (1) nach einem der vorangehenden Ansprüche, wobei die Prägeerhebung (4) eine Hauptausbreitungsrichtung (X) aufweist, wobei die Verleimungserhebungen (6) in einer von der Hauptausbreitungsrichtung (X) abweichenden Richtung verlaufen.
- Prägewalze (12), welche eine Prägestruktur (1) nach einem der vorangehenden Ansprüche aufweist, wobei die Prägewalze (12) keine weiteren Erhebungen mit der Prägehöhe (H3) der Prägestruktur (1) oder einer größeren Prägehöhe aufweist.
- Prägewalze (12) nach Anspruch 10, welche eine erste Mehrzahl (14) im Wesentlichen paralleler und/oder äquidistanter Stege und eine zweite Mehrzahl (15) im Wesentlichen paralleler und/oder äquidistanter Stege aufweist, wobei die zweite Mehrzahl (15) Stege senkrecht zur ersten Mehrzahl (14) Stege ist, wobei die Schnittpunkte (13) jeweils äquidistant zu den diese umgebenden Schnittpunkte (13) angeordnet sind.
- Tissueprodukt (3), welches ein sich über zumindest eine Prägefläche (A) erstreckendes, linienförmiges Prägemotiv aufweist, wobei die Prägefläche (A) eine Mehrzahl, insbesondere gleichförmig ausgebildeter und regelmäßig auf der Prägefläche verteilter, Verleimungseindrücke (16) mit einem gegenüber der Prägefläche (A) geringeren Verleimungsfläche (B) aufweist, insbesondere zwischen 4-20%, bevorzugt 10-14 %, besonders bevorzugt 12 % der Flächenanteil der Prägefläche (A), dadurch gekennzeichnet, dass das linienförmige Prägemotiv sich an zumindest einem Schnittpunkt (13) überschneidet.
- Verfahren zum Herstellen einer Prägewalze (2) nach einem der Ansprüche 10 oder 11, aufweisend die Schritte:a. Bereitstellen einer Prägewalze (2);b. Aufbringen von zumindest zwei Prägeerhebungen (4) auf die Prägewalze (12), wobei die Prägeerhebung (4) eine im Wesentlichen glatte Oberfläche aufweist, wobei die Prägeerhebungen (4) jeweils als linienförmiger Steg ausgebildet sind und sich an zumindest einem Schnittpunkt (13) überschneiden;c. Bearbeiten der Oberfläche der Prägeerhebung (4) mittels eines abtragenden, additiven, zerspanenden oder umformenden Fertigungsverfahrens zur Erzeugung einer Mehrzahl Verleimungserhebungen (6) auf der Oberfläche der Prägeerhebung (4), wobei die Verleimungserhebungen (6) gegenüber der Prägeerhebung (4) erhöht sind und eine gegenüber der Prägefläche (A) kleinere Pressfläche (B) bereitstellen.
Priority Applications (6)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP21152724.7A EP4032695B1 (de) | 2021-01-21 | 2021-01-21 | Prägestruktur für eine prägewalze zum verleimen von tissueprodukten, eine entsprechende prägewalze, ein entsprechendes tissueprodukt sowie ein verfahren zum herstellen einer prägewalze |
| ES21152724T ES2992258T3 (es) | 2021-01-21 | 2021-01-21 | Estructura de gofrado para un rodillo de gofrado para encolar productos de papel tisú, un correspondiente rodillo de gofrado, un correspondiente producto de papel tisú y un procedimiento para fabricar un rodillo de gofrado |
| PT211527247T PT4032695T (pt) | 2021-01-21 | 2021-01-21 | Estrutura de gofragem para um rolo de gofragem para colar produtos de papel tissue, um rolo de gofragem correspondente, um produto de papel tissue correspondente e um método de produção de um rolo de gofragem |
| PL21152724.7T PL4032695T3 (pl) | 2021-01-21 | 2021-01-21 | Struktura wytłoczenia dla wałka wytłaczającego do klejenia produktów z bibuły, odpowiedni wałek wytłaczający, odpowiedni produkt z bibuły oraz sposób wytwarzania wałka wytłaczającego |
| SI202130237T SI4032695T1 (sl) | 2021-01-21 | 2021-01-21 | Reliefna struktura za reliefni valj za lepljenje izdelkov iz vpojnega papirja, ustrezni valj za relief, ustrezni izdelek iz iz vpojnega papirja in postopek izdelave valjčka |
| EP24197905.3A EP4480693A3 (de) | 2021-01-21 | 2021-01-21 | Prägestruktur für eine prägewalze zum verleimen von tissueprodukten, eine entsprechende prägewalze, ein entsprechendes tissueprodukt sowie ein verfahren zum herstellen einer prägewalze |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP21152724.7A EP4032695B1 (de) | 2021-01-21 | 2021-01-21 | Prägestruktur für eine prägewalze zum verleimen von tissueprodukten, eine entsprechende prägewalze, ein entsprechendes tissueprodukt sowie ein verfahren zum herstellen einer prägewalze |
Related Child Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP24197905.3A Division EP4480693A3 (de) | 2021-01-21 | 2021-01-21 | Prägestruktur für eine prägewalze zum verleimen von tissueprodukten, eine entsprechende prägewalze, ein entsprechendes tissueprodukt sowie ein verfahren zum herstellen einer prägewalze |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP4032695A1 EP4032695A1 (de) | 2022-07-27 |
| EP4032695B1 true EP4032695B1 (de) | 2024-09-04 |
Family
ID=74194676
Family Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP24197905.3A Pending EP4480693A3 (de) | 2021-01-21 | 2021-01-21 | Prägestruktur für eine prägewalze zum verleimen von tissueprodukten, eine entsprechende prägewalze, ein entsprechendes tissueprodukt sowie ein verfahren zum herstellen einer prägewalze |
| EP21152724.7A Active EP4032695B1 (de) | 2021-01-21 | 2021-01-21 | Prägestruktur für eine prägewalze zum verleimen von tissueprodukten, eine entsprechende prägewalze, ein entsprechendes tissueprodukt sowie ein verfahren zum herstellen einer prägewalze |
Family Applications Before (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP24197905.3A Pending EP4480693A3 (de) | 2021-01-21 | 2021-01-21 | Prägestruktur für eine prägewalze zum verleimen von tissueprodukten, eine entsprechende prägewalze, ein entsprechendes tissueprodukt sowie ein verfahren zum herstellen einer prägewalze |
Country Status (5)
| Country | Link |
|---|---|
| EP (2) | EP4480693A3 (de) |
| ES (1) | ES2992258T3 (de) |
| PL (1) | PL4032695T3 (de) |
| PT (1) | PT4032695T (de) |
| SI (1) | SI4032695T1 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| PL132378U1 (pl) * | 2024-09-26 | 2026-03-30 | Almus Spółka Z Ograniczoną Odpowiedzialnością | Wałek do wytłaczania wstęgi |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3961119A (en) * | 1973-03-15 | 1976-06-01 | Kimberly-Clark Corporation | Embossed paper toweling and method of production |
| ES2547459T3 (es) | 2000-11-24 | 2015-10-06 | Sca Tissue France | Hoja de papel absorbente crepado, rodillo para el estampado en relieve y proceso de fabricación de dicha hoja |
| ATE393856T1 (de) | 2001-12-12 | 2008-05-15 | Georgia Pacific France | Mehrlagige bahn eines saugfähigen papiers |
| US20080264275A1 (en) | 2007-04-30 | 2008-10-30 | Lee Delson Wilhelm | Embossing apparatus |
| ITMI20071704A1 (it) * | 2007-08-30 | 2009-02-28 | Ind Cartarie Tronchetti Spa | Apparecchiatura per l'incollaggio di due o piu' veli per la realizzazione di prodotti tipo tissue |
| ITMI20091952A1 (it) * | 2009-11-09 | 2011-05-10 | Ind Cartarie Tronchetti Spa | Apparecchiatura e metodo per realizzare un prodotto goffrato e prodotto goffrato |
| ITFI20130112A1 (it) * | 2013-05-14 | 2014-11-15 | Perini Engraving S R L | Rullo goffratore, gruppo goffratore comprendente tale rullo, metodo di goffratura e prodotto ottenuto |
| IT201800006053A1 (it) * | 2018-06-05 | 2019-12-05 | Metodo di goffratura e prodotto goffrato |
-
2021
- 2021-01-21 EP EP24197905.3A patent/EP4480693A3/de active Pending
- 2021-01-21 PL PL21152724.7T patent/PL4032695T3/pl unknown
- 2021-01-21 PT PT211527247T patent/PT4032695T/pt unknown
- 2021-01-21 ES ES21152724T patent/ES2992258T3/es active Active
- 2021-01-21 EP EP21152724.7A patent/EP4032695B1/de active Active
- 2021-01-21 SI SI202130237T patent/SI4032695T1/sl unknown
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| PL132378U1 (pl) * | 2024-09-26 | 2026-03-30 | Almus Spółka Z Ograniczoną Odpowiedzialnością | Wałek do wytłaczania wstęgi |
Also Published As
| Publication number | Publication date |
|---|---|
| EP4032695A1 (de) | 2022-07-27 |
| EP4480693A2 (de) | 2024-12-25 |
| EP4480693A3 (de) | 2025-03-26 |
| PT4032695T (pt) | 2024-11-27 |
| SI4032695T1 (sl) | 2025-04-30 |
| PL4032695T3 (pl) | 2025-02-17 |
| ES2992258T3 (es) | 2024-12-10 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE60126636T2 (de) | Geprägte Papierbahn | |
| DE60133828T2 (de) | Mehrlagige Bahn eines saugfähigen Papiers | |
| DE69412585T2 (de) | Verfahren zur herstellung einer prägefolie aus einer oder mehreren schichten | |
| DE69935749T2 (de) | T-förmiges Profil mit zusammengenähtem Steg | |
| EP1925443B1 (de) | Vorrichtung zum Satinieren und Prägen von Verpackungsfolien | |
| DE102008005178B4 (de) | Verfahren zur Herstellung von Verschlusselementen für metallische Haftverschlüsse sowie nach dem Verfahren hergestelltes Verschlusselement | |
| DE69632807T3 (de) | Hoch bebauschtes geprägtes papier | |
| DE102009027200B3 (de) | Verfahren zum Aufrauhen von Metalloberflächen, Verwendung des Verfahrens und Werkstück | |
| DE69508242T2 (de) | Mehrschichtfolie aus absorbierendem papier und verfahren zu deren herstellung | |
| EP2448537B1 (de) | Presse zur herstellung eines tampons | |
| DE60000711T2 (de) | Wellpappenherstellungsmaschine sowie Riffelwalze dafür | |
| EP4096851B1 (de) | Metallband als einlage für kantenschutzstreifen und verfahren zu seiner herstellung | |
| EP1609588A1 (de) | Vorrichtung und Verfahren zum Satinieren und Prägen von Flachmaterial | |
| DE10259307A1 (de) | Flächiges Metallelement und Profilelement | |
| DE3611134C2 (de) | ||
| DE202010006959U1 (de) | Werkstoffplatte mit grafischer Oberflächenstruktur | |
| EP4480693A2 (de) | Prägestruktur für eine prägewalze zum verleimen von tissueprodukten, eine entsprechende prägewalze, ein entsprechendes tissueprodukt sowie ein verfahren zum herstellen einer prägewalze | |
| CH670420A5 (en) | Paper creping machine for cigarette filter manufacture - uses rollers with ribs increasing in number to form central groove first then adding outer grooves | |
| EP4452620B1 (de) | Walzenanordnung zur veredelung von wickelfähiger, insbesondere vorverfestigter bahnware und eine entsprechende bahnware | |
| EP2184141A1 (de) | Verfahren und Vorrichtung zur Herstellung einer Stanzung | |
| DE692543C (de) | Verfahren und Vorrichtung zum Herstellen von allseitig dehnbarem Papier | |
| EP1123799B1 (de) | Verfahren zum Prägen eines bahnförmigen Tissue-Artikels sowie Walzenpaar zur Durchführung des Verfahrens | |
| DE19725737A1 (de) | Stabsiebkorb für Fasersuspensionen und Verfahren zu seiner Herstellung | |
| WO2008000413A1 (de) | Stanzbearbeitetes lochblech | |
| EP0936343B1 (de) | Leitersprosse |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20211125 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230529 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20240327 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R081 Ref document number: 502021005007 Country of ref document: DE Owner name: MATTHEWS INTERNATIONAL GMBH, DE Free format text: FORMER OWNER: MATTHEWS INTERNATIONAL GMBH, 47059 DUISBURG, DE Ref country code: DE Ref legal event code: R081 Ref document number: 502021005007 Country of ref document: DE Owner name: MATTHEWS INTERNATIONAL GMBH, DE Free format text: FORMER OWNER: ANMELDERANGABEN UNKLAR / UNVOLLSTAENDIG, 80297 MUENCHEN, DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502021005007 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: PT Ref legal event code: SC4A Ref document number: 4032695 Country of ref document: PT Date of ref document: 20241127 Kind code of ref document: T Free format text: AVAILABILITY OF NATIONAL TRANSLATION Effective date: 20241121 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2992258 Country of ref document: ES Kind code of ref document: T3 Effective date: 20241210 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20240904 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241204 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241205 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241204 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241204 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241204 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241205 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 |
|
| RAP4 | Party data changed (patent owner data changed or rights of a patent transferred) |
Owner name: MATTHEWS INTERNATIONAL GMBH |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250104 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20250417 Year of fee payment: 5 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502021005007 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20250605 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250121 Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250131 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20250131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250121 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CZ Payment date: 20251118 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SI Payment date: 20251017 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20260108 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20260226 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20251231 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20260116 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20260114 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: TR Payment date: 20260103 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PT Payment date: 20260109 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PL Payment date: 20260109 Year of fee payment: 6 |