EP4247576B1 - Verfahren zum verarbeiten von einer übergangsbramme oder -knüppel - Google Patents
Verfahren zum verarbeiten von einer übergangsbramme oder -knüppel Download PDFInfo
- Publication number
- EP4247576B1 EP4247576B1 EP21783168.4A EP21783168A EP4247576B1 EP 4247576 B1 EP4247576 B1 EP 4247576B1 EP 21783168 A EP21783168 A EP 21783168A EP 4247576 B1 EP4247576 B1 EP 4247576B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- slab
- chemical analysis
- local
- billet
- processing
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/12—Accessories for subsequent treating or working cast stock in situ
- B22D11/1206—Accessories for subsequent treating or working cast stock in situ for plastic shaping of strands
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/12—Accessories for subsequent treating or working cast stock in situ
- B22D11/1213—Accessories for subsequent treating or working cast stock in situ for heating or insulating strands
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/12—Accessories for subsequent treating or working cast stock in situ
- B22D11/124—Accessories for subsequent treating or working cast stock in situ for cooling
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/14—Plants for continuous casting
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/14—Plants for continuous casting
- B22D11/142—Plants for continuous casting for curved casting
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/16—Controlling or regulating processes or operations
Definitions
- the invention relates to a method for processing a transition slab or billet.
- metallic transition slabs or billets have a largely constant geometric shape and a chemical analysis that is not constant with respect to the geometric shape. This analysis deviation can be brought about by a specific process or result from a process error in a previous process step in the production of the transition slab or billet.
- transition slabs or billets can be produced in a continuous casting plant or from a remelting process by mixing two initial batches with different analyses.
- Process errors can be, for example, incorrect mixing of a batch in the liquid state or an incorrectly set continuous alloying process in continuous casting.
- the US 2017/ 297 072 A1 discloses a method for estimating a material property value of a steel strip produced by a reheating process, a rolling process and/or a cooling process.
- the material property values are re-estimated several times based on the measurement of a chemical composition and a temperature during the production process.
- the object of the invention is therefore to provide a method by which a transition slab or billet can be processed into an intermediate or finished product with mechanical properties in a usable target corridor.
- a metallic transition slab or billet with a locally variable chemical analysis in the transition slab or billet is processed into an intermediate or finished product with a target corridor for the mechanical properties and a target dimension in a forming device, in particular in a rolling mill.
- the variable chemical analysis is brought about by a targeted process or results from a process error in a previous process step in the production of the transition slab or billet.
- at least the work steps of heating and/or holding the transition slab or billet at a target temperature, forming the heated transition slab or billet into an intermediate or finished product and cooling the intermediate or finished product are carried out.
- the respective target process values for the individual units involved in the processing are specified by a higher-level control or regulation.
- the local chemical analysis B x,y,z of the transition slab or billet is determined and/or calculated by a measurement and/or a model at least before the first tapping at at least two positions.
- One possible measuring method is, for example, a measurement of the chemical analysis by a spectral analysis on the surface of the slab or billet.
- the determination by a model can be made, for example, on the basis of two analyses of initial batches.
- the change in the local chemical analysis can be described by a linear time-dependent function.
- the combination of different models and measurements increases the accuracy of the determination of the local chemical analysis.
- the local chemical analysis B x,y,z represents a value that is assigned to a volume element V x,y,z within the slab or billet.
- the volume elements V x,y,z can be arranged next to one another in all three spatial directions within the slab.
- the local chemical analysis is known at as many points or volume elements as possible, preferably at least one analysis point per meter, within the slab or billet.
- a forming process model determines the local chemical analysis of the intermediate or finished product F x,y,z at least from the local chemical analysis B x,y,z and a planned forming process. In the simplest case, this is done by changing the geometric shape of a volume element V x,y,z while taking the volume constancy into account. Preferably, the different material flow in the various areas of the slab or billet in the individual forming stages is also taken into account. For example, forming simulations can be carried out offline in advance and the material flow determined from this can be adopted as a parameter set.
- a material process model determines the existing microstructure and/or the mechanical properties of the intermediate or finished product depending on the local chemical analysis F x,y,z of the intermediate or finished product and the target process parameters of the forming line, in particular a rolling line.
- a possible material model for this is, for example, from the EP 3 096 896 B1 known.
- the target process parameters of the forming line can be the usual target process parameters for processing a local chemical analysis occurring in the slab or billet.
- a processing model adjusts the target process parameters of the forming line, in particular the temperature profile during processing, the pass removal of the individual forming steps and/or the cooling intensity or cooling location within the forming line, and thus the local microstructure development during processing in such a way that the mechanical properties of the intermediate or finished product lie within a planned target corridor.
- the target corridor for the mechanical properties in the sense of the invention is a range that makes it possible to produce usable components from the slab or billet.
- the determined target process parameters are not constant values, but change over time in relation to the individual unit or in relation to the respective area or volume element of the slab or billet.
- an optimization algorithm for example an iteration algorithm, within the processing process model in conjunction with the microstructure model improves compliance with the planned target corridor when processing the transition slab or billet.
- variable target process parameters determined are passed on to the control or regulation system as target values for processing.
- the transition slab or billet is preferably produced by continuous casting of two batches with a chemical analysis difference in which the batches are mixed in a continuous casting distributor.
- the local chemical analysis B x,y,z is determined on the basis of the average chemical analysis of the first batch and the second batch.
- the average chemical analysis of a batch in the liquid state can be determined easily and reliably.
- a mixture model preferably determines a time course of a chemical analysis T from the average chemical analysis of a first cast batch and a second batch in the continuous casting mold. To do this, a specific residence time model for the batch or the chemical elements must be created for the system used, consisting of a continuous casting distributor and mold. This can be determined by CFD simulations or measurements.
- the time course of the chemical analysis T is preferably converted into a local average chemical casting analysis G x,y,z of the slab.
- the local chemical analysis B x,y, z is calculated from the local average chemical casting analysis G x,y, z of the slab.
- the local mean chemical casting analysis G x,y,z is preferably converted into the local chemical analysis B x,y,z using a solidification model that preferably takes segregation during solidification into account.
- a thermodynamic equilibrium model can be used as a solidification model here, for example. This allows the influence of segregation during the solidification of an alloy on the local chemical analysis to be taken into account.
- the accuracy of the local chemical analysis can be improved, particularly in combination with measuring the chemical composition on the surface of the slab or billet.
- the slab has a defined head and a foot region and the head or foot region preferably comprises ⁇ 10%, more preferably ⁇ 5% of the total length of the slab.
- the mean local chemical analyses of the head and foot regions of the slab preferably differ in at least one element, preferably C, Si, Mn, Cr, Mo, Al, N, Nb and/or B, by at least 10 wt.%, preferably at least 20 wt.%.
- the local chemical analysis is determined from a measurement of the chemical analysis on the surface of the slab or billet.
- the surface of the slab is easily accessible for measuring the chemical analysis. Appropriate measuring methods can also be easily retrofitted in existing production lines.
- a casting and rolling plant is used for processing.
- the introduction and removal of the transition slabs or billets between the casting and rolling plant causes effort and costs. These can be avoided by the procedure according to the invention.
- the microstructure model preferably calculates the mechanical properties based on the Hall Petch relation and solid solution hardening, among other things. Such relations provide sufficiently accurate values for controlling or regulating the processing process.
- the microstructure composition is preferably determined by a measurement, preferably a continuous measurement. This can improve the modeling of the mechanical properties.
- control or regulation is adapted to the target values of the processing based on the measured microstructure composition. This enables the Fine correction of the microstructure composition and thereby reduces the scatter within the target corridor of the mechanical properties.
- the target dimensions of the intermediate or finished product to maintain the mechanical properties are preferably set variably. This additional degree of freedom in forming enables mechanical properties to be maintained even in the event of major differences in the chemical analysis in the transition slab or billet.
- a cold rolling process, surface coating and/or skin-passing process is preferably involved in the processing. This involves the entire processing chain, especially in the case of a steel strip.
- Figure 1 shows a casting and rolling plant in the upper area. This consists of a continuous casting plant, 6 rolling stands, a cooling section and a coiler. With the help of the continuous casting plant, slabs can be produced almost continuously.
- the area below shows the connection between the plant technology and the measuring and modeling systems and the Level 3 system.
- the continuous casting is linked to the determination of the local chemical analysis by measuring and/or modelling this value.
- the location-dependent local chemical analysis is passed on to the first modelling unit. This has a microstructure simulation and determines the optimal time-dependent winding temperature taking into account specified target properties of the finished steel strip.
- the local chemical analysis and the optimal time-dependent winding temperature are passed on to the processing model. This then determines the setting of the water supply in the cooling system depending on the strip length.
- the Level 3 system stores the data generated from the casting and rolling plant and provides the interface for specifying target corridors.
- a higher-level control system of the plant monitors compliance with the strip position-dependent target values.
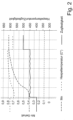
- Figure 2 shows a diagram of a transition slab with different values.
- the starting material for slab 1 is grade A with an average manganese content of 0.4 wt.%.
- a charge with a manganese content of 0.75 wt.% is then cast in the continuous casting plant. This results in the increasing manganese content shown for slab 2 as a transition slab.
- a tensile strength of approx. 450 N/mm 2 can be set over the entire length of the strip.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Continuous Casting (AREA)
- Metal Rolling (AREA)
Description
- Verfahren zum Verarbeiten von einer Übergangsbramme oder -knüppel.
- Die Erfindung betrifft ein Verfahren zum Verarbeiten von einer Übergangsbramme oder -knüppel.
- Metallische Übergangsbrammen oder - knüppel weisen im erfindungsgemäßen Sinne eine weitestgehend konstante geometrische Form und eine in Bezug auf die geometrische Form nicht konstante chemische Analyse auf. Diese Analysenabweichung kann durch einen gezielten Prozess herbeigeführt sein oder aus einem Prozessfehler in einem vorhergehenden Verfahrensschritt bei der Erzeugung der Übergangsbramme oder -knüppel resultieren.
- Gezielt können diese Übergangsbrammen oder Knüppel in einer Stranggussanlage oder aus einem Umschmelzverfahren durch gezieltes Mischen zweier Ausgangschargen mit unterschiedlichen Analysen hergestellt werden. Prozessfehler können beispielsweise die fehlerhafte Durchmischung einer Charge im flüssigen Zustand oder ein falsch eingestellter kontinuierlicher Legierungsprozess im Strangguss sein.
- Bei einer Weiterverarbeitung einer derartigen Übergangsbramme oder -knüppel mit konstanten Prozessparametern im Nachfolgeprozess wird ein Zwischen- oder Fertigprodukt erzeugt, dass über seine geometrische Form ungleichmäßige Eigenschaften, insbesondere mechanische Eigenschaften, aufweisen kann.
- Die
US 2017/ 297 072 A1 offenbart ein Verfahren zur Schätzung eines Materialeigenschaftswertes eines Stahlbandes, das durch einen Wiedererwärmungsprozess, einen Walzprozess und/oder einen Kühlprozess hergestellt wird. Die Materialeigenschaftswerte werden mehrmals auf Grundlage der Messung einer chemischen Zusammensetzung und einer Temperatur im Verlauf des Produktionsprozesses erneut geschätzt. - In dem Artikel Huebner et al, "New applications and benefits of CAQC in casting", Steel Times, Fuel & Metallurgical Journals LTD. London, GB wird ein Verfahren mit einem selbstlernenden Algorithmus zum Ermitteln mechanischer Eigenschaften offenbart.
- Eine weitere Verarbeitung zu beispielsweise Maschinenbauteilen ist aufgrund der nicht vorhersagbaren Eigenschaften des fertigen Bauteils daher weitestgehend ausgeschlossen. Bisher werden diese Übergangsbrammen oder -knüppel daher verschrottet.
- Aufgabe der Erfindung ist es daher ein Verfahren bereitzustellen, durch das eine Übergangsbramme oder -knüppel zu einem Zwischen- oder Fertigprodukt mit mechanischen Eigenschaften in einem nutzbaren Zielkorridor verarbeitet werden können.
- Die Aufgabe der Erfindung wird durch ein Verfahren mit den Merkmalen des Anspruchs 1 gelöst. Eine metallische Übergangsbramme oder -knüppel mit einer in der Übergangsbramme oder -knüppel örtlich variablen chemischen Analyse wird zu einem Zwischen- oder Fertigprodukt mit einem Zielkorridor für die mechanischen Eigenschaften und einer Zielabmessung in einer Umformeinrichtung, insbesondere in einer Walzstraße, verarbeitet. Die variable chemische Analyse wird durch einen gezielten Prozess herbeigeführt oder resultiert aus einem Prozessfehler in einem vorhergehenden Verfahrensschritt bei der Erzeugung der Übergangsbramme oder - knüppels. Dabei werden bei der Verarbeitung zumindest die Arbeitsschritte Erwärmen und / oder Halten der Übergangsbramme oder -knüppel auf einer Zieltemperatur, Umformen der erwärmten Übergangsbramme oder -knüppel zu einem Zwischen- oder Fertigprodukt und Abkühlen des Zwischen- oder Fertigproduktes ausgeführt. Die jeweiligen Soll-Prozesswerte für die einzelnen an der Verarbeitung beteiligten Aggregate werden durch eine übergeordnete Steuerung oder Regelung vorgegeben.
- Die lokale chemische Analyse Bx,y,z der Übergangsbramme oder -knüppel wird durch eine Messung und / oder ein Modell zumindest vor dem ersten Anstich an zumindest zwei Positionen bestimmt ist und / oder berechnet. Ein mögliches Messverfahren ist beispielsweise eine Messung der chemischen Analyse durch eine Spektralanalyse an der Oberfläche der Bramme oder des Knüppels.
- Die Bestimmung durch ein Modell kann durch beispielsweise auf Basis zweier Analysen von Ausgangschargen erfolgen. Dabei kann die Änderung der lokalen chemischen Analyse durch eine lineare zeitabhängige Funktion beschrieben werden. Die Kombination von verschiedenen Modellen und Messungen erhöht dabei die Genauigkeit der Bestimmung der lokalen chemischen Analyse.
- Die lokale chemische Analyse Bx,y,z stellt dabei im erfindungsgemäßen Sinne einen Wert dar, der einem Volumenelement Vx,y,z innerhalb der Bramme oder des Knüppels zugeordnet ist. Die Volumenelemente Vx,y,z können dabei in allen drei Raumrichtungen innerhalb der Bramme nebeneinander angeordnet sein.
- Für das weitere Verfahren ist es vorteilhaft, wenn die lokale chemische Analyse an möglichst vielen Punkten bzw. Volumenelementen, vorzugsweise mindestens einen Analysenpunkt pro Meter, innerhalb der Bramme oder des Knüppels bekannt ist. Je größer der Gradient innerhalb eines Abschnittes der Bramme oder des Knüppels ist, desto mehr Analysenpunkte bzw. Volumenelemente sind notwendig zur Beschreibung der lokalen Analyse.
- Ein Umform-Prozessmodell bestimmt zumindest aus der lokalen chemische Analyse Bx,y,z und einer geplanten Umformung die lokale chemische Analyse des Zwischen- oder Fertigproduktes Fx,y,z. Dies erfolgt im einfachsten Fall durch eine Änderung der geometrischen Form eines Volumenelementes Vx,y,z unter Berücksichtigung der Volumenkonstanz. Vorzugsweise wird auch der unterschiedliche Materialfluss in den verschiedenen Bereichen der Bramme oder des Knüppels in den einzelnen Umformstufen berücksichtigt. Dazu können beispielsweise im Vorfeld offline Umformsimulationen durchgeführt werden und der daraus bestimmt Materialfluss als Parametersatz übernommen werden.
- Ein Werkstoff-Prozessmodell, insbesondere ein Gefügemodell, ermittelt das vorliegende Gefüge und / oder die mechanischen Eigenschaften des Zwischen- oder Fertigproduktes in Abhängigkeit von der lokalen chemischen Analyse Fx,y,z des Zwischen- oder Fertigproduktes und den Soll-Prozessparametern der Umformstraße, insbesondere einer Walzstraße. Ein mögliches Werkstoffmodell ist dazu beispielsweise aus der
EP 3 096 896 B1 bekannt. Die Soll-Prozessparameter der Umformstraße können die üblichen Soll-Prozessparameter für die Verarbeitung einer in der Bramme oder dem Knüppel vorkommenden lokalen chemischen Analyse sein. - Ein Verarbeitungs-Prozessmodell passt die Soll-Prozessparameter der Umformstraße, insbesondere den Temperaturverlauf bei der Verarbeitung, die Stichabnahme der einzelnen Umformschritte und / oder die Kühlintensität bzw. Kühlort innerhalb der Umformstraße, und damit die lokale Gefügeentwicklung im Verarbeitungsverlauf derartig an, dass die mechanischen Eigenschaften des Zwischen- oder Fertigproduktes in einem geplanten Zielkorridor liegen. Der Zielkorridor für die mechanischen Eigenschaften im erfindungsgemäßen Sinne ist ein Bereich, der es ermöglich verwendbare Bauteile aus der Bramme oder dem Knüppel zu erzeugen.
- Die ermittelten Sollprozessparameter sind erfindungsgemäß keine konstanten Werte, sondern verändern sich zeitlich auf das einzelne Aggregat bezogen bzw. in Bezug auf den jeweiligen Bereich oder das Volumenelement der Bramme oder des Knüppels. Eine Verwendung eines Optimierungsalgorithmus, beispielsweise eines Iterationsalgorithmus, innerhalb des Verarbeitungsprozessmodells in Verbindung mit dem Gefügemodell verbessert dabei die Einhaltung des geplanten Zielkorridors bei der Verarbeitung der Übergangsbramme oder -knüppels.
- Die dabei ermittelten variablen Soll-Prozessparameter werden an die Steuerung oder Regelung als Sollwerte für die Verarbeitung übergeben.
- Weitere bevorzugte Ausprägungen des Verfahrens sind in den abhängigen Ansprüchen 2 bis 13 ausgeführt.
- Die Übergangsbramme oder - knüppel entsteht bevorzugt durch einen kontinuierlichen Strangguss zweier Chargen mit einer chemischen Analysendifferenz bei dem sich die Chargen in einem kontinuierlichen Stranggussverteiler vermischen. Die lokale chemische Analyse Bx,y,z wird auf Basis der mittleren chemische Analyse der ersten Charge und der zweiten Charge bestimmt. Die mittlere chemische Analyse einer Charge im flüssigen Zustand lässt sich einfach und sicher bestimmen.
- Ein Mischungsmodell bestimmt vorzugsweise einen zeitlichen Verlauf einer chemischen Analyse T aus der mittleren chemische Analyse einer ersten vergossenen Charge und einer zweiten Charge in der Stranggusskokille. Dazu muss für das verwendete System aus Stranggussverteiler und Kokille ein spezifisches Verweilzeitmodell für die Charge bzw. die chemischen Elemente erstellt werden. Dies kann durch CFD-Simulationen oder Messungen ermittelt werden.
- Mit Hilfe der Gießgeschwindigkeit der Bramme oder des Knüppels wird bevorzugt der zeitlicher Verlauf der chemischen Analyse T in eine lokale mittlere chemische Gießanalyse Gx,y,z der Bramme umwandelt. Aus der lokalen mittleren chemische Gießanalyse Gx,y,z der Bramme wird die lokale chemische Analyse Bx,y,z errechnet.
- Die lokale mittlere chemische Gießanalyse Gx,y,z wird bevorzugt durch ein Erstarrungsmodell, welches vorzugsweise die Seigerung bei der Erstarrung berücksichtigt, in die lokale chemische Analyse Bx,y,z umgerechnet. Als Erstarrungsmodell kann hier beispielsweise ein thermodynamisches Gleichgewichtsmodell verwendet werden. Hierdurch kann der Einfluss der Entmischung bei der Erstarrung einer Legierung auf die lokale chemische Analyse berücksichtigt werden. Insbesondere in Kombination mit Messung der chemischen Zusammensetzung auf der Oberfläche der Bramme oder des Knüppels kann die Genauigkeit der lokalen chemischen Analyse dadurch verbessert werden.
- Bei der Umrechnung der lokalen mittleren chemischen Gießanalyse Gx,y,z in die lokale chemische Analyse der Bramme werden der Effekt von Seigerungsreduzierender Anlagentechnik, insbesondere von Rührspulen und / oder Softreduktion, berücksichtigt. Hierdurch können Einflüsse von nicht thermodynamischen Parametern auf die lokale chemische Analyse berücksichtigt werden. Dadurch verbessert sich zusätzlich die Genauigkeit der Bestimmung der lokalen chemischen Analyse.
- Die Bramme weist einen definierten Kopf- und einen Fußbereich auf und der Kopf- bzw. Fußbereich umfasst bevorzugt ≤ 10%, mehr bevorzugt ≤ 5% der Gesamtlänge der Bramme. Die mittleren lokalen chemischen Analysen des Kopf- und Fußbereiches der Bramme unterscheiden sich bevorzugt in mindestens einem Element, vorzugsweise C, Si, Mn, Cr, Mo, Al, N, Nb und / oder B, um mindestens 10 Gew.-%, vorzugsweise mindestens 20 Gew.-%.
- Vorzugsweise wird die lokale chemische Analyse aus einer Messung der chemischen Analyse auf der Oberfläche der Bramme oder des Knüppels bestimmt. Die Oberfläche der Bramme ist für eine Messung der chemischen Analyse leicht zugänglich. Entsprechende Messverfahren können auch in bestehenden Fertigungsstraßen leicht nachträglich installiert werden.
- Bevorzugt wird eine Gießwalzanlage bei der Verarbeitung verwendet. Das Ein- bzw. Ausschleusen der Übergangsbrammen oder Knüppel zwischen der Gieß- und der Walzanlage verursacht Aufwand und Kosten. Durch das Erfindungsgemäße vorgehen können diese vermieden werden.
- Das Gefügemodell berechnet bevorzugt unter anderem auf Basis der Hall Petch Relation und der Mischkristallhärtung die mechanischen Eigenschaften. Derartige Relationen bieten ausreichend genaue Werte für die Steuerung bzw. Regelung des Verarbeitungsprozesses.
- Zumindest an einer Stelle in der Verarbeitungskette wird bevorzugt die Gefügezusammensetzung durch eine Messung, vorzugsweise eine kontinuierliche Messung, bestimmt. Dadurch kann die Modellierung der mechanischen Eigenschaften verbessert werden.
- Vorzugsweise wird auf Basis der gemessenen Gefügezusammensetzung die Steuerung oder Regelung die Sollwerte der Verarbeitung angepasst. Dies ermöglicht die Feinkorrektur der Gefügezusammensetzung und reduziert dadurch die Streuung innerhalb des Zielkorridors der mechanischen Eigenschaften.
- Die Zielabmessung des Zwischen- oder Fertigproduktes zur Einhaltung der mechanischen Eigenschaften wird bevorzugt variabel eingestellt. Dieser zusätzliche Freiheitsgrad bei der Umformung ermöglicht die Einhaltung mechanischer Eigenschaften auch bei größeren Differenzen in der chemischen Analytik in der Übergangsbramme oder -knüppel.
- Ein Kaltwalzvorgang, Oberflächenbeschichtung und / oder Dressiervorgang ist bevorzugt bei der Verarbeitung beteiligt. Hierdurch wird die gesamte Verarbeitungskette, insbesondere bei einem Stahlband, einbezogen.
- Das erfindungsgemäße Verfahren wird nachfolgend unter Bezugnahme auf die genannten Figuren in Form von Ausführungsbeispielen detailliert beschrieben. In allen Figuren sind gleiche technische Elemente mit gleichen Bezugszeichen bezeichnet.
- Der Beschreibung sind die folgenden zwei Figuren beigefügt:
- Figur 1:
- Anlagenschema Warmbandstraße mit Schema des Modells und Messungen
- Figur 2:
- Verlauf der chem. Analyse, mech. Eigenschaft und einer beispielhaften Prozessgröße
-
Figur 1 zeigt im oberen Bereich eine Gieß-Walz-Anlage. Diese besteht aus einer Stranggussanlage, 6 Walzgerüsten, einer Kühlstrecke und einer Haspel. Mit Hilfe der Stranggussanlage können Brammen nahezu kontinuierlich erzeugt werden. Im darunterliegenden Bereich ist die Verbindung der Anlagentechnik zu der Mess- bzw. Modellierung und dem Level-3-System dargestellt. - Der Strangguss ist verknüpft mit der Bestimmung der lokalen chemischen Analyse durch eine Messung und / oder einer Modellierung dieses Wertes. Die ortsabhängige lokale chemische Analyse wird an die erste Modellierungseinheit übergeben. Diese weist eine Gefügesimulation auf und ermittelt die optimale zeitabhängige Aufwickeltemperatur unter Berücksichtigung von vorgegebenen Zieleigenschaften des fertigen Stahlbandes.
- Die lokale chemische Analyse und die optimale zeitabhängige Aufwickeltemperatur werden an das Verarbeitungsprozessmodell übergeben. Dies ermittelt daraus die Einstellung der Wasserzufuhr in der Kühlung in Abhängigkeit von der Bandlänge.
- Das Level-3-System speichert die anfallenden Daten aus der Gießwalzanlage und stellt die Schnittstelle für die Vorgabe von Zielkorridoren bereit. Eine Übergeordnete Regelung der Anlage überwacht die Einhaltung der bandpositionsabhängigen Sollwerte.
-
Figur 2 zeigt ein Diagramm einer Übergangsbramme mit unterschiedlichen Werten. Ausgangswerkstoff der Bramme 1 ist die Güte A mit einem mittleren Mangangehalt von 0,4 Gew. %. In der Stranggussanlage wird anschließend eine Charge mit einem Mangangehalt von 0,75 Gew.-% vergossen. Dadurch ergibt sich für die Bramme 2 als Übergangsbramme der dargestellte ansteigende Mangangehalt. Durch die längenabhängige Veränderung der Aufwickeltemperatur kann eine Zugfestigkeit von ca. 450 N/mm2 über die gesamte Bandlänge eingestellt werden.
Claims (13)
- Verfahren zum Verarbeiten von einer metallischen Übergangsbramme oder - knüppel mit einer in der Übergangsbramme oder -knüppel örtlich variablen chemischen Analyse zu einem Zwischen- oder Fertigprodukt mit einem Zielkorridor für die mechanischen Eigenschaften und einer Zielabmessung in einer Umformeinrichtung, insbesondere in einer Walzstraße, wobei die variable chemische Analyse durch einen gezielten Prozess herbeigeführt wird oder aus einem Prozessfehler in einem vorhergehenden Verfahrensschritt bei der Erzeugung der Übergangsbramme oder -knüppel resultiert, aufweisend zumindest die Arbeitsschritte:- Erwärmen und / oder Halten der Übergangsbramme oder -knüppel auf einer Zieltem peratur;- Umformen der erwärmten Übergangsbramme oder -knüppel zu einem Zwischen- oder Fertigprodukt;- Abkühlen des Zwischen- oder Fertigproduktes;wobei die jeweiligen Soll-Prozesswerte für die einzelnen an der Verarbeitung beteiligten Aggregate durch eine übergeordnete Steuerung oder Regelung vorgegeben werden,dadurch gekennzeichnet, dass- die lokale chemische Analyse Bx,y,z der Übergangsbramme oder -knüppel durch eine Messung und / oder ein Modell zumindest vor dem ersten Anstich an zumindest zwei Positionen bestimmt ist und / oder berechnet wird;- ein Umform-Prozessmodell zumindest aus der lokalen chemische Analyse Bx,y,z und einer geplanten Umformung die lokale chemische Analyse des Zwischen- oder Fertigproduktes Fx,y,z bestimmt;- ein Werkstoff-Prozessmodell, insbesondere ein Gefügemodell, die mechanischen Eigenschaften des Zwischen- oder Fertigproduktes in Abhängigkeit von der lokalen chemischen Analyse Fx,y,z des Zwischen- oder Fertigproduktes und Soll-Prozessparametern der Walzstraße ermittelt;- ein Verarbeitungs-Prozessmodell die Soll-Prozessparameter der Umformstraße, insbesondere den Temperaturverlauf in der Walzstraße, die Stichabnahme der einzelnen Umformschritte, die Kühlintensität bzw. der Kühlort innerhalb der Walzstraße und damit die lokale Gefügeentwicklung im Verarbeitungsverlauf derartig anpasst, dass die mechanischen Eigenschaften des Zwischen- oder Fertigproduktes in einem geplanten Zielkorridor liegen und diese Soll-Prozessparameter an die Steuerung oder Regelung als Sollwerte für die Verarbeitung übergibt.
- Verfahren nach Anspruch 1,
dadurch gekennzeichnet, dass- die Übergangsbramme oder - knüppel durch einen kontinuierlichen Strangguss zweier Chargen mit einer chemischen Analysendifferenz bei dem sich die Chargen in einem kontinuierlichen Stranggussverteiler vermischen entsteht; und- die lokale chemische Analyse Bx,y,z bestimmt wird auf Basis der mittleren chemische Analyse der ersten Charge und der zweiten Charge. - Verfahren nach Anspruch 2,
dadurch gekennzeichnet, dass- ein Mischungsmodell einen zeitlichen Verlauf einer chemischen Analyse T aus der mittleren chemische Analyse einer ersten vergossenen Charge und einer zweiten Charge in der Stranggusskokille bestimmt; und- mit Hilfe der Gießgeschwindigkeit der Bramme oder dem Knüppel den zeitlichen Verlauf der chemischen Analyse T in eine lokale mittlere chemische Gießanalyse Gx,y,z der Bramme umwandelt; und- aus der lokalen mittleren chemische Gießanalyse Gx,y,z der Bramme die lokale chemische Analyse Bx,y,z umgerechnet wird. - Verfahren nach Anspruch 3,
dadurch gekennzeichnet, dass
die lokale mittlere chemische Gießanalyse Gx,y,z durch ein Erstarrungsmodell, welches die Seigerung bei der Erstarrung berücksichtigt, in die lokale chemische Analyse Bx,y,z umgerechnet wird. - Verfahren nach einem der Ansprüche 3 oder 4,
dadurch gekennzeichnet, dass
bei der Umrechnung der lokalen mittleren chemischen Gießanalyse Gx,y,z in die lokale chemische Analyse Bx,y,z der Bramme der Effekt von Seigerungsreduzierender Anlagentechnik, insbesondere von Rührspulen und / oder Softreduktion, berücksichtigt wird. - Verfahren nach einem der vorangegangenen Ansprüche,
dadurch gekennzeichnet, dass- die Bramme einen Kopf- und einen Fußbereich aufweist; und- der Kopf- bzw. Fußbereich ≤ 10%, vorzugsweise ≤ 5% der Gesamtlänge der Bramme umfasst; und- die mittleren lokalen chemischen Analysen des Kopf- und Fußbereiches der Bramme sich in mindestens einem Element, vorzugsweise C, Si, Mn, Cr, Mo, Al, N, Nb und / oder B, um mindestens 10 Gew.-%, vorzugsweise mindestens 20 Gew.-%, unterscheidet. - Verfahren nach einem der vorangegangenen Ansprüche,
dadurch gekennzeichnet, dass
die lokale chemische Analyse Bx,y,z aus einer Messung der chemischen Analyse auf der Oberfläche der Bramme oder des Knüppels bestimmt wird. - Verfahren nach einem der vorangegangenen Ansprüche,
dadurch gekennzeichnet, dass
eine Gießwalzanlage bei der Verarbeitung verwendet wird. - Verfahren nach einem der vorangegangenen Ansprüche,
dadurch gekennzeichnet, dass
das Gefügemodell unter anderem auf Basis der Hall Petch Relation und der Mischkristallhärtung die mechanischen Eigenschaften berechnet. - Verfahren nach einem der vorangegangenen Ansprüche,
dadurch gekennzeichnet, dass
zumindest an einer Stelle in der Verarbeitungskette die Gefügezusammensetzung durch eine Messung, vorzugsweise eine kontinuierliche Messung, bestimmt wird. - Verfahren nach Anspruch 10,
dadurch gekennzeichnet, dass
auf Basis der gemessenen Gefügezusammensetzung die Steuerung oder Regelung die Sollwerte der Verarbeitung anpasst. - Verfahren nach einem der vorangegangenen Ansprüche,
dadurch gekennzeichnet, dass
die Zielabmessung des Zwischen- oder Fertigproduktes zur Einhaltung der mechanischen Eigenschaften variabel eingestellt wird. - Verfahren nach einem der vorangegangenen Ansprüche,
dadurch gekennzeichnet, dass
ein Kaltwalzvorgang, Oberflächenbeschichtung und / oder Dressiervorgang bei der Verarbeitung beteiligt ist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102020214532.6A DE102020214532A1 (de) | 2020-11-18 | 2020-11-18 | Verfahren zum Verarbeiten von einer Übergangsbramme oder -knüppel |
| PCT/EP2021/076076 WO2022106097A1 (de) | 2020-11-18 | 2021-09-22 | Verfahren zum verarbeiten von einer übergangsbramme oder -knüppel |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP4247576A1 EP4247576A1 (de) | 2023-09-27 |
| EP4247576B1 true EP4247576B1 (de) | 2024-11-13 |
| EP4247576C0 EP4247576C0 (de) | 2024-11-13 |
Family
ID=78008134
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP21783168.4A Active EP4247576B1 (de) | 2020-11-18 | 2021-09-22 | Verfahren zum verarbeiten von einer übergangsbramme oder -knüppel |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP4247576B1 (de) |
| DE (1) | DE102020214532A1 (de) |
| WO (1) | WO2022106097A1 (de) |
Family Cites Families (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102014224461A1 (de) | 2014-01-22 | 2015-07-23 | Sms Siemag Ag | Verfahren zur optimierten Herstellung von metallischen Stahl- und Eisenlegierungen in Warmwalz- und Grobblechwerken mittels eines Gefügesimulators, -monitors und/oder -modells |
| JP6086155B2 (ja) * | 2014-10-10 | 2017-03-01 | Jfeスチール株式会社 | 材料特性値推定方法、材料特性値推定装置、および鋼帯の製造方法 |
-
2020
- 2020-11-18 DE DE102020214532.6A patent/DE102020214532A1/de not_active Withdrawn
-
2021
- 2021-09-22 WO PCT/EP2021/076076 patent/WO2022106097A1/de not_active Ceased
- 2021-09-22 EP EP21783168.4A patent/EP4247576B1/de active Active
Also Published As
| Publication number | Publication date |
|---|---|
| DE102020214532A1 (de) | 2022-05-19 |
| EP4247576A1 (de) | 2023-09-27 |
| WO2022106097A1 (de) | 2022-05-27 |
| EP4247576C0 (de) | 2024-11-13 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| AT414316B (de) | Verfahren und einrichtung zur steuerung einer hüttentechnischen anlage | |
| AT408623B (de) | Verfahren zur überwachung und steuerung der qualität von walzprodukten aus warmwalzprozessen | |
| EP3184202B1 (de) | Verfahren zum stranggiessen eines metallstranges | |
| EP1289691B1 (de) | Verfahren zum stranggiessen eines metallstranges | |
| EP2753439B1 (de) | Giessverfahren, insbesondere stranggiessverfahren | |
| EP2603337B1 (de) | Verfahren zum herstellen von walzgut mittels einer giesswalzverbundanlage, steuer- und/oder regeleinrichtung für eine giesswalzverbundanlage und giesswalzverbundanlage | |
| EP0829548B1 (de) | Modellgestütztes Verfahren zur kontrollierten Kühlung von Warmband oder Grobblech in einem rechnergeführten Walz- und Kühlprozess | |
| DE102014224461A1 (de) | Verfahren zur optimierten Herstellung von metallischen Stahl- und Eisenlegierungen in Warmwalz- und Grobblechwerken mittels eines Gefügesimulators, -monitors und/oder -modells | |
| EP1448330B1 (de) | Verfahren zum stranggiessen | |
| DE102019208736A1 (de) | Verfahren zum Gießen eines Gießstrangs in einer Stranggießanlage | |
| DE69612707T2 (de) | Stranggiessverfahren für rostfreien austenitischen stahl | |
| EP1601479A1 (de) | Giesswalzanlage zum erzeugen eines stahlbandes | |
| EP4433617A1 (de) | Verfahren zum herstellen eines warmbandes aus einem feinkornstahlwerkstoff | |
| EP3733323A1 (de) | Verfahren und stranggiessanlage zum giessen eines giessstrangs | |
| EP4330779A1 (de) | Verbesserung der produktqualität durch berücksichtigung alternativer produktauswahl | |
| WO2022106707A1 (de) | VERFAHREN ZUR EINSTELLUNG DER EIGENSCHAFTEN EINES WARMBANDES MIT EINER BESTIMMTEN CHEMISCHEN ZUSAMMENSETZUNG IN EINER WARMBANDSTRAßE | |
| WO2022106097A1 (de) | Verfahren zum verarbeiten von einer übergangsbramme oder -knüppel | |
| DE102022203248A1 (de) | Verfahren zum Herstellen eines Metallproduktes | |
| WO2005120747A1 (de) | Computer-gesteuertes verfahren zum stranggiessen eines metallstranges | |
| EP4594028B1 (de) | Verfahren zum betrieb einer warmbandproduktionsanlage computerprogrammprodukt und warmbandproduktionsanlage zur herstellung eines warmbandes | |
| DE102022212627A1 (de) | Verfahren zum Herstellen eines Stahlbandes aus einem Vorprodukt, bei dem die Sollwerte über die Länge eines einzelnen Stahlbandes und / oder zeitlich in Bezug auf eine einzelne Produktionsanlage einer Walzstraße variabel vorgegeben werden | |
| DE102024210456A1 (de) | Anlage und Verfahren zur Herstellung von gewalzten Metallbändern | |
| DE102021211320A1 (de) | Verfahren zur Herstellung eines Walzproduktes unter optimiertem Einsatz von Einsatzstoffen | |
| DE10321792A1 (de) | Verfahren zur Regelung der Temperatur eines Metallbandes, insbesondere in einer Kühlstrecke | |
| DE102019104419A1 (de) | Verfahren zur Einstellung verschiedener Kühlverläufe von Walzgut über der Bandbreite einer Kühlstrecke in einer Warmband- oder Grobblech-Straße |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20230619 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20240112 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20240704 |
|
| RAP3 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: SMS GROUP GMBH |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502021005816 Country of ref document: DE |
|
| U01 | Request for unitary effect filed |
Effective date: 20241203 |
|
| P04 | Withdrawal of opt-out of the competence of the unified patent court (upc) registered |
Free format text: CASE NUMBER: APP_65076/2024 Effective date: 20241209 |
|
| U07 | Unitary effect registered |
Designated state(s): AT BE BG DE DK EE FI FR IT LT LU LV MT NL PT RO SE SI Effective date: 20241212 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250313 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241113 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241113 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250213 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250214 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241113 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250213 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241113 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241113 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241113 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20250814 |
|
| U20 | Renewal fee for the european patent with unitary effect paid |
Year of fee payment: 5 Effective date: 20250924 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: H13 Free format text: ST27 STATUS EVENT CODE: U-0-0-H10-H13 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260504 |