EP4268974B1 - Sprühanlage - Google Patents
Sprühanlage Download PDFInfo
- Publication number
- EP4268974B1 EP4268974B1 EP23168371.5A EP23168371A EP4268974B1 EP 4268974 B1 EP4268974 B1 EP 4268974B1 EP 23168371 A EP23168371 A EP 23168371A EP 4268974 B1 EP4268974 B1 EP 4268974B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- spraying
- carrier
- spray
- workpiece
- installation according
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05B—SPRAYING APPARATUS; ATOMISING APPARATUS; NOZZLES
- B05B13/00—Machines or plants for applying liquids or other fluent materials to surfaces of objects or other work by spraying, not covered by groups B05B1/00 - B05B11/00
- B05B13/02—Means for supporting work; Arrangement or mounting of spray heads; Adaptation or arrangement of means for feeding work
- B05B13/0221—Means for supporting work; Arrangement or mounting of spray heads; Adaptation or arrangement of means for feeding work characterised by the means for moving or conveying the objects or other work, e.g. conveyor belts
- B05B13/0264—Overhead conveying means, i.e. the object or other work being suspended from the conveying means; Details thereof, e.g. hanging hooks
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05B—SPRAYING APPARATUS; ATOMISING APPARATUS; NOZZLES
- B05B13/00—Machines or plants for applying liquids or other fluent materials to surfaces of objects or other work by spraying, not covered by groups B05B1/00 - B05B11/00
- B05B13/02—Means for supporting work; Arrangement or mounting of spray heads; Adaptation or arrangement of means for feeding work
- B05B13/04—Means for supporting work; Arrangement or mounting of spray heads; Adaptation or arrangement of means for feeding work the spray heads being moved during spraying operation
- B05B13/0405—Means for supporting work; Arrangement or mounting of spray heads; Adaptation or arrangement of means for feeding work the spray heads being moved during spraying operation with reciprocating or oscillating spray heads
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05B—SPRAYING APPARATUS; ATOMISING APPARATUS; NOZZLES
- B05B16/00—Spray booths
- B05B16/90—Spray booths comprising conveying means for moving objects or other work to be sprayed in and out of the booth, e.g. through the booth
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05B—SPRAYING APPARATUS; ATOMISING APPARATUS; NOZZLES
- B05B7/00—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas
- B05B7/14—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas designed for spraying particulate materials
- B05B7/1404—Arrangements for supplying particulate material
- B05B7/1477—Arrangements for supplying particulate material means for supplying to several spray apparatus
Definitions
- the invention relates to a spray system, such as in particular a powder coating or other painting system, according to the preamble of claim 1.
- the spray system has a spray booth and a conveyor device that can be moved along a transport direction in the spray booth for transporting at least one workpiece to be coated.
- the spray system has at least one automatically movable spray gun for dispensing a coating medium, such as in particular a powder, a paint or another sprayable medium, which is connected to a storage container for the coating medium.
- the at least one spray gun is held on a carrier that can be moved in the transport direction. This allows the workpieces to be coated to remain in an essentially fixed position during a spraying process, while the at least one spray gun is moved along the workpiece in question.
- a powder coating system which has a spray booth through which a workpiece to be sprayed can be transported hanging by means of a chain conveyor. During this transport through the spray booth, the workpiece is coated with powder particles by means of at least one stationary spray gun under the influence of an electric field.
- the spray gun can be automatically moved back and forth during a spraying process by means of a lifting device.
- a disadvantage of the known powder coating system is that in order to completely spray a workpiece, a spray booth is required that is large enough to be able to move the workpiece along its entire length past the movably mounted spray gun. This means that the spray booth is relatively large in relation to the workpieces to be coated in it.
- a special carrier must be provided for at least one spray gun, which enables the spray gun to be movably mounted. This means that the space required and the construction effort for the known powder coating system is relatively high, which means that The manufacturing costs for both the plant itself and the coatings produced therein are relatively high.
- US 2019/0247884 A1 describes a system for surface treatment or surface coating of aircraft fuselages.
- the system has an arched support on which a large number of treatment heads are arranged, which can be controlled individually.
- the support is arranged in such a way that it surrounds the respective aircraft fuselage.
- the support can be moved along the aircraft fuselage on rails on the floor.
- KR 101 456 849 B1 discloses a system for painting cylindrical elements for wind turbines.
- the system has an arched support on which a large number of spray heads are arranged and which can be moved along the respective element via rails on the floor.
- the support is arranged in such a way that it surrounds the respective aircraft fuselage.
- the element is rotatably mounted on trolleys.
- EP 0 856362 A1 shows an arrangement of spray guns that are mounted on a common frame.
- the frame converts the rotational movement of a drive into an oscillating movement of the individual spray guns.
- the frame is also held on a trolley.
- the object of the invention is to avoid the above-mentioned disadvantages and to reduce the costs of a spray system of this type.
- a spray system with the features of claim 1.
- the carrier is held so as to be movable on the conveyor device, via which the respective workpiece can also be moved into and/or out of the spray booth.
- the conveyor device is arranged on a ceiling of the spray booth and the carrier is held suspended from the conveyor device, which enables both a particularly convenient transport of the workpiece to be coated and a particularly convenient relocation of the at least one spray gun.
- the spray booth only has to be dimensioned in such a way that the workpiece to be coated can be held in a fixed position therein. This allows the spray system to be made particularly compact, which in turn reduces the costs for the spray system itself and for the coatings produced with it.
- a commercially available spray gun is used as the spray gun, with which an application efficiency of at least 30%, preferably at least 70%, can be achieved.
- existing means such as ceiling-side conveyor systems, can also be used to relocate at least one spray gun. This can further reduce the costs and space required for the spray system.
- Using the ceiling-side conveyor system also has the advantage that excess coating medium can be more easily vacuumed off during a spraying process and the floor of the spray booth can be cleaned more easily.
- the carrier is advantageously U-shaped and is attached to a holder of the conveyor device with both free ends, whereby both holders can be moved parallel to each other in the transport direction. This makes it possible to move two or more spray guns parallel to the workpiece and thus coat larger surfaces of the workpieces.
- the U-shaped design of the carrier ensures that the carrier and the spray guns are in a stable position relative to each other during movement using the conveyor device.
- the U-shaped carrier encompasses a spray area in which the at least one workpiece to be coated can be fixed to the conveyor device.
- This allows the carrier to be arranged around the spray area and the workpiece held therein and to be provided with the at least one spray gun at any desired location. This allows the position and orientation of the at least one spray gun held on the carrier relative to the spray area to be selected relatively freely.
- the at least one spray gun can be automatically displaced on the carrier, for example by a lateral displacement or a pivoting movement.
- the height of the at least one spray gun can also be changed in order to increase the spray area that can be covered by it.
- the at least two spray guns are directed at each other, or if their movement is coordinated axially symmetrically or synchronized. This means that the displacement forces generated during spraying can be mutually canceled out, which in turn allows the workpiece hanging on the conveyor to be held in a particularly stable position.
- the distribution of the electrostatic charge on the relevant outer sides of the workpiece can be improved in this way.
- the conveyor device also has at least two bearing rails extending in the transport direction, on each of which a roller device can be moved by means of a cable pull.
- the carrier can also be driven by an explosion-proof electric motor.
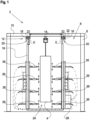
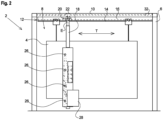
- the Figures 1 and 2 show a spray system 2 for applying a coating, such as in particular a powder coating, to a workpiece 4.
- the spray system 2 has a housing 6 which encloses a spray booth 8.
- a conveyor device 12 which has a plurality of support rails 14, 16 is arranged on a ceiling 10 of the spray booth 8.
- the workpiece 4 is attached to a first bearing rail 14 in a hanging and preferably displaceable manner.
- This first bearing rail 14 is arranged between two external bearing rails 16, on which a carrier 18 is held.
- the carrier 18 is U-shaped and is held by two free ends E on a receptacle 20 of the conveyor device 12.
- Both receptacles 20 have a roller device 22 which is mounted on the external bearing rails 14 along a transport direction T (according to Figure 2 ) can be relocated.
- the U-shaped carrier 18 defines along the transport direction T a spray area 24 enclosed by it according to Figure 1 in which the workpiece 4 is held.
- several spray guns 26 are held on the carrier 18.
- the spray guns 26 are preferably formed by commercially available spray guns 26 with which an application efficiency of at least 30%, preferably at least 70%, can be achieved. All spray guns 26 are connected to a storage container 28 in which the coating medium to be applied is held, such as a powder, a paint, a plastic or another sprayable medium.
- the storage container 28 is held for this purpose, for example, on the carrier 18 and is thus moved together with it in the transport direction T during a spraying process.
- the spray guns 26 are each automatically displaceable on the carrier 18 in order to increase the spray area of the individual spray guns 26.
- the spray guns 26 can be displaced laterally upwards and downwards, as in Figure 1 based on arrows.
- the spray guns 26 can also be pivotably mounted and driven.
- the spray guns 26 can, for example, be moved in an oscillating manner in order to enable the spray medium to be applied as evenly as possible to the outside of the workpiece 16.
- two of the spray guns 26 are directed from different sides onto the spray area 24, specifically directly towards each other, in order to be able to mutually compensate for the respective application of a displacement force to the workpiece 4.
- all spray guns 26 are connected to one of two control devices 30, which are also carried on the carrier 18.
- the movement of the spray guns 26, the throughput of the coating medium from the storage container 28 and its electrostatic charge can be adjusted and controlled via these control devices 30.
- the workpiece 4 is moved over the internal bearing rail 14 into the spray area 24 or is attached in a hanging manner therein.
- the carrier 18 with the spray guns 26 held thereon is then moved along the transport direction T.
- a drive 32 acting on the roller devices 22 can be used, which is formed, for example, by a cable pull or by an explosion-proof electric motor.
- the coating medium available in the storage containers 28, such as a coating powder is dispensed in a predetermined amount by means of the control devices 30 via the spray guns 26 and is additionally charged electrostatically, for example.
- the coating powder is deposited on the surface of the workpiece 4 and adheres to it.
- the spray guns 26 are directed towards each other in pairs and are preferably synchronized and oscillated back and forth to each other in order to To keep workpiece 4 in a stable position and to achieve an even distribution of the coating.
- the spray system 2 can thus completely provide the workpiece 4 with the desired coating on both sides.
Landscapes
- Spray Control Apparatus (AREA)
Description
- Die Erfindung betrifft eine Sprühanlage, wie insbesondere eine Pulverbeschichtungs- oder sonstige Lackieranlage, nach dem Oberbegriff des Anspruchs 1. Die Sprühanlage weist dabei eine Sprühkabine und eine entlang einer Transportrichtung in der Sprühkabine verfahrbare Fördereinrichtung zum Transport wenigstens eines zu beschichtenden Werkstückes auf. Zudem weist die Sprühanlage wenigstens eine automatisch bewegbare Sprühpistole zur Abgabe eines Beschichtungsmediums, wie insbesondere eines Pulvers, eines Lackes oder eines sonstigen sprühfähigen Mediums auf, die mit einem Vorratsbehälter für das Beschichtungsmedium verbunden ist. Dabei ist die wenigstens eine Sprühpistole an einem in Transportrichtung verlagerbaren Träger gehalten. Hierdurch können die zu beschichtenden Werkstücke während eines Besprühungsvorganges in einer im Wesentlichen festen Position verbleiben, während die wenigstens eine Sprühpistole entlang des jeweils betreffenden Werkstückes verlagert wird.
- Aus
DE4430749A1 ist eine Pulverbeschichtungsanlage bekannt, die eine Sprühkabine aufweist, durch die ein zu besprühendes Werkstück mittels eines Kettenförderers hängend hindurch transportiert werden kann. Während dieses Transports durch die Sprühkabine wird das Werkstück mittels wenigstens einer stationär gehaltenen Sprühpistole unter dem Einfluss eines elektrischen Feldes mit Pulverteilchen beschichtet. Die Sprühpistole kann dabei während eines Sprühvorganges mittels eines Hubgerätes automatisch hin- und herbewegt werden. - Nachteilig an der bekannten Pulverbeschichtungsanlage ist, dass zur vollständigen Besprühung eines Werkstückes eine Sprühkabine benötigt wird, die ausreichend groß ist, um das Werkstück über seine gesamte Längserstreckung hinweg an der beweglich gelagerten Sprühpistole vorbei verlagern zu können. Hierdurch ist die Sprühkabine im Verhältnis zu den hierin zu beschichtenden Werkstücken relativ groß. Zudem muss für die wenigstens eine Sprühpistole ein spezieller Träger vorgesehen werden, der die bewegliche Lagerung der Sprühpistole ermöglicht. Hierdurch ist der Platzbedarf und der Konstruktionsaufwand für die bekannte Pulverbeschichtungsanlage relativ hoch, wodurch auch die Herstellungskosten sowohl für die Anlage selbst als auch für die hierin hergestellten Beschichtungen relativ hoch sind.
-
US 2019/0247884 A1 beschreibt dabei eine Anlage zur Oberflächenbehandlung beziehungsweise Oberflächenbeschichtung von Flugzeugrümpfen. Die Anlage weist hierzu einen bogenförmigen Träger auf, an dem eine Vielzahl von Behandlungsköpfen angeordnet ist, die individuell gesteuert werden können. Der Träger ist während einer Behandlung derart angeordnet, dass er den jeweiligen Flugzeugrumpf umgreift. Zudem ist der Träger entlang des Flugzeugrumpfes an bodenseitigen Schienen verlagerbar. -
KR 101 456 849 B1 -
EP 0 856362 A1 zeigt eine Anordnung von Sprühpistolen, die an einem gemeinsamen Gestell gelagert sind. Das Gestell wandelt dabei die Rotationsbewegung eines Antriebs in eine oszillierende Bewegung der einzelnen Sprühpistolen um. Zusätzlich ist das Gestell an einem Rollwagen gehalten. - Die Aufgabe der Erfindung ist es, bei einer gattungsgemäßen Sprühanlage die genannten Nachteile zu vermeiden und die Kosten zu verringern.
- Diese Aufgabe wird durch eine Sprühanlage mit den Merkmalen des Anspruchs 1 gelöst. Dabei ist der Träger an der Fördereinrichtung verfahrbar gehalten, über die auch das jeweilige Werkstück in die Sprühkabine hinein und/oder aus dieser heraus verlagert werden kann. Zudem ist es dabei günstig, wenn die Fördereinrichtung an einer Decke der Sprühkabine angeordnet und der Träger hängend an der Fördereinrichtung gehalten ist, wodurch sowohl ein besonders komfortabler Transport des zu beschichtenden Werkstückes als auch eine besonders komfortable Verlagerung der wenigstens einen Sprühpistole möglich ist. Dadurch muss die Sprühkabine lediglich derart dimensioniert werden, dass das zu beschichtende Werkstück darin positionsfest aufgenommen werden kann. Hierdurch kann die Sprühanlage besonders kompakt ausgeführt werden, wodurch wiederum die Kosten für die Sprühanlage selbst als auch für die damit herzustellenden Beschichtungen reduziert werden können. Als Sprühpistole wird hierbei eine handelsübliche Sprühpistole verwendet, mit der eine Auftragungswirkungsgrad von wenigstens 30%, vorzugsweise von wenigstens 70% erreicht werden kann.Auf diese Weise können bereits vorhandene Mittel, wie beispielsweise deckenseitige Fördereinrichtungen, auch zur Verlagerung der wenigstens einen Sprühpistole verwendet werden. Hierdurch können die Kosten und der Platzbedarf für die Sprühanlage weiter vermindert werden.Die Nutzung der deckenseitigen Fördereinrichtung hat dabei zudem den Vorteil, dass überschüssiges Beschichtungsmedium während eines Sprühvorganges leichter abgesaugt werden kann und der Boden der Sprühkabine leichter gereinigt werden kann.
- Vorteilhafterweise ist der Träger U-förmig ausgebildet und mit beiden freien Enden jeweils an einer Aufnahme der Fördereinrichtung befestigt, wobei beide Aufnahmen parallel zueinander in Transportrichtung verlagert werden können. Hierdurch ist es möglich, zwei oder mehrere Sprühpistolen parallel zum Werkstück zu verlagern und dadurch größere Oberflächen der Werkstücke zu beschichten. Die U-förmige Ausbildung des Trägers gewährleistet dabei während der Verlagerung mittels der Fördereinrichtung eine stabile Position des Trägers und der Sprühpistolen zueinander.
- Hierbei ist es günstig, wenn der U-förmige Träger einen Sprühbereich umgreift, in dem das wenigstens eine, zu beschichtende Werkstück an der Fördereinrichtung fixierbar ist. Hierdurch kann der Träger um den Sprühbereich und das darin gehaltene Werkstück herum angeordnet und an einer beliebigen Stelle mit der wenigstens einen Sprühpistole versehen werden. Dadurch kann die Position und Ausrichtung der wenigstens einen am Träger gehaltenen Sprühpistole gegenüber dem Sprühbereich relativ frei gewählt werden.
- Vorteilhafterweise kann die wenigstens eine Sprühpistole dabei am Träger selbsttätig verlagerbar sein, wie beispielsweise durch eine laterale Verlagerung oder eine Schwenkbewegung. Neben der Verlagerung des Trägers in Transportrichtung kann dadurch insbesondere auch die Höhenlage der wenigstens einen Sprühpistole geändert werden, um den von dieser abdeckbaren Sprühbereich zu vergrößern.
- Hierbei ist es besonders günstig, wenn die wenigstens eine Sprühpistole mit einer oszillierenden Bewegung selbsttätig verlagerbar ist, um eine besonders gleichmäßige Beschichtung herstellen zu können.
- Ferner ist es von Vorteil, wenn am Träger wenigstens zwei Sprühpistolen gehalten sind, die von unterschiedlichen Seiten auf den Sprühbereich gerichtet sind, um das Werkstück gleichzeitig an zwei voneinander abgewandten Außenseiten beschichten zu können.
- Dabei ist es besonders günstig, wenn die wenigstens zwei Sprühpistolen aufeinander gerichtet sind, beziehungsweise wenn deren Bewegung achsensymmetrisch aufeinander abgestimmt beziehungsweise synchronisiert erfolgt. Hierdurch können die beim Sprühen erzeugten Verlagerungskräfte gegenseitig aufgehoben werden, wodurch das an der Fördereinrichtung hängende Werkstück wiederum besonders positionsstabil gehalten werden kann. Zudem kann auf diese Weise die Verteilung der elektrostatischen Aufladung an den betreffenden Außenseiten des Werkstückes verbessert werden.
- Vorteilhafterweise weist die Fördereinrichtung zudem wenigstens zwei sich in Transportrichtung erstreckende Lagerschienen auf, an denen jeweils eine Rolleneinrichtung mittels eines Seilzuges verlagerbar ist. Hierdurch lässt sich in einfacher Weise ein explosionsgeschützter Antrieb des Trägers umsetzen. Alternativ hierzu kann der Antrieb des Trägers auch über einen explosionsgeschützten Elektromotor erfolgen.
- In den Figuren ist eine beispielhafte Ausführungsform der Erfindung dargestellt. Es zeigen:
- Figur 1
- eine Vorderansicht einer erfindungsgemäßen Sprühanlage und
- Figur 2
- eine Seitenansicht der Sprühanlage in Richtung II aus
Figur 1 . - Die
Figuren 1 und2 zeigen eine Sprühanlage 2 zum Auftragen einer Beschichtung, wie insbesondere einer Pulverbeschichtung, auf ein Werkstück 4. Die Sprühanlage 2 weist hierzu ein Gehäuse 6 auf, das eine Sprühkabine 8 umschließt. An einer Decke 10 der Sprühkabine 8 ist dabei eine Fördereinrichtung 12 angeordnet, die mehrere Lageschienen 14, 16 aufweist. - An einer ersten Lagerschiene 14 ist dabei das Werkstück 4 hängend und vorzugsweise verlagerbar befestigt. Diese erste Lagerschiene 14 ist dabei zwischen zwei außenliegenden Lageschienen 16 angeordnet, an denen ein Träger 18 gehalten ist. Der Träger 18 ist dabei U-förmig ausgebildet und mit zwei freien Enden E jeweils an einer Aufnahme 20 der Fördereinrichtung 12 gehalten. Beide Aufnahmen 20 weisen eine Rolleneinrichtung 22 auf, die an den außenliegenden Lagerschienen 14 entlang einer Transportrichtung T (gemäß
Figur 2 ) verlagerbar sind. - Der U-förmige Träger 18 definiert entlang der Transportrichtung T einen von ihm umschlossenen Sprühbereich 24 gemäß
Figur 1 , in dem das Werkstück 4 gehalten ist. Um dieses vollständig mit der gewünschten Beschichtung versehen zu können, sind an dem Träger 18 mehrere Sprühpistolen 26 gehalten. Die Sprühpistolen 26 sind dabei vorzugsweise durch handelsübliche Sprühpistolen 26 gebildet, mit denen ein Auftragungswirkungsgrad von wenigstens 30%, vorzugsweise von wenigstens 70% erzielt werden kann. Alle Sprühpistolen 26 sind mit einem Vorratsbehälter 28 verbunden, in dem das aufzutragende Beschichtungsmedium aufgenommen ist, wie beispielsweise ein Pulver, ein Lack, ein Kunststoff oder ein sonstiges sprühfähiges Medium. Der Vorratsbehälter 28 ist hierzu beispielhaft am Träger 18 gehalten und wird somit während eines Sprühvorganges zusammen mit diesem in Transportrichtung T mitverlagert. - Die Sprühpistolen 26 sind jeweils selbsttätig verlagerbar am Träger 18 gehalten, um den Sprühbereich der einzelnen Sprühpistolen 26 zu vergrößern. Hierzu können die Sprühpistolen 26 lateral nach oben und unten verlagert werden, wie in
Figur 1 anhand von Pfeilen dargestellt. Alternativ oder zusätzlich hierzu können die Sprühpistolen 26 auch verschwenkbar gelagert und angetrieben sein. Die Sprühpistolen 26 können beispielsweise in oszillierender Weise bewegt werden, um eine möglichst gleichmäßige Auftragung des Sprühmediums auf der Außenseite des Werkstückes 16 zu ermöglichen. Zudem sind jeweils zwei der Sprühpistolen 26 von unterschiedlichen Seiten auf den Sprühbereich 24 gerichtet und zwar direkt aufeinander zu, um eine jeweilige Beaufschlagung des Werkstückes 4 mit einer Verlagerungskraft gegenseitig ausgleichen zu können. - Zur Steuerung des Sprühbetriebes sind alle Sprühpistolen 26 mit einer von zwei Steuerungseinrichtungen 30 verbunden, die ebenfalls am Träger 18 mitgeführt werden. Über diese Steuerungseinrichtungen 30 ist dabei beispielsweise die Bewegung der Sprühpistolen 26, der Durchsatz des Beschichtungsmediums aus dem Vorratsbehälter 28 sowie dessen elektrostatische Aufladung einstellbar und steuerbar.
- Zur Durchführung eines Beschichtungsvorganges wird das Werkstück 4 über die innenliegende Lagerschiene 14 in den Sprühbereich 24 verlagert beziehungsweise hängend in diesem befestigt. Anschließend wird der Träger 18 mit den daran gehaltenen Sprühpistolen 26 entlang der Transportrichtung T verlagert. Zur Verlagerung des Trägers 18 kann dabei ein an den Rolleneinrichtungen 22 angreifender Antrieb 32 verwendet werden, der beispielsweise durch einen Seilzug oder durch einen explosionsgeschützten Elektromotor gebildet ist.
- Während der Verlagerung des Trägers 18 in Transportrichtung T wird das in den Vorratsbehältern 28 zur Verfügung stehende Beschichtungsmedium, wie beispielsweise ein Beschichtungspulver, mittels der Steuerungseinrichtungen 30 über die Sprühpistolen 26 in vorbestimmter Menge abgegeben und dabei beispielsweise zusätzlich elektrostatisch aufgeladen. Dabei schlägt sich das Beschichtungspulver auf der Oberfläche des Werkstückes 4 nieder und haftet an dieser an.
- Die Sprühpistolen 26 sind dabei paarweise gegeneinander gerichtet und werden vorzugsweise synchronisiert zueinander oszillierend hin- und herbewegt, um das Werkstück 4 positionsstabil zu halten und eine gleichmäßige Verteilung der Beschichtung zu erzielen.
- Durch die Verlagerung des Trägers 18 in Transportrichtung T entlang der gesamten Länge des Werkstückes 4 kann die Sprühanlage 2 dieses auf diese Weise an beiden Seiten vollständig mit der gewünschten Beschichtung versehen.
Claims (8)
- Sprühanlage (2)mit einer Sprühkabine (8),einer entlang einer Transportrichtung (T) in der Sprühkabine (8) verfahrbaren Fördereinrichtung (12) zum Transport wenigstens eines zu beschichtenden Werkstückes (4)und wenigstens einer automatisch bewegten Sprühpistole (26) zur Abgabe eines Beschichtungsmediums, die mit einem Vorratsbehälter (28) für das Beschichtungsmedium verbindbar ist,wobei die wenigstens eine Sprühpistole (26) an einem in Transportrichtung (T) verlagerbaren Träger (18) gehalten und an diesem entlang des Werkstückes (4) verlagerbar ist, während das Werkstück (4) in einer im Wesentlichen festen Position verbleibtdadurch gekennzeichnet, dass die Fördereinrichtung (12) an einer Decke (10) der Sprühkabine (8) angeordnet und der Träger (18) verfahrbar und hängend an der Fördereinrichtung (12) gehalten ist.
- Sprühanlage nach einem der Ansprüche 1, dadurch gekennzeichnet, dass der Träger (18) U-förmig ausgebildet ist und mit beiden freien Enden (E) jeweils an einer Aufnahme (20) der Fördereinrichtung (12) befestigt ist, wobei beide Aufnahmen (20) parallel zueinander in Transportrichtung (T) verlagerbar sind.
- Sprühanlage nach Anspruch 2, dadurch gekennzeichnet, dass der U-förmige Träger (18) einen Sprühbereich (24) umgreift, in dem das wenigstens eine, zu beschichtende Werkstück (4) an der Fördereinrichtung (12) fixierbar ist.
- Sprühanlage nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass die wenigstens eine Sprühpistole (26) am Träger (18) selbsttätig verlagerbar ist.
- Sprühanlage nach Anspruch 4, dadurch gekennzeichnet, dass die wenigstens eine Sprühpistole (26) mit einer oszillierenden Bewegung selbsttätig verlagerbar ist.
- Sprühanlage nach einem der Ansprüche 3 bis 5, dadurch gekennzeichnet, dass am Träger (18) wenigstens zwei Sprühpistolen (26) gehalten sind, die von unterschiedlichen Seiten auf den Sprühbereich (24) gerichtet sind.
- Sprühanlage nach Anspruch 6, dadurch gekennzeichnet, dass die wenigstens zwei Sprühpistolen (26) aufeinander gerichtet sind.
- Sprühanlage nach einem der Ansprüche 1 bis 7, dadurch gekennzeichnet, dass die Fördereinrichtung (12) wenigstens zwei sich in Transportrichtung (T) erstreckende Lagerschienen (14) aufweist an denen jeweils eine Rolleneinrichtung (22) mittels eines Seilzuges oder eines explosionsgeschützten Elektromotors verlagerbar ist.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102022110006.5A DE102022110006A1 (de) | 2022-04-26 | 2022-04-26 | Sprühanlage |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP4268974A1 EP4268974A1 (de) | 2023-11-01 |
| EP4268974C0 EP4268974C0 (de) | 2025-03-05 |
| EP4268974B1 true EP4268974B1 (de) | 2025-03-05 |
Family
ID=86053569
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP23168371.5A Active EP4268974B1 (de) | 2022-04-26 | 2023-04-18 | Sprühanlage |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP4268974B1 (de) |
| DE (1) | DE102022110006A1 (de) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN119525043B (zh) * | 2025-01-23 | 2025-04-25 | 浙江昌明新材料科技股份有限公司 | 一种氟碳粉末涂料均匀涂布装置 |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE4430749C2 (de) | 1994-08-30 | 1996-09-05 | Licher Hans Josef | Pulverbeschichtungsanlage zur Rückgewinnung nicht verbrauchten Pulvermaterials |
| DE19522186A1 (de) | 1995-06-19 | 1997-03-20 | Wagner Int | Reinigungseinrichtung für eine Pulverbeschichtungskabine |
| DE19523319A1 (de) | 1995-06-27 | 1997-01-09 | Tegometall Int Ag | Vorrichtung zur Sprühbeschichtung von Werkstücken mit Farbe |
| GB9700713D0 (en) * | 1997-01-15 | 1997-03-05 | Itw Ltd | An oscillating stroke reciprocator |
| JP2004536688A (ja) | 2001-01-31 | 2004-12-09 | ノードソン コーポレーション | 粉体スプレーブース自動清浄化装置およびその方法 |
| KR101456849B1 (ko) * | 2013-08-23 | 2014-11-03 | 삼성중공업 주식회사 | 도장장치 |
| US10307788B2 (en) * | 2016-11-09 | 2019-06-04 | The Boeing Company | Integrated automation of paint processes incorporating arrayed painting and inkjet printing |
-
2022
- 2022-04-26 DE DE102022110006.5A patent/DE102022110006A1/de not_active Ceased
-
2023
- 2023-04-18 EP EP23168371.5A patent/EP4268974B1/de active Active
Also Published As
| Publication number | Publication date |
|---|---|
| EP4268974A1 (de) | 2023-11-01 |
| EP4268974C0 (de) | 2025-03-05 |
| DE102022110006A1 (de) | 2023-10-26 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1745858B1 (de) | Beschichtungsverfahren und zugehörige Beschichtungseinrichtung | |
| EP2040854B1 (de) | Lackieranlage und zugehöriges betriebsverfahren | |
| EP2595761B1 (de) | Modulare anlage zur oberflächenbehandlung von gegenständen | |
| EP2919917B1 (de) | Applikationsroboter mit anschlusseinheit für verschiedene applikatoren | |
| DE69415334T2 (de) | Vorrichtung zur halterung und bewegung von vorrichtungen zur abgabe von beschichtungsmaterial | |
| DE10359280A1 (de) | Sprühbeschichtungsvorrichtung | |
| EP2791008B1 (de) | Beschichtungsanlage und entsprechendes betriebsverfahren | |
| EP3685925B1 (de) | Verfahren und vorrichtung zur spritzlackierung eines werkstücks | |
| EP3017875A1 (de) | Reinigungsverfahren und reinigungsvorrichtung für ein oder mehrere teile eines applikationssystems | |
| DE69117244T2 (de) | Verbesserungen beim Montieren und Bewegen von Beschichtungsmaterialverteilern | |
| EP2736682A2 (de) | Vorrichtung zum behandeln, insbesondere zum lackieren, von gegenständen, insbesondere von fahrzeugkarosserien | |
| EP2595760B1 (de) | Behandlungseinheit und anlage zur oberflächenbehandlung von gegenständen | |
| EP1419824B1 (de) | Vorrichtung zum Beschichten eines Werkstücks mit Pulver | |
| EP0777534B1 (de) | Vorrichtung zur sprühbeschichtung von werkstücken mit farbe | |
| DE102020109819A1 (de) | Beschichtungskabine zum beschichten von fahrzeugfelgen | |
| DE102012018940A1 (de) | Anlage zum Beschichten, insbesondere zum Lackieren, von Gegenständen, insbesondere von Fahrzeugkarosserien | |
| EP4268974A1 (de) | Sprühanlage | |
| DE202010002572U1 (de) | Lackieranlage | |
| DE2816591A1 (de) | Vorrichtung zur gleichzeitigen und gleichmaessigen beschichtung der aussen- und innenflaechen von metallrohren | |
| DE102008004960A1 (de) | Verfahren und Vorrichtung zum elektrostatischen Beschichten | |
| DE102017102423A1 (de) | Handhabungsroboter und Verfahren zur Ansteuerung eines Handhabungsroboters | |
| DE4323312C2 (de) | Vorrichtung zum elektrischen Entladen der Wände einer Kunststoffkabine | |
| DE3249737C2 (de) | Vorrichtung zur elektrostatischen Spritzlackierung | |
| EP2698211B1 (de) | Roboter zur Beschichtung von Gegenständen | |
| DE9109427U1 (de) | Anordnung zum automatischen Farbspritzen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC ME MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20240502 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC ME MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: B05B 7/00 20060101ALI20240809BHEP Ipc: B05B 13/00 20060101ALI20240809BHEP Ipc: B05B 16/00 20180101AFI20240809BHEP |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20241016 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC ME MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502023000640 Country of ref document: DE |
|
| U01 | Request for unitary effect filed |
Effective date: 20250305 |
|
| U07 | Unitary effect registered |
Designated state(s): AT BE BG DE DK EE FI FR IT LT LU LV MT NL PT RO SE SI Effective date: 20250312 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250605 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250305 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250605 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250305 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250606 |
|
| U20 | Renewal fee for the european patent with unitary effect paid |
Year of fee payment: 3 Effective date: 20250612 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250305 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250305 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250305 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250305 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250705 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250305 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: L10 Free format text: ST27 STATUS EVENT CODE: U-0-0-L10-L00 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260114 |
|
| 26N | No opposition filed |
Effective date: 20251208 |
|
| U20 | Renewal fee for the european patent with unitary effect paid |
Year of fee payment: 4 Effective date: 20260430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250305 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IE Payment date: 20260423 Year of fee payment: 4 |