EP4299768A1 - Verfahren zur herstellung eines stahlrohres und stahlrohr - Google Patents
Verfahren zur herstellung eines stahlrohres und stahlrohr Download PDFInfo
- Publication number
- EP4299768A1 EP4299768A1 EP22182057.4A EP22182057A EP4299768A1 EP 4299768 A1 EP4299768 A1 EP 4299768A1 EP 22182057 A EP22182057 A EP 22182057A EP 4299768 A1 EP4299768 A1 EP 4299768A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- max
- temperature
- steel pipe
- range
- mass
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images


Classifications
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D1/00—General methods or devices for heat treatment, e.g. annealing, hardening, quenching or tempering
- C21D1/26—Methods of annealing
- C21D1/30—Stress-relieving
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D6/00—Heat treatment of ferrous alloys
- C21D6/005—Heat treatment of ferrous alloys containing Mn
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/10—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of tubular bodies
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D9/00—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor
- C21D9/08—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor for tubular bodies or pipes
- C21D9/085—Cooling or quenching
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/001—Ferrous alloys, e.g. steel alloys containing N
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/02—Ferrous alloys, e.g. steel alloys containing silicon
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/04—Ferrous alloys, e.g. steel alloys containing manganese
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/06—Ferrous alloys, e.g. steel alloys containing aluminium
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/08—Ferrous alloys, e.g. steel alloys containing nickel
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/12—Ferrous alloys, e.g. steel alloys containing tungsten, tantalum, molybdenum, vanadium, or niobium
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/14—Ferrous alloys, e.g. steel alloys containing titanium or zirconium
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D2211/00—Microstructure comprising significant phases
- C21D2211/001—Austenite
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D2211/00—Microstructure comprising significant phases
- C21D2211/008—Martensite
Definitions
- the present invention relates to a method for producing a steel pipe and a steel pipe.
- an austenitic structure may be present here, for example.
- a disadvantage of these austenitic steel materials is the high costs that arise due to the expensive alloying elements required, in particular the high manganese or nickel content required.
- the invention is based on the knowledge that this problem can be solved by creating a suitable structure.
- the problem can be solved by using a suitable air-hardening steel, in particular medium manganese steel, and producing the steel pipe with at least one intercritical tempering step.
- All temperature information refers to an average external surface temperature of the steel pipe.
- Maintaining means that the temperature of the steel pipe remains within a temperature range of +/- 10 °C.
- a steel pipe with a finely structured structure made of austenite and highly tempered martensite can be produced, which has a high tensile strength and high ductility.
- the air-hardened starting pipe preferably has a structure of martensite and optionally lower bainite.
- the structure depends in particular on the dimensions of the starting pipe. In particular, the smaller the wall thickness of the starting pipe, the higher the proportion of martensite. The structure and thus the desired characteristics of the steel pipe can be achieved through subsequent tempering.
- the output pipe can be a seamless or a welded output pipe.
- the output tube is heated to a first temperature.
- the first temperature can also be referred to as the holding temperature, annealing temperature or tempering temperature.
- the first temperature is preferably between the Ac1 and Ac3 temperatures of the steel alloy to enable partial austenitization.
- the temperature range is also referred to as the intercritical zone or partial austenitization zone. Heating to the first temperature is carried out within a maximum of 60 minutes.
- Heating to the first temperature and maintaining it at that first temperature is also called intercritical tempering or intercritical annealing.
- austenite islands are formed in the structure of the air-hardened starting pipe.
- Mn and C diffuse into the austenite formed. This stabilizes the austenite up to room temperature. It has been shown that stabilization can be achieved particularly with a holding time of 10-90 minutes.
- the intercritical tempering can be carried out on a starting pipe, which is a hot pipe, or on a cold pipe, i.e. an already cold-drawn pipe as the starting pipe.
- Cooling from the holding temperature takes place to room temperature, preferably with a cooling rate of at most 20K/s.
- cooling can take place in air or in an oven. Cooling in the oven refers to cooling that is carried out at a lower cooling rate than cooling in air. Cooling differs from quenching, in which the cooling rate is higher.
- the method according to the invention in which a starting pipe made of the alloy according to the invention is subjected to intercritical tempering, therefore represents an uncomplicated manufacturing process through which a higher-strength and yet ductile steel pipe can be produced in a simple manner.
- the steel alloy of the steel pipe is also referred to below as an alloy, material or material. Due to the manganese content in the range of 3 - 6% by mass, the steel alloy is also referred to as medium manganese steel.
- Melting-related impurities are, in particular, impurities that get into the steel during steel production, in particular through materials added when producing the melt and treating the melt.
- impurities caused by melting are also impurities that are introduced into the melt by starting materials.
- the alloy used according to the invention carbon, C, and manganese, Mn, in particular contribute to increasing the elasticity.
- the elements Mo and B are also present in the specified contents, the hardened material required for intercritical annealing can be produced from martensite and/or lower bainite to produce a fine microstructure without quenching. Mo and B improve the air-hardening properties, among other things.
- the initial structure required for intercritical annealing to produce the fine microstructure can be realized directly by hot rolling and/or normalizing with air cooling.
- the alloying element Mo additionally improves the tempering resistance.
- the steel alloy has carbon, C, in a range of 0.06 - 0.2% by mass. Due to the C content of at least 0.06% by mass, sufficient strength can be achieved with air hardening. At the same time, cementite formation Fe 3 C can be kept to a minimum. If the carbon content is too high, carbide formation is promoted, which leads to a decrease in the impact energy. Therefore, according to the invention, the carbon content is limited to a maximum of 0.2% by mass. According to one embodiment, the carbon content is in the range between 0.08 and 0.13% by mass.
- austenite-stabilizing elements in particular C and manganese, Mn, in the newly formed austenite, the more stable it is up to and at room temperature.
- Mn manganese
- the alloy has manganese, Mn, in the range between 3 and 6% by mass.
- Mn promotes the air-hardening properties of the alloy.
- Mn reduces the critical cooling rate.
- the critical cooling rate is the cooling rate that is at least necessary for martensite formation.
- Mn is present in a range between 3 and 4% by mass.
- Mn also serves to stabilize the austenite at room temperature.
- Mn has a significantly slower diffusion rate than carbon, C. Therefore, longer holding times in the intercritical range are preferably used due to the increased manganese content.
- the holding time in the intercritical area can be, for example, 30 minutes. With the maximum manganese content of 6% by mass according to the invention, a larger amount of austenite can also be stabilized.
- the alloy has silicon, Si, in the range between 0.01 - 0.8% by mass.
- Silicon is present as an accompanying element in steel production.
- silicon is added in the stressed area up to 0.8% by mass.
- the Si content is in the range between 0.01 and 0.5% by mass and preferably in the range of 0.01 to 0.4% by mass or 0.1 to 0.4% by mass.
- the Si content is preferably kept low to ensure that the steel pipe is galvanized. Si contents of up to 0.8% by mass have a strength-increasing effect.
- the alloy has a maximum of 0.2% by mass of chromium, Cr.
- the alloy has 0.1 - 0.5% by mass of molybdenum, Mo.
- molybdenum By alloying molybdenum, the ferrite area in the time-temperature transformation diagram (TTU diagram) is shifted to the right, i.e. to longer times. Since an initial structure of martensite/lower bainite is required for intercritical annealing, the Mo content must be adjusted to the Mn content and the pipe dimension. For example, steel pipes with thicker walls cool down more slowly than steel pipes with smaller walls. In a preferred embodiment, the Mo content is in the range from 0.2 to 0.3% by mass. If the Mn content is high (up to 6% by weight), the Mo content can be reduced, in particular to the minimum content of 0.1%. By alloying Mo, the tempering resistance of the intercritically annealed steel pipe can be guaranteed.
- the alloy has nickel, Ni, preferably in an amount of a maximum of 1% by mass, preferably in the range of at least 0.07% by mass and a maximum of 0.7% by mass.
- Ni has an austenite-stabilizing effect, so that part of the manganese can be replaced by the alloying element Ni.
- the cost of Ni is comparatively high, it is only recommended to use it up to an alloy content of 0.7% or 1%.
- the alloy has boron, B, in a range between 0.001 - 0.005% by mass.
- B leads to a further shift of the ferrite region to longer times in the TTU diagram.
- the B content in the alloy is limited to a maximum of 0.005% by mass in order to avoid boron carbides.
- the alloy has aluminum, Al, in the range of at least 0.02Ma% and a maximum of 0.1Ma%.
- the alloy has at least 0.015% by mass of titanium, Ti. Titanium is used to bind nitrogen, N, to avoid the formation of boron nitrides.
- the alloy has nitrogen, N, in the range of 0.001-0.1% by mass.
- the first temperature is in the range of 650-720°C, preferably in the range of 660-700°C.
- a further intercritical tempering step is carried out after the intercritical tempering at the first temperature.
- a further step of heating to a second temperature is preferably carried out.
- the second temperature is lower than the first temperature and is preferably in the range of 630-760°C.
- the second temperature is preferably held for 10-90 minutes before a second cooling step to room temperature is carried out, in particular with a cooling rate of at most 20 K/s.
- the first temperature is in the range of 700-740°C and the second temperature is in the range of 640-680°C.
- a higher elongation at break of the steel pipe can be achieved through two-stage intercritical tempering.
- two-stage intercritical tempering an elongation at break of more than 25% and with a two-stage intercritical tempering an elongation at break of more than 30% can be achieved, each with a strength of >800MPa.
- the steel pipe is reshaped, in particular drawn.
- the drawing is preferably carried out as cold drawing and/or with a wall thickness reduction of at least 10%.
- a stress-relieving step is carried out after the cooling step.
- the stress relieving is preferably carried out only after cooling from the second temperature.
- the stress relieving is preferably carried out at a temperature below the Ac1 temperature of the alloy.
- the steel pipe has an elongation at break, A, of at least 20% and a product of tensile strength, Rm, and elongation at break, A, of at least 20,000 MPa%.
- the elongation at break can be more than 25% in one embodiment and more than 30% in another embodiment.
- the tensile strength is preferably more than 800 MPa.
- the steel pipe therefore has high strength and ductility.
- the steel pipe has a microstructure of tempered martensite with austenite islands with a volume fraction between 5 and 30%.
- the austenite islands preferably have a thickness of a maximum of 5 ⁇ m, preferably a maximum of 2 ⁇ m, and an average thickness of less than 2 ⁇ m.
- the average thickness of the austenite islands is even ⁇ 1 ⁇ m.
- the thickness of the austenite island is the dimension of the austenite island that represents the smaller dimension in the section view. The larger dimension of the austenite island can be called the length.
- the thickness of the austenite island can also be called the needle thickness or diameter.
- austenite islands of the specified size and volume fraction are present in the microstructure, the ductility is increased compared to pure martensite structure or to structure in which new martensite has formed from austenite islands.
- the austenite islands are made possible in the steel pipe according to the invention because they are stabilized by the selected alloy, in particular by carbon and manganese.
- the microstructure is preferably created by intercritical tempering of an air-hardened steel tube.
- the steel pipe is produced by the method according to the invention.
- the sum of the contents of the alloying elements Mn+Ni is in the range of 3 to 4% by mass. If the total content of these alloying elements is less than 3%, austenite stabilization cannot be guaranteed. If the sum of the contents of these alloying elements is too high, in particular more than 4% by mass or more than 6% by mass, the process will, on the one hand, due to the higher Mn content, result in an increase in the holding time for diffusion, which is uneconomical, and, on the other hand, due to overall uneconomical due to the higher Ni content, which leads to increased costs.
- the steel alloy has at least one of the alloying elements Nb and V and the sum of Nb+V+Ti is less than or equal to 0.12% by mass. All three elements increase the fine grain size of the steel pipe.
- the sum of the contents of the alloying elements Si and Al is in the range from 0.1 to 3% by mass.
- Si and Al have a similar effect in increasing the yield strength and can be combined and partially replaced by the other element.
- the microstructure has a maximum of 30 percent by volume austenite and more than 50 percent by volume martensite.
- the austenite of the austenite islands in the structure of the steel pipe can be lamellar and/or fine-globular and/or network-like. Additionally or alternatively, mixed forms of these types of austenite may be present.
- the different structures arise depending on the forming of the steel pipe, in particular a forming of the air-hardened steel pipe. For example, in the case of a cold-drawn steel pipe, a structure with predominantly network-like austenite is obtained in the tempered martensite.
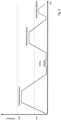
- a first and second embodiment is shown schematically in Figure 1 shown.
- the method is carried out with single-stage tempering.
- the air-hardened starting pipe made of the alloy according to the invention is heated to the first temperature in less than 60 minutes. This temperature is in the range of 650-720°C.
- the steel pipe is kept at this temperature for 10 to 90 minutes and then cooled in an oven or in air.
- stress relief annealing is then carried out on the steel pipe.
- the method is carried out with single-stage tempering.
- the air-hardened starting pipe made of the alloy according to the invention is heated to the first temperature in less than 30 minutes. This temperature is in the range of 660-700°C.
- the steel pipe is kept at this temperature for 20 to 60 minutes and then cooled in an oven or in air.
- stress relief annealing is then carried out on the steel pipe.
- the method is carried out with two-stage tempering.
- the air-hardened starting pipe made of the alloy according to the invention is heated to the first temperature in less than 60 minutes. This temperature is between the Ac1 and Ac3 temperatures and in particular in the range of 650-760°C.
- the steel pipe is kept at this temperature for 10 to 90 minutes and then cooled in an oven or in air.
- the steel pipe is then heated to a second temperature, which is greater than the Ac1 temperature but less than the first temperature.
- the steel pipe is held at this second temperature for 10 to 90 minutes.
- stress relief annealing is then carried out on the steel pipe.
- the method is carried out with two-stage tempering.
- the air-hardened starting pipe made of the alloy according to the invention is heated to the first temperature in less than 60 minutes. This temperature is between the Ac1 and Ac3 temperatures and in particular in the range of 700-740°C.
- the steel pipe is kept at this temperature for 10 to 90 minutes and then cooled in an oven or in air.
- the steel pipe is then heated to a second temperature, which is greater than the Ac1 temperature but smaller than the first temperature and is in particular in the range of 640-680 ° C.
- the steel pipe is held at this second temperature for 10 to 90 minutes.
- stress relief annealing is then carried out on the steel pipe.
- the third and fourth embodiments are shown schematically in Figure 2 shown.
- the present invention thus creates a solution for the production of steel pipes with a finely structured structure made of austenite and highly tempered martensite, which can achieve elongations at break of more than 25% (single-stage process) or 30% (two-stage process) with strengths of >800MPa.
- the austenite islands are created by single or multiple intercritical annealing in the range between the Ac1 and Ac3 temperatures and stabilized by enrichment of C and Mn.
- the intercritical annealing processes can be carried out on both the hot tube and the cold tube.
- the drawing process can also be carried out between the annealing steps.
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Organic Chemistry (AREA)
- Mechanical Engineering (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Thermal Sciences (AREA)
- Physics & Mathematics (AREA)
- Crystallography & Structural Chemistry (AREA)
- Manufacturing & Machinery (AREA)
- Health & Medical Sciences (AREA)
- Child & Adolescent Psychology (AREA)
- Heat Treatment Of Articles (AREA)
Abstract
- Bereitstellen eines luftgehärteten Ausgangsrohrs,
wobei das Ausgangsrohr aus einer Stahllegierung besteht, die - in Massenprozent - aus den folgenden Legierungselementen besteht:

- Erwärmen des Ausgangsrohres auf eine erste Temperatur zwischen 630 und 760°C innerhalb von maximal 60 Minuten,
- Halten der ersten Temperatur für 10-90 Minuten und
- anschließendes Abkühlen auf Raumtemperatur.
Zudem wird ein Stahlrohr offenbart.
Description
- Die vorliegende Erfindung betrifft ein Verfahren zur Herstellung eines Stahlrohres und ein Stahlrohr.
- Heutige Anforderungen, insbesondere der globale Wettbewerb und gesetzliche Rahmenbedingungen erfordern Lösungen zur Herstellung von Stahlrohren mit höherfesten und gleichzeitig duktilen Eigenschaften, um beispielsweise an den Leichtbau gestellte Anforderungen zu erzielen.
- Hierzu sind in den letzten Jahren unter anderem Stahlwerkstoffe mit metastabilen Gefügeanteilen in den Fokus gerückt. Abhängig von dem Legierungskonzept kann hier beispielsweise austenitisches Gefüge vorliegen.
- Ein Nachteil dieser austenitischen Stahlwerkstoffe sind die hohen Kosten, die aufgrund der teuren erforderlichen Legierungselemente, insbesondere des erforderlichen hohen Mangangehaltes oder Nickelgehaltes, entstehen.
- Zudem bestehen Ansätze, bei denen ein sogenanntes Quenching and Partitioning Verfahren bei der Herstellung des Stahlrohres zum Einsatz kommt. Ein Nachteil dieses Verfahrens ist die aufwändige Wärmebehandlung mit mehreren Haltepunkten und genau definierten Abschreckgeschwindigkeiten.
- Es ist daher Aufgabe der vorliegenden Erfindung eine Lösung zu schaffen mit der ein Stahlrohr erzeugt werden kann, das höherfeste und gleichzeitig duktilen Eigenschaften aufweist und auf einfache Weise bei geringeren Kosten hergestellt werden kann.
- Der Erfindung liegt die Erkenntnis zugrunde, dass diese Aufgabe gelöst werden kann, indem ein geeignetes Gefüge erzeugt wird. Insbesondere kann die Aufgabe gelöst werden durch Verwendung eines geeigneten lufthärtenden Stahls, insbesondere Mittelmanganstahls, und Herstellung des Stahlrohres mit mindestens einem interkritischen Anlassschritt.
- Gemäß einem ersten Aspekt betrifft die Erfindung ein Verfahren zum Herstellen eines Stahlrohres umfassend die Schritte:
- Bereitstellen eines nahtlosen oder geschweißten, luftgehärteten Ausgangsrohrs, wobei das Ausgangsrohr aus einer Stahllegierung besteht, die - in Massenprozent - aus den folgenden Legierungselementen besteht:C 0,06-0,2 Si 0,01-0,8 Mn 3-6 Cr max. 0,2 Mo 0,1-0,5 Ni max. 1,0 Cu max. 0,25 AI 0,02-0,1 Ti >=0,015 B 0,001 -0,005 N 0,001 -0,1 P max. 0,020 S max. 0,005
wobei das Verhältnis Ti/N zumindest 3,4 beträgt und die Summe der Gehalte der Legierungselemente Mn+Ni im Bereich zwischen 3% und 6 Ma% liegt,
- Erwärmen des Ausgangsrohres auf eine erste Temperatur zwischen 630 und 760°C innerhalb von maximal 60 Minuten
- Halten der ersten Temperatur für 10-90 Minuten
- anschließendes Abkühlen auf Raumtemperatur. - Sämtliche Temperaturangaben beziehen sich dabei auf eine mittlere Außenflächentemperatur des Stahlrohrs.
- Halten bedeutet dabei, dass die Temperatur des Stahlrohrs innerhalb eines Temperaturbereiches von +/- 10 °C bleibt.
- Mit dem erfindungsgemäßen Verfahren kann ein Stahlrohr mit einem feinstrukturierten Gefüge aus Austenit und hochangelassenem Martensit erzeugt werden, das eine hohe Zugfestigkeit und hohe Duktilität aufweist.
- Das luftgehärtete Ausgangsrohr weist vorzugsweise ein Gefüge aus Martensit und gegebenenfalls unterem Bainit auf. Das Gefüge ist insbesondere von der Abmessung des Ausgangsrohres abhängig. Insbesondere ist je geringer die Wandstärke des Ausgangsrohres ist, der Anteil an Martensit höher. Durch das anschließende Anlassen kann das Gefüge und damit angestrebte Kennwerte des Stahlrohres erzielt werden.
- Das Ausgangsrohr kann ein nahtloses oder ein geschweißtes Ausgangsrohr sein.
- Das Ausgangsrohr wird auf eine erste Temperatur erwärmt. Die erste Temperatur kann auch als Haltetemperatur, Glühtemperatur oder Anlasstemperatur bezeichnet werden. Die erste Temperatur liegt vorzugsweise zwischen der Ac1- und der Ac3-Temperatur der Stahllegierung, um eine partielle Austenitisierung zu ermöglichen. Der Temperaturbereich wird auch als interkritische Zone oder Teilaustenitisierungszone bezeichnet. Das Erwärmen auf die erste Temperatur wird innerhalb von maximal 60 Minuten durchgeführt.
- Das Erwärmen auf die erste Temperatur und das Halten auf dieser ersten Temperatur wird auch als interkritisches Anlassen oder interkritisches Glühen bezeichnet.
- Durch Erwärmen auf die erste Temperatur werden in dem luftgehärteten Gefüge Austenit-Inseln in dem Gefüge des luftgehärteten Ausgangsrohrs gebildet. Durch das Halten der ersten Temperatur, insbesondere im interkritischen Bereich, erfolgt eine Diffusion von Mn und C in den gebildeten Austenit. Hierdurch wird der Austenit bis zur Raumtemperatur stabilisiert. Es hat sich gezeigt, dass die Stabilisierung insbesondere bei einer Haltezeit von 10-90 Minuten erzielt werden kann.
- Das interkritische Anlassen kann an einem Ausgangsrohr, das ein Warmrohr ist, oder auch an einem Kaltrohr, mithin einem bereits kaltgezogenen Rohr als Ausgangsrohr durchgeführt werden.
- Das Abkühlen von der Haltetemperatur erfolgt bis Raumtemperatur, bevorzugt mit einer Abkühlrate von höchstens 20K/s. Insbesondere kann das Abkühlen an Luft oder im Ofen erfolgen. Abkühlen im Ofen bezeichnet dabei eine Abkühlung, die bei einer geringeren Abkühlrate als die Abkühlung an Luft durchgeführt wird. Das Abkühlen unterscheidet sich dabei von einem Abschrecken, bei dem die Abkühlrate höher ist.
- Das erfindungsgemäße Verfahren bei dem ein Ausgangsrohr aus der erfindungsgemäßen Legierung einem interkritischen Anlassen unterzogen wird, stellt daher einen unkomplizierten Herstellungsprozess dar, durch den auf einfache Weise ein höherfestes und dennoch duktiles Stahlrohr erzeugt werden kann.
- Insbesondere wird hierbei von einem luftgehärteten Gefügezustand ausgegangen. Durch das interkritische Glühen im Zweiphasengebiet zwischen der Ac1- und Ac3-Temperatur und anschließendem Abkühlen wird ein Mehrphasengefüge erzeugt. Dieses Gefüge besteht aus dem angelassenen Martensit / Ferrit und dem neugebildeten Austenit (ART, Austenite Reverted Transformation). Dieses Gefüge ist schematisch in
Figur 3 gezeigt. InFigur 3 ist dabei die Dicke D der Austenit-Inseln schematisch angedeutet. Die Kombination aus diesen Gefügebestandteilen führt bei der erfindungsgemäßen Legierungszusammensetzung und der Kombination aus Haltezeit und Temperatur zu einer herausragenden technischen Kombination aus Festigkeit und Duktilität. - Die Stahllegierung des Stahlrohres wird im Folgenden auch als Legierung, Material oder Werkstoff bezeichnet. Aufgrund des Mangangehaltes im Bereich von 3 - 6 Ma% wird die Stahllegierung auch als Mittelmanganstahl bezeichnet.
- Erschmelzungsbedingte Verunreinigungen sind insbesondere Verunreinigungen, die bei der Stahlherstellung, insbesondere durch beim Erzeugen der Schmelzen und Behandeln der Schmelze zugegebene Materialien in den Stahl gelangen. Zudem sind erschmelzungsbedingte Verunreinigungen auch Verunreinigungen, die durch Ausgangsmaterialien in die Schmelze eingebracht werden.
- Mengenangaben beziehungsweise Gehaltsangaben sind in Massenprozent (Ma%) angegeben und werden im Folgenden auch einfach mit Prozent oder % bezeichnet.
- Bei der erfindungsgemäß verwendeten Legierung tragen insbesondere Kohlenstoff, C, und Mangan, Mn, zur Erhöhung der Dehnfähigkeit bei. Da erfindungsgemäß zudem die Elemente Mo und B in den angegebenen Gehalten vorliegen, kann das für ein interkritisches Glühen erforderliche gehärtetes Material aus Martensit und/oder unterem Bainit zur Erzeugung einer feinen Gefügestruktur ohne Abschrecken erzeugt werden. Durch Mo und B verbessern sich nämlich unter anderem die lufthärtenden Eigenschaften. Somit kann das für das interkritische Glühen notwendige Ausgangsgefüge zur Erzeugung der feinen Mikrostruktur direkt durch ein Warmwalzen und/oder Normalisieren mit Luftabkühlen realisiert werden. Das Legierungselement Mo verbessert zusätzlich die Anlassbeständigkeit.
- Erfindungsgemäß weist die Stahllegierung Kohlenstoff, C, in einem Bereich von 0,06 - 0,2 Ma% auf. Durch den C-Gehalt von mindestens 0,06 Ma% kann bei einer Lufthärtung eine ausreichende Festigkeit erzielt werden. Gleichzeitig kann eine Zementitbildung Fe3C geringgehalten werden. Bei zu hohem Kohlenstoffgehalt wird die Karbidbildung begünstigt, was zum Absinken der Kerbschlagarbeit führt. Daher ist der Kohlenstoffgehalt erfindungsgemäß auf maximal 0,2 Ma% beschränkt. Gemäß einer Ausführungsform liegt der Kohlenstoffgehalt im Bereich zwischen 0,08 und 0,13 Ma%.
- Zusätzlich bewirkt Kohlenstoff in dem beanspruchten Bereich eine Stabilisierung des beim interkritischen Glühen gebildeten Austenits. Je höher der prozentuale Anteil an austenitstabilisierenden Elementen, insbesondere C und Mangan, Mn, im neu gebildeten Austenit ist, umso stabiler ist dieser bis und bei Raumtemperatur. Um jedoch Zementit und Karbidbildung zu vermeiden ist der Anteil nach oben beschränkt.
- Erfindungsgemäß weist die Legierung Mangan, Mn, im Bereich zwischen 3 und 6 Ma% auf. Mn begünstigt die lufthärtenden Eigenschaften der Legierung. Zudem wird durch Mn die kritische Abkühlgeschwindigkeit herabgesetzt. Als kritische Abkühlgeschwindigkeit wird die Abkühlgeschwindigkeit bezeichnet, die mindestens zur Martensitbildung notwendig ist. Gemäß der bevorzugten Ausführungsform liegt Mn in einem Bereich zwischen 3 und 4 Ma% vor.
- Bei interkritischem Anlassen dient Mn zudem zur Stabilisierung des Austenits bei Raumtemperatur. Je mehr Mn im Austenit gelöst ist, desto stabiler ist dieser bei Raumtemperatur. Mn besitzt eine deutlich langsamere Diffusionsgeschwindigkeit als Kohlenstoff, C. Daher werden aufgrund des erhöhten Mangangehaltes vorzugsweise längere Haltezeiten im interkritischen Bereich verwendet. Die Haltezeit im interkritischen Bereich kann beispielsweise 30 Minuten betragen. Bei dem erfindungsgemäßen Maximalgehalt an Mangan von 6 Ma% kann zudem eine größere Menge Austenit stabilisiert werden.
- Erfindungsgemäß weist die Legierung Silizium, Si, im Bereich zwischen 0,01 - 0,8 Ma% auf.
- Silizium ist als Begleitelement in der Stahlherstellung vorhanden. Um eine Festigkeitssteigerung zu erreichen, wird Silizium in dem beanspruchten Bereich bis zu 0,8 Ma% zugegeben. In einer Ausführungsform liegt der Si-Gehalt im Bereich zwischen 0,01 und 0,5 Ma% und vorzugsweise im Bereich von 0,01 bis 0,4 Ma% oder 0,1 bis 0,4 Ma%. Der Si-Gehalt wird vorzugsweise geringgehalten, um eine Verzinkung des Stahlrohres zu gewährleisten. Si-Gehalte bis zu 0,8 Ma% wirken festigkeitssteigernd.
- Erfindungsgemäß weist die Legierung maximal 0,2 Ma% Chrom, Cr, auf. Indem der Chromgehalt geringgehalten wird, kann eine Carbid- und Nitridbildung vermieden werden.
- Erfindungsgemäß weist die Legierung 0,1 - 0,5 Ma% Molybdän, Mo, auf. Durch das Zulegieren von Molybdän wird der Ferritbereich im Zeit-Temperatur-Umwandlungsschaubild (ZTU-Diagramm) nach rechts, das heißt zu längeren Zeiten verschoben. Da für das interkritische Glühen ein Ausgangsgefüge aus Martensit / unterem Bainit erforderlich ist, muss der Mo-Gehalt dem Mn-Gehalt und der Rohrabmessung angepasst werden. Beispielsweise kühlen Stahlrohre mit größerer Wanddicke langsamer ab als Stahlrohre mit geringerer Wanddicke. In einer bevorzugten Ausführungsform liegt der Mo-Gehalt dabei im Bereich von 0,2 bis 0,3 Ma%. Bei einem hohen Mn-Gehalt (bis 6 Ma%) kann der Mo-Gehalt abgesenkt werden, insbesondere auf den Minimalgehalt von 0,1%. Durch die Zulegierung von Mo kann die Anlassbeständigkeit des interkritisch geglühten Stahlrohres gewährleistet werden.
- Erfindungsgemäß weist die Legierung Nickel, Ni, vorzugsweise in einer Menge von maximal 1 Ma%, vorzugweise im Bereich von mindestens 0,07 Ma% und maximal 0,7 Ma% auf.
- Ähnlich wie Mn wirkt Ni austenitstabilisierend, so dass ein Teil des Mangans durch das Legierungselement Ni ersetzt werden kann. Da die Kosten von Ni jedoch vergleichsweise hoch sind, empfiehlt sich dies jedoch nur bis zu einem Legierungsgehalt von 0,7% beziehungsweise 1% zu verwenden.
- Erfindungsgemäß weist die Legierung Bor, B, in einem Bereich zwischen 0,001 - 0,005 Ma% auf.
- In Verbindung mit dem Legierungselement Mo führt B zu einer weiteren Verschiebung des Ferritbereichs zu längeren Zeiten in dem ZTU-Diagramm. Der B-Gehalt in der Legierung ist auf maximal 0,005 Ma% beschränkt, um Borcarbide zu vermeiden.
- Erfindungsgemäß weist die Legierung Aluminium, Al, im Bereich von mindestens 0,02Ma% und maximal 0,1Ma% auf.
- Aluminium beschleunigt die bainitische Umwandlungskinematik. Daher kann ein Mischgefüge aus Martensit und unterem Bainit erzeugt werden. Dies ist positiv für Bruchdehnung und Kerbschlagarbeit.
- Erfindungsgemäß weist die Legierung mindestens 0,015 Ma% Titan, Ti, auf. Titan dient dazu Stickstoff, N, abzubinden, um die Bildung von Bornitriden zu vermeiden.
- Die Legierung weist erfindungsgemäß Stickstoff, N, im Bereich von 0,001-0,1 Ma% auf.
- Durch das gezielte Verhältnis von Ti/N >= 3,4 kann das Abbinden von N gewährleistet werden.
- Gemäß einer Ausführungsform besteht das Ausgangsrohr für das erfindungsgemäße Verfahren aus einer Stahllegierung, die - in Massenprozent - aus den folgenden Legierungselementen besteht:
C 0,08 - 0,13 Si 0,01-0,2 Mn 3-4 Cr max. 0,2 Mo 0,2-0,3 Ni max. 0,7 Cu max. 0,25 AI 0,02-0,1 Ti >= 0,025 B 0,001 - 0,005 N 0,001 - 0,1 P max. 0,020 S max. 0,005 - Rest: Eisen und unvermeidbare erschmelzungsbedingte Verunreinigungen.
- Gemäß einer Ausführungsform liegt die erste Temperatur im Bereich von 650-720°C, vorzugsweise im Bereich von 660-700°C.
- Gemäß einer weiteren Ausführungsform wird nach dem interkritischen Anlassen bei der ersten Temperatur ein weiterer interkritischer Anlassschritt durchgeführt. Hierbei wird vorzugsweise nach dem Abkühlen von der ersten Temperatur ein weiterer Schritt des Erwärmens auf eine zweite Temperatur durchgeführt. Die zweite Temperatur ist geringer als die erste Temperatur und liegt vorzugsweise im Bereich von 630-760°C. Die zweite Temperatur wird vorzugsweise für 10-90 Minuten gehalten, bevor ein zweiter Abkühlschritt auf Raumtemperatur, insbesondere mit einer Abkühlrate von höchstens 20 K/s durchgeführt wird.
- Gemäß einer Ausführungsform, bei der ein zweistufiges interkritisches Anlassen durchgeführt wird, liegt die erste Temperatur im Bereich von 700-740°C und die zweite Temperatur im Bereich von 640-680°C.
- Durch ein zweistufiges interkritisches Anlassen kann insbesondere eine höhere Bruchdehnung des Stahlrohres erzielt werden. Beispielsweise kann mit einem einstufigen interkritischen Anlassen eine Bruchdehnung von mehr als 25% und mit einem zweistufigen interkritischen Anlassen eine Bruchdehnung von mehr als 30% jeweils bei einer Festigkeit von >800MPa erreicht werden.
- Gemäß einer weiteren Ausführungsform erfolgt nach dem Abkühlen von der ersten Temperatur und vor dem Erwärmen auf die zweite Temperatur, das heißt zwischen dem ersten und zweiten Anlassschritt ein Umformen, insbesondere Ziehen, des Stahlrohres. Das Ziehen wird bevorzugt als Kaltziehen und/oder mit einer Wanddickenreduktion von mindestens 10% durchgeführt.
- Gemäß einer weiteren Ausführungsform wird nach dem Abkühlschritt ein Schritt des Spannungsarmglühens ausgeführt. Bei einem Verfahren mit zwei Anlassschritten wird das Spannungsarmglühen vorzugsweise nur nach dem Abkühlen von der zweiten Temperatur ausgeführt. Das Spannungsarmglühen erfolgt vorzugsweise bei einer Temperatur unterhalb der Ac1-Temperatur der Legierung.
- Gemäß einem weiteren Aspekt betrifft die Erfindung ein Stahlrohr, das dadurch gekennzeichnet ist,
- dass das Stahlrohr aus einer Stahllegierung besteht, die - in Massenprozent - aus den folgenden Legierungselementen besteht:C 0,06-0,2 Si 0,01-0,8 Mn 3-6 Cr max. 0,2 Mo 0,1 - 0,5 Ni max. 1,0 Cu max. 0,25 AI 0,02-0,1 Ti >= 0,015 B 0,001 - 0,005 N 0,001 - 0,1 P max. 0,020 S max. 0,005
wobei das Verhältnis Ti/N zumindest 3,4 beträgt und die Summe von Mn+Ni im Bereich zwischen 3% und 6 Ma% liegt und
- dass das Stahlrohr eine Bruchdehnung, A, von mindestens 20% sowie ein Produkt aus Zugfestigkeit, Rm, und Bruchdehnung, A, von mindestens 20.000 MPa% aufweist. - Vorteile und Merkmale, die bezüglich des erfindungsgemäßen Verfahrens beschrieben wurden, gelten - sofern anwendbar - auch für das erfindungsgemäße Stahlrohr und umgekehrt und werden gegebenenfalls nur einmalig beschrieben.
- Erfindungsgemäß weist das Stahlrohr eine Bruchdehnung, A, von mind. 20% sowie ein Produkt aus Zugfestigkeit, Rm, und Bruchdehnung, A, von mindestens 20.000 MPa% auf. Die Bruchdehnung kann bei einer Ausführungsform mehr als 25% und bei einer weiteren Ausführungsform mehr als 30% betragen. Die Zugfestigkeit beträgt vorzugsweise mehr als 800 MPa. Das Stahlrohr weist somit eine hohe Festigkeit und Duktilität auf.
- Erfindungsgemäß weist das Stahlrohr ein Mikrogefüge von angelassenem Martensit mit Austenit-Inseln mit einem Volumenanteil zwischen 5 und 30% auf. Vorzugsweise weisen die Austenit-Inseln eine Dicke von maximal 5 µm, vorzugsweise maximal 2µm, und eine durchschnittliche Dicke von unter 2µm auf. Gemäß einer bevorzugten Ausführungsform insbesondere nach einem zweimaligen, interkritischen Glühen gemäß
Figur 2 ist die durchschnittliche Dicke der Austenit-Inseln sogar <1µm. Als Dicke der Austenit-Insel wird die Abmessung der Austenit-Insel bezeichnet, die in der Schliffansicht die geringere Abmessung darstellt. Die größere Abmessung der Austenit-Insel kann als Länge bezeichnet werden. Die Dicke der Austenit-Insel kann auch als Nadeldicke oder Durchmesser bezeichnet werden. - Indem in dem Mikrogefüge Austenit-Inseln in der angegebenen Größe und in dem angegebenen Volumenanteil vorliegen, ist die Duktilität im Vergleich zu reinem Martensitgefüge beziehungsweise zu Gefüge, bei dem sich aus Austenit-Inseln Neu-Martensit gebildet hat, erhöht. Die Austenit-Inseln werden bei dem erfindungsgemäßen Stahlrohr ermöglicht, da diese durch die gewählte Legierung, insbesondere durch Kohlenstoff und Mangan stabilisiert werden.
- Das Mikrogefüge wird vorzugsweise durch interkritisches Anlassen eines luftgehärteten Stahlrohres erzeugt.
- Gemäß einer Ausführungsform besteht das Rohrprodukt aus einer Stahllegierung, die - in Massenprozent - aus den folgenden Legierungselementen besteht:
C 0,08-0,13 Si 0,01-0,2 Mn 3-4 Cr max. 0,2 Mo 0,2-0,3 Ni max. 0,7 Cu max. 0,25 AI 0,02-0,1 Ti >= 0,025 B 0,001 - 0,005 N 0,001 - 0,1 P max. 0,020 S max. 0,005 - Gemäß einer Ausführungsform ist das Stahlrohr durch das erfindungsgemäße Verfahren hergestellt.
- Gemäß einer Ausführungsform liegt die Summe der Gehalte der Legierungselemente Mn+Ni im Bereich von 3 bis 4 Ma%. Bei einer Summe der Gehalte dieser Legierungselemente von weniger als 3% kann eine Austenitstabilisierung nicht gewährleistet werden. Bei einer zu hohen Summe der Gehalten dieser Legierungselemente, insbesondere von mehr als 4 Ma% oder mehr als 6 Ma% wird das Verfahren zum einen aufgrund des höheren Mn-Gehaltes durch eine Erhöhung der Haltezeit zum Diffundieren, die unwirtschaftlich ist, und zum anderen aufgrund des höheren Ni-Gehaltes, der zu erhöhten Kosten führt, insgesamt unwirtschaftlich.
- Gemäß einer Ausführungsform weist die Stahllegierung mindestens eines der Legierungselemente Nb und V auf und die Summe von Nb+V+Ti ist kleiner oder gleich 0,12 Ma%. Alle drei Elemente steigern die Feinkörnigkeit des Stahlrohrs.
- Gemäß einer Ausführungsform liegt die Summe der Gehalte der Legierungselemente Si und AI im Bereich von 0,1 bis 3 Ma%. Si und Al haben eine ähnliche Wirkung hinsichtlich Streckgrenzenerhöhung und können kombiniert und teilweise durch das jeweils andere Element ersetzt werden.
- Gemäß einer Ausführungsform weist das Mikrogefüge maximal 30 Volumenprozent Austenit und mehr als 50 Volumenprozent Martensit auf.
- Der Austenit der Austenit-Inseln in dem Gefüge des Stahlrohrs kann lamellenförmig und/der feinglobular und/oder netzwerkartig vorliegen. Zusätzlich oder alternativ können Mischformen dieser Austenitarten vorliegen. Die unterschiedlichen Strukturen entstehen abhängig von der Umformung des Stahlrohres, insbesondere einer Umformung des luftgehärteten Stahlrohres. Beispielsweise wird bei einem kaltgezogenen Stahlrohr ein Gefüge mit überwiegend netzwerkartigem Austenit in dem angelassenen Martensit erhalten.
- Im Folgenden werden Ausführungsbeispiele des erfindungsgemäßen Verfahrens beschrieben.
- Ein erstes und zweites Ausführungsbeispiel ist schematisch in
Figur 1 gezeigt. - In dem ersten Ausführungsbeispiel wird das Verfahren mit einstufigem Anlassen durchgeführt. Hierbei wird das luftgehärtete Ausgangsrohr aus der erfindungsgemäßen Legierung in weniger als 60 Minuten auf die erste Temperatur aufgeheizt. Diese Temperatur liegt im Bereich von 650-720°C. Das Stahlrohr wird für 10 bis 90 Minuten auf dieser Temperatur gehalten und anschließend im Ofen oder an Luft abgekühlt. Optional wird anschließend ein Spannungsarmglühen an dem Stahlrohr durchgeführt.
- In dem zweiten Ausführungsbeispiel wird das Verfahren mit einstufigem Anlassen durchgeführt. Hierbei wird das luftgehärtete Ausgangsrohr aus der erfindungsgemäßen Legierung in weniger als 30 Minuten auf die erste Temperatur aufgeheizt. Diese Temperatur liegt im Bereich von 660-700°C. Das Stahlrohr wird für 20 bis 60 Minuten auf dieser Temperatur gehalten und anschließend im Ofen oder an Luft abgekühlt. Optional wird anschließend ein Spannungsarmglühen an dem Stahlrohr durchgeführt.
- Mit dem ersten und zweiten Ausführungsbeispiel kann ein Stahlrohr mit den folgenden Kennwerten erhalten werden:
- Rm x A > 20.000 MPa%
- Re/Rm > 0,65
- A > 20%
- Rm > 800 MPa
- Schlagarbeit Av in J pro cm2
- bei Raumtemperatur (RT) > 120 J/cm2
- bei -40°C > 100 J/cm2
- In einem dritten Ausführungsbeispiel wird das Verfahren mit zweistufigem Anlassen durchgeführt. Hierbei wird das luftgehärtete Ausgangsrohr aus der erfindungsgemäßen Legierung in weniger als 60 Minuten auf die erste Temperatur aufgeheizt. Diese Temperatur liegt zwischen der Ac1- und Ac3-Temperatur und insbesondere im Bereich von 650-760°C. Das Stahlrohr wird für 10 bis 90 Minuten auf dieser Temperatur gehalten und anschließend im Ofen oder an Luft abgekühlt. In dem zweiten Anlassschritt wird das Stahlrohr anschließend auf eine zweite Temperatur erwärmt, die größer als die Ac1-Temperatur aber kleiner als die erste Temperatur ist. Das Stahlrohr wird für 10 bis 90 Minuten auf dieser zweiten Temperatur gehalten. Optional wird anschließend ein Spannungsarmglühen an dem Stahlrohr durchgeführt.
- In einem vierten Ausführungsbeispiel wird das Verfahren mit zweistufigem Anlassen durchgeführt. Hierbei wird das luftgehärtete Ausgangsrohr aus der erfindungsgemäßen Legierung in weniger als 60 Minuten auf die erste Temperatur aufgeheizt. Diese Temperatur liegt zwischen der Ac1- und Ac3-Temperatur und insbesondere im Bereich von 700-740°C. Das Stahlrohr wird für 10 bis 90 Minuten auf dieser Temperatur gehalten und anschließend im Ofen oder an Luft abgekühlt. In dem zweiten Anlassschritt wird das Stahlrohr anschließend auf eine zweite Temperatur erwärmt, die größer als die Ac1-Temperatur aber kleiner als die erste Temperatur ist und liegt insbesondere im Bereich von 640-680°C. Das Stahlrohr wird für 10 bis 90 Minuten auf dieser zweiten Temperatur gehalten. Optional wird anschließend ein Spannungsarmglühen an dem Stahlrohr durchgeführt.
- Mit dem dritten und vierten Ausführungsbeispiel kann ein Stahlrohr mit den folgenden Kennwerten erhalten werden:
- Rm x A > 25.000 MPa%
- Re/Rm > 0,65
- A > 25%
- Rm > 800 MPa
- Schlagarbeit Av in J pro cm2
- bei Raumtemperatur (RT) > 130 J/cm2
- bei -40°C > 110 J/cm2
- Das dritte und vierte Ausführungsbeispiel ist schematisch in
Figur 2 gezeigt. - Mit der vorliegenden Erfindung wird somit eine Lösung zur Herstellung von Stahlrohren mit einem feinstrukturierten Gefüge aus Austenit und hochangelassenem Martensit geschaffen, das Bruchdehnungen von mehr als 25% (einstufiger Prozess) beziehungsweise 30% (zweistufiger Prozess) bei Festigkeiten von >800MPa erreichen kann.
- Die Austenitinseln werden durch ein- oder mehrfaches interkritisches Glühen im Bereich zwischen der Ac1- und Ac3-Temperatur erzeugt und durch Anreicherung von C und Mn stabilisiert.
- Anschließend erfolgt ein optionales Spannungsarmglühen oder ein zweites interkritisches Glühen bei einer leicht abgesenkten Temperatur.
- Die interkritischen Glühprozesse können sowohl am Warmrohr als auch am Kaltrohr durchgeführt werden. Ebenfalls kann der Ziehprozess zwischen den Glühschritten durchgeführt werden.
- Durch die Anwendung des ein- oder mehrfachen interkritischen Glühens bei lufthärtenden Stählen entfällt ein Härten, insbesondere ein Abschrecken vor dem interkritischen Glühen.
Claims (15)
- Verfahren zum Herstellen eines Stahlrohrs umfassend die Schritte:- Bereitstellen eines nahtlosen oder geschweißten, luftgehärteten Ausgangsrohrs,
wobei das Ausgangsrohr aus einer Stahllegierung besteht, die - in Massenprozent - aus den folgenden Legierungselementen besteht:C 0,06-0,2 Si 0,01-0,8 Mn 3-6 Cr max. 0,2 Mo 0,1-0,5 Ni max. 1,0 Cu max. 0,25 Al 0,02-0,1 Ti >= 0,015 B 0,001 - 0,005 N 0,001 - 0,1 P max. 0,020 S max. 0,005
wobei das Verhältnis Ti/N zumindest 3,4 beträgt und die Summe der Gehalte der Legierungselemente Mn+Ni im Bereich zwischen 3% und 6 Ma% liegt,- Erwärmen des Ausgangsrohres auf eine erste Temperatur zwischen 630 und 760°C innerhalb von maximal 60 Minuten,- Halten der ersten Temperatur für 10-90 Minuten, und- anschließendes Abkühlen auf Raumtemperatur. - Verfahren nach Anspruch 1, wobei das Ausgangsrohr aus einer Stahllegierung besteht, die- in Massenprozent - aus den folgenden Legierungselementen besteht:
C 0,08-0,13 Si 0,01-0,2 Mn 3-4 Cr max. 0,2 Mo 0,2-0,3 Ni max. 0,7 Cu max. 0,25 Al 0,02-0,1 Ti >= 0,025 B 0,001 - 0,005 N 0,001 - 0,1 P max. 0,020 S max. 0,005 - Verfahren nach einem der Ansprüche 1 oder 2, wobei das Abkühlen im Ofen oder an Luft, vorzugsweise mit einer Abkühlrate von höchstens 20 K/s erfolgt.
- Verfahren nach einem der Ansprüche 1 bis 3, wobei die erste Temperatur im Bereich von 630-750°C, vorzugsweise im Bereich von 650-720°C und besonders bevorzugt im Bereich von 660-700°C liegt.
- Verfahren nach einem der Ansprüche 1 bis 4, wobei anschließend an das Abkühlen von der ersten Temperatur ein weiterer Schritt des Erwärmens auf eine zweite Temperatur durchgeführt wird, die geringer ist als die erste Temperatur und im Bereich von 630-760°C liegt, und die zweite Temperatur für 10-90 Minuten gehalten wird, bevor ein zweiter Abkühlschritt vorzugsweise mit einer Abkühlrate von höchstens 20 K/s durchgeführt wird.
- Verfahren nach Anspruch 5, wobei die erste Temperatur im Bereich von 700-740°C und die zweite Temperatur im Bereich von 640-680°C liegt.
- Verfahren nach Anspruch 5 oder 6, wobei nach dem Abkühlen von der ersten Temperatur und vor dem Erwärmen auf die zweite Temperatur ein Umformen, insbesondere Ziehen, des Stahlrohres erfolgt.
- Verfahren nach einem der Ansprüche 1 bis 7, wobei nach dem Abkühlschritt ein Schritt des Spannungsarmglühens ausgeführt wird.
- Stahlrohr, dadurch gekennzeichnet,- dass das Stahlrohr aus einer Stahllegierung besteht, die - in Massenprozent - aus den folgenden Legierungselementen besteht:
C 0,06-0,2 Si 0,01-0,8 Mn 3-6 Cr max. 0,2 Mo 0,1-0,5 Ni max. 1,0 Cu max. 0,25 Al 0,02-0,1 Ti >= 0,015 B 0,001 - 0,005 N 0,001 - 0,1 P max. 0,020 S max. 0,005 - dass das Stahlrohr eine Bruchdehnung, A, von mindestens 20% sowie ein Produkt aus Zugfestigkeit, Rm, und Bruchdehnung, A, von mindestens 20.000 MPa% aufweist und- dass das Stahlrohr ein Mikrogefüge von angelassenem Martensit mit Austenit-Inseln aufweist, wobei die Austenit-Inseln einen Volumenanteil zwischen 5 und 30% in dem Mikrogefüge aufweisen. - Stahlrohr nach Anspruch 9, wobei die Austenit-Inseln eine Dicke von maximal 5 µm, vorzugsweise maximal 2µm, und eine durchschnittliche Dicke von unter 2µm, vorzugsweise von unter 1µm, aufweisen.
- Stahlrohr nach einem der Ansprüche 9 oder 10, wobei das Stahlrohr aus einer Stahllegierung besteht, die - in Massenprozent - aus den folgenden Legierungselementen besteht:
C 0,08-0,13 Si 0,01-0,2 Mn 3-4 Cr max. 0,2 Mo 0,2-0,3 Ni max. 0,7 Cu max. 0,25 Al 0,02-0,1 Ti >= 0,025 B 0,001 - 0,005 N 0,001 - 0,1 P max. 0,020 S max. 0,005 - Stahlrohr nach einem der Ansprüche 9 bis 11, dadurch gekennzeichnet, dass das Stahlrohr nach einem Verfahren nach einem der Ansprüche 1 bis 9 hergestellt ist.
- Stahlrohr nach einem der Ansprüche 9 bis 12, wobei die Summe der Gehalte der Legierungselemente Mn+Ni im Bereich 3,5 bis 5 Ma% oder 3 bis 4 Ma% liegt.
- Stahlrohr nach einem der Ansprüche 9 bis 13, wobei die Summe von Si+Al im Bereich von 0,1 bis 3 Ma% liegt.
- Stahlrohr nach einem der Ansprüche 9 bis 14, wobei der Austenit in den Austenit-Inseln lamellenförmig und/oder feinglobular und/oder netzwerkartig vorliegt.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP22182057.4A EP4299768A1 (de) | 2022-06-29 | 2022-06-29 | Verfahren zur herstellung eines stahlrohres und stahlrohr |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP22182057.4A EP4299768A1 (de) | 2022-06-29 | 2022-06-29 | Verfahren zur herstellung eines stahlrohres und stahlrohr |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP4299768A1 true EP4299768A1 (de) | 2024-01-03 |
Family
ID=82492278
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP22182057.4A Pending EP4299768A1 (de) | 2022-06-29 | 2022-06-29 | Verfahren zur herstellung eines stahlrohres und stahlrohr |
Country Status (1)
| Country | Link |
|---|---|
| EP (1) | EP4299768A1 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN120758803A (zh) * | 2025-09-02 | 2025-10-10 | 衡阳华菱钢管有限公司 | 无缝气瓶用低碳钢、其制备方法及应用 |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP3535431A1 (de) * | 2016-11-02 | 2019-09-11 | Salzgitter Flachstahl GmbH | Mittelmanganstahlprodukt zum tieftemperatureinsatz und verfahren zu seiner herstellung |
| DE102019103502A1 (de) * | 2019-02-12 | 2020-08-13 | Benteler Steel/Tube Gmbh | Verfahren zur Herstellung eines nahtlosen Stahlrohres, nahtloses Stahlrohr und Rohrprodukt |
-
2022
- 2022-06-29 EP EP22182057.4A patent/EP4299768A1/de active Pending
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP3535431A1 (de) * | 2016-11-02 | 2019-09-11 | Salzgitter Flachstahl GmbH | Mittelmanganstahlprodukt zum tieftemperatureinsatz und verfahren zu seiner herstellung |
| DE102019103502A1 (de) * | 2019-02-12 | 2020-08-13 | Benteler Steel/Tube Gmbh | Verfahren zur Herstellung eines nahtlosen Stahlrohres, nahtloses Stahlrohr und Rohrprodukt |
Non-Patent Citations (1)
| Title |
|---|
| ARLAZAROV A ET AL: "Evolution of microstructure and mechanical properties of medium Mn steels during double annealing", MATERIALS SCIENCE, ELSEVIER, AMSTERDAM, NL, vol. 542, 7 February 2012 (2012-02-07), pages 31 - 39, XP028472328, ISSN: 0921-5093, [retrieved on 20120216], DOI: 10.1016/J.MSEA.2012.02.024 * |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN120758803A (zh) * | 2025-09-02 | 2025-10-10 | 衡阳华菱钢管有限公司 | 无缝气瓶用低碳钢、其制备方法及应用 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE3586662T2 (de) | Hochfester, niedrig gekohlter stahl, gegenstaende daraus und verfahren zur herstellung dieses stahls. | |
| DE69832088T2 (de) | Ultrahochfeste, schweissbare, im wesentlichen borfreie stähle mit überragender zähigkeit | |
| DE69836549T2 (de) | Herstellungsverfahren für ultra-hochfeste, schweissbare stähle mit ausgezeichneter zähigkeit | |
| DE69522822T2 (de) | Dualphasenstahl und herstellungsverfahren | |
| DE69617002T2 (de) | Verfahren zur herstellung von hochfesten nahtlosen stahlrohren mit hervorragender schwefel induzierter spannungsrisskorossionsbeständigkeit | |
| DE60301588T2 (de) | Hochfestes Stahlblech und hochfestes Stahlrohr mit sehr guter Verformbarkeit und Verfahren zu dessen Herstellung | |
| DE69522315T2 (de) | Verfahren zur herstellung zweiphasiger stahlplatten | |
| DE3686121T2 (de) | Hochfester hitzebestaendiger ferritischer stahl mit hohem chromgehalt und verfahren zu seiner herstellung. | |
| DE60133816T2 (de) | Stahlrohr zur verstärkung von automobilen und herstellungsverfahren dafür | |
| DE60300835T2 (de) | Kaltgewalztes Stahlblech mit ultrafeinem Korngefüge und Verfahren zu dessen Herstellung | |
| DE60300561T3 (de) | Verfahren zur Herstellung eines warmgewalzten Stahlbandes | |
| EP3645756B1 (de) | Martensitisch härtbarer stahl und dessen anwendung, insbesondere zur herstellung einer schraube | |
| DE69724023T2 (de) | Herstellungsverfahren eines dicken Stahlgegenstandes mit hoher Festigkeit und hoher Zähigkeit und hervorragender Schweissbarkeit und minimaler Variation der strukturellen und physikalischen Eigenschaften | |
| EP2009120B1 (de) | Verwendung einer hochfesten Stahllegierung zur Herstellung von Stahlrohren mit hoher Festigkeit und guter Umformbarkeit | |
| EP3724359A1 (de) | Hochfestes, warmgewalztes stahlflachprodukt mit hohem kantenrisswiderstand und gleichzeitig hohem bake-hardening potential, ein verfahren zur herstellung eines solchen stahlflachprodukts | |
| DE102019122515A1 (de) | Verfahren zur Herstellung von hochfesten Blechen oder Bändern aus einem niedrig legierten, hochfesten bainitischen Stahl sowie ein Stahlband oder Stahlblech hieraus | |
| DE2924167A1 (de) | Verfahren zur herstellung von kaltgewalztem stahlblech mit doppelphasigem gefuege | |
| DE2425624A1 (de) | Verfahren zum herstellen von warmgewalzten staehlen mit hoher festigkeit und ausserordentlicher zaehigkeit, insbesondere zur verwendung bei minustemperaturen | |
| EP0315576A1 (de) | Verfahren zur Herstellung von plattierten Stahlblechen | |
| WO2023126506A1 (de) | Grobblech und thermomechanisches behandlungsverfahren eines vormaterials zur herstellung des grobblechs | |
| DE102018122901A1 (de) | Verfahren zur Herstellung ultrahochfester Stahlbleche und Stahlblech hierfür | |
| EP3976842B1 (de) | Verfahren zur herstellung eines geschweissten bauteils aus einem umgeformten hochfesten stahl | |
| EP3872193A1 (de) | Verfahren zur herstellung eines warmgewalzten stahlflachprodukts und stahlflachprodukt | |
| DE102020133765A1 (de) | Hochfestes Stahlrohr und Verfahren zum Herstellen eines hochfesten Stahlrohr | |
| EP3964591A1 (de) | Warmgewalztes stahlflachprodukt und verfahren zur herstellung eines warmgewalzten stahlflachprodukts |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20240701 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |