EP4309809A1 - Reinigungsverfahren mittels gasspülung - Google Patents
Reinigungsverfahren mittels gasspülung Download PDFInfo
- Publication number
- EP4309809A1 EP4309809A1 EP23184091.9A EP23184091A EP4309809A1 EP 4309809 A1 EP4309809 A1 EP 4309809A1 EP 23184091 A EP23184091 A EP 23184091A EP 4309809 A1 EP4309809 A1 EP 4309809A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- gas
- flow
- cleaning
- chamber
- area
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images

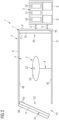

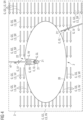

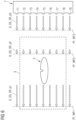
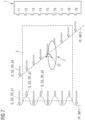
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B08—CLEANING
- B08B—CLEANING IN GENERAL; PREVENTION OF FOULING IN GENERAL
- B08B5/00—Cleaning by methods involving the use of air flow or gas flow
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B08—CLEANING
- B08B—CLEANING IN GENERAL; PREVENTION OF FOULING IN GENERAL
- B08B5/00—Cleaning by methods involving the use of air flow or gas flow
- B08B5/02—Cleaning by the force of jets, e.g. blowing-out cavities
Definitions
- the invention relates to a method for cleaning an object, wherein an object is provided in a cleaning area of a gas-tight chamber, a purge gas is provided and heated to a specific minimum temperature, a laminar gas base flow is generated from heated purge gas and the laminar gas base flow flows around the object becomes.
- the invention further relates to a cleaning device for cleaning an object.
- objects e.g. technical components
- Cleaning can have the purpose of removing unwanted particles from a surface of an object and achieving a certain level of cleanliness of the object.
- These particles can range in size from just a few micrometers (e.g. dust particles) to a few angstroms (e.g. film-forming chemical compounds) and can, for example, function as optical, e.g. mechanical, electrical and electronic sensors in objects used in space travel and mechanisms impair, disrupt or block.
- Such particles can also adversely affect the operation of space thermal control systems, for example by causing particles to attach to surface areas of an object that have special materials and colors to keep the object in thermal equilibrium during use.
- a certain level of purity of an object surface often has to be ensured and, if necessary, proven in order to be able to carry out further processing of an object properly, e.g. follow-up processes such as gluing, coating, welding and the like. While larger particles such as dust usually accumulate on the object surface, an object can also be chemically contaminated. These can be surface effects and diffusion processes from the materials of the object, e.g. manufacturing aids and chemical reaction processes.
- volatile outgassing products are removed from or from the object, thereby cleaning the object (from chemical contamination).
- cleaning means that an object, in particular a component, is subjected to a targeted reduction of volatile outgassing products.
- Volatile outgassing products hereinafter referred to as volatile compounds, are volatile gaseous and vaporous substances that escape from an object and enter the object surrounding atmosphere enter. In most cases, these compounds are volatile organic compounds or VOCs for short (Volatile Organic Compounds).
- Volatile compounds usually escape from an object on their own, e.g. through chemical reactions, aging processes of the object, changes in temperature and pressure conditions, and are released relatively slowly into the environment via an object surface. This causes further volatile compounds to diffuse from the interior of the object to the surface. This process is called outgassing. Volatile compounds can arise in particular from composite materials, plastics, sealants, lubricants, adhesives, cleaning agents, release agents, fluxes or components thereof, although this list is only an example and not exhaustive. Volatile compounds can escape from the materials of an object itself or from manufacturing residues or (manufacturing) auxiliary materials.
- the surface of an object can permanently collect or absorb volatile components from the object's environment (e.g. during production or storage), whereby the object may have to be cleaned of them before commissioning or further processing.
- the volatile compounds released from an object or component can be hazardous to health if they accumulate in an enclosed environment such as a car or a building.
- Volatile compounds play an important role in objects that are operated in a vacuum. This applies to objects for space travel but also other industrial and scientific applications.
- the outgassing volatile compounds can prevent the creation and maintenance of a vacuum that is as pure as possible (through direct influence) or can condense on contamination-critical surfaces, e.g. optical surfaces, and thereby damage the functionality of the object, which is referred to as indirect influence through contamination transfer.
- Volatile compounds can also lead to contamination, i.e. contamination with volatile compounds, of other objects in the vicinity of the outgassing object.
- volatile compounds can also cause production damage, for example when coating an outgassing surface, or lead to a modification of surface properties. Accordingly, the most comprehensive reduction possible in the volatile compounds emanating from an object is often necessary, in particular before the object is used as intended or as intended Intermediate cleaning before further processing of the object. In contrast to cleaning larger particles such as dust particles, volatile compounds or contaminants from the object's material represent a large reservoir, which is usually reduced exponentially through outgassing. A permanent, reducing release of volatile compounds can lead to an increasing impairment of the desired performance of the object over time. Therefore, a demonstrable reduction in the volatile compounds emanating from the object (source strength) before the object is put into operation can be important with regard to the long-term stability of the object.
- a common method to accelerate the escape of volatile compounds from objects and thereby clean the objects is baking under vacuum or vacuum bake out.
- An object to be cleaned is usually arranged in a vacuum chamber and actively heated via a heater in the chamber or by the chamber itself.
- the volatile compounds emerging from the object can be removed from the vacuum chamber using a vacuum pump.
- vacuum baking out temperatures of around 100 °C and more are regularly reached in the object. The heat transfer can occur predominantly through radiation transfer in stages in order to avoid temperature gradients and pressure peaks.
- the vacuum bake out can have some disadvantages.
- the entire process is relatively complex because an object to be cleaned is first provided with sensors and cabling (e.g. temperature monitoring, proof of cleaning success) before the vacuum chamber is evacuated and the object is heated using radiant heat.
- the vacuum bake out is carried out for several days, so the entire process is time-consuming.
- Another problem is that particularly large vacuum chambers are limited in availability, meaning that there is only limited capacity available for cleaning large, complex components.
- Another disadvantage can be that with vacuum bake out, the volatile compounds first adhere to surfaces in the vacuum chamber before they are removed from the system or at least bound, for example by contamination traps.
- the vacuum chamber itself can become contaminated, which requires subsequent cleaning, or other objects in the vacuum chamber, for example highly pure objects, can become contaminated.
- An undesirable redistribution of contamination can therefore occur, in particular an even distribution of contamination between all surfaces in the vacuum chamber.
- a problem can also arise from the different temperature resistance of individual components of an object or different objects in the vacuum chamber. For example, the temperature during the vacuum bake out is limited by the lowest temperature resistance of a component of an object, although the effectiveness of the vacuum bake out basically depends on the temperature.
- a difficulty can also exist in ending the vacuum bake out, since as a result of a reduction in temperature and a lifting of the vacuum in the vacuum chamber, a redistribution of contamination from chemicals and particles, in particular volatile compounds, from walls of the vacuum chamber or cold traps to the object surface, if necessary. can also be done into the object.
- Another problem with vacuum bake out can be that cleaning success is regularly achieved through measuring technology that is implemented on the walls of the chamber or through comparison surfaces, whereby it is often not possible to determine whether a contamination was successfully removed and collected or whether in the vacuum chamber still contamination was redistributed, so the cleaning may not have been successful.
- the entire vacuum chamber is evacuated, although object-specific optimization, e.g. with regard to the actual object size, is usually not possible. There may be further disadvantages for specific applications.
- a method according to the invention for, preferably industrial, cleaning of at least one object comprises the step of providing the object in a cleaning area of a gas-tight chamber.
- Providing can preferably mean that an object to be cleaned is in the cleaning area is placed.
- the object to be cleaned is preferably a technical component.
- the invention is described below, without limitation, using a single object, the object being a technical component.
- the technical component can also be referred to as hardware.
- two or more objects, in particular different components can be cleaned at the same time in the same process.
- the chamber is a reversibly closable chamber with at least one opening for introducing the object into an interior of the chamber.
- the chamber is at least designed to seal the interior gas-tight from an atmosphere surrounding the chamber during operation.
- gas-tight means that during the process - apart from a purging gas that is specifically introduced into the interior of the chamber for cleaning and flows through it - essentially no gas from outside enters the chamber and vice versa.
- the interior of the chamber preferably provides the cleanest possible environment for receiving the object.
- the cleaning area of the chamber is formed inside the chamber.
- the cleaning area preferably comprises at least a certain portion of the interior of the chamber.
- the cleaning area is at least designed so that the object to be cleaned is completely accommodated in the cleaning area.
- the cleaning area can preferably be designed to accommodate two or more objects.
- the cleaning area can be a cleaning section of the chamber. This will be described later.
- a purge gas preferably an inert gas
- the purge gas can basically be a mixture of different gases.
- the flushing gas can preferably be selected, in particular object-specifically, such that volatile compounds are absorbed by the flushing gas and removed from the object and/or such that re-contamination of detached volatile compounds onto the object during the process is as low as possible.
- the purge gas can preferably be provided in the form of an inert gas, that is to say in the form of an inert gas.
- an inert gas that is to say in the form of an inert gas.
- a mixture of different inert gases can be used as flushing gas. Only one type of inert gas with one is preferred The highest possible purity is used as flushing gas.
- the invention is described below, without limitation, using an inert gas as a flushing gas.
- the purge gas provided, in particular the inert gas is heated, in particular actively, to a specific minimum temperature.
- Thermal energy is preferably supplied to the inert gas to heat it to the minimum temperature.
- the inert gas may preferably be heated to a minimum temperature that is higher than an ambient temperature of the chamber. The heated inert gas can be introduced into the chamber at the minimum temperature.
- a laminar, in particular permanent, gas base stream of heated purge gas, preferably inert gas is generated.
- the basic gas flow is generated in such a way, in particular the purging gas, preferably the inert gas, is introduced into the chamber and/or carried through the chamber in such a way that the basic gas flow flows through at least the cleaning area in the chamber in the form of a laminar flow.
- the cleaning area is also defined in that a laminar flow of flushing gas, preferably inert gas, is present in the cleaning area.
- a laminar flow is understood to mean a movement of gas in which no visible turbulence occurs in a transition region between two different flow velocities that spreads perpendicular to a flow direction.
- the purge gas preferably the inert gas, can flow in layers that do not mix with one another.
- a laminar flow is to be understood in the context of the invention as meaning that the most laminar flow possible is generated.
- the laminar flow in the cleaning area can deviate from an ideal laminar flow in some areas.
- a local gas stream is generated in the cleaning area using a lance. This can cause turbulence, such as turbulence or cross flow, to form in the otherwise laminar flow. Minor local turbulences may also form due to a holder for the component or due to the geometry of the component itself.
- a laminar main flow of flushing gas preferably inert gas
- the flow in the cleaning area can also be referred to as a substantially laminar flow.
- a quasi-laminar flow can be generated in the cleaning area.
- essentially the entire cleaning area is flowed through by a quasi-laminar, directed stream of heated flushing gas, preferably inert gas.
- the laminar gas base flow can preferably be a gas base flow with as little turbulence as possible.
- the object to be cleaned is flowed around by the laminar gas base flow, in particular the quasi-laminar gas base flow, in such a way that volatile compounds are detached from an object surface by the gas base flow and subsequently enter the laminar gas base flow.
- the component is surrounded by the gas base flow in such a way that volatile compounds that are arranged on the component surface, for example adhere to it, are released from the surface by the action of the predominantly laminar flowing purge gas, preferably inert gas.
- the component can be flushed in such a way that the flushing gas, preferably the inert gas, directly contacts a component surface.
- essentially an entire outer surface of the component is surrounded by the gas base flow.
- the detached or free volatile compounds enter the directed, quasi-laminar gas base flow and are carried away from the component surface by it.
- the process of the base gas flow flowing around the component surface, whereby volatile compounds are released from the component surface, can also be referred to as offgassing.
- the method can be used to clean components particularly thoroughly and efficiently, especially sensitive components, such as objects for space travel.
- volatile compounds in particular can be removed from the component surface, and in principle other contamination of the component can also at least be reduced.
- volatile compounds are understood to mean various volatile gaseous and vaporous substances of different origins, in particular volatile organic compounds (VOC).
- VOCs are general and within scope
- the invention is understood to mean organic substances that pass into the gas phase by evaporation at room temperature or higher temperatures and are therefore volatile. Volatile organic compounds and their sources are known to those skilled in the art and therefore do not require any further explanation. In the description, it is assumed, without limitation, that the outgassing volatile compounds are volatile organic compounds (VOC).
- the component around which the flow flows can be brought comparatively quickly to a specific target temperature for cleaning by the heated flushing gas, preferably the inert gas.
- Both the component and the preferably heat-insulated chamber can be effectively brought to a uniform target temperature by heat conduction and can be continuously maintained at this temperature.
- the flushing gas used preferably the inert gas
- a gas other than an inert gas can also be used for this purpose. Due to the temperature of the heated inert gas (as flushing gas) and due to particle collisions, volatile compounds are detached at least from the component surface and enter the quasi-laminar gas base flow immediately after the detachment.
- the basic gas flow is preferably directed towards a gas outlet region of the chamber.
- the detached volatile compounds are carried away from the component, with contamination of a chamber wall and/or other components and/or sensors in the chamber by the volatile compounds carried along being greatly limited.
- contamination of a chamber wall and/or other components and/or sensors in the chamber by the volatile compounds carried along being greatly limited.
- the method is therefore particularly robust against a history of chamber operation.
- the object can be cleaned advantageously without the use of chemicals.
- the process basically does not require a vacuum, problems associated with back diffusion in the pumping system of common vacuum chambers can be avoided become. Furthermore, the process requires comparatively few and technically simple components, so that, unlike vacuum bake out, for example, expensive special parts such as turbo pumps can be dispensed with. This means that the cleaning process is both more efficient and less prone to failure and is therefore more robust than known processes and can also be used on weekends, for example. Since the cleaning process can basically also work with ambient pressure, a comparatively simply constructed chamber can be used, whereby the chamber can have a particularly large volume in order to accommodate larger components.
- relatively small components can also be cleaned efficiently in a large-volume chamber, for example by adapting the cleaning area through which laminar flow is specific to the component or by structural measures in the chamber, whereby the need for inert gas can be kept as low as possible.
- the temperature in the heated inert gas can be significantly lower than in the vacuum bake out, although temperature-sensitive components can also be cleaned effectively.
- the cleaning method is designed to clean ultra-pure materials, semi-finished products, assemblies, units and entire units made of different material combinations, that is, to remove volatile compounds at least from the surface of the parts mentioned.
- Another component of the cleaning device is a gas supply unit that includes a heating device.
- the gas supply unit is designed to provide a purge gas, preferably an inert gas, and to heat the purge gas to a specific minimum temperature or cleaning temperature.
- the heating device is preferably designed to introduce a certain amount of thermal energy into the purge gas, preferably the inert gas, during operation in order to actively heat the purge gas to the cleaning temperature.
- the cleaning device can have a filter device for filtering the purge gas, preferably the inert gas, to produce a certain necessary purity.
- the filter device can be used to specifically reduce water and oxygen content in the purge gas before it is introduced into the chamber in order to exclude chemical reactions if these are considered critical for the materials of an object.
- the filter device can be part of the gas supply unit.
- the cleaning device comprises, as a further component, a flow generation unit for generating a laminar, in particular permanent, gas base flow from heated purge gas, preferably inert gas.
- the flow generation unit generates the gas base flow in such a way that the gas base flow flows through at least the cleaning area of the chamber in the form of a laminar flow and the component is flowed around by the gas base flow in such a way that volatile compounds are detached from a component surface by the gas base flow and enter the laminar gas base flow.
- the flow generation unit is designed to generate a quasi-laminar gas base flow in such a way that the quasi-laminar gas base flow flows through at least the cleaning area of the chamber in the form of a quasi-laminar flow and the component is flowed around by the quasi-laminar gas base flow in such a way that volatile compounds are passed through the quasi laminar gas background flow are detached from a component surface and enter the quasi-laminar gas background flow.
- the cleaning device can optionally have a control unit for controlling the individual components of the cleaning device.
- the cleaning device can preferably be designed to clean an object with simultaneous proof of the purity of a current component condition. This will be described later.
- the cleaning device includes in particular the technical means to carry out the cleaning method according to the invention. Consequently, the advantages described based on the cleaning method also arise for the cleaning device.
- the component to be cleaned is preferably flowed around in such a way that volatile compounds, which are obtained from the component through outgassing, are detached from the component surface.
- the method is carried out in such a way that an outgassing of the same component is achieved by offgassing the component. That means that Component is preferably flowed around in such a way that, as a result of the flow around, volatile compounds are detached from the component surface, in particular removed, in order to achieve and / or accelerate outgassing of the component.
- the purge gas preferably the inert gas
- the purge gas can be selected such that a partial pressure of at least certain VOCs that are to be removed from the component in the process is zero or approaches zero in the inert gas.
- Dissolving VOCs from the component can preferably include (permanently) removing the VOCs from the component.
- the purge gas used can in principle be or at least comprise a chemically reactive gas (unlike an inert gas).
- the purging gas can be selected such that when the purging gas hits an object surface, a specific reaction, for example a chemical reaction, is initiated in the object. This allows the release of outgassing products to be accelerated depending on the component.
- the purge gas can comprise chemical additives in order to bind detached volatile compounds in the purge gas.
- the flushing gas can also be selected so that porous surfaces, hygroscopic or lipophilic surfaces can be cleaned effectively.
- the nature of the purging gas can preferably be selected depending on the component. The invention is described, without limitation, using an inert gas as a flushing gas, since this can result in particular advantages and effective cleaning is possible in many applications.
- VOCs can be released from the component surface, whereby further VOCs diffuse from an interior of the component or the ensemble (e.g. a cable sheath) to the component surface.
- the VOCs located on or on the component surface can be continuously removed from the component surface by the permanent background gas flow, with VOCs continuously flowing from other component areas due to diffusion to the component surface around which the flow occurs.
- volatile outgassing products from a component can be specifically reduced in the process (compared to an untreated component).
- the method can be carried out in such a way that a cleaned component has a certain outgassing behavior when used as intended.
- the component can be cleaned in such a way that the amount of VOC released over time and/or in absolute terms by a cleaned component is below a certain (limit) value.
- the component to be cleaned can preferably be a strongly outgassing component.
- the component can be a cable harness or a cable bundle or a larger component with such parts.
- the component can be made entirely or partially from carbon fiber reinforced plastic (CFRP).
- CFRP carbon fiber reinforced plastic
- the cleaning process is not limited to this, although components from different technical areas can be cleaned.
- the method can also advantageously be used to dry a specific area of a component (alternatively or in addition to cleaning), e.g. a coating of the component.
- the process is particularly suitable for direct use. This means that a fully assembled component can be inserted directly into the process without any intermediate steps, in particular without modifications to the component.
- the method is particularly gentle on the component to be cleaned.
- the process can also be used to clean particularly large components in their entirety or in one piece.
- the components can have dimensions of up to 3 m long, 2 m wide and 2 m high.
- an available chamber volume can be optimally used in the method, since two or more components can be cleaned at the same time, since the laminar gas background flow can prevent contamination transfer between the respective components.
- the method can be used both to clean a component before intended use or commissioning, as well as for intermediate cleaning of a component, e.g. before further processing of the component.
- the cleaning process can preferably be carried out in such a way that the purge gas, preferably the inert gas, is brought into the chamber to a minimum temperature of at least 60 ° C, preferably at least 70 ° C, preferably at least 80 ° C, particularly preferably at least 90 ° C, in particular 100 °C or more is heated.
- the inert gas can have one of the temperatures described above when flowing through the cleaning area. It should be noted that the process is not limited to the temperature values mentioned, although lower or higher temperatures are also possible. However, it has been shown that effective cleaning of components is possible even at comparatively low temperatures, with the process being particularly suitable for cleaning temperature-sensitive components.
- the temperature of the inert gas can be adjusted to a maximum permissible one Temperature of a component subunit in order to protect it from temperature-related damage.
- the heated inert gas also has the function of heating the component to be cleaned. Accordingly, the component can be heated to one of the previously described temperatures during cleaning using the heated inert gas.
- the temperature of the inert gas - and thus also of the component - can promote the detachment behavior of the volatile compounds from the component surface.
- the component surface can be permanently exposed or “bombarded” with inert gas molecules.
- the momentum transfer of the gas molecules to the molecules of the impurities (the volatile compounds) on the object surface can correspond to the velocity distribution (Maxwellian velocity distribution) of the temperature of the inert gas. This can result in a probability of detachment of the volatile compounds from the object surface, taking into account the speed and mass of the gas molecules.
- molecules or VOCs can be removed from the component surface particularly effectively in the process, for example compared to a vacuum bake out. Furthermore, the temperature of the inert gas can be transferred to the component relatively quickly, thereby accelerating post-diffusion of VOC from the interior of the component.
- the purge gas in particular the inert gas
- the inert gas in particular the respective partial streams, can flow into the interior in an inlet area or, synonymously, gas inlet area of the chamber.
- the gas inlet area is located upstream of the cleaning area in relation to a main flow direction of the laminar gas base flow.
- the respective partial flows are directed over the gas inlet area in such a way that the partial flows combine to form a common flow of inert gas (as flushing gas) in order to form the laminar basic gas flow (at the latest) in the cleaning area. Accordingly, it can happen that the laminar flow has not yet developed in the gas inlet area itself and in a short area that adjoins it downstream.
- the gas inlet region preferably comprises an outflow surface for inert gas with two or more separately controllable or switchable openings.
- the gas inlet area can be preferred have two or more separately controllable nozzles, in particular a nozzle array or a nozzle field. Unless otherwise mentioned and without any limitation, the invention will be described below using a nozzle field (as an outflow surface) with a large number of separately controllable nozzles.
- the nozzles are preferably designed to each introduce a partial stream of inert gas into the chamber.
- the pressure of the inflowing intergas and the volume flow can be essentially the same for all nozzles in order to generate the (pure) gas base flow.
- all nozzles can be operated with the same predeterminable standard parameters regarding pressure and volume flow of the intergas. This is called regular operation.
- the standard parameters can be adapted to the specific component, for example depending on a component geometry or a cleaning task, in particular taking into account a previous simulation of the cleaning process using CFD (Computational Fluid Dynamics).
- the partial flows can be generated in such a way that a flow cross section of the laminar gas base flow in the cleaning area is essentially the same as a flow cross section of the cleaning area.
- a flow cross section of the laminar gas base flow in the cleaning area is essentially the same as a flow cross section of the cleaning area.
- the entire cleaning section, based on its cross section can be completely flowed through by the basic gas stream.
- a flow cross section can be essentially constant along a longitudinal extent of the cleaning section or the cleaning area.
- a cleaning section is understood to mean a specific segment of the interior of the chamber.
- the cleaning section extends over a certain length of the interior space between the inner walls of the chamber, which form the interior space in this segment. This means that the cleaning section extends from wall to wall.
- a quasi-laminar basic gas flow can be present in the relevant section in an entire flow cross section of the interior. The quasi-laminar basic gas flow then borders directly on the inner walls of the chamber.
- the cleaning area preferably differs from the cleaning section in that the cleaning area does not directly adjoin the inner walls of the chamber.
- the cleaning area is preferably spaced from the inner walls of the chamber. Consequently, a flow of inert gas that deviates from a laminar or quasi-laminar flow can be generated in a transition area between the cleaning area, in which a laminar flow is present, and the inner walls of the chamber. It can sometimes be technically complex to generate a laminar flow in the wall area, e.g. due to the nature of the wall or because of measuring devices or other technical devices that protrude from a wall into the flow. For this reason, it may be preferred to generate the laminar or quasi-laminar flow only in one cleaning area.
- the invention is described below, without limitation, using a cleaning area, since the advantages described can also be achieved with this.
- the basic gas flow in the cleaning area can be generated in such a way that the inert gas flows through the entire cleaning area in the form of a laminar flow according to a main flow direction starting from the gas inlet area.
- the inert gas can be removed from the chamber via a gas outlet area, the gas outlet area preferably being opposite the gas inlet area with respect to the main flow direction.
- the cleaning area is therefore preferably located centrally between the gas inlet and gas outlet areas.
- the main flow direction corresponds to a shortest distance between the gas inlet area, in particular the nozzle field, and the gas outlet area.
- a gas flow, in particular an inflow of flushing gas, preferably inert gas, into the chamber can be spatially resolved, preferably spatially resolved at least with respect to a flow cross section of the cleaning area, and / or controlled in time, in particular in order to achieve a specific profile in the basic gas flow at least in the cleaning area generate.
- a temporal and/or spatial change in the gas flow particularly preferably takes place via an outflow area for inert gas into the chamber.
- Such a spatial and/or temporal control of the gas flow into the chamber can preferably be controlled by a control unit of the cleaning device.
- the cleaning results can be further improved, as described below.
- a pressure of the flushing gas introduced or flowing into the chamber can be changed at least once during the cleaning of the same component.
- a wave-like pressure fluctuation in the gas base flow can be generated at least once, at least in the cleaning area.
- a wave-like pressure fluctuation, or wave for short is understood to mean an area or flow packet in the basic gas flow, in particular a front, with a certain speed that differs from a flow speed of the surrounding gas basic flow.
- Such a wave can be generated in the form of a pressure pulse in the background gas flow, which propagates through the cleaning area.
- the wave generated in the basic gas flow can also be referred to as a pressure wave.
- temporal and/or spatial variations of the basic gas flow (as waves) can be generated in the process in order to further improve the flow around the component and the removal of VOC.
- the inert gas can flow into the chamber in the form of partial streams at a relatively high pressure during a first period of time, the pressure of the individual partial streams being essentially the same.
- the inert gas can flow into the chamber in the form of partial streams at a lower pressure.
- the change from the first pressure to the second pressure can preferably take place suddenly.
- Such a pressure change can preferably occur several times in succession during the cleaning process.
- a wave can be generated with a wave front that is approximately orthogonal to the main flow direction, with the wave propagating along the main flow direction in the cleaning area.
- Such a temporal variation in the pressure conditions in the gas base flow is also referred to as “breathing”.
- undercuts and cavities of a component can be cleaned particularly thoroughly using such waves (breathing).
- controlling the gas inflow into the chamber can include a volume flow of the inert gas flowing into the chamber during the Cleaning is changed at least once.
- phases of a relatively large volume flow and phases of a smaller volume flow can alternate in order to thereby generate a wave (as a profile) in the basic gas flow in the cleaning area. It is possible to achieve control of the gas flow into the chamber by changing the volume flow in combination with a change in the pressure of the incoming inert gas.
- the inert gas can enter the chamber in the form of several partial streams via the outflow surface or the nozzle field, whereby the gas pressure in the respective partial flow and/or the (partial) volume flow of the respective partial flow can be essentially the same.
- the respective nozzles can therefore be connected in parallel. This means that only a temporal change in the gas flow into the chamber occurs during the cleaning process.
- the flow direction of the waves generated in the basic gas flow can then correspond to the main flow direction.
- the inflow of inert gas via the outflow area can be spatially controlled, preferably changed, in the method.
- the inflow of inert gas can be carried out in a locally resolved manner with respect to a flow cross section of the cleaning area, the flow cross section being orthogonal to the flow direction of the gas base flow in the cleaning area. If there is (also) a spatial change in the gas flow into the chamber, the flow direction of the basic gas flow can deviate from the main flow direction at least temporarily during the process.
- the flow cross section of the cleaning area can be structured, at least virtually, in a grid-like manner.
- the flow cross section can be divided (virtually) into a plurality of similar cross section segments.
- each cross-sectional segment can be assigned a separate nozzle as part of the outflow area in order to generate a specific (segment) flow in the respective cross-sectional segment. This allows a locally resolved inflow of inert gas (based on the flow cross section) to be achieved.
- the respective (segment) flows can preferably be generated differently.
- the individual (segment) flows are preferably part of the basic gas flow.
- the basic gas flow in the cleaning area can be divided into several, at least mentally separable (segment) flows can be formed.
- the (segment) flows in the cleaning area preferably form the laminar flow and are then not perceptible as individual (segment) flows.
- At least some nozzles of the outflow surface or the nozzle field can be controlled in such a way that different partial flows are generated through the respective nozzles.
- at least two, in particular a plurality, of partial streams can be generated, which differ from other partial streams in terms of a pressure of the incoming inert gas and/or in terms of a volume flow.
- a temporal variation can also take place in order to vary the pressure of the incoming inert gas and/or the volume flow of the respective partial stream over time during the cleaning process.
- an outflow surface can have a plurality of separately controllable nozzles which are evenly distributed over a base area of the outflow surface.
- several nozzles can be combined into a nozzle unit and operated as a unit. This means that the nozzle field and the control can be implemented in a technically simpler manner.
- several nozzles can be arranged in a row and operated as a unit, in which case the outflow surface can then have several parallel rows of nozzles.
- nozzles in the nozzle array can be controllable separately.
- a respective nozzle can be controlled by means of a control unit in such a way that at a certain point in the process the inert gas flows into the chamber at a defined pressure via the relevant nozzle and/or in such a way that a defined volume flow of inert gas flows into the chamber via the nozzle flows in.
- complex flow profiles can be created that are specifically adapted to a component to be cleaned.
- a specific profile can be generated in the gas base flow in order to further improve the cleaning performance.
- a profile can preferably comprise a sequence of several (also different) waves.
- the basic gas flow can be modulated during the cleaning of the component, in particular in a wave-like manner.
- a (respective) wave can preferably be generated in the form of a pressure pulse in the basic gas flow.
- those at the Nozzles involved in generating the wave are selected based on their relative position based on the outflow area, in particular taking into account a direction of propagation of a wave front based on the flow cross section of the cleaning area.
- the selected nozzles can be controlled at different times or staggered and can be subjected to a pressure that deviates from the standard parameters.
- a wave in particular a pressure pulse, can preferably be generated with a specific wave front.
- the wave front can be inclined relative to the main flow direction and/or can form different angles to the main flow direction (along its length).
- a wave front can be meandering.
- the shape of the wavefront can preferably be adapted to a component geometry.
- the waves generated in the gas base flow can pass through the cleaning area according to the main flow direction.
- a wave can preferably be defined in that the (propagation) direction of a wave front deviates from the main flow direction by a certain value, in particular in several dimensions, and / or in that a speed of the wave front deviates from an average speed of the basic gas flow.
- a wave can be generated in such a way that the wave front propagates obliquely to the main flow direction in the cleaning area, in particular forming a certain angle.
- a wave can be defined in that it runs obliquely to the main flow direction in a first dimension and runs parallel to the main flow direction in at least one other dimension.
- a wave can be generated in such a way that the wave front propagates in two different dimensions obliquely to the main flow direction in the cleaning area, in particular each time forming a specific angle.
- the flow direction of the gas base flow can be temporarily changed during the cleaning process, at least in parts of the cleaning area (i.e. deviate from the main flow direction).
- the basic gas flow flows then according to the direction of flow of the wave front.
- the waves described above are preferably generated in such a way that a laminar flow is present in the cleaning area throughout the entire cleaning process.
- the flow around the component and the removal of detached VOCs can be improved.
- the special flow guidance in the cleaning area can ensure that, during the process, as many surface areas of the component as possible are at least temporarily surrounded by inert gas, so that permanent dead water areas, i.e. areas without gas exchange, are avoided.
- turbulent, partially closed areas of the component and thus an accumulation of VOC concentrations can be avoided.
- the flow guidance described can be particularly advantageous for components with a complex geometry.
- waves in the gas base flow in particular pressure pulses
- waves in the gas base flow can be generated in such a way that the inert gas also immerses itself in cavities of the component in the form of a laminar flow, so that gas exchange between the gas base flow and the gas within the cavity or in the area of an undercut is improved becomes.
- This process called breathing
- breathing can have a diluting effect and can further improve cleansing.
- a temporary local negative pressure can be generated when breathing.
- a further advantage can result from the fact that an angle at which the basic gas flow occurs on the component is temporarily changed, which can further improve cleaning.
- the advantages described can also arise from a (purely) temporal control of the gas inflow into the chamber. For example, depending on the component geometry, a comparatively simple modulation of the basic gas flow can be carried out in order to still achieve thorough cleaning.
- the basic gas flow can be modulated with regard to the design of the waves generated therein, in particular the pressure pulses.
- at least some of the following parameters of a generated wave can be adapted in a component-specific manner: a (multidimensional) direction of propagation of a wave, a strength of a pressure pulse, a propagation speed of a wave, a shape of a wave front, a time at which the wave is generated.
- a frequency of successive waves of the same or a different type can also be controlled, preferably component-specific.
- Such a modulation can preferably be carried out by means of a control unit of the cleaning device.
- control unit is also included designed to control the components of the cleaning device so that a correspondingly modulated basic gas flow is generated in the process.
- the cleaning method can be optimally adapted to the geometry of a component to be cleaned, which makes cleaning more effective.
- different types of waves can be generated in the process of cleaning the same component.
- different types of waves can be generated one after the other in a time-staggered manner.
- Such waves can be of the same type or different.
- two or more flow corridors can be formed in the process, through which inert gas can also flow differently.
- two or more components can be cleaned simultaneously in the method, with each component being assigned its own flow corridor.
- different waves (as profiles) can be generated in the gas base flow.
- the flow corridors can preferably be arranged next to one another with respect to the main flow direction.
- two adjacent flow corridors can be separated from one another in terms of flow technology by a separate flow area (as a gas curtain). This can further reduce the risk of cross-contamination.
- a row of nozzles can be operated with a higher pressure and/or volume flow than the rows of nozzles adjacent on both sides, which are assigned to the respective flow corridors.
- the method can preferably be carried out in such a way that (only) a specific partial area of the component surface is targeted by a local gas flow of purging gas, preferably inert gas, and in particular is acted upon by a local gas flow of inert gas.
- the local gas stream is preferably generated separately from the basic gas stream.
- the local gas flow can preferably have a flow direction that is different from the basic gas flow.
- a different gas preferably a different inert gas, can be used for the local gas stream than for the base gas stream.
- it is preferred that the same inert gas is used for the gas base stream and the gas local stream.
- the local gas flow can preferably be generated by means of a controllable lance or gas probe, which is freely movable in the interior of the chamber, especially in the cleaning area. In the area of the lance there may be minor local disruptions to the otherwise laminar flow in the cleaning area. Accordingly, as described at the beginning, a quasi-laminar flow can be generated in the cleaning area, particularly when using a lance. The lance can preferably be completely removed from the cleaning area.
- the lance is preferably controlled by means of the control unit of the cleaning device.
- the pressure and/or a volume flow of the outflowing intergas can be controlled.
- the lance can have a nozzle at the end for releasing the inert gas.
- the lance can be moved relative to the component surface in order to position the nozzle at a certain distance from the partial area to be irradiated.
- the partial area to be exposed to flow can in particular be arranged in a cavity in the component that is accessible from the outside.
- the lance is preferably designed to be flexible at least in sections and/or can adapt to the shape of a cavity in the component.
- the nozzle is preferably automatically pivotable relative to the (remaining) lance.
- the cleaning performance can be further improved using a lance, whereby components that are difficult to clean using known methods can be cleaned effectively.
- the lance can also be inserted into components with cavities that are difficult to access, such as narrow cavities, in order to essentially clean the component from the inside out.
- the VOCs released by the local gas flow can be driven out of the cavity by the inert gas flowing out of the lance.
- the gas local flow is preferably generated in such a way that a sufficiently high exit velocity of the inert gas from the cavity is achieved in order to remove the detached volatile compounds as completely as possible from the cavity and/or to prevent a backflow of volatile compounds into the cavity.
- the detached VOCs can enter the quasi-laminar gas base flow that flows around the outside of the component and can be transported away.
- other surface areas of the same component can be protected as much as possible from absorbing VOCs.
- the lance can also be used to specifically apply inert gas to a portion of a component, in particular directly, whereby sensitive surface areas are particularly reliably protected from absorption of detached VOCs.
- sensitive surface areas e.g. optical systems of space objects
- Such particularly contamination-critical areas e.g. optical systems of space objects, can be shielded from released VOCs by the local gas flow.
- This procedure is also known as pointing.
- the protected areas can be arranged in cavities of the component that are accessible from the outside or can be part of the outward-facing component surface.
- the local gas flow can be generated in such a way that the partial area in which the flow flows is brought to a specific target temperature as a result of the flow.
- the target temperature can either be higher than a temperature of the gas base stream or lower than a temperature of the gas base stream.
- the partial area can be tempered by means of the local gas flow in such a way that a temperature of at least the component surface in this area is a certain value higher or lower than a temperature of the component surface that adjoins the partial area subject to flow. It is therefore preferred that the inert gas of the gas local stream is cooled to a target temperature and/or heated to a target temperature before exiting the nozzle.
- thermosensitive elements of a component can be protected during the process by means of a pre-cooled local gas stream by locally cooling them.
- Such specifically cooled partial areas of a component can have, for example, LEDs or semiconductor components.
- a heated local gas stream can be advantageous in order to accelerate outgassing in the partial area in which the flow occurs. For example, a heavily outgassing portion of a component can be heated more than other component areas in order to accelerate the cleaning of the entire component.
- the use of a heated local gas stream can also be advantageous in order to generate a relatively high temperature, especially in a partial area, so that a chemical reaction is initiated there and the volatile compounds that form can be removed (e.g. hardening of adhesive).
- two or more, even separate or spatially separated, partial areas of the component surface can each have an assigned local gas flow flow through them.
- the gas local streams can preferably be at different temperatures.
- the cleaning device has at least one controllable lance, in particular two or more separately controllable lances, for generating a local gas stream of flushing gas, preferably inert gas, in the cleaning area.
- the respective lances can preferably be controlled separately during the cleaning process. It is possible that two or more lances are intended for cleaning the same component. It is also possible that the lances are assigned to different components that are cleaned in the same process. A combination is also possible.
- an exhaust gas stream which comprises volatile compounds detached from the component, is subjected to an analysis after flowing through the cleaning area.
- the analysis can preferably be used to determine the gas composition of the exhaust gas stream.
- the exhaust gas stream can be analyzed exemplarily or continuously or permanently during the cleaning process.
- the analysis of the exhaust gas flow can be carried out in real time. More preferably, analysis results can be displayed via an output unit, in particular in real time.
- the exhaust gas flow is defined as the purge gas, preferably inert gas, which flows into the gas outlet area downstream of the cleaning area (based on the main flow direction).
- the exhaust gas flow therefore refers to the inert gas as it enters the gas outlet area.
- the exhaust gas stream can be obtained, at least in part, by volatile compounds entering the laminar gas base stream as a result of the cleaning of the component.
- the exhaust gas flow can thus form from the laminar gas base flow and optionally the local gas flow while the component is flushed.
- a concentration of volatile compounds carried in the base gas flow can gradually decrease from a central area towards the outer areas of the cleaning area.
- the exhaust gas stream is preferably obtained as soon as the gas base stream has completely flowed through the cleaning area or as soon as the gas base stream (running outside) has completely passed through the cleaning area in relation to the main flow direction.
- the entire exhaust gas flow that flows into the gas outlet area per unit of time can be analyzed together.
- average values of the gas composition of the exhaust gas stream can be obtained.
- a measurement of a state of cleanliness of an object can be carried out, with all surface areas of the object being taken into account (included in the measurement). This makes it relatively easy to achieve a reliable measurement result, especially for objects with a large or complex surface.
- a spatially resolved analysis would also be possible, as will be described later.
- the analysis can be used to determine at least one parameter of the exhaust gas flow, in particular in a time-resolved manner with respect to the duration of the cleaning process.
- a parameter is a respective type of volatile compound carried in the exhaust gas stream.
- An element-specific evaluation of the exhaust gas flow can preferably be carried out in relation to the cleaning duration.
- the cleaning duration describes the duration of the process since the start of the flow around the component with the basic gas flow, in particular the component with a target temperature.
- a respective quantity of the volatile compounds carried in the exhaust gas stream can be taken into account as a further parameter.
- the volatile compounds in the exhaust gas stream can be materially characterized and quantitatively determined, for example in a common step, in particular in relation to the cleaning time.
- a temperature of the exhaust gas stream can be recorded as a further parameter, preferably in relation to the cleaning duration.
- the temperature of the exhaust gas stream optionally also the temperature of the chamber walls, can be used to determine whether the component to be cleaned has reached a specific target temperature. This is particularly the case if the temperature of the exhaust gas stream is kept stable over a certain period of time.
- the presence of a (temporally) stable exhaust gas stream temperature can, for example, be a condition for the start of a qualitative and/or quantitative analysis of the volatile compounds in the exhaust gas stream and/or can determine the start of the cleaning period or the flushing time.
- the method can further provide for a termination criterion for terminating the method to be determined based on at least one parameter analyzed in the exhaust gas stream.
- a cleaning progress of the cleaning process can be a termination criterion.
- the termination criterion can preferably be an exponential decrease rate of at least one volatile compound in the exhaust gas stream.
- conclusions can be drawn about the (absolute) purity of the object during the cleaning process.
- a termination criterion can preferably be a specific (maximum permissible) concentration of a defined volatile compound in the exhaust gas stream.
- a lead substance that is as easy to measure as possible and is representative of the outgassing behavior of an object.
- the cleaning can be completed successfully when the required concentration of the lead substance is reached or falls below.
- the corresponding measurement (achieving the required concentration) or the acceptance process can serve as proof of purity, whereby sampling or external laboratory measurements on the component can be dispensed with.
- an actual value of the parameter on which the termination criterion is based can be determined continuously during the process, for example a current concentration of a specific volatile compound (as a lead substance).
- the actual value can preferably be supplied to the control unit.
- the method can be terminated as planned when the termination criterion is reached, in particular by means of the control unit.
- the chemical compounds (VOC) emerging from a specific component and the outgassing behavior at the temperature to be used can be determined using a material sample.
- the rate of decrease in VOC of the component in question can be determined.
- the analysis of the exhaust gas stream may preferably include thermal desorption gas chromatography-mass spectrometry (TD-GC-MS). Alternatively or additionally, the analysis can also include mass spectroscopy.
- the exhaust gas stream in the process can be analyzed continuously in real time using TD-GC-MS.
- the (quantitative) decrease rate of at least one volatile compound, which is in Exhaust gas flow is analyzed, in relation to the cleaning time, the termination criterion can be, in particular the achievement of a certain concentration of the volatile compound in the exhaust gas flow.
- the volatile connection in question can preferably be determined in a component-specific manner. In principle, it would also be possible for the decline rates, especially exponential ones, of several different volatile compounds to be the termination criterion.
- the process can then be ended as soon as a certain (maximum permissible) concentration has been reached for all volatile compounds taken into account.
- a maximum permissible amount of a volatile compound in the exhaust gas stream (as a setpoint)
- another technical variable (as a setpoint), which can be derived from a volatile connection, can also define an abort criterion.
- all volatile compounds that were extracted from a component during the cleaning process can collectively define a termination criterion.
- the termination criterion can be that a certain minimum amount of volatile compounds has been extracted from a component.
- the method can be adapted, in particular programmed, preferably component-specific, so that a certain desired degree of purity of the component is achieved when the termination criterion is reached.
- a termination criterion is preferably assigned to a specific degree of purity of a component.
- a demolition criterion can represent a certain degree of cleanliness of a component.
- the method can be carried out in such a way that proof of a specific state of purity of an object is provided in the method.
- the gas composition in particular the gas quality
- the gas composition can be determined and also visually displayed by means of the analysis while the process is running.
- the exhaust gas flow can be evaluated qualitatively and quantitatively.
- a material quantity of the substances (VOC) released from the object as well as their composition or chemistry can be specified. This allows conclusions to be drawn about initial contamination, the current status of the contamination and the cleaning speed of the component.
- an expected process time until the cleaning is completed, preferably until a required state of cleanliness is achieved, can be determined.
- the direct, permanent analysis of the gas composition offers the possibility of determining an in situ termination criterion.
- This has the advantage that cleaning can be carried out particularly efficiently because the cleaning progress is determined in real time (live diagnostics). This allows the cleaning success to be verified in real time.
- the process can be standardized for each component so that a purity certificate is issued when the termination criterion is reached. This means that cleaning success (of a component) can be documented as part of the process.
- proof of a required state of cleanliness of an object can be provided, in particular with regard to volatile chemical components (VOC) of the object. This allows the cleaned component to be released (without further analysis), e.g. for further processing or finishing or for use in vacuum applications.
- VOC volatile chemical components
- Another advantage is that the process runs until the required purity of the component is achieved. Over-cleaning the component without significant additional benefit can be avoided. Furthermore, the termination criterion or cleaning criterion can be changed during the process. If, for example, a particularly high level of purity is required, the flushing time (inert gas flowing around the component) can be extended during the ongoing process. An interruption of the procedure, e.g. for an (interim) analysis of the object, is not necessary due to live diagnostics.
- Another advantage is that the process is comparatively robust against possible disruptions. For example, in the event of a power failure or in the event of damage to components of the cleaning device, e.g. a leak in the chamber or a defect in the heating, the object to be cleaned can continue to be stored in the purge gas. This means that (re)contamination of the object can be prevented despite an interruption in the process.
- monitoring of the process (for possible failures) and protective measures to prevent disruptions can be implemented comparatively easily.
- a component-specific simulation of the cleaning process in particular the gas flow in the cleaning area and the removal of free volatile compounds, can be carried out using a CFD simulation.
- a CFD simulation can be carried out taking the simulation results into account.
- the cleaning device can be programmed, in particular the control unit, in order to generate a component-specific optimized gas base flow, possibly with a specific profile.
- the purge gas can preferably be provided in the form of nitrogen, which is generated directly from (ambient) air. This preferably applies to both the inert gas (as purge gas) for generating the basic gas stream and the inert gas (as purge gas) for generating the respective local gas streams.
- the purge gas in particular the inert gas, can be released back into the atmosphere after flowing through the chamber, preferably filtered.
- the cleaning device can have a gas supply unit with at least one nitrogen generator.
- the nitrogen generator is preferably designed to provide dry nitrogen as an inert gas or purge gas with a purity of at least 99.999% (5.0), preferably 99.9999% (6.0), from (ambient) air or atmospheric air.
- the (ambient) air can be filtered by means of a filter device of the gas supply unit before the pure nitrogen is obtained.
- the gas supply unit can have at least one heating device, for example to heat the previously provided pure nitrogen to a certain minimum temperature.
- the heating device can, for example, have at least one heat exchanger.
- the heating device or the heat exchanger are preferably designed to supply thermal energy to the pure nitrogen (as flushing gas) and to actively heat it to the minimum temperature. The heated nitrogen can then be transferred from the gas supply unit to the flow generation unit.
- the chamber of the cleaning device comprises an inlet area or gas inlet area for supplying the heated flushing gas, preferably inert gas, into the chamber.
- the inlet area can have at least two, preferably a plurality of, separately controllable nozzles in order to generate the laminar or quasi-laminar gas base flow in the cleaning area.
- the gas inlet area can be formed by the nozzles and optionally further means for supplying gas.
- the nozzles are preferably part of the flow generation unit.
- a plurality of separately controllable nozzles to form the nozzle field can be implemented in the form of a nozzle wall or nitrogen nozzle wall.
- the nozzles can be integrated into a chamber wall.
- the nozzles can be arranged on the inside of the chamber wall.
- the individual nozzles can be mounted on a nozzle holder which is reversibly arranged on the inside of the chamber wall.
- the individual nozzles can basically be rigid or immovable in relation to the chamber wall.
- a profile in the basic gas flow can then be generated purely by controlling the gas flow over the nozzle wall over time and/or space. This allows the structure of the nozzle wall to be simplified. However, it would also be possible for at least some nozzles to be (controllable) movable with respect to the chamber wall and/or adjacent nozzles.
- the nozzle wall can preferably be designed to be flat in order to form the nozzle field.
- the nozzle wall can preferably have a perforated surface and/or a fine-pored surface structure.
- the nozzle wall can be realized in the form of a perforated surface, for example a perforated plate, and/or in the form of a close-meshed grid arrangement, for example a wire mesh.
- the nozzle wall can have a large number of holes or pores through which flow can flow, with a respective hole or pore then forming a nozzle. This means that the respective nozzles of the nozzle wall can be realized on a microscopic level.
- a partial flow of the flushing gas can be introduced into the chamber via a respective hole or pore in the nozzle wall in order to generate the laminar gas base flow in the cleaning area.
- the flow cross section of the respective holes or pores in the nozzle wall can be different.
- the nozzle wall can preferably have two or more segments, each with a large number of holes or pores (as nozzles), the flow through the respective segments being separately controllable.
- each cross-sectional segment can be assigned a separate segment of the nozzle wall as part of the outflow area in order to generate a specific, even different, (segment) flow in the respective cross-sectional segment.
- a gas flow into the chamber can also be controlled spatially, preferably at least in relation to a flow cross section of the cleaning area, and/or in time by means of the previously described nozzle wall with several segments, in particular in order to generate a specific profile in the basic gas flow at least in the cleaning area.
- the inlet area for supplying the heated purging gas, preferably the inert gas, into the chamber can have a filter.
- the inlet area can be designed as a filter, with the flushing gas entering the chamber as a result of a flow through the filter.
- the entry area can be realized by means of a filter wall.
- the filter wall can preferably have two or more filter elements. The respective filter elements can be controlled separately, in particular flow can flow through separately.
- the filter wall can include one or more HEPA filters and/or be implemented as a HEPA filter.
- the filter or the filter wall is preferably part of the flow generation unit.
- the filter or the filter wall comprises a plurality of openings or (filter) pores, with a respective pore serving to allow flushing gas to flow into the chamber and thus (when viewed microscopically) having the function of a nozzle.
- a respective nozzle can basically be implemented in the form of a (filter) pore. Accordingly, a partial flow of the purge gas can enter the chamber via a respective (filter) pore.
- a filter wall can form the nozzle wall.
- nozzle wall according to the invention is also to be understood at a microscopic level, i.e. a filter wall with a large number of microscopic (filter) openings, which then form the individual nozzles. Therefore, the term nozzle wall in the description of the invention basically also means a filter wall.
- the filter wall can provide an outflow surface with a particularly large number of microscopic openings (as nozzles) (based on the area of the outflow surface), with an approximately laminar flow being able to be generated with the lowest possible consumption of flushing gas.
- a flow velocity of the laminar gas base flow generated in this way can be, for example, approximately 2 mm/sec in the cleaning area.
- the inlet area in particular the nozzle wall, regardless of the specific embodiment, can be designed such that a flow cross section of the inlet area is larger than a flow cross section of the cleaning area, in particular is essentially the same size as a flow cross section of the cleaning area.
- the inlet region can be designed such that the flow cross section of the inlet region is (also) essentially the same size as a flow cross section of the outlet region for purging gas, preferably inert gas, from the chamber.
- a flow cross section of the entire interior of the chamber can essentially be constant.
- the inlet region and the outlet region can be designed such that, during the process, an inlet volume of inert gas into the chamber is substantially equal to an outlet volume of inert gas from the chamber.
- a laminar flow through the cleaning area can be achieved particularly reliably.
- a flow cross section of the inlet area and the outlet area are different.
- a flow cross section of the outlet region could be approximately one third of the area of the flow cross section of the inlet region.
- the inert gas can preferably be introduced into the chamber in the form of partial streams, which then combine to form a common stream.
- the cleaning area can be spaced from the upstream gas inlet area, for example by an intermediate space. This intermediate or transition space can be provided in order to establish a laminar flow in the basic gas flow starting from the partial flows.
- the inert gas is discharged from the interior of the chamber via the outlet area or, synonymously, the gas outlet area, the gas outlet area preferably having a plurality of outlet openings.
- the gas outlet area can be formed by the outlet openings and optionally further means for gas removal.
- the outlet openings can form a field of outlet openings.
- each nozzle of the inlet area can be assigned an outlet opening.
- the exit region is preferably designed such that the inert gas flows in a laminar manner until it reaches the exit region.
- the exit area can be spaced from the downstream end of the cleaning area, for example by a gap.
- the outlet area in particular the outlet openings, can be arranged in a chamber wall or on the inside of a chamber wall.
- the outlet area for flushing gas, preferably inert gas, from the chamber is realized in a movable closure element, which can reversibly close a chamber opening in a gas-tight manner.
- the closure element is preferably a door or a portal. Objects to be cleaned can be introduced into the interior of the chamber via the lockable chamber opening.
- the closure element or the exit area is preferably opposite the entry area in relation to the main flow direction. The inert gas emerging via the outlet area can be filtered before being released into the atmosphere.
- the entire cleaning device can be designed as a largely self-sufficient system.
- the inert gas for component cleaning can be permanently obtained by the cleaning device itself and brought to the cleaning temperature.
- additional external inert gas sources can be dispensed with, since the amount of nitrogen required to carry out the cleaning process is always provided as inert gas via the nitrogen generator.
- the cleaning device can be used flexibly or mobilely in different locations.
- the cleaning device can be constructed modularly or as a kit, with the subunits being quick and easy to disassemble/assemble.
- the gas supply unit, the control unit and the analysis unit can be implemented as an assembly, for example in a container, which can be coupled to the chamber during operation.
- the chamber could be implemented in the form of a shipping container (e.g. a 40-foot container). It would also be possible to arrange all components of the cleaning device together in a (large-capacity) container.
- the cleaning device can be implemented as a mobile (not stationary) system. This means that the cleaning device can be set up temporarily by a user, for example eliminating the need to transport particularly large or sensitive components.
- An analysis unit can be assigned to the outlet area for flushing gas, preferably inert gas, in particular to the movable closure element of the chamber opening.
- the analysis unit is preferably designed to analyze the exhaust gas stream comprising the volatile compounds detached from the component during operation, preferably continuously or permanently.
- the analysis unit can be at least partially implemented in the exit area itself, for example by means of suitable sensors.
- the exhaust gas stream emerging from the chamber via the outlet region is fed to the analysis unit, for example by means of hose connections.
- the inert gas that flows into a respective outlet opening can be fed separately to the analysis unit. It would therefore be possible to analyze the gas composition of the exhaust gas stream in a spatially resolved manner with respect to the individual outlet openings. Accordingly, only those flow areas of the exhaust gas stream that contain detached volatile compounds can then optionally be analyzed.
- the analysis can preferably be carried out in such a way that the entire exhaust gas flow, i.e. the entire volume of inert gas that emerges from the chamber in a time interval, is analyzed together (in one measurement).
- the gas composition can be determined continuously in both cases, for example at intervals of at most 5 seconds, preferably at most 60 seconds, preferably at most 3600 seconds.
- the analysis unit can contain at least one TD-GC-MS and optionally further measuring devices.
- the analysis unit can be implemented as an independent component that can be coupled to the other components of the cleaning device, or can form an assembly with the gas supply unit and the control unit. In principle, it would also be possible for the analysis unit to have an adsorbent in order to capture the volatile compounds carried in the exhaust gas stream.
- the analysis unit can have one or more adsorption tubes with an adsorber material.
- adsorption tubes can contain, for example, poly(2,6-diphenyl-p-phenylene oxide) as a polymeric adsorber resin.
- the adsorption tubes can then be analyzed, even outside the cleaning device, using gas chromatography-mass spectrometry.
- Such an analysis of the exhaust gas stream using adsorption tubes can be carried out as an alternative or in addition, preferably complementary, to an analysis of the exhaust gas stream in real time.
- the accuracy of the purity detection can be further increased due to the longer collection time of the volatile compounds in the adsorption tube.
- the control unit is preferably designed to control the individual steps of the cleaning process, in particular to apply control signals to the components of the cleaning device for carrying out the process.
- the control unit can include, as subunits, a gas control for controlling the gas supply unit and a system control for controlling the flow generation unit, the analysis unit, possibly the holder for the component and optionally other components.
- the control unit can preferably comprise a computer unit with suitable software, for example a number of microprocessors or data processors or the like, in order to control the components for carrying out the method steps.
- the control unit can be designed to generate control commands itself and to apply corresponding control signals to the components of the cleaning device. For example, an operator can enter various parameters into software of the control unit via an input unit, with the control commands then being generated taking these parameters into account. For this purpose, process parameters such as the design of profiles in the gas base flow, the temperature of the gas base flow, the design of local gas flows, a suitable termination criterion, etc. can be taken into account, to name just a few. It is also possible for the control unit to be coupled to an external computer unit, with the control commands then being generated outside the control unit, for example based on a simulation, and fed to the control unit. Alternatively or additionally, ready-generated control commands can be loaded into the control unit via an interface.
- the chamber of the cleaning device can optionally be pressure-stable.
- the chamber can be a vacuum chamber.
- the cleaning device can also be operated without pressure, i.e. with a pressure of approximately 1 bar.
- the chamber can, for example, have a cylinder-like interior.
- the gas inlet area or the gas outlet area can be arranged in the area of the base or top surface.
- the chamber can also have other shapes, preferably in the style of a cuboid.
- the flow cross section of the cleaning area can be square, rectangular, round, elliptical, etc. regardless of the basic shape of the chamber.
- the chamber walls, in particular the walls surrounding the cleaning area can be thermally insulated.
- the insides of the chamber walls can preferably have the lowest possible roughness.
- the chamber walls are preferably made of stainless steel without seams in order to prevent the accumulation of chemicals, especially VOCs, and germs.
- the chamber can preferably be realized in the form of a large-capacity container made of steel.
- the interior can preferably have a rectangular, preferably square, flow cross section.
- the interior space can, for example, have a length of at least 5 m, preferably at least 3 m, preferably at least 2 m.
- a width and/or height of the interior space that is orthogonal to the length can be, for example, at least 2 m, preferably at least 1 m, preferably at least 0.5 m.
- the aforementioned values are merely examples, although the interior space or chamber can also be smaller or (significantly) larger.
- the design of the inlet area and/or the outlet area, in particular the nozzle wall, can preferably be adapted to the size and/or shape of the flow cross section of the cleaning area. It is preferred that the nozzles are arranged evenly distributed over the entire nozzle wall. Preferably, essentially an entire surface (chamber wall) that delimits the interior space upstream of the cleaning area (based on the main flow direction) to the outside can have nozzles. As described, the individual nozzles can also be implemented using microscopic openings in the nozzle wall. The same can be provided for the outlet openings of the chamber wall, which delimits the interior downstream of the cleaning area.
- a nozzle wall can have a nozzle density of at least 1 nozzle per m 2 , preferably at least 1 nozzle per 100 cm 2 , preferably at least 1 nozzle per 10 cm 2 , based on a base area of the nozzle wall.
- the cleaning device can preferably have an adjustable holder for the component.
- the holder can be designed to be controllable in order to move the component in the interior and/or to position the component in a specific position in the cleaning area, in particular during the process.
- the holder can include a multi-axis articulated arm robot.
- the holder can preferably enable hanging or standing storage of the component.
- the holder is preferably implemented in such a way that as few disruptions as possible are generated in the laminar or quasi-laminar flow in the cleaning area.
- the cleaning device can be equipped with an (external) holder for the component.
- the component can be provided in the cleaning area using a tow truck or a driverless transport system.
- FIG. 1 a flowchart of the essential steps of a cleaning process according to the invention is shown.
- an inert gas is used as a purge gas, although the invention is not limited to this.
- a first step (I) of the method an object, in particular a technical component, is provided in a cleaning area of a gas-tight chamber.
- an inert gas is provided as a flushing gas.
- the inert gas is provided in the form of pure nitrogen, which is obtained from ambient air.
- the previously provided inert gas is heated to a certain minimum temperature.
- a laminar gas base flow of heated inert gas is generated, which flows through at least the cleaning area of the chamber in the form of a laminar flow.
- a fifth step (V) which follows the fourth step (IV) the object is flowed around with the laminar gas base flow in such a way that volatile compounds are detached from an object surface by the gas base flow and enter the laminar gas base flow.
- an analysis of a gas composition of an exhaust gas stream that is obtained during the cleaning process can be carried out.
- a cleaning device 1 according to the invention is shown purely schematically in a longitudinal section.
- the cleaning device 1 is not in operation in the state shown here, but could be being prepared for an upcoming cleaning process.
- the cleaning device 1 comprises a chamber 4 as central components, a gas supply unit 5, an analysis unit 6 and a control unit 8.
- the gas supply unit 5, the analysis unit 6 and the control unit 8 are implemented here as an assembly.
- these components can be arranged in a transportable container.
- control unit 8 is coupled to the other components of the cleaning device 1 in terms of signals and switching technology.
- control unit 8 can apply control signals to all other components for carrying out a cleaning process and can receive and process signals, in particular measured values, from other components.
- the exchange of data D in both directions is shown here symbolically with a double arrow, whereby a corresponding data flow can also take place between the control unit 8 and the other components of the cleaning device 1 (not shown), in particular the gas supply unit 5 and the analysis unit 6.
- the gas supply unit 5 includes a filter device 52, a nitrogen generator 51 and a heating device 50, for example a heat exchanger.
- a filter device 52 for example, water and oxygen components of the ambient air can be reduced to a certain value before being introduced into the chamber 4.
- the nitrogen generator 51 is designed to provide nitrogen with a purity of at least 99.9999% as an inert gas from the filtered ambient air during operation.
- the nitrogen generator 51 can additionally be designed to filter the incoming air and/or to filter the nitrogen obtained from the ambient air. During operation, the pure nitrogen can then be passed through the heating device 50 and thereby heated to a certain minimum temperature.
- inert gas G (as flushing gas G) for the cleaning process and is fed to a flow generation unit 7 during operation, which is symbolized here by an arrow pointing in the direction of the chamber 4.
- the double arrow symbolizes that during operation, inert gas G can also flow in the opposite direction from the chamber 4 into the analysis unit 6 in order to analyze a gas composition of an exhaust gas stream there.
- the flow generating unit 7 is arranged in an interior 4 'of the chamber 4 on an inside 46 of a chamber wall 4" and comprises a nozzle wall 70 with a plurality of nozzles 71.
- the clean inert gas G can be fed into the interior 4' of the chamber via the nozzles 71 Flow into chamber 4.
- the nozzle wall 70 forms with the Nozzles 71 (and possibly other parts not shown here) the inlet area 40 or gas inlet area 40.
- the interior 4 ' is delimited here on one side by the nozzle wall 70.
- the interior 4' here has, for example, a length of 5 meters and a width and height of 3 meters each (clear dimension).
- an object 2 or component 2 to be cleaned is arranged on a holder 9.
- the object 2 is placed so that it is spaced from the insides 46 of the chamber walls 4".
- the object 2 has a cavity 22 that is accessible from the outside.
- an exit area 42 or gas outlet area 42 is formed in an area of the chamber 4, which lies opposite the gas inlet area 40 in relation to the component 2, an exit area 42 or gas outlet area 42 is formed.
- the gas outlet area 42 is arranged here in a chamber wall 4" and comprises a plurality of outlet openings 45, through which inert gas G can flow out of the chamber 4 during operation after flowing through it.
- the exit area 42 is realized in a movable closure element 43 of a chamber opening 44, for example in a gas-tight lockable door or a portal.
- the interior 4' can be equipped with components 2 via the chamber opening 44, in particular with large and heavy or unwieldy components 2.
- the closure element 43 can be closed during operation in such a way that the interior 4' is sealed in a gas-tight manner from the environment.
- An exhaust gas flow filter 48 is arranged on the outside of the closure element 43 in order to filter the inert gas G flowing out of the chamber 4 during operation before it is released into the atmosphere.
- the exhaust gas flow filter 48 is shown here purely schematically and can also be implemented in a different position.
- the exhaust gas flow filter 48 can be designed to directly filter the inert gas G emerging from the interior 4 'of the chamber 4 and/or to filter the inert gas G after analysis by the analysis unit 6. Accordingly, after flowing through the chamber 4, the inert gas G can at least partially first be passed past the exhaust gas flow filter 48 and fed to the analysis unit 6, with the inert gas G then being filtered through the exhaust gas flow filter 48 (after the analysis).
- the cleaning device is off Figure 2 shown while carrying out a cleaning process according to the invention.
- the inert gas G which was previously provided by the gas supply unit 5, is in the flow generation unit 7 is transferred and is then introduced into the interior 4' in the form of several partial flows TS, TS'.
- Each nozzle 71 generates a partial flow TS, TS ⁇ .
- the nozzles 71 and the partial flows TS, TS ' are only partially provided with reference numbers.
- the inert gas G emerges from the nozzle wall 70 via the respective nozzles 71 and initially flows into an intermediate space 10 of the chamber 4 or the interior 4 ', which is arranged between the nozzle wall 70 and a cleaning area 3 of the chamber 4.
- Turbulences such as turbulences or cross flows may possibly occur in the inert gas G immediately after leaving the nozzle wall 70. Accordingly, the gap 10 can contribute to the formation of a laminar flow LS in the inert gas G. Unlike shown here, the gap 10 can be significantly shorter, relatively speaking.
- the inert gas G flows through the intermediate space 10 according to a main flow direction SR, which corresponds to the shortest distance between the nozzle wall 70 and the gas outlet region 42 located downstream (based on the main flow direction SR).
- the inert gas G then enters the cleaning area 3 in the form of a laminar gas base flow GS, ie in the form of a laminar flow LS.
- a laminar gas base flow GS ie in the form of a laminar flow LS.
- the cleaning area 3 is dimensioned so that the object 2 is completely accommodated therein.
- the cleaning area 3 is a three-dimensional space without a fixed external boundary. As described, the cleaning region 3 is spaced both from the nozzle wall 70 by a gap 10 and from the gas outlet region 42 by a further gap 10'. Even in the vertical direction here, the cleaning area 3 is spaced from the insides 46 of the chamber walls 4" and does not directly adjoin them. Unlike what is shown here, minor local turbulences in the inert gas G may possibly occur in the area of the chamber walls 4" along the insides 46 . In this case, the inert gas G will form a laminar flow LS at least at a certain distance from the chamber walls 4", even outside the cleaning area 3.
- Figure 3 It is shown schematically that there is a laminar flow LS in almost the entire cleaning area 3.
- An exception here is the holder 9 for the component 2, since there can be slight local turbulences LV in the inert gas G in this area.
- the holder 9 is preferably designed in such a way that as few local turbulences LV as possible are created and a laminar flow LS is formed again as quickly as possible downstream of it.
- minor local turbulences may also occur on the component 2 itself, for example in the area of the cavity 22. Consequently, a flow that is as laminar as possible or a quasi-laminar flow LS is generated in the cleaning area 3.
- the component 2 is flowed around on all sides by the laminar or quasi-laminar basic gas flow GS, with volatile compounds VV being detached from an object surface 20 by the basic gas flow GS and entering the basic gas flow GS.
- Figure 3 It is shown that particularly the areas of the gas base stream GS, which come into direct interaction with the surface 20, contain the volatile compounds VV. This means that at least areas of the basic gas stream GS become enriched with volatile compounds VV as a result of the flow through the cleaning area 3. This particularly affects the flow areas that flow directly along the object surface 20. Accordingly, other areas of the gas base stream GS in the cleaning area 3 can contain a significantly low concentration or possibly no volatile compounds VV at all, for example the flow areas that run on the outer edge of the cleaning area 3.
- the inert gas G flows out of the cleaning area 3 as a gas base flow GS in the form of a laminar flow LS, with at least some flow areas carrying detached volatile compounds VV.
- the inert gas G emerging from the cleaning area 3 is referred to as the exhaust gas stream AS and enters the gas outlet area 42 in the form of a laminar flow LS in order to be led away from the chamber 4 via this.
- the analysis unit 6 is assigned to the exit region 42 in order to preferably continuously analyze the exhaust gas stream AS with the volatile compounds VV detached from the object 2. Accordingly, the exhaust gas stream AS emerging via the outlet openings 45 can be combined into a single stream and fed to the analysis unit 6, for example by means of hose connections not shown here. In principle, the analysis unit 6 can also be positioned spatially closer to the gas outlet area 42.
- FIG 4 a schematic section of a cleaning process according to the invention is shown.
- the flow of the inert gas G in the cleaning area 3 is shown purely schematically and only partially.
- the cleaning of the component 2 can basically be done as previously done using Figure 3 has been described, in which two partial areas 21, 21 'of the component surface 20 are additionally flowed against by means of a local gas stream GL, GL' of inert gas G.
- the first partial area 21 corresponds here to the entire cavity 22 or the component surface 20 through which the cavity 22 is formed.
- a controllable lance 47 or gas probe is introduced into the cavity 22 from the outside, with a local gas flow GL being generated inside the cavity 22.
- the surface 20 in this partial area 21 is specifically flowed with inert gas G, with volatile compounds VV being detached from the surface 20 forming the cavity 22 and entering the inert gas G.
- the volatile compounds VV are displaced or pushed out of the cavity 22 by the inert gas G flowing from the lance 47 and enter the laminar or quasi gas base stream GS outside the cavity 22.
- minor local turbulences LV may occur, with the flow in the cleaning area 3 being essentially laminar.
- a local gas stream GL' flows into a second partial area 21' of the component surface 20.
- the second partial area 21 ' can, unlike shown schematically here, have a heat-sensitive element, for example an LED.
- this sub-area 21' can, for example, be specifically cooled compared to the remaining component surface 20.
- the second sub-area 21' or the element to be protected can be flushed with relatively cold inert gas G (compared to the temperature of the basic gas stream GS). , whereby the inert gas G then flows into the basic gas stream GS.
- Figure 5 1 shows a simulated flow of inert gas using pseudo-streamlines during a cleaning process according to the invention.
- the individual parts of the cleaning device 1 are shown here purely schematically, sometimes only indicated and sometimes not shown at all (eg the holder for the component 2).
- Figure 5 shows an overlay of a spatial arrangement of parts of the cleaning device 1 with a simulation of a flow of inert gas G in the chamber 4 in order to illustrate a possible flow of inert gas G in the chamber 4.
- a laminar basic gas flow GS is generated in the interior 4 'of the chamber 4, which flows through the chamber 4 in the direction of the gas outlet area 42.
- the gas outlet area 42 has here, different than, for example, in Figure 3 , a smaller flow cross section than the gas inlet area 40.
- the component 2 is flowed around on all sides by a laminar flow LS made of inert gas G. At least one essentially laminar flow LS is also present in the area of the component 2 that points in the direction of the gas outlet area 42.
- the concentration of volatile compounds VV in the basic gas flow GS increases, with the exhaust gas flow AS ultimately being obtained in the form of a laminar flow LS.
- the component 2 has a cavity, not shown here, with several openings to the interior 4 ', with a lance 47 protruding into the cavity via a first inlet opening 23.
- a lance 47 protruding into the cavity via a first inlet opening 23.
- the inert gas G flows out of the cavity of the component 2 via two outlet openings 24 in the form of two partial cavity flows HT, HT '.
- the partial cavity flow HT ⁇ which emerges from a vertical surface of the component 2, is partially re-contoured (as an overlay on the simulation) in order to clarify the flow profile.
- the partial cavity flows HT, HT ⁇ enter the laminar-flowing inert gas G of the exhaust gas flow AS in an area downstream of the outlet openings 24. It can be seen that the partial cavity flows HT, HT' connect essentially turbulence-free with the (remaining) basic gas flow GS or with the exhaust gas flow AS. It can be seen that the two partial cavity flows HT, HT 'together with the remaining exhaust gas flow AS or as part of the exhaust gas flow AS flow through the chamber 4 in the form of a laminar flow LS, with the entire exhaust gas flow AS entering the gas outlet region 42 in order to escape from the Chamber 4 to be removed.
- the area in which the two (former) partial cavity flows HT, HT 'enter the gas outlet area 42 is shown here visually differently than the remaining areas of the gas outlet area 42.
- the exhaust gas flow AS impinging in this area could have a different concentration or composition volatile compounds VV have AS compared to the remaining areas of the impinging exhaust gas stream.
- FIG. 6 A section of a cleaning method according to the invention is shown purely schematically, with an example of a temporal change in the gas flow into the chamber of the cleaning device.
- the cleaning process can first be started with standard parameters, for example a pressure of the basic gas flow GS of about 1 bar. Then the flow generating unit 7 can be controlled so that in a first time interval (eg 5 minutes) the inert gas G flows into the chamber via all nozzles 71-79 at a (the same) relatively high first pressure p1 (eg 2 bar). The nozzles 71-79 are connected in parallel.
- a first wave front WF1 of a (gas) wave is formed in the basic gas flow GS in the cleaning area 3 and thus a profile PF in the basic gas flow GS.
- the wave front WF1 can have a higher speed than the downstream areas of the basic gas flow GS.
- the wave front WF1 runs approximately orthogonally to the main flow direction SR, with the wave front WF1 propagating in the cleaning area 3 according to the main flow direction SR.
- the length of the respective arrows symbolizes in Figure 6 the pressure p1, p2, p3 of the inert gas G flowing out via the nozzles 71-79 and not necessarily the design of the respective shaft.
- the nozzles 71-79 in the Figures 6 and 7 have different reference numbers for the purpose of better differentiating the individual nozzles 71-79 from one another.
- the inert gas G can flow into the chamber via all nozzles 71-79 at a (the same) relatively low second pressure p2 (e.g. 0.5 bar). Due to the relatively low pressure in the second time interval, a second wavefront WF2 (as a profile PF) is generated in the gas base flow GS, with the second wavefront WF2 running slower than the first wavefront WF1.
- the second time interval can directly follow the first, which is assumed below.
- an intermediate step to be provided between two successive time intervals, in particular between two successive waves in the basic gas flow GS, with the method being operated, for example, with standard parameters.
- a third time interval which here immediately follows the second time interval, the flow generation unit 7 is controlled in such a way that the inert gas G flows into the chamber via the nozzles 71-79 at a (each the same) relatively high pressure p3 (e.g. 2 bar for 5 minutes).
- p3 e.g. 2 bar for 5 minutes.
- p3 e.g. 2 bar for 5 minutes
- FIG. 7 A section of a cleaning process according to the invention is shown purely schematically, in which a temporal and spatial change in the gas flow takes place via the nozzles 71-79.
- the flow generation unit 7 can control the respective nozzles 71-79 separately, for example based on standard parameters, in order to generate different partial flows.
- a first nozzle 71 can deliver the inert gas G at a relatively high pressure p1 (eg 2 bar) in a defined time interval, with an adjacent second nozzle 72 releasing the inert gas G at a relatively low pressure p2 (eg 0.5 bar) in the same time interval ).
- the flow generating unit 7 can be controlled so that adjacent nozzles 71-79 emit the inert gas G at different pressures. It would also be possible to control the individual nozzles 71-79 at different times in order to deliver the inert gas G at different pressures.
- the flow generation unit 7 generates a wave in the laminar gas base flow GS with a meandering wave front WF1 (as a profile), the wave front WF1 flowing through the cleaning area 3 according to the main flow direction SR.
- the gas flow changes in a time-staggered manner between the respective nozzles 71-79, with the pressure p3 of the incoming inert gas being the same in all nozzles 71-79 in this case.
- the pressure p3 can preferably be higher than the pressure in the basic gas flow GS downstream of the wave front WF2 generated in this way.
- the wave front WF2 is inclined or tilted at a certain angle relative to the main flow direction SR. This makes it possible for the inert gas G to be at least partially immersed in the cavity 22.
- FIG 8 A section of a cleaning process according to the invention is shown purely schematically.
- the inert gas G initially flows, e.g. B according to standard parameters, in the form of the gas base flow GS in the main flow direction SR through the cleaning area 3.
- a (gas) wave with a wave front WF1 can then be generated by means of the flow generation unit, the wave front WF1 being oblique to the main flow direction SR in the cleaning area 3 spreads.
- a (propagation) direction or flow direction SR' of the wave front WF1 forms a specific one Angle ⁇ to the main flow direction SR of the basic gas flow GS. This means that a flow direction SR' of the gas base flow GS can be changed at least temporarily during the cleaning process and can differ from the main flow direction SR.
Landscapes
- Cleaning Or Drying Semiconductors (AREA)
Abstract
Description
- Die Erfindung betrifft ein Verfahren zur Reinigung eines Objekts, wobei ein Objekt in einem Reinigungsbereich einer gasdicht verschlossenen Kammer bereitgestellt wird, ein Spülgas bereitgestellt und auf eine bestimmte Mindesttemperatur erwärmt wird, ein laminarer Gasgrundstrom aus erwärmtem Spülgas erzeugt wird und das Objekt mit dem laminaren Gasgrundstrom umströmt wird. Die Erfindung betrifft weiterhin eine Reinigungsvorrichtung zur Reinigung eines Objekts.
- In vielen Bereichen der Technik werden Objekte, z.B. technische Bauteile, vor ihrer bestimmungsgemäßen Verwendung einer Reinigung unterzogen. Eine Reinigung kann den Zweck haben, um unerwünschte Partikel von einer Oberfläche eines Objekts zu entfernen und eine bestimmte Reinheit des Objekts zu erreichen. Diese Partikel können eine Größe von nur wenigen Mikrometern (z.B. Staubpartikel) bis zu einigen Angström (z.B. filmbildende chemische Verbindungen) haben und können z.B. bei Objekten, die in der Raumfahrt eingesetzt werden, die Funktion von optischen, z.B. mechanischen, elektrischen und elektronischen, Sensoren und Mechanismen beeinträchtigen, stören oder blockieren. Solche Partikel können auch die Funktion von thermalen Kontrollsystemen im Raumfahrtbereich nachteilig beeinflussen, z.B. indem sich Partikel an Oberflächenbereiche eines Objekts anlagern, die spezielle Materialien und Farben aufweisen, um das Objekt bei Verwendung im thermischen Gleichgewicht zu halten. Häufig ist eine bestimmte Reinheit einer Objektoberfläche auch sicherzustellen und ggf. nachzuweisen, um eine Weiterbearbeitung eines Objekts einwandfrei durchführen zu können, z.B. Nachfolgeprozesse wie Kleben, Beschichten, Schweißen und Ähnliches. Während sich größere Partikel wie z.B. Staub üblicherweise auf der Objektoberfläche ansammeln, kann ein Objekt zusätzlich chemisch kontaminiert sein. Dabei kann es sich um Oberflächeneffekte und Diffusionsprozesse aus den Materialien des Objekts handeln, z.B. Herstellungshilfsstoffe und chemische Reaktionsprozesse.
- In einigen Bereichen der Technik ist es erforderlich, dass vor der bestimmungsgemäßen Verwendung eines Objekts volatile Ausgasprodukte von oder aus dem Objekt entfernt werden, wobei das Objekt gereinigt wird (von einer chemischen Kontamination). Im Rahmen der Erfindung wird unter dem Begriff Reinigung verstanden, dass bei einem Objekt, insbesondere einem Bauteil, eine gezielte Reduktion von volatilen Ausgasprodukten erfolgt. Volatile Ausgasprodukte, nachfolgend als volatile Verbindungen bezeichnet, sind flüchtige gas- und dampfförmige Stoffe, die aus einem Objekt entweichen und in eine das Objekt umgebende Atmosphäre eintreten. In den meisten Fällen handelt es sich bei diesen Verbindungen um flüchtige organische Verbindungen oder kurz VOC (Volatile Organic Compounds).
- Volatile Verbindungen entweichen üblicherweise von selbst aus einem Objekt, z.B. durch chemische Reaktionen, Alterungsprozesse des Objekts, Veränderungen von Temperatur und Druckverhältnissen, und werden dabei relativ langsam über eine Objektoberfläche an die Umgebung abgegeben. Dadurch diffundieren weitere volatile Verbindungen aus einem Objektinneren an die Oberfläche. Dieser Prozess wird als Ausgasen (Outgassing) bezeichnet. Volatile Verbindungen können besonders aus Verbundmaterialien, Kunststoffen, Dichtstoffen, Schmiermitteln, Klebstoffen, Reinigungsmitteln, Trennmitteln, Flussmitteln oder Bestandteilen davon hervorgehen, wobei diese Aufzählung nur beispielhaft und nicht abschließend ist. Volatile Verbindungen können aus den Materialien eines Objekts selbst oder aus Fertigungsrückständen oder (Herstellungs-)Hilfsstoffen entweichen.
- Hinzu kommt, dass die Oberfläche eines Objekts permanent leicht flüchtige Bestandteile aus einer Umgebung des Objekts (z.B. bei der Fertigung oder Lagerung) aufsammeln bzw. aufnehmen kann, wobei das Objekt vor der Inbetriebnahme oder Weiterbearbeitung ggf. davon gereinigt werden muss.
- Die aus einem Objekt bzw. einem Bauteil austretenden volatilen Verbindungen können gesundheitsgefährdend sein, wenn sie sich in einer geschlossenen Umgebung wie z.B. einem Auto oder einem Gebäude ansammeln. Eine wichtige Rolle spielen volatile Verbindungen bei Objekten, die in Vakuum betrieben werden. Das betrifft Objekte für die Raumfahrt aber auch andere industrielle und wissenschaftliche Anwendungen. Die ausgasenden volatilen Verbindungen können die Herstellung und Aufrechterhaltung eines möglichst reinen Vakuums verhindern (durch direkte Beeinflussung) oder können an kontaminationskritischen Oberflächen, z.B. optischen Oberflächen, kondensieren und dadurch die Funktionalität des Objekts schädigen, was als indirekte Beeinflussung durch Kontaminationsübertrag bezeichnet wird. Volatile Verbindungen können auch zu einer Kontamination, also zu einer Verunreinigung mit volatilen Verbindungen, von anderen Objekten in der Umgebung des ausgasenden Objekts führen. Weiterhin können volatile Verbindungen auch Produktionsschäden verursachen, z.B. bei einer Beschichtung einer ausgasenden Oberfläche, oder zu einer Modifikation von Oberflächeneigenschaften führen. Entsprechend ist eine möglichst umfassende Reduktion der von einem Objekt ausgehenden volatilen Verbindungen häufig erforderlich, insbesondere vor einer bestimmungsgemäßen Verwendung des Objekts oder als Zwischenreinigung vor einer Weiterbearbeitung des Objekts. Im Gegensatz zur Reinigung gegenüber größeren Partikeln wie Staubpartikeln, stellen volatile Verbindungen oder Kontaminanten aus dem Material des Objekts ein großes Reservoir dar, welches üblicherweise exponentiell durch Outgassing reduziert wird. Eine permanente, sich reduzierende Abgabe von volatilen Verbindungen kann zu einer zeitlich zunehmenden Beeinträchtigung einer gewünschten Performance des Objekts führen. Deshalb kann eine nachweisbare Reduktion der von dem Objekt ausgehenden volatilen Verbindungen (Quellenstärke) vor einer Inbetriebnahme des Objekts bezüglich einer Langzeitstabilität des Objekts wichtig sein.
- Eine gängige Methode, um das Austreten von volatilen Verbindungen aus Objekten zu beschleunigen und die Objekte dadurch zu reinigen, ist das Ausheizen unter Vakuum oder Vacuum Bake Out. Dabei wird üblicherweise ein zu reinigendes Objekt in einer Vakuumkammer angeordnet und über eine Heizung in der Kammer oder durch die Kammer selbst aktiv erwärmt. Die aus dem Objekt austretenden volatilen Verbindungen können mittels einer Vakuumpumpe aus der Vakuumkammer entfernt werden. Beim Vacuum Bake Out werden regelmäßig Temperaturen von ca. 100 °C und mehr in dem Objekt erreicht. Der Wärmeübertrag kann dominant durch Strahlungsübertrag in Stufen erfolgen, um Temperaturgradienten und Druckspitzen zu vermeiden.
- Das Vacuum Bake Out kann je nach Objekt und Anwendungsfall einige Nachteil haben. Beispielsweise ist das gesamte Verfahren relativ aufwendig, da ein zu reinigendes Objekt zunächst mit Sensoren und einer Verkabelung versehen wird (z.B. Temperaturmonitoring, Nachweis des Reinigungserfolges), bevor die Vakuumkammer evakuiert und das Objekt per Strahlungswärme erhitzt wird. Je nach Objekt wird der Vacuum Bake Out für mehrere Tage durchgeführt, so dass der gesamte Prozess zeitintensiv ist. Ein weiteres Problem ist, dass besonders große Vakuumkammern in der Verfügbarkeit limitiert sind, so dass zur Reinigung von großen, komplexen Bauteilen nur geringe Kapazitäten zur Verfügung stehen. Ein anderer Nachteil kann sein, dass beim Vacuum Bake Out die volatilen Verbindungen zunächst an Oberflächen in der Vakuumkammer anhaften, bevor sie aus dem System entfernt oder zumindest gebunden werden, z.B. durch Kontaminationsfallen. Dadurch kann die Vakuumkammer selbst kontaminiert werden, was eine anschließende Reinigung erforderlich macht, oder andere in der Vakuumkammer befindliche, z.B. hochreine, Objekte können kontaminiert werden. Es kann also eine unerwünschte Kontaminationsumverteilung erfolgen, insbesondere eine Gleichverteilung der Kontamination zwischen allen Oberflächen in der Vakuumkammer. Weiterhin kann es im Vakuumsystem zu einer Rückdiffusion von z.B. Luft und Bestandteilen des Pumpsystems kommen. Ein Problem kann auch in der unterschiedlichen Temperaturbeständigkeit einzelner Bestandteile eines Objekts bzw. unterschiedlicher Objekte in der Vakuumkammer bestehen. Beispielsweise wird die Temperatur während des Vacuum Bake Out limitiert durch die geringste Temperaturbeständigkeit eines Bestandteils eines Objekts, wobei grundsätzlich die Effektivität des Vacuum Bake Out von der Temperatur abhängt.
- Weiterhin erfolgt das Erreichen der notwendigen Temperatur und des Drucks häufig in langwierigen Stufen, um Temperatur- und Druckspitzen zu vermeiden und eine einheitliche Temperatur im Objekt zu erreichen. Eine Schwierigkeit kann auch im Beenden des Vacuum Bake Out bestehen, da in Folge einer Reduktion der Temperatur und einer Aufhebung des Vakuums in der Vakuumkammer eine Kontaminationsumverteilung von Chemie und Partikeln, insbesondere volatile Verbindungen, von Wänden der Vakuumkammer oder Kältefallen auf die Objektoberfläche, ggf. auch in das Objekt hinein, erfolgen kann. Ein weiteres Problem beim Vacuum Bake Out kann sein, dass ein Reinigungserfolg regelmäßig durch Messtechnik erbracht wird, die an den Wänden der Kammer realisiert ist oder durch Vergleichsflächen, wobei häufig nicht feststellbar ist, ob eine Kontamination erfolgreich entfernt und gesammelt wurde oder ob in der Vakuumkammer noch Kontamination umverteilt wurde, so dass die Reinigung möglicherweise nicht erfolgreich war. Weiterhin wird beim Vacuum Bake Out die gesamte Vakuumkammer evakuiert, wobei eine objektspezifische Optimierung, z.B. bezüglich einer tatsächlichen Objektgröße, üblicherweise nicht möglich ist. Für spezifische Anwendungsfälle können sich weitere Nachteile ergeben.
- Es ist Aufgabe der vorliegenden Erfindung, ein Verfahren und eine Vorrichtung zur Reinigung eines Objekts zur Verfügung zu stellen, mit denen zumindest einige der zuvor genannten Nachteile vermindert oder beseitigt werden können.
- Diese Aufgabe wird durch ein Verfahren gemäß Patentanspruch 1 und eine Vorrichtung gemäß Patentanspruch 12 gelöst.
- Ein erfindungsgemäßes Verfahren zur, vorzugsweise industriellen, Reinigung zumindest eines Objekts umfasst den Schritt der Bereitstellung des Objekts in einem Reinigungsbereich einer gasdicht verschlossenen Kammer. Bereitstellen bedeutet zumindest, dass ein zu reinigendes Objekt im Reinigungsbereich einer gasdicht verschlossenen Kammer angeordnet ist. Bevorzugt kann Bereitstellen bedeuten, dass ein zu reinigendes Objekt im Reinigungsbereich platziert wird. Das zu reinigende Objekt ist bevorzugt ein technisches Bauteil. Die Erfindung wird nachfolgend, ohne eine Beschränkung darauf, anhand eines einzelnen Objekts beschrieben, wobei das Objekt ein technisches Bauteil ist. Das technische Bauteil kann auch als Hardware bezeichnet werden. Bevorzugt können in demselben Verfahren zwei oder mehr Objekte, insbesondere auch unterschiedliche Bauteile, gleichzeitig gereinigt werden.
- Bei der Kammer handelt es sich um eine reversibel verschließbare Kammer mit wenigstens einer Öffnung zum Einbringen des Objekts in einen Innenraum der Kammer. Die Kammer ist zumindest dazu ausgebildet, um den Innenraum gegenüber einer die Kammer umgebenden Atmosphäre im Betrieb gasdicht abzuschließen. Der Begriff "gasdicht" bedeutet, dass während des Verfahrens - abgesehen von einem Spülgas, das zur Reinigung gezielt in den Innenraum der Kammer eingebracht wird und diesen durchströmt - im Wesentlichen kein Gas von außerhalb in die Kammer gelangt und umgekehrt. Der Innenraum der Kammer stellt bevorzugt eine möglichst saubere bzw. reine Umgebung zur Aufnahme des Objekts bereit.
- Der Reinigungsbereich der Kammer ist im Inneren der Kammer ausgebildet. Vorzugsweise umfasst der Reinigungsbereich zumindest einen bestimmten Teilbereich des Innenraums der Kammer. Der Reinigungsbereich ist zumindest so ausgebildet, dass das zu reinigende Objekt vollständig in dem Reinigungsbereich aufgenommen wird. Bevorzugt kann der Reinigungsbereich zur Aufnahme von zwei oder mehr Objekten ausgebildet sein. Der Reinigungsbereich kann ein Reinigungsabschnitt der Kammer sein. Dies wird später beschrieben.
- In einem weiteren Schritt des Verfahrens wird ein Spülgas, vorzugsweise ein Inertgas, bereitgestellt. Das Spülgas kann grundsätzlich eine Mischung von verschiedenen Gasen sein. Bevorzugt kann das Spülgas, insbesondere objektspezifisch, so ausgewählt sein, dass volatile Verbindungen vom Spülgas aufgenommen und vom Objekt entfernt werden und/oder so, dass eine Rückkontamination von abgelösten volatilen Verbindungen auf das Objekt während des Verfahrens möglichst gering ist.
- Bevorzugt kann das Spülgas in Form von einem Inertgas bereitgestellt werden, also in Form von einem reaktionsträgen Gas. Grundsätzlich kann eine Mischung unterschiedlicher Inertgase als Spülgas verwendet werden. Bevorzugt wird nur eine Art von Inertgas mit einer möglichst hohen Reinheit als Spülgas verwendet. Die Erfindung wird nachfolgend, ohne eine Beschränkung darauf, anhand eines Inertgases als Spülgas beschrieben.
- Das bereitgestellte Spülgas, insbesondere das Inertgas, wird auf eine bestimmte Mindesttemperatur, insbesondere aktiv, erwärmt. Zum Erwärmen auf die Mindesttemperatur wird dem Inertgas bevorzugt thermische Energie zugeführt. Das Inertgas kann vorzugsweise auf eine Mindesttemperatur erwärmt werden, die höher ist als eine Umgebungstemperatur der Kammer. Das erwärmte Inertgas kann mit der Mindesttemperatur in die Kammer eingebracht werden.
- In einem weiteren Schritt des Verfahrens wird ein laminarer, insbesondere permanenter, Gasgrundstrom aus erwärmtem Spülgas, vorzugsweise Inertgas, erzeugt. Der Gasgrundstrom wird so erzeugt, insbesondere wird das Spülgas, vorzugsweise das Inertgas, so in die Kammer eingebracht und/oder so durch die Kammer durchgeführt, dass der Gasgrundstrom zumindest den Reinigungsbereich in der Kammer in Form einer laminaren Strömung durchströmt. Entsprechend ist der Reinigungsbereich auch dadurch definiert, dass im Reinigungsbereich eine laminare Strömung aus Spülgas, vorzugsweise Inertgas, anliegt.
- Unter einer laminaren Strömung wird, wie allgemein üblich, eine Bewegung von Gas verstanden, bei der in einem Übergangsgebiet zwischen zwei unterschiedlichen Strömungsgeschwindigkeiten, das sich senkrecht zu einer Strömungsrichtung ausbreitet, keine sichtbaren Turbulenzen auftreten. Das Spülgas, vorzugsweise das Inertgas, kann in Schichten strömen, die sich nicht miteinander vermischen.
- Das Merkmal einer laminaren Strömung ist im Rahmen der Erfindung so zu verstehen, dass eine möglichst laminare Strömung erzeugt wird. Technisch bedingt kann die im Reinigungsbereich anliegende laminare Strömung bereichsweise von einer idealen laminaren Strömung abweichen. Beispielsweise kann bei einer Weiterbildung des Verfahrens vorgesehen sein, dass im Reinigungsbereich ein lokaler Gasstrom mittels einer Lanze erzeugt wird. Dadurch können sich in der ansonsten laminaren Strömung ggf. Turbulenzen, z.B. Verwirbelungen oder Querströmungen bilden. Auch durch eine Halterung für das Bauteil oder durch die Geometrie des Bauteils selbst können sich ggf. geringfügige lokale Turbulenzen bilden. Entsprechend kann im Reinigungsbereich eine laminare Hauptströmung aus Spülgas, vorzugsweise Inertgas, erzeugt werden, die möglichst wenig - soweit technisch möglich - turbulente Bereiche enthält. Deshalb kann die Strömung im Reinigungsbereich auch als im Wesentlichen laminare Strömung bezeichnet werden. Mit anderen Worten kann im Reinigungsbereich eine annähernd laminare Strömung anliegen. Anders formuliert kann im Reinigungsbereich eine quasi laminare Strömung erzeugt werden. Besonders bevorzugt wird im Wesentlichen der gesamte Reinigungsbereich von einem quasi laminaren, gerichteten Strom aus erwärmtem Spülgas, vorzugsweise Inertgas, durchströmt. Vorzugsweise kann der laminare Gasgrundstrom ein möglichst turbulenzarmer Gasgrundstrom sein.
- In dem Verfahren wird das zu reinigende Objekt von dem laminaren Gasgrundstrom, insbesondere dem quasi laminaren Gasgrundstrom, so umströmt, dass volatile Verbindungen durch den Gasgrundstrom von einer Objektoberfläche abgelöst werden und in der Folge in den laminaren Gasgrundstrom eintreten. Bevorzugt wird das Bauteil so von dem Gasgrundstrom umspült, dass volatile Verbindungen, die auf der Bauteiloberfläche angeordnet sind, z.B. daran anhaften, durch die Einwirkung des überwiegend laminar strömenden Spülgases, vorzugsweise Inertgases, von der Oberfläche gelöst werden. Bevorzugt kann das Bauteil so umspült werden, dass das Spülgas, vorzugsweise das Inertgas, eine Bauteiloberfläche direkt kontaktiert. Bevorzugt wird im Wesentlichen eine gesamte äußere Oberfläche des Bauteils vom Gasgrundstrom umspült.
- Die abgelösten bzw. freien volatilen Verbindungen treten in den gerichteten quasi laminaren Gasgrundstrom ein und werden durch diesen von der Bauteiloberfläche weggeführt. Der Prozess des Umströmens der Bauteiloberfläche mit dem Gasgrundstrom, wobei volatile Verbindungen von der Bauteiloberfläche gelöst werden, kann auch als Abgasen (Offgassing) bezeichnet werden.
- Die zuvor beschriebenen Schritte müssen nicht zwingend in der genannten Reihenfolge ausgeführt werden, wobei auch mehrere Schritte im Wesentlichen gleichzeitig ausgeführt bzw. einen gemeinsamen Schritt bilden können.
- Vorteilhafterweise kann durch das Verfahren eine besonders gründliche und effiziente Reinigung von Bauteilen erfolgen, insbesondere auch sensible Bauteile, wie z.B. Objekte für die Raumfahrt. Mittels des Verfahrens, das auch als Reinigungsverfahren bezeichnet wird, können vor allem volatile Verbindungen von der Bauteiloberfläche entfernt werden, wobei grundsätzlich auch andere Verunreinigungen des Bauteils zumindest reduziert werden können. Unter volatilen Verbindungen werden, wie eingangs beschrieben, verschiedene flüchtige gas- und dampfförmige Stoffe unterschiedlichen Ursprungs verstanden, insbesondere flüchtige organische Verbindungen (VOC). Unter VOC werden allgemein und im Rahmen der Erfindung organische Stoffe verstanden, die bei Raumtemperatur oder höheren Temperaturen durch Verdampfen in die Gasphase übergehen und deshalb flüchtig sind. Flüchtige organische Verbindungen sowie deren Quellen sind dem Fachmann bekannt und bedürfen deshalb keiner genaueren Erläuterung. In der Beschreibung wird, ohne eine Beschränkung darauf, davon ausgegangen, dass die ausgasenden volatilen Verbindungen flüchtige organische Verbindungen (VOC) sind.
- Vorteilhafterweise kann das umströmte Bauteil durch das erwärmte Spülgas, vorzugsweise das Inertgas, vergleichsweise schnell auf eine bestimmte Solltemperatur für die Reinigung gebracht werden. Sowohl das Bauteil als auch die vorzugsweise wärmeisolierte Kammer können durch Wärmeleitung effektiv auf eine einheitliche Solltemperatur gebracht werden und können kontinuierlich auf dieser Temperatur gehalten werden. Dadurch kann einerseits auf zusätzliche Heizeinrichtungen in der Kammer verzichtet werden, wobei andererseits das Aufheizen des Objekts und damit das Verfahren insgesamt beschleunigt werden kann.
- Das eingesetzte Spülgas, vorzugsweise das Inertgas, wird vorzugsweise so gewählt, dass ein Partialdruck der volatilen Verbindungen, die von der Bauteiloberfläche gelöst werden sollen, im Spülgas, vorzugsweise im Inertgas, null ist oder zumindest annähernd null ist. Entsprechend kann ein Partialdruck-Vakuum oder ein partielles Vakuum (bezüglich bestimmter VOC) im Reinigungsabschnitt erzeugt werden. Dazu kann grundsätzlich auch ein anderes Gas als ein Inertgas verwendet werden. Auf Grund der Temperatur des erwärmten Inertgases (als Spülgas) und auf Grund von Teilchenstößen, werden volatile Verbindungen zumindest von der Bauteiloberfläche abgelöst und treten unmittelbar nach der Ablösung in den quasi laminaren Gasgrundstrom ein. Der Gasgrundstrom ist bevorzugt in Richtung eines Gasaustrittsbereichs der Kammer gerichtet. Vorteilhafterweise werden die abgelösten volatilen Verbindungen vom Bauteil weggeführt, wobei eine Verunreinigung einer Kammerwand und/oder anderer Bauteile und/oder Sensorik in der Kammer durch die mitgeführten volatilen Verbindungen stark limitiert ist. Das bedeutet, dass eine Kontaminationsumverteilung in der Kammer, insbesondere auch von der Kammer auf das zu reinigende Bauteil, stark reduziert sein kann gegenüber anderen Verfahren. Somit ist das Verfahren besonders robust gegenüber einer Historie des Kammerbetriebs. Weiterhin vorteilhaft kann die Reinigung des Objekts ohne Verwendung von Chemikalien erfolgen.
- Da das Verfahren grundsätzlich ohne Vakuum auskommt, können Probleme in Zusammenhang mit einer Rückdiffusion im Pumpsystem von geläufigen Vakuumkammern vermieden werden. Weiterhin kommt das Verfahren mit vergleichsweise wenig und technisch einfachen Komponenten aus, so dass anders als z.B. beim Vacuum Bake Out auf teure Spezialteile wie Turbopumpen verzichtet werden kann. Dadurch ist das Reinigungsverfahren sowohl effizienter als auch weniger störanfällig und damit robuster als bekannte Verfahren und kann z.B. auch im Wochenendbetrieb eingesetzt werden. Da in dem Reinigungsverfahren grundsätzlich auch mit Umgebungsdruck gearbeitet werden kann, kann eine vergleichsweise einfach konstruierte Kammer verwendet werden, wobei die Kammer besonders großvolumig sein kann, um auch größere Bauteile aufzunehmen. Vorteilhafterweise können auch relativ kleine Bauteile in einer großvolumigen Kammer effizient gereinigt werden, indem z.B. der laminar durchströmte Reinigungsbereich bauteilspezifisch angepasst wird oder durch bauliche Maßnahmen in der Kammer, wobei der Bedarf an Inertgas möglichst geringgehalten werden kann. Schließlich kann die Temperatur im erwärmten Inertgas gegenüber dem Vacuum Bake Out deutlich geringer sein, wobei auch temperatursensible Bauteile effektiv gereinigt werden können. Vorteilhafterweise ist das Reinigungsverfahren dazu ausgebildet, um Reinstmaterialien, Halbzeuge, Assemblies, Units und ganze Einheiten aus verschiedenen Materialkombinationen zu reinigen, d.h. um volatile Verbindungen zumindest von der Oberfläche der genannten Teile zu entfernen.
- Eine erfindungsgemäße Reinigungsvorrichtung zur, vorzugsweise industriellen, Reinigung wenigstens eines Objekts umfasst als Komponente zumindest eine gasdicht verschließbare, insbesondere saubere, Kammer mit einem Reinigungsbereich für das Objekt bzw. Bauteil. Eine weitere Komponente der Reinigungsvorrichtung ist eine Gasbereitstellungseinheit, die eine Heizeinrichtung umfasst. Die Gasbereitstellungseinheit ist dazu ausgebildet, um ein Spülgas, vorzugsweise ein Inertgas, bereitzustellen und das Spülgas auf eine bestimmte Mindesttemperatur bzw. Reinigungstemperatur zu erwärmen. Bevorzugt ist die Heizeinrichtung dazu ausgebildet, um im Betrieb eine bestimmte Menge thermische Energie in das Spülgas, vorzugsweise das Inertgas, einzubringen, um das Spülgas aktiv auf die Reinigungstemperatur zu beheizen.
- Optional kann die Reinigungsvorrichtung eine Filtereinrichtung zur Filterung des Spülgases, vorzugsweise des Inertgases, zur Herstellung einer bestimmten notwendigen Reinheit aufweisen. Insbesondere können mittels der Filtereinrichtung Wasser und Sauerstoffanteile im Spülgas vor dem Einbringen in die Kammer gezielt reduziert werden, um chemische Reaktionen auszuschließen, falls diese als kritisch für die Materialien eines Objekts angesehen werden. Die Filtereinrichtung kann Teil der Gasbereitstellungseinheit sein.
- Die Reinigungsvorrichtung umfasst als weitere Komponente eine Strömungserzeugungseinheit zur Erzeugung eines laminaren, insbesondere permanenten, Gasgrundstroms aus erwärmtem Spülgas, vorzugsweise Inertgas. Die Strömungserzeugungseinheit erzeugt den Gasgrundstrom so, dass der Gasgrundstrom zumindest den Reinigungsbereich der Kammer in Form einer laminaren Strömung durchströmt und das Bauteil so vom Gasgrundstrom umströmt wird, dass volatile Verbindungen durch den Gasgrundstrom von einer Bauteiloberfläche abgelöst werden und in den laminaren Gasgrundstrom eintreten. Bevorzugt ist die Strömungserzeugungseinheit dazu ausgebildet, um einen quasi laminaren Gasgrundstrom so zu erzeugen, dass der quasi laminare Gasgrundstrom zumindest den Reinigungsbereich der Kammer in Form einer quasi laminaren Strömung durchströmt und das Bauteil so vom quasi laminaren Gasgrundstrom umströmt wird, dass volatile Verbindungen durch den quasi laminaren Gasgrundstrom von einer Bauteiloberfläche abgelöst werden und in den quasi laminaren Gasgrundstrom eintreten.
- Die Reinigungsvorrichtung kann optional eine Steuereinheit zur Steuerung der einzelnen Komponenten der Reinigungsvorrichtung aufweisen. Bevorzugt kann die Reinigungsvorrichtung ausgebildet sein zur Reinigung eines Objekts mit einem simultanen Reinheitsnachweis eines aktuellen Bauteilzustands. Dies wird später beschrieben.
- Die Reinigungsvorrichtung umfasst insbesondere die technischen Mittel, um das erfindungsgemäße Reinigungsverfahren auszuführen. Folglich ergeben sich auch für die Reinigungsvorrichtung die anhand des Reinigungsverfahrens beschriebenen Vorteile.
- Weitere, besonders vorteilhafte Ausgestaltungen und Weiterbildungen der Erfindung ergeben sich aus den abhängigen Ansprüchen sowie der nachfolgenden Beschreibung, wobei die unabhängigen Ansprüche einer Anspruchskategorie auch analog zu den abhängigen Ansprüchen und Ausführungsbeispielen einer anderen Anspruchskategorie weitergebildet sein können und insbesondere auch einzelne Merkmale verschiedener Ausführungsbeispiele bzw. Varianten zu neuen Ausführungsbeispielen bzw. Varianten kombiniert werden können.
- Das zu reinigende Bauteil wird vorzugsweise so umströmt, dass volatile Verbindungen, die durch Ausgasung (Outgassing) aus dem Bauteil erhalten werden, von der Bauteiloberfläche abgelöst werden. Insbesondere wird das Verfahren so durchgeführt, dass durch ein Offgassing des Bauteils ein Outgassing desselben Bauteils erreicht wird. Das bedeutet, dass das Bauteil vorzugsweise so umströmt wird, dass in Folge der Umströmung volatile Verbindungen von der Bauteiloberfläche gelöst, insbesondere entfernt, werden, um darüber ein Ausgasen des Bauteils zu erreichen und/oder zu beschleunigen.
- Bevorzugt kann das Spülgas, vorzugsweise das Inertgas, so gewählt sein, dass ein Partialdruck zumindest bestimmter VOC, die im Verfahren aus dem Bauteil herausgelöst werden sollen, im Inertgas null ist oder gegen null geht. Das Herauslösen von VOC aus dem Bauteil kann bevorzugt ein (dauerhaftes) Entfernen der VOC aus dem Bauteil umfassen.
- Das verwendete Spülgas kann grundsätzlich (anders als ein Inertgas) ein chemisch reaktives Gas sein oder zumindest umfassen. Beispielsweise kann das Spülgas so ausgewählt sein, dass durch das Auftreffen des Spülgases auf eine Objektoberfläche eine bestimmte, z.B. chemische Reaktion im Objekt initiiert wird. Dadurch kann die Abgabe von Ausgasprodukten je nach Bauteil beschleunigt werden. Es wäre alternativ oder zusätzlich auch möglich, dass das Spülgas chemische Additive umfasst, um abgelöste volatile Verbindungen im Spülgas zu binden. Insbesondere kann das Spülgas auch so ausgewählt sein, dass poröse Oberflächen, hygroskopische oder lipophile Oberflächen effektiv gereinigt werden können. Die Beschaffenheit des Spülgases kann vorzugsweise in Abhängigkeit des Bauteils ausgewählt sein. Die Erfindung wird, ohne eine Beschränkung darauf, anhand eines Inertgases als Spülgas beschrieben, da sich dadurch besondere Vorteile ergeben können und in vielen Anwendungsfällen eine effektive Reinigung möglich ist.
- In Folge der Umspülung mit einem erwärmten Inertgas können VOC von der Bauteiloberfläche gelöst werden, wobei dadurch weitere VOC aus einem Inneren des Bauteils oder des Ensembles (z.B. ein Kabelmantel) an die Bauteiloberfläche diffundieren. Vorteilhafterweise können die an bzw. auf der Bauteiloberfläche befindlichen VOC durch den permanenten Gasgrundstrom kontinuierlich von der Bauteiloberfläche entfernt werden, wobei aus anderen Baueilbereichen kontinuierlich VOC auf Grund von Diffusion an die umströmte Bauteiloberfläche nachströmen.
- Vorteilhafterweise können in dem Verfahren volatile Ausgasprodukte eines Bauteils gezielt reduziert werden (gegenüber einem unbehandelten Bauteil). Insbesondere kann das Verfahren so erfolgen, dass ein gereinigtes Bauteil ein bestimmtes Ausgasverhalten bei der bestimmungsgemäßen Verwendung hat. Vorzugsweise kann das Bauteil so gereinigt werden, dass eine Stoffmenge an VOC, die zeitlich und/oder absolut von einem gereinigten Bauteil abgegeben wird, unterhalb eines bestimmten (Grenz-)Werts liegt.
- Das zu reinigende Bauteil kann vorzugsweise ein stark ausgasendes Bauteil sein. Insbesondere kann das Bauteil ein Kabelbaum (Harness) oder ein Kabelbündel sein oder ein größeres Bauteil mit solchen Teilen. Alternativ oder zusätzlich kann das Bauteil vollständig oder teilweise aus kohlenstofffaserverstärktem Kunststoff (CFK) ausgebildet sein. Das Reinigungsverfahren ist allerdings nicht darauf beschränkt, wobei Bauteile aus unterschiedlichen technischen Bereichen gereinigt werden können. Das Verfahren kann vorteilhafterweise auch dazu eingesetzt werden, um einen bestimmten Bereich eines Bauteils zu trocknen (alternativ oder ergänzend zur Reinigung), z.B. eine Beschichtung des Bauteils.
- Das Verfahren ist insbesondere zur direkten Anwendung geeignet. Das bedeutet, dass ein fertig montiertes Bauteil ohne Zwischenschritte, insbesondere ohne Modifikationen am Bauteil, direkt in das Verfahren eingesetzt werden kann. Vorteilhafterweise ist das Verfahren besonders schonend gegenüber dem zu reinigenden Bauteil. In dem Verfahren können auch besonders große Bauteile in Gänze bzw. an einem Stück gereinigt werden. Beispielsweise können die Bauteile Abmessungen von bis zu 3 m Länge, 2 m Breite und 2 m Höhe haben. Vorteilhafterweise kann in dem Verfahren ein verfügbares Kammervolumen optimal genutzt werden, da zwei oder mehr Bauteile gleichzeitig gereinigt werden können, da durch den laminaren Gasgrundstrom ein Kontaminationsübertrag zwischen den jeweiligen Bauteilen vermieden werden kann. Das Verfahren kann sowohl dazu eingesetzt werden, um ein Bauteil vor einer bestimmungsgemäßen Verwendung bzw. Inbetriebnahme zu reinigen, als auch zur Zwischenreinigung eines Bauteils, z.B. vor einer Weiterbearbeitung des Bauteils.
- Das Reinigungsverfahren kann vorzugsweise so durchgeführt werden, dass das Spülgas, vorzugsweise das Inertgas, zum Einbringen in die Kammer auf eine Mindesttemperatur von wenigstens 60 °C, vorzugsweise wenigstens 70 °C, bevorzugt wenigstens 80 °C, besonders bevorzugt wenigstens 90 °C, insbesondere 100 °C oder mehr erwärmt wird. Vorzugsweise kann das Inertgas beim Durchströmen des Reinigungsbereichs eine der zuvor beschriebenen Temperaturen haben. Es wird darauf hingewiesen, dass das Verfahren nicht auf die genannten Temperaturwerte beschränkt ist, wobei auch geringere oder höhere Temperaturen möglich sind. Allerdings hat sich gezeigt, dass bereits bei vergleichsweise geringen Temperaturen eine effektive Reinigung von Bauteilen möglich ist, wobei das Verfahren besonders auch zur Reinigung von temperatursensiblen Bauteilen geeignet ist. Beispielsweise kann die Temperatur des Inertgases angepasst sein an eine höchstzulässige Temperatur einer Bauteiluntereinheit, um diese vor einer temperaturbedingten Schädigung zu bewahren.
- Das erwärmte Inertgas hat, wie schon beschrieben, auch die Funktion, um das zu reinigende Bauteil zu erwärmen. Entsprechend kann das Bauteil während der Reinigung mittels des erwärmten Inertgases auf eine der zuvor beschriebenen Temperaturen erwärmt werden. Vorteilhafterweise kann über die Temperatur des Inertgases - und damit auch des Bauteils - ein Ablöseverhalten der volatilen Verbindungen von der Bauteiloberfläche begünstigt werden. In dem Verfahren kann die Bauteiloberfläche permanent mit Inertgasmolekülen beaufschlagt bzw. "beschossen" werden. Der Impulsübertrag der Gasmoleküle auf die Moleküle der Verunreinigungen (die volatilen Verbindungen) auf der Objektoberfläche kann der Geschwindigkeitsverteilung (maxwellsche Geschwindigkeitsverteilung) der Temperatur des Inertgases entsprechen. Daraus kann sich unter Berücksichtigung einer Geschwindigkeit und einer Masse der Gasmoleküle eine Ablösewahrscheinlichkeit der volatilen Verbindungen von der Objektoberfläche ergeben. Vorteilhafterweise können in dem Verfahren Moleküle bzw. VOC besonders effektiv von der Bauteiloberfläche entfernt werden, z.B. verglichen mit einem Vacuum Bake Out. Weiterhin kann die Temperatur des Inertgases relativ schnell auf das Bauteil übertragen werden, wobei ein Nachdiffundieren von VOC aus dem Bauteilinneren beschleunigt wird.
- Das Spülgas, insbesondere das Inertgas, kann vorzugsweise in Form von zwei oder mehr Teilströmen so in den Innenraum der Kammer eingebracht werden, dass zumindest im Reinigungsbereich der laminare Gasgrundstrom erzeugt wird. Vorzugsweise kann das Inertgas, insbesondere die jeweiligen Teilströme, in einem Eintrittsbereich oder synonym Gaseintrittsbereich der Kammer in den Innenraum einströmen. Der Gaseintrittsbereich liegt bezogen auf eine Hauptströmungsrichtung des laminaren Gasgrundstroms stromaufwärts des Reinigungsbereichs. Vorzugsweise werden die jeweiligen Teilströme über den Gaseintrittsbereich so gelenkt, dass sich die Teilströme zu einem gemeinsamen Strom aus Inertgas (als Spülgas) vereinigen, um (spätestens) im Reinigungsbereich den laminaren Gasgrundstrom auszubilden. Entsprechend kann es vorkommen, das im Gaseintrittsbereich selbst und in einem kurzen Bereich, der sich stromabwärts daran anschließt, die laminare Strömung noch nicht ausgebildet ist.
- Vorzugsweise umfasst der Gaseintrittsbereich eine Ausströmfläche für Inertgas mit zwei oder mehr separat steuerbaren bzw. schaltbaren Öffnungen. Bevorzugt kann der Gaseintrittsbereich zwei oder mehr separat steuerbare Düsen aufweisen, insbesondere ein Düsenarray oder ein Düsenfeld. Nachfolgend wird die Erfindung, sofern nicht anders erwähnt und ohne eine Beschränkung darauf, anhand eines Düsenfelds (als Ausströmfläche) mit einer Vielzahl von separat steuerbaren Düsen beschrieben. Vorzugsweise sind die Düsen dazu ausgebildet, um jeweils einen Teilstrom aus Inertgas in die Kammer einzubringen. Bevorzugt kann der Druck des einströmenden Intergases und der Volumenstrom bei allen Düsen im Wesentlichen gleich sein, um den (reinen) Gasgrundstrom zu erzeugen. Das bedeutet, zur Erzeugung (nur) des permanenten Gasgrundstroms, ohne besondere Strömungsprofile, können sämtliche Düsen mit denselben vorgebbaren Standardparametern bezüglich Druck und Volumenstrom des Intergases betrieben werden. Das wird als Regelbetrieb bezeichnet. Die Standardparameter können bauteilspezifisch angepasst sein, z.B. in Abhängigkeit einer Bauteilgeometrie oder einer Reinigungsaufgabe, insbesondere unter Berücksichtigung einer vorherigen Simulation des Reinigungsverfahrens mittels CFD (Computational Fluid Dynamics).
- Die Teilströme können so erzeugt werden, dass ein Strömungsquerschnitt des laminaren Gasgrundstroms im Reinigungsbereich im Wesentlichen gleich ist zu einem Strömungsquerschnitt des Reinigungsbereichs. Das bedeutet, dass dann der gesamte Reinigungsbereich, bezogen auf seinen Querschnitt, vollständig von dem Gasgrundstrom durchströmt wird. Sofern der Reinigungsbereich ein Reinigungsabschnitt der Kammer ist, kann der Strömungsquerschnitt des laminaren Gasgrundstroms im Reinigungsabschnitt im Wesentlichen gleich sein zu einem Strömungsquerschnitt des Reinigungsabschnitts. Entsprechend kann der gesamte Reinigungsabschnitt, bezogen auf seinen Querschnitt, vollständig von dem Gasgrundstrom durchströmt werden. Bevorzugt kann ein Strömungsquerschnitt entlang einer Längserstreckung des Reinigungsabschnitts bzw. des Reinigungsbereichs im Wesentlichen konstant sein.
- Unter einem Reinigungsabschnitt wird ein bestimmtes Segment des Innenraums der Kammer verstanden. Der Reinigungsabschnitt erstreckt sich über eine gewisse Länge des Innenraums zwischen den Innenwänden der Kammer, die den Innenraum in diesem Segment bilden. Das bedeutet, dass der Reinigungsabschnitt von Wand zu Wand reicht. In diesem Fall kann in dem betreffenden Abschnitt in einem gesamten Strömungsquerschnitt des Innenraums ein quasi laminarer Gasgrundstrom anliegen. Der quasi laminare Gasgrundstrom grenzt dann direkt an die Innenwände der Kammer an.
- Der Reinigungsbereich unterscheidet sich vorzugsweise dadurch von dem Reinigungsabschnitt, dass der Reinigungsbereich nicht unmittelbar an die Innenwände der Kammer angrenzt. Bevorzugt ist der Reinigungsbereich von den Innenwänden der Kammer beabstandet. Folglich kann in einem Übergangsbereich zwischen dem Reinigungsbereich, in dem eine laminare Strömung anliegt, und den Innenwänden der Kammer eine Strömung aus Inertgas erzeugt werden, die von einer laminaren oder quasi laminaren Strömung abweicht. Es kann mitunter technisch aufwendig sein, auch im Wandbereich eine laminare Strömung zu erzeugen, z.B. auf Grund einer Wandbeschaffenheit oder wegen Messgeräten oder anderen technischen Einrichtungen, die ausgehend von einer Wand in die Strömung hineinragen. Aus diesem Grund kann es bevorzugt sein, die laminare bzw. quasi laminare Strömung nur in einem Reinigungsbereich zu erzeugen. Die Erfindung wird nachfolgend, ohne eine Beschränkung darauf, anhand eines Reinigungsbereichs beschrieben, da auch damit die beschriebenen Vorteile erreicht werden können.
- Der Gasgrundstrom im Reinigungsbereich kann im einfachsten Fall so erzeugt werden, dass das Inertgas in Form einer laminaren Strömung gemäß einer Hauptströmungsrichtung ausgehend vom Gaseintrittsbereich den gesamten Reinigungsbereich durchströmt. Nach Durchströmen des Reinigungsbereichs kann das Inertgas über einen Gasaustrittsbereich aus dem Kammer abgeführt werden, wobei der Gasaustrittsbereich vorzugsweise dem Gaseintrittsbereich bezogen auf die Hauptströmungsrichtung gegenüberliegt. Der Reinigungsbereich liegt also vorzugsweise mittig zwischen dem Gaseintritts- und dem Gasaustrittsbereich. Die Hauptströmungsrichtung entspricht einer kürzesten Distanz zwischen dem Gaseintrittsbereich, insbesondere dem Düsenfeld, und dem Gasaustrittsbereich.
- Bevorzugt kann in dem Verfahren ein Gasfluss, insbesondere ein Einstrom von Spülgas, vorzugsweise Inertgas, in die Kammer räumlich, vorzugsweise zumindest bezogen auf einen Strömungsquerschnitt des Reinigungsbereichs ortsaufgelöst, und/oder zeitlich gesteuert werden, insbesondere um zumindest im Reinigungsbereich ein bestimmtes Profil im Gasgrundstrom zu erzeugen. Besonders bevorzugt erfolgt eine zeitliche und/oder örtliche Veränderung des Gasstroms über eine Ausstromfläche für Inertgas in die Kammer. Eine solche räumliche und/oder zeitliche Steuerung des Gasflusses in die Kammer kann bevorzugt durch eine Steuereinheit der Reinigungsvorrichtung gesteuert werden. Vorteilhafterweise lassen sich damit die Reinigungsergebnisse weiter verbessern, wie nachfolgend beschrieben wird.
- Zur Steuerung, insbesondere Veränderung, des Gasflusses in die Kammer kann ein Druck des in die Kammer eingebrachten bzw. einströmenden Spülgases, vorzugsweise Inertgases, während der Reinigung desselben Bauteils zumindest einmalig geändert werden. Bevorzugt kann dadurch wenigstens einmalig eine wellenartige Druckschwankung im Gasgrundstrom zumindest im Reinigungsbereich erzeugt werden. Unter einer wellenartigen Druckschwankung oder kurz Welle wird ein Bereich oder Strömungspaket im Gasgrundstrom, insbesondere eine Front, mit einer bestimmten Geschwindigkeit verstanden, die sich von einer Strömungsgeschwindigkeit des umliegenden Gasgrundstroms unterscheidet. Eine solche Welle kann in Form eines Druckimpulses im Gasgrundstrom erzeugt werden, der sich durch den Reinigungsbereich fortpflanzt. Entsprechend kann die im Gasgrundstrom erzeugte Welle auch als Druckwelle bezeichnet werden. Vorzugsweise können im Verfahren zeitliche und/oder räumliche Variationen des Gasgrundstroms (als Wellen) erzeugt werden, um das Umströmen des Bauteils und den Abtransport von VOC weiter zu verbessern.
- Beispielsweise kann das Inertgas in Form von Teilströmen während eines ersten Zeitraums mit einem relativ hohen Druck in die Kammer einströmen, wobei der Druck der einzelnen Teilströme im Wesentlichen gleich ist. Während eines zweiten Zeitraums, der sich unmittelbar an den ersten Zeitraum anschließt, kann das Inertgas in Form von Teilströmen mit einem geringeren Druck in die Kammer einströmen. Der Wechsel vom ersten Druck zum zweiten Druck kann vorzugsweise schlagartig erfolgen. Ein solcher Druckwechsel kann vorzugsweise mehrmals nacheinander während des Reinigungsverfahrens erfolgen.
- Vorzugsweise können während der Reinigung eines Bauteils mehrere aufeinanderfolgende wellenartige Druckschwankungen im Grundgasstrom im Reinigungsbereich erzeugt werden. Dadurch kann ein Profil im Gasgrundstrom erzeugt werden. In dem beschriebenen Fall kann eine Welle mit einer zur Hauptströmungsrichtung annähernd orthogonal verlaufenden Wellenfront erzeugt werden, wobei sich die Welle entlang der Hauptströmungsrichtung im Reinigungsbereich ausbreitet. Eine solche zeitliche Variation der Druckverhältnisse im Gasgrundstrom wird auch als "Atmen" bezeichnet. Vorteilhafterweise können mittels solcherWellen (Atmen) Hinterschneidungen und Kavitäten eines Bauteils besonders gründlich gereinigt werden.
- Alternativ oder zusätzlich kann eine Steuerung des Gaseinstroms in die Kammer beinhalten, dass ein Volumenstrom des in die Kammer einströmenden Inertgases während der Reinigung zumindest einmalig geändert wird. Vorzugsweise können sich Phasen eines relativ großen Volumenstroms und Phasen eines geringeren Volumenstroms abwechseln, um dadurch eine Welle (als ein Profil) im Gasgrundstrom im Reinigungsbereich zu erzeugen. Es ist möglich, eine Steuerung des Gasflusses in die Kammer über eine Änderung des Volumenstroms in Kombination mit einer Druckänderung des einströmenden Inertgases zu erreichen.
- In den beiden zuvor beschriebenen Fällen kann das Inertgas in Form mehrerer Teilströme über die Ausströmfläche bzw. das Düsenfeld in die Kammer eintreten, wobei der Gasdruck im jeweiligen Teilstrom und/oder der (Teil-)Volumenstrom des jeweiligen Teilstroms im Wesentlichen gleich sein kann. Die jeweiligen Düsen können also parallelgeschaltet sein. Das bedeutet, dass dann ausschließlich eine zeitliche Veränderung des Gasstroms in die Kammer während des Reinigungsverfahrens erfolgt. Die Strömungsrichtung der im Gasgrundstrom erzeugten Wellen kann dann der Hauptströmungsrichtung entsprechen.
- Alternativ, vorzugsweise zusätzlich, zu einer rein zeitlichen Steuerung des Gasflusses in die Kammer, kann in dem Verfahren der Einstrom von Inertgas über die Ausstromfläche räumlich gesteuert, vorzugsweise verändert, werden. Insbesondere kann der Einstrom von Inertgas örtlich aufgelöst erfolgen in Bezug auf einen Strömungsquerschnitt des Reinigungsbereichs, wobei der Strömungsquerschnitt orthogonal zur Strömungsrichtung des Gasgrundstroms im Reinigungsbereich ist. Bei einer (auch) räumlichen Veränderung des Gasstroms in die Kammer kann die Strömungsrichtung des Gasgrundstroms während des Verfahrens zumindest zeitweise von der Hauptströmungsrichtung abweichen.
- Vorzugsweise kann der Strömungsquerschnitt des Reinigungsbereichs, zumindest virtuell, rasterartig gegliedert sein. Beispielsweise kann der Strömungsquerschnitt in eine Mehrzahl von gleichartigen Querschnittssegmenten (virtuell) unterteilt sein. Bevorzugt kann jedem Querschnittssegment eine separate Düse als Teil der Ausstromfläche zugeordnet sein, um in dem jeweiligen Querschnittssegment eine bestimmte (Segment-)Strömung zu erzeugen. Dadurch kann ein örtlich aufgelöstes Einströmen von Inertgas (bezogen auf den Strömungsquerschnitt) erreicht werden. Bevorzugt können die jeweiligen (Segment-)Strömungen unterschiedlich erzeugt werden.
- Die einzelnen (Segment-)Strömungen sind vorzugsweise Teil des Gasgrundstroms. Mit anderen Worten kann der Gasgrundstrom im Reinigungsbereich durch mehrere, zumindest gedanklich trennbare, (Segment-)Strömungen gebildet sein. Im Betrieb bilden die (Segment-)Strömungen im Reinigungsbereich vorzugsweise die laminare Strömung aus und sind dann nicht als einzelne (Segment-)Strömungen wahrnehmbar.
- Vorzugsweise können zumindest einige Düsen der Ausströmfläche bzw. des Düsenfelds so gesteuert werden, dass unterschiedliche Teilströme durch die jeweiligen Düsen erzeugt werden. Bevorzugt können zumindest zwei, insbesondere eine Vielzahl, von Teilströmen erzeugt werden, die sich bezüglich eines Drucks des einströmenden Inertgases und/oder bezüglich eines Volumenstroms von anderen Teilströmen unterscheiden. Bevorzugt kann zusätzlich eine zeitliche Variation erfolgen, um den Druck des jeweils einströmenden Inertgases und/oder den Volumenstrom des jeweiligen Teilstroms während des Reinigungsverfahrens zeitlich zu variieren.
- Vorzugsweise kann eine Ausströmfläche eine Vielzahl von separat steuerbaren Düsen aufweisen, die gleichmäßig über eine Grundfläche der Ausströmfläche verteilt sind. Grundsätzlich können mehrere Düsen zu einer Düseneinheit zusammengefasst und als Einheit betrieben werden. Dadurch kann das Düsenfeld und die Ansteuerung technisch einfacher realisiert sein. Beispielsweise können mehrere Düsen in einer Reihe angeordnet und als Einheit betrieben werden, wobei die Ausströmfläche dann mehrere parallele Reihen von Düsen aufweisen kann.
- Es ist aber ebenso möglich, dass alle Düsen des Düsenfelds separat ansteuerbar sind. Insbesondere kann eine jeweilige Düse mittels einer Steuereinheit so gesteuert werden, dass zu einem bestimmten Zeitpunkt des Verfahrens das Inertgas mit einem definierten Druck über die betreffende Düse in die Kammer einströmt und/oder so, dass ein definierter Volumenstrom von Inertgas über die Düse in die Kammer einströmt. Dadurch können auch komplexe Strömungsprofile erzeugt werden, die speziell an ein zu reinigendes Bauteil angepasst sind.
- Vorteilhafterweise kann - ungeachtet der konkreten Ausführungform - bei einer kombinierten zeitlichen und räumlichen Steuerung des Gasstroms über das Düsenfeld ein bestimmtes Profil im Gasgrundstrom erzeugt werden, um die Reinigungsleistung weiter zu verbessern. Ein Profil kann vorzugsweise eine Abfolge von mehreren (auch unterschiedlichen) Wellen umfassen. Dazu kann der Gasgrundstrom während der Reinigung des Bauteils moduliert werden, insbesondere wellenartig. Bevorzugt kann eine (jeweilige) Welle in Form eines Druckimpulses im Gasgrundstrom erzeugt werden. Vorzugsweise können die an der Erzeugung der Welle beteiligten Düsen anhand ihrer relativen Lage bezogen auf die Ausstromfläche ausgewählt werden, insbesondere unter Berücksichtigung einer Ausbreitungsrichtung einer Wellenfront bezogen auf den Strömungsquerschnitt des Reinigungsbereichs. Die ausgewählten Düsen können zeitlich versetzt bzw. gestaffelt angesteuert und mit einem von den Standardparametern abweichenden Druck beaufschlagt werden.
- Bevorzugt kann eine Welle, insbesondere ein Druckimpuls, mit einer bestimmten Wellenfront erzeugt werden. Die Wellenfront kann gegenüber der Hauptströmungsrichtung geneigt sein und/oder kann (entlang ihrer Länge) unterschiedliche Winkel zur Hauptströmungsrichtung bilden. Beispielsweise kann eine Wellenfront mäandrierend sein. Die Form der Wellenfront kann vorzugsweise an eine Bauteilgeometrie angepasst sein. Die so im Gasgrundstrom erzeugten Wellen können im einfachsten Fall den Reinigungsbereich gemäß der Hauptströmungsrichtung durchlaufen.
- In dem Verfahren ist es weiterhin möglich, dass eine oder mehrere Wellen den Reinigungsbereich in einer (Ausbreitungs-)Richtung durchströmen, die von der Hauptströmungsrichtung abweicht. Bevorzugt kann eine Welle dadurch definiert sein, dass die (Ausbreitungs-)Richtung einer Wellenfront um einen bestimmten Wert von der Hauptströmungsrichtung abweicht, insbesondere in mehreren Dimensionen, und/oder dass eine Geschwindigkeit der Wellenfront von einer Durchschnittsgeschwindigkeit des Gasgrundstroms abweicht.
- Vorzugsweise kann eine Welle so erzeugt werden, dass sich die Wellenfront schräg zur Hauptströmungsrichtung im Reinigungsbereich ausbreitet, insbesondere unter Ausbildung eines bestimmten Winkels. Vorzugsweise kann eine solche Welle dadurch definiert sein, dass sie in einer ersten Dimension schräg zur Hauptströmungsrichtung verläuft und in zumindest einer anderen Dimension parallel zur Hauptströmungsrichtung verläuft.
- Alternativ oder zusätzlich kann eine Welle so erzeugt werden, dass sich die Wellenfront in zwei unterschiedlichen Dimensionen schräg zur Hauptströmungsrichtung im Reinigungsbereich ausbreitet, insbesondere jeweils unter Ausbildung eines bestimmten Winkels. In den Fällen, in denen sich eine Welle in zumindest einer Dimension schrägt zur Hauptströmungsrichtung ausbreitet, kann die Strömungsrichtung des Gasgrundstroms während des Reinigungsverfahrens, zumindest in Teilen des Reinigungsbereichs, vorübergehend geändert werden (also von der Hauptströmungsrichtung abweichen). Der Gasgrundstrom strömt dann gemäß der Strömungsrichtung der Wellenfront. Bevorzugt werden die zuvor beschriebenen Wellen so erzeugt, dass während des gesamten Reinigungsverfahrens eine laminare Strömung im Reinigungsbereich anliegt.
- Vorteilhafterweise kann mittels der beschriebenen zeitlichen und räumlichen Veränderung des Gaseinstroms in die Kammer eine Umströmung des Bauteils und ein Abtransport von abgelösten VOC verbessert werden. Vorteilhafterweise kann durch die besondere Strömungsführung im Reinigungsbereich erreicht werden, dass während des Verfahrens möglichst alle Oberflächenbereiche des Bauteils zumindest zeitweise mit Inertgas umspült werden, so dass permanente Totwassergebiete, also Bereiche ohne Gasaustausch, vermieden werden. Weiterhin können turbulente teilweise geschlossene Bereiche des Bauteils und damit eine Konzentrationsanhäufung von VOC vermieden werden. Die beschriebene Strömungsführung kann besonders bei Bauteilen mit einer komplexen Geometrie vorteilhaft sein. Beispielsweise können in dem Verfahren Wellen im Gasgrundstrom, insbesondere Druckimpulse, so erzeugt werden, dass das Inertgas in Form einer laminaren Strömung auch in Kavitäten des Bauteils eintaucht, so dass ein Gasaustausch zwischen dem Gasgrundstrom und dem Gas innerhalb der Kavität oder im Bereich einer Hinterschneidung verbessert wird. Dieser als Atmen bezeichnete Prozess kann eine verdünnende Wirkung haben und kann die Reinigung weiter verbessern. Beispielsweise kann beim Atmen auch ein vorübergehender lokaler Unterdruck erzeugt werden. Ein weiterer Vorteil kann sich dadurch ergeben, dass ein Winkel, mit dem der Gasgrundstrom auf das Bauteil auftritt, zeitweise verändert wird, was die Reinigung weiter verbessern kann. Die beschriebenen Vorteile können sich auch bereits bei einer (rein) zeitlichen Steuerung des Gaseinstroms in die Kammer ergeben. Beispielsweise kann in Abhängigkeit der Bauteilgeometrie eine vergleichsweise einfache Modulation des Gasgrundstroms erfolgen, um trotzdem eine gründliche Reinigung zu erzielen.
- Vorteilhafterweise kann der Gasgrundstrom bezüglich der Ausgestaltung der darin erzeugten Wellen, insbesondere der Druckimpulse, moduliert werden. Vorzugsweise können zumindest einige der folgenden Parameter einer erzeugten Welle bauteilspezifisch angepasst werden: eine (mehrdimensionale) Ausbreitungsrichtung einer Welle, eine Stärke eines Druckimpulses, eine Ausbreitungsgeschwindigkeit einer Welle, eine Form einer Wellenfront, ein Zeitpunkt einer Erzeugung der Welle. Auch eine Frequenz von aufeinanderfolgenden Wellen desselben oder eines unterschiedlichen Typs kann, vorzugsweise bauteilspezifisch, gesteuert werden. Eine solche Modulation kann vorzugweise mittels einer Steuereinheit der Reinigungsvorrichtung erfolgen. Vorzugsweise ist Steuereinheit weiter dazu ausgebildet, um die Komponenten der Reinigungsvorrichtung so zu steuern, dass ein entsprechend modulierter Gasgrundstrom im Verfahren erzeugt wird. Vorteilhafterweise kann das Reinigungsverfahren dadurch bestmöglich an die Geometrie eines zu reinigenden Bauteils angepasst sein, was die Reinigung effektiver macht.
- Es wird darauf hingewiesen, dass in dem Verfahren zur Reinigung desselben Bauteils unterschiedliche Arten von Wellen erzeugt werden können. Beispielsweise können zeitlich gestaffelt nacheinander unterschiedliche Arten von Wellen erzeugt werden. Es ist aber auch möglich, dass mehrere Wellen im Wesentlichen zeitgleich erzeugt werden und/oder im Wesentlichen zeitgleich verschiedene Teile des Reinigungsbereichs durchströmen. Derartige Wellen können vom selben Typ sein oder unterschiedlich sein.
- Es ist weiterhin möglich, dass in dem Verfahren zwei oder mehr Strömungskorridore gebildet werden, die auch unterschiedlich mit Inertgas durchströmt werden können. Beispielsweise können in dem Verfahren zwei oder mehr Bauteile gleichzeitig gereinigt werden, wobei jedem Bauteil ein eigener Strömungskorridor zugeordnet ist. In den einzelnen Strömungskorridoren können unterschiedliche Wellen (als Profile) im Gasgrundstrom erzeugt werden. Die Strömungskorridore können bezogen auf die Hauptströmungsrichtung vorzugsweise nebeneinander angeordnet sein. Weiterhin können zwei benachbarte Strömungskorridore durch einen separaten Strömungsbereich (als Gasvorhang) strömungstechnisch voneinander getrennt werden. Dadurch kann das Risiko einer Kreuzkontamination weiter reduziert werden. Zur Ausbildung eines Gasvorhangs kann z.B. eine Reihe von Düsen mit einem höheren Druck und/oder Volumenstrom betrieben werden, als die beidseits angrenzenden Düsenreihen, die den jeweiligen Strömungskorridoren zugeordnet sind.
- Das Verfahren kann vorzugsweise so durchgeführt werden, dass (nur) ein bestimmter Teilbereich der Bauteiloberfläche gezielt von einem Gaslokalstrom aus Spülgas, vorzugsweise Inertgas, angeströmt wird, insbesondere mit einem Gaslokalstrom aus Inertgas beaufschlagt wird. Der Gaslokalstrom wird vorzugsweise separat gegenüber dem Gasgrundstrom erzeugt. Der Gaslokalstrom kann vorzugsweise eine gegenüber dem Gasgrundstrom unterschiedliche Strömungsrichtung haben. Je nach Ausführungsform kann für den Gaslokalstrom ein anderes Gas, vorzugsweise ein anderes Inertgas, als für den Gasgrundstrom verwendet werden. Es ist jedoch bevorzugt, dass für den Gasgrundstrom und den Gaslokalstrom dasselbe Inertgas verwendet wird.
- Der Gaslokalstrom kann vorzugsweise mittels einer steuerbaren Lanze oder Gas-Sonde erzeugt werden, die im Innenraum der Kammer, insbesondere im Reinigungsbereich, frei beweglich ist. Im Bereich der Lanze kann es zu geringfügigen lokalen Störungen der ansonsten laminaren Strömung im Reinigungsbereich kommen. Entsprechend kann, wie eingangs beschrieben, insbesondere bei Verwendung einer Lanze eine quasi laminare Strömung im Reinigungsbereich erzeugt werden. Die Lanze kann vorzugsweise vollständig aus dem Reinigungsbereich entfernt werden.
- Die Steuerung der Lanze erfolgt vorzugsweise mittels der Steuereinheit der Reinigungsvorrichtung. Vorzugsweise kann der Druck und/oder ein Volumenstrom des ausströmenden Intergases gesteuert werden. Die Lanze kann endseitig eine Düse zur Abgabe des Inertgases aufweisen. Vorzugsweise kann die Lanze gegenüber der Bauteiloberfläche bewegt werden, um die Düse mit einem bestimmten Abstand gegenüber dem zu beströmenden Teilbereich zu positionieren. Der zu beströmende Teilbereich kann insbesondere in einer von außen zugänglichen Kavität im Bauteil angeordnet sein. Bevorzugt ist Lanze zumindest abschnittsweise flexibel ausgebildet und/oder kann sich an die Form eines Hohlraums im Bauteil anpassen. Bevorzugt ist die Düse automatisch schwenkbar gegenüber der (restlichen) Lanze.
- Vorteilhafterweise kann mittels einer Lanze die Reinigungsleistung weiter verbessert werden, wobei Bauteile, die mit bekannten Verfahren nur schwer zu reinigen sind, effektiv gereinigt werden können. Beispielsweise kann die Lanze auch in Bauteile mit schwer zugänglichen Kavitäten, z.B. enge Hohlräume, eingeführt werden, um das Bauteil quasi von innen heraus zu reinigen. Die mittels des Gaslokalstroms abgelösten VOC können durch das aus der Lanze ausströmende Inertgas aus der Kavität herausgetrieben werden. Vorzugsweise wird der Gaslokalstrom so erzeugt, dass eine ausreichend hohe Austrittsgeschwindigkeit des Inertgases aus der Kavität erreicht wird, um die abgelösten volatilen Verbindungen möglichst vollständig aus der Kavität zu entfernen und/oder um einen Rückstrom von volatilen Verbindungen in die Kavität zu verhindern. Unmittelbar nach Verlassen der Kavität können die abgelösten VOC in den quasi laminaren Gasgrundstrom eintreten, der das Bauteil außen umspült, und abtransportiert werden. Vorteilhafterweise können dadurch andere Oberflächenbereiche desselben Bauteils vor einer Aufnahme der VOC möglichst geschützt werden.
- Die Lanze kann auch dazu eingesetzt werden, um einen Teilbereich eines Bauteils mit Inertgas gezielt, insbesondere direkt, zu beaufschlagen, wobei sensible Oberflächenbereiche besonders zuverlässig von einer Aufnahme von abgelösten VOC geschützt werden. Solche besonders kontaminationskritischen Bereiche, z.B. optische Systeme von Raumfahrtobjekten, können durch den Gaslokalstrom gegenüber abgelösten VOC abgeschirmt werden. Dieses Vorgehen wird auch als Pointing bezeichnet. Die geschützten Bereiche können sowohl in von außen zugänglichen Kavitäten des Bauteils angeordnet sein als auch Teil der nach außen gerichteten Bauteiloberfläche sein.
- Der Gaslokalstrom kann so erzeugt werden, dass der angeströmte Teilbereich in Folge der Anströmung auf eine bestimmte Solltemperatur gebracht wird. Die Solltemperatur kann entweder höher sein als eine Temperatur des Gasgrundstroms oder geringer sein als eine Temperatur des Gasgrundstroms. Entsprechend kann der Teilbereich mittels des Gaslokalstroms so temperiert werden, dass eine Temperatur zumindest der Bauteiloberfläche in diesem Bereich um einen bestimmten Wert höher oder niedriger ist als eine Temperatur der Bauteiloberfläche, die an den beströmten Teilbereich angrenzt. Es ist deshalb bevorzugt, dass das Inertgas des Gaslokalstroms vor dem Austritt aus der Düse auf eine Solltemperatur gekühlt und/oder auf eine Solltemperatur erhitzt wird.
- Vorteilhafterweise können durch einen vorgekühlten Gaslokalstrom besonders temperatursensible Elemente eines Bauteils während des Verfahrens geschützt werden, indem diese lokal gekühlt werden. Dadurch besteht die Möglichkeit, dass die Temperatur des Gasgrundstroms deutlich höher sein kann als die Maximaltemperatur eines temperaturkritischen Elements des Bauteils, was sich vorteilhaft auf die Effizienz auswirken kann und gleichzeitig eine Überhitzung des temperaturkritischen Elements verhindert. Solche gezielt gekühlten Teilbereiche eines Bauteils können z.B. LEDs oder Halbleiterbauteile aufweisen.
- Die Verwendung eines erhitzten Gaslokalstroms kann vorteilhaft sein, um das Ausgasen in dem angeströmten Teilbereich zu beschleunigen. Beispielsweise kann ein stark ausgasender Teilbereich eines Bauteils stärker erwärmt werden als andere Bauteilbereiche, um die Reinigung des gesamten Bauteils zu beschleunigen. Die Verwendung eines erwärmten Gaslokalstroms kann auch vorteilhaft sein, um speziell in einem Teilbereich eine relativ hohe Temperatur zu erzeugen, so dass dort eine chemische Reaktion initiiert wird und die sich bildenden volatilen Verbindungen weggeführt werden können (z.B. Aushärten von Kleber).
- Je nach Ausführungsform des Verfahrens können zwei oder mehr, auch separate bzw. räumliche getrennte, Teilbereiche der Bauteiloberfläche von jeweils einem zugeordneten Gaslokalstrom angeströmt werden. Vorzugsweise können die Gaslokalströme unterschiedlich temperiert sein. Es ist deshalb bevorzugt, dass die Reinigungsvorrichtung zumindest eine steuerbare Lanze, insbesondere zwei oder mehr separat steuerbare Lanzen, zur Erzeugung von jeweils einem Gaslokalstrom aus Spülgas, vorzugsweise Inertgas, im Reinigungsbereich aufweist. Die jeweiligen Lanzen sind vorzugsweise während des Reinigungsverfahrens separat steuerbar. Es ist möglich, dass zwei oder mehr Lanzen zur Reinigung desselben Bauteils vorgesehen sind. Es ist auch möglich, dass die Lanzen unterschiedlichen Bauteilen zugeordnet sind, die in demselben Verfahren gereinigt werden. Auch eine Kombination ist möglich.
- In dem Reinigungsverfahren kann weiterhin vorgesehen sein, dass ein Abgasstrom, der vom Bauteil abgelöste volatile Verbindungen umfasst, nach dem Durchströmen des Reinigungsbereichs einer Analyse unterzogen wird. Vorzugsweise kann durch die Analyse die Gaszusammensetzung des Abgasstroms bestimmt werden. Der Abgasstrom kann während des Reinigungsverfahrens exemplarisch oder kontinuierlich bzw. permanent analysiert werden. Besonders bevorzugt kann die Analyse des Abgasstroms in Echtzeit erfolgen. Weiter bevorzugt können Analyseergebnisse über eine Ausgabeeinheit angezeigt werden, insbesondere in Echtzeit.
- Der Abgasstrom ist definiert als das Spülgas, vorzugsweise Inertgas, das stromabwärts des Reinigungsbereichs (bezogen auf die Hauptströmungsrichtung) in den Gasaustrittsbereich einströmt. Der Abgasstrom bezeichnet also das Inertgas während des Eintritts in den Gasaustrittsbereich. Der Abgasstrom kann, zumindest teilweise, dadurch erhalten werden, dass volatile Verbindungen in Folge der Reinigung des Bauteils in den laminaren Gasgrundstrom eintreten. Somit kann sich während der Umspülung des Bauteils aus dem laminaren Gasgrundstrom und optional dem Gaslokalstrom der Abgasstrom bilden. Je nach Ausführungsform des Verfahrens ist es möglich, dass einige Bereiche des Gasgrundstroms keine volatilen Verbindungen enthalten. Das betrifft insbesondere Strömungsbereiche außerhalb des Reinigungsbereichs und/oder im Reinigungsbereich außenliegende (vom Bauteil entfernt liegende) Strömungsbereiche des Gasgrundstroms. Beispielsweise kann eine Konzentration von im Gasgrundstrom mitgeführten volatilen Verbindungen ausgehend von einem Zentralbereich in Richtung der Außenbereiche des Reinigungsbereichs graduell abnehmen.
- Bevorzugt wird der Abgasstrom erhalten, sobald der Gasgrundstrom den Reinigungsbereich vollständig durchströmt hat bzw. sobald der (außerhalb verlaufende) Gasgrundstrom den Reinigungsbereich bezogen auf die Hauptströmungsrichtung vollständig passiert hat. Bevorzugt kann der gesamte Abgasstrom, der je Zeiteinheit in den Gasaustrittsbereich einströmt, gemeinsam analysiert werden. Je nach Ausführungsform des Verfahrens können dadurch Durchschnittswerte der Gaszusammensetzung des Abgasstroms erhalten werden. Vorteilhafterweise kann dadurch eine Messung eines Reinheitszustands eines Objekts erfolgen, wobei sämtliche Oberflächenbereiche des Objekts berücksichtigt werden (in die Messung einfließen). Dadurch kann besonders bei Objekten mit einer großen oder komplexen Oberfläche vergleichsweise einfach ein zuverlässiges Messergebnis erreicht werden. Alternativ wäre auch eine ortsaufgelöste Analyse möglich, wie später beschrieben wird.
- Durch die Analyse kann zumindest ein Parameter des Abgasstroms bestimmt werden, insbesondere zeitaufgelöst in Bezug auf die Dauer des Reinigungsverfahrens. Ein Parameter ist eine jeweilige Art bzw. ein Typ der im Abgasstrom mitgeführten volatilen Verbindung. Bevorzugt kann eine Elementen-spezifische Auswertung des Abgasstroms in Relation zur Reinigungsdauer erfolgen. Die Reinigungsdauer beschreibt die Dauer des Verfahrens seit dem Beginn der Umströmung des Bauteils mit dem Gasgrundstrom, insbesondere des Bauteils mit einer Solltemperatur.
- Vorzugsweise kann als weiterer Parameter eine jeweilige Quantität der im Abgasstrom mitgeführten volatilen Verbindungen berücksichtigt werden. Bevorzugt können die volatilen Verbindungen im Abgasstrom stofflich charakterisiert werden und mengenmäßig bestimmt werden, z.B. in einem gemeinsamen Schritt, insbesondere in Relation zur Reinigungsdauer.
- Als weiterer Parameter kann eine Temperatur des Abgasstroms erfasst werden, vorzugsweise in Relation zur Reinigungsdauer. Vorteilhafterweise kann über die Temperatur des Abgasstroms, optional auch über die Temperatur der Kammerwände, bestimmt werden, ob das zu reinigende Bauteil eine bestimmte Solltemperatur erreicht hat. Das ist insbesondere der Fall, sofern die Temperatur des Abgasstroms über eine gewisse Zeit stabil gehalten wird. Das Vorhandensein einer (zeitlich) stabilen Abgasstromtemperatur kann z.B. eine Bedingung sein für den Beginn einer qualitativen und/oder quantitativen Analyse der volatilen Verbindungen im Abgasstrom und/oder kann den Beginn der Reinigungsdauer bzw. der Spülzeit festlegen.
- In dem Verfahren kann weiterhin vorgesehen sein, dass ein Abbruchkriterium zur Beendigung des Verfahrens basierend auf zumindest einem im Abgasstrom analysierten Parameter bestimmt wird. Vorzugsweise kann ein Reinigungsfortschritt des Reinigungsverfahrens ein Abbruchkriterium sein. Bevorzugt kann das Abbruchkriterium eine exponentielle Abnahmerate wenigstens einer volatilen Verbindung im Abgasstrom sein. Vorteilhafterweise kann durch eine Messung einer Abnahmekurve zumindest einer volatilen Verbindung im Abgasstrom bereits während des Reinigungsverfahrens rückgeschlossen werden auf eine (absolute) Reinheit des Objekts.
- Ein Abbruchkriterium (als Sollwert) kann bevorzugt eine bestimmte (höchstzulässige) Konzentration einer definierten volatilen Verbindung im Abgasstrom sein. Hierzu ist es möglich, eine Leitsubstanz zu definieren, welche möglichst einfach zu messen ist und repräsentativ für das Ausgasverhalten eines Objekts ist. Vorzugsweise kann bei Erreichen oder Unterschreiten einer geforderten Konzentration der Leitsubstanz die Reinigung erfolgreich beendet werden. Die entsprechende Messung (Erreichen der geforderten Konzentration) oder der Verlauf der Abnahme kann als Reinheitsnachweis dienen, wobei auf eine Beprobung oder externe Labormessungen am Bauteil verzichtet werden kann.
- Bevorzugt kann ein Istwert des Parameters, der dem Abbruchkriterium zugrunde liegt, während des Verfahrens kontinuierlich bestimmt werden, z.B. eine jeweils aktuelle Konzentration einer bestimmten volatilen Verbindung (als Leitsubstanz). Bevorzugt kann der Istwert der Steuereinheit zugeführt werden. Vorzugsweise kann das Verfahren beim Erreichen des Abbruchkriteriums planmäßig beendet werden, insbesondere mittels der Steuereinheit.
- Vorzugsweise können vor der Reinigung anhand einer Materialprobe die aus einem bestimmten Bauteil austretenden chemischen Verbindungen (VOC) sowie das Ausgasverhalten bei der zu verwendenden Temperatur bestimmt werden. Durch Messungen der jeweiligen Konzentration der ausgasenden VOC zu verschiedenen Zeitpunkten oder aus einer Materialcharakterisierung kann auf die Abnahmerate der VOC des betreffenden Bauteils geschlossen werden.
- Die Analyse des Abgasstroms kann vorzugsweise eine Thermodesorption-Gaschromatographie-Massenspektrometrie (TD-GC-MS) beinhalten. Alternativ oder zusätzlich kann die Analyse auch eine Massenspektroskopie beinhalten. Vorzugsweise kann der Abgasstrom im Verfahren kontinuierlich mittels TD-GC-MS in Echtzeit analysiert werden. Vorzugsweise kann die (mengenmäßige) Abnahmerate von zumindest einer volatilen Verbindung, die im Abgasstrom analysiert wird, in Relation zur Reinigungsdauer das Abbruchkriterium sein, insbesondere das Erreichen einer bestimmten Konzentration der volatilen Verbindung im Abgasstrom. Die betreffende volatile Verbindung kann vorzugsweise bauteilspezifisch bestimmt werden. Es wäre grundsätzlich auch möglich, dass die, insbesondere exponentiellen, Abnahmeraten von mehreren unterschiedlichen volatilen Verbindungen das Abbruchkriterium sind. Dann kann das Verfahren beendet werden, sobald für alle berücksichtigen volatilen Verbindungen eine bestimmte (höchstzulässige) Konzentration erreicht ist. Es wäre grundsätzlich auch möglich, dass eine höchstzulässige Stoffmenge einer volatilen Verbindung im Abgasstrom (als Sollwert) ein Abbruchkriterium ist. Weiterhin kann auch eine andere technische Größe (als Sollwert), die von einer volatilen Verbindung ableitbar ist, ein Abbruchkriterium definieren. Es wäre auch möglich, dass alle volatilen Verbindungen, die aus einem Bauteil während des Reinigungsverfahrens extrahiert wurden, in Summe ein Abbruchkriterium definieren. Beispielsweise kann als Abbruchkriterium vorgesehen sein, dass eine bestimmte Mindestmenge an volatilen Verbindungen aus einem Bauteil extrahiert wurde.
- Vorzugsweise kann das Verfahren, bevorzugt bauteilspezifisch, so adaptiert sein, insbesondere programmiert, sein, dass beim Erreichen des Abbruchkriteriums ein bestimmter gewünschter Reinheitsgrad des Bauteils erreicht ist. Das bedeutet, dass ein Abbruchkriterium vorzugsweise einem bestimmten Reinheitsgrad eines Bauteils zugeordnet ist. Mit anderen Worten kann ein Abbruchkriterium einen bestimmten Reinheitsgrad eines Bauteils repräsentieren.
- Vorteilhafterweise kann das Verfahren so durchgeführt werden, dass in dem Verfahren ein Nachweis eines bestimmten Reinheitszustands eines Objekts erbracht wird.
- Vorteilhafterweise kann mittels der Analyse bereits während des laufenden Verfahrens die Gaszusammensetzung, insbesondere die Gasqualität, bestimmt und auch visuell dargestellt werden. Die Auswertung des Abgasstroms kann qualitativ und quantitativ erfolgen. Insbesondere kann eine stoffliche Menge der vom Objekt abgelösten Substanzen (VOC) sowie deren Zusammensetzung bzw. Chemie angegeben werden. Dadurch können Rückschlüsse gezogen werden auf eine Ausgangsverschmutzung, einen aktuellen Istzustand der Verschmutzung und eine Reinigungsgeschwindigkeit des Bauteils. Insbesondere kann eine zu erwartende Prozesszeit bis zur Beendigung der Reinigung, vorzugsweise bis zum Erreichen eines geforderten Reinheitszustands, ermittelt werden.
- Die direkte permanente Analyse der Gaszusammensetzung bietet die Möglichkeit, ein in situ Abbruchkriterium zu bestimmen. Das hat den Vorteil, dass die Reinigung besonders effizient ablaufen kann, da der Reinigungsfortschritt in Echtzeit ermittelt wird (Live Diagnostik). Dadurch kann eine Verifikation des Reinigungserfolgs in Echtzeit erfolgen. Beispielsweise kann das Verfahren bauteilspezifisch so normiert sein, dass bei Erreichen des Abbruchkriteriums ein Reinheitszertifikat ausgestellt wird. Das bedeutet, dass als Teil des Verfahrens ein Reinigungserfolg (eines Bauteils) dokumentiert werden kann. Weiterhin kann als Teil des Verfahrens ein Nachweis eines geforderten Reinheitszustands eines Objekts erbracht werden, insbesondere in Bezug auf flüchtige chemische Bestandteile (VOC) des Objekts. Dadurch kann das gereinigte Bauteil (ohne weitere Analyse) freigegeben werden, z.B. zur weiteren Verarbeitung oder Veredelung oder zur Verwendung in Vakuumanwendungen.
- Ein weiterer Vorteil ist, dass das Verfahren gerade so lange läuft, bis eine geforderte Reinheit des Bauteils erreicht ist. Eine Überreinigung des Bauteils ohne signifikanten Zusatznutzen kann vermieden werden. Weiterhin kann während des Verfahrens das Abbruchkriterium oder Reinigungskriterium geändert werden. Sofern beispielsweise eine besonders hohe Reinheit gefordert ist, kann die Spülzeit (Umströmung des Bauteils mit Inertgas) im laufenden Verfahren verlängert werden. Eine Unterbrechung des Verfahrens, z.B. für eine (Zwischen-)Analyse des Objekts, ist auf Grund der Live Diagnostik nicht erforderlich.
- Ein weiterer Vorteil ist, dass das Verfahren vergleichsweise robust gegenüber möglichen Störungen ist. Beispielsweise kann bei einem Stromausfall oder im Schadensfall von Komponenten der Reinigungsvorrichtung, z.B. eine Undichtigkeit der Kammer oder ein Defekt der Heizung, das zu reinigende Objekt weiterhin im Spülgas gelagert werden. Es kann damit trotz einer Unterbrechung des Verfahrens eine (erneute) Verunreinigung des Objekts verhindert werden. Vorteilhafterweise können dadurch eine Überwachung des Verfahrens (auf mögliche Ausfälle) und Schutzmaßnahmen zur Verhinderung von Störungen vergleichsweise einfach realisiert werden.
- Vorzugsweise kann im Vorfeld der eigentlichen Reinigung eine bauteilspezifische Simulation des Reinigungsverfahrens, insbesondere der Gasströmung im Reinigungsbereich und des Abtransports von freien volatilen Verbindungen, mittels einer CFD-Simulation erfolgen. Dadurch kann zumindest die Strömung des Gasgrundstroms bezogen auf ein konkretes Bauteil optimiert werden für eine möglichst effektive Reinigung. Bevorzugt kann das Reinigungsverfahren unter Berücksichtigung der Simulationsergebnisse durchgeführt werden.
- Entsprechend kann die Reinigungsvorrichtung so programmiert werden, insbesondere die Steuereinheit, um einen bauteilspezifisch optimierten Gasgrundstrom, ggf. mit einem bestimmten Profil, zu erzeugen.
- In dem Reinigungsverfahren kann das Spülgas vorzugsweise in Form von Stickstoff bereitgestellt werden, der direkt aus (Umgebungs-)Luft erzeugt wird. Das betrifft vorzugsweise sowohl das Inertgas (als Spülgas) zur Erzeugung des Gasgrundstroms als auch das Inertgas (als Spülgas) zur Erzeugung der jeweiligen Gaslokalströme. Das Spülgas, insbesondere das Inertgas, kann nach Durchströmen der Kammer, vorzugsweise gefiltert, wieder an die Atmosphäre abgegeben werden.
- Zur Bereitstellung von Spülgas, insbesondere Inertgas, das aus Luftstickstoff gewonnen wurde, kann die Reinigungsvorrichtung eine Gasbereitstellungseinheit mit zumindest einem Stickstoffgenerator aufweisen. Der Stickstoffgenerator ist bevorzugt dazu ausgebildet, um aus (Umgebungs-)Luft bzw. atmosphärischer Luft trockenen Stickstoff als Inertgas bzw. Spülgas mit einer Reinheit von zumindest 99,999 % (5.0), bevorzugt 99,9999 % (6.0), bereitzustellen. Vorzugsweise kann die (Umgebungs-)Luft vor der Gewinnung des reinen Stickstoffs mittels einer Filtereinrichtung der Gasbereitstellungseinheit gefiltert werden.
- Die Gasbereitstellungseinheit kann, wie beschrieben, zumindest eine Heizeinrichtung haben, um z.B. den zuvor bereitgestellten reinen Stickstoff auf eine bestimmte Mindesttemperatur zu erwärmen. Dazu kann die Heizeinrichtung z.B. wenigstens einen Wärmetauscher aufweisen. Die Heizeinrichtung bzw. der Wärmetauscher sind vorzugsweise dazu ausgebildet, um dem reinen Stickstoff (als Spülgas) thermische Energie zuzuführen und ihn auf die Mindesttemperatur aktiv zu beheizen. Der erwärmte Stickstoff kann anschließend von der Gasbereitstellungseinheit in die Strömungserzeugungseinheit überführt werden.
- Die Kammer der Reinigungsvorrichtung umfasst, wie beschrieben, einen Eintrittsbereich bzw. Gaseintrittsbereich zur Zuführung des erwärmten Spülgases, vorzugsweise Inertgases, in die Kammer. Der Eintrittsbereich kann zumindest zwei, vorzugsweise eine Vielzahl von, separat steuerbaren Düsen aufweisen, um den laminaren bzw. quasi laminaren Gasgrundstrom im Reinigungsbereich zu erzeugen. Der Gaseintrittsbereich kann durch die Düsen und optional weitere Mittel zur Gaszuführung gebildet sein. Die Düsen sind vorzugsweise Teil der Strömungserzeugungseinheit. Bevorzugt kann eine Vielzahl von separat steuerbaren Düsen zur Ausbildung des Düsenfelds in Form einer Düsenwand oder Stickstoffdüsenwand realisiert sein. Dazu können die Düsen in eine Kammerwand integriert sein.
- Alternativ können die Düsen innenseitig an der Kammerwand angeordnet sein. Beispielsweise können die einzelnen Düsen an einem Düsenträger montiert sein, der innenseitig an der Kammerwand reversibel angeordnet wird.
- Die einzelnen Düsen können grundsätzlich starr bzw. unbeweglich sein bezogen auf die Kammerwand. Dann kann die Erzeugung eines Profils im Gasgrundstrom rein über eine zeitliche und/oder räumliche Steuerung des Gasflusses über die Düsenwand erfolgen. Dadurch kann der Aufbau der Düsenwand vereinfacht werden. Es wäre jedoch auch möglich, dass zumindest einige Düsen (steuerbar) beweglich sind in Bezug auf die Kammerwand und/oder benachbarte Düsen.
- Die Düsenwand kann zur Ausbildung des Düsenfelds vorzugsweise flächig ausgebildet sein. Bevorzugt kann die Düsenwand eine Lochfläche und/oder ein feinporiges Flächengebilde aufweisen. Insbesondere kann die Düsenwand in Form einer Lochfläche, z.B. eine Lochplatte, und/oder in Form einer engmaschigen Gitteranordnung realisiert sein, z.B. ein Drahtgewebe. Entsprechend kann die Düsenwand eine Vielzahl von durchströmbaren Löchern bzw. Poren aufweisen, wobei ein jeweiliges Loch bzw. eine Pore dann eine Düse bildet. Das bedeutet, dass die jeweiligen Düsen der Düsenwand auf mikroskopischer Ebene realisiert sein können. Entsprechend kann über ein jeweiliges Loch bzw. eine Pore der Düsenwand ein Teilstrom des Spülgases in die Kammer eingebracht werden, um im Reinigungsbereich den laminaren Gasgrundstrom zu erzeugen. Der Strömungsquerschnitt der jeweiligen Löcher bzw. Poren der Düsenwand kann unterschiedlich sein.
- Bevorzugt kann die Düsenwand zwei oder mehr Segmente mit jeweils einer Vielzahl von Löchern bzw. Poren (als Düsen) aufweisen, wobei die Durchströmung der jeweiligen Segmente separat steuerbar ist. Beispielsweise kann jedem Querschnittssegment ein separates Segment der Düsenwand als Teil der Ausstromfläche zugeordnet sein, um in dem jeweiligen Querschnittssegment eine bestimmte, auch unterschiedliche, (Segment-)Strömung zu erzeugen. Entsprechend kann auch mittels der zuvor beschriebenen Düsenwand mit mehreren Segmenten ein Gasfluss in die Kammer räumlich, vorzugsweise zumindest bezogen auf einen Strömungsquerschnitt des Reinigungsbereichs ortsaufgelöst, und/oder zeitlich gesteuert werden, insbesondere um zumindest im Reinigungsbereich ein bestimmtes Profil im Gasgrundstrom zu erzeugen.
- Gemäß einer Ausführungform kann der Eintrittsbereich zur Zuführung des erwärmten Spülgases, vorzugsweise des Inertgases, in die Kammer einen Filter aufweisen. Vorzugsweise kann der Eintrittsbereich, auch vollflächig, als Filter ausgebildet sein, wobei das Spülgas in Folge einer Durchströmung des Filters in die Kammer gelangt. Vorzugsweise kann der Eintrittsbereich mittels einer Filterwand realisiert sein. Die Filterwand kann vorzugsweise zwei oder mehr Filterelemente aufweisen. Die jeweiligen Filterelemente können separat steuerbar sein, insbesondere separat durchströmbar. Beispielsweise kann die Filterwand einen oder mehrere HEPA Filter umfassen und/oder als HEPA Filter realisiert sein. Der Filter bzw. die Filterwand ist vorzugsweise Teil der Strömungserzeugungseinheit.
- Vorzugsweise umfasst der Filter bzw. die Filterwand eine Vielzahl von Öffnungen bzw. (Filter-)Poren, wobei eine jeweilige Pore dem Einstrom von Spülgas in die Kammer dient und somit (bei mikroskopischer Betrachtung) die Funktion einer Düse hat. Das bedeutet, dass eine jeweilige Düse grundsätzlich in Form einer (Filter-)Pore realisiert sein kann. Entsprechend kann über eine jeweilige (Filter-)Pore ein Teilstrom des Spülgases in die Kammer eintreten.
- Vorzugsweise kann eine Filterwand die Düsenwand bilden. Das bedeutet, dass der Begriff Düsenwand gemäß der Erfindung auch auf mikroskopischer Ebene zu verstehen ist, d.h. eine Filterwand mit einer Vielzahl von mikroskopischen (Filter-)Öffnungen, die dann die einzelnen Düsen bilden. Deshalb ist unter dem Begriff Düsenwand in der Beschreibung der Erfindung grundsätzlich auch eine Filterwand zu verstehen.
- Vorteilhafterweise kann durch die Filterwand eine Ausströmfläche mit einer besonders gro-ßen Anzahl von mikroskopischen Öffnungen (als Düsen) bereitgestellt werden (bezogen auf die Fläche der Ausströmfläche), wobei eine annähernd laminare Strömung mit einem möglichst geringen Verbrauch an Spülgas erzeugbar ist. Eine Strömungsgeschwindigkeit des so erzeugten laminaren Gasgrundstroms kann im Reinigungsbereich z.B. etwa 2 mm/sec betragen.
- Bevorzugt kann der Eintrittsbereich, insbesondere die Düsenwand ungeachtet der konkreten Ausführungsform, so ausgestaltet sein, dass ein Strömungsquerschnitt des Eintrittsbereichs größer ist als ein Strömungsquerschnitt des Reinigungsbereichs, insbesondere im Wesentlichen gleich groß ist wie ein Strömungsquerschnitt des Reinigungsbereichs. Bevorzugt kann der Eintrittsbereich so ausgestaltet sein, dass der Strömungsquerschnitt des Eintrittsbereichs (auch) im Wesentlichen gleich groß ist wie ein Strömungsquerschnitt des Austrittsbereichs für Spülgas, vorzugsweise Inertgas, aus der Kammer. Mit anderen Worten kann ein Strömungsquerschnitt des gesamten Innenraums der Kammer im Wesentlichen konstant sein. Bevorzugt können der Eintrittsbereich und der Austrittsbereich so konzipiert sein, dass während des Verfahrens ein Einlassvolumen von Inertgas in die Kammer im Wesentlichen gleich ist zu einem Auslassvolumen von Inertgas aus der Kammer. Vorteilhafterweise kann dadurch, insbesondere in Kombination mit den aufeinander abgestimmten Strömungsquerschnitten, besonders zuverlässig eine laminare Durchströmung des Reinigungsbereichs erreicht werden. Es ist allerdings auch möglich, dass ein Strömungsquerschnitt des Eintrittsbereichs und des Austrittsbereichs unterschiedlich sind. Beispielsweise könnte ein Strömungsquerschnitt des Austrittsbereichs etwa ein Drittel der Fläche des Strömungsquerschnitts des Eintrittsbereichs sein.
- Das Inertgas kann, wie beschrieben, vorzugsweise in Form von Teilströmen in die Kammer eingebracht werden, die sich anschließend zu einem gemeinsamen Strom verbinden. Damit zumindest im Reinigungsbereich ein laminarer Gasgrundstrom anliegt, kann der Reinigungsbereich vom stromaufwärts liegenden Gaseintrittsbereich beabstandet sein, z.B. durch einen Zwischenraum. Dieser Zwischen- oder Übergangsraum kann dazu vorgesehen sein, um ausgehend von den Teilströmen eine laminare Strömung im Gasgrundstrom zu etablieren.
- Nach dem Durchströmen des Reinigungsbereichs wird das Inertgas über den Austrittsbereich oder synonym Gasaustrittsbereich aus dem Innenraum der Kammer abgeführt, wobei der Gasaustrittsbereich vorzugsweise eine Mehrzahl von Austrittsöffnungen hat. Der Gasaustrittsbereich kann durch die Austrittsöffnungen und optional weitere Mittel zur Gasabführung gebildet sein. Die Austrittsöffnungen können ein Feld von Austrittsöffnungen bilden. Beispielsweise kann jeder Düse des Eintrittsbereichs eine Austrittsöffnung zugeordnet sein. Bevorzugt ist der Austrittsbereich so ausgebildet, dass das Inertgas bis zum Erreichen des Austrittsbereichs laminar strömt. Optional kann der Austrittsbereich vom stromabwärts liegenden Ende des Reinigungsbereichs beabstandet sein, z.B. durch einen Zwischenraum.
- Der Austrittsbereich, insbesondere die Austrittsöffnungen, können in einer Kammerwand oder innenseitig an einer Kammerwand angeordnet sein. Bevorzugt ist der Austrittsbereich für Spülgas, vorzugsweise Inertgas, aus der Kammer in einem bewegbaren Verschlusselement realisiert, das eine Kammeröffnung reversibel gasdicht verschließen kann. Das Verschlusselement ist vorzugsweise eine Tür oder ein Portal. Über die verschließbare Kammeröffnung können zu reinigende Objekte in den Innenraum der Kammer eingebracht werden. Das Verschlusselement bzw. der Austrittsbereich liegt vorzugsweise dem Eintrittsbereich gegenüber bezogen auf die Hauptströmungsrichtung. Das über den Austrittsbereich austretende Inertgas kann vor einer Abgabe an die Atmosphäre gefiltert werden.
- Vorteilhafterweise kann die gesamte Reinigungsvorrichtung als ein weitestgehend autark arbeitendes System ausgebildet sein. Insbesondere kann das Inertgas für die Bauteilreinigung durch die Reinigungsvorrichtung selbst permanent gewonnen und auf die Reinigungstemperatur gebracht werden. Somit kann auf zusätzliche externe Inertgasquellen verzichtet werden, da über den Stickstoffgenerator stets eine zur Durchführung des Reinigungsverfahrens erforderliche Menge an Stickstoff als Inertgas bereitgestellt wird. Es wäre optional auch möglich, dass so bereitgestellte Inertgas in einem Gastank der Reinigungsvorrichtung bis zur Verwendung zu speichern. Dadurch ist die Reinigungsvorrichtung an unterschiedlichen Orten flexibel bzw. mobil einsetzbar. Besondere Vorteile ergeben sich, sofern zumindest einige, insbesondere alle, Komponenten der Reinigungsvorrichtung portabel ausgebildet sind. Das bedeutet, dass die gesamte Reinigungsvorrichtung relativ leicht zwischen zwei Betriebsorten transportierbar ist. Beispielsweise kann die Reinigungsvorrichtung modular bzw. als Bausatz aufgebaut sein, wobei die Untereinheiten schnell und einfach de-/montierbar. Beispielsweise können die Gasbereitstellungeinheit, die Steuereinheit und die Analyseeinheit als eine Baugruppe realisiert sein, z.B. in einem Container, die im Betrieb mit der Kammer koppelbar ist. Beispielsweise könnte die Kammer in Form eines Schiffscontainers realisiert sein (z.B. ein 40-Fuß-Container). Es wäre auch möglich, alle Komponenten der Reinigungsvorrichtung gemeinsam in einem (Großraum-)Behälter anzuordnen. Vorteilhafterweise kann die Reinigungsvorrichtung als ein mobiles (nicht ortsfestes) System realisiert sein. Dadurch kann die Reinigungsvorrichtung temporär bei einem Nutzer aufgebaut werden, wobei z.B. der Transport von besonders großen oder sensiblen Bauteilen entfallen kann.
- Dem Austrittsbereich für Spülgas, vorzugsweise Inertgas, insbesondere dem bewegbaren Verschlusselement der Kammeröffnung, kann eine Analyseeinheit zugeordnet sein. Die Analyseeinheit ist vorzugsweise dazu ausgebildet, um den Abgasstrom umfassend die vom Bauteil abgelösten volatilen Verbindungen im Betrieb, vorzugsweise kontinuierlich bzw. permanent, zu analysieren. Je nach Ausführungsform kann die Analyseeinheit zumindest teilweise im Austrittsbereich selbst realisiert sein, z.B. mittels geeigneter Sensoren. Es ist jedoch bevorzugt, dass der über den Austrittsbereich aus der Kammer austretende Abgasstrom der Analyseeinheit zugeführt wird, z.B. mittels Schlauchverbindungen. Grundsätzlich kann das Inertgas, das in eine jeweilige Austrittsöffnung einströmt, der Analyseeinheit separat zugeführt werden. Es wäre deshalb möglich, die Gaszusammensetzung des Abgasstroms in Bezug auf die einzelnen Austrittsöffnungen ortsaufgelöst zu analysieren. Entsprechend können dann optional nur solche Strömungsbereiche des Abgasstroms analysiert werden, die abgelöste volatile Verbindungen enthalten.
- Die Analyse kann jedoch vorzugsweise so erfolgen, dass der gesamte Abgasstrom, d.h. das gesamte Volumen von Inertgas, das in einem Zeitintervall aus der Kammer austritt, gemeinsam analysiert wird (in einer Messung). Die Ermittlung der Gaszusammensetzung kann in beiden Fällen kontinuierlich erfolgen, z.B. in Abständen von höchstens 5 Sekunden, vorzugsweise höchstens 60 Sekunden, bevorzugt höchstens 3600 Sekunden. Die Analyseeinheit kann, wie beschrieben, zumindest ein TD-GC-MS und optional weitere Messeinrichtung beinhalten. Die Analyseeinheit kann als eigenständige Komponente realisiert sein, die mit den übrigen Komponenten der Reinigungsvorrichtung koppelbar ist, oder kann eine Baugruppe mit der Gasbereitstellungseinheit und der Steuereinheit bilden. Es wäre grundsätzlich auch möglich, dass die Analyseeinheit ein Adsorptionsmittel aufweist, um die im Abgasstrom mitgeführten volatilen Verbindungen aufzufangen. Beispielsweise kann die Analyseeinheit ein oder mehrere Adsorptionsröhrchen mit einem Adsorbermaterial aufweisen. Solche Adsorptionsröhrchen können z.B. Poly(2,6-diphenyl-p-phenylenoxid) als polymeres Adsorberharz enthalten. Eine Analyse der Adsorptionsröhrchen kann dann, auch außerhalb der Reinigungsvorrichtung, mittels Gaschromatographie-Massenspektrometrie erfolgen. Eine solche Analyse des Abgasstroms mittels Adsorptionsröhrchen kann alternativ oder zusätzlich, vorzugsweise komplementär, zu einer Analyse des Abgasstroms in Echtzeit erfolgen. Vorteilhafterweise kann durch die längere Sammelzeit der volatilen Verbindungen im Adsorptionsröhrchen die Genauigkeit des Reinheitsnachweises weiter erhöht werden.
- Der Steuereinheit ist vorzugsweise dazu ausgebildet, um die einzelnen Schritte des Reinigungsverfahrens zu steuern, insbesondere um die Komponenten der Reinigungsvorrichtung zur Durchführung des Verfahrens mit Steuersignalen zu beaufschlagen. Die Steuereinheit kann als Untereinheiten eine Gassteuerung zur Steuerung der Gasbereitstellungseinheit und eine Anlagensteuerung zur Steuerung der Strömungserzeugungseinheit, der Analyseeinheit, ggf. der Halterung für das Bauteil sowie optional weiterer Komponenten umfassen. Die Steuereinheit kann vorzugsweise eine Rechnereinheit mit einer geeigneten Software umfassen, z.B. eine Anzahl von Mikroprozessoren bzw. Datenprozessoren oder dergleichen, um die Komponenten zur Durchführung der Verfahrensschritte anzusteuern.
- Die Steuereinheit kann dazu ausgebildet sein, um Steuerbefehle selbst zu generieren und um die Komponenten der Reinigungsvorrichtung mit entsprechenden Steuersignalen zu beaufschlagen. Beispielsweise können von einem Bediener über eine Eingabeeinheit verschiedene Parameter in eine Software der Steuereinheit eingepflegt werden, wobei die Steuerbefehle dann unter Berücksichtigung dieser Parameter generiert werden. Dazu können Verfahrensparameter wie u.a. die Ausgestaltung von Profilen im Gasgrundstrom, die Temperatur des Gasgrundstroms, die Ausgestaltung von Gaslokalströmen, ein geeignetes Abbruchkriterium etc. berücksichtigt werden, um nur einige zu nennen. Es ist auch möglich, dass die Steuereinheit mit einer externen Rechnereinheit gekoppelt wird, wobei die Steuerbefehle dann außerhalb der Steuereinheit erzeugt werden, z.B. basierend auf einer Simulation, und der Steuereinheit zugeführt werden. Alternativ oder zusätzlich können fertig erzeugte Steuerbefehle über eine Schnittstelle in die Steuereinheit geladen werden.
- Die Kammer der Reinigungsvorrichtung kann optional druckstabil sein. Beispielsweise kann die Kammer eine Vakuumkammer sein. Allerdings kann die Reinigungsvorrichtung auch drucklos betrieben werden, d.h. mit einem Druck von etwa 1 bar. Die Kammer kann z.B. einen zylinderartigen Innenraum haben. Bei einer zylinderartigen Grundform kann im Bereich der Grund- bzw. Deckfläche der Gaseintrittsbereich bzw. der Gasaustrittsbereich angeordnet sein. Grundsätzlich kann die Kammer auch andere Formen haben, vorzugsweise nach der Art eines Quaders. Der Strömungsquerschnitt des Reinigungsbereichs kann - ungeachtet der Grundform der Kammer - quadratisch, rechteckig, rund, elliptisch etc. sein. Die Kammerwände, insbesondere die den Reinigungsbereich umgebenden Wände, können wärmeisoliert sein. Bevorzugt können die Innenseiten der Kammerwände eine möglichst geringe Rauheit haben. Vorzugsweise sind die Kammerwände aus Edelstahl nahtfrei ausgeführt, um eine Ansammlung von z.B. Chemie, insbesondere VOC, und Keimen zu unterbinden.
- Die Kammer kann vorzugsweise in Form eines Großraumbehälters aus Stahl realisiert sein. Der Innenraum kann vorzugsweise einen rechteckigen, bevorzugt einen quadratischen, Strömungsquerschnitt haben. Der Innenraum kann z.B. eine Länge von zumindest 5 m, vorzugsweise zumindest 3 m, bevorzugt zumindest 2 m, haben. Eine zur Länge orthogonale Breite und/oder Höhe des Innenraums kann z.B. zumindest 2 m, vorzugsweise zumindest 1 m, bevorzugt zumindest 0,5 m, sein. Die vorgenannten Werte sind lediglich Beispiele, wobei der Innenraum bzw. die Kammer auch kleiner oder (erheblich) größer sein kann.
- Die Ausgestaltung des Eintrittsbereichs und/oder des Austrittsbereichs, insbesondere die Düsenwand, kann vorzugsweise an die Größe und/oder Form des Strömungsquerschnitts des Reinigungsbereichs angepasst sein. Es ist bevorzugt, dass die Düsen gleichmäßig über die gesamte Düsenwand verteilt angeordnet sind. Vorzugsweise kann im Wesentlichen eine gesamte Fläche (Kammerwand), die den Innenraum stromaufwärts des Reinigungsbereichs (bezogen auf die Hauptströmungsrichtung) nach außen begrenzt, Düsen aufweisen. Die einzelnen Düsen können, wie beschrieben, auch mittels mikroskopischer Öffnungen in der Düsenwand realisiert sein. Entsprechendes kann für die Austrittsöffnungen der Kammerwand vorgesehen sein, die den Innenraum stromabwärts des Reinigungsbereichs begrenzt.
- Beispielsweise kann eine Düsenwand eine Düsendichte haben von zumindest 1 Düse pro m2, vorzugsweise zumindest 1 Düse pro 100 cm2, bevorzugt zumindest 1 Düse pro 10 cm2, bezogen auf eine Grundfläche der Düsenwand.
- Die Reinigungsvorrichtung kann vorzugsweise eine verstellbare Halterung für das Bauteil haben. Die Halterung kann steuerbar dazu ausgebildet sein, um das Bauteil im Innenraum zu bewegen und/oder um das Bauteil in einer bestimmten Position im Reinigungsbereich zu positionieren, insbesondere während des Verfahrens. Beispielsweise kann die Halterung einen mehrachsigen Gelenkarmroboter umfassen. Die Halterung kann vorzugsweise eine hängende oder stehende Lagerung des Bauteils ermöglichen. Die Halterung ist vorzugsweise so realisiert, dass möglichst wenig Störungen in der laminaren oder quasi laminaren Strömung im Reinigungsbereich erzeugt werden. Alternativ oder zusätzlich kann die Reinigungsvorrichtung mit einer (externen) Halterung für das Bauteil bestückt werden. Beispielsweise kann das Bauteil mittels eines Schleppwagens oder eines fahrerlosen Transportsystems im Reinigungsbereich bereitgestellt werden.
- Die Erfindung wird im Folgenden unter Hinweis auf die beigefügten Figuren anhand von Ausführungsbeispielen noch einmal näher erläutert. Dabei sind in den verschiedenen Figuren gleiche Komponenten mit identischen Bezugsziffern versehen. Die Figuren sind in der Regel nicht maßstäblich. Es zeigen:
-
Figur 1 ein Flussdiagramm eines Reinigungsverfahrens gemäß der Erfindung, -
Figur 2 eine schematische Schnittdarstellung einer Reinigungsvorrichtung gemäß der Erfindung, -
Figur 3 eine schematische Schnittdarstellung der Reinigungsvorrichtung ausFigur 2 während eines Reinigungsverfahrens gemäß der Erfindung, -
Figur 4 einen schematischen Ausschnitt aus einem Reinigungsverfahren gemäß der Erfindung, -
Figur 5 eine Visualisierung einer simulierten Strömung von Inertgas mittels Pseudo-Stromlinien während eines Reinigungsverfahrens gemäß der Erfindung, -
Figuren 6 bis 8 schematische Ausschnitte aus Reinigungsverfahren gemäß der Erfindung. - In
Figur 1 ist ein Flussdiagramm der wesentlichen Schritte eines Reinigungsverfahrens gemäß der Erfindung gezeigt. In der Figurenbeschreibung wird davon ausgegangen, dass ein Inertgas als Spülgas verwendet wird, wobei die Erfindung nicht darauf beschränkt ist. In einem ersten Schritt (I) des Verfahrens wird ein Objekt, insbesondere ein technisches Bauteil, in einem Reinigungsbereich einer gasdicht verschlossenen Kammer bereitgestellt. In einem zweiten Schritt (II), der sich an den ersten Schritt (I) anschließt, wird ein Inertgas als Spülgas bereitgestellt. Vorzugsweise wird im zweiten Schritt (II) das Inertgas in Form von reinem Stickstoff bereitgestellt, der aus Umgebungsluft gewonnen wird. In einem dritten Schritt (III), der sich an den zweiten Schritt (II) anschließt, wird das zuvor bereitgestellte Inertgas auf eine bestimmte Mindesttemperatur erwärmt. In einem vierten Schritt (IV), der sich an den dritten Schritt (III) anschließt, wird ein laminarer Gasgrundstrom aus erwärmtem Inertgas erzeugt, der zumindest den Reinigungsbereich der Kammer in Form einer laminaren Strömung durchströmt. In einem fünften Schritt (V), der sich an den vierten Schritt (IV) anschließt, wird das Objekt derart mit dem laminaren Gasgrundstrom umströmt, dass volatile Verbindungen durch den Gasgrundstrom von einer Objektoberfläche abgelöst werden und in den laminaren Gasgrundstrom eintreten. In einem weiteren, sich an den fünften Schritt (V) anschließenden hier nicht gezeigten Schritt, kann eine Analyse einer Gaszusammensetzung eines Abgasstroms erfolgen, der während des Reinigungsverfahrens erhalten wird. - In
Figur 2 ist rein schematisch eine Reinigungsvorrichtung 1 gemäß der Erfindung in einem Längsschnitt gezeigt. Die Reinigungsvorrichtung 1 ist im hier gezeigten Zustand nicht im Betrieb, sondern könnte gerade für ein bevorstehendes Reinigungsverfahren vorbereite werden. Die Reinigungsvorrichtung 1 umfasst als zentrale Komponenten eine Kammer 4, eine Gasbereitstellungseinheit 5, eine Analyseeinheit 6 und eine Steuereinheit 8. Die Gasbereitstellungseinheit 5, die Analyseeinheit 6 und die Steuereinheit 8 sind hier als eine Baugruppe realisiert. Beispielsweise können diese Komponenten in einem transportablen Container angeordnet sein. - Die Steuereinheit 8 ist im Betrieb mit den übrigen Komponenten der Reinigungsvorrichtung 1 signal- bzw. schalttechnisch gekoppelt. Insbesondere kann die Steuereinheit 8 im Betrieb alle übrigen Komponenten zur Durchführung eines Reinigungsverfahrens mit Steuersignalen beaufschlagen und kann Signale, insbesondere Messwerte, von anderen Komponenten empfangen und verarbeiten. Der Austausch von Daten D in beide Richtungen ist hier symbolisch mit einem Doppelpfeil gezeigt, wobei ein entsprechender Datenfluss auch zwischen der Steuereinheit 8 und den anderen Komponenten der Reinigungsvorrichtung 1 erfolgen kann (nicht gezeigt), insbesondere der Gasbereitstellungseinheit 5 und der Analyseeinheit 6.
- Die Gasbereitstellungseinheit 5 umfasst eine Filtereinrichtung 52, einen Stickstoffgenerator 51 und eine Heizeinrichtung 50, z.B. einen Wärmetauscher. Mittels der Filtereinrichtung 52 können z.B. Wasser und Sauerstoffanteile der Umgebungsluft vor dem Einbringen in die Kammer 4 auf einen bestimmten Wert reduziert werden. Der Stickstoffgenerator 51 ist dazu ausgebildet, um im Betrieb aus der gefilterten Umgebungsluft Stickstoff mit einer Reinheit von wenigstens 99,9999 % als Inertgas bereitzustellen. Der Stickstoffgenerator 51 kann zusätzlich dazu ausgebildet sein, um die einströmende Luft zu filtern und/oder um den aus der Umgebungsluft gewonnen Stickstoff zu filtern. Im Betrieb kann der reine Stickstoff anschließend durch die Heizeinrichtung 50 geführt und dadurch auf eine bestimmte Mindesttemperatur erhitzt werden. Der erhitzte Stickstoff bildet das Inertgas G (als Spülgas G) für das Reinigungsverfahren und wird im Betrieb einer Strömungserzeugungseinheit 7 zugeführt, was hier mittels eines in Richtung der Kammer 4 weisenden Pfeils symbolisiert ist. Durch den Doppelpfeil wird symbolisiert, dass im Betrieb Inertgas G auch in umgekehrter Richtung von der Kammer 4 in die Analyseeinheit 6 strömen kann, um dort eine Gaszusammensetzung eines Abgasstroms zu analysieren.
- Die Strömungserzeugungseinheit 7 ist in einem Innenraum 4' der Kammer 4 an einer Innenseite 46 einer Kammerwand 4" angeordnet und umfasst eine Düsenwand 70 mit einer Vielzahl von Düsen 71. Über die Düsen 71 kann im Betrieb das saubere Inertgas G in den Innenraum 4' der Kammer 4 einströmen. Entsprechend bildet die Düsenwand 70 mit den Düsen 71 (und ggf. weiteren hier nicht gezeigten Teilen) den Eintrittsbereich 40 bzw. Gaseintrittsbereich 40. Der Innenraum 4` wird hier an einer Seite von der Düsenwand 70 begrenzt. Der Innenraum 4` hat hier beispielhaft eine Länge von 5 Metern und eine Breite sowie Höhe von jeweils 3 Metern (lichtes Maß).
- In einem mittigen Bereich der Kammer 4 ist ein zu reinigendes Objekt 2 bzw. Bauteil 2 auf einer Halterung 9 angeordnet. Das Objekt 2 ist so platziert, dass es von den Innenseiten 46 der Kammerwände 4" beabstandet ist. Das Objekt 2 hat eine von außen zugängliche Kavität 22.
- In einem Bereich der Kammer 4, die dem Gaseintrittsbereich 40 bezogen auf das Bauteil 2 gegenüberliegt, ist ein Austrittsbereich 42 bzw. Gasaustrittsbereich 42 ausgebildet. Der Gasaustrittsbereich 42 ist hier in einer Kammerwand 4" angeordnet und umfasst eine Vielzahl von Austrittsöffnungen 45, über das Inertgas G im Betrieb nach Durchströmen der Kammer 4 aus dieser ausströmen kann.
- Der Austrittsbereich 42 ist in einem bewegbaren Verschlusselement 43 einer Kammeröffnung 44 realisiert ist, z.B. in einer gasdicht verschließbaren Tür oder einem Portal. Vorzugsweise kann über die Kammeröffnung 44 der Innenraum 4' mit Bauteilen 2 bestückt werden, insbesondere auch mit großen und schweren oder unhandlichen Bauteilen 2. Das Verschlusselement 43 kann im Betrieb so verschlossen sein, dass der Innenraum 4` gegenüber der Umgebung gasdicht verschlossen ist. An dem Verschlusselement 43 ist außen ein Abgasstromfilter 48 angeordnet, um das im Betrieb aus der Kammer 4 ausströmende Inertgas G vor einer Abgabe an die Atmosphäre zu filtern. Der Abgasstromfilter 48 ist hier rein schematisch gezeigt und kann auch an einer anderen Position realisiert sein. Der Abgasstromfilter 48 kann dazu ausgebildet sein, um das aus dem Innenraum 4' der Kammer 4 austretende Inertgas G direkt zu filtern und/oder um das Inertgas G nach einer Analyse durch die Analyseeinheit 6 zu filtern. Entsprechend kann das Inertgas G nach dem Durchströmen der Kammer 4 wenigstens teilweise zunächst am Abgasstromfilter 48 vorbeigeleitet und der Analyseeinheit 6 zugeführt werden, wobei anschließend (nach der Analyse) das Inertgas G durch den Abgasstromfilter 48 gefiltert wird.
- In
Figur 3 ist die Reinigungsvorrichtung ausFigur 2 während der Durchführung eines Reinigungsverfahrens gemäß der Erfindung gezeigt. Während des Reinigungsverfahrens wird das Inertgas G, das zuvor mittels der Gasbereitstellungseinheit 5 bereitgestellt wurde, in die Strömungserzeugungseinheit 7 überführt und wird dann in Form von mehreren Teilströmen TS, TS' in den Innenraum 4' eingebracht. Jeweils eine Düse 71 erzeugt einen Teilstrom TS, TS`. Der Übersichtlichkeit wegen sind hier die Düsen 71 und die Teilströme TS, TS' nur teilweise mit Bezugszeichen versehen. Das Inertgas G tritt über die jeweiligen Düsen 71 aus der Düsenwand 70 aus und strömt zunächst in einen Zwischenraum 10 der Kammer 4 bzw. des Innenraums 4', der zwischen der Düsenwand 70 und einem Reinigungsbereich 3 der Kammer 4 angeordnet ist. Im Inertgas G können unmittelbar nach dem Verlassen der Düsenwand 70 möglicherweise Turbulenzen wie Verwirbelungen oder Querströmungen auftreten. Entsprechend kann der Zwischenraum 10 dazu beitragen, dass sich eine laminare Strömung LS im Inertgas G ausbildet. Anders als hier gezeigt, kann der Zwischenraum 10 relativ gesehen deutlich kürzer sein. - Das Inertgas G durchströmt den Zwischenraum 10 gemäß einer Hauptströmungsrichtung SR, die der kürzesten Distanz zwischen der Düsenwand 70 und dem stromabwärts (bezogen auf die Hauptströmungsrichtung SR) liegenden Gasaustrittsbereich 42 entspricht. Das Inertgas G tritt dann in Form eines laminaren Gasgrundstroms GS, d.h. in Form einer laminaren Strömung LS, in den Reinigungsbereich 3 ein. Es wird darauf hingewiesen, dass die Strömung des Inertgases G hier (wie auch in den
Figuren 4 und6 bis 8 ) der Übersichtlichkeit wegen rein schematisch mittels Pfeilen und nur teilweise gezeigt ist und nicht die reale Strömung während des Reinigungsverfahrens dargestellt ist. Weiterhin kann im Normalfall im Wesentlichen ein gesamter Strömungsquerschnitt des Innenraums 4' gleichmäßig von Inertgas G durchströmt werden. - Der Reinigungsbereich 3 ist so bemessen, dass das Objekt 2 vollständig darin aufgenommen ist. Der Reinigungsbereich 3 ist hier ein dreidimensionaler Raum ohne feste äußere Begrenzung. Der Reinigungsbereich 3 ist, wie beschrieben, sowohl von der Düsenwand 70 durch einen Zwischenraum 10 als auch vom Gasaustrittsbereich 42 durch einen weiteren Zwischenraum 10' beabstandet. Auch in hier vertikaler Richtung ist der Reinigungsbereich 3 von den Innenseiten 46 der Kammerwände 4" beabstandet und grenzt nicht direkt an diese an. Anders als hier gezeigt, können im Bereich der Kammerwände 4" entlang der Innenseiten 46 möglicherweise geringfügige lokale Verwirbelungen im Inertgas G auftreten. In diesem Fall wird das Inertgas G zumindest in einem gewissen Abstand zu den Kammerwänden 4" eine laminare Strömung LS ausbilden, auch außerhalb des Reinigungsbereichs 3.
- In
Figur 3 ist schematisch gezeigt, dass fast im gesamten Reinigungsbereich 3 eine laminare Strömung LS anliegt. Eine Ausnahme bildet hier die Halterung 9 für das Bauteil 2, da es in diesem Bereich geringfügige lokale Verwirbelungen LV im Inertgas G geben kann. Vorzugsweise ist die Halterung 9 so konzipiert, dass möglichst wenig lokale Verwirbelungen LV entstehen und sich stromabwärts davon möglichst schnell wieder eine laminare Strömung LS ausbildet. Je nach Geometrie können sich möglicherweise auch am Bauteil 2 selbst geringfügige lokale Verwirbelungen ergeben, z.B. im Bereich der Kavität 22. Folglich wird im Reinigungsbereich 3 eine möglichst laminare Strömung oder eine quasi laminare Strömung LS erzeugt. - Das Bauteil 2 wird vom laminaren bzw. quasi laminaren Gasgrundstrom GS allseitig umströmt, wobei volatile Verbindungen VV durch den Gasgrundstrom GS von einer Objektoberfläche 20 abgelöst werden und in den Gasgrundstrom GS eintreten. In
Figur 3 ist gezeigt, dass besonders die Bereiche des Gasgrundstroms GS, die in direkte Wechselwirkung mit der Oberfläche 20 treten, die volatilen Verbindungen VV enthalten. Das bedeutet, dass sich zumindest Bereiche des Gasgrundstroms GS in Folge des Durchströmens des Reinigungsbereichs 3 mit volatilen Verbindungen VV anreichen. Das betrifft besonders die Strömungsbereiche, die direkt an der Objektoberfläche 20 entlangströmen. Entsprechend können andere Bereiche des Gasgrundstroms GS im Reinigungsbereich 3 eine deutlich geringe Konzentration oder ggf. gar keine volatilen Verbindungen VV enthalten, z.B. die Strömungsbereiche, die am äußeren Rand des Reinigungsbereichs 3 verlaufen. - Nach dem vollständigen Umströmen des Bauteils 2 strömt das Inertgas G als Gasgrundstroms GS in Form einer laminaren Strömung LS aus dem Reinigungsbereich 3 aus, wobei zumindest einige Strömungsbereiche abgelöste volatile Verbindungen VV mitführen. Das aus dem Reinigungsbereich 3 ausgetretene Inertgas G wird als Abgasstrom AS bezeichnet und tritt in Form einer laminaren Strömung LS in den Gasaustrittsbereich 42 ein, um über diesen aus der Kammer 4 weggeführt zu werden. Dem Austrittsbereich 42 ist die Analyseeinheit 6 zugeordnet, um den Abgasstrom AS mit den vom Objekt 2 abgelösten volatilen Verbindungen VV vorzugsweise kontinuierlich zu analysieren. Entsprechend kann der über die Austrittsöffnungen 45 austretende Abgasstrom AS zu einem einzigen Strom vereint werden und der Analyseeinheit 6 zugeführt werden, z.B. mittels hier nicht gezeigter Schlauchverbindungen. Grundsätzlich kann die Analyseeinheit 6 auch räumlich näher zum Gasaustrittsbereich 42 positioniert sein.
- In
Figur 4 ist ein schematischer Ausschnitt aus einem Reinigungsverfahren gemäß der Erfindung gezeigt. Auch hier ist die Strömung des Inertgases G im Reinigungsbereich 3 rein schematisch und nur teilweise gezeigt. Die Reinigung des Bauteils 2 kann grundsätzlich so erfolgen, wie es zuvor anhand vonFigur 3 beschrieben wurde, wobei zusätzlich zwei Teilbereiche 21, 21' der Bauteiloberfläche 20 mittels jeweils eines Gaslokalstroms GL, GL` aus Inertgas G angeströmt werden. Der erste Teilbereich 21 entspricht hier der gesamten Kavität 22 bzw. der Bauteiloberfläche 20, durch welche die Kavität 22 gebildet ist. Eine steuerbare Lanze 47 bzw. Gas-Sonde wird von außen in die Kavität 22 eingeführt, wobei im Inneren der Kavität 22 ein Gaslokalstrom GL erzeugt wird. Die Oberfläche 20 in diesem Teilbereich 21 wird gezielt mit Inertgas G angeströmt, wobei volatile Verbindungen VV von der die Kavität 22 ausbildenden Oberfläche 20 abgelöst werden und in das Inertgas G eintreten. Die volatilen Verbindungen VV werden durch das aus der Lanze 47 nachströmende Inertgas G aus der Kavität 22 verdrängt bzw. herausgedrückt und treten außerhalb der Kavität 22 in den laminaren bzw. quasi Gasgrundstrom GS ein. Im Bereich der Lanze 47 kann es ggf. zu geringfügigen lokalen Verwirbelungen LV kommen, wobei die Strömung im Reinigungsbereich 3 im Wesentlichen laminar ist. - Mittels einer zweiten Lanze 47 wird ein zweiter Teilbereich 21' der Bauteiloberfläche 20 von einem Gaslokalstrom GL' angeströmt. Der zweite Teilbereich 21' kann, anders als hier schematisch gezeigt, ein wärmeempfindliches Element aufweisen, z.B. eine LED. Mittels des zweiten Gaslokalstroms GL' kann dieser Teilbereich 21' z.B. gezielt gekühlt werden gegenüber der restlichen Bauteiloberfläche 20. Der zweite Teilbereich 21' bzw. das zu schützende Element kann dazu mit relativ kaltem Inertgas G umspült werden (verglichen mit der Temperatur des Gasgrundstroms GS), wobei das Inertgas G anschließend in den Gasgrundstrom GS einströmt.
- In
Figur 5 ist eine simulierte Strömung von Inertgas mittels Pseudo-Stromlinien während eines Reinigungsverfahrens gemäß der Erfindung gezeigt. Die einzelnen Teile der Reinigungsvorrichtung 1 sind hier rein schematisch gezeigt, teilweise auch nur angedeutet und zum Teil gar nicht gezeigt (z.B. die Halterung für das Bauteil 2).Figur 5 zeigt eine Überlagerung einer räumlichen Anordnung von Teilen der Reinigungsvorrichtung 1 mit einer Simulation einer Strömung von Inertgas G in der Kammer 4, um eine mögliche Strömung von Inertgas G in der Kammer 4 zu verdeutlichen. Ausgehend vom Gaseintrittsbereich 40 wird im Innenraum 4' der Kammer 4 ein laminarer Gasgrundstrom GS erzeugt, der die Kammer 4 in Richtung des Gasaustrittsbereichs 42 durchströmt. Der Gasaustrittsbereich 42 hat hier, anders als z.B. inFigur 3 , einen kleineren Strömungsquerschnitt als der Gaseintrittsbereich 40. - Anhand der gezeigten Pseudo-Stromlinien wird erkennbar, dass das Bauteil 2 allseitig von einer laminaren Strömung LS aus Inertgas G umströmt wird. Auch in dem Bereich des Bauteils 2, der in Richtung des Gasaustrittsbereichs 42 weist, liegt zumindest eine im Wesentlichen laminare Strömung LS an. In Folge der Umströmung des Bauteils 2 steigt die Konzentration von volatilen Verbindungen VV im Gasgrundstrom GS an, wobei schließlich der Abgasstrom AS in Form einer laminaren Strömung LS erhalten wird.
- Das Bauteil 2 hat einen hier nicht näher gezeigten Hohlraum mit mehreren Öffnungen zum Innenraum 4', wobei über eine erste Eintrittsöffnung 23 eine Lanze 47 in den Hohlraum hineinragt. Mittels der Lanze 47 wird im Hohlraum ein Gaslokalstrom aus Inertgas G erzeugt, um das Bauteil 2 quasi von innen heraus von volatilen Verbindungen VV zu reinigen. Das Inertgas G strömt über zwei Austrittsöffnungen 24 in Form von zwei Hohlraumteilströmen HT, HT' wieder aus dem Hohlraum des Bauteils 2 aus. Der Hohlraumteilstrom HT`, der aus einer hier vertikalen Oberfläche des Bauteils 2 austritt, ist (als Überlagerung der Simulation) teilweise nachkonturiert, um den Strömungsverlauf zu verdeutlichen. Die Hohlraumteilströme HT, HT` treten in einem Bereich stromabwärts der Austrittsöffnungen 24 in das laminar strömende Inertgas G des Abgasstroms AS ein. Es ist erkennbar, dass sich die Hohlraumteilströme HT, HT' im Wesentlichen turbulenzfrei mit dem (restlichen) Gasgrundstrom GS bzw. mit dem Abgasstrom AS verbinden. Es ist erkennbar, dass die beiden Hohlraumteilströme HT, HT' gemeinsam mit dem übrigen Abgasstrom AS bzw. als Teil des Abgasstroms AS die Kammer 4 in Form einer laminaren Strömung LS durchströmen, wobei der gesamte Abgasstrom AS in den Gasaustrittsbereich 42 eintritt, um aus der Kammer 4 abgeführt zu werden. Der Bereich, in dem die beiden (früheren) Hohlraumteilströme HT, HT' in den Gasaustrittsbereich 42 eintreten, ist hier optisch anders dargestellt, als die übrigen Bereiche des Gasaustrittsbereichs 42. Beispielsweise könnte der in diesem Bereich auftreffende Abgasstrom AS eine andere Konzentration oder Zusammensetzung der volatilen Verbindungen VV haben verglichen mit den übrigen Bereichen des auftreffenden Abgasstroms AS.
- In
Figur 6 ist rein schematisch ein Ausschnitt aus einem Reinigungsverfahren gemäß der Erfindung gezeigt, wobei beispielhaft eine zeitliche Veränderung des Gasflusses in die Kammer der Reinigungsvorrichtung erfolgt. Dazu kann das Reinigungsverfahren zunächst mit Standardparametern gestartet werden, z.B. ein Druck des Gasgrundstroms GS von etwa 1 bar. Dann kann die Strömungserzeugungseinheit 7 so gesteuert werden, dass in einem ersten Zeitintervall (z.B. 5 Minuten) das Inertgas G über alle Düsen 71-79 mit einem (demselben) relativ hohen ersten Druck p1 in die Kammer einströmt (z.B. 2 bar). Die Düsen 71-79 sind also parallelgeschaltet. Dadurch bildet sich im Gasgrundstrom GS im Reinigungsbereich 3 eine erste Wellenfront WF1 einer (Gas-)Welle und damit ein Profil PF im Gasgrundstrom GS. Die Wellenfront WF1 kann eine höhere Geschwindigkeit haben, als die stromabwärts gelegenen Bereiche des Gasgrundstroms GS. Die Wellenfront WF1 verläuft annähernd orthogonal zur Hauptströmungsrichtung SR, wobei sich die Wellenfront WF1 gemäß der Hauptströmungsrichtung SR im Reinigungsbereich 3 fortpflanzt. Dasselbe gilt für die nachfolgenden Wellenfronten WF2 und WF3. Die Länge der jeweiligen Pfeile symbolisiert inFigur 6 den Druck p1, p2, p3 des über die Düsen 71-79 ausströmenden Inertgases G und nicht zwangsläufig die Ausgestaltung der jeweiligen Welle. Es wird darauf hingewiesen, dass die Düsen 71-79 in denFiguren 6 und7 (anders als inFigur 3 ) zu dem Zweck unterschiedliche Bezugszeichen haben, um die einzelnen Düsen 71-79 besser voneinander differenzieren zu können. - In einem zweiten Zeitintervall (z.B. 5 Minuten) kann das Inertgas G über alle Düsen 71-79 mit einem (demselben) relativ niedrigen zweiten Druck p2 in die Kammer einströmen (z.B. 0,5 bar). Durch den relativ geringen Druck im zweiten Zeitintervall wird eine zweite Wellenfront WF2 (als Profil PF) im Gasgrundstrom GS erzeugt, wobei die zweite Wellenfront WF2 langsamer läuft als die erste Wellenfront WF1. Das zweite Zeitintervall kann sich direkt an das erste anschließen, wovon nachfolgend ausgegangen wird.
- Es ist jedoch grundsätzlich möglich, auch in Bezug auf andere Ausführungsbeispiele, dass zwischen zwei aufeinanderfolgenden Zeitintervallen, insbesondere zwischen zwei aufeinanderfolgenden Wellen im Gasgrundstrom GS, ein Zwischenschritt vorgesehen ist, wobei das Verfahren z.B. mit Standardparametern betrieben wird.
- In einem dritten Zeitintervall, das sich hier unmittelbar an das zweite Zeitintervall anschließt, wird die Strömungserzeugungseinheit 7 so gesteuert, dass das Inertgas G über die Düsen 71-79 mit einem (jeweils demselben) relativ hohen Druck p3 in die Kammer einströmt (z.B. 2 bar für 5 Minuten). Dadurch wird eine dritte Welle mit einer dritten Wellenfront WF3 (als Profil) im Gasgrundstrom GS erzeugt, die der zweiten Wellenfront WF2 nachläuft und eine höhere Fortpflanzungsgeschwindigkeit hat. Es wird darauf hingewiesen, dass die genannten Parameter rein beispielhaft sind und vorzugsweise bauteilspezifisch angepasst werden, wobei derartige Druckwechsel mehrfach hintereinander in demselben Verfahren erfolgen können.
- In
Figur 7 ist rein schematisch ein Ausschnitt aus einem Reinigungsverfahren gemäß der Erfindung gezeigt, wobei hier eine zeitliche und eine räumliche Veränderung des Gasstroms über die Düsen 71-79 erfolgt. Dazu kann die Strömungserzeugungseinheit 7, z.B. ausgehend von Standardparametern, die jeweiligen Düsen 71-79 separat steuern, um unterschiedliche Teilströme zu erzeugen. Beispielsweise kann eine erste Düse 71 in einem definierten Zeitintervall das Inertgas G mit einem relativ hohen Druck p1 (z.B. 2 bar) abgeben, wobei eine benachbarte zweite Düse 72 in demselben Zeitintervall das Inertgas G mit einem relativ geringen Druck p2 (z.B. 0,5 bar) abgibt. Entsprechend kann die Strömungserzeugungseinheit 7 so gesteuert werden, dass jeweils benachbarte Düsen 71-79 das Inertgas G mit unterschiedlichen Drücken abgeben. Es wäre zusätzlich auch möglich, die einzelnen Düsen 71-79 zeitlich versetzt zu steuern, um das Inertgas G mit unterschiedlichen Drücken abzugeben. - Durch die Strömungserzeugungseinheit 7 wird eine Welle im laminaren Gasgrundstrom GS mit einer mäandrierenden Wellenfront WF1 (als Profil) erzeugt, wobei die Wellenfront WF1 den Reinigungsbereich 3 gemäß der Hauptströmungsrichtung SR durchströmt.
- Zur Erzeugung einer nachfolgenden zweiten Welle erfolgt eine zwischen den jeweiligen Düsen 71-79 zeitlich versetzte Veränderung des Gasflusses, wobei der Druck p3 des einströmenden Inertgases in diesem Fall bei allen Düsen 71-79 gleich ist. Der Druck p3 kann vorzugsweise höher sein als der Druck im Gasgrundstrom GS stromabwärts der so erzeugten Wellenfront WF2. Die Wellenfront WF2 ist um einen bestimmten Winkel gegenüber der Hauptströmungsrichtung SR geneigt bzw. verkippt. Dadurch kann erreicht werden, dass das Inertgas G in die Kavität 22 zumindest teilweise eintauchen kann.
- In
Figur 8 ist rein schematisch ein Ausschnitt aus einem Reinigungsverfahren gemäß der Erfindung gezeigt. In dem Verfahren strömt zunächst das Inertgas G, z. B gemäß Standardparametern, in Form des Gasgrundstroms GS in der Hauptströmungsrichtung SR durch den Reinigungsbereich 3. In dem Verfahren kann dann mittels der Strömungserzeugungseinheit eine (Gas-)Welle mit einer Wellenfront WF1 erzeugt werden, wobei sich die Wellenfront WF1 schräg zur Hauptströmungsrichtung SR im Reinigungsbereich 3 ausbreitet. Eine (Ausbreitungs-)Richtung oder Strömungsrichtung SR' der Wellenfront WF1 bildet einen bestimmten Winkel α zur Hauptströmungsrichtung SR des Gasgrundstroms GS. Das bedeutet, dass eine Strömungsrichtung SR' des Gasgrundstroms GS während des Reinigungsverfahrens wenigstens vorübergehend geändert werden kann und sich von der Hauptströmungsrichtung SR unterscheiden kann. - Es wird abschließend noch einmal darauf hingewiesen, dass es sich bei den vorhergehend detailliert beschriebenen Reinigungsverfahren und der Reinigungsvorrichtung lediglich um Ausführungsbeispiele handelt, welche vom Fachmann in verschiedenster Weise modifiziert werden können, ohne den Bereich der Erfindung zu verlassen. So sind beispielsweise die in den jeweiligen Ausführungsbeispielen beschriebenen Profile im Gasgrundstrom beliebig kombinierbar. Das Merkmal eines laminaren Gasgrundstroms bzw. einer laminaren Strömung ist im Kontext der Erfindung, auch in Bezug auf Weiterbildungen des Verfahrens und der Reinigungsvorrichtung, so zu verstehen, dass zumindest eine möglichst laminare, insbesondere eine quasi laminare, Strömung erzeugt wird. Weiterhin schließt die Verwendung der unbestimmten Artikel "ein" bzw. "eine" nicht aus, dass die betreffenden Merkmale auch mehrfach vorhanden sein können.
-
- 1 Reinigungsvorrichtung
- 2 Objekt / Bauteil
- 3 Reinigungsbereich
- 4 Kammer
- 4` Innenraum
- 4" Kammerwand
- 5 Gasbereitstellungseinheit
- 6 Analyseeinheit
- 7 Strömungserzeugungseinheit
- 8 Steuereinheit
- 9 Halterung
- 10, 10' Zwischenraum
- 20 Objektoberfläche / Bauteiloberfläche
- 21, 21' Teilbereich
- 22 Kavität
- 23 Eintrittsöffnung
- 24 Austrittsöffnung
- 40 Eintrittsbereich / Gaseintrittsbereich
- 42 Austrittsbereich / Gasaustrittsbereich
- 43 Verschlusselement
- 44 Kammeröffnung
- 45 Austrittsöffnung
- 46 Innenseite Kammerwand
- 47 Lanze
- 48 Abgasstromfilter
- 50 Heizeinrichtung
- 51 Stickstoffgenerator
- 52 Filtereinrichtung
- 70 Düsenwand
- 71 - 79 Düsen
- α Winkel
- AS Abgasstrom
- D Daten
- G Spülgas / Inertgas
- GS Gasgrundstrom
- GL, GL` Gaslokalstrom
- HT, HT' Hohlraumteilstrom
- LS Laminare Strömung / quasi laminare Strömung
- LV Lokale Verwirbelung
- p1, p2, p3 Druck
- PF Profil
- SR Hauptströmungsrichtung
- SR' Strömungsrichtung
- TS, TS` Teilstrom
- VV Volatile Verbindung
- WF1 - WF3 Wellenfront
- I - V Verfahrensschritte
Claims (15)
- Verfahren zur Reinigung eines Objekts (2) mit den folgenden Schritten:- Bereitstellen (I) eines Objekts (2) in einem Reinigungsbereich (3) einer gasdicht verschlossenen Kammer (4),- Bereitstellen (II) und Erwärmen (III) eines Spülgases (G) auf eine bestimmte Mindesttemperatur,- Erzeugen (IV) eines laminaren Gasgrundstroms (GS) aus erwärmtem Spülgas (G), der zumindest den Reinigungsbereich (3) der Kammer (4) in Form einer laminaren Strömung (LS) durchströmt, und- Umströmen (V) des Objekts (2) mit dem laminaren Gasgrundstrom (GS) derart, dass volatile Verbindungen (VV) durch den Gasgrundstrom (GS) von einer Objektoberfläche (20) abgelöst werden und in den laminaren Gasgrundstrom (GS) eintreten.
- Verfahren nach Anspruch 1, wobei das Objekt (2) so umströmt wird, dass volatile Verbindungen (VV), die durch Ausgasung aus dem Objekt (2) erhalten werden, von der Objektoberfläche (20) abgelöst werden.
- Verfahren nach einem der vorstehenden Ansprüche, wobei das Spülgas (G) zum Einbringen in die Kammer (4) auf eine Mindesttemperatur von wenigstens 60 °C, vorzugsweise wenigstens 70 °C, bevorzugt wenigstens 80 °C, besonders bevorzugt wenigstens 90 °C, insbesondere 100 °C oder mehr, erwärmt wird.
- Verfahren nach einem der vorstehenden Ansprüche, wobei das Spülgas (G) in Form von zwei oder mehr Teilströmen (TS, TS`) in die Kammer (4) eingebracht wird, um im Reinigungsbereich (3) den laminaren Gasgrundstrom (GS) zu erzeugen.
- Verfahren nach einem der vorstehenden Ansprüche, wobei ein Gasfluss in die Kammer (4) räumlich, vorzugsweise zumindest bezogen auf einen Strömungsquerschnitt des Reinigungsbereichs (3) ortsaufgelöst, und/oder zeitlich gesteuert wird, insbesondere um im Reinigungsbereich (3) ein bestimmtes Profil (PF) im Gasgrundstrom (GS) zu erzeugen.
- Verfahren nach einem der vorstehenden Ansprüche, wobei ein Druck (p1, p2, p3) und/oder ein Volumenstrom von in die Kammer (4) eingebrachtem Spülgas (G) zumindest einmalig geändert wird, wobei vorzugsweise wenigstens eine wellenartige Druckschwankung im Gasgrundstrom (GS) erzeugt wird.
- Verfahren nach einem der vorstehenden Ansprüche, wobei ein bestimmter Teilbereich (21, 21') der Objektoberfläche (20) von einem Gaslokalstrom (GL, GL') aus Spülgas (G) angeströmt wird, welcher Gaslokalstrom (GL, GL`) separat gegenüber dem Gasgrundstrom (GS) erzeugt wird, wobei vorzugsweise der Gaslokalstrom (GL, GL`) eine gegenüber dem Gasgrundstrom (GS) unterschiedliche Strömungsrichtung hat.
- Verfahren nach Anspruch 7, wobei der Gaslokalstrom (GL, GL') so erzeugt wird, dass der angeströmte Teilbereich (21, 21') auf eine bestimmte Solltemperatur gebracht wird, wobei die Solltemperatur höher ist als eine Temperatur des Gasgrundstroms (GS) oder wobei die Solltemperatur geringer ist als eine Temperatur des Gasgrundstroms (GS),
und/oder
wobei in dem Verfahren zwei oder mehr Teilbereiche (21, 21') der Objektoberfläche (20) von jeweils einem zugeordneten Gaslokalstrom (GL, GL`) angeströmt werden, wobei vorzugsweise die Gaslokalströme (GL, GL`) unterschiedlich temperiert sind. - Verfahren nach einem der vorstehenden Ansprüche, wobei ein Abgasstrom (AS) umfassend vom Objekt (2) abgelöste volatile Verbindungen (VV), vorzugsweise kontinuierlich, einer Analyse unterzogen wird, wobei zumindest einer der folgenden Parameter, insbesondere zeitaufgelöst, bestimmt wird:- eine jeweilige Art der im Abgasstrom (AS) mitgeführten volatilen Verbindung (VV),- eine Quantität der jeweiligen im Abgasstrom (AS) mitgeführten volatilen Verbindung (VV),- eine Temperatur des Abgasstroms (AS).
- Verfahren nach Anspruch 9, wobei ein Abbruchkriterium zur Beendigung des Verfahrens basierend auf zumindest einem im Abgasstrom (AS) analysierten Parameter bestimmt wird, vorzugsweise eine exponentielle Abnahmerate wenigstens einer volatilen Verbindung (VV) im Abgasstrom (AS),
und/oder
wobei die Analyse des Abgasstroms (AS) in Echtzeit erfolgt,
und/oder
wobei das Verfahren, vorzugsweise objektspezifisch, so adaptiert ist, dass bei Erreichen des Abbruchkriteriums ein bestimmter Reinheitsgrad des Objekts (2) erreicht ist, und/oder
wobei in dem Verfahren ein Nachweis eines bestimmten Reinheitszustands des Objekts (2) erbracht wird. - Verfahren nach einem der vorstehenden Ansprüche, wobei das Spülgas (G) in Form von einem Inertgas (G) bereitgestellt wird,
und/oder
wobei das Spülgas (G) in Form von Stickstoff bereitgestellt wird, der aus Luft erzeugt wird und wobei das Spülgas (G) nach Durchströmen der Kammer (4), vorzugsweise gefiltert, an die Atmosphäre abgegeben wird. - Reinigungsvorrichtung (1) zur Reinigung eines Objekts (2) mit den folgenden Komponenten, insbesondere zur Durchführung eines Verfahrens nach einem der vorstehenden Ansprüche:- eine gasdicht verschließbare Kammer (4) mit einem Reinigungsbereich (3) für das Objekt (2),- eine Gasbereitstellungseinheit (5) mit einer Heizeinrichtung (50) zum Bereitstellen und Erwärmen eines Spülgases (G) auf eine bestimmte Mindesttemperatur,- eine Strömungserzeugungseinheit (7) zur Erzeugung eines laminaren Gasgrundstroms (GS) aus erwärmtem Spülgas (G) derart, dass der Gasgrundstrom (GS) zumindest den Reinigungsbereich (3) der Kammer (4) in Form einer laminaren Strömung (LS) durchströmt und das Objekt (2) so umströmt wird, dass volatile Verbindungen (VV) durch den Gasgrundstrom (GS) von einer Objektoberfläche (20) abgelöst werden und in den laminaren Gasgrundstrom (GS) eintreten, und- vorzugsweise eine Steuereinheit (8) zur Steuerung der Komponenten der Reinigungsvorrichtung (1).
- Reinigungsvorrichtung nach Anspruch 12, wobei die Kammer (4) einen Eintrittsbereich (40) für Spülgas (G) hat, welcher Eintrittsbereich (40) zumindest zwei, vorzugsweise eine Mehrzahl, von separat steuerbaren Düsen (71-79) aufweist, um den laminaren Gasgrundstrom (GS) zu erzeugen,
und/oder
wobei die Reinigungsvorrichtung (1) zumindest eine steuerbare Lanze (47) zur Erzeugung eines Gaslokalstroms (GL, GL') aus Spülgas (G) im Reinigungsbereich (3) hat,
und/oder
wobei ein Strömungsquerschnitt des Eintrittsbereichs (40) größer oder gleich ist zu einem Strömungsquerschnitt des Reinigungsbereichs (3), vorzugsweise gleich zu einem Strömungsquerschnitt eines Austrittsbereichs (42) für Spülgas (G) aus der Kammer (4). - Reinigungsvorrichtung nach Anspruch 12 oder 13, wobei ein Austrittsbereich (42) für Spülgas (G) aus der Kammer (4) in einem bewegbaren Verschlusselement (43) einer Kammeröffnung (44) realisiert ist,
und/oder
wobei dem Austrittsbereich (42) für Spülgas (G), insbesondere einem bewegbaren Verschlusselement (43) einer Kammeröffnung (44), eine Analyseeinheit (6) zugeordnet ist, um einen Abgasstrom (AS) umfassend vom Objekt (2) abgelöste volatile Verbindungen (VV) im Betrieb, vorzugsweise kontinuierlich, zu analysieren. - Reinigungsvorrichtung nach einem der Ansprüche 12 bis 14, wobei die Gasbereitstellungseinheit (5) einen Stickstoffgenerator (51) zur Bereitstellung des Spülgases (G) aufweist,
und/oder
wobei zumindest einige Komponenten der Reinigungsvorrichtung (1) portabel sind.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102022118067 | 2022-07-19 | ||
| DE102022125722.3A DE102022125722A1 (de) | 2022-07-19 | 2022-10-05 | Reinigungsverfahren und Reinheitsnachweis mittels Gasspülung |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP4309809A1 true EP4309809A1 (de) | 2024-01-24 |
Family
ID=87196173
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP23184091.9A Pending EP4309809A1 (de) | 2022-07-19 | 2023-07-07 | Reinigungsverfahren mittels gasspülung |
Country Status (1)
| Country | Link |
|---|---|
| EP (1) | EP4309809A1 (de) |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO1994023854A1 (en) * | 1993-04-12 | 1994-10-27 | Cauldron Limited Partnership | Removal of surface contaminants by irradiation |
| US6472326B1 (en) * | 2000-10-02 | 2002-10-29 | Advanced Micro Devices, Inc. | Reliable particle removal following a process chamber wet clean |
| WO2007047095A2 (en) * | 2005-10-12 | 2007-04-26 | The Boc Group, Inc. | Integrated chamber cleaning system |
| US20200006050A1 (en) * | 2018-06-29 | 2020-01-02 | Taiwan Semiconductor Manufacturing Co., Ltd. | Orientation chamber of substrate processing system with purging function |
| US20210159096A1 (en) * | 2019-11-25 | 2021-05-27 | Tokyo Electron Limited | Substrate cleaning apparatus and substrate cleaning method |
-
2023
- 2023-07-07 EP EP23184091.9A patent/EP4309809A1/de active Pending
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO1994023854A1 (en) * | 1993-04-12 | 1994-10-27 | Cauldron Limited Partnership | Removal of surface contaminants by irradiation |
| US6472326B1 (en) * | 2000-10-02 | 2002-10-29 | Advanced Micro Devices, Inc. | Reliable particle removal following a process chamber wet clean |
| WO2007047095A2 (en) * | 2005-10-12 | 2007-04-26 | The Boc Group, Inc. | Integrated chamber cleaning system |
| US20200006050A1 (en) * | 2018-06-29 | 2020-01-02 | Taiwan Semiconductor Manufacturing Co., Ltd. | Orientation chamber of substrate processing system with purging function |
| US20210159096A1 (en) * | 2019-11-25 | 2021-05-27 | Tokyo Electron Limited | Substrate cleaning apparatus and substrate cleaning method |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2344620B1 (de) | Kultur-/Expositionsvorrichtung für Zell- und/oder Bakterienkulturen | |
| DE2501618B2 (de) | Gasadsorptionszelle | |
| DE3729517A1 (de) | Adsorptionseinrichtung zur gastrennung | |
| WO2012045582A1 (de) | Vorrichtung und verfahren für das ermitteln einer verschmutzung von gegenständen | |
| DE102016121946A1 (de) | Transporteinheit und Bereitstellung eines dreidimensionalen Bauteils | |
| WO2016008660A1 (de) | Prekonzentrator zum adsorbieren und/oder desorbieren wenigstens einer komponente eines gases | |
| EP1257363A2 (de) | Vorrichtung zum filtern und beseitigen von flüssigkeiten | |
| DE102022125722A1 (de) | Reinigungsverfahren und Reinheitsnachweis mittels Gasspülung | |
| DE102006044626B4 (de) | Aufkohlungsbehandlungsvorrichtung und -verfahren | |
| EP3815880B1 (de) | Trockener strahlweg | |
| DE102015208250B4 (de) | On-line Massenspektrometer zur Echtzeiterfassung flüchtiger Komponenten aus der Gas- und Flüssigphase zur Prozessanalyse | |
| DE112009002620B4 (de) | Inkubatorvorrichtung und Verfahren | |
| EP2543836B1 (de) | Verfahren und Vorrichtung zum Reinigen von Filtern und Katalysatoren | |
| DE1444328B2 (de) | Verfahren und vorrichtung zum einengen radioaktiver fluessigkeiten | |
| DE102020208429A1 (de) | Verfahren und anlage zur reinigung von gegenständen zum gebrauch in vakuumanlagen und / oder optischen einrichtungen für die mikrolithographie | |
| DE102016113771B4 (de) | Analysevorrichtung für gasförmige Proben und Verfahren zum Nachweis von Analyten in einem Gas | |
| DE19851821A1 (de) | Vorrichtung und Verfahren zum Nachweis von Probenmolekülen | |
| WO2014026818A1 (de) | Beobachtungseinrichtung für eine vakuumvorrichtung | |
| DE112017005675T5 (de) | System zum Durchführen chemischer, biologischer und/oder medizinischer Prozesse | |
| EP3418714A1 (de) | Vorrichtung und verfahren zur partiellen überführung einer mehrere komponenten umfassende flüssigkeitsprobe, und verfahren zur online bestimmung und analyse dieser komponenten | |
| DE102007061070B4 (de) | Kalibrieraerosolgenerator und Verfahren zur Herstellung eines Kalibrieraerosols für die Anzahlkonzentration luftgetragener Partikeln mttels kontinuierlichem Prozess | |
| DE102006030310B3 (de) | Verfahren zur Analyse einer Flüssigkeit aus einem Flüssigkeitsstrom oder -vorrat, sowie Vorrichtung zur Durchführung dieses Verfahrens | |
| AT516382B1 (de) | Konditionieren eines Probenbehälters mittels Konditionierfluid zum Fördern von Wärmekopplung und zum Unterdrücken von Beschlagen | |
| WO2010055025A1 (de) | Verfahren und vorrichtung zum überwachen der verbrennung eines kraftwerks auf der grundlage einer realen konzentrationsverteilung eines stoffes | |
| WO2025172223A1 (de) | VERFAHREN UND VORRICHTUNG ZUR VERGRÖßERUNG VON AEROSOLPARTIKELN |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC ME MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20240322 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC ME MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |