EP4368343A1 - Werkzeugsegment, schleifwerkzeug, schleifwerkzeug-baugruppe und schleifmaschine - Google Patents
Werkzeugsegment, schleifwerkzeug, schleifwerkzeug-baugruppe und schleifmaschine Download PDFInfo
- Publication number
- EP4368343A1 EP4368343A1 EP23204538.5A EP23204538A EP4368343A1 EP 4368343 A1 EP4368343 A1 EP 4368343A1 EP 23204538 A EP23204538 A EP 23204538A EP 4368343 A1 EP4368343 A1 EP 4368343A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- tool
- grinding
- base body
- cutting
- peripheral side
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24D—TOOLS FOR GRINDING, BUFFING OR SHARPENING
- B24D99/00—Subject matter not provided for in other groups of this subclass
- B24D99/005—Segments of abrasive wheels
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B7/00—Machines or devices designed for grinding plane surfaces on work, including polishing plane glass surfaces; Accessories therefor
- B24B7/10—Single-purpose machines or devices
- B24B7/18—Single-purpose machines or devices for grinding floorings, walls, ceilings or the like
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24D—TOOLS FOR GRINDING, BUFFING OR SHARPENING
- B24D5/00—Bonded abrasive wheels, or wheels with inserted abrasive blocks, designed for acting only by their periphery; Bushings or mountings therefor
- B24D5/06—Bonded abrasive wheels, or wheels with inserted abrasive blocks, designed for acting only by their periphery; Bushings or mountings therefor with inserted abrasive blocks, e.g. segmental
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24D—TOOLS FOR GRINDING, BUFFING OR SHARPENING
- B24D7/00—Bonded abrasive wheels, or wheels with inserted abrasive blocks, designed for acting otherwise than only by their periphery, e.g. by the front face; Bushings or mountings therefor
- B24D7/06—Bonded abrasive wheels, or wheels with inserted abrasive blocks, designed for acting otherwise than only by their periphery, e.g. by the front face; Bushings or mountings therefor with inserted abrasive blocks, e.g. segmental
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28D—WORKING STONE OR STONE-LIKE MATERIALS
- B28D1/00—Working stone or stone-like materials, e.g. brick, concrete or glass, not provided for elsewhere; Machines, devices, tools therefor
- B28D1/18—Working stone or stone-like materials, e.g. brick, concrete or glass, not provided for elsewhere; Machines, devices, tools therefor by milling, e.g. channelling by means of milling tools
- B28D1/186—Tools therefor, e.g. having exchangeable cutter bits
- B28D1/188—Tools therefor, e.g. having exchangeable cutter bits with exchangeable cutter bits or cutter segments
Definitions
- the present disclosure relates to a tool segment for a grinding tool for surface treatment of building materials, to a grinding tool that can carry two or more such tool segments, and to a grinding machine with such a grinding tool.
- Tool segments and grinding tools within the meaning of the present disclosure are used for machining surfaces, usually for machining floors, walls and ceilings.
- the present disclosure deliberately does not refer to tools and machines for metalworking.
- the present disclosure is based on the object of specifying a tool segment for a grinding tool for surface processing of building materials, which on the one hand is particularly powerful and enables high removal rates when processing soft to medium-hard building materials.
- the tool segment should enable processing to run as smoothly as possible with reduced jerking or impact loads.
- the tool should be less susceptible to unwanted digging into the surface.
- the tool should enable gentle, smooth processing even with possibly fluctuating contact pressure, which leads to a uniform processing result with a smooth surface.
- a grinding tool is to be specified which carries a plurality of such tool segments.
- a grinding machine is to be specified which uses such grinding tools.
- the at least one hard material cutting element on the peripheral side is effective laterally, i.e. its cutting edge extends laterally beyond the peripheral side. At least significant sections of the at least one hard material cutting element on the peripheral side are arranged behind the front from the perspective of the surface to be machined.
- the at least one hard material cutting element on the peripheral side leads overall to smoother machining. Machining is less rough.
- a grinding tool that is equipped with a plurality of such tool segments and rotates them around a center can penetrate the surface to be machined with its front (axially) (feed movement). However, if the feed movement is too large in terms of amount, there is a risk of the tool "digging in”. This would make feed movements (perpendicular to the feed movement or parallel to the front side) more difficult.
- the lateral teeth allow the grinding tool to be moved more smoothly along the surface to be machined (floor, wall or ceiling).
- the main removal rate in conventional tool segments is usually provided by the cutting elements on the front.
- This is now supplemented by at least one cutting element on the peripheral side, which also contributes to a Material removal.
- the at least one cutting element on the peripheral side is also intended to ensure a quieter, smoother running of the grinding tool during processing.
- the at least one cutting element on the peripheral side is intended to maintain the working capacity in the event of the grinding tool digging in due to lateral removal. In this way, overall smoother, less rough processing is possible with a grinding tool that is equipped with a plurality of such tool segments.
- the tool segment usually has a polygonal basic shape.
- the basic shape of the tool segment resembles, for example, a bicycle pedal (the side that is contacted by the foot).
- the grinding tool is used in particular for processing building materials.
- these are mineral and/or thermoplastic building materials. This includes, for example, plaster, screed, plastic coatings, adhesives, paint, asphalt and the like. These materials are relatively soft to medium hard, for example in comparison to hardened concrete.
- the front and the back of the tool segment are oriented at least approximately parallel to each other.
- the front is the side facing the workpiece.
- the back faces a base body of the grinding tool when mounted.
- the front and the peripheral area or its peripheral sides are oriented approximately perpendicular to each other. For manufacturing reasons, this can also include slight deviations from a strict 90° angle. For example, an angle of inclination between the front and the peripheral side is between 75° (degrees) and 105° (degrees).
- the at least one cutting element on the front and the at least one cutting element on the peripheral side each have at least one cutting edge
- the cutting elements are designed as truncated cones (or truncated cone sections) or cylinders (or cylinder sections) partially embedded in the base body. Accordingly, in an exemplary embodiment, there is one cutting edge per cutting element that corresponds to a circular arc or a similarly convexly curved curve.
- the front usually has a higher number of cutting elements than the peripheral side.
- the base body has a height between the front side and the rear side, whereby the height defines the transverse extension of the peripheral area surrounding the base body.
- the height of the base body corresponds, for example, to less than 50% of a longitudinal extension of the base body (parallel to the cutting direction). In a further embodiment, the height of the base body corresponds to less than 40% of the longitudinal extension of the base body. In a further embodiment, the height of the base body corresponds to less than 30% of the longitudinal extension of the base body.
- the base body has a width perpendicular to its longitudinal extension, which makes up, for example, 60% to 110% of the longitudinal extension.
- the width extension comprises approximately 70-90% of the longitudinal extension.
- the longitudinal extension and the width extension approximately define the size (area) of the front and the back. It is understood that the tool segment can have rounded edges (if not required for processing purposes) and other design elements that deviate from an ideal polygon (quadrilateral, rectangle, square and the like), even with an essentially polygonal design.
- one or more rows of cutting elements are arranged on the front, with them being offset from one another purely along the cutting direction.
- cutting elements can be arranged strictly next to one another, so that the row is essentially aligned perpendicular to the cutting direction.
- a slight offset between adjacent cutting elements is also conceivable within a row; for example, the row is then slightly inclined relative to a perpendicular to the cutting direction.
- the number of cutting elements on the front and the peripheral side is not excessively large.
- the tool segment comprises one or two rows of cutting elements on the front, each of which has two to five cutting elements.
- a maximum of one or two cutting elements are arranged on a peripheral side.
- the base body of the tool segment is usually equipped with a number of cutting elements.
- the cutting elements are designed, for example, as PCD cutting elements, i.e. made of cutting elements with polycrystalline diamond particles.
- the connection to the base body is made, for example, by soldering or sintering. This is not to be understood as limiting.
- cutting elements on the face of the tool segment may also be referred to as face-side cutting elements.
- cutting elements on a peripheral side of the tool segment may also be referred to as peripheral side cutting elements.
- the peripheral side equipped with the at least one cutting element faces away from a center of the base body when equipped.
- the peripheral side cutting element is located on the outside of the grinding tool that is equipped with the tool segment. In this way, the cutting element can remove material laterally when the grinding tool is advanced. This simplifies processing when the grinding tool has already penetrated the workpiece.
- the base body has an at least approximately rectangular or square outline, wherein at least one side of the outline is convexly curved, and wherein the equipped peripheral side is arranged on the convexly curved side of the outline.
- the floor plan is at least approximately rectangular or square does not exclude the possibility of curves, draft angles and the like.
- the floor plan resembles the floor plan of a bicycle pedal.
- a first circumferential side and a second circumferential side facing away from the first circumferential side are each equipped with at least one cutting element, the first circumferential side facing away from a center of the base body when equipped, and the second circumferential side facing a center of the base body when equipped.
- the grinding tools are usually disk-shaped or ring-shaped and equipped with tool segments in a ring section on their circumference. However, the grinding tools are usually not equipped with tool segments across their entire radius. This means that in the case of a pure feed movement (axial movement of the grinding tool towards the workpiece), an annular recess is created on the workpiece.
- peripheral side cutting elements directed inwards towards the center and outwards away from the center help to ensure that the feed movement can take place easily.
- the at least one peripheral side cutting element and the at least one front side cutting element are oriented in the same way with respect to a cutting direction.
- a cutting edge of the peripheral side cutting elements and a cutting edge of the front side cutting elements oriented essentially perpendicular to the cutting direction. This does not change the fact that the peripheral side cutting elements and the front side cutting elements are arranged on different surfaces on the tool segment.
- the cutting direction is at least approximately parallel to a tangent to the circumference of a grinding tool which is equipped with a tool segment according to the disclosure.
- the base body has a raised web on its front in a cutting direction behind the at least one cutting element, which serves as a spacer to limit a penetration depth.
- the web can also be referred to as a buffer element.
- the raised design includes, for example, an outwardly curved shape, wherein the web has, for example, a convex cross-section.
- the raised web can also contribute to increasing the smoothness of operation during processing. Furthermore, the web can protect the cutting elements from excessive wear and/or breakage.
- the front side web has a longitudinal extension along the front that is approximately perpendicular to the cutting direction. This can also include slight deviations from a strict 90° angle. For example, an angle of the longitudinal extension to the cutting direction is between 75° (degrees) and 105° (degrees).
- a front side web is a web that extends along the front side. In the case of one or more rows of cutting elements on the front of the tool segment, the at least one web can be oriented approximately parallel to the respective rows.
- a first front side web and a second front side web are formed on the front, which are arranged one behind the other in the cutting direction, and wherein in particular on the front in the cutting direction in front of the first front side web and the second front side web a single row of cutting elements is arranged.
- the row of cutting elements comprises, for example, two to five cutting elements that are arranged next to one another.
- the base body has a raised web on the at least one circumferential side equipped with the cutting element in a cutting direction behind the at least one cutting element, which serves as a spacer to limit a penetration depth.
- a web on a circumferential side is referred to as a circumferential side web.
- the circumferential side web can also have an outwardly curved design, for example a convex cross section.
- the circumferential side web has a longitudinal extension along the circumferential side that is approximately perpendicular to the cutting direction. This can also include slight deviations from a strict 90° angle. For example, an angle of the longitudinal extension to the cutting direction is between 75° (degrees) and 105° (degrees).
- the longitudinal extension of the circumferential side web is oriented approximately perpendicular to the front.
- the circumferential side web extends along the circumferential side approximately between the back and the front. The longitudinal extension of the circumferential side web can correspond to the height of the base body.
- the at least one circumferential side is equipped with two or more cutting elements, wherein the two or more cutting elements are arranged one behind the other in the cutting direction and at least partially offset from one another in a height direction perpendicular to the front.
- the (imaginary) diameter of a circumferential side cutting element corresponds to approximately 50% to 100% of the height of the base body.
- the (imaginary) diameter of a circumferential side cutting element corresponds to approximately 60-90% of the height of the base body.
- similar cutting elements with the same (imagined) diameter is used. In this way, the production of the cutting elements can be standardized.
- the present disclosure relates to a grinding tool with a base body that can be rotated about a center (rotation axis), which is ring-shaped or disk-shaped and has at least two or more receptacles distributed over the base body, wherein the grinding tool is equipped with at least one tool segment according to at least one of the embodiments described herein, which sits in one of the receptacles.
- a plurality of tool segments are provided that are distributed along a circle around the center of the grinding tool.
- the grinding tool can also be referred to as a grinding disc.
- the use of tool segments to equip the grinding tool has the advantage that application-related, specific tool segments can be used.
- three or more receptacles are distributed over the base body, each of which carries a tool segment, wherein the peripheral side of the tool segments, each equipped with at least one cutting element, faces away from a center of the base body and in particular projects radially beyond a circumference of the base body.
- the grinding tool can also act laterally (radially) on a workpiece to be worked on (floor, wall or ceiling). This effectively prevents the grinding tool from digging in or getting stuck.
- the present disclosure relates to a grinding tool assembly with a carrier that can be rotated about a global rotation center and with two or more grinding tools according to at least one of the embodiments described herein, wherein the axes of rotation of the two or more grinding tools are fixed relative to one another and are received on the rotatable carrier in a manner distributed around the global rotation center.
- the grinding tool assembly can also be described as a multi-disk grinding tool. In other words, there are several disk-shaped grinding tools, each of which can be rotated about its center. where the entirety of the grinding tools can rotate around a common center of rotation. In other words, the movement of the individual grinding tools resembles a planetary motion.
- the individual grinding tools move along a (circular) orbit around a global center of rotation and rotate around themselves. In this way, a high removal rate can be generated. Even with such a design, it is advantageous to provide the tool segments with a cutting element at least on their outer circumferential side.
- the present disclosure relates to a grinding machine for surface processing of building materials, in particular for processing floors, walls and/or ceilings, with a grinding tool that is equipped with at least one tool segment according to at least one of the embodiments described herein.
- Machines of this type are usually referred to as grinding machines. This expressly does not contradict the convention common in metalworking, namely that grinding is machining with a geometrically undefined cutting edge. In the field of construction machinery, grinding machines are nevertheless referred to, even if the tool segments are equipped with individual cutting elements (with a geometrically defined cutting edge).
- the grinding machine is designed as an attachment for mounting on a mobile work machine, in particular on a boom of a mobile work device or an excavator.
- This design has the advantage that the grinding machine can also be used to work on walls and ceilings, because the mobile work machine can not only hold the weight of the grinding machine, but can also apply the necessary contact forces and feed forces.
- the grinding machine can alternatively be designed as a conventional floor-guided grinding tool. With tool segments according to the disclosure, the processing of surfaces made of relatively soft building materials is made easier in particular.
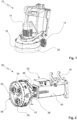
- Fig.1 shows a perspective view of a grinding machine designated 10.
- the grinding machine 10 is in Fig.1 with the handle folded in, i.e. not in an operating position.
- the grinding machine 10 comprises a chassis 12 which carries a drive 14 for driving a grinding tool 20 surrounded by a protective cover 16.
- the grinding machine 10 according to Fig.1 is particularly suitable for soil cultivation.
- the weight of the grinding machine 10 presses the grinding tool 20 against the ground.
- Fig.2 illustrates a further embodiment of a grinding machine, designated as a whole by 30.
- the grinding machine 30 is designed as an attachment 32, which has a coupling unit 34 for attachment to a mobile work machine.
- the grinding machine 30 cannot be operated on its own (without a carrier machine).
- the grinding machine 30 has a drive head 36, which is designed as a hydraulic drive, for example.
- an articulated suspension 38 is provided for the drive head 36.
- a pre-tensioning unit 40 is provided to ensure the required contact force.
- the drive head 36 comprises a protective cover 38, which in the exemplary embodiment comprises a grinding tool assembly 48 with several grinding wheels 50.
- the illustrated grinding machine 30 is referred to the above-mentioned EP 3 713 709 A1 which discloses such an attachment for removing or smoothing processing.
- the grinding machine 10 according to Fig.1 has a single disc-shaped grinding tool 20.
- the grinding machine 30 according to Fig.2 has three grinding tools 50 that form a grinding tool assembly 48. This assignment is not mandatory. It goes without saying that floor-mounted grinding machines 10 with a grinding tool assembly with multiple grinding tools are also conceivable. Likewise, grinding machines 30 designed as an attachment 32 that are equipped with single-disk grinding tools are also conceivable.
- Fig.3 illustrates, in a frontal view, an exemplary embodiment of a grinding tool 20 which is suitable for use in the grinding machine 10 according to Fig.1 and if necessary also for use with the grinding machine 30 according to Fig.2 suitable.
- the grinding tool 20 is equipped with a plurality of tool segments 60.
- the grinding tool 20 sits (from the perspective of the surface to be machined) within a protective cover 16.
- the grinding tool 20 comprises a base body 62 which is rotatable about a center 64 which defines an axis of rotation.
- the tool segments 60 thus rotate along a circular path about the center 64.
- the rotational movement is illustrated by an arrow marked 66.
- the grinding tool 20 is designed as a whole in the shape of a disk.
- the base body 62 comprises a plurality of receptacles 68 for receiving a tool segment 60.
- a receptacle 68 is shown explicitly.
- the other receptacles 68 are each covered by a tool segment 60.
- the grinding tool 20 in the exemplary embodiment is designed to accommodate six tool segments 60, with six receptacles 68 also being provided.
- An offset angle between the receptacles 68 is 60° in the exemplary embodiment.
- the grinding tool 20 is designed to accommodate three to eight tool segments 60.
- a locking ring 70 is used to secure the tool segments 60 within the receptacles 68, which has a plurality of cam tracks assigned to the respective receptacles 68, which secure the tool segments 60 in the receptacles 68 in a form-fitting manner (and possibly in a force-fitting manner).
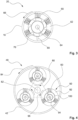
- Fig.4 illustrates, in a frontal view, an exemplary design of a grinding tool assembly 48 with grinding tools 50, which are suitable for use in the grinding machine 30 according to Fig.2 and if necessary also for use with the grinding machine 10 according to Fig.1 suitable.
- the grinding tool assembly 48 comprises a carrier 80 (in Fig.4 shown only symbolically), which is rotatable about a global rotation center 82, compare an arrow marked 84 to illustrate the (global) rotation of the carrier 80.
- a carrier 80 in Fig.4 shown only symbolically
- three grinding tools 50 are accommodated on the carrier 80, each offset by 120° from one another in relation to the global rotation center 82. It is understood that the grinding tool assembly 48 can also accommodate a number of grinding tools 50 other than three in other embodiments.
- the grinding tools 50 are each designed in the shape of a disk.
- Each of the grinding tools 50 is designed to accommodate several tool segments 60.
- the grinding tools 50 have a base body 92 which is rotatable about a center 94 which defines a rotation axis, see also the arrow marked 96 to illustrate the (local) rotational movement.
- Three tool segments 60 are each attached to corresponding receptacles (covered by the tool segments 60) in the base body 92.
- An offset angle between the tool segments 60 is 120° in the embodiment.
- a locking ring 100 is provided, which secures the tool segments 60 on/in the base body 92 in a form-fitting and/or force-fitting manner.
- the Figures 5-7 illustrate a tool segment designated 60 using three views.
- the tool segment 60 has a base body 110, which is approximately rectangular in shape, whereby at least the corners are rounded and individual flanks can be curved.
- a side of the base body 110 facing the surface to be machined is referred to as the front 112.
- a side facing away from the front 112, which faces a respective base body 62, 92 of the grinding tool 20, 50 is referred to as the back side 114, compare Fig.6 .
- compare Fig.7 shows the approximately rectangular floor plan 120, the shape of which in the embodiment resembles a bicycle pedal.
- a peripheral region 122 extends between the front 112 and the rear 114.
- the peripheral region 122 follows the silhouette of the floor plan 120.
- the height of the tool segment 60 between the front 112 and the rear 114 is smaller than the longitudinal extension and transverse extension in the plan view according to Fig.7 .
- the peripheral area 122 comprises, in the given design of the floor plan 120, four peripheral sides, of which the peripheral side 124 in Fig. 5 and Fig. 7
- a fastening element 130 is formed on the rear side 114 (see Fig.6 ), which in the embodiment is designed as an undercut fastening web and is part of a dovetail guide for receiving in one of the receptacles 68 of the base bodies 62, 92 (see also Fig. 3 and Fig. 4 ).
- the fastening element 130 In the assembled state of the tool segment 60, the fastening element 130 is oriented towards the center and is slightly tapered towards the center.
- the fastening element 130 can at least partially engage in the receptacle 68 in a form-fitting manner and be secured there.
- Fig.7 further illustrates a cutting direction by means of an arrow marked 132 and a (radial) direction towards a centre by means of an arrow marked 134 (compare the centre 64 according to Fig. 3 and the Centre 94 according to Fig.4 ).
- the peripheral side 124 is therefore facing away from the center.
- the arrow 134 or the associated direction to the center 94 is opposite to an imaginary (at least momentary) working direction in which the entire grinding tool 20, 50 is moved radially (away from the center 94) in order to remove material. It is understood that the respective tool segment 60 rotates around the center 94 during this process.
- a plurality of cutting elements 140, 142 are arranged which are raised relative to a base surface of the front 112.
- the two rows are arranged one behind the other in the cutting direction 132 and are slightly offset from one another with respect to the radial direction 134.
- a web 144 is formed on the front 112.
- the web 144 is designed as a cylinder partially recessed into the front 112.
- the web 144 serves as a spacer or buffer element for the cutting elements 140, 142 during processing.
- the tool segment 60 is equipped with a cutting element 150 not only on its front face 112, but also on the radially outwardly oriented peripheral side 124.
- the cutting element 150 is oriented in the cutting direction 132 in the same way as the cutting elements 140, 142.
- the cutting elements 140, 142, 150 are each designed as truncated cones (or truncated cone sections) or cylinders (or cylinder sections) that are partially sunk into the base body 110.
- a corresponding circular surface of the contour is aligned in the cutting direction 132, with an arc of the contour forming the cutting edge.
- the cutting elements 140, 142, 150 are designed as PCD cutting elements.
- a web 154 which, similar to the web 144, is designed as a cylinder partially embedded in the base body 110.
- the web 154 acts as a spacer for the cutting element 150.
- the cutting element 150 can engage laterally in the material to be removed during operation of the grinding tool 20, 50. This prevents digging and Pinning the grinding tool 20, 50 and allows for more even machining overall. This can lead to better machining quality on the one hand and reduce wear on the tool and machine on the other.
- the Figures 8-10 illustrate, using three views, a tool segment designated 160.
- the tool segment 160 is associated with the tool segment 60 according to the Figures 5-7 at least similarly designed.
- the tool segment 160 has a base body 210 which extends between a front 212 and a rear side 214.
- the floor plan 220 ( Fig.10 ) resembles the plan 120 of the tool segment 60 according to Fig.7 .
- a peripheral region 222 extends between the rear side 214 and the front side 212.
- a side of the peripheral region 222 facing away from the respective center 64, 94 of the grinding tool 20, 50 in the assembled state is designated by 224.
- a raised fastening element 230 is formed on the rear side 214, see Fig.9 .
- An arrow marked 232 illustrates the cutting direction.
- An arrow marked 234 indicates a radial direction in the direction of the respective center 64, 94 of the grinding tool 20, 50.
- the tool segment 160 is equipped with cutting elements 240, 242, which in the embodiment form two rows arranged one behind the other and offset from one another.
- a web 244 is formed behind the cutting elements 240, 242.
- a first cutting element 250 and a second cutting element 252 are arranged on the peripheral side 224.
- the second cutting element 252 is arranged behind the first cutting element 250 in the cutting direction 232.
- Fig. 8 and Fig. 9 It is apparent that there is also a slight height offset (perpendicular to the planar extension of the front 212) between the cutting elements 250, 252. In this way, the height of the peripheral side 224 can be well covered or utilized.
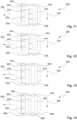
- FIGS 11-14 illustrate further embodiments of tool segments 260, 360, 460, 560 using top views. A view of the front of the tool segments 260, 360, 460, 560 is shown. For further views and related design features, reference is made to the figures already described in connection with the Figures 5-10 illustrated tool segments 60, 160. In each case, an identical or at least similar design may be present, so that repetitions are omitted.
- Fig. 11 illustrates a tool segment 260 corresponding to the tool segment 160 according to the Figures 8-10 is designed similarly.
- the orientation of the tool segment 260 is shown by arrows 332 for the cutting direction and 334 for the (radial) direction to the center of the respective grinding tool.
- a front-side assembly with cutting elements 340, 342 and a web 344 as well as a lateral assembly on the peripheral side 324 with a first cutting element 350 and a second cutting element 352 are provided.
- the cutting elements 350, 352 can be slightly offset relative to one another (perpendicular to the viewing plane).
- a further cutting element 356 is provided on a peripheral side 326 facing away from the peripheral side 324.
- the peripheral side 326 faces the center when fitted, compare arrow 334.
- the cutting element 356 is designed and oriented similarly to the cutting elements 350, 352. During machining, the cutting element 356 is not oriented outwards, but inwards towards the center. This takes into account the fact that a buried tool usually creates an annular recess, with material remaining within the annular recess. If the tool is then to be moved laterally along the surface to be machined, the inwardly oriented cutting element 356 can help to remove the material in the center.
- Fig. 12 illustrates a tool segment 360 corresponding to the tool segment 260 according to Fig. 11 is designed very similarly.
- the orientation of the tool segment 360 is indicated by arrows 432 for the cutting direction and 434 for the (radial) direction to the center of the respective grinding tool.
- a front-side assembly with cutting elements 440, 442 and a web 444 is provided.
- a cutting element 450 and a web 454 are formed on a peripheral side 424 facing away from the center.
- a cutting element 356 is formed on a peripheral side 426 facing the center.
- the design of the peripheral side 424 is similar to that of the peripheral side 124 of the tool segment 60.
- the design of the peripheral side 426 is similar to that of the peripheral side 326 of the tool segment 260.
- Fig. 13 illustrates a tool segment 460 corresponding to the tool segment 260 according to Fig. 11 is designed very similarly.
- the orientation of the tool segment 460 is shown by arrows 532 for the cutting direction and 534 for the (radial) direction to the center of the respective grinding tool.
- an assembly with cutting elements 550, 552 is provided on a peripheral side 524 facing away from the center and with a cutting element 556 on a peripheral side 526 facing the center.
- the front-side assembly of the tool segment 460 has in the embodiment according to Fig. 13 a (single) row of cutting elements 540.
- Two webs 544, 546 are provided in the cutting direction 532 behind the cutting elements 540. In this way, even smoother running can be achieved, although the front-side removal rate may be slightly reduced.
- Fig. 14 illustrates a tool segment 560 corresponding to the tool segment 460 according to Fig. 13 is designed similarly.
- the orientation of the tool segment 560 is shown by arrows 632 for the cutting direction and 634 for the (radial) direction to the center of the respective grinding tool.
- the tool segment 560 is also equipped on the front side with a (single) row of cutting elements 640 and two webs 644, 646.
- the peripheral side 624 facing away from the center is equipped with a cutting element 650 and a web 654, which is arranged behind the cutting element 650 in the cutting direction 632.
- the peripheral side facing the center also has The peripheral side 626 is equipped with a cutting element 656 and a web 658, which is arranged behind the cutting element 656 in the cutting direction 632.
- Fig. 15 illustrates a mobile work machine which is designed as a mobile work device 700.
- the mobile work device 700 is designed to accommodate a grinding machine 30 and in Fig. 15 equipped with such a grinding machine 30. Compare also the illustration of the grinding machine 30 in Fig.2 .
- the mobile working device 700 is remote-controlled.
- the mobile working device 700 has a chassis 702 which carries a structure 704.
- a boom 706 is articulatedly mounted on the structure 704.
- a receptacle 710 is formed, to which the coupling unit 34 (see Fig.2 ) of the grinding machine 30.
- Fig. 16 illustrates a mobile work machine designed as an excavator 800.
- the excavator 800 has a chassis 802 that carries a superstructure 804.
- the superstructure 804 accommodates control elements for a driver/operator.
- a boom 806 is articulatedly mounted on the superstructure 804.
- a receptacle 810 is formed, to which the coupling unit 34 (see Fig.2 ) of the grinding machine 30.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Mining & Mineral Resources (AREA)
- Polishing Bodies And Polishing Tools (AREA)
Abstract
Description
- Die vorliegende Offenbarung bezieht sich auf ein Werkzeugsegment für ein Schleifwerkzeug für die Flächenbearbeitung von Baustoffen, auf ein Schleifwerkzeug, das zwei oder mehr derartiger Werkzeugsegmente tragen kann, und auf eine Schleifmaschine mit einem solchen Schleifwerkzeug.
- Werkzeugsegmente und Schleifwerkzeuge im Sinne der vorliegenden Offenbarung dienen zur Bearbeitung von Flächen, üblicherweise zur Bearbeitung von Böden, Wänden und Decken. Die vorliegende Offenbarung bezieht sich bewusst nicht auf Werkzeuge und Maschinen für die Metallbearbeitung.
- Übliche Baustoffe, die mit Schleifwerkzeugen bearbeitet werden, die mit den eingangs genannten Werkzeugsegmenten bestückt sind, sind Putz, Gips, Estrich, Kunstharzbeschichtungen, Kunststoffbeschichtungen, Klebeschichten, Farbschichten, Asphalt und dergleichen. Es handelt sich also um relativ weiche bis mittelharte Werkstoffe.
- Aus der
EP 1 321 233 A1 sind Schleifwerkzeuge zur Bearbeitung von mineralischen Oberflächen wie Stein- oder Kunststeinböden, Beton oder Asphaltflächen und ähnlichen Werkstoffen bekannt, mit einer rotierend antreibbaren Trägerplatte und mindestens einem an dieser angeordneten Werkzeugtragelement, das mit Bearbeitungswerkzeugen bestückt ist, wobei die Bearbeitungswerkzeuge aus PKD-Elementen bestehen, die in am Werkzeugtragelement ausgebildeten Aufnahmetaschen aufgenommen und befestigt sind. PKD steht für polykristallinen Diamant, einen synthetisch hergestellten, harten Schneidstoff mit Diamantpartikeln, die in eine Metallmatrix eingebettet sind. - Ähnliche Werkzeuge sind aus der
DE 10 2009 008 261 A1 bekannt. Mit Segmenten bestückte Werkzeuge sind ferner aus derWO 2008/100210 A1 ,DE 72 27 449 U ,EP 3 928 894 A1 und derDE 299 11 352 U1 bekannt. - Aus der
EP 3 713 709 A1 ist ein Anbaugerät zur abtragenden oder glättenden Bearbeitung von Wänden oder Decken für eine mobile Handhabungsvorrichtung bekannt, das zur Verwendung von Schleifwerkzeugen mit Werkzeugsegmenten für die vorstehend beschriebenen Zwecke geeignet ist. Aus derWO 2005/077599 A1 ist ein Gerät zur Bearbeitung von harten Böden mittels Schleifen oder Polieren bekannt - Mit Werkzeugen, die mit PKD-Elementen und ähnlichen Hartstoff-Schneidelementen bestückt sind, lassen sich übliche weiche bis mittelharte Baustoffe wie die vorstehend genannten Materialien mit hoher Abtragsleistung bearbeiten. Die Schneidelemente sind regelmäßig wesentlich härter als die zu bearbeitenden Materialien, so dass eine hohe Vorschubleistung (entlang der Fläche) ermöglicht ist.
- Es hat sich jedoch gezeigt, dass solche Werkzeuge bei bestimmten Betriebsbedingungen zum Eingraben in die zu bearbeitenden Baustoffe neigen, wodurch eine Vorschubbewegung entlang der zu bearbeitenden Fläche erschwert wird. Dies kann dazu führen, dass sich das Werkzeug tief eingräbt und an Ort und Stelle stecken bleibt. Zumindest erfolgt die Bearbeitung weniger gleichmäßig, als mit verringerter Laufruhe des Schleifwerkzeugs. Stöße und ähnliche Lastspitzen können auftreten.
- Dies kann gerade auch bei der Bearbeitung von Wänden und Decken auftreten. Hierbei ist zu beachten, dass bei der Bodenbearbeitung üblicherweise durch das Eigengewicht der Schleifmaschine ein relativ konstanter Anpressdruck gegeben ist. Bei der Bearbeitung von Wänden oder Decken wirkt jedoch die Gewichtskraft regelmäßig nicht in Richtung auf die zu bearbeitende Fläche, so dass Anpresskraft und Anpressdruck über die Schleifmaschine aufgebracht werden müssen.
- Dies kann unter Umständen zu einer reduzierten Laufruhe bei der Bearbeitung führen, verbunden mit einer höheren dynamischen Belastung von Werkzeug, Maschine und bearbeiteter Fläche sowie mit Einbußen beim Bearbeitungsergebnis. Ferner steigt gegebenenfalls die Lärm- und Vibrationsbelastung bei der Bearbeitung. Dies kann insgesamt auch zu erhöhtem Verschleiß beim Schleifwerkzeug bzw. der Schleifmaschine führen.
- Vor diesem Grund liegt der vorliegenden Offenbarung die Aufgabe zugrunde, ein Werkzeugsegment für ein Schleifwerkzeug für die Flächenbearbeitung von Baustoffen anzugeben, das einerseits besonders leistungsfähig ist und bei der Bearbeitung weicher bis mittelharter Baustoffe hohe Abtragsleistungen ermöglicht. Das Werkzeugsegment soll eine möglichst laufruhige Bearbeitung mit reduzierter Ruck- oder Stoßbelastung ermöglichen. Insbesondere soll das Werkzeug weniger anfällig für ein unerwünschtes Eingraben in die Oberfläche sein. Das Werkzeug soll auch bei möglicherweise schwankendem Anpressdruck eine sanfte, geschmeidige Bearbeitung ermöglichen, die zu einem gleichmäßigen Bearbeitungsergebnis mit glatter Oberfläche führt.
- Schließlich soll im Rahmen der vorliegenden Offenbarung ein Schleifwerkzeug angegeben werden, das mehrere solcher Werkzeugsegmente trägt. Ferner soll eine Schleifmaschine angegeben werden, die derartige Schleifwerkzeuge nutzt.
- Gemäß einem ersten Aspekt bezieht sich die vorliegende Offenbarung auf ein Werkzeugsegment für ein Schleifwerkzeug für die Flächenbearbeitung von Baustoffen, das Folgendes aufweist:
- einen Grundkörper mit einer Stirn, einer von der Stirn abgewandten Rückseite und einem Umfangsbereich, der sich zwischen der Stirn und der Rückseite erstreckt,
- wobei die Stirn mit zumindest einem Hartstoff-Schneidelement bestückt ist,
- wobei die Rückseite zumindest ein Befestigungselement zur Aufnahme an einem Basiskörper eines Schleifwerkzeugs aufweist, und
- wobei zumindest eine Umfangsseite des Umfangsbereichs mit zumindest einem Hartstoff-Schneidelement bestückt ist.
- Die Aufgabe der Offenbarung wird auf diese Weise gelöst.
- Das zumindest eine Hartstoff-Schneidelement an der Umfangsseite ist seitlich wirksam, also mit seiner Schneidkante seitlich über die Umfangsseite hinausgehend. Zumindest wesentliche Abschnitte des zumindest eine Hartstoff-Schneidelements an der Umfangsseite sind aus Sicht der zu bearbeitenden Fläche hinter der Stirn angeordnet. Das zumindest eine Hartstoff-Schneidelement an der Umfangsseite führt insgesamt zu einer laufruhigeren Bearbeitung. Die Bearbeitung ist weniger ruppig. Ein Schleifwerkzeug, das mit einer Mehrzahl solcher Werkzeugsegmente bestückt ist und diese um ein Zentrum rotiert, kann mit seiner Stirn (axial) in die zu bearbeitende Fläche eindringen (Zustellbewegung). Sollte jedoch die Zustellbewegung betragsmäßig zu groß ausfallen, droht ein "Eingraben" des Werkzeugs. Dies würde Vorschubbewegungen (senkrecht zur Zustellbewegung bzw. parallel zur Stirnseite) erschweren. Durch die seitlichen Zähne kann das Schleifwerkzeug laufruhiger entlang der zu bearbeitenden Fläche (Boden, Wand oder Decke) verfahren werden.
- Die Hauptabtragsleistung wird bei konventionellen Werkzeugsegmenten üblicherweise durch die Schneidelemente an der Stirn erbracht. Ergänzt wird dies nun durch das zumindest eine Schneidelement an der Umfangsseite, das ebenso zu einem Materialabtrag beiträgt. Das zumindest eine Schneidelement an der Umfangsseite soll ferner für einen ruhigeren, geschmeidigeren Lauf des Schleifwerkzeugs bei der Bearbeitung sorgen. Das zumindest eine Schneidelement an der Umfangsseite soll im Falle eines Eingrabens des Schleifwerkzeugs durch einen seitlichen Abtrag die Arbeitsfähigkeit erhalten. Auf diese Weise wird insgesamt eine laufruhigere, weniger ruppige Bearbeitung mit einem Schleifwerkzeug ermöglicht, das mit einer Mehrzahl solcher Werkzeugsegmente bestückt ist.
- Das Werkzeugsegment weist üblicherweise eine polygonale Grundform auf. Bei Betrachtung der Stirn (Stirnseite), die bei der Bearbeitung dem Werkstück (zu bearbeitende Fläche) zugewandt ist, ähnelt die Grundform des Werkzeugsegments beispielsweise einem Fahrradpedal (dessen Seite, die mit dem Fuß kontaktiert wird).
- Das Schleifwerkzeug dient insbesondere zur Bearbeitung von Baustoffen. Hierbei handelt es sich beispielhaft um mineralische und/oder thermoplastische Baustoffe. Dies umfasst beispielsweise Putz, Estrich, Kunststoff-Beschichtungen, Kleber, Farbe, Asphalt und dergleichen. Diese Werkstoffe sind relativ weich bis mittelhart, beispielsweise im Vergleich zu ausgehärtetem Beton.
- Die Stirn und die Rückseite des Werkzeugsegments sind zumindest näherungsweise parallel zueinander orientiert. Die Stirn ist die dem Werkstück zugewandte Seite. Die Rückseite ist im montierten Zustand einem Basiskörper des Schleifwerkzeugs zugewandt.
- Die Stirn und der Umfangsbereich bzw. dessen Umfangsseiten sind etwa senkrecht zueinander orientiert. Dies kann aus fertigungstechnischen Gründen auch leichte Abweichungen von einem strengen 90°-Winkel umfassen. Beispielhaft liegt ein Neigungswinkel zwischen der Stirn und der Umfangsseite zwischen 75° (Grad) und 105° (Grad).
- Das zumindest eine Schneidelement auf der Stirn und das zumindest eine Schneidelement auf der Umfangsseite weisen jeweils zumindest eine Schneidkante auf. Beispielhaft sind die Schneidelemente als teilweise in den Grundkörper eingebettete Kegelstümpfe (bzw. Kegelstumpfabschnitte), oder Zylinder (bzw. Zylinderabschnitte) gestaltet. Demgemäß ist in einer beispielhaften Ausgestaltung pro Schneidelement eine Schneidkante vorhanden, die einem Kreisbogen oder einer in ähnlicher Weise konvex gekrümmten Kurve entspricht.
- Üblicherweise weist die Stirn eine höhere Anzahl von Schneidelementen auf als die Umfangsseite. Beispielsweise weist der Grundkörper eine Höhe zwischen der Stirnseite und der Rückseite auf, wobei die Höhe die Quererstreckung des den Grundkörper umrundenden Umfangsbereichs definiert. Die Höhe des Grundkörpers entspricht beispielsweise weniger als 50 % einer Längserstreckung des Grundkörpers (parallel zur Schnittrichtung). In einer weiteren Ausgestaltung entspricht die Höhe des Grundkörpers weniger als 40 % der Längserstreckung des Grundkörpers. In einer weiteren Ausgestaltung entspricht die Höhe des Grundkörpers weniger als 30 % der Längserstreckung des Grundkörpers.
- Der Grundkörper weist senkrecht zu seiner Längserstreckung eine Breitenerstreckung auf, die beispielsweise 60 % bis 110 % der Längserstreckung ausmacht. In einer weiteren beispielhaften Ausgestaltung umfasst die Breitenerstreckung etwa 70-90 % der Längserstreckung. Die Längserstreckung und die Breitenerstreckung definieren näherungsweise die Größe (Fläche) der Stirn und der Rückseite. Es versteht sich, dass das Werkzeugsegment auch bei im Wesentlichen polygonaler Gestaltung abgerundete Kanten (sofern nicht für Bearbeitungszwecke erforderlich) und weitere Gestaltelemente aufweisen kann, die von einem idealen Polygon (Viereck, Rechteck, Quadrat und dergleichen) abweichen.
- Üblicherweise sind an der Stirn eine oder mehrere Reihen von Schneidelementen angeordnet, wobei die rein entlang der Schnittrichtung versetzt zueinander sind. Innerhalb einer Reihe können Schneidelemente streng nebeneinander angeordnet sein, so dass die Reihe im Wesentlichen senkrecht zur Schnittrichtung ausgerichtet ist. Es ist jedoch auch innerhalb einer Reihe ein leichter Versatz zwischen benachbarten Schneidelementen vorstellbar, beispielhaft ist die Reihe dann leicht gegenüber einer Senkrechten zur Schnittrichtung geneigt.
- Generell ist die Anzahl der Schneidelemente auf der Stirn sowie der Umfangsseite nicht übermäßig groß. In einer beispielhaften Ausgestaltung umfasst das Werkzeugsegment auf der Stirn eine oder zwei Reihen von Schneidelementen, die jeweils zwei bis fünf Schneidelemente aufweisen. In einer beispielhaften Ausgestaltung des Werkzeugsegments sind an einer Umfangsseite maximal ein oder zwei Schneidelemente angeordnet.
- Üblicherweise ist der Grundkörper des Werkzeugsegments mit einer Mehrzahl von Schneidelementen bestückt. Die Schneidelemente sind beispielhaft als PKD-Schneidelemente gestaltet, also aus Schneidelementen mit polykristallinen Diamantpartikeln. Die Verbindung mit dem Grundkörper erfolgt beispielsweise durch Löten oder durch Aufsintern. Dies ist nicht einschränkend zu verstehen.
- Im Rahmen der vorliegenden Offenbarung können Schneidelemente an der Stirn des Werkzeugsegments auch als Stirnseiten-Schneidelemente bezeichnet werden. Im Rahmen der vorliegenden Offenbarung können Schneidelemente an einer Umfangsseite des Werkzeugsegments auch als Umfangsseiten-Schneidelemente bezeichnet werden.
- Gemäß einer beispielhaften Ausgestaltung ist die mit dem zumindest einen Schneidelement bestückte Umfangseite im bestückten Zustand von einem Zentrum des Basiskörpers abgewandt. Mit anderen Worten sitzt also das Umfangsseiten-Schneidelement außen am Schleifwerkzeug, das mit dem Werkzeugsegment bestückt ist. Auf diese Weise kann das Schneidelement bei einem Vorschub des Schleifwerkzeugs seitlich Material abtragen. Dies vereinfacht die Bearbeitung, wenn das Schleifwerkzeug bereits in das Werkstück eingedrungen ist.
- Gemäß einer weiteren beispielhaften Ausgestaltung weist der Grundkörper einen zumindest näherungsweise rechteckigen oder viereckigen Grundriss auf, wobei zumindest eine Seite des Grundrisses konvex gewölbt ist, und wobei die bestückte Umfangsseite an der konvex gewölbten Seite des Grundrisses angeordnet ist. Auf diese Weise wird sichergestellt, dass das Umfangsseiten-Schneidelement bei der Bearbeitung am Umfang des Schleifwerkzeugs übersteht und dort Material abtragen kann. Die zumindest näherungsweise rechteckige oder viereckige Gestaltung des Grundrisses schließt nicht aus, dass Rundungen, Entformschrägen und dergleichen gegeben sind. Beispielhaft ähnelt der Grundriss dem Grundriss eines Fahrradpedals.
- Gemäß einer weiteren beispielhaften Ausgestaltung sind eine erste Umfangsseite und eine von der ersten Umfangsseite abgewandte zweite Umfangsseite mit jeweils zumindest einem Schneidelement bestückt, wobei die erste Umfangsseite im bestückten Zustand von einem Zentrum des Basiskörpers abgewandt ist, und wobei die zweite Umfangsseite im bestückten Zustand einem Zentrum des Basiskörpers zugewandt ist. Auf diese Weise wird dem Umstand Rechnung getragen, dass bei einer Rotation des Schleifwerkzeugs und einem ausschließlich axialen Vorschub ein Ring in die Fläche gefräst wird.
- Dies gilt beispielsweise für solche Schleifwerkzeuge, die bei der Bearbeitung um ein Zentrum rotieren, bei denen es aber keine übergelagerte Bewegung (vergleiche Planetenbewegung bei Schleifwerkzeug-Baugruppen mit mehreren Schleifwerkzeugen) gegeben ist. Die Schleifwerkzeuge sind üblicherweise scheibenförmig oder ringförmig gestaltet und an ihrem Umfang in einem Ringabschnitt mit Werkzeugsegmenten bestückt. Die Schleifwerkzeuge sind jedoch regelmäßig nicht vollständig über ihren Radius mit Werkzeugsegmenten bestückt. Dies hat zur Folge, dass im Falle einer reinen Zustellbewegung (axiale Bewegung des Schleifwerkzeugs in Richtung auf das Werkstück) am Werkstück eine ringförmige Ausnehmung erzeugt wird. Wenn sich dann das Werkzeug bereits in das Werkstück eingegraben hat, tragen nach innen auf das Zentrum und nach außen weg vom Zentrum gerichtete Umfangsseiten-Schneidelemente dazu bei, dass die Vorschubbewegung einfach vonstattengehen kann.
- Gemäß einer weiteren beispielhaften Ausgestaltung sind das zumindest eine Umfangsseiten-Schneidelement und das zumindest eine Stirnseiten-Schneidelement hinsichtlich einer Schnittrichtung gleich orientiert. Mit anderen Worten ist beispielhaft eine Schneidkante der Umfangsseiten-Schneidelemente und eine Schneidkante der Stirnseiten-Schneidelemente im Wesentlichen senkrecht zur Schnittrichtung orientiert. Dies ändert nichts daran, dass die Umfangsseiten-Schneidelemente und die Stirnseiten-Schneidelemente auf unterschiedlichen Flächen am Werkzeugsegment angeordnet sind.
- Im Rahmen der vorliegenden Offenbarung ist die Schnittrichtung zumindest näherungsweise parallel zu einer Tangente an den Umfang eines Schleifwerkzeugs, das mit einem offenbarungsgemäßen Werkzeugsegment bestückt ist.
- Gemäß einer weiteren beispielhaften Ausgestaltung weist der Grundkörper an seiner Stirn in einer Schnittrichtung hinter dem zumindest einen Schneidelement einen erhabenen Steg auf, der als Abstandshalter zur Begrenzung einer Eindringtiefe dient. Der Steg kann auch als Pufferelement bezeichnet werden. Die erhabene Gestaltung umfasst beispielhaft eine nach außen gewölbte Form, wobei der Steg beispielhaft einen konvex gestalteten Querschnitt aufweist. Der erhabene Steg kann ebenso zu einer Erhöhung der Laufruhe bei der Bearbeitung beitragen. Ferner kann der Steg die Schneidelemente vor übermäßigen Verschleiß und/oder Brüchen schützen.
- Gemäß einer weiteren beispielhaften Ausgestaltung weist der Stirnseiten-Steg entlang der Stirn eine Längserstreckung auf, die etwa senkrecht zur Schnittrichtung ist. Dies kann auch leichte Abweichungen von einem strengen 90°-Winkel umfassen. Beispielhaft beträgt ein Winkel der Längserstreckung zur Schnittrichtung zwischen 75° (Grad) und 105° (Grad). Im Rahmen der vorliegenden Offenbarung ist ein Stirnseiten-Steg ein Steg der sich entlang der Stirnseite erstreckt. Im Falle einer oder mehrerer Reihen von Schneidelementen auf der Stirn des Werkzeugsegments kann der zumindest eine Steg etwa parallel zu den jeweiligen Reihen orientiert sein.
- Gemäß einer weiteren beispielhaften Ausgestaltung sind an der Stirn ein erster Stirnseiten-Steg und ein zweiter Stirnseiten-Steg ausgebildet, die in der Schnittrichtung hintereinander angeordnet sind, und wobei insbesondere an der Stirn in der Schnittrichtung vor dem ersten Stirnseiten-Steg und dem zweiten Stirnseiten-Steg eine einzige Reihe aus Schneidelementen angeordnet ist. Die Reihe von Schneidelementen umfasst beispielhaft zwei bis fünf Schneidelemente, die nebeneinander angeordnet sind.
- Gemäß einer weiteren beispielhaften Ausgestaltung weist der Grundkörper an der zumindest einen mit dem Schneidelement bestückten Umfangsseite in einer Schnittrichtung hinter dem zumindest einen Schneidelement einen erhabenen Steg auf, der als Abstandshalter zur Begrenzung einer Eindringtiefe dient. Auf diese Weise kann die Bearbeitung gleichmäßiger und laufruhiger vonstattengehen. Im Rahmen der vorliegenden Offenbarung wird ein Steg an einer Umfangsseite als Umfangsseiten-Steg bezeichnet. Ähnlich wie der Stirnseiten-Steg kann auch der Umfangsseiten-Steg eine nach außen gewölbte Gestaltung aufweisen, beispielsweise einen konvexen Querschnitt.
- Gemäß einer weiteren beispielhaften Ausgestaltung weist der Umfangsseiten-Steg entlang der Umfangsseite eine Längserstreckung auf, die etwa senkrecht zur Schnittrichtung ist. Dies kann auch leichte Abweichungen von einem strengen 90°-Winkel umfassen. Beispielhaft beträgt ein Winkel der Längserstreckung zur Schnittrichtung zwischen 75° (Grad) und 105° (Grad). Die Längserstreckung des Umfangsseiten-Stegs ist etwa senkrecht zur Stirn orientiert. In einer beispielhaften Gestaltung erstreckt sich der Umfangsseiten-Steg entlang der Umfangsseite etwa zwischen der Rückseite und der Stirn. Die Längserstreckung des Umfangsseiten-Stegs kann der Höhe des Grundkörpers entsprechen.
- Gemäß einer weiteren beispielhaften Ausgestaltung ist die zumindest eine Umfangseite mit zwei oder mehr Schneidelementen bestückt, wobei die zwei oder mehr Schneidelemente in der Schnittrichtung hintereinander und zumindest teilweise in einer Höhenrichtung senkrecht zur Stirn versetzt zueinander sind. Der (gedachte) Durchmesser eines Umfangsseiten-Schneidelements entspricht in einer beispielhaften Ausgestaltung etwa 50 % bis 100 % der Höhe des Grundkörpers. In einer beispielhaften Ausgestaltung entspricht der (gedachte) Durchmesser eines Umfangsseiten-Schneidelements etwa 60-90 % der Höhe des Grundkörpers. Die Verwendung zweier in der Schnittrichtung hintereinander angeordneter Schneidelemente, die gegebenenfalls (in der Höhenerstreckung) leicht zueinander versetzt sind, sorgt insgesamt für eine größere "Arbeitsbreite" an der Umfangsseite.
- In einer beispielhaften Ausgestaltung werden sowohl für die Stirn als auch für die zumindest eine Umfangsseite gleichartige Schneidelemente mit gleichem (gedachten) Durchmesser verwendet. Auf diese Weise lässt sich die Fertigung der Schneidelemente vereinheitlichen.
- Gemäß einem weiteren Aspekt bezieht sich die vorliegende Offenbarung auf ein Schleifwerkzeug mit einem um ein Zentrum (Rotationsachse) rotierbaren Basiskörper, der ringförmig oder scheibenförmig gestaltet ist und zumindest zwei oder mehr über den Basiskörper verteilte Aufnahmen aufweist, wobei das Schleifwerkzeug mit zumindest einem Werkzeugsegment gemäß zumindest einer der hierin beschriebenen Ausgestaltungen bestückt ist, das in einer der Aufnahmen sitzt. Beispielhaft ist eine Mehrzahl von Werkzeugsegmenten vorgesehen, die entlang eines Kreises um das Zentrum des Schleifwerkzeugs verteilt sind. Das Schleifwerkzeug kann auch als Schleifteller bezeichnet werden. Die Nutzung von Werkzeugsegmenten zur Bestückung des Schleifwerkzeugs hat den Vorteil, dass anwendungsbezogene, spezifische Werkzeugsegmente nutzbar sind.
- Gemäß einer beispielhaften Ausgestaltung des Schleifwerkzeugs sind drei oder mehr Aufnahmen über den Basiskörper verteilt, die jeweils ein Werkzeugsegment tragen, wobei die jeweils mit zumindest einem Schneidelement bestückte Umfangsseite der Werkzeugsegmente von einem Zentrum des Basiskörpers abgewandt ist und insbesondere radial über einen Umfang des Basiskörpers hinausragt.
- Auf diese Weise kann das Schleifwerkzeug auch seitlich (radial) auf ein zu bearbeitendes Werkstück (Boden, Wand oder Decke) einwirken. Ein unerwünschtes Eingraben und Steckenbleiben des Schleifwerkzeugs wird wirksam verhindert.
- Gemäß einem weiteren Aspekt bezieht sich die vorliegende Offenbarung auf eine Schleifwerkzeug-Baugruppe mit einem um ein globales Drehzentrum rotierbaren Träger und mit zwei oder mehr Schleifwerkzeugen gemäß zumindest einer der hierin beschriebenen Ausgestaltungen, wobei die Rotationsachsen der zwei oder mehr Schleifwerkzeuge relativ zueinander festgelegt und um das globale Drehzentrum verteilt am rotierbaren Träger aufgenommen sind. Die Schleifwerkzeug-Baugruppe kann auch als Mehrscheiben-Schleifwerkzeug beschrieben werden. Mit anderen Worten gibt es also mehrere scheibenförmige Schleifwerkzeuge, die jeweils um ihr Zentrum rotierbar sind, wobei die Gesamtheit der Schleifwerkzeuge um ein gemeinsames Drehzentrum rotierbar ist. Mit anderen Worten ähnelt die Bewegung der einzelnen Schleifwerkzeuge einer Planetenbewegung.
- Die einzelnen Schleifwerkzeuge bewegen sich entlang einer (kreisförmigen) Umlaufbahn um ein globales Drehzentrum und drehen sich um sich selbst. Auf diese Weise kann eine hohe Abtragsleistung erzeugt werden. Auch bei einer solchen Gestaltung ist es von Vorteil, die Werkzeugsegmente zumindest an ihrer äußeren Umfangsseite mit einem Schneidelement zu versehen.
- Gemäß einem weiteren Aspekt bezieht sich die vorliegende Offenbarung auf eine Schleifmaschine für die Flächenbearbeitung von Baustoffen, insbesondere für die Bearbeitung von Böden, Wänden und/oder Decken, mit einem Schleifwerkzeug, das mit zumindest einem Werkzeugsegment gemäß zumindest einer der hierin beschriebenen Ausgestaltungen bestückt ist. Gattungsgemäße Maschinen werden üblicherweise als Schleifmaschinen bezeichnet. Dies steht ausdrücklich nicht im Widerspruch zu der in der Metallbearbeitung üblichen Konvention, nämlich dass das Schleifen ein Spanen mit geometrisch unbestimmter Schneide ist. Im Bereich der Baumaschinen wird trotzdem von Schleifmaschinen gesprochen, auch wenn die Werkzeugsegmente mit individuellen Schneidelementen (mit geometrisch bestimmter Schneide) bestückt sind.
- Gemäß einer beispielhaften Ausgestaltung ist die Schleifmaschine als Anbaugerät zur Aufnahme an einer mobilen Arbeitsmaschine ausgebildet, insbesondere an einem Ausleger einer mobilen Arbeitsvorrichtung oder eines Baggers. Diese Gestaltung hat den Vorteil, dass mit der Schleifmaschine auch Wände und Decken bearbeitet werden können, weil die mobile Arbeitsmaschine nicht nur das Eigengewicht der Schleifmaschine halten, sondern auch notwendige Anpresskräfte und Vorschubkräfte aufbringen kann. Es versteht sich, dass die Schleifmaschine alternativ auch als konventionelles bodengeführtes Schleifwerkzeug gestaltet sein kann. Mit offenbarungsgemäßen Werkzeugsegmenten vereinfacht sich insbesondere die Bearbeitung von Flächen aus relativ weichen Baustoffen.
- Es versteht sich, dass die vorstehend genannten und die nachstehend noch zu erläuternden Merkmale nicht nur in der jeweils angegebenen Kombination, sondern auch in anderen Kombinationen oder in Alleinstellung verwendbar sind, ohne den Rahmen der vorliegenden Offenbarung zu verlassen.
- Weitere Merkmale und Vorteile der Offenbarung ergeben sich aus der nachfolgenden Beschreibung und Erläuterung mehrerer beispielhafter Ausführungsformen unter Bezugnahme auf die Zeichnungen. Es zeigen:
- Fig. 1:
- eine perspektivische frontale Ansicht einer Ausgestaltung einer Schleifmaschine zur Bodenbearbeitung;
- Fig. 2:
- eine perspektivische Ansicht einer Ausgestaltung einer Schleifmaschine, die zur Bearbeitung von Böden, Wänden oder Decken mit einer mobilen Arbeitsmaschine koppelbar ist;
- Fig. 3:
- eine frontale schematische Ansicht eines Schleifwerkzeugs, das mit einer Mehrzahl von Werkzeugsegmenten bestückt ist;
- Fig. 4:
- eine frontale schematische Ansicht einer Schleifwerkzeug-Baugruppe, die mehrere Schleifwerkzeuge umfasst, die mit einer Mehrzahl von Werkzeugsegmenten bestückt sind;
- Fig. 5-7:
- drei Ansichten einer Ausführungsform eines mit Schneidelementen bestückten Werkzeugsegments mit einem seitlichen Schneidelement;
- Fig. 8-10:
- drei Ansichten einer weiteren Ausführungsform eines Werkzeugsegments mit zwei seitlichen Schneidelementen;
- Fig. 11:
- eine frontale Ansicht einer weiteren Ausführungsform eines Werkzeugsegments, das an zwei Umfangsseiten mit zumindest einem Schneidelement bestückt ist;
- Fig. 12:
- eine frontale Ansicht einer weiteren Ausführungsform eines Werkzeugsegments, das an zwei Umfangsseiten mit zumindest einem Schneidelement bestückt ist;
- Fig. 13:
- eine frontale Ansicht einer weiteren Ausführungsform eines Werkzeugsegments, das an zwei Umfangsseiten mit zumindest einem Schneidelement bestückt ist;
- Fig. 14:
- eine frontale Ansicht einer weiteren Ausführungsform eines Werkzeugsegments, das an zwei Umfangsseiten mit zumindest einem Schneidelement bestückt ist;
- Fig. 15:
- eine als fernsteuerbare Arbeitsvorrichtung gestaltete mobile Arbeitsmaschine; und
- Fig. 16:
- eine als Bagger gestaltete mobile Arbeitsmaschine.
-
Fig. 1 zeigt anhand einer perspektivischen Darstellung eine insgesamt mit 10 bezeichnete Schleifmaschine. Die Schleifmaschine 10 ist inFig. 1 mit eingeklapptem Handgriff dargestellt, also nicht in einer Betriebsstellung. Die Schleifmaschine 10 umfasst ein Fahrwerk 12, das einen Antrieb 14 zum Antrieb eines von einer Schutzabdeckung 16 umgebenen Schleifwerkzeugs 20 trägt. Die Schleifmaschine 10 gemäßFig. 1 ist insbesondere zur Bodenbearbeitung geeignet. Das Eigengewicht der Schleifmaschine 10 drückt das Schleifwerkzeug 20 gegen den Boden. -
Fig. 2 veranschaulicht eine weitere Ausgestaltung einer insgesamt mit 30 bezeichneten Schleifmaschine. Die Schleifmaschine 30 ist als Anbaugerät 32 gestaltet, das eine Koppeleinheit 34 zur Befestigung an einer mobilen Arbeitsmaschine aufweist. Die Schleifmaschine 30 ist in Alleinstellung (ohne Trägermaschine) nicht betriebsfähig. Die Schleifmaschine 30 weist einen Antriebskopf 36 auf, der beispielhaft als hydraulischer Antrieb gestaltet ist. Ferner ist eine gelenkige Aufhängung 38 für den Antriebskopf 36 vorgesehen. Zur Gewährleistung der erforderlichen Anpresskraft ist eine Vorspanneinheit 40 vorgesehen. Der Antriebskopf 36 umfasst ein Schutzabdeckung 38, die im Ausführungsbeispiel eine Schleifwerkzeug-Baugruppe 48 mit mehreren Schleifscheiben 50 umfasst. Zur näheren Gestaltung der anhandFig. 2 veranschaulichten Schleifmaschine 30 wird auf die eingangs genannteEP 3 713 709 A1 verwiesen, die ein solches Anbaugerät zur abtragenden oder glättenden Bearbeitung offenbart. - Die Schleifmaschine 10 gemäß
Fig. 1 weist ein einziges scheibenförmiges Schleifwerkzeug 20 auf. Die Schleifmaschine 30 gemäßFig. 2 weist drei Schleifwerkzeuge 50 auf, die eine Schleifwerkzeug-Baugruppe 48 bilden. Diese Zuordnung ist nicht obligatorisch. Es versteht sich, dass auch bodengeführte Schleifmaschinen 10 mit einer Schleifwerkzeug-Baugruppe mit mehreren Schleifwerkzeugen vorstellbar sind. Gleichermaßen sind auch als Anbaugerät 32 gestaltete Schleifmaschinen 30 vorstellbar, die mit Einscheiben-Schleifwerkzeugen bestückt sind. -
Fig. 3 veranschaulicht anhand einer frontalen Ansicht eine beispielhafte Ausgestaltung eines Schleifwerkzeugs 20, das sich zur Verwendung bei der Schleifmaschine 10 gemäßFig. 1 und gegebenenfalls auch zur Verwendung bei der Schleifmaschine 30 gemäßFig. 2 eignet. - Das Schleifwerkzeug 20 ist mit einer Mehrzahl von Werkzeugsegmenten 60 bestückt. Das Schleifwerkzeug 20 sitzt (aus Sicht der zu bearbeitenden Fläche) innerhalb einer Schutzabdeckung 16. Das Schleifwerkzeug 20 umfasst einen Basiskörper 62, der um ein Zentrum 64 rotierbar ist, das eine Rotationsachse definiert. Die Werkzeugsegmente 60 rotieren also entlang einer Kreisbahn um das Zentrum 64. Die Rotationsbewegung wird durch einen mit 66 bezeichneten Pfeil veranschaulicht. Das Schleifwerkzeug 20 ist insgesamt scheibenförmig gestaltet.
- Der Basiskörper 62 umfasst eine Mehrzahl von Aufnahmen 68 zur Aufnahme jeweils eines Werkzeugsegments 60. In
Fig. 3 ist eine Aufnahme 68 explizit dargestellt. Die übrigen Aufnahmen 68 sind jeweils durch ein Werkzeugsegment 60 verdeckt. Insgesamt ist das Schleifwerkzeug 20 im Ausführungsbeispiel zur Aufnahme von sechs Werkzeugsegmenten 60 ausgebildet, wobei auch sechs Aufnahmen 68 vorgesehen sind. Ein Versatzwinkel zwischen den Aufnahmen 68 beträgt im Ausführungsbeispiel 60°. In beispielhaften Ausgestaltungen ist das Schleifwerkzeug 20 dazu ausgebildet, drei bis acht Werkzeugsegmente 60 aufzunehmen. Zur Sicherung der Werkzeugsegmente 60 innerhalb der Aufnahmen 68 dient im Ausführungsbeispiel ein Sicherungsring 70, der mehrere den jeweiligen Aufnahmen 68 zugeordnete Nockenbahnen aufweist, die die Werkzeugsegmente 60 formschlüssig (und gegebenenfalls kraftschlüssig) in den Aufnahmen 68 sichern. -
Fig. 4 veranschaulicht anhand einer frontalen Ansicht eine beispielhafte Ausgestaltung einer Schleifwerkzeug-Baugruppe 48 mit Schleifwerkzeugen 50, die sich zur Verwendung bei der Schleifmaschine 30 gemäßFig. 2 und gegebenenfalls auch zur Verwendung bei der Schleifmaschine 10 gemäßFig. 1 eignet. - Die Schleifwerkzeug-Baugruppe 48 umfasst einen Träger 80 (in
Fig. 4 lediglich symbolhaft dargestellt), der um ein globales Drehzentrum 82 rotierbar ist, vergleiche einen mit 84 bezeichneten Pfeil zur Veranschaulichung der (globalen) Rotation des Trägers 80. Am Träger 80 sind im Ausführungsbeispiel drei Schleifwerkzeuge 50 aufgenommen, jeweils um 120° versetzt zueinander in Bezug auf das globale Drehzentrum 82. Es versteht sich, dass die Schleifwerkzeug-Baugruppe 48 in anderen Ausführungsformen auch eine von drei abweichende Anzahl von Schleifwerkzeugen 50 aufnehmen kann. Die Schleifwerkzeuge 50 sind jeweils scheibenförmig gestaltet. - Jedes der Schleifwerkzeuge 50 ist zur Aufnahme mehrerer Werkzeugsegmente 60 ausgebildet. Die Schleifwerkzeuge 50 weisen einen Basiskörper 92 auf, der um ein Zentrum 94 rotierbar ist, das eine Rotationsachse definiert, vergleiche auch den mit 96 bezeichneten Pfeil zur Veranschaulichung der (lokalen) Rotationsbewegung. Im Ausführungsbeispiel gemäß
Fig. 4 sind jeweils drei Werkzeugsegmente 60 an entsprechenden Aufnahmen (durch die Werkzeugsegmente 60 verdeckt) im Basiskörper 92 befestigt. Ein Versatzwinkel zwischen den Werkzeugsegmenten 60 beträgt im Ausführungsbeispiel jeweils 120°. Zur Lagesicherung ist wiederum ein Sicherungsring 100 vorgesehen, der die Werkzeugsegmente 60 am/im Basiskörper 92 formschlüssig und/oder kraftschlüssig sichert. - Mit Bezugnahme auf die
Figuren 5-14 werden verschiedene Ausführungsbeispiele offenbarungsgemäßer Werkzeugsegmente veranschaulicht und näher erläutert. - Die
Figuren 5-7 veranschaulichen anhand dreier Ansichten ein mit 60 bezeichnetes Werkzeugsegment. Das Werkzeugsegment 60 weist einen Grundkörper 110 auf, der näherungsweise rechteckig gestaltet ist, wobei zumindest die Ecken abgerundet und einzelne Flanken gekrümmt sein können. Eine der zu bearbeitenden Fläche zugewandte Seite des Grundkörpers 110 wird als Stirn 112 bezeichnet. Eine von der Stirn 112 abgewandte Seite, die einem jeweiligen Basiskörper 62, 92 des Schleifwerkzeugs 20, 50 (vergleicheFig. 3 und Fig. 4 ) zugewandt ist, wird als Rückseite 114 bezeichnet, vergleicheFig. 6 . Insbesondere in frontaler Ansicht, vergleicheFig. 7 zeigt sich der näherungsweise rechteckige Grundriss 120, dessen Form im Ausführungsbeispiel einem Fahrradpedal ähnelt. - Zwischen der Stirn 112 und der Rückseite 114 erstreckt sich ein Umfangsbereich 122. Der Umfangsbereich 122 folgt der Silhouette des Grundrisses 120. Die Höhe des Werkzeugsegments 60 zwischen der Stirn 112 und der Rückseite 114 ist kleiner als die Längserstreckung und Quererstreckung in der Draufsicht gemäß
Fig. 7 . - Der Umfangsbereich 122 umfasst bei der gegebenen Gestaltung des Grundrisses 120 vier Umfangsseiten, von denen die Umfangsseite 124 in
Fig. 5 und Fig. 7 gekennzeichnet ist. An der Rückseite 114 ist ein Befestigungselement 130 ausgebildet (vergleicheFig. 6 ), das im Ausführungsbeispiel als hinterschnittiger Befestigungssteg gestaltet und Bestandteil einer Schwalbenschwanzführung zur Aufnahme in einer der Aufnahmen 68 der Basiskörper 62, 92 (vergleiche auchFig. 3 und Fig. 4 ) ausgebildet ist. Das Befestigungselement 130 ist im montierten Zustand des Werkzeugsegments 60 zum Zentrum orientiert und in Richtung auf das Zentrum leicht verjüngt. Das Befestigungselement 130 kann zumindest teilweise formschlüssig in die Aufnahme 68 einrücken und dort gesichert werden. -
Fig. 7 veranschaulicht ferner anhand eines mit 132 bezeichneten Pfeils eine Schnittrichtung und anhand eines mit 134 bezeichneten Pfeils eine (radiale) Richtung hinzu einem Zentrum (vergleiche das Zentrum 64 gemäßFig. 3 und das Zentrum 94 gemäßFig. 4 ). Damit ergibt sich die Orientierung des Werkzeugsegments 60 im montierten Zustand am Schleifwerkzeug 20, 50. Die Umfangseite 124 ist demgemäß vom Zentrum abgewandt. Im Rahmen der vorliegenden Offenbarung ist der Pfeil 134 bzw. die damit verknüpfte Richtung auf das Zentrum 94 entgegengesetzt zu einer gedachten (zumindest momentanen) Arbeitsrichtung, in der üblicherweise das gesamte Schleifwerkzeug 20, 50 radial (weg vom Zentrum 94) bewegt wird, um Material abzutragen. Es versteht sich, dass das jeweilige Werkzeugsegment 60 währenddessen um das Zentrum 94 rotiert. - Auf der Stirn 112 sind mehrere gegenüber einer Grundfläche der Stirn 112 erhabene Schneidelemente 140, 142 angeordnet. Im Ausführungsbeispiel handelt es sich um eine erste Reihe aus Schneidelementen 140 und eine zweite Reihe aus Schneidelementen 142. Die beiden Reihen sind in der Schnittrichtung 132 hintereinander angeordnet und hinsichtlich der radialen Richtung 134 leicht zueinander versetzt.
- In der Schnittrichtung 132 hinter den Schneidelementen 140, 142 ist an der Stirn 112 ein Steg 144 ausgebildet. Im Ausführungsbeispiel ist der Steg 144 als teilweise in die Stirn 112 versenkter Zylinder gestaltet. Der Steg 144 dient bei der Bearbeitung als Abstandshalter bzw. als Pufferelement für die Schneidelemente 140, 142.
- Das Werkzeugsegment 60 ist jedoch nicht nur an seiner Stirn 112, sondern auch an der radial nach außen orientierten Umfangsseite 124 mit einem Schneidelement 150 bestückt. Das Schneidelement 150 ist in der Schnittrichtung 132 gleichermaßen wie die Schneidelemente 140, 142 orientiert.
- Die Schneidelemente 140, 142, 150 sind im Ausführungsbeispiel jeweils als Kegelstümpfe (bzw. Kegelstumpfabschnitte), oder Zylinder (bzw. Zylinderabschnitte) gestaltet, die teilweise in den Grundkörper 110 versenkt sind. Eine entsprechende Kreisfläche der Kontur ist in der Schnittrichtung 132 ausgerichtet, wobei ein Bogen der Kontur die Schneidkante bildet. Die Schneidelemente 140, 142, 150 sind im Ausführungsbeispiel als PKD-Schneidelemente gestaltet.
- Hinter dem Schneidelement 150 sitzt auf der Umfangsseite 122 ein Steg 154, der ähnlich wie der Steg 144 als teilweise in den Grundkörper 110 eingebetteter Zylinder gestaltet ist. Der Steg 154 fungiert als Abstandshalter für das Schneidelement 150.
- Das Schneidelement 150 kann beim Betrieb des Schleifwerkzeugs 20, 50 seitlich in das abzutragende Material eingreifen. Dies verhindert ein Eingraben und Feststecken des Schleifwerkzeugs 20, 50 und erlaubt insgesamt eine gleichmäßigere Bearbeitung. Dies kann einerseits eine bessere Bearbeitungsqualität mit sich bringen und andererseits den Verschleiß von Werkzeug und Maschine reduzieren.
- Die
Figuren 8-10 veranschaulichen anhand dreier Ansichten ein mit 160 bezeichnetes Werkzeugsegment. Das Werkzeugsegment 160 ist dem Werkzeugsegment 60 gemäß denFiguren 5-7 zumindest ähnlich gestaltet. Das Werkzeugsegment 160 weist einen Grundkörper 210 auf, der sich zwischen einer Stirn 212 und einer Rückseite 214 erstreckt. Der Grundriss 220 (Fig. 10 ) ähnelt dem Grundriss 120 des Werkzeugsegments 60 gemäßFig. 7 . Zwischen der Rückseite 214 und der Stirn 212 erstreckt sich ein Umfangsbereich 222. Eine im montierten Zustand vom jeweiligen Zentrum 64, 94 des Schleifwerkzeugs 20, 50 abgewandte Seite des Umfangsbereichs 222 ist mit 224 bezeichnet. - An der Rückseite 214 ist ein erhabenes Befestigungselement 230 ausgebildet, vergleiche
Fig. 9 . InFig. 10 veranschaulicht ein mit 232 bezeichneter Pfeil die Schnittrichtung. Ein mit 234 zueinander Pfeil bezeichnet eine radiale Richtung in Richtung auf das jeweilige Zentrum 64, 94 des Schleifwerkzeugs 20, 50. - An der Stirn 212 ist das Werkzeugsegment 160 mit Schneidelementen 240, 242 bestückt, die im Ausführungsbeispiel zwei hintereinander angeordnete und zueinander versetzte Reihen bilden. Hinter den Schneidelementen 240, 242 ist ein Steg 244 ausgebildet.
- An der Umfangsseite 224 sind im Ausführungsbeispiel ein erstes Schneidelement 250 und ein zweites Schneidelement 252 angeordnet. Das zweite Schneidelement 252 ist in der Schnittrichtung 232 hinter dem ersten Schneidelement 250 angeordnet. Aus
Fig. 8 und Fig. 9 wird ersichtlich, dass auch ein leichter Höhenversatz (senkrecht zur flächigen Erstreckung der Stirn 212) zwischen den Schneidelementen 250, 252 gegeben ist. Auf diese Weise kann die Höhe der Umfangsseite 224 gut abgedeckt bzw. ausgenutzt werden. - Die
Figuren 11-14 veranschaulichen anhand von Draufsichten weitere Ausgestaltungen von Werkzeugsegmenten 260, 360, 460, 560. Es wird jeweils ein Blick auf die Stirn der Werkzeugsegmente 260, 360, 460, 560 gezeigt. Hinsichtlich weiterer Ansichten und diesbezüglicher Gestaltmerkmale wird auf die bereits in Zusammenhang mit denFiguren 5-10 veranschaulichten Werkzeugsegmente 60, 160 verwiesen. Es kann jeweils eine identische, zumindest ähnliche Gestaltung vorliegen, so dass auf Wiederholungen verzichtet wird. -
Fig. 11 veranschaulicht ein Werkzeugsegment 260, das dem Werkzeugsegment 160 gemäß denFiguren 8-10 ähnlich gestaltet ist. Die Orientierung des Werkzeugsegments 260 ergibt sich durch Pfeile 332 für die Schnittrichtung und 334 für die (radiale) Richtung auf das Zentrum des jeweiligen Schleifwerkzeugs. Ähnlich wie beim Werkzeugsegment 160 ist eine stirnseitige Bestückung mit Schneidelementen 340, 342 und einem Steg 344 sowie eine seitliche Bestückung an der Umfangsseite 324 mit einem ersten Schneidelement 350 und einem zweiten Schneidelement 352 vorgesehen. Die Schneidelemente 350, 352 können (senkrecht zur Ansichtsebene) relativ zueinander leicht versetzt sein. - Zusätzlich ist jedoch an einer von der Umfangsseite 324 abgewandten Umfangsseite 326 ein weiteres Schneidelement 356 vorgesehen. Die Umfangsseite 326 ist im bestückten Zustand dem Zentrum zugewandt, vergleiche den Pfeil 334. Grundsätzlich ist das Schneidelement 356 ähnlich wie die Schneidelemente 350, 352 gestaltet und orientiert. Bei der Bearbeitung ist das Schneidelement 356 gerade nicht nach außen, sondern nach innen in Richtung auf das Zentrum orientiert. Auf diese Weise wird dem Umstand Rechnung getragen, dass bei einem eingegrabenen Werkzeug üblicherweise eine ringförmige Aussparung erzeugt wird, wobei auch innerhalb der ringförmigen Aussparung Material stehen bleibt. Wenn das Werkzeug dann seitlich entlang der zu bearbeitenden Fläche bewegt werden soll, kann das nach innen orientierte Schneidelement 356 dazu beitragen, das Material im Zentrum zu entfernen.
-
Fig. 12 veranschaulicht ein Werkzeugsegment 360, das dem Werkzeugsegment 260 gemäßFig. 11 sehr ähnlich gestaltet ist. Die Orientierung des Werkzeugsegments 360 ergibt sich durch Pfeile 432 für die Schnittrichtung und 434 für die (radiale) Richtung auf das Zentrum des jeweiligen Schleifwerkzeugs. Ähnlich wie beim Werkzeugsegment 360 ist eine stirnseitige Bestückung mit Schneidelementen 440, 442 und einem Steg 444 vorgesehen. An einer vom Zentrum abgewandten Umfangsseite 424 ist ein Schneidelement 450 und ein Steg 454 ausgebildet. An einer dem Zentrum zugewandten Umfangsseite 426 ist ein Schneidelement 356 ausgebildet. Mit anderen Worten ähnelt die Gestaltung der Umfangsseite 424 derjenigen der Umfangsseite 124 des Werkzeugsegments 60. Hingegen ähnelt die Gestaltung der Umfangsseite 426 derjenigen der Umfangsseite 326 des Werkzeugsegments 260. -
Fig. 13 veranschaulicht ein Werkzeugsegment 460, das dem Werkzeugsegment 260 gemäßFig. 11 sehr ähnlich gestaltet ist. Die Orientierung des Werkzeugsegments 460 ergibt sich durch Pfeile 532 für die Schnittrichtung und 534 für die (radiale) Richtung auf das Zentrum des jeweiligen Schleifwerkzeugs. Ähnlich wie beim Schleifwerkzeug 260 ist eine Bestückung mit Schneidelementen 550, 552 auf einer vom Zentrum abgewandten Umfangsseite 524 sowie mit einem Schneidelement 556 auf einer dem Zentrum zugewandten Umfangsseite 526 vorgesehen. Die stirnseitige Bestückung des Werkzeugsegments 460 weist im Ausführungsbeispiel gemäßFig. 13 eine (einzige) Reihe aus Schneidelementen 540 auf. In der Schnittrichtung 532 hinter den Schneidelementen 540 sind zwei Stege 544, 546 vorgesehen. Auf diese Weise kann eine noch bessere Laufruhe erzielt werden, wobei die stirnseitige Abtragsleistung gegebenenfalls etwas zurückgeht. -
Fig. 14 veranschaulicht ein Werkzeugsegment 560, das dem Werkzeugsegment 460 gemäßFig. 13 ähnlich gestaltet ist. Die Orientierung des Werkzeugsegments 560 ergibt sich durch Pfeile 632 für die Schnittrichtung und 634 für die (radiale) Richtung auf das Zentrum des jeweiligen Schleifwerkzeugs. Ähnlich wie beim Werkzeugsegment 460 ist auch beim Werkzeugsegment 560 eine stirnseitige Bestückung mit einer (einzigen) Reihe aus Schneidelementen 640 und zwei Stegen 644, 646 gegeben. Ferner weist die vom Zentrum abgewandte Umfangsseite 624 eine Bestückung mit einem Schneidelement 650 sowie einem Steg 654 auf, der in der Schnittrichtung 632 hinter dem Schneidelement 650 angeordnet ist. Schließlich weist auch die dem Zentrum zugewandte Umfangsseite 626 eine Bestückung mit einem Schneidelement 656 und einem Steg 658 auf, der in der Schnittrichtung 632 hinter dem Schneidelement 656 angeordnet ist. -
Fig. 15 veranschaulicht eine mobile Arbeitsmaschine, die als mobile Arbeitsvorrichtung 700 gestaltet ist. Die mobile Arbeitsvorrichtung 700 ist zur Aufnahme einer Schleifmaschine 30 ausgebildet und inFig. 15 mit einer solchen Schleifmaschine 30 bestückt. Vergleiche hierzu auch die Darstellung der Schleifmaschine 30 inFig. 2 . Die mobile Arbeitsvorrichtung 700 ist fernsteuerbar. Die mobile Arbeitsvorrichtung 700 weist ein Fahrwerk 702 auf, das einen Aufbau 704 trägt. Am Aufbau 704 ist ein Ausleger 706 gelenkig aufgenommen. An einem vom Aufbau 704 abgewandten Ende des Auslegers 706 ist eine Aufnahme 710 ausgebildet, an der die Koppeleinheit 34 (vergleicheFig. 2 ) der Schleifmaschine 30 ankoppelbar ist. -
Fig. 16 veranschaulicht eine mobile Arbeitsmaschine, die als Bagger 800 gestaltet ist. Der Bagger 800 weist ein Fahrwerk 802 auf, das einen Aufbau 804 trägt. Der Aufbau 804 beherbergt Bedienelemente für einen Fahrer/Bediener. Am Aufbau 804 ist ein Ausleger 806 gelenkig aufgenommen. An einem vom Aufbau 804 abgewandten Ende des Auslegers 806 ist eine Aufnahme 810 ausgebildet, an der die Koppeleinheit 34 (vergleicheFig. 2 ) der Schleifmaschine 30 ankoppelbar ist.
Claims (15)
- Werkzeugsegment (60, 160, 260, 360, 460, 560) für ein Schleifwerkzeug (10, 30) für die Flächenbearbeitung von Baustoffen, das Folgendes aufweist:- einen Grundkörper (110, 210) mit einer Stirn (112, 212), einer von der Stirn (112, 212) abgewandten Rückseite (114, 214) und einem Umfangsbereich (122, 222), der sich zwischen der Stirn (112, 212) und der Rückseite (114, 214) erstreckt,wobei die Stirn (112, 212) mit zumindest einem Hartstoff-Schneidelement (140, 142; 240, 242; 340, 342; 440, 442; 540; 640) bestückt ist,wobei die Rückseite (114, 214) zumindest ein Befestigungselement (130, 230) zur Aufnahme an einem Basiskörper (62, 92) eines Schleifwerkzeugs (20, 50) aufweist, undwobei zumindest eine Umfangsseite (124, 224, 324, 424, 524, 624) des Umfangsbereichs (122, 222) mit zumindest einem Hartstoff-Schneidelement (150; 250; 350, 352; 450; 550, 552; 650) bestückt ist.
- Werkzeugsegment (60, 160, 260, 360, 460, 560) nach Anspruch 1, wobei die mit dem zumindest einen Schneidelement (150; 250; 350, 352; 450; 550, 552; 650) bestückte Umfangseite (124, 224, 324, 424, 524, 624) im bestückten Zustand von einem Zentrum (64) des Basiskörpers (62, 92) abgewandt ist.
- Werkzeugsegment (60, 160, 260, 360, 460, 560) nach Anspruch 1 oder 2, wobei der Grundkörper (110, 210) einen zumindest näherungsweise rechteckigen oder viereckigen Grundriss (120, 220) aufweist, wobei zumindest eine Seite des Grundrisses (120, 220) konvex gewölbt ist, und wobei die bestückte Umfangsseite (124, 224, 324, 424, 524, 624) an der konvex gewölbten Seite des Grundrisses (120, 220) angeordnet ist.
- Werkzeugsegment (60, 160, 260, 360, 460, 560) nach einem der Ansprüche 1-3, wobei eine erste Umfangsseite (324, 424, 524, 624) und eine von der ersten Umfangsseite (324, 424, 524, 624) abgewandte zweite Umfangsseite (326, 426, 526, 626) mit jeweils zumindest einem Schneidelement (350, 352, 356; 450, 456; 550, 552, 556; 650, 656) bestückt sind, wobei die erste Umfangsseite (324, 424, 524, 624) im bestückten Zustand von einem Zentrum (64) des Basiskörpers (62, 92) abgewandt ist, und wobei die zweite Umfangsseite (326, 426, 526, 626) im bestückten Zustand einem Zentrum (64) des Basiskörpers (62, 92) zugewandt ist.
- Werkzeugsegment (60, 160, 260, 360, 460, 560) nach einem der Ansprüche 1-4, wobei das zumindest eine Umfangsseiten-Schneidelement (150; 250; 350, 352; 450; 550, 552; 650) und das zumindest eine Stirnseiten-Schneidelement (140, 142; 240, 242; 340, 342; 440, 442; 540; 640) hinsichtlich einer Schnittrichtung (132, 232, 332, 432, 532, 632) gleich orientiert sind.
- Werkzeugsegment (60, 160, 260, 360, 460, 560) nach einem der Ansprüche 1-5, wobei der Grundkörper (110, 210) an seiner Stirn (112, 212) in einer Schnittrichtung (132, 232, 332, 432, 532, 632) hinter dem zumindest einen Schneidelement (140, 142; 240, 242; 340, 342; 440, 442; 540; 640) einen erhabenen Steg (144; 244; 344; 444; 544, 546; 644, 646) aufweist, der als Abstandshalter zur Begrenzung einer Eindringtiefe dient, und wobei der Stirnseiten-Steg (144; 244; 344; 444; 544, 546; 644, 646) insbesondere entlang der Stirn (112, 212) eine Längserstreckung aufweist, die etwa senkrecht zur Schnittrichtung (132, 232, 332, 432, 532, 632) ist.
- Werkzeugsegment (60, 160, 260, 360, 460, 560) nach Anspruch 6, wobei an der Stirn (112, 212) ein erster Stirnseiten-Steg (544, 644) und ein zweiter Stirnseiten-Steg (546, 646) ausgebildet sind, die in der Schnittrichtung (132, 232, 332, 432, 532, 632) hintereinander angeordnet sind, wobei insbesondere an der Stirn (112, 212) in der Schnittrichtung (132, 232, 332, 432, 532, 632) vor dem ersten Stirnseiten-Steg (544, 644) und dem zweiten Stirnseiten-Steg (546, 646) eine einzige Reihe aus Schneidelementen (540, 640) angeordnet ist.
- Werkzeugsegment (60, 160, 260, 360, 460, 560) nach einem der Ansprüche 1-7, wobei der Grundkörper (110, 210) an der zumindest einen mit dem Schneidelement (150, 450, 650) bestückten Umfangsseite (124, 424, 624) in einer Schnittrichtung (132, 232, 332, 432, 532, 632) hinter dem zumindest einen Schneidelement (150, 450, 650) einen erhabenen Steg (154, 454, 654) aufweist, der als Abstandshalter zur Begrenzung einer Eindringtiefe dient.
- Werkzeugsegment (60, 160, 260, 360, 460, 560) nach Anspruch 8, wobei der Umfangsseiten-Steg (154, 454, 654) entlang der Umfangsseite (124, 424, 624) eine Längserstreckung aufweist, die etwa senkrecht zur Schnittrichtung (132, 232, 332, 432, 532, 632) ist.
- Werkzeugsegment (60, 160, 260, 360, 460, 560) nach einem der Ansprüche 1-9, wobei die zumindest eine Umfangseite (224, 324, 524) mit zwei oder mehr Schneidelementen (250, 252; 350, 352; 550, 552) bestückt ist, wobei die zwei oder mehr Schneidelemente (250, 252; 350, 352; 550, 552) in der Schnittrichtung (132, 232, 332, 432, 532, 632) hintereinander und zumindest teilweise in einer Höhenrichtung senkrecht zur Stirn (112, 212) versetzt zueinander sind.
- Schleifwerkzeug (20, 50) mit einem um ein Zentrum (64) rotierbaren Basiskörper (62, 92), der ringförmig oder scheibenförmig gestaltet ist und zumindest zwei oder mehr über den Basiskörper (62, 92) verteilte Aufnahmen (68) aufweist, und mit zumindest einem Werkzeugsegment (60, 160, 260, 360, 460, 560) nach einem der Ansprüche 1-10, das in einer der Aufnahmen (68) sitzt.
- Schleifwerkzeug (20, 50) nach Anspruch 11, wobei drei oder mehr Aufnahmen (68) über den Basiskörper (62, 92) verteilt sind und jeweils ein Werkzeugsegment (60, 160, 260, 360, 460, 560) tragen, und wobei die jeweils mit zumindest einem Schneidelement (150; 250; 350, 352; 450; 550, 552; 650) bestückte Umfangsseite (124, 224, 324, 424, 524, 624) der Werkzeugsegmente (60, 160, 260, 360, 460, 560) von einem Zentrum (64) des Basiskörpers (62, 92) abgewandt ist und insbesondere radial über einen Umfang des Basiskörpers (62, 92) hinausragt.
- Schleifwerkzeug-Baugruppe (48) mit einem um ein globales Drehzentrum rotierbaren Träger (80) und mit zwei oder mehr Schleifwerkzeugen (50) gemäß Anspruch 11 oder 12, wobei die Rotationsachsen (64) der zwei oder mehr Schleifwerkzeuge (50) relativ zueinander festgelegt und um das globale Drehzentrum (82) verteilt am rotierbaren Träger (80) aufgenommen sind.
- Schleifmaschine (10, 30) für die Flächenbearbeitung von Baustoffen, insbesondere für die Bearbeitung von Böden, Wänden und/oder Decken, mit einem Schleifwerkzeug (20, 50), das mit zumindest einem Werkzeugsegment (60, 160, 260, 360, 460, 560) gemäß einem der Ansprüche 1-10 bestückt ist.
- Schleifmaschine (30) nach Anspruch 14, wobei die Schleifmaschine (30) als Anbaugerät zur Aufnahme (32) an einer mobilen Arbeitsmaschine (700, 800) ausgebildet ist, insbesondere an einem Ausleger (706, 806) einer mobilen Arbeitsvorrichtung (700) oder eines Baggers (800).
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102022127660.0A DE102022127660B4 (de) | 2022-10-20 | 2022-10-20 | Werkzeugsegment, Schleifwerkzeug, Schleifwerkzeug-Baugruppe und Schleifmaschine |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP4368343A1 true EP4368343A1 (de) | 2024-05-15 |
| EP4368343B1 EP4368343B1 (de) | 2025-09-10 |
| EP4368343C0 EP4368343C0 (de) | 2025-09-10 |
Family
ID=88504635
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP23204538.5A Active EP4368343B1 (de) | 2022-10-20 | 2023-10-19 | Werkzeugsegment, schleifwerkzeug, schleifwerkzeug-baugruppe und schleifmaschine |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP4368343B1 (de) |
| DE (1) | DE102022127660B4 (de) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102025120341A1 (de) * | 2025-05-23 | 2026-06-18 | Carl Zeiss Smt Gmbh | Poliervorrichtung und deren Verwendung |
Citations (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE7227449U (de) | 1972-07-25 | 1972-11-23 | Abrasivi Mapelli Di Grottolo Geom Arnaldo | Schleifmittelträger mit auswechselbarem Schleifwerkzeug für Schleifmaschinen |
| DE29911352U1 (de) | 1999-06-30 | 1999-09-02 | Nullmeyer, Reinhard, 27249 Mellinghausen | Schleifkrone |
| EP1321233A1 (de) | 2001-12-12 | 2003-06-25 | Gerätebau Wiedtal Schützeichel KG | Schleifwerkzeug |
| WO2005077599A1 (en) | 2004-02-13 | 2005-08-25 | Htc Sweden Ab | Floor processing machine |
| US20070254568A1 (en) * | 2004-09-15 | 2007-11-01 | Rin-Soon Park | Grinding Wheel |
| WO2008100210A1 (en) | 2007-02-12 | 2008-08-21 | Htc Sweden Ab | Tool for machining stone or concrete floors |
| KR20090001823U (ko) * | 2007-08-22 | 2009-02-26 | 코디아산업 주식회사 | 연마 휠의 세그먼트 고정구조 |
| DE102009008261A1 (de) | 2009-02-10 | 2010-08-12 | Bigu Terrazzo Gmbh | Schleif- und Fräswerkzeug zur Bearbeitung von Kunst- und Naturstein |
| US20190389034A1 (en) * | 2018-06-20 | 2019-12-26 | Gestion Anny Picard Inc. | Pressure-fit grinding pad assembly and method of construction |
| EP3713709A1 (de) | 2017-11-20 | 2020-09-30 | Schwamborn Geraetebau GmbH | Anbaugerät sowie handhabungsvorrichtung mit einem anbaugerät |
| EP3928894A1 (de) | 2020-06-24 | 2021-12-29 | Hilti Aktiengesellschaft | Verfahren zur herstellung eines grünlings und verfahren zur weiterverarbeitung des grünlings in ein bearbeitungssegment |
-
2022
- 2022-10-20 DE DE102022127660.0A patent/DE102022127660B4/de active Active
-
2023
- 2023-10-19 EP EP23204538.5A patent/EP4368343B1/de active Active
Patent Citations (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE7227449U (de) | 1972-07-25 | 1972-11-23 | Abrasivi Mapelli Di Grottolo Geom Arnaldo | Schleifmittelträger mit auswechselbarem Schleifwerkzeug für Schleifmaschinen |
| DE29911352U1 (de) | 1999-06-30 | 1999-09-02 | Nullmeyer, Reinhard, 27249 Mellinghausen | Schleifkrone |
| EP1321233A1 (de) | 2001-12-12 | 2003-06-25 | Gerätebau Wiedtal Schützeichel KG | Schleifwerkzeug |
| WO2005077599A1 (en) | 2004-02-13 | 2005-08-25 | Htc Sweden Ab | Floor processing machine |
| US20070254568A1 (en) * | 2004-09-15 | 2007-11-01 | Rin-Soon Park | Grinding Wheel |
| WO2008100210A1 (en) | 2007-02-12 | 2008-08-21 | Htc Sweden Ab | Tool for machining stone or concrete floors |
| KR20090001823U (ko) * | 2007-08-22 | 2009-02-26 | 코디아산업 주식회사 | 연마 휠의 세그먼트 고정구조 |
| DE102009008261A1 (de) | 2009-02-10 | 2010-08-12 | Bigu Terrazzo Gmbh | Schleif- und Fräswerkzeug zur Bearbeitung von Kunst- und Naturstein |
| EP3713709A1 (de) | 2017-11-20 | 2020-09-30 | Schwamborn Geraetebau GmbH | Anbaugerät sowie handhabungsvorrichtung mit einem anbaugerät |
| US20190389034A1 (en) * | 2018-06-20 | 2019-12-26 | Gestion Anny Picard Inc. | Pressure-fit grinding pad assembly and method of construction |
| EP3928894A1 (de) | 2020-06-24 | 2021-12-29 | Hilti Aktiengesellschaft | Verfahren zur herstellung eines grünlings und verfahren zur weiterverarbeitung des grünlings in ein bearbeitungssegment |
Also Published As
| Publication number | Publication date |
|---|---|
| DE102022127660A1 (de) | 2024-04-25 |
| EP4368343B1 (de) | 2025-09-10 |
| DE102022127660B4 (de) | 2025-06-12 |
| EP4368343C0 (de) | 2025-09-10 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1184116B1 (de) | Bohrnutenfräser | |
| EP2376257B1 (de) | Vorrichtung zur beidseitigen schleifenden bearbeitung flacher werkstücke | |
| DE68919908T2 (de) | Schleifscheibe mit hoher Schlagfestigkeit zum in-situ-Schleifen von Rollen. | |
| EP3898037B1 (de) | Verfahren zur herstellung eines bearbeitungssegmentes für die trockenbearbeitung von betonwerkstoffen | |
| EP3237164B1 (de) | Bohrring für eine kernbohrkrone | |
| DE69924993T2 (de) | Moduläres kreissägenblättersystem zum formen von gekrümmten oberflächen in marmor, stein oder dergleichen materialien | |
| EP2374936B1 (de) | Fräswalze für eine Bodenfräsmaschine und Bodenfräsmaschine | |
| EP1321233B1 (de) | Schleifwerkzeug | |
| EP3674025A1 (de) | Bearbeitungssegment für die trockenbearbeitung von betonwerkstoffen | |
| EP1764176A2 (de) | Fräswerkzeug | |
| EP3898038A1 (de) | Verfahren zur herstellung eines bearbeitungssegmentes für die trockenbearbeitung von betonwerkstoffen | |
| EP4368343B1 (de) | Werkzeugsegment, schleifwerkzeug, schleifwerkzeug-baugruppe und schleifmaschine | |
| DE102016108179A1 (de) | Kaltumgeformter Halteblock und Verfahren zu dessen Herstellung | |
| EP3219440B1 (de) | Adaptersystem für eine bodenbearbeitungsmaschine, bodenbearbeitungsmaschine und werkzeug hierfür | |
| DE112012002892B4 (de) | Fräsverfahren und Fräswerkzeug | |
| WO1993024282A1 (de) | Werkzeug und verfahren zum abbau von boden- oder wandbeschichtungen | |
| EP4092192B1 (de) | Fräswalze für eine strassenfräsmaschine | |
| DE69724565T2 (de) | Eckenfräser mit Schneideinsätzen | |
| EP1844900A1 (de) | Werkzeug zur Bearbeitung von Flächen aus Natur-und Kunststein | |
| EP0617170B1 (de) | Bodenflächenbearbeitungsgerät | |
| EP1004414A2 (de) | Mit Schneiden aus PKD-Segmenten versehendem Werkzeug zur Bearbeitung von Stein oder steinähnlichen Materialien | |
| DE20108708U1 (de) | Trockenschleifen | |
| DE20109636U1 (de) | Trennscheibe | |
| DE10125448A1 (de) | Schleifmaschine zum Bearbeiten von Werkstücken aus Beton, Kunststein oder Naturstein | |
| EP1857034A1 (de) | Bohnerscheibe für ein Bohnergerät |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC ME MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20241112 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC ME MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20250411 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC ME MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502023001761 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| U01 | Request for unitary effect filed |
Effective date: 20251009 |
|
| U07 | Unitary effect registered |
Designated state(s): AT BE BG DE DK EE FI FR IT LT LU LV MT NL PT RO SE SI Effective date: 20251016 |
|
| U20 | Renewal fee for the european patent with unitary effect paid |
Year of fee payment: 3 Effective date: 20251028 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20251210 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250910 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20251211 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250910 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20251210 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250910 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250910 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20260110 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250910 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250910 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250910 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: L10 Free format text: ST27 STATUS EVENT CODE: U-0-0-L10-L00 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260722 |