EP4424203A1 - Armband, verfahren zur herstellung des armbands und armbanduhr - Google Patents
Armband, verfahren zur herstellung des armbands und armbanduhr Download PDFInfo
- Publication number
- EP4424203A1 EP4424203A1 EP23160021.4A EP23160021A EP4424203A1 EP 4424203 A1 EP4424203 A1 EP 4424203A1 EP 23160021 A EP23160021 A EP 23160021A EP 4424203 A1 EP4424203 A1 EP 4424203A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- bracelet
- cavity
- material layer
- layer
- electronic component
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 24
- 238000000034 method Methods 0.000 title claims description 14
- 239000000463 material Substances 0.000 claims abstract description 126
- 239000000853 adhesive Substances 0.000 claims description 8
- 230000001070 adhesive effect Effects 0.000 claims description 8
- 239000002131 composite material Substances 0.000 description 10
- 239000004753 textile Substances 0.000 description 4
- 229920002457 flexible plastic Polymers 0.000 description 3
- 210000000707 wrist Anatomy 0.000 description 3
- 238000004026 adhesive bonding Methods 0.000 description 2
- 239000010985 leather Substances 0.000 description 2
- 238000009958 sewing Methods 0.000 description 2
- 238000003466 welding Methods 0.000 description 2
- 241000196324 Embryophyta Species 0.000 description 1
- 244000043261 Hevea brasiliensis Species 0.000 description 1
- 238000013475 authorization Methods 0.000 description 1
- 230000004888 barrier function Effects 0.000 description 1
- 239000003086 colorant Substances 0.000 description 1
- 239000003292 glue Substances 0.000 description 1
- 239000011796 hollow space material Substances 0.000 description 1
- 238000007373 indentation Methods 0.000 description 1
- 238000005304 joining Methods 0.000 description 1
- 229920003052 natural elastomer Polymers 0.000 description 1
- 229920001194 natural rubber Polymers 0.000 description 1
- 238000004064 recycling Methods 0.000 description 1
- 238000002604 ultrasonography Methods 0.000 description 1
- 239000002699 waste material Substances 0.000 description 1
Images


Classifications
-
- A—HUMAN NECESSITIES
- A44—HABERDASHERY; JEWELLERY
- A44C—PERSONAL ADORNMENTS, e.g. JEWELLERY; COINS
- A44C5/00—Bracelets; Wrist-watch straps; Fastenings for bracelets or wrist-watch straps
- A44C5/0007—Bracelets specially adapted for other functions or with means for attaching other articles
- A44C5/003—Bracelets specially adapted for other functions or with means for attaching other articles with a storage compartment
-
- G—PHYSICS
- G04—HOROLOGY
- G04G—ELECTRONIC TIME-PIECES
- G04G17/00—Structural details; Housings
- G04G17/08—Housings
- G04G17/083—Watches distributed over several housings
-
- G—PHYSICS
- G04—HOROLOGY
- G04G—ELECTRONIC TIME-PIECES
- G04G21/00—Input or output devices integrated in time-pieces
- G04G21/06—Input or output devices integrated in time-pieces using voice
-
- G—PHYSICS
- G04—HOROLOGY
- G04R—RADIO-CONTROLLED TIME-PIECES
- G04R60/00—Constructional details
- G04R60/04—Antennas attached to or integrated in watch bracelets
-
- G—PHYSICS
- G04—HOROLOGY
- G04G—ELECTRONIC TIME-PIECES
- G04G19/00—Electric power supply circuits specially adapted for use in electronic time-pieces
-
- G—PHYSICS
- G04—HOROLOGY
- G04G—ELECTRONIC TIME-PIECES
- G04G21/00—Input or output devices integrated in time-pieces
- G04G21/04—Input or output devices integrated in time-pieces using radio waves
Definitions
- the invention relates to a bracelet, preferably a watch strap, a method for producing the bracelet, and a wristwatch comprising the watch strap.
- Wristwatches are used by a large number of users because of their precise timing.
- many solutions were developed to improve the robustness or accuracy of the movements of wristwatches.
- the wristwatch has also become a popular fashion accessory and piece of jewelry that is no longer dispensable.
- mechanical robustness, mechanical complications, or accuracy are still important decision-making factors when purchasing a wristwatch, aesthetic aspects and brand reputation are often more important.
- Bracelets in various designs are also often worn in addition to a wristwatch as a fashion accessory.
- the bracelets can be in the same color and made of the same material as the wristwatch strap.
- Watch straps are nevertheless an important part of wristwatches, especially high-quality mechanical wristwatches. On the one hand, they serve to securely attach the watch to a user's wrist, and on the other hand, they can enhance the appearance of the watch. Watch straps are manufactured and offered in a variety of shapes, colors and materials, which make the The appearance of the watch can be customized. The appearance can be further improved with an additional strap.
- a watch strap is usually attached to the lugs of the watch case using spring bars so that they can be easily replaced.
- Watch straps for wristwatches and bracelets with an integrated electronic component are known from the state of the art.
- the electronic components are integrated into the watch straps or bracelets during manufacture and cannot be removed without destroying them. This is mainly problematic if the watch strap or bracelet is to be recycled, as electronic components are generally not recycled. The electronic component must therefore be removed before recycling, which leads to additional work in waste disposal.
- the electronic component is an RFID chip that contains specific user data.
- Specific user data can be used, for example, on doors for access authorization or for payment services, similar to contactless payment.
- the electronic component cannot be removed and inserted into another watch strap or bracelet without destroying the watch strap or bracelet, which is particularly disadvantageous when using user-specific RFID chips. This also drastically shortens the service life of the components.
- the bracelet according to the invention has several significant advantages over bracelets known from the prior art. Firstly, the electronic component can be inserted into the bracelet and removed from the bracelet without having to mechanically open or even destroy the bracelet.
- the position and orientation of the opening are also deliberately chosen in the area of one end and transverse to the longitudinal axis of the bracelet, since this area is ergonomically well suited for use on a door lock or payment terminal, for example, and since the least mechanical deformation occurs in this area, which protects the electronic component and allows the electronic component to be held securely in the slot-shaped channel and/or in the cavity without the risk of it slipping out.
- the secure hold can also be improved by tapering the slot-shaped channel.
- the opening is preferably located closer to the first end of the bracelet than in relation to a definable center of the bracelet, so that it is particularly preferably located in the region of the first end, which region occupies less than a quarter of the total longitudinal extent, starting from the first end of the bracelet.
- the slot-shaped channel can also be designed without a taper and correspond to the dimensions, in particular in width and length, of the cavity.
- the longitudinal extension along the longitudinal axis of the slot-shaped channel can be significantly smaller compared to the longitudinal extension along the longitudinal axis of the cavity.
- the electronic component is designed as a flat strip-shaped RFID chip or RFID transponder, on which data of a specific user is stored, which can be used for payment at a terminal or for access control.
- the electronic component is not to be seen as a component of the wristband, because it can be inserted into the cavity and removed from the cavity.
- the slot-shaped channel is designed in such a way that it is compatible with the electronic component, i.e. the width and height of the electronic component and the width and width of the slot-shaped channel are compatible with each other.
- the bracelet may comprise a first layer of material which is folded over at the first end transversely to the longitudinal axis to form an upper layer and a lower layer, wherein the upper layer may be attached to the lower layer and wherein the cavity may be formed within the upper layer or the lower layer or between the upper and lower layers.
- the material of the material layer can be made of flexible plastic, leather or textile material. It can also be a material of plant origin, such as natural rubber. Preferably, the material is a material of non-animal origin, which is also biodegradable or can be biocompostable and can meet the requirements of the DIN EN 13432 standard from 2000.
- the upper layer can be understood as the layer that is visible when the user wears the bracelet. The upper layer can include a decorative layer. The lower layer, on the other hand, can rest on the user's skin when the bracelet is worn.
- the cavity can be formed between the upper and lower layers.
- the bracelet can further comprise a middle layer, which can be arranged between the upper and lower layers, wherein the cavity can be formed within the middle layer.
- the middle layer is completely enclosed by the upper and lower layers and is not visible to a user when worn. It can therefore be an inner layer or inner ply.
- the middle layer can have a higher flexibility compared to the first or second layer. This is advantageous because the middle layer can be designed as a cushioning layer.
- the middle layer can be connected to the upper and lower layers.
- the connection can be made in a material-locking manner using gluing, sewing, or welding using ultrasound, in which case it is a material-locking connection.
- the joining method used can be selected according to the material.
- the bracelet may comprise a placement mechanism, which may be designed to insert and remove the electronic component into and from the cavity.
- the placement mechanism can be designed in the form of a pull-out that can be pulled out of the bracelet.
- the placement mechanism can be permanently connected to the bracelet so that it cannot be removed from the bracelet.
- the placement mechanism can be designed as a separate, removable accessory, which can, however, be part of the purchase of the bracelet.
- the placement mechanism may have a first portion configured to be inserted into the cavity and may include a second portion that may be attached to the first portion and protrude from the opening when the first portion is inserted into the cavity, wherein the second portion may be designed to be actuated by a user to insert and remove the first portion from the cavity.
- the first portion may have less flexibility than the second portion so that the first portion can be safely inserted into the slot-shaped channel or cavity.
- the second portion may, however, be in the form of a loop or strip that is designed to be grasped by a user with the fingers to actuate the placement mechanism.
- the first section can be designed to accommodate the electronic component and can be configured to fix the electronic component, preferably by means of an adhesive surface structure.
- the first section also be designed with the necessary fixing means, such as projections, indentations, etc.
- the bracelet can be designed as a watch strap.
- the invention relates to a method for producing a bracelet, wherein the bracelet is designed according to the first aspect of the invention, as well as any embodiments.
- the bracelet can be manufactured more easily, i.e. with less effort, using the method according to the invention compared to manufacturing methods from the prior art.
- the bracelet obtainable using the manufacturing method according to the invention is robust and has the advantages as described in the first aspect.
- the manufacturing method is suitable for producing a bracelet which allows an electronic component to be inserted or removed from the bracelet without causing any damage.
- the statements also apply to the manufacture of the watch strap using this manufacturing method.
- the further material layer can be formed by the first strip-shaped material layer, wherein the cavity can be formed by overlapping the first strip-shaped material layer and by materially bonding while leaving the sections blank.
- the at least partial covering of the first strip-shaped material layer can have the advantage of forming an additional cavity in the bracelet or watch strap in which the electronic Component has a larger volume available in which it can expand.
- an area starting from the second end towards the middle of the bracelet is preferably covered with the lining material, leaving the area at the first end bare.
- the first strip-shaped material layer can be covered with lining material along the entire longitudinal axis in order to also ensure padding at the end areas.
- the embodiments of the second aspect can be combined with one another if technically possible and sensible.
- the invention relates to a wristwatch which comprises the watch strap according to an embodiment of the first aspect of the invention and has an electronic component located in the cavity of the watch strap, wherein the first end of the watch strap is fastened to a fastening region of the wristwatch by means of a fastening means.
- the wristwatch has the advantage that it contains the electronic component in the watch strap, whereby the electronic component can be inserted into and removed from the watch strap. It is then replaceable. Furthermore, the fastening area of the strap with the opening in the area of the first end can be attached to the strap lugs of the wristwatch, whereby a lower area of the wristwatch acts as a barrier and additionally prevents the electronic component from slipping out.
- Fig.1 schematically illustrates a watch strap 20 known from the prior art in a bottom view.
- the watch strap 20 consists of two material layers 21a, 21b and then comprises two layers.
- the watch strap 20 is formed with a fastening area at a first end 22.
- a spring bar can be introduced into the loop of the fastening area in order to detachably fasten the watch strap 20 to the strap lugs of a watch case.
- the watch strap 20 also has a plurality of loops 23 into which the second end of the watch strap 20 can be inserted when fastening it to the wrist of a user.
- the watch strap 20 is also made of a textile material or flexible plastic material.
- the watch strap 20 also has a cover layer 24 in the area of the first end 22, which is preferably made of the same material as the watch strap 20.
- the cover layer 24 and the second material layer 21b are in contact with the user's skin.
- An electronic component 13 is inserted between the cover layer 24 and the second material layer 21b, which is located in an internal volume of a pocket formed.
- Fig.2 shows the state-of-the-art watch strap 20 made of Fig.1 , from a different perspective.
- the watch strap 20 is like in Fig.1 constructed, but the cover layer 24 and the electronic component 13 are shown in an exploded manner.
- the first material layer 21a is also shown, which is visible to the user when wearing the watch strap 20.
- the electronic component 13 and the cover layer 24 are placed in a sandwich-like manner on the second material layer 21b.
- the edges of the cover layer 24 are completely, i.e. over the entire circumference, glued to the second material layer 21b, so that a closed pocket is created in whose interior volume the electronic component 13 is securely held.
- the electronic component 13 cannot simply be removed from the pocket without destroying the cover layer 24. Furthermore, it would be possible not to glue an edge of the cover layer in order to enable the removal of the electronic component 13. However, There is a great risk that the electronic component 13 will move out of the interior volume of the bag when the watch strap 20 moves and will then be lost. In addition, the manufacturing process involves additional process steps for applying and bonding the cover layer, which makes it particularly unsuitable for the manufacture of watch straps in large quantities.
- Fig.3 shows the watch strap 1 according to a first embodiment in a side view, with the clasp part being visible. Furthermore, a reference coordinate system is shown which defines the longitudinal axis x and the transverse axis y. The reference coordinate system is used as the basis for all further explanations below.
- the watch strap 1 comprises a first material layer 2, which can also be referred to as the outer material, as it is visible to a user when worn.
- the watch strap 1 also contains a second material layer 3, which can be referred to as the lower material, as it is in contact with the user's skin when worn.
- a third material layer 4 is also shown, which can be referred to as an intermediate layer or lining layer and is preferably located completely inside the watch strap 1, or is completely enclosed by the first and second material layers 2, 3.
- the watch strap 1 also comprises a loop 7 into which the hole part of the watch strap 1 (not shown) can be inserted when fastening the wristwatch.
- the watch strap 1 comprises a first end 1 and a second end 6, wherein the first end is designed with a fastening area to accommodate a fastening means, such as a spring bar, in order to releasably fasten it to the watch case.
- a fastening means such as a spring bar
- the electronic component 13 is designed in the form of an elongated strip.
- the electronic component 13 is introduced into a cavity (not shown) via the opening 10 and can be removed from the cavity via the same opening.
- the cavity is located between the second and third material layers 3, 4.
- the first and second material layers 2, 3 consist of a leather material, which is preferably biocompostable or biodegradable and is obtainable by means of chrome-free tanning.
- the third material layer 4 is a biocompostable or biodegradable textile material, which is more flexible than the other materials used.
- the first material layer 2 is provided with an adhesive and the third material layer 4 is placed on the first material layer 2, so that a first composite is formed from the first and third material layers 2, 4, wherein the first material layer 2 is longer (length in relation to the longitudinal axis) compared to the third material layer 4.
- the loop 7 is introduced into the first composite and the protruding ends of the first material layer 2 are folded over to form the two ends 5, 6 (including the fastening area 8).
- the two folded ends are bonded to the third material layer 4, preferably by means of an adhesive, in order to form a second composite.
- the second material layer 3 is placed on the second composite and bonded to this composite in a bonded manner, preferably by means of an adhesive. Some parts of the second material layer 3 are not bonded to the second composite in order to fill the cavity between the third material layer 4 and the second material layer 3.
- the area that forms the slot-shaped channel will not be connected in a material-locking manner, so that on the right side of the Fig.3 the opening 10 is formed in the region of the first end 5.
- Adhesive is preferably applied to the second material layer 3 or to the second composite exclusively along the outer edges or along the edge, leaving out the area that forms the opening. It may be necessary to press the material layers during the manufacturing process.
- the adhesive used can also be biocompostable or at least biodegradable.
- Fig.4 shows the watch strap 1 from Fig.3 in a top view, where the first material layer 2 is the outer material, which is visible to a user when wearing the watch.
- Fig.4 shows in comparison to Fig.3 , the cavity 12, which by means of the Fig.3 described manufacturing process.
- the slot-shaped channel 11 is also shown, which is located in the same position as the cavity 12.
- a part of the electronic component 13 is located in the slot-shaped channel 11 and another part in the cavity 12.
- the opening 10 and the slot-shaped channel 11 have a width that corresponds approximately to the width of the electronic component 13.
- the cavity 12 is wider than the slot-shaped channel 11.
- the slot-shaped channel 11 is shown longer for illustrative purposes than is necessary for an embodiment.
- the length of the slot-shaped channel 11 can be less than 10% of the length of the cavity 12 (length in relation to the longitudinal axis).
- Fig.5 illustrates the watch strap made of Fig.3 in a further perspective, wherein the electronic component 13 protrudes from the opening not shown.
- Fig.6 shows the watch strap 1 according to a second embodiment in a side view, wherein the clasp part can be seen.
- the watch strap 1 comprises a first material layer 2, which can also be referred to as the upper material, since it is visible to a user when worn.
- the watch strap 1 also contains a second material layer 3, which can be referred to as the lower material, since it is in contact with the user's skin when worn.
- the watch strap 1 also comprises a loop 7 into which the hole part of the watch strap 1 (not shown) can be inserted when fastening the wristwatch.
- the watch strap 1 comprises a first end 1 and a second end 6, wherein the first end is designed with a fastening area to receive a fastening means, such as a spring bar, in order to releasably fasten it to the watch case.
- a fastening means such as a spring bar
- the cavity is located between the first and the second material layer 2, 3.
- a part of a placement mechanism 14 protrudes from the opening, this part being a loop 14b that can be grasped by a user in order to pull the electronic component 13 out of the cavity.
- the user pulls the placement mechanism 14 out of the opening, the electronic component 13 is placed on the rigid area 14a of the placement mechanism 14 and the rigid area 14a is in turn pushed into the opening 10.
- the rigid area 14a of the placement mechanism 14 is designed in such a way that it holds the electronic component 13 securely, i.e. against slipping.
- the rigid area 14a can be designed, for example, with a surface that adheres to the surface of the electronic component 13.
- the rigid area can be designed with holders that can be connected to the electronic component 13 and holds it securely against slipping.
- the rigid region 14a can be formed with a fit which has the shape of the electronic component.
- the term "rigid” should not be understood to mean that the rigid area 14a is rigid or inflexible; rather, the term should be understood to mean that the rigid area 14a has less flexibility than the flexible area 14b.
- the flexible area 14b has the advantage that it can adapt to the shape of the user's wrist and is therefore not perceived as disturbing.
- the first and the second material layer 2, 3 consist of a textile material which is preferably biocompostable or at least recyclable.
- Two end regions of the first material layer 2 are each folded over transversely to the longitudinal axis and glued together to form the first and the second end 5, 6, in particular the fastening region 8.
- the loop 7 is introduced into this first composite and the second material layer 3 is placed over the first composite and the loop 7.
- the first material layer 2 (or the first composite) is connected to the second material layer 3 by sewing. Some partial regions of the second material layer 3 are not connected or sewn to the first material layer 2 in order to form the hollow space between the first material layer 2 and the second material layer 3.
- the area that forms the slot-shaped channel is not connected, so that on the left side of the Fig.6 the opening 10 is formed in the region of the first end 5.
- the two material layers 2, 3 are applied exclusively along the Outer edges are sewn together, leaving out the area that forms the opening 10.
- the watch strap consists exclusively of the first material layer, which is folded over at both ends transversely to the longitudinal axis to form a first and a second layer covering the first layer.
- the length of the elongated strips of the first material layer is shorter than in Fig.6 shown arrangement is longer, because the second layer of the first material layer replaces the second material layer. Nevertheless, the cavity, the slot-shaped channel, as well as the opening are formed as in Fig.6 described.
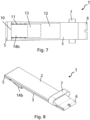
- Fig.7 shows the watch strap 1 from Fig.6 in a bottom view, where the second material layer 3 is the bottom material, which is not visible to a user when wearing the watch.
- Fig.7 shows in comparison to Fig.6 , the cavity 12, which by means of the Fig.6 described manufacturing method.
- the slot-shaped channel 11 is also shown, which is located in the same position as the cavity 12.
- the electronic component 13 is located in the slot-shaped channel 11 and in the cavity 12.
- the opening 10 and the slot-shaped channel 11 have a width that can correspond approximately to the width of the electronic component 13.
- the cavity 12 can be wider than the slot-shaped channel 11.
- the flexible region of the placement mechanism can be seen, which points in a direction opposite to the first end 5.
- the length of the slot-shaped channel 11 can be less than 10% of the length of the cavity 12 (length in relation to the longitudinal axis).
- Fig.8 illustrates the watch strap made of Fig.6 in a further perspective, in particular the flexible portion 14b of the placement mechanism is shown, which protrudes from the opening not shown and points towards the second end.
- the description for Fig. 3 to 8 watch straps can also apply to bracelets.
- the watch strap could be made of Fig.3
- the strap could be made a little longer and the loop could be omitted and the watch strap could be used as a bracelet, provided the two ends are connected with a fastener. Therefore, the designs are not limited to watch straps. Bracelets can also be made using the manufacturing processes described.
Landscapes
- Physics & Mathematics (AREA)
- General Physics & Mathematics (AREA)
- Electric Clocks (AREA)
Abstract
Die Erfindung betrifft ein Armband (1), das sich entlang einer Längsachse (x) zwischen einem ersten Ende (5) und einem zweiten Ende (6) erstreckt, wobei das erste Ende (5) zur Aufnahme eines Befestigungsmittels ausgebildet ist, das Armband (1) umfassend:- einen Hohlraum (12) ausgebildet, um ein elektronisches Bauteil (13) aufzunehmen; und- ein schlitzförmiger Kanal (11) der sich zwischen dem Hohlraum (12) und einer Aussenfläche des Armbands (1) erstreckt, um eine quer zur Längsachse verlaufende Öffnung (10) auszubilden, wobei das elektronische Bauteil (13) über den schlitzförmigen Kanal (11) in den Hohlraum (12) eingebracht oder aus diesem entnommen werden kann, wobei die Öffnung (10) auf der Seite des ersten Endes (5) angeordnet ist und sich der schlitzförmige Kanal (11) und der Hohlraum (12) in Richtung des zweiten Endes (6) erstrecken und wobei der Hohlraum (12) innerhalb des Armbands (1), zwischen zwei Lagen (2, 3, 4) zumindest eines Materials angeordnet ist und der schlitzförmige Kanal (11) sich ausgehend von der Öffnung (10) in Richtung des Hohlraums (12) hin vorzugsweise verjüngt.Ferner betrifft die Erfindung ein Verfahren zur Herstellung des Armbands (1), sowie eine Armbanduhr.
Description
- Die Erfindung bezieht sich auf ein Armband, vorzugsweise ein Uhrband, ein Verfahren zur Herstellung des Armbands, sowie eine Armbanduhr umfassend das Uhrband.
- Armbanduhren werden von einer Vielzahl von Nutzern aufgrund ihrer präzisen Zeitgebung benutzt. In der Vergangenheit wurden viele Lösungen entwickelt, um die Robustheit oder die Ganggenauigkeit der Uhrwerke der Armbanduhren zu verbessern. In vielen Nutzerkreisen ist die Armbanduhr jedoch auch zu einem beliebten modischen Accessoire und Schmuckstück geworden, auf das nicht mehr verzichtet werden kann. Dabei sind die mechanische Robustheit, die mechanische Komplikation,_oder die Ganggenauigkeit zwar weiterhin wichtige Entscheidungsfaktoren beim Kauf einer Armbanduhr, gleichwohl haben die ästhetischen Aspekte sowie die Markenreputation oftmals einen höheren Stellenwert. Auch Armbänder in verschiedenen Ausführungen werden heutzutage gerne zusätzlich zu einer Armbanduhr als modisches Accessoire getragen. Die Armbänder können in derselben Farbe und aus demselben Material ausgebildet sein wie das Uhrband der Armbanduhr.
- Uhrbänder sind gleichwohl ein wichtiger Teil von Armbanduhren, insbesondere hochwertigen mechanischen Armbanduhren. Zum einen dienen sie dazu, die Armbanduhr sicher am Handgelenk eines Nutzers zu befestigen, zum anderen können sie das Erscheinungsbild der Armbanduhr aufwerten. Uhrbänder werden in einer Vielzahl von Formen, Farben und Materialien hergestellt und angeboten, durch welche sich das Erscheinungsbild der Armbanduhr individualisieren lässt. Durch ein zusätzliches Armband kann das Erscheinungsbild weiter verbessert werden.
- Ein Uhrband wird gewöhnlich mithilfe von Federstegen an den Bandanstössen des Uhrengehäuses lösbar befestigt, sodass sie sich leicht austauschen lassen. Uhrbänder für Armbanduhren und Armbänder mit einer darin integrierten elektronischen Komponente sind aus dem Stand der Technik bekannt. Die elektronischen Komponenten werden bei der Herstellung der Uhrbänder oder Armbänder darin integriert und können ohne die Zerstörung dessen nicht wieder daraus entnommen werden. Dies ist vorwiegend dann problematisch, wenn das Uhrband oder Armband recycelt werden soll, da elektronische Komponenten in aller Regel nicht recycelt werden. Daher muss die elektronische Komponente vor dem Recycling entnommen werden, was zu einem zusätzlichen Aufwand bei der Abfallverwertung führt.
- Ferner kann dies auch von Nachteil sein, wenn es sich bei der elektronischen Komponente um einen RFID-Chip handelt, der spezifische Nutzerdaten beinhaltet. Spezifische Nutzerdaten können beispielsweise an Türen für die Zugangsberechtigung verwendet werden oder für Zahlungsdienste, ähnlich wie bei der kontaktlosen Bezahlung. Auch in diesem beschriebenen Fall kann die elektronische Komponente nicht ohne die Zerstörung des Uhrbands oder Armbands entnommen und in ein anderes Uhrband oder Armband eingesetzt werden, was gerade bei der Verwendung nutzerspezifischer RFID-Chips nachteilig ist. Dabei wird auch die Lebensdauer der Komponenten drastisch verkürzt.
- Es ist daher eine Aufgabe der Erfindung, ein Armband sowie ein Verfahren zur Herstellung des Armbands bereitzustellen, welches zumindest einige der Nachteile der aus dem Stand der Technik bekannten Armbänder und derer Herstellungsverfahren beseitigt. Ferner wird eine Armbanduhr bereitgestellt, die weitere Nachteile beseitigt.
- Die Erfindung betrifft in einem ersten Aspekt ein Armband, das sich entlang einer Längsachse zwischen einem ersten Ende und einem zweiten Ende erstreckt, wobei das erste Ende zur Aufnahme eines Befestigungsmittels ausgebildet ist, das Armband umfassend:
- einen Hohlraum ausgebildet, um ein elektronisches Bauteil aufzunehmen; und
- ein schlitzförmiger Kanal der sich zwischen dem Hohlraum und einer Aussenfläche des Armbands erstreckt, um eine quer zur Längsachse verlaufende Öffnung auszubilden, wobei das elektronische Bauteil über den schlitzförmigen Kanal in den Hohlraum eingebracht oder aus diesem entnommen werden kann, wobei die Öffnung auf der Seite des ersten Endes angeordnet ist und sich der schlitzförmige Kanal und der Hohlraum in Richtung des zweiten Endes erstrecken und wobei der Hohlraum innerhalb des Armbands, zwischen zwei Lagen zumindest eines Materials angeordnet ist und der schlitzförmige Kanal sich ausgehend von der Öffnung in Richtung des Hohlraums hin vorzugsweise verjüngt.
- Das erfindungsgemässe Armband weist gegenüber Armbändern bekannt aus dem Stand der Technik mehrere wesentliche Vorteile auf. Zum einen kann das elektronische Bauteil in das Armband eingesetzt und aus dem Armband entnommen werden, ohne das Armband dabei mechanisch öffnen oder gar zerstören zu müssen. Die Lage und die Orientierung der Öffnung sind ferner bewusst im Bereich des einen Endes und quer zur Längsachse des Armbands gewählt, da sich dieser Bereich ergonomisch gesehen gut eignet für die Benutzung an z. B. einem Türschloss oder Bezahlterminal und da in diesem Bereich die geringsten mechanischen Verformungen auftreten, wodurch das elektronische Bauteil geschont wird und das elektronische Bauteil sicher im schlitzförmigen Kanal und/oder im Hohlraum gehalten werden kann, ohne dass die Gefahr besteht, dass es herausrutscht. Der sichere Halt kann überdies durch das Verjüngen des schlitzförmigen Kanals verbessert werden. Die Öffnung befindet sich vorzugsweise näher an dem ersten Ende des Armbands, als in Bezug auf eine definierbare Mitte des Armbands, sodass sie sich besonders bevorzugt im Bereich des ersten Endes befindet, wobei der Bereich weniger als ein Viertel der gesamten Längsausdehnung, ausgehend von dem ersten Ende des Armbands einnimmt.
- Ferner kann der schlitzförmige Kanal auch ohne Verjüngung ausgebildet sein und den Dimensionen, insbesondere in Breite und Weite des Hohlraums entsprechen. Die Längsausdehnung entlang der Längsachse des schlitzförmigen Kanals, kann im Vergleich zur Längsausdehnung entlang der Längsachse des Hohlraums wesentlich geringer sein.
- Vorzugsweise ist das elektronische Bauteil als flacher streifenförmiger RFID-Chip oder RFID-Transponder ausgebildet, wobei auf diesem Daten eines spezifischen Nutzers gespeichert sind, die zur Bezahlung an einem Terminal oder zur Zugangskontrolle genutzt werden können. Jedoch ist das elektronische Bauteil nicht als Bestandteil des Armbands zu sehen, denn es kann in den Hohlraum eingebracht und aus dem Hohlraum entnommen werden. Ferner ist der schlitzförmige Kanal derart ausgebildet, dass er kompatibel mit dem elektronischen Bauteil ist, d.h. die Breite und die Höhe des elektronischen Bauteils und die Breite und die Weite des schlitzförmigen Kanals sind zueinander kompatibel.
- In einer Ausführungsform des erfindungsgemässen Armbands kann das Armband eine erste Materialschicht umfassen, die an dem ersten Ende quer zur Längsachse umgefaltet ist, um eine obere Schicht und eine untere Schicht zu bilden, wobei die obere Schicht an der unteren Schicht befestigt sein kann und wobei der Hohlraum innerhalb der oberen Schicht oder der unteren Schicht oder zwischen der oberen und der unteren Schicht ausgebildet sein kann.
- Das Material der Materialschicht kann als flexibler Kunststoff, Leder oder Textilmaterial ausgebildet sein. Ferner kann es sich um ein Material pflanzlichen Ursprungs, wie beispielsweise Naturkautschuk, handeln. Vorzugsweise handelt es sich bei dem Material um ein Material nicht tierischen Ursprungs, welches zudem biologisch abbaubar oder biokompostierbar sein kann und den Anforderungen der Norm DIN EN 13432 aus dem Jahr 2000 entsprechen kann. Ferner kann unter der oberen Schicht die Schicht verstanden werden, die beim Tragen des Armbands durch einen Nutzer sichtbar ist. Die obere Schicht kann eine Dekorschicht umfassen. Die untere Schicht hingegen kann beim Tragen durch einen Nutzer auf dessen Haut aufliegen.
- In einer weiteren Ausführungsform des erfindungsgemässen Armbands kann der Hohlraum zwischen der oberen und unteren Schicht ausgebildet sein.
- In einer weiteren Ausführungsform des erfindungsgemässen Armbands kann das Armband ferner eine mittlere Schicht umfassen, die zwischen der oberen und der unteren Schicht angeordnet sein kann, wobei der Hohlraum innerhalb der mittleren Schicht ausgebildet sein kann. Vorzugsweise ist die mittlere Schicht von der oberen und unteren Schicht vollständig umschlossen und für einen Nutzer beim Tragen nicht sichtbar. Es kann sich deshalb um eine Innenschicht oder Innenlage handeln.
- In einer weiteren Ausführungsform des erfindungsgemässen Armbands kann die mittlere Schicht im Vergleich zur ersten oder zweiten Schicht eine höhere Flexibilität aufweisen. Dies ist von Vorteil, da die mittlere Schicht als eine Polsterschicht ausgeführt sein kann.
- In einer weiteren Ausführungsform des erfindungsgemässen Armbands kann die mittlere Schicht mit der oberen und der unteren Schicht verbunden sein. Die Verbindung kann stoffschlüssig unter Verwendung von Kleben, Nähen, Schweissen mittels Ultraschall ausgeführt sein, wobei es sich sodann um eine stoffschlüssige Verbindung handelt. Das verwendete Fügeverfahren kann entsprechend dem Material ausgewählt werden.
- In einer weiteren Ausführungsform des erfindungsgemässen Armbands kann das Armband einen Platzierungsmechanismus umfassen, der so ausgebildet sein kann, dass er das elektronische Bauteil in den Hohlraum einführen und daraus entfernen kann.
- Der Platzierungsmechanismus kann in Form eines Auszugs ausgeführt sein, welcher aus dem Armband herausgezogen werden kann. Der Platzierungsmechanismus kann fest mit dem Armband verbunden sein, sodass dieser dem Armband nicht entnommen werden kann. Alternativ kann der Platzierungsmechanismus als eigenständiges entnehmbares Zubehörteil ausgeführt sein, welches jedoch in jedem Fall ein Bestandteil beim Kauf des Armbands sein kann.
- In einer weiteren Ausführungsform des erfindungsgemässen Armbands kann der Platzierungsmechanismus einen ersten Abschnitt aufweisen, der so konfiguriert ist, dass er in den Hohlraum eingeführt werden kann, und einen zweiten Abschnitt umfassen kann, der an dem ersten Abschnitt angebracht sein kann und aus der Öffnung herausragt, wenn der erste Abschnitt in den Hohlraum eingeführt ist, wobei der zweite Abschnitt dazu bestimmt sein kann, dass er von einem Nutzer betätigt werden kann, um den ersten Abschnitt in den Hohlraum einzuführen und aus diesem zu entfernen.
- Der erste Abschnitt kann im Vergleich zum zweiten Abschnitt eine geringere Flexibilität aufweisen, sodass der erste Abschnitt sicher in den schlitzförmigen Kanal oder den Hohlraum eingeführt werden kann. Der zweite Abschnitt kann hingegen in Form einer Schlaufe oder eines Streifens ausgeführt sein, die/der dazu ausgebildet ist, von einem Nutzer, mit den Fingern gegriffen zu werden, um den Platzierungsmechanismus zu betätigen.
- In einer weiteren Ausführungsform des erfindungsgemässen Armbands kann der erste Abschnitt zur Aufnahme des elektronischen Bauteils ausgebildet sein und dazu konfiguriert sein, das elektronische Bauteil zu fixieren, vorzugsweise durch eine haftende Oberflächenstruktur. Anstatt einer haftenden Oberflächenstruktur, kann der erste Abschnitt auch mit nötigen Fixierungsmitteln, wie etwa Vorsprüngen, Einbuchtungen etc. ausgeführt sein. Wichtig ist jedoch, dass das elektronische Bauteil vom ersten Abschnitt fixiert wird, um ein Verrutschen beim Einführen in den Hohlraum zu vermeiden.
- In einer weiteren Ausführungsform des erfindungsgemässen Armbands, kann das Armband als Uhrband ausgebildet sein.
- Die Ausführungsformen des ersten Aspekts können, sofern technisch möglich und sinnvoll, miteinander kombiniert werden.
- Ferner betrifft die Erfindung in einem zweiten Aspekt ein Verfahren zur Herstellung eines Armbands, wobei das Armband gemäss dem ersten Aspekt der Erfindung, sowie jeglicher Ausführungsformen ausgeführt ist.
- Das Verfahren umfasst folgende Schritte:
- bereitstellen einer ersten streifenförmigen Materialschicht;
- umschlagen der ersten streifenförmigen Materialschicht zum Ausbilden eines Befestigungsbereichs an einem ersten Ende, wobei sich der Befestigungsbereich quer zu einer Längsachse der Armbands erstreckt;
- überdecken zumindest eines Teilbereichs der ersten streifenförmigen Materialschicht mittels einer weiteren Materialschicht, wobei sich der zumindest eine Teilbereich im Bereich des ersten Endes des Armbands befindet;
- stoffschlüssiges Verbinden der ersten streifenförmigen Materialschicht und der weiteren Materialschicht unter Aussparung von Abschnitten, um einen schlitzförmigen Kanal und einen Hohlraum auszubilden;
- auslassen einer Aussenkante beim stoffschlüssigen Verbinden entlang der Aussenkanten der weiteren Materialschicht, wobei sich die Aussenkante der Materialschicht im Bereich des ersten Endes der Armbands befindet, um eine Öffnung auszubilden, wobei sich die Öffnung quer zur Längsachse der Armbands erstreckt.
- Das Armband kann mit dem erfindungsgemässen Verfahren, im Vergleich zu Herstellungsverfahren aus dem Stand der Technik, einfacher, d.h. mit einem geringeren Aufwand, hergestellt werden. Überdies ist das durch das erfindungsgemässe Herstellungsverfahren erhältliche Armband robust und weist die Vorteile auf, wie sie im ersten Aspekt dargestellt worden sind. Insbesondere ist das Herstellungsverfahren dazu geeignet, ein Armband herzustellen, welches ein zerstörungsfreies Einbringen oder Entnehmen eines elektronischen Bauteils in das Armband erlaubt. Die Ausführungen gelten auch für die Herstellung des Uhrbands unter Verwendung dieses Herstellungsverfahrens.
- In einer Ausführungsform des erfindungsgemässen Verfahrens kann die weitere Materialschicht durch die erste streifenförmigen Materialschicht ausgebildet sein, wobei der Hohlraum durch Überlappung der ersten streifenförmigen Materialschicht und durch stoffschlüssiges Verbinden unter Aussparung der Abschnitte gebildet werden kann.
- In einer weiteren Ausführungsform des erfindungsgemässen Verfahrens kann das Verfahren zusätzlich folgenden Schritt umfassen:
- bereitstellen einer zweiten streifenförmigen Materialschicht, wobei die weitere Materialschicht durch die zweite streifenförmigen Materialschicht ausgebildet werden kann.
- In einer weiteren Ausführungsform des erfindungsgemässen Verfahrens kann das Verfahren zusätzlich folgende Schritte umfassen:
- bereitstellen eines Futtermaterials;
- zumindest teilweise überdecken der ersten streifenförmigen Materialschicht mittels Futtermaterial, vorzugsweise vor dem Umschlagen der ersten streifenförmigen Materialschicht zum Ausbilden des Befestigungsbereichs an dem ersten Ende des Armbands.
- Das zumindest teilweise Überdecken der ersten streifenförmige Materialschicht kann den Vorteil aufweisen, dass ein zusätzlicher Hohlraum im Armband oder Uhrband ausgebildet wird, in dem das elektronische Bauteil ein grösseres Volumen zur Verfügung hat, in dem es sich ausdehnen kann. Hierfür wird vorzugsweise ein Bereich, ausgehend vom zweiten Ende in Richtung der Mitte des Armbands, mit dem Futtermaterial bedeckt, wobei der Bereich am ersten Ende ausgespart wird. Alternativ kann die erste streifenförmige Materialschicht entlang der gesamten Längsachse mittels Futtermaterial bedeckt werden, um auch die Polsterung an den Endbereichen sicherzustellen.Die Ausführungsformen des zweiten Aspekts können, sofern technisch möglich und sinnvoll, miteinander kombiniert werden.
- Ferner betrifft die Erfindung in einem dritten Aspekt eine Armbanduhr, welches das Uhrband gemäss einer Ausführungsform des ersten Aspekts der Erfindung umfasst und ein elektronisches Bauteil befindlich in dem Hohlraum des Uhrbands aufweist, wobei das erste Ende des Uhrbands mittels eines Befestigungsmittels an einem Befestigungsbereich der Armbanduhr befestigt ist.
- Die Armbanduhr weist den Vorteil auf, dass sie das elektronische Bauteil im Uhrband enthält, wobei das elektronische Bauteil in das Uhrband eingeführt und aus diesem entnommen werden kann. Es ist sodann auswechselbar. Ferner kann der Befestigungsbereich des Armbands mit der Öffnung im Bereich des ersten Endes an den Bandanstössen der Armbanduhr befestigt sein, wodurch ein unterer Bereich der Armbanduhr als Barriere wirkt und zusätzlich das Herausrutschen des elektronischen Bauteils verhindert.
- Die Erfindung wird anhand der beigefügten Figuren näher erläutert, wobei die Figuren zeigen:
-
Fig. 1 illustriert ein aus dem Stand der Technik bekanntes Uhrband; -
Fig. 2 zeigt das aus dem Stand der Technik bekannte Uhrband ausFig. 1 , aus einer anderen Perspektive; -
Fig. 3 stellt das Uhrband gemäss einem ersten Ausführungsbeispiel in einer Seitenansicht dar; -
Fig. 4 zeigt das Uhrband ausFig. 3 in einer Draufsicht; -
Fig. 5 illustriert das Uhrband ausFig. 3 in einer weiteren Perspektive; -
Fig. 6 zeigt das Uhrband gemäss einem zweiten Ausführungsbeispiel in einer Seitenansicht; -
Fig. 7 zeigt das Uhrband ausFig. 6 in einer Unteransicht; -
Fig. 8 illustriert das Uhrband ausFig. 6 in einer weiteren Perspektive. -
Fig. 1 illustriert schematisch ein aus dem Stand der Technik bekanntes Uhrband 20 in einer Unteransicht. Insbesondere ist der Lochteil eines Uhrbands 20 gezeigt. Das Uhrband 20 besteht aus zwei Materialschichten 21a,21b und umfasst sodann zwei Lagen. Das Uhrband 20 ist an einem ersten Ende 22 mit einem Befestigungsbereich ausgebildet. In die Schlaufe des Befestigungsbereichs kann ein Federsteg eingebracht werden, um das Uhrband 20 an den Bandanstössen eines Uhrengehäuses lösbar zu befestigen. Ferner weist das Uhrband 20 eine Mehrzahl von Schlaufen 23 auf, in die das zweite Ende des Uhrband 20 beim Befestigen am Handgelenk eines Nutzers eingeführt werden können. Das Uhrband 20 ist ferner aus einem textilen Material oder flexiblem Kunststoffmaterial hergestellt, wobei bei der Herstellung einen langgestreckter Steifen des flexiblen Kunststoffmaterials mittig gefaltet wird, um das erste Ende 22 mitsamt dem Befestigungsbereich auszubilden. Die so gebildeten beiden Materialschichten 21a, 21b werden durch Kleben oder Schweissen miteinander stoffschlüssig verbunden, wobei die Schlaufen 23 zuvor in den sich bildenden Zwischenraum zwischen den beiden Materialschichten 21a, 21b eingebracht worden sind. - Das Uhrband 20 weist ferner im Bereich des ersten Endes 22 eine Deckschicht 24 auf, die vorzugsweise aus demselben Material wie das Uhrband 20 besteht. Beim Tragen des Uhrbands 20 ist die Deckschicht 24 sowie die zweite Materialschicht 21b in Kontakt mit der Haut des Nutzers. Zwischen der Deckschicht 24 und der zweiten Materialschicht 21b ist ein elektronisches Bauteil 13 eingebracht, welches sich in einem Innenvolumen einer gebildeten Tasche befindet.
-
Fig. 2 zeigt das aus dem Stand der Technik bekannte Uhrband 20 ausFig. 1 , aus einer anderen Perspektive. Das Uhrband 20 ist wie inFig. 1 aufgebaut, jedoch sind die Deckschicht 24 und das elektronische Bauteil 13 explosionsartig dargestellt. Es wird ferner die erste Materialschicht 21a dargestellt, welche beim Tragen des Uhrbands 20 für den Nutzer sichtbar ist. - Bei der Herstellung des Uhrbands 20, werden das elektronische Bauteil 13 und die Deckschicht 24 sandwichartig auf die zweite Materialschicht 21b aufgelegt. Die Ränder der Deckschicht 24 werden vollständig, d.h. im vollen Umfang, mit der zweiten Materialschicht 21b verklebt, sodass eine geschlossene Tasche entsteht, in deren Innenvolumen das elektronische Bauteil 13 sicher gehalten wird.
- Das elektronische Bauteil 13 kann der Tasche nicht einfach entnommen werden, ohne dabei die Deckschicht 24 zu zerstören. Ferner wäre es möglich, einen Rand der Deckschicht nicht zu verkleben, um die Entnahme des elektronischen Bauteils 13 zu ermöglichen. Allerdings besteht die grosse Gefahr, dass sich das elektronische Bauteil 13 bei einer Bewegung des Uhrbands 20 aus dem Innenvolumen der Tasche bewegt und sodann verloren geht. Überdies geht das Herstellungsverfahren mit zusätzlichen Verfahrensschritten zum Aufbringen und Verkleben der Deckschicht einher, was es besonders für die Herstellung von Uhrbändern in hohen Stückzahlen ungeeignet macht.
-
Fig. 3 stellt das Uhrband 1 gemäss einem ersten Ausführungsbeispiel in einer Seitenansicht dar, wobei der Schliessenteil zu sehen ist. Ferner ist ein Bezugskoordinatensystem dargestellt, welches die Längsachse x sowie die Querachse y definiert. Das Bezugskoordinatensystem wird im Folgenden für alle weiteren Ausführungen zugrunde gelegt. - Das Uhrband 1 umfasst eine erste Materialschicht 2, die auch als Obermaterial bezeichnet werden kann, da sie für einen Nutzer beim Tragen zu sehen ist. Ausserdem enthält das Uhrband 1 eine zweite Materialschicht 3, die als Untermaterial bezeichnet werden kann, da die beim Tragen mit der Haut des Nutzers in Kontakt steht. Ferner ist eine dritte Materialschicht 4 dargestellt, die als Zwischenschicht oder Futterschicht bezeichnet werden kann und vorzugsweise vollständig im Inneren des Uhrbands 1 beheimatet ist, beziehungsweise vollständig von der ersten und zweiten Materialschicht 2, 3 umschlossen wird.
- Das Uhrband 1 umfasst überdies eine Schlaufe 7 in die der nicht dargestellte Lochteil des Uhrbands 1 beim Befestigen der Armbanduhr eingeführt werden kann. Das Uhrband 1 umfasst ein erstes Ende 1 und ein zweites Ende 6, wobei das erste Ende mit einem Befestigungsbereich ausgebildet ist, um ein Befestigungsmittel, wie beispielsweise ein Federsteg, aufzunehmen, um es am Uhrengehäuse lösbar zu befestigen. Im Bereich des ersten Endes 5, also dem Befestigungsbereich 8, ist ein elektronisches Bauteil 13 dargestellt, welches über eine Öffnung 10, die sich in diesem Befestigungsbereich 8 befindet, in das Uhrband 1 eingeführt werden kann. Das elektronische Bauteil 13 ragt zu einem Grossteil aus der Öffnung 10 heraus. Wie zu sehen ist, befindet sich die Öffnung 10, im Vergleich zu einer Mitte M des Uhrbands 1 entlang der Längsachse x näher am ersten Ende 5.
- Das elektronische Bauteil 13 ist in der Form eines langgestreckten Streifens ausgeführt. Das elektronische Bauteil 13 wird über die Öffnung 10 in einen nicht dargestellten Hohlraum eingebracht und kann über dieselbe Öffnung dem Hohlraum entnommen werden. Der Hohlraum befindet sich in diesem Ausführungsbeispiel zwischen der zweiten und der dritten Materialschicht 3, 4.
- Für die Herstellung des Uhrbands 1 werden langgestreckte Streifen der drei Materialschichten 2, 3, 4 bereitgestellt. Die erste sowie die zweite Materialschicht 2, 3 bestehen in diesem Beispiel aus einem Ledermaterial, welches vorzugsweise biokompostierbar oder biologisch abbaubar und mittels chromfreier Gerbung erhältlich ist. Bei der dritten Materialschicht 4 handelt es sich um ein biokompostierbares oder biologisch abbaubares Textilmaterial, welches im Vergleich zu den anderen verwendeten Materialien flexibler ist. Die erste Materialschicht 2 wird mit einem Klebstoff versehen und die dritte Materialschicht 4 wird auf die erste Materialschicht 2 aufgelegt, sodass ein erster Verbund aus der ersten und der dritten Materialschicht 2, 4 gebildet wird, wobei die erste Materialschicht 2 im Verglich zur dritten Materialschicht 4 länger (Länge in Bezug auf die Längsachse) ausgebildet ist. Die Schlaufe 7 wird in den ersten Verbund eingebracht und die überstehenden Enden der ersten Materialschicht 2 werden umgeschlagen, um die beiden Enden 5, 6 (inklusive den Befestigungsbereich 8) auszubilden. Die beiden umgeschlagenen Enden werden mit der dritten Materialschicht 4, vorzugsweise mittels Klebstoffs stoffschlüssig verbunden, um einen zweiten Verbund auszubilden. In einem weiteren Schritt bei der Herstellung des Uhrbands 1 wird die zweite Materialschicht 3 auf den zweiten Verbund aufgelegt, und mit diesem Verbund stoffschlüssig, vorzugsweise mittels Klebstoff verbunden. Wobei manche Teilbereiche der zweiten Materialschicht 3 nicht mit dem zweiten Verbund stoffschlüssig verbunden werden, um den Hohlraum zwischen der dritten Materialschicht 4 und der zweiten Materialschicht 3 auszubilden. Ferner wird auch der Bereich, der den schlitzförmigen Kanal ausbildet, nicht stoffschlüssig verbinden, sodass auf der rechten Seite der
Fig. 3 die Öffnung 10 im Bereich des ersten Endes 5 gebildet wird. Vorzugsweise wird auf die zweite Materialschicht 3 oder auf den zweiten Verbund ausschliesslich entlang der Aussenkanten oder entlang des Rands Klebstoff aufgetragen, wobei der Bereich, der die Öffnung ausbildet, ausgespart wird. Gegebenenfalls ist es nötig, die Materialschichten während des Herstellungsverfahrens zu pressen. Auch kann der verwendete Klebstoff biokompostierbar oder zumindest biologisch abbaubar sein. -
Fig. 4 zeigt das Uhrband 1 ausFig. 3 in einer Draufsicht, wobei die erste Materialschicht 2 also das Obermaterial, welches für einen Nutzer beim Tragen der Uhr sichtbar ist.Fig. 4 zeigt im Vergleich zurFig. 3 , den Hohlraum 12, der mittels dem inFig. 3 beschriebenen Herstellungsverfahren erzeugt worden ist. Insbesondere ist auch der schlitzförmige Kanal 11 dargestellt, der sich in derselben Lage wie der Hohlraum 12 befindet. Ferner befindet sich ein Teil des elektronischen Bauteils 13 in dem schlitzförmigen Kanal 11 und ein weiterer Teil in dem Hohlraum 12. Wie zu sehen ist, weisen die Öffnung 10 und der schlitzförmige Kanal 11 eine Breite auf, die ungefähr der Breite des elektronischen Bauteils 13 entspricht. Ferner ist der Hohlraum 12 breiter ausgebildet, als der schlitzförmige Kanal 11. Der schlitzförmige Kanal 11 ist zu illustrativen Zwecken länger dargestellt, als es für ein Ausführung nötig werde. Die Länge des schlitzförmigen Kanals 11 kann weniger als 10 % der Länge des Hohlraums 12 betragen (Länge in Bezug zur Längsachse). -
Fig. 5 illustriert das Uhrband ausFig. 3 in einer weiteren Perspektive, wobei das elektronische Bauteil 13 aus der nicht dargestellten Öffnung herausragt. -
Fig. 6 zeigt das Uhrband 1 gemäss einem zweiten Ausführungsbeispiel in einer Seitenansicht, wobei der Schliessenteil zu sehen ist. - Das Uhrband 1 umfasst eine erste Materialschicht 2, die auch als Obermaterial bezeichnet werden kann, da sie für einen Nutzer beim Tragen zu sehen ist. Ausserdem enthält das Uhrband 1 eine zweite Materialschicht 3, die als Untermaterial bezeichnet werden kann, da sie beim Tragen mit der Haut des Nutzers in Kontakt steht.
- Das Uhrband 1 umfasst überdies eine Schlaufe 7 in die der nicht dargestellte Lochteil des Uhrbands 1 beim Befestigen der Armbanduhr eingeführt werden kann. Das Uhrband 1 umfasst ein erstes Ende 1 und ein zweites Ende 6, wobei das erste Ende mit einem Befestigungsbereich ausgebildet ist, um ein Befestigungsmittel, wie beispielsweise ein Federsteg, aufzunehmen, um es am Uhrengehäuse lösbar zu befestigen. Im Bereich des ersten Endes 5, also dem Befestigungsbereich 8, ist ein Öffnung 10 zu sehen, durch welche das im Hohlraum befindliche elektronische Bauteil 13 in das Uhrband 1 eingeführt worden. Wie zu sehen ist, befindet sich die Öffnung 10, im Vergleich zu einer Mitte M des Uhrbands 1 entlang der Längsachse x näher am ersten Ende 5.
- Der Hohlraum befindet sich in diesem Ausführungsbeispiel zwischen der ersten und der zweiten Materialschicht 2, 3.
- Aus der Öffnung ragt ein Teil eines Platzierungsmechanismus 14 heraus, wobei es sich bei diesem Teil um eine Schlaufe 14b handelt, die von einem Nutzer gegriffen werden kann, um das elektronische Bauteil 13 aus dem Hohlraum zu ziehen. Zum Einführen des elektronischen Bauteils 13 in den Hohlraum, wird der Platzierungsmechanismus 14 durch den Nutzer aus der Öffnung gezogen, das elektronische Bauteil 13 wird auf den starren Bereich 14a des Platzierungsmechanismus 14 aufgelegt und der starre Bereich 14a wird wiederum in die Öffnung 10 hineingeschoben. Der starre Bereich 14a des Platziermechanismus 14 ist so ausgebildet, dass er das elektronische Bauteil 13 sicher, d.h. gegen Verrutschen, hält. Dazu kann der starre Bereich 14a beispielsweise mit einer Oberfläche ausgebildet sein, die an der Oberfläche des elektronischen Bauteils 13 haftet. Ferner kann der starre Bereich mit Halterungen ausgebildet sein, die mit dem elektronischen Bauteil 13 im Eingriff stehen und es sicher gegen Verrutschen hält. Alternativ kann der starre Bereich 14a mit einer Passung ausgebildet sein, welche die Form des elektronischen Bauteils aufweist.
- Der Begriff "starr" ist jedoch nicht derart zu verstehen, dass der starre Bereich 14a unbiegsam oder unflexibel ausgebildet ist, vielmehr sollte der Begriff so verstanden werden, dass der starre Bereich 14a, im Vergleich zum flexiblen Bereich 14b eine geringere Flexibilität aufweist. Der flexible Bereich 14b weist den Vorteil auf, dass er sich der Form des Handgelenks des Nutzers anpassen kann und somit nicht als störend empfunden wird.
- Für die Herstellung des Uhrbands 1 werden langgestreckte Streifen der zwei Materialschichten 2, 3, bereitgestellt. Die erste sowie die zweite Materialschicht 2, 3 bestehen in diesem Beispiel aus einem Textilmaterial, welches vorzugsweise biokompostierbar oder zumindest recyclebar ist. Zwei Endbereiche der ersten Materialschicht 2 werden jeweils quer zur Längsachse umgeschlagen und miteinander verklebt, um das erste und das zweite Ende 5, 6 insbesondere den Befestigungsbereich 8 auszubilden. In einem zweiten Schritt wird die Schlaufe 7 in diesen ersten Verbund eingebracht und die zweite Materialschicht 3 wird über den ersten Verbund und die Schlaufe 7 gelegt. In einem weiteren Verfahrensschritt wird die erste Materialschicht 2 (oder der erste Verbund) mit der zweiten Materialschicht 3 mittel nähen verbunden. Wobei manche Teilbereiche der zweiten Materialschicht 3 nicht mit der ersten Materialschicht 2 verbunden bzw. vernäht werden, um den Hohlraum zwischen der ersten Materialschicht 2 und der zweiten Materialschicht 3 auszubilden.
- Ferner wird auch der Bereich, der den schlitzförmigen Kanal ausbildet, nicht verbunden, sodass auf der linken Seite der
Fig. 6 die Öffnung 10 im Bereich des ersten Endes 5 gebildet wird. Vorzugsweise werden die beiden Materialschichten 2, 3 ausschliesslich entlang der Aussenkanten miteinander vernäht, wobei der Bereich, der die Öffnung 10 ausbildet, ausgespart wird. - In einem nicht dargestellten Ausführungsbeispiel besteht das Uhrband ausschliesslich aus der ersten Materialschicht, wobei diese an den beiden Enden quer zur Längsachse umgeschlagen werden um eine erste und eine zweite, die erste Lage bedeckende Lage auszubilden. Die Länge der langgestreckte Streifen der ersten Materialschicht ist im Vergleich zur in
Fig. 6 dargestellten Anordnung länger, denn die zweite Lage der ersten Materialschicht ersetzt die zweite Materialschicht. Gleichwohl wird der Hohlraum, der schlitzförmige Kanal, wie auch die Öffnung so ausgebildet, wie inFig. 6 beschrieben. -
Fig. 7 zeigt das Uhrband 1 ausFig. 6 in einer Unteransicht, wobei die zweite Materialschicht 3 also das Untermaterial, welches für einen Nutzer beim Tragen der Uhr nicht sichtbar ist.Fig. 7 zeigt im Vergleich zurFig. 6 , den Hohlraum 12, der mittels dem inFig. 6 beschriebenen Herstellungsverfahren erzeugt worden ist. Insbesondere ist auch der schlitzförmige Kanal 11 dargestellt, der sich in derselben Lage wie der Hohlraum 12 befindet. Ferner befindet sich das elektronische Bauteil 13 in dem schlitzförmigen Kanal 11 und im Hohlraum 12. Wie zu sehen ist, weisen die Öffnung 10 und der schlitzförmige Kanal 11 eine Breite auf, die ungefähr der Breite des elektronischen Bauteils 13 entsprechen kann. Ferner kann der Hohlraum 12 breiter ausgebildet sein, als der schlitzförmige Kanal 11. Ferner ist der flexible Bereich des Platzierungsmechanismus zu sehen, wobei dieser in eine dem ersten Ende 5 entgegengesetzte Richtung zeigt. Die Länge des schlitzförmigen Kanals 11 kann weniger als 10 % der Länge des Hohlraums 12 betragen (Länge in Bezug zur Längsachse). -
Fig. 8 illustriert das Uhrband ausFig. 6 in einer weiteren Perspektive, insbesondere wird der flexible Bereich 14b des Platzierungsmechanismus dargestellt, der aus der nicht dargestellten Öffnung ragt und in Richtung des zweiten Endes zeigt. - Auch wenn in der Beschreibung zur
Fig. 3 bis 8 Uhrbänder beschrieben worden sind, kann die Beschreibung auch für Armbänder gelten. Beispielsweise könnte das Uhrband ausFig. 3 etwas länger ausgeführt und auf die Schlaufe verzichtet werden und das Uhrband könnte als Armband genutzt werden, sofern die beiden Enden mit einem Befestigungsmittel miteinander verbunden werden. Daher sind die Ausführungen nicht auf Uhrbänder beschränkt. Mit den beschriebenen Herstellungsverfahren lassen sich auch Armbänder herstellen. -
- 1
- Uhrband
- 2
- Erste Materialschicht oder Lage, Obermaterial
- 3
- Zweite Materialschicht oder Lage, Untermaterial
- 4
- Dritte Materialschicht, Futtermaterial
- 5
- Erstes Ende, Befestigungsbereich (zur Aufnahme von Federsteg)
- 6
- Zweites Ende, Befestigungsbereich (zur Befestigung von Schliesse)
- 7
- Schlaufe
- 8
- Befestigungsbereich, Bereich der Tasche
- 10
- Öffnung
- 11
- Schlitzförmige Durchgangsöffnung, schlitzförmiger Kanal
- 12
- Hohlraum, Innenvolumen
- 13
- Elektronisches Bauteil, RFID-Chip
- 14
- Platzierungsmechanismus, Auszug
- 14a
- Starrer Bereich des Platzierungsmechanismus, Einsatz
- 14b
- Flexibler Bereich des Platzierungsmechanismus, Schlaufe
- 20
- Uhrband (Stand der Technik)
- 21a
- Erste Materialschicht, erste Lage
- 21b
- Zweite Materialschicht, zweite Lage
- 22
- Erstes Ende (Befestigungsbereich zur Aufnahme von Federsteg)
- 23
- Schlaufen
- 24
- Deckschicht der Tasche
- M
- Mitte des Uhrbands entlang der Längsachse
Claims (15)
- Armband (1), das sich entlang einer Längsachse (x) zwischen einem ersten Ende (5) und einem zweiten Ende (6) erstreckt, wobei das erste Ende (5) zur Aufnahme eines Befestigungsmittels ausgebildet ist, das Armband (1) umfassend:- einen Hohlraum (12) ausgebildet, um ein elektronisches Bauteil (13) aufzunehmen; und- ein schlitzförmiger Kanal (11) der sich zwischen dem Hohlraum (12) und einer Aussenfläche des Armbands (1) erstreckt, um eine quer zur Längsachse verlaufende Öffnung (10) auszubilden, wobei das elektronische Bauteil (13) über den schlitzförmigen Kanal (11) in den Hohlraum (12) eingebracht oder aus diesem entnommen werden kann, wobei die Öffnung (10) auf der Seite des ersten Endes (5) angeordnet ist und sich der schlitzförmige Kanal (11) und der Hohlraum (12) in Richtung des zweiten Endes (6) erstrecken und wobei der Hohlraum (12) innerhalb des Armbands (1), zwischen zwei Lagen (2, 3, 4) zumindest eines Materials angeordnet ist und der schlitzförmige Kanal (11) sich ausgehend von der Öffnung (10) in Richtung des Hohlraums (12) hin vorzugsweise verjüngt.
- Armband (1) nach Anspruch 1, mit einer ersten Materialschicht (2), die an dem ersten Ende (5) quer zur Längsachse (x) umgefaltet ist, um eine obere Schicht (2) und eine untere Schicht (3) zu bilden, wobei die obere Schicht (2) an der unteren Schicht (3) befestigt ist und wobei der Hohlraum (12) innerhalb der oberen Schicht (2) oder der unteren Schicht (3) oder zwischen der oberen und der unteren Schicht (2, 3) ausgebildet ist.
- Armband (1) nach Anspruch 2, wobei der Hohlraum (12) zwischen der oberen und unteren Schicht (2, 3) ausgebildet ist.
- Armband (1) nach Anspruch 3, ferner umfassend eine mittlere Schicht (4), die zwischen der oberen und der unteren Schicht (2, 3) angeordnet ist, wobei der Hohlraum (12) innerhalb der mittleren Schicht (4) ausgebildet ist.
- Armband (1) nach Anspruch 4, wobei die mittlere Schicht (4) im Vergleich zur ersten oder zweiten Schicht (2, 3) eine höhere Flexibilität aufweist.
- Armband (1) nach Anspruch 4 oder 5, wobei die mittlere Schicht (4) mit der oberen und der unteren Schicht (2, 3) verbunden ist.
- Armband (1) nach einem der Ansprüche 1 bis 6, umfassend einen Platzierungsmechanismus (14), der so ausgebildet ist, dass er das elektronische Bauteil (13) in den Hohlraum (12) einführen und daraus entfernen kann.
- Armband (1) nach Anspruch 7, wobei der Platzierungsmechanismus (14) einen ersten Abschnitt (14a) aufweist, der so konfiguriert ist, dass er in den Hohlraum (12) eingeführt werden kann, und einen zweiten Abschnitt (14b) umfasst, der an dem ersten Abschnitt (14a) angebracht ist und aus der Öffnung (10) herausragt, wenn der erste Abschnitt (14a) in den Hohlraum (12) eingeführt ist, wobei der zweite Abschnitt (14b) dazu bestimmt ist, dass er von einem Nutzer betätigt werden kann, um den ersten Abschnitt (14a) in den Hohlraum (12) einzuführen und aus diesem zu entfernen.
- Armband (1) nach Anspruch 8, wobei der erste Abschnitt (14a) zur Aufnahme des elektronischen Bauteils (13) ausgebildet ist und dazu konfiguriert ist, das elektronische Bauteil (13) zu fixieren, vorzugsweise durch eine haftende Oberflächenstruktur.
- Armband (1) nach einem der Ansprüche 1 bis 9, wobei das Armband (1) als Uhrband (1) ausgebildet ist.
- Verfahren zur Herstellung eines Armbands (1) nach einem der Ansprüche 1 bis 10, umfassend folgende Schritte:- bereitstellen einer ersten streifenförmigen Materialschicht (2);- umschlagen der ersten streifenförmigen Materialschicht (2) zum Ausbilden eines Befestigungsbereichs an einem ersten Ende (5), wobei sich der Befestigungsbereich quer zu einer Längsachse (x) der Armbands (1) erstreckt;- überdecken zumindest eines Teilbereichs (8) der ersten streifenförmigen Materialschicht (2) mittels einer weiteren Materialschicht, wobei sich der zumindest eine Teilbereich (8) im Bereich des ersten Endes (5) des Armbands (1) befindet;- stoffschlüssiges Verbinden der ersten streifenförmigen Materialschicht (2) und der weiteren Materialschicht unter Aussparung von Abschnitten um einen schlitzförmigen Kanal (11) und einen Hohlraum (12) auszubilden;- auslassen einer Aussenkante beim stoffschlüssigen Verbinden, wobei sich die Aussenkante der Materialschicht im Bereich des ersten Endes (5) der Armbands (1) befindet, um eine Öffnung (10) auszubilden, wobei sich die Öffnung (10) quer zur Längsachse (x) der Armbands (1) erstreckt.
- Verfahren nach Anspruch 11, wobei die weitere Materialschicht durch die erste streifenförmigen Materialschicht (2) ausgebildet wird, und wobei der Hohlraum (12) durch Überlappung der ersten streifenförmigen Materialschicht (2) und durch stoffschlüssiges Verbinden unter Aussparung der Abschnitte gebildet wird.
- Verfahren nach Anspruch 11, zusätzlich umfassend folgender Schritt:- bereitstellen einer zweiten streifenförmigen Materialschicht (3), wobei die weitere Materialschicht durch die zweite streifenförmigen Materialschicht (3) ausgebildet wird.
- Verfahren nach einem der Ansprüche 11 bis 13, zusätzlich umfassend folgende Schritte:- bereitstellen eines Futtermaterials (4);- zumindest teilweises überdecken der ersten streifenförmigen Materialschicht (2) mittels Futtermaterial (2), vorzugsweise vor dem Umschlagen der ersten streifenförmigen Materialschicht (2) zum Ausbilden des Befestigungsbereichs an dem ersten Ende (5) des Armbands (1).
- Armbanduhr umfassend das Uhrband (1) nach Anspruch 10 und ein elektronisches Bauteil (13) befindlich in dem Hohlraum (12) des Uhrbands (1), wobei das erste Ende (5) des Uhrbands (1) mittels eines Befestigungsmittels an einem Befestigungsbereich der Armbanduhr befestigt ist.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP23160021.4A EP4424203A1 (de) | 2023-03-03 | 2023-03-03 | Armband, verfahren zur herstellung des armbands und armbanduhr |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP23160021.4A EP4424203A1 (de) | 2023-03-03 | 2023-03-03 | Armband, verfahren zur herstellung des armbands und armbanduhr |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP4424203A1 true EP4424203A1 (de) | 2024-09-04 |
Family
ID=85461831
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP23160021.4A Withdrawn EP4424203A1 (de) | 2023-03-03 | 2023-03-03 | Armband, verfahren zur herstellung des armbands und armbanduhr |
Country Status (1)
| Country | Link |
|---|---|
| EP (1) | EP4424203A1 (de) |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CH440795A (de) * | 1966-03-04 | 1967-07-31 | Haeusler Walter | Uhrarmband |
| CN201638027U (zh) * | 2009-12-11 | 2010-11-17 | 王枫娇 | 手表 |
| CN212394084U (zh) * | 2020-02-19 | 2021-01-26 | 深圳金康特智能科技有限公司 | 表带及智能手表 |
-
2023
- 2023-03-03 EP EP23160021.4A patent/EP4424203A1/de not_active Withdrawn
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CH440795A (de) * | 1966-03-04 | 1967-07-31 | Haeusler Walter | Uhrarmband |
| CN201638027U (zh) * | 2009-12-11 | 2010-11-17 | 王枫娇 | 手表 |
| CN212394084U (zh) * | 2020-02-19 | 2021-01-26 | 深圳金康特智能科技有限公司 | 表带及智能手表 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0430310B1 (de) | Gegenstand, insbesondere Uhrband od.dgl. | |
| EP3495213B1 (de) | Fixierhilfe zum einfachen fixieren von nähkleidern auf trägerteilen | |
| DE2151772A1 (de) | Fussbekleidung | |
| DE3620568A1 (de) | Kuenstliche fingernagelspitze | |
| DE102013013348A1 (de) | Fahrzeuginnenkomponenten mit dekorativer Naht | |
| DE102010033885A1 (de) | Innenverkleidungsteil sowie Verfahren und Vorrichtung zum Herstellen des Innenverkleidungsteils | |
| DE3637030C2 (de) | Lauf- oder Wanderschuh | |
| DE102011108722A1 (de) | Graviertes Mehr-Komponenten-Armband | |
| DE102007040627A1 (de) | Büstenhalter sowie Verfahren zu dessen Herstellung | |
| AT407692B (de) | Uhrarmband | |
| EP2233025A2 (de) | Mehr-Komponenten-Armband | |
| DE1131040B (de) | Band, insbesondere Schmuckband, sowie Verfahren und Vorrichtung fuer seine Herstellung | |
| DE102019109392A1 (de) | Innenraumkomponente für ein Kraftfahrzeug und Verfahren zur Herstellung einer Innenraumkomponente | |
| DE202018105002U1 (de) | Sattel zum Reiten mit einem wechselbaren Zierelement | |
| EP2796063A1 (de) | Eingeprägter Verschluss | |
| CH425301A (de) | Uhrarmband | |
| DE29705432U1 (de) | Ringkörper, insbesondere Schal- oder Tuchring als Knotenersatz | |
| EP0731433A1 (de) | Schiebeplombe | |
| DE3140533C2 (de) | Zuschnitteile aus Ober- und aus Futtermaterial zur Bildung eines Täschnerwarenfertigstückes | |
| DE8602775U1 (de) | Uhrarmband | |
| DE19839356A1 (de) | Schuh | |
| DE4003484A1 (de) | Mit einem lid versehenes auge an figuren, sowie verfahren zu dessen herstellung | |
| DE8423883U1 (de) | Fingernagelverstaerkung | |
| DE202012101689U1 (de) | Gurtmaterial für einen Tierartikel sowie Hundeartikel | |
| DE102021000565A1 (de) | Verkleidungseinrichtung für ein Kraftfahrzeug |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN WITHDRAWN |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC ME MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| 18W | Application withdrawn |
Effective date: 20240813 |