EP4497519A1 - Verfahren zur steuerung eines gussverfahrens, steuerungssystem für ein gussverfahren, vorrichtung sowie computerprogramm - Google Patents
Verfahren zur steuerung eines gussverfahrens, steuerungssystem für ein gussverfahren, vorrichtung sowie computerprogramm Download PDFInfo
- Publication number
- EP4497519A1 EP4497519A1 EP23187606.1A EP23187606A EP4497519A1 EP 4497519 A1 EP4497519 A1 EP 4497519A1 EP 23187606 A EP23187606 A EP 23187606A EP 4497519 A1 EP4497519 A1 EP 4497519A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- mold
- temperature
- casting
- output variable
- variable
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D46/00—Controlling, supervising, not restricted to casting covered by a single main group, e.g. for safety reasons
Definitions
- the invention relates to a method for controlling, in particular for temperature control, a casting process, in particular a permanent mold casting process.
- the present invention also relates to a control system for a casting process, in particular for a permanent mold casting process, comprising at least one control means for controlling at least one input variable indicative of at least one input variable of the casting process, in particular as a function of at least one output variable indicative of at least one temperature of the casting process, in particular for a temperature of a casting mold, more preferably for a temperature trajectory of the casting process or the casting mold, such that a temperature difference, in particular a predicted temperature difference, of the temperature of the casting process to a preset temperature profile is minimized.
- the present invention further relates to a device and a computer program.
- At least one input variable which is indicative of at least one input variable of the casting process, is preset by a process engineer before the respective casting cycles.
- the flow rate of a coolant is controlled as a function of at least one measuring device arranged in the mold, in particular a thermocouple. If, for example, the temperature measured by the at least one thermocouple exceeds a preset temperature limit, a coolant flow is activated. The coolant flow is activated until the temperature measured by the at least one thermocouple falls below a further preset temperature limit.
- a control strategy described in this way can also be referred to as bang-bang control and is possible in many commercial die casting systems.
- the reaction time of such a control is slow because it can only react to temperature fluctuations that have already occurred. It has been shown that with such a control, significant temperature peaks can occur, in particular shortly after the mold is filled with the mold filling or the melt.
- thermocouples inside the mold has proven to be disadvantageous in terms of maintenance of the thermocouples.
- the present invention is based on the object of specifying a method for temperature control of a casting process, in particular a permanent mold casting process, which enables reliable temperature control of a casting process while avoiding high maintenance costs.
- a control system for a casting process, a device and a computer program comprising program instructions are also to be specified, which enable reliable temperature control of a casting process while avoiding high maintenance costs.
- thermocouples within the casting mold are no longer necessary.
- thermoimaginable output variables indicative of the temperature at several positions of the mold, in particular several positions within the mold can be indicated or determined at the same time. This can significantly reduce the maintenance effort, since a thermal imaging camera It can replace a large number of thermocouples and its functionality can also be checked much more easily.
- the at least one output variable recorded by the at least one thermal imaging camera is in particular at least one measured value of the thermal imaging camera.
- the at least one thermal imaging camera determines a plurality of output variables indicative of the temperature at different points on the mold and that the control of the at least one input variable and/or the estimation of the at least output variables in the closed state of the mold is carried out based on the plurality of output variables.
- the at least one thermal imaging camera in question is in particular a detection means which makes it possible to detect the temperature of certain objects or areas of certain objects over a certain distance.
- the at least one thermal imaging camera is designed to receive infrared radiation.
- the wavelength of the received infrared radiation can be in a wavelength range of approximately 3.5 ⁇ m to 15 ⁇ m.
- At least one input variable is controlled indicatively for at least one input variable of the casting process.
- the at least one input variable is indicative of a flow rate of a coolant, wherein the coolant flows, for example, through channels arranged in the casting mold and thereby cools the casting mold.
- the at least one input variable can also be indicative of at least one heating rate of a heating element or a heat source arranged in the casting mold. This enables the temperature of the casting mold to be quickly adjusted to a preset temperature profile.
- the at least one input variable is indicative of at least one input variable if it allows a conclusion to be drawn about the input variable.
- the at least one input variable can be measured values and/or data indicative of the at least one input variable.
- the input variable can be the input variable itself or measured values and/or data that represent the input variable or from which the input variable can be derived.
- the at least one input variable can be a temperature of a coolant in Kelvin, in which case the at least one input variable can also be the temperature of the coolant in Kelvin or other measured values and/or data that represent the temperature of the coolant or from which the temperature of the coolant can be derived.
- the above preferably also applies to the at least one output variable indicative of at least one temperature of the mold.
- the at least one input variable refers in particular to the physical condition, for example the temperature of the coolant in Kelvin
- the at least one input variable or the at least one output variable can also refer to measured values and/or data which allow conclusions to be drawn about the at least one input variable or the at least one temperature of the mold and/or which determine the at least one input variable or the at least one temperature of the mold.
- the input variables usually set are, for example, indicative of the flow rates of a coolant and/or the cooling times during a casting cycle.
- a further, input variable is controlled by means of the control, wherein the further input variable is preferably indicative of at least one heating rate of a heating element or a heat source arranged in the mold. This enables the temperature of the mold to be quickly adapted to a preset temperature profile.
- the at least one output variable can be estimated when there is no measured output variable from the at least one thermal imaging camera, namely in particular when the casting mold is closed.
- a state estimator is a component in control systems that estimate the internal state of a dynamic system, for example the casting process. For example, the state estimator determines the at least one output variable during a closed state of the casting mold based on the at least one recorded output variable during the open state of the casting mold from the past and based on the at least one controlled input variable.
- the state estimator can use mathematical models and algorithms to calculate the best possible estimate of the at least one output variable during a closed state of the casting mold from the available data for the output variables from the past and the input variables from the past or present.
- a further preferred embodiment is characterized in that the control of the at least one input variable is based on a model-based control algorithm and that the model-based control algorithm is preferably designed as a state controller and/or as a model predictive controller.
- the model-based control algorithm can be based on a dynamic model of a temperature balance within the mold, wherein the dynamic model in particular requires an estimate and/or a value of the at least one output variable for controlling the at least one input variable.
- a state controller can be, for example, a control system that is used to control the state of the casting process using the at least one input variable.
- the state controller functions by estimating the current state of the system using the at least one output variable. The estimated state can then be compared with a predetermined state, for example, and the at least one input variable can be adjusted such that the estimated state is changed in the direction of the predetermined state.
- a state controller typically uses feedback, where the error between the current state and the specified target state is multiplied by a constant and used as a control signal.
- This constant usually designed as a matrix, especially as a feedback matrix, is often referred to as the controller gain and determines the strength of the control.
- a model predictive controller is based in particular on a so-called MPC model.
- a preset temperature profile is aimed for, which is a target temperature profile.
- the preset temperature profile can, for example, also be just a desired constant temperature.
- the aim of the control is to maintain the measured and/or predicted temperature of the casting process, in particular the temperature of the casting mold, during or between Casting cycles are to be carried out as close as possible to the desired temperature profile.
- the model predictive control is therefore based on an optimization problem, namely optimizing the output variable with regard to the preset temperature profile by controlling at least one input variable.
- the optimization problem can include a cost function, whereby the cost function is to be minimized.
- the mold filling can be taken into account as a measured disturbance variable and the at least one input variable.
- at least two input variables are taken into account, which are preferably indicative of the flow rate of a coolant and the heating rate of a heat source.
- k ⁇ r k + i ⁇ Q i 2 + ⁇ i 0 n CH ⁇ 1 ⁇ ⁇ u ⁇ k + i
- k ⁇ R i 2 + ⁇ i 0 n CH ⁇ 1 ⁇ u ⁇ k + i
- can be, for example, the predicted temperature or the predicted temperature trajectory.
- is calculated using the transfer function G(s) described below and the input variables û k+ i l k .
- the term r k + i corresponds to the preset temperature profile.
- the second sum term ⁇ i 0 n CH ⁇ 1 ⁇ ⁇ u ⁇ k + i
- k ⁇ R i 2 penalizes, for example, changes in the input variables. This can particularly affect changes in the flow rate of a coolant or the heating rate of a heat source.
- k can, for example, indicate the change in at least one input variable between time k+1 and the previous time.
- the third sum term ⁇ i 0 n CH ⁇ 1 ⁇ ⁇ u ⁇ k + i
- k ⁇ S i 2 For example, it penalizes the input variables directly. This ensures in particular that the absolute amount of coolant flow or the absolute heating rate of a heat source is minimized.
- the degrees of freedom of the model predictive control or the optimization problem are determined by the variables n PH , neu and the weighting matrices Q, R and S.
- variable n PH specifies how many time intervals in the future the calculation should be carried out.
- a time interval can, for example, be in a range between 0.5 s and 10 s.
- variable n CH specifies for how many time intervals in the future at least one input variable can be changed.
- the variables n PH and n CH can be adapted to the underlying optimization problem.
- the variable n PH indicates at least the duration of a casting cycle, which can last, for example, between 1 min and 10 min.
- the weighting matrices Q, R and S indicate in particular how strongly the individual sum terms are weighted in the overall evaluation.
- the weighting matrices Q, R and S can be unit matrices with the constants q, r and s on the diagonal. Such a design has proven to be advantageous when using model predictive control to reduce complexity while achieving satisfactory results.
- a further preferred embodiment is characterized in that the state estimator further estimates the at least one output variable during a closed state of the casting mold as a function of the at least one input variable. This enables an estimation of the at least one output variable during the closed state, since further known and/or measured variables that influence the casting process, in particular the temperature of the casting mold in an open state of the casting mold and which influence at least one input variable, are used as the basis for the state estimation.
- a further preferred embodiment is characterized in that the state estimator comprises a Kalman filter and/or in particular as a Kalman Filter is designed, and that the state of the at least one output variable during a closed state of the casting mold is calculated or estimated by means of the Kalman filter, in particular at defined time intervals.
- the state of the casting process is calculated based on a detection of the at least one input variable in the past and/or present and the at least one output variable in an open state of the casting mold in the past.
- the various future temperature trajectories can be calculated within the framework of the model predictive control, on the basis of which the at least one input variable can be controlled.
- state estimators can also be used that use known stochastic methods for state estimation.
- the state estimator can be designed as an SMC filter, in particular as a particle filter.
- SMC filter in particular as a particle filter.
- the idea behind an SMC filter is to estimate a current but unknown probability density on a state space and to use this to derive statements about the most probable state.
- a sufficient state estimation for the state of at least one output variable in a closed state of the mold can also be made possible using the aforementioned state estimator.
- a further preferred embodiment is characterized in that the model-based control algorithm is based on a data set, wherein the data set comprises in particular measured values of the at least one thermal imaging camera for the at least one output variable during an open state of the mold, and that by means of the control algorithm a correlation determined on the basis of the data set between the at least one input variable and the at least one output variable is used to control the at least one input variable, and that by means of the control algorithm a correlation determined on the basis of the data set between the at least one input variables and the at least one output variable is used to control the at least one input variable.
- the data set comprises a plurality of input variables, in particular at least two different input variables.
- control algorithm can also be based on a heuristic model.
- correlations and/or interactions between the input variables can also be determined using the model-based control algorithm.
- control algorithm can include a grey box model.
- control algorithm can also be purely data-based or based on principles known from the state of the art, which are then parameterized by data.
- Y out is preferably the output variable which is indicative of at least one temperature of the casting process.
- the various input variables are preferably referred to as Din, i, whereby a total of n different input variables can be present.
- the various input variables can be in the Laplace range.
- K is preferably a gain factor of the respective input variable, where T i can in particular be a time constant.
- the illustrated grey-box model can provide an advantageous model for calculating the correlation between the at least one input variable and the at least one output variable.
- a further preferred embodiment is characterized in that the data set comprises historical data, in particular data from casting tests that have already been carried out and/or data from series production, wherein the data set is preferably expanded by data recorded during the execution of the casting process, in particular by measured values of the at least one thermal imaging camera for the at least one output variable during an open state of the casting mold, and/or that the control algorithm is parameterized by means of estimated values, wherein the control algorithm is preferably validated and/or expanded during the execution of the casting process by recorded data, in particular by measured values of the at least one thermal imaging camera for the at least one output variable during an open state of the casting mold.
- a further preferred embodiment is characterized in that the control algorithm takes into account the at least one input variable and the one output variable as well as their correlation to one another.
- the control algorithm takes into account the at least one input variable and the one output variable as well as their correlation to one another.
- various possible temperature trajectories can be reliably calculated by the control algorithm and the at least one input variable can be controlled in such a way that a, in particular predicted, temperature difference of the temperature of the casting process to a preset temperature profile is minimized.
- the model predictive control also takes into account the correlation of the several input variables with each other.
- a further preferred embodiment is characterized in that the control algorithm and/or the state estimator includes an opening state of the mold, a filling of the mold and/or a measurement inaccuracy of the at least one thermal imaging camera as a further input and/or disturbance variable, and that the control algorithm and/or the state estimator takes into account the correlation of the further input and/or the disturbance variable to the at least one input variable and/or the at least one output variable.
- This enables reliable control of the at least one input variable and/or the at least one input variable, since the opening state of the mold, the behavior of the mold filling or deviations of the mold filling as a measured disturbance variable and/or a measurement inaccuracy of the at least one thermal imaging camera can also be included in the control.
- the mold filling as a disturbance variable can in particular be the time of the mold filling, the composition of the mold filling, the amount of the mold filling and/or the temperature of the mold filling.
- a further preferred embodiment is characterized in that the at least one input variable is a flow rate of a coolant, a temperature of a coolant, a duration of a casting cycle, an amount of a casting mold filling, a composition of a casting mold filling, a temperature of a casting mold filling, a time of a casting mold filling, a temperature of a heat source and/or a heating rate of a heat source.
- an input variable indicative of one of the aforementioned input variables can be regulated in such a way that a temperature difference of the temperature of the casting process to a preset temperature profile is minimized. It is preferred that an input variable is indicative of an input variable.
- several of the aforementioned input variables can also occur multiple times, for example if there are multiple cooling circuits for coolant during the casting process.
- the at least one input variable is indicative of the flow rate of a coolant.
- the flow rate of a coolant can be controlled based on the model predictive control such that the aforementioned temperature difference is minimized.
- At least two input variables are controlled indicative of two input variables of the casting process.
- a further possible embodiment is characterized in that at least one further output variable is detected indicative of at least one further temperature of the casting process by means of a thermocouple, in particular by means of a thermocouple arranged at least partially within the casting mold, and that the at least one input variable is controlled as a function of the at least one output variable and the at least one further output variable.
- the at least one further output variable can be used for control, in particular for control during a closed state of the casting mold, whereby the accuracy of the control can be further improved.
- the state estimator estimates the at least one output variable, in particular during a closed state of the mold, depending on at least one other output variable. This can further improve the accuracy of the state estimator.
- the state estimator can also estimate the at least one output variable during an open state of the mold depending on the at least one further output variable.
- the parallel use of at least one thermal imaging camera and at least one thermocouple allows the advantages of both measuring devices to be combined.
- the use of a thermal imaging camera can usually provide a more precise temperature reading, whereas a thermocouple is usually more robust and reliable.
- the aforementioned object is achieved in a control system for a casting process in that the control system further comprises at least one thermal imaging camera for detecting the at least one output variable during an open state of the casting mold, and in that the at least one control means estimates the at least one output variable during a closed state of the casting mold by means of at least one state estimator based at least on the output variable detected during the open state of the casting mold.
- a control system can be, for example, a device for evaluating data, controlling other devices and/or outputting signals.
- the control system can, for example, be part of a casting device, a pouring device and/or a casting system.
- the control system may comprise hardware and/or software components.
- the control system may, for example, comprise at least one memory with program instructions of a computer program and at least one processor designed to execute program instructions from the at least one memory.
- control devices are also to be understood as being disclosed, which comprise at least one processor and at least one memory with program instructions, wherein the at least one memory and the program instructions are designed to control the at least one input variable together with the at least one processor.
- the at least one input variable is controlled, for example, via a control connection.
- the control system regulates as at least one input variable a flow rate of a coolant, a temperature of a coolant, a duration of a casting cycle, an amount of a casting mold filling, a composition of a casting mold filling, a temperature of a casting mold filling, a time of a casting mold filling, a temperature of a heat source and/or a heating rate of a heat source.
- the control system can also regulate at least two or more of the aforementioned input variables.
- control system is designed to carry out a method described above.
- the aforementioned object is achieved by a device comprising at least one processor and at least one memory that contains program code, in that the memory and the program code are set up to cause a device with the at least one processor to carry out and/or control at least the aforementioned method.
- a device comprising at least one processor and at least one memory that contains program code, in that the memory and the program code are set up to cause a device with the at least one processor to carry out and/or control at least the aforementioned method.
- the memory and the program code are set up to cause a device with the at least one processor to carry out and/or control at least the aforementioned method.
- the device according to the third exemplary aspect of the present invention comprises at least one control system according to the second aspect of the present invention and a casting plant suitable for carrying out a method according to the first aspect of the present invention.
- a processor is understood to mean, among other things, control units, microprocessors, microcontrol units such as microcontrollers, digital signal processors (DSP), application-specific integrated circuits (ASICs) or field programmable gate arrays (FPGAs).
- DSP digital signal processors
- ASICs application-specific integrated circuits
- FPGAs field programmable gate arrays
- the computer program can be distributed, for example, via a network such as the Internet, a telephone or mobile network and/or a local network.
- the computer program can be at least partially software and/or firmware of a processor. It can also be implemented at least partially as hardware.
- the computer program can be stored, for example, on a computer-readable storage medium, e.g. a magnetic, electrical, electromagnetic, optical and/or other type of storage medium.
- the storage medium can be part of the processor, for example a (non-volatile or volatile) program memory of the processor or a part thereof.
- the storage medium is, for example, physical, i.e. tangible, and/or non-transitory.
- Fig. 1 shows different temperature profiles based on different temperature control regulations and different detections of at least one output variable as well as a preset temperature profile 2.
- two temperature profiles 4 and 6 are specified, which are based on a model predictive controller, wherein the temperature profile 4 for measuring the output variable indicative of at least one temperature of the mold is based on a continuous measurement of at least one thermocouple arranged in the mold and wherein the temperature profile 6 for measuring the output variable indicative of at least one temperature of the mold is based on a discontinuous measurement in an open state of the mold by means of a thermal imaging camera.
- the at least one output variable is indicative of at least one temperature of the casting mold in a closed state of the casting mold is estimated by means of a state estimator, since in such a case no information from the at least one thermal imaging camera indicative of at least one temperature of the casting mold is available.
- the grey areas 8 of the graph correspond in particular to the periods in which the casting mould is in an open state and therefore an output variable indicative of a temperature of the casting mould can be recorded by means of the at least one thermal imaging camera.
- the white areas 10 are those areas in which the mold is closed and therefore no output variables indicative of a temperature of the mold are provided by the at least one thermal imaging camera and the at least one output variable is therefore calculated by a state estimator in this period.
- thermocouple 12 is based on a continuous measurement of at least one thermocouple arranged in the mold for measuring the output variable
- the temperature curve 14 is based on a discontinuous measurement of at least one output variable indicative of at least one temperature of the mold in an open state of the mold by means of at least one thermal imaging camera.
- the PI controller is only active in the temperature curve 14 when the mold is open, while a preset flow profile is used when the mold is closed.
- thermocouples Although it is evident that the use of information from at least one thermal imaging camera leads to a certain deterioration in the control performance, the control performance is still satisfactory even when using at least one thermal imaging camera and is preferable in that the use of at least one thermal camera avoids the complex installation and maintenance of several thermocouples.
- model predictive controller leads to a much more precise control than a simple PI controller, since the model predictive controller can estimate at least one output variable indicative of the temperature of the mold using a state estimator even when the mold is closed, whereby the correspondingly estimated output variable can in turn be used to control at least one input variable and thus the temperature of the mold.
- a simple PI controller can only switch to a pure forward-directed control.
- an input variable indicative of an input quantity As an input variable indicative of an input quantity, the Fig. 1 In the control schemes shown, an input variable indicative of a flow rate of a coolant can be controlled.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Feedback Control In General (AREA)
- Moulds For Moulding Plastics Or The Like (AREA)
Abstract
Description
- Die Erfindung betrifft ein Verfahren zur Regelung, insbesondere zur Temperaturregelung, eines Gussverfahrens, insbesondere eines Kokillengussverfahrens. Die vorliegende Erfindung betrifft ebenfalls ein Steuerungssystem für ein Gussverfahren, insbesondere für ein Kokillengussverfahren, umfassend zumindest ein Steuerungsmittel zur Regelung von zumindest einer Eingangsvariablen indikativ für zumindest eine Eingangsgröße des Gussverfahrens insbesondere in Abhängigkeit zumindest einer Ausgangsvariablen indikativ für zumindest eine Temperatur des Gussverfahrens, insbesondere für eine Temperatur einer Gussform, weiter bevorzugt für eine Temperaturtrajektorie des Gussverfahrens oder der Gussform, derart, dass eine Temperaturdifferenz, insbesondere eine prognostizierte Temperaturdifferenz, der Temperatur des Gussverfahrens zu einem voreingestellten Temperaturprofil minimiert wird. Weiter betrifft die vorliegende Erfindung eine Vorrichtung sowie ein Computerprogramm.
- Aus dem Stand der Technik sind bereits Verfahren zur Temperatursteuerung von Gussverfahren bekannt. Im Wesentlichen wird hierbei zwischen zwei herkömmlichen Steuerungsmöglichkeiten differenziert, nämlich einer sogenannten vorwärts gerichteten Regelung (feedforward control) und einer simplen rückgekoppelten Regelung (feedback control).
- Bei der vorwärts gerichteten Regelung wird zumindest eine Eingangsvariable, die indikativ für zumindest eine Eingangsgröße des Gussverfahrens ist, vor den jeweiligen Gießzyklen von einem Prozessingenieur voreingestellt.
- In Bezug auf die vorwärts gerichtete Regelung hat es sich in der Praxis allerdings gezeigt, dass diese Regelung zu erheblichen Temperaturschwankungen zwischen einzelnen Gusszyklen führen kann, wodurch insbesondere Defekte und/oder Gießfehler in der Produktion der einzelnen Gussteile auftreten können.
- Bei der simplen rückgekoppelten Regelung wird beispielsweise die Fließrate eines Kühlmittels in Abhängigkeit von zumindest einem in der Gussform angeordneten Messmittel, insbesondere Thermoelement, geregelt. Falls beispielsweise die von dem zumindest einen Thermoelement gemessene Temperatur eine voreingestellte Temperaturgrenze übersteigt, wird ein Kühlmittelfluss aktiviert. Der Kühlmittelfluss wird so lange aktiviert, bis die von dem zumindest einen Thermoelement gemessene Temperatur eine weitere voreingestellte Temperaturgrenze unterschreitet. Eine derart beschriebene Regelstrategie kann auch als Bang-Bang-Regelung bezeichnet werden und ist in vielen kommerziellen Kokillengussanlagen möglich. Hierbei werden zwar Informationen des jeweiligen Gussverfahrens, insbesondere die von einem Thermoelement gemessene Temperatur, verwendet, allerdings ist die Reaktionszeit einer solchen Regelung langsam, da nur auf bereits stattgefundene Temperaturschwankungen reagiert werden kann. Es hat sich gezeigt, dass bei einer solchen Regelung signifikante Temperaturspitzen auftreten können, insbesondere kurz nachdem die Gussform mit der Gussformfüllung bzw. der Schmelze gefüllt wird.
- Zudem hat sich die Verwendung von Thermoelementen innerhalb der Gussform hinsichtlich der Wartung der Thermoelemente als nachteilig erwiesen. Zusätzlich ist es sehr aufwändig, stetig zu überprüfen, ob die von den Thermoelementen ausgegebenen Messwerte in Ordnung sind, so dass hierdurch die Funktion der rückgekoppelten Regelung weiter eingeschränkt sein kann.
- Davon ausgehend liegt der vorliegenden Erfindung die Aufgabe zugrunde, ein Verfahren zur Temperaturregelung eines Gussverfahrens, insbesondere eines Kokillengussverfahrens, anzugeben, welches eine zuverlässige Temperaturregelung eines Gussverfahrens unter Vermeidung eines hohen Wartungsaufwands ermöglicht. Ebenfalls soll ein Steuerungssystem für ein Gussverfahren, eine Vorrichtung und ein Computerprogramm umfassend Programmanweisungen angegeben werden, welche eine zuverlässige Temperaturregelung eines Gussverfahrens unter Vermeidung eines hohen Wartungsaufwands ermöglichen.
- Die vorgenannte Aufgabe wird gemäß einem ersten Aspekt der Erfindung bei einem vorgenannten Verfahren dadurch gelöst, dass das Verfahren die folgenden Schritte umfasst:
- Bestimmen zumindest einer Ausgangsvariable indikativ für zumindest eine Temperatur einer Gussform,
- wobei die zumindest eine Ausgangsvariable während eines offenen Zustands der Gussform mittels zumindest einer Wärmebildkamera erfasst wird,
- wobei die zumindest eine Ausgangsvariable während eines geschlossenen Zustands der Gussform mittels eines Zustandsschätzers basierend zumindest auf der während des offenen Zustands der Gussform erfassten Ausgangsvariable geschätzt wird, und
- Regelung zumindest einer Eingangsvariable indikativ für zumindest eine Eingangsgröße des Gussverfahrens in Abhängigkeit der Ausgangsvariablen derart, dass eine Temperaturdifferenz zumindest einer Temperatur der Gussform zu einem voreingestellten Temperaturprofil minimiert wird.
- Insofern kann ein Verfahren zur Verfügung gestellt werden, welches in konstruktiv günstiger Weise eine Temperaturregelung eines Gussverfahrens ermöglicht. Indem zumindest eine Ausgangsvariable mittels zumindest einer Wärmebildkamera erfasst wird, ist keine aufwändige Installation von mehreren Thermoelementen innerhalb der Gussform mehr nötig.
- Mittels zumindest einer Wärmebildkamera können in vorteilhafter Weise insbesondere Ausgangsvariablen indikativ für die Temperatur an mehreren Positionen der Gussform, insbesondere mehreren Positionen innerhalb der Gussform, zu demselben Zeitpunkt angegeben bzw. ermittelt werden. Hierdurch kann der Wartungsaufwand erheblich reduziert werden, da eine Wärmebildkamera eine Vielzahl an Thermoelementen ersetzen kann und deren Funktionsweise auch deutlich einfacher überprüft werden kann.
- Zudem wurde vorliegend durch umfangreiche Versuche und Simulationen überraschenderweise festgestellt, dass die nicht kontinuierliche Messung der zumindest einen Ausgangsvariablen, nämlich nur im offenen Zustand der Gussform, zu einer ausreichenden Temperaturregelung des Gussverfahrens basierend auf dem voreingestellten Temperaturprofil führt. Insbesondere kann durch die Schätzung der zumindest einen Ausgangsvariablen während eines geschlossenen Zustands der Gussform, wobei in einem solchen Zustand insbesondere keine Informationen der zumindest einen Wärmebildkamera vorliegen, eine ausreichende Temperaturregelung im Hinblick auf das voreingestellte Temperaturprofil gewährleistet werden.
- Bei der zumindest einen mittels der mindestens einen Wärmebildkamera erfassten Ausgangsvariablen handelt es sich insbesondere um zumindest einen Messwert der Wärmebildkamera. Hinsichtlich einer erhöhten Messgenauigkeit ist es bevorzugt, dass die mindestens eine Wärmebildkamera eine Mehrzahl an Ausgangsvariablen indikativ für die Temperatur an verschiedenen Stellen der Gussform ermittelt und die Regelung der zumindest einen Eingangsvariablen und/oder die Schätzung der zumindest Ausgangsvariablen im geschlossenen Zustand der Gussform basierend auf der Mehrzahl an Ausgangsvariablen durchgeführt wird.
- Bei der zumindest einen in Rede stehenden Wärmebildkamera handelt es sich insbesondere um ein Erfassungsmittel, welches es ermöglicht über eine bestimmte Distanz die Temperatur von bestimmten Gegenständen bzw. Bereichen von bestimmten Gegenständen zu erfassen. Insbesondere ist die zumindest eine Wärmebildkamera dazu ausgebildet, Infrarotstrahlung zu empfangen. Beispielweise kann die Wellenlänge der empfangenen Infrarotstrahlung in einem Wellenlängebereich von ca. 3,5 µm bis 15 µm liegen.
- Vorzugsweise wird zumindest eine Eingangsvariable indikativ für zumindest eine Eingangsgröße des Gussverfahrens geregelt. Insbesondere ist die zumindest eine Eingangsvariable indikativ für eine Fließrate eines Kühlmittels, wobei das Kühlmittel beispielsweise durch in der Gussform angeordnete Kanäle fließt und hierdurch die Gussform kühlt. Dies ermöglicht eine zuverlässige Einstellung der Temperatur der Gussform. Beispielsweise kann die zumindest eine Eingangsvariable auch indikativ für zumindest eine Heizrate eines in der Gussform angeordneten Heizelements oder einer Heizquelle sein. Hierdurch kann eine schnelle Anpassung der Temperatur der Gussform an ein voreingestelltes Temperaturprofil ermöglicht werden.
- Beispielsweise ist die zumindest eine Eingangsvariable dann indikativ für zumindest eine Eingangsgröße, wenn diese einen Rückschluss auf die Eingangsgröße zulässt. Insbesondere kann es sich bei der zumindest einen Eingangsvariablen um Messwerte und/oder Daten indikativ für die zumindest eine Eingangsgröße handeln. Beispielsweise kann es sich bei der Eingangsvariablen um die Eingangsgröße selbst oder um Messwerte und/oder Daten handeln, die die Eingangsgröße repräsentieren oder aus denen sich die Eingangsgröße ableiten lässt. Beispielsweise kann es sich bei der zumindest einen Eingangsgröße um eine Temperatur eines Kühlmittels in Kelvin handeln, wobei es sich in einem solchen Fall bei der zumindest einen Eingangsvariablen ebenfalls um die Temperatur des Kühlmittels in Kelvin oder um andere Messwerte und/oder Daten handeln kann, die die Temperatur des Kühlmittels repräsentieren oder aus denen sich die Temperatur des Kühlmittels ableiten lässt. Vorheriges gilt vorzugsweise ebenfalls hinsichtlich der zumindest einen Ausgangsvariablen indikativ für zumindest eine Temperatur der Gussform. Insofern wird mit der zumindest einen Eingangsgröße insbesondere die physikalische Gegebenheit, also beispielsweise die Temperatur des Kühlmittels in Kelvin, bezeichnet, wohingegen mit der zumindest einen Eingangsvariablen bzw. der zumindest einen Ausgangsvariablen auch Messwerte und/oder Daten bezeichnet werden können, welche Rückschlüsse auf die zumindest eine Eingangsgröße bzw. auf die zumindest eine Temperatur der Gussform zulassen und/oder welche die zumindest eine Eingangsgröße bzw. die zumindest eine Temperatur der Gussform repräsentieren. Die üblicherweise eingestellten Eingangsvariablen sind beispielsweise indikativ für die Fließraten eines Kühlmittels und/oder die Kühlzeiten während eines Gusszyklus.
- Des Weiteren hat es sich in der Praxis insbesondere als vorteilhaft erwiesen, wenn mittels der Regelung eine, insbesondere eine weitere, Eingangsvariable geregelt wird, wobei die weitere Eingangsvariable vorzugsweise indikativ für zumindest eine Heizrate eines in der Gussform angeordneten Heizelements oder einer Heizquelle ist. Hierdurch kann eine schnelle Anpassung der Temperatur der Gussform an ein voreingestelltes Temperaturprofil ermöglicht werden.
- Mittels eines Zustandsschätzer kann die zumindest eine Ausgangsvariable dann geschätzt werden, wenn keine gemessene Ausgangsvariable von der mindestens einen Wärmebildkamera vorliegt, nämlich insbesondere dann, wenn die Gussform geschlossen ist.
- Bei einem Zustandsschätzer handelt es sich um eine Komponente in Regelungssystemen, die den internen Zustand eines dynamischen Systems, also beispielsweise des Gussverfahrens, schätzen. Beispielsweise ermittelt der Zustandsschätzer die zumindest eine Ausgangsvariable während eines geschlossenen Zustands der Gussform basierend auf der zumindest einen erfassten Ausgangsvariable während des offenen Zustands der Gussform aus der Vergangenheit sowie basierend auf der zumindest einen geregelten Eingangsgröße. Dabei kann der Zustandsschätzer mathematische Modelle und Algorithmen nutzen, um aus den verfügbaren Daten für die Ausgangsvariablen aus der Vergangenheit sowie der Eingangsvariablen aus der Vergangenheit bzw. der Gegenwart eine bestmögliche Schätzung der zumindest einen Ausgangsvariablen während eines geschlossenen Zustands der Gussform zu berechnen.
- Eine weitere bevorzugte Ausgestaltung ist dadurch gekennzeichnet, dass die Regelung der zumindest einen Eingangsvariablen auf einem modellbasiertem Regelalgorithmus basiert, und dass der modellbasierte Regelalgorithmus vorzugsweise als Zustandsregler und/oder als modellprädiktiver Regler ausgebildet ist.
- Beispielsweise kann der modellbasierte Regelalgorithmus auf einem dynamischen Modell eines Temperaturhaushalts innerhalb der Gussform basieren, wobei das dynamische Modell insbesondere eine Schätzung und/oder einen Wert der zumindest einen Ausgangsvariablen zur Regelung der zumindest einen Eingangsvariablen benötigt.
- Bei einem Zustandsregler kann es sich beispielsweise um ein Regelungssystem handeln, welches verwendet wird, um den Zustand des Gussverfahrens mittels der zumindest einen Eingangsvariable zu steuern. Beispielsweise funktioniert der Zustandsregler, indem der aktuelle Zustand des Systems über die zumindest eine Ausgangsvariable geschätzt wird. Anschließend kann beispielsweise der geschätzte Zustand mit einem vorgegebenen Zustand verglichen werden und die zumindest eine Eingangsvariable derart eingestellt werden, dass der geschätzte Zustand in Richtung des vorgegebenen Zustands geändert wird .
- Ein Zustandsregler verwendet in der Regel beispielsweise eine Rückkopplung, bei der der Fehler zwischen dem aktuellen Zustand und dem vorgegebenen Zielzustand multipliziert und mit einer Konstante als Steuersignal verwendet wird. Diese üblicherweise als Matrix, insbesondere als Rückführmatrix, ausgestaltete Konstante wird oft als Reglerverstärkung bezeichnet und bestimmt die Stärke der Regelung.
- Ein modellprädiktiver Regler basiert insbesondere auf einem sogenannten MPC-Modell. Bei der modellprädiktiven Regelung wird vorliegend insbesondere ein voreingestelltes Temperaturprofil angestrebt, bei welchem es sich um ein Zieltemperaturprofil handelt. Bei dem voreingestellten Temperaturprofil kann es sich beispielsweise auch nur um eine angestrebte konstante Temperatur handeln. Ziel der Regelung ist es, die gemessene und/oder prognostizierte Temperatur des Gussverfahrens, insbesondere die Temperatur der Gussform, während oder zwischen Gusszyklen möglichst nah an das angestrebte Temperaturprofil zu führen. Hierzu kann, beispielsweise in diskreten Zeitintervallen, nicht nur der aktuelle Zustand des Verfahrens, beispielsweise durch Erfassen und/oder Schätzen der zumindest einen Ausgangsvariablen, überwacht, sondern ebenfalls der Zustand des Verfahrens für ein bestimmtes zukünftiges Zeitintervall geschätzt und/oder geregelt werden. Der modellprädiktiven Regelung liegt demnach ein Optimierungsproblem zugrunde, nämlich durch Regelung der zumindest einen Eingangsvariablen die Ausgangsvariable hinsichtlich des voreingestellten Temperaturprofils zu optimieren.
- Beispielsweise kann das Optimierungsproblem eine Kostenfunktion beinhalten, wobei die Kostenfunktion minimiert werden soll. Dabei kann die Gussformfüllung als gemessene Störgröße und die zumindest eine Eingangsvariable berücksichtigt werden. Bevorzugt werden zumindest zwei Eingangsvariablen berücksichtigt, welche vorzugsweise indikativ für die Flussrate eines Kühlmittels und die Heizrate einer Heizquelle sind.
- Eine exemplarische Kostenfunktion, die mittels der modelprädiktiven Regelung optimiert werden kann, kann beispielsweise auf folgender Formel basieren:

- Dabei bestraft der erste Summenterm
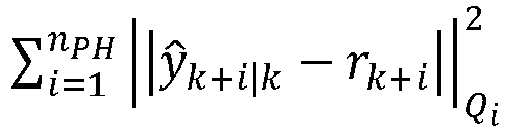
- Der zweite Summenterm

- Der dritte Summenterm

- Die Freiheitsgrade der modellprädiktiven Steuerung bzw. des Optimierungsproblems werden dabei durch die Variablen nPH, neu sowie die Gewichtungsmatrizen Q, R und S bestimmt.
- Beispielsweise gibt die Variable nPH an, für wie viele Zeitintervalle in der Zukunft die Berechnung durchgeführt werden soll. Ein Zeitintervall kann beispielsweise in einem Bereich zwischen 0,5 s und 10 s liegen.
- Die Variable nCH gibt beispielsweise an, für wie viele Zeitintervalle in der Zukunft die zumindest eine Eingangsvariable geändert werden kann.
- Vorzugweise können die Variablen nPH und nCH hinsichtlich des zugrunde liegenden Optimierungsproblems angepasst werden. Beispielsweise ist es bevorzugt, dass die Variable nPH zumindest die Dauer eines Gusszyklus angibt, welcher beispielsweise zwischen 1 min und 10 min dauern kann.
- Die Gewichtungsmatrizen Q, R und S geben insbesondere an, wie stark die einzelnen Summenterme in der Gesamtbewertung gewichtet werden. Beispielsweise können die Gewichtungsmatrizen Q, R und S Einheitsmatrizen mit den Konstanten q, r, und s auf der Diagonalen sein. Eine derartige Ausbildung hat sich bei der Verwendung der modellprädiktiven Regelung zur Reduktion der Komplexität unter Erzielung zufriedenstellender Ergebnisse als vorteilhaft erwiesen.
- Eine weitere bevorzugte Ausgestaltung ist dadurch gekennzeichnet, dass der Zustandsschätzer ferner die zumindest eine Ausgangsvariable während eines geschlossenen Zustands der Gussform in Abhängigkeit der zumindest einen Eingangsvariablen schätzt. Hierdurch wird eine Schätzung der zumindest einen Ausgangsvariablen während des geschlossenen Zustands ermöglicht, da weitere bekannte und/oder gemessene Größen, die das Gussverfahren beeinflussen, insbesondere die Temperatur der Gussform in einem offenen Zustand der Gussform und die zumindest eine Eingangsvariable beeinflussen, der Zustandsschätzung zugrunde gelegt werden.
- Eine weitere bevorzugte Ausgestaltung ist dadurch gekennzeichnet, dass der Zustandsschätzer einen Kalman-Filter umfasst und/oder insbesondere als Kalman Filter ausgebildet ist, und dass der Zustand der zumindest einen Ausgangsvariablen während eines geschlossenen Zustands der Gussform mittels des Kalman-Filters, insbesondere in definierten Zeitintervallen, berechnet bzw. geschätzt wird. Hierdurch kann der Zustand des Gussverfahrens zuverlässig berechnet bzw. geschätzt werden. Insbesondere wird der Zustand des Gussverfahrens basierend auf einer Erfassung der zumindest einen Eingangsvariablen in der Vergangenheit und/oder Gegenwart und der zumindest einen Ausgangsvariablen in einem offenen Zustand der Gussform in der Vergangenheit berechnet. Mittels des aktuellen Zustands des Gussverfahrens können im Rahmen der modellprädiktiven Regelung die verschiedenen zukünftigen Temperaturtrajektorien berechnet werden, auf deren Basis die zumindest eine Eingangsvariable geregelt werden kann.
- Beispielsweise können auch andere Zustandsschätzer verwendet werden, die bekannte stochastische Verfahren zur Zustandsschätzung verwenden. Insbesondere kann der Zustandsschätzer als SMC-Filter, insbesondere als Partikel-Filter, ausgebildet sein. Einem SMC-Filter liegt die Idee zugrunde, eine aktuelle, aber unbekannte Wahrscheinlichkeitsdichte auf einem Zustandsraum zu schätzen und hierüber Aussagen über den wahrscheinlichsten Zustand abzuleiten. Auch mittels eines vorgenannten Zustandsschätzers kann eine ausreichende Zustandsschätzung für den Zustand der zumindest einen Ausgangsvariablen in einem geschlossenen Zustand der Gussform ermöglicht werden.
- Eine weitere bevorzugte Ausgestaltung ist dadurch gekennzeichnet, dass der modellbasierte Regelalgorithmus auf einem Datensatz, wobei der Datensatz insbesondere Messwerte der zumindest einen Wärmebildkamera für die zumindest eine Ausgangsvariable während eines offenen Zustands der Gussform umfasst, basiert, und dass mittels des Regelalgorithmus eine basierend auf dem Datensatz bestimmte Korrelation zwischen der zumindest einen Eingangsvariablen und der zumindest einen Ausgangsvariablen zur Regelung der zumindest einen Eingangsvariablen verwendet wird, und dass mittels des Regelalgorithmus eine basierend auf dem Datensatz bestimmte Korrelation zwischen der zumindest einen Eingangsvariablen und der zumindest einen Ausgangsvariablen zur Regelung der zumindest einen Eingangsvariablen verwendet wird. Vorzugsweise umfasst der Datensatz mehrere Eingangsvariablen, insbesondere zumindest zwei unterschiedliche Eingangsvariablen. Alternativ und/oder zusätzlich kann der Regelalgorithmus auch auf einem heuristischen Modell basieren. Optional können mittels des modellbasierten Regelalgorithmus auch Korrelationen und/oder Wechselwirkungen der Eingangsvariablen untereinander bestimmt werden. Durch eine Berechnung der Korrelation und/oder der Wechselwirkungen der Eingangsvariablen und/oder der Korrelation zu der Ausgangsvariablen, kann in zuverlässiger Weise eine Auswirkung einer Änderung einer der Variablen auf eine andere der Variablen berechnet werden.
- Beispielsweise kann vorgenannter Regelalgorithmus ein Grey-Box-Modell umfassen. Alternativ kann der Regelalgorithmus auch rein datenbasiert sein oder auf aus dem Stand der Technik bekannten Prinzipien beruhen, die anschließend durch Daten parametrisiert werden.
- Ein Grey-Box-Modell kann beispielsweise durch folgende Formel dargestellt werden:

- Bei Yout handelt es sich vorzugsweise um die Ausgangsvariable, die indikativ für zumindest eine Temperatur des Gussverfahrens ist. Als Din, i werden vorzugsweise die verschiedenen Eingangsvariablen bezeichnet, wobei insgesamt n verschiedene Eingangsvariablen vorliegen können. Beispielsweise können die verschiedenen Eingangsvariablen im Laplacebereich vorliegen. Bei der Funktion G;(s) handelt es sich vorzugsweise um eine Übertragungsfunktion, welche sich insbesondere durch folgende Formel für die einzelnen Eingangsvariablen darstellen lässt:

- Als K; wird vorzugsweise ein Verstärkungsfaktor der jeweiligen Eingangsvariablen angegeben, wobei es sich bei Ti insbesondere um eine Zeitkonstante handeln kann.
- Es hat sich gezeigt, dass durch das illustrierte Grey-Box-Modell ein vorteilhaftes Model zur Berechnung der Korrelation zwischen der zumindest einen Eingangsvariablen und der zumindest einen Ausgangsvariablen angegeben werden kann.
- Eine weitere bevorzugte Ausgestaltung ist dadurch gekennzeichnet, dass der Datensatz historische Daten, insbesondere Daten von bereits durchgeführten Gießversuchen und/oder Daten aus einer Serienproduktion, umfasst, wobei der Datensatz vorzugsweise um während der Durchführung des Gussverfahrens erfasste Daten, insbesondere um Messwerte der zumindest einen Wärmebildkamera für die zumindest eine Ausgangsvariable während eines offenen Zustands der Gussform, erweitert wird, und/oder dass der Regelalgorithmus mittels Schätzwerten parametriert wird, wobei der Regelalgorithmus vorzugsweise während der Durchführung des Gussverfahrens durch erfasste Daten, insbesondere durch Messwerte der zumindest einen Wärmebildkamera für die zumindest eine Ausgangsvariable während eines offenen Zustands der Gussform, validiert und/oder erweitert wird. Dies ermöglicht die Zugrundelegung eines Datensatzes, welcher es erlaubt, die Korrelation zwischen der zumindest einen Eingangsvariablen, der zumindest einen Ausgangsvariablen und beispielsweise auch Störgrößen zu berücksichtigen.
- Eine weitere bevorzugte Ausgestaltung ist dadurch gekennzeichnet, dass der Regelalgorithmus die zumindest eine Eingangsvariable und die eine Ausgangsvariable sowie deren Korrelation zueinander berücksichtigt. Hierdurch können durch den Regelalgorithmus in zuverlässiger Weise verschiedene mögliche Temperaturtrajektorien berechnet werden und die zumindest eine Eingangsvariable derart geregelt werden, dass eine, insbesondere prognostizierte, Temperaturdifferenz der Temperatur des Gussverfahrens zu einem voreingestellten Temperaturprofil minimiert wird. Des Weiteren ist es bevorzugt, dass bei mehreren Eingangsvariablen die modellprädikative Regelung auch die Korrelation der mehreren Eingangsvariablen untereinander berücksichtigt.
- Eine weitere bevorzugte Ausgestaltung ist dadurch gekennzeichnet, dass der Regelalgorithmus und/oder der Zustandsschätzer einen Öffnungszustand der Gussform, eine Füllung der Gussform und/oder eine Messungenauigkeit der zumindest einen Wärmebildkamera als weiteren Input und/oder Störgröße einbezieht, und dass der Regelalgorithmus und/oder der Zustandsschätzer die Korrelation des weiteren Inputs und/oder der Störgröße zu der zumindest einen Eingangsvariablen und/oder der zumindest einen Ausgangsvariablen berücksichtigt. Dies ermöglicht eine zuverlässige Regelung der zumindest einen Eingangsvariablen und/oder der zumindest einen Eingangsgröße, da auch der Öffnungszustand der Gussform, das Verhalten der Gussformfüllung bzw. Abweichungen der Gussformfüllung als gemessene Störgröße und/oder eine Messungenauigkeit der zumindest einen Wärmebildkamera in die Regelung mit einbezogen werden können. Bei der Gussformfüllung als Störgröße kann es sich insbesondere um den Zeitpunkt der Gussformfüllung, die Zusammensetzung der Gussformfüllung, die Menge der Gussformfüllung und/oder die Temperatur der Gussformfüllung handeln.
- Eine weitere bevorzugte Ausgestaltung ist dadurch gekennzeichnet, dass die zumindest eine Eingangsgröße eine Flussrate eines Kühlmittels, eine Temperatur eines Kühlmittels, eine Dauer eines Gusszyklus, eine Menge einer Gussformfüllung, eine Zusammensetzung einer Gussformfüllung, eine Temperatur einer Gussformfüllung, ein Zeitpunkt einer Gussformfüllung, eine Temperatur einer Heizquelle und/oder eine Heizrate einer Heizquelle ist. Hierdurch kann eine Eingangsvariable indikativ für eine der vorgenannten Eingangsgrößen derart geregelt werden, dass eine Temperaturdifferenz der Temperatur des Gussverfahrens zu einem voreingestellten Temperaturprofil minimiert wird. Es ist bevorzugt, dass eine Eingangsvariable jeweils indikativ für eine Eingangsgröße ist. Vorzugsweise können auch mehrere der vorgenannten Eingangsgrößen mehrfach auftreten, beispielsweise falls mehrere Kühlkreisläufe für Kühlmittel während des Gussverfahrens vorhanden sind.
- Besonders bevorzugt ist die zumindest eine Eingangsvariable indikativ für die Flussrate eines Kühlmittels. Hierdurch kann die Flussrate eines Kühlmittels basierend auf der modellprädiktiven Regelung derart geregelt werden, dass die vorgenannte Temperaturdifferenz minimiert wird.
- Vorzugsweise werden zumindest zwei Eingangsvariablen indikativ für zwei Eingangsgrößen des Gussverfahrens geregelt. In der Praxis hat es sich hinsichtlich einer Genauigkeit der Regelung als bevorzugt erwiesen, falls zwei Eingangsvariablen verwendet werden, wobei eine Eingangsvariable vorzugsweise indikativ für die Flussrate des Kühlmittels und eine Eingangsvariable vorzugsweise indikativ für die Heizrate einer Heizquelle ist. Dies ermöglicht sowohl eine Anpassung sowohl der Flussrate des Kühlmittels als auch der Heizrate der Heizquelle basierend auf der modelprädiktiven Regelung.
- Eine weitere mögliche Ausgestaltung ist dadurch gekennzeichnet, dass zumindest eine weitere Ausgangsvariable indikativ für zumindest eine weitere Temperatur des Gussverfahrens mittels eines Thermoelements, insbesondere mittels eines zumindest teilweise innerhalb der Gussform angeordneten Thermoelements, erfasst wird, und dass die zumindest eine Eingangsvariable in Abhängigkeit der zumindest einen Ausgangsvariablen und der zumindest einen weiteren Ausgangsvariablen geregelt wird. Hierdurch kann zur Regelung, insbesondere zur Regelung während eines geschlossenen Zustands der Gussform, auf die zumindest eine weitere Ausgangsvariable zurückgegriffen werden, wodurch die Genauigkeit der Regelung weiter verbessert werden kann.
- Des Weiteren ist es möglich, dass der Zustandsschätzer die zumindest eine Ausgangsvariable, insbesondere während eines geschlossenen Zustands der Gussform, in Abhängigkeit der zumindest einen weiteren Ausgangsvariablen schätzt. Hierdurch kann die Genauigkeit des Zustandsschätzers weiter verbessert werden.
- Ferner kann der Zustandsschätzer auch die zumindest eine Ausgangsvariable während eines offenen Zustands der Gussform in Abhängigkeit der zumindest einen weiteren Ausgangsvariable schätzen. Denn durch die parallele Verwendung von zumindest einer Wärmebildkamera und zumindest einem Thermoelement, können die Vorteile beider Messmittel kombiniert werden. Beispielsweise kann die Verwendung einer Wärmebildkamera im Vergleich üblicherweise eine genauere Temperaturangabe liefern, wohingegen ein Thermoelement üblicherweise robuster und zuverlässiger ist. Zudem ist es eventuell nicht möglich, die Temperatur an der gewünschten Stelle zu erfassen. Durch eine Kombination der beiden Messmittel kann daher das Ergebnis des Zustandsschätzers weiter verbessert werden.
- Gemäß einem zweiten Aspekt der vorliegenden Erfindung wird die vorgenannte Aufgabe bei einem Steuerungssystem für ein Gussverfahren dadurch gelöst, dass das Steuerungssystem ferner zumindest eine Wärmebildkamera zur Erfassung der zumindest einen Ausgangsvariablen während eines offenen Zustands der Gussform aufweist, und dass das mindestens eine Steuerungsmittel die zumindest eine Ausgangsvariable während eines geschlossenen Zustands der Gussform mittels mindestens eines Zustandsschätzers basierend zumindest auf der während des offenen Zustands der Gussform erfassten Ausgangsvariable schätzt.
- Ein Steuerungssystem kann beispielsweise eine Vorrichtung zum Auswerten von Daten, Steuern von weiteren Vorrichtungen und/oder Ausgeben von Signalen sein. Das Steuerungssystem kann beispielsweise Bestandteil einer Gussvorrichtung, einer Gießvorrichtung und/oder eine Gießanlage sein.
- Das Steuerungssystem kann Hardware- und/oder Software-Komponenten umfassen. Das Steuerungssystem kann beispielsweise mindestens einen Speicher mit Programmanweisungen eines Computerprogramms und mindestens einen Prozessor ausgebildet zum Ausführen von Programmanweisungen aus dem mindestens einen Speicher umfassen. Dementsprechend sollen insbesondere auch Steuereinrichtungen als offenbart verstanden werden, die zumindest einen Prozessor und zumindest einen Speicher mit Programmanweisungen umfassen, wobei der zumindest eine Speicher und die Programmanweisungen eingerichtet sind, gemeinsam mit dem zumindest einen Prozessor die mindestens eine Eingangsvariable zu steuern. Das Steuern der mindestens einen Eingangsvariablen erfolgt zum Beispiel über eine Steuerverbindung.
- Gemäß einer bevorzugten Ausgestaltung regelt das Steuerungssystem als zumindest eine Eingangsgröße eine Flussrate eines Kühlmittels, eine Temperatur eines Kühlmittels, eine Dauer eines Gusszyklus, eine Menge einer Gussformfüllung, eine Zusammensetzung einer Gussformfüllung, eine Temperatur einer Gussformfüllung, ein Zeitpunkt einer Gussformfüllung, eine Temperatur einer Heizquelle und/oder eine Heizrate einer Heizquelle. Das Steuerungssystem kann ebenfalls zumindest zwei oder mehrere der vorgenannten Eingangsgrößen regeln.
- Vorzugsweise ist das Steuerungssystem zur Durchführung eines zuvor beschriebenen Verfahrens ausgestaltet.
- Gemäß einem dritten Aspekt der vorliegenden Erfindung wird die vorgenannte Aufgabe durch eine Vorrichtung umfassend zumindest einen Prozessor und zumindest einen Speicher, der Programmcode beinhaltet, dadurch gelöst, dass der Speicher und der Programmcode eingerichtet sind, mit dem zumindest einen Prozessor eine Vorrichtung dazu zu veranlassen, zumindest das vorgenannte Verfahren auszuführen und/oder zu steuern. Dabei können entweder alle Schritte des Verfahrens gesteuert werden, oder alle Schritte des Verfahrens ausgeführt werden, oder ein oder mehrere Schritte gesteuert und ein oder mehrere Schritte ausgeführt werden.
- In einer beispielhaften Ausgestaltung umfasst die Vorrichtung gemäß dem dritten beispielhaften Aspekt der vorliegenden Erfindung zumindest ein Steuerungssystem gemäß dem zweiten Aspekt der vorliegenden Erfindung sowie eine Gießanlage geeignet zur Durchführung eines Verfahrens gemäß dem ersten Aspekt der vorliegenden Erfindung.
- Die vorgenannte Aufgabe wird ebenfalls gemäß einem vierten Aspekt der vorliegenden Erfindung durch ein Computerprogramm dadurch gelöst, dass das Computerprogramm Programmanweisungen umfasst, die einen Prozessor zur Ausführung und/oder Steuerung des vorgenannten Verfahrens veranlassen, wenn das Computerprogramm auf dem Prozessor läuft. Unter einem Prozessor sollen in dieser Spezifikation unter anderem Kontrolleinheiten, Mikroprozessoren, Mikrokontrolleinheiten wie Mikrocontroller, digitale Signalprozessoren (DSP), Anwendungsspezifische Integrierte Schaltungen (ASICs) oder Field Programmable Gate Arrays (FPGAs) verstanden werden. Dabei können entweder alle Schritte des Verfahrens gesteuert werden, oder alle Schritte des Verfahrens ausgeführt werden, oder ein oder mehrere Schritte gesteuert und ein oder mehrere Schritte ausgeführt werden. Das Computerprogramm kann beispielsweise über ein Netzwerk wie das Internet, ein Telefon- oder Mobilfunknetz und/oder ein lokales Netzwerk verteilbar sein. Das Computerprogramm kann zumindest teilweise Software und/oder Firmware eines Prozessors sein. Es kann gleichermaßen zumindest teilweise als Hardware implementiert sein. Das Computerprogramm kann beispielsweise auf einem computerlesbaren Speichermedium gespeichert sein, z.B. einem magnetischen, elektrischen, elektro-magnetischen, optischen und/oder andersartigen Speichermedium. Das Speichermedium kann beispielsweise Teil des Prozessors sein, beispielsweise ein (nicht-flüchtiger oder flüchtiger) Programmspeicher des Prozessors oder ein Teil davon. Das Speichermedium ist beispielsweise gegenständlich, also greifbar, und/oder nicht-transitorisch.
- Die oben beschriebenen, zunächst grundsätzlich für sich alleine stehenden Ausführungsformen und beispielhaften Ausgestaltungen aller Aspekte der vorliegenden Erfindung sollen auch in allen Kombinationen miteinander offenbart verstanden werden.
- Weitere vorteilhafte beispielhafte Ausführungsformen der Aspekte der Erfindung sind der folgenden detaillierten Beschreibung einiger beispielhafter Ausführungsformen der vorliegenden Erfindung, insbesondere in Verbindung mit der Figur zu entnehmen. Die der Anmeldung beiliegende Figur soll jedoch nur dem Zwecke der Verdeutlichung, nicht aber zur Bestimmung des Schutzbereiches der Erfindung dienen. Die beiliegende Zeichnung spiegelt lediglich das allgemeine Konzept der vorliegenden Erfindung beispielhaft wider. Insbesondere sollen Merkmale, die in der Figur enthalten sind, keineswegs als notwendiger Bestandteil der vorliegenden Erfindung verstanden werden.
- Im Folgenden wird die Erfindung anhand von Ausführungsbeispielen mit Bezug auf die Zeichnung erläutert. In der Zeichnung zeigt
- Fig. 1
- exemplarische Temperaturverläufe basierend auf unterschiedlichen Regelungen zur Temperatursteuerung und unterschiedlichen Erfassungen der zumindest einen Ausgangsvariablen.
-
Fig. 1 zeigt unterschiedliche Temperaturverläufe basierend auf unterschiedlichen Regelungen zur Temperatursteuerung und unterschiedlichen Erfassungen der zumindest einen Ausgangsvariablen sowie ein voreingestelltes Temperaturprofil 2. - Neben dem voreingestellten Temperaturprofil 2 sind zwei Temperaturverläufe 4 und 6 angegeben, die auf einem modellprädiktiven Regler basieren, wobei dem Temperaturverlauf 4 zur Messung der Ausgangsvariable indikativ für zumindest eine Temperatur der Gussform eine kontinuierliche Messung zumindest eines in der Gussform angeordneten Thermoelements zugrunde liegt und wobei dem Temperaturverlauf 6 zur Messung der Ausgangsvariablen indikativ für zumindest eine Temperatur der Gussform eine diskontinuierliche Messung in einem offenen Zustand der Gussform mittels einer Wärmebildkamera zugrunde liegt. Hinsichtlich des Temperaturverlaufs 6 wird die zumindest eine Ausgangsvariable indikativ für zumindest eine Temperatur der Gussform in einem geschlossenen Zustand der Gussform mittels eines Zustandsschätzers geschätzt, da in einem solchen Fall keine Informationen der zumindest einen Wärmebildkamera indikativ für zumindest eine Temperatur der Gussform vorliegen.
- Die grau hinterlegten Bereiche 8 des Graphs entsprechen insbesondere den Zeiträumen, in welchen sich die Gussform in einem offenen Zustand befindet und demnach also eine Ausgangsvariable indikativ für eine Temperatur der Gussform mittels der zumindest einen Wärmebildkamera erfasst werden kann.
- Im Unterscheid dazu sind die weiß hinterlegten Bereiche 10 diejenigen Bereiche, in welchen die Gussform geschlossen ist und demnach keine Ausgangsvariablen indikativ für eine Temperatur der Gussform von der zumindest einen Wärmebildkamera zur Verfügung gestellt wird und die zumindest eine Ausgangsvariable daher in diesem Zeitraum von einem Zustandsschätzer berechnet wird.
- Zudem sind zwei auf einer simplen PI-Regelung basierende weitere Temperaturverläufe 12 und 14 dargestellt, wobei dem Temperaturverlauf 12 zur Messung der Ausgangsvariable eine kontinuierliche Messung zumindest eines in der Gussform angeordneten Thermoelements zugrunde liegt und wobei dem Temperaturverlauf 14 eine diskontinuierliche Messung zumindest einer Ausgangsvariable indikativ für zumindest eine Temperatur der Gussform in einem offenen Zustand der Gussform mittels zumindest einer Wärmebildkamera zugrunde liegt. Der PI-Regler ist bei dem Temperaturverlauf 14 nur bei einem offenen Zustand der Gussform aktiv, währen bei geschlossener Gussform ein voreingestelltes Durchflussprofil verwendet wird.
- Die Wurzel des mittleren quadratischen Fehlers - bei welcher es sich um eine üblicherweise verwendete Kenngröße zur Bewertung der jeweiligen Regelung handelt
- zu dem voreingestellten Temperaturprofil 2 beträgt in dem dargestellten Zeitraum bei dem Temperaturverlauf 4 12,3°C, bei dem Temperaturverlauf 6 14,3°C, bei dem Temperaturverlauf 12 14,7 °C und bei dem Temperaturverlauf 14 18,9 °C.
- Zwar ist erkennbar, dass der Rückgriff auf die Informationen der zumindest einen Wärmebildkamera zu einer gewissen Verschlechterung der Kontrollleistung führt, allerdings ist die Regelungsleistung auch bei der Verwendung von zumindest einer Wärmebildkamera noch zufriedenstellend und insofern zu bevorzugen, da durch die Verwendung der zumindest einen Wärmekamera eine aufwändige Installation und Wartung mehrerer Thermoelemente vermieden werden kann.
- Zudem ist erkennbar, dass der modellprädiktive Regler zu einer deutlich genaueren Regelung als eine simple PI-Regelung führt, da der modellprädiktive Regler auch bei geschlossener Gussform mittels eines Zustandsschätzer zumindest eine Ausgangsvariable indikativ für die Temperatur der Gussform abschätzen kann, wobei die entsprechend geschätzte Ausgangsvariable wiederum zur Regelung der zumindest einen Eingangsgröße und damit der Temperatur der Gussform genutzt werden kann. Ein simpler PI-Regler kann in einem solchen Fall bloß auf eine reine vorwärts gerichtete Regelung umstellen.
- Als Eingangsvariable indikativ für eine Eingangsgröße kann bei den in
Fig. 1 dargestellten Regelungen eine Eingangsvariable indikativ für eine Fließrate eines Kühlmittels geregelt werden. - Die in dieser Spezifikation beschriebenen beispielhaften Ausführungsformen der vorliegenden Erfindung sollen auch in allen Kombinationen miteinander offenbart verstanden werden. Insbesondere soll auch die Beschreibung eines von einer Ausführungsform umfassten Merkmals - sofern nicht explizit gegenteilig erklärt - vorliegend nicht so verstanden werden, dass das Merkmal für die Funktion des Ausführungsbeispiels unerlässlich oder wesentlich ist.
- In den Ansprüchen verwendete Begriffe wie "umfassen", "aufweisen", "beinhalten", "enthalten" und dergleichen schließen weitere Elemente oder Schritte nicht aus. Unter die Formulierung "zumindest teilweise" fallen sowohl der Fall "teilweise" als auch der Fall "vollständig". Die Formulierung "und/oder" soll dahingehend verstanden werden, dass sowohl die Alternative als auch die Kombination offenbart sein soll, also "A und/oder B" bedeutet "(A) oder (B) oder (A und B)". Eine Mehrzahl von Einheiten, Personen oder dergleichen bedeutet im Zusammenhang dieser Spezifikation mehrere Einheiten, Personen oder dergleichen. Die Verwendung des unbestimmten Artikels schließt eine Mehrzahl nicht aus. Eine einzelne Einrichtung oder ein einzelnes Mittel kann die Funktionen mehrerer in den Patentansprüchen genannten Einheiten bzw. Einrichtungen ausführen. In den Ansprüchen angegebene Bezugszeichen sind nicht als Beschränkungen der eingesetzten Mittel und Schritte anzusehen.
Claims (15)
- Verfahren zur Temperaturregelung eines Gussverfahrens, insbesondere eines Kokillengussverfahrens, umfassend:- Bestimmen zumindest einer Ausgangsvariable indikativ für zumindest eine Temperatur einer Gussform,- wobei die zumindest eine Ausgangsvariable während eines offenen Zustands der Gussform mittels zumindest einer Wärmebildkamera erfasst wird,- wobei die zumindest eine Ausgangsvariable während eines geschlossenen Zustands der Gussform mittels eines Zustandsschätzers basierend zumindest auf der während des offenen Zustands der Gussform erfassten Ausgangsvariable geschätzt wird, und- Regelung zumindest einer Eingangsvariable indikativ für zumindest eine Eingangsgröße des Gussverfahrens in Abhängigkeit der Ausgangsvariablen derart, dass eine Temperaturdifferenz zumindest einer Temperatur der Gussform zu einem voreingestellten Temperaturprofil minimiert wird.
- Verfahren nach Anspruchs 1,
dadurch gekennzeichnet,- dass die Regelung der zumindest einen Eingangsvariablen auf einem modellbasiertem Regelalgorithmus basiert, und- dass der modellbasierte Regelalgorithmus vorzugsweise als Zustandsregler und/oder als modellprädiktiver Regler ausgebildet ist. - Verfahren nach Anspruch 1 oder 2,
dadurch gekennzeichnet,- dass der Zustandsschätzer ferner die zumindest eine Ausgangsvariable während eines geschlossenen Zustands der Gussform in Abhängigkeit der zumindest einen Eingangsvariablen schätzt. - Verfahren nach einem der Ansprüche 1 bis 3,
dadurch gekennzeichnet,- dass der Zustandsschätzer einen Kalman-Filter umfasst und/oder insbesondere als Kalman Filter ausgebildet ist, und- dass der Zustand der zumindest einen Ausgangsvariablen während eines geschlossenen Zustands der Gussform mittels des Kalman-Filters, insbesondere in definierten Zeitintervallen, berechnet wird. - Verfahren nach einem der Ansprüche 1 bis 4,
dadurch gekennzeichnet,- dass der modellbasierte Regelalgorithmus auf einem Datensatz, wobei der Datensatz insbesondere Messwerte der zumindest einen Wärmebildkamera für die zumindest eine Ausgangsvariable während eines offenen Zustands der Gussform umfasst, basiert, und- dass mittels des Regelalgorithmus eine basierend auf dem Datensatz bestimmte Korrelation zwischen der zumindest einen Eingangsvariablen und der zumindest einen Ausgangsvariablen zur Regelung der zumindest einen Eingangsvariablen verwendet wird. - Verfahren nach Anspruch 5,
dadurch gekennzeichnet,- dass der Datensatz historische Daten, insbesondere Daten von bereits durchgeführten Gießversuchen und/oder Daten aus einer Serienproduktion, umfasst, wobei der Datensatz vorzugsweise um während der Durchführung des Gussverfahrens erfasste Daten, insbesondere um Messwerte der zumindest einen Wärmebildkamera für die zumindest eine Ausgangsvariable während eines offenen Zustands der Gussform, erweitert wird, und/oder- dass der Regelalgorithmus mittels Schätzwerten parametriert wird, wobei der Regelalgorithmus vorzugsweise während der Durchführung des Gussverfahrens durch erfasste Daten, insbesondere durch Messwerte der zumindest einen Wärmebildkamera für die zumindest eine Ausgangsvariable während eines offenen Zustands der Gussform, validiert und/oder erweitert wird. - Verfahren nach einem der Ansprüche 1 bis 6,
dadurch gekennzeichnet,- dass der Regelalgorithmus die zumindest eine Eingangsvariable und die eine Ausgangsvariable sowie deren Korrelation zueinander berücksichtigt. - Verfahren nach Anspruch 7,
dadurch gekennzeichnet,- dass der Regelalgorithmus, insbesondere der Zustandsschätzer, ferner einen Öffnungszustand der Gussform, eine Füllung der Gussform und/oder eine Messungenauigkeit der zumindest einen Wärmebildkamera als weiteren Input und/oder Störgröße einbezieht, und- dass der Regelalgorithmus die Korrelation des weiteren Inputs und/oder der Störgröße zu der zumindest einen Eingangsvariablen und/oder der zumindest einen Ausgangsvariablen berücksichtigt. - Verfahren nach einem der Ansprüche 1 bis 8,
dadurch gekennzeichnet,- dass die zumindest eine Eingangsgröße eine Flussrate eines Kühlmittels, eine Temperatur eines Kühlmittels, eine Dauer eines Gusszyklus, eine Menge einer Gussformfüllung, eine Zusammensetzung einer Gussformfüllung, eine Temperatur einer Gussformfüllung, ein Zeitpunkt einer Gussformfüllung, eine Temperatur einer Heizquelle und/oder eine Heizrate einer Heizquelle ist. - Verfahren nach einem der Ansprüche 1 bis 9,
dadurch gekennzeichnet,- dass zumindest eine weitere Ausgangsvariable indikativ für zumindest eine weitere Temperatur des Gussverfahrens mittels eines Thermoelements, insbesondere mittels eines zumindest teilweise innerhalb der Gussform angeordneten Thermoelements, erfasst wird, und- dass die zumindest eine Eingangsvariable in Abhängigkeit der zumindest einen Ausgangsvariablen und der zumindest einen weiteren Ausgangsvariablen geregelt wird. - Steuerungssystem für ein Gussverfahren, insbesondere für ein Kokillengussverfahren, umfassend:- zumindest ein Steuerungsmittel zur Regelung von zumindest einer Eingangsvariablen indikativ für zumindest eine Eingangsgröße des Gussverfahrens in Abhängigkeit zumindest einer Ausgangsvariablen indikativ für zumindest eine Temperatur des Gussverfahrens, insbesondere für eine Temperatur einer Gussform, derart, dass eine Temperaturdifferenz der Temperatur des Gussverfahrens zu einem voreingestellten Temperaturprofil minimiert wird,
dadurch gekennzeichnet,- dass das Steuerungssystem ferner zumindest eine Wärmebildkamera zur Erfassung der zumindest einen Ausgangsvariablen während eines offenen Zustands der Gussform aufweist, und- dass das mindestens eine Steuerungsmittel die zumindest eine Ausgangsvariable während eines geschlossenen Zustands der Gussform mittels eines Zustandsschätzers basierend zumindest auf der während des offenen Zustands der Gussform erfassten Ausgangsvariable schätzt. - Steuerungssystem nach Anspruch 11,
dadurch gekennzeichnet,- dass das Steuerungssystem als zumindest eine Eingangsgröße eine Flussrate eines Kühlmittels, eine Temperatur eines Kühlmittels, eine Dauer eines Gusszyklus, eine Menge einer Gussformfüllung, eine Zusammensetzung einer Gussformfüllung, eine Temperatur einer Gussformfüllung, ein Zeitpunkt einer Gussformfüllung, eine Temperatur einer Heizquelle und/oder eine Heizrate einer Heizquelle regelt. - Steuerungssystem nach Anspruch 11 oder 12,
dadurch gekennzeichnet,- dass das Steuerungssystem zur Durchführung eines Verfahrens nach einem der Ansprüche 1 bis 10 ausgestaltet ist. - Vorrichtung umfassend zumindest einen Prozessor und zumindest einen Speicher, der Programmcode beinhaltet, wobei der Speicher und der Programmcode eingerichtet sind, mit dem zumindest einen Prozessor eine Vorrichtung dazu zu veranlassen, zumindest das Verfahren nach einem der Ansprüche 1 bis 10 auszuführen und/oder zu steuern.
- Computerprogramm umfassend Programmanweisungen, die einen Prozessor zur Ausführung und/oder Steuerung des Verfahrens gemäß einem der Ansprüche 1 bis 10 veranlassen, wenn das Computerprogramm auf dem Prozessor läuft.
Priority Applications (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP23187606.1A EP4497519A1 (de) | 2023-07-25 | 2023-07-25 | Verfahren zur steuerung eines gussverfahrens, steuerungssystem für ein gussverfahren, vorrichtung sowie computerprogramm |
| PCT/IB2024/056530 WO2025022214A1 (de) | 2023-07-25 | 2024-07-04 | Verfahren zur steuerung eines gussverfahrens, steuerungssystem für ein gussverfahren, vorrichtung sowie computerprogramm |
| CN202480049089.2A CN121568800A (zh) | 2023-07-25 | 2024-07-04 | 控制铸造工艺的方法、铸造工艺的控制系统、设备和计算机程序 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP23187606.1A EP4497519A1 (de) | 2023-07-25 | 2023-07-25 | Verfahren zur steuerung eines gussverfahrens, steuerungssystem für ein gussverfahren, vorrichtung sowie computerprogramm |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP4497519A1 true EP4497519A1 (de) | 2025-01-29 |
Family
ID=87473851
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP23187606.1A Pending EP4497519A1 (de) | 2023-07-25 | 2023-07-25 | Verfahren zur steuerung eines gussverfahrens, steuerungssystem für ein gussverfahren, vorrichtung sowie computerprogramm |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP4497519A1 (de) |
| CN (1) | CN121568800A (de) |
| WO (1) | WO2025022214A1 (de) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102024209469A1 (de) * | 2024-03-27 | 2025-10-02 | Sms Group Gmbh | Metallurgische Anlage und Verfahren zur Steuerung oder Planung eines sekundärmetallurgischen Prozesses |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS59127965A (ja) * | 1983-01-13 | 1984-07-23 | Toyota Motor Corp | 金型冷却水の制御システム |
| CN203470883U (zh) * | 2013-09-27 | 2014-03-12 | 高要市鸿兴精密铸造有限公司 | 一种用于铸造模具的冷却水控制装置 |
| DE102013224976A1 (de) * | 2013-12-05 | 2015-06-11 | Wobben Properties Gmbh | Gießverfahren für metallische Gusswerkstoffe, sowie Gießsystem |
| JP2019141893A (ja) * | 2018-02-22 | 2019-08-29 | 日本製鉄株式会社 | 連続鋳造機の2次冷却制御装置、連続鋳造機の2次冷却制御方法、およびプログラム |
| EP4091737A1 (de) * | 2021-05-17 | 2022-11-23 | Primetals Technologies Austria GmbH | Umrechnung von gemessenen temperaturwerten einer stranggiesskokille |
-
2023
- 2023-07-25 EP EP23187606.1A patent/EP4497519A1/de active Pending
-
2024
- 2024-07-04 WO PCT/IB2024/056530 patent/WO2025022214A1/de not_active Ceased
- 2024-07-04 CN CN202480049089.2A patent/CN121568800A/zh active Pending
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS59127965A (ja) * | 1983-01-13 | 1984-07-23 | Toyota Motor Corp | 金型冷却水の制御システム |
| CN203470883U (zh) * | 2013-09-27 | 2014-03-12 | 高要市鸿兴精密铸造有限公司 | 一种用于铸造模具的冷却水控制装置 |
| DE102013224976A1 (de) * | 2013-12-05 | 2015-06-11 | Wobben Properties Gmbh | Gießverfahren für metallische Gusswerkstoffe, sowie Gießsystem |
| JP2019141893A (ja) * | 2018-02-22 | 2019-08-29 | 日本製鉄株式会社 | 連続鋳造機の2次冷却制御装置、連続鋳造機の2次冷却制御方法、およびプログラム |
| EP4091737A1 (de) * | 2021-05-17 | 2022-11-23 | Primetals Technologies Austria GmbH | Umrechnung von gemessenen temperaturwerten einer stranggiesskokille |
Also Published As
| Publication number | Publication date |
|---|---|
| CN121568800A (zh) | 2026-02-24 |
| WO2025022214A1 (de) | 2025-01-30 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE102020123359A1 (de) | Maschinenlernvorrichtung, verfahren zum generieren eines lernmodells, isolierwiderstandsabschätzvorrichtung und steuervorrichtung | |
| DE102012224132B4 (de) | Überwachungsverfahren für eine Stranggießkokille mit Aufbau einer Datenbank | |
| DE102013001413B4 (de) | Temperaturregelung für eine Brennstoffzelle | |
| DE102018003266B4 (de) | Controller und maschinelle lernvorrichtung | |
| EP3454071B1 (de) | Verfahren zur überwachung der funktion eines kühlsystems einer magnetresonanzeinrichtung, magnetresonanzeinrichtung, computerprogramm und elektronisch lesbarer datenträger | |
| EP4108411B1 (de) | Verfahren, system und computerprogrammprodukt zum überwachen eines formgebungsprozesses | |
| EP1145088B1 (de) | Qualitatsüberwachung bei einer fertigung | |
| WO2016146528A1 (de) | Verfahren zum erstellen eines modell-ensembles zur kalibrierung eines steuergerätes | |
| EP0756219A2 (de) | Verfahren zur Überwachung von Produkteigenschaften und Verfahren zur Regelung eines Herstellungs-prozesses | |
| WO2023139438A1 (de) | Verfahren zur steuerung eines gussverfahrens, steuerungssystem für ein gussverfahren, vorrichtung sowie computerprogramm | |
| DE4416317A1 (de) | Verfahren und Regeleinrichtung zur Regelung eines materialverarbeitenden Prozesses | |
| WO2025022214A1 (de) | Verfahren zur steuerung eines gussverfahrens, steuerungssystem für ein gussverfahren, vorrichtung sowie computerprogramm | |
| DE102010025916A1 (de) | Verfahren und Vorrichtung zur Ermittlung von Modellparametern zur Regelung eines Dampfkraftwerksblocks, Regeleinrichtung für einen Dampferzeuger und Computerprogrammprodukt | |
| DE69009412T2 (de) | Einrichtung zur Temperaturregelung. | |
| EP3542229B1 (de) | Einrichtung und verfahren zur bestimmung der parameter einer regeleinrichtung | |
| DE102018006035A1 (de) | Verfahren zur automatisierten Erzeugung von Einstellmarametern und zur Prozessüberwachung bei zyklischen Produktionsprozessen | |
| DE19528426C2 (de) | Verfahren zur Ermittlung von Zustandsparametern eines chemischen Reaktors unter Verwendung künstlicher neuronaler Netze | |
| EP2128726A1 (de) | Verfahren und Simulator zur Echtzeitberechnung der Zustandsgrössen eines Prozessmodells | |
| EP3599583A1 (de) | Bestimmung des verbrauchs an heiz- oder kühlenergie einer baulichen untereinheit | |
| EP3065015B1 (de) | Diagnoseeinrichtung und -verfahren zur überwachung des betriebs von regelkreisen | |
| DE102005030586A1 (de) | Verfahren und System für eine fortschrittliche Prozesssteuerung unter Anwendung der Messunsicherheit als Steuerungseingang | |
| EP2544056A1 (de) | Engineering System zum Erstellen eines Steuerprogramms mit einem zeitdiskreten Kalman-Filter, das verzögert eintreffende Messwerte berücksichtigt | |
| DE102023200789A1 (de) | Bearbeitungsgenauigkeits-Diagnosevorrichtung und Bearbeitungsgenauigkeits-Managementsystem für Werkzeugmaschinen | |
| WO2021110300A1 (de) | Verfahren und computersystem zur vorhersage einer schrumpfung eines gegossenen metallproduktes | |
| DE102022117436A1 (de) | Ausreißererkennungsverfahren zum Erkennen von Ausreißern in Messwerten einer Messgröße |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC ME MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20250203 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |