EP4517785A1 - Mehrgliedriger leiter, verwendung und herstellungsverfahren des mehrgliedrigen leiters - Google Patents
Mehrgliedriger leiter, verwendung und herstellungsverfahren des mehrgliedrigen leiters Download PDFInfo
- Publication number
- EP4517785A1 EP4517785A1 EP23194270.7A EP23194270A EP4517785A1 EP 4517785 A1 EP4517785 A1 EP 4517785A1 EP 23194270 A EP23194270 A EP 23194270A EP 4517785 A1 EP4517785 A1 EP 4517785A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- conductor
- conductors
- individual conductors
- regions
- element electrical
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images





Classifications
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01B—CABLES; CONDUCTORS; INSULATORS; SELECTION OF MATERIALS FOR THEIR CONDUCTIVE, INSULATING OR DIELECTRIC PROPERTIES
- H01B7/00—Insulated conductors or cables characterised by their form
- H01B7/30—Insulated conductors or cables characterised by their form with arrangements for reducing conductor losses when carrying alternating current, e.g. due to skin effect
- H01B7/306—Transposed conductors
Definitions
- the invention relates to a multi-element conductor, a use of the multi-element conductor and a manufacturing method therefor.
- the skin effect is also referred to as the current displacement effect. This occurs in electrical conductors through which alternating current, particularly high-frequency alternating current, flows. The alternating fields penetrating the conductor cause damping and, so to speak, displace the current flow from the interior of the conductor to the outer areas.
- the proximity effect is also based on current damping by an penetrating alternating field, but this comes from a neighboring electrical conductor.
- cables with the largest possible surface area have been used, particularly in high frequency technology.
- waveguides, stranded wires or strip conductors are used.
- Roebel conductor is used in particular in electrical windings, e.g. in large three-phase generators or three-phase motors.
- This is a special form of a multi-element conductor. It contains several parallel conductors that are insulated from each other and specially layered and twisted or braided.
- the special arrangement and interweaving of the partial conductors changes the stray field in such a way that the current density in all parallel conductors is almost constant and a current displacement effect is almost avoidable.
- the production of such conductors is quite complex and is currently only carried out for very large machines in the high power range of several kilowatts to megawatts.
- the task is to specify an electrical conductor and a manufacturing process for an electrical conductor that meets the requirements for a predeterminable external geometry and at the same time has electrical properties that are as good or better than previous Roebel conductors.
- This task is solved by the features of independent patent claim 1.
- the task with regard to the use is solved by the features of claims 11 and 12.
- the task with regard to a manufacturing process is solved by the features of patent claim 13.
- Advantages and embodiments of the invention, which can be used individually or in combination with one another, are the subject of the dependent claims.
- the multi-part electrical conductor according to the invention has a conductor core region comprising several individual conductors and a conductor braid region.
- the multi-part electrical conductor according to the invention has a plurality of conductor core regions and conductor braid regions which, when arranged alternately one after the other, form the multi-part electrical conductor.
- the multi-part electrical conductor has as many conductor braid regions as individual conductors.
- the conductor braiding regions of the multi-element conductor according to the invention are designed to form a predeterminable external geometry of the multi-element conductor by means of at least one conductor filling region.
- this predeterminable external geometry can be specified by the conductor core areas.
- multi-element conductors can also be manufactured in different external geometries.
- the advantage of the multi-element conductor according to the invention is in particular that a high fill factor can be guaranteed for use of the conductor in an electrical machine.
- the individual conductors are expediently arranged in isolation from one another in the multi-element conductor.
- the conductor braiding areas of the multi-part electrical conductor according to the invention also have individual conductors in addition to the filling areas.
- An individual conductor is to be understood in particular as a continuous electrical conductor, continuous in the sense of a conductor running through the multi-part conductor from start to finish. This has the particular advantage that a certain number of continuous individual conductors ensure sufficient current flow, in particular total current flow through the multi-element electrical conductor.
- the conductor filling area of the multi-part electrical conductor is manufactured additively.
- the method for filling the conductor strand starts with the external individual conductors or the external individual conductors or sections of the individual conductors are manufactured additively.
- the conductor filling areas comprise individual conductors of reduced height, widened individual conductors and/or shape-adapted individual conductors.
- An individual conductor of reduced height, or an individual conductor section of reduced height can be produced, for example, by removing material.
- a widened individual conductor, or widened individual conductor section can be produced by a pulling or pressing process starting from a continuous individual conductor.
- Specially shape-adapted individual conductors or shape-adapted individual conductor sections are preferably manufactured additively.
- the individual conductors present in the conductor filling area or forming the conductor filling area are each individual conductor sections.
- the individual conductor sections present in the conductor filling area in a modified form can be integrated into the adjacent Conductor core areas continue to run in their original conductor cross-sectional area and/or conductor cross-sectional shape.
- the individual conductors comprise copper or are formed from copper.
- the individual conductors are solid individual conductors, in particular conventionally manufactured conductors, and have a material purity of at least 99.96%, in particular of at least 99.98%, preferably of at least 99.99%.
- the conductivity of the particularly preferably used individual electrical conductors is at least 5.8 ⁇ 10 7 S/m or higher.
- the multi-part electrical conductor is designed as a Roebel conductor or the multi-part electrical conductor comprises regions that are designed as Roebel conductors or are designed similarly to Roebel.
- the variants with conductor areas of reduced height and/or expanded conductor areas in the conductor braiding area can largely be based on a conventional Roebel conductor, as this is preferably formed with strip-shaped individual conductors.
- a conventional Roebel conductor as this is preferably formed with strip-shaped individual conductors.
- other forms of braiding are also conceivable, such as conductor twists similar to a strand.
- the variant of the multi-element electrical conductor according to the invention in which the individual conductors have the same cross-sectional area over the length of the conductor. These are therefore expediently designed as shape-adapted conductors in the conductor braiding areas in order to represent the conductor filling area. This has the advantage that a continuous conductor cross-sectional area is available for the current flow.
- the individual conductors have a constant cross-sectional shape over the respective length of the conductor core regions or across one conductor core region in each case.
- the multi-element electrical conductor according to the invention also has, in particular, a conductor connection region in which the individual conductors are connected.
- This connection region is preferably manufactured additively.
- This conductor connection region can preferably also be adapted to the conductor's external geometry.
- the multi-element electrical conductor is arranged in a groove of an electrical machine. This has the advantage of offering a system with high efficiency, since on the one hand a multi-element conductor is provided whose relative resistance is minimized and at the same time a high fill factor is ensured by the external geometry.
- the invention comprises a method for producing a multi-element electrical conductor as described above, which manufacturing method comprises the following steps: Production of a conductor core area and production of at least one conductor braiding area, in particular its conductor filling area. Conventional manufacturing processes are preferably used for the production of the conductor core areas and the production of the continuous individual conductors.
- the production the conductor braiding areas by braiding or twisting and the production of the conductor filling area takes place in the further production step, which can in particular comprise a material removal for a reduced conductor height, which can comprise a widening by adding, for example by means of additive processes, to a conductor section in the outer conductor braiding area, which can comprise a mechanical process for conductor deformation in the conductor braiding area as well as additive processes for producing shape-adapted conductor sections in the entire conductor braiding area.
- a step for producing the conductor connection area is also included in the manufacturing process, in which step the interconnection of the individual conductors in the conductor connection area takes place, in particular by means of an additive manufacturing process.
- two additive manufacturing steps are used, in particular to additively manufacture an upper and a lower conductor filling area or areas on the outer sides of the conductor braiding areas.
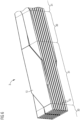
- a perspective view of a multi-section conductor 1 is shown, which is constructed like a Roebel conductor. It shows 16 individual conductors 10, which are arranged in eight layers, two individual conductors per layer. The individual conductors 10 are insulated from one another. There are conductor sections in which the individual conductors 10 run parallel to one another, straight along the overall conductor assembly 1. There are sections in which one of the individual conductors 10 of the upper layer is transferred to the position of the adjacent individual conductor 10, so that the individual conductors 10 are intertwined. Typically, there are as many intertwines along the entire length of the multi-section conductor 1 as there are individual conductors 10 in the conductor assembly 1. The individual conductors 10 in such a Roebel intertwining serve the particular purpose of reducing so-called skin effects and thus energy losses.
- a variant of the invention is shown schematically, a multi-element conductor 2, again shown in a conductor cross-section and longitudinal section.
- the figures show the constant conductor strand height h and constant conductor strand width b, continuous individual conductors 10, as well as in the conductor braiding area 21, top and bottom conductor filling areas, which are formed from conductor sections 12 with a reduced height.
- Such a multi-element conductor 2 therefore has conductor sections 12 with a reduced conductor cross-section in the conductor braiding areas 21.
- the individual conductors 10 In the conductor core areas 20 on both sides adjacent to the conductor braiding area 21 and inside the conductor braiding area, the individual conductors 10 have consistently constant conductor cross-sections and, as in the case shown, also constant cross-sectional shapes.
- the external geometry of the conductor strand 2 is optimized with a constant width b and almost constant height h for a high fill factor when used in an electrical machine.
- FIG. 6 and 7 The embodiment of a multi-member conductor 3 shown can advantageously also be used with the embodiment according to the Figures 4 and 5 be combined, in particular by simultaneously widening the conductor section in the conductor braiding area 31 with reduced height 12, as in Figure 6 Accordingly, such a combination could lead to a shape-adapted conductor 13, which in the conductor braiding area 31 is widened and due to reduced height retains the same conductor cross-section as in the conductor core area 30.
- the Figure 6 The multi-section ladder 3 shown is shown in perspective, analogous to Figure 1 , and once again illustrates the different conductor section areas, namely conductor core areas 30 alternating with conductor braiding areas 31.
- Both types of conductor section area can comprise individual conductors 10, in particular continuous individual conductors 10 that remain constant in their cross-sectional area and shape.
- the widening of the conductor section 13 in the conductor braiding area 31 also ensures that the surface structures that are still irregular due to the braiding are further minimized or adapted to a homogeneous external geometry.
- the production of a conductor section 12 with a reduced height as well as a conductor section 13 which is widened, in particular with a simultaneously reduced height, can be carried out in particular mechanically by removal or mechanical material deformation.
- FIG 8 and Figure 9 a variant of the multi-element conductor 4 according to the invention is shown, which has parallel individual conductors 10 in its core regions 40 and continuous individual conductors 10 in its conductor braiding region, which, however, only change the conductor level so that their conductor cross-section and cross-sectional shape remain the same, while the conductor sections 14, which change to the adjacent level in the conductor braiding region, are designed to be shaped.
- these conductor filling regions are manufactured additively and almost completely fill the cavities created by the braiding or create a conductor braiding region 41, the external geometry of which is almost completely adapted to the external geometry of the conductor core region 40.
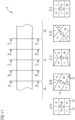
- variants of the multi-element conductor 5 are shown, which are spun in the conductor braiding areas 51 in such a way that they continuously change their cross-sectional shape, but not their cross-sectional area.
- This is shown in two examples in Figure 10 with a four-core conductor and in Figure 11 with a six-core conductor.
- Five cross-sectional areas AA to EE are shown, starting at AA with rectangular individual conductors 10 running parallel to one another, which were rotated one place in the conductor layering up to section EE.
- the direction of rotation is indicated by an arrow.
- the continuous advancement of the individual conductors 10, 15 is indicated by Roman numerals.
- Such a conductor braiding area 51 is expediently produced using an additive manufacturing process.
- the manufacturing process can only be used for the conductor braiding area 51 and can be connected to solid conventionally manufactured individual conductors 10.
- This hybrid manufacturing a combination of conventionally manufactured conductor areas and additively manufactured or filled conductor areas, has the advantage that all areas in which additive manufacturing is not necessary or not advantageous can be prefabricated using conventional methods and thus production can also be carried out more quickly.
- additive work is preferably carried out only, if at all, in the conductor filling area, above and below the continuously running conductors 10.
- the individual conductors 10 are arranged insulated from one another in all variants shown. This can be ensured by electrically insulating layers, coatings and/or surface treatments, in particular oxidized aluminum layers.
- the achieved predeterminable external geometry h/b of the multi-element conductor 2, 3, 4, 5 should be pointed out again.
- This is realized by the conductor filling areas of the conductor braiding areas 21, 31, 41, 51. Conductor filling areas can therefore be height-reduced 12, widened 13 and/or shape-adapted 14, 15 individual conductors.
- the proposed multi-element conductor 2, 3, 4, 5 accordingly has an external shape that is optimized in terms of fill factor in the application area of electrical machines.
- the external geometry h/b of the multi-element conductor strand 2, 3, 4, 5 can remain the same over the length of the conductor, despite the multi-core structure and Roebel-like interweaving of the individual conductors 10.
Landscapes
- Coils Of Transformers For General Uses (AREA)
Abstract
Mehrgliedriger elektrischer Leiter (2, 3, 4, 5) sowie Herstellungsverfahren dafür, aufweisend Leiterkernbereiche (20, 30, 40, 50) umfassend mehrere Einzelleiter (10) und aufweisend Leiterflechtbereiche (21, 31, 41), welche Leiterflechtbereiche (21, 31, 41, 51) ausgestaltet sind, mittels eines Leiterfüllbereichs eine vorgebbare Außengeometrie (h, b) des mehrgliedrigen Leiters (2, 3, 4, 5) auszubilden. Der vorgeschlagene mehrgliedrige Leiter (2, 3, 4, 5) weist dementsprechend eine Außenform auf, die bzgl. Füllfaktor im Anwendungsbereich elektrischer Maschinen optimierbar ist. Insbesondere kann die Außengeometrie (h, b) über die Länge des Leiters (2, 3, 4, 5) hinweg gleichbleiben, trotz Mehradrigkeit und roebbelartiger Verflechtung der Einzelleiter (10, 12, 13, 14, 15). Hierzu wird insbesondere ein additives Fertigungsverfahren genutzt.
Description
- Die Erfindung betrifft einen mehrgliedrigen Leiter, eine Verwendung des mehrgliedrigen Leiters sowie ein Herstellungsverfahren dafür.
- Es ist bekannt, dass in verschiedensten elektrischen Anwendungen und elektrischen Produkten Energieverluste auftreten, insbesondere Energieverluste im Zusammenhang mit einem elektrischen Stromfluss, welche auf unterschiedliche physikalische Effekte zurückgeführt werden können. Beispiele für solche Effekte sind der Skin-Effekt oder der Proximity-Effekt. Beim Skin-Effekt spricht man auch von Stromverdrängungseffekt. Dieser tritt in elektrischen Leitern auf, die von Wechselstrom, insbesondere hochfrequentem Wechselstrom durchflossen werden. Die in den Leiter eindringenden Wechselfelder bewirken eine Dämpfung und verdrängen sozusagen den Stromfluss aus dem Inneren des Leiters hin zu den Außenbereichen. Der Proximity-Effekt basiert ebenso auf einer Stromdämpfung durch ein eindringendes Wechselfeld, welches aber von einem benachbarten elektrischen Leiter stammt.
- Um derartige Auswirkungen dieser Effekte und entsprechende Energieverluste zu vermeiden oder zumindest so klein wie möglich zu halten, werden bisher, insbesondere in der Hochfrequenztechnik, Leitungen mit möglichst großer Oberfläche eingesetzt. Es werden beispielsweise Hohlleiter, Litzen oder Bandleiter eingesetzt.
- Insbesondere in elektrischen Wicklungen, z. B. bei großen Drehstromgeneratoren oder Drehstrommotoren, findet der sogenannte Roebelleiter Anwendung. Dieser stellt eine besondere Form eines mehrgliedrigen Leiters dar. Er enthält mehrere parallele Leiter, die voneinander isoliert und speziell geschichtet und verdrillt bzw. verflochten sind. Mittels der speziellen Anordnung und Verflechtung der Teilleiter wird das Streufeld derart geändert, dass die Stromdichte in allen Parallelleitern annähernd konstant ist und ein Stromverdrängungseffekt nahezu vermeidbar ist. Die Herstellung derartiger Leiter ist jedoch recht aufwändig und wird aktuell nur für sehr große Maschinen im hohen Leistungsbereich von mehreren Kilowatt bis Megawatt vorgenommen.
- Ein Nachteil bisheriger Roebelleiter oder roebelartiger Leiter ist der, dass die Gesamtquerschnittsfläche eines derartig verflochtenen mehradrigen Leiters größer ist als die eines entsprechenden massiven Leiters gleicher Leitungsquerschnittssumme. Insbesondere beim Einsatz mehrgliedriger Leiter in elektrischen Maschinen, stellt der Leiterquerschnitt eine weitere technische Herausforderung dar. Je besser eine Nut in einer elektrischen Maschine von einem elektrischen Leiter, insbesondere einem Strang aus elektrischen Teilleitern, ausgefüllt ist, desto besser ist ihre Leistung. Als Maß für dieses Verhältnis von Leiterquerschnitt zu Nutquerschnitt ist der sogenannte Füllfaktor.
- Um die Herausforderung einer anpassbaren Leitergeometrie zu bewerkstelligen, gibt es erste Ansätze, roebelartige Leiter mittels additiver Fertigungsverfahren herzustellen. Jedoch werden die Stromverluste in so hergestellte Leitern nicht gleichermaßen reduziert wie in Roebelleitern nach herkömmlicher Herstellungsart.
- Davon ausgehend stellt sich die Aufgabe einen elektrischen Leiter sowie ein Herstellungsverfahren für einen elektrischen Leiter anzugeben, der den Anforderungen an eine vorgebbare Außengeometrie genügt und gleichzeitig in seinen elektrischen Eigenschaften gleich gut oder besser als bisherige Roebelleiter ist. Diese Aufgabe wird durch die Merkmale des unabhängigen Patentanspruchs 1 gelöst. Die Aufgabe hinsichtlich der Verwendung wird durch die Merkmale der Ansprüche 11 und 12 gelöst. Die Aufgabe bezüglich eines Herstellungsverfahrens wird durch die Merkmale des Patentanspruchs 13 gelöst. Vorteile und Ausgestaltungen der Erfindung, die einzeln oder in Kombination miteinander einsetzbar sind, sind Gegenstand der Unteransprüche.
- Der erfindungsgemäße mehrgliedrige elektrische Leiter weist einen Leiterkernbereich umfassend mehrere Einzelleiter sowie einen Leiterflechtbereich auf. Insbesondere weist der mehrgliedrige elektrische Leiter gemäß Erfindung eine Vielzahl an Leiterkernbereichen und Leiterflechtbereichen auf, welche im Wechsel aneinandergereiht den mehrgliedrigen elektrischen Leiter bilden. Insbesondere weist der mehrgliedrige elektrische Leiter so viele Leiterflechtbereiche wie Einzelleiter auf.
- Die Leiterflechtbereiche des erfindungsgemäßen mehrgliedrigen Leiters sind ausgestaltet mittels jeweils wenigstens eines Leiterfüllbereichs eine vorgebbare Außengeometrie des mehrgliedrigen Leiters auszubilden.
- Insbesondere ist diese vorgebbare Außengeometrie durch die Leiterkernbereiche vorgebbar. Je nach Einsatzbereich des mehrgliedrigen elektrischen Leiters können so auch mehrgliedrige Leiter in verschiedenen Außengeometrien hergestellt werden. Der Vorteil des erfindungsgemäßen mehrgliedrigen Leiters liegt insbesondere darin, dass für den Einsatz des Leiters in einer elektrischen Maschine ein hoher Füllfaktor gewährleistet werden kann. Zweckdienlicherweise liegen die Einzelleiter isoliert voneinander angeordnet im mehrgliedrigen Leiter vor.
- Vorteilhafterweise weisen die Leiterflechtbereiche des erfindungsgemäßen mehrgliedrigen elektrischen Leiters neben den Füllbereichen auch Einzelleiter auf. Unter einem Einzelleiter ist insbesondere ein durchgängiger elektrischer Leiter zu verstehen, durchgängig im Sinne von, den mehrgliedrigen Leiter von Anfang bis Ende durchlaufenden Leiters. Dies hat insbesondere den Vorteil, dass eine gewisse Anzahl an durchgängigen Einzelleitern für einen ausreichenden Stromfluss, insbesondere Gesamtstromfluss durch den mehrgliedrigen elektrischen Leiter sorgt.
- In einer vorteilhaften Ausführungsform der Erfindung ist der Leiterfüllbereich des mehrgliedrigen elektrischen Leiters additiv gefertigt. Insbesondere liegt eine Vielzahl an Leiterfüllbereichen entlang des mehrgliedrigen elektrischen Leiters vor. Dies hat den Vorteil, dass die durch die Verflechtung der Einzelleiter entstehenden Auswölbungen und Einbuchtungen an der Außengeometrie des mehrgliedrigen Leiterstrangs in einem additiven Fertigungsschritt aufgefüllt werden. Insbesondere setzt das Verfahren zum Auffüllen des Leiterstrangs an den außen liegenden Einzelleitern an bzw. werden die außen liegenden Einzelleiter oder Abschnitte der Einzelleiter additiv gefertigt.
- In einer weiteren vorteilhaften Ausgestaltung des erfindungsgemäßen mehrgliedrigen elektrischen Leiters umfassen die Leiterfüllbereiche Einzelleiter verringerter Höhe, verbreiterte Einzelleiter und/oder formangepasste Einzelleiter. Das heißt, dass eine veränderte Form und/oder ein veränderter Einzelleiterquerschnitt dazu genutzt werden, die Außengeometrie des mehrgliedrigen Leiterstrangs auszubilden. Ein Einzelleiter verringerter Höhe, bzw. ein Einzelleiterabschnitt verringerter Höhe, kann beispielweise durch Materialabtrag hergestellt werden. Ein verbreiteter Einzelleiter, beziehungsweise verbreiterter Einzelleiterabschnitt, kann durch ein Zug- oder Pressverfahren ansetzend an einem durchgängigen Einzelleiter hergestellt werden. Speziell formangepasste Einzelleiter bzw. formangepasste Einzelleiterabschnitte, werden bevorzugt additiv gefertigt.
- Insbesondere handelt es sich bei den im Leiterfüllbereich vorliegenden, bzw. den Leiterfüllbereich bildenden Einzelleitern, seien es Einzelleiter verringerter Höhe, verbreitete Einzelleiter oder formangepasste Einzelleiter jeweils um Einzelleiterabschnitte. Die jeweils im Leiterfüllbereich verändert vorliegenden Einzelleiterabschnitte können in den angrenzenden Leiterkernbereichen wieder in ihrer ursprünglichen Leiterquerschnittsfläche und/oder Leiterquerschnittsform weiter verlaufen.
- In einer weiteren vorteilhaften Ausführungsform des mehrgliedrigen elektrischen Leiters umfassen die Einzelleiter Kupfer oder werden aus Kupfer gebildet.
- Insbesondere sind die Einzelleiter massive Einzelleiter, insbesondere herkömmlich gefertigte Leiter, und weisen eine Materialreinheit von wenigstens 99,96 % auf, insbesondere von wenigstens 99,98 %, bevorzugt von mindestens 99,99 %. Die Leitfähigkeit der besonders bevorzugt eingesetzten elektrischen Einzelleiter liegt bei mindestens 5,8 × 10⁷ S/m oder höher.
- In einer weiteren vorteilhaften Variante der Erfindung ist der mehrgliedrige elektrische Leiter als Roebelleiter ausgeführt bzw. umfasst der mehrgliedrige elektrische Leiter Bereiche, die als Roebelleiter ausgeführt sind oder roebelähnlich ausgeführt sind.
- Insbesondere die Varianten mit Leiterbereichen verringerter Höhe und/oder verbreiteten Leiterbereichen im Leiterflechtbereich können größtenteils auf einem herkömmlichen Roebelleiter aufsetzen, da dieser bevorzugt mit bandförmigen Einzelleitern gebildet wird. Es sind aber auch andere Verflechtungsformen wie beispielsweise Leiterverdrillungen ähnlich einer Litze denkbar.
- Besonders bevorzugt ist die Variante des erfindungsgemäßen mehrgliedrigen elektrischen Leiters, in dem die Einzelleiter über die Länge des Leiters hinweg eine gleiche Querschnittsfläche aufweisen. Diese sind daher in den Leiterflechtbereichen zweckdienlicherweise als formangepasste Leiter ausgeführt, um den Leiterfüllbereich darzustellen. Dies hat den Vorteil, dass über alle Einzelleiter hinweg jeweils eine durchgängige Leiterquerschnittsfläche für den Stromfluss zur Verfügung steht.
- In einer besonders vorteilhaften Ausführungsform des mehrgliedrigen elektrischen Leiters gemäß der Erfindung weisen die Einzelleiter über die jeweilige Länge der Leiterkernbereiche bzw. jeweils einen Leiterkernbereich hinweg eine gleichbleibende Querschnittsform auf.
- Der erfindungsgemäße mehrgliedrige elektrische Leiter weist außerdem insbesondere einen Leiteranschlussbereich auf, in welchem Anschlussbereich die Einzelleiter verschaltet sind. Dieser Anschlussbereich ist bevorzugt additiv gefertigt. Dieser Leiteranschlussbereich kann bevorzugt auch an die Leiteraußengeometrie angepasst sein.
- In einer vorteilhaften Ausgestaltung der Erfindung wird der mehrgliedrige elektrische Leiter in einer Nut einer elektrischen Maschine angeordnet. Dies hat den Vorteil ein System mit hoher Effizienz anzubieten, da zum einen ein mehrgliedriger Leiter angegeben ist, dessen relativer Widerstand minimiert ist und gleichzeitig durch die Außengeometrie ein hoher Füllfaktor gewährleistet ist.
- Eine alternative Verwendung des erfindungsgemäßen mehrgliedrigen elektrischen Leiters wird in einer Wicklung vorgeschlagen, insbesondere einer Wicklung eines Transformators.
- Zudem umfasst die Erfindung ein Verfahren zur Herstellung eines mehrgliedrigen elektrischen Leiters, wie vorhergehend beschrieben, welches Herstellungsverfahren die folgenden Schritte umfasst:
Fertigung eines Leiterkernbereichs und Fertigung wenigstens eines Leiterflechtbereichs, insbesondere dessen Leiterfüllbereichs. Für die Herstellung der Leiterkernbereiche sowie die Herstellung der durchgängigen Einzelleiter werden bevorzugt herkömmliche Herstellungsverfahren eingesetzt. Die Fertigung der Leiterflechtbereiche durch Verflechtung oder Verdrillung sowie die Fertigung des Leiterfüllbereichs erfolgt in dem weiteren Fertigungsschritt, welcher insbesondere einen Materialabtrag für eine verringerte Leiterhöhe umfassen kann, welcher eine Verbreiterung durch Anfügen z. B. mittels additiver Verfahren an einen Leiterabschnitt im äußeren Leiterflechtbereich umfassen kann, welcher ein mechanisches Verfahren zur Leiterverformung im Leiterflechtbereich umfassen kann sowie auch additive Verfahren zur Herstellung formangepasster Leiterabschnitte im gesamten Leiterflechtbereich. - Insbesondere wird auch ein Schritt zur Fertigung des Leiteranschlussbereichs im Herstellungsverfahren umfasst, in welchem Schritt die Verschaltung der Einzelleiter im Leiteranschlussbereich erfolgt, insbesondere mittels eines additiven Fertigungsverfahrens.
- In einer weiteren vorteilhaften Variante des Verfahrens werden zwei additive Fertigungsschritte angewendet, insbesondere um einen oberen und einen unteren Leiterfüllbereich bzw. Bereiche jeweils an den Außenseiten der Leiterflechtbereiche additiv zu fertigen.
- Weitere Merkmale, Eigenschaften und Vorteile der vorliegenden Erfindung ergeben sich aus der nachfolgenden Beschreibung unter Bezugnahme auf die beiliegenden Figuren. In den Ausführungsbeispielen und Figuren können gleiche oder gleich wirkende Elemente jeweils mit den gleichen Bezugszeichen versehen sein. Die dargestellten Elemente und deren Größenverhältnis untereinander sind grundsätzlich nicht als maßstabsgetreu anzusehen, vielmehr können einzelne Elemente zur besseren Darstellbarkeit und/oder zum besseren Verständnis im Verhältnis größer dimensioniert dargestellt sein. In den Figuren zeigen schematisch
- Figur 1
- eine perspektivische Darstellung eines Abschnitts eines mehrgliedrigen Leiters 1 mit roebelartiger Verflechtung der Einzelleiter 10,
- Figur 2
- einen Längsschnitt durch einen wie in
Figur 1 dargestellten mehrgliedrigen Leiter 1, - Figur 3
- einen Querschnitt durch einen wie in
Figur 1 dargestellten mehrgliedrigen Leiter 1, - Figur 4
- einen Längsschnitt durch einen mehrgliedrigen Leiter 2 mit einem Leiterflechtbereich 21, dessen außen liegende Einzelleiter 12 eine verringerte Höhe aufweisen,
- Figur 5
- einen Querschnitt durch einen Leiter 2, wie auch in
Figur 4 mit einem Einzelleiterabschnitt 12 verringerter Höhe, - Figur 6
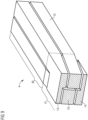
- eine perspektivische Darstellung eines Leiters 3 im Querschnitt mit erkennbarem Leiterkern- 30 und Leiterflechtbereich 31 mit verbreitertem Einzelleiter 13,
- Figur 7
- eine entsprechende Querschnittsdarstellung des in
Figur 6 gezeigten Leiters 3, - Figur 8
- eine perspektivische Darstellung eines Abschnitts eines mehrgliedrigen Leiters 4 mit formangepassten Leitern 14,
- Figur 9
- einen Querschnitt durch den in
Figur 8 gezeigten Leiter 4 im Leiterflechtbereich 41, - Figur 10
- mehrere Querschnitte A-A, B-B, etc. entlang eines Leiterflechtbereichs 51, in dem alle den Leiterflechtbereich 51 durchlaufenden Einzelleiter 15 formangepasst sind,
- Figur 11
- in vergleichbarer Weise zu
Figur 10 die Querschnitte A-A, B-B, etc. für einen mehrgliedrigen Leiter 5 aus sechs Einzelleitern 15. - In der
Figur 1 ist perspektivisch ein mehrgliedriger Leiter 1 gezeigt, welcher wie ein Roebelleiter aufgebaut ist. Gezeigt sind 16 Einzelleiter 10, die in jeweils zwei Einzelleitern pro Lage in acht Lagen angeordnet sind. Die Einzelleiter 10 sind voneinander isoliert. Es gibt Leiterabschnitte, in denen die Einzelleiter 10 parallel zueinander gerade entlang des Gesamtleiterverbunds 1 verlaufen. Es gibt Abschnitte, in denen jeweils einer der Einzelleiter 10 der oberen Lage auf die Position des benachbarten Einzelleiters 10 übergeleitet wird, sodass eine Verflechtung der Einzelleiter 10 erfolgt. Typischerweise erfolgen so viele Verflechtungen entlang der Gesamtlänge des mehrgliedrigen Leiters 1, wie Einzelleiter 10 im Leiterverbund 1 vorliegen. Die Einzelleiter 10 in einer derartigen Roebel-Verflechtung erfüllen insbesondere den Zweck, sogenannte Skin-Effekte und dadurch die Energieverluste zu reduzieren. - Bereits in
Figur 1 , aber noch deutlicher in denFiguren 2 und 3 , die einen Längs- und einen Querschnitt durch den inFigur 1 gezeigten Leiter 1 zeigen, wird einer der bedeutenden Nachteile des Roebelleiters deutlich, nämlich dass der Gesamtquerschnitt bxh` durch die Flechtbereiche, bzw. in den Flechtbereichen größer wird als der Querschnitt eines massiven Leiters mit vergleichbarer effektiver Leitungsquerschnittsflächesumme der Einzelleiter 10. Aus diesem Grund werden derartige Roebelleiter bisher nur in sehr großen elektrischen Maschinen eingesetzt. In kleineren elektrischen Maschinen ist der Einsatz derartiger Leiter noch nicht realisiert, da hier der Füllfaktor eine große Rolle spielt. Der Einsatz eines derartig ausgestalteten mehrgliedrigen Leiterstrangs 1 in kleinen E-Maschinen würde die Freiheitsgrade bezüglich Leiterhöhe und Windungsanzahl enorm reduzieren. In denFiguren 2 und 3 ist mit h` die Höhe angezeigt, die bei durchgängigen Leitern 10 ohne Verflechtung entstünde. - Da ein hoher Füllfaktor einen großen Einfluss auf die Leistung der elektrischen Maschine hat, die Nut für die Wicklung also optimal ausgefüllt sein soll, ist es wenig zweckdienlich einen Leiterstrang 1 zu verwenden, der an Ober- und Unterseite mit zahlreichen Ausbuchtungen bzw. Einbuchtungen aufgrund der Verflechtung versehen ist. Dieser Effekt ist so groß, dass für eine vergleichbare Leistung der elektrischen Maschine bis zu 20 % mehr elektrisch leitfähige Einzelleiter verbaut werden müssen, um den reduzierten Füllfaktor auszugleichen.
- In den
Figuren 4 und 5 ist eine Variante der Erfindung schematisch dargestellt, ein mehrgliedriger Leiter 2, wiederum in einem Leiterquerschnitt und -längsschnitt gezeigt. Die Figuren zeigen die gleichbleibende Leiterstranghöhe h und gleichbleibende Leiterstrangbreite b, durchgängige Einzelleiter 10, sowie im Leiterflechtbereich 21 ober- und unterseitige Leiterfüllbereiche, welche aus Leiterabschnitten 12 mit reduzierter Höhe gebildet werden. Ein derartiger mehrgliedriger Leiter 2 weist also in den Leiterflechtbereichen 21 Leiterabschnitte 12 mit reduziertem Leiterquerschnitt auf. In den Leiterkernbereichen 20 beidseitig an den Leiterflechtbereich 21 anschließend sowie innenliegend im Leiterflechtbereich, weisen die Einzelleiter 10 durchgängig gleichbleibende Leiterquerschnitte und, wie im gezeigten Fall, auch gleichbleibende Querschnittsformen auf. Die Außengeometrie des Leiterstrangs 2 ist mit gleichbleibender Breite b und nahezu gleichbleibender Höhe h für einen hohen Füllfaktor beim Einsatz in einer elektrischen Maschine optimiert. - Die in
Figuren 6 und7 gezeigte Ausführungsform eines mehrgliedrigen Leiters 3 kann vorteilhafterweise auch mit der Ausführungsform gemäß denFiguren 4 und 5 kombiniert werden, insbesondere indem der Leiterabschnitt im Leiterflechtbereich 31 mit reduzierter Höhe 12 gleichzeitig verbreitert wird, wie inFigur 6 gezeigt. Demnach könnte eine solche Kombination zu einem formangepassten Leiter 13 führen, der im Leiterflechtbereich 31 verbreitert vorliegt und aufgrund reduzierter Höhe denselben Leiterquerschnitt beibehält wie im Leiterkernbereich 30. Der inFigur 6 gezeigte mehrgliedrige Leiter 3 ist perspektivisch dargestellt, analog zuFigur 1 , und verdeutlicht noch einmal die verschiedenen Leiterabschnittsbereiche, nämlich Leiterkernbereiche 30 abwechselnd mit Leiterflechtbereichen 31. Beide Leiterabschnittsbereichstypen können Einzelleiter 10, insbesondere durchgängige, in ihrer Querschnittsfläche und -form gleichbleibende Einzelleiter 10 umfassen. Durch die Verbreiterung des Leiterabschnitts 13 im Leiterflechtbereich 31 wird zudem bewirkt, dass die noch flechtungsbedingt unregelmäßigen Oberflächenstrukturen weiter minimiert, bzw.. an die eine homogene Außengeometrie angepasst werden. - Die Herstellung eines Leiterabschnitts 12 mit verringerter Höhe sowie eines Leiterabschnitts 13, der verbreitert vorliegt, insbesondere mit gleichzeitig verringerter Höhe, kann insbesondere mechanisch erfolgen durch Abtrag bzw. mechanischer Materialumformung.
- In der
Figur 8 undFigur 9 ist eine Variante des erfindungsgemäßen mehrgliedrigen Leiters 4 gezeigt, welcher in seinen Kernbereichen 40 parallel verlaufende Einzelleiter 10 aufweist und in seinem Leiterflechtbereich durchgängige Einzelleiter 10, welche jedoch nur die Leiterebene wechseln, sodass ihr Leiterquerschnitt und ihre Querschnittsform gleichbleiben, während die Leiterabschnitte 14, die im Leiterflechtbereich in die benachbarte Ebene wechseln, formangepasst ausgeführt sind. Insbesondere sind diese Leiterfüllbereiche additiv gefertigt und füllen nahezu vollständig die durch die Verflechtung entstehenden Hohlräume aus bzw. schaffen einen Leiterflechtbereich 41, der in seiner Außengeometrie nahezu vollständig an die Außengeometrie des Leiterkernbereichs 40 angepasst ist. - Im Querschnitt der
Figur 9 ist noch einmal die Variante des mehrgliedrigen Leiters 4 gezeigt, der im Leiterflechtbereich durchgängige Leiter 10 sowie formangepasste Leiter 14 aufweist, die jedoch durchgängig eine gleichbleibende Querschnittsfläche aufweisen. Ein derartiger mehrgliedriger Leiter hat den Vorteil, dass keine überstehenden und leerbleibenden Abschnitte den Füllfaktor reduzieren würden und gleichzeitig eine hohe Leitfähigkeit durch den durchgängigen Leiterquerschnitt ermöglicht wird. - In den
Figuren 10 und11 sind schließlich noch Varianten des mehrgliedrigen Leiters 5 gezeigt, welche in den Leiterflechtbereichen 51 derart versponnen sind, dass sie kontinuierlich ihre Querschnittsform, aber nicht ihre Querschnittsfläche verändern. Dies ist an zwei Beispielen inFigur 10 mit einem vieradrigen Leiter und inFigur 11 mit einem sechsadrigen Leiter gezeigt. Innerhalb des Leiterflechtbereichs 51 sind fünf Querschnittsflächen A-A bis E-E angezeigt, bei A-A beginnend mit parallel zueinander verlaufenden rechteckigen Einzelleitern 10, welche bis zum Abschnitt E-E um einen Platz in der Leiterschichtung weiterrotiert wurden. Die Rotationsrichtung wird durch einen Pfeil angezeigt. Die fortlaufende Vorrückung der Einzelleiter 10, 15 wird durch römische Zahlen angezeigt. Ein derartiger Leiterflechtbereich 51 ist zweckdienlicherweise mittels eines additiven Herstellungsverfahrens erzeugt. Vorteilhafterweise kann das Herstellungsverfahren nur für den Leiterflechtbereich 51 verwendet werden und an massive herkömmlich hergestellte Einzelleiter 10 anschlie-ßen. Diese hybride Fertigung, eine Kombination von herkömmlich hergestellten Leiterbereichen und additiv hergestellten bzw. aufgefüllten Leiterbereichen hat den Vorteil, dass alle Bereiche, in denen die additive Fertigung nicht nötig oder nicht vorteilhaft ist, nach herkömmlichen Methoden vorgefertigt werden können und demnach auch die Herstellung schneller bewerkstelligt kann. In den Ausführungsformen wie in den Figuren 8, 6 und 4 gezeigt, wird bevorzugt nur, wenn überhaupt, im Leiterfüllbereich, ober- und unterhalb der durchgängig verlaufenden Leiter 10 additiv gearbeitet. - Die Einzelleiter 10 sind in allen gezeigten Varianten voneinander isoliert angeordnet. Dies kann durch elektrisch isolierende Schichten, Beschichtungen und/oder Oberflächenbehandlungen, insbesondere oxidierten Aluminiumschichten gewährleistet werden.
- Zusammenfassend sei noch einmal auf die erzielte vorgebbare Außengeometrie h/b des mehrgliedrigen Leiters 2, 3, 4, 5 hingewiesen. Diese wird durch die Leiterfüllbereiche der Leiterflechtbereiche 21, 31, 41, 51 realisiert. Leiterfüllbereiche können demnach höhenreduzierte 12, verbreiterte 13 und/oder formangepasste 14, 15 Einzelleiter sein. Der vorgeschlagene mehrgliedrige Leiter 2, 3, 4, 5 weist dementsprechend eine Außenform auf, die bezüglich Füllfaktor im Anwendungsbereich elektrischer Maschinen optimiert ist. Insbesondere kann die Außengeometrie h/b des mehrgliedrigen Leiterstrangs 2, 3, 4, 5 über die Länge des Leiters hinweg gleich bleiben und dies trotz Mehradrigkeit und roebelartiger Verflechtung der Einzelleiter 10.
-
- 1
- Mehrgliedriger elektrischer Leiter
- 10
- Einzelleiter
- 12
- Einzelleiter verringerter Höhe
- 13
- verbreiterter Einzelleiter
- 14
- formangepasster Einzelleiter mit optionaler veränderlicher Querschnittsfläche
- 15
- formangepasster Einzelleiter mit gleichbleibender Leiterquerschnittsfläche
- h'
- variierende Leiterhöhe, je nach Schnittfläche
- h
- gleichbleibende Leiterhöhe, über Gesamtlänge des Leiters 2, 3, 4 hinweg
- b
- gleichbleibende Leiterbreite, über Gesamtlänge des Leiters 2, 3, 4 hinweg
- 2
- erfindungsgemäßer Mehrgliedriger elektrischer Leiter, insbesondere hybrid gefertigt
- 20
- Leiterkernbereich, massive, verroebelte Einzelleiter 10
- 21
- Leiterflechtbereich, insbesondere additiv gefertigt, mit Einzelleitern verringerter Höhe 12 als Leiterfüllbereich
- 3
- erfindungsgemäßer Mehrgliedriger elektrischer Leiter, insbesondere hybrid gefertigt
- 30
- Leiterkernbereich, Bereich, in dem kein Leiterpositionswechsel erfolgt (auch wenn hier die Einzelleiter nicht parallel zur Außengeometrie laufen, sprechen wir von Leiterkernbereich, da die Einzelleiter durchgängig verlaufen, insbesondere massiv, herkömmlich gefertigte Leiter, zumindest alle mit gleichbleibender Leiterquerschnittsfläche, insbesondere auch gleichbleibender Leiterquerschnittsform im Leiterkernbereich)
- 31
- Leiterflechtbereich, insbesondere additiv gefertigt, mit formangepassten, insbesondere verbreiterten Einzelleitern 13 und massiven verroebelten Einzelleitern 10 (Leiterflechtbereich, kann zweiteilig sein, kann aber auch reiner Füllbereich sein; Durchgängige Leiterquerschnittsform für "Durchgängige Leiter")
- 4
- erfindungsgemäßer Mehrgliedriger elektrischer Leiter
- 40
- Leiterkernbereich, gerade Einzelleiter 10
- 41
- Leiterflechtbereich, insbesondere additiv gefertigt, mit formangepassten Einzelleitern 14 und positionswechselnden durchgängigen Einzelleitern 10 mit durchgängig gleicher Leiterquerschnittsfläche und -form
- 5
- erfindungsgemäßer Mehrgliedriger elektrischer Leiter
- 50
- Leiterkernbereich, gerade Einzelleiter 10
- 51
- Leiterflechtbereich, insbesondere additiv gefertigt, mit formangepassten positionswechselnden Einzelleitern 15 mit durchgängig gleicher Leiterquerschnittsfläche
Claims (15)
- Mehrgliedriger elektrischer Leiter (2, 3, 4, 5), aufweisend Leiterkernbereiche (20, 30, 40, 50) umfassend mehrere Einzelleiter (10) und aufweisend Leiterflechtbereiche (21, 31, 41),
welche Leiterflechtbereiche (21, 31, 41, 51) ausgestaltet sind, mittels jeweils wenigstens eines Leiterfüllbereichs eine vorgebbare Außengeometrie (h, b) des mehrgliedrigen Leiters (2, 3, 4, 5) auszubilden. - Mehrgliedriger elektrischer Leiter (2, 3, 4, 5) nach Anspruch 1, wobei die Leiterflechtbereiche (21, 31, 41, 51) Einzelleiter (10) und Leiterfüllbereiche aufweisen.
- Mehrgliedriger elektrischer Leiter (2, 3, 4, 5) nach Anspruch 1 oder 2, wobei der Leiterfüllbereich additiv gefertigt ist.
- Mehrgliedriger elektrischer Leiter (2, 3, 4, 5) nach einem der vorstehenden Ansprüche, wobei der Leiterfüllbereich einen Einzelleiter verringerter Höhe (12) aufweist, verbreiterte Einzelleiter (13) aufweist und/oder formangepasste Einzelleiter (14, 15) aufweist.
- Mehrgliedriger elektrischer Leiter (2, 3, 4, 5) nach einem der vorstehenden Ansprüche, wobei die Einzelleiter (10, 12, 13, 14, 15) Kupfer umfassen oder aus Kupfer sind.
- Mehrgliedriger elektrischer Leiter (2, 3, 4, 5) nach einem der vorstehenden Ansprüche, wobei die Einzelleiter (10, 14, 15) massive Einzelleiter mit einer Materialreinheit von wenigstens 99,96% sind, insbesondere herkömmlich gefertigte Leiter.
- Mehrgliedriger elektrischer Leiter (2, 3, 4, 5) nach einem der vorstehenden Ansprüche, welcher als Roebelleiter ausgeführt ist oder dessen Leiterkernbereiche (20, 30, 40, 50) als Roebelleiter ausgeführt sind.
- Mehrgliedriger elektrischer Leiter (2, 3, 4, 5) nach einem der vorstehenden Ansprüche, wobei die Einzelleiter (10, 14, 15) über die Länge des Leiters (2, 3, 4, 5) hinweg eine gleiche Querschnittsfläche aufweisen.
- Mehrgliedriger elektrischer Leiter (2, 3, 4, 5) nach einem der vorstehenden Ansprüche, wobei die Einzelleiter (10) über die Länge eines Leiterkernbereichs (20, 30, 40, 50) hinweg eine gleiche Querschnittsform aufweisen.
- Mehrgliedriger elektrischer Leiter (2, 3, 4, 5) nach einem der vorstehenden Ansprüche, aufweisend einen Leiteranschlussbereich, in welchem Leiteranschlussbereich die Einzelleiter (10) verschaltet sind.
- Mehrgliedriger elektrischer Leiter (2, 3, 4, 5) nach einem der vorstehenden Ansprüche, angeordnet in einer Nut einer elektrischen Maschine.
- Verwendung eines mehrgliedrigen elektrischen Leiters (2, 3, 4, 5) nach einem der vorstehenden Ansprüche in einer Wicklung, insbesondere eines Transformators.
- Verfahren zur Herstellung eines mehrgliedrigen Leiters (2, 3, 4, 5) nach einem der vorstehenden Ansprüche 1 bis 11, umfassend wenigstens einen Schritt zur Fertigung der Leiterkernbereiche (20, 30, 40, 50) und einen Schritt zur Fertigung der Leiterflechtbereiche (21, 31, 41), insbesondere der Leiterfüllbereiche.
- Verfahren nach Anspruch 13, weiterhin umfassend einen Schritt zur Fertigung eines Leiteranschlussbereichs, in welchem Leiteranschlussbereich die Verschaltung der Einzelleiter (10) erfolgt, insbesondere mittels additiver Fertigung.
- Verfahren nach einem der vorstehenden Ansprüche 13 bis 14, wobei der Leiterfüllbereich mittels eines additiven Fertigungsverfahrens gefertigt wird, insbesondere ein oberer und ein unterer Leiterfüllbereich additiv gefertigt wird.
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP23194270.7A EP4517785A1 (de) | 2023-08-30 | 2023-08-30 | Mehrgliedriger leiter, verwendung und herstellungsverfahren des mehrgliedrigen leiters |
| PCT/EP2024/070893 WO2025045457A1 (de) | 2023-08-30 | 2024-07-23 | Mehrgliedriger leiter, verwendung und herstellungsverfahren des mehrgliedrigen leiters |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP23194270.7A EP4517785A1 (de) | 2023-08-30 | 2023-08-30 | Mehrgliedriger leiter, verwendung und herstellungsverfahren des mehrgliedrigen leiters |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP4517785A1 true EP4517785A1 (de) | 2025-03-05 |
Family
ID=87863228
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP23194270.7A Withdrawn EP4517785A1 (de) | 2023-08-30 | 2023-08-30 | Mehrgliedriger leiter, verwendung und herstellungsverfahren des mehrgliedrigen leiters |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP4517785A1 (de) |
| WO (1) | WO2025045457A1 (de) |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US680277A (en) * | 1901-05-31 | 1901-08-13 | Gen Electric | Electrical conductor. |
| US4262163A (en) * | 1979-10-22 | 1981-04-14 | General Electric Company | Busway phase transposition assembly |
| US20150114676A1 (en) * | 2013-10-31 | 2015-04-30 | Alstom Technology Ltd. | Conductor bar with multi-strand conductor element |
| EP4044200A1 (de) * | 2021-02-16 | 2022-08-17 | Hitachi Energy Switzerland AG | Leiter für elektrischen strom, verfahren zur herstellung des leiters und verwendung des leiters zum leiten von elektrischem strom mit einer wechselstromkomponente |
-
2023
- 2023-08-30 EP EP23194270.7A patent/EP4517785A1/de not_active Withdrawn
-
2024
- 2024-07-23 WO PCT/EP2024/070893 patent/WO2025045457A1/de active Pending
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US680277A (en) * | 1901-05-31 | 1901-08-13 | Gen Electric | Electrical conductor. |
| US4262163A (en) * | 1979-10-22 | 1981-04-14 | General Electric Company | Busway phase transposition assembly |
| US20150114676A1 (en) * | 2013-10-31 | 2015-04-30 | Alstom Technology Ltd. | Conductor bar with multi-strand conductor element |
| EP4044200A1 (de) * | 2021-02-16 | 2022-08-17 | Hitachi Energy Switzerland AG | Leiter für elektrischen strom, verfahren zur herstellung des leiters und verwendung des leiters zum leiten von elektrischem strom mit einer wechselstromkomponente |
Also Published As
| Publication number | Publication date |
|---|---|
| WO2025045457A1 (de) | 2025-03-06 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3637590A2 (de) | Giesstechnisch hergestellte elektrische spule | |
| DE112014004639T5 (de) | Drehende elektrische Maschine und Herstellungsverfahren für diese | |
| DE102023102021A1 (de) | Verfahren zur Herstellung eines Stators und Stator | |
| DE19543122A1 (de) | Leiterstab | |
| DE202017107388U1 (de) | Multi-Zahnspulenwicklung für eine 3-strängige Drehfeldmaschine | |
| DE102012218506A1 (de) | Stableiterformen für elektrische Maschinen | |
| DE102012218508A1 (de) | Mehradrige Stableiter für elektrische Maschinen | |
| WO2024121095A1 (de) | Bandleitervorrichtung, ausgebildet, um in wechselstrom gespeiste elektrische maschinen, insbesondere motoren, eingesetzt zu werden | |
| WO2019228930A1 (de) | Elektrischer leiter mit gitterstruktur und herstellungsverfahren | |
| WO2015000639A2 (de) | Maschinenkomponente für eine elektrische maschine mit mehreren wicklungen | |
| EP2905875A1 (de) | Hauptelement einer elektrischen Maschine | |
| WO2014015350A2 (de) | Spulenwicklung | |
| WO2025045457A1 (de) | Mehrgliedriger leiter, verwendung und herstellungsverfahren des mehrgliedrigen leiters | |
| DE102021118767B4 (de) | Statorwicklung mit lagenabhängigen Teildrahtdurchmessern | |
| DE102020120849B3 (de) | Wicklungsmatte für eine elektrische Maschine | |
| DE102006023493B4 (de) | Mehrphasiges Wicklungsteil für einen Linearmotor oder Lineargenerator | |
| EP3721532A1 (de) | Multi-zahnspulenwicklung für eine 3-strängige drehfeldmaschine | |
| EP0932241B1 (de) | Verfahren zur Herstellung von Leiterstäben | |
| DE102022116518A1 (de) | Innengekühlte elektrische Maschine mit einer Hohlleiter-Wicklung und Verfahren zu deren Herstellung | |
| AT520013B1 (de) | Spulenwicklung | |
| DE102004038723A1 (de) | Wicklung für eine elektrische Maschine mit Einzellitzen | |
| EP3066747A1 (de) | Isolierungssystem, stator, elektrische maschine, insbesondere turbogenerator, sowie verfahren zum isolieren eines elektrischen leitelements | |
| DE4036169C2 (de) | ||
| WO2009152858A1 (de) | Drillleiter für eine wicklung einer elektrischen maschine | |
| DE102019116590B4 (de) | Elektrischer Leiter aus zwei metallischen Werkstoffen, Verfahren zur Herstellung und Verwendung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC ME MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 20250906 |