ES2711891T3 - Lámina de acero de alta resistencia y lámina de acero recubierta con zinc de alta resistencia con excelente ductilidad y capacidad de estiramiento y método de fabricación de estas - Google Patents
Lámina de acero de alta resistencia y lámina de acero recubierta con zinc de alta resistencia con excelente ductilidad y capacidad de estiramiento y método de fabricación de estas Download PDFInfo
- Publication number
- ES2711891T3 ES2711891T3 ES15202459T ES15202459T ES2711891T3 ES 2711891 T3 ES2711891 T3 ES 2711891T3 ES 15202459 T ES15202459 T ES 15202459T ES 15202459 T ES15202459 T ES 15202459T ES 2711891 T3 ES2711891 T3 ES 2711891T3
- Authority
- ES
- Spain
- Prior art keywords
- steel sheet
- hardness
- high strength
- temperature
- less
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Classifications
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/02—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips
- C21D8/0221—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips characterised by the working steps
- C21D8/0226—Hot rolling
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/02—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips
- C21D8/0221—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips characterised by the working steps
- C21D8/0236—Cold rolling
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/02—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips
- C21D8/0247—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips characterised by the heat treatment
- C21D8/0273—Final recrystallisation annealing
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D9/00—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor
- C21D9/46—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor for sheet metals
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/001—Ferrous alloys, e.g. steel alloys containing N
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/002—Ferrous alloys, e.g. steel alloys containing In, Mg, or other elements not provided for in one single group C22C38/001 - C22C38/60
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/005—Ferrous alloys, e.g. steel alloys containing rare earths, i.e. Sc, Y, Lanthanides
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/02—Ferrous alloys, e.g. steel alloys containing silicon
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/04—Ferrous alloys, e.g. steel alloys containing manganese
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/06—Ferrous alloys, e.g. steel alloys containing aluminium
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/08—Ferrous alloys, e.g. steel alloys containing nickel
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/12—Ferrous alloys, e.g. steel alloys containing tungsten, tantalum, molybdenum, vanadium, or niobium
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/14—Ferrous alloys, e.g. steel alloys containing titanium or zirconium
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/16—Ferrous alloys, e.g. steel alloys containing copper
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/34—Ferrous alloys, e.g. steel alloys containing chromium with more than 1.5% by weight of silicon
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/38—Ferrous alloys, e.g. steel alloys containing chromium with more than 1.5% by weight of manganese
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/40—Ferrous alloys, e.g. steel alloys containing chromium with nickel
- C22C38/58—Ferrous alloys, e.g. steel alloys containing chromium with nickel with more than 1.5% by weight of manganese
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/02—Pretreatment of the material to be coated, e.g. for coating on selected surface areas
- C23C2/022—Pretreatment of the material to be coated, e.g. for coating on selected surface areas by heating
- C23C2/0224—Two or more thermal pretreatments
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/02—Pretreatment of the material to be coated, e.g. for coating on selected surface areas
- C23C2/024—Pretreatment of the material to be coated, e.g. for coating on selected surface areas by cleaning or etching
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/04—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor characterised by the coating material
- C23C2/06—Zinc or cadmium or alloys based thereon
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/26—After-treatment
- C23C2/28—Thermal after-treatment, e.g. treatment in oil bath
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/34—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor characterised by the shape of the material to be treated
- C23C2/36—Elongated material
- C23C2/40—Plates; Strips
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D3/00—Electroplating: Baths therefor
- C25D3/02—Electroplating: Baths therefor from solutions
- C25D3/22—Electroplating: Baths therefor from solutions of zinc
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D5/00—Electroplating characterised by the process; Pretreatment or after-treatment of workpieces
- C25D5/34—Pretreatment of metallic surfaces to be electroplated
- C25D5/36—Pretreatment of metallic surfaces to be electroplated of iron or steel
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D5/00—Electroplating characterised by the process; Pretreatment or after-treatment of workpieces
- C25D5/48—After-treatment of electroplated surfaces
- C25D5/50—After-treatment of electroplated surfaces by heat-treatment
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D2211/00—Microstructure comprising significant phases
- C21D2211/005—Ferrite
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D2211/00—Microstructure comprising significant phases
- C21D2211/008—Martensite
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D3/00—Electroplating: Baths therefor
- C25D3/02—Electroplating: Baths therefor from solutions
- C25D3/56—Electroplating: Baths therefor from solutions of alloys
- C25D3/565—Electroplating: Baths therefor from solutions of alloys containing more than 50% by weight of zinc
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Mechanical Engineering (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Thermal Sciences (AREA)
- Physics & Mathematics (AREA)
- Crystallography & Structural Chemistry (AREA)
- Electrochemistry (AREA)
- Oil, Petroleum & Natural Gas (AREA)
- Heat Treatment Of Sheet Steel (AREA)
- Metal Rolling (AREA)
- Electroplating Methods And Accessories (AREA)
- Coating With Molten Metal (AREA)
- Heat Treatment Of Steel (AREA)
Abstract
Una lámina de acero laminado en caliente de alta resistencia que tiene excelente ductilidad y capacidad de estiramiento, consistiendo la lámina de acero, en porcentaje en masa, en: 0,05 a 0,4% de C; 0,1 a 2,5% de Si; 1,0 a 3,5% de Mn; 0,001 a 0,03% de P; 0,0001 a 0,01% de S; 0,001 a 2,5% de Al; 0,0001 a 0,01% de N; 0,0001 a 0,008% de O; y opcionalmente uno o más de 0,005 a 0,09% de Ti; 0,005 a 0,09% de Nb; 0,0001 a 0,01% de B; 0,01 a 2,0% de Cr; 0,01 a 2,0% de Ni; 0,01 a 2,0% de Cu; 0,01 a 0,8% de Mo; 0,005 a 0,09% de V; uno o más de Ca, Ce, Mg y REM a 0,0001 a 0,5% en porcentaje de masa en total y una proporción restante compuesta por hierro e impurezas inevitables, en donde una estructura de lámina de acero contiene en fracción en volumen 10 a 45% de una fase de ferrita, 10 a 50% de una fase de martensita templada y una fase dura restante, en donde cuando una pluralidad de regiones de medición con diámetros de 1 μm o menores se fijan en un intervalo de 1/8 a 3/8 de un espesor de la lámina de acero, valores de medición de dureza en la pluralidad de regiones de medición están dispuestos en orden ascendente para obtener una distribución de dureza, un número entero N0,02 que es un número obtenido al multiplicar un número total de los valores de medición de dureza por 0,02 y, si está presente, se obtiene al redondear para arriba un número decimal, una dureza de un valor de medición que es un N0,02-ésimo valor más grande de un valor de medición de dureza más pequeño se considera una dureza de 2%, un número entero N0,98 que es un número obtenido al multiplicar el número total de los valores de medición de dureza por 0,98 y, si está presente, se obtiene al redondear para abajo el número decimal, y una dureza de un valor de medición que es un N0,98-ésimo valor más grande del valor de medición de dureza más pequeño se considera como una dureza de 98%, la dureza de 98% es 1,5 o más veces más alta que la dureza de 2%, en donde una curtosis K* de la distribución de dureza entre la dureza de 2% y la dureza de 98% es igual o mayor que -1,2 e igual o menor que -0,4, en donde un tamaño de grano de cristal promedio en la estructura de lámina de acero es 10 μm o menor, en donde la fase dura restante incluye 10 a 60% de una o ambas de una fase de ferrita bainítica y una fase de bainita y 10% o menos de una fase de martensita nueva en fracciones de volumen, y en donde una diferencia entre un valor máximo y un valor mínimo de concentración de Mn en un hierro base en un intervalo de espesor de 1/8 a 3/8 de la lámina de acero es igual o mayor que 0,4% e igual o menor que 3,5% cuando se convierte al porcentaje en masa.
Description
DESCRIPCION
Lamina de acero de alta resistencia y lamina de acero recubierta con zinc de alta resistencia con excelente ductilidad y capacidad de estiramiento y metodo de fabricacion de estas
Campo tecnico
La presente invencion se refiere a una lamina de acero laminado en caliente de alta resistencia y una lamina de acero recubierta con zinc laminada en caliente de alta resistencia que tienen excelente ductilidad y capacidad de estiramiento y un metodo para fabricar las mismas.
Tecnica antecedente
En los ultimos anos ha aumentado la demanda de una lamina de acero laminado en caliente de alta resistencia utilizada en un vehnculo o similar y tambien se esta utilizando una lamina de acero laminado en fno de alta resistencia con un estres de tension maximo de 900 MPa o mayor.
En general, a medida que la resistencia de una lamina de acero mejora, la ductilidad y capacidad de estiramiento disminuyen y la docilidad se degrada. Sin embargo, en anos recientes se ha exigido una lamina de acero de alta resistencia con suficiente docilidad.
Como tecnica convencional para mejorar la ductilidad y capacidad de estiramiento de una lamina de acero de alta resistencia, una lamina de acero galvanizada de alta resistencia a la tension que tiene una composicion que contiene, en porcentaje en masa, C: 0,05 a 0,20%, Si: 0,3 a 1,8%, Mn: 1,0 a 3,0%, S: 0,005% o menos, el resto compuesto por Fe e impurezas inevitables, tiene una estructura de compuesto que incluye ferrita, martensita templada, austenita retenida y fase de transformacion de baja temperatura, y contiene en porcentaje en volumen 30% o mas de ferrita, 20% o mas de martensita templada, 2% o mas de austenita retenida, en la cual los tamanos de grano de cristal promedio de ferrita y martensita templada son 10 pm o menores, es un ejemplo ejemplar (ver Documento de Patente 1, por ejemplo).
Ademas, como una tecnica convencional para mejorar la docilidad de una lamina de acero de alta resistencia, una lamina de acero laminado en fno de alta resistencia a la tension, en la cual las cantidades de C, Si, Mn, P, S, Al y N estan ajustadas, que contiene ademas 3% o mas de ferrita y un total de 40% o mas de bainita que contiene carburo y martensita que contiene carburo como estructuras de metal de la lamina de acero que contiene uno o mas de Ti, Nb, V, B, Cr, Mo, Cu, Ni y Ca, segun sea necesario, en donde la cantidad total de ferrita, bainita y martensita es 60% o mas, y que tiene ademas una estructura en la cual el numero de granos de ferrita que contienen cementita, martensita o austenita retenida en los mismos corresponde a 30% o mas del numero total de granos de ferrita y tiene una resistencia a la tension de 780 MPa o mas, es un ejemplo ejemplar (ver Documento de Patente 2, por ejemplo).
Mas aun, como una tecnica convencional para mejorar la capacidad de estiramiento de una lamina de acero de alta resistencia, una lamina de acero en la cual una diferencia en dureza entre una parte dura y una parte blanda de la lamina de acero se reduce es un ejemplo ejemplar. Por ejemplo, el Documento de Patente 3 divulga una tecnica en la cual la desviacion estandar de dureza en la lamina de acero se reduce y se proporciona dureza uniforme a la lamina de acero entera. El Documento de Patente 4 divulga una tecnica en la cual la dureza en la parte dura se disminuye por tratamiento con calor y la diferencia en dureza con la de la parte blanda se reduce. El Documento de Patente 5 divulga una tecnica en la cual la diferencia en dureza de la parte blanda se reduce al configurar la parte dura de bainita relativamente blanda.
Mas aun, como una tecnica convencional para mejorar la capacidad de estiramiento de una lamina de acero de alta resistencia, puede ejemplificarse una lamina de acero que tiene una estructura que contiene por relacion de area 40 a 70% de martensita templada y un resto compuesto por ferrita, en la cual se reduce una relacion entre un valor de lfmite superior y un valor de lfmite inferior de concentracion Mm en una seccion transversal en una direccion de espesor de la lamina de acero (ver el Documento de Patente 6, por ejemplo).
Lista de citas
Documentos de Patente
[Documento de Patente 1] Solicitud de Patente sin examinar japonesa, primera publicacion No.2001-192768 [Documento de Patente 2] Solicitud de Patente sin examinar japonesa, primera publicacion No.2004-68050 [Documento de Patente 3] Solicitud de Patente sin examinar japonesa, primera publicacion No.2008-266779 [Documento de Patente 4] Solicitud de Patente sin examinar japonesa, primera publicacion No.2007-302918 [Documento de Patente 5] Solicitud de Patente sin examinar japonesa, primera publicacion No.2004-263270
[Documento de Patente 6] Solicitud de Patente sin examinar japonesa, primera publicacion No. 2010-65307
El documento EP1607489 describe una lamina de acero laminado en caliente de alta resistencia, dirigida componentes de suspension de automocion con excelente capacidad de estiramiento de orificios y ductilidad, y un metodo de produccion de la lamina de acero, en donde la relacion de ocupacion de ferrita aumenta.
Compendio de la invencion
Problema tecnico
Sin embargo, de acuerdo con las tecnicas convencionales, la docilidad de la lamina de acero laminado en caliente de alta resistencia con una resistencia a la tension maxima de 900 MPa o mayor es insuficiente y se ha deseado mejorar ademas la ductilidad y capacidad de estiramiento y mejorar de este modo ademas la docilidad.
La presente invencion se realiza en vista de dichas circunstancias y un objeto de esta es proporcionar una lamina de acero laminado en caliente de alta resistencia, que tiene excelente ductilidad y capacidad de estiramiento y tiene excelente docilidad, mientras que la alta resistencia se asegura de modo que la resistencia a la tension maxima se vuelva 900 MPa o mayor y un metodo para fabricar la misma.
Solucion al problema
El presente inventor llevo a cabo un estudio intensivo para resolver los problemas anteriores. Como resultado, el presente inventor encontro que es posible asegurar una resistencia a la tension maxima tan alta como 900 MPa o mayor y mejorar significativamente la ductilidad y capacidad de estiramiento (propiedad de expansion de agujeros) al permitir que la lamina de acero tenga una gran diferencia de dureza al aumentar una distribucion de micro Mn dentro de la lamina de acero y tenga un grano de cristal promedio lo suficientemente pequeno al controlar la dispersion en la distribucion de dureza.
[1] Una lamina de acero laminado en caliente de alta resistencia que tiene una excelente ductilidad y capacidad de estiramiento, que consiste en un porcentaje en masa de: 0,05 a 0,4% de C; 0,1 a 2,5% de Si; 1,0 a 3,5% de Mn; 0,001 a 0,03% de P; 0,0001 a 0,01% de S; 0,001 a 2.5% de Al; 0,0001 a 0,01% de N; 0,0001 a 0,008% de O; y un resto compuesto por hierro e impurezas inevitables, en donde una estructura de lamina de acero contiene en fraccion de volumen 10 a 50% de una fase de ferrita, 10 a 50% de una fase de martensita templada y una fase dura restante, en donde cuando una pluralidad de regiones de medicion con diametros de 1 pm o menores se fijan en un intervalo de 1/8 a 3/8 de espesor de la lamina de acero, los valores de medicion de dureza en la pluralidad de regiones de medicion estan dispuestos en un orden ascendente para obtener una distribucion de dureza, un numero entero N0,02, que es un numero obtenido al multiplicar un numero total de los valores de medicion de dureza por 0,02 y, si esta presente, se obtiene al redondear hacia arriba un numero decimal, una dureza de un valor de medicion que es un valor N0,02-esimo mas grande que un valor de medicion de dureza mas pequeno se considera como una dureza de 2%, un numero entero N0,98 que es un numero obtenido al multiplicar el numero total de los valores de medicion de dureza por 0,98 y, si esta presente, se obtiene al redondear hacia abajo el numero decimal, y una dureza de un valor de medicion que es un N0,98-esimo valor mas grande del valor de medicion de dureza mas pequeno se considera como una dureza de 98%, la dureza de 98% es 1,5 o mas veces mas alta que la dureza de 2%, en donde una curtosis K* de la distribucion de dureza entre la dureza de 2% y la dureza de 98% es igual o mayor que -1,2 e igual o menor que -0,4, y en donde un tamano de grano de cristal promedio en la estructura de lamina de acero es 10 pm o menor.
[2] La lamina de acero laminado en caliente de alta resistencia que tiene excelente ductilidad y capacidad de estiramiento de acuerdo con [1], en donde una diferencia entre un valor maximo y un valor mmimo de la concentracion de Mn en un hierro base en un espesor que vana de 1/8 a 3/8 de la lamina de acero es igual o mayor que 0,4% e igual o menor que 3,5% cuando se convierte al porcentaje en masa.
[3] La lamina de acero laminado en caliente de alta resistencia que tiene excelente ductilidad y capacidad de estiramiento de acuerdo con [1] o [2], en donde cuando una seccion de la dureza de 2% a la dureza de 98% se divide de manera similar en 10 partes, y se configuran 10 secciones de 1/10, un numero de los valores de medicion de dureza en cada seccion de 1/10 es 2 a 30% de un numero de todos los valores de medicion.
[4] La lamina de acero laminado en caliente de alta resistencia que tiene excelente ductilidad y capacidad de estiramiento de acuerdo con cualquiera de [1] a [3], en donde la fase dura incluye cualquiera o ambas de una fase de ferrita baimtica y una fase de bainita de 10 a 45% en una fraccion de volumen y una fase de martensita nueva de 10% o menor.
[5] La lamina de acero laminado en caliente de alta resistencia que tiene excelente ductilidad y capacidad de estiramiento de acuerdo con cualquiera de [1] a [4], en donde la estructura de lamina de acero incluye ademas 2 a 25% de una fase de austenita retenida.
[6] La lamina de acero laminado en caliente de alta resistencia que tiene excelente ductilidad y capacidad de estiramiento de acuerdo con cualquiera de [1] a [5] que incluye, ademas, en porcentaje en masa uno o mas de 0,005
a 0,09% de Ti; y 0,005 a 0,09% de Nb.
[7] La lamina de acero laminado en caliente de alta resistencia que tiene excelente ductilidad y capacidad de estiramiento de acuerdo con cualquiera de [1] a [6] que incluye, ademas, en porcentaje en masa uno o mas de: 0,0001 a 0,01% de B; 0,01 a 2,0% de Cr; 0,01 a 2,0% de Ni; 0,01 a 2,0% de Cu; y 0,01 a 0,8% de Mo.
[8] La lamina de acero laminado en caliente de alta resistencia que tiene excelente ductilidad y capacidad de estiramiento de acuerdo con cualquiera de [1] a [7] que incluye, ademas, en porcentaje en masa: 0,005 a 0,09% de V.
[9] La lamina de acero laminado en caliente de alta resistencia que tiene excelente ductilidad y capacidad de estiramiento de acuerdo con cualquiera de [1] a [8] que incluye, ademas, uno o mas de Ca, Ce, Mg y REM a 0,0001 a 0,5% en porcentaje en masa en total.
[10] Una lamina de acero laminado en caliente de alta resistencia que tiene excelente ductilidad y capacidad de estiramiento, en donde la lamina de acero laminado en caliente de alta resistencia se produce al formar una capa recubierta con zinc en una superficie de la lamina de acero de alta resistencia de acuerdo con cualquiera de [1] a [9].
[11] Un metodo para fabricar una lamina de acero laminado en caliente de alta resistencia que tiene una excelente ductilidad y capacidad de estiramiento, incluyendo el metodo: un proceso de laminado en caliente en el cual una palanquilla que contiene los constituyentes qmmicos de acuerdo con cualquiera de [1] o [6] a [9] se calienta hasta 1050°C o mas directamente o despues de un enfriamiento, se realiza un laminado en caliente sobre la misma a una temperatura mas alta de uno de 800°C y un punto de transformacion de Ar3, y se realiza un bobinado en un intervalo de temperatura inferior a 500°C y al punto de Bs a 750°C de modo que una fase de austenita en una estructura de un material laminado despues del laminado ocupa 50% en volumen o mas; un proceso de enfriamiento en el cual la lamina de acero despues del laminado en caliente se enfna desde una temperatura de bobinado a (la temperatura de bobinado -100) °C a una tasa de 20°C/hora o menor mientras se cumple la siguiente Ecuacion (1); y un proceso en el cual se realiza un recocido continuo en la lamina de acero despues del enfriamiento, en donde en el proceso en el cual se realiza el recocido continuo, la lamina de acero se recuece a una temperatura de calentamiento maxima de 750 a 1000°C, posteriormente se realiza un primer enfriamiento en el cual la lamina de acero se enfna de la temperatura de calentamiento maxima a un intervalo de temperatura de transformacion de ferrita o menor y se mantiene en el intervalo de temperatura de transformacion de ferrita durante 20 a 1000 segundos, posteriormente se realiza un segundo enfriamiento en el cual la lamina de acero se enfna a un ritmo de enfriamiento de 10°C/segundo o mayor por termino medio en un intervalo de temperatura de transformacion de bainita y el enfriamiento se detiene dentro de un intervalo de una temperatura de partida de transformacion de martensita - 120°C a la temperatura de partida de transformacion de martensita, la lamina de acero despues del segundo enfriamiento se mantiene en un intervalo de una segunda temperatura de detencion de enfriamiento a la temperatura de partida de transformacion de martensita durante 2 a 1000 segundos, la lamina de acero se recalienta posteriormente hasta una temperatura de detencion de recalentamiento, que es igual a o mayor a una temperatura de partida de transformacion de bainita -100°C, a un ritmo de aumento de temperatura de 10°C/segundo o mayor en porcentaje en el intervalo de temperatura de transformacion de bainita, y se realiza un tercer enfriamiento en el cual la lamina de acero despues del recalentamiento se enfna de la temperatura de detencion de recalentamiento a una temperatura que es menor que el intervalo de temperatura de transformacion de bainita y se mantiene en el intervalo de temperatura de transformacion de bainita durante 30 segundos o mas:
[Ecuacion 1]

[donde t(T) en la Ecuacion (1) representa el tiempo de mantenimiento (segundos) de la lamina de acero a una temperatura T°C en el proceso de enfriamiento despues del bobinado.]
[12] El metodo de fabricacion de la lamina de acero laminado en caliente de alta resistencia que tiene excelente ductilidad y capacidad de estiramiento de acuerdo con [11], en donde la temperatura de bobinado despues del laminado en caliente es igual o mayor que un punto de Bs y es igual o menor que 750°C.
[13] El metodo de fabricacion de la lamina de acero laminado en caliente de alta resistencia con excelente ductilidad y capacidad de estiramiento de acuerdo con [11] o [12], que incluye ademas entre el proceso de enfriamiento y el proceso de recocido continuo: un proceso de laminado en fno en el que la lamina de acero se somete a un decapado acido y un laminado en fno con una reduccion de laminado del 35 al 80%.
[14] El metodo de fabricacion de la lamina de acero laminado en caliente de alta resistencia que tiene excelente ductilidad y capacidad de estiramiento de acuerdo con cualquiera de [11] a [13], en donde una suma de un tiempo
durante el cual la lamina de acero se mantiene en el intervalo de temperature de transformacion de bainita en el segundo enfriamiento y un tiempo durante el cual la lamina de acero se mantiene en el intervalo de temperature de transformacion de bainita en el recalentamiento es 25 segundos o menos.
[15] Un metodo para fabricar una lamina de acero recubierta con zinc laminada en caliente de alta resistencia que tiene excelente ductilidad y capacidad de estiramiento, en donde la lamina de acero se sumerge en un bano de revestimiento de zinc en el recalentamiento al fabricar la lamina de acero laminado en caliente de alta resistencia en base al metodo de fabricacion de acuerdo con cualquiera de [11] a [14].
[16] Un metodo para fabricar una lamina de acero laminado en caliente recubierta con zinc de alta resistencia que tiene excelente ductilidad y capacidad de estiramiento, en donde la lamina de acero se sumerge en un bano de revestimiento de zinc en el intervalo de temperatura de transformacion de bainita en el tercer enfriamiento al fabricar la lamina de acero de alta resistencia en base al metodo de fabricacion de acuerdo con cualquiera de [11] a [14].
[17] Un metodo para fabricar una lamina de acero laminado en caliente recubierta con zinc de alta resistencia que tiene excelente ductilidad y capacidad de estiramiento, en donde se realiza galvanoplastia con zinc despues de la fabricacion de la lamina de acero laminado en caliente de alta resistencia en el metodo de fabricacion de acuerdo con cualquiera de [11] a [14].
[18] Un metodo para fabricar una lamina de acero laminado en caliente de alta resistencia que tiene excelente ductilidad y capacidad de estiramiento, en donde se realiza un revestimiento con zinc por inmersion en caliente despues de la fabricacion de la lamina de acero de alta resistencia en el metodo de fabricacion de acuerdo con cualquiera de [11] a [14].
Efectos ventajosos de la invencion
La lamina de acero laminado en caliente de alta resistencia de la presente invencion contiene constituyentes qmmicos predeterminados, cuando una pluralidad de regiones de medicion con diametros de 1 pm o menores se fijan en un intervalo de 1/8 a 3/8 de un espesor de una lamina de acero, valores de medicion de dureza en la pluralidad de regiones de medicion estan dispuestos en orden ascendente para obtener una distribucion de dureza, un numero entero N0,02 que es un numero obtenido al multiplicar un numero total de los valores de medicion de dureza por 0,02 y, si esta presente, se obtiene al redondear para arriba un numero decimal, una dureza de un valor de medicion que es un N0,02-esimo valor mas grande del valor de medicion de dureza mas pequeno se considera una dureza de 2%, un numero entero N0,98 que es un numero obtenido al multiplicar el numero total de los valores de medicion de dureza por 0,98 y, si esta presente, se obtiene al redondear para abajo un numero decimal, y una dureza de un valor de medicion que es un N0,98-esimo valor mas grande del valor de medicion de dureza mas pequeno se considera como una dureza de 98%, la dureza de 98% es 1,5 o mas veces mas alta que la dureza de 2%, una curtosis K* de la distribucion de dureza entre la dureza de 2% y la dureza de 98% es igual o menor a -0,40, un tamano de grano de cristal promedio en la estructura de lamina de acero es 10 pm o menor, y de este modo, se obtiene la lamina de acero que tiene excelente ductilidad y capacidad de estiramiento a la vez que se asegura la resistencia a la tension que llega a 900 MPa o mas.
Ademas, una distribucion de micro Mn dentro de la lamina de acero aumenta al bobinar la lamina de acero despues del laminado en caliente alrededor de una bobina a 750°C y al enfriar la lamina de acero de la temperatura de bobinado a (la temperatura de bobinado - 100) °C a un ritmo de enfriamiento de 20°C/hora o menos mientras se cumple la Ecuacion (1) anterior, en el proceso para producir una bobina laminada en caliente a partir de la palanquilla que contiene los constituyentes qmmicos predeterminados en el metodo de fabricacion de la lamina de acero laminado en caliente de alta resistencia de acuerdo con la presente invencion.
Ademas, debido a que el proceso en el cual se realiza un recocido continuo en la lamina de acero con distribucion de Mn aumentada incluye un proceso de calentamiento en el cual la lamina de acero se recuece a una temperatura de calentamiento maxima de 750 a 1000°C, un primer proceso de enfriamiento en el cual la lamina de acero se enfna de la temperatura de calentamiento maxima a un intervalo de temperatura de transformacion de ferrita o mas bajo y se mantiene en un intervalo de temperatura de transformacion de ferrita durante 20 a 1000 segundos, un segundo proceso de enfriamiento en el cual la lamina de acero despues del primer proceso de enfriamiento se enfna a un ritmo de enfriamiento de 10°C/segundos o mayor por termino medio en un intervalo de temperatura de transformacion de bainita y el enfriamiento se detiene dentro de un intervalo desde una temperatura de partida de transformacion de martensita - 120°C hasta la temperatura de partida de transformacion de martensita, un proceso de mantenimiento en el cual la lamina de acero despues del segundo proceso de enfriamiento se mantiene en un intervalo de una segunda temperatura de detencion de enfriamiento al punto de Ms o menor durante 2 a 1000 segundos, un proceso de recalentamiento en el cual la lamina de acero despues del proceso de mantenimiento se recalienta hasta una temperatura de detencion de recalentamiento, que es igual o mayor que una temperatura de partida de transformacion de bainita - 80°C, a un ritmo de aumento de temperatura de 10°C/segundo o mayor por termino medio en el intervalo de temperatura de transformacion de bainita, y un tercer proceso de enfriamiento en el cual la lamina de acero despues del proceso de recalentamiento se enfna de la temperatura de detencion de recalentamiento a una temperatura que es menor que el intervalo de temperatura de transformacion de bainita y se mantiene en el intervalo de temperatura de transformacion de bainita durante 30 segundos o mas, la estructura de
lamina de acero se controla de modo que la diferencia en dureza dentro de la lamina de acero es grande y el tamano de grano de cristal promedio es lo suficientemente pequeno y es posible obtener la lamina de acero laminado en fno de alta resistencia que tiene excelente ductilidad y capacidad de estiramiento (propiedad de expansion de agujeros) y tiene excelente docilidad a la vez que se asegura una resistencia a la tension maxima de 900 MPa o mas.
Mas aun, es posible obtener la lamina de acero recubierta con zinc de alta resistencia que tiene excelente ductilidad y capacidad de estiramiento (propiedad de expansion de agujeros) y tiene excelente docilidad y a la vez asegurar una resistencia a la tension maxima de hasta 900 MPa o mas al agregar el proceso para formar la capa galvanizada.
Breve descripcion de los dibujos
La FIG. 1 es una grafica que muestra una relacion entre la dureza clasificada en una pluralidad de niveles y un numero de valores de medicion en cada nivel, que se obtiene al convertir cada valor de medicion mientras una diferencia entre un valor de medicion de dureza maximo y un valor de medicion de dureza mmimo se considera como 100%, en relacion con un ejemplo de una lamina de acero laminado en caliente de alta resistencia de acuerdo con la presente invencion.
La FIG. 2 es un diagrama para comparar la distribucion de dureza en la lamina de acero laminado en caliente de alta resistencia de acuerdo con la presente invencion con una distribucion normal.
La FIG. 3 es una grafica que muestra esquematicamente una relacion entre una tasa de transformacion y tiempo transcurrido del tratamiento de transformacion cuando la diferencia entre un valor maximo y un valor mmimo de concentracion de Mn en hierro base es relativamente grande.
La FIG. 4 es una grafica que muestra esquematicamente una relacion entre una tasa de transformacion y tiempo transcurrido del tratamiento de transformacion cuando una diferencia entre un valor maximo y un valor mmimo de concentracion de Mn en hierro base es relativamente pequena.
La FIG. 5 es una grafica que ilustra el historial de temperatura de una lamina de acero laminado en fno cuando la lamina se realiza para pasar a traves de una lmea de recocido continuo, que muestra una relacion entre la temperatura de la lamina de acero laminado en fno y el tiempo.
Descripcion de las realizaciones
La lamina de acero laminado en caliente de alta resistencia de acuerdo con la presente invencion es una lamina de acero, que incluye componentes qmmicos predeterminados, en la cual un tamano de grano de cristal promedio en la estructura de la misma es 10 nm o menor, la dureza de 98% es 1,5 o mas veces mas alta que la dureza de 2% en una distribucion de dureza cuando una pluralidad de regiones de medicion con diametros de 1 pm o menores se configuran en un intervalo de espesor de 1/8 a 3/8 de la misma, y valores de medicion de dureza en la pluralidad de regiones de medicion se alinean en un orden desde un valor de medicion mas pequeno, y la curtosis K* de la distribucion de dureza entre la region de dureza de 2% y la region de dureza de 98% es -0,40 o menor. Un ejemplo de distribucion de dureza en la lamina de acero de alta resistencia de acuerdo con la presente invencion se muestra en la FIG. 1.
(Definicion de dureza)
En adelante se describira la definicion de dureza y la dureza de 2% y dureza de 98% se describiran primero. Los valores de medicion de dureza se obtienen en la pluralidad de regiones de medicion configuradas en un intervalo de espesor de 1/8 a 3/8 de la lamina de acero y se obtiene un numero entero N0,02, que es un numero obtenido al multiplicar el numero total de los valores de medicion de dureza por 0,02 y, si esta presente, al redondear para arriba un numero decimal. Ademas, cuando un numero obtenido al multiplicar el numero total de los valores de medicion de dureza por 0,98 incluye un numero decimal, se obtiene un numero entero N0,98 al redondear para abajo el numero decimal. A continuacion, la dureza de un valor de medicion N0,02-esimo mas grande del valor de medicion de dureza mmimo en la pluralidad de regiones de medicion se considera como la dureza de 2%. Ademas, una dureza de un valor de medicion N0,98-esimo mas grande del valor de medicion de dureza mmimo en la pluralidad de regiones de medicion se considera como la dureza de 98%. En la lamina de acero laminado en caliente de alta resistencia de la presente invencion, la dureza de 98% es preferiblemente 1,5 o mas veces mas alta que la dureza de 2% y la curtosis K* de la distribucion de dureza entre la dureza de 2% y la dureza de 98% es preferiblemente -0,40 o menor.
Cada diametro de las regiones de medicion se limita a 1 pm o menos para configurar la pluralidad de regiones de medicion para evaluar exactamente la dispersion en dureza que resulta de una estructura de lamina de acero que incluye una fase de ferrita, una fase de bainita, una fase de martensita y similar. Dado que el tamano de grano de cristal promedio en la estructura de lamina de acero es 10 pm o menor en la lamina de acero laminado en caliente de alta resistencia de la presente invencion, es necesario obtener valores de medicion de dureza en regiones de medicion mas estrechas que el tamano de grano de cristal promedio para evaluar exactamente la dispersion en dureza que resulta de la estructura de lamina de acero, y espedficamente, es necesario configurar las regiones con diametros de 1 pm o menores como las regiones de medicion. Cuando la dureza se mide utilizando un evaluador de
Vickers comun, un tamano de muesca es demasiado grande para evaluar exactamente la dispersion en dureza que resulta de la estructura.
Por consiguiente, el "valor de medicion de dureza" en la presente invencion representa un valor evaluado en base al siguiente metodo. Es decir, se utiliza un valor de medicion obtenido al medir la dureza bajo una carga de muesca de 1g utilizando un evaluador de microdureza dinamico proporcionado con un penetrador de piramide de tres lados tipo Berkovich en base a un metodo de medicion de profundidad de muesca para la lamina de acero de alta resistencia de la presente invencion. La posicion de medicion de dureza se fija en un intervalo de 1/8 a 3/8 aproximadamente 1/4 de un espesor de lamina en la seccion transversal del espesor de la lamina que es paralela a una direccion de laminado de la lamina de acero. Ademas, el numero total de los valores de medicion de dureza vanan de 100 a 10000 y es preferiblemente igual o mayor que 1000. El tamano de muesca medido tiene un diametro de 1 pm o menor en la suposicion que la forma de la muesca sea una forma circular. Cuando la forma de la muesca es una forma rectangular o una forma triangular mas que la forma circular, la dimension de la forma de la muesca en la direccion longitudinal puede ser 1 pm o menor.
Ademas, el "tamano de grano de cristal promedio" en la presente invencion representa el tamano medido por el siguiente metodo. Es decir, un tamano de grano medido en base a un metodo EBSD (Difraccion de Electrones por Retrodispersion) se utiliza preferiblemente para la lamina de acero laminado en caliente de alta resistencia de la presente invencion. Una superficie de observacion de tamano de grano vana de 1/8 a 3/8 aproximadamente 1/4 del espesor de lamina en la seccion transversal del espesor de la lamina que es paralela a una direccion de laminado de la lamina de acero. Ademas, es preferible calcular el tamano de grano de cristal promedio al aplicar un metodo de interseccion a un mapa de lfmites de grano para la superficie de observacion obtenido al considerar un lfmite, en el cual una diferencia de orientacion cristalina entre puntos de medicion adyacentes en una orientacion cristalina bcc se vuelve 15° o mayor, como un lfmite de grano.
Para obtener una lamina de acero que tiene excelente ductilidad, es importante utilizar una estructura tal como ferrita, que tiene excelente ductilidad, como la estructura de lamina de acero. Sin embargo, la estructura que tiene excelente ductilidad es blanda. Por consiguiente, es necesario emplear una estructura de lamina de acero que contenga una estructura blanda y una estructura dura tal como martensita para obtener una lamina de acero con alta ductilidad y que a su vez tenga suficiente resistencia.
En la lamina de acero con la estructura de lamina de acero que incluye tanto la estructura blanda como la estructura dura, el esfuerzo causado por la deformacion se acumula mas facilmente en la parte blanda y no se distribuye facilmente a la parte dura cuando una diferencia de dureza entre la parte blanda y la parte dura es mayor y, por lo tanto, se mejora la ductilidad.
Debido a que la dureza de 98% es 1,5 o mas veces mas alta que la dureza de 2% en la lamina de acero de alta resistencia de la presente invencion, la diferencia de dureza entre la parte blanda y la parte dura es suficientemente grande y, por lo tanto, es posible obtener una ductilidad suficientemente alta. Para obtener una ductilidad mas alta, la dureza de 98% es preferiblemente 3,0 o mas veces mas alta que la dureza de 2%, mas preferiblemente mayor que 3,0 veces, aun mas preferiblemente 3,1 o mas veces, aun mas preferiblemente 4,0 o mas veces y aun mas preferiblemente 4,2 o mas veces. Cuando el valor de medicion de la dureza de 98% es menor que 1,5 veces del valor de medicion de la dureza de 2%, la diferencia de dureza entre la parte blanda y la parte dura no es lo suficientemente grande y de este modo la ductilidad es insuficiente. Mientras tanto el valor de medicion de la dureza de 98% es 4,2 o mas veces del valor de medicion de la dureza de 2%, la diferencia de la dureza entre la parte blanda y la parte dura es suficientemente grande y la ductilidad y la propiedad de expansion de agujeros se mejoran adicionalmente, lo que es preferible.
Como se describio anteriormente, la diferencia de dureza entre la parte blanda y la parte dura es preferiblemente mas grande desde el punto de vista de la ductilidad. Sin embargo, si las regiones con la diferencia de dureza grande estan en contacto entre sf, ocurre una brecha de esfuerzo causada por la deformacion de la lamina de acero en la parte del lfmite y se genera facilmente una microfisura. Dado que la microfisura puede volverse un punto de partida de fractura, la capacidad de estiramiento se degrada. Para suprimir la degradacion de la capacidad de estiramiento que resulta de la diferencia de dureza grande entre la parte blanda y la parte dura, es efectivo reducir el numero de lfmites en los cuales las regiones con la diferencia de dureza grande estan en contacto entre sf y acortar la longitud de cada lfmite en el cual las regiones con la diferencia de dureza grande estan en contacto entre sf.
Dado que el tamano de grano de cristal promedio de la lamina de acero laminado en caliente de alta resistencia de la presente invencion, que se mide por el metodo EBSD, es de 10 pm o menor, el lfmite, en el cual las regiones con las diferencias de dureza grandes estan en contacto entre sf, en la lamina de acero se acorta, la degradacion de la capacidad de estiramiento que resulta de la diferencia de dureza grande entre la parte blanda y la parte dura se suprime y puede obtenerse una excelente capacidad de estiramiento. Para obtener una excelente capacidad de estiramiento, el tamano de grano de cristal promedio es preferiblemente de 8 pm o menor y mas preferiblemente de 5 pm. Si el tamano de grano de cristal promedio supera 10 pm, el efecto de acortar el lfmite, en el cual las regiones con la diferencia de dureza grande estan en contacto entre sf, en la lamina de acero no es suficiente, y no es posible suprimir de manera suficiente la degradacion de la capacidad de estiramiento.
Ademas, para reducir el numero de los Kmites en los cuales las regiones con la diferencia de dureza grande estan en contacto entre si, puede emplearse la estructura de lamina de acero que tiene una variedad de distribution estrecha de dureza, en la cual la dispersion de la distribucion de dureza en la lamina de acero es pequena.
De acuerdo con la lamina de acero laminado en caliente de alta resistencia de la presente invention, la dispersion en la distribucion de dureza en la lamina de acero se reduce al configurar la curtosis K* de la distribucion de dureza para que sea -0.40 o menor, es posible reducir los limites en los cuales las regiones con la diferencia de dureza grande estan en contacto entre si y de este modo obtener excelente capacidad de estiramiento. Para obtener una excelente capacidad de estiramiento, la curtosis K* es preferiblemente -0,50 o menor y mas preferiblemente -0,55 o menor. Aunque los efectos de la presente invencion pueden lograrse sin determinar particularmente el limite inferior de la curtosis K*, es dificil configurar K* para que sea menos de -1,20 y de este modo este valor se considera como el limite inferior.
Ademas, la curtosis K* es un valor que puede obtenerse por la siguiente Ecuacion (2) en base a la distribucion de dureza y es un valor numerico obtenido como un resultado de evaluation de la distribucion de dureza al comparar la distribucion de dureza con la distribucion normal. Un caso en el cual la curtosis es un valor negativo denota que una curva de distribucion de dureza es relativamente plana y un valor absoluto grande denota que la distribucion de dureza se desvia adicionalmente de la distribucion normal.

Hi: dureza de un i-esimo punto de medicion mas grande de un valor de medicion de la dureza minima
H*: dureza promedio del N0.02-esimo punto de medicion mas grande desde la dureza minima al N0,98-esimo punto de medicion mas grande
s*: desviacion estandar del N0.02-esimo punto de medicion mas grande desde la dureza minima al N0,98-esimo punto de medicion mas grande
Ademas, cuando la curtosis K* supera -0.40, la estructura de lamina de acero no es una estructura que tenga una variedad suficiente de distribucion lo suficientemente estrecha de dureza, la dispersion en la distribucion de dureza en la lamina de acero se vuelve mas grande, el numero de los limites en los cuales las regiones con la gran diferencia de dureza estan en contacto entre si aumenta y no es posible suprimir de manera suficiente la degradacion de la capacidad de estiramiento.
A continuation, se proporcionara una description detallada de la dispersion en la distribucion de dureza en la lamina de acero con referencia a la FIG. 1. La FIG. 1 es una grafica que muestra una relation entre la dureza clasificada en una pluralidad de niveles y un numero de valores de medicion en cada nivel, que se obtiene al convertir cada valor de medicion mientras una diferencia entre un valor de medicion de dureza maximo y un valor de medicion de dureza mmimo de la dureza se considera como 100%, en relacion con un ejemplo de una lamina de acero de alta resistencia de acuerdo con la presente invencion. En la grafica que se muestra en la FIG. 1, el eje horizontal representa dureza y el eje vertical representa un numero de valores de medicion en cada nivel. Ademas, una lmea solida de la grafica que se muestra en la FIG. 1 se obtiene al conectar el punto que representa los numeros de los valores de medicion en cada nivel.
En la lamina de acero laminado en caliente de alta resistencia de la presente invencion, es preferible que todos los numeros de los valores de medicion en intervalos divididos D, que se obtienen al dividir de igual manera un intervalo de la dureza de 2% a la dureza de 98% en 10 partes, en la grafica se muestra en la FIG. 1 esten en un intervalo de 2% a 30% del numero de todos los valores de medicion.
En dicha lamina de acero laminado en caliente de alta resistencia, la lmea que une los numeros de los valores de medicion en los niveles se vuelve una curva suave sin picos empinados y valles en la grafica que se muestra en la FIG. 1 y la dispersion en la distribucion de dureza en la lamina de acero se reduce significativamente. Por consiguiente, dicha lamina de acero laminado en caliente de alta resistencia tiene menos limites en los cuales las regiones con diferencia de dureza grande estan en contacto entre si, y puede obtenerse excelente capacidad de estiramiento.
Ademas, si cualquiera de los numeros de los valores de medicion en un intervalo dividido D, que se ha dividido de igual manera en 10 partes, se encuentra fuera del intervalo de 2% a 30% del numero de valores de medicion total en la grafica que se muestra en la FIG. 1, la lmea que une los numeros de los valores de medicion en los niveles puede incluir facilmente un pico empinado o un valle, y un efecto que la capacidad de estiramiento se mejora debido a que se reduce la baja dispersion en la distribucion de dureza en la lamina de acero.
Espedficamente, por ejemplo, cuando solo cierto numero de los valores de medicion en un intervalo dividido D cerca del centro supera el 30% del numero de todos los valores de medicion entre las 10 regiones divididas de igual manera, la lmea que une los numeros de los numeros de medicion en los niveles tiene un pico en el intervalo dividido D cerca del centro.
Ademas, si solo un numero de los valores de medicion en el intervalo dividido D cerca del centro es menor que 2% del numero de todos los valores de medicion, la lmea que une los numeros de los valores de medicion en los niveles tiene un valle en el intervalo dividido D cerca del centro y muchas estructuras tienen diferencias de dureza grandes, en las cuales se incluye la dureza en diferentes intervalos divididos D dispuestos en ambos lados del valle.
En la lamina de acero laminado en caliente de alta resistencia de la presente invencion, todos los numeros de los valores de medicion en los intervalos divididos D son preferiblemente 25% o menores que el numero de todos los valores de medicion, y mas preferiblemente 20% o menores, para mejorar adicionalmente la capacidad de estiramiento. Para mejorar aun mas la capacidad de estiramiento, todos los numeros de los valores de medicion en los intervalos divididos D son preferiblemente 4% o mayores que el numero de todos los valores de medicion y mas preferiblemente 5% o mayores.
La distribucion de dureza en la lamina de acero laminado en caliente de alta resistencia de la presente invencion se comparara con una distribucion normal general y se describira en detalle. La curtosis K* de la distribucion normal se considera en general que es 0. Por otro lado, la curtosis de la distribucion de dureza en la lamina de acero de acuerdo con la presente invencion es -0,4 o menor y de este modo, es obvio que la distribucion es diferente de la distribucion normal. La distribucion de dureza en la lamina de acero de acuerdo con la presente invencion es mas plana y tiene un fondo mas ancho en comparacion con la distribucion normal como se muestra en la FIG. 2. Debido a que la lamina de acero laminado en caliente de alta resistencia de la presente invencion tiene dicha distribucion de dureza, y la relacion entre la dureza de 98% y la dureza de 2%, que corresponde a ambos lados del fondo de la distribucion, es 1,5 o mas veces, lo cual es extremadamente grande, la diferencia de dureza entre la parte blanda y la parte dura en la estructura de lamina de acero es suficientemente grande y puede obtenerse alta ductilidad. Es decir, el presente inventor encontro que la propiedad de expansion de agujeros se mejora adicionalmente cuando la relacion entre la dureza de 98% y la dureza de 2% es mayor en la distribucion de dureza en la cual la curtosis es -0,4 o menor a diferencia de la distribucion de dureza convencional. Por otro lado, la propiedad de expansion de agujeros se considera que mejora adicionalmente mientras que la relacion de dureza en la estructura es menor, de acuerdo con la tecnica convencional. La tecnica convencional se basa en la suposicion de la distribucion de dureza que esta cerca de la distribucion normal, que es basicamente diferente de la tecnica propuesta en la presente invencion.
(Distribucion de Mn)
En la lamina de acero de alta resistencia de la presente invencion, es preferible que una diferencia entre un valor maximo y un valor mmimo de concentracion de Mn en el hierro base a un espesor de 1/8 a 3/8 de la lamina de acero sea igual o mayor que 0,40% e igual o menor que 3,50% cuando se convierte en un porcentaje de masa para obtener la distribucion de dureza antemencionada.
La diferencia entre el valor maximo y el valor mmimo de la concentracion de Mn en el hierro base a un espesor de 1/8 a 3/8 de la lamina de acero se define como 0,40% o mayor cuando se convierte en un porcentaje en masa debido a que la transformacion de fase se desarrolla mas lentamente durante el recocido continuo despues del laminado en fno dado que la diferencia entre el valor maximo y el valor mmimo de la concentracion de Mn es mayor y es posible generar de manera confiable cada producto de transformacion a una fraccion de volumen deseada y obtener de este modo la lamina de acero de alta resistencia con la distribucion de dureza antemencionada. Mas espedficamente, es posible generar un producto de transformacion con una dureza relativamente alta tal como martensita en lugar de un producto de transformacion con dureza relativamente baja tal como ferrita en una manera balanceada y de este modo, no hay presente un pico abrupto en la distribucion de dureza en la lamina de acero de alta resistencia, es decir, la curtosis disminuye y puede obtenerse una curva de distribucion de dureza plana como se muestra en la FIG. 1. Ademas, el ancho de la distribucion de dureza se amplfa al generar varios productos de transformacion de manera balanceada, y de este modo es posible configurar la dureza de 98% para que sea 1,5 o mas veces mas alta que la dureza de 2%, preferiblemente 3,0 o mas veces, mas preferiblemente mas de 3,0 veces, aun mas preferiblemente 3,1 o mas veces, aun mas preferiblemente 4,0 o mas veces y aun mas preferiblemente 4,2 o mas veces.
Por ejemplo, la transformacion de una fase de ferrita se describira como un ejemplo. En un proceso de tratamiento con calor para provocar la transformacion de la fase de ferrita, la transformacion de fase de austenita a ferrita comienza relativamente temprano en una region donde la concentracion de Mn es baja. Por otro lado, la transformacion de fase de austenita a ferrita comienza con relativa lentitud en la region donde la concentracion de Mn es alta en comparacion con la region donde la concentracion de Mn es baja. Por lo tanto, la transformacion de fase de la austenita a ferrita se desarrolla mas lentamente en la lamina de acero mientras que la concentracion de Mn en la lamina de acero es menos uniforme y la diferencia de concentracion es mas grande. En otras palabras, una tasa de transformacion, durante un periodo donde el porcentaje de volumen de la fase de ferrita alcanza, por ejemplo, 50% de 0%, se vuelve mas baja.
El fenomeno anterior ocurre de manera similar en la fase de martensita templada y la fase dura restante asf como la fase de ferrita.
La FIG. 3 muestra esquematicamente una relacion entre una tasa de transformacion y tiempo transcurrido de tratamiento de transformacion. En el caso de la transformacion de fase de la austenita a ferrita, por ejemplo, la tasa de transformacion representa un porcentaje de volumen de ferrita en la estructura de lamina de acero y el tiempo transcurrido del tratamiento de transformacion representa el tiempo transcurrido de tratamiento con calor para provocar una transformacion de ferrita. En el ejemplo de la presente invencion que se muestra en la FIG. 3, la diferencia entre el valor maximo y el valor mmimo de la concentracion de Mn es relativamente grande y un gradiente de la curva que muestra la tasa de transformacion en la lamina de acero entera es pequena (la tasa de transformacion es baja). Por otro lado, en el ejemplo comparativo que se muestra en la FIG. 4, la diferencia entre el valor maximo y el valor mmimo de la concentracion de Mn es relativamente pequena y el gradiente de la curva que muestra la tasa de transformacion en la lamina de acero entera es grande (la tasa de transformacion es alta). Por esta razon, aunque el tratamiento de transformacion puede terminarse durante un periodo de xi a X2 para controlar la tasa de transformacion (porcentaje en volumen) en un intervalo de yi a y2 (%) en el ejemplo que se muestra en la FIG. 3, es necesario terminar el tratamiento de transformacion durante un periodo de X3 a X4 y es diffcil de controlar el tiempo de tratamiento en el ejemplo que se muestra en la FIG. 4.
Cuando la diferencia en la concentracion de Mn es menor que 0,40%, no es posible suprimir de manera suficiente la tasa de transformacion y lograr un efecto suficiente y por lo tanto, esto se fija como el lfmite inferior. La diferencia en la concentracion de Mn es preferiblemente 0,60% o mas y mas preferiblemente 0,80% o mas. Aunque la transformacion de fase puede controlarse mas facilmente mientras que la diferencia en la concentracion de Mn es mas grande, es necesario aumentar excesivamente la cantidad de Mn agregado a la lamina de acero a modo que la diferencia en la concentracion de Mn exceda el 3,50% y es preferible que la diferencia en la concentracion de Mn sea 3,50% o menor dado que existe una preocupacion de fracturar una palanquilla fundida y degradar una propiedad de soldadura. En vista de la propiedad de soldadura, la diferencia en la concentracion de Mn es mas preferiblemente 3,40% o menor y mas preferiblemente 3,30% o menor.
Un metodo para determinar una diferencia entre el valor maximo y el valor mmimo de Mn a un espesor de 1/8 a 3/8 es como se muestra a continuacion. Primero, se obtiene una muestra mientras una seccion transversal del espesor de lamina que es paralela a la direccion de laminado de la lamina de acero se considera una superficie de observacion. A continuacion se realiza el analisis EPMA en un intervalo de espesor de 1/8 a 3/8 aproximadamente un espesor de 1/4 para medir una cantidad de Mn. Se realiza la medicion mientras se configura un diametro de sonda en 0,2 a 1,0 pm y el tiempo de medicion por un punto se fija en 10 ms o mas, y las cantidades de Mn se miden a 1000 o mas puntos en base al analisis de lmea o analisis de superficie.
En los resultados de medicion, los puntos en los cuales la concentracion de Mn supera tres veces la concentracion de Mn agregado se consideran puntos en los cuales se observan inclusiones tales como sulfuro de manganeso. Ademas, los puntos en los cuales la concentracion de Mn es menos de 1/3 de veces la concentracion de Mn agregado se consideran puntos en los cuales se observan inclusiones tales como oxido de aluminio. Debido a que dichas concentraciones de Mn casi nunca afectan el comportamiento de transformacion de fase en el hierro base, el valor maximo y el valor mmimo de la concentracion de Mn se obtienen respectivamente despues de que los resultados de medicion de las inclusiones se excluyen de los resultados de medicion. A continuacion se calcula la diferencia entre el valor maximo y valor mmimo de la concentracion de Mn obtenidos de este modo.
El metodo para medir la cantidad de Mn no se limita al metodo anterior. Por ejemplo, puede llevarse a cabo un metodo EMA u observacion directa utilizando una sonda de atomo tridimensional (3D-AP) para medir la concentracion de Mn.
(Estructura de lamina de acero)
Ademas, la estructura de lamina de acero de la lamina de acero de alta resistencia de la presente invencion incluye 1.0 a 50% de una fase de ferrita y 10 a 50% de una fase de martensita templada y una fase dura restante en fracciones de volumen. Ademas, la fase dura restante incluye 10 a 60% de una o ambas de una fase de ferrita baimtica y una fase bainita y 10% o menos de una fase de martensita nueva en fracciones de volumen. Mas aun, la estructura de lamina de acero puede contener 2 a 25% de una fase de austenita retenida. Cuando la lamina de acero de alta resistencia de la presente invencion tiene dicha estructura de lamina de acero, la diferencia de dureza dentro de la lamina de acero se vuelve mas grande, el tamano de grano de cristal promedio se vuelve lo suficientemente pequeno y, por lo tanto, la lamina de acero de alta resistencia tiene resistencia mas alta y excelente ductilidad y capacidad de estiramiento (propiedad de expansion de agujeros).
"Ferrita"
La ferrita es una estructura que es efectiva para mejorar la ductilidad y esta contenida preferiblemente en la estructura de lamina de acero a 10 a 50% en una fraccion de volumen. La fraccion de volumen de ferrita contenida en la estructura de lamina de acero es preferiblemente 15% o mayor y mas preferiblemente 20% o mayor en vista de la ductilidad. Ademas, la fraccion de volumen de ferrita contenida en la estructura de lamina de acero es
preferiblemente 45% o menor y mas preferiblemente 40% o menor para mejorar de manera suficiente la resistencia a la tension de la lamina de acero. Cuando la fraccion de volumen de ferrita es menos de 10%, existe una preocupacion de que no pueda lograrse suficiente ductilidad. Por otro lado, la ferrita tiene una estructura blanda y, por lo tanto, el esfuerzo de rendimiento es mas bajo en algunos casos cuando la fraccion de volumen supera el 50%. "Ferrita bainftica y bainita"
La ferrita baimtica y la bainita son estructuras con una dureza entre la dureza de ferrita blanda y la dureza de martensita templada dura y martensita nueva. La lamina de acero de alta resistencia de la presente invencion puede contener cualquiera de ferrita bainftica y bainita o puede contener ambas. Para aplanar la distribucion de dureza dentro de la lamina de acero, una cantidad total de ferrita bainftica y bainita contenida en la estructura de lamina de acero es preferiblemente 10 a 45% en fraccion de volumen. La suma de fracciones de volumen de ferrita bainftica y bainita contenida en la estructura de lamina de acero es preferiblemente 15% o mayor y mas preferiblemente 20% o mayor en vista de la capacidad de estiramiento. Ademas, la suma de las fracciones de volumen de ferrita bainftica y bainita es preferiblemente 40% o menor o mas preferiblemente 35% o menor para obtener un equilibrio satisfactorio entre la ductilidad y el esfuerzo de rendimiento.
Cuando la suma de las fracciones de volumen de ferrita bainftica y bainita es menos de 10%, ocurre un sesgo en la distribucion de dureza y existe una preocupacion de que la capacidad de estiramiento pueda degradarse. Por otro lado, cuando la suma de las fracciones de volumen de ferrita bainftica y bainita supera el 45%, se vuelve diffcil generar cantidades apropiadas de ferrita y martensita templada y el equilibrio entre la ductilidad y esfuerzo de rendimiento se degrada, lo cual no es preferible.
"Martensita templada"
La martensita templada es una estructura que mejora en gran medida la resistencia a la tension y esta contenida preferiblemente en la estructura de lamina de acero a 10 a 50% en una fraccion de volumen. Cuando la fraccion de volumen de martensita templada contenida en la estructura de lamina de acero es menos de 10%, existe una preocupacion de que no pueda obtenerse una resistencia a la tension suficiente. Por otro lado, cuando la fraccion de volumen de la martensita templada contenida en la estructura de lamina de acero supera el 50%, se vuelve diffcil asegurar la ferrita y austenita retenidas necesarias para mejorar la ductilidad. Para mejorar de manera suficiente la ductilidad de la lamina de acero de alta resistencia, la fraccion de volumen de la martensita templada es preferiblemente 45% o menor y mas preferiblemente 40% o menor. Ademas, para asegurar la resistencia a la tension, la fraccion de volumen de la martensita templada es preferiblemente 15% o mayor y mas preferiblemente 20% o mayor.
"Austenita retenida"
La austenita retenida es una estructura que es efectiva para mejorar la ductilidad y esta contenida preferiblemente en la estructura de lamina de acero a 2 a 25% en una fraccion de volumen. Cuando la fraccion de volumen de austenita retenida contenida en la estructura de lamina de acero es 2% o mayor, puede obtenerse una ductilidad mas suficiente. Ademas, cuando la fraccion de volumen de austenita retenida es 25% o menor, la propiedad de soldadura se mejora sin una necesidad de agregar una gran cantidad de estabilizador de austenita tal como C o Mn. Ademas, aunque es preferible que la austenita retenida este contenida en la estructura de lamina de acero de la lamina de acero de alta resistencia de acuerdo con la presente invencion dado que la austenita retenida es efectiva para mejorar la ductilidad, la austenita retenida puede no estar contenida cuando puede obtenerse suficiente ductilidad.
"Martensita nueva"
Debido a que la martensita nueva funciona como un punto de partida de fractura y degrada la capacidad de estiramiento mientras que la martensita nueva mejora en gran medida la resistencia a la tension, la martensita nueva esta contenida preferiblemente en la estructura de lamina de acero a 10% o menos en una fraccion de volumen. Para mejorar la capacidad de estiramiento, la fraccion de volumen de la martensita nueva es preferiblemente 5% o menor y mas preferiblemente 2% o menor.
"Otros"
La estructura de lamina de acero de la lamina de acero laminado en caliente de alta resistencia de acuerdo con la presente invencion puede contener estructuras tales como perlita y cementita gruesa que no sean las estructuras anteriores. Sin embargo, cuando grandes cantidades de perlita y cementita gruesa estan contenidas en la estructura de lamina de acero de la lamina de acero de alta resistencia, se degrada la ductilidad. Por esta razon, la fraccion de volumen de perlita y cementita gruesa contenida en la estructura de lamina de acero es preferiblemente 10% o menor en total y mas preferiblemente 5% o menor.
La fraccion de volumen de cada estructura contenida en la estructura de lamina de acero de la lamina de acero laminado en caliente de alta resistencia de acuerdo con la presente invencion puede medirse en base al siguiente metodo, por ejemplo.
En relacion con la fraccion de volumen de austenita retenida, se realiza un analisis de rayos X mientras que una superficie con un espesor de 1/4, que es paralela a la superficie de lamina de la lamina de acero, se considera una superficie de observacion, se calcula un area de fraccion y el resultado de la misma puede considerarse la fraccion de volumen.
En relacion con las fracciones de volumen de ferrita, ferrita bainftica, bainita, martensita templada y martensita nueva, se obtiene una muestra mientras que una seccion transversal del espesor de la lamina que es paralela a la direccion de laminado de la lamina de acero se considera una superficie de observacion, la superficie de observacion se muele, se somete a un ataque con nital y se observa con un Microscopio electronico de barrido de emision de campo (FE-SEM) en un intervalo de espesor de 1/8 a 3/8 aproximadamente 1/4 del espesor de lamina para medir las fracciones de area y los resultados del mismo pueden considerarse como las fracciones de volumen. Ademas, un area de la superficie de observacion observada con el FE-SEM puede ser un cuadrado de 30 pm de lado, por ejemplo, y cada estructura en la superficie de observacion puede distinguirse entre sf de la siguiente manera.
La ferrita es un bulto de granos de cristal y es una region dentro de la cual carburo de hierro con un diametro mayor de 100 nm o mayor no esta presente. Ademas, la fraccion de volumen de ferrita es una suma de la fraccion de volumen de ferrita restante en la temperatura de calentamiento mas alta y la fraccion de volumen de ferrita que se produce recientemente en un intervalo de temperatura de transformacion de ferrita. Sin embargo, es diffcil medir directamente la fraccion de volumen de ferrita durante la produccion. Por esta razon, se corta una pequena pieza de la lamina de acero laminado en fno antes de pasar a traves de la lmea de recocido continuo, se recuece la pieza pequena en base al mismo historial de temperatura que cuando se preparo la pieza pequena para pasar a traves de la lmea de recocido continuo, se mide la dispersion en el volumen de ferrita en la pequena pieza y un valor numerico calculado con el uso del resultado se considera la fraccion de volumen, en la presente invencion.
Ademas, la ferrita bainftica es un grupo de granos de cristal en forma de liston y carburo de hierro con un diametro mayor de 20 nm o mayor no esta contenido dentro del liston.
Ademas, la bainita es un grupo de granos de cristal con forma de liston y una pluralidad de compuestos de carburo de hierro con un diametro mayor de 20 nm o mas esta contenido dentro del liston, y el carburo pertenece a una unica variante, a saber, un grupo de carburo de hierro que se extiende en una misma direccion. Aqrn, el grupo de carburo de hierro que se extiende en la misma direccion denota que las diferencias en la direccion de la extension del grupo de carburo de hierro estan dentro de 5°.
Ademas, la martensita templada es un grupo de granos de cristal con forma de liston, una pluralidad de compuestos de carburo de hierro con un diametro mayor de 20 nm o mayor esta contenido dentro del liston, y el carburo pertenece a una pluralidad de variantes, principalmente una pluralidad de grupos de carburo de hierro que se extienden en diferentes direcciones.
Mas aun, la bainita y la martensita templada pueden distinguirse facilmente entre sf al observar el carburo de hierro dentro del grano de cristal con forma de liston utilizando el FE-SEM y examinando las direcciones en las que se extienden.
Ademas, la martensita nueva y la austenita retenida no estan lo suficientemente erosionadas por el ataque con nital. Por lo tanto, la martensita nueva y la austenita retenida se distinguen claramente de las estructuras antemencionadas (ferrita, ferrita bainftica, bainita, martensita templada) en la observacion con el FE-SEM.
Por consiguiente, la fraccion de volumen de martensita nueva se obtiene como una diferencia entre una fraccion de area de una region observada con el FE-SEM, que todavfa no se ha erosionado, y una fraccion de area de austenita retenida medida con rayos X.
(Definicion apropiada de composiciones qmmicas)
A continuacion se proporcionara una descripcion de constituyentes qmmicos (composiciones) de la lamina de acero laminado en caliente de alta resistencia de la presente invencion. Ademas, [%] en la siguiente descripcion representa [% en masa].
"C: 0,050 a 0,400%"
C esta contenido para mejorar la resistencia de la lamina de acero de alta resistencia. Sin embargo, si el contenido de C supera el 0,400%, no se obtiene una propiedad de soldadura suficiente. En vista de la propiedad de soldadura, el contenido de C es preferiblemente de 0,350% o menor y mas preferiblemente 0,300% o menor. Por otro lado, si el contenido de C es menor que 0,050%, la resistencia disminuye y no es posible asegurar la resistencia a la tension maxima de 900 MPa o mayor. Para mejorar la resistencia, el contenido de C es preferiblemente de 0,060% o mayor y mas preferiblemente de 0,080% o mayor.
"Si: 0,10 a 2,50%"
Se agrega Si para suprimir el ablandamiento del templado de martensita y mejorar la resistencia de la lamina de acero. Sin embargo, si el contenido de Si supera el 2,50%, se produce el debilitamiento de la lamina de acero y la ductilidad se degrada. En vista de la ductilidad, el contenido de Si es preferiblemente de 2,20% o menor y mas preferiblemente de 2,00% o menor. Por otro lado, si el contenido de Si es menor que 0,10%, la dureza de la martensita templada disminuye en gran medida y no es posible asegurar la resistencia a la tension maxima de 900 MPa o mayor. Para mejorar la resistencia, el valor de lfmite inferior de Si es preferiblemente 0,30% o mayor y mas preferiblemente 0,50% o mayor.
"Mn: 1,00 a 3,50%"
Debido a que el Mn es un elemento que mejora la resistencia de la lamina de acero y es posible controlar la distribucion de dureza en la lamina de acero al controlar la distribucion de Mn en la lamina de acero, Mn se agrega a la lamina de acero de la presente invencion. Sin embargo, si el contenido de Mn supera el 3,50%, se genera una parte concentrada de Mn gruesa en el centro en el espesor de la lamina de la lamina de acero, el debilitamiento ocurre facilmente y problemas tales como la fractura de una palanquilla fundida ocurren facilmente. Ademas, si el contenido de Mn supera el 3,50%, la propiedad de soldadura tambien se degrada. Por esta razon, es necesario que el contenido de Mu sea 3,50% o menor. En vista de la propiedad de soldadura, el contenido de Mn es preferiblemente 3,20% o menor y mas preferiblemente 3,00% o menor. Por otro lado, si el contenido de Mn es menor que 1,00%, una gran cantidad de estructuras blandas se forman durante el enfriamiento despues del recocido, lo cual hace diffcil asegurar la resistencia a la tension maxima de 900 MPa o mayor y, por lo tanto, es necesario que el contenido de Mn sea de 1,00% o mayor. Para mejorar la resistencia, el contenido de Mn es preferiblemente de 1,30% o mayor y mas preferiblemente de 1,50% o mayor.
"P: 0,001 a 0,030%"
P tiende a segregarse en el centro en el espesor de la lamina de la lamina de acero y provoca el debilitamiento de una parte soldada. Si el contenido de P supera el 0,300%, ocurre un debilitamiento significativo de la parte soldada y, por lo tanto, el contenido de P se limita a 0,030% o menos. Aunque los efectos de la presente invencion pueden lograrse sin determinar particularmente el lfmite inferior del contenido de P, se configura 0,001% como el valor de lfmite inferior debido a que los costos de fabricacion aumentan en gran medida cuando el contenido de P es menor que 0,001%.
"S: 0,0001 a 0,0100%"
El S afecta de manera adversa la propiedad de soldadura y la factibilidad de fabricacion durante el fundido y laminado en caliente. Por esta razon, el lfmite superior del contenido de S se fija en 0,0100% o menos. Ademas, debido a que el S esta ligado al Mn para formar MnS grueso y reduce la capacidad de estiramiento, el contenido de S es preferiblemente de 0,0050% o menos y mas preferiblemente de 0,0025% o menos. Aunque los efectos de la presente invencion pueden lograrse sin determinar particularmente el lfmite inferior del contenido de S, se configura 0,0001% como el valor de lfmite inferior debido a que los costos de fabricacion aumentan en gran medida cuando el contenido de S es menor que 0,0001%.
"Al: 0,001 % a 2,500%"
El Al es un elemento que suprime la produccion de carburo de hierro y mejora la resistencia. Sin embargo, si un contenido de Al supera 2,50%, una fraccion de ferrita en la lamina de acero aumenta excesivamente y la resistencia disminuye, por lo tanto, el lfmite superior del contenido de Al se fija en 2,500%. El contenido de Al es preferiblemente 2,000% o menor y mas preferiblemente 1,600% o menor. Aunque los efectos de la presente invencion pueden lograrse sin determinar particularmente el lfmite inferior del contenido de Al, 0,001% se fija como el lfmite inferior debido a que un efecto como un agente desoxidante puede obtenerse cuando el contenido de Al es 0,001% o mayor. Para obtener suficiente efecto como agente desoxidante, el contenido de Al es preferiblemente 0,005% o mayor y mas preferiblemente 0,010% o mayor.
"N: 0,0001 a 0,0100%"
Debido a que el N forma nitruro grueso y degrada la capacidad de estiramiento, es necesario suprimir la cantidad agregada del mismo. Si el contenido de N supera el 0,0100%, esta tendencia es mas evidente y, por lo tanto, el intervalo del contenido de N se fija en 0,0100% o menos. Ademas, debido a que N provoca una sopladura durante la soldadura en muchos casos, es preferible que la cantidad de N sea tan pequena como sea posible. Aunque los efectos de la presente invencion pueden lograrse sin determinar particularmente el lfmite inferior del contenido de N, se configura 0,0001% como el valor de lfmite inferior debido a que los costos de fabricacion aumentan en gran medida cuando el contenido de N es menor que 0,0001%.
"O: 0,0001 a 0,0080%"
Debido a que el O forma oxido y degrada la capacidad de estiramiento, es necesario suprimir la cantidad agregada
del mismo. Si el contenido de O supera el 0,0080%, la degradacion de la capacidad de estiramiento es mas evidente y, por lo tanto, el lfmite superior del contenido de O se fija en 0,0080% o menos. El contenido de O es preferiblemente de 0,0070% o menor y mas preferiblemente de 0,0060% o menor. Aunque los efectos de la presente invencion pueden lograrse sin determinar particularmente el lfmite inferior del contenido de O, se configura 0,0001% como el valor de lfmite inferior debido a que los costos de fabricacion aumentan en gran medida cuando el contenido de O es menor que 0,0001%.
La lamina de acero laminado en caliente de alta resistencia de la presente invencion puede contener opcionalmente los siguientes elementos.
"Ti: 0,005 a 0,090%"
El Ti es un elemento que contribuye a la mejora de la resistencia de la lamina de acero mediante fortalecimiento por precipitacion, fortalecimiento de grano fino al suprimir el crecimiento de los granos de cristal de ferrita y fortalecimiento por dislocacion al suprimir la recristalizacion. Sin embargo, si un contenido de Ti supera el 0,090%, el numero de precipitado de carbonitruro aumenta, la conformabilidad se degrada y, por lo tanto, el contenido de Ti es preferiblemente 0,090% o menor. En vista de la conformabilidad, el contenido de Ti es preferiblemente 0,080% o menor y mas preferiblemente 0,70% o menor. Aunque los efectos de la presente invencion pueden lograrse sin determinar particularmente el lfmite inferior del contenido de Ti, el contenido de Ti es preferiblemente 0,005% o mayor para obtener de manera suficiente el efecto de Ti que mejora la resistencia. Para mejorar adicionalmente la resistencia de la lamina de acero, el contenido de Ti es preferiblemente de 0,010% o mayor y mas preferiblemente de 0,015% o mayor.
"Nb: 0,005 a 0,090%"
El Nb es un elemento que contribuye a la mejora de la resistencia de la lamina de acero mediante fortalecimiento por precipitacion, fortalecimiento de grano fino al suprimir el crecimiento de los granos de cristal de ferrita y fortalecimiento por dislocacion al suprimir la recristalizacion. Sin embargo, si un contenido de Nb supera el 0,090%, el numero de precipitado de carbonitruro aumenta, la conformabilidad se degrada y, por lo tanto, el contenido de Nb es preferiblemente de 0,090% o menor. En vista de la conformabilidad, el contenido de Nb es preferiblemente de 0,070% o menor y mas preferiblemente de 0,050% o menor. Aunque los efectos de la presente invencion pueden lograrse sin determinar particularmente el lfmite inferior del contenido de Nb, el contenido de Nb es preferiblemente de 0,005% o mayor para obtener de manera suficiente el efecto de Nb que mejora la resistencia. Para mejorar adicionalmente la resistencia de la lamina de acero, el contenido de Nb es preferiblemente de 0,010% o mayor y mas preferiblemente de 0,015% o mayor.
"V: 0,005 a 0,090%"
El V es un elemento que contribuye a la mejora de la resistencia de la lamina de acero mediante fortalecimiento por precipitacion, fortalecimiento de grano fino al suprimir el crecimiento de los granos de cristal de ferrita y fortalecimiento por dislocacion al suprimir la recristalizacion. Sin embargo, si el contenido de V supera el 0,090%, el numero de precipitado de carbonitruro aumenta, la conformabilidad se degrada y, por lo tanto, el contenido de Nb es preferiblemente de 0,090% o menor. Aunque los efectos de la presente invencion pueden lograrse sin determinar particularmente el lfmite inferior del contenido de V, el contenido de V es preferiblemente de 0,005% o mayor para obtener de manera suficiente el efecto de V que mejora la resistencia.
"B: 0,0001 a 0,0100%"
Debido a que el B retrasa la transformacion de fase de austenita en un proceso de enfriamiento despues del laminado en caliente, es posible provocar de manera efectiva la distribucion de Mn para continuar agregando B. Si el contenido de B supera el 0,0100%, la docilidad a una temperatura alta se deteriora, la productividad se disminuye y de este modo el contenido de B es preferiblemente 0,0100% o menor. En vista de la productividad, el contenido de B es preferiblemente de 0,0050% o menor y mas preferiblemente de 0,0030% o menor. Aunque los efectos de la presente invencion pueden lograrse sin determinar particularmente el lfmite inferior del contenido de B, el contenido de B es preferiblemente de 0,0001% o mayor para obtener de manera suficiente el efecto de B que retrasa la transformacion de fase. Para retrasar la transformacion de fase, el contenido de B es preferiblemente de 0,0003% o mayor y mas preferiblemente de 0,0005% o mayor.
"Mo: 0,01 a 0,80%"
Debido a que el Mo retrasa la transformacion de fase de austenita en un proceso de enfriamiento despues del laminado en caliente, es posible provocar de manera efectiva la distribucion de Mn para continuar agregando Mo. Si el contenido de Mo supera el 0,80%, la docilidad a una temperatura alta se deteriora, la productividad se disminuye y de este modo el contenido de Mo es preferiblemente de 0,80% o menor. Aunque los efectos de la presente invencion pueden lograrse sin determinar particularmente el lfmite inferior del contenido de Mo, el contenido de Mo es preferiblemente de 0,01% o mayor para obtener de manera suficiente el efecto de Mo que retrasa la transformacion de fase.
"Cr: 0,01 a 2,00%" "Ni: 0,01 a 2,00%" "Cu: 0,01 a 2,00%"
Cr, Ni y Cu son elementos que mejoran la contribucion a la resistencia y pueden agregarse un tipo o mas tipos de los mismos en lugar de una parte de C y/o Si. Si el contenido de cada elemento supera el 2,00%, la propiedad de decapado por acido, la propiedad de soldadura, la docilidad a una alta temperature y similares se degradan y, por lo tanto, el contenido de Cr, Ni y Cu es preferiblemente de 2,00% o menor, respectivamente. Aunque los efectos de la presente invencion pueden lograrse sin determinar particularmente el lfmite inferior del contenido de Cr, Ni y Cu, el contenido de Cr, Ni y Cu es preferiblemente de 0,10% o mayor, respectivamente, para obtener de manera suficiente el efecto de mejorar la resistencia de la lamina de acero.
"Contenido total de un tipo o dos o mas tipos de Ca, Ce, Mg y REM de 0,0001 a 0,5000%"
Ca, Ce, Mg y REM son elementos que son efectivos para mejorar la conformabilidad y es posible agregar un tipo o dos o mas tipos de los mismos. Sin embargo, si la cantidad total de uno o mas de Ca, Ce, Mg y REM supera el 0,5000%, existe una preocupacion de que la ductilidad se pueda deteriorar, por el contrario y, por lo tanto, el contenido total de los elementos es preferiblemente de 0,5000% o menor. Aunque los efectos de la presente invencion pueden lograrse sin determinar particularmente el lfmite inferior del contenido de uno o mas de Ca, Ce, Mg y REM, el contenido total de los elementos es preferiblemente de 0,0001% o mayor para obtener de manera suficiente el efecto para mejorar la conformabilidad de la lamina de acero. En vista de la conformabilidad, el contenido total de uno o mas de Ca, Ce, Mg y REM es preferiblemente de 0,0005% o mayor y mas preferiblemente de 0,0010% o mayor. Ademas, REM es una abreviacion para Metales de Tierras Raras y representa un elemento que pertenece a la serie de lantanidos. En la presente invencion, REM y Ce se agregan en la forma de metal de Misch en muchos casos y existe un caso en el cual los elementos en la serie de lantanidos estan contenidos en combinacion en adicion a La y Ce. Incluso si dichos elementos en la serie de lantanidos que no sean La y Ce se incluyen como impurezas inevitables, los efectos de la presente invencion pueden lograrse. Ademas, los efectos de la presente invencion pueden lograrse incluso si se agregan los metales La y Ce.
Ademas, la lamina de acero laminado en caliente de alta resistencia de la presente invencion puede configurarse como una lamina de acero laminado en caliente recubierta con zinc de alta resistencia al formar una capa revestida en zinc o una capa revestida en zinc aleada en la superficie de la misma. Al formar la capa revestida en zinc en la superficie de la lamina de acero laminado en caliente de alta resistencia, la lamina de acero laminado en caliente de alta resistencia obtiene excelente resistencia a la corrosion. La lamina de acero laminado en caliente de alta resistencia tiene excelente resistencia a la corrosion y puede obtenerse una excelente adhesion de un recubrimiento, debido a que la capa revestida en zinc aleada se forma en la superficie de la misma.
(Metodo de fabricacion de lamina de acero laminado en caliente de alta resistencia)
A continuacion se proporcionara una descripcion de un metodo para fabricar la lamina de acero laminado en caliente de alta resistencia de la presente invencion.
En primer lugar, para fabricar la lamina de acero laminado en caliente de alta resistencia de la presente invencion, la palanquilla que contiene los constituyentes (composiciones) qmmicos antemencionados se fundio en primer lugar. Debido a que la palanquilla se sometio a laminado en caliente, puede utilizarse una palanquilla fundida continua o una palanquilla fabricada por una maquina de fundicion de palanquillas finas. El metodo de fabricacion de la lamina de acero de alta resistencia de la presente invencion puede adaptarse a un proceso tal como fundido continuolaminado directo (CC-DR) en el cual el laminado en caliente se realiza inmediatamente despues del fundido.
En el proceso de laminado en caliente, es necesario que una temperatura de calentamiento de la palanquilla sea de 1050°C o mayor. Si la temperatura de calentamiento de la palanquilla es excesivamente baja, una temperatura de laminado final es por debajo de una temperatura de transformacion de Ar3 , se realiza un laminado de region de dos fases de ferrita y austenita, una estructura de lamina laminada en caliente se vuelve una estructura de grano duplex en la cual se mezclan los granos no uniformes, la estructura no uniforme permanece incluso despues de los procesos de laminado en fno y recocido y, por lo tanto, la ductilidad y capacidad de plegarse se degradan. Ademas, debido a que la disminucion de la temperatura de laminado final provoca un aumento excesivo en la carga de laminado, y existe la preocupacion de que se vuelve diffcil realizar un laminado o una forma de la lamina de acero despues del laminado puede ser defectuosa, es necesario que la temperatura de calentamiento de la palanquilla sea de 1050°C o mayor. Aunque los efectos de la presente invencion pueden lograrse sin determinar particularmente el lfmite superior de la temperatura de calentamiento de la palanquilla, es preferible que el lfmite superior de la temperatura de calentamiento de la palanquilla sea de 1350°C o menor debido a que configurar una temperatura de calentamiento excesivamente alta no es economicamente preferible.
Ademas, la temperatura de Ar3 se calcula en base a la siguiente ecuacion.

En la ecuacion anterior, C, Si, Mn, Ni, Cr, Cu, Mo y Al representan el contenido [% en masa] de los elementos.
En relacion con la temperature de laminado final del laminado en caliente, una temperature mas alta entre 800°C y el punto de Ar3 se fija como un ffmite inferior del mismo, y 1000°C se fija como un ffmite superior del mismo. Si la temperatura de laminado final es mas baja que 800°C, la carga de laminado durante el laminado final aumenta y existe una preocupacion de que puede volverse mas diffcil realizar el laminado en caliente o la forma de la lamina de acero laminado en caliente obtenida despues del laminado en caliente puede ser defectuosa. Ademas, si la temperatura de laminado final es mas baja que el punto de Ar3 ael laminado en caliente se vuelve un laminado de region de dos fases de ferrita y austenita y la estructura de la lamina de acero laminado en caliente se vuelve una estructura en la cual se mezclan los granos no uniformes.
Por otro lado, aunque los efectos de la presente invencion pueden lograrse sin determinar particularmente el ffmite superior de la temperatura de laminado final, es necesario configurar la temperatura de calentamiento de la palanquilla a una temperatura excesivamente alta cuando la temperatura de laminado final se fija en una temperatura excesivamente alta para asegurar la temperatura de laminado final. Por esta razon, es preferible que la temperatura del ffmite superior de la temperatura de laminado final sea 1000°C o mas baja.
Un proceso de bobinado despues del laminado en caliente y un proceso de enfriamiento antes y despues del proceso de bobinado son significativamente importantes para distribuir el Mn. La distribucion de Mn anterior en la lamina de acero puede obtenerse al hacer que la microestructura durante el enfriamiento lento despues del bobinado sea una estructura de dos fases de ferrita y austenita y al realizar un procesamiento sobre las mismas a una temperatura alta durante un largo tiempo para hacer que el Mn se difunda de ferrita a austenita.
Para controlar la distribucion de la concentracion de Mn en el hierro base a un espesor de 1/8 a 3/8 de la lamina de acero, es necesario que la fraccion de volumen de austenita sea 50% o mayor a un espesor de 1/8 a 3/8 cuando la lamina de acero se bobina. Si la fraccion de volumen de austenita a un espesor de 1/8 a 3/8 es menor que 50%, la austenita desaparece inmediatamente despues del bobinado debido al avance de la transformacion de fase y, por lo tanto, la distribucion de Mn no continua de manera suficiente y la distribucion de concentracion de Mn anterior en la lamina de acero no puede obtenerse. Para que la distribucion de Mn continue de manera efectiva, la fraccion de volumen de austenita es preferiblemente 70% o mayor y mas preferiblemente 80% o mayor. Por otro lado, si la fraccion de volumen de austenita es 100%, la transformacion de fase continua despues del bobinado, se produce la ferrita, comienza la distribucion de Mn y de este modo el ffmite superior no se proporciona particularmente para la fraccion de volumen de austenita.
Para mejorar la fraccion de austenita cuando la lamina de acero se bobina, es necesario que la Ritmo de enfriamiento durante un periodo desde la terminacion del laminado en caliente al bobinado sea 10°C/segundo o mayor por termino medio. Si la Ritmo de enfriamiento es mas baja que 10°C/segundo, la transformacion de ferrita continua durante el enfriamiento, y existe una posibilidad de que la fraccion de volumen de austenita durante el bobinado pueda volverse menor que 50%. Para mejorar la fraccion de volumen de austenita, la Ritmo de enfriamiento es preferiblemente 13°C/segundo o mayor y mas preferiblemente 15°C/segundo o mayor. Aunque los efectos de la presente invencion pueden lograrse sin determinar particularmente el ffmite superior de la Ritmo de enfriamiento, es preferible que la Ritmo de enfriamiento sea 200°C/segundo o menor debido a que se requiere una instalacion especial para obtener un ritmo de enfriamiento de mas de 200°C/segundo y los costos de fabricacion aumentan significativamente.
Debido al espesor de oxido formado en la superficie de la lamina de acero aumenta excesivamente y la propiedad de decapado por acido se degrada si la lamina de acero se bobina a una temperatura que supera los 800°C, la temperatura de bobinado se fija en 750°C o mas baja. Para mejorar la propiedad de decapado por acido, la temperatura de bobinado es preferiblemente de 720°C o mas baja y mas preferiblemente de 700°C o mas baja. Por otro lado, si la temperatura de bobinado es mas baja que el punto de Bs, la resistencia de la lamina de acero laminado en caliente se mejora excesivamente, se vuelve diffcil realizar un laminado en fno y, por lo tanto, la temperatura de bobinado se fija en el punto de Bs o mas alta. Ademas, la temperatura de bobinado es preferiblemente de 500°C o mas alta, mas preferiblemente de 550°C o mas alta y mas preferiblemente de 600°C o mas alta para mejorar la fraccion de austenita despues del bobinado.
Mas aun, debido a que es diffcil medir directamente la fraccion de volumen de austenita durante la produccion, se corta una pequena pieza de la palanquilla antes del laminado en caliente, la pequena pieza se lamina o comprime a la misma temperatura y reduccion de laminado que en el pasaje final del laminado en caliente y se enfna con agua inmediatamente despues del enfriamiento a la misma Ritmo de enfriamiento que la de durante un periodo del laminado en caliente y el bobinado, se miden las fracciones de fase de la pequena pieza y una suma de las fracciones de volumen de la martensita tal como esta aplacada, la martensita templada y la austenita retenida se considera una fraccion de volumen de austenita durante el bobinado al determinar la fraccion de volumen de austenita durante el bobinado de acuerdo con la presente invencion.
El proceso de enfriamiento de la lamina de acero despues del bobinado es importante para controlar la distribucion de Mn. La distribucion de Mn de acuerdo con la presente invencion puede obtenerse al enfriar la lamina de acero de la temperatura de bobinado a (temperatura de bobinado - 100)°C a una tasa de 20°C/hora o mas baja mientras que la fraccion de austenita se configura para 50% o mas durante el bobinado y la siguiente ecuacion (3) se cumple. La Ecuacion (3) es un mdice que representa el grado de avance de la distribucion de Mn entre la ferrita y austenita y
representa que la distribucion de Mn continua adicionalmente mientras el valor del lado izquierdo se vuelve mayor. Para provocar adicionalmente una distribucion de Mn para continuar, el valor del lado izquierdo es preferiblemente 2,5 o mayor y mas preferiblemente 4,0 o mayor. Aunque los efectos de la presente invencion pueden lograrse sin determinar particularmente el lfmite superior del valor del lado izquierdo, es preferible que el lfmite superior sea 50,0 o menor dado que es necesario retener calor durante un largo tiempo para mantener el valor sobre 50,0 y los costos de fabricacion aumentan significativamente.
[Ecuacion 3]

Tc: temperatura de bobinado (°C)
T: temperatura de lamina de acero (°C)
t(T): tiempo de mantenimiento a temperatura T (segundo)
Para provocar la distribucion de Mn para continuar entre ferrita y austenita, es necesario mantener un estado donde ambas fases coexistan. Si la Ritmo de enfriamiento de la temperatura de bobinado a (temperatura de bobinado -100)°C supera los 20°C/hora, la transformacion de fase continua excesivamente, la austenita en la lamina de acero puede desaparecer y, por lo tanto, la Ritmo de enfriamiento de la temperatura de bobinado a (temperatura de bobinado -100)°C se fija en 20°C/hora o menos. Para provocar la distribucion de Mn para continuar, la Ritmo de enfriamiento de la temperatura de bobinado a (temperatura de bobinado -100)°C es preferiblemente 17°C/hora o mas baja y mas preferiblemente 15°C/hora o mas baja. Aunque los efectos de la presente invencion pueden lograrse sin determinar particularmente el lfmite inferior de la Ritmo de enfriamiento, es preferible que el lfmite inferior sea 1°C/hora o mas alto debido a que es necesario realizar retencion de calor durante un largo periodo de tiempo para mantener la Ritmo de enfriamiento a menos de 1°C/hora y los costos de fabricacion significativamente aumentan. Ademas, la lamina de acero puede recalentarse despues del bobinado dentro de un intervalo de cumplimiento con la Ecuacion (3) y la Ritmo de enfriamiento.
Se realiza el decapado por acido en la lamina de acero laminado en caliente fabricada de este modo. El decapado por acido es importante para mejorar una fosfatibilidad de la lamina de acero de alta resistencia laminada en fno como un producto final y una propiedad de revestimiento de zinc de sumersion caliente de la lamina de acero laminado en fno para una lamina de acero galvanizada o una lamina de acero galvanizada y recocida debido a que el oxido en la superficie de la lamina de acero puede retirarse mediante decapado. Ademas, el decapado por acido puede realizarse una vez o una pluralidad de veces.
A continuacion, la lamina de acero laminado en caliente despues del decapado por acido se somete a laminado en fno a una reduccion de laminado de 35 a 80% y se hace pasar a traves de una lmea de recocido continuo o una lmea de galvanizado continuo. Al configurar la reduccion de laminado a 35% o mas, es posible mantener la forma plana y mejorar la ductilidad del producto final.
Para mejorar la capacidad de estiramiento, es preferible que las regiones donde la concentracion de Mn es alta y regiones donde la concentracion de Mn es baja tengan una distribucion estrecha al distribuir el Mn en el proceso posterior. Para hacerlo, es efectivo aumentar la reduccion de laminado durante el laminado en fno, recristalizar ferrita durante el aumento de temperatura y hacer que los diametros de grano sean finos. En dicho punto de vista, la reduccion de laminado es preferiblemente 40% o mas alta y mas preferiblemente 45% o mas alta.
Por otro lado, en el caso de laminado en fno en la reduccion de laminado de 80% o mas baja, la carga de laminado en fno no es excesivamente grande y no es diffcil realizar el laminado en fno. Por esta razon, el lfmite superior de la reduccion de laminado se fija en 80% o mas baja. En vista de la carga de laminado en fno, la reduccion de laminado es preferiblemente 75% o mas baja.
Ademas, los efectos de la presente invencion pueden lograrse sin determinar particularmente el numero de pases de laminado y reduccion de laminado de cada pase. Ademas, el laminado en fno puede ser omitido.
A continuacion, la lamina de acero laminado en fno obtenida se hace pasar a traves de la lmea de recocido continuo para fabricar la lamina de acero laminado en fno de alta resistencia. En relacion con un proceso en el cual la lamina de acero laminado en fno se hace pasar a traves de la lmea de recocido continuo, se proporcionara una descripcion detallada de un historial de temperatura de la lamina de acero cuando la lamina de acero se hace pasar a traves de la lmea de recocido continuo, con referencia a la FIG. 5.
La FIG. 5 es una grafica que ilustra el historial de temperatura de la lamina de acero laminado en fno cuando la lamina de acero laminado en fno se hace pasar a traves de la lmea de recocido continuo, que es una grafica que
muestra la relacion entre la temperature de la lamina de acero laminado en fr^ o y el tiempo. En la FIG. 5, un intervalo de (el punto Ae3 - 50°C) al punto de Bs se muestra como una "region de temperature de transformacion de ferrita", un intervalo del punto de Bs al punto de Ms se muestra como el "intervalo de temperature de transformacion de bainita" y un intervalo del punto de Ms a una temperatura ambiente se muestra como el "intervalo de temperatura de transformacion de martensita".
Ademas, el punto de Bs se calcula en base a la siguiente ecuacion:
Punto de Bs[°CJ = 820 - 2900(1 - VF) - 37Si - 90Mn - 65Cr - 50Ni 70AI
En la ecuacion anterior, VF representa la fraccion de volumen de ferrita y C, Mn, Cr, Ni, Al y Si representan cantidades agregadas [% en masa] de los elementos.
Ademas, el punto de Ms se calcula en base a la siguiente ecuacion:
Punto ele M s (°C ]-541 -4740(1 - VF) - 15Si-35Mn - 17Cr- 17Ni+ 19AI
En la ecuacion anterior, VF representa una fraccion de volumen de ferrita, C, Si, Mn, Cr, Ni y Al representan cantidades agregadas [% en masa] de los elementos. Ademas, debido a que es diffcil medir directamente la fraccion de volumen de ferrita durante la produccion, una pequena pieza de la lamina de acero laminado en fno antes de que la lamina laminada en fno se haga pasar a traves de la lmea de recocido continuo, se corta y recuece en base al mismo historial de temperatura que cuando la pieza pequena se hizo pasar a traves de la lmea de recocido continuo, se mide la dispersion en el volumen de ferrita en la pequena pieza y un valor numerico calculado utilizando el resultado de la medicion se considera la fraccion de volumen VF de ferrita, para determinar el punto de Ms en la presente invencion.
Como se muestra en la FIG. 5, un proceso de calentamiento para recocer la lamina de acero laminado en fno a una temperatura de calentamiento maxima (Ti) en el intervalo de 750°C a 1000°C se realiza en primer lugar para hacer que la lamina de acero laminado en fno pase a traves de la lmea de recocido continuo. Si la temperatura de calentamiento maxima Ti en el proceso de calentamiento es mas baja que 750°C, la cantidad de austenita es insuficiente, y no es posible asegurar una cantidad suficiente de estructuras duras en la transformacion de fase durante el enfriamiento posterior. Desde este punto de vista, la temperatura de calentamiento maxima Ti es preferiblemente 770°C o mas alta. Por otro lado, si la temperatura de calentamiento maxima Ti supera los 1000°C, el diametro del grano de austenita se vuelve grueso, la transformacion apenas continua durante el enfriamiento y se vuelve dificil obtener de manera suficiente una estructura de ferrita blanda, en particular. Desde este punto de vista, la temperatura de calentamiento maxima Ti es preferiblemente 900°C o mas baja.
A continuacion, un primer proceso de enfriamiento para enfriar la lamina de acero laminado en fno de la temperatura de calentamiento maxima Ti al intervalo de temperatura de transformacion de ferrita o mas bajo se realiza como se muestra en la FIG. 5. En el primer proceso de enfriamiento, la lamina de acero laminado en fno se mantiene en el intervalo de temperatura de transformacion de ferrita durante 20 segundos a i000 segundos. Para producir de manera suficiente una estructura de ferrita blanda, es necesario que la lamina de acero laminado en fno se mantenga durante 20 segundos o mas en el intervalo de temperatura de transformacion de ferrita en el primer proceso de enfriamiento y la lamina de acero laminado en fno se mantiene preferiblemente durante 30 segundos o mas y mas preferiblemente se mantiene durante 50 segundos o mas. Por otro lado, si el tiempo durante el cual la lamina de acero laminado en fno se mantiene en el intervalo de temperatura de transformacion de ferrita supera los i000 segundos, la transformacion de ferrita continua excesivamente, una cantidad de austenita sin transformar disminuye y no es posible obtener de manera suficiente una estructura dura.
Ademas, un segundo proceso de enfriamiento en el cual la lamina de acero laminado en fno despues de ser mantenida en el intervalo de temperatura de transformacion de ferrita durante 20 segundos a i000 segundos para provocar la transformacion de ferrita en el primer proceso de enfriamiento se enfna a una segunda Ritmo de enfriamiento y el enfriamiento se detiene dentro de un intervalo del punto de Ms - i20°C al punto de Ms (la temperatura de partida de transformacion de martensita) se realiza como se muestra en la FIG. 5. Al realizar el segundo proceso de enfriamiento, es posible provocar la transformacion de martensita de la austenita sin transformar para continuar.
Si la segunda temperatura de detencion de enfriamiento T2 a la cual se detiene el segundo proceso de enfriamiento supera el punto de Ms, la martensita no se produce. Por otro lado, si la segunda temperatura de detencion de enfriamiento T2 es mas baja que el punto de Ms - i20°C, la mayona de las partes de la austenita sin transformar se vuelve martensita y no es posible obtener una cantidad suficiente de bainita en los procesos posteriores. Para hacer que una cantidad suficiente de austenita sin transformar permanezca, la segunda temperatura de detencion del proceso de enfriamiento T2 es preferiblemente el punto de Ms - 80°C o mas alta y mas preferiblemente el punto de Ms - 60°C o mas alta.
Ademas, es preferible evitar que la transformacion de bainita continue excesivamente en el intervalo de temperatura de transformacion de bainita, que es un intervalo de temperatura entre el intervalo de temperatura de transformacion
i8
de ferrita y el intervalo de temperature de transformacion de martensita, al enfriar la lamina de acero del intervalo de temperature de transformacion de ferrita al intervalo de temperature de transformacion de martensita a la segunda Ritmo de enfriamiento en el segundo proceso de enfriamiento. Por esta razon, es necesario configurar la segunda Ritmo de enfriamiento en el intervalo de temperatura de transformacion de bainita a 10°C/segundo o mayor por termino medio, y la segunda Ritmo de enfriamiento es preferiblemente 20°C/segundo o mayor y mas preferiblemente 50°C/ segundo o mas alta.
Despues de realizar el segundo proceso de enfriamiento que detiene el enfriamiento en un intervalo del punto de Ms - 120°C al punto de Ms, como se muestra en la FIG. 5, se realiza un proceso de mantenimiento en el cual la lamina de acero se mantiene dentro de un intervalo de la segunda temperatura de detencion de enfriamiento al punto de Ms durante 2 segundos a 1000 segundos para hacer que la transformacion de martensita continue adicionalmente. En el proceso de mantenimiento, es necesario mantener la lamina de acero durante 2 segundos o mas para hacer que la transformacion de martensita continue de manera suficiente. Si el tiempo durante el cual la lamina de acero se mantiene supera los 1000 segundos en el proceso de mantenimiento, se produce la bainita inferior dura, se reduce una cantidad de austenita sin transformar y no puede obtenerse una bainita con una dureza que sea parecida a la de la ferrita.
Mas aun, despues de mantener la lamina de acero dentro del intervalo de la segunda temperatura de detencion de enfriamiento al punto de Ms y hacer que la transformacion de martensita continue como se muestra en la FIG. 5, un proceso de recalentamiento para recalentar la lamina de acero se realiza para producir bainita con una dureza entre la dureza de ferrita y la dureza de martensita. Una temperatura T3 (temperatura de detencion de recalentamiento) a la cual se detiene el recalentamiento en el proceso de recalentamiento se configura en el punto de Bs (temperatura de partida de transformacion de bainita (el lfmite superior del intervalo de temperatura de transformacion de bainita)) - 100°C o mas alta para reducir la dispersion en la distribucion de dureza en la lamina de acero.
Para reducir adicionalmente la dispersion en la distribucion de dureza en la lamina de acero, es preferible producir bainita blanda con poca diferencia de dureza de la de la ferrita. Para producir bainita blanda, la transformacion de bainita preferiblemente se hace continuar a una temperatura que es tan alta como sea posible. Por consiguiente, la temperatura de detencion de recalentamiento T3 es preferiblemente el punto de Bs - 60°C o mas alta y es mas preferiblemente el punto de Bs o mas alta como se muestra en la FIG. 5.
En el proceso de recalentamiento, es necesario que la tasa de aumento de temperatura en el intervalo de temperatura de transformacion de bainita sea 10°C/segundo o mayor por termino medio y que la tasa del aumento de temperatura sea preferiblemente 20°C/segundo o mayor y mas preferiblemente 40°C/segundo o mayor. Debido a que la transformacion de bainita continua excesivamente en un estado del intervalo de temperatura bajo si la tasa de aumento de temperatura en el intervalo de temperatura de transformacion de bainita es bajo en el proceso de recalentamiento, la bainita dura con una gran diferencia de dureza de la de la ferrita se produce facilmente y bainita blanda con una pequena diferencia de dureza de la de la ferrita, que puede reducir la dispersion en la distribucion de dureza en la lamina de acero, no se produce facilmente. Por consiguiente, es preferible que la tasa de aumento de temperatura en el intervalo de temperatura de transformacion de bainita sea alta en el proceso de recalentamiento. De acuerdo con esta realizacion, una suma (tiempo de mantenimiento total) del tiempo durante el cual la lamina de acero se mantiene en el intervalo de temperatura de transformacion de bainita en el segundo proceso de enfriamiento y el tiempo durante el cual la lamina de acero se mantiene en el intervalo de transformacion de bainita en el proceso de recalentamiento es preferiblemente de 25 segundos o menos y mas preferiblemente 20 segundos o menos, para suprimir el avance excesivo de la transformacion de bainita en el segundo proceso de enfriamiento y el proceso de recalentamiento.
Ademas, un tercer proceso de enfriamiento para enfriar la lamina de acero de la temperatura de detencion de recalentamiento T3 a una temperatura que es mas baja que el intervalo de temperatura de transformacion de bainita se realiza despues del proceso de recalentamiento como se muestra en la FIG. 5. En el tercer proceso de enfriamiento, la lamina de acero se mantiene en el intervalo de temperatura de transformacion de bainita durante 30 segundos o mas para hacer que la transformacion de bainita continue. Para obtener una cantidad suficiente de bainita, la lamina de acero se mantiene preferiblemente en el intervalo de temperatura de transformacion de bainita durante 60 segundos o mas en el tercer proceso y mas preferiblemente se mantiene durante 120 segundos o mas. Aunque el lfmite superior del tiempo durante el cual la lamina de acero se mantiene en el intervalo de temperatura de transformacion de bainita en el tercer proceso de enfriamiento no se proporciona particularmente, el lfmite superior es preferiblemente 2000 segundos o menos y mas preferiblemente 1000 segundos o menos. Si el tiempo durante el cual la lamina de acero se mantiene en el intervalo de temperatura de transformacion de bainita es 2000 segundos o menos, es posible enfriar la lamina de acero hasta la temperatura ambiente antes de completar la transformacion de bainita de austenita sin transformar y mejorar adicionalmente de este modo el esfuerzo de rendimiento y la ductilidad de la lamina de acero laminado en fno de alta resistencia al cambiar la austenita sin transformar a martensita o austenita retenida.
Mas aun, un cuarto proceso de enfriamiento para enfriar la lamina de acero de la temperatura que es mas baja que el intervalo de temperatura de transformacion de bainita a temperatura ambiente se realiza despues del tercer proceso de enfriamiento como se muestra en la FIG. 5. Aunque la Ritmo de enfriamiento en el cuarto proceso de
enfriamiento no se define particularmente, es preferible que la Ritmo de enfriamiento promedio sea 1°C/segundo o mayor para cambiar la austenita sin transformar en martensita o austenita retenida.
Como resultado de los procesos anteriores, es posible obtener una lamina de acero laminado en fno de alta resistencia con alta ductilidad y alta capacidad de estiramiento.
Mas aun, una lamina de acero recubierta con zinc de alta resistencia tambien puede obtenerse en la presente invencion al realizar una galvanoplastia con zinc en la lamina de acero laminado en fno de alta resistencia obtenida al hacer que la lamina de acero pase a traves de la lmea de recocido continuo en base al metodo antemencionado. Ademas, la lamina de acero recubierta con zinc de alta resistencia tambien puede fabricarse en la presente invencion mediante el siguiente metodo utilizando la lamina de acero laminado en fno obtenida en base al metodo anterior.
Es decir, la lamina de acero recubierta con zinc puede fabricarse de la misma manera que el caso antemencionado en el cual la lamina de acero laminado en fno se hace pasar a traves de la lmea de recocido continuo excepto que la lamina de acero laminado en fno se sumerge en un bano de revestimiento en zinc en el proceso de recalentamiento. Al hacerlo, es posible obtener la lamina de acero recubierta con zinc de alta resistencia con alta ductilidad y alta flexibilidad, cuya superficie incluye una capa revestida en zinc formada en la misma.
Mas aun, cuando la lamina de acero se sumerge en el bano de revestimiento de zinc en el proceso de recalentamiento, la capa revestida en la superficie puede alearse al configurar la temperatura de detencion de recalentamiento T3 durante el proceso de recalentamiento a 460°C a 600°C y al realizar el procesamiento de aleacion en el cual la lamina de acero laminado en fno despues de ser sumergida en bano de revestimiento de zinc se mantiene a la temperatura de detencion de recalentamiento T3 durante dos segundos o mas.
Al realizar dicho procesamiento de aleacion, la aleacion Zn-Fe obtenida al alear la capa de revestimiento de zinc se forma en la superficie y puede obtenerse la lamina de acero recubierta con zinc de alta resistencia con la capa revestida con zinc aleado proporcionada en la superficie del mismo.
Ademas, el metodo de fabricacion de la lamina de acero recubierta con zinc laminada en fno de alta resistencia no se limita al ejemplo anterior, y la lamina de acero recubierta con zinc laminada en fno de alta resistencia puede fabricarse al realizar el mismo procesamiento que en el caso antemencionado en el cual la lamina de acero laminado en fno se hace pasar a traves de la lmea de recocido continuo, con la diferencia de que la lamina de acero se sumerge en el bano de revestimiento de zinc en el intervalo de temperatura de transformacion de bainita en el tercer proceso de enfriamiento, por ejemplo.
Al hacerlo, puede obtenerse la lamina de acero recubierta con zinc laminada en fno de alta resistencia con alta ductilidad y alta capacidad de estiramiento, cuya superficie incluye una capa revestida en zinc formada en la misma. Cuando la lamina de acero se sumerge en el bano de revestimiento de zinc en el intervalo de temperatura de transformacion de bainita en el tercer proceso de enfriamiento, la capa revestida en la superficie puede alearse al realizar un procesamiento de aleacion en el cual la lamina de acero laminado enfno siendo sumergida en el bano de revestimiento de zinc se recalienta nuevamente hasta 460°C a 600°C y se mantiene durante 2 segundos o mas. Incluso cuando se realiza dicho procesamiento de aleacion, la aleacion Zn-Fe obtenida al alear la capa revestida de zinc se forma en la superficie y puede obtenerse la lamina de acero recubierta con zinc de alta resistencia que incluye la capa revestida con zinc aleado en la superficie de la misma.
Ademas, el laminado para la correccion de forma puede realizarse en la lamina de acero laminado en fno despues del recocido en la presente realizacion. Sin embargo, dado que ocurre el endurecimiento por deformacion de la parte de ferrita blanda y la ductilidad se degrada de manera suficiente si la reduccion de laminado despues del recocido supera el 10%, la reduccion de laminado es preferiblemente menor que 10%.
Ademas, la presente invencion no se limita a los ejemplos anteriores.
Por ejemplo, el chapado de uno o una pluralidad de Ni, Cu, Co, y Fe se puede realizar sobre la lamina de acero antes del recocido con el fin de mejorar la adherencia del revestimiento en el metodo de fabricacion de la lamina de acero recubierta con zinc de alta resistencia segun la presente invencion.
La presente descripcion se resume en los siguientes items:
1. Una lamina de acero de alta resistencia con una excelente ductilidad y capacidad de estiramiento, la lamina de acero que comprende en porcentaje en masa:
0,05 to 0,4% of C;
0,1 to 2,5% of Si;
1,0 to 3,5% of Mn;
0,001 to 0,03% of P;
0,0001 to 0,01% of S;
0,001 to 2,5% of Al;
0,0001 to 0,01 % of N;
0,0001 to 0,008% of O; y
una proporcion restante compuesta de hierro e impurezas inevitables,
en donde la estructura de la lamina de acero contiene una fraccion en volumen de 10 a 50% de una fase ferrita, 10 a 50% de una fase de martensita temperada, y una porcion restante de fase dura,
en donde cuando la pluralidad de regiones de medicion con diametros de 1 pm o menos se encuentran en un intervalo de 1/8 a 3/8 de un espesor de la lamina de acero, los valores de medicion de dureza en la pluralidad de regiones de medida se disponen en orden ascendente para obtener una distribucion de dureza, un entero N0.02 que es un numero obtenido al multiplicar el numero total de los valores de medicion de dureza por 0,02 y, si esta presente, al redondear por lo alto a la cifra decimal, se obtiene, un valor de medicion de dureza que es un valor mayor de N0.02 de un valor de medicion de baja dureza, se considera una dureza del 2%, un entero N0.98 que es un numero obtenido al multiplicar el numero total de valores de medicion de dureza por 0,98 y, si esta presente, al redondear a la baja se obtiene el numero decimal, y un valor de medicion de dureza que es el valor mas alto N0.98 del valor de la medicion de baja dureza desde el valor de medida de dureza mas pequeno se considera una dureza del 98%, el 98% de dureza es 1,5 o mas veces tan alto como el 2% de dureza,
en donde una curtosis K* de a distribucion de la dureza entre el 2% de dureza y el 98% de dureza es igual o mayor que -1,2 e igual o menor que -0,4, y
en donde el tamano medio del grano del cristal en la estructura de la lamina acero es de 10pm o menos.
2. La lamina de acero de alta resistencia con una excelente ductilidad y capacidad de estiramiento de acuerdo con el item 1, en donde la diferencia entre el valor maximo y el valor mmimo de la concentracion en una base de hierro en un intervalo de espesor de1/8 a 3/8 de la lamina de acero es igual a o mayor que 0,4% e igual a o menor que 3,5% cuando se convierte en porcentaje en masa.
3. La lamina de acero de alta resistencia con excelente ductilidad y capacidad de estiramiento de acuerdo con el item 1 o 2, en donde cuando una seccion del 2% de dureza al 98% de dureza se divide en 10 partes iguales, y se establecen 10 secciones de1/10, un numero de valores medidos de dureza en cada seccion de 1/10 es de 2 a 30% de un numero de todos los valores medidos.
4. La lamina de acero de alta resistencia con una excelente ductilidad y capacidad de estiramiento de acuerdo con los items 1 a 3, en donde la fase dura incluye una cualquiera o ambas de una fase de ferrrita y una fase de bainita del 10 a 45% en una fraccion en volumen, y una fase fresca de martensita del 10% o menos.
5. La lamina de acero de alta resistencia con excelente ductilidad y capacidad de estiramiento de acuerdo con una cualquiera de los items 1 a 4, en donde la estructura de lamina de acero ademas incluye de 2 a 25% de una austenita retenida.
6. La lamina de acero de alta resistencia con excelente ductilidad y capacidad de estiramiento de acuerdo con cualquiera de los items 1 a 5, que comprende ademas en porcentaje en masa uno o mas de:
0,005 a 0,09% de Ti; y
0,005 a 0,09% de Nb.
7 La lamina de acero de alta resistencia con excelente ductilidad y capacidad de estiramiento de acuerdo con cualquiera de los items 1 a 6, que comprende ademas en porcentaje en masa uno o mas de:
0,0001 a 0,01% de B;
0,01 a 2,0% de Cr;
0,01 a 2.0% de Ni;
0,01 a 2,0% de Cu; y
0,01 to 0,8% de Mo.
8. La lamina de acero de alta resistencia con excelente ductilidad y capacidad de estiramiento de acuerdo con cualquiera de los items 1 a 7, que comprende ademas en porcentaje en masa:
0,005 a 0,09% de V.
9. La lamina de acero de alta resistencia con excelente ductilidad y capacidad de estiramiento de acuerdo con cualquiera de los items 1 a 8, que comprende ademas uno o mas de Ca, Ce, Mg, y REM de 0,0001 a 0,5% en porcentaje en masa del total.
10. Una lamina de acero recubierta con zinc de alta resistencia con excelente ductilidad y capacidad de estiramiento, en donde la lamina de acero recubierta con zinc de alta resistencia se produce mediante la formacion de la capa de chapado con zinc sobre una superficie de la lamina de acero de alta resistencia de acuerdo con cualquiera de los items 1 a 9.
11. Un metodo de fabrication de una lamina de acero de alta resistencia con excelente ductilidad y capacidad de estiramiento, cuyo metodo que comprende:
un proceso de laminado en caliente en el que una palanquilla que contiene los constituyentes qmmicos de acuerdo con uno de los items 1 y 6 a 9 se calienta hasta 1050°C o mas directamente o despues de enfriarlo una vez, se realiza un laminado en caliente a una temperatura mayor que o bien 800°C o bien un punto de transformation Ar3, y se realiza un bobinado a un intervalo de temperatura de 750°C o mas bajo, de modo que una fase austenita en una estructura de un material laminado despues de laminarse ocupa el 50% en volumen o mas;
un proceso de enfriamiento en el que la lamina de acero despues del laminado en caliente se enfria desde la temperatura de bobinado hasta la temperatura de bobinado -100 °C a un ritmo de 20°C/hora o menos mientras que se satisface la siguiente Ecuacion (1); y
un proceso en el que se realiza un recocido continuo sobre la lamina de acero despues del enfriamiento, en donde en el proceso en el que se realiza el recocido continuo,
la lamina de acero se recuece a una temperatura maxima de calentamiento de 750 a 1000°C,
posteriormente se realiza un primer enfriamiento en el que la lamina de acero se enfria desde la maxima temperatura de calentamiento hasta un intervalo de temperatura de transformacion de ferrita o por debajo y se mantiene en el intervalo de temperatura de la transformacion de ferrita de 20 a 1000 segundos, posteriormente se realiza un segundo enfriamiento en el que la lamina de acero se enfria por termino medio a un ritmo de enfriamiento de 10°C/segundo o mas en un intervalo de temperatura de transformacion de bainita y el enfriamiento se detiene dentro de un intervalo desde temperatura de inicio de transformacion de martensita - 120°C hasta la temperatura de inicio de transformacion de martensita,
despues del segundo enfriamiento, la lamina de acero se mantiene en un intervalo desde una segunda temperatura de detention del enfriamiento hasta la temperatura de inicio de transformacion de martensita durante 2 a 1000 segundos,
la lamina de acero se recalienta posteriormente hasta una temperatura de detencion de recalentamiento, que es igual o mayor que la temperatura de inicio de la transformacion de bainita - 100°C, a un ritmo de incremento de temperatura de 10°C/segundo o mas por termino medio, en el intervalo de temperatura de transformacion de bainita, y
se realiza un tercer enfriamiento en el que la lamina de acero despues del recalentamiento se enfria desde la temperatura de detencion del recalentamiento hasta una temperatura que es menor que el intervalo de temperatura de transformacion de bainita y se mantiene en el intervalo de temperatura de transformacion de bainita durante 30 segundos o mas:
[Ecuacion 1]

[donde, t(T) en Ecuacion (1) representa el tiempo de mantenimiento (segundos) de la lamina de acero a una temperatura T°C en el proceso de enfriamiento despues del bobinado.]
12. El metodo de fabricacion de la lamina de acero de alta resistencia con excelente ductilidad y capacidad de estiramiento de acuerdo con el item 11,
en donde la temperatura de bobinado despues del laminado en caliente es igual a o mayor que el punto de Bs e igual a o menor que 750°C.
13. El metodo de fabricacion de la lamina de acero de alta resistencia con excelente ductilidad y capacidad de estiramiento de acuerdo con el item 11 o 12, que comprende ademas, entre el proceso de enfriamiento y el proceso de recocido continuo:
un proceso de laminado en fno en el que la lamina de acero se somete a un decapado acido y un laminado en fno con una reduccion de laminado del 35 al 80%.
14. El metodo de fabricacion de la lamina de acero de alta resistencia con excelente ductilidad y capacidad de estiramiento de acuerdo con cualquiera de los items 11 a 13,
en donde una suma de un tiempo durante el cual la lamina de acero se mantiene en el intervalo de temperatura de transformacion de bainita en el segundo enfriamiento y un tiempo durante el cual la lamina de acero se mantiene en el intervalo de temperatura de transformacion de bainita en el recalentamiento es de 25 segundos o menos.
15. Un metodo de fabricacion de una lamina de acero recubierta con zinc de alta resistencia con excelente ductilidad y capacidad de estiramiento,
en donde la lamina de acero se sumerge en un bano de chapado con zinc en el recalentamiento en la fabricacion de la lamina de acero de alta resistencia en base al metodo de fabricacion de acuerdo con uno cualquiera de los items 11 a 14.
16. Un metodo de fabricacion de una lamina de acero recubierta con zinc de alta resistencia con excelente ductibilidad y capacidad de estiramiento,
en el que la lamina de acero se sumerge en un bano de chapado con zinc en el intervalo de temperatura de transformacion de bainita en el tercer enfriamiento en la fabricacion de la lamina de acero de alta resistencia basada en el metodo de fabricacion de acuerdo con cualquiera de los items 11 a 14.
17. Un metodo de fabricacion de una lamina de acero recubierta con zinc de alta resistencia,
en el que se realiza un chapado con zinc despues de fabricar la lamina de acero de alta resistencia en funcion del metodo de fabricacion de acuerdo con uno cualquiera de los items 11 a 14.
18. Un metodo de fabricacion de un acero recubierto de zinc de alta resistencia,
en el que se realiza un chapado con zinc por inmersion en caliente despues de fabricar la lamina de acero de alta resistencia en funcion del metodo de fabricacion de acuerdo con uno cualquiera de los items 11 a 14.
[Ejemplos]
La palanquilla que contiene los constituyentes qrnmicos A a AQ que se muestran en las Tablas 1, 2, 19, y 20 se fundio, se realizo un laminado en caliente del mismo en las condiciones (temperatura de calentamiento de la palanquilla de laminado en caliente, temperatura de laminado final) que se muestran en las Tablas 3, 4, 21, 22 y 29, y el bobinado se realizo en las condiciones (Ritmo de enfriamiento despues del laminado, temperatura de bobinado, Ritmo de enfriamiento despues del bobinado) que se muestran en las Tablas 3, 4, 21, 22 y 29. A continuacion, despues del decapado por acido, se realizo el laminado en fno a la "reduccion de laminado" que se muestra en las Tablas 3, 21 y 22 para obtener las laminas de acero laminadas en fno con espesores en los Ejemplos experimentales a a bd y los Ejemplos experimentales ca a ds que se muestran en las Tablas 3, 21 y 22. Ademas, se realizo decapado por acido despues del bobinado y se realizo el laminado en fno en las mismas para obtener la lamina de acero laminado en caliente con espesores en los Ejemplos experimentales dt a dz que se muestran en la Tabla 29.
Posteriormente, la lamina de acero laminado en fno en los Ejemplos experimentales a a bd y Ejemplos experimentales ca a ds y la lamina de acero laminado en caliente de los Ejemplos experimentales dt a dz se hicieron pasar a traves de la lmea de recocido continuo para fabricar las laminas de acero en los Ejemplos experimentales 1 a 134.
Al hacer que las laminas de acero pasen a traves de la lmea de recocido continuo, las laminas de acero laminadas en fno de alta resistencia en los Ejemplos experimentales 1 a 134 se obtuvieron en base al siguiente metodo en las condiciones que se muestran en las Tablas 5 a 12, 23 a 25, 30 y 31 (una temperatura de calentamiento maxima en un proceso de calentamiento, tiempo de mantenimiento en un intervalo de temperatura de transformacion de ferrita en un primer proceso de enfriamiento, un ritmo de enfriamiento en un intervalo de temperatura de transformacion de bainita en un segundo proceso de enfriamiento, una temperatura de detencion de enfriamiento en el segundo proceso de enfriamiento, tiempo de mantenimiento en un proceso de mantenimiento, un ritmo de aumento de temperatura en el intervalo de temperatura de transformacion de bainita y la temperatura de detencion de recalentamiento en un proceso de recalentamiento, tiempo de mantenimiento en el intervalo de temperatura de
transformacion de bainita en un tercer proceso de enfriamiento, la Ritmo de enfriamiento en un cuarto proceso de enfriamiento, una suma de un tiempo durante el cual la lamina de acero se mantiene en el intervalo de temperature de transformacion de bainita en el segundo proceso de enfriamiento y un tiempo durante el cual la lamina de acero se mantiene en el intervalo de transformacion de bainita en el proceso de recalentamiento (tiempo de mantenimiento total)).
Es decir, se realiza el proceso de calentamiento para recocer la lamina de acero laminado en fno en los Ejemplos experimentales a a bd y los Ejemplos experimentales ca a ds y la lamina de acero laminado en caliente en los Ejemplos experimentales dt a dz, el primer proceso de enfriamiento para enfriar la lamina de acero laminado en fno fr la temperatura de calentamiento maxima al intervalo de temperatura de transformacion de ferrita o mas bajo, el segundo proceso de enfriamiento para enfriar la lamina de acero laminado en fno despues del primer proceso de enfriamiento, el proceso de mantenimiento para mantener la lamina de acero laminado en fno despues del segundo proceso de enfriamiento, el proceso de recalentamiento para recalentar la lamina de acero laminado en fno despues del proceso de mantenimiento hasta la temperatura de detencion de recalentamiento, el tercer proceso de enfriamiento para enfriar la lamina de acero laminado en fno despues del proceso de recalentamiento de la temperatura de detencion de recalentamiento a la temperatura que es mas baja que el intervalo de temperatura de transformacion de bainita, en el cual la lamina de acero laminado en fno se mantiene en el intervalo de temperatura de transformacion de bainita durante 30 segundos o mas, y el cuarto proceso de enfriamiento para enfriar la lamina de acero de la temperatura que es mas baja que el intervalo de temperatura de transformacion de bainita a la temperatura ambiente.
Como resultado de los procesos anteriores, se obtuvieron las laminas de acero laminadas en fno de alta resistencia y las laminas de acero laminadas en caliente de alta resistencia en los Ejemplos experimentales 1 a 134.
Posteriormente, una parte de los Ejemplos experimentales en los cuales las laminas de acero se hicieron pasar a traves de la lmea de recocido continuo, a saber, las laminas de acero laminadas en fno en los Ejemplos experimentales 60 a 63, se sometieron a galvanoplastia con zinc en base al siguiente metodo para fabricar la lamina de acero galvanizada con zinc (EG) en los Ejemplos experimentales 60 a 63.
Primero, se realizo un desengrase alcalino, enjuague con agua, decapado por acido y enjuague con agua en la lamina de acero, que se paso a traves de la lmea de recocido continuo, como proceso previo al revestimiento. Posteriormente se realizo tratamiento electrolftico en la lamina de acero despues del procesamiento previo utilizando un dispositivo de galvanoplastia tipo circulacion de lfquido con un bano de revestimiento que conterna sulfato de zinc, sulfato de sodio y acido sulfurico a una densidad de corriente de 100 A/dm2 hasta un espesor de revestimiento predeterminado, y se realizo un revestimiento con Zn.
En relacion con las laminas de acero laminadas en fno en los Ejemplos experimentales 64 a 68, las laminas de acero laminadas en fno se sumergieron en el bano de revestimiento con zinc en el proceso de recalentamiento cuando la lamina de acero laminado en fno se hizo pasar a traves de la lmea de recocido continuo y se obtuvieron las laminas de acero recubiertas con zinc de alta resistencia.
Ademas, en relacion con las laminas de acero laminadas en fno en los Ejemplos experimentales 69 a 73, las laminas de acero laminadas en fno despues de sumergirse en el bano de revestimiento con zinc en el proceso de recalentamiento se sometieron al procesamiento de aleacion, en el cual las laminas de acero laminadas en fno se mantuvieron a la "temperatura de detencion de recalentamiento T3" que se muestra en la Tabla 11 para el "tiempo de mantenimiento" que se muestra en la Tabla 12 para alear la capa revestida en la superficie de la misma y se obtuvieron las laminas de acero recubiertas con zinc de alta resistencia con capas revestidas con zinc aleadas. En relacion con las laminas de acero laminadas en fno en los Ejemplos experimentales 74 a 77, las laminas de acero laminadas en fno se sumergieron en el bano de revestimiento con zinc en el tercer proceso de enfriamiento cuando las laminas de acero laminadas en fno se hicieron pasar a traves de la lmea de recocido continuo y se obtuvieron las laminas de acero recubiertas con zinc de alta resistencia.
En relacion con las laminas de acero laminadas en fno en los Ejemplos experimentales 78 a 82, las laminas de acero laminadas en fno despues de sumergirse en el bano de revestimiento con zinc en el tercer proceso de enfriamiento se sometieron al proceso de aleacion, en el cual las laminas de acero laminadas en fno se recalentaron nuevamente hasta la "temperatura de aleacion Tg" que se muestra en la Tabla 12 y se mantuvieron durante el "tiempo de mantenimiento" que se muestra en la Tabla 12 para alear las capas revestida en las superficies de la misma y se obtuvieron las laminas de acero recubiertas con zinc de alta resistencia con capas revestidas con zinc aleadas.
En relacion con la lamina de acero laminado en caliente en el Ejemplo experimentales 130, la lamina de acero recubierta con zinc de alta resistencia con la capa laminada con zinc aleada se obtuvo sumergiendo la lamina de acero que se hizo pasar a traves de la lmea de recocido continuo en el bano de revestimiento con zinc, luego realizando en la misma un procesamiento de aleacion en el cual la lamina de acero se recalento nuevamente hasta la "temperatura de aleacion Tg" que se muestra en la Tabla 31 y se mantuvo durante el "tiempo de mantenimiento" que se muestra en la Tabla 31 y de este modo se aleo la capa revestida en la superficie de la misma.
En relacion con la lamina de acero laminado en caliente en el Ejemplo experimental 132, la lamina de acero recubierta con zinc de alta resistencia con la capa laminada con zinc aleada se obtuvo sumergiendo la lamina de acero laminado en caliente en el bano de revestimiento con zinc, cuando la lamina de acero laminado en caliente se hizo pasar a traves de la lmea de recocido continuo, realizando un procesamiento de aleacion en la misma en el cual la lamina de acero laminado en caliente se recalento nuevamente hasta la "temperatura de aleacion Tg" que se muestra en la Tabla 31 y se mantuvo durante el "tiempo de mantenimiento" que se muestra en la Tabla 31 y de este modo aleando la capa revestida en la superficie de la misma.
En relacion con la lamina de acero laminado en caliente en el Ejemplo 134, la lamina de acero que se hizo pasar a traves de la lmea de recocido continuo se sumergio en el bano de revestimiento con zinc, y se obtuvo la lamina de acero recubierta con zinc de alta resistencia.
En relacion con las laminas de alta resistencia obtenidas de este modo en los Ejemplos experimentales 1 a 134, se observaron microestructuras y se obtuvieron fracciones de volumen de ferrita (F), ferrita baimtica (BF), bainita (B), martensita templada (TM), martensita nueva (M) y austenita retenida (y retenida) en base al siguiente metodo. Ademas, "B BF" en las tablas representa una fraccion de volumen total de ferrita y ferrita baimtica.
En relacion con la fraccion de volumen de austenita retenida, una superficie de observacion a un espesor de 1/4, que era paralela a la superficie de la placa de la lamina de acero, se considero como una superficie de observacion, se realizo un analisis de rayos X a la misma y se calculo una fraccion de area y se considero como la fraccion de volumen de la misma.
En relacion con las fracciones de volumen de ferrita, ferrita bainftica, bainita, martensita templada y martensita nueva, una seccion transversal del espesor de la lamina que era paralela a la direccion de laminado de la lamina de acero se considero como una superficie de observacion, se recogio una muestra de la misma, se realizo el molido y ataque con nital en la superficie de observacion, una region rodeada por lados de 30 pm se fijo en un intervalo de espesor de 1/8 a 3/8 aproximadamente 1/4 del espesor de lamina, la region se observo con FE-SEM, y las fracciones de area se midieron y consideraron como las fracciones de volumen de la misma.
Los resultados se muestran en las Tablas 13, 14, 17, 26 y 32.
En relacion con las laminas de acero de alta resistencia en los Ejemplos experimentales 1 a 134, la seccion transversal del espesor de lamina que era paralela a la direccion de laminado de las laminas de acero se acabaron como superficies de espejo y se realizo un analisis EPMA en un intervalo de 1/8 a 3/8 aproximadamente 1/4 de los espesores de lamina para medir las cantidades de Mn. La medicion se realizo mientras el diametro de sonda se configuro a 0,5 pm y un tiempo de medicion para un punto se configuro a 20 ms, y las cantidades de Mn se midieron para 40000 puntos en el analisis de superficie. Los resultados se muestran en las Tablas 15, 16, 18, 27, 28 y 33. Despues de retirar los resultados de medicion de inclusion de los resultados de medicion, se obtuvieron respectivamente los valores maximos y valores mmimos de la concentracion de Mn y se calcularon las diferencias entre los valores maximos y los valores mmimos obtenidos de la concentracion de Mn. Los resultados se mostraran en las Tablas 15, 16, 18, 27, 28 y 33.
En relacion con cada una de las laminas de acero de alta resistencia en los Ejemplos experimentales 1 a 134, se ejemplificaron "una relacion (H98/H2) de un valor de medicion de la dureza de 2% (H2) con respecto a un valor de medicion de la dureza de 98% (H98), que se obtuvo al convertir los valores de medicion mientras una diferencia entre un valor de medicion maximo y un valor de medicion mmimo de dureza se considero como 100%, una curtosis (K*) entre el valor de medicion de la dureza de 2% y el valor de medicion de la dureza de 98%, un tamano de grano de cristal promedio, ya sea si el numero de todos los valores de medicion en cada intervalo dividido, que se obtuvieron al dividir de manera igual un intervalo de la dureza de 2% a la dureza de 98% en 10 partes, estaba o no en un intervalo de 2% a 30% del numero de todos los valores de medicion en una grafica que representa una relacion entre la dureza clasificada en una pluralidad de niveles y un numero de valores de medicion en cada nivel cuando cada valor de medicion se convirtieron mientras una diferencia entre un valor maximo y un valor mmimo de los valores de medicion de dureza se considero como 100%". Los resultados se muestran en las Tablas 15, 16, 18, 27,28 y 33.
Ademas, la dureza se midio utilizando un evaluador de micro-dureza dinamico proporcionado con un penetrador de piramide de tres lados tipo Berkovich en una carga de muesca de 1 g en base a un metodo de medicion de profundidad de muesca. La posicion de medicion de dureza se fijo en un intervalo de 1/8 a 3/8 aproximadamente 1/4 del espesor de lamina en la seccion transversal del espesor de la lamina que era paralela a una direccion de laminado de la lamina de acero. Ademas, el numero de valores de medicion (numero de punto de muescas) estaba en el intervalo de 100 a 10000 y preferiblemente 1000 o mas.
Ademas, el tamano de grano de cristal promedio se midio utilizando un metodo EBSD (Difraccion de electrones por retrodispersion). Una superficie de Observacion del tamano de grano de cristal se fijo en un intervalo de 1/8 a 3/8 aproximadamente 1/4 del espesor de lamina en la seccion transversal del espesor de la lamina que era paralela a la direccion de laminado de la lamina de acero. A continuacion, un lfmite, en el cual una diferencia de orientacion cristalina entre puntos de medicion que estaban adyacentes en la orientacion cristalina bcc en la superficie de
observacion fue de 15° o mas, en la superficie de observacion se considero como un Kmite de grano de cristal y se midio el tamano de grano de cristal. A continuacion se calculo el tamano de grano de cristal promedio al aplicar un metodo de interseccion al resultado (mapa) del lfmite de grano de cristal obtenido. Los resultados se muestran en las Tablas 13, 14, 17, 26 y 32.
Mas aun, las piezas de prueba de tension en base a JIS Z 2201 se recogieron de las laminas de acero de alta resistencia en los Ejemplos experimentales 1 a 134, las pruebas de tension se realizaron en las mismas en base a JIS Z 2241y se midieron la resistencia a la tension maxima (TS) y ductilidad (EL). Los resultados se muestran en las Tablas 15, 16, 18, 27, 28 y 33.
Tabla 1
C Si Mn P S Al N O
Ejemplo
experimental % de % de % de % de % de % de % de % de
masa masa masa masa masa masa masa masa A 0,185 1,32 2,41 0,006 0,0016 0,043 0,0039 0,0008 Ejemplo B 0,094 1,79 2,65 0,012 0,0009 0,017 0,0020 0,0011 Ejemplo C 0,128 1,02 2,87 0,022 0,0007 0,127 0,0028 0,0014 Ejemplo D 0,234 0,85 2,15 0,005 0,0004 0,233 0,0016 0,0011 Ejemplo E 0,167 1,38 2,16 0,013 0,0021 0,026 0,0030 0,0009 Ejemplo F 0,219 1,47 1,82 0,007 0,0020 0,061 0,0025 0,0020 Ejemplo G 0,242 0,50 2,37 0,007 0,0043 1,175 0,0040 0,0022 Ejemplo H 0,124 1,65 2,14 0,005 0,0043 0,032 0,0050 0,0010 Ejemplo I 0,104 2,28 1,95 0,018 0,0046 0,030 0,0023 0,0018 Ejemplo J 0,076 1,82 2,48 0,018 0,0013 0,064 0,0056 0,0009 Ejemplo K 0,197 0,78 2,82 0,005 0,0021 1,310 0,0054 0,0008 Ejemplo L 0,159 1,09 3,01 0,005 0,0040 0,029 0,0028 0,0016 Ejemplo M 0,088 2,06 2,50 0,020 0,0032 0,015 0,0034 0,0017 Ejemplo N 0,080 1,52 2,01 0,022 0,0023 0,046 0,0032 0,0018 Ejemplo O 0,172 1,33 2,67 0,014 0,0032 0,086 0,0039 0,0043 Ejemplo P 0,223 0,38 3,02 0,009 0,0037 2,304 0,0015 0,0012 Ejemplo Q 0,137 2,08 2,12 0,013 0,0045 0,075 0,0020 0,0015 Ejemplo R 0,143 1,13 1,59 0,004 0,0041 0,020 0,0060 0,0021 Ejemplo S 0,173 0,85 2,37 0,010 0,0004 1,526 0,0048 0,0023 Ejemplo T 0,167 1,95 1,79 0,009 0,0032 0,091 0,0016 0,0016 Ejemplo U 0,211 0,41 2,56 0,012 0,0043 0,683 0,0034 0,0023 Ejemplo V 0,226 1,26 1,68 0,003 0,0029 0,746 0,0014 0,0010 Ejemplo W 0,025 1,99 2,19 0,014 0,0039 0,046 0,0058 0,0021 Eiemplo comparativo X 0,519 1,22 1,84 0,018 0,0047 0,036 0,0033 0,0010 Eiemplo comparativo Y 0,175 0,03 2,14 0,019 0,0036 0,050 0,0034 0,0008 Ejemplo comparativo Z 0,205 0,93 0,57 0,009 0,0037 0,099 0,0020 0,0015 Ejemplo comparativo
Tabla 2
Ti Nb B C r Ni Cu M o V Ca Ce Mg REM E jem p lo
e xpe rim en ta l % d e % de % de % de % de % de % de % de % de % de % de % de
m asa m asa m asa m asa m asa m asa m asa m asa m asa m asa m asa m asa A E jem p lo B E jem p lo C 0 ,0016 E jem p lo D 0 ,0013 E jem p lo E 0 ,017 E jem p lo F 0 ,065 0 ,0014 0 ,0007 E jem p lo G 0,046 E jem p lo H 0 ,030 0 ,0016 0 ,0014 E jem p lo I 0 ,0034 E jem p lo J 0,021 0,019 E jem p lo K 0,31 E jem p lo L 0 ,25 E jem p lo M 0,42 E jem p lo N 0,29 E jem p lo O 0,071 E jem p lo P 0 ,053 0,0011 0 ,18 0 ,0032 E jem p lo Q 0,42 0,22 0 ,0012 E jem p lo R 1,29 0,10 0 ,0013 E jem p lo S 0 ,028 0 ,0008 0,10 0,27 0 ,14 0,07 0 ,0007 0 ,0009 E jem p lo T 0,027 0 ,78 0,086 0 ,0018 E jem p lo U 0 ,017 0,050 0,60 0,10 0 ,0028 0 ,0015 E jem p lo V 0 ,0029 1,11 0,50 0,039 0 ,0018 0 ,0018 E jem p lo E iem p lo W
co m p a ra tivo E jem p lo X
co m p a ra tivo E jem p lo Y
co m p a ra tivo E jem p lo Z
co m p a ra tivo
Tabla 3

Tabla 4

Tabla 5

Tabla 6

Tabla 7
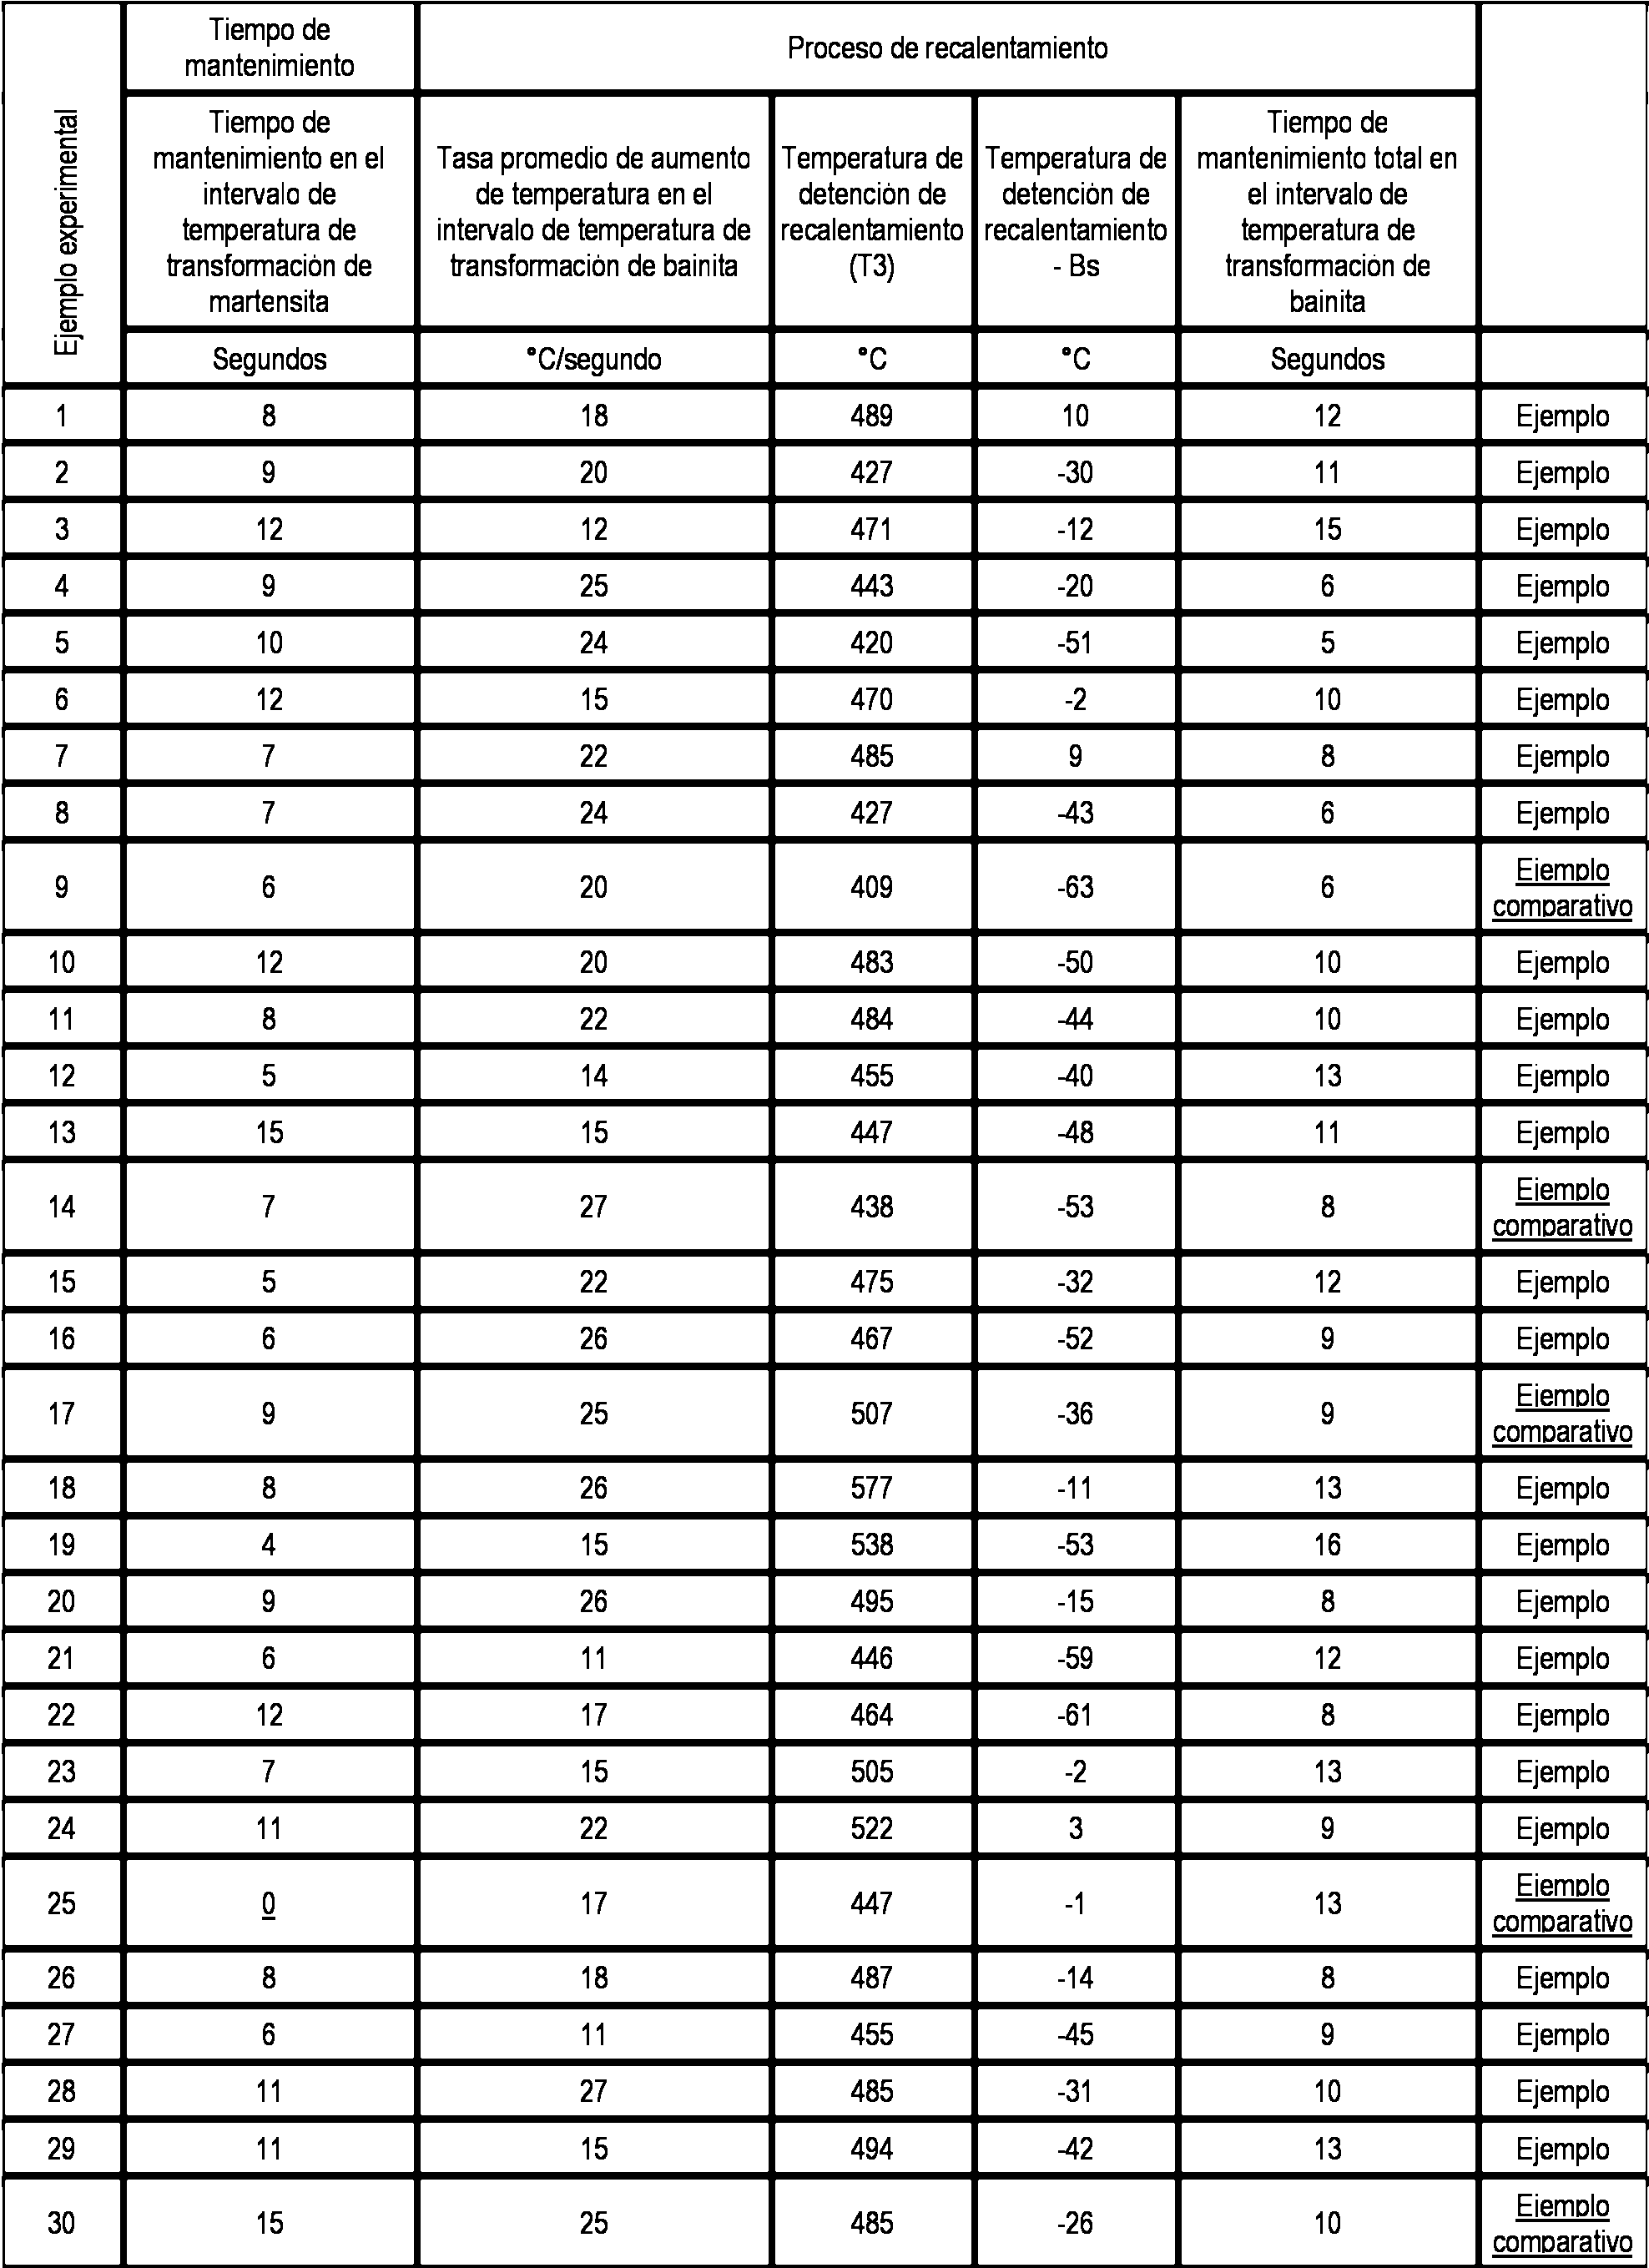
Tabla 8

Tabla 9

Tabla 10

Tabla 11

Tabla 12

Tabla 13

Tabla 14

Tabla 15

Tabla 16

Tabla 17

Tabla 18

Tabla 19

Tabla 20

Tabla 21

Tabla 22

Tabla 23


Tabla 24
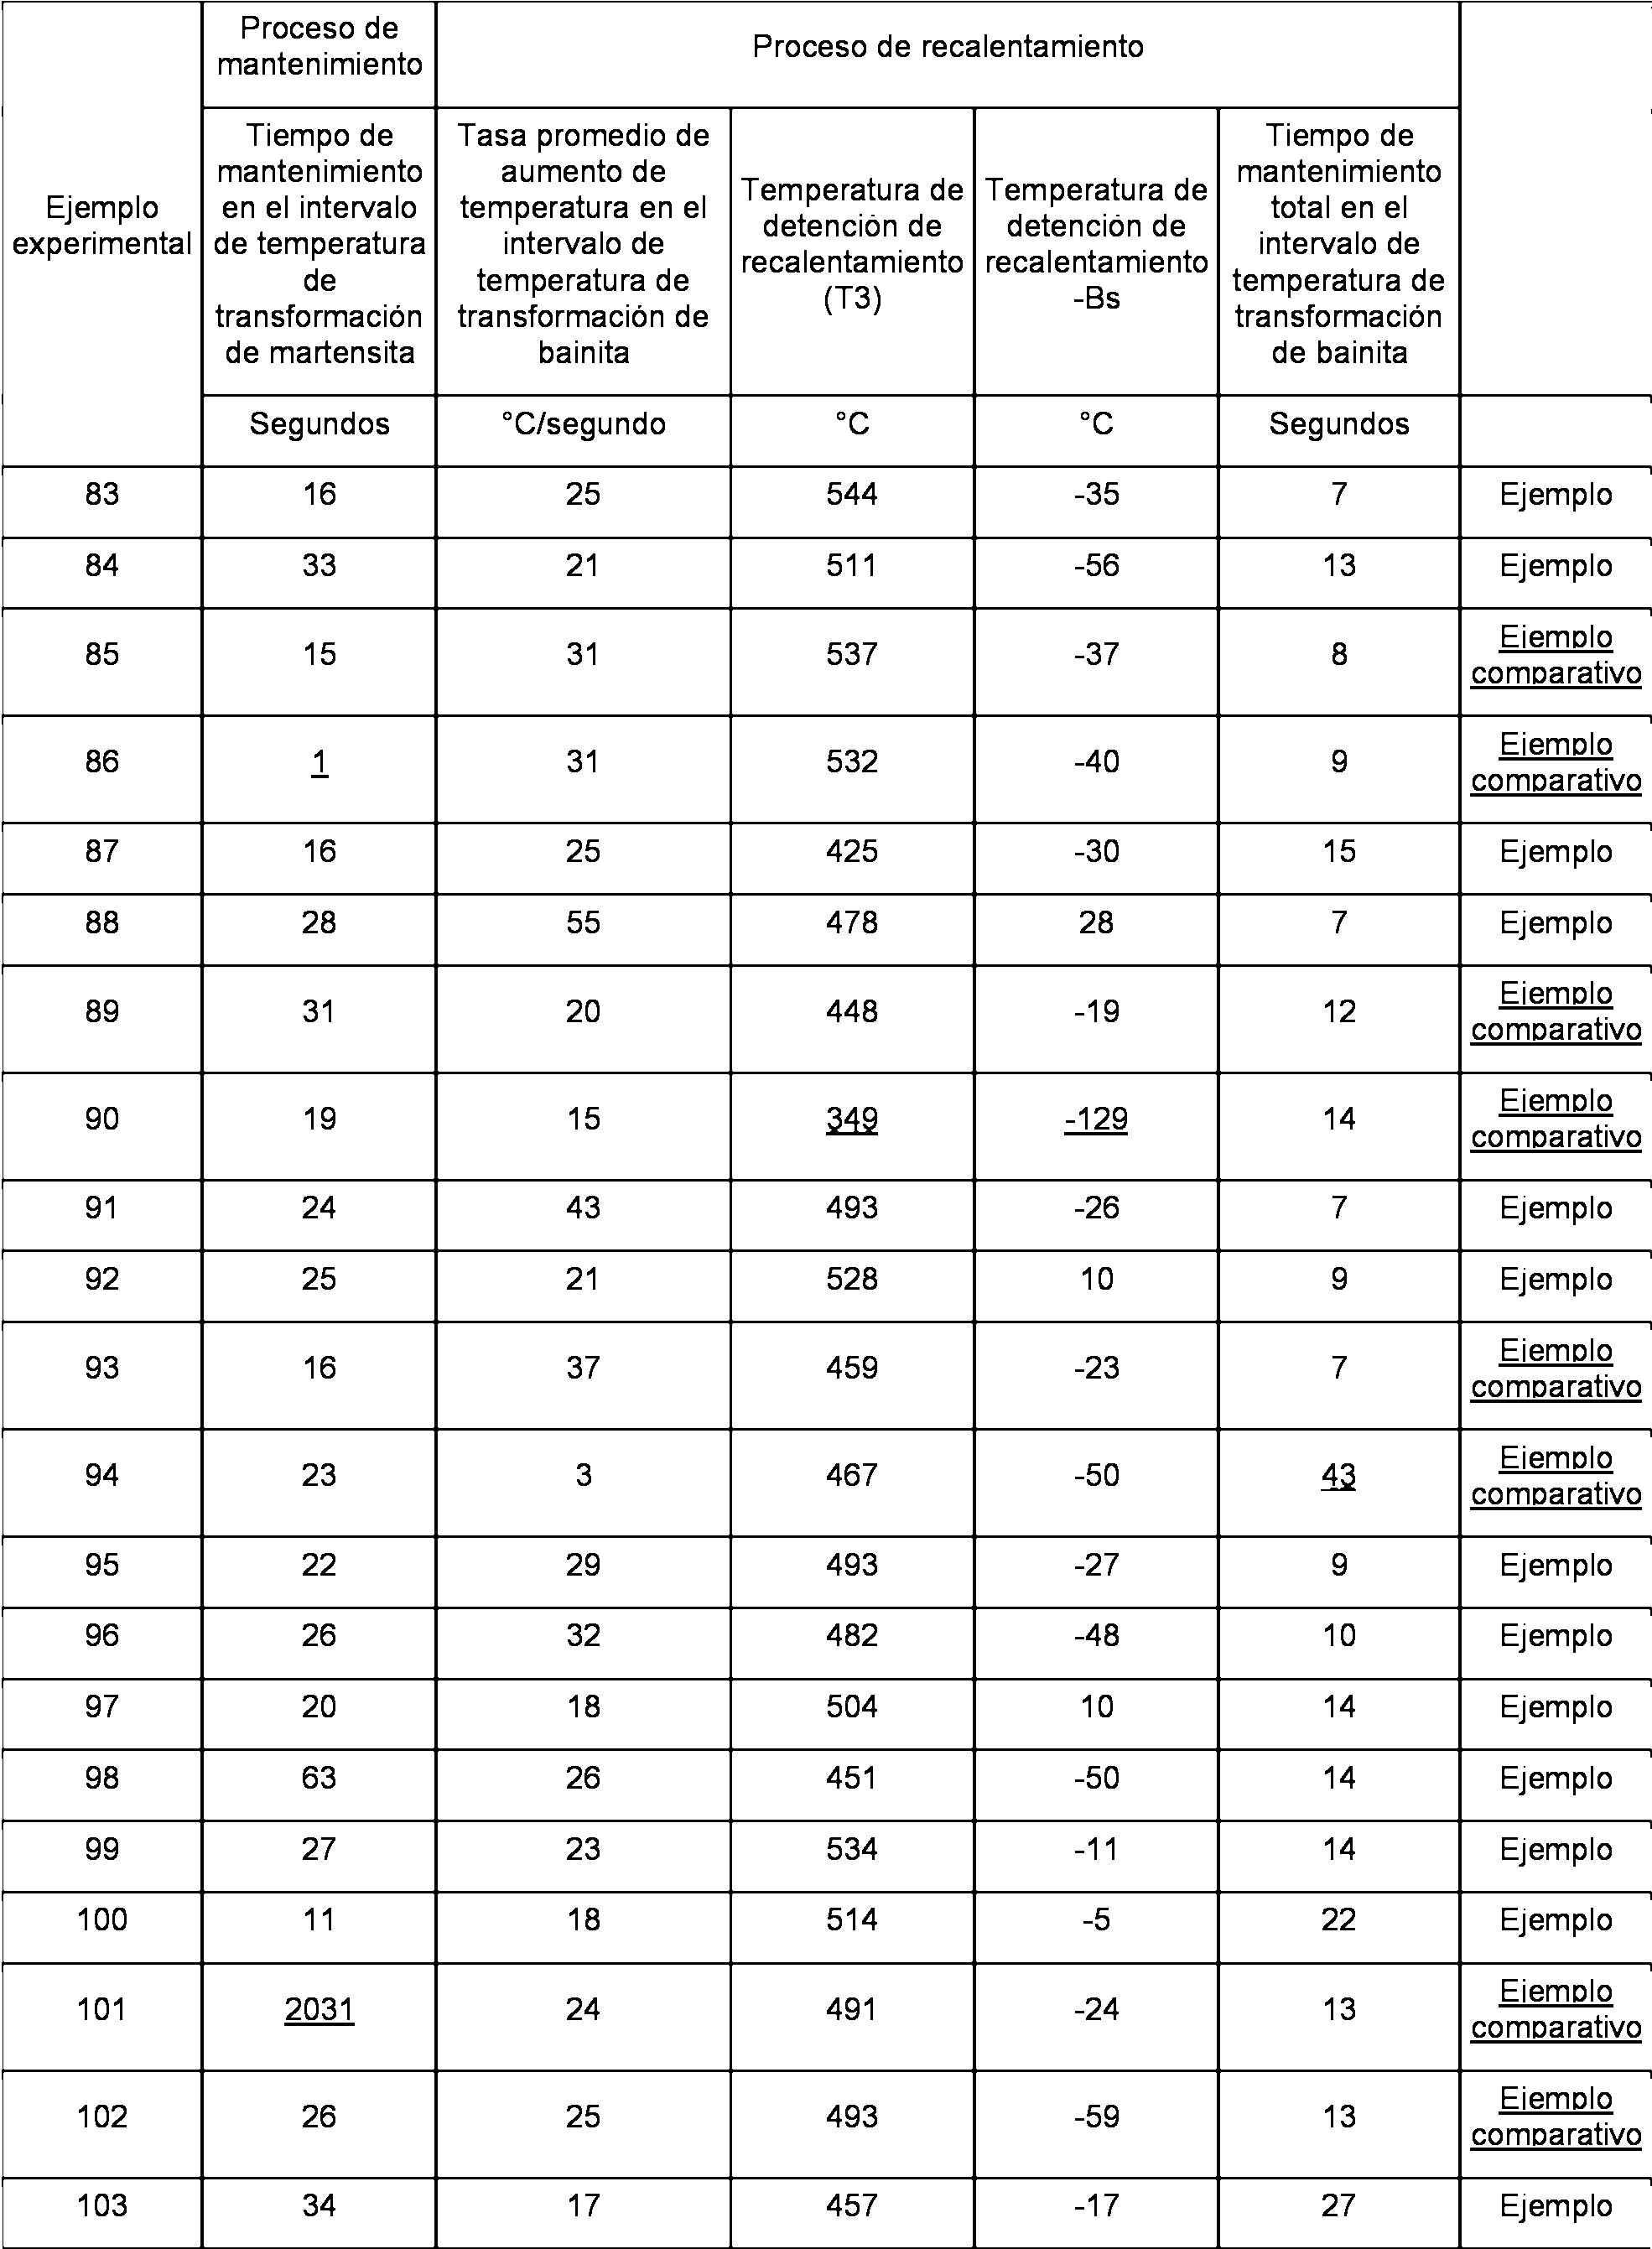

Tabla 25

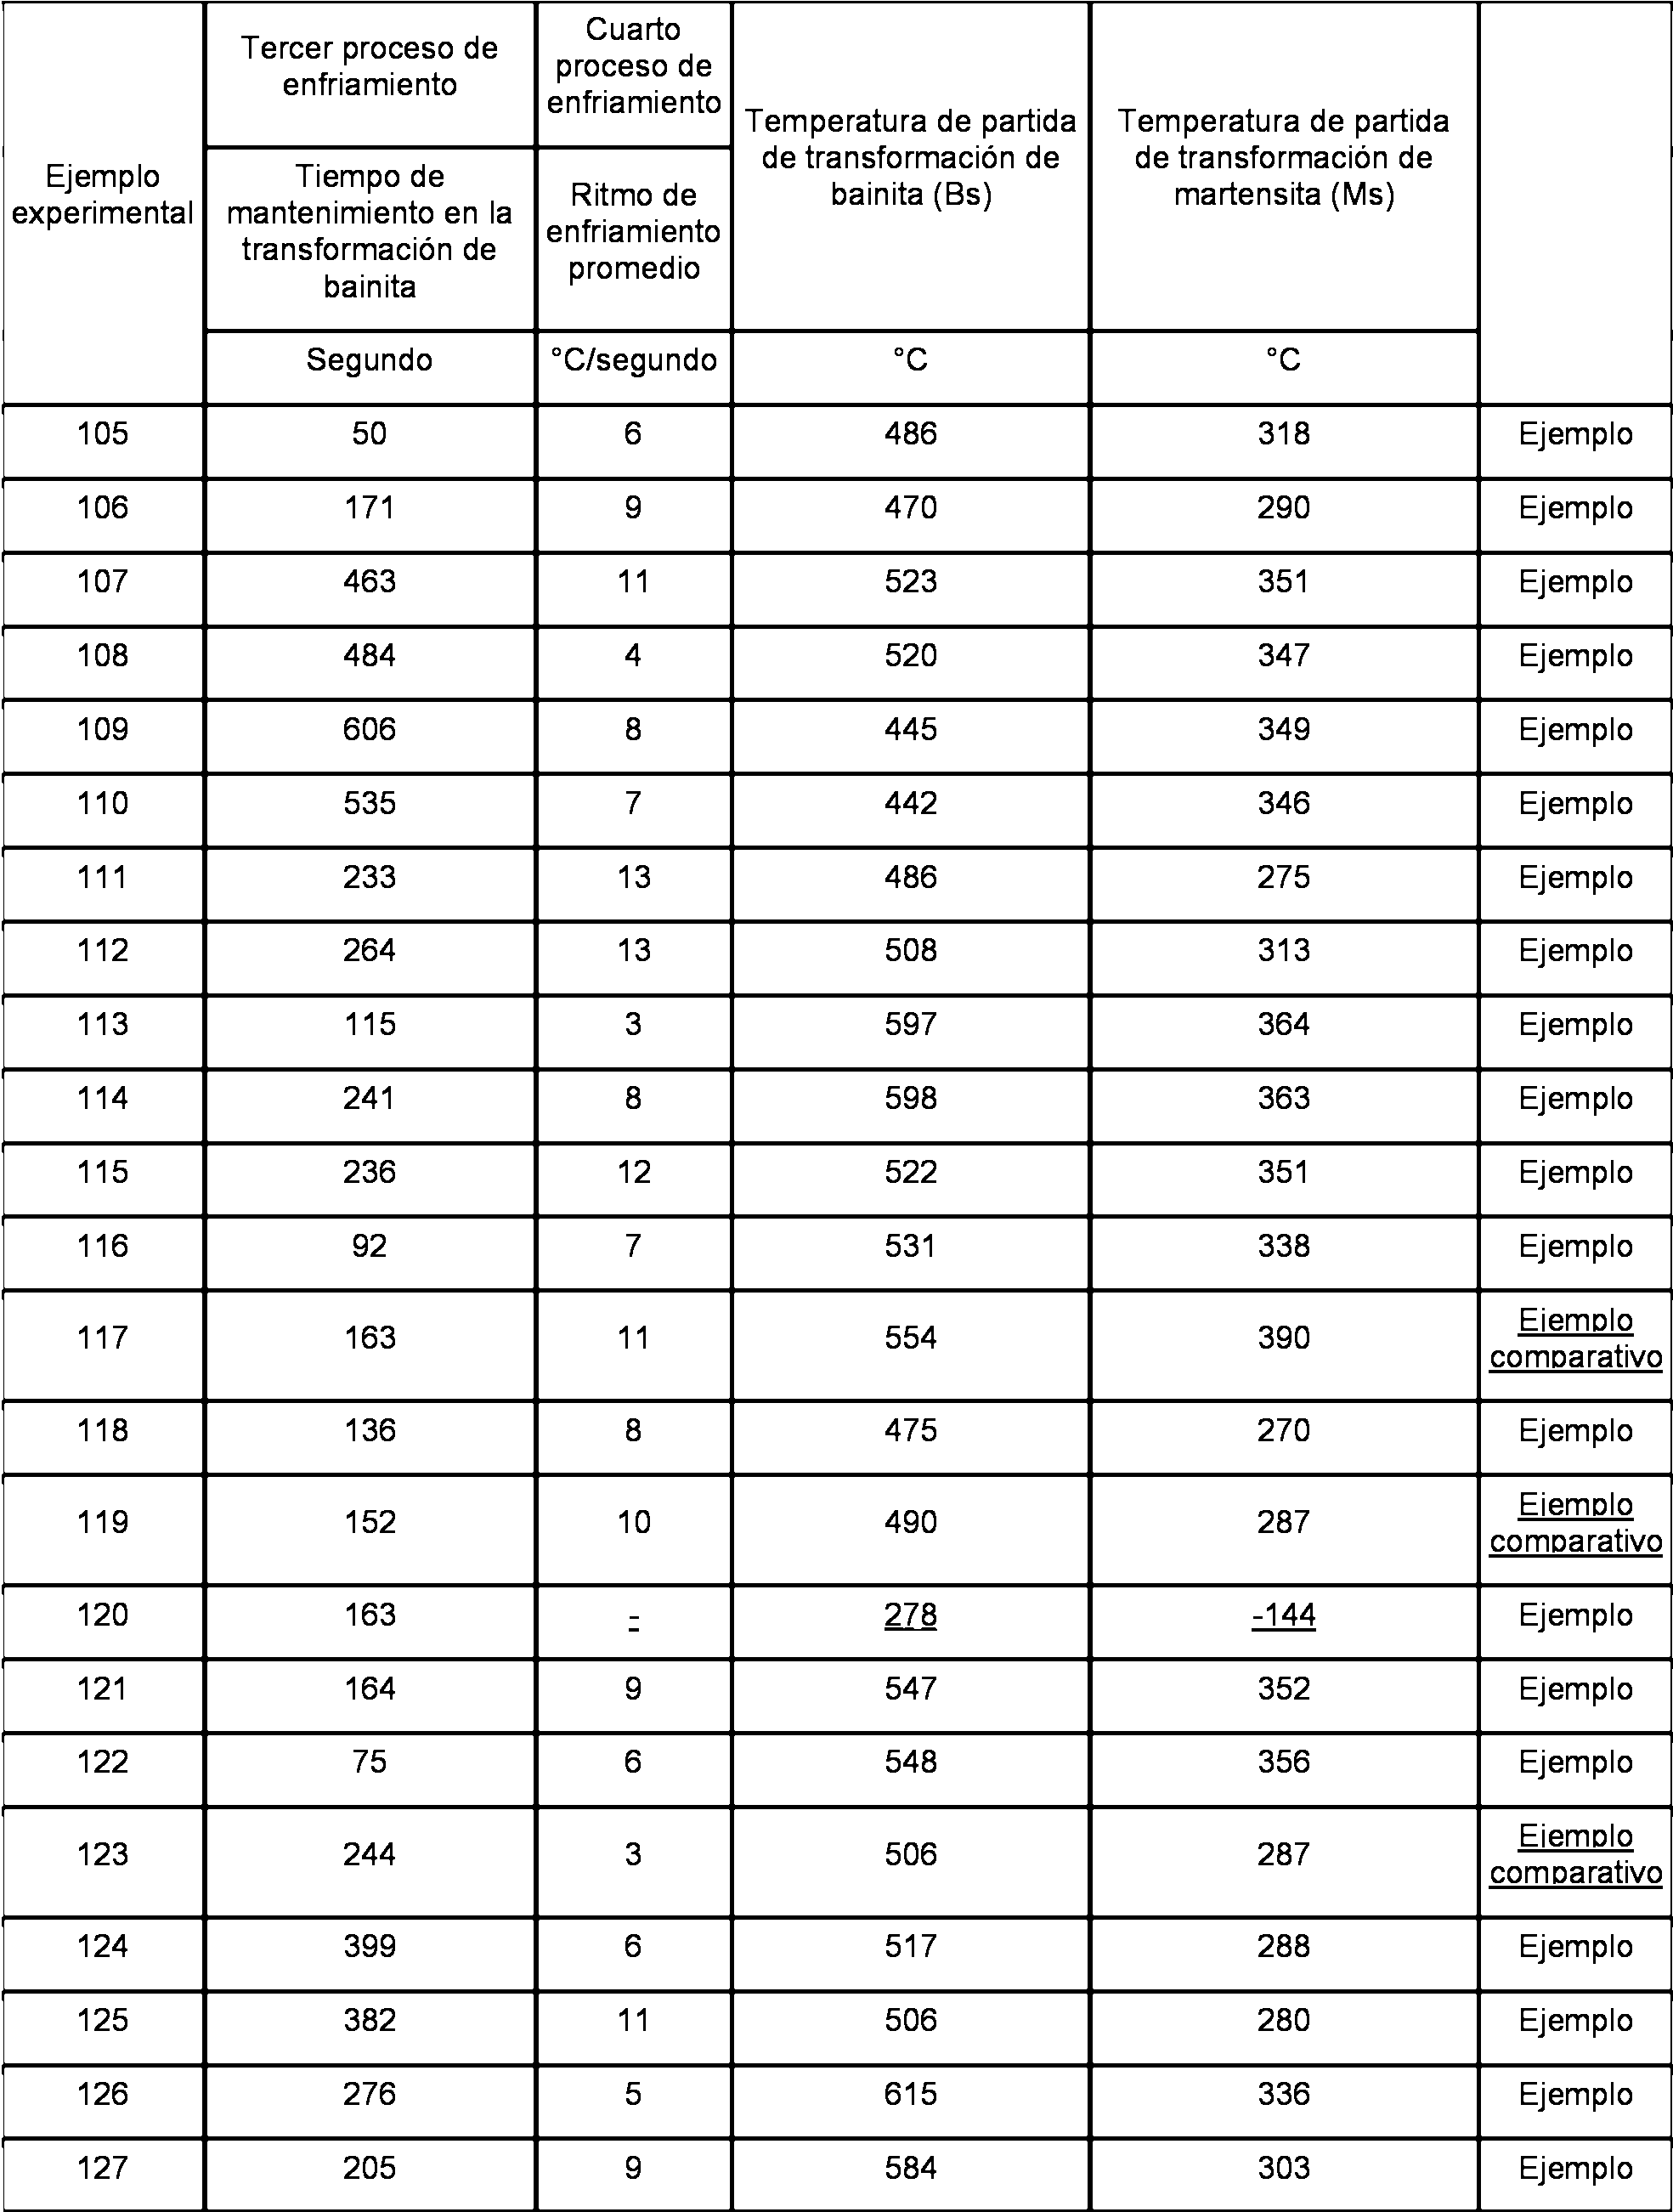
Tabla 26


Tabla 27

Tabla 28
Resultados de Resultados de medicion de dureza Segregacion de Mn medicion de
calidad del
material
Diferencia
entre el
H2 H98 H98/H2 K* f (Max) f (Mm) Conc. Conc. valor
max mm maximo y TS EL A
valor
mmimo
Hv Hv % % % de % de
masa masa % de masa MPa % %
112 456 4,06 -0,14 27 0 2,37 1,51 0,86 1228 18 17 Eiemplo comparativo
121 510 4,21 -0,29 30 1 1,86 1,68 0,18 1306 9 22 Eiemplo comparativo 108 476 4,40 -0,44 23 4 2,69 1,31 1,38 1398 18 44 Ejemplo 114 465 4,08 -0,57 18 7 2,58 1,56 1,02 1532 15 42 Ejemplo 136 518 3,82 -0,65 16 5 2,98 1,76 1,22 1081 20 53 Ejemplo 131 655 5,00 -0,58 22 2 3,05 1,93 1,12 1135 23 48 Ejemplo 139 569 4,11 -0,86 18 7 2,83 1,41 1,42 1098 20 77 Ejemplo 140 725 5,17 -0,79 20 6 2,53 1,60 0,93 1404 18 48 Ejemplo 153 572 3,74 -0,63 18 7 3,65 2,36 1,29 1131 16 51 Ejemplo 153 773 5,04 -0,95 19 6 3,49 2,38 1,11 1250 21 64 Ejemplo 129 661 5,11 -0,45 21 2 1,90 1,23 0,67 1332 22 44 Ejemplo 130 491 3,77 -0,66 21 3 1,71 1,15 0,56 1450 15 35 Ejemplo 106 465 4,37 -0,59 17 4 3,50 1,80 1,70 1280 18 48 Ejemplo 112 515 4,59 -0,84 17 7 2,92 2,15 0,77 1237 19 59 Ejemplo 120 624 5,19 -0,45 22 5 2,84 1,69 1,15 1194 22 55 Ejemplo 115 422 3,66 -0,50 18 4 2,74 1,51 1,23 1011 20 55 Ejemplo
304 419 1,38 -0,32 23 3 2,86 1,76 1,10 1056 11 26 Ejemplo comparativo 138 648 4,68 -0,61 20 3 2,44 1,43 1,01 1319 18 43 Ejemplo
136 491 3,61 -1,01 21 6 2,58 1,71 0,87 1455 14 49 Ejemplo comparativo 129 615 4,77 0,21 32 0 2,50 1,65 0,85 733 13 16 Ejemplo 126 507 4,03 -0,46 23 2 2,59 1,39 1,20 1113 19 44 Ejemplo 125 459 3,66 -0,58 18 8 2,50 1,21 1,29 1311 15 52 Ejemplo
127 522 4,11 -0,24 29 0 2,36 1,33 1,03 1005 18 31 Ejemplo comparativo 109 408 3,74 -0,62 19 8 1,78 1,11 0,67 1129 18 65 Ejemplo 112 552 4,95 -0,72 17 7 1,73 1,12 0,61 1380 18 57 Ejemplo 89 375 4,20 -0,57 18 6 3,29 2,13 1,16 1278 16 46 Ejemplo 95 517 5,42 -0,49 24 1 2,83 2,27 0,56 1351 20 36 Ejemplo
Tabla 29

Tabla 30

Tabla 31

Tabla 32

Tabla 33

Como se muestra en las Tablas 15, 16, 18, 27, 28 y 33, se confirmo que el valor de medicion de la dureza de 98% fue 1,5 o mas veces mas alta que el valor de medicion de la dureza de 2%, que la curtosis (K*) entre el valor de medicion de la dureza de 2% y el valor de medicion de la dureza de 98% fue de -0,40 o menor, que el tamano de grano de cristal promedio fue de 10 pm o menor y que la lamina de acero tuvo excelente resistencia a la tension maxima (TS), ductilidad (EL) y capacidad de estiramiento (A) en los Ejemplos de la presente invencion.
Por otro lado, en los Ejemplos experimentales 9, 14, 17, 25, 30, 36, 39, 56 a 59, 85, 86, 89, 90, 93, 94, 101, 102, 117, 120 y 123 como Ejemplos comparativos de la presente invencion, no hubo lamina de acero en donde toda la resistencia a la tension maxima (TS), la ductilidad (EL) y la capacidad de estiramiento (A) fueran suficientes como se muestra a continuacion. Particularmente, en el Ejemplo experimental 102, el total de las fracciones de volumen de bainita y ferrita baimtica fue de 50% o mas, el valor de K* fue de -0,4 o mayor, es decir, la distribucion de dureza fue cerca de la distribucion normal y, por lo tanto, la ductilidad fue baja incluso a una relacion de dureza de 4,2.
En el Ejemplo experimental 9, el tiempo de mantenimiento en el intervalo de temperatura de transformacion de bainita fue corto en el tercer proceso de enfriamiento en la lmea de recocido continuo y la transformacion de bainita no continuo de manera suficiente. Por esta razon, las relaciones de bainita y ferrita baimtica fueron bajas en el Ejemplo experimental 9, la curtosis (K*) excedio -0,40, la distribucion de dureza no fue plana y tuvo un "valle" y, por lo tanto, la capacidad de estiramiento A se deterioro.
En el Ejemplo experimental 14, la reduccion de laminado en el proceso de laminado en frio estuvo por debajo del lfmite inferior y el grado de llanura de la lamina de acero se deterioro. Ademas, debido a que la reduccion de laminado era baja, la recristalizacion no continuo en la lmea de recocido continuo, el tamano de grano de cristal promedio se volvio grueso y, por lo tanto, la capacidad de estiramiento A se disminuyo.
En el Ejemplo experimental 17, el tiempo de mantenimiento en el intervalo de temperatura de transformacion de ferrita fue corto en el primer proceso de enfriamiento y la transformacion de ferrita no continuo de manera suficiente. Por esta razon, una fraccion de ferrita blanda fue baja, H98/H2 estuvo por debajo del lfmite inferior, la diferencia de dureza entre la parte dura y la parte blanda fue pequena y la ductilidad EL se deterioro en el Ejemplo experimental 17.
En el Ejemplo experimental 25, dado que el tiempo de mantenimiento en el intervalo de temperatura de transformacion de ferrita fue largo, la transformacion de ferrita continuo de manera excesiva. En el Ejemplo experimental 25, la temperatura de detencion de enfriamiento excedio el punto de Ms en el segundo proceso de enfriamiento y la martensita templada no se obtuvo de manera suficiente. Por esta razon, la capacidad de estiramiento A se disminuyo en el Ejemplo experimental 25.
En el Ejemplo experimental 30, la temperatura de detencion de enfriamiento estuvo por debajo del lfmite inferior en el segundo proceso de enfriamiento y no fue posible hacer que la transformacion de bainita continuara en el tercer proceso de enfriamiento. Por esta razon, las relaciones de bainita y ferrita baimtica fueron bajas, la distribucion de dureza tuvo un “valle” y, por lo tanto, la capacidad de estiramiento A se deterioro en el Ejemplo experimental 30. En el Ejemplo experimental 36, la temperatura de calentamiento maxima excedio el lfmite superior y la temperatura de detencion de enfriamiento en el segundo proceso de enfriamiento estuvo por debajo del lfmite inferior. Por esta razon, una fraccion de martensita templada aumento, las estructuras blandas tales como ferrita no estuvieron presentes y, por lo tanto, H98/H2 estuvo por debajo del lfmite inferior, la diferencia de dureza entre la parte dura y la parte blanda fue pequena y la ductilidad El se deterioro en el Ejemplo experimental 36.
El Ejemplo experimental 39 fue un ejemplo en el cual la Ritmo de enfriamiento promedio en el intervalo de temperatura de transformacion de bainita fue baja en el segundo proceso de enfriamiento y la transformacion de bainita continuo de manera excesiva en el proceso. En el Ejemplo experimental 39, la martensita templada no estaba presente y, por lo tanto, la resistencia a la tension TS fue insuficiente.
Los constituyentes qmmicos de las laminas de acero en los Ejemplos experimentales 56 a 59 no estaban en el intervalo de definicion.
Mas espedficamente, el contenido de C en el acero W en el Ejemplo experimental 56 estuvo por debajo del lfmite inferior definido en esta invencion. Por esta razon, la relacion de la estructura blanda fue alta y la resistencia a la tension TS fue insuficiente en el Ejemplo experimental 56.
En el Ejemplo experimental 57, el contenido de C en el acero X excedio el lfmite superior. Por esta razon, la tasa de la estructura blanda fue baja y la ductilidad EL fue insuficiente en el Ejemplo experimental 57.
En el Ejemplo experimental 58, el contenido de Si en el acero Y estuvo por debajo del lfmite inferior. Por esta razon, la resistencia de la martensita templada fue baja y la resistencia a la tension TS fue insuficiente en el Ejemplo experimental 58.
En el Ejemplo experimental 59, el contenido de Mn en el acero Z estuvo por debajo del lfmite inferior. Por esta razon, una propiedad de templado disminuyo significativamente, no fue posible obtener martensita templada y martensita
que teman estructuras blandas y, por lo tanto, la resistencia a la tension TS fue insuficiente en el Ejemplo experimental 59.
En los Ejemplos experimentales 85 y 102, la Ritmo de enfriamiento de la finalizacion del laminado en caliente al bobinado estuvo por debajo del ftmite inferior. Por esta razon, la transformacion de fase continuo de manera excesiva antes del bobinado, la mayona de las partes de austenita en la lamina de acero desaparecieron, la distribucion de Mn no continuo y no se obtuvo una microestructura predeterminada en la lmea de recocido continuo, en los Ejemplos experimentales 85 y 102. Por esta razon, la curtosis K* supera el ftmite superior y la capacidad de estiramiento A fue insuficiente.
En el Ejemplo experimental 86, el tiempo de mantenimiento en el proceso de mantenimiento en el intervalo de temperatura de transformacion de martensita en la lmea de recocido continuo estuvo por debajo del ftmite inferior. Por esta razon, la relacion de martensita templada fue baja, la curtosis (K*) excedio -0,40, la distribucion de dureza no fue plana y tuvo un "valle" y, por lo tanto, la capacidad de estiramiento A se disminuyo en el Ejemplo experimental 86.
En el Ejemplo experimental 89, la temperatura de bobinado estuvo por debajo del ftmite inferior. Por esta razon, la distribucion de Mn no continuo y la microestructura predeterminada no se obtuvo en la lmea de recocido continuo en el Ejemplo experimental 89. Por esta razon, la curtosis K* excedio el ftmite superior y la capacidad de estiramiento A fue insuficiente.
En el Ejemplo experimental 90, la temperatura de detencion de recalentamiento en el proceso de recalentamiento en la lmea de recocido continuo estuvo por debajo del ftmite inferior. Por esta razon, la dureza de la bainita y ferrita bainftica producidas aumento excesivamente, la diferencia de dureza entre la dureza de ferrita y la dureza de bainita y ferrita baimtica aumento, la curtosis (K*) excedio -0,40, la distribucion de dureza tuvo un “valle” y, por lo tanto, la capacidad de estiramiento A se disminuyo.
En el Ejemplo experimental 93, la Ritmo de enfriamiento despues del bobinado excedio el ftmite superior. Por esta razon, la distribucion de Mn no continuo y la microestructura predeterminada no se obtuvo en la lmea de recocido continuo en el Ejemplo experimental 93. Por lo tanto, la curtosis K* excedio el ftmite superior y la capacidad de estiramiento A fue insuficiente.
En el Ejemplo experimental 94, la tasa promedio de aumento de la temperatura en el intervalo de temperatura de transformacion de bainita en el proceso de recalentamiento en la lmea de recocido continuo excedio el ftmite superior. Por esta razon, la dureza de la bainita y ferrita bainftica producidas aumento excesivamente, la diferencia de dureza entre la dureza de ferrita y la dureza de bainita y ferrita bainftica aumento, la curtosis (K*) excedio -0,40, la distribucion de dureza tuvo un “valle” y, por lo tanto, la capacidad de estiramiento A se disminuyo.
En el Ejemplo experimental 101, el tiempo de mantenimiento en el proceso de mantenimiento en el intervalo de temperatura de transformacion de martensita en la lmea de recocido continuo excedio el ftmite superior. Por esta razon, se produjo bainita inferior dura, no se obtuvo bainita y/o ferrita bainftica relativamente blanda, la curtosis (K*) excedio -0,40, la distribucion de dureza tuvo un “valle” y, por lo tanto, la capacidad de estiramiento A se disminuyo. En el Ejemplo experimental 117, la temperatura de calentamiento maxima en la lmea de recocido continuo excedio el ftmite superior. Por esta razon, no se obtuvo ferrita blanda, H98/H2 estuvo por debajo del ftmite inferior, la diferencia de dureza entre la parte dura y la parte blanda fue pequena y la ductilidad EL se deterioro en el Ejemplo experimental 117.
En el Ejemplo 120, la temperatura de calentamiento maxima en la lmea de recocido continuo estuvo por debajo del ftmite inferior. Por esta razon, se obtuvo una estructura menos dura y la resistencia TS se deterioro en el Ejemplo experimental 120.
En el Ejemplo experimental 123, la temperatura de detencion de enfriamiento en el segundo proceso de enfriamiento en la lmea de recocido continuo excedio el ftmite superior. Por esta razon, no se obtuvo martensita templada, la curtosis (K*) excedio -0,40, la distribucion de dureza tuvo un "valle" y, por lo tanto, la capacidad de estiramiento A se disminuyo en el Ejemplo experimental 123.
Aplicacion industrial
Debido a que la lamina de acero laminado en caliente de alta resistencia de la presente invencion contiene constituyentes qmmicos predeterminados, la dureza de 98% es 1,5 o mas veces mas alta que la dureza de 2%, la curtosis K* de la distribucion de dureza entre la dureza de 2% y la dureza de 98% es -0,40 o menor, el tamano de grano de cristal promedio en la estructura de lamina de acero es 10 pm o menor y, por lo tanto, la lamina de acero tiene excelente ductilidad y capacidad de estiramiento a la vez que se asegura la resistencia a la tension que es tan alta como 900 MPa o mas. Por consiguiente, la presente invencion puede producir contribuciones muy significativas a la industria debido a que la resistencia de la lamina de acero puede asegurarse sin degradar la docilidad.
Claims (12)
1. Una lamina de acero laminado en caliente de alta resistencia que tiene excelente ductilidad y capacidad de estiramiento, consistiendo la lamina de acero, en porcentaje en masa, en:
0,05 a 0,4% de C;
0,1 a 2,5% de Si;
1,0 a 3,5% de Mn;
0,001 a 0,03% de P;
0,0001 a 0,01% de S;
0,001 a 2,5% de Al;
0,0001 a 0,01% de N;
0,0001 a 0,008% de O; y
opcionalmente uno o mas de
0,005 a 0,09% de Ti;
0,005 a 0,09% de Nb;
0,0001 a 0,01% de B;
0,01 a 2,0% de Cr;
0,01 a 2,0% de Ni;
0,01 a 2,0% de Cu;
0,01 a 0,8% de Mo;
0,005 a 0,09% de V;
uno o mas de Ca, Ce, Mg y REM a 0,0001 a 0,5% en porcentaje de masa en total y una proporcion restante compuesta por hierro e impurezas inevitables,
en donde una estructura de lamina de acero contiene en fraccion en volumen 10 a 45% de una fase de ferrita, 10 a 50% de una fase de martensita templada y una fase dura restante,
en donde cuando una pluralidad de regiones de medicion con diametros de 1 pm o menores se fijan en un intervalo de 1/8 a 3/8 de un espesor de la lamina de acero, valores de medicion de dureza en la pluralidad de regiones de medicion estan dispuestos en orden ascendente para obtener una distribucion de dureza, un numero entero N0,02 que es un numero obtenido al multiplicar un numero total de los valores de medicion de dureza por 0,02 y, si esta presente, se obtiene al redondear para arriba un numero decimal, una dureza de un valor de medicion que es un N0,02-esimo valor mas grande de un valor de medicion de dureza mas pequeno se considera una dureza de 2%, un numero entero N0,98 que es un numero obtenido al multiplicar el numero total de los valores de medicion de dureza por 0,98 y, si esta presente, se obtiene al redondear para abajo el numero decimal, y una dureza de un valor de medicion que es un N0,98-esimo valor mas grande del valor de medicion de dureza mas pequeno se considera como una dureza de 98%, la dureza de 98% es 1,5 o mas veces mas alta que la dureza de 2%,
en donde una curtosis K* de la distribucion de dureza entre la dureza de 2% y la dureza de 98% es igual o mayor que -1,2 e igual o menor que -0,4,
en donde un tamano de grano de cristal promedio en la estructura de lamina de acero es 10 pm o menor, en donde la fase dura restante incluye 10 a 60% de una o ambas de una fase de ferrita baimtica y una fase de bainita y 10% o menos de una fase de martensita nueva en fracciones de volumen, y
en donde una diferencia entre un valor maximo y un valor mmimo de concentracion de Mn en un hierro base en un intervalo de espesor de 1/8 a 3/8 de la lamina de acero es igual o mayor que 0,4% e igual o menor que 3,5% cuando se convierte al porcentaje en masa.
2. La lamina de acero laminado en caliente de alta resistencia que tiene excelente ductilidad y capacidad de estiramiento de acuerdo con la reivindicacion 1,
en donde cuando una seccion de la dureza de 2% a la dureza de 98% se divide de igual manera en 10 partes y se configuran 10 secciones de 1/10, un numero de los valores de medicion de dureza en cada seccion de 1/10 es 2 a 30% de un numero de todos los valores de medicion.
3. La lamina de acero laminado en caliente de alta resistencia que tiene excelente ductilidad y capacidad de estiramiento de acuerdo con la reivindicacion 1 o 2,
en donde la fase dura incluye cualquiera o ambas de una fase de ferrita bainftica y una fase de bainita de 10 a 45% en una fraccion de volumen y una fase de martensita nueva de 10% o menor.
4. La lamina de acero laminado en caliente de alta resistencia que tiene excelente ductilidad y capacidad de estiramiento de acuerdo con cualquiera de las reivindicaciones 1 a 3,
en donde la estructura de lamina de acero incluye ademas 2 a 25% de una austenita retenida.
5. La lamina de acero laminado en caliente de alta resistencia que tiene excelente ductilidad y capacidad de estiramiento de acuerdo con cualquiera de las reivindicaciones 1 a 3, en donde la lamina de acero es una lamina de acero recubierta con zinc.
6. Un metodo para fabricar una lamina de acero laminado en fno de alta resistencia que tiene una excelente ductilidad y una capacidad de estiramiento, comprendiendo el metodo:
un proceso de laminado en caliente en el cual una palanquilla que contiene los constituyentes qmmicos de acuerdo con la reivindicacion 1 se calientan hasta 1050°C o mas directamente o despues de un enfriamiento, se realiza un laminado en caliente a la misma a una temperatura mas alta de uno de 800°C y un punto de transformacion de Ar3 y se realiza un bobinado en un intervalo de temperatura desde el valor mas bajode 500°C y el punto de Bs a 750°C en donde una fase de austenita en una estructura de un material laminado despues del laminado ocupa 50% en volumen o mas;
un proceso de enfriamiento en el cual la lamina de acero despues del laminado en caliente se enfna de una temperatura de bobinado a (la temperatura de bobinado - 100)°C a una tasa de 20°C/hora o menor mientras se cumple la siguiente Ecuacion (1); yun proceso en el cual se realiza un recocido continuo en la lamina de acero despues del enfriamiento, en donde en el proceso en el cual se realiza el recocido continuo,
la lamina de acero se recuece a una temperatura de calentamiento maxima de 750 a 1000°C,
posteriormente se realiza un primer enfriamiento en el cual la lamina de acero se enfna de la temperatura de calentamiento maxima a un intervalo de temperatura de transformacion de ferrita o menor y que se mantiene en el intervalo de temperatura de transformacion de ferrita durante 20 a 1000 segundos,
posteriormente se realiza un segundo enfriamiento en el cual la lamina de acero se enfna a un ritmo de enfriamiento de 10°C/segundo o mayor por termino medio en un intervalo de temperatura de transformacion de bainita y se detiene el enfriamiento dentro de un intervalo de una temperatura de partida de transformacion de martensita -120°C a la temperatura de partida de transformacion de martensita.
la lamina de acero despues del segundo enfriamiento se mantiene en un intervalo de una segunda temperatura de detencion de enfriamiento a la temperatura de partida de transformacion de martensita durante 2 a 1000 segundos, la lamina de acero se recalienta posteriormente hasta una temperatura de detencion de recalentamiento, que es igual o mayor que una temperatura de partida de transformacion de bainita - 100°C, a un ritmo de aumento de temperatura de 10°C/segundo o mayor por termino medio en el intervalo de temperatura de transformacion de bainita, y
se realiza un tercer enfriamiento en el cual la lamina de acero despues del recalentamiento se enfna de la temperatura de detencion de recalentamiento a una temperatura que es mas baja que el intervalo de temperatura de transformacion de bainita y se mantiene en el intervalo de temperatura de transformacion de bainita durante 30 segundos o mas;
Ecuacion (1)

en donde t(T) en la Ecuacion (1) representa el tiempo de mantenimiento (segundos) de la lamina de acero a una temperatura T°C en el proceso de enfriamiento despues del bobinado.
7. El metodo para fabricar la lamina de acero laminado en caliente de alta resistencia que tiene excelente ductilidad y capacidad de estiramiento de acuerdo con la reivindicacion 6,
en donde la temperatura de bobinado despues del laminado en caliente es igual o mayor que un punto de Bs e igual o menor que 750°C.
8. El metodo para fabricar la lamina de acero laminado en caliente de alta resistencia que tiene excelente ductilidad y capacidad de estiramiento de acuerdo con la reivindicacion 6 o 7,
en donde una suma de un tiempo durante el cual la lamina de acero se mantiene en el intervalo de temperatura de transformacion de bainita en el segundo enfriamiento y un tiempo durante el cual la lamina de acero se mantiene en el intervalo de temperatura de transformacion de bainita en el recalentamiento es 25 segundos o menor.
9. Un metodo para fabricar una lamina de acero recubierta con zinc laminada en caliente de alta resistencia que tiene excelente ductilidad y capacidad de estiramiento,
en donde la lamina de acero se sumerge en un bano de revestimiento con zinc en el recalentamiento para fabricar la lamina de acero de alta resistencia en base al metodo de fabricacion de acuerdo con cualquiera de las reivindicaciones 6 a 9.
10. Un metodo para fabricar una lamina de acero recubierta con zinc laminada en caliente de alta resistencia que tiene excelente ductilidad y capacidad de estiramiento,
en donde la lamina de acero se sumerge en un bano de revestimiento con zinc en el intervalo de temperatura de transformacion de bainita en el tercer enfriamiento para fabricar la lamina de acero de alta resistencia en base al metodo de fabricacion de acuerdo con cualquiera de las reivindicaciones 6 a 9.
11. Un metodo para fabricar una lamina de acero recubierta con zinc laminada en caliente de alta resistencia, en donde se realiza una galvanoplastia con zinc despues de fabricar la lamina de acero de alta resistencia en base al metodo de fabricacion de acuerdo con cualquiera de las reivindicaciones 6 a 9.
12. Un metodo para fabricar un acero recubierto con zinc laminado en caliente de alta resistencia,
en donde se realiza un revestimiento con zinc por inmersion en caliente despues de fabricar la lamina de acero de alta resistencia en base al metodo de fabricacion de acuerdo con cualquiera de las reivindicaciones 6 a 9.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010208330 | 2010-09-16 | ||
| JP2010208329 | 2010-09-16 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| ES2711891T3 true ES2711891T3 (es) | 2019-05-08 |
Family
ID=45831722
Family Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| ES15202459T Active ES2711891T3 (es) | 2010-09-16 | 2011-09-16 | Lámina de acero de alta resistencia y lámina de acero recubierta con zinc de alta resistencia con excelente ductilidad y capacidad de estiramiento y método de fabricación de estas |
| ES11825267.5T Active ES2617477T3 (es) | 2010-09-16 | 2011-09-16 | Lámina de acero laminada en frío de alta resistencia con excelente ductilidad y expansibilidad, y lámina de acero galvanizada de alta resistencia, y método para fabricar las mismas |
Family Applications After (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| ES11825267.5T Active ES2617477T3 (es) | 2010-09-16 | 2011-09-16 | Lámina de acero laminada en frío de alta resistencia con excelente ductilidad y expansibilidad, y lámina de acero galvanizada de alta resistencia, y método para fabricar las mismas |
Country Status (11)
| Country | Link |
|---|---|
| US (1) | US9139885B2 (es) |
| EP (2) | EP3034644B1 (es) |
| JP (1) | JP5021108B2 (es) |
| KR (1) | KR101329840B1 (es) |
| CN (1) | CN103097566B (es) |
| BR (1) | BR112013006143B1 (es) |
| CA (1) | CA2811189C (es) |
| ES (2) | ES2711891T3 (es) |
| MX (1) | MX339219B (es) |
| PL (2) | PL3034644T3 (es) |
| WO (1) | WO2012036269A1 (es) |
Families Citing this family (54)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| MX366222B (es) | 2011-07-29 | 2019-07-03 | Nippon Steel Corp Star | Laminas de acero de alta resistencia y laminas de acero galvanizadas de alta resistencia con capacidad de fijacion de forma excelente, y metodo para la fabricacion de las mismas. |
| US9896751B2 (en) * | 2011-07-29 | 2018-02-20 | Nippon Steel & Sumitomo Metal Corporation | High strength steel sheet and high strength galvanized steel sheet excellent in shapeability and methods of production of same |
| JP5966598B2 (ja) * | 2012-05-17 | 2016-08-10 | Jfeスチール株式会社 | 加工性に優れる高降伏比高強度冷延鋼板およびその製造方法 |
| CA2879069C (en) | 2012-08-07 | 2016-08-16 | Nippon Steel & Sumitomo Metal Corporation | Galvanized steel sheet for hot forming |
| JP5609945B2 (ja) * | 2012-10-18 | 2014-10-22 | Jfeスチール株式会社 | 高強度冷延鋼板およびその製造方法 |
| JP5867436B2 (ja) | 2013-03-28 | 2016-02-24 | Jfeスチール株式会社 | 高強度合金化溶融亜鉛めっき鋼板およびその製造方法 |
| JP5862591B2 (ja) | 2013-03-28 | 2016-02-16 | Jfeスチール株式会社 | 高強度鋼板およびその製造方法 |
| JP5867435B2 (ja) | 2013-03-28 | 2016-02-24 | Jfeスチール株式会社 | 高強度溶融亜鉛めっき鋼板およびその製造方法 |
| US10240226B2 (en) | 2013-03-29 | 2019-03-26 | Jfe Steel Corporation | Steel plate for thick-walled steel pipe, method for manufacturing the same, and thick-walled high-strength steel pipe |
| JP6306481B2 (ja) * | 2014-03-17 | 2018-04-04 | 株式会社神戸製鋼所 | 延性及び曲げ性に優れた高強度冷延鋼板および高強度溶融亜鉛めっき鋼板、並びにそれらの製造方法 |
| WO2016001708A1 (en) | 2014-07-03 | 2016-01-07 | Arcelormittal | Method for producing a high strength coated steel sheet having improved strength, formability and obtained sheet |
| CN107075627B (zh) | 2014-08-07 | 2021-08-06 | 杰富意钢铁株式会社 | 高强度钢板及其制造方法、以及高强度镀锌钢板的制造方法 |
| EP3178955B1 (en) * | 2014-08-07 | 2020-07-15 | JFE Steel Corporation | High-strength steel sheet and production method for same, and production method for high-strength galvanized steel sheet |
| CN106574340B (zh) | 2014-08-07 | 2018-04-10 | 杰富意钢铁株式会社 | 高强度钢板及其制造方法、以及高强度镀锌钢板的制造方法 |
| US20170275724A1 (en) * | 2014-08-25 | 2017-09-28 | Tata Steel Ijmuiden B.V. | Cold rolled high strength low alloy steel |
| EP3266894B1 (en) * | 2015-03-03 | 2020-03-04 | JFE Steel Corporation | High-strength steel sheet and method for producing same |
| JP6706464B2 (ja) * | 2015-03-31 | 2020-06-10 | Fdk株式会社 | 電池缶形成用鋼板、及びアルカリ電池 |
| JP6460238B2 (ja) | 2015-07-13 | 2019-01-30 | 新日鐵住金株式会社 | 鋼板、溶融亜鉛めっき鋼板、及び合金化溶融亜鉛めっき鋼板、並びにそれらの製造方法 |
| JP6460239B2 (ja) * | 2015-07-13 | 2019-01-30 | 新日鐵住金株式会社 | 鋼板、溶融亜鉛めっき鋼板、及び合金化溶融亜鉛めっき鋼板、並びにそれらの製造方法 |
| CN106811692B (zh) * | 2015-12-02 | 2018-11-06 | 鞍钢股份有限公司 | 一种淬火用高强易成型冷轧钢板及其制造方法 |
| WO2017109541A1 (en) * | 2015-12-21 | 2017-06-29 | Arcelormittal | Method for producing a high strength coated steel sheet having improved ductility and formability, and obtained coated steel sheet |
| WO2017109540A1 (en) | 2015-12-21 | 2017-06-29 | Arcelormittal | Method for producing a high strength steel sheet having improved ductility and formability, and obtained steel sheet |
| WO2017109539A1 (en) | 2015-12-21 | 2017-06-29 | Arcelormittal | Method for producing a high strength steel sheet having improved strength and formability, and obtained high strength steel sheet |
| JP6288394B2 (ja) * | 2016-03-25 | 2018-03-07 | 新日鐵住金株式会社 | 高強度鋼板および高強度亜鉛めっき鋼板 |
| US11136643B2 (en) | 2016-08-10 | 2021-10-05 | Jfe Steel Corporation | High-strength steel sheet and method for producing same |
| JP6323618B1 (ja) | 2017-01-06 | 2018-05-16 | Jfeスチール株式会社 | 高強度冷延鋼板およびその製造方法 |
| KR102312464B1 (ko) * | 2017-02-10 | 2021-10-13 | 제이에프이 스틸 가부시키가이샤 | 고강도 아연 도금 강판 및 그 제조 방법 |
| CN113862563B (zh) * | 2017-03-13 | 2022-10-28 | 杰富意钢铁株式会社 | 高强度冷轧钢板 |
| MX394104B (es) * | 2017-04-21 | 2025-03-24 | Nippon Steel Corp | Lamina de acero galvanizada por inmersion en caliente de alta resistencia y metodo de produccion de la misma. |
| EP3708689B1 (en) * | 2017-11-08 | 2022-07-13 | Nippon Steel Corporation | Steel sheet |
| KR102333410B1 (ko) | 2017-11-15 | 2021-12-02 | 닛폰세이테츠 가부시키가이샤 | 고강도 냉연 강판 |
| RU2650943C1 (ru) * | 2017-12-19 | 2018-04-18 | Юлия Алексеевна Щепочкина | Сталь |
| KR102020411B1 (ko) | 2017-12-22 | 2019-09-10 | 주식회사 포스코 | 가공성이 우수한 고강도 강판 및 이의 제조방법 |
| EP3757242B1 (en) * | 2018-02-19 | 2024-04-03 | JFE Steel Corporation | High-strength steel sheet and manufacturing method therefor |
| CN112739840B (zh) * | 2018-10-04 | 2022-09-06 | 日本制铁株式会社 | 合金化热浸镀锌钢板 |
| KR102153197B1 (ko) * | 2018-12-18 | 2020-09-08 | 주식회사 포스코 | 가공성이 우수한 냉연강판, 용융아연도금강판 및 이들의 제조방법 |
| EP3901293B1 (en) * | 2019-01-29 | 2024-03-20 | JFE Steel Corporation | High-strength hot-dip galvanized steel sheet and manufacturing method therefor |
| WO2020209276A1 (ja) * | 2019-04-11 | 2020-10-15 | 日本製鉄株式会社 | 鋼板及びその製造方法 |
| KR102245228B1 (ko) * | 2019-09-20 | 2021-04-28 | 주식회사 포스코 | 균일연신율 및 가공경화율이 우수한 강판 및 이의 제조방법 |
| KR102275916B1 (ko) * | 2019-12-09 | 2021-07-13 | 현대제철 주식회사 | 초고강도 및 고성형성을 갖는 합금화 용융아연도금강판 및 이의 제조방법 |
| KR102321297B1 (ko) * | 2019-12-18 | 2021-11-03 | 주식회사 포스코 | 가공성이 우수한 고강도 강판 및 그 제조방법 |
| KR102321285B1 (ko) | 2019-12-18 | 2021-11-03 | 주식회사 포스코 | 가공성이 우수한 고강도 강판 및 그 제조방법 |
| KR102321288B1 (ko) * | 2019-12-18 | 2021-11-03 | 주식회사 포스코 | 가공성이 우수한 고강도 강판 및 그 제조방법 |
| KR102348527B1 (ko) | 2019-12-18 | 2022-01-07 | 주식회사 포스코 | 가공성이 우수한 고강도 강판 및 그 제조방법 |
| CN111187985A (zh) * | 2020-02-17 | 2020-05-22 | 本钢板材股份有限公司 | 一种具有高扩孔性能和疲劳寿命的热轧延伸凸缘钢及其制备工艺 |
| KR102823033B1 (ko) | 2020-02-28 | 2025-06-20 | 제이에프이 스틸 가부시키가이샤 | 강판, 부재 및 그들의 제조 방법 |
| US12624410B2 (en) | 2020-03-31 | 2026-05-12 | Jfe Steel Corporation | Steel sheet, member, and method for producing them |
| CN115362279B (zh) * | 2020-03-31 | 2024-03-01 | 杰富意钢铁株式会社 | 钢板、部件及其制造方法 |
| CN112795837B (zh) * | 2020-11-20 | 2022-07-12 | 唐山钢铁集团有限责任公司 | 一种1300Mpa级高韧性冷成形钢板及其生产方法 |
| EP4273281A4 (en) * | 2021-02-10 | 2024-06-05 | Nippon Steel Corporation | HOT STAMPED MOLDED BODY |
| CN113355710B (zh) * | 2021-06-08 | 2022-04-29 | 武汉钢铁有限公司 | 大变形量冲压家电外板用硬镀层电镀锌耐指纹涂层板及其制造方法 |
| KR20230014121A (ko) * | 2021-07-20 | 2023-01-30 | 주식회사 포스코 | 구멍확장성 및 연성이 우수한 고강도 강판 및 이의 제조방법 |
| KR20240098907A (ko) * | 2022-12-21 | 2024-06-28 | 주식회사 포스코 | 성형성 및 파괴저항성이 우수한 강판 및 그 제조방법 |
| KR20250093730A (ko) * | 2023-12-15 | 2025-06-25 | 주식회사 포스코 | 냉연강판 및 그 제조방법 |
Family Cites Families (24)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS59219473A (ja) | 1983-05-26 | 1984-12-10 | Nippon Steel Corp | カラ−エツチング液及びエツチング方法 |
| JP3840864B2 (ja) | 1999-11-02 | 2006-11-01 | Jfeスチール株式会社 | 高張力溶融亜鉛めっき鋼板およびその製造方法 |
| TW504519B (en) * | 1999-11-08 | 2002-10-01 | Kawasaki Steel Co | Hot dip galvanized steel plate excellent in balance of strength and ductility and in adhesiveness between steel and plating layer, and method for producing the same |
| US6962631B2 (en) * | 2000-09-21 | 2005-11-08 | Nippon Steel Corporation | Steel plate excellent in shape freezing property and method for production thereof |
| US20050106411A1 (en) * | 2002-02-07 | 2005-05-19 | Jfe Steel Corporation | High strength steel plate and method for production thereof |
| JP4306202B2 (ja) | 2002-08-02 | 2009-07-29 | 住友金属工業株式会社 | 高張力冷延鋼板及びその製造方法 |
| JP4325223B2 (ja) | 2003-03-04 | 2009-09-02 | Jfeスチール株式会社 | 焼付け硬化性に優れる超高強度冷延鋼板およびその製造方法 |
| JP4313591B2 (ja) * | 2003-03-24 | 2009-08-12 | 新日本製鐵株式会社 | 穴拡げ性と延性に優れた高強度熱延鋼板及びその製造方法 |
| GB2411619A (en) * | 2004-03-02 | 2005-09-07 | Black & Decker Inc | Planer and thicknesser |
| JP4730056B2 (ja) * | 2005-05-31 | 2011-07-20 | Jfeスチール株式会社 | 伸びフランジ成形性に優れた高強度冷延鋼板の製造方法 |
| JP4518029B2 (ja) * | 2006-02-13 | 2010-08-04 | 住友金属工業株式会社 | 高張力熱延鋼板とその製造方法 |
| JP4542515B2 (ja) * | 2006-03-01 | 2010-09-15 | 新日本製鐵株式会社 | 成形性と溶接性に優れた高強度冷延鋼板、高強度溶融亜鉛めっき鋼板及び高強度合金化溶融亜鉛めっき鋼板、並びに、高強度冷延鋼板の製造方法、高強度溶融亜鉛めっき鋼板の製造方法、高強度合金化溶融亜鉛めっき鋼板の製造方法 |
| JP4964494B2 (ja) | 2006-05-09 | 2012-06-27 | 新日本製鐵株式会社 | 穴拡げ性と成形性に優れた高強度鋼板及びその製造方法 |
| JP4605100B2 (ja) * | 2006-06-07 | 2011-01-05 | 住友金属工業株式会社 | 高強度熱延鋼板およびその製造方法 |
| JP5223360B2 (ja) | 2007-03-22 | 2013-06-26 | Jfeスチール株式会社 | 成形性に優れた高強度溶融亜鉛めっき鋼板およびその製造方法 |
| JP5588597B2 (ja) | 2007-03-23 | 2014-09-10 | 富士フイルム株式会社 | 導電性材料の製造方法及び製造装置 |
| ES2678443T3 (es) | 2007-03-27 | 2018-08-10 | Nippon Steel & Sumitomo Metal Corporation | Chapa de acero laminada en caliente de alta resistencia que está libre de desconchado y es excelente en propiedades de superficie y desbarbado y procedimiento para fabricar la misma |
| JP4955499B2 (ja) * | 2007-09-28 | 2012-06-20 | 株式会社神戸製鋼所 | 疲労強度及び伸びフランジ性に優れた高強度熱延鋼板 |
| JP5369663B2 (ja) * | 2008-01-31 | 2013-12-18 | Jfeスチール株式会社 | 加工性に優れた高強度溶融亜鉛めっき鋼板およびその製造方法 |
| WO2009119751A1 (ja) * | 2008-03-27 | 2009-10-01 | 新日本製鐵株式会社 | 成形性と溶接性に優れた高強度冷延鋼板、高強度亜鉛めっき鋼板、高強度合金化溶融亜鉛めっき鋼板、及びそれらの製造方法 |
| PL2264206T3 (pl) * | 2008-04-10 | 2015-04-30 | Nippon Steel & Sumitomo Metal Corp | Blachy stalowe, o wysokiej wytrzymałości, wykazujące bardzo dobrą równowagę pomiędzy obrabialnością zadziorów oraz ciągliwością oraz doskonałą odporność na zmęczenie, blachy stalowe cynkowane oraz procesy ich wytwarzania |
| JP5200653B2 (ja) * | 2008-05-09 | 2013-06-05 | 新日鐵住金株式会社 | 熱間圧延鋼板およびその製造方法 |
| JP5270274B2 (ja) | 2008-09-12 | 2013-08-21 | 株式会社神戸製鋼所 | 伸びおよび伸びフランジ性に優れた高強度冷延鋼板 |
| JP4837802B2 (ja) * | 2009-11-18 | 2011-12-14 | 新日本製鐵株式会社 | 酸洗性、化成処理性、疲労特性、穴広げ性、および成形時の耐肌荒れ性に優れ、かつ強度と延性が等方性である高強度熱延鋼板およびその製造方法 |
-
2011
- 2011-09-16 MX MX2013002906A patent/MX339219B/es active IP Right Grant
- 2011-09-16 PL PL15202459T patent/PL3034644T3/pl unknown
- 2011-09-16 EP EP15202459.2A patent/EP3034644B1/en active Active
- 2011-09-16 JP JP2012513372A patent/JP5021108B2/ja active Active
- 2011-09-16 CA CA2811189A patent/CA2811189C/en active Active
- 2011-09-16 BR BR112013006143-0A patent/BR112013006143B1/pt active IP Right Grant
- 2011-09-16 PL PL11825267T patent/PL2617849T3/pl unknown
- 2011-09-16 KR KR1020137006419A patent/KR101329840B1/ko active Active
- 2011-09-16 ES ES15202459T patent/ES2711891T3/es active Active
- 2011-09-16 ES ES11825267.5T patent/ES2617477T3/es active Active
- 2011-09-16 US US13/822,746 patent/US9139885B2/en active Active
- 2011-09-16 CN CN201180044334.3A patent/CN103097566B/zh active Active
- 2011-09-16 WO PCT/JP2011/071222 patent/WO2012036269A1/ja not_active Ceased
- 2011-09-16 EP EP11825267.5A patent/EP2617849B1/en active Active
Also Published As
| Publication number | Publication date |
|---|---|
| EP2617849A4 (en) | 2014-07-23 |
| US20130167980A1 (en) | 2013-07-04 |
| PL2617849T3 (pl) | 2017-07-31 |
| CN103097566A (zh) | 2013-05-08 |
| JP5021108B2 (ja) | 2012-09-05 |
| CN103097566B (zh) | 2015-02-18 |
| EP3034644A1 (en) | 2016-06-22 |
| KR101329840B1 (ko) | 2013-11-14 |
| CA2811189A1 (en) | 2012-03-22 |
| BR112013006143B1 (pt) | 2018-12-18 |
| KR20130032917A (ko) | 2013-04-02 |
| CA2811189C (en) | 2014-04-22 |
| EP2617849A1 (en) | 2013-07-24 |
| MX2013002906A (es) | 2013-05-22 |
| WO2012036269A1 (ja) | 2012-03-22 |
| BR112013006143A2 (pt) | 2016-06-14 |
| ES2617477T3 (es) | 2017-06-19 |
| MX339219B (es) | 2016-05-17 |
| EP2617849B1 (en) | 2017-01-18 |
| PL3034644T3 (pl) | 2019-04-30 |
| EP3034644B1 (en) | 2018-12-12 |
| JPWO2012036269A1 (ja) | 2014-02-03 |
| US9139885B2 (en) | 2015-09-22 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| ES2617477T3 (es) | Lámina de acero laminada en frío de alta resistencia con excelente ductilidad y expansibilidad, y lámina de acero galvanizada de alta resistencia, y método para fabricar las mismas | |
| JP5299591B2 (ja) | 形状凍結性に優れた高強度鋼板、高強度亜鉛めっき鋼板およびそれらの製造方法 | |
| ES3039240T3 (en) | High strength steel sheet | |
| JP5240421B1 (ja) | 耐衝撃特性に優れた高強度鋼板およびその製造方法、高強度亜鉛めっき鋼板およびその製造方法 | |
| ES2768598T3 (es) | Chapa de acero laminado en frío de alta resistencia y método para la producción de la misma | |
| ES3052832T3 (en) | High strength steel sheet | |
| ES2712379T3 (es) | Artículo moldeado por estampación en caliente, chapa de acero laminada en frío y procedimiento para fabricar artículos moldeados por estampación en caliente | |
| JP5163835B2 (ja) | 熱延鋼板、冷延鋼板、亜鉛めっき鋼板およびこれらの製造方法 | |
| ES2733452T3 (es) | Lámina de acero galvanizada de alta resistencia y lámina de acero de alta resistencia con moldeabilidad superior, y método para producirlas | |
| ES2578952T3 (es) | Chapa de acero laminada en frío, chapa de acero galvanizado de alta resistencia y chapa de acero galvanizado por inmersión en caliente aleada de alta resistencia que tiene excelente conformabilidad y soldabilidad, y métodos para fabricar las mismas | |
| ES2712809T3 (es) | Chapa de acero galvanizada y su método de fabricación | |
| ES2761600T3 (es) | Lámina de acero galvanizada en caliente | |
| ES2784699T3 (es) | Placa de acero de alta resistencia y método de producción de la misma | |
| ES2714097T3 (es) | Chapa de acero laminada en frío, chapa de acero laminada en frío galvanizada y método para fabricar la misma | |
| MX2014001115A (es) | Lamina de acero de alta resistencia y lamina de acero galvanizada de alta resistencia excelentes en moldeabilidad y metodos de produccion de las mismas. | |
| CN107075644A (zh) | 高强度钢板及其制造方法 | |
| KR20170072333A (ko) | 고강도 강판 및 그 제조 방법 | |
| WO2015151827A1 (ja) | 延性、伸びフランジ性、および溶接性に優れた高強度冷延鋼板、高強度溶融亜鉛めっき鋼板、および高強度合金化溶融亜鉛めっき鋼板 | |
| WO2018092817A1 (ja) | 高強度鋼板およびその製造方法 | |
| JP2012021225A (ja) | 圧延方向に対して45°の方向の均一伸びが極めて高い高強度冷延鋼板及びその製造方法 | |
| JPWO2021079753A1 (ja) | 高強度鋼板およびその製造方法 | |
| CN105074037B (zh) | 高强度热镀锌钢板及其制造方法 | |
| JP6930682B1 (ja) | 高強度鋼板およびその製造方法 | |
| JP2025002164A (ja) | 高強度鋼板、鋼帯、高強度鋼板の製造方法、鋼帯の製造方法および部材 |