ES2719977T3 - Métodos para formar una pieza de trabajo hecha de una aleación naturalmente envejecida - Google Patents
Métodos para formar una pieza de trabajo hecha de una aleación naturalmente envejecida Download PDFInfo
- Publication number
- ES2719977T3 ES2719977T3 ES15196212T ES15196212T ES2719977T3 ES 2719977 T3 ES2719977 T3 ES 2719977T3 ES 15196212 T ES15196212 T ES 15196212T ES 15196212 T ES15196212 T ES 15196212T ES 2719977 T3 ES2719977 T3 ES 2719977T3
- Authority
- ES
- Spain
- Prior art keywords
- workpiece
- isf
- machine
- initial
- final
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Classifications
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/02—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips
- C21D8/0221—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips characterised by the working steps
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D31/00—Other methods for working sheet metal, metal tubes, metal profiles
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22F—CHANGING THE PHYSICAL STRUCTURE OF NON-FERROUS METALS AND NON-FERROUS ALLOYS
- C22F1/00—Changing the physical structure of non-ferrous metals or alloys by heat treatment or by hot or cold working
- C22F1/04—Changing the physical structure of non-ferrous metals or alloys by heat treatment or by hot or cold working of aluminium or alloys based thereon
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D31/00—Other methods for working sheet metal, metal tubes, metal profiles
- B21D31/005—Incremental shaping or bending, e.g. stepwise moving a shaping tool along the surface of the workpiece
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/02—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips
- C21D8/0247—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips characterised by the heat treatment
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D9/00—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor
- C21D9/46—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor for sheet metals
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C21/00—Alloys based on aluminium
- C22C21/12—Alloys based on aluminium with copper as the next major constituent
- C22C21/14—Alloys based on aluminium with copper as the next major constituent with silicon
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C21/00—Alloys based on aluminium
- C22C21/12—Alloys based on aluminium with copper as the next major constituent
- C22C21/16—Alloys based on aluminium with copper as the next major constituent with magnesium
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C21/00—Alloys based on aluminium
- C22C21/12—Alloys based on aluminium with copper as the next major constituent
- C22C21/18—Alloys based on aluminium with copper as the next major constituent with zinc
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22F—CHANGING THE PHYSICAL STRUCTURE OF NON-FERROUS METALS AND NON-FERROUS ALLOYS
- C22F1/00—Changing the physical structure of non-ferrous metals or alloys by heat treatment or by hot or cold working
- C22F1/002—Changing the physical structure of non-ferrous metals or alloys by heat treatment or by hot or cold working by rapid cooling or quenching; cooling agents used therefor
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22F—CHANGING THE PHYSICAL STRUCTURE OF NON-FERROUS METALS AND NON-FERROUS ALLOYS
- C22F1/00—Changing the physical structure of non-ferrous metals or alloys by heat treatment or by hot or cold working
- C22F1/04—Changing the physical structure of non-ferrous metals or alloys by heat treatment or by hot or cold working of aluminium or alloys based thereon
- C22F1/057—Changing the physical structure of non-ferrous metals or alloys by heat treatment or by hot or cold working of aluminium or alloys based thereon of alloys with copper as the next major constituent
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Organic Chemistry (AREA)
- Metallurgy (AREA)
- Materials Engineering (AREA)
- Crystallography & Structural Chemistry (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Shaping Metal By Deep-Drawing, Or The Like (AREA)
- Heat Treatment Of Articles (AREA)
- Mounting, Exchange, And Manufacturing Of Dies (AREA)
- Numerical Control (AREA)
Abstract
Un método para formar una pieza de trabajo (102) hecha de una aleación que envejece naturalmente hasta una forma final, el método que comprende: proporcionar una máquina (100) ISF que tiene un sistema de coordenadas y una trayectoria de herramienta correspondiente a la forma final de la pieza de trabajo (102); realizar un tratamiento térmico inicial en la pieza de trabajo (102); posicionar la pieza de trabajo (102) en la máquina (100) ISF en una orientación inicial de la pieza de trabajo en el sistema de coordenadas de la máquina (100) ISF; con la pieza de trabajo (102) en la orientación inicial de la pieza de trabajo en el sistema de coordenadas de la máquina (100) ISF y la trayectoria de la herramienta de la máquina (100) ISF en una orientación inicial de la trayectoria de la herramienta en el sistema de coordenadas de la máquina (100) ISF, realizar una operación de conformación inicial en la pieza de trabajo (102) utilizando la máquina (100) ISF; realizar un tratamiento térmico final en la pieza de trabajo (102); reposicionar la pieza de trabajo (102) en la máquina (100) ISF en una orientación final de la pieza de trabajo en el sistema de coordenadas de la máquina (100) ISF; y con la pieza de trabajo (102) en la orientación final de la pieza de trabajo en el sistema de coordenadas de la máquina (100) ISF y la trayectoria de la herramienta de la máquina (100) ISF en una orientación final de la trayectoria de la herramienta en el sistema de coordenadas de la máquina (100) ISF, realizar una operación de conformación final en la pieza de trabajo (102) utilizando la máquina (100) ISF para lograr la forma final de la pieza de trabajo (102).
Description
DESCRIPCIÓN
Métodos para formar una pieza de trabajo hecha de una aleación naturalmente envejecida
Antecedentes
Cuando se fabrican piezas de lámina metálica en corridas de baja producción, el conformado de lámina incremental (ISF) es un proceso ventajoso. Para mejorar la resistencia de las piezas acabadas, se puede contemplar el uso de aleaciones que envejecen naturalmente, como ciertas aleaciones de aluminio. Sin embargo, dado que la dureza del material de la pieza de trabajo aumenta en un período de tiempo relativamente corto debido al envejecimiento natural de tales aleaciones, la ventana disponible para las operaciones ISF puede ser insuficiente, especialmente cuando se están formando partes complicadas. Por lo tanto, la ISF puede estar limitada en su capacidad para producir piezas grandes y/o complicadas cuando se utilizan aleaciones que se endurecen debido al envejecimiento natural.
El documento EP 2559499 divulga un método que implica realizar un calentamiento bajo una lámina a ser formada por una unidad de calentamiento, después de un aumento de la temperatura. La unidad de calentamiento está aislada térmicamente por una caja de aislamiento térmico dispuesta en un marco que incluye una unidad de posicionamiento para colocar la hoja. La temperatura constante se mantiene a lo largo de la formación incremental de la hoja, donde la hoja está rodeada por un troquel periférico.
Resumen
En consecuencia, los métodos, destinados a abordar las preocupaciones identificadas anteriormente, encontrarían utilidad.
En este contexto, la invención proporciona un método para formar una pieza de trabajo de acuerdo con la reivindicación 1.
Breve descripción de los dibujos
Ahora se hará referencia a los dibujos adjuntos, que no están necesariamente dibujados a escala, y en los que los caracteres de referencia similares designan partes iguales o similares en todas las diversas vistas, y en donde:
La figura 1 es un diagrama de bloques de un aparato usado para formar una pieza de trabajo, de acuerdo con uno o más ejemplos de la presente divulgación;
La figura 2 es una representación gráfica esquemática de operaciones de un método para formar una pieza de trabajo, de acuerdo con uno o más ejemplos de la presente divulgación;
La figura 3 es una representación gráfica esquemática de operaciones de otro método para formar una pieza de trabajo, de acuerdo con uno o más ejemplos de la presente divulgación;
La figura 4 es una representación gráfica esquemática de operaciones de otro método más para formar una pieza de trabajo, de acuerdo con uno o más ejemplos de la presente divulgación;
La figura 5 es una representación gráfica esquemática de operaciones de un método adicional para formar una pieza de trabajo, de acuerdo con uno o más ejemplos de la presente divulgación;
La figura 6 muestra relaciones entre las figuras 6A-6H;
Las figuras 6A-6H son partes de un diagrama de bloques de un método para formar una pieza de trabajo, de acuerdo con uno o más ejemplos de la presente divulgación (reacción que explica lo que está involucrado en cada paso en el método, tal como se identifica mediante un bloque en las figuras 6A-6H, se proporcionan el apéndice al final de la descripción);
La figura 7 muestra relaciones entre las figuras 7A-7H;
Las figuras 7A-7H son partes de un diagrama de bloques de un método para formar una pieza de trabajo, de acuerdo con uno o más ejemplos de la presente divulgación (reacción que explica lo que está involucrado en cada paso en el método, como se identifica mediante un bloque en las figuras 7A-7H, se proporciona en el apéndice al final de la descripción);
La figura 8 es un diagrama de bloques de producción de aeronaves y metodología de servicio; y la figura 9 es una ilustración esquemática de una aeronave.
Descripción detallada
En las figuras 6-8, mencionadas anteriormente, las líneas continuas, si las hay, que conectan diversos elementos y/o componentes pueden representar acoplamientos mecánicos, eléctricos, de fluidos, ópticos, electromagnéticos y otros y/o combinaciones de los mismos. Como se usa en el presente documento, “acoplado” significa asociado directa e indirectamente. Por ejemplo, un miembro A puede asociarse directamente con un miembro B, o puede asociarse indirectamente con él, por ejemplo, a través de otro miembro C. Se entenderá que no todas las relaciones entre los diversos elementos descritos están necesariamente representadas. Por consiguiente, también pueden existir otros acoplamientos distintos de los que se muestran en los diagramas de bloques. Las líneas discontinuas, si las hay, los bloques de conexión que designan los diversos elementos y/o componentes representan acoplamientos similares en función y propósito a los representados por líneas continuas; sin embargo, los acoplamientos representados por las líneas discontinuas pueden proporcionarse selectivamente o pueden relacionarse con ejemplos alternativos u opcionales de la presente divulgación sin apartarse del alcance de la invención definido por las reivindicaciones adjuntas.
Del mismo modo, los elementos y/o componentes, si los hay, representados con líneas discontinuas, indican ejemplos alternativos u opcionales de la presente divulgación. Los elementos ambientales, si los hay, están representados con líneas de puntos. Los elementos virtuales (imaginarios) también se pueden mostrar para mayor claridad.
En las Figuras 6-8, referidas anteriormente, los bloques pueden representar operaciones y/o porciones de los mismos y las líneas que conectan los diversos bloques no implican ningún orden o dependencia particular de las operaciones o porciones de los mismos. Los bloques representados por líneas discontinuas indican operaciones opcionales y/o porciones de los mismos. Las líneas discontinuas, si las hay, que conectan los diversos bloques representan dependencias opcionales de las operaciones o porciones de las mismas. Se entenderá que no todas las dependencias entre las diversas operaciones divulgadas están necesariamente representadas. Las figuras 6-8 y la divulgación adjunta que describe las operaciones del(de los) método(s) expuesto(s) aquí no debe interpretarse como una determinación de una secuencia en la que se deben realizar las operaciones. Más bien, aunque se indica un orden ilustrativo, debe entenderse que la secuencia de las operaciones puede modificarse cuando sea apropiado sin apartarse del alcance de la invención como se define en las reivindicaciones adjuntas. Por consiguiente, ciertas operaciones pueden realizarse en un orden diferente o simultáneamente sin apartarse del alcance de la invención que se define en las reivindicaciones adjuntas.
Además, los expertos en la técnica apreciarán que no es necesario realizar todas las operaciones descritas. Si bien la invención no se limita a los ejemplos específicos, el alcance de la invención se define mediante las reivindicaciones adjuntas.
En la siguiente divulgación, se exponen numerosos detalles específicos para proporcionar una comprensión completa de los conceptos divulgados, que pueden practicarse sin algunos o todos estos detalles. En otros casos, los detalles de dispositivos y/o procesos conocidos se han omitido para evitar oscurecer innecesariamente la divulgación. Si bien algunos conceptos se describirán junto con ejemplos específicos, se entenderá que estos ejemplos no pretenden ser limitativos. Mientras la invención no se limita a los ejemplos específicos, el alcance de la invención se define mediante las reivindicaciones adjuntas
A menos que se indique lo contrario, los términos “primero”, “segundo”, etc. se usan aquí simplemente como etiquetas, y no están destinados a imponer requisitos ordinales, posicionales o jerárquicos en los ítems a los que se refieren estos términos. Además, la referencia a, por ejemplo, un “segundo” ítem no requiere ni excluye la existencia de, por ejemplo, un “primer” ítem numerado más bajo, y/o, por ejemplo, un “tercer” ítem numerado más alto.
La referencia en este documento a “un ejemplo” significa que uno o más rasgos, estructuras o características descritas en relación con el ejemplo se incluyen en al menos una implementación. La frase “un ejemplo” en varios lugares de la especificación puede o no referirse al mismo ejemplo.
A continuación, se proporcionan ejemplos ilustrativos, no exhaustivos, que pueden o no pueden reivindicarse, de la materia objeto de acuerdo con la presente divulgación. Si bien la invención no se limita a los ejemplos específicos, el alcance de la invención se define mediante las reivindicaciones adjuntas.
Con referencia en general a, por ejemplo, las Figuras 1-5 y específicamente a la figura 6 (bloque 202), se describe el método 200 de conformar la pieza de trabajo 102 hecha de una aleación que envejece naturalmente hasta una forma final. El método 200 comprende proporcionar la máquina 100 ISF que tiene un sistema de coordenadas y una trayectoria de herramienta correspondiente a la forma final de la pieza de trabajo 102. El método 200 comprende además realizar un tratamiento térmico inicial en la pieza de trabajo 102. El método 200 también comprende colocar
la pieza de trabajo 102 en la máquina 100 ISF en una orientación inicial de la pieza de trabajo en el sistema de coordenadas de la máquina 100 ISF. El método 200 comprende, además, con la pieza de trabajo 102 en la orientación inicial de la pieza de trabajo en el sistema de coordenadas de la máquina 100 ISF y la trayectoria de la herramienta de la máquina 100 ISF en una orientación inicial de la trayectoria de la herramienta en el sistema de coordenadas de la máquina 100 ISF, realizar una operación de formación inicial en la pieza de trabajo 102 utilizando la máquina 100 ISF. El método 200 también comprende realizar un tratamiento térmico final en la pieza de trabajo 102. El método 200 comprende además el reposicionamiento de la pieza de trabajo 102 en la máquina 100 ISF en una orientación final de la pieza de trabajo en el sistema de coordenadas de la máquina 100 ISF. El método 200 también comprende, con la pieza de trabajo 102 en la orientación final de la pieza de trabajo en el sistema de coordenadas de la máquina 100 ISF y la trayectoria de la herramienta de la máquina 100 ISF en una orientación final de la trayectoria de la herramienta en el sistema de coordenadas de la máquina 100 ISF, realizar una operación de conformado final en la pieza de trabajo 102 usando la máquina 100 ISF para lograr la forma final de la pieza de trabajo 102. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 1 de la presente divulgación.
El método del ejemplo 1 extiende la cantidad de deformación que se puede impartir a la pieza de trabajo 102 mediante métodos ISF, en comparación con los métodos ISF limitados a un tratamiento térmico.
La máquina 100 ISF, mostrada esquemáticamente en la figura 1, puede ser cualquier máquina hecha para o adaptada para las operaciones ISF. La máquina 100 ISF puede comprender un robot (no mostrado) que opera una herramienta de martilleo o un lápiz óptico, puede incluir una máquina CNC tal como una herramienta de máquina o un torno adaptado para llevar un lápiz óptico contra la pieza de trabajo 102 (mostrada esquemáticamente en la Figura 1), o puede comprender cualquier otra máquina accionada, controlada automáticamente y adaptada para llevar una herramienta de martilleo o un lápiz óptico contra la pieza de trabajo 102. Un lápiz óptico puede abarcar un elemento rodante o rotable que contacta con la pieza de trabajo 102, o un elemento abovedado que presiona y se desliza a lo largo de la pieza de trabajo 102. La máquina 100 ISF puede ser un producto comercial como los modelos DLNC-RA, DLNC-RB, DLNC-PA, d Ln C PB, DLNC-PC y DLNC-PD, disponibles comercialmente en Amino North America Corporation, 15 Highbury Avenue, St. Thomas, Ontario, Canadá N5P 4M1.
La máquina 100 ISF tiene instrucciones de ordenador que le indican a la herramienta de martillo o al lápiz óptico que se desplace a lo largo de una trayectoria predeterminada, de manera que la herramienta de martillo o el lápiz óptico impacten la pieza de trabajo 102 progresivamente hasta que se logre la forma final deseada. La trayectoria predeterminada no implica necesariamente que la herramienta de martillo o el lápiz óptico esté limitado a una sola trayectoria. Es decir, la trayectoria de la herramienta puede variar en cuanto a que se pueden lograr diferentes porciones de la trayectoria predeterminada antes que otras. Por ejemplo, a medida que la pieza de trabajo 102 se retira y se reemplaza en la máquina 100 ISF para tratamientos térmicos (por ejemplo, en el horno 104, que se muestra esquemáticamente en la Figura 1), las operaciones de la ISF pueden reanudarse donde se suspendieron para retirar la pieza de trabajo 102, o alternativamente, puede reanudar en otros lugares. Por lo tanto, se entenderá que la trayectoria de la herramienta abarca cualquier trayectoria de la herramienta que da como resultado el logro de la forma final deseada de la pieza de trabajo 102, y no se debe leer para implicar una trayectoria continua.
Además, la trayectoria de la herramienta no se limita a una sola pasada sobre cada punto de la pieza de trabajo 102. Cuando, por ejemplo, se debe realizar una cantidad relativamente grande de deformación en la pieza de trabajo 102, pueden requerirse dos o más pasadas sobre esos puntos en sucesivas operaciones ISF.
El sistema de coordenadas de la máquina 100 ISF puede ser un sistema de coordenadas virtual asignado a puntos de referencia específicos en el espacio tridimensional establecido cuando la pieza de trabajo 102 se coloca inicialmente en la máquina 100 ISF. Los sensores (no mostrados) pueden registrar los puntos de referencia para la orientación posterior de la trayectoria de la herramienta a medida que avanza el trabajo.
Los tratamientos térmicos son aquellos que dan como resultado un reblandecimiento de la pieza de trabajo 102, de modo que la pieza de trabajo 102 se deforma fácilmente bajo la influencia de la herramienta de martillo o el lápiz óptico. Los tratamientos térmicos iniciales se ven como recocido por solución en la Figura 2, y como recocido por molino en las figuras 3-5. El recocido por solución incluye apagado, por ejemplo, sumergiendo la pieza de trabajo 102 en un baño de agua (no mostrado). El recocido por molino incluye apagado pasivo o por aire, antes de que comiencen las operaciones ISF. Los tratamientos térmicos finales se muestran como recocido por solución en las Figuras 2-5. Las figuras 2-5 también muestran tratamientos térmicos intermedios, que se describirán a continuación. En las figuras 2-5, una operación ISF sigue cada tratamiento térmico.
Con referencia en general a, por ejemplo, las Figuras 1-5 y específicamente a la figura 6A (bloque 204), realizar el tratamiento térmico inicial en la pieza de trabajo 102 comprende una de recocido por molino y enfriado la pieza de trabajo 102 o recocido por solución y apagado de la pieza de trabajo 102. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 2 de la presente divulgación, y el ejemplo 2 incluye la materia objeto del ejemplo 1 anterior.
El recocido por molino y el recocido por solución son tratamientos térmicos que suavizan la pieza de trabajo 102, de modo que esta última puede formarse fácilmente en la máquina 100 ISF.
El recocido por molino suaviza la pieza de trabajo 102 sin provocar el endurecimiento de la pieza de trabajo 102 a través del envejecimiento natural. Esto permite que transcurra un período de tiempo prolongado entre el recocido por molino y una operación ISF posterior. El recocido por solución suaviza la pieza de trabajo 102 más que el recocido por molino, aunque se producirá un posterior endurecimiento de la pieza de trabajo 102 a través del envejecimiento natural. El recocido por solución puede adaptarse a las deformaciones por procesamiento ISF que no sería posible con el recocido por molino. El recocido por solución requiere llevar la aleación constituyente a temperaturas cercanas a su punto de fusión. Ilustrativamente, con aleaciones de aluminio, las temperaturas de 800 o 900 grados Fahrenheit cumplirán los requisitos de recocido por solución. Por el contrario, el recocido por molino puede requerir temperaturas de 500 o 600 grados Fahrenheit. Los rangos de temperatura que se muestran en este documento son de ejemplo y pueden extenderse de los valores listados. Los métodos divulgados pueden aplicarse también a las aleaciones de magnesio, cobre, níquel, titanio y algunos aceros inoxidables, en cuyo caso las temperaturas para el recocido por molino y solución serán diferentes de las aplicables a las aleaciones de aluminio.
Con referencia en general a, por ejemplo, las Figuras 1 y 2 y específicamente a la figura 6A (bloque 206), cuando el tratamiento térmico inicial en la pieza de trabajo 102 comprende el recocido por solución y el apagado de la pieza de trabajo 102, realizando la operación de conformación inicial en la pieza de trabajo 102 utilizando la máquina 100 ISF comprende realizar la operación de conformación inicial dentro de un período de tiempo predeterminado inicial después del apagado de la pieza de trabajo 102. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 3 de la presente divulgación, y el ejemplo 3 incluye la materia objeto del ejemplo 1 anterior.
La ejecución de la operación de conformación inicial dentro del período de tiempo predeterminado inicial permite trabajar la pieza de trabajo 102 antes del endurecimiento debido al envejecimiento natural, resiste la deformación adicional en el proceso de conformación o, alternativamente, ocasiona daños a la máquina 100 ISF.
Con referencia en general a, por ejemplo, las Figuras 1 y 2 y específicamente a la figura 6, el período de tiempo predeterminado inicial no es más de una hora. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 4 de la presente divulgación, y el ejemplo 4 incluye la materia objeto del ejemplo 3 anterior.
La limitación del período de tiempo predeterminado inicial a una hora permite el trabajo de algunas aleaciones que pueden trabajarse hasta una hora antes de que el endurecimiento debido al envejecimiento natural interfiera con el procesamiento ISF. La aleación de aluminio 2024 es un ejemplo de una aleación que puede trabajarse por hasta, pero preferiblemente, no más de una hora.
Con referencia en general a, por ejemplo, las Figuras 1 y 2 y específicamente a la figura 6, el período de tiempo predeterminado inicial no es más de una media hora. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 5 de la presente divulgación, y el ejemplo 5 incluye la materia objeto del ejemplo 3 anterior.
Limitar el período de tiempo predeterminado inicial a media hora permite el trabajo de aquellas aleaciones que pueden trabajarse hasta media hora antes de que el endurecimiento debido al envejecimiento natural interfiera con el procesamiento ISF. La aleación de aluminio 2024 es un ejemplo de una aleación que puede trabajarse hasta media hora, pero preferiblemente no más.
Con referencia en general a, por ejemplo, las Figuras 1-5 y específicamente a la figura 6A (bloque 208), realizar el tratamiento térmico final en la pieza de trabajo 102 comprende el recocido por solución y el apagado de la pieza de trabajo 102. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 6 de la presente divulgación, y el ejemplo 6 incluye la materia objeto de cualquiera de los ejemplos 1-5 anteriores.
Cuando el tratamiento térmico final comprende el recocido por solución y el apagado de la pieza de trabajo 102 finalmente alcanzará su resistencia máxima debido al endurecimiento mientras se envejece naturalmente. Esto no ocurriría con el recocido por molino.
Con referencia en general a, por ejemplo, las Figuras 1-5 y específicamente a la figura 6A (bloque 210), realizar la operación de conformación final en la pieza de trabajo 102 utilizando la máquina 100 ISF para lograr la forma final de la pieza de trabajo 102 comprende realizar la operación de conformación final dentro de un período de tiempo predeterminado final después de apagado de la pieza de trabajo 102. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 7 de la presente divulgación, y el ejemplo 7 incluye la materia objeto del ejemplo 6 anterior.
La realización de la operación de conformación final dentro del período de tiempo predeterminado final después de apagado permite el trabajo de aquellas aleaciones que se endurecen debido al envejecimiento natural, lo que interferiría con el procesamiento de ISF, como se describió anteriormente.
Con referencia en general a, por ejemplo, las Figuras 1-5 y específicamente a la figura 6, el período de tiempo predeterminado final no es más de una hora. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 8 de la presente divulgación, y el ejemplo 8 incluye la materia objeto del ejemplo 7 anterior.
La limitación del período de tiempo predeterminado final a una hora permite el trabajo de algunas aleaciones que pueden trabajarse hasta una hora antes de que el endurecimiento debido al envejecimiento natural interfiera con el procesamiento ISF, como se describió anteriormente. La aleación de aluminio 2024 es un ejemplo de una aleación que puede trabajarse por hasta, pero preferiblemente, no más de una hora.
Con referencia en general a, por ejemplo, las Figuras 1-5 y específicamente a la figura 6, el período de tiempo predeterminado final no es más de una media hora. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 9 de la presente divulgación, y el ejemplo 9 incluye la materia objeto del ejemplo 7 anterior.
Limitar el período de tiempo predeterminado final a una media hora permite el trabajo de aquellas aleaciones que pueden trabajarse hasta media hora antes de que el endurecimiento debido al envejecimiento natural interfiera con el procesamiento ISF. La aleación de aluminio 2024 es un ejemplo de una aleación que puede trabajarse durante hasta media hora, pero preferiblemente no.
Con referencia en general a, por ejemplo, las Figuras 1-5 y específicamente a la figura 6A (bloque 212), realizar el tratamiento térmico final en la pieza de trabajo 102 crea tensiones residuales en la pieza de trabajo 102. El método 200 comprende además alargar al menos una porción de la pieza de trabajo 102 una cantidad predeterminada cuando se realiza la operación de conformación final en la pieza de trabajo 102. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 10 de la presente divulgación, y el ejemplo 10 incluye la materia objeto de cualquiera de los ejemplos 6-9 anteriores.
Al alargar la pieza de trabajo 102, la cantidad predeterminada alivia las tensiones residuales y evita la deformación resultante de la pieza de trabajo 102. El alargamiento de la pieza de trabajo 102 no es un paso discreto en sí mismo; más bien, las operaciones ISF se organizan de manera tal que dan como resultado, como mínimo, la cantidad predeterminada de alargamiento.
Con referencia en general a, por ejemplo, las Figuras 1-5 y específicamente a la figura 6A (bloque 214), alargar al menos la porción de la pieza de trabajo 102, la cantidad predeterminada comprende alargar al menos la porción de la pieza de trabajo 102 al menos el 1%. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 11 de la presente divulgación, y el ejemplo 11 incluye la materia objeto del ejemplo 10 anterior.
Alargar la pieza de trabajo 102 al menos el 1% alivia las tensiones residuales en algunas aleaciones.
Con referencia en general a, por ejemplo, las Figuras 1-5 y específicamente a la figura 6A (bloque 216), alargar al menos la porción de la pieza de trabajo 102, la cantidad predeterminada comprende alargar al menos la porción de la pieza de trabajo 102 al menos el 2%. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 12 de la presente divulgación, y el ejemplo 12 incluye la materia objeto del ejemplo 10 anterior.
Alargar la pieza de trabajo 102 al menos el 2% alivia las tensiones residuales en algunas aleaciones en las que los esfuerzos residuales no se aliviarían mediante, por ejemplo, el alargamiento del 1%.
Con referencia en general a, por ejemplo, las Figuras 1-5 y específicamente a la figura 6A (bloque 218), alargar al menos la porción de la pieza de trabajo 102, la cantidad predeterminada comprende alargar al menos la porción de la pieza de trabajo 102 entre 1 % y 3%. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 13 de la presente divulgación, y el ejemplo 13 incluye la materia objeto del ejemplo 10 anterior.
Alargar la pieza de trabajo 102 entre 1% y 3% alivia las tensiones residuales en muchas, si no en la mayoría de las aleaciones de aluminio.
Con referencia en general a, por ejemplo, las Figuras 1 -5 y específicamente a la figura 6B (bloque 220), la orientación final de la pieza de trabajo 102 en el sistema de coordenadas de la máquina 100 ISF es idéntica a la orientación inicial de la pieza de trabajo 102 en el sistema de coordenadas de la máquina 100 ISF. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 14 de la presente divulgación, y el ejemplo 14 incluye la materia objeto de cualquiera de los ejemplos 1 -13 anteriores.
Las orientaciones idénticas inicial y final de la pieza de trabajo permiten que las operaciones ISF se realicen sin problemas después de ser interrumpida para un posterior tratamiento térmico después de la operación de formación inicial. Es decir, el reemplazo de la pieza de trabajo 102 en la máquina 100 ISF en una orientación de pieza de trabajo idéntica después de un tratamiento térmico después de la operación de conformación inicial no introducirá una distorsión de la trayectoria de la herramienta en el punto de reanudar las operaciones de la ISF, cuya distorsión podría
surgir si la porción completa y la porción incompleta de la trayectoria de la herramienta no se alinearon adecuadamente.
La pieza de trabajo 102 se puede reemplazar en la máquina 100 ISF de diferentes maneras. Cuando esto se hace manualmente, por ejemplo, puede ser posible que la orientación final de la pieza de trabajo no coincida con la orientación inicial de la pieza de trabajo. Las orientaciones iniciales y finales idénticas de las piezas de trabajo reducen los requisitos de que la máquina 100 ISF sea capaz de compensar la máquina para las diferentes orientaciones de las piezas de trabajo inicial y final.
Con referencia en general a, por ejemplo, las Figuras 1 -5 y específicamente a la figura 6F (bloque 222), la orientación final de la trayectoria de la herramienta de la trayectoria de la herramienta de la máquina 100 ISF en el sistema de coordenadas de la máquina 100 ISF es idéntica a la orientación inicial de la trayectoria de la herramienta de la trayectoria de la herramienta de la máquina 100 ISF en el sistema de coordenadas de Máquina 100 ISF. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 15 de la presente divulgación, y el ejemplo 15 incluye la materia objeto del ejemplo 14, anterior.
La orientación final idéntica de la trayectoria de la herramienta en relación con la orientación inicial de la trayectoria de la herramienta garantiza la continuidad perfecta de una operación ISF posterior, logrando así la forma final prevista de la pieza de trabajo 102. Con idénticas orientaciones iniciales y finales de la trayectoria de la herramienta, la máquina 100 ISF puede reanudar las operaciones de la ISF sin estar obligada a compensar la desalineación de la porción incompleta de la trayectoria de la herramienta con la porción completa.
Con referencia en general a, por ejemplo, las Figuras 1 -5 y específicamente a la figura 6F (bloque 224), el método 200 comprende, además, con la pieza de trabajo 102 en la orientación inicial de la pieza de trabajo en el sistema de coordenadas de la máquina 100 ISF, estableciendo al menos una primera referencia asociada con la máquina 100 ISF y al menos una segunda referencia asociada con la pieza de trabajo 102. La al menos una segunda referencia corresponde a la al menos una primera referencia. El método 200 también comprende el reposicionamiento de la pieza de trabajo 102 en la máquina 100 ISF en la orientación final de la pieza de trabajo en el sistema de coordenadas de la máquina 100 ISF, de modo que la al menos una segunda referencia asociada con la pieza de trabajo 102 corresponda a la al menos una primera referencia asociada con la máquina 100 ISF. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 16 de la presente divulgación, y el ejemplo 16 incluye la materia objeto de cualquiera de los ejemplos 14 y 15 anteriores.
Las referencias correspondientes en la máquina 100 ISF y la pieza de trabajo 102 permiten que esta última se reemplace en la máquina 100 ISF después de un tratamiento térmico en una posición tal que las operaciones posteriores de la ISF resulten en una reanudación perfecta de la trayectoria de la herramienta deseada de la máquina 100 ISF. La colocación de la pieza de trabajo 102 en la máquina ISF se puede realizar manualmente.
Las referencias se pueden obtener de varias maneras. Por ejemplo, un sensor (no mostrado) puede identificar puntos predeterminados en la pieza de trabajo 102, y registrarlos en relación con el sistema de coordenadas de la máquina 100 ISF. Alternativamente, el escaneo óptico se puede usar para mapear puntos predeterminados o identificados a máquina en la pieza de trabajo 102 a puntos de referencia de la máquina 100 ISF. Las referencias también pueden ser determinadas manualmente por el operador de la máquina 100 ISF. La ubicación de un borde o un punto en la pieza de trabajo 102 se puede medir desde un punto arbitrario en una superficie de soporte de la pieza de trabajo (no mostrada) de la máquina 100 ISF, con los valores medidos se replican cuando la pieza de trabajo 102 se reemplaza en la máquina 100 ISF después de un tratamiento térmico, por ejemplo.
Con referencia en general a, por ejemplo, las Figuras 1 -5 y específicamente a la figura 6C (bloque 226), la orientación final de la pieza de trabajo 102 en el sistema de coordenadas de la máquina 100 ISF es diferente de la orientación inicial de la pieza de trabajo 102 en el sistema de coordenadas de la máquina 100 ISF. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 17 de la presente divulgación, y el ejemplo 17 incluye la materia objeto de cualquiera de los ejemplos 1-13 anteriores.
Si no se requiere una orientación idéntica dentro del sistema de coordenadas de la máquina 100 ISF, el reemplazo de la pieza de trabajo 102 dentro de la máquina 100 ISF puede realizarse de manera más expedita, lo que deja más tiempo para las operaciones ISF antes del endurecimiento debido al envejecimiento natural que limita el proceso ISF.
Pueden surgir diferentes orientaciones iniciales y finales de la pieza de trabajo 102, por ejemplo, cuando la pieza de trabajo 102 se reemplaza manualmente en la máquina 100 ISF después de los tratamientos térmicos.
Con referencia en general a, por ejemplo, las Figuras 1 -5 y específicamente a la figura 6C (bloque 228), la orientación final de la trayectoria de la herramienta de la trayectoria de la herramienta de la máquina 100 ISF en el sistema de coordenadas de la máquina 100 ISF es diferente de la orientación inicial de la trayectoria de la herramienta de la trayectoria de la herramienta de la máquina 100 ISF en el sistema de coordenadas de la máquina 100 ISF. La materia
objeto precedente del presente párrafo está de acuerdo con el ejemplo 18 de la presente divulgación, y el ejemplo 18 incluye la materia objeto del ejemplo 17, anterior.
Una orientación final diferente de la trayectoria de la herramienta se adapta al reemplazo de la pieza de trabajo 102 en la máquina 100 ISF en una nueva orientación tal que, cuando la trayectoria de la herramienta anterior no se replica, las operaciones posteriores de la ISF resultan en una reanudación perfecta o en la continuación de la trayectoria de la herramienta prevista de la máquina 100 ISF, con relación a la pieza de trabajo 102. Pueden surgir diferentes orientaciones iniciales y finales de la trayectoria de la herramienta, por ejemplo, cuando la pieza de trabajo 102 se reemplaza manualmente en la máquina 100 ISF después de los tratamientos térmicos.
La reanudación de la trayectoria de la herramienta puede incluir la compensación de la máquina para la diferente orientación final de la trayectoria de la herramienta, de modo que la trayectoria de la herramienta hipotética no se vea afectada por la orientación de la trayectoria de la herramienta diferente.
Con referencia en general a, por ejemplo, las Figuras 1-5 y específicamente a la figura 6C (bloque 230), el método 200 comprende, además, con la pieza de trabajo 102 en la orientación inicial de la pieza de trabajo en el sistema de coordenadas de la máquina 100 ISF después de realizar la operación de conformación inicial en la pieza de trabajo 102 utilizando la máquina 100 ISF, generar un modelo virtual inicial de la pieza de trabajo 102, el modelo virtual inicial tiene una orientación inicial de modelo virtual en el sistema de coordenadas de la máquina 100 ISF. El método 200 también comprende, con la pieza de trabajo 102 en la orientación final de la pieza de trabajo en el sistema de coordenadas de la máquina 100 ISF antes de realizar la operación de conformado final en la pieza de trabajo 102 utilizando la máquina 100 ISF para lograr la forma final de la pieza de trabajo 102, generar un modelo virtual final de la pieza de trabajo 102, el modelo virtual final que tiene una orientación final del modelo virtual en el sistema de coordenadas de la máquina 100 ISF. El método 200 comprende además la comparación de la orientación final del modelo virtual del modelo virtual final de la pieza de trabajo 102 con la orientación inicial del modelo virtual del modelo virtual inicial de la pieza de trabajo 102. El método 200 también comprende generar una primera transformación espacial correspondiente a una diferencia entre la orientación final del modelo virtual del modelo virtual final de la pieza de trabajo 102 en el sistema de coordenadas de la máquina 100 ISF y la orientación inicial del modelo virtual del modelo virtual inicial de la pieza de trabajo 102 en el sistema de coordenadas de la máquina 100 ISF. El método 200 comprende además reorientar la trayectoria de la herramienta de la máquina 100 ISF desde la orientación inicial de la trayectoria de la herramienta en el sistema de coordenadas de la máquina 100 ISF hasta la orientación final de la trayectoria de la herramienta en el sistema de coordenadas de la máquina 100 ISF aplicando la primera transformación espacial a la trayectoria de la herramienta en la orientación inicial de la trayectoria de la herramienta. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 19 de la presente divulgación, y el ejemplo 19 incluye la materia objeto de cualquiera de los ejemplos 17 y 18 anteriores.
Al reorientar la trayectoria de la herramienta de la máquina 100 ISF a partir de la orientación inicial de la trayectoria de la herramienta, se puede reanudar sin problemas o completar la trayectoria de la herramienta prevista de la máquina 100 ISF en relación con la pieza de trabajo 102, incluso cuando la pieza de trabajo 102 se ha reposicionado en una nueva orientación en la máquina 100 ISF después de tratamiento térmico.
Los modelos virtuales iniciales y finales permiten identificar y comparar los puntos seleccionados de cada uno para el posterior ajuste de la trayectoria de la trayectoria de la herramienta al reanudarse las operaciones ISF.
Con referencia en general a, por ejemplo, las Figuras 1-5 y específicamente a la figura 6C (bloque 232), generar la primera transformación espacial correspondiente a la diferencia entre la orientación final del modelo virtual del modelo virtual final de la pieza de trabajo 102 en el sistema de coordenadas de la máquina 100 ISF y la orientación inicial del modelo virtual del modelo virtual inicial de la pieza de trabajo 102 en el sistema de coordenadas de la máquina 100 ISF comprende generar la primera transformación espacial correspondiente a la diferencia entre al menos tres coordenadas finales del modelo virtual final de la pieza de trabajo 102 en el sistema de coordenadas de la máquina 100 ISF y al menos tres coordenadas iniciales del modelo virtual inicial de la pieza de trabajo 102 en el sistema de coordenadas de la máquina 100 ISF. Las ubicaciones finales de las al menos tres coordenadas finales en el modelo virtual final de la pieza de trabajo 102 corresponden a las ubicaciones iniciales de las al menos tres coordenadas iniciales en el modelo virtual inicial de la pieza de trabajo 102. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 20 de la presente divulgación, y el ejemplo 20 incluye la materia objeto del ejemplo 19 anterior.
El ajuste apropiado de una porción incompleta de la trayectoria de la herramienta en relación con una porción completada puede basarse en la posición de detección de la pieza de trabajo 102, basada en las al menos tres coordenadas iniciales y finales, en la máquina 100 ISF.
Las al menos tres coordenadas de los modelos virtuales inicial y final de la pieza de trabajo 102 corresponden a los puntos seleccionados para ser identificados y comparados.
Con referencia en general a, por ejemplo, las Figuras 1-5 y específicamente a la figura 6D (bloque 234), el método 200 comprende además realizar un tratamiento térmico intermedio en la pieza de trabajo 102 después de realizar la operación de formación inicial en la pieza de trabajo 102 utilizando la máquina 100 ISF. El método 200 también comprende el reposicionamiento de la pieza de trabajo 102 en la máquina 100 ISF en una orientación intermedia de pieza de trabajo en el sistema de coordenadas de la máquina 100 ISF. El método 200 comprende además, con la pieza de trabajo 102 en la orientación intermedia de la pieza de trabajo en el sistema de coordenadas de la máquina 100 ISF y la trayectoria de la herramienta de la máquina 100 ISF en una orientación intermedia de la trayectoria de la herramienta en el sistema de coordenadas de la máquina 100 ISF, realizar una operación de conformación intermedia en la pieza de trabajo 102 utilizando la máquina 100 ISF, antes de realizar el tratamiento térmico final en la pieza de trabajo 102, para lograr una forma intermedia de la pieza de trabajo 102. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 21 de la presente divulgación, y el ejemplo 21 incluye la materia objeto de cualquiera de los ejemplos 1-20 anteriores.
Un tratamiento térmico intermedio permite que se realicen operaciones ISF para ser conducidas en la pieza de trabajo 102, permitiendo así que la pieza de trabajo 102, incluso si es grande o complicada, se forme con éxito mediante el proceso ISF.
Con referencia en general a, por ejemplo, las Figuras 1-5 y específicamente a la figura 6D (bloque 236), realizar el tratamiento térmico intermedio en la pieza de trabajo 102 comprende una de recocido por molino y enfriar la pieza de trabajo 102 o recocido por solución y apagado de la pieza de trabajo 102. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 22 de la presente divulgación, y el ejemplo 22 incluye la materia objeto del ejemplo 21 anterior.
El recocido por molino y el recocido por solución son tratamientos térmicos que suavizan la pieza de trabajo 102, de modo que esta última se formará fácilmente en las operaciones ISF posteriores.
Con referencia en general a, por ejemplo, las Figuras 1, 2 y 5, y específicamente a la figura 6D (bloque 238), cuando el tratamiento térmico intermedio en la pieza de trabajo 102 comprende el recocido por solución y el apagado de la pieza de trabajo 102, realizar la operación de conformación intermedia en la pieza de trabajo 102 utilizando la máquina 100 ISF comprende efectuar la operación de conformación intermedia dentro de un período de tiempo predeterminado después de la extinción de la pieza de trabajo 102. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 23 de la presente divulgación, y el ejemplo 23 incluye la materia objeto del ejemplo 21 anterior.
La realización de la operación de conformación intermedia dentro del período de tiempo predeterminado intermedio después del recocido por solución y el apagado permite que aquellas aleaciones que se endurecen debido al envejecimiento natural sean trabajadas por el procesamiento ISF antes de que el endurecimiento interfiera con el procesamiento ISF.
Con referencia en general a, por ejemplo, las Figuras 1-3 y 5, y específicamente a la figura 6, el período de tiempo predeterminado intermedio no es más de una hora. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 24 de la presente divulgación, y el ejemplo 24 incluye la materia objeto del ejemplo 23 anterior.
Limitar del período de tiempo predeterminado intermedio a una hora acomoda el trabajo de aquellas aleaciones que pueden trabajarse hasta una hora antes del endurecimiento debido a que el envejecimiento natural interfiera con el procesamiento ISF.
Con referencia en general a, por ejemplo, las Figuras 1-3 y 5, y específicamente a la figura 6, el período de tiempo predeterminado intermedio no es más de una media hora. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 25 de la presente divulgación, y el ejemplo 25 incluye la materia objeto del ejemplo 23 anterior.
La limitación del período de tiempo predeterminado intermedio a una hora permite el trabajo de aquellas aleaciones que pueden trabajarse hasta media hora antes de que el endurecimiento debido al envejecimiento natural interfiera con el procesamiento ISF.
Con referencia en general a, por ejemplo, las Figuras 1 -5 y específicamente a la figura. 6 (bloque 240), la orientación intermedia de la pieza de trabajo 102 en el sistema de coordenadas de la máquina 100 ISF es idéntica a la orientación inicial de la pieza de trabajo 102 en el sistema de coordenadas de la máquina 100 ISF. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 26 de la presente divulgación, y el ejemplo 26 incluye la materia objeto de cualquiera de los ejemplos 21-25 anteriores.
Las orientaciones iniciales e intermedias idénticas de la pieza de trabajo permiten que las operaciones ISF se realicen sin problemas, sin distorsión de la trayectoria de la herramienta, después de ser interrumpidas para un tratamiento térmico posterior después de la operación de formación inicial.
Con referencia en general a, por ejemplo, las Figuras 1-5 y específicamente a la figura 6 (bloque 242), la orientación intermedia de la trayectoria de la herramienta de la máquina 100 ISF en el sistema de coordenadas de la máquina 100 ISF es idéntica a la orientación inicial de la trayectoria de la herramienta de la máquina 100 ISF en el sistema de coordenadas de la máquina 100 ISF. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 27 de la presente divulgación, y el ejemplo 27 incluye la materia objeto del ejemplo 26, más arriba.
La orientación de la trayectoria de la herramienta intermedia idéntica con respecto a la orientación de la trayectoria de la herramienta inicial garantiza la continuidad sin problemas de una operación ISF posterior, logrando así la forma final prevista de la pieza de trabajo 102. Con idénticas orientaciones iniciales y finales de la trayectoria de la herramienta, la máquina 100 ISF puede reanudar las operaciones de la ISF sin estar obligada a compensar la desalineación de la porción incompleta de la trayectoria de la herramienta con la porción completa.
Con referencia en general a, por ejemplo, las Figuras 1 -5 y específicamente a la figura 6 (bloque 244), el método 200 comprende, además, con la pieza de trabajo 102 en la orientación inicial de la pieza de trabajo en el sistema de coordenadas de la máquina 100 ISF, estableciendo al menos una tercera referencia asociada con la máquina 100 ISF y al menos una cuarta referencia asociada con la pieza de trabajo 102. La al menos una cuarta referencia corresponde a la al menos una tercera referencia. El método 200 también comprende el reposicionamiento de la pieza de trabajo 102 en la máquina 100 ISF en la orientación intermedia de la pieza de trabajo en el sistema de coordenadas de la máquina 100 ISF, de modo que la al menos una cuarta referencia asociada con la pieza de trabajo 102 corresponda a la al menos una tercera referencia asociada con la máquina 100 ISF. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 28 de la presente divulgación, y el ejemplo 28 incluye la materia objeto de cualquiera de los ejemplos 26 y 27 anteriores.
Esto minimiza el esfuerzo de reemplazar la pieza de trabajo 102 en la máquina 100 ISF después de un tratamiento térmico, lo que permite ahorrar tiempo que luego puede ser utilizado para operaciones ISF antes de que la pieza de trabajo 102 se endurezca debido al envejecimiento natural.
Las referencias tercera y cuarta pueden corresponder en naturaleza a las referencias primera y segunda descritas anteriormente.
Con referencia en general a, por ejemplo, las Figuras 1 -5 y específicamente a la figura 6G (bloque 246), la orientación intermedia de la pieza de trabajo de la pieza de trabajo 102 en el sistema de coordenadas de la máquina 100 ISF es diferente de la orientación inicial de la pieza de trabajo de la pieza de trabajo 102 en el sistema de coordenadas de la máquina 100 ISF. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 29 de la presente divulgación, y el ejemplo 29 incluye la materia objeto de cualquiera de los ejemplos 21-25 anteriores.
Esto minimiza las exigencias de precisión y por lo tanto el tiempo al reemplazar la pieza de trabajo 102 en la máquina 100 ISF. Pueden surgir diferentes orientaciones iniciales e intermedias de la pieza de trabajo 102, por ejemplo, cuando la pieza de trabajo 102 se reemplaza manualmente en la máquina 100 ISF después de un tratamiento térmico en una nueva posición.
Con referencia en general a, por ejemplo, las Figuras 1 -5 y específicamente a la figura 6D (bloque 248), la orientación intermedia de la trayectoria de la herramienta de la máquina 100 ISF en el sistema de coordenadas de la máquina 100 ISF es diferente de la orientación inicial de la trayectoria de la herramienta de la trayectoria de la herramienta de la máquina 100 ISF en el sistema de coordenadas de la máquina 100 ISF. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 30 de la presente divulgación, y el ejemplo 30 incluye la materia objeto del ejemplo 29 anterior.
Si no se requiere una orientación idéntica dentro del sistema de coordenadas de la máquina 100 ISF, el reemplazo de la pieza de trabajo 102 dentro de la máquina 100 ISF puede realizarse de manera más expedita, lo que deja más tiempo para las operaciones ISF antes del endurecimiento debido al envejecimiento natural que limita el proceso ISF. Pueden surgir diferentes orientaciones iniciales y finales de la trayectoria de la herramienta, por ejemplo, cuando la pieza de trabajo 102 se reemplaza manualmente en una nueva posición en la máquina 100 ISF después de un tratamiento térmico.
Con referencia en general a, por ejemplo, las Figuras 1 -5 y específicamente a la figura 6E (bloque 250), el método 200 comprende, además, con la pieza de trabajo 102 en la orientación inicial de la pieza de trabajo en el sistema de coordenadas de la máquina 100 ISF después de realizar la operación de formación inicial en la pieza de trabajo 102 utilizando la máquina ISF, generar un modelo virtual inicial de la pieza de trabajo 102. El modelo virtual inicial tiene una orientación inicial de modelo virtual en el sistema de coordenadas de la máquina 100 ISF. El método 200 también comprende, con la pieza de trabajo 102 en la orientación intermedia de la pieza de trabajo en el sistema de coordenadas de la máquina 100 ISF antes de realizar la operación de conformado intermedio en la pieza de trabajo 102 utilizando la máquina 100 ISF para lograr la forma intermedia de la pieza de trabajo 102, generando un modelo virtual intermedio de la pieza de trabajo 102. El modelo virtual intermedio tiene una orientación de modelo virtual
intermedio en el sistema de coordenadas de la máquina 100 ISF, con la pieza de trabajo 102 en la orientación de la pieza de trabajo intermedia en el sistema de coordenadas de la máquina 100 ISF. El método 200 comprende además la comparación de la orientación del modelo virtual intermedio del modelo virtual intermedio de la pieza de trabajo 102 con la orientación del modelo virtual inicial del modelo virtual inicial de la pieza de trabajo 102. El método 200 también comprende generar una segunda transformación espacial correspondiente a una diferencia entre la orientación intermedia del modelo virtual del modelo virtual intermedio de la pieza de trabajo 102 en el sistema de coordenadas de la máquina 100 ISF y la orientación inicial del modelo virtual del modelo virtual inicial de la pieza de trabajo 102 en el sistema de coordenadas de la máquina 100 ISF. El método 200 comprende además reorientar la trayectoria de la herramienta de la máquina 100 ISF desde la orientación inicial de la trayectoria de la herramienta en el sistema de coordenadas de la máquina 100 ISF a la orientación intermedia de la trayectoria de la herramienta en el sistema de coordenadas de la máquina 100 ISF aplicando la segunda transformación espacial a la orientación inicial de la trayectoria de la herramienta. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 31 de la presente divulgación, y el ejemplo 31 incluye la materia objeto de cualquiera de los ejemplos 29 y 30 anteriores.
Reorientar la trayectoria de la herramienta de la máquina 100 ISF desde la orientación inicial de la trayectoria de la herramienta, en función de los modelos virtuales iniciales e intermedios, resulta en una reanudación perfecta de la trayectoria de la herramienta prevista de la máquina 100 ISF en relación con la pieza de trabajo 102, incluso cuando la pieza de trabajo 102 se ha reposicionado en una nueva orientación en la máquina 100 ISF tras un tratamiento térmico.
Con referencia en general a, por ejemplo, las Figuras 1-5 y específicamente a la figura 6H (bloque 252), que genera la segunda transformación espacial correspondiente a la diferencia entre la orientación del modelo virtual intermedio del modelo virtual intermedio de la pieza de trabajo 102 en el sistema de coordenadas de la máquina 100 ISF y la orientación del modelo virtual inicial del modelo virtual inicial de la pieza de trabajo 102 en el sistema de coordenadas de la máquina 100 ISF comprende generar la segunda transformación espacial correspondiente a la diferencia entre al menos tres coordenadas intermedias del modelo virtual intermedio de la pieza de trabajo 102 en el sistema de coordenadas de la máquina 100 ISF y al menos tres coordenadas iniciales del modelo virtual inicial de la pieza de trabajo 102 en el sistema de coordenadas de la máquina 100 ISF. Las ubicaciones intermedias de las al menos tres coordenadas intermedias en el modelo virtual intermedio de la pieza de trabajo 102 corresponden a las ubicaciones iniciales de las al menos tres coordenadas iniciales en el modelo virtual inicial de la pieza de trabajo 102. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 32 de la presente divulgación, y el ejemplo 32 incluye la materia objeto del ejemplo 31 anterior.
Esto permite que el ajuste apropiado de una parte incompleta de la trayectoria de la herramienta se base en la posición de detección de la pieza de trabajo 102 en la máquina 100 ISF.
Con referencia en general a, por ejemplo, las Figuras 1 -5 y específicamente a la figura 6E (bloque 254), el método 200 comprende, además, después de realizar la operación de formación inicial en la pieza de trabajo 102 en la máquina 100 ISF y antes de realizar el tratamiento térmico final en la pieza de trabajo 102, realizar tratamientos térmicos intermedios. El método 200 también comprende realizar operaciones de conformado intermedio en la pieza de trabajo 102 en la máquina 100 ISF. Los tratamientos térmicos intermedios y las operaciones de conformación intermedias se alternan entre sí. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 33 de la presente divulgación, y el ejemplo 33 incluye la materia objeto de cualquiera de los ejemplos 1-20 anteriores.
Los tratamientos térmicos intermedios permiten que se realicen operaciones ISF extendidas en la pieza de trabajo 102, lo que permite que la pieza de trabajo 102, incluso si es grande o complicada, se forme con éxito mediante el proceso ISF.
Un tratamiento térmico intermedio ocurre después de la operación de formación ISF inicial y antes del tratamiento térmico final. En las figuras 2-5, hay dos tratamientos térmicos intermedios, cada uno de los cuales incluye, un paso de enfriamiento o apagado si el tratamiento térmico es recocido por solución (Figuras 2, 3 y 5), o, si el tratamiento térmico es recocido por molino, enfriamiento por aire (las figuras 4 y 5), seguidas por el reposicionamiento de la pieza de trabajo 102 en la máquina 100 ISF. La figura 2 representa cuatro tratamientos térmicos totales y operaciones ISF. Las figuras 3-5 representan cinco tratamientos térmicos totales y operaciones ISF. Con aleaciones de aluminio, son posibles de tres a seis tratamientos térmicos y operaciones ISF.
En la Figura 2, todos los tratamientos térmicos son soluciones de recocido. Esto maximiza la suavidad de la pieza de trabajo 102, permitiendo así la mayor deformación al realizar operaciones ISF. La figura 3 muestra un tratamiento térmico inicial de recocido por molino, en el que todos los tratamientos térmicos subsiguientes son recocidos por solución. El tiempo desde la fabricación del material laminar que posteriormente se convierte en la pieza de trabajo 102 hasta la primera operación ISF no se limita cuando el tratamiento térmico es recocido por molino. En consecuencia, el recocido por molino inicial se puede llevar a cabo ya sea en las instalaciones de ISF o en las instalaciones que preparan el stock de láminas.
La figura 4 muestra un proceso en el que todos los tratamientos térmicos, excepto el tratamiento térmico final, son recocido por molino. El proceso de la figura 4 permite tiempos de trabajo máximos extendidos en las operaciones de formación de ISF antes del endurecimiento debido a la interrupción natural de las fuerzas de envejecimiento de las operaciones de ISF.
La Figura 5 muestra una mezcla de recocido por molino y recocido por solución. Esta opción permite una combinación de tiempos de trabajo prolongados o extendidos en las operaciones de conformación ISF con algunas operaciones de conformación ISF que proporcionan una deformación relativamente grande de la pieza de trabajo 102.
Los ejemplos de las figuras 2-5 puede utilizar el método 200, o alternativamente, en el caso de las Figuras 3-5, puede utilizar el método 300, que se describirá a continuación.
Con referencia en general a, por ejemplo, las Figuras 1 -5 y específicamente a la figura 6E (bloque 256), la realización de los tratamientos térmicos intermedios comprende al menos uno de recocido por molino y enfriado de la pieza de trabajo 102 o el recocido por solución y el apagado de la pieza de trabajo 102. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 34 de la presente divulgación, y el ejemplo 34 incluye la materia objeto del ejemplo 33 anterior.
El recocido por molino y el recocido por solución son tratamientos térmicos que ablandan la pieza de trabajo 102, de modo que esta última puede formarse con éxito mediante operaciones ISF posteriores.
Con referencia en general a, por ejemplo, las Figuras 1-5 y específicamente a la figura 6H (bloque 258), cuando los tratamientos térmicos intermedios en la pieza de trabajo 102 comprenden el recocido por solución y el apagado de la pieza de trabajo 102, realizar las operaciones de conformado intermedio en la pieza de trabajo 102 utilizando la máquina 100 ISF comprende realizar cada una de las operaciones de conformado intermedio dentro de un período de tiempo predeterminado intermedio después del apagado de la pieza de trabajo 102 en una operación de tratamiento térmico inmediatamente precedente. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 35 de la presente divulgación, y el ejemplo 35 incluye la materia objeto del ejemplo 33 anterior.
Realizar la operación de conformado intermedio dentro del período de tiempo predeterminado intermedio permite trabajar la pieza de trabajo 102 antes del endurecimiento debido al envejecimiento natural, lo que evita que se forme además o dañe la máquina ISF
Con referencia en general a, por ejemplo, las Figuras 1-5 y específicamente a la figura 6, el período de tiempo predeterminado intermedio no es más de una hora. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 36 de la presente divulgación, y el ejemplo 36 incluye la materia objeto del ejemplo 35 anterior.
La limitación del período de tiempo predeterminado inicial a una hora permite el trabajo de aquellas aleaciones que pueden trabajarse hasta una hora antes de que el endurecimiento debido al envejecimiento natural interfiera con el procesamiento ISF.
Con referencia en general a, por ejemplo, las Figuras 1-5 y específicamente a la figura 6, el período de tiempo predeterminado intermedio no es más de una media hora. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 37 de la presente divulgación, y el ejemplo 37 incluye la materia objeto del ejemplo 35 anterior.
Limitar el período de tiempo predeterminado inicial a media hora permite el trabajo de aquellas aleaciones que pueden trabajarse hasta media hora antes de que el endurecimiento debido al envejecimiento natural interfiera con el procesamiento ISF.
Con referencia en general a, por ejemplo, las Figuras 1-5 y específicamente a la figura 7C (bloque 302), método 300 de conformación de la pieza de trabajo 102 hecha de una aleación que envejece naturalmente hasta una forma final, se divulga la pieza de trabajo 102 que tiene un tratamiento térmico inicial. El método 300 comprende proporcionar la máquina 100 ISF que tiene un sistema de coordenadas y una trayectoria de herramienta correspondiente a la forma final de la pieza de trabajo 102. El método 300 comprende además posicionar la pieza de trabajo 102 en la máquina 100 ISF en una orientación inicial de la pieza de trabajo en el sistema de coordenadas de la máquina 100 ISF. El método 300 comprende, además, con la pieza de trabajo 102 en la orientación inicial de la pieza de trabajo en el sistema de coordenadas de la máquina 100 ISF y la trayectoria de la herramienta de la máquina 100 ISF en una orientación inicial de la trayectoria de la herramienta en el sistema de coordenadas de la máquina 100 ISF, realizar una operación de formación inicial en la pieza de trabajo 102 utilizando la máquina 100 ISF. El método 300 también comprende realizar un tratamiento térmico final en la pieza de trabajo 102. El método 300 comprende además el reposicionamiento de la pieza de trabajo 102 en la máquina 100 ISF en una orientación final de la pieza de trabajo en el sistema de coordenadas de la máquina 100 ISF. El método 300 comprende, además, con la pieza de trabajo 102 en la orientación final de la pieza de trabajo en el sistema de coordenadas de la máquina 100 ISF y la trayectoria de la herramienta de la máquina 100 ISF en una orientación final de la trayectoria de la herramienta en el sistema de
coordenadas de la máquina 100 ISF, realizando una operación de conformado final en la pieza de trabajo 102 usando la máquina 100 ISF para lograr la forma final de la pieza de trabajo 102. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 38 de la presente divulgación.
El método del ejemplo 38 extiende la cantidad de deformación que se puede impartir a la pieza de trabajo 102 mediante métodos ISF, en comparación con los métodos ISF limitados a un tratamiento térmico.
Con referencia en general a, por ejemplo, las Figuras 1-5 y específicamente a la figura 7A (bloque 304), realizar el tratamiento térmico final en la pieza de trabajo 102 comprende el recocido por solución y el apagado de la pieza de trabajo 102. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 39 de la presente divulgación, y el ejemplo 39 incluye la materia objeto del ejemplo 38, más arriba.
Cuando el tratamiento térmico final comprende el recocido por solución y el apagado de la pieza de trabajo 102 eventualmente aumentará la resistencia debido al endurecimiento mientras se envejece naturalmente.
El recocido por solución suaviza la pieza de trabajo 102 más que el recocido por molino, aunque se producirá un posterior endurecimiento de la pieza de trabajo 102 a través del envejecimiento natural. El recocido por solución puede adaptarse a las deformaciones por procesamiento ISF que no sería posible con el recocido por molino. El recocido por solución requiere llevar la aleación constituyente a temperaturas cercanas a su punto de fusión Ilustrativamente, con aleaciones de aluminio, las temperaturas de 800 o 900 grados Fahrenheit cumplirán los requisitos de recocido por solución. En contraste, el recocido por molino puede requerir temperaturas de 500 o 600 grados Fahrenheit. Los rangos de temperatura que se muestran en este documento son ejemplares y pueden extenderse de los valores listados. Los métodos divulgados pueden aplicarse también a las aleaciones de magnesio, cobre, níquel, titanio y algunos aceros inoxidables, en cuyo caso las temperaturas para el recocido por molino y por solución serán diferentes de las aplicables a las aleaciones de aluminio.
Con referencia en general a, por ejemplo, las Figuras 1-5 y específicamente a la figura 7 (bloque 306), en el que realizar la operación de conformación final en la pieza de trabajo 102 usando la máquina 100 ISF para lograr la forma final de la pieza de trabajo 102 comprende realizar la operación de conformación final dentro de un período de tiempo predeterminado final después de apagado de la pieza de trabajo 102. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 40 de la presente divulgación, y el ejemplo 40 incluye la materia objeto del ejemplo 39 anterior.
La realización de la operación de conformado final dentro del período de tiempo predeterminado final permite trabajar la pieza de trabajo 102 antes del endurecimiento debido al envejecimiento natural, lo que evita que se forme más o dañe la máquina ISF.
Con referencia en general a, por ejemplo, las Figuras 1-5 y específicamente a la figura 7, el período de tiempo predeterminado final no es más de una hora. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 41 de la presente divulgación, y el ejemplo 41 incluye la materia objeto del ejemplo 40 anterior.
Limitar el período de tiempo predeterminado inicial a una hora permite el trabajo de aquellas aleaciones que pueden trabajarse hasta una hora antes de que el endurecimiento debido al envejecimiento natural interfiera con el procesamiento ISF. La aleación de aluminio 2024 es un ejemplo de una aleación que puede trabajarse por hasta, pero preferiblemente, no más de una hora.
Con referencia en general a, por ejemplo, las Figuras 1 -5 y específicamente a la figura 7, el último período de tiempo predeterminado no es más de una media hora. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 42 de la presente divulgación, y el ejemplo 42 incluye la materia objeto del ejemplo 40 anterior.
La limitación del período de tiempo predeterminado inicial a media hora permite el trabajo de aquellas aleaciones que pueden trabajarse hasta media hora antes de que el endurecimiento debido al envejecimiento natural interfiera con el procesamiento ISF. La aleación de aluminio 2024 es un ejemplo de una aleación que puede trabajarse hasta media hora, pero preferiblemente no más.
Con referencia en general a, por ejemplo, las Figuras 1-5 y específicamente a la figura 7A (bloque 308), realizar el tratamiento térmico final en la pieza de trabajo 102 crea tensiones residuales en la pieza de trabajo 102. El método 300 comprende además alargar al menos una porción de la pieza de trabajo 102 una cantidad predeterminada cuando se realiza la operación de conformación final en la pieza de trabajo 102. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 43 de la presente divulgación, y el ejemplo 43 incluye la materia objeto de cualquiera de los ejemplos 39-42 anteriores.
Al alargar la pieza de trabajo 102, la cantidad predeterminada alivia las tensiones residuales y evita la posible deformación resultante de la pieza de trabajo 102. El alargamiento de la pieza de trabajo 102 no es un paso discreto
en sí mismo; más bien, las operaciones ISF se organizan de manera tal que dan como resultado, como mínimo, la cantidad predeterminada de alargamiento.
Con referencia en general a, por ejemplo, las Figuras 1-5 y específicamente a la figura 7A (bloque 310), alargar al menos la porción de la pieza de trabajo 102 la cantidad predeterminada comprende alargar al menos la porción de la pieza de trabajo 102 al menos el 1%. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 44 de la presente divulgación, y el ejemplo 44 incluye la materia objeto del ejemplo 43 anterior.
Alargar la pieza de trabajo 102 al menos el 1% alivia las tensiones residuales en algunas aleaciones.
Con referencia en general a, por ejemplo, las Figuras 1 -5 y específicamente a la figura 7 (bloque 312), alargar al menos la porción de la pieza de trabajo 102, la cantidad predeterminada comprende alargar al menos la porción de la pieza de trabajo 102 al menos el 2%. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 45 de la presente divulgación, y el ejemplo 45 incluye la materia objeto del ejemplo 43, anterior.
Alargar la pieza de trabajo 102 al menos un 2% alivia las tensiones residuales en algunas aleaciones que no se aliviarían mediante, por ejemplo, un alargamiento del 1%.
Con referencia en general a, por ejemplo, las Figuras 1-5 y específicamente a la figura 7A (bloque 314), alargar al menos la porción de la pieza de trabajo 102, la cantidad predeterminada comprende alargar al menos la porción de la pieza de trabajo 102 entre 1 % y 3%. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 46 de la presente divulgación, y el ejemplo 46 incluye la materia objeto del ejemplo 43, anterior.
Alargar la pieza de trabajo 102 entre 1% y 3% alivia las tensiones residuales en muchas, si no en la mayoría de las aleaciones de aluminio.
Con referencia en general a, por ejemplo, las Figuras 1 -5 y específicamente a la figura 7B (bloque 316), la orientación final de la pieza de trabajo de la pieza de trabajo 102 en el sistema de coordenadas de la máquina 100 ISF es idéntica a la orientación inicial de la pieza de trabajo de la pieza de trabajo 102 en el sistema de coordenadas de la máquina 100 ISF. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 47 de la presente divulgación, y el ejemplo 47 incluye la materia objeto de cualquiera de los ejemplos 38-46 anteriores.
Las orientaciones idénticas inicial y final de la pieza de trabajo permiten que las operaciones ISF continúen sin problemas después de ser interrumpidas para un tratamiento térmico posterior después de la operación de formación inicial, sin introducir una distorsión de la trayectoria de la herramienta en el punto de reanudar las operaciones ISF.
Con referencia en general a, por ejemplo, las Figuras 1 -5 y específicamente a la figura 7B (bloque 318), la orientación final de la trayectoria de la herramienta de la máquina 100 ISF en el sistema de coordenadas de la máquina 100 ISF es idéntica a la orientación inicial de la trayectoria de la herramienta de la máquina 100 ISF en el sistema de coordenadas de Máquina 100 ISF. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 48 de la presente divulgación, y el ejemplo 48 incluye la materia objeto del ejemplo 47 anterior.
La orientación final idéntica de la trayectoria de la herramienta en relación con la orientación inicial de la trayectoria de la herramienta garantiza la continuidad perfecta de una operación ISF posterior, logrando así la forma final prevista de la pieza de trabajo 102. Con idénticas orientaciones iniciales y finales de la trayectoria de la herramienta, la máquina 100 ISF puede reanudar las operaciones de la ISF sin estar obligada a compensar la desalineación de la porción incompleta de la trayectoria de la herramienta con la porción completa.
Con referencia en general a, por ejemplo, las Figuras 1 -5 y específicamente a la figura 7B (bloque 320), el método 300 comprende, además, con la pieza de trabajo 102 en la orientación inicial de la pieza de trabajo en el sistema de coordenadas de la máquina 100 ISF, establecer al menos una primera referencia asociada con la máquina 100 ISF y al menos una segunda referencia asociada con la pieza de trabajo 102. La al menos una segunda referencia corresponde a la al menos una primera referencia. El método 300 también comprende el reposicionamiento de la pieza de trabajo 102 en la máquina 100 ISF en la orientación final de la pieza de trabajo en el sistema de coordenadas de la máquina 100 ISF, de modo que la al menos una segunda referencia asociada con la pieza de trabajo 102 corresponda a la al menos una primera referencia asociada con la máquina 100 ISF. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 49 de la presente divulgación, y el ejemplo 49 incluye la materia objeto de cualquiera de los ejemplos 47 y 48 anteriores.
Las referencias correspondientes en la máquina 100 ISF y la pieza de trabajo 102 permiten que esta última se reemplace en la máquina 100 ISF después de un tratamiento térmico en una posición tal que las operaciones posteriores de la ISF resulten en una reanudación perfecta de la trayectoria de la herramienta deseada de la máquina 100 ISF. La colocación de la pieza de trabajo 102 en la máquina ISF se puede realizar manualmente.
Las referencias se pueden obtener de varias maneras. Por ejemplo, un sensor (no mostrado) puede identificar puntos predeterminados en la pieza de trabajo 102, y registrarlos en relación con el sistema de coordenadas de la máquina 100 ISF. Alternativamente, el escaneo óptico se puede usar para mapear puntos predeterminados o identificados de la máquina en la pieza de trabajo 102 a puntos de referencia de la máquina 100 ISF. Las referencias también pueden ser determinadas manualmente por el operador de la máquina 100 ISF. La ubicación de un borde o un punto en la pieza de trabajo 102 se puede medir desde un punto arbitrario en una superficie de soporte de la pieza de trabajo (no mostrada) de la máquina 100 ISF, con los valores medidos siendo replicados cuando la pieza de trabajo 102 se reemplaza en la máquina 100 ISF después de un tratamiento térmico, por ejemplo.
Con referencia en general a, por ejemplo, las Figuras 1 -5 y específicamente a la figura 7C (bloque 322), la orientación final de la pieza de trabajo 102 en el sistema de coordenadas de la máquina 100 ISF es diferente de la orientación inicial de la pieza de trabajo 102 en el sistema de coordenadas de la máquina 100 ISF. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 50 de la presente divulgación, y el ejemplo 50 incluye la materia objeto de cualquiera de los ejemplos 38-46 anteriores.
Si no se requiere una orientación idéntica dentro del sistema de coordenadas de la máquina 100 ISF, el reemplazo de la pieza de trabajo 102 dentro de la máquina 100 ISF puede realizarse de manera más expedita, lo que deja más tiempo para las operaciones ISF antes del endurecimiento debido al envejecimiento natural que limita el proceso ISF. Pueden surgir diferentes orientaciones iniciales y finales de la pieza de trabajo 102, por ejemplo, cuando la pieza de trabajo 102 se reemplaza manualmente en la máquina 100 ISF después de los tratamientos térmicos.
Con referencia en general a, por ejemplo, las Figuras 1 -5 y específicamente a la figura 7F (bloque 324), la orientación final de la trayectoria de la herramienta de la máquina 100 ISF en el sistema de coordenadas de la máquina 100 ISF es diferente de la orientación inicial de la trayectoria de la herramienta de la máquina 100 ISF en el sistema de coordenadas de la máquina 100 ISF. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 51 de la presente divulgación, y el ejemplo 51 incluye la materia objeto del ejemplo 50 anterior.
Una orientación final diferente de la trayectoria de la herramienta puede acomodar el reemplazo de la pieza de trabajo 102 en la máquina 100 ISF en una nueva orientación tal que las operaciones subsiguientes de la ISF resulten en una reanudación perfecta de la trayectoria de la herramienta prevista de la máquina 100 ISF en relación con la pieza de trabajo 102.
La reanudación de la trayectoria de la herramienta puede incluir la compensación de la máquina para la diferente orientación final de la trayectoria de la herramienta, de modo que la trayectoria de la herramienta hipotética no se vea afectada por la orientación diferente de la trayectoria de la herramienta final.
Con referencia en general a, por ejemplo, las Figuras 1 -5 y específicamente a la figura 7F (bloque 326), el método 300 comprende, además, con la pieza de trabajo 102 en la orientación inicial de la pieza de trabajo en el sistema de coordenadas de la máquina 100 ISF después de realizar la operación de conformación inicial en la pieza de trabajo 102 utilizar la máquina 100 ISF, generando un modelo virtual inicial de la pieza de trabajo 102, el modelo virtual inicial tiene una orientación inicial de modelo virtual en el sistema de coordenadas de la máquina 100 ISF. El método 300 también comprende, con la pieza de trabajo 102 en la orientación final de la pieza de trabajo en el sistema de coordenadas de la máquina 100 ISF antes de realizar la operación de conformación final en la pieza de trabajo 102 utilizar la máquina 100 ISF para lograr la forma final de la pieza de trabajo 102, generando un modelo virtual final de la pieza de trabajo 102, el modelo virtual final que tiene una orientación final del modelo virtual en el sistema de coordenadas de la máquina 100 ISF. El método 300 comprende además comparar la orientación final del modelo virtual del modelo virtual final de la pieza de trabajo 102 con la orientación inicial del modelo virtual del modelo virtual inicial de la pieza de trabajo 102. El método 300 también comprende generar una primera transformación espacial correspondiente a una diferencia entre la orientación final del modelo virtual del modelo virtual final de la pieza de trabajo 102 en el sistema de coordenadas de la máquina 100 ISF y la orientación inicial del modelo virtual del modelo virtual inicial de la pieza 102 en el sistema de coordenadas de la máquina 100 ISF. El método 300 comprende además reorientar la trayectoria de la herramienta de la máquina 100 ISF desde la orientación inicial de la trayectoria de la herramienta en el sistema de coordenadas de la máquina 100 ISF a la orientación final de la trayectoria de la herramienta en el sistema de coordenadas de la máquina 100 ISF aplicando la primera transformación espacial a la trayectoria de la herramienta en la orientación inicial de la trayectoria de la herramienta. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 52 de la presente divulgación, y el ejemplo 52 incluye la materia objeto de cualquiera de los ejemplos 50 y 51 anteriores.
Al reorientar la trayectoria de la herramienta de la máquina 100 ISF a partir de la orientación inicial de la trayectoria de la herramienta, se reanuda a la perfección la trayectoria de la herramienta prevista de la máquina 100 ISF en relación con la pieza de trabajo 102 incluso cuando la pieza de trabajo 102 se ha reposicionado en una nueva orientación en la máquina 100 ISF después de un tratamiento térmico.
Los modelos virtuales iniciales y finales permiten identificar y comparar los puntos seleccionados de cada uno para el posterior ajuste de la trayectoria de la trayectoria de la herramienta al reanudarse las operaciones ISF.
Con referencia en general a, por ejemplo, las Figuras 1-5 y específicamente a la figura 7F (bloque 328), que genera la primera transformación espacial correspondiente a la diferencia entre la orientación final del modelo virtual del modelo virtual final de la pieza de trabajo 102 en el sistema de coordenadas de la máquina 100 ISF y la orientación inicial del modelo virtual del modelo virtual inicial de la pieza de trabajo 102 en el sistema de coordenadas de la máquina 100 ISF comprende generar la primera transformación espacial correspondiente a la diferencia entre al menos tres coordenadas finales del modelo virtual final de la pieza de trabajo 102 en el sistema de coordenadas de la máquina 100 ISF y al menos tres coordenadas iniciales del modelo virtual inicial de la pieza de trabajo 102 en el sistema de coordenadas de la máquina 100 ISF. Las ubicaciones finales de las al menos tres coordenadas finales en el modelo virtual final de la pieza de trabajo 102 corresponden a las ubicaciones iniciales de las al menos tres coordenadas iniciales en el modelo virtual inicial de la pieza de trabajo 102. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 53 de la presente divulgación, y el ejemplo 53 incluye la materia objeto del ejemplo 52 anterior.
El ajuste apropiado de una porción incompleta de la trayectoria de la herramienta en relación con una porción completada se puede lograr de este modo basándose en la posición de detección de la pieza de trabajo 102 en la máquina 100 ISF.
Las al menos tres coordenadas de los modelos virtuales inicial y final de la pieza de trabajo 102 corresponden a los puntos seleccionados para ser identificados y comparados.
Con referencia en general a, por ejemplo, las Figuras 1 -5 y específicamente a la figura 7B (bloque 330), el método 300 comprende además realizar un tratamiento térmico intermedio en la pieza de trabajo 102 después de realizar la operación de conformación inicial en la pieza de trabajo 102 utilizando la máquina 100 ISF. El método 300 también comprende reposicionar la pieza de trabajo 102 en la máquina 100 ISF en una orientación intermedia de pieza de trabajo en el sistema de coordenadas de la máquina 100 ISF. El método 300 comprende además, con la pieza de trabajo 102 en la orientación intermedia de la pieza de trabajo en el sistema de coordenadas de la máquina 100 ISF y la trayectoria de la herramienta de la máquina 100 ISF en una orientación intermedia de la trayectoria de la herramienta en el sistema de coordenadas de la máquina 100 ISF, realizar una operación de conformado intermedio en la pieza de trabajo 102 utilizando la máquina 100 ISF, antes de realizar el tratamiento térmico final en la pieza de trabajo 102, para lograr una forma intermedia de la pieza de trabajo 102. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 54 de la presente divulgación, y el ejemplo 54 incluye la materia objeto de cualquiera de los ejemplos 38-53 anteriores.
Un tratamiento térmico intermedio permite que se realicen operaciones ISF extendidas en la pieza de trabajo 102, permitiendo así que la pieza de trabajo 102, incluso si es grande o complicada, se forme con éxito mediante el proceso ISF.
Con referencia en general a, por ejemplo, las Figuras 1-5 y específicamente a la figura 7D (bloque 332), realizar el tratamiento térmico intermedio en la pieza de trabajo 102 comprende una pieza de recocido por molino y enfriado de la pieza de trabajo 102 o recocido por solución y apagado de la pieza de trabajo 102. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 55 de la presente divulgación, y el ejemplo 55 incluye la materia objeto del ejemplo 54 anterior.
El recocido por molino y el recocido por solución son tratamientos térmicos que suavizan la pieza de trabajo 102, de modo que esta última se formará con éxito en las operaciones ISF posteriores.
Con referencia en general a, por ejemplo, las Figuras 1-3 y 5, y específicamente a la figura 7D (bloque 334), cuando el tratamiento térmico intermedio en la pieza de trabajo 102 comprende el recocido por solución y el apagado de la pieza de trabajo 102, realizar la operación de conformación intermedia en la pieza de trabajo 102 utilizando la máquina 100 ISF comprende realizar la operación de conformación intermedia dentro de un período de tiempo predeterminado intermedio después del apagado de la pieza de trabajo 102. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 56 de la presente divulgación, y el ejemplo 56 incluye la materia objeto del ejemplo 54 anterior.
La realización de la operación de conformación intermedia dentro del período de tiempo predeterminado intermedio después del apagado permite que aquellas aleaciones que se endurecen debido al envejecimiento natural sean trabajadas por el procesamiento ISF antes de que el endurecimiento interfiera con el procesamiento ISF.
Con referencia en general a, por ejemplo, las Figuras 1-3 y 5, y específicamente a la figura 7, el período de tiempo predeterminado intermedio no es más de una hora. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 57 de la presente divulgación, y el ejemplo 57 incluye la materia objeto del ejemplo 56 anterior.
La limitación del período de tiempo predeterminado intermedio a una hora permite el trabajo de aquellas aleaciones que pueden trabajarse hasta una hora antes de que el endurecimiento debido al envejecimiento natural interfiera con el procesamiento ISF.
Con referencia en general a, por ejemplo, las Figuras 1-3 y 5, y específicamente a la figura 7, el período de tiempo predeterminado intermedio no es más de media hora. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 58 de la presente divulgación, y el ejemplo 58 incluye la materia objeto del ejemplo 56 anterior.
La limitación del período de tiempo predeterminado intermedio a una hora permite el trabajo de aquellas aleaciones que pueden trabajarse hasta media hora antes de que el endurecimiento debido al envejecimiento natural interfiera con el procesamiento ISF.
Con referencia en general a, por ejemplo, las Figuras 1 -5 y específicamente a la figura 7D (bloque 336), la orientación intermedia de la pieza de trabajo 102 en el sistema de coordenadas de la máquina 100 ISF es idéntica a la orientación inicial de la pieza de trabajo 102 en el sistema de coordenadas de la máquina 100 ISF. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 59 de la presente divulgación, y el ejemplo 59 incluye la materia objeto de cualquiera de los ejemplos 54-58 anteriores.
Las orientaciones iniciales e intermedias idénticas de la pieza de trabajo permiten que las operaciones ISF se realicen sin problemas, sin distorsión de la trayectoria de la herramienta, después de ser interrumpidas para un tratamiento térmico posterior después de la operación de formación inicial.
Con referencia en general a, por ejemplo, las Figuras 1-5 y específicamente a la figura 7 (bloque 338), la orientación intermedia de la trayectoria de la herramienta de la trayectoria de la herramienta de la máquina 100 ISF en el sistema de coordenadas de la máquina 100 ISF es idéntica a la orientación inicial de la trayectoria de la herramienta de la trayectoria de la herramienta de la máquina 100 ISF en el sistema de coordenadas de la máquina 100 ISF. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 60 de la presente divulgación, y el ejemplo 60 incluye la materia objeto del ejemplo 59 anterior.
La orientación de la trayectoria de la herramienta intermedia idéntica con respecto a la orientación de la trayectoria de la herramienta inicial garantiza la continuidad sin problemas de una operación ISF posterior, logrando así la forma final prevista de la pieza de trabajo 102.
Con referencia en general a, por ejemplo, las Figuras 1-5 y específicamente a la figura 7G (bloque 340), el método 300 comprende, además, con la pieza de trabajo 102 en la orientación inicial de la pieza de trabajo en el sistema de coordenadas de la máquina 100 ISF, estableciendo al menos una tercera referencia asociada con la máquina 100 ISF y al menos una cuarta referencia asociada con la pieza de trabajo 102. La al menos una cuarta referencia corresponde a la al menos una tercera referencia. El método 300 también comprende el reposicionamiento de la pieza de trabajo 102 en la máquina 100 ISF en la orientación intermedia de la pieza de trabajo en el sistema de coordenadas de la máquina 100 ISF, de modo que la al menos una cuarta referencia asociada con la pieza de trabajo 102 corresponda a la al menos una tercera referencia asociada con la máquina 100 ISF. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 61 de la presente divulgación, y el ejemplo 61 incluye la materia objeto de cualquiera de los ejemplos 59 y 60 anteriores.
Esto minimiza el esfuerzo de reemplazar la pieza de trabajo 102 en la máquina 100 ISF después de un tratamiento térmico, lo que ahorra tiempo que prolonga el tiempo disponible para operaciones ISF antes de que la pieza de trabajo 102 se endurezca debido al envejecimiento natural.
Las referencias tercera y cuarta pueden corresponder en naturaleza a las referencias primera y segunda descritas anteriormente.
Con referencia en general a, por ejemplo, las Figuras 1 -5 y específicamente a la figura 7D (bloque 342), la orientación intermedia de la pieza de trabajo 102 en el sistema de coordenadas de la máquina 100 ISF es diferente de la orientación inicial de la pieza de trabajo 102 en el sistema de coordenadas de la máquina 100 ISF. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 62 de la presente divulgación, y el ejemplo 62 incluye la materia objeto de cualquiera de los ejemplos 54-58 anteriores.
Esto minimiza las exigencias de precisión y por lo tanto el tiempo al reemplazar la pieza de trabajo 102 en la máquina 100 ISF. Pueden surgir diferentes orientaciones iniciales e intermedias de la pieza de trabajo 102, por ejemplo, cuando la pieza de trabajo 102 se reemplaza manualmente en la máquina 100 ISF después de los tratamientos térmicos.
Con referencia en general a, por ejemplo, las Figuras 1-5 y específicamente a la figura 7 (bloque 344), la orientación intermedia de la trayectoria de la herramienta de la trayectoria de la herramienta de la máquina 100 ISF en el sistema de coordenadas de la máquina 100 ISF es diferente de la orientación inicial de la trayectoria de la herramienta de la
trayectoria de la herramienta de la máquina 100 ISF en el sistema de coordenadas de la máquina 100 ISF. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 63 de la presente divulgación, y el ejemplo 63 incluye la materia objeto del ejemplo 62 anterior.
Si no se requiere una orientación idéntica dentro del sistema de coordenadas de la máquina 100 ISF, el reemplazo de la pieza de trabajo 102 dentro de la máquina 100 ISF se logra de manera más expedita, lo que deja más tiempo para las operaciones ISF antes del endurecimiento debido al envejecimiento natural que limita el proceso ISF. Pueden surgir diferentes orientaciones iniciales y finales de la trayectoria de la herramienta, por ejemplo, cuando la pieza de trabajo 102 se reemplaza manualmente en la máquina 100 ISF después de los tratamientos térmicos.
Con referencia en general a, por ejemplo, las Figuras 1 -5 y específicamente a la figura 7 (bloque 346), el método 300 comprende, además, con la pieza de trabajo 102 en la orientación inicial de la pieza de trabajo en el sistema de coordenadas de la máquina 100 ISF después de realizar la operación de conformación inicial en la pieza de trabajo 102 utilizando la máquina 100 ISF, generar un modelo virtual inicial de la pieza de trabajo 102. El modelo virtual inicial tiene una orientación inicial de modelo virtual en el sistema de coordenadas de la máquina 100 ISF. El método 300 también comprende, con la pieza de trabajo 102 en la orientación intermedia de la pieza de trabajo en el sistema de coordenadas de la máquina 100 ISF antes de realizar la operación de conformado intermedio en la pieza de trabajo 102 utilizando la máquina 100 ISF para lograr la forma intermedia de la pieza de trabajo 102, generar un modelo virtual intermedio de la pieza de trabajo 102. El modelo virtual intermedio tiene una orientación de modelo virtual intermedio en el sistema de coordenadas de la máquina 100 ISF, con la pieza de trabajo 102 en la orientación de la pieza de trabajo intermedia en el sistema de coordenadas de la máquina 100 ISF. El método 300 comprende además comparar la orientación intermedia del modelo virtual del modelo virtual intermedio de la pieza de trabajo 102 con la orientación inicial del modelo virtual del modelo virtual inicial de la pieza de trabajo 102. El método 300 también comprende generar una segunda transformación espacial correspondiente a una diferencia entre la orientación intermedia del modelo virtual del modelo virtual intermedio de la pieza de trabajo 102 en el sistema de coordenadas de la máquina 100 ISF y la orientación inicial del modelo virtual del modelo virtual inicial de la pieza de trabajo 102 en el sistema de coordenadas de la máquina 100 ISF. El método 300 comprende además reorientar la trayectoria de la herramienta de la máquina 100 ISF desde la orientación inicial de la trayectoria de la herramienta en el sistema de coordenadas de la máquina 100 ISF a la orientación intermedia de la trayectoria de la herramienta en el sistema de coordenadas de la máquina 100 ISF aplicando la segunda transformación espacial a la orientación inicial de la trayectoria de la herramienta. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 64 de la presente divulgación, y el ejemplo 64 incluye la materia objeto de cualquiera de los ejemplos 62 y 63 anteriores.
Reorientar la trayectoria de la herramienta de la máquina 100 ISF desde la orientación inicial de la trayectoria de la herramienta, en función de los modelos virtuales iniciales e intermedios, resulta en una reanudación perfecta de la trayectoria de la herramienta prevista de la máquina 100 ISF en relación con la pieza de trabajo 102, incluso cuando la pieza de trabajo 102 se ha reposicionado en una Nueva orientación en máquina 100 ISF tras un tratamiento térmico.
Con referencia en general a, por ejemplo, las Figuras 1-5 y específicamente a la figura 7H (bloque 348), que genera la segunda transformación espacial correspondiente a la diferencia entre la orientación del modelo virtual intermedio del modelo virtual intermedio de la pieza de trabajo 102 en el sistema de coordenadas de la máquina 100 ISF y la orientación del modelo virtual inicial del modelo virtual inicial de la pieza de trabajo 102 en el sistema de coordenadas de la máquina 100 ISF comprende generar la segunda transformación espacial correspondiente a la diferencia entre al menos tres coordenadas intermedias del modelo virtual intermedio de la pieza de trabajo 102 en el sistema de coordenadas de la máquina 100 ISF y al menos tres coordenadas iniciales del modelo virtual inicial de la pieza de trabajo 102 en el sistema de coordenadas de la máquina 100 ISF. Las ubicaciones intermedias de las al menos tres coordenadas intermedias en el modelo virtual intermedio de la pieza de trabajo 102 corresponden a las ubicaciones iniciales de las al menos tres coordenadas iniciales en el modelo virtual inicial de la pieza de trabajo 102. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 65 de la presente divulgación, y el ejemplo 65 incluye la materia objeto del ejemplo 64 anterior.
El ajuste apropiado de una porción incompleta de la trayectoria de la herramienta en relación con una porción completada se puede lograr al detectar la posición de la pieza de trabajo 102, basada en las al menos tres coordenadas iniciales y finales, en la máquina 100 ISF.
Con referencia en general a, por ejemplo, las Figuras 1 -5 y específicamente a la figura 7E (bloque 350), el método 200 comprende, además, después de realizar la operación de formación inicial en la pieza de trabajo 102 en la máquina 100 ISF y antes de realizar el tratamiento térmico final en la pieza de trabajo 102, realizar tratamientos térmicos intermedios. El método 300 también comprende realizar operaciones de conformado intermedio en la pieza de trabajo 102 en la máquina 100 ISF. Los tratamientos térmicos intermedios y las operaciones de conformación intermedias se alternan entre sí. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 66 de la presente divulgación, y el ejemplo 66 incluye la materia objeto de cualquiera de los ejemplos 38-53 anteriores.
Los tratamientos térmicos intermedios permiten que se realicen operaciones ISF extendidas en la pieza de trabajo 102, lo que permite que la pieza de trabajo 102, incluso si es grande o complicada, se forme con éxito mediante el proceso ISF.
Un tratamiento térmico intermedio ocurre después de la operación de formación ISF inicial y antes del tratamiento térmico final. En las figuras 2-5, hay dos tratamientos térmicos intermedios, cada uno de los cuales incluye una etapa de enfriamiento o apagado (Figuras 2, 3 y 5), en el caso de recocido por solución o, con recocido por molino, enfriamiento por aire (Figuras 4 y 5), seguido del reposicionamiento de la pieza de trabajo 102 en la máquina 100 ISF. La figura 2 representa cuatro tratamientos térmicos totales y operaciones ISF. Las figuras 3-5 representan cinco tratamientos térmicos totales y operaciones ISF. Con aleaciones de aluminio, son posibles de tres a seis tratamientos térmicos y operaciones ISF.
En la Figura 2, todos los tratamientos térmicos son recocido por solución. Esto maximiza la suavidad de la pieza de trabajo 102, permitiendo así la mayor deformación al realizar operaciones ISF. La figura 3 muestra un tratamiento térmico inicial de recocido por molino, en el que todos los tratamientos térmicos subsiguientes son recocidos por solución. El tiempo desde la fabricación del material laminar que posteriormente se convierte en la pieza de trabajo 102 hasta la primera operación ISF no se limita cuando el tratamiento térmico es recocido por molino. En consecuencia, el recocido por molino inicial se puede llevar a cabo ya sea en las instalaciones de ISF o en las instalaciones que preparan la existencia de láminas.
La figura 4 muestra un proceso en el que todos los tratamientos térmicos, excepto el tratamiento térmico final, son recocidos por molino. El proceso de la figura 4 permite tiempos de trabajo máximos extendidos en las operaciones de formación de ISF antes del endurecimiento debido a la interrupción natural de las fuerzas de envejecimiento de las operaciones de ISF.
La Figura 5 muestra una mezcla de recocido por molino y recocido por solución. Esta opción permite una mezcla de tiempos de trabajo prolongados o extendidos en las operaciones de conformación ISF con algunas operaciones de conformación ISF que proporcionan una deformación relativamente grande de la pieza de trabajo 102.
Con referencia en general a, por ejemplo, las Figuras 1 -5 y específicamente a la figura 7E (bloque 352), la realización de los tratamientos térmicos intermedios comprende al menos uno de recocido por molino y enfriado de la pieza de trabajo 102 o recocido por solución y apagado de la pieza de trabajo 102. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 67 de la presente divulgación, y el ejemplo 67 incluye la materia objeto del ejemplo 66 anterior.
El recocido por molino y el recocido por solución son tratamientos térmicos que suavizan la pieza de trabajo 102, de modo que esta última se formará con éxito en las operaciones ISF posteriores.
Con referencia en general a, por ejemplo, las Figuras 1-5 y específicamente a la figura 7E (bloque 354), cuando los tratamientos térmicos intermedios en la pieza de trabajo 102 comprenden el recocido por solución y el apagado de la pieza de trabajo 102, realizar las operaciones de conformado intermedio en la pieza de trabajo 102 utilizando la máquina 100 ISF comprende efectuar cada una de las operaciones de conformación intermedia dentro de un periodo de tiempo predeterminado intermedio después de apagado de la pieza de trabajo 102 en una operación de tratamiento térmico inmediatamente precedente. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 68 de la presente divulgación, y el ejemplo 68 incluye la materia objeto del ejemplo 66 anterior.
La realización de las operaciones de conformado intermedio dentro del período de tiempo predeterminado intermedio permite trabajar la pieza de trabajo 102 antes del endurecimiento debido al envejecimiento natural, lo que evita que además se forme o dañe la máquina ISF.
Con referencia en general a, por ejemplo, las Figuras 1-5 y específicamente a la figura 7, el período de tiempo predeterminado intermedio no es más de una hora. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 69 de la presente divulgación, y el ejemplo 69 incluye la materia objeto del ejemplo 68, anterior.
La limitación del período de tiempo predeterminado intermedio a una hora permite el trabajo de aquellas aleaciones que pueden trabajarse hasta una hora antes de que el endurecimiento debido al envejecimiento natural interfiera con el procesamiento ISF.
Con referencia en general a, por ejemplo, las Figuras 1-5 y específicamente a la figura 7, el período de tiempo predeterminado intermedio no es más de una media hora. La materia objeto precedente del presente párrafo está de acuerdo con el ejemplo 70 de la presente divulgación, y el ejemplo 70 incluye la materia objeto del ejemplo 68, anterior.
La limitación del período de tiempo predeterminado inicial a media hora permite el trabajo de aquellas aleaciones que pueden trabajarse hasta media hora antes de que el endurecimiento debido al envejecimiento natural interfiera con el procesamiento ISF.
Los ejemplos de la presente divulgación se pueden describir en el contexto de la fabricación de aeronaves y el método 1100 de servicio como se muestra en la figura 8 y en la aeronave 1102 como se muestra en la figura 9. Durante la preproducción, el método 1100 ilustrativo puede incluir la especificación y el diseño (bloque 1104) de la aeronave 1102 y la adquisición de material (bloque 1106). Durante la producción, puede tener lugar la fabricación de componentes y subensamblajes (bloque 1108) y la integración del sistema (bloque 1110) de la aeronave 1102. Posteriormente, la aeronave 1102 puede pasar por la certificación y entrega (bloque 1112) para ponerse en servicio (bloque 1114). Mientras está en servicio, la aeronave 1102 puede programarse para mantenimiento y servicio de rutina (bloque 1116). El mantenimiento y servicio de rutina pueden incluir la modificación, reconfiguración, restauración, etc. de uno o más sistemas de la aeronave 1102.
Cada uno de los procesos del método 1100 ilustrativo puede ser realizado o llevado a cabo por un integrador de sistemas, un tercero y/o un operador (por ejemplo, un cliente). Para los propósitos de esta descripción, un integrador de sistemas puede incluir, sin limitación, cualquier número de fabricantes de aeronaves y subcontratistas de sistemas principales; un tercero puede incluir, sin limitación, cualquier número de proveedores, subcontratistas y abastecedores; y un operador puede ser una aerolínea, una compañía de arrendamiento, una entidad militar, una organización de servicio, etc.
Como se muestra en la figura 9, la aeronave 1102 producida por el método 1100 ilustrativo puede incluir una estructura de avión 1118 con una pluralidad de sistemas 1120 de alto nivel e interior 1122. Los ejemplos de sistemas 1120 de alto nivel incluyen uno o más del sistema 1124 de propulsión, el sistema 1126 eléctrico, el sistema 1128 hidráulico y el sistema 1130 ambiental. Se puede incluir cualquier número de otros sistemas. Aunque se muestra un ejemplo aeroespacial, los principios aquí divulgados pueden aplicarse a otras industrias, como la industria automotriz. Por consiguiente, además de la aeronave 1102, los principios aquí divulgados pueden aplicarse a otros vehículos, por ejemplo, vehículos terrestres, vehículos marítimos, vehículos espaciales, etc.
Los aparatos y los métodos mostrados o descritos en este documento pueden emplearse durante una o más de las etapas del método de fabricación y servicio 1100. Por ejemplo, los componentes o subconjuntos correspondientes a la fabricación 1108 de componentes y subconjuntos pueden fabricarse o elaborarse de una manera similar a los componentes o subconjuntos producidos mientras la aeronave 1102 está en servicio. Además, uno o más ejemplos de los aparatos, método(s) o combinación de los mismos pueden utilizarse durante las etapas 1108 y 1110 de producción, por ejemplo, acelerando sustancialmente el ensamblaje o reduciendo el costo de la aeronave 1102. De manera similar, se pueden utilizar uno o más ejemplos de las realizaciones del aparato o método, o una combinación de los mismos, por ejemplo y sin limitación, mientras la aeronave 1102 está en servicio, por ejemplo, en la etapa de mantenimiento y servicio (bloque 1116).
Los diferentes ejemplos de los aparatos y métodos divulgados aquí incluyen una variedad de componentes, características y funcionalidades. Debe entenderse que los diversos ejemplos de los aparatos y métodos divulgados en este documento pueden incluir cualquiera de los componentes, características y funcionalidades de cualquiera de los otros ejemplos de los aparatos y métodos divulgados aquí en cualquier combinación, y todas estas posibilidades pretenden estar dentro del espíritu y alcance de la presente divulgación.
Muchas modificaciones de los ejemplos expuestos en el presente documento le vendrán a la mente a un experto en la técnica a la que pertenece la presente divulgación que tiene el beneficio de las enseñanzas presentadas en las descripciones anteriores y los dibujos asociados. El alcance de la invención se define por las reivindicaciones adjuntas
Por lo tanto, debe entenderse que la presente divulgación no debe limitarse a los ejemplos específicos presentados y que se pretende que las modificaciones y otros ejemplos se incluyan dentro del alcance de las reivindicaciones adjuntas. Además, aunque la descripción anterior y los dibujos asociados describen ejemplos de la presente divulgación en el contexto de ciertas combinaciones ilustrativas de elementos y/o funciones, debe apreciarse que diferentes combinaciones de elementos y/o funciones pueden proporcionarse mediante implementaciones alternativas sin apartarse del alcance de la invención tal como se define en las reivindicaciones adjuntas.
Apéndice
Los pasos del método establecidos en el diagrama de bloques de las figuras 6A a 6H y las figuras 7A a 7H se explican con más detalle en el siguiente apéndice en el que los numerales de la primera columna de cada tabla se refieren a los numerales de referencia de la figura en cuestión.
FIG. 6A

FIG. 6B 
FIG. 6C

FIG. 6D 
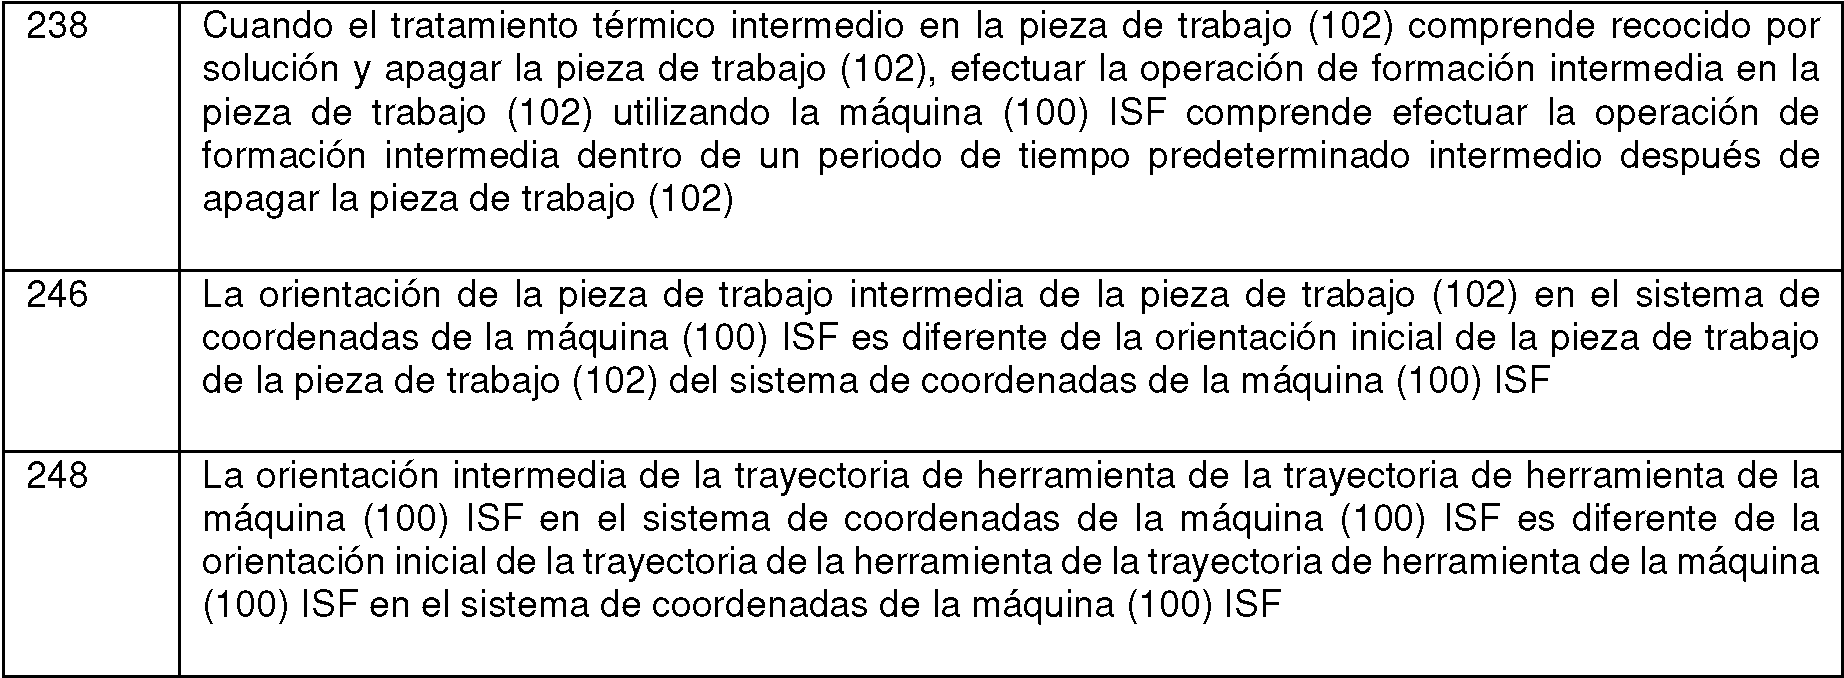
FIG. 6E

FIG. 6F


FIG. 6G

FIG. 6H

FIG. 7A


FIG. 7B

FIG. 7C


FIG. 7D

FIG. 7E

FIG. 7F

FIG. 7G

FIG. 7H

Claims (1)
- REIVINDICACIONES1. Un método para formar una pieza de trabajo (102) hecha de una aleación que envejece naturalmente hasta una forma final, el método que comprende:proporcionar una máquina (100) ISF que tiene un sistema de coordenadas y una trayectoria de herramienta correspondiente a la forma final de la pieza de trabajo (102);realizar un tratamiento térmico inicial en la pieza de trabajo (102);posicionar la pieza de trabajo (102) en la máquina (100) ISF en una orientación inicial de la pieza de trabajo en el sistema de coordenadas de la máquina (100) ISF;con la pieza de trabajo (102) en la orientación inicial de la pieza de trabajo en el sistema de coordenadas de la máquina (100) ISF y la trayectoria de la herramienta de la máquina (100) ISF en una orientación inicial de la trayectoria de la herramienta en el sistema de coordenadas de la máquina (100) ISF, realizar una operación de conformación inicial en la pieza de trabajo (102) utilizando la máquina (100) ISF;realizar un tratamiento térmico final en la pieza de trabajo (102);reposicionar la pieza de trabajo (102) en la máquina (100) ISF en una orientación final de la pieza de trabajo en el sistema de coordenadas de la máquina (100) ISF; ycon la pieza de trabajo (102) en la orientación final de la pieza de trabajo en el sistema de coordenadas de la máquina (100) ISF y la trayectoria de la herramienta de la máquina (100) ISF en una orientación final de la trayectoria de la herramienta en el sistema de coordenadas de la máquina (100) ISF, realizar una operación de conformación final en la pieza de trabajo (102) utilizando la máquina (100) ISF para lograr la forma final de la pieza de trabajo (102).2. El método de acuerdo con la reivindicación 1, en el que realizar el tratamiento térmico inicial en la pieza de trabajo (102) comprende uno de:recocido por molino y enfriado de la pieza de trabajo (102) orecocido por solución y apagado de la pieza de trabajo (102).3. El método de acuerdo con la reivindicación 1, en el que, cuando el tratamiento térmico inicial en la pieza de trabajo (102) comprende el recocido por solución y el apagado de la pieza de trabajo (102), se realiza la operación de conformación inicial en la pieza de trabajo (102) utilizando la máquina (100) ISF comprende realizar la operación de formación inicial dentro de un período de tiempo predeterminado inicial después de apagar de la pieza de trabajo (102).4. El método de acuerdo con cualquiera de las reivindicaciones 1-3, en el que realizar el tratamiento térmico final en la pieza de trabajo (102) comprende el recocido por solución y el apagado de la pieza de trabajo (102).5. El método de acuerdo con la reivindicación 4, en el que realizar el tratamiento térmico final en la pieza de trabajo (102) crea tensiones residuales en la pieza de trabajo (102), el método comprende además alargar al menos una porción de la pieza de trabajo (102) una cantidad predeterminada cuando se realiza la operación de conformación final en la pieza de trabajo (102).6. El método de acuerdo con cualquiera de las reivindicaciones 1 -5, en el que la orientación final de la pieza de trabajo de la pieza de trabajo (102) en el sistema de coordenadas de la máquina (100) ISF es idéntica a la orientación inicial de la pieza de trabajo de la pieza de trabajo (102) en el sistema de coordenadas de la máquina (100) ISF.7. El método de acuerdo con la reivindicación 6, que comprende, además:con la pieza de trabajo (102) en la orientación inicial de la pieza de trabajo en el sistema de coordenadas de la máquina (100) ISF, establecer al menos una primera referencia asociada con la máquina (100) ISF y al menos una segunda referencia asociada con la pieza de trabajo (102), en el que la al menos una segunda referencia corresponde a la al menos una primera referencia; yreposicionar la pieza de trabajo (102) en la máquina (100) ISF en la orientación final de la pieza de trabajo en el sistema de coordenadas de la máquina (100) ISF de modo que la al menos una segunda referencia asociada con la pieza de trabajo (102) corresponda a la al menos una primera referencia asociada con la máquina (100) ISF.8. El método de acuerdo con cualquiera de las reivindicaciones 1 -5, en el que la orientación final de la pieza de trabajo de la pieza de trabajo (102) en el sistema de coordenadas de la máquina (100) ISF es diferente de la orientación inicial de la pieza de trabajo de la pieza de trabajo (102) en el Sistema de coordenadas de la máquina (100) ISF.9. El método de acuerdo con la reivindicación 8, que comprende, además:con la pieza de trabajo (102) en la orientación inicial de la pieza de trabajo en el sistema de coordenadas de la máquina (100) ISF después de realizar la operación de conformación inicial en la pieza de trabajo (102) utilizando la máquina ISF, generando un modelo virtual inicial de la pieza de trabajo (102), el modelo virtual inicial tiene una orientación inicial de modelo virtual en el sistema de coordenadas de la máquina (100) ISF;con la pieza de trabajo (102) en la orientación final de la pieza de trabajo en el sistema de coordenadas de la máquina (100) ISF antes de realizar la operación de conformación final en la pieza de trabajo (102) utilizando la máquina (100) ISF para lograr la forma final de la pieza de trabajo (102), generando un modelo virtual final de la pieza de trabajo (102), teniendo el modelo virtual final una orientación final del modelo virtual en el sistema de coordenadas de la máquina (100) ISF;comparar la orientación final del modelo virtual del modelo virtual final de la pieza de trabajo (102) con la orientación inicial del modelo virtual del modelo virtual inicial de la pieza de trabajo (102);generar una primera transformación espacial correspondiente a una diferencia entre la orientación final del modelo virtual del modelo virtual final de la pieza de trabajo (102) en el sistema de coordenadas de la máquina (100) ISF y la orientación inicial del modelo virtual del modelo virtual inicial de la pieza de trabajo (102) en el sistema de coordenadas de la máquina (100) ISF; yreorientar la trayectoria de la herramienta de la máquina (100) ISF desde la orientación inicial de la trayectoria de la herramienta en el sistema de coordenadas de la máquina (100) ISF a la orientación final de la trayectoria de la herramienta en el sistema de coordenadas de la máquina (100) ISF al aplicar la primera transformación espacial a la trayectoria de la herramienta en la orientación inicial de la trayectoria de la herramienta.10. El método de acuerdo con la reivindicación 9, en el que se genera la primera transformación espacial correspondiente a la diferencia entre la orientación final del modelo virtual del modelo virtual final de la pieza de trabajo (102) en el sistema de coordenadas de la máquina (100) ISF y la orientación inicial del modelo virtual del modelo virtual inicial de la pieza de trabajo (102) en el sistema de coordenadas de la máquina (100) ISF comprende generar la primera transformación espacial correspondiente a la diferencia entre al menos tres coordenadas finales del modelo virtual final del pieza de trabajo (102) en el sistema de coordenadas de la máquina (100) ISF y al menos tres coordenadas iniciales del modelo virtual inicial de la pieza de trabajo (102) en el sistema de coordenadas de la máquina (100) ISF, en donde las ubicaciones finales de la al menos tres coordenadas finales en el modelo virtual final de la pieza de trabajo (102) corresponden a ubicaciones iniciales de al menos tres coordenadas iniciales en el modelo virtual inicial de la pieza de trabajo (102).11. El método de acuerdo con cualquiera de las reivindicaciones 1 -10, que comprende, además:realizar un tratamiento térmico intermedio en la pieza de trabajo (102) después de realizar la operación de conformación inicial en la pieza de trabajo (102) utilizando la máquina (100) ISF;reposicionar la pieza de trabajo (102) en la máquina (100) ISF en una orientación intermedia de pieza de trabajo en el sistema de coordenadas de la máquina (100) ISF; ycon la pieza de trabajo (102) en la orientación intermedia de la pieza de trabajo en el sistema de coordenadas de la máquina (100) ISF y la trayectoria de la herramienta de la máquina (100) ISF en una orientación de trayectoria de herramienta intermedia en el sistema de coordenadas de la máquina (100) ISF, realizar una operación de conformación intermedia en la pieza de trabajo (102) utilizando la máquina (100) ISF, antes de realizar el tratamiento térmico final en la pieza de trabajo (102), para lograr una forma intermedia de la pieza de trabajo (102).12. El método según la reivindicación 11, en el que realizar el tratamiento térmico intermedio en la pieza de trabajo (102) comprende uno de:recocido por molino y enfriado de la pieza de trabajo (102) orecocido por solución y apagado de la pieza de trabajo (102).13. El método de acuerdo con cualquiera de las reivindicaciones 1-10, que comprende, además, después de realizar la operación de formación inicial en la pieza de trabajo (102) en la máquina (100) ISF y antes de realizar el tratamiento térmico final en la pieza de trabajo (102):realizar tratamientos térmicos intermedios; yrealizar operaciones de conformación intermedia en la pieza de trabajo (102) en la máquina (100) ISF,en donde los tratamientos térmicos intermedios y las operaciones de formación intermedias se alternan entre sí. 14. El método de acuerdo con la reivindicación 13, en el que realizar los tratamientos térmicos intermedios comprende al menos uno de:recocido por molino y enfriado de la pieza de trabajo (102) orecocido por solución y apagado de la pieza de trabajo (102).15. El método de acuerdo con la reivindicación 13, en el que, cuando los tratamientos térmicos intermedios en la pieza de trabajo (102) comprenden el recocido con solución y el apagado de la pieza de trabajo (102), se realizan las operaciones de conformación intermedia en la pieza de trabajo (102) utilizando la máquina (100) ISF comprende realizar cada una de las operaciones de conformación intermedia dentro de un período de tiempo predeterminado intermedio después de enfriar la pieza de trabajo (102) en una operación de tratamiento térmico inmediatamente precedente.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| US14/589,545 US9719150B2 (en) | 2015-01-05 | 2015-01-05 | Methods of forming a workpiece made of a naturally aging alloy |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| ES2719977T3 true ES2719977T3 (es) | 2019-07-17 |
Family
ID=54703901
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| ES15196212T Active ES2719977T3 (es) | 2015-01-05 | 2015-11-25 | Métodos para formar una pieza de trabajo hecha de una aleación naturalmente envejecida |
Country Status (8)
| Country | Link |
|---|---|
| US (1) | US9719150B2 (es) |
| EP (1) | EP3040134B1 (es) |
| JP (1) | JP6510398B2 (es) |
| KR (1) | KR102357582B1 (es) |
| CN (1) | CN105755406B (es) |
| BR (1) | BR102015025742B1 (es) |
| CA (1) | CA2903539C (es) |
| ES (1) | ES2719977T3 (es) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN109804094A (zh) | 2016-10-17 | 2019-05-24 | 诺维尔里斯公司 | 带有定制特性的金属板 |
| CN111235443A (zh) * | 2020-03-30 | 2020-06-05 | 天津忠旺铝业有限公司 | 一种低加工变形2系铝合金板材的制备方法 |
| CN116748437B (zh) * | 2023-06-25 | 2026-04-21 | 江苏永钢集团有限公司 | 一种连铸坯锻造铸轧辊套的生产方法 |
Family Cites Families (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5681405A (en) * | 1995-03-09 | 1997-10-28 | Golden Aluminum Company | Method for making an improved aluminum alloy sheet product |
| JP3959455B2 (ja) | 2002-02-19 | 2007-08-15 | 本田技研工業株式会社 | 逐次成形装置 |
| FR2879217B1 (fr) * | 2004-12-13 | 2007-01-19 | Pechiney Rhenalu Sa | Toles fortes en alliage ai-zn-cu-mg a faibles contraintes internes |
| WO2006110962A2 (en) * | 2005-04-22 | 2006-10-26 | K.U.Leuven Research And Development | Asymmetric incremental sheet forming system |
| DE102005024627A1 (de) * | 2005-05-30 | 2006-12-07 | Mt Aerospace Ag | Vakuumgestütztes Verfahren und Vorrichtung zum Umformen eines im Wesentlichen flächigen Rohlings aus Metall zu einem dünnwandigen Schalenkörper sowie deren Verwendung |
| JP2009279607A (ja) * | 2008-05-21 | 2009-12-03 | Sumitomo Light Metal Ind Ltd | 金属母材の成形方法 |
| DE102010013206B4 (de) * | 2010-03-29 | 2013-09-05 | Mt Aerospace Ag | Verfahren zum Umformen eines im Wesentlichen ebenflächigen Rohlings zu einem Schalenkörper und dessen Verwendung |
| KR20110124557A (ko) | 2010-05-11 | 2011-11-17 | 한국과학기술원 | 외부 열원을 구비한 점진적 성형 공정을 이용한 난성형 금속 합금 판재의 성형 방법 |
| US8733143B2 (en) * | 2010-07-15 | 2014-05-27 | Ford Global Technologies, Llc | Method of incremental forming with successive wrap surfaces |
| FR2979066B1 (fr) | 2011-08-18 | 2013-09-06 | Airbus Operations Sas | Procede et dispositif de formage incremental |
| DE102012017525B4 (de) * | 2011-09-10 | 2022-04-28 | Volkswagen Aktiengesellschaft | Verfahren zur umformenden Herstellung eines Zahnrads mit Außenverzahnung, sowie nach diesem Verfahren herstellbares Zahnrad mit Außenverzahnung |
| JP6005539B2 (ja) * | 2013-02-01 | 2016-10-12 | 株式会社神戸製鋼所 | 高強度7000系アルミニウム合金部材の製造方法 |
| US9635714B2 (en) * | 2013-05-06 | 2017-04-25 | The Boeing Company | Incremental sheet forming for fabrication of cold sprayed smart susceptor |
-
2015
- 2015-01-05 US US14/589,545 patent/US9719150B2/en active Active
- 2015-09-04 CA CA2903539A patent/CA2903539C/en active Active
- 2015-09-18 KR KR1020150132195A patent/KR102357582B1/ko active Active
- 2015-10-08 BR BR102015025742-2A patent/BR102015025742B1/pt active IP Right Grant
- 2015-11-25 ES ES15196212T patent/ES2719977T3/es active Active
- 2015-11-25 EP EP15196212.3A patent/EP3040134B1/en active Active
- 2015-12-28 JP JP2015256724A patent/JP6510398B2/ja active Active
-
2016
- 2016-01-04 CN CN201610006504.3A patent/CN105755406B/zh active Active
Also Published As
| Publication number | Publication date |
|---|---|
| US9719150B2 (en) | 2017-08-01 |
| KR102357582B1 (ko) | 2022-01-28 |
| CA2903539A1 (en) | 2016-07-05 |
| JP2016128189A (ja) | 2016-07-14 |
| BR102015025742A2 (pt) | 2016-07-12 |
| CN105755406A (zh) | 2016-07-13 |
| KR20160084286A (ko) | 2016-07-13 |
| CN105755406B (zh) | 2018-08-28 |
| US20160194728A1 (en) | 2016-07-07 |
| EP3040134A1 (en) | 2016-07-06 |
| JP6510398B2 (ja) | 2019-05-08 |
| BR102015025742B1 (pt) | 2021-12-14 |
| EP3040134B1 (en) | 2019-01-16 |
| CA2903539C (en) | 2019-12-31 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US8322176B2 (en) | System and method for incrementally forming a workpiece | |
| Duflou et al. | Laser assisted incremental forming: formability and accuracy improvement | |
| CN102248389B (zh) | 壁板自动钻铆装配多点柔性定位方法及其工装 | |
| Li et al. | Hand–eye calibration in visually-guided robot grinding | |
| RU2553171C2 (ru) | Устройство для облегчения панелей или тонких пластин путем удаления материала | |
| ES2311252T3 (es) | Procedimiento y aparato para conformar en por lo menos dos etapas metal en laminas sin matriz con control numerico. | |
| US20140283571A1 (en) | Method to Improve Geometrical Accuracy of an Incrementally Formed Workpiece | |
| EP4235328A3 (en) | System and method for manufacturing and control thereof | |
| CN103495636B (zh) | 采用柔性多点模具进行蒙皮拉形及定位的方法 | |
| EP2237905A4 (en) | DEVICES, SYSTEMS AND METHODS FOR AUTOMATED WIRE BENDING | |
| CN104607517A (zh) | 一种复杂曲面板材柔性加工设备 | |
| Yoon et al. | An incremental roll forming process for manufacturing doubly curved sheets from general quadrilateral sheet blanks with enhanced process features | |
| EP3040134B1 (en) | Methods of forming a workpiece made of a naturally aging alloy | |
| JP7521794B2 (ja) | 曲げ加工機、曲げ加工方法及びプログラム | |
| Maqbool et al. | A modular tooling set-up for incremental sheet forming (ISF) with subsequent stress-relief annealing under partial constraints | |
| CN116372885A (zh) | 基于机械手臂的双曲面木梁加工装置及其对应的加工方法 | |
| ES2301035T3 (es) | Procedimiento para la produccion de piezas componentes de automoviles. | |
| CN104668683A (zh) | 立式分度机构及利用该机构实现薄壁异型零件的加工方法 | |
| JP2008207129A (ja) | バンパーワーク用塗装治具及びその調整方法 | |
| CN107962411B (zh) | 一种异形空间构件的定位方法 | |
| JP5224259B2 (ja) | マグネシウム合金薄板の塑性加工方法 | |
| RU2856527C1 (ru) | Способ двухсторонней роботизированной формовки с использованием двух однотипных инструментов | |
| CN105013867B (zh) | 一种精锻叶片校正用夹持装置 | |
| Kleeh et al. | Modeling laser heating for roller hemming applications | |
| CN207629468U (zh) | 一种自动焊钳的固定支架 |