ES2744500T3 - Inhibición de corrosión por ácido nafténico a alta temperatura usando compuestos de azufre y organofósforo y combinaciones de los mismos - Google Patents
Inhibición de corrosión por ácido nafténico a alta temperatura usando compuestos de azufre y organofósforo y combinaciones de los mismos Download PDFInfo
- Publication number
- ES2744500T3 ES2744500T3 ES08738390T ES08738390T ES2744500T3 ES 2744500 T3 ES2744500 T3 ES 2744500T3 ES 08738390 T ES08738390 T ES 08738390T ES 08738390 T ES08738390 T ES 08738390T ES 2744500 T3 ES2744500 T3 ES 2744500T3
- Authority
- ES
- Spain
- Prior art keywords
- corrosion
- sulfur
- olefin
- phosphorus
- hydrocarbon
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Classifications
-
- C—CHEMISTRY; METALLURGY
- C10—PETROLEUM, GAS OR COKE INDUSTRIES; TECHNICAL GASES CONTAINING CARBON MONOXIDE; FUELS; LUBRICANTS; PEAT
- C10G—CRACKING HYDROCARBON OILS; PRODUCTION OF LIQUID HYDROCARBON MIXTURES, e.g. BY DESTRUCTIVE HYDROGENATION, OLIGOMERISATION, POLYMERISATION; RECOVERY OF HYDROCARBON OILS FROM OIL-SHALE, OIL-SAND, OR GASES; REFINING MIXTURES MAINLY CONSISTING OF HYDROCARBONS; REFORMING OF NAPHTHA; MINERAL WAXES
- C10G9/00—Thermal non-catalytic cracking, in the absence of hydrogen, of hydrocarbon oils
-
- C—CHEMISTRY; METALLURGY
- C10—PETROLEUM, GAS OR COKE INDUSTRIES; TECHNICAL GASES CONTAINING CARBON MONOXIDE; FUELS; LUBRICANTS; PEAT
- C10G—CRACKING HYDROCARBON OILS; PRODUCTION OF LIQUID HYDROCARBON MIXTURES, e.g. BY DESTRUCTIVE HYDROGENATION, OLIGOMERISATION, POLYMERISATION; RECOVERY OF HYDROCARBON OILS FROM OIL-SHALE, OIL-SAND, OR GASES; REFINING MIXTURES MAINLY CONSISTING OF HYDROCARBONS; REFORMING OF NAPHTHA; MINERAL WAXES
- C10G75/00—Inhibiting corrosion or fouling in apparatus for treatment or conversion of hydrocarbon oils, in general
- C10G75/02—Inhibiting corrosion or fouling in apparatus for treatment or conversion of hydrocarbon oils, in general by addition of corrosion inhibitors
-
- C—CHEMISTRY; METALLURGY
- C07—ORGANIC CHEMISTRY
- C07F—ACYCLIC, CARBOCYCLIC OR HETEROCYCLIC COMPOUNDS CONTAINING ELEMENTS OTHER THAN CARBON, HYDROGEN, HALOGEN, OXYGEN, NITROGEN, SULFUR, SELENIUM OR TELLURIUM
- C07F9/00—Compounds containing elements of Groups 5 or 15 of the Periodic Table
- C07F9/02—Phosphorus compounds
- C07F9/04—Reaction products of phosphorus sulfur compounds with hydrocarbons
Landscapes
- Chemical & Material Sciences (AREA)
- Oil, Petroleum & Natural Gas (AREA)
- Organic Chemistry (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Engineering & Computer Science (AREA)
- General Chemical & Material Sciences (AREA)
- Health & Medical Sciences (AREA)
- Life Sciences & Earth Sciences (AREA)
- Biochemistry (AREA)
- General Health & Medical Sciences (AREA)
- Molecular Biology (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Production Of Liquid Hydrocarbon Mixture For Refining Petroleum (AREA)
- Preventing Corrosion Or Incrustation Of Metals (AREA)
Abstract
Un procedimiento para inhibición de corrosión por ácido nafténico a temperatura elevada y/o inhibición de corrosión por azufre de superficies metálicas de unidades de procesado de hidrocarburos de una planta petroquímica, comprendiendo dichas unidades de procesado columnas de destilación, separadores, bandejas, tuberías de bombeo adyacentes y equipos relacionados, usando un compuesto de azufre, fósforo y olefina, y que comprende las etapas de: a) calentar el hidrocarburo que contiene ácido nafténico y/o los compuestos de azufre, para vaporizar una parte de dicho hidrocarburo; b) condensar una parte de los vapores de hidrocarburo, haciéndolos pasar a través de dicha unidad de procesado de hidrocarburos, para producir un destilado condensado; c) añadir a dicho destilado, antes de que dicho destilado condensado vuelva a dicha unidad de procesado de hidrocarburos o se recoja como producto, de 1 a 2000 ppm de un compuesto de azufre, fósforo y olefina, en una cantidad eficaz para inhibir la corrosión para formar una mezcla de reacción; d) permitir que dicho destilado condensado que contiene dicho compuesto de azufre, fósforo y olefina, entre en contacto con dichas superficies metálicas de dicha unidad de procesado de hidrocarburos, para formar una película protectora sobre dichas superficies, de manera que cada superficie quede inhibida frente a la corrosión; y e) permitir que dicho destilado condensado vuelva a dicha unidad de procesado de hidrocarburos, o se recoja como dicho producto; en el que el compuesto de azufre, fósforo y olefina es un producto de reacción de la olefina con pentasulfuro de fósforo llevado a cabo en presencia de una cantidad catalítica de azufre y bajo purga de gas de nitrógeno; en el que la relación molar de dicha olefina con respecto a dicho pentasulfuro de fósforo está entre 1:0,05 y 1:1,5, preferentemente de 1:1 y en el que dicha olefina es polisobutileno; en el que dicha reacción de la olefina con el pentasulfuro de fósforo comprende las etapas de: (a) agitar y calentar la mezcla de reacción de la olefina con el pentasulfuro de fósforo a 160 ºC bajo purga de gas de nitrógeno; (b) mantener dicha mezcla de reacción entre 160 ºC y 180 ºC durante un período de 1 hora a 2 horas; (c) elevar la temperatura de dicha mezcla de reacción hasta una temperatura de 185 ºC a 250 ºC, preferentemente de 190 ºC a 230 ºC, y más preferentemente de 210 ºC a 225 ºC; (d) mantener dicha mezcla de reacción con temperatura elevada durante un período de 1 a 24 horas, preferentemente de 6 a 10 horas; y (e) enfriar la mezcla de reacción hasta 100 ºC y purgar el gas de nitrógeno al interior del recipiente de reacción para expulsar el gas de ácido sulfhídrico, obteniendo como resultado dicho compuesto de azufre, fósforo y olefina.
Description
DESCRIPCIÓN
Inhibición de corrosión por ácido nafténico a alta temperatura usando compuestos de azufre y organofósforo y combinaciones de los mismos
Campo de la invención
La presente invención se refiere a la inhibición de corrosión metálica en hidrocarburos calientes ácidos y más particularmente a la inhibición de la corrosión de metales que contienen hierro en hidrocarburos ácidos calientes, especialmente cuando la acidez procede de la presencia de ácido nafténico. La invención también resulta útil para la inhibición de corrosión por azufre.
Discusión de la técnica anterior
Se conoce ampliamente en la técnica que el procesado de crudo de petróleo y sus diversas fracciones conlleva daño en las tuberías y otro equipamiento asociado debido a la corrosión por ácido nafténico. Resulta corrosivo para el equipo empleado para la destilación, transporte y procesado del crudo. Hablando en términos generales, la corrosión por ácido nafténico tiene lugar cuando el crudo que se procesa tiene un número de neutralización o número ácido total (TAN), expresado en miligramos de hidróxido de potasio necesarios para neutralizar los ácidos en una muestra de un gramo, por encima de 0,2. También se conoce que el hidrocarburo que contiene ácido nafténico está a una temperatura entre aproximadamente 200 grados C y 400 grados C (aproximadamente 400 grados F y 750 grados F) (aproximadamente 473 grados K y 673 grados K), y también cuando las velocidades de fluido son elevadas o el líquido afecta a las superficies de procedimiento, por ejemplo, en las tuberías de transferencia, codos de retorno y áreas de flujo restringido.
Durante años, se han reconocido los problemas de corrosión en las operaciones de refinado de petróleo asociadas a constituyentes de ácido nafténico y compuestos de azufre en crudos de petróleo. Dicha corrosión resulta particularmente grave en unidades de destilación de vacío y atmosféricas a temperaturas entre 400 grados F y 790 grados F (aproximadamente 205 grados C y 421 grados C) (aproximadamente 478 grados K y 694 grados K). Otros factores que contribuyen a la corrosividad de los crudos que contienen ácidos nafténicos incluyen la cantidad de ácido nafténico presente, la concentración de compuestos de azufre, la velocidad de turbulencia de la corriente de flujo en las unidades y la ubicación de la unidad (por ejemplo, interfaz líquido/vapor).
Tal y como se usa comúnmente, el ácido nafténico es un término colectivo para determinados ácidos orgánicos presentes en diversos crudos de petróleo. Aunque puede estar presente en cantidades menores que otros ácidos orgánicos, se comprende que la mayoría de los ácidos en el crudo de base nafténica son de carácter nafténico, es decir, con estructura de anillo saturado como se muestra a continuación:

El peso molecular de ácido nafténico se puede extender en un intervalo grande. No obstante, la mayoría del ácido nafténico procedente de crudos de petróleo se encuentra en el aceite de gas y el aceite de lubricación ligero. Cuando los hidrocarburos que contienen dicho ácido nafténico entran en contacto con metales que contienen hierro, especialmente a temperaturas elevadas, surgen problemas serios de corrosión.
La corrosión por ácido nafténico ha invadido la industria de refinado durante muchos años. Este material corrosivo consiste fundamentalmente en ácidos carboxílicos monocíclicos o bicíclicos con un intervalo de ebullición entre 350 grados F y 650 grados F (aproximadamente 177 grados C y 343 grados C) (aproximadamente 450 grados K y 616 grados K). Estos ácidos tienden a concentrarse en las fracciones más pesadas durante la destilación de crudo. De este modo, las tuberías del horno, líneas de transferencias, partes internas de las torres de fraccionamiento, secciones de reflujo de alimentación de las columnas, intercambiadores de calor, partes inferiores de las bandejas y condensadores constituyen puntos primarios de ataque por ácido nafténico. Adicionalmente, cuando se procesan corrientes de crudo de elevado contenido en ácido nafténico, puede aparecer corrosión grave en los tubos del horno de acero ferrítico o acero al carbono y las partes inferiores de las torres. Recientemente, se ha suscitado interés en el control de este tipo de corrosión en las unidades de procesado de hidrocarburos debido a la presencia de ácido nafténico en crudos procedentes de ubicaciones tales como China, India, África y Europa.
Los crudos de petróleo son mezclas de hidrocarburos que tienen un intervalo de estructuras moleculares e intervalo consiguiente de propiedades físicas. Las propiedades físicas de los ácidos nafténicos que pueden estar presentes en las mezclas de hidrocarburos también varían con los cambios de peso molecular, así como la fuente del petróleo que contiene el ácido. Por tanto, la caracterización y el comportamiento de estos ácidos no se comprende bien. Un procedimiento bien conocido usado para “cuantificar” la concentración de ácido en el crudo de petróleo ha sido la valoración de KOH del petróleo. El petróleo se somete a valoración con KOH, una base fuerte, hasta un punto final que garantice que todos los ácidos de la muestra se hayan neutralizado. La unidad de esta valoración es mg de KOH/g de muestra y se denomina “Número Ácido Total” (TAN) o Número de Neutralización. Ambos términos se
usan de manera intercambiable en la aplicación.
La unidad de TAN se usa comúnmente ya que no resulta posible calcular la acidez del petróleo en términos de moles de ácido, o cualesquiera otros términos analíticos normales para el contenido de ácido. Los refinadores han usado TRAN como recomendación general para predecir la corrosión por ácido nafténico. Por ejemplo, muchas refinerías mezclan su crudo hasta un valor de TAN = 0,5 asumiendo que a estas concentraciones no tiene lugar la corrosión por ácido nafténico. No obstante, esta medida ha resultado insatisfactoria a la hora de evitar la corrosión por ácido nafténico.
La corrosión por ácido nafténico depende en gran medida de la temperatura. Generalmente, el intervalo de temperatura aceptado para esta corrosión está entre 205 °C y 400 °C (450 °F y 750 °F) (aproximadamente 478 grados K y 673 grados K). El ataque de corrosión por estos ácidos por debajo de 205 °C (aproximadamente 475 grados K) no se ha documentado todavía en la bibliografía publicada. Como frontera superior, los datos sugieren que las tasas de corrosión alcanzan un máximo en aproximadamente 600-700 °F (aproximadamente 316 grados C y 371 grados C) (aproximadamente 589 grados K - 644 grados K) y entonces comienza a disminuir.
La concentración y velocidad de la mezcla de ácido/petróleo también son factores importantes que afectan a la corrosión por ácido nafténico. Esto queda evidenciado por la aparición de las superficies afectadas por la corrosión debida a ácido nafténico. La forma de la corrosión se puede deducir de los patrones y variaciones de color en las superficies sometidas a corrosión. En determinadas condiciones, la superficie del metal se afina de manera uniforme. Las áreas afinadas también aparecen cuando el ácido condensado atraviesa la pared del recipiente. Alternativamente, en presencia de ácido nafténico aparecen picaduras, con frecuencia en las tuberías o soldaduras. Normalmente, el metal de la parte exterior de la picadura está recubierto por una película de sulfuro negro y pesado, mientras que la superficie de la picadura es un metal brillante o tiene únicamente una película fina, de color gris a negro, que la recubre. Además, otro patrón de corrosión es la erosión-corrosión, que tiene un patrón característico de boquetes con bordes finos. La superficie parece limpia, sin subproductos visibles. El patrón de corrosión de metal es indicativo del flujo de fluido dentro del sistema, ya que un mayor contacto con las superficies permite que tenga lugar una mayor cantidad de corrosión. Por tanto, los patrones de corrosión proporcionan información sobre el procedimiento de corrosión que ha tenido lugar. De igual forma, cuanto más compleja es la corrosión, es decir, al aumentar la complejidad desde picadura hasta erosión-corrosión, menor es el valor de TAN que provoca el comportamiento.
La información proporcionada por los patrones de corrosión indica si ácido nafténico es el agente de corrosión o en lugar de ello si el procedimiento de corrosión tiene lugar como resultado de ataque por azufre. La mayoría del crudo contiene ácido sulfhídrico y, por tanto, forma fácilmente películas de sulfuro de hierro sobre el acero al carbono. En todos los casos que se han observado en el laboratorio o en el campo, las superficies metálicas se han cubierto con una película de algún tipo. En presencia de ácido sulfhídrico, la película formada es invariablemente sulfuro de hierro, aunque en unos pocos casos en los cuales los ensayos se han llevado a cabo en condiciones libres de azufre, el metal está recubierto con óxido de hierro, ya que siempre existe agua suficiente u oxígeno presente para producir una película fina sobre las muestras de ensayo metálicas.
Los ensayos utilizados para determinar el alcance de la corrosión también pueden servir como indicadores del tipo de corrosión que aparece dentro de la unidad particular de tratamiento de hidrocarburos. Las muestras de ensayo metálicas se pueden insertar en el sistema. A medida que experimentan corrosión, pierden material. Su pérdida de peso queda registrada en unidades de mg/cm2. Posteriormente, la tasa de corrosión se puede determinar a partir de mediciones de pérdida de peso. A continuación, se calcula la relación de tasa de corrosión con respecto a producto de corrosión (mpy/mg/cm2). Este es un indicador adicional del tipo de procedimiento de corrosión que ha tenido lugar, de manera que, si la relación es menor que 10, se ha encontrado que existe escasa o nula contribución de ácido nafténico al procedimiento de corrosión. No obstante, si la tasa supera 10, entonces el ácido nafténico representa una contribución importante para el procedimiento de corrosión.
La distinción entre el ataque por sulfuración y la corrosión provocada por ácido nafténico es importante, ya que se requieren diferentes remedios dependiendo del agente corrosivo. Normalmente, el retardo de la corrosión provocada por los compuestos de azufre a temperaturas elevadas se ve afectando por el aumento de la cantidad de cromo en la aleación que se usa en la unidad de tratamiento de hidrocarburos. Se puede emplear una gama de aleaciones, de un 1,25 % de Cr a un 12 % de Cr, o quizás incluso mayor. Desafortunadamente, existe escasa o nula resistencia frente a ácido nafténico. Para compensar los efectos de corrosión de azufre y ácido nafténico, se debe utilizar un acero inoxidable austenítico que contenga al menos un 2,5 % de molibdeno. Se sabe que el problema corrosivo se agrava por las temperaturas elevadas necesarias para refinar y craquear el petróleo y por la acidez del petróleo que está provocada principalmente por los niveles elevados de ácido nafténico originario de los crudos. El ácido nafténico es corrosivo entre un intervalo de aproximadamente 175 °C a 420 °C (aproximadamente 448 grados K a 693 grados K). A temperaturas más elevadas los ácidos nafténicos están en fase de vapor y a temperaturas más bajas la tasa de corrosión no es importante. La corrosividad de los ácidos nafténicos parece resultar excepcionalmente importante en presencia de compuestos de sulfuro, tales como ácido sulfhídrico, mercaptanos, azufre elemental, sulfuros, disulfuros, polisulfuros y tiofenoles. La corrosión debida a los compuestos de azufre se vuelve importante a temperaturas tan bajas como 450 °F (aproximadamente 232 grados C) (aproximadamente 505 grados K). La generación catalítica de ácido sulfhídrico por medio de descomposición térmica de mercaptanos
se ha identificado como la causa de corrosión sulfídica.
El azufre de los crudos, que produce ácido sulfhídrico a temperaturas elevadas, también agrava el problema. El intervalo de temperaturas de interés primario para este tipo de corrosión está dentro del intervalo de aproximadamente 175 °C a aproximadamente 400 °C (de aproximadamente alrededor de 448 grados K a aproximadamente 673 grados K), especialmente de alrededor de 205 °C a alrededor de 400 °C (aproximadamente alrededor de 475 a alrededor de 673 grados K).
Diversos enfoques para controlar la corrosión por ácido nafténico han incluido neutralización y/o eliminación de ácidos nafténicos a partir del crudo que se procesa; mezcla de petróleos de bajo número de ácido con petróleos corrosivos de alto número de ácido para reducir el número de neutralización global; y el uso de aleaciones resistentes a la corrosión relativamente costosas en la construcción de tuberías y equipos asociados. Generalmente, estos intentos resultan desventajosos ya que requieren el procesado adicional y/o costes sustanciales adicionales de tratamiento del crudo de petróleo. Alternativamente, diversos inhibidores de corrosión basados en amina y amida se encuentran comercialmente disponibles, pero generalmente éstos resultan ineficaces en el entorno de alta temperatura de corrosión por ácido nafténico. La corrosión por ácido nafténico se distingue fácilmente de los problemas convencionales de obstrucciones tales como formación de coque y deposición polimérica que pueden tener lugar en el craqueo de etileno y otras reacciones de procesado de hidrocarburos que usan corrientes de alimentación basadas en petróleo. La corrosión por ácido nafténico produce estrías características del metal en contacto con la corriente corrosiva. Por el contrario, generalmente, los depósitos de coque tienen efectos corrosivos debido a la carburización, erosión y formación de polvo metálico.
Debido a que estos enfoques no han resultado completamente satisfactorios, el enfoque aceptado por la industria consiste en la construcción de la unidad de destilación, o las partes expuestas a corrosión por azufre/ácido nafténico, con metales resistentes tales como acero inoxidable de alta calidad o aleaciones que contengan cantidades mayores de cromo y molibdeno. La instalación de aleaciones resistentes a la corrosión presenta un coste elevado, ya que el coste de las aleaciones tales como aceros inoxidables 304 y 316 representa varias veces el coste del acero al carbono. No obstante, en las unidades que no están construidas de este modo, es necesario proporcionar un tratamiento de inhibición frente a este tipo de corrosión. Los inhibidores de corrosión de la técnica anterior para entornos de ácido nafténico incluyen inhibidores de corrosión de formación de película basados en nitrógeno.
No obstante, estos inhibidores de corrosión son relativamente ineficaces en el entorno de altas temperaturas de crudos de petróleo nafténicos.
Aunque se conocen diversos inhibidores de corrosión en las diversas técnicas, la eficacia y utilidad de cualquier inhibidor de corrosión particular depende de las circunstancias particulares en las cuales se aplica. De este modo, la eficacia o utilidad bajo un conjunto de circunstancias con frecuencia no implica lo mismo para otro conjunto de circunstancias. Como resultado de ello, se han desarrollado un gran número de inhibidores de corrosión y se usan para aplicación a diversos sistemas que dependen del medio tratado, el tipo de superficie que sea susceptible de corrosión, el tipo de corrosión encontrada y las condiciones a las cuales se expone el medio. Por ejemplo, la patente de Estados Unidos 3.909.447 describe determinados inhibidores de corrosión como útiles frente a la corrosión en sistemas acuosos oxigenados a temperatura relativamente baja tales como inundaciones de agua, torres de refrigeración, lodos de perforación, sistemas de auto radiadores y drenaje de aire. Esa patente también apunta que muchos inhibidores de corrosión susceptibles de funcionamiento en sistemas no acuosos y/o sistemas no oxigenados se comportan de manera pobre en sistemas acuosos y/o oxigenados. Lo contrario es cierto también. El mero hecto de que un inhibidor muestre eficacia en sistemas acuosos oxigenados no sugiere que deba mostrar eficacia en un hidrocarburo. Además, el mero hecho de que un inhibidor resulte eficaz a temperaturas relativamente bajas no indica que deba serlo a temperaturas elevadas. De hecho, resulta común que los inhibidores sean muy eficaces a temperaturas relativamente bajas para volverse ineficaces a temperaturas tales como 175 °C a 400 °C (aproximadamente 448 grados K a 673 grados K) normales en el refinado de petróleo. A dichas temperaturas, la corrosión es notablemente problemática y difícil de solucionar. De este modo, la patente de Estados Unidos N°. 3.909.447 no incorpora consideración alguna o sugerencia que resulte eficaz en los sistemas no acuosos tales como fluidos de hidrocarburos, especialmente fluidos de hidrocarburo calientes. Tampoco hay indicación alguna en la patente de Estados Unidos N°. 3.909.447 de que los compuestos divulgados en la memoria sean eficaces frente a la corrosión por ácido nafténico en tales condiciones.
Los sistemas de destilación a vacío y atmosféricos están sometidos a corrosión por ácido nafténico cuando se procesan determinados crudos de petróleo. Los tratamientos actualmente usados son térmicamente reactivos a las temperaturas de uso. En el caso de inhibidores basados en fósforo, se piensa que esto conduce a una película de superficie de fosfato metálico. La película es más resistente a la corrosión por ácido nafténico que el acero de base. Estos inhibidores son relativamente volátiles y exhiben intervalos de destilación bastante estrechos. Se alimentan en una columna por encima o por debajo del punto de corrosión, dependiendo del intervalo de temperaturas. Los inhibidores de polisulfuro se descomponen para dar lugar a mezclas complejas de polisulfuros superiores e inferiores y, quizás, azufre elemental y mercaptanos. De este modo, la volatilidad y la protección ofrecidas no resultan predecible.
Los problemas provocados por la corrosión por ácido nafténico en las refinerías y las soluciones de la técnica anterior a ese problema se han descrito ampliamente en la bibliografía, siendo los siguientes representativos:
La patente de Estados Unidos N°. 3.531.394 de Koszman describió el uso de compuestos de fósforo y/o bismuto en la zona de craqueo de hornos de vapor de petróleo para inhibir la formación de coque sobre las paredes de los tubos del horno.
La patente de Estados Unidos N° 4.024.049 de Shell y col divulga compuestos sustancialmente como se describe y reivindica en la presente memoria para su uso como agentes anti-obstrucción en refinerías. Aunque eficaces como materiales anti-obstrucción, los materiales de este tipo no se han usado por tanto como inhibidores de corrosión de la manera que se comenta en la presente memoria. Aunque esta referencia muestra la adición de ésteres de tiofosfato tales como los usados en la invención de referencia a la corriente de alimentación de entrada, debido a la naturaleza no volátil de los materiales de éster, no se destilan en la columna con el fin de proteger la columna, las tuberías de bombeo adyacentes o las etapas de procedimiento adicionales. El autor ha encontrado que mediante la inyección de ésteres de tiofosfato como se muestra en la memoria en cuestión, se obtiene una actividad sorprendente a la hora de evitar la aparición de corrosión por ácido nafténico en las columnas de destilación, tuberías de bombeo adyacentes y equipo asociado.
La patente de Estados Unidos N° 4.105.540 de Weinland describe compuestos que contienen fósforo como aditivos anti-obstrucción en hornos de craqueo de etileno. Los compuestos de fósforo empleados son compuestos de fosfito y fosfato de mono- y diéster que tienen al menos un resto de hidrógeno complejado con una amina.
La patente de Estados Unidos N°. 4.443.609 describe determinados ácidos fosfónicos de tetrahidrotiazol y ésteres que son útiles como inhibidores de corrosión de ácidos. Dichos inhibidores se pueden preparar haciendo reaccionar determinados 2,5-dihidrotiazoles con fosfito de dialquilo. Aunque estos ésteres o ácidos tetrahidrotiazol fosfónicos tengan buenas propiedades de inhibición y corrosión, tienden a romperse durante sus aplicaciones de alta temperatura con la posible emisión de sustancias tóxicas y molestas.
También se sabe que los compuestos que contienen fósforo impiden la función de diversos catalizadores usados para tratar el crudo de petróleo, por ejemplo, en los sistemas de hidrotratamiento de lecho fijo y las unidades de hidrocraqueo. Los procesadores de crudo de petróleo con frecuencia son un dilema, ya que, si no se usa estabilizador de fosfito, entonces el hierro se puede acumular en el hidrocarburo de 10 hasta 20 ppm e impedir el catalizador. Aunque se encuentran disponibles comercialmente inhibidores que no contiene fósforo, generalmente son menos eficaces que los compuestos que contienen fósforo.
La patente de Estados Unidos N°. 4.542.253 de Kaplan y col, describió un procedimiento mejorado de reducción de las obstrucciones y la corrosión en hornos de craqueo de etileno que usan corrientes de alimentación de petróleo que incluyen al menos 10 ppm de fosfato complejado con amina soluble en agua, fosfito, tiofosfato o un compuesto de éster de tiofosfito, en el que la amina tiene un coeficiente de reparto mayor que 1,0 (igual solubilidad en disolventes tanto acuosos como de hidrocarburos).
La patente de Estados Unidos N°. 4.842.716 de Kaplan y col describe un procedimiento mejorado para reducir las obstrucciones y la corrosión al menos 10 ppm de una combinación de compuesto anti-obstrucción de fósforo y un inhibidor de formación de película. El compuesto de fósforo es un compuesto de éster de fosfato, fosfito, tiofosfato o tiofosfito. El inhibidor de película es un compuesto de imidazolina.
La patente de Estados Unidos N°. 4.941.994 de Zetmeistl y col divulga un inhibidor de corrosión por ácido nafténico que comprende un fosfito de dialquilo o trialquilo con una tiazolina opcional.
Una mejora significativa en los inhibidores de corrosión por ácido nafténico que contienen fósforo se presentó en la patente de Estados Unidos N°. 4.941.994. En el presente documento, se divulga que la corrosión metálica en hidrocarburos líquidos ácidos calientes se inhibe por medio de la presencia de una cantidad inhibidora de corrosión de fosfito de dialquilo y/o trialquilo con una tiazolina opcional.
Aunque el procedimiento descrito en la patente de Estados Unidos N°. 4.941.994 proporciona mejoras importantes con respecto a las técnicas de la técnica anterior, no obstante, existe siempre un deseo de mejorar la capacidad de los inhibidores de corrosión al tiempo que se reduce la cantidad de compuestos que contienen fósforo que puede impedir la función de diversos catalizadores usados para tratar crudo de petróleo, así como un deseo de dichos inhibidores que se puedan producir a partir de un coste más bajo o materiales de partida más disponibles.
Otro enfoque para la prevención de la corrosión por ácido nafténico es el uso de un agente químico para formar una barrera entre el crudo y el equipo de la unidad de procesado de hidrocarburos. Esta barrera o película evita que los agentes corrosivos alcancen la superficie metálica, y generalmente en un material hidrófobo. Gustavsen y col. NACE Corrosion 89 meeting, publicación N°. 449, 17-21 de abril, 1989 detalla los requisitos de un buen agente de formación de película. La patente de Estados Unidos N°. 5.252.254 divulga uno de dichos agentes de formación de película, fenol sustituido con alquilo sulfonado, y eficaz frente a la corrosión por ácido nafténico.
La patente de Estados Unidos N°. 5.182.013 expedida a Petersen y col el 26 de enero de 1993 describe otro procedimiento de inhibición de la corrosión por ácido nafténico de crudo de petróleo que comprende introducir en el petróleo una cantidad eficaz de polisulfuro orgánico. Este es otro ejemplo de las especies de azufre que inhiben la corrosión. La sulfuración como fuente de corrosión se ha detallado con anterioridad. Aunque el procedimiento no se comprende bien, se ha determinado que, aunque el azufre pueda resultar un agente anticorrosión eficaz en pequeñas cantidades, en concentraciones suficientemente elevadas, se vuelve un agente de corrosión.
El fósforo puede formar una barrera eficaz frente a la corrosión sin azufre, pero la adición de agentes de sulfuración a la corriente del procedimiento que contiene fósforo da como resultado una película compuesta por sulfuros y fosfatos. Esto tiene como resultado un rendimiento mejorado, así como un menor requisito de fósforo. La presente invención pertenece a la adición deliberada de agentes de sulfuración a la corriente de procedimiento cuando se usan materiales basados en fósforo para el control de la corrosión con el fin de acentuar esta interacción.
Los polisulfuros orgánicos (Babaian-Kibala, patente de Estados Unidos N° 5.552.085), los fosfitos orgánicos (Zetlmeisl, patente de Estados Unidos N° 4.941.994) y los ésteres de fosfato/fosfito (Babaian-Kibala, patente de Estados Unidos N°. 5.630.964) se han reivindicado como eficaces en la fase rica en hidrocarburos frente a la corrosión por ácido nafténico. No obstante, su elevada solubilidad en petróleo implica el riesgo de contaminación de la corriente secundaria de destilado por parte del fósforo.
El ácido fosfórico se ha usado principalmente en la fase acuosa para la formación de una película de complejo de hierro/fosfato sobre las superficies de acero para inhibición de la corrosión u otras aplicaciones (Coslett, patente británica 8.667, patentes de Estados Unidos Nos. 3.132.975, 3,460.989 y 1.872.091). También se ha documentado el uso de ácido fosfórico en entornos no acuosos a alta temperatura (petróleo) con fines de mitigación de las obstrucciones (patente de Estados Unidos N°. 3.145.886).
La patente de Estados Unidos N°. 2.316.087 de Gaynor, 6 de abril de 1943, hace referencia a aditivos de aceites lubricantes y, en particular, al aditivo que contiene fósforo y azufre para aceites lubricantes que requieren específicamente “sulfuración” para aumentar específicamente la cantidad de azufre “estable” en el producto final. La patente de Estados Unidos N.° 4.906.391 A de ANDRESS, 6 de marzo de 1990, se refiere a composiciones lubricantes que comprenden aceites de viscosidad lubricante y grasas y un producto aditivo anti-desgaste preparado por medio de la reacción de olefinas, azufre elemental (con o sin H2S añadido) y pentasulfuro de fósforo (P2S5), y específicamente a composiciones lubricantes anti-desgaste.
La solicitud de patente de Estados Unidos N°. 2003/201207 A1 de Eaton y col, 30 de octubre de 2003 se refiere a un procedimiento de reducción de hidrólisis en una corriente de hidrocarburos que comprende añadir a una corriente de hidrocarburos (a) un compuesto de cloruro que experimenta hidrólisis a temperaturas elevadas en presencia de agua para formar ácido clorhídrico, (b) un agente de tratamiento que es al menos un compuesto con exceso de base de (i) una sal metálica y (ii) un agente de complejación de ácido orgánico.
La patente de Estados Unidos N°. 2.688.612 A de WATSON, 7 de septiembre de 1954, se refiere a un producto obtenido por medio de la reacción de una olefina con pentasulfuro de fósforo en presencia de azufre en un calentamiento de etapa individual y bajo atmósfera de nitrógeno por encima de la mezcla de reacción, es decir, haciendo reaccionar la atmósfera de nitrógeno sin purgar el nitrógeno a través de la mezcla de reacción durante la reacción.
La patente de Estados Unidos N°. 5.552.085 de Babaian, 3 de septiembre de 1996, divulga un procedimiento para preparar un éster hidrocarbílico de tioácido de fósforo.
Existe una continua demanda de desarrollar opciones adicionales para mitigar la corrosividad de los crudos ácidos a bajo coste. Esto resulta especialmente cierto en momentos de bajos márgenes de refinado y elevada disponibilidad de crudos corrosivos a partir de fuentes tales como Europa, China o África e Indica. La presente invención aborda esta demanda.
A la vista de lo anterior, existe demanda de proporcionar una composición para aportar una inhibición eficaz de corrosión por ácido nafténico a temperatura elevada, así como la inhibición de corrosión por azufre, que solucione las desventajas de las composiciones de la técnica anterior.
Objetivos y ventajas de la presente invención
Por consiguiente, los objetivos y ventajas de la presente invención se describen a continuación.
Un objetivo de la presente invención es proporcionar un procedimiento para la inhibición de corrosión de ácido nafténico a temperatura elevada, así como también la inhibición de corrosión por azufre.
Sumario de la invención
La presente invención hace referencia al campo de procesado de hidrocarburos que provoca corrosión en las superficies metálicas de las unidades de procesado. La invención aborda el problema técnico de la corrosión por
ácido nafténico a temperatura elevada y la corrosión por azufre y proporciona una solución para inhibir estos tipos de corrosión. La composición formada a partir de la reacción de poliisobutileno altamente reactivo (HRPIB) con pentasulfuro de fósforo en presencia de una cantidad catalítica de azufre proporciona una elevada eficacia de corrosión en caso de inhibición de corrosión por ácido nafténico a temperatura elevada e inhibición de corrosión por azufre. La invención resulta útil en todas las unidades de procesado de hidrocarburos, tales como, refinerías, columnas de destilación y otras industrias petroquímicas.
Descripción de la invención
La presente invención se refiere a un procedimiento para la inhibición de corrosión por ácido nafténico a temperaturas elevadas y/o inhibición de corrosión por azufre de superficies metálicas de unidades de procesado de hidrocarburos de una planta petroquímica, comprendiendo dichas unidades de procesado columnas de destilación, separadores, bandejas, tuberías de bombeo adyacentes y equipos relacionados, usando un compuesto de azufre, fósforo y olefina, y que comprende las etapas de:
a) calentar el hidrocarburo que contiene ácido nafténico y/o los compuestos de azufre, para vaporizar una parte de dicho hidrocarburo;
b) condensar una parte de los vapores de hidrocarburo, haciéndolos pasar a través de dicha unidad de procesado de hidrocarburos, para producir un destilado condensado;
c) añadir a dicho destilado, antes de que dicho destilado vuelva a dicha unidad de procesado de hidrocarburos o se recoja como producto, de 1 a 2000 ppm de un compuesto de azufre, fósforo y olefina, en una cantidad eficaz para inhibir la corrosión para formar una mezcla de reacción;
d) permitir que dicho destilado condensado que contiene dicho compuesto de azufre, fósforo y olefina, entre en contacto con dichas superficies metálicas de dicha unidad de procesado de hidrocarburos, para formar una película protectora sobre dichas superficies, de manera que cada superficie quede inhibida frente a la corrosión; y
e) permitir que dicho destilado condensado vuelva a dicha unidad de procesado de hidrocarburos, o se recoja como dicho producto;
en el que el compuesto de azufre, fósforo y olefina es un producto de reacción de olefina con pentasulfuro de fósforo llevado a cabo en presencia de una cantidad catalítica de azufre y bajo purga de gas de nitrógeno;
en el que la relación molar de olefina con respecto a dicho pentasulfuro de fósforo está entre 1:0,05 a 1:1,5, preferentemente de 1:1 y
en el que dicha olefina es polisobutileno;
en el que dicha reacción de la olefina con el pentasulfuro de fósforo comprende las etapas de:
(a) agitar y calentar la mezcla de reacción de la olefina con pentasulfuro de fósforo a 160 °C bajo purga de gas de nitrógeno;
(b) mantener dicha mezcla de reacción entre 160 °C y 180 °C durante un período de 1 hora a 2 horas;
(c) elevar la temperatura de dicha mezcla de reacción hasta una temperatura de 185 °C a 250 °C, preferentemente de 190 °C a 230 °C, y más preferentemente de 210 °C a 225 °C;
(d) mantener dicha mezcla de reacción con temperatura elevada durante un período de 1 a 24 horas, preferentemente de 6 a 10 horas; y
(e) enfriar la mezcla de reacción hasta 100 °C y purgar el gas de nitrógeno al interior del recipiente de reacción para expulsar el gas de ácido sulfhídrico, teniendo como resultado dicho compuesto de azufre, fósforo y olefina. La presente invención usa el siguiente compuesto sometido a reacción como inhibidor de corrosión para inhibir la corrosión por ácido nafténico a temperatura elevada. Este compuesto se obtiene por medio de reacción de poliisobutileno R1 con P2S5 (pentasulfuro de fósforo) en presencia de polvo de azufre.
R1 es un grupo de polisobutileno (PIB).
Los PIB convencionales y los denominados PIBs de “alta reactividad” (véase, por ejemplo, EP-B-0565285) resultan apropiados para su uso en la presente invención. La elevada reactividad en el presente contexto se define como PIB en el que al menos un 50 %, preferentemente un 70 % o más, de los dobles enlaces olefínicos terminales son de tipo vinilideno, por ejemplo, los compuestos de GLISSOPAL disponibles en BASF.
En un aspecto R1 tiene entre 10 y 1000 átomos de carbono, preferentemente entre 10 y 200 átomos de carbono. En un aspecto, R1 tiene un peso molecular de 200 a 10000, preferentemente de 200 a 1300.
El ejemplo de olefinas con enlace doble interno incluye beta-olefinas.
La relación de P2S5 de la olefina es preferentemente de 0,05 a 2 moles de P2S5 con respecto a 1 mol de olefinas. El polvo de azufre está presente en una cantidad catalítica, es decir, el polvo de azufre es de un 0,5 % a un 5 % de olefina en peso.
La realización más preferida de la presente invención se describe a continuación: se introduce una cantidad pesada
de HRPIB (poliisobutileno de alta reactividad), pentasulfuro de fósforo y un polvo de azufre en un matraz de fondo redondo de cuatro bocas limpio, equipado con entrada de nitrógeno, agitador y termómetro, formando de este modo una mezcla de reacción.
Se agita la mezcla y se calienta hasta una temperatura de 160 °C (aproximadamente 433 grados K) bajo purga de gas de nitrógeno. A esta temperatura de 160 °C (aproximadamente 433 grados K), la reacción conduce al desprendimiento de gas de ácido sulfhídrico (H2S). Ahora, la temperatura de la mezcla de reacción se mantiene entre 160 °C y 180 °C (aproximadamente 433 grados K a 453 grados K), durante un período de 1 hora a 2 horas. A continuación, se eleva la temperatura de la mezcla a 220 °C (aproximadamente 493 grados K). Posteriormente, se mantiene la mezcla de reacción a esta temperatura de 220 °C (aproximadamente 493 grados K) durante 6 horas. A continuación, se enfría la masa de reacción resultante hasta una temperatura de 100 °C (aproximadamente 373 grados K), momento en que se purga gas de nitrógeno en el interior de la masa de reacción, para expulsar el ácido sulfhídrico presente en la misma. Se usa el compuesto de azufre, fósforo y poliisobutileno resultante como inhibidor de corrosión por ácido nafténico a temperatura elevada. Este compuesto se usa puro o diluido en disolvente apropiado tal como xileno, tolueno y disolvente aromático como cualquier otro disolvente apropiado para lograr la inhibición de corrosión de ácido nafténico a temperatura elevada.
La presente invención va destinada a un procedimiento para inhibir la corrosión sobre superficies metálicas de las unidades de procesado que procesan hidrocarburos tales como crudo de petróleo y sus fracciones que contienen ácido nafténico. La invención se explica con detalle es su forma más simple en la que se llevan a cabo las siguientes etapas de procedimiento, cuando se usa para procesar el crudo de petróleo en unidades de procedimiento tales como la unidad de destilación. Se pueden usar etapas similares en diferentes unidades de procesado tales como, tuberías de bombeo adyacentes, intercambiadores de calor y otras unidades de procesado similares.
Estas etapas de procedimiento se explican a continuación:
a) calentar el hidrocarburo que contiene ácido nafténico para vaporizar una parte de dicho hidrocarburo; b) permitir que los vapores asciendan a través de la columna de destilación;
c) condensar una parte de los vapores de hidrocarburo, haciéndolos pasar a través de la columna de destilación para producir un destilado;
d) añadir al destilado de 5 a 2000 ppm de un compuesto de azufre, fósforo y poliisobutileno de la presente invención;
e) permitir que el destilado que contiene dicho compuesto de azufre, fósforo y poliisobutileno entre en contacto con sustancialmente todas las superficies metálicas de la unidad de destilación para formar una película protectora sobre dicha superficie, de manera que dicha superficie quede inhibida frente a la corrosión.
Resulta ventajoso tratar la columna de destilación, bandejas, tuberías de bombeo adyacentes y equipo relacionado para evitar la corrosión por ácido nafténico, cuando los vapores condensados procedentes de los fluidos de hidrocarburo destilados entren en contacto con el equipo metálico a temperaturas mayores que 200 °C (aproximadamente 473 grados K) y preferentemente 400 °C (aproximadamente 673 grados K). Generalmente, el aditivo de compuesto de azufre, fósforo y poliisobutileno se añade al destilado condensado y se permite que el destilado condensado entre en contacto con las superficies metálicas de la columna de destilación, rellenos, bandejas, tuberías de bombeo adyacentes y equipo relacionado, a medida que el destilado condensado pasa hacia abajo en la columna al interior del recipiente de destilación. El destilado también se puede recoger como producto. Los inhibidores de corrosión de la presente invención permanecen en el producto recogido resultante.
En la práctica comercial, los aditivos usados en la presente invención se pueden añadir a un retorno de destilado para controlar la corrosión en la bandeja de extracción y el relleno de columna, al tiempo que se puede añadir una segunda inyección para pulverizar el retorno de petróleo inmediatamente por debajo de las bandejas de extracción, con el fin de proteger el relleno de torre y las bandejas por debajo de la bandeja de extracción de destilado. No resulta crítico el punto de adición del aditivo de la invención, con tal de que se añada para destilar lo que posteriormente retorna al recipiente de destilación, o que entre en contacto con las superficies interiores de la columna de destilación, bandejas, tuberías de bombeo adyacentes y equipos relacionados.
El procedimiento de uso del compuesto de azufre, fósforo y poliisobutileno de la presente invención para lograr la inhibición de la corrosión por ácido nafténico a temperatura elevada se explica a continuación con ayuda de los ejemplos 1 a 4.
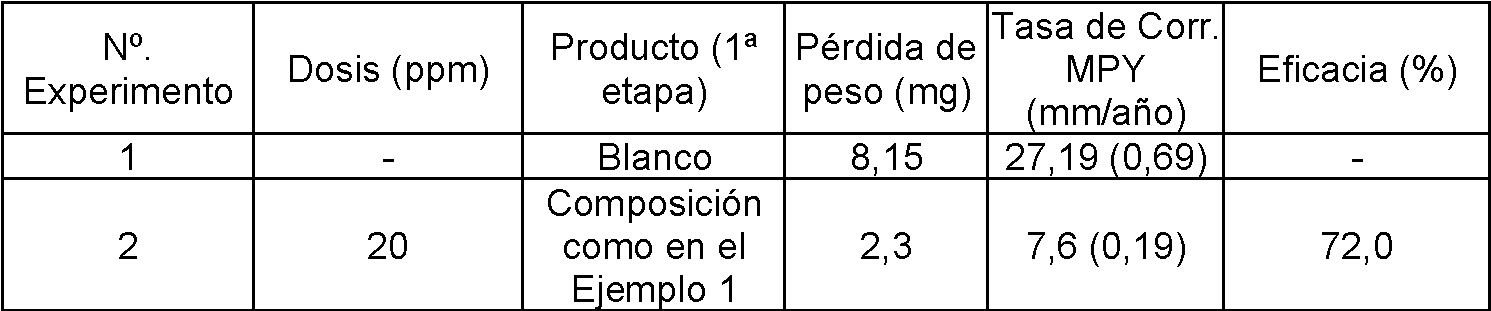
La discusión detallada proporcionada a continuación con respecto a los resultados presentados en la Tabla I a V para los experimentos descritos en los Ejemplos 1 a 4 explica la eficacia del compuesto aditivo usado en la presente invención en la inhibición de corrosión por ácido nafténico a temperatura elevada o la inhibición de la corrosión por azufre.
En referencia a la Tabla 1 en la que la relación molar de HRPIB con respecto a pentasulfuro de fósforo fue de 1:1, se observó que, en el ensayo estático, debido a que la dosis eficaz de compuesto de aditivo usado en la presente invención aumentó de 150 ppm a 325 ppm, la eficacia de inhibición de corrosión, calculada por medio de la fórmula proporcionada en el Ejemplo 2, aumentó de un 55,75 % a un 99,67 %.
En referencia a la Tabla II, en la que la relación molar de HRPIB con respecto a pentasulfuro de fósforo fue de 1:0,25, se observó que, a medida que la dosificación eficaz del compuesto de aditivo usado en la presente invención aumentó de 250 ppm a 750 ppm, la eficiencia de inhibición de la corrosión, calculada por medio de la fórmula proporcionada en el Ejemplo 2, aumentó de un 42,3 % a un 97,72 %.
En referencia a la Tabla III, en la que se usó poliisobutileno normal y la relación molar de poliisobutileno normal con respecto a pentasulfuro de fósforo fue de 1:0,35, la eficacia de inhibición de corrosión, calculada por medio de la fórmula proporcionada en el Ejemplo 2, fue de un 54,39 % cuando se usó una dosificación eficaz de 300 ppm del compuesto de aditivo usado en la presente invención.
En referencia a la Tabla IV, se observó que, en el ensayo dinámico con muestras de ensayo sometidas a pasivación, con una relación molar de poliisobutileno con respecto a pentasulfuro de fósforo de 1:1 y con una dosificación eficaz de compuesto de aditivo de la presente invención mantenida en 5 ppm, la eficacia de inhibición de corrosión aumentó de un 81,16 % a un 85,48 % a medida que aumentó la dosis de pasivación de 250 ppm a 500 ppm.
De nuevo en referencia a la Tabla IV, en el ensayo dinámico a medida que la dosificación eficaz del compuesto de aditivo, usado en la presente invención, aumentó de 5 ppm a 15 ppm (manteniendo la misma dosificación de pasivación, es decir, 500 ppm) la eficacia de inhibición de corrosión, calculada por medio de la fórmula proporcionada en el Ejemplo 2, aumentó de un 85,48 % a un 100 %.
En referencia a la Tabla V, se observa que el compuesto de aditivo usado en la presente invención también es eficaz a la hora de controlar la corrosión a temperatura elevada de las superficies metálicas en contacto con las corrientes de hidrocarburo con elevado contenido de azufre.
De este modo, se aprecia a partir de la discusión anterior, que el compuesto de aditivo usado en la presente invención para inhibición de la corrosión tiene las siguientes características importantes, en comparación con la técnica anterior.
1) El inventor de la presente invención, tras amplia experimentación, ha descubierto sorprendentemente que el compuesto de aditivo usado por el inventor, es decir, el compuesto de aditivo formado por medio de reacción de poliisobutileno de alta reactividad o poliisobutileno normal, con pentasulfuro de fósforo, es el único ADITIVO POLIMÉRICO, que es altamente eficaz en cuanto a inhibición de la corrosión a temperatura elevada, como se muestra por medio de los resultados experimentales proporcionados en las Tablas I y V. La técnica anterior no muestra o sugiere el uso de un aditivo polimérico en la inhibición de la corrosión por ácido nafténico o inhibición de corrosión por azufre o cualquier inhibición, en general.
2) Otra característica distintiva del compuesto de aditivo usado en la presente invención es que tiene más estabilidad térmica en comparación con los compuestos de aditivo mostrados por la técnica anterior, debido a la naturaleza polimérica del compuesto de aditivo usado en la presente invención. Debido a su estabilidad térmica, el compuesto de aditivo usado en la presente invención es muy eficaz en la inhibición de corrosión nafténica a temperatura elevada o en la corrosión por azufre a temperatura elevada.
3) Otra característica distintiva del compuesto de aditivo usado en la presente invención es que, tiene una acidez muy baja en comparación con los compuestos aditivos de la técnica anterior, por ejemplo, los ésteres de fosfato de la técnica anterior tienen una acidez muy elevada. Los ésteres de fosfato se conocen por tener tendencia a la descomposición, incluso a temperaturas bajas, para formar ácidos fosfóricos, que viajan de forma adicional a lo largo de la corriente de hidrocarburos y reaccionan con las superficies metálicas o equipos tales como el relleno de columna de destilación, para formar un fosfato de hierro sólido. Estos sólidos tapan los orificios de los equipos y conducen, de este modo, a obstrucción de la columna de destilación. El compuesto de aditivo usado en la presente invención no tiene esta deficiencia.
Ejemplo 1
Se introducen las cantidades ponderadas de 68,16 g de HRPIB comercialmente disponible (poliisobutileno de alta reactividad con peso molecular de aproximadamente 950), 30,31 g de pentasulfuro de fósforo y 1,51 g de polvo de azufre, en un matraz de fondo redondo de cuatro bocas limpio, equipado con entrada de nitrógeno, agitador y termómetro, formándose de este modo una mezcla de reacción. Esto proporciona una relación molar de 1:1 de pentasulfuro de fósforo con respecto a olefina.
Se agitó la mezcla y se calentó hasta una temperatura de 160 °C (aproximadamente 433 grados K) bajo purga de gas de nitrógeno. La purga de gas de N2 condujo a la eliminación de gas de ácido sulfhídrico, que se generó durante la reacción. La temperatura de la mezcla de reacción se mantuvo entre 160 °C y 180 °C (aproximadamente 433 grados K a 453 grados K), durante un período de 1 hora a 2 horas. A continuación, se elevó la temperatura de la mezcla hasta 200 °C (aproximadamente 493 grados K) y se mantuvo la mezcla a esta temperatura durante 6 a 10 horas.
Posteriormente, se enfrió la reacción resultante hasta 100 °C (aproximadamente 373 grados K), momento en el que se purgó gas de nitrógeno en el interior, para expulsar el gas de ácido sulfhídrico presente en el interior. Se usó el compuesto de azufre fosforoso de poliisobutileno como inhibidor de corrosión por ácido nafténico a temperatura elevada, así como también, inhibición de corrosión por azufre. Se usó el presente compuesto puro o diluido en un
disolvente apropiado tal como xileno, tolueno y un disolvente aromático, así como también cualquier otro disolvente apropiado para lograr la inhibición de la corrosión por ácido nafténico a temperatura elevada, así como la corrosión por azufre.
La síntesis anteriormente mencionada se lleva a cabo para diferentes relaciones molares de HRPIB con respecto a pentasulfuro de fósforo. Se llevó a cabo una síntesis similar por medio del uso de poliisobutileno normal en lugar de HRPIB.
Ejemplo 2
Ensayo de corrosión por ácido nafténico a temperatura elevada
En el presente ejemplo, se sometieron a ensayo diversas cantidades de una formulación de un 50 % de la composición preparada de acuerdo con el Ejemplo 1, en cuanto a eficacia de inhibición frente a la corrosión sobre muestras de ensayo de acero en petróleo caliente que contiene ácido nafténico. Se usó un ensayo de inmersión de muestra de ensayo con pérdida de peso para evaluar el compuesto de la invención en cuanto a su eficacia de inhibición de la corrosión por ácido nafténico a una temperatura de 290 °C (aproximadamente 563 grados K). Se usaron dosificaciones diferentes tal como 300, 400 y 600 ppm del compuesto de la invención, como solución activa al 50 %.
Se llevó a cabo un ensayo estático sobre una muestra de ensayo de acero sin usar ningún aditivo. Este ensayo proporcionó una lectura de ensayo de blanco.
El aparato de reacción consistió en un matraz de fondo redondo de cuatro bocas de un litro equipado con un condensador de agua, tubo de purga de N2, orificio para termómetro con termómetro y varilla agitadora. Se tomaron 600 g (aproximadamente 750 ml) de petróleo de hidrocarburos y parafinas (D-130) en el matraz. Se dio comienzo a la purga de gas de N2 con un caudal de 100 cc/minuto y se elevó la temperatura hasta 100 °C (aproximadamente 373 grados K), temperatura que se mantuvo durante 30 minutos. Se añadió un compuesto del ejemplo 1 que comprendía poliisobutileno y pentasulfuro de fósforo con polvo de azufre a la mezcla de reacción. Se agitó la mezcla de reacción durante 15 minutos a una temperatura de 100 °C (aproximadamente 373 grados K). Tras eliminar el agitador, se elevó la temperatura de la mezcla de reacción hasta 290 °C (aproximadamente 563 grados K). Se sumergió una muestra CS 1010 de acero al carbono con pérdida de peso pre-ponderada con dimensiones de 76 mm x 13 mm x 1,6 mm. Tras mantener esta condición durante 1 hora a 1,5 horas, se añadieron 31 g de ácido nafténico (calidad comercial con un valor de ácido de 230 mg/KOH) a la mezcla de reacción. Se recogió una muestra de un peso en gramos de la mezcla de reacción para determinación del valor de ácido, que se descubrió que era de aproximadamente 11,7. Esta condición se mantuvo durante cuatro horas. Tras el presente procedimiento, se eliminó la muestra metálica, se enjuagó el petróleo en exceso, se retiró el producto de corrosión por exceso de la superficie metálica. A continuación, se pesó la muestra metálica y se calculó la tasa de corrosión en milésimas de pulgada al año.
Cálculo de la eficiencia de inhibición de corrosión
El procedimiento usado en el cálculo de la eficiencia de inhibición de corrosión se presente a continuación. En el presente cálculo, se calcula la eficiencia de inhibición por corrosión por medio del compuesto de aditivo, mediante comparación de la pérdida de peso debida al aditivo con la pérdida de peso de la muestra de ensayo de blanco (sin ningún aditivo).
Eficiencia de (Pérdida de peso para el blanco sin aditivo) -(pérdida de peso con aditivo)
inhibición de ____________________________________________________________________
corrosión = (pérdida de peso para blanco sin aditivo) x100 Las magnitudes calculadas se introducen en las Tablas en las columnas apropiadas.
Los resultados de los experimentos se presentan en las Tabla I y II.
Los resultados de los ensayos de los experimentos llevados a cabo por medio del uso de poliisobutileno normal se proporcionan en la Tabla III.
La tasa de corrosión en MPY (milésimas de pulgada al año) se calcula por medio de la fórmula,
534 x Pérdida de peso en mg
MPY = ____________________________________________________________________ (densidad en g/cc) x (área en pulgadas2) x (tiempo de ensayo en horas)
Ejemplo 3
Ensayo dinámico de corrosión de ácido nafténico a temperatura elevada
Se llevó a cabo el ensayo dinámico mediante el uso de un medio rotatorio provisto en el autoclave de temperatura controlada y se llevó a cabo mediante el uso de muestras de ensayo a acero pasivado. Se llevó a cabo el ensayo dinámico sobre la muestra de ensayo de acero sin el uso de aditivo alguno. El presente ensayo proporcionó una lectura de ensayo de blanco. El procedimiento de pasivación se explica a continuación:
Procedimiento de pasivación
Se tomaron 600 g de petróleo de hidrocarburo y parafinas (D-130) en un recipiente de reacción que comprendía un matraz de fondo redondo de cuatro bocas equipado con un condensador de agua, tubo de purga de N2, orificio para termómetro con termómetro y varilla agitadora. Se purgó el gas de N2. Para la pasivación de la muestra de ensayo de acero, se añadieron diversas cantidades del Ejemplo 1, por ejemplo, 250, 500 y 1000 ppm (cada una de las cuales incluyó el compuesto de aditivo activo al 50 %), a la presente mezcla de reacción. Se agitó la mezcla de reacción durante 15 minutos a una temperatura de 100 °C (aproximadamente 373 grados K). Tras retirar el agitador, se elevó la temperatura de la mezcla de reacción hasta 290 °C (aproximadamente 563 grados K). Se sumergió una muestra CS 1010 de ensayo con pérdida de peso pre-ponderada con dimensiones de 76 mm x 13 mm x 1,6 mm. Tras mantener la presente condición durante 4 horas, se retiró la muestra de ensayo, se enjuagó el petróleo en exceso y se secó la muestra. Se pesó la muestra de ensayo metálica. Esta formó la muestra de ensayo sometida a pre-pasivación.
En el presente ejemplo, se sometieron a ensayo diversas cantidades de una formulación al 50 % de la composición preparada de acuerdo con el Ejemplo 1, dinámicamente en cuanto a eficacia de inhibición de corrosión sobre las muestras de ensayo de acero en un petróleo caliente que contenía ácido nafténico. Se usó un ensayo dinámico por inmersión de la muestra de ensayo con pérdida de peso para evaluar el compuesto de la invención en cuanto a su eficacia en la inhibición de corrosión por ácido nafténico a una temperatura de 290 °C (aproximadamente 563 grados K) en condición dinámica.
Se usaron los siguientes equipos y materiales de ensayo usados en el Ensayo de Corrosión Dinámica:
2. Autoclave con temperatura controlada
3- Muestras CS 1010 de ensayo de acero al carbono con peso pre-pesado con dimensiones de 76 mm x 13 mm x 1,6 mm.
4. Medio para rotar la muestra de ensayo, con el fin de proporcionar una velocidad periférica en exceso de 3 m/s. Material
1. Petróleo de hidrocarburos y parafina (D-130) con ácido nafténico añadido para proporcionar un número de neutralización de aproximadamente 2 mg/KOH.
2. Gas de nitrógeno en el espacio de vapor.
Se fijaron dos muestras de ensayo de acero al carbono con pérdida de peso sometidas a pre-pasivación y pre pesadas, al medio rotatorio del autoclave. Se llevó el ensayo dinámico a 290 °C (aproximadamente 563 grados K) durante 4 horas. Después del ensayo, se retiraron las muestras de ensayo, se enjuagó el exceso de petróleo, se retiró el producto de corrosión en exceso de la superficie de las muestras de ensayo. Posteriormente, se pesaron las muestras de ensayo y se calculó la tasa de corrosión en milésimas de pulgada/año. Los resultados del presente ensayo dinámico se presentan en la Tabla IV.
Ejemplo 4
Ensayo dinámico de corrosión por azufre a temperatura elevada
Se adoptó el procedimiento de ensayo similar al usado en el Ejemplo 3 para evaluar la eficacia de inhibición de corrosión en una corriente rica en azufre tal como Residuo de Vacío.
La persona experta conoce que, en una refinería, se destila la corriente inferior de la torre de destilación atmosférica a vacío de forma adicional. La corriente inferior de la torre de destilación de vacío se denomina Residuo de Vacío (VR). VR también se conoce popularmente como Residuo Corto. En el ensayo bruto, VR generalmente se define como la corriente con un punto de ebullición de 565+ °C. Generalmente, esta corriente contiene la cantidad más elevada de metales de todas las corrientes que abandonan la unidad de destilación a vacío & atmosférica. VR se trata de forma adicional para formar bien fuelóleo o bien coque de petróleo. VR también se define como Hidrocarburo Pesado, Mezcla de Materiales Parafínicos y Bitumásticos que contienen principalmente C24+.
La composición elemental de VR usado para el presente ensayo dinámico indicó el contenido de aproximadamente un 5 % de azufre con TAN de 0,55 mg/KOH. Se obtuvo este valor de VR a partir de la refinería ubicada en la parte occidental de India. Los resultados del presente ensayo dinámico se proporcionan en la Tabla V.
Tabla I: ENSAYO ESTÁTICO (con relación de poliisobutileno con respecto a pentasulfuro de fósforo = 1:1)
-

Tabla II: ENSAYO ESTÁTICO (con relación de poliisobutileno con respecto a pentasulfuro de fósforo =
1:025 EJEMPLO -2

Tabla III: ENSAYO ESTÁTICO (con relación de poliisobutileno con respecto a pentasulfuro de fósforo =
1:035

Tabla IV: ENSAYO DINÁMICO CON MUESTRAS DE ENSAYO SOMETIDAS A PASIVACION (con relación de
=

Tabla V: RESULTADO DE ENSAYO DE CORROSIÓN A TEMPERATURA ELEVADA (DINÁMICO) - MUESTRA
VR
Claims (5)
1. Un procedimiento para inhibición de corrosión por ácido nafténico a temperatura elevada y/o inhibición de corrosión por azufre de superficies metálicas de unidades de procesado de hidrocarburos de una planta petroquímica, comprendiendo dichas unidades de procesado columnas de destilación, separadores, bandejas, tuberías de bombeo adyacentes y equipos relacionados, usando un compuesto de azufre, fósforo y olefina, y que comprende las etapas de:
a) calentar el hidrocarburo que contiene ácido nafténico y/o los compuestos de azufre, para vaporizar una parte de dicho hidrocarburo;
b) condensar una parte de los vapores de hidrocarburo, haciéndolos pasar a través de dicha unidad de procesado de hidrocarburos, para producir un destilado condensado;
c) añadir a dicho destilado, antes de que dicho destilado condensado vuelva a dicha unidad de procesado de hidrocarburos o se recoja como producto, de 1 a 2000 ppm de un compuesto de azufre, fósforo y olefina, en una cantidad eficaz para inhibir la corrosión para formar una mezcla de reacción;
d) permitir que dicho destilado condensado que contiene dicho compuesto de azufre, fósforo y olefina, entre en contacto con dichas superficies metálicas de dicha unidad de procesado de hidrocarburos, para formar una película protectora sobre dichas superficies, de manera que cada superficie quede inhibida frente a la corrosión; y
e) permitir que dicho destilado condensado vuelva a dicha unidad de procesado de hidrocarburos, o se recoja como dicho producto;
en el que el compuesto de azufre, fósforo y olefina es un producto de reacción de la olefina con pentasulfuro de fósforo llevado a cabo en presencia de una cantidad catalítica de azufre y bajo purga de gas de nitrógeno;
en el que la relación molar de dicha olefina con respecto a dicho pentasulfuro de fósforo está entre 1:0,05 y 1:1,5, preferentemente de 1:1 y
en el que dicha olefina es polisobutileno;
en el que dicha reacción de la olefina con el pentasulfuro de fósforo comprende las etapas de:
(a) agitar y calentar la mezcla de reacción de la olefina con el pentasulfuro de fósforo a 160 °C bajo purga de gas de nitrógeno;
(b) mantener dicha mezcla de reacción entre 160 °C y 180 °C durante un período de 1 hora a 2 horas;
(c) elevar la temperatura de dicha mezcla de reacción hasta una temperatura de 185 °C a 250 °C, preferentemente de 190 °C a 230 °C, y más preferentemente de 210 °C a 225 °C;
(d) mantener dicha mezcla de reacción con temperatura elevada durante un período de 1 a 24 horas, preferentemente de 6 a 10 horas; y
(e) enfriar la mezcla de reacción hasta 100 °C y purgar el gas de nitrógeno al interior del recipiente de reacción para expulsar el gas de ácido sulfhídrico, obteniendo como resultado dicho compuesto de azufre, fósforo y olefina.
2. El procedimiento de la reivindicación 1, en el que dicha olefina tiene entre 10 y 1000 átomos de carbono.
3. El procedimiento de la reivindicación 1 o 2, en el que dicha olefina tiene entre 10 y 200 átomos de carbono.
4. El procedimiento de la reivindicación de una cualquiera de las reivindicaciones anteriores 1 a 3, en el que dicha olefina tiene un peso molecular de 200 a 10.000.
5. El procedimiento de una cualquiera de las reivindicaciones anteriores 1 a 4, en el que dicha olefina tiene un peso molecular de 200 a 1300.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| IN604MU2007 | 2007-03-30 | ||
| PCT/IN2008/000195 WO2008120236A2 (en) | 2007-03-30 | 2008-03-27 | High temperature naphthenic acid corrosion inhibition using organophosphorous sulphur compounds and combinations thereof |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| ES2744500T3 true ES2744500T3 (es) | 2020-02-25 |
Family
ID=54150130
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| ES08738390T Active ES2744500T3 (es) | 2007-03-30 | 2008-03-27 | Inhibición de corrosión por ácido nafténico a alta temperatura usando compuestos de azufre y organofósforo y combinaciones de los mismos |
Country Status (14)
| Country | Link |
|---|---|
| US (1) | US9090837B2 (es) |
| EP (1) | EP2132281B1 (es) |
| JP (1) | JP5713669B2 (es) |
| KR (1) | KR101581215B1 (es) |
| CN (1) | CN101688132B (es) |
| BR (1) | BRPI0808579B1 (es) |
| CA (1) | CA2682373C (es) |
| ES (1) | ES2744500T3 (es) |
| HR (1) | HRP20191644T1 (es) |
| HU (1) | HUE046257T2 (es) |
| MY (1) | MY155018A (es) |
| PL (1) | PL2132281T3 (es) |
| WO (1) | WO2008120236A2 (es) |
| ZA (1) | ZA200906646B (es) |
Families Citing this family (23)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| HRP20191644T1 (hr) | 2007-03-30 | 2019-12-13 | Dorf Ketal Chemicals I Private Ltd | Sprječavanje korozije naftenske kiseline visoke temperature upotrebom spojeva organofosfornog sumpora i njihovih kombinacija |
| CN101688118B (zh) * | 2007-04-04 | 2014-10-29 | 多尔夫凯塔尔化学制品(I)私人有限公司 | 用新的协同增效的含磷化合物来抑制环烷酸腐蚀 |
| HRP20170161T1 (hr) | 2007-09-14 | 2017-03-24 | Dorf Ketal Chemicals (I) Private Limited | Novi aditiv za sprečavanje korozije naftenskom kiselinom i postupak za upotrebu istog |
| DK2340296T3 (da) * | 2008-08-26 | 2015-01-19 | Dorf Ketal Chemicals I Private Ltd | Nyt additiv til inhibering af syrekorrosion og fremgangsmåder til anvendelse af det nye additiv |
| AU2009286326B2 (en) * | 2008-08-26 | 2013-05-02 | Dorf Ketal Chemicals (I) Private Limited | An effective novel polymeric additive for inhibiting napthenic acid corrosion and method of using the same |
| WO2010119417A1 (en) * | 2009-04-15 | 2010-10-21 | Dorf Ketal Chemicals (I) Pvt. Ltd. | An effective novel non - polymeric and non - fouling additive for inhibiting high - temperature naphthenic acid corrosion and method of using the same |
| US8521445B2 (en) * | 2009-09-17 | 2013-08-27 | Conocophillips Company | Corrosion rate monitoring |
| JP5421794B2 (ja) * | 2010-01-12 | 2014-02-19 | 日揮株式会社 | 原油処理システム |
| CN102888246B (zh) * | 2011-07-20 | 2014-12-10 | 武汉润尔华科技有限公司 | 一种用于糠醛精制装置的缓蚀阻焦剂 |
| US9140640B2 (en) * | 2012-11-06 | 2015-09-22 | Exxonmobil Research And Engineering Company | Method for identifying layers providing corrosion protection in crude oil fractions |
| CN105623787B (zh) * | 2014-10-28 | 2018-05-18 | 中国石油化工股份有限公司 | 轴承油组合物及提高轴承油性能的方法 |
| CN105623786B (zh) * | 2014-10-28 | 2018-05-18 | 中国石油化工股份有限公司 | 汽轮机油组合物及提高汽轮机油性能的方法 |
| CN105623789B (zh) * | 2014-10-28 | 2018-05-18 | 中国石油化工股份有限公司 | 润滑油组合物及提高其综合性能的方法 |
| US11767596B2 (en) | 2019-07-29 | 2023-09-26 | Ecolab Usa Inc. | Oil soluble molybdenum complexes for inhibiting high temperature corrosion and related applications in petroleum refineries |
| CA3147908C (en) | 2019-07-29 | 2024-04-16 | Ecolab Usa Inc. | Oil soluble molybdenum complexes as high temperature fouling inhibitors |
| US11319634B2 (en) | 2019-12-16 | 2022-05-03 | Saudi Arabian Oil Company | Corrosion inhibitors for a refinery |
| US11046901B1 (en) | 2020-06-15 | 2021-06-29 | Saudi Arabian Oil Company | Naphthenic acid corrosion inhibitors for a refinery |
| EP4189047B1 (en) | 2020-07-29 | 2026-05-27 | Ecolab USA, Inc. | Phosphorous-free oil soluble molybdenum complexes for high temperature naphthenic acid corrosion inhibition |
| KR20230043862A (ko) | 2020-07-29 | 2023-03-31 | 에코랍 유에스에이 인코퍼레이티드 | 고온 파울링 억제제로서의 인-무함유 유 용해성 몰리브데넘 착물 |
| US11434413B1 (en) | 2021-05-07 | 2022-09-06 | Saudi Arabian Oil Company | Flourinated aromatic compound as refinery corrosion inhibitor |
| US11649393B1 (en) | 2022-03-22 | 2023-05-16 | Saudi Arabian Oil Company | Corrosion inhibition compositions and methods of use |
| US11667829B1 (en) | 2022-03-22 | 2023-06-06 | Saudi Arabian Oil Company | Corrosion inhibition compositions and methods of use |
| CN119430102A (zh) * | 2024-11-07 | 2025-02-14 | 苏州福氢氢能科技有限公司 | 一种制备五氟化磷的方法 |
Family Cites Families (60)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB190608667A (en) | 1906-04-10 | 1907-01-24 | Thomas Watts Coslett | Improvements relating to the Treatment of Iron or Steel for Preventing Oxidation or Rusting. |
| GB190708667A (en) | 1907-04-15 | 1908-04-02 | Cornelius John Sutton | Improvements in the Method of and Means for Packing Incandescent Gas Mantles. |
| US1872091A (en) * | 1930-09-24 | 1932-08-16 | Gen Motors Res Corp | Process of cleaning metal |
| US2316078A (en) * | 1941-03-24 | 1943-04-06 | Standard Oil Co | Lubricant |
| US2316087A (en) * | 1941-06-26 | 1943-04-06 | Standard Oil Co | Lubricant |
| BE581744A (es) * | 1950-12-22 | |||
| FR1131205A (fr) | 1955-09-08 | 1957-02-19 | Exxon Standard Sa | Compositions d'huiles lubrifiantes améliorées |
| US2915517A (en) * | 1957-05-08 | 1959-12-01 | Lubrizol Corp | Oil-soluble metal sulfonates and process for the preparation thereof |
| NL252277A (es) * | 1959-06-04 | |||
| US3145886A (en) * | 1962-04-10 | 1964-08-25 | Kenneth A Goodwin | Self-closing caps for collapsible tubes |
| US3201438A (en) * | 1962-08-09 | 1965-08-17 | Texaco Inc | Method of producing a monoester of a hydrocarbyl thiophosphonic acid and a polyalkylene glycol |
| US3260622A (en) * | 1962-09-05 | 1966-07-12 | Lubrizol Corp | Organic phosphate complexes |
| US3281359A (en) * | 1964-08-27 | 1966-10-25 | Texaco Inc | Neopentyl polyol derivatives and lubricating compositions |
| US3460989A (en) * | 1964-09-02 | 1969-08-12 | John H Rusch | Method of treating ferrous metal surfaces |
| GB1052380A (es) * | 1964-09-08 | |||
| US3324032A (en) * | 1964-12-22 | 1967-06-06 | Exxon Research Engineering Co | Reaction product of dithiophosphoric acid and dibasic acid anhydride |
| US3459662A (en) * | 1967-01-31 | 1969-08-05 | Exxon Research Engineering Co | Phospho-sulfurized phosphite esters and hydrocarbon compositions containing the same |
| US3489682A (en) * | 1968-03-01 | 1970-01-13 | Lubrizol Corp | Metal salt compositions |
| US3531394A (en) * | 1968-04-25 | 1970-09-29 | Exxon Research Engineering Co | Antifoulant additive for steam-cracking process |
| US3668237A (en) * | 1969-06-24 | 1972-06-06 | Universal Oil Prod Co | Amine salts of phosphinic acid esters |
| US3909447A (en) * | 1972-07-17 | 1975-09-30 | Petrolite Corp | Mixtures of thiophosphates, oxygen phosphates and pyrophosphates |
| US4024049A (en) | 1975-01-07 | 1977-05-17 | Nalco Chemical Company | Mono and di organophosphite esters as crude oil antifoulants |
| US4024050A (en) * | 1975-01-07 | 1977-05-17 | Nalco Chemical Company | Phosphorous ester antifoulants in crude oil refining |
| US4105540A (en) * | 1977-12-15 | 1978-08-08 | Nalco Chemical Company | Phosphorus containing compounds as antifoulants in ethylene cracking furnaces |
| US4443609A (en) * | 1980-05-19 | 1984-04-17 | Petrolite Corporation | Tetrahydrothiazole phosphonic acids or esters thereof |
| US4542253A (en) * | 1983-08-11 | 1985-09-17 | Nalco Chemical Company | Use of phosphate and thiophosphate esters neutralized with water soluble amines as ethylene furnace anti-coking antifoulants |
| US4578178A (en) * | 1983-10-19 | 1986-03-25 | Betz Laboratories, Inc. | Method for controlling fouling deposit formation in a petroleum hydrocarbon or petrochemical |
| US4600518A (en) * | 1985-07-15 | 1986-07-15 | Nalco Chemical Company | Choline for neutralizing naphthenic acid in fuel and lubricating oils |
| JPH01502988A (ja) * | 1986-06-13 | 1989-10-12 | ザ ルブリゾル コーポレーション | リン含有およびイオウ含有の潤滑剤および機能流体組成物 |
| US4906391A (en) | 1986-09-15 | 1990-03-06 | Mobil Oil Corporation | Reaction products of olefins, sulfur and phosphorus pentasulfide and lubricant compositions thereof |
| US4927561A (en) * | 1986-12-18 | 1990-05-22 | Betz Laboratories, Inc. | Multifunctional antifoulant compositions |
| US4842716A (en) * | 1987-08-13 | 1989-06-27 | Nalco Chemical Company | Ethylene furnace antifoulants |
| JPH0251591A (ja) * | 1988-06-24 | 1990-02-21 | Exxon Chem Patents Inc | パワートランスミッティング組成物において有用な添加剤の相乗的組合せ |
| US4941994A (en) * | 1989-07-18 | 1990-07-17 | Petrolite Corporation | Corrosion inhibitors for use in hot hydrocarbons |
| US5182013A (en) | 1990-12-21 | 1993-01-26 | Exxon Chemical Patents Inc. | Naphthenic acid corrosion inhibitors |
| GB9208034D0 (en) | 1992-04-10 | 1992-05-27 | Bp Chem Int Ltd | Fuel composition |
| MX9305120A (es) * | 1992-09-04 | 1994-03-31 | Lubrizol Corp | Composiciones sobrebasificadas sulfuradas. |
| US5252254A (en) * | 1992-12-30 | 1993-10-12 | Nalco Chemical Company | Naphthenic acid corrosion inhibitor |
| US5314643A (en) * | 1993-03-29 | 1994-05-24 | Betz Laboratories, Inc. | High temperature corrosion inhibitor |
| US5500107A (en) * | 1994-03-15 | 1996-03-19 | Betz Laboratories, Inc. | High temperature corrosion inhibitor |
| US5621154A (en) * | 1994-04-19 | 1997-04-15 | Betzdearborn Inc. | Methods for reducing fouling deposit formation in jet engines |
| US5611991A (en) * | 1994-05-24 | 1997-03-18 | Champion Technologies, Inc. | Corrosion inhibitor containing phosphate groups |
| US5552085A (en) * | 1994-08-31 | 1996-09-03 | Nalco Chemical Company | Phosphorus thioacid ester inhibitor for naphthenic acid corrosion |
| US5630964A (en) * | 1995-05-10 | 1997-05-20 | Nalco/Exxon Energy Chemicals, L.P. | Use of sulfiding agents for enhancing the efficacy of phosphorus in controlling high temperature corrosion attack |
| EP0909299B1 (en) * | 1996-05-30 | 2003-02-19 | Baker Hughes Incorporated | Control of naphthenic acid corrosion with thiophosphorus compounds |
| US20050044778A1 (en) * | 1997-12-08 | 2005-03-03 | Orr William C. | Fuel compositions employing catalyst combustion structure |
| CA2308554A1 (en) | 1999-06-22 | 2000-12-22 | Scott D. Schwab | Phosphorylated thermal stability additives for distillate fuels |
| DE19951385A1 (de) * | 1999-10-26 | 2001-05-03 | Budenheim Rud A Oetker Chemie | Verfahren zur Herstellung von Phosphorsäureestern oder Phosphorsäureestergemischen von Polyolen und deren Verwendung |
| JP2002180077A (ja) * | 2000-12-08 | 2002-06-26 | Ntn Corp | 潤滑剤組成物および軸受 |
| US6902662B2 (en) * | 2002-04-29 | 2005-06-07 | Champion Technologies, Inc. | Method of reducing hydrolysis in hydrocarbon streams |
| DE10232747A1 (de) * | 2002-07-18 | 2004-02-05 | Basf Ag | Verwendung von Polyisobutylen-Derivaten zur Behandlung von Metalloberflächen |
| US7122508B2 (en) * | 2002-10-31 | 2006-10-17 | Chevron Oronite Company Llc | Methods and compositions for reducing wear in internal combustion engines lubricated with a low phosphorous content borate-containing lubricating oil |
| US20060091044A1 (en) | 2004-11-02 | 2006-05-04 | General Electric Company | High temperature corrosion inhibitor |
| US20070119747A1 (en) * | 2005-11-30 | 2007-05-31 | Baker Hughes Incorporated | Corrosion inhibitor |
| US20080001125A1 (en) | 2006-06-30 | 2008-01-03 | Baker Hughes Incorporated | Method and compositions for inhibition of naphthenic acid induced corrosion |
| HRP20191644T1 (hr) | 2007-03-30 | 2019-12-13 | Dorf Ketal Chemicals I Private Ltd | Sprječavanje korozije naftenske kiseline visoke temperature upotrebom spojeva organofosfornog sumpora i njihovih kombinacija |
| CN101688118B (zh) * | 2007-04-04 | 2014-10-29 | 多尔夫凯塔尔化学制品(I)私人有限公司 | 用新的协同增效的含磷化合物来抑制环烷酸腐蚀 |
| HRP20170161T1 (hr) | 2007-09-14 | 2017-03-24 | Dorf Ketal Chemicals (I) Private Limited | Novi aditiv za sprečavanje korozije naftenskom kiselinom i postupak za upotrebu istog |
| AU2009286326B2 (en) * | 2008-08-26 | 2013-05-02 | Dorf Ketal Chemicals (I) Private Limited | An effective novel polymeric additive for inhibiting napthenic acid corrosion and method of using the same |
| DK2340296T3 (da) | 2008-08-26 | 2015-01-19 | Dorf Ketal Chemicals I Private Ltd | Nyt additiv til inhibering af syrekorrosion og fremgangsmåder til anvendelse af det nye additiv |
-
2008
- 2008-03-27 HR HRP20191644 patent/HRP20191644T1/hr unknown
- 2008-03-27 CN CN2008800110080A patent/CN101688132B/zh not_active Expired - Fee Related
- 2008-03-27 EP EP08738390.7A patent/EP2132281B1/en not_active Not-in-force
- 2008-03-27 WO PCT/IN2008/000195 patent/WO2008120236A2/en not_active Ceased
- 2008-03-27 BR BRPI0808579-0A patent/BRPI0808579B1/pt not_active IP Right Cessation
- 2008-03-27 ES ES08738390T patent/ES2744500T3/es active Active
- 2008-03-27 HU HUE08738390A patent/HUE046257T2/hu unknown
- 2008-03-27 US US12/593,622 patent/US9090837B2/en active Active
- 2008-03-27 CA CA2682373A patent/CA2682373C/en active Active
- 2008-03-27 MY MYPI20094071A patent/MY155018A/en unknown
- 2008-03-27 JP JP2010500444A patent/JP5713669B2/ja not_active Expired - Fee Related
- 2008-03-27 KR KR1020097022745A patent/KR101581215B1/ko not_active Expired - Fee Related
- 2008-03-27 PL PL08738390T patent/PL2132281T3/pl unknown
-
2009
- 2009-09-23 ZA ZA200906646A patent/ZA200906646B/xx unknown
Also Published As
| Publication number | Publication date |
|---|---|
| HUE046257T2 (hu) | 2020-02-28 |
| JP5713669B2 (ja) | 2015-05-07 |
| CN101688132B (zh) | 2013-11-20 |
| US20100126842A1 (en) | 2010-05-27 |
| US9090837B2 (en) | 2015-07-28 |
| EP2132281B1 (en) | 2019-06-12 |
| EP2132281A2 (en) | 2009-12-16 |
| CA2682373C (en) | 2013-05-21 |
| KR20100016081A (ko) | 2010-02-12 |
| JP2010523811A (ja) | 2010-07-15 |
| HRP20191644T1 (hr) | 2019-12-13 |
| KR101581215B1 (ko) | 2015-12-30 |
| BRPI0808579B1 (pt) | 2017-06-27 |
| CN101688132A (zh) | 2010-03-31 |
| MY155018A (en) | 2015-08-28 |
| EP2132281A4 (en) | 2015-01-21 |
| WO2008120236A2 (en) | 2008-10-09 |
| BRPI0808579A2 (pt) | 2014-09-09 |
| WO2008120236A3 (en) | 2009-07-16 |
| PL2132281T3 (pl) | 2019-12-31 |
| CA2682373A1 (en) | 2008-10-09 |
| ZA200906646B (en) | 2010-06-30 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| ES2814673T3 (es) | Inhibición de la corrosión por ácido nafténico por el uso de una nueva combinación sinérgica de compuestos de fósforo | |
| ES2614763T3 (es) | Aditivo novedoso para inhibir la corrosión por ácido nafténico y procedimiento de uso del mismo | |
| US9090837B2 (en) | High temperature naphthenic acid corrosion inhibition using organophosphorous sulphur compounds and combinations thereof | |
| ES2527525T3 (es) | Un nuevo aditivo para inhibir la corrosión por ácidos y procedimiento de uso del nuevo aditivo | |
| CN101473017B (zh) | 抑制环烷酸引起的腐蚀的方法和组合物 | |
| ES2792455T3 (es) | Un aditivo polimérico novedoso eficaz para inhibir la corrosión por ácido nafténico y procedimiento para el uso del mismo | |
| ES2761942T3 (es) | Procedimiento de uso de un aditivo no polimérico y antiincrustante efectivo para inhibir la corrosión por ácido nafténico a alta temperatura |