ES2746210T3 - Procedimiento para la recuperación selectiva de plomo y plata - Google Patents
Procedimiento para la recuperación selectiva de plomo y plata Download PDFInfo
- Publication number
- ES2746210T3 ES2746210T3 ES14777071T ES14777071T ES2746210T3 ES 2746210 T3 ES2746210 T3 ES 2746210T3 ES 14777071 T ES14777071 T ES 14777071T ES 14777071 T ES14777071 T ES 14777071T ES 2746210 T3 ES2746210 T3 ES 2746210T3
- Authority
- ES
- Spain
- Prior art keywords
- content
- weight
- lead
- silver
- carbonate
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 229910052709 silver Inorganic materials 0.000 title claims abstract description 103
- 239000004332 silver Substances 0.000 title claims abstract description 102
- 238000000034 method Methods 0.000 title claims abstract description 74
- 238000011084 recovery Methods 0.000 title claims abstract description 14
- VEXZGXHMUGYJMC-UHFFFAOYSA-M Chloride anion Chemical compound [Cl-] VEXZGXHMUGYJMC-UHFFFAOYSA-M 0.000 claims abstract description 61
- 239000000243 solution Substances 0.000 claims abstract description 60
- 238000002386 leaching Methods 0.000 claims abstract description 56
- 239000012141 concentrate Substances 0.000 claims abstract description 34
- -1 carbonate compound Chemical class 0.000 claims abstract description 32
- BVKZGUZCCUSVTD-UHFFFAOYSA-L Carbonate Chemical compound [O-]C([O-])=O BVKZGUZCCUSVTD-UHFFFAOYSA-L 0.000 claims abstract description 25
- 239000012267 brine Substances 0.000 claims abstract description 25
- 239000003795 chemical substances by application Substances 0.000 claims abstract description 24
- HPALAKNZSZLMCH-UHFFFAOYSA-M sodium;chloride;hydrate Chemical compound O.[Na+].[Cl-] HPALAKNZSZLMCH-UHFFFAOYSA-M 0.000 claims abstract description 24
- 230000001590 oxidative effect Effects 0.000 claims abstract description 16
- 230000001376 precipitating effect Effects 0.000 claims abstract description 11
- 150000001805 chlorine compounds Chemical class 0.000 claims abstract description 9
- 239000007800 oxidant agent Substances 0.000 claims abstract description 9
- 229910001958 silver carbonate Inorganic materials 0.000 claims abstract description 7
- LKZMBDSASOBTPN-UHFFFAOYSA-L silver carbonate Substances [Ag].[O-]C([O-])=O LKZMBDSASOBTPN-UHFFFAOYSA-L 0.000 claims abstract description 6
- 230000003381 solubilizing effect Effects 0.000 claims abstract description 5
- BQCADISMDOOEFD-UHFFFAOYSA-N Silver Chemical compound [Ag] BQCADISMDOOEFD-UHFFFAOYSA-N 0.000 claims description 97
- 238000001556 precipitation Methods 0.000 claims description 48
- 239000011701 zinc Substances 0.000 claims description 28
- CDBYLPFSWZWCQE-UHFFFAOYSA-L Sodium Carbonate Chemical compound [Na+].[Na+].[O-]C([O-])=O CDBYLPFSWZWCQE-UHFFFAOYSA-L 0.000 claims description 27
- HCHKCACWOHOZIP-UHFFFAOYSA-N Zinc Chemical compound [Zn] HCHKCACWOHOZIP-UHFFFAOYSA-N 0.000 claims description 27
- 229910052725 zinc Inorganic materials 0.000 claims description 27
- FAPWRFPIFSIZLT-UHFFFAOYSA-M Sodium chloride Chemical compound [Na+].[Cl-] FAPWRFPIFSIZLT-UHFFFAOYSA-M 0.000 claims description 24
- 239000010949 copper Substances 0.000 claims description 20
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 claims description 19
- 229910052802 copper Inorganic materials 0.000 claims description 19
- 229910000029 sodium carbonate Inorganic materials 0.000 claims description 14
- 239000011780 sodium chloride Substances 0.000 claims description 12
- 239000008366 buffered solution Substances 0.000 claims description 10
- 229910052979 sodium sulfide Inorganic materials 0.000 claims description 9
- GRVFOGOEDUUMBP-UHFFFAOYSA-N sodium sulfide (anhydrous) Chemical group [Na+].[Na+].[S-2] GRVFOGOEDUUMBP-UHFFFAOYSA-N 0.000 claims description 9
- 229910000003 Lead carbonate Inorganic materials 0.000 claims description 7
- 239000000203 mixture Substances 0.000 claims description 7
- 239000000843 powder Substances 0.000 claims description 7
- MFEVGQHCNVXMER-UHFFFAOYSA-L 1,3,2$l^{2}-dioxaplumbetan-4-one Chemical compound [Pb+2].[O-]C([O-])=O MFEVGQHCNVXMER-UHFFFAOYSA-L 0.000 claims description 6
- WABPQHHGFIMREM-UHFFFAOYSA-N lead(0) Chemical group [Pb] WABPQHHGFIMREM-UHFFFAOYSA-N 0.000 claims description 6
- ZXSQEZNORDWBGZ-UHFFFAOYSA-N 1,3-dihydropyrrolo[2,3-b]pyridin-2-one Chemical compound C1=CN=C2NC(=O)CC2=C1 ZXSQEZNORDWBGZ-UHFFFAOYSA-N 0.000 claims description 5
- 239000003479 dental cement Substances 0.000 claims description 5
- 229910021607 Silver chloride Inorganic materials 0.000 claims description 4
- 239000005708 Sodium hypochlorite Substances 0.000 claims description 4
- HKZLPVFGJNLROG-UHFFFAOYSA-M silver monochloride Chemical compound [Cl-].[Ag+] HKZLPVFGJNLROG-UHFFFAOYSA-M 0.000 claims description 4
- SUKJFIGYRHOWBL-UHFFFAOYSA-N sodium hypochlorite Chemical compound [Na+].Cl[O-] SUKJFIGYRHOWBL-UHFFFAOYSA-N 0.000 claims description 4
- HYHCSLBZRBJJCH-UHFFFAOYSA-M sodium hydrosulfide Chemical compound [Na+].[SH-] HYHCSLBZRBJJCH-UHFFFAOYSA-M 0.000 claims description 2
- LWUVWAREOOAHDW-UHFFFAOYSA-N lead silver Chemical compound [Ag].[Pb] LWUVWAREOOAHDW-UHFFFAOYSA-N 0.000 abstract 1
- 239000011133 lead Substances 0.000 description 104
- 238000012360 testing method Methods 0.000 description 24
- 239000002244 precipitate Substances 0.000 description 17
- 238000000746 purification Methods 0.000 description 14
- 239000000356 contaminant Substances 0.000 description 13
- 235000017550 sodium carbonate Nutrition 0.000 description 12
- 230000000694 effects Effects 0.000 description 11
- QAOWNCQODCNURD-UHFFFAOYSA-L Sulfate Chemical compound [O-]S([O-])(=O)=O QAOWNCQODCNURD-UHFFFAOYSA-L 0.000 description 10
- 238000006243 chemical reaction Methods 0.000 description 10
- 239000002699 waste material Substances 0.000 description 9
- 239000000047 product Substances 0.000 description 7
- 239000011734 sodium Substances 0.000 description 7
- 238000003723 Smelting Methods 0.000 description 6
- 239000003153 chemical reaction reagent Substances 0.000 description 6
- 229910052751 metal Inorganic materials 0.000 description 6
- 239000002184 metal Substances 0.000 description 6
- 150000002739 metals Chemical class 0.000 description 6
- 239000000126 substance Substances 0.000 description 6
- 239000012467 final product Substances 0.000 description 5
- 239000012429 reaction media Substances 0.000 description 5
- 239000007787 solid Substances 0.000 description 5
- KEQXNNJHMWSZHK-UHFFFAOYSA-L 1,3,2,4$l^{2}-dioxathiaplumbetane 2,2-dioxide Chemical compound [Pb+2].[O-]S([O-])(=O)=O KEQXNNJHMWSZHK-UHFFFAOYSA-L 0.000 description 4
- QAOWNCQODCNURD-UHFFFAOYSA-N Sulfuric acid Chemical compound OS(O)(=O)=O QAOWNCQODCNURD-UHFFFAOYSA-N 0.000 description 4
- 229910052924 anglesite Inorganic materials 0.000 description 4
- 150000004649 carbonic acid derivatives Chemical class 0.000 description 4
- 238000000605 extraction Methods 0.000 description 4
- 239000012535 impurity Substances 0.000 description 4
- 238000012544 monitoring process Methods 0.000 description 4
- 238000012545 processing Methods 0.000 description 4
- 239000011575 calcium Substances 0.000 description 3
- 229910052791 calcium Inorganic materials 0.000 description 3
- 238000004090 dissolution Methods 0.000 description 3
- 150000002500 ions Chemical class 0.000 description 3
- 239000011777 magnesium Substances 0.000 description 3
- 229910052749 magnesium Inorganic materials 0.000 description 3
- 238000004519 manufacturing process Methods 0.000 description 3
- 239000000463 material Substances 0.000 description 3
- 229910052700 potassium Inorganic materials 0.000 description 3
- 239000002994 raw material Substances 0.000 description 3
- 229910052710 silicon Inorganic materials 0.000 description 3
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 3
- VEXZGXHMUGYJMC-UHFFFAOYSA-N Hydrochloric acid Chemical compound Cl VEXZGXHMUGYJMC-UHFFFAOYSA-N 0.000 description 2
- MHAJPDPJQMAIIY-UHFFFAOYSA-N Hydrogen peroxide Chemical compound OO MHAJPDPJQMAIIY-UHFFFAOYSA-N 0.000 description 2
- 239000007832 Na2SO4 Substances 0.000 description 2
- PMZURENOXWZQFD-UHFFFAOYSA-L Sodium Sulfate Chemical compound [Na+].[Na+].[O-]S([O-])(=O)=O PMZURENOXWZQFD-UHFFFAOYSA-L 0.000 description 2
- UIIMBOGNXHQVGW-UHFFFAOYSA-M Sodium bicarbonate Chemical compound [Na+].OC([O-])=O UIIMBOGNXHQVGW-UHFFFAOYSA-M 0.000 description 2
- 229910052946 acanthite Inorganic materials 0.000 description 2
- 239000007864 aqueous solution Substances 0.000 description 2
- 230000015572 biosynthetic process Effects 0.000 description 2
- 238000012512 characterization method Methods 0.000 description 2
- 239000013626 chemical specie Substances 0.000 description 2
- 150000001875 compounds Chemical class 0.000 description 2
- 238000011109 contamination Methods 0.000 description 2
- 230000001627 detrimental effect Effects 0.000 description 2
- 238000005363 electrowinning Methods 0.000 description 2
- 230000007613 environmental effect Effects 0.000 description 2
- 238000002474 experimental method Methods 0.000 description 2
- 229910052731 fluorine Inorganic materials 0.000 description 2
- 229910052500 inorganic mineral Inorganic materials 0.000 description 2
- 229910052745 lead Inorganic materials 0.000 description 2
- PIJPYDMVFNTHIP-UHFFFAOYSA-L lead sulfate Chemical compound [PbH4+2].[O-]S([O-])(=O)=O PIJPYDMVFNTHIP-UHFFFAOYSA-L 0.000 description 2
- JQJCSZOEVBFDKO-UHFFFAOYSA-N lead zinc Chemical compound [Zn].[Pb] JQJCSZOEVBFDKO-UHFFFAOYSA-N 0.000 description 2
- 239000006193 liquid solution Substances 0.000 description 2
- 239000011707 mineral Substances 0.000 description 2
- 235000010755 mineral Nutrition 0.000 description 2
- 230000003647 oxidation Effects 0.000 description 2
- 238000007254 oxidation reaction Methods 0.000 description 2
- 230000037361 pathway Effects 0.000 description 2
- 230000035484 reaction time Effects 0.000 description 2
- 229910000367 silver sulfate Inorganic materials 0.000 description 2
- FSJWWSXPIWGYKC-UHFFFAOYSA-M silver;silver;sulfanide Chemical compound [SH-].[Ag].[Ag+] FSJWWSXPIWGYKC-UHFFFAOYSA-M 0.000 description 2
- 229910052938 sodium sulfate Inorganic materials 0.000 description 2
- 235000011152 sodium sulphate Nutrition 0.000 description 2
- 238000005063 solubilization Methods 0.000 description 2
- 230000007928 solubilization Effects 0.000 description 2
- 239000007858 starting material Substances 0.000 description 2
- 150000003467 sulfuric acid derivatives Chemical class 0.000 description 2
- 231100000701 toxic element Toxicity 0.000 description 2
- OYPRJOBELJOOCE-UHFFFAOYSA-N Calcium Chemical compound [Ca] OYPRJOBELJOOCE-UHFFFAOYSA-N 0.000 description 1
- 235000008733 Citrus aurantifolia Nutrition 0.000 description 1
- KRHYYFGTRYWZRS-UHFFFAOYSA-M Fluoride anion Chemical compound [F-] KRHYYFGTRYWZRS-UHFFFAOYSA-M 0.000 description 1
- DGAQECJNVWCQMB-PUAWFVPOSA-M Ilexoside XXIX Chemical compound C[C@@H]1CC[C@@]2(CC[C@@]3(C(=CC[C@H]4[C@]3(CC[C@@H]5[C@@]4(CC[C@@H](C5(C)C)OS(=O)(=O)[O-])C)C)[C@@H]2[C@]1(C)O)C)C(=O)O[C@H]6[C@@H]([C@H]([C@@H]([C@H](O6)CO)O)O)O.[Na+] DGAQECJNVWCQMB-PUAWFVPOSA-M 0.000 description 1
- FYYHWMGAXLPEAU-UHFFFAOYSA-N Magnesium Chemical compound [Mg] FYYHWMGAXLPEAU-UHFFFAOYSA-N 0.000 description 1
- ZLMJMSJWJFRBEC-UHFFFAOYSA-N Potassium Chemical compound [K] ZLMJMSJWJFRBEC-UHFFFAOYSA-N 0.000 description 1
- 229910006130 SO4 Inorganic materials 0.000 description 1
- XUIMIQQOPSSXEZ-UHFFFAOYSA-N Silicon Chemical compound [Si] XUIMIQQOPSSXEZ-UHFFFAOYSA-N 0.000 description 1
- UCKMPCXJQFINFW-UHFFFAOYSA-N Sulphide Chemical compound [S-2] UCKMPCXJQFINFW-UHFFFAOYSA-N 0.000 description 1
- 235000011941 Tilia x europaea Nutrition 0.000 description 1
- 229910052782 aluminium Inorganic materials 0.000 description 1
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 1
- 229910052787 antimony Inorganic materials 0.000 description 1
- WATWJIUSRGPENY-UHFFFAOYSA-N antimony atom Chemical compound [Sb] WATWJIUSRGPENY-UHFFFAOYSA-N 0.000 description 1
- 229910052785 arsenic Inorganic materials 0.000 description 1
- RQNWIZPPADIBDY-UHFFFAOYSA-N arsenic atom Chemical compound [As] RQNWIZPPADIBDY-UHFFFAOYSA-N 0.000 description 1
- 229910052797 bismuth Inorganic materials 0.000 description 1
- JCXGWMGPZLAOME-UHFFFAOYSA-N bismuth atom Chemical compound [Bi] JCXGWMGPZLAOME-UHFFFAOYSA-N 0.000 description 1
- 239000006227 byproduct Substances 0.000 description 1
- 229910052793 cadmium Inorganic materials 0.000 description 1
- BDOSMKKIYDKNTQ-UHFFFAOYSA-N cadmium atom Chemical compound [Cd] BDOSMKKIYDKNTQ-UHFFFAOYSA-N 0.000 description 1
- 125000005587 carbonate group Chemical group 0.000 description 1
- 239000007795 chemical reaction product Substances 0.000 description 1
- 230000002860 competitive effect Effects 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 238000005265 energy consumption Methods 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- PCHJSUWPFVWCPO-UHFFFAOYSA-N gold Chemical compound [Au] PCHJSUWPFVWCPO-UHFFFAOYSA-N 0.000 description 1
- 229910052737 gold Inorganic materials 0.000 description 1
- 239000010931 gold Substances 0.000 description 1
- 230000009931 harmful effect Effects 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 230000007062 hydrolysis Effects 0.000 description 1
- 238000006460 hydrolysis reaction Methods 0.000 description 1
- 238000009854 hydrometallurgy Methods 0.000 description 1
- 150000004679 hydroxides Chemical class 0.000 description 1
- 125000002887 hydroxy group Chemical group [H]O* 0.000 description 1
- 238000010348 incorporation Methods 0.000 description 1
- 229910052738 indium Inorganic materials 0.000 description 1
- APFVFJFRJDLVQX-UHFFFAOYSA-N indium atom Chemical compound [In] APFVFJFRJDLVQX-UHFFFAOYSA-N 0.000 description 1
- 239000002440 industrial waste Substances 0.000 description 1
- 229910000464 lead oxide Inorganic materials 0.000 description 1
- 239000004571 lime Substances 0.000 description 1
- 239000011159 matrix material Substances 0.000 description 1
- 238000005272 metallurgy Methods 0.000 description 1
- 239000008267 milk Substances 0.000 description 1
- 210000004080 milk Anatomy 0.000 description 1
- 235000013336 milk Nutrition 0.000 description 1
- 238000005065 mining Methods 0.000 description 1
- 238000005457 optimization Methods 0.000 description 1
- 239000011591 potassium Substances 0.000 description 1
- 238000012913 prioritisation Methods 0.000 description 1
- 239000010909 process residue Substances 0.000 description 1
- 238000004064 recycling Methods 0.000 description 1
- 239000012266 salt solution Substances 0.000 description 1
- 150000003839 salts Chemical class 0.000 description 1
- 238000000926 separation method Methods 0.000 description 1
- 239000010703 silicon Substances 0.000 description 1
- 229910000108 silver(I,III) oxide Inorganic materials 0.000 description 1
- 238000002791 soaking Methods 0.000 description 1
- 229910052708 sodium Inorganic materials 0.000 description 1
- 235000017557 sodium bicarbonate Nutrition 0.000 description 1
- 229910000030 sodium bicarbonate Inorganic materials 0.000 description 1
Classifications
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22B—PRODUCTION AND REFINING OF METALS; PRETREATMENT OF RAW MATERIALS
- C22B13/00—Obtaining lead
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22B—PRODUCTION AND REFINING OF METALS; PRETREATMENT OF RAW MATERIALS
- C22B7/00—Working up raw materials other than ores, e.g. scrap, to produce non-ferrous metals and compounds thereof; Methods of a general interest or applied to the winning of more than two metals
- C22B7/006—Wet processes
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22B—PRODUCTION AND REFINING OF METALS; PRETREATMENT OF RAW MATERIALS
- C22B11/00—Obtaining noble metals
- C22B11/04—Obtaining noble metals by wet processes
- C22B11/042—Recovery of noble metals from waste materials
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22B—PRODUCTION AND REFINING OF METALS; PRETREATMENT OF RAW MATERIALS
- C22B11/00—Obtaining noble metals
- C22B11/04—Obtaining noble metals by wet processes
- C22B11/042—Recovery of noble metals from waste materials
- C22B11/044—Recovery of noble metals from waste materials from pyrometallurgical residues, e.g. from ashes, dross, flue dust, mud, skim, slag, sludge
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22B—PRODUCTION AND REFINING OF METALS; PRETREATMENT OF RAW MATERIALS
- C22B13/00—Obtaining lead
- C22B13/04—Obtaining lead by wet processes
- C22B13/045—Recovery from waste materials
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P10/00—Technologies related to metal processing
- Y02P10/20—Recycling
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Manufacturing & Machinery (AREA)
- Materials Engineering (AREA)
- Mechanical Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Life Sciences & Earth Sciences (AREA)
- Environmental & Geological Engineering (AREA)
- General Life Sciences & Earth Sciences (AREA)
- Geology (AREA)
- Manufacture And Refinement Of Metals (AREA)
Abstract
Procedimiento para la recuperación selectiva de plomo y plata, comprendiendo el procedimiento las etapas de: a) someter un residuo hidrometalúrgico que comprende al menos plomo y plata a una lixiviación oxidativa en presencia de una disolución de salmuera de cloruro y un agente oxidante, solubilizando de ese modo selectivamente el plomo y la plata como compuestos solubles de cloruro; b) hacer reaccionar la disolución de lixiviación cargada obtenida en la etapa a) con un compuesto de carbonato que actúa como un agente de precipitación, precipitando de ese modo conjuntamente el plomo y la plata como concentrado de carbonato; y c) purificar el concentrado obtenido en la etapa b) poniendo en contacto dicho concentrado con una disolución de compuesto de carbonato, de modo que se obtiene un concentrado de carbonato de plomo y plata que tiene un contenido de cloruro de entre el 0,01 y el 0,5 % en peso basándose en el peso seco.
Description
DESCRIPCIÓN
Procedimiento para la recuperación selectiva de plomo y plata
Campo de la invención
La presente invención se refiere a un procedimiento para la recuperación selectiva y ecoeficiente de plomo y plata conjuntamente como un producto de concentrado a partir de residuos hidrometalúrgicos, preferiblemente a partir de residuos hidrometalúrgicos de plantas electrolíticas de cinc.
Antecedentes
A diferencia de otras revoluciones industriales del pasado, para que cualquier tecnología actual sea innovadora y competitiva al mismo tiempo debe tener en cuenta varios aspectos que son cruciales debido a las actuales circunstancias políticas y sociales. Estos aspectos son principalmente: [i] un uso más racional de las materias primas; [ii] la priorización del reciclado, la reutilización y la recuperación de desechos industrial y [iii] la minimización de la producción de emisiones.
En este sentido, se sabe que el procesamiento de minerales tiene graves efectos sobre el medio ambiente no sólo por el gran consumo de energía, agua y productos químicos, sino también debido a las grandes cantidades de productos de desecho generados tras estas actividades industriales. Tales materiales descartados son una fuente de elementos tóxicos que pueden ser problemáticos cuando han de satisfacerse especificaciones de eliminación según las legislaciones locales. Sin embargo, la preocupación no es exclusivamente medioambiental, sino también económica. Estos materiales de desecho también pueden considerarse como materias primas recién generadas valiosas porque se generan intrínsecamente en grandes cantidades como subproductos de actividades industriales existentes, y son una rica fuente de metales valiosos que se han concentrado como resultado del procedimiento con minerales.
En realidad hoy en día, producir 1 tonelada de cinc genera 300 toneladas de residuos de lixiviación (Peng R.Q., Metallurgy of Lead-Zinc, Science Press, Beijing, 2003: 114; y Jiang J.M., Chínese J. Nonferrous Metals, 2004, 14(S1): 51). Estos residuos de lixiviación procedentes de plantas electrolíticas de cinc contienen altas cantidades de componentes minoritarios tales como plomo, plata, oro e indio y su recuperación podría representar una mejora sustancial en la rentabilidad de un proyecto metalúrgico o de minería así como la disminución de su impacto ambiental. Esto se debe al hecho de que tras el tratamiento de menas y concentrados a través de procedimientos de extracción convencionales, los componentes minoritarios tales como plomo y plata permanecen en el residuo del procedimiento. Estos residuos normalmente se valoran como el 15-40 % de plomo como sulfato de plomo y plata asociada que en su mayor parte se consideran inadecuados como alimentación para un horno de fundición de plomo, excepto en pequeñas cantidades.
En el pasado, se han enviado estos residuos de lixiviación a hornos de fundición primarios independientes para la recuperación de los valores metálicos contenidos de los mismos. El coste del envío y procesamiento del residuo sin tratar sustancialmente le resta valor al valor intrínseco del residuo. Por este motivo, se desarrollan numerosos procedimientos para la recuperación de plomo y plata a partir de residuos metalúrgicos. Se centran especialmente en técnicas metalúrgicas, que pueden ser vías o bien pirometalúrgicas o bien hidrometalúrgicas (Zhang, Y. et al.; Rare Metals, 2012, 31: 4, 402-406).
En el caso de procesamiento pirometalúrgico, cuando tales residuos sin tratar (principalmente de naturaleza sulfatada) se alimentan directamente, hay un alto consumo de energía y producción de emisiones. Además sólo se recupera hasta el 10 % de plata total, haciendo que esta técnica sea inadecuada la mayoría del tiempo, (Nakamura T. et al.; Fundamentals of the pyrometallurgical treatment of zinc leach residue, Proc. 2nd International Symposium of Quality in Non-Ferrous Pyrometallurgical. CIM, Montreal, 1995:341).
Con respecto al procesamiento hidrometalúrgico, Farahmand et al. (Hydrometallurgy, 2009, 95: 326) adoptaron la lixiviación con salmuera de residuos de plantas de cinc que portan plomo, en la que la extracción de plomo es del 89 % pero no puede recuperarse plata. El documento EP 0042702 B1 describe un método de lixiviación de material que contiene sulfato de plomo en disolución de cloruro de sodio y tras la separación de los residuos, precipitación del Pb a partir de la disolución con lechada de cal. Sin embargo, los precipitados de plomo contienen cantidades considerables de cloruro y sulfato y por tanto no son aceptables para hornos de fundición de plomo convencionales, excepto en pequeña cantidad plomo y a precios reducidos debido a los efectos perjudiciales de los cloruros. El documento US 4.127.639A da a conocer un procedimiento para recuperar plata de residuos que contienen plata y plomo y, opcionalmente, otros metales tales como cobre y cinc, por medio de lixiviación de cloruro de residuos, que incluye polvos volátiles, con, por ejemplo, salmuera.
Dentro de las vías hidrometalúrgicas, se han descrito procedimientos en los que se recupera el plomo mediante electroobtención a partir de materiales secundarios (Frías C. et al.; Lead-Zinc 2000 Symposium, 791-801). Aunque la electroobtención es aceptable generalmente para la extracción de metales valiosos, el alto coste de capital de los
sistemas electrolíticos parece ser desventajoso para hornos de fundición establecidos en comparación con el precio de mercado del plomo.
Por tanto, aunque estos métodos resuelven el problema de separar el plomo pero no siempre la plata a partir de residuos hidrometalúrgicos, también existe una dificultad adicional en la recuperación del plomo y la plata a partir de la disolución en una forma utilizable. Adicionalmente, se introducen estos procedimientos para recuperar metales uno a uno, y por tanto requieren equipo, y por tanto planta, que conlleva mucho capital.
Por consiguiente, existe la necesidad de proporcionar un procedimiento para la extracción y recuperación simultáneas de plomo y plata en el mismo producto que será aceptable para hornos de fundición de plomo convencionales con alta pureza, grandes tonelajes y a un precio especial.
Breve descripción de la invención
El presente procedimiento puede emplearse directamente para recuperar selectivamente plomo y plata a partir de residuos hidrometalúrgicos y valorizar plomo y plata en un concentrado que puede comercializarse.
Los autores de la presente invención han mostrado que la lixiviación de residuos hidrometalúrgicos usando una disolución de salmuera de cloruro en condiciones oxidativas seguido por la precipitación con un compuesto de carbonato y por purificación en presencia de una disolución de compuesto de carbonato proporciona un concentrado con un contenido muy alto de plomo y plata y un contenido muy bajo de contaminantes, particularmente un contenido muy bajo de cloruros, que puede comercializarse directamente para hornos de fundición de plomo convencionales como materia prima de calidad óptima y precio especial.
Ventajosamente, se recuperan plomo y plata sólo en un concentrado a diferencia de los procedimientos descritos en el estado de la técnica, proporcionando de ese modo un procedimiento viable desde el punto de vista económico que no requiere equipo de alto coste.
Por tanto, el principal aspecto de la presente invención se refiere a un procedimiento para la recuperación selectiva de plomo y plata, comprendiendo el procedimiento las etapas de:
a) someter un residuo hidrometalúrgico que comprende al menos plomo y plata a una lixiviación oxidativa en presencia de una disolución de salmuera de cloruro y un agente oxidante, solubilizando de ese modo selectivamente plomo y plata como compuestos solubles de cloruro;
b) hacer reaccionar la disolución de lixiviación cargada obtenida en la etapa a) con un compuesto de carbonato que actúa como agente de precipitación, precipitando de ese modo conjuntamente plomo y plata como concentrado de carbonato;
y
c) purificar el concentrado obtenido en la etapa b) poniendo en contacto dicho concentrado con una disolución de compuesto de carbonato,
de modo que se obtiene un concentrado de carbonato de plomo y plata que tiene un contenido de cloruro de entre el 0,01 y el 0,5 % en peso basándose en el peso seco.
Otro aspecto de la presente invención se refiere a un concentrado de carbonato de plomo y plata que puede obtenerse según el procedimiento tal como se definió anteriormente, cuya composición principal se selecciona de las siguientes:
- un contenido de plomo del 74 % en peso, un contenido de plata de 1703 ppm, un contenido de cloruro del 0,01 % en peso, un contenido de carbonato del 19 % en peso, un contenido de cobre del 0,5 % en peso y un contenido de cinc del 1,8 % en peso;
- un contenido de plomo del 72 % en peso, un contenido de plata de 1622 ppm, un contenido de cloruro del 0,05 % en peso, un contenido de carbonato del 25 % en peso, un contenido de cobre del 0,4 % en peso y un contenido de cinc del 1,2 % en peso;
- un contenido de plomo del 71 % en peso, un contenido de plata de 1681 ppm, un contenido de cloruro del 0,03 % en peso, un contenido de carbonato del 23 % en peso, un contenido de cobre del 0,4 % en peso y un contenido de cinc del 1,0 % en peso;
- un contenido de plomo del 74 % en peso, un contenido de plata de 1633 ppm, un contenido de cloruro del 0,09 % en peso, un contenido de carbonato del 23 % en peso, un contenido de cobre del 0,4 % en peso y un contenido de cinc del 0,2 % en peso;
- un contenido de plomo del 72 % en peso, un contenido de plata de 1700 ppm, un contenido de cloruro del 0,03 % en peso, un contenido de carbonato del 24 % en peso, un contenido de cobre del 0,4 % en peso y un contenido de cinc del 0,8 % en peso; y
- un contenido de plomo del 69 % en peso, un contenido de plata de 1760 ppm, un contenido de cloruro del 0,19 % en peso, un contenido de carbonato del 24 % en peso, un contenido de cobre del 0,7 % en peso y un contenido de cinc del 2,7 % en peso.
Descripción de los dibujos
La figura 1 muestra curvas de cinco concentraciones de plomo tras la lixiviación oxidativa del residuo hidrometalúrgico usando diferentes salmueras de lixiviación que contienen sulfato y concentración de plomo final objetivo en la disolución de lixiviación cargada resultante.
Descripción detallada de la invención
A menos que se definan de otro modo, todos los términos técnicos y científicos usados en el presente documento tienen el mismo significado que se entiende comúnmente por un experto habitual en la técnica a la que pertenece esta descripción.
Tal como se mencionó anteriormente, la presente invención se refiere a un nuevo procedimiento para la recuperación selectiva de plomo y plata, comprendiendo el procedimiento las etapas de:
a) someter un residuo hidrometalúrgico que comprende al menos plomo y plata a una lixiviación oxidativa en presencia de una disolución de salmuera de cloruro y un agente oxidante, solubilizando de ese modo selectivamente el plomo y la plata como compuestos solubles de cloruro;
b) hacer reaccionar la disolución de lixiviación cargada obtenida en la etapa a) con un compuesto de carbonato que actúa como agente de precipitación, precipitando de ese modo conjuntamente el plomo y la plata como concentrado de carbonato;
y
c) purificar el concentrado obtenido en la etapa b) poniendo en contacto dicho concentrado con una disolución de compuesto de carbonato,
de modo que se obtiene un concentrado de carbonato de plomo y plata que tiene un contenido de cloruro de entre el 0,01 y el 0,5 % en peso basándose en el peso seco.
La primera etapa del procedimiento de la invención (etapa a) tal como se definió anteriormente requiere un residuo hidrometalúrgico que tenga al menos un contenido de plomo y un contenido de plata. En el contexto de la presente invención, el residuo hidrometalúrgico se refiere preferiblemente a un residuo hidrometalúrgico procedente de plantas electrolíticas de cinc en las que se produce cinc de alto grado especial (SHG, special high grade).
Los ejemplos de residuos hidrometalúrgicos útiles en el procedimiento de la invención incluyen los residuos procedentes de los procedimientos de plantas electrolíticas de cinc descritos en las patentes europeas EP 1258535 B1 y EP 1361296 B1.
En una realización preferida, el residuo hidrometalúrgico usado en la etapa a) del procedimiento tal como se definió anteriormente, es un residuo con un contenido de plomo de entre el 10 y el 40 % en peso con respecto al peso seco de residuo total y un contenido de plata de entre 50 y 5000 ppm con respecto al peso seco de residuo total.
El residuo hidrometalúrgico se somete entonces a una lixiviación oxidativa en presencia de una disolución de salmuera de cloruro y un agente oxidante, solubilizando de ese modo selectivamente el plomo y la plata como compuestos solubles de cloruro.
El objetivo de esta fase es solubilizar todo el contenido de plomo y plata del residuo hidrometalúrgico en un medio de salmuera de cloruro, formándose de ese modo complejos solubles de plomo y plata, según las siguientes reacciones químicas:
PbSO4 4 NaCl ^ Na2PbCl4 Na2SO4
Ag2SO4 8 NaCl ^ 2 NaaAgCU Na2SO4
La expresión “salmuera de cloruro” se refiere a una disolución de sal, habitualmente cloruro de sodio, en agua. Se
ha observado que se requiere preferiblemente un contenido de cloruro mínimo de los medios de lixiviación para garantizar la solubilización total del plomo y la plata, y por tanto los rendimientos de lixiviación de plomo y plata máximos. Por tanto, en una realización preferida, la salmuera de cloruro es una disolución de sal con una concentración de al menos 4 mol/l, preferiblemente de entre aproximadamente 4 y aproximadamente 6 mol/l, más preferiblemente de aproximadamente 5 mol/l.
En una realización preferida, la salmuera de cloruro de la etapa a) del procedimiento tal como se definió anteriormente es salmuera de cloruro de sodio.
Elementos y compuestos que también pueden estar presentes en la matriz química del residuo hidrometalúrgico son, por ejemplo, calcio, potasio, magnesio, sodio, bismuto, aluminio, silicio, cadmio, arsénico, antimonio, fluoruro, cloruro y sulfato. Estas impurezas no tienen ningún efecto perjudicial sobre la eficiencia del procedimiento excepto por la concentración de sulfato, lo que puede tener un efecto negativo sobre la solubilidad del plomo a partir de PbSO4. Se conoce bien en el estado de la técnica que la solubilidad del plomo depende de varios factores, siendo los más relevantes la concentración de sulfato en los medios de cloruro y la temperatura.
Por tanto, en una realización preferida, la concentración de sulfato máxima en los medios de cloruro de la etapa a) del procedimiento tal como se definió anteriormente es de menos de 20 g/l, más preferiblemente de menos de 5 g/l. Con respecto a la temperatura, se detectó que los intervalos de temperatura operativa óptimos son asuntos clave en cada una de las etapas del procedimiento. Estos intervalos óptimos se definen más adelante para cada etapa del procedimiento.
El plomo y la plata contenidos en los residuos hidrometalúrgicos están presentes normalmente como sulfatos (PbSO4 y Ag2SO4). Sin embargo, un determinado porcentaje de la plata asociada en estos residuos puede estar presente en otras formas en vez de sulfatos tales como Ag2S, Ag2O o AgCl. Si no se añade agente oxidante a los medios de reacción de la etapa de lixiviación, la disolución de la plata no es completa. Por tanto, se ejecuta la etapa de lixiviación en condiciones oxidantes con el fin de lixiviar cuantitativamente la plata asociada.
En una realización particular, el agente oxidante de la etapa a) del procedimiento tal como se definió anteriormente es hipoclorito de sodio o peróxido de hidrógeno, más preferiblemente hipoclorito de sodio.
En otra realización particular, la etapa a) del procedimiento tal como se definió anteriormente se caracteriza además porque se opera a un potencial redox de Ag/AgCl de entre 100 y 350 mV, más preferiblemente a 300 mV.
En otra realización particular, la etapa a) del procedimiento tal como se definió anteriormente se caracteriza además porque se opera un pH de entre 0,5 y 4, más preferiblemente a un pH de 4.
En una realización preferida, la etapa a) del procedimiento tal como se definió anteriormente se caracteriza además porque se ajusta su pH usando ácido clorhídrico o ácido sulfúrico.
En una realización preferida, la etapa a) del procedimiento tal como se definió anteriormente se caracteriza además porque se opera a una temperatura de entre 60 y 90°C, más preferiblemente a 80°C.
En otra realización particular, la etapa a) del procedimiento tal como se definió anteriormente se caracteriza además porque se opera durante un tiempo de residencia de entre 1 y 6 horas, más preferiblemente durante 2 horas.
Ha de indicarse que tras la etapa de lixiviación, se genera una disolución de lixiviación cargada (PLS, pregnant leaching solution) que contiene el plomo y la plata lixiviados, y un residuo en forma de una torta que contiene un contenido minoritario en plomo. Este sólido puede eliminarse fácilmente ya que presenta una proporción muy baja de otro elemento tóxico en su composición.
En una realización preferida, la etapa a) del procedimiento tal como se definió anteriormente genera una disolución de lixiviación cargada con un contenido de plomo de entre 12 y 18 g/l y un contenido de plata de entre 7,5 y 750 ppm.
Entonces, una PLS tal como se definió anteriormente que porta todo el contenido de plomo y plata procedente del residuo hidrometalúrgico alimenta la siguiente etapa, la etapa de precipitación (etapa b)). Por tanto, en la segunda etapa del procedimiento de la invención (etapa b)) tal como se definió anteriormente, la disolución de lixiviación cargada obtenida en la etapa a) se hace reaccionar con un compuesto de carbonato que actúa como agente de precipitación, precipitando de ese modo conjuntamente el plomo y la plata como carbonatos.
El objetivo de esta etapa es precipitar completamente plomo y plata a partir de la PLS generada anteriormente para producir un concentrado de plomo y plata en forma de carbonato.
En una realización particular, la etapa b) del procedimiento tal como se definió anteriormente se caracteriza porque
se opera en un pH de entre 6 y 8, más preferiblemente en un pH de 7,5.
En una realización preferida, el pH se ajusta usando el contenido del compuesto de carbonato.
La reacción de precipitación puede realizarse añadiendo el compuesto de carbonato a la disolución de lixiviación cargada, añadiendo la disolución de lixiviación cargada a una disolución del compuesto de carbonato o añadiendo tanto la disolución de lixiviación cargada como el compuesto de carbonato a una disolución tamponada.
Sin embargo, en una realización preferida, la reacción tiene lugar añadiendo la disolución de lixiviación cargada a una disolución del compuesto de carbonato, preferiblemente una disolución acuosa, o añadiendo tanto la disolución de lixiviación cargada como el compuesto de carbonato a una disolución tamponada.
Ventajosamente, usando estas dos alternativas en la etapa de precipitación, junto con la etapa de purificación posterior, se obtienen productos finales con un contenido muy bajo de contaminantes cloruro. Más particularmente, se obtienen productos finales que tienen un contenido de contaminantes de cloruro por debajo del 0,3 % basándose en el peso seco.
Incluso más preferiblemente, la reacción se lleva a cabo añadiendo tanto la disolución de lixiviación cargada como el compuesto de carbonato a una disolución tamponada.
De hecho, tal como se muestra en la sección experimental, la adición de los reactivos a una disolución tamponada junto con la etapa de purificación posterior, proporciona un producto final con el contenido más bajo de contaminantes de cloruro, preferiblemente por debajo del 0,1 % basándose en el peso seco.
Según una realización preferida, el pH de la disolución tamponada es de aproximadamente 7 a 8, más preferiblemente es de aproximadamente 7,5. Más preferiblemente, la disolución tamponada es una disolución de NaCl que tiene un pH de 7,5.
En otra realización preferida, el compuesto de carbonato usado como agente de precipitación es la etapa b) del procedimiento de la invención es carbonato de sodio ya que también proporciona un precipitado que tiene un contenido más bajo de contaminantes de cloruro tal como puede mostrarse también en la sección experimental. La precipitación en forma de carbonato tiene lugar según los siguientes equilibrios químicos:
PbCOa i o Pb2+ + CO32 -; pKs = 13,5
Ag2 COa¿ o 2Ag+ + CO32 -; pKs = 11
Sin embargo, aunque la precipitación de plomo en la etapa b) es cuantitativa con la mera reacción con el compuesto de carbonato, la plata no se precipita totalmente. Según esta etapa, precipita entre el 90 y el 99 % del contenido de plomo presente en la PLS obtenida en la etapa a), mientras que precipita entre el 70 y el 80 % del contenido de plata presente en dicha PLS.
Por tanto, en una realización particular, la etapa b) del procedimiento tal como se definió anteriormente comprende además la adición de un agente de cementación o agente de precipitación adicional a la disolución resultante obtenida tras hacer reaccionar el compuesto de carbonato con la disolución de lixiviación cargada. La adición de este agente de cementación o precipitación adicional permite la precipitación de la plata restante.
En la presente invención, podrían usarse un agente de precipitación o un agente de cementación como precipitante. La expresión “agente de precipitación” se refiere al producto químico que provoca la formación de un sólido sin modificar el estado de oxidación del material de partida del que se forma el sólido, mientras que “agente de cementación” se refiere al producto químico que provoca la formación de un sólido modificando el estado de oxidación del material de partida del que se forma el sólido.
En una realización preferida, el agente de precipitación adicional se selecciona de sulfuro de sodio e hidrosulfuro de sodio. Más preferiblemente, el agente de precipitación adicional es sulfuro de sodio. Incluso más preferiblemente, se añaden cantidades en exceso entre 30 y 150 veces con respecto a las cantidades estequiométricas de sulfuro en forma de sulfuro de sodio, precipitando de ese modo la plata restante según la siguiente reacción
Ag2 S Í o 2 Ag+ + S2 -; pKs = 50
En otra realización preferida, el agente de cementación es polvo de plomo metálico. Más preferiblemente, se añaden entre 1 y 3 g/l de polvo de plomo metálico, precipitando de ese modo la plata restante.
Con la adición del agente de cementación o precipitación suplementario, precipita entre el 75 y el 99 % del contenido de plata presente en la PLS de la etapa a), más preferiblemente entre el 80 y el 99 %, incluso más preferiblemente el
99 % del contenido de plata.
En otra realización particular, la etapa b) del procedimiento tal como se definió anteriormente se caracteriza además porque se opera a una temperatura de entre 40 y 80°C, más preferiblemente a 60°C.
En otra realización particular, la etapa b) del procedimiento tal como se definió anteriormente se caracteriza además porque se opera durante un tiempo de residencia entre 1 y 4 horas, más preferiblemente durante 1 hora.
Puesto que el procedimiento de la invención se opera en medios de salmuera de cloruro, los contaminantes más perjudiciales de los precipitados de plomo y plata son especies químicas que contienen cloruro. Las fuentes de contaminación de cloruro se identifican como:
- Especies de cloruro que corresponden a la salmuera de precipitación/lixiviación por empapado tales como NaCl, KCl, CaCl2 y Na2 PbCl4/Na3AgCU. Estas especies de cloruro se solubilizan fácilmente y se eliminan mediante la nueva formación de la pasta del precipitado de Pb/Ag con agua, calentando la pasta entre 60 y 80°C.
- Cloruros correspondientes a especies químicas que precipitan conjuntamente con carbonatos de Pb y Ag tales como PbClOH, Pb2 C^CO3 o similares. Estas especies se consideran “especies de cloruro insolubles”. Con el fin de purificar PbCO3 a partir de estos compuestos, a la vez que no se pierde ninguna cantidad de plomo, estas especies pueden transformarse en hidróxidos de plomo, óxidos de plomo o carbonatos de plomo.
Por tanto, el procedimiento de la invención se caracteriza además porque comprende una etapa c) de purificación del precipitado obtenido en la etapa b) poniendo en contacto dicho precipitado con una disolución acuosa de un compuesto de carbonato para reducir el contenido de contaminantes procedentes del producto de concentrado de plomo y plata final.
Tal como se estableció previamente, el fin de la fase de purificación (etapa c) del procedimiento como se define anteriormente, es reducir el contenido de contaminantes tanto como sea posible, particularmente el contenido total de cloruros, de modo que se produce un carbonato de plata y plomo comercializable.
Sin embargo, debe señalarse que la pureza del producto final, y en particular el contenido de contaminantes de cloruro, no solo depende de la etapa de purificación final sino también de la combinación de las tres etapas del procedimiento de la invención. Tal como se mencionó anteriormente, y tal como se muestra en la sección experimental, las condiciones en las que la lixiviación oxidativa y la precipitación tienen lugar también tienen una influencia en la pureza del producto final.
En una realización preferida, el compuesto de carbonato usado en la etapa c) es carbonato de sodio. En tal caso, se propone que tiene lugar la siguiente reacción química:
2 PbClOH Na2 CO3 ^ PbCO3 + Pb(OH)2 + 2 NaCl
En otra realización particular, la etapa c) del procedimiento tal como se definió anteriormente se caracteriza además porque se opera a una temperatura de entre 4o y 90°C, más preferiblemente a 80°C.
En otra realización particular, la etapa c) del procedimiento tal como se definió anteriormente se caracteriza además porque se opera durante un tiempo de residencia de entre 1 y 6 horas, más preferiblemente durante 1 hora.
En otra realización particular, la etapa c) del procedimiento tal como se definió anteriormente se caracteriza además porque se ejecuta consecutivamente entre 2 y 5 veces, más preferiblemente dos veces.
Otro aspecto de la presente invención se refiere a un concentrado de carbonato de plomo y plata que puede obtenerse según el procedimiento tal como se definió anteriormente, cuya composición principal se selecciona de las siguientes:
- un contenido de plomo del 74 % en peso, un contenido de plata de 1703 ppm, un contenido de cloruro del 0,01 % en peso, un contenido de carbonato del 19 % en peso, un contenido de cobre del 0,5 % en peso y un contenido de cinc del 1,8 % en peso;
- un contenido de plomo del 72 % en peso, un contenido de plata de 1622 ppm, un contenido de cloruro del 0,05 % en peso, un contenido de carbonato del 25 % en peso, un contenido de cobre del 0,4 % en peso y un contenido de cinc del 1,2 % en peso;
- un contenido de plomo del 71 % en peso, un contenido de plata de 1681 ppm, un contenido de cloruro del 0,03 % en peso, un contenido de carbonato del 23 % en peso, un contenido de cobre del 0,4 % en peso y un contenido de cinc del 1,0 % en peso;
- un contenido de plomo del 74 % en peso, un contenido de plata de 1633 ppm, un contenido de cloruro del 0,09 % en peso, un contenido de carbonato del 23 % en peso, un contenido de cobre del 0,4 % en peso y un contenido de cinc del 0,2 % en peso;
- un contenido de plomo del 72 % en peso, un contenido de plata de 1700 ppm, un contenido de cloruro del 0,03 % en peso, un contenido de carbonato del 24 % en peso, un contenido de cobre del 0,4 % en peso y un contenido de cinc del 0,8 % en peso; y
- un contenido de plomo del 69 % en peso, un contenido de plata de 1760 ppm, un contenido de cloruro del 0,19 % en peso, un contenido de carbonato del 24 % en peso, un contenido de cobre del 0,7 % en peso y un contenido de cinc del 2,7 % en peso.
Ejemplos
La presente invención se describirá ahora a modo de ejemplos que sirven para ilustrar la construcción y las pruebas de realizaciones ilustrativas. Sin embargo, se entenderá que la presente invención no se limita en modo alguno a los ejemplos expuestos a continuación.
Ejemplo 1. Funcionamiento a gran escala continuo del procedimiento de la invención
1.1. Etapa a) - Lixiviación oxidativa
Se procesa según la invención una muestra de residuo hidrometalúrgico generado a partir de un procedimiento electrolítico de cinc y se somete a ensayo una composición según la tabla 1.
Ele
 ón
Entonces se lixivió el residuo en un reactor de lixiviación dispuesto en un modo de cascada y alimentado con una disolución de salmuera de cloruro de sodio con una concentración de 159 g/l, una disolución de hipoclorito de sodio y ácido sulfúrico para cumplir con los parámetros operativos (potencial redox a 300 mV y pH 4). Se llevó el residuo de lixiviación a 80°C durante 2 horas.
La lixiviación generó un residuo que se permitió que sedimentara, entonces se filtró y se eliminó, y una disolución de lixiviación cargada que contenía el plomo y la plata lixiviados. La composición de la PLS se muestra en la tabla 2. Se obtuvo una eficiencia de lixiviación del 99 % para el plomo y la plata.
Tabla 2
El
 ión

1.2. Etapa b) - Fase de precipitación
Se trató la PLS de la etapa a) en reactores de precipitación dispuestos en un modo de cascada y alimentados con carbonato de sodio, de modo que se cumpliera con el parámetro operativo de pH 7,5. En concreto, la PLS de la etapa a) y una disolución de carbonato de sodio (60-200 g/l) se añaden a una disolución tamponada de NaCl que tiene un pH de 7,5. La temperatura y el tiempo de reacción fueron de 60°C y 1 hora. Al final de la reacción, se añadió un agente de precipitación adicional, sulfuro de sodio, para precipitar totalmente la plata restante.
La etapa de precipitación generó un concentrado que contenía el plomo y la plata precipitados como carbonatos. Se permitió que sedimentasen los precipitados y se filtró el precipitado espesado. Se obtuvo una eficiencia del 99 % para el plomo y la plata.
1.3. Etapa c) - Fase de purificación
Se lavó el concentrado de la etapa b) con una cantidad estequiométrica de una disolución de carbonato de sodio. La temperatura y el tiempo de reacción fueron de 80°C y 1 hora, respectivamente. Se repitió el procedimiento.
La purificación generó un concentrado libre de cloruro que contenía el plomo y la plata precipitados.
La siguiente tabla resume la composición principal de algunos concentrados de plomo y plata finales representativos producidos por medio del procedimiento de la invención en las condiciones descritas en las etapas a)-c).
Tabla 3
Producto Pb ( Ag (ppm) Cl (%) Cu( Zn (%) Muestra 1 74 1703 0,01 0,5 1,8
Muestra 2 72 1622 0,05 0,4 1,2
Muestra 3 71 1681 0,03 0,4 1,0
Muestra 4 74 1633 0,09 0,4 0,2
Muestra 5 72  1700 0,03 0,4 0,8
Muestra 6 69 1760  0,19
 0,7
 2,7
Tal como puede observarse, la combinación de todas las etapas del procedimiento tal como se definen en la invención proporciona un concentrado final con un contenido muy bajo de contaminantes de cloruro.
La tabla 4 resume los resultados más relevantes de un funcionamiento a gran escala continuo del procedimiento de la invención.
Tabla 4

Ejemplo 2. Monitorización de la influencia de impurezas en la lixiviación oxidativa de plomo.
Con el fin de evaluar el efecto de impurezas en la eficiencia de lixiviación de plomo, se realizaron varias pruebas. El centro de atención de estos experimentos estaba en los aniones sulfato ya que se sabe que tienen un efecto
negativo sobre la disolución de plomo a partir de PbSO4.
Se realizaron varias pruebas de lixiviación (n.os 1-7) sobre un residuo hidrometalúrgico monitorizando el efecto de SO4, Mg, Si, F, K y Ca sobre la eficiencia de lixiviación de una disolución de NaCl 4,5 M. Los resultados de estas pruebas de resumen en la tabla 5 que muestra que impurezas tales como Mg, Si, F, K y Ca no tienen un efecto perjudicial sobre la lixiviación de plomo (n.° 1) mientras que la concentración de sulfato en la salmuera proporciona una eficiencia de lixiviación más baja cuando es de más de 5 g/l (n.os 2-7).
Tabla 5
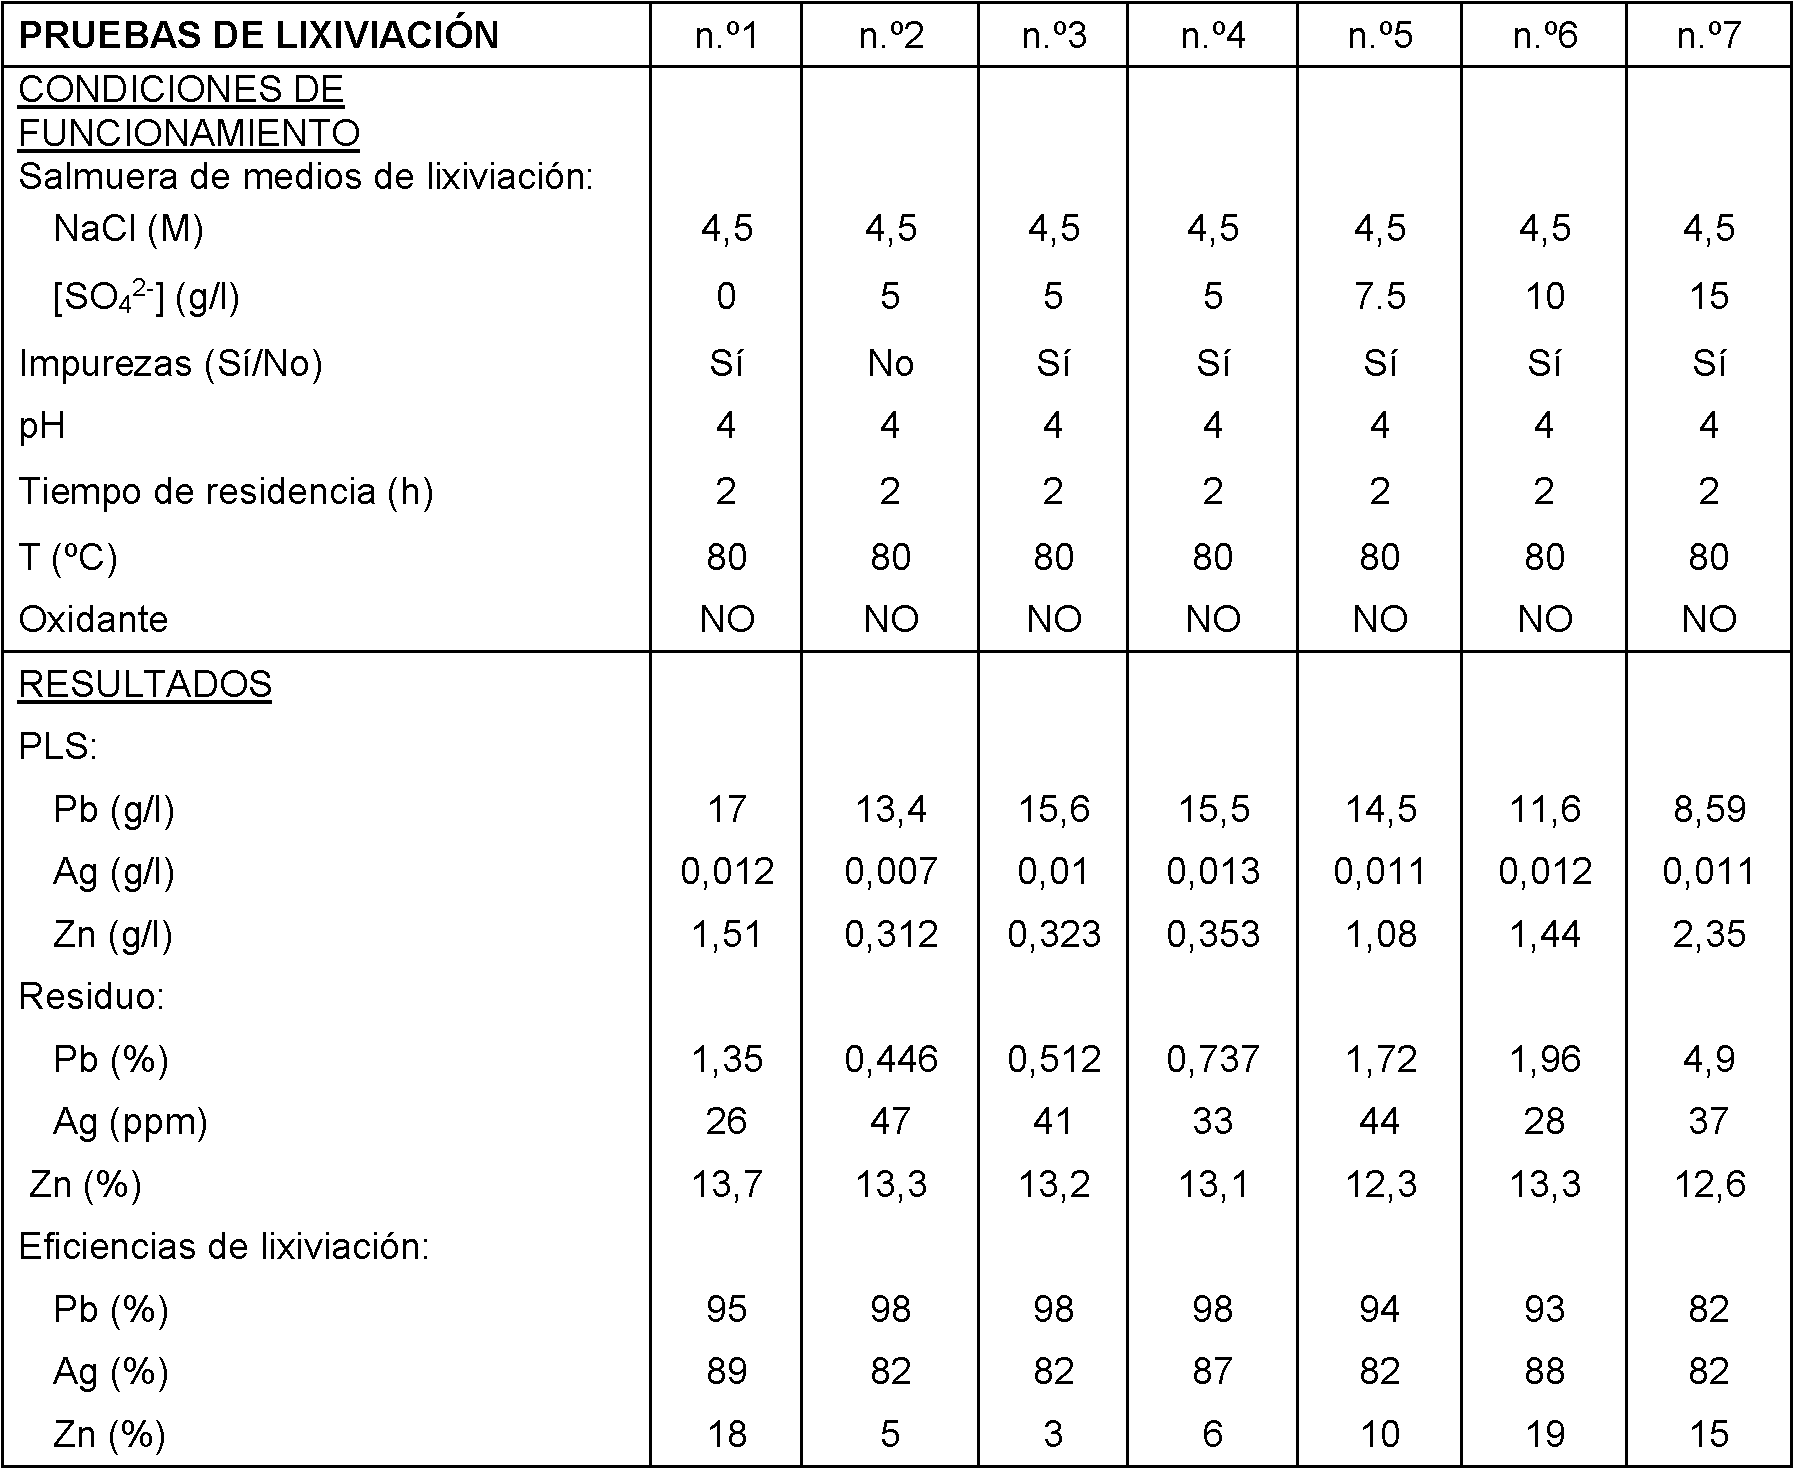
Ejemplo 3. Monitorización de la influencia del contenido de cloruro en la salmuera de lixiviación.
Una vez que se estableció la mejor concentración de sulfato para la salmuera de lixiviación, se realizaron todos los experimentos (pruebas n.os 8-13) para establecer el contenido de cloruro óptimo para garantizar rendimientos de lixiviación de Pb y Ag máximos.
Tabla 6


De acuerdo con los resultados de la tabla 6, puede derivarse que se requiere preferiblemente un contenido de cloruro mínimo de los medios de lixiviación para garantizar la solubilización total del plomo y la plata.
Ejemplo 4. Optimización del potencial oxidante durante la etapa de lixiviación oxidativa (etapa a)).
Los siguientes ejemplos resumidos en la tabla 7 ilustran que para una disolución completa de plata procedente del residuo hidrometalúrgico, es necesario realizar la etapa de lixiviación en condiciones oxidantes.
Tabla 7

Puede derivarse de las pruebas n.os 14-21 que si no se añade oxidante a los medios de reacción, la disolución de plata no es completa. Por otro lado, se detectó que puede lograrse la disolución total de la plata cuando se mantienen los medios de reacción en un potencial redox oxidante.
Ejemplo 5. Estudio de la concentración de plomo operativa máxima.
También se evaluó la concentración de plomo óptima en la PLS que iba a producirse durante la fase de lixiviación. Para estos fines, se realizaron varias pruebas de lixiviación (n.os 22-36) con un residuo hidrometalúrgico variando: - el objetivo de concentración de plomo que ha de lograrse, y
- la concentración de sulfato de la salmuera de cloruro de lixiviación.
La figura 1 resume los resultados obtenidos. Según la figura 1, se obtienen concentraciones de plomo objetivo de 20 y 15 g/l. No obstante, se observa que cuanto mayor es el contenido de sulfato de la salmuera de lixiviación, mayor es la desviación con respecto a la concentración de plomo objetivo.
Ejemplo 6. Caracterización de la disolución de líquido cargado.
Este ejemplo corresponde a una prueba de lixiviación (n.° 37) sobre un residuo hidrometalúrgico en la que se realizó una caracterización completa de la disolución de líquido cargado (PLS) (tabla 2).
Tabla 8

Ejemplo 7. Pruebas de precipitación
Para una recuperación total tanto del plomo como de la plata procedentes de la PLS en forma de carbonato, se requiere preferiblemente añadir un reactivo adicional para recuperar completamente la plata. Se realizaron varias pruebas de precipitación (n.os 38-40) usando diferentes reactivos. Los resultados se resumen en la tabla 9.
Tabla 9

Ejemplo 8. Estudio de la dosis óptima para los agentes de recuperación de plata.
Para optimizar la dosis de cualquiera de Na2S como agente de precipitación de plata y polvo de plomo metálico como agente de cementación de plata, se realizaron varias pruebas (n.os 41-48).
Se realizó una serie de pruebas de precipitación en las condiciones de la fase de precipitación descritas anteriormente (ejemplo 1.2) variando la dosis de Na2S en los medios de reacción según la siguiente reacción:
Ag2S¿ o 2 Ag+ S2-; pKs=50
Se sometió a ensayo la adición de Na2S en relación con la dosis estequiométrica teórica del equilibrio químico anterior.
Tabla 10


Puede derivarse de las pruebas n.os 41-43 que se requiere preferiblemente una razón estequiométrica de Na2S con respecto a plata de entre 30 y 150 para recuperar la plata restante en la fase de precipitación.
Adicionalmente, se realizó un total de cinco pruebas de precipitación (n.os 44-48) para optimizar la adición de polvo de plomo metálico como reactivo de cementación para recuperar plata en la fase de precipitación. Estas pruebas se ejecutaron en las condiciones descritas anteriormente (ejemplo 1.2).
Tabla 11

Puede derivarse de las pruebas n.os 44-48 que se requieren preferiblemente entre 1 y 3 g/l de polvo de plomo metálico para recuperar la plata restante en la fase de precipitación.
Ejemplo 9. Pruebas para determinar las condiciones de purificación óptimas.
Se realizaron varias pruebas con el fin de abordar las condiciones óptimas para la fase de purificación (n.os 49-57). Estas pruebas se dedicaron a monitorizar el efecto de:
- Temperatura;
- Número de fases;
- Dosis de Na2CO3.
Las pruebas de purificación se llevaron a cabo comenzando a partir de concentrados obtenidos siguiendo las etapas a) y b) del ejemplo 1.
Tabla 12


*Según la reacción química:
2 PbClOH Na2 COa ^ PbCOa + Pb(OH)2 + 2 NaCI
y suponiendo que todo el cloruro está en forma de PbClOH.
** base de peso seco
De acuerdo con los resultados mostrados en la tabla 12, las condiciones operativas óptimas para la fase de purificación para un agotamiento cuantitativo de contaminantes los de cloruro del producto de precipitación de plomo y plata precipitación son:
- Temperatura preferiblemente de 80°C;
- Tiempo de residencia preferiblemente de 1 hora por fase;
- Número de fases preferiblemente de 2; y
- Adición de Na2 CO3 entre 0,5 y 2 veces estequiométricas.
Ejemplo 10. Pruebas para determinar las condiciones de precipitación óptimas
Debido al hecho de que la fuente principal de contaminantes de cloruro viene de la presencia de PbClOH que se genera en la etapa de precipitación b), se llevaron a cabo algunos ensayos experimentales con el fin de reducir tanto como fuera posible la producción de esta especie.
1) Efecto de agente de precipitación
Se usaron dos agentes de precipitación en la etapa b): Na2 CO3 y NaHCO3.
Los ensayos se realizaron llevando a cabo la etapa de precipitación añadiendo la disolución del compuesto de carbonato y la PLS a una disolución tamponada que tiene un pH de 7,5. Los resultados se muestran en la tabla 13 a continuación:
Tabla 13

Tal como puede observarse, el uso de carbonato de sodio proporciona menos contenido de cloruro tras las etapas de precipitación y purificación. Se ha conjeturado que la contaminación por PbClOH podría estar directamente relacionada con el contenido de hidroxilo existente en el medio de reacción de precipitación. Cuanto más contenido de [OH'], más probable es que OH' se una a Pb formando PbClOH. En vistas de estos resultados, parece que el equilibrio implicado en la hidrólisis de NaHCO3 proporciona más contenido de iones de OH' que se incorporan a PbClOH, produciendo así más contaminantes de cloruro.
2) Efecto del orden de adición de reactivos durante la etapa de precipitación
Se realizaron varias pruebas con el fin de evaluar el efecto del orden de adición de reactivos durante la etapa de precipitación.
Se usaron las siguientes condiciones:
- contenido de Pb2+ en la PLS: 12-15 g/l;
- fuente de CO32-: disolución de Na2CO3 (60-204 g/l)
- disolución de salmuera: 160 g/l de Cl-; 300 mV (Ag/AgCl); pH=4
Caso 1
En este ejemplo, la disolución de lixiviación cargada se añade a la disolución de Na2CO3.
La adición de disolución de lixiviación cargada disminuye gradualmente el pH desde 11 hasta 7,5 al tiempo que se precipita PbCO3 y otras especies tales como Pb(OH)2 y PbClOH.
El precipitado obtenido se sometió después a una etapa de purificación poniendo en contacto dicho concentrado con una disolución de carbonato de sodio. Los resultados se muestran en la tabla 15:
Tabla 15

Estos resultados señalan que la adición de la disolución de lixiviación cargada a una disolución del compuesto de carbonato proporciona buenos resultados ya que se obtiene un precipitado que tiene un contenido de cloruro final inferior al 0,3 %.
Caso 3
En este ejemplo, el agente de precipitación (la disolución de Na2CO3) y la disolución de lixiviación cargada se añaden a una disolución tamponada que consiste en una disolución de salmuera que tiene un pH de 7,5.
El precipitado obtenido se sometió entonces a una etapa de purificación poniendo en contacto dicho concentrado con una disolución de carbonato de sodio. Los resultados se muestran en la tabla 16:
Tabla 16

Los resultados señalan que cuando la etapa de precipitación se realiza en una disolución tamponada de modo que se fija el pH y no varía desde 4 hasta 7,5 o desde 11 hasta 7,5, la incorporación de iones de OH' al producto final en forma de PbClOH es mucho más baja, obteniendo así un producto final con un contenido más bajo de cloruros cuando han de purificarse cloruros insolubles inferiores.
Claims (14)
- REIVINDICACIONESi. Procedimiento para la recuperación selectiva de plomo y plata, comprendiendo el procedimiento las etapas de:a) someter un residuo hidrometalúrgico que comprende al menos plomo y plata a una lixiviación oxidativa en presencia de una disolución de salmuera de cloruro y un agente oxidante, solubilizando de ese modo selectivamente el plomo y la plata como compuestos solubles de cloruro;b) hacer reaccionar la disolución de lixiviación cargada obtenida en la etapa a) con un compuesto de carbonato que actúa como un agente de precipitación, precipitando de ese modo conjuntamente el plomo y la plata como concentrado de carbonato;yc) purificar el concentrado obtenido en la etapa b) poniendo en contacto dicho concentrado con una disolución de compuesto de carbonato,de modo que se obtiene un concentrado de carbonato de plomo y plata que tiene un contenido de cloruro de entre el 0,01 y el 0,5 % en peso basándose en el peso seco.
- 2. Procedimiento según la reivindicación 1, en el que el residuo hidrometalúrgico de la etapa a) es un residuo con un contenido de plomo de entre el 10 y el 40 % en peso con respecto al peso seco de residuo total y un contenido de plata de entre 50 y 5000 ppm con respecto al peso de residuo total.
- 3. Procedimiento según una cualquiera de las reivindicaciones 1 a 2, en el que la salmuera de cloruro de la etapa a) es salmuera de cloruro de sodio.
- 4. Procedimiento según una cualquiera de las reivindicaciones 1 a 3, en el que el agente oxidante de la etapa a) es hipoclorito de sodio.
- 5. Procedimiento según una cualquiera de las reivindicaciones 1 a 4, en el que la etapa a) se opera a un potencial redox de Ag/AgCl de entre 100 y 350 mV.
- 6. Procedimiento según una cualquiera de las reivindicaciones 1 a 5, en el que la etapa a) se opera a un pH de entre 0,5 y 4.
- 7. Procedimiento según una cualquiera de las reivindicaciones 1 a 6, en el que el agente de precipitación de la etapa b) es carbonato de sodio.
- 8. Procedimiento según cualquiera de las reivindicaciones 1 a 7, en el que la etapa b) se realiza añadiendo la disolución de lixiviación cargada obtenida en la etapa a) y una disolución que contiene el compuesto de carbonato a una disolución tamponada.
- 9. Procedimiento según cualquiera de las reivindicaciones 1 a 8, en el que la etapa b) comprende además la adición de un agente de cementación o agente de precipitación adicional a la disolución resultante obtenida tras hacer reaccionar el compuesto de carbonato con la disolución de lixiviación cargada.
- 10. Procedimiento según la reivindicación 9, en el que el agente de precipitación adicional se selecciona de sulfuro de sodio e hidrosulfuro de sodio.
- 11. Procedimiento según la reivindicación 9, en el que el agente de cementación es polvo de plomo metálico.
- 12. Procedimiento según cualquiera de las reivindicaciones 1 a 11, en el que la etapa b) se opera a un pH de entre 6 y 8.
- 13. Procedimiento según una cualquiera de las reivindicaciones 1 a 12, en el que el compuesto de carbonato de la etapa c) es carbonato de sodio.
- 14. Concentrado de carbonato de plomo y plata que puede obtenerse según una cualquiera de las reivindicaciones 1 a 13, cuya composición principal se selecciona de las siguientes:un contenido de plomo del 74 % en peso, un contenido de plata de 1703 ppm, un contenido de cloruro del 0,01 % en peso, un contenido de carbonato del 19 % en peso, un contenido de cobre del 0,5 % en peso y un contenido de cinc del 1,8 % en peso;- un contenido de plomo del 72 % en peso, un contenido de plata de 1622 ppm, un contenido de cloruro del 0,05 % en peso, un contenido de carbonato del 25 % en peso, un contenido de cobre del 0,4 % en peso y un contenido de cinc del 1,2 % en peso;- un contenido de plomo del 71 % en peso, un contenido de plata de 1681 ppm, un contenido de cloruro del 0,03 % en peso, un contenido de carbonato del 23 % en peso, un contenido de cobre del 0,4 % en peso y un contenido de cinc del 1,0 % en peso;- un contenido de plomo del 74 % en peso, un contenido de plata de 1633 ppm, un contenido de cloruro del 0,09 % en peso, un contenido de carbonato del 23 % en peso, un contenido de cobre del 0,4 % en peso y un contenido de cinc del 0,2 % en peso;- un contenido de plomo del 72 % en peso, un contenido de plata de 1700 ppm, un contenido de cloruro del 0,03 % en peso, un contenido de carbonato del 24 % en peso, un contenido de cobre del 0,4 % en peso y un contenido de cinc del 0,8 % en peso; y- un contenido de plomo del 69 % en peso, un contenido de plata de 1760 ppm, un contenido de cloruro del 0,19 % en peso, un contenido de carbonato del 24 % en peso, un contenido de cobre del 0,7 % en peso y un contenido de cinc del 2,7 % en peso.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP13382373 | 2013-09-27 | ||
| PCT/EP2014/070630 WO2015044353A1 (en) | 2013-09-27 | 2014-09-26 | Process for the selective recovery of lead and silver |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| ES2746210T3 true ES2746210T3 (es) | 2020-03-05 |
Family
ID=49237166
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| ES14777071T Active ES2746210T3 (es) | 2013-09-27 | 2014-09-26 | Procedimiento para la recuperación selectiva de plomo y plata |
Country Status (12)
| Country | Link |
|---|---|
| US (1) | US10526683B2 (es) |
| EP (1) | EP3049542B1 (es) |
| JP (1) | JP6488312B2 (es) |
| CN (1) | CN105705664A (es) |
| AU (1) | AU2014326871B2 (es) |
| CA (1) | CA2925298C (es) |
| ES (1) | ES2746210T3 (es) |
| MX (1) | MX381455B (es) |
| PE (1) | PE20160728A1 (es) |
| PL (1) | PL3049542T3 (es) |
| RU (1) | RU2670117C2 (es) |
| WO (1) | WO2015044353A1 (es) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| ES2794298B2 (es) | 2019-05-17 | 2021-05-31 | Cobre Las Cruces S A U | Procedimiento de extracción de metales a partir de minerales o concentrados de sulfuros polimetálicos |
| PL3808861T3 (pl) | 2019-10-14 | 2022-05-30 | Técnicas Reunidas, S.A. | Ulepszony sposób odzyskiwania cynku z surowców cynkonośnych |
| JP7495843B2 (ja) * | 2020-07-31 | 2024-06-05 | Dowaメタルマイン株式会社 | 有価金属の回収方法 |
| CN113621807A (zh) * | 2021-07-23 | 2021-11-09 | 江苏荣信环保科技有限公司 | 一种利用含铅废盐酸生产铅精矿工艺 |
Family Cites Families (16)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US1069498A (en) * | 1912-11-15 | 1913-08-05 | New England Electro Chemical Metals Company | Process of treating ores. |
| US3658510A (en) * | 1970-04-14 | 1972-04-25 | American Metal Climax Inc | Recovery of silver from electrolytic copper refinery slimes |
| DE2528989A1 (de) * | 1975-06-28 | 1977-01-27 | Duisburger Kupferhuette | Verfahren zur anreicherung von silber aus silber- und bleihaltigen rueckstaenden |
| SE8004425L (sv) | 1980-03-24 | 1980-12-21 | Asua Ind Quim | Forfarande for modifiering av silver- och blyhaltiga aterstoder |
| CA1156048A (en) * | 1980-06-16 | 1983-11-01 | Robert S. Salter | Process for the recovery of lead and silver from minerals and process residues |
| US4722831A (en) * | 1985-08-26 | 1988-02-02 | Asarco Incorporated | Process for purifying silver refinery slimes |
| CN85106670B (zh) * | 1985-08-31 | 1988-06-15 | 中国有色金属工业总公司昆明贵金属研究所 | 用控制电位法从阳极泥提取贵金属 |
| DD253048A1 (de) * | 1986-10-01 | 1988-01-06 | Funk A Bergbau Huettenkombinat | Verfahren zur rueckgewinnung von edel- und begleitmetallen aus sekundaerrohstoffen |
| EP0465401A1 (fr) * | 1990-03-23 | 1992-01-08 | Spac S.A. | Appareil récupérateur d'argent ou d'autres métaux précieux en solution dans un liquide |
| RU2034063C1 (ru) * | 1992-06-15 | 1995-04-30 | Красноярский завод цветных металлов | Способ очистки серебра |
| ES2159263B1 (es) | 1999-12-17 | 2002-04-16 | Tecn Reunidas S A | Proceso para la produccion electrolitica de zinc o de compuestos de zinc de alta pureza a partir de materias primas primarias y secundarias de zinc. |
| MXPA03007299A (es) | 2001-02-16 | 2005-02-14 | Tecn Reunidas S A | Proceso para la produccion electrolitica del zinc o de compuestos de zinc ultra puro a partir de materias primas primarias y secundarias de zinc. |
| RU2280086C2 (ru) * | 2004-10-18 | 2006-07-20 | ОАО "Горно-металлургическая компания "Норильский никель" | Способ получения аффинированного серебра |
| RU2378398C2 (ru) * | 2008-03-11 | 2010-01-10 | Открытое акционерное общество "Красноярский завод цветных металлов имени В.Н. Гулидова" (ОАО "Красцветмет") | Способ получения серебра |
| CN102433445A (zh) * | 2011-12-11 | 2012-05-02 | 郴州市金贵银业股份有限公司 | 一种把铅银氯盐体系转型为碳酸盐体系的工艺 |
| CN102719668B (zh) | 2012-07-09 | 2014-12-17 | 山东理工大学 | 全湿法处理锌浸出渣分步提取锌、铅、银的工艺 |
-
2014
- 2014-09-26 EP EP14777071.3A patent/EP3049542B1/en active Active
- 2014-09-26 PE PE2016000415A patent/PE20160728A1/es unknown
- 2014-09-26 CA CA2925298A patent/CA2925298C/en active Active
- 2014-09-26 MX MX2016003805A patent/MX381455B/es unknown
- 2014-09-26 US US15/024,691 patent/US10526683B2/en active Active
- 2014-09-26 CN CN201480059933.6A patent/CN105705664A/zh active Pending
- 2014-09-26 PL PL14777071T patent/PL3049542T3/pl unknown
- 2014-09-26 RU RU2016116558A patent/RU2670117C2/ru active
- 2014-09-26 WO PCT/EP2014/070630 patent/WO2015044353A1/en not_active Ceased
- 2014-09-26 ES ES14777071T patent/ES2746210T3/es active Active
- 2014-09-26 AU AU2014326871A patent/AU2014326871B2/en active Active
- 2014-09-26 JP JP2016544763A patent/JP6488312B2/ja active Active
Also Published As
| Publication number | Publication date |
|---|---|
| EP3049542B1 (en) | 2019-08-14 |
| RU2016116558A3 (es) | 2018-06-27 |
| PE20160728A1 (es) | 2016-07-23 |
| RU2670117C2 (ru) | 2018-10-18 |
| MX2016003805A (es) | 2017-01-05 |
| JP2016532011A (ja) | 2016-10-13 |
| WO2015044353A1 (en) | 2015-04-02 |
| US10526683B2 (en) | 2020-01-07 |
| CA2925298A1 (en) | 2015-04-02 |
| PL3049542T3 (pl) | 2020-02-28 |
| US20160244862A1 (en) | 2016-08-25 |
| CA2925298C (en) | 2021-11-30 |
| RU2016116558A (ru) | 2017-11-01 |
| JP6488312B2 (ja) | 2019-03-20 |
| MX381455B (es) | 2025-03-12 |
| EP3049542A1 (en) | 2016-08-03 |
| CN105705664A (zh) | 2016-06-22 |
| AU2014326871B2 (en) | 2017-11-30 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CA2833281C (en) | A method for recovering indium, silver, gold and other rare, precious and base metals from complex oxide and sulfide ores | |
| US8834818B2 (en) | Treatment of indium gallium alloys and recovery of indium and gallium | |
| CA2160488C (en) | Recovery of metals from sulphidic material | |
| US4244735A (en) | Chloride leach process for recovering metal values in the presence of arsenic | |
| CA2987795C (en) | Recovery of copper from arsenic-containing process feed | |
| ES2356720T3 (es) | Método para tratamiento hidrometalúrgico de un concentrado de sulfuros que contiene varios metales valiosos. | |
| CA1224926A (en) | Method for working-up complex sulphidic ore concentrates | |
| CN106967884B (zh) | 一种铜阳极泥分银渣分步提取的方法 | |
| JP7498137B2 (ja) | ルテニウム及びイリジウムの分別方法 | |
| JP5062111B2 (ja) | 脱銅スライムからの高純度亜砒酸水溶液の製造方法 | |
| CA2949036A1 (en) | Hydrometallurgical process for the recovery of copper, lead and/or zinc | |
| JP4207959B2 (ja) | 高純度塩化銀の分離精製方法とそれを用いた高純度銀の製造方法 | |
| CN102765703B (zh) | 用三沉淀法从含碲物料中提取高纯碲的工艺 | |
| AU2014326871B2 (en) | Process for the selective recovery of lead and silver | |
| AU2014326871A1 (en) | Process for the selective recovery of lead and silver | |
| EP2902510A1 (en) | A new method for leaching of electric arc furnace dust (EAFD) with sulphuric acid | |
| US5961691A (en) | Recovery of lead and others metals from smelter flue dusts | |
| CN108315565A (zh) | 一种从含铅硫化物材料中选择性浸出硫化铅的方法 | |
| Barakat | Recovery of metal values from zinc solder dross | |
| JP4817005B2 (ja) | 銅転炉ダストの処理方法 | |
| US20170044644A1 (en) | Process of extracting gold and silver from ores and mining by-products | |
| AU6446600A (en) | Method of removal of impurities from gold concentrate containing sulfides | |
| PL199993B1 (pl) | Sposób odzyskiwania platynowców i innych metali z wieloskładnikowych roztworów odpadowych |