ES2748157T3 - Chapa de acero metalizada con Al para prensado en caliente y proceso para la fabricación de chapa de acero metalizada con Al para prensado en caliente - Google Patents
Chapa de acero metalizada con Al para prensado en caliente y proceso para la fabricación de chapa de acero metalizada con Al para prensado en caliente Download PDFInfo
- Publication number
- ES2748157T3 ES2748157T3 ES14869603T ES14869603T ES2748157T3 ES 2748157 T3 ES2748157 T3 ES 2748157T3 ES 14869603 T ES14869603 T ES 14869603T ES 14869603 T ES14869603 T ES 14869603T ES 2748157 T3 ES2748157 T3 ES 2748157T3
- Authority
- ES
- Spain
- Prior art keywords
- steel sheet
- zinc
- metallized
- equal
- hot pressing
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Classifications
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C22/00—Chemical surface treatment of metallic material by reaction of the surface with a reactive liquid, leaving reaction products of surface material in the coating, e.g. conversion coatings, passivation of metals
- C23C22/05—Chemical surface treatment of metallic material by reaction of the surface with a reactive liquid, leaving reaction products of surface material in the coating, e.g. conversion coatings, passivation of metals using aqueous solutions
- C23C22/60—Chemical surface treatment of metallic material by reaction of the surface with a reactive liquid, leaving reaction products of surface material in the coating, e.g. conversion coatings, passivation of metals using aqueous solutions using alkaline aqueous solutions with pH greater than 8
- C23C22/66—Treatment of aluminium or alloys based thereon
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/04—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor characterised by the coating material
- C23C2/12—Aluminium or alloys based thereon
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D22/00—Shaping without cutting, by stamping, spinning, or deep-drawing
- B21D22/02—Stamping using rigid devices or tools
- B21D22/022—Stamping using rigid devices or tools by heating the blank or stamping associated with heat treatment
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D35/00—Combined processes according to or processes combined with methods covered by groups B21D1/00 - B21D31/00
- B21D35/002—Processes combined with methods covered by groups B21D1/00 - B21D31/00
- B21D35/005—Processes combined with methods covered by groups B21D1/00 - B21D31/00 characterized by the material of the blank or the workpiece
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B15/00—Layered products comprising a layer of metal
- B32B15/01—Layered products comprising a layer of metal all layers being exclusively metallic
- B32B15/012—Layered products comprising a layer of metal all layers being exclusively metallic one layer being formed of an iron alloy or steel, another layer being formed of aluminium or an aluminium alloy
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C21/00—Alloys based on aluminium
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C21/00—Alloys based on aluminium
- C22C21/02—Alloys based on aluminium with silicon as the next major constituent
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C21/00—Alloys based on aluminium
- C22C21/10—Alloys based on aluminium with zinc as the next major constituent
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/002—Ferrous alloys, e.g. steel alloys containing In, Mg, or other elements not provided for in one single group C22C38/001 - C22C38/60
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/02—Ferrous alloys, e.g. steel alloys containing silicon
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/04—Ferrous alloys, e.g. steel alloys containing manganese
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/06—Ferrous alloys, e.g. steel alloys containing aluminium
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/12—Ferrous alloys, e.g. steel alloys containing tungsten, tantalum, molybdenum, vanadium, or niobium
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/14—Ferrous alloys, e.g. steel alloys containing titanium or zirconium
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/38—Ferrous alloys, e.g. steel alloys containing chromium with more than 1.5% by weight of manganese
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/14—Removing excess of molten coatings; Controlling or regulating the coating thickness
- C23C2/16—Removing excess of molten coatings; Controlling or regulating the coating thickness using fluids under pressure, e.g. air knives
- C23C2/18—Removing excess of molten coatings from elongated material
- C23C2/20—Strips; Plates
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/26—After-treatment
- C23C2/28—Thermal after-treatment, e.g. treatment in oil bath
- C23C2/29—Cooling or quenching
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/34—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor characterised by the shape of the material to be treated
- C23C2/36—Elongated material
- C23C2/40—Plates; Strips
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/12—All metal or with adjacent metals
- Y10T428/12493—Composite; i.e., plural, adjacent, spatially distinct metal components [e.g., layers, joint, etc.]
- Y10T428/12535—Composite; i.e., plural, adjacent, spatially distinct metal components [e.g., layers, joint, etc.] with additional, spatially distinct nonmetal component
- Y10T428/12611—Oxide-containing component
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/12—All metal or with adjacent metals
- Y10T428/12493—Composite; i.e., plural, adjacent, spatially distinct metal components [e.g., layers, joint, etc.]
- Y10T428/12736—Al-base component
- Y10T428/1275—Next to Group VIII or IB metal-base component
- Y10T428/12757—Fe
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Oil, Petroleum & Natural Gas (AREA)
- General Chemical & Material Sciences (AREA)
- Coating With Molten Metal (AREA)
- Other Surface Treatments For Metallic Materials (AREA)
Abstract
Una chapa de acero metalizada con Al usada para prensado en caliente, que comprende: una chapa de acero; una capa de metalizado de Al o aleación de Al que contiene al menos un 50 % en masa de Al y formada sobre una superficie o ambas superficies de la chapa de acero; y una capa de revestimiento superficial formada sobre la capa de metalizado de Al o aleación de Al, en la que la capa de revestimiento superficial contiene un compuesto de zinc, y el compuesto de zinc está depositado sobre la chapa de acero metalizada con Al en una cantidad igual o mayor que 0,3 g/m2 e igual o menor que 1,5 g/m2, como cantidad de zinc metálico para una superficie, y la cantidad de deposición de zinc en cualquier región de 1 mm2 continua es de 1,5 g/m2 o menos, en la que la cantidad de deposición de zinc en cualquier región continua de 1 mm2 es la cantidad máxima de dispersión de zinc en un área medida, obtenida llevando a cabo el análisis por mapeado de la distribución de zinc sobre la superficie de la chapa de acero metalizada con Al por medio del uso de un microanalizador de sonda de electrones (EPMA) y el área medida se ajusta en 5 mm x 5 mm y el paso de medición se ajusta en 20 μm.
Description
DESCRIPCIÓN
Chapa de acero metalizada con Al para prensado en caliente y proceso para la fabricación de chapa de acero metalizada con Al para prensado en caliente
Campo técnico
La presente invención se refiere a una chapa de acero metalizada usada para prensado en caliente que tiene un revestimiento metalizado de Al formado principalmente por Al, y un método de fabricación de una chapa de acero metalizada con Al usada para prensado en caliente.
Técnica anterior
En los últimos años, ha crecido cada vez más la demanda para evitar el consumo de combustibles fósiles con el fin de evitar el calentamiento global y proteger el medio ambiente, lo que ha afectado a diversas industrias de fabricación. Por ejemplo, los automóviles, que son una parte indispensable de los medios de transporte en la actividad vida diarias, no son una excepción. Existe una demanda por mejorar el ahorro de combustible, por ejemplo, mediante la reducción de peso del vehículo. No obstante, para los automóviles no se permite simplemente reducir el peso del vehículo en términos de las funciones del producto. Es necesario garantizar una seguridad apropiada. Muchas de las partes estructurales del automóvil están hechas de un material basado en hierro (en particular, una chapa de acero). Para reducir el peso del vehículo, es importante reducir el peso de la chapa de acero. En lugar de simplemente reducir el peso de la chapa de acero, lo cual no está permitido como se ha mencionado anteriormente, la reducción de peso debe venir acompañada por el hecho de garantizar la resistencia mecánica de la misma. Dicha demanda surge no solo en la industria de fabricación de coches, sino también en diversas industrias de fabricación. Los esfuerzos de investigación y desarrollo se han dirigido a una chapa de acero que tenga, gracias a una resistencia mecánica mejorada, un valor de resistencia mecánica igual o superior en comparación con una chapa convencional, incluso cuando la chapa se hace más fina.
En general, un material que tiene una elevada resistencia mecánica tiende a mostrar una menor flexibilidad de forma, en cuanto al trabajo de conformación, tal como el plegado. Resulta difícil conformar dicho material para que adquiera una forma complicada. Una de las soluciones al problema de la aptitud de conformación es lo que se denomina “método de prensado en caliente” (también denominado estampación en caliente, prensado en caliente o templado del troquel)”. En el método de prensado en caliente, se calienta temporalmente el material objeto de conformación hasta una temperatura elevada y se conforma la chapa de acero reblandecida por medio de calentamiento mediante prensado y posteriormente se enfría. Mediante el uso del método de prensado en caliente, el material se reblandece una vez mediante calentamiento hasta una temperatura elevada para que sea fácil de prensar. Además, la resistencia mecánica del material se hace más elevada debido al efecto de templado durante el enfriamiento posterior a la conformación. Por consiguiente, el método de prensado en caliente puede proporcionar un producto que tenga tanto aptitud de fijación de forma favorable como resistencia mecánica elevada.
Cuando se aplica el método de prensado en caliente a una chapa de acero, no obstante, se oxida la superficie de la chapa de acero, generándose incrustaciones (compuestos) debido al calentamiento de la chapa de acero a una temperatura elevada de 800 °C o más. Por consiguiente, es necesario un proceso para eliminar las incrustaciones que deterioran la productividad (proceso de desincrustación) tras el prensado en caliente. Para las piezas y similares que requieren resistencia a la corrosión, es necesario llevar a cabo un tratamiento anticorrosión y un tratamiento de instalación de revestimiento metálico sobre las superficies de las mismas tras el proceso de trabajo. También resulta necesario un proceso de limpieza y tratamiento superficial, lo que deteriora la productividad de forma adicional. Como ejemplo de método para evitar el deterioro de la productividad, se puede instalar una capa de revestimiento sobre la chapa de acero. En general, se usan diversos materiales que incluyen materiales orgánicos e inorgánicos para la capa de revestimiento sobre la chapa de acero. Especialmente, para el caso de chapas de acero destinadas a automóvil y otros productos, se usan ampliamente chapas de acero galvanizado que tienen efecto de protección sacrificatorio sobre la propia chapa, ya que la chapa de acero galvanizado proporciona rendimiento anti-corrosión e idoneidad a la tecnología de producción. No obstante, esto puede provocar el deterioro considerable de las propiedades superficiales debido a que las temperaturas de calentamiento usadas en el prensado en caliente (de 700 a 1000 °C) son más elevadas que las temperaturas a las cuales se descomponen los materiales orgánicos o se funde o evapora el metal (por ejemplo, zinc), de manera que el revestimiento superficial y la capa de metalizado se evaporan en el momento del calentamiento por medio de prensado en caliente.
Por este motivo, resulta deseable usar una chapa de acero que tenga un revestimiento de metal basado en Al que tenga un punto de ebullición mayor que el del revestimiento de material orgánico o revestimiento metálico basado en zinc (es decir, una chapa de acero metalizada con Al), para el método de prensado en caliente que implica calentamiento a temperatura elevada.
El revestimiento metálico basado en Al puede evitar la generación de incrustaciones sobre la superficie de la chapa de acero, lo cual evita el proceso de desincrustación y mejora la productividad de los productos. El revestimiento metálico basado en Al también tiene un efecto anticorrosión y, con ello, mejora la resistencia a la corrosión. La
Bibliografía de Patente 1 a continuación divulga un método en el que se lleva a cabo la conformación en caliente sobre la chapa de acero obtenida mediante revestimiento de la misma, que tiene una composición de componente predeterminado con un metal basado en Al.
No obstante, en caso de aplicar el revestimiento metálico basado en Al como en la Bibliografía de Patente 1, el revestimiento metálico se funde y posteriormente se genera una capa de aleación de Al-Fe debido a la dispersión de Fe a partir de la chapa de acero, dependiendo de las condiciones de precalentamiento antes del prensado en caliente. Además, la capa de aleación de Al-Fe crece hasta alcanzar la superficie de la chapa de acero en algunos casos. Esta capa de aleación de Al-Fe es tan dura que existe el problema de que se forman arañazos en el producto por el contacto con los troqueles durante el trabajo de prensado.
La aleación de Al-Fe no tiene superficie suave y resulta inferior en cuanto a lubricidad. Además, dado que la capa de aleación de Al-Fe es dura y tiende a romperse, se generan fisuras en la capa de metalizado y tiene lugar la formación de polvo, por ejemplo, dando como resultado una menor aptitud de conformación. Además, los materiales en forma de escamas procedentes de la capa de aleación Al-Fe y los materiales desprendidos por abrasión intensa sobre la superficie de la capa de aleación Al-Fe de la chapa de acero atacan a los troqueles. El compuesto intermetálico de Al-Fe provocado por la capa de aleación de Al-Fe se adhiere posteriormente a los troqueles, lo cual se traducen en deterioro de la calidad de los productos. Para evitar esto, resulta necesario eliminar periódicamente el compuesto intermetálico de Al-Fe adherido a los troqueles, que es una de las causas de reducción de productividad de los productos y aumento del coste de producción.
Además, la capa de aleación de Al-Fe es menos reactiva en el tratamiento de fosfato. Por tanto, no se puede generar un revestimiento de conversión química (un revestimiento de fosfato), que es un tratamiento anterior al revestimiento por electrodeposición, sobre la superficie de la capa de aleación de Al-Fe. Incluso cuando no se genera el revestimiento de conversión química, la resistencia a la corrosión tras el revestimiento de pintura es favorable si la adhesión con pintura resulta favorable y la cantidad de deposición de Al es suficientemente grande. No obstante, un aumento de la cantidad de deposición de Al se traduce en una cantidad grande de compuesto intermetálico de Al-Fe adherido a los troqueles.
La adhesión del compuesto intermetálico de Al-Fe incluye el caso en el que los materiales en forma de escamas procedentes de la capa de aleación de Al-Fe se unen a los troqueles y el caso en el que los materiales desprendidos por la abrasión intensa sobre la superficie de la capa de aleación de Al-Fe se unen también a los troqueles. Para llevar a cabo el prensado en caliente sobre la chapa de acero que tiene el revestimiento superficial, un aumento de la lubricidad provoca una mejora en caso de que los materiales desprendidos por la abrasión intensa sobre la superficie de la capa de aleación de Al-Fe se unan a los troqueles, pero este aumento de lubricidad no resulta eficaz para la mejora en caso de que los materiales con forma de escamas de la capa de aleación de Al-Fe se unan a los troqueles. Con el fin de disminuir la unión de los materiales con forma de escamas procedentes de la capa de aleación de Al-Fe sobre los troqueles, lo más eficaz es rebajar la cantidad de deposición de Al en el metalizado de Al. No obstante, la reducción de la cantidad de deposición de Al provoca el deterioro de la resistencia a la corrosión. Además, la Bibliografía de Patente 2 siguiente divulga una chapa de acero con el objetivo de evitar arañazos que surgen en el producto durante el procesado. En la chapa de acero divulgada en la Bibliografía de Patente 2, se forma un revestimiento metálico basado en Al sobre la superficie de la chapa de acero que tiene una composición de componente predeterminada, y, sobre la superficie del revestimiento metálico basado en Al, se forma un revestimiento constituido por un compuesto inorgánico que contiene al menos uno de Si, Zr, Ti y P, un compuesto orgánico, o un compuesto complejo de los mismos. Para la chapa de acero con revestimiento superficial formado sobre la misma como se divulga en la Bibliografía de Patente 2, el revestimiento superficial no se desprende durante el prensado tras el calentamiento, de forma que el revestimiento superficial puede evitar la formación de arañazos durante el prensado.
La Bibliografía de Patente 3 siguiente divulga un método en el que se forma un compuesto de wurtzita, en particular óxido de zinc, sobre la superficie de la chapa de acero metalizada con Al. El método divulgado en la Bibliografía de Patente 3 es un método que mejora la lubricidad en caliente y la aptitud de tratamiento de conversión química, y añade un componente de aglutinante a un revestimiento superficial con el fin de garantizar la adhesión del revestimiento superficial antes del prensado en caliente.
El documento CA 2864392 A1 divulga una chapa de acero metalizada para prensado en caliente y un método de prensado en caliente de la chapa de acero metalizada, en el que la capa de metalizado de Al se forma sobre uno o ambos lados de la chapa de acero, y, sobre la capa de metalizado de Al, se forma una capa de película superficial que contiene uno o más compuestos de Zn seleccionados entre el grupo que consiste en hidróxidos de Zn, fosfatos de Zn y ácidos orgánicos Zn.
El documento JP 2013 221202 A divulga una chapa de acero metalizada basada en Al para prensado en caliente que incluye: una capa metalizada basada en Al que se forma sobre una superficie o ambas superficies de una chapa de acero y contiene al menos Al; y una capa de película superficial que se lamina sobre la capa metalizada basada en Al y contiene ZnO y un compuesto que contiene uno o más seleccionados entre Ti, V, Cr, Mn, Fe, Co, Ni, Cu, Zr, Mo, W, La y Ce.
El documento WO 2009/131233 A1 divulga una chapa de acero metalizada que comprende una chapa de acero y, formada sobre cualquier lado de la misma, una capa de depósito de aluminio que comprende aluminio y que tiene, sobre la superficie de la capa de depósito de aluminio, una capa de revestimiento de wurtzita que comprende un compuesto que tiene una estructura cristalina de wurtzita.
El documento JP 2013 151734 A divulga una chapa de acero electrogalvanizada que tiene, sobre una superficie de la chapa de acero, una capa metalizada que contiene, en % en masa, un 2 % o más y un 10 % o menos de Fe con respecto a toda la capa metalizada, consistiendo el equilibrio en Zn e impurezas inevitables, y tiene una cantidad de adhesión de 10 g/m2 o más y 70 g/m2 o menos.
Lista de citas
Bibliografía de patente
Bibliografía de patente 1: JP 2000-38640A
Bibliografía de patente 2: JP 2004-211151A
Bibliografía de patente 3: WO 2009/131233
Bibliografía de patente 4: CA 2864392 A1
Bibliografía de patente 5: JP 2013221202 A
Bibliografía de patente 6: WO 2009/131233 A1
Bibliografía de patente 7: JP 2013151734 A
Sumario de la invención
Problema técnico
Desafortunadamente, el revestimiento superficial divulgado en la Bibliografía de Patente 2 no puede proporcionar suficiente lubricidad durante el prensado, y existe una demanda de mejora del lubricante, por ejemplo. Además, para el método divulgado en la Bibliografía de Patente 3, el propio óxido de zinc no tiene suficiente conductividad eléctrica, lo cual tiende a deteriorar la soldabilidad por puntos.
La presente invención se ha llevado a cabo a la vista de dichas circunstancias, y pretende proporcionar una chapa de acero metalizada con Al usada para prensado en caliente y un método para la fabricación de una chapa de acero metalizada con Al usada para prensado en caliente que proporcione excelente lubricidad en caliente, resistencia a la corrosión tras el revestimiento de pintura y soldabilidad por puntos.
Solución al problema
De acuerdo con la invención, se proporcionan una chapa de acero metalizada con Al y un método para fabricar la chapa de acero metalizada con Al como se cita en las reivindicaciones adjuntas. Las reivindicaciones dependientes definen realizaciones.
Basándose en los resultados de estudios intensivos para solucionar los problemas anteriormente mencionados, los presentes inventores han descubierto que mediante la deposición uniforme de un compuesto de zinc, en particular óxido de zinc, con una cantidad de deposición dentro de un determinado intervalo sobre una superficie de chapa de acero metalizada con Al, es posible mejorar significativamente la soldabilidad por puntos, al tiempo que se garantiza la lubricidad en caliente y la resistencia a la corrosión tras el revestimiento de pintura.
La esencia de la presente invención basándose en el presente descubrimiento se define en las reivindicaciones adjuntas.
Efectos ventajosos de la invención
De acuerdo con la presente invención, se puede proporcionar una chapa de acero metalizada usada para prensado en caliente que tenga una excelente lubricidad en caliente, resistencia a la corrosión tras el revestimiento de pintura, y soldabilidad por puntos, y se puede mejorar la productividad en un proceso de prensado en caliente.
Breve descripción de los dibujos
La Figura 1 es un diagrama esquemático que ilustra un dispositivo de ensayo Bowden.
Descripción de las realizaciones
A continuación, se describen realizaciones típicas de la presente invención como se define en las reivindicaciones,
con detalle con referencia a los dibujos adjuntos.
En la siguiente descripción, “%” significa “% en masa” a menos que se especifique lo contrario.
(Chapa de acero metalizada para prensado en caliente)
En primer lugar, se proporciona una descripción de la chapa de acero metalizada usada para prensado en caliente de acuerdo con una realización de la presente invención. La chapa de acero metalizada usada para prensado en caliente de acuerdo con la presente realización tiene una capa de metalizado de Al formada sobre una superficie o ambas superficies de la chapa de acero, y de forma adicional se forma una capa de revestimiento superficial que contiene el compuesto de zinc sobre una superficie de la capa de metalizado de Al.
Chapa de acero antes del metalizado
Como chapa de acero antes del metalizado, resulta deseable usar una chapa de acero que tenga una elevada resistencia mecánica (que se refiere a propiedades relacionadas con la deformación mecánica y el fallo, incluyendo, por ejemplo, resistencia de tracción, límite de elasticidad, estiramiento, contracción de área, dureza, valor de impacto, resistencia a la fatiga, resistencia a la deformación plástica, etc.). A continuación, se describe un ejemplo de una chapa de acero antes del metalizado, que se usa para la chapa de acero usada para prensado en caliente de acuerdo con la realización preferida.
En primer lugar, se describe una composición de componentes.
La composición de componentes de la chapa de acero antes del metalizado preferentemente contiene, en % en masa, C: de un 0,1 a un 0,4 %, Si: de un 0,01 a un 0,6 %, y Mn: de un 0,5 a un 3 %. Además, la composición de componentes de la chapa de acero antes del metalizado puede contener al menos uno de Cr: de un 0,05 a un 3,0 %, V: de un 0,01 a un 1,0 %, Mo: de un 0,01 a un 0,3 %, Ti: de un 0,01 a un 0,1 %, y B: de un 0,0001 a un 0,1 %. El equilibrio de la composición de componentes de la chapa de acero antes del metalizado incluye Fe e impurezas.
[C: de un 0,1 a un 0,4 %]
C está presente para garantizar una resistencia mecánica deseada de la chapa de acero. Un contenido de C menor que un 0,1 % no proporciona suficiente resistencia mecánica. Por el contrario, el contenido de C que supera un 0,4 % hace que el acero se endurezca pero es más probable que aparezcan fisuras de fusión. Por consiguiente, el contenido de C es preferentemente de un 0,1 a un 0,4 %.
[Si: de un 0,01 a un 0,6%]
Si es un elemento para mejorar la resistencia mecánica de la chapa de acero y está presente para garantizar una resistencia mecánica deseada de forma similar a C. Si el contenido de Si es menor que un 0,01 %, resulta difícil exhibir un efecto de mejora de la resistencia y obtener suficiente resistencia mecánica mejorada. Si también es un elemento que se oxida fácilmente y, por ello, un contenido de Si que supere un 0,6 % reduce la humectabilidad durante el metalizado de Al por inmersión en caliente, lo cual es probable que cause la aparición de partes no metalizadas. Por consiguiente, el contenido de Si es preferentemente de un 0,01 a un 0,6 %.
[Mn: de un 0,5 a un 3 %]
Mn es un elemento para mejorar la resistencia mecánica de la chapa de acero y aumentar la templabilidad. Mn también resulta eficaz para prevenir la fragilidad en caliente provocada por S, que es una impureza. Un contenido de Mn menor que un 0,5 % no proporciona dichos efectos. Por el contrario, un contenido de Mn que supere un 3 % puede rebajar la resistencia debido a que la fase-Y residual se vuelve excesiva. Por consiguiente, el contenido de Mn es preferentemente de un 0,5 a un 3 %.
[Cr: de un 0,05 a un 3,0 %]
[V: de un 0,01 a un 1,0 %]
[Mo: de un 0,01 a un 0,3 %]
Cr, V y Mo son elementos para mejorar las propiedades mecánicas de la chapa de acero y evitar la generación de perlita durante el enfriamiento a partir de la temperatura de recocido. Un contenido de Cr menor que un 0,05 %, un contenido de V menor que un 0,01 % o un contenido de Mo menor que un 0,01 % no proporcionan dichos efectos. Por el contrario, un contenido de Cr mayor que un 3,0 %, un contenido de V mayor que un 1,0 % o un contenido de Mo mayor que un 0,3 % hacen que la relación de área de la fase dura sea excesiva y provocan el deterioro de la aptitud de conformación. Por consiguiente, el contenido de Cr es preferentemente de un 0,05 a un 3,0 %, el contenido de V es preferentemente de un 0,01 a un 1,0 %, y el contenido de Mo es preferentemente de un 0,01 a un 0,3 %.
[Ti: de un 0,01 a un 0,1 %]
Ti es un elemento para mejorar la resistencia mecánica de la chapa de acero y la resistencia térmica de la capa metalizada de Al. Un contenido de Ti menor que un 0,01 % no puede proporcionar un efecto de mejora de la resistencia mecánica o la resistencia a la oxidación. Por el contrario, Ti puede reblandecer el acero mediante la formación de carburos y nitruros si está presente de manera excesiva. En particular, si el contenido de Ti supera un 0,1 %, no es posible obtener una resistencia mecánica deseada. Por consiguiente, el contenido de Ti es preferentemente de un 0,01 a un 0,1 %.
[B: de un 0,0001 a un 0,1 %]
B es un elemento para mejorar la resistencia mediante contribución al templado. Un contenido de B menor que un 0,0001 % no proporciona dicho efecto de mejora de la resistencia. Por el contrario, un contenido de B mayor que un 0,1 % puede rebajar la resistencia a la fatiga mediante la formación de inclusiones en la chapa de acero y provocar fragilidad. Por consiguiente, el contenido de B es preferentemente de un 0,0001 a un 0,1 %.
[Elemento opcionalmente añadido]
La composición de componentes de la chapa de acero antes del metalizado descrita anteriormente es simplemente un ejemplo, y se puede emplear otra composición de componentes. Por ejemplo, la composición de componentes de la chapa de acero antes del metalizado puede contener, como elemento de desoxidación, Al: de un 0,001 a un 0,08 %. Además, la composición de componentes de la chapa de acero antes del metalizado puede contener impurezas que se mezclan de forma inevitable a partir de los procesos de fabricación, etc.
La chapa de acero antes del metalizado con dicha composición de componentes se inactiva tras el calentamiento, por ejemplo, mediante el método de prensado en caliente, de manera que la chapa de acero puede tener una resistencia de tracción de aproximadamente 1500 MPa o más, incluso tras el metalizado. Aunque la chapa de acero tenga dicha resistencia de tracción elevada, cuando se usa el método de prensado en caliente, se puede conformar fácilmente en un estado reblandecido por medio de calentamiento. Además, el producto obtenido puede tener una elevada resistencia mecánica, y la chapa de acero puede mantener o mejorar la resistencia mecánica incluso si su espesor se reduce con el fin de una reducción de peso.
Capa de metalizado de Al
La capa de metalizado de Al se forma sobre una superficie o ambas superficies de la chapa de acero antes del metalizado. La cantidad de deposición de esta capa de metalizado de Al es preferentemente, por ejemplo, de 20 g/m2 a 120 g/m2 para una superficie. La capa de metalizado de Al se forma sobre una superficie o ambas superficies de la chapa de acero por medio del método de metalizado por inmersión en caliente, por ejemplo; el método de formación de la capa de metalizado de Al no se limita a esto.
La composición de componentes de la capa de metalizado de Al puede ser cualquier composición de componentes que contenga al menos un 50 % en masa de Al, e incluye una composición de componentes a la cual se añade un elemento diferente de Al para mejorar las características de la capa de metalizado. Aunque el elemento diferente de Al no está particularmente limitado, Si puede estar presente de forma positiva en la capa de metalizado de Al por el siguiente motivo.
Cuando Si está presente en la capa de metalizado de Al, se genera una capa de aleación de Al-Fe-Si en la interfaz entre el metalizado y el hierro de base, evitando la generación de la capa de aleación débil Al-Fe durante el metalizado por inmersión en caliente. Un contenido de Si menor que un 3 % hace que la capa de aleación de Al-Fe se haga más gruesa en la etapa de aplicación del metalizado de Al, favoreciendo de este modo el desarrollo de fisuras en la capa de metalizado durante el trabajo, lo cual puede afectar negativamente a la resistencia a la corrosión. Un contenido de Si mayor que un 15 %, por otra parte, aumenta la relación en volumen de una capa que contiene Si, y puede provocar una disminución de la operabilidad y resistencia a la corrosión de la capa de metalizado. Por consiguiente, el contenido de Si en la capa de metalizado de Al es preferentemente de un 3 % a un 15 %.
La capa de metalizado de Al evita la corrosión de la chapa de acero usada para prensado en caliente de acuerdo con la presente invención. Además, en caso de que la chapa de acero para prensado en caliente de acuerdo con la presente realización se someta a trabajo por medio del método de prensado en caliente, la superficie no se oxida para generar incrustaciones (compuestos de hierro), incluso cuando la chapa de acero se calienta hasta una temperatura elevada. La capa de metalizado de Al que evita la generación de incrustaciones, permite la omisión de procesos tales como eliminación de incrustaciones, limpieza y tratamiento superficial y, de este modo, hace posible mejorar la productividad de los productos. La capa de metalizado de Al tiene el punto de ebullición y el punto de fusión mayores que los del revestimiento de metalizado formado por los materiales de base orgánica o por otros materiales de base metálica (por ejemplo, un material basado en zinc). Esto permite la conformación de la chapa de acero a temperatura elevada en el trabajo de conformación que usa el método de prensado en caliente, debido a que el revestimiento no se evapora, lo cual se traduce en una mejora adicional de la aptitud de conformación durante el prensado en caliente, lo que conduce a facilidad de conformación.
La capa de metalizado de Al se puede someter a aleación con Fe presente en la chapa de acero, por medio de
calentamiento durante el metalizado por inmersión en caliente y el prensado en caliente. Por consiguiente, la capa de metalizado de Al no se forma necesariamente como capa individual que tiene una composición de componentes constante, y puede contener una capa parcialmente aleada (capa de aleación) en la misma.
Capa de revestimiento superficial
La capa de revestimiento superficial se forma sobre la superficie de la capa de metalizado de Al. La capa de revestimiento superficial contiene un compuesto de zinc. Los ejemplos de compuesto de zinc incluyen diversos compuestos, tales como óxido de zinc, hidróxido de zinc, sulfato de zinc, nitrato de zinc, fosfato de zinc, acetato de zinc, citrato de zinc, oxalato de zinc, oleato de zinc y gluconato de zinc; se prefiere de forma particular el uso de óxido de zinc. Estos compuestos de zinc proporcionan un efecto de mejora de la lubricidad durante el prensado en caliente y la reactividad en la reacción con un líquido de conversión química. La capa de revestimiento superficial puede contener un tipo de estos compuestos de zinc, o puede usar una pluralidad de compuestos de zinc en forma de mezcla.
A continuación, se describe un ejemplo en el que la capa de revestimiento superficial contiene óxido de zinc. Debería apreciarse que la misma descripción resulta aplicable a un caso en el que la capa de revestimiento superficial contenga cualesquiera de los compuestos de zinc anteriores diferentes de óxido de zinc.
La capa de revestimiento superficial que contiene óxido de zinc se puede formar sobre la capa de metalizado de Al a través, por ejemplo, de un proceso que aplica una pintura que contiene partículas de óxido de zinc y un proceso de endurecimiento por medio de calentamiento y secado tras la aplicación. Para la aplicación de óxido de zinc, se mezcla un sol que contiene óxido de zinc con un aglutinante orgánico predeterminado y se aplica sobre la superficie de la capa de metalizado de aluminio. El aglutinante orgánico predeterminado puede ser, por ejemplo, una poli(resina de uretano), una poli(resina de éster), una resina acrílica o un agente de acoplamiento de silano. Estos aglutinantes orgánicos son solubles en agua, para facilitar la disolución con el sol que contiene óxido de zinc. Se incorpora un líquido de aplicación obtenido de esta forma sobre la superficie de la chapa de acero metalizada con aluminio.
El tamaño del óxido de zinc no está particularmente limitado, pero el tamaño es preferentemente, por ejemplo, de aproximadamente 50 nm a 300 nm de diámetro. El tamaño de grano del óxido de zinc incluye dos tipos, el tamaño de grano del propio polvo, y el tamaño de grano del sol, cuando el polvo se convierte en un sol; en la presente realización, se describe el tamaño de grano en el sol. En general, la precipitación posterior del polvo tiene lugar en el sol, lo cual hace que el tamaño de grano del sol sea mayor que el tamaño de grano del propio polvo. Cuando el tamaño de grano es menor que 50 nm, el amasado resulta difícil, y también aparece fácilmente la precipitación posterior, lo cual tiene como resultado un engrosamiento. Por tanto, resulta prácticamente complicado hacer que el tamaño de grano del sol sea menor que 50 nm. Cuando el tamaño de grano del sol supera 300 nm, las partículas precipitan de forma sencilla, lo cual provoca falta de uniformidad. El tamaño de grano del sol de óxido de zinc es además preferentemente de aproximadamente 50 nm a 150 nm. Nótese que el tamaño de grano del sol de óxido de zinc se puede medir por medio de un método conocido, tal como un método dinámico de dispersión de luz, un método de gratícula inducido, o un método de dispersión y difracción de láser.
El contenido del componente de aglutinante, tal como componente de resina y/o agente de acoplamiento de silano, en el revestimiento superficial es de un 5 a un 30 % como relación en masa del componente de aglutinante con respecto a óxido de zinc. Un contenido de aglutinante menor que un 5 % no proporciona el efecto de aglutinante suficiente y tiende a provocar la separación del revestimiento de pintura, y además, como se describe a continuación, puede afectar en gran medida a la lubricidad, debido a que no aparecen orificios después de la evaporación del disolvente orgánico. Para obtener el efecto de aglutinante de forma estable, es más preferible que el componente de aglutinante esté presente en una relación en masa de un 10 % o más. Por otra parte, si el contenido del componente de aglutinante supera un 30 %, se aprecia la generación de olor durante el calentamiento, lo cual no resulta preferido.
También se ha encontrado que el contenido del componente de aglutinante en el intervalo anterior mejora la lubricidad superficial durante el prensado en caliente. Esto es presumiblemente porque la evaporación del disolvente orgánico del aglutinante en la etapa de calentamiento provoca la aparición de orificios en el revestimiento de óxido de zinc, estableciendo contacto en un punto entre el óxido de zinc que tiene un efecto lubricante y el metal del troquel.
Es necesario que la cantidad de deposición de óxido de zinc sea igual o mayor que 0,3 g/m2 e igual o menor que 1,5 g/m2, como cantidad de zinc metálico para una superficie de la chapa de acero. Si la cantidad de deposición de óxido de zinc es menor que 0,3 g/m2 de zinc metálico para una superficie de la chapa de acero, la lubricidad en caliente y la resistencia a la corrosión tras el revestimiento de pintura no resultan suficientes. Si la cantidad de deposición de óxido de zinc supera 1,5 g/m2 de zinc metálico para una superficie de la chapa de acero, el espesor de la capa de revestimiento superficial se vuelve excesivo, lo cual deteriora la soldabilidad por puntos. Por consiguiente, para la capa de revestimiento superficial de un lado, se requiere la formación del óxido de zinc sobre la superficie de la capa de metalizado de aluminio con una cantidad de deposición igual o mayor que 0,3 g/m2 e igual o menor que 1,5 g/m2 como cantidad de zinc metálico. En particular, la cantidad de deposición de óxido de zinc es
preferentemente de aproximadamente 0,6 g/m2 a 1,0 g/m2 como cantidad de zinc metálico; en dicho intervalo, se puede garantizar la lubricidad durante el prensado en caliente y la soldabilidad resulta favorable.
En este caso, se puede medir la deposición de la cantidad de compuesto de zinc como cantidad de zinc metálico por medio de un método conocido, tal como espectroscopia de rayos-X de fluorescencia. Por ejemplo, se usa una muestra cuya cantidad de deposición de zinc metálico ya se conoce, se crea por adelantado una curva de calibración que indica la relación entre la intensidad de rayos-X de fluorescencia y la cantidad de deposición, y se determina la cantidad de zinc metálico a partir del resultado de la medición de intensidad de rayos-X de fluorescencia, haciendo uso de la curva de calibración.
Además, para el óxido de zinc, resulta necesario que la cantidad de deposición de zinc en cualquier región continua de 1 mm2 no supere 1,5 g/m2. Si la cantidad de deposición de óxido de zinc en cualquier región continua de 1 mm2 supera 1,5 g/m2, se produce un desequilibrio en la distribución de corriente en el momento de la soldadura por puntos, lo cual deteriora la soldabilidad. Nótese que el valor de la cantidad de deposición de zinc en cualquier región continua de 1 mm2 no está particularmente prescrita, con tal de que sea de 1,5 g/m2 o menor. El valor límite inferior de la cantidad de deposición de zinc en cualquier región continua de 1 mm2 es de 0,3 g/m2 o mayor.
En este caso, la cantidad de deposición de zinc en cualquier región continua de 1 mm2 significa la máxima cantidad de deposición de zinc en una zona medida, obtenida llevando a cabo el análisis de mapeado de distribución de zinc sobre la superficie de la chapa de acero metalizada con Al, por medio del uso de un microanalizador con sonda de electrones (EPMA). El área de medición se ajusta a 1 mm2 o más, y el paso de medición se ajusta para que sea igual o mayor que 10 pm e igual o menor que 100 pm. La realización del análisis de mapeo con el área de medición y el paso de medición elegidos permite conocer si el compuesto de zinc se deposita de manera uniforme sobre la superficie de la chapa de acero metalizada con Al.
Dicha capa de revestimiento superficial que contiene óxido de zinc puede mejorar la lubricidad de la chapa de acero metalizada. En particular, la capa de revestimiento superficial que contiene óxido de zinc puede mejorar la lubricidad de forma adicional y además mejorar la aptitud de conformación y la productividad, en comparación con el revestimiento formado por un compuesto inorgánico que contiene al menos uno de Si, Zr, Ti y P, y un compuesto orgánico, o un compuesto complejo del mismo divulgado en la Bibliografía de Patente 2.
Preferentemente, RSm de longitud promedio de un elemento de perfil en una curva de rugosidad de la superficie de la chapa de acero metalizada con Al usada para prensado en caliente de acuerdo con la presente realización tras la formación del revestimiento superficial es de 500 pm o menos. Cuando RSm es de 500 pm o menos, la distribución de corriente en el momento de la soldadura por puntos se dispersa de forma adicional y cabe esperar una mejora de la soldabilidad, lo cual resulta preferido. Para hacer que RSm sea 500 pm o menos, se puede usar cualquier método; por ejemplo, se puede someter una chapa de acero metalizada, antes de la formación del revestimiento, a depresión con paso de revestimiento. Preferentemente, este RSm además es igual o mayor que 50 pm e igual o menor que 300 pm. Preferentemente, el valor de RSm es tan pequeño como resulte posible, pero un RSm menor que 50 pm requiere un coste elevado para lograr el valor, aunque produce un escaso efecto. Nótese que debido a que Al se funde durante el prensado en caliente, parece irrelevante controlar RSm con el fin de mejorar la soldabilidad por puntos tras el calentamiento; no obstante, durante el calentamiento, el componente de aglutinante del revestimiento superficial experimenta combustión para dejar únicamente óxido de zinc antes de que tenga lugar la fusión del metalizado, y el óxido de zinc forma el revestimiento con una forma que refleja la falta de uniformidad de la base (es decir, la superficie de metalizado de Al). Por consiguiente, resulta eficaz controlar RSm de la superficie de metalizado de Al. Nótese que es posible medir RSm de longitud promedio del elemento de perfil en la curva de rugosidad de la superficie tras la formación del revestimiento superficial de acuerdo con JIS B0633 y JIS B0601, mediante el uso de una máquina de medición de rugosidad superficial conocida.
El motivo para que la capa de revestimiento superficial que contiene óxido de zinc sea capaz de mejorar la lubricidad es presumiblemente el punto de fusión del óxido de zinc. Es decir, el punto de fusión de óxido de zinc es de aproximadamente 1975 °C, que es mayor que el punto de fusión (aproximadamente 660 °C) de la capa de metalizado de aluminio. Por tanto, incluso si se calienta la chapa de acero hasta 800 °C o más, por ejemplo, cuando se somete la chapa de acero metalizada a trabajo por medio del método de prensado en caliente, la superficie del revestimiento superficial que contiene óxido de zinc no se funde. Esto evita la adhesión a los troqueles, recortando de este modo el proceso de eliminación del polvo de Al-Fe adherido a los troqueles y mejorando la productividad. La capa de revestimiento superficial que contiene óxido de zinc tiene excelente resistencia a la corrosión tras el revestimiento de pintura, presumiblemente porque el óxido de zinc se disuelve parcialmente en un líquido de conversión química, eleva el pH de la superficie de metalizado y forma un revestimiento de conversión química. Se ha proporcionado anteriormente la descripción detallada sobre el compuesto de zinc presente en la capa de revestimiento superficial, tomando óxido de zinc como ejemplo. Los efectos descritos anteriormente producidos por la presencia de óxido de zinc se producen de forma similar también en el caso en que esté presente un compuesto de zinc diferente de óxido de zinc.
Método de fabricación de la chapa de acero metalizada usada para prensado en caliente
A continuación, se describe un método de fabricación de una chapa de acero usada para prensado en caliente de acuerdo con una realización de la presente invención.
En el método de fabricación de la chapa de acero usada para prensado en caliente de acuerdo con la presente realización, se usa una chapa de acero metalizada con Al que incluye una chapa de acero y una capa de metalizado de Al formada sobre una superficie o ambas superficies de la chapa de acero. A continuación, sobre la capa de metalizado de Al de la presente chapa de acero metalizada con Al, se incorpora un líquido de aplicación que contiene un compuesto de zinc y que tiene un ángulo de contacto igual o mayor que 20° e igual o menor que 50° con respecto a la chapa de acero metalizada con Al. Después de eso, se seca la chapa de acero metalizada con Al sobre la que se incorporó el líquido de aplicación, a una temperatura máxima igual o mayor que 60 °C e igual o menor que 200 °C, de manera que se forma la capa de revestimiento superficial que contiene óxido de zinc sobre la capa de metalizado de Al.
Como líquido de aplicación usado para la formación de la capa de revestimiento superficial que contiene compuesto de zinc, se usa una mezcla de un sol que contiene el compuesto de zinc y un aglutinante orgánico predeterminado, como se ha descrito con anterioridad.
En este caso, se ajusta el ángulo de contacto del líquido de aplicación con respecto a la chapa de acero metalizada que tiene la capa de metalizado de Al para que sea igual o mayor que 20° e igual o menor que 50°; de este modo, el líquido de aplicación se puede depositar de manera uniforme sobre la capa de metalizado de Al, lo cual mejora la lubricidad en caliente, la resistencia de corrosión tras el revestimiento de pintura y la soldabilidad en caliente de la capa de revestimiento superficial formada. Si el ángulo de contacto es menor de 20°, el líquido de aplicación se mueve fácilmente por gravedad y se ve afectado por la falta de uniformidad, debido a la rugosidad superficial de la chapa de acero que tiene la capa de metalizado de Al, de manera que el líquido de aplicación se vuelve ligero en las partes convexas y espeso en las partes cóncavas. Esto inhibe la deposición uniforme del compuesto de zinc. Si el ángulo de contacto supera 50°, el líquido de aplicación se ve repelido por la chapa de acero que tiene la capa de metalizado de Al, lo cual inhibe la deposición uniforme del compuesto de zinc. El ángulo de contacto del líquido de aplicación es preferentemente, de forma adicional, igual o mayor que 25° e igual o menor que 40°.
Nótese que el ángulo de contacto en la presente memoria se refiere a un ángulo que está dentro del líquido y se forma entre la superficie del líquido y la superficie sólida, en un punto en el que la superficie libre del líquido quieto está en contacto con la pared del sólido. Este ángulo de contacto se puede medir, de acuerdo con un método conocido, por medio del uso de una fórmula de Young y un indicador de ángulo de contacto (por ejemplo, DM-901, disponible en Kyowa Interface Science Co., LTD), por ejemplo.
El ángulo de contacto del líquido de aplicación se puede controlar, por ejemplo, haciendo que el líquido de aplicación anterior contenga un disolvente, tal como agua o alcohol etílico, o un aditivo (por ejemplo, Surfynol 104E disponible en Nissin Chemical Industry Co., Ltd. O Aron B500 disponible en TOAGOSEI CO., LTD.) según resulte apropiado. La tensión superficial del líquido de aplicación es igual o mayor que 20 mN/m e igual o menor que 60 mN/m, y la viscosidad del líquido de aplicación es igual o mayor que 2 mPas e igual o menor que 20 mPas. La tensión superficial y la viscosidad del líquido de aplicación en los intervalos anteriores permite que el líquido de aplicación se deposite además de manera uniforme, lo cual mejora la lubricidad en caliente, la resistencia a la corrosión tras el revestimiento de pintura y la soldabilidad en caliente. La tensión superficial del líquido de aplicación además es preferentemente igual o mayor que 30 mN/m e igual o menor que 50 mN/m, y la viscosidad del líquido de aplicación además es preferentemente igual o mayor que 2,5 mPas e igual o menor que 10 mPas.
En este caso, la tensión superficial anterior es un valor obtenido ajustando la temperatura del líquido de aplicación a 25 °C y llevando a cabo la medición por medio del método de Wilhelmy (por ejemplo, CBVP-A3, disponible en Kyowa Interface Science Co, LTD.). La viscosidad anterior es un valor obtenido ajustando la temperatura del líquido de aplicación a 25 °C y llevando a cabo la medición con un viscosímetro de tipo-B (por ejemplo, VDA2-L, disponible en Shibaura Systems Co., Ltd.).
La tensión superficial y la viscosidad del líquido de aplicación se puede controlar, por ejemplo, haciendo que el líquido de aplicación anterior contenga un disolvente, tal como agua o alcohol etílico, o un aditivo (Surfynol 104E disponible en Nissin Chemical Industry Co., Ltd. O Aron B500 disponible en TOAGOSEI CO., LTD.) según resulte apropiado.
En la incorporación del líquido de aplicación sobre la capa de metalizado de Al, es preferible usar un dispositivo de revestimiento por rodillos. Las condiciones de aplicación con el dispositivo de revestimiento por rodillos no están particularmente limitadas sino que, por ejemplo, se puede usar uno en el que se emplee un rodillo de captación y un rodillo de aplicación para llevar a cabo la aplicación. Cuando se incorpora el líquido de aplicación sobre la capa de metalizado de Al por medio del presente método, es posible depositar uniformemente el líquido de aplicación sobre la capa de metalizado de Al, lo cual mejora la lubricidad en caliente, la resistencia a la corrosión tras el revestimiento de pintura y la soldabilidad por puntos.
Como método de calentamiento y secado tras la aplicación, se pueden usar métodos que incluyen, por ejemplo, horno de calentamiento por aire, horno de calentamiento por inducción, horno de rayos de infrarrojo próximo y
similares, o se puede usar cualquier combinación de estos métodos. En este caso, se ajusta la temperatura máxima de la chapa de acero en el calentamiento y secado para que sea igual o mayor que 60 °C e igual o menor que 200 °C. La temperatura máxima (PMT) de la chapa de acero menor que 60 °C no resulta preferida, ya que la capa de revestimiento superficial se puede desprender. La temperatura máxima de metal de la chapa de acero que supera 200 °C no resulta preferida, ya que pueden aparecer fisuras en la capa de revestimiento superficial y ésta se puede desprender. La temperatura máxima del metal de la chapa de acero es preferentemente igual o mayor que 70 °C e igual o menor que 150 °C.
Se pueden llevar a cabo otros tratamientos de endurecimiento, dependiendo del tipo de aglutinante usado para el líquido de aplicación, mediante el uso, por ejemplo, de rayos ultravioletas, haz de electrones, o similares, en lugar de calentamiento y secado tras la aplicación. Los ejemplos de aglutinante orgánico que se puede someter a dichos tratamientos de endurecimiento incluyen poliuretano, poliéster, acrílico, y agente de acoplamiento de silano.
El método de conformación de la capa de revestimiento superficial que contiene el compuesto de zinc no se limita a estos ejemplos, y la capa de revestimiento superficial se puede conformar por medio de diversos métodos. Cuando no se usa aglutinante, la adhesión tras aplicación sobre el metalizado de Al es ligeramente baja y la capa de revestimiento superficial se puede desprender parcialmente cuando se frota con intensidad. No obstante, una vez calentada a través de un proceso de prensado en caliente, la capa de revestimiento superficial exhibe adhesión fuerte.
El método de fabricación de la chapa de acero metalizada con Al usada para prensado en caliente de acuerdo con la presente realización se ha descrito con anterioridad.
Ejemplos
La chapa de acero metalizada con Al usada para prensado en caliente y el método para la fabricación de la chapa de acero metalizada con Al usada para prensado en caliente de acuerdo con la presente invención se describen específicamente a continuación, por medio de los ejemplos y ejemplos comparativos. Nótese que los Ejemplos de la chapa de acero metalizada con Al usada para prensado en caliente y el método de fabricación de la chapa de acero metalizada con Al usada para prensado en caliente de acuerdo con la presente invención que se describen a continuación, son simplemente a modo de ejemplo, y la chapa de acero metalizada con Al para prensado en caliente y el método de fabricación de la chapa de acero metalizada con Al para prensado en caliente de acuerdo con la presente invención no se limitan a dichos ejemplos como se describe a continuación.
Ejemplo 1
En el Ejemplo 1 descrito a continuación, se usó una chapa de acero laminado en frío (espesor de chapa de 1,4 mm) que tiene componentes de acero como se muestra en la Tabla 1, y las superficies de la chapa de acero laminado en frío estaban metalizadas con Al por medio de un método de Sendzimir. La temperatura de recocido usada fue aproximadamente de 800 °C. Si estaba presente en un 9 % en el baño de metalizado de Al y también estuvo presente Fe que se había eluido a partir de los flejes de acero. Se ajustó la cantidad de deposición tras el metalizado a 80 g/m2 para ambas superficies, por medio de un método de limpieza, y tras el enfriamiento, se incorporó un líquido de aplicación que contenía uno cualquiera de óxido de zinc, hidróxido de zinc y acetato de zinc, con un dispositivo de revestimiento por rodillos, y se secó a una temperatura máxima de metal mostrada en la Tabla 2. El ángulo de contacto, la tensión superficial y la viscosidad del líquido de aplicación usado fueron como se muestra en la Tabla 1 siguiente. En este caso, el ángulo de contacto, la tensión superficial y la viscosidad del líquido de aplicación se ajustaron mediante la adición de agua y Surynol 104E y/o Aron B500 al líquido de aplicación.
Cada chapa de acero preparada tuvo un espesor final de 1,6 mm. Se evaluaron la lubricidad en caliente, la resistencia a la corrosión tras el revestimiento de pintura y la soldabilidad por puntos del chapa de acero preparada. En la evaluación, se usó la chapa de acero metalizada con Al sin revestimiento con fines de comparación. Se sometieron algunas muestras a depresión con paso de revestimiento antes de la formación del revestimiento, de modo que se modificó la forma superficial (RSm) del metalizado de Al.
Se determinó la cantidad de deposición de zinc por medio de espectroscopia de rayos-X de fluorescencia, como la cantidad promedio de deposición en una región de 30 mm x 30 mm. Además, se llevó a cabo el análisis de mapeado usando un microanalizador con sonda de electrones (JEOL JXA-853F) en una parte en la que se depositó zinc en una zona de 5 mm x 5 mm, y se evaluó la presencia/ausencia de una parte que tuviera una cantidad de deposición de zinc mayor que 1,5 g/mm2 en cualquier zona continua de 1 mm2 en la zona analizada. En este caso, el área de medición fue de 5 mm x 5 mm, el paso de medición fue de 20 pm, la tensión de aceleración del haz de electrones fue de 15 kV, la corriente de irradiación fue de 50 nA, el diámetro del haz fue de 20 pm y el tiempo de medición para cada paso de medición fue de 50 ms. Se midió RSm con una máquina de medición de rugosidad superficial (SE3500, disponible en Kosaka Laboratory Ltd ). Se midió el tamaño de grano en un sol del compuesto de zinc por medio de un método de dispersión de luz dinámica usando Nanotrac Wave disponible en NIKKISO CO., LTD.
Tabla 1
Tabla 1 Componentes de miembro de acero (unidad: % en masa)

Se evaluó la lubricidad en caliente con un dispositivo de ensayo Bowden mostrado en la Figura 1. Se calentó una chapa de acero de 150 x 200 mm hasta 900 °C, posteriormente se prensó la bola de acero a partir de un valor de temperatura por encima de 700 °C, se midieron la carga de prensado y la carga de retirada, y se calculó un valor a partir de la carga de retirada/carga de prensado, como coeficiente de fricción dinámica.
Para la resistencia a la corrosión tras el revestimiento de pintura, se llevó a cabo el método prescrito en JASO M609 establecido por Society of Automotive Engineers of Japan.
En primer lugar, se colocó cada chapa de acero metalizada con Al preparada en un horno de calentamiento y se calentó a 900 °C durante 6 minutos. Inmediatamente después de sacarla, se mantuvo la chapa de acero metalizada con Al entre los troqueles de acero inoxidable y se enfrió de forma rápida. La tasa de enfriamiento se mantuvo aproximadamente en 150 °C por segundo. A continuación, se cortó por cizalla la chapa de acero metalizada con Al hasta 70 x 150 mm, se sometió a tratamiento de conversión química usando un líquido de conversión química (PB-SX35T) disponible en Nihon Parkerizing Co, Ltd., y posteriormente se revistió con una pintura de electrodeposición (POWERNIX 110) disponible en NIPPONPAINT Co., Ltd. con un espesor deseado de 20 pm y se llevó a cabo el calentamiento hasta 170 °C. Después de eso, se cortó transversalmente el revestimiento de pintura con una cuchilla y se sometió a ensayo de corrosión de 180 ciclos (60 días). A continuación, se midió la anchura de formación de ampollas del revestimiento de pintura a partir del corte transversal (valor máximo en un lado).
Se evaluó la soldabilidad por puntos como se muestra a continuación.
Se colocó cada chapa de acero metalizada con Al preparada en un horno de calentamiento y se calentó a 900 °C durante 6 minutos. Inmediatamente después de sacarla, se mantuvo la chapa de acero metalizada con Al entre los troqueles de acero inoxidable y se enfrió de forma rápida. La tasa de enfriamiento fue de aproximadamente 150 °C por segundo. A continuación, se cortó por cizalla la chapa de acero metalizada con Al fría hasta 30 x 50 mm, y se midió el intervalo de corriente de soldadura por puntos apropiado (corriente de límite superior-corriente de límite inferior). Las condiciones de medición se listan a continuación. Se definió la corriente de límite inferior como el valor de corriente al cual el diámetro del punto de soldadura alcanzó un valor de 4 x (espesor de chapa)05, específicamente al valor al cual el diámetro del punto de soldadura alcanzó 5,1 mm, y se definió la corriente de límite superior como la corriente a la cual tuvo lugar la expulsión.
- Corriente: corriente continua
- Electrodo: aleación de cobre-cromo, DR (40R con 6 mm de diámetro de punta)
- Aplicación de presión: 400 kgf (1 kgf es aproximadamente 9,8 N)
- Tiempo de aplicación de corriente: 240 ms
La Tabla 2 siguiente muestra los resultados de evaluación obtenidos. En la Tabla 2, “zinc orgánico” significa citrato de zinc.

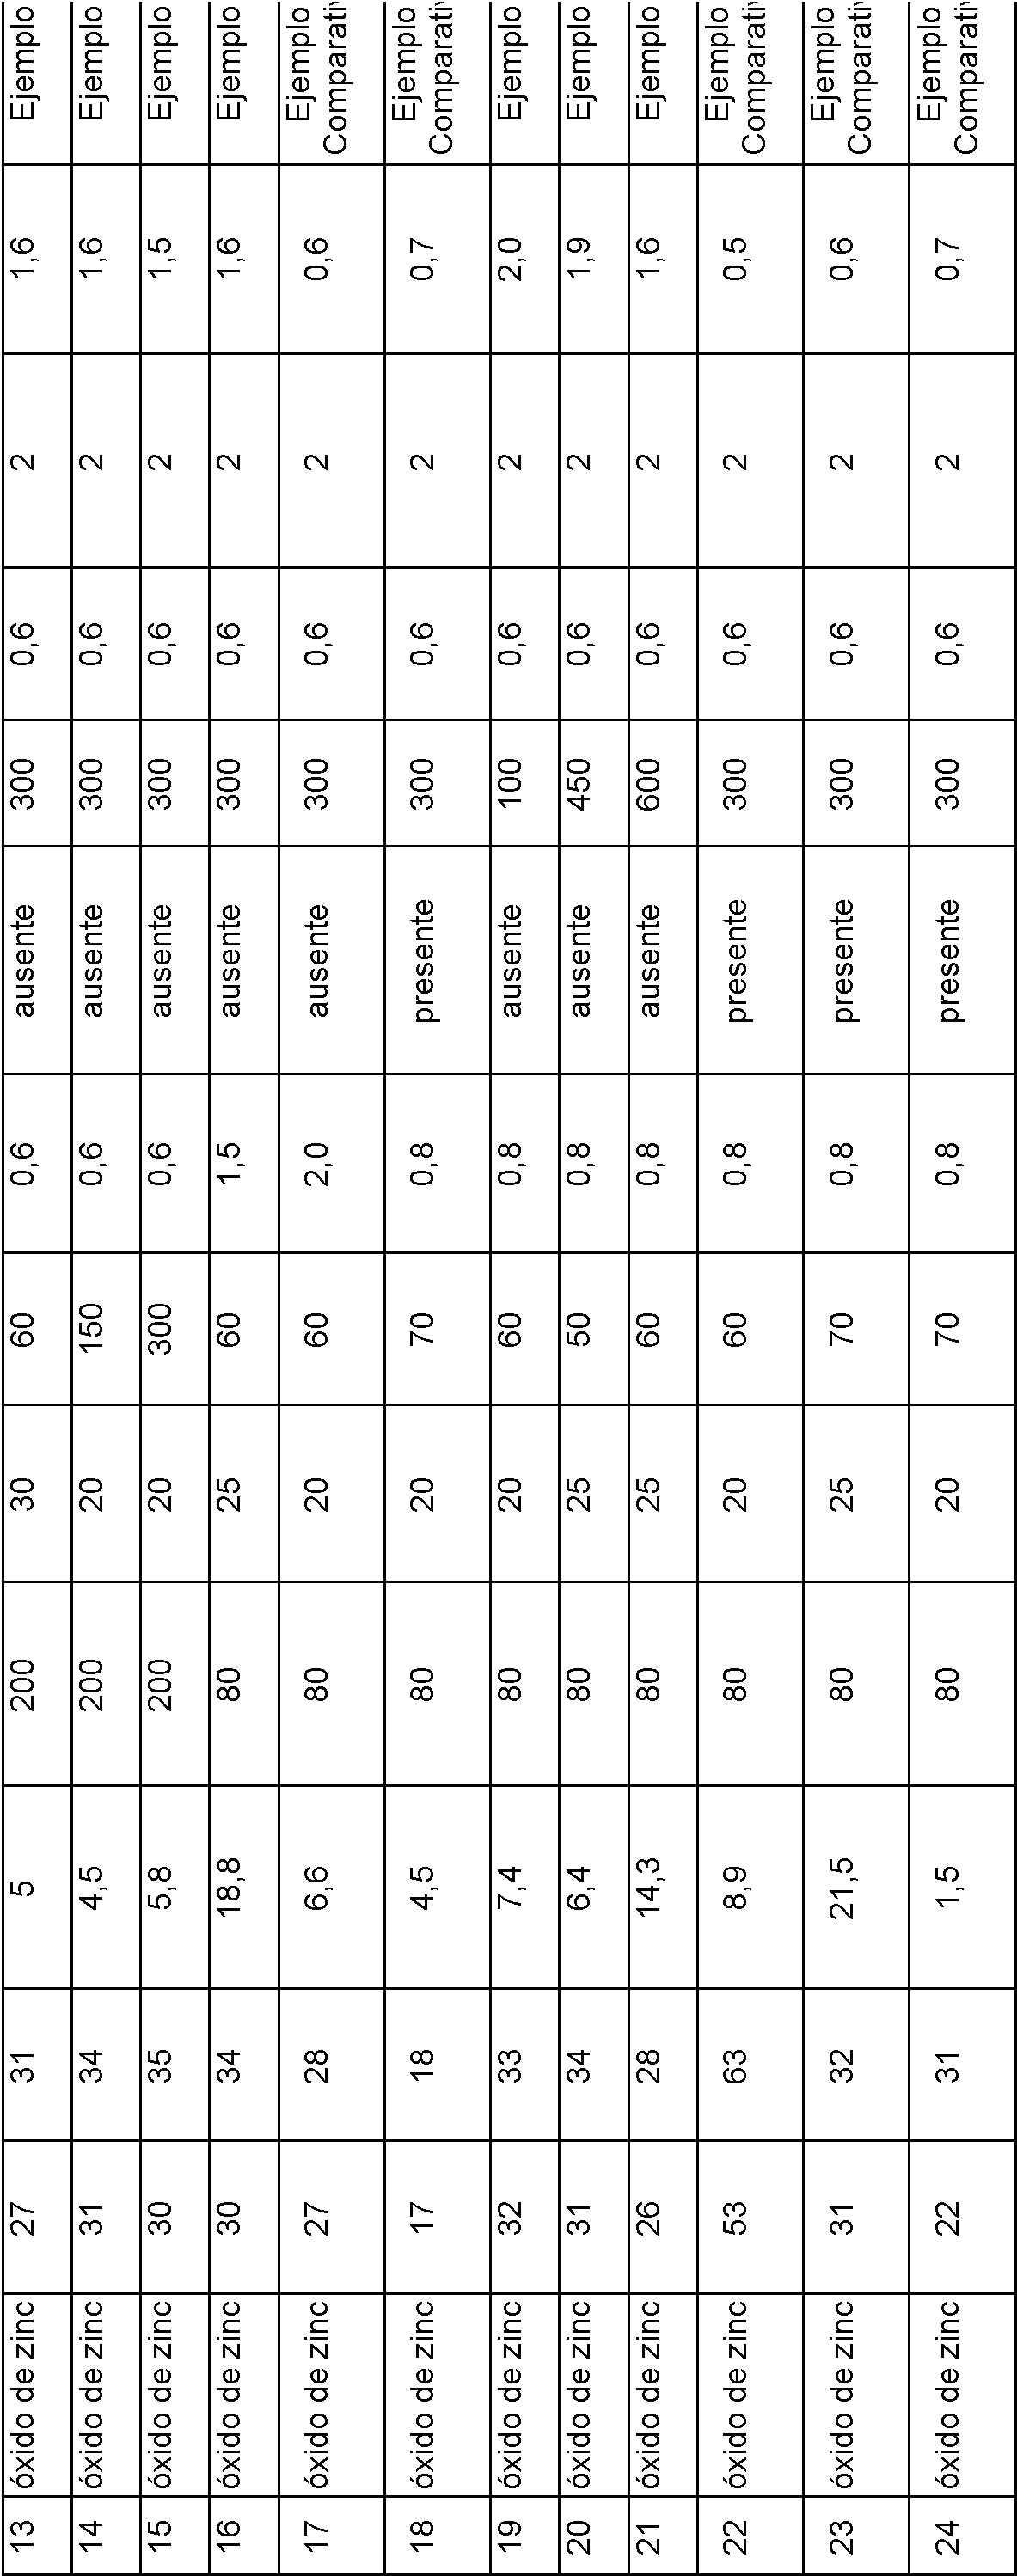
Los Nos. 2 a 6 que tienen una capa de revestimiento que contiene un compuesto de zinc sobre la superficie de metalizado de Al tuvieron excelente lubricidad y resistencia a la corrosión tras el revestimiento de pintura, y una soldabilidad por puntos de nivel similar, en comparación con el N°. 1 que no tenía revestimiento, exhibiendo un rendimiento favorable. Especialmente, se descubrió que el N° 2, cuyo compuesto de zinc fue óxido de zinc, tuvo un rendimiento mejor que otras muestras.
El N° 7 y N° 17, que tuvieron una capa de revestimiento que contenía óxido de zinc pero tuvieron una cantidad de deposición de óxido de zinc (base de cantidad de zinc) fuera del intervalo de la presente invención, exhibieron una pobre resistencia a la corrosión o pobre soldabilidad por puntos. En el caso en que la cantidad de deposición de óxido de zinc (base de cantidad de zinc) fue igual o mayor que 0,6 g/m2 e igual o menor que 1,0 g/m2 (N° 2, N° 9 y N° 10), se exhibió un rendimiento particularmente favorable. En el caso en que la cantidad de deposición de óxido de zinc estuvo dentro del intervalo de la presente invención, pero existió una parte que tenía una cantidad de deposición de zinc en cualquier región continua de 1 mm2 que superó 1,5 g/mm2 (N.° 18), se exhibió una pobre soldabilidad por puntos. Se descubrió que, si la cantidad de deposición es la misma (base de cantidad de Zn), es preferible un RSm de 500 pm o menos ya que se exhibe una soldabilidad por puntos favorable.
La(s) realización(es) de la presente invención se ha(n) descrito anteriormente con referencia a los dibujos adjuntos, mientras que la presente invención no se limita a los ejemplos anteriores. La persona experta en la técnica puede encontrar diversas alteraciones y modificaciones dentro del alcance de las reivindicaciones adjuntas, y se debería comprender que naturalmente se encuentran dentro del alcance de la presente invención.
Aplicabilidad industrial
Como se ha descrito anteriormente, mediante deposición uniforme de un compuesto de zinc, en particular óxido de zinc, con una cantidad de deposición dentro de un determinado intervalo sobre una superficie de una chapa de acero metalizada con Al, es posible mejorar significativamente la soldabilidad por puntos al tiempo que se garantiza la lubricidad en caliente y la resistencia a la corrosión tras el revestimiento de pintura. Por consiguiente, la presente invención puede mejorar la aplicabilidad de un miembro de chapa metalizada con aluminio en automóviles y máquinas industriales, que constituyen usos finales, siendo así altamente útil en la industria.
Claims (7)
1. - Una chapa de acero metalizada con Al usada para prensado en caliente, que comprende:
una chapa de acero;
una capa de metalizado de Al o aleación de Al que contiene al menos un 50 % en masa de Al y formada sobre una superficie o ambas superficies de la chapa de acero; y
una capa de revestimiento superficial formada sobre la capa de metalizado de Al o aleación de Al,
en la que la capa de revestimiento superficial contiene un compuesto de zinc, y el compuesto de zinc está depositado sobre la chapa de acero metalizada con Al en una cantidad igual o mayor que 0,3 g/m2 e igual o menor que 1,5 g/m2, como cantidad de zinc metálico para una superficie, y la cantidad de deposición de zinc en cualquier región de 1 mm2 continua es de 1,5 g/m2 o menos,
en la que la cantidad de deposición de zinc en cualquier región continua de 1 mm2 es la cantidad máxima de dispersión de zinc en un área medida, obtenida llevando a cabo el análisis por mapeado de la distribución de zinc sobre la superficie de la chapa de acero metalizada con Al por medio del uso de un microanalizador de sonda de electrones (EPMA) y el área medida se ajusta en 5 mm x 5 mm y el paso de medición se ajusta en 20 pm.
2. - La chapa de acero metalizada con Al usada para prensado en caliente de acuerdo con la reivindicación 1, en la que el compuesto de zinc en la capa de revestimiento superficial es óxido de zinc.
3. - La chapa de acero metalizada con Al usada para prensado en caliente de acuerdo con la reivindicación 1 o 2, en la que la longitud promedio RSm de un elemento de perfil en una curva de rugosidad de una superficie de chapa de acero metalizada con Al usada para prensado en caliente tras la formación de la capa de revestimiento superficial es de 500 pm o menos.
4. - Un método de fabricación de una chapa de acero metalizada con Al usada para prensado en caliente, que comprende las etapas de:
incorporar un líquido de aplicación que contiene un compuesto de zinc y que tiene un ángulo de contacto igual o mayor que 20° e igual o menor que 50° con respecto a la chapa de acero metalizada con Al sobre la chapa de acero metalizada con Al, incluyendo una chapa de acero y la capa de metalizado de Al o aleación de Al que contiene al menos un 50 % en masa de Al formada sobre una superficie o ambas superficies de la chapa de acero; y secar la chapa de acero metalizada con Al sobre la que se ha incorporado el líquido de aplicación, a una temperatura máxima igual o mayor que 60 °C e igual o menor que 200 °C, para formar una capa de revestimiento superficial que contiene el compuesto de zinc sobre la capa de metalizado de Al o aleación de Al,
en la que la cantidad de compuesto de zinc es igual o mayor que 0,3 g/m2 e igual o menor que 1,5 g/m2, en la que el líquido de aplicación se obtiene mezclando un sol que contiene compuesto de zinc con un aglutinante orgánico predeterminado, y el contenido del aglutinante orgánico es de un 5 a un 30 % como relación en masa del aglutinante orgánico con respecto al compuesto de zinc,
en el que la tensión superficial del líquido de aplicación a 25 °C es igual o mayor que 20 mN/m e igual o menor que 60 mN/m,
en el que la viscosidad del líquido de aplicación a 25 °C es igual o mayor que 2 mPa s e igual o menor que 20 mPas, y
en el que en la capa de revestimiento superficial fabricada, el compuesto de zinc se deposita sobre la chapa de acero metalizada con Al en una cantidad igual o mayor que 0,3 g/m2 e igual o menor que 1,5 g/m2 como cantidad de zinc metálico para una superficie, y la cantidad de deposición de zinc en cualquier región continua de 1 mm2 es de 1,5 g/mm2 o menos,
en el que la cantidad de deposición de zinc en cualquier región continua de 1 mm2 es la cantidad máxima de deposición de zinc en el área medida, obtenida llevando a cabo el análisis por mapeado de distribución de zinc sobre la superficie de la chapa de acero metalizada con Al por medio del uso de un microanalizador son sonda de electrones (EPMA), y el área medida se ajusta en 5 mm x 5 mm y el paso de medición se ajusta en 20 pm.
5. - El método de fabricación de la chapa de acero metalizada con Al usada para prensado en caliente de acuerdo con la reivindicación 4, en el que el líquido de aplicación se incorpora sobre la capa de metalizado de Al o aleación de Al con un dispositivo de revestimiento por rodillos.
6. - El método de fabricación de la chapa de acero metalizada con Al usada para prensado en caliente de acuerdo con la reivindicación 4 o 5, en el que el compuesto de zinc es óxido de zinc.
7. - El método de fabricación de la chapa de acero metalizada con Al usada para prensado en caliente de acuerdo con una cualquiera de las reivindicaciones 4 a 6, en el que la longitud promedio RSm de acuerdo con JIS B0633 y JIS B0601 de un elemento de perfil en la curva de rugosidad de una superficie de la chapa de acero metalizada con Al usada para prensado en caliente tras la formación de la capa de revestimiento superficial es de 500 pm o menos.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013257106 | 2013-12-12 | ||
| PCT/JP2014/082708 WO2015087921A1 (ja) | 2013-12-12 | 2014-12-10 | 熱間プレス用Alめっき鋼板及び熱間プレス用Alめっき鋼板の製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| ES2748157T3 true ES2748157T3 (es) | 2020-03-13 |
Family
ID=53371222
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| ES14869603T Active ES2748157T3 (es) | 2013-12-12 | 2014-12-10 | Chapa de acero metalizada con Al para prensado en caliente y proceso para la fabricación de chapa de acero metalizada con Al para prensado en caliente |
Country Status (13)
| Country | Link |
|---|---|
| US (1) | US9970116B2 (es) |
| EP (1) | EP3081664B1 (es) |
| JP (1) | JP6011732B2 (es) |
| KR (1) | KR101762555B1 (es) |
| CN (1) | CN105814228B (es) |
| BR (1) | BR112016012467B1 (es) |
| CA (1) | CA2930636C (es) |
| ES (1) | ES2748157T3 (es) |
| MX (1) | MX386309B (es) |
| PL (1) | PL3081664T3 (es) |
| RU (1) | RU2648729C1 (es) |
| TW (2) | TWI623649B (es) |
| WO (1) | WO2015087921A1 (es) |
Families Citing this family (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN110352260B (zh) * | 2017-02-28 | 2021-11-05 | 塔塔钢铁艾默伊登有限责任公司 | 用于制备热成形的涂覆的钢产物的方法 |
| CA3053102A1 (en) * | 2017-03-27 | 2018-10-04 | Nippon Steel Corporation | Al-based plated steel sheet |
| AU2018274826B2 (en) * | 2017-05-24 | 2021-01-07 | Daido Castings Co., Ltd. | Component for hot-dip metal plating bath |
| MX2020003891A (es) * | 2017-09-28 | 2020-08-20 | Nippon Steel Corp | Lamina de acero recubierta, rollo de lamina de acero recubierta, metodo para producir articulo formado por prensado en caliente, y parte de automovil. |
| CN107904535A (zh) * | 2017-11-16 | 2018-04-13 | 河钢股份有限公司 | 用于热冲压成形钢的镀层及其制造方法 |
| KR102402639B1 (ko) | 2017-11-24 | 2022-05-26 | 삼성전자주식회사 | 전자 장치 및 그의 통신 방법 |
| CA3061938C (en) * | 2018-04-06 | 2022-10-04 | Nippon Steel Corporation | Overlapped blank for hot stamping, method of manufacturing overlapped hot stamp molded body, and overlapped hot stamp molded body |
| KR102227111B1 (ko) * | 2018-11-30 | 2021-03-12 | 주식회사 포스코 | 열간성형 부재 및 그 제조방법 |
| CN111748758B (zh) * | 2019-03-27 | 2023-04-07 | 宝山钢铁股份有限公司 | 一种粘胶性优良的润滑处理热镀锌钢板及其制造方法 |
| US12356462B2 (en) * | 2020-03-25 | 2025-07-08 | Lg Electronics Inc. | Method for transmitting/receiving signal in wireless communication system and apparatus supporting same |
| EP4556593A4 (en) * | 2022-07-14 | 2026-01-07 | Nippon Steel Corp | ALUMINUM-CLAYED STEEL SHEET FOR HOT STAMPING |
| CN119194330A (zh) * | 2024-10-18 | 2024-12-27 | 首钢集团有限公司 | 一种镀铝钢板及其制备方法和应用 |
Family Cites Families (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0655129A (ja) * | 1992-08-05 | 1994-03-01 | Mitsubishi Kasei Corp | 塗布体の製造方法 |
| EP0653502A3 (en) * | 1993-11-11 | 1995-08-09 | Nihon Parkerizing | Composite steel workpiece plated with zinc-containing metal and process for its manufacture. |
| FR2780984B1 (fr) | 1998-07-09 | 2001-06-22 | Lorraine Laminage | Tole d'acier laminee a chaud et a froid revetue et comportant une tres haute resistance apres traitement thermique |
| JP4516653B2 (ja) * | 2000-02-01 | 2010-08-04 | 新日本製鐵株式会社 | 自動車用Al系めっき鋼板 |
| JP2004027263A (ja) * | 2002-06-24 | 2004-01-29 | Sumitomo Metal Ind Ltd | 表面外観に優れた溶融亜鉛めっき鋼板とその製造方法 |
| JP2004211151A (ja) | 2002-12-27 | 2004-07-29 | Nippon Steel Corp | 潤滑性に優れた高温プレス成形性用Al系めっき鋼板 |
| MX2010011034A (es) | 2008-04-22 | 2010-11-05 | Nippon Steel Corp | Lamina de acero chapada y metodo para prensar en caliente lamina de acero chapada. |
| JP4908532B2 (ja) * | 2009-02-20 | 2012-04-04 | 大日本塗料株式会社 | 金属板の表面処理方法 |
| JP5573195B2 (ja) | 2010-01-25 | 2014-08-20 | 新日鐵住金株式会社 | 昇温特性に優れた熱間プレス用Alめっき鋼板及びその製造方法 |
| RU2563421C2 (ru) | 2011-04-01 | 2015-09-20 | Ниппон Стил Энд Сумитомо Метал Корпорейшн | Горячештампованная высокопрочная деталь, имеющая превосходное антикоррозийное свойство после окрашивания, и способ ее изготовления |
| ES2725325T3 (es) * | 2011-09-30 | 2019-09-23 | Nippon Steel Corp | Chapa de acero galvanizado por inmersión en caliente de alta resistencia |
| JP5983277B2 (ja) * | 2011-12-26 | 2016-08-31 | 新日鐵住金株式会社 | 塗装後耐食性と耐エナメルヘア性に優れる高鮮映性塗装下地用電気亜鉛めっき鋼板およびその製造方法 |
| CN104093880B (zh) * | 2012-02-14 | 2016-12-21 | 新日铁住金株式会社 | 热压用镀敷钢板和镀敷钢板的热压方法 |
| JP5692148B2 (ja) * | 2012-04-18 | 2015-04-01 | 新日鐵住金株式会社 | 熱間プレス用Al系めっき鋼板及びその熱間プレス方法 |
| JP5692152B2 (ja) | 2012-04-25 | 2015-04-01 | 新日鐵住金株式会社 | 熱間プレス用Al系めっき鋼板とその熱間プレス方法及び高強度自動車部品 |
-
2014
- 2014-12-10 US US15/103,152 patent/US9970116B2/en active Active
- 2014-12-10 BR BR112016012467-7A patent/BR112016012467B1/pt active IP Right Grant
- 2014-12-10 CN CN201480067715.7A patent/CN105814228B/zh active Active
- 2014-12-10 EP EP14869603.2A patent/EP3081664B1/en active Active
- 2014-12-10 RU RU2016122054A patent/RU2648729C1/ru not_active IP Right Cessation
- 2014-12-10 ES ES14869603T patent/ES2748157T3/es active Active
- 2014-12-10 MX MX2016007183A patent/MX386309B/es unknown
- 2014-12-10 WO PCT/JP2014/082708 patent/WO2015087921A1/ja not_active Ceased
- 2014-12-10 CA CA2930636A patent/CA2930636C/en active Active
- 2014-12-10 JP JP2015542894A patent/JP6011732B2/ja active Active
- 2014-12-10 KR KR1020167015211A patent/KR101762555B1/ko active Active
- 2014-12-10 PL PL14869603T patent/PL3081664T3/pl unknown
- 2014-12-11 TW TW103143291A patent/TWI623649B/zh not_active IP Right Cessation
- 2014-12-11 TW TW105141435A patent/TW201734263A/zh unknown
Also Published As
| Publication number | Publication date |
|---|---|
| TWI623649B (zh) | 2018-05-11 |
| CA2930636A1 (en) | 2015-06-18 |
| PL3081664T3 (pl) | 2020-02-28 |
| TW201540874A (zh) | 2015-11-01 |
| EP3081664A1 (en) | 2016-10-19 |
| MX386309B (es) | 2025-03-18 |
| RU2648729C1 (ru) | 2018-03-28 |
| MX2016007183A (es) | 2016-07-21 |
| WO2015087921A1 (ja) | 2015-06-18 |
| JPWO2015087921A1 (ja) | 2017-03-16 |
| JP6011732B2 (ja) | 2016-10-19 |
| CA2930636C (en) | 2017-12-05 |
| US20160362794A1 (en) | 2016-12-15 |
| CN105814228B (zh) | 2018-09-28 |
| TW201734263A (zh) | 2017-10-01 |
| KR101762555B1 (ko) | 2017-07-27 |
| EP3081664A4 (en) | 2017-07-19 |
| BR112016012467B1 (pt) | 2020-12-29 |
| EP3081664B1 (en) | 2019-09-04 |
| KR20160084436A (ko) | 2016-07-13 |
| US9970116B2 (en) | 2018-05-15 |
| CN105814228A (zh) | 2016-07-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| ES2762572T3 (es) | Pieza de automóvil de gran resistencia y método para fabricar una pieza de automóvil de gran resistencia | |
| CA2930636C (en) | Al-plated steel sheet used for hot pressing and method for manufacturing al-plated steel sheet used for hot pressing | |
| ES2765101T3 (es) | Placa de acero metalizada para prensado en caliente y método de prensado en caliente de placa de acero metalizada | |
| ES2792117T3 (es) | Procedimiento para producir una pieza a partir de una lámina de acero recubierta con un recubrimiento metálico a base de aluminio | |
| CN102753730B (zh) | 热浸镀锌系钢板 | |
| JP5834587B2 (ja) | 温間プレス部材の製造方法 | |
| KR102011207B1 (ko) | 아연계 도금 강판 | |
| TWI601853B (zh) | 鍍敷鋼板 | |
| JPWO2018221738A1 (ja) | ホットスタンプ部材 | |
| TW201508098A (zh) | 熱壓印成形體及熱壓印成形體之製造方法 | |
| TW201700788A (zh) | 熔融鋅系鍍敷鋼板 | |
| CN105026530B (zh) | 用于具有摩擦应力的高温应用的涂层 | |
| CN110325667A (zh) | Al系镀覆钢板 | |
| KR101249583B1 (ko) | 내식성이 우수한 크로메이트-프리 피복 용융 아연 도금 강판 | |
| TWI588293B (zh) | 熱壓印成形體 | |
| TW201903165A (zh) | Al系鍍敷鋼板 | |
| JP2010043332A (ja) | 防眩性溶融亜鉛めっき鋼板およびその製造方法 | |
| TW201202476A (en) | Hot-dipped galvanized steel sheet | |
| TW201942413A (zh) | 鍍鋅系鋼板及熱處理鋼材 |