ES2793248T3 - Polvo fino de zirconia y método de producción para el mismo - Google Patents
Polvo fino de zirconia y método de producción para el mismo Download PDFInfo
- Publication number
- ES2793248T3 ES2793248T3 ES17775102T ES17775102T ES2793248T3 ES 2793248 T3 ES2793248 T3 ES 2793248T3 ES 17775102 T ES17775102 T ES 17775102T ES 17775102 T ES17775102 T ES 17775102T ES 2793248 T3 ES2793248 T3 ES 2793248T3
- Authority
- ES
- Spain
- Prior art keywords
- zirconia powder
- density
- zirconia
- temperature
- molding
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- MCMNRKCIXSYSNV-UHFFFAOYSA-N Zirconium dioxide Chemical compound O=[Zr]=O MCMNRKCIXSYSNV-UHFFFAOYSA-N 0.000 title claims abstract description 422
- 239000000843 powder Substances 0.000 title claims abstract description 198
- 238000004519 manufacturing process Methods 0.000 title claims description 23
- 238000000465 moulding Methods 0.000 claims abstract description 79
- 239000011148 porous material Substances 0.000 claims abstract description 55
- 239000002245 particle Substances 0.000 claims abstract description 42
- RUDFQVOCFDJEEF-UHFFFAOYSA-N yttrium(III) oxide Inorganic materials [O-2].[O-2].[O-2].[Y+3].[Y+3] RUDFQVOCFDJEEF-UHFFFAOYSA-N 0.000 claims abstract description 35
- 238000005245 sintering Methods 0.000 claims abstract description 30
- PNEYBMLMFCGWSK-UHFFFAOYSA-N aluminium oxide Inorganic materials [O-2].[O-2].[O-2].[Al+3].[Al+3] PNEYBMLMFCGWSK-UHFFFAOYSA-N 0.000 claims abstract description 27
- 239000000243 solution Substances 0.000 claims description 49
- 150000003754 zirconium Chemical class 0.000 claims description 49
- 239000012266 salt solution Substances 0.000 claims description 41
- 239000003795 chemical substances by application Substances 0.000 claims description 39
- 238000010438 heat treatment Methods 0.000 claims description 32
- 238000000034 method Methods 0.000 claims description 30
- 238000002156 mixing Methods 0.000 claims description 16
- 239000003153 chemical reaction reagent Substances 0.000 claims description 13
- 239000012298 atmosphere Substances 0.000 claims description 11
- TWNQGVIAIRXVLR-UHFFFAOYSA-N oxo(oxoalumanyloxy)alumane Chemical compound O=[Al]O[Al]=O TWNQGVIAIRXVLR-UHFFFAOYSA-N 0.000 claims description 3
- NINIDFKCEFEMDL-UHFFFAOYSA-N Sulfur Chemical compound [S] NINIDFKCEFEMDL-UHFFFAOYSA-N 0.000 claims 1
- 229910052717 sulfur Inorganic materials 0.000 claims 1
- 239000011593 sulfur Substances 0.000 claims 1
- 238000005266 casting Methods 0.000 abstract description 5
- 239000000047 product Substances 0.000 description 84
- 239000002994 raw material Substances 0.000 description 36
- 239000011164 primary particle Substances 0.000 description 34
- 239000011163 secondary particle Substances 0.000 description 21
- 238000004220 aggregation Methods 0.000 description 20
- 230000002776 aggregation Effects 0.000 description 20
- 238000010304 firing Methods 0.000 description 20
- 239000002904 solvent Substances 0.000 description 17
- 239000000725 suspension Substances 0.000 description 17
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 17
- VWQVUPCCIRVNHF-UHFFFAOYSA-N yttrium atom Chemical compound [Y] VWQVUPCCIRVNHF-UHFFFAOYSA-N 0.000 description 16
- 239000011230 binding agent Substances 0.000 description 15
- 229910052727 yttrium Inorganic materials 0.000 description 15
- 229910052782 aluminium Inorganic materials 0.000 description 14
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 14
- 239000002585 base Substances 0.000 description 14
- 238000006243 chemical reaction Methods 0.000 description 12
- 229910052726 zirconium Inorganic materials 0.000 description 12
- IVORCBKUUYGUOL-UHFFFAOYSA-N 1-ethynyl-2,4-dimethoxybenzene Chemical compound COC1=CC=C(C#C)C(OC)=C1 IVORCBKUUYGUOL-UHFFFAOYSA-N 0.000 description 11
- PMZURENOXWZQFD-UHFFFAOYSA-L Sodium Sulfate Chemical compound [Na+].[Na+].[O-]S([O-])(=O)=O PMZURENOXWZQFD-UHFFFAOYSA-L 0.000 description 11
- QRTRRDMHGTZPBF-UHFFFAOYSA-L oxygen(2-);zirconium(4+);sulfate Chemical compound [O-2].[Zr+4].[O-]S([O-])(=O)=O QRTRRDMHGTZPBF-UHFFFAOYSA-L 0.000 description 11
- 229910052938 sodium sulfate Inorganic materials 0.000 description 11
- 235000011152 sodium sulphate Nutrition 0.000 description 11
- -1 zirconium ions Chemical class 0.000 description 11
- 230000000052 comparative effect Effects 0.000 description 10
- OKKJLVBELUTLKV-UHFFFAOYSA-N Methanol Chemical compound OC OKKJLVBELUTLKV-UHFFFAOYSA-N 0.000 description 9
- QCWXUUIWCKQGHC-UHFFFAOYSA-N Zirconium Chemical compound [Zr] QCWXUUIWCKQGHC-UHFFFAOYSA-N 0.000 description 9
- 239000013078 crystal Substances 0.000 description 8
- OBOSXEWFRARQPU-UHFFFAOYSA-N 2-n,2-n-dimethylpyridine-2,5-diamine Chemical compound CN(C)C1=CC=C(N)C=N1 OBOSXEWFRARQPU-UHFFFAOYSA-N 0.000 description 7
- 238000001746 injection moulding Methods 0.000 description 7
- LFQSCWFLJHTTHZ-UHFFFAOYSA-N Ethanol Chemical compound CCO LFQSCWFLJHTTHZ-UHFFFAOYSA-N 0.000 description 6
- HEMHJVSKTPXQMS-UHFFFAOYSA-M Sodium hydroxide Chemical compound [OH-].[Na+] HEMHJVSKTPXQMS-UHFFFAOYSA-M 0.000 description 6
- 238000000227 grinding Methods 0.000 description 6
- 239000012535 impurity Substances 0.000 description 6
- 238000003756 stirring Methods 0.000 description 6
- ZXAUZSQITFJWPS-UHFFFAOYSA-J zirconium(4+);disulfate Chemical compound [Zr+4].[O-]S([O-])(=O)=O.[O-]S([O-])(=O)=O ZXAUZSQITFJWPS-UHFFFAOYSA-J 0.000 description 6
- QAOWNCQODCNURD-UHFFFAOYSA-L Sulfate Chemical compound [O-]S([O-])(=O)=O QAOWNCQODCNURD-UHFFFAOYSA-L 0.000 description 5
- 238000001035 drying Methods 0.000 description 5
- 239000000203 mixture Substances 0.000 description 5
- 238000000926 separation method Methods 0.000 description 5
- CPLXHLVBOLITMK-UHFFFAOYSA-N Magnesium oxide Chemical compound [Mg]=O CPLXHLVBOLITMK-UHFFFAOYSA-N 0.000 description 4
- 150000001298 alcohols Chemical class 0.000 description 4
- 239000003125 aqueous solvent Substances 0.000 description 4
- 238000009835 boiling Methods 0.000 description 4
- 150000001875 compounds Chemical class 0.000 description 4
- 238000010411 cooking Methods 0.000 description 4
- XLYOFNOQVPJJNP-UHFFFAOYSA-M hydroxide Chemical compound [OH-] XLYOFNOQVPJJNP-UHFFFAOYSA-M 0.000 description 4
- 239000007788 liquid Substances 0.000 description 4
- QSHDDOUJBYECFT-UHFFFAOYSA-N mercury Chemical compound [Hg] QSHDDOUJBYECFT-UHFFFAOYSA-N 0.000 description 4
- 229910052753 mercury Inorganic materials 0.000 description 4
- 239000011259 mixed solution Substances 0.000 description 4
- 230000009467 reduction Effects 0.000 description 4
- 238000004438 BET method Methods 0.000 description 3
- KWYUFKZDYYNOTN-UHFFFAOYSA-M Potassium hydroxide Chemical compound [OH-].[K+] KWYUFKZDYYNOTN-UHFFFAOYSA-M 0.000 description 3
- 229910052791 calcium Inorganic materials 0.000 description 3
- 239000011575 calcium Substances 0.000 description 3
- RKTYLMNFRDHKIL-UHFFFAOYSA-N copper;5,10,15,20-tetraphenylporphyrin-22,24-diide Chemical compound [Cu+2].C1=CC(C(=C2C=CC([N-]2)=C(C=2C=CC=CC=2)C=2C=CC(N=2)=C(C=2C=CC=CC=2)C2=CC=C3[N-]2)C=2C=CC=CC=2)=NC1=C3C1=CC=CC=C1 RKTYLMNFRDHKIL-UHFFFAOYSA-N 0.000 description 3
- 238000012423 maintenance Methods 0.000 description 3
- 229910052751 metal Inorganic materials 0.000 description 3
- 239000002184 metal Substances 0.000 description 3
- 239000003960 organic solvent Substances 0.000 description 3
- 230000001590 oxidative effect Effects 0.000 description 3
- CMOAHYOGLLEOGO-UHFFFAOYSA-N oxozirconium;dihydrochloride Chemical compound Cl.Cl.[Zr]=O CMOAHYOGLLEOGO-UHFFFAOYSA-N 0.000 description 3
- 230000008569 process Effects 0.000 description 3
- 229910052761 rare earth metal Inorganic materials 0.000 description 3
- 230000008719 thickening Effects 0.000 description 3
- NGDQQLAVJWUYSF-UHFFFAOYSA-N 4-methyl-2-phenyl-1,3-thiazole-5-sulfonyl chloride Chemical compound S1C(S(Cl)(=O)=O)=C(C)N=C1C1=CC=CC=C1 NGDQQLAVJWUYSF-UHFFFAOYSA-N 0.000 description 2
- OYPRJOBELJOOCE-UHFFFAOYSA-N Calcium Chemical compound [Ca] OYPRJOBELJOOCE-UHFFFAOYSA-N 0.000 description 2
- RTZKZFJDLAIYFH-UHFFFAOYSA-N Diethyl ether Chemical compound CCOCC RTZKZFJDLAIYFH-UHFFFAOYSA-N 0.000 description 2
- PEDCQBHIVMGVHV-UHFFFAOYSA-N Glycerol Natural products OCC(O)CO PEDCQBHIVMGVHV-UHFFFAOYSA-N 0.000 description 2
- 229910002651 NO3 Inorganic materials 0.000 description 2
- NHNBFGGVMKEFGY-UHFFFAOYSA-N Nitrate Chemical compound [O-][N+]([O-])=O NHNBFGGVMKEFGY-UHFFFAOYSA-N 0.000 description 2
- 239000000654 additive Substances 0.000 description 2
- 230000000996 additive effect Effects 0.000 description 2
- VSCWAEJMTAWNJL-UHFFFAOYSA-K aluminium trichloride Chemical compound Cl[Al](Cl)Cl VSCWAEJMTAWNJL-UHFFFAOYSA-K 0.000 description 2
- BSDOQSMQCZQLDV-UHFFFAOYSA-N butan-1-olate;zirconium(4+) Chemical compound [Zr+4].CCCC[O-].CCCC[O-].CCCC[O-].CCCC[O-] BSDOQSMQCZQLDV-UHFFFAOYSA-N 0.000 description 2
- 239000000919 ceramic Substances 0.000 description 2
- 230000007547 defect Effects 0.000 description 2
- 238000004512 die casting Methods 0.000 description 2
- 235000014113 dietary fatty acids Nutrition 0.000 description 2
- 239000002612 dispersion medium Substances 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 238000001704 evaporation Methods 0.000 description 2
- 230000008020 evaporation Effects 0.000 description 2
- 239000000194 fatty acid Substances 0.000 description 2
- 229930195729 fatty acid Natural products 0.000 description 2
- 239000007789 gas Substances 0.000 description 2
- 230000007062 hydrolysis Effects 0.000 description 2
- 238000006460 hydrolysis reaction Methods 0.000 description 2
- 239000000395 magnesium oxide Substances 0.000 description 2
- 238000006386 neutralization reaction Methods 0.000 description 2
- UJVRJBAUJYZFIX-UHFFFAOYSA-N nitric acid;oxozirconium Chemical compound [Zr]=O.O[N+]([O-])=O.O[N+]([O-])=O UJVRJBAUJYZFIX-UHFFFAOYSA-N 0.000 description 2
- 239000002244 precipitate Substances 0.000 description 2
- 238000012545 processing Methods 0.000 description 2
- 238000011160 research Methods 0.000 description 2
- 150000003839 salts Chemical class 0.000 description 2
- 239000007787 solid Substances 0.000 description 2
- 230000000087 stabilizing effect Effects 0.000 description 2
- 238000005406 washing Methods 0.000 description 2
- BNGXYYYYKUGPPF-UHFFFAOYSA-M (3-methylphenyl)methyl-triphenylphosphanium;chloride Chemical compound [Cl-].CC1=CC=CC(C[P+](C=2C=CC=CC=2)(C=2C=CC=CC=2)C=2C=CC=CC=2)=C1 BNGXYYYYKUGPPF-UHFFFAOYSA-M 0.000 description 1
- KEDNSMBVYXSBFC-UHFFFAOYSA-N 6-bromo-2-chloroquinoline-4-carbonyl chloride Chemical compound C1=C(Br)C=C2C(C(=O)Cl)=CC(Cl)=NC2=C1 KEDNSMBVYXSBFC-UHFFFAOYSA-N 0.000 description 1
- QTBSBXVTEAMEQO-UHFFFAOYSA-M Acetate Chemical compound CC([O-])=O QTBSBXVTEAMEQO-UHFFFAOYSA-M 0.000 description 1
- ATRRKUHOCOJYRX-UHFFFAOYSA-N Ammonium bicarbonate Chemical compound [NH4+].OC([O-])=O ATRRKUHOCOJYRX-UHFFFAOYSA-N 0.000 description 1
- 229910000013 Ammonium bicarbonate Inorganic materials 0.000 description 1
- VHUUQVKOLVNVRT-UHFFFAOYSA-N Ammonium hydroxide Chemical compound [NH4+].[OH-] VHUUQVKOLVNVRT-UHFFFAOYSA-N 0.000 description 1
- CPELXLSAUQHCOX-UHFFFAOYSA-M Bromide Chemical compound [Br-] CPELXLSAUQHCOX-UHFFFAOYSA-M 0.000 description 1
- VEXZGXHMUGYJMC-UHFFFAOYSA-M Chloride anion Chemical compound [Cl-] VEXZGXHMUGYJMC-UHFFFAOYSA-M 0.000 description 1
- 229910052692 Dysprosium Inorganic materials 0.000 description 1
- 229910052691 Erbium Inorganic materials 0.000 description 1
- 229910052693 Europium Inorganic materials 0.000 description 1
- 229910052688 Gadolinium Inorganic materials 0.000 description 1
- 229910052689 Holmium Inorganic materials 0.000 description 1
- DGAQECJNVWCQMB-PUAWFVPOSA-M Ilexoside XXIX Chemical compound C[C@@H]1CC[C@@]2(CC[C@@]3(C(=CC[C@H]4[C@]3(CC[C@@H]5[C@@]4(CC[C@@H](C5(C)C)OS(=O)(=O)[O-])C)C)[C@@H]2[C@]1(C)O)C)C(=O)O[C@H]6[C@@H]([C@H]([C@@H]([C@H](O6)CO)O)O)O.[Na+] DGAQECJNVWCQMB-PUAWFVPOSA-M 0.000 description 1
- 229910052765 Lutetium Inorganic materials 0.000 description 1
- 229910052779 Neodymium Inorganic materials 0.000 description 1
- 239000002202 Polyethylene glycol Substances 0.000 description 1
- 229910052777 Praseodymium Inorganic materials 0.000 description 1
- 229910052773 Promethium Inorganic materials 0.000 description 1
- 229910052772 Samarium Inorganic materials 0.000 description 1
- 229910052771 Terbium Inorganic materials 0.000 description 1
- 229910052775 Thulium Inorganic materials 0.000 description 1
- 230000009471 action Effects 0.000 description 1
- 238000007792 addition Methods 0.000 description 1
- 230000032683 aging Effects 0.000 description 1
- 229910000287 alkaline earth metal oxide Inorganic materials 0.000 description 1
- 235000012538 ammonium bicarbonate Nutrition 0.000 description 1
- 239000001099 ammonium carbonate Substances 0.000 description 1
- 239000000908 ammonium hydroxide Substances 0.000 description 1
- BFNBIHQBYMNNAN-UHFFFAOYSA-N ammonium sulfate Chemical compound N.N.OS(O)(=O)=O BFNBIHQBYMNNAN-UHFFFAOYSA-N 0.000 description 1
- 229910052921 ammonium sulfate Inorganic materials 0.000 description 1
- 235000011130 ammonium sulphate Nutrition 0.000 description 1
- 238000004458 analytical method Methods 0.000 description 1
- 230000003667 anti-reflective effect Effects 0.000 description 1
- 150000004945 aromatic hydrocarbons Chemical class 0.000 description 1
- QVGXLLKOCUKJST-UHFFFAOYSA-N atomic oxygen Chemical compound [O] QVGXLLKOCUKJST-UHFFFAOYSA-N 0.000 description 1
- 229910052788 barium Inorganic materials 0.000 description 1
- 238000001354 calcination Methods 0.000 description 1
- 239000000969 carrier Substances 0.000 description 1
- 239000003054 catalyst Substances 0.000 description 1
- CETPSERCERDGAM-UHFFFAOYSA-N ceric oxide Chemical compound O=[Ce]=O CETPSERCERDGAM-UHFFFAOYSA-N 0.000 description 1
- 229910000422 cerium(IV) oxide Inorganic materials 0.000 description 1
- 150000001805 chlorine compounds Chemical group 0.000 description 1
- NZSLBYVEIXCMBT-UHFFFAOYSA-N chloro hypochlorite;zirconium Chemical compound [Zr].ClOCl NZSLBYVEIXCMBT-UHFFFAOYSA-N 0.000 description 1
- 238000009694 cold isostatic pressing Methods 0.000 description 1
- 230000008602 contraction Effects 0.000 description 1
- 238000010908 decantation Methods 0.000 description 1
- 238000002050 diffraction method Methods 0.000 description 1
- 238000004090 dissolution Methods 0.000 description 1
- 239000003792 electrolyte Substances 0.000 description 1
- 239000012776 electronic material Substances 0.000 description 1
- UIWXSTHGICQLQT-UHFFFAOYSA-N ethenyl propanoate Chemical compound CCC(=O)OC=C UIWXSTHGICQLQT-UHFFFAOYSA-N 0.000 description 1
- LYCAIKOWRPUZTN-UHFFFAOYSA-N ethylene glycol Natural products OCCO LYCAIKOWRPUZTN-UHFFFAOYSA-N 0.000 description 1
- 238000001125 extrusion Methods 0.000 description 1
- 238000001914 filtration Methods 0.000 description 1
- 239000000446 fuel Substances 0.000 description 1
- 229910002078 fully stabilized zirconia Inorganic materials 0.000 description 1
- 230000005484 gravity Effects 0.000 description 1
- 229910000449 hafnium oxide Inorganic materials 0.000 description 1
- WIHZLLGSGQNAGK-UHFFFAOYSA-N hafnium(4+);oxygen(2-) Chemical compound [O-2].[O-2].[Hf+4] WIHZLLGSGQNAGK-UHFFFAOYSA-N 0.000 description 1
- 230000002706 hydrostatic effect Effects 0.000 description 1
- WGCNASOHLSPBMP-UHFFFAOYSA-N hydroxyacetaldehyde Natural products OCC=O WGCNASOHLSPBMP-UHFFFAOYSA-N 0.000 description 1
- 238000002354 inductively-coupled plasma atomic emission spectroscopy Methods 0.000 description 1
- 238000005342 ion exchange Methods 0.000 description 1
- 238000003475 lamination Methods 0.000 description 1
- 229910052746 lanthanum Inorganic materials 0.000 description 1
- 230000007774 longterm Effects 0.000 description 1
- 229910052749 magnesium Inorganic materials 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 238000005259 measurement Methods 0.000 description 1
- 239000002609 medium Substances 0.000 description 1
- 238000005058 metal casting Methods 0.000 description 1
- 238000003801 milling Methods 0.000 description 1
- NFSAPTWLWWYADB-UHFFFAOYSA-N n,n-dimethyl-1-phenylethane-1,2-diamine Chemical compound CN(C)C(CN)C1=CC=CC=C1 NFSAPTWLWWYADB-UHFFFAOYSA-N 0.000 description 1
- 230000003287 optical effect Effects 0.000 description 1
- 239000001301 oxygen Substances 0.000 description 1
- 229910052760 oxygen Inorganic materials 0.000 description 1
- RVTZCBVAJQQJTK-UHFFFAOYSA-N oxygen(2-);zirconium(4+) Chemical compound [O-2].[O-2].[Zr+4] RVTZCBVAJQQJTK-UHFFFAOYSA-N 0.000 description 1
- 229910002077 partially stabilized zirconia Inorganic materials 0.000 description 1
- 230000000704 physical effect Effects 0.000 description 1
- 229920002037 poly(vinyl butyral) polymer Polymers 0.000 description 1
- 229920002432 poly(vinyl methyl ether) polymer Polymers 0.000 description 1
- 229920001223 polyethylene glycol Polymers 0.000 description 1
- 238000002360 preparation method Methods 0.000 description 1
- VQMWBBYLQSCNPO-UHFFFAOYSA-N promethium atom Chemical compound [Pm] VQMWBBYLQSCNPO-UHFFFAOYSA-N 0.000 description 1
- 238000000746 purification Methods 0.000 description 1
- 229910001404 rare earth metal oxide Inorganic materials 0.000 description 1
- 238000012827 research and development Methods 0.000 description 1
- 229910052706 scandium Inorganic materials 0.000 description 1
- 239000010865 sewage Substances 0.000 description 1
- 229910052708 sodium Inorganic materials 0.000 description 1
- 239000011734 sodium Substances 0.000 description 1
- 159000000000 sodium salts Chemical class 0.000 description 1
- 239000006104 solid solution Substances 0.000 description 1
- 229910002076 stabilized zirconia Inorganic materials 0.000 description 1
- 239000003381 stabilizer Substances 0.000 description 1
- 239000007858 starting material Substances 0.000 description 1
- 230000035882 stress Effects 0.000 description 1
- 229910052712 strontium Inorganic materials 0.000 description 1
- 229920005992 thermoplastic resin Polymers 0.000 description 1
- 230000007704 transition Effects 0.000 description 1
- 238000002834 transmittance Methods 0.000 description 1
- 229920002554 vinyl polymer Polymers 0.000 description 1
- 238000009736 wetting Methods 0.000 description 1
- 229940105965 yttrium bromide Drugs 0.000 description 1
- 229910000347 yttrium sulfate Inorganic materials 0.000 description 1
- RTAYJOCWVUTQHB-UHFFFAOYSA-H yttrium(3+);trisulfate Chemical compound [Y+3].[Y+3].[O-]S([O-])(=O)=O.[O-]S([O-])(=O)=O.[O-]S([O-])(=O)=O RTAYJOCWVUTQHB-UHFFFAOYSA-H 0.000 description 1
- 229910001928 zirconium oxide Inorganic materials 0.000 description 1
Classifications
-
- C—CHEMISTRY; METALLURGY
- C01—INORGANIC CHEMISTRY
- C01G—COMPOUNDS CONTAINING METALS NOT COVERED BY SUBCLASSES C01D OR C01F
- C01G25/00—Compounds of zirconium
- C01G25/02—Oxides
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B35/00—Shaped ceramic products characterised by their composition; Ceramics compositions; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products
- C04B35/01—Shaped ceramic products characterised by their composition; Ceramics compositions; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products based on oxide ceramics
- C04B35/48—Shaped ceramic products characterised by their composition; Ceramics compositions; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products based on oxide ceramics based on zirconium or hafnium oxides, zirconates, zircon or hafnates
- C04B35/486—Fine ceramics
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B35/00—Shaped ceramic products characterised by their composition; Ceramics compositions; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products
- C04B35/01—Shaped ceramic products characterised by their composition; Ceramics compositions; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products based on oxide ceramics
- C04B35/48—Shaped ceramic products characterised by their composition; Ceramics compositions; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products based on oxide ceramics based on zirconium or hafnium oxides, zirconates, zircon or hafnates
- C04B35/486—Fine ceramics
- C04B35/488—Composites
- C04B35/4885—Composites with aluminium oxide
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B35/00—Shaped ceramic products characterised by their composition; Ceramics compositions; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products
- C04B35/622—Forming processes; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products
- C04B35/626—Preparing or treating the powders individually or as batches ; preparing or treating macroscopic reinforcing agents for ceramic products, e.g. fibres; mechanical aspects section B
- C04B35/62605—Treating the starting powders individually or as mixtures
- C04B35/62645—Thermal treatment of powders or mixtures thereof other than sintering
-
- C—CHEMISTRY; METALLURGY
- C01—INORGANIC CHEMISTRY
- C01P—INDEXING SCHEME RELATING TO STRUCTURAL AND PHYSICAL ASPECTS OF SOLID INORGANIC COMPOUNDS
- C01P2002/00—Crystal-structural characteristics
- C01P2002/50—Solid solutions
-
- C—CHEMISTRY; METALLURGY
- C01—INORGANIC CHEMISTRY
- C01P—INDEXING SCHEME RELATING TO STRUCTURAL AND PHYSICAL ASPECTS OF SOLID INORGANIC COMPOUNDS
- C01P2004/00—Particle morphology
- C01P2004/60—Particles characterised by their size
- C01P2004/62—Submicrometer sized, i.e. from 0.1-1 micrometer
-
- C—CHEMISTRY; METALLURGY
- C01—INORGANIC CHEMISTRY
- C01P—INDEXING SCHEME RELATING TO STRUCTURAL AND PHYSICAL ASPECTS OF SOLID INORGANIC COMPOUNDS
- C01P2006/00—Physical properties of inorganic compounds
- C01P2006/12—Surface area
-
- C—CHEMISTRY; METALLURGY
- C01—INORGANIC CHEMISTRY
- C01P—INDEXING SCHEME RELATING TO STRUCTURAL AND PHYSICAL ASPECTS OF SOLID INORGANIC COMPOUNDS
- C01P2006/00—Physical properties of inorganic compounds
- C01P2006/14—Pore volume
-
- C—CHEMISTRY; METALLURGY
- C01—INORGANIC CHEMISTRY
- C01P—INDEXING SCHEME RELATING TO STRUCTURAL AND PHYSICAL ASPECTS OF SOLID INORGANIC COMPOUNDS
- C01P2006/00—Physical properties of inorganic compounds
- C01P2006/16—Pore diameter
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2235/00—Aspects relating to ceramic starting mixtures or sintered ceramic products
- C04B2235/02—Composition of constituents of the starting material or of secondary phases of the final product
- C04B2235/30—Constituents and secondary phases not being of a fibrous nature
- C04B2235/32—Metal oxides, mixed metal oxides, or oxide-forming salts thereof, e.g. carbonates, nitrates, (oxy)hydroxides, chlorides
- C04B2235/3217—Aluminum oxide or oxide forming salts thereof, e.g. bauxite, alpha-alumina
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2235/00—Aspects relating to ceramic starting mixtures or sintered ceramic products
- C04B2235/02—Composition of constituents of the starting material or of secondary phases of the final product
- C04B2235/30—Constituents and secondary phases not being of a fibrous nature
- C04B2235/32—Metal oxides, mixed metal oxides, or oxide-forming salts thereof, e.g. carbonates, nitrates, (oxy)hydroxides, chlorides
- C04B2235/3224—Rare earth oxide or oxide forming salts thereof, e.g. scandium oxide
- C04B2235/3225—Yttrium oxide or oxide-forming salts thereof
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2235/00—Aspects relating to ceramic starting mixtures or sintered ceramic products
- C04B2235/02—Composition of constituents of the starting material or of secondary phases of the final product
- C04B2235/30—Constituents and secondary phases not being of a fibrous nature
- C04B2235/32—Metal oxides, mixed metal oxides, or oxide-forming salts thereof, e.g. carbonates, nitrates, (oxy)hydroxides, chlorides
- C04B2235/3231—Refractory metal oxides, their mixed metal oxides, or oxide-forming salts thereof
- C04B2235/3244—Zirconium oxides, zirconates, hafnium oxides, hafnates, or oxide-forming salts thereof
- C04B2235/3246—Stabilised zirconias, e.g. YSZ or cerium stabilised zirconia
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2235/00—Aspects relating to ceramic starting mixtures or sintered ceramic products
- C04B2235/02—Composition of constituents of the starting material or of secondary phases of the final product
- C04B2235/50—Constituents or additives of the starting mixture chosen for their shape or used because of their shape or their physical appearance
- C04B2235/54—Particle size related information
- C04B2235/5409—Particle size related information expressed by specific surface values
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2235/00—Aspects relating to ceramic starting mixtures or sintered ceramic products
- C04B2235/02—Composition of constituents of the starting material or of secondary phases of the final product
- C04B2235/50—Constituents or additives of the starting mixture chosen for their shape or used because of their shape or their physical appearance
- C04B2235/54—Particle size related information
- C04B2235/5418—Particle size related information expressed by the size of the particles or aggregates thereof
- C04B2235/5436—Particle size related information expressed by the size of the particles or aggregates thereof micrometer sized, i.e. from 1 to 100 micron
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2235/00—Aspects relating to ceramic starting mixtures or sintered ceramic products
- C04B2235/60—Aspects relating to the preparation, properties or mechanical treatment of green bodies or pre-forms
- C04B2235/608—Green bodies or pre-forms with well-defined density
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2235/00—Aspects relating to ceramic starting mixtures or sintered ceramic products
- C04B2235/65—Aspects relating to heat treatments of ceramic bodies such as green ceramics or pre-sintered ceramics, e.g. burning, sintering or melting processes
- C04B2235/656—Aspects relating to heat treatments of ceramic bodies such as green ceramics or pre-sintered ceramics, e.g. burning, sintering or melting processes characterised by specific heating conditions during heat treatment
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2235/00—Aspects relating to ceramic starting mixtures or sintered ceramic products
- C04B2235/70—Aspects relating to sintered or melt-casted ceramic products
- C04B2235/74—Physical characteristics
- C04B2235/77—Density
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Ceramic Engineering (AREA)
- Organic Chemistry (AREA)
- Manufacturing & Machinery (AREA)
- Composite Materials (AREA)
- Materials Engineering (AREA)
- Structural Engineering (AREA)
- Inorganic Chemistry (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Inorganic Compounds Of Heavy Metals (AREA)
- Compositions Of Oxide Ceramics (AREA)
Abstract
Un polvo de zirconia que comprende del 2 al 6 % en moles de itria, que tiene un volumen de poro con un diámetro de poro de 200 nm o menos de 0.14 a 0.28 ml/g, y que tiene una densidad relativa de moldeo del 44 al 55 % cuando el polvo de zirconia es moldeado a una presión de moldeo de 1 t/cm2, en donde la densidad relativa de moldeo está representada por la siguiente fórmula (1): densidad de moldeo relativa (%) = (densidad de moldeo / densidad de sinterrizado teórica) x 100 (1), en donde la densidad de sinterizado teórica (ρ0) usada en la presente memoria es un valor determinado por la siguiente fórmula (2-1): ρ0 = 100 / [(Y / 3.987) + (100 - Y) / ρz] ... (2-1) en donde ρz es un valor determinado por la siguiente fórmula (2-2): ρz = [124.25(100 - X) + 225.81X] / [150.5(100 + X)A2C] ... (2-2) en donde X e Y representan la concentración de itria (% en moles) y la concentración de alúmina (% en peso), respectivamente; y A y C son valores determinados por las siguientes fórmulas (2-3) y (2-4), respectivamente: A = 0.5080 + 0.06980X / (100 + X) ... (2-3) B = 0.5195 + 0.06180X / (100 + X) ... (2-4) en donde el polvo de zirconia tiene una superficie específica de 5 a 20 m2/g, y un diámetro medio de partícula de 0.3 a 0.8 μm.
Description
DESCRIPCIÓN
Polvo fino de zirconia y método de producción para el mismo
Campo técnico
La presente invención se refiere a un polvo fino de zirconia y a un método para producirlo.
Antecedentes de la técnica
La zirconia (óxido de zirconio) se usa para una gran variedad de aplicaciones. Los ejemplos típicos de zirconia incluyen polvos producidos por métodos de secado, polvos producidos por métodos de humectación, etc. Recientemente, la investigación y el desarrollo se han llevado a cabo activamente en polvos de zirconia húmedos debido a su multifuncionalidad. Por ejemplo, la zirconia húmeda producida por un método de purificación en húmedo, como la hidrólisis, se usa para materiales electrónicos, cocatalizadores para purificar gases de escape de automóviles, sensores de oxígeno, cerámica fina, películas antirreflectantes, electrolitos de pilas de combustible de óxido sólido, y similares.
La zirconia húmeda a veces se usa como una base en polvo, pero a menudo se usa como un producto sinterizado para exhibir sus funciones. Un producto sinterizado de zirconia se produce moldeando un polvo fino de cristal de zirconia y sinterizando después el producto moldeado resultante. En este caso, el polvo fino de cristal de zirconia se somete previamente a un tratamiento estabilizador para mantener una estructura cristalina tetragonal o cúbica, que es una fase estable a alta temperatura del cristal de zirconia, a temperatura ordinaria. El tratamiento estabilizador del cristal de zirconia se realiza generalmente disolviendo óxidos, como calcia, magnesia e itria, en zirconia. Los productos sinterizados que comprenden zirconia con solo una estructura cristalina cúbica se usan extensamente como los denominados productos sinterizados de zirconia totalmente estabilizada (generalmente denominada «zirconia estabilizada»). Además, los productos sinterizados que contienen zirconia con una estructura cristalina tetragonal se usan extensamente como productos sinterizados de zirconia parcialmente estabilizada.
Cuando se obtiene el producto sinterizado de zirconia anterior, las características del polvo afectan a la manipulación y a la sinterabilidad durante la producción. Por lo tanto, las características de un producto sinterizado de zirconia que se vaya a obtener están muy influenciadas por las características de un polvo de zirconia usado como materia prima. Como polvo de zirconia, por ejemplo, en la PTL 1 se describe un polvo fino de zirconia en donde la superficie específica de BET es de 6 a 28 m2/g y la relación de [diámetro medio de partícula medido por microscopio electrónico] / [diámetro medio de partícula determinado a partir de la superficie específica de BET] es de 0.9 a 2.1. Este polvo fino de zirconia se puede producir controlando el diámetro medio de partícula de la zirconia hidratada, que es una materia prima, y la temperatura de calcinación del mismo. La moldeabilidad y la sinterabilidad cuando el polvo se moldea y se sinteriza para formar una cerámica se mejoran. Además, en la PTL 2 se describe un polvo de zirconia que comprende partículas de agregado secundario, en donde la superficie específica de BET es de 3.5 a 20 m2/g, la mediana del tamaño de partícula es de 0.3 pm a 1 pm, y la relación de [diámetro medio de partícula medido por microscopio electrónico] / [diámetro medio de partícula determinado a partir de la superficie específica de BET] es de 1 a 3. En la PTL 2 también se describe un polvo de zirconia y un método para producir el mismo, en donde el diámetro medio de partícula ^ (pm) del sol de zirconia hidratado es de 0.2 pm o menor, y este sol se calcina a una temperatura T (°C) que satisface T > 3000 ^ 650 en el intervalo de 800°C a 1200°C o de 800°C a 1300°C para obtener un polvo de zirconia con una superficie específica de BET, S, (m2/g) que satisface la relación ^ < 1/S.
En la PTL 3 se describe un producto sinterizado de zirconia transmisor de luz que comprende zirconia que contiene del 2 % al 4 %, en moles, de itria como estabilizador y menos del 0.1 % en peso de alúmina como aditivo, y que tiene una densidad relativa mayor o igual que el 99.8 % y una transmitancia de luz total medida con un espesor de 1.0 mm mayor o igual que el 35 %. En la PTL 3 se describe además un polvo de zirconia obtenido sinterizando un polvo que contiene menos del 0.1 % en peso de alúmina, y que tiene una superficie específica de BET de 10 m2/g a 15 m2/g y un diámetro medio de partícula de 0.4 pm a 0.7 pm a presión atmosférica en el aire, en donde la tasa de contracción durante la sinterización (Ap/AT: g/cm3-2C) durante la sinterización a presión atmosférica (en aire, velocidad de aumento de temperatura: 300°C/h) es mayor o igual que 0.0125 y menor o igual que 0.0160. Este polvo se produce usando sol de zirconia hidratado como material de partida y tiene una densidad de moldeo del 50 %.
En la PTL 4 se describe un cuerpo poroso a base de zirconia y un método para producirlo. Específicamente, el cuerpo poroso a base de zirconia se produce preparando una disolución A de reacción básica que contiene sulfato de zirconio mezclando un agente sulfurante a una temperatura mayor o igual que 80°C y menor que 95°C y una disolución de sal de zirconio a una temperatura mayor o igual que 80°C y menor que 95°C, preparando una disolución B de reacción básica que contiene sulfato de zirconio mezclando un agente sulfurante a una temperatura mayor o igual que 65°C y menor que 80°C y una disolución de sal de zirconio a una temperatura mayor o igual que 65°C y menor que 80°C, mezclando las disoluciones A y B de reacción, y envejeciendo la mezcla resultante, seguido de neutralización y cocción.
En la PTL 5 se describe un polvo poroso a base de zirconia y un método para producirlo. Específicamente, cuando se añade un agente sulfurante a una disolución de sal de zirconio, el agente sulfurante se añade a la disolución de sal de
zirconio a una temperatura mayor o igual que 1002C en un autoclave para producir de ese modo el polvo poroso a base de zirconia.
Los polvos porosos a base de zirconia descritos en la PTL 4 y la PTL 5 se pueden aplicar a portadores de catalizador para purificar los gases de escape de los automóviles y pueden mantener un alto volumen de poro incluso después de una resistencia a altas temperaturas.
Listado de citas
Bibliografía de patentes
PTL 1: Patente Japonesa JPH05-193947A
PTL 2: Patente Japonesa JPH05-193948A
PTL 3: Patente Japonesa JP2014-185078A
PTL 4: Patente Japonesa JP2006-36576A
PTL 5: Patente Japonesa JP2008-81392A
Compendio de la invención
Problema técnico
Hay varias descripciones de la invención e informes de investigación sobre diversos polvos de zirconia, como se describió anteriormente; sin embargo, no se ha realizado un examen detallado sobre la moldeabilidad cuando se obtienen productos sinterizados de zirconia. Hacer innecesaria la hidrólisis a largo plazo, etc., y reducir los costes de producción y el tiempo de producción, ha sido muy deseado. También ha habido una demanda de polvos de zirconia que tengan una excelente moldeabilidad y que permitan una fácil producción de productos sinterizados de zirconia que tengan una alta densidad de sinterizado.
Antes de obtener un producto sinterizado, generalmente es necesario presurizar un polvo mediante moldeo por presión, etc. para producir una pieza compacta verde, es decir, un producto moldeado, y sinterizar el producto moldeado; sin embargo, las características del polvo tienen un gran impacto en esta etapa de moldeo. Para obtener un producto sinterizado que tenga una alta densidad de sinterizado y una resistencia del producto sinterizado, es necesario reducir los defectos y las desigualdades de densidad en el producto moldeado y aumentar la densidad del producto moldeado. En el procedimiento de moldeo a presión, es importante reducir la fricción con la superficie de la pared del molde de metal durante el moldeo y reducir la fricción entre las partículas de polvo. Cuando la fricción es alta, se producen defectos, como laminación y grietas, en el producto moldeado. Además, cuando la fricción es alta, es menos probable que la presión de moldeo se transmita entre las partículas y no se puede obtener un producto moldeado que tenga una alta densidad de moldeo; así, los poros de aire permanecen en el producto sinterizado y es difícil aumentar la densidad de sinterizado. Además, cuando se usó el moldeo por inyección, el moldeo por extrusión, el moldeo por fundición o similares, se produjeron grietas, etc. en el producto sinterizado debido a la tensión y la densidad de moldeo desigual del producto moldeado. Cuando se usó el moldeo por laminado, la densidad de moldeo no se pudo aumentar, la resistencia de la lámina se redujo y la procesabilidad a menudo se degradó.
La presente invención se realizó en consideración de los problemas anteriores. Un objeto de la presente invención es proporcionar un polvo de zirconia que tenga una excelente moldeabilidad y una alta densidad de sinterizado y que pueda producir un producto sinterizado de zirconia de una manera simple, y también proporcionar un método para producir el polvo de zirconia.
Solución al problema
El presente autor realizó una extensa investigación para lograr el objeto anterior. Como resultado, el presente autor se centró en el grado de agregación de partículas primarias, que no había atraído la atención antes, y descubrió que el objeto anterior puede lograrse mediante un polvo de zirconia en el que el grado de agregación de las partículas primarias se controla dentro de un intervalo de valores específico. Así, la presente invención se ha completado. Más específicamente, el presente autor descubrió que el objeto anterior puede lograrse mediante un polvo de zirconia en el que la cantidad de espacios entre las partículas primarias, es decir, el volumen de poro, se controla dentro de un intervalo de valores específico, al tiempo que mejora la agregación de las partículas primarias más que antes. Así, la presente invención se ha completado.
Es decir, la presente invención incluye, por ejemplo, los temas principales descritos en los siguientes artículos.
Artículo 1. Un polvo de zirconia que comprende del 2 al 6 %, en moles, de itria, que tiene un volumen de poro con un diámetro de poro de 200 nm o menos de 0.14 a 0.28 ml/g y que tiene una densidad relativa de moldeo de 44 al 55 % cuando el polvo de zirconia se moldea a una presión de moldeo de 1 t/cm2, en donde la densidad relativa de moldeo está representada por la siguiente fórmula (1):
densidad de moldeo relativa (%) = (densidad de moldeo / densidad de
sintetizado teórica) x 100... (1),
en donde la densidad (p0) teórica de sinterizado usada en la presente memoria es un valor determinado por la siguiente fórmula (2-1):
po = 100 / [(Y / 3.987) (100 - Y) / pz] . .. (2-1) en donde pz es un valor determinado por la siguiente fórmula (2-2):
pz = [124.25(100 - X) 22 5.81X] / [150 .5(100 X)A2C] . .. (2-2) en donde X e Y representan la concentración de itria (% en moles) y la concentración de alúmina (% en peso), respectivamente, y A y C son valores determinados por las siguientes fórmulas (2-3) y (2-4), respectivamente:
A = 0 .5080 0.06 98 OX / ( 100 X) . . . ( 2- 3)
C = 0.5195 - 0.06 180 X / ( 100 X) . .. ( 2 - 4 )
en donde el polvo de zirconia tiene una superficie específica de 5 a 20 m2/g y un diámetro medio de partícula de 0.3 a 0.8 pm.
Artículo 2. El polvo de zirconia según el artículo 1, que comprende además óxido de aluminio.
Artículo 3. El polvo de zirconia según el artículo 1 o 2, en donde la densidad de sinterizado cuando se realiza la sinterización a 1450°C es del 99.5 % o más de la densidad de sinterizado teórica.
Artículo 4. Un método para producir un polvo de zirconia según uno cualquiera de los artículos 1 a 3, comprendiendo el método:
una primera etapa de calentamiento de una disolución de agente sulfurante a una temperatura de 75°C o más y de menos de 100°C y mantenimiento de la disolución del agente sulfurante a esta temperatura;
una segunda etapa de calentamiento de una disolución de sal de zirconio a una temperatura de 75°C o más y de menos de 100°C y mantenimiento de la disolución de sal de zirconio a esta temperatura;
una tercera etapa de calentamiento de la disolución de agente sulfurante mantenida en la primera etapa y la disolución de sal de zirconio mantenida en la segunda etapa para preparar de ese modo un reactivo y
una cuarta etapa de tratamiento del reactivo preparado en la tercera etapa con una base, seguido de calentamiento en una atmósfera a una temperatura de 1000°C o más y de menos de 1200°C.
Artículo 5. El método para producir un polvo de zirconia según el artículo 4, en donde la temperatura de la primera etapa es de 80°C o más y de 98°C o menos y la temperatura de la segunda etapa es de 80°C o más y de 98°C o menos.
Efectos ventajosos de la invención
El polvo de zirconia según la presente invención tiene una alta densidad de moldeo cuando se moldea y se puede obtener como un producto sinterizado que tiene una densidad de sinterizado que es del 99.5 % o más de la densidad de sinterizado teórica. Por lo tanto, el polvo de zirconia es adecuado para varios métodos de moldeo, como moldeo a presión, moldeo por inyección, moldeo por fundición y moldeo por laminado. Además, el polvo de zirconia según la presente invención se puede producir fácilmente en masa y, así, presenta una excelente competitividad en costes y puede usarse para diversas aplicaciones.
Con el método para producir un polvo de zirconia según la presente invención se puede producir el polvo de zirconia anterior de una manera simple y es adecuado como método para producir el polvo de zirconia anterior.
Descripción de las realizaciones
Las realizaciones de la presente invención se describen en detalle a continuación. En la presente memoria descriptiva, los términos «contener» y «comprender» incluyen los conceptos de «contener», «comprender», «consistir sustancialmente en» y «consistir en».
Polvo de zirconia
El polvo de zirconia de la presente realización comprende del 2 al 6 %, en moles, de itria, tiene un volumen de poro con un diámetro de poro de 200 nm o menos de 0.14 a 0.28 ml/g y tiene una densidad relativa de moldeo del 44 al
55 % cuando el polvo de zirconia se moldea a una presión de moldeo de 1 t/cm2, en donde la densidad relativa de moldeo está representada por la siguiente fórmula (1):
densidad de moldeo relativa (%) = (densidad de moldeo / densidad de
sintetizado teórica) x 100 ... (1),
en donde la densidad (p0) teórica sinterizada usada en la presente memoria es un valor determinado por la siguiente fórmula (2-1):
po = 100 / [(Y / 3.987) (100 - Y) / pz] . .. (2-1) en donde pz es un valor determinado por la siguiente fórmula (2-2):
pz = [124.25(100 - X) 22 5.81X] / [150 .5(100 X)A2C] . .. (2-2) en donde X e Y representan la concentración de itria (% en moles) y la concentración de alúmina (% en peso), respectivamente, y A y C son valores determinados por las siguientes fórmulas (2-3) y (2-4), respectivamente:
A = 0 .5080 0.0698 OX / ( 100 X) . . . ( 2- 3)
C = 0.5195 - 0.0 618 OX / ( 100 X) . . . ( 2 - 4 )
en donde el polvo de zirconia tiene una superficie específica de 5 a 20 m2/g y un diámetro medio de partícula de 0.3 a 0.8 pm.
El polvo de zirconia anterior tiene una alta densidad de moldeo cuando se moldea y se puede obtener como un producto sinterizado que tiene una densidad de sinterizado que es del 99.5 % o más de la densidad de sinterizado teórica. Además, debido a su alta densidad de moldeo, el polvo de zirconia es adecuado para varios métodos de moldeo, como moldeo a presión, moldeo por inyección, moldeo por fundición y moldeo por laminado.
En la presente memoria descriptiva, el «polvo» se conforma conteniendo partículas primarias como una unidad estructural mínima. Todas o algunas de las partículas primarias se agregan para formar partículas secundarias. Por lo tanto, el término «polvo» como se usa en la presente memoria descriptiva se refiere a una conformación que contiene partículas secundarias como componente. Debido a que las partículas secundarias contienen partículas primarias no agregadas, el «polvo» está técnicamente conformado conteniendo partículas primarias o partículas secundarias como componentes.
Además, en la presente memoria descriptiva, el término «diámetro de partícula primaria» se refiere al diámetro de las partículas primarias mismas y el término «diámetro de partícula secundaria» se refiere al diámetro de las partículas secundarias mismas.
Además, en la presente memoria descriptiva, la expresión «el diámetro medio de partícula del polvo» se refiere al diámetro medio de partícula de las partículas secundarias contenidas en el polvo, a menos que se especifique en particular lo contrario.
El polvo de zirconia según la presente realización comprende zirconia como componente principal. Específicamente, el polvo de zirconia contiene partículas primarias que comprenden zirconia como componente principal. En particular, el polvo de zirconia puede estar hecho principalmente de partículas secundarias conformadas por agregación de las partículas primarias que comprenden zirconia como componente principal.
Además de la zirconia, que es un componente principal, el polvo de zirconia según la presente realización comprende del 2 al 6 %, en moles, de itria en base a la cantidad molar total del polvo. Se puede formar una disolución sólida de itria junto con zirconia. Cuando la relación de contenido de itria es mayor o igual que el 2 % en moles se puede evitar que se exceda la relación de la fase monoclínica en el producto sinterizado del polvo de zirconia. Es decir, la propagación de grietas puede evitarse mediante la expansión de gran volumen causada por la transición de fase desde la fase tetragonal a la fase monoclínica, suprimiéndose de ese modo una reducción en la tenacidad a la fractura del producto sinterizado de zirconia.
La relación de contenido de itria basada en la cantidad molar total del polvo es preferiblemente del 2 al 5 %, en moles, y en particular preferiblemente del 2 al 4 %, en moles. La relación de contenido de itria también es preferiblemente del 3 al 6 %, en moles, basada en la cantidad molar total del polvo. Cuando la relación de contenido de itria está dentro de este intervalo, se forma una fase cúbica con baja anisotropía óptica; así, se puede obtener un producto sinterizado de zirconia que tenga una excelente translucidez.
El polvo de zirconia según la presente realización puede contener óxido de aluminio (alúmina), si es necesario. El contenido de alúmina no está particularmente limitado, y es, por ejemplo, del 0.005 al 2 %, en masa, basado en la masa total del polvo de zirconia. Cuando el polvo de zirconia contiene alúmina, se mejora la sinterabilidad del polvo
de zirconia y la estructura cristalina se puede homogeneizar fácilmente. Además, debido a que el polvo de zirconia contiene alúmina, se puede suprimir fácilmente la reducción de la resistencia a la fractura del producto sinterizado de zirconia. Además, la translucidez del producto sinterizado de zirconia se puede mejorar ajustando el contenido de alúmina. El contenido de alúmina es preferiblemente del 0.01 al 1.5 %, en masa, y más preferiblemente del 0.03 al 1.2 %, en masa, basado en la masa total del polvo de zirconia.
La forma de alúmina no está particularmente limitada. Un polvo de alúmina es preferible en términos de asegurar las propiedades de manipulación durante la preparación del polvo de zirconia y reducir las impurezas residuales.
Cuando la alúmina está en forma de polvo, el diámetro medio de partícula de las partículas primarias de alúmina no está particularmente limitado, y es, por ejemplo, de 0.02 a 0.4 gm, preferiblemente de 0.05 a 0.3 gm y aún más preferiblemente de 0.07 a 0.2 gm.
El polvo de zirconia según la presente realización puede contener otros componentes como alternativa a parte de itria. Ejemplos de otros componentes incluyen óxidos de metales alcalinotérreos, tales como calcia y magnesia; y óxidos de tierras raras, como ceria. Esto se debe a que las características, como el volumen de poro, del polvo de zirconia tienen menos probabilidades de verse afectadas por elementos aditivos. El polvo de zirconia de la presente realización contiene esencialmente un componente de itria; sin embargo, un polvo que no contenga un componente de itria puede tener la misma acción que el polvo de zirconia de la presente realización.
En el polvo de zirconia según la presente realización, el volumen de poro con un diámetro de poro de 200 nm o menos está en el intervalo de 0.14 a 0.28 ml/g. El término «diámetro de poro», como se usa en la presente memoria, se refiere al tamaño de espacios entre partículas secundarias conformadas por agregación de partículas primarias. El diámetro de poro se puede medir mediante el método de intrusión de mercurio usando «AutoPore IV» (producido por Micromerieics). Por ejemplo, el diámetro de poro se puede determinar mediante el software de análisis incluido con este dispositivo.
Cuando el volumen de poro menor o igual que 200 nm es menor que 0.14 ml/g la agregación de partículas primarias es demasiado fuerte; así, las partículas secundarias se engrosan y se reduce la sinterabilidad. Cuando el volumen de poro menor o igual que 200 nm excede de 0.28 ml/g, la agregación de partículas primarias es débil; así, la densidad de moldeo del producto moldeado es baja y no se puede obtener un producto sinterizado que tenga una alta densidad de sinterizado. El volumen de poro menor o igual que 200 nm es preferiblemente de 0.15 a 0.27 ml/g y más preferiblemente de 0.16 a 0.27 ml/g. Dado que el volumen de poros mayor que 200 nm indica espacios entre partículas secundarias, estos espacios grandes son menos relevantes para el grado de agregación de partículas primarias.
El volumen de poro mencionado anteriormente se puede medir mediante el método de intrusión de mercurio usando un porosímetro de mercurio disponible comercialmente.
Cuando el diámetro de partícula primaria del polvo de zirconia de la presente realización es de 50 nm a 200 nm, los espacios entre las partículas secundarias conformadas por la agregación de las partículas primarias, es decir, el diámetro de poro entre las partículas primarias, es probable que sea menor o igual que 200 nm. El grado de agregación de las partículas primarias, que constituye las partículas secundarias, puede controlarse controlando el volumen de los poros con un diámetro de poro de 200 nm o menos. Cuando el valor del volumen de poro es pequeño, hay pocos espacios entre las partículas secundarias y la agregación de las partículas primarias se vuelve fuerte. Por consiguiente, un producto moldeado obtenido a partir de un polvo con un bajo volumen de poro tiende a tener una alta densidad de moldeo porque las partículas primarias que constituyen partículas secundarias están densamente empaquetadas en el producto moldeado.
Debido a que el polvo de zirconia según la presente realización tiene un volumen de poro dentro de un intervalo de valores específico como se describió anteriormente, el grado de agregación de partículas primarias que constituyen partículas secundarias aumenta, en comparación con los polvos de zirconia conocidos convencionalmente, y el engrosamiento de las partículas primarias puede suprimirse. Por lo tanto, se supone que con el volumen de poros con un diámetro de poro de 200 nm o menos controlado dentro del intervalo de valores anterior se evita el engrosamiento de las partículas primarias, al tiempo que se mejora la agregación de las partículas primarias mismas. El polvo de zirconia según la presente realización tiene de ese modo excelentes características y particularmente tiene una excelente moldeabilidad.
El diámetro medio de partícula de las partículas secundarias contenidas en el polvo de zirconia según la presente realización (en lo sucesivo denominado simplemente el diámetro medio de partícula del polvo de zirconia) es de 0.3 a 0.8 gm. Cuando el diámetro medio de partícula del polvo de zirconia está dentro del intervalo de valores anterior, se puede obtener fácilmente un producto moldeado que tenga una alta densidad de moldeo y se puede suprimir fácilmente una reducción en la sinterabilidad y la densidad de sinterizado. Además, cuando el diámetro medio de partícula del polvo de zirconia está dentro del intervalo de valores anterior, no es necesario alargar el tiempo de molienda del procedimiento de molienda. Cuando el diámetro medio de partícula del polvo de zirconia es menor o igual que 0.8 gm, la relación de la fase monoclínica en el polvo no es demasiado alta; así, se puede obtener fácilmente un producto sinterizado que tenga una alta densidad de sinterizado. El diámetro medio de partícula del polvo de zirconia es preferiblemente de 0.32 a 0.75 gm y más preferiblemente de 0.35 a 0.75 gm.
El diámetro medio de partícula de las partículas secundarias contenidas en el polvo de zirconia se puede medir mediante un analizador de tamaño de partículas por difracción láser disponible comercialmente.
La superficie específica del polvo de zirconia según la presente realización es de 5 a 20 m2/g. En este caso, se puede obtener fácilmente un producto moldeado que tenga una alta densidad de moldeo y se puede suprimir fácilmente una reducción en la sinterabilidad y la densidad de sinterizado. La superficie específica del polvo de zirconia es preferiblemente de 6 a 18 m2/g y más preferiblemente de 6.5 a 15 m2/g.
La superficie específica del polvo de zirconia como se usa en la presente memoria descriptiva se refiere a una superficie específica de BET y puede medirse mediante el método de BET usando un medidor de superficie específica disponible comercialmente.
El polvo de zirconia según la presente realización tiene una densidad de moldeo relativa del 44 al 55 % cuando se moldea a una presión de moldeo de 1 t/cm2. La densidad relativa de moldeo usada en la presente memoria es un valor determinado por la siguiente fórmula (1):
densidad de moldeo relativa (%) ¿ (densidad de moldeo / densidad de
sinterizado teórica) x 100 ... (1),
La densidad (p0) de sinterizado teórica usada en la presente memoria es un valor determinado por la siguiente fórmula (2-1):
po = 100 / [(Y / 3.987) (100 - Y) / pz] . .. (2-1) en donde pz es un valor determinado por la siguiente fórmula (2-2):
pz = [124 .25(100 - X) 22 5.81X] / [150 .5(100 X)A2C] . . . (2-2) en donde X e Y representan la concentración de itria (% en moles) y la concentración de alúmina (% en peso), respectivamente. A y C son valores determinados por las siguientes fórmulas (2-3) y (2-4), respectivamente:
A = 0 .5080 0.0 698 OX / ( 100 X) . . . ( 2- 3)
C = 0.5195 - 0.0 618 OX / ( 100 X) .. . ( 2 - 4 )
En la fórmula (1), la densidad de sinterizado teórica varía según la composición del polvo. Por ejemplo, la densidad de sinterizado teórica de zirconia que contiene itria es 6.112 g/cm3 cuando el contenido de itria es el 2 % en moles, la densidad de sinterizado teórica es 6.092 g/cm3 cuando el contenido de itria es el 3 % en moles y la densidad de sinterizado teórica es 6.045 g/cm3 cuando el contenido de itria es del 5.5 % en moles. En estas densidades teóricas de sinterizado, se tiene en cuenta el 0.25 % de alúmina. La densidad de moldeo se puede calcular midiendo el peso y el volumen del producto moldeado.
Cuando el producto moldeado del polvo de zirconia se prepara por moldeo a presión, la presión de moldeo es generalmente de aproximadamente 0.1 t a 3 t/cm2 en muchos casos.
En particular, cuando el polvo de zirconia según la presente realización se moldea a una presión de moldeo de 1 t/cm2, la densidad relativa de moldeo representada por la fórmula (1) anterior es del 44 al 55 %. Cuando el volumen de poros con un diámetro de poro de 200 nm o menos mencionado anteriormente está fuera del intervalo predeterminado, la densidad de sinterizado relativa no llega a ser mayor o igual que el 99.5 %, incluso si la densidad relativa de moldeo representada por la fórmula (1) es mayor o igual que el 44 %.
Debido a que la densidad relativa de moldeo del polvo de zirconia es del 44 al 55 %, es fácil obtener un producto sinterizado que tenga una alta densidad de sinterizado. Cuando la densidad relativa de moldeo del polvo de zirconia es menor que el 44 % o mayor que el 55 % la densidad de sinterizado puede reducirse.
En el polvo de zirconia de la presente realización, la densidad de sinterizado cuando la sinterización se realiza a 1450°C puede ser mayor o igual que el 99.5 % de la densidad de sinterizado teórica. En otras palabras, en el polvo de zirconia de la presente realización, la densidad relativa de sinterizado cuando la sinterización se realiza a 1450°C puede ser mayor o igual que el 99.5 %.
Cuando la densidad relativa de sinterizado del producto sinterizado del polvo de zirconia está dentro del intervalo anterior, el producto sinterizado tiene particularmente un rendimiento excelente. La densidad de sinterizado relativa es más preferiblemente mayor o igual que el 99.6 %. El producto sinterizado se puede producir sinterizando el producto moldeado del polvo de zirconia de la presente realización.
La densidad de sinterizado relativa anterior se refiere más específicamente a una densidad de sinterizado relativa representada por la siguiente fórmula (3):
densidad relativa de sinterizado (%) = (densidad de sinterizado / densidad teórica de sinterizado) x 100 ... (3)
La densidad de sinterizado teórica en la fórmula (3) es la misma que la densidad de sinterizado teórica representada por la fórmula (1) anterior. Por ejemplo, la densidad de sinterizado teórica de zirconia que contiene itria es 6.112 g/cm3 cuando el contenido de itria es el 2 % en moles, la densidad de sinterizado teórica es 6.092 g/cm3 cuando el contenido de itria es el 3 % en moles y la densidad de sinterizado teórica es 6.045 g/cm3 cuando el contenido de itria es del 5.5 % en moles. En estas densidades teóricas de sinterizado, se tiene en cuenta el 0.25 % de alúmina. La densidad de sinterizado se puede medir por el método de Arquímedes.
Debido a que el volumen de poros con un diámetro de poro de 200 nm o menos está dentro de un intervalo de valores específico, el polvo de zirconia según la presente realización tiene una alta densidad de moldeo cuando se moldea y se puede conformar fácilmente en un producto sinterizado con una densidad de sinterizado que sea mayor o igual que el 99.5 % de la densidad de sinterizado teórica.
La alta densidad de moldeo y la excelente sinterabilidad del polvo de zirconia según la presente realización son atribuibles al volumen de poros con un diámetro de poro de 200 nm o menos dentro de un intervalo de valores específico, que puede aumentar la agregación de las partículas primarias que constituyen el polvo de zirconia y que puede evitar el engrosamiento de las partículas primarias.
Fue convencionalmente posible especificar el diámetro de partícula secundaria mediante difractometría láser o similar y especificar el diámetro de partícula primaria mediante observación por SEM y medición de la superficie específica mediante el método de BET. En consecuencia, la densidad de moldeo se controló al usarlos como indicadores. Sin embargo, dado que la agregación de partículas primarias no se controló, que no se indicó anteriormente, los polvos que tenían el mismo diámetro medio de partícula de partículas secundarias tenían diferentes densidades de moldeo en algunos casos y los polvos que tenían la misma superficie específica tenían diferentes densidades de moldeo en algunos casos. Por esta razón, no siempre se obtuvo una alta densidad de moldeo incluso controlando el diámetro medio de partícula y la superficie específica dentro de intervalos de valores específicos.
Por otro lado, cuando se usa un polvo con un diámetro de partícula primaria más grande para aumentar la densidad de moldeo, como se hace convencionalmente, se reduce la sinterabilidad, por lo que no se obtiene un producto sinterizado que tenga una alta densidad de sinterizado (una densidad relativa mayor o igual que el 99.5 %). A la inversa, cuando se reduce el tamaño de las partículas primarias, aumenta la fricción entre las partículas, por lo que no se obtiene un producto moldeado que tenga una alta densidad de moldeo. Para lograr una alta densidad de moldeo, es posible añadir un aglutinante para reducir la fricción entre las partículas; sin embargo, el efecto de añadir un aglutinante es limitado. Además, debido a que es necesario eliminar quemando el aglutinante a baja temperatura antes de la sinterización, se pueden generar grietas u orificios de entrada de aire en el producto sinterizado debido a la presencia del aglutinante; así, es necesario reducir, tanto como sea posible, la cantidad de aglutinante añadida.
En cambio, el polvo de zirconia según la presente realización permite el control del grado de agregación de partículas primarias que constituyen partículas secundarias, que no se ha controlado convencionalmente, por lo que se puede obtener un producto moldeado que tenga una alta densidad de moldeo y su producto sinterizado también tiene una alta densidad de sinterizado. Además, según el polvo de zirconia de la presente realización, se puede obtener un producto moldeado que tenga una alta densidad de moldeo sin añadir un aglutinante al polvo de zirconia y se puede reducir la cantidad de aglutinante.
Como se describió anteriormente, según el polvo de zirconia de la presente realización, se puede obtener un producto moldeado que tenga una alta densidad de moldeo y se puede obtener un producto sinterizado que tenga una alta densidad de sinterizado; por lo tanto, pueden usarse extensamente varios métodos de moldeo conocidos, tales como moldeo a presión, moldeo por inyección, moldeo por fundición y moldeo por laminado. Además, el polvo de zirconia según la presente invención se puede producir fácilmente en masa y, así, presenta una alta competitividad de costes y puede usarse adecuadamente para diversas aplicaciones.
Método para producir polvo de zirconia
El método para producir el polvo de zirconia anterior comprende:
una primera etapa de calentamiento de una disolución de agente sulfurante a una temperatura de 75°C o más y de menos de 100°C y mantenimiento de la disolución del agente sulfurante a esta temperatura;
una segunda etapa de calentamiento de una disolución de sal de zirconio a una temperatura de 75°C o más y de menos de 100°C y mantenimiento de la disolución de sal de zirconio a esta temperatura;
una tercera etapa de mezcla de la disolución de agente sulfurante mantenida en la primera etapa y la disolución de sal de zirconio mantenida en la segunda etapa para preparar de este modo un reactivo y
una cuarta etapa de tratamiento del reactivo preparado en la tercera etapa con una base, seguido de calentamiento en una atmósfera a una temperatura de 1000°C o más y de menos de 1200°C. Cada etapa se describe en detalle a continuación.
En la primera etapa, una disolución de agente sulfurante se calienta a una temperatura de 75°C o más y de menos de 100°C y se mantiene a esta temperatura.
La disolución de agente sulfurante se puede preparar mezclando un agente sulfurante y un disolvente. El agente sulfurante contiene un compuesto que reacciona con iones zirconio para producir sulfato. Es decir, el agente sulfurante contiene un compuesto que puede reaccionar con iones zirconio para producir sulfato.
Los ejemplos de agente sulfurante incluyen sulfato de sodio, sulfato de amonio y similares. El sulfato de sodio se prefiere en términos de aguas residuales, etc. La pureza del agente sulfurante es preferiblemente mayor o igual que el 95 % y más preferiblemente mayor o igual que el 98 %.
El agente sulfurante puede tener cualquier forma, como polvo, disolución o similares.
El disolvente en la disolución del agente sulfurante no está particularmente limitado, siempre que pueda disolver al agente sulfurante. Los ejemplos incluyen disolventes orgánicos, tales como disolventes acuosos (por ejemplo, agua) y alcoholes (por ejemplo, metanol y etanol). Estos disolventes se pueden usar solos o en combinación de dos o más. El disolvente es preferiblemente agua.
La concentración de la disolución de agente sulfurante puede ser del 5 al 25 % en peso. La concentración del compuesto que reacciona con los iones zirconio para producir sulfato puede ser del 5 al 25 % en peso.
La disolución de agente sulfurante anterior se calienta a una temperatura de 75°C o más y de menos de 100°C en la primera etapa.
En la primera etapa, la disolución de agente sulfurante se calienta preferiblemente a una temperatura mayor o igual que 80°C y menor o igual que 98°C y en particular preferiblemente mayor o igual que 85°C y menor o igual que 95°C. El límite superior de calentamiento es en particular preferiblemente una temperatura menor o igual que el punto de ebullición del disolvente.
La disolución de agente sulfurante se puede calentar usando un dispositivo de calentamiento disponible comercialmente, como una placa caliente. No existe un límite superior para la temperatura de calentamiento, pero es preferible una temperatura menor o igual que el punto de ebullición del disolvente.
La disolución de agente sulfurante calentada se mantiene a esa temperatura. El método de mantenimiento no está particularmente limitado. El estado de calentamiento puede mantenerse permaneciendo a la temperatura de calentamiento mediante un dispositivo de calentamiento a una temperatura constante o puede mantenerse mediante un termostato a una temperatura constante. Además, la disolución de agente sulfurante puede estar en un estado estacionario o en un estado donde se continúe agitando o removiendo, durante el mantenimiento del estado de calentamiento.
Cuando se mantiene el estado de calentamiento, para mantener la concentración de la disolución de agente sulfurante, es preferible cubrir el recipiente de la disolución de agente sulfurante para evitar de ese modo la evaporación del disolvente.
En la segunda etapa, una disolución de sal de zirconio se calienta a una temperatura de 75°C o más y de menos de 100°C y se mantiene a esta temperatura. La disolución de sal de zirconio se puede preparar mezclando una sal de zirconio y un disolvente.
Las sales de zirconio no están particularmente limitadas, siempre que sean compuestos que puedan suministrar iones zirconio. Los ejemplos de sales de zirconio incluyen sales de ácido inorgánico de zirconio, tales como oxinitrato de zirconio y oxicloruro de zirconio; sales de ácido orgánico de zirconio, tales como tetrabutóxido de zirconio; y similares. Estas sales de zirconio se pueden usar solas o en combinación de dos o más.
El disolvente en la disolución de sal de zirconio no está particularmente limitado, siempre que pueda disolver a una materia prima de sal de zirconio. Los ejemplos incluyen disolventes acuosos tales como agua y disolventes orgánicos como metanol y etanol. Estos disolventes se pueden usar solos o en combinación de dos o más.
A continuación se muestran ejemplos específicos de la combinación de una sal de zirconio (materia prima) y un disolvente. Cuando el disolvente es un disolvente acuoso, tal como agua, la sal de zirconio puede ser una sal de ácido inorgánico de zirconio, tal como oxinitrato de zirconio u oxicloruro de zirconio. Además, cuando el disolvente es un disolvente orgánico, como metanol o etanol, la sal de zirconio puede ser una sal de ácido orgánico de zirconio, como el tetrabutóxido de zirconio.
En el método de producción de la presente realización, es preferible usar oxicloruro de zirconio en un disolvente acuoso (particularmente agua) en términos de productividad a escala industrial, etc.
La sal de zirconio puede tener cualquier forma, como polvo, disolución o similares.
La concentración de la disolución de sal de zirconio no está particularmente limitada y puede determinarse adecuadamente dependiendo del tipo, la solubilidad, etc., de la sal de zirconio usada. Con respecto a la concentración de la disolución de sal de zirconio, por ejemplo, es preferible que una sal de zirconio esté contenida en una cantidad de aproximadamente 5 a 200 g, en términos de zirconia, en 1000 g del disolvente y es más preferible que una materia prima de zirconio esté contenida en una cantidad de 10 a 100 g, en términos de zirconia. La pureza de la sal de zirconio es preferiblemente mayor o igual que el 95 % y más preferiblemente mayor o igual que el 98 %.
La disolución de sal de zirconio anterior se calienta a una temperatura de 75°C o más y de menos de 100°C en la segunda etapa.
En la segunda etapa, la disolución de sal de zirconio se calienta preferiblemente a una temperatura mayor o igual que 80°C y menor o igual que 98°C y en particular preferiblemente mayor o igual que 85°C y menor o igual que 95°C. El límite superior de calentamiento es en particular preferiblemente una temperatura menor o igual que el punto de ebullición del disolvente.
La disolución de sal de zirconio se puede calentar usando un dispositivo de calentamiento disponible comercialmente, como una placa caliente. No existe un límite superior para la temperatura de calentamiento, pero es preferible una temperatura menor o igual que el punto de ebullición del disolvente.
La disolución de sal de zirconio calentada se mantiene a esa temperatura. El método de mantenimiento no está particularmente limitado. El estado de calentamiento puede mantenerse permaneciendo a la temperatura de calentamiento mediante un dispositivo de calentamiento a una temperatura constante o puede mantenerse mediante un termostato a una temperatura constante. Además, la disolución de sal de zirconio puede estar en un estado estacionario o en un estado donde se continúe agitando o removiendo durante el mantenimiento del estado de calentamiento.
Cuando se mantiene el estado de calentamiento, para mantener la concentración de la disolución de sal de zirconio, es preferible cubrir el recipiente de la disolución de sal de zirconio para evitar de ese modo la evaporación del disolvente.
En la tercera etapa, la disolución de agente sulfurante se calentó y se mantuvo a temperatura constante en la primera etapa y la disolución de sal de zirconio calentada y mantenida a temperatura constante en la segunda etapa se mezclan para preparar un reactivo.
Como resultado del procedimiento de mezcla anterior, el agente sulfurante y la disolución de sal de zirconio se hacen reaccionar para obtener de ese modo una disolución de reacción. La disolución de reacción obtenida contiene sulfato de zirconio básico como producto.
La temperatura a la que se obtiene la disolución de reacción mediante el procedimiento de mezcla anterior, es decir, la temperatura de reacción, es preferiblemente de 75°C o más y de menos de 100°C. Cuando la temperatura de reacción está dentro de este intervalo de valores es fácil controlar el grado de agregación del sulfato de zirconio básico y el diámetro de las partículas en la suspensión que se va a producir y es fácil controlar el grado de agregación del hidróxido que se va a obtener más tarde y el diámetro de partícula del mismo. Además, debido a que la temperatura de reacción es mayor que 75°C, se puede evitar fácilmente que el hidróxido crezca a un gran tamaño para aumentar excesivamente el diámetro de partícula del óxido después de la cocción. Además, debido a que el diámetro de partícula del polvo que se va a obtener tiende a ser menor o igual que 0.8 pm, es menos necesario usar un procedimiento de molienda y es posible tener una alta sinterabilidad. La temperatura de reacción es preferiblemente mayor o igual que 80°C y menor o igual que 98°C y más preferiblemente mayor o igual que 85°C y menor o igual que 95°C. La temperatura de reacción puede ser la misma que la temperatura de calentamiento en la primera etapa o en la segunda etapa.
Cuando se obtiene una disolución de reacción mediante el procedimiento de mezcla anterior, la disolución de agente sulfurante se puede mezclar con la disolución de sal de zirconio y viceversa.
La relación de mezcla de la disolución de sal de zirconio y la disolución de agente sulfurante no está particularmente limitada. Por ejemplo, la relación en peso de agente sulfurante a zirconia es de 0.3 a 0.8 y preferiblemente de 0.4 a 0.7. Cuando estas disoluciones se mezclan, la cantidad total de la disolución de sal de zirconio y la cantidad total de la disolución de agente sulfurante se pueden mezclar.
Cuando la disolución de sal de zirconio y la disolución de agente sulfurante se mezclan para preparar un reactivo, la mezcla se realiza preferiblemente en un tiempo relativamente corto. Específicamente, la mezcla se realiza en un espacio de 3 segundos a 100 segundos, preferiblemente de 5 segundos a 80 segundos y más preferiblemente de 5 segundos a 30 segundos. Además, la mezcla se realiza preferiblemente mientras se agita.
Se produce un reactivo en la disolución mixta preparada mediante el procedimiento de mezcla anterior. El reactivo comprende sulfato de zirconio básico como componente principal. Es decir, la disolución mixta preparada mediante el procedimiento de mezcla anterior es una suspensión básica de sulfato de zirconio.
En la cuarta etapa, el reactivo preparado en la tercera etapa se trata con una base y después se calienta en una atmósfera a una temperatura de 1000°C o más y de menos de 1200°C. Es decir, en la cuarta etapa, el contenido sólido obtenido al tratar, con una base, el sulfato de zirconio básico (reactivo) producido en la tercera etapa se calienta en una atmósfera a una temperatura de 1000°C o más y de menos de 1200°C.
Antes de que el reactivo se trate con una base, si es necesario, se puede realizar una separación sólido-líquido para obtener sulfato de zirconio básico y el sulfato de zirconio básico se puede lavar con agua. La separación sólido-líquido se puede realizar mediante un método conocido, como filtración, separación centrífuga o decantación. El sulfato de zirconio básico después del lavado con agua puede redispersarse en un medio de dispersión, tal como agua, para obtener de ese modo una suspensión de sulfato de zirconio básica.
El reactivo preparado en la tercera etapa se trata con una base para obtener de ese modo una suspensión de hidróxido de zirconio. Es decir, se obtiene una suspensión de hidróxido de zirconio como precipitado mediante el tratamiento base de la suspensión básica de sulfato de zirconio.
La base no está particularmente limitada y los ejemplos incluyen hidróxido de amonio, bicarbonato de amonio, hidróxido de sodio, hidróxido de potasio y similares. Estas bases se pueden usar solas o en combinación de dos o más.
La cantidad de la base añadida no está particularmente limitada. Por ejemplo, la base se puede añadir en una cantidad que permita la generación de un precipitado a partir de la suspensión de sulfato de zirconio básica. En general, la base se puede añadir de modo que el pH de la suspensión básica de sulfato de zirconio sea mayor o igual que 10 y preferiblemente mayor o igual que 12.
Después de añadir la base, si es necesario, se puede realizar una separación sólido-líquido y el hidróxido de zirconio obtenido se puede lavar con agua. La separación sólido-líquido se puede realizar mediante el método descrito anteriormente. El hidróxido de zirconio después del lavado con agua puede redispersarse en un medio de dispersión, tal como agua, para obtener de ese modo una suspensión de hidróxido de zirconio.
El hidróxido de zirconio puede secarse más, si es necesario. El secado puede realizarse mediante un método conocido, tal como secado natural o secado por calentamiento.
El hidróxido de zirconio se calienta en una atmósfera a una temperatura (temperatura de cocción) mayor o igual que 1000°C y menor que 1200°C. Como resultado del tratamiento térmico, el hidróxido de zirconio se cuece para formar zirconia. Si es necesario, se puede realizar después un tratamiento de molienda, procesamiento de clasificación, etc. Debido a que la temperatura de cocción está dentro del intervalo de valores anterior, se puede obtener un polvo de zirconia que tenga el diámetro de poro y el volumen de poro deseados.
La temperatura de tratamiento térmico anterior (es decir, la temperatura de cocción) es preferiblemente de 1040°C a 1180°C. La atmósfera de tratamiento térmico puede ser aire atmosférico o una atmósfera oxidante.
El método de molienda no está particularmente limitado. Por ejemplo, la molienda se puede realizar usando un molino disponible comercialmente, como un molino planetario, un molino de bolas o un molino de chorro.
Una materia prima de itrio se puede mezclar adecuadamente en cualquiera de las tres primeras etapas. Además, el itrio se puede mezclar, no solo en cualquiera de las tres primeras etapas, sino también en una etapa posterior. La materia prima de itrio se puede mezclar en una etapa adecuada dependiendo del tipo de materia prima de itrio. Por ejemplo, la materia prima de itrio se puede añadir a la suspensión de hidróxido de zirconio obtenida en la tercera etapa.
Los ejemplos de la materia prima de itrio incluyen nitrato de itrio, cloruro de itrio y similares. Otros ejemplos de la materia prima de itrio incluyen sol de itrio, polvo de itria y similares. La materia prima de itrio puede ser un óxido, pero preferiblemente es soluble en agua porque puede estar muy dispersada en zirconia. En este caso, los ejemplos incluyen nitrato de itrio, sulfato de itrio, acetato de itrio, cloruro de itrio, bromuro de itrio y similares; sin embargo, en términos de reducción de impurezas residuales, la sal de materia prima es preferiblemente cloruro de itrio. La pureza de la materia prima de itrio es preferiblemente mayor o igual que el 95 % y más preferiblemente mayor o igual que el 98 %.
La cantidad de materia prima de itrio usada se puede ajustar de modo que la relación de contenido de itria sea del 2 al 6 %, en moles, en el polvo de zirconia que se va a obtener.
Una cantidad específica de itrio se puede dispersar altamente en zirconia añadiendo la materia prima de itrio en cualquiera de las etapas como se describió anteriormente.
Cuando se produce el polvo de zirconia, se puede añadir una materia prima que contenga aluminio. En este caso, el polvo de zirconia que se va a obtener puede contener alúmina.
Los ejemplos de la materia prima que contiene aluminio incluyen al menos una de nitrato de aluminio, cloruro de aluminio y similares. Otros ejemplos de la materia prima que contiene aluminio incluyen sol de alúmina, polvo de
alúmina y similares. La pureza de la materia prima que contiene aluminio es preferiblemente mayor o igual que el 95 % y más preferiblemente mayor o igual que el 98 %. La materia prima que contiene aluminio es preferiblemente un polvo de alúmina, en términos de asegurar las propiedades de manipulación y reducir las impurezas residuales. Cuando se añade un polvo de alúmina como materia prima que contiene aluminio, el diámetro medio de partícula de las partículas primarias del polvo no está particularmente limitado, pero es, por ejemplo, de 0.02 a 0.4 gm, preferiblemente de 0.05 a 0.3 gm y más preferiblemente de 0.07 a 0.2 gm.
La materia prima que contiene aluminio se puede añadir adecuadamente en cualquiera de las tres primeras etapas. Además, la materia prima que contiene aluminio puede mezclarse, no solo en cualquiera de las tres primeras etapas, sino también en una etapa posterior. La materia prima que contiene aluminio se puede mezclar en una etapa adecuada dependiendo del tipo de materia prima que contiene aluminio. Por ejemplo, se puede añadir alúmina a la suspensión de hidróxido de zirconio o se puede añadir a un producto cocido obtenido al cocer la suspensión seca de hidróxido de zirconio.
La cantidad de la materia prima que contiene aluminio usada puede ajustarse de modo que la relación de contenido de alúmina sea un contenido deseado en el polvo de zirconia que se va a obtener.
Cuando se produce el polvo de zirconia, se pueden añadir materias primas que contienen elementos alcalinotérreos y elementos de tierras raras (excepto itrio y prometio). En este caso, el polvo de zirconia que se va a obtener puede contener óxidos de estos materiales.
Los ejemplos de elementos alcalinotérreos incluyen Ca, Mg, Sr y Ba.
Los ejemplos de elementos de tierras raras incluyen al menos uno de Sc, La, Nd, Pr, Sm, Eu, Gd, Tb, Dy, Ho, Er, Tm y Lu.
La materia prima que contiene un elemento alcalinotérreo y la materia prima que contiene un elemento de las tierras raras pueden ser óxidos, pero preferiblemente son solubles en agua. Los ejemplos incluyen nitrato, sulfato, acetato, cloruro, bromuro y similares. De estos, la sal de materia prima es preferiblemente cloruro o nitrato, en términos de reducción de impurezas residuales. La pureza de estas materias primas es preferiblemente mayor o igual que el 95 % y más preferiblemente mayor o igual que el 98 %. Estas materias primas se pueden añadir adecuadamente en cualquiera de las tres primeras etapas. Además, la materia prima que contiene aluminio puede mezclarse, no solo en cualquiera de las tres primeras etapas, sino también en una etapa posterior. La materia prima que contiene aluminio se puede mezclar en una etapa adecuada dependiendo del tipo de materia prima que contiene aluminio.
Como se explicó anteriormente, el polvo de zirconia de la presente realización se puede producir a través de al menos la primera etapa, la segunda etapa, la tercera etapa y la cuarta etapa.
En el método de producción de la presente realización, el polvo de zirconia obtenido como se describió anteriormente puede molerse en una suspensión, si es necesario. En este caso, se puede añadir un aglutinante para mejorar la moldeabilidad. Cuando no se forma una suspensión, en una amasadora se puede mezclar uniformemente un aglutinante y el polvo de zirconia.
El aglutinante anterior es preferiblemente un aglutinante orgánico. Se puede eliminar fácilmente un aglutinante orgánico del producto moldeado en un horno de calentamiento en una atmósfera oxidante y se puede obtener un producto desengrasado; finalmente, las impurezas tienen menos probabilidades de permanecer en el producto sinterizado.
Los ejemplos de aglutinantes orgánicos incluyen aquellos que son solubles en alcoholes o disoluciones mixtas de dos o más miembros seleccionados del grupo que consiste en alcoholes, agua, cetonas alifáticas e hidrocarburos aromáticos. Los ejemplos incluyen al menos uno o más miembros seleccionados del grupo que consiste en polietilenglicol, éster de ácido graso de glicol, éster de ácido graso de glicerol, polivinilbutiral, polivinil metil éter, polivinil etil éter y propionato de vinilo. El aglutinante orgánico puede contener además una o más resinas termoplásticas que sean insolubles en alcoholes o las disoluciones mixtas mencionadas anteriormente.
Después de esto, se realizan la adición, el secado, la molienda y el procesamiento similar de este aglutinante orgánico aplicando métodos conocidos, obteniéndose de ese modo el polvo de zirconia objetivo.
Cuando se produce el polvo de zirconia anterior, la temperatura de la primera etapa es preferiblemente mayor o igual que 80°C y menor o igual que 98°C y la temperatura de la segunda etapa es preferiblemente mayor o igual que 80°C y menor o igual que 98°C. Es decir, es preferible que la temperatura de calentamiento sea mayor o igual que 80°C y menor o igual que 98°C tanto en la primera etapa como en la segunda.
Cuando se moldea el polvo de zirconia, se puede usar una máquina de moldeo de metal disponible comercialmente, tratamiento de prensado isostático en frío (CIP, en inglés), etc. Además, el polvo de zirconia puede moldearse previamente mediante una máquina de moldeo de metal y después moldearse mediante moldeo a presión. El moldeo a presión se realiza generalmente a entre 0.1 t y 3 t/cm2 en muchos casos; sin embargo, el polvo de zirconia de la presente realización se puede moldear a 1 t/cm2.
Un compacto verde obtenido al moldear el polvo de zirconia se sinteriza para producir de ese modo un producto sinterizado. La temperatura de sinterización no está limitada, y es, por ejemplo, de 1300 a 1500°C. El tiempo de mantenimiento durante la sinterización tampoco está particularmente limitado, y es, por ejemplo, de aproximadamente 1 a 5 horas. La atmósfera de sinterización puede ser aire atmosférico o una atmósfera oxidante.
En el polvo de zirconia producido de la manera anterior, el volumen de poro con un diámetro de poro de 200 nm o menos es de 0.14 a 0.28 ml/g y la densidad relativa de moldeo (%) cuando el polvo se moldea a una presión de moldeo de 1 t/cm2 es del 44 al 55 %.
El diámetro de poro y el volumen de poro se pueden controlar, por ejemplo, ajustando la temperatura a la que se mantiene la disolución de agente sulfurante en la primera etapa. Además, el diámetro de poro y el volumen de poro se pueden controlar, por ejemplo, ajustando la temperatura a la que se mantiene la disolución de sal de zirconio en la segunda etapa. Al ajustar estas temperaturas, el grado de agregación del sulfato de zirconio básico producido en la tercera etapa varía; así, el diámetro de poro y el volumen de poro del polvo de zirconia que se va a obtener finalmente varían. Es decir, el diámetro de poro y el volumen de poro del polvo de zirconia de la presente realización pueden controlarse ajustando el grado de agregación de sulfato de zirconio básico. Alternativamente, el diámetro de poro y el volumen de poro también se pueden controlar ajustando la temperatura de cocción anterior en la producción del polvo de zirconia.
Con el método para producir el polvo de zirconia descrito anteriormente se puede producir el polvo de zirconia anterior de una manera simple y es adecuado como un método para producir el polvo de zirconia anterior.
Ejemplos
La presente invención se describe con más detalle a continuación con referencia a los ejemplos; sin embargo, la presente invención no se limita a las realizaciones de estos ejemplos. Los polvos de zirconia obtenidos en los ejemplos y ejemplos comparativos contienen del 1.3 al 2.5 % de óxido de hafnio como una impureza inevitable.
El método para medir cada propiedad física es el siguiente:
(1) Superficie específica
La superficie específica se midió mediante el método de BET usando un analizador de superficie específica «FlowSorb II» (producido por Micromeritics).
(2) Volumen de poro y diámetro de poro
El volumen de poro y el diámetro de poro se midieron por el método de intrusión de mercurio usando un aparato de medición «AutoPore IV» (producido por Micromeritics).
(3) Análisis de composición
La composición se analizó usando ICP-AES «ULTIMA-2» (producido por HORIBA).
(4) Diámetro medio de partícula
El diámetro medio de partícula se midió usando un analizador de tamaño de partícula por difracción láser «SALD-2300» (producido por Shimadzu Corporation).
Ejemplo 1
Se disolvió un sulfato de sodio en polvo en agua de intercambio iónico para obtener una disolución al 5 % en peso de sulfato de sodio. La disolución de sulfato de sodio obtenida se calentó y se mantuvo a 85°C.
Mientras tanto, se preparó una disolución de sal de oxicloruro de zirconio para contener un 1 % en peso de zirconio, en términos de zirconia. La disolución de sal de zirconio se calentó y se mantuvo a 85°C. La cantidad total de zirconia fue de 100 g.
A continuación, se añadió una cantidad total de 1000 g de la disolución de sulfato de sodio mantenida a una temperatura constante de 85°C, mientras se agitaba, en 10 segundos, a la disolución de sal de zirconio mantenida a una temperatura constante de 85°C y se mezcló obteniéndose de ese modo una suspensión básica de sulfato de zirconio. Se añadió una disolución de cloruro de itrio a la suspensión para que la cantidad de itria fuera del 3.0 % en moles con respecto a la zirconia. Después, se realizó la neutralización usando hidróxido de sodio para obtener un hidróxido.
El hidróxido se separó por filtración y se lavó con agua y después se coció en un horno eléctrico a una temperatura de cocción de 1000°C, obteniéndose de ese modo un óxido. Posteriormente, se añadió al óxido el 0.25 % en peso de polvo de alúmina con un diámetro medio de partícula de 0.1 pm y la mezcla se molió y se mezcló durante 30 horas en
un molino de bolas húmedo usando agua como medio de dispersión. La suspensión obtenida se secó a una temperatura constante de 120°C, obteniéndose de ese modo el polvo de zirconia objetivo.
El polvo de zirconia obtenido (8 g) se premoldeó en un molde de metal que tenía un diámetro de 25 mm y se moldeó a una presión de moldeo (presión hidrostática) de 1 t/cm2. La densidad de moldeo del producto moldeado se determinó midiendo el peso y el volumen. El producto moldeado obtenido se sinterizó a 1450°C durante 2 horas para obtener un producto sinterizado. La densidad de sinterizado del producto sinterizado obtenido se midió por el método de Arquímedes.
Ejemplo 2
Se preparó un polvo de zirconia de la misma manera que en el ejemplo 1, excepto que la temperatura de cocción se cambió a 1050°C. Después, se obtuvo un producto sinterizado del polvo de zirconia.
Ejemplo 3
Se preparó un polvo de zirconia de la misma manera que en el ejemplo 1, excepto que la temperatura de cocción se cambió a 1075°C. Después, se obtuvo un producto sinterizado del polvo de zirconia.
Ejemplo 4
Se preparó un polvo de zirconia de la misma manera que en el ejemplo 1, excepto que la temperatura de cocción se cambió a 1100°C. Después, se obtuvo un producto sinterizado del polvo de zirconia.
Ejemplo comparativo 1
Se preparó un polvo de zirconia de la misma manera que en el ejemplo 1, excepto que la temperatura de cocción se cambió a 900°C. Después, se obtuvo un producto sinterizado del polvo de zirconia.
Ejemplo comparativo 2
Se preparó un polvo de zirconio de la misma manera que en el ejemplo 1, excepto que la temperatura de cocción se cambió a 1200°C. Después, se obtuvo un producto sinterizado del polvo de zirconia.
Ejemplo 5
Se preparó un polvo de zirconia de la misma manera que en el ejemplo 1, excepto que la disolución de sulfato de sodio y la disolución de sal de zirconio se mantuvieron a 90°C, la disolución de sulfato de sodio y la disolución de sal de zirconio se mezclaron a 90°C y la temperatura de cocción se cambió a 1040°C. Después, se obtuvo un producto sinterizado del polvo de zirconia.
Ejemplo 6
Se preparó un polvo de zirconia de la misma manera que en el ejemplo 5, excepto que la temperatura de cocción se cambió a 1100°C. Después, se obtuvo un producto sinterizado del polvo de zirconia.
Ejemplo 7
Se preparó un polvo de zirconia de la misma manera que en el ejemplo 5, excepto que la temperatura de cocción se cambió a 1140°C. Después, se obtuvo un producto sinterizado del polvo de zirconia.
Ejemplo 8
Se preparó un polvo de zirconia de la misma manera que en el ejemplo 5, excepto que se añadió la disolución de cloruro de itrio de modo que la cantidad de itria fuera el 2.0 % en moles con respecto a la zirconia y la temperatura de cocción se cambió a 1100°C. Después, se obtuvo un producto sinterizado del polvo de zirconia.
Ejemplo comparativo 3
Se preparó un polvo de zirconia de la misma manera que en el ejemplo 5, excepto que la temperatura de cocción se cambió a 900°C. Después, se obtuvo un producto sinterizado del polvo de zirconia.
Ejemplo comparativo 4
Se preparó un polvo de zirconia de la misma manera que en el ejemplo 5, excepto que la temperatura de cocción se cambió a 1200°C. Después, se obtuvo un producto sinterizado del polvo de zirconia.
Ejemplo 9
Se preparó un polvo de zirconia de la misma manera que en el ejemplo 1, excepto que la disolución de sulfato de
sodio y la disolución de sal de zirconio se mantuvieron a 95°C, la disolución de sulfato de sodio y la disolución de sal
de zirconio se mezclaron a 95°C y la temperatura de cocción se cambió a 1100°C. Después, se obtuvo un producto
sinterizado del polvo de zirconia.
Ejemplo 10
Se preparó un polvo de zirconia de la misma manera que en el ejemplo 9, excepto que la temperatura de cocción se
cambió a 1140°C. Después, se obtuvo un producto sinterizado del polvo de zirconia.
Ejemplo 11
Se preparó un polvo de zirconia de la misma manera que en el ejemplo 10, excepto que se añadió la disolución de
cloruro de itrio de modo que la cantidad de itria fuera el 2.0 % en moles con respecto a la zirconia. Después, se obtuvo
un producto sinterizado del polvo de zirconia.
Ejemplo 12
Se preparó un polvo de zirconia de  misma manera que en el ejemplo 9, excepto que se añadió la disolución de cloruro de itrio para que la cantidad de itria fuera el 5.5 % en moles con respecto a la zirconia y la temperatura d cocción se cambió a 1180°C. Después, se obtuvo un producto sinterizado del polvo de zirconia.
Ejemplo comparativo 5
Se preparó un polvo de zirconia de la misma manera que en el ejemplo 9, excepto que la temperatura de cocción se
cambió a 980°C. Después, se obtuvo un producto sinterizado del polvo de zirconia.
Ejemplo comparativo 6
Se preparó un polvo de zirconia de la misma manera que en el ejemplo 9, excepto que la temperatura de cocción se
cambió a 1200°C. Después, se obtuvo un producto sinterizado del polvo de zirconia.
Ejemplo comparativo 7
Se preparó un polvo de zirconia de la misma manera que en el ejemplo 1, excepto que la disolución de sulfato de sodio y la disolución de sal de zirconio se mantuvieron a 60°C, la disolución de sulfato de sodio y la disolución de sal
de zirconio se mezclaron a 60°C y la temperatura de cocción se cambió a 1100°C. Después, se obtuvo un producto
sinterizado del polvo de zirconia.
En los ejemplos y ejemplos comparativos anteriores, la densidad de sinterizado relativa se determinó a partir de la
densidad de sinterizado obtenida en condiciones en las que los productos sinterizados se mantuvieron a 1450°C
durante 2 horas.
La densidad de sinterizado teórica fue de 6.112 g/cm3 para el 2 % en moles de itria, 6.092 g/cm3 para el 3 % en moles
de itria y 6.045 g/cm3 para el 5.5 % en moles de itria.
En la tabla 1 se muestran las principales condiciones de producción, volumen de poro, superficie específica, diámetro
de partícula medio (escrito como «diámetro de partícula»), densidad relativa de moldeo y densidad relativa de
sinterizado en cada ejemplo y ejemplo comparativo. La densidad relativa de moldeo y la densidad relativa de
sinterizado se pueden calcular a partir de las fórmulas (1) y (3) descritas anteriormente.
Tabla 1

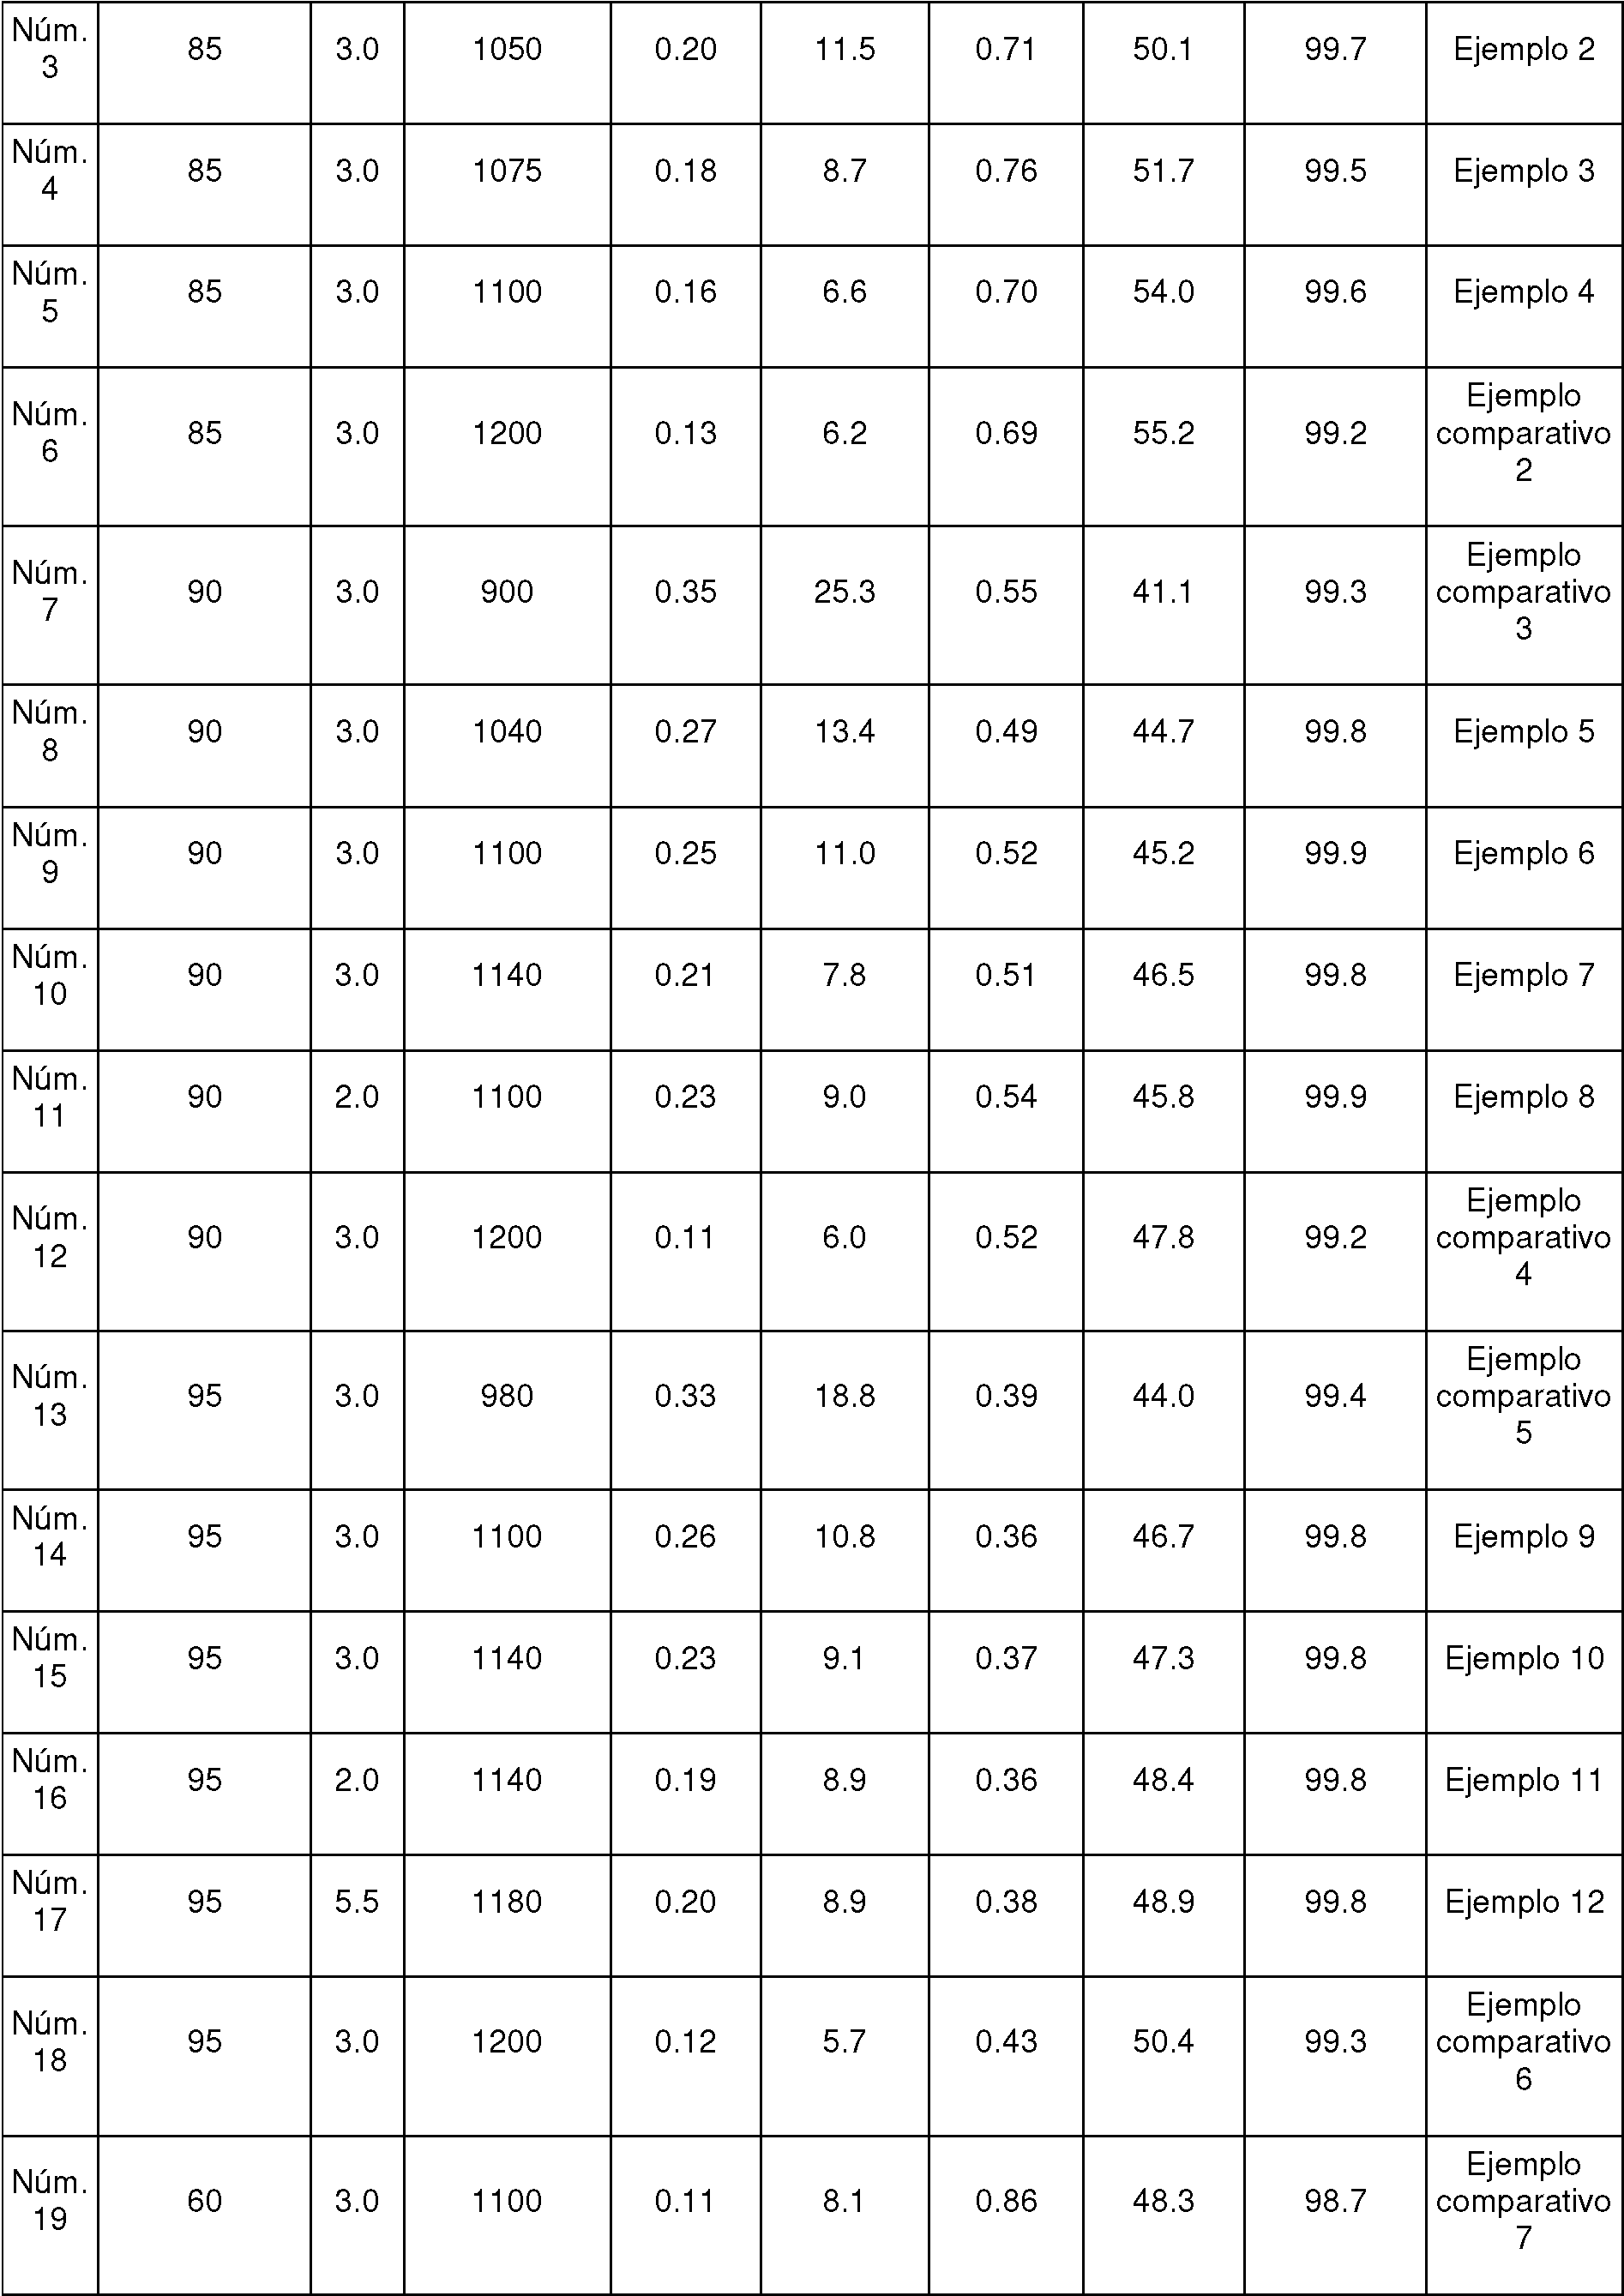
Claims (5)
- REIVINDICACIONES1 Un polvo de zirconia que comprende del 2 al 6 % en moles de itria, que tiene un volumen de poro con un diámetro de poro de 200 nm o menos de 0.14 a 0.28 ml/g, y que tiene una densidad relativa de moldeo del 44 al 55 % cuando el polvo de zirconia es moldeado a una presión de moldeo de 1 t/cm2, en donde la densidad relativa de moldeo está representada por la siguiente fórmula (1):densidad de moldeo relativa (%) = (densidad de moldeo / densidad de sinterizado teórica) x 100 ... (1),en donde la densidad de sinterizado teórica (p0) usada en la presente memoria es un valor determinado por la siguiente fórmula (2-1):p0 = 100 / [(Y / 3.987) (100 - Y) / pz] . .. (2-1)en donde pz es un valor determinado por la siguiente fórmula (2-2):pz = [124.25(100 - X) 225 .81X] / [150.5(100 X)A2C] . .. (2-2)en donde X e Y representan la concentración de itria (% en moles) y la concentración de alúmina (% en peso), respectivamente; y A y C son valores determinados por las siguientes fórmulas (2-3) y (2-4), respectivamente:A = 0.50 80 0.069 8 OX / ( 100 X) . . . ( 2 - 3 )C = 0. 5195 - 0 .06 18 OX / (100 X) .. . ( 2 - 4 )en donde el polvo de zirconia tiene una superficie específica de 5 a 20 m2/g, y un diámetro medio de partícula de 0.3 a 0.8 pm.
- 2. El polvo de zirconia según la reivindicación 1, que comprende además óxido de aluminio.
- 3. El polvo de zirconia según la reivindicación 1 o 2, en donde la densidad de sinterizado cuando la sinterización se realiza a 1450°C es del 99.5 % o más de la densidad de sinterizado teórica.
- 4. Un método para producir un polvo de zirconia según una cualquiera de las reivindicaciones 1 a 3, comprendiendo el método:una primera etapa de calentamiento de una disolución de agente sulfurante a una temperatura de 75°C o más y de menos de 100°C, y mantenimiento de la disolución del agente sulfurante a esta temperatura;una segunda etapa de calentamiento de una disolución de sal de zirconio a una temperatura de 75°C o más y de menos de 100°C, y mantenimiento de la disolución de sal de zirconio a esta temperatura;una tercera etapa de mezclado de la disolución de agente sulfurante mantenida en la primera etapa y la disolución de sal de zirconio mantenida en la segunda etapa para preparar de ese modo un reactivo; yuna cuarta etapa de tratamiento del reactivo preparado en la tercera etapa con una base, seguido de calentamiento en una atmósfera a una temperatura de 1000°C o más y de menos de 1200°C.
- 5. El método para producir un polvo de zirconia según la reivindicación 4, en donde la temperatura de la primera etapa es de 80°C o más y de 98°C o menos y la temperatura de la segunda etapa es de 80°C o más y de 98°C o menos.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016069462 | 2016-03-30 | ||
| PCT/JP2017/012670 WO2017170565A1 (ja) | 2016-03-30 | 2017-03-28 | ジルコニア微粉末およびその製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| ES2793248T3 true ES2793248T3 (es) | 2020-11-13 |
Family
ID=59965709
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| ES17775102T Active ES2793248T3 (es) | 2016-03-30 | 2017-03-28 | Polvo fino de zirconia y método de producción para el mismo |
Country Status (8)
| Country | Link |
|---|---|
| US (1) | US10196313B2 (es) |
| EP (1) | EP3345870B1 (es) |
| JP (1) | JP6250242B1 (es) |
| CN (1) | CN108137342B (es) |
| DK (1) | DK3345870T3 (es) |
| ES (1) | ES2793248T3 (es) |
| PL (1) | PL3345870T3 (es) |
| WO (1) | WO2017170565A1 (es) |
Families Citing this family (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113631514A (zh) * | 2019-03-25 | 2021-11-09 | 第一稀元素化学工业株式会社 | 氧化锆粉末、氧化锆粉末的制造方法、氧化锆烧结体的制造方法以及氧化锆烧结体 |
| US11987503B2 (en) * | 2019-04-26 | 2024-05-21 | Nippon Yttrium Co., Ltd. | Powder for film formation or sintering |
| CN110451957A (zh) * | 2019-09-18 | 2019-11-15 | 苏州炻原新材料科技有限公司 | 一种纳米氧化锆喷涂粉末及其制备方法 |
| CN114650967B (zh) * | 2019-11-22 | 2024-12-13 | 可乐丽则武齿科株式会社 | 氧化锆组合物、氧化锆预烧体和氧化锆烧结体、以及它们的制造方法 |
| WO2021239480A1 (en) | 2020-05-28 | 2021-12-02 | Rhodia Operations | Aluminium and zirconium-based mixed oxide |
| US12612338B2 (en) * | 2020-10-09 | 2026-04-28 | Daiichi Kigenso Kagaku Kogyo Co., Ltd. | Zirconia powder, zirconia sintered body, and method for producing zirconia sintered body |
| WO2022075345A1 (ja) | 2020-10-09 | 2022-04-14 | 第一稀元素化学工業株式会社 | ジルコニア粉末、ジルコニア焼結体、及び、ジルコニア焼結体の製造方法 |
| CN116648430B (zh) * | 2020-12-22 | 2024-11-26 | 可乐丽则武齿科株式会社 | 氧化锆颗粒、压粉体和它们的制造方法 |
| JP7057467B1 (ja) * | 2021-07-28 | 2022-04-19 | 第一稀元素化学工業株式会社 | ジルコニウム複合酸化物、及び、ジルコニウム複合酸化物の製造方法 |
| JP6991384B1 (ja) | 2021-08-12 | 2022-01-12 | 第一稀元素化学工業株式会社 | ジルコニア系多孔質体、及び、ジルコニア系多孔質体の製造方法 |
| KR20240114742A (ko) | 2021-12-01 | 2024-07-24 | 로디아 오퍼레이션스 | 알루미늄 및 지르코늄-기재 혼합 산화물 |
| CN115287064B (zh) * | 2022-09-01 | 2023-11-14 | 北京航空航天大学 | 一种稀土掺杂ysz磷光粉末的制备方法 |
| CN117800717A (zh) * | 2023-11-01 | 2024-04-02 | 爱迪特(秦皇岛)科技股份有限公司 | 一种氧化锆基复合粉体、氧化锆预烧体及其制备方法、氧化锆烧结体及其制备方法和应用 |
Family Cites Families (18)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP3339076B2 (ja) | 1991-10-08 | 2002-10-28 | 東ソー株式会社 | ジルコニア微粉末 |
| JP3368507B2 (ja) | 1991-11-06 | 2003-01-20 | 東ソー株式会社 | ジルコニア粉末およびその製造方法 |
| JP2003206137A (ja) * | 2002-01-11 | 2003-07-22 | Dowa Mining Co Ltd | 部分安定化または安定化ジルコニア微粉体とその前駆体およびそれらの製造方法 |
| JP2004203697A (ja) * | 2002-12-26 | 2004-07-22 | Ube Ind Ltd | イットリア安定化酸化ジルコニウム結晶およびその製造方法 |
| JP4660135B2 (ja) | 2004-07-26 | 2011-03-30 | 第一稀元素化学工業株式会社 | ジルコニア系多孔質体及びその製造方法 |
| JP5034349B2 (ja) | 2006-07-21 | 2012-09-26 | 東ソー株式会社 | ジルコニア微粉末及びその製造方法並びにその用途 |
| US8383266B2 (en) * | 2006-08-17 | 2013-02-26 | H.C. Starck Gmbh | Zirconium oxide and method for the production thereof |
| JP5063252B2 (ja) | 2006-08-22 | 2012-10-31 | 第一稀元素化学工業株式会社 | 多孔質ジルコニア系粉末及びその製造方法 |
| EP1894620B2 (en) * | 2006-08-22 | 2023-06-07 | Daiichi Kigenso Kagaku Kogyo Co., Ltd. | Method to produce a porous zirconia powder |
| WO2009125793A1 (ja) * | 2008-04-09 | 2009-10-15 | 東ソー株式会社 | 透光性ジルコニア焼結体及びその製造方法並びにその用途 |
| JP5164665B2 (ja) * | 2008-04-09 | 2013-03-21 | 第一稀元素化学工業株式会社 | セリウム−ジルコニウム系複合酸化物及びその製造方法 |
| JP5906254B2 (ja) * | 2010-12-28 | 2016-04-20 | サン−ゴバン セラミックス アンド プラスティクス,インコーポレイティド | ジルコニア粒子を含む研磨スラリーおよびその研磨スラリーを使用する方法 |
| JP5912335B2 (ja) | 2011-08-18 | 2016-04-27 | Dowaエレクトロニクス株式会社 | 六方晶フェライト磁性粉とそれを用いた磁気記録媒体 |
| JP5611382B2 (ja) * | 2013-01-25 | 2014-10-22 | Dowaハイテック株式会社 | 安定化ジルコニア粉末およびその前駆体の製造方法 |
| JP6581903B2 (ja) * | 2013-05-10 | 2019-09-25 | クラレノリタケデンタル株式会社 | ジルコニア焼結体、ジルコニア組成物及びジルコニア仮焼体、並びに歯科用補綴物 |
| JP5748012B2 (ja) * | 2014-03-06 | 2015-07-15 | 東ソー株式会社 | 透光性ジルコニア焼結体及びその製造方法及びその用途 |
| JP5744274B1 (ja) * | 2014-03-28 | 2015-07-08 | 第一稀元素化学工業株式会社 | ジルコニア系多孔質体及びその製造方法 |
| JP5804144B2 (ja) | 2014-06-25 | 2015-11-04 | 東ソー株式会社 | 透光性ジルコニア焼結体及びその用途 |
-
2017
- 2017-03-28 ES ES17775102T patent/ES2793248T3/es active Active
- 2017-03-28 PL PL17775102T patent/PL3345870T3/pl unknown
- 2017-03-28 CN CN201780003432.XA patent/CN108137342B/zh active Active
- 2017-03-28 US US15/764,055 patent/US10196313B2/en active Active
- 2017-03-28 DK DK17775102.1T patent/DK3345870T3/da active
- 2017-03-28 JP JP2017535479A patent/JP6250242B1/ja active Active
- 2017-03-28 WO PCT/JP2017/012670 patent/WO2017170565A1/ja not_active Ceased
- 2017-03-28 EP EP17775102.1A patent/EP3345870B1/en active Active
Also Published As
| Publication number | Publication date |
|---|---|
| WO2017170565A1 (ja) | 2017-10-05 |
| JP6250242B1 (ja) | 2017-12-20 |
| EP3345870B1 (en) | 2020-04-22 |
| US20180282225A1 (en) | 2018-10-04 |
| US10196313B2 (en) | 2019-02-05 |
| JPWO2017170565A1 (ja) | 2018-04-05 |
| PL3345870T3 (pl) | 2020-08-24 |
| EP3345870A1 (en) | 2018-07-11 |
| CN108137342B (zh) | 2019-05-10 |
| DK3345870T3 (da) | 2020-05-25 |
| EP3345870A4 (en) | 2018-08-01 |
| CN108137342A (zh) | 2018-06-08 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US10196313B2 (en) | Zirconia fine powder and production method therefor | |
| JP4470378B2 (ja) | ジルコニア焼結体およびその製造方法 | |
| US12286379B2 (en) | Zirconia powder, method for producing zirconia powder, method for producing zirconia sintered body, and zirconia sintered body | |
| Li et al. | Co-precipitation synthesis route to yttrium aluminum garnet (YAG) transparent ceramics | |
| KR101323697B1 (ko) | 지르코늄 산화물 및 그 제조 방법 | |
| WO2016061015A1 (en) | Lithium-ion conductive garnet and method of making membranes thereof | |
| CN103524128B (zh) | 一种高比表面积氧化钇稳定氧化锆四方相纳米粉体的制备方法 | |
| CN105347789A (zh) | 氧化锆多孔陶瓷工艺品制备方法 | |
| Chesnaud et al. | Preparation of transparent oxyapatite ceramics by combined use of freeze-drying and spark-plasma sintering | |
| CN102815945B (zh) | 锆酸镧钆透明陶瓷材料及其制备方法 | |
| US20220380258A1 (en) | Zirconia powder, zirconia sintered body, and method for producing zirconia sintered body | |
| JP5611382B2 (ja) | 安定化ジルコニア粉末およびその前駆体の製造方法 | |
| JP3766773B2 (ja) | ジルコニア系セラミックスおよびその製法 | |
| JP3190060B2 (ja) | セリア固溶正方晶ジルコニア微粉末の製造方法 | |
| Cinibulk | Effect of divalent cations on the synthesis of citrate-gel-derived lanthanum hexaluminate powders and films | |
| CN108863354B (zh) | 一种基于低温自蔓延燃烧的y-tzp粉体制备方法 | |
| WO2023008408A1 (ja) | ジルコニウム複合酸化物、及び、ジルコニウム複合酸化物の製造方法 | |
| Chung et al. | Preparation and electrical properties of LaFeO3 compacts using chemically synthesized powders | |
| JP2021127285A (ja) | ジルコニア焼結体、及び、ジルコニア粉末 | |
| JP2762508B2 (ja) | ジルコニア焼結体およびその製造法 | |
| JP2968608B2 (ja) | セリア固溶正方晶ジルコニア微粉末の製造方法 | |
| JPH01261267A (ja) | 固体電解質およびその製造法 | |
| JP2007022835A (ja) | 酸化アルミニウム含有希土類元素添加酸化セリウム粉体 | |
| WO2024247873A1 (ja) | ジルコニア焼結体とその製造方法 |