ES2864749T3 - Proceso catalítico bifásico en disolventes para la producción directa de nafta ligera a partir de materias primas que contienen carbohidratos - Google Patents
Proceso catalítico bifásico en disolventes para la producción directa de nafta ligera a partir de materias primas que contienen carbohidratos Download PDFInfo
- Publication number
- ES2864749T3 ES2864749T3 ES15744469T ES15744469T ES2864749T3 ES 2864749 T3 ES2864749 T3 ES 2864749T3 ES 15744469 T ES15744469 T ES 15744469T ES 15744469 T ES15744469 T ES 15744469T ES 2864749 T3 ES2864749 T3 ES 2864749T3
- Authority
- ES
- Spain
- Prior art keywords
- light naphtha
- catalyst
- cellulose
- reaction
- raw material
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Classifications
-
- C—CHEMISTRY; METALLURGY
- C10—PETROLEUM, GAS OR COKE INDUSTRIES; TECHNICAL GASES CONTAINING CARBON MONOXIDE; FUELS; LUBRICANTS; PEAT
- C10G—CRACKING HYDROCARBON OILS; PRODUCTION OF LIQUID HYDROCARBON MIXTURES, e.g. BY DESTRUCTIVE HYDROGENATION, OLIGOMERISATION, POLYMERISATION; RECOVERY OF HYDROCARBON OILS FROM OIL-SHALE, OIL-SAND, OR GASES; REFINING MIXTURES MAINLY CONSISTING OF HYDROCARBONS; REFORMING OF NAPHTHA; MINERAL WAXES
- C10G1/00—Production of liquid hydrocarbon mixtures from oil-shale, oil-sand, or non-melting solid carbonaceous or similar materials, e.g. wood, coal
- C10G1/08—Production of liquid hydrocarbon mixtures from oil-shale, oil-sand, or non-melting solid carbonaceous or similar materials, e.g. wood, coal with moving catalysts
- C10G1/086—Characterised by the catalyst used
-
- C—CHEMISTRY; METALLURGY
- C10—PETROLEUM, GAS OR COKE INDUSTRIES; TECHNICAL GASES CONTAINING CARBON MONOXIDE; FUELS; LUBRICANTS; PEAT
- C10G—CRACKING HYDROCARBON OILS; PRODUCTION OF LIQUID HYDROCARBON MIXTURES, e.g. BY DESTRUCTIVE HYDROGENATION, OLIGOMERISATION, POLYMERISATION; RECOVERY OF HYDROCARBON OILS FROM OIL-SHALE, OIL-SAND, OR GASES; REFINING MIXTURES MAINLY CONSISTING OF HYDROCARBONS; REFORMING OF NAPHTHA; MINERAL WAXES
- C10G3/00—Production of liquid hydrocarbon mixtures from oxygen-containing organic materials, e.g. fatty oils, fatty acids
- C10G3/42—Catalytic treatment
- C10G3/44—Catalytic treatment characterised by the catalyst used
-
- C—CHEMISTRY; METALLURGY
- C10—PETROLEUM, GAS OR COKE INDUSTRIES; TECHNICAL GASES CONTAINING CARBON MONOXIDE; FUELS; LUBRICANTS; PEAT
- C10G—CRACKING HYDROCARBON OILS; PRODUCTION OF LIQUID HYDROCARBON MIXTURES, e.g. BY DESTRUCTIVE HYDROGENATION, OLIGOMERISATION, POLYMERISATION; RECOVERY OF HYDROCARBON OILS FROM OIL-SHALE, OIL-SAND, OR GASES; REFINING MIXTURES MAINLY CONSISTING OF HYDROCARBONS; REFORMING OF NAPHTHA; MINERAL WAXES
- C10G3/00—Production of liquid hydrocarbon mixtures from oxygen-containing organic materials, e.g. fatty oils, fatty acids
- C10G3/50—Production of liquid hydrocarbon mixtures from oxygen-containing organic materials, e.g. fatty oils, fatty acids in the presence of hydrogen, hydrogen donors or hydrogen generating compounds
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P30/00—Technologies relating to oil refining and petrochemical industry
- Y02P30/20—Technologies relating to oil refining and petrochemical industry using bio-feedstock
Landscapes
- Chemical & Material Sciences (AREA)
- Oil, Petroleum & Natural Gas (AREA)
- Engineering & Computer Science (AREA)
- Chemical Kinetics & Catalysis (AREA)
- General Chemical & Material Sciences (AREA)
- Organic Chemistry (AREA)
- Life Sciences & Earth Sciences (AREA)
- Wood Science & Technology (AREA)
- Organic Low-Molecular-Weight Compounds And Preparation Thereof (AREA)
- Low-Molecular Organic Synthesis Reactions Using Catalysts (AREA)
Abstract
Un proceso para producir nafta ligera, que comprende principalmente n-hexano, n-pentano, ciclohexano y metilciclopentano, proceso que comprende: un recipiente de reacción bajo presión de hidrógeno que contiene un medio líquido bifásico que comprende una solución de reacción acuosa y una solución orgánica de extracción y reacción sustancialmente inmiscible con el agua; en donde la solución acuosa contiene al menos una materia prima que contiene carbohidratos y un catalizador ácido y la fase orgánica al menos un catalizador de Ru sobre carbono modificado con un HPA (heteropoliácido) de modo que hidrogena favorablemente derivados de furano en presencia de hexosas; y en donde el carbohidrato se convierte en la fase acuosa en un derivado de furano, y el derivado de furano se extrae y se convierte en nafta ligera en la solución orgánica de extracción y reacción en presencia del catalizador de Ru sobre carbono modificado con un HPA.
Description
DESCRIPCIÓN
Proceso catalítico bifásico en disolventes para la producción directa de nafta ligera a partir de materias primas que contienen carbohidratos
Campo de la invención
La invención está dirigida a un proceso para convertir selectivamente carbohidratos o una materia prima que contenga carbohidratos, y más preferiblemente celulosa, bajo presión de hidrógeno para producir una mezcla de nafta ligera, que comprende principalmente, pero no se limita a, n-hexano, n-pentano, ciclohexano y metilciclopentano.
La presencia de subproductos oxigenados, compuestos químicos potenciales y aditivos de combustibles, se controla fácilmente cinética y tecnológicamente. Particularmente ventajoso es que el proceso opera directamente a partir de biomasa sólida que contiene carbohidratos, como una materia prima lignocelulósica, en cargas apreciablemente altas (preferiblemente de 5 a 25% en peso) y logra rendimientos de carbono extraordinariamente altos para componentes que tienen entre C5 y C6 átomos de carbono (por encima del 80% del rendimiento de carbono en la conversión completa de carbohidratos); y da la nafta ligera como una fracción fácilmente separable.
El proceso utiliza un sistema reactor de dos fases, en el que la materia prima o polímero que contiene carbohidratos se hidroliza y los monosacáridos resultantes se deshidratan a 5-HMF en una fase acuosa que contiene un catalizador ácido, mientras que la fase orgánica (preferiblemente un alcano) contiene un catalizador redox especial, que convierte el 5-HMF en los alcanos a través de varios ciclos de deshidratación/hidrogenación y/o hidrodesoxigenación formal.
La alta afinidad del catalizador redox por los disolventes apolares y la alta selectividad del catalizador para hidrogenar rápidamente el HMF en presencia de glucosa, así como el control de la temperatura del reactor, son elementos esenciales para lograr rendimientos de alcanos apreciables.
Antecedentes
Estado de la técnica
El uso de biomasa lignocelulósica y biomasa que contiene carbohidratos en general como materia prima renovable para la síntesis de combustibles, productos químicos y materiales es prometedor, ya que la (ligno)celulosa (y por lo tanto la biomasa que contiene carbohidratos) es la fuente más abundante de carbono orgánico de la Tierra. A la luz de los altos precios y la futura menor disponibilidad de petróleo crudo especialmente derivado de fósiles y todas sus fracciones derivadas tales como la nafta ligera, los diésel y los combustibles para reactores, son muy deseables procesos eficaces para convertir la biomasa que contiene carbohidratos en estas fracciones. Aunque el gas natural todavía está ampliamente disponible, esta mezcla de alcanos de cadena corta (que contienen menos que 4 átomos de carbono) no se convierte fácilmente en una fracción de nafta ligera sin pasar por la combinación costosa y altamente demandante de energía de la producción de gas de síntesis y el procesamiento Fischer-Tropsch del gas de síntesis derivado. Por lo tanto, son altamente deseados procesos renovables y eficientes para la conversión de biomasa que contiene carbohidratos en fracciones ricas en hidrocarburos que ahora se obtienen del petróleo crudo.
El procesamiento catalítico suave de biomasa que contiene carbohidratos podría ser un método prometedor para transformar esta materia prima altamente funcionalizada con oxígeno en una mezcla de alcanos tales como nafta ligera, diésel y otros combustibles que son pobres en átomos de oxígeno y contienen un alto número de enlaces C-H combustibles. Con respecto a la pirólisis y la gasificación, los procesos catalíticos son más selectivos y exigen condiciones menos estrictas, mientras que, con respecto a los procesos enzimáticos y biológicos, los procesos catalíticos son más rápidos y generalmente operan con productividades más altas. Esto último es necesario en este contexto porque el valor económico de un combustible o fracción de alcanos por peso suele ser bajo, pero los volúmenes y mercados objetivo son enormes. Los costos de proceso y de la energía para su síntesis deben mantenerse en un mínimo absoluto. La producción de combustibles y alcanos a partir de materia prima de biomasa a través del procesamiento catalítico se concentra principalmente en la despolimerización secuencial de polisacáridos (si se usa una materia prima polimérica), la formación de compuestos intermedios, el acoplamiento de dichos compuestos intermedios y finalmente la desoxigenación de dichos compuestos intermedios o compuestos intermedios acoplados para producir moléculas con alto poder calorífico como alcanos y aromáticos. Hay ejemplos elaborados en la bibliografía que describen la producción de nuevos biocombustibles con estructuras químicas a menudo únicas que son, de hecho, compuestos químicos C-C acoplados y (parcialmente) desoxigenados elaborados a partir de azúcares derivados de la biomasa, azúcar-alcoholes u otras moléculas plataforma derivadas de carbohidratos-biomasa tales como HMF, ácido levulínico, angélica-lactona, etc. Un ejemplo de libro de texto es el acoplamiento (cruzado) de 5-HMF con acetona o antes de la desoxigenación a una gama de alcanos C7 a C15 con un costoso catalizador de Pt/SiO2-Al2O3 (Huber et al. Science 2005 vol. 308, p. 1446-1450). Otro ejemplo reciente es la desoxigenación del dímero de angélica-lactona en una gama similar de productos similares al diésel con dos catalizadores de Ir-ReOX/SiO2 que contienen elementos raros (Mascal et al., Angew. Chem. Int. Ed. 2014, vol. 53, p. 1854). De nuevo, otro ejemplo es la síntesis del biocombustible dimetilfurano a partir de fructosa (el isómero de la glucosa) utilizando CuRu sobre un catalizador de carbono (Roman-Leshkov et al. Nature vol. 447 págs. 982-985). Se puede encontrar una descripción general de las tecnologías actuales de biocombustibles en las siguientes revisiones: Huber et al. Chem Rev 2007 vol.
106 p. 4044-4098 y Climent et al. Green Chem 2014, vol. 1 p. 516-547.
Una tecnología de vanguardia relacionada es el proceso de reformado en fase acuosa (APR) en el que el contenido de oxígeno de los carbohidratos y de las materias primas derivadas de los mismos se reduce con H2 generado in situ, de modo que los productos sean (después del hidrotratamiento final) hidrocarburos. Este APR se basa en el trabajo descrito originalmente por Huber, Cortright y Dumesic en (Huber et al. Science 2005 vol. 308 p. 1446-1450, Huber et al., Angew Chem Int Ed 2004 Vol. 43 p. 1549-1551). El APR está siendo ahora desarrollado comercialmente por Virent, Inc. y a menudo también se aplica el acoplamiento de compuestos intermedios catalizado por ácidos o bases para obtener un mayor número de átomos de carbono en el producto antes de la desoxigenación (Bauldreay et al., documento US 2013/0055626 A1; Cortright et al., documento US 8455705 B2 y patentes relacionadas o afiliadas tales como los documentos US 6953873 B2 y WO2007075370). Tales procesos tienen la ventaja de que los hidrocarburos producto ya están bien integrados como combustibles en la infraestructura automotriz y de motores existente. La principal desventaja es que el método opera únicamente con azúcares monosacáridos o disacáridos o con almidón, pero los ejemplos no se refieren directamente a la celulosa o la biomasa celulósica. Además, se requiere un catalizador metálico complejo y el rendimiento general de productos hidrocarburos es de medio a bajo, ya que se pierden cantidades sustanciales de carbono en el proceso de reformado (por ej., en forma de CO2).
Además de estas estrategias de acoplamiento y/o desoxigenación hacia moléculas parcialmente desoxigenadas o alcanos superiores (C6+), se ha informado de la producción de alcanos C1-C6 con los productos principales n-hexano y n-pentano directamente a partir de sorbitol (el producto de hidrogenación de la glucosa) ya sea con H2 externo o con hidrógeno producido in situ mediante el APR simultáneo de sorbitol sobre un catalizador de Pt (Huber et al., Angew Chem Int Ed 2004 Vol. 43 p. 1549-1551). La reacción no es selectiva hacia un alto rendimiento de alcanos C5+, que debería ser el principal objetivo económico. Chen et al. (ChemSusChem. Abril de 2013; 6(4): 613-21) demostraron un proceso que utiliza una combinación de Ir-ReOX/SiO2 y H-ZSM-5 principalmente para convertir sorbitol en n-hexano selectivamente mediante hidrogenólisis (y otros azúcares-alcoholes inferiores en alcanos inferiores). También se demostró para la glucosa, pero se necesitaron tiempos de reacción prolongados (hasta 84 horas) debido a la temperatura de reacción más baja. Esta última presumiblemente no puede ser más alta debido a la aceleración de las reacciones de craqueo C-C a temperaturas más altas. En 1994, Robinson presentó un proceso para producir combustibles de hidrocarburos y principalmente hexano a partir de celulosa o hemicelulosa (documento US 551690, 1996), pero, en esencia, constaba de un proceso de varias etapas que comienza con la hidrogenación hidrolítica del polisacárido a los azúcares-alcoholes respectivos, un proceso conocido desde hace mucho tiempo en la técnica (Sharkov et al. Angew. Chem. Int. Ed. Engl. vol. 2: págs. 405-409), seguido por someter el sorbitol (u otros azúcaresalcoholes) a un tratamiento con ácido yodhídrico (HI) en agua hirviendo para producir yodo-alcanos e hidrocarburos. Por último, se informó de un método para convertir celulosa metilada en alcanos con desoxigenación hidrosililativa vía B(C6F5)3 en presencia de una costosa fuente de hidrógeno, como Et2SiH2 , pero, nuevamente, se necesitan un mínimo de dos etapas para metilar la celulosa. Aunque sin metales, el uso de cantidades excesivas de los caros co-reactivos silano y B(C6F5)3 límita sus perspectivas industriales.
La conversión en una sola etapa de especialmente celulosa en nafta ligera o, p. ej., n-hexano es, por tanto, nueva, ya que tanto el APR como los procesos derivados o el proceso basado en HI son procesos de varias etapas y/o solo operan con azúcares, azúcares-alcoholes o derivados de azúcares como la celulosa metilada. Sin embargo, sería tremendamente ventajoso si la celulosa polimérica cruda o incluso la materia prima lignocelulósica pudieran procesarse inmediatamente en una fracción ligera de nafta y principalmente n-hexano. Debido a la gran abundancia natural de celulosa y su estructura química uniforme con unidades repetidas de azúcar C6, la celulosa es el precursor ideal para la síntesis de alcanos C6 (o nafta ligera) ya que no es necesario romper y formar enlaces C-C. El mayor desafío es romper selectivamente los enlaces C-O en presencia de enlaces C-C y evitar la formación de sorbitol. La ruta de sorbitol a alcanos no parece compatible con la despolimerización de la celulosa.
Los principales obstáculos para la conversión directa de celulosa son la escasa solubilidad en disolventes convencionales y la alta resistencia a las reacciones químicas. Estos inconvenientes requieren condiciones de reacción severas en términos de acidez y/o temperatura, que podrían conducir a reacciones secundarias no deseadas, además de la naturaleza ya compleja de la red de reacciones si se selecciona como objetivo el n-hexano y la nafta ligera en general. En este documento, se propone un cuidadoso proceso que incorpora un catalizador de hidrogenación específicamente modificado para acelerar sólo las reacciones deseadas hacia la formación de nafta ligera.
En la Figura 1 se encuentra una visión general de la presente invención propuesta, que es capaz de transformar directamente celulosa en nafta ligera mediante hidrodesoxigenación de 5-HMF formado in situ y en la Figura 2 se señalan parcialmente las diferencias con el estado de la técnica.
El documento US20130118059 describe métodos, que involucran catalizadores ácidos, para convertir material celulósico en compuestos hidrocarburos mediante una etapa de licuefacción (a una temperatura igual o superior a aproximadamente 200°C o igual o superior a aproximadamente 100°C) para producir un producto licuado final y una etapa de craqueo catalítico consecuente (a una temperatura igual o superior a aproximadamente 400°C) con un catalizador fluidizado de craqueo catalítico. Implica finalmente una etapa de separación, en la que al menos una parte del producto licuado final producido en la etapa de licuefacción se separa de al menos parte del disolvente orgánico. Estos procesos de conversión no involucran un catalizador de Ru sobre carbono modificado con un HPA (heteropoliácido). El documento WO2012162001 describe un proceso bifásico acuoso/disolvente orgánico con un catalizador ácido, para deshidratar selectivamente carbohidratos (carbohidratos C5 y C6), preferiblemente azúcares,
por ej., fructosa, glucosa, xilosa, para producir compuestos furánicos tales como hidroximetilfurfural y/o furfural, y métodos para procesar adicionalmente estos productos para producir derivados tales como alcohol furfurílico, ácido levulínico, ésteres levulínicos y/o -valerolactona. Estos procesos de conversión no involucran un catalizador de Ru sobre carbono modificado con un HPA (heteropoliácido).
Sumario de la invención
La presente invención está dirigida a un proceso para producir nafta ligera como se define en la reivindicación 1. El proceso comprende la hidrólisis de un oligómero o materia prima polimérica de carbohidratos y la deshidratación de los monómeros de azúcar, en presencia de un catalizador ácido, en un recipiente de reacción que contiene un medio de reacción bifásico, que comprende una solución de reacción acuosa, que contiene el catalizador ácido, y una solución orgánica sustancialmente inmiscible, que contiene el catalizador redox. En la realización preferida, el proceso incluye una solución de reacción acuosa que contiene el carbohidrato y un catalizador ácido. El catalizador ácido se selecciona preferiblemente del grupo que consiste en ácidos minerales o poliácidos como HPAs y otros, y está presente en la fase acuosa en concentraciones de protones de aproximadamente 0,001 a 2 M, preferiblemente entre 0,01 y 0,2 M. La solución orgánica comprende un disolvente inmiscible con el agua, inerte a la hidrogenación catalítica, y preferiblemente alcanos C4 a C12 o mezclas de los mismos. El disolvente inmiscible comprende el catalizador redox. El catalizador redox se selecciona de la familia de los metales soportados sobre carbonos, que tienen una alta afinidad por el disolvente orgánico y muestran una alta selectividad para la hidrogenación rápida de 5-HMF en presencia de monosacáridos, para evitar la descomposición de 5-HMF en ácidos levulínicos y sustancias húmicas para evitar la formación de sorbitol y sus compuestos deshidratados derivados, como sorbitanos e isosorbida. El catalizador redox es un catalizador de Ru sobre carbono modificado con un HPA para cumplir los requisitos de selectividad anteriores. En una realización especial, el alcano producido durante el proceso actúa como disolvente esencialmente inmiscible con el agua. La solución orgánica y la solución de reacción acuosa están presentes preferiblemente en una relación en volumen de aproximadamente 0:1 a aproximadamente 100:1 (se prefieren relaciones de 0,1:1 a 2). La reacción de hidrólisis y deshidratación a 5-HMF y su posterior hidrogenación en la fase orgánica a, por ej., 2,5-DMTHF, se lleva a cabo a una temperatura que varía de aproximadamente 100°C a 210°C. La eliminación adicional de oxígeno reductor para convertir los compuestos oxigenados en la fracción de nafta ligera requiere temperaturas algo más altas, que van de 190°C a 280°C. La reacción bifásica se lleva a cabo preferiblemente a presiones que varían de aproximadamente 1 bar a aproximadamente 200 bar, usando soluciones de materia prima de carbohidratos que comprenden 1-50% en peso de carbohidratos (se prefiere aproximadamente 5 a 25% en peso).
La invención se dirige más particularmente a un método para preparar un compuesto alcano con 5 a 6 átomos de carbonos. Una realización especial de la invención permite la presencia de algunos compuestos oxigenados en la fase orgánica extraíble, junto a los alcanos recién formados. Estos compuestos oxigenados pueden residir en la fracción de alcano o pueden aislarse, p. ej., mediante destilación u otros procesos de separación. Los compuestos oxigenados aislados son aditivos de combustibles fiables y, cuando se separan de los alcanos, pueden utilizarse como aditivos de combustibles. La fracción oxigenada aislada es una mezcla, que comprende principalmente, pero no se limita a, hexanol, pentanol y 2,5-DMTHF.
El método comprende hidrolizar la materia prima de di y polisacáridos y deshidratar los monosacáridos, en presencia de un catalizador ácido, en un recipiente de reacción que contiene un medio de reacción bifásico, bajo presión de hidrógeno. El medio de reacción bifásico preferiblemente comprende: (i) una solución de reacción acuosa que comprende agua y el catalizador ácido; y (ii) una solución orgánica de extracción/reacción que es inmiscible con la solución de reacción acuosa, que contiene el catalizador redox. Preferiblemente, la solución orgánica de extracción/reacción comprende alcanos C4 a C12, o es posible cualquier otro disolvente inerte en las condiciones de reacción aplicadas. También se puede utilizar cualquier combinación de estos disolventes.
Breve descripción de las figuras
FIGURA 1: Visión general esquemática del proceso propuesto de nafta ligera bio-derivada.
FIGURA 2: El proceso desde la materia prima que contiene celulosa y carbohidratos a través de 5-HMF hasta el compuesto principal de nafta ligera:hexano y el contraste con la ruta del estado de la técnica a partir de sorbitol.
FIGURA 3: Ru/C y htTSA(135)Ru/C suspendidos en medio bifásico de agua (inferior)/n-decano (superior).
FIGURA 4: Una de las posibles configuraciones de reactor y etapas aguas abajo.
FIGURA 5: Perfil temporal de una reacción típica para la conversión de celulosa en nafta ligera según la invención y el EJEMPLO 1C.
FIGURA 6: Cinética de hidrogenación de glucosa con diferentes catalizadores sólidos según el ejemplo 2.
FIGURA 7: Cinética de hidrogenación de 5-HMF con diferentes catalizadores sólidos según el ejemplo 2.
FIGURA 8: El factor H y su correlación con la nafta ligera, los productos totales solubles en la fase orgánica y la producción de hexitoles a partir de celulosa para diferentes catalizadores (según el ejemplo 3).
FIGURA 9: Ruta de reacción principal seguida en esta invención para la síntesis de la nafta ligera y su constituyente principal n-hexano, directamente a partir de celulosa, vía 5-HMF y evitando el sorbitol. Se muestra la importancia del factor H.
Descripción detallada
Abreviaturas y definiciones: Las siguientes abreviaturas y definiciones se utilizan a lo largo de la memoria descriptiva y las reivindicaciones. Las palabras y frases que no se definen explícitamente en este documento deben tener su definición estándar en la técnica de la química y la ingeniería química.
5-HMF: 5-(hidroximetil)furfural
DMTHF: 2,5-dimetiltetrahidrofurano
n-hex: n-hexano
MCP/CH: principalmente metilciclopentano y algo de ciclohexano
n-pent: n-pentano
1-hexol: 1-hexanol
Hexitoles: sorbitol, manitol y sus anhídridos (es decir, isosorbida).
Cx: molécula con un número x de átomos de carbono (por ejemplo, C5, una molécula que contiene cinco átomos de carbono).
Abreviaturas del catalizador:
• Ru/C = Catalizador de 5% en peso de Ru sobre carbono (Sigma-Aldrich)
• htTSA(x)Ru/C = Ru/C que ha sido tratado hidrotérmicamente con una solución de ácido tungstosilícico x mM • htRu/C = Tratado hidrotérmicamente sin ácido tungstosilícico
• TSA (hidrato) = Ácido tungstosilícico (hidrato) = H4SiW12O40.(xH2O); un tipo de HPA
• HPA = Heteropoliácido
• TSA = Ácido tungstosilícico
Materia prima que contiene carbohidratos: Una materia prima que comprende total o parcialmente mono, di, oligo o polisacáridos y/o mezclas de los mismos. El término "carbohidrato" en la patente se refiere a una materia prima que contiene carbohidratos.
Nafta ligera: una mezcla de hidrocarburos que consta de moléculas con 5 y 6 átomos de carbono y generalmente hierve entre (pero no limitado a) 30°C y 90°C.
Fase orgánica: Una fase líquida inmiscible con agua en la que puede producirse extracción y reacción.
Metal del Grupo VIIIB: Un metal seleccionado del grupo que consiste en Fe, Co, Ni, Ru, Rh, Pd, Ir y Pt y mezclas de los mismos.
Factor H (H): La preferencia relativa de un catalizador redox sólido para la hidrogenación de 5-HMF sobre la hidrogenación de glucosa, como se define experimentalmente en la sección de Protocolos Ilustrativos.
Visión general: En la presente invención, un carbohidrato o materia prima que contiene carbohidratos, preferiblemente celulosa, se hidroliza, deshidrata e hidrogena, en presencia de un catalizador ácido y redox, para producir nafta ligera, compuesta principalmente de alcanos C5 a C6, como se muestra en la FIG. 1A, que también contiene opcionalmente varios subproductos oxigenados tales como 5-HMF y alcoholes C5 a C6. La FIG. 2 representa varios posibles productos intermedios y finales para una reacción de acuerdo con la presente invención, usando polisacáridos con unidades monómeras de hexosa como reactivo carbohidrato. Aunque existe evidencia que apoya la formación de alcanos de cadena corta a través del sorbitol, la nafta ligera se obtiene preferiblemente con mayor eficiencia energética y de carbono cuando se procede a través de la ruta 5-HMF, como se presenta en esta invención. Adviértase que las FIGs. 1 y 2 presentan reactivos, productos y subproductos representativos, pero de ninguna manera son limitantes o exhaustivos.
La nafta ligera se puede combinar con nafta derivada del petróleo u otras fracciones de punto de ebullición más bajo o alto para introducir átomos de carbono basados en biomasa en el producto hidrocarburo final, y procesarse
adicionalmente de acuerdo con los procesos aguas abajo del estado de la técnica. La nafta ligera puede isomerizarse de acuerdo con las tecnologías más modernas y utilizarse posteriormente como fracción de gasolina. Los isómeros del hexano tienen una alta densidad de energía por volumen. La nafta ligera puede contener algunos compuestos oxigenados C5-C6, descritos de acuerdo con la invención, estos pueden usarse como aditivos de combustible, o estos compuestos oxigenados se separan, por ejemplo, por destilación u otra tecnología de separación o adsorción y pueden usarse como productos químicos o añadirse a combustibles. Dado que la nafta ligera de la invención contiene principalmente n-hexano, puede usarse para sintetizar compuestos bioaromáticos como el benceno de acuerdo con la tecnología del estado de la técnica. Dado que la nafta ligera de la invención contiene principalmente alcanos lineales de cadena corta (C5 y C6), puede ser la materia prima perfecta para el craqueo catalítico o con vapor de agua para producir altos rendimientos de etileno y propileno, componentes básicos para, por ejemplo, polietileno y polipropileno. El n-hexano y los otros compuestos, producidos según la invención, también se pueden usar como compuestos bio químicos y bio-disolventes.
La presente invención es un método para fabricar nafta ligera a partir de una materia prima que contenga carbohidratos. En resumen, el método de la presente invención maximiza la producción de nafta usando cualquier tipo de carbohidrato (pero lo más preferiblemente de fuentes lignocelulósicas) como reactivo. Específicamente, la presente invención es un proceso que mejora enormemente la selectividad respecto a los alcanos de cadena corta tales como n-hexano, n-pentano, ciclohexano y metilciclopentano (definida como los moles de C producidos, divididos entre los moles de C de carbohidrato reaccionado) de una hidrólisis y deshidratación catalizadas por ácidos de un carbohidrato concentrado (hasta 25% en peso) alimentado en una solución de reacción bifásica (una fase de reacción acuosa y una fase de extracción/reacción no acuosa). El catalizador redox tiene una alta afinidad por la fase orgánica, medida por el reparto claro del catalizador en la fase orgánica cuando se pone en contacto en un sistema bifásico de agua/decano y, por tanto, reside en la fase orgánica durante la reacción. Los catalizadores redox también exhiben esencialmente una alta selectividad (medida en un experimento cinético separado estandarizado) para la hidrogenación rápida de 5-HMF en presencia de carbohidratos y, por lo tanto, pueden requerir modificación con agentes dopantes o modificadores. El control de la temperatura durante el proceso es importante para maximizar la formación de nafta ligera por encima de un rendimiento de C del 80% (a conversión completa del carbohidrato). En este sistema bifásico y bicatalítico particular, se pueden producir compuestos de nafta ligera con altas selectividades y velocidades de conversión.
La materia prima que contiene carbohidratos se puede seleccionar de una variedad de materias primas posibles. Es posible utilizar materias primas agrícolas o residuos u otros recursos de biomasa cruda o purificada/fraccionada. La materia prima que contiene carbohidratos puede comprender en su totalidad o en parte mono-, di-, oligo- o polisacáridos y/o mezclas de los mismos. La materia prima que contiene carbohidratos puede comprender compuestos distintos a los carbohidratos. Dichos compuestos incluyen 5-hidroximetilfurfural, ácido levulínico, ácido fórmico y furfural. Sin embargo, preferiblemente, los mono-, di-, oligo- o polisacáridos son el componente principal de la materia prima que contiene carbohidratos. De manera adecuada, la materia prima que contiene carbohidratos comprende de 30 a 100% en peso de mono-, di-, oligo- o polisacáridos, basado en el peso total de la materia prima. Más preferiblemente, la materia prima que contiene carbohidratos consiste esencialmente en oligo y polisacáridos. Más preferiblemente, la materia prima que contiene carbohidratos está esencialmente compuesta por uno o una mezcla de los siguientes compuestos: lignocelulosa, celulosa, hemicelulosa, gomas y almidón.
En la realización preferida, la fase acuosa reactiva contiene el catalizador ácido y el reactivo carbohidrato (preferiblemente derivado de lignocelulosa), mientras que la fase orgánica extrae compuestos oxigenados intermedios como 5-HMF, recoge los productos finales de nafta y sirve como medio de reacción para llevar a cabo las etapas de hidrogenación e hidrogenólisis formal, por ej., mediante ciclos de deshidratación e hidrogenación. La deshidratación es favorable en presencia de disolventes orgánicos inmiscibles con el agua. La hidrogenación es favorable en la fase orgánica debido a la mayor solubilidad del gas hidrógeno en dicho disolvente en comparación con el agua. Por lo tanto, el mejor catalizador redox muestra una alta afinidad por la fase orgánica para ayudar de manera eficiente a las reacciones de hidrogenación.
El control de la temperatura, que requiere una temperatura más baja para la hidrólisis y deshidratación, y una temperatura algo más alta para la eliminación reductora adicional de átomos de oxígeno, resultó ser una variable importante en el proceso. Se encuentran disponibles muchas técnicas de vanguardia, diseños de reactores y procesos y protocolos de operación para ajustar la evolución de la temperatura de las condiciones de reacción de manera óptima a favor de una alta producción de nafta ligera.
La fase orgánica inmiscible con la fase acuosa puede ser cualquier disolvente, que sea inerte a la hidrogenación y a una hidrogenólisis C-C significativa, pero preferiblemente se utilizan alcanos C4 a C12. La elección del disolvente depende del objetivo último de la nafta ligera de la invención: utilizarse como fuente bioderivada de productos químicos, combustibles o aditivos para combustibles. La relación de los volúmenes relativos de las fases orgánica y acuosa en el reactor, así como la relación entre la concentración de producto en la capa orgánica y en la capa acuosa son variables importantes en el proceso. Una vez completada la reacción en su totalidad, ambas fases se pueden separar para un aislamiento eficaz del producto. Aunque para realizar hidrólisis y deshidratación de carbohidratos pueden usarse varios catalizadores ácidos, como ácidos minerales como HCI, H3 PO4 , H2SO4 , etc .... y ácidos sólidos como resinas y sílice-alúmina amorfa, sulfonatos zirconia, zeolitas, etc ... , se prefiere un HPA porque muestra la selectividad respecto a nafta ligera más alta de los catalizadores ácidos comunes (véase EJEMPLO 5).
El reactor: Un sistema reactor adecuado para llevar a cabo la presente invención se ilustra esquemáticamente en la FIG. 4, donde la fase acuosa se muestra en blanco y la fase orgánica en gris. El sistema reactor incluye un recipiente reactor bifásico R1 y un evaporador de disolvente, con reciclaje del catalizador redox y algo de agua. Estos componentes están conectados por conductos convencionales, que se representan como flechas o líneas en la FIG.
4. Cualquier número de válvulas, bombas, puertos de muestreo, puertos de inyección, etc., convencionales, no mostrados explícitamente en la FIG.4 por motivos de claridad, pueden incluirse en el sistema del reactor para controlar el flujo de alimentación, reactivos, disolventes acuosos, disolventes orgánicos y producto.
En funcionamiento, la reacción de la materia prima tipo carbohidratos tiene lugar en la fase acuosa, a temperaturas elevadas. El producto de nafta formado (ejemplificado por n-hexano, meticiclopentano, n-pentano y ciclohexano en la FIG. 1) es mucho más soluble en la fase orgánica que en la fase acuosa y, por tanto, se extrae completamente en la fase orgánica.
En una posible configuración de funcionamiento, se puede imaginar el uso de un reactor tipo depósito agitado continuo para medios bifásicos, visto como R1 en la Figura 4. R1 se alimenta opcionalmente con flujos de disolvente de reposición, así como con materia prima que contiene carbohidratos. La salida de R1 podría conectarse a un depósito sedimentador de fases, PS1 en la FIG. 4, donde ambas fases se separan fácilmente. La fase acuosa que contiene algunos catalizadores ácidos se recicla de nuevo al recipiente de reacción R1. La fracción orgánica del recipiente PS1 se podría transferir a un evaporador, que incluye la separación del catalizador redox que está sujeto a reciclado. O como se dibuja en la FIG. 4, el efluente de la fase orgánica del recipiente PS1 podría llevarse a una configuración de destilación D1 en la FIG. 4. Puede preverse dicha destilación para separar los diferentes compuestos, dependiendo del uso de la fracción de nafta ligera de esta invención. Otro tipo de reactor previsto es el tipo reactor para suspensiones, con alta capacidad de mezcla de las tres fases, seguido de un depósito de decantación o separación e instalaciones para evaporar la nafta ligera y los compuestos oxigenados, si están presentes, y recuperar el catalizador sólido en el reactor. Evidentemente, para llevar a cabo la reacción se pueden utilizar otros reactores, conocidos por el experto.
Por tanto, la primera etapa de reacción en el proceso comprende una hidrólisis catalizada por ácidos de carbohidratos poliméricos a monosacáridos, como glucosa y fructosa, que se deshidratan adicionalmente a 5-HMF en el reactor para medios bifásicos. Debido a que el 5-HMF es muy reactivo a la degradación ácida, la extracción en la fase orgánica es importante, donde se hidrogena rápidamente a DMTHF con la ayuda del catalizador metálico redox, preferiblemente un catalizador que contiene un metal del Grupo VIIIB (y más preferiblemente un catalizador de rutenio). Dependiendo del tiempo de reacción y la temperatura de reacción, la reacción es capaz de producir grandes cantidades de DMTHF, junto con algunos otros compuestos oxigenados, que pueden ser sustancias químicas relevantes o aditivos de combustibles, o nafta ligera (preferiblemente alcanos C5 y C6), sin formación significativa de polímeros insolubles ni productos gaseosos permanentes (en condiciones ambientales).
Usando el método inventivo descrito en este documento, la nafta ligera (con bajo o alto contenido de compuestos oxigenados como DMTHF), se puede producir con altos rendimientos por hidrólisis y deshidratación catalizadas por ácidos de celulosa en un reactor para medios bifásicos usando disolventes de bajo punto de ebullición de origen petroquímico o de biomasa, preferiblemente alcanos, que en sí mismos son excelentes componentes de combustibles, eliminando así la necesidad de costosas etapas de separación para producir la mezcla de combustible líquida final. O bien, la reacción se puede llevar a cabo en la fracción de alcanos derivados de biomasa de esta invención. El presente método no requiere el uso de costosos disolventes de alto punto de ebullición, tales como DMSO o disolventes mixtos que contienen DMSO o disolventes tóxicos como aromáticos clorados o alcanos clorados, que deben eliminarse del producto final.
La fase acuosa reactiva en el reactor para medios bifásicos contiene un catalizador ácido y un azúcar, y la fase de extracción/reactiva contiene el catalizador redox y un disolvente orgánico esencialmente inmiscible con agua (por ej., decano), que extrae continuamente los productos intermedios parcialmente desoxigenados como 5-HMF. El catalizador redox ayuda a su posterior conversión en nafta ligera, principalmente n-hexano y n-pentano. Es importante destacar que el catalizador redox tiene una alta tendencia a hidrogenar moléculas de tipo furano como 5-HMF a 2,5-DMF y luego a DMTHF (dependiendo de la temperatura), en presencia de grandes cantidades de azúcares reductores, junto a otras conversiones de derivados análogos tipo furanos y, por tanto, la formación de sorbitol, sorbitanos e isosorbida es limitada y debe evitarse en la medida de lo posible, ya que se convierten de forma menos eficaz en nafta ligera (con hidrocarburos C5 y C6).
Para producir los altos rendimientos de nafta, según se informa de acuerdo con la invención, se desarrolló un catalizador de rutenio soportado sobre carbono muy resistente y selectivo. La razón fundamental para usar este tipo de catalizador fue que los presentes inventores observaron que un catalizador de rutenio soportado sobre carbono (Ru/C) muestra una alta afinidad por la fase orgánica (véanse las fotografías en la FIG. 3). Aunque Ru/C tiene una afinidad demasiado alta por, por ej., la hidrogenación de glucosa a sorbitol, los inventores también crearon un catalizador modificado, que muestra un aumento significativo en la hidrogenación de 5-HMF, mientras que su capacidad para hidrogenar glucosa a sorbitol se reduce seriamente. La modificación se realizó tratando hidrotérmicamente Ru/C en presencia de un HPA a temperatura elevada. Este HPA puede ser cualquier homo o heteropoliácido, pero los inventores encontraron el mayor efecto beneficioso y, por lo tanto, el mayor rendimiento de nafta ligera, con H4SiW12O40.
La separación de la nafta se realiza fácilmente mediante separación de fases, y el catalizador redox se puede reciclar en esta etapa de nuevo al reactor catalítico. Si se usa disolvente y se desea la regeneración, se prevé una etapa de destilación adicional. Si se usa la propia nafta ligera, se obtiene una nafta bio-enriquecida sin necesidad de separación. Si se utilizan otros alcanos, o principalmente estructuras de alcanos, de otros recursos biológicos como aceites animales o vegetales, la fracción de alcanos producida se puede aplicar como materia prima para alimentar instalaciones de craqueo de última generación para producir fracciones más ligeras o isomerizadas. El agua residual se regenera en el reactor. La separación de los compuestos oxigenados es posible mediante destilación debido a una diferencia suficiente en los puntos de ebullición. El n-hexano aislado y purificado es una materia prima ideal para producir compuestos bio-aromáticos como el benceno de acuerdo con la tecnología de deshidrociclación catalítica establecida. No se requiere una separación por destilación de los componentes de la nafta ligera si la nafta ligera de la invención se usa para el craqueo con vapor de agua. Los compuestos oxigenados aislados son sustancias químicas valiosas y pueden usarse como aditivos de combustible en un proceso posterior, tal como un mezclado.
Materia prima: Las materias primas para su uso en el presente método pueden comprender cualquier materia prima que contenga carbohidratos. Así, por ejemplo, las materias primas adecuadas incluyen hexosas (tales como glucosa, fructosa, manosa, galactosa, sorbosa, etc.), pentosas (tales como xilosa, ribosa, arabinosa, etc.), así como otros mono, di, oligo y polisacáridos (tales como sacarosa, inulina, almidón, etc.) y material lignocelulósico (tal como celulosa, celobiosa, hemicelulosa, xilano, etc.).
Fase acuosa: La fase acuosa comprende agua y el catalizador ácido, pero no se excluye la adición de otras sales o aditivos.
Fase orgánica: La fase orgánica de extracción preferida para su uso en la presente invención comprende un disolvente orgánico que es inmiscible con la fase acuosa acidificada. Los disolventes orgánicos preferidos son alcanos con 4 a 12 carbonos. Así, por ejemplo, se pueden utilizar disolventes orgánicos que principalmente consisten en hidrocarburos alifáticos lineales o ramificados (como decano o isooctano), pero también mezclas de los mismos de origen petroquímico o biológico. La fase orgánica también se puede formar durante la conversión de celulosa a nafta ligera y no añadirse desde el principio. Aunque los rendimientos son algo inferiores, no es necesario ningún esfuerzo adicional para separar y regenerar el disolvente, si es necesario por razones de costes, por ejemplo.
Catalizadores ácidos: la invención requiere un catalizador ácido. El catalizador ácido es preferiblemente un homo o heteropoliácido (HPA), lo más preferiblemente H4SiW12O40. Ácidos minerales tales como HCl, HNO3 , H2SO4 , H3 PO4 , H3BO3 , etc.; ácidos orgánicos (por ejemplo, ácido oxálico, ácido levulínico, ácido cítrico, etc.); zeolitas (Si/Al de 1 a 100), resinas ácidas y superácidas (por ej., una resina de intercambio catiónico); fosfatos (NbOPO4, fosfato de vanadio); también pueden usarse soportes sólidos basados en sílice, sílice alúmina y titania funcionalizados mediante grupos ácidos, y otros ácidos de Lewis.
Protocolos ilustrativos
Protocolo ilustrativo 1: Afinidad de fase del catalizador redox
Es crucial para esta invención el hecho de que, en las condiciones del líquido bifásico, el catalizador redox se sitúe en la fase orgánica superior. Se llevó a cabo un conjunto separado de experimentos para mostrar la alta afinidad del catalizador redox, en este documento Ru sobre carbono y un htTSA(135)Ru/C modificado, por la fase orgánica al poner en contacto el catalizador con una mezcla bifásica de agua y n-decano (1:1 en volumen), agitando o removiendo durante una hora y dejando reposar la suspensión. Las fotografías de la Figura 3 ilustran la alta afinidad ya que el catalizador está completamente suspendido en la fase orgánica superior.
Protocolo ilustrativo 2: Determinación del factor H (H)
Es crucial para esta invención el diseño o síntesis o uso de un catalizador redox que hidrogene favorablemente derivados de furano en presencia de hexosas y, por tanto, no hidrogene fácilmente azúcares a azúcares-alcoholes. Para comparar esta selectividad específica necesaria, se determina experimentalmente el factor H, el cual indica la preferencia relativa de un catalizador redox sólido por la hidrogenación de 5-HMF sobre la hidrogenación de glucosa. Para evaluar un catalizador redox para el propósito de esta invención, es necesario realizar los siguientes experimentos para determinar el factor H del catalizador redox:
- Se tiene que realizar un conjunto separado de experimentos cinéticos de hidrogenación de glucosa (alfa-D-glucosa) y HMF;
- En la siguiente configuración de reacción: Un reactor discontinuo de alta presión con agitación de arriba hacia abajo y válvulas de muestreo intermedias (por ej., reactor discontinuo de acero inoxidable de 100 mL de Parr Instruments Co.);
- Con las siguientes condiciones de reacción: sustrato (HMF o glucosa) 5,56 mmoles, 0,25 g de catalizador redox (con aproximadamente 5% en peso de metal activo redox), 50 mL de H2O, 5 MPa de H2 , a 373 K para glucosa y a 333 K para HMF, agitación a 700 rpm;
- Con muestreo intermedio en las primeras etapas de la reacción (por ej., después de 5, 10, 15 y 30 minutos; y especialmente a conversiones bajas) para determinar la cinética inicial de la conversión de HMF y glucosa mediante hidrogenación y calcular la respectiva velocidad de conversión en mmolesconversión de sustrato.h-1.
- El factor H se calcula dividiendo la velocidad de conversión inicial de HMF (mmolesHMF convertido.h-1) entre la velocidad inicial de conversión de glucosa en mmolesglucosa convertida.h-1.
La palabra "favorablemente", utilizada en el texto para señalar el carácter esencial de la capacidad de hidrogenación preferida del catalizador redox para hidrogenar compuestos aromáticos, como furanos, en lugar de aldehídos (no conjugados), como carbohidratos, tales como hexosas, con el fin de producir alcanos junto a algunos compuestos oxigenados, como alcoholes, éteres, furanos, ... a partir de celulosa, u otras fuentes de carbohidratos, se define con un factor H mayor que 2, y preferiblemente mayor que 5.
Ejemplos
Los ejemplos ilustran el proceso descrito y reivindicado en este documento. Los ejemplos no limitan el alcance de la invención de ninguna manera. Los ejemplos muestran las variables de procesamiento esenciales para la producción de nafta ligera usando el sistema catalítico bifásico descrito en este documento. Los ejemplos muestran la formación de nafta en una etapa a partir de carbohidratos y materias primas que contienen carbohidratos, como la (ligno)celulosa.
Proceso operativo estándar para los ejemplos
Productos químicos
Los productos químicos que incluyen carbohidratos (glucosa, celulosa Avicel PH 101, fructosa, ...), H4SiWi2O40, Ru/C, se obtuvieron de Sigma-Aldrich. Estos reactivos también están disponibles en otros proveedores comerciales.
Síntesis del catalizador de hidrogenación
El tratamiento de modificación hidrotérmica de Ru/C con H4SiW12O40 se llevó a cabo de la siguiente manera: Se ilustra una modificación típica de Ru 5% en peso/C comercial: Se cargaron Ru/C (1 g), ácido tungstosilícico hidrato (0,25 g) y agua (40 mL) en un reactor discontinuo de acero inoxidable de 100 mL (Parr Instruments Co.). Se hizo fluir en primer lugar N2 por el reactor y posteriormente se presurizó hasta 5 MPa con H2. La mezcla se agitó a 700 rpm y se calentó a 483 K a una velocidad media de 10 K min-1 y se mantuvo a esta temperatura durante 1 h. A continuación, el reactor se enfrió, se despresurizó y se abrió. El catalizador sintetizado (htTSA(2)Ru/C) se filtró, se lavó minuciosamente con agua destilada y se secó hasta peso constante.
Proceso catalítico típico
A menos que se indique lo contrario en los ejemplos, se llevó a cabo un experimento catalítico típico como sigue: Se cargaron celulosa microcristalina (Avicel PH-101), TSA hidrato, catalizador sólido htTSA(x)Ru/C, agua desionizada y n-decano en un reactor discontinuo de acero inoxidable de 100 mL (Parr Instruments Co.). En primer lugar, se hizo fluir N2 por el reactor y posteriormente se presurizó a temperatura ambiente con H2 hasta 5 MPa. La mezcla se agitó a 700 rpm y se calentó a 493 K a una velocidad promedio de 12 K min-1 de temperatura ambiente a 423 K y a una velocidad fija de 0,5 K min-1 de 423 K a 493 K. La mezcla se mantuvo a 493 K durante 40 min más. Después de la reacción, el reactor se enfrió, se despresurizó y se abrió. Se tomaron muestras de las fases de agua y n-decano y se centrifugaron antes del análisis de TOC (carbono orgánico total) y GC (cromatografía de gases) (detalles a continuación).
Análisis de mezclas de reacción y cuantificación
Los análisis por GC tanto de las muestras de agua como de n-decano (fase orgánica) se realizaron en un GC Hewlett Packard 5890 equipado con un muestreador automático HP 7673, una columna HP-1 de 60 m y un FID. Las muestras acuosas se derivatizaron a éteres de trimetilsililo antes del análisis por CG. Para la identificación del producto, el análisis GC-MS de muestras acuosas sin derivatizar se realizó en un GC Agilent Serie 6890 equipado con una columna HP-5MS de 30 m (diámetro interno 0,25 mm, espesor de película 0,25 pm) y un Agilent 5973 NetWork MS, mientras que el análisis GC-MS de las muestras de n-decano se realizaron en un sistema GC Agilent 6890N NetWork equipado con una columna HP-1 MS Ultra Inert de 30 m (diámetro interno 0,25 mm, espesor de película 0,25 pm) y un Agilent 5973 NetWork MS. El análisis por HPLC de muestras acuosas se realizó en un cromatógrafo HPLC Agilent Serie 1200 equipado con una columna Varian Metacarb 67C (300 * 6,5 mm, fase móvil: agua) y un RID, después de la neutralización de TSA con Cs2CO3 y filtración sobre un filtro NY de 0,45 pm. La cantidad total de carbono orgánico (TOC) en muestras acuosas se determinó usando un analizador de TOC Analytik Jena Multi N/C 2100 equipado con un detector IR.
El análisis por GC de la fase gaseosa se realizó en un Interscience Trace GC equipado con columnas Hayesep Q y RTX-1 y un FID y TCD. Para la determinación de la conversión de celulosa y los experimentos de reutilización del catalizador, se volvieron a agregar partículas centrifugadas a la mezcla de reacción. Posteriormente, la mezcla de reacción se filtró, se lavó minuciosamente y se secó hasta peso constante.
Los rendimientos del producto se expresan como C, % en moles: rendimiento (%) = (moles de C en producto/moles de C en materia prima) * 100. Los rendimientos de productos de madera blanda se expresaron como: rendimiento (%) = (moles de C en producto/moles de C en polisacáridos) * 100. Los rendimientos de productos de otros productos solubles en n-decano además de n-hexano, metilciclopentano, ciclohexano, n-pentano, 2,5-dimetiltetrahidrofurano y 1- o 2-hexanol no se estimaron por separado debido a su baja concentración, sino que se sumaron las áreas de los picos de GC y se calculó el rendimiento de C en % en moles de la misma manera que para n-hexano. Los rendimientos de otros productos solubles en agua además de glucosa y hexitoles (y sus anhídridos) se calcularon en base a la diferencia entre el rendimiento de TOC ((moles de C en fase acuosa/moles de C en materia prima) * 100) y rendimiento de hexitoles determinado por GC. La conversión de celulosa se determinó gravimétricamente: conversión (%) = (peso de celulosa inicial - peso del residuo sólido después de la reacción - peso del catalizador inicial)/(peso de celulosa inicial) *100. La diferencia entre la conversión y el rendimiento total de producto disuelto se asignó como rendimiento de producto insoluble. Se midió el volumen de la solución acuosa después de la disolución completa de TSA y se usó en los cálculos de concentración y rendimiento de TSA.
Véanse las diversas TABLAS debajo de los ejemplos para una tabulación completa de los datos tratados en los ejemplos; así como las FIGURAS referenciadas.
Ejemplos 1A, 1B y 1C
Nafta ligera de celulosa - 1A
La celulosa, un polisacárido de glucosa con enlaces glicosídicos p(1,4), se convirtió según la invención en nafta ligera. Se utilizó el proceso catalítico típico descrito anteriormente con las siguientes cantidades: 2 g de celulosa, 5 g de TSA hidrato (correspondiente a TSA 71 mM en la fase acuosa), 0,5 g de htTSA(135)Ru/C, 20 mL de agua desionizada y 20 mL de n-decano. Los resultados se encuentran en la TABLA 1.
TABLA 1

Nafta ligera de celulosa - 1B
Para demostrar aún más la invención, la celulosa se convirtió de acuerdo con la invención en nafta ligera con diferentes cantidades de catalizador sólido de acuerdo con el proceso catalítico típico descrito anteriormente con el uso de las siguientes cantidades: 2 g de celulosa, 5 g de TSA hidrato (correspondiente a TSA 71 mM en la fase acuosa), cantidades variables de htTSA(2)Ru/C, 20 mL de agua desionizada y 20 mL de n-decano. Los resultados se encuentran en la TABLA 2. Con 0,24 y 0,48 g de catalizador, el rendimiento de nafta ligera (alcanos C5 C6) ascendió, respectivamente, a 52% y 58%.

Nafta ligera de celulosa - 1C
Para demostrar más la invención, la celulosa se convirtió de acuerdo con la invención en nafta ligera y la composición del reactor se monitorizó en el tiempo. El proceso catalítico típico descrito anteriormente se repitió seis veces, pero se detuvo después de diferentes tiempos (y por lo tanto a veces a diferentes temperaturas) durante la reacción mediante enfriamiento rápido en hielo. El perfil de temperatura de reacción según el proceso catalítico típico necesita 140 minutos para alcanzar 493 K. Para la reacción más larga, la mezcla se mantuvo a 493 K durante 220 minutos adicionales en lugar de los 40 minutos antes mencionados. El tiempo total de reacción, con el período de calentamiento incluido, asciende entonces a 6 horas en lugar de las típicas 3 horas. Se utilizaron las siguientes cantidades: 2 g de celulosa, 5 g de TSA hidrato, 0,24 g de htTSA(2)Ru/C, 30 mL de agua desionizada y 10 mL de n-decano. Los resultados de este perfil de tiempo se encuentran en la FIG. 5 que representa gráficamente la distribución de productos y la conversión total de celulosa con la designación del tiempo y la temperatura a los que se desactivaron las reacciones idénticas. El rendimiento de 1 -hexanol y 2,5-DMTHF solubles en agua y en n-decano se combina para aclarar los flujos de producto.
La conversión de celulosa procedió rápidamente, alcanzando el 40% y el 90% a los 30 y 60 minutos, respectivamente. El rendimiento total de nafta ligera (cuando solo se cuenta la suma de lOS alcanos libres de oxígeno (n-hexano, ciclohexano, metilciclopentano y n-pentano) asciende al 75% después de 6 horas, incluido el 52% de n-hexano. El rendimiento total de compuestos solubles en n-decano asciende a 82%, incluidos otros productos solubles en ndecano, n-butano (2,3%) y productos de alto peso molecular (3%).
De la FIG. 5 se desprende claramente que los hexitoles que se forman en las primeras etapas de la reacción son estables y resisten la hidrodesoxigenación formal en estas condiciones; por lo tanto, deben evitarse cuando se tiene como objetivo la producción de nafta ligera con este proceso.
La conversión de celulosa se logró durante la etapa de calentamiento del reactor entre 423-453 K. Durante este intervalo, se forman 2,5-DMTHF, glucosa, algunos hexitoles y sus anhídridos y otros compuestos solubles en agua, incluidos 5-HMF, 2,5-hexanodiona y 1,2-hexanodiol. La acumulación de glucosa y el bajo rendimiento de hexitoles son nuevamente indicativos de una actividad de hidrogenación de glucosa reducida, de acuerdo con los datos presentados en los EJEMPLOS 2 y 3 posteriores (FIG. 6, FIG. 7, FIG. 8). La incapacidad del catalizador sólido para hidrogenar rápidamente la glucosa abre una reacción en cascada rápida a través del HMF (que se ve más adelante en la FIG. 9) que se hidrogena principalmente a 2,5-DMTHF, pero también se convierte en cierta medida en sus derivados lineales solubles en agua como 2,5-hexanodiona y 1,2-hexanodiol. Después de una hora y media, cuando el reactor está entre 453 y 473 K, el 1,2-hexanodiol y la 2,5-hexanodiona se convirtieron en su mayor parte. También es en este período que se produce MCP/CH a través de la reacción de condensación intramolecular de algunos de los compuestos oxigenados lineales. La conversión parcial de 2,5-hexanodiona en MCP se confirma en el EJEMPLO 8 (más adelante). El 1 -hexanol y el 2,5-DMTHF son bastante estables y se acumulan en el medio de reacción. Un aumento adicional de la temperatura de reacción a 493 K y un tiempo de reacción total prolongado de hasta seis horas, convirtió 2,5-DMTHF en n-hexano y 1-hexanol en n-pentano y n-hexano. De hecho, adviértase que la fracción de n-pentano se forma principalmente en esta última etapa de la reacción, también de acuerdo con los datos presentados más adelante en el EJEMPLO 8.
Ejemplo 2
Determinación del factor H para Ru/C y diferentes catalizadores redox modificados basados en Ru/C
Se llevaron a cabo conjuntos separados de experimentos para la reacción de hidrogenación competitiva entre glucosa y 5-HMF de acuerdo con el protocolo ilustrativo N° 2. El factor H se determinó para un conjunto de diferentes catalizadores: Ru/C sin modificar; htRu/C tratado hidrotérmicamente y dos catalizadores modificados hidrotérmicamente que fueron pretratados en una solución 2 o 135 mM de TSA.
Un gráfico (FIG. 6) muestra el perfil cinético de los experimentos de hidrogenación de glucosa según el protocolo, mientras que el otro gráfico (FIG. 7) muestra el de la hidrogenación de 5-HMF. Los dos gráficos de la FIG. 6 y la FIG.
7 ilustran muy bien que la modificación del catalizador de Ru sobre carbono con modificadores tipo HPA, como H4SiW12O40, impacta drásticamente en la selectividad de hidrogenación. Cuanto más concentrada es la solución de HPA de la solución hidrotérmica y más HPA se inmoviliza en el catalizador, menor es la capacidad de hidrogenación de la glucosa, mientras que la capacidad de hidrogenación del 5-HMF aumenta ligeramente. Para cuantificar esta selectividad, a partir de estos gráficos se calculó la velocidad de conversión inicial de HMF (mmolesHMF convertido.h-1) y la velocidad de conversión inicial de glucosa (mmolesglucosa convertida.h-1) que luego permitió el cálculo del factor H para estos 4 catalizadores, que se encuentra en la TABLA 3.
TABLA 3

Ejemplo 3
Ilustración de la importancia del factor H para la producción de nafta ligera a partir de celulosa
En este ejemplo, los catalizadores redox del EJEMPLO 2 se utilizaron para la conversión directa de celulosa en nafta ligera según la invención. Para ello, se utilizó el proceso catalítico típico descrito anteriormente con las siguientes cantidades: 2 g de celulosa, 5 g de TSA hidrato (correspondiente a TSA 71 mM en la fase acuosa), 20 mL de agua desionizada y 20 mL de n-decano. Las reacciones se llevaron a cabo en presencia de 0,5 g de catalizador redox. Los resultados se encuentran en la FIGURA 8. Como se evidencia, el impedimento selectivo de la actividad de hidrogenación de glucosa mientras se permite la actividad de hidrogenación de 5-HMF (y derivados) es crucial para obtener altos rendimientos de nafta ligera en este proceso directo de conversión de materia prima que contiene carbohidratos. El valor H de 1,2 es claramente demasiado bajo para obtener rendimientos decentes de nafta ligera.
Ejemplo 4
Efecto del grado de modificación del catalizador redox con TSA
En este ejemplo, se investigó el efecto de la concentración de ácido durante el pretratamiento hidrotérmico del catalizador sólido en sí mismo sobre la formación de nafta ligera a partir de celulosa. Para ello, se utilizó el proceso catalítico típico descrito anteriormente con las siguientes cantidades: 2 g de celulosa, 5 g de TSA hidrato (correspondiente a TSA 71 mM en la fase acuosa), 20 mL de agua desionizada y 20 mL de n-decano. Las reacciones se llevaron a cabo en presencia de 0,5 g de diferentes catalizadores sólidos: Ru/C sin modificar; htRu/C tratado hidrotérmicamente y diferentes catalizadores modificados hidrotérmicamente que fueron tratados en diferentes soluciones mM de TSA (htTSA(xx)Ru/C). Los resultados se encuentran en la TABLA 4.


Los catalizadores que se trataron hidrotérmicamente en presencia de pequeñas cantidades de TSA muestran rendimientos de nafta ligera mucho más altos en la fase orgánica que el catalizador Ru/C sin modificar. Este último tiene la tendencia a producir selectivamente hexitoles por hidrogenación de glucosa en lugar de nafta ligera. En las condiciones utilizadas, los hexitoles son bastante estables, como también se observa en el EJEMPLO 8 y en el EJEMPLO 1C. La razón del rendimiento apreciable (que es mucho menor que en el caso del catalizador modificado) de compuestos solubles en decano y nafta ligera con el catalizador Ru/C sin modificar se debe principalmente a la naturaleza bifásica del medio y al cuidadoso programa de calentamiento del reactor. En ausencia de estos factores, en medios acuosos puros, los hexitoles (y principalmente isosorbida) son casi los únicos productos encontrados, como se conoce por el estado de la técnica (ChemSusChem 2013, vol. 6 páginas 199-208).
El grado de modificación del catalizador, variado en este documento, pero sin limitarse a, mediante concentraciones variables de TSA en las soluciones de pretratamiento, influye apreciablemente en los rendimientos de productos solubles en fase orgánica y la composición de los productos de nafta ligera en los mismos. El tratamiento hidrotérmico no ácido también aumenta ligeramente el rendimiento de nafta ligera pero no en el mismo grado que los catalizadores pretratados en soluciones de TSA.
Ejemplo 5
Efecto de la concentración de ácido en solución acuosa
En este ejemplo, se investigó el efecto de la concentración de catalizador ácido TSA soluble sobre la formación de nafta ligera a partir de celulosa. Para ello, se utilizó el proceso catalítico típico descrito anteriormente con las siguientes cantidades: 2 g de celulosa, cantidades variables de TSA hidrato (correspondiente al TSA mM tabulado en la fase acuosa), 0,5 g de htTSA(135)Ru/C, 20 mL de agua desionizada y 20 mL de n-decano. La concentración de TSA soluble en la fase acuosa se varió entre 0 y 135 mM como se muestra a continuación. Los resultados se encuentran en la TABLA 5. Claramente, se requiere la presencia del catalizador ácido como se ve en el experimento con ácido 0 mM. Se puede encontrar un valor óptimo de concentración de ácido para un sistema dado si se desea n-hexano, mientras que se pueden obtener diferentes composiciones de productos con diferentes cantidades de ácido. Por ejemplo, se encuentran altos rendimientos de MCP/CH para las soluciones más ácidas probadas. Los rendimientos más altos de nafta ligera se encontraron para las concentraciones más altas de ácido; mientras que se encontraron mayores rendimientos de productos totales solubles en fase orgánica para soluciones con concentraciones de ácido intermedias. La composición de la nafta ligera producida también estuvo claramente influenciada por la concentración de ácido.


Ejemplo 6
Efecto del control de temperatura del reactor
En este ejemplo, se investigó el efecto del control de temperatura del reactor sobre la formación de nafta ligera a partir de celulosa. Se utilizó el proceso catalítico típico descrito anteriormente con la excepción de la temperatura final y la variación del perfil de calentamiento. La mezcla se mantuvo a 483 K durante 60 minutos más después del programa de calentamiento. Se utilizaron las siguientes cantidades: 2 g de celulosa, 0,5 g de htTSA(135)Ru/C, 10 g de TSA hidrato (correspondiente a TSA 135 mM en la fase acuosa), 20 mL de agua desionizada y 20 mL de n-decano. Los resultados para tres perfiles de temperatura se encuentran en la TABLA 6. Una velocidad de calentamiento más lenta a partir de 423 K en adelante beneficia claramente los rendimientos de n-hexano y, por lo tanto, de nafta ligera y la producción total de productos solubles en n-decano. También se puede seguir uno de tales programas de calentamiento cuidadosos en la FIG. 5 del EJEMPLO 1C. Cabe señalar que en este documento estos programas de calentamiento específicos son meramente ilustrativos y no limitantes de la invención, ya que se pueden encontrar muchos otros programas térmicos adecuados y cuidadosamente ajustados.

Ejemplo 7
Efecto de la presión de hidrógeno
En este ejemplo, se investigó el efecto de la presión externa de hidrógeno sobre la formación de nafta ligera a partir de celulosa. Se utilizó el proceso catalítico típico descrito anteriormente con la excepción de la variación de la presión de hidrógeno y la temperatura y el perfil final: las reacciones se llevaron a cabo a 483 K, alcanzando una velocidad promedio de 12 K min-1 de temperatura ambiente a 423 K, a una velocidad fija de 0,2 K min-1 de 423 K a 443 K y a una velocidad fija de 2 K min-1 de 443 K a 483 K. La mezcla se mantuvo a 483 K durante 60 min más. Se utilizaron las siguientes cantidades: 2 g de celulosa, 0,5 g de htTSA(135)Ru/C, 10 g de TSA hidrato (correspondiente a 135 mM TSA en la fase acuosa), 20 mL de agua desionizada y 20 mL de n-decano. Los resultados para tres presiones diferentes se encuentran en la TABLA 7. Aunque el hidrógeno es crucial para el proceso, las diferencias experimentales en los rendimientos y selectividades no varían mucho con la variación de presión entre 40, 50 y 70 bares de H2 (presiones a temperatura ambiente). Esto indica que la presión de hidrógeno a la que se puede ejecutar el proceso puede variar mucho.

Ejemplo 8
Efecto del tipo de sustrato
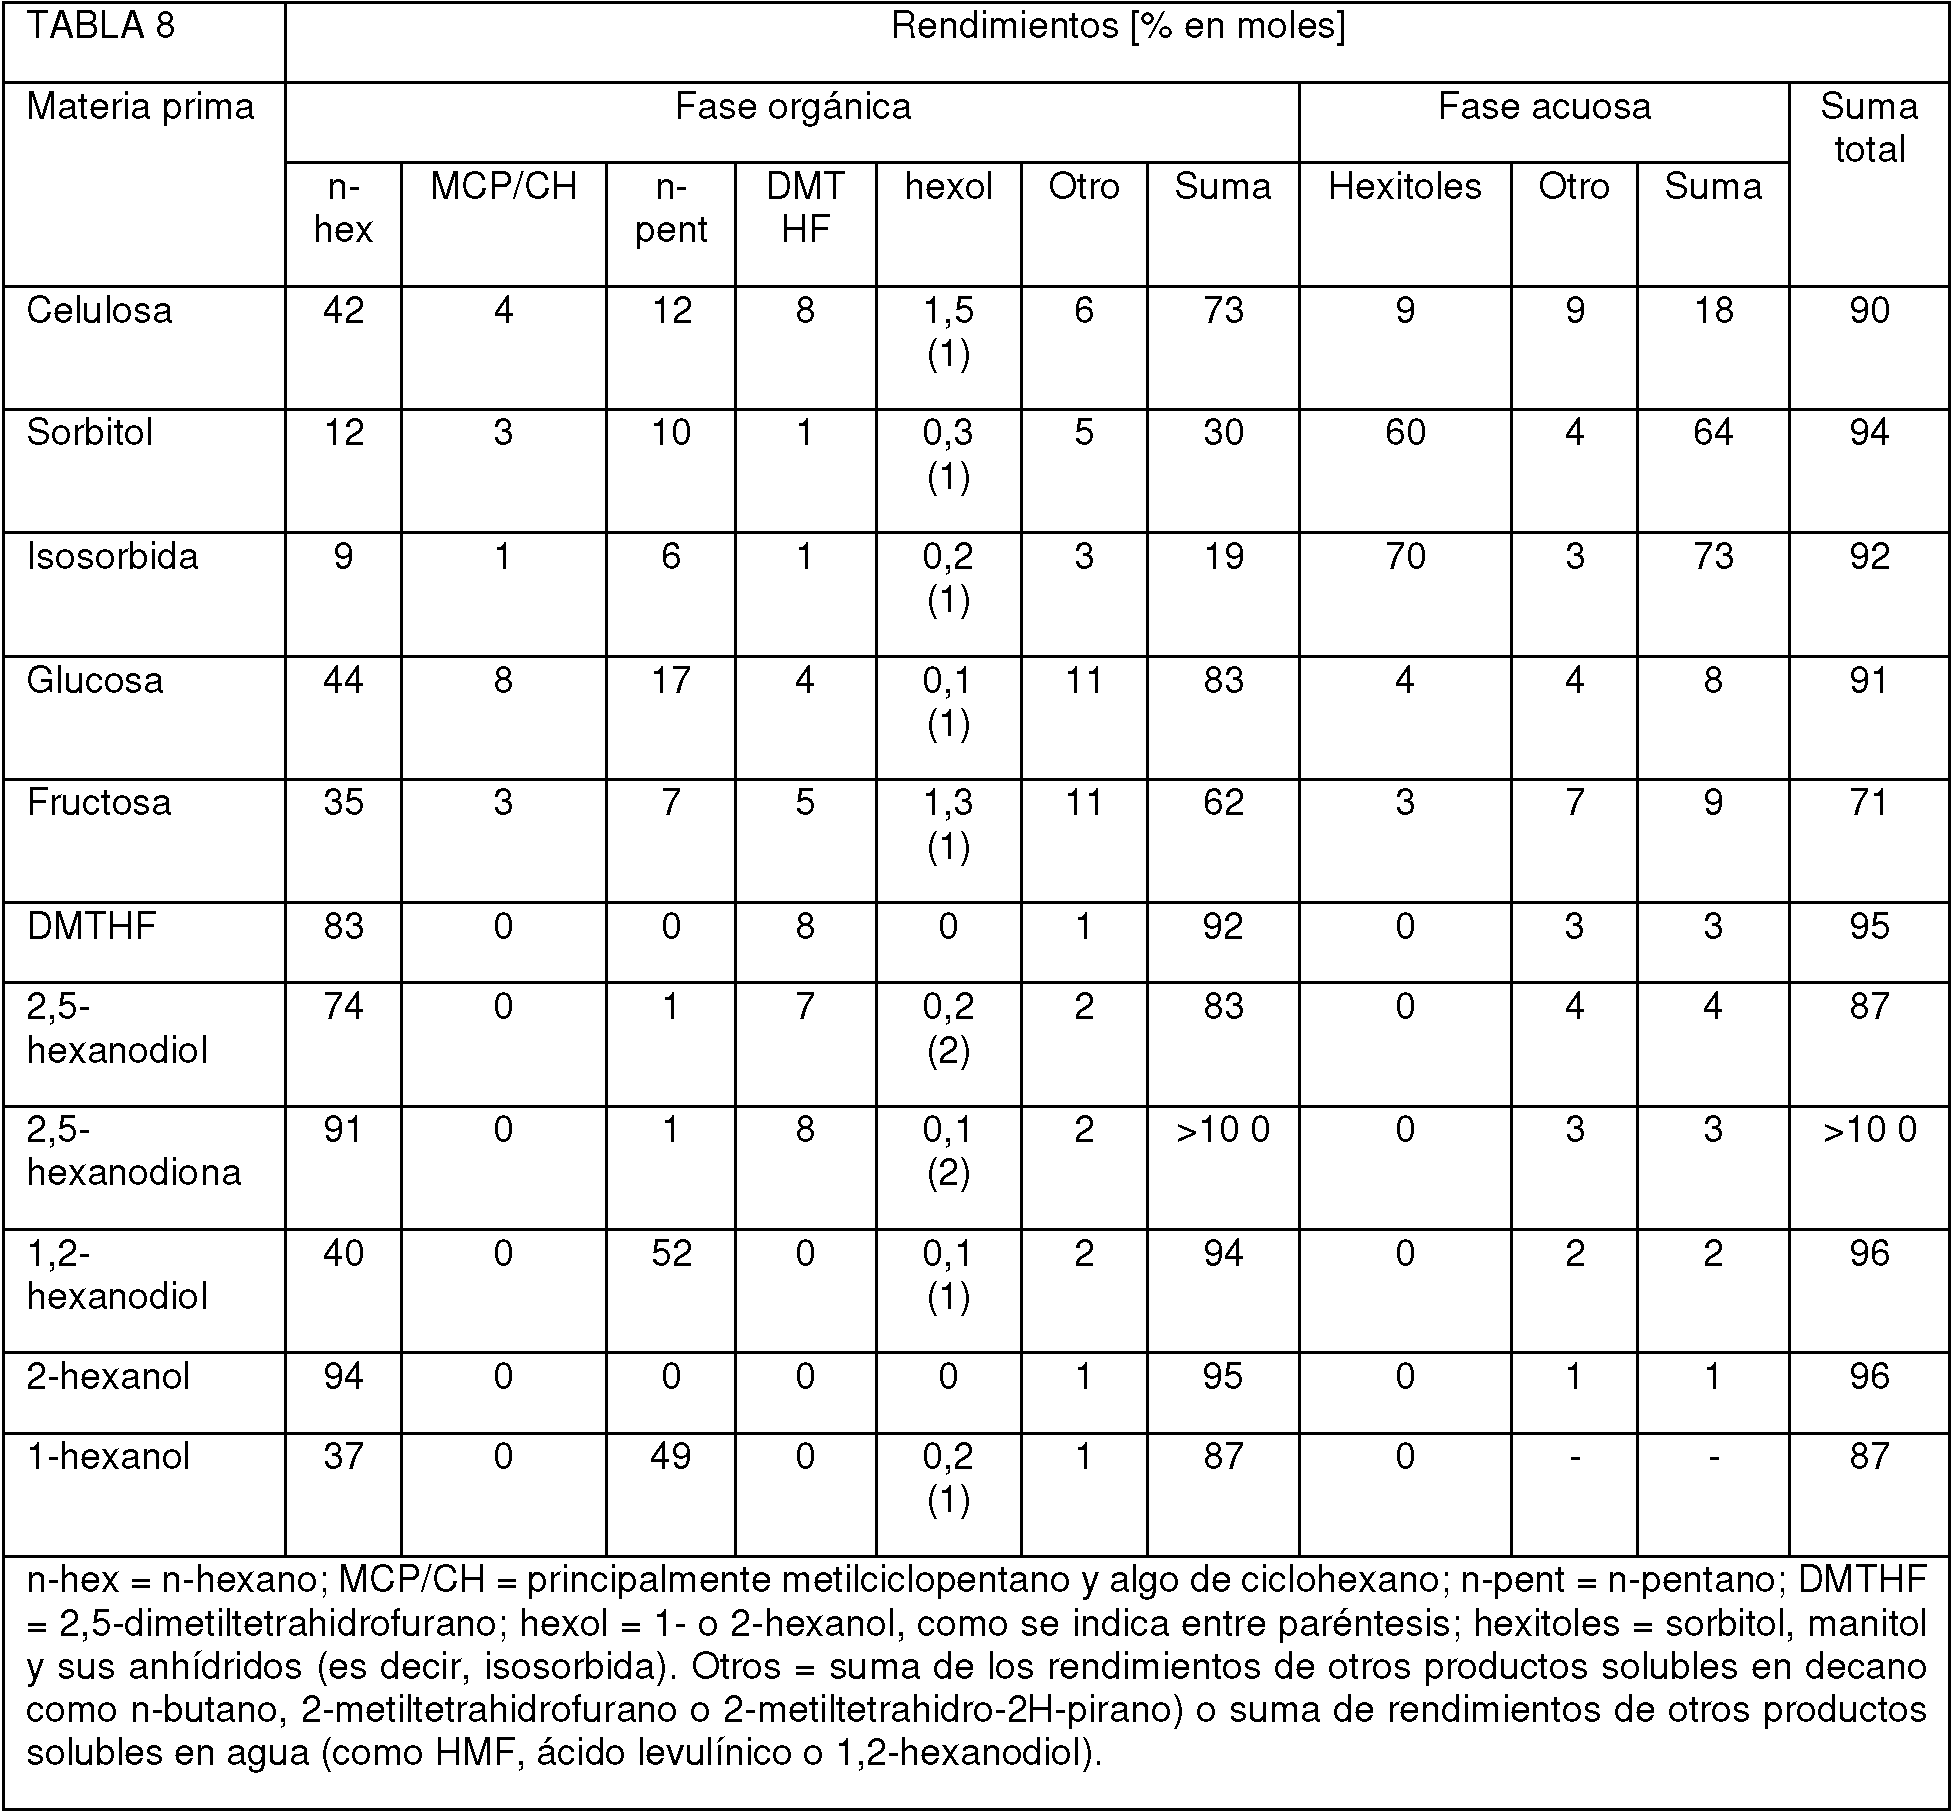
Para demostrar más la invención, una serie de materias primas que contienen carbohidratos, carbohidratos, derivados de carbohidratos y posibles compuestos intermedios se sometieron a un experimento catalítico de acuerdo con la invención. Para ello, se utilizó el proceso catalítico típico descrito anteriormente con las siguientes cantidades: 0,5 g de htTSA(2)Ru/C, 5 g de TSA hidrato (correspondiente a TSA 71 mM en la fase acuosa), 20 mL de agua desionizada y 20 mL de n-decano. La cantidad de carbono añadido a la materia prima (sustrato) se aproxima a la cantidad de carbono en 2 g de celulosa Avicel PH-101, p. ej., para glucosa se introdujeron 2,15 g. Los resultados se encuentran en la TABLA 8, en la que se pueden encontrar las distribuciones de productos más precisas. El rendimiento de nafta ligera se puede encontrar agregando n-hex MCP/CH n-pent. A partir de sorbitol e isosorbida, los rendimientos de nafta ligera son claramente muy bajos ya que estas moléculas son muy estables en las condiciones del proceso. Esto también se puso de manifiesto a partir del ejemplo 1C y la FIG. 5. Los rendimientos de n-hexano a partir del compuesto intermedio DMTHF (un producto de hidrodesoxigenación/hidrogenación suave de 5-HMF) son muy altos. El 5-HMF en sí mismo no se pudo probar en lotes debido a su notoria naturaleza inestable a altas concentraciones. Basado en este estudio de tipo de sustrato, el perfil de tiempo del EJEMPLO 1C visto en la FIG. 5 y el efecto del factor H del EJEMPLO 2 y 3 visto en las FIGs. 6, 7 y 8, se corrobora bien una red de reacciones del proceso que discurre a través de 5-HMF y este esquema detallado se ve en la FIG. 9. En la FIG. 9, la preferencia crucial por la ruta a través de 5-HMF y la ruta no deseada del sorbitol está claramente marcada con el factor H.
Como puede verse en la TABLA 8, además de la celulosa, la glucosa y la fructosa (dos carbohidratos) son también materias primas valiosas para el proceso con altos rendimientos de nafta ligera.
Ejemplo 9
Conversión de madera (lignocelulosa) en nafta ligera
En este ejemplo, se utilizó el proceso de acuerdo con la invención para convertir una materia prima de lignocelulosa real en nafta ligera para evaluar la solidez del proceso catalítico. Se eligió serrín de madera blanda (de un aserradero local) como sustrato. Aparte del corte, no se previó ningún otro pretratamiento de la muestra de madera que omitiera los costes y la energía del pretratamiento de la biomasa. Para ello, se utilizó el proceso catalítico típico descrito anteriormente con las siguientes cantidades: 2 g de serrín, 0,24 g de htTSA(2)Ru/C, 5 g de TSA hidrato, 30 mL de agua desionizada y 10 mL de n-decano. Se alcanzó un rendimiento de nafta ligera apreciable del 58%, incluido 38% de n-hexano (calculado sobre el contenido de polisacárido de la madera solamente) con la conversión completa del componente polisacárido después de un tiempo total de reacción de 6 horas (efectivamente 220 minutos de reacción después de que se alcanzara 493 K).
Este rendimiento sorprendentemente alto de nafta ligera directamente de la madera en un proceso de una sola etapa es sorprendente para un experto en la técnica y demuestra la actividad inventiva y la aplicabilidad directa del proceso.
Claims (9)
1. Un proceso para producir nafta ligera, que comprende principalmente n-hexano, n-pentano, ciclohexano y metilciclopentano, proceso que comprende: un recipiente de reacción bajo presión de hidrógeno que contiene un medio líquido bifásico que comprende una solución de reacción acuosa y una solución orgánica de extracción y reacción sustancialmente inmiscible con el agua; en donde la solución acuosa contiene al menos una materia prima que contiene carbohidratos y un catalizador ácido y la fase orgánica al menos un catalizador de Ru sobre carbono modificado con un HPA (heteropoliácido) de modo que hidrogena favorablemente derivados de furano en presencia de hexosas; y en donde el carbohidrato se convierte en la fase acuosa en un derivado de furano, y el derivado de furano se extrae y se convierte en nafta ligera en la solución orgánica de extracción y reacción en presencia del catalizador de Ru sobre carbono modificado con un HPA.
2. El proceso según la reivindicación 1, en el que la materia prima que contiene carbohidratos comprende total o parcialmente un producto del grupo que consiste en almidón, celulosa, hemicelulosa y lignocelulosa o una mezcla de los mismos.
3. El proceso según cualquiera de las reivindicaciones 1 a 2, en el que la solución de extracción orgánica comprende un disolvente seleccionado del grupo de alcanos lineales, ramificados y cíclicos, inmiscibles con el agua, o mezclas de los mismos.
4. El proceso según cualquiera de las reivindicaciones 1 a 3, en el que la materia prima que contiene carbohidratos comprende del 1 al 50% en peso de la mezcla de reacción total.
5. El proceso según cualquiera de las reivindicaciones 1 a 4, en el que el catalizador ácido está presente en la fase acuosa en concentraciones de protones entre 0,01 M y 0,2 M.
6. El proceso según cualquiera de las reivindicaciones 1 a 5, en el que la solución orgánica comprende un disolvente inmiscible con el agua, inerte a la hidrogenación catalítica y alcanos C4 a C12 o mezclas de los mismos y el disolvente inmiscible comprende el catalizador de Ru sobre carbono modificado con un HPA.
7. El proceso según cualquiera de las reivindicaciones 1 a 6, en el que el HPA (heteropoliácido) es H4SiW12O40.
8. El proceso según una cualquiera de las reivindicaciones 1 a 7, en el que la materia prima es celulosa polimérica cruda o una materia prima lignocelulósica que se procesa inmediatamente en una etapa en una fracción de nafta ligera y principalmente n-hexano.
9. El proceso según una cualquiera de las reivindicaciones 1 a 8, en el que la materia prima que contiene carbohidratos está compuesta esencialmente por uno, o una mezcla, de los siguientes compuestos: lignocelulosa, celulosa, hemicelulosa, gomas y almidón.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| US201461992104P | 2014-05-12 | 2014-05-12 | |
| PCT/BE2015/000025 WO2015172208A1 (en) | 2014-05-12 | 2015-05-12 | Biphasic solvent catalytic process for the direct production of light naphtha from carbohydrate-containing feedstock. |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| ES2864749T3 true ES2864749T3 (es) | 2021-10-14 |
Family
ID=53761905
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| ES15744469T Active ES2864749T3 (es) | 2014-05-12 | 2015-05-12 | Proceso catalítico bifásico en disolventes para la producción directa de nafta ligera a partir de materias primas que contienen carbohidratos |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US10407623B2 (es) |
| EP (1) | EP3143101B1 (es) |
| DK (1) | DK3143101T3 (es) |
| ES (1) | ES2864749T3 (es) |
| WO (1) | WO2015172208A1 (es) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| ES2864749T3 (es) | 2014-05-12 | 2021-10-14 | Univ Leuven Kath | Proceso catalítico bifásico en disolventes para la producción directa de nafta ligera a partir de materias primas que contienen carbohidratos |
| EP3575383A1 (en) | 2018-05-28 | 2019-12-04 | Total Research & Technology Feluy | Biphasic solvent catalytic process for the production of mono-oxygenated molecules from a bio-feedstock comprising carbohydrates |
| EP3575384A1 (en) | 2018-05-28 | 2019-12-04 | Total Research & Technology Feluy | Biphasic solvent catalytic process for the production of mono-oxygenated molecules from a bio-feedstock comprising carbohydrates and use of said mono-oxygenated molecules in a fluid catalytic cracking process |
| CN114410336B (zh) * | 2022-01-30 | 2023-06-23 | 河北工业大学 | 一种基于生物质乙酰丙酸直接制备长链烷烃的方法 |
Family Cites Families (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US1996A (en) | 1841-03-03 | grimes | ||
| US551690A (en) | 1895-12-17 | Field | ||
| US5516960A (en) | 1994-08-02 | 1996-05-14 | Board Of Regents, The University Of Texas System | Process for producing hydrocarbon fuels |
| CA2485558C (en) | 2002-05-10 | 2009-07-21 | Wisconsin Alumni Research Foundation | Low-temperature hydrocarbon production from oxygenated hydrocarbons |
| US7678950B2 (en) | 2005-12-16 | 2010-03-16 | Conocophillips Company | Process for converting carbohydrates to hydrocarbons |
| US8053615B2 (en) | 2007-03-08 | 2011-11-08 | Virent Energy Systems, Inc. | Synthesis of liquid fuels and chemicals from oxygenated hydrocarbons |
| US8697924B2 (en) | 2008-09-05 | 2014-04-15 | Shell Oil Company | Liquid fuel compositions |
| US9303226B2 (en) * | 2009-12-31 | 2016-04-05 | Shell Oil Company | Direct aqueous phase reforming of bio-based feedstocks |
| US8389749B2 (en) * | 2011-05-25 | 2013-03-05 | Wisconsin Alumni Research Foundation | Method to produce, recover and convert furan derivatives from aqueous solutions using alkylphenol extraction |
| EP2780433A1 (en) * | 2011-11-14 | 2014-09-24 | Shell Internationale Research Maatschappij B.V. | Process for conversion of a cellulosic material |
| ES2864749T3 (es) | 2014-05-12 | 2021-10-14 | Univ Leuven Kath | Proceso catalítico bifásico en disolventes para la producción directa de nafta ligera a partir de materias primas que contienen carbohidratos |
-
2015
- 2015-05-12 ES ES15744469T patent/ES2864749T3/es active Active
- 2015-05-12 DK DK15744469.6T patent/DK3143101T3/da active
- 2015-05-12 WO PCT/BE2015/000025 patent/WO2015172208A1/en not_active Ceased
- 2015-05-12 US US15/316,323 patent/US10407623B2/en active Active
- 2015-05-12 EP EP15744469.6A patent/EP3143101B1/en active Active
Also Published As
| Publication number | Publication date |
|---|---|
| US10407623B2 (en) | 2019-09-10 |
| EP3143101A1 (en) | 2017-03-22 |
| US20170190978A1 (en) | 2017-07-06 |
| DK3143101T3 (da) | 2021-05-03 |
| WO2015172208A1 (en) | 2015-11-19 |
| EP3143101B1 (en) | 2021-02-24 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| Dutta et al. | Advances in biomass transformation to 5-hydroxymethylfurfural and mechanistic aspects | |
| Tiong et al. | Conversion of biomass and its derivatives to levulinic acid and levulinate esters via ionic liquids | |
| Shi et al. | Molecular structure and formation mechanism of hydrochar from hydrothermal carbonization of carbohydrates | |
| Dutta et al. | Advances in conversion of hemicellulosic biomass to furfural and upgrading to biofuels | |
| Serrano et al. | Progress in the design of zeolite catalysts for biomass conversion into biofuels and bio-based chemicals | |
| Sert et al. | Conversion of sunflower stalk based cellulose to the valuable products using choline chloride based deep eutectic solvents | |
| Han et al. | Catalytic conversion of lignocellulosic biomass into hydrocarbons: A mini review | |
| Vispute et al. | Production of hydrogen, alkanes and polyols by aqueous phase processing of wood-derived pyrolysis oils | |
| Hu et al. | Acid-catalyzed conversion of xylose in 20 solvents: insight into interactions of the solvents with xylose, furfural, and the acid catalyst | |
| Zhang et al. | Catalytic transformation of lignocellulose into chemicals and fuel products in ionic liquids | |
| Zhou et al. | Catalytic conversion of lignocellulosic biomass to fine chemicals and fuels | |
| Corma et al. | Production of high quality diesel from cellulose and hemicellulose by the Sylvan process: catalysts and process variables | |
| Démolis et al. | Synthesis and applications of alkyl levulinates | |
| Xu et al. | Thermal catalytic conversion of biomass-derived glucose to fine chemicals | |
| Kunnikuruvan et al. | Mechanistic insights into the Brønsted acid-catalyzed dehydration of β-D-glucose to 5-hydroxymethylfurfural under ambient and subcritical conditions | |
| Li et al. | Catalytic alkylation of 2-methylfuran with formalin using supported acidic ionic liquids | |
| Liu et al. | Pilot study on production of aviation fuel from catalytic conversion of corn stover | |
| Tang et al. | Dehydration of carbohydrates to 5-hydroxymethylfurfural over lignosulfonate-based acidic resin | |
| He et al. | Catalytic Upgrading of Biomass‐Derived Sugars with Acidic Nanoporous Materials: Structural Role in Carbon‐Chain Length Variation | |
| Zhang et al. | Deconstruction of biomass into lignin oil and platform chemicals over heteropoly acids with carbon-supported palladium as a hybrid catalyst under mild conditions | |
| KR20130132948A (ko) | 환원성 바이오매스 액화 | |
| Xu et al. | Synthesis of renewable C8–C10 alkanes with angelica lactone and furfural from carbohydrates | |
| Shi et al. | Formation of soluble furanic and carbocyclic oxy-organics during the hydrothermal carbonization of glucose | |
| Barakov et al. | Optimization of Zr-Al-USY and Zr-Al-Beta zeolites catalysts for a one-pot cascade transformation of furfural to γ-valerolactone | |
| Lv et al. | The effect of Ru/C and MgCl2 on the cleavage of inter-and intra-molecular linkages during cornstalk hydrolysis residue valorization |