ES2883225T3 - Revestimiento de mezcla de hidrogel a base de agua y método de aplicación a artículos elastoméricos - Google Patents
Revestimiento de mezcla de hidrogel a base de agua y método de aplicación a artículos elastoméricos Download PDFInfo
- Publication number
- ES2883225T3 ES2883225T3 ES16794460T ES16794460T ES2883225T3 ES 2883225 T3 ES2883225 T3 ES 2883225T3 ES 16794460 T ES16794460 T ES 16794460T ES 16794460 T ES16794460 T ES 16794460T ES 2883225 T3 ES2883225 T3 ES 2883225T3
- Authority
- ES
- Spain
- Prior art keywords
- coating
- elastomeric
- glove
- article
- hydrogel
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Classifications
-
- A—HUMAN NECESSITIES
- A61—MEDICAL OR VETERINARY SCIENCE; HYGIENE
- A61L—METHODS OR APPARATUS FOR STERILISING MATERIALS OR OBJECTS IN GENERAL; DISINFECTION, STERILISATION OR DEODORISATION OF AIR; CHEMICAL ASPECTS OF BANDAGES, DRESSINGS, ABSORBENT PADS OR SURGICAL ARTICLES; MATERIALS FOR BANDAGES, DRESSINGS, ABSORBENT PADS OR SURGICAL ARTICLES
- A61L31/00—Materials for other surgical articles, e.g. stents, stent-grafts, shunts, surgical drapes, guide wires, materials for adhesion prevention, occluding devices, surgical gloves, tissue fixation devices
- A61L31/08—Materials for coatings
- A61L31/10—Macromolecular materials
-
- A—HUMAN NECESSITIES
- A61—MEDICAL OR VETERINARY SCIENCE; HYGIENE
- A61L—METHODS OR APPARATUS FOR STERILISING MATERIALS OR OBJECTS IN GENERAL; DISINFECTION, STERILISATION OR DEODORISATION OF AIR; CHEMICAL ASPECTS OF BANDAGES, DRESSINGS, ABSORBENT PADS OR SURGICAL ARTICLES; MATERIALS FOR BANDAGES, DRESSINGS, ABSORBENT PADS OR SURGICAL ARTICLES
- A61L31/00—Materials for other surgical articles, e.g. stents, stent-grafts, shunts, surgical drapes, guide wires, materials for adhesion prevention, occluding devices, surgical gloves, tissue fixation devices
- A61L31/14—Materials characterised by their function or physical properties, e.g. injectable or lubricating compositions, shape-memory materials, surface modified materials
- A61L31/145—Hydrogels or hydrocolloids
-
- A—HUMAN NECESSITIES
- A41—WEARING APPAREL
- A41D—OUTERWEAR; PROTECTIVE GARMENTS; ACCESSORIES
- A41D19/00—Gloves
- A41D19/0055—Plastic or rubber gloves
- A41D19/0082—Details
-
- A—HUMAN NECESSITIES
- A61—MEDICAL OR VETERINARY SCIENCE; HYGIENE
- A61B—DIAGNOSIS; SURGERY; IDENTIFICATION
- A61B42/00—Surgical gloves; Finger-stalls specially adapted for surgery; Devices for handling or treatment thereof
- A61B42/10—Surgical gloves
-
- A—HUMAN NECESSITIES
- A61—MEDICAL OR VETERINARY SCIENCE; HYGIENE
- A61L—METHODS OR APPARATUS FOR STERILISING MATERIALS OR OBJECTS IN GENERAL; DISINFECTION, STERILISATION OR DEODORISATION OF AIR; CHEMICAL ASPECTS OF BANDAGES, DRESSINGS, ABSORBENT PADS OR SURGICAL ARTICLES; MATERIALS FOR BANDAGES, DRESSINGS, ABSORBENT PADS OR SURGICAL ARTICLES
- A61L31/00—Materials for other surgical articles, e.g. stents, stent-grafts, shunts, surgical drapes, guide wires, materials for adhesion prevention, occluding devices, surgical gloves, tissue fixation devices
- A61L31/04—Macromolecular materials
- A61L31/041—Mixtures of macromolecular compounds
-
- A—HUMAN NECESSITIES
- A61—MEDICAL OR VETERINARY SCIENCE; HYGIENE
- A61L—METHODS OR APPARATUS FOR STERILISING MATERIALS OR OBJECTS IN GENERAL; DISINFECTION, STERILISATION OR DEODORISATION OF AIR; CHEMICAL ASPECTS OF BANDAGES, DRESSINGS, ABSORBENT PADS OR SURGICAL ARTICLES; MATERIALS FOR BANDAGES, DRESSINGS, ABSORBENT PADS OR SURGICAL ARTICLES
- A61L31/00—Materials for other surgical articles, e.g. stents, stent-grafts, shunts, surgical drapes, guide wires, materials for adhesion prevention, occluding devices, surgical gloves, tissue fixation devices
- A61L31/04—Macromolecular materials
- A61L31/048—Macromolecular materials obtained by reactions only involving carbon-to-carbon unsaturated bonds
- A61L31/049—Rubbers
-
- A—HUMAN NECESSITIES
- A61—MEDICAL OR VETERINARY SCIENCE; HYGIENE
- A61L—METHODS OR APPARATUS FOR STERILISING MATERIALS OR OBJECTS IN GENERAL; DISINFECTION, STERILISATION OR DEODORISATION OF AIR; CHEMICAL ASPECTS OF BANDAGES, DRESSINGS, ABSORBENT PADS OR SURGICAL ARTICLES; MATERIALS FOR BANDAGES, DRESSINGS, ABSORBENT PADS OR SURGICAL ARTICLES
- A61L31/00—Materials for other surgical articles, e.g. stents, stent-grafts, shunts, surgical drapes, guide wires, materials for adhesion prevention, occluding devices, surgical gloves, tissue fixation devices
- A61L31/14—Materials characterised by their function or physical properties, e.g. injectable or lubricating compositions, shape-memory materials, surface modified materials
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D—PROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D1/00—Processes for applying liquids or other fluent materials
- B05D1/02—Processes for applying liquids or other fluent materials performed by spraying
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D—PROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D1/00—Processes for applying liquids or other fluent materials
- B05D1/18—Processes for applying liquids or other fluent materials performed by dipping
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D—PROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D3/00—Pretreatment of surfaces to which liquids or other fluent materials are to be applied; After-treatment of applied coatings, e.g. intermediate treating of an applied coating preparatory to subsequent applications of liquids or other fluent materials
- B05D3/007—After-treatment
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D—PROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D3/00—Pretreatment of surfaces to which liquids or other fluent materials are to be applied; After-treatment of applied coatings, e.g. intermediate treating of an applied coating preparatory to subsequent applications of liquids or other fluent materials
- B05D3/02—Pretreatment of surfaces to which liquids or other fluent materials are to be applied; After-treatment of applied coatings, e.g. intermediate treating of an applied coating preparatory to subsequent applications of liquids or other fluent materials by baking
- B05D3/0254—After-treatment
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C33/00—Moulds or cores; Details thereof or accessories therefor
- B29C33/42—Moulds or cores; Details thereof or accessories therefor characterised by the shape of the moulding surface, e.g. ribs or grooves
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C41/00—Shaping by coating a mould, core or other substrate, i.e. by depositing material and stripping-off the shaped article; Apparatus therefor
- B29C41/02—Shaping by coating a mould, core or other substrate, i.e. by depositing material and stripping-off the shaped article; Apparatus therefor for making articles of definite length, i.e. discrete articles
- B29C41/14—Dipping a core
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29D—PRODUCING PARTICULAR ARTICLES FROM PLASTICS OR FROM SUBSTANCES IN A PLASTIC STATE
- B29D99/00—Subject matter not provided for in other groups of this subclass
- B29D99/0064—Producing wearing apparel
- B29D99/0067—Gloves
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08J—WORKING-UP; GENERAL PROCESSES OF COMPOUNDING; AFTER-TREATMENT NOT COVERED BY SUBCLASSES C08B, C08C, C08F, C08G or C08H
- C08J7/00—Chemical treatment or coating of shaped articles made of macromolecular substances
- C08J7/04—Coating
- C08J7/0427—Coating with only one layer of a composition containing a polymer binder
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08J—WORKING-UP; GENERAL PROCESSES OF COMPOUNDING; AFTER-TREATMENT NOT COVERED BY SUBCLASSES C08B, C08C, C08F, C08G or C08H
- C08J7/00—Chemical treatment or coating of shaped articles made of macromolecular substances
- C08J7/04—Coating
- C08J7/043—Improving the adhesiveness of the coatings per se, e.g. forming primers
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08J—WORKING-UP; GENERAL PROCESSES OF COMPOUNDING; AFTER-TREATMENT NOT COVERED BY SUBCLASSES C08B, C08C, C08F, C08G or C08H
- C08J7/00—Chemical treatment or coating of shaped articles made of macromolecular substances
- C08J7/04—Coating
- C08J7/056—Forming hydrophilic coatings
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08L—COMPOSITIONS OF MACROMOLECULAR COMPOUNDS
- C08L7/00—Compositions of natural rubber
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08L—COMPOSITIONS OF MACROMOLECULAR COMPOUNDS
- C08L9/00—Compositions of homopolymers or copolymers of conjugated diene hydrocarbons
-
- C—CHEMISTRY; METALLURGY
- C09—DYES; PAINTS; POLISHES; NATURAL RESINS; ADHESIVES; COMPOSITIONS NOT OTHERWISE PROVIDED FOR; APPLICATIONS OF MATERIALS NOT OTHERWISE PROVIDED FOR
- C09D—COATING COMPOSITIONS, e.g. PAINTS, VARNISHES OR LACQUERS; FILLING PASTES; CHEMICAL PAINT OR INK REMOVERS; INKS; CORRECTING FLUIDS; WOODSTAINS; PASTES OR SOLIDS FOR COLOURING OR PRINTING; USE OF MATERIALS THEREFOR
- C09D107/00—Coating compositions based on natural rubber
- C09D107/02—Latex
-
- C—CHEMISTRY; METALLURGY
- C09—DYES; PAINTS; POLISHES; NATURAL RESINS; ADHESIVES; COMPOSITIONS NOT OTHERWISE PROVIDED FOR; APPLICATIONS OF MATERIALS NOT OTHERWISE PROVIDED FOR
- C09D—COATING COMPOSITIONS, e.g. PAINTS, VARNISHES OR LACQUERS; FILLING PASTES; CHEMICAL PAINT OR INK REMOVERS; INKS; CORRECTING FLUIDS; WOODSTAINS; PASTES OR SOLIDS FOR COLOURING OR PRINTING; USE OF MATERIALS THEREFOR
- C09D109/00—Coating compositions based on homopolymers or copolymers of conjugated diene hydrocarbons
- C09D109/02—Copolymers with acrylonitrile
- C09D109/04—Latex
-
- C—CHEMISTRY; METALLURGY
- C09—DYES; PAINTS; POLISHES; NATURAL RESINS; ADHESIVES; COMPOSITIONS NOT OTHERWISE PROVIDED FOR; APPLICATIONS OF MATERIALS NOT OTHERWISE PROVIDED FOR
- C09D—COATING COMPOSITIONS, e.g. PAINTS, VARNISHES OR LACQUERS; FILLING PASTES; CHEMICAL PAINT OR INK REMOVERS; INKS; CORRECTING FLUIDS; WOODSTAINS; PASTES OR SOLIDS FOR COLOURING OR PRINTING; USE OF MATERIALS THEREFOR
- C09D109/00—Coating compositions based on homopolymers or copolymers of conjugated diene hydrocarbons
- C09D109/10—Latex
-
- C—CHEMISTRY; METALLURGY
- C09—DYES; PAINTS; POLISHES; NATURAL RESINS; ADHESIVES; COMPOSITIONS NOT OTHERWISE PROVIDED FOR; APPLICATIONS OF MATERIALS NOT OTHERWISE PROVIDED FOR
- C09D—COATING COMPOSITIONS, e.g. PAINTS, VARNISHES OR LACQUERS; FILLING PASTES; CHEMICAL PAINT OR INK REMOVERS; INKS; CORRECTING FLUIDS; WOODSTAINS; PASTES OR SOLIDS FOR COLOURING OR PRINTING; USE OF MATERIALS THEREFOR
- C09D201/00—Coating compositions based on unspecified macromolecular compounds
-
- C—CHEMISTRY; METALLURGY
- C09—DYES; PAINTS; POLISHES; NATURAL RESINS; ADHESIVES; COMPOSITIONS NOT OTHERWISE PROVIDED FOR; APPLICATIONS OF MATERIALS NOT OTHERWISE PROVIDED FOR
- C09D—COATING COMPOSITIONS, e.g. PAINTS, VARNISHES OR LACQUERS; FILLING PASTES; CHEMICAL PAINT OR INK REMOVERS; INKS; CORRECTING FLUIDS; WOODSTAINS; PASTES OR SOLIDS FOR COLOURING OR PRINTING; USE OF MATERIALS THEREFOR
- C09D5/00—Coating compositions, e.g. paints, varnishes or lacquers, characterised by their physical nature or the effects produced; Filling pastes
- C09D5/14—Paints containing biocides, e.g. fungicides, insecticides or pesticides
-
- C—CHEMISTRY; METALLURGY
- C09—DYES; PAINTS; POLISHES; NATURAL RESINS; ADHESIVES; COMPOSITIONS NOT OTHERWISE PROVIDED FOR; APPLICATIONS OF MATERIALS NOT OTHERWISE PROVIDED FOR
- C09D—COATING COMPOSITIONS, e.g. PAINTS, VARNISHES OR LACQUERS; FILLING PASTES; CHEMICAL PAINT OR INK REMOVERS; INKS; CORRECTING FLUIDS; WOODSTAINS; PASTES OR SOLIDS FOR COLOURING OR PRINTING; USE OF MATERIALS THEREFOR
- C09D7/00—Features of coating compositions, not provided for in group C09D5/00; Processes for incorporating ingredients in coating compositions
- C09D7/40—Additives
- C09D7/47—Levelling agents
-
- C—CHEMISTRY; METALLURGY
- C09—DYES; PAINTS; POLISHES; NATURAL RESINS; ADHESIVES; COMPOSITIONS NOT OTHERWISE PROVIDED FOR; APPLICATIONS OF MATERIALS NOT OTHERWISE PROVIDED FOR
- C09D—COATING COMPOSITIONS, e.g. PAINTS, VARNISHES OR LACQUERS; FILLING PASTES; CHEMICAL PAINT OR INK REMOVERS; INKS; CORRECTING FLUIDS; WOODSTAINS; PASTES OR SOLIDS FOR COLOURING OR PRINTING; USE OF MATERIALS THEREFOR
- C09D7/00—Features of coating compositions, not provided for in group C09D5/00; Processes for incorporating ingredients in coating compositions
- C09D7/40—Additives
- C09D7/60—Additives non-macromolecular
- C09D7/63—Additives non-macromolecular organic
-
- A—HUMAN NECESSITIES
- A61—MEDICAL OR VETERINARY SCIENCE; HYGIENE
- A61L—METHODS OR APPARATUS FOR STERILISING MATERIALS OR OBJECTS IN GENERAL; DISINFECTION, STERILISATION OR DEODORISATION OF AIR; CHEMICAL ASPECTS OF BANDAGES, DRESSINGS, ABSORBENT PADS OR SURGICAL ARTICLES; MATERIALS FOR BANDAGES, DRESSINGS, ABSORBENT PADS OR SURGICAL ARTICLES
- A61L2400/00—Materials characterised by their function or physical properties
- A61L2400/10—Materials for lubricating medical devices
-
- A—HUMAN NECESSITIES
- A61—MEDICAL OR VETERINARY SCIENCE; HYGIENE
- A61L—METHODS OR APPARATUS FOR STERILISING MATERIALS OR OBJECTS IN GENERAL; DISINFECTION, STERILISATION OR DEODORISATION OF AIR; CHEMICAL ASPECTS OF BANDAGES, DRESSINGS, ABSORBENT PADS OR SURGICAL ARTICLES; MATERIALS FOR BANDAGES, DRESSINGS, ABSORBENT PADS OR SURGICAL ARTICLES
- A61L2420/00—Materials or methods for coatings medical devices
- A61L2420/06—Coatings containing a mixture of two or more compounds
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D—PROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D2401/00—Form of the coating product, e.g. solution, water dispersion, powders or the like
- B05D2401/20—Aqueous dispersion or solution
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D—PROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D2520/00—Water-based dispersions
- B05D2520/05—Latex
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29K—INDEXING SCHEME ASSOCIATED WITH SUBCLASSES B29B, B29C OR B29D, RELATING TO MOULDING MATERIALS OR TO MATERIALS FOR MOULDS, REINFORCEMENTS, FILLERS OR PREFORMED PARTS, e.g. INSERTS
- B29K2105/00—Condition, form or state of moulded material or of the material to be shaped
- B29K2105/0058—Liquid or visquous
- B29K2105/0064—Latex, emulsion or dispersion
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29L—INDEXING SCHEME ASSOCIATED WITH SUBCLASS B29C, RELATING TO PARTICULAR ARTICLES
- B29L2031/00—Other particular articles
- B29L2031/48—Wearing apparel
- B29L2031/4842—Outerwear
- B29L2031/4864—Gloves
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08J—WORKING-UP; GENERAL PROCESSES OF COMPOUNDING; AFTER-TREATMENT NOT COVERED BY SUBCLASSES C08B, C08C, C08F, C08G or C08H
- C08J2307/00—Characterised by the use of natural rubber
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08J—WORKING-UP; GENERAL PROCESSES OF COMPOUNDING; AFTER-TREATMENT NOT COVERED BY SUBCLASSES C08B, C08C, C08F, C08G or C08H
- C08J2400/00—Characterised by the use of unspecified polymers
- C08J2400/14—Water soluble or water swellable polymers, e.g. aqueous gels
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08J—WORKING-UP; GENERAL PROCESSES OF COMPOUNDING; AFTER-TREATMENT NOT COVERED BY SUBCLASSES C08B, C08C, C08F, C08G or C08H
- C08J2407/00—Characterised by the use of natural rubber
- C08J2407/02—Latex
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08J—WORKING-UP; GENERAL PROCESSES OF COMPOUNDING; AFTER-TREATMENT NOT COVERED BY SUBCLASSES C08B, C08C, C08F, C08G or C08H
- C08J2409/00—Characterised by the use of homopolymers or copolymers of conjugated diene hydrocarbons
- C08J2409/02—Copolymers with acrylonitrile
- C08J2409/04—Latex
Landscapes
- Health & Medical Sciences (AREA)
- Chemical & Material Sciences (AREA)
- Life Sciences & Earth Sciences (AREA)
- Engineering & Computer Science (AREA)
- Organic Chemistry (AREA)
- Surgery (AREA)
- General Health & Medical Sciences (AREA)
- Animal Behavior & Ethology (AREA)
- Heart & Thoracic Surgery (AREA)
- Public Health (AREA)
- Veterinary Medicine (AREA)
- Vascular Medicine (AREA)
- Epidemiology (AREA)
- Materials Engineering (AREA)
- Wood Science & Technology (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Medicinal Chemistry (AREA)
- Polymers & Plastics (AREA)
- Dispersion Chemistry (AREA)
- Plant Pathology (AREA)
- Mechanical Engineering (AREA)
- Textile Engineering (AREA)
- Medical Informatics (AREA)
- Biomedical Technology (AREA)
- Molecular Biology (AREA)
- Coating Of Shaped Articles Made Of Macromolecular Substances (AREA)
- Gloves (AREA)
- Paints Or Removers (AREA)
- Moulding By Coating Moulds (AREA)
- Laminated Bodies (AREA)
- Application Of Or Painting With Fluid Materials (AREA)
- Compositions Of Macromolecular Compounds (AREA)
Abstract
Un artículo elastomérico, que tiene un revestimiento sobre el mismo, comprendiendo el revestimiento: un polímero de hidrogel a base de agua; y al menos un material elastomérico añadido al polímero de hidrogel a base de agua para formar una formulación de revestimiento; en donde la formulación de revestimiento no contiene ningún disolvente añadido.
Description
DESCRIPCIÓN
Revestimiento de mezcla de hidrogel a base de agua y método de aplicación a artículos elastoméricos
Campo
En el presente documento se proporciona un revestimiento de hidrogel a base de agua para artículos de caucho natural o de caucho sintético y métodos para aplicar dichos revestimientos y, en particular, una mezcla de revestimiento de hidrogel a base de agua que comprende una mezcla de hidrogel y de materiales elastoméricos.
Antecedentes
Los artículos médicos, tales como guantes y otros artículos elastoméricos, a menudo entran en contacto con líquidos y fluidos durante su uso. Dichos artículos forman una barrera entre la piel del usuario y el entorno externo. Los guantes médicos, tales como los guantes de examen y los guantes quirúrgicos, son ejemplos de artículos utilizados en el ámbito de la atención sanitaria y desempeñan un papel clave para minimizar la propagación de enfermedades infecciosas. Estos artículos son utilizados con frecuencia por los profesionales de la salud. Por lo tanto, es importante que los artículos médicos, tales como los guantes, proporcionen una barrera eficaz, al tiempo que proporcionen un nivel adecuado de confort al usuario. Por otro lado, un artículo de látex sin revestimiento, tal como un guante quirúrgico, puede tener poca lubricidad, por lo que al usuario le resulta difícil ponerse el guante, p. ej., ponerse el guante en una mano humana, tanto si se pone sobre mojado (p. ej., ponerse el guante cuando la piel está húmeda) como si se pone sobre seco (p. ej., ponerse el guante cuando la piel está seca). Por tanto, la aplicación de un revestimiento a estos artículos elastoméricos se puede utilizar para proporcionar una superficie interior de contacto con la piel suave y no pegajosa, p. ej., para facilitar la colocación del artículo al que se ha aplicado el revestimiento. Estos artículos revestidos también tienen preferentemente un revestimiento que no se deslamina.
Es conocido en la técnica el uso de lubricantes u otros revestimientos en productos de caucho y látex sintético, tales como guantes quirúrgicos, preservativos, protectores de dedos, catéteres, fundas para sonda, uréteres y similares, para mejorar la lubricidad del producto cuando entra en contacto con la piel del usuario. Uno de estos enfoques consistía en utilizar lubricantes que incluían polvos, tales como carbonato cálcico y almidón de maíz, aplicados a la superficie interior de un guante quirúrgico en contacto con la piel para facilitar la colocación del guante. Sin embargo, los lubricantes en polvo pueden ser desfavorables debido al riesgo de que el lubricante en polvo se escape del interior del guante y contamine el campo quirúrgico. Por otra parte, ciertos polvos de almidón pueden ser portadores de alérgenos de látex que pueden causar alergias al látex en algunos usuarios de los guantes.
En otras estrategias, se aplica un revestimiento lubricante a la superficie interior del guante que no contiene polvo. En un caso, se puede aplicar al guante un revestimiento polimérico, tal como un revestimiento de hidrogel. Cuando se aplica un revestimiento de hidrogel al guante, frecuentemente se proporciona en un medio disolvente, tal como etanol, para mantener los polímeros en solución. El uso de un sistema disolvente en una solución de polímero no es deseable porque el disolvente normalmente es caro, puede suponer un riesgo de incendio y representa un problema de eliminación de desechos que lo hace no ecológico. Por otra parte, las soluciones de polímero de hidrogel a base de disolvente tienden a tener una vida útil corta, p. ej., de solo unas pocas semanas, en las que la solución debe usarse y aplicarse como revestimiento.
Además de la formulación de estos revestimientos de hidrogel que contienen sistemas desfavorables basados en disolventes, el método de aplicación de estos sistemas basados en disolventes puede representar etapas costosas y onerosas. En particular, antes de la aplicación del revestimiento polimérico a la superficie del guante, por ejemplo, el látex o caucho se seca con calor y a continuación se trata adicionalmente con una etapa de imprimación química para preparar la superficie de caucho o látex para recibir el revestimiento de polímero de hidrogel a base de disolvente. La etapa de imprimación química puede incluir sumergir el artículo de caucho o látex en una solución ácida u otro producto químico fuerte antes de la inmersión posterior en la solución de revestimiento. Después de sumergirlo en ácido u otro químico fuerte, el artículo se lava para eliminar cualquier ácido o sustancia química residual. El uso de una etapa de imprimación química en un proceso de revestimiento de guantes proporciona una etapa adicional, indeseable que consume mucho tiempo y es costosa. Por otra parte, el ácido o sustancia química utilizada durante la etapa de imprimación también debe eliminarse más tarde, creando una etapa adicional de eliminación de desechos y representando un costo adicional.
Después de la aplicación del revestimiento de hidrogel a base de disolvente, se necesita una etapa de proceso adicional para eliminar los residuos de disolvente. Dado que el disolvente no es ecológico, requiere un tratamiento especial antes de su eliminación. Por otra parte, se deben tomar precauciones y añadir etapas adicionales para que el proceso sea a prueba de fuego para evitar cualquier ignición de los disolventes inflamables que se utilizan con la solución de hidrogel.
El documento EP0396431 describe una composición de revestimiento lubricante y biocompatible para un sustrato, p. ej., de caucho de látex. El revestimiento comprende una mezcla uniforme de un polímero hidrófilo, p. ej., ácido poliacrílico y un polieteruretano hidrófilo segmentado elastomérico. El revestimiento se realiza por inmersión, seguido de la eliminación del disolvente por calentamiento. Como disolventes se utilizan DMAC y DMF.
Existe, por lo tanto, la necesidad de un revestimiento de hidrogel a base de agua para revestir artículos elastoméricos.
Sumario
Se proporciona un revestimiento de hidrogel a base de agua que facilita la lubricidad mejorada de un artículo elastomérico revestido con el revestimiento de hidrogel a base de agua y, en el caso de un guante, mejora su colocación. En particular, se proporciona una solución de revestimiento de mezcla de hidrogel a base de agua que comprende un hidrogel a base de agua y al menos un material elastomérico sin requerir un medio disolvente. Además, se proporciona un método para aplicar la composición de revestimiento de mezcla de hidrogel a base de agua a artículos elastoméricos que tiene un proceso mejorado que no requiere una imprimación con ácido u otra etapa de imprimación química. En una realización, la composición de revestimiento de mezcla de hidrogel se puede proporcionar de manera que al menos uno de los componentes elastoméricos de la solución de mezcla de hidrogel sea igual o similar al material elastomérico del artículo elastomérico final.
Puede formarse un revestimiento de hidrogel a base de agua combinando un hidrogel a base de agua con uno o más materiales elastoméricos y, en un aspecto, con una mezcla de dos o más materiales elastoméricos para formar un revestimiento de mezcla de hidrogel a base de agua. En un aspecto, la mezcla elastomérica puede comprender dos o más materiales elastoméricos y, en un caso, puede comprender caucho de nitrilo y otro elastómero similar al material del artículo base. Esta mezcla de hidrogel a base de agua se puede aplicar a materiales de látex de caucho natural o sintético para dar como resultado un artículo final que está revestido en al menos una superficie con el revestimiento de mezcla de hidrogel. El artículo final que se reviste puede ser cualquier artículo elastomérico que pueda beneficiarse de una lubricidad mejorada y, en un aspecto, puede incluir, pero no se limita a, guantes médicos, guantes quirúrgicos, guantes de examen, guantes industriales, preservativos, protectores de dedos, fundas para sonda, catéteres, uréteres y similares.
La formulación mezclada permite una solución de revestimiento que tiene un mayor contenido de sólidos, lo cual es beneficioso para mejorar la lubricidad del artículo elastomérico final, y que permanece adherida al artículo a pesar de tener un alto contenido de sólidos. Por el contrario, una formulación no mezclada no puede retener la adherencia del revestimiento con un contenido alto de sólidos similar, por tanto, es incapaz de revestir un artículo elastomérico con un alto contenido de sólidos. Un mayor contenido de sólidos permite que se aplique más revestimiento por área de superficie del guante, lo que a su vez proporciona una mayor lubricidad. El artículo elastomérico revestido final, revestido con la mezcla de hidrogel a base de agua divulgada en el presente documento, puede tener una lubricidad mejorada en comparación con un artículo revestido con el hidrogel solo y puede facilitar aún más una colocación mejor de un artículo de guante elastomérico, por ejemplo, cuando la piel está húmeda (p. ej., se pone sobre mojado) y cuando la piel está seca (p. ej., se pone sobre seco).
Un método para aplicar el revestimiento de mezcla de hidrogel a base de agua a un artículo elastomérico puede reducir el número de etapas de proceso requeridas en comparación con los procesos de revestimiento a base de disolvente previos. En particular, no se requiere una etapa de imprimación con ácido u otra sustancia química antes de la aplicación del revestimiento de mezcla de hidrogel. En un aspecto, un material de guante elastomérico puede revestirse en un proceso con el revestimiento de mezcla de hidrogel descrito en el presente documento. El material de guante se puede fabricar mediante procesos convencionales de formación de guantes, tal como la inmersión en coagulante. Después de sumergir un formador de guantes en el material de látex, se puede secar y volver a sumergir en el revestimiento de mezcla de hidrogel, sin requerir una etapa de imprimación con ácido u otra etapa de imprimación química. En otro aspecto, se pueden proporcionar guantes con el material de revestimiento para mejorar la colocación del guante en húmedo y en seco y además se pueden proporcionar con una superficie texturizada para mejorar la capacidad de agarre del guante durante su uso.
La mezcla de hidrogel a base de agua es ventajosa porque no contiene disolventes, lo que puede evitar algunos de los problemas de inflamabilidad asociados al uso de un hidrogel a base de disolvente en una instalación de fabricación. Además, hay menos desperdicio y eliminación de material debido a la formulación a base de agua en comparación con la formulación a base de disolvente, lo que hace que la formulación a base de agua sea más ecológica. La formulación a base de disolvente requiere la eliminación del material disolvente peligroso, lo que añade costes, tiempo de procesamiento y no es respetuosa con el medio ambiente. Por otra parte, la vida útil de la mezcla de hidrogel a base de agua aumenta en comparación con el sistema de hidrogel a base de disolvente, de modo que la formulación de la mezcla de hidrogel a base de agua se puede almacenar durante un período de tiempo más largo antes de su uso.
Es además ventajoso revestir un artículo elastomérico con la mezcla de hidrogel a base de agua en comparación con el revestimiento solo con el revestimiento de hidrogel. La mezcla combinada de hidrogel tiene una estabilidad mecánica y térmica mejorada en comparación con la mezcla de revestimiento de hidrogel. Además, la mezcla de hidrogel tiene una adhesión superior al sustrato elastomérico en comparación con el revestimiento de hidrogel solo. La aplicación del hidrogel solo al artículo elastomérico como revestimiento puede plantear algunos desafíos técnicos. Uno de los desafíos es que un revestimiento solo de hidrogel sobre un artículo elastomérico puede deslaminarse del sustrato del artículo elastomérico. Para superar el problema de la deslaminación, la superficie del artículo elastomérico puede
imprimarse con sustancias químicas fuertes; sin embargo, esto puede provocar el deterioro de las propiedades físicas del propio artículo elastomérico. Otro enfoque para superar la deslaminación puede ser revestir el artículo elastomérico con un contenido total de sólidos de la solución de revestimiento bajo; sin embargo, un contenido total de sólidos bajo puede reducir el rendimiento del revestimiento, lo que a su vez puede dar como resultado una lubricidad en seco o en húmedo deficiente. Otro enfoque puede ser modificar el material de solo hidrogel mediante la inclusión de redes poliméricas.
En un aspecto, un guante elastomérico puede formarse y a continuación revestirse con la mezcla de hidrogel a base de agua divulgada en el presente documento. El guante, en una realización, puede formarse a partir de látex de caucho natural y a continuación sumergirse en la mezcla de hidrogel que comprende el hidrogel, un caucho natural y un segundo artículo elastomérico, tal como un látex de nitrilo. La cantidad de caucho natural en la mezcla puede ser mayor que la cantidad de látex de nitrilo en la mezcla. En otro aspecto, la cantidad de látex de caucho natural puede ser la misma que la del látex de nitrilo en la mezcla. En otro aspecto más, la cantidad de nitrilo en la mezcla puede ser mayor que la del caucho natural.
En otra realización, el guante puede formarse a partir de un látex de caucho sintético y a continuación revestirse con una mezcla de hidrogel que comprende el hidrogel, un caucho sintético y un segundo artículo elastomérico. El guante, en una realización, puede formarse a partir de látex de caucho sintético y a continuación sumergirse en la mezcla de hidrogel que comprende el hidrogel, un caucho sintético y un segundo artículo elastomérico, tal como un látex de nitrilo. La cantidad de caucho sintético en la mezcla puede ser mayor que la cantidad de látex de nitrilo en la mezcla. En otro aspecto, la cantidad de látex de caucho sintético puede ser la misma que la del látex de nitrilo en la mezcla. En otro aspecto más, la cantidad de nitrilo en la mezcla puede ser mayor que la del caucho sintético. En una realización preferida, el caucho sintético del artículo y la mezcla es poliisopreno. En otra realización más, al menos uno de los materiales elastoméricos presentes en la mezcla de hidrogel puede ser el mismo que el material elastomérico utilizado en el artículo elastomérico.
Breve descripción de los dibujos
La FIGURA 1 es un diagrama de flujo de un proceso de revestimiento de ejemplo que usa la mezcla de hidrogel a base de agua divulgada en el presente documento;
La FIGURA 2A es una exploración de MEB con un aumento de 100x de un guante revestido solo de hidrogel después de estirar el guante;
La FIGURA 2B es una exploración de MEB con un aumento de 100x de un guante revestido con una mezcla de hidrogel después de estirar el guante, que muestra la superficie del revestimiento tópico no afectada del guante revestido en la mezcla de hidrogel a base de agua divulgada en el presente documento;
La FIGURA 3A es una exploración de MEB con un aumento de 100x de un guante revestido solo de hidrogel, sin estirar, que representa la superficie de revestimiento tópico del guante después de sumergirlo en el hidrogel a base de agua solo;
La FIGURA 3B es una exploración de MEB con un aumento de 100x de un guante revestido con una mezcla de hidrogel, sin estirar, que representa la superficie de revestimiento tópico del guante después de sumergirlo en la composición de la mezcla de hidrogel a base de agua;
La FIGURA 4A es una exploración de MEB de un guante de poliisopreno revestido con una mezcla de hidrogelpoliisopreno-nitrilo, mostrada con un aumento de 100x;
La FIGURA 4B es una exploración de MEB de un guante de poliisopreno revestido con una mezcla de hidrogel solo, mostrada con un aumento de 100x;
La FIGURA 5 es un diagrama de flujo de un segundo proceso de revestimiento de ejemplo que usa la mezcla de hidrogel a base de agua divulgada en el presente documento;
La FIGURA 6A es una exploración de MEB de un guante de poliisopreno revestido con una mezcla de hidrogelpoliisopreno-nitrilo, mostrada con un aumento de 100x;
La FIGURA 6B es una exploración de MEB con un aumento de 100x de un guante de poliisopreno revestido solo con hidrogel, sin estirar, que representa la superficie de revestimiento tópico del guante después de sumergirlo en el hidrogel a base de agua solo;
La FIGURA 7A es una exploración de MEB de un guante de poliisopreno revestido con una mezcla de hidrogelpoliisopreno-nitrilo, mostrada con un aumento de 500x;
La FIGURA 7B es una exploración de MEB con un aumento de 500x de un guante de poliisopreno revestido solo con hidrogel, sin estirar, que representa la superficie de revestimiento tópico del guante después de sumergirlo en el hidrogel a base de agua solo.
La FIGURA 8A es una exploración de MEB de un guante de poliisopreno revestido con una mezcla de hidrogelpoliisopreno-nitrilo, mostrada con un aumento de 1000x;
La FIGURA 8B es una exploración de MEB con un aumento de 1000x de un guante de poliisopreno revestido solo con hidrogel, sin estirar, que representa la superficie de revestimiento tópico del guante después de sumergirlo en el hidrogel a base de agua solo.
Descripción detallada
Una composición de mezcla de polímeros acuosa para su aplicación como un revestimiento de artículos elastoméricos
y un método para aplicar el revestimiento a los artículos elastoméricos se describen en el presente documento y se proporcionan en las Figs. 1-8B. La composición de la mezcla de polímeros se puede formar mezclando entre sí al menos un material elastomérico y una composición de hidrogel a base de agua y, en un aspecto, al menos dos materiales elastoméricos con el hidrogel a base de agua. En otro aspecto, la mezcla de materiales elastoméricos puede comprender una mezcla de caucho natural y nitrilo, especialmente cuando el artículo elastomérico que se va a revestir está hecho de caucho natural. En otro aspecto más, la mezcla de materiales elastoméricos puede comprender una mezcla de caucho sintético y nitrilo, especialmente cuando el artículo elastomérico que se va a revestir está hecho de caucho sintético. En una realización, el caucho sintético es poliisopreno. El material de revestimiento puede mejorar la lubricidad del artículo elastomérico y, en el caso de los guantes elastoméricos, mejorar la capacidad del usuario para ponerse el guante. En particular, la aplicación del revestimiento a al menos una superficie del guante (por ejemplo, una superficie interior que entra en contacto con la piel) puede eliminar la necesidad de añadir un material en polvo u otro lubricante a la superficie del guante que entra en contacto con la piel con el fin de su colocación. Por tanto, el guante revestido puede estar exento de polvo.
La composición de la mezcla de polímeros incluye un polímero de hidrogel a base de agua. El polímero de hidrogel puede ser un polímero hidrófilo. El hidrogel también puede ser un polímero acrílico. En una realización, puede ser un polímero acrílico sintético. El polímero de hidrogel puede comprender cualquiera que se conozca en la técnica y, en un aspecto, puede ser un polímero de hidrogel a base de agua proporcionado por Nobel Synthetic Polymer Sdn. Bhd., de Selangor, Malasia. En un aspecto, el polímero de hidrogel puede comprender más de aproximadamente un 15 % de polímero acrílico sintético, menos de aproximadamente un 5 % de aditivos, estando la cantidad restante formada por agua. El polímero acrílico puede ser cualquiera conocido en la técnica. La cantidad de hidrogel proporcionada en la composición de la mezcla de hidrogel final puede comprender la mayor parte del hidrogel en comparación con al menos uno o más materiales elastoméricos.
Los materiales elastoméricos proporcionados en la composición de la mezcla de polímeros pueden ser cualquiera de los que se utilizan normalmente en la producción de artículos elastoméricos y pueden incluir caucho natural y/o elastómeros sintéticos. El caucho natural que se puede usar incluye caucho hecho de látex de caucho hevea y látex de caucho guayule, y cualquier otro caucho natural conocido en la técnica. Los elastómeros de caucho sintético que se pueden usar incluyen poliisopreno, policloropreno, poliuretano, polibutadieno, nitrilo, caucho de estireno butadieno, copolímeros de bloques de estireno y butadieno, copolímeros de bloques de estireno e isopreno, mezclas de estos elastómeros y vinilo, y similares. Otros cauchos sintéticos que pueden usarse incluyen copolímeros de bloques de dieno acrílico, caucho acrílico, caucho de butilo, caucho de EPDM, caucho de polietileno clorosulfonado y caucho fluorado. En un aspecto, al menos uno de los materiales elastoméricos se puede elegir de manera que sea el mismo material o similar al material de base del artículo elastomérico. Por ejemplo, si el artículo elastomérico es un guante hecho de caucho natural, entonces la mezcla de hidrogel puede comprender al menos el hidrogel y el caucho natural en la composición de revestimiento. En otro caso, si el material de un guante está hecho de material de látex de poliisopreno sintético, entonces la composición de la mezcla de hidrogel puede incluir hidrogel y al menos poliisopreno sintético como el componente elastomérico, etc. En otro caso, el material elastomérico puede ser diferente del artículo elastomérico. Por ejemplo, en un artículo elastomérico de caucho natural, la mezcla de hidrogel puede incluir hidrogel y al menos un elastómero de caucho sintético.
En una realización, la composición de la mezcla de hidrogel puede comprender el hidrogel mezclado con un primer material elastomérico que corresponde al mismo material que el material de base del artículo final, y opcionalmente un segundo material elastomérico que es diferente del primero. Por tanto, en un aspecto, cuando el artículo elastomérico está hecho de caucho natural, el componente de mezcla de hidrogel puede comprender un primer material elastomérico que es caucho natural y un segundo material elastomérico que es nitrilo, por ejemplo, u otro polímero elastomérico diferente del primero. En otra realización, donde el artículo elastomérico es un guante de caucho natural, la composición de la mezcla de hidrogel puede contener látex de caucho natural como uno de los materiales elastoméricos y, en un ejemplo, puede contener látex de caucho natural en una cantidad de hasta aproximadamente 37 phr. En otro aspecto, el látex de caucho natural puede incluirse en la mezcla en una cantidad de aproximadamente 12,5 a aproximadamente 37 phr y, en particular, puede ser de 19 phr. El segundo material elastomérico en la mezcla de hidrogel puede comprender, por ejemplo, un látex de nitrilo. El látex de nitrilo puede incluirse en una cantidad de hasta aproximadamente 25 phr. En otro caso, el látex de nitrilo puede incluirse en la mezcla en una cantidad de aproximadamente 0,5 a 25 phr y, en particular, en una cantidad de aproximadamente 6 phr. Donde el látex de nitrilo puede tener un contenido de acrilonitrilo unido de aproximadamente el 28 %.
En otra realización, cuando el artículo elastomérico es un guante hecho de caucho sintético, específicamente tal como de poliisopreno, la mezcla de hidrogel puede comprender un material elastomérico que es similar al material de base del guante, es decir, poliisopreno. El poliisopreno u otro caucho sintético en la mezcla se puede incluir en niveles de hasta aproximadamente 15 phr y, en particular, en cantidades de aproximadamente 7,5 phr. En un aspecto, el poliisopreno puede estar en una cantidad de aproximadamente 4 a 11 phr. Además, la mezcla de poliisopreno también puede incluir un segundo material elastomérico en la solución de revestimiento y, en un ejemplo; el segundo elastómero puede ser nitrilo. El látex de nitrilo puede estar incluido en la mezcla en una cantidad de aproximadamente 15 phr y, en particular, en una cantidad de aproximadamente 7,5 phr. En un aspecto, el nitrilo puede estar incluido en una cantidad de aproximadamente 4 a 11 phr. El látex de nitrilo puede tener un contenido de acrilonitrilo unido de aproximadamente el 28 %.
Sin desear quedar ligados a teoría alguna, se cree que al introducir al menos un material elastomérico adicional en la mezcla que ya comprende el primer material elastomérico correspondiente al material de base, este componente elastomérico adicional puede alterar la propiedad de película continua del revestimiento de hidrogel a base de agua, y puede proporcionar además intersticios y dominios irregulares para mantener la carga de lubricante y reducir la superficie de contacto con la piel del usuario, por lo que se puede lograr la colocación sobre seco y húmedo del artículo revestido final, aumentando la lubricidad. En efecto, el primer material elastomérico similar al material de base del artículo puede proporcionar adhesión del revestimiento de hidrogel al artículo mientras que la adición del al menos el segundo material elastomérico, diferente del primero, puede interrumpir el flujo continuo del revestimiento y por lo tanto, dar como resultado una morfología única en la superficie que no es plana pero que proporciona algunos picos y valles que pueden mejorar la facilidad de colocación. El revestimiento de mezcla de hidrogel también puede reducir la pegajosidad cuando el guante se aplana para envasado, de modo que las dos superficies revestidas internas del mismo guante entren en contacto y no se peguen entre sí tanto como un guante revestido con el revestimiento de solo hidrogel. Cuando solo se proporciona un material elastomérico con el hidrogel, la superficie del revestimiento puede volverse bastante plana. Por el contrario, cuando se añade al menos un segundo material elastomérico a la mezcla, esto proporciona una superficie que tiene más intersticios y dominios irregulares que pueden dar como resultado que se produzca una superficie texturizada en la superficie revestida del guante. La superficie texturizada puede reducir la superficie de contacto con la piel del usuario, ya que solo los "picos" sobresalientes del revestimiento entran en contacto con la piel del usuario, mejorando así la colocación. Al incluir al menos un material elastomérico que es similar al material de base del artículo elastomérico, se cree que la combinación también puede proporcionar una afinidad química necesaria para mejorar la adhesión de la mezcla de hidrogel a base de agua al artículo elastomérico base. Esto puede ser además beneficioso para permitir el tratamiento con un nivel más alto de lubricante (como cloruro de cetilpiridinio (CPC)). Si la adhesión del revestimiento no es buena, es decir, como en el caso de un revestimiento de solo hidrogel, el revestimiento se desprenderá de la superficie del elastómero en particular cuando se trate con un alto nivel de lubricante (por ejemplo, CPC). Un nivel más alto de CPC agregado al guante revestido también puede ayudar a mejorar la colocación del guante en húmedo.
En un aspecto, cuando el artículo elastomérico final a revestir es un guante, de manera que, por ejemplo, el guante de base está hecho de caucho natural, el caucho natural utilizado para fabricar el guante base puede estar compuesto de estabilizadores, un reticulante, un activador de la vulcanización, un acelerador de la vulcanización, un antioxidante, un antioxidante y opcionalmente, pigmentos blancos u otros coloreados. En otro aspecto, cuando el artículo elastomérico final a revestir es un guante, de manera que, por ejemplo, el guante de base está hecho de caucho sintético, tal como poliisopreno, el poliisopreno utilizado para fabricar el guante de base puede estar compuesto de estabilizadores, un reticulante, un activador de la vulcanización, un acelerador de la vulcanización, un antioxidante, un antioxidante y opcionalmente, pigmentos blancos u otros coloreados.
La composición de la mezcla de hidrogel a base de agua puede comprender de aproximadamente del 50 % al aproximadamente 99 % de hidrogel, aproximadamente del 0,5 % a aproximadamente al 37 % de un primer elastómero y aproximadamente del 0,5 % a aproximadamente el 25 % de un segundo elastómero. En un ejemplo, la composición de revestimiento final puede comprender aproximadamente el 75 % del hidrogel a base de agua en la composición de revestimiento comprendiendo la mezcla de elastómeros aproximadamente el 25 %. En otra realización, la composición de la mezcla de hidrogel puede comprender de aproximadamente el 50 % a aproximadamente el 99 % de hidrogel, aproximadamente del 0,5 % al aproximadamente 37 % de látex de caucho natural y aproximadamente del 0,5 % al aproximadamente 25 % de látex de nitrilo. En una realización, la mezcla de hidrogel puede comprender el 75-85 % de hidrogel, el 19 % de caucho natural y el 6 % de nitrilo. En otra realización más, la mezcla de hidrogel puede comprender aproximadamente del 12 % al aproximadamente 40 % de un primer material elastomérico constituyendo el segundo material elastomérico el resto de la composición de revestimiento después de que se incorpora el hidrogel y, en un caso, el primer material elastomérico puede comprender aproximadamente del 12,5% al aproximadamente 37%. Cuando solo se mezcla un material elastomérico con el hidrogel, el hidrogel puede proporcionarse en un intervalo aproximadamente del 50 % al aproximadamente 99 % de hidrogel en peso de la solución de revestimiento y el único material elastomérico puede proporcionarse aproximadamente del 5 % al aproximadamente 35 %. En otra realización que tiene un artículo de látex de caucho sintético, tal como poliisopreno, la composición de la mezcla de hidrogel puede comprender desde aproximadamente el 75 % hasta aproximadamente el 85 % del hidrogel a base de agua comprendiendo la mezcla de elastómero aproximadamente del 10 % al aproximadamente 20 % de la composición de la mezcla de hidrogel. En un ejemplo, la mezcla de hidrogel es del 75-85 % de hidrogel y puede comprender aproximadamente del 4 % al aproximadamente 11 % de un primer material elastomérico, tal como un látex de poliisopreno, y un segundo material elastomérico aproximadamente del 4% al aproximadamente 11 %, tal como un látex de nitrilo. En otro ejemplo, la mezcla de hidrogel es del 75-85 % de hidrogel y puede comprender aproximadamente del 7,5 % de un primer material elastomérico, tal como poliisopreno, y el 7,5% de un segundo material elastomérico, tal como nitrilo.
La composición de la mezcla de hidrogel puede tener un contenido total de sólidos más alto en comparación con el hidrogel solo y, en particular, la composición de la mezcla de hidrogel puede tener un contenido total de sólidos entre aproximadamente el 3,0 % y aproximadamente el 7 %. En un caso, se puede proporcionar un intervalo de contenido total de sólidos del 3,5 % al aproximadamente 5 %. En un aspecto, se busca un contenido total de sólidos del aproximadamente 4 %.
Revestir el artículo elastomérico solo con la composición de hidrogel, sin añadir materiales elastoméricos, da como resultado una mala adhesión del revestimiento al artículo elastomérico. En particular, un revestimiento de solo hidrogel puede dar como resultado un revestimiento que se deslamina del artículo elastomérico revestido y el revestimiento también puede desgastarse durante el proceso de cloración. Por otra parte, cuando el artículo elastomérico formado es un guante, se nota una pegajosidad interna. Además, si el contenido total de sólidos de un revestimiento totalmente de hidrogel, es demasiado alto o demasiado bajo, puede conducir a resultados deficientes tales como pegajosidad interna, malas propiedades de colocación y un aspecto "húmedo" del artículo final. Finalmente, si se realiza un postratamiento con un lubricante, tal como CPC, en un artículo revestido con una composición de revestimiento de solo hidrogel, la cantidad de lubricante debe reducirse significativamente para que el contenido de polvo pueda cumplir con la especificación para guantes sin polvo, de lo contrario, el revestimiento de solo hidrogel puede desprenderse de la superficie del artículo elastomérico y formar partículas de polvo.
Por el contrario, la composición de revestimiento de mezcla de hidrogel tiene una adhesión mejorada al artículo elastomérico en comparación con el revestimiento de solo hidrogel. Por otra parte, se puede usar un alto contenido de sólidos del revestimiento de mezcla sin que se observe ningún problema en el artículo final, lo cual es deseable ya que un mayor contenido de sólidos mejora la lubricidad final del artículo. El revestimiento de mezcla de hidrogel también puede proporcionar una morfología de superficie de revestimiento única del artículo revestido que puede evitar la pegajosidad interna, facilitar una mejor colocación del artículo, tal como un guante y prevenir la aparición de un aspecto "húmedo" del artículo final. Además, la composición de revestimiento de mezcla de hidrogel puede permitir un proceso de postratamiento más robusto, tal como el tratamiento de los guantes revestidos con una mayor cantidad de lubricante.
La composición de la mezcla de polímeros a base de agua puede tener una vida útil mucho más larga que la de una composición de polímero a base de disolvente. Una composición de polímero a base de disolvente utilizada en el revestimiento de guantes tiene normalmente una vida útil muy corta, lo que puede imponer restricciones al proceso, p. ej., requiriendo el uso casi inmediato de los materiales a base de disolvente una vez producidos. Por el contrario, la mezcla de polímeros a base de agua se puede almacenar durante períodos de tiempo más largos, lo que permite un almacenamiento más prolongado de la composición antes de su uso. Por ejemplo, la vida útil de una composición de polímero a base de disolvente puede ser de aproximadamente 3 a aproximadamente 4 semanas, mientras que la vida útil de una composición de la mezcla de polímeros a base de agua como se divulga en este documento puede ser de hasta aproximadamente 6 meses.
Además, la mezcla de polímeros a base de agua es más segura de fabricar y usar en las instalaciones de fabricación porque está libre de riesgo de incendio en comparación con el material a base de disolventes. El componente principal de los revestimientos poliméricos a base de disolvente es un material a base de disolvente, p. ej., alcohol, que es fácilmente inflamable. Al implementar la mezcla de polímeros a base de agua, no se necesitan inversiones de capital adicionales para abordar los problemas de seguridad durante la operación, lo que hace que el revestimiento de mezcla de polímeros a base de agua sea más fácil de implementar en diferentes plataformas de fabricación. Donde el material a base de disolvente puede tener altos costos de eliminación debido al tratamiento especial del disolvente, además de no ser ecológico, la mezcla de polímeros a base de agua es mucho más fácil y mucho menos costosa de manejar mediante los sistemas de tratamiento de aguas residuales existentes en las instalaciones.
Los artículos elastoméricos que se pueden revestir con la mezcla de polímeros acuosa divulgada en el presente documento pueden ser cualquier artículo elastomérico que pueda beneficiarse de una lubricidad mejorada del producto final. Los ejemplos de materiales elastoméricos que pueden usarse para fabricar los artículos pueden incluir, pero sin limitación, caucho natural y materiales de látex de caucho sintético, tal como poliisopreno, policloropreno, poliuretano, polibutadieno, nitrilo, copolímeros de bloques de estireno y butadieno, copolímeros de bloques de estireno e isopreno, y similares. Los ejemplos del artículo final que resulta de los materiales elastoméricos elegidos pueden incluir guantes, catéteres, preservativos, fundas para sonda, protectores de dedos, uréteres y similares.
En un aspecto, el material elastomérico se puede formular en un guante y, en particular, un guante de cirujano o un guante de examen. Una vez formado el guante, puede sumergirse en la composición de la mezcla de polímeros para revestir al menos una superficie del guante. Se prefiere revestir al menos la superficie interior, es decir, la superficie en contacto con la piel, del guante. Cuando el guante se forma en un formador o molde o de guantes o mandril, por ejemplo, la que está expuesta o colocada externamente en el formador de guantes es la superficie en contacto con la piel. Por tanto, cuando el guante se sumerge en la solución acuosa de la mezcla de polímeros, aunque la superficie exterior está siendo revestida, esa superficie se convertirá más tarde en la superficie interna que entra en contacto con la piel después de que el guante se retire del molde y se le dé la vuelta.
En otro aspecto, el material elastomérico puede comprender un material de caucho natural formulado en un guante sumergiendo un formador de guantes en el material de látex de caucho natural y luego sumergiendo el guante de caucho natural en la composición de la mezcla de polímeros para revestir al menos una superficie del guante. En otro aspecto más, el material elastomérico usado para el producto final puede comprender un material de poliisopreno sintético que se forma primero en un guante sumergiendo el formador de guantes en el material de látex de poliisopreno y a continuación sumergiéndolo en la solución de revestimiento de mezcla de polímeros. Se puede
implementar un proceso similar para cualquier material elastomérico elegido.
En una realización, la composición de la mezcla de polímeros puede comprender aproximadamente el 75 % en peso del hidrogel a base de agua, aproximadamente el 19 % en peso de látex de caucho natural y aproximadamente el 6 % en peso de látex de nitrilo. En otra realización, la composición de la mezcla de polímeros puede comprender aproximadamente el 75 % en peso de hidrogel a base de agua y cantidades aproximadamente iguales de los materiales elastoméricos o aproximadamente el 12,5 % en peso de cada uno. En otra realización más, la composición de la mezcla de polímeros puede comprender aproximadamente el 75 % en peso del hidrogel a base de agua, aproximadamente el 6 % en peso de látex de caucho natural y aproximadamente el 19 % en peso de látex de nitrilo. En un caso, una composición de la mezcla de polímeros puede comprender aproximadamente el 85 % de hidrogel, el 4 % de poliisopreno y el 11 % de nitrilo. En otro caso, una composición de la mezcla de polímeros puede comprender aproximadamente el 85 % de hidrogel, el 11 % de poliisopreno y el 4 % de nitrilo. En otro caso, una composición de la mezcla de polímeros puede comprender aproximadamente el 85 % en peso de hidrogel y aproximadamente el 7,5 % en peso de poliisopreno con aproximadamente el 7,5 % en peso de nitrilo.
Opcionalmente, se pueden añadir a la composición de revestimiento otros ingredientes tales como tensioactivos o biocidas. Los posibles tensioactivos pueden ser tensioactivos aniónicos y/o no iónicos, por ejemplo, lauril sulfatos de sodio y/o nonilfenoles etoxilados. Los tensioactivos aniónicos y/o no iónicos pueden ayudar a mejorar la estabilidad del revestimiento en particular cuando se añaden materiales elastoméricos a la composición de revestimiento. En un aspecto, se puede proporcionar un tensioactivo no iónico tal como Igepal CO 630 u otros tensioactivos similares. En otro aspecto, se puede proporcionar un tensioactivo aniónico tal como Darvan® WAQ u otros tensioactivos similares. En una realización, se añaden un tensioactivo no iónico y uno aniónico. También se puede añadir opcionalmente un biocida a la solución de revestimiento para controlar el nivel de carga biológica de la solución de revestimiento. En un caso, el biocida utilizado puede ser Biogard u otros biocidas similares.
En otra etapa adicional, el artículo revestido puede incluir un postratamiento con un lubricante después del revestimiento, tal como cloruro de cetilpiridinio (CPC). En otro aspecto, el artículo revestido puede incluir además un postratamiento con un agente antiespumante, así como otros lubricantes tales como silicona y/o sales de amonio de alquilfosfatos. En un ejemplo, se puede proporcionar un agente antiespumante tal como ANTIFOAM 1920, fabricado por Dow Corning Corporation. En otro ejemplo, se puede proporcionar una emulsión de silicona tal como SM2140, fabricada por Momentive Performance Materials, que incluye polidimetilsiloxano, nonoxinol-20 y laureth-23. En otro ejemplo más, se pueden proporcionar sales de amonio de alquilfosfatos tales como Darvan® L, fabricadas por Vanderbilt Chemcials, LLC.
Volviendo a la FIG. 1, se muestra un diagrama de flujo que ilustra una realización de ejemplo de un proceso de fabricación de un material para guantes, que incluye la etapa de revestir el guante con la mezcla de hidrogel a base de agua divulgada en el presente documento. En la Etapa 1, se prepara un molde o formador de guantes. El molde tiene la forma de una mano y se sumerge con los dedos del molde apuntando hacia abajo en un polímero de látex. Antes de su uso, el molde de guantes se puede limpiar lavando y restregando los moldes.
Una vez que el molde está preparado y limpio, el molde del guante puede prepararse adicionalmente sumergiéndolo en un coagulante para cubrir el molde del guante antes de sumergirlo en la dispersión de látex que se usa para formar el guante, como se muestra en la Etapa 2, después de lo cual el molde se seca al horno en la Etapa 3 a una temperatura de aproximadamente 55 °C a aproximadamente 60 °C durante aproximadamente 5 minutos.
Después de preparar el molde, el molde se puede sumergir en la dispersión de látex elastomérico que se usa para formar ese guante en particular, como se muestra en la Etapa 4. El molde sumergido se extrae del látex después de que haya transcurrido un tiempo predeterminado, y una porción de la dispersión de látex forma una capa sobre el molde. El guante elastomérico como se divulga en el presente documento se puede producir usando cualquier método de fabricación convencional conocido en la técnica. En la realización de la FIG. 1, el guante se muestra formándose mediante el proceso de inmersión en coagulante. En un aspecto del proceso de inmersión en coagulante, un formador se sumerge en un coagulante y a continuación se sumerge en la dispersión de látex y a continuación se cura para formar un artículo terminado. Como alternativa, se puede utilizar cualquier otro proceso que sea apropiado. Estos métodos utilizan dispersiones que contienen el elastómero a partir del cual se va a formar el artículo terminado. Los elastómeros preferidos incluyen caucho natural, poliuretano, polibutadieno, policloropreno (neopreno), caucho de nitrilo, copolímeros de bloques de estireno y butadieno, copolímeros de bloques de estireno e isopreno, y poliisopreno. De acuerdo con determinados aspectos, el elastómero puede ser caucho natural. De acuerdo con otros aspectos, el elastómero puede ser caucho sintético, y específicamente poliisopreno sintético.
Después de sumergir el molde del guante en la dispersión de látex, el formador revestido se puede secar a temperatura ambiente durante aproximadamente 3 minutos (Etapa 5), seguido de una etapa de perlado (Etapa 6), donde el perlado es un proceso para enrollar la película de látex para formar una banda cerca del área del puño. Puede añadirse una etapa de lixiviación de precurado después del secado y perlado del guante sumergido, como en la Etapa 7, donde la temperatura de lixiviación es de aproximadamente 65 °C a aproximadamente 80 °C y el tiempo de lixiviación es de aproximadamente 240 segundos.
En la Etapa 8, el guante formado, que sigue en el molde del guante, se sumerge en la mezcla de hidrogel a base de agua para formar un revestimiento en la superficie exterior del guante, que luego se convertirá en la superficie interior de contacto con la piel al retirar el guante del molde. La composición de revestimiento tiene un contenido total de sólidos aproximadamente del 3,5 % al aproximadamente 4,8 %. La temperatura de la composición de revestimiento en la etapa de inmersión se mantiene entre aproximadamente 25 °C y aproximadamente 35 °C y el tiempo de inmersión del guante formado en la composición de revestimiento es de aproximadamente 12 segundos. El guante formado todavía puede estar húmedo o parcialmente seco al sumergirlo en la composición de revestimiento de mezcla de hidrogel; por tanto, no es necesario que el guante esté completamente seco antes de sumergirlo en la solución de revestimiento. Notablemente ausente del diagrama de flujo de la FIG. 1 es una etapa de imprimación química antes de sumergir el guante formado en la composición de la mezcla de hidrogel porque dicha etapa no es necesaria. Aunque es posible sin la imprimación, se puede agregar una etapa de imprimación opcional. El proceso utilizado aquí, en el que el molde del guante se puede sumergir primero en la dispersión de látex y a continuación en el revestimiento de la mezcla de hidrogel sin una etapa de imprimación, se puede denominar proceso de "inmersión doble simple", ya que no es necesario una etapa adicional intermedia para preparar el látex para recibir el revestimiento y la inmersión doble se puede realizar esencialmente una después de la otra, con una breve pausa entre las dos inmersiones para permitir que la primera capa de látex se seque, si se desea. El revestimiento se forma en la superficie exterior del guante (que luego se convierte en la superficie interior que entra en contacto con la piel) y se cura (Etapa 9). En la etapa de curado, la Etapa 9, los guantes se vulcanizan a aproximadamente 135 °C durante aproximadamente 20 minutos. En la Etapa 10, se aplica carbonato de calcio al guante formado, este es solo un polvo ligero para ayudar a evitar que los guantes se peguen antes de la etapa final de enjuague o cloración, después de lo cual el polvo se enjuaga.
En la Etapa 11, se extrae el guante. A medida que el guante se extrae del molde, se invierte, de modo que la superficie revestida del guante se encuentra ahora en el interior del guante, p. ej., el guante se quita de adentro hacia afuera. Esto permite que la parte revestida del guante entre en contacto con la piel del usuario.
Después de retirar los guantes, se puede proporcionar una etapa de cloración. Los guantes de la FIG. 1 fueron clorados después de la formación. En primer lugar, el guante revestido se cargó en un clorador donde el guante se enjuagó previamente dos veces. A continuación, se añadió al clorador una solución acuosa de cloro de aproximadamente 95 ppm de cloro. Los guantes se voltearon en el clorador durante aproximadamente 20 minutos. A continuación, la solución clorada se neutralizó con una solución de hidróxido de sodio aproximadamente al 50 % durante aproximadamente 4 minutos. El guante se enjuagó posteriormente 5 veces durante un tiempo total transcurrido de aproximadamente 15 minutos. A continuación, el guante se transfirió a un extractor para extraer el exceso de agua del guante y a continuación se cargó en un secador ciclónico para secarlo a aproximadamente 70 °C durante aproximadamente 20 minutos y posteriormente se enfrió mediante soplado a temperatura ambiente durante aproximadamente 2 minutos.
A continuación, el guante seco se cargó en un lubricador (p. ej., un lavador giratorio) para la aplicación de un proceso de lubricación. La solución de lubricación acuosa comprendía aproximadamente el 0,1090 % en peso de cloruro de cetilpiridinio (CPC), el 0,08 % en peso de emulsión de silicona, el 0,014 % en peso de antiespumante y el 0,48 % en peso de sales de alquilfosfato de amonio. El guante se volteó en el lubricador y se roció con aproximadamente 15 litros de solución lubricante y el guante se volteó durante aproximadamente 19 minutos. A continuación, se retiró el guante del lubricador y se secó en un secador ciclónico con un ciclo de calentamiento de aproximadamente 28 minutos a aproximadamente 70 °C y un ciclo de enfriamiento durante aproximadamente 2 minutos.
Aunque en esta realización se describen guantes, se puede usar cualquier artículo elastomérico apropiado para recibir un revestimiento de mezcla de hidrogel en lugar de un guante. En un aspecto, el artículo elastomérico puede comprender protectores para los dedos, catéteres, preservativos, fundas para sondas y otros artículos elastoméricos apropiados.
Volviendo a la FIG. 5, se muestra otro diagrama de flujo que ilustra otra realización de ejemplo de un proceso de fabricación de un material para guantes, que incluye la etapa de revestir el guante con la mezcla de hidrogel a base de agua divulgada en el presente documento. En la Etapa 1, se prepara un molde o formador de guantes, tal como limpiando el formador. En un ejemplo, el molde del guante se puede limpiar utilizando cepillos giratorios de modo que el molde pueda pasar a través de estos cepillos y limpiarse. El molde también puede pasar a través de un tanque de agua para una limpieza adicional.
Una vez que el molde está preparado y limpio, el molde del guante puede prepararse adicionalmente sumergiéndolo en un coagulante para cubrir el molde del guante antes de sumergirlo en la dispersión de látex que se usa para formar el guante, como se muestra en la Etapa 2, después de lo cual el molde se seca en el horno en la Etapa 3 a una temperatura de aproximadamente 100 °C durante aproximadamente 20 segundos.
Después de preparar el molde, el molde se puede sumergir en la dispersión de látex elastomérico que se usa para formar ese guante en particular, como se muestra en la Etapa 4. El molde sumergido se extrae del látex después de que haya transcurrido un tiempo predeterminado, y una porción de la dispersión de látex forma una capa sobre el molde. El guante elastomérico como se divulga en el presente documento se puede producir usando cualquier método de fabricación convencional conocido en la técnica. En la realización de la FIG. 5, el guante se muestra formándose
mediante inmersión en coagulante. En un aspecto del proceso de inmersión en coagulante, un formador se sumerge en un coagulante y a continuación se sumerge en la dispersión de látex y a continuación se cura para formar un artículo terminado. Se puede utilizar cualquier proceso que sea apropiado. Los elastómeros preferidos incluyen caucho natural, y caucho sintético incluyendo poliuretano, polibutadieno, policloropreno (neopreno), caucho de nitrilo, copolímeros de bloques de estireno y butadieno, copolímeros de bloques de estireno e isopreno, y poliisopreno. De acuerdo con determinados aspectos, el elastómero puede ser caucho natural. De acuerdo con otros aspectos, el elastómero puede ser caucho sintético, específicamente poliisopreno.
Después de sumergir el molde del guante en la dispersión de látex, el formador revestido se puede secar en un horno a una temperatura de aproximadamente 40 °C durante aproximadamente 20 segundos (Etapa 5), seguido de una etapa de perlado (Etapa 6). Puede añadirse una etapa de lixiviación de precurado después del secado y perlado del guante sumergido, como en la Etapa 7, donde la temperatura de lixiviación es de aproximadamente 65 °C a aproximadamente 80 °C y el tiempo de lixiviación es de aproximadamente 60 segundos.
En la Etapa 8, el guante formado, que sigue en el molde del guante, se sumerge en la mezcla de hidrogel a base de agua para formar un revestimiento en la superficie exterior del guante, que luego se convertirá en la superficie interior de contacto con la piel al retirar el guante del molde. La composición de revestimiento tiene un contenido total de sólidos aproximadamente del 3,5 % al aproximadamente 4,8 %. La temperatura de la composición de revestimiento en la etapa de inmersión se mantiene entre aproximadamente 25 °C y aproximadamente 35 °C y el tiempo de inmersión en la composición es de aproximadamente 12 segundos. El guante formado todavía puede estar húmedo o parcialmente seco al sumergirlo en la composición de revestimiento de mezcla de hidrogel; por tanto, no es necesario que el guante esté completamente seco antes de sumergirlo en la composición de revestimiento. Como en el flujo de proceso mostrado en la FIG. 1, también está ausente del diagrama de flujo de la FIG. 5 una etapa de imprimación química antes de sumergir el guante formado en la composición de la mezcla de hidrogel porque dicha etapa no es necesaria. El proceso de la FIG. 5 utiliza de manera similar un proceso de "inmersión doble simple". El revestimiento se forma en la superficie exterior del guante (que luego se convierte en la superficie interior que entra en contacto con la piel) y se cura (Etapa 9), seguido de una lixiviación postcurado y enjuagado en la Etapa 10. En la etapa de curado, la Etapa 9, los guantes pasan por una serie de hornos de curado que tienen una temperatura en el intervalo de aproximadamente 105 °C a aproximadamente 120 °C. El tiempo de curado es de aproximadamente 12 minutos.
En la Etapa 11, el guante revestido que todavía está en el molde se sumerge en una suspensión. La suspensión puede comprender, en un aspecto, una mezcla de un biocida y carbonato cálcico. A continuación, se proporciona una etapa de secado final en la Etapa 12, donde el molde revestido se seca a una temperatura de aproximadamente 50 °C durante aproximadamente 20 segundos.
Después de la etapa de secado final, el guante revestido se extrae del molde del guante en la Etapa 13. A medida que el guante se extrae del molde, se invierte, de modo que la superficie revestida del guante se encuentra ahora en el interior del guante, p. ej., el guante se quita de adentro hacia afuera. Esto permite que la parte revestida del guante entre en contacto con la piel del usuario. Los guantes retirados se pueden secar una vez más en una secadora a una temperatura de aproximadamente 60 °C durante aproximadamente 12 minutos, con una etapa de enfriamiento posterior durante aproximadamente 8 minutos. Después de retirar los guantes, se puede proporcionar una etapa de cloración, similar a la descrita en la FIG. 1 anterior.
Otra realización de ejemplo puede emplear el revestimiento de mezcla de hidrogel para artículos elastoméricos proporcionando también un revestimiento texturizado o una superficie al artículo que se está revistiendo. Por otra parte, los artículos revestidos con mezcla de hidrogel, tal como un guante, pueden proporcionar un agarre personalizado del guante en función de los requisitos o preferencias del uso previsto sin comprometer las propiedades de colocación.
En un aspecto de ejemplo, el revestimiento de mezcla de hidrogel se puede aplicar a un artículo de látex de caucho natural, tal como un guante. La mezcla de hidrogel en este aspecto puede comprender una mezcla de caucho natural y nitrilo añadidos al hidrogel. Los guantes formados con caucho natural se pueden formar en un molde de guante liso o en un molde de guante texturizado. Si los guantes se forman utilizando el molde de guante texturizado, esto proporciona a la superficie interior del guante, p. ej., la superficie de contacto con el molde, una textura o protuberancias en el guante. Esta superficie de contacto con el molde se convertirá más tarde en la superficie exterior del guante cuando se retire del moldeador y se invierta proporcionando, por tanto, una superficie de agarre mejorada a la superficie exterior del guante, p. ej., un agarre de alta fricción. Los guantes pueden contener o no un pigmento para proporcionar un guante de color, tales como, por ejemplo, un guante de color marrón, o el guante se puede proporcionar en un color blanco o beige. Además, los guantes pueden tener varios posibles grosores, según sea apropiado para su uso. Por ejemplo, los guantes pueden estar provistos de un microespesor, que en un ejemplo puede variar de aproximadamente 0,15 mm a aproximadamente 0,18 mm. En otro ejemplo, los guantes pueden estar provistos de un grosor estándar, que en un ejemplo puede variar de aproximadamente 0,20 mm a aproximadamente 0,26 mm. En otro ejemplo más, los guantes pueden estar provistos de una conformación más gruesa, tal como de aproximadamente 0,30 mm a aproximadamente 0,37 mm.
En otro aspecto de ejemplo más, el revestimiento de mezcla de hidrogel se puede aplicar a un artículo de látex de
caucho sintético. En un caso es un guante de poliisopreno. En este caso, la mezcla de hidrogel comprende el hidrogel y al menos un material de poliisopreno y de nitrilo mezclados junto con el hidrogel para formar la composición de revestimiento. Al igual que el guante de caucho natural anterior, los guantes de poliisopreno se pueden formar en un molde de guante liso o un molde de guante texturizado y los guantes pueden contener o no un pigmento para proporcionar un guante de color, tales como, por ejemplo, un guante de color marrón o un guante de color blanco o beige. Es más, el guante de poliisopreno se puede proporcionar en cualquier grosor apropiado para el uso del guante. Los guantes pueden estar provistos de un microespesor, que en un ejemplo puede variar de aproximadamente 0,15 mm a aproximadamente 0,18 mm. En otro ejemplo, los guantes pueden estar provistos de un grosor estándar, que en un ejemplo puede variar de aproximadamente 0,20 mm a aproximadamente 0,26 mm. En otro ejemplo más, los guantes pueden estar provistos de una conformación más gruesa, tal como de aproximadamente 0,30 mm a aproximadamente 0,37 mm.
En el aspecto anterior, cuando se desea un guante texturizado que tenga una capacidad de agarre mejorada, para obtener un agarre mejorado, los guantes pueden necesitar ser clorados con poco o nada de cloro. Los bajos niveles de cloro ayudan a mantener y mejorar la capacidad de agarre del producto final del guante. Si se usa un guante sin revestimiento, el proceso de clorar los guantes con baja concentración de cloro dará como resultado una mala capacidad de colocación, ya que la superficie de colocación (es decir, la superficie del guante que entra en contacto con la piel) no se trata con suficiente concentración de cloro. Por el contrario, un guante tratado con el revestimiento de mezcla de hidrogel puede proporcionar una lubricidad mejorada para colocarse el guante incluso con muy poco o nada de cloro. Por tanto, los guantes revestidos ofrecen la flexibilidad de clorar los guantes con una concentración de cloro baja y, sin embargo, mantienen la capacidad de agarre deseada de la superficie exterior del guante.
Los siguientes ejemplos no limitantes ilustran realizaciones particulares de la composición de revestimiento y el proceso para revestir como se divulga en el presente documento. Los ejemplos no pretenden abarcar todo el alcance de la composición de revestimiento y el proceso de revestimiento.
EJEMPLO 1
Se proporciona una formulación de revestimiento de mezcla de hidrogel de acuerdo con la Tabla 1 a continuación. En particular, el hidrogel se proporciona en aproximadamente el 75 % en peso, el caucho natural se proporciona en aproximadamente el 18,6 % en peso y el látex de nitrilo se proporciona en aproximadamente el 6,2 % en peso en la mezcla de hidrogel. También se incluyen tensioactivos adicionales y un biocida. Los tensioactivos se añaden debido a los materiales elastómeros adicionales de la composición de revestimiento, el tensioactivo puede ayudar a mezclar el caucho natural y el nitrilo juntos en solución y ayudar eficazmente a estabilizar los dos elastómeros en solución. En comparación, también se proporciona una solución de solo hidrogel. La solución de solo hidrogel se preparó sin tensioactivos porque no contenía ningún material elastomérico adicional que necesitara estabilizarse. Además, el revestimiento de solo hidrogel no puede soportar una gran cantidad de lubricante después del revestimiento debido a que no puede cumplir con el requisito de especificación de contenido de polvo según la norma ASTM 3577; esto se muestra con más detalle en el Ejemplo 8.
TABLA 1: n i i n l m i i n r v imi n r r h n r l

La composición de revestimiento de mezcla de hidrogel tiene un contenido total de sólidos en el intervalo aproximadamente del 3,5 % al aproximadamente 4,7 %, a menos que se indique lo contrario en las siguientes pruebas. Normalmente, se busca un contenido total de sólidos del aproximadamente 4 %. La composición de solo hidrogel tiene aproximadamente un contenido total de sólidos del aproximadamente 3 %, a menos que se indique lo contrario en las siguientes pruebas.
EJEMPLO 2
Las formulaciones de revestimiento preparadas en el Ejemplo 1 se prepararon cada una con tres contenidos totales de sólidos diferentes; 3 %, 3,5 % y 4 % y se probaron para determinar la adhesión del revestimiento a un sustrato de caucho natural. Se formó un guante de caucho natural usando un proceso similar al que se muestra en la FIG. 1. A continuación se sumergió un guante de caucho natural en los tres contenidos totales de sólidos diferentes preparados para la Composición A, y otro guante se sumergió en los tres contenidos totales de sólidos diferentes preparados para la Composición B.
Para determinar el grado de adhesión del revestimiento sobre el sustrato, se realiza una prueba de estiramiento después de que el revestimiento se haya curado en el guante estirando y tirando tanto de la parte del dedo del guante como de la parte del puño del guante donde se estira el guante desde su posición de reposo a una posición que está 100 % estirada, y esta se libera a continuación hasta su posición de reposo. Una vez que se estira el guante revestido, el evaluador puede frotar con un dedo el revestimiento del guante para ver si el revestimiento se deslamina. Los guantes se miden en una escala de 1-3, donde 1 es sin deslaminación y 3 es un alto grado de deslaminación.
Además, también se realizan exploraciones en el MEB (microscopio electrónico de barrido) de cada muestra para mostrar la morfología de la superficie de los guantes revestidos después de estirarlos. La muestra del guante se corta a un tamaño y forma apropiados, según lo especificado en la norma ASTM D412, con un troquel para preparar una muestra de prueba utilizada para la exploración de prueba en el MEB. Un método para cortar la muestra de guante adoptado por la especificación de prueba de ASTM es la probeta con mancuernas. La probeta se estira a continuación con un tensómetro hasta el 500 % de su longitud original y se mantiene durante aproximadamente un minuto antes de permitir que la muestra del guante estirado vuelva a su posición original.
Los ensayos de adhesión del revestimiento mostraron que la mezcla de polímero de hidrogel tiene una adhesión del revestimiento mejorada en comparación con el revestimiento de solo hidrogel y el revestimiento de mezcla de hidrogel no se deslamina del guante después de estirarlo. Por el contrario, el guante revestido de hidrogel solo presentaba un alto grado de deslaminación del revestimiento del producto de guante final. Los resultados de las pruebas de adhesión se muestran a continuación en la Tabla 2, donde la Composición A es la composición de revestimiento de solo hidrogel y la Composición B es la composición de revestimiento de mezcla de hidrogel.
T l 2: D l r ir mi n

Después de estirar los guantes y observar la deslaminación, se realizó una exploración de un guante revestido con Composición A y un guante revestido con Composición B en un microscopio electrónico de barrido (MEB) para observar los efectos del estiramiento y deslaminación en el guante. Las FIGS. 2A y 2B muestran los datos de exploración al MEB para estos guantes revestidos con un aumento de 100x. En la FIG. 2A, se muestra el guante revestido con Composición A (es decir, revestimiento de solo hidrogel) después de estirarlo. Puede verse que hay varias áreas sin revestir que quedaron expuestas debido a que el revestimiento se deslaminó después de estirar el guante revestido. Por el contrario, en la f Ig .2B, el guante revestido con Composición B (es decir, revestimiento de mezcla de hidrogel) se muestra después de estirado y muestra una morfología superficial homogénea y completamente revestida. Dado que no se observó deslaminación del revestimiento con los guantes revestidos con la Composición B, no hay superficies expuestas sin revestir del guante en la FIG. 2B.
EJEMPLO 3
Se realizó otra serie de pruebas de adhesión del revestimiento usando composiciones de revestimiento que tenían diferentes cantidades de materiales elastoméricos añadidos al hidrogel. La Tabla 3 a continuación indica las cantidades de los ingredientes usados en las diferentes composiciones probadas.
T l : n i i n l l i n r

De manera similar al Ejemplo 2, se formó un guante de caucho natural y se sumergió en su respectiva composición de revestimiento. Una vez curado el revestimiento sobre el guante, se realizaron las pruebas de estiramiento como se describe en el Ejemplo 2 para medir el grado de adhesión del revestimiento. Los resultados de la prueba de estiramiento se muestran a continuación en la Tabla 4.
T l 4: D ^ l r ir mi n

Los resultados de la prueba de estiramiento muestran que incluso en cantidades iguales de caucho natural y látex de nitrilo, el revestimiento todavía presenta una excelente adhesión al guante. De manera análoga, en un revestimiento que tiene un mayor contenido de látex de nitrilo en comparación con el látex de caucho natural, la adhesión del revestimiento sigue siendo excelente. Esto muestra que el hecho de que el látex de nitrilo esté presente en mayor cantidad o el látex de caucho natural esté presente en mayor cantidad no afecta al rendimiento ni a las propiedades de adherencia del revestimiento al producto de guante; por tanto, los materiales elastoméricos pueden estar presentes en cualquier proporción. En particular, el material base del guante era un material de látex de caucho natural y no importa si el caucho natural en la mezcla de hidrogel está presente en una cantidad mayor o en una cantidad menor en la composición de revestimiento.
Por el contrario, el revestimiento de solo hidrogel tenía un alto grado de deslaminación al igual que un revestimiento de mezcla de hidrogel que tenía aproximadamente el 90 % de hidrogel y solo el 10 % de mezcla elastomérica que comprendía caucho natural y nitrilo. De forma similar, las Composiciones F y G que contenían solo un material elastomérico e hidrogel del aproximadamente 75 % mostraron un alto grado de deslaminación con un contenido total de sólidos del 3 %, del 3,5 % y del 4 %.
El contenido total de sólidos no pareció afectar a los resultados de los revestimientos de mezcla de hidrogel. Sin embargo, la prueba de estiramiento mostró que con un contenido de sólidos más alto del aproximadamente 4 %, el revestimiento de solo hidrogel presentaba un alto grado de deslaminación y que la adherencia al guante no era buena. Por el contrario, la mezcla de hidrogel de la Composición B (del Ejemplo 2), la Composición D y la Composición E presentaban una excelente adherencia incluso con un alto contenido de sólidos del 4 %.
Se realizó una prueba de estiramiento adicional utilizando la solución D con un contenido total de sólidos del aproximadamente 4,7 %, el cual también produjo un resultado de 1, o sin deslaminación del revestimiento con el nivel de contenido de sólidos más alto con cantidades iguales de nitrilo y caucho natural y aproximadamente del 75 % de hidrogel. Por tanto, una mezcla de hidrogel que tiene aproximadamente el 75 % de hidrogel y el resto de la composición es una mezcla elastomérica, independientemente de las cantidades de cada material elastomérico individual dentro de la mezcla, presenta excelentes propiedades de adherencia al guante y al estirar el guante, no presenta deslaminación con los tres niveles de contenido total de sólidos probados. Por lo tanto, un artículo de guante se puede revestir con la composición de la mezcla de hidrogel con un alto contenido de sólidos sin deslaminación, presentando una excelente adhesión del revestimiento al sustrato de caucho.
EJEMPLO 4
Se proporciona una formulación de revestimiento de mezcla de hidrogel de acuerdo con la Tabla 5 a continuación. En particular, el hidrogel se proporciona en aproximadamente el 85 % en peso, el compuesto de poliisopreno sintético se proporciona en aproximadamente el 7,5 % en peso y el látex de nitrilo se proporciona en aproximadamente el 7,5 % en peso en la mezcla de hidrogel. También se incluyen tensioactivos adicionales y un biocida. Los tensioactivos se añaden debido a los materiales elastómeros adicionales de la composición de revestimiento, el tensioactivo puede ayudar a mezclar el compuesto de poliisopreno sintético y el nitrilo juntos en solución y ayudar eficazmente a estabilizar los dos elastómeros en solución. En comparación, también se proporciona una solución de solo hidrogel. La solución de solo hidrogel se preparó sin tensioactivos porque no contenía ningún material elastomérico adicional que necesitara estabilizarse. Además, el revestimiento de solo hidrogel no puede soportar una gran cantidad de lubricante después del revestimiento debido a que no puede cumplir con el requisito de especificación de contenido de polvo según la norma ASTM 3577; esto se muestra con más detalle en el Ejemplo X.
T l . n i i n l ^ m i i n r v imi n r r h in i

La composición de revestimiento de mezcla de hidrogel tiene un contenido total de sólidos en el intervalo del aproximadamente 3,5 % al aproximadamente 4,5 %, a menos que se indique lo contrario en las siguientes pruebas. Normalmente, se busca un contenido total de sólidos del aproximadamente 4 %. La composición de solo hidrogel tiene aproximadamente un contenido total de sólidos del aproximadamente 3 %, a menos que se indique lo contrario en las siguientes pruebas.
EJEMPLO 5
Las formulaciones de revestimiento preparadas en el Ejemplo 4 se prepararon cada una con tres contenidos totales de sólidos diferentes; el 3 %, el 3,5 % y el 4 % y se probaron para determinar la adhesión del revestimiento a un sustrato de poliisopreno. Se formó un guante de poliisopreno sintético usando un proceso similar al que se muestra en la FIG. 1. A continuación se sumergió un guante de poliisopreno sintético en los tres contenidos totales de sólidos diferentes preparados para la Composición A, y otro guante se sumergió en los tres contenidos totales de sólidos diferentes preparados para la Composición H.
Para determinar el grado de adhesión del revestimiento sobre el sustrato, se realiza una prueba de estiramiento después de que el revestimiento se haya curado en el guante estirando y tirando tanto de la parte del dedo del guante como de la parte del puño del guante donde se estira el guante desde su posición de reposo a una posición que está el 100% estirada, y esta se libera a continuación hasta su posición de reposo. Una vez que se estira el guante revestido, el evaluador puede frotar con un dedo el revestimiento del guante para ver si el revestimiento se deslamina. Los guantes se miden en una escala de 1-3, donde 1 es sin deslaminación y 3 es un alto grado de deslaminación.
Además, también se realizan exploraciones en el MEB (microscopio electrónico de barrido) de cada muestra para mostrar la morfología de la superficie de los guantes revestidos después de estirarlos. La muestra del guante se corta a un tamaño y forma apropiados, según lo especificado en la norma ASTM D412, con un troquel para preparar una muestra de prueba utilizada para la exploración de prueba en el MEB. Un método para cortar la muestra de guante adoptado por la especificación de prueba de ASTM es la probeta con mancuernas. La probeta se estira a continuación con un tensómetro hasta el 500 % de su longitud original y se mantiene durante aproximadamente un minuto antes de permitir que la muestra del guante estirado vuelva a su posición original.
Los ensayos de adhesión del revestimiento mostraron que la mezcla de polímero de hidrogel tiene una adhesión del revestimiento mejorada en comparación con el revestimiento de solo hidrogel y el revestimiento de mezcla de hidrogel no se deslamina del guante después de estirarlo. Por el contrario, el guante revestido de hidrogel solo presentaba un alto grado de deslaminación del revestimiento del producto de guante final. Los resultados de las pruebas de adhesión se muestran a continuación en la Tabla 6, donde la Composición A es la composición de revestimiento de solo hidrogel y la Composición H es la composición de revestimiento de mezcla de hidrogel.
^

Después de estirar los guantes y observar la deslaminación, se realizó una exploración de un guante revestido con Composición A y un guante revestido con Composición H en un microscopio electrónico de barrido (MEB) para observar los efectos del estiramiento y deslaminación en el guante. Las FIGS. 6A y 6B muestran los datos de exploración al MEB para estos guantes revestidos con un aumento de 100x. En la FIG. 6B, se muestra el guante revestido con Composición A (es decir, revestimiento de solo hidrogel) después de estirarlo. Puede verse que hay varias áreas sin revestir que quedaron expuestas debido a que el revestimiento se deslaminó después de estirar el guante revestido. Por el contrario, en la FIG. 6A, el guante revestido con Composición H (es decir, revestimiento de mezcla de hidrogel) se muestra después de estirado y muestra una morfología superficial homogénea y completamente revestida. Dado que no se observó deslaminación del revestimiento con los guantes revestidos con la
Composición H, no hay superficies expuestas sin revestir del guante en la FIG. 6A.
EJEMPLO 6
Se realizó otra serie de pruebas de adhesión del revestimiento usando composiciones de revestimiento que tenían diferentes cantidades de materiales elastoméricos añadidos al hidrogel. La Tabla 7 a continuación indica las cantidades de los ingredientes usados en las diferentes composiciones probadas.
T l 7: n i i n l l i n r

De manera similar al Ejemplo 5, se formó un guante de poliisopreno sintético y se sumergió en su respectiva composición de revestimiento. Una vez curado el revestimiento sobre el guante, se realizaron las pruebas de estiramiento como se describe en el Ejemplo 5 para medir el grado de adhesión del revestimiento. Los resultados de la prueba de estiramiento se muestran a continuación en la Tabla 8.
T l : D l r ir mi n
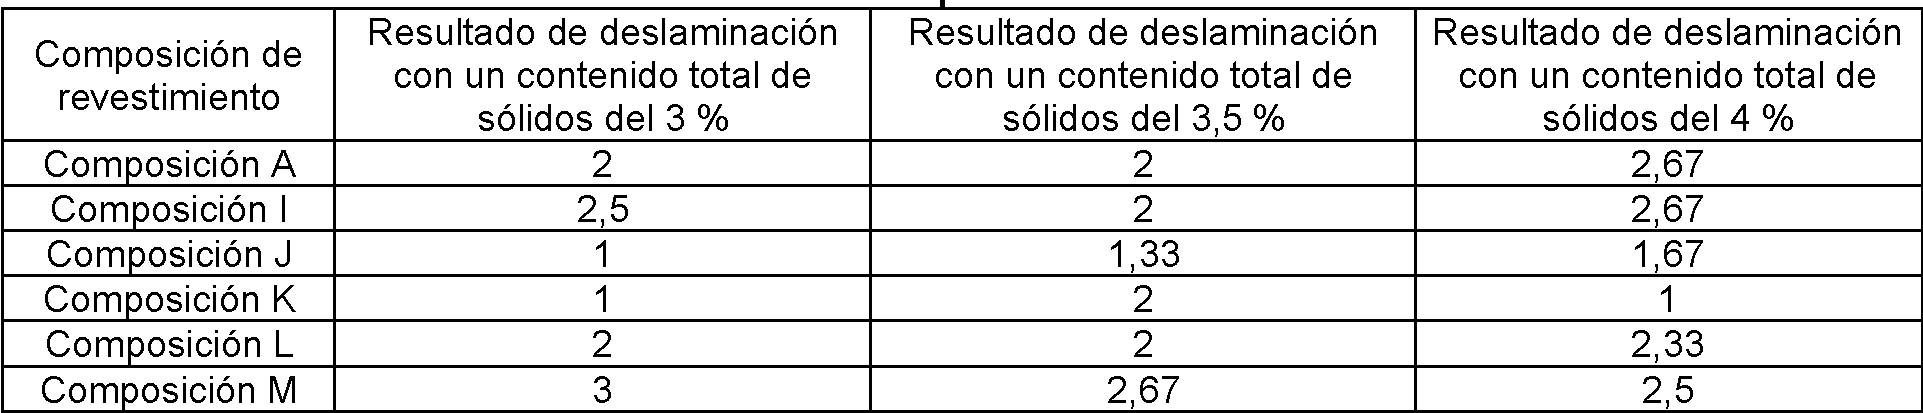
Los resultados de la prueba de estiramiento muestran que incluso con cantidades no iguales de poliisopreno sintético y látex de nitrilo, el revestimiento todavía presenta una excelente adhesión al guante. De manera análoga, en un revestimiento que tiene un mayor contenido de látex de nitrilo en comparación con el látex de caucho sintético, la adhesión del revestimiento sigue siendo excelente. Esto muestra que el hecho de que el látex de nitrilo esté presente en mayor cantidad o el látex de caucho sintético esté presente en mayor cantidad no afecta al rendimiento ni a las propiedades de adherencia del revestimiento al producto de guante; por tanto, los materiales elastoméricos pueden estar presentes en cualquier proporción. En particular, el material base del guante era un material de látex de caucho sintético y no importa si el caucho sintético en la mezcla de hidrogel está presente en una cantidad mayor o en una cantidad menor en la composición de revestimiento.
Por el contrario, el revestimiento de solo hidrogel tenía un alto grado de deslaminación al igual que un revestimiento de mezcla de hidrogel que tenía aproximadamente el 92% de hidrogel y solo el 8% de mezcla elastomérica que comprendía caucho sintético y nitrilo. De forma similar, las composiciones que contenían solo un material elastomérico e hidrogel en aproximadamente el 85 % mostraron un alto grado de deslaminación.
El contenido total de sólidos no pareció afectar a los resultados de los revestimientos de mezcla de hidrogel. Sin embargo, la prueba de estiramiento mostró que con un contenido de sólidos más alto del aproximadamente 4 %, el revestimiento de solo hidrogel presentaba un alto grado de deslaminación y que la adherencia al guante no era buena. Por el contrario, la mezcla de hidrogel de la Composición H (del Ejemplo 5), la Composición J y la Composición K presentaban una excelente adherencia incluso con un alto contenido de sólidos del 4 %.
EJEMPLO 7
Se realizó una prueba de estabilidad mecánica (MST) para determinar la estabilidad mecánica de las composiciones de revestimiento. La MST es una medida de la capacidad de las composiciones de revestimiento para resistir la agitación a alta velocidad sin coagularse. Se determina sometiendo la composición de revestimiento, que se ha filtrado primero a través de un tamiz de 180 pm, a la acción de un agitador de alta velocidad. Se pesan aproximadamente 50
gramos de la solución filtrada y se colocan en una botella de prueba. La botella se coloca sobre el probador y se agita a aproximadamente 14.000 ± 200 rpm durante 30 minutos. La temperatura se mide y se registra cada 10 minutos para asegurarse de que la temperatura de la composición de revestimiento no exceda los 60 °C en ningún momento durante la prueba. La composición de revestimiento agitada se tamiza a continuación a través de un filtro de 180 pm y el coágulo obtenido en el filtro se seca a continuación a aproximadamente 100 °C en el horno hasta que el peso del coágulo es constante. A continuación, se registra el porcentaje de coágulo que permanece en el filtro después de la filtración. Un porcentaje mayor de coágulo que permanece en el filtro indica una mala estabilidad de la composición de revestimiento.
Se probaron siete formulaciones de revestimiento diferentes: Composición A y Composición B como se prepararon en el Ejemplo 1, Composiciones F y G como se muestran en el Ejemplo 3, Composición H como se preparó en el Ejemplo 4, y Composiciones L y M como se muestran en el Ejemplo 6. Los revestimientos se prepararon con el 5 % de contenido total de sólidos. La MST se realizó sometiendo inicialmente las composiciones de revestimiento a una etapa de calentamiento a aproximadamente 40 °C con agitación continua durante toda la prueba para la evaluación total de 3 días, con mediciones tomadas durante 1, 2 y 3 días. Los resultados registrados se muestran a continuación en las Tablas 9 y 10.
Tabla 9: Res l l r ili l r v imi n n l m r ucho natural

Tabla 10: Res l l r ili l r v imi n n l m r ucho sintético

Basándose en los resultados obtenidos, puede verse que la composición de revestimiento de solo hidrogel (Composición A) es mucho menos estable térmica y mecánicamente que las composiciones de revestimiento de mezcla de hidrogel (Composiciones B y H). Las composiciones de revestimiento (F, G, L y M) que contenían solo un material elastomérico en la mezcla también mostraron escasa estabilidad. Por lo tanto, la composición de la mezcla de hidrogel que tiene dos materiales elastoméricos diferentes con un alto contenido de sólidos del 5 % mostró una buena estabilidad térmica y mecánica en solución.
La Prueba de estabilidad mecánica como se describe en el ejemplo anterior también se realizó en composiciones con estabilizador añadido.
Tabla 11. Com osiciones con estabilizador

Estas composiciones se probaron con la prueba MTS.
Tabla 12. Resultados del estabilizador añadido

La adición de Igepal CO630 y Darvan WAQ no mejoró la estabilidad del revestimiento del revestimiento exclusivo de Nobel (Composición A). Sin embargo, la adición de los mismos estabilizadores aumentó drásticamente la estabilidad de la Composición B después de 3 días, hasta un valor bajo de 0,0094.
EJEMPLO 8
Las muestras de revestimiento de las Composiciones A y B se trataron cada una con una solución lubricante sobre el artículo de caucho natural revestido como se muestra a continuación en la Tabla 12. Cada uno de los guantes se cloraron primero a aproximadamente 95 ppm de cloro y a continuación se lubricaron con la solución lubricante de la Tabla 13 mediante aplicación mediante un proceso de pulverización. La mayor parte de la solución lubricante comprende agua con Darvan® L en la siguiente mayor cantidad después del agua, donde Darvan® L es el nombre comercial de un tensioactivo que comprende sales de amonio de alquilfosfatos, obtenido de Vanderbilt Chemicals, LLC. Además, se agrega el lubricante CPC (cloruro de cetilpiridinio), un agente antiespumante, tal como Antifoam 1920 fabricado por Dow Corning Corporation, y una emulsión de silicona, tal como Silicone SM2140 fabricada por Momentive Performance Materials.
Tabla 13: Formulación lubricante

Para medir la aceptabilidad de los guantes rociados con lubricante adicional, se mide el contenido de polvo de los guantes. Para que sean aceptables, el contenido de polvo de los guantes debe ser bajo, aproximadamente menos de 2 mg/guante. El contenido de polvo del guante se mide para determinar el polvo o las partículas que quedan en el guante después de un proceso de cloración, si se usa, o después de la etapa final del proceso. Según el requisito de ASTM 3577, un guante sin polvo es aquel que contiene menos de 2 mg/guante de contenido de polvo. Para determinar el contenido de polvo de los guantes revestidos y rociados, los guantes se colocan en un vaso de precipitados con agua, el vaso de precipitados se agita y el agua se filtra para medir el contenido de polvo residual que salió de los guantes. Los resultados finales se muestran en la Tabla 14 a continuación. Se probaron dos conjuntos de muestras y se muestran en la Tabla 14 para cada tipo de guante, donde se utilizaron cinco piezas de guantes para lograr un punto de datos de contenido de polvo para un conjunto de muestras.
T l 14: Pr n ni lv r i l

Puede verse en la prueba de contenido de polvo que la adición de un lubricante, incluso uno que contenga aproximadamente el 0,1 % de CPC, proporciona un nivel alto e inaceptable de polvo residual en el guante revestido solo con hidrogel y tratado con lubricante. El guante de mezcla de hidrogel se puede tratar con el lubricante CPC al 0,1 % y no muestra un contenido de polvo significativo en el guante. Por tanto, los guantes revestidos con la composición de revestimiento de mezcla de hidrogel pueden tratarse con un nivel más alto de lubricante CPC en comparación con los guantes revestidos solo con hidrogel.
EJEMPLO 9
Se realizó una prueba de coeficiente de fricción (COF) en húmedo para determinar la facilidad de colocación de los guantes según la norma ASTM D1894. El coeficiente de fricción se define en este método de prueba como la relación entre la fuerza requerida para mover una superficie sobre otra y la fuerza total aplicada normal a esas superficies. Cuanto menor sea el valor, menor será la fricción entre las dos superficies. Por lo tanto, un valor de COF bajo indica una mejor facilidad de colocación.
El método de prueba ASTM D1894, específicamente para el COF en húmedo, cubre la determinación de los coeficientes de fricción inicial y deslizante de la película del guante cuando se desliza sobre sí misma u otra placa de metal en condiciones húmedas. El procedimiento permite el uso de un trineo móvil (envuelto con una película de guante) con un plano estacionario.
Una probeta de película cuadrada (guante), plana y sin defectos, que se fijará al trineo (un bloque de metal de 63,5 mm (2,5 pulgadas) por aproximadamente 6 mm (0,25 pulgadas) de grosor con un tornillo de ojo adecuado sujeto en un extremo) se corta aproximadamente 120 mm (4 1/2 pulgadas) de cada lado. El ciclo de acondicionamiento estándar para las probetas debe ser de 24 horas en condiciones estándar de laboratorio de 23 ± 2 °C (73,4 ± 3,6 °F) y 50 ± 5 % de humedad relativa. Si estas condiciones de temperatura y humedad no se pueden cumplir, las muestras se acondicionarán durante un mínimo de 24 horas en la misma habitación que el equipo de prueba. El aparato de prueba se ensambla de acuerdo con la figura 1 (c) en ASTM D1894 y el dispositivo de medición de fuerza se calibra usando las instrucciones del fabricante. La muestra de guante que se va a probar se coloca a continuación sobre una superficie lisa y limpia y el trineo se coloca en el centro aproximado de la muestra. Los bordes de la película se doblan sobre la parte superior del trineo y se fijan con cinta adhesiva, asegurándose de que la película en la parte inferior del trineo no esté estirada ni arrugada. El plano de prueba (una hoja de metal pulido de aproximadamente 150 por 300 por 1 mm) se limpia con alcohol isopropílico u otro agente de limpieza adecuado. Para las pruebas en húmedo, el trineo se rocía con agua. El trineo con la muestra se conecta al cable utilizado para tirar del trineo durante el procedimiento de prueba. A continuación, el trineo se coloca en posición en el plano horizontal. El posicionamiento del trineo debe ser tal que la longitud del trineo, la longitud adyacente del cable y la dimensión larga del plano sean paralelas. El mecanismo de accionamiento se pone en marcha utilizando una fuente de accionamiento de energía que tira a una velocidad uniforme de 150 /- mm/min. Como resultado de la fuerza de fricción entre las superficies de contacto, no puede tener lugar ningún movimiento relativo inmediato entre el trineo y el plano en movimiento hasta que el tirón del trineo sea igual, o supere, la fuerza de fricción estática que actúa en las superficies de contacto. Esta lectura máxima inicial es el componente de fuerza del coeficiente de fricción estático. También se debe registrar cualquier lectura promedio visual durante un recorrido de aproximadamente 130 mm (5 pulgadas) mientras que las superficies se deslizan uniformemente unas sobre otras. Esto es equivalente a la fuerza cinética requerida para mantener el movimiento entre las superficies y normalmente es menor que la fuerza estática requerida para iniciar el movimiento. Una vez que el trineo ha recorrido más de 130 mm (5 pulgadas), el aparato se detiene. El coeficiente cinético de fricción se calcula con la fórmula pk = Ak/B, donde Ak = lectura de escala promedio obtenida durante el deslizamiento uniforme de la película, gramos, y B = peso del trineo, gramos.
Se probó una mezcla del 75 % de hidrogel, del 19 % de caucho natural y del 6 % de nitrilo en 3 TSC diferentes en 5 muestras. La media se muestra en la Tabla 15 y los datos del análisis se muestran en la Tabla 16.
Tabla 15. Resumen de los resultados del coeficiente de fricción en húmedo con diferentes TSC.

Tabla 1 húmedo

La prueba de COF en húmedo muestra que el nivel más alto de revestimiento produce guantes con un COF en húmedo más bajo o una mayor facilidad de colocación. La capacidad de la mezcla de hidrogel para recibir un mayor revestimiento sin un resultado de deslaminación, por lo tanto, da como resultado una mayor facilidad de colocación.
EJEMPLO 10
Los guantes revestidos se evaluaron al microscopio electrónico de barrido (MEB) para mostrar la morfología de la superficie de un guante revestido después de su formación y curado. Se prepararon y probaron cuatro muestras; Composición A, Composición B, Composición F y Composición G de los ejemplos anteriores. Se formaron guantes de caucho natural y a continuación se revistieron, donde cada guante se revistió con una solución diferente de una de las cuatro. Los guantes revestidos se examinaron al microscopio y se realizó una exploración en el MEB con un aumento de 100x, estos resultados se muestran en las FIGURAS 3A-3D.
Volviendo a la FIG. 3A, se aplicó al guante el revestimiento de solo hidrogel (es decir, la Composición A). Los segmentos que aparecen a lo largo de la exploración son superficies que han sido revestidas. Los huecos o espacios entre esos segmentos representan el área de la superficie sin revestimiento del guante. En comparación con la FIG.
3B, que representa el revestimiento de mezcla de hidrogel (es decir, Composición B), se puede ver que hay significativamente más espacios o superficies sin revestir en la exploración de la FIG. 3A que en 3B. En la FIG. 3B, se ven más parches continuos de los segmentos de revestimiento en la exploración, lo que representa un patrón de revestimiento más continuo en el guante.
Volviendo a las FIGS. 3C y 3D, estas representan las exploraciones de los guantes que contienen una mezcla de elastómero-hidrogel. En la FIG. 3C, se muestra una exploración de un guante revestido con hidrogel y caucho natural solo (es decir, Composición F). Se puede ver en esta exploración que hay poca superficie revestida. En la FIG. 3D, se muestra una exploración de un guante revestido con hidrogel y nitrilo solo (es decir, Composición G). Se puede ver que aunque la mayor parte de la superficie del guante estaba revestida, es bastante plana en comparación con la mezcla de hidrogel y no tiene las microcrestas que ayudan a mejorar la colocación que se observan en una mezcla de al menos dos materiales elastoméricos. Las exploraciones de MEB muestran que la exploración de la FIG. 3B, que contiene el revestimiento de mezcla de hidrogel, tiene una morfología de superficie única que crea un guante que se reviste sobre una superficie mayor que cualquiera de las otras tres composiciones de revestimiento probadas y que tiene una morfología de superficie única con crestas superficiales. En particular, este revestimiento continuo con la mezcla de hidrogel crea una pegajosidad interna que ayuda a facilitar la colocación del guante.
EJEMPLO 11
Los guantes de poliisopreno sintético revestidos se probaron para determinar la morfología de la superficie mediante exploraciones de MEB. Se fabricó un guante de poliisopreno usando un proceso de inmersión en coagulante similar al que se muestra en la FIG. 1 para guantes de caucho natural. Una vez que el guante se sumergió en el látex de poliisopreno, se sumergió en la composición de revestimiento y a continuación se curó. Se probaron tres composiciones de revestimiento en los guantes de poliisopreno; una composición de solo hidrogel y dos mezclas de hidrogel-poliisopreno-nitrilo. La primera mezcla de hidrogel-poliisopreno-nitrilo se preparó usando aproximadamente el 75 % de hidrogel y aproximadamente el 6 % de poliisopreno, comprendiendo el resto de la solución látex de nitrilo a aproximadamente el 19 %. La segunda mezcla de hidrogel-poliisopreno-nitrilo se preparó usando aproximadamente el 85 % de hidrogel y aproximadamente el 7,5 % de poliisopreno, comprendiendo el resto de la solución látex de nitrilo a aproximadamente el 7,5%. Tras el revestimiento y el curado de los guantes, se realizó una exploración de los guantes en el MEB para determinar la morfología de la superficie y los resultados se pueden ver en las Figs. 4A-4B, 6A-6B, 7A-7B y 8A-8B.
El guante de poliisopreno revestido con la primera mezcla de hidrogel-poliisopreno-nitrilo se evaluó con un aumento de 100x (FIG. 4A). Los resultados muestran que la mezcla de hidrogel sobre el poliisopreno tiene de manera similar una morfología de superficie única con microcrestas que cubren una gran área de superficie del guante. Por el contrario, el guante de poliisopreno revestido con hidrogel solo muestra una superficie plana en el guante. Los guantes de poliisopreno revestidos con hidrogel solo también se evaluaron con un aumento de 100x (FIG. 4B). En la FIG. 4B, la superficie del guante muestra no solo una superficie más plana que el guante de la FIG. 4A, sino que muestra muchos huecos o espacios que representan superficies sin revestimiento en el guante.
El guante de poliisopreno revestido con la segunda mezcla de hidrogel de hidrogel-poliisopreno se evaluó con un aumento de 100x (f Ig .6A), 500X (FIG. 7A) y 1000X (FIG. 8A). Los guantes de poliisopreno revestidos con hidrogel solo también se evaluaron con un aumento de 100X (FIG. 6B), 500 X (FIG. 7B) y 1000X (FIG. 8B) para comparación. Los resultados también muestran que la mezcla de hidrogel sobre el poliisopreno tiene de manera similar una morfología de superficie única con microcrestas que cubren una gran área de superficie del guante. Por el contrario, el guante de poliisopreno revestido con hidrogel solo muestra una superficie plana en el guante. En las Figuras 6B, 7B y 8B, la superficie del guante muestra no solo una superficie más plana que el guante de la FIG. 6A, 7A y 8A, sino que muestra muchos huecos o espacios que representan superficies sin revestimiento en el guante.
Por tanto, se puede ver que incluso con un artículo elastomérico diferente, es decir, uno hecho de poliisopreno, el revestimiento de solo hidrogel no cubre una superficie tan grande como la mezcla de hidrogel-poliisopreno-nitrilo. Por otra parte, la mezcla de hidrogel-poliisopreno-nitrilo todavía muestra una morfología de superficie única que ayuda a proporcionar una capacidad de colocación mejorada incluso con una mezcla diferente de elastómeros.
Para los fines de esta divulgación, en el presente documento se describen ciertos aspectos, ventajas y características novedosas. Debe entenderse que no necesariamente todas estas ventajas pueden lograrse de acuerdo con una realización particular. Por tanto, por ejemplo, los expertos en la materia reconocerán que la divulgación puede realizarse o llevarse a cabo de una manera que logre una ventaja o un grupo de ventajas como se enseña en el presente documento sin lograr necesariamente otras ventajas como se puede enseñar o sugerir en el presente documento.
Claims (27)
1. Un artículo elastomérico, que tiene un revestimiento sobre el mismo, comprendiendo el revestimiento:
un polímero de hidrogel a base de agua; y
al menos un material elastomérico añadido al polímero de hidrogel a base de agua para formar una formulación de revestimiento;
en donde la formulación de revestimiento no contiene ningún disolvente añadido.
2. El artículo elastomérico de cualquier reivindicación anterior, en el que el material elastomérico se selecciona del grupo que consiste en: látex de caucho natural, poliisopreno, policloropreno, poliuretano, polibutadieno, nitrilo, copolímeros de bloques de estireno y butadieno, copolímeros de bloques de estireno e isopreno,
en donde el material elastomérico es preferentemente caucho natural o poliisopreno.
3. El artículo elastomérico de cualquier reivindicación anterior, en el que el material elastomérico es una mezcla de al menos dos materiales elastoméricos.
4. El artículo elastomérico de cualquier reivindicación anterior, en el que el al menos un material elastomérico en la formulación de revestimiento es el mismo que el artículo elastomérico.
5. El artículo elastomérico de cualquier reivindicación anterior, en el que el hidrogel a base de agua está presente en una cantidad del 50 % al 90 % en peso de la formulación de revestimiento, preferentemente en una cantidad del 75 % al 85 % en peso de la formulación de revestimiento, lo más preferentemente en una cantidad de aproximadamente del 75 % o del 85 % en peso de la formulación de revestimiento.
6. El artículo elastomérico de cualquier reivindicación anterior, en el que la formulación de revestimiento comprende además un tensioactivo y/o un biocida.
7. El artículo elastomérico de cualquier reivindicación anterior, en el que el al menos un material elastomérico está presente en un intervalo del 0,5 % al 37 % en peso de la formulación de revestimiento, preferentemente en el intervalo del 6 % al 19 % en peso de la formulación de revestimiento.
8. El artículo elastomérico de la reivindicación 3, en el que un segundo material elastomérico está presente en la formulación de revestimiento en un intervalo del 0,5 % al 25 % en peso, preferentemente en el intervalo del 6 % al 19 % en peso de la formulación de revestimiento, más preferentemente de aproximadamente el 6 % en peso de la formulación de revestimiento, preferentemente en donde el segundo material elastomérico es nitrilo.
9. El artículo elastomérico de cualquiera de las reivindicaciones anteriores, en el que el al menos un material elastomérico está presente en aproximadamente el 19 % en peso de la formulación de revestimiento.
10. El artículo elastomérico de cualquiera de las reivindicaciones anteriores, en el que el al menos un material elastomérico es caucho natural.
11. El artículo elastomérico de la reivindicación 5, en el que el hidrogel está presente en una cantidad del 75 % al 85 % y el al menos un material elastomérico está presente en un intervalo del 4 % al 11 % en peso de la formulación de revestimiento,
preferentemente, en donde el segundo material elastomérico está presente en el intervalo del 4 % al 11 % en peso de la formulación de revestimiento,
más preferentemente, en donde el al menos un material elastomérico y el segundo material elastomérico está presente cada uno en aproximadamente el 7,5 % en peso de la formulación de revestimiento, siendo el al menos un material elastomérico preferentemente poliisopreno y el segundo material elastomérico, preferentemente nitrilo.
12. El artículo elastomérico de cualquiera de las reivindicaciones anteriores, en donde el artículo tiene una calificación promedio de deslaminación del revestimiento de aproximadamente 1 con un TSC promedio de 3,5; y/o en donde el artículo tiene un COF en húmedo de menos del 0,10 al 4 % de TSC.
13. El artículo elastomérico de la reivindicación 1, en donde el artículo tiene un COF en húmedo de menos del 0,10 % al 7 % de TSC.
14. El artículo elastomérico de cualquiera de las reivindicaciones anteriores, en donde el artículo tiene menos de 1 mg de polvo en la prueba de contenido de polvo residual, no conteniendo el artículo preferentemente polvo.
15. Un método de revestimiento de un artículo elastomérico, que comprende:
sumergir un artículo elastomérico en una composición de revestimiento acuosa para obtener un artículo revestido, comprendiendo la composición de revestimiento un hidrogel a base de agua y al menos un material elastomérico;
curar el artículo revestido;
secar el artículo revestido; y
en donde el artículo elastomérico se sumerge en la solución de revestimiento en ausencia de disolvente; y en donde el artículo elastomérico no requiere una etapa de imprimación química antes de sumergirlo en la composición de revestimiento.
16. El método de acuerdo con la reivindicación 15, en el que el al menos un material elastomérico es el mismo material que el artículo elastomérico y/o,
en donde se añade un segundo material elastomérico diferente del al menos un material elastomérico a la composición de revestimiento, y/o
que incluye además la etapa de clorar el artículo revestido, y/o
que incluye además la etapa de rociar el artículo revestido con una solución lubricante.
17. Una composición de revestimiento para revestir un artículo elastomérico, que comprende: un polímero de hidrogel a base de agua; y
al menos un material elastomérico añadido al polímero de hidrogel a base de agua; en donde la formulación de revestimiento no contiene ningún disolvente añadido y en donde el hidrogel a base de agua está presente en una cantidad del 50 % al 90 % en peso de la formulación de revestimiento.
18. La composición de revestimiento de la reivindicación 17, en la que el material elastomérico es una mezcla de al menos dos materiales elastoméricos.
19. La composición de revestimiento de las reivindicaciones 17 o 18, en la que el hidrogel a base de agua está presente en una cantidad del 75 % al 85 % en peso de la formulación de revestimiento, preferentemente en una cantidad de aproximadamente el 75 % en peso de la formulación de revestimiento.
20. La composición de revestimiento de una cualquiera de las reivindicaciones 17-19, en la que la formulación de revestimiento comprende además un tensioactivo y/o un biocida.
21. La composición de revestimiento de la reivindicación 19, en la que el hidrogel está presente en una cantidad del 75 % al 85 % y el al menos un material elastomérico está presente en un intervalo del 0,5 % al 37 % en peso de la formulación de revestimiento,
más preferentemente en el intervalo del 6 % al 19 % en peso de la formulación de revestimiento, más preferentemente de aproximadamente el 19 % en peso de la formulación de revestimiento.
22. La composición de revestimiento de la reivindicación 18, en la que un segundo material elastomérico está presente en la formulación de revestimiento en un intervalo del 0,5 % al 25 % en peso,
preferentemente en el intervalo del 6 % al 19 %, o del 4 % al 11 %, en peso de la formulación de revestimiento, más preferentemente de aproximadamente el 6 % en peso de la formulación de revestimiento.
23. La composición de revestimiento de una cualquiera de las reivindicaciones 19-22, en la que el al menos un material elastomérico es caucho natural.
24. La composición de revestimiento de la reivindicación 18, en la que el segundo material elastomérico es nitrilo, y preferentemente en donde el al menos un material elastomérico es poliisopreno.
25. La composición de revestimiento de la reivindicación 17, en la que el al menos un material elastomérico está presente en un intervalo del 4 % al 11 % en peso de la formulación de revestimiento,
en donde el al menos un material elastomérico y el segundo material elastomérico está presente cada uno en aproximadamente el 7,5 % en peso de la formulación de revestimiento.
26. La composición de revestimiento de la reivindicación 17, en donde la composición de revestimiento tiene menos del 0,10 % de coágulo después de 3 días en la prueba MST.
27. La composición de revestimiento de una cualquiera de las reivindicaciones 17 a 26, en donde la composición de revestimiento es para el revestimiento de: guantes médicos, guantes quirúrgicos, guantes de examen, guantes industriales, preservativos, protectores de dedos, fundas para sonda, catéteres y/o uréteres.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| US201562243116P | 2015-10-18 | 2015-10-18 | |
| PCT/US2016/057503 WO2017070100A1 (en) | 2015-10-18 | 2016-10-18 | Water-based hydrogel blend coating and method of application to elastomeric articles |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| ES2883225T3 true ES2883225T3 (es) | 2021-12-07 |
Family
ID=57281282
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| ES16794460T Active ES2883225T3 (es) | 2015-10-18 | 2016-10-18 | Revestimiento de mezcla de hidrogel a base de agua y método de aplicación a artículos elastoméricos |
Country Status (14)
| Country | Link |
|---|---|
| US (4) | US10647886B2 (es) |
| EP (1) | EP3362109B1 (es) |
| JP (4) | JP7034070B2 (es) |
| KR (3) | KR20250044791A (es) |
| CN (3) | CN108472415A (es) |
| AU (4) | AU2016341849B9 (es) |
| BR (1) | BR112018007787B1 (es) |
| CA (2) | CA3236599A1 (es) |
| ES (1) | ES2883225T3 (es) |
| IL (1) | IL258657B (es) |
| MY (2) | MY205893A (es) |
| PL (1) | PL3362109T3 (es) |
| SG (1) | SG11201803016PA (es) |
| WO (1) | WO2017070100A1 (es) |
Families Citing this family (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP7034070B2 (ja) * | 2015-10-18 | 2022-03-11 | アレジアンス、コーポレイション | 水系ヒドロゲルブレンドコーティングおよびエラストマー物品への塗布方法 |
| US11702495B2 (en) | 2017-07-25 | 2023-07-18 | President And Fellows Of Harvard College | Bonding dissimilar polymer networks in various manufacturing processes |
| CN107502175A (zh) * | 2017-09-08 | 2017-12-22 | 郭迎庆 | 一种水性聚氨酯丙烯酸酯水性漆的制备方法 |
| US10596790B1 (en) | 2018-01-14 | 2020-03-24 | Fung Bor Chen | Multilayered elastomeric articles and methods thereof |
| CN110393332A (zh) * | 2019-08-28 | 2019-11-01 | 桂林恒保健康防护有限公司 | 一种医用手套内表面的涂层及便于湿手穿戴的医用手套的制备方法 |
| EP4077519A4 (en) | 2019-12-20 | 2024-04-10 | Church & Dwight Co., Inc. | Polymer compositions and products formed therewith |
| MX2022007772A (es) | 2019-12-20 | 2022-09-09 | Church & Dwight Co Inc | Composiciones polimericas y productos formados con las mismas. |
| MX2022007773A (es) * | 2019-12-23 | 2022-09-09 | Church & Dwight Co Inc | Composiciones polimericas y articulos recubiertos con las mismas. |
| WO2021178601A1 (en) * | 2020-03-03 | 2021-09-10 | The Research Foundation For The State University Of New York | Crosslinked hydrogel compositions, methods of making same, and uses thereof |
| CN111423603B (zh) * | 2020-04-10 | 2022-10-18 | 苏州凝智新材料发展有限公司 | 一种水凝胶与弹性体的粘接方法及其产品和应用 |
Family Cites Families (115)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US508514A (en) | 1893-11-14 | Car-heater | ||
| US676731A (en) | 1900-11-15 | 1901-06-18 | Elias K Abbott | Bag-holder attachment for trucks. |
| US3714100A (en) | 1970-09-03 | 1973-01-30 | Union Oil Co | Crosslinkable vinyl acetate latices |
| US3813695A (en) * | 1973-02-21 | 1974-06-04 | D Podell | Surgical glove |
| US4233362A (en) | 1976-12-17 | 1980-11-11 | Rohm And Haas Company | Water-soluble air-oxidizing acrylic coatings |
| US4215179A (en) | 1979-03-30 | 1980-07-29 | Rohm And Haas Company | Coating concrete with latex polymers |
| US4258104A (en) | 1979-04-27 | 1981-03-24 | The Dow Chemical Company | Aqueous polymeric dispersions, paper coating compositions and coated paper articles made therewith |
| US4252852A (en) | 1979-07-09 | 1981-02-24 | Rohm And Haas Company | Aqueous vinyl coatings |
| US4482577A (en) | 1980-12-16 | 1984-11-13 | Albert Goldstein | Coating process of elastomeric material |
| US4499154A (en) * | 1982-09-03 | 1985-02-12 | Howard L. Podell | Dipped rubber article |
| US4510204A (en) | 1982-10-13 | 1985-04-09 | The Standard Oil Company | Film-forming compositions of nitrile polymer latex blends |
| US4546014A (en) | 1982-12-16 | 1985-10-08 | Celanese Corporation | Water-swellable crosslinked polymeric microgel particles and aqueous dispersions of organic film-forming resins containing the same |
| GB8300773D0 (en) | 1983-01-12 | 1983-02-16 | Ici Plc | Coating compositions |
| US4980410A (en) | 1985-05-10 | 1990-12-25 | E. I. Du Pont De Nemours And Company | Acrylic copolymer composition and adhesive coatings therefrom |
| US4975484A (en) | 1985-05-10 | 1990-12-04 | E. I. Du Pont De Nemours And Company | Acrylic copolymer composition and adhesive coatings therefrom |
| US4837057A (en) | 1987-12-23 | 1989-06-06 | The Standard Oil Company | Process for preparing high nitrile coatings on metal or plastic materials |
| US4990357A (en) | 1989-05-04 | 1991-02-05 | Becton, Dickinson And Company | Elastomeric segmented hydrophilic polyetherurethane based lubricious coatings |
| US5483697A (en) * | 1989-05-22 | 1996-01-16 | Board Of Regents The University Of Texas | Multilayer protective coverings with a sealing solution |
| DE3934087C1 (es) | 1989-10-12 | 1991-02-07 | Nordischer Maschinenbau Rud. Baader Gmbh + Co Kg, 2400 Luebeck, De | |
| US5084514A (en) | 1990-11-14 | 1992-01-28 | Reichhold Chemicals, Inc. | Latex gloves with improved donnability |
| US5438709A (en) | 1992-03-20 | 1995-08-08 | Johnson & Johnson Orthopaedics, Inc. | Lubricous gloves and method for making lubricous gloves |
| DE69308172D1 (de) | 1992-06-10 | 1997-03-27 | Maxxim Med Inc | Biegsamer Gummigegenstand und Verfahren zu seiner Herstellung |
| US5314741A (en) | 1992-10-07 | 1994-05-24 | The Goodyear Tire & Rubber Company | Rubber article having protective coating |
| DE4490390C2 (de) | 1993-01-21 | 2003-11-13 | Hi Float Co Inc | Ballons mit verbesserter Beständigkeit gegen Oxidation |
| US5486426A (en) | 1993-10-04 | 1996-01-23 | Mobil Oil Corporation | Cold sealable cohesive polymer coated polyolefin substrate |
| US5649326A (en) | 1994-11-18 | 1997-07-22 | Johnson & Johnson Professional, Inc. | Flexible hydrophilic coating for orthopaedic casting gloves and method for making such gloves |
| CA2211561A1 (en) | 1995-01-27 | 1996-08-01 | Universal Environmental Technologies, Inc. | Method of and apparatus for treating fluids to alter their physical characteristics |
| US5576072A (en) * | 1995-02-01 | 1996-11-19 | Schneider (Usa), Inc. | Process for producing slippery, tenaciously adhering hydrogel coatings containing a polyurethane-urea polymer hydrogel commingled with at least one other, dissimilar polymer hydrogel |
| CA2211651C (en) | 1995-02-01 | 2006-03-07 | Schneider (Usa) Inc. | Hydrogel coatings containing a polyurethane-urea polymer hydrogel commingled with at least one other dissimilar polymer hydrogel |
| WO1996023602A1 (en) * | 1995-02-01 | 1996-08-08 | Schneider (Usa) Inc. | Hydrogel coatings containing a polyurethane-urea polymer hydrogel commingled with at least one other dissimilar polymer hydrogel |
| US5516865A (en) | 1995-02-03 | 1996-05-14 | Minnesota Mining And Manufacturing Company | Waterborne (meth) acrylic latex polymers for release |
| US5688855A (en) | 1995-05-01 | 1997-11-18 | S.K.Y. Polymers, Inc. | Thin film hydrophilic coatings |
| US6077602A (en) | 1996-03-21 | 2000-06-20 | Mobil Oil Corporation | Heat sealable film |
| US5742943A (en) | 1996-06-28 | 1998-04-28 | Johnson & Johnson Medical, Inc. | Slip-coated elastomeric flexible articles and their method of manufacture |
| US5723274A (en) | 1996-09-11 | 1998-03-03 | Eastman Kodak Company | Film former and non-film former coating composition for imaging elements |
| US5786135A (en) | 1996-09-11 | 1998-07-28 | Eastman Kodak Company | Coating composition for imaging elements |
| US5723273A (en) | 1996-09-11 | 1998-03-03 | Eastman Kodak Company | Protective overcoat for antistatic layer |
| US6306514B1 (en) | 1996-12-31 | 2001-10-23 | Ansell Healthcare Products Inc. | Slip-coated elastomeric flexible articles and their method of manufacture |
| WO1999037713A1 (en) | 1998-01-27 | 1999-07-29 | Lord Corporation | Aqueous primer or coating |
| US6353148B1 (en) * | 1998-06-08 | 2002-03-05 | Bki Holding Corporation | Fracture resistant superabsorbent polymers |
| US6376600B1 (en) | 1998-07-24 | 2002-04-23 | Rohm And Haas Company | Aqueous composition |
| AU761916B2 (en) | 1998-07-24 | 2003-06-12 | Rohm And Haas Company | Polymer dispersions |
| US6242042B1 (en) | 1998-09-14 | 2001-06-05 | Lrc Products Ltd. | Aqueous coating composition and method |
| US6347408B1 (en) | 1998-11-05 | 2002-02-19 | Allegiance Corporation | Powder-free gloves having a coating containing cross-linked polyurethane and silicone and method of making the same |
| US6391409B1 (en) | 1999-02-12 | 2002-05-21 | Allegiance Corporation | Powder-free nitrile-coated gloves with an intermediate rubber-nitrile layer between the glove and the coating and method of making same |
| US8076445B2 (en) | 2000-01-11 | 2011-12-13 | Robert Shane Porzio | Oligocarbodiimides for the formation of crosslinked latex films |
| US6709725B1 (en) | 2000-02-29 | 2004-03-23 | Ansell Medical Sdn, Bhd. | Elasomeric article |
| US6465591B1 (en) | 2000-04-24 | 2002-10-15 | Avery Dennison Corporation | Acrylic emulsion coating for films, paper and rubber |
| GB0025777D0 (en) * | 2000-10-20 | 2000-12-06 | S S L Internat | Neoprene glove |
| US6624274B1 (en) | 2000-11-09 | 2003-09-23 | Dow Reichhold Specialty Latex Llc | Polymers having novel cure system |
| JP2003054279A (ja) | 2001-08-10 | 2003-02-26 | Honda Motor Co Ltd | 前後輪駆動車両の制御装置 |
| US7988983B2 (en) | 2001-09-13 | 2011-08-02 | Ansell Healthcare Products Llc | Microencapsulation coating for gloves |
| US6895600B2 (en) | 2001-12-20 | 2005-05-24 | Kimberly-Clark Worldwide, Inc. | Elastomeric article with improved gripping surface |
| US20030118761A1 (en) | 2001-12-21 | 2003-06-26 | Kimberly-Clark Worldwide, Inc. | Elastomeric articles having improved chemical resistance |
| GB0211027D0 (en) * | 2002-05-14 | 2002-06-26 | Ssl Internat | Double-donnable glove |
| AU2003301672A1 (en) | 2002-10-21 | 2004-05-13 | Allegiance Corporation | Coating composition for skin-contacting surface of elastomeric articles and articles containing the same |
| US7585526B2 (en) | 2002-11-07 | 2009-09-08 | Smarthealth, Inc. | Flexible elastomer articles and methods of manufacturing |
| US7455863B2 (en) | 2002-11-07 | 2008-11-25 | Smarthealth, Inc. | Flexible elastomer articles and methods of manufacturing |
| CA2448475C (en) * | 2002-11-07 | 2009-01-06 | Smarthealth, Inc., D/B/A Smartpractice | Flexible elastomer articles and methods of manufacturing |
| US7032251B2 (en) | 2002-12-10 | 2006-04-25 | Kimberly-Clark Worldwide, Inc. | Crosslinking agent for coated elastomeric articles |
| US6772443B2 (en) | 2002-12-30 | 2004-08-10 | Kimberly-Clark Worldwide, Inc. | Breathable elastomeric glove |
| FR2854223B1 (fr) | 2003-04-22 | 2006-07-14 | Anjou Rech | Procede de revetement de la paroi interne d'une canalisation par un film de latex |
| CA2529392C (en) | 2003-07-02 | 2012-10-16 | Ansell Healthcare Products Llc | Textured surface coating for gloves and method of making |
| EP1651706A1 (en) | 2003-08-06 | 2006-05-03 | The Procter & Gamble Company | Coated water-swellable material |
| US7566502B1 (en) | 2003-09-17 | 2009-07-28 | Allegiance Corporation | Surface modification of elastomeric articles |
| JP3546220B1 (ja) | 2003-10-30 | 2004-07-21 | 有限会社パンメディカ | かゆみ炎症緩和手袋及びその製造方法 |
| US20050132466A1 (en) | 2003-12-11 | 2005-06-23 | Kimberly-Clark Worldwide, Inc. | Elastomeric glove coating |
| US20050127552A1 (en) | 2003-12-11 | 2005-06-16 | Kimberly-Clark Worldwide, Inc. | Method for forming an elastomeric article |
| CA2549549C (en) * | 2003-12-15 | 2010-05-04 | Council Of Scientific & Industrial Research | Ph sensitive polymer and process for preparation thereof |
| US20050171248A1 (en) * | 2004-02-02 | 2005-08-04 | Yanmei Li | Hydrogel for use in downhole seal applications |
| US20060052513A1 (en) | 2004-09-09 | 2006-03-09 | Soren Butz | Polymer latex suitable for the preparation of dip-molded articles |
| BRPI0517819A (pt) | 2004-11-15 | 2008-10-21 | Noveon Inc | composição intumescente, e, substrato |
| US20060141186A1 (en) | 2004-12-28 | 2006-06-29 | Janssen Robert A | Gloves with hydrogel coating for damp hand donning and method of making same |
| US20060191056A1 (en) | 2005-02-25 | 2006-08-31 | Bottcher Paul L | Disposable gloves and methods of making same |
| US7767251B2 (en) | 2005-03-16 | 2010-08-03 | Shiping Wang | Repellent elastomeric article |
| US20060218697A1 (en) * | 2005-03-31 | 2006-10-05 | Kimberly-Clark Worldwide, Inc. | Gloves with enhanced anti-cuff-slip surface |
| US8250672B2 (en) | 2005-05-13 | 2012-08-28 | Kimberly-Clark Worldwide, Inc. | Exterior-coated nitrile rubber article having natural rubber characteristics |
| US7658967B2 (en) | 2005-08-25 | 2010-02-09 | Pittsburgh Glass Works, Llc | Methods for applying sound dampening and/or aesthetic coatings and articles made thereby |
| US8104097B2 (en) * | 2005-11-10 | 2012-01-31 | Smarthealth, Inc. | Multicolor, multilayer elastomeric articles and methods of manufacturing same |
| US8137735B2 (en) | 2005-11-10 | 2012-03-20 | Allegiance Corporation | Elastomeric article with antimicrobial coating |
| US7638079B2 (en) | 2005-11-28 | 2009-12-29 | Microflex Corporation | Thin wall glove with thicker cuff |
| US7971276B2 (en) | 2005-12-01 | 2011-07-05 | Ansell Healthcare Products, Llc | Glove with hand-friendly coating and method of making |
| US8353883B2 (en) | 2005-12-15 | 2013-01-15 | Kimberly-Clark Worldwide, Inc. | Elastomeric glove containing a foam donning layer |
| FR2896667B1 (fr) | 2006-02-02 | 2008-04-11 | Hutchinson Sa | Gant a haute resistance chimique |
| US20070243372A1 (en) | 2006-04-13 | 2007-10-18 | Mowrey Douglas H | Aqueous adhesive |
| US8499363B2 (en) | 2006-07-28 | 2013-08-06 | Shen Wei (Usa) Inc. | Elastomeric flexible article with absorbent polymer and manufacturing method |
| US20100068399A1 (en) | 2006-12-08 | 2010-03-18 | E.I Du Pont De Nemours And Company | Method for the production of a multilayer structure |
| US8110266B2 (en) | 2007-02-08 | 2012-02-07 | Allegiance Corporation | Glove coating and manufacturing process |
| FR2919290B1 (fr) | 2007-07-25 | 2009-10-02 | Arkema France | Latex de copolymeres, leur procede de preparation et leur utilisation pour le couchage du papier et du carton. |
| KR101225559B1 (ko) | 2007-08-21 | 2013-01-24 | 유엠지 에이비에스 가부시키가이샤 | 비대화 고무의 제조 방법, 그라프트 공중합체, 열가소성 수지 조성물 및 성형품 |
| US8656518B2 (en) | 2007-09-24 | 2014-02-25 | Ansell Healthcare Products Llc | Chemical resistant glove having cut resistant properties |
| DE102008059742A1 (de) | 2007-12-07 | 2009-07-02 | Bangkok Synthetics Co., Ltd. | Alternative Vernetzungstechnologie |
| BRPI0912914A2 (pt) | 2008-08-27 | 2015-10-06 | Kimberly Clark Co | luvas de borracha de nitrila lisas, finas |
| US20100050311A1 (en) | 2008-09-03 | 2010-03-04 | Sung-Po Tsai | Glove Having Waterproof and Air Permeable Functions |
| WO2010102072A2 (en) | 2009-03-06 | 2010-09-10 | Enventiv, Inc. | Temporary coatings |
| US9149567B2 (en) | 2009-03-11 | 2015-10-06 | Ansell Limited | Powder-free antimicrobial coated glove |
| GB0906727D0 (en) | 2009-04-20 | 2009-06-03 | Midas Safety Inc | Foamed polymer |
| EP2421363A2 (en) | 2009-04-22 | 2012-02-29 | TrioMed Innovations Corp. | Method for coating an elastomeric material with a layer of antitoxic material |
| US20110099688A1 (en) | 2009-07-08 | 2011-05-05 | Yvette Viva Saleh | Tea Extract Coated Glove |
| CN102725342B (zh) | 2009-12-01 | 2015-11-25 | 高产有限公司 | 不使用硫化促进剂和硫的弹性体橡胶和橡胶产品 |
| AU2010339710B2 (en) | 2009-12-21 | 2015-07-16 | Ansell Limited | Powder-free glove with stable and fast-acting antimicrobial coating |
| EP2585289B1 (en) | 2010-06-25 | 2023-06-07 | Allegiance Corporation | Vulcanization composition having reduced allergenic potential |
| EP2673322B1 (en) | 2011-02-09 | 2015-11-18 | Lubrizol Advanced Materials, Inc. | Coating composition |
| GB201106408D0 (en) | 2011-04-15 | 2011-06-01 | Revolymer Ltd | Novel composite |
| US8932664B2 (en) | 2011-10-13 | 2015-01-13 | Bradley P Bengtson | Surgical finger, hand and arm barrier coating and covering, method and system |
| JP5929668B2 (ja) | 2011-10-14 | 2016-06-08 | 日信化学工業株式会社 | 界面活性剤組成物、それを配合したコーティング溶液及び該溶液で処理されたゴム製品 |
| AU2013280209B2 (en) | 2012-06-29 | 2016-10-20 | Ansell Healthcare Products Llc | Abrasion and cut resistant coating and coated glove |
| US9744270B2 (en) | 2013-06-20 | 2017-08-29 | The Governors Of The University Of Alberta | Nanocrystalline cellulose hydrogels for inhibition of bacterial adhesion |
| US20150128329A1 (en) | 2013-11-14 | 2015-05-14 | Ansell Limited | Polymeric compositions comprising polyisoprene |
| US10626283B2 (en) | 2013-11-19 | 2020-04-21 | Ansell Limited | Polymer blends of nitrile rubber and polychloroprene |
| US10350848B2 (en) | 2013-11-26 | 2019-07-16 | Ansell Limited | Nitrile/polyurethane polymer blends |
| US9585426B2 (en) | 2013-11-26 | 2017-03-07 | Ansell Limited | Glove having foam lining for sweat management |
| JP7034070B2 (ja) | 2015-10-18 | 2022-03-11 | アレジアンス、コーポレイション | 水系ヒドロゲルブレンドコーティングおよびエラストマー物品への塗布方法 |
| US11148389B2 (en) | 2016-03-20 | 2021-10-19 | Massachusetts Institute Of Technology | Hydrogel-elastomer hybrids |
| WO2019165538A1 (en) * | 2018-02-27 | 2019-09-06 | Lev Yael | Hair-coloring composition and method |
-
2016
- 2016-10-18 JP JP2018519711A patent/JP7034070B2/ja active Active
- 2016-10-18 MY MYPI2021000785A patent/MY205893A/en unknown
- 2016-10-18 CN CN201680074121.8A patent/CN108472415A/zh active Pending
- 2016-10-18 KR KR1020257008648A patent/KR20250044791A/ko active Pending
- 2016-10-18 SG SG11201803016PA patent/SG11201803016PA/en unknown
- 2016-10-18 KR KR1020247012454A patent/KR102784353B1/ko active Active
- 2016-10-18 ES ES16794460T patent/ES2883225T3/es active Active
- 2016-10-18 CA CA3236599A patent/CA3236599A1/en active Pending
- 2016-10-18 BR BR112018007787-9A patent/BR112018007787B1/pt not_active IP Right Cessation
- 2016-10-18 WO PCT/US2016/057503 patent/WO2017070100A1/en not_active Ceased
- 2016-10-18 US US15/296,698 patent/US10647886B2/en active Active
- 2016-10-18 EP EP16794460.2A patent/EP3362109B1/en active Active
- 2016-10-18 CN CN202410112023.5A patent/CN118079099A/zh active Pending
- 2016-10-18 PL PL16794460T patent/PL3362109T3/pl unknown
- 2016-10-18 MY MYPI2018000525A patent/MY189163A/en unknown
- 2016-10-18 CN CN202410870932.5A patent/CN118846251A/zh active Pending
- 2016-10-18 KR KR1020187013769A patent/KR102658786B1/ko active Active
- 2016-10-18 CA CA3001865A patent/CA3001865C/en active Active
- 2016-10-18 AU AU2016341849A patent/AU2016341849B9/en active Active
-
2018
- 2018-04-12 IL IL258657A patent/IL258657B/en unknown
-
2020
- 2020-03-30 US US16/834,579 patent/US11577009B2/en active Active
- 2020-08-31 AU AU2020227010A patent/AU2020227010B2/en active Active
-
2021
- 2021-10-13 AU AU2021250910A patent/AU2021250910B2/en active Active
-
2022
- 2022-03-01 JP JP2022030539A patent/JP7230253B2/ja active Active
-
2023
- 2023-01-10 US US18/095,164 patent/US12214108B2/en active Active
- 2023-02-15 JP JP2023021537A patent/JP7486627B2/ja active Active
-
2024
- 2024-05-07 JP JP2024075043A patent/JP7853045B2/ja active Active
- 2024-12-26 US US19/002,343 patent/US20250195728A1/en active Pending
-
2025
- 2025-03-04 AU AU2025201585A patent/AU2025201585A1/en active Pending
Also Published As
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP7486627B2 (ja) | 水系ヒドロゲルブレンドコーティングおよびエラストマー物品への塗布方法 | |
| US6306514B1 (en) | Slip-coated elastomeric flexible articles and their method of manufacture | |
| KR20010052139A (ko) | 실리콘 함침된 폴리우레탄으로 내부 코팅된 분말 무함유장갑 | |
| US7678435B2 (en) | On-line making of powder-free rubber gloves | |
| AU2021372464A9 (en) | Softer blended nitrile elastomeric article | |
| NZ549327A (en) | An antiblocking coagulant composition for making of powder-free rubber gloves |