ES2931982T3 - Envases duales aptos para hornos para productos alimenticios perecederos - Google Patents
Envases duales aptos para hornos para productos alimenticios perecederos Download PDFInfo
- Publication number
- ES2931982T3 ES2931982T3 ES15729798T ES15729798T ES2931982T3 ES 2931982 T3 ES2931982 T3 ES 2931982T3 ES 15729798 T ES15729798 T ES 15729798T ES 15729798 T ES15729798 T ES 15729798T ES 2931982 T3 ES2931982 T3 ES 2931982T3
- Authority
- ES
- Spain
- Prior art keywords
- film
- dual
- package
- resins
- container
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 235000013305 food Nutrition 0.000 title claims abstract description 65
- 230000009977 dual effect Effects 0.000 title claims abstract description 42
- 229920000728 polyester Polymers 0.000 claims abstract description 68
- 239000012298 atmosphere Substances 0.000 claims abstract description 66
- 238000010411 cooking Methods 0.000 claims abstract description 45
- 238000000034 method Methods 0.000 claims abstract description 42
- 238000004806 packaging method and process Methods 0.000 claims abstract description 40
- 241000251468 Actinopterygii Species 0.000 claims abstract description 35
- 238000004519 manufacturing process Methods 0.000 claims abstract description 18
- 229920005989 resin Polymers 0.000 claims description 69
- 239000011347 resin Substances 0.000 claims description 69
- 230000004888 barrier function Effects 0.000 claims description 56
- 229910052760 oxygen Inorganic materials 0.000 claims description 36
- 239000000203 mixture Substances 0.000 claims description 25
- 229910052757 nitrogen Inorganic materials 0.000 claims description 19
- 238000003860 storage Methods 0.000 claims description 14
- 229920000219 Ethylene vinyl alcohol Polymers 0.000 claims description 11
- 229920001328 Polyvinylidene chloride Polymers 0.000 claims description 11
- UFRKOOWSQGXVKV-UHFFFAOYSA-N ethene;ethenol Chemical compound C=C.OC=C UFRKOOWSQGXVKV-UHFFFAOYSA-N 0.000 claims description 11
- 239000004715 ethylene vinyl alcohol Substances 0.000 claims description 11
- 239000005033 polyvinylidene chloride Substances 0.000 claims description 11
- 238000007789 sealing Methods 0.000 claims description 10
- NLHHRLWOUZZQLW-UHFFFAOYSA-N Acrylonitrile Chemical compound C=CC#N NLHHRLWOUZZQLW-UHFFFAOYSA-N 0.000 claims description 8
- 239000004372 Polyvinyl alcohol Substances 0.000 claims description 8
- 229920002451 polyvinyl alcohol Polymers 0.000 claims description 8
- 229920006012 semi-aromatic polyamide Polymers 0.000 claims description 7
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 claims description 6
- 238000009835 boiling Methods 0.000 claims description 4
- 230000002093 peripheral effect Effects 0.000 claims description 4
- 230000000295 complement effect Effects 0.000 claims description 3
- 238000011049 filling Methods 0.000 claims description 3
- 238000011068 loading method Methods 0.000 claims description 2
- 238000005520 cutting process Methods 0.000 claims 1
- 238000012858 packaging process Methods 0.000 abstract description 3
- 239000010408 film Substances 0.000 description 139
- 239000000047 product Substances 0.000 description 44
- 239000010410 layer Substances 0.000 description 37
- 239000007789 gas Substances 0.000 description 36
- LYCAIKOWRPUZTN-UHFFFAOYSA-N Ethylene glycol Chemical compound OCCO LYCAIKOWRPUZTN-UHFFFAOYSA-N 0.000 description 35
- 235000019688 fish Nutrition 0.000 description 32
- CURLTUGMZLYLDI-UHFFFAOYSA-N Carbon dioxide Chemical compound O=C=O CURLTUGMZLYLDI-UHFFFAOYSA-N 0.000 description 26
- 239000000463 material Substances 0.000 description 20
- KKEYFWRCBNTPAC-UHFFFAOYSA-N Terephthalic acid Chemical group OC(=O)C1=CC=C(C(O)=O)C=C1 KKEYFWRCBNTPAC-UHFFFAOYSA-N 0.000 description 19
- QVGXLLKOCUKJST-UHFFFAOYSA-N atomic oxygen Chemical compound [O] QVGXLLKOCUKJST-UHFFFAOYSA-N 0.000 description 18
- 230000000052 comparative effect Effects 0.000 description 18
- 239000001301 oxygen Substances 0.000 description 18
- 230000008569 process Effects 0.000 description 18
- 229920000139 polyethylene terephthalate Polymers 0.000 description 17
- 229910002092 carbon dioxide Inorganic materials 0.000 description 14
- 150000002009 diols Chemical class 0.000 description 13
- -1 polypropylene Polymers 0.000 description 13
- 229920001634 Copolyester Polymers 0.000 description 12
- 239000001569 carbon dioxide Substances 0.000 description 12
- PUPZLCDOIYMWBV-UHFFFAOYSA-N (+/-)-1,3-Butanediol Chemical compound CC(O)CCO PUPZLCDOIYMWBV-UHFFFAOYSA-N 0.000 description 11
- 229920005992 thermoplastic resin Polymers 0.000 description 11
- 238000009448 modified atmosphere packaging Methods 0.000 description 10
- 229920003023 plastic Polymers 0.000 description 10
- 239000004033 plastic Substances 0.000 description 10
- 239000005022 packaging material Substances 0.000 description 8
- 150000001991 dicarboxylic acids Chemical class 0.000 description 7
- 238000012360 testing method Methods 0.000 description 7
- VGGSQFUCUMXWEO-UHFFFAOYSA-N Ethene Chemical group C=C VGGSQFUCUMXWEO-UHFFFAOYSA-N 0.000 description 6
- 239000005977 Ethylene Substances 0.000 description 6
- DNIAPMSPPWPWGF-UHFFFAOYSA-N Propylene glycol Chemical compound CC(O)CO DNIAPMSPPWPWGF-UHFFFAOYSA-N 0.000 description 6
- WNLRTRBMVRJNCN-UHFFFAOYSA-N adipic acid Chemical compound OC(=O)CCCCC(O)=O WNLRTRBMVRJNCN-UHFFFAOYSA-N 0.000 description 6
- 230000001580 bacterial effect Effects 0.000 description 6
- MTHSVFCYNBDYFN-UHFFFAOYSA-N diethylene glycol Chemical compound OCCOCCO MTHSVFCYNBDYFN-UHFFFAOYSA-N 0.000 description 6
- QQVIHTHCMHWDBS-UHFFFAOYSA-N isophthalic acid Chemical compound OC(=O)C1=CC=CC(C(O)=O)=C1 QQVIHTHCMHWDBS-UHFFFAOYSA-N 0.000 description 6
- BDJRBEYXGGNYIS-UHFFFAOYSA-N nonanedioic acid Chemical compound OC(=O)CCCCCCCC(O)=O BDJRBEYXGGNYIS-UHFFFAOYSA-N 0.000 description 6
- 244000144977 poultry Species 0.000 description 6
- 235000013594 poultry meat Nutrition 0.000 description 6
- CXMXRPHRNRROMY-UHFFFAOYSA-N sebacic acid Chemical compound OC(=O)CCCCCCCCC(O)=O CXMXRPHRNRROMY-UHFFFAOYSA-N 0.000 description 6
- 241000589516 Pseudomonas Species 0.000 description 5
- 230000005540 biological transmission Effects 0.000 description 5
- 238000000576 coating method Methods 0.000 description 5
- 229920001577 copolymer Polymers 0.000 description 5
- 239000000796 flavoring agent Substances 0.000 description 5
- 235000019634 flavors Nutrition 0.000 description 5
- 235000013372 meat Nutrition 0.000 description 5
- 229920001225 polyester resin Polymers 0.000 description 5
- 239000004645 polyester resin Substances 0.000 description 5
- 230000001681 protective effect Effects 0.000 description 5
- 235000015170 shellfish Nutrition 0.000 description 5
- 241000894006 Bacteria Species 0.000 description 4
- OFOBLEOULBTSOW-UHFFFAOYSA-N Malonic acid Chemical compound OC(=O)CC(O)=O OFOBLEOULBTSOW-UHFFFAOYSA-N 0.000 description 4
- 125000001931 aliphatic group Chemical group 0.000 description 4
- 230000008901 benefit Effects 0.000 description 4
- WERYXYBDKMZEQL-UHFFFAOYSA-N butane-1,4-diol Chemical compound OCCCCO WERYXYBDKMZEQL-UHFFFAOYSA-N 0.000 description 4
- WGCNASOHLSPBMP-UHFFFAOYSA-N hydroxyacetaldehyde Natural products OCC=O WGCNASOHLSPBMP-UHFFFAOYSA-N 0.000 description 4
- 238000011534 incubation Methods 0.000 description 4
- 230000002906 microbiologic effect Effects 0.000 description 4
- SLCVBVWXLSEKPL-UHFFFAOYSA-N neopentyl glycol Chemical compound OCC(C)(C)CO SLCVBVWXLSEKPL-UHFFFAOYSA-N 0.000 description 4
- 235000015927 pasta Nutrition 0.000 description 4
- XNGIFLGASWRNHJ-UHFFFAOYSA-N phthalic acid Chemical compound OC(=O)C1=CC=CC=C1C(O)=O XNGIFLGASWRNHJ-UHFFFAOYSA-N 0.000 description 4
- WLJVNTCWHIRURA-UHFFFAOYSA-N pimelic acid Chemical compound OC(=O)CCCCCC(O)=O WLJVNTCWHIRURA-UHFFFAOYSA-N 0.000 description 4
- 239000005020 polyethylene terephthalate Substances 0.000 description 4
- TYFQFVWCELRYAO-UHFFFAOYSA-N suberic acid Chemical compound OC(=O)CCCCCCC(O)=O TYFQFVWCELRYAO-UHFFFAOYSA-N 0.000 description 4
- 235000013311 vegetables Nutrition 0.000 description 4
- IJGRMHOSHXDMSA-UHFFFAOYSA-N Atomic nitrogen Chemical compound N#N IJGRMHOSHXDMSA-UHFFFAOYSA-N 0.000 description 3
- 239000004793 Polystyrene Substances 0.000 description 3
- YIMQCDZDWXUDCA-UHFFFAOYSA-N [4-(hydroxymethyl)cyclohexyl]methanol Chemical compound OCC1CCC(CO)CC1 YIMQCDZDWXUDCA-UHFFFAOYSA-N 0.000 description 3
- 239000001361 adipic acid Substances 0.000 description 3
- 235000011037 adipic acid Nutrition 0.000 description 3
- 125000003118 aryl group Chemical group 0.000 description 3
- 229910052799 carbon Inorganic materials 0.000 description 3
- 239000011248 coating agent Substances 0.000 description 3
- 239000013039 cover film Substances 0.000 description 3
- 238000010438 heat treatment Methods 0.000 description 3
- 238000002844 melting Methods 0.000 description 3
- 230000008018 melting Effects 0.000 description 3
- 229920000642 polymer Polymers 0.000 description 3
- 238000002360 preparation method Methods 0.000 description 3
- 239000007787 solid Substances 0.000 description 3
- 239000000243 solution Substances 0.000 description 3
- 238000013022 venting Methods 0.000 description 3
- 229920002126 Acrylic acid copolymer Polymers 0.000 description 2
- 241000473391 Archosargus rhomboidalis Species 0.000 description 2
- 241000238424 Crustacea Species 0.000 description 2
- 101000576320 Homo sapiens Max-binding protein MNT Proteins 0.000 description 2
- CERQOIWHTDAKMF-UHFFFAOYSA-N Methacrylic acid Chemical compound CC(=C)C(O)=O CERQOIWHTDAKMF-UHFFFAOYSA-N 0.000 description 2
- ALQSHHUCVQOPAS-UHFFFAOYSA-N Pentane-1,5-diol Chemical compound OCCCCCO ALQSHHUCVQOPAS-UHFFFAOYSA-N 0.000 description 2
- 239000004952 Polyamide Substances 0.000 description 2
- 239000004743 Polypropylene Substances 0.000 description 2
- 229920006121 Polyxylylene adipamide Polymers 0.000 description 2
- FAPWRFPIFSIZLT-UHFFFAOYSA-M Sodium chloride Chemical compound [Na+].[Cl-] FAPWRFPIFSIZLT-UHFFFAOYSA-M 0.000 description 2
- KDYFGRWQOYBRFD-UHFFFAOYSA-N Succinic acid Natural products OC(=O)CCC(O)=O KDYFGRWQOYBRFD-UHFFFAOYSA-N 0.000 description 2
- KDYFGRWQOYBRFD-NUQCWPJISA-N butanedioic acid Chemical compound O[14C](=O)CC[14C](O)=O KDYFGRWQOYBRFD-NUQCWPJISA-N 0.000 description 2
- 235000013351 cheese Nutrition 0.000 description 2
- PMMYEEVYMWASQN-IMJSIDKUSA-N cis-4-Hydroxy-L-proline Chemical compound O[C@@H]1CN[C@H](C(O)=O)C1 PMMYEEVYMWASQN-IMJSIDKUSA-N 0.000 description 2
- 238000009833 condensation Methods 0.000 description 2
- 230000005494 condensation Effects 0.000 description 2
- 238000011109 contamination Methods 0.000 description 2
- 238000004320 controlled atmosphere Methods 0.000 description 2
- 235000013365 dairy product Nutrition 0.000 description 2
- 238000010304 firing Methods 0.000 description 2
- 150000002334 glycols Chemical class 0.000 description 2
- XXMIOPMDWAUFGU-UHFFFAOYSA-N hexane-1,6-diol Chemical compound OCCCCCCO XXMIOPMDWAUFGU-UHFFFAOYSA-N 0.000 description 2
- 229920000554 ionomer Polymers 0.000 description 2
- 239000000155 melt Substances 0.000 description 2
- 239000002184 metal Substances 0.000 description 2
- 229910052751 metal Inorganic materials 0.000 description 2
- WPUMVKJOWWJPRK-UHFFFAOYSA-N naphthalene-2,7-dicarboxylic acid Chemical compound C1=CC(C(O)=O)=CC2=CC(C(=O)O)=CC=C21 WPUMVKJOWWJPRK-UHFFFAOYSA-N 0.000 description 2
- 229940117969 neopentyl glycol Drugs 0.000 description 2
- 238000012536 packaging technology Methods 0.000 description 2
- 229920002647 polyamide Polymers 0.000 description 2
- 229920005644 polyethylene terephthalate glycol copolymer Polymers 0.000 description 2
- 229920001155 polypropylene Polymers 0.000 description 2
- 229920002223 polystyrene Polymers 0.000 description 2
- 238000005057 refrigeration Methods 0.000 description 2
- 235000015067 sauces Nutrition 0.000 description 2
- 229920006300 shrink film Polymers 0.000 description 2
- 239000010409 thin film Substances 0.000 description 2
- ZIBGPFATKBEMQZ-UHFFFAOYSA-N triethylene glycol Chemical compound OCCOCCOCCO ZIBGPFATKBEMQZ-UHFFFAOYSA-N 0.000 description 2
- PXGZQGDTEZPERC-UHFFFAOYSA-N 1,4-cyclohexanedicarboxylic acid Chemical compound OC(=O)C1CCC(C(O)=O)CC1 PXGZQGDTEZPERC-UHFFFAOYSA-N 0.000 description 1
- SMZOUWXMTYCWNB-UHFFFAOYSA-N 2-(2-methoxy-5-methylphenyl)ethanamine Chemical compound COC1=CC=C(C)C=C1CCN SMZOUWXMTYCWNB-UHFFFAOYSA-N 0.000 description 1
- NIXOWILDQLNWCW-UHFFFAOYSA-N 2-Propenoic acid Natural products OC(=O)C=C NIXOWILDQLNWCW-UHFFFAOYSA-N 0.000 description 1
- 229920001817 Agar Polymers 0.000 description 1
- 229920008790 Amorphous Polyethylene terephthalate Polymers 0.000 description 1
- 229920002799 BoPET Polymers 0.000 description 1
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 description 1
- 241001454694 Clupeiformes Species 0.000 description 1
- 229920008651 Crystalline Polyethylene terephthalate Polymers 0.000 description 1
- 229920000089 Cyclic olefin copolymer Polymers 0.000 description 1
- 239000004713 Cyclic olefin copolymer Substances 0.000 description 1
- 241000723298 Dicentrarchus labrax Species 0.000 description 1
- 239000002656 Distearyl thiodipropionate Substances 0.000 description 1
- 241000588921 Enterobacteriaceae Species 0.000 description 1
- 241000588724 Escherichia coli Species 0.000 description 1
- 239000004716 Ethylene/acrylic acid copolymer Substances 0.000 description 1
- 229920006308 Indorama Polymers 0.000 description 1
- 241001417534 Lutjanidae Species 0.000 description 1
- 241000237852 Mollusca Species 0.000 description 1
- 239000004677 Nylon Substances 0.000 description 1
- 229920002292 Nylon 6 Polymers 0.000 description 1
- 229920002302 Nylon 6,6 Polymers 0.000 description 1
- 229940123973 Oxygen scavenger Drugs 0.000 description 1
- 239000004698 Polyethylene Substances 0.000 description 1
- 241000157468 Reinhardtius hippoglossoides Species 0.000 description 1
- 241000277331 Salmonidae Species 0.000 description 1
- 241000251778 Squalus acanthias Species 0.000 description 1
- 229920006328 Styrofoam Polymers 0.000 description 1
- 239000002253 acid Substances 0.000 description 1
- 150000007513 acids Chemical class 0.000 description 1
- 230000009471 action Effects 0.000 description 1
- 239000000654 additive Substances 0.000 description 1
- 239000000853 adhesive Substances 0.000 description 1
- 230000001070 adhesive effect Effects 0.000 description 1
- 239000008272 agar Substances 0.000 description 1
- 125000000217 alkyl group Chemical group 0.000 description 1
- 235000019513 anchovy Nutrition 0.000 description 1
- 125000004432 carbon atom Chemical group C* 0.000 description 1
- UBAZGMLMVVQSCD-UHFFFAOYSA-N carbon dioxide;molecular oxygen Chemical compound O=O.O=C=O UBAZGMLMVVQSCD-UHFFFAOYSA-N 0.000 description 1
- 238000005266 casting Methods 0.000 description 1
- 235000012846 chilled/fresh pasta Nutrition 0.000 description 1
- NEHMKBQYUWJMIP-UHFFFAOYSA-N chloromethane Chemical compound ClC NEHMKBQYUWJMIP-UHFFFAOYSA-N 0.000 description 1
- 238000007796 conventional method Methods 0.000 description 1
- QYQADNCHXSEGJT-UHFFFAOYSA-N cyclohexane-1,1-dicarboxylate;hydron Chemical class OC(=O)C1(C(O)=O)CCCCC1 QYQADNCHXSEGJT-UHFFFAOYSA-N 0.000 description 1
- HPXRVTGHNJAIIH-UHFFFAOYSA-N cyclohexanol Chemical class OC1CCCCC1 HPXRVTGHNJAIIH-UHFFFAOYSA-N 0.000 description 1
- 230000006866 deterioration Effects 0.000 description 1
- 150000005690 diesters Chemical class 0.000 description 1
- 239000012895 dilution Substances 0.000 description 1
- 238000010790 dilution Methods 0.000 description 1
- 239000012153 distilled water Substances 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 230000007613 environmental effect Effects 0.000 description 1
- FYIBGDKNYYMMAG-UHFFFAOYSA-N ethane-1,2-diol;terephthalic acid Chemical compound OCCO.OC(=O)C1=CC=C(C(O)=O)C=C1 FYIBGDKNYYMMAG-UHFFFAOYSA-N 0.000 description 1
- 229920001038 ethylene copolymer Polymers 0.000 description 1
- 238000001125 extrusion Methods 0.000 description 1
- 239000000945 filler Substances 0.000 description 1
- 235000013332 fish product Nutrition 0.000 description 1
- 239000012530 fluid Substances 0.000 description 1
- 235000011389 fruit/vegetable juice Nutrition 0.000 description 1
- 230000009477 glass transition Effects 0.000 description 1
- 235000008216 herbs Nutrition 0.000 description 1
- 125000005842 heteroatom Chemical group 0.000 description 1
- 230000006872 improvement Effects 0.000 description 1
- 239000007788 liquid Substances 0.000 description 1
- 230000014759 maintenance of location Effects 0.000 description 1
- 235000012054 meals Nutrition 0.000 description 1
- 238000012543 microbiological analysis Methods 0.000 description 1
- 244000005700 microbiome Species 0.000 description 1
- PZRHRDRVRGEVNW-UHFFFAOYSA-N milrinone Chemical compound N1C(=O)C(C#N)=CC(C=2C=CN=CC=2)=C1C PZRHRDRVRGEVNW-UHFFFAOYSA-N 0.000 description 1
- 229960003574 milrinone Drugs 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 239000000178 monomer Substances 0.000 description 1
- 239000012299 nitrogen atmosphere Substances 0.000 description 1
- JCXJVPUVTGWSNB-UHFFFAOYSA-N nitrogen dioxide Inorganic materials O=[N]=O JCXJVPUVTGWSNB-UHFFFAOYSA-N 0.000 description 1
- 229920001778 nylon Polymers 0.000 description 1
- 235000019645 odor Nutrition 0.000 description 1
- 239000005026 oriented polypropylene Substances 0.000 description 1
- 239000012785 packaging film Substances 0.000 description 1
- 229920006280 packaging film Polymers 0.000 description 1
- 238000009928 pasteurization Methods 0.000 description 1
- 235000014594 pastries Nutrition 0.000 description 1
- 244000052769 pathogen Species 0.000 description 1
- 230000035699 permeability Effects 0.000 description 1
- 229920001083 polybutene Polymers 0.000 description 1
- 229920006267 polyester film Polymers 0.000 description 1
- 229920006149 polyester-amide block copolymer Polymers 0.000 description 1
- 229920000573 polyethylene Polymers 0.000 description 1
- 238000012545 processing Methods 0.000 description 1
- 239000002994 raw material Substances 0.000 description 1
- 235000020989 red meat Nutrition 0.000 description 1
- 230000008929 regeneration Effects 0.000 description 1
- 238000011069 regeneration method Methods 0.000 description 1
- 230000001105 regulatory effect Effects 0.000 description 1
- 235000014102 seafood Nutrition 0.000 description 1
- 239000002356 single layer Substances 0.000 description 1
- 229920003048 styrene butadiene rubber Polymers 0.000 description 1
- 239000008261 styrofoam Substances 0.000 description 1
- 239000000126 substance Substances 0.000 description 1
- 239000013589 supplement Substances 0.000 description 1
- 238000003856 thermoforming Methods 0.000 description 1
- 239000001393 triammonium citrate Substances 0.000 description 1
- 238000005406 washing Methods 0.000 description 1
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D77/00—Packages formed by enclosing articles or materials in preformed containers, e.g. boxes, cartons, sacks or bags
- B65D77/003—Articles enclosed in rigid or semi-rigid containers, the whole being wrapped
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B1/00—Layered products having a non-planar shape
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B27/00—Layered products comprising a layer of synthetic resin
- B32B27/06—Layered products comprising a layer of synthetic resin as the main or only constituent of a layer, which is next to another layer of the same or of a different material
- B32B27/08—Layered products comprising a layer of synthetic resin as the main or only constituent of a layer, which is next to another layer of the same or of a different material of synthetic resin
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B27/00—Layered products comprising a layer of synthetic resin
- B32B27/36—Layered products comprising a layer of synthetic resin comprising polyesters
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D81/00—Containers, packaging elements, or packages, for contents presenting particular transport or storage problems, or adapted to be used for non-packaging purposes after removal of contents
- B65D81/18—Containers, packaging elements, or packages, for contents presenting particular transport or storage problems, or adapted to be used for non-packaging purposes after removal of contents providing specific environment for contents, e.g. temperature above or below ambient
- B65D81/20—Containers, packaging elements, or packages, for contents presenting particular transport or storage problems, or adapted to be used for non-packaging purposes after removal of contents providing specific environment for contents, e.g. temperature above or below ambient under vacuum or superatmospheric pressure, or in a special atmosphere, e.g. of inert gas
- B65D81/2069—Containers, packaging elements, or packages, for contents presenting particular transport or storage problems, or adapted to be used for non-packaging purposes after removal of contents providing specific environment for contents, e.g. temperature above or below ambient under vacuum or superatmospheric pressure, or in a special atmosphere, e.g. of inert gas in a special atmosphere
- B65D81/2084—Containers, packaging elements, or packages, for contents presenting particular transport or storage problems, or adapted to be used for non-packaging purposes after removal of contents providing specific environment for contents, e.g. temperature above or below ambient under vacuum or superatmospheric pressure, or in a special atmosphere, e.g. of inert gas in a special atmosphere in a flexible container
- B65D81/2092—Containers, packaging elements, or packages, for contents presenting particular transport or storage problems, or adapted to be used for non-packaging purposes after removal of contents providing specific environment for contents, e.g. temperature above or below ambient under vacuum or superatmospheric pressure, or in a special atmosphere, e.g. of inert gas in a special atmosphere in a flexible container with one or several rigid inserts
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/30—Properties of the layers or laminate having particular thermal properties
- B32B2307/31—Heat sealable
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/50—Properties of the layers or laminate having particular mechanical properties
- B32B2307/514—Oriented
- B32B2307/518—Oriented bi-axially
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/70—Other properties
- B32B2307/702—Amorphous
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/70—Other properties
- B32B2307/724—Permeability to gases, adsorption
- B32B2307/7242—Non-permeable
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/70—Other properties
- B32B2307/732—Dimensional properties
- B32B2307/734—Dimensional stability
- B32B2307/736—Shrinkable
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2439/00—Containers; Receptacles
- B32B2439/70—Food packaging
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Packages (AREA)
Abstract
Se describen envases a base de poliéster horneables duales en atmósfera modificada para productos alimenticios perecederos, particularmente pescado, ventajosos por la vida útil prolongada y la cocción directa en mw u horno convencional, se describen los procesos de envasado para su fabricación y los métodos de cocción. (Traducción automática con Google Translate, sin valor legal)
Description
DESCRIPCIÓN
Envases duales aptos para hornos para productos alimenticios perecederos
Campo técnico
La presente invención se refiere a envases duales aptos para hornos para productos alimenticios perecederos, en particular pescado, a procedimientos de envasado para su fabricación y a procedimientos de cocción.
Técnica antecedente
El almacenamiento de productos alimenticios frescos perecederos, como la carne, las aves, las verduras y, en particular, el pescado, es bastante problemático debido al rápido deterioro de sus propiedades organolépticas, causado principalmente por la acción del oxígeno y las bacterias.
Los filetes de pescado fresco, envasados en bandejas de espuma de poliestireno recubiertas con películas de PVC en atmósfera estándar (aire), un tipo de envase muy extendido para el pescado fresco, no suelen superar una vida útil de unos 6 días si se almacenan en un frigorífico.
Para prolongar la vida útil, los productos alimenticios perecederos se refrigeran, se congelan, se envasan al vacío o se mantienen en atmósfera modificada y/o se secan, y se almacenan en envases expresamente diseñados. Los envases herméticos para productos alimenticios perecederos, en particular el pescado fresco, con una atmósfera interna modificada son bien conocidos en este ámbito.
En dicha aplicación, las películas y bandejas suelen estar compuestas por materiales de alta barrera y están herméticamente selladas para evitar los intercambios de gas con el medio ambiente y preservar la mezcla interna de gases. Las bandejas, cuando no contienen resinas de alta barrera, ejercen un efecto de barrera contra los gases gracias a su elevado espesor.
Por ejemplo, la solicitud de patente ES2308946 describe un sistema de envasado para el almacenamiento de productos perecederos como el pescado fresco. Estos envases consisten en recipientes herméticos y rígidos tapados con finas películas retráctiles de barrera e incluyen una atmósfera protectora que mantiene los productos en las mejores condiciones de frescura y crecimiento microbiológico. La atmósfera protectora se obtiene mediante el rellenado del interior del envase con una mezcla de gases de 40% a 70% de CO2, de 0% a 50% (30 a 90% para mariscos) de O2 y de 20% a 60% de N2. Estos envases no están pensados para aplicaciones para cocinar los alimentos directamente en el interior del envase (cook-in).
El documento ES2308947 se refiere a un sistema de envasado para el almacenamiento de moluscos vivos en una atmósfera protectora -compuesta de aproximadamente 50 a 90% de oxígeno- que comprende un envase con estructura multicapa, con una capa inferior rígida y gruesa de polipropileno o poliéster, una película protectora intermedia, flexible y permeable, y una tapa de película retráctil fina y resistente con propiedades de barrera, sellada al envase. Estos paquetes no están pensados para aplicaciones “cook-in”.
El documento EP0294165A2 se refiere a un envase de pescado fresco excelente en cuanto a sus propiedades de conservación, en el que el pescado fresco se almacena en un recipiente cerrado con una tapa, bajo una atmósfera de nitrógeno o una mezcla de nitrógeno y dióxido de carbono. El recipiente y la tapa están hechos de una resina que tiene altas propiedades de barrera a los gases, como las resinas de alto contenido en acrilonitrilo, la resina de alcohol polivinílico y la resina de cloruro de polivinilideno. Estos envases no están pensados para aplicaciones “cookin”.
El documento WO9736504 divulga un envase de atmósfera modificada que comprende un recipiente interior sustancialmente permeable al oxígeno, un recipiente exterior sustancialmente impermeable al oxígeno que encierra el recipiente interior, dicho recipiente exterior se rellena con uno o más gases que crean una atmósfera modificada dentro del recipiente exterior, y un eliminador de oxígeno. Preferentemente, dicho envase exterior es una bolsa polimérica flexible que incluye un núcleo de polipropileno orientado (OPP) recubierto con un revestimiento de alta barrera al oxígeno, como el cloruro de polivinilideno. Debido a la presencia del material de alta barrera que preserva la atmósfera modificada, el producto envasado puede almacenarse en una unidad de refrigeración durante varias semanas antes de ponerse a la venta. El documento no menciona los poliésteres y los envases no están destinados a aplicaciones ”cook-in”.
Las referencias anteriores muestran que es bien sabido que una atmósfera modificada es útil para prolongar la vida útil de los productos alimenticios perecederos. Además, está bien establecido que el envase debe ser hermético y los materiales plásticos utilizados en él suelen incluir resinas de alta barrera o, en el caso de materiales de barrera media, se requiere un mayor grosor.
En el envasado de alimentos, los envases de atmósfera modificada MAP es un término que se aplica a una gama de tecnologías de envasado de alimentos que se basan en mezclas de gases atmosféricos, como el oxígeno, el dióxido de carbono y el nitrógeno, en cantidades diferentes de las que normalmente se encuentran en el aire, con el fin de retrasar el deterioro en los alimentos.
Todos los envases mencionados anteriormente están diseñados específicamente para prolongar la vida útil de los alimentos frescos, normalmente almacenados en un frigorífico a unos 4°C y no están destinados a aplicaciones ”cook-in”.
Las aplicaciones “cook-in”, es decir, cocinar los productos alimenticios directamente en el envase, en microondas o en hornos convencionales, en agua hirviendo o en vapor de agua, son cada vez más populares, ya que reducen el tiempo de preparación de las comidas, son eficientes, no requieren habilidades culinarias y permiten un mejor control de las porciones.
Además, si la cocción se realiza en el envase intacto, la cocina y el horno permanecen limpios, los tiempos de cocción se reducen generalmente, no se liberan olores y jugos desagradables y se conserva el sabor del producto. Los procedimientos ”cook-in” son particularmente deseables en ciertas aplicaciones específicas, tales como por ejemplo, para los productos de pescado fresco, ya que evitan la manipulación del pescado crudo y reducen el riesgo de contaminación. Los envases aptos para hornos divulgados en documentos del estado de la técnica (por ejemplo en ES2341530 o WO9948770) o disponibles en el mercado, suelen incluir una bandeja de plástico gruesa, espumada o sólida, cerrada con una película de tapa sellada alrededor del reborde de la bandeja (envases con tapa de bandeja aptos para hornos).
Además, los envases aptos para hornos que comprenden recipientes flexibles que encierran completamente el producto alimenticio, como se divulga, por ejemplo, en los documentos EP880899 A1 o EP2517961 son también conocidos.
En los envases “cook-in”, el producto alimenticio se envasa sin cocinar o sólo precocinado y luego se envía al mayorista, al minorista o al consumidor para ser cocinado.
La última etapa de cocción puede realizarse en un microondas o en un horno convencional, en el envase intacto, perforado o abierto.
Un envase adecuado para ambos procedimientos de cocción se denomina generalmente "apto para horno dual". Además, se puede cocinar al vapor.
En el caso de los hornos tradicionales, pueden aplicarse temperaturas especialmente elevadas, de unos 200°C y más, lo que limita la elección de los materiales de envasado adecuados a aquellos con muy buena resistencia térmica.
Los materiales de envasado también deben proporcionar un recinto seguro para los alimentos, tanto durante el almacenamiento y el transporte como durante el calentamiento o la cocción posterior. El sellado resultante debe ser lo suficientemente fuerte como para evitar fugas del contenido durante el almacenamiento y el transporte, pero no tan fuerte como para impedir la autoventilación y dificultar la retirada de la tapa cuando se vaya a abrir el envase (pelabilidad).
También es importante que el envase proporcione a los alimentos cocinados en su interior una temperatura central suficientemente alta a lo largo de la cocción para eliminar los agentes patógenos y las bacterias, y con el sabor, la textura y el aspecto de los productos alimenticios cocinados tradicionalmente.
El material de envasado debe mantener su claridad y no deteriorarse, blanquearse u opacarse como resultado de las altas temperaturas experimentadas durante el ciclo de cocción.
Las cuestiones de seguridad también son críticas, ya que los envases aptos para hornos sólo pueden estar hechos de materiales aprobados por las autoridades reguladoras para su uso en contacto con un producto consumible durante todo el ciclo de procesamiento, incluyendo cualquier etapa de pre-cocción, envasado, sellado térmico, almacenamiento y cocción.
Hay muy pocos materiales plásticos adecuados para estas aplicaciones altamente exigentes de “cook-in”, aptos para hornos duales.
Los materiales que, en la práctica, se han desarrollado y utilizado mayoritariamente para la fabricación de envases aptos para hornos duales, se basan principalmente en poliésteres, en particular en poliésteres semi-aromáticos tales como tereftalatos de polietileno (PET).
Sin embargo, los PET no son materiales que el experto que desee prolongar la vida útil de los alimentos frescos envasándolos en atmósfera modificada (aplicaciones MA), consideraría, en vista de sus inferiores propiedades de barrera a los gases con respecto a las resinas de alta barrera conocidas, como las poliamidas semi-aromáticas, el EVOH, las resinas de alto contenido en acrilonitrilo, las resinas de alcohol polivinílico y las resinas de cloruro de polivinilideno.
De hecho, parece generalmente aceptado en la técnica del envasado que, para mantener una atmósfera modificada eficaz en un envase para el almacenamiento de alimentos frescos, el envase tiene que ser estanco al gas.
En consecuencia, la enseñanza de los documentos pertinentes es que las resinas de alta barrera -incluso como películas muy finas-(véase, por ejemplo el documento WO9736504) o, de lo contrario, se necesitan resinas de barrera media pero en forma de láminas gruesas o bandejas espumadas (véase, por ejemplo, las bandejas espumadas gruesas de los documentos ES2308946, ES2308947 o WO9948770).
El documento WO2007054698 se refiere a procedimientos para envasar pescado para hornear en envases aptos para hornos duales sellados que comprenden una película receptora termoformada y una película de cobertura, siendo ambas películas posiblemente de películas poliéster. El documento no menciona una atmósfera modificada para prolongar la vida útil del producto en el envase, sino que sugiere el uso de revestimientos de alta barrera en las películas.
Además, el documento WO2012037087 muestra que los envases para alimentos frescos fabricados únicamente con películas de barrera media, sin atmósfera modificada, suelen congelarse (véase en particular ej. 8 y 9), lo que refuerza la creencia de que las resinas de barrera media en sí mismas, en particular los PET, no son materiales de elección para prolongar la vida útil.
Típicamente, los pocos envases aptos para hornos con atmósfera modificada (MAP) conocidos siguen la forma de pensar general mencionada anteriormente, es decir, o bien no utilizan PET -siendo así sólo aptos para microondaso, si lo hacen -proporcionando así envases aptos para hornos duales- también incluyen resinas de alta barrera o utilizan PET en un espesor muy alto, como componentes de la bandeja.
Por ejemplo, la solicitud de patente ES2341530 describe unos envases con tapa de bandeja para pescado fresco, aptos para microondas -no aptos para horno dual-, que comprenden de un 40% a un 70% de CO2 , de un 0% a un 90% de O2 y de un 20% a un 60% de N2 colocados entre una película protectora intermedia y la película de tapa. La película de tapa es una película de barrera.
Los posibles materiales de envasado aptos para microondas son ionómeros, polietileno, polibuteno, polipropileno y adhesivos. El envase está compuesto por resinas de alta barrera, como EVOH. No se mencionan los poliésteres. El documento EP880899A1 se refiere a envases, preferentemente bolsas, en atmósfera modificada -en la que la suma de O2 y CO2 asciende a entre el 50% y el 90% del contenido total de gas- para mariscos o crustáceos frescos, que comprenden un recipiente cerrado, estanco a los gases y a los líquidos. Estos envases preservan la frescura de los productos y evitan la fuga de los fluidos internos. Para el consumo final, el consumidor suele sacar el marisco del recipiente, antes de lavarlo y cocinarlo. El envase se puede calentar posiblemente en un horno microondas (no es apto para horno dual). El documento no proporciona ningún ejemplo específico de materiales plásticos adecuados para esta aplicación, y mucho menos de poliésteres.
El documento NL1013691 muestra un recipiente apto para microondas para envasar alimentos, en particular mariscos vivos junto con verduras y/o hierbas y una o más salsas, bajo atmósfera modificada, que contrarresta el deterioro. Esta atmósfera está compuesta por más del 50% de oxígeno y menos del 50% aproximadamente de dióxido de carbono. Estos envases no están destinados a aplicaciones ”cook-in” en horno convencional. Los poliésteres ni siquiera se mencionan.
El documento WO9003737 divulga un procedimiento de cocción de crustáceos en una bolsa de plástico bajo atmósfera modificada.
No se proporcionan detalles sobre la composición de la bolsa ni información sobre la vida útil del producto fresco envasado en esa bolsa antes de la cocción.
El documento WO2007054698 se refiere a procedimientos para envasar pescado para hornear en envases sellados aptos para horno dual que comprenden una película receptora termoformada y una película de cobertura, siendo ambas películas posiblemente de poliéster. El documento no menciona una atmósfera modificada para prolongar la vida útil del producto en el envase, sino que sugiere el uso de revestimientos de alta barrera en las películas.
El documento WO99448770 menciona el uso de materiales de poliéster en envases con atmósfera modificada (MAP) envases con tapa de bandeja aptos para hornos duales, envases en los que una bandeja termoformada de poliéster espumado grueso se tapa con una película de PET orientada, bajo atmósfera modificada.
Como se ha mencionado anteriormente, el documento WO2012037087 divulga unos recipientes flexibles al vacío aptos para hornos duales hechos de un laminado de fondo grueso termoformado y una banda de cobertura, en los que las resinas utilizadas en los materiales de envasado son resinas de barrera media como el poliéster y la poliamida, preferiblemente recubiertas con resinas de alta barrera PVDC. Los dos únicos envases sin resinas PVDC divulgados en los Ejemplos (es decir, los envases de los Ejemplos 8 y 9) no contienen productos alimenticios perecederos frescos, sino congelados (ej. 8) y precocinados y congelados (ej. 9) productos respectivamente. Estos
ejemplos enseñan que, en presencia de materiales de barrera media, los productos envasados se mantienen adecuadamente sólo si se congelan.
En vista de lo anterior, sigue existiendo la necesidad de un envase apto para hornos duales, con un uso reducido de material de envasado de plástico, para el almacenamiento y la cocción de productos alimenticios frescos perecederos, con una mayor vida útil y, tras la cocción del producto alimenticio en el envase intacto bajo microondas y/o hornos convencionales, proporcionando al producto cocinado un sabor y una textura mejorados.
Sumario de la invención
El Solicitante ha llevado a cabo estudios utilizando películas aptas para hornos duales a base de PET en envases con atmósfera modificada para el almacenamiento y la cocción de productos frescos perecederos envasados en ellos.
El Solicitante comprobó que los envases sellados, en los que dichas películas de base de poliéster, aptas para hornos duales, encierran completamente los productos bajo una atmósfera modificada - proporcionan una mejora inesperada en la vida útil de los productos alimenticios frescos perecederos envasados en ellos, sin necesidad de resinas de alta barrera o de un espesor significativo de poliéster.
Este resultado es bastante sorprendente en vista del menor rendimiento de barrera al gas de las películas convencionales de base de poliéster aptas para hornos duales con respecto a las películas de alta barrera - y que por lo tanto se espera que sean inadecuadas para aplicaciones de envasado en atmósfera modificada, ya que son menos capaces de mantener la atmósfera interna sin cambios durante mucho tiempo.
Como se divulga en la parte experimental de la presente solicitud, el Solicitante midió, a 23°C y 0% de H.R. según la norma ASTM D-3985, el valor OTR (tasa de transmisión de oxígeno) de las películas a base de poliéster de la presente invención que no contienen ninguna capa/resina de alta barrera y el valor OTR de una película comparativa que comprende una capa de alta barrera, es decir, EVOH/EVAL. Como era de esperar, las películas de la invención muestran un valor OTR peor en comparación con el valor de la película comparativa.
Además, el Solicitante midió la composición del gas en el interior de los envases de la invención a lo largo del tiempo -en ausencia del producto- y comprobó que se altera con bastante rapidez.
Estos hallazgos no fomentan el uso de estas películas en aplicaciones de atmósfera modificada. Además, estos hallazgos no favorecen el uso de estas películas para preparar productos envasados que se almacenan preferentemente en un frigorífico a unos 4°C.
Además, el Solicitante también ha descubierto que la cocción del producto alimenticio fresco dentro de estos envases, da lugar a una cocción óptima inesperada en términos de sabor, textura y apariencia.
Un primer objeto de la presente invención es, por lo tanto, un envase apto para hornos duales sellado con atmósfera modificada para el almacenamiento y la cocción de productos alimenticios perecederos frescos, tal como se establece en la reivindicación 1.
Un segundo objeto de la presente invención es un procedimiento para fabricar un envase de acuerdo con el primer objeto de la presente como se establece en la reivindicación 16.
Un tercer objeto de la presente invención es un procedimiento para cocinar un producto alimenticio perecedero fresco, tal como se establece en la reivindicación 20.
Breve descripción de los dibujos
La Fig. 1 es un gráfico que representa la variación a lo largo del tiempo del porcentaje en volumen del contenido de oxígeno en los envases comparativos y en un envase según la presente invención pero que no contiene el producto alimenticio fresco (eje x: días; eje y: incremento/disminución de oxígeno, % en volumen). La Fig. 2 es un gráfico que representa a lo largo del tiempo, el porcentaje absoluto en volumen de oxígeno en los envases comparativos y un envase según la presente invención pero que no contiene el producto alimenticio fresco (eje x: días; eje y: cantidad de oxígeno, % en volumen).
La Fig. 3 es un gráfico que representa la variación en el tiempo del porcentaje en volumen del contenido de dióxido de carbono en los envases comparativos y en un envase según la presente invención pero que no contiene el producto alimenticio fresco, (eje x: días; eje y: incremento/disminución de dióxido de carbono, % en volumen).
La Fig. 4 es un gráfico que representa a lo largo del tiempo, el porcentaje absoluto en volumen de dióxido de carbono en los envases comparativos y en un envase según la presente invención pero que no contiene el producto alimenticio fresco (eje x: días; eje y: cantidad de dióxido de carbono, % en volumen).
Las figuras 5A-5C son una representación esquemática de una sección de un envase según la primera realización 10, en la que el envase flexible no está encogido.
Las figuras 6A-6C son una representación esquemática de una sección de un envase según la segunda realización 20. En esta realización, la parte superior se indica con 14 y la parte inferior con 15.
En aras de la concisión, los mismos elementos están numerados en diferentes realizaciones con el mismo número de referencia, en particular:
el producto envasado se indica con 11
el recipiente flexible con 12
el soporte con 13, mientras que la atmósfera modificada no está representada.
Definiciones
Con el término "envase apto para hornos duales" se entiende un envase adecuado tanto para cocinar en microondas como en horno convencional.
Con el término "producto alimenticio perecedero" se entiende un producto que puede estropearse, descomponerse o volverse inseguro para el consumo si no se mantiene refrigerado a unos 4 °C o menos o congelado a -18 °C o menos. Algunos ejemplos de alimentos perecederos que deben mantenerse refrigerados por seguridad son la carne, las aves de corral, el pescado, el marisco, las verduras, los productos lácteos, la pasta y la bollería fresca (mezclas de pastas listas para ser cocinadas, etc.). Con el término producto alimenticio perecedero "fresco", se entiende un producto alimenticio perecedero no cocinado, no precocinado y no congelado.
Con el término "atmósfera modificada" (MA), se entiende una composición de gas adecuada para aplicaciones de envasado de alimentos diferente de la composición de aire natural. En particular, se entiende por atmósfera modificada las mezclas de gases que incluyen una cantidad de uno o varios de los gases N2, O2 y CO2 que es diferente de la cantidad media de estos mismos gases presente en la atmósfera a 20°C y al nivel del mar (1 atmósfera de presión). Con el término "envasado en atmósfera modificada" (MAP) se hace referencia a las tecnologías de envasado de alimentos que se basan en determinadas mezclas de gases.
Con el término "película sustancialmente hecha de poliéster(es)" se entiende una película que comprende al menos el 70%, 80%, 90%, 95%, 97%, 99% en peso de uno o más (co)poliésteres con respecto al peso total de la película. El complemento al 100% no incluye resinas de alta barrera en cantidad superior al 5%, 4%, 3%, 2%, 1%, 0,5% con respecto al peso total de la película, preferentemente no incluye ninguna resina de alta barrera.
Con el término "resina de alta barrera" se entiende una resina como las poliamidas semi-aromáticas (MXD6), EVOH, resinas de alto contenido en acrilonitrilo, resina de alcohol polivinílico y resinas de cloruro de polivinilideno. Normalmente, una resina de alta barrera tiene un valor OTR inferior a 1 cm3.mil/100 in2-día-atm a 73°F.
Con el término "resina de barrera media" se entiende una resina como los nylon amorfos, el nylon 6 o 66, los poliésteres, en particular el PETg, el poliéster PEN, el PET cristalino y el amorfo. Normalmente, una resina de barrera media tiene un valor OTR de al menos 1 cm3.mil/100 in2-día-atm a 73°F.
Con la frase "una película encierra completamente y herméticamente el producto y la atmósfera modificada", se quiere decir que la película al sellarse sobre sí misma proporciona un recipiente flexible y hermético, que encierra el producto y la atmósfera modificada.
Con el término "recipientes flexibles" se entienden los recipientes que se obtienen mediante el autosellado de una sola pieza de película en forma de sobre, bolsa o bolsita, o de dos piezas separadas de películas, denominadas superior e inferior, iguales o diferentes.
Con el término "envases con tapa para bandejas aptos para hornos", se entienden envases aptos para hornos que incluyen un recipiente de plástico grueso, espumado o sólido, cerrado con una película de tapa sellada alrededor del reborde del recipiente. Salvo que se indique lo contrario, todos los porcentajes son porcentajes en peso.
Descripción detallada de la invención
Preferentemente, el envase según el primer objeto de la presente invención consiste en
A) al menos una película apta para hornos duales, hecha sustancialmente de uno o más (co)poliésteres,
B) al menos un producto alimenticio perecedero fresco y
C) una atmósfera modificada.
El envase de la presente invención está destinado preferentemente al almacenamiento del producto alimenticio perecedero fresco a temperaturas no inferiores a -5°C, no inferiores a 0°C, más preferentemente para el almacenamiento a temperaturas de unos 4°C, es decir, en condiciones de refrigeración convencionales.
Preferiblemente, el envase de la presente invención no se almacena en un congelador, es decir, el producto alimenticio se mantiene fresco y no se refrigera a temperaturas inferiores a -5°C.
La película apta para hornos duales (A) está hecha sustancialmente de (co)poliéster(es), es decir, comprende al menos el 80%, más preferentemente al menos el 90%, al menos el 95%, el 97%, el 99% en peso, sobre el peso total de la película, de uno o más (co)poliésteres.
Según la invención, la película A está formada por uno o más (co)poliésteres. El término "(co)poliéster" se refiere tanto a homo- como a co-poliésteres, en los que homopoliésteres se definen como polímeros obtenidos de la condensación de un ácido dicarboxílico con un diol y copoliésteres se definen como polímeros obtenidos de la condensación de uno o más ácidos dicarboxílicos con uno o más dioles. Las resinas de homopoliéster adecuadas son, por ejemplo, poliésteres de etilenglicol y ácido tereftálico, es decir, poli(tereftalato de etileno) (PET). Se da preferencia a los poliésteres que contienen unidades de etileno e incluyen, con base en las unidades de dicarboxilato, al menos 90 % en moles, más preferentemente al menos 95 % en moles, de unidades de tereftalato. Las unidades monoméricas restantes se seleccionan entre otros ácidos dicarboxílicos o dioles. Otros ácidos dicarboxílicos aromáticos adecuados son, preferentemente, ácido isoftálico, ácido ftálico, ácido 2,5-, 2,6- o 2,7-naftalendicarboxílico. Entre los ácidos dicarboxílicos cicloalifáticos, cabe mencionar los ácidos ciclohexanedicarboxílicos (en particular ácido ciclohexano-1,4-dicarboxílico). De los ácidos dicarboxílicos alifáticos, los ácidos (C3-C9) alcanodioicos son particularmente adecuados, en particular ácido succínico, ácido sebácico, ácido adípico, ácido azelaico, ácido suberico o ácido pimélico. [0012] Dioles adecuados son, por ejemplo, dioles alifáticos tales como etilenglicol, dietilenglicol, trietilenglicol, propilenglicol, 1,3-butanodiol, 1,4-butanodiol, 1,5-pentanodiol, 2,2-dimetil-1,3-propanodiol, neopentilglicol y 1,6-hexanodiol, y dioles cicloalifáticos tales como 1,4-ciclohexanodimetanol y 1,4-ciclohexanodiol, opcionalmente dioles que contienen heteroátomos que tienen uno o más anillos.
Pueden utilizarse resinas de copoliésteres derivadas de uno o más ácidos dicarboxílicos o sus diésteres de alquilo inferior (hasta 14 átomos de carbono) con uno o más glicoles, en particular un glicol alifático o cicloalifático. Los ácidos dicarboxílicos adecuados incluyen ácidos dicarboxílicos aromáticos, tales como ácido tereftálico, ácido isoftálico, ácido ftálico o ácido 2,5-, 2,6- o 2,7-naftalendicarboxílico, y ácidos dicarboxílicos alifáticos, tales como ácido succínico, ácido sebácico, ácido adípico, ácido azelaico, ácido suberico o ácido pimélico. Los glicoles adecuados incluyen dioles alifáticos tales como etilenglicol, dietilenglicol, trietilenglicol, propilenglicol, 1,3-butanodiol, 1,4-butanodiol, 1,5-pentanodiol, 2,2-dimetil-1,3-propanodiol, neopentilglicol y 1,6-hexanodiol, y dioles cicloalifáticos tales como 1,4-ciclohexanodimetanol y 1,4-ciclohexanodiol. Ejemplos de tales copoliésteres son (i) copoliésteres de ácido azelaico y ácido tereftálico con un glicol alifático, preferentemente etilenglicol; (ii) copoliésteres de ácido adípico y ácido tereftálico con un glicol alifático, preferentemente etilenglicol; y (iii) copoliésteres de ácido sebácico y ácido tereftálico con un glicol alifático, preferentemente butilenglicol; (iv) co-poliésteres de etilenglicol, ácido tereftálico y ácido isoftálico. Los copoliésteres amorfos adecuados son los derivados de un diol alifático y un diol cicloalifático con uno o más ácidos dicarboxílicos, preferentemente un ácido dicarboxílico aromático. Los poliésteres amorfos preferidos son co-poliésteres del ácido tereftálico con un diol alifático y un diol cicloalifático, en particular etilenglicol y 1, 4-diclohexanodietanol. Las proporciones molares preferidas del diol cicloalifático respecto al diol alifático están en el intervalo de 10:90 a 60:40, preferentemente en el intervalo de 20:80 a 40:60, y más preferentemente de 30:70 a 35:65.
Los (co) poliésteres particularmente preferidos son EASTAR PETG 6763, GN001 (Densidad 1,27 g/cm3, Transición vítrea 81°C, Solución de viscosidad 0,75 mPa.sec) y EASTAPAK COPOLYESTER 9921 (Densidad 1,4000 g/cm3, Punto de fusión 255,0°C ) de Eastman Chemical, rAMa PET N180 de Indorama.
Los (co)poliésteres aptos para las películas del envase de la presente invención son (co)poliésteres para hornos duales, es decir, aptos para soportar las condiciones aplicadas para el calentamiento y la cocción de alimentos frescos en el microondas y/o en el horno tradicional.
En la composición de la película A apta para hornos duales, el complemento al 100% en peso no incluye resinas de alta barrera en cantidad superior al 5%, preferiblemente no superior al 4%, 3%, 2%, más preferiblemente no superior al 1%, 0,5%, incluso más preferiblemente no incluye ninguna resina de alta barrera.
Las resinas de alta barrera son, por ejemplo, poliamidas semi-aromáticas (MXD6), EVOH, resinas con alto contenido en acrilonitrilo, resina de alcohol polivinílico y resinas de cloruro de polivinilideno.
En la composición de la película A apta para hornos duales, el complemento al 100% puede incluir otras resinas en menor cantidad como resinas termosellables o resinas de unión.
La película puede ser una película monocapa o multicapa, preferentemente la película es una película multicapa.
En el caso de una película multicapa, es preferible que haya una capa termosellable.
La capa termosellable comprende preferentemente al menos una primera resina de poliéster amorfo, al menos una resina termoplástica y al menos una resina de poliéster adicional. Dicha resina de poliéster adicional es diferente del primer poliéster amorfo.
Las resinas de poliéster amorfo adecuadas son las derivadas de un diol alifático y un diol cicloalifático con uno o más ácidos dicarboxílicos, preferentemente un ácido dicarboxílico aromático. Los poliésteres amorfos preferidos son copoliésteres del ácido tereftálico con un diol alifático y un diol cicloalifático, en particular etilenglicol y 1,4-diclohexanodietanol. Las proporciones molares preferidas del diol cicloalifático al diol alifático están en el intervalo de 10:90 a 60:40, preferentemente en el intervalo de 20:80 a 40:60, y más preferentemente de 30:70 a 35:65. Un ejemplo específico de poliéster amorfo particularmente preferido es el PETG Eastar® 6763, vendido por Eastman, que comprende un copoliéster de ácido tereftálico, aproximadamente 33 % en moles de 1,4-ciclohexanodimetanol y aproximadamente 67 % en moles de etilenglicol. Otros poliésteres adecuados son los que derivan de uno o más dioles alifáticos, preferentemente etilenglicol y/o ciclohexanoles, y un ácido dicarboxílico aromático, preferentemente ácido tereftálico. Se prefiere el tereftalato de polietileno (PET) y, en particular, el PET amorfo. Un ejemplo concreto de PET es el Eastapak Copolyester 9921, vendido por Eastman.
Las resinas termoplásticas adecuadas son poliamidas, poliestirenos, en particular copolímeros en bloque de estireno-butadieno, ionómeros, copolímeros de etileno/ácido carboxílico insaturado, como los copolímeros de etileno/ácido (met)acrílico, copolímeros de etileno/ésteres insaturados, tales como copolímeros de etileno/acetato de vinilo, copolímeros de etileno/propileno, y copolímeros de etileno/olefina cíclica, tales como copolímeros de etileno/norborneno. Se prefieren copolímeros de etileno/ácido (met)acrílico. Ejemplos específicos de resinas termoplásticas particularmente preferidas son Primacor 3440, vendida por Dow, que es un copolímero de etileno/ácido acrílico con un contenido de co-monómero de ácido acrílico del 9,7 %.
La cantidad del primer poliéster amorfo en la capa termosellable de la película multicapa de acuerdo con la presente invención es generalmente de 25 % a 70 % en peso con respecto al peso total de la capa termosellable, preferentemente de 40 a 60 % en peso. Las cantidades específicas preferidas son aproximadamente 40 % y aproximadamente 60 % en peso.
La cantidad de poliéster adicional en la capa termosellable de la película multicapa para su uso en el envase de la presente invención es generalmente de 20 % a 60 % en peso con respecto al peso total de la capa termosellable, preferentemente de 25 a 50 %. Las cantidades específicas preferidas son aproximadamente 25 %, aproximadamente 45 % y aproximadamente 60 % en peso.
La cantidad de resina termoplástica en la capa termosellable de la película multicapa para su uso en el envase de la presente invención es generalmente de 10 % a 20 % en peso con respecto al peso total de la capa termosellable, preferentemente de manera aproximada 15 % en peso.
En una realización particularmente preferente, la capa termosellable de la película multicapa para su uso en el envase de la presente invención comprende de aproximadamente 40 a 60 % en peso del primer poliéster amorfo, de 25 a 50 % en peso del poliéster adicional y de 10 a 20 % en peso de la resina termoplástica.
Ejemplos específicos de mezclas de al menos un poliéster amorfo, al menos una resina termoplástica y al menos un poliéster adicional en la capa termosellable de la película multicapa para su uso en el envase de la presente invención son:
primer poliéster amorfo - 60 % p/p resina termoplástica -15 % p/p poliéster adicional - 25 % p/p
primer poliéster amorfo - 40 % p/p resina termoplástica -15 % p/p poliéster adicional - 45 % p/p
primer poliéster amorfo -25 % p/p resina termoplástica -15 % p/p poliéster adicional - 60 % p/p
En una realización preferente, la película para uso en un envase según la presente invención tiene una estructura de tres capas: una capa base, una capa termosellable y una capa exterior de base de poliéster en el lado opuesto de la capa base a la capa termosellable.
Una o más de las capas de la película según la presente invención pueden contener opcionalmente uno o más aditivos convencionalmente empleados en la fabricación de películas poliméricas.
Las películas utilizadas preferentemente en el envase según la presente invención son películas multicapa a base de poliéster que se caracterizan por una buena capacidad de sellado y pelado, así como por su resistencia a los tratamientos térmicos como la pasteurización o la regeneración en microondas o la cocción en horno convencional o al vapor.
Preferentemente, las películas utilizadas en la presente invención son películas orientadas, más preferentemente películas orientadas biaxialmente.
Las películas utilizadas en la presente invención pueden ser termorretráctiles o no, preferentemente son termorretráctiles. Preferiblemente, las películas utilizadas en los presentes envases tienen un porcentaje de contracción libre a 120°C de al menos 2%, 5%, 10,15% en dirección longitudinal y/o transversal, medido según la norma ASTM D 2732.
Estas películas pueden ser convenientemente impresas con procedimientos convencionales conocidos en la técnica. Las películas utilizadas en el presente envase tienen un espesor total típicamente inferior a 100 o a 80 o a 70 o a 60 o a 50 o a 40 o a 30 o a 20 micras.
Las películas para el presente envase pueden tener un espesor total de 3 a 100 micras, de 10 a 100 micras, de 5 a 80 micras, preferentemente de 10 a 70 micras, más preferentemente de 10 a 50 micras.
En una realización preferente del presente envase, el recipiente flexible es una bolsa o bolsita hecha de una sola pieza de película, en la que dicha película tiene un espesor inferior a 50, 40, 30, 20 micras.
En otra realización preferente del presente envase, el recipiente flexible comprende dos piezas separadas de películas, denominadas película superior y película inferior, selladas juntas a lo largo de una superficie periférica que rodea el producto, en la que dicha película superior tiene un espesor inferior a 50, 40, 30, 20 micras y dicha película inferior tiene un espesor inferior a 80, 60, 50, 40 micras.
El uso de estas películas muy finas como materiales de envasado para los envases aptos para hornos duales en lugar de las anteriores bandejas gruesas con tapa es muy ventajoso en términos de sostenibilidad y costes. Sorprendentemente, a pesar de la delgadez de estas películas, la vida útil del producto es prolongada.
Películas ejemplares, utilizables en la presente invención y sus procedimientos de fabricación se describen en el documento EP2714390. Otras posibles películas y su preparación se dan a conocer en los documentos WO2007/093495, WO2009/013284 y WO2013/080143.
Las películas aptas para hornos duales preferidas para su uso en la presente invención son películas que comprenden una capa base que comprende -preferentemente que consiste en- un poliéster que tiene una viscosidad intrínseca superior a 0,75 dl/g y una capa termosellable directamente adherida a dicha capa base, comprendiendo dicha capa termosellable -preferentemente que consiste en- un poliéster amorfo que tiene una temperatura de fusión no superior a la temperatura de fusión del poliéster de la capa base y una resina termoplástica, caracterizada porque la capa termosellable comprende una resina de poliéster adicional, como se describe en el documento EP2714390.
La película multicapa utilizada preferentemente en los envases de la presente invención puede prepararse según procedimientos conocidos para la preparación de películas orientadas biaxialmente, en particular según los procedimientos descritos en el documento WO 2007/093495.
El envase según la presente invención incluye al menos un producto alimenticio perecedero fresco. Los productos alimenticios frescos perecederos preferidos son carne, aves de corral, pescado, mariscos, verduras, productos lácteos, pasta y la panadería, y más preferentemente el pescado, especialmente en forma de filetes, como el besugo, el lenguado, la trucha, el pargo, las anchoas, el rodaballo y el cazón.
Opcionalmente, el presente envase puede incluir salsas, saborizantes, etc., además del producto alimenticio fresco. El envase según la presente invención incluye una atmósfera modificada.
La composición de la atmósfera modificada incluida en el envase puede variar en función de la naturaleza del producto alimenticio fresco envasado en él.
Si el producto es carne, aves, pescado, queso o pasta, se pueden utilizar preferentemente las siguientes mezclas de gases (las cantidades se expresan en porcentajes en volumen a 20°C, 1 atm de presión):
• Carnes rojas, Aves sin piel: 02=70%, CO2=30%
• Aves de corral con piel, Queso, Pasta: C02=50%, N2=50%
• Pescado fresco de 20 a 50% de CO2, de 35 a 70% de N2 y de 1 a 15% de O2, más preferentemente de 30 a 40% de CO2 , de 40 a 55% de N2 y de 5 a 10% de O2, más preferentemente compuesto de aproximadamente 45% de CO2 , aproximadamente 5% de O2 y aproximadamente 50% de N2.
El envase según la presente invención, almacenado en un frigorífico a 4°C, se caracteriza por un tiempo de conservación, medido como se describe en la parte experimental de la presente solicitud, de aproximadamente al menos 6, preferiblemente al menos 7 días.
El envase según la presente invención, almacenado en un frigorífico a 4°C, se caracteriza por una carga bacteriana, medida como se describe en la parte experimental de la presente solicitud, inferior a 8, preferentemente inferior a 7 ufc/g en términos de Mesófilos Totales y/o inferior a 7, preferentemente inferior a 6 ufc/g en términos de Pseudomonas.
En el envase según la presente invención, la película encierra completa y herméticamente el producto y la atmósfera modificada en un recipiente flexible.
En una primera realización, dicho recipiente flexible tiene la forma de un sobre, una bolsa o una bolsita, hecha de una sola pieza de película.
Preferiblemente, la película que forma el recipiente flexible es termorretráctil.
En una primera realización preferente, el recipiente flexible se retrae por calor alrededor del producto, confiriendo así una apariencia ajustada al envase.
En una segunda realización, dicho recipiente flexible comprende dos piezas separadas de películas, denominadas superior e inferior, selladas entre sí a lo largo de una superficie periférica que rodea al producto.
En esta segunda realización, tanto las películas de la parte superior como las de la parte inferior son películas aptas para hornos duales hechas sustancialmente de poliéster(es), como se ha definido anteriormente.
En un envase según la segunda realización, las películas superior e inferior son la misma película.
En otro envase según la segunda realización, las películas superior e inferior son películas diferentes. Preferiblemente, la película superior del recipiente flexible es termorretráctil.
La película inferior del recipiente flexible puede ser plana o, preferentemente, puede ser ahuecada.
Preferiblemente, el fondo está termoformado, proporcionando así una cavidad y una superficie plana o un reborde que rodea la cavidad, sobre la que se sella la película superior, proporcionando así el recipiente flexible hermético que encierra el producto y la atmósfera modificada.
En este caso, la película inferior es preferiblemente una película termoformable apta para hornos duales, sustancialmente hecha de poliéster(es). El experto en la materia es capaz de seleccionar adecuadamente las películas hechas sustancialmente de poliéster según la definición anterior, que también sean termoformables y, por tanto, adecuadas como material para la fabricación del presente fondo termoformado. Para las definiciones generales y los conocimientos sobre la termoformabilidad de las películas y los parámetros pertinentes, véase, por ejemplo el documento EP2517961A1.
El envase según la primera o la segunda realización puede comprender además un soporte apto para hornos para una mejor presentación, una mejor cocción y una mejor manipulación del envase (por ejemplo, una bandeja).
Como alternativa, el producto alimenticio, especialmente si es lo suficientemente rígido, por ejemplo, pescado entero, puede envasarse directamente en el recipiente flexible sin ningún soporte, reduciendo así significativamente la cantidad total de material de envasado utilizado.
El soporte, si está presente, se coloca debajo del producto, preferentemente dentro del recipiente flexible. El soporte puede ser plano o hueco, de cualquier forma y de cualquier material apto para hornos como plásticos aptos para hornos, cartones, etc... El soporte puede tener o no un reborde alrededor.
En un envase según la primera realización 10, no hay soporte (FIG. 5A), en otro envase se coloca un soporte plano 13 debajo del producto (FIG5B), en otro envase un soporte hueco sin reborde 13 aloja el producto (FIG. 5C).
En un envase preferido según la segunda realización 20, el fondo 15 se termoforma proporcionando así una cavidad y un reborde circundante, la parte superior 14 se sella en todo su contorno sobre el reborde. Un soporte 13 puede estar presente dentro del recipiente flexible resultante 12.
Dicho soporte 13, cuando está presente, puede tener diferentes formas, en particular puede ser preferentemente: • un soporte plano 13, preferentemente con la misma forma y dimensiones del suelo de la cavidad termoformada del fondo 15 y colocado debajo del producto 11 en contacto con dicho suelo (Fig. 6A) o • un soporte hueco 13 sin reborde, preferiblemente siguiendo la forma y las dimensiones de la cavidad del fondo termoformado 15, que se coloca en la cavidad termoformada, en contacto con el suelo y las paredes laterales (FIG. 6B), o
• un soporte hueco 13 con un reborde (por ejemplo, una bandeja), preferiblemente siguiendo la forma y el tamaño de la cavidad del fondo termoformado 15, pero preferiblemente con un reborde más estrecho para
dejar al menos una parte del reborde del fondo termoformado disponible para el sellado de la parte superior 14, cuando el soporte se coloca en la cavidad termoformada, en contacto con el suelo, las paredes laterales y el reborde (FIG. 6C).
El fondo termoformado puede ser prefabricado o termoformado en línea, preferentemente es termoformado en línea. Opcionalmente, el envase según la segunda realización, cuando el producto se coloca en un soporte con reborde, es decir, una bandeja, puede comprender otra película de tapa perforada, sellada sobre el reborde de dicho soporte. El soporte, el producto y la tapa perforada están completamente encerrados dentro del recipiente flexible hermético. Se pueden encontrar ejemplos de películas perforadas adecuadas en los documentos EP1353860 y EP1644266. Un segundo objeto de la presente invención es un procedimiento para fabricar un envase de acuerdo con el primer objeto de la presente invención, como se establece en la reivindicación 16.
La película apta para hornos duales puede estar formada por una sola banda que se dobla y se sella longitudinalmente. En una primera realización, el procedimiento de fabricación del envase de la presente invención según la primera realización, en el que el recipiente flexible tiene forma de sobre o bolsita, puede llevarse a cabo según el procedimiento HFFS (sellado, llenado de forma horizontal) -también llamado flowpack- o VFFS (sellado, llenado de forma vertical).
Preferentemente, el envase según la primera realización se fabrica mediante un procedimiento de envasado en atmósfera modificada (MAP), “flowpack”.
Un procedimiento preferido para la fabricación de un envase de la presente invención según la primera realización es un procedimiento de envasado “flowpack” en una máquina de sellado-llenado-de forma horizontal HFFS según la reivindicación 17.
En este procedimiento de envasado, el producto alimenticio fresco, opcionalmente colocado sobre/en el soporte, opcionalmente en presencia de una almohadilla, se envuelve en una envoltura de película de base de poliéster doblemente apta para hornos duales hecha alrededor del producto, bajo la atmósfera modificada seleccionada. Para crear la envoltura, la película plana se dobla primero alrededor de un molde y luego se sella longitudinalmente para formar un tubo.
El producto, opcionalmente apoyado o colocado en un soporte, se coloca en un tubo de este tipo en el que el borde delantero se ha cerrado y se ha rellenado con la mezcla de gas seleccionada. El exceso de gas suele eliminarse mediante una suave presión en la parte superior del envase. A continuación, se sella el extremo abierto de la envoltura y se separa el envase del tubo.
Típicamente, el soporte opcional puede ser rígido o espumado; un soporte rígido no espumado tiene preferentemente un espesor inferior a 2 mm, más preferentemente comprendido entre 0,1 mm y 1,2 mm, frecuentemente comprendido entre 0,2 mm y 1,0 mm; un soporte espumado tiene preferentemente un espesor superior a 0,5 mm, más preferentemente comprendido entre 0,5 y 7,0 mm, frecuentemente comprendido entre 1,0 mm t 5,0 mm. En el caso de que la película sea termorretráctil, el envase suelto se introduce en un túnel de retracción, normalmente de aire caliente, a una temperatura adecuada para la retracción, como por ejemplo una temperatura de 120-150°C, para conseguir la retracción de la película y, por tanto, un envase hermético.
Las máquinas de envasado que pueden ser adecuadas para el llamado proceso flowpack incluyen Ilapak Delta 2000 y 3000 o Ulma Baltic, Artic o Pacific.
Una máquina FFS, ya sea horizontal o vertical, suele incluir:
• un molde para formar una banda plana de película en una configuración tubular,
• una selladora longitudinal para sellar los bordes longitudinales superpuestos de la película en la configuración tubular,
• un transportador para introducir los productos en la película tubular uno tras otro en una configuración convenientemente espaciada, o un tubo de alimentación, en el caso de una máquina VFFS, y
• una selladora transversal, para sellar la película tubular en dirección transversal para separar los productos en envases discretos.
La selladora transversal puede ser operada para sellar simultáneamente el fondo de la primera bolsita y el frente de la bolsita siguiente y cortar los dos sellos así como el primer envase del tubo sellado frontalmente.
Alternativamente, en el procedimiento HFFS, la selladora transversal puede ser operada para cortar el primer envase de la siguiente porción tubular y sellar el frente de dicha porción tubular creando así el fondo sellado de la
siguiente bolsita. De este modo, la primera bolsita principal que contiene el producto que se va a envasar tiene un sello longitudinal y un único sello transversal. A continuación, se puede hacer el vacío antes de que un segundo sello transversal la cierre herméticamente.
En los procedimientos FFS, mientras que los sellos transversales son siempre sellos de aleta, el sello longitudinal puede ser un sello de aleta o un sello de solapa, es decir, un sello donde la capa más interna de la película se sella a la capa más externa de la misma película.
El procedimiento VFFS es conocido por los expertos en la técnica y se describe, por ejemplo, en el documento US4589247.
La etapa de rellenado con gas del tubo antes de cerrarlo con la atmósfera modificada seleccionada se realiza de forma convencional.
La disposición de atmósfera controlada puede estar configurada para inyectar gas o mezclas de gases que incluyan una cantidad de uno o más de N2, O2 y CO2 que sea diferente de la cantidad media de estos mismos gases presentes en la atmósfera a 20°C y al nivel del mar (1 atmósfera de presión).
Las mezclas de gases que se introducen en el tubo para generar la atmósfera modificada pueden variar dependiendo de la naturaleza del producto. Preferentemente, en el caso del pescado fresco, la atmósfera modificada comprende de 20 a 50% de CO2, de 35 a 70% de N2 y de 1 a 15% de O2, preferentemente de 30 a 40% de CO2, de 40 a 55% de N2 y de 5 a 10% de O2, aún más preferentemente está compuesta por aproximadamente 45% de CO2, aproximadamente 5% de O2 y aproximadamente 50% de N2.
Los procedimientos para fabricar el envase de la presente invención según la primera realización, en la que el recipiente flexible tiene forma de bolsa, son procedimientos convencionales como los descritos en el documento WO99/00248.
Los procedimientos para fabricar el envase de la presente invención según la segunda realización, en la que el recipiente flexible comprende dos piezas separadas de películas, denominadas superior e inferior, selladas juntas a lo largo de una superficie periférica que rodea el producto, son procedimientos convencionales.
Un procedimiento para la fabricación de un envase de la presente invención según la segunda realización es un envase con tapa como se establece en la reivindicación 18.
La película superior se sella sobre el fondo por medio de temperatura y/o presión utilizando técnicas y equipos convencionales. La película superior se coloca sobre el fondo de forma que la capa termosellable, si está presente, esté en contacto con la superficie termosellable del fondo.
El sellado se lleva a cabo generalmente por medio de un marco calentado a temperaturas, por ejemplo, de 140°C a 200°C a una presión de 2 a 10 bar. Los tiempos de sellado suelen ser del orden de 0,3-2,0 segundos. El calor generado por el marco de sellado, independientemente de los cortos tiempos de sellado, puede promover la contracción de las películas en ambas direcciones para dar un recipiente flexible tenso y sellado herméticamente. Preferiblemente, la película inferior se termoforma - fuera de línea o, preferiblemente, en línea - proporcionando así una cavidad en la que el producto, opcionalmente colocado sobre/en un soporte, puede ser acomodado.
Preferiblemente, las películas se suministran como bandas continuas y el fondo se termoforma en línea.
Las máquinas para tapar bandejas comúnmente utilizadas para el procedimiento de tapado de bandejas descrito anteriormente incluyen, por ejemplo, Multivac 400 y Multivac T550 de Multivac Sep. GmbH, Mondini E380, E390, E590 o E590 o Trave de Mondini S.p.A., Ross A20 o Ross S45 de Ross-Reiser, Meca-2002 o Meca-2003 de Mecaplastic, las máquinas tapadoras de bandejas de Sealpac, Ulma Taurus y Ulma Scorpius suministradas por Ulma Packaging, Ishida QX y máquinas similares.
El termoformado de la película inferior puede realizarse según procedimientos convencionales, conocidos en la técnica.
El rellenado con gas se lleva a cabo de manera convencional, con disposiciones de atmósfera controlada configuradas para inyectar mezclas de gases que incluyen una cantidad de uno o más de N2, O2 y CO2 que es diferente de la cantidad de estos mismos gases tal como están presentes en la atmósfera a 20°C y al nivel del mar (1 atmósfera de presión). Una unidad de control también puede estar configurada para controlar la composición de la atmósfera modificada generada en el interior del conjunto del envase. Las mezclas de gases de relleno (que se inyecta en la cámara de envasado) y que genera la atmósfera modificada, puede variar en función de la naturaleza del producto. En el caso del pescado fresco, preferentemente la atmósfera modificada comprende de 20 a 50% de CO2 , de 35 a 70% de N2 y de 1 a 15% de O2, más preferentemente de 30 a 40% de CO2, de 40 a 55% de N2 y de 5 a 10% de O2, más preferentemente compuesta por aproximadamente 45% de CO2, aproximadamente 5% de O2 y aproximadamente 50% de N2.
Un tercer objeto de la presente invención es un procedimiento para cocinar un producto alimenticio perecedero fresco, tal como se establece en la reivindicación 20.
Preferentemente, de acuerdo con el tercer objeto de la presente invención, dicho envase se almacena antes de la cocción a una temperatura no inferior a -5°C, preferentemente a temperaturas de frigoríficos convencionales (alrededor de 4°C). En un procedimiento de cocción alternativo, a saber, en caso de cocción al vapor, por ejemplo en una olla que contenga un poco de agua hirviendo (es decir, cocción al vapor), se puede realizar una pequeña incisión en el espacio de la cabeza del envase antes de introducirlo en la olla.
Ejemplos
La presente invención puede entenderse además por referencia a los siguientes ejemplos que son meramente ilustrativos y no deben interpretarse como una limitación del alcance de la presente invención que se define por las reivindicaciones adjuntas.
En los siguientes ejemplos, se utilizaron los polímeros reportados en la Tabla 1 a continuación:
Las películas utilizadas en los envases de los ejemplos según la invención y en los envases de los ejemplos comparativos se han recogido en la Tabla 1.
Tabla 1


Las películas multicapa enumeradas en la Tabla 2 se utilizaron para preparar los envases aptos para hornos duales de los ejemplos y los ejemplos comparativos que figuran en la Tabla 4.
Tabla 2


Las capas de la Tabla 2 se indican en su orden de extrusión, desde la capa de sellado indicada como capa 1 hasta la capa exterior (la última indicada, capa 3).
Las películas 1 y 2 se prepararon mediante la tecnología de bastidores tensores secuenciales de acuerdo con la siguiente metodología y condiciones.
Las tres capas se co-extrudiereron a través de un bloque de alimentación de tres capas y luego se distribuyeron a través de una matriz plana, típicamente con un sistema de varios colectores.
La masa fundida que salía de la matriz se enfrió rápidamente en un rodillo de enfriamiento; se utilizó fijación electroestática para favorecer el contacto íntimo entre la masa fundida y el rodillo de enfriamiento. A continuación, la colada así formada se orientó biaxialmente.
El estiramiento se realiza secuencialmente, primero en dirección de la máquina (MD) y luego en dirección transversal (TD), o simultáneamente, preferentemente de forma simultánea, en proporciones de al menos 3:1 tanto en MD como en TD, y a una temperatura de 90°C a 106°C, preferentemente de 95°C a 100°C (zonas de precalentamiento) y de 88°C a 104°C, preferentemente de 92°C a 100°C (zonas de estiramiento). Antes de salir del horno, la película se recoció a una temperatura de 160 °C a 230 °C, según el nivel de estiramiento requerido, finalmente, se enfrió, se recortó en los bordes y se enrolló en rollos de molino.
La película 3 se fabricó con un procedimiento tubular, también conocido como procedimiento de "doble burbuja", en el que se obtiene una orientación biaxial simultánea mediante la extrusión de un tubo de resina termoplástica, que posteriormente se enfría, se recalienta y se expande mediante presión de gas interna para inducir la orientación transversal, y se enrolla a una tasa que inducirá la orientación longitudinal. Un ejemplo de un equipo adecuado para esta técnica se divulga en el documento US4841605.
En la siguiente tabla 3 se resumen las condiciones operativas adoptadas para la fabricación de las películas 1, 2 y 3 y algunas características:
Tabla 3


La tasa de transmisión de oxígeno (OTR) de las películas 1 y 2 de la presente invención, así como de la película comparativa 3, se evaluó utilizando un instrumento Oxtran 702 a 23°C y 0 % de H.R. según la norma ASTM D-3985. La tasa de transmisión de oxígeno (OTR) de las películas 1 también se evaluó utilizando un instrumento Mocon Ox-Tran 2/21 a 4°C y 0 % de H.R. según la norma a St M D-3985. En la siguiente tabla 3a se muestran los valores OTR:
Tabla 3a

Como era de esperar, la película 3 comparativa que contiene la capa de alta barrera que comprende resina EVOH/EVAL en lugar de las resinas de poliéster de barrera media muestra un mejor valor de OTR en comparación con los valores de las películas de la presente invención que son de base poliéster y no contienen ninguna capa/resina de alta barrera.
Típicamente, las películas de alta barrera pueden presentar una tasa de transmisión de oxígeno (OTR) inferior a 50, preferiblemente inferior a 30, más preferiblemente inferior a 20 e incluso más preferiblemente inferior a 10 cm3/m2día atm a 23°C y 0% de humedad relativa, medido según ASTM D3895. La película de barrera media puede presentar una tasa de transmisión de oxígeno (OTR) que oscila entre 50 y 150 cm3/m2día atm a 23°C y 0% de humedad relativa, típicamente entre 60 y 130 cm3/m2día atm a 23°C y 0% de humedad relativa, medido según la norma ASTM D3895. En consecuencia, las películas utilizadas en los envases de la presente invención (Película 1 y 2) están dotadas de propiedades de barrera media, en cambio la película comparativa (Película 3) tiene propiedades de alta barrera.
Se fabricaron varios envases, que no contenían ningún producto alimenticio, con las películas 1 y 2 anteriores, según la invención o con la película 3 como envases comparativos (ejemplos C). Estos envases al vacío se estudiaron en función de las variaciones de la atmósfera interna modificada.
Se fabricaron algunos envases completos -incluyendo el producto- según la invención o como ejemplos comparativos y se evaluaron en términos de vida útil, carga bacteriana, sabor y apariencia después de la cocción. Se recogieron algunos envases en los supermercados.
En la siguiente tabla 4 se muestran envases comparativos y ejemplares según la invención:
Tabla 4


Claves: Ej. envase según la invención, C ejemplo comparativo; ST bandeja TL envuelta en película, con tapa; EN sobre (HFFS, flowpack); TB películas selladas superior e inferior; TBT películas selladas superior e inferior, inferior termoformado; AIRE: 0.04% CO2 , 21% O2 , 78% N2 ; MAP: 45% de CO2, 5% de O2, 50% de N2 ; PS poliestireno; C-PET tereftalato de polietileno cristalino; A-PET tereftalato de polietileno amorfo; § muestras recogidas en supermercados; * muestras sometidas a pruebas de evolución de gases
Prueba de evolución de gases
Los envases comparativos C2 a C5 y el envase según la invención de Ej. 6 (10 muestras para cada medida) se almacenaron en un frigorífico a 4°C, 80% HR. La composición de la atmósfera interna modificada se midió a lo largo del tiempo con un analizador de gases DANSENSOR PBI Check Mate 9900, 9948770. Este analizador comprueba el contenido de oxígeno y dióxido de carbono en la atmósfera interna de los envases sellados. La atmósfera se comprueba perforando la tapa con una jeringa, que envía el gas interno a un detector
El analizador tiene las siguientes características:
Tabla 5

Los valores de oxígeno y dióxido de carbono medidos en las muestras hasta el día 11 se recogen en la Tabla 6 a y b (variación del porcentaje de oxígeno, porcentaje de oxígeno) y 7 a y b (variación del porcentaje de dióxido de carbono, porcentaje de dióxido de carbono). Las figuras 1 a 4 muestran los gráficos correspondientes.
Tabla 6 a: variación del porcentaje de oxígeno
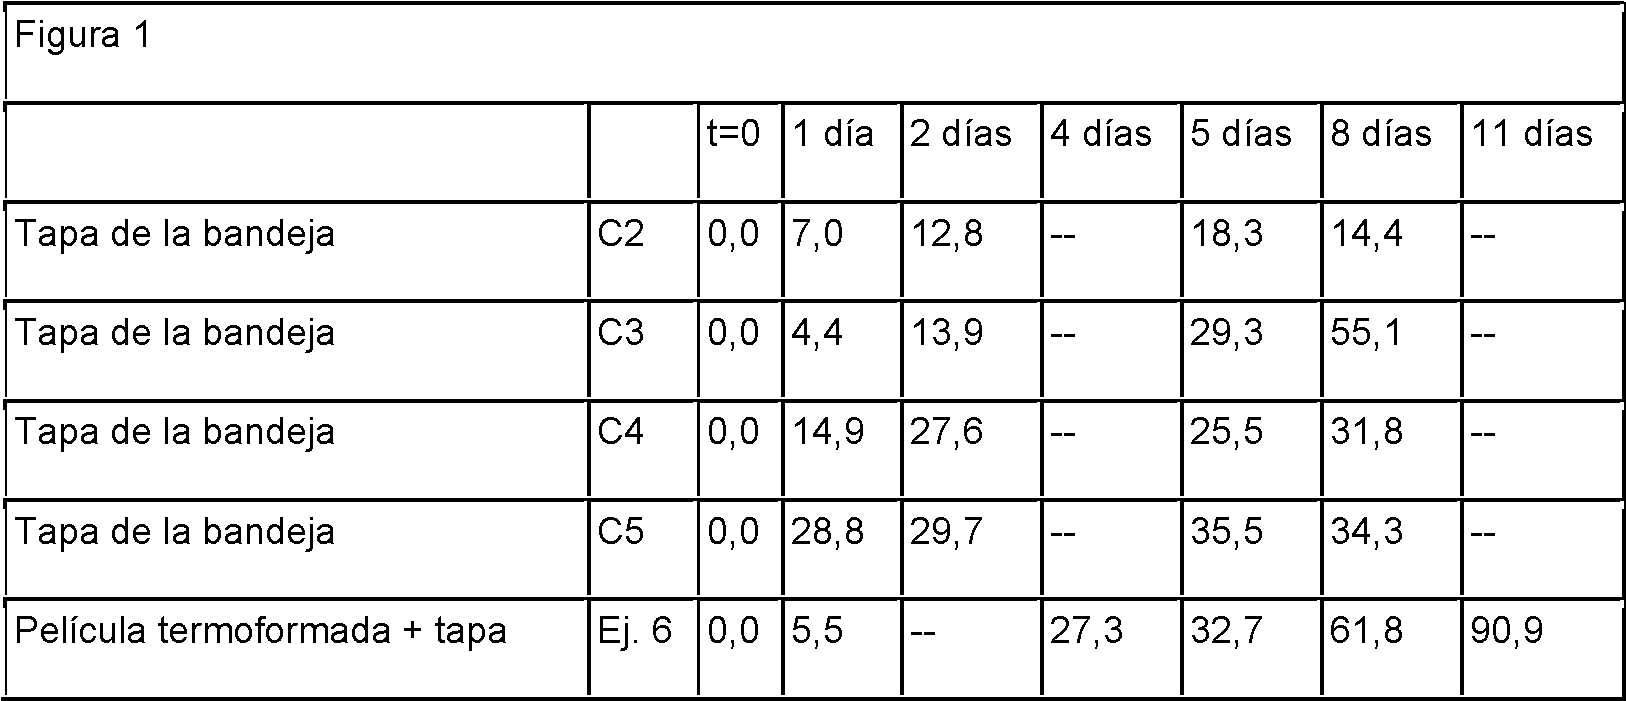
Tabla 6 b: porcentaje de oxígeno

Tabla 7 a: variación del porcentaje de dióxido de carbono

Tabla 7 b: porcentaje de dióxido de carbono

Los datos comunicados anteriormente muestran que el envase según la presente invención (Ej. 6) tiene un peor rendimiento en términos de eficacia de barrera al gas, tanto con respecto a los envases que comprenden resinas de alta barrera (C2, C3) como a los envases con tapa de bandeja que comprenden bandejas rígidas de poliésteres gruesos (C4, C5) . Este hallazgo puede deberse a las peores propiedades de barrera a los gases de las películas a base de poliéster y a su espesor mucho menor en comparación con el espesor de las bandejas.
Vida útil y carga bacteriana
Los envases del Ejemplo 4 y del Comparativo 1 fueron sometidos a pruebas de vida útil.
La vida útil se estimó a partir de los datos microbiológicos. Sorprendentemente, los envases aptos para hornos duales según la invención tienen un buen rendimiento en términos de vida útil, como se indica en la siguiente tabla 8. Diez muestras de cada envase se almacenaron en un frigorífico a 4°C y se analizó la carga bacteriana, el color, el olor y el sabor a los días preestablecidos.
Se pesaron diez gramos de cada una de las muestras sólidas (pescado) y se introdujeron asépticamente en un frasco estéril que contenía 90 ml de solución salina normal estéril. Se homogeneizó con una batidora estéril durante 5-10 minutos.
Se transfirió una alícuota de 1 ml de homogeneizado a un tubo de ensayo que contenía 9 ml de agua destilada estéril para hacer diluciones a 10-2 hasta 10-5 para el análisis microbiológico. Las muestras diluidas en solución salina normal se extendieron en placas Petri y se incubaron según la especie microbiana (recuento en placa de agar mesófilo aerobio total incubación 30°C 48h; película Petri para Enterobacteriaceae coliformi incubación 37 °C 24 h; película Petri para Enterobacteriaceae E.coli incubación 37 °C 24 h; GPS Pseudomonas incubación 30°C 48h). A continuación, se cuentan las placas Petri de bacterias vivas para determinar el número de bacterias en una población determinada. El resultado de estas observaciones y las características de los envases se resumen a continuación:
Tabla 8: vida útil


Los resultados microbiológicos se resumen en la tabla 9. Los resultados se expresan en ufc/g.
Materia prima: pescado utilizado para la prueba al principio de las pruebas (día 0).
Tabla 9: carga bacteriana

Los datos reportados en las Tablas 8 y 9, muestran que los presentes envases sorprendentemente proporcionan una vida útil mejorada y una carga bacteriana reducida expresada en log10 ufc/g.
En general, la calidad microbiológica del producto alimenticio se considera aceptable cuando la ufc/g de Pseudomonas está comprendida entre 105 y 107.
Como el envase del Ejemplo 4 en el Día 7 tiene un valor ufc/g de Pseudomonas dentro del rango aceptable, la vida útil de este envase se ha estimado en 7 días; de la misma manera, la vida útil del envase del Comparativo 1 se ha estimado en 6 días, ya que la ufc/g de Pseudomonas de este envase en el Día 7 es insatisfactoria.
Los resultados de los estudios de vida útil de los presentes envases termoformados (Ej. 4) con películas a base de poliéster aptas para hornos duales mostraron que la presente solución -utilizando materiales muy finos que son aptos para hornos duales y no incluyen EVOH como materiales de alta barrera- tiene de todos modos una permeabilidad sorprendentemente capaz de aportar beneficios para el tiempo de vida útil de un pescado fresco. La composición del envase de atmósfera modificada (MAP) se mantiene, aunque progresa ligeramente durante la vida
útil, posiblemente evolucionando a un entorno óptimo en el que el pescado puede mantenerse fresco durante más tiempo.
Prueba de cocción
El producto envasado de Ej. 4 según la invención se cocinó en el envase intacto (sobre) en un horno convencional a 190°C durante 20 minutos. El envase era autoventilado y, al final, se podía sacar fácilmente del horno, ya que los bordes del sobre permitían un fácil agarre sin calor, y el sobre se abría fácilmente (capacidad de pelado). El pescado presentaba un muy buen sabor y aspecto.
Además, dos productos envasados de Ej. 1a (sobre, envase HFFS) según la invención, colocados con el sello longitudinal hacia arriba, uno conteniendo pescado entero de dorada y el otro conteniendo pescado entero de lubina, fueron cocinados al vapor durante 20 minutos en una olla de metal con una tapa de metal, conteniendo la olla un poco de agua hirviendo para que el espacio de la cabeza del sobre estuviera fuera del agua. Se realizó una pequeña incisión en el espacio de la cabeza del sobre antes de introducirlo en la olla para permitir la circulación del vapor; alternativamente, el sobre puede abrirse espontáneamente en el espacio de la cabeza durante la cocción (autoventilación). También en este caso el pescado presentaba un muy buen sabor y aspecto.
La cocción al vapor también puede realizarse en filetes de pescado.
En conclusión, se sabe lo difícil que es mantener el pescado fresco y también lo inconveniente que es tocar, elaborar y cocinar el pescado fresco. La posibilidad de tener una vida útil más larga y diferentes formas de cocción, como la de en hornos duales y la cocción al vapor, en el mismo envase, utilizando al mismo tiempo una cantidad significativamente menor de plásticos, es de gran valor para el usuario final y para el medio ambiente. De hecho, los presentes envases reducen el impacto medioambiental gracias al uso de películas finas y totalmente reciclables y de un soporte interno más ligero o incluso ausente, con beneficios a lo largo de toda la cadena de suministro.
El presente envase permite una protección completa de los alimentos, que permanecen intactos del entorno exterior hasta el momento de ser servidos en la mesa.
Las películas transparentes y aptas para hornos duales que se utilizan en estos envases con un toque crujiente, son más atractivas ya que proporcionan una sensación reducida de plástico alrededor del producto alimenticio, apareciendo como una "envoltura" (papillotte). También permiten una mejor visibilidad del contenido.
Otras ventajas están relacionadas con la flexibilidad de los procedimientos de fabricación, especialmente de los envases flowpack.
Permite envasar fácilmente el pescado fresco, normalmente húmedo y difícil de manipular en el momento de la carga, y liberar el goteo, que podría crear un problema de contaminación en la zona de sellado y de pérdida de hermeticidad en caso de envasado con tapa de bandeja.
La posibilidad de cocinar los alimentos, especialmente el pescado, sin tocarlos desde el productor hasta el usuario final, y en el envase cerrado dentro del horno convencional, también permite mantener el horno limpio, reducir el olor a pescado, y aumentar la retención del sabor, con una cocción óptima de los alimentos con una superficie exterior crujiente y una carne interna tierna. La combinación de los materiales particulares utilizados para el envasado y de la composición de la atmósfera modificada proporciona una cocción más uniforme con menos riesgo de que haya partes demasiado cocidas y otras crudas. El envase actúa como un pequeño horno -dentro del horno convencional o microondas- manteniendo una temperatura uniforme, sin necesidad de perforar previamente el envase y sin salpicaduras.
Otra ventaja es que, aunque sean muy finos, estos materiales permiten manipular fácilmente el envase cerrado después de la cocción en el horno al llevar el envase caliente a la mesa. Mientras que una solución de tapado de bandejas estándar (o una sartén estándar apta para el horno) está caliente después de la cocción en el horno, los envases de la presente invención se pueden trasladar fácilmente hasta el lugar donde se abre, de hecho el exceso (menor) de material en los lados del envase actúa como pequeñas asas.
Aunque la presente invención se ha descrito con referencia a las realizaciones preferentes, debe entenderse que existen modificaciones y variaciones de la invención sin apartarse del alcance de las reivindicaciones adjuntas.
Claims (21)
1. Un envase sellado apto para hornos duales con atmósfera modificada (10, 20) para el almacenamiento y la cocción de productos alimenticios frescos perecederos, que comprende
A) al menos una película apta para hornos duales,
B) al menos un producto alimenticio perecedero fresco (11) y
C) una atmósfera modificada,
en el que dicha película encierra completa y herméticamente el producto y la atmósfera modificada en un recipiente flexible (12), por lo que:
- dicha película apta para hornos duales comprende al menos el 80% en peso de uno o más (co)poliésteres;
- dicha película apta para hornos duales no incluye resinas de alta barrera en cantidad superior al 5% con respecto al peso total de la película, siendo las resinas de alta barrera seleccionadas del grupo que consiste en poliamidas semiaromáticas, EVOH, resinas de alto contenido en acrilonitrilo, resinas de alcohol polivinílico, resinas de cloruro de polivinilideno, y combinaciones de las mismas, y
- el espesor total de dicha película apta para hornos duales es de 3 a 100 micras.
2. El envase (10, 20) según la reivindicación 1 que consiste en
A) una película apta para hornos duales,
B) un producto alimenticio perecedero fresco (11) y
C) una atmósfera modificada.
3. El envase (10) según las reivindicaciones 1 o 2, en el que dicho recipiente flexible (12) tiene forma de sobre, bolsa o funda, fabricado de una sola pieza de película.
4. El envase (10) de la reivindicación 3, en el que el espesor total de dicha película es inferior a 50, o inferior a 40, o inferior a 30, o inferior a 20 micras.
5. El envase (20) según las reivindicaciones 1 o 2, en el que dicho recipiente flexible comprende dos piezas separadas de películas, denominadas película superior (14) y película inferior (15), selladas entre sí a lo largo de una superficie periférica que rodea al producto.
6. El envase (20) según la reivindicación 5, en el que el espesor de dicha película superior (14) es inferior a 50, o inferior a 40, o inferior a 30, o inferior a 20 micras y el espesor de dicha película inferior (15) es inferior a 80, o inferior a 60, o inferior a 50, o inferior a 40 micras.
7. El envase (10, 20) según una cualquiera de las reivindicaciones anteriores, en el que la película apta para hornos duales comprende o al menos el 90%, o al menos el 95%, o al menos el 97%, o al menos el 99% en peso, sobre el peso total de la película, de uno o más (co)poliésteres.
8. El envase (10, 20) según la reivindicación 7, en el que el complemento al 100% en peso en la composición de la película apta para hornos duales no incluye resinas de alta barrera en cantidad superior al 4%, o superior al 3%, o superior al 2%, o superior al 1%, o superior al 0,5% con respecto al peso total de la película, más preferentemente no incluye ninguna resina de alta barrera.
9. El envase (10, 20) según una cualquiera de las reivindicaciones anteriores, en el que la película apta para hornos duales está orientada biaxialmente y es termorretráctil.
10. El envase (10, 20) según una cualquiera de las reivindicaciones anteriores, en el que la película apta para hornos duales tiene un espesor total de 5 a 80 micras, preferentemente de 10 a 70 micras, más preferentemente de 10 a 50 micras.
11. El envase (10, 20) según una cualquiera de las reivindicaciones anteriores, en el que dicho producto alimenticio perecedero fresco (11) es pescado fresco.
12. El envase (10, 20) según la reivindicación 11, en el que dicha atmósfera modificada comprende de un 20 a un 50% de CO2, de un 35 a un 70% de N2 y de un 1 a un 15% de O2, más preferentemente de un 30 a un 40% de CO2, de un 40 a un 55% de N2 y de un 5 a un 10% de O2, más preferentemente compuesta por un 45% de CO2, un 5% de O2 y un 50% de N2.
13. El envase (20) según las reivindicaciones 5 o 6, en el que dicho fondo (15) está termoformado, proporcionando así una cavidad.
14. El envase (10, 20) según una cualquiera de las reivindicaciones anteriores que comprende además un soporte (13).
15. El envase (10, 20) según una cualquiera de las reivindicaciones anteriores para su almacenamiento en un frigorífico a temperaturas no inferiores a -5°C antes de la cocción.
16. Un procedimiento para fabricar un envase (10, 20) según una cualquiera de las reivindicaciones 1 a 15, que comprende
- proporcionar al menos una película apta para hornos duales que comprenda al menos un 80% de (co)poliéster(es) y en la que el espesor total de dicha película apta para hornos duales sea de 3 a 100 micras, - proporcionar al menos un producto alimenticio perecedero fresco (11),
- proporcionar una atmósfera modificada,
- encerrar dicho producto y dicha atmósfera modificada en un recipiente flexible sellado herméticamente (12) obtenido por autosellado de dicha película, en el que dicha película apta para hornos duales no incluye resinas de alta barrera en cantidad superior al 5% con respecto al peso total de la película, siendo las resinas de alta barrera seleccionadas del grupo que consiste en poliamidas semiaromáticas, EVOH, resinas de alto contenido en acrilonitrilo, resinas de alcohol polivinílico, resinas de cloruro de polivinilideno y combinaciones de las mismas.
17. Un procedimiento de envasado flowpack para fabricar el envase (10) de las reivindicaciones 3 ó 4 en una máquina de formado, llenado y sellado horizontal (HFFS), que comprende
a) proporcionar una película plana apta para hornos duales que comprende al menos el 80% de (co)poliésteres y en la que el espesor total de dicha película apta para horno doble es de 3 a 100 micras,
b) hacer pasar la película plana por un molde, formando así un tubo
c) introducir en el tubo un producto alimenticio perecedero fresco (11), opcionalmente colocado sobre/en un soporte (13),
d) sellar el tubo longitudinalmente,
e) Sellar y cortar el tubo transversalmente al principio y al final del envase,
f) rellenar con gas el tubo antes de cerrarlo con la atmósfera modificada seleccionada, y
g) opcionalmente, retracción térmica del envase;
en el que dicha película apta para hornos duales no incluye resinas de alta barrera en cantidad superior al 5% respecto al peso total de la película, siendo las resinas de alta barrera seleccionadas del grupo que consiste en poliamidas semiaromáticas, EVOH, resinas de alto contenido en acrilonitrilo, resinas de alcohol polivinílico, resinas de cloruro de polivinilideno y combinaciones de las mismas.
18. Un procedimiento de envasado con tapa para la fabricación de un envase (20) según las reivindicaciones 5 o 6 que comprende
(I) proporcionar una primera película apta para hornos duales, que comprende al menos el 80% de (co)poliéster(es), como película inferior (15) y en la que el espesor total de dicha película apta para hornos duales es de 3 a 100 micras,
(II) cargar dicha lámina inferior (15) con el producto perecedero fresco (11) a envasar, estando dicho producto opcionalmente colocado sobre/en un soporte (13),
(III) proporcionar una segunda película apta para hornos duales, opcionalmente termorretráctil, que comprende al menos el 80% de poliéster(es), como película superior (14) y en la que el espesor total de dicha película apta para hornos duales es de 3 a 100 micras;
(IV) aplicar dicha película superior (14) sobre la película inferior (15) y sobre el producto (11), y rellenar con gas el sistema con la atmósfera modificada seleccionada;
(V) sellado térmico de la película superior (14) a la película inferior (15) alrededor del producto, encerrando la atmósfera modificada entre la parte superior y la inferior, y opcionalmente cortando alrededor del sello, proporcionando así un envase (20),
(VI) opcionalmente, de forma simultánea o posterior, la retracción térmica del envase;
en el que dicha película superior apta para hornos duales (14) y dicha película inferior apta para hornos duales (15) no incluyen resinas de alta barrera en una cantidad superior al 5% con respecto al peso total de la película, siendo las resinas de alta barrera seleccionadas del grupo que consiste en poliamidas semiaromáticas, EVOH, resinas de alto contenido en acrilonitrilo, resinas de alcohol polivinílico, resinas de cloruro de polivinilideno y combinaciones de las mismas.
19. El procedimiento según una cualquiera de las reivindicaciones 16 a 18, en el que dicho producto alimenticio perecedero fresco (11) es pescado y dicha atmósfera modificada comprende de 20 a 50% de CO2, de 35 a 70% de N2 y de 1 a 15% de O2 , más preferentemente de 30 a 40% de CO2, de 40 a 55% de N2 y de 5 a 10% de O2, más preferentemente compuesta por aproximadamente 45% de CO2 , aproximadamente 5% de O2 y aproximadamente 50% de N2.
20. Un procedimiento para cocinar un producto alimenticio perecedero fresco (11) que comprende
- proporcionar un envase (10, 20) según una cualquiera de las reivindicaciones 1 a 15,
- introducir el envase intacto (10, 20) en un horno de microondas o convencional o, al menos parcialmente, en agua hirviendo y/o bajo vapor, y
- cocinar el producto en el envase intacto durante el tiempo necesario.
21. El procedimiento de la reivindicación 20, en el que dicho envase (10, 20) se almacena a una temperatura no inferior a -5°C antes de la cocción.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP14172033.4A EP2955128A1 (en) | 2014-06-11 | 2014-06-11 | Dual ovenable packages for perishable food products |
| PCT/EP2015/063100 WO2015189351A1 (en) | 2014-06-11 | 2015-06-11 | Dual ovenable packages for perishable food products |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| ES2931982T3 true ES2931982T3 (es) | 2023-01-05 |
Family
ID=50942576
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| ES15729798T Active ES2931982T3 (es) | 2014-06-11 | 2015-06-11 | Envases duales aptos para hornos para productos alimenticios perecederos |
Country Status (3)
| Country | Link |
|---|---|
| EP (2) | EP2955128A1 (es) |
| ES (1) | ES2931982T3 (es) |
| WO (1) | WO2015189351A1 (es) |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| ES2887267T3 (es) | 2017-06-29 | 2021-12-22 | Cryovac Llc | Uso de películas de poliéster horneables duales en aplicaciones de empaquetado de piel al vacío y empaques de piel obtenidos a partir de ellas |
| EP3645419A1 (en) | 2017-06-29 | 2020-05-06 | Cryovac, LLC | Use of dual ovenable polyester films in thermoforming packaging applications and dual ovenable thermoformed packages obtained therefrom |
| US11806981B2 (en) * | 2017-10-09 | 2023-11-07 | Cryovac, Llc | Use of high barrier and peelable polyester film for tray lidding, dual ovenable packaging applications and tray lidding dual ovenable packages obtained therefrom |
| US11110645B2 (en) * | 2017-11-16 | 2021-09-07 | Rlmb Group, Llc | Method and systems for applying stretch films/plastic films at a controlled temperature |
| EP3758937A1 (en) * | 2018-02-27 | 2021-01-06 | Cryovac, LLC | Sealable and easy opening polyester films |
| BR112022014429A2 (pt) * | 2020-01-28 | 2022-09-13 | Cargill Inc | Método para fornecer carne fatiada pronta para o consumo, produto, e, produto de carne fatiado pronto para o consumo embalado |
Family Cites Families (20)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS60154206U (ja) | 1984-03-27 | 1985-10-15 | オリヒロ株式会社 | 横シ−ルしわ防止装置 |
| DE3433701A1 (de) | 1984-09-13 | 1986-03-20 | Brückner-Apparatebau GmbH, 6120 Erbach | Verfahren und vorrichtung zum dehnen von schlauchware |
| FR2613588B1 (fr) | 1987-04-13 | 1990-12-14 | Peskiberon | Procede de cuisson en emballages sous vide d'aliments sous coque dure et produits obtenus |
| PH26042A (en) | 1987-06-05 | 1992-01-29 | Mitsui Toatsu Chemicals | Fresh fish package and method for processing fresh fish |
| US5698250A (en) * | 1996-04-03 | 1997-12-16 | Tenneco Packaging Inc. | Modifield atmosphere package for cut of raw meat |
| NL1005991C2 (nl) | 1997-05-06 | 1998-11-09 | Prins & Dingemanse B V | Geconditioneerde verpakking voor schelpdieren of schaaldieren. |
| CA2294891A1 (en) | 1997-06-30 | 1999-01-07 | Cryovac, Inc. | Multilayer abuse resistant high barrier packaging film |
| WO1999048770A1 (en) | 1998-03-20 | 1999-09-30 | Eastman Chemical Company | Polyester foam for use in a modified atmospheric package |
| NL1013691C2 (nl) | 1999-11-29 | 2001-05-30 | Beheermij Barbu B V | Houder voor het verpakken van levensmiddelen. |
| NL1016978C2 (nl) | 2000-12-22 | 2002-06-25 | Robert Jan Colenbrander | Inrichting en werkwijze voor het verpakken en bereiden van voedsel en werkwijze voor het vervaardigen van een dergelijke inrichting. |
| GB0316708D0 (en) | 2003-07-16 | 2003-08-20 | Dupont Teijin Films Us Ltd | Polymeric film |
| GB0522766D0 (en) | 2005-11-08 | 2005-12-14 | Dupont Teijin Films Us Ltd | Polymeric film packaging |
| BRPI0707964B8 (pt) | 2006-02-16 | 2022-10-04 | Cryovac Inc | Filme co-extrusado com orientação biaxial termorretrátil, processo para a fabricação do referido filme, e embalagem |
| AU2008280173B2 (en) | 2007-07-25 | 2013-06-06 | Cryovac, Llc | Heat-shrinkable polyester film |
| ES2308947B1 (es) | 2008-05-16 | 2009-09-16 | Caladero, S.L | Sistema de envasado de molusco vivo en atmosfera protectora. |
| ES2308946B1 (es) | 2008-05-16 | 2009-09-16 | Caladero, S.L. | Sistema de envasado para productos alimenticios procedentes del mar, frescos, congelados y/o vivos. |
| ES2341530B1 (es) | 2010-02-26 | 2011-06-28 | Caladero, S.L. | Sistema de envasado para productos alimenticios procedentes del mar, frescos o elaborados. |
| BR112013005947A2 (pt) * | 2010-09-14 | 2016-05-31 | Dupont Teijin Films Us Ltd | laminado, embalagem e método |
| EP2527142A1 (en) | 2011-05-24 | 2012-11-28 | Cryovac, Inc. | Multilayer polyester film for ready meals |
| WO2013080143A1 (en) | 2011-11-28 | 2013-06-06 | Cryovac, Inc. | Polyester based multilayered films |
-
2014
- 2014-06-11 EP EP14172033.4A patent/EP2955128A1/en not_active Withdrawn
-
2015
- 2015-06-11 EP EP15729798.7A patent/EP3154872B1/en active Active
- 2015-06-11 ES ES15729798T patent/ES2931982T3/es active Active
- 2015-06-11 WO PCT/EP2015/063100 patent/WO2015189351A1/en not_active Ceased
Also Published As
| Publication number | Publication date |
|---|---|
| WO2015189351A1 (en) | 2015-12-17 |
| EP3154872B1 (en) | 2022-10-12 |
| EP3154872A1 (en) | 2017-04-19 |
| EP2955128A1 (en) | 2015-12-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3154872B1 (en) | Dual ovenable packages for perishable food products | |
| ES2247243T3 (es) | Producto alimentario envasado. | |
| AU2010305917B2 (en) | Package for cushioning food product | |
| AU2005250421A1 (en) | Packaging material and method for microwave and steam cooking of perishable food product | |
| JPH05310278A (ja) | 冷凍時に耐衝撃性を有しマイクロ波加熱可能な密封食品パッケージ | |
| US20040151812A1 (en) | Method of preserving fresh perishables | |
| US20050266129A1 (en) | Packaging material and method for perishable food product | |
| Walsh et al. | Packaging of ready-to-serve and retail-ready meat, poultry and seafood products | |
| CA2708500A1 (en) | High-temperature packaging of bone in meat product | |
| ES2887267T3 (es) | Uso de películas de poliéster horneables duales en aplicaciones de empaquetado de piel al vacío y empaques de piel obtenidos a partir de ellas | |
| US20190241335A1 (en) | Ovenable thermoforming film | |
| ES2304912T3 (es) | Producto alimenticio fresco envasado y metodo para envasar productos alimenticios frescos. | |
| Inns | Modified atmosphere packaging | |
| JP3359490B2 (ja) | 電子レンジ加熱対応包材 | |
| JP2003321069A (ja) | サクランボの包装体 | |
| JP3981212B2 (ja) | 容器の破損リスク低減方法 | |
| JP2003252380A (ja) | 甲殻類の包装体及びその製造方法 | |
| Totosaus et al. | Packaging of fresh and frozen poultry | |
| WO2008092692A1 (en) | Meat product cooked in a tray | |
| JPH04327153A (ja) | トレイ包装体 | |
| KR20260055605A (ko) | 가스배출밸브를 구비하여 상온유통이 가능한 농산물포장용 파우치 | |
| EP1608241B9 (en) | Method of preserving fresh perishables | |
| JP3215748U (ja) | 防災備蓄用乾燥食品 | |
| JP2015067305A (ja) | 易開封性包装体及びそれに食材が収納された包装食品 | |
| JP2004121160A (ja) | カット野菜のガス充填包装体 |